


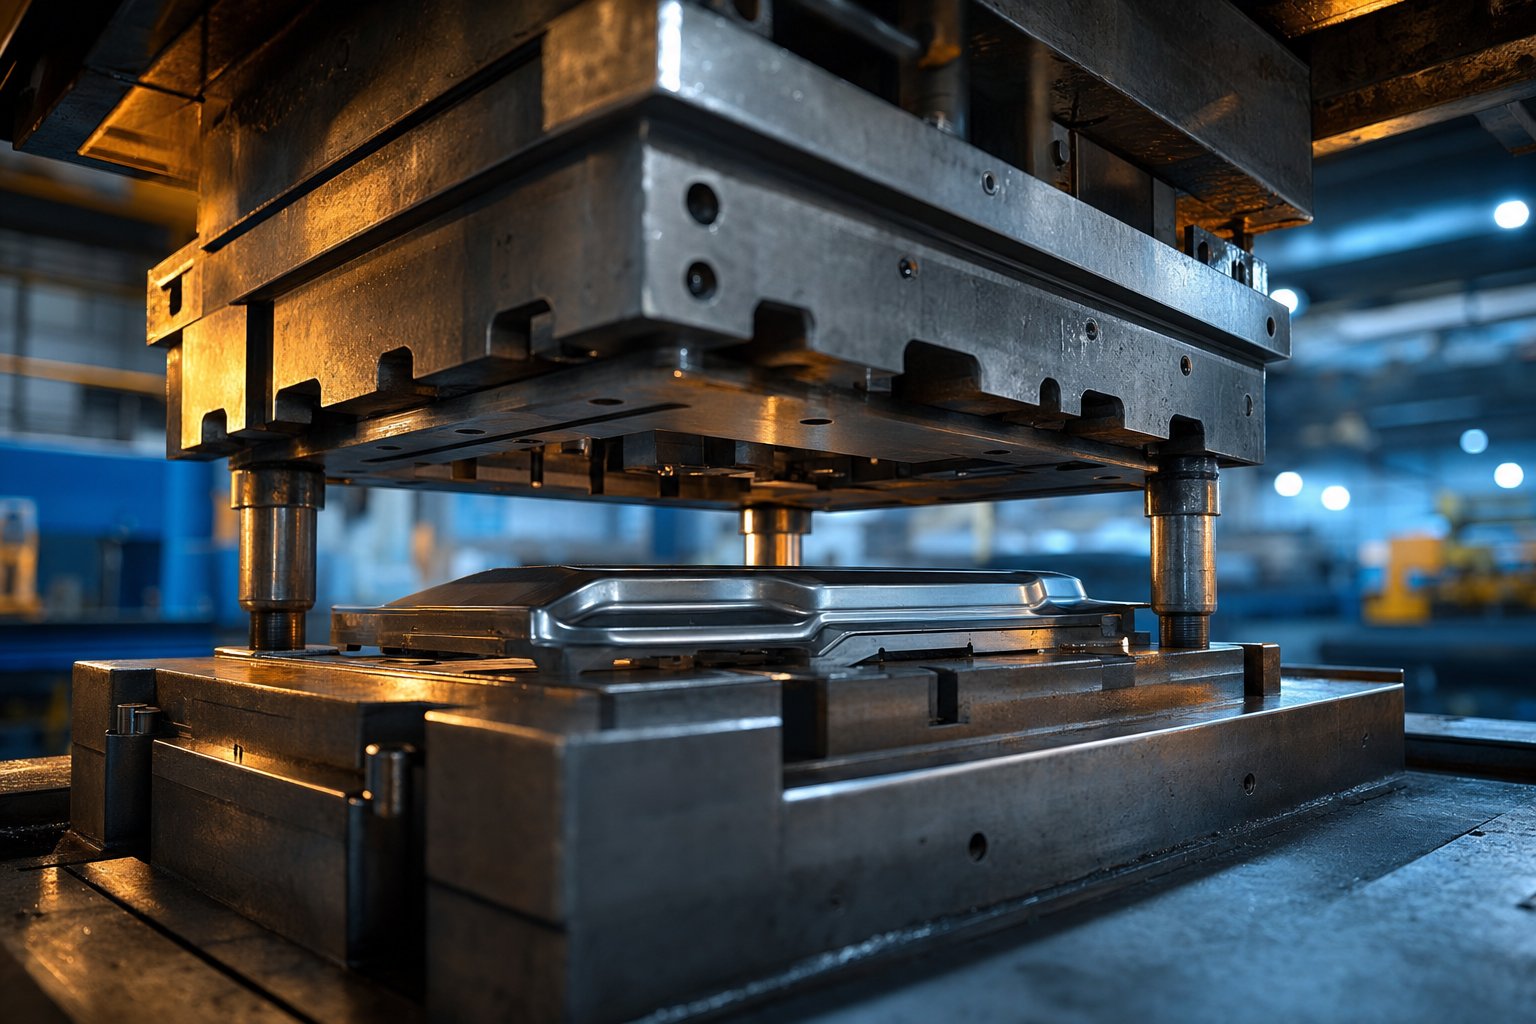
Autode stantsimisvormi ja selle rolli mõistmine sõidukite tootmises
Kujutage ette ühte tööriista, mis toodab päevast päeva tuhandeid identseid sõidukiosisub{0}}millimeetrise täpsusega. Täpselt seda teeb auto tembeldamisvorm. See on laulmatu tööhobune peaaegu kõigi lehtmetallist osade taga, mida tänapäevasel autol näete, alates poritiibadest ja uksepaneelidest kuni pinna all peidetud konstruktsiooni tugevdusteni.
Mis on auto tembeldamisvorm
Autode stantsimisvorm on täppis-konstrueeritud tööriist, mis koosneb karastatud tööriistaterasest komponentide komplektist ja mis lõikab, painutab, tõmbab või vormib kontrollitud pressimismahu all lamedat lehtmetalli kolme-mõõtmelisteks sõidukiosadeks.
Kujutage ette kahte vormi poolt, mis on kinnitatud stantsimispressi. Ülemine pool laskub alla tohutu jõuga ja nende vahel olev tasane metallleht muutub sekundi murdosaga keeruliseks kontuuriga komponendiks. Lõike- ja vormimisosad on tavaliselt valmistatud spetsiaalsest kõvastatavast materjalisttööriistaterasedja tugevalt{0}}kuluvates kohtades pikendavad karbiidist sisetükid või kulumiskindlad-katted tööriista tööiga.
Tembeldamine on külmvormimine-. Matriitsile või lehtmaterjalile ei rakendata tahtlikult välist soojust. Lõikamisel ja vormimisel tekkiv hõõrdumine tähendab aga, et stantsitud osad väljuvad tööriistast sageli puudutamisel kuumalt. See protsess võib töötada erakordse kiirusega, kusjuures mõned stantsid teevad väiksemate komponentide puhul üle 1000 löögi minutis.
Miks on stantsimine sõidukite tootmisel oluline?
Autotööstuse stantsimisvormid on sõidukite tootmisahelas kriitilisel kohal. Need asetsevad otse stantsimispressi ja kere-valge koostisega- vahel, muutes töötlemata pooli täpseteks komponentideks, mida keevitusrobotid ja liimisüsteemid ühendavad, et moodustada sõiduki struktuur ja nahk.
Miks see nii oluline on? Kuna tänapäevased sõidukid sisaldavad sadu tembeldatud osi ja igaüks neist peab vastama rangetele mõõtmete tolerantsidele, et tagada õige sobivus, konstruktsiooni terviklikkus ja kokkupõrked. Üks progressiivne stantsisüsteem võib integreerida mitu vormimistoimingut üheks pidevaks käiguks, välistades käsitsemisvead ja kronsteinide, pistikute ja väikeste konstruktsiooniosade tsükliaegade kärpimise. Suuremad ülekande- ja tandemjoonelised stantsid saavad hakkama pühkivatega kerepaneelidega ja sügavale-tõmmatud konstruktsioonielementidega, mis määravad sõiduki kuju ja tugevuse.
Nende stantside täpsus ja vastupidavus mõjutavad otseselt kuluefektiivsust, osade konsistentsi ja tootmiskiirust. Need võimaldavad tootjatel toota miljoneid ühtseid komponente aastas, hoides samal ajal-osa kulud madalad. Kuna kütusesäästlikkuse, kokkupõrkeohutuse ja elektrifitseerimise osas suureneb regulatiivne rõhk, arenevad autode stantsimisvormid kiiresti, et need saaksid hakkama täiustatud ülitugevate teraste, alumiiniumisulamite ja täiesti uute komponentide geomeetriaga, mida nõuavad elektrisõidukite platvormid.
Selles artiklis käsitletakse seda kogu maastikku: stantside tüübid ja nende sobitamine konkreetsete komponentidega, materjalide valikustrateegiad, üksikasjalikult progressiivne stantsimise protsess, kuidas elektrifitseerimine vormib ümber stantsi disaini, proovimise ja valideerimise töövoog enne masstootmist, rikkerežiimi tõrkeotsing ja mida otsida stantsi tootmispartnerilt. Iga jaotis loob praktilise raamistiku insenerimeeskondadele, kes saavad kiiresti muutuvas tööstuses{1}}tööriista puudutavaid otsuseid teha.
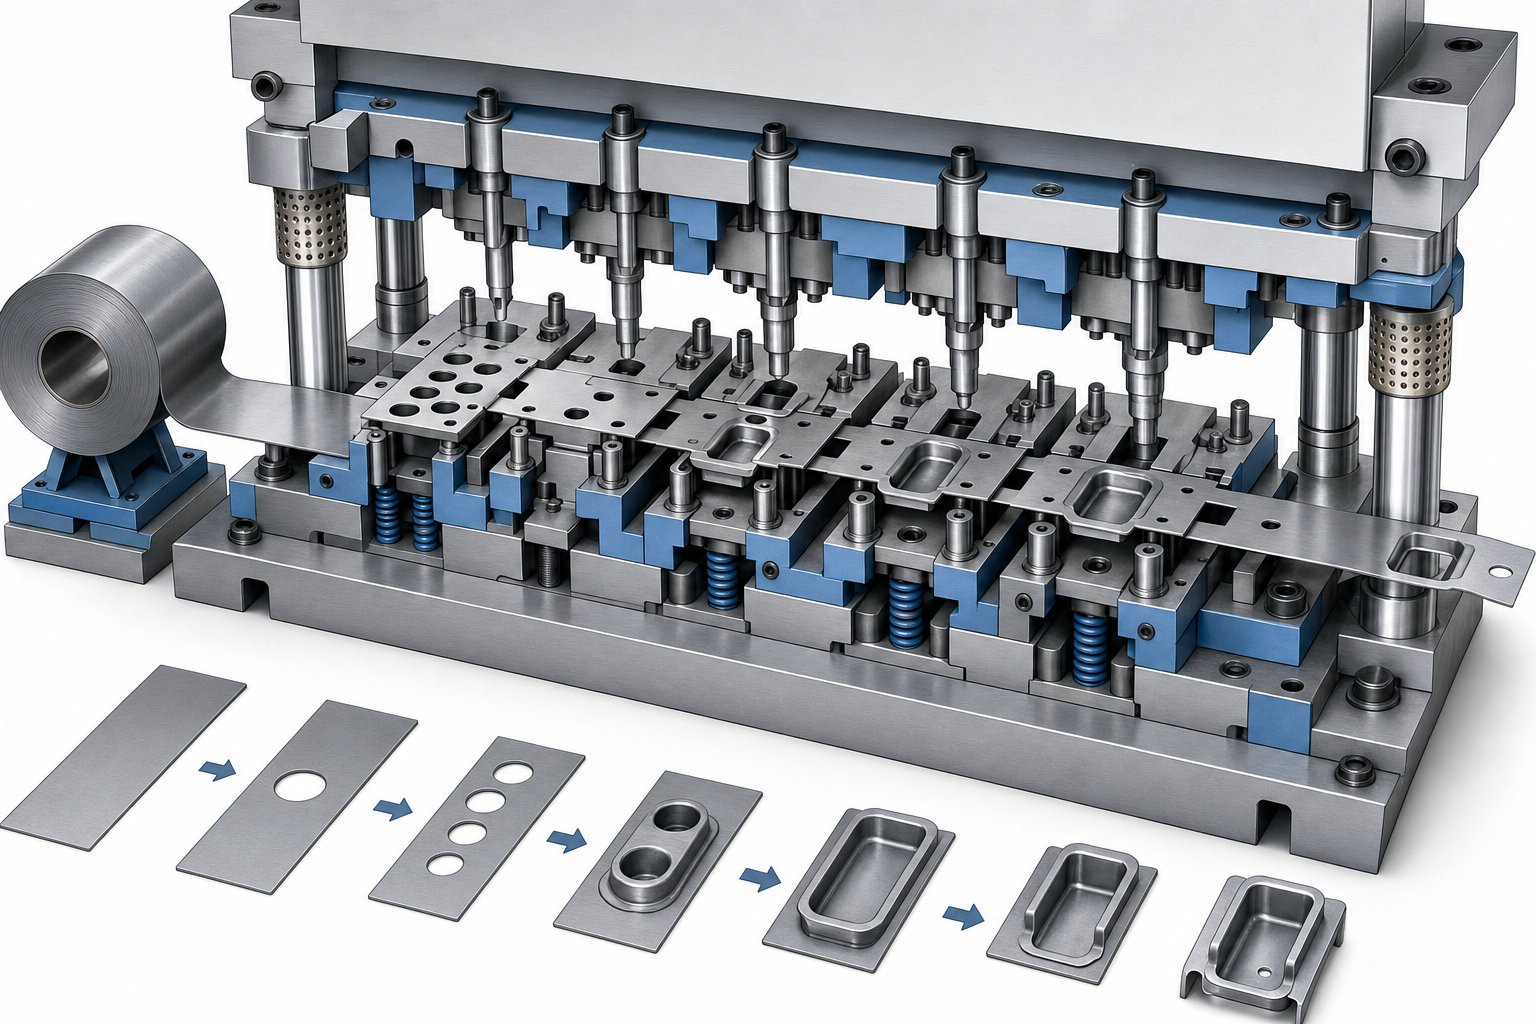
Autotööstuses kasutatavate stantsimisstantside tüübid
Kõik autode stantsid ei ole omavahel asendatavad. Detaili geomeetria, vajalik maht ja tembeldatav materjal määravad kõik, milline stantsi arhitektuur on mõttekas. Kui valite vale, seisate silmitsi paisutatud tööriistakulude, liigse praagi või tsükliaegadega, mis ei suuda tootmiseesmärkidega sammu pidada. Kuidas siis insenerimeeskonnad valikuid sorteerivad?
Selgitatud progressiivsete, ülekande- ja tandemliinide matriitsid
Neli esmaststantsimisvormide tüübiddomineerivad autode lehtmetalli tootmises. Igaüks neist täidab tootmisahelas oma rolli.
Progressiivne surebkasutage pidevat metallriba, mis liigub ühes stantsikomplektis läbi mitme jaama. Iga jaam sooritab ühe toimingu, nagu augustamine, painutamine, voolimine või kärpimine, ja valmis osa langeb lõplikus lõikejaamas maha. Progressiivsed stantsid paistavad silma väikeste komponentide suurel-kiirusel, töötades sageli kiirusega 30–60 või rohkem lööki minutis. Need toodavad turvavööde kronsteine, kinnitusklambreid, elektrikorpusi ja väikeseid konstruktsiooni tugevdusi.
Transfer surebkorraldada mitu sõltumatut pressimisjaama ühele suurele{0}}tonnaažipressile. Üksikud toorikud, mitte ühendatud riba, liiguvad jaamade vahel mehaaniliste etteandevarraste või robotkäte abil. See seadistus käsitleb keskmisi-kuni-suuri konstruktsiooniosi, mis on progressiivseks tööriistaks liiga keerulised või liiga suured. Tüüpiliste toodete hulka kuuluvad konstruktsioonilised risttalad, vedrustuse komponendid, tugevduspaneelid ja keeruka kujuga talad{6}}.
Tandemliin surebsuurendage paindlikkust. Mitu vajutust on paigutatud järjestikku, millest igaüks sisaldab ühte -operatsioonivormi. Robotvarraste laadimine, teisaldamine ja mahalaadimine pressimise vahel. Tandemliinid on standardvalik suurte välimiste kerepaneelide jaoks, nagu kapotid, uksed, katusepaneelid ja poritiivad, kus iga vormimise etapp nõuab sõltumatut pressimismahtu ja protsessi juhtimist.
Ühend surebteha kaks või enam lõikamistoimingut ühe vajutusega, tavaliselt tühjendamine ja augustamine samaaegselt. Neil on nišš keskmise-keerukusega lamedate komponentide jaoks, kus kontsentrilisus ja servade joondamine on kriitilise tähtsusega. Autotööstuse kontekstis näete, et need toodavad tugevdusplaate ja lihtsaid sulgusid, kus kiirus ja asukoha täpsus on olulisemad kui sügavvormimisvõime.
Matriitvormi tüübi sobitamine autoosade geomeetriaga
Autotööstuses kasutatavate ja progressiivsete stantside vahel valimine taandub osa suurusele, vormimise keerukusele ja iga-aastastele mahunõuetele. 500 000 ühikut aastas tembeldatud kronstein õigustab järkjärgulist tööriistade kasutamist. Sügavtõmmatud konstruktsiooniga korpus, mida toodetakse 150 000 ühikut, sobib ülekande seadistusega. Rangete pinnakvaliteedi standarditega A-klassi välispaneel kuulub tandemliinile.
Allolevas tabelis on see{0}}otsuste tugitööriist, mis võrdleb nelja peamist stantsimisvormide tüüpi parameetrite lõikes, mis on autotööstuse programmide kavandajatele kõige olulisemad.
| Dieedi tüüp | Tüüpilised autoosad | Materjali paksuse vahemik | Tootmismahu sobivus | Tööriistade suhteline maksumus |
|---|---|---|---|---|
| Progressiivne suremine | Klambrid, klambrid, väikesed tugevdused, elektrikorpused | 0,3 mm - 3.2 mm | Kõrge (300 000+ ühikut aastas) | Mõõdukas |
| Transfer Die | Konstruktsiooni risttalad, vedrustusosad, suured tugevdused | 0,8 mm - 6.0 mm | Keskmine kuni kõrge (100 000 - 500 000 ühikut aastas) | Kõrge |
| Tandem Line Die | Kapotid, uksed, poritiivad, katusepaneelid, suured kereküljed | 0,6 mm - 2.0 mm | Keskmine (50 000 - 300 000 ühikut aastas) | Madal stantsi kohta, üldiselt kõrge (mitu vajutust) |
| Ühend Die | Tugevdusplaadid, lihtsad augustatud kronsteinid, lamedad konstruktsioonielemendid | 0,5 mm - 4.0 mm | Keskmine kuni kõrge (100 000+ ühikut aastas) | Madal kuni mõõdukas |
Pange tähele kompromisse. Progressiivsed matriitsid tagavad madalaima-osahinna suurte koguste juures, kuid ei talu suurt paneeli geomeetriat. Tandemliinid pakuvad iga etapi jaoks suurimat paindlikkust ja sõltumatut protsessijuhtimist, kuid nõuavad märkimisväärset põrandapinda ja robotite integreerimist. Ülekandesüsteemid jagavad erinevuse, käsitledes keerulist geomeetriat mõistliku kiirusega, ilma et oleks vaja mitut pressimismasinat.
Õige valik sõltub ka materiaalsest käitumisest. Täiustatud ülitugevad terased ja alumiiniumsulamid raskendavad vormimistoiminguid, surudes mõnikord osad, mis tavaliselt sobiksid progressiivsete tööriistadega, ülekandeseadetesse, kus iga jaama saab iseseisvalt häälestada. See koostoime stantsi tüübi ja materjali omaduste vahel kujundab iga autotööstuse tööriistade investeerimisotsuse.
Stantsimisvormi materjali valik ja ehitus
Matriitsi tüüp määrab protsessi arhitektuuri, kuid see, millest matriit on valmistatud, määrab, kui kaua see kestab, kui head osad välja näevad ja milline on teie löögi hind. Progressiivne stants, mis töötab kiirusega 40 lööki minutis, näeb oma eluea jooksul miljoneid lööke. Kui tööriistateras ei suuda seda kuritarvitamist taluda, on silmas peetud enneaegset kulumist, planeerimata seisakuid ja jääke, mis ei jõua kunagi kokkupanemiseni.
Tööriistaterase klassid ja karbiidist sisetükid autode stantside jaoks
Autode stantsimisvormide konstruktsioonis domineerivad kolm tööriistaterase perekonda, millest igaüks on konstrueeritud erineva kõvaduse, sitkuse ja kulumiskindluse tasakaalu jaoks.
AISI D2on klassikaline külmtöödeldud teras tühjendamiseks ja läbitorkamiseks. Karastatud 58-62 HRC-ni, tagab see suurepärase abrasiivse kulumiskindluse tänu kõrgele kroomi- ja süsinikusisaldusele. D2 on suurepärane lõikejaamades, kus servade hoidmine on kõige olulisem. Kompromiss? See on suhteliselt habras, muutes selle tugevate löökide korral haavatavaks.
AISI A2pakub keskteed, tasakaalustades mõõduka kulumiskindluse ja parema sitkuse kui D2. See on õhu-karastus, mis vähendab kuumtöötlemisel tekkivaid moonutusi ja sobib hästi keskmise tootmismahuga vormimisoperatsioonidel. Inseneride meeskonnad määravad sageli A2 trimmimis- ja ääristamisjaamade jaoks, kus lisaks korralikule tööriista kasutuseale on vaja ka mõningast löögikindlust.
AISI S7seab löögikindluse ennekõike esikohale. Karastatud kuni 54{4}}58 HRC-ni, neelab see äkilisi koormusi ilma pragudeta, muutes selle ideaalseks rasketeks vormimis- ja tõmbamisoperatsioonideks, kus stants talub igas tsüklis märkimisväärset mehaanilist pinget. Komplekssed konstruktsiooniosad sõltuvad sageli S7-st suure mõjuga tsoonides.
Jaamade jaoks, kus esineb äärmist abrasiivset kulumist,karbiidist sisetükidpikendab stantsi eluiga 500{2}}1000% võrreldes tavaliste tööriistaterastega. Need volframkarbiidist komponendid on kõvajoodisega kõvajoodisega joodetud või kinnitatud mehaaniliselt stantsi korpusesse lokaliseeritud suure-kulumise kohtades, nagu lõikeservad ja tõmberaadiused. Nende haprus piirdub -madala mõjuga tsoonidega, kuid lühemate hooldusintervallide tõttu on suuremahuliste autoprogrammide puhul märkimisväärne kasu.
Pulbermetallurgia (PM) tööriistaterased esindavad uuemat taset. Nende tootmisprotsess annab peenemaid, ühtlasemalt jaotunud karbiide kui tavaline valuploki metallurgia, mis tagablöögikindlus on peaaegu 10 korda paremsamaväärse kõvadusega. Kui standardsed D2-tööriistad ebaõnnestusid juba pärast 5000-7000 tsüklit, moodustades 580 MPa ferriit-bainiitterase, taastas PM-klassile üleminek tööriista eluea 40 000–50 000 tsüklini.
Spetsiaalsed katted suurendavad veelgi jõudlust olenemata põhiterase klassist:
- TiN (titaannitriid):Üldotstarbeline{0}}kate, mis vähendab hõõrdumist ja pikendab tööriista kasutusiga 30–50% paljudes rakendustes
- TiCN (titaankarbonitriid):Kõrgem kõvadus kui TiN, sobib AHSS klasside lõikamiseks ja augustamiseks
- CrN (kroomnitriid):Tõhus määrdumise vastu tsingitud terase moodustamisel, kus PVD-katted nagu TiAlN võivad põhjustada tsingi kogunemist
- TiAlN (titaanalumiiniumnitriid):Suurepärane katmata kõrgtugevate{0}}teraste jaoks, saades puhtamad lõikeservad isegi pärast 200,000+ detaili
Samuti on oluline rakendusmeetod. PVD-katted kleepuvad madalamatel temperatuuridel, säilitades stantsi kõvaduse ilma mõõtmete moonutamise ohuta. CVD ja termilise difusiooni protsessid loovad tugevamad metallurgilised sidemed, kuid nõuavad umbes 1000 kraadi C temperatuuri, mis võib substraati pehmendada ja nõuda uuesti kõvenemist. Paljud ülemaailmsed autotootjad määravad nüüd sel põhjusel ainult PVD{4}}katteid.
A-klassi pinnastantsid vs konstruktsioonikomponentide stantsid
Mitte iga stantsimisvorm ei nõua sama ehitusfilosoofiat. A-klassi pinnavormide ja konstruktsioonikomponentide stantside eristamine kujundab iga materjali ja viimistlusotsuse.
A-klassi pind surebtoota väliskere paneele: uksed, kapotid, poritiivad ja katusekatted. Need osad on kaetud värvitud läbipaistva kattekihiga, mis tähendab, et kõik matriitsi pinna ebatäiuslikkused kanduvad otse paneelile ja muutuvad tarbijatele nähtavaks. Tööriistatootjad lihvivad ja poleerivad neid stantse käsitsi, kuni pinnaviimistlus on Ra 0,2–0,4 mikromeetrit või parem, kasutades järk-järgult peenemaid kive ja poleerimispabereid. Isegi nii väike defekt nagu juuksekarv, mis langeb A-klassi matriitsisse, jätab templiga paneelile nähtava jälje. Siin valitud tööriistaterased ja pinnatöötlused seavad esikohale pinna terviklikkuse, määrimise ja vastupidavuse materjali kogumiskindlusele töötlemata kulumiskindlusele.
Konstruktsioonikomponent surebseadke esikohale mõõtmete täpsus ja tagasilöögi juhtimine. Sisemised tugevdused, B-piilarid ja šassiidetailid ei vaja peegli viimistlust, kuid need peavad hoidma miljonite tsüklite jooksul rangeid GD&T tolerantse. Siin keskendutakse stantsimaterjalide valikul survetugevusele ja väsimuse kestusele. Vastuvõetavad on kõvemad tööriistaterased ja agressiivsed katted, kuna kosmeetiline pinnakvaliteet on teisejärguline.
Mis tahes autotööstuse programmi jaoks stantsimaterjalide valimisel kaaluvad insenerid mitut vastastikku mõjuvat tegurit:
- Tootmismaht:Lühikestel alla 100 000 osadel võib kasutada A2; mahud üle 1 000 000 õigustavad karbiidist sisetükke või PM teraseid
- Tembeldatav lehtmetall:AHSS-klassid, mille tõmbetugevus on üle 980 MPa, lähenevad tööriista enda kõvadusele, nõudes kõvemaid aluspindu ja kohustuslikke katteid
- Joonise sügavus ja vormimise raskusaste:Sügavtõmbed suurendavad kontakti survet ja kuumust, kiirendades kulumist ja lõhenemisohtu
- Pinnaviimistluse nõuded:A-klassi paneelid vajavad madala{0}}hõõrdumisega katetega tugevalt poleeritud stantsipindu; konstruktsiooniosad taluvad utilitaarsemat viimistlust
AHSS ja alumiiniumisulamid väärivad stantsimisvormide materjali valikul erilist tähelepanu. Kahefaasiliste ja martensiitsete teraste kõvadus võib olla neli kuni viis korda kõrgem kui pehme teras ja mõned martensiitsete klassid ületavad 57 HRC. Sellel tasemel läheneb lehtmetalli kõvadus matriitsile endale. Standardne katmata D2 on ebapiisav; PVD-kaetud või ioon-nitriidiga aluspinnad muutuvad vajalikuks tööriista vastuvõetava tööea säilitamiseks.
Alumiinium esitab teistsuguse väljakutse. Abrasiivse kulumise asemel kaldub alumiinium kleepuva kulumise ja määrdumise poole, mikro{1}}keevitades end hõõrdumise ja kuumuse mõjul matriitsi pinnale. Kõrgelt poleeritud pinnad ja vähese hõõrdumisega{3}}katted võitlevad selle tendentsiga. Substraadi kõvenemise ja pinnatöötluse õige kombinatsioon võib tähendada erinevust 50 000 detaili kestva ja üle 1,2 miljoni detaili tootva stantsi vahel.
Materjali valik on ainult lähtepunkt. See, kuidas stants praktikas toimib, sõltub samavõrra sellest, mis juhtub proovimise ja valideerimise ajal, kus simulatsiooniennustused kohtuvad füüsilise reaalsusega ja iteratiivsed kohandused toovad tööriista tootmisvalmiduseni.
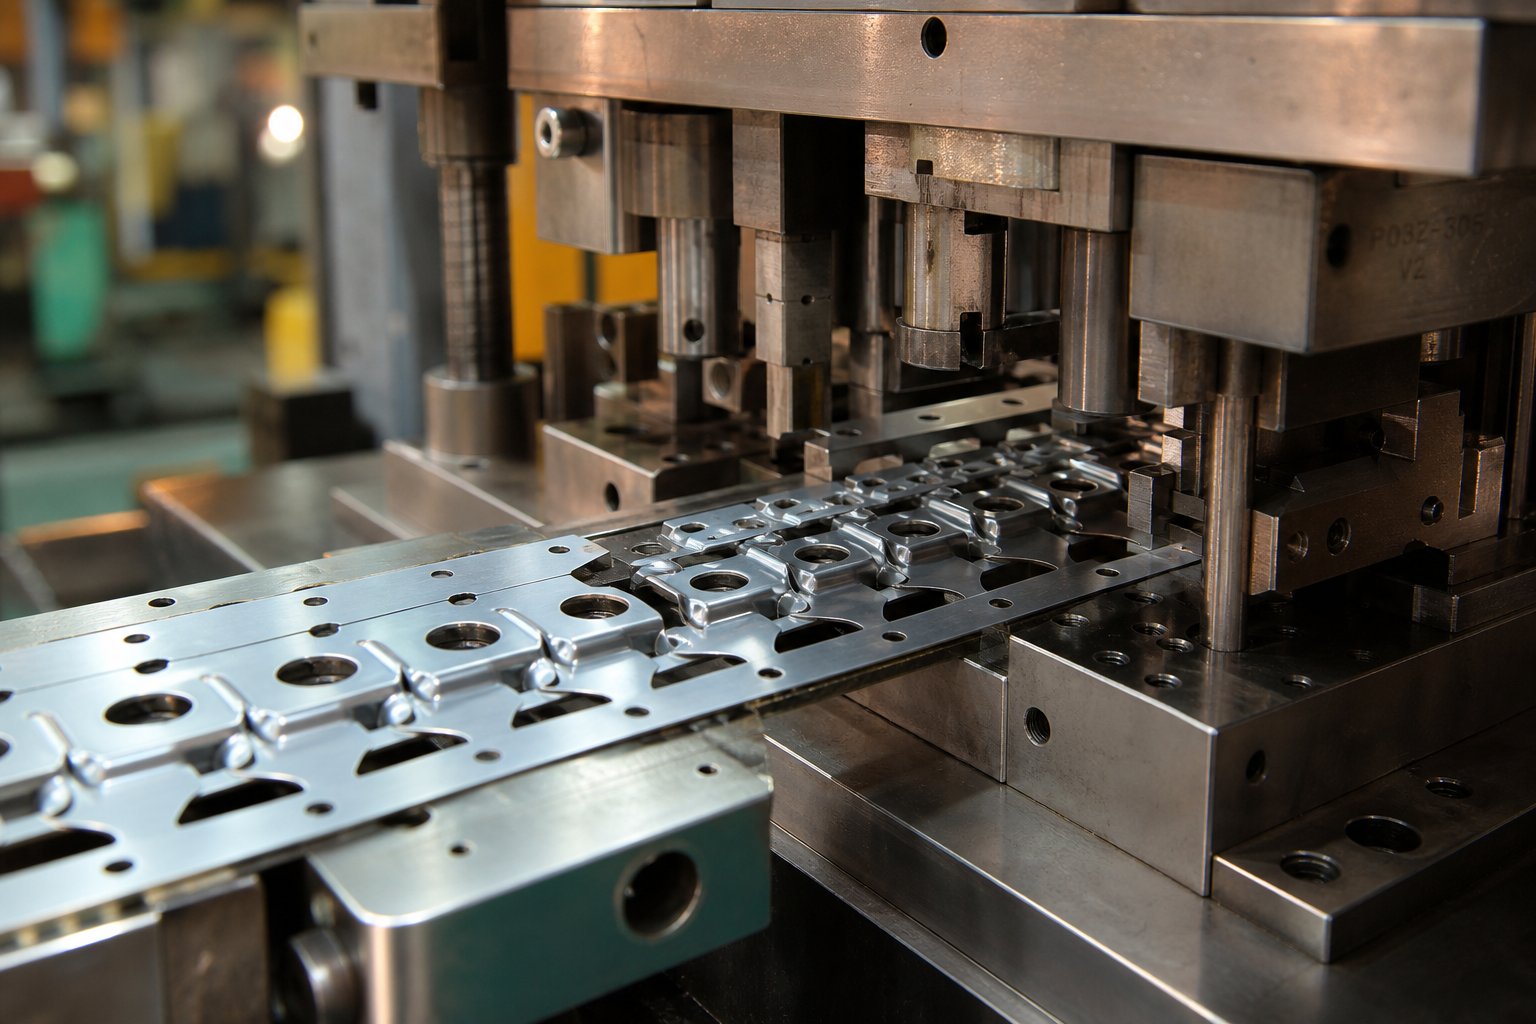
Autode komponentide järkjärguline stantsimisprotsess
Teadmine, millest stants on valmistatud, räägib ainult poole loost. Suuremahuliste-autoosade järkjärgulise stantsimise tõeline võlu seisneb selles, kuidas protsess koreografeerib kümneid toiminguid üheks pidevaks vooluks. Kui pressid töötavad kiirusega 25–200 lööki minutis või rohkem, toodab progresseeruv stants iga tõmbega valmis detaili, kui riba on täielikult laetud. Tänu sellele kiirusele ja korratavusele on see domineeriv tootmismeetod väikeste{6}} kuni-keskmiste autoosade jaoks, mida toodetakse miljoneid.
Kuidas progressiivne stantsimisprotsess jaamade kaupa töötab
Kujutage ette, et lehtmetalli mähis rullub lahti stantsimispressi. Riba liigub edasi täpse sammuga, mida nimetatakse stantsi sammuks, ja iga jaam, mida see läbib, sooritab täpselt ühe toimingu. Selleks ajaks, kui riba jõuab lõppjaama, eraldub täielikult vormitud osa ja kukub kogumiskasti. Siin on järkjärguline stantsimise protsess, mis on jagatud järjestikusteks etappideks:
- Rulli etteanne ja sirgendamine:Metallist mähis söödetakse läbi sirgendaja, et eemaldada jääkkõverus, seejärel servosööturisse, mis liigutab riba iga vajutusega täpse sammu kaugusel.
- Pilootaugu augustamine:Esimene jaam lööb kanduriba pilootaugud. Need väikesed augud toimivad iga järgneva jaama täpse registreerimispunktina.
- Piloodi tihvti kaasamine:Kui riba edeneb, sisenevad igas allavoolujaamas karastatud juhttihvtid juhtaukudesse, parandades kõik väiksemad etteande ebatäpsused ja lukustades riba enne pressi sulgemist.
- Augustamine ja tühjendamine:Lõikejaamad augustavad lõpliku detaili geomeetria jaoks vajalikud sisemised augud, pilud ja osalised tühjad piirjooned.
- Vormimine ja joonistamine:Painutamis-, joonestamis- ja vorpimisjaamad kujundavad lameda tooriku kolmemõõtmeliseks komponendiks. Iga vormimisetapp on järkjärguline, jaotades pinge mitme jaama vahel, mitte surudes materjali ühe löögiga.
- Mündimine ja reljeeftrükk:Jaamad rakendavad lokaliseeritud kõrget rõhku, et saavutada kriitiliste funktsioonide, näiteks laagripindade või asukohavahelehtede puhul ranged tolerantsid.
- Lõplik kärpimine ja lõikamine:Viimane jaam lõikab valmis osa kanduriba küljest lahti. Ülejäänud luustikujäägid väljuvad matriitsist ringlussevõtuks.
Iga jaam on pressilöögiga mehaaniliselt sünkroniseeritud, nii et kogu jada toimub koormatud ribal üheaegselt. Üks osa väljub, samas kui järgmised kuus või seitse on protsessi keskel -ülesvoolu jaamades.
Ribade paigutuse optimeerimine autoosade jaoks
Progressiivne stantsiribade paigutus on koht, kus kulude kontroll algab. Paigutus on sisuliselt plaan, mis määrab, kuidas osa on metallribal orienteeritud, paigutatud ja ühendatud. Hästi-optimeeritud paigutuse sihtmärgidüle 75% materjalikasutus, mis tähendab, et vähem kui veerand pooli varudest muutub vanarauaks. Kui te tembeldate aastas miljoneid sulgusid või tugevdusi, tähendab isegi 2–3% parem kasutust oluliselt tooraine kokkuhoidu.
Tõhususe maksimeerimiseks on mitu paigutusstrateegiat:
- Üks rida, üks läbimine:Osad sirgjooneliselt piki riba. Lihtne stantsi disain, kuid sageli väiksem materjali saagis.
- Nurkpääs (pesastumine):Osad on viltu, nii et need haakuvad nagu pusletükid, kogudes materjali, mis muidu oleks luustiku jäägid.
- Mitmerea{0}}paigutus:Kaks või enam osa, mis on toodetud kõrvuti laiemast mähist, suurendades läbilaskevõimet käigu kohta.
Iga paigutuse jaoks on kriitilinekanduriba, luustiku raamistik, mis hoiab osi koos, kui need läbi matriitsi liiguvad. Kanduri konstruktsioon peab tasakaalustama kahte konkureerivat nõudmist: piisavalt jäikust, et suruda riba usaldusväärselt läbi iga jaama ilma paindumiseta, ja piisavalt paindlikkust vertikaalse liikumise jaoks, kui jaamade moodustamine tõmbab materjali allapoole. Insenerid kasutavad lihtsate painutustega lamedate osade jaoks tahkeid kandjaid ja strateegiliste reljeefsete lõigetega venituskandjaid detailide jaoks, mis nõuavad sügavat tõmbamist või keerulist vertikaalset vormimist.
Sild, õhuke materjalilõik külgnevate osade ning osade ja riba serva vahel, säilitab konstruktsiooni terviklikkuse. Üldine insenerireegel määrab silla minimaalseks paksuseks 1,25–1,5 korda materjali paksusest, hoides kanduri stabiilsena ilma liigset materjali raiskamata.
Sama kriitiline on pilooditihvti asukoht kanduris. Tihvtid peavad haakuma puhastesse, ümmargustesse aukudesse, mis on tehtud varasemates jaamades, ja need augud tuleb paigutada kanduri stabiilsetele osadele, mis ei deformeeru allavoolu vormimise ajal. Vale joondus liigub läbi iga järgneva jaama, tekitades -tolerantsi-osasid.
Simulatsioonitarkvara on muutnud seda, kuidas insenerid lähenevad nii ribade paigutusele kui ka protsesside valideerimisele. Kaasaegsed CAE platvormid võimaldavad disaineritel modelleerida kogu stantsimisjärjestust virtuaalselt, sammhaaval, ennustades materjali voolu, hõrenemist ja võimalikke defekte, nagu lõhed või kortsud, enne terase lõikamist.Virtuaalne prooviproovPiirdiagrammide ja paksusdiagrammide moodustamine tuvastab probleemsed piirkonnad varakult, võimaldades ilma kalli füüsilise iteratsioonita muuta osade geomeetriat, joonestusribade paigutust või jaamade järjestust. See ennustamis--ja-optimeerimisviis võib kaotada 80–90% traditsioonilisest prooviajast, sest stantsija teab juba, et tööriist toodab head osa, kui see esimest korda pressi jõuab.
Simuleeritakse ka kandevõrgu venitamist. Insenerid modelleerivad, kuidas võrk vormimisjaamade ajal deformeerub, kontrollides, et juhtaugud jäävad stabiilseks ja et kandur säilitab piisavalt tugevust, et riba edasi lükata kogu tööriista pikkuses. Ilma selle sammuta võib kahe või kolme katseosa jaoks töötav kandur pidevate tootmistsüklite ajal katastroofiliselt ebaõnnestuda.
Autotööstuse programmide puhul, mis toodavad miljoneid identseid osi, tagab progressiivne stantsimisprotsess kiiruse, järjepidevuse ja kuluefektiivsuse võrratu kombinatsiooni. Kuid tööriist ise on tootmisvalmis alles pärast seda, kui see läbib range proovimise ja kinnitamise, kus virtuaalsed ennustused kohtuvad füüsilise lehtmetalliga ja algab tolerantside valimise iteratiivne protsess.
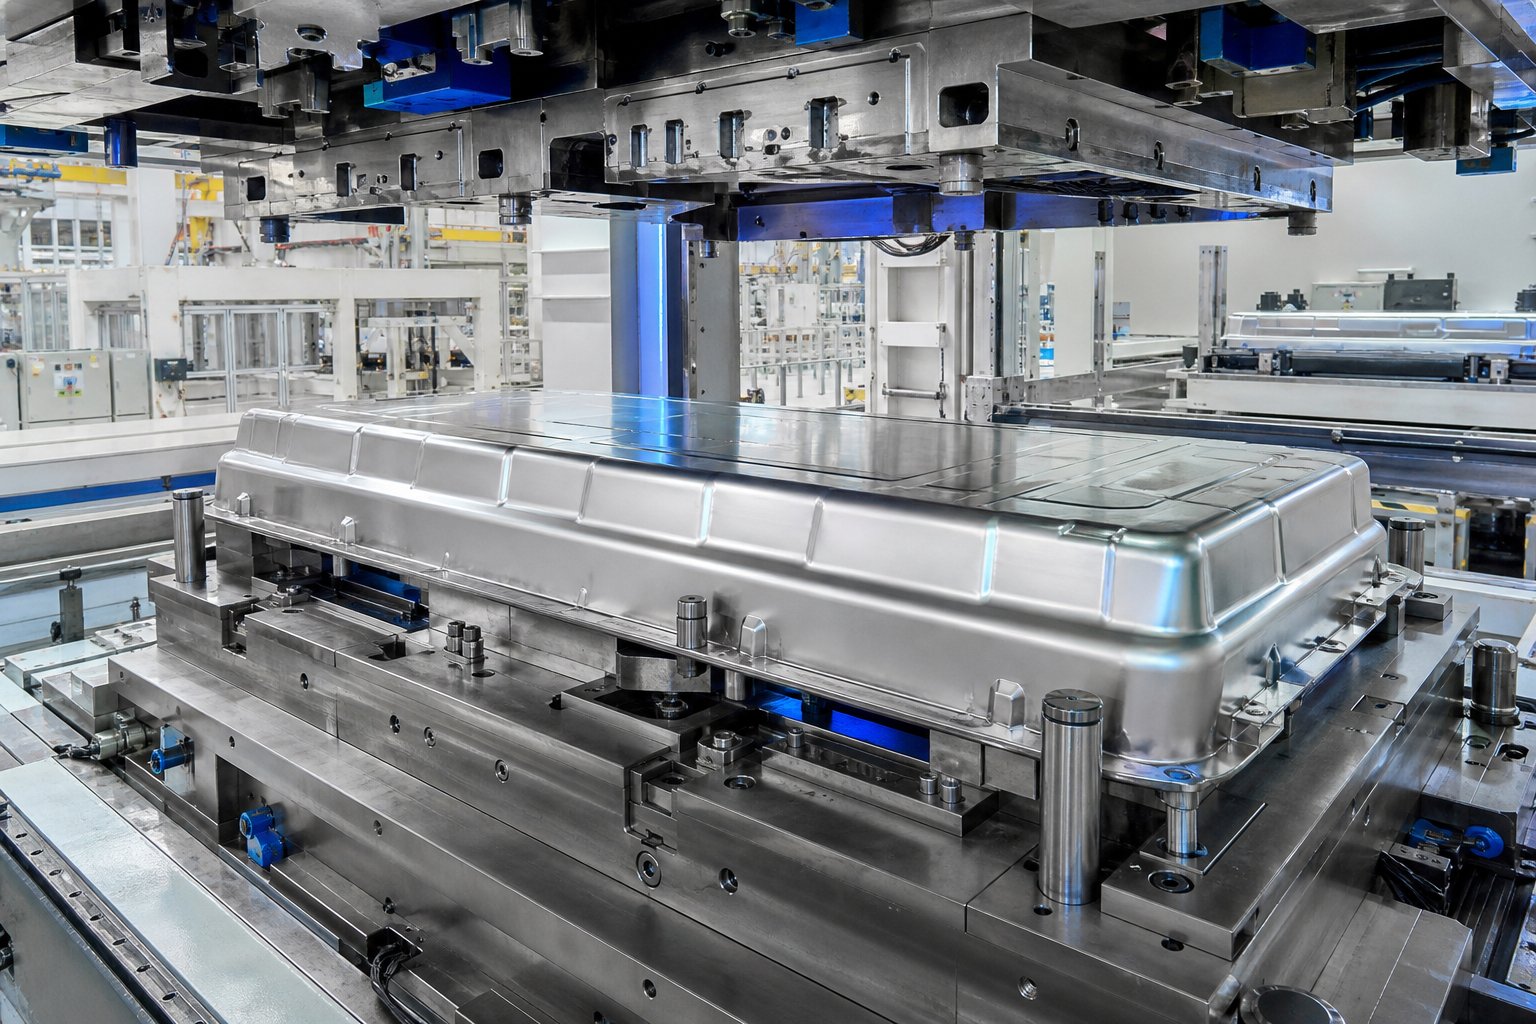
Kuidas elektrifitseerimine ja kergendamine muudavad elektrisõidukite stantsimisstantse
Iga seni käsitletud progressiivne stants, ülekandesüsteem ja tandemliin töötati välja ajastul, kus domineerisid pehmed terasest kerepaneelid ja sisepõlemisarhitektuur. See ajastu on lõppemas. Elektrisõidukite platvormid nõuavad põhimõtteliselt erinevaid lehtmetalli komponente, erinevaid materjale ja sellest tulenevalt erinevat stantsiehitust. Ainuüksi akuplokk, mis moodustab tavaliselt 20–25% EV kogukaalust, sisaldab tembeldatud komponente, millel pole tavapäraste sõidukite disainis pretsedendit. Matriitsiinseneride jaoks ei ole see nihe järkjärguline. See kirjutab ümber tonnaaži, kattestrateegia ja tagasilöögikompensatsiooni reeglid.
EV aku korpuse ja konstruktsiooninõuded
Kujutage ette elektrisõiduki alumist külge. Kui traditsioonilisel autol on ülekandetunnel ja heitgaaside kanalisatsioon, on EV-l lame, rula{1}}stiilis akuümbris, mis katab peaaegu kogu teljevahe. Selle korpuse tembeldamine lehtmetallist loob ühed suurimad ja sügavaimad paneelid autotööstuses.
Akualused nõuavad suure{0}}formaadiga stantse, mis suudavad moodustada paneele, mille pikkus võib ületada 2 meetrit. Tõmbesügavus on tõsine, kuna korpuses peavad olema akumoodulid, säilitades samal ajal konstruktsiooni jäikuse kokkupõrkekaitseks. Materjali valik suurendab väljakutset. Alumiiniumsulamid (5000- ja 6000-seeria) on populaarsed oma kaalusäästu tõttu, kuid nende kalduvus tõmbuda ja tagasitõmbuda muudab stantsi disaini oluliselt keerukamaks kui samaväärsed pehmed teraskomponendid.
Terase{0}}põhised lahendused arenevad samuti kiiresti. Cleveland-Cliffs ja AutoForm demonstreerisid ühes-tükis stantsitud akusalve, kasutades kohandatud-keevitatud toorikut (TWB), mis ühendab kõrge -tugeva terase põrandaaluse löögi kaitseks madalama-tugeva ja paremini vormitava terasega piirkondades, mis nõuavad tõsist deformatsiooni. Nende esialgne disain asetas AHSS-i (M1500 või M1700 klass) lameda põhja ja pehme terase nurkadesse ja külgseintesse, luues hashtag{10}}kujulise konfiguratsiooni, mis minimeerib keevisõmbluse liikumist stantsimise ajal.Simulatsioon ja füüsilised katsed on kinnitatudSaadud alus vastas ääriku tasasuse nõuetele mitte rohkem kui pluss-miinus 1,5 mm, ilma lõhede ja kortsudeta, mis kõik tekkisid ühe vajutusega.
See lähenemine välistab vajaduse täiendava akupõranda{0}}kaitse järele ja vähendab osade arvu võrreldes mitmeosaliste alumiiniumist väljapressimissõlmedega. Kuid matriit ise peab hakkama saama kahe teraseklassi metsikult erineva vormimiskäitumisega ühes tööriistas. Tõmbehelmed vajavad lokaliseeritud häälestamist, tooriku hoidiku survetsoonid muutuvad materjalispetsiifilisteks{4}}ja tagasilöögikompensatsioon peab arvestama AHSS-i ja pehme terasprofiilide vahelise taastumise erinevust.
Lisaks akualusele hõlmavad EV{0}}spetsiifilised konstruktsioonikomponendid mootori kinnitusi, elektriajamite ümber kujundatud esi- ja tagaraami tugevdusi ning kõrgepingesüsteemide kaitseks loodud põrkekonstruktsioone. Igaüks neist tutvustab geomeetriat, mida tavapärasel ICE-ajastul pole kunagi kohatud, kusjuures pakkimispiirangud on tingitud pigem akumooduli paigutusest kui mootori ja jõuülekande marsruutimisest.
Matriitside projekteerimine kõrgtugeva{0}terase ja alumiiniumi jaoks
Sega{0}}materjalist korpuse strateegiad on nüüd kõigis EV programmides standardsed. Ühe sõidukiplatvormi puhul võib turvapuur kasutada üli-kõrge-tugevat press-karastatud terast, konstruktsiooni tugevdamiseks kahefaasilist või TRIP-terast ning sulgurite ja akukorpuste jaoks alumiiniumi. Iga materjal esitab selle moodustavatele lehtmetallist stantsimisvormidele erinõuded.
Kõlab keeruliselt? On küll. AHSS-klassid, mille tõmbetugevus on üle 980 MPa, võivad jõuda kõvaduse väärtustenineli kuni viis korda kõrgem kui pehme teras, mille mõnede martensiitsete klasside tase ületab 57 HRC. Sellel tasemel läheneb lehtmetall stantsi enda kõvadusele. Nendes tingimustes kukuvad standardsed tööriistastrateegiad kokku. D2 tööriistateras, mis pidas pehmel terasel vastu 50 000 tsüklit, võib pärast 5000–7000 tsüklit 580 MPa ferriit-bainiidiklassil, rääkimata 1180 MPa kahefaasilisest terasest, katastroofiliselt ebaõnnestuda.
Tugevamad{0}}materjalid nõuavad ka suuremat pressitonnaaži, mõnikord kaks kuni neli korda suuremat, kui pehme teras samaväärse detaili geomeetria jaoks. See suurenenud jõud liigub läbi kogu stantsisüsteemi: raskemad stantsikingad, jäigemad juhtpostid, tugevdatud presstoed ja muudetud tõmberibade konstruktsioonid, mis kontrollivad materjali voolu ilma lehte pragunemata. AHSS-i võimaldatud vähendatud paksus suurendab paradoksaalselt kalduvust kortsuda, nõudes suuremaid toorikuhoidja jõude, mis veelgi kiirendavad tõmberaadiuste ja sideaine pindade kulumist.
Alumiiniumist stantsimisvormi konstruktsioon pakub täiesti erinevat rikkerežiimi. Kõvade lehtpindade abrasiivse kulumise asemel kleepub alumiinium tööriista külge mikro{1}}keevitamise teel hõõrdekuumutatud kontaktpunktides. See tõmbemehhanism koguneb järk-järgult, ülekantud alumiiniumiosakesed löövad järgnevaid paneele ja halvendavad pinna kvaliteeti. Stantsipinnad peavad olema poleeritud äärmiselt madalate kareduse väärtusteni (alla Ra 0,2 mikromeetrit) ja kaitstud madala-hõõrdumisega katetega, mis on optimeeritud alumiiniumi kleepuvuse jaoks.
Allolevas tabelis võrreldakse, kuidas need materjali nihked väljenduvad betooni stantside tehnilistes erinevustes:
| Parameeter | Traditsiooniline pehme teras | AHSS (DP/TRIP 780–1180 MPa) | Alumiinium (5000/6000 seeria) |
|---|---|---|---|
| Tonnaažikordaja (võrreldes pehme terase baastasemega) | 1x | 2x - 4x | 0.6x - 0.8x |
| Esmane kulumismehhanism | Abrasiivne kulumine | Abrasiiv+liim kulumine, killustumine | Liimi kulumine / kleepuv |
| Stantsi katmise nõue | Valikuline (tavaline kroomimine) | Kohustuslik (PVD TiAlN või ioonnitridimine) | Kohustuslik (madala -hõõrdumisega PVD, DLC või poleeritud CrN) |
| Soovitatav tööriistateras | D2, malmist sisetükid | PM tööriistateras, karbiidist sisetükid kõrge{0}}kulumise tsoonides | Poleeritud D2 või A2 spetsiaalsete katetega |
| Springbacki hüvitisstrateegia | Minimaalne ülepaindumine (1-3 kraadi) | Agressiivne ülepainutus (5-10+ kraadi), mitme-astmeline vormimine, simulatsiooni-põhine kompensatsioon | Mõõdukas ülepaindumine, stressi leevendamise funktsioonid, vanusega -karastamist arvestamine |
| Joonista helmeste kujundus | Tavalised ümarad helmed | Muudetud geomeetria, suurem tõkestusjõud, servade pragunemise oht | Madalad helmed, poleeritud pinnad, kontrollitud määrimistsoonid |
| Pinnaviimistluse tundlikkus | Mõõdukas | Madal (domineerivad struktuuriosad) | Väga kõrge (sapitõrje + A-klassi paneelid) |
Pange tähele strateegia erinevust. AHSS nõuab stantsi aluspinnalt toorest-jõudu, kusjuures katted toimivad peamiselt kulumistõkkena lehtmaterjali vastu, mis on peaaegu sama kõva kui tööriist. Alumiinium nõuab peenust, peegel-poleeritud pindade ja hõõrdumist-minimeerivate katetega, mis takistavad pehmema lehe kleepumist matriitsi esiküljega. Üks EV kere-valge{7}}programm võib nõuda mõlema strateegia rakendamist erinevates stantside komplektides, mõnikord sama ülekandevormi erinevates jaamades.
Simulatsioonil on nii alumiiniumist stantsimisvormide kujunduses kui ka AHSS-vormingute valmistamisel suur roll. Tugev tagasilöögi, mida täheldati ülitugevast-terasest akualustel, kus esialgsed TWB konstruktsioonid tekitasid väändumist, mis rikkus lekke-tihedate äärikute 1,5 mm tasasuse nõuet, tuvastati ja lahendati iteratiivse automaatse vormi simulatsiooni abil, enne kui füüsiline prototüüp kinnitas paranduse. Virtuaalne prooviproov pole nende materjalide puhul enam kohustuslik. See on ainus majanduslikult elujõuline viis töötava matriitsi kujunduse poole pöördumiseks, kui füüsiline iteratsioon 2-meetri-pika süvatõmbetööriistaga maksab nädalaid ja sadu tuhandeid dollareid tsükli kohta.
Need materjali- ja geomeetriaprobleemid ei lõpe stantsi disainiga. Need viiakse otse proovile, kus simulatsiooniprognoosid vastavad tegelikule lehtmetalli käitumisele ning mõõtmete täpsuse, pinnakvaliteedi ja konstruktsiooni jõudluse kontrollimise iteratiivne protsess määrab, kas stants on tõesti tootmisvalmis.
Katsetamine ja valideerimine enne masstootmist
Stantsimistööriist ja stants võivad tsehhipõrandal välja näha veatud ja ikkagi toota paneele, mis on täis lõhesid, kortsusid või mõõtmete kõrvalekaldeid, mida ükski koostetehas ei aktsepteeri. Värskelt töödeldud matriitsi ja tootmis-kinnitatud tööriista vaheline lõhe ületab proovimise, range iteratiivse valideerimisjada, mis tavaliselt kulutab 30% tööriistade kogukuludest ja ligikaudu 40% kogu inseneritöö ajakavast. Jätke see etapp vahele või kiirustage ja kvaliteediprobleemid kanduvad allavoolu kere-valgesse-koostu, kus nende parandamine muutub plahvatuslikult kallimaks.
Mis siis tegelikult juhtub hetke, mil stants töötluskeskusest lahkub, kuni päevani, mil see töötab täiskiirusel? Stantsimisvormi proovimisprotsess järgib füüsiliste kontrollide, mõõtmistsüklite ja iteratiivsete paranduste struktureeritud jada, mida kõike reguleerivad originaalseadmete tootja{0}}spetsiifilised aktsepteerimisstandardid.
Katsetamise etapid märkimisest OEM-i kinnitamiseni
Iga auto stantsimisvorm läbib samad põhilised valideerimisfaasid, kuigi iga etapi sügavus ja rangus sõltuvad osade kriitilisusest. A-klassi välispaneeli stants veedab mitu kuud proovimisel. Lihtne sulgstants võib päevadega tühjeneda. Siin on järjestikune töövoog:
- Surma määrimine:Enne osade tembeldamist kontrollitakse matriitsi pindade kontaktide õiget jaotumist. Ülemise ja alumise matriitsi poole vahele asetatakse puhas toorik, mis on värvitud sinise paigutusvärviga. Press sulgub ja värvi ülekandemuster näitab, kus kontakt tekib ja kuhu jäävad tühimikud. Tööriistameistrid lihvivad käsitsi-kõrgeid kohti, eemaldades nii vähe kui0,05 mm korraga, seejärel{0}}kontrollige uuesti. Seda tsüklit korratakse, kuni täpiliste tsoonide kontaktpindala on vähemalt 80%. Täieliku neljast toimingust koosneva stantsikomplekti jaoks võib ainuüksi määrimine nõuda neli kuni viis kuud põhjalikku käsitsitööd.
- Esialgne proovimine tootmis{0}}kavatsuspressis:Matriit paigaldatakse pressile, mis vastab tootmispressiliini tonnaažile, kiirusele ja pehmendusomadustele või kordab neid täpselt. Esimesed paneelid tembeldatakse vähendatud kiirusel ja insenerid kontrollivad visuaalselt suuri defekte: pragusid, tugevat kortsumist või materjalivooluprobleeme.
- Paneeli mõõtmine ja GD&T kinnitus:Templiga paneelid asetatakse kontrollseadmele ja mõõdetakse originaalseadmete tootja määratletud geomeetriliste mõõtmete ja tolerantsi (GD&T) viidete alusel. Kriitilised nullpunktid, avade asukohad, ääriku nurgad ja profiilide tolerantsid kontrollitakse koordinaatmõõtmismasinate (CMM) või kaasaskantavate mõõteõlgede abil.
- Sinise-valguse või valge-valguse skaneerimine:Täis-pinna 3D-skannimine salvestab miljoneid andmepunkte kogu tembeldatud paneelil, luues digitaalse kaksiku, mis on kaetud CAD-i nimigeomeetriaga. Värvihälbete kaardid näitavad koheselt alad, mis ületavad tolerantsi, näidates inseneridele täpselt, kus stants vajab korrigeerimist.
- Tehniliste muudatuste iteratsioonid:Mõõtmisandmete põhjal muudavad matriitsiinsenerid tööriistade pindu, reguleerivad tõmbeterasid, lisavad või eemaldavad materjali moodustamise raadiusest või{0}}töötlevad teraseid ümber. Iga modifikatsioon käivitab uue proovitsükli: tembeldage paneelid, mõõtke, võrrelge tolerantsiga, kohandage uuesti.
- OEM-i paneeli kinnitus ja väljaostmine-:Kliendi kvaliteedimeeskond kontrollib lõplikke näidispaneele välimusstandardite, mõõtmete spetsifikatsioonide ja funktsionaalsete koostekontrollide suhtes. Välispaneelide puhul avastatakse kontrollitud valgustuse all visuaalne kontroll (õli-kivistamine või esiletõstmise kontroll) pinna ebatäiuslikkusest, mis on mõõtmisseadmetele nähtamatu. Alles pärast seda, kui kõik kriteeriumid on täidetud, väljastab OEM ametliku stantsi aktsepteerimise.
Iteratsioonitsüklite arv on erinev. Lihtsad konstruktsiooniosad võivad vajada kahte või kolme ringi. Keerulised A-klassi paneelid, millel on range tagasitõuge ja pinnanõuded, võivad enne väljaostmist läbida kümme või enam parandusringi.
Simulatsiooni-to-füüsilise valideerimise töövoog
Simulatsioonitarkvara moodustav virtuaalne proovitöö on põhjalikult muutnud seda, kuidas insenerid autotööstuse programmides stantside valideerimisele ja kinnitamisele lähenevad. Enne terase lõikamist ennustab lõplike elementide analüüs materjali voolu, hõrenemise jaotust, kortsumise riskitsoone ja tagasilöögi ulatust kogu vormimisjada ulatuses. Need prognoosid juhivad esialgset stantsi pinna kompenseerimist, joonestusribade paigutust ja tooriku hoidiku rõhu seadistusi.
Kuid simulatsioon ei välista füüsilist proovimist. See surub selle kokku.Virtuaalsed surmaproovidtuvastada ja lahendada enamik vormimisprobleeme digitaalselt, nii et füüsiline stants jõuab pressi juba tootmiskvaliteedi lähedal. Selle asemel, et avastada esimese tabamuse lõhe ja kulutada nädalaid tõrkeotsingule, teavad insenerid juba, kus materjal õheneb, ja on vastavalt{1}}tasunud. Füüsiline proovimine on siis pigem kinnitus kui uurimine.
Kui simulatsiooni prognooside ja füüsiliste tulemuste vahel ilmnevad lahknevused, uurivad insenerid algpõhjuseid: materjali omaduste varieerumine simulatsiooni sisendi ja tegeliku mähise vahel, surve läbipaine koormuse all, mida simulatsioon ei tabanud, või hõõrdetingimused, mis erinevad modelleeritud koefitsiendist. Iga lahknevus kandub tagasi simulatsioonimudelisse, parandades järgmise programmi täpsust.
Suhe toimib mõlemat pidi. Füüsilised prooviandmed, eriti sinise{1}}valguse skaneerimise tulemused, mis on kaetud simulatsiooni ennustustega, kinnitavad moodustamise simulatsiooni täpsust. OEM-id nõuavad seda korrelatsiooni üha enam osana oma autotööstuse standardite valideerimisest ja heakskiitmisest. Kui teie simulatsioon ennustas pluss või miinus 0,5 mm tagasitõmbumist ja füüsiline paneel näitab pluss või miinus 2,0 mm, peab tööriistatootja näitama algpõhjuste mõistmist, enne kui originaalseadmete valmistaja parandustee aktsepteerib.
Proovimise ajal avastatud tavalised probleemid jagunevad prognoositavatesse kategooriatesse:
- Jagamised:Materjali hõrenemine üle vormimispiiri, tavaliselt kitsa raadiuse korral või siis, kui tõmbesügavus ületab materjali elastsuse. Parandustoimingud hõlmavad raadiuste suurendamist, joonistushelmeste lisamist materjali voolu ümbersuunamiseks või tooriku kuju muutmist.
- Kortsud:Ebapiisav piirav jõud sideaine piirkonnas või liigne materjali kokkusurumine. Lahendused ulatuvad tooriku hoidiku rõhu suurendamisest kuni lukustusribade lisamiseni või sideaine geomeetria muutmiseni.
- Tagasilöögi kõrvalekalle:Elastne taastumine pärast pressi avanemist viib paneeli taluvusest välja. Korrigeerimine hõlmab stantside pindade ümber-töötlemist, et üle-kompenseerida, mis mõnikord nõuab mitut iteratsiooni, kuna iga muudatus nihutab tagasitõmbemustrit mujale paneelil.
- Pinna defektid:Puudused, mis on nähtavad ainult kontrollitud valgustuse korral, sealhulgas valamu jäljed tugevdusribide kohal, stantsijäljed mittetäieliku täpistamise tõttu või libisemisjäljed, mis tulenevad materjali ebaõigest voolamisest. Nende lahendamine A-klassi stantsidel nõuab äärmiselt täpset kohalikku lihvimist ja{1}}poleerimist.
Iga parandustegevus järgib sama tsüklit: muutke matriitsi, tembeldage uued paneelid, mõõtke, võrrelge. See on vaevarikas töö, kuid just see eraldab tööriista, mis tembeldab vastuvõetavaid osi, sellisest, millel on A-klassi tolerantsid 12 lööki minutis, vahetust vahetuse järel, viie või enama tootmisaasta jooksul.
Stantsi valideerimine kinnitab, et tööriistast saab teha häid osi. Heade osade hoidmine miljonite tsüklite jooksul toob kaasa täiesti erineva distsipliini: planeeritud hooldus, kulumise jälgimine ja süstemaatiline tõrkerežiimide haldamine, mis hoiab ära väikeste probleemide muutumise ettenägematuteks liiniseisakuteks.
Matriitsi tõrkerežiimide tembeldamine ja hoolduse tõrkeotsing
Valideerimine kinnitab, et stants võib toota häid osi. Selle hoidmine heade osade tootmises miljonite tsüklite jooksul on täiesti erinev väljakutse. Kiir-autode tembeldamisel võib üks tund planeerimata seisakuid maksta 26 000–260 000 dollarit või rohkem, olenevalt tehase mahust. Kuid enamik stantsimisvormide rikkerežiime ja remondistsenaariume on etteaimatavad, mis tähendab, et neid on võimalik vältida. Lõhe reaktiivse tuletõrje ja ennetava juhtimise vahel taandub stantside lagunemise mõistmisele ja stantsimisvormide hooldusgraafiku koostamisele, mis kulub enne vanarauaks muutumist.
Levinud stantside rikkerežiimid autode tembeldamisel
Iga stants räägib oma kulumismustrite kaudu lugu. Kui teate, mida otsida, viitavad füüsilised tõendid otse algpõhjusele. Siin on rikkerežiimid, millega tootmismeeskonnad autotööstuse stantsimisliinidel kõige sagedamini kokku puutuvad.
Tipptaseme kulumine ja rike.See on kõige levinum rikkerežiim. Lehtmetalli ja lõikepindade vaheline hõõrdumine ümardab järk-järgult servaprofiili, tekitades stantsitud osadele järk-järgult suuremaid purse. AHSS-klasside puhul kiireneb abrasiivse kulumise kiirus järsult, kuna lehtmaterjali kõvadus läheneb tööriista enda kõvadusele. Torkamisjaamades olevad karbiidist stantsimisvormid peavad sellele lagunemisele vastu palju kauem kui tavalised tööriistaterased, kuid isegi karbiidist sisetükid vajavad lõpuks uuesti lihvimist või väljavahetamist.
Joonistage raadiuse jaotus.Moodustamisraadiused kogevad tugevat kontaktsurvet, kuna lehtmetall voolab üle nende iga käigu ajal. Aja jooksul läheb mikro-poleerimine üle karestamisele, seejärel pinna karestamisele, mis tähistab iga läbivat paneeli. A-klassi stantsidel on stantsitud paneeli pinnal nähtav isegi väike raadiuse vähenemine.
Pragunemine termilise väsimuse ja mehaanilise ülekoormuse tõttu.Tsükliline laadimine tekitab mikro{0}}pragusid pinge kontsentratsioonipunktides, nagu teravad sisenurgad, filee üleminekud ja pinnadefektidega alad. Need praod kasvavad iga vajutusega järk-järgult. Termiline väsimus süvendab probleemi, eriti suurel-kiirusel, kus hõõrdumise-soojustsüklid tekitavad stantsi pinnal paisumis- ja kokkutõmbumispingeid. Kui neid ei avastata, levivad mikro-praod kuni katastroofilise luumurruni.
Galling.Eriti problemaatiline on alumiiniumi ja kõrgtugevate{0}}teraste puhul, kui materjal kandub hõõrdumise{0}}kuumutatud kontaktpunktides mikro-keevitamise teel lehelt matriitsi pinnale. Alumiiniumi puhul ehitatakse ülekantud materjal järk-järgult, skoorides järgnevaid paneele. AHSS-iga võib äärmuslik kontaktrõhk eemaldada PVD-katted ja käivitada katmata aluspinna liimi kulumise. Lõikamine on eriti salakaval, kuna see kiirendab pärast käivitamist, iga tsükkel surub eelnevalt üle kantud materjali sügavamale matriitsi pinnale.
Ajastuse ja kanaliga{0}}seotud tõrked.Progressiivsed stantsid sõltuvad täpsest sünkroniseerimisest presskäigu, riba etteande ja juhttihvti haardumise vahel. Kui etteande samm triivib, pilootide ajastus nihkub või ribatõstjad seovad, jõuab riba jaamadesse, mis on veidi eemal{1}}. Tulemus ulatub valesti augustatud aukudest ja moonutatud omadustest kuni katastroofilise nälkjate tõmbamiseni, kus lõigatud nälkjad tõmmatakse tagasi matriitsi esiküljele, kahjustades lõikeservi ja moodustades pindu ühe tõmbega.
Allolev tabel kaardistab need rikkerežiimid nende algpõhjustega, tootmispõrandal nähtavate sümptomitega ja parandusmeetmetega, mis neid lahendavad.
| Rikkerežiim | Algpõhjused | Nähtavad sümptomid | Parandusmeetmed |
|---|---|---|---|
| Tipptaseme kulumine | Abrasiivne kokkupuude lehtmetalliga, stantsi ebapiisav kõvadus materjali klassi jaoks, ebapiisav määrimine | Tekkinud osadel kasvavad jämedused, suurenenud lõikejõud, karedad lõikeservad | Teritage või lihvige lõikeservi, kandke peale PVD-katted, täiustage tugevalt{0}}kuluvate jaamade jaoks karbiidist sisetükke, kontrollige määrdeaine tarnimist |
| Joonistage raadiuse jaotus | Suur kontaktrõhk vormimise ajal, materjali kogumine, halb pinnaviimistlus raadiuses, ebapiisav kate | Skoorimisjäljed vormitud paneelidel, nähtavad tõmblused tõmberaadiustel, pinna karedus A-klassi osadel | Poleerige ja taastage raadiusega pindu, kandke{0}}madala hõõrdumisega katteid (CrN või DLC), suurendage määrimist tõmberaadiuste juures, kontrollige tooriku hoidiku rõhu seadistusi |
| Termiline väsimuspragu | Tsükliline kuumutamine/jahutus stantsi pinnal, kiire{0}}töö, teravad sisenurgad, mis tekitavad pingekontsentratsiooni | Peened praod (kuumuskontroll) tööpindadel, võimalik lõhestumine või lõhenemine | Suurendage lõikeraadiusi pingekontsentratsiooni vähendamiseks, võimalusel vähendage pressimiskiirust, valige kõrgema termilise väsimuskindlusega tööriistateras (S7 või kuum{1}}tööklass), planeerige kontrollide intervallid tabamuste arvu alusel |
| Mehaaniline ülekoormuspragu | Liigne pressi tonnaaž, nälkjate virnastamine, topelt{0}}löögid, ebapiisav stantsi sektsiooni paksus | Matriitsi komponentide äkiline purunemine, nähtav pragude levimine nurkadest või kinnitusavadest | Kontrollige tonnaaži sätteid, paigaldage ülekoormuskaitse, kujundage ümber ebapiisava ristlõikega sektsioonid{0}}, kontrollige nälkjate kogunemist vahetuste järel |
| Galling (alumiinium) | Liimikulumine mikro-keevitusest, ebapiisav pinna poleerimine, kuiv või halvasti määritud kontakt, tihe tõmbevahe | Materjali kogunemine stantsi pindadele, järkjärguline kriimustus stantsitud osadel, suurendades tõmbejõudu | Poleerige stantsi pindu alla 0,2 mikromeetrit, kandke DLC- või poleeritud CrN-katted, optimeerige määrimistüüpi ja katvust, avage võimaluse korral tõmbevahed |
| Galling (AHSS) | Ekstreemse kontakti survega eemaldavad katted, kõrge lehe kõvadus, katte kihistumine aluspinnalt | Katte kadu suure{0}}kulumise korral, liimimaterjali ülekandmine, vormitud osade pinnaskoorimine | Minge üle PM tööriistaterasest aluspindadele, rakendage mitme{0}}kihiga PVD-süsteeme (TiAlN), suurendage stantsi kõvadust aluspinna tasemel, kontrollige katte nakkuvust PM-i peatamise ajal |
| Sööda ja ajastuse tõrked | Kalde triivimine, piloodi kulumine, tõste siini kinnitumine, servo söötja viga, riba paindumine | Valesti augustatud augud, osade -to-mõõtmete varieerumine, näpu tõmbamine, ummistused ribadeks, hädaseiskamiste vajutamine | Kontrollige etteande sammu ja piloodi seisukorda, kontrollige tõste siinid prahi või kulumise suhtes, kontrollige servo sööturi kalibreerimist, puhastage vanarauateed, et vältida nälkjate tõmbamist |
Ennetava hoolduse ajakavad ja ülevaatusprotokollid
Reaktiivne hooldus maksab kolm kuni viis korda rohkem kui kavandatud sekkumine. Hästi-struktureeritud stantsimisvormide hooldusgraafik seob ülevaatus- ja hooldusülesanded tootmis-põhiste päästikutega, täpsemalt löögide arvuga, selle asemel, et tugineda ainult kalendrikuupäevadele. Matriitsid ei kulu sama kiirusega. Tööriist, mis töötab 200 000 tabamust kuus 1180 MPa kahefaasilisel terasel, laguneb palju kiiremini kui 50 000 pehmest terasest kronsteini stantsimine.
Kõige tõhusam lähenemisviis ühendab aja{0}}põhise kontrolli jalöögi-arvu-põhised päästikudteadaolevate kulumisesemete dokumenteeritud tabamustega-per-hooldeintervalli. Siin on praktiline raamistik:
- vahetuse kohta:Visuaalne kontroll osadel esinevate murdude, ebatavalise pressimismüra, nälkjate kogunemise suhtes vanarauatele ja määrdeaine kohaletoimetamise kinnitus. Märgistage viivitamatult kõik servadega{1}}seotud kvaliteedimuudatused.
- Iga päev:Kontrollige piloodid, vedrud, juhikud, ribade jälgimine ja korrake{0}}probleemide jaamu. Puhastage praagi teed ja kontaktpinnad. Logige sisse kõik defektid, kohandused või seisaku põhjused.
- Iganädalane:Mõõtke korduvaid kuluvaid esemeid dokumenteeritud kriteeriumide alusel. Pöördemoment-kontrollige kinnitusi, mida on varem lahti tulnud. Värskendage iga kriitilise jaama tabamust-per-teenuse ajalugu.
- Löökide-loenduse-põhine (tavaliselt iga 50 000 kuni 150 000 tabamuse järel, olenevalt materjalist ja matriitsi keerukusest):Kõigi lõikeservade täielik teritamine, tõmberaadiuste kontrollimine lõhestamise või karestamise korral, katte seisukorra hindamine, vedruvaba-pikkuse kontroll, juhttihvtide ja pukside hooldus ning kriitiliste vormitud tunnuste mõõtmete kontrollimine.
- Iga-aastased või suuremad{0}}teemalised verstapostid:Täielik lammutus, täielik metroloogia ülevaade, kumulatiivne kulumistrendi analüüs ja PM standardi läbivaatamine ajaloolistel andmetel.
Löökide{0}}loenduse päästik on kriitiline, kuna see kajastab pigem tegelikku stantsi laadimist kui kulunud aega. Kolm nädalat jõude istunud stants vajab puhastamist ja roostetõrjet, mitte teritamist. Matriit, mis sai kahe nädala jooksul 400 000 tabamust, vajab täielikku servakontrolli, olenemata sellest, mida kalender ütleb.
Leidude salvestamine igas PM-peatuses loob aluse pidevaks täiustamiseks. Kui saate jälgida, et Station 4 läbitorkamine vajab pidevalt uuesti lihvimist 120 000 tabamuse juures, samal ajal kui Station 7 kestab 200 000, saate kavandada teritusgraafikuid, mis takistavad jämeda{7}}kvaliteediga seotud väljapääsu ilma stantsi enneaegselt pressi alt välja tõmbamata. See ajalugu näitab ka seda, millal rutiinsest hooldusest enam ei piisa, kui jaama hooldusintervall lüheneb, andes märku, et põhiprobleem on nihkunud tavapärasest kulumisest disaini või materjali kokkusobimatuseni, mida ükski teritamine ei lahenda.
Ennetav stantsihooldus pikendab tööriista eluiga, vähendab planeerimata seisakuid ja stabiliseerib osade kvaliteeti aastatepikkuste tootmiskampaaniate jooksul. Samuti toodab see institutsionaalseid teadmisi, mida inseneride meeskonnad vajavad, kui nad hindavad, kas die partner suudab toetada kogu programmi elutsüklit, alates esialgsest ehitamisest kuni aastakümnete pikkuse tootmisteenuseni.
Õige autotööstuse stantsimisvormi tarnija valimine
Matriit, mis tembeldab veatuid osi, on sama usaldusväärne kui partner, kes selle ehitas, hooldab ja toetab seda kogu sõidukiprogrammis, mis võib kesta kümme aastat või kauem. Eelmistes osades käsitleti kõike alates materjali valikust kuni rikkerežiimi vältimiseni, kuid kõik need teadmised jäävad või surevad ühe otsuse alusel: millise metallist stantsimisvormide tootjale usaldate oma tööriistainvesteeringuid. Valige hästi ja saate koostöös insenerisuhte, mis näeb probleeme enne, kui need jõuavad pressipõrandale. Kui valite halvasti, päritakse kvaliteedi ebastabiilsus, tarneviivitused ja kallis avastus, et teie tööriistapartner ei saa toetada programmi kestel tehnilisi muudatusi-.
Mis siis eristab võimekat autotööstuse stantsimisvormide tarnijat tarnijast, kes pakub lihtsalt konkurentsivõimelist hinda? Hindamine on palju põhjalikum kui{0}}tööriista maksumuse{1}}hinna võrdlus.
Peamised kriteeriumid stantsimisvormi tootja hindamiseks
Kui insenerimeeskonnad lähenevad stantsimisvormide tootmispartnerite valikule, vajavad nad struktureeritud raamistikku, mis hõlmab tehnilist võimekust, kvaliteedisüsteeme ja valmisolekut elutsükli jooksul. Siin on kõige olulisemad kriteeriumid:
- Inseneri- ja simulatsioonivõime:Kas tarnija saab teha tembeldamissimulatsiooni (AutoForm, PAM-STAMP või samaväärne)-majasiseselt? Kas nad pakuvad osade väljatöötamise ajal tagasisidet-tootmisvõime (DFM) kohta{3}}? Simulatsiooniteadmistega partner tuvastab tekkeriskid enne stantsi ehituse algust, tihendades proovimise ajakavasid ja vähendades iteratsioonisilmusi.
- Materjali- ja protsessiteadmised:Kas tootjal on dokumenteeritud kogemus konkreetsete materjalidega, mida teie programm nõuab? AHSS-i, alumiiniumist ja{0}}segatud materjalidest toorikute vormimine nõuab erinevaid tööriistastrateegiaid. Tarnija, kellel on sügav kogemus ainult pehme terase alal, peab võitlema katmise, tonnaaži ja tagasilöögiprobleemidega, mida kaasaegsed elektrisõidukid ja kerged platvormid toovad kaasa.
- Pressi maht proovimiseks:Stantsiehitaja, kellel pole siseeks{0}}proovimiseks piisavat pressi tonnaaži ja voodi suurust, peab valideerimise väljast tellima, lisades kulusid, teostusaega ja sidekihte. Veenduge, et nende proovipressid vastavad teie tootmispressi omadustele, sealhulgas padjasüsteemidele, libisemiskiirusele ja tonnaaživõimele, või neid täpselt kopeerivad.
- Kvaliteedisertifikaadid: IATF 16949Sertifitseerimine on autotööstuse kvaliteedijuhtimise standard ja annab märku, et tarnija säilitab protsessi distsipliini, jälgitavuse ja pideva täiustamise süsteemid, mida originaalseadmete tootjad nõuavad. ISO 9001 annab laiema kvaliteedijuhtimise aluse. Mõlemad peaksid olema mitte-kaubeldavad põhinõuded mis tahes tõsise autotööstuse tööriistaprogrammi jaoks.
- Täielik elutsükli tugi:Parimad partnerlussuhted ulatuvad prototüübi tööriistade loomisest kuni tootmise käivitamiseni, pideva hoolduse ja tehniliste muudatuste rakendamiseni. Tarnija, kes valmistab stantsi, kuid ei saa toetada-ea keskmist renoveerimist, varuosade tootmist või-materjalide muudatuste ümberprojekteerimist, jätab teid tootmisnõuete arenedes hätta.
- Prototüüpimis- ja proovivõtuteenused:Võimalus toota prototüüposi enne tootmistööriistade kasutuselevõttu võimaldab teie meeskonnal varakult kinnitada sobivust, toimimist ja kokkusobivust. See tabab disainiprobleeme siis, kui muudatused on odavad, mitte pärast seda, kui kõvastunud tootmisstantsid on juba lõigatud.
- Tootmismahu paindlikkus:Teie programmide maht võib turunõudluse muutuste või platvormilaiendite tõttu muutuda. Partner, kellel on nii suure-mahulise järkjärgulise stantsi võimekus kui ka paindlikkus väiksema-mahu edastamiseks või prototüüpide käitamiseks, kohandub teie programmiga, mitte ei sunni teid hankima mitut tarnijat.
- Suhtlus- ja koostööinfrastruktuur:Responsiivne tehniline tugi, selge projekti verstaposti jälgimine ja läbipaistev tehniline suhtlus katsete iteratsioonide ajal on sama olulised kui töötlemise täpsus. Kehv suhtlus on tarnijasuhetes üks levinumaid punaseid lippe, mis viitab sageli sügavamatele organisatsioonilistele probleemidele, mis ilmnevad programmi kriitiliste verstapostide ajal.
Lisaks individuaalsetele kriteeriumidele hinnake, kuidas need võimalused integreeruvad. Suurepärase CNC-töötlusega, kuid simulatsioonivõimeta tarnija loob täpselt selle, mida te joonistate, isegi kui kujundus sisaldab riske, mida simulatsioon oleks nädalaid varem märkinud. Tugeva insenertehnilise, kuid ebapiisava ajakirjanduse infrastruktuuriga tarnija ei saa oma tööd valideerida. Soovite, et kogu kett oleks ühendatud ühe katuse alla.
Kuidas YICHEN toetab autotööstuse tembeldamisprogramme
Nende hindamiskriteeriumide rakendamine{0}}pärismaailma tarnijatele,YICHENpakub konkreetset näidet tootmispartnerist, mis on üles ehitatud autotööstuse tembeldamisprogrammi toele. Nende võimalused hõlmavad kõiki kriteeriume, mida insenerimeeskonnad peaksid hindama.
YICHEN toetab OEM-i, Tier-1 ja Tier-2 insenerimeeskondi stantsimise ja lehtmetalli valmistamise teenustega, mis hõlmavad konstruktsioonikomponente, siseosi, šassiielemente ja veoautodega seotud metallsõlmesid. See laius on oluline, sest see näitab kogemusi mitme stantsitüübi ja materjaliperekonna vahel, mitte kitsast spetsialiseerumist ühele komponendikategooriale. Partner, kes on tootnud šassii kronsteinid, konstruktsiooni tugevdused ja salongi metallviimistlus, mõistab, kuidas erinevad matriitsiarhitektuurid, materjaliklassid ja tolerantsinõuded mõjutavad sõidukiprogrammi.
Nendeautotööstuse lehtpakub protsessi juhtumiuuringuid, mida insenerimeeskonnad saavad üle vaadata, kui nad hindavad, kas tarnija tõestatud võime vastab nende konkreetsetele programminõuetele. Meeskondade jaoks, kes on stantsimisvormide tootmispartnerite valimise varases staadiumis, on sellised dokumenteeritud projekti tõendid väärtuslikumad kui üldised nõuded võimekuse kohta.
Seda tüüpi integreeritud partneri muudab väärtuslikuks elutsükli järjepidevus. Kui sama organisatsioon, kes matriitsi kujundas ja ehitas, toetab ka proovimist, tootmisrampu ja pidevat hooldust, jäävad institutsionaalsed teadmised puutumata. Insenerid, kes mõistavad, miks konkreetne täidis konkreetsesse kohta paigutati, on samad, kes diagnoosivad moodustumise probleemi kolm aastat pärast tootmist. See järjepidevus kõrvaldab teadmiste lüngad, mis kimbutavad programme, kus projekteerimine, ehitamine ja hooldus on jagatud lahti ühendatud tarnijate vahel.
Sõltumata sellest, millise tarnija lõpuks valite, annab ülaltoodud hindamisraamistik teie meeskonnale struktureeritud tee otsuse tegemisel. Hind on alati oluline, kuid autotööstuses tembeldades on odavaim matriit harva kõige odavam programmi kogu elutsükli jooksul. Õige partner tarnib tööriistad, mis töötavad usaldusväärselt aastaid, kohanduvad tehniliste muudatuste saabudes ja säilitavad mõõtmete stabiilsuse, mis hoiab teie konveieri katkestusteta liikumas.
Korduma kippuvad küsimused autode stantsimisstantside kohta
1. Mis vahe on progresseeruval stantsil ja ülekandestantsil autotööstuses?
Progressiivne stants kasutab pidevat metallriba, mis liigub ühes stantsikomplektis läbi mitme jaama, tekitades suurel kiirusel (30-60+ lööki minutis) väikseid osi, nagu kronsteinid ja klambrid. Ülekandevormid kasutavad üksikuid toorikuid, mida liigutatakse sõltumatute jaamade vahel mehaaniliste varraste või robotite abil, käsitsedes meediumi-kuni-suurte konstruktsiooniosadega, mis on riba-põhiseks edenemiseks liiga keerulised. Valik sõltub detaili suurusest, vormimise keerukusest ja aastasest mahust. Alla 300 mm läbimõõduga osad, mille maht on üle 300 000 ühiku aastas, sobivad tavaliselt progressiivsete tööriistadega, samas kui suuremad keeruka geomeetriaga konstruktsioonielemendid sobivad ülekandeseadetega, kus iga jaama saab tonnaaži ja materjalivoo juhtimiseks iseseisvalt häälestada.
2. Kui kaua kestab auto stantsimisvorm, enne kui see vajab väljavahetamist?
Stantsi eluiga varieerub märkimisväärselt olenevalt stantsitud lehtmetallist, tootmiskiirusest ja hoolduskvaliteedist. Hästi-hooldatud, järk-järgult stantsitud pehmest terasest saab enne põhjalikku renoveerimist toota 1 miljon või enam detaili. Täiustatud ülitugevate teraste (AHSS) tembeldamisel aga üle 980 MPa võib tööriista eluiga langeda 50 000-100 000 löögini ilma korralike kattekihtide ja PM{11}}klassi tööriistaterasteta. Kõrge kulumispunktide{14}}karbiiddetailid pikendavad tavaliste tööriistaterastega võrreldes eluiga 500–1000%. Ennetav hooldus, mis on seotud insultide arvu käivitajatega, mitte kalendrikuupäevadega, on kõige tõhusam strateegia stantside pikaealisuse maksimeerimiseks ja planeerimata rikete vältimiseks.
3. Miks on stantsimisproov autotööstuses enne masstootmist nii oluline?
Katsetamine ületab lõhe värskelt töödeldud tööriista ja tootmis{0}}valmis jõudluse vahel. Tavaliselt kulub see 30% tööriistade kogumaksumusest ja 40% inseneritöö ajakavast, sest isegi täiuslikult töödeldud stantsid võivad toota paneele, millel on lõhesid, kortsud või mõõtmete kõrvalekalded. Protsess hõlmab stantsimist kontakti kinnitamiseks, esialgset paneeli tembeldamist, GD&T mõõtmist CMM-ide abil, täielikku -pinna 3D-skannimist CAD-geomeetria alusel ja iteratiivseid parandusi, kuni OEM-i aktsepteerimiskriteeriumid on täidetud. Proovimise vahelejätmine või kiirustamine tõstab kvaliteediprobleemid allavoolu kere-valgesse-komplekti, kus parandused muutuvad eksponentsiaalselt kallimaks.
4. Mille poolest erinevad elektrisõidukite stantsimisvormid traditsioonilistest autodest?
Elektrisõidukite platvormid tutvustavad stantsitud komponente, millel pole tavapäraste sõidukite disainis pretsedendit, eriti akuümbriseid, mille pikkus võib ületada 2 meetrit suure tõmbesügavusega. Nendel akualustel kasutatakse sageli alumiiniumisulameid, mis võivad määrduda või kohandada{2}}keevitatud toorikuid, mis ühendavad AHSS-i pehme terasega, mis nõuab stantse, mis juhivad ühe tööriistaga metsikult erinevat vormimiskäitumist. Elektrisõidukite kerekonstruktsioonides kasutatakse ka segamaterjalide strateegiaid, kus ühele platvormile võib vaja minna pressitud-terase, kahefaasilise terase ja alumiiniumsulgurite jaoks optimeeritud stantse, millest igaüks nõuab erinevat kattekihti, tonnaažiseadeid ja tagasilöögikompensatsiooni lähenemisviise, mida traditsioonilise -terase-ajastu tööriistad ei vajanud.
5. Mida peaksin otsima autotööstuse stantsimisvormide tootja valimisel?
Hinnake tarnijaid mitme integreeritud võimaluste kaudu: ettevõttesisene stantsimise simulatsioon riskide varajaseks tuvastamiseks, dokumenteeritud materjaliteadmised, mis vastavad teie programmi terase- või alumiiniumiklassidele, pressivõimsus, mis kordab teie tootmistingimusi proovimiseks, IATF 16949 sertifikaat autotööstuse kvaliteedidistsipliini jaoks ja täielik elutsükli tugi prototüübist kuni tootmise hoolduseni. Sellised partnerid nagu YICHEN, kes toetavad OEM-i,{5}}1. ja 2. astme meeskondi konstruktsiooni-, šassii-, interjööri- ja veoautodega seotud tembeldatud osade osas, näitavad keerukate programmide jaoks vajalikku laiust. Eelistage tarnijaid, kelle projekteerimine, ehitamine ja hooldus asuvad ühe katuse all, et institutsioonilised teadmised säiliksid kogu programmi eluea jooksul.


