


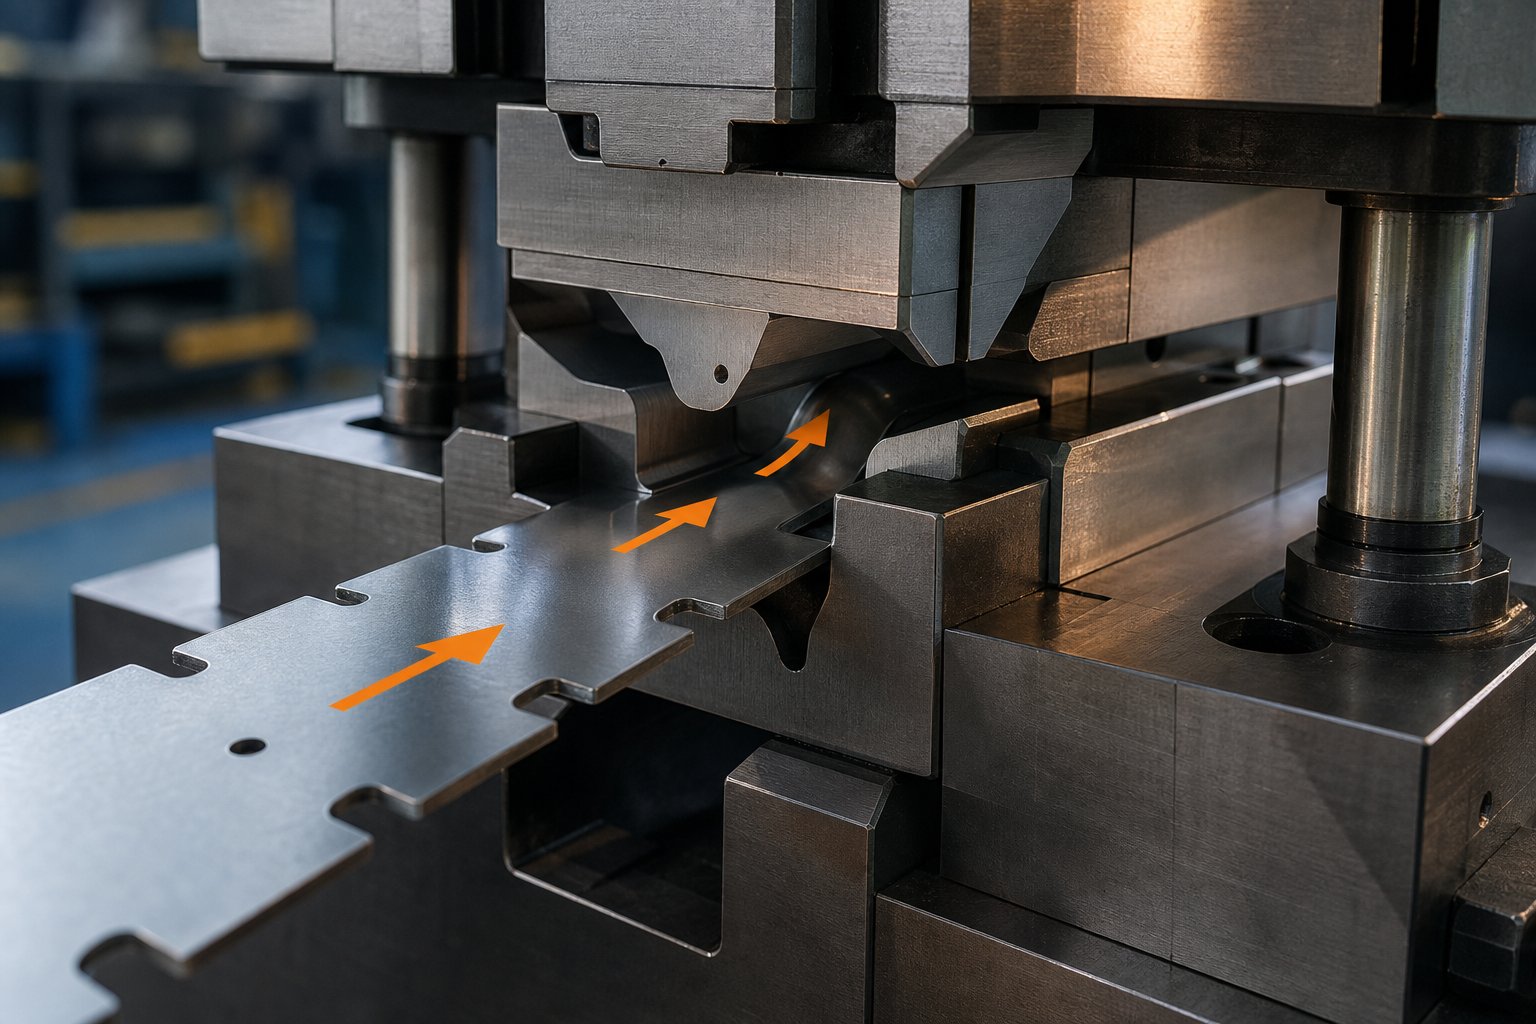
Mida teevad möödaviigu sälgud ja miks need on stantsimisstantside puhul olulised
Kui kuuled kedagi küsimas"mis on metallist stantsimine," hõlmab lühike vastus lame lehtmetalli muutmist kolmemõõtmelisteks osadeks, kasutades stantse ja presse. Kuid tõeline insenertehniline väljakutse peitub detailides, täpsemalt materjali vormimise ajal liikumise kontrollimises. Just siin tulevad mängu möödaviigu sälgud.
Mis on möödaviigu sälgud stantsimisstantsides
Möödavasälk on riba või tooriku perifeeriasse kavandatud tahtlik väljalõige, mis reguleerib lehtmetalli voolamist vormimise ajal stantsimisvormi õõnsusse. Mõelge sellele kui väravale, mis kontrollib liiklust. Ilma selleta tormab materjal vormimisalasse ebaühtlaselt, tekitades defekte, mis rikuvad valmis detaili.
Möödaviigu sälk on tahtlik reljeeflõige riba servas või tooriku piires, mis kontrollib materjali sissevoolu, hoiab ära stantsi interferentsi ja võimaldab ennustatavat metalli jaotust stantsimistoimingute ajal.
Need sälgud täidavad stantsimisvormis kahte eesmärki. Esiteks juhivad nad kanduriba edasiliikumist progresseeruvates stantsides, luues kliirensi, nii et varem moodustatud objektid saaksid läbida järgnevaid jaamu ilma kokkupõrketa. Teiseks reguleerivad need tõmbekäitumist-vormimise ajal, piirates seda, kui palju materjali konkreetsetest suundadest stantsiõõnde toidetakse. Möödaviigu sälgu tembeldamise määratlus ületab seega lihtsa väljalõike. See on voo{5}}juhtimisseade, mis on loodud ribapaigutuse järgi juba varaseimast projekteerimisetapis.
Miks on materjali sissevool osade kvaliteedi jaoks oluline?
Kujutage ette, et tõmbate laudlina laua keskkoha poole korraga igast küljest. Mõned piirkonnad koonduvad kokku, teised venivad õhukeseks. Sama asi juhtub stantsimisoperatsiooniga, kui materjali sissevool on kontrollimatu. Kui liigne materjal kokku surutakse, tekivad kortsud, liiga kaugele venivad rebened ja ebaühtlane seinapaksus, mis kahjustab konstruktsiooni terviklikkust.
Sügav{0}}joonistustoimingud nõuavad hoolikalt tasakaalustatud hoidejõudekontrollida materjali voolumatriitsi õõnsusse. Jõud peab olema piisavalt väike, et võimaldada sissetõmbamist,{1}}kuid piisavalt suur, et vältida kortsumist. Möödaviigu sälgud annavad inseneridele geomeetrilise tööriista nende jõudude täiendamiseks. Eemaldades valikuliselt materjali teatud kohtadest piki riba serva, määravad nad, kus ja kui palju lehtmetalli siseneb vormimisvööndisse. Tulemuseks on prognoositav deformatsioonijaotus, ühtlane seinapaksus ja osad, mis vastavad mõõtmete tolerantidele ilma liigse katse-eksituseta.
Mõista, mis on tembeldamisprotsess ilma materjalivoo juhtimisest aru saamata, on nagu sõitma õppimine ilma juhtimisest aru saamata. Stantsimisvormide möödaviigude eesmärk on põhimõtteliselt täpsus, andes insenerile metalli liikumise suunamise volitused, nii et iga moodustunud tunnus tuleb õigesti välja.
Mille poolest erinevad möödaviigu sälgud muudest sälkude tüüpidest
Lehtmetallist stantsimisvormide ribapaigutusprintidel võib olla pool tosinat erinevat sälku ja need kõik näevad esmapilgul välja nagu väikesed väljalõiged. Segadus on arusaadav. Igal sälgu tüübil on siiski erinev eesmärk ja stantsiprotsessi planeerimise ajal üksteisega segi ajamine põhjustab tööriistavigu, mis ilmnevad töökoja põrandal jääkidena.
Möödavasälgud vs reljeefsälgud vs pilootsälgud
Iga sälk stantsimisvormis on olemas konkreetse probleemi lahendamiseks. Reljeefsed sälgud vähendavad paindejoonte pingekontsentratsiooni, nii et materjal voldib puhtalt ilma pragudeta. Pilotsälgud loovad avad, mis võimaldavad juhttihvti sisestada, et riba täpselt jaamast jaama registreerida. Vabasälgud takistavad häireid külgnevate jaamade vahel, hoides vormitud objektide kokkupõrget tööriistadega, kui riba edasi liigub. Möödaviigu sälgud seevastu reguleerivad konkreetselt materjali sissevoolu vormimise ajal või võimaldavad ribasektsioonidel läbida jaamu ilma haardumiseta.
Kriitiline erinevus on funktsioon. Kui vaatate progressiivse konfiguratsiooni stantse, märkate, et juht- ja kalde sälgud tegelevad riba positsioneerimisega, samas kui möödaviigu sälgud käsitlevad seda, kuidas metall käitub vormimiskäigu ajal. Apigi sälk(mõnikord nimetatakse seda ka prantsuse sälguks) lõigatakse riba ühest või mõlemast servast eemale, et tagada tugev tõke, mis takistab ületoitmist. Möödaviigu sälk on aga konstrueeritud nii, et see kontrollib või katkestab materjali voolu tõmbeõõnde.
| Sälgu tüüp | Esmane funktsioon | Tüüpiline asukoht | Mõju materjali voolule |
|---|---|---|---|
| Mööda sälk | Kontrollib materjali sissevoolu vormimistsoonidesse või võimaldab ribal läbida jaamadest ilma haakumiseta | Joonistus- või vormimisjaamade kõrval olev riba riba | Otseselt piirab või suunab metalli liikumist matriitsi õõnsusse |
| Pitch (prantsuse) Notch | Tagab tugeva tõkke, et vältida ületoitmist ja aitab riba registreerimist | Algjaamades üks või mõlemad riba servad | minimaalne otsene mõju; peamiselt söötmise ja asukoha funktsioon |
| Reljeefne sälk | Vähendab pinge kontsentratsiooni paindejoontes, et vältida pragude tekkimist | Kurvielementide nurgad ja ristumiskohad | Lokaalne stressi leevendamine; ei reguleeri puistematerjali liikumist |
| Pilot Notch | Mahutab juhttihvti sisestamise riba täpseks positsioneerimiseks | Kanduriba või osadevahelised jäägid | Puudub; toimib ainult registreerimisfunktsioonina |
| Kliirensi sälk | Takistab moodustunud objektide sekkumist kõrvalolevate tööriistade töösse | Varem moodustatud geomeetria lähedal allavoolu jaamades | Kaudne; eemaldab materjali, mis muidu stantsi komponentidega kokku põrkaks |
Märkate, et ainult möödaviigu sälk mõjutab otseselt ja tahtlikult metalli jaotumist vormimiskäigu ajal. Teised sälkumisega seotud stantsimisvormi komponendid keskenduvad pigem ribade käsitlemisele, registreerimisele või pingejuhtimisele kui aktiivsele voolu juhtimisele.
Möödasõidu sälkude tuvastamine die dokumentatsioonis
Riba paigutuse prindil kuvatakse möödaviigu sälgud tavaliselt viirutatud või varjutatud väljalõiketsoonidena piki riba serva, mis paiknevad konkreetselt vormimisjaamade kõrval. Neid eristab sammu sälkudest nende asukoht stantsiprotsessi järjestuses. Kõrguse sälgud kuvatakse esimeses või teises jaamas ja neile on lisatud edenemiskauguse viitetekstid. Möödasõidusälgud ilmuvad tõmbamis- ja moodustamisjaamades või nende läheduses ning nende märkused viitavad materjali voolusuunale või vormimissügavusele, mitte etteande pikkusele.
Levinud annotatsioonikokkulepped hõlmavad sälgu sügavuse ja laiuse mõõtmete viiteid, mida mõnikord väljendatakse materjali paksuse suhtena. Insenerid märgistavad need sageli märkustega, nagu "möödasõit" või "voolu reguleerimise sälk" riba paigutusel, koos nooltega, mis näitavad piiratud sissetõmbesuunda{1}}. Keerulise vormimisjärjestusega stantsimisvormide tüüpide üksikasjalikumas dokumentatsioonis võite leida möödaviigu sälkude spetsifikatsioonid eraldi protsessilehelt, mis seob iga sälgu konkreetse vormimissimulatsiooni tulemusega.
Matriitsi koostejooniste ülevaatamisel otsige möödaviigu sälku detaile tõmberõnga või sideaine pinna vaadete lähedalt, mitte toite{0}}lõppjaamade lähedalt. See positsiooniline kontekst on kiireim viis nende eristamiseks helikõrgusest või pilootfunktsioonidest isegi enne annotatsiooni teksti lugemist.
Teades, milline sälk seda teeb, hoiab vestluse projekteerimis-, ehitus- ja proovimeeskondade vahel samas keeles. See jagatud arusaam muutub eriti oluliseks, kui hakkate uurima, kuidas iga sälgutüüp vormimise ajal lehtmetalliga tera tasemel füüsiliselt suhtleb.
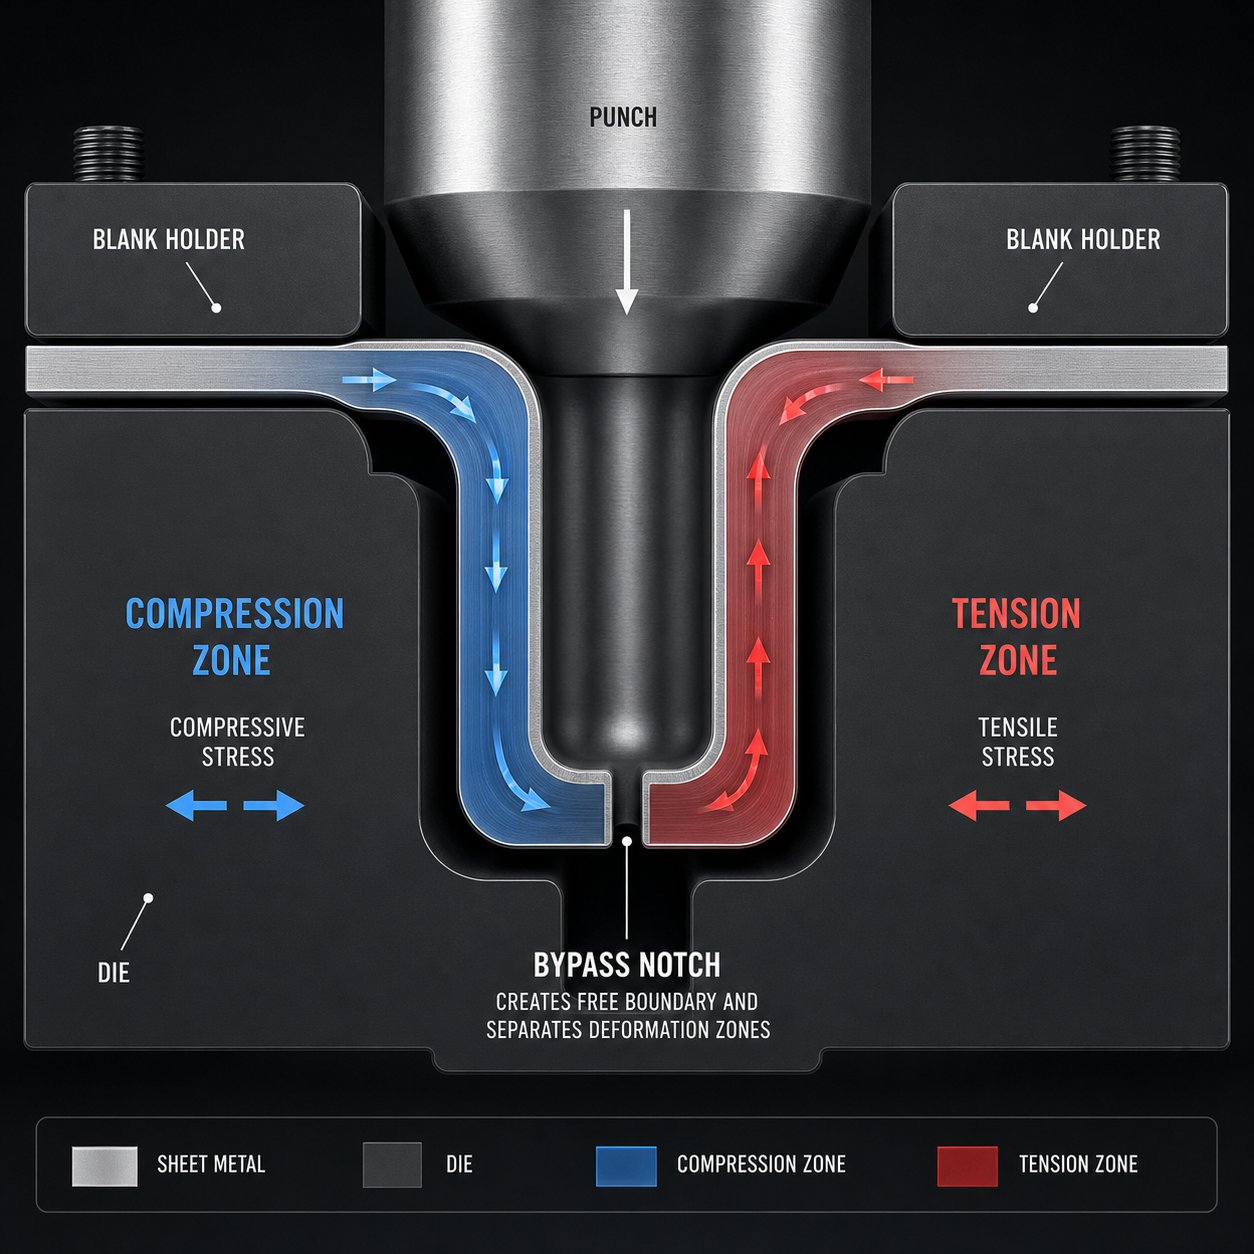
Materjali sissevoolu juhtimise füüsika möödaviigu sälkudel
Sälk ribapaigutusprindil on vaid kujund. Kuid vormimise ajal muudab see kuju põhjalikult metalli käitumist tera tasemel. Lehtmetallist vormimise möödaviigu sälkude taga peituva füüsika mõistmine eraldab katse-eksituse meetodil sälgud kavandavad insenerid nendest, kes saavad need esimesel katsel.
Metalli käitumine sälgu piiril loosimise ajal
Kujutage ette pidevat tühja serva, mis söödetakse tõmbeõõnsusse. Piki seda katkematut serva edastab materjal tõmberõnga pinge ühest piirkonnast teise. Iga ääriku osa tõmbab oma naabrit, luues ühendatud pingevälja, mis juhib materjali sissepoole stantsi suunas. Ümbermõõdu survepinge tekib samaaegselt ja kui see ületab materjali paindeläve, tekivad kortsud.
Möödasõidusälk katkestab selle pideva serva. See loob vaba piiri, punkti, kus stressi ülekandmine lihtsalt peatub. Sälgu ühel küljel olev metall ei saa enam mehaaniliselt "suhelda" teise poole metalliga. Terade tasemel tähendab see, et mõlema külje kristallograafiline struktuur deformeerub iseseisvalt. Survejõud, mis oleksid kogunenud kogu ääriku laiusele, on nüüd piiratud väiksemate ja paremini juhitavate tsoonidega.
See katkestus teeb aja jooksul kaks asja korragametalli stantsimise protsess. See leevendab survet, mis põhjustab kortsumist, lühendades toetamata ääriku pikkust. Ja see takistab liigset sissetõmbamist-kaugetest piirkondadest, mis muidu õhendaksid seina üle vastuvõetavate piiride. Sälgu piir toimib põhiliselt pingetõkkena, eraldades ühe voolutsooni järgmisest, nii et iga sektsioon ammutab materjali ainult oma kohalikust reservuaarist.
Kuidas sälgude sügavus ja asend reguleerivad deformatsiooni jaotust
Sügavamad sälgud loovad külgnevate materjalitsoonide vahel täielikuma isolatsiooni. Madal sälk vähendab pinge ülekandumist, kuid ei kõrvalda seda täielikult, sest allesjäänud side kannab siiski teatud koormust tsoonide vahel. Sügavam sälk, mis ulatub kaugemale äärikusse, kitsendab seda sidet, kuni iga tsoon käitub stantsimise ajal peaaegu iseseisva toorikuna.
Positsioon on sama oluline kui sügavus. Sügava-tõmbepiirkonna ja madala{2}}vormipiirkonna vahelisele üleminekule asetatud sälk takistab ühes piirkonnas esinevate suurte tõmbejõudude nälgimist külgneva materjali ala vahel. Insenerid, kes töötavad lehtmetalli vormimise stantsimisvormides negatiivsete ja positiivsete möödaviigude sälkudega, kasutavad asendit, et sihtida konkreetseid deformatsioonikontsentratsioone, mis ilmnesid moodustamise või ringi{4}}ruudustiku analüüsiga.
Õigesti paigutatud möödaviigu sälkude mehaanilised mõjud hõlmavad järgmist:
- Vähenenud kortsumine tänu lühematele toetamata ääriku segmentidele
- Kontrollitud seina õhenemine, piirates materjali igast tsoonist eemaldumise ulatust
- Materjali ühtlane jaotus keeruka detaili geomeetria vahel
- Minimeeritud tagasilöögivariatsioon, kuna deformatsioonigradiendid jäävad piirkondades ühtlaseks
Need efektid koos tekitavad prognoositava mõõtmete täpsuse ja püsivate mehaaniliste omadustega stantsitud metallosad. Ilma piiritasandil voolu reguleerivate möödavoolusälkudeta nõuaks sama detaili geomeetria samaväärsete tulemuste saavutamiseks oluliselt suuremaid sideainejõude või agressiivsemaid tõmbeterasid, sageli tööriista kulumise ja materjali vähenemise hinnaga.
Füüsika on selge: sälgu geomeetria juhib otseselt deformatsiooni jaotust. Kuid selle põhimõtte tõlkimine tööriista tegelikeks mõõtmeteks, õige sügavuse, laiuse, raadiuse ja profiili kuju valimiseks nõuab struktureeritud disaini lähenemisviisi, mis arvestab nii detailide geomeetriat kui ka materjali käitumist.
Mööda sälku geomeetriast ja disainiparameetritest
Üks asi on teadmine, et sälgu geomeetria kontrollib deformatsiooni jaotust. Tootmisstantsimisvormi kujunduse täpsete mõõtmete määramine on veel üks väljakutse. Iga valitud geomeetriline muutuja, sügavus, laius, kuju ja nurga raadius, nihutab tasakaalu liiga suure ja liiga vähese materjali sissevoolu vahel. Kui teete geomeetria valesti, vahetate kortsud lõhenemise vastu või vastupidi.
Sälgu kuju ja sügavus materjali paksuse suhtes
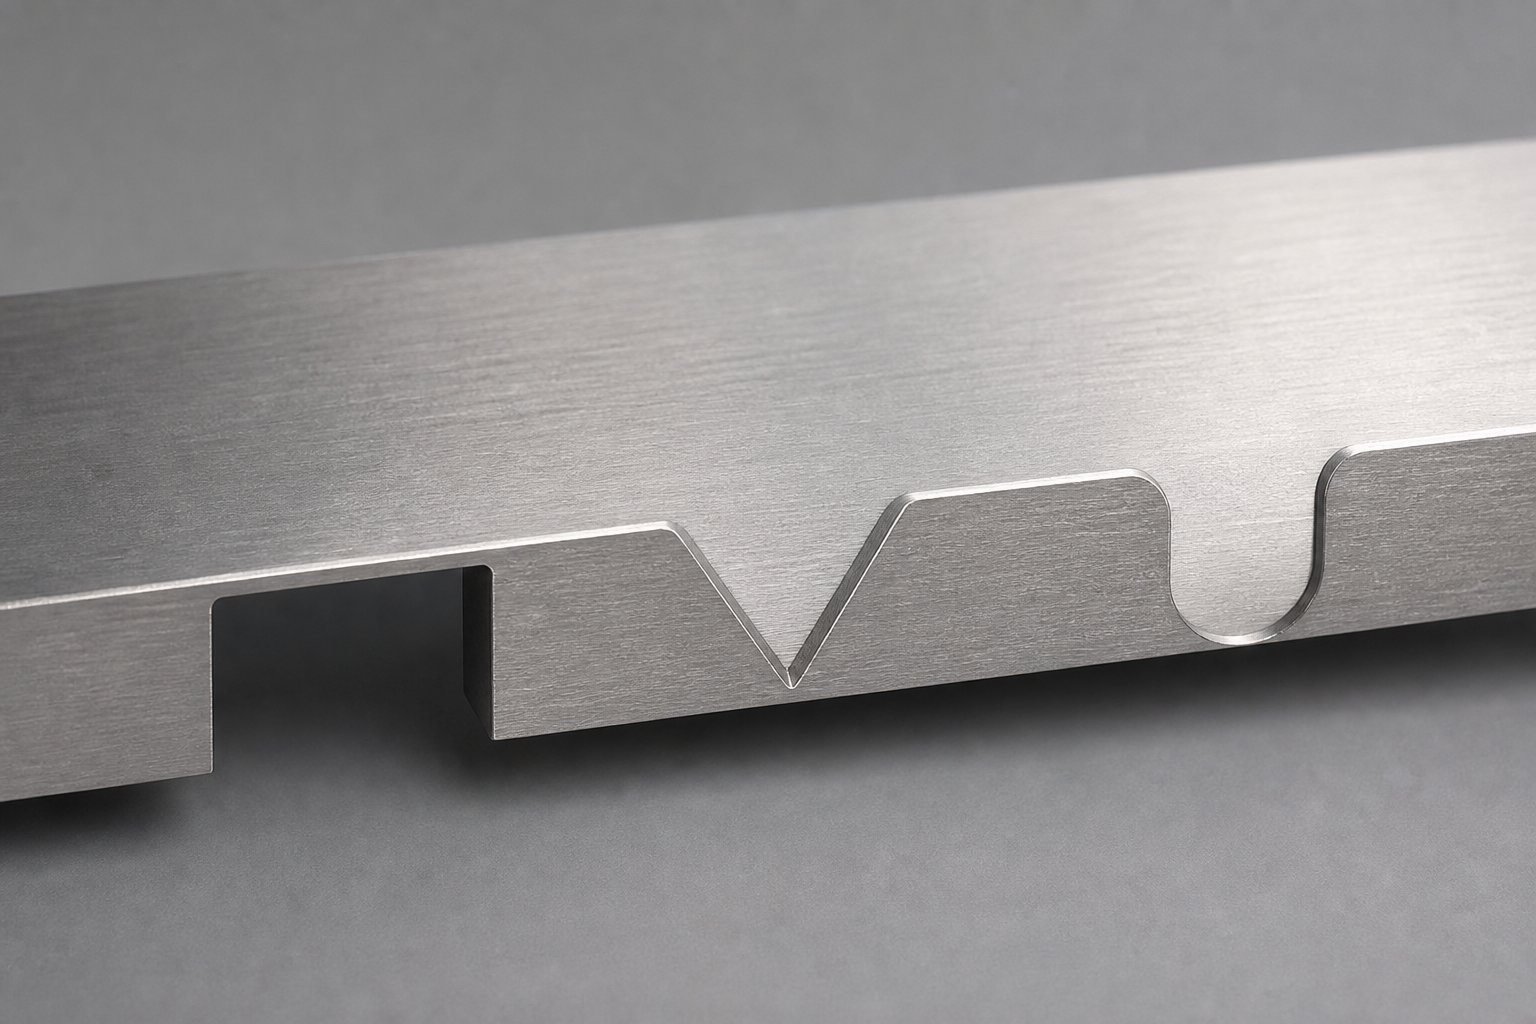
Metallist stantsimisvormide kujundamise praktikas domineerivad kolm sälkprofiili: ristkülikukujuline, V{0}}kujuline ja raadiusega-otsaga (mõnikord nimetatakse seda pilu-otsaks või U{3}}kujuliseks). Igaüks neist loob riba servas erineva voolupiirangu gradiendi.
- Ristkülikukujulised sälgudtekitavad järsu ülemineku täismaterjalilt materjalivabale. Need tagavad maksimaalse voolupiirangu minimaalse sälgu laiusega, muutes need tõhusaks kohtades, kus ribal on piiratud ruumi. Kompromiss on suurem pinge kontsentratsioon sälgu nurkades.
- V-kujulised sälgudluua järkjärguline piirangugradient. Materjalivool kitseneb, kui sälk laieneb selle aluse poole, andes inseneridele täpsema kontrolli selle üle, kui kiiresti sissevool kogu vormimistsoonis väheneb. Sälknurk reguleerib seda gradienti otseselt: kitsas V piirab voolu järsult, samas kui lai V loob õrnema ülemineku.
- Raadiusega-lõpuvad sälgudkombineerida ristkülikukujulise profiili ruumitõhusust vähendatud pingekontsentratsiooniga nurkades. Ümardatud otsad takistavad vormimise ajal pragude teket, mistõttu on need tavalised valikud tugevamate materjalide jaoks.
Sälgu sügavus määratakse tavaliselt tõmbesügavuse või riba laiuse suhtes. Stantsimiskujunduse üldine lähtepunkt asetab sälgu sügavuse 50% ja 100% vahele kohalikust tõmbesügavusest. Madalad sälgud piiravad osaliselt voolu, võimaldades materjali teatud määral üle piiri liikuda. Sügavamad sälgud lähenevad täielikule isolatsioonile, luues sõltumatud deformatsioonitsoonid, nagu on kirjeldatud ülaltoodud füüsika jaotises.
Mõõtmete tolerantsid ja suurusjuhised
Kõlab keeruliselt? See aitab jagada suurusotsused üksikuteks parameetriteks, millest igaühel on oma disainiloogika. Allolev tabel korraldab peamised geomeetrilised muutujad, mida tööriistainsenerid peavad kontrollima, kui määravad möödaviigu sälgu mõõtmed metallist stantsimise disainirakenduste jaoks.
| Parameeter | Disaini kaalumine | Mõju materjali voolule |
|---|---|---|
| Sälgu laius | Materjali paksus on vähemalt 1,5–2 korda suurem, et vältida nihke{2}}indutseeritud pragude tekkimist tühjendamise ajal | Laiemad sälgud katkestavad suurema osa ääriku servast, vähendades sissevoolu laiemast tsoonist |
| Sälgu sügavus | Tavaliselt 50% kuni 100% kohalikust tõmbesügavusest; sügavamale tsooni täielikuks isoleerimiseks | Juhib täielikult külgnevate tsoonide lahtisidumist; sügavamad sälgud välistavad tsoonidevahelise{0}}materjali ülekande |
| Nurga raadius | Materjali paksuse minimaalne raadius 0,5 korda, et vältida pragude teket sälgu juurtes | Suuremad raadiused jaotavad pinge laiemale alale, vähendades servade pragunemist ilma voolupiirangut oluliselt muutmata |
| Sügavuse{0}}--laiuse suhe | Tavaliselt hoitakse suhet alla 3:1, et säilitada löögi tugevus ja vältida sälku tööriista purunemist | Suuremad suhted loovad kitsad ja sügavad lõiked, mis isoleerivad tsoonid järsult, kuid riskivad tööriista rikke ja jämeduse tekkega |
| Sälgu nurk (V-tüüp) | Nurgad vahemikus 30 kuni 90 kraadi sõltuvalt soovitud voolugradiendist | Kitsamad nurgad tekitavad järsema voolupiirangu; laiemad nurgad tekitavad järkjärgulisi üleminekuid, mis sobivad madalate tõmmetega |
| Positsiooni tolerants | Tavaliselt hoitakse seda pluss-miinus 0,1 mm piires, et säilitada ühtlane voolukäitumine tootmistsüklite jooksul | Positsionaalne nihe nihutab deformatsioonipiiri, põhjustades potentsiaalselt lokaalset hõrenemist või kortsumist ühel küljel |
Need väärtused on lähtepunktid. Tegelikud mõõtmed sõltuvad detaili geomeetriast, materjali kvaliteedist ja vormimise simulatsiooni tulemustest. Põhiprintsiip on see, et iga parameeter suhtleb teistega. Teravate nurkadega sügav sälk suure tugevusega-materjalis praguneb, samas kui pehme materjali madal, suurte raadiustega sälk ei pruugi voolu piisavalt piirata.
Positiivsed vs negatiivsed möödaviigu sälgud
Kui insenerid arutavad lehtmetallist stantsimisstantside negatiivseid ja positiivseid möödaviigu sälkusid, eristatakse seda, millises suunas sälgu geomeetria ulatub riba nimiserva suhtes.
Negatiivsed möödaviigu sälgudeemaldage materjal riba servast sissepoole. Sälk lõikab kanduri või tooriku piiresse, vähendades kohaliku riba laiust. See on levinum konfiguratsioon, kuna see nõuab väljalõike loomiseks vaid lihtsat stantsimist. Negatiivsed sälgud töötavad hästi, kui riba paigutus tagab piisava kanduri laiuse, et absorbeerida eemaldatavat materjali, ilma et see kahjustaks söötmise stabiilsust.
Positiivsed möödaviigu sälgudlisage materjal riba nominaalsest servast väljapoole. Sisselõikamise asemel töötatakse toorik või riba välja lisamaterjaliga, mis ulatub mööda kohast, kus serv muidu oleks. Vormimise ajal toimib see lisatud materjal lokaalse reservuaarina, mis söödab kontrollitud viisil matriitsi õõnsusse. Positiivsed sälgud on eelistatud, kui riba on juba minimaalse kanduri laiusega ja täiendavat materjali ei saa eemaldada ilma riba nõrgendamata.
Valik lehtmetallist stantsimisvormi negatiivse ja positiivse möödavoolusälgu vahel sõltub kolmest tegurist: saadaolev riba laius, etteandmisel nõutav kandja tugevus ja materjali voolu suund, mida soovite soodustada või piirata. Praktikas kasutavad paljud keerukad progressiivsed stantside paigutused erinevates jaamades mõlemat tüüpi kombinatsiooni, et tasakaalustada voolu juhtimist riba terviklikkusega kogu vormimisjärjestuse jooksul.
Geomeetria üksi ei määra, kuidas möödaviigu sälk tootmises toimib. Samad mõõtmed käituvad pehme terase puhul erinevalt kui alumiiniumist või roostevabast terasest, mistõttu peavad iga sälgu suuruse otsuse tegemisel arvestama materjali omadused.
Kuidas materjali tüüp mõjutab möödaviigu sälku projekteerimise otsuseid
2 mm sügavune ristkülikukujuline sälk, mis töötab laitmatult pehme terase puhul, võib roostevabast terasest riba mõraneda või pehmes vasesulamis voolu piirata. Materjali omadused, eelkõige voolavustugevus, töökõvenemise määr ja elastsus, määravad, kui agressiivselt suudate tootmisprotsessi käigus sälku teha ja säilitada siiski puhast serva. Möödaviigu sälgu geomeetria valimine konkreetset sulamit arvestamata on nagu pidurisüsteemi suuruse määramine ilma sõiduki massi teadmata.
Teraseklassid ja nende sälkude disaini tagajärjed
Pehme teras (tavaliselt vahemikus 200 kuni 300 MPa voolavuspiir) käitub teraslehe stantsimise ajal ennustatavalt. Selle suhteliselt madal voolavuspiir ja suur venivus tagavad, et materjal voolab kergesti stantsiõõnde ning standardsed sälkude sügavused 50% kuni 100% tõmbesügavusest töötavad ootuspäraselt. Külmvaltsitud pehme teras pakub ühtlast terastruktuuri, mis reageerib järjekindlalt sälkude paigutusele, muutes selle kõige lihtsamaks materjaliks, mille abil saab esialgsel stantsiproovimisel välja töötada möödaviigu sälkude parameetrid.
Kõrgtugev-madal-legeeritud (HSLA) teras ja täiustatud kõrgtugev-teras (AHSS) muudavad võrrandit oluliselt. Need sordid taluvad rohkem-tõmbejõudu, kuna neil on suurem saagikus ja tõmbetugevus koosoluliselt kõrgemad töökindluse määrad. Kui te tembeldate terast vahemikus 400–800 MPa, ei taha materjal nii vabalt stantsiõõnde liikuda. Tulemuseks on see, et samaväärne vooluhulga reguleerimine nõuab pehme terasega võrreldes sageli laiemaid või sügavamaid sälkusid. AHSS-i ümbersõidusälgud nõuavad ka hoolikat tähelepanu serva kvaliteedile, kuna need astmed näitavad suurenenud tundlikkust serva{5}}algatatud murdude suhtes. AHSS-i vormimise juhistes märgitakse konkreetselt, et venitus- või kokkusurumisservadesse paigutatud möödaviigu sälgud võivad toimida pingetõusudena, põhjustades tõmbe- või äärikuoperatsioonide ajal servade murdumisi.
Roostevaba teras lisab veel ühe muutuja: kõrge töökarastus. Austeniitklassid nagu 304 kõvastuvad vormimise ajal kiiresti, mis tähendab, et materjal jäigastub, kui see voolab mööda sälku piiri. Sälkude sügavus võib olla veidi suurem kui samaväärse -tugevusega süsinikteraste puhul ja nurgaraadiused peaksid olema suured, et karastatud serv ei tekitaks pragusid stantsitud teraskomponentidele tüüpilise suure vormimiskoormuse korral.
Alumiiniumi ja vasesulamiga seotud kaalutlused
Alumiiniumi stantsimise protsess esitab erinevaid väljakutseid. Alumiiniumsulamitel on üldiselt madalam venivus purunemisel võrreldes pehme terasega ja paljud karastatud klassid (nt 6061-T6) on eriti altid servade pragunemisele. See tähendab, et möödaviigu sälkude kujundus peab olema konservatiivsem: väiksemad sügavused, laiemad sälgu laiused ja eriti suuremad nurgaraadiused, et jaotada pinge sälgu juurest eemale.
Terade suund mõjutab tugevalt alumiiniumi sälku orientatsiooni. Veeresuunaga risti tehtud sälk asetab sälgu otsa pingekontsentratsiooni piki nõrgimat murde teed. Sälgu joonduse pööramine või parema rist-plastilisusega sulamite (nt 5052-H32) valimine võib vähendada pragunemisohtu ilma voolu reguleerimist ohverdamata. Ka alumiiniumi puhul on tagasilöök rohkem väljendunud, nii et sälkude tekitatud deformatsioonipiirid võivad pärast vormimiskäiku veidi nihkuda, mis on terase puhul harva oluline, kuid võib mõjutada alumiiniumpaneelide mõõtmete täpsust.
Vasesulamid asuvad spektri teises otsas. Suur elastsus ja madal töökõvastus tähendavad, et materjal voolab kergesti, mõnikord liiga lihtsalt. Tavaliselt piisab vähem agressiivsest sälgu geomeetriast, sest isegi tagasihoidlik sälk loob olulise voolupiirangu materjalis, mis ei paku iseenesest sissetõmbetakistust. Vase puhul ei ole oht, et sälku praguneb, vaid pigem ebapiisav voolu reguleerimine, kui sälgu sügavus on alamõõduline.
Järgmised materjalispetsiifilised-kohandused aitavad tavaliste sulamitüüpide puhul möödaviigude kujundamist juhtida.
- Kerge teras:Standardsed sälkude sügavused ja nurgaraadiused; keskenduge positsiooni täpsusele, mitte serva seisundile
- HSLA ja AHSS:Suurendage sälgu sügavust 10% kuni 25% pehme terase väärtuste korral; kasutage servade murdumise ohu vähendamiseks raadiusega{2}}lõpuvaid profiile; hoidke sälkude servades tihedat hammustuse kontrolli
- Roostevaba teras:Suured nurgaraadiused (minimaalselt 1x materjali paksus); võtta arvesse kiiret töökarastamist, suurendades veidi sälgu sügavust; poleerige sälkude servad, et vältida pragude teket
- Alumiiniumsulamid:Vähendage sälgu sügavust 40% kuni 70% tõmbesügavusest; suurendada nurgaraadiusi minimaalselt 1,5x materjali paksuseni; joondage sälgud võimaluse korral veeremissuunaga, et vältida rist-tera murdumist
- Vasesulamid:Madalamad sälgud on piisavad voolu reguleerimiseks; standardsed nurgaraadiused, mis on suure elastsuse tõttu vastuvõetavad; jälgige liigset sissetõmbumist-, mitte pragunemist
Iga materjal nõuab, et valideeriksite sälgu geomeetria simulatsiooni või prototüübi proovimise kaudu enne tootmistööriistade kasutuselevõttu. Ülaltoodud parameetrid on lähtepunktid, mitte lõplikud mõõtmed. Tegelik kinnitus muutub veelgi kriitilisemaks, kui arvestada, et möödaviigu sälkude paigutuse strateegia ei erine mitte ainult materjali, vaid ka matriitsi tüübi ja jaamade järjestuse lõikes üldises riba paigutuses.
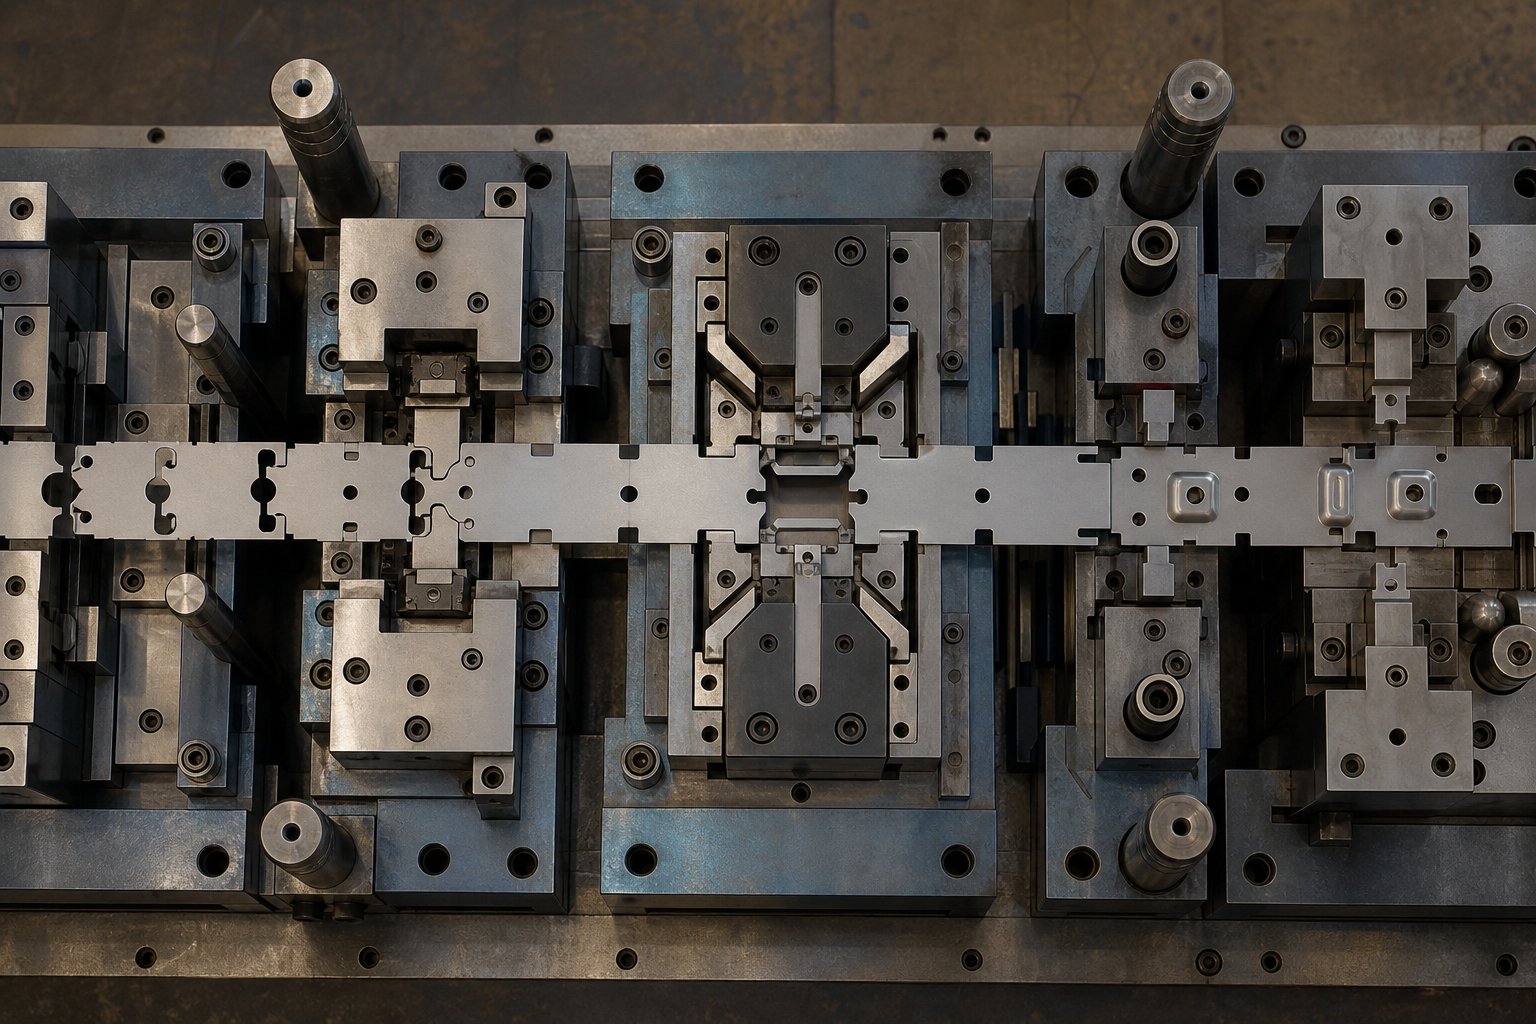
Pöörake mööda sälkpaigutusstrateegiat progressiivsetes matriitside paigutustes
Materjali valik näitab, kui agressiivne võib teie sälgu geomeetria olla. Kuid see, kus see sälk riba paigutuses asub ja millises jaamas see lõigatakse, määrab, kas see tegelikult lahendab vooluprobleemi või loob uue. Paigutuse strateegia on koht, kus ribade paigutuse projekteerimine, järjestuse loogika ja etapi tööriistade otsused koonduvad üheks koordineeritud plaaniks.
Riba paigutuse strateegia ja jaamade järjestus
Möödaviigu sälkude paigaldamine algab lihtsa küsimusega: millised jaamad vajavad lokaliseeritud materjalivoo juhtimist ja milliseid jaamu peab riba häireteta läbima? Insenerid vastavad sellele, kaardistades kogu moodustamisjärjestuse ja tuvastades kaks vajaduste kategooriat.
Esimene kategooria on kanderibade haldamine. Progressiivsete stantsimisvormide puhul peab riba liikuma läbi iga jaama, ilma et eelnevalt moodustatud elemendid põrkuksid kokku stantside, survepatjade või sisetükkidega. Varasemates jaamades lõigatud möödasõidusälgud loovad vaba ruumi, et kõrgendatud äärikud, reljeefsed elemendid või kärbitud profiilid saaksid ohutult allavoolu liikuda. Need sälgud on mõeldud kliirensi, mitte voolu reguleerimise jaoks. Nende sügavus ja laius on tingitud moodustatud tunnuse kõrgusest ja jalajäljest, mida nad peavad mahutama.
Teine kategooria on voolu juhtimise moodustamine. Siin piirab või suunab sälk tõmbe- või vormilöögi ajal aktiivselt materjali liikumist. Paigutamine oleneb sellest, millistes äärikupiirkondades tekib liigne sissevool (põhjustab kortse) või ebapiisav sissevool (põhjustab lõhenemist). Tavaliselt tuvastavad insenerid need piirkonnad moodustamise simulatsiooni abil, seejärel asetavad sälgud jaamades, mis vahetult eelnevad või langevad kokku vormimisoperatsiooniga.
Järjestusloogika järgib otsest reeglit: lõigake möödaviigu sälk riba edenemise ajal võimalikult varakult, ilma kandjat nõrgestamata ülesvoolu operatsioonide jaoks. Liiga hiline lõikamine tähendab, et materjal on juba langenud pingeseisundisse, mida sälk ei saa parandada. Liiga varane lõikamine võib riba destabiliseerida enne, kui see jõuab kriitilistesse vormimisjaamadesse. Enamik ribapaigutusi asetab möödaviigu sälkude lõikamise operatsioonid üks kuni kolm jaama ettepoole nende teenindatavast vormimisjaamast.
Progressiivsed matriitsid vs ülekandevormid vs ühe{0}}jaama rakendused
Matriitsi tüüp muudab põhimõtteliselt möödaviigu sälkude funktsiooni. Progressiivsetes metallist stantsimisstantsides täidavad sälgud ribade kliirensi ja voolu reguleerimise kahekordset rolli, kuna osa jääb kanduriba külge kogu protsessi vältel. Iga jaam, mida riba läbib, on potentsiaalne häirepunkt, seega peab sälkude paigutus arvestama kogu allavoolu teekonda.
Ülekande tembeldamine toimib erinevalt. Toorik eraldatakse ribast varakult, seejärel transporditakse vaba osana mehaaniliselt jaamade vahel. Ülekandevormide möödaviigu sälgud keskenduvad peaaegu eranditult tühja-serva voolu juhtimisele üksikute vormimistoimingute ajal. Haldamiseks pole kanduriba, seega kaob kliirens täielikult. Sälgu geomeetria reguleerib puhtalt seda, kuidas tooriku perifeeria materjal tõmbeõõnsusse söödetakse.
Ühe{0}}jaama stantsid esindavad kõige lihtsamat juhtumit. Siseneb üks toorik, toimub üks vormimisoperatsioon ja detail väljub. Möödaviigu sälgud on siin kujundatud otse tühja arenduskuju sisse, mis on paigutatud simulatsiooni väljundi moodustamise alusel, ilma et tuleks arvestada mitme jaamaga järjestamist.
Autotööstuses kasutatavates stantsimisvormides kasutatakse sageli suurte kerepaneelide ülekandekonfiguratsioone, kus möödaviigu sälk mööda tooriku serva juhib materjali tõmbamist -üle keerukate kumeruste. Väiksemad autoklambrid ja konnektorid töötavad seevastu progressiivsetes stantsides, kus sälkude paigutus peab tasakaalustama nii voolu juhtimist kui ka ribade edasiliikumist kümnete jaamade kaudu.
| Dieedi tüüp | Sälgu funktsioon | Tüüpiline paigutus | Disaini keerukus |
|---|---|---|---|
| Progressiivne suremine | Kahekordne roll: kanduriba kliirens ja vormimisvoolu juhtimine | Üks kuni kolm jaama enne vormimisoperatsiooni; tõmmitsatsoonidega külgnev riba serv | Kõrge, peab kooskõlastama kogu jaamajärjestuse, pilootide asukohtade ja kandja tugevusega |
| Transfer Die | Ainult tühja-serva voo juhtimine; vedaja haldust pole vaja | Tühi perifeeria piirkondades, mis on simulatsiooni põhjal tuvastatud{0}}kõrge lõhede või kortsude tekkeriskina | Mõõdukas, keskendunud vormimismehaanikale ilma ribade edasiliikumise piiranguteta |
| Single{0}} Station Die | Lokaliseeritud voolupiirang tühja piiril | Integreeritud tooriku arenduskuju; paigutatud simulatsiooni või ringi{0}}ruudustiku tulemuste järgi | Madal, üks toiming ilma mitme{0}}jaama sõltuvuseta |
Märkate, et disaini keerukus sõltub otseselt jaamade arvust ja vajadusest hoida riba puutumata. Progressiivsed stantsid nõuavad kõige iteratiivsemat sälku paigutamist, sest iga muudatus ühes jaamas lainetab läbi ülejäänud paigutuse.
Töötage keerukate paigutuste jaoks kohandatud matriitslahendustega
Komplekssete detailide geomeetria, eriti need, mida leidub autotööstuses kasutatavates stantsimisvormides ja mitme -funktsiooniga pistikutes, annavad harva järele ühe-käigulise sälgu paigutuse lähenemisviisile. Tegelikkus on iteratiivne: simuleerige, vaadake deformatsioonikaarte, reguleerige sälgu asukohta või sügavust, simuleerige uuesti. Iga tsükkel täpsustab tasakaalu voolu juhtimise, kandja tugevuse ja jaama kliirensi vahel, kuni paigutus muutub puhtaks.
See iteratiivne protsess toob märkimisväärset kasu koostööst kogenud stantsehitajatega, kes integreerivad möödaviigu sälkude kujunduse laiema ribapaigutuse projekteerimise töövoogu, mitte ei käsitle seda järelmõtlemisena. Spetsialiseerunud tööriistade partnerid naguYICHENpakkuda kohandatud stantsimisvormide lahendusi, kus sälkude paigutus, stantsi struktuur, komponentide valik ja materjalivoo strateegia töötatakse välja koos ühtse süsteemina. Nende lähenemisviis hõlmab kõiki lavatööriistadega seotud väljakutseid, alates stantsi ja tõstuki konstruktsioonist kuni kliirensi optimeerimise ja möödaviigu sälkude spetsifikatsioonideni, tagades, et iga element toetab teisi, mitte ei tekita allavoolu konflikte.
Inseneride jaoks, kes navigeerivad paigutustel, kus sälkude paigutus mõjutab tihedat kanduri laiust, mitut vormimissügavust või segatud positiivsete ja negatiivsete sälkude konfiguratsioone, tihendab töö tööriistaspetsialistiga iteratsioonitsüklit. Selle asemel, et lahendada iga muutuja iseseisvalt ja loota, et need ühtlustuvad, tegeleb integreeritud stantsitehnoloogia nendega paralleelselt, vähendades proovitsüklit ja jõudes tootmis{1}}tööriistad kiiremini valmis.
Paigutusstrateegia viib teie sälgud õigesse asukohta. Kuid isegi hästi-asendatud sälk võib toimida kehvemini, kui tootmistingimused muutuvad või kui esialgsed kujunduse eeldused jätavad muutuja vahele. Siin tulebki appi proovidiagnostika, mis loeb osa tegelikke sümptomeid, et täpsustada-pressi sälku.
Surma proovimise tõrkeotsing möödaviigu sälkude reguleerimiseks
Ekraanil täiuslikuna näiv ribapaigutus võib siiski tekitada defektseid osi, kui see esimest korda stantsimispressi tabab. Materjali omaduste varieerumine poolide vahel, hõõrdeerinevused määrimise ebaühtlusest ja tööriistade väikesed kõrvalekalded nihutavad möödaviigu sälku jõudlust simuleeritud ideaalist eemale. Hea uudis? Vormitud osad ütlevad teile täpselt, mis on valesti, kui teate, kuidas neid lugeda.
Osade kvaliteedisümptomite lugemine sälguprobleemide diagnoosimiseks
Iga defekt möödaviigu sälgu piiri lähedal on sõnum. Kortsud, rebendid ja paksuse kõikumised viitavad konkreetsele mittevastavusele sälgu geomeetria ja materjali tegeliku käitumise vahel. Diagnostikaloogika on lihtne: viige sümptom kokku selle põhjusega, seejärel rakendage sihipärast parandust.
Mõelge sellele nii. Kui materjal kortsub möödaviigu sälku kõrval, ei ole sälk piisavalt sügav. Liiga palju materjali voolab endiselt üle piiri, surudes äärikusse kokku ja paindub ülespoole. Sälk ei suutnud deformatsioonitsooni isoleerida, nii et liigne lehtmetall siseneb vormimisalasse piirkonnast, mida see ei tohiks. NaguValmistajamärgib, et kortsus metall põhjustab voolutakistust, eriti kui see on kinni jäänud külgseinasse, suurendades algse probleemi allavoolu defektideks.
Rebenemine sälgu lähedal annab märku vastupidisest olukorrast. Sälk on liiga sügav või liiga lai, mis katkestab materjali juurdevoolu vormimisalasse. Leht venib üle oma pikenemispiiri, kuna ükski metall ei saa külgnevatest piirkondadest sisse tõmmata. Moodustav tsoon nälgib, õheneb ja lõheneb.
Ebaühtlane seinapaksus kogu moodustatud elemendi ulatuses viitab asümmeetrilisele sälgu paigutusele. Vormivööndi üks külg võtab vastu rohkem materjali kui teine, tekitades paksu seina, kus sissevool on piiramatu, ja õhukese seina, kus sälk üle{1}}piirab. See asümmeetria põhjustab ka osa tagasitõmbumise ajal väändumist, tekitades mõõtmeprobleeme, mis levivad kokkupanekul.
- Kortsus sälgu piiri lähedal:Põhjuseks on ebapiisav sälgu sügavus, mis võimaldab liigset materjali sissevoolu. Fikseerige, suurendades sälkude sügavust 0,5 mm sammuga, kuni kortsud kaovad ilma rebenemiseta.
- Rebenemine või lõhenemine sälgu kõrval:Põhjuseks on liigne voolupiirang, mis nälgib materjali moodustavat tsooni. Ülemineku hõlbustamiseks parandage sälgu sügavust vähendades või sälkude nurgaraadiusi laiendades.
- Ebaühtlane seina paksus kogu osa ulatuses:Põhjuseks on sälkude asümmeetriline paigutus või ebavõrdsed sälkude sügavused vastaskülgedel. Kinnitage, võrdsustades sissevoolu tasakaalustamiseks sälkude geomeetriat mõlemal pool tõmbetelge või reguleerides üksikute sälkude sügavust.
- Sälgu otsast kiirguv serva pragunemine:Põhjuseks on ebapiisav nurgaraadius, mis tekitab materjalis pingetõusu. Kinnitage, segades suurema raadiusega sälgu juure, suurendades tavaliselt materjali paksust 1,5 korda.
- Ebajärjekindlad tulemused tootmistsüklite vahel:Põhjuseks on sälgu servade seisukorra halvenemine kulumisest või kogunemisest. Parandage, kontrollides ja uuesti{1}}teritades sälkude servi plaanilise hooldustsükli ajal.
Siin kehtib täppisstantsimise praktikas põhiprintsiip: tehke üks seadistus korraga, mõõtke tulemust ja seejärel otsustage järgmine samm. Mitme muutuja samaaegne muutmine muudab võimatuks tuvastada, milline parandus tegelikult töötas.
Levinud rikkerežiimid valest sälgukujundusest
Lisaks osa{0}}taseme sümptomitele ilmnevad mitmed süsteemsed tõrkerežiimid, kui möödaviigu sälgu konstruktsioon ei ületa märki. Need probleemid kipuvad ilmnema mitte üksikute defektsete osadena, vaid krooniliste tootmisprobleemidena, mis püsivad kogu töötsükli jooksul.
Liiga väikesed sälgud voolu kontrollimiseks.Tundub, et alamõõduline sälk peaks ribapaigutusprindil töötama, kuid ei katkesta pinge ülekandmist üle piiri tegeliku vormimise ajal. Ülejäänud side sälgu otsa ja matriitsi õõnsuse serva vahel kannab siiski piisavalt koormust, et võimaldada materjali üle-tsooni liikumist. Tulemuseks on see, et sälk on füüsiliselt olemas, kuid funktsionaalselt ei anna midagi. Näete seda siis, kui vormitud osa kortsusmustrid näevad välja identsed sellega, mida ootate ilma sälkuta.
Valedesse jaamadesse paigutatud sälgud tekitavad häireid.Liiga varakult tehtud möödasõidusälk nõrgestab kanduriba enne kriitiliste vormimisjaamadeni jõudmist, põhjustades etteande ebastabiilsust või riba kõverdumist edasiliikumise ajal. Lõika liiga hilja ja materjal on juba vormimisalasse tõmmatud, enne kui sälk saab seda piirata. Isegi ühe jaama asukohavead kitsas progressiivses paigutuses võivad muuta funktsionaalse sälgu kas struktuurseks nõrkuseks või ajastuse veaks.
Vale joondamine tera suunaga põhjustab ootamatut pragunemist.Kui sälgu ots joondub veeremissuunaga risti, asetseb pinge kontsentratsioon juure juures kõige nõrgemal murdumisrajal läbi tera struktuuri. See on eriti problemaatiline AHSS-i või alumiiniumi stantsimisoperatsioonidel, kus servade elastsus on piiratud. Osad võivad ühel poolil probleemideta töötada ja järgmisel puruneda, kui tera suund on materjalipartiiti erinev.
Möödaviigu sälgud murru moodustumise stantsimislöögid.Iga sälk luuakse lõikeoperatsiooniga ja iga lõikeoperatsioon tekitab nihutatud servas teatud määral jämedust. Kui puuri kõrgus ületab vastuvõetavad piirid, häirib kõrgendatud serv vormimise ajal sideaine pinda, tekitab ebaühtlase rõhu jaotuse ja võib isegi stantsi esikülge kriimustada. Tööstusharu tõrkeotsingu juhendid kinnitavad, et stantsi ja matriitsi vaheline lõtk reguleerib otseselt jäsemete tugevust ning et ebamõistlik stantsi kliirens on üks peamisi ülemäärase puri moodustumise põhjuseid. Konkreetselt möödaviigu sälkude puhul toimib sälgu serval olev jäme lokaalne kõrge koht, mis häirib ühtlast materjalivoogu, mille tekitamiseks sälk oli loodud.
Ostke{0}}põranda reguleerimise tehnikaid
Surmaproov on koht, kus teooria kohtub reaalsusega. Kui vormitud osadel ilmnevad sälkudega{1}}seotud defektid, vajab proovitehnik praktilisi metalli stantsimise tehnikaid, et muuta sälku geomeetriat ilma kogu stantsi ümber ehitamata. Järgmised kohandused on tavapärane poe{3}}põrandapraktika, mis on loetletud kõige vähem invasiivsest kuni kõige olulisemani.
Sälklihvimine sügavuse suurendamiseks.Lihtsaim ja levinum reguleerimine. Matriitsi või täppislihvimismasina abil eemaldab tehnik stantsist materjali, et süvendada lõiget ribasse. See suurendab voolupiirangut sellel piiril. Parim tava on lihvida väikeste sammudega, tavaliselt 0,25–0,5 mm iteratsiooni kohta, käivitades pärast iga läbimist testpaneeli. Lihvimine on kiire, pööratav ainult keevitamise teel ja tõhus-sälkade peenhäälestamiseks, mis on õigele lähedale, kuid vajavad tsoonide vahel veidi suuremat isolatsiooni.
Keevitamine ja ümber{0}}töötlemine sügavuse vähendamiseks.Kui sälk on liiga sügav, mis tähendab, et see piirab üle{0}}voolu ja põhjustab rebenemist, tuleb korrigeerimiseks lisada sälku tagasi materjali. Tööriistavalmistaja keevitab sobiva täitematerjali stantsi pinnale, seejärel töötleb või lihvib selle soovitud vähendatud sügavusele. See muudab sälgu tõhusalt madalamaks, võimaldades rohkemal materjalil vormimise ajal piiri ületada. Keevisõmblus peab olema korralikult karastatud, et vältida kõvaduse katkestusi, mis võiksid põhjustada ümberehitatud serva enneaegset kulumist.
Ümberpaigutamine sisestuse vahetamise kaudu.Mõnikord on sälgu sügavus ja laius õiged, kuid asend on vale. Selle asemel, et muuta kogu matriitsi jalatsid, kasutavad kogenud tööriistatootjad sälklõikejaamas vahetatavaid sisetükke. Olemasolev sisetükk eemaldatakse, uus töödeldakse, sälguga stants on ümber paigutatud korrigeeritud asendisse, ja matriit pannakse uuesti kokku. See lähenemisviis hoiab stantsi struktuuri puutumatuna, võimaldades samal ajal täpset positsiooni reguleerimist, sageli ühe nihkega stantsimispressil.
Vahendite kasutamine geomeetria muudatuste kinnitamiseks enne püsivat muutmist.Enne mis tahes püsiva muudatuse tegemist kasutatakse nutikas proovipraktikas paranduse testimiseks vaheseinte või ajutiste tööriistade muudatusi. Sälkaugu taha asetatud õhuke vahesein muudab selle efektiivset väljaulatuvust, simuleerides sügavuse suurenemist ilma lihvimiseta. Sideaine pinnal sälgu lähedal asuv kleepuv-tagakülg võib simuleerida asendimuutuse mõju materjalivoolule. Kui kinnitatud geomeetria annab vastuvõetavad osad, tehakse püsivad muudatused enesekindlalt, mitte oletamisega.
Selle protsessi käigus on dokumentatsioon sama oluline kui füüsiline töö. Iga reguleerimine, selle mõõdetud mõõtmed ja sellest tulenev osa kvaliteet tuleb registreerida. Need andmed annavad tagasisidet tulevastele disainilahendustele, luues institutsionaalseid teadmisi selle kohta, kuidas konkreetsed materjalid ja geomeetria reageerivad sälkude muudatustele. See tagasisideahel, mis ühendab proovikogemuse eelnevate inseneriotsustega, muudab isoleeritud parandused süstemaatiliseks kavandamise-to{4}}tootmise töövooks.
Projekteerimisest tootmiseni
See tagasiside silmus proovikogemuse ja eelnevate otsuste vahel ei juhtu juhuslikult. See nõuab struktureeritud töövoogu, mis integreerib möödaviigu sälkude konstrueerimise metallistantsimise tootmisprotsessi algusest peale, mitte viimase hetke parandusena pärast seda, kui osad hakkavad pressil lagunema.
Kui möödaviigu sälgud sisenevad stantsi projekteerimisprotsessi
Möödaviigu sälgu kujundamine algab riba paigutuse väljatöötamise ajal, pärast seda, kui osa geomeetria ja vormimisjärjestus on lukustatud. Te ei saa otsustada, kus materjalivoogu piirata, enne kui ei tea, millised detaili piirkonnad läbivad sügavtõmbe, millised venivad ja millised vajavad lihtsalt riba edasiliikumiseks vaba ruumi. Otsustuspunktide jada järgib loogilist ahelat:
- Määrake voolu{0}}kriitilised piirkonnad:Vaadake üle osa geomeetria kortsude (liigne sissevool) või lõhenemisohtlike piirkondade jaoks (ebapiisav sissevool). Need muutuvad sälkude paigutamise kandidaattsoonideks.
- Valige sälgu tüüp ja geomeetria:Valige saadaoleva riba laiuse alusel positiivsete ja negatiivsete sälkude vahel. Valige profiili kuju (ristkülikukujuline, V või raadiusega{1}}lõpp), mis põhineb materjali kvaliteedil ja soovitud voolugradiendil.
- Määrake jaamade järjestus:Määrake, milline jaam lõikab sälku selle vormimisjaama suhtes, mida see teenindab. Asetage see piisavalt vara, et voogu juhtida, kuid piisavalt hilja, et säilitada kandja terviklikkus.
- Kinnitage simulatsiooni või prototüübi abil:Käivitage moodustamise simulatsioon, et veenduda, et deformatsiooni jaotus vastab kavandatud sälgu konfiguratsiooniga eesmärkidele.
- Lõpetage tootmistööriistade jaoks:Kinnitage sälgu geomeetria, et koostada stantsi koostejoonised ja tellida lõiketerad valideeritud mõõtmete alusel.
See jada peegeldab seda, kuidas kogenud insenerid lähenevad sellele, mis on tootmises selle tuumaks: süsteem, kus iga omadus peab õigustama oma olemasolu selge funktsionaalse eesmärgiga, mis on seotud tulemuste kujundamisega.
Valideerimismeetodid ja tehniline dokumentatsioon
Simulatsioon üksi ei taga tootmise edukust. Tembeldamise tootmisprotsess nõuab füüsilist valideerimist, kuna tegelikke muutujaid, nagu hõõrdumine, materjalipartii kõikumine ja pressi läbipaine, on raske täiuslikult modelleerida. Insenerid kinnitavad möödaviigu sälkude kujundusi kihilise lähenemisviisi kaudu.
CAE moodustamise simulatsioon tegeleb esimese läbimisega, tuvastades võimalikud praod, kortsud või liigse hõrenemise virtuaalses keskkonnas enne terase lõikamist. See digitaalne prooviversioon optimeerib rõhu jaotust ja sälkude geomeetriat, vähendades märkimisväärselt füüsiliste proovide{1}}ja-vigade kulusid. Pärast seda, kui simulatsioon kinnitab konstruktsiooni suuna, testib pehme{4}}tööriista proovimine prototüübi sisestustega metalli tegelikku käitumist pressimistingimustes. Iteratiivsed kohandused T0 ja T1 kinnitusringide ajal{8}}häälestavad geomeetriat tegelike tagasilöögi- ja deformatsioonimõõtmiste põhjal.
Dokumentatsioonistandardid tagavad, et kinnitatud sälkude spetsifikatsioonid jäävad ellu ka inseneritööst töökojale üleminekul. Tüüpilises stantsimise dokumentatsioonipaketis kuvatakse möödaviigu sälkude üksikasjad kolmes kohas:
- Ribade paigutuse väljatrükid:Näidake sälgu asukohta, sügavust, laiust ja jaama määramist mõõtmete ja voolusuuna nooltega
- Dieedi kokkupaneku joonised:Täpsustage sälgu lõiketerade geomeetria, selle kinnituskoht matriitsis ning stantsi ja stantsimaatriksi vahelise kliirensi spetsifikatsioonid
- Protsessi lehed:Salvestage kontrollitud sälgu mõõtmed, kõik T0/T1 ajal tehtud kohandused ja saadud osade kvaliteedimõõdikud, mis on seotud iga konfiguratsiooniga
See dokumentatsioon sulgeb stantside ja stantsimise vahelise ahela. Kui tulevases projektis kasutatakse sarnast materjali ja geomeetriat, tõmbavad insenerid nendest kirjetest valideeritud sälkude parameetrid, mitte ei alusta nullist. Aja jooksul muutub dokumentatsioon institutsionaalseks teadmistebaasiks, mis kiirendab iga uut programmi.
Partnerlus tööriistaspetsialistidega raskete rakenduste jaoks{0}
Ülalkirjeldatud töövoog kõlab lineaarselt, kuid keerukate detailide geomeetria muudab selle iteratiivseks spiraaliks. Mitu sälku asukohta interakteeruvad üksteisega, kanduri laiuse piirangud piiravad teie valikuvõimalusi ja materjali voolu käitumine ühes tsoonis mõjutab pinge jaotust külgnevates tsoonides. Disain-rasked rakendused, kus möödaviigu sälkude optimeerimine, metallist stantsimise komponendid ja stantsikonstruktsioonide projekteerimine nõuavad samaaegset tähelepanu, saavad kasu koostööst spetsialiseerunud stantsehitajatega, kes juhivad neid interaktsioone oma põhitöövoo osana.
Tööriistaspetsialistidele meeldibYICHENühendage insenerid kohandatud stantsimisvormide lahendustega, mis käsitlevad möödaviigu sälku disaini kui kogu stantsisüsteemi integreeritud elementi. Nende ulatus hõlmab matriitsi komponente, stantse, tõstukeid, kliirensi optimeerimist ja materjalivoo strateegiat, mis kõik on koos välja töötatud nii, et sälkude paigutuse otsused võtavad esimesest päevast arvesse kõiki muid tööriista muutujaid. Inseneride jaoks, kes navigeerivad metalli stantsimise täielikus tootmisprotsessis osadel, mille voolu juhtimise keerukus ületab lihtsa simulatsiooni, vähendab see integreeritud lähenemisviis arenduste ajakavasid ja vähendab tootmisvalmis tööriistadeni jõudmiseks vajalike katsete iteratsioonide arvu.
Möödaviigu sälgude projekteerimine ei ole iseseisev oskus. See asub materjaliteaduse ristumiskohas, moodustades mehaanika, ribade paigutuse strateegia ja tootmise valideerimise. Selle omandamine tähendab töövoo varakult sisselülitamist oma protsessi, dokumenteerides, mis toimib, ja teadvustamist, millal projekti keerukus nõuab partnerit, kes elab selles ristumiskohas iga päev.
Korduma kippuvad küsimused stantsimisstantside möödaviigu sälkude kohta
1. Mis on stantsimisvormide möödaviigude otstarve?
Möödaviigu sälgud toimivad tahtlike väljalõigetena piki riba või tooriku serva, mis reguleerivad lehtmetalli voolamist vormimise ajal stantsiõõnde. Need täidavad kahte põhifunktsiooni: juhtriba edenemise haldamine progressiivsetes stantsides, et eelnevalt moodustatud elemendid läbiksid jaamu ilma kokkupõrketa, ja sissetõmbe juhtimine-vormimistoimingute ajal, et vältida defekte, nagu kortsumine ja rebenemine. Luues vabad piirid, mis katkestavad pinge ülekandmise, võimaldavad möödaviigu sälgud inseneridel dikteerida, kuhu ja kui palju materjali vormivööndisse siseneb, mille tulemuseks on ühtlane seinapaksus ja prognoositavad osa mõõtmed.
2. Mis vahe on positiivsetel ja negatiivsetel möödaviigu sälkudel?
Negatiivsed möödaviigu sälgud eemaldavad materjali riba nimiservast sissepoole, vähendades lihtsa stantsimise abil riba kohalikku laiust. Need töötavad kõige paremini, kui kanduri laius on söötmise stabiilsuse säilitamiseks piisav. Positiivsed möödavoolusälgud lisavad materjali riba nominaalsest servast väljapoole, luues kohaliku reservuaari, mis juhitakse kontrollitud viisil matriitsi õõnsusse. Insenerid valivad positiivsed sälgud siis, kui riba on juba minimaalse kanduri laiusega ega talu materjali edasist eemaldamist. Paljud spetsialistide, nagu YICHEN, keerukad progressiivsed stantside paigutused kombineerivad mõlemat tüüpi erinevates jaamades, et tasakaalustada voolu juhtimist ja riba terviklikkust kogu vormimisjärjestuse jooksul.
3. Kuidas te teete tõrkeotsingut möödaviigu sälkude probleemidest stantsiproovi ajal?
Vormitud osade defektid näitavad konkreetseid sälku probleeme. Kortsus sälgu piiri lähedal tähendab, et sälk on liiga madal ja võimaldab liigset materjali sissevoolu, seega suurendage sügavust 0,5 mm sammuga. Rebenemine viitab üle-piirangutele, mis nälgivad vormimistsooni, mis nõuab väiksemat sälku sügavust või suuremaid nurgaraadiusi. Ebaühtlane seinapaksus viitab asümmeetrilisele sälgu paigutusele, mis vajab tasandamist. Serva lõhenemine sälgu otsast annab märku ebapiisavast nurgaraadiusest. Poe{7}}põrandaparandused hõlmavad lihvimist sügavuse suurendamiseks, keevitamist ja ümber{8}}töötlemist sügavuse vähendamiseks, sisendi asendamist ümberpaigutamiseks ja vaheplaadi varude testimist enne püsivaid muudatusi.
4. Kuidas mõjutab materjali tüüp möödaviigu sälku kujundust?
Iga materjal reageerib voolupiirangule erinevalt. Pehme teras käitub etteaimatavalt standardse sälgu sügavusega 50-100% tõmbesügavusest. Kõrgtugev-teras talub rohkem-tõmbumist ja vajab tavaliselt 10–25% sügavamaid sälkusid raadiuse otsaga profiilidega, et vältida servade murdumist. Alumiinium nõuab konservatiivseid konstruktsioone, millel on väiksem sügavus (40–70% tõmbesügavusest) ja suuremad nurgaraadiused (vähemalt 1,5x materjali paksus), kuna pikenemine ja pragunemine on väiksem. Vasesulamid vajavad vähem agressiivset geomeetriat, kuna nende kõrge elastsus tähendab, et isegi tagasihoidlikud sälgud loovad olulise voolupiirangu. Terasuunaline orientatsioon sälgu suhtes mõjutab oluliselt ka murdumisriski.
5. Kuhu tuleks progressiivse stantsiriba paigutuse korral möödaviigu sälgud paigutada?
Paigutus sõltub sellest, millised jaamad vajavad lokaliseeritud materjalivoo juhtimist ja millistest jaamadest peab riba häireteta läbima. Üldreegel on, et möödasõidusälgud lõigatakse üks kuni kolm jaama ette formeerimisjaamast, mida nad teenindavad. Liiga varane lõikamine võib kanduriba destabiliseerida enne kriitilisi toiminguid, samas kui liiga hiline lõikamine tähendab, et materjal on juba saavutanud pingeseisundi, mida sälk parandada ei saa. Insenerid määravad paigutuse, kaardistades kogu vormimisjärjestuse, tuvastades simulatsiooni abil lõhede või kortsude tekkeks kalduvad piirkonnad ning koordineerides sälkude asukohti pilootide asukohtade ja kanduri tugevusnõuetega.


