


Mida kohandatud stantsimine tegelikult tähendab
Kui kuulete "metallist stantsimist", võite kujutada endast pressi, mis lööb lehtmetallist üldisi kujundeid.Kohandatud stantsimineon midagi muud. See algab tööriistadega, mis on konkreetse detaili, selle materjali ja tootmisvajaduste jaoks nullist välja töötatud, selle asemel, et toetuda-riiulivormidele, mis vastavad teie vajalikule geomeetriale.
Kohandatud stantsimine on metallivormimisprotsess, mis kasutab otstarbel-ehitatud tööriistu, mis on loodud konkreetse detaili geomeetria, materjali ja tootmisnõuete jaoks, et toota korduva täpsusega täppiskomponente.
See eristus on olulisem, kui esmapilgul võib tunduda. Tavaline stants võib tembeldada seibi või lihtsa kronsteini. Kuid hetkel, kui teie osal on patenteeritud mõõtmed, kitsad tolerantsid või funktsioonid, mis toimivad koos teiste komponentidega, vajate kohandatud metallist stantsimisstantse, mis on ehitatud teie kujundusele, mitte olemasolevate tööriistade jaoks painutatud disaini.
Mis muudab die kohandatud
Matriit muutub "kohandatud", kui selle geomeetria, jaama paigutus ja materjali spetsifikatsioonid on välja töötatud ainult ühe osa jaoks. Kujutage ette, mis vahe on selle vahel, kui ostate ülikonna riiulilt või kui ostate ülikonda teie mõõtude järgi. Risti-väl{- töötab lihtsate vajaduste jaoks. Kohandatud stantsimisvormid on kohandatud: iga stantsimisprofiil, iga kliirens, iga vormimisjaam arvutatakse konkreetse materjali paksuse, elastsuse ja mõõtmete jaoks, mida teie detail vajab.
See eelnev inseneritöö hõlmab tööriistaterase klasside valimist, ribapaigutuste kujundamist järkjärguliste toimingute jaoks ja materjalide käitumise kompenseerimist, nagu tagasitõmbamine. Tulemuseks on tempel, mis toodab löögi järel praktiliselt identseid osi, olenemata sellest, kas jooksete kümme tuhat või kümme miljonit tükki.
Kellele on kasu kohandatud stantsimisest
Insenerid ja hankemeeskonnad investeerivad kohandatud tööriistadesse mitmel peamisel põhjusel.
- Rangemad tolerantsid- kohandatud stantsid on loodud vastama teie konkreetsetele mõõtmetele, mitte ainult "piisavalt lähedal".
- Ainulaadne geomeetria- patenteeritud osafunktsioonid, mitme-paindeprofiilid ja keerulised väljalõiked, mida ükski kataloogivorm ei suuda toota.
- Suurem läbilaskevõime mastaabis- teie osa jaoks optimeeritud stants töötab kiiremini vähema praagiga kui kohandatud tööriistad.
- Korratav kvaliteet- kõik matriitsi osad on praktiliselt identsed, kriitilise tähtsusega, kui komponente tuleb koostudes vahetada.
Tööstusharud autotööstusest elektroonika ja kosmosetööstuseni toetuvad kohandatud templile, kui osade jõudlust, ohutust või täpsust ei saa jätta üldiste tööriistade piirangute alla. Kui disainisite osa ise, on suur tõenäosus, et vajate selle valmistamiseks kohandatud tööriistu.
Kuidas see protsess sobib laiema metallivormimismaastikuga
Kohandatud stantsimine kuulub metallivormimismeetodite perekonda, mis hõlmab CNC-töötlust, laserlõikamist, valamist ja hüdrovormimist. See, mis eraldab stantsimisvormid nendest alternatiividest, on kordamise ökonoomika. Kohandatud stants nõuab märkimisväärset eelinvesteeringut, kuid kui see on ehitatud, toodab see osi murdosaga töötlemise või lõikamise ühikuhinnast. See kulueelis liitub mahuga, muutes selle domineerivaks valikuks keskmise{4}}kuni-kõrge toodangu jaoks peaaegu igas tootmissektoris.
See artikkel on koostatud{0}}otsuste tegemise allikana. Olenemata sellest, kas olete teostatavust hindav insener või tootmismeetodeid võrdlev hankimise professionaal, eesolevad jaotised hõlmavad protsessitüüpe, vormimistoiminguid, tööstusharu nõudeid, tolerantse, kulukäivet ja tarnijate valikut – kõike, mida ostjad soovivad, et nad oleksid enne esimest kohandatud tööriistade projekti aru saanud.
Esimene otsus, millega enamik meeskondi silmitsi seisab, on lihtne: kas minu projekt vajab tegelikult kohandatud tööriistu või saavad standardvormid selle tööga hakkama?
Kohandatud vs standardne stantsimine ja millal neid valida
Riiulil on standardvorm, mis on valmis tavaliste kujundite tembeldamiseks: lamedad seibid, lihtsad klambrid, põhiklambrid. See maksab vähe või ei maksa üldse midagi, sest tööriistad on juba olemas. Seevastu kohandatud metallist stantsimisvorm on teie konkreetse osa jaoks loodud nullist. Valik nende kahe tee vahel kujundab teie projekti ökonoomsust, disainivabadust ja pikaajalisi-tootmiskulusid viisil, mis ei ole esmapilgul alati ilmne.
Kui standardsurmad jäävad lühikeseks
Tavalised stantsid töötavad siis, kui teie detail vastab geomeetriale, mille jaoks keegi on tööriistad juba ehitanud. Mõelge üldistele kinnitusaukudele, ristkülikukujulistele väljalõigetele või kataloogi-spetsifikatsioonidele. Hetkel, kui teie disain tutvustab patenteeritud mõõtmeid, mitme -funktsiooni koostoimeid või materjalispetsiifilisi{4}}vormimisprobleeme, muutub standardvorm pigem piiranguks kui otseteeks.
Siin on see, mis tavaliselt sunnib kohandatud tööriistadele üleminekut:
- Teie osal on ainulaadsed mõõtmete nõuded või patenteeritud omadused, mida ükski olemasolev stants ei suuda toota.
- Kitsad tolerantsid nõuavad spetsiaalselt teie lubatud variatsiooni jaoks loodud tööriistu, mitte üldist{0}}eesmärki.
- Materjali käitumine, näiteks kõrgtugeva{0}}terase tagasitõmbejõud või alumiiniumi kaldumine, nõuab selle sulami jaoks kohandatud stantsivahesid ja kompensatsioone.
- Mitme -operatsiooniga osad vajavad tühjendamist, läbitorkamist ja vormimist kontrollitud järjestuses ühe stantsimistsükli jooksul.
Kui jõustate osa olemasolevasse tööriista, kujundate tagurpidi. Tööriistad määravad, mida saate teha, ja teie insenerid teevad kompromisse geomeetrias, lõdvestavad tolerantsid või jagavad toiminguid mitme seadistuse vahel. See paindlikkuse vähenemine maksab pikas perspektiivis sageli rohkem, kui kohandatud stantsimisvormil oleks ette nähtud.
Disainivabadus kohandatud tööriistadega
Kohandatud metallist stantsimismeetodiga suhe läheb ümber. Teie osa disain juhib tööriistu, mitte vastupidi. Stantsikonstruktor ehitab iga jaama, iga vaba ruumi ja iga vormitava profiili teie CAD-geomeetria ja materjalispetsifikatsioonide järgi. Saate täpselt selle osa, mida vajate, ilma kompromissideta, mida sunnib riiulil leiduv.
See on kõige olulisem komponentide puhul, mis peavad sõlmedes täpselt sobima, vastama rangetele jõudluskriteeriumidele või omama patenteeritud funktsioone, mis teie toodet eristavad.Kohandatud stantsimisvormvõimaldab optimeerida ka riba paigutust ja vormimisjärjestust, mis vähendab praaki ja suurendab pressimise kiirust – eeliseid, mida kohandatud standardtööriistade abil te kunagi ei avane.
Tasakaalulisuse-küsimus standardse ja kohandatud vahel
Kõige püsivam eksiarvamus kohandatud tööriistade kohta on see, et see on alati kallis. Tegelikkuses amortiseerub esialgne investeering iga stantsi toodetud osa pealt. Vastavalt Jennison Corporationi tegelikele-projektiandmetele lisab 12 000 dollari suurune kohandatud stants, mis toodab 20 000 detaili, tööriistakulu ainult 0,60 dollarit tüki kohta, samas kui ilma tööriistadeta töödeldud disain võib maksta 3,50 dollarit või rohkem.
Tasakaalu{0}}matemaatika on lihtne: jagage stantsi maksumus-osa säästuga võrreldes alternatiivse protsessiga. Üle selle mahuläve on iga lisaosa järsult odavam. Sellest madalamal võivad standardmeetodid või CNC-töötlus maksta üldiselt vähem.
| Mõõtmed | Standard Die | Kohandatud Die |
|---|---|---|
| Disaini paindlikkus | Piiratud olemasolevate geomeetriatega | Loodud täpselt teie osa spetsifikatsiooni järgi |
| Esialgne kulu | Madal või null | 8,000 - $50,000+ olenevalt keerukusest |
| -ühiku maksumus mahu järgi | Kõrgem (piiratud protsess) | Skaalal oluliselt madalam |
| Geomeetriline keerukus | Ainult lihtsad kujundid | Mitme -funktsiooniga, kitsa-tolerantsiga osad |
| Juhtimisaeg | Kohe (tööriistad on olemas) | 8 - 14 nädalat projekteerimiseks ja ehitamiseks |
| Omandiõigus | Müüja säilitab tööriistad | Tavaliselt kuulub matriit ostjale |
Tegelik küsimus pole selles, kas saate endale lubada kohandatud tööriistu. See, kas teie eluea kogumaht kõigi järgmise kolme kuni viie aasta jooksul tehtud tellimuste puhul ületab-tasaduse piiri. Kui see nii on, muutub stants varaks, mis loob väärtust veel kaua pärast seda, kui see on end ära tasunud. Kui seda ei juhtu, jäävad standardsed või alternatiivsed protsessid targemaks investeeringuks.
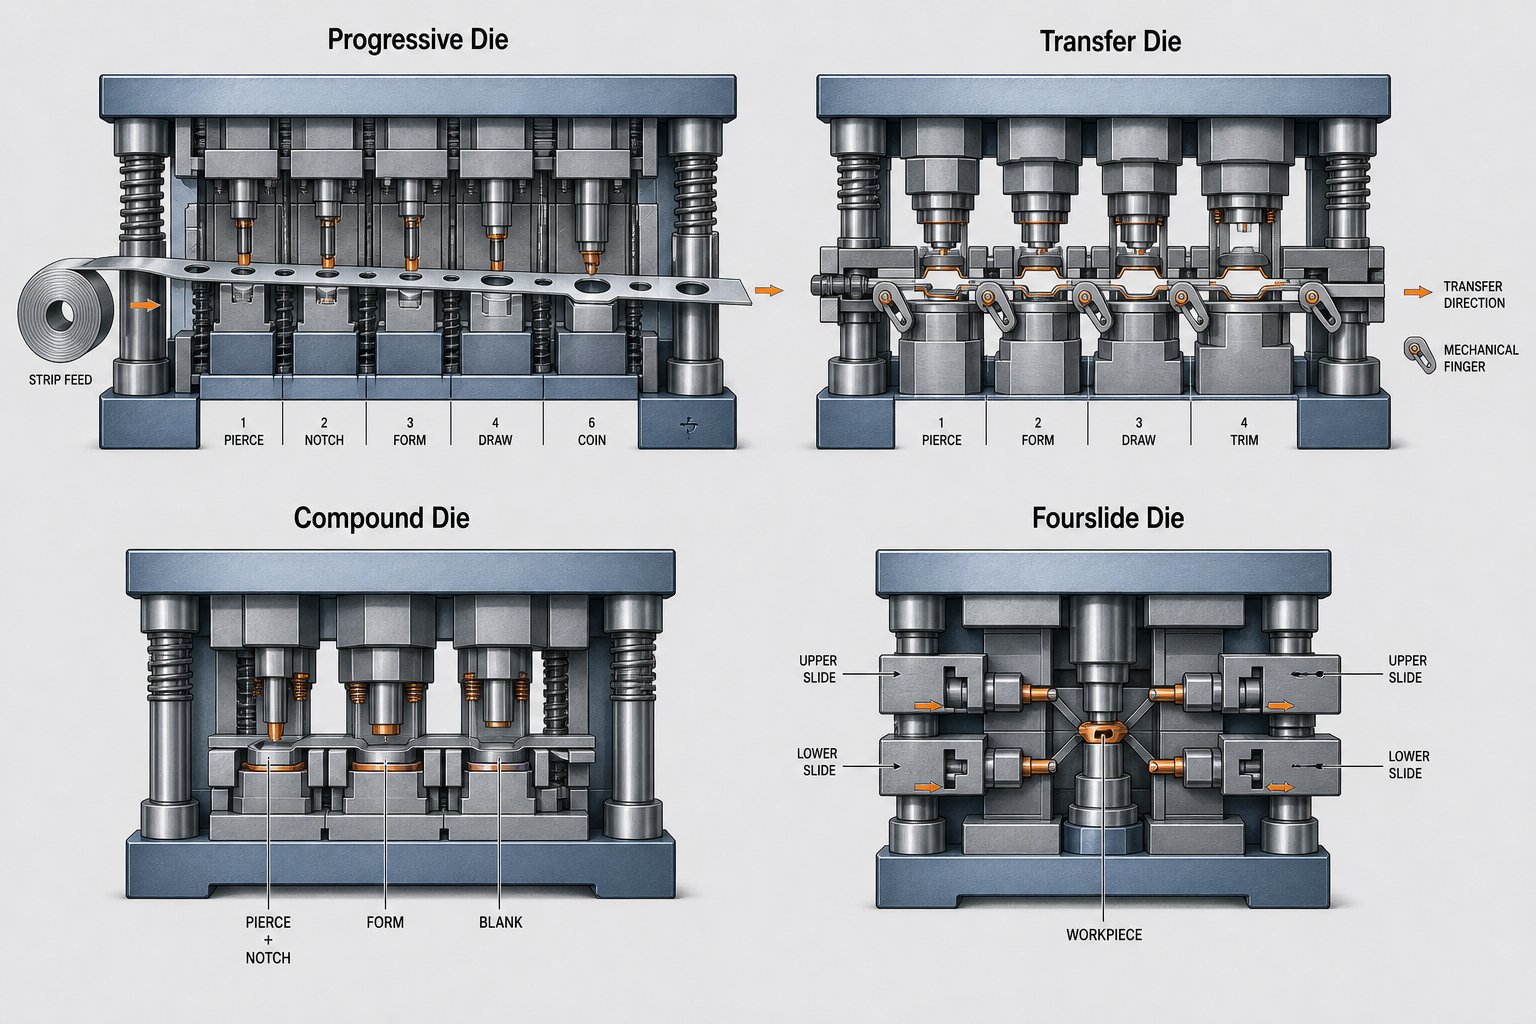
Mahuökonoomika on aga vaid osa võrrandist. Valitud matriitsi tüüp, kas progresseeruv, ülekande-, liit- või nelislaidi, määrab, kui tõhusalt see maht töötab ja millised osade geomeetriad on võimalikud.
Selgitatud kohandatud stantsimisprotsesside tüübid
Õige stantsitüübi valimine ei ole tühine detail. See määrab teie tootmiskiiruse, saavutatava osa keerukuse, praagi määra ja{1}}ühiku ökonoomsuse. Tellimustöös domineerivad neli peamist stantsimisvormi tüüpi ja igaüks neist teenib oma niši. Kui mõistate, kus need silmapaistvad ja kus need alla jäävad, aitab teil vältida kulukaid ebakõlasid teie osanõuete ja tööriistainvesteeringute vahel.
Progressiivsed stantsid suure{0}}mahuga keerukatele osadele
Progressiivsed stantsid on suure -mahuga metallist stantsimisvormide tööhobune. Lehtmetalli mähis toidab pidevalt läbi rea jaamu ühes stantsikomplektis, kusjuures iga jaam teostab kindlat toimingut: augustab augu, lõikab serva, moodustab painde. Riba kannab detaili jaamast jaama, kuni viimane toiming eraldab valmis tüki.
Kujutage ette konveieri, mis on kokku surutud üheks tööriistaks. See on sisuliselt see, mida progressiivsed stantsid ja tembeldamine saavutavad. Kuna materjal ei lahku matriitsist kunagi enne, kui osa on valmis, on tsükliajad äärmiselt kiired, tekitades sageli sadu osi minutis. See muudab progressiivse tööriista ideaalseks väikeste -kuni -keskmise suurusega-komponentide jaoks, nagu elektripistikud, klambrid, juhtraamid ja varjestuspurgid.
Kompromiss? Progressiivsed stantsid nõuavad suuremaid esialgseid investeeringuid tööriistadesse ja toodavad kanduribale omaseid jääke. Need sobivad kõige paremini ka osade jaoks, mis jäävad suhteliselt tasaseks või on madala kujuga. Sügav-joonistatud geomeetria või väga suured osad ulatuvad kaugemale sellest, mida progressiivne riba suudab taluda.
Transferstantsid suurte ja{0}}sügavate komponentide jaoks
Kui osad on liiga suured, liiga sügavad või liiga keerulised, et jääda riba külge, võtavad ülekandevormid üle. Selle protsessi käigus eraldatakse toorik varakult toorainest ja kantakse seejärel sõrmede või süstikusüsteemide abil mehaaniliselt jaamade vahel üle. Iga jaam teostab diskreetsel toorikul vormimisetapi, nagu sügavtõmbamine, ääristamine või kärpimine.
Transferstantsid on tavalised autode kerepaneelides, konstruktsioonikomponentides ja seadme korpustes, kus osade mõõtmed ületavad seda, mida progressiivne ribasöötmine võimaldab. Nad saavad hakkama sügavamate tõmbamiste ja agressiivsemate vormimisjärjestustega, kuna toorik liigub vabalt jaamade vahel ilma kanduriba külge jäämise geomeetriliste piiranguteta. Tööriistade maksumus on keskmisest-kuni-kõrgest vahemikust ja tootmiskiirus on aeglasem kui progresseeruvate stantside puhul, kuid geomeetriline võimekus on oluliselt suurem.
Spetsiaalse geomeetria jaoks mõeldud liit- ja neljalibistatavad stantsid
Liitvormid kasutavad täiesti teistsugust lähenemist. Selle asemel, et järjestada toiminguid mitme jaama vahel, sooritavad nad ühe vajutusega korraga mitu lõikamistoimingut. Liitvorm võib samal ajal tühjendada välisprofiili ja läbistada sisemised augud, tekitades erakordse täpsuse ja tasasuse lamedaid lehtmetallist stantsimisstantside osi, nagu seibid, tihendid ja elektrilised laminaadid. Need lühendavad tootmisaega 25–30% võrreldes järjestikuste toimingutega, kuigi üldiselt piirduvad need osadega ilma vormimis- või painutusnõueteta.
Four-slide stantsid, mida mõnikord nimetatakse ka multi-slaidivormideks, kasutavad horisontaalselt paigaldatud slaide, mis on paigutatud ümber keskmise vormimisala, selle asemel, et toetuda ainult vertikaalsele survejõule. Need metallist pressvormid liiguvad mitmest suunast, mistõttu on need võimelised tekitama keerulisi painutusi, mis ulatuvad üle 90 kraadi, tihedaid klambreid ja keerulisi traadivorme, mida tavalised vertikaalpressid ei suuda saavutada. Keats Manufacturingi tootmisandmete kohaselt toodavad nelislaidimasinad kuni 375 detaili minutis, tekitades samal ajal 31% vähem praaki kui järkjärguline stantsimine, kuna need kõrvaldavad vajaduse juhtaukude ja kanduribade järele.
Fourslide tööriistad sobivad kõige paremini väikeste õhukeste detailide jaoks, millel on keerukad mitmesuunalised{0}}painded, nagu klambrid, klambrid, pistikud ja vedrukontaktid. Piirang on suurus: suuremate või paksemate materjalide jaoks on tavaliselt vaja tavalisi metallist pressstantse progressiivses või ülekandekonfiguratsioonis.
Seda tüüpi stantsimisvormide hulgast valimine taandub käputäiele mõõdetavatele kriteeriumidele. Esitage endale järgmised küsimused järjekorras:
- Mis on teie aastane tootmismaht?Suured mahud eelistavad progressiivseid stantse. Madalad-kuni -keskmised mahud võivad õigustada ülekande- või liitmeetodeid.
- Mis on osade mõõdud ja sügavus?Suured või sügavad{0}}osad nõuavad ülekandestantse. Väikesed, lamedad osad sobivad stantsidega. Keeruliste painutustega väikesed osad osutavad neljale libisemisele.
- Kui keeruline on geomeetria?Mitmesuunalised kurvid ja kitsad raadiused soosivad nelilibisemist. Mitme -funktsiooniga lamedad osad koos lõike- ja läbitorkamisvormidega. Osad, mis vajavad järjestikust vormimist ja paljude funktsioonide lõikamist, ühtivad progressiivse tööriistaga.
- Mis materjalist ja paksusest te tembeldate?Õhukesed, paindlikud materjalid sobivad igat tüüpi. Paksemad või kõvemad materjalid võivad välistada nelilibisemise ja eelistada progressiivseid või ülekandekonfiguratsioone suurema pressimismahuga.
- Millised tolerantsi ja tasasuse nõuded kehtivad?Liitvormid tagavad lõigatud osadele suurepärase tasasuse. Ülekandevormid tagavad sügavamale-tõmmatud geomeetria mõõtmete täpsema kontrolli.
| Dieedi tüüp | Helitugevuse vahemik | Osade suuruse piirangud | Keerukuse võime | Tavaline tarneaeg |
|---|---|---|---|---|
| Progressiivne | Kõrge (100 000 - miljonit) | Väike kuni keskmine | Mitme{0}}funktsiooniga järjestikused toimingud; piiratud tõmbesügavus | 10 - 16 nädalat |
| Ülekanne | Keskmine kuni kõrge (50 000+) | Keskmine kuni suur | Sügavad joonised, keerulised 3D-vormid, suured geomeetriad | 12 - 20 nädalat |
| Ühend | Keskmine kuni kõrge (50 000+) | Väike kuni keskmine (tavaliselt alla 150 mm) | üheaegsed lõikeoperatsioonid; ainult lamedad osad | 6 - 10 nädalat |
| Nelja liumägi | Kõrge (100 000 - miljonit) | Väike (õhuke) | mitmesuunalised kõverad üle 90 kraadi; keerulised vormid | 8 - 14 nädalat |
Ükski stantsitüüp pole universaalselt parem. Õige valik selgub, kui sobitate teie detaili geomeetria, mahuprognoosi ja materjalinõuded iga konfiguratsiooniga kõige paremini. Hästi-valitud matriitsi tüüp minimeerib teie-osa kulu ja maksimeerib pressi tööaega, samas kui vale valik põhjustab liigset praaki, aeglaseid tsükliaegu või osi, mida lihtsalt ei saa õigesti vormida.
Muidugi on matriitsi tüüp ainult konteiner. See, mis toimub selles konteineris, konkreetsed vormimistoimingud, mida iga jaam teeb, on see, kus tegelikult luuakse mõõtmete täpsus ja osade kvaliteet.
Südamiku moodustamise toimingud kohandatud matriitsi sees
Iga metallist stantsimisvorm, olenemata tüübist, teostab oma tööd kindla vormimistoimingute komplekti kaudu. Mõelge nendele toimingutele kui sõnavarale, mida die räägib. Progressiivne stants võib neist järjestikku kasutada viit või kuut; liitvorm võib korraga teostada kahte. Kohandatud metallist templivormi keerukus tuleneb sellest, kuidas need toimingud on kombineeritud, järjestatud ja häälestatud, et need toimiksid ilma defekte tekitamata.
Iga toimingu mehaanilise toimimise mõistmine aitab teil suhelda stantsidisaineritega, ennetada võimalikke probleeme ja hinnata, kas teie detaili geomeetria on tembeldatud kujul tegelikult teostatav.
Tühistamise ja augustamise põhialused
Tühistamine ja augustamine on lõikamistoimingud, mis on peaaegu iga tembeldatud osa alus. Nad kõlavad sarnaselt ja mehaaniliselt nad seda ka on. Erinevus on selles, mida sa endale jätad.
Tühistamise ajal surub auguraua materjali läbi matriitsi avause ja välja lõigatud -tükist saab teie osa (või toorik, mida edasi vormitakse). Läbitorkamisel, mida nimetatakse ka stantsimiseks, tekitab augustamine augu ja välja lõigatud{2}}nälk on vanaraua. Mõlemad toetuvad kontrollitud lõikamisele: stantsi ja stantsi servad ei vasta täpselt. Selle asemel võimaldab nendevaheline tahtlik vahemaa, tavaliselt 5–10% materjali paksusest külje kohta, materjalil pigem puhtalt puruneda kui deformeeruda või lohistada.
Tehke see luba valesti ja näete kohe probleeme. Liiga pingul ja punt kulub enneaegselt. Liiga lahti ja stantsimisvormi osadele tekivad liigsed pursked, karedad servad ja mõõtmete triivi. Optimaalne kliirens muutub ka sõltuvalt materjalist: pehme vask vajab vähem kui ülitugev-teras ja roostevaba teras nõuab rohkem jõudu ja rangemat juhtimist kui pehme süsinikusisaldusega teras.
- Minimaalne augu läbimõõtpeaks olema vähemalt võrdne materjali paksusega ümarate aukude puhul või 80% paksusest vormitud aukude puhul, et vältida augu purunemist.
- Vahemaa servast-auguni-peab olema vähemalt 1,0–2,0 materjali paksusega, et säilitada ümbritseva lina struktuurne terviklikkus.
- Burri suundmoodustub alati stantsi-ploki poolel. Määrake, milline nägu on teie montaaži sobivuse ja funktsiooni jaoks oluline.
- Löögi-lõõritamiseks-tuleb arvutada iga konkreetse sulami ja paksuse kohta, mitte eeldada üldistest tabelitest.
Painutamine, joonistamine ja tagasilöökide kompenseerimine
Painutamine muudab lame tooriku kolmemõõtmeliseks vormiks, rakendades jõudu mööda sirgjoont, kuni materjal deformeerub plastiliselt. Kõlab lihtsalt, kuid iga painutus toob kaasa tagasilöögi: materjali elastsus kaldub pärast vormimisjõu eemaldamist osaliselt oma esialgse kuju tagasi pöörduma. 90-kraadise käänaku jaoks mõeldud stants võib tegelikult tekkida 92 või 93 kraadi juures, teades, et materjal hüppab tagasi sihtnurga alla.
Tagasilöögi tugevus sõltub materjali voolavuspiirist, paksusest ja painderaadiusest. Väga-tugevad terased ja roostevaba vedrud taganevad agressiivsemalt kui pehme teras või vask. Nagu märkisValmistaja, mängib kriitilist rolli ka tera suund paindejoone suhtes: teraga risti painutamine tekitab tugevamaid painutusi, mis on palju vähem altid pragunemisele, samas kui teraga paralleelne painutamine nõuab suuremaid raadiusi, et vältida välispinna murdumist.
Joonistamine moodustub sügavamalt. Perforaator surub tooriku stantsiõõnde, luues õõnsaid kujundeid, nagu tassid, kestad või korpused. Materjal voolab ääriku piirkonnast sissepoole, mitte lihtsalt paindub joonel. Kui sügavus ületab läbimõõdu, muutub protsess sügavtõmbumiseks ja sageli on vaja mitut etappi, et vältida materjali rebenemist või kortsumist.
- Sisemine painderaadiuspeab olema materjali paksusega vähemalt 1,0–1,5 korda suurem. Alla 1,0 T minnes võib tekkida pragunemine, eriti paralleelselt tera suunaga.
- Terade orientatsioontuleb määrata riba paigutuses. Kriitilised kurvid peaksid võimaluse korral kulgema teraga risti.
- Tagasilöögi kompensatsioonon sisse ehitatud stantsi geomeetriasse endasse. Matriit-paindub tahtlikult, nii et osa lõdvestub sihtnurgani.
- Joonista sügavusetapi kohta ei tohiks ületada ligikaudu 40{2}}60% tooriku läbimõõdust. Kui materjal kõveneb, on sügavamad osad vaja mitut tõmbejaama, mille etappide vahel on lõõmutamine.
- Tühjapidaja survejoonistustoimingutes juhib materjalivoogu. Liiga vähe põhjustab kortsude teket; liiga palju põhjustab pisaravoolu.
Mündimine ja reljeeftrükk täppisfunktsioonide jaoks
Mündimine ja reljeeftrükk hõlmavad pinnaelementide loomiseks materjali kokkusurumist või nihutamist, kuid need teenivad erinevaid eesmärke ja töötavad erinevatel jõutasemetel.
Mündimisel rakendatakse äärmiselt kõrget survet, et deformeerida materjali plastiliselt täpseteks vormiõõnsusteks. Jõud on nii suur, et materjal kohandub täpselt stantsi pinnaga, välistades tagasitõmbumise täielikult vormitud piirkonnas. See muudab mündi ideaalseks kriitiliste mõõtmete määramiseks, konkreetsete tsoonide tasandamiseks või funktsioonide loomiseks, mis nõuavad tolerantse, mis ületab standardse painutamise. Kompromiss on pressi tonnaaž: mündimine nõuab oluliselt rohkem jõudu kui muud toimingud, mis mõjutab pressi valikut ja stantsi vastupidavust.
Reljeeftrükk loob tõstetud või süvistatud mustrid, venitades materjali stantsiõõnde ilma seda lõikamata. Erinevalt mündist reljeef nihutab materjali, mitte ei suru kokku, tekitades vastasküljele vastava tunnuse. Funktsionaalsed kasutusalad hõlmavad jäikusribasid, monteerimise asukoha määramise funktsioone ja märgistusi, nagu osade numbrid või kuupäevakoodid. Esteetilised rakendused lisavad nähtavatele pindadele tekstuuri või brändingut.
- Mündijõudvõib olla 3-5 korda suurem kui standardvormimine. Pressi tonnaaž peab seda arvesse võtma, kui teie metallist stantsimisvormis on mündijaamu.
- ReljeefsügavusTavaliselt ei tohiks materjali paksus ületada 2–3 korda, et vältida liigset hõrenemist või purunemist.
- Funktsioonide vahereljeefsete detailide jaoks on vaja piisavat ümbritsevat materjali, et vältida külgnevate alade moonutusi.
- Materjali elastsuspiirab mõlemat toimingut. Haprad või tugevalt töödeldud-materjalid võivad pigem praguneda kui voolata mündi- või reljeefsetesse õõnsustesse.
See, mis kohandatud matriitsi tõeliselt keeruliseks muudab, ei ole ükski toiming eraldiseisvana. See on interaktsioon järjestuses või kombinatsioonis sooritatavate toimingute vahel. Järgmise painde lähedal läbistatud auk võib ebapiisavate vahekauguste korral deformeeruda. Mõeldud tsooniga külgnev joonistatud tunnus võib ettearvamatult hõreneda. Stantsikonstruktor peab arvestama, kuidas iga jaama töö mõjutab iga järgneva jaama materjali seisukorda ja kuidas materjali omadused, nagu elastsus, kõvadus ja paksus, piiravad seda, mis on füüsiliselt ilma defektideta saavutatav.
Need piirangud ei eksisteeri vaakumis. Need muutuvad dramaatiliselt sõltuvalt tööstusest, mida teie osad teenindavad, sulamitest, mida need tööstused nõuavad, ja kvaliteedistandarditest, mida nad rakendavad.
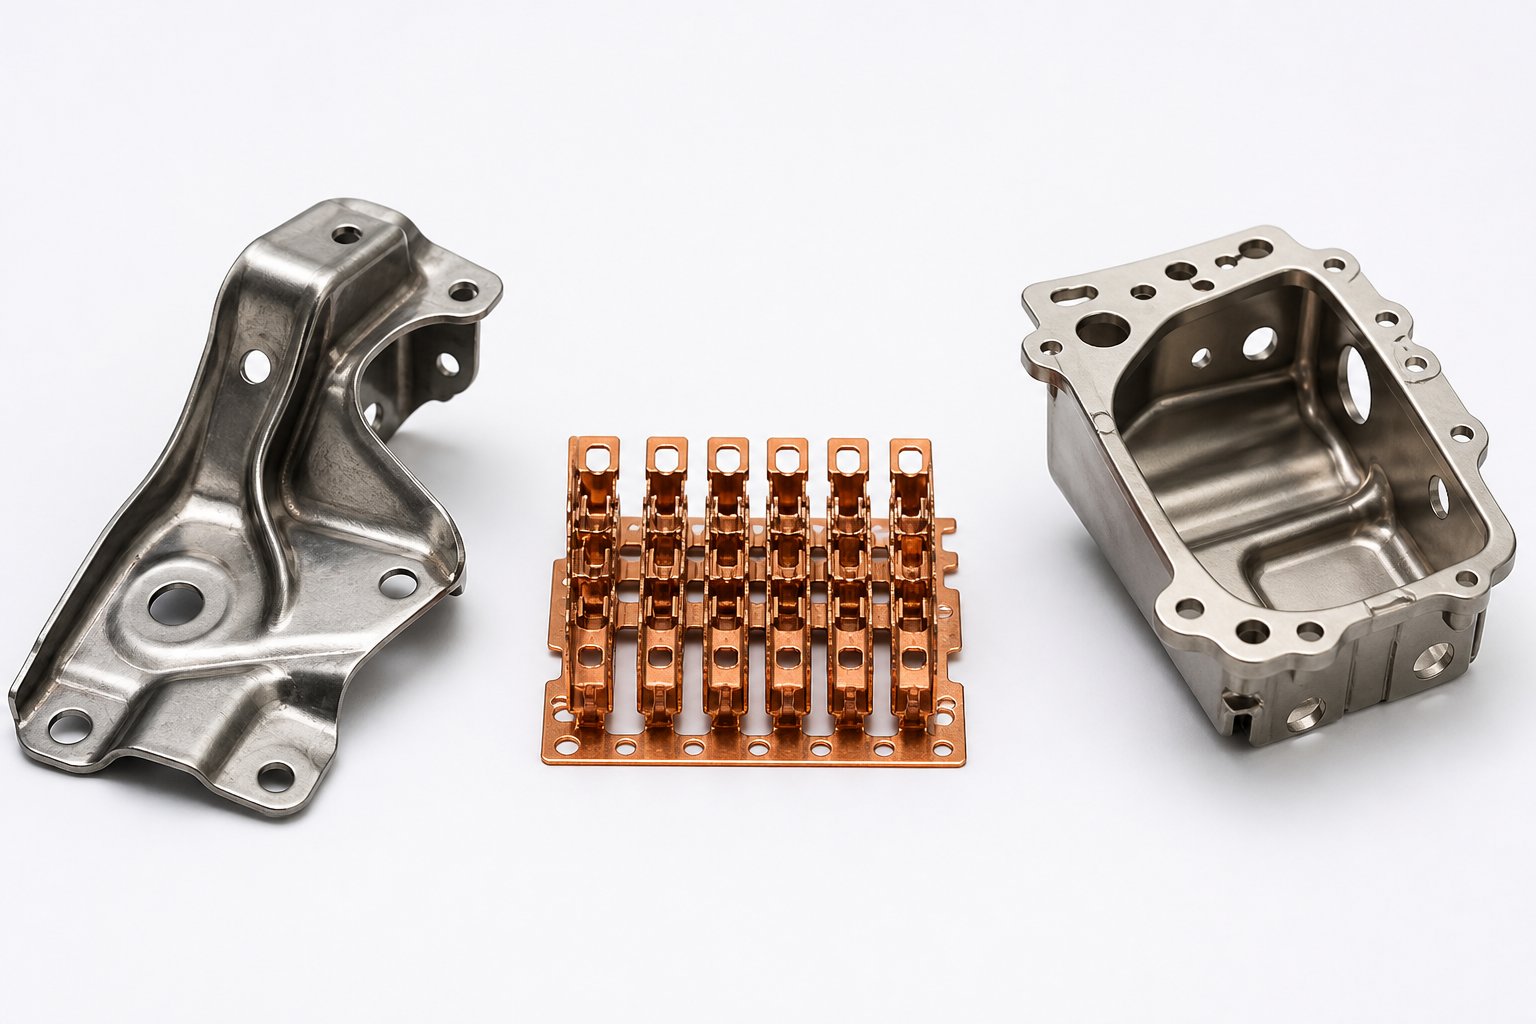
Tööstus-Spetsiifilised kohandatud stantsimise kaalutlused
Autode kronsteini jaoks laitmatult töötav stantsimisvorm võib kosmoseanduri korpuse või miniatuurse pistikutihvti jaoks olla täiesti vale. Vormimistoimingud ise on universaalsed, kuid materjalid, mahud, kvaliteedisüsteemid ja tolerantsid, mida iga tööstusharu nõuab, kujundavad ümber nende toimingute rakendamise. Teades, kuhu teie osad sellel spektril maanduvad, aitab teil nõudeid täpselt määratleda ja hinnata, kas tarnija mõistab teie sektori ootusi tõeliselt.
Nõuded autode tembeldamisvormidele
Autotööstus on helitugevuse kuningas. Konstruktsioonitugevdusi, kerepaneele, jõuülekandekomponente ja pidurisõlmesid valmistatakse aastas sadade tuhandete kuni miljonite ühikutena. See skaala juhib kõike autotööstuse stantsimisstantside puhul: tööriistad peavad vastu pidama kümneid miljoneid pressimistsükleid, protsess peab säilitama järjepidevuse mitmeaastaste tootmistsüklite jooksul ja kvaliteedisüsteemid peavad vastama IATF 16949 sertifikaadile.
IATF 16949 ei ole paberharjutus. See nõuab, et tarnijad rakendaksid täiustatud tootekvaliteedi planeerimist (APQP), viiksid läbi tootmisosa kinnitamise protsessi (PPAP) ja säilitaksid dokumenteeritud parandusmeetmete süsteemid. Inseneride ja hankemeeskondade jaoks, kes hankivad autotööstuses kohandatud metallist stantsimistööd, tähendab see, et teie tarnija vajab reaalse protsessi dokumentatsiooni, reaalajas SPC jälgimist ja kriitiliste mõõtmete Cpk väärtusi 1,33 või rohkem.
Materjalinõudluse keskmes on ülitugev-madal-legeerteras, kahefaasiline-teras ja üha enam kaalu vähendamiseks kasutatavad alumiiniumisulamid. Autode konstruktsiooniosade terasest stantsimisvormid peavad arvestama täiustatud ülitugevate teraste-agressiivse tagasitõmbega, mis nõuab mõnikord mitme-füüsika simulatsiooni, et stantsi geomeetria kompenseerida. Alumiiniumist stantsimisvormid seisavad silmitsi erinevate väljakutsetega: määrdumine, madalamad vormitavuse piirid ja pinnatundlikkus, mis välistab terase puhul levinud agressiivse määrdeaine kasutamise.
Autotööstuses kasutatavad stantsimisvormid töötavad ka pideva surve all tsükliaja optimeerimiseks. Iga pressitsüklist raseeritud sekund korrutatakse miljonite osade kaupa. Väiksemate komponentide puhul domineerivad selles sektoris progressiivsed stantsid, samas kui ülekandevormid käsitlevad suuremaid konstruktsioonitükke ja sügavalt{2}}tõmmatud kereelemente.
Elektroonika- ja pistikutööstuse nõudmised
Elektriline metallist stantsimine hõivab suurusspektri vastupidise otsa. Ühendustihvtid, varjestuspurgid, juhtraamid ja kontaktvedrud hõlmavad kümnendikku millimeetrites mõõdetud tunnuseid, mis on tembeldatud kuni 0,1 mm paksusest materjalist. Tolerantsid ulatuvad siin kriitiliste kontaktmõõtmete korral tavaliselt ±0,025 mm-ni ning materjalid, fosforpronks, berülliumvask ja õhukesed vasesulamid, käituvad väga erinevalt autotööstuse terasest ja alumiiniumist.
Selle skaala täpsus nõuab alam-mikronist stantsimist- kuni -stantsivahet, servo-ajamiga presse mikroni-taseme korratavusega ja 100% nägemiskontrolli süsteeme, mis kontrollivad iga osa CAD-geomeetria suhtes. Domineerivad progressiivsed stantsid, kuna konnektori komponente töötab miljoneid kuni kümneid miljoneid aastas ja osad on piisavalt väikesed, et jääda kanduribale läbi kõigi vormimisjaamade.
Elektrilise metalli stantsimise väljakutse ei ole toore jõud, vaid kontroll. Berülliumvaske, mis on oma juhtivuse ja väsimuskindluse tõttu levinud vedrukontaktide materjal, on kurikuulsalt keeruline ilma mikro{1}}pragudeta moodustada. Fosforpronks, kuigi andestavam, nõuab siiski teravuse suuna ja painderaadiuste täpset juhtimist. Need materjalid kipuvad ka kiiresti-kõvenema, piirates võimalike vormimisoperatsioonide arvu ilma vahepealse lõõmutamiseta.
Elektroonikasektori stantsidisainerid seisavad silmitsi ka miniaturiseerimissurvega. Kui seadmed kahanevad, pistikute vahed tihenevad ning juhtraamidesse ja kontakti massiividesse tembeldatud funktsioonid muutuvad peenemaks. Täppisstantsimise tootjate tööstusandmete kohaselt vajavad alla 0,1 mm paksused mikro-stantsitud komponendid traadi elektromagnetilise töötluse (EDM) ja mikro-lihvimistehnikaid, mis saavutavad stantsimise ja stantsi vahekaugused ühe-kohalise mikroni tasemel, nihutades sellega tavapärase tööriistade valmistamise piire.
Lennundus- ja{0}}kõrge töökindlusega rakendused
Aerospace muudab helitugevuse võrrandit ümber. Tootmistsüklid võivad ulatuda 500 kuni 50 000 ühikuni, kuid iga detail on täielikult jälgitav alates toorainepartiist kuni lõppkontrollini. AS9100 sertifikaat, mispõhineb ISO 9001 rangemate nõuetega, nõuab dokumenteeritud protseduure materjalide ladustamiseks, kuumtöötlemise dokumenteerimiseks, keemilise koostise analüüsiks ja kvaliteediandmete säilitamiseks seitse või enam aastat.
Lennunduse stantsimisel kasutatavad materjalid on sageli eksootilised: titaanisulamid, Inconel, sademega{0}}karastatud roostevaba teras ja spetsiaalsed alumiiniumiklassid, nagu 6061 ja 7075. Need sulamid on vormimiskindlad, kuluvad kiiremini ja vajavad hoolikat protsessiparameetrite kontrolli, et vältida mikro{3}}riskeid, mis võivad eluiga kahjustada või kahjustada pragusid. lennu-kriitilised rakendused. Stantsikonstruktorid peavad arvestama piiratud vormitavusega akendega, mis sageli nõuavad suuremaid painderaadiusi, täiendavaid vormimisetappe ja vormimisjärgseid pingeid vähendavaid{6}}operatsioone.
316/316L kohandatud metallist tembeldamine ilmub ka kosmoseanduri korpustesse ja vedelike käitlemise komponentidesse, kus korrosioonikindlus on oluline. Austeniitse roostevaba terase klassid kõvenevad vormimise ajal märkimisväärselt, mistõttu on vaja optimeeritud vahedega stantse ja hoolikat tähelepanu järjestamistoimingutele, et vältida materjali enneaegset purunemist.
Kontrolliprotokollid ulatuvad palju kaugemale SPC proovide võtmisest. Esimene-artikli kontroll koos täieliku CMM-i aruandlusega, funktsionaalne testimine simuleeritud töötingimustes ja iga partii mõõtmete kontrollimine on standardsed ootused. Maksu-osa- kohta on teisejärguline dokumenteeritud tõendile, et iga komponent vastab spetsifikatsioonidele.
Tarbekaubad hõivavad veel ühe tsooni: mõõdukad mahud, kosmeetilise pinnaviimistluse nõuded, mitmesugused materjalid roostevabast terasest alumiiniumist kuni plaaditud metallideni -ja intensiivne aeg-turu surveni. Stantsi disain seab siin esikohale kiire pöörde, paindlikud tööriistad ja pinnakaitsestrateegiad, mis hoiavad ära kriimustuste või märkide tekkimist nähtavatel nägudel. Kvaliteedisüsteemid on tavaliselt ISO 9001, mitte sektorispetsiifilised sertifikaadid, kuid viimistlusstandardid võivad olla visuaalselt nõudlikumad kui miski, mida kosmosetööstus nõuab.
| Tööstus | Tüüpilised materjalid | Helitugevuse vahemik | Peamised sertifikaadid | Kriitilised tolerantsid |
|---|---|---|---|---|
| Autotööstus | HSLA teras, kahefaasiline{0}}teras, 5000/6000-seeria alumiinium | 100 000 - miljonit aastas | IATF 16949, ISO 9001 | ±0,05 mm kuni ±0,1 mm konstruktsiooniomadustel |
| Elektroonika | Fosforpronks, berülliumvask, õhukesed vasesulamid | Miljonid - kümned miljonid aastas | ISO 9001, IPC standardid | ±0,025 mm kontakti mõõtmetel |
| Lennundus | Titaan, Inconel, 316/316L SS, 6061/7075 alumiinium | 500 - 50 000 aastas | AS9100, NADCAP | ±0,025 mm kuni ±0,05 mm täieliku jälgitavusega |
| Tarbekaubad | 304 roostevaba, alumiinium, eelnevalt-kaetud teras | 10 000 - 500 000 000 aastas | ISO 9001 | ±0,1 mm mõõtmetega; kosmeetiline viimistlus kriitiline |
Need erinevused ei ole akadeemilised. Need määravad otseselt, millised tarnijad kvalifitseeruvad teie tööks, milliseid kontrollidokumente peaksite tarnetega ootama ja kuidas teie stantsi konstruktsiooni tuleb kohandada teie sektorile omaste materjalide ja standardite täitmiseks. Autotööstuse stantsimisvormide tarnija ilma IATF 16949ta ei ole 1. astme programmide -algataja. Mikro-stantsimise ja nägemise kontrollita elektroonikastantsimismasin ei suuda pakkuda pistikute täppiskomponente, mida nõuavad.
Olenemata tööstusest ühendab kõiki ostjaid üks küsimus: kui ranged võivad tolerantsid tegelikult olla ja millised kvaliteedisüsteemid tagavad, et need tolerantsid säilivad kogu tootmismahu ulatuses?
Tolerantsid ja kvaliteedistandardid täppisstantsimisel
Tolerantside numbrid trükisel ei tähenda midagi, kui nende taga olev protsess ei suuda hoida neid väärtusi osa osa järel, nihe nihke järel. Täppisstantsimine on võimeline märkimisväärselt ranget mõõtmete kontrollimist, kuid see, mida saate tegelikult saavutada, sõltub muutujate ahelast: materjali omadused, stantsi seisukord, pressmehaanika ja seda kõike toetav kvaliteetne infrastruktuur. Teades, kus need piirid asetsevad, saate määrata tolerantsid, mis on saavutatavad, ilma et peaksite maksma täpsuse eest, mida te ei vaja.
Saavutatavad tolerantsid kohandatud stantsimisel
Senine standardtolerants ±0,005 tolli (±0,127 mm) stantsimistööstuses on järk-järgult karmistunud. Tänapäeval kehtivad rutiinselt täppisstantsid ja stantsimistoimingud±0,002 tolli (±0,05 mm) kriitiliste funktsioonide puhul, mõne rakenduse puhul ulatub ±0,001 tolli (±0,025 mm). Elektroonikapistikud ja mikro-templiga juhtraamid suruvad veelgi kaugemale, töötades alam-0,025 mm vahemikus, kus stantsimise---vahed langevad ühekohalise mikronini.
Need arvud on reaalsed, kuid nendega kaasnevad tingimused. ±0,001 tolli hoidmiseks on vaja täpset stantsi, mis on ehitatud tugevate tööriistaraamide, ülisuurte juhtsüsteemide ja kitsa piloodivahega. Kui tembeldaja kasutab 0,0005 tolli pilootvahet, jääb osade mõõtmete kogumuutus samasse 0,0005 tolli aknasse, mistõttu tuleb kohandatud täppisstantsimise tööriistad kavandada korratavust silmas pidades alates esimesest CAD-visandist.
Saavutatav täpsus sõltub ka funktsiooni tüübist. Lamedaid tühjendus- ja läbitorkamismõõtmeid on kergem tihedalt hoida kui paindenurki või tõmmatud sügavusi, kus tagasilöök ja materjalivool toovad kaasa täiendavaid muutujaid. Ostjad peaksid määrama oma rangeimad tolerantsid ainult funktsionaalselt kriitiliste funktsioonide puhul ja lubama standardseid tootmistolerantse mujal, et hoida tööriistade kulud mõistlikud.
Mida ISO 9001 ja IATF 16949 teie osade jaoks tähendavad
Sertifikaadid loetletakse tarnijate veebisaitidel, kuid mida nad tegelikult nõuavad kulisside taga?
ISO 9001on lähtejoon. See kehtib iga tööstusharu kohta ja loob kvaliteedijuhtimissüsteemi, mis põhineb dokumenteeritud protsessidel, siseaudititel, juhtkonna ülevaatustel ja parandusmeetmete süsteemidel. Täppisstantsimise ostjate jaoks tähendab ISO 9001, et teie tarnija on oma protsessikontrollid vormistanud ja suudab näidata pidevat täiustamist. See ei nõua siiski konkreetseid kontrollisagedusi, võimeindekseid ega jälgitavuse sügavust.
IATF 16949tugineb otse ISO 9001-le ja lisabautotööstuse-spetsiifilised nõuded defektide vältimise, tarneahela kvaliteedi ja osade täieliku jälgitavuse kohta. Praktikas tähendab see täiustatud tootekvaliteedi planeerimist (APQP), tootmisosa kinnitamise protsessi (PPAP) esitamist, kriitiliste mõõtmete puhul kohustuslikke Cpk väärtusi 1,33 või kõrgemaid ja ametlikku garantii jälgimist. Cpk 1,33 vähendab teie tolerantsivahemiku praktilisest seisukohast tõhusalt pooleks, kuna see nõuab, et protsess oleks tsentreeritud ja toimiks spetsifikatsioonide piires.
AS9100teenindab lennundust veelgi rangema dokumentatsiooniga. See nõuab täielikku materjali jälgitavust, kvaliteediandmete säilitamist seitse või enam aastat ja dokumenteeritud protseduure mittevastavuse käsitlemiseks. Iga partii peab olema jälgitav tooraine päritolu, kuumtöötlemise dokumentide ja kontrollitulemusteni.
Praktiline lahendus: sobitage oma sertifitseerimisnõue oma tööstusharuga. ISO 9001 on piisav üldiste tööstus- ja tarbijarakenduste jaoks. IATF 16949 ei ole-autode tarneahelate jaoks läbiräägitav. AS9100 on lennu{7}}kriitiliste komponentide jaoks kohustuslik. Kui küsite rohkem, kui vajate, lisate kulusid ilma teie osadele väärtust lisamata.
Kontrollimeetodid ja statistilise protsessi juhtimine
Isegi täiuslikult disainitud täppisstants triivib aja jooksul. Toru servad kuluvad, juhttihvtid tekitavad lõtku ja materjalipartiid on paksuse või kõvaduse poolest väga erinevad. Pressi ümbritsev kontrolliinfrastruktuur püüab triivi enne, kui see muutub defektseks.
Suure jõudlusega{0}}tembeldajad kasutavad kihilist kontrolli.
- Esimene-artikli kontroll (FAI)valideerib uue seadistuse joonise alusel enne tootmise alustamist. Iga kriitilist mõõdet mõõdetakse ja dokumenteeritakse.
- Protsessi{0}}proovide võtminetõmbab jooksu ajal osi kindlaksmääratud ajavahemike järel. Sõltuvalt tolerantsinõuetest mõõdetakse kriitilisi omadusi nihikute, mikromeetrite või optiliste süsteemidega.
- Koordinaatide mõõtmismasinad (CMM)käsitseda keerulisi 3D-geomeetriaid, kuhu käsitsi mõõtmine ei ulatu. CMM-id kontrollivad võetud osade üldmõõtmeid, aukude asukohti, paindenurki ja tasasust.
- Optilised ja nägemise mõõtmise süsteemidpakkuda kontaktivaba -kinnitust, mis sobib ideaalselt õhukeste või õrnade stantsidega. Kiir-kaamerasüsteemid suudavad tootmiskiirusel teostada mikro-tembeldatud osade 100% kontrolli.
- Statistilise protsessi juhtimine (SPC)jälgib mõõtmete mõõtmisi aja jooksul, joonistab suundumusi ja tuvastab protsessi triivi enne, kui osad tolerantsi jätavad. SPC diagrammid näitavad, kas protsess on stabiilne ja võimekas, mitte ainult seda, kas üksikud osad läbivad või ebaõnnestuvad.
SPC väärib erilist tähelepanu. Üks mõõtmine kinnitab ühte osa. SPC kinnitab, et teie täppisstantsimisprotsess on oma olemuselt võimeline pikema aja jooksul tootma nõuetele vastavaid osi. See nihutab kvaliteedi tuvastamiselt ennetamisele, mis on just see, mida-suured ostjad vajavad.
Isegi kui see infrastruktuur on paigas, vähenevad tolerantsid tootmistsükli jooksul, kui algpõhjuseid ei hallata. Kõige levinumad tegurid, mis aja jooksul täpsust vähendavad, on järgmised:
- Mulgustamise ja stantsi servade kulumine, mis suurendab järk-järgult lõtkusid ja servade kõrgust
- Juhttihvti ja puksi kulumine, mis võimaldab ülemisel-ja-alal stantsi nihkel tekkida
- Kingade paindumine korduva tonnaaži korral, eriti alamõõduliste või õhukeste kingade puhul
- Materjalipartii paksuse, kõvaduse või pinna seisundi varieerumine pooli vahetamise vahel
- Vajutussilindri läbipaine või löögikulumine, mis põhjustab positsiooni triivi
- Määrimise lagunemine, hõõrdumise suurenemine ja materjali voolu muutmine vormimise ajal
- Soojuspaisumine pikaajaliste{0}}kiirete sõitude ajal, vahede nihkumine, kui stantsi komponendid kuumenevad
Proaktiivne hooldusprogramm, lõikeservade teritamine ajakava järgi, joonduse perioodiline kontrollimine ja SPC suundumuste jälgimine varajaste hoiatusmärkide osas on see, mis eristab tarnijaid, kes hoiavad täpsust miljonite tsüklite jooksul, tarnijatest, kes alustavad tugevalt ja järk-järgult kalduvad taluvusest välja.
Tolerantsusvõime ja kvaliteedisüsteemid näitavad, kas tarnija suudab teie osa õigesti valmistada. Järgmine küsimus on sama praktiline: mis see maksab ja kuidas maht muudab majandust?
Kohandatud stantsimise kulumõjurid ja mahuökonoomika
Siin on küsimus, mis kujundab iga tööriistaotsuse: millal tasub eelinvesteering kohandatud matriitsisse end ära? Vastus ei ole üks number. See sõltub muutujate virnast, alates sellest, kui keeruline on teie stants kuni selleni, kui palju osi kavatsete selle eluea jooksul kasutada. Iga kuluhoova mõistmine annab teile raamistiku, et võrrelda tembeldamist alternatiividega ja pidada tarnijatega läbirääkimisi pigem teadmiste kui oletuste põhjal.
Kohandatud stantsiprojektide esmased kulujuhid
Kohandatud matriitsi hinnasilt ei ole meelevaldne. See peegeldab mõõdetavaid inseneri- ja tootmissisendeid. Siin on tegurid, mis nõela kõige rohkem liigutavad:
- Die keerukus- jaamade arv progresseeruvas matriitsis, tolerantside tihedus ja erinevate vormimisoperatsioonide arv, kõik ajamite projekteerimistunnid ja töötlemisaeg. Nelja-jaama stants maksab palju vähem kui kuueteist-jaama stants, mis teostab tühjendamist, läbistamist, mitut painutust ja sisse-koputust.
- Stantsimine teras ja sisetükid- tööriistaterase klass on oluline. D2 või A2 tööriistaterasest valmistatud stants, mis on mõeldud mõõdukaks tööks, maksab vähem kui kiirterasest S7 või M2, et pikendada kasutusiga. Karbiidist stantsimisstantsid, mis kasutavad volframkarbiidist sisetükke suure-kulumisstantsi ja stantsiosades, kestavad oluliselt kauem, kuid suurendavad tööriistade maksumust 30–50%. Valik sõltub teie kogu tootmismahust: karbiid tasub end ära miljonite tsüklite jooksul, kus standardne tööriistateras nõuab mitut teritamist või asendamist.
- Osa materjalikulud- tooraine moodustab tavaliselt 60–70% tembeldatud osa kogumaksumusest. Eksootilised sulamid, nagu berülliumvask või Inconel, maksavad kilogrammi kohta kordades rohkem kui pehme teras ja need kuluvad kiiremini, suurendades kulusid.
- Pressi tonnaažinõuded- suuremad või paksemad osad vajavad suuremaid presse, mille töökulud tunnis on suuremad. 200-tonnise kaaluga stants töötab ühe käigu kohta odavamalt kui 600-tonnist jõudu vajav stants.
- Sekundaarsed operatsioonid- Kuumtöötlemise, plaadistamise, jäme eemaldamise, koputamise või montaaži etapid, mis tehakse pärast tembeldamist, lisage tüki maksumus-. Mõnede nende integreerimine matriitsi endasse (nt -stantsiga koputamine) suurendab tööriistade maksumust, kuid vähendab sageli osa kogumaksumust, välistades käsitsemise ja eraldi toimingute seadistamise.
Tööriistade ja stantside tootmine on põhimõtteliselt täppistöötlus. Matriit peab olema CNC-freesitud, traat-EDM lõigatud, lihvitud ja käsitsi-paigaldatud, kõik karastatud terasest või karbiidist. Iga selle oskusliku töö tund kajastub tööriistade hinnapakkumises. Kuid see kulu on fikseeritud. See ei muutu, kas tembeldate 10 000 osa või 10 miljonit.
Mahuläved, kus kohandatud tööriistad tasuvad ära
Kohandatud stantsitavatel osadel on kaks kulukihti:-ühekordne investeering tööriistadesse ja tootmiskulu-tüki kohta. Väikeste mahtude puhul domineerivad teie-ühiku ökonoomsuses tööriistade maksumus. Suurte koguste korral muutub see osa kohta tühiseks ja madal tembelduskulu{5}}tüki kohta võtab võimust.
Mõelge praktilisele näitele. Kohandatud progresseeruv stants, mis maksab 25 000 dollarit, mis toodab osa hinnaga 0,12 dollarit, tundub kallis, kui vajate ainult 1000 osa (25,12 dollarit ühiku kohta koos amortiseerunud tööriistadega). 100 000 osa juures lisavad tööriistad ainult 0,25 dollarit ühiku kohta, mis viib kogumaksumuse 0,37 dollarini. 1 000 000 osa puhul väheneb tööriistade panus 0,025 dollarini ühiku kohta ja teie kogumaksumus on ligikaudu 0,145 dollarit osa kohta. Sama geomeetriaga CNC-töötlus võib kuluda 3,00–5,00 dollarit tüki kohta, olenemata mahust, kuna iga osa nõuab individuaalset masina aega.
Metallitootmise võrdlustest saadud tootmisökonoomiliste andmete kohaselt langeb üleminekupunkt, kus stantsimine muutub odavamaks kui CNC-mehaaniline töötlemine, tavaliselt 5000–20 000 detaili, sõltuvalt detailide keerukusest ja stantsi maksumusest. Lihtsamate geomeetriate ja väiksemate tööriistainvesteeringutega{5}}paus saabub isegi varem. Väga keeruliste, paljude jaamadega metallist stantsimisvormide komplektide puhul võib tööriistakulude hüvitamiseks kuluda rohkem mahtu.
Tööstusharu tööriistade juhendite üldine mahuraamistik jaguneb järgmiselt:
| Helitugevuse tase | Kohandatud stantsimine | CNC töötlemine | Laser lõikamine | Valamine |
|---|---|---|---|---|
| Alla 1000 osa | Ebaökonoomne (domineerivad tööriistade maksumus) | kulutõhus-; tööriistu pole vaja | Tasuvad{0}}tasapinnalised 2D-profiilid | Mõõdukas (vajalik mustri/vormi investeeringud) |
| 1000 - 10 000 osa | Elujõuline lihtsustatud pehmete tööriistadega | Endiselt konkurentsivõimeline, kuid{0}}ühikuhind ei muutu | Konkurentsivõimeline ainult lihtsate geomeetriate jaoks | 3D-kujundite{0}}kuluefektiivne muutumine |
| 10 000 - 100 000 osa | Selge kulueelis; karastatud terasest tööriistad õigustatud | Kallis (kõrge kumulatiivne masina tööaeg) | Selle mahuga vormitud osade jaoks ebapraktiline | Konkurentsivõimeline keerukate 3D geomeetriate jaoks |
| Üle 100 000 osa | Domineeriv valik; madalaim{0}}ühikukulu laia marginaaliga | Osalt keelatud kallis | Pole skaleeritav | Konkurentsivõimeline ainult väga keerukate valatavate kujundite jaoks |
Peamine arusaam: ärge hinnake tööriistade maksumust eraldi. Hinnake programmi kogumaksumust kogu prognoositud eluea jooksul, sealhulgas kordustellimusi. Metallist stantsimisvormide komplektid tasusid end ära juba esimesel aastal ja toovad pärast seda veel aastaid väärtust ainult hoolduskuludega, mistõttu need hindavad varasid, mitte ühekordseid kulutusi.
Ootused teostusaja kohta ja see, mis mõjutab pöördeid
Maksumus on vaid pool võrrandist. Teine pool on aeg. Kohandatud stantsimisprojektid järgivad järjestikust arendusteed ja igal etapil on kestusvahemik, mis sõltub keerukusest:
- Disaini valideerimine ja CAE simulatsioon- 1 kuni 3 nädalat. Sisaldab teostatavuse ülevaatamist, moodustamise simulatsiooni ja ribapaigutuse optimeerimist.
- Detailne stantsi kujundus- 2 kuni 4 nädalat. Kõigi stantsikomponentide täielik CAD-modelleerimine, materjaliarvestus ja disaini ülevaatus koos kliendiga.
- Stantsi tootmine- 4 kuni 10 nädalat. CNC-mehaaniline töötlemine, traadi EDM, lihvimine, tööriistaterasest komponentide kuumtöötlus ja karbiidist sisetükkide valmistamine. See on pikim faas ja skaalatakse otse stantsi keerukusega.
- Kokkupanek ja paigaldamine- 1 kuni 2 nädalat. Komponentide käsitsi-paigaldamine, joonduste kontrollimine ja kogu matriitsikomplekti kokkupanek.
- Proovikäigud (T1 proovivõtt)- 1 kuni 2 nädalat. Esimesed proovid tembeldatakse, mõõdetakse ja võrreldakse spetsifikatsioonidega. Mõned tootjad saavutavad T1 mõõdukalt keerukate stantside puhul vaid 4–5 nädalaga, kattudes projekteerimis- ja töötlusfaasid.
- Muudatused ja kordus{0}}katsetused- 1 kuni 3 nädalat, kui on vaja kohandada. Enamik stantse nõuab pärast esialgseid katsetusi vähemalt ühte peenhäälestamist{3}}.
Tüüpilise kohandatud järkjärgulise stantsi kogu teostusaeg on 10–20 nädalat, kusjuures lihtsamad liitvormid jõuavad kohale kiiremini (6–10 nädalat) ja keerukad ülekandevormid võtavad kauem aega (12-20+ nädalat).
Mis kiirendab või lükkab edasi selle ajakava? Mõned tegurid paistavad silma. Täielikud ja külmutatud osade kujundused hoiavad ära revideerimissilmused. Varajane materjali spetsifikatsioon võimaldab stantsidisaineril lõpule viia kliirensid ja kompensatsioonistrateegiad ilma otsuseid ootamata. Tarnijad, kellel on-majasisene traadi EDM, CNC ja lihvimine, kõrvaldavad alltöövõtu viivitused. Ja realistlikud tolerantspetsifikatsioonid väldivad tarbetut täpsust, mis lisab igale stantsi komponendile töötlemisaega.
Kõige tavalisem ostja viga on läbivaatamistsüklite alahindamine. Matriit, mis nõuab kolme proovi-ja-korrigeerimise iteratsiooni ühe asemel, võib lisada esialgsest hinnangust neli kuni kuus nädalat. Simulatsiooni ja DFM-i ülevaatuse kaudu-eelmine inseneritöö laadimine on kõige usaldusväärsem viis tööaja kokkuhoidmiseks ilma kvaliteeti kärpimata.
Nende majandusteadmiste mõistmine aitab teil eelarvet koostada ja planeerida. Kuid kuluraamistik ütleb teile ainult seda, mida oodata. Töövoog, mis teie stantsi tegelikult tarnib, alates esimesest teostatavuskontrollist kuni tootmise kinnitamiseni, määrab, kas need ootused saavad reaalsuseks.
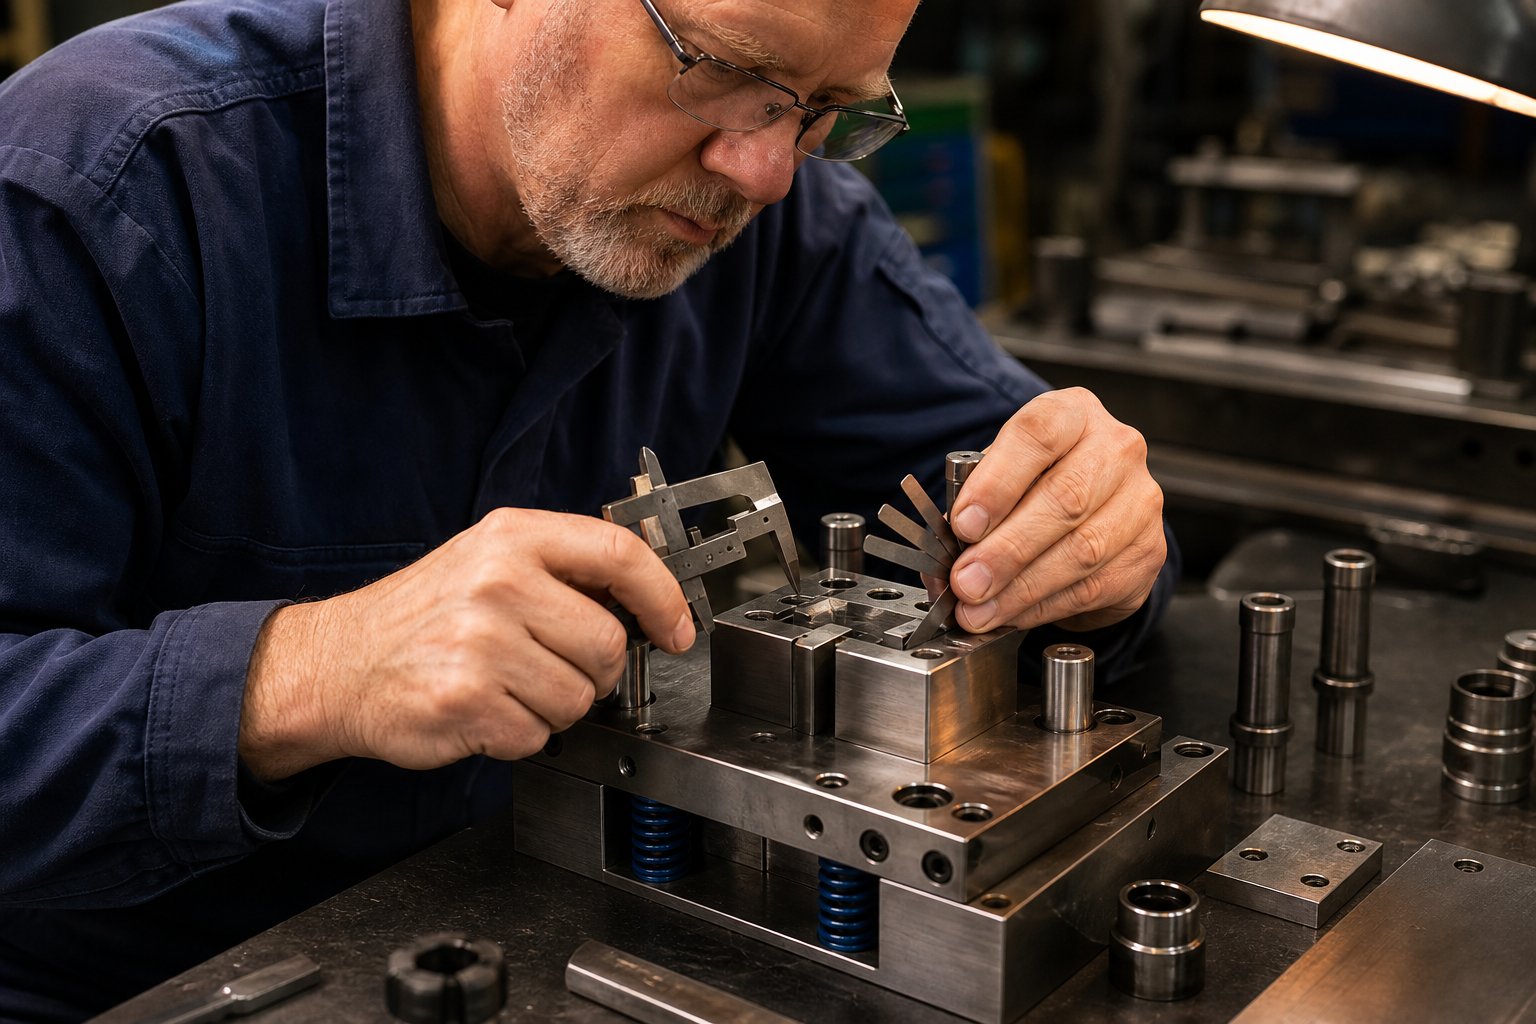
Kohandatud stantsimise töövoog projekteerimisest tarnimiseni
Majanduse tundmine on üks asi. Enamik ostjaid kogeb üllatusi, kui vaadata, kuidas matriitsi ellu ärkab, alates 3D-mudelist ekraanil kuni karastatud terasest, mis toodab kiiresti valmis detaile. Töövoog on järjestikune ja-väravapõhine: iga etapp peab läbima enne järgmise algust ja sammude vahelejätmine maksab peaaegu alati rohkem aega, kui see säästab. Olenemata sellest, kas teie projekt hõlmab lihtsat liitvormi või keerukat progressiivset tööriista kahekümne jaamaga, järgib arenduskaar sama põhistruktuuri.
Siin on täielik järjestus, mida enamik metalli stantsimise tööriistaprojekte järgib:
- Teostatavuse hindamine- Kas seda osa saab üldse tembeldada?
- CAE simulatsioon- Ennustage vormimiskäitumist, tuvastage riske, optimeerige geomeetriat digitaalselt.
- Detailne stantsi kujundus- Iga komponendi, jaama paigutuse ja ribade edenemise täielik CAD-modelleerimine.
- Stantsi tootmine- Tööriistaterasest komponentide CNC-töötlus, traadi EDM, lihvimine ja kuumtöötlus.
- Kokkupanek ja paigaldamine- Käsitsi-paigaldamine, joonduse kontrollimine ja täielik stantsikomplekti kokkupanek.
- Proovikäigud (T1 proovivõtt)- Esimesed osad tembeldati, mõõdeti ja võrreldi spetsifikatsioonidega.
- Kohandused ja kordus{0}}katsetused- Peenhäälestus-, mis põhineb esialgsete proovide mõõtmete andmetel.
- Tootmise heakskiit- Ametlik märk-, et stants vastab kõikidele mahutootmise nõuetele.
- Pidev hooldus- Plaaniline ennetav hooldus ja stantsimistööriistade remont, et säilitada täpsus miljonite tsüklite jooksul.
Iga värav sisaldab konkreetseid tulemusi ja otsustuspunkte. Arusaamine, mis igas etapis toimub ja milliseid küsimusi esitada, hoiab ära üllatused, mis ajakava ja eelarvet rööpast välja löövad.
Teostatavuse hindamine ja CAE simulatsioon
Töövoog algab enne terase lõikamist või CAD-faili avamist stantsi kujundamiseks. Teostatavushinnang vastab petlikult lihtsale küsimusele: kas seda detaili geomeetriat saab toota stantsimise teel, arvestades kindlaksmääratud materjali, paksust ja tolerantse?
Kogenud tembeldamistööriist ja matriitsiinseneri meeskond hindavad teie osa vormimispiirangute, materjalivoo väljakutsete ja võimalike defektide riskide osas. Nad vaatavad tõmbesügavuse suhteid, painderaadiusi materjali paksuse suhtes, funktsioonide vahekaugust ja seda, kas detaili saab toota ühe stantsiga või vajab see mitut etappi. See on koht, kus ebapraktilised geomeetriad märgitakse varakult. Funktsiooni, mis töötab ideaalselt CNC-töötlemisel, võib olla võimatu ilma pragudeta tembeldada või võib olla vaja täiendavat vormimisjaama, mis muudab projekti ökonoomsust täielikult.
Küsimused, mida selles etapis esitada: kas tarnija on tuvastanud mingeid funktsioone, mis ületavad standardseid vormitavuse piire? Kas on alternatiivseid geomeetriaid, mis saavutavad sama funktsiooni parema valmistatavusega? Millist stantsi nad soovitavad ja miks?
Kui teostatavus kinnitab, et osa on tembeldatav, võtab üle CAE simulatsioon. Lõplike elementide analüüsitarkvara, nagu AutoForm või DEFORM, abil kopeerivad insenerid kogu vormimisprotsessi digitaalselt, enne kui nad hakkavad kasutama füüsilist tööriista. VastavaltCAE simulatsioonispetsialistid stantsimisvormide valmistamisel, võimaldab see samm ennustada materjali voolu käitumist, pingete ja deformatsioonide jaotust, paksuse varieerumist, kortsude kalduvust ja tagasilöögideformatsiooni – seda kõike enne, kui kulutatakse üks dollar stantside tootmisele.
Simulatsioonietapp on see, kus traditsiooniline tsükkel "Disain, valmistamine, proovimine, parandamine, kordamine" tihendatakse tsükliks "Kujundamine, simuleerimine, optimeerimine, tootmine, minimaalne proovimine". Tootjad, kes kasutavad CAE-d, vähendavad tavaliselt katsete iteratsioone 30-50%, mis tähendab otseselt nädalate säästmist ja vähem kulukaid stantsi muudatusi. Piirdiagrammide (FLD) moodustamine tuvastab pragude ohutsoonid, hõrenemiskaardid näitavad, kus materjal võib ebaõnnestuda, ja tagasilöögikompensatsioon arvutatakse matemaatiliselt, mitte füüsilise katse-eksituse meetodil.
Ostjate jaoks on praktiline kasu otsekohene: tarnija, kes simuleerib enne töötlemist, tarnib stantsid, mis töötavad esimesel korral paremale. Simulatsiooni vahelejätmine nädala säästmiseks maksab sageli kolm kuni kuus nädalat prooviversiooni-ja -allavoolu tsüklite reguleerimise ajal.
Stantsi projekteerimine, mehaaniline töötlemine ja kokkupanek
Simulatsiooniandmetega, mis kinnitavad vormimismeetodit, algab detailne stantsi projekteerimine. See on iga komponendi täis-skaala CAD-modelleerimine: stantsprofiilid, stantsiplokid, eemaldajad, piloodid, juhtsüsteemid, vedruelemendid ja stantsikinga struktuur, mis hoiab kõike tonnaaži all joondatud. Progressiivsete stantside jaoks on siin lõplikult valmis riba paigutus, mis määrab sammu (edenemine käigu kohta), jaamade järjestuse ja silla kujunduse.
Kohandatud metallist stantsimise tööriist ei ole selles etapis üks osa, vaid kümnetest kuni sadadest täppiskomponentidest koosnev koost, millest igaüks töötab koos dünaamilise koormuse all. Projekteerimisetapp kestab tavaliselt kaks kuni neli nädalat ja peaks sisaldama ametlikku projekti ülevaatust, kus ostja kontrollib kriitilisi mõõtmeid, materjali viiteid ja mis tahes muudatusi algse osa geomeetriaga võrreldes.
Stantsi tootmine on töövoo pikim etapp, mis kestab olenevalt keerukusest neli kuni kümme nädalat. Põhiprotsessid hõlmavad järgmist:
- CNC freesimineTööriistaterasest toorikutest valmistatud - töötlemis- ja poolviimistlusstantsid, mulgustihoidjad ja konstruktsioonikomponendid.
- Traadi EDM- täpsete stantsimis- ja stantsiprofiilide lõikamine, eriti keeruliste kontuuride ja kitsaste sisenurkade jaoks, kuhu freesimine ei ulatu.
- Pinna lihvimine- vastaspindade tasasuse ja paralleelsuse saavutamine, mis on kriitiline matriitsi joondamise ja ühtlase sulgemiskõrguse jaoks.
- Kuumtöötlus- tööriistaterasest komponentide karastamine nende töökõvadusele (tavaliselt 58–62 HRC stantside jaoks), seejärel karastamine kõvaduse ja sitkuse tasakaalustamiseks.
- Lõpeta lihvimine ja poleerimine- karastatud komponentide lõplik dimensioon ja pinna ettevalmistamine alade moodustamiseks, kus materjalivool peab olema sujuv.
Kokkupanek ja paigaldamine järgneb töötlusele. Isegi CNC täpsusega nõuavad stantsimistööriistade komponendid käsitsi-kinnitamist kvalifitseeritud stantsi valmistajate poolt, kes kontrollivad stantsi-to-vahet, kontrollivad joondust simuleeritud pressitingimustes ja tagavad, et kõik liikuvad elemendid (eemaldajad, väljalöömistihvtid, piloodid) töötavad vabalt ja ilma sidumiseta. See etapp kestab tavaliselt üks kuni kaks nädalat ja lõppeb pingiprooviga, et kontrollida mehaanilist funktsiooni, enne kui matriit-vajutab.
Proovisõidud, ülevaatus ja tootmise kinnitamine
Esimene pressiproov, mida sageli nimetatakse T1 proovivõtuks, on tõehetk. Matriit paigaldatakse pressi, mis vastab projekteerimisetapi tonnaaži ja sulgemiskõrguse nõuetele ning esimesed osad on tembeldatud. Insenerid mõõdavad nende näidiste kõiki kriitilisi mõõtmeid detailide trükiga, dokumenteerides kõrvalekalded ja tuvastades, millised stantsimisjaamad vajavad reguleerimist.
Harva annab T1 katse esimesel tõmbel täiuslikke osi. Tüüpilised kohandused hõlmavad-stantsimise läbitungimissügavuse peenhäälestamist, tagasitõmbekompensatsiooni muutmist painutuskohtades, tooriku hoidiku rõhu reguleerimist ja reguleerimispunkte, mille mõõtmed on veidi väiksemad-sihtmärgist.Kogenud stantside ehitajadplaneerige seda iteratsiooni, käsitledes T1 valideerimisetapina, selle asemel, et oodata tootmis{1}}tulemusi kohe.
Teine katse (T2) kinnitab, et kohandused lahendasid T1-s leitud kõrvalekalded. Keeruliste stantside puhul võib vaja minna T3. Iga ring vähendab tegelike osade ja sihtmärgi spetsifikatsioonide vahelist lõhet, kuni kõik mõõtmed jäävad tolerantsi piiridesse. Eelnevalt kirjeldatud ees-laaditud CAE simulatsioonitöö hoiab selle iteratsioonitsükli lühikesena. Ilma simulatsioonita on tavalised kolm kuni viis füüsilist iteratsiooni. Sellega saavutab enamik stantse heakskiidu ühe või kahe ringiga.
Tootmise heakskiit on ametlik värav, kus mõõdetud osad, statistilised andmed ja protsessi parameetrid dokumenteeritakse ja allkirjastatakse. Autoprogrammide puhul toimub see PPAP-i esitamise vormis. Lennunduse puhul tähendab see täielikku esimese{2}}artikli kontrollimise aruannet koos jälgitavuse kirjetega. Üldiste tööstuslike osade puhul võib kinnitus olla lihtsalt mõõtmete aruanne, mis kinnitab kõigi funktsioonide läbimist.
Pärast heakskiitmist hakkab stants oma tootmisiga lõppema ja hooldus muutub kvaliteedi säilitamise kriitiliseks teguriks. Kindlaksmääratud ajakava alusel tehtav ennetav hooldus, stantsi servade kulumise kontrollimine, juhiku joonduse kontrollimine, elastsete elementide asendamine ja vormitavatele pindadele taas-PVD-katete kandmine hoiab tolerantsid stabiilsena sadade tuhandete või miljonite tsüklite jooksul. Templitööriistade remont muutub vajalikuks, kui ennetavad meetmed avastavad komponentide kasutusea lõppu lähenemas: kulunud stantsid lihvitakse või asendatakse, juhtpuksid uuendatakse ja aktiivsed pinnad kaetakse uuesti. Struktureeritud hooldusprogramm, olgu ennetav või erakorraline, vähendab praagi määra, hoiab ära planeerimata seisakuaega ja pikendab stantsi eluiga tunduvalt kaugemale kui esialgsed prognoosid.
Tarnijad, kes pakuvad seda lõpuni{0}}lõpuni{1}}töövoogu ühe katuse all, kõrvaldavad koordineerimisriski, mis kaasneb teostatavuse, disaini, töötlemise ja proovimisega mitme müüja vahel.YICHENI stantsimisvormide lahendusedillustreerige seda täielikku -protsessimudelit praktikas: teostatavusanalüüs ja CAE-simulatsioon suunatakse otse ettevõttesisesesse stantsitöötlusse, proovikäibetesse ja mõõtmete kontrollimisse, andes tootjatele üheainsa vastutuse alates esialgsest kontseptsioonist kuni tootmis{2}}valmis tööriistadeni. Meeskondade jaoks, kes liiguvad varajase uurimistöö juurest RFQ poole, tihendab see integreeritud lähenemisviis suhtlusringe ja hoiab ajakava prognoositavana.
Hästi teostatud-töövoog tagab usaldusväärse töö. Kuid töövoog on täpselt nii tugev, kui tugev on seda teostav partner, mis tõstatab viimase praktilise küsimuse: kuidas hinnata, kas tarnija suudab tegelikult kirjeldatud protsessi ellu viia?
Kuidas valida õiget kohandatud stantsimispartnerit
Iga stantsimisvormi tootja võib teile näidata masinate loendit. Vähemad saavad teile enne hinna pakkumist selgitada, kuidas nad teie konkreetse vormimisprobleemi lahendaksid. See erinevus tellimusi täitva müüja ja lahendusi välja töötava partneri vahel määrab, kas teie projekt jõuab tootmisse ajakava järgi või seiskub läbivaatamistsüklites. Siin on, kuidas neid kahte eraldada.
Tehnilise võimekuse kriteeriumid, mida hinnata
Metallstantsimisvormide tootjate ülevaatamisel alustage sellest, mida nad tegelikult teha saavad, mitte sellest, mida nende veebisait väidab. Metallist stantsimisvormide ettevõtte ülevaade räägib teile nende loo. Nende seadmete loend, insenerimeeskond ja projekti ajalugu näitavad, kas nad saavad teie osaga hakkama.
Kasutage oma hindamise struktureerimiseks seda kontrollnimekirja:
- Pressi tonnaaživahemik- Kas nende varustus vastab teie detaili suurusele ja materjali paksusele? Tarnija, kellel on ainult väikesed pressid, ei saa toota süvatõmmatud{1}}autode komponente.
- Majasisene stantsikujundus ja CAE simulatsioon- Tarnijad, kes kavandavad ja simuleerivad sisemiselt, tabavad probleemid enne töötluse algust. Väljastpoolt tellitud disain lisab suhtluslünki ja teostusaega.
- Die keerukuse kogemus- Küsi sarnaste detailide geomeetriate näiteid. 20-jaamaliste progresseeruvate stantside valmistamise kogemusega stantsimisvormide tootja töötab erineval tasemel kui üks, kes ehitab lihtsaid tühjendustööriistu.
- Kvaliteedisertifikaadid- Sobitage sertifikaadid oma tööstusharuga: ISO 9001 üldiste rakenduste jaoks, IATF 16949 autotööstuse jaoks, AS9100 kosmosetööstuse jaoks. Tarnija sõna võtmise asemel kontrollige neid.
- Proovi- ja prototüüpimisvõimalus- Kas nad saavad T1 näidiseid käitada-majas ja esitada täismõõtmelisi aruandeid? Tarnijad, kes sõlmivad proovitöö alltöövõtu, kaotavad kontrolli iteratsioonikiiruse üle.
- Materjali ekspertiis- Kinnitage, et nad on teie konkreetses sulamis tootnud. Pehme terase kasutamise kogemusega stantsitootjal võib olla probleeme fosforpronksi või kõrge -tugeva-kahefaasilise kvaliteediga.
- Geograafiline ja logistiline sobivus- Võtke arvesse saatmiskulusid, suhtluse ajavööndi kattumist ja IP-kaitse raamistikke tarnija jurisdiktsioonis.
- Läbipaistev tsitaat- Üksikasjalik hinnapakkumine toob eraldi välja tööriistad, tükihinna, materjali ja sekundaarsed toimingud. Ebamäärased ühekordsed-hinnapakkumised muudavad võimatuks tarnijaid õiglaselt võrrelda ega kulude-vähendamise võimalusi tuvastada.
Levinud ostjavead, mida vältida
Pärast sadade pakkumiste ülevaatamist märgivad kogenud metallist stantsimisvormide tootjad pidevalt samu ostjavigu, mis suurendavad kulusid või viivitavad projekte.
Tolerantside alamääratlemine.Iga mõõtme märkimine kriitiliseks sunnib matriitsi tootjat täpsust ehitama funktsioonidesse, mis seda ei vaja. Tehke kindlaks, millised funktsioonid on funktsionaalselt kriitilised, ja lubage mujal standardseid tolerantse.
Materjali spetsifikatsioonide väljajätmine.Kui öelda "roostevaba teras" ilma 304 versus 316 versus 430 täpsustamata, jääb tarnija oletama. Iga sort moodustab erinevalt ja nõuab erinevat stantsivahet. Nagu RFQ parimate{5}}tavade juhendid rõhutavad, on täpne materjali hinne üks levinumaid puuduvaid detaile, mis lükkab tsiteerimise päevade kaupa edasi.
Valides ainult hinna järgi.Odavaim stantsimisvormi tehase pakkumine kajastab sageli otseteid: õhemad stantsikingad, madalama kvaliteediga-tööriistateras või vahele jäetud simulatsioonietapid. Need säästud ilmnevad taas pikemate proovitsüklite, enneaegse stantside kulumise ja ebaühtlaste osadena pärast tootmist.
Proovikäituse andmeid ei taotleta.Küsige sarnaste varasemate projektide T1 näidismõõtmete aruandeid ja töötlemisvõime andmeid. Tarnija, kes seda pakkuda ei saa, ei mõõda rangelt või ei säilita arvestust – mõlemad on punased lipud tootmise järjepidevuse tagamiseks.
Liikumine uurimistöölt RFQ{0}}valmis kaasamisele
Olete lugenud läbi protsessitüübid, vormimistoimingud, tööstusstandardid, kulutegurid ja töövoo etapid. Lõhe uurimistöö ja tegevuse vahel on hästi-struktureeritud pakkumised, mis saadetakse kvalifitseeritud partnerile. Valmistage ette täielik pakett: 3D CAD-fail ja mõõtmetega PDF, täpne materjali klass, aastane mahuprognoos, kriitiliste funktsioonide tolerantsi viited, pinnaviimistlus- või kattenõuded ja teie sihtajakava.
Tootjatele ja hankimisjuhtidele, kes otsivad stantsimisvormide tootjate partnerit, kes tegeleks ühe katuse all teostatavusanalüüsi, CAE simulatsiooni, stantsi töötlemise, proovitöö ja lõppkontrolliga,YICHENI stantsimisvormide lahendusedpakkuda seda täielikku -spektri võimalust. Nende integreeritud mudel võimaldab teil liikuda esialgse kontseptsiooni arutelu juurest RFQ-valmis kohandatud tembeldamisvormi lahenduseni, ilma et oleksite koordineerinud mitut müüjat, vähendades nii side üldkulusid kui ka arenduse ajakava.
Parimad tarnijasuhted saavad alguse mõlemapoolsest selgusest. Määratlege täpselt, mida vajate, hinnake partnereid projekteerimise sügavuse, mitte ainult hinna põhjal, ja valige metallist stantsimisvormide tootja, kelle töövoog, sertifikaadid ja suhtlusstiil vastavad teie meeskonna toimimisele. See joondamine muudab tööriistade ostmise tootmise eeliseks.
Kohandatud stantsimise KKK
1. Mis vahe on kohandatud stantsimise ja standardse stantsimise vahel?
Standardne stantsimine kasutab{0}}olemasolevaid tööriistu üldiste kujundite (nt seibid või lihtsad sulgud) valmistamiseks. Kohandatud stantsimine hõlmab inseneritööriistu nullist konkreetse detaili geomeetria, materjali ja tolerantsi nõuete jaoks. Kohandatud lähenemine võimaldab teie detailide disainil juhtida tööriistu, mitte sundida projekteerimisel kompromisse olemasolevate stantside sobitamiseks. Kui tavaliste stantside algkulud on null, siis kohandatud tööriistad amortiseerivad kogu tootmismahu ja tagavad mastaabis oluliselt madalamad ühikukulud, mis on tavaliselt sõltuvalt keerukusest 5000–20 000 detaili.
2. Kui palju maksab kohandatud stantsimistööriistad?
Kohandatud stantsitööriistad jäävad tavaliselt vahemikku 8000 kuni 50 000 dollarit või rohkem, sõltuvalt keerukuse teguritest, nagu jaamade arv, tolerantsinõuded, tööriistaterase klass ja kas on vaja karbiidplaate. Nelja-jaamaga progresseeruv stants maksab palju vähem kui kuueteist-jaama stants, mis teostab tühjendamist, läbistamist, mitut painutust ja sisse-koputamist. See esialgne investeering amortiseerub aga iga toodetud osa pealt. Näiteks 25 000-dollarine stants, mis toodab 1 000 000 detaili, lisab tööriista maksumusele vaid 0,025 dollarit ühiku kohta, muutes selle oluliselt odavamaks kui CNC-mahuga töötlemine.
3. Milliseid tolerantse saab kohandatud stantsimisega saavutada?
Kaasaegne täppisstantsimine hoiab kriitiliste funktsioonide puhul tavaliselt ±0,002 tolli (±0,05 mm), mõne rakenduse puhul ulatub see ±0,001 tolli (±0,025 mm). Elektroonika mikro-stantsimine surub veelgi kaugemale alla-0,025 mm territooriumile. Saavutatav täpsus sõltub funktsiooni tüübist, materjalist, stantsi seisukorrast ja pressi omadustest. Lamedaid tühjendus- ja augustamismõõtmeid on kergem tihedalt hoida kui paindenurki või tõmmatud sügavusi. Tarnijad, nagu YICHEN, kasutavad CAE-simulatsiooni ja SPC-seiret, et säilitada need tolerantsid järjepidevalt suuremahuliste tootmistsüklite jooksul.
4. Kui kaua kulub kohandatud stantsimisvormi valmistamiseks?
Tüüpilise kohandatud progresseeruva stantsi kogu teostusaeg on 10 kuni 20 nädalat. See hõlmab teostatavushinnangut (1-3 nädalat), üksikasjalikku stantsi disaini (2–4 nädalat), stantsi tootmist CNC-ga, traadi EDM-i ja lihvimist (4–10 nädalat), kokkupanekut ja paigaldamist (1–2 nädalat) ning proovitöid koos kohandamisega (2–5 nädalat). Lihtsamad liitvormid saabuvad kiiremini 6–10 nädala pärast, keerukate ülekandevormide puhul võib kuluda 12–20 nädalat. Eestlaetav inseneritöö CAE simulatsiooni ja täielike osade spetsifikatsioonide kaudu on kõige usaldusväärsem viis ajakava tihendamiseks.
5. Mis tüüpi kohandatud stantsimisvormid on saadaval ja kuidas valida?
Neli peamist tüüpi pakuvad erinevaid vajadusi. Progressiivsed matriitsid kannavad riba läbi mitme jaama suure-mahuga väikeste- kuni -keskmiste osade jaoks. Ülekandevormid liigutavad suurte või sügavate{5}}komponentide jaoks jaamade vahel diskreetseid toorikuid. Liitvormid teevad lamedate osade jaoks ülima täpsusega korraga mitu lõikamisoperatsiooni. Fourslide stantsid kasutavad väikeste osade keeruliste painde tegemiseks-mitmesuunalisi liugureid. Valik sõltub aastamahust, detailide mõõtmetest ja sügavusest, geomeetrilisest keerukusest, materjali paksusest ja tolerantsinõuetest. Kvalifitseeritud partner nagu YICHEN hindab neid tegureid teostatavuse hindamise käigus, et soovitada teie konkreetse rakenduse jaoks optimaalset matriitsi tüüpi.


