


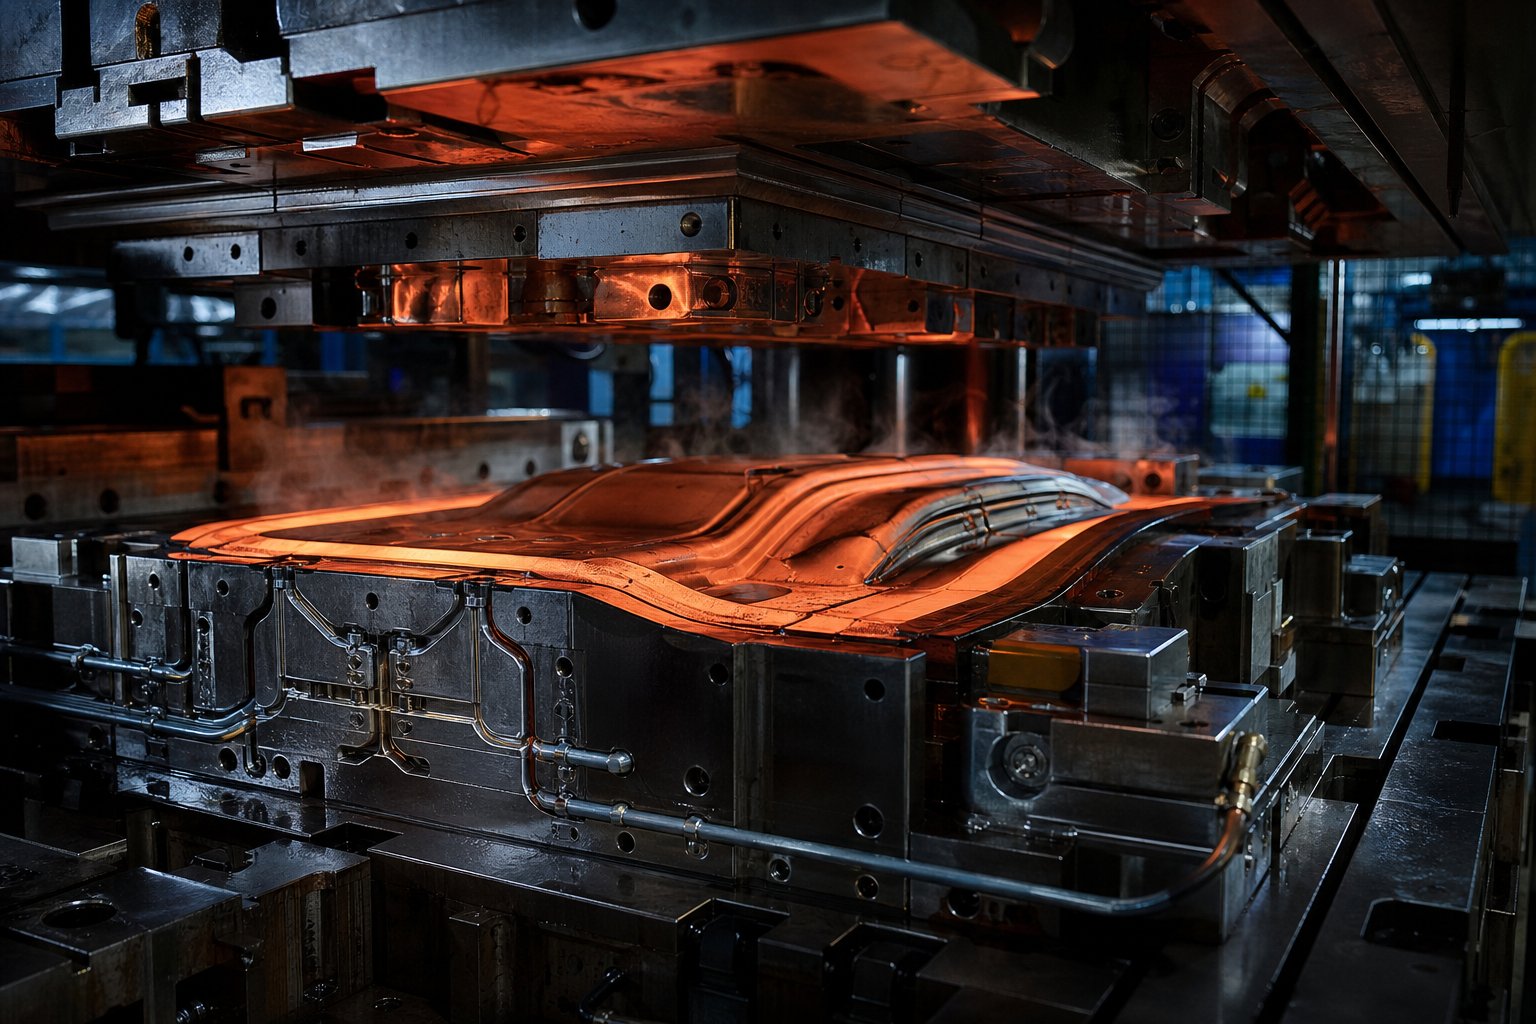
Mis on kuumstantsimisvormid ja miks need on olulised
Kui otsite "kuumstantsimine sureb"Võite vaadata kahte täiesti erinevat tootmismaailma. Üks hõlmab autoterase purustamist 900 kraadi Celsiuse järgi. Teine hõlmab õrna kuldfooliumi vajutamist luksuslikule parfüümikarbile. Sama termin, väga erinevad tööriistad. Nende segi ajamine hankimisel võib maksta nädalaid projekteerimisaega ja tuhandeid valesti tsiteeritud projekte.
Kuumstantsimisvormid on määratletud
Kuumstantsimisvormid on oma tuumaks täppis{0}}konstrueeritud tööriistad, mis kannavad töödeldavale detailile kuumuse, rõhu ja kuju kombinatsiooni. Matriit toimib liidesena tooraine ja valmistoote vahel, kontrollides, kuidas soojusenergia ja mehaaniline jõud substraadiga suhtlevad. Olenemata sellest, kas see aluspind on boorterasest toorik, mis on mõeldud auto B-piilari jaoks, või holograafilise fooliumi leht, mis maandub esmaklassilisele pakendile, jääb põhiprintsiip samaks: vormitud tööriist rakendab kontrollitud kuumust ja survet, et sihtmaterjali jäädavalt muuta.
Erinevus seisneb skaalas, temperatuuris, materjalis ja eesmärgis. Iga kuumtempli tüüp nõuab täiesti erinevaid stantsimaterjale, jahutusstrateegiaid ja hooldusprotokolle. Mõistmine, millises kategoorias töötate, on esimene samm stantside eluea pikendamise ja enneaegse rikke vältimise suunas.
Press kõvastusstantsid vs fooliumi stantsimisvormid
Presskarastavad stantsimisvormid töötavad autotööstuses ja konstruktsioonimetallide vormimise ruumis. Nad võtavad vastu 900–950 kraadini Celsiuse järgi kuumutatud terasest toorikud, vormivad need samaaegselt keerukateks kujunditeks ja kustutavad need jahutuskiirusel üle 27 kraadi sekundis, et saavutada täielikmartensiitne mikrostruktuur, mille tõmbetugevus on umbes 1500 MPa. Need matriitsid on massiivsed, vesijahutusega-tööriistaterasest sõlmed, mis taluvad iga tootmistsükli ekstreemset termilist tsüklit.
Seevastu fooliumi stantsimisvormid töötavad palju madalamatel temperatuuridel, tavaliselt vahemikus 100–200 kraadi Celsiuse järgi. Nad kasutavad kuumutatud stantsi, et aktiveerida kleepuvat kihti fooliumikandjal, kandes metallist või pigmenteeritud kujundust paberile, plastile, nahale või muudele aluspindadele. Matriitsid ise on tavaliselt valmistatud pigem vasest, messingist või magneesiumist, mitte karastatud tööriistaterasest.
Siin on kiire võrdlus selle kohta, mis eristab neid kahte kuumstantsimise tüüpi kategooriat:
- Töötemperatuur: 900-950 kraadi Celsiuse järgi presskarastamiseks vs 100-200 kraadi Celsiuse järgi fooliumiga stantsimiseks
- Stantsi materjal: H11/H13 tööriistateras vs vask, messing või magneesium
- Töödeldav detail: boorterasest lehtmetall (paksus 0,5–2,0 mm) vs fooliumikandja, mis puutub kokku paberi, plasti või nahaga
- Peamine funktsioon: struktuurne vormimine pluss metallurgiline karastamine vs dekoratiivne pinnamärgistus
- Jahutussüsteem: sisemised veekanalid kiireks soojuse eraldamiseks vs passiivne või minimaalne jahutamine
- Stantsi keerukus: suured mitme{0}}tonnised konformse jahutusega koostud võrreldes väiksemate söövitatud või graveeritud plaatidega
- Tüüpiline stantsi kasutusiga: kümned tuhanded pressimistsüklid võrreldes üle miljoni jäljendi kvaliteetsete vasest või messingist stantside puhul
Miks on eristamine hankimisel oluline?
Kujutage ette, et saadate "kuumstantsimisstantside" pakkumise tarnijale, kes on spetsialiseerunud dekoratiivfooliumi tööriistadele, kui teil on tegelikult vaja autokere jaoks presskõvastust-valge programmiga{1}}. Tsiteeriv insener vajaks täiesti erinevat teavet: tooriku materjali klass, jahutuskiiruse eesmärgid, detailide geomeetria andmed ja tootmismaht. Seevastu autotööstuse tööriistatootja, kes saab luksusliku pakendi märgistamiseks taotluse vasest kuumstantsiga, keeldub tõenäoliselt või suunab teid täielikult ümber.
See segadus ei ole hüpoteetiline. See juhtub regulaarselt, kuna mõlemad tööstusharud kasutavad erinevates tehnilistes ökosüsteemides tegutsedes identset terminoloogiat. Materjalid, projekteerimismetoodikad, rikkerežiimid ja hooldusstrateegiad erinevad nii dramaatiliselt, et vale tarnija tüübi hankimine raiskab hanketsükleid enne, kui mis tahes tööriistatöö üldse algab.
See artikkel on ühtne viide, mis hõlmab nii pressimise kõvastumist kui ka dekoratiivseid rakendusi, et saaksite täpselt kindlaks teha, milline kategooria teie projektile kehtib, mõista, kuidas igas kontekstis ebaõnnestub, ja rakendada õigeid elutsükli pikendamise strateegiaid alates esimesest päevast. Järgmised jaotised kirjeldavad mõlema stantsimisvormide maailma protsesside töövooge, materjalide valikut, jahutuskujundust ja hooldustavasid.
Kuidas kuumtembeldamise protsess samm-sammult toimib
Matriit ise on vaid üks jaam suuremas tootmisahelas, kuid see on jaam, kus kõik kas kokku tuleb või laguneb. Täieliku töövoo mõistmine näitab, miks on stantside kujundamise otsustel nii palju kaalu ja kust enneaegne rike tavaliselt alguse saab.
Kuumutatud toorikust vormitud osani
Presskarastusprotsessis siseneb lame terastoorik, tavaliselt boorterasest 22MnB5, valtskoldeahju ja kuumeneb üle 900 kraadi Celsiuse järgi. Sellel temperatuuril muutub teras täielikult austeniitseks mikrostruktuuriks, mis on moodustamiseks piisavalt pehme, kuid krunditud kõvenemiseks. Theüleviimine ahjust pressi võtab umbes 6 kuni 10 sekundit, mille jooksul toorik võib jahtuda umbes 700 kraadini Celsiuse järgi.
Siin on kuumstantsimise tööriist kesksel kohal. Toorik maandub matriitsile, press sulgub ja korraga juhtub kaks asja: terasest moodustub lõplik geomeetria ja vesijahutatud matriitsi pinnad summutavad selle. Vormimine tuleb lõpetada enne, kui tooriku temperatuur langeb alla 420 kraadi Celsiuse järgi. Kui karastuskiirus ületab 27 kraadi Celsiuse järgi sekundis, saavutab osa peaaegu 100 protsenti martensiiti, mille tõmbetugevus on umbes 1500 MPa. Selle kuumstantsimise tüüpilised tsükliajad jäävad vahemikku 10 kuni 20 sekundit, sõltuvalt materjali paksusest.
Pärast karastamist press avaneb ja kõvenenud osa ekstraheeritakse. Matriit on täitnud kahekordset rolli, mida ükski teine liini komponent ei suuda korrata: see kujundas detaili ja eraldas piisavalt kiiresti soojust, et lukustada martensiitse mikrostruktuuri. See topeltfunktsioon on just see, mis muudab need stantsid aja jooksul termilise väsimuse suhtes nii haavatavaks.
Kuidas fooliumi- ja märgistamisprotsessid erinevad
Dekoratiivse soojustempli töövoogtöötab täiesti erineval skaalal. Kuumutatud stants, mis on tavaliselt valmistatud vasest või messingist, viiakse temperatuurini 100–200 kraadi Celsiuse järgi. Matriitsi esikülje ja substraadi vahele asetatakse fooliumikandur, mis võib olla paber, papp, nahk või plast. Kui kuumtempli tööriist alla vajutab, aktiveerib kuumus fooliumi kleepuva kihi, mis seob metallilise või pigmenteerunud kujunduse pinnaga.
Viiteajad on lühikesed, sageli alla kahe sekundi, ja rõhku mõõdetakse palju madalamates vahemikes kui autotööstuses. Kriitilised muutujad on siin temperatuuri ühtlus kogu stantsi pealispinnal, ühtlane rõhujaotus ja täpne joondamine. Kõik variatsioonid põhjustavad pigem mittetäielikku fooliumi ülekandmist või hägusaid servi, mitte aga pressimisel kõvenemisel ilmnevaid struktuurseid defekte.
Kriitilised protsessiparameetrid, mida juhib Die Design
Mõlema rakenduse puhul ei ole stants passiivne tööriist. See juhib aktiivselt tulemust. Matriitsi geomeetria määrab materjali voolu ja kontaktpinna. Soojusmass määrab, kui kiiresti stants soojust neelab või edastab. Kontaktrõhk tagab ühtlase haardumise matriitsi ja tooriku vahel.
Iga stantsi kujundamise käigus tehtud otsus, alates kanali paigutusest kuni pinnaviimistluseni, läbib kõiki allavoolu kvaliteedinäitajaid, sealhulgas tsükli aega, mõõtmete täpsust, mikrostruktuuri järjepidevust ja lõpuks stantsi pikaealisust.
Presskarastamiseks tekitab kuumstantsimise tööriista halb termiline juhtimine ebaühtlase jahutuskiiruse. Mõned tsoonid jahtuvad liiga aeglaselt, tekitades martensiidi asemel bainiiti või ferriiti. Teised jahtuvad liiga kiiresti, tekitades jääkpingeid, mis põhjustavad tagasilöögi. Dekoratiivsete rakenduste korral tekitab ebaühtlane termiline jaotus kogu matriitsi esiküljel kuumad kohad, mis -kuivatavad liimi mõnes piirkonnas, jättes teised aga liimimata.
Need termilised ja mehaanilised vastasmõjud on põhjus, miks stantsimaterjalide valikul ja jahutuskanalite disainil on nii suur tähtsus. Matriit on koht, kus protsessi kavatsus muutub füüsiliseks reaalsuseks ja kus enamik ebaõnnestumisi saab lõpuks alguse.
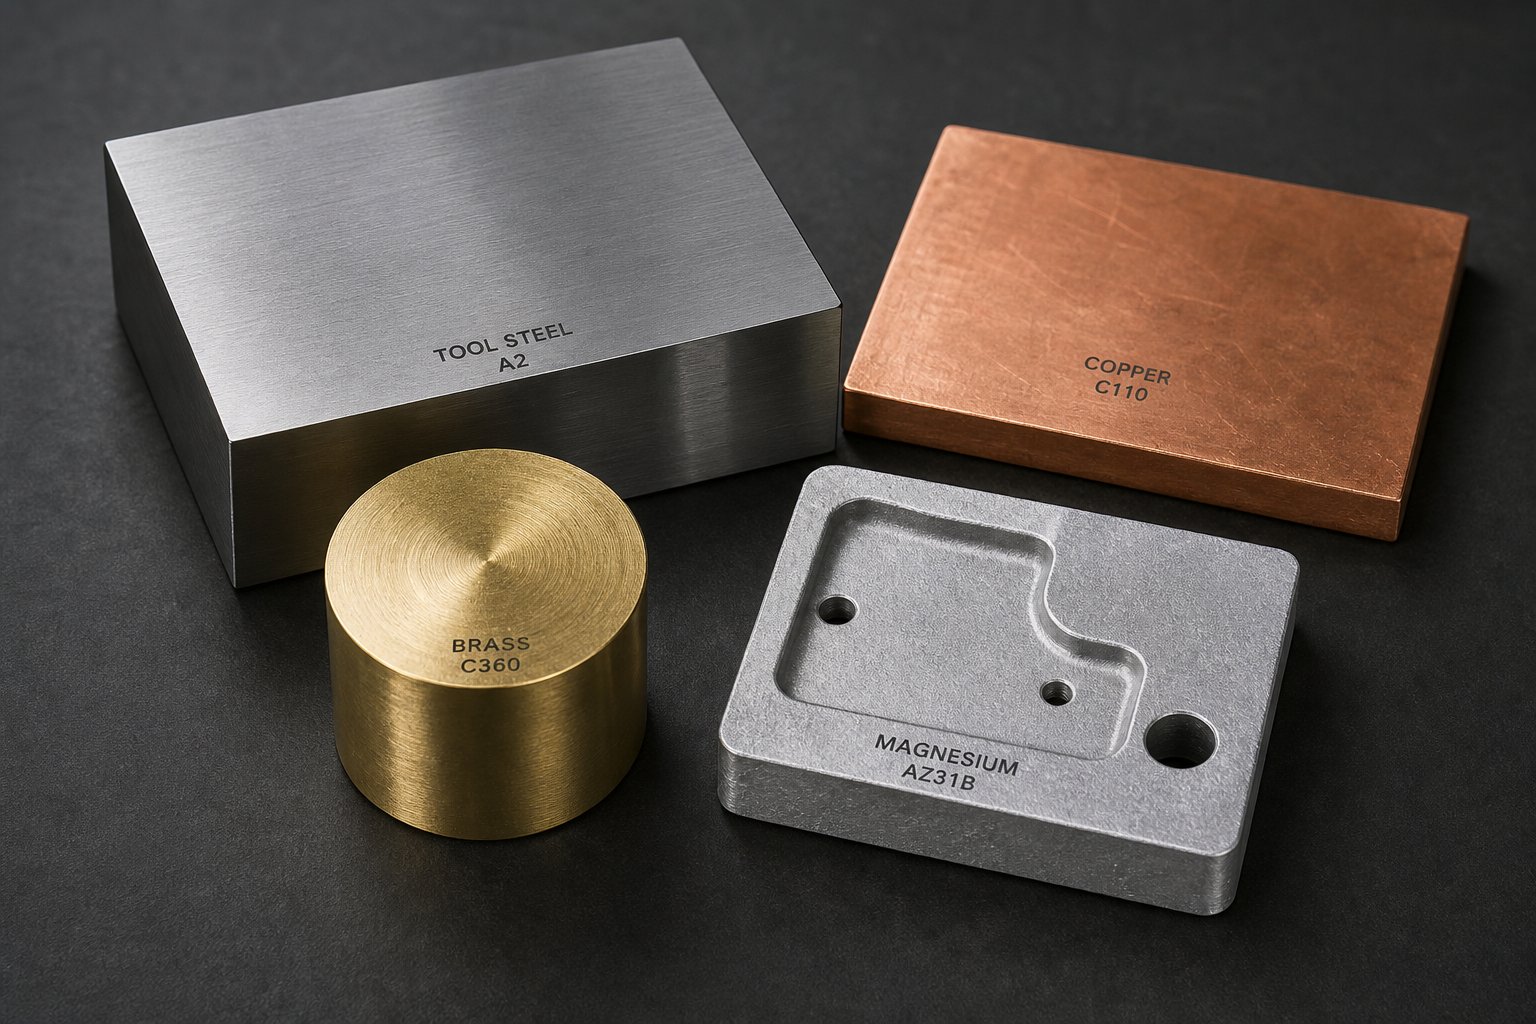
Dieedi materjalide ja terase kvaliteedi võrdlus
Materjali valik on stantsiehituses kõige olulisem otsus. See seab ülemmäära soojustõhususele, kulumiskindlusele ja lõpuks sellele, mitu tsüklit matriit talub, enne kui rike muutub vältimatuks. Valige oma taotluse jaoks vale hinne ja võitlete füüsika vastu esimesest päevast peale. Valige õige ja teil on vundament, millele saab tugineda jahutusdisain, pinnatöötlus ja hooldus.
Tööriistaterase klassid presskarastusstantside jaoks
Presskarastusvormid taluvad korduvaid termilisi šokke, kuna 900-kraadised toorikud puutuvad iga tsükliga nende pindadega kokku. Tööriistateras peab säilitama kõvaduse kõrgel temperatuuril, vastu pidama termilisele väsimuspragunemisele, juhtima soojust tõhusalt jahutuskanalitesse ja neelama lööke ilma katastroofilise purunemiseta. Selles ruumis domineerivad kolm klassi: H11, H13 ja DIEVAR.
H13 (AISI H13, DIN 1.2344) on olnud tööstuse tööhobune aastakümneid. See pakub tugevat kuumakõvadust, mõistlikku sitkust umbes 15{5}}20 džauli juures Charpy V-sälgu testimisel ja soojusjuhtivust ligikaudu24 W/mK. Mõõdukate tootmismahtude ja standardse osade geomeetria korral tagab H13 töökindla jõudluse hinnaga, mida enamik programme suudab kasutada. Selle piirangud ilmnevad ekstreemsetes tingimustes: keerulised geomeetriad, millel on kitsad raadiused, suur tsüklite arv, mis ületab 100 000 osa, või agressiivsed jahutusnõuded, mis võimendavad termilist pinget.
H11 (DIN 1.2343) jagab H13-ga sarnast koostist, kuid veidi madalama vanaadiumisisaldusega. See annab sellele mõningates kuumtöötlemistingimustes pisut parema sitkuse, muutes selle eelistatud valikuks Euroopa tööriistade valmistamisel suurte mehaaniliste koormustega stantside jaoks. Kompromiss on H13-ga võrreldes veidi vähenenud kulumiskindlus. Praktikas on H11 ja H13 standardsete presskarastusrakenduste jaoks sageli asendatavad, kusjuures lõplik valik sõltub piirkondlikust saadavusest ja tööriistatootja kuumtöötlemise teadmistest.
DIEVAR esindab põhimõtteliselt teistsugust sulamifilosoofiat. Elektriräbu ümbersulatamise (ESR) abil toodetud see saavutab peaaegu nulli-sulgumised ja homogeense karbiidijaotuse, mis välistab standardses H13 tavalises terapiiri sademe. Tulemused on mõõdetavad: löögitugevus üle 25 džauli (tavaliselt 30–40 J), soojusjuhtivus umbes 30 W/mK ja oluliselt parem vastupidavus kõrgendatud töötemperatuuridele. See kõrgem juhtivus tähendab otseselt kiiremat soojuse eraldamist toorikust, mis tähendab lühemat tsükliaega või ühtlasemat kustutamist, olenevalt sellest, kuidas te seda kasutate.
DIEVAR-i -kilogrammi-kulu ületab tunduvalt H13. Kuid siin on arvutus, mis on oluline: kui H13-st valmistatud kohandatud metallist stantsimisvorm puruneb pärast 50 000 tsüklit, samal ajal kui DIEVAR-i stants töötab 100 000 tsüklit pikemate hooldusintervallidega, soosib omamise kogukulu esmaklassilist materjali. See kehtib eriti suurte ja keerukate stantside kohta, kus üks katastroofiline rike tähendab nädalaid seisakuid ja kuuekohalisi asenduskulusid.
Valikukriteeriumid taanduvad kolmele tegurile:
- Tootmismaht: alla 50 000 osa on sageli piisav H13. Üle selle künnise maksab DIEVARi väsimuskindlus kasu.
- Osade keerukus: tihedad raadiused, sügavad tõmbed ja muutuva paksusega sektsioonid loovad pingekontsentratsioonid, kus DIEVARi suurepärane sitkus takistab pragude teket.
- Jahutusnõuded: kui on vaja agressiivset jahutuskanali paigutamist matriitsi pinna lähedale, vähendavad DIEVARi isotroopsed omadused kanalite vahel pragunemise ohtu.
Mitteraudmaterjalid fooliumi ja logo tembeldamiseks{0}}
Dekoratiivsed stantsimisvormid töötavad palju madalamal temperatuuril ja rõhul, mis avab ukse laiemale materjalide valikule. Igal neist on konkreetsete substraatide ja tootmisstsenaariumide jaoks erinevad eelised.
Vasest stantsimisvorm on fooliumi teisaldamise rakenduste jaoks esmaklassiline valik. Vase soojusjuhtivus, umbes 385 W/mK, on tavaliste stantsimaterjalide seas võrreldamatu. See tähendab erakordselt ühtlast soojusjaotust kogu matriitsi pealispinnal, mis tähendab ühtlast fooliumi nakkumist ilma külmade punktideta. Vask taasesitab kaunilt peeneid detaile ja töötab eriti hästi plastidel ja kaetud paberitel, kus täpne temperatuuri reguleerimine hoiab ära aluspinna kahjustamise. Negatiivne külg on see, et vask on suhteliselt pehme, mistõttu kulub suurte tootmismahtude korral kiiremini.
Kuum messingist tempel pakub parimat tasakaalu vastupidavuse ja termilise jõudluse vahel keskmise{0}}kuni-suure mahuga dekoratiivtööde jaoks. Messingi soojusjuhtivus on umbes 109 W/mK, madalam kui vasel, kuid siiski suurepärane. Selle tõeline eelis on mehaaniline kõvadus. Kuum messingist templivorm säilitab oma servade määratluse sadade tuhandete jäljendite puhul, muutes selle{6}}nahktoodete, plasti, paberitoodete ja puitesemete materjaliks. Tootmismahtude puhul, mis kulutavad enneaegselt vasest stantsi, tagab messing ühtlase kvaliteedi palju pikema eluea jooksul.
Magneesiumvormid täidavad täiesti teistsugust eesmärki. Need on odavad toota, kerged ja kiiresti valmistatavad, mistõttu on need ideaalsed lühikesteks katseteks, prototüüpimiseks ja rakendusteks, kus stantsi saab kasutada piiratud kampaania jaoks. Magneesium sobib suurepäraselt õnnitluskaartidel, raamatuköitmisel, siltidel, paeltel ja reklaamitoodetel, kus jooksu pikkust mõõdetakse pigem tuhandetes kui sadades tuhandetes. Detailide reprodutseerimine on vastuvõetav, kuid ei sobi väga peente kunstiteoste puhul vase või messingiga.
Alumiiniumist stantsimisvormid hõivavad kesktee. Need pakuvad paremat soojusjuhtivust kui messing (umbes 205 W/mK), kergemat kaalu kui teras ja mõistlikku vastupidavust. Alumiinium sobib hästi suuremate stantsipindade jaoks, kus kaalu vähendamine on oluline, ja aluspindade jaoks, mis reageerivad hästi veidi erinevatele soojusülekandeomadustele.
Silikoonvormid kujutavad endast nišivalikut ebakorrapäraste või kumerate aluspindade jaoks. Need sobivad mitte-tasastele pindadele, muutes need sobivaks silindriliste objektide või tekstuursete materjalide märgistamiseks. Neil puudub aga metallstantside täppisservade määratlus ja need kuluvad tootmistingimustes kiiresti.
Materjalivaliku otsuse raamistik
Õige materjali valimine nõuab töötingimuste, tootmisvajaduste ja eelarvepiirangute tasakaalustamist. Järgmine tabel koondab kõik peamised stantsimaterjalid ühte viitesse, hõlmates nii presskarastamist kui ka dekoratiivrakendusi:
| Materjal | Max töötemperatuur | Soojusjuhtivus | Tüüpiline rakendus | Suhteline kulu | Eeldatav surema elu |
|---|---|---|---|---|---|
| H13 tööriistateras | 600+ kraadi C | ~24 W/mK | Presskarastamine, tavaline auto | Keskmine | 50 000-100 000 tsüklit |
| H11 tööriistateras | 600+ kraadi C | ~24 W/mK | Pressi kõvenevad, suure{0}}koormusega rakendused | Keskmine | 50 000-100 000 tsüklit |
| DIEVAR (ESR) | 600+ kraadi C | ~30 W/mK | Suure-mahuga presskarastus, keeruline geomeetria | Kõrge | 100 000–200,000+ tsüklit |
| Vask | ~200 kraadi C | ~385 W/mK | Peente detailidega fooliumstants, plastid, kaetud paber | Keskmine{0}}Kõrge | 50 000–250 000 kuvamist |
| Messing | ~200 kraadi C | ~109 W/mK | Keskmise-mahuga fooliumstantsimine, nahk, paber | Keskmine | 250 000–1 000,000+ näitamist |
| Magneesium | ~180 kraadi C | ~156 W/mK | Lühisarjad, prototüübid, raamatuköited, sildid | Madal | 5000–50 000 kuvamist |
| Alumiinium | ~200 kraadi C | ~205 W/mK | Keskmised jooksud, suured stantsid, kerged vajadused | Madal-Keskmine | 25 000–100 000 kuvamist |
| Silikoon | ~180 kraadi C | Madal | Kumerad pinnad, ebakorrapärased aluspinnad | Madal | 1000–10 000 näitamist |
Sellest võrdlusest ilmnevad mõned juhtpõhimõtted. Mis tahes kohandatud metallist stantsimisvormi puhul, mis on ette nähtud presskarastamiseks, tehakse otsus peamiselt H13 ja DIEVAR vahel, kusjuures pöördepunktiks on tootmismaht ja osade keerukus. Dekoratiivsete rakenduste puhul jaguneb otsustuspuu erinevalt: vask tagab maksimaalse detaili ja termilise ühtluse, messing tagab pikema tööea, magneesium kuluefektiivsete lühikeste kampaaniate jaoks ja alumiiniumist stantsimine, kui kaal või matriitsi suurus muutub piiranguks.
Pidage meeles, et ainult materjali valik ei määra surma eluiga. Maailma parim tööriistateras ebaõnnestub ikka veel enneaegselt, kui jahutuskanalid on halvasti juhitud või pinnatöötlust eiratakse. Materjal seab jõudluse ülemise piiri. Kõik muu stantsi disaini- ja hooldusprogrammis määrab, kui lähedale te sellele piirile tegelikult jõuate.
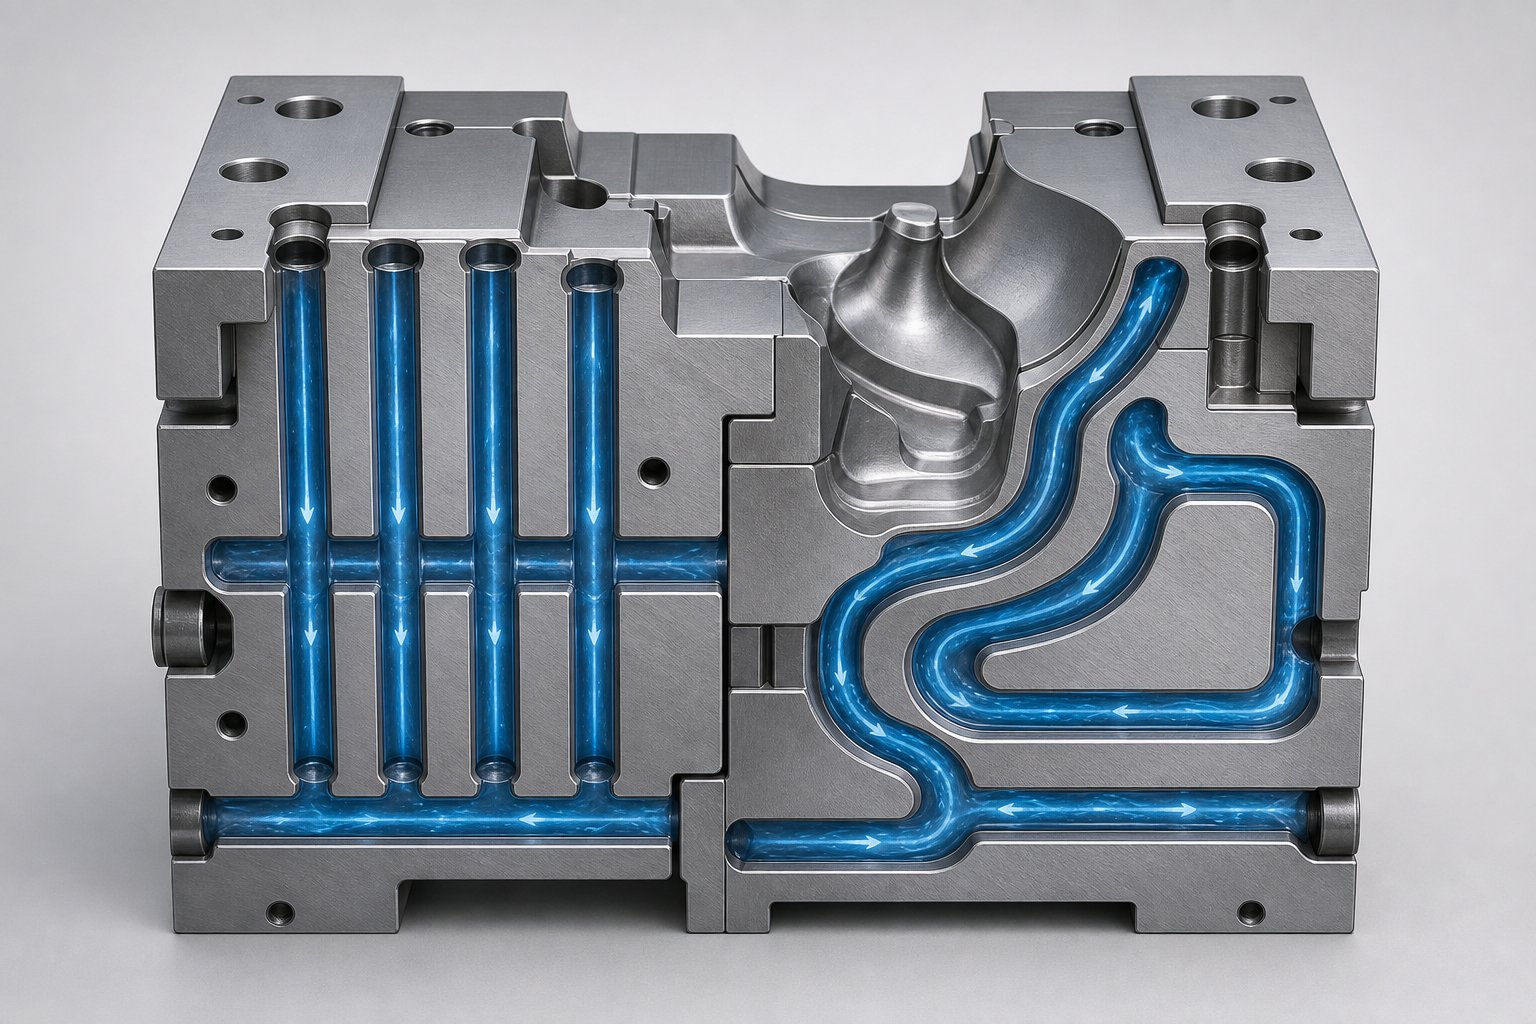
Jahutuskanalite projekteerimise metoodika kuumstantsimisstantside jaoks
Materjal määrab lae, kuid jahutuskanali disain määrab, kas matriit ka selleni jõuab. Kui sisemine jahutusarhitektuur ei suuda ühtlaselt soojust eraldada, võite ehitada parimast saadaolevast DIEVAR-terasest presskarastusvormi ja vaadata selle enneaegset ebaõnnestumist. See on koht, kus kuumtemplitööriistad elavad või surevad sageli sõna otseses mõttes termiliste väsimuspragude tõttu, mis tekivad halvasti paigutatud kanalite ja tööpinna vahel.
Tavalised puuritud kanalid vs konformne jahutus
Traditsiooniline lähenemine jahutamisele stantsimistööriistas ja matriitsis tugineb püstoli{0}}puuritud sirgetele kanalitele. Sügav-augupuur puurib lineaarsed kanalid läbi stantsiploki ja rist-ühendused ühendavad need vooluringiks. See meetod on taskukohane, hästi-arusaadav ja kiiresti rakendatav. Tööriistatootja puurib ristuvad augud, ummistab kasutamata otsad ja ühendab aktiivsed teed veekollektoriga. Suhteliselt tasase või õrnalt kaarduva geomeetriaga osade puhul tagavad sirged kanalid piisava jahutuse murdosa arenenumate alternatiivide kuludest.
Piirang on geomeetriline. Sirged jooned ei saa järgida kõveraid pindu. Kui detaili geomeetria hõlmab sügavtõmbeid, kitsaid raadiusi või muutuvaid ristlõiget-, on puuritud kanali ja matriitsi tööpinna vaheline kaugus oluliselt erinev. Mõned alad asuvad jahutusvee lähedal ja jahtuvad kiiresti. Teised on kaugel, tekitades kuumi kohti, kus kuumus püsib. AKuumstantsimise tööriista jahutamise juhtumiuuringnäitas, et kanali asukoha ja läbimõõdu iteratiivne reguleerimine oli vajalik, et hoida pinnatemperatuuri alla 200 kraadi Celsiuse järgi kõigis tööpiirkondades, isegi suhteliselt lihtsa tala geomeetria korral.
Konformaalsed jahutuskanalid lahendavad selle probleemi, järgides stantsi pinna kontuuri ühtlasel sügavusel. Kanalid kõverduvad, nurga all ja silmused on kolmemõõtmelised, et säilitada ühtlane kaugus tööpinnast. Nende valmistamine nõuab kas lisamismeetodeid, nagu selektiivne lasersulatamine, või segmenteeritud stantsimeetodit, kus üksikud sektsioonid freesitakse kanalisoontega ja seejärel monteeritakse. Uuringud on näidanud, et konformaalsed kanalid võivad tavaliste puurahelatega võrreldes vähendada tootmistsükli aega kuni 25 protsenti, tagades samal ajal ühtlasema temperatuurijaotuse kogu tööriista pinnal.
Kompromiss on kulu. Täiendavalt toodetud konformsete kanalitega stantsimisdetailid jäävad suuremahuliste-stantsimisvormide jaoks kalliks ja enamiku metallitrükisüsteemide ehitusmahud piiravad vahetükkide suurust. Paljude metallist stantsimistööriistade ja -stantside rakenduste praktiline kesktee on segmenteeritud lähenemisviis: jagage stants osadeks, freesige jahutusrajad vastaspindadeks, seejärel kinnitage koost poltidega või tüüblitega. See annab suurema disainivabaduse kui püstoliga puurimine, vältides samal ajal lisaainete valmistamise kogukulusid.
Disaini parameetrid, mis suurendavad jõudlust
Olenemata kanali tüübist reguleerivad jahutuse tõhusust neli parameetrit: läbimõõt, vahekaugus, sügavus-pinnast-ja voolukiirus. Need suhtlevad üksteisega viisil, mis nõuab hoolikat tasakaalustamist. Viige kanalid pinnale lähemale ja parandate soojuse eraldamist, kuid vähendate ka konstruktsiooniterast kanali ja stantsi esikülje vahel, suurendades termilise väsimuspragude tekkimise ohtu. Laiendage kanaleid ja liigutate rohkem veekogust, kuid nõrgendate stantsi korpust ja piirate külgnevate kanalite vahekaugust.
Kogenud tööriistatootjad järgivad projekteerimisreegleid, mis tasakaalustavad soojusliku jõudluse ja konstruktsiooni vastupidavuse:
- Autode presskarastusstantside kanali läbimõõt on tavaliselt vahemikus 8–12 mm, mis on skaleeritud matriitsi suuruse ja olemasoleva jahutusvedeliku voolu järgi.
- Külgnevate kanalite vaheline kaugus peaks jääma vahemikku 3D kuni 5D (kolm kuni viis korda suurem kanali läbimõõt), et säilitada struktuurne terviklikkus, saavutades samal ajal mõistliku temperatuuri ühtluse.
- Sügavus matriitsi pinnast kanali keskjooneni jääb üldiselt 2D ja 3D vahele. Lähem paigutus parandab jahutamist, kuid kiirendab pinna ja kanali seina vahelist lõhenemist.
- Jahutusvedeliku voolukiirus peaks kõigis kanalites ületama 1 m/s, et tagada turbulentne vool, mis parandab oluliselt soojusülekannet võrreldes laminaarsete tingimustega.
- Rööpkanalite vooluringid peavad olema tasakaalustatud nii, et ükski teekond ei kanna oluliselt rohkem või vähem voolu kui naabrid, vältides lokaalsete kuumade kohtade ebaühtlast jahtumist.
- Maksimaalne lubatud pinnatemperatuur pärast karastamist peaks jääma alla 200 kraadi Celsiuse järgi, et tagada piisav karastuskiirus täielikuks martensiitseks muundumiseks.
Need juhised alateskonformsete jahutuskanalite uurimineja tootmispraktika esindavad lähtepunkte. Lõplikud parameetrid kinnitatakse termilise simulatsiooni abil ja ideaaljuhul kinnitatakse proovide ajal termograafilise mõõtmisega.
Mõju tsükliajale ja osade kvaliteedile
Jahutuskanali paigutus reguleerib otseselt jahutuskiiruse ühtlust ja jahutuskiiruse ühtlus määrab, kas viimistletud detail saavutab kogu ulatuses ühtlased mehaanilised omadused. Kui kõik stantsi pinna alad jäävad soovitud temperatuurivahemikku, jahtub tooriku iga piirkond kiirusega üle 27 K/s ja tekkiv mikrostruktuur on ühtlaselt martensiitne. Tootmisandmed valideeritud kuumstantsimistööriistade jahutussüsteemidest kinnitavad, et korralikult projekteeritud kanalid annavad osi, mille Vickersi kõvadus on püsivalt vahemikus 400–550 HV ja tõmbetugevus vahemikus 1300–1650 MPa.
Halb jahutuskonstruktsioon põhjustab vastupidist. Kuumad kohad, piirkonnad, kus stantsi pind ületab 200 kraadi Celsiuse järgi, jahtuvad liiga aeglaselt. Nende tsoonide toorik võib moodustada martensiidi asemel bainiiti või ferriiti, tekitades ebaühtlase kõvadusega pehmeid kohti. Need pehmed tsoonid on palja silmaga nähtamatud, kuid ilmnevad mõõtmete ebastabiilsusena pärast laseriga kärpimist või mis veelgi hullem, kui struktuurne nõrkus kokkupõrke jõudluses. Tagasilöök suureneb, kuna osa kahaneb ebaühtlaselt, kuna erinevad piirkonnad jahtuvad erineva kiirusega, lukustades jääkpinged, mis vabanevad osa kärpimisel või kokkupanemisel.
Otseselt kannatab ka tsükliaeg. Kui jahutussüsteem ei suuda piisavalt kiiresti soojust eraldada, peab press jahutuse lõpuleviimiseks käigu põhjas kauem seisma. Iga täiendav ooteaja sekund vähendab läbilaskevõimet ja suurendab kulu osa kohta. Seevastu hästi-konstrueeritud ühtlase temperatuurijaotusega kanalite süsteem võimaldab võimalikult lühikest jahtumisaega, täites samal ajal metallurgilisi eesmärke, tõmmates pressimisliinilt maksimaalse tootlikkuse.
Lõhe hea jahutusdisaini ja suurepärase disaini vahel taandub sageli simulatsioonile, mis on täpselt see koht, kus stantsitehnoloogia metoodika järgmine kiht tõuseb.
Pinnatöötluste ja kaitsekatete selgitus
Jahutuskanalid juhivad suuremahulist soojuse eraldamist, kuid vormi pind ise kannab iga vormimistsükli raskust. See puutub kokku oksiid-skaalaga toorikutega äärmuslikel temperatuuridel, talub libisevat hõõrdumist, kui kuum stantsimismetall voolab üle selle näo, ja neelab termilise šoki iga kord, kui uus osa siseneb. Ilma pinnakaitseta kuluvad, pragunevad ja lagunevad isegi esmaklassilised tööriistaterased palju varem, kui nende alusmaterjali omadused eeldaksid. Pinnatöötlused ja katted pikendavad stantside eluiga, tugevdades kontakttsooni, vähendades hõõrdumist ja blokeerides kulumist kiirendavaid keemilisi reaktsioone.
Nitreerimine ja selle roll pikaealisuses
Nitridimine on difusioonil{0}} põhinev kõvenemisprotsess, mis viib lämmastikuaatomid stantsi pinnale suhteliselt madalatel temperatuuridel, tavaliselt umbes 950 kraadi Fahrenheiti (510 kraadi Celsiuse järgi). Erinevalt aluspinna peal asetsevatest katetest moodustab nitridimine terase enda sees metallurgilise sideme. Lämmastik reageerib legeerelementidega, nagu kroom, vanaadium ja molübdeen, mis on juba tööriistaterases, moodustades otse pinnakihis kõvasid nitriidühendeid, nagu CrN. Tulemuseks on karastatud ümbris, mille pinna kõvadus ületab 58 HRC, ilma et matriitsi mõõtmed oleksid mõõdetavad.
Domineerivad kaks peamist meetodit. Gaasnitriidimisel kasutatakse ammoniaagi{1}}rikast atmosfääri kontrollitud temperatuuridel pikema ooteaja jooksul. Plasma nitridimine, mida nimetatakse ka ioonnitridimiseks, kasutab lämmastiku difusiooni kiirendamiseks hõõglahendust lämmastikuga-rikastatud madala rõhuga-atmosfääris. Plasma nitriidimisel tekitab matriitsi komponendi ja ahju seina vahele rakendatav pinge detaili ümber suure ionisatsiooni, pommitades aktiivset lämmastikku pinnale tõhusamalt, kui gaasimeetodid seda võimaldavad.
Tüüpiline korpuse sügavus on vahemikus 0,0006 tolli (15 mikronit) kuni 0,0035 tolli (umbes 90 mikronit), olenevalt rakenduse nõuetest ja kavandatavast hooldusvälbast enne kordustöötlust. Plasma nitriidiga töödeldud H-13 templivormide uurimine näitas, et pinna kõvadus tõusis 589 HV-lt üle.1130 HV, kahekordistades tõhusalt substraadi kõvadust. See karastatud kiht võitleb otseselt liimikulumisega, mis on põhjustatud oksiidikattest, mis tekib kuumutatud toorikutele presskarastamisel. Kui 900-kraadine boorterasest toorik puutub kokku matriitsiga, toimib selle pinna oksiidikiht nagu peen abrasiivne tera. Nitreeritud korpus talub seda hõõrdumist palju paremini kui töötlemata tööriistateras, mis aeglustab järkjärgulist materjalikadu, mis lõpuks halvendab stantsi geomeetriat.
Üks oluline kaalutlus: nitreerimine säilitab olemasolevad pinnatingimused. Protsessi käigus tekib hästi-valmistatud metallist templivormi pind, mille geomeetria on terve, kuid säilivad ka kõik olemasolevad defektid, nagu kehvad raadiused või tööriistajäljed. Pinna ettevalmistamine enne nitridimist on sama oluline kui töötlemine ise.
PVD- ja CVD-katted ekstreemsetes tingimustes
Kui nitridimine muudab substraati seestpoolt, lisavad füüsikaline aurustamine-sadestamine (PVD) ja keemiline aurustamine-sadestamine (CVD) stantsi pinnale erinevad kattekihid. Need õhukesed -kilekatted, mille paksus on tavaliselt 1–5 mikronit, loovad tõkke tööriistaterase ja vaenuliku vormimiskeskkonna vahel. Need vähendavad hõõrdumist, takistavad oksüdatsiooni ja kaitsevad termilise väsimuspragude eest, mis levivad tsüklilise termilise koormuse all.
Kõige levinumad PVD-katted templivormide jaoks kuumvormimisrakendustes on järgmised:
- CrN (kroomnitriid): tagab keemilise ja kuumakindluse madala hõõrdeteguriga (umbes 0,5), hea oksüdatsioonikindlusega ja paksusega, mis jääb tavaliselt vahemikku 1 kuni 4 mikronit. CrN oksüdeerub ligikaudu 700 kraadi Celsiuse järgi, muutes selle sobivaks mõõduka{5}temperatuuriga rakenduste jaoks, kuid piirab seda täieliku pressimisega kõvenemise tingimustes.
- TiAlN (titaanalumiiniumnitriid): Sisaldab alumiiniumi, et moodustada kõrgel temperatuuril kaitsev Al2O3 kiht, mis pärsib edasist hapniku difusiooni kattesse. AlTiN-põhised katted püsivad enne oksüdatsiooni algust stabiilsed kuni ligikaudu 900 kraadi Celsiuse järgi, mistõttu sobivad need paremini presskõvastuskeskkondadesse.
- AlCrN (alumiiniumkroomnitriid): pakub suurepärast oksüdatsioonikindlust kõrgetel temperatuuridel, moodustades stabiilsed oksiidikihid. Tööstuslikud katsed näitavad, et AlCrN{1}}põhised katted toimivadkulumismäärad vahemikus 10-9 mm3N-1m-1, suurusjärgu võrra parem kui katmata tööriistaterasest pinnad.
PVD-protsessid töötavad suhteliselt madalatel temperatuuridel, umbes 350–450 kraadi Celsiuse järgi, mis tähendab, et need põhjustavad valmis stantsi minimaalseid moonutusi. See muudab uuesti katmise praktiliseks pärast esialgse katte kulumist. Tüüpiline värvimisintervall sõltub tootmismahust ja vormimisoperatsiooni raskusastmest, kuid paljud kauplused plaanivad pressimise kõvenemise tempelvormide eemaldamist ja uuesti värvimist iga 20 000–50 000 tsükli järel.
CVD-katted seevastu ladestuvad palju kõrgematel temperatuuridel, ligikaudu 1925 kraadi Fahrenheiti (1050 kraadi Celsiuse järgi). Kõrgendatud töötlemistemperatuur võib mõjutada substraadi kõvadust ja mõõtmeid, piirates CVD-d eeskätt rakendustega, kus matriit saab pärast katmist täielikult uuesti{3}}kuumtöödelda. Eeliseks on suurepärane adhesioon ja võime kanda paksemaid ja keerukamaid kattearhitektuure, mida PVD ei suuda korrata.
Võimas lähenemisviis ühendab mõlemad meetodid duplekstöötluses: plasma nitridimine, millele järgneb PVD katmine. Nitriidikiht loob kõva vahepealse tugitsooni pehme substraadi ja kõva, kuid õhukese PVD-kile vahel. Uuringud näitavad, et see dupleksmeetod H-13 terasele annab viis kuni kuus korda suurema kõvaduse kui töötlemata H-13 ja kulumiskindluse kaks kuni kolm korda parema kui ainult nitriidiga. Plasmanitriidikiht vähendab pingegradiente substraadi ja katte vahel, mis parandab oluliselt nakkuvust ja kandevõimet termilise tsükli tingimustes, mille tekitab kuumstantsimine metallist.
Teie rakenduse jaoks sobiva ravi valimine
Pinnatöötluse sobitamine konkreetse metallist templivormi rakendusega nõuab nelja muutuja kaalumist: matriitsi materjal, töötemperatuur, tootmismaht ja moodustatav põhimik.
Metallurgiapõhimõtte juhtimine on lihtne. Temperatuuridel üle 900 kraadi Celsiuse järgi tekib kuumutatud toorikutele kiiresti oksiidkatlakivi. See skaala on kõva, abrasiivne ja keemiliselt reageeriv. Iga moodustav löök tõmbab katlakivi üle stantsi pinna, tekitades samaaegselt nii kleepuvat kui abrasiivset kulumist. Pinnatöötlus peab käsitlema mõlemat mehhanismi: kõvadus talub hõõrdumist, samas kui vähese hõõrdumisega{5}}katted vähendavad liimmaterjali ülekandumist.
Presskarastusstantside puhul, mis töötavad otseses kokkupuutes austenitiseeritud toorikutega, saab otsustavaks teguriks pinnatöötluse termiline lävi. CrN üksi ei pruugi täistemperatuuril presskõvenemist üle elada, kuna selle oksüdatsioonipiir 700 kraadi Celsiuse järgi langeb alla tooriku kontakttemperatuuri. AlTiN või AlCrN katted suruvad selle piiri 900 kraadini Celsiuse järgi, kattes tööpiirkonna. Duplekstöötlused (nitriidi ja PVD) pakuvad parimat üldist jõudlust, kuna need kaitsevad mitmel skaalal: nitreeritud tsoon talub substraadi toestamist ja pragunemiskindlust, samas kui PVD kiht haldab pinna hõõrdumist ja oksüdatsiooni.
Temperatuuril 100–200 kraadi Celsiuse järgi töötavate dekoratiivsete templivormide puhul nihkuvad arvutused täielikult. Termiline väsimus ei ole peamine probleem. Selle asemel muudab kulumine korduvast kokkupuutest fooliumikandjate, paberikiudude või plastmaterjalidega järk-järgult teravaid servi ja halvendab detaile. Traditsiooniline lahendus oli kõva kroomimine, kuid paljud toimingud liiguvad nitriidi või õhukeste PVD-kilede poole, et hoolduste vahel oleks pikem intervall.
Järgmises tabelis võrreldakse saadaolevaid ravivõimalusi kriitiliste valikuparameetrite lõikes.
| Ravi tüüp | meetod | Maksimaalne teenindustemp | Tüüpiline paksus/sügavus | Eeldatav eluea paranemine | Kulude tase | Parim jaoks |
|---|---|---|---|---|---|---|
| Gaasnitreerimine | Difusioon | ~500 kraadi C (substraat-piiratud) | Korpuse sügavus 15-90 mikronit | 2x kulumisiga võrreldes töötlemata | Madal-Keskmine | Üldine survekarastus, mõõdukad tootmismahud |
| Plasma nitreerimine | Difusioon (ioonidega pommitamine) | ~500 kraadi C (substraat-piiratud) | Korpuse sügavus 50-200 mikronit | 2-3x kulumisiga võrreldes töötlemata | Keskmine | Täppisstantsid, mis nõuavad nullmoonutust, selektiivset töötlemist |
| PVD CrN | Füüsiline aurustamine-sadestamine | ~700 kraadi C | 1-4 mikronit | 3-5x kulumisiga võrreldes töötlemata | Keskmine | Mõõdukas-temperatuuriline vormimine, survevalu, madal-hõõrdumine |
| PVD TiAlN/AlTiN | Füüsiline aurustamine-sadestamine | ~900 kraadi C | 2-4 mikronit | 4-6x kulumisiga võrreldes töötlemata | Keskmine{0}}Kõrge | Presskarastamine, kõrgel{0}}temperatuuril vormimine |
| PVD AlCrN | Füüsiline aurustamine-sadestamine | ~900 kraadi C | 2-5 mikronit | 5-8x kulumisiga võrreldes töötlemata | Kõrge | Tugev presskõvenemine, maksimaalne oksüdatsioonikindlus |
| Dupleks (PN + PVD) | Nitreerimine, millele järgneb PVD | ~900 kraadi C | 50-200 mikronit PN + 2-4 mikronit PVD | 6-10x kulumisiga võrreldes töötlemata | Kõrge | Kõrge{0}}mahuga presskarastamine, stantsi maksimaalne pikaealisus |
| CVD | Keemiline aurustamine-sadestamine | ~1000+ kraadi C | 5-15 mikronit | 5-8x kulumisiga võrreldes töötlemata | Kõrge | Äärmuslikud tingimused, stantsid, mis võimaldavad kordus{0}}kuumtöötlust |
Tootmismaht juhib majandusarvutust. 10 000 tsüklit töötav stants ei pruugi õigustada duplekstöötluse kulusid ja lihtne nitridimiskäik tagab piisava kaitse. Eeldatavalt 150 000 osast koosnev stants saab aga peaaegu kindlasti kasu esialgsest investeeringust AlTiN-i või AlCrN-i katmisse nitreeritud aluse peale, sest iga ülekattetsükkel maksab palju vähem kui enneaegne stantsi vahetamine.
Pinnatöötlus on viimane kaitseliin enne kokkupuudet töödeldava detailiga. Kuid kaitse üksi ei hoia ebaõnnestumist ära. Mõistmine, kuidas stantsid aja jooksul tegelikult lagunevad, iga rikkerežiimi varajaste tunnuste äratundmine ja õigete hooldustoimingutega õige intervalliga reageerimine on see, mis lõpuks eraldab stantsi, mis saavutab oma täieliku potentsiaali, sellest, mis varakult rikki läheb.
Rakendused erinevates tööstusharudes autotööstusest moeni
Matriitsi materjalid, jahutusstrateegiad ja pinnatöötlus on olulised ainult selles kontekstis, mida stants tegelikult toodab. Kuumstantsimisstantside kasutusvõimalused ulatuvad kokkupõrkest{1}}mitu kilogrammi kaaluvatest kriitilistest sõidukikonstruktsioonidest kuni õrnade kuldfooliumist monogrammideni nahast käekottidel. Iga tööstusharu nõuab stantside täpsuse, termilise kontrolli ja vastupidavuse selget kombinatsiooni ning nende rakendusespetsiifiliste nõuete mõistmine aitab selgitada, miks teatud rikkerežiimid ühes sektoris domineerivad, kuid teises vaevu registreeritakse.
Autode konstruktsioonikomponendid
Presskarastusvormid toodavad kaasaegsete sõidukite tugevaimaid konstruktsioonikomponente. B-piilarid, uste sissetungimistalad, kaitseraua tugevdused, katusereelingud ja tunneli tugevdused põhinevad matriitidel, mis samaaegselt moodustavad ja summutavad boorterasest toorikud ülitugevateks osadeks. Need komponendid peavad avariide ajal vastu pidama salongi sissetungimisele, kuid kaaluma võimalikult vähe – see on kahekordne nõue, mida tootmismastaabis rahuldab ainult pressimisega karastamine.
Tekkiv areng selles ruumis on kohandatud karastamine, mida nimetatakse ka osaliseks presskarastamiseks. Selle asemel, et kogu osa ühtlaselt karastada, on SoftZone'i tööriistadel kaks või enam erinevat stantsimistsooni, mis on eraldatud isolatsiooniplaatidega. Üks sektsioon on vesi{2}}jahutusega, et toota täielikult martensiitset ülitugevat materjali. Teist kuumutatakse aktiivselt temperatuurini ligikaudu 550 kraadi Celsiuse järgi, võimaldades toorikul selles piirkonnas aeglaselt jahtuda ja säilitada suurema elastsuse. Tulemuseks on üks osa, millel on sissetungimiskindlust tagavad kõvad tsoonid ja pehmed tsoonid, mis on konstrueeritud neelama kokkupõrkeenergiat kontrollitud deformatsiooni kaudu. See lähenemine välistab vajaduse keevitada eraldi lehtmaterjale, saades ühe vormimisetapiga täpselt kohandatud mehaaniliste omadustega monoliitsed komponendid.
Stantsiinseneride jaoks muudab kohandatud karastamine veelgi keerukamaks. Matriit peab samaaegselt haldama kahte konkureerivat soojusrežiimi, mis intensiivistab termilisi gradiente kuumutatud ja jahutatud tsoonide piiril. Need kalded kiirendavad isolatsiooniliidese väsimuspragude tekkimist, muutes materjali valiku ja jahutuskujunduse veelgi kriitilisemaks.
Pakendid, moe- ja tarbekaubad
Kuumstantsimise dekoratiivne külg teenib tööstusharusid, kus visuaalne mõju ja kaubamärgi tajumine mõjutavad ostuotsuseid. Kuumtempli fooliumi pealekandmine muudab tavalise pakendi esmaklassiliseks riiuliks. Luksuslikud parfüümikarbid, veinisildid, kosmeetikapakendid ja kvaliteetsed šokolaadipakendid{2}} põhinevad kuumutatud stantsidel, mis pressivad metallist või holograafilist fooliumi substraatidele täpse täpsusega.
Kuumstantsimine moe jaoks laiendab seda veelgi nahktoodete, käekottide, vööde, rahakottide ja kingatarvikute jaoks. Siin muutuvad stantsi detailide nõuded. Nahast siduril olev kuumtempli logo peab reprodutseerima peeneid serif-fonte ja keerukaid kaubamärgimärke sub-millimeetrise eraldusvõimega, ilma aluspinda kõrvetamata. Matriitsi pinnaviimistlus muutub ülimalt tähtsaks, sest kõik tööriistade puudused kanduvad otse tootele nähtava defektina, mida tarbijad kontrollivad käeulatuses.
Substraadi ühilduvus reguleerib stantsi temperatuuri ja viivitusaja valikut. Paber ja papp taluvad veidi kõrgemat temperatuuri ja pikemat kontakti. Plastid nõuavad täpset termoregulatsiooni, et vältida sulamist või väändumist. Nahk vajab hoolikat tasakaalustamist, et saavutada fooliumi puhas nakkumine ilma pinnakiude põletamiseta. Tekstiilid, mis on kõige keerulisemad aluspinnad, vajavad ühtlast survejaotust ebakorrapäraste koetekstuuride vahel. Iga materjali sidumine nõuab kindlaid stantsi temperatuuri seadistusi ja moerakenduste kuumstantsimine nõuab sageli kohandatud testimist, enne kui tootmine hakkab neid parameetreid valima.
Elektroonika ja tööstuslik märgistus
Lisaks autokonstruktsioonidele ja luksuskaupadele täidavad kuumstantsimisvormid laialdast tööstuslikku märgistamisrolli. Elektroonikaseadmete tootjad kasutavad neid kaubamärkide logode, sertifitseerimismärkide ja dekoratiivse viimistluse kandmiseks plastkorpustele ja -ümbristele. Seadmete tootjad märgivad metallraamile seerianumbrid ja regulatiivsed sümbolid. Meditsiiniseadmete tootjad tembeldavad partiikoodid polümeerkorpustele, kus tindi{3}}põhised meetodid võivad saastuda või halvasti nakkuda.
Plastkorpuste kuumtempel peab andma järjekindlaid tulemusi tuhandete ühikute puhul ilma aluspinna deformatsioonita. Tarbeelektroonika korpused on sageli õhukese-seinaga ja kuuma-tundlikud, mis tähendab, et stantsi temperatuurivahemik fooliumi puhta ülekande saavutamise ja pinnakahjustuse tekitamise vahel võib olla kitsas. Plastikrakenduste tööstuslikud kuumtemplid nõuavad ka täpset registreerimistäpsust, kuna logod ja märgid peavad täpselt ühtima korpuse vormitud detailidega.
Kõigil nendel tööstusharudel on spetsiifilised nõuded, mis kujundavad stantside disaini ja hoolduse planeerimist:
- Registreerimise täpsus: elektroonikamärgistus nõuab sageli 0,1 mm täpsust, et joondada vormitud tunnustega, mis määrab jäiga kinnituse ja täpse stantsi joondamise.
- Substraadi tundlikkus: õhukeseseinalistel{0}}plastidel ja kaetud paberitel on kitsad termilise taluvuse aknad, mis nõuavad erakordselt ühtlase pinnatemperatuuriga stantse.
- Tootmiskiirus: pakkimisliinid võivad töötada kiirusega 100+ näitamist minutis, nõudes stantse, mis säilitavad termilise stabiilsuse kiirel tsüklil ilma lagunemiseta.
- Üksikasjalik eraldusvõime: moe- ja luksusrakendused nõuavad kuumatempli logo jaoks sub-millimeetrist servade määratlust, eelistades vasest või messingist stantse ja peegelpoleeritud pindasid.
- Vastupidavuse ootused: Aastas miljoneid tsükleid jooksvad tööstuslikud märgistusjooned vajavad stantse, mis on vastupidavad servade ümardamisele ja säilitavad ühtse mulje sügavuse pikemate kampaaniate ajal.
Kõiki neid rakendusi ühendab ühine reaalsus: stants peab töötama järjepidevalt, tsükkel tsükli järel, tingimustes, mis töötavad aktiivselt selle halvenemise nimel. Sõltumata sellest, kas termiline väsimus lõhestab kõvastusstantsi või servade kulumine ümardab fooliumist stantsimisvormi peeneid detaile, on algpõhjused selle kohta, kui hästi stants on selle konkreetse termilise ja mehaanilise keskkonna jaoks kavandatud. Nende interaktsioonide ennustamine enne, kui need muutuvad tootmisprobleemideks, on just see, mis juhib simulatsiooni kasvavat rolli stantsitehnoloogias.
CAE simulatsioon ja termiline juhtimine stantside disainis
Füüsiline proovimine oli varem ainus viis kontrollida, kas kuumpressitud templivorm toimib ettenähtud viisil. Insenerid ehitasid tööriista, katsetasid osi, avastasid kuumad kohad või pragud, muutsid seejärel terast ja proovisid uuesti. Iga iteratsioon kulutas nädalaid ja kümneid tuhandeid dollareid. Arvuti-toega tehniline simulatsioon on seda arvutust põhjalikult muutnud, võimaldades inseneridel tuvastada rikkeohud digitaalselt, enne kui terast lõigatakse.
Soojusimulatsioon jahutuskanalite paigutamiseks
Lõplike elementide analüüs modelleerib soojusülekannet kuuma tooriku ja matriitsi korpuse vahel, kaardistades temperatuurijaotuse igal pinnal pärast mitut järjestikust pressimistsüklit. Simulatsioon on iteratiivne: see käivitab termostantsimise tsüklit korduvalt, kuni stants saavutab püsiva-olekuseisundi, kus temperatuuride erinevused järjestikuste tsüklite vahel langevad allapoole lähenemisläve, tavaliselt umbes 2 kraadi Celsiuse järgi iteratsioonide vahel.
See lähenemisviis näitab täpselt, kus kuumad kohad tekivad enne ühe kanali puurimist. Ühes dokumenteeritud juhtumis, mis hõlmas autode uksetala stantse, kasutasid teadlased kahe-etapilise simulatsiooni töövoogu. Esimeses etapis viidi läbi ligikaudne termomehaaniline analüüs simulatsioonitarkvara moodustamisel, et eelnevalt-valida kanalite paigutus ja läbimõõt. Teises etapis viidi läbi 3D-vormi mudelil täielik sidestatud termilise-voolu CFD analüüs, lahendades samaaegselt nii soojusjuhtivuse läbi tööriistaterase kui ka jahutusvedeliku voolu läbi kanalite. Tulemus kinnitas, et maksimaalsed pinnatemperatuurid jäid kõikides tööpiirkondades alla 200 kraadi Celsiuse järgi, kusjuures enamik pindu jäi vahemikku 120–150 kraadi. Füüsilise tööriista termovisioonikaamera mõõtmised kinnitasid hiljem neid ennustusi simuleeritud väärtustest 10 kraadi Celsiuse järgi.
Selle metoodika teeb võimsaks esimese-etapi analüüsi kiirus. Matriitsi ja stantsi ligikaudse termilise mudeli ettevalmistamine ja käitamine võtab umbes 8 tundi, mis võimaldab inseneridel testida kiiresti mitut kanali konfiguratsiooni. Täielik CFD analüüs, kuigi palju täpsem, nõuab umbes 80 tundi stantsi ja stantsi kombinatsiooni kohta ning kulutab märkimisväärseid arvutusressursse. Praktiline töövoog ühendab mõlemad: esimeses etapis kanali paigutuse kiire iteratsioon, seejärel lõpliku kujunduse üksikasjalik valideerimine teises etapis.
Vormimise simulatsioon ja stantsi geomeetria optimeerimine
Soojusimulatsioon käsitleb jahutamist, kuid ka stants peab moodustama osa õigesti. Kokkupõrke-vormimise ja süvajoonistamise Need ennustused teavitavad otseselt stantsi geomeetria kompenseerimist, stantsi pinna reguleerimist, mis -moonutavad tööriista kuju nii, et vedrutatud osa langeb oma nimimõõtmetele.
Strateegia järgib süstemaatilist järjestust, mida kirjeldavad simulatsioonipraktikud kuimõõta, leevendada, kontrollida ja kompenseerida. Esiteks mõõdab simulatsioon eeldatava tagasilöögi ulatust ja tüüpi, olgu see siis keerdumise, lamestumise, külgseina-kõverdumise või õlipurustamisega. Seejärel vähendavad halvimaid moonutusi protsessi modifikatsioonid, nagu raadiuste määramine või äärikute triikimine. Lõpuks saavad matriitsi pinnad kompensatsioonivektorid, mis eel-painutavad neid prognoositava tagasitõukesuunaga vastupidiselt.
See tsükkel on iteratiivne. Iga geomeetriaparandus muudab materjali voolu, mis muudab deformatsiooni jaotust, mis muudab tagasitõmbeid. CAE-põhine arendus vähendab tavaliselt füüsilise proovi iteratsiooni 30–50 protsenti võrreldes traditsiooniliste disaini-ehitamise-parandusmeetoditega. Täiustatud kõrgtugevate-teraste ja templi kuumstantsimise protsessi puhul, kus vormimisaknad on kitsamad ja tagasitõmbumine tugevam, ei ole simuleerimine valikuline. Neid materjale ei saa lihtsalt ilma virtuaalse valideerimiseta usaldusväärselt moodustada.
Protsess-Parameetrite seosed
Dieedi kujunduse valikud ei toimi isoleeritult. Kanali paigutus mõjutab summutuskiirust, mis mõjutab tsükli aega. Tsükliaeg mõjutab stantsi pinna temperatuuri järgmise käigu alguses, mis mõjutab termilise väsimuse akumuleerumist. Vormimise geomeetria mõjutab kontaktrõhu jaotust, mis mõjutab kohalikku soojusülekannet, mis ringleb tagasi ühtluse kustutamiseks. Iga parameeter ühendub kõigi teistega.
Ühe parameetri (nt tsükliaja, osa kvaliteedi või tööriista pikaealisuse) eraldiseisev optimeerimine, arvestamata selle mõju kahele teisele, tekitab paratamatult stantsi, mis läheb varem rikki, töötab aeglasemalt või tekitab defektseid osi.
Simulatsioon muudab need kompromissid nähtavaks enne, kui need muutuvad tootmisprobleemideks. Insenerid saavad testida, kas tsükliaja 1-sekundiline lühendamine tõstab mis tahes tsooni termilise väsimusläve üle. Nad saavad kontrollida, kas mõõtmete täpsust parandav geomeetria kompenseerimine loob ka pingekontsentratsiooni, mis lühendab tööriista eluiga. See omavahel ühendatud vaade muudab die Engineeringi järjestikusest otsuste tegemisest süsteemitasemel optimeerimiseks.
Väljamakse ulatub kaugemale kui üksikute stantside jõudlus. Vähem füüsilist proovitsüklit tähendab kiiremat-aega-tootmiseks. Täpsemad esimese-võtu tööriistad tähendavad vähem ümbertegemist ja vähem hädaabiparandusi käivitamise ajal. Ja iga otsust toetavate simulatsiooniandmetega konstrueeritud stants alustab tootmisiga lähemale oma maksimaalsele potentsiaalile, andes hooldusmeeskondadele tervema lähtealuse, mille alusel vältimatut lagunemist hallata.
Hooldus, tõrkerežiimid ja die elutsükli juhtimine
Simulatsioon ja nutikas disain annavad matriitsile parima võimaliku lähtepunkti, kuid iga tööriist laguneb alates hetkest, kui see tootmisse jõuab. Erinevus stantsi vahel, mis saavutab kavandatud kasutusea, ja stantsi vahel, mis katastroofiliselt ebaõnnestub 25 protsendil eeldatavast elueast, taandub peaaegu alati sellele, mis juhtub pressitõmmete vahel: läbiviidud kontrollid, äratuntavad hoiatusmärgid ja enne väikesi probleeme tehtud hooldusotsused liidetakse kallite riketega.
Ennetava hoolduse graafikud ja ülevaatuspunktid
Kuumstantsimisvormide ennetav hooldus on planeeritud töö, mis kontrollib normaalset kulumist enne, kui see muutub vanarauaks, seisakuteks või stantside kahjustamiseks. Peamine erinevus on siin oluline:hooldus säilitab seisukorra, remont taastab midagi juba katki. Kui kauplused need kaks segamini ajavad, lõpetavad nad ennetamise asemel tulekahju kustutamisega ning hädaolukorra parandamise varjatud kulud, sealhulgas kvaliteetsed lekked, kiirendatud saadetised, jõudeoleku aeg ja silumine, kogunevad palju rohkem, kui plaanitud hooldus oleks maksma läinud.
Presskarastavate stantside puhul keskendub rutiinne hooldus neljale kriitilisele süsteemile:
- Jahutuskanalite loputus: katlakivi ja mineraalide ladestused kogunevad veekanalitesse iga tootmisvahetusega. Kui neid ei kontrollita, piiravad need ladestused voolu, tekitavad lokaalseid kuumi kohti ja kiirendavad termilise väsimuse tõttu tekkivat pragunemist, mille vältimiseks need loodi. Regulaarne loputamine nõrkade happeliste lahustite või kõrgsurveveega- säilitab täieliku vooluvõimsuse. Pärast loputamist tuleks kanalid suruõhuga õhkkuivata-ja katta õlipõhise-kaitsekihiga, kui matriit jääb mis tahes ajaks võrguühenduseta.
- Pinnakontroll termilise väsimuspragude tuvastamiseks: Moodustavate pindade visuaalne ja mõõtmete kontrollimine paljastavad kõige varasemad kuumakontrolli tunnused, pinnapragude peen võrgustik, mis lõpuks levib konstruktsiooni riketeks. Tähelepanu väärivad surveraadiused, jahutuskanalite seinte lähedal asuvad alad ja kõrgeima kontaktrõhuga tsoonid.
- Kriitiliste vormimispindade mõõtmete kontrollimine: termilise tsükli kuhjudes võivad stantside pinnad läbida peent plastilist deformatsiooni või lokaalset materjalikadu, mis nihutab osa mõõtmeid tolerantsi piiridest väljapoole. Regulaarne mõõtmine võrreldes algandmetega tabab triivi enne, kui see jõuab osa tagasilükkamise läveni.
- Määrde- ja veesüsteemi kontroll: veenduge, et kõik jahutusvedeliku ühendused, vooluandurid ja jaotuskollektorid annaksid ühtlase mahu igasse kanaliahelasse. Tasakaalustamata vooluhulk paralleelsete kanalite vahel tekitab samasuguse ebaühtlase temperatuuri-, nagu halb esialgne disain.
Dekoratiivsetes rakendustes kasutatavate kuumfooliumstantsimis- ja trükivormide puhul nihkuvad hoolduse prioriteedid servade teravuse kontrollimise, stantsi esikülje puhtuse ja temperatuuriregulaatori kalibreerimise suunas. Fooliumist stantsimisvormid koguvad oma tööpindadele liimijääke, substraadi kiude ja oksüdatsiooniprodukte. Need ladestused halvendavad jäljendi kvaliteeti järk-järgult, mistõttu on regulaarne puhastamine sobivate lahustitega käikude vahel hädavajalik.
Tootmismaht määrab kontrollide intervallid. 500 detaili vahetuse kohta töötav presskarastusstants nõuab igapäevast pinnakontrolli ja iganädalast kanali kontrollimist. Päevas 50 000 jäljendit andev fooliumstantsimisvorm võib vajada puhastamist pärast iga vahetust, kuid mõõtmeid tuleb kontrollida ainult kord nädalas. Õige ajakava järgib pigem tegelikke kulumise tõendeid ja löökide arvu kui suvalisi kalendriintervalle. Nagu valdkonna praktikud soovitavad, loob hoolduse ehitamine baasmõõtmiste, nagu seisakusageduse, esimese-osa võimekuse ja läbilaskevõime varieeruvuse ümber, usaldusväärsemad intervallid kui oletused.
Levinud tõrkerežiimid ja algpõhjuse tuvastamine
Kuumstantsimisvormid ebaõnnestuvad prognoositavate mustrite korral ja iga muster jätab iseloomulikud allkirjad, mis viitavad algpõhjusele. Nende allkirjade varajane äratundmine eristab plaanipärast hooldusseisakut pressi hädaseiskamisest.
A Kuum-stantsimisvormi sisestuse 2025. aasta rikkeanalüüsauto tootmiseks kasutatud A-piilar demonstreeris üht salakavalamat rikkemehhanismi. 4Cr5Mo2V terasest (vastab klassile H13{12}}) valmistatud stants purunes juba pärast 50 000 tsüklit, mis moodustab vaid 25 protsenti selle eeldatavast 200 000{17}}tsüklilisest kasutuseast. Algpõhjus oli pingest põhjustatud korrosioon jahutuskanalites. Kui stants seisis umbes ühe kuu võrguühenduseta ilma kanalikaitseta, korrodeeris niiskus siseseinad. Järgneva tootmise käigus tsüklilised mehaanilised ja termilised pinged koos selle korrodeerunud pinnaga tekitavad pragusid, mis levisid kanali seintelt tööpinna poole. Uuring kinnitas, et enam kui 90 protsenti ebaõnnestunud kuumstantsimisvormidest hakkavad jahutuskanali siseseintest pragunema.
See leid rõhutab tegelikkust, millest paljud kauplused tähelepanuta jäävad: rike algab sageli kohtadest, mida rutiinse visuaalse kontrolli käigus ei näe. Kõige ohtlikumad tõrkerežiimid presskarastusvormides on järgmised:
- Termiline väsimuspragu: peened pinnapraod (kuumuskontroll), mis tekivad korduvatest kütte- ja jahutustsüklitest. Signatuur: madalate pragude võrgustik, mis on suurendusega nähtav stantsi raadiustel ja kõrgel{1}}kontakttsoonidel, mis aja jooksul süvenevad üksikuteks pragudeks.
- Pingest-indutseeritud korrosioonipragunemine: jahutuskanali siseseintest tekkivad praod, kus tõmbejääkpinge ja söövitav niiskus interakteeruvad. Allkiri: vee leke matriitsi korpusest, jahutusvõime seletamatu kaotus või nähtavad praod, mis tekivad tööpinna kanalite läheduses.
- Oksiidkatlakivi liimikulumine: materjali ülekandumine kuumutatud tooriku oksiidikihilt matriitsi pinnale, moodustades sadestusi, mis löövad järgnevaid osi. Allkiri: järkjärguline pinna karestamine, materjali kogunemine matriitsi pindade külge, kriimustus vormitud osadel.
- Eroseeriv kulumine materjali voolupunktides: lokaalne materjalikadu, kus kuum teras voolab kõrge kontaktrõhu all üle matriitsi pindade, eriti tõmberaadiustes ja sisenemispunktides. Allkiri: nähtavad sooned või kanalid, mis on kulunud matriitsi pinnale piki materjali vooluteid, suurendades nendes kohtades osa hõrenemist.
- Ülekoormusest tingitud jäme purunemine: katastroofiline pragunemine läbi matriitsi korpuse, mis on põhjustatud liigsest pressi tonnaažist, nihkest või toe kaotamisest. Allkiri: äkiline,-suure ulatusega pragu, millega sageli kaasneb kuuldav rike, pressi tonnaažitõus või nähtav stantsi nihkumine.
- Plastiline deformatsioon: matriitsi pinna püsiv kujumuutus korduva kõrgel{0}}temperatuurilise mehaanilise koormuse korral. Allkiri: osade mõõtmete järkjärguline triivimine ilma nähtavate pragudeta, stantside pindadel on kokkusurumisjälgi või kokkupuutepunktides seene.
Fooliumist stantsimisvormide ja trükivormide puhul on rikkerežiimid vähem dramaatilised, kuid samavõrra olulised ka kvaliteedile. Kumulatiivsetest jäljenditest tingitud servade ümardamine halvendab peeneid detaile. Liimijääkide pinnale tekkimine tekitab fooliumi ülekandmisel tühimikud. Ebaühtlasest kuumutamisest tulenevad termilised moonutused väänavad matriitsi esikülge, tekitades kogu kujunduses ebaühtlase jäljendi sügavuse.
A{0}}samba stantsi uurimine paljastas ka metallurgilise lagunemismehhanismi, mis ühendab kõik muud rikked. Töötamise ajal sadestuvad karbiidid tööriistaterase tera piiridel järk-järgult ja jämeduvad, nõrgendades sidemeid terade vahel. Löögienergia jahutuskanalite lähedal langes vaid 15–39 protsendini südamiku materjali sitkusest, mis tähendab, et kanalite lähedal olev teras oli muutunud oluliselt rabedamaks kui stantsi puistematerjal. See rabestumine muudab pragunemise kergemini tekkivaks ja kiiremaks levimiseks, lühendades tõhusalt stantsi taluvust täiendavate pingekontsentratsioonide suhtes.
Renoveerimise vs asendamise otsuse kriteeriumid
Kui kontrollimisel avastatakse lagunemine, tekib küsimus, kas renoveerida või asendada. See on põhimõtteliselt majanduslik otsus, kuid see peab arvestama rohkem kui lihtsalt kohese remondiarvega.
Presskarastusvormide renoveerimisvõimaluste hulka kuuluvad kulunud pindade-nitreerimine, plastilise deformatsiooniga vormimisalade uuesti-töötlemine, lokaalsete pragude keevitamise parandamine ning PVD{2}}töödeldud pindade eemaldamine ja uuesti katmine. Igaüks neist taastab matriitsi funktsionaalse oleku, kuid ükski ei taasta seda päeva-esimesse seisundisse. Keevitatud tsoonide kõvadus on tavaliselt madalam kui lähtematerjalil. Taastöödeldud pinnad muudavad veidi stantside geomeetriat. Re-nitreeritud kihid võivad sügavuse või ühtluse poolest erineda algsest töötlusest.
Õige raamistik kasutab kulu-osa-hinna analüüsi, mis hõlmab nelja tegurit.
- Kumulatiivne hoolduskulu: kogukulud selle matriitsi eelnevale hooldusele ja renoveerimisele, sealhulgas materjalid, tööjõud ja kõik lepingulised teenused.
- Seisakukulu: iga hooldussündmuse ajal pressi tühikäiguaeg, mis on korrutatud kaotatud toodangu tunnikuluga. Erakorraliste remonditöödega kaasnevad tavaliselt 3–5 korda suuremad seisakukulud kui planeeritud hooldus, kuna see katkestab jooksva tootmise.
- Kvaliteedi halvenemine: kui renoveeritud matriitsid toodavad osi, mille praagimäär on suurem, mõõtmete erinevus on suurem või ümbertöödeldud, tuleb need kulud arvestada toodetud osa kohta.
- Järelejäänud produktiivne eluiga: kui palju täiendavaid osi saab renoveeritud stants enne järgmist sekkumist mõistlikult toota? Kui iga uuendustsükkel annab enne järgmist remonti vähem osi, on trajektoor selge.
Praktiline otsustuslävi: kui kumulatiivsed hooldus- ja remondikulud ületavad 50–60 protsenti uute stantside maksumusest ja iga järgnev renoveerimine tarnib enne järgmist riket vähem osi, muutub asendamine majanduslikult mõistlikuks valikuks. A-samba ebaõnnestumise uuring kinnitab seda seisukohta. Matriitsi, mis ennetatava korrosiooni tõttu 25 protsendil oma eeldatavast elueast praguneb, võidakse keevitada ja uuesti kasutusele võtta, kuid jahutuskanalite läheduses olev teraviljapiiri haprus jääb alles. Ilma pinget leevendava lõõmutamise ja kanalite taastamiseta ebaõnnestub parandatud stants tõenäoliselt uuesti sarnasel ajateljel.
Kuuma fooliumstantsimisstantside puhul on arvutus lihtsam, kuna tööriistade maksumus on madalam. Kulunud vasest või messingist stants, mis ei reprodutseeri enam peeneid detaile puhtalt, on peaaegu alati ökonoomsem otse välja vahetada, kui uuesti-graveerida või-söövitada, kuna ümbertöötlemise tööjõukulu läheneb sageli värskest materjalist valmistatud uue matriitsi maksumusele.
A-samba stantside uuringus osalenud teadlased pakkusid välja neli konkreetset ettevaatusabinõud, mis kehtivad laias laastus kõigi laostusse sisenevate presskõvendustööriistade või pikema seisaku ajal: kanalite puhastamine nõrga happelise lahusti või kõrge -surveveega, õhu-kuivatamine suruõhuga, sisepindade katmine õli-põhise roostetõmbumise inhibiitoriga ja akumuleerumise vähendamiseks tekkinud delokatsioonitsüklite vähendamine. Need sammud maksavad murdosa asendusstantsist, kuid käsitlevad otseselt kahte tegurit, korrosiooni ja haprust, mis põhjustavad kõige tavalisemaid enneaegseid tõrkeid.
Hooldusajaloo jälgimine päevas, sealhulgas tabamuste arv, ülevaatustulemused ja tehtud remonditoimingud, muudab need kõhutundest tehtud otsused andmetel{0}}põhisteks valikuteks. Kui kirjed näitavad kiirenevat rikete sagedust või vähenevat tulu igast renoveerimisest, saab vastus selgeks enne, kui matriit muudab selle ilmseks halvimal võimalikul viisil: tootmise keskel.
Kohandatud kuumstantsimisvormide hankimine
Teadmine, miks stantsid ebaõnnestuvad ja kuidas nende eluiga pikendada, on oluline ainult siis, kui stants ehitati alguses õigesti. Halvasti hangitud tööriist, mis on valmistatud valest terasest, alamõõduliste jahutuskanalitega või ilma nõuetekohase simulatsiooni valideerimiseta, alustab oma elutsüklit juba ohus. Tööstuslike ostjate jaoks on tarnija valiku protsess see, kus stantside pikaealisus kas algab või õõneneb enne esimest tootmiskäiku.
Mida hinnata kohandatud die tarnija juures
Mitte igas kaupluses, mis reklaamib kohandatud stantsimisvorme, pole sügavust, et tarnida presskõvastuvaid tööriistu või fooliumist täppisstantsimisvorme käesolevas artiklis käsitletud kvaliteeditasemel. Lõhe kompetentse tarnija ja riskantse tarnija vahel ilmneb sageli võimalustes, mis on hinnapakkumisel nähtamatud, kuid ilmnevad tootmise{1}}ületamise ajal.
Vertikaalselt integreeritud tarnijad, kes juhivad projekteerimist, töötlemist, kuumtöötlemist ja montaaži ühe katuse all, vähendavad koordineerimisriski ja parandavad kvaliteedikontrolli, kõrvaldades eri tarnijate vahelisi üleandmisi. Kui jahutuskanalid projekteerinud meeskond neid ka töötleb ja valmisvormi voolukiirust kinnitab, jääb vastutus tsentraliseerituks ja probleemid ilmnevad varem.
Siin on peamised hindamiskriteeriumid, mida ostjad peaksid kuuma templivormi valmistaja kvalifitseerimisel hindama:
- Majasisene projekteerimis- ja simulatsioonivõimalus: kas tarnija saab enne terase lõikamist käivitada termilise FEA ja vormimise simulatsiooni, et kontrollida kanalite paigutust ja geomeetria kompenseerimist?
- Materjali hankimise läbipaistvus: kas tarnija määrab täpsed teraseklassid koos veski sertifikaatidega või lihtsalt tsiteerib "tööriistaterast" ilma jälgitavuseta?
- Töötlemisvõimsus: kas need on varustatud sügavate{0}}aukude puurimiseks, 5-teljeliseks CNC-ks ja EDM-iks keerukate stantside geomeetriate jaoks? Kas nad saavad hakkama teie rakenduse nõutavate stantside suurustega?
- Kuumtöötlemise juhtimine: kas nad töötavad{0}}maja vaakum- või atmosfääriahjudes koos dokumenteeritud temperatuuri ühtluse uuringutega või tellivad need kolmandatelt osapooltelt?
- Pinnatöötluse partnerlussuhted: kas nad saavad nitridimist ja PVD-katmist kooskõlastada kontrollitud protsessiparameetritega kvalifitseeritud pakkujate kaudu?
- Kvaliteedisertifikaadid: ISO 9001 lähtetasemena; IATF 16949 autotööstuse presskarastustööriistadele, kus on vaja PPAP-dokumentatsiooni.
- Täitmisaja kohustused: realistlikud ajagraafikud, mida toetab võimsuse planeerimine, mitte optimistlikud lubadused, mis pärast tootmise alustamist käest lähevad.
- Hooldustugi: kas nad pakuvad pikaajaliste{0}}programmide jaoks tööriistade eluaegset hooldust, renoveerimisteenuseid ja varuosade varusid?
Tarnija, kes kontrollib neid lahtreid, mõistab, et kohandatud metallist templivorm ei ole lihtsalt töödeldud terasplokk. See on konstrueeritud soojussüsteem, mis peab kümnete või sadade tuhandete tsüklite jooksul usaldusväärselt toimima. Parimad tembeldamisettevõtted käsitlevad kvaliteeti pigem kultuurilise vundamendina kui märkeruuduna, alustades projekteerimise alguses ja lahendades probleeme ennetavalt, enne kui need tootmispinnale jõuavad.
Ettepanekute küsimine ja võimaluste võrdlemine
Kohandatud tembeldamisvormide pakkumise protsess toimib kõige paremini siis, kui ostjad esitavad eelnevalt täieliku tehnilise konteksti. Ebamäärased taotlused toovad ebamääraseid hinnapakkumisi ja lehe odavaim number kajastab harva tegelikke omandikulusid, kui arvesse võtta hooldust, seisakuid ja kvaliteedikadu.
RFQ paketi ettevalmistamisel lisage:
- Detaili geomeetria 3D CAD andmed (STEP või IGES vorming)
- Töödeldava detaili materjali spetsifikatsioon (klass, paksus, pinnakate, kui see on olemas)
- Aastane tootmismaht ja eeldatav kasutusiga
- Tsükliaja nõuded või piirangud
- Kvaliteedispetsifikatsioonid, sealhulgas mõõtmete tolerantsid, pinnaviimistlus ja metallurgilised sihtmärgid (kõvadus, presskarastamiseks mõeldud mikrostruktuur)
- Mis tahes substraadi või fooliumikandja üksikasjad dekoratiivseks kasutamiseks, sealhulgas registreerimishälbed
Tarnijate pakkumiste võrdlemisel vaadake kaugemale ühikuhinnast. Hinnake, kas pakkumine sisaldab simulatsiooni valideerimist, esmast-artikli kontrolli koos dokumenteeritud andmetega ja selgelt määratletud terase sorte koos kuumtöötluse parameetritega. Punased lipud hõlmavad tarnijaid, kes ei oska nimetada konkreetset tööriistaterast, mida nad kavatsevad kasutada, neid, kes jätavad termosimulatsiooni vahele presskarastusvormide jaoks, või neid, kes tsiteerivad ebarealistlikult lühikesi teostusaegu, selgitamata, kuidas nad seda saavutavad.
Tootmismaht ja osade keerukus mõjutavad oluliselt tarnija valikut. Suuremahulised-autotööstuse programmid nõuavad tarnijaid, kellel on tõestatud presskarastuskogemus, simulatsiooniinfrastruktuur ja PPAP-võime. Lühemad-tööstuslikud dekoratiivtööd või tööstuslikud märgistusrakendused võivad eelistada kuumstantsimist ja kohandada paindlikkust, kus tarnija saab kiiresti toota vasest või messingist stantse katsekäikudeks ja korrata disaini ilma suurte lisakuludeta. Ostjate puhul, kes hankivad ka fooliumikandjaid, pidage meeles, et kuumstantsimisfooliumi tootjad tegutsevad tavaliselt stantsitootjatest eraldi müüjatena, kuigi mõned -täieteenuste pakkujad säilitavad suhteid mõlemaga.
Tehniliste tembeldamistööriistade kasutamise alustamine
Ostjate jaoks, kes on valmis liikuma uurimistöölt tegudele, algab tarnijavälja kitsendamine partnerite tuvastamisest, kes demonstreerivad ülalkirjeldatud integreeritud võimeid. Tugev lähtepunkt onYICHENI kohandatud stantsimisvormpakkumine, mis pakub tööstuslikele ostjatele metalli -vormimise tööriistade lahendust, mis hõlmab kuumstantsimist, stantsimist ja sellega seotud protsesse. Nende vertikaalselt integreeritud lähenemisviis stantside tootmisele ühtib siin kirjeldatud kvalifikatsioonikriteeriumitega, muutes need tarnijaks, mida tasub hankimistsükli alguses hinnata.
Lisaks igale üksikule tarnijale peaks hankimisotsus kajastama kõike, mida see artikkel käsitleb: teie soojuskeskkonnaga sobitatud materjalivalik, simulatsiooniga kinnitatud jahutuskujundus, teie tootmismahule vastavad pinnatöötlused ja hooldusraamistik, mis kaitseb investeeringut aja jooksul. Kvalifitseeritud partnerilt hangitud, õigest terasest valmistatud, tõhusalt jahutatud ja ennetavalt hooldatud stants saavutab oma täieliku kavandatud eluea, mitte ei purune murdosaga. See on erinevus müüdavate metallist stantsimisvormide ja kestma ehitatud tööriistade vahel.
Korduma kippuvad küsimused kuumstantsimisstantside kohta
1. Mis vahe on presskarastusvormidel ja fooliumstantsimisvormidel?
Presskarastusvormid töötavad temperatuuril 900{1}}950 kraadi Celsiuse järgi, moodustades ja kustutades auto terasest toorikud ülitugevateks osadeks, kasutades vesijahutusega H11/H13 tööriistaterast. Fooliumist stantsimisvormid töötavad temperatuuril 100–200 kraadi Celsiuse järgi, kandes dekoratiivset metallist või pigmenteeritud fooliumit sellistele aluspindadele nagu paber, nahk või plastik, kasutades vase, messingi või magneesiumi stantse. Need kaks jagavad terminoloogiat, kuid erinevad täielikult materjalide, ulatuse, jahutusnõuete ja hooldusprotokollide poolest.
2. Kui kaua kuumstantsimisvormid tavaliselt enne väljavahetamist kestavad?
Matriitsi eluiga varieerub oluliselt olenevalt materjalist ja rakendusest. H13 tööriistaterasest valmistatud presskarastusstantsid kestavad tavaliselt 50 000–100 000 tsüklit, samas kui esmaklassiline DIEVAR teras võib pikendada seda 100 000–200 000+ tsüklini. Dekoratiivsete rakenduste puhul võivad messingist stantsid saada üle 1 000 000 jäljendi, vasest stantsid 50 000–250 000 jäljendit ja magneesiumstantsid on piiratud 5 000–50 000 jäljendiga. Õige jahutusdisain, pinnatöötlused, nagu dupleksnitridimine ja PVD-katted, ja ennetav hooldus mängivad nende ülempiiride saavutamisel olulist rolli.
3. Mis põhjustab kuumstantsimisstantside enneaegset riket?
Kõige tavalisem põhjus on pingest{0}}indutseeritud korrosioonipraod, mis tuleneb jahutuskanali siseseintest, mis moodustab üle 90 protsendi pressiga kõvenevate stantside riketest. Muud rikete viisid hõlmavad korduvatest kuumutamis- ja jahutustsüklitest tulenevat termilise väsimuse pragunemist, kuumutatud toorikute oksiidikatlakivi liimi kulumist, materjali voolupunktide erosioonikulumist ja plastset deformatsiooni püsival kõrgel temperatuuril{3}}koormusel. Uuringud näitavad, et ilma kanalikaitseta võrguühenduseta stantsid on eriti haavatavad, kuna niiskus korrodeerib siseseinu ja ühineb tsüklilise pingega, tekitades pragusid.
4. Mis on konformsed jahutuskanalid ja millal on need investeeringut väärt?
Konformaalsed jahutuskanalid järgivad stantsi pinna kontuuri ühtlasel sügavusel, erinevalt tavalistest sirge{0}}puuritud kanalitest, mis on piiratud lineaarsete radadega. Neid toodetakse lisandite abil, nagu selektiivne lasersulatamine või segmenteeritud stantsikonstruktsioon. Uuringud näitavad, et konformaalsed kanalid võivad lühendada tsükliaega kuni 25 protsenti ja luua ühtlasema temperatuurijaotuse. Need on väärt investeeringut keerukate detailide geomeetriatesse, millel on sügavad tõmbed või kitsad raadiused, kus tavapuurimine ei suuda säilitada ühtlast pinna{5}}–-kaugust, ja suure-mahuga programmidesse, kus tsükliaja kokkuhoid kompenseerib kõrgemad tööriistakulud.
5. Kuidas valida kuumstantsimisvormi jaoks õiget pinnatöötlust?
Valik sõltub töötemperatuurist, tootmismahust ja substraadist. Üle 900 kraadi Celsiuse järgi toorikutega kokkupuutuvate presskõvastuste korral tagavad AlTiN või AlCrN PVD katted oksüdatsioonikindluse töötemperatuuridel. Plasma nitriidi ja PVD-ga kombineeritud duplekstöötlused pakuvad parimat pikaealisust, pakkudes 6-10-kordset kulumisaega võrreldes töötlemata terasega. Mõõduka-temperatuuriga rakenduste puhul töötavad CrN-katted tunduvalt alla 700 kraadi Celsiuse järgi. Madalama-mahuga programmid võivad vajada nitreerimist ainult kahekordse eluea pikenemise korral. Majanduslik murdepunkt eelistab esmaklassilisi katteid, kui tootmine ületab 50 000 tsüklit, kuna uuesti värvimine maksab palju vähem kui enneaegne stantsi vahetamine. Tarnijad, nagu YICHEN (https://www.yichen-group.com/stamping-die/), võivad anda nõu optimaalse ravi valiku kohta konkreetsete rakendusparameetrite põhjal.


