


Mis on stantsimisstants ja miks on iga komponent oluline
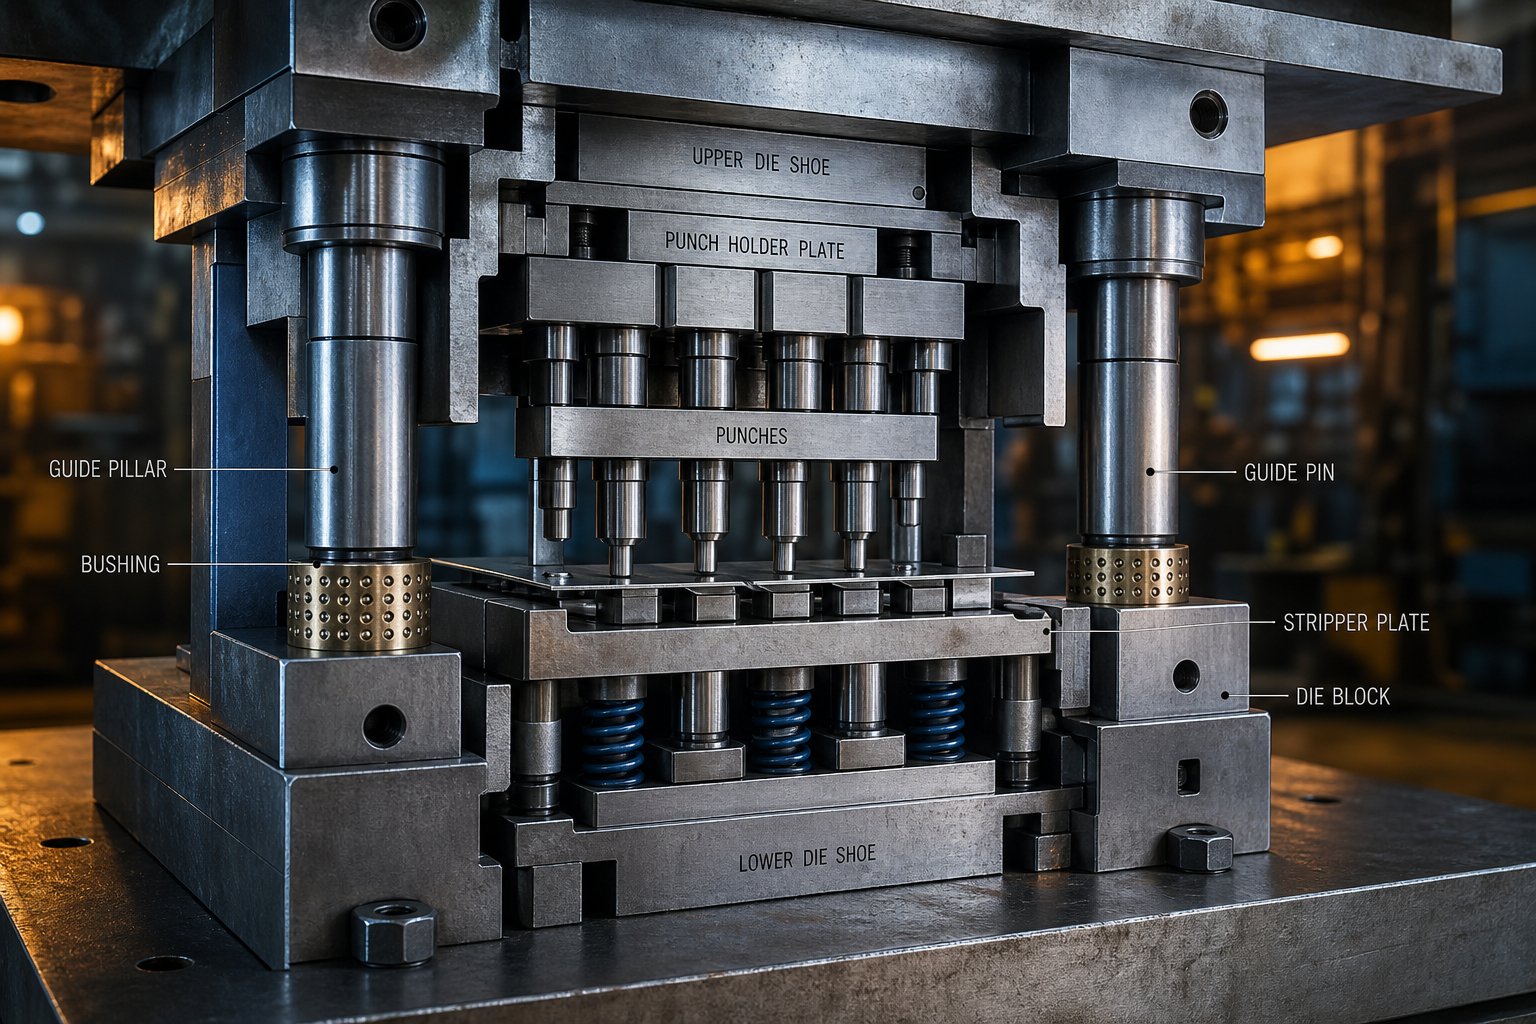
Kui küsida, mis on stantsid lehtmetalli valmistamise kontekstis, taandub vastus täpsusele ja jõule. Stantsimisvorm on kohandatud-ehitatud tööriist, mis paigaldatakse pressi, mis muudab lameda lehtmetalli viimistletud osadeks lõikamise, vormimise või mõlema kombinatsiooni abil. See koosneb kahest poolest: ülemisest osast, mis on kinnitatud presssilindri külge, ja alumisest osast, mis on kinnitatud pressplaadile. Pressimise ajal sulguvad need pooled tohutu jõuga ja nende vahel olevad vormitud terasprofiilid lõikavad või painutavad materjali lõplikku geomeetriasse.
Mida tembeldamisvorm tegelikult teeb
Niisiismilleks stantsi praktikas kasutatakse? Matriitsi kasutatakse kõige tootmiseks alates pisikestest elektripistikutest kuni auto kerepaneelideni. Tööriista lõike- ja vormimisosad, mis on tavaliselt valmistatud karastatud tööriistaterasest või karbiidist, kujundavad töödeldavat detaili, samal ajal kui ümbritsev struktuur neelab tonnaaži ja säilitab joonduse. Stantsimisvormid võivad töötada nii kiiresti kui 1500 lööki minutis ja iga löök annab valmis või osaliselt viimistletud detaili. See kiiruse ja täpsuse kombinatsioon muudab stantsimisvormid suure-mahulise metallitootmise alustalaks.
Miks on üksikute komponentide mõistmine oluline?
Enamikes viidetes käsitletakse stantsimisvormi osi kui sõnavara terminite ühtset loendit. See lähenemine jätab asjast mööda. Need komponendid moodustavad omavahel ühendatud alamsüsteeme ja igaüks mõjutab teisi iga vajutuskäigu ajal. Kui tööriistainsener mõistab, kuidas need alamsüsteemid on seotud, muutub defektide diagnoosimine kiiremaks, asendusosade täpsustamine ja suhtlus stantside ehitajatega muutub selgemaks. Komponentide-taseme teadmised on seotud osade kvaliteedi, hoolduse ajakava ja kulude kontrolliga.
Iga stantsimisdefekt tuleneb konkreetsest komponendi seisundist. Tuvastage komponent ja tuvastage parandus.
Katkestustembeldamisele järgnevad jaotised jagunevad osakataloogi pakkumise asemel viieks funktsionaalseks alamsüsteemiks. See süsteemi-tasandi lähenemisviis näitab, kuidas ühes piirkonnas kulumine põhjustab tõrkeid mujal ja miks teatud komponendid nõuavad tähelepanu juba ammu enne, kui teised näitavad nähtavaid kahjustusi.
Kuidas komponendid organiseeruvad funktsionaalseteks alamsüsteemideks
Stantsimisstants võib sisaldada kümneid üksikuid osi, kuid nende juhuslik loetlemine ei aita teil kell 2 öösel tekkinud jämeprobleemi tõrkeotsingut teha ega stantsiehitajale täpselt selgitada, kust rike tekkis. Praktilisema lähenemise rühmadstantsimisvormide komponendidviieks funktsionaalseks alamsüsteemiks selle põhjal, mida nad pressitsükli jooksul tegelikult teevad. See raamistik annab teile vaimse mudeli tembeldatud osa mis tahes defekti ühendamiseks tagasi vastutava süsteemiga ja seejärel selle konkreetse komponendiga.
Dieedi viis funktsionaalset alamsüsteemi
Iga stantsikoost, olenemata suurusest või keerukusest, tugineb nendele viiele töörühmale. Igal alamsüsteemil on pressilöögi ajal oma töö ja igaüks neist sõltub teiste korrektsest toimimisest.
- Struktuurne süsteem- Neelab presside tonnaaži, säilitab jäikuse ja tagab kinnituspinnad kõikidele teistele matriitsi komponentidele. Põhiosad: stantskingad, varuplaadid, kinnitusdetailid ja tüüblitihvtid.
- Lõikesüsteem- Teostab materjali eraldavaid lõikamis-, tühjendus-, augustamis- ja sälkumisoperatsioone. Põhiosad: stantsid, stantsiplokid ja lõiketerad.
- Juhtimissüsteem- Säilitab täpse joonduse ülemise ja alumise matriitsi poole vahel ning registreerib riba igas jaamas. Põhiosad: juhttihvtid, puksid, juhttihvtid ja kannaplokid.
- Eemaldamise süsteem- Hoiab materjali lõikamise ajal lamedalt, seejärel eemaldab riba üleskäigul löökidest. Põhiosad: eemaldamisplaadid, stantsvedrud, lämmastikuballoonid ja survepadjad.
- Väljatõmbesüsteem- Eemaldab vormiõõnsustest viimistletud osad ja tükid, kontrollides samal ajal riba liikumist tõmmete vahel. Põhiosad: väljalöömistihvtid, heidrid, tõstukid ja möödaviigu sälgud.
Märkate, et tööstuse kataloogidest pärinevad tembelduskomponendid esinevad sageli rohkem kui ühes grupis, olenevalt matriitsi kujundusest. Näiteks juhttihvt teenindab juhtsüsteemi, kuid see on füüsiliselt paigaldatud lõikesüsteemi mulgustamisplaadile. Asi on funktsioonis, mitte füüsilises asukohas.
Kuidas need süsteemid pressilöögi ajal suhtlevad
Kujutage ette üht pressitsüklit progressiivses stantsis. Jäär alustab ülemisest surnud kohast, laskub alla, teeb tööd ja naaseb. Selle sekundi murdosa jooksul aktiveeruvad kõik viis alamsüsteemi täpses järjestuses. Ükski komponent ei tööta eraldi. Juhtsüsteemi kulunud puks põhjustab nihke, mis kiirendab lõikesüsteemi mulgustamise kulumist. Eemaldamissüsteemi purunenud vedru laseb nälkjal löögi otsal tagasi üles sõita, ummistades väljaviskesüsteemi järgmisel käigul.
Allolev tabel kaardistab iga pressilöögi faasi aktiivse alamsüsteemi ja sellega seotud kriitiliste stantsikomponentidega:
| Vajutage Stroke Phase | Aktiivne allsüsteem | Põhikomponendid |
|---|---|---|
| Riba edasiminek järgmisesse jaama | Väljaviskamine | Tõstukid, etteandesiinid, möödasõidusälgud |
| Juhttihvtid sisenevad ribaaukudesse | Juhendav | Juhttihvtid, juhttihvtid, puksid |
| Eemaldaja kontaktide materjal | Riisutamine | Eemaldamisplaat, vedrud, survepadjad |
| Torustab materjali lõikab või vormib | Lõikamine | Perforaatorid, stantsiplokid, lõiketerad |
| Ram jõuab alumisse surnud punkti | Struktuurne | Stantsikingad, varuplaadid, kannaplokid |
| Ram tõmbub sisse, riba tõmmatud ära lööb | Riisutamine | Eemaldamisplaat, vedrud |
| Õõnsustest väljutatud nälkjad ja osad | Väljaviskamine | Väljalöömisnõelad, heidrid |
See jada kordub sadu või tuhandeid kordi minutis. Iga alamsüsteemide vaheline üleandmine loob potentsiaalse tõrkepunkti. Kui lähenete diagnostikale läbi selle objektiivi, ei ole kvaliteediprobleem enam salapärane. Jälgite defekti löögifaasini, kust see alguse sai, tuvastate aktiivse alamsüsteemi ja kitsendate tähelepanu konkreetse komponendini, mis vajab tähelepanu.
Kui see raamistik on paigas, on sügavama pilgu loogiline lähtepunkt struktuurne süsteem, vundament, millele kõik teised alamsüsteemid sõna otseses mõttes kinnituvad.
Die Shoes ja struktuurifond
Iga stantsimisvormi lõiketükk, juhttihvt ja eemaldamisplaat kinnitatakse millegi külge. See miski on struktuurne süsteem ja selle töö on petlikult lihtne: absorbeerida tonnaaž, jääda tasaseks ja hoida kõike täpselt seal, kus stantsidisainer selle pani. Kui vundament on vale ja miski sellele kinnitatud ei tööta korralikult, olenemata sellest, kui täpselt need komponendid maandusid või juhe{2}}lõigati.
Ülemised ja alumised kingad
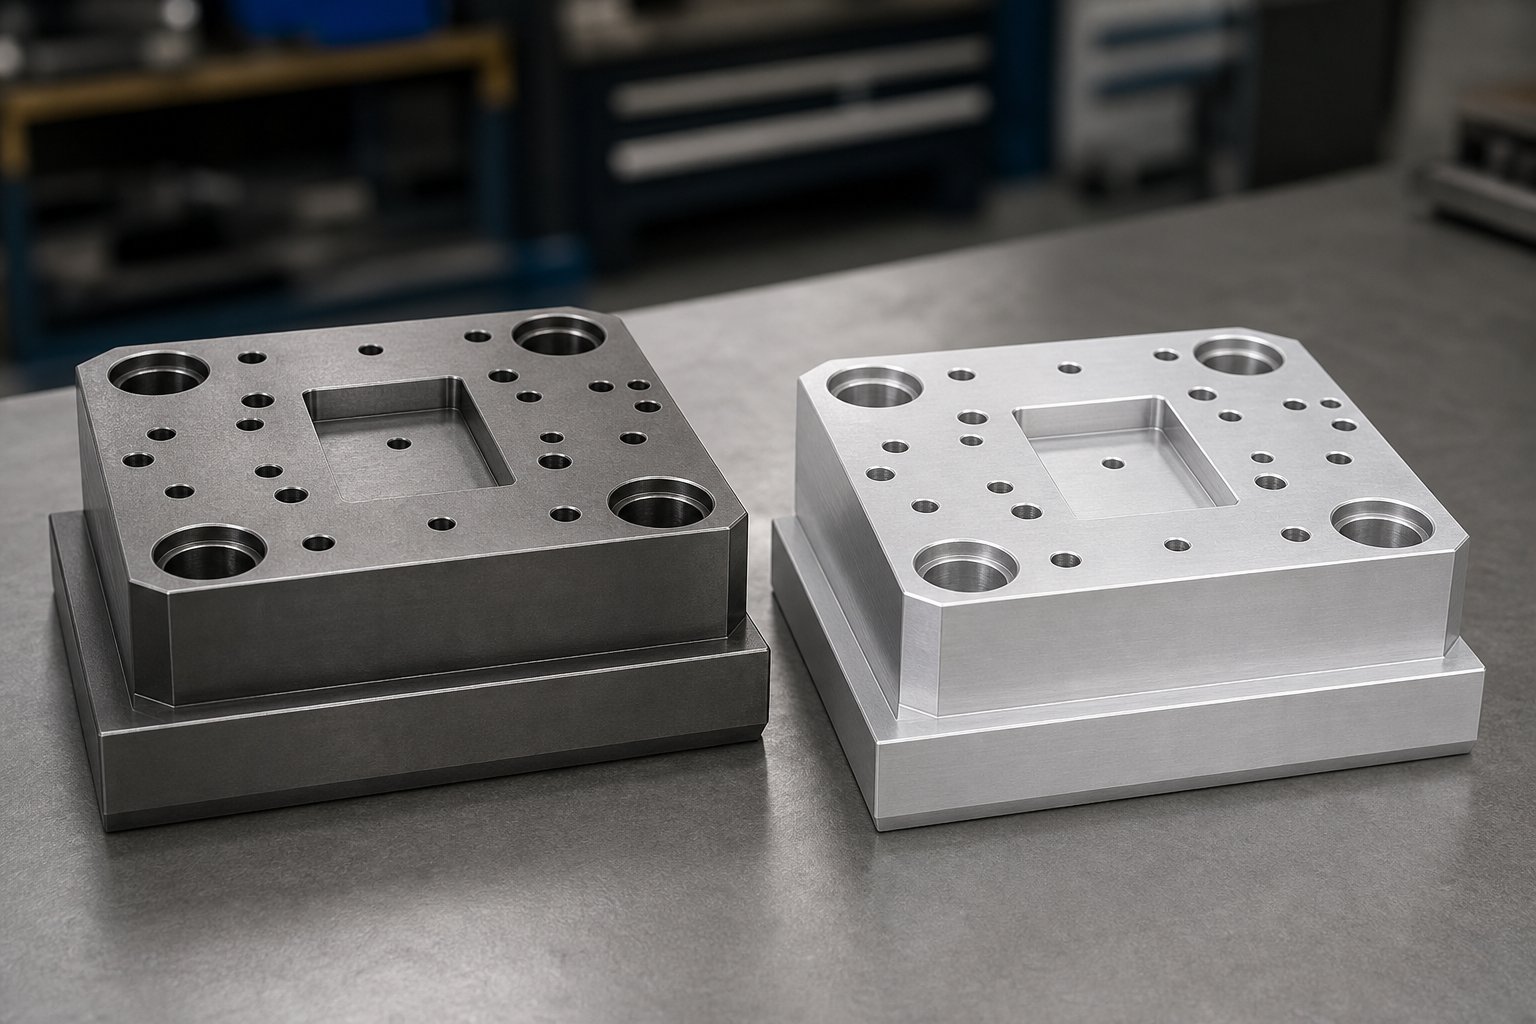
Stantsikingad on paksud,{0}}täpselt lihvitud plaadid, mis moodustavad kogu stantsikoostu skeleti. Alumine stantsikinga kinnitub pressvoodi külge, ülemine stantsikinga aga rammi külge. Üheskoos tagavad need stabiilsed paralleelsed pinnad kõigi töötavate komponentide asukoha määramiseks ja kinnitamiseks. Mõelge neile kui šassiile, millel kõik teised alamsüsteemid sõidavad.
Enamik stantsijalatseid on valmistatud terasest, tavaliselt keskmisest{0}}süsinik- või sulamist, mis pakub korduval koormusel jäikust ja kulumiskindlust. Alumiinium on alternatiiv ja sellel on tõelised eelised. NaguValmistajamärgib, et alumiinium kaalub -kolmandiku terasest, töödeldakse kiiresti ja neelab lööke hästi, mistõttu on see hea valik suurte löögijõuga stantside tühjendamiseks. Spetsiaalsed sulamid võivad anda alumiiniumile suurema survetugevuse kui madala süsinikusisaldusega terasest{2}}, kuigi see kulub püsiva libiseva kontakti korral siiski kiiremini.
Mis määrab, kui paks peab stantsikinga olema? Domineerivad kolm tegurit: operatsiooni ajal rakendatud pressi tonnaaž, kinnituspunktide vaheline toestamata vahemik ja stantsimiskoormuse jaotumine plaadi vahel. Massiivse survejõu all metalli pigistav stants nõuab palju paksemat jalatsi kui lihtne painutusvorm, kus koormused koonduvad väikesele alale. Alamõõdulised kingad painduvad koormuse all ja see läbipaine ilmneb kohe tembeldatud osade mõõtmete erinevusena.
| Kriteeriumid | Terasest die kingad | Alumiiniumist die kingad |
|---|---|---|
| Kaal | Raske (algtase) | Umbes 1/3 terasest |
| Maksumus | Madalam materjalikulu, aeglasem töötlemine | Kõrgem materjalikulu, kiirem töötlemine |
| Kulumiskindlus | Kõrge, sobib pikkadeks tootmisperioodideks | Mõõdukas, võib vajada tugevat -kulumistsoonides katmist |
| Löögi neeldumine | Madal | Kõrge, ideaalne pimendusrakenduste jaoks |
| Tüüpiline rakendus | Progressiivsed matriitsid,{0}}suur tootmine | Prototüübi stantsid, suured tühjendusvormid, kaalu{0}}tundlikud seadistused |
Varuplaadid ja koormuse jaotus
Siin on detail, mille enamik viiteid täielikult vahele jätavad. Kui karastatud perforaator läbib lehtmetalli, koondab see tohutu jõu väikesele ristlõikele. Paigaldage see stants otse matriitsisse ja korduv löök lööb aja jooksul jalatsi pinda, luues tasku, mis võimaldab stantsil nihkuda või vajuda. Parandus on varuplaat, mida mõnikord nimetatakse mulgustamise kinnitusplaadiks või stantsimisplaadi plaadiks.
Torupeade ja stantsikinga vahel on varuplaat. Selle töö on puhtalt mehaaniline: jaotage kontsentreeritud löögikoormus laiemale alale, nii et jalatsi pind jääb tasane ja kahjustamata. Need plaadid on tavaliselt karastatud vähemalt 45 HRC-ni, mis annab neile piisava pinnakõvaduse, et takistada kõrgsurvega stantsi varraste eraldumist.
Millal need vajalikud on? Iga kord, kui stantsi ristlõige{0}} on rakendatava nihkejõu suhtes väike, vajate varuplaati. Suured-läbimõõduga laia peaga augud võivad kahjustusi tekitamata kinnitada otse jalatsi külge. Väikesed augud, tihedalt asetsevad löögiklastrid ja suure-tonnaažiga rakendused saavad sellest vahepealsest karastatud kihist alati kasu.
Stantsikomplektid ja kinnitusriistvara
Stantsimisvormide komplekt on eelnevalt kokku pandud-üksus, mis koosneb juhtpostidega ühendatud ülemisest ja alumisest stantsikingast. Metallist stantsimisvormide komplektide ostmine standardsete kataloogikaupadena annab kauplustele olulise eelise: järjepidevuse. Kingad saabuvad maapinnaga paralleelselt-, juhtpostid on juba sisse surutud ja koost langeb etteaimatava joondusega pressi sisse. Töökodades, kus stantse vahetatakse sageli, vähendavad standardvormide komplektid seadistamise aega ja kõrvaldavad iga kord nullist hoone konstruktsioonisõlmede varieeruvuse.
Paigaldusriistvara lukustab kõik oma kohale. Pistikupeaga kruvid, mis on stantsimisvormide kõige levinum kinnitus, kinnitavad komponendid kingade külge suure kinnitusjõuga kompaktse jalajäljega. Tüüblitihvtid käsitlevad käepideme asukohta, surudes hõõritsatesse aukudesse, et asetada iga komponent tuhandiku tolli täpsusega. Võtmed, väikesed täppis{3}}lihvitud ristkülikukujulised plokid, mis on paigutatud freesitud võtmeavadesse, pakuvad täiendavat takistust külgsuunalise liikumise vastu raskete külglaadimiste ajal.
Kruvid hoiavad koos komponente all, tüüblid määravad need täpselt kindlaks ja võtmed takistavad nende nihkumist koormuse all. Kui kaotate ühe neist kolmest funktsioonist, siis struktuurne süsteem lõpetab oma töö tegemise, mis tähendab, et kõik selle kohale paigaldatud alamsüsteemid hakkavad positsioonist välja triivima. See triiv on koht, kus juhtsüsteem võtab loo üles, säilitades täielikult joondamise erinevate tööriistade komplektiga.
Löögid, stantsiplokid ja tühjendamise teadus
Konstruktsiooni joondamine on oluline ainult siis, kui tegelikku lõikamist teostavad komponendid on teravad, õigesti ühendatud ja täpselt õige vahega eraldatud. Lõikamise alamsüsteem on koht, kus stantsid ja augud puutuvad kokku nihkepinge all oleva detailiga ning see on esimene koht, kus kulumine tootmisel ilmneb. Iga tembeldatud osa auk, pilu, sälk ja tühi profiil viitab selle alamsüsteemi seisundile.
Torud ja nende geomeetria
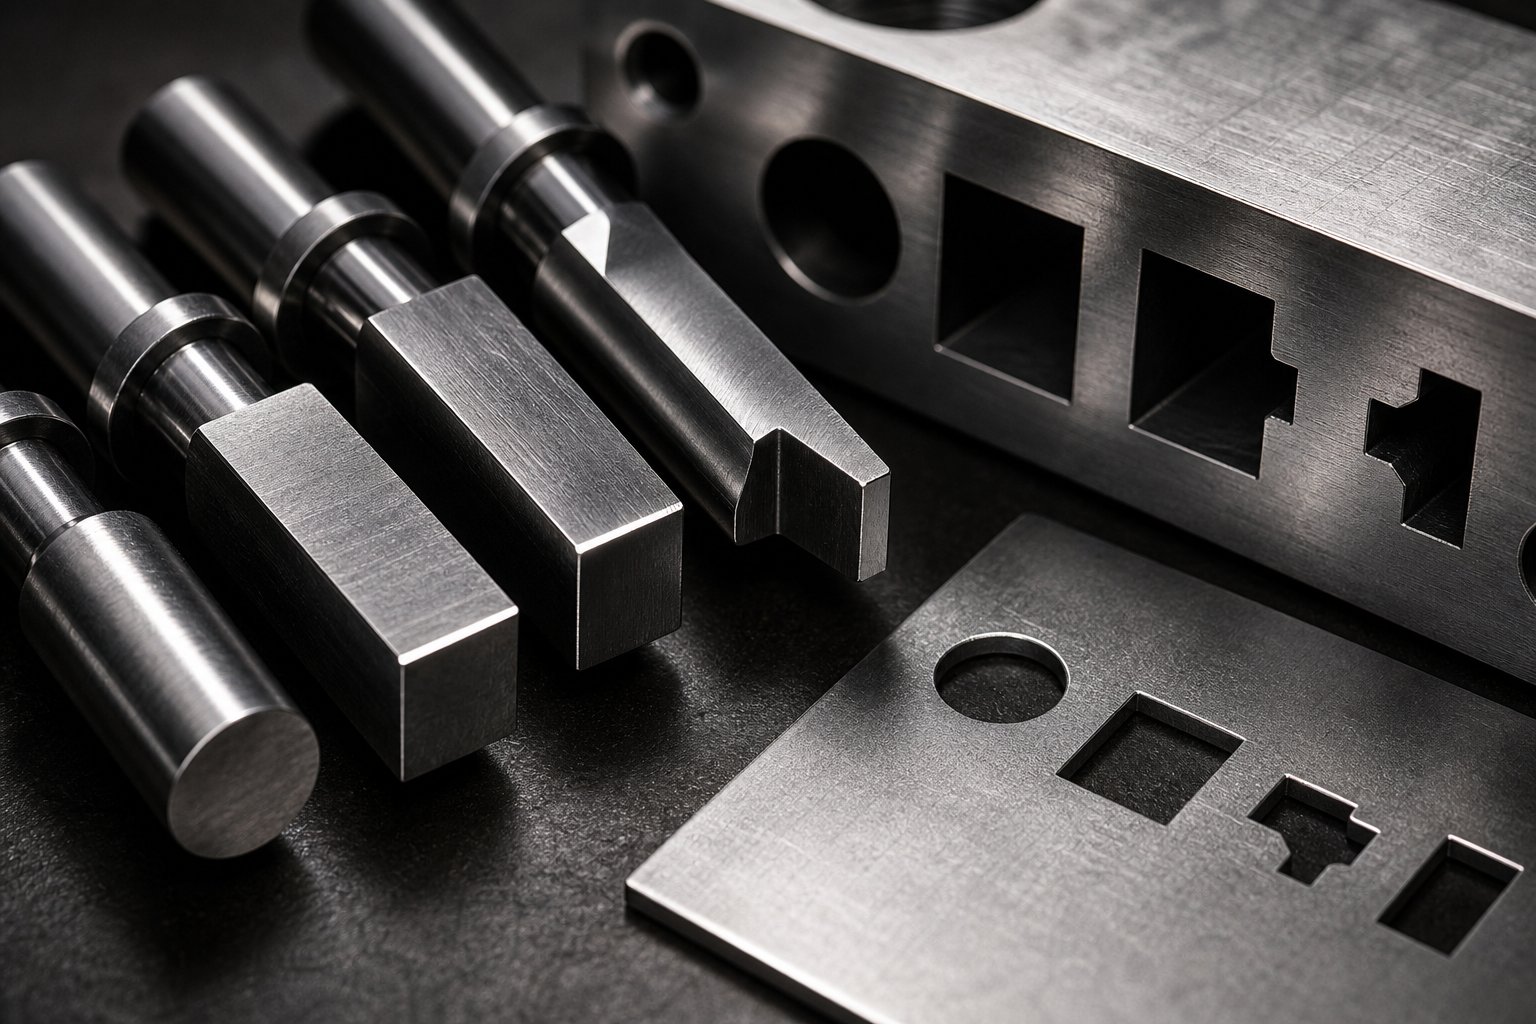
Perforaator on isane lõikeriist, mis tungib läbi lehtmetalli ja surub materjali läbi allpool oleva stantsi ava. Stantsi geomeetria määrab otseselt valmis detaili lõikeprofiili. Ümmargused augud saavad hakkama standardsete aukudega. Vormitud augud toodavad ristkülikuid, D-lõikeid või kohandatud profiile. Sälgud augud trimmivad servi. Torulöögid lõikavad ja painutavad sakke ühe tõmbega ilma materjali täielikult eraldamata.
Sama oluline kui kuju, on see, millest punch on valmistatud. Stantsimisstantsid valmistatakse tavaliselt tööriistaterastest, mis on valitud vastupidavuse ja kulumiskindluse tasakaalustamiseks:
- A2 tööriistateras- Õhk-karastatud, hea sitkus, mõõdukas kulumiskindlus. Sobib madalal-kuni-keskmisel tootmisel pehmel terasel ja alumiiniumil.
- D2 tööriistateras- Kõrge süsinikusisaldus, kõrge kroomisisaldus. Suurepärane kulumiskindlus pikkade tootmisperioodide jaoks, kuid löökkoormuse korral rabedam.
- M2 kiirteras-- Säilitab kõvaduse kõrgel temperatuuril. Ideaalne kiirete-progressiivsete stantside jaoks, kus hõõrdesoojus tekib kiiresti.
- Karbiid (volframkarbiid)- Maksimaalne kulumiskindlus abrasiivsetele materjalidele, nagu roostevaba teras või räniteras. Habras, nõuab hoolikat joondamist ja tuge.
Valik sõltub tootmismahust ja töömaterjali kõvadusest. Töökoda, mis tembeldab 5000 pehmest terasest kronsteini, võib teha A2 stantsimisi ökonoomselt, samal ajal kui miljoneid räniterasest osi töötlev lamineerimisvorm nõuab karbiidi, et säilitada servade kvaliteeti teritusintervallide vahel.
Stantsiplokid ja lõiketerad
Matriitplokk on paaritav emaskomponent, mis löögi vastu võtab. See annab töödeldava detaili alumisel küljel lõikeserva ja määrab tühjaks või augustatud detaili lõpliku mõõtme. Lehtmetallist stantsi ja matriitsi suhetes ei paku stantsiplokk lihtsalt auku, mille kaudu stants läbi saab. See annab täpselt profileeritud ava, kus materjal puruneb puhtalt mööda nihketasandeid.
Keeruliste profiilide või suure{0}}kulumisega rakenduste puhul kasutavad stantsiehitajad terve ploki töötlemise asemel läbilõikeid. Need sisetükid on üksikud karastatud segmendid, mis on pressitud või poltidega kinnitatud stantsiploki korpusesse. Kui lõikeserv kulub, asendate ainult kahjustatud sisetüki, mitte ei lihvida või lammutate kogu plokki. See lähenemine vähendab hoolduskulusid ja vähendab oluliselt seisakuid.
Traadi-EDM-profiilide koostamine on muutnud stantside avade tootmist. See protsess kasutab elektriliselt laetud traati, et lõigata karastatud tööriistaterast, mille tolerantsid on kuni +/-0,0001 tolli. Tiheda-tolerantsiga lehtmetallistantside ja stantside puhul võimaldab traat-EDM stantside ehitajatel pärast kuumtöötlemist avasid profileerida, kõrvaldades moonutusprobleemid, mis kimbutavad karastatud materjalide tavapärast töötlemist.
Kliirens ja selle mõju osade kvaliteedile
Kliirens on vahe stantsi lõikeserva ja stantsiploki lõikeserva vahel, mõõdetuna külje kohta. Tavaliselt väljendatakse seda protsendina materjali paksusest. Kui stants laskub lehele, levivad murdumisjooned nii stantsi servast kui ka stantsi servast. Õige kliirens joondab need murdetasandid nii, et need puutuksid materjali keskel puhtalt kokku, tekitades sileda nihkeala ja minimaalse jämeduse.
Kui teete selle mõlemas suunas valesti ja probleemid tekivad kiiresti.MISUMI insenerimeeskondmärgib, et standardne soovitatav kliirens on umbes 10% materjali paksusest külje kohta, kuigi tänapäeva praktika kohaselt võib 11–20% vähendada tööriistade pinget ja pikendada stantsi eluiga. Ebapiisav kliirens sunnib stantsi rohkem töötama, suurendab tonnaaživajadust ja põhjustab servade enneaegset lõhenemist. Liigne kliirens võimaldab materjalil enne purunemist matriitsi avasse veereda, tekitades raskeid jämesid, rulluvaid servi ja mõõtmete muutumist, mis võib nõuda sekundaarseid rüsieemaldusoperatsioone.
Allolev tabel näitab, kuidas kliirensi protsent mõjutab pehme terase servade kvaliteeti ja jäsemete teket tavaliste paksuste korral:
| Kliirens (% külje kohta) | Tulemuseks olev serva seisund | Burri kõrguse kalduvus | Tüüpiline rakendus |
|---|---|---|---|
| 3-5% | Puhas lõikamine, minimaalne ümberminek, suur löögikoormus | Algselt madal, suureneb kiiresti, kui stants kulub | Peen tühjendamine, täppiselektroonika |
| 8-12% | Tasakaalustatud nihketsoon ja murdumistsoon, puhas paus | Normaalsetes tingimustes minimaalne | Üldotstarbeline-stantsimine, pehme teras 0,5–2,0 mm |
| 13-18% | Suurem murrutsoon, sisenemisel kerge ümberminek | Mõõdukas, mitte{0}}kriitiliste servade jaoks vastuvõetav | Konstruktsiooniosad, paksem varu (2,0-4,0 mm) |
| 20-25% | Märkimisväärne ümberminek, kare murdepind | Tõenäoliselt on rasked jämedad, vaja on sekundaarset jäsemete eemaldamist | Ainult pehmete materjalide puhul või kui prioriteediks on tööriista pikendatud tööiga |
Õige kliirens on ainus kõige mõjukam tegur stantsitud osade jäsemete tekke kontrollimisel. Õige kliirensiga algav metallist stantside ja stantside sidumine tagab ühtlase servakvaliteedi sadade tuhandete tsüklite jooksul. Sama tööriistad, mille kliirens on vaid mõne protsendi võrra soodsam, genereerib tagasilükatud osad esimesest tabamusest.
Kliirens mõjutab ka materjali omadusi. Kõvemad, suurema-tõmbetugevusega-materjalid nõuavad suuremat kliirensit, kuna need peavad vastu plastilisele deformatsioonile ja järsemalt murdumisele. Pehmemad materjalid, nagu vask või alumiinium, taluvad kitsamat kliirensit ilma liigse mulgustamata. Iga kord, kui töömaterjal muutub, tuleks kliirens ümber arvutada, mitte eeldada eelmisest töökohast.
Lõikamise täpsus sõltub siiski enamast kui ainult teravatest servadest ja õigest kliirensist. Perforaator peab iga tsükli jooksul sisenema matriitsi avasse täpselt samas asendis, mis toob fookuse dünaamilise koormuse korral selle joonduse säilitamise eest vastutavatele komponentidele.
Juhttihvtid, juhttihvtid ja täppisjoondus
Täiusliku geomeetriaga lihvitud ja optimaalse kliirensiga ühendatud perforaator tekitab ikkagi jääke, kui stantsi ülemine ja alumine pool triivivad käigu ajal kasvõi mõne mikroni võrra kõrvale. Juhtiv alamsüsteem eksisteerib täpselt selle vältimiseks. Selle tööriistakomponendid säilitavad miljonite pressimistsüklite jooksul korduvat asendit matriitsi poolte vahel ja registreerivad ribamaterjali igas jaamas, nii et iga toiming tabab sihtmärki.
Juhtkomponentide kulumisel liituvad efektid vaikselt. Osad läbivad ülevaatuse nädalaid, samal ajal kui puksid järk-järgult lõdvenevad, kuni ühel hommikul tõuseb jaama 3 raud järsku kahekordseks. Selle alamsüsteemi iga elemendi toimimise ja ebaõnnestumise mõistmine eraldab reaktiivse tõrkeotsingu ennustavast hooldusest.
Juhttihvtid ja puksid
Juhttihvtid, mida mõnikord nimetatakse juhtpostideks või sammasteks, on karastatud terasest silindrid, mis on paigaldatud ühte stantsikingasse, mis libisevad läbi vastaskinnituse täppispukside. Nende ainus eesmärk on hoida ülemine ja alumine pool täpselt paigas, nii et lõike- ja vormimisvahed jäävad kogu käigu jooksul ühtlaseks. NaguArt Hedrick Dieoloogiastrõhutab, et juhttihvtid on mõeldud matriitsipoolte täpseks asukohaks, mitte halvasti hooldatud pressi kompenseerimiseks.
Matriitsitööriistades domineerivad kahte tüüpi juht{0}}posti- ja pukssüsteemid:
- Lihtlaagri-tihvtid- Juhtpost on puksi avast veidi väiksem, tavaliselt umbes 0,0005 tolli võrra, mis tekitab väikese liikumisruumi. Puksid on tavaliselt alumiiniumpronksist, mõnikord immutatud grafiidiga isemäärimiseks. Hõõrdetihvtid taluvad hästi tugevat külgtõukejõudu, kuna silindriline pind neelab külgmised koormused. Kompromiss on suurem hõõrdumine, mis piirab pressi kiirust ja muudab stantside eraldamise keerulisemaks.
- Kuullaagritihvtid-- Eelkoormatud (negatiivne kliirens) olekus tihvti ja puksi vahel veereb täppis-kuullaagrite puur. See välistab libiseva hõõrdumise, võimaldab suuremat pressimiskiirust ja lihtsustab stantside eraldamist. SiiskiAjakiri MetalFormingmärgib, et liigne külgkoormus võib põhjustada üksikute kuullaagrite jälgede kaevamist juhikusse-post OD või puksi ID-sse, kuna iga kuul puutub pindadega ainult punktkontakti.
Sobivustüübid on siin olulised. Juhttihvt surutakse-sobib oma kodujalatsi sisse, lukustades selle püsivalt oma kohale. Puksi ava tagab libisemissobivuse (või kuullaagritüüpide puhul eelkoormatud veeremissobivuse), nii et vastaskints saab vabalt mööda tihvti telge liikuda. Kui pukside kulumine avab konstruktsioonipiirangutest suurema liikumisruumi, saab ülemine stantsipool vabadust külgsuunas nihutada ja te näete seda osade mõõtmete varieerumisena.
Üks kriitiline disainidetail: juhtpuks peaks võimaluse korral haakuma juhtpostiga matriitsi töötasandil. See koormab tihvti nihkega, selle tugevaimas seisukorras, mitte ei tekita paindemomenti, mis põhjustab lõiketasandil läbipainde.
Pilot Pins ja riba registreerimine
Juhttihvtid joondavad matriitsi pooled üksteisega, kuid riba materjal vajab ka täpset positsioneerimist igas jaamas. See töö kuulub juhtnööpnõeladele. Need on koonusekujulised kuul-nupuga tihvtid, mis on paigaldatud ülemisse matriitsi ja mis sisenevad ribas olevatesse aukudesse vahetult enne lõikamis- või vormimistoimingute algust. Nende koonus tõmbab riba täpsesse asendisse, parandades mis tahes etteande pikkuse vead või külgsuunalised triivid enne stantside haardumist.
Progressiivsetes tööriistavormides on juhttihvtid vaieldamatult kõige olulisem joondusfunktsioon. Riba indekseerib mitut jaama ja iga toiming peab registreeruma samade nullpunkti aukudega, mis on läbistatud jaamas üks. Kui juhttihvti läbimõõdud on juhtava suuruse suhtes õiged, lisab iga jaam oma funktsiooni täiuslikus suhtes teistega. Tüüpiline juhttihvti läbimõõt on juhtavast 0,001–0,002 tolli väiksem, et võimaldada sisenemist ilma ava servi deformeerimata, tagades samas täpse asukoha.
Kui juhttihvtid kuluvad, väheneb nende efektiivne läbimõõt ja koonus ümardub. Riba ei tsentreeri enam täpselt igas jaamas, tekitades järkjärgulise funktsioonide triivi: aukude mustrid nihkuvad järk-järgult jaamast jaama, paarituselemendid lõpetavad joondamise ja valmis osa ei suuda mõõtmete kontrollimist. Kõrge-jaamaga progresseeruvas masinavormis võivad kulunud piloodid tekitada liitvigu, mida on raske ilma metoodilise jaama-mõõtmiseta-jälgida.
Kannaklotsid ja külgmised juhised
Juhttihvtid juhivad vertikaalset joondust tõhusalt, kuid teatud toimingud tekitavad külgsuunalist tõukejõudu, mida tihvtid üksi ei suuda täielikult absorbeerida. Nurga all olevad ääristused, nukk{1}}käitavad lõiked ja asümmeetriline vorm lükkavad kõik ülemise matriitsi käigu tööosa ajal küljele. Kannaplokid peavad neile jõududele vastu.
Kannaplokid on karastatud kulumisplaadid, mis on poltidega kinnitatud mõlema matriitsi poole külge ja mis on paigutatud nii, et need haakuvad vahetult enne või töötasandil. Need loovad kastiga tõkke, mis takistab külgsuunas liikumist tasakaalustamata koormuse all. Mõned insenerid eelistavad, et juhttihvtid haakuks esmalt joondamiseks, seejärel neelavad kannaplokid lõikamise ajal külgsuunalist tõukejõudu. Teised kasutavad suurte vormimisstantside puhul peamise juhisena kannaplokke, kus ülitäpne joondamine on vähem kriitiline kui töötlemata külgstabiilsus.
Juhttihvtide peamine eelis kannaplokkide ees on hooldatavus. Kulunud puksid vahetada uute kaubanduslike asenduste vastu, mis töötavad koheselt. Kulunud kontsaplaadid vajavad õige kliirensi taastamiseks lihvimist või lihvimist, muutes need tõhusalt kohandatud komponentideks iga kord, kui neid hooldatakse.
Kui mis tahes juhtiva alamsüsteemi element laguneb, ilmnevad sümptomid teie tembeldatud osadel. Siin on kõige levinumad näitajad:
- Ebaühtlane puurikõrgus augustatud augu ümber (üks külg on teisest raskem) viitab stantsi ja matriitsi ploki vahelisele külgsuunalisele nihkele, mis on põhjustatud kulunud puksidest või läbipaindunud juhttihvtidest.
- Progressiivne funktsioonide triiv jaamade vahel progresseeruvas matriitsis annab märku kulunud või alamõõduliste juhtnõelad, mis ei suuda riba täpselt registreerida.
- Juhttihvtidel olevad kriimud või täkked näitavad saastumist, ebapiisavat määrimist või liigset külgkoormust, mis lõpuks matriitsi kinni haarab.
- Mõõtmete erinevus osade lõikes, eriti kitsas{0}}tolerantsis, viitab pukside kliirensi avanemisele väljaspool konstruktsioonipiire.
- Enneaegne stantsimise serva lõhenemine ühel küljel näitab ainult ülemise matriitsi nihkumist koormuse all, tavaliselt kulunud kannaplokkide või kuullaagrite juhikute{0}}jäljekahjustuste tõttu.
- Kuuldav klõpsamine või karedus stantsi aeglasel käsitsi{0}}liikumisel viitab kuullaagri puuri-kahjustusele või juhtpindade vahele jäänud võõrkehadele.
Kõik need sümptomid viitavad konkreetsele juhtkomponendi seisundile. Nende varajane tabamine juhttihvtide pindade rutiinse kontrolli, pukside vahekauguste mõõtmise ja juhttihvtide läbimõõtude jälgimise kaudu hoiab ära kaskaadkahjustused, mis tekivad siis, kui vale joondamine kiirendab samaaegselt lõike- ja eemaldamissüsteemide kulumist.
Joondamine tagab, et stantsid puutuvad stantsiplokkidega õiges kohas kokku. Eemaldamine tagab, et materjal vabaneb puhtalt, kui see kohtumine on lõppenud. Seda funktsiooni juhivad täiesti erinevad jõud ja vedrusüsteemid, mis nõuavad omaenda tähelepanu.
Eemaldajad, vedrud ja survesüsteemid
Torud lõikavad materjali ja juhttihvtid hoiavad kõike joondatud. Kuid mis hoiab lehtmetalli tasaselt vastu stantsi pinda, kui see lõikamine toimub? Ja mis tõmbab riba tagasi löökide küljest lahti, kui ramm tagasi tõmbub? Mõlemad vastused viitavad samale alamsüsteemile: eemaldajad ja neid toidavad vedrusüsteemid. Need pressstantsi komponendid pälvivad harva tähelepanu, mida nad väärivad, kuni midagi läheb valesti, ometi kontrollivad nad otseselt lõikekvaliteeti, nälkjas käitumist ja osade tasasust igal käigul.
Stripparid ja nende kahekordne roll
Stripper täidab korraga kahte funktsiooni. Esiteks kinnitab see lehtmetalli lõikamise ajal tasaselt vastu matriitsi alumist pinda, vältides materjali läbitungimisel stantsi ümber ülespoole kummardumast. See parandab serva kvaliteeti, vähendab stantsi läbipainet ja hoiab töödeldava detaili vormimise ajal stabiilsena. Teiseks eemaldab see materjali stantsi korpuselt eemaldamise ajal. Lehtmetall vajub augustamise ajal loomulikult ümber stantsivarre, luues tiheda haarde, mis ei lase eralduda. Eemaldaja annab allapoole suunatud jõu, mis on vajalik riba eemaldamiseks, kui stants tõmbub tagasi.
Olemas on kaks peamist eemaldaja kujundust ja rakenduse jaoks vale valimine põhjustab etteaimatavaid probleeme.
Kanali eemaldajad (silla eemaldajad)on kindlad plaadid, mis on kinnitatud{0}}alumise matriitsi külge. Need on lihtsad, odavad ja peaaegu ei vaja hooldust. Riba läbib plaadis töödeldud kanalit ja kui stants tõmbub tagasi, takistab plaat füüsiliselt ribal koos sellega ülespoole liikumast. Kõlab otsekoheselt, kuid stantside disainieksperdinaKunst Hedrickrõhutab, et sillaeemaldajad ei hoia materjali lõikamise ajal all. Metall võib vabalt kummardada, külgsuunas nihkuda ja löögi vahele siduda. See vabadus toob kaasa löögi kõrvalekaldumise, lõhenemise ja raskematel juhtudel stantside eemaldamise ajal nende hoidikute küljest lahti rebimise.
Vedruga{0}}eemaldajad (survepadjad)on plaadid, mis on paigaldatud vedrude või gaasiballoonide ülemisele matriitsile. Need puutuvad materjaliga kokku ja tasandavad seda enne, kui stantsid haakuvad, hoiavad seda kindlalt kogu lõike vältel ja jätkavad riba alla vajutamist, kui stantsid eemalduvad. See välistab materjali liikumise lõikamise ajal ja tagab kontrollitud ühtlase eemaldamisjõu igal käigul. Kompromiss on kõrgemad kulud, keerulisem konstruktsioon ja vedru asendamise pidev hooldusnõue.
Millal peaksite millist kasutama? Sildade eemaldajad võivad töötada lihtsate,{0}}madala kiirusega stantsides, mille läbistused on minimaalsed ja tolerantsideta. Peaaegu kõige muu jaoks tänapäevastes metallist stantsimistööriistade ja stantside rakendustes on vedruga{2}}eemaldajad standardsed. Silla eemaldaja tootmiskulude kokkuhoid kaalub harva üles tootmisriski.
Vedrusüsteemid, mis juhivad eemaldamisjõudu
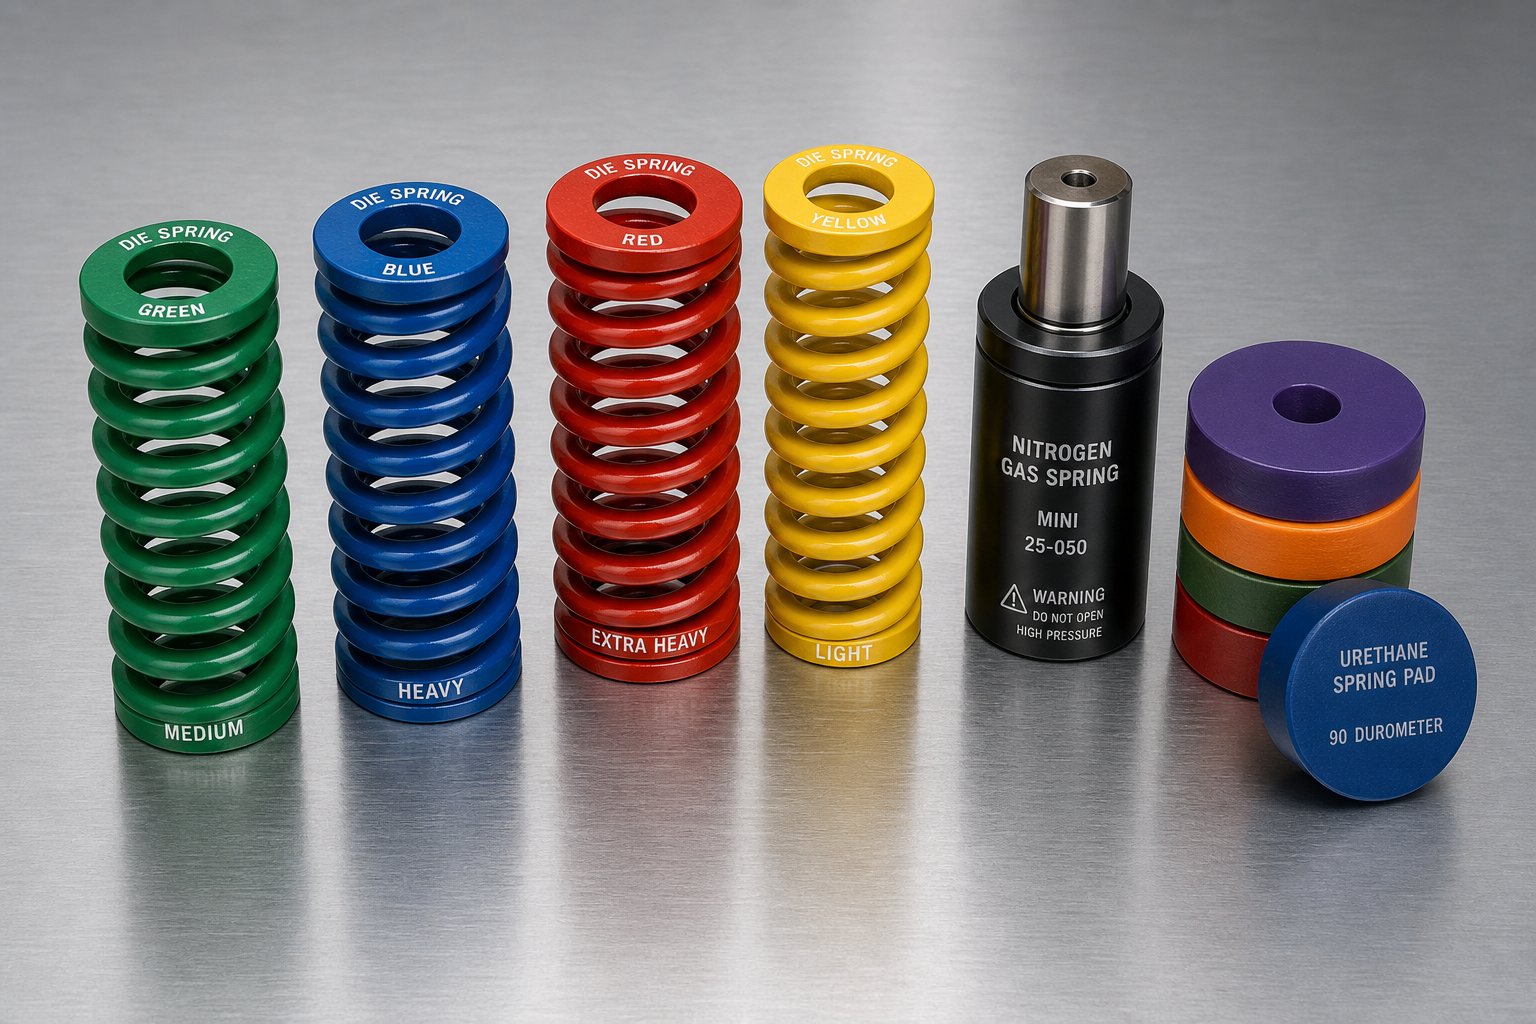
Vedruga{0}}strippari jõudlus sõltub täielikult sellest, mis seda surub. Kolm primaarset vedrutüüpi on stantsimisstantside jõueemaldussüsteemid ja igaüks neist annab stantsipressimise toimingule erinevad omadused.
Tavalised stantsvedrudon ülitugevast legeeritud traadist valmistatud spiraalsed survevedrud, mis on loodud kompaktses pakendis suure jõu saavutamiseks. Need on värvi-kodeeritud läbipaindemäära järgi: kerge koormus (roheline), keskmine koormus (sinine), raske koormus (punane) ja eriti-raske koormus (kollane). See kodeering võimaldab hooldustehnikutel ilma mõõtmiseta tuvastada vedru kandevõime ühe pilguga. Survevedrud taluvad ligikaudu 30% suuremat koormust kui sama suurusega standardsed survevedrud ja on kõige tavalisem valik üldotstarbelisteks-stantsimistööriistadeks ja stantsitöödeks.
Lämmastikgaasvedrudkasutage surulämmastikku, mis on suletud kolvivardaga silindris. Need pakuvad väiksemas pakendis mehaaniliste vedrudega võrreldes oluliselt suuremat jõudu ja säilitavad ühtlasema rõhu kogu käigu jooksul, kuna gaasi kokkusurumine järgib lamedamat jõukõverat kui pooli läbipaine. Need kestavad ka pikema jalgrattasõidu korral. Kompromiss on kõrgemad esialgsed kulud ja vajadus perioodiliste rõhukontrollide järele. Lämmastikvedrud on kõige mõistlikumad keeruliste stantside jaoks, millel on piiratud ruum, rasked{4}}koormused või rakendused, mis nõuavad ühtlast survet eemaldaja{5}}pika käiguga.
Uretaan vedrudon tahked elastomeersed padjad või silindrid, mis koormuse all kokku suruvad. Need neelavad tõhusalt vibratsiooni, neid saab valmistada kohandatud kujuga, et need sobiksid ebakorrapäraste õõnsustega ja maksavad vähem kui lämmastikusüsteemid. Nende piiranguks on madalam väsimusiga võrreldes nii mehaaniliste kui ka lämmastikuvalikutega ning nad kaotavad aja jooksul jäikuse, kuna materjal roomab korduva kokkusurumise all.
Õige vedrutüübi valimine nõuab jõutiheduse, eluea, vaba ruumi ja eelarve tasakaalustamist. Allolevas tabelis võrreldakse neid kolme võimalust poe põrandal kõige olulisemate kriteeriumide alusel.
| Kriteeriumid | Tavalised survevedrud | Lämmastiku gaasivedrud | Urethane Springs |
|---|---|---|---|
| Jõutihedus | Mõõdukas, sageli on vaja mitut vedru | Kõrge, sama jõu jaoks on vaja vähem ühikuid | Madal kuni mõõdukas, sõltub duromeetrist |
| Väsimus elu | Mõõdukas (suurel kiirusel võib vajada sagedast väljavahetamist) | Kõrge (projekteeritud miljonite tsüklite jaoks) | Madal kuni mõõdukas (libisemine halvendab aja jooksul jõudlust) |
| Jõu järjepidevus | Muutub vastavalt läbipaindele (tõusukiiruse kõver) | Peaaegu konstantne kogu insuldi vältel | Progressiivne, suureneb kokkusurumisel |
| Maksumus | Madal ees | Kõrge esialgne, säästlikum pikas perspektiivis- | Madal |
| Ruumivajadus | Nõuab sügavaid taskuid, mitu ühikut padja kohta | Kompaktne, üks seade asendab mitut spiraalvedrust | Paindlikud kujundid sobivad ebakorrapärasesse ruumi |
| Tüüpiline rakendus | Üldotstarbelised-stantsid, kiired-lamed osad | Komplekssed stantsid, rasked koormused, pikk padjakäik | Kergete{0}}koormuste, vibratsiooni-tundlikud stantsid |
Vedru eelpinge ja liikumine on kaks parameetrit, mis määravad, kas eemaldamine tegelikult töötab. Eelkoormus on jõud, mida vedru avaldab paigaldatud kõrgusele enne matriitsi sulgemist. Liiga väike eelkoormus ja eemaldaja ei saa materjali enne mulgustamise kokkupuudet tasandada. Sõit on vahemaa, mille vedru löögi ajal kokku surub. Kui vedru käik on töökäigust lühem, langeb vedru põhja, luues kõva tõkke, mis võib praguneda kinnitustest või kahjustada stantsi kinga. Õigesti kavandatud eemaldamissüsteem surub täiskäigul kokku kuni 75% vedru saadaolevast käigust.
Mis juhtub, kui eemaldamine ebaõnnestub
Eemaldamise ebaõnnestumised annavad endast harva teada valju krahhiga. Need hiilivad järk-järgult sisse, kui vedrud väsivad, kaotavad eelkoormuse või purunevad ükshaaval mitme-vedru paigutusega. Matriit jätkab töötamist, kuid osade kvaliteet halveneb konkreetsel ja jälgitaval viisil.
Nälkjate tõmbamineon kõige vahetum tagajärg. Kui eemaldamisjõud langeb alla läve, mis on vajalik materjali hoidmiseks vastu alumist matriitsi stantsi eemaldamise ajal, võidab vaakumtihend näpu ja stantsi esikülje vahel. Nälkjas sõidab löögile tagasi ja kukub ribale või matriitsiõõnsusse. Üks tõmmatud nälkjas, mis viiakse läbi progresseeruva matriitsi, võib kahjustada kõiki tööriista jaamu, kahjustades tootmist ja tekitades kulukaid remondiarveid. Suurte lõikevahede ja vaakumtaskute kõrval on selle probleemi üks peamisi põhjuseid ebapiisav eemaldamisjõud.
Materjalide tõstmine jaamade vaheltekib siis, kui riba ei hoita löögi väljavõtmise ajal piisavalt kindlalt. Selle asemel, et materjal vastu alumist matriitsi tasasel kohal püsida, tõuseb materjal löögiga üles ja libiseb seejärel tagasi alla. Progressiivsete stantside puhul häirib see tõstmine juhttihvti haardumist järgmises jaamas ja võib ribakandurit painutada, põhjustades etteande{2}}pikkusvigu, mis võivad allavoolu tekitada.
Ebaühtlane osa lamedustekib siis, kui ebaühtlane vedru kulumine tekitab survemuutusi kogu eemaldaja pinnal. Padja üks külg rakendab kogu jõudu, teine aga puutub materjaliga vaevu kokku. Materjal deformeerub veidi ebaühtlase kinnituse korral ja need deformatsioonid jäävad valmisosasse lokaalse lainelisuse või õline{2}}purustamisega.
Kevadise lagunemise salakaval osa on selle järkjärguline olemus. Kaheteistkümne vedruga stants võib kaotada ühe või kaks ilma pressi käitumise ilmse muutuseta. Ülejäänud vedrud kompenseerivad osaliselt, varjates probleemi kuni kolme või nelja väsimiseni ja järsku muutub nälkja tõmbamine krooniliseks või osade tasasuse näitajad ebaõnnestuvad. Seetõttu kuulub kevadine ülevaatus igasse ennetava hoolduse kontrollnimekirja, mitte ainult avariijärgsesse reageerimisse.
Tervislik eemaldamine hoiab materjali kontrolli all hetkest, mil stants seda puudutab, kuni riba on vaba ja valmis edasi liikuma. See edasiminek ja see, mis juhtub valmis osade ja nälkjatega pärast nende lahtilõikamist, sõltub täiesti erinevast mehhanismide komplektist: väljutus- ja materjalivoolu komponentidest, mis vabastavad matriitsi järgmiseks tsükliks.
Väljaviske-, tõste- ja möödaviigu sälkude süsteemid
Eemaldamine eemaldab materjali stantsidelt. Mis saab aga nälkjatest, mis istuvad matriitsi õõnsustes, viimistletud osad on endiselt vormimisjaamades lõksus või riba ise peab liikuma vabalt järgmisse asendisse? Need ülesanded langevad väljaviske ja materjalivoo alamsüsteemile, komponentide kogumile, mida enamik viiteid kas eirab või ignoreerib täielikult. Lehtmetallist stantsimisvormides ei aeglusta ebaõnnestunud väljutamine ainult tootmist. See hävitab tööriistad.
Väljalöögitihvtid ja heitemehhanismid
Väljalööv tihvt on karastatud varras, mis ulatub läbi matriitsi ja ühendub pressi väljalöömisvardaga. Kui silind tõmbub tagasi, ajab väljalöömisvarras need tihvtid allapoole (või ülespoole, olenevalt matriitsi asendist), surudes füüsiliselt nälkjaid või viimistletud osi matriitsi õõnsustest välja. Ilma positiivse väljavisketa kuhjuvad nälkjad lõikeavade sisse. Järgmisel vajutuslöök viib stants-täidetud õõnsusse ja tulemuseks on purunenud löögid, mõranenud stantsiplokid ja planeerimata seisakud.
Shedderid saavad hakkama keerulisemate väljutamisülesannetega. Nagutööriistade praktikud märgivad, ei ole shedder alati üksikkomponent, vaid pigem mis tahes elemendi silt, mis tooriku matriitsist välja ajab. Shedderid saab aktiveerida vedrude, pneumaatika, hüdraulika, kummipatjade või mehaaniliste väljalöömisvarraste abil. Näiteks vedruga -vormimispadi toetab detaili vormimise ajal ja seejärel väljutab selle tsükli lõpus vedrukoormuse ja ajastuse tõttu. See topeltfunktsioon muudab varjualused mitmekülgseks, kuid samas ka kergesti valesti seadistatavaks.
Kaks levinumat viga puudutavad shedderi tihvti disaini. Esiteks asetage tihvti surnud-keskme stantsi, mitte ei nihuta ühele küljele, mis välistab puhtaks väljaviskamiseks vajaliku võimenduse. Teiseks muutes heidutustihvti liiga lühikeseks, et see ei saaks liikuda piisavalt kaugele, et osa täielikult õõnsusest eemaldada. Mõlemad vead põhjustavad osade kleepumist, topeltlööke-järgmisel käigul ja süvendi progresseeruvat kahjustust, mis süveneb iga tsükliga.
Väljalülitusvardaga aktiveeritud positiivsete shedderite puhul hoiab varda ja shedderi pinna vaheline minimaalne vahekaugus 0,005 tolli enneaegset kokkupuudet töökäigu ajal. Ümberpööratud matriitsid vajavad usaldusväärseks väljaviskamiseks tavaliselt 1/64–3/64 tolli käigupikkust.
Tõstjad ja nende roll ribade edenemises
Vajutuslöökide vahel peab riba liikuma ühe sammu võrra edasi järgmisesse jaama. Kui riba asetseb otse matriitsi alumisel pinnal, lohiseb see etteande ajal läbi teravate lõikeservade, tõstetaskude ja vormitud elementide. See lohistamine põhjustab kriimustusi, servakahjustusi, söödaummistusi ja stantsi pinna enneaegset kulumist. Tõstukid lahendavad selle, tõstes riba löökide vahel matriitsi esikülje kohale, luues sujuvaks edasiliikumiseks vaba ruumi.
Progressiivne matriitsi disainiekspert Art Hedrick kirjeldab mitut tõstetüüpi, mida kasutatakse-stantsikooste konfiguratsioonides.
- Ümartõstukid (kuuli-ninatõstjad)on vedruga -koormatud ümara ülaosaga tihvtid, mis toetavad riba eraldiseisvates punktides. Need on odavad ja kergesti kättesaadavad kataloogikomponentidena. Kuid need ei toeta kogu riba pikkust, võimaldades õhukesel materjalil tõstukite vahel longu, voltida või enda külge kinni keerata. Ringtõstjatel puuduvad ka suured sisestusjuhtmed, mis raskendab riba käivitamist.
- Baaritõstukid (rööpatõstukid)on pidevad rööpad, mis toetavad riba kogu matriitsi pikkuses. Need kõrvaldavad longuse, vähendavad ribade moonutusi õhukeste mõõtudega ja neid saab kohandada nii, et need aktsepteeriksid helikõrguse reguleerimise funktsioone. Need maksavad rohkem, kuid parandavad järsult etteande töökindlust keerukates progresseeruvates stantsides.
- Ribatõstjadtagavad minimaalse tõstekõrguse rakenduste jaoks, mis nõuavad vaid väikest liikumisruumi. Need toetavad riba juhttihvti sisenemisel ja töötavad kõige paremini madalate vormide ja raske{1}}gabariidiga stantside puhul, mis taluvad iseenesest läbipainde.
Tõstuki paigutus on strateegiline, mitte meelevaldne. Need peavad olema paigutatud vahedega, mis takistavad riba läbipainet tugipunktide vahel, ja nad peavad töökäigu ajal tõmbuma piisavalt kaugele matriitsi pinnast allapoole, et vältida lõikamis- ja vormimistoimingute segamist. Õhukeste ja nõrkade kanduribade puhul tugevdab tugevdusribi lisamine matriitsi varakult kandurit jäigemaks ja võimaldab tõstukitel töötada ilma, et materjal nende vahele jääks.
Möödavoolu sälgud ja kontrollitud materjalivoog
Kujutage ette progressiivset stantsi, kus jaam neli painutab riba allapoole, riba tasapinna all. Kui riba liigub neljast jaamast edasi, peab see allapoole suunatud vorm puhastama alumise matriitsi pinna, tõstukid ja kõik järgmistes jaamades asuvad tööriistade komponendid. Siin tulevad sisse möödaviigu sälgud, väikesed reljeefsed elemendid, mis on ribasse lõigatud või matriitsi sisse ehitatud, et luua ruumi vormitud geomeetria jaoks.
Stantsimisvormide möödavoolusälkude eesmärk on tasakaalustada kliirensit, kanduri tugevust ja etteande stabiilsust, nii et riba liigub ohutult läbi kõigi jaamade ilma kokkupõrke või moonutusteta. On olemas kahte tüüpi:
Positiivsed möödaviigu sälgudon reljeefsed elemendid, mis hoiavad või juhivad materjali vormitud objekti ümber, säilitades samal ajal piisava kandja tugevuse stabiilseks söötmiseks. Need võimaldavad tõstjatel mööduda vormitud objektidest ilma segamiseta, tagades riba sujuva edasiliikumise ka pärast seda, kui tunnused on painutatud või tõmmatud nimitasapinnast kõrgemale või allapoole.
Negatiivsed möödaviigu sälgudon lõikealad, kust materjali eemaldatakse, et luua vaba ruumi tööriistade, vormitud geomeetria või allavoolu jaama komponentide ümber. Need pakuvad riba edenedes ruumi allapoole suunatud vormidele, hoiavad ära kokkupõrked moodustunud sakkide ja alumiste stantsipindade vahel ning parandavad praagi vabanemist.
Lehtmetallist stantsimisvormide nii negatiivsete kui ka positiivsete möödaviigude puhul on disaini tasakaal kriitiline. Liiga suur sälk nõrgestab kandurit, põhjustades riba paindumist, väändumist või halba etteande korratavust tootmiskiirusel. Liiga väike sälk võimaldab ribal või vormitud objektil kokku puutuda tööriistadega, tekitades kriimustusi, moonutusi või söötmisummistusi. Möödaviigu sälkude teravad sisenurgad suurendavad stressi kontsentratsiooni ja võivad korduval rattasõidul põhjustada rebenemist.
Möödasõidu sälkude probleemid ilmnevad sageli stantsi proovimise ajal, kuid algpõhjus algab riba paigutuse etapis. Enne sälgu geomeetria viimistlemist peab projekteerija arvestama etteande sammu, kanduri laiuse, vormimiskõrguse, tõsturööpa asendi ja praagi teekonnaga. Kuju, mis näeb CAD-is piisav välja, võib põhjustada söötmise ebastabiilsust, kui press töötab täiskiirusel.
Tööriistainseneridele, kes töötavad keerukate tõstukite konfiguratsioonide, möödaviigu sälkude geomeetria ja materjalivoo väljakutsetega kohandatud progressiivse stantsikujundusegaYICHENpakub insenerituge, mis ühendab disainieesmärgid tootmis{0}}valmis lahendustega. Nende konsultatiivne lähenemine aitab lahendada täpsed kliirensi ja{2}}kanduri tugevuse kompromissid, mis muudavad need komponendid õigeks muutmiseks nii tundlikuks.
Levinud väljutus- ja materjalivooluprobleemid
Kui väljatõmbe- või materjalivoolu komponendid kuluvad, lagunevad või on valesti projekteeritud, on sümptomid etteaimatavad, kuid sageli valesti diagnoositud kui probleemid mujal matriitsis. Siin on kõige sagedasemad probleemid, mis on otseselt seotud selle alamsüsteemiga.
- Liiga lühikeste, valesti joondatud või ebapiisava jõuga käivitatud tihvtide tõttu tekkiv nälkjas virnastamine matriitsi õõnsustesse, mis põhjustab topeltlööke ja stantsiploki purunemist.
- Osad kleepuvad moodustavatesse õõnsustesse, kuna varjevedrud on kaotanud eelpinge või tihvti käik ei ole õõnsuse sügavuse puhastamiseks piisav.
- Liiga madalale seatud tõstukite, kulunud tõstevedrude või materjalimõõtja jaoks üksteisest liiga kaugel asuvate tõstukite põhjustatud ribade lohisemine ja kriimustamine.
- Söötmisummistused ja söötmishäired liiga väikeste möödavoolusälkude tõttu, mis võimaldavad vormitud objektidel liikuda edasiliikumise ajal kokku põrgata alumiste matriitsi pindade või tõsterööbastega.
- Kanduriba kõverdumine või väändumine, mis on põhjustatud liiga suurtest möödavoolusälgudest, eemaldades nii palju materjali, et järelejäänud lint ei suuda riba söötmise ajal toetada.
- Eemaldage ummistused ebaõigest möödaviigu sälkude järjestamisest, mis püüab äralõigatud jäätmed jaamade vahele, selle asemel et võimaldada puhtaid väljutusteid.
- Järkjärguline jaamade{0}}vahe-vale registreerimine, mis tuleneb ribatõste ebaühtlusest, kus mõned tõstjad tõmbuvad täielikult tagasi, teised aga jäävad osaliselt üles tõstetud, kallutades riba juhttihvtide suhtes.
Kõik need probleemid tulenevad konkreetsest komponendi seisundist väljutamise ja materjalivoo allsüsteemis. Nende lahendamine eeldab mitte ainult üksikute osade mõistmist, vaid ka seda, kuidas tõstuki kõrgus, möödasõidu geomeetria, väljalöökide käik ja heite ajastus mõjutavad kogu stantsi.
Need komponentide konfiguratsioonid varieeruvad olenevalt stantsi arhitektuuri tüübist. Pideva ribaga progresseeruv stants nõuab tõstukeid, möödavoolusälke ja jaamadevahelist väljatõuget, mis ülekandestantsid ja liitvormid saavad hakkama täiesti erinevate mehhanismide kaudu.
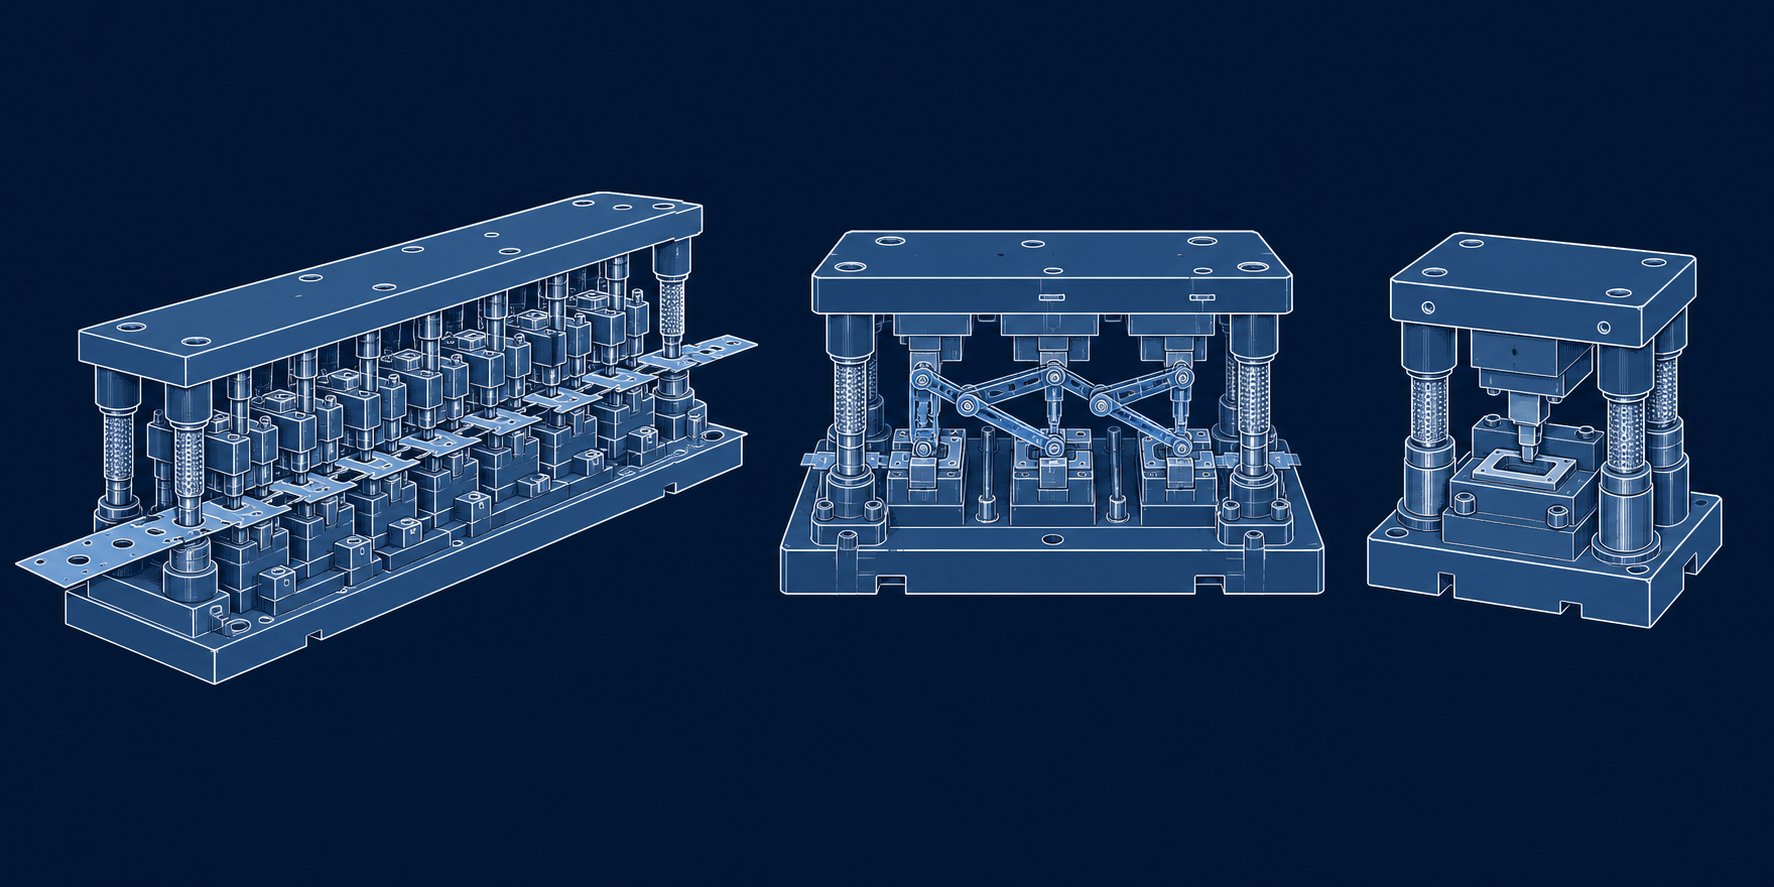
Kuidas muutuvad komponendid progresseeruvate, ülekande- ja liitvormide lõikes
Iga seni käsitletud funktsionaalne alamsüsteem eksisteerib mingil kujul igat tüüpi stantsimisvormide puhul. Kuid konkreetsed komponendid, nende paigutus ja hooldusnõuded muutuvad dramaatiliselt sõltuvalt sellest, kas töötate progressiivse, ülekande- või liitarhitektuuriga. Tõstjat, mis on progresseeruva matriitsi puhul kriitiline, ei eksisteeri isegi ülekandevormis. Heidrist, mis mängib progressiivses tööriistas vähetähtsat rolli, saab segu seadistuses esmane väljatõmbemehhanism. Nende erinevuste tundmine annab tööriistainseneridele praktilise eelise asenduste määramisel, hooldusintervallide planeerimisel või uute projektide teemal stantside ehitajatega suhtlemisel.
Lehtmetalli valmistamisel domineerivad kolm stantsiarhitektuuri, millest igaüks on optimeeritud erinevate tootmismahtude, osade geomeetria ja materjalikasutuse eesmärkide jaoks. Nende sees olevad komponendid kajastavad neid prioriteete.
Progressiivsed stantsi komponendid
Progressiivsed stantsid kannavad töödeldavat detaili läbi mitme jaama pideval materjaliribal. Osa jääb kanduribaga ühendatuks algusest lõpuni, kusjuures viimane lõikamisoperatsioon eraldab valmis detaili viimases jaamas. See arhitektuur loob kõige keerukamad stantside ja stantsimiskomponentide konfiguratsioonid, kuna iga jaam peab joonduma sama nullpunktiga ja riba peab indekseerima täpselt läbi kogu tööriista ilma moonutuste või etteandevigadeta.
Mis teeb progressiivsed stantsikomponendid ainulaadseks?
- Kanduribad ja ühendusvõrgud- Riba paigutus peab sisaldama jaamade vahel piisavalt materjali, et viia arendusosa läbi matriitsi ilma rebenemise või paindumiseta. Need kandurid ei ole disaini mõttes "lisamaterjal". Need on konstrueeritud konstruktsioonielemendid, mille laius, kuju ja jäikusribid mõjutavad otseselt etteande stabiilsust.
- Pilootnõelad igas jaamas- Erinevalt lihtsamatest matriitidest, mis võivad kasutada ühte või kahte pilooti, vajavad progresseeruvad stantsid tavaliselt igas tööjaamas juhttihvte. Riba peab uuesti-registreeruma iga registri juures, et hoida jaamade-ja- joondus tuhandiktolli täpsusega. Kulunud juhttihvtid 12-jaamalises progressiivses vormis tekitavad liitvigu, mis suurenevad iga järgneva toiminguga.
- Vahejaamade tõstjad-- Pidev riba peab eemaldama kõik stantsi alumised pinnad, vormitud elemendid ja tööriistad tõmmete vahel. See nõuab tõstukite süsteemi, möödaviigu sälkusid ja rööpajuhikuid, mis katavad kogu matriitsi pikkust. Ülekandevorm kõrvaldab selle keerukuse täielikult, kuna üksikud osad võetakse üles ja asetatakse, mitte ei lohistatakse üle tööriista.
- Järjestikused löögid- Lõikamis- ja vormimistoimingud jaotatakse jaamade vahel hoolikalt planeeritud järjestuses. Iga jaam tegeleb ühe või kahe toiminguga ja iga positsiooni stantsimise geomeetria peegeldab ainult selle jaama ülesannet. See jaotus hoiab üksikute mulgustuskoormuste juhitavuse, kuid mitmekordistab kontrolli ja hooldust vajavate lõikekomponentide koguarvu.
Progressiivsetel matriitidel on mis tahes stantsitüübi kõige nõudlikumad eemaldamis- ja juhtimisnõuded. Riba tuleb lõikamise ajal hoida igas punktis tasapinnaliselt, see tuleb korraga mitmest löögist puhtalt eemaldada ja tõsta ühtlaselt üle tööriista, mis võib ulatuda mitu jalga. Vedrusüsteemid peavad avaldama ühtlast jõudu kõigis jaamades ja kõik tõstekõrguse kõikumised häirivad juhttihvtide haardumist allavoolu. Seetõttu vajavad progressiivsed stantsid sagedamini ennetavat hooldust kui teised arhitektuurid, eriti vedrude, juhtpukside ja juhtpukside puhul.
Autotööstuse stantsimisvormide sektor toetub suurel määral järkjärgulistele tööriistadele{0}}kronsteinide, pistikute, klemmide ja konstruktsiooni tugevduste kiireks tootmiseks, kui tsükli sagedus ületab 600 lööki minutis. Nendel kiirustel võimendub iga komponentide koostoime ja kulumine, mis jääb aeglasemas vormis märkamatuks, tekitab nähtavaid defekte mõne tunni jooksul.
Transfer Die komponendid
Ülekandevormid lähenevad osade liikumisele põhimõtteliselt erinevalt. Selle asemel, et kanda töödeldavat detaili pideval ribal, eraldavad nad tooriku esimeses jaamas mähist ja liigutavad seejärel üksikuid osi jaamade vahel, kasutades mehaanilisi sõrmi, siine või vaakumhaaratsi, mis on sünkroniseeritud pressilöögiga. See muudab komponentide maastikku oluliselt.
NaguPeter Ulintz ajakirjast MetalFormingselgitab, et ülekandestantsid on konstrueeritud sarnaselt stantsid üksikute pressimisliinide-operatsioonide jaoks, millel on olulised erinevused: kõik jaamad peavad säilitama ühtse läbipääsuliini ja sulgemiskõrguse, juhttihvtid ja kannaplokid peavad olema kinnitatud ülemise stantsikinga külge, et vältida ülekanderööpa liikumist, ning matriitsi alumised sektsioonid peavad jätma vaba ruumi osade korjamiseks ja paigutamiseks.
Ülekandevormide jaoks ainulaadsed põhikomponendid on järgmised:
- Osade asukoha määramise pesad- Kuna ükski kanduriba ei hoia detaili paigal, vajab iga jaam täpset pesa või lokaatorit, mis võtab osa ülekandemehhanismilt vastu ja hoiab seda toimingu jaoks täpses asendis. Need pesad peavad arvestama osa kasvu moodustumise edenedes ja pakkuma järjepidevaid vastuvõtupunkte järgmiseks üleviimiseks.
- Liigutage sõrmed ja haaratsid- Mehaanilised sõrmed kinnitavad detailide servad ja kannavad seda sünkroniseeritud liikumisega jaamast jaama. Mõned süsteemid kasutavad lamedate osade jaoks vaakumkuppe või raudmaterjalide jaoks magnetilisi haaratseid. Haardekonstruktsioon peab arvestama detailide geomeetriliste muutustega, kuna vormimistoimingud kujundavad tooriku ümber igas jaamas.
- Ajastusmehhanismid- Ülekande liikumine peab sünkroonima täpselt vajutusega. Ülekande liikumiskõverad ja interferentsikõverad, mis kujutavad automaatika liikumisteed matriitsi komponentide suhtes, peavad olema matriitsi kujundajale kättesaadavad, et vältida kokkupõrkeid sõrmede ja matriitsi pindade vahel.
Ülekandevormid kõrvaldavad täielikult tõstukid, möödaviigu sälgud ja kanduriba ehitus. Samuti kõrvaldavad need materjalijäätmed, mis on omased progressiivsetele stantsikanduritele. Larson Tool märgib, et ülekandehaaratsid asendavad kandevõrgu, säästes iga osa materjali ja vähendades tüki üldist hinda. See materjali kasutamise eelis muutub oluliseks paksude või kallite sulamite tembeldamisel.
Kompromissiks on nukitoimingute, osade orientatsiooni juhtimise ja jaamadevahelise{0}}käitluse täiendav keerukus. Nukkoperatsioonid, mis peavad mahtuma järkjärgulise stantsi rangete sammupiirangute alla, saab kavandada nii, et ülekande seadistuses oleks maksimaalne juurdepääs ja reguleerimine. Kuid ülekandemehhanism ise tutvustab kulumiskomponente, andureid ja sünkroniseerimispunkte, mida progressiivses tööriistas pole. Hooldus hõlmab ka ülekandesüsteemi, luues laiema hulga komponente, mis võivad põhjustada seisakuid.
Autotööstuses kasutatakse laialdaselt ülekandetööriistu suurte kerepaneelide, konstruktsioonikomponentide ja sügavalt{0}}tõmmatud osade jaoks, mille puhul tooriku suurus või vormimissügavus muudab ribade järkjärgulise etteandmise ebapraktiliseks.
Liitvormide komponendid
Ühendi stantsid hõivavad keerukuse spektri vastupidise otsa. Need teostavad ühe vajutusega samaaegselt mitut lõiketoimingut, kombineerides tavaliselt tühjendamise ja augustamise, nii et välisprofiil ja sisemised omadused lõigatakse samal ajal. See arhitektuur toodab mis tahes matriitsi tüüpi kõige lamedaimaid, kontsentrilisemaid osi, kuna kõik lõikejõud tasakaalustatakse ühel tasapinnal ühe hetkega.
Kombineeritud stantside komponentide iseloomulik tunnus on nende ümberpööratud paigutus. Tavalise matriitsi puhul kinnitub stants ülemise jalatsi sisse ja surub materjali alla läbi alumises jalatsis oleva stantsiploki. Kombineeritud matriitsis pööratakse see suhe tühjendusoperatsiooni jaoks ümber: stantsimisstants asub alumises kingas ja tühjendusstants (või matriitsirõngas) kinnitub ülemisse kinga. Samal ajal paigaldatakse augustavad augud tavapäraselt ülemisse kinga, läbides stantsimisvormi, et torgata toorikusse ribalt lõikamise ajal augud.
Sellel ümberpööramisel on väljutamisele otsesed tagajärjed:
- Ülemine varjualune- Pärast tühjendamist kipub valmis osa jääma ülemisse matriitsirõngasse. Ülemisse jalatsisse paigaldatud vedruga -tõukeplaat lükkab osa üleskäigul välja, võimaldades sellel vabalt kukkuda või suunata väljapääsurenni. Varustusjõud ja liikumine peavad ületama igasuguse hõõrdumise või tagasi{4}}vedru, mis hoiab osa matriitsi avas.
- Alumine nokaut- Riba luustik (jääk) kipub pärast lõikamist alumise stantsimisstantsi külge kinni jääma. Vedruga -koormatud eemaldaja või väljalööv tihvtisüsteem alumises jalatsis lükkab riba vabaks, et see saaks järgmiseks löögiks edasi liikuda.
Liitvormid ei vaja tõstukeid, juhttihvte mitmes jaamas ega möödaviigu sälkudest, sest kogu töö toimub ühes kohas. Nende komponentide arv on oluliselt väiksem kui progressiivsetel või ülekandevormidel. Keats Manufacturing kinnitab, et liitstantsi stantsimine tagab ühe-stantsi puhul suure korratavuse ühe tõmbega, mis annab lamedamad osad, kui järjestikuste toimingutega on võimalik saavutada.
Lihtsusega kaasnevad piirangud. Liitvormid käsitlevad tasaseid või peaaegu{1}}tasapinnalisi osi: seibid, laminaadid, seibid ja sarnased komponendid, mille geomeetria on ühes tasapinnas. Nad ei saa teha painutamist, joonistamist ega mitmeteljelist vormimist. Osade keerukus peab olema väike, kuid täpsus võib olla väga suur, kuna kõik funktsioonid lõigatakse üksteise suhtes ühe joondussündmuse käigus.
Hooldus on vastavalt lihtne. Vähem komponente tähendab vähem kulumispunkte. Kontrollimisel keskendutakse tipptasemel seisukorrale, tõukevedru seisukorrale ning kontsentrilisusele tühjendusvormi ja stantsimise vahel. Kui liitvormid kuluvad välja tolerantsi piirest, nihkub kontsentrilisus sisemiste ja välimiste omaduste vahel, tekitades osi, kus aukude positsioonid tooriku serva suhtes triivivad.
Die Arhitektuuride võrdlemine komponentide karakteristikute järgi
Allolev tabel kaardistab praktilised erinevused nende kolme tüüpi stantside vahel, andes tööriistainseneridele kiire ülevaate komponentide planeerimisest, varuosade strateegiast ja hoolduse ajakavast.
| Iseloomulik | Progressiivne suremine | Transfer Die | Ühend Die |
|---|---|---|---|
| Komponentide arv | Kõrge (kümnete kuni sadade jaamade vahel) | Mõõdukas kuni kõrge (stantsikomponendid pluss ülekandemehhanism) | Madal (ühe{0}}jaama tööriistad) |
| Tüüpiline tootmismaht | Suur helitugevus, suur kiirus (sageli 600+ SPM) | Keskmine kuni suur helitugevus, mõõdukas kiirus | Väike kuni keskmine maht, mõõdukas kiirus |
| Osade keerukuse võime | Kõrge (kõverad, vormid, tõmbed jaotatud jaamade vahel) | Väga kõrge (suured osad, sügavad tõmbed, võimalik pöörata) | Madal (lamedad osad, ainult{0}}ühetasandiline lõikamine) |
| Hooldussagedus | Sage (palju kulumiskohti, keeruline eemaldamine ja juhtimine) | Mõõdukas stantsi hooldus ja ülekandesüsteemi hooldus | Madal (vähem komponente, lihtsam kontrolli ulatus) |
| Unikaalsed komponendid | Kanduribad, jaamadevahelised | Pesade asukoha määramine, ülekandesõrmed/haaratsid, ajastusnukid | Pööratud stantsimisstants, ülemine shedder, ühendeemaldaja |
| Materjali kasutamine | Mõõdukas (kandjavõrgud tekitavad jäätmeid) | Kõrge (kandjavõrk puudub, pesastatud tühjendamine on võimalik) | Mõõdukas kuni kõrge (sõltub tühja paigutusest) |
Nende arhitektuuride vahel valimine ei ole ainult tootmismahu otsus. See on komponendistrateegia otsus. Progressiivsed stantsid nõuavad sügavamat varuosade laoseisu ning sagedasemat vedru-, juht- ja pukside vahetust. Ülekandevormid suunavad hoolduse tähelepanu automatiseerimissüsteemile ja osade käitlemise komponentidele. Liitvormid minimeerivad komponentide arvu, kuid nõuavad täpset kontsentrilisuse kontrolli, mis nõuab oskuslikku mõõtmist.
Sõltumata arhitektuurist kuluvad teatud komponendid igat tüüpi stantside puhul kiiremini kui teised. Esmalt lagunevad lõikeservad, järgnevad juhtpuksid ja vedrusüsteemid väsivad vaikselt taustal. Kui mõistate, millised osad ebaõnnestuvad esimesena ja kuidas hankimisotsused teie reageerimisvõimet mõjutavad, määrab see, kas stants töötab kasumlikult või kulutab raha planeerimata seisakute tõttu.
Komponentide kulumismustrid ja hankimisotsused
Üks asi on teada, millised stantsimisvormi osad on olemas ja kuidas need toimivad. Reaktiivse tööriistaruumi eristab tulutoovast tööriistaruumist teadmine, millised ebaõnnestuvad esimesena, kuidas avastada degradeerumist enne, kui see muutub kriisiks, ja kust kiiresti asendusi hankida. Dieedi disain määrab suutlikkuse, kuid kulumise juhtimine määrab, kas see võime kehtib kümne tuhande või kümne miljoni osalise tootmistsükli jooksul.
Iga metallist stantsimisstantside rakendus järgib prognoositavat kulumishierarhiat. Nihkepinge all oleva detailiga otseses ja korduvas kokkupuutes olevad komponendid lagunevad alati esmalt. Järgmisena kuluvad need, kellel on libisev hõõrdumine. Need, mis neelavad tsüklilist mõju, järgnevad järele. Selle mustri äratundmine võimaldab teil ajastada ülevaatused seal, kus need on kõige olulisemad, ja eraldada varuosade eelarved komponentidele, mis tegelikult seisakuid põhjustavad.
Kandmise hierarhia ja ülevaatuse prioriteedid
Mitte kõik stantsimisvormi osad ei kulu samal kiirusel. Hierarhiat juhib füüsika: mida lähemale komponent toorikule jõuab ja mida suuremat pinget see neelab, seda kiiremini see laguneb. Siin on praktiline järjekord, alates kiireimast{2}}kandmisest kuni aeglasemani:
Esimesena lagunevad lõikeservad.Perforaatorid ja stantsplokid kogevad igal käigul otsest nihkepinget töödeldava detaili suhtes. See kontakt tekitab hõõrdumist, kuumust ja mikro{1}}hõõrdumist, mis ümardab järk-järgult lõikeservi. Terasest stantsimisstantsides, mis töötavad väga-tugevate materjalidega, kiireneb servade kulumine veelgi, kuna töömaterjal peab vastu murdumisele ja kannab tööriistadele rohkem koormust. Ennetavad hooldusandmed kinnitavad, et jäme moodustumine on tavaliselt esimene nähtav kvaliteedinäitaja servade halvenemise kohta, mis ilmneb palju enne, kui serv palja silmaga nähtavat kahjustust näitab.
Juhtpuksid kuluvad teiseks.Iga vajutuskäik libiseb juhttihvti koormuse all läbi selle puksi. See pidev hõõrdumine, mida korratakse miljoneid kordi, avab liikumisruumi järk-järgult. Pronkspuksid saavad skoori ja kaotavad läbimõõdu. Kuullaagrite puuridele tekivad lamedad laigud. Kulumine on nähtamatu väljastpoolt stantsi, kuid see ilmneb osade{5}}teise-mõõtmete varieerumisena, mis aja jooksul laiemaks triivib.
Eemaldajad ja survesüsteemid väsivad kolmandaks.Vedrud suruvad kokku ja vabastavad igal tsüklil. Survevedrud kaotavad vaba pikkuse. Lämmastikuballoonid kaotavad gaasi rõhu. Uretaanpadjad libisevad ja pehmendavad. Eemaldamisplaadid ise koguvad tunnistusjälgi ja pinnakahjustusi korduva löögi tõttu vastu materjali. See halvenemine on järkjärguline ja sageli varjatud, kuna allesjäänud vedrud kompenseerivad ebaõnnestunud vedrud, kuni süsteem jõuab pöördepunkti.
Konstruktsiooniosad kuluvad viimasena.Stantsikingad, varuplaadid ja kinnitusdetailid töötavad survekoormuse all ilma libiseva hõõrdumise või toorikuga otsese kokkupuuteta. Õige suuruse korral võivad need vastu pidada kogu stantsi eluea. Kui need ebaõnnestuvad, tuleneb see tavaliselt lokaalsest ülekoormusest, mis tuleneb puuduvast varuplaadist või jalatsi ebapiisavast paksusest, mitte tavapärasest töökulumisest.
See hierarhia annab teile praktilise kontrolliraamistiku. Selle asemel, et igal hoolduspeatusel kõike võrdselt kontrollida, keskenduge sellele, kus kulumine koguneb kõige kiiremini. Allolev tabel ühendab kulumishierarhia jälgitavate osade kvaliteedinäitajatega, mis annavad märku halvenemisest enne katastroofilist riket:
| Wear Priority | Komponentide rühm | Kvaliteedi indikaator | Mida see annab märku |
|---|---|---|---|
| 1. (kiireim) | Torutavad servad, stantsiplokid, lõiketerad | Tõmbekõrguse suurendamine stantsitud osadel | Serva ümardamine või lõhestamine on vähendanud nihketõhusust |
| 2 | Juhtpuksid, kuullaagrite puurid- | Mõõtmete nihe järjestikuste osade vahel | Jooksuvahe on avanenud, võimaldades stantsi-poole liikumist külgmiselt |
| 3 | Survevedrud, lämmastiku silindrid, eemaldamisplaadid | Osade ebaühtlane tasasus, nälkjate tõmbamine | Eemaldamisjõud on langenud alla puhta materjali kontrollimise läve |
| 4. (kõige aeglasem) | Stantsikingad, varuplaadid, kinnitusdetailid | Nähtav koorimine, lahtine kinnitus, kuuldav nihe | Lokaliseeritud ülekoormus on ületanud konstruktsioonivõime |
Märkate, et iga indikaator ühendub konkreetse alamsüsteemiga. Burri kõrguse suurendamine ei nõua täielikku stantsi rebimist. See osutab otse lõikesüsteemile. Mõõtmete triiv isoleerib juhtsüsteemi. Tasasuse probleemid põhjustavad eemaldamist. See sihipärane lähenemine vähendab diagnostikaaega ja hoiab hoolduses keskendunud sellele, mis vajab iga hoolduspeatuse ajal tegelikult tähelepanu.
Standardkataloog vs kohandatud-töödeldud komponendid
Kui kulunud komponent vajab väljavahetamist, sõltub hankimise tee täielikult sellest, kas osa on standardne kataloogitoode või kohandatud{0}}töödeldud detail. See eristus mõjutab põhimõtteliselt varuosade strateegiat, tarneaega ja stantside hoolduse planeerimist iga teie kaupluse lehtmetallist stantsi puhul.
Standardsed kataloogikomponendidon müügil olevad--kaubad, mis on toodetud vastavalt tööstusharu spetsifikatsioonidele ja mida varustavad mitmed tarnijad. Need tarnitakse kiiresti, sageli järgmisel-päeval ja maksavad suhteliselt vähe, kuna neid toodetakse mass-. Kategooriasse kuuluvad:
- Standardse läbimõõdu ja pikkusega juhttihvtid ja puksid
- Standardse avasuurusega survevedrud,{0}}värv kodeeritud läbipaindemäära järgi
- Tavalise läbimõõduga ümmargused stantsid standardse peaga
- Standardse koonuse ja pikkusega juhttihvtid
- Tüüblitihvtid, pesapeaga kruvid ja hoidikukinnitused
- Kuullaagrite juhikukomplektid-standardsete stantsikomplektide suurustes
Nende esemete puhul on nutikas strateegia sukahoidmine. Hoidke kriitilised suurused käepärast, et kulunud puks või purunenud vedru ei peataks tarnimist oodates kunagi tootmist. Kataloogide tarnijad, nagu Misumi, Dayton ja Danly, hoiavad laialdasi laoseisu just seetõttu, et need kulumisesemed vajavad kiiret käitlemist.
Kohandatud-töödeldud komponendidon ainulaadsed teie konkreetse stantsi disaini jaoks. Neid ei saa kataloogist välja tõmmata, kuna nende geomeetria, tolerantsid või materjalispetsifikatsioonid on rakendusele omased. Sellesse kategooriasse kuuluvad:
- Kohandatud lõikeprofiilidega stantsplokid, eriti traat{0}}EDM-profiiliga avad
- Mittestandardsete{0}}ristlõigetega-vormitud augud
- Konkreetse detaili geomeetriaga sobitatud lisade vormimine
- Sektsioonilised lõiketerad, mille suurus on sobiv patenteeritud stantsiploki taskutesse
- Kohandatud tõstukisõlmed ja möödaviigu sälkude detailid
- Varustusplaadid, mis on sobitatud konkreetse õõnsuse sügavusega
Kohandatud komponendid nõuavad tarneaega. Keegi peab programmeerima traat-EDM-masina, kuumutama-toorikut, lihvima selle lõpliku tolerantsini ja kontrollima mõõtmeid. See protsess võtab olenevalt keerukusest päevi kuni nädalaid. Kriitiliste terasest stantsimisstantside puhul, mis töötavad suures-mahus tootmises, tähendab see teostusaeg otseselt saamata jäänud tulu, kui kohandatud osa ebaõnnestub ilma varuosata.
Praktiline lahendus on mitmetasandiline varuosade strateegia. Varuge kõik standardkomponendid, mis on teie stantsi materjalilehel. Kohandatud komponentide puhul säilitage vähemalt üks varuosa kõrgeima kulumismääraga esemetest, tavaliselt kujuga stantsid ja sektsioonilised stantsidetailid. Vähem-kuluvate kohandatud esemete (nt stantsplokid ja vormimistööriistad) puhul hoidke üksikasjalikud joonised ja materjalispetsifikatsioonid failis, et asendustellimused saaks esitada kohe, kui kulumine jõuab läveni, selle asemel et kulunud originaali-mõõtmisi muuta.
Stantsimisvormi kujundusdokumentatsioonist saab siin teie kindlustuspoliis. Täielik stantsikomplekt koos komponentide täielike jooniste, materjalide-väljavõtete, kuum-töötluse spetsifikatsioonide ja montaažimärkustega muudab mitme-nädalase hädaolukorra rutiinseks ümbertellimuseks. Ilma selle dokumentatsioonita muutub iga kohandatud asendus-pöördprojekteerimiseks, mis lisab kulusid ja ebakindlust.
Dieedi komponendi partneri valimine
Tavalised kataloogiartiklid on kaubaostud. Otsuse langetamisel domineerivad hind ja kohaletoimetamise kiirus. Kohandatud-töödeldud komponendid on hoopis teine lugu. Stantsiplokkide, vormitud stantside, vormimisdetailide ja muude konstruktsiooni{4}}spetsiifiliste osade jaoks valitud tarnija mõjutab otseselt seda, kui kiiresti te kulumisjuhtumitest taastute ja kui hästi asenduskomponendid pärast paigaldamist toimivad.
Kõik kohandatud komponentide tarnijad ei ole võrdsed. Töökoda, mis saab profiile{1}}traadiga lõigata, ei pea tingimata nõu andma kliirensi optimeerimise kohta, soovitama teie töömaterjali jaoks sobivat tööriistaterase marki ega järgima tolerantse, mida nõuavad kiired progresseeruvad stantsid. Matriitkomponentide partneri hindamine eeldab töötlemisvõimsuse ja insenerisügavuse vaatamist.
Peamised kriteeriumid, mida hinnata kohandatud stantsimisvormide osade hankimisel:
- Tehniline tugi keerukate geomeetriate jaoks- Kas tarnija võib teie osade nõuded üle vaadata ja soovitada parandusi stantsi konstruktsiooni osas, mis pikendab komponentide eluiga? Kas nad saavad aru, kuidas kliirens, stantsi geomeetria ja materjalivalik omavahel suhtlevad? Tarnija, kes lihtsalt lõikab teie joonistatud materjali, jätab kasutamata võimaluse lahendada kulumisprobleeme.
- Tööriistateraste ja karbiidide materjaliteadmised- Erinevad rakendused nõuavad erinevaid materjale. Partner peaks soovitama, kas A2, D2, M2, pulbermetall või karbiid on õige valik, lähtudes teie tootmismahust, töömaterjalist ja pressi kiirusest, selle asemel, et vaikimisi valida kõige jaoks üks mark.
- Metroloogiaga kontrollitud taluvuse võimalused- Traadi-EDM-i tolerantsid +/-0,0001 tolli on stantsi avade puhul olulised, kuid ainult siis, kui tarnija kontrollib neid CMM-i kontrolliga, selle asemel, et eeldada, et masina täpsus võrdub osade täpsusega. Küsige, kuidas nad kinnitavad valmis mõõtmeid.
- Tootmisvajadusega vastavusse viimise aeg- Tarnija, kes pakub kuus nädalat asendusstantsi sisestust, kui teie press seisab jõude, ei ole tootmistööriistade jaoks elujõuline partner. Otsige tarnijaid, kes säilitavad kiireloomuliste tellimuste võimsuse ja edastavad realistlikud tähtajad.
- Täieliku stantsisüsteemi mõistmine- Parimad komponentide tarnijad mõistavad, kuidas nende osad ülejäänud matriitsiga suhtlevad. Nad võtavad asendusstantsi määramisel arvesse varuplaadi kõvadust, eemaldamisjõude ja joondusnõudeid, selle asemel, et käsitleda seda isoleeritud terasetükina.
Tööriistainseneridele, kes hangivad kohandatud komponente, mis hõlmavad stantsi struktuuri, stantsi geomeetriat, kliirensi optimeerimist või jäsemete kontrollimise probleeme,YICHENpakub tehnilist tuge, mis ühendab stantsimisvormide projekteerimise eesmärgid tootmis{0}}valmis lahendustega. Nende lähenemisviis käsitleb kogu süsteemi konteksti, selle asemel, et käsitleda asenduskomponente isoleeritud töötlemistöödena, mis on kõige olulisem projekteerimis-raskete rakenduste puhul, kus komponentide koostoimed toovad kaasa kvaliteetseid tulemusi.
Küsimused, mida tasub igalt potentsiaalselt stantsikomponendi partnerilt enne kohustuse võtmist küsida:
- Kas saate anda DFM-ile tagasisidet komponentide konstruktsioonide kohta, mis kogevad enneaegset kulumist?
- Milliseid tööriistaterase sorte ja karbiidivalikuid te regulaarselt varute või hankite?
- Mis on teie standardne tarneaeg traat{0}}EDM-profiilidega stantsidetailide jaoks ja kas saate tootmist{1}}eritada?
- Kas pakute termilist töötlemist-majas või dokumenteeritud protsessidega sertifitseeritud partneri kaudu?
- Kuidas kontrollite lõplikke tolerantse ja kas esitate kontrolliaruanded koos kohaletoimetamisega?
- Kas saate toota asenduskomponente olemasolevatest kulunud näidistest, kui joonised pole saadaval?
- Kas toetate jooksvaid tootmisvajadusi ajastatud asendusprogrammidega või ainult ühekordsete-tellimustega?
Vastused neile küsimustele näitavad, kas tarnija on teie tööriistastrateegias tehingute müüja või tõeline partner. Arvestades, et kohandatud komponendid asuvad kriitilisel teel stantsi rikke ja tootmise taastamise vahel, mõjutab see eristamine otseselt teie tööaega, praagi määra ja omamise kogukulusid iga poes oleva stantsi puhul.
Korduma kippuvad küsimused stantsiosade tembeldamise kohta
1. Millised on stantsimisvormi peamised osad?
Stantsimisstants koosneb viiest funktsionaalsest alamsüsteemist: konstruktsioonisüsteem (stantsikingad, varuplaadid, kinnitusdetailid), lõikesüsteem (stantsid, stantsiplokid, vahetükid), juhtsüsteem (juhttihvtid, puksid, juhttihvtid), eemaldamissüsteem (eemaldusplaadid, vedrud, survepadjad) ja väljatõmbesüsteem (väljalöömisnõelad, tõstukid). Iga alamsüsteem aktiveerub pressilöögi teatud faasides ja kõik peavad kvaliteetsete osade tootmiseks koostööd tegema. Nende rühmade mõistmine aitab tööriistainseneridel defekte diagnoosida, otsides probleemid tagasi vastutava allsüsteemini, selle asemel et kontrollida kõiki komponente võrdselt.
2. Mis on stantsi ja stantsiploki vahelise vaba ruumi eesmärk?
Kliirens on vahe stantsi lõikeserva ja stantsiploki serva vahel, mõõdetuna külje kohta ja väljendatuna protsendina materjali paksusest. Selle eesmärk on joondada murdetasandid mõlemast servast nii, et need puutuksid materjali sees puhtalt kokku, tekitades sileda nihketsooni minimaalse jämega. Pehme terase standardne kliirens on tavaliselt 8–12% külje kohta. Ebapiisav kliirens suurendab mulgustuskoormust ja põhjustab servade enneaegset lõhenemist, samas kui liigne kliirens tekitab valtsitud servi, raskeid jäsemeid ja mõõtmete muutumist, mis nõuavad teisest rümba eemaldamist. Kliirens tuleb ümber arvutada alati, kui töömaterjal muutub, sest kõvemad materjalid nõuavad suuremaid vahesid.
3. Millised stantsimisvormi komponendid kuluvad esimesena?
Stantside ja stantsiplokkide lõikeservad kuluvad kõige kiiremini, kuna neil tekib igal käigul otsene nihkepinge töödeldava detaili vastu. Juhtpuksid kuluvad teiseks pideva libisemishõõrdumise tõttu koormuse all. Eemaldamisvedrud ja survesüsteemid väsivad kolmandaks, kuna need suruvad kokku ja vabastavad miljoneid kordi, kaotades järk-järgult eelkoormuse. Konstruktsioonikomponendid, nagu stantskingad, kuluvad kaua, kuna need neelavad survekoormust ilma otsese tooriku kokkupuuteta. Murde kõrguse, mõõtmete triivi ja osade tasasuse jälgimine annab varajase hoiatuse iga vastava alamsüsteemi lagunemisest enne katastroofilist riket.
4. Mis vahe on progressiivsetel, ülekande- ja liitvormidel?
Progressiivsed stantsid kannavad töödeldavaid detaile läbi mitme jaama pideval ribal, nõudes igas jaamas juhttihvte, tõstukeid ja möödaviigu sälke. Need on suurepärased keerukate osade{1}}kiire tootmisega. Ülekandevormid eraldavad tooriku esimeses jaamas ja liigutavad üksikuid osi jaamade vahel mehaaniliste sõrmede või haaratsite abil, kõrvaldades kanduriba jäätmed, kuid lisades automatiseerimise keerukust. Liitvormid teostavad tühjendamise ja augustamise samaaegselt ühe tõmbega, tekitades lamedaimad ja kontsentrilisemad osad, kuid piirdudes ühetasandilise-geomeetriaga. Iga arhitektuur nõuab erinevaid komponentide konfiguratsioone, hooldussagedust ja varuosade strateegiaid.
5. Kuidas valida standardkataloogi ja kohandatud-mehaaniline stantsikomponentide vahel?
Standardseid kataloogikomponente, nagu juhttihvtid, puksid, stantsvedrud ja ümmargused stantsid, toodetakse mass{0}}vastavalt tööstusharu spetsifikatsioonidele ja tarnitakse kiiresti madala hinnaga. Lao need esemed kiireks asendamiseks käepärast. Kohandatud-töödeldud komponendid, nagu traat-EDM-profiilid, vormitud augud ja vormimisdetailid, on teie stantsi disaini jaoks ainulaadsed ja nõuavad päevadest kuni nädalate pikkust teostusaega. Säilitage nende jaoks kõige-kuluvamate esemete varuosi ning säilitage üksikasjalikud joonised koos materjali- ja{7}}kuumtöötluse spetsifikatsioonidega. Sellised partnerid nagu YICHEN (https://www.yichen-group.com/stamping-die/) pakuvad kohandatud komponentidele tehnilist tuge, mille puhul kliirensi optimeerimine, materjali valik ja süsteemi{13}taseme mõistmine on olulised lisaks põhilistele töötlemisvõimalustele.


