


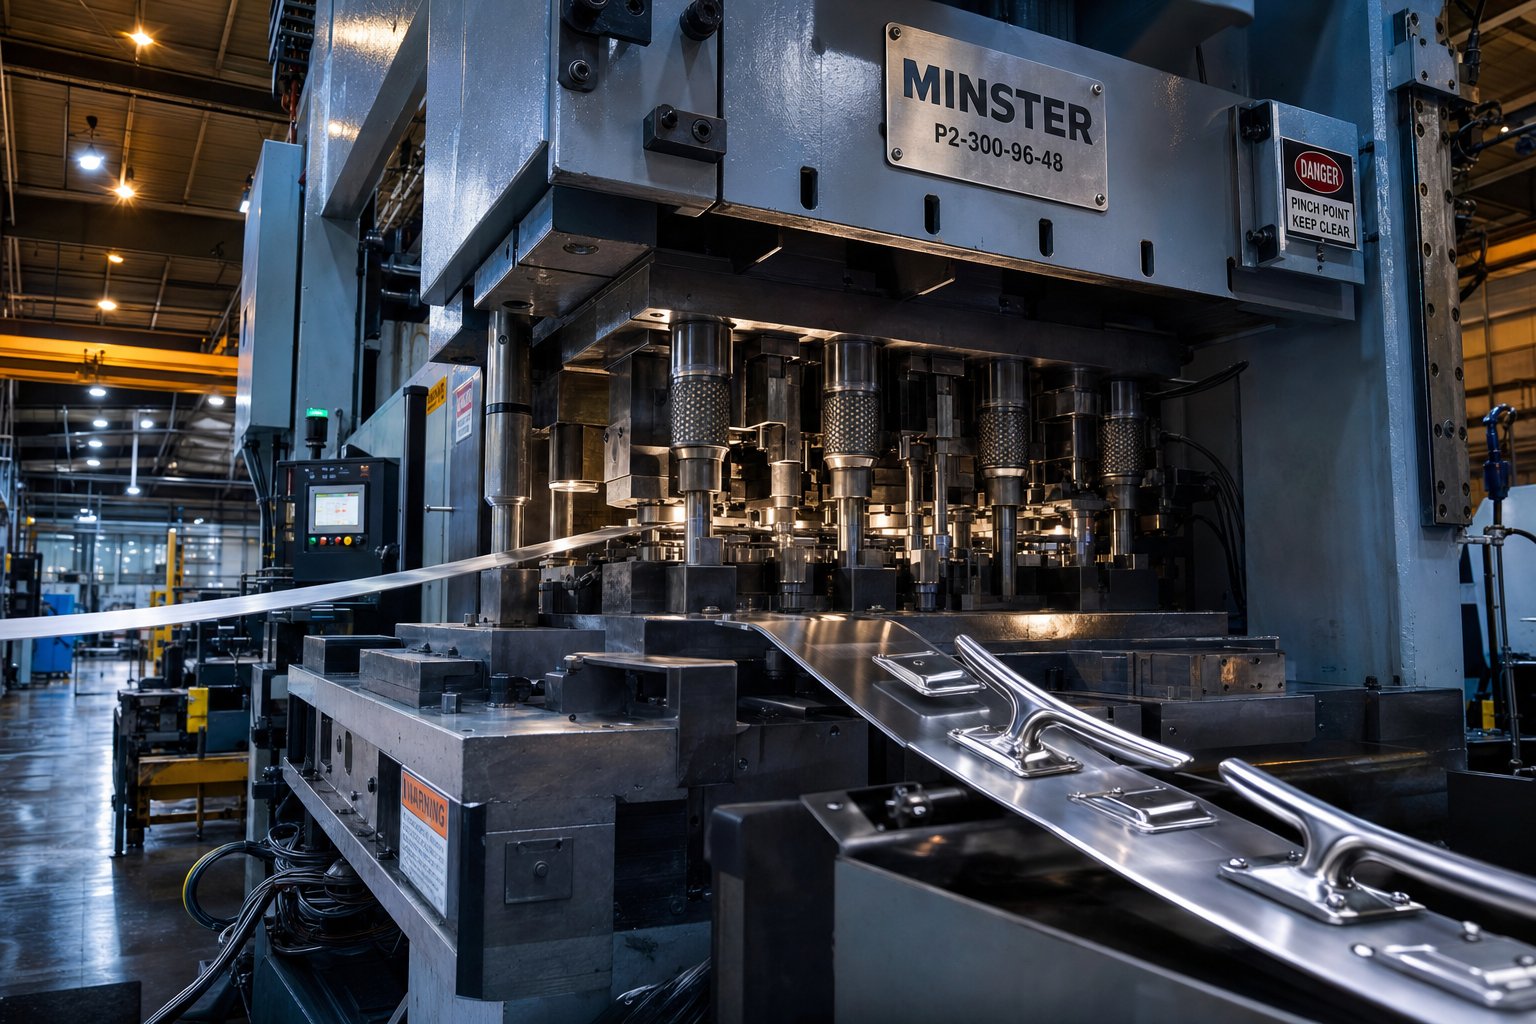
Mida tähendab progressiivne metallist stantsimine mereriistvara jaoks
Kujutage ette, et sisestate pideva korrosioonikindlast -roostevabast terasest riba pressi ja saate valmis teki teisest otsast välja tõmmata, vormida, augustada ja lõigata vähem kui sekundiga. See on progressiivne stantsimine tööl. See on tootmisharu lugematute mereriistvarakomponentide taga, mis peavad vastu pidama soolapihustuse, dünaamilise koormuse ja aastatepikkuse UV-kiirguse mõjul ilma ühemõõtmelise kompromissita.
Progressiivne metallistantsimine on metallitöötlemisprotsess, mille käigus metalliriba liigub läbi järjestikuste stantsijaamade seeria, millest igaüks teostab kindlat toimingut, näiteks tühjendamist, läbitorkamist, painutamist, vormimist või müntimist, et valmistada valmis detail ühe pideva pressimistsükliga.
Mereseadmete riistvara puhul pole see protsess mitte ainult tõhus. See on hädavajalik. Meres kasutatavad sulamid, näiteks 316 roostevaba teras, mereväe messing ja merealumiinium, nõuavad tööriistade täpsust, mis kompenseerib nende ainulaadset vormimiskäitumist. Ja osad ise, alates konstruktsiooniklambritest kuni süvistatud{5}}hingedeni, peavad taluma tuhandete või miljonite suuruste tootmissarjade puhul rangeid tolerantse.
Kuidas progressiivne stantsimine jaamade kaupa töötab
Niisiismis on progressiivne die, täpselt? Kujutage ette üht matriitsikomplekti, mis sisaldab 4 kuni 20 järjestikku paigutatud individuaalset jaama. Lehtmetalli mähis söödab pressi ja iga käiguga liigub riba ühe jaama võrra edasi. Osa jääb kanduriba külge kogu käigu vältel, mis hoiab seda joondatud ja välistab vajaduse käsitsi teisaldamise järele toimingute vahel.
Iga jaam täidab ühte ülesannet: esimene võib joondamiseks pilootavasid teha, järgmine tühjendab välisprofiili, kolmas painutab äärikut jne. Lõppjaamaks lõigatakse valmis komponent kanduriba küljest lahti ja on valmis viimistlemiseks või kokkupanekuks. Lihtsamalt seletatav järkjärguline stantsimise protsess on järgmine: üks vajutuskäik võrdub ühe valmis osaga, kusjuures iga tunnus moodustatakse täpses järjestuses.
Miks nõuab mereriistvara sellist täpsust?
Merekomponendid ei ole dekoratiivsed. Need on ohutuse-kriitilised. Reelingute tugialus, mis varieerub üksuste vahel poole millimeetri võrra, tekitab pingekontsentratsiooni, mida soolase vee korrosioon leiab ja kasutab. Ebaühtlase aukude vahega kinnitusklamber ei joondu läbiva-poltidega kereliitmikega.
Progressiivne stantsimine tagab iga detaili mõõtmete ühtsuse, kuna protsess eemaldab operaatorist{0}}sõltuvad variatsioonid täielikult. Samuti minimeerib see materjali käsitsemist, mis vähendab pinna saastumist sulamitel, kus passiivne oksiidikiht on esimene korrosioonikaitse liin. Ja kuna ühes stantsikomplektis toimub mitu toimingut, vähendatakse või elimineeritakse sekundaarseid töötlusetappe, mis hoiab osade maksumuse mastaabis prognoositavana.
See artikkel hõlmab progressiivse stantsimise ja mereriistvaratehnoloogia täielikku ristmikku alates materjali valikust ja stantsi disainist kuni tootmisökonoomika ja{0}}stantsimisjärgse viimistluseni. Eesmärk: varustada mereriistvara projekteerijaid ja hankemeeskondi selle protsessi tõhusaks kasutamiseks vajaliku tehnilise sügavusega. See vestlus algab kriitilisest küsimusest, miks valida soolase vee hoolduseks mõeldud osade puhul progressiivne stantsimine CNC-töötlemise, valamise või üksiklöögimeetodite asemel?
Miks on progressiivne stantsimine parem kui mereosade alternatiivid?
Laevariistvaratootjatel on valikuvõimalusi. CNC-töötlemine võib toorikust lõigata keerulisi geomeetriaid. Investeerimisvalu saab hästi hakkama orgaaniliste kujunditega. Ühelöögi-stantsimine töötab lihtsate lamedate toorikute jaoks. Miks siis paadiehitajad ja laevatarvikute originaalseadmete tootjad toetuvad oma tootmisriistvara puhul üha enam progressiivsetele metallstantsimisteenustele? Vastus taandub kolmele sambale, mis on merel olulisemad kui üheski teises töökeskkonnas: korratavus, kulutõhusus mahus ja järjepidevus korrosioonikindlate -sulamitega.
Korratavus ja ohutus mererakendustes
Kaaluge esitekile paigaldatud roostevabast terasest klambrit. See kannab dünaamilist koormust dokkimisliinidest söövitavas mereveekeskkonnas päevast päeva, hooajast hooajasse. Kui mõõtmete kõikumine üksuste vahel hiilib, kannavad mõned klambrid pingekontsentratsioonid veidi erinevates punktides ja pragude korrosioon kasutab neid ebakõlasid.
Progressiivne stantsimine vs CNC-töötlemine taandub sellele: CNC tugineb tööriista kulumise kompenseerimisele ja operaatori programmeerimisele, tuues sisse detailide -to-peent triivi pikkade jooksudega. Progressiivne stantsitööriist seevastu toodab iga detaili identsete mehaaniliste liikumistega, mida juhivad karastatud terasest jaamad. Operaatorist-sõltuvat variatsiooni pole. Iga klambri, hinge ja tekikinnitus on samade mõõtmetega kui esimene, olenemata sellest, kas tõmbate osa numbrit 100 või osa numbrit 100 000. Dünaamilist koormust kandvate ohutuse-kriitiliste laevakomponentide jaoks ei ole selline ühtlane kvaliteet ja täpsus luksus. See on struktuurne nõue.
Kulutõhusus Marine OEM Volumes
Progressiivne stantsitööriist nõuab märkimisväärseid esialgseid investeeringuid. Sa maksadmitme{0}}jaama stantsitehnika, karastatud tööriistateras ja täppislihvimine enne ühe tootmisosa tarnimist. Kus on siis tasu?
See on amortisatsioonis. Kui matriit on ehitatud, valmistab iga vajutuskäik sekunditega valmis detaili minimaalse tööjõukuluga. Paadiehitajate jaoks, kes toodavad kronsteine, sulgureid või kinnitusplaate, vähendavad need tuhanded või miljonid identsed osad tööriistade maksumust. Osade-hind langeb järsult võrreldes CNC-töötlusega, mis nõuab masina aega ühiku kohta, olenemata mahust. Ühe tabamusega tembeldamine-näeb algusest peale odavam, kuid see nõuab mitut stantsi ja inter{6}}operatsioonikäsitlust kõike peale lameda tooriku, lisades varjatud tööjõu- ja kvaliteediriski. Progressiivsed stantsimisteenused koondavad kõik üheks pidevaks pressitsükliks ja see ühendamine on koht, kus mere originaalseadmete tootjad leiavad oma marginaali.
Korrosioonikindlate{0}}sulamite vormimine
Siin muutub võrdlus tehniliseks. Mere -klassi sulamid ei käitu tööriista surve all pehme terasena. 316 roostevaba teras-kõstub agressiivselt, mis tähendab, et see muutub vormimisel jäigemaks. Naval messingil on erinevad tagasilöögiomadused, mis varieeruvad sõltuvalt tera suunast. Need materjalid tõmbuvad ühe jaama töös{6}} ettearvamatult tagasi.
Progressiivsed stantsid lahendavad selle, häälestades iga jaama, et kompenseerida materjali käitumist selles konkreetses vormimisjärjestuse punktis. Painutusjaama saab konstrueerida 3–5-kraadise üle-paindekompensatsiooniga, et neutraliseerida roostevabast terasest tagasitõmbejõudu, ja kuna riba liigub läbi jaamade kindlas järjestuses, rakendatakse seda kompensatsiooni igale osale identselt. Tulemuseks on mõõtmete täpsus rangete tolerantside piires kogu tootmistsükli jooksul, isegi sulamitega, mis seavad kahtluse alla vähem kontrollitud vormimismeetodid.
Need kolm eelist ühinevad soolase vee jaoks mõeldud riistvara tootmisel. Kuid korratavus ja kulutõhusus ei tähenda vähe, kui stantsi siseneb vale sulam. Järgmine kriitiline otsus mereriistvarainseneride jaoks on materjali valik ja iga sulamiperekond toob progressiivsele matriitsile oma tembeldatavusprobleemid.
Mere-kvaliteediga materjalid ja nende järkjärguline stantsitavus
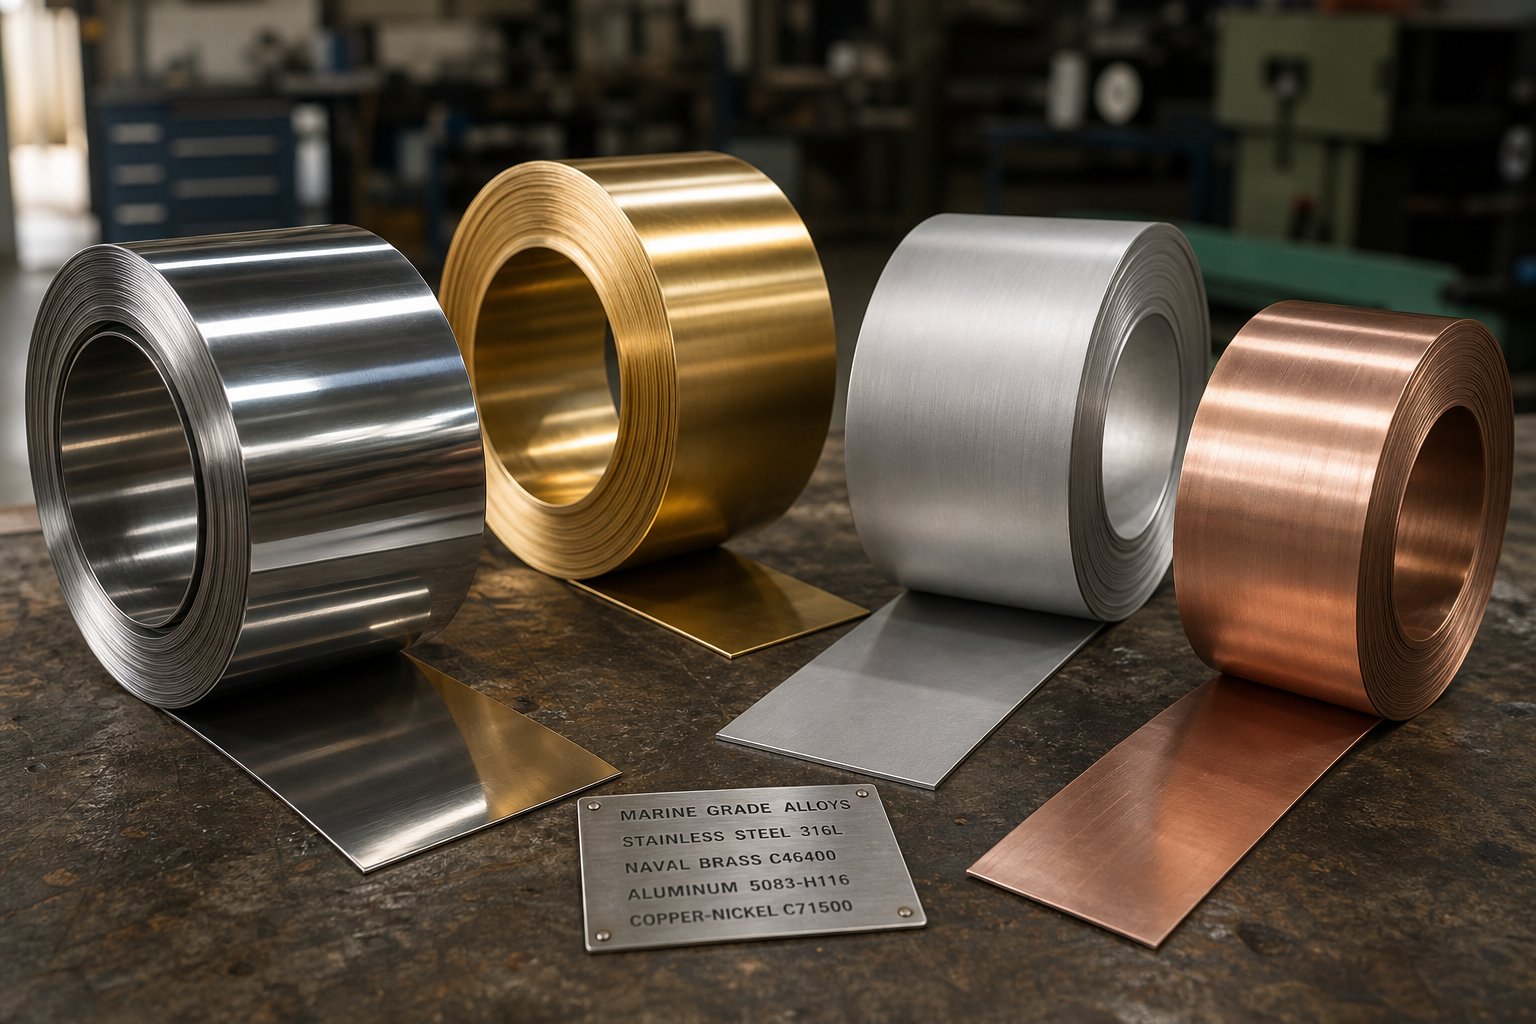
Iga mereriistvaraprogramm algab sama küsimusega: milline sulam suudab aastakümneid soolase veega kokku puutuda, olles samas tootmiskiirusel vormitav? Vastus sõltub rakendusest, kuid selle valiku tembeldamise tagajärjed on need, kus enamik disainimeeskondi komistab. Mere -klassi sulamid käituvad järkjärgulise stantsimise korral pehme terasest väga erinevalt. Töö-kõvenemise määr tõuseb, tonnaažinõuded hüppavad ja tagasitõmbed kaotavad paindenurgad, kui stants ei ole konstrueeritud seda läbiva konkreetse materjali jaoks.
Siit saate teada, kuidas laevariistvaras kasutatavad peamiste sulamite perekonnad toimivad, kui neid toidetakse läbi mitme-jaama progresseeruva matriitsi.
Roostevaba teras 316 ja 316L maksimaalse kloriidikindluse tagamiseks
Kui insenerid määravad meresõidukikvaliteediga roostevabast terasest stantsimise, peavad nad peaaegu alati silmas 316 või selle madala süsinikusisaldusega -varianti 316L. Nendesse klassidesse lisatud molübdeen tagab suurepärase vastupidavuse kloriidi-indutseeritud punktide ja pragude korrosioonile, muutes need vaikeseadeks iga riistvara jaoks, mis on otseses kokkupuutes soolase veega. Kuid selle korrosioonikindlusega kaasnevad tõelised vormimisprobleemid.
Austeniitsed roostevabad terased, nagu 316, kõvenevad deformatsiooni ajal agressiivselt. Kui metall läbib progressiivseid stantsimisjaamu, suurendab iga vormimisoperatsioon materjali kõvadust, mis tähendab, et järgnevad jaamad nõuavad sama deformatsiooni saavutamiseks eksponentsiaalselt suuremat tonnaaži. 2 mm kronstein, mis töötab 100-tonnisel pehmest terasest pressil, võib nõuda 200 tonni sama geomeetriaga roostevaba terase jaoks. See tonnaaži suurenemine määrab pressi valiku, jaamade vahekauguse ja üldise stantsi arhitektuuri.
Springback on sama nõudlik. Roostevaba terase kõrge voolavuspiir tähendab, et metall püüab pärast iga painutust oma tasasele olekule naasta. Tööriistainsenerid stantseerivad tavaliselt-ja stantsivad nurgad kuni 93 kraadini, kui hoiavad ranget 90-kraadist tolerantsi, mis sunnib materjali spetsifikatsioonidele vastama. Progressiivsel ribal peab see kompensatsioon olema täpne igas paindejaamas, sest mis tahes kumulatiivne viga ühendab ülejäänud progresseerumist.
Jaamade vahekaugus on samuti oluline. Kuna 316 töö-kõveneb nii kiiresti, võib vormimisjaamade paigutamine ribale liiga lähedale põhjustada enneaegset purunemist. Stantsikonstruktorid lisavad sageli raskete vormimisoperatsioonide vahele tühikäigujaamu, andes ribale konstruktsioonile hingamisruumi ja hoides kandurit kogu protsessi vältel tervena.
Galling on veel üks roostevabast terasest progresseeruva stantsimise probleem. Materjali kroomoksiidi kihti saab eemaldada suure hõõrdumise korral matriitsi raadiuses, mis põhjustab tooriku ja tööriistaterase vahelise külmkeevituse-. Selle leevendamiseks on vaja PVD{3}}kattega tööriistu (nagu TiCN või AlTiN) ja äärmusliku-rõhuga määrdeaineid, mis on valmistatud austeniitklassidele. Ilma nende meetmeteta vähenevad stantside hooldusintervallid järsult.
Mereväe messing- ja pronksisulamid traditsiooniliste merevarustuse jaoks
Mitte iga mereliit ei nõua roostevaba terast. Traditsiooniline paadi riistvara, dekoratiivsed liitmikud, pöörded ja sõukruvi võlli komponendid on tuginenud vase{1}}põhistele sulamitele üle sajandi. Nende hulgasC46400 mereväe messingpaistab silma soolavee korrosioonikindluse, mõõduka tugevuse ja suurepärase vormitavuse kombinatsiooni poolest.
Terasest progressiivse stantsimise võrdluse seisukohast on mereväe messing matriitsis palju andestavam. See kõveneb aeglasema kiirusega kui austeniitne roostevaba teras, vajab oluliselt väiksemat pressimismahtu ja voolab keerulistesse vormidesse ilma sama purunemisriskita. Selle loomulik löögikindlus tähendab ka seda, et tööriistade kulumine on vähem agressiivne, pikendades stantside hooldusintervalle. Dekoratiivseid liitmikke, kinnitusvahendeid või klapikomponente tootvate mereriistvaraprogrammide jaoks pakub C46400 ahvatlevat vormitavuse ja korrosioonikindluse tasakaalu.
Pronksisulamid muudavad aga keerukamaks. Fosforpronks ja alumiiniumpronks on kõvemad ja vähem plastilised kui meremessing, mistõttu on kitsad-raadiusega painded problemaatilised. Pronksist osi moodustavad järkjärgulised stantsijaamad vajavad servade pragunemise vältimiseks suuri painderaadiusi, tavaliselt 1,5–2 korda materjali paksust. Pronksiga süvatõmbetoimingud nõuavad ka hoolikat tühja-hoidiku rõhu reguleerimist, et vältida äärikute kortsumist.
Marine{0}}alumiinium ja vask-niklisulamid
Tõuge kergemate laevade ja kütusesäästlikkuse järele on ajendanud kasvavat kasutuselevõttu5000-seeria merealumiiniumriistvararakendustes. Sulamid nagu 5052 ja 5083 sisaldavad korrosioonikindluse tagamiseks magneesiumi ja kroomi ning sobivad hästi stantsitud sulgude, kinnitusplaatide ja kergete tekiliitmike jaoks.
Progressiivsed stantsid peavad vastama alumiiniumi madalamatele pikenemispiiridele võrreldes roostevaba terasega. Märkate, et 5000{4}}seeria sulamid purunevad agressiivse tõmbamise või venitamise korral varem, nii et stantside konstruktsioonid eelistavad väiksemat tõmbesügavust ja laiemat painderaadiust. Positiivne külg: alumiinium vajab oluliselt väiksemat pressimismahtu, mis võimaldab kiiremat löögisagedust ja suuremat läbilaskevõimet. Jaamade vahekaugus võib olla kitsam, kuna töö{6}}kõvenemine on vähem tõsine. Kompromiss seisneb selles, et alumiiniumi pehmem pind kriimustub riba edasiliikumise ajal kergemini, mis nõuab hoolikat stantsi poleerimist ja määrdeaine valimist.
Vase-niklisulamid, eriti 90/10 (C70600) ja 70/30 (C71500), teenivad mereveetorustiku komponentide, -kereliitmike ja soojusvaheti riistvara kaudu spetsiaalset niši. Need sulamid pakuvad voolavas merevees silmapaistvat vastupidavust biomäärdumisele ja erosiooni{9}}korrosioonile. Nende vormitavus jääb meremessingi ja roostevaba terase vahele, mõõduka töö{11}}kõvenemise ja mõistlike tonnaažinõuetega. Progressiivsed stantsimisoperatsioonid vask{13}}nikliga sobivad kõige paremini madalate vormide ja tühjendus{14}}raskete protsesside jaoks, mitte sügavtõmbamiseks.
| Sulami perekond | Tüüpilised mererakendused | Vormitavuse reiting | Korrosioonikindluse klass | Progressive Die kaalutlused |
|---|---|---|---|---|
| 316/316L roostevaba teras | Klambrid, hinged, reelingute alused, kinnitusklambrid, tekikinnitused | Mõõdukas | Suurepärane (kloriid / süvendite tekitamine) | Suur tonnaaž, agressiivne tagasitõuge, nõuab PVD{0}}kattega tööriistu ja EP määrdeaineid, laiemat jaamavahet |
| C46400 Naval Brass | Dekoratiivtarvikud, pöörded, kinnitusdetailid, klapivarred, propelleri riistvara | Suurepärane | Hea (soolavesi) | Väiksem tonnaaž, aeglasem töö{0}}kõvenemine, loomulik tõmbumiskindlus, pikem stantsi eluiga |
| Fosfor/alumiinium pronks | Laagrid, puksid, vastupidavad{0}}laevakinnitused | Õiglane | Hea kuni Suurepärane | Nõuab suuri painderaadiusi (1,5-2T), piiratud sügavtõmbevõimet, hoolikat toorikuhoidja häälestamist |
| 5000-seeria alumiinium (5052, 5083) | Kerged kronsteinid, kinnitusplaadid, teki riistvara, viimistluskomponendid | Hea | Hea (atmosfääri/pritsmeala) | Madalam tonnaaž, kiiremad käigusagedused, piiratud pikenemine piirab tõmbesügavust, kriimustus{0}}aldis pind |
| Vask-Nikkel 90/10, 70/30 | Kere{0}}liitmike, toruäärikute ja mereveesüsteemi komponentide kaudu | Mõõdukas kuni hea | Suurepärane (voolav merevesi, biomäärdumine) | Mõõdukas tonnaaž, sobib raskete progresseerumiste kõrvaldamiseks-, piiratud sügavtõmbe sobivus |
Galvaaniline ühilduvus kokkupandud mereriistvaras
Õige sulami valimine templitavuse jaoks on vaid pool võrrandist. Kui erinevatest sulamiperekondadest pärit tembeldatud osad kokkupandud laevaliitmikus üksteisega kokku puutuvad, muutub galvaaniline korrosioon tõeliseks ohuks. Alumiinium on galvaanilisel skaalal väga aktiivne ja korrodeerub kiiresti, kui see puutub kokku vase-põhiste sulamite või roostevaba terasega soolase vee elektrolüüdis. Roostevaba teras ja pronks on galvaaniliselt üksteisele lähemal, kuid vajavad kriitilistes rakendustes siiski isoleerimist.
Laevariistvarainseneride jaoks, kes määravad järk-järgult stantsitud komponendid, tähendab see materjali valimisel kogu koostekonteksti arvestamist. Kui stantsitud alumiiniumklamber kinnitatakse roostevabast terasest läbi{1}}kere liitmiku, tuleb paigaldusse kavandada isolatsioonitõke või kaitseanoodi strateegia. Stantsikujundaja seda ei kontrolli, kuid riistvaradisainer peab sellega arvestama enne sulami tembeldamiseks lukustamist.
Materjalivalik kujundab kõike allavoolu progressiivse stantsiprogrammi raames, alates pressi tonnaažist kuni tööriistade katmiseni kuni iga jaama geomeetriani. Ja need jaamade geomeetriad omakorda määravad kindlaks, milliseid mereriistvarakategooriaid saab progressiivses vormis toota ja millised nõuavad alternatiivseid meetodeid.
Progressive Die Stamping'iga toodetud mereriistvarakomponendid
Millised mereosad tegelikult progresseeruva stantsi küljest lahti tulevad? Vastus hõlmab rohkem laeva, kui enamik inimesi mõistab. Alates konstruktsioonilisest riistvarast, mis hoiab koos reelingute süsteeme, kuni väikeste klambrikinnitusteni, mis kinnitavad traatkangaste kabiinipaneelide taga, puudutab progressiivne stantsimine peaaegu kõiki paadi süsteeme. Peamine erinevus on maht ja geomeetriline keerukus. Kui meremetallist stantsimisosa vajab mitut järjestikku moodustatavat elementi ja tarnitakse üle mõne tuhande aastas, on see järkjärgulise tööriista kandidaat.
Siit saate teada, kuidas peamised mereriistvarakategooriad jagunevad tembeldamise keerukuse ja stantsinõuete järgi.
Merekonstruktsioonide riistvara ja{0}}laegritarvikud
Mõelge riistvarale, mis hoiab inimesi tekil turvaliselt: klambrid, mis neelavad dokkimislööke, tõkiskingad, mis juhivad sildumisnööre hõõrdumiseta, tõkiskinnitused, mis suunavad jooksva taglase ümber, reelingu tugipostide alused, mis on poltidega läbi teki, ja lugematu arv kinnitusklambreid, mis seda kõike kokku seovad. Nendel osadel on ühine tunnus. Need kannavad söövitavas keskkonnas dünaamilist koormust, seega vajavad nad nii mehaanilist tugevust kui ka mõõtmete täpsust iga toodetud seadme puhul.
Tembeldamise seisukohalt ühendavad konstruktsioonilised mereliitmikud tühjendamise ja sügavtõmbamise raskemate materjalimõõturitega, tavaliselt 2–4 mm roostevabast terasest. Näiteks klambrisarve vajab järkjärgulist vormimist mitme jaama vahel, et kujundada oma 3D-profiil lamedast ribast, ilma et materjal oleks õhenenud alla ohutu -kandevõime läve. Stabiilide alustel on vaja tihedate asenditolerantsidega tühjendatud kinnitusavasid, kuna need peavad vastama erinevate paadimudelite jaoks-puuritud tekimustritele.
Selle kategooria väljakutseks on pressi tonnaaž. 3 mm 316 roostevaba profiili tühjendamine nõuab oluliselt suuremat jõudu lõiketolli kohta kui tüüpiline lehtmetallitöö ning süvatõmbejaamade lisamine samadele stantsidele, mis nõuavad koormust. Stantsikonstruktorid tasakaalustavad jaam jõude hoolikalt, et vältida pressi ülekoormamist mis tahes ühe käigu asendis.
Sulgemise ja liigendamise riistvara
Avage tootmispaadi mis tahes luuk, kapiuks või mootoriruum ja leiate hinged, sulgurid, tõmblused ja sulgurid, mis kõik töötavad laeva kasutusea jooksul tuhandeid kordi, jättes samal ajal vastu soolapihustuskorrosioonile. Selle kategooria mereriistvaraliitmike stantsimine on koht, kus progressiivne matriittehnoloogia näitab oma kõige elegantsemat efektiivsust.
Kujutage ette roostevabast terasest hingelehte. Sellel on vaja tasast kinnituspinda süvistatud kruviaukudega, ühest servast rullitud käepideme silindrit ja võib-olla lehe sisse surutud fiksaatorit, et hoida lahti{1}}hõõrdumist. Tavapärasel tootmismeetodil tühjendaksite tasapinna, töötleksite augud ja seejärel rullige sõrmenukk eraldi vormimistoiminguga. Kolm seadistust, kolm käsitsemisetappi, kolm võimalust mõõtmete triivimiseks.
Progressiivne stants integreerib kõik need toimingud riba progressiooni. Varajased jaamad tühjendavad ja läbistavad kinnitusavad. Keskmise -edenemisjaamad kõverdavad sõrmenukki järk-järgult, veeretades seda kahe või kolme sammuga, et vältida roostevaba terase väliskiu pragunemist. Lõppjaamad loovad lukustusfunktsiooni ja eraldavad valmis hingelehe kanduriba küljest. Tulemuseks on terviklik liigendikomponent ühe pressimistsükliga, kusjuures sõrmenuki geomeetria on igal detailil identne.
Lambiraamid ja portaalide raamid esindavad teist liigendust{0}}naaberkategooriat. Need nõuavad rõngakujulist tühjendamist, millele järgneb madal tõmbamine või ääristamine, et luua tihendi materjali vastu asetsev huul. Progressiivsed stantsid käsitlevad seda geomeetriat tõhusalt, kui raami läbimõõt jääb pressplaadi mõõtmete piiridesse.
Tekitarvikud ja kinnituskomponendid
See kategooria esindab suurimat kogust progresseeruvaid stantsitud sulgusid ja komponente meretööstuses. Tekitarvikuid ja kinnitusdetaile kasutatakse laeval kõikjal, alates kere konstruktsioonisüsteemidest kuni sisekappide ja elektripaneelide kinnitusteni. Nende ühine joon on suhteliselt lihtsam geomeetria, mida toodetakse väga suurtes kogustes, mistõttu on need ideaalsed kandidaadid kiireks-astmeliseks stantsimiseks.
Tüüpilised laevateki paigaldus- ja kinnitusdetailide perekonnad hõlmavad järgmist:
- Padja silmad- tühjendamine, augustamine ja joonistamine manuse silmuse moodustamiseks; sageli mõeldud kandepinna-viimistluseks
- Tugiplaadid- mitme augumustriga tühjendamine ja augustamine; minimaalne vormimine, nõutav suur mõõtmete täpsus
- Läbi{0}}kere äärikute- rõngakujuline tühjendamine, joonistamine krae sügavuse loomiseks, augustamine poldiringide jaoks
- Klambrikinnitused ja vedruklambrid- tühjendamine, painutamine ja palistamine vedru pinge tekitamiseks valmiskujul
- Kaabli ja toru kinnitusklambrid- tühjendamine, augustamine, liitpainutamine U-kanali- või sadulaprofiilide loomiseks
- Elektrilised kinnitusplaadid- tühjendus, läbistavad massiivid, kerge reljeef ribide jäigastamiseks
- Kapi- ja tisleriklambrid- tühjendamine, mitme-teljega painutamine, dekoratiivsete servade vormimine
Progressiivsed stantsitud kronsteinid domineerivad meresõidukite tootmismahtudes, kuna üks laev võib nõuda sadu kronsteini variante kogu selle keresüsteemides, sisemistes tisleritoodetes ja elektriinfrastruktuuris. Isegi kui igal variandil on oma spetsiaalne stants, muudab -osa ökonoomika laevade OEM-i mahtude puhul progressiivseks tööriistaks selgeks valikuks valmistatud või töödeldud alternatiivide asemel.
Nende kinnitusdetailide{0}}progressiivseks stantsimiseks eriti sobivaks muudab nende korduva geomeetria ja kriitilise ava{1}}asendi täpsus kombinatsioon. Tugiplaat, mille poldiaugud on 0,3 mm kaugusel-, ei ühti teki riistvaraga, mida see toetab. Progressiivsed matriitsid hoiavad seda asukoha täpsust löögi järel, sest juhttihvtid registreerivad riba igas jaamas uuesti, kõrvaldades kumulatiivse positsioneerimisvea.
Kõik need komponendikategooriad seavad matriitsile endale erinevad nõudmised. Struktuurne riistvara surub tonnaažipiiranguid. Liigenduse riistvara nõuab loomingulist jaamade järjestust. Tekitarvikud nõuavad kiirust ja asukoha täpsust. Need erinevad nõudmised tähendavad, et stantsikujunduse filosoofia peab muutuma olenevalt lõppkasutuskeskkonnast, ja mereteenus kehtestab disainipiirangud, mida enamik tavalisi stantsimisvorme kunagi ei kohta.
Merekeskkondadele ainulaadsed disainilahendused
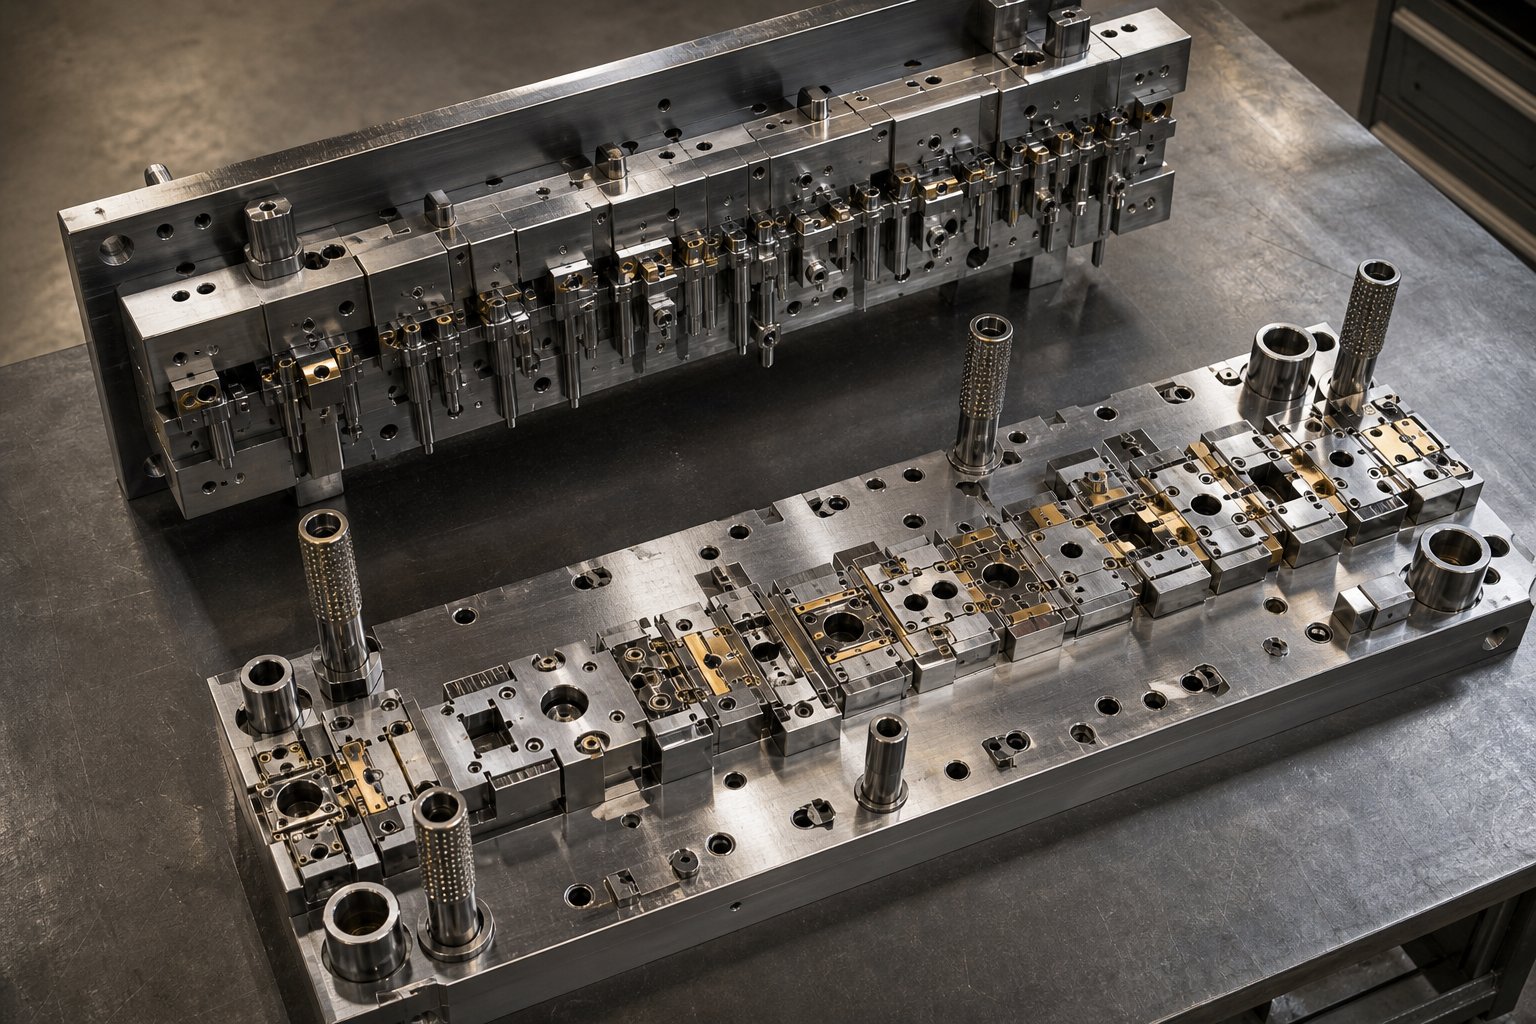
Autode kronsteinide või elektrooniliste korpuste jaoks ehitatud progressiivne stants ei sobi seda laevariistvara jaoks. Tööriistad võivad paberil välja näha sarnased, sama mitme-jaama paigutus, samad tühjendus- ja vormimistoimingud, kuid iga jaama disainifilosoofia peab arvestama sellega, mis juhtub pärast seda, kui osa trükist lahkub. Soolapihustus, seisev vesi, lainetegevusest tulenev tsükliline koormus ja paadiomanike esteetilised ootused määravad kõik konkreetsed stantsitehnilised valikud, mida tavalised stantsimistöökojad harva kohtavad.
Mereriistvara progressiivne stantsitööriistade disain ei tähenda keerukuse lisamist enda huvides. See puudutab korrosiooni teket, pinnakvaliteedi kontrollimist selle tekkekohas ja raskemate mõõteriistade haldamist, mida mererakendused nõuavad. Kõik need nõuded kujundavad ümber stantsijaamade konfigureerimise, paigutamise ja hooldamise.
Raadiuse ja servade disain korrosiooni ennetamiseks
Siin on stsenaarium, mis toimib dokkidel kõikjal: tembeldatud roostevabast terasest liitmikule tekivad kahe hooaja jooksul roostetriibud, mitte sellepärast, et sulam oli vale, vaid seetõttu, et stants jättis terava sisenurga või jämeda{0}}nihke serva, millest saipragude korrosiooninitsiatsioonikoht. Soolases vees on mehhanism agressiivne. Klooriioonid migreeruvad kitsastesse pragudesse, hapniku tarbimisel lokaalne pH langeb ja kui passiivne kroomoksiidi kiht on purunenud, muutub rünnak iseeneslikuks.
Mereprogramme teenindavate progresseeruvate karbiidist stantsimisvormide puhul tähendab see, et iga lõikeserv ja moodustatud raadius peavad olema konstrueeritud nii, et need välistavad korrosiooni. Täpsemalt:
- Suured siseraadiused- Kui üldine stantsimine võib aktsepteerida painderaadiust, mis on võrdne materjali paksusega (1T), on merevormide konstruktsioonides sageli ette nähtud 1,5 kuni 2T. See välistab tiheda pragude geomeetria, mis hoiab kinni seisva elektrolüüdi paindeüleminekutel.
- Mündijaamad servade töötlemiseks- Selle asemel, et jätta pügatud servad nende-tühjaks olekusse (millel on alati murdumisala ja võimalikud mikro-murrud), hõlmavad merevormide käigud spetsiaalseid mündi- või triikimisjaamu, mis suruvad lõikeserva kokku, sulgevad mikro-praod ja siluvad jäme pooli.
- Kontrollitud stantsi kliirens- Tugevam stants-, et-stantsi vahed (roostevaba terase puhul tavaliselt 5–8% materjali paksusest) loovad puhtama nihkeala, millel on väiksem murdumine, vähendades kareda serva piirkonda, kus korrosioon võib alata.
Korrosioonitehnoloogia põhimõte on lihtne: hoidke ristmikud võimalikult lahti ja vältige{0}}pragudesse projekteerimist. Progressiivselt öeldes tähendab see jaamade jadasid, mis eemaldavad aktiivselt geomeetrilised haavatavused, mida teised tööstused taluvad.
Pinnaviimistluse nõuded stantsikujunduses
Märkate, et tootmispaadi laevariistvara on sageli varustatud peegelpoleerimisega või peene suunaga pintsliga. See pole ainult kosmeetika. Siledad pinnad taluvad soolakristallide nakkumist paremini kui karedad, valavad vett välja kiiremini ja neid on lihtsam kogu anuma kasutusea jooksul hooldada. Kriitiline punkt stantsimisvormide valmistamisel on see, et osa pinna viimistluse määrab suuresti stantsi pind ise. Iga stantsi esikülje puudus kandub otse tembeldatud komponendile.
Mere{0}}klassi progressiivsete stantside puhul tähendab see poleeritud karbiidist sisetükkidega töötamist vormimis- ja mündimisjaamades. Volframkarbiidist tööriistade komponente saab täppispoleerida kuni Ra 0,005 pinnaviimistluseni, kasutades teemantpasta töötlemise tehnikaid, mis liiguvad töötlemata lihvimisest metallograafilise liivapaberiga kuni lõpliku peegelpoleerimiseni. Nendel viimistlustasemetel ilmub tembeldatud osa pinnakvaliteediga, mis nõuab minimaalset stantsimisjärgset-poleerimist.
Meretöödel lühenevad stantside hooldusvälbad tunduvalt. Kui autode stantsimisstants võib uuesti poleerimise vahel läbida 500 000 lööki, siis peegelviimistlusega roostevabast terasest osade{4}}viimistlusega laevariistvaravormid vajavad sageli pinnahooldust iga 50 000–100 000 löögi järel, olenevalt materjalist ja määrimisstrateegiast. Mis tahes punktid või täkked matriitsi esiküljel ilmnevad koheselt valmis laevaliitmiku defektijoonena.
Poleeritud stantsipinnad vähendavad ka hõõrdumist ribade edasiliikumisel, mis on oluline, kui töötate{0}}kõvenedes sulameid nagu 316 roostevaba teras. Väiksem hõõrdumine tähendab väiksemat soojuse teket stantsi-tooriku liideses, väiksemat lõhenemisohtu ja ühtlasemat materjalivoolu vormimisjaamadesse. See on funktsionaalne eelis, mis on varjatud esteetilise nõudena.
Materjali paksus ja jaama koormuse tasakaalustamine
Meresõidukite riistvara on teises kaaluklassis kui olmeelektroonika stantsimistooted või õhukesed{0}}autopaneelid. Tekiklambrid, tugipostid ja konstruktsiooniklambrid nõuavad tavaliselt 1,5–4 mm roostevaba terast, mõnikord paksemat raskeveokite -kaubanaevade liitmike jaoks. See raskem gabariit muudab põhjalikult stantsitehnilist võrrandit.
Iga jaama tonnaaži arvutamine järgib otsest seost:perimeeter korrutatuna materjali paksuse korrutisega nihketugevusegaannab tühjendusjõu ja vormimistoimingud lisavad täiendavat koormust, mis põhineb lõplikul tõmbetugevusel ja deformatsioonigeomeetrial. Kui kahekordistate materjali paksuse, kahekordistate ligikaudu kahekordselt vajaliku tonnaaži igas lõikamis- ja vormimisjaamas. 12-kohaline stants, mis moodustab 3 mm 316 roostevabast terasest, võib hõlpsasti nõuda 200–400 tonni pressi koguvõimsust, võrreldes 60–80 tonniga sama geomeetriaga 1 mm pehme terase puhul.
See tonnaaži suurendamine tekitab kolm allavoolu projekteerimise väljakutset:
- Riba edasiliikumise jõud- Raskemad ribad takistavad söötmist. Juhttihvtid peavad igas jaamas positiivselt haakuma ja etteandemehhanismid vajavad paksema materjali täpseks edasiviimiseks suuremat haardejõudu. Dieedikonstruktorid määravad sageli laevamõõturite jaoks suurema piloodi läbimõõdu ja sügavama haardumissügavuse.
- Jaamade vahekaugus- Paksemad materjalid vajavad jaamade vahel rohkem ruumi, et vältida ribade moonutusi külgnevatest vormimiskoormustest. Kanderiba ühendusjaamad peavad olema piisavalt laiad, et säilitada konstruktsiooni terviklikkus kõigi aktiivsete jaamade kombineeritud külgjõudude mõjul.
- Pressi läbipainde juhtimine- Kogu stantsi tonnaaž peab olema tasakaalustatud kogu presskihi ulatuses, et vältida silindri ebaühtlast läbipainde. Meretrite puhul, mille rasked koormused on koondunud mõnesse vormimisjaama, asetavad disainerid stantsi keskjoone pressi keskjoone suhtes ümber, et koormuse jaotus ühtlustada.
Üks mereriistvara jaoks ainulaadselt oluline matriitsi funktsioon on äravooluava augustamine. Paigaldatud laevaliitmikud püüavad sageli seisva vee taskutesse või süvenditesse, kiirendades korrosiooni ja soodustades bioloogilist kasvu. Väikesed nutuaugud, tavaliselt 3–5 mm läbimõõduga, võimaldavad vett nendest piirkondadest vabalt välja voolata. Progressiivse matriitsi puhul on äravooluava augustamise jaama lisamine triviaalne. See on veel üks löök edenemises. Kuid õige augu läbimõõdu, asendi ja serva kvaliteedi määramine matriitsi projekteerimisetapis hoiab ära korrosiooniprobleemi, mis muidu nõuaks paigaldusjärgset -puurimist, mis on palju kallim ja vähem täpne lahendus.
Need mere-spetsiifilised stantsi konstruktsioonipiirangud, suured raadiused, poleeritud pinnad, raskemad gabariidid ja integreeritud drenaažifunktsioonid kujundavad tööriistad enne, kui üks osa töötab. Need mõjutavad ka seda, millised tembeldamistoimingud järjestatakse edenemisse ja kuidas need toimingud vastavad konkreetsetele geomeetriatele, mida mereosad nõuavad.
Peamised tembeldustoimingud, mis on sobitatud mereosade geomeetriatega
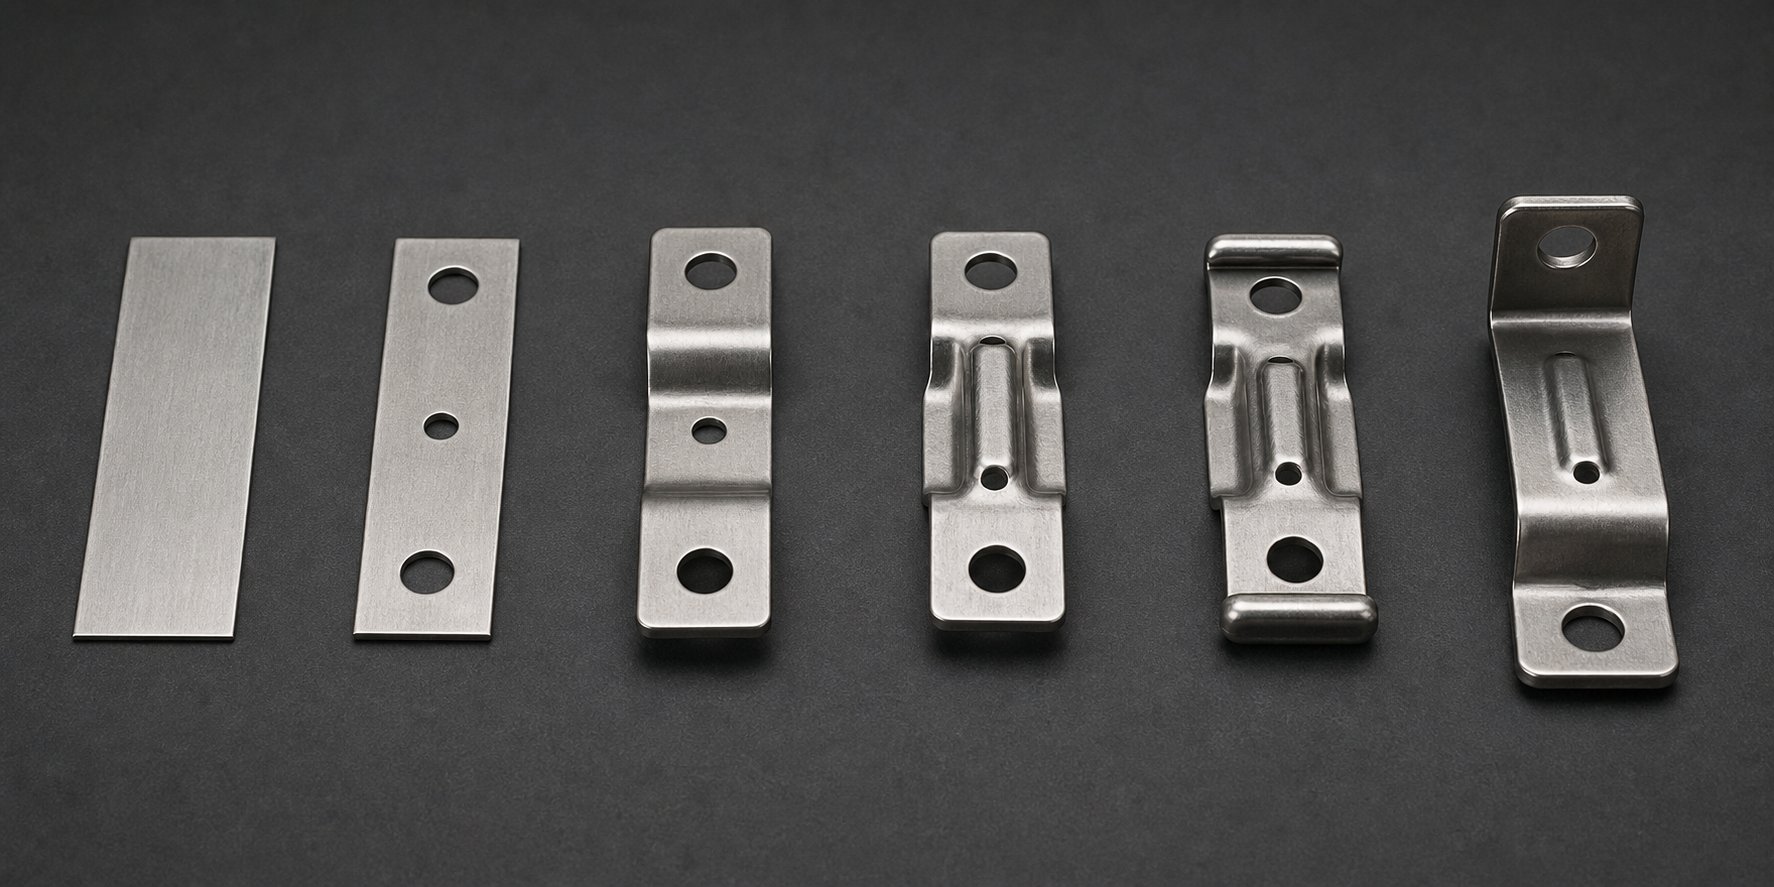
Üldistes tembeldamisjuhendites on loetletud sellised toimingud nagu tühjendamine, augustamine ja painutamine, nagu oleksid need vaakumis. Kuid merevardahoidiku geomeetria nõuab väga erinevaid progressiivseid stantsivormimisoperatsioone kui näiteks lame elektriklemm. Iga kulgev toiming tuleb kaardistada valmis merekomponendi konkreetse funktsionaalse nõude järgi: konstruktsiooni jäikus, vee äravool, paigaldustäpsus või koormuse jaotus. See kaardistamine eraldab meresõidukite täppisosade metallist tembeldamise kaupade tembeldamistööst.
Siit saate teada, kuidas tembeldamise põhitoimingud muutuvad tõeliseks mereriistvarageomeetriaks ja miks on järjestus sama oluline kui üksikud toimingud ise.
Meregeomeetria vormimis- ja joonistamisoperatsioonid
Meresõidukite riistvara hõlmab laias valikus kolme-mõõtmelisi kujundeid, alates madalatest jäigastuselementidest lamedatel kronsteinidel kuni täielikult suletud tassivormideni süvistatud-kinnitustega. Progressiivsed stantsivormimisoperatsioonid käsitlevad seda spektrit, jaotades kogu deformatsiooni mitme jaama vahel, millest igaüks aitab kaasa järkjärgulise kuju muutumisele ilma materjali ülepingutamata.
Sügavtõmbamine on topsikujuliste{0}}mereliitude tööhobune. Vardahoidikud, süvistatavad tõmbetõmbed ja kaabli-läbiviigud nõuavad, et metall voolaks tasasest toorikust silindrilisse või kitsenevasse taskusse. Nagu on märgitud süvatõmbeprotsessi uurimisel, kui tõmbamissügavus ületab ligikaudu poole detaili läbimõõdust, on rebenemise vältimiseks vaja mitut järkjärgulist tõmbejaama. Roostevabast terasest 316 merevardade hoidikute puhul tähendab see tavaliselt kolme kuni nelja järkjärgulist tõmbejaama, võttes arvesse -etappidevahelist lõõmutamist, kuna materjali töö-kõveneb iga tõmbe vähendamise vahel.
Madal joonistus teenib täiesti teistsugust mereeesmärki. Lamedad konstruktsiooniklambrid muutuvad märkimisväärse jäikuse tõttu läbi nende pinna kulgevate reljeefsete ribide või madalate tõmmatud kanalite tõttu. 1 mm -sügav ribi, mis on pressitud 2 mm roostevabasse kronsteini, võib suurendada paindekindlust 30% või rohkem ilma materjali kaalu lisamata. Progressiivsed stantsid integreerivad need jäigastusfunktsioonid ühe-jaama reljeefsete operatsioonidena, mis paiknevad pärast esmast tühjendamise ja augustamisetappi.
Keerulised 3D-kujud, nagu klambrisarved, viivad progressiivse vormimise piiridesse. Sarveprofiil kõverdub alusest üles ja väljapoole kombineeritud geomeetriaga, mida ei ole võimalik saavutada ühe vormimiskäiguga. Selle asemel arendavad progressiivsed stantsimisvormid sarve kuju kolme või nelja jaama vahel: esialgne madal vorm määrab aluse kõveruse, teine jaam süvendab profiili, kolmas täpsustab otsa geomeetriat ja viimane jaam loob kontaktpinna, kus dokiliinid kannavad. Iga jaam jätkab tööd sealt, kus viimane peatus, kusjuures kanduriba säilitab joonduse kogu ulatuses.
Tühjendus- ja augustamiskonfiguratsioonid merepaigutuste jaoks
Blanking lõikab riba küljest mereosa välisprofiili. Torkamine lööb läbi sisemised funktsioonid, nagu kinnitusaugud, äravoolupilud ja valgustusväljalõiked. Mõlemad toimingud tunduvad lihtsad, kuid mereriistvaraga kaasnevad kaks keerulist tegurit: kallid sulamist poolid ja mitme -auguga paigaldusmustrid, mis nõuavad absoluutset asukohatäpsust.
Pesastamisstrateegia mõjutab otseselt materjalikulusid. Marine{1}}klassi 316 roostevabast terasest pool maksab oluliselt rohkem naela kui pehme teras, seega on iga materjali kasutamise protsendipunkt oluline. Stantsidisainerid kasutavad täiustatud pesastusalgoritme, mis pööravad ja peegeldavad osade profiile riba sees, et minimeerida osade vahelist laiust. Eesmärk on vähendada võrgu vahekaugust umbes 1,2 korda materjali paksusest, kui see on struktuurselt teostatav, taastades materjali, mis muidu muutuks kalliks vanarauaks. Sümmeetriliste mereosade, nagu tugiplaadid või ümmargused äärikud, puhul võib tavaline-joonlõikus riba külgnevate osade vahel tõsta materjali kasutuse üle 85%.
Merekinnitusäärikute augustamismustrid nõuavad rangemat positsioonikontrolli kui enamik tööstuslikke stantsimisi. Kuue-poldiringiga läbiv-kere äärik peab asetama iga augu tegelikust asendist 0,05 mm kaugusele, et see sobituks erinevate laevatootjate standardsete poltide mustriga. Progressiivsed stantsid saavutavad selle pilootnõela registreerimisega igas jaamas. Esimeses jaamas augustatud pilootaugud muutuvad lähtepunktiks, millest lähtub iga järgnev augustamine ja vormimisoperatsioon. Kumulatiivne viga on füüsiliselt võimatu, kuna riba{7}}registreerub uuesti kõvastunud juhttihvtide vastu enne iga vajutamist.
Osade puhul, mis nõuavad nii suuri tühjendatud profiile kui ka peeneid augustatud detaile, järgib jaamade järjestamine teadlikku loogikat: torgake esmalt väikesed osad läbi siis, kui riba on veel tasane ja täielikult toestatud, seejärel tehke suuremaid tühjenduslõikeid ja vormimistoiminguid, mis võivad ümbritsevat materjali moonutada. See lähenemine säilitab valmis merekomponendis aukude täpsuse.
Painutamine ja palistamine konstruktsiooni terviklikkuse tagamiseks
Painutamine muudab tasapinnalised profiilid kolmemõõtmelisteks{0}}kujulisteks konstruktsioonivormideks. Palistamine voldib serva enda külge tagasi, et kahekordistada materjali paksust kriitilistes pingepunktides. Mõlemad toimingud on mereriistvara jaoks kesksel kohal, kus tugevuse -ja-massi suhe on oluline ning poltidega koostud peavad vastu pidama lainetegevusest tingitud tsüklilisele väsimusele.
Palistatud servad on eriti väärtuslikud mererakendustes. Nagu lehtmetalli palistamise põhimõtted kirjeldavad, tugevdab serva enda peale tagasi voltimine seda, kõrvaldades samal ajal teravad avatud pinnad. Laevareelingute kronsteini palistatud ülemine serv kahekordistab efektiivse materjali paksuse suurima paindepinge punktis, ilma et oleks vaja paksemat algusmõõturit. Samuti eemaldab see terava lõikeserva, mis muidu muutuks korrosiooni initsiatsioonikohaks ja teki riistvara ohutusriskiks. Progressiivsed stantsid moodustavad ääriseid kahes etapis: eel-painutusjaam voldib serva umbes 145 kraadini, seejärel tasandab sulgemisjaam selle vastu algmaterjali.
Liitpainded loovad kasti{0}}profiilid, mis tagavad õhukesest lehtmaterjalist erakordse jäikuse. U-kanaliks painutatud ja seejärel mööda avatud servi palistatud lame-tühja riba moodustab suletud ristkülikukujulise lõigu, mille igas nurgas on neli materjali paksust. Laevareelingute kronsteinid ja konstruktsiooni toed kasutavad seda tehnikat palju raskema tahke sektsiooni jäikuse saavutamiseks, säilitades samal ajal{5}}tekile paigaldatud riistvaral kaalu juhitavuse.
Arusaamine, kuidas iga operatsioon täidab konkreetset merefunktsiooni, võimaldab kogu toimingut eesmärgipäraselt järjestada. Mõelge tüüpilisele merekinnitusklambrile, mis nõuab konstruktsiooni jäikust, täpseid kinnitusavasid, korrosioonikindlaid servi{1}} ja äravoolufunktsiooni. Siit saate teada, kuidas 8-jaamaline progressiivne stants ehitab selle osa lamedast ribast:
- 1. jaam: piloottorke- Lööb täppispilootaugud, mis registreerivad riba igas järgmises jaamas, luues lähtepunkti kõikidele mõõtmetele.
- Jaam 2: sälk- Eemaldab riba servadelt materjali, et määratleda kronsteini välimised profiilipiirid ja luua vaba ruumi tulevaste painde jaoks.
- Jaam 3: esimene kurv- Moodustab primaarse konstruktsiooniääriku 90-kraadise nurga all koos üle-paindekompensatsiooniga roostevabast terasest tagasivedru jaoks, luues kronsteini vertikaalse paigalduspinna.
- Jaam 4: Teine kurv- Moodustab sekundaarse tagastusääriku, mis tagab karbi-sektsiooni jäikuse ja loob horisontaalse paigalduspinna.
- Jaam 5: reljeef- Surub jäikusribid kronsteini tasasele pinnale, suurendades paindetakistust ilma lisamaterjali või raskuseta.
- Jaam 6: Torgake äravooluava- Lööb taskutega aladesse väikesed nutmisaugud (3–5 mm), mis muidu jääksid seisva vee kinni ja kiirendaksid paigaldatud riistvara pragude korrosiooni.
- Jaam 7: Hem- Voldib katmata servad kahe-etapilise sulgemisega enda külge tagasi, kahekordistades pingepunktides servade paksust ja kõrvaldades teravad lõikepinnad.
- Jaam 8: piir- Lõikab puhta nihkega valmis kronsteini kanduriba küljest, valmistades valmis osa viimistlustöödeks valmis.
Iga jaam eksisteerib põhjusel, mis on otseselt seotud kronsteini kasutuseaga. Reljeef hoiab ära painde{1}}väsimuse põhjustatud pragunemise. Drenaažiavad peatavad kinni jäänud soolase vee korrosiooni. All tugevdab servi, millest paadiomanikud riistvara kontrollimise ajal kinni haaravad. Miski selles edenemises pole meelevaldne.
Toimingute ja merenõuetega vastavusse viimise kumulatiivne mõju on osa, mis jätab ajakirjandusele minimaalse lisatöö vajaduse. Kuid "minimaalne" ei tähenda "mitte ühtegi". Majanduslikkus selle kohta, mitu osa õigustab seda stantsiehituse taset ja millal lihtsamad meetodid on rahaliselt mõttekamad, määrab, millised mereriistvaraprogrammid kuuluvad progressiivsesse tööriistadesse ja millised mitte.
Tootmismahu ökonoomika mereriistvaratootjatele
Progressiivne stants, mis toodab veatuid mereklambreid 200 löögiga minutis, on väärtusetu, kui vajate ainult 500 osa. Tööriistainvesteeringul on mõtet ainult siis, kui tootmismaht on piisavalt suur, et amortiseerida see algkulu tühiseks osaks igast valmistükist. Mere riistvaraprogrammide puhul eraldab tulusad tootmisotsused kulukatest vigadest arusaamine, kuhu see tasa{4}}punkt langeb ja millised varjatud kulud pärast selle ületamist kaovad.
Mahuläved, mille puhul järkjärgulised suremused muutuvad kulukaks-
Progressiivne stantsitööriist tähendab märkimisväärset kapitalikohustust. Olenevalt osade keerukusest, jaamade arvust ja materjali tüübist ulatuvad progressiivsete stantside tootjate tööriistakulud tavaliselt 10 000 dollarist lihtsamate tööriistade puhul kuni 350 000 dollarini keerukate mitme jaama stantside puhul. Meresõidukite riistvara muudab selle põhjuseks, kuna korrosioonikindlad sulamid, nagu roostevaba teras 316, kiirendavad tööriistade kulumist, mistõttu on sageli vaja karbiidist sisetükke ja spetsiaalseid katteid, mis viivad matriitsi maksumuse selle vahemiku kõrgemale poole.
Millal siis matemaatika töötab? Progressiivse stantsimise kulu detaili kohta langeb järsult, kui maht suureneb, kuna tööriistad on kindlad ühekordsed{0}}kulud, mis jagunevad iga toodetud ühiku kohta. 50 000-dollarine stants lisab 5000 osa puhul 10 dollarit tüki kohta, 500 000 osa puhul aga ainult 0,10 dollarit. Tööstusharu võrdlusnäitajad näitavad, et järkjärguline stantsimine muutub majanduslikult elujõuliseks, alustades umbes 50 000–100 000 ühikust aastas mõõduka keerukusega osade puhul. Lihtsamad laevariistvarad, nagu lamedad tugiplaadid või klambrikinnitused, võivad õigustada väiksemate, mõnikord 25 000–30 000 tükki, tööriistade kasutamist, sest vähem stantsimisjaamu tähendab madalamaid eelkulusid.
Võrrelge seda CNC-töötlemisega, mille tööriistade maksumus on peaaegu -null, kuid nõuab iga seadme tööaega. Väikese helitugevuse korral võidab CNC. Kuid selle kulukõver on lineaarne: 50 000. osa maksab täpselt sama palju kui esimene. Progressiivse stantsimise kõver on vastupidine. Pärast esialgset tööriistade tõusu läheneb osa piirkulu ainult toorainele ja pressimisajale. Merelaevade originaalseadmete tootjate jaoks, kes kasutavad standardiseeritud riistvara tootmisliinidel, saabub see üleminekupunkt kiiresti.
Omandi kogukulu peale{0}}osahinna
Keskendudes ainult tükihinna puudujääkidele, kus järkjärguline stantsimine annab mereprogrammide jaoks suurima kokkuhoiu. Tegelik majanduslik eelis seisneb mitmes teguris, mida ühel real harva esinevad.
- Vähendatud sekundaarsed operatsioonid- Hästi läbimõeldud-progression ühendab painutamise, palistamise, reljeeftrükkimise ja äravooluava augustamise ühte pressimistsüklisse. Iga eraldiseisvast allavoolu seadistusest eemaldatud toiming eemaldab tootmisvoost tööjõu, käsitsemise ja järjekorraaja.
- Madalam praagi määrad optimeeritud pesastumisega- Kallite meresulamist rullide jaoks loodud progresseeruvad ribapaigutused maksimeerivad materjali kasutust, vähendades kulusid igal pooli töötamisel võrreldes vähem tõhusate tootmismeetoditega.
- Operatsioonidevahelise-käsitluse kaotamine- Osad jäävad kanduribale esimesest jaamast viimaseni. Masinate vahel ei istuta-töötle-. Sekundaarsetesse kinnitusdetailidesse käsitsi laadimine puudub. Vähem käsitletavus tähendab vähem pinnakriimustusi sulamitel, kus viimistluse kvaliteet on oluline.
- Ühtlane kvaliteet vähendab kontrollikoormust- Kui kõik osad on mõõtmetelt identsed, muutub statistilise protsessi juhtimine lihtsaks. Esmane-artikli heakskiit ja perioodilised SPC-kontrollid asendavad 100% kontrolli, mida valmistatud või käsitsi vormitud laevaosad sageli nõuavad.
Need säästud segunevad mahuga. 200 000 ühikut aastas töötav laevakinnitusprogramm võib säästa 30 sekundit teisest käsitsemisest osa kohta. See on 1667 taastunud töötundi, mis on piisav, et õigustada investeeringuid ainuüksi vähendamise vähendamisele.
| Helitugevusaste | Tootmismeetod | Tööriistade suhteline maksumus | -Osakulude trendi järgi | Tavaline tarneaeg |
|---|---|---|---|---|
| Prototüüp (1–100 ühikut) | CNC-mehaaniline või laserlõikamine | Väga madal kuni mitte ükski | Kõrge (fikseeritud ühiku kohta) | Päevad kuni 2 nädalat |
| Väike{0}}maht (100–10 000 ühikut) | CNC-mehaaniline töötlemine, torni mulgustamine või ühe{0}}löögiga stantsimine | Madal kuni mõõdukas | Mõõdukas (lineaarne koos helitugevusega) | 2-4 nädalat |
| Keskmine -maht (10 000–100 000 ühikut) | Progressiivne stantsimine või ülekandestantsimine | Kõrge (amortiseerunud kogu jooksuga) | Madal (langeb helitugevusega järsult) | 12-20 nädalat tööriistade jaoks, seejärel päevad tootmistsükli kohta |
| Suur-maht (100,000+ ühikut) | Progressiivne stantsimine | Kõrge (osa kohta mastaabis tühine) | Väga madal (materjal + pressimisaeg) | 12-20 nädalat tööriistade jaoks, seejärel pidev tootmine |
Kriitiline lahendus mereriistvaratootjate jaoks: progressiivne die ökonoomika premeerib pühendumust. Mida kauem tootmisprogramm kestab ja mida rohkem ühikuid see toodab, seda enam kaob esialgne investeering osade kaupa ebaoluliseks. Töötamine kogenud inimesegaprogressiivne stantside tootjanagu YICHEN juba projekteerimisfaasis, aitab tootmisinseneridel enne kapitali panustamist hinnata neid mahuökonoomilisi näitajaid, tagades, et investeeringud on vastavuses kavandatud tootmismahtudega ja et mitme{0}}jaama moodustamise nõuded on optimeeritud mereriistvara sihtmahtude jaoks.
Muidugi annab negatiivse väärtuse osa, mille tembeldamine maksab sente, kuid ebaõnnestub kahe hooaja jooksul pärast kokkupuudet soolase veega. Majanduslikkus kehtib ainult siis, kui tembeldatud komponent säilib oma teeninduskeskkonnas. See vastupidavus sõltub suuresti sellest, mis juhtub pärast detaili pressimist lahkumist: tembeldamise järgsetest-viimistlusprotsessidest, mis muudavad peaaegu-võrgu-kuju stantsimise mere-kvaliteediga komponendiks, mis suudab soolapihustusega kokku puutuda aastaid.
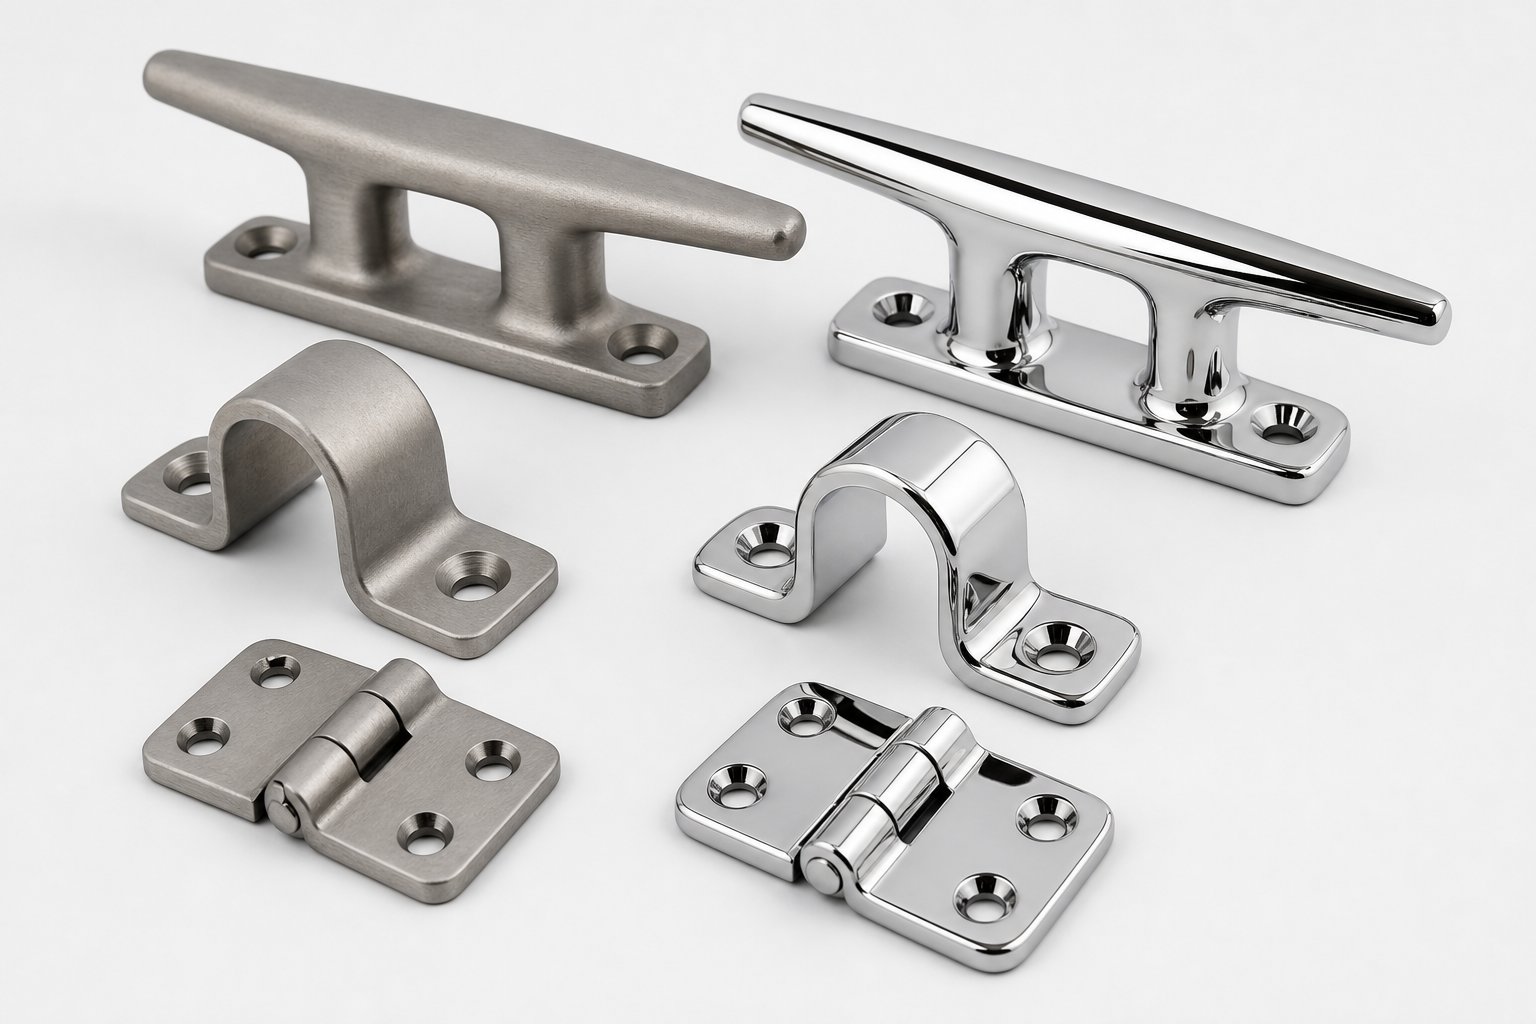
Järel-stantsimise viimistlusprotsessid merevee vastupidavuse tagamiseks
Progressiivne stants annab mõõtmete poolest tervikliku osa, kuid mõõtmete täielikkus ei ole sama, mis merevalmidus. Stantsimisprotsess toob kaasa pinnatingimused, mida soolane vesi ära kasutab: tööriistade kontaktist üle kantud vaba raud, mikro-jäägid nihutatud servades ja jääkpinged, mis kahjustavad passiivset oksiidikihti. Mereriistvara pinnaviimistlus pärast tembeldamist ei ole kosmeetiline poleerimistöö. See on erinevus viisteist aastat kestva liitmiku ja kahe hooaja jooksul roosteplekkide vahel.
Viimistlusstrateegia sõltub baassulamist, merekeskkonna tõsidusest ja lõppkasutaja visuaalsetest ootustest. Roostevabad osad vajavad passiivse kihi taastamist. Alumiiniumist osad vajavad tõkkekaitset. Ja kõik spetsifikatsioonid tuleb edastada piisavalt selgelt, et teie järkjärguliste stantsimisseadmete tarnijad ja viimistlusmaterjalide müüjad annaksid ühtlaseid tulemusi kogu tootmistsükli jooksul.
Roostevabade mereosade passiveerimine ja elektropoleerimine
Iga roostevabast terasest osa, mis läbib progressiivset stantsi, kogub endasse vaba rauasaaste. See on vältimatu. Tööriistaterasest stantsid, vormimisdetailid ja isegi pressalus kannab mikroskoopilisi rauaosakesi töödeldava detaili pinnale tühjendamise, painutamise ja vorpimise ajal. Need rauasademed muutuvad anoodilisteks kohtadeks, kus korrosioon algab eelistatavalt kloriidi-rikkas keskkonnas. Töötlemata roostevabast terasest klambril 316 tekivad teevärvi roostetriibud, mis ei ole tingitud alusmaterjali korrodeerumisest, vaid selle pinnale oksüdeeruvatest rauaosakestest.
Passiveerimine lahendab selle. Protsess on lihtne: kastke stantsitud osa sidrunhappe- või lämmastikhappevanni, mis lahustab vaba raua ilma roostevaba terast kahjustamata. Alles jääb pind, mille kroomi - ja - raua suhe on suurem kui alussulamil, mis soodustab tiheda ühtlase kroomoksiidi kihi moodustumist. Klassi 304 või 316 laevakomponentide metallist tembeldamisel on passiveerimine nõutav minimaalne{7}}stantsimisjärgne töötlus, mitte valikuline täiendus. Iga passiveerimata tarnitud tembeldatud roostevabast terasest mereriistvara on funktsionaalselt lõpetamata.
Elektropoleerimine läheb kaugemale. See elektrokeemiline protsess eemaldab 0,0001–0,001 tolli pinnametalli, muutes osa elektrolüütilises vannis anoodiks. Metall lahustub eelistatavalt mikro-tippudest ja kõrgetest punktidest, siludes pinda ja eemaldades saastunud kihi täielikult. Tulemuseks on osa, mis on geomeetriliselt siledam, metallurgiliselt puhtam ja kroomirikkam kui viimistlemata või passiveeritud osa. Esmaklassiliste laevaliitmike puhul, mõelge tüüri riistvarale, nähtavatele T-peaosadele või muule, mis on pidevas soolase veega kokkupuutes, tagab elektropoleerimine nii maksimaalse korrosioonikindluse kui ka särava ja ühtlase välimuse, mida passiveerimisega üksi ei saavutata.
Millal tuleks üht ja teist täpsustada? Võtke arvesse järgmisi tegureid:
| tegur | Passiveerimine | Elektropoleerimine |
|---|---|---|
| Protsessi tüüp | Keemiline töötlemine (happevann) | Elektrokeemiline metalli eemaldamine |
| Mida see eemaldab | Ainult pinna saasteained, mitteväärismetalli | 0,0001-0,001 tolli mitteväärismetalli pluss saasteained |
| Pinnaviimistluse tulemus | Passiivkiht taastatud; välimus muutmata | Siledam, heledam pind; täiustatud passiivne kiht |
| Korrosioonikindluse suurenemine | Märkimisväärne vs passiveerimata pind | Kõrgem kui passiveerimine üksi |
| Kulude mõju | Madal kuni mõõdukas | Mõõdukas kuni kõrge |
| Parim jaoks | Standardne roostevaba mereriistvara (enamik osadest) | Esmaklassiline avatud riistvara, keerukas geomeetria, maksimaalne jõudlus merevees |
Üks oluline hoiatus: kumbki protsess ei kompenseeri vale roostevaba kvaliteediklassi määramist. Elektropoleeritud 304 otseses soolase vee teenuses ei toimi korralikult passiveeritud 316-ga, sest pinnatöötlus parandab põhisulami pakutavat omadust, mitte ei asenda molübdeeni pakutavat kloriidikindlust.
Kattesüsteemid mitte{0}}roostevabale mereriistvarale
Mitte iga tembeldatud mereosa ei ole roostevaba teras. Alumiiniumist kronsteinid, süsinikterasest kinnitusdetailid ja pehmest terasest konstruktsioonikomponendid vajavad mereveega kokkupuutumise ületamiseks barjäärkatteid. Kattesüsteem peab stantsitud pinnaga usaldusväärselt nakkuma, taluma merekeskkonna termilist tsüklit ja UV-kiirgust ning tagama ettenähtud kasutusea jooksul piisava soolapihustuskindluse.
Pulbervärvimineon stantsitud terasest ja alumiiniumist laevariistvara domineeriv valik. Elektrostaatiliselt rakendatud kuivpulber kõveneb 350-400 kraadi Fahrenheiti juures tavaliselt pidevaks polümeerkileks2-4 mil (50-100 mikromeetrit) paks. Eeltöödeldud terasele korralikult pealekandmisel saavutab pulbervärvimine 1000 või enam tundi soolapihustuskindlust ASTM B117 järgi. See on saadaval mis tahes RAL värvitoonis, talub märgvärvist paremini mõranemist ja UV-kiirguse lagunemist ning ei tekita pealekandmisel lenduvaid orgaanilisi aineid. Templiga mereklambrite ja kinnitusplaatide puhul, kus välimus on oluline, kuid roostevaba terase täielik hind ei ole õigustatud, pakub süsinikterase pulbervärvimine suurepärast jõudluse -ja-kulu suhet.
Anodeerimineon stantsitud alumiiniumist laevaliitmike standardviimistlus. Elektrokeemiline protsess kasvatab detaili pinnale kõva alumiiniumoksiidi kihi, parandades oluliselt nii korrosioonikindlust kui ka pinna kõvadust. II tüüpi anodeerimine (paksus 0,3{5}}1,0 millimeetrit) sobib enamikule merealumiiniumist riistvarast ja sobib värviga. III tüüpi kõvakatte anodeerimine (1,0–3,0 miili) tagab suurepärase kulumis- ja korrosioonikindluse kõrge kuritarvitamise korral, nagu klambrid või roomikute kinnitused. Progressiivsete stantsitud alumiiniumosade puhul pidage meeles, et anodeerimine suurendab mõõtmete paksust. Tüüp III kasvab umbes 50% väljapoole, nii et kitsa tolerantsiga objektid tuleb pärast katmist lõpliku mõõtme saavutamiseks pisut alamõõduliseks tembeldada.
Tsink{0}}nikeldamineteenindab laeva kinnitusdetailide turgu. Templiga süsinikterasest klambrikinnitused, vedrumutrid ja kambrimutrid, mis on ette nähtud kasutamiseks pilsis või mootoriruumis, saavad kasu tsink-nikli kaitsest ja mõõdukast soolapihustuskindlusest. Standardne ASTM B633 tsinkimine koos kromaadi muundamisega tagab 96–240 tunni pikkuse soolapihustuskaitse olenevalt paksusest ja -järeltöötlusest, samas kui tsingi-niklisulamiga katmine surub agressiivsemate merealade kinnitusdetailide vahemikku oluliselt kõrgem.
Viimistlusnõuete täpsustamine tembeldamismüüjale
Siin kogevad paljud mereriistvaraprogrammid hõõrdumist: insenerimeeskond teab, et osa vajab "korrosioonikaitset", kuid edastab selle nõude ebamääraselt, mis jätab viimistlemise müüja oletama. Spetsifikatsioon, milles on kirjas "passiveerida pärast tembeldamist", ei ütle müüjale midagi happekeemia, keelekümblusaja, aktsepteerimiskriteeriumide ega jõudluse ootuste kohta. Tulemuseks on ebakõlad tootmispartiide vahel ja lõpuks põllurikked.
Mereriistvaradisainerid peaksid edastama viimistlusnõuded, kasutades tunnustatud katsestandarditega seotud kvantifitseeritavaid parameetreid.ASTM B117määrab seadme, soolalahuse kontsentratsiooni (5% NaCl), kambri temperatuuri (35 kraadi Celsiuse järgi) ja udu tiheduse neutraalse soolapihustuskatse jaoks, pakkudes universaalset raamistikku, millele tootespetsiifilised korrosiooninõuded tuginevad. Kui määrate "vähemalt 500 tundi ASTM B117 ilma punase roosteta", mõistab iga tarneahela viimistlusmüüja täpselt, mida oodatakse ja kuidas seda kontrollitakse.
Meretempliga komponentide täielik viimistlusspetsifikatsioonide pakett peaks sisaldama:
- Põhimaterjali seisukord- Määrake, kas detail jõuab viimistluseni -tembeldatud olekus, trummeldatud-trügitud või eel-puhastatud. Pinna saastumine stantsimismääretest mõjutab katte nakkumist.
- Pinna ettevalmistamise meetod- Määratlege puhastus- ja-eeltöötlemisprotsess: leeliseline pesu, fosfaadiga muundamise katmine, kromaadi eeltöötlemine või mehaaniline hõõrdumine (helmeste pritsimis- ja võrguspetsifikatsioonid).
- Katte tüüp ja paksus- Nimetage konkreetne viimistlussüsteem mõõdetavate paksusvahemikega. Näide: "Pubervärv, polüester TGIC, RAL 9005, 2,5–3,5 mil DFT" või "Passiveerimine ASTM A967 järgi, sidrunhappe meetod."
- Soolapihustuskatse tunnid ja vastuvõtukriteeriumid- Märkige minimaalselt nõutavad ASTM B117 tunnid ja määratlege, mis on rike: punane rooste, valge rooste, villide moodustumine, korrodeerunud ala protsent ASTM D610 järgi või katte kihistumine kriimustusjälgedest.
- Pinna kareduse eesmärgid- Spetsiifilist esteetilist viimistlust nõudvate osade puhul määrake Ra väärtused. Peegel-viimistlusega mereliitmikud nõuavad tavaliselt Ra 4–8 mikrotolli (0,1–0,2 mikromeetrit), mis on saavutatav elektropoleerimisega. Satiinviimistlusega riistvara sihib Ra 16-63 mikrotolli (0,4-1,6 mikromeetrit).
- Kontrollikriteeriumid ja proovivõtuplaan- Määratlege kontrollimeetod (visuaalne, soolapihustuskupongi testimine, adhesioonitõmbe test ASTM D3359 järgi) ja partii proovivõtusagedus.
Sellise üksikasjalikkuse pakkumine kõrvaldab teie kavandatava eesmärgi ja valmistoote vahelise ebaselguse. Samuti võimaldab see järkjärgulise stantsimise tarnijatel stantsikujundusotsuste tegemisel varakult arvesse võtta viimistlusnõudeid, selle asemel, et avastada pärast-stantsimist, et pinna seisund ei vasta katte nakkumise eeltingimustele.
Viimistluskulusid vähendavad-vormimistoimingud
Nutikas matriitsi disain võib viia töö viimistlusjoonelt tagasi pressi juurde, vähendades sellega tembeldamise kogukulusid. Mitmed sisestustoimingud parandavad otseselt tembeldatud osa valmisolekut mereviimistluseks:
Mündijaamadsuruge pügatud servad kokku ja tasandage mikro{0}}jäägid, mis muidu nõuaksid enne passiveerimist või katmist trummelpurske eemaldamist. Kujundatud serv annab viimistlusvannile sileda ja suletud pinna, parandades katte ühtlust ja kõrvaldades pragude geomeetria, kus korrosioon peidab kattekihtide all.
Põletusjaamadkasutage detaili pinna surve all triikimiseks poleeritud tööriistaterast, vähendades pinna karedust ja sulgedes vormimistoimingutest tekkinud mikro{0}}poorsust. Poleerimisjaamast väljuvad osad vajavad enne elektropoleerimist vähem mehaanilist poleerimist, mis säästab aega ja kulumaterjale viimistlusosakonnas.
Poleeritud stantsi sisetükidlõppvormimisjaamades kannavad oma peegelpinna otse tembeldatud osale. Kui matriitsi esikülg on viimistlusega Ra 4 mikrotolli või peenem, ilmub stantsitud pind lõpliku kosmeetilise spetsifikatsiooni lähedale, mis nõuab enne passiveerimist või elektropoleerimist ulatusliku mehaanilise poleerimise asemel ainult keemilist töötlemist.
Kõik need in-die strateegiad kaubeldavad veidi kõrgemaid tööriistakulusid ja oluliselt väiksemaid{1}}osa viimistluskulusid. Suuremahuliste-mereprogrammide puhul eelistab matemaatika iga kord stantsi viimistluse kvaliteeti. Valmis detail, passiveeritud ja kaetud ning paigaldusvalmis, on täpselt nii hea, kui hea on selle loonud tootmissüsteem. Ja selle süsteemi kvaliteet sõltub õige tootmispartneri valimisest, kelle võimalused hõlmavad kogu ahelat alates stantsi disainist kuni stantsimise ja soolase vee teenuse viimistluseni.
Mereprogrammide jaoks õige progressiivse stantsimispartneri hankimine
HVAC-torustike pehmest terasest sulgudes töötav stantsimistöökoda ei ole sama, mis laevariistvara järkjärguline stantsimise partner. Ajakirjandus võib olla identne. Ribade söötja töötab samamoodi. Kuid institutsionaalsed teadmised, mis on vajalikud korrosioonikindlate -sulamite moodustamiseks väikeste tolerantside juures, poleeritud stantsipindade säilitamiseks pikkade tootmisperioodide jooksul ja soolavee viimistlemiseks valmis osade tarnimiseks, on midagi, mida te kas ehitate aastatepikkuse mereprogrammide kogemuse jooksul või teil pole neid üldse.
Vale müüja valimine ei tähenda ainult hilinenud tarneid. See tähendab osi, mis stantsi sisse löövad, servi, mis käivitavad pärast paigaldamist pragukorrosiooni, või mõõtmete triivi, mis ilmneb tootmistsükli jooksul kolm kuud, kui tööriistad kuluvad üle kompensatsiooniakna. Hindamisprotsess väärib samasugust insenertehnilist rangust kui osade projekteerimine ise.
Kriitilised võimed hinnata meretemplipartneri juures
Mitte igal progressiivsel stantsimisoperatsioonil pole sulamikogemust, pressimisvõimsust ega kvaliteetset infrastruktuuri, et teha meretööga{0}}tööd. Potentsiaalsete tarnijate hindamisel on eesmärk eraldada poed, mis suudavad tõeliselt toetada korrosioonikindlate sulamite tembeldamist, kauplustest, mis õpivad teie programmi eelarvest.
Kogenud progressiivsete stantsimisvormide tootjate valdkonna juhised näitavad, et ettevõtte veebisaidist kaugemale jõudmine ja otseste,{0}}võimaluste spetsiifiliste küsimuste esitamine näitab, kas pood suudab ka tegelikult tarnida. Konkreetselt mereprogrammide puhul nõuavad mitmesugused stantsi- ja stantsimisprobleemid, alates raskest -gauge 316 roostevabast terasest vormimisest kuni peegel-viimistluskarbiiditööriistade hoolduseni, müüjat, kelle võimalused ühtivad samaaegselt teie sulami-, mahu- ja viimistlusnõuetega.
Kasutage seda kontrollnimekirja potentsiaalsete partnerite sõelumisel.
- Korrosioonikindla{0}sulami kogemus- Kas kaupluses on kasutatud 316/316L roostevaba terast, messingist või merealumiiniumist progressiivsetes tööriistades? Küsige konkreetseid näiteid, mitte ainult materjalide loendit. Kuidas nad said nende programmide töö-karastamiseks, äkiliseks muutmiseks ja tagasipöördumiseks hakkama?
- Majasisene stantsikujundus ja simulatsioonivõimalus- Kas nad saavad enne terase lõikamist teostada vormimise simulatsiooni (FEA või ribade edenemise modelleerimine), et kontrollida jaamade järjestusi? Majasisene-disain tähendab kiiremat iteratsiooni, kui mereosa geomeetria vajab kohandamist.
- Pressi tonnaaživahemik- 2–4 mm roostevaba terase riistvara nõuab oluliselt suuremat tonnaaži kui tavaline lehtmetallitöö. Veenduge, et poe pressid suudavad töödelda teie materjali paksust kõigis vormimisjaamades ilma võimsuspiirangutele lähenemata.
- -Majasisene stantside hooldus ja ümberehitamine- Meresulamite progresseeruvad stantsid kuluvad kiiremini kui pehmest terasest töötavad stantsid. Töökoda, mis hooldab tööriistu-majas, suudab kulumisega-seotud kvaliteedimuutustele reageerida tundide, mitte nädalate jooksul. Küsige ennetava hoolduse ajakavade ja laeva{5}}viimistlusvormide poleerimisintervallide kohta.
- Sekundaarne töövõime- Kas müüja pakub jäse eemaldamist, passiveerimist, elektropoleerimist või katmist majasiseselt-või on tal sõlmitud viimistluspartnerlussuhted dokumenteeritud kvaliteedilepingutega? Mida vähem üleandmisi tembeldamise ja viimistlemise vahel, seda väiksem on risk pinnakvaliteedile.
- Kvaliteedisertifikaadid ja protsesside kontroll- ISO 9001 on lähtetase. Ohutuse-kriitilise mereriistvara kohta küsige SPC juurutamise,-protsessisisese kontrolli sageduse, esimese-artikli kontrollimise protokollide ja materjali jälgitavuse kohta mähise sertifikaadist valmis osani.
- Prototüübist-to{1}}tootmise skaleeritavus- Kas nad saavad toetada paadiehitaja kvalifikatsiooni esialgseid näidistöid ja seejärel mastaapida täieliku tootmismahuni ilma uuesti-tööriista kasutamata? Mõned müüjad paistavad silma selle spektri ühes otsas, kuid võitlevad teises.
Tootmisinseneridele ja hankemeeskondadele, kes otsivad{0}}suure mahuga progressiivseid stantsimisstantse, millel on tihe korratavus ja skaleeritav masstootmise võimalus, on tootjad naguYICHENpakkuda mitme{0}}jaama moodustamise oskusteavet, mis sobib tõhusaid stantsilahendusi nõudvate mereriistvaraprogrammidega. Nende keskendumine keerukate,{2}}mahukate metallosade järkjärgulisele stantsimisele muudab need asjakohaseks hankimisvõimaluseks, mida piirkondlike tarnijate kõrval hinnata, eriti kui teie programm nõuab pidevat toodangut pikemate tootmistsüklite jooksul.
Kuidas tõhusalt edastada meresõidu riistvaranõudeid
Isegi kõige võimekam tembeldamispartner ei suuda pakkuda seda, mida te selgelt ei täpsusta. Mere riistvaraprogrammid ebaõnnestuvad suhtlemisetapis sagedamini kui tootmisetapis. Ebamäärane RFQ, mis loetleb "roostevabast terasest kronstein, merekasutus", jätab kriitilised otsused müüja tõlgenduse teha ja nende vaikeeeldused ei pruugi vastata teie korrosioonikindluse ootustele.
Teie pakutav spetsifikatsioonipakett peaks andma teie progressiivsele stantsimispartnerile kõik, mis on vajalik täpseks tsiteerimiseks, tööriistade korrektseks kujundamiseks ja osade tarnimiseks, mis läbivad teie kvalifikatsioonitesti esimesel esitamisel. Kaasa:
- Materjali viiktekst meretaseme tähistusega-- Täpsustage täpne sulam (316 liitrit ASTM A240 kohta, C46400 meremessing ASTM B171 kohta, 5052-H32 alumiinium vastavalt ASTM B209), karastuse seisukord ja paksus koos tolerantsiga.
- Lõpetage spetsifikatsioon soolapihustusnõuetega- Märkige tembeldamisjärgne-töötlus (passiveerimine ASTM A967 sidrunmeetodil, elektropoleerimine, pulbervärvimine ASTM B117 tundidega), aktsepteerimiskriteeriumid ja pinnakareduse eesmärgid Ra väärtustes.
- Koormushinnangud ja ohutustegurid- Kui osa on kandev-, edastage töökoormuse piirang ja ohutusfaktor, mida teie projekt kasutab. See annab teavet müüja materjali paksuse kontrollimise ja raskusastme piiride kujundamise kohta.
- Mõõtmete tolerantsid GD&T-ga- Esitage 2D-joonised koos geomeetriliste mõõtmete ja tolerantsidega, mitte ainult nimimõõtmetega. Tõstke esile funktsioonide jaoks olulised--omadused (kinnitusavade asendid, vastaspinna tasapinnalisus), mis nõuavad rangemat kontrolli kui üldine profiili tolerants.
- Aastamahu prognoosid ja programmi kestus- Ausad mahuprognoosid võimaldavad hankijal tööriistu sobivalt mõõta. Aastas 100 000 detaili jaoks mõeldud stantsil on teistsugused ehitusstandardid kui sellel, mis peaks oma eluea jooksul tootma 2 miljonit.
- Montaaži kontekst ja galvaanilised kaalutlused- Tehke kindlaks, milliste materjalidega tembeldatud osa lõplikul koostamisel kokku puutub. Kui tembeldatud alumiiniumklamber kinnitatakse vastu roostevabast terasest läbivat{2}}kere, peab müüja seda teadma, et ta saaks nõu anda isolatsioonifunktsioonide või kattekihiga ühilduvuse kohta.
Selle üksikasjalikkuse taseme pakkumisega saavutatakse kaks asja. See võimaldab täpset hinnapakkumist, mis tähendab, et pärast tööriistade kasutuselevõttu on vähem kuluüllatusi. Ja see kehtestab mõõdetavad aktsepteerimiskriteeriumid, milles mõlemad pooled enne tootmise algust kokku lepivad, kõrvaldades subjektiivsed kvaliteedivaidlused, mis mere riistvaraprogrammid voo keskel rööpast välja viivad.
Õige progressiivse stantsimise partner laevariistvara jaoks ei ole lihtsalt madalaima pakkumise tegija või suurima pressiga kauplus. See on müüja, kelle sulamikogemus, tööriistade kasutamise võimalus, kvaliteedisüsteemid ja side läbipaistvus vastavad soolase vee teenuse spetsiifilistele nõudmistele. Kui materjali valik, stantsi disain, tootmisökonoomika, viimistlusprotsessid ja müüja võimekus koonduvad ühte mereriistvaraprogrammi, on tulemuseks komponendid, mis liiguvad usaldusväärselt matriitsist dokki ja toimivad kogu laeva eluea jooksul.
KKK-d mereriistvara progressiivse stantsimise kohta
1. Millised materjalid sobivad kõige paremini mereriistvara järkjärguliseks stantsimiseks?
316 ja 316L roostevaba teras on nende suurepärase kloriidi- ja punktikindluse tõttu kõige levinumad valikud. Naval messing (C46400) sobib hästi dekoratiivsete liitmike ja kinnitusdetailide jaoks, kuna see on hästi vormitav ja tööriistade kulumine väiksem,. 5000-seeria merealumiinium sobib kergete klambrite ja teki riistvaraga, vasesulamid (90/10, 70/30) aga merevee torustike komponentides. Iga sulam nõuab kindlat stantsi reguleerimist tonnaaži, tagasitõmbekompensatsiooni ja jaamavahede jaoks, et toota ühtseid{11}merekvaliteediga detaile.
2. Mitut osa on mul vaja, et põhjendada mereriistvara järkjärgulist stantsimist?
Progressiivne stantsimine muutub tavaliselt kuluefektiivseks-, kui aastane maht on 50 000–100 000 ühikut mõõdukalt keerukate mereosade puhul. Lihtsamad komponendid, nagu lamedad tugiplaadid või klambrikinnitused, võivad õigustada 25 000 kuni 30 000 tükki tööriistade kasutamist, kuna stantsijaamade arv on väiksem. Peamine tegur on amortisatsioon: 50 000-dollarine stants lisab 5000 ühiku puhul 10 dollarit osa kohta, kuid 500 000 ühiku puhul ainult 0,10 dollarit. Koostöö kogenud progressiivse stantsitootjaga, nagu YICHEN, aitab inseneridel enne tööriistakapitali kasutuselevõttu hinnata seda majanduslikku-tagasi.
3. Miks vajab mereriistvara pärast järkjärgulist stantsimist passiveerimist?
Tembeldamise ajal kannavad tööriistaterasest augud ja vormimisdetailid mikroskoopilised vabad rauaosakesed roostevabast terasest pindadele. Soolases veekeskkonnas muutuvad need rauasademed anoodilisteks kohtadeks, kus algab korrosioon, mis põhjustab roosteplekkide teket isegi kvaliteetsel -316 roostevabal terasel. Passiveerimisel kasutatakse sisseehitatud raua lahustamiseks sidrun- või lämmastikhapet, rünnamata põhisulamit, taastades kroom-rikka passiivse oksiidikihi. Ilma passiveerimiseta on tembeldatud roostevabast terasest laevariistvara funktsionaalselt viimistlemata ja selle kasutamisel ilmneb enneaegne korrosioon.
4. Kuidas takistab progresseeruv stantsi disain laevaosade korrosiooni?
Mere-spetsiifiline stantsi disain sisaldab mitut-korrosioonivastast strateegiat otse tööriistadesse. Suured siseraadiused (minimaalselt 1,5 kuni 2 T) kõrvaldavad kitsad praod, kus kloriidioonid koonduvad. Müdimisjaamad suruvad lõigatud servad kokku, et sulgeda mikro-murdmistsoonid, mis põhjustavad pragude korrosiooni. Tihedamad-stantsi-vahed (5-8% materjali paksusest) annavad puhtamad lõiked väiksema kareda servaalaga. Äravooluava augustamisjaamad lisavad nutmisavad, mis takistavad vee kogunemist paigaldatud liitmikele. Need funktsioonid on pigem sisseehitatud stantsi käigu sisse, mitte kulukate tembeldamisjärgsete toimingute abil.
5. Mida peaksin jälgima, kui valin laevaosade jaoks progressiivse stantsimise müüja?
Hinnake tarnijate kogemusi korrosioonikindlate -sulamite (täpsemalt 316 roostevaba, meremessing või merealumiinium progressiivses tööriistas),-majasisese stantsi konstruktsiooni koos vormimissimulatsiooni võimalusega, piisava pressimise tonnaažiga raskete-gabariidiga merematerjalide jaoks,-siseste ISO-gabariidiliste materjalide jaoks, väljakujunenud-majja viimistletud stantside hoolduse või dokumentidega. 9001 sertifikaat koos SPC juurutamisega ja prototüübi -to{7}} skaleeritavus. Tootjad, nagu YICHEN, kes on spetsialiseerunud mitme-jaamaga progressiivsetele stantsimisvormidele suure mahu{10}}tootmiseks, pakuvad ranget korratavust ja skaleeritavat väljundit, mida mereriistvaraprogrammid nõuavad.


