


Mis on progressiivne metallist stantsimine
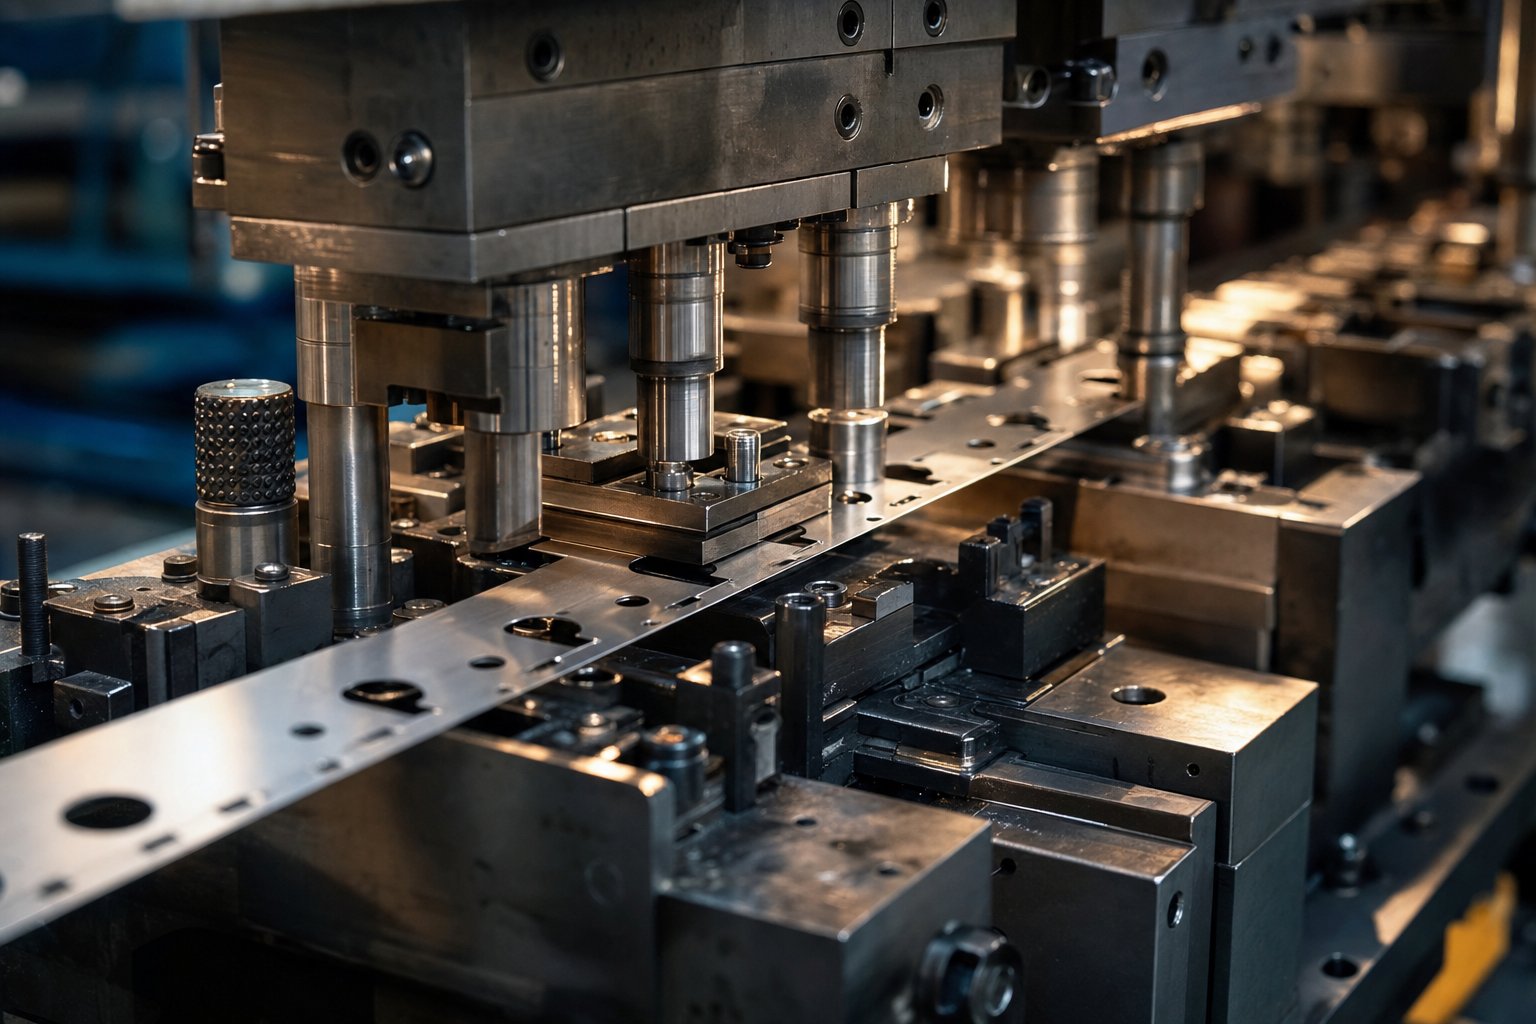
Niisiismis on progressiivne die, täpselt? Kujutage ette ühte tööriista, mis on varustatud mitme järjestikku paigutatud jaamaga. Pidev metallriba liigub läbi nende jaamade ühe sammu võrra korraga ja iga vajutusega teostab iga jaam samaaegselt erineva toimingu - läbistades, painutades, vormides või lõikades - riba erinevas osas korraga. Selleks ajaks, kui riba lõppjaamast väljub, langeb valmis osa välja. See on progressiivne stantsimine selle kõige lihtsamal kujul.
Progressiivne stantsimine on suure -mahuga metallivormimisprotsess, mille käigus pidev metalliriba liigub läbi mitme-jaama stantsi, kusjuures iga jaam sooritab järjestikust toimingut, valmistades iga pressi löögiga valmis detaili.
Miks on olemas progressiivne tembeldamine
Kujutage ette, et vajate keerulist metallklambrit aukude, painde ja tõmmatud süvendiga. Ühekordse-operatsiooniga tembeldamisel juhiksite detaili läbi eraldi stantside, paigutaksite selle iga etapi vahel ümber ning võtaksite enda alla kogu sellega kaasneva käsitsemisaja ja joondusriski. Progressiivne tembeldamine kõrvaldab selle probleemi täielikult. Üks stants, üks vajutus, üks pidev etteanne - ja te toodate keerulisi viimistletud detaile kiirusega, mis võib kiirseadmetel ulatuda 300 löögini minutis. Ei mingit käsitsi ümberpaigutamist, ei mingeid mitme-seadistuse kitsaskohti ega operaatorite poolt-osade vahel{10}}variatsiooni.
Kes kasutab progressiivseid stantsimisteenuseid
Kolm erinevat rühma tarnivad tavaliselt progressiivseid stantsimisteenuseid ja igaüks neist saabub erinevate prioriteetidega:
- Tootmisinseneridkeskenduge protsessi võimekusele, tolerantidele ja sellele, kas matriitsi konstruktsioon suudab ilma halvenemiseta vastu pidada miljoneid tsükleid.
- Hankemeeskonnadkaaluge tööriistainvesteeringuid -osa maksumusega, otsides mahuläve, kus järkjärguline tembeldamine ületab alternatiive.
- Tootedisaineridpeavad teadma, millised geomeetriad on progressiivse stantsi puhul teostatavad ja kuidas nende funktsioonide valikud mõjutavad tööriistade keerukust.
Iga vaatenurk kujundab tarnijate hindamisel erinevaid küsimusi - ja erinevaid vigu -. Mehaanika selle kohta, kuidas riba tegelikult läbi nende jaamade liigub ja mis igas neist toimub, näitab, miks need vead üldse juhtuvad.
Kuidas progressiivne stantsimisprotsess samm-sammult toimib
Ühes otsas läheb lamedast metallist mähis. Valmis osad tulevad teisest välja. See, mis nende kahe punkti vahel toimub, määrab, kas saate usaldusväärsed ja mõõtmetega ühtsed komponendid - või tekitate tootmise peavalu. Siin on kogu teekond jaamade kaupa.
Ribade etteandmine ja pooli lahtirullimine
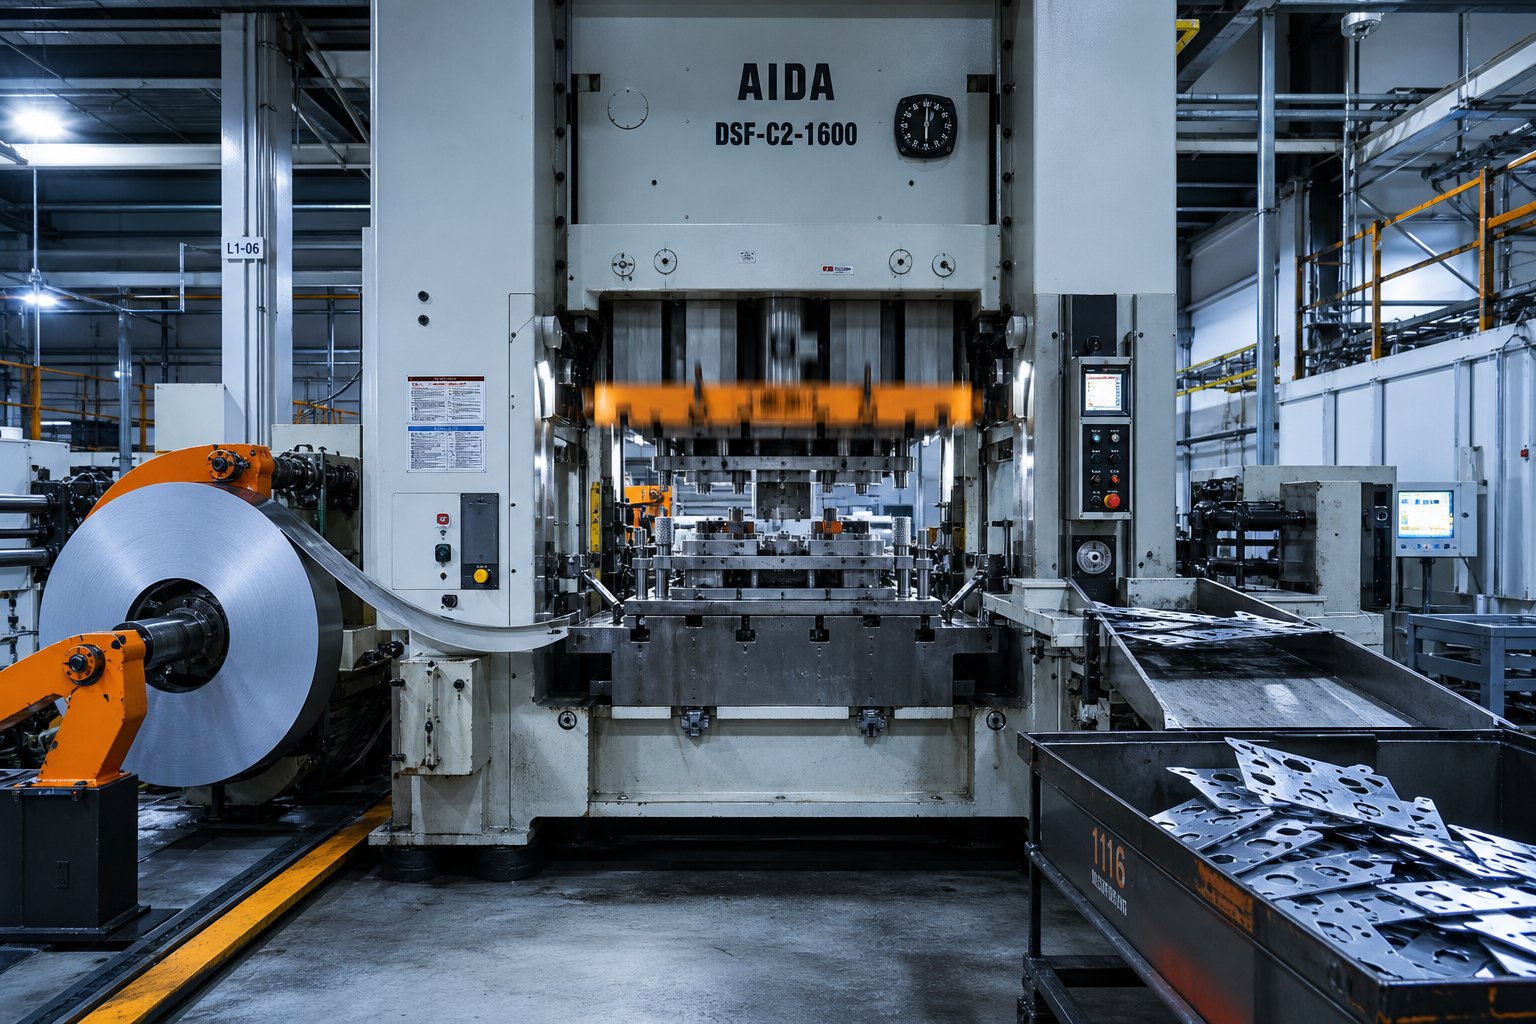
Iga järkjärguline stantsimise ja stantsimise tsükkel algab lahtikerimisseadmest. Lehtmetallist - terasest, alumiiniumist, vasest, messingist või roostevabast terasest - mähis laaditakse tornile, mis pöörleb ja vabastab materjali, kui press seda nõuab. Esmalt läbib riba läbi sirgendaja, mis eemaldab kerimise käigus tekkinud loomuliku kõveruse (nn mähise komplekt). Ilma selle sammuta söödaks riba ebaühtlaselt ja tekitaks teie osade vahel mõõtmete triivi.
Sirgendajast tõmbab servosöötur riba matriitsisse täpse sammuga, mida nimetatakse etteande sammuks. Sööda täpsus on siin olulisem, kui enamik ostjaid mõistab. Isegi 0,05 mm kõrvalekalle käigu kohta ühendab jaamade vahel, tekitades valesti joondatud auke, ebaühtlasi painutusi ja praaki. Söötur peab sünkroniseerima ideaalselt pressilöögi tsükliga, vabastades riba alles siis, kui matriit on täielikult avatud ja liigutades seda iga kord täpselt sama kauguse võrra.
Jaama edenemine augustamisest väljalõikeni
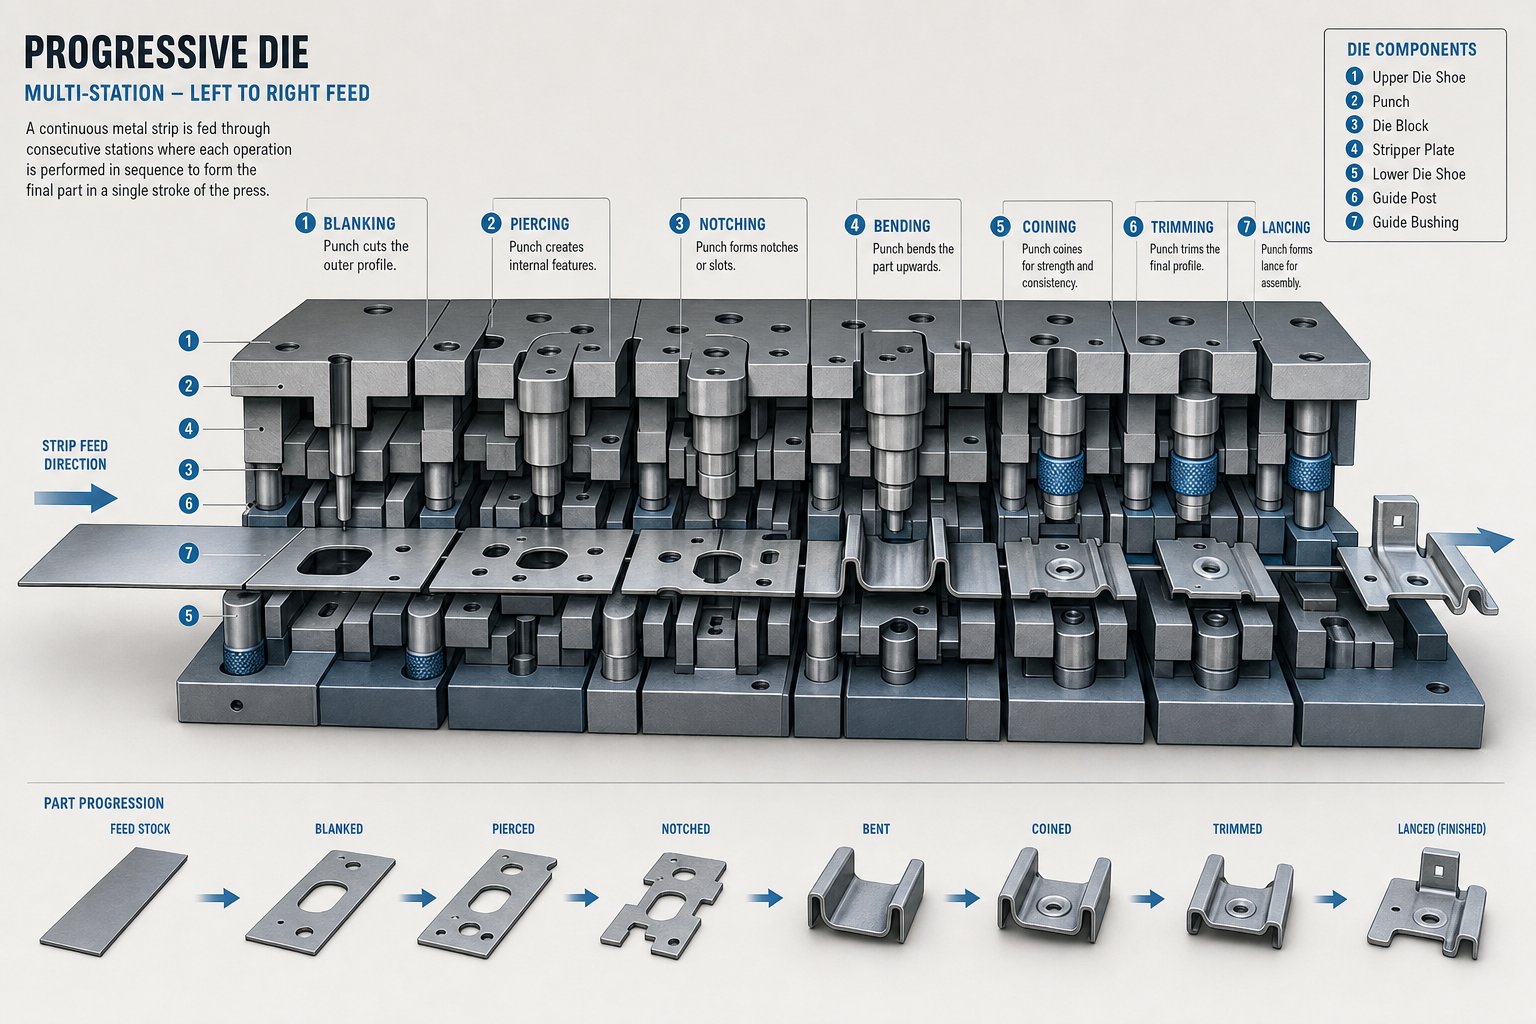
Kui seesprogresseeruv stantsimisvorm, kohtab riba jaamade jada -, millest igaüks teeb ühte kindlat toimingut. Osa jääb kogu protsessi vältel ühendatuks kanduribaga (mida mõnikord nimetatakse ka võrguks), mis hoiab selle edasi liikudes stabiilsena ja täpselt asendis. Mõelge kandurile kui materjali enda sisse ehitatud konveierile.
Tüüpiline jaamade jada programmivormis näeb välja selline:
- Piloodiaugud- Esmalt augustati, et luua täpsed registreerimispunktid, mis juhivad riba läbi iga järgmise jaama.
- Piercing- Ribasse torgatakse sisemised augud, pilud ja väljalõiked.
- Lancing- Osalised lõiked loovad sakke või võresid ilma materjali täielikult eemaldamata.
- Moodustamine- Osasse on pressitud kolme-mõõtmelised kujundid, ribid või reljeefsed elemendid.
- Joonistamine- Materjal tõmmatakse vajadusel madalaks tassi- või kanalikujuliseks.
- Mündimine- Kõrgsurvega kokkupressimine- täpsustab pindu, teravdab detaile või kalibreerib kriitilisi mõõtmeid.
- Katkestus- Valmis osa eraldatakse kanduribast ja visatakse kogumiseks välja.
Mitte iga osa ei nõua kõiki neid toiminguid. Lihtne klamber võib vajada ainult augustamist, painutamist ja lõikamist. Keeruline elektripistik võib nõuda kümmet või enamat jaama. Asi on selles, et iga toiming toimub fikseeritud, konstrueeritud järjestuses - ja see jada ei muutu kunagi osade lõikes.
Vajutage Mehaanika ja käigutsükkel
Siin on see, mis muudab progresseeruva stantsimispressi nii tootlikuks: iga silindri tõmme sooritab samaaegselt kõik jaamatoimingud riba erinevates osades. Kui esimene jaam torkab värskesse materjali pilootaugud, siis allavoolu jaamad painutavad, vormivad ja lõikavad osi, mis sisenesid stantsi mitu lööki varem. Mitu osa on alati töös korraga.
Stantsimispress töötab fikseeritud kiirusega, mõõdetuna löökides minutis (SPM). Väiksemate osade metallist stantsimise kiired toimingud võivad sõltuvalt materjali paksusest, detailide keerukusest ja pressi tonnaažist töötada vahemikus 200 kuni 1000 SPM. Iga tõmme liigutab riba täpselt ühe sammu võrra edasi. See rütm - edasi, tempel, edasi, tempel - loob iga tsükliga valmis partii.
Kuid kiirus üksi läbilaskevõimet ei määra. Hästi-disainitud stants, mis töötab kiirusel 400 SPM ja ilma seisakuta, ületab halvasti konstrueeritud stantsi, mis töötab kiirusel 600 SPM ja mis ummistub iga tund. Etteande stabiilsus, stantsi joondamine, määrimine ja praagi väljaviskamine määravad kõik, kas teoreetiline kiirus väljendub tegelikus väljundis.
See mehaaniline loogika - fikseeritud jaamad, juhitav etteanne, samaaegsed toimingud - selgitab, miks järkjärguline tembeldamine annab korratavaid osi helitugevusega. Kuid tõeline inseneri väljakutse ei ole ajakirjanduse juhtimine. See on stantsi enda kujundamine: valitakse, kui palju jaamu on vaja, millist järjestust need järgivad ja kuidas riba paigutus haldab materjali pinget iga toimingu ajal.
Tööriistade projekteerimine ja stantside ehituse alused
Pressi tsiklile panemine on lihtne osa. Tõeline intellektuaalne investeering progressiivsesse matriitsisse tehakse kuid enne esimest lööki - riba paigutuse kavandamise, jaamade järjestamise ja matriitsi enda materjali valimise ajal. Need inseneriotsused fikseerivad kogu tootmistsükli jooksul osade kvaliteedi, tööriista tööea ja tüki ökonoomsuse.
Riba paigutus ja jaamade järjestuse loogika
Kuidas otsustab insener, kas osa vajab kuut või neljateist jaama? See algab detaili geomeetriaga. Iga auk, painutus, vorm ja lõikepunkt nõuab vähemalt ühte spetsiaalset jaama, kuid järjestus peab arvestama materiaalset käitumist. Pinda ei saa pärast sügavat tõmbamist müntida ilma moonutusteta. Te ei saa läbistada auku, mis külgneb veel moodustamata paindega, ilma pingemurde tekitamata.
Progressiivne stantsimisvormi disain tugineb tahtlikule järjestusloogikale: toimingud, mis tekitavad kõige vähem materjali pinget, toimuvad esmalt, samas kui suure -jõuga toimingud, nagu trükkimine või sügavvormimine, tulevad hiljem, pärast seda, kui ümbritsevad funktsioonid on juba lukustatud. Tühikäigujaamad - positsioonid, kus tööd ei toimu - on strateegiliselt paigutatud, et võimaldada tulevaste toimingute, ribade ja muudatuste järkjärgulist stabiliseerimist. kui vaja.
Pilootava paigutus on veel üks kriitiline tegur. Need väikesed, täpselt läbistatud augud registreerivad riba igas jaamas ja nende asukoht vormimisjoonte suhtes määrab, kui täpselt allavoolu toimuvad toimingud maanduvad. Ajakirjas avaldatud uurimustööInternational Journal of Production Researchtuvastab neli peamist tegurit riba paigutuse hindamiseks: jaama numbri tõhusus, momentide tasakaalustamine, riba stabiilsus ja etteande kõrgus -, millest igaüks on hinnatud ja kaalutud, et anda konkureerivate paigutusvõimaluste objektiivne hinnang, mitte tugineda rühma konsensusele.
Progressiivsete stantside valmistatavus
Osade projekteerijatel on oma geomeetriavalikute kaudu tohutu mõju järkjärgulise stantsitööriistade keerukusele - ja maksumusele -. Progressiivseks stantsimiseks optimeeritud komponent võib töötada 10-kohalises stantsis. Sama osa, millel on halvasti läbimõeldud funktsioonid, võib nõuda 16 jaama, kahekordistades tööriistakulusid ja suurendades tolerantsi kogunemist ribal.
Peamised DFM-i põhimõtted progressiivsete stantsimisvormide jaoks on järgmised:
- Minimaalne painderaadius:Paindejoone pragunemise vältimiseks hoidke sisemised painderaadiused 1,0x materjali paksusega või üle selle. Tööriista tööea pikendamiseks eelistatakse 1,2-1,5x paksust.
- Ava läbimõõdu piirid:Säilitage aukude läbimõõt 1,0x materjali paksusega või üle selle, et vältida stantsi purunemist suurel-kiirusel sõitmisel.
- Funktsioonide vahekaugus:Hoidke stantsitud osad vähemalt 2,0x materjali paksusega servadest ja külgnevatest osadest, et vältida stantsitud terase kokkuvarisemist aja jooksul.
- Seina ühtlane paksus:Vältige drastilisi paksuse üleminekuid, mis loovad ebaühtlase materjalivoo ja suurendavad tagasilöögi ettearvamatust.
- Teravilja suuna teadlikkus:Murdeohu vähendamiseks suunake painded võimaluse korral veeremissuunaga risti.
- Madal vormimissügavus:Tõmbesügavuse minimeerimine osalaiuse suhtes - liigne sügavus nõuab pigem ülekandevormi protsesse kui progressiivseid riba-põhiseid toiminguid.
Kogenud progressiivsete tööriistade ja stantside insenerid vaatavad osade prindid varakult üle ja märgivad ära funktsioonid, mis lisavad jaamu, muudavad hoolduse keerulisemaks või lühendavad stantsi eluiga. See DFM-i eelnev tagasiside säästab sageli rohkem raha kui mis tahes hankimisläbirääkimised.
Tööriistad Ehitus- ja stantsimaterjalid
Progressiivse stantsimise tööriista füüsiline konstruktsioon määrab, kui palju miljoneid osi saab see enne põhjalikku renoveerimist toota. Dieedi komponendid taluvad korduvaid suurel-kiiretel lööke, hõõrdumist ja materjalivoogu -, seega on tööriistade enda jaoks materjali valik tohutult oluline.
Enamikus progressiivsetes stantside komplektides kasutatakse stantside ja stantside sisestuste jaoks D2 või A2 tööriistaterast. D2 pakub suurepärast kulumiskindlust ja servade hoidmist, muutes selle tööhobuseks augustamis- ja tühjendusjaamade jaoks. A2 tagab parema sitkuse vormimisjaamadele, kus löögikoormus on suurem, kuid abrasiivne kulumine väiksem. Rakenduste jaoks, mis nõuavad äärmist tööriista kasutusiga - abrasiivsete roostevaba teraste tembeldamine mitme miljoni osaga üle -, asendavad kriitilistes kulumispunktides tavalist terast volframkarbiidist stantsimisvormid. Nagu üks tööstusharu juhis märgib, käitub karbiid nagu betoon: see laguneb enne kulumist, muutes selle ideaalseks jaamades, kus hõõrdumine lagundab kiiresti tööriistaterast.
Stantsiplaadid ja jalatsikomplektid on tavaliselt valmistatud S7 või 4140 eel-karastatud terasest, mis tagab konstruktsiooni jäikuse, mis on vajalik joonduse säilitamiseks kõigis jaamades täispressi tonnaaži all. Juhttihvtid, puksid ja joonduskomponendid peavad olema piisavalt tugevad, et ületada külgjõude, mis tekivad off-tsentrist, moodustades - detaili, mis seostub riba paigutuse hindamisel otseselt hetke-tasakaalustusteguriga.
Lõppkokkuvõttes põhinevad tööriistamaterjaliga seotud otsused ühe küsimuseni: milline on eeldatav tootmismaht? 50 000-tüki aastane töömaht ei õigusta karbiidist lisade kasutamist kõikjal, samas kui 5-miljoni tükki sisaldav programm ei saa lubada sagedast D2 stantsi vahetamist. Stantsikonstruktsiooni sobitamine mahu ootustega on koht, kus inseneriotsused ja kulude optimeerimine ristuvad – ja kus tembeldatav materjal kehtestab oma piirangud.
Materjali valik ja metallide käitumine progresseeruvates stantsides
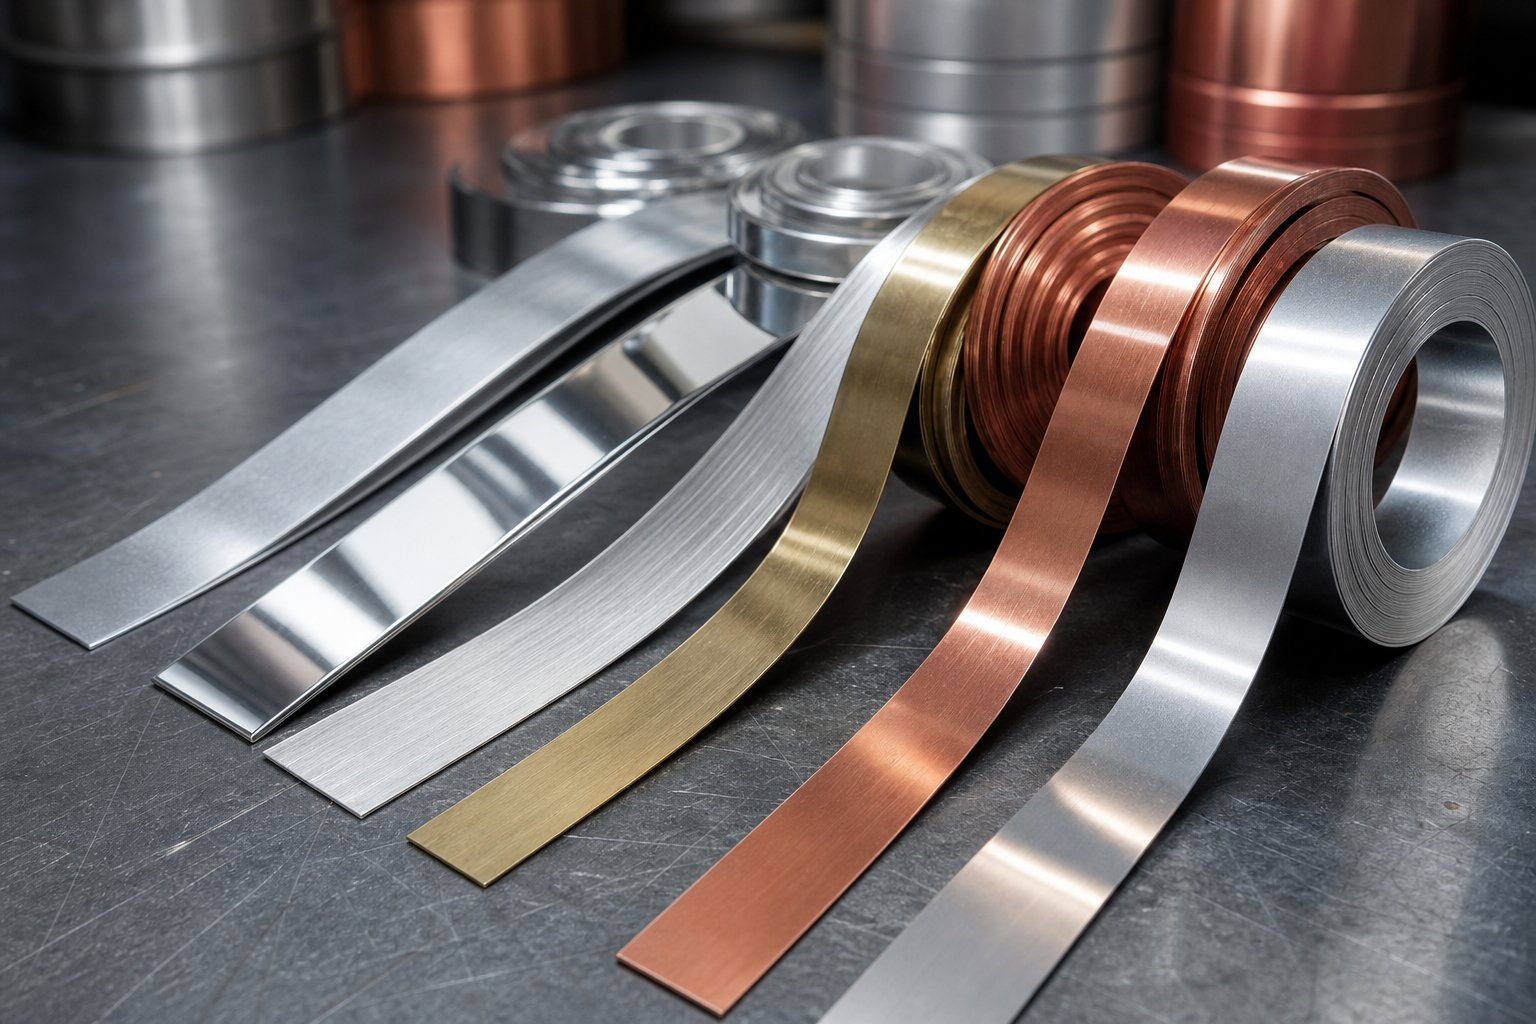
Matriitsi ehitus on oluline -, kuid stantsist läbiv materjal määrab peaaegu kõik muud inseneriotsused. Ribade etteande käitumine, jaamade järjestus, määrimisstrateegia, stantsi kliirens ja hooldusintervallid muutuvad sõltuvalt sellest, millist metalli te vormite. Ostjad, kes käsitlevad materjali valikut lihtsa hanke märkeruuduna, avastavad sageli-tootmise keskel, et nende valitud sulam nõuab põhimõtteliselt teistsugust lähenemist tööriistadele, kui nad eelarves ette nägid.
Terase ja roostevaba terase stantsimise kaalutlused
Süsinikterasest progresseeruv stantsimine on progresseeruvate stantside kõige levinum rakendus. Madala süsinikusisaldusega-klassid, nagu 1008 ja 1010, pakuvad suurepärast vormitavust, prognoositavat käitumist jaamade lõikes ja minimaalset tööriista kulumist. Nad aktsepteerivad kitsaid kurve, sügavaid vorme ja{5}}kiiret jalgrattasõitu ilma draamata. Terase järkjärgulise stantsimise tüüpilised paksusevahemikud jäävad vahemikku 0,4 mm kuni 3,0 mm, kusjuures õhemad mõõturid töötavad suurema löögisagedusega minutis ja paksem materjal nõuab suuremat pressi tonnaaži.
Roostevabast terasest progressiivne stantsimine seevastu toob kaasa hoopis teistsugused väljakutsed. Austeniitklassid, nagu 304, töötavad -agressiivselt, kui nad läbivad vormimisjaamu -, mis tähendab, et iga järgnev toiming puutub kokku üha kõvema materjaliga. Insenerid peavad seda arvesse võtma, arvutades allavoolu jaamades eksponentsiaalselt suurema tonnaaži ja järjestades toiminguid, et minimeerida kumulatiivset deformatsiooni.
Springback on sama problemaatiline. Kui pehme teras võib pärast painutust 1–2 kraadi tagasi vetruda, vetrub roostevaba teras tavaliselt 3–5 kraadi või rohkem. Tööriistainsenerid kompenseerivad seda, painutades - stantsi ja stantsi nurki näiteks 93 kraadini, nii et detail lõdvestub soovitud 90-kraadise geomeetriaga. Ilma selle stantsi konstruktsiooni sisseehitatud kompensatsioonita langeb iga painutatud funktsioon taluvusest välja.
Galling esitleb kõige häirivamat rikkerežiimi. Suure hõõrdumisega ribad katavad roostevaba terase passiivse oksiidikihi, põhjustades avatud materjali külmkeevitamise-otse tööriista pinnale. Kui pressimine algab, peatub tootmine stantsi poleerimiseks. PVD-katted, nagu TiCN stantsimispindadel, ja äärmusliku-survemäärdeained on kohustuslikud vastumeetmed mis tahes roostevabast materjalist programmidel, mis töötavad suurel hulgal.
Vase ja messingisulami käitumine progresseeruvates stantsides
Vase progresseeruv stantsimine domineerib elektripistikute ja terminalide turul ja seda mõjuval põhjusel. C11000 elektrolüütiliselt sitke vask tagab ligikaudu 101% IACS juhtivuse koos suurepärase plastilisusega, muutes selle ideaalseks tünnivormide, kontaktlappide ja pressimisfunktsioonide jaoks, mida vaskklemmide järkjärguline stantsimine nõuab. Nende rakenduste jaoks mõeldud ribapooli paksus on tavaliselt vahemikus 0,13 mm kuni 1,5 mm, kusjuures määratud temper (läbi lõõmutatud täielikult-) mõjutab otseselt vormimiskäitumist igas jaamas.
Väljakutse? Vask lööb agressiivselt vastu tööriistaterast -, mis sarnaneb roostevabale terasele, kuid selle põhjuseks on pigem vase pehmus ja kõrge pinna adhesioon, mitte oksiidikihi purunemine. Automaatsed määrimissüsteemid ja poleeritud stantsipinnad ei ole-kaubeldavad pideva vase tootmise jaoks.
Messingist progresseeruv stantsimine pakub praktilist alternatiivi, kus pole vaja täielikku vase juhtivust. C26000 kassettmessing tagab kinnitusklambrite suurema tugevuse ja paremad vedruomadused, samas kui selle madalam hõõrdetegur muudab selle tööriistade jaoks oluliselt sõbralikumaks kui puhas vask. Fosforpronks (C51000) täidab tühimiku rakenduste jaoks, mis vajavad nii vedrujõudu kui ka mõõdukat juhtivust - arvake, et konnektorikontaktid peavad säilitama ühtlase rõhu tuhandete paaritustsüklite jooksul.
Vasesulamite töökarastamine järgib terasest erinevat kõverat. Need materjalid kõvastuvad kiiresti esialgse vormimise ajal, kuid platoo varem, mis tähendab, et mitme-jaama progresseeruvad järjestused peavad enne sulami jäigastumist koormama kõige raskema deformatsiooni eest-. Insenerid määravad sageli lõõmutatud karastusriba spetsiaalselt selleks, et varased jaamad saaksid moodustuda agressiivselt, ilma et materjal allavoolu töödel puruneks.
Alumiiniumi progresseeruva stantsimise väljakutsed
Alumiiniumist progresseeruv stantsimine meeldib kaalu{0}}tundlikele rakendustele - mootorsõidukite kuumuskilpidele, elektroonikakarpidele, kosmosesõidukite kronsteinidele -, kus tiheduse kokkuhoid õigustab täiendavat inseneritööd. Sulamid nagu 5052-H32 ja 6061-T4 pakuvad mõistlikku vormitavust paksusvahemikus 0,5–3,0 mm, kuid need toovad kaasa tembeldamiskäitumise, mis tõmbab ostjad tähelepanuta.
Galling on taas edetabeli tipus. Alumiiniumi pehme oksiidikiht laguneb surve all, paljastades värske materjali, mis seob koheselt tööriistaterase külge. Erinevalt roostevabast terasest, kus spetsialiseeritud katted lahendavad enamiku probleemidest, nõuab alumiiniumi katmine sageli mitme lähenemisviisi kombinatsiooni: kroom-kaetud stantsipinnad, PTFE-põhised kuiv-kilemäärded ja suuremad stantsivahed (tavaliselt 8–12% materjali paksusest, terase puhul 5–8%).
Need laiemad vahed on olemas, kuna alumiinium pigem rebib kui lõikab puhtalt, kui stantsimisvahed on liiga tihedad. Burri juhtimine muutub tasakaalustavaks toiminguks - liiga pingul ning tekib rebenemine ja liigne löögi kulumine, liiga lõtv ja rümba kõrgus ületab allavoolu montaaži vastuvõetavaid piire.
Ka määrimisnõuded on rangemad. Standardsetel stantsimisõlidel, mis sobivad ideaalselt süsinikterase jaoks, puuduvad sageli alumiiniumi jaoks vajalikud piir{1}}kihi omadused. Ilma korraliku määrimiseta kogunevad pinnaskoorid ja stantside kogunemine mõnesaja tõmbega, mis sunnib ettenägematuid hooldusseiskusid.
| Materjali perekond | Vormitavus | Tüüpiline paksuse vahemik | Ühised rakendused | Peamised tembeldamise kaalutlused |
|---|---|---|---|---|
| Madala süsinikusisaldusega teras- (1008/1010) | Suurepärane | 0,4 – 3,0 mm | Klambrid, klambrid, konstruktsiooni tugevdused, autode riistvara | minimaalne tagasilöök; väike tööriista kulumine; suurim kiirus |
| Roostevaba teras (304/316L) | Mõõdukas | 0,3 – 2,5 mm | Meditsiinikomponendid, toiduvarustus,{0}}korrosioonikindlad korpused | Tugev tagasilöök; töö karastamine; gallimiseks on vaja PVD-katteid ja EP määrdeaineid |
| Vask (C11000) | Suurepärane | 0,13 – 1,5 mm | Elektriklemmid, siinid, pistikud | Galling tendents; pehmus põhjustab stantside kogunemist; temperamendi valik kriitiline |
| Messing (C26000) | Väga hea | 0,2 – 2,0 mm | Ühendusvedrud, dekoratiivriistvara, instrumendi komponendid | Väiksem lööbeoht kui vasel; parem vedru kinnipidamine; mõõdukas töökarastus |
| Alumiinium (5052/6061) | Hea | 0,5 – 3,0 mm | Soojuskilbid, korpused, kergklambrid, jahutusradiaatorid | Vajalik on laiem stantsivahe; PTFE määrdeained; kui kliirens on kitsas, rebeneb pigem |
Iga materjal kehtestab oma reeglid stantside kliirensi, jaamade arvu, määrimise ja hooldussageduse kohta. Osatrükk võib terasest ja alumiiniumist välja näha identne, kuid selle taga olev järkjärguline stants - ning ehitus- ja hoolduskulud - võivad oluliselt erineda. See erinevus teravneb ainult siis, kui hakkate võrdlema nende materjalide toimivust alternatiivsete tembeldamismeetoditega, mis käsitlevad neid põhimõtteliselt erineval viisil.
Progressive Die vs Transfer Die vs Compound Die
Materjali käitumine kujundab stantsi -, kuid teie valitud matriitsi tüüp kujundab kogu tootmisstrateegiat. Ostjad eeldavad sageli, et progressiivsed stantsid saavad kõigega hakkama või et kõik stantsid ja tembeldamismeetodid on väikeste kuluerinevuste korral omavahel asendatavad. Tegelikult lahendavad progressiivsed stantsid, ülekandevormid ja liitvormid põhimõtteliselt erinevad tootmisprobleemid. Vale valimine ei raiska ainult tööriistade eelarvet -, vaid lukustab teid protsessi, mis võitleb teie detaili geomeetriaga kogu programmi eluea jooksul.
| Iseloomulik | Progressiivne suremine | Transfer Die | Ühend Die |
|---|---|---|---|
| Protsessi mehaanika | Osa jääb kõigi jaamade kaudu kanduriba külge | Osa eraldatakse ribast varakult, liigutatakse jaamade vahel mehaaniliste sõrmedega | Mitu lõiketoimingut ühe tõmbega |
| Ideaalne osade keerukus | Väikesed kuni keskmised osad, millel on mõõdukas vormimine, paindumine ja läbitorkamine | Suured või sügavtõmmatud{0}}osad, mis nõuavad ulatuslikke vormimis- või orientatsioonimuutusi | Lamedad osad, mis vajavad ainult tühjendamist, läbitorkamist või lihtsat lõikamist |
| Mahu sobivus | 50,000+ ühikut aastas (optimaalne üle 100,000+) | 25,000+ ühikut aastas | Lihtsa geomeetria keskmised kuni suured mahud |
| Tsükli kiirus | 200–1,000+ lööki minutis | Mõõdukas (mehaaniline ülekanne piirab kiirust) | Kiire lihtsate osade jaoks; suuremate komponentide puhul aeglasem |
| Tööriistade maksumus | Kõrge (30 000–250 dollarit,000+) | Kõrge (võrreldav progressiivsega) | Madalam - lihtsam ehitus, vähem jaamu |
| -Osa maksumus mahus | Madalaim kvalifitseeruva geomeetria jaoks | Madal, kuid kõrgem kui progressiivne aeglasema tsükli tõttu | Madal lamedate osade jaoks; ei kehti vormitud osadele |
Progressive Die vs Transfer Die tembeldamine
Põhiline erinevus on lihtne: progressiivsete stantside puhul ei lahku osa ribalt kunagi enne lõplikku väljalõikejaama. Ülekandestantsimisel eraldatakse osa ribast kohe esimesel toimingul, seejärel liigutatakse mehaaniliste sõrmede või ülekandemehhanismi abil füüsiliselt jaamade vahel.
Miks see oluline on? Kuna kanduriba piirab tõmbesügavust. Kui teie osa vajab sügavvormimist - tassid, kestad või kestad, mis on kõrgemad kui umbes 1,5 korda detaili läbimõõdust -, rebeneb riba või kõverdub enne vormimistoimingu lõppu. Ülekandevormid kõrvaldavad selle piirangu täielikult. Kui toorik on ribast vaba, saab press tõmmata nii sügavale, kui materjali pikenemisomadused seda võimaldavad.
Ülekandevormid käitlevad ka suuremaid osi, mis nõuavad jaamade vahel orientatsiooni muutmist, nagu autode kerepaneelid või sügavalt tõmmatud{0}}korpused, mis vajavad mitme telje moodustamiseks pööramist. Progressiivsed stantsid ei saa osa pöörata -, see on füüsiliselt kogu ulatuses riba külge lukustatud.
Kompromiss? Kiirus. Ülekandemehhanismid vajavad iga tooriku haaramiseks, liigutamiseks ja vabastamiseks aega. See mehaaniline lähtestamine tähendab, et ülekandepressid töötavad tavaliselt väiksema löögiga minutis kui samaväärse suurusega osade järkjärgulised toimingud. Väikeste, -mahukate komponentide - elektriklemmid, vedruklambrid, õhukesed sulgud - võidavad progressiivsed stantsid läbilaskevõimet suure varuga. Suuremate konstruktsioonikomponentide või muu jaoks, mis vajab tõmbesügavust, mis ületab ribakanduri piirmäärasid, on ülekandestantsimine ainus elujõuline tee.
Samuti erinevad helitugevuse ristpunktid. Progressiivne metallstantsimine muutub tavaliselt kuluks-õigustatud 50 000 kuni 100,000+ aastaühikuga, samas kui ülekandevormide programmid võivad õigustada investeeringuid tööriistadesse kuni 25 000 ühikut, osaliselt seetõttu, et toodetud suuremate osade väärtus on suurem-tüki kohta.
Progressive Die vs Compound Die
Ühendvormid töötavad täiesti erineval põhimõttel. Selle asemel, et järjestada toiminguid mitme jaama vahel, teostab liitvorm ühe vajutusega korraga mitu lõikamistoimingut. Riba läheb sisse, üks löök süttib ja täielikult tühjendatud ja augustatud lame osa kukub välja.
Kõlab tõhusalt - ja õige rakenduse jaoks on see nii. Kombineeritud stantsimine annab lamedamad osad parema mõõtmete täpsusega funktsioonide vahel, kuna kõik lõigatud servad luuakse ühe toiminguga, välistades erinevate toimingute vahelised kõrvalekalded. Seibid, seibid, tihendid ja lamedad elektrilised laminaadid on õpikutes kasutatavad liitvormid.
Piirang on põhiline: liitstantsid saab ainult lõigata. Neil puudub moodustamisvõime. Ei mingit painutamist, joonistamist ega reljeeft. Kui teie detail nõuab mis tahes kolme-dimensioonilist geomeetriat - isegi lihtsat 90-kraadist sakki, ei saa liitstantsid seda toota. Teil on vaja teisest painutusoperatsiooni allavoolu, mis suurendab käsitsemis-, kulude- ja kvaliteediriski.
Liittööriistad on ka odavamad ja kiiremini ehitatavad kui progressiivsed tööriistad, mistõttu on see ökonoomne valik keskmise mahuga lamedate osade jaoks, kus on nõutav lihtsa geomeetriaga stantsimine. Kuid hetkel, kui osade keerukus nõuab vormimist, lööb liitstants kõva lakke - ja progressiivsed stantsid muutuvad vajalikuks.
Kui progressiivne stantsimine on optimaalne valik
Mitte iga osa ei kuulu progressiivsesse vormi. Otsus sõltub viiest ristuvast kriteeriumist:
- Osa suurus:Progressiivsed matriitsid eelistavad väikeseid ja keskmisi komponente, mis mahuvad standardse ribalaiusega (tavaliselt alla 300 mm).
- Geomeetria keerukus:Osad, mis nõuavad mitut toimingut - augustamine pluss vormimine ja painutamine - saavad järjestikuse jaama lähenemisest kõige rohkem kasu.
- Aastane maht:Kõrged esialgsed tööriistakulud on mõistlikud ainult siis, kui need amortiseeritakse kümnete või sadade tuhandete osade kaupa.
- Tolerantsi nõuded:Riba-põhine edenemine koos pilootava registreerimisega tagab järjepideva tolerantsi ±0,05 mm kuni ±0,10 mm miljonite tsüklite jooksul.
- Sekundaarse operatsiooni kõrvaldamine:Kui järkjärguline stantsimise ja stantsimise lähenemisviis võib koondada selle, mis muidu nõuaks mitut seadistust, vähendab see programmi kogumaksumust isegi siis, kui tööriistad on kallid.
Progressiivsed stantsid muutuvad kõige ökonoomsemaks valikuks, kui aastased mahud ületavad 50 000 ühikut ja osade geomeetria nõuab mitut vormimisoperatsiooni, mis muidu nõuaks eraldi tööriistade seadistusi, käsitsi käsitsemist või sekundaarseid protsesse.
Sellest mahulävest madalamal on lihtsamad meetodid - lamedate osade jaoks mõeldud liitstantsid, prototüüpide CNC laserlõikamine või isegi ühe-jaama stantsid madala-keerukusega kujude jaoks -, mis tagavad parema kulu-per-osa ökonoomsuse. Selle kohal domineerivad järkjärgulised stantsid, kuna -ühikuhind langeb tooraine pluss pressimisaja suunas, samas kui iga alternatiiviga kaasneb lineaarne töö- või tsükli{8}}aja trahv, mis lisandub mahule.
Õige valik sõltub ka programmi pikaealisusest. Osa, mille tootmisaeg on viis-aastat 80 000 ühikut aastas (kokku 400 000 ühikut), õigustab esmaklassilist tööriistade ehitust - karbiidist sisetükke, karastatud juhtsüsteeme, komponentide kiiret-vahetust -, mida ei pruugi kahe-aastane 60 000 ühiku programm. Dieedi investeeringu ja eluea kogumahu, mitte ainult aastase nõudluse sobitamine eraldab nutikad hankimisotsused kallitest vigadest.
Teie jaoks sobiva protsessi mõistmine on alles esimene samm. Järgmine küsimus, mida enamik ostjaid alahindab, on see, kuidas valdkonna -spetsiifilised nõuded - sertifikaadid, dokumentatsioonistandardid, materjali jälgitavus - seavad lisanõudeid sellele, mis näib olevat otsene tembeldamisotsus.
Progressiivsele stantsimisele tuginevad tööstused
Iga tööstus tembeldab metalli. Kuid põhjus, miks iga tööstusharu valib alternatiivide asemel järkjärgulise stantsimise, tuleneb spetsiifilistest tehnilistest nõudmistest, millele teised protsessid lihtsalt ei sobi. Loetelu "autotööstus, meditsiin, elektroonika" ei ütle teile midagi kasulikku. Oluline on see, miks need sektorid nõuavad erilist kiiruse, korratavuse ja geomeetrilise keerukuse kombinatsiooni, mida progressiivsed stantsid pakuvad.
Autotööstuse kõrged{0}}mahu järjepidevuse nõuded
Autotööstuse programmid ei nõua ainult osi -, vaid dokumenteeritud tõendeid selle kohta, et iga osa on identne viimase miljoniga. Seetõttu toimib autoosade järkjärguline tembeldamine IATF 16949 sertifikaadi alusel, mis nõuab PPAP dokumentatsiooni, statistilist protsessi juhtimist (SPC), mõõtesüsteemi analüüsi (MSA) ning rikkerežiimi ja mõjude analüüsi (FMEA) kogu tootmise vältel.
Progressiivsed stantsid tagavad korratavuse, mida need programmid nõuavad, kuna protsess on oma olemuselt{0}}iseregistreeruv. Juhtaugud joondavad iga käigu identselt ja ribahoidja välistab osade käsitsemise erinevused toimingute vahel. Kui toodate aastas 500 000 uksesulguri komplekti, hoiab see mehaaniline järjepidevus teie Cpk väärtused üle 1,33 ilma operaatori pideva sekkumiseta.
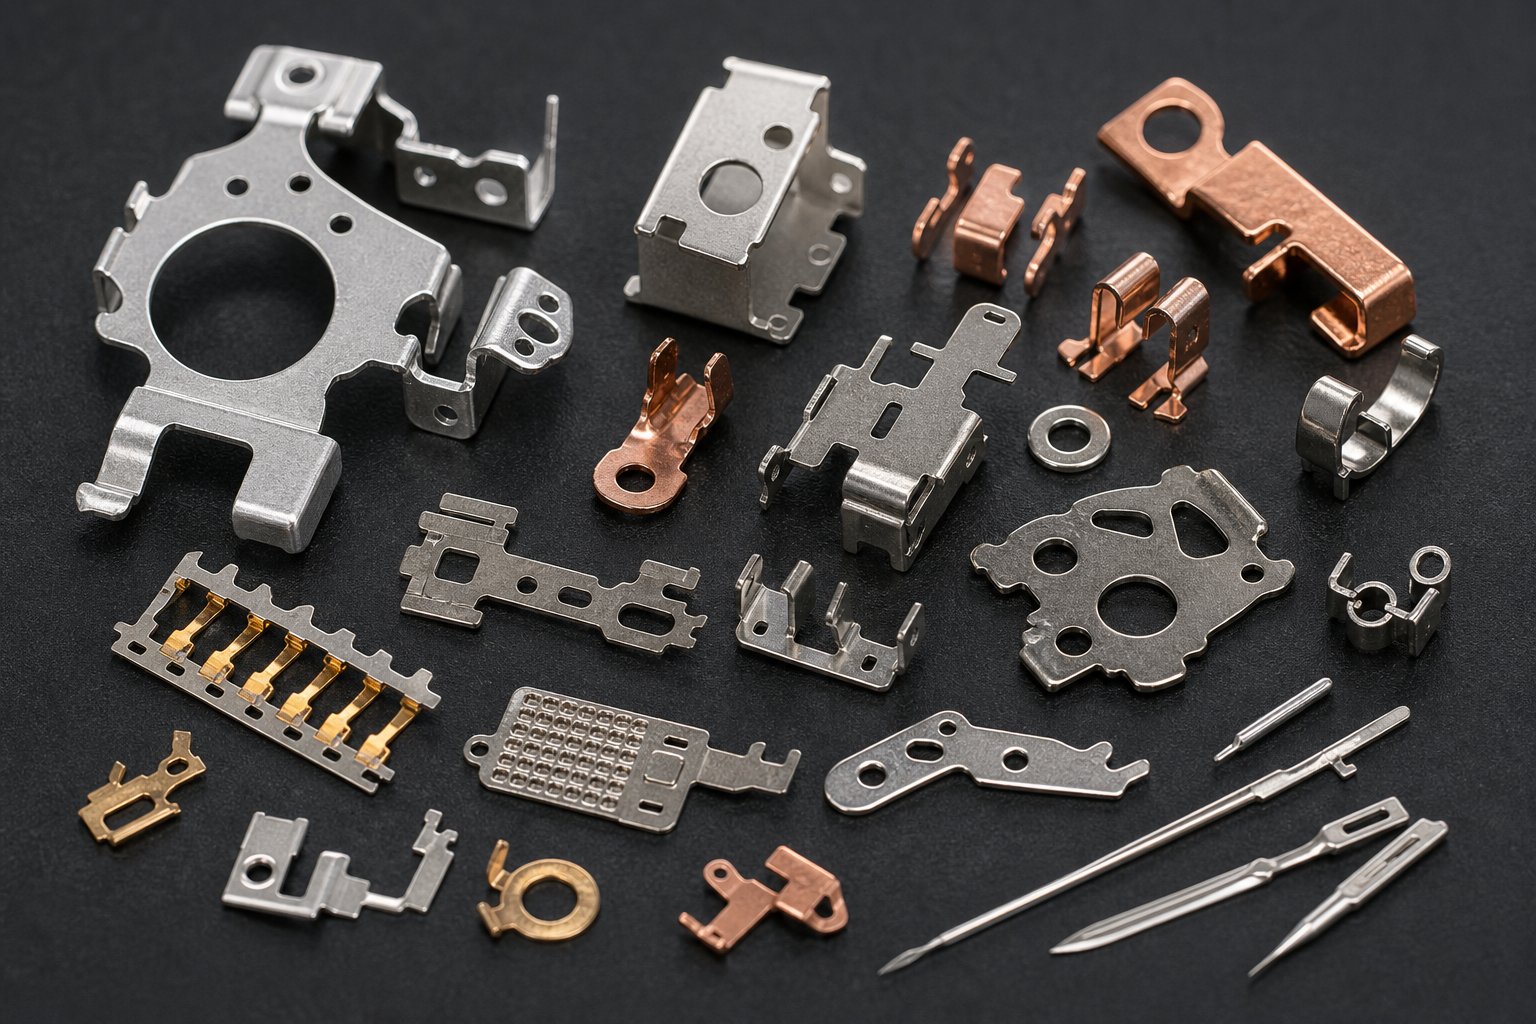
Tüüpilised järkjärgulise stantsimise teel toodetud autoosad on järgmised:
- Konstruktsioonitugevdusklambrid ja kinnitusplaadid
- Aknatõstuki klambrid ja vedru kinnitusdetailid
- Elektripistikute korpused ja klemmide kontaktid
- Istmeraami kronsteinid ja turvasüsteemi riistvara
- Mootori koputusanduri korpused ja solenoidklapi komponendid
Suure helitugevuse, rangete tolerantside ja kohustusliku dokumentatsiooni kombinatsioon muudab järkjärgulise tembeldamise iga autotööstuse tembeldatud komponendi vaikeprotsessiks piisavalt väikeseks, et ribal töötada.
Meditsiiniseadmete mikro{0}}tolerantsuse rakendused
Meditsiiniseadmete järkjärguline tembeldamine toimib suurusspektri - teises otsas, kuid sama või suurema täpsusega. Kui seadmed vähenevad minimaalselt invasiivsete kujunduste suunas, järgivad nende sees olevad komponendid. Kirurgiliste instrumentide lõualuud, implanteeritavad klambrifunktsioonid ja diagnostilised andurite sulgud nõuavad nüüd tolerantse, mida mõõdetakse mikromeetrites, mitte kümnendikutes millimeetrites.
Mis muudab meditsiinilise progressiivse tembeldamise eriti nõudlikuks, on kolme piirangu ristmik. Esiteks on bioühilduvaid materjale - 316L roostevaba teras, titaan, koobalt-kroomisulamid - raskem vormida ja need on tööriistadele abrasiivsemad kui tavaline süsinikteras. Teiseks nõuab siirdatavate seadmete mikrotembeldamine spetsiaalseid tööriistu ja täppisjuhtimissüsteeme, mis ulatuvad kaugemale traditsiooniliste tembeldamisseadmete võimalustest. Kolmandaks lisavad puhtad tootmiskeskkonnad ja täielik materjalipartii jälgitavus protsessile lisakulusid, mida kaubanduslikes tembeldamisprogrammides pole.
Meditsiiniliste rakenduste ülitäpne metallist stantsimine saavutab tavapäraselt kriitiliste funktsioonide tolerantsid vahemikus ±0,01 mm kuni ±0,025 mm, - kuna progresseeruvad stantsid kõrvaldavad mitme-seadistusprotsessidele omased ümberpositsioneerimisvead. Tavalised meditsiinilised komponendid on järgmised:
- Kirurgilised klambri- ja klambritoorikud
- Kateetri otsa tugevdusribad
- Kuuldeaparaadi patarei kontaktid ja korpused
- Ortodontiliste klambrite alused
- Diagnostikaribade elektroodide kontaktid
Elektroonika ja HVAC rakendused
Elektroonikatootjad toetuvad progressiivsetele täppismetallist stantsimistele ühel selgel põhjusel: pistikutihvtid, kaitsekilbid ja kontaktvedrud on liiga väikesed ja geomeetriliselt liiga keerulised, et neid muul viisil säästlikult toota. Üks nutitelefoni pistik võib sisaldada kümneid tembeldatud klemmid, millest igaühel on vormitud ogad, kontaktlohikud ja joodisabad, mis on toodetud 12-jaamalises progressiivses matriitsis, mis töötab 800+ lööki minutis.
Tüüpilised elektroonikatemplid on järgmised:
- USB- ja plaadi{0}}--liidese ühendusklemmid
- EMI varjestuspurgid ja maandusklambrid
- LED jahutusradiaatori ribid ja termilise liidese komponendid
- Aku kontaktvedrud
HVAC-i järkjärguline tembeldamine lahendab teistsuguse probleemi - mitte miniaturiseerimise, vaid tohutu mahu ja madalate kuludega. HVAC-süsteemid tarbivad tohutul hulgal suhteliselt lihtsaid stantsitud komponente: kinnitusklambrid, ventilaatori mootori otsakellad, soojusvaheti ribid ja kanali kinnitusdetailid. Need osad ei nõua meditsiinilise -klassi tolerantsi, kuid nad nõuavad miljoneid tükke aastas hinnaga, mida saab saavutada ainult suure-kiire järkjärgulise operatsiooniga.
Levinud HVAC-stantsid, mida toodetakse progressiivsetes stantsides:
- Kondensaatori ja aurusti ribide massiivid
- Kompressori klapiplaadid ja pilliroo klapid
- Kinnitusklambrid ja mootori lamineerimine
- Soojusvaheti torude tugiplaadid
Kõik need tööstusharud jõuavad järkjärgulise stantsimiseni erinevatest suundadest - autotööstus läbi dokumentatsiooni ranguse, meditsiinis mikro-tolerantsi vajaduse, elektroonika miniatuurse keerukuse ja HVAC puhta mahuökonoomika kaudu. Kuid neil kõigil on üks ühine haavatavus: alahindamine, kui palju kulustruktuur nihkub, kui tööstusharu-spetsiifilised nõuded lähevad aluseks tembeldatud majandusteadusele.
Progressiivse tembeldamise kulutegurid ja ökonoomika
Valdkonna-spetsiifilised nõuded lisavad kulukihte -, kuid paljud ostjad lugesid majanduspõhimõtteid valesti enne, kui need kihid pildile jõuavad. Progressiivsetel stantsimisteenustel on kulustruktuur, mis ei sarnane kaupade ostmisega. Esialgne arv on suur. Osade arv-on väike. Ja nende kahe arvu vaheline seos ajab hankemeeskonnad segadusse, kes hindavad tööriistapakkumisi samamoodi nagu toorainepakkumisi.
Tööriistainvesteeringud vs{0}}osakulu ökonoomika
Siin on põhipinge: progresseeruvate stantside tööriistade maksumus ulatub tavaliselt 30 000 dollarist üle 250 000 dollarini, sõltuvalt keerukusest. See on märkimisväärne kapitalikulu enne ühe tootmisosa olemasolu. Kuid kui see stants töötab, langeb iga lisaosa piirkulu veidi rohkem kui tooraine pluss pressimisaeg.
Mis tõstab tööriistakulusid? Jaamade arv eelkõige. Kuue-jaamaga läbista-ja-painduv pehme terasest stants võib langeda 10 000–25 000 dollari vahele. Lisage vormimisoperatsioonid, rangemad tolerantsid, karbiidist sisetükid abrasiivsete materjalide jaoks või{8}}survetundlike pakendite jaoks ja näete 25 000–60 000 dollarit keskmise{13}}keerukusega tööriistade - jaoks, kuhu koondub enamik auto- ja elektroonikarakendusi. Suure kiirusega progresseeruvad stantsimisvormid sügavtõmbamise,{16}}sisestusega või paksude materjalide raskete stantsimistoimingutega ulatuvad sellest vahemikust tunduvalt kaugemale.
Tasu? Osade kulude vähenemine-60% kuni 80% võrreldes diskreetsete tootmismeetoditega. Kinnitusklamber, mis maksab 5,00 dollarit ühiku kohta laserlõikamise ja käsitsi sekundaarsete toimingutega, langeb järkjärgulise stantsimisega ligikaudu 0,50 dollarile ühiku kohta. See vahe muudab esialgse investeeringu tasuvaks, - kuid ainult mahult.
Helitugevuse künnised ja{0}}tasakaalutlused
Millal muutub progressiivne stantsimine ökonoomseks valikuks? Tavaliselt viidatud künnis on 50 000 aastaühikut, kuigi ülilihtsad osad võivad õigustada 30 000 ühikut. Sellest vahemikust allapoole jääb stantside maksumus jagatud ühikute arvuga üle-osa säästu. Lisaks amortiseerib pikaajaline järkjärguline stantsimine selle tööriistainvesteeringu kiiresti -, tasudes end sageli 6–18 kuu jooksul pärast tootmist.
Mõelge matemaatikale otse. 50 000 dollari suurune stants, mis toodab 500 000 osa, lisab tööriista maksumusele vaid 0,10 dollarit ühiku kohta. Sama stants, mis toodab vaid 5000 osa, lisab 10,00 dollarit ühiku kohta -, muutes tõhusa protsessi majanduslikuks katastroofiks. OEM-i progressiivsed tembeldamise programmid, mis töötavad mitme-aastaseid lepinguid kuue-numbrilise aastamahuga, suurendavad tööriistade panust senti murdosa osade kohta, muutes suuremahulised stantsimised territooriumiks, kus progressiivsed stantsid annavad kõige suuremat tulu.
Varjatud kulutegurid, mida ostjad peaksid mõistma
Hinnapakkumine ja{0}}osa hind ei räägi kogu lugu. Kogenud ostjad arvestavad kuluteguritega, mis ei esine kunagi esialgses pakkumises -, ja need varjatud tegurid määravad sageli, kas programm jääb eelarvesse või ületab seda.
- Tolerantsinõuded:Omadused, mis jäävad alla ±0,05 mm, nõuavad sagedast stantsi teritamist ja kõrgemat -klassi tööriistaterast, mis suurendab märkimisväärselt nii tööriistade kui ka hoolduskulusid.
- Materjali kasutusmäär:Riba paigutuse tõhusus määrab, kui palju teie ostetud mähist saab valmis osadeks võrreldes vanarauaga. Kehv pesitsemine võib raisata 30%+ toorainest.
- Tehnilised muudatused pärast matriitsi ehitamist:Hilise-etapi konstruktsioonimuudatus võib maksta kuni poole tööriista alghinnast - töötlemise, kuumtöötluse ja lihvimise ümbertöötamine lisandub kiiresti.
- Sekundaarsed toimingud:Koputamise, plaadistamise, kuumtöötlemise või montaaži etapid, mida stants ei suuda koondada, lisavad töö- ja käsitsemiskulud tüki kohta-mahu järgi.
- Arendus- ja prooviiteratsioonid:Keskmise-keerukusega stantsid nõuavad tavaliselt 5–8 proovivõtu iteratsiooni enne stabiilse tootmise saavutamist. Need prooviversioonid kulutavad ajakirjandusaega, inseneritöötunde ja materjali, mida algses tsitaadis harva esineb.
- Dieedi hooldus kogu tootmisea jooksul:Perforaatorite uuesti teritamine, sisetükkide vahetamine ja ennetav kapitaalremont on pidevad kulud, mis ulatuvad osade koguarvust.
Kaubaostude puhul - madalaima nõuetele vastava pakkumise võitu - toimiv hankedistsipliin ebaõnnestub progressiivsete die programmide puhul. 22 000-dollarine hinnapakkumine, mis välistab jõulise simulatsiooni, piisava katseulatuse ja korraliku stantsiklassi ehituse, tekitab sageli allavoolu arenduskulusid 15 000 dollarit või rohkem, mida 35 000-dollarine hinnapakkumine põhjaliku esi{9}}inseneritööga oleks täielikult ära hoidnud.
Nutikad ostjad hindavad kogu omamise kulu: tööriistad ja arendus pluss hooldus pluss -osahind kogu programmi jooksul. See arvutus suunab tähelepanu ostutellimuselt tootmisökonoomikale - ja tõstatab praktilisema küsimuse, kuidas tuvastada tarnijaid, kes suudavad seda ökonoomikat usaldusväärselt pakkuda.
Kuidas hinnata progressiivse stantsimise tarnijat
Kogu omamiskulu ütleb teile, mida kulutada. Tarnija hindamine ütleb teile, kes seda väärib. Ja see on koht, kus paljud hankemeeskonnad komistavad - võrdlevad hinnapakkumisi rida-realt, kontrollimata, kas nende numbrite taga olev progressiivne tembeldamisettevõte suudab tõepoolest pakkuda programmi jaoks vajalikku tehnilist sügavust, kvaliteetset infrastruktuuri ja tootmise mastaapsust.
Kontrollitavad tehnilised võimalused
Progressiivsete stantsitootjate suurim erinevus seisneb selles, kas nad projekteerivad ja ehitavad tööriistu ise-või tellivad need allhanke korras. Sisemise stantsitehnikaga tarnija saab korrata ribade paigutust, muuta jaamade järjestust ja teha prooviprobleemide tõrkeotsingut päevade, mitte nädalate jooksul. Kui teie tööriistaehitaja ja teie tootmispind jagavad sama katust, toimub DFM-i tagasiside reaalajas - mitte e-posti teel, mis on ühendatud ettevõtete vahel.
Lisaks tööriistavõimalustele kontrollige neid üksikasju enne progressiivsete stantsimisseadmete tarnijate nimekirja lisamist:
- Pressi tonnaaž ja voodi suuruse vahemik:Kas nende varustus vastab teie detaili materjali paksusele ja jalajäljele? 30-tonniseid presse kasutav tarnija ei saa hakkama paksude roostevabast terasest osadega, mis vajavad 150+ tonni vormimisjõudu.
- Materjalikäitlusvõime:Kas nad saavad töödelda poolide laiust, paksust ja sulameid, mida teie osa nõuab? Servotoitesüsteemid, spiraalsirgendajad ja liinis{0}}määrimine mõjutavad seda, milliseid materjale need töökindlalt töötavad.
- Sekundaarsed toimingud:Ühe katuse all teostatud koputamine, keevitamine, plaadistamine, kuumtöötlemine ja montaaž kõrvaldavad protsessietappide vahel logistikakulud ja kvaliteediriski.
- Mitme{0}}jaama moodustamise teadmised:Tarnijatele meeldibYICHEN, mis teenindab selgesõnaliselt tootmisinsenere ja hankemeeskondi, kes hankivad järkjärgulisi stantsimisstantse suure -mahuga metallosade jaoks, demonstreerivad sellist keskendunud võimet - tõhusat mitme-jaama vormimist, tihedat korratavust ja skaleeritavat masstootmist -, mis eraldab kvalifitseeritud partneri üldisest töökojast.
Tarnija, kes on investeerinud täiustatud CNC-töötlemisse, traadi EDM-i ja digitaalsetesse simulatsioonitööriistadesse, nagu lõplike elementide analüüs (FEA), suudab ennustada ja lahendada tööriistaprobleeme enne terase lõikamist. See tehnoloogiline oskus tähendab otseselt vähem katsete iteratsioone, lühemaid teostusaegu ja madalamaid arenduskulusid.
Olulised kvaliteedisüsteemid ja sertifikaadid
Sertifikaadid ei ole ainult veebisaidil olevad logod. Igaüks neist kehtestab spetsiifilise protsessidistsipliini, mis mõjutab teie osade tootmist, kontrollimist ja dokumenteerimist:
| Sertifitseerimine | Ulatus | Mida see teie tembeldatud osade jaoks tähendab |
|---|---|---|
| ISO 9001 | Üldine tootmiskvaliteet | Algtaseme protsesside juhtimine,{0}}riskipõhine mõtlemine, pidev täiustamine. Piisab üldiste tööstuslike stantsimiste jaoks. |
| IATF 16949 | Autode tootmine | Volitab PPAP, SPC, FMEA ja MSA. Nõutav iga autotööstuse tarnija jaoks. Jõustab kriitiliste omaduste puhul Cpk väärtuse 1,67 või sellega võrdne. |
| AS9100 | Lennundus ja kaitse | Lisab konfiguratsioonihalduse, esimese artikli kontrolli AS9102 järgi ja võltsitud osade vältimise. Pole-kaubeldav kosmoselennukite jaoks. |
Autotööstuse programmide puhul on PPAP (tootmisosa kinnitamise protsess) värav tootmisesse. Tüüpilise järkjärgulise stantsimise PPAP puhul kulub tööriista käivitamisest- kuni heakskiidetud osade esitamise orderini. See ajakava hõlmab stantside valmistamist, artiklite esimest käitamist, mõõtmete kinnitamist, võimeuuringuid ja täielikku 18-elemendilist esitamispaketti. Kui progressiivne matriitsitootja ei suuda oma PPAP-protsessi selgelt sõnastada, ei ole ta käivitanud piisavalt autotööstuse programme, et teie omaga hakkama saada.
Autotööstusega mitteseotud tööde puhul saate siiski taotleda alamhulka: mõõtmete aruanded, materjalisertifikaadid, kontrolliplaan ja näidisosad. Struktuur tagab vastutuse isegi siis, kui täielikku autode dokumentatsioonikoormust pole vaja.
Küsimused, mida küsida oma tembeldamise tarnijalt
Üks asi on teadmine, mida kontrollida. Ausate vastuste saamine nõuab teravate küsimuste esitamist. Kasutage seda kontroll-loendit stantsimisvormide tootjate hindamisel - see katab lüngad, kus pealiskaudsed tsitaadid varjavad tegelikke erinevusi võimekuses:
- Tööriista omandiõigus:Kellele kuulub stants pärast maksmist - teie või tarnija? Kas saate selle vajadusel teise asutusse üle kanda?
- Majasisene stantsiehitus:Kas nad kavandavad, simuleerivad ja ehitavad sisemiselt progressiivseid stantse või sõlmivad mis tahes etapi allhankelepingu?
- DFM-i tagasiside protsess:Kas nad vaatavad teie osa kujunduse üle ja soovitavad enne tööriistade tsiteerimist tembeldatavuse muudatusi? Kui kiiresti?
- Helitugevuse skaleeritavus:Kas need võivad ulatuda esialgsest proovivõtust 500000+ aastaühikuni ilma pressivõimsust väljast tellimata?
- Materjali hankimine:Kas neil on standardsed mähissulamid või iga tellimus nõuab materjalide hankimiseks aega?
- Proovimise ja valideerimise ulatus:Mitu diskreetimise iteratsiooni sisaldab tööriistapakkumine? Mis juhtub, kui on vaja täiendavaid katseid?
- Dieedi hooldusprogramm:Milline on nende ennetava hoolduse ajakava? Kes kannab stantsi uuesti teritamise ja sisestuste vahetamise kulud stantsi eluea jooksul?
- Tehnilise muudatuse protsess:Kuidas nad tegelevad{0}}tootmise keskmise kujundusega? Milline on tüüpiline mõju kuludele ja ajakavale?
- Kvaliteedidokumentatsioon:Kas nad saavad standardsete tulemustena esitada PPAP 3. taseme, esimese artikli kontrollimise aruanded ja jooksvad SPC andmed?
- Kommunikatsioon ja projektijuhtimine:Kas teil on spetsiaalne tehniline kontakt või suunatakse teid üldise müügi kaudu?
Tarnija, kes vastab nendele küsimustele konkreetsete - tegelike ajakavadega, nimetatud insenerikontaktide, dokumenteeritud protsessidega -, annab märku sügavusest. See, kes kaldub üldiste kinnituste poole, annab märku riskist. Metallstantsimisvormide tootjate seas ilmneb erinevus usaldusväärse pikaajalise-partneri ja korduvate tootmisega seotud peavalude allika vahel sageli selles hindamisetapis, palju enne ostutellimuse allkirjastamist.
Tarnija valik paneb aluse. Kuid projekti tegeliku arenemise mõistmine - alates esimesest disainiülevaatusest kuni tootmisrampi - määrab, kas teie ajaskaala ootused on realistlikud või soovmõtlemised.
Esialgsest päringust kuni täieliku tootmiseni
Olete tuvastanud õige tarnija. Hindamisküsimused kontrollitud. Mis siis tegelikult edasi saab? Enamik ostjaid siseneb progressiivsetesse stantsimisteenuste programmidesse ebamäärase tunnetusega, et tööriistad ehitatakse, proovid kinnitatakse ja tootmine algab. Tegelikkus on struktureeritud inseneriväravate jada, millest igaühel on oma ajakava, tulemused ja võimalikud tõrkepunktid. Selle elutsükli valesti mõistmine on see, kus ajakava ületamised ei tulene - mitte tarnija ebakompetentsusest, vaid ostja ootustest, mis jätavad kriitilised etapid vahele.
Disaini ülevaatus ja DFM-i tagasiside etapp
Iga progressiivne metallist stantsimise projekt algab insenerihinnanguga -, mitte ostutellimusega. Tarnija tööriistainsenerid vaatavad üle teie detailide geomeetria, materjali valiku, tolerantsi viited ja iga-aastased mahueesmärgid, et teha kindlaks, kas komponent üldse sobib järkjärguliseks stantsi töötlemiseks. See on koht, kus nad märgistavad funktsioonid, mis lisavad mittevajalikke jaamu, soovitavad raadiuse muutusi, mis takistavad pragunemist, ja tuvastavad võimalused sekundaarsete toimingute koondamiseks matriitsi endasse.
See etapp hõlmab järgmist:
- Riba paigutuskontseptsioonid, mis näitavad jaamade arvu, kanduri disaini ja etteande sammu
- Pressi esialgne valik tonnaažiarvutuste ja peenra suuruse nõuete alusel
- DFM-i soovitused - geomeetria muudatused, mis vähendavad tööriistade maksumust või pikendavad stantsi eluiga
- Materjali kinnitus, sealhulgas arutelu materjalide järkjärgulise tembeldamise ja mis tahes sulami{0}spetsiifiliste tööriistanõuete kohta
- Eelarvelised tööriistad ja tükihinna{0}}prognoosid, mis on seotud konkreetsete mahueeldustega
Tüüpiline kestus? Kaks kuni neli nädalat standardse keerukusega osade jaoks. Väga keeruliste kitsaste tolerantsidega komponentide või eksootiliste materjalidega võib kuluda kauem aega, kuna insenerid viivad läbi vormimissimulatsioone ja hindavad mitut ribapaigutuse alternatiivi, enne kui nad suunavad. Selle etapi kiirustamine - või DFM-i tagasiside täielik vahelejätmine - on ostjate kõige levinum viga. Iga inseneriülevaatuse käigus säästetud dollar toob allapoole kümme dollarit tööriistade ümbertöötamist.
Tööriistade ehitus läbi esimese artikli heakskiidu
Kui riba paigutus ja osade kujundus on lukustatud, algab stantsi ehitamine. Kvaliteetse järkjärgulise stantsi projekteerimine, töötlemine, kuumtöötlemine, lihvimine, kokkupanek ja kasutuselevõtt nõuab tavaliselt 12–20 nädalat. Paljude jaamadega keerulised stantsid või kitsad tolerantsid võivad ulatuda sellest vahemikust kaugemale. See ajaskaala ei ole polsterdus - see peegeldab täppisstantsi ja stantsimistööriistade tegelikkust, mis peab säilitama mõõtmete täpsuse miljonite tsüklite jooksul.
Konstruktsiooni-to-kinnitusjärjestus järgib üldiselt järgmist teed:
- Üksikasjalik stantsi disain:Iga jaama, komponendi ja ribade täielik 3D-modelleerimine (2–4 nädalat)
- Komponentide töötlemine:CNC freesimine, traadi EDM ja stantside, stantside ja plaatide lihvimine (4-8 nädalat)
- Kuumtöötlus ja viimistlus:Surveteraste karastamine määratud Rockwelli väärtusteni, pinna lihvimine lõplike mõõtmeteni (1-2 nädalat)
- Kokkupanek ja pingi paigaldamine:Komponentide paigaldamine, vahekauguste seadistamine, joonduse kontrollimine kõigis jaamades (1-2 nädalat)
- Esimene katsetus:Esialgsed pressimised riba edenemise kinnitamiseks, häirete tuvastamiseks ja esialgsete proovide saamiseks
- Iteratsioon ja täpsustamine:Stantsi kõrguste reguleerimine, vormimisraadiuste muutmine, mõõtmete kõrvalekallete korrigeerimine proovimõõtmise põhjal
- Esimene artikli kontroll:Täismõõtmete aruanne detailide prindi kohta, mis sisaldab sageli kriitiliste funktsioonide GD&T mõõtmisi
Autotööstuse programmide puhul kulmineerub see etapp PPAP-i esitamisega -, mis on põhjalik dokumentatsioonipakett, mis demonstreerib protsessi suutlikkust mõõtmete andmete, suutlikkuse uuringute (Cpk-analüüs), juhtimisplaanide ja osade esitamise orderi kaudu. PPAP 3. tase, kõige sagedamini nõutav esitamistase, sisaldab tehniliste jooniste, protsessi voo, võimekuse uuringute ja tavatingimustes toodetud tootmisnäidiste täielikku dokumentatsiooni.
Keskmise-keerukusega stantsid nõuavad tavaliselt 5–8 proovivõtu iteratsiooni enne stabiilse tootmis-valmiduse saavutamist. Iga iteratsioon hõlmab osade käitamist, nende mõõtmist, kõrvalekallete tuvastamist, tööriistade muutmist ja uuesti{5}}käitamist. Ostjad, kes panevad eelarvesse kaks katset ja siis avastavad, et neil on vaja kuus, helistavad pettunult oma tarnijale nädalal 18 -, kui eeldati, et tootmine juba töötab.
Tootmisramp ja pidev kvaliteedijuhtimine
Artikli esimene heakskiit ei tähenda, et täielik tootmine algab järgmisel päeval. Seal on tahtlik rambiperiood, mille jooksul tootmismäär suureneb järk-järgult, samal ajal kui tarnija kinnitab, et kvaliteet püsib kiirusel stabiilsena. Matriitsi käitamine kiirusega 50 lööki minutis proovimise ajal näitab, et tööriist töötab. Käitades seda kaheksa järjestikust tundi kiirusel 400 SPM, saate teada, kas see suudab säilitada tootmist ilma termilise triivi, määrimisrikke või praagi kogunemiseta.
Pideva tootmise ajal tugineb kvaliteedijuhtimine kolmele sambale:
- Statistilise protsessi juhtimine (SPC):Kriitilisi mõõtmeid mõõdetakse kindlaksmääratud ajavahemike järel ja kaardistatakse, et tuvastada triivi enne, kui osad lähevad tolerantsist välja. Kontrollpiirid käivitavad parandusmeetmed juba enne, kui defektsed osad teie doki jõuavad.
- Ennetav stantsi hooldus:Plaanilised väljalülitused auguraua uuesti teritamiseks, sisendite kontrollimiseks ja vedru vahetamiseks hoiavad ära planeerimata tõrkeid. Enamik progressiivseid stantse vajavad hooldust iga 50 000 kuni 150 000 löögi järel, olenevalt materjali abrasiivsusest ja tööriista konstruktsioonist.
- Tootmise jälgimine:In-surveandurid, tonnaažimonitorid ja{1}}tõrkeandurid peatavad pressi kohe, kui midagi läheb valesti, - kaitstes nii tööriistainvesteeringuid kui ka osade kvaliteeti.
Tootmisinseneridele ja hankemeeskondadele, kes on valmis alustama järkjärgulist stantsimisvormide hankimise teekonda, pakuvad tarnijad naguYICHENkeskenduge konkreetselt tihedale korratavusele ja skaleeritavatele masstootmisvõimalustele -, mis on kõige olulisemad selles tootmisrampfaasis, kus stants peab tõestama, et suudab pakkuda ühtseid osi mitte ainult proovide võtmisel, vaid ka pidevatel suurel{1}}mahul.
Täielik elutsükkel - alates esimesest päringust kuni stabiilse tootmiseni - kestab tavaliselt 16 kuni 30 nädalat, olenevalt osade keerukusest, materjaliprobleemidest ja dokumentatsiooninõuetest. Ostjad, kes mõistavad seda ajakava juba eelnevalt, planeerivad oma toodete turuletoomist vastavalt sellele. Need, kes ei suru kokku insenerifaase, ei jäta valideerimisetappe vahele ja maksavad selle eest kvaliteedi eest põgenemise ja ajakava viivitustena, mis maksavad palju rohkem kui nädalad, mida nad püüdsid säästa.
Korduma kippuvad küsimused progressiivse stantsimise kohta
1. Mis on progressiivne stants metalli stantsimisel?
Progressiivne stants on mitme jaamaga tööriist, mis on paigaldatud stantsimispressi, kus pidev metallriba liigub iga vajutuskäiguga läbi järjestikuste jaamade. Iga jaam teeb teatud toimingud, nagu augustamine, painutamine, vormimine või lõikamine. Osa jääb kogu protsessi vältel kanduriba külge kinnitatud ja eraldatakse alles lõplikus lõikejaamas, mis annab iga käigutsükliga valmis komponendi.
2. Kui palju maksab progressiivne stantsitööriist?
Progressiivsete stantside tööriistade hind jääb tavaliselt vahemikku 30 000 kuni üle 250 000 dollari, olenevalt jaamade arvust, materjalinõuetest, tolerantsinõuetest ja funktsioonidest, nagu karbiidist sisetükid või matriitsiandurid. Lihtne pehmest terasest kuue-kohaline augustus-ja-painutada stants võib maksta 10 000–25 000 dollarit, samas kui keskmise{13}}keerukusega auto- või elektroonikatööriistad jäävad tavaliselt vahemikku 25 000–60 000 dollarit. Investeering muutub ökonoomseks, kui amortiseeritakse aastases mahus, mis ületab 50 000 ühikut, kus ühe-osa maksumus langeb oluliselt võrreldes alternatiivsete protsessidega.
3. Mis vahe on progresseeruva stantsi ja ülekandestantsi stantsimisel?
Progressiivse stantsimise korral jääb osa metallriba kanduriga ühendatuks läbi kõigi jaamade kuni lõpliku katkestamiseni. Ülekandestantsimisel eraldatakse detail ribast varakult ja liigutatakse mehaaniliste sõrmedega füüsiliselt jaamade vahel. Ülekandevormid sobivad suurematele osadele või neile, mis nõuavad sügavat tõmmet ja orientatsiooni muutmist, samas kui järkjärgulised stantsid on suurepärased väiksemate ja suure -mahuga komponentidega, mis töötavad suurema löögisagedusega minutis. Progressiivsed stantsid muutuvad tavaliselt kuluefektiivseks-üle 50 000 aastaühiku, samas kui ülekandevormide programmid võivad õigustada investeeringuid kuni 25 000 ühikuni.
4. Milliseid materjale saab kasutada progressiivses stantsimises?
Levinud materjalide hulka kuuluvad vähese süsinikusisaldusega teras (1008/1010), roostevaba teras (304/316L), vask (C11000), messing (C26000), fosforpronks (C51000) ja alumiiniumsulamid (5052/6061). Iga materjal nõuab spetsiaalseid tööriistade kohandamist. Teras pakub suurepärast vormitavust minimaalse tööriista kulumisega. Roostevaba teras nõuab tagasitõmbumise kompensatsiooni ja{13}}kahjumisvastaseid katteid. Vask ja messing vajavad spetsiaalset määrimist, et vältida stantside kogunemist. Alumiiniumi puhul on vaja laiemat stantsivahet ja PTFE{16}}põhiseid määrdeaineid, et vältida rebenemist ja pinnalaike.
5. Kui kaua kulub esialgsest päringust täieliku tootmiseni järkjärgulise stantsimisega?
Täielik elutsükkel kestab tavaliselt 16 kuni 30 nädalat, sõltuvalt osa keerukusest ja dokumentatsiooninõuetest. DFM-i ülevaatuse faas võtab aega kaks kuni neli nädalat, stantside ehitamine nõuab 12–20 nädalat, sealhulgas projekteerimine, mehaaniline töötlemine, kuumtöötlemine ja kokkupanek, ning esimene artikli kinnitamine hõlmab 5–8 proovivõtu iteratsiooni. Pärast heakskiitmist kontrollib tootmisramp faas kvaliteeti täiskiirusel, enne kui -tootmine püsiseisundis algab. Tarnijad, nagu YICHEN, kes keskenduvad tihedale korratavusele ja skaleeritavale masstootmisele, saavad seda ajakava ühtlustada{10}}majasisese tööriistade projekteerimise ja ehitamisega.


