


Mida tähendab progressiivne stantsimine veoautode tootmisel
Kui vajate veoautoplatvormi jaoks miljoneid struktuurselt ühtseid kronsteine, klambreid ja kinnitusriistvara, määrab teie valitud tootmismeetod nii teie -osa maksumuse kui ka põrandakvaliteedi.Progressiivne stantsimineon muutunud nende komponentide domineerivaks tootmisstrateegiaks ja selle põhjuse mõistmine algab protsessi enda mõistmisest.
Progressiivse stantsimise defineerimine veoautode tootmise kontekstis
Progressiivne stantsimine on suure -mahuga metallivormimisprotsess, mille käigus pidev metalliriba läbib ühe matriitsi, mis sisaldab mitut jaama, millest igaüks teostab kindlat toimingut - torkib, vormib, painutab või lõikab -, nii et iga pressi liigutusega valmistatakse valmis veoki komponent.
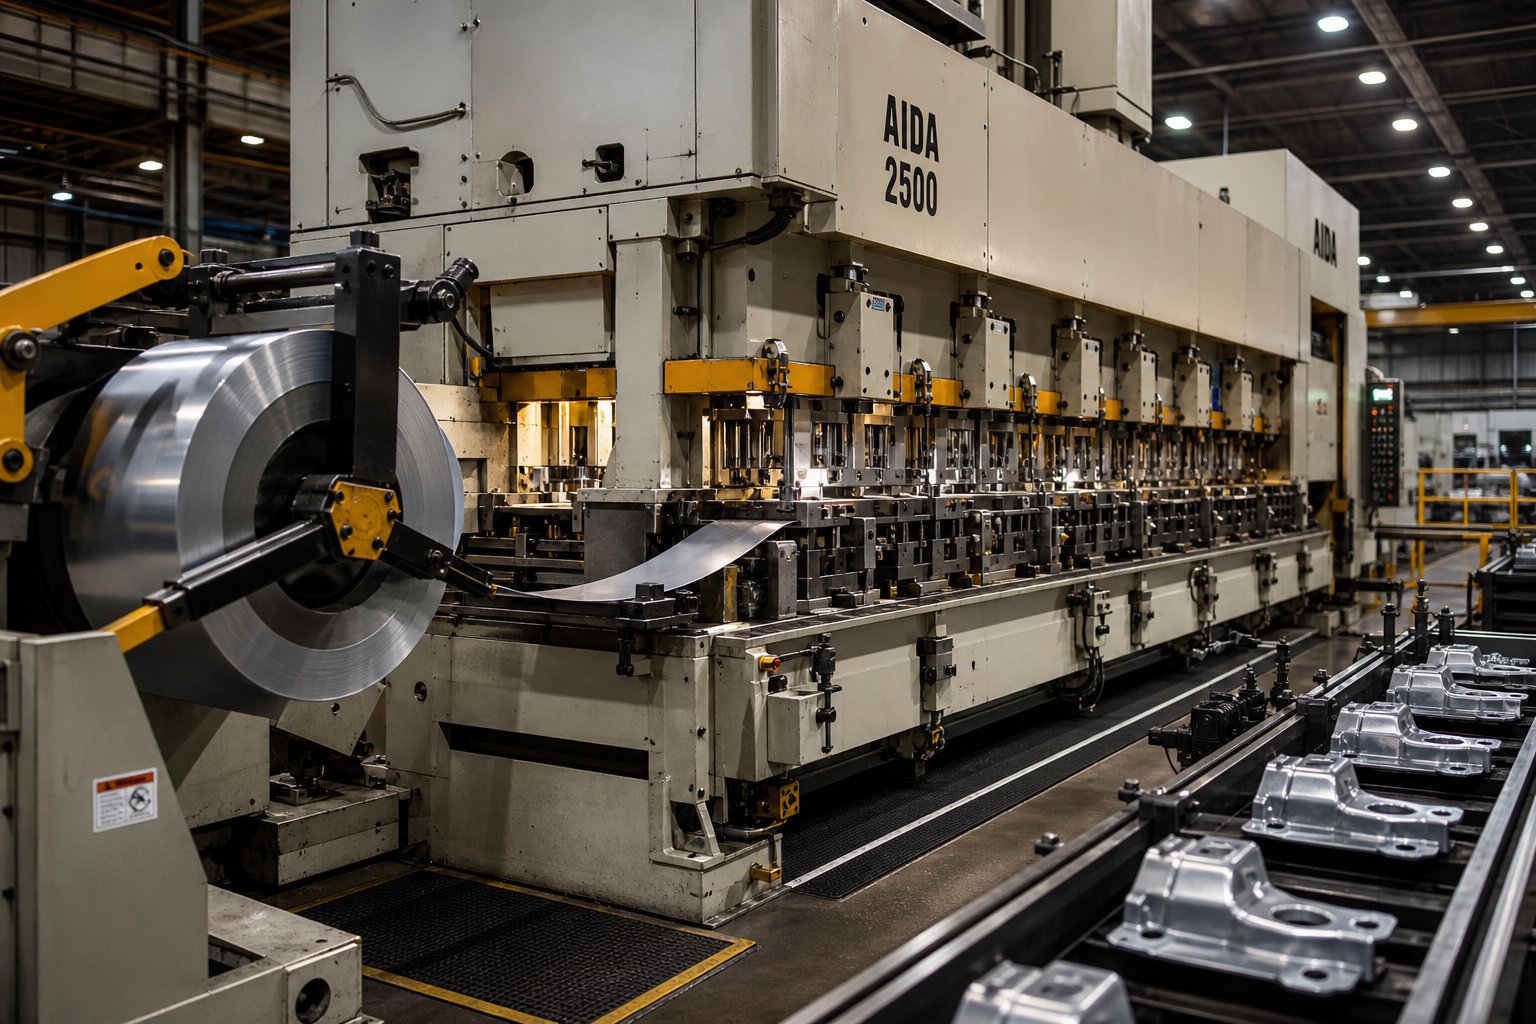
Mis on siis progressiivne stants praktikas? Kujutage ette ülitugevast{0}}terasest mähist, mis on laaditud dekopeerimisseadmesse, sirgeks tehtud läbi nivellaatori ja sisestatud kindla sammu kaugusel pressi. Iga vajutusega liigub riba ühe jaama võrra edasi. Üks jaam võib piloodiaugud läbistada. Jaam kaks moodustab ääriku. Asetage kolm münti paigalduspinnale. Lõppjaam eraldab valmis osa kanduribast. Kogu jada toimub pidevalt, ilma ümberpaigutamise või operaatori sekkumiseta, kiirusega 25 kuni üle 300 löögi minutis, olenevalt osa keerukusest.
Konkreetselt veoautode osade puhul käsitleb progresseeruv metallist stantsimine seda sektorit määravaid materjalimõõtureid (tavaliselt 1,0 mm kuni 6,0 mm), geomeetrilist keerukust (painded, mitu aukumustrit) ja aastaseid mahtusid (sageli 50 000 kuni mitu miljonit tükki). Progressiivne metallist stantsimine sobib eriti hästi-sobib konstruktsiooniklambrite, rist-tugevdustega, kabiiniklambrite ja väljalaskerippudega, mida veoautode platvormidel kulub palju.
Miks veoautode originaalseadmete tootjad tuginevad muudele meetoditele progressiivsetele stantsidele?
Veoautode originaalseadmete tootjad, Tier-1 ja Tier-2 tarnijad valivad progressiivsed stantsid alternatiivsete vormimismeetodite asemel selgel põhjusel: kui tööriistad on kinnitatud, tarnitakse protsessiga identsed osad minimaalse tööjõukuluga, käik käigu järel. Üks pressioperaator saab jälgida progemist, mis toodab tunnis tuhandeid valmiskomponente. Järjepidevus mitme miljoni tsükli pikkuse tootmistsükli jooksul kõrvaldab allavoolu ümbertöötamise ja paigaldamise probleemid, mis vaevavad vähem korratavaid meetodeid.
Progressiivne stantsimine ühendab ka selle, mis muidu oleks mitu eraldiseisvat operatsiooni - mulgustamist, painutamist, vormimist, kärpimist - üheks pidevaks stantsi läbimiseks. Vähem käsitsemisetappe tähendab väiksemat defektide riski ja kiiremat läbilaskevõimet, mis on mõlemad kriitilise tähtsusega, kui toidate veoki koosteliini, mis töötab tihedalt järjestatud õigeaegselt-
See artikkel on inseneri{0}}keskne ressurss ostjatele ja projekteerimisinseneridele, kes hindavad, kas järkjärguline stantsimine vastab nende veoautoprogrammi nõuetele. Järgnevates jaotistes kirjeldatakse samm-sammulist protsessi, ideaalsete osade kandidaate, materjali valikut, disaini-tootmisvõime reeglite järgi, protsesside võrdlusi, kuluanalüüsi ja tarnijate kvalifikatsioonikriteeriume - kõike, mis on vajalik teadliku tööriistaotsuse tegemiseks.
Kuidas järkjärguline surveprotsess toodab veoautode komponente samm-sammult
Pressi ühte otsa siseneb lame teraspool ja teisest otsast väljub valmis veoki kronstein -, kuid nende kahe punkti vahel toimuv määrab, kas saate usaldusväärse konstruktsioonikomponendi või prügikasti täis prügikasti. Theprogressiivne stantsimise protsessjaguneb jaamatoimingute täpseks jadaks, millest igaüks põhineb viimasel.
Ribade etteandmine ja materjali sirgendamine raskete{0}}gabariidiga poolide jaoks
Veoautode osad kasutavad tavaliselt 1,0–6,0 mm paksust materjali, mis on - raskem kui enamiku olmeelektroonika või seadmete stantsimismaterjal. See lisamõõtur tähendab, et mähis kannab mähisest tulenevat sisemist pinget. Enne kui riba jõuab esimesse stantsijaama, läbib see decoileri ja täppisnivelleerija, mis eemaldab poolikomplekti, amb ja servalaine. Seejärel servorulli etteandeseade nihutab riba iga vajutuskäiguga fikseeritud sammuga edasi, paigutades selle eelseisvate toimingute jaoks tuhandiku tolli kaugusele.
Raskete-gabariidiga veoautode materjalide puhul ei ole sööda täpsus-vaieldamatu. Isegi väikesed ebaühtlused mitme jaama vahel, tekitades-tolerantsi-auke ja viimistletud detaili valesti joondatud kõverusi.
Läbitorkamis-, vormimis- ja väljalõikejaamade selgitus
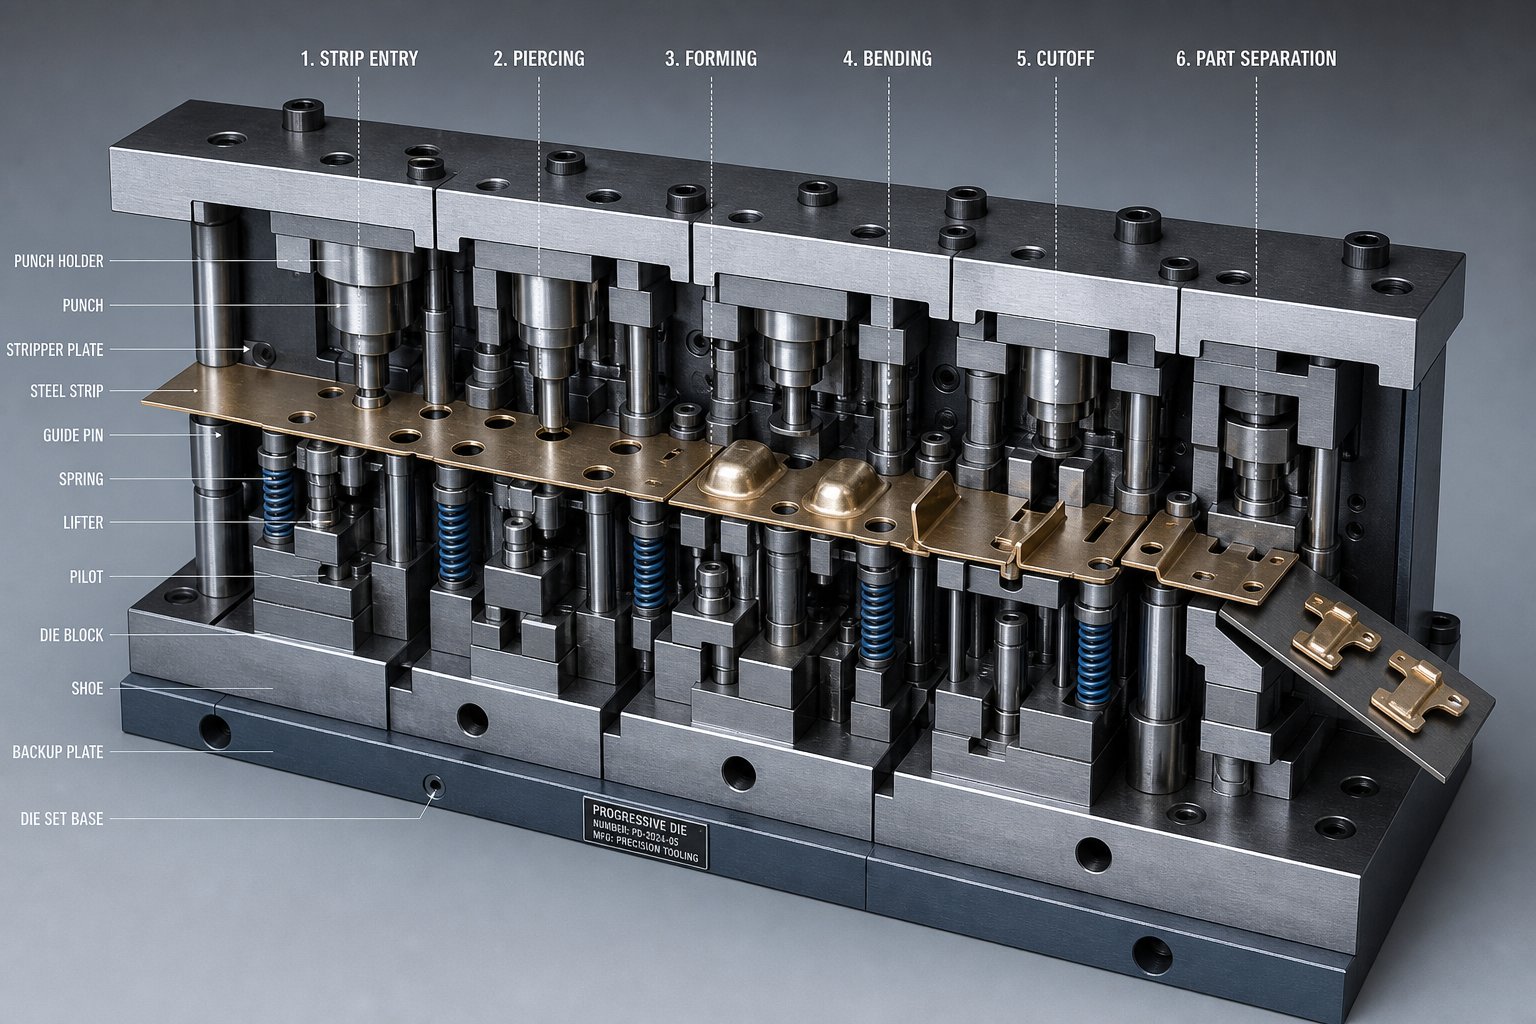
Kujutage ette raami siini klambrit, mis liigub läbi progressiivse stantsimisvormi. Siin on tüüpiline jaama jada, mis muudab lameda riba valmis veokikomponendiks:
- Pilootaugu augustamine- Esimene jaam teeb täppispiloodiavad, mis registreerivad riba igas järgmises jaamas. Need augud on kogu detaili asukoha viide.
- Funktsioon augustamine ja sälkimine- Kinnituspoltide augud, pilu mustrid ja servasälgud on lõigatud. Kabiini kinnitusklambri puhul võib see hõlmata kahte poldi vaba auku ja traadi{2}}suunamispesa.
- Vormimine ja painutamine- Riba on painutatud oma funktsionaalsesse geomeetriasse. Raamrööpa kronstein võib vajada 90-kraadist äärikut ja sekundaarset nihkepainet, et külgnev risttala vabastada.
- Mündimine või reljeeftrükk- Kõrgsurvejaamad- viimistlevad kriitilisi pindu. Näiteks vedrustuse kinnitusplaadile kandepinna kujundamisel saavutatakse tasasuse tolerantsid, mida lihtne painutamine ei suuda.
- Lõikamine ja eraldamine- Lõppjaam eraldab valmis osa kanduribast. Valminud kronstein kukub konveierile või prügikasti ning järelejäänud luustiku riba väljub taaskasutatavana.
Iga jaam lisab ühe funktsioonikomplekti ühe vajutuse kohta. Lihtne väljalaskeriips võib vajada ainult nelja jaama, samas kui keeruka-risttala tugevdus koos liitnurkade ja mitme avamustriga võib vajada kümmet või enamat. Rohkem jaamu tähendab pikemat stantsi ja kõrgemaid tööriistakulusid -, kuid see tähendab ka vähem teiseste toimingute arvu allavoolu.
Veoautoosade pressimise tonnaaži ja etteandekiiruse kaalutlused
Veoki komponentide järkjärguline stantsimisprotsess nõuab rohkem survet kui kergem{0}}gabariiditöö. Kõrge -tugeva terase läbitorkamine ja vormimine 4,0 mm või rohkem võib nõuda järkjärgulist stantsipressimist, mille nimivõimsus on 200–600 tonni, olenevalt riba laiusest ja samaaegsetest toimingute arvust käigu kohta. Raskete -gabariidiga veoki sulgudes töötav stantsimispress töötab tavaliselt 25–80 lööki minutis - aeglasemalt kui kiire{11}}elektroonika stantsimine, kuid toodab siiski sadu kuni tuhandeid valmis detaile tunnis.
Toitekiirus, jaamade arv ja pressimismaht on üksteisest sõltuvad muutujad. Osade keerukuse suurendamine (painde või kitsamate tolerantside lisamine) tähendab sageli jaamade lisamist, mis pikendab stantsi ja võib nõuda suurema voodiga pressi. Progressiivne stantsimispress peab vastu võtma nii kogu vormimisjõu kui ka tööriista füüsilise jalajälje.
Need mehaanilised reaalsused kujundavad, millised veoautoosad on protsessi - jaoks tugevad kandidaadid ja millised ületavad selle praktilisi piire.
Veoautoosad, mis sobivad ideaalselt järkjärguliseks stantsimiseks
Mitte iga veoauto metallosa ei kuulu progressiivsesse vormi. Protsess õnnestub suurepäraselt, kui detailide geomeetria jääb tasaseks või madalaks{1}}joonis, aukude mustrid on korratavad, materjali paksus jääb mähise-toitevahemikku ja aastane nõudlus on piisavalt suur, et õigustada tööriistainvesteeringuid. Teadmine, millised osad sobivad - ja millised mitte -, eristab nutika tööriistaotsuse kallist veast.
Konstruktsiooniklambrid ja kinnitusplaadid
Struktuursed komponendid on koht, kus progresseeruvad stantsitud klambrid tagavad kõige selgema ROI. Nendel osadel on ühised tunnused: mõõdukas keerukus, järjekindlad augumustrid ja mahud, mis ulatuvad sageli sadadesse tuhandetesse aastas. Suuremahuline tembeldamine õigustab tööriistade kulutusi, sest tüki hind langeb järsult, kui stants töötab.
- Raami siini kronsteinid- Äärikute ja kahe kuni nelja poldiauguga lamedad profiilid. Geomeetria on tavaliselt ühetasandiline-kõver mõõduka tõmbesügavusega, mis muudab riba kandmise lihtsaks.
- Liikmete{0}}ülesed tugevdused- Madalad kanalilõigud kindlate intervallidega läbistatud kinnitusavadega. Nende sümmeetrilised profiilid hoiavad riba tasakaalus vormimisjaamade kaudu.
- Vedrustuse kinnitusplaadid- Paksud-mõõduga lamedad plaadid (3,0 mm kuni 5,0 mm), millel on vormitud laagripinnad ja täpsed poltide mustrid. Minimaalne vormimine hoiab jaamade arvu madala isegi suure rööpmelaiuse korral.
Kõik need osad jäävad kanduribale stabiilseks kogu matriitsi vältel, kuna moodustunud osad on riba laiuse suhtes madalad. Just see stabiilsus muudab need autotööstuse stantsimisvormide paigutuse jaoks loomulikuks.
Elektriühendused ja kabiini riistvara
Väiksemad, kergemad{0}}veoki komponendid on sama tugevad kandidaadid -, mõnikord isegi paremad, kuna nende õhemad materjalid võimaldavad suuremat pressimiskiirust ja pikemat stantsi kasutusiga.
- Elektriühenduste korpused- Õhukesed-(0,8 mm kuni 1,5 mm) osad, millel on mitu väikest augud, sakid ja madalad karbivormid. Nende korduv geomeetria ja ülisuured aastamahud (sageli üle miljoni tüki) muudavad need õpikuteks progressiivsete stantsimistekstidena.
- Kabiini kinnitusklambrid- Väikesed vormitud klambrid vedruelementide ja kinnituslappidega. Lihtsad painutusjärjestused hoiavad jaamade arvu nelja ja kuue vahel.
- Ukse hingede tugevdused- Lamedad-kuni-nurga profiilid süvistatud või vaba aukudega. Mõõduka paksusega ja sirgjoonelise painutusülikonnaga ühe-passi progressiivne tootmine.
Need autoosade progressiivse stantsimise tooted töötavad sageli kiirusega 150–300 lööki minutis, tarnides valmisosad kiiremini, kui mis tahes alternatiivne protsess suudaks samaväärse kvaliteediga vastata.
Šassii klambrid, riidepuud ja tugevdusosad
Tõstuki põhjas kulub kümneid väikeseid kinnitus- ja tugiosi, millest igaüks on tellitud sellistes kogustes, mis muudavad järkjärgulise tööriistade paigaldamise lihtsaks:
- Heitgaaside riidepuud- Traat-vormitud või stantsitud metallist konksud, millel on üks painutus ja kummist isolatsiooniava. Neli-jaama stantsid käitavad neid suurel kiirusel.
- Piduritoru klambrid ja kütusetoru fiksaatorid- Kinnitage{1}}sobivad profiilid, mille vedruvarred on valmistatud õhukesest ribast. Korratavad kujundid ilma sügava tõmbamiseta.
- Sisemised kinnitusklambrid- Lükake sisse-hoidikud ja J-klambrid, mida kasutatakse kabiini sisustuse kinnituses. Nende väike jalajälg tähendab, et mitu osa võib samaaegselt pesitseda üle riba laiuse.
Märkate mustrit kõigis ülaltoodud kategooriates: osad jäävad suhteliselt tasaseks, säilitavad kanduriba toe kõigis vormimisetappides ja töötavad aastases mahus, mis on piisavalt suur, et tööriistade maksumus kiiresti amortiseerida.
Osad, mis ei kuulu progressiivsesse stantsi
Ausus piirangute suhtes loob paremaid tööriistu puudutavaid otsuseid. Mõned veoki komponendid ületavad seda, mis progressiivne stantsimine hästi hakkama saab:
- Sügav{0}}kütusepaagid või -reservuaarid- Tõmbesügavus ületab kanduriba rebenemiseta.
- Suured raami siinid või täis{0}}risttalad- Osade mõõtmed ületavad praktilisi ribalaiuse piiranguid (tavaliselt maksimaalselt 600–800 mm, olenevalt pressimisvõimsusest).
- Väikesemahulised-veoautode eriosad- Aastane nõudlus alla 30 000–50 000 ühiku õigustab harva tööriistainvesteeringuid, kuiprogressiivse stantsi tööriistad võivad ulatuda 30 000 dollarist kuni 250 000 dollarini.
- Osad, mis vajavad sagedast konstruktsiooni ülevaatamist- Geomeetria muutmine pärast stantsi ehitamist võib ümbertöötamisel maksta peaaegu poole algse tööriista hinnast.
Eraldusjoon on selge: kui osa mahub ribale, püsib vormimise ajal stabiilsena ja töötab piisavas mahus, on järkjärguline stantsimine tõenäoliselt teie madalaim{0}}kulu. Vastasel korral võivad ülekandevormid, hüdrovormimine või valmistatud sõlmed olla paremad - võrdluseks, mida järgmises jaotises käsitletakse materjali-taseme üksikasjade kaudu, mis mõjutavad iga tööriistaga seotud otsust.
Veoautoosade progressiivsete stantside materjali valik ja paksuse vahemikud
Materjal, mille tembeldate, määrab kõik allavoolu - pressi tonnaažinõuded, stantsi kliirensi mõõtmed, hooldusgraafikud ja lõpuks ka osade kvaliteedi mitme -miljonilise{2}} tootmistsükli jooksul. Veokite jaoks sobivate progressiivsete stantsimismaterjalide valimine ei ole lihtsalt tugevuse küsimus. See on vormitavuse, kulumise ja{5}}kogukulu küsimus, mis kujundab tööriistade disaini esimesest päevast peale.
Kõrg-tugev ja kahe-faasiline teras veokite konstruktsiooniosade jaoks
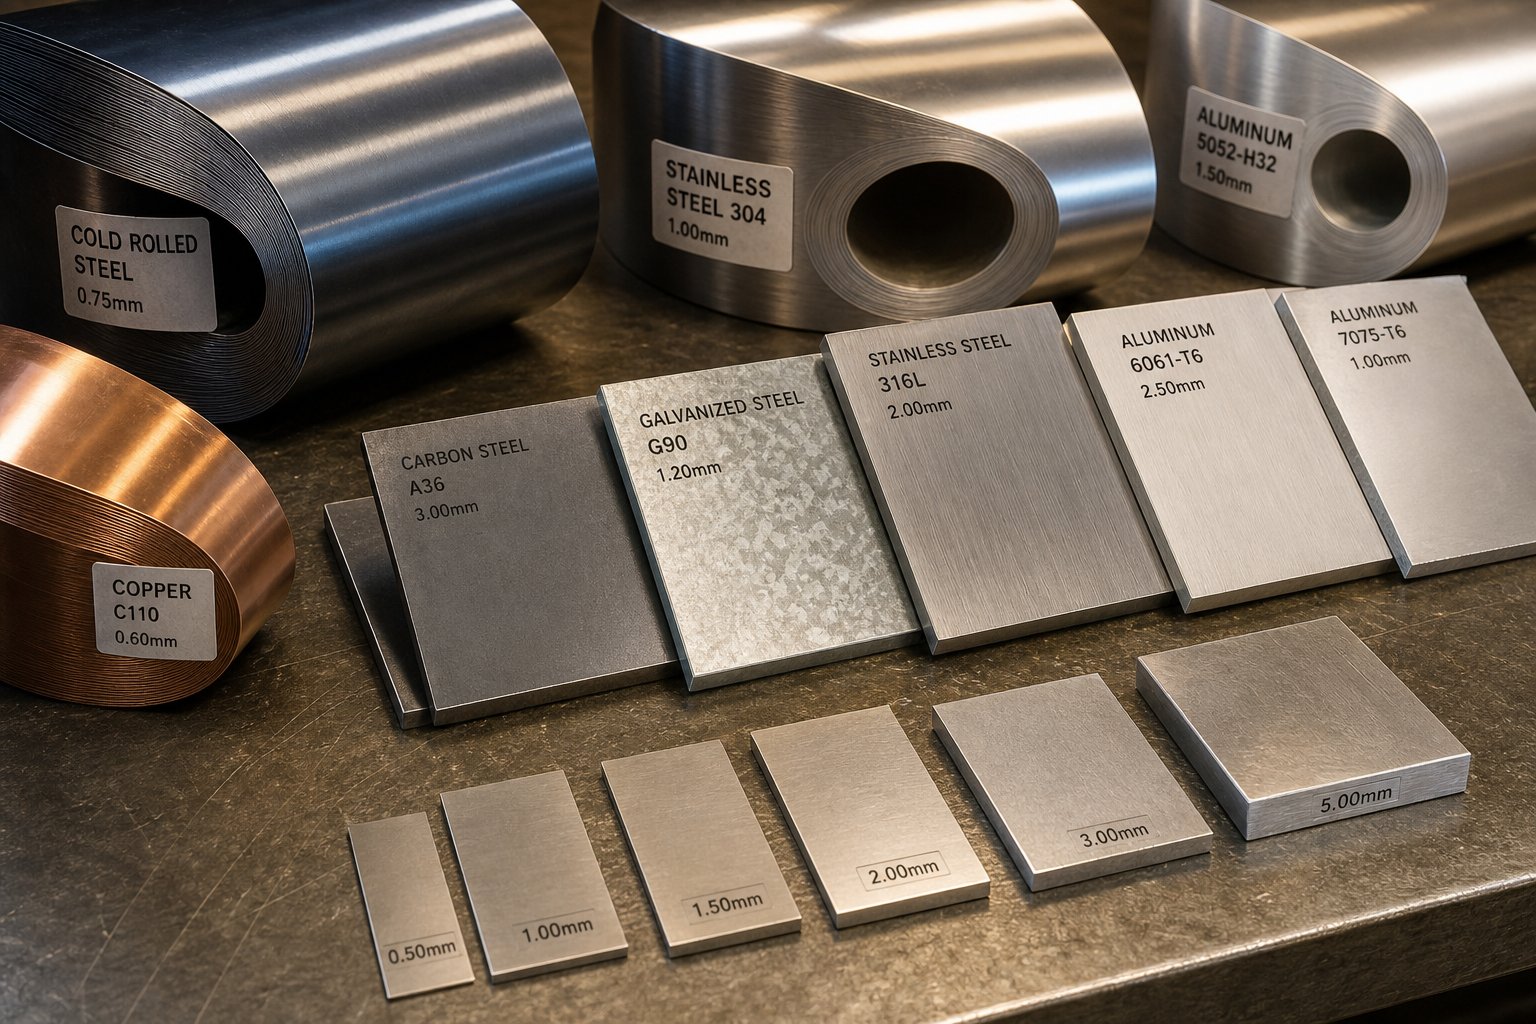
Enamik veoautode konstruktsiooniklambreid ja tugevdusi tuginevad standardis SAE J2340 määratletud kõrge-madal-legeeritud (HSLA) terase klassidele. Sellised tüübid nagu 340X (minimaalne saagis 340 MPa) ja 420X (minimaalne saagis 420 MPa) pakuvad tugevust{7}}et{8}}veoautode originaalseadmete tootjatele, jäädes samal ajal vormitavaks progressiivsetes stantsides. Nende klasside terase progresseeruv stantsimine nõuab hoolikat tähelepanu tagasivedru - materjali elastsuse taastumisele pärast painutamist. HSLA terased vetruvad tagasi oluliselt rohkem kui pehme teras, mis nõuab sageli 2–4 kraadi suurust paindekompensatsiooni, mis on ehitatud otse stantsi geomeetriasse.
Kokkupõrke -kriitiliste sulgude - puhul mõelge kabiini kinnituskonstruktsioonidele või B-piilarite tugevdustele - kahefaasilistele (DP) terastele, nagu DP590 ja DP780, nagu DP590 ja DP780. Nendes klassides on kombineeritud pehme ferriitmaatriks kõvade martensiidisaartega, pakkudes tõmbetugevust üle 590 MPa, säilitades samas piisava pikenemise mõõdukaks painutamiseks. Vahetus{10}}? Suuremad vormimisjõud, kiirem löögi kulumine ja suurem põrutus{11}}läbilöögi tõttu, mis võib stantsi komponente purustada. NaguTootja märgib, mida kõvem on materjal, seda vähem toimub tegelik nihkumine ja seda rohkem see "murdub", suurendades nii stantsi kui ka pressi kaudu vastulöögikoormust.
Tsingitud (GI) ja galvaniseeritud (GA) lehed lisavad põhja- ja raamikomponentidele korrosioonikaitset. Tsinkkate käitub süsinikterasest progresseeruva stantsimisel erinevalt: tsingitud pinnakatted on kõvemad ja vormimise ajal pulbrilisemad, tsingitud pinnakatted on pehmemad, kuid võivad vastu stantsipindu tõmbuda. Mõlemad nõuavad spetsiifilisi määrdeaineid ja stantsi pinnaviimistluse rangemat kontrolli, et vältida katte kahjustamist.
Alumiinium ja kerged sulamid progressiivseks stantsimiseks
Kaalu vähendamise volitused suruvad alumiiniumist järkjärgulist stantsimist veoautode rakendustesse, mis olid traditsiooniliselt ainult terasest{0}}. Sulamid nagu 5052-H32 (saagis 215 MPa, suurepärane vormitavus) sobivad kabiini riistvara ja sisemiste klambritega, samas kui 6061-T6 (saagis 275 MPa) täidab konstruktsioonilisi rolle, kus suurem tugevus õigustab vormimisraskusi.
Alumiinium käitub progressiivses vormis põhimõtteliselt teisiti kui teras. Töötab-kiiremini, mis tähendab, et iga järgnev vormimisjaam puutub kokku järk-järgult kõvema materjaliga. Samuti lööb see agressiivselt vastu tööriistaterasest pindu ilma korraliku määrimise või stantsikatteta. Kuivad-kilemäärdeained ja PVD-katted (nt TiN või CrN) stantsipindadel on alumiiniumist jooksude puhul tavaline praktika. Alumiiniumist tagasivedrustus on tavaliselt 1,5–2 korda suurem kui samaväärse-mõõduga pehme teras, mis nõuab agressiivsemaid paindenurki ja mõnikord täiendavaid löögijaamu.
Kuidas materjali omadused mõjutavad stantside kulumist ja hooldust
Tööriistade sisetükkide jaoks valitud stantsimisstants peab vastama töömaterjali abrasiivsusele ja vormimisnõuetele. Kõvemad lehtmaterjalid kuluvad kiiremini, lühendavad hooldusintervalle ja suurendavad omamise kogukulusid. Siin on, kuidas võrreldakse tavalisi veoautode{2}}osade materjale nende omaduste vahel, mis on progressiivse stantsi jõudluse jaoks kõige olulisemad:
| Materjal | Saagistugevus (MPa) | Vormitavuse reiting | Springback tendents | Soovitatav Die Steel |
|---|---|---|---|---|
| Kerge teras (SAE 1008/1010) | 170–210 | Suurepärane | Madal | D2 või A2 tööriistateras |
| HSLA 340X (SAE J2340) | 340–400 | Hea | Mõõdukas | D2 TiCN-kattega |
| HSLA 420X (SAE J2340) | 420–480 | Mõõdukas | Mõõdukas-Kõrge | M2 või PM tööriistateras |
| Kahe{0}}faasiline DP590 | 340–590 (tõmbetugevus) | Mõõdukas | Kõrge | PM tööriistateras (CPM 10 V) |
| Kahe{0}}faasiline DP780 | 450–780 (tõmbetugevus) | Madal-Mõõdukas | Väga kõrge | Karbiidist sisetükid kulumiskohtades |
| Galvannealed (GA) teras | Erineb baasi järgi | Hea (kattepulbrid) | Põhiklassi kohta | Poleeritud D2, madala-hõõrdumisega kate |
| Alumiinium 5052-H32 | 195–215 | Suurepärane | Mõõdukas-Kõrge | D2 TiN/CrN PVD kattega |
| Alumiinium 6061-T6 | 275–310 | Mõõdukas | Kõrge | Karbiidi või keraamilise{0}}kattega sisetükid |
Paksus juhib pressi tonnaaži valikut proportsionaalselt. 1,5 mm HSLA kronstein võib nõuda 150 tonni kõigis aktiivsetes jaamades, samas kui sama geomeetria 4,0 mm rööpmelaiusega võib nõuda 400 tonni või rohkem. Matriitsi kliirens - stantsi ja matriitsi avanemise vahe - skaalab samuti paksusega. Terasest stantsimisvormide tüüpiline kliirens on 6–10% materjali paksusest ühel küljel; Alumiinium vajab suuremat vahekaugust (umbes 5% kuni 8%), et vältida liigset jämedust.
Materjali klassi sobitamine õige stantsimisvormi terase sidumise, määrimisstrateegia ja pressimisvõimsusega on see, mis eristab stantsi, mis töötab ilma ümbertöötlemiseta miljon lööki, stantsist, mis purustab stantsi 50 000 tsükliga. Need materjali käitumised määravad ka projekteerimisreeglid, mida insenerid peavad järgima detailide geomeetria - piirangute määratlemisel. Järgmises jaotises on rakendatavad DFM-i juhised.
Progressiivsete veoautode osade valmistatavus
Materjali omadused määravad piirid, kuid osa geomeetria määrab, kas progressiivne matriitsi konstruktsioon ka tegelikult töötab - või kulutab tööriistaeelarve välditavate iteratsioonide korral läbi. Design for Manufacturability (DFM) on koht, kus veoautode osade insenerid ja stantsimise spetsialistid võtavad arvesse, mida metall suudab progressiivse stantsimistööriista sees füüsiliselt teha. Tehke see varakult õigesti ja lühendate PPAP-i ajakavasid, vähendate proovimise tsükleid ja väldite kulukat "ehitamise-test-paranduse" tsüklit, mis lükkab tootmise käivitamist edasi.
DFM-i etapis tehtud inseneriotsuseddikteerivad kuni 80% kogu tootmiskuludest. See tähendab, et CAD-mudelisse jäädvustatud geomeetria mõjutab osade ökonoomikat rohkem kui mis tahes alljärgnevad läbirääkimised tarnijaga.
Veoauto{0}}gabariidi materjalide painderaadiused ja tõmbesügavuse piirangud
Veoautode kronsteinid vahemikus 2,0–6,0 mm suruvad vormimispiire, mida õhemad tarbijaosad kunagi ei kohta. Pöörete järkjärgulise stantsimisvormi konstruktsiooni põhireegel: sisemine painderaadius peab olema materjali paksusega võrdne või suurem (R suurem kui T või sellega võrdne). Langetage HSLA- või kahefaasiliste{4}}teraste puhul sellest läviväärtusest allapoole ja riskite paindetipus mikro-pragude tekkega, pinge kontsentratsiooni tõrgetega töös ja enneaegse mulgustuse kulumisega.
Joonistussügavusel on raskem piirang. Progressiivse matriitsi sees jääb osa kanduriba külge kõigis vormimisjaamades. Sügav tõmbab venitada ja õhendada kandeühendusi, rebenes need lõpuks ära. Veoauto-gabariidiga teraste puhul ulatub praktiline tõmbesügavus progressiivse stantsitööriista sees välja ligikaudu 1,0–1,5 korda tõmbefunktsiooni riba laiusest. Kõik, mis on sügavamal, vajab tavaliselt ülekandevormi või spetsiaalset tõmbejaama koos eraldi tühja hoidikuga -, mis lisab kulusid ja keerukust.
Siin on DFM-i põhireeglid, mida veoautoosade insenerid peaksid progressiivse stantsimise tööriista geomeetria määramisel järgima.
- Minimaalne painderaadius:R Suurem või võrdne 1,0T HSLA teraste puhul; R Suurem või võrdne 1,5 T kahefaasiliste astmete (DP590 ja kõrgemate) puhul, et vältida pragunemist.
- Aukude-serva-vahemaa:Minimaalselt 2,0T mis tahes ava keskpunktist lähima servani või moodustatud objektini. Lähem paigutus moonutab painutamise ajal ava geomeetriat.
- Minimaalne augu läbimõõt:Ümarate aukude puhul vähemalt 1,0T. Väiksemad augud nõuavad spetsiaalseid stantse, mille hooldusintervall on lühem.
- Joonistamise sügavuse piirang:Võimalusel hoidke vormitud sügavust alla 1,5-kordse objekti laiuse. Selle ületamisel on oht kanduriba rebenemiseks ja osade moonutamiseks.
- Tera suuna orientatsioon:Määrake mähise veeremissuunaga risti olevad painded, et vähendada moodustunud servade murdumisohtu.
- Lamedad-vormi-siirded:Paigaldage painde ristumiskohtadele piisavad reljeefsälgud, et vältida materjali kimpu ja rebenemist.
Riba paigutuse optimeerimine ja kandja disain
Kanduriba on iga progressiivse tööriista ja stantsi operatsiooni selgroog - see ühendab füüsiliselt iga osa järgmisega kõigi vormimisjaamade kaudu. Raskete-gabariidiga veoautode osade puhul nõuab kanduri disain rohkem tähelepanu kui kergema-gabariidiga töö, kuna paksem materjal peab vastu paindumisele, mis on vajalik jaamade kõrguste erinevuste arvestamiseks.
Kaks peamist kandjatüüpi teenivad erinevaid eesmärke. Atahke kandjatöötab elementaarse lõikamise ja painutusega osade puhul, kus kogu riba jääb kogu käigu jooksul tasaseks. Veniv lindi kandur sobib osadele, millel on sügavam vormimine või reljeef, võimaldades metallil vabalt voolata, muutmata sammude vahelist kaugust. Mõõduka tõmbesügavusega veoki konsoolide puhul hoiavad venituskandurid ära asendivigade, mis muidu koguneksid mitme jaama vahel.
Pilootavade paigutus seob otse kanduri töökindluse. Piloodid peaksid paiknema riba stabiilsetes, vormimata osades -, tavaliselt kanduris endas, mitte osa piiri sees. See tagab, et registreerimistäpsus püsib ühtlane isegi siis, kui vormimistoimingud rakendavad jõudu, mis võivad riba külgsuunas nihutada.
Riba laiuse optimeerimine mõjutab nii materjali maksumust kui ka pressi valikut. Laiemad ribad mahutavad suuremate veoautode kronsteinid, kuid nõuavad suuremate voodimõõtmetega presse. Võimaluse korral kahe väiksema osa paigutamine riba laiusele parandab materjali kasutamist ja vähendab praagi protsenti - on otsene kulude kang suuremahulistes-programmides.
Jaamade arvu vähendamine geomeetria lihtsustamise kaudu
Iga täiendav jaam progressiivses vormis suurendab tööriistade maksumust, pikendab stantsi ja võib vajada suuremat pressi. Metallist stantsimisvormi disain, mis minimeerib jaamade arvu ilma osade funktsiooni ohverdamata, on koht, kus DFM pakub oma suurimat kasu.
Praktilised strateegiad hõlmavad järgmist:
- Ühendage augustamistoimingud:Rühmitage sama tasandit jagavad augud ühte jaama, mitte ei jaotage neid mitme tabamuse vahel.
- Kõrvaldage kosmeetilised funktsioonid, mis lisavad jaamu:Reljeefsed logod või dekoratiivsed helmed, mis nõuavad spetsiaalseid mündijaamu, ei pruugi õigustada{0}}nähtavate konstruktsiooniosade tööriistade maksumust.
- Liitnurkade lihtsustamine:Erinevates tasapindades kolme eraldi paindenurgaga kronstein vajab kolme vormimisjaama. Ühistasandil kahe käänaku ümberprojekteerimine säästab ühe täisjaama.
- Integreerige{0}}sekundaarsetesse toimingutesse:Lisamine-stantsile või riistvara sisestamine välistab allavoolu koostamisetapid ja võib lühendada kogu tööaega kuni 30%, kuigi see lisab matriitsile jaama.
Need geomeetria kompromissid{0}}on just põhjus, miks OEM-i disainiinseneride ning progressiivsete tööriista- ja stantsispetsialistide vaheline varajane koostöö annab paremaid tulemusi kui külmutatud disaini tsiteerimiseks äraandmine. Tembeldamise tarnijad, kes toovad DFM-i tagasisidet projekteerimisfaasi - enne geomeetria lukustamist -, aitavad vältida kulukaid tööriistaparandusi pärast karastatud terase lõikamist. Ühe näitenaYICHENtoetab autotööstuse OEM-i, Tier-1 ja Tier-2 insenerimeeskondi stantsimisprotsessi juhtumiuuringute ja DFM-i tagasisidega konstruktsiooni-, šassii- ja veoautodega seotud metallosade kohta, illustreerides, kuidas tarnijapoolne tehniline sisend projekteerimisetapis lühendab teed kontseptsioonist valideeritud stantsimisvormi disainini.
Sügavam õppetund: progressiivne stants on täppis{0}}karastatud tööriist. Hilise-etapi kujunduse muudatused võivad maksta peaaegu poole esialgsest tööriistainvesteeringust ümbertöötlemisse. Inseneriaja eelnev investeerimine - simulatsiooni, DFM-i ülevaatuse ja koostööl põhineva geomeetria täiustamise - kaudu tasub end tootmistsükli jooksul mitu korda ära. Need tööriistainvesteeringud ja selle õigustamiseks vajalikud mahud on täpselt see, mida eelseisvas kuluanalüüsis üksikasjalikult jaotatakse.
Progressiivne stantsimine vs ülekandestantsid ja alternatiivsed meetodid
Õige vormimisprotsessi valimine ei tähenda lemmiku valimist -, vaid protsessi võimekuse vastavusse viimist osanõuetega. Progressiivne stantsi ja stantsimise seadistus, mis tagab kabiini kinnitusklambri madalaima maksumuse, võib olla täiesti vale valik suure ja sügavate tõmbetega rist{2}}kesta jaoks. Veoautode OEM-ostjad ja projekteerimisinsenerid vajavad selget raamistikku, et otsustada, milline meetod millise osaga sobib, ilma et nad investeeriksid üle-tööriistadesse või -aladoosiksid geomeetriat.
Progressive Die vs Transfer Die for Truck Brackets
Veoautode inseneride kõige tavalisem võrdlus on progressiivne stantsimine versus ülekandestantsi stantsimine. Mõlemad kasutavad karastatud terasest tööriistu ja suure{1}}tonnaažiga presse, kuid need lahendavad erinevaid probleeme.
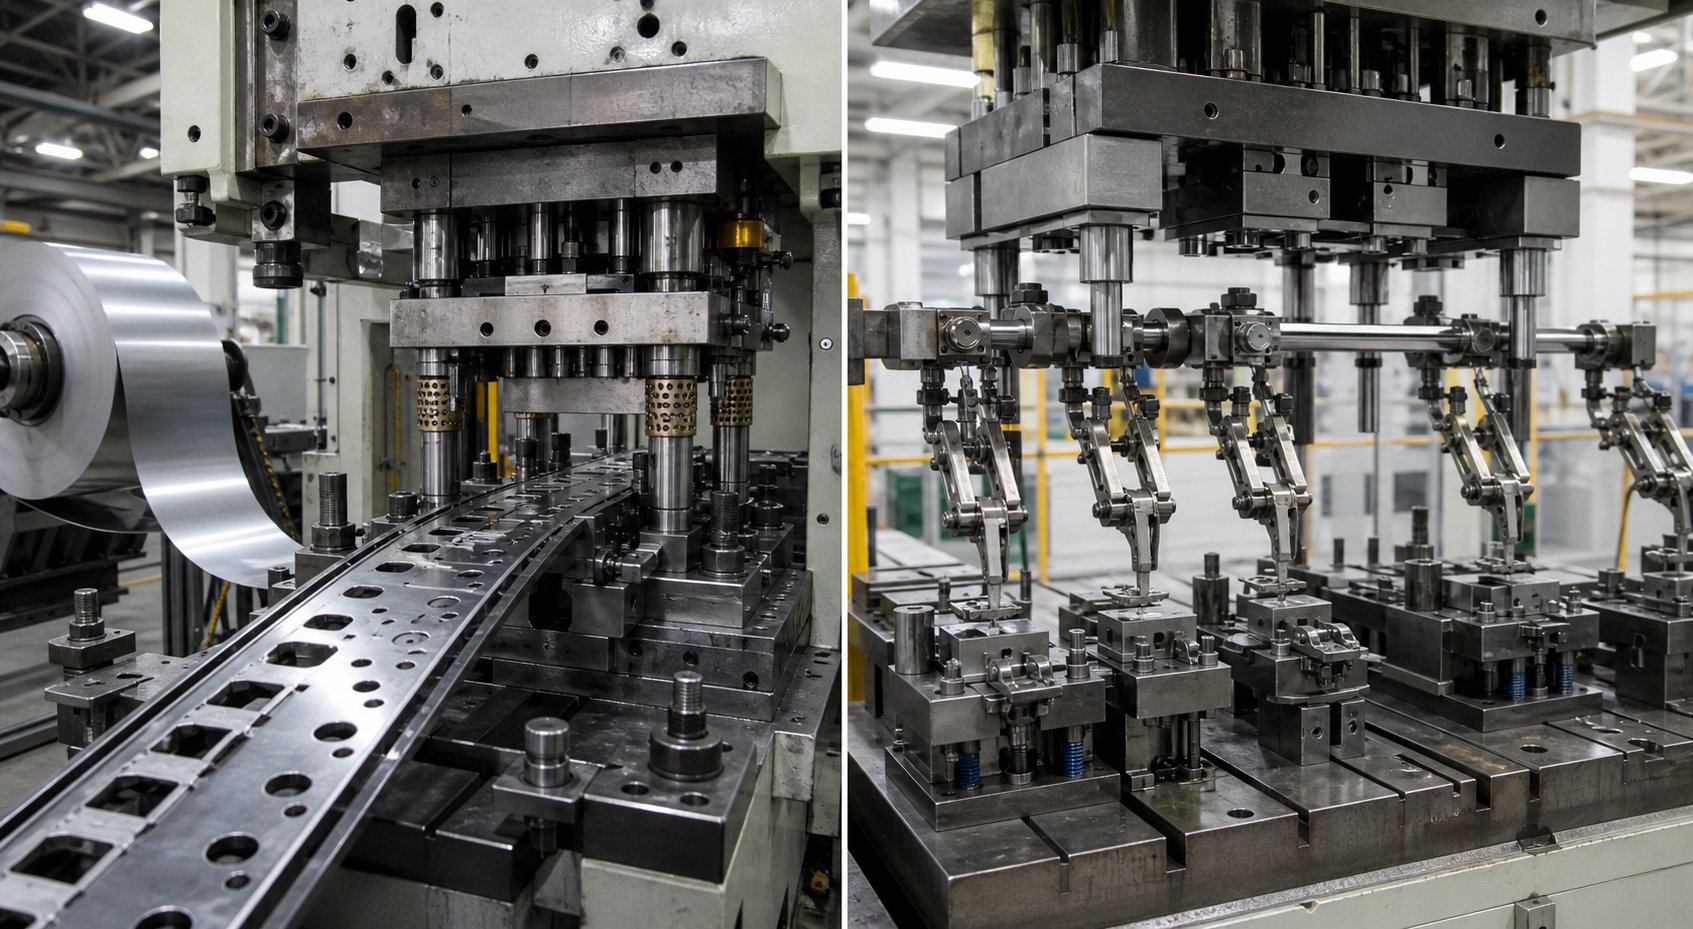
Progressiivsed stantsid hoiavad osa kanduriba külge kinnitatud läbi kõigi vormimisjaamade. See piirang piirab osa suurust riba laiusega (tavaliselt alla 600 mm) ja hoiab tõmbesügavuse madalana. Kuid kasu on kiirusest - mehaanilise ülekandemehhanismi puudumine tähendab kiiremat tsükliaega ja vähem hooldatavaid liikuvaid osi.
Ülekandevormid lõikavad ribalt esmalt tooriku, seejärel liigutavad seda mehaaniliste haaratside või süstikusüsteemide abil iseseisvalt jaamade vahel. See võimaldab suuremaid toorikuid, sügavamaid jooniseid ja keerukamat kolmemõõtmelist vormimist. Ülekandevorm vähendab ka materjalikasutust, kuna see kõrvaldab kandematerjali, säästes iga tsükli materjalikulusid. Vahetus-? Aeglasem läbilaskevõime, suurem tööriistade keerukus ja pikem seadistusaeg tootmistsüklite vahel.
Spetsiaalselt veoautode kronsteinide puhul: kui osa mahub ribale, vajab mõõdukat vormimist ja seda toodetakse üle 100 000 tüki aastas, võidab järkjärguline stantsimine osa maksumusest-. Kui kronstein ületab riba laiuse piiranguid või nõuab tõmbesügavust, mis on suurem kui 1,5-kordne funktsiooni laius, muutuvad ülekandevormid vajalikuks olenemata mahust.
Kui CNC-mehaaniline töötlemine või liitvormid on mõttekam
Mitte iga veoauto osa ei taga üldse stantsimisvormi. Enne tööriistade kulutamist väärivad hindamist kaks alternatiivi.
Kombineeritud stantsimine lõpetab ühe vajutusega mitu lõikamistoimingut - tühjendamise ja augustamise -. See toodab lamedaid osi, millel on suurepärane mõõtmete täpsus ja väiksemad tolerantsid, kui progressiivsete meetoditega on võimalik lõikeservadel saavutada. Lihtsate lamedate seibide, seibide või tihendikandurite jaoks, mis vajavad ainult tühjendamist ja aukude läbitorkamist ilma igasuguse vormimiseta, tagavad liitstantsid täpsuse madalamate tööriistakuludega. Piirang on selge: liitvormid ei saa painutada, vormida ega tõmmata. Need käsitlevad ainult kahe-dimensioonilist geomeetriat.
CNC-mehaaniline töötlemine tuleb pildile, kui aastased mahud on liiga väikesed, et õigustada stantsimisinvesteeringuid. Prototüüpklambrid, väikesemahulised eriveoautode variandid, mis toodavad vähem kui 5000 detaili aastas, või osad, mis nõuavad töödeldud detailidel alla ±0,05 mm tolerantsi, viitavad kõik CNC poole. Osa hind on- kõrgem, kuid tööriistade valmistamise aeg on null ja projekteerimisel on täielik paindlikkus. Veoautoprogrammide puhul, mis jätkavad endiselt geomeetriat, võidab töötlemine aega, kuni konstruktsioon hangub ja maht õigustab stantside ja stantsimise tööriistade kasutamist.
Mahul, suurusel ja geomeetrial põhinev otsustusmaatriks
Kui hindate tarnijate ettepanekuid või valite uue veokiplatvormi protsesside vahel, langeb otsus viiele muutujale. Siin on, kuidas võrreldakse progressiivseid, ülekande-, liit- ja CNC meetodeid kõige olulisemate kriteeriumide vahel.
| Kriteeriumid | Progressiivne suremine | Transfer Die | Ühend Die | CNC töötlemine |
|---|---|---|---|---|
| Osade suuruste vahemik | Väike kuni keskmine (kuni ~600 mm) | Keskmine kuni suur (kuni 1200 mm+) | Väike kuni keskmine (ainult korter) | Mis tahes suurus (kinnitus-piiratud) |
| Materjali paksus | 0,5 mm kuni 6,0 mm | 0,8 mm kuni 12,0 mm | 0,3 mm kuni 6,0 mm | Mis tahes (plaat või leht) |
| Ideaalne aastane maht | 100 000 kuni 5000,000+ | 25 000 kuni 500 000 | 10 000 kuni 500 000 | 1 kuni 10 000 |
| -Osa maksumus mastaabis | Madalaim | Madal-Mõõdukas | Madal (ainult lamedad osad) | Kõrgeim |
| Tööriistade tööaeg | 12 kuni 20 nädalat | 14 kuni 24 nädalat | 8 kuni 14 nädalat | Puudub (ainult programmeerimine) |
| Geomeetriline keerukus | Mõõdukas (kõverad, madalad vormid, augud) | Kõrge (sügavad joonised, suured vormid, keeruline 3D) | Madal (ainult tasane tühjendamine ja augustamine) | Väga kõrge (mis tahes töödeldav geomeetria) |
Sellest võrdlusest ilmnevad mõned mustrid. Progressiivne stantsimine omab suure-mahuga, väikese- kuni-keskmise osa ruumi, kus osa maksumus on kõige olulisem. Ülekandevormid tõusevad sealt, kus progressiivne saavutab oma suuruse ja sügavuse piirid. Kombineeritud stantsimine täidab niši lamedate täppisosade jaoks, kus vormimine pole vajalik. Ja CNC-mehaaniline töötlemine on väikesemahulise-kaitseklapi - tüki kohta kulukas, kuid ei ole pühendunud karastatud tööriistadele.
Enamiku veoautoprogrammide puhul pole vastuseks üks protsess, vaid portfell. Raamrööpa kronsteinid ja kabiiniklambrid töötavad progressiivsetes stantsides. Suuremad struktuursed kestad lähevad ülekandepressideks. Prototüüp- ja -eeltootmiskogused algavad CNC-ga, kuni mahud õigustavad stantsimisvormi investeeringut. Teadmine, kus iga meetod saavutab kasumi - ja kus see laguneb -, on aluseks tööriistade eelarve loomisele, mis püsib kogu veoautoplatvormi kasutusaja jooksul.
Tööriistade investeeringute ja tootmismahu katkemise{0}}ühtlane analüüs
Teadmine, milline protsess teie osa jaoks sobib, on pool võrrandist. Teine pool on teadmine, millal numbrid tegelikult teie kasuks töötavad. Progressiivne stantsitööriist kujutab endast märkimisväärset esialgset kapitaliinvesteeringut, kuid õige mahuprofiiliga veoautoprogrammide puhul tagab see programmi eluea jooksul madalaima võimaliku -osa maksumuse. Võti on mõista, kus teie vahe{4}}tasaväärtus asub ja millised tegurid viivad selle kõrgemale või madalamale.
Tööriistade amortisatsiooni ja{0}}ühtlase mahu künnised
Veoautoosade järkjärguline stantsitööriista hind ulatub tavaliselt 10 000 dollarist lihtsamate tööriistade puhul kuni 350 000 dollarini keerukate mitme-jaama stantside jaoks, kusjuures enamik keskmise -keerukusega veoki kronsteinidest jääb vahemikku 15 000 kuni 60 000 dollarit. Matemaatika, mis muudab pikaajalise metallistantsimise veenvaks, on lihtne: 30 000 dollari suurune stants, mis on jaotatud 30 000 osa peale, lisab teie kuludele 1,00 dollarit tükki kohta. Jaotage sama stants 300 000 detaili peale ja tööriistade panus langeb 0,10 dollarile. Miljoni tsükli juures on see sisuliselt tühine.
Veoautoprogrammide{0}}tasuvuslävi, mille puhul progresseeruvad stantsimisteenused muutuvad kuluefektiivsemaks- kui laserlõikamine või piduripressimine, on tavaliselt 10 000–50 000 aastaühikut, olenevalt osade keerukusest ja alternatiivse protsessi maksumusest. Mahu-klassi 8 komponendid, mis töötavad 200 000 või enam tükki aastas, amortiseerivad tööriistad nii kiiresti, et osade ökonoomsust on raske ühegi teise meetodiga võrrelda. Veoki erivariandid, mis toodavad aastas alla 5000 ühiku, õigustavad investeeringut harva, välja arvatud juhul, kui osad kanduvad üle mitmele sõidukiplatvormile.
Mitmed tegurid mõjutavad seda, millal teie konkreetne{0}}pausi langeb:
- Jaamade arv:Iga täiendav jaam lisab töötlemistunde, stantsi materjali ja proovimise keerukust. 6-jaamaline stants võib maksta 20 000 dollarit; 14-jaamaline stants sama osade perekonna jaoks võib ületada 60 000 dollarit.
- Materjali klass:HSLA või kahefaasiliste{0}}teraste stantsimiseks on vaja esmaklassilisi surveteraseid (PM-klassid, karbiiddetailid), mis suurendavad tööriistade maksumust 20% kuni 40% võrreldes pehmete{3}}terasetööriistadega.
- Tolerantsi nõuded:Rangemad positsioonitolerantsid nõuavad stantside komponentide täpsemat töötlemist ja pikemat proovivalideerimist, suurendades nii esialgseid kulusid kui ka teostusaega.
- Eeldatav eluiga:500 000 tabamuse jaoks mõeldud tööriist kasutab teistsugust ehitust kui 5 miljoni eest ehitatud tööriist. Pikema-eluiga tööriistad maksavad rohkem, kuid väldivad{5}}programmi keskmisi ümberehitusi.
- Mitme{0}}osa stantsid:Kahe või enama osa pesastamine käigu kohta mitmekordistab väljundit ilma tööriistade maksumust proportsionaalselt suurendamata, parandades väiksemate komponentide{0}}katkestusefekti.
In-Die teisesed toimingud, mis vähendavad montaažikulusid
Tööriistainvesteeringud ei eksisteeri eraldiseisvana -, see konkureerib kogu maakuluga, mitte ainult tembeldamistoiminguga. Üks tugevamaid majanduslikke argumente progressiivsete stantsimis- ja valmistamisprogrammide jaoks on võimalus integreerida sekundaarsed toimingud otse stantsi sisse. Kui välistate allavoolu käitlemise, kaotate ka allavoolu tööjõukulud.
Veoautoosade progressiivsetesse matriitsidesse tavaliselt integreeritud-vormimistoimingud hõlmavad järgmist:
- Surmaga-puudutamine:Keermed lõigatakse või moodustatakse otse spetsiaalses jaamas, eemaldades eraldi keermestamise, mis muidu nõuaks kinnitust ja täiendavat operaatorit.
- Riistvara sisestamine:PEM-kinnitusmutrid, naastud või keermestatud sisetükid pressitakse detaili stantsimistsükli ajal. Osa väljub matriitsist valmis polt{1}}monteerimiseks.
- Survekeevitus:-Takistuspunktkeevitus või eenduv keevitamine kinnitab sekundaarsed komponendid (mutrid, kronsteinid, naastud) ilma pressimisliinilt lahkumata.
- Kontakti tuvastamine ja mõõtmine:In-surveandurid kontrollivad kriitilisi mõõtmeid reaalajas, suunates kahtlased osad kõrvale enne nende tarneahelasse sisenemist.
Kõik need täiendused suurendavad tööriistade keerukust ja esialgseid kulusid, kuid tasuvus on terviklikum osa, mis jõuab teie montaažidokki - vähem puutepunkte, vähem kvaliteetseid tõrkeid ja väiksem kogutööjõud tüki kohta. Kiirete progressiivsete stantsimisprogrammide puhul, mis töötavad sadu tuhandeid tsükleid, säästate isegi paar senti eemaldatud käsitsemismasside osa kohta märkimisväärse aastase säästuni.
Ribade kasutamine ja praagi määra optimeerimine
Materjalikulu on sageli pikaajalise progressiivse stantsimise suurim muutuv kulu, nii et praagi haldamine mõjutab otseselt{0}}osa ökonoomikat. Progressiivse stantsimise teenuste pakkujad optimeerivad riba paigutust, et eraldada igast poolimeetrist maksimaalne väärtus.
Ribade kasutamine - ostetud materjali protsent, mis jõuab pigem valmis osadesse kui prügikasti -, on tavaliselt olenevalt osa geomeetriast vahemikus 60% kuni 85%. Nutikas pesastumine, osade vahelised minimeeritud võrgulaiused ja võimalikult vähe materjali kasutavad kanduri konstruktsioonid suurendavad kasutust. Materjali kasutamise 5% paranemine programmis, mis tarbib 200 tonni HSLA terast aastas, tähendab 10 tonni välditud materjaliostu - tõeline eelarverea.
Dieedi hoolduse elutsükli kulud moodustavad kogu investeeringu pildi.Tööstusharu hinnangute kohaselt on iga-aastane hooldus 5–10% stantsi algväärtusest, mis hõlmab rutiinset teritamist, vaheseibimist, stantsi vahetamist ja perioodilist ülevaatust. Hoolduse hooletusse jätmine põhjustab jämeduse moodustumist, mõõtmete triivi ja lõpuks katastroofilist stantsi riket -, mis kõik on plaanipärasest hooldusest palju kallim. Hästi-hooldatud progresseeruv stants kestab miljoneid tsükleid, muutes selle veoautoosade tarneahelas üheks pikima-eega põhivaraks.
Majandusnäitajad viitavad selgelt ühes suunas: kui aastane maht ületab-tasakaalulisuse künnise, tagab järkjärguline stantsimine kulutasuvuse, mida tootmine, töötlemine ja isegi ülekandmine pressimine ei suuda võrrelda väikeste -kuni -keskmiste veoautoosade puhul. Kuid kulud ilma kvaliteedita on võlts ökonoomsus - ning kvaliteedisüsteemid, tolerantsid ja tarnijate kvalifikatsioonid, mis kaitsevad teie tootmisinvesteeringuid, väärivad sama ranget hindamist.
Kvaliteedistandardid ja õige veoautoosade tembeldamispartneri valimine
Progressiivne stants võib pakkuda tööstusharu madalaimat-osa maksumust -, kuid ainult siis, kui iga tarnitav osa vastab spetsifikatsioonidele. Veoautokomponentide kvaliteedirikked toovad endaga kaasa tagajärjed, mis ulatuvad palju kaugemale vanaraua maksumusest: väljakutsumised, koosteliinide seiskamised ja kaotatud platvormiauhinnad. Seetõttu peavad veoautode originaalseadmete tootjad oma järkjärguliste stantsimisseadmete tarnijatele tootmises järgima mõningaid kõige rangemaid kvaliteedijuhtimisstandardeid. Kui mõistate, mida need standardid nõuavad, - ja teadmine, kuidas hinnata stantsimisvormide tarnijat nende suhtes, - kaitsete teie programmi käivitamise viivituste ja tootmisest kõrvalejäämise eest.
IATF 16949 ja PPAP nõuded veoautode osade tarnijatele
IATF 16949:2016 on algtaseme kvaliteedisertifikaat, mida veoautode originaalseadmete tootjad ja 1. astme tarnijad ootavad igalt progressiivselt matriitsitootjalt, kes teeb pakkumisi tootmistöödele. See põhineb ISO 9001-l, kuid lisab autodele spetsiifilised nõuded defektide ennetamiseks, täiustatud tootekvaliteedi planeerimiseks (APQP) ja tootmisosade kinnitamiseks (PPAP). Koosüle 65 000 sertifitseeritud tarnija üle maailma, IATF 16949 ei ole eristav -, see on värav. Tarnijatel, kellel on ainult ISO 9001, puudub tavaliselt dokumenteeritud PPAP-võime, FMEA-distsipliin ja SPC-infrastruktuur, mida veoautoprogrammid nõuavad.
PPAP-i esitamise tasemed määravad, kui palju dokumente tarnija enne tootmise kinnitamist esitab. Veoautode originaalseadmete tootjad nõuavad tavaliselt 3. taseme esildisi, mis hõlmavad mõõtmete aruandeid, materjalide sertifikaate, protsesside vooskeeme, juhtimisplaane, Gage R&R uuringuid ning kriitiliste omaduste võimeindekseid (Cpk). Kvalifitseeritud stantsimisvormide tarnija tarnib need pakendid kiiresti ja täielikult - viivitused PPAP-dokumentatsioonis tähendavad otseselt tootmise hilinemist.
Progressiivse stantsimise korral saavutatavad mõõtmete tolerantsid
Millist täpsust võite oodata järk-järgult stantsitud veokilt-gabariidiga HSLA terasest? Kriitiliste funktsioonide korral hoiavad täppisstantsi ja stantsimise toimingud läbistatud aukudel ja vormitud mõõtmetel kontrollitud pressitingimustes rutiinselt ±0,05 mm. Suuremad funktsioonid vahemikus 30–120 mm saavutavad tavaliselt ±0,10–±0,15 mm, mis on kooskõlas ISO 2768-1 peenklassi tolerantsidega. Need arvud eeldavad korralikult hooldatud metallist stantsimisvormi, ühtseid materjaliomadusi ja SPC-ga jälgitavat tootmist.
Nende tolerantside säilitamine miljoni{0}}tsükli jooksul teenib kvaliteedisüsteemid oma väärtuse. Kriitiliste mõõtmete statistilise protsessijuhtimise (SPC) diagrammid tuvastavad triivi enne, kui osad jätavad hälbe. In-surveandurid jälgivad survejõu allkirju iga tõmbega, püüdes kinni anomaaliad - purunenud löögi, tõrke, materjali paksuse kõikumise - sekunditega, mitte pärast tuhandete defektsete osade kogunemist. Kiire nägemiskontroll pressi väljalaskeava juures teostab 100% mõõtmete kontrolli, lükates tagasi kahtlased osad enne, kui need jõuavad konteinerisse.
Templivormide hooldus on sageli-tähelepanuta jäetud muutuja-pikaajalises taluvuses. Lõikeservad tuhmid, vormivad pinnad kuluvad ja vahed avanevad järk-järgult sadade tuhandete tsüklite jooksul. Pikaajaliseks-kasutamiseks mõeldud järkjärgulised stantsid võivad oma kasutusea jooksul toota miljoneid osi -, kuid ainult plaanilise ennetava hooldusega, sealhulgas servade uuesti lihvimine, vedru vahetamine ja kliirensi kontrollimine kindlaksmääratud löögi-loendusintervallidega.
Veoautoprogrammide tembeldamise tarnijate võimaluste hindamine
Kui võrrelda progressiivseid matriitsitootjaid veoautoplatvormi auhinna saamiseks, on sertifikaadid vaid lähtepunktiks. Sügavam hindamine eraldab tehingupoed tõelistest inseneripartneritest. Siin on tarnijate hindamise kontroll-loend, millele veoautode OEM-i hanke- ja insenerimeeskonnad saavad kvalifitseerimise ajal viidata:
- Kvaliteedisertifikaadid:Kinnitage, et IATF 16949 ulatus hõlmab tembeldamist, tööriistu ja kõiki teie programmiga seotud monteerimistoiminguid. Kontrollige, kas sertifikaadid on kehtivad ja auditi tulemused on suletud.
- PPAP saavutused:Taotlege PPAP-i näidispakette varasematest autoprogrammidest. Hinnake täielikkust, mõõtmete aruande selgust ja kiirust.
- Pressipark ja tonnaaživahemik:Sobitage saadaolev pressimisvõimsus oma detaili materjali paksuse, riba laiuse ja vormimisnõuetega. Kinnitage, et tarnija suudab mahtu suurendada ilma suuremate tööriistamuutusteta.
- Ettevõttesisene-tööriistade võimalus:Veenduge, et tarnija projekteerib, ehitab ja hooldab stantse sisemiselt. Sisseostetud tööriistaruumid suurendavad tööaja riski, vähendavad vastutust ja aeglustavad tehnilisi muudatusi.
- Materjali ekspertiis:Hinnake kogemusi oma konkreetse materjaliklassiga - HSLA, kahefaasiline-, tsingitud või alumiinium. Küsige dokumenteeritud võimeuuringuid sarnaste materjalide kohta.
- SPC ja kontrolli infrastruktuur:Kinnitage SPC aktiivset jälgimist pressimisliinidel, CMM-il või samaväärsete mõõtmetega seadmetel ja -liinivisesüsteemidel suure-mahuga töödel.
- Tehnilise toe sügavus:Hinnake, kas tarnija pakub DFM-i tagasisidet, moodustamissimulatsiooni ja spetsiaalseid programmiinseneri kontakte -, mitte ainult hinnapakkumist ja tootmist. Tarnijatele meeldibYICHEN, mis toetab OEM-i, Tier-1 ja Tier-2 meeskondi konstruktsiooni-, šassii- ja veoautodega seotud metallosade stantsimise, valmistamise ja protsesside juhtumiuuringutega, on näide inseneripartnerlusest, mis vähendab programmi käivitamise ajal riske.
- Ennetava hoolduse dokumentatsioon:Vaadake üle aktiivsete programmide stantside hoolduslogid. Järjepidevad andmed näitavad proaktiivse kvaliteedi kultuuri; puuduvad kirjed signaal reageeriv tulekustutus-.
- Defektide määra ajalugu:Taotlege dokumenteeritud PPM-andmeid osade perekonna kaupa. Ennetus{1}}põhinevad autode tembeldamise toimingud saavutavad tavaliselt 50–200 PPM defektimäära.
Nende kriteeriumide kaalutud tulemuskaart -, mis kaalub tööriistade võimet ja tolerantsi jõudlust täppis-kriitiliste veoautoosade jaoks -, annab hankemeeskondadele objektiivse aluse eelnimetatud progressiivsete stantside tootjate võrdlemiseks. Tugevaimad kandidaadid ühendavad sertifitseeritud kvaliteedisüsteemid,-majasisese tööriistakontrolli, materjalispetsiifilised vormimisoskused{5} ja inseneri sügavuse, et teha enne tootmise alustamist DFM-i kallal koostööd. See kombinatsioon hoiab kulud madalal ja kvaliteedi kõrgel kogu veoautoplatvormi elutsükli jooksul.
Korduma kippuvad küsimused veoautoosade järkjärgulise stantsimise kohta
1. Mis tüüpi veoauto osad sobivad kõige paremini progressiivseks stantsimiseks?
Osadel, mis töötavad kõige paremini progressiivsetes stantsides, on teatud omadused: lamedad või madalad{0}}tõmmatud profiilid, korduvad avamustrid, materjali paksus 0,5–6,0 mm ja aastamaht üle 50 000 ühiku. Levinud näited hõlmavad raami siini kronsteine, risttala-tugevdusi, kabiini kinnitusklambreid, väljalaskeriideid, elektriühenduste korpuseid, vedrustuse kinnitusplaate ja sisemisi kinnitusklambreid. Halvad osad on näiteks sügavad-tõmbega kütusepaagid, üle 600 mm laiused raami siinid ja väikesemahulised erikomponendid, mille puhul tööriistakulusid ei saa tõhusalt amortiseerida.
2. Kui palju maksab järkjärguline stantsitööriist veoauto komponentide jaoks?
Veoautoosade järkjärguline stantsimine ulatub tavaliselt 10 000 dollarist lihtsate tööriistade jaoks kuni 350 000 dollarini keerukate mitme jaama stantside jaoks. Enamik keskmise -keerukusega veoautode kronsteine jääb vahemikku 15 000–60 000 dollarit. Maksumus sõltub jaamade arvust, materjali klassist (HSLA ja kahefaasiliste teraste puhul on vaja esmaklassilist surveterast), tolerantsinõuetest, stantsi eeldatavast tööeast ja sellest, kas see hõlmab sekundaarseid toiminguid, nagu koputamine või riistvara sisestamine. Iga-aastane hooldus lisab umbes 5% kuni 10% tööriista esialgsest väärtusest. Võrreldes alternatiivsete meetoditega{18}}esineb tavaliselt 10 000–50 000 aastaühikut.
3. Mis vahe on progresseeruva stantsimise ja ülekandevormi stantsimise vahel?
Progressiivsed stantsid hoiavad osa kanduriba külge kinnitatud läbi kõigi vormimisjaamade, piirates osa suurust ligikaudu 600 mm-ni ja tõmbesügavust kuni madalate vormideni. Need töötavad kiiremini ja sobivad suure mahuga-väikestele-kuni-keskmistele osadele. Ülekandevormid lõikavad tooriku esmalt ja liigutavad seda mehaaniliste haaratsitega jaamade vahel, võimaldades suuremaid toorikuid (kuni 1200 mm+), sügavamaid tõmbeid ja keerukat 3D-vormingut. Ülekandevormid vähendavad ka materjali raiskamist, eemaldades kandevõrgu. Progressiivsed stantsid on eelistatud juhul, kui aastane maht ületab 100 000 ühikut osade puhul, mis jäävad suuruspiirangutesse; ülekandestantsid saavad hakkama suuremate või sügavamate{14}}detailidega, mille puhul progressiivne tööriist ei suuda füüsiliselt säilitada kanduriba terviklikkust.
4. Milliseid materjale saab kasutada veoautoosade järkjärgulisel stantsimisel?
Levinud materjalide hulka kuuluvad pehme teras (SAE 1008/1010), HSLA klassid, nagu 340X ja 420X SAE J2340 kohta, kahefaasilised terased (DP590, DP780) kokkupõrke-kriitiliste kronsteinide jaoks, tsingitud ja tsingitud alumiiniumist vastupidavad lehed. (5052-H32, 6061-T6) kaalu langetamiseks. Iga materjal käitub matriitsis erinevalt: HSLA terased nõuavad 2–4-kraadist tagasitõmbekompensatsiooni, kahefaasilised terased kiirendavad stantsi kulumist, alumiiniumsapid vastu katmata tööriistapindu ja tsingitud katted kipuvad vormimise ajal pulbriks minema. Materjali valik mõjutab otseselt pressimisvõimsust, stantsi kliirensit, määrimisstrateegiat ja hooldusintervalle.
5. Millised kvaliteedisertifikaadid peaksid progressiivse stantsimise tarnijal olema veoautode osade jaoks?
IATF 16949:2016 on veoautode originaalseadmete tootjate ootuspärane sertifitseerimisstandard, mis hõlmab defektide ennetamist, APQP ja PPAP võimekust. Tarnijad peaksid demonstreerima 3. taseme PPAP-i esitamise kogemust, sealhulgas mõõtmete aruandeid, materjalide sertifikaate, protsessi vooskeeme, juhtimisplaane ja Cpk-andmeid. Lisaks sertifikaatidele hinnake SPC-seireinfrastruktuuri, CMM-i ja sise{5}}nägemise kontrollimise süsteeme,-sisemisi tööriistade projekteerimis- ja hooldusvõimalusi ning dokumenteeritud PPM-defektide määra (ennetus{7}}põhinevad toimingud saavutavad tavaliselt 50–200 PPM). Tarnijad, nagu YICHEN, kes pakuvad OEM-i ja Tier-1 meeskondadele insenerituge koos protsesside juhtumiuuringutega, esindavad partnerlusmudelit, mis vähendab programmi käivitamise ajal riski.


