


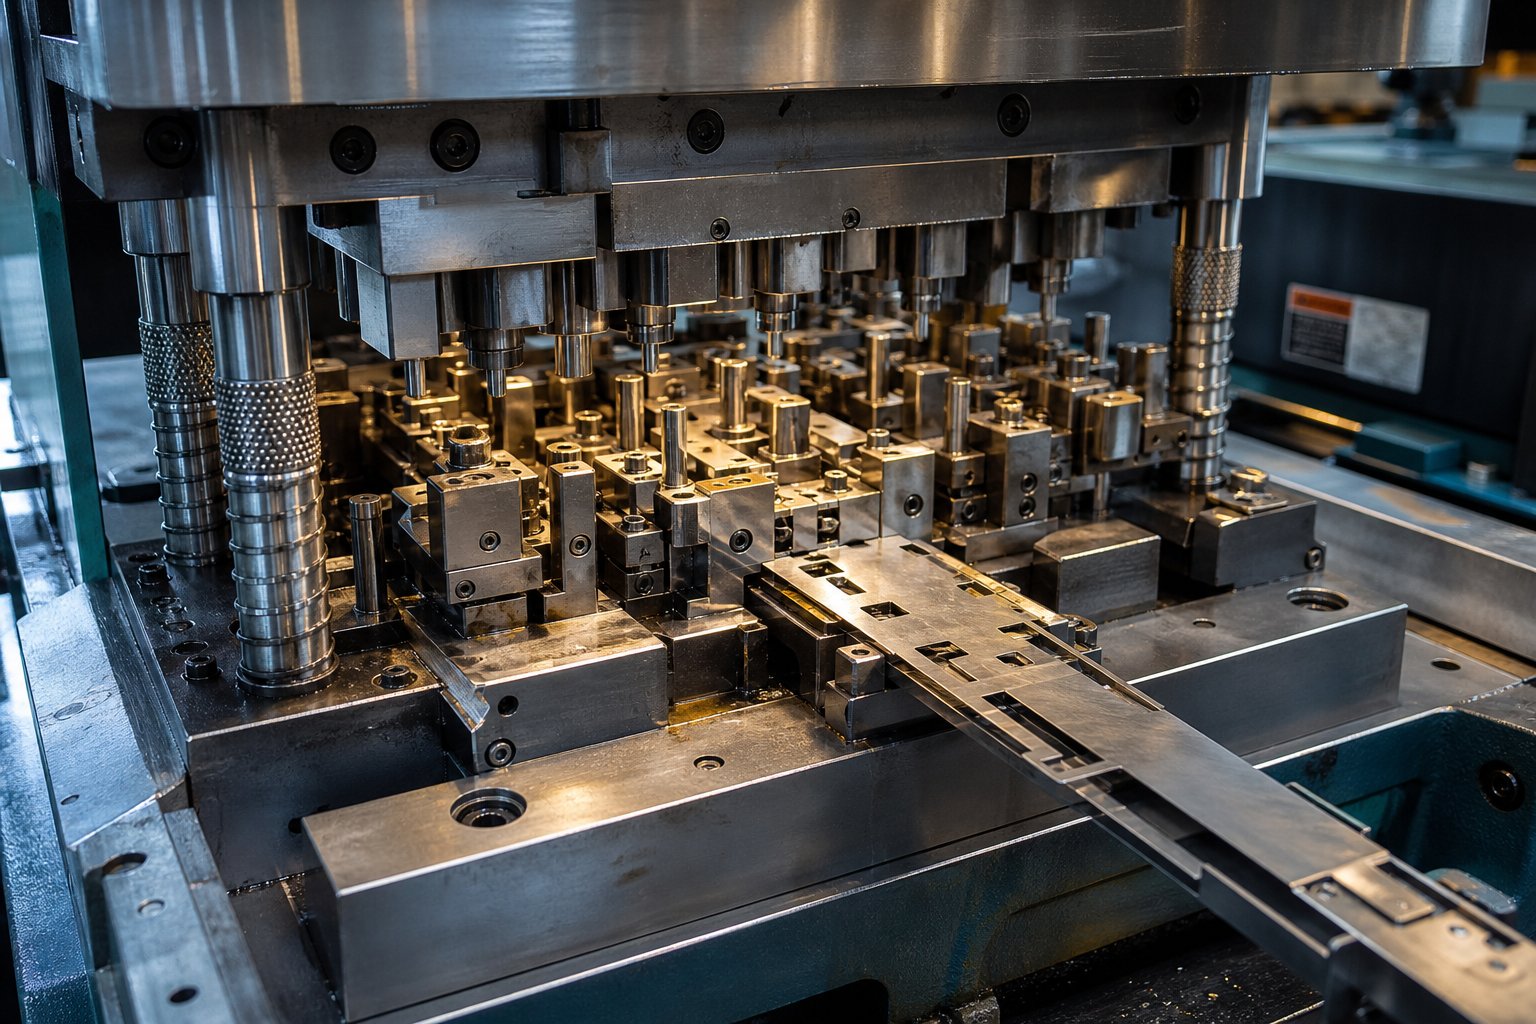
Mida progresseeruv stantsimine tegelikult hõlmab
Kui keegi küsib"mis on progressiivne die," kirjeldab tüüpiline vastus mitme -jaamaga tööriista, mis tembeldab metallribalt osi. See kirjeldus on täpne, kuid mittetäielik. See räägib teile, mis toimub ajakirjanduses, ilma et oleks käsitletud inseneridistsipliini, mille tõttu see kõik töötab usaldusväärselt kiirusel, löögi järel ja miljoneid tsükleid.
Progressiivne stantsimisvormide projekteerimine on integreeritud tööriistasüsteemide projekteerimise praktika, kus iga pressitõmme viib pideva metallriba edasi läbi kavandatud augustamis-, vormimis-, mündi- ja lõikamisoperatsioonide jada. Iga jaam täidab diskreetse ülesande ja valmis osa langeb lõppjaamas välja. Idee poolest piisavalt lihtne. Täitmisel nõuab see otsuseid, mis liiguvad läbi iga stantsi elemendi.
Progressiivse stantsimise stantsimise defineerimine kaugemale kui põhitõed
Mis eristab seda distsipliini põhiprotsessi ülevaatest? Ulatus. Progressiivne matriitsiinsener ei vali mitte ainult toiminguid -, vaid määrab, kui palju jaamu on vaja, kuhu kuuluvad jõudejaamad, kuidas vormimisjõud jaotuvad pressplaadi vahel ja kuidas riba paigutuse geomeetria tasakaalustab materjali kasutamist kandja jäikusega. Nad määravad materjali käitumise põhjal stantsi-to-vahed, kavandavad pilootsüsteemid, mis säilitavad mikroni-taseme registreeringu, ja kujundavad matriitsi nii, et seda saaks hooldada ilma seda pressist välja tõmbamata.
Igat tüüpi stantsimisstantside - liit-, ülekande-, ühe-löögi-- progressiivsete stantside puhul on suurim tehniline tihedus tööriistaterase ruutmeetri kohta. Iga otsus ühes jaamas mõjutab seda, mis on võimalik allavoolu. See omavahel seotud loogika muudab progressiivse stantsimise nii võimsaks kui ka andestamatuks.
Miks insenerid otsivad progressiivse die disaini sisu?
Enamik progressiivset tembeldamist käsitlevat veebisisu jääb teadlikkuse tasemele: protsessianimatsioonid, üldised kirjeldused, pakutavate tööstusharude loendid. Insenerid ja tööriistatootjad vajavad midagi muud. Nad vajavad viiteid, mis käsitlevad jaamade järjestamise põhjendusi, materjalist{2}}põhinevaid kliirensiotsuseid, ribade registreerimise mehaanikat ja surnu elu planeerimist.
Progressiivne stantsimisvormide projekteerimine on mitme{0}}jaama tööriistade süstemaatiline disain, mis muudab lamedad ribad valmiskomponentideks järjestatud operatsioonide - abil, integreerides jaama loogika, jõujaotuse, materjali käitumise ja hooldusarhitektuuri ühtseks süsteemiks.
See artikkel on kirjutatud sellele vaatajaskonnale: insenerid, kes täpsustavad progressiivseid stantse, tööriistatootjad, kes neid ehitavad, ja tehnilised juhid, kes hindavad tarnijaid. Kogu fookus on inseneriloogikal -, mis on disainivalikute taga, mis määravad, kas progressiivne stantsimisvorm elab üle miljoni-tabamuse või ebaõnnestub sellest palju vähem.
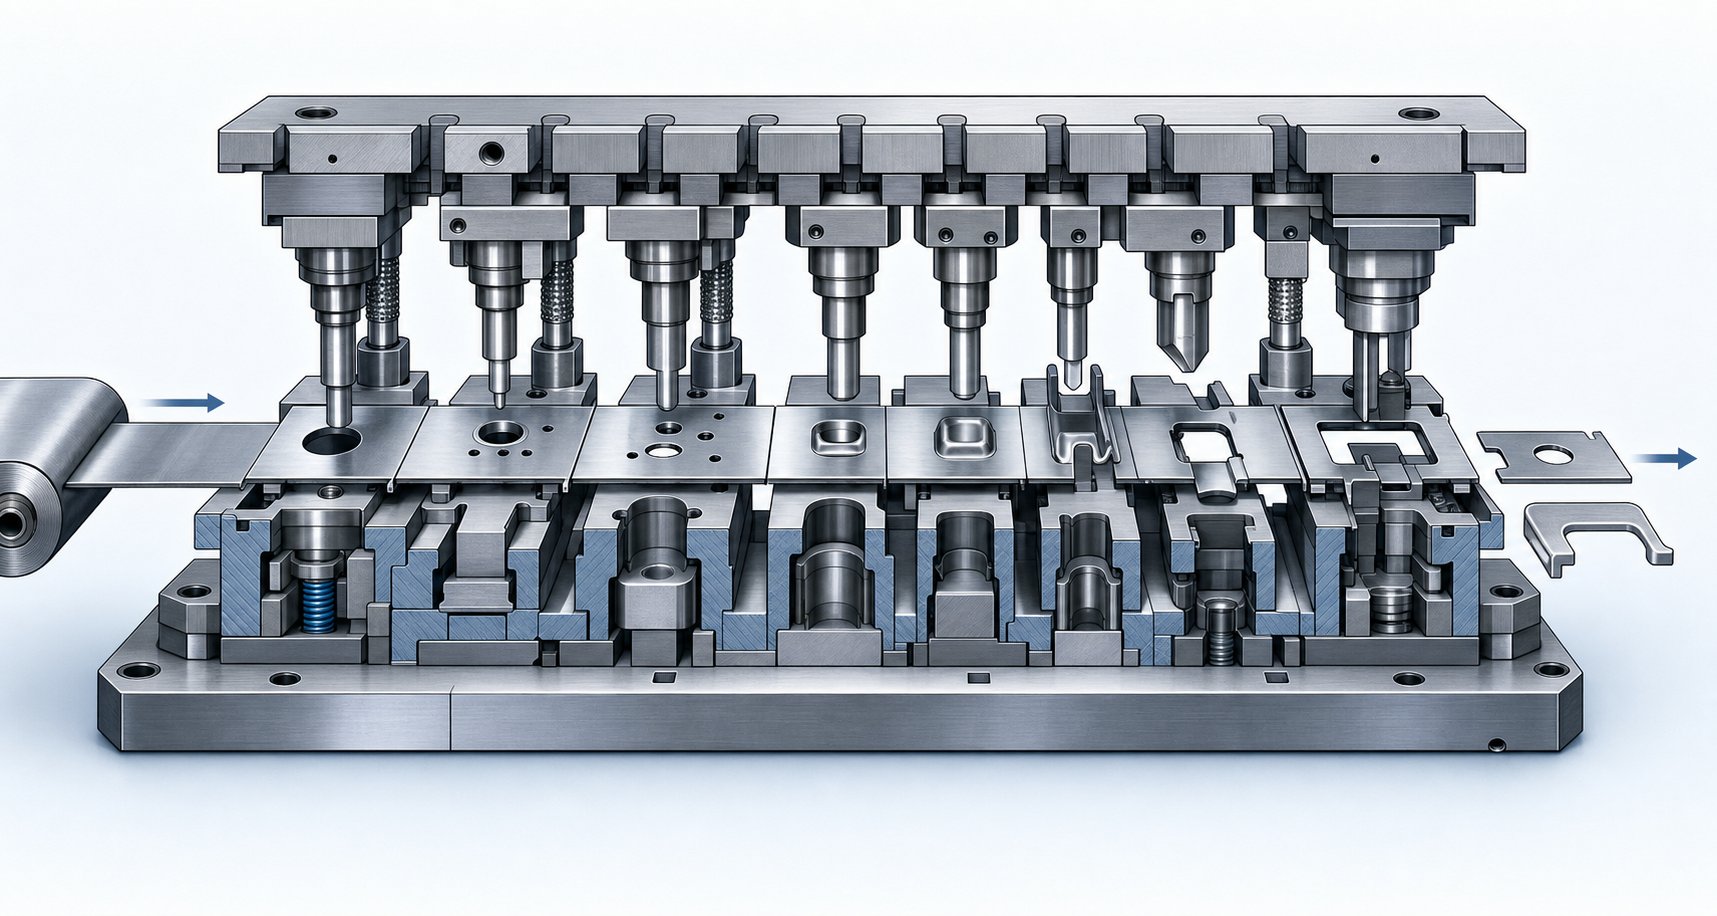
Jaamade järjestamise loogika, mis juhib die arhitektuuri
Jaamade järjestamine on koht, kus progressiivne stantsimisvormide disain muutub pigem intellektuaalseks kui mehaaniliseks harjutuseks. Toimingute järjekord stantsi jaamades ei ole meelevaldne -, seda reguleerivad materjali füüsika, registreerimisnõuded ja jõujaotuse piirangud. Kui teete järjestuse valesti, võitlete kvaliteediprobleemidega kogu tööriista eluea jooksul.
Mõelge sellele järgmiselt: iga jaam aprogressiivne stantsimise protsesspärib riba seisukorra sellele eelnenud jaamast. Deformeerige riba liiga vara ja allavoolu toimingud kaotavad oma võrdlusgeomeetria. Koondage lõikejõud stantsi ühele küljele ja presssilindri otstele, kiirendades kulumist ebaühtlaselt. Järjestusotsused ühendatakse kogu riba edenemise ulatuses.
Miks kõige progressiivsemate paigutuste puhul eelneb augustamine vormimisele?
Peaaegu iga järkjärgulise stantsitööriista paigutuse korral tehakse augustamine enne vormimist. Põhjuseks registreerimine. Esimeses või teises jaamas läbistatud pilootaugud muutuvad tugipunktideks, mis määravad riba asukoha igas järgmises jaamas. Juhttihvtid lukustavad need augud enne iga lööki, korrigeerides etteande tolerantsi, riba kumerust ja termilist kasvu.
Kui moodustate enne augustamist, oleks riba juba selleks ajaks deformeerunud, kui proovite nullpunkti viiteid luua. Deformeerunud materjal nihkub ettearvamatult - see venib, õheneb ja vetrub tagasi. Lamedaks, deformeerimata ribaks augustamine annab teile puhtad, mõõtmetelt stabiilsed võrdluspunktid, mis säilitavad registreerimistäpsuse kogu progressiivse tembeldamisprotsessi vältel.
Lisaks pilootidele on kasulikud ka muud augustatud funktsioonid -, pesad, servade asukoha määramine, reljeefsed lõiked -, kui materjal on veel tasasel, töövabas olekus-karastatud-. Üldine parim tava on luua piloot- ja tugifunktsioonid varakult, jaotada suuri lõikekoormusi ja teostada kolmemõõtmeline vormimine alles pärast seda, kui ribal on piisavalt tuge väljakujunenud viidetest.
Jõude tasakaalustamine jaamade vahel, et kaitsta ajakirjandust ja surma
Kujutage ette kaheksa-jaama järkjärgulist stantsi, kus jaamad 1 kuni 4 teostavad kogu vasakpoolsel küljel tugevat kustutamist ja läbistamist, samas kui jaamad 5 kuni 8 käsitlevad paremale tekkivat valgust. Tulemus? Märkimisväärne kallutusmoment presssilindril. Koormuse kese ei ole silindri keskkohaga joondatud ja press paindub ebaühtlaselt.
See on tõeline ja mõõdetav probleem. Insenerid arvutavad kallutusmomendid, korrutades iga jaama jõu selle kaugusega presssilindri keskjoonest.Ajakiri MetalFormingmärgib, et stantside kujundajad jätavad selle sammu sageli kahe silma vahele, tsentreerides stantsi pigem pressis kui koormuse tsentreerimisel - kaks väga erinevat asja. Kesk-koormatuse märguandeks on purustatud augud, lõigatud matriitsinupud, ebaühtlased lõikeribad ja kiirendatud hooldustsüklid.
Selle haldamiseks jaotavad insenerid tühjendus-, augustamis-, vormimis- ja kärpimiskoormusi strateegiliselt kogu stantsi jalajälje ulatuses. Mõnikord tähendab see suure tühjendusoperatsiooni jagamist kahe jaama vahel või trimmimistoimingute ümberpaigutamist, et tasakaalustada vastasküljel olevaid raskeid vormimisjõude. Eesmärk on hoida kallutamise hetkede summa nii nulli lähedal kui praktiline.
Komplekssete geomeetriate puhul tuleb arvestada jaamade arvuga
Mitu jaama vajab osa? Vastus sõltub geomeetria keerukusest, tolerantsinõuetest ja vormimise sügavusest. Mõne augu ja ühe kurviga lame osa võib vajada nelja või viit jaama. Mitme painde, reljeefsete funktsioonide ja rangete positsioonitolerantsidega keerukas pistik võib vajada 15–20 lavatööriista.
Tühikäigujaamad - jaamad, mis ei tööta ribal -, mängivad siin strateegilist rolli. Need pakuvad füüsilist ruumi toimingute vahel, mis muidu üksteist segaksid. Samuti lisavad need riba stabiilsust piirkondades, kus tekkivad jõud võivad põhjustada kanduri paindumise või väändumise. NaguValmistajajuhib tähelepanu, et tühikäigujaamad võimaldavad ruumi suurematele ja tugevamatele tööriistasektsioonidele ja vajalikele stantsikomponentidele, mis ei mahuks ära, kui iga jaam toimingu sooritaks.
Rohkem jaamu tähendab ka pikemat stantsi, laiemat pressvoodit ja igal hetkel rohkem materjali ribas. Protsessi vastupidavuse ja tööriistade maksumuse vahel on alati kompromiss-. Insenerid hindavad, kas lisajaam parandab tõesti kvaliteeti või lisab lihtsalt keerukust ilma kasu toomata.
Tüüpiline järkjärgulise stantsi järjestusloogika voog järgib järgmist mustrit:
- Nullpunktide viidete loomiseks torgake pilootaugud
- Torgake tasasele ribale täiendavad augud, pilud ja reljeefsed funktsioonid
- Vormige esmased painded ja kujundid, kasutades registreerimiseks kehtestatud tugipunkte
- Mündi või kalibreerige kriitilised mõõtmed lõpliku tolerantsini
- Kärbi üleliigne materjal ja teosta lõplik profileerimine
- Lõika valmis osa kanduriba küljest ära
Iga samm selles järjestuses tugineb sellele eelnevale. Piloodid tuvastavad riba asukoha enne augustamist. Läbistatud reljeefsed omadused takistavad vormimise ajal rebenemist. Vormimine loob geomeetria, mida mündimine täpsustab. Kärpimine puhastab vormimismoonutusi. Lõikamine toimub viimasena, kuna kanduriba peab hoidma osa stabiilsena iga eelneva toimingu ajal.
Järjestusloogika paljastab progressiivse stantsiehituse kohta midagi põhjapanevat: see ei seisne ainult selles, milliseid toiminguid vajate -, vaid selles, millises seisukorras peab riba iga toimingu toimumise ajal olema. See tingimus sõltub suuresti sellest, kuidas tooriku materjal käitub pinge all, mis toob kaasa täiesti erineva tehnilise muutujate komplekti.
Materjali käitumine ja selle mõju stantside kujundamise otsustele
Iga järjestuse määramise otsus, iga kliirensi spetsifikatsioon, iga jaama loenduse arvutamine taandub lõpuks ühele küsimusele: kuidas tooriku materjal käitub koormuse all? Progressiivne metalli tembeldamine ei toimu abstraktselt - see juhtub kindla sulamiga, kindla paksusega ja spetsiifiliste mehaaniliste omadustega, mis määravad, mida matriit saab igas jaamas teha ja mida mitte.
Märkate, et kaks osa, millel on identne geomeetria, kuid erinevad materjalid, võivad nõuda täiesti erinevat stantsi arhitektuuri. Võiks sõita kaheksas jaamas; teisel võib vaja minna kahteteist. Põhjus peitub selles, kuidas iga materjal reageerib deformatsioonile, kuidas see toimib{2}}kõvastus ja kui palju see survevabade moodustamisel tagasi vetub.
Kuidas tõmbetugevus ja pikenemine kujundavad jaama
Tugevamad{0}}materjalid peavad deformatsioonile vastu agressiivsemalt. See vastupanu tähendab, et te ei saa nii palju vormimist ühte jaama suruda, ilma et peaksite riskima rebenemise, hõrenemise või purunemisega. Insenerid kompenseerivad kogu deformatsiooni jaotamise rohkemate jaamade vahel, millest igaüks rakendab väiksemat muudatust. Madala süsinikusisaldusega terasest-terasest mugavalt kahes jaamas moodustatav osa võib vajada nelja või viit roostevabast terasest jaama.
Venivus - materjali valmisolek venida enne purunemist - määrab, kui agressiivne võib iga vormimisjaam olla. 40% pikenemisega materjal võimaldab jaama kohta sügavamaid tõmbeid kui 12% pikenemisega materjal. Kui pikenemine on väike, lisavad insenerid vabastusjaamu ja vahepealseid tühikäigujaamu, et lasta ribal vormimistoimingute vahel stabiliseerida.
Töökarastamine suurendab väljakutset. Näiteks austeniitsed roostevabad terased kõvastuvad vormimise ajal kiiresti. Nagu märgib ajakiri MetalForming Magazine, nõuab roostevaba terase vormimine ligikaudu kaks korda suuremat pressimisjõudu kui pehme teras tänu nende suurele töö-kõvenemiskiirusele - ja tooriku hoidiku surve austeniitsete klasside puhul võib ulatuda kolm korda väiksema-süsinikterase nõuetest. Äärmusliku töö{6}}kõvenemisega progressiivsete stantsimismaterjalide puhul peavad insenerid hindama, kas vahepealne lõõmutamine on otstarbekas või kas täiendavad vabastusjaamad suudavad pinget piisavalt jaotada.
Pressikliirensi spetsifikatsioonid materjali tüübi järgi
Punch{0}}to-sort ei ole universaalne number, mida kasutate kõikide materjalide puhul. See on materjali paksuse, tõmbetugevuse ja vajaliku serva kvaliteedi funktsioon. Kui kliirens on vale, näete liigset jämedust, kehva serva seisukorda, kiirenenud löögi kulumist või nälkjate tõmbamist.
Süsinikterasest progresseeruva stantsimise puhul on traditsiooniline rusikareegel ligikaudu 10% materjali paksusest külje kohta. See sobib hästi pehme terase jaoks. Kuid rakendage sama 10% roostevaba terase puhul ja te saate halvima võimaliku jämekõrguse -, mis üllatab süsinikterasest tööga harjunud tööriistatootjaid. Madala tootlikkuse -/-tõmbesuhtega materjalid, sealhulgas paljud täiustatud -tugevad terased, vajavad oluliselt suuremat kliirensit - AHSS-i klasside uuringud näitavad, et optimaalse serva-venitusvõime jaoks võib vaja minna kuni 21% lõtku külje kohta.
Alumiiniumist progresseeruv stantsimine kujutab endast teistsugust väljakutset. Kuigi alumiinium on pehmem, põhjustab selle kleepuv olemus kleepuvust stantsipindadele ja selle väiksem nihketugevus tähendab, et vahed peavad olema piisavalt tihedad, et tekiks puhas nihkeriba ilma liigse ümberminekuta. Progressiivse stantsimisega vase- ja messingisulamid reageerivad jällegi erinevalt - nende vormitavus varieerub dramaatiliselt vastavalt sulamile ja temperamendile, mis nõuab kliirensi reguleerimist, mis arvestab pigem konkreetse materjali klassi kui laia kategooria reeglitega.
Teravilja suund ja tagasijooksu kompensatsioon
Igal valtsitud lehel on terade suund - selle kristalse struktuuri orientatsioon, mis on kindlaks tehtud valtsimise käigus. See suund mõjutab otseselt seda, kus tekivad praod, kui palju jõudu painutus nõuab ja kui palju materjal pärast vormimist tagasi vetrub.
Üle tera painutamine (paindejoon, mis on risti veeresuunaga) annab tugevama painde, mis talub tihedamaid raadiusi. Teraga painutamine (paindejoon paralleelselt veeremissuunaga) loob nõrgema painde, mis võib välisraadiuses praguneda, eriti väikeste raadiuste korral. NaguValmistajaselgitab, et väiksemate -teraliste materjalide puhul on terade eraldumine ja pragunemine vähem vastuvõtlik ning need säilitavad ühtlasema voolavuspiiri -, mistõttu materjali kvaliteet on seaduslik tehniline spetsifikatsioon, mitte ainult hankemuutuja.
Progressiivsete matriitsiinseneride jaoks tuleb terase suund määrata projekteerimisetapis, kuna see määrab mähise riba orientatsiooni. Kui kriitilised kurvid peavad pragunemiskindluse tagamiseks olema tera suhtes risti, tuleb riba põhipooli küljest lahti lõigata õiges suunas. See otsus lukustub enne, kui matriitsi jaoks terast lõigatakse.
Progressiivsete stantside tagasitõmbumine ei ole ühe -jaama probleem -, vaid kumulatiivne probleem. Iga moodustamisjaam põhjustab nurkhälbeid, mis ühinevad järgmiste jaamade kaudu.AutoFormi simulatsioonispetsialistidrõhutage, et tagasitõmbejõud areneb lehe edenedes vormimis- ja kärpimisjaamade rivistuses ning kompensatsioonistrateegiad peavad arvestama, kuidas iga jaama tagasitõuge järgmisega suhtleb. Insenerid painutavad vormimisjaamades elastse taastumise ennetamiseks üle, kuid õige paindenurk sõltub materjali omadustest, painderaadiusest, tera orientatsioonist ja sellest, mis juhtub allavoolu.
| Materjali tüüp | Tavaline kliirens (% külje kohta) | Jaama kordaja moodustamine | Springback tendents |
|---|---|---|---|
| Madala süsinikusisaldusega-teras | 8-10% | 1x (alustase) | Madal kuni mõõdukas |
| Roostevaba teras (austeniit) | 12-16% | 1.5-2x | Kõrge |
| Täiustatud kõrgtugev{0}teras | 15-21% | 1.5-2.5x | Väga kõrge |
| Alumiinium (autoklassid) | 6-8% | 1.3-1.8x | Mõõdukas kuni kõrge |
| Vase/messingi sulamid | 5-8% | 0.8-1.2x | Madal kuni mõõdukas |
Ülaltoodud tabel illustreerib, miks progressiivsed matriitsiinsenerid ei saa kujundada ühe stantsi arhitektuuri ja materjale vabalt vahetada. Iga materjalitüüp nihutab kogu tehnilist võrrandit - sellest, mitu jaama vajate, milliste vahekauguste määrate, kuni selleni, kui agressiivselt saate tagasilöögi kompenseerimiseks üle painutada. Need omadused määravad ka kindlaks, millised tööriistaterased ja pinnatöötlused peavad ellu abrasiivse või liimikulumise, mille iga materjal avaldab matriitsi komponentidele - küsimus, mis nõuab omaenda tehnilisi otsuseid.
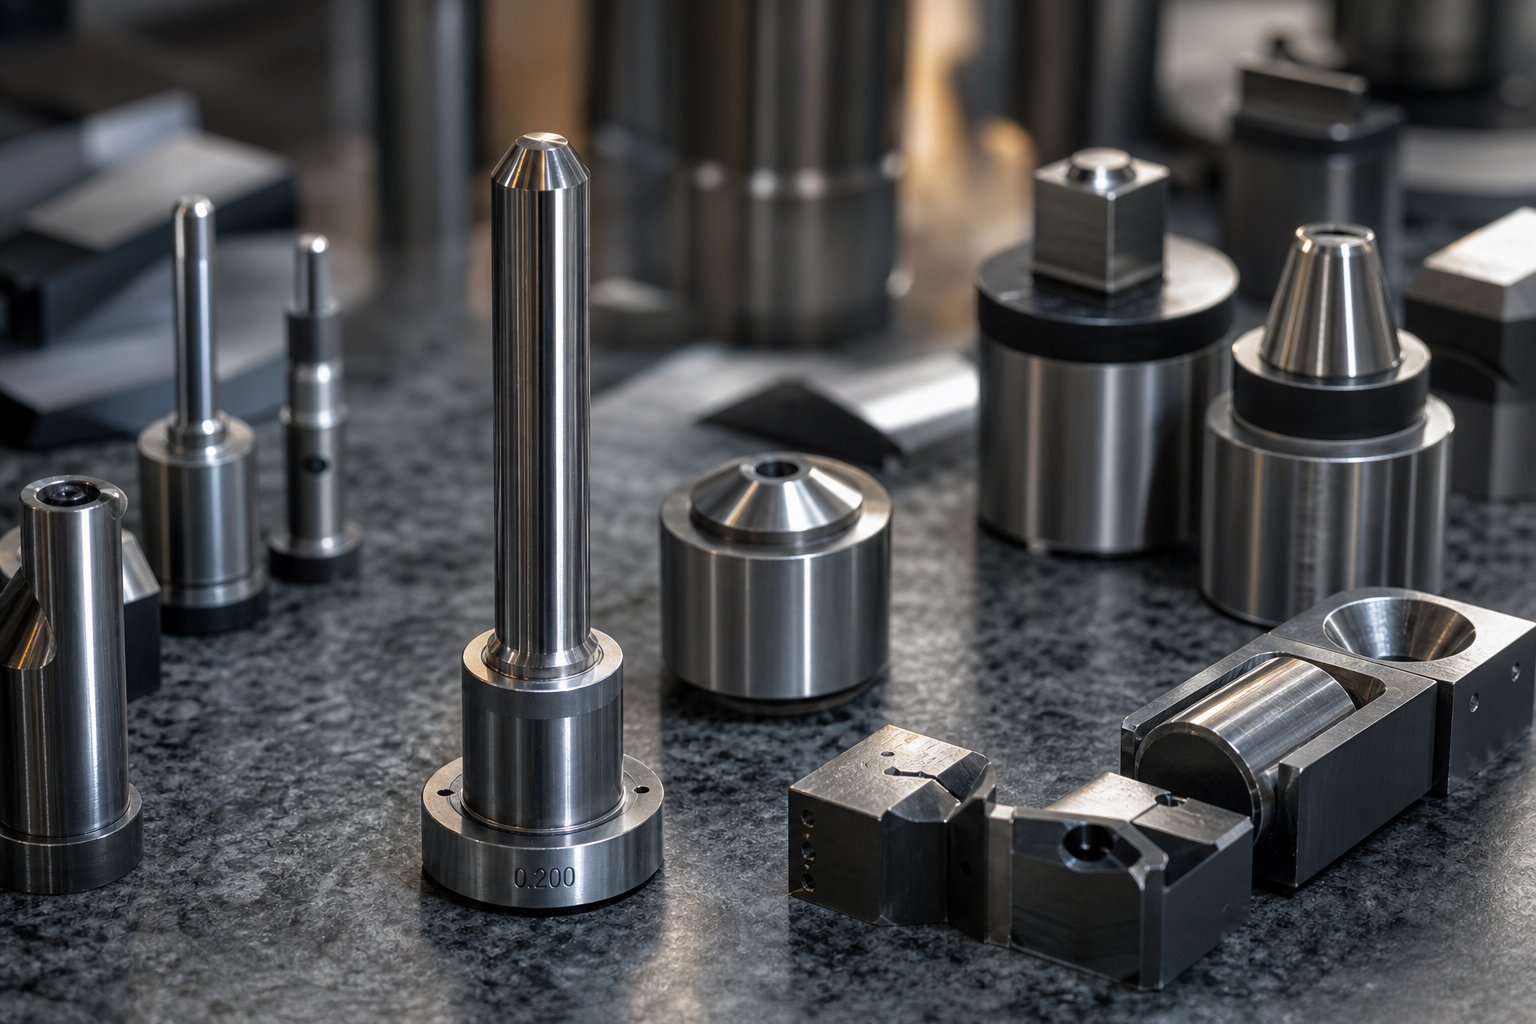
Tööriistaterase valik ja kuumtöötlus progressiivsete stantside jaoks
Tooriku materjal määrab jõud ja vahed. Kuid need jõud mõjutavad midagi, - tööriistade stantsid, stantsdetailid ja osad, mis puutuvad ribaga miljoneid kordi kokku. See, millest need komponendid on valmistatud ja kuidas neid kuum{3}}töödeldakse, määrab, kas stantsimisvorm tagab ühtsed osad kogu tootmiskampaania jaoks või laguneb ettearvamatult pärast murdosa oma kavandatud kasutusajast.
Tundub otsene materjali- ja-materjali sobitamise probleem? Ei ole. Sama progressiivse tööriista ja stantsi erinevatel jaamadel on täiesti erinevad rikkemehhanismid. Läbistav stants talub abrasiivset lõikamist. Moodustav sisetükk neelab korduvaid löögikoormusi. Joonistusjaam võitleb kleepumisega. Ühe teraseklassi määramine kogu matriitsile - on tava, et mõned kauplused kasutavad endiselt vaikimisi -, eirab neid erinevusi ja tagab, et mõned jaamad on üle ehitatud, samas kui teised on alla-määratletud.
Tööriistaterase klassid stantside ja matriitsplokkide jaoks
Iga progressiivse matriitsi jaam seisab silmitsi domineeriva kulumismehhanismiga ja õige klassi valimisel on esimene samm aru saada, milline neist juhib ebaõnnestumist.
Torke- ja tühjendusjaamades esineb abrasiivset kulumist - lõikeserv lihvib iga tõmbega vastu töödeldava detaili materjali, kaotades järk-järgult oma profiili. Nende metallist stantsimistööriistade puhul on kulumiskindlus prioriteet. Vormimisjaamad seevastu näevad löökkoormust ja väsimust - teras peab neelama tsüklilist lööki ilma pragudeta. Joonistus- ja mütmisjaamad tegelevad sageli kleepuva kulumisega, kus töödeldava detaili materjal kandub tööriista pinnale ja koguneb aja jooksul.
Need erinevad nõudmised vastavad erinevatele tööriistaterase kategooriatele:
Õhk-karastuvad terased (A2, D2):Üldotstarbelised{0}}tööhobused. A2 pakub head tasakaalu kulumiskindluse ja sitkuse vahel, mistõttu on see kindel universaalne valik mõõdukate tootmisperioodide jaoks. D2 suurendab märkimisväärselt kulumiskindlust, kuid kaotab vastupidavuse -, see võib puruneda jaamades, mis puutuvad kokku tugevate löökidega või väga{7}}tugevate materjalide lõikamisel. NaguAjakiri MetalFormingmärgib, et D2 on rabedam ja võib agressiivsetes vormimisrakendustes puruneda.
Kiir{0}}terased (M2, M4, SKH9):Kui kulumiskindlus peab suurenema ilma karbiidi sisse astumata, katavad kiirteras{0}} selle tühimiku. Nende vanaadiumi ja volframkarbiidi sisaldus on vastupidav servade lagunemisele stantsimisel tekkivatel kõrgetel temperatuuridel. Eelkõige on M4 pälvinud soosingu stantside jaoks progressiivsetes stantsides, mis töötavad roostevabast terasest või AHSS - materjalidest, mis hävitavad kiiresti tavapärase tööriistaterasest servad. Südamiku stantside ja sisetükkide jaoks säilitavad HRC 60-62-ni töödeldud -kiirterased,{7}}kuumutatud, servade terviklikkuse miljonite kiirete tootmistsüklite kaudu.
Pulber-metallist (PM) terased (CPM 10 V, CPM 3 V):Need pakuvad parimat kombinatsiooni kulumiskindlusest ja kasutatavast tugevusest suure -mahuga stantsimisstantside jaoks. CPM 10V tagab silmapaistva servade kinnipidamise augustamisoperatsioonidel, samas kui CPM 3V rõhutab vormimisjaamade löögikindlust. Peenem ja ühtlasem karbiidi jaotus PM-terastes tähendab, et need taluvad purustamist paremini kui tavalised võrreldava kõvadusega terased.
Karbiidist sisetükid:Kõige nõudlikumate rakenduste jaoks - väga suur tabamuste arv, äärmiselt abrasiivsed tooriku materjalid või jämeda{1}}kriitilised omadused - tagavad volframkarbiidist sisetükid kulumisaja, millele ükski tööriistateras ei suuda vastata. Kompromiss-on rabedus, hind ja töötlemisraskused. Karbiid töötab kõige paremini jaamades, kus on puhas survekoormus ja minimaalsed külgjõud.
Progressiivse stantsiehituse suundumus on otsustavalt liikunud sega{0}}materjalidest ehituse poole. Nagu ütles üks kogenud tööriistaruumi juht: "Möödas on päevad, mil kogu matriitsis jooksis üks tööriistateras." Kaasaegsed stantsimisvormid kasutavad M4 stantside lõikamiseks, A2 või S7 stantsiplokkide jaoks, S7 vormimisjaamade jaoks, kus murdumisoht on kõrgeim, ja karbiidi, kus jäsemete kontroll kaalub üles kulud.
Kuumtöötlemine ja pinnatöötlus stantside pikaealisuse tagamiseks
Õige teraseklassi valimine on vaid pool võrrandist. See, kuidas seda terast kuum{1}}töödeldakse, määrab selle kõvaduse- versus-sitkuse spektri - ja selle tasakaalu valesti muutmine põhjustab prognoositavaid tõrkeid.
Kujutage ette läbitorkamist, mis on karastatud HRC 64-ni, et tagada maksimaalne servade hoidmine. See hoiab teravat serva kaunilt -, kuni kohtab nälkjat, mis ei puhasta puhtalt, või riba nihkega, mis tekitab külgkoormuse. Punch laastud, kuna sellel puudub tugevus ootamatu stressi neelamiseks. Vastupidiselt, vastupidavuse tagamiseks HRC 56 juures jäetud vormiv vahetükk võib löögikoormust lõputult vastu pidada, kuid "seened" - deformeeruvad selle tööpinnad korduva kokkusurumise korral plastiliselt, triivides tolerantsi piirest välja.
Kogenud matriitsiinsenerid sihivad kõvadusvahemikke, mis põhinevad jaama funktsioonil: läbitorkavad stantsid töötavad tavaliselt HRC 60-62, moodustavad sisetükid HRC 58-60 ja konstruktsiooni tugiplaadid HRC 58-60 jäikuse tagamiseks. Need ei ole suvalised arvud – need tähistavad punkti, kus iga komponendi esmast tõrkerežiimi hoitakse kontrolli all, kutsumata selle sekundaarset rikkerežiimi.
Pinnatöötlus lisab veel ühe insenerikihi, kuid need on otsused, mis on seotud konkreetsete materjali- ja mahunõuetega - mitte universaalsed lahendused, mida rakendatakse kõigele:
Nitreeriminehajutab lämmastiku tööriista pinnale, et luua kõvastunud korpus. Seda kasutatakse suhteliselt madalatel temperatuuridel (800–1000 kraadi F plasma nitridimiseks) ja see ei muuda oluliselt tööriista mõõtmeid.Valmistajaidentifitseerib nitridimise praktilise valikuna templite jaoks, mis vajavad mõõdukat kaitset väiksema-mahuga rakendustes ilma keerukamate protsessideta.
PVD katted(TiN, TiCN, AlTiN, CrN) ladestavad õhukesed kõvad kihid temperatuuril alla 1000 kraadi F - piisavalt madalale, et tööriista alusteras ei pehmeneks ega muudaks selle mõõtmeid pealekandmise ajal. PVD-katted vähendavad suurepäraselt hõõrdumist ja takistavad kleepuvat kulumist, muutes need väärtuslikuks mädanemise vastu võitlevate jaamade moodustamiseks. Kuna need ei muuda tööriista mõõtmeid, on need praktilised ka kitsa-tolerantsiga lõikamiseks, kui katte{5}}järgne lihvimine ei ole teostatav.
Termilise difusiooni (TD) protsesstekitab umbes 1800 kraadi F - juures väga kõva ja kulumiskindla -vanaadiumkarbiidi kihi, kuid kõrge temperatuur muudab tööriista kristallstruktuuri ja mõõtmeid. Insenerid peavad kavandama töötlemisjärgsete mõõtmete muutmise-ja nagu katmisspetsialistid märgivad, võib protsess teravate tunnuste või pingekontsentratsiooniga haavatavates piirkondades esile kutsuda pragusid. TD-kate sobib kõige paremini tugeva geomeetriaga tööriistade jaoks, mis töötavad väga suurtes kogustes ja mille mõõtmete kompenseerimine on kavandatud esialgsesse konstruktsiooni.
Pinnatöötluse insener-tehniline otsustuspuu järgib sama loogikat nagu alusmaterjali valik: milline kulumismehhanism domineerib, milline maht õigustab kulusid ja millised on mõõtmete piirangud?
- Eeldatav tabamuste arv:Väikese -mahuga (alla 100 000) toimingud õigustavad harva tahkete osakeste terast või täiustatud katteid. Suuremahulised-kampaaniad (1M+) nõuavad neid prognoositavate hooldusintervallide jaoks.
- Töödeldava detaili abrasiivsus:Roostevaba teras ja AHSS hävitavad servad kiiremini kui pehme teras -, mis nõuab kõvemat terast või kaetud pindu, et säilitada vastuvõetavad teritusintervallid.
- Jaama töö tüüp:Lõikejaamad eelistavad kulumiskindlust. Vormimisjaamad eelistavad tugevust ja löögikindlust. Igaüks neist nõuab erinevaid terase ja töötluse kombinatsioone.
- Hooldusintervalli eesmärgid:Kui tootmisgraafik lubab teritamiseks stantsitõmmet iga 50 000 löögi järel, piisab mõõdukast terasest. Kui eesmärk on 200,000+ käiku hoolduse vahel, muutuvad vajalikuks PVD-kattega PM-terased.
- Eelarve piirangud:PM-teras ja karbiiddetailid maksavad eelnevalt rohkem, kuid elutsükli maksumus -, sealhulgas teritussagedus, pressimise seisakud, vanaraua määr ja varuosad - eelistavad sageli kõrgema kvaliteediga-materjale.
Kulude arvutus tasub ümber kujundada: asi pole selles, kui palju teras ostmisel maksab, vaid see, mida see kogu tootmiskampaania jooksul annab. CPM 10 V stants, mis kahekordistab tööriista eluiga terituste vahel ja välistab planeerimata pressimise seiskumised, ületab D2 stantsi, mis maksab kolmandiku võrra rohkem, kuid nõuab kaks korda rohkem hooldust. See elutsükli perspektiiv on täpselt see, mis eristab hästi-konstrueeritud stantsimisvormi stantsimisvormist, mis alles ehitatakse -, ja see on sama mõtteviis, mis juhib seda, kuidas tänapäevased simulatsioonitööriistad kinnitavad need materjaliotsused enne terase tellimist.
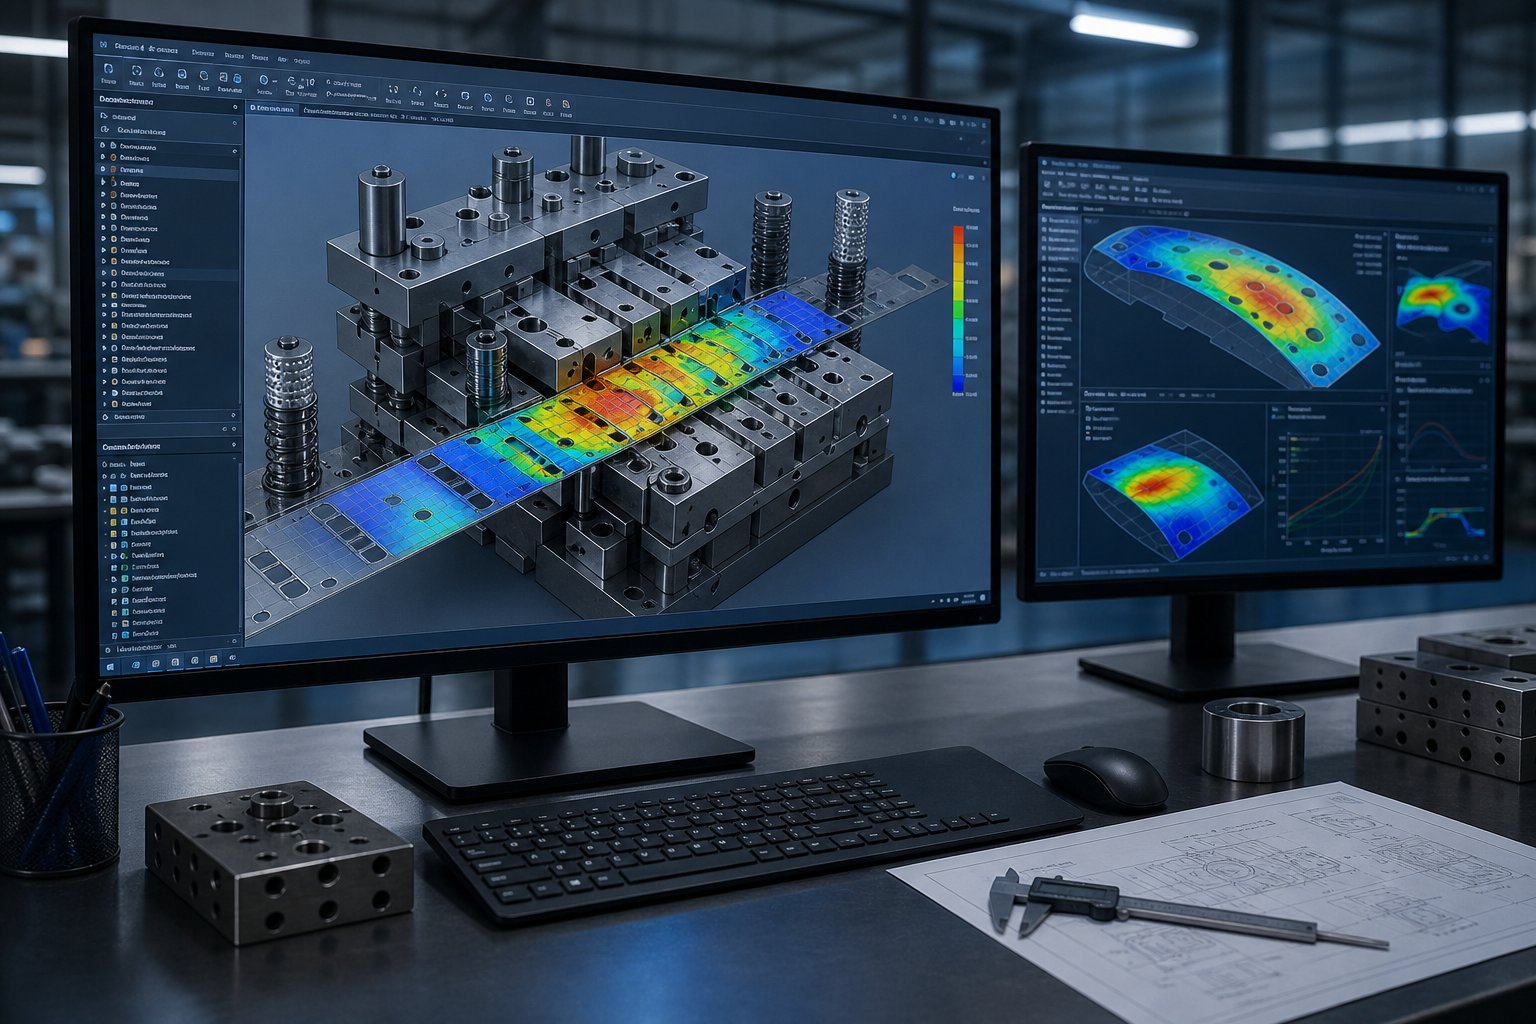
CAD/CAM-simulatsioon ja kaasaegne progresseeruva die disaini töövood
Õigete tööriistateraste ja kattekihtide valimine on kriitiline otsus, - aga kuidas kontrollida, kas need valikud toimivad ootuspäraselt, enne kui kannate töödeldud terasele sadu tuhandeid dollareid? Sa ei ehita stantsi ja looda. Sa simuleerid seda. Kaasaegne progressiivne tööriistaarendus on viinud raskeima inseneritöö proovipressilt arvutiekraanile, kus vormimise analüüsi, tagasilöögi ennustamist ja ribade edenemise loogikat saab katsetada iteratiivselt vaid murdosa kuludest ja ajast.
See nihe ei ole luksus ainult suurte originaalseadmete tootjate jaoks. Progressiivsed stantsimisinsenerid igas suuruses kauplustes kasutavad nüüd simulatsioonil{1}}põhinevaid töövooge, mis tuvastavad probleemid kuid enne, kui stantsimismasin üldse tööle hakkab. Tulemus? Vähem katsete iteratsioone, vähem ümbertööd ja stantsid, mis saavutavad kiiremini tootmise eesmärgid.
FEA-Vormimise analüüs ja ribade paigutuse simulatsioon
Lõplike elementide analüüs võimaldab inseneridel allutada virtuaalsele ribale täpsed vormimistingimused, millega see kokku puutub järkjärgulise stantsipressiga - jaama haaval, löögi haaval. Tarkvara diskretiseerib lehtmetalli tuhandeteks elementideks, rakendab määratletud materjaliomadusi ja arvutab, kuidas iga element reageerib stantsi-, stantsi- ja padjajõududele igas jaamas.
Mida see paljastab? Materjali hõrenemise tsoonid, kus võivad tekkida luumurrud. Kortsumismustrid, kus survepinged panevad lehe painduma. Riskide jagamine kitsas raadiuses või läbistatud objektide lähedal. Kõik on nähtav enne terase lõikamist matriitsi jaoks.
Sellised tööriistad nagu Logopress ProgSim -, mis kasutab AutoFormi lahendamistehnoloogiat -, toimivad virtuaalsete proovipressidena, mis on spetsiaalselt kohandatud progressiivsetele stantsidisaineritele, kes töötavad väikese ja keskmise suurusega{2}}stantsidega. Tarkvara tuvastab lõikamis- ja vormimislöögid otse riba paigutuse põhjal, reguleerib kortsumise tuvastamisel automaatselt rõhu{4}}jõude ja annab tagasisidet igas jaamas vormimise kohta. Seadistus- ja tööaeg ulatub minutitest väiksemate stantside puhul kuni mõne tunnini suuremate, mitme jaamaga koostude puhul.
Riba paigutuse simulatsioon täidab paralleelset funktsiooni: optimeerib osade pesastumist pooli laiuses, et maksimeerida materjali kasutamist. Insenerid saavad toorikuid pöörata, sammu reguleerida ja erinevaid kandja konfiguratsioone digitaalselt hinnata. NaguCenterline Engineeringi aruanded, kasutades simulatsioonitarkvara tühja suuruse hindamiseks ja pakkumisfaasis pesastamiseks, säästab materjalikulusid ette - "selle vähese lisamaterjali hankimine väljakul on tohutu." Miljoneid osi töötava progressiivse stantsimispressi puhul tähendab isegi 2–3% materjalikasutuse paranemine tootmiskampaania jooksul märkimisväärset kokkuhoidu.
Springbacki ennustamine ja kompenseerimine digitaalses prototüüpimises
Springback - elastne taastumine, mis moonutab vormitud osa niipea, kui pressjõud vabastab -, on progressiivse stantsiehituse üks raskemaid probleeme. See ei ole üks parandus, mida rakendate üks kord; see ühendub mitmes vormimisjaamas ja jaamas 6 nõutav kompensatsioon sõltub sellest, mis juhtus jaamades 3, 4 ja 5.
Simulatsioon muudab siin mängu. Selle asemel, et ehitada matriitsi, avastada, et äärikud avanevad 4 kraadi võrra, lihvida ülepainutust tööriistadesse,-taaskäida ja füüsiliselt itereerida, saavad insenerid ennustada tagasitõmbumist digitaalselt ja kompenseerida enne töötluse algust. Täiustatud tarkvara nagu AutoForm arvutab tagasitõmbekuju pärast iga vormimisjaama jakompenseerib vastupidises suunas- sageli rohkem kui algne tagasilöögisumma, kuna suhe on harva 1:1.
Peamine tegur, mis mõjutab tagasitõmbetugevust, on materjali voolavuspiiri ja tõmbetugevuse kombinatsioon. Kui need väärtused on üksteise lähedal (näiteks YS=420 MPa, TS=480 MPa), halveneb tagasilöögi suurus järsult. Komplekssete 3D osade puhul, mis kasutavad ülitugevaid materjale, võivad äärikutel tekkida üle 4 mm moonutused, kui neid ei kompenseerita. Digitaalne prototüüpimine võimaldab inseneridel korrata paindenurki, padja survet ja kujundada geomeetriat kümnete virtuaalsete katsete käigus tundide, mitte nädalate pikkuse füüsilise proovimise käigus.
AHSS-i või roostevabast terasest komponentidega töötava stantsimispressi puhul pole see võimalus valikuline - see on hädavajalik. Tugevate materjalidega seotud füüsiline katse-ja-viga- põletab proovimise eelarveid ja ajakavasid murettekitava kiirusega. Simulatsioon ajab selle tsükli kokku.
Simulatsioonist traadi EDM-i ja CNC-töötluseni
Valideeritud vormimissimulatsioonid ei anna ainult teavet otsuste tegemisel -, vaid suunatakse otse töötlemisprogrammidesse. Kaasaegsed CAD/CAM-töövood loovad parameetrilise ahela ribapaigutusest läbi üksikute stantsimis- ja stantsimismudelite kuni neid komponente tootvate CNC-tööriistaradade ja traat-EDM-programmideni. Muutke simulatsioonis ülepainde nurka ja see muutus levib läbi stantsi geomeetria, stantsi avamise profiili ja vastava töötluskoodi.
See parameetriline side on oluline, kuna järkjärguline stantsi arendamine ei ole kunagi ühekordne. Simulatsioon paljastab hõrenemisriski, insener kohandab raadiust,{1}}käitab analüüsi uuesti, kinnitab paranduse ja värskendab matriitsi mudelit. Vanemate töövoogude puhul nõudsid kõik need muudatused kümnete jooniste ja töötlusprogrammide käsitsi värskendamist. Parameetrilises süsteemis on värskendamine automaatne. Nagu Metalstampi stantsidisainerid leidsid, "naasmine ja 3D-mudeli muutmine muudab kõike -, kaasa arvatud kõik loodud 2D-joonised." Tööriista ja stantside valmistajad toodavad matriitsi täpselt nii, nagu see on kavandatud, ja see töötab -, kuna disain oli juba virtuaalselt kinnitatud.
Servopressi tehnoloogia lisab veel ühe simulatsioonimõõtme. Erinevalt tavalistest fikseeritud käiguprofiilidega mehaanilistest pressidest võimaldavad servo-ajamiga progresseeruvad stantsimispressid programmeeritavat libisemisliigutust - muutuva kiirusega, püsivat alumises surnud punktis ja vastupidiseid impulsse materjali vabastamiseks. Insenerid saavad simuleerida, kuidas need kohandatud liikumisprofiilid mõjutavad vormimistulemusi projekteerimisetapis, optimeerides pressi kinemaatikat enne, kui stants üldse pressi jõuab. Tulemuseks on parem materjali vool, väiksem löökkoormus ja pikenenud stantsi eluiga - eelised, mis ilmnevad ainult siis, kui pressi liikumist käsitletakse stantsi insenerisüsteemi osana, mitte fikseeritud piiranguna.
Simulatsioonil-põhine kujunduse valideerimine vähendab proovile kuluvat aega, tuvastades vormimisvead, tagasilöögihälbed ja edenemisprobleemid digitaalselt - enne tööriistaterase töötlemist -, tihendades kunagise nädala pikkuse füüsilise iteratsiooni virtuaalse analüüsi päevadeks.
Simulatsioonilt tootmiseni liikumine kujutab endast põhjapanevat nihet selles, kuidas progressiivsed stantsid ajakirjandusse jõuavad. Virtuaalne proovivõtt ei asenda füüsilist proovimist täielikult -, see kõrvaldab jämedad vead ja kitsendab füüsilise proovimise peensusteni. Sellised disainerid nagu Centerline Engineeringi disainerid kasutavad nüüd simulatsiooni kohe algusest peale, alustades tsiteerimisest ja jätkates kuni lõpliku kinnitamiseni. Matriit jõuab proovile juba tagasilöögi kompenseerituna, jõudude moodustamiseks juba tasakaalustatud ja materjalikasutuse jaoks juba optimeeritud.
Kuid simulatsioon kinnitab ainult seda, mida insener tööriistaks kavandab. See võib kinnitada, et vormimisjaam ei purusta materjali, kuid see ei saa teile öelda, kas see vormimisjaam peaks üldse olemas olema - või kas detaili geomeetria ise vajab muutmist, et see oleks ruumalaga toota. See kohtuotsus kuulub valmistatavust hindavale matriitsiinsenerile ja see on vestlus, mis toimub enne simulatsiooni algust.
Tootmiskõlbulik disain surveinseneri vaatenurgast
Kui detailide kujundus satub stantsiinseneri töölauale, ei ole esimene küsimus "kas me saame sellele templi panna?" See on "kas me suudame selle usaldusväärselt tembeldada kiirusel 200 lööki minutis miljoni löögi jaoks ilma, et tööriistad ennast{1}}hävitaks?" See eristus on täppisstantsimise DFM-i süda. Funktsioonid, mis CAD-ekraanil head välja näevad, võivad muutuda ellujäämiseks liiga sihvakateks löökideks, säilitamiseks liiga kitsaks või moodustamiseks, mis võitleb igal löögil materjalifüüsikaga.
DFM-i tagasiside stantsiinsenerilt ei ole tagasilükkamine - see on tõlkekiht osafunktsiooni ja tööriistade tegelikkuse vahel. Mida varem see vestlus toimub, seda vähem kompromisse vormitakse.
Veebi minimaalsed kaugused ja löögi tugevuse piirangud
Kujutage ette detaili kahe ümmarguse auguga, mis on üksteisest vaid 0,5 mm kaugusel 1,0 mm paksusest terasest. Nende aukude läbistamiseks vajalikud lehtmetallist augud vajavad nende vahel terasest võrku, mis on õhem kui materjal ise. Miljonite surve- ja külgkoormuse tsüklite korral see võrk praguneb. Löögid kalduvad üksteise poole. Servade kvaliteet halveneb ja hooldusintervallid vähenevad.
Seetõttu on olemas minimaalsed veebireeglid. Üldised DFM-i juhised täpsustavad, et kahe tunnuse - või objekti ja serva - vaheline materjalivõrk peaks olema materjali paksusest vähemalt 1,0–2,0 korda suurem. Sellest künnisest madalamal palute tööriistadel teha midagi, mida see tootmiskiirusel ei talu.
Puntsi ristlõige{0}} järgib sama loogikat. Lehtmetalli usaldusväärseks augustamiseks peab stantsil olema piisav ristlõikepindala, et seista vastu lõikamisel tekkivale paindejõule. Rusikareegel: stantsi minimaalne läbimõõt ei tohi olla väiksem kui materjali paksus pehme terase ümmarguste aukude puhul ja peaks suurenema tugevamate materjalide puhul. Pilud ja mitte-ringikujulised funktsioonid on piiratumad, kuna nende kitsaim{7}}ristlõige reguleerib tugevust. Kui funktsioonid jäävad nendest lävedest allapoole, hindab matriitsi insener toimingu jagamist mitme jaama vahel -, läbistades osa funktsioonist ühes jaamas ja lõpetades selle teises - või taotleb kujunduse muutmist.
Painde leevendamise nõuded ja tõmbenurga kaalutlused
Progressiivse täppismetallist stantsimise painded ei toimu isoleeritult. Nad suhtlevad külgnevate objektide, servade ja muude painutustega. Ilma korraliku reljeefita materjal paindejoone lõpus kimpub, rebeneb või tekitab ettearvamatu ääriku kõrguse. Paindereljeef - väike sälk või väljalõige paindejoone mõlemas otsas - annab materjalile ruumi ilma piiranguteta deformeerumiseks.
Painderaadiused ise peavad järgima materiaalseid piire. Sisemine painderaadius peaks olema enamiku lehtmetallide materjali paksusest vähemalt 1,0–1,5 korda suurem. Minge väiksemaks ja pingutate välimisi kiude üle nende murdumispiiri -, eriti kui painutate paralleelselt tera suunaga. NaguValmistaja selgitab, pikisuunaline painutamine (koos teraga) suurendab oluliselt nõutavat minimaalset siseraadiust, võrreldes põikpainutusega. 0,5–0,8 tolli paksuse terasplaadi puhul võib minimaalne raadius hüpata 2,5 T-lt põikkõverate korral 3,75 T-ni pikisuunaliste painde puhul.
Dieselinsenerid hindavad neid suhteid detailide tolerantsi viidete põhjal. Kõrge tugevusega materjali paindumine 0,5 T raadiusega teraga koos painutatud{2}}pain ei ole ainult agressiivne -, see on tööriista-eluprobleem. Matriit murrab osa aeg-ajalt, tekitades jääke, mis suureneb, kui vormiv sisetükk kulub. DFM-i vastus: taotlege suuremat raadiust, suunake osa ümber tera suhtes või lisage vormimisjaam, mis -skoorib paindejoone.
Kanduriba projekteerimine ja ribade kasutamise optimeerimine
Kanduriba - materjal, mis ühendab üksikute osade edenemist, kui need liiguvad läbi matriitsi -, on definitsiooni järgi vanaraud. Kuid see on konstrueeritud jääk. Selle laius, võrguühendused ja edenemise samm tasakaalustavad kahte konkureerivat eesmärki: minimeerida raisatud materjali ja säilitada riba piisavalt jäikus, et toita usaldusväärselt kiirusel.
Tugev kandur sobib lihtsaks lõikamiseks ja painutamiseks, kus riba jääb kogu ulatuses tasaseks. Kuid osad, mis hõlmavad sügavvormimist, -tõmmet või reljeeftrükki, vajavad venivat võrkkandurit, mis võimaldab metallil vabalt voolata ilma osade vahelist sammu moonutamata. Kandur peab ka ilma paindumiseta vastu pidama horisontaalsele söötmisjõule - ligikaudu 10% riba kogumassist edenemise kohta -. Liiga kitsas ja läheb söötmise ajal kokku. Liiga lai ja raiskate materjali igal käigul kogu tootmistsükli jooksul.
Suure mahuga stantsitud metallosade jaoks, isegi väikesed ribakasutussegu täiustused. Insenerid optimeerivad sammu (osade korduste vaheline kaugus), hindavad, kas osad saavad tihedamaks pakkimiseks pesastada või pöörata, ja määravad kindlaks kandja minimaalse laiuse, mis säilitab söötmise stabiilsuse. Iga tarbetu kanduri laiuse millimeeter korrutatuna miljonite löökidega tähistab tegelikku materjalikulu.
Tavalised DFM-i tagasiside stantside insenerid annavad uue osa konstruktsiooni hindamisel tavaliselt järgmist:
- Funktsioonide vahekauguste reguleerimine - liigutab auke või väljalõiget üksteisest, et täita minimaalseid veebinõudeid ja kaitsta stantsi pikaealisust
- Raadiuse modifikatsioonid - suurendavad painderaadiusi, et vältida pragunemist ja vähendada vormimisjõude, eriti kui tera suund on ebasoodne
- Tolerantsi leevendamise taotlused -, mis tuvastavad mõõtmed, kus kitsamad-kui-vajalikud tähelepanulaiendid sunnivad täiendavaid mündi- või suuruse määramise jaamu, mis suurendavad stantsikulusid ilma funktsionaalset kasu saamata
- Terade suuna spetsifikatsioonid -, mis määravad riba orientatsiooni kriitiliste painde suhtes, et vältida pragusid ja vähendada tagasitõmbe varieeruvust
- Reljeeffunktsiooni täiendused -, mis täpsustavad paindereljeefid, sälkude raadiused ja pinge{1}}reljeefsed pilud, mis takistavad rebenemist-kiire vormimise ajal
Kõik need soovitused tulenevad konkreetsest tööriistapiirangust: stantsi tugevus, stantsi eluiga, riba stabiilsus või protsessi korratavus. Matriitsiinseneri DFM-i ülevaade on lõppkokkuvõttes pikaealisuse hinnang, - mis peab muutuma osade konstruktsioonis, et tööriistad saaksid tagada järjepideva progressiivse täppisstantsimise kogu kavandatud tootmismahu ulatuses, ilma et see halveneks.
Isegi täiusliku DFM-i korral toodab progresseeruv stants täpseid osi ainult siis, kui riba saabub igasse jaama täpselt õiges asendis. See asukoha täpsus sõltub mehaanilisest süsteemist, mis on nii põhiline, et seda on lihtne alahinnata: juhttihvtid, mis{1}}registreerivad riba igal liigutusel.
Pilootmehaanika ja ribade edenemise täpsus
Progressiivsel matriitsil võivad olla täiuslikult järjestatud jaamad, ideaalsed vahed ja optimeeritud tööriistaterased - ning see võib siiski tekitada jääke, kui riba pole igal käigul õigesti paigutatud. Pilottihvtid on mehhanism, mis sulgeb täpsusahela. Nad registreerivad riba igas jaamas uuesti, kompenseerides stantsimise etteandesüsteemi loomupärase ebatäpsuse, riba kumeruse, soojuspaisumise ja kumulatiivse progresseerumisvea. 300+ lööki minutis töötavas progees on piloodid viimane asendikaitse liin, enne kui löögid materjaliga löövad.
Riba registreerimine kõlab lihtsalt: etteande liigub riba ühe sammu võrra edasi, piloodid sisenevad aukudesse, riba asub. Praktikas on tolerantsid piisavalt ranged, et väikesed insenertehnilised vead pilootprojektis või ajastuses põhjustavad liitmisvigu kogu matriitsis.
Piloodi läbimõõt ja kliirensi tehnika registreerimistäpsuse tagamiseks
Juhttihvtid ei kuku lihtsalt aukudesse. Nad korrigeerivad aktiivselt riba asendit. Toitesüsteem viib riba edasi ligikaudu õigesse kohta - tavaliselt mõne tuhandiku tolli - piires ja piloodid teevad täpse positsioneerimise. See tähendab, et piloodi-to-vahe määrab, kui palju on võimalik korrigeerida ja kui täpselt riba istmed asetsevad.
Ajakirja MetalForming Magazine andmetel on pilootide suurus tavaliselt 0,0005–0,001 tolli pilootavade vahel, sõltuvalt materjali tüübist ja paksusest. See kliirens on tahtlikult kitsas - piisavalt vaba, et piloot saaks siseneda ilma riba sundimata, kuid piisavalt tihe, et riba ei saaks pärast istumist nihkuda.
Nina geomeetria on sama oluline kui läbimõõt. Juhttihvti kuul-nina koonus täidab kahte funktsiooni: see juhib riba külgsuunas õigesse asendisse, kui press laskub, ja see siseneb auku enne, kui kogu asukoha läbimõõt haakub. See kitsenev sisend tähendab, et juhtots puutub ribaga kokku enne, kui stantsimisvormi tõstjad selle täielikult vabastavad -, luues lühikese kattuvuse, kus riba toetavad samaaegselt nii etteandesüsteem kui ka juhtnina.
Piloodi pikkus on tasakaalustav toiming. Piloodid peavad olema piisavalt pikad, et siseneda ribale enne, kui teised löögid rakenduvad ja enne kui eemaldaja pind puutub kokku alumise matriitsiga. Kuid liigne pikkus tekitab oma probleemi - liiga pikk piloot võib matriitsi avamise ajal auku kinni jääda või riba ülespoole tõmmata. Insenerid määravad piloodi pikkuse vastavalt matriitsi ajastusnõuetele: juhtots peab sisenema ribasse täpselt vända nurga all, kus toimub etteande vabastamine, ja asukoha läbimõõt peab asetsema enne mis tahes lõikamise või vormimise algust.
Levinud registreerimisvead ja tehnilised lahendused
Progressiivsete matriitside kõige levinum registreerimistõrge ei ole kuidagi seotud pilootide endi - it's feed-roll lift ajastusega. Kui etteanderullid hoiavad riba ikkagi kinni, kui piloodi asukoha läbimõõt siseneb auku, võitleb söötja pilootidega. Tulemus: ühe-poolne piloodi kulumine, piklikud juhtaugud, kuuldav klõpsatus pilootide sisselülitamisel ja edenemisvead, mis süvenevad suurematel kiirustel.
Õige ajastusjärjestus eeldab, et etteanne liigub riba edasi, seejärel juhtots siseneb auku, seejärel etteanderull tõuseb (riba vabastamine) ja lõpuks piloodi täisdiameeter, et riba istuda ja leida. Matriitside puhul, mis kasutavad stantsitud stantstõstukeid, mis tõstavad riba matriitsi pinnalt, kitseneb ajastusaken veelgi -, peab etteanderull jääma avatuks, kuni tõstjad jõuavad oma käigu tippu, kui piloodid on endiselt ühendatud. Nagu etteande-ajastamise spetsialistid selgitavad, võib vale rulli sulgemine matriitsi ja sööturi vahele jääda lisamaterjali, lükates riba ettepoole, kui piloodid lahti lülituvad ja tekitades liiga pikki edenemisi.
Pilootava moonutamine vormimise ajal on peenem probleem. Kui joonistus- või süvavormimisoperatsioon tõmbab materjali sissepoole, nihutab see kanduriba - ja kõik selle vormimistsooni lähedal asuvad juhtaugud moonutavad koos sellega.Nagu The Fabricator selgitab, põhjustab progresseeruva stantsi sissetõmbamine ilma korralikult projekteeritud venitatava kandurita materjali sissevoolamisel pilootavade liikumist. Lahendus on kandja disain, mis lahutab pilootavade asukohad moodustavate tsoonide - vahel, kasutades paindlikke veebifunktsioone, mis absorbeerivad materjalivoogu ilma moonutusi registreerimisfunktsioonidele edastamata.
Nälkjate tõmbamine on veel üks tõeline{0}}väljakutse. Kui augustaja tõmbub tagasi, võib vaakum või hõõrdumine tõmmata nälkja tagasi matriitsi avasse. See nälkjas segab järgmist riba edasiliikumist või, mis veelgi hullem, istub riba all järgmises jaamas -, põhjustades kõrgema mulje, tõrke söötmist või löögi purunemise. Insenerid tegelevad nälkjate tõmbamisega, kasutades õiget stantsivahet, positiivseid nälkjate väljutamisfunktsioone ja tagamist, et läbistav kliirens ei tekitaks nälkjaid kinni hoidvaid imemistingimusi.
Tagasivoolu kogunemine mitmes vormimisjaamas mõjutab registreerimist kaudselt. Igas vormimisjaamas on nurkhälve, mis nihutab riba neutraalset asendit veidi. Jaamas 10 või 12 keerulises programmis võib kumulatiivne nihe ületada piloodi parandusvahemiku, kui insenerid pole sellega arvestanud. Disainlahendus: asetage piloodid strateegiliselt - pärast suuremaid vormimisoperatsioone kohtadesse, kus riba on juba tagasi hüppanud -, et nad korrigeeriksid riba tegelikku asendit, mitte võitleksid elastsete taastumisjõududega.
Registreerimise täpsus igas jaamas ühtlustub kogu riba edenemise ulatuses. 0,001-tolline viga 3. jaamas muutub positsioonimääramatuseks, mida iga allavoolujaam pärib, võimendab või peab parandama - muutes piloottehnika süsteemi-tasemel distsipliiniks, mis eristab progressiivset stantsi disaini ühe jaama mõtlemisest.
Õige pilooditehnika on lõppkokkuvõttes nii vastupidavuse kui ka täpsuse küsimus. Piloodid, kes võitlevad riba vastu, kuluvad kiiremini. Valesti registreeritud ribad rõhutavad lööke ebaühtlaselt. Piklikud juhtaugud lagunevad järk-järgult, kuni stants toodab välja -tolerantsi piiridest osad -, mõnikord piisavalt järk-järgult, et triivi ei tabata enne, kui allavoolu käivitub SPC-häire. Pilootmehaanikasse sisseehitatud täpsus projekteerimisetapis määrab otseselt ära selle, kui kaua matriitsi kvaliteet säilib kogu tootmistsükli jooksul - ja kui palju hooldustöid see tee jooksul vajab.
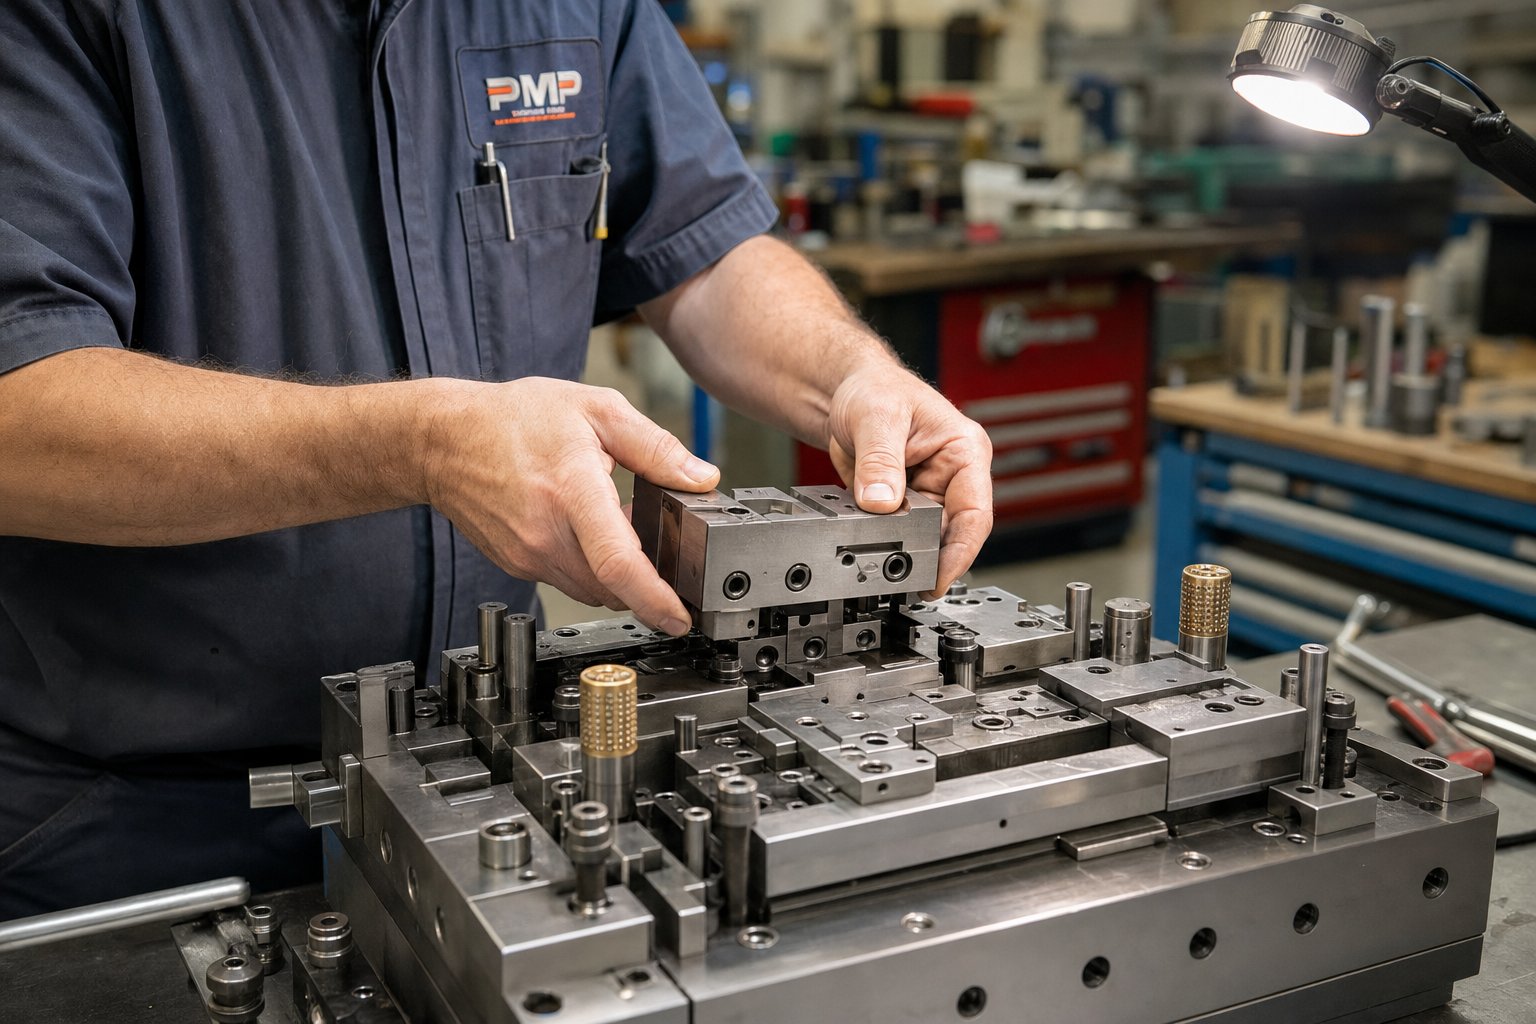
Die Life Management and Maintenance Engineering
Piloodi täpsus hoiab osad tolerantsis. Tööriistaterase valik hoiab servad teravana. Kuid kummalgi pole tähtsust, kui stantsi ei saa tõhusalt hooldada, kui need servad on vältimatult tuhmid, kui vahetükid kuluvad üle oma piiri või kui löök lööb reedel kell 2 öösel. Miljonite tabamuste jaoks{6}}konstrueeritud progresseeruvatel stantsimisstantsidel on ühine tunnus: hooldatavus loodi esimesest päevast peale, mitte ei kinnitatud pärast esimest planeerimata pressimise peatumist.
Mõelge sellele nii, et - stants, mis toodab täiuslikke osi, kuid vajab tavapäraseks teritamiseks kaheksa tundi lõhkumist, ei ole tootmiseks loodud. See on loodud müügisalongi jaoks. Pikaajaline progressiivne stantsimine nõuab tööriistaarhitektuuri, kus kuluvatele komponentidele pääseb juurde, neid saab asendada ja taastada, ilma et kogu stantsi pressi küljest tuleks tõmmata või tähelepanu mittevajavaid jaamu lahti võtta.
Modulaarse sisestuse ehitus ja{0}}kiirvahetavad komponendid
Üleminek monoliitsetelt stantsiplokkidelt sektsioonide konstruktsioonile on viimase kahe aastakümne üks mõjukamaid arenguid progressiivse stantsiehituse vallas. Selle asemel, et töödelda lõikeprofiile ja vormida geomeetria otse üheks massiivseks stantsplokiks, kasutavad kaasaegsed progressiivsed stantsimisvormid üksikuid sisestusi - vahetatavaid matriitsisektsioone, mis lukustuvad poltidega, tihvtidega või kiiludega-ühise hoidikuplaadi külge.
Miks see oluline on? Sest kulumine ei toimu progresseeruva stantsi vahel ühtlaselt. Jaam 3 võib läbistada 0,8 mm roostevabast terasest ja vajab teritamist iga 80 000 löögi järel. Jaam 7 võib teha õrna alumiiniumi reljeef ja teha 500 000 lööki hoolduse vahel. Monoliitse konstruktsiooniga tähendab teenindusjaam 3 kogu matriitsi tõmbamist. Modulaarsete sisetükkide puhul eemaldab tehnik selle konkreetse sisetüki, teritab või asendab selle ja paigaldab - uuesti, ilma et see häiriks kõrvalolevaid jaamu.
Nagutäppisvormide tootjad märgivad, vahetatavad sisetükid tagavad kiirema hoolduse, madalama remondikulu, parema kulumise lokaliseerimise, lihtsama mõõtmete korrigeerimise ja väiksema seisakuaja. Lokaliseeritud sisestuste vahetamine muutub eriti väärtuslikuks suure -mahuga originaalseadmete tootjate tootmisel, kus teatud jaamades on kontsentreeritud kulumiskoormus, mis muidu sunniks stantsi täielikku tõmbamist.
Kiiresti{0}}vahetatavad stantsi kinnihoidmise süsteemid laiendavad seda filosoofiat matriitsi ülemisele poolele. Traditsiooniline stantsi hoidmine tugineb segavale-paigaldamisele või-poltide kinnitamisele, mis nõuab juurdepääsuks olulist lahtivõtmist. Kaasaegsed kinnitussüsteemid kasutavad võtmega pilusid, bajonettlukke või kiilmehhanisme, mis võimaldavad üksikuid stantse matriitsi ülaosast välja tõmmata ja asendada ilma varuplaate eemaldamata või naaberstantse häirimata. Kiire progresseeruva stantsimise puhul, mis töötab kiirusega 400+ lööki minutis, on 30-minutise löögi ja neljatunnise mahatõmbamise erinevus ajakava koostamise ja tarneakna puudumise vahel.
Toetuste teritamine ja eeldatava eluea planeerimine
Igal progresseeruva stantsi lõikestantsil ja stantsil on piiratud kogus materjali, mida saab teritamise teel eemaldada enne, kui komponent langeb alla oma funktsionaalse pikkuse või sügavuse. Seda ei avasta insenerid tootmise käigus -, see on algusest peale loodud.
Teritusvaru viitab kogu lihvimissügavusele, mis on eraldatud perforaatorile või matriitsile selle kasutusaja jooksul. Tüüpilisel augustajal võib olla 3-5 mm teritusvaru, kusjuures iga korduslihvimine eemaldab sõltuvalt kulumise raskusastmest 0,05–0,15 mm. See tähendab 20–100 teritamist komponendi eluea jooksul – ja eeldatav tabamuste arv terituste vahel määrab stantsi koguvõimsuse enne, kui sisetükid vajavad täielikku väljavahetamist.
Insenerid kavandavad need intervallid töödeldava detaili materjali, stantsi{0}}ristlõike ja katte eluea alusel. Roostevabast terasest suurel kiirusel stantsimisel võivad teritamise intervallid olla 50 000-80 000 lööki katmata tööriistaterasest stantside puhul. PVD--kattega või karbiid{10}}otsaga stantsidega võib see intervall ulatuda 200,000+ löögini, kuid iga korduslihvimine eemaldab kattekihi, mistõttu tuleb pärast teritamist uuesti katta, kui soovitakse kogu intervalli säilitada.
Nähtavate rästide ilmumiseni ootamine tähendab, et tööriistade kulumine on juba liiga kaugele arenenud. Uuringud näitavad järjekindlalt, et täielikult reageeriv hooldusmeetod maksab 25-30% rohkem kui ennetav ennetav strateegia - lisakulutused, mis tulenevad erakorralistest tööjõukuludest, kiirustades tellitavatest varuosadest ja palju suurematest tootmiskadudest katkestatud töödest. Täppistootjad koostavad teritusgraafikud, mis põhinevad tegelikul käiguarvul, mitte ainult visuaalsel kontrollil, säilitades stabiilse lõikekoormuse ja pikema stantsi eluea.
Levinud rikkerežiimid, mis põhjustavad planeerimata hooldust, on järgmised:
Kiibistamine:Väikesed rabedad killud purunevad lõikeservadest -, mis on tavaliselt põhjustatud ülemäärasest kõvadusest, terase sitkust ületavast löögikoormusest või materjali väsimusest pingekontsentratsioonidel. Purustatud servad tekitavad ebakorrapäraseid jämesid ja võivad kahjustada allpool olevat matriitsi ava.
Galling:Töödeldava detaili materjal keevitub mikroskoopiliselt tööriista pinnale ja kuhjub, luues krobelised laigud, mis löövad järgmised osad. Roostevabast terasest või alumiiniumist valmistatud vormimisjaamad on eriti haavatavad, kui määrimine on ebapiisav.
Punchi purunemine:Katastroofiline rike külgmisest laadimisest, tõmbest, riba valesti registreerimisest või terase vastupidavuspiiri ületavast väsimusest. Katkised augud võivad kahjustada mitut külgnevat komponenti, kui killud liiguvad läbi matriitsi.
Ajastustriiv:Juhtsüsteemide, nukkide või tõstukite järkjärguline kulumine muudab suhtelist ajastust matriitsi ülemise ja alumise osa vahel. Matriit töötab endiselt, kuid vahed nihkuvad, lõikeribad muutuvad ja vormimissügavused muutuvad -, tekitades osi, mis aeglaselt triivivad tolerantsipiiride poole.
Pikaajaliseks{0}}tootmiseks tehke koostööd kogenud surveehitajatega
Projekteerimisetapis tehtud hooldusotsused sõltuvad täielikult tootmismahu eesmärkidest ja stantsiehitaja tootmisfilosoofiast. 50 000 osa jaoks mõeldud matriitsil on põhimõtteliselt erinev hooldusarhitektuur kui 5 miljonile detailile mõeldud matriitsil. Miljoni-tabamuse stants vajab rohkem teritusvaru, modulaarsemat konstruktsiooni, paremat juurdepääsu kontrollimiseks ja komponente, mis on kohandatud mitmeks ümberehitustsükliks.
Kogenud progressiivsete stantsimisseadmete tarnijad võtavad need kaalutlused tööriistade loomisel kasutusele - mitte sellepärast, et hooldus oleks glamuurne, vaid seetõttu, et planeerimata mastaapsed seisakud on laastavalt kallid. Tarnija naguYICHENkujundab modulaarse konstruktsiooni ja teritusvarud progressiivseteks stantsimisvormideks, et toetada pikaajalist{0}}tootmist minimaalsete ettenägematute seisakutega. Nende lähenemisviis peegeldab laiemat valdkonna tõde: stantsiehitaja kogemus suure-mahuga kampaaniatega määrab otseselt selle, kui hästi tööriistad kogu ettenähtud kasutusea jooksul vastu peavad.
Mis eristab hooldatavuse tagamiseks ehitatud matriitsi ainult funktsioneerivast? Kogenud ehitajate hinnangud on järgmised:
- Sisesta modulaarsus:Iseseisvaks eemaldamiseks mõeldud individuaalsed jaama sisestused koos joondusfunktsioonidega, mis tagavad pärast uuesti paigaldamist ümberpaigutamise täpsuse
- Jahvatamise eluea jaotus:Piisav teritusvaru kõigis lõikekomponentides, et toetada kogu tootmismahtu, stantsi pikkused ja stantsi sügavused, mis on kavandatud materjali kumulatiivse eemaldamise jaoks
- Kontrolli juurdepääsupunktid:Vaba ruumi mõõteriistade jaoks ja visuaalne kontroll kriitilistes kulumistsoonides, ilma et oleks vaja stantsi lahti võtta, - võimaldades sisse-trüki seisukorda kontrollida planeeritud tootmispauside ajal
- Anduri integreerimine ennustavaks hoolduseks:Koormuse jälgimise, väärtuvastusandurite ja tonnaažisignatuurisüsteemide sätted, mis tuvastavad kulumise enne, kui see põhjustab osa kvaliteedi hälvet
- Varukomponentide standardimine:Võimaluse korral mitmes jaamas levinud sisestuste geomeetria, stantsi läbimõõt ja kinnitusriistvara - vähendades vajalike varuosade laoseisu ja kiirendades väljavahetamist hooldusakende ajal
Erilist tähelepanu väärib andurite integreerimine. IoT-toega stantside jälgimise arenedes jälgivad progressiivsetesse matriitsidesse sisseehitatud andurid töötamise ajal jõudu, joondamist ja temperatuuri. Andmed, mida need andurid toodavad, võimaldavad ennustada hooldust, - tuvastades kulumistrende ja planeerides sekkumisi enne tõrgete tekkimist, selle asemel, et reageerida pärast seda, kui purunenud stants kahjustab stantsi või mõõtmete kõrvalekalle saastab tootmispartii.
Hooldavuse järkjärguliseks stantsimisvormideks kujundamise rahaline põhjus on lihtne: iga tund planeerimata seisakuid maksab tootmistulu, tekitab praaki, rikub ajakavasid ja tõmbab inseneriressursse kriisidele reageerimiseks. Matriit, mis on alguses veidi kallim, kuid töötab hooldustööde vahel 30% kauem ja teritub poole ajaga, annab miljoni-tabamuse saanud kampaania jooksul märkimisväärselt parema omamise kogukulu.
Hooldatavus on koht, kus stantside disain kohtub tootmise tegelikkusega. Kuid isegi kõige paremini-hooldatud stants peab tulema tarnijalt, kellel on inseneri sügavus, et need otsused esmajoones õiged teha, - mis tõstatab küsimuse, kuidas peaksid tootmisinsenerid ja hankemeeskonnad hindama järkjärgulisi stantsiallikaid, kui usaldusväärsus miljonite tsüklite jooksul on vaieldamatu nõue-.
Progressiivsete stantsimisvormide hankimine skaleeritava tootmise jaoks
Hooldatavaks konstrueeritud stants vajab selle konstruktsiooni korrektseks teostamiseks siiski tehnilise sügavusega ehitajat. Kui tootmisinsenerid ja hankemeeskonnad hindavad progressiivseid stantsitootjaid, ei ole otsus lihtne hankijate võrdlus -, vaid hinnang selle kohta, kas tarnija insener-ökosüsteem suudab pakkuda korratavat kvaliteeti kogu tootmise elutsükli jooksul. Odavaim hinnapakkumine annab harva madalaima kogumaksumuse.
Mida peaksid tootmisinsenerid stantsitarnija juures hindama
Kujutage ette kahte tsitaati sama progressiivse stantsimisprogrammi kohta. Üks on 20% madalam. Mõlemad tarnijad väidavad, et suudavad taluda. Kuidas sa eristad? Vaatate hinnajoonest mööda ja selle taga asuvasse insener-infrastruktuuri.
Esimene näitaja on-majasisene simulatsioonivõime. Progressiivne stantsitootja, kes kasutab FEA{2}}põhist vormimisanalüüsi ja ribapaigutuse simulatsiooni, tabab probleemid digitaalselt -, enne kui need muutuvad kalliteks füüsilisteks prooviiteratsioonideks. Tarnijad, kellel pole simulatsioonivõimalust, toetuvad proovile{5}}ja-pressi veale, mis tähendab, et teie ajaskaala neelab nende õppimiskõvera.
Proovipressi tonnaaž ja täpsus on võrdselt olulised. Tarnija, kes kinnitab teie matriitsi kulunud ja halva BDC korratavusega pressil, ei saa garanteerida, et stants töötab teie tootmisseadmetes identselt. Nagustantsimisseadmete spetsialistid rõhutavad, täppispressil valideeritud stants töötab põhimõtteliselt erinevas kvaliteedirežiimis kui vananevatel tavaseadmetel tõestatud.
Mõõtmis- ja kontrollivõimalus - CMM-i kontrollimine, optilised võrdlusseadmed, SPC-dokumentatsioon - määrab, kas tarnija suudab tõestada, et nende matriit vastab spetsifikatsioonidele või vaid väidab, et see vastab nõuetele. Nõudlikes sektorites, nagu meditsiiniline progressiivne tembeldamine, kus jälgitavus ja mõõtmed on regulatiivsed nõuded, ei ole kontrolliinfrastruktuur vabatahtlik.
Hindamist täiendab materjali hankimise läbipaistvus. Progressiivne stantsimisettevõte, mis määrab oma dokumentatsioonis tööriistaterase klassid, kuumtöötlusparameetrid ja katmisprotsessid, annab teile ostetava ülevaate. Tarnijad, kes käsitlevad neid omandiõigusega seotud üksikasju, ei võimalda teil hinnata ega korrata hooldusotsuseid.
Prototüübist skaleeritava masstootmiseni
Matriitsi ehituse elutsükkel ei lõpe siis, kui viimane sisetükk jahvatatakse sobivaks. See laieneb proovivalideerimise, esmase-artikli kvalifitseerumise (PPAP või samaväärne), tootmise suurendamise-toe ja pideva hoolduspartnerluse kaudu. Tarnijad, kes käsitlevad tarnet lõppjoonena, jätavad tootmisinsenerid ilma tehnilise abita, kui tegelikud probleemid{4}}kerkivad kiiresti esile.
Auto-, elektroonika- ja seadmesektorit hõlmavate järkjärguliste tembeldamis- ja tootmisprogrammide jaoks on üha enam vaja tarnijaid, kes suudavad toetada kogu kaare - alates esialgsest DFM-i koostööst kuni suure-mahulise tootmise jälgimiseni. Progressiivne stantsimise ja tembeldamise partner, kes on kaasatud kogu selle elutsükli jooksul, tabab probleemid varem, lahendab need kiiremini ja vähendab omandi kogukulusid võrreldes tehinguliste tarnijasuhetega, kus iga etapp hõlmab erinevat meeskonda.
YICHENillustreerib seda elutsüklipõhist lähenemist, toetades tootmisinsenere ja hankemeeskondi alates projekteerimiskoostööst kuni skaleeritava masstootmiseni -, keskendudes eelkõige tihedale korratavusele ja varasemates jaotistes käsitletud modulaarsele ehitusfilosoofiale. Iga progressiivse stantsitootja hindamisel otsige sama järjepidevust inseneri kaasamises faaside lõikes.
| Tarnija | Tehniline võimekus | Simulatsioonitööriistad | Proovimaht | Tootmise järelevalve tugi | Hooldusprogramm |
|---|---|---|---|---|---|
| YICHEN | Täisteenust pakkuv järkjärguline stantsi-disain suure-mahuga mitme-jaama moodustamiseks | CAD/CAM koos vormimisanalüüsiga | -Sisemine proovimine ja kinnitamine | Tootmise rambi tugi ja kvaliteedi jälgimine | Modulaarne sisekujundus koos teritusvaru planeerimisega |
| Tüüpiline keskmise astme-tarnija | Standardvormi konstruktsioon, piiratud DFM-i tagasiside | Ainult CAD, ilma FEA-ta | Väljast tellitud või piiratud pressi tonnaaž | Ainult tarne{0}}suhe | Reaktiivne hooldus, modulaarsuseta- |
| Madala{0}}hinnaga tarnija | Ehitamine-printimiseks-, minimaalne tehniline sisend | Puudub või põhiline 2D | Kliendi{0}}varustatud prooviproov | Mitte ühtegi | Planeeritud hooldusarhitektuur puudub |
Ülaltoodud tabel ei ole paremusjärjestus -, see on raamistik, mille abil saate aru, mida te erinevate hinnapunktide juures tegelikult ostate. Matriitsitootjate progressiivne hinnang, mis ignoreerib simulatsioonivõimet, proovitaristut ja hooldusfilosoofiat, on tegelikult vaid hinnavõrdlus. Ja progressiivsete tööriistade hinnavõrdlused on eksitavad, kuna stantsi esialgne maksumus moodustab murdosa selle kasutusea tootmismõjust.
Kui aastased mahud jõuavad sadade tuhandete või miljonite osadeni, on teie järkjärgulise stantsi - jaamade järjestus, materjalide valik, pilootmehaanika, hooldatavusarhitektuur - ühendatud teie kasuks või teie vastu. Selle artikli igas peatükis on käsitletud üht osa sellest liitvõrrandist. Tarnijad, kellega tasub koostööd teha, on need, kes saavad neist kõigist üheaegselt aru ja projekteerivad progressiivseid stantsimisstantse, mis mitte ainult ei tööta -, vaid jäävad ellu.
Korduma kippuvad küsimused progressiivse stantsimise kohta
1. Mis on progressiivne stants ja mille poolest see erineb teistest stantsimisvormidest?
Progressiivne stants on mitme-jaamaga tööriistasüsteem, kus iga vajutuskäik viib pideva metallriba edasi läbi järjestikuste toimingute - läbitorkamise, vormimise, löömise ja lõikamise -, kuni valmis detail langeb lõppjaama. Erinevalt liitvormidest, mis sooritavad ühes jaamas ühe käiguga mitu toimingut, või ülekandevormidest, mis liigutavad eraldi toorikuid jaamade vahel, hoiavad progresseeruvad stantsid tooriku kanduribal kogu protsessi vältel. See omavahel ühendatud ribade edenemine nõuab tehnilisi otsuseid jaamade järjestuse, jõudude jaotuse ja registreerimise täpsuse kohta, mis on seotud igas jaamades.
2. Mitu jaama vajab progressiivne stants tavaliselt?
Jaamade arv sõltub detaili geomeetria keerukusest, tolerantsinõuetest ja vormimise sügavusest. Mõne augu ja ühe käändega tasapinnaline osa võib vajada nelja kuni viit jaama, samas kui mitme painde, reljeefsete funktsioonide ja rangete positsioonitolerantsidega keeruka konnektori jaoks võib vaja minna 15 kuni 20 jaama. Insenerid lisavad ka tühikäigujaamu - jaamu, mis ei tööta -, et pakkuda füüsilist ruumi segavate toimingute vahele ja lisada riba stabiilsust, kus tekkivad jõud võivad kanduri painutada. Kompromiss on alati protsessi vastupidavuse ja tööriistade maksumuse vahel, kuna rohkem jaamu tähendab pikemat stantsi, laiemat pressi ja suuremat esialgset investeeringut.
3. Miks muudab materjali tüüp kogu progressiivse stantsi disaini?
Materjali omadused määravad jaamade arvu, vahekaugused ja vormimisstrateegiad. Tugevamad-materjalid, nagu roostevaba teras, nõuavad rohkem vormimisjaamu väiksemate deformatsioonidega, kuna need peavad deformatsioonile vastu agressiivselt ja kivistuvad kiiresti. Survevahed varieeruvad dramaatiliselt - 8-10% külje kohta pehme terase puhul kuni 15-21% kõrgtugevate teraste puhul. Tagasivedu kalduvus nihutab ka igas vormimisjaamas vajalikku ülepainde kompensatsiooni. Isegi tööriistaterase valik ja pinnatöötlus peavad vastama tooriku materjali abrasiivsusele ja nakkeomadustele. Kaks identset osa geomeetriat erinevates materjalides võivad nõuda täiesti erinevat stantsi arhitektuuri.
4. Kuidas tagavad insenerid ribade registreerimise täpsuse progressiivse stantsi kõigis jaamades?
Riba registreerimine põhineb juhtnööpnõeltel, mis{0}}määravad riba igas jaamas enne löögi sisselülitamist ümber. Piloodid on 0,0005–0,001 tolli kliirensiga esimestesse jaamadesse tehtud piloodiavadeni. Nende kuuli{5}}nina koonus juhib riba õigesse asendisse, kui press laskub, korrigeerides etteande tolerantsi, riba kumerust ja soojuspaisumist. Kriitilised insenertehnilised kaalutlused hõlmavad õiget etteande-rulli tõstmise ajastust, et söötur ei võitleks pilootidega, pilootide strateegiline paigutus moodustavatest tsoonidest eemal, et vältida aukude moonutamist, ja kanduriba konstruktsioon, mis lahutab registreerimisfunktsioonid materjalivoolust joonistamise ajal.
5. Mida peaksid tootmisinsenerid otsima progressiivse stantsi tarnija hankimisel?
Hinnake tarnijaid pigem inseneritaristu kui hinna järgi. Põhikriteeriumide hulka kuuluvad-majasisese FEA simulatsioonivõime vormimisprobleemide digitaalseks tuvastamiseks, proovipressi tonnaaž ja täpsus, mis vastab teie tootmisseadmetele, CMM-i ja SPC mõõtmisvõimalus mõõtmete kontrollimiseks ning materjali hankimise läbipaistvus tööriistaterase klasside ja kuumtöötlemise parameetrite dokumenteerimiseks. Täieliku -elutsükliga tarnijad, nagu YICHEN -, kes toetavad DFM-i koostööd tootmise suurendamise-ja hoolduse planeerimise - kaudu, tagavad madalamad omamise kogukulud kui tehingute tarnijad, kus iga projekti etapp hõlmab erinevaid meeskondi. Modulaarne sisestuskonstruktsioon ja teritusvarudes kavandatud-näitajad on tarnija pikaajalise-kindluse näitajad.


