


Mis on progressiivsed stantsimisvormid ja miks need on olulised
Kujutage ette ühte tööriista, mis lööb, painutab, vormib ja lõikab valmis metallosa ühe pideva liigutusega sadu kordi minutis. Täpselt seda teeb progressiivne stantsimisvorm. Tootmisinseneride ja hankemeeskondade jaoks, kelle ülesanne on skaleerida väljundit, hoides samas rangeid tolerantse, on selle tööriistasüsteemi seestpoolt mõistmine erinevus sujuva käivitamise ja kuluka proovi-ja-viga vahel.
Mis on progressiivne tembeldamisvorm
Progressiivne stantsimisvorm on täppistööriist, mis on paigaldatud stantsimispressi, mis liigutab metallriba läbi järjestatud jaamade seeria, millest igaüks teostab pressilöögi kohta konkreetse lõikamis- või vormimistoimingu, kuni lõppjaamas eraldatakse valmis detail.
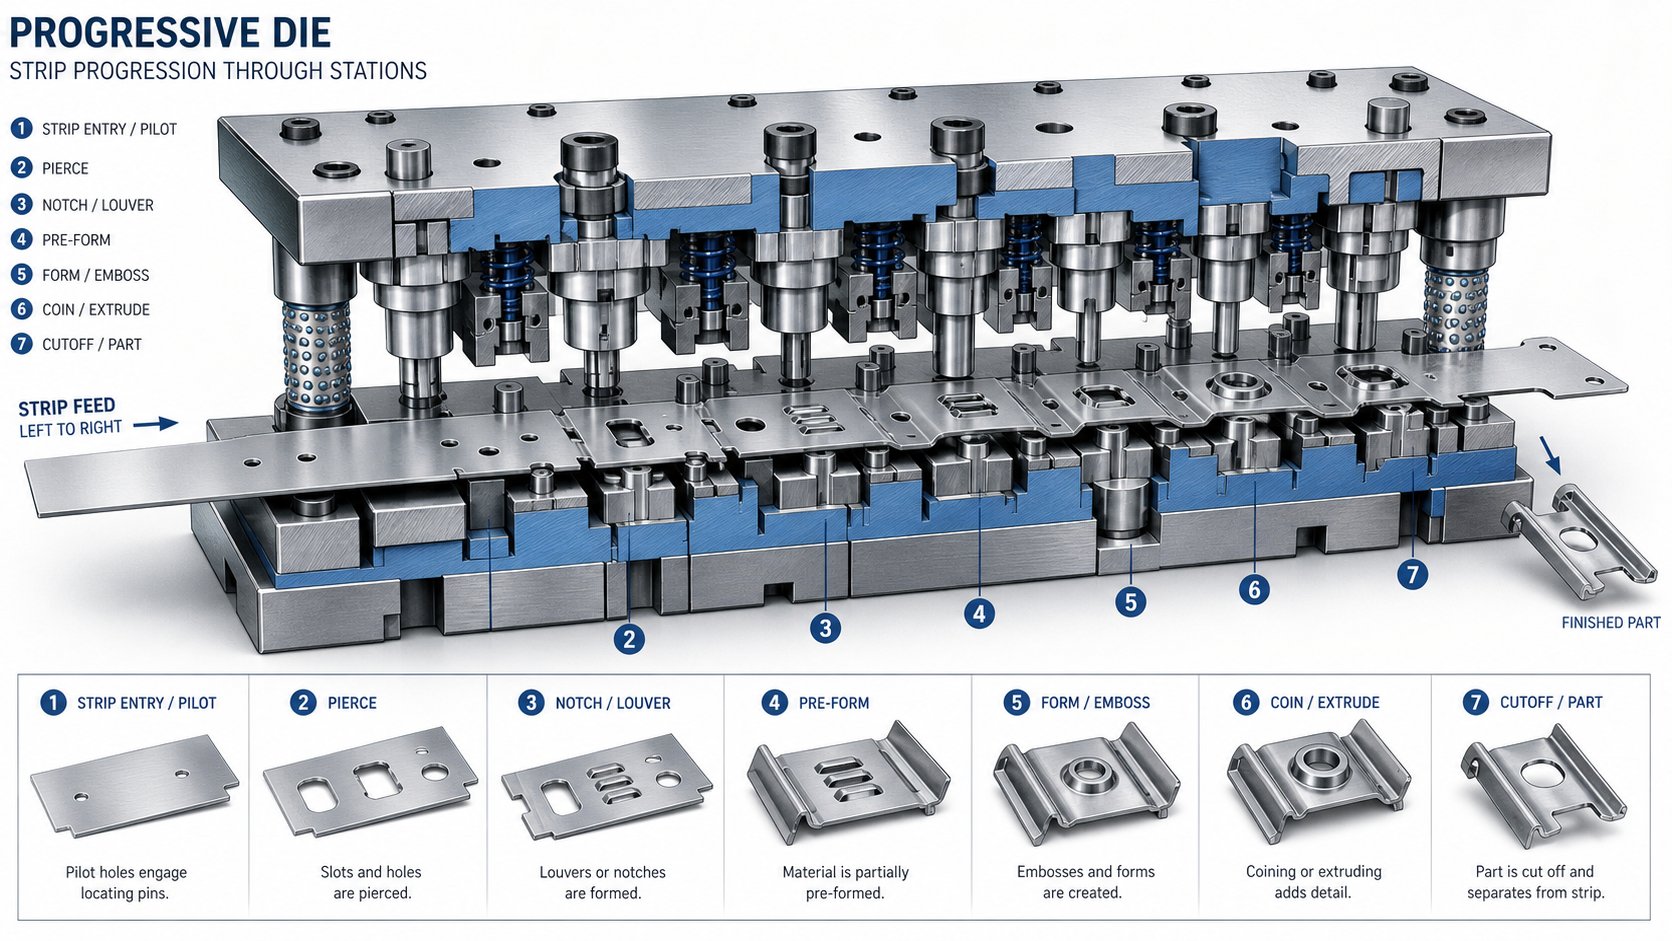
Niisiismis on progressiivne stants praktilises mõttes? See on iseseisev{0}}tootmissüsteem. Lehtmetalli mähis söödab pressi ja servosöötur nihutab riba iga käiguga kindla vahemaa võrra, mida nimetatakse sammuks. Igas jaamas toimub ribaga erinev toiming: augustamine, painutamine, mündimine, reljeeftrükk või kärpimine. Osa jääb kogu ulatuses kanduriba külge kinnitatud, säilitades joonduse, kuni lõplik väljalõige selle vabastab. Üks löök sisse, üks valmis komponent välja, pidevalt.
Mõnikord kuulete, et poe{0}}korruse meeskonnad nimetavad seda proge die. Sõltumata lühendist on aluspõhimõte sama: mitu toimingut koondatakse üheks automatiseeritud tsükliks, mis välistab osade käsitsemise etappide vahel.
Miks progressiivsed stantsid domineerivad{0}}mahulises tootmises?
Progressiivne tembeldamine pakub kombinatsiooni, mida teistel meetoditel on raske sobitada: kiirus, korratavus ja madal ühikukulu-mastaabis. Progressiivsete stantsidega pressid töötavad kõikjal25 kuni üle 200 löögi minutis, mis tähendab, et valmis osa langeb iga sekundi murdosa tagant. Kuna iga jaam on lihvitud ja mikromeetri-täpsusega karastatud, püsib mõõtmete järjepidevus miljonite tsüklite jooksul ilma käsitsi sekkumiseta.
Kulusid hindavate hankemeeskondade jaoks on matemaatika lihtne. Investeeringud tööriistadesse on alguses suured, kuid iga lisaosa piirkulu kahaneb veidi rohkem kui tooraine ja pressimisaeg. Kui aastane kogus ületab 50 000 ühikut, vähendavad järkjärgulised stantsid CNC-tootmismeetoditega võrreldes tavapäraselt osakulusid 30–80 protsenti. See ökonoomne loogika on põhjus, miks autode pistikud, elektroonilised varjestuskomponendid ja HVAC-klambrid pärinevad valdavalt järkjärgulistest stantsimistoimingutest.
Tõhususe suurenemine sõltub aga täielikult matriitsi sees toimuvast. Riba paigutus, jaamade järjestus ja vormimisstrateegia määravad, kas tööriist töötab miljonite tabamuste jaoks või nõuab pidevat sekkumist. See tehniline sügavus näitab selle tööriistatüübi tegelikku keerukust.
Kuidas progressiivne stantsimisprotsess töötab
Ribade paigutus ja jaamade järjestamine kõlavad paberil lihtsalt, kuid praktikasprogressiivne stantsimise protsesson tihedalt koreograafiline süsteem, kus kolm masinat toimivad ühena: spiraalisöötur, press ja stants ise. Kui mõistate, kuidas need löögi tasemel omavahel suhtlevad, selgub, miks see stantsiprotsess valmistab valmis osi kiiremini kui ükski mitmeastmeline alternatiiv.
Ribade söötmise ja edenemise mehaanika
Kõik algab lahtikerimisest. Lamedast lehtmetallist mähis, mille paksus on tavaliselt 0,1–6 mm, keritakse sirgeks, mis eemaldab spiraali{3}kumeruse. Sealt haarab servo- või õhusöötur riba külge ja viib seda iga vajutusega täpse ja korratava vahemaa võrra edasi. See kaugus on samm ja see vastab täpselt stantsi sees olevate jaamade vahekaugusele.
Täpsus on siin ülioluline. Kui etteande pikkus triivib kasvõi millimeetri murdosa võrra, on iga allavoolujaam vale. Seetõttu sisestavad juhttihvtid, karastatud silindrilised postid, mis on paigaldatud ülemisse matriitsi, iga käigu alguses-riba läbistatud aukudesse. Nad tõmbavad riba füüsiliselt täpselt registreeritud enne mis tahes lõikamise või vormimise algust. Mõelge pilootidele kui süsteemi asukoha lähtestamisele, mis parandab iga tsükli väiksemaid etteande kõikumisi.
Jaamade järjestamine tühjast osani lõpetatud osani
Matriitsi sees on jaamad lineaarses järjestuses. Progressiivse stantsimispressi sulgemisel teeb iga jaam ribaga ühe või kaks toimingut. Detaili geomeetria areneb järk-järgult, jaama haaval, jäädes samal ajal kitsaste sakkide või materjalivõrkude kaudu kanduriba külge kinnitatud.
Tüüpiline järkjärguline tembeldamisprotsess järgib järgmist järjestust:
- Kanduribasse tehakse pilootaugud, et registreerida kõik järgnevad jaamad.
- Siseelemendid, nagu pilud, augud ja sälgud, on läbistatud või kaetud.
- Vormimistoimingud, nagu painutamine, löömine või joonistamine, kujundavad detaili geomeetriat järk-järgult.
- Täiendavad kärpimis- või taaslõikamistoimingud täpsustavad mõõtmeid ja leevendavad jääkpingeid.
- Lõplik lõikejaam eraldab valmis osa kanduribast ja see väljub stantsist valmis komponendina.
Jaamade vahel sõidab osaliselt moodustatud osa kanduriba mööda nagu reisijad konveieril. See välistab robotite valimise-ja-kohakäsitluse ning mõõdetakse tsükliaega pigem sekundi murdosades kui sekundites.
Vajutage Käigutsükkel ja ajastus
Kuidas töötab stantsimispress koos stantsiga? Presssilind laskub alla, sulgedes ülemise matriitsi alumise matriitsi külge ja sooritades ühe käiguga samaaegselt iga jaama toimingu. Kui silind tõmbub tagasi, nihutab söötur riba ühe sammu võrra edasi ja tõstetihvtid tõstavad riba alumisest matriitsipinnast veidi eemale, et see saaks vabalt liikuda. Jäär laskub uuesti alla ja tsükkel kordub.
Progressiivset tööriista kiirusega 200 lööki minutis töötav stantsimispress lõpetab kogu selle järjestuse, söötmise, registreerimise, vormimise, tagasitõmbamise 300 millisekundiga. Sellel kiirusel mõõdetakse sööturi ajastusakent kümnetes millisekundites ja stantsi eemaldajaplaat peab riba enne järgmist edasiliikumist puhtaks puhastama. Süsteemi kõik komponendid on sünkroonitud väntvõlli pöörlemisega, muutes progresseeruva stantsimise vähem diskreetsete sündmuste jadaks, vaid pigem pidevaks mehaaniliseks rütmiks.
See rütm püsib aga järjepidev ainult siis, kui matriitsi sees olevad üksikud komponendid püsivad miljonite korduvate löökide all. Perforatsiooni geomeetria, stantsi vahekaugused ja materjali valik komponendi tasandil määravad kindlaks, kas tööriist säilitab selle kadentsi või hakkab tootma jääke.
Kriitilised komponendid progressiivse matriitsi sees
Toru geomeetria ja stantside vahed hoiavad rütmi ühtlasena, kuid mis need osad täpselt on ja kuidas need omavahel sobivad? Progressiivne stantsimisvorm ei ole üks monoliitne plokk. See on täppis-maastantsimisvormi komponentide komplekt, millest igaühel on konkreetne töö ja mis töötavad koos äärmise korduva koormuse all. Kui mõistate, mida iga tükk teeb, muutub tõrkeotsing pigem loogiliseks kui arvamiseks.
Ülemise stantsikoostu komponendid
Matriitsi ülemine pool kinnitub presssilindri külge ja edastab jõu, mis riba lõikab ja moodustab. Selle põhielemendid hõlmavad järgmist:
- Punch plaat (kinniti):Karastatud terasplaat, mis hoiab kõiki stantse täpses asendis. Iga stants on lihvitud, et see vastaks selle tekitatava augu geomeetriale või vormile, ja kinnitus lukustab need oma kohale, et need ei saaks koormuse all pöörata ega nihkuda.
- Tagaplaat:See karastatud plaat, mis paikneb stantsiplaadi ja ülemise stantsikinga vahele, takistab kõvastunud sisetükkide surumist pehmemasse stantsikingasse pressi korduva löögijõu toimel.
- Eemaldamisplaat:See komponent kinnitab riba materjali vastu stantsiplokki, kui press sulgub. Sama oluline on see, et see eemaldab materjali ülestõuke ajal löökidelt. Ilma selleta haakuks riba tagasitõmbamisel metallist stantsimistööriistade külge, tõmbuks üles ülemisse matriitsi ja põhjustaks kohest kahju.
- Piloodid:Kuuli-nupuga tihvtid, mis sisenevad ribal olevatesse-augudesse, et viia see lõplikku joondusse enne mis tahes toimingu käivitamist. Nad parandavad väiksemaid etteande ebatäpsusi iga tõmbega.
Alumise stantsi koostu komponendid
Alumine pool istub presstoe peal ja võtab lõike- ja vormimisjõud vastu ülalt. Selle põhielementide hulka kuuluvad:
- Stantsiplokk (stantsi tagaajamine):Põhikorpus, kuhu töödeldakse või sisestatakse lõikamis- ja kontuuride vormimine. Suuremahulistes-terasest stantsimisstantsides on stantsiplokis vahetatavad sisetükid, mis on valmistatud esmaklassilisest tööriistaterasest või karbiidist, mis võimaldab lokaliseeritud remonti ilma kogu plokki ümber ehitamata.
- Surunupud:Stantsiplokki surutud karastatud silindrilised sisetükid, mis tagavad iga stantsi jaoks vastassuunalise lõikeserva. Lõikeserva kvaliteeti kontrollib stantsi nina ja selle vastasnupu vaheline lõtk, mis on tavaliselt 5–10 protsenti materjali paksusest.
- Stantsitõstukid:Vedruga -koormatud tihvtid või siinid, mis tõstavad riba pärast iga lööki veidi matriitsi pinnalt. See vahe võimaldab sööturil riba vabalt edasi lükata, ilma et see tõmbaks üle lõikeservade, vähendades kulumist ja vältides suurel kiirusel{2}}vigu.
- Peatusplokid:Täppis{0}}lihvimisplokid, mis määravad stantsi sulgemiskõrguse pressis. Tehnikud purustavad jooteploki maanduspilus, et kontrollida, kas stantsid ja vormid jõuavad seadistamise ajal õigele sügavusele.
Juhendamis- ja registreerimissüsteemid
Kujutage ette, et ülemine ja alumine pool suletakse kokku kiirusega 200 lööki minutis, mõõdetuna tuhandiktollides. Juhtimissüsteemid võimaldavad seda:
- Juhttihvtid ja puksid:Ühele stantsikingale paigaldatud karastatud tihvtid haakuvad teise täppispuksidega, joondades ülemise ja alumise poole 0,0001 tolli tolerantsiga. Puurlaagritel liikuvad kuullaagrite juhttihvtid- on muutunud tööstusharu standardiks oma sujuva haardumise ja matriitsi hõlpsa eraldamise tõttu.
- Stantsitud kingad (stantsikomplekt):Ülemised ja alumised vundamendiplaadid, mis hoiavad paigal kõiki teisi komponente. Need neelavad läbipaindejõude ja pakuvad pressi külge jäiga paigaldusliidese.
- Survevedrud:Suure-jõuga survevedrud, kas mehaaniline spiraal või gaasiline lämmastik, mis tagavad kontrollitud rõhu eemaldamiseks, hoidmiseks ja osade väljatõmbamiseks kogu käigutsükli jooksul.
Allolev tabel koondab need stantsimisvormide komponendid, nende funktsioonid ja tüüpilised materjalide valikud kiiresse-viitevormingusse:
| Komponent | Funktsioon | Tüüpiline materjal |
|---|---|---|
| Surnud kingad | Vundamendiplaadid, mis kinnitavad kõik muud komponendid ja säilitavad joonduse | Õrn teras või kõrgtugev malm |
| Juhttihvtid ja puksid | Joondage ülemine ja alumine stantsipool kümnendiku tuhande täpsusega | Karastatud legeerteras; alumiiniumist pallipuurid |
| Perforatsiooniplaat (kinniti) | Hoiab ja asetab kõik tööriistalöögid | A-2 või D-2 tööriistateras |
| Tugiplaat | Kaitseb stantsikinga löögi jõudude eest | A-2 karastatud tööriistateras |
| Stripper plaat | Kinnitab materjali ja eemaldab selle tagasitõmbamisel löökide eest | A-2 tööriistateras või pehme teras (juhitav tüüp) |
| Tööriistalöögid | Lõika, torgake või vormige ribamaterjal | D-2, M-2, CPM või karbiid |
| Stantsiplokk / sisetükid | Tagage vastandlikud lõikeservad ja moodustage kontuurid | D-2, M-2, CPM või karbiidist sisetükid |
| Surunupud | Vahetatavad -servadega stantside vasted | Läbi-karastatud legeerterase või karbiidi |
| Piloodid | Registreerige riba iga tõmbega täpsesse asendisse | Karastatud tööriistateras, poleeritud ninaosa |
| Vedrud (mehaanilised / lämmastik) | Pakkuge eemaldamisjõudu, hoidke-alla survet ja eemaldage osa | Chrome{0}}ränitraat või lämmastikgaasiballoonid |
| Tõstjad | Tõstke riba matriitsi pinnast lahti, et liigutuste vahel vabalt edasi liikuda | Vedrutagastusega karastatud tööriistateras |
| Peatage plokid | Määrake sulgemiskõrgus ja kontrollige seadistamise ajal pressi sügavust | Karastatud tööriistateras, täppislihvimine |
Kõik need osad peavad säilitama mõõtmete terviklikkuse miljonite pressimistsüklite jooksul. Kui üks löök kulub üle tolerantsi või tõstevedru väsib, triivib kogu süsteem. See vastastikune sõltuvus on põhjus, miks materjali valikul ja disainistrateegial komponentide tasandil on sama suur tähtsus kui riba üldisel paigutusel, mis muutub eriti selgeks stantside projekteerimise etapis.
Progressiivne die disain kontseptsioonist valideerimiseni
Üks asi on komponentide vastastikune sõltuvus füüsilisel tasandil. Kas panna kõik need osad kokku enne terase lõikamist? See on koht, kus progressiivne stantside disain kas säästab kuudepikkuseid tootmispeavalusid või tekitab neid. Hästi teostatud stantsimisvormide disain ei alga mitte CAD-geomeetriaga, vaid põhjaliku arusaamaga sellest, mida valmis osa peab tegema, kui palju neid vaja on ja milliseid piiranguid materjal seab.
Disaini sisendid ja kliendi nõuded
Tüüpiline metallist stantsimisvormi projekteerimisprojekt algab siis, kui klient saadab osaprindi, millele tavaliselt on kaasas 3D CAD-mudel. Kuid see joonistus üksi ei anna stantsidisainerile alustamiseks piisavalt. Enne ribapaigutustööde tegemist peab disainer koguma täieliku pildi tootmiskontekstist. Kui kriitiline sisend jääb varakult märkamata, võib kogu tööriista kontseptsioon vajada allavoolu ümbertöötamist.
Siin on kriitilised sisendid, mis on vajalikud enne tööriistade järkjärgulise arendamise alustamist:
- Osade geomeetria: 2D joonised ja 3D tahkete mudelite täielikud GD&T viitetekstid, mis määratlevad kõik kriitilised mõõtmed ja tugipunktide viited.
- Materjali spetsifikatsioon: sulami tüüp, temper, paksus ja mehaanilised omadused, sealhulgas tõmbetugevus, voolavuspiir, pikenemine ja n-väärtus.
- Aastased mahunõuded: eeldatavad kogused aastas, partiide suurused ja prognoositav programmi eluiga, mis mõjutavad otseselt stantsi ehitusklassi ja materjali valikuid.
- Tolerantsinõuded: millised funktsioonid on -toimimiseks- (CTF) kriitilise tähtsusega ja millel on standardsed kaubanduslikud tolerantsid, kuna rangemad spetsifikatsioonid nõuavad täiendavaid jaamu või mündioperatsioone.
- Sekundaarsed toimingud: kõik tembeldamisjärgsed-protsessid, nagu plaatimine, kuumtöötlemine, keevitamine või kokkupanek, mis seavad piiranguid jämeduse suunale, pinnaviimistlusele või mõõtmete stabiilsusele.
- Pressi ja sööturi saadavus: kui kliendil on olemasolev pressliin, piiravad selle tonnaaživõime, voodi suurus, käigu pikkus ja sööturi tüüp matriitsi ümbrist algusest peale.
Nagu märgib ajakiri MetalForming Magazine, võib lehtmetalli täpsustamine liiga väheste tehniliste detailidega põhjustada stantsi jõudlusprobleeme. Eeldatavate materjaliomaduste järgi konstrueeritud stants võib tekitada jääke, kui tegelikud tootmisrullid saabuvad erineva kõvaduse või pikenemisega. Matriit määrab teatud mõttes, millist materjali see korrektseks töötamiseks vajab.
Riba paigutuse optimeerimise strateegiad
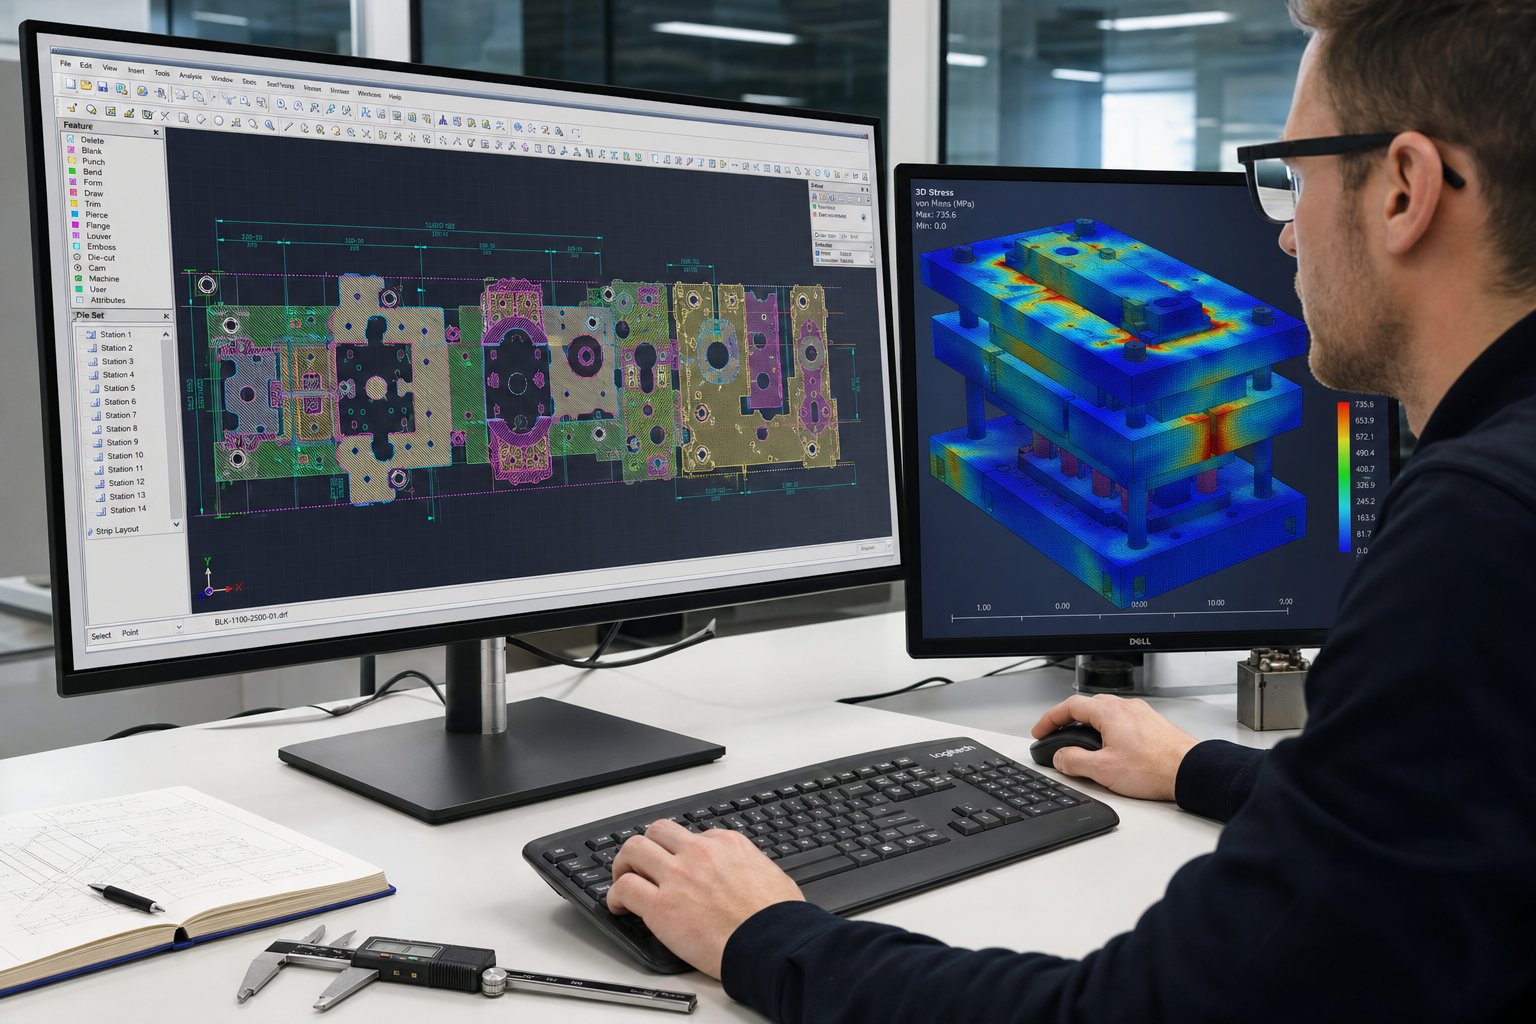
Kui sisendid on lukustatud, liigub disainer progressiivse stantsimisvormi disainimisel kõige olulisema otsuseni: riba paigutus. See on plaan, mis määratleb, kuidas lame riba muutub jaamahaaval valmis osaks. See määrab ära materjali kasutamise, stantsi suuruse, jaamade arvu, jõudude jaotuse ja lõppkokkuvõttes -osa maksumuse.
Riba paigutus määrab:
- Osa orientatsioon riba etteandesuuna ja tera suuna suhtes
- Jaamade vahekaugus
- Kanduri tüüp, laius ja kinnituskohad
- Toimingute järjestus esimesest august kuni lõpliku väljalülitamiseni
- Vanametalli skeleti geomeetria ja materjali saagise protsent
Kõlab otsekoheselt? Praktikas kaupleb iga muutuja teise vastu. Detaili pööramine kriitiliste painde joondamiseks tera suunaga risti parandab vormitavust, kuid võib suurendada riba laiust ja praaki. Lühem samm vähendab stantsi pikkust ja survealuseid, kuid surub jaamad kokku, piirates stantsi tugevust ja juurdepääsu hooldusele. Kogenud disainerid vaatavad proovide stantsimise katsete ajal sageli ribade paigutust mitu korda üle, paljastades söötmisprobleemid, jõu tasakaalustamatuse ja terade suuna probleemid, mis ilmnevad ainult tegelikes pressitingimustes.
Jaamade loenduse määramine järgib riba paigutust. Kujundaja järjestab toimingud nii, et augustamine ja sälgutamine tekivad varakult, samal ajal kui materjal jääb tasaseks, vältides funktsioonide moonutamist hilisema vormimise ajal. Painutus- ja tõmbamisjaamad tulevad pärast profiili kuju saamist. Tühikäigujaamad, kus toiminguid ei toimu, sisestatakse raskevormimisjaamade vahele, et hallata jõu jaotust ja pakkuda matriitsi struktuurilist tuge. 12-jaamaline progressiivne stantsimise tööriist ei ole mõõdukalt keeruka osa puhul ebatavaline ja keerukad geomeetrilised kujundid võivad viia loenduse üle 20.
Simulatsioonil{0}}põhine kujunduse valideerimine
Enne moodsa progressiivse stantsikujundustarkvara olemasolu ehitasid tööriistatootjad stantsi, katsetasid osi, tuvastasid probleemid, muutsid tööriista ja kordasid, kuni tulemused vastasid nõuetele. See tsükkel võib kulutada nädalaid ja kümneid tuhandeid dollareid ümbertöötamiseks. Tänapäeval on simulatsioon selle iteratiivse ahela digitaalsesse ruumi kokku surunud.
Lõplike elementide analüüsi (FEA) tööriistad modelleerivad materjali voolu, hõrenemist, kortsumist ja tagasitõmbumist igas vormimisjaamas enne ühe tööriistaterase ploki töötlemist. Insenerid katsetavad virtuaalselt mitut riba paigutuse variatsiooni, reguleerides paindenurki, et kompenseerida tagasitõmbumist või muutes tõmbesügavust, et vältida hõrenemist üle vastuvõetavate piiride. Tulemuseks on kinnitatud disain, mis jõuab vähemate füüsiliste prototüüpidega kiiremini tootmisvalmis.
Tonnaaži arvutamine on veel üks valdkond, kus simulatsioon maksab. Iga jaama lõike- ja vormimisjõudude summa peab olema väiksem kui valitud pressi võimsus, arvestatuna töökõrgusega alumise surnud punkti kohal, kus mehaaniline eelis langeb. Süvavormimisjaamade puhul saab piiravaks teguriks tööenergia, mitte ainult tipptonnaaž. Simulatsioon tabab need piirangud varakult, tagades, et järkjärguline tööriist vastab pressiliinile enne kohustuste võtmist.
CAD/CAM-i parameetrilise modelleerimise, FEA moodustamise simulatsiooni ja digitaalsete liikumisuuringute kombinatsioon on oluliselt vähendanud arendusaega. See, mis kunagi nõudis kolme või nelja füüsilise proovi iteratsiooni, saab sageli lahendada ühega, vähendades nädalaid-tootmise-aega ja välistades pärast kõvenemist kulukad stantside muudatused.
Kuid isegi kõige rafineeritum simulatsioonimudel töötab idealiseeritud sisenditel. Tegelik-materjali varieeruvus, pressi läbipainde ja määrimistingimused toovad kaasa muutujad, mis ilmnevad ainult täielikul tootmiskiirusel, mistõttu on nii töödeldava detaili kui ka matriitsi komponentide materjali valikul tööriista pikaajalises-jõudluses otsustav roll.
Progressiivse stantsimise ja tööriistaterase valiku materjalid
Simulatsioonimudelid töötavad idealiseeritud materjaliomadustel, kuid pressliinile saabuvate poolide kõvadus, venivus ja pinnaseisund võivad{0}}muutuda reaalselt. Need erinevused levivad läbi stantside jõudluse iga aspekti. Töödeldava detaili jaoks valitud järkjärgulised stantsimismaterjalid määravad kindlaks, mitu jaama stants vajab, kui kiiresti press suudab tsüklit teha ja kui kaua tööriistakomponendid enne hooldust vastu peavad.
Levinud tooriku materjalid ja nende stantsimise omadused
Progressiivne metallist stantsimine käsitleb laia valikut sulameid, millest igaühel on erinev vormitavus, tugevus ja abrasiivsus. Suure venivusega materjal paindub kergesti, kuid võib vastu tööriista pindu tõmbuda. Kõvem sulam lõikab puhtalt, kuid suurendab tonnaaživajadust ja kiirendab löögi kulumist. Töödeldava detaili sobitamine rakendusega, võttes samal ajal arvesse eluea kompromisse,{3}}on tasakaalustav tegevus, millega iga insener silmitsi seisab.
Siin on kõige levinumate progressiivsete stantsimismaterjalide võrdlus:
| Töödeldava detaili materjal | Vormitavuse reiting | Tüüpilised rakendused | Die Wear kaalutlused |
|---|---|---|---|
| Süsinikteras (CRS, SPCC) | Hea kuni suurepärane | Klambrid, korpused, konstruktsiooniklambrid, autokinnitused | Mõõdukas kulumine; Kuumvaltsitud{0}}variantide abrasiivse oksiidi katlakivi lühendab stantsi kasutusiga |
| Roostevaba teras (301, 304, 316) | Mõõdukas | Meditsiinilised korpused,{0}toidutöötlemiskomponendid, mereriistvara | Kõrge lööbe kalduvus ja töö{0}}kõvenemine suurendavad hõõrdumist ja kiirendavad liimi kulumist |
| Alumiinium (1100, 3003, 5052) | Suurepärane | Jahutusradiaatorid, elektriautode korpused, kerged konstruktsiooniosad | Pehme materjal koguneb löökpindadele; nõuab poleeritud tööriistu ja sagedast puhastamist |
| Messing (C260, C270) | Suurepärane | Elektriklemmid, dekoratiivriistvara, sanitaartehnilised liitmikud | Madal kulumismäär; tsingisisaldus tagab loomuliku määrdevõime, pikendades tööriistade intervalle |
| Vask (C110, C102) | Väga hea | Siinid, pistikud, RF varjestus | Kerge hõõrdumine, kuid kõrge elastsus põhjustab nälkja{0}}tõmbumist, kui vahed on liiga kitsad |
Süsinikterasest progresseeruv stantsimine jääb kulutundlike{0}}suurte{1}}osade tööjõuks. Külmvaltsitud-süsinikteras pakub siledat pinda, head vormitavust ja madalat toorainekulu, mistõttu on see vaikevalik sulgude, klambrite ja konstruktsioonikomponentide jaoks. Roostevabast terasest progresseeruv stantsimine nõuab matriitsilt rohkem: suurem tonnaaž, rangem määrimiskontroll ja kleepuva{5}}kulumiskindlusega tööriistateras. Tihti lisavad stantsikonstruktorid roostevabast terasest klasside moodustamisel tühikäigujaamu, et jaotada jõudu ja vähendada riba pingetõususid.
Alumiiniumist progresseeruv stantsimine töötab suurematel pressimiskiirustel, kuna lõikejõud on väiksemad, kuid see pehmus põhjustab materjali kleepumise stantsimispindadele, seda seisundit nimetatakse katkiseks. Vase progresseeruv stantsimine esitab sarnase väljakutse: materjali kõrge elastsus tähendab, et nälkjad saab läbi matriitsi tagasi tõmmata, kui stantsi ---vahe ei ole optimeeritud. Messingist progresseeruv stantsimine kipub seevastu olema andestav. Messingis sisalduv tsingi sisaldus toimib pehme määrdeainena, mis vähendab hõõrdumist tööriista liideses ja pikendab teritamise vahelisi intervalle.
Tööriistaterase valik stantsikomponentide jaoks
Töödeldav detail määrab, mida stants peab taluma. Kerge süsinikterase tembeldamisel mõõduka kiirusega tagavad tavalised tööriistaterased, nagu D2 (kõrge -kroomi, kõrge- süsinikusisaldusega külmtöötlusteras), mõistliku kuluga vastuvõetava eluea. D2 tagab hea tasakaalu kulumiskindluse ja töödeldavuse vahel, mistõttu on see aastakümneid olnud standard.
Kõvemad või abrasiivsemad toorikud muudavad võrrandit. Roostevaba terase töö-kõvenemiskäitumine võib viia lõikeserva-kõvaduse lähedale matriitsi enda omale, kiirendades lõhenemist ja väsimuspragusid. Nendel juhtudelpulbermetallurgia (PM) tööriistaterasedpakuvad peenemaid, ühtlasemalt jaotunud karbiide, mis parandavad nii sitkust kui ka kulumiskindlust võrreldes tavaliste valuplokkide -valukvaliteediga. PM-terased, nagu CPM 10V või Vanadis 4 Extra, peavad vastu abrasiivsele kulumisele, ohverdamata löögitugevust, mis on vajalik suure -kiire tühjendamise vastupidamiseks.
Terase järkjärguliseks stantsimiseks äärmuslikel mahtudel või täiustatud -tugeva lehe korral muutuvad karbiidist sisetükid praktiliseks kõige-kulumispunktides, tavaliselt läbistamisel ja lõikamisel. Volframkarbiidi kõvadus ületab 90 HRA ja võib abrasiivsetes rakendustes tavapärast tööriistaterast viis kuni kümme korda kauem vastu pidada. Kompromiss-on rabedus: karbiidist sisetükid nõuavad jäika stantsikonstruktsiooni ja ei talu valesid joondusi ega keskkoormust{6}}.
Pinnatöötlused lisavad veel ühe kaitsekihi. PVD-katted, nagu TiAlN või CrN, vähendavad hõõrdumist ja takistavad määrdumist, eriti tsingitud või roostevaba materjali moodustamisel. Ioonnitridimine kõvastab aluspinna pinda ilma mõõtmete moonutamata, luues kõva korpuse, mis toetab selle kohal olevat katet. On tõestatud, et nitreeritud substraadi ja PVD-katte kombinatsioon pikendab dokumenteeritud tootmisstsenaariumide kohaselt tööriista eluiga 50 000 osalt üle 1,2 miljoni osani.
Lõppkokkuvõttes on tööriistaterase valik majanduslik otsus, mis on kihiline insenertehnilise otsuse peale. Karbiidist sisetükk maksab eelnevalt rohkem, kuid vähendab hooldussagedust ja praagi määra kogu stantsi eluea jooksul. See omamise kogukulu arvutamine, mis tasakaalustab tööriistamaterjalide investeeringuid seisaku- ja asenduskuludega, muutub keskseks, kui stants liigub projekteerimispingilt tootmispõrandale.
Progressiivsed matriitsid vs liitvormid vs ülekandevormid
Tööriistaterase ökonoomika ja kogu omamise maksumus räägivad vaid osa loost. Enne nende otsuste jõustumist kujundab kogu projekti põhjapanevam küsimus: millist tüüpi matriit sobib selle osaga? Progressiivne sureb ei ole alati lahendus. Sõltuvalt geomeetriast, mahust ja vormimise keerukusest võivad liitvormid või ülekandevormid anda paremaid tulemusi väiksema riskiga. Stantsimisvormide tüüpide ja nende valikukriteeriumide mõistmine hoiab ära kulukad ebakõlad tööriistainvesteeringute ja tootmise tegelikkuse vahel.
Progressiivsed matriitsid mitme{0}}jaama järjestikuse vormimise jaoks
Progressiivne stantsimine sobib suurepäraselt, kui vajate suures koguses väikese ja keskmise suurusega{0}}detaile, mille keerukus on mõõdukas. Riba jääb kogu protsessi vältel ühendatuks, säilitades asukoha täpsuse igas jaamas. See pidev registreerimine muudab selle lähenemisviisi nii kiiresti korratavaks.
Kus on progressiivsete tööriistadega stantsimine kõige mõttekam? Kujutlege autode pistikukestasid, kronsteini kooste või varjestuskomponente, osi, mis ühendavad ühe tsükliga augustamise, painutamise ja kärpimise. Aastased kogused üle 50 000 ühiku õigustavad tavaliselt esialgset tööriistainvesteeringut ja mitusada tuhat ületavate koguste puhul on osa maksumust raske ületada mis tahes muu meetodiga.
Kompromiss{0}}on paindlikkus. Kuna osad jäävad kanduriba külge, piirab sügavtõmbeid riba pinge ja mitmesuunaline vormimine muutub keeruliseks. Kui detail nõuab jaamade vahel pööramist või nurkade moodustamist, mida ribaühendus füüsiliselt takistab, põrkuvad progressiivsed stantsid vastu seina.
Liitvormid ühe{0}}jaama samaaegseks tööks
Kombineeritud stantsimine kasutab põhimõtteliselt teistsugust lähenemist. Selle asemel, et järjestada toiminguid mitmes jaamas, lõpetab see kõik lõiketoimingud ühes jaamas ühe vajutusega. Perforaator ja stants töötavad üheaegselt materjali mõlemalt küljelt, valmistades valmis tooriku ühe löögiga.
See muudab liitvormid ideaalseks lamedate osade jaoks, mis nõuavad suurt mõõtmete täpsust, mõeldes seibidele, tihenditele, seibidele ja lihtsatele tühidetailidele. Kuna kõik funktsioonid lõigatakse ühe joonega, ei toimu kumulatiivset tolerantsi-jaamast-jaama-edastust. Tasasus ja kontsentrilisus kipuvad olema paremad kui progressiivne stants sama geomeetria korral.
Piirang? Liitvormid ei saa teha vormimistoiminguid, nagu painutamine või tõmbamine. Nad tegelevad lõikamise ja mündiga, kuid mis tahes kolmemõõtmeline kujundamine nõuab eraldi protsessi. Tootmiskiirus langeb ka allapoole progressiivset tööriista, kuna osad nõuavad tavaliselt üksikut tooriku etteandmist, mitte pidevat riba edasiliikumist. Lihtsate lamedate osade keskmise mahu puhul, kus täpsus on olulisem kui kiirus, pakuvad liitvormid tugevat väärtust madalamate tööriistakuludega.
Transferstantsid suurte või keerukate geomeetriate jaoks
Ülekandestantsimine eraldab töödeldava detaili ribast protsessi alguses. Rööbastest, sõrmedest või robotkätest koosnev mehaaniline ülekandesüsteem liigutab vaba osa füüsiliselt jaamast jaama. Iga jaam töötab osal iseseisvalt, ilma ribapiiranguteta.
See vabadus muudab seda, mis on võimalik. Võimalikud on sügavtõmbamine, mitmesuunaline vormimine, osade pööramine jaamade vahel ja toimingud, mis nõuavad täielikku juurdepääsu töödeldavale detailile. Ülekandepressi tööriistad käitlevad suuremaid osi, mis lihtsalt ei saa kinni jääda kitsale kanduribale, komponentidele, nagu autode konstruktsioonipaneelid, sügavale-tõmmatud korpused ja keerukad vormitud korpused.
Nagu märgib ajakiri MetalForming Magazine, kõrvaldavad ülekandevormid ribade{0}}edenemise piirangu täielikult, võimaldades tugevamaid vormi- ja trimmistantse, mis parandavad stantsi eluiga ja kasutatavust. Sageli paraneb ka materjalikasutus, kuna toorikuid saab pesastada tõhusamalt, kui ribapaigutus seda võimaldab. Kompromiss on tsükli kiirus ja hind: ülekandesüsteemid lisavad mehaanilist keerukust, sünkroonimisnõudeid ja suuremaid hoolduskulusid, võrreldes ribatoidetega järkjärguliste toimingutega.
Allolevas tabelis on kõik kolm stantsimisvormide tüüpi kõrvuti nende otsustuskriteeriumide lõikes, mis on tootmisinseneride ja hankemeeskondade jaoks, kes hindavad stantsimistööriista ja stantsivalikuid, kõige olulisemad.
| Valikukriteeriumid | Progressiivne suremine | Ühend Die | Transfer Die |
|---|---|---|---|
| Ideaalne osa suurus | Väike kuni keskmine | Väike kuni keskmine (ainult korter) | Keskmine kuni suur |
| Aastane mahu künnis | 50,000+ ühikut (kulu-optimeeritud üle 200 000) | 5000 kuni 100 000 ühikut | 10,000+ ühikut (õigustatud osa keerukusega) |
| Tüüpiline tolerantsivahemik | +/-0,025 mm kuni +/-0,10 mm | +/-0,01 mm kuni +/-0,05 mm | +/-0,05 mm kuni +/-0,15 mm |
| Tööriistade suhteline maksumus | Kõrge (mitme{0}}jaama ehitus) | Madal kuni mõõdukas (üks jaam) | Kõrge (stantsikomplekt pluss ülekandesüsteem) |
| Tsükli kiirus | Väga kõrge (100-400+ SPM) | Mõõdukas (60–150 SPM) | Mõõdukas (15–80 SPM) |
| Vormimisvõime | Torkamine, painutamine, münt, pinnapealne tõmbamine | Torkamine, toorik, münt (vormimata) | Täielik valik, sealhulgas sügavtõmbe ja pööramine |
| Parim-kasutusstsenaarium | Suuremahulised{0}}täpsed osad koos mitme-astmeliste funktsioonidega | Lamedad toorikud vajavad ranget mõõtmete kontrolli | Suured või geomeetriliselt keerulised osad, mis nõuavad piiramatut vormimist |
Sellest võrdlusest koorub välja praktiline valikureegel. Mahu kasvades saavad progressiivsed stantsid majanduslikuks võitjaks. Kuna osade keerukus suureneb, saab eelise ülekandestantsi stantsimine. Ja kui disainis domineerib lihtsus, tagab liitstantsimine täpsuse murdosaga tööriistainvesteeringust.
Tegelik otsus on{0}}harva must-valge. Mõned tembeldajad kasutavad hübriidseid lähenemisviise: järkjärguline stants tegeleb algse tühjendamise ja läbitorkamise etapiga, seejärel liigutab ülekandesüsteem osa läbi vormimisjaamade, mis nõuavad riba-vaba juurdepääsu. Matriitsid ja stantsimisprotsesse saab loominguliselt kombineerida, kui detail seda nõuab.
Sõltumata sellest, milline stantsimis- ja stantsimismeetod rakendusele sobib, jääb üks väljakutse kõigis kolmes konstantseks: osade kvaliteedi säilitamine tootmiskiirusel. Mida kiiremad on pressitsüklid, seda vähem on operaatoritel aega triivi tabamiseks ja seda kriitilisemaks muutub automatiseeritud jälgimine.
Progressiivse tembeldamise kvaliteedikontroll ja seire
Progressiivne stants, mis töötab kiirusega 200 või enam lööki minutis, toodab valmis detaili iga 300 millisekundi järel. Sellises tempos võib üks avastamata söötmistõrge või kulunud stants tekitada vähem kui minuti jooksul sadu defektseid osi. Käsitsi kontrollimine lihtsalt ei suuda sammu pidada. Kiire progressiivne stantsimine nõuab automatiseeritud kvaliteedisüsteeme, mis tuvastavad reaalajas protsessi triivi, sulgevad pressi enne ühendite kahjustamist ja pakuvad andmeid pidevaks täiustamiseks.
In-Die Sensing ja reaalajas{1}}jälgimine
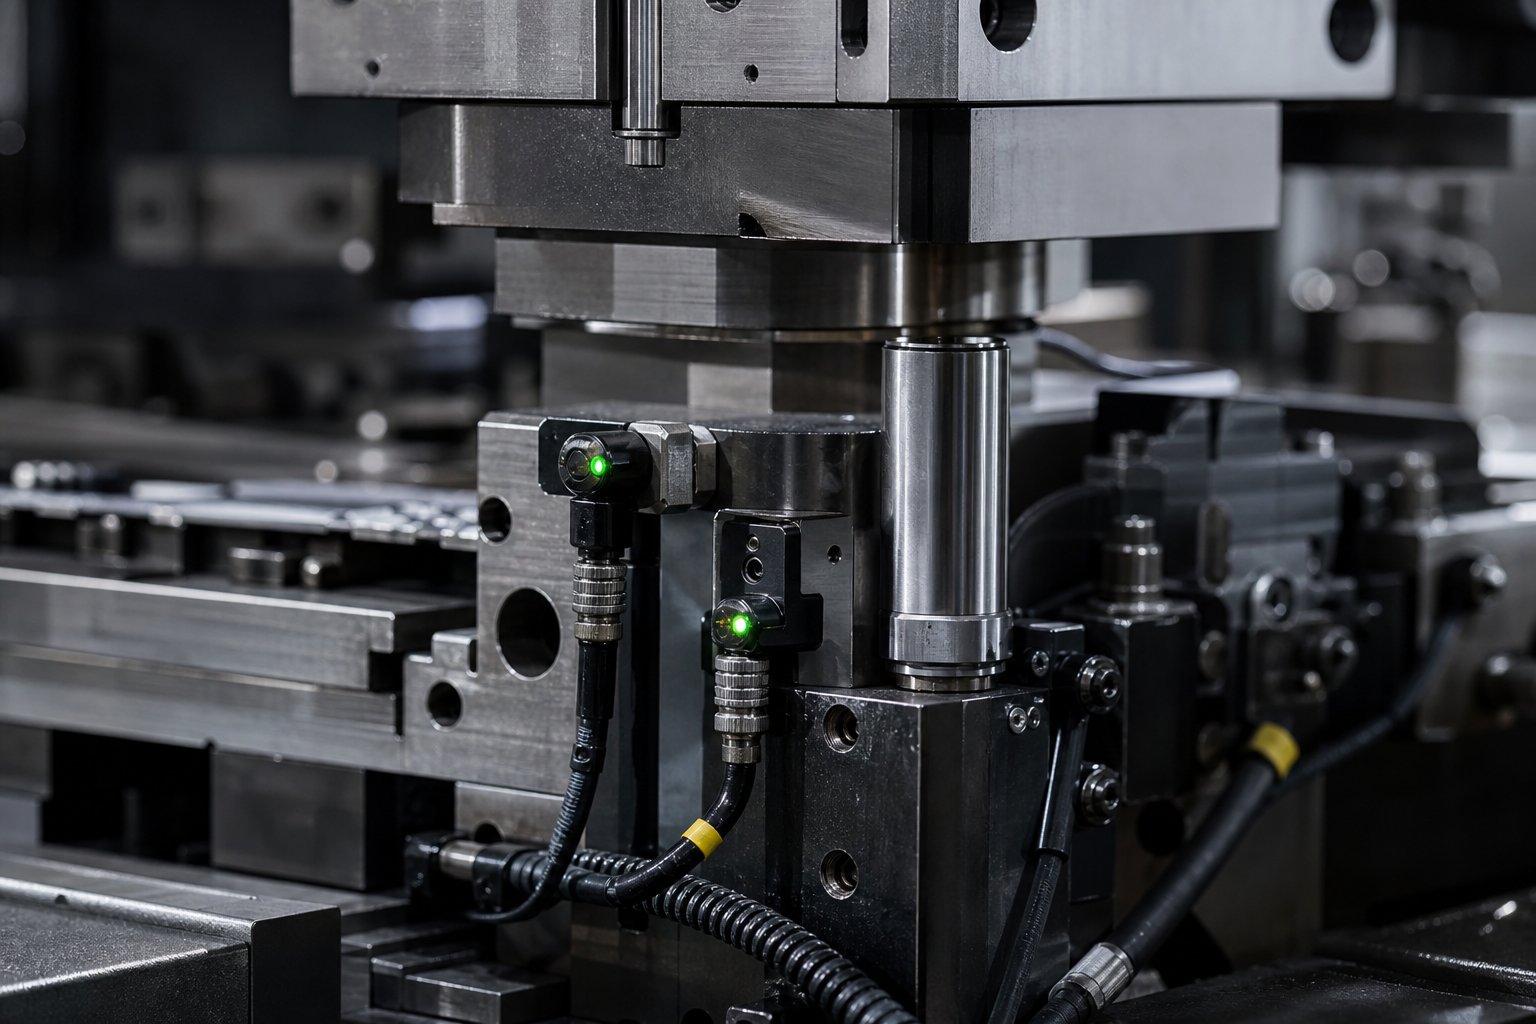
Kõige tõhusam koht probleemide tabamiseks on matriitsi sees, just seal, kus tegevus toimub. In-andurid jälgivad tingimusi tööriista ja materjali kokkupuutepunktis, märgistades kõrvalekaldeid ühe käigutsükli jooksul. Kaasaegsed stantsikaitse kontrollerid kasutavad lahendaja-põhiseid ajastussignaale, mis on täpsed ühe-kolmandiku väntvõlli pöörlemisastmest, võimaldades tuvastada sündmusi, mis kestavad vähem kui 10 millisekundit.
Progressiivses stantsimismasinas kasutatavad levinumad anduritüübid ja nende funktsioonid on järgmised:
- Koormusandurid (tensomõõtur või stantskorgid):Mõõtke stantsimisjõudu igas jaamas või pressi veergude vahel. Ootamatu koormuse hüpe annab märku tõmbest, topeltmaterjalist või stantsi komponendi purunemisest.
- Toitehäireandurid (lähedus- või fotoelektrilised):Enne pressi sulgemist veenduge, et stantsimissööt on riba õige sammu võrra edasi lükanud. Kui riba on lühike või pikk, peatab kontroller pressi enne, kui piloodid proovivad valesti joondatud materjali uuesti{1}}registreerida.
- Osa-andurid (fotoelektrilised või lähedusandurid):Veenduge, et viimistletud osad ja jäägid on matriitsist täielikult väljunud. Anduri ette kleepuv osa viitab ummistusele, mis põhjustaks järgmisel käigul stantsi kokkukukkumise.
- Nälkandurid (lähedus matriitsi nuppude all):Tuvastage tõmmatud nälkjad, mis on stantsi ava kaudu tagasi üles tõmmatud. Riba ja löögipinna vahele jäänud nälkjad põhjustavad tööriista kohest kahju.
- Eemaldaja asendiandurid (pöörisvoolu sondid):Jälgige, kas vedrueemaldajad jõuavad õigele kõrgusele. Lõtvunud eemaldaja näitab purunenud vedru või sidumisseisundit.
- Materjali pandla andurid:Tuvastage riba kõverdumine sööturi ja matriitsi sisendi vahel, mis viitab etteandeprobleemile või mähisahela probleemile, mis levib matriitsisse.
Hästi-rakendatud stantsikaitseprogramm ühendab kõik matriitsi-kinnitatud andurid ühe harukarbi ja peakaabli, mitte üksikute lahtiste juhtmete kaudu. See lähenemine välistab seadistamise ajal juhtmestiku vead ja hoiab ära kaabli töö{3}}kõvenemise tõrked, mis on põhjustatud lahtiste andurite juhtmete korduvast kerimisest ja lahtikerimisest.
Templiga osade statistilise protsessi juhtimine
Andurid tabavad ägedaid rikkeid, aga kuidas on lood järkjärgulise triiviga? Siin astub sisse statistilise protsessi juhtimine. Progressiivsele tembeldamisele rakendatud SPC kasutab koormusandmeid pideva kvaliteedisignaalina. Iga stantsimismasina käik tekitab mõõdetavat jõudu jaselle koormuse kõikumised on otseses korrelatsioonis mõõtmete muutustegatembeldatud osas.
Kaasaegsed koormusmonitorid salvestavad jõu väärtused iga löögi kohta tootmistsükli jooksul, isegi kui pressimiskiirus ületab 1000 lööki minutis. Need andmed edastavad reaalajas X-lint- ja sigma kontrolldiagramme. Ülemine ja alumine kontrollpiirid on seatud pluss-miinus kolm standardhälvet valimi keskmisest, nii et süsteem peatab pressimise ainult siis, kui protsess läheb statistilise kontrolli alt välja, selle asemel et reageerida tavapärasele tabamuse -to{6}}variatsioonile.
Ajakirjas avaldatud uurimustööJournal of Manufacturing and Materials Processingkinnitab tugevat mittelineaarset korrelatsiooni stantsimisjõu ja detaili geomeetria, eriti paindenurkade ja üldlaiuse vahel. See tähendab, et koormuse jälgimine võib olla mõõtmete mõõtmise vahend, mis püüab kinni kvaliteedi triivi enne, kui osad pressist lahkuvad, ilma et oleks vaja töödeldava detailiga füüsilist kontakti.
Mõõtmete kontrollimise meetodid
In-surveandur ja SPC tegelevad reaalajas-seirega, kuid perioodiline mõõtmete kontrollimine on seiresüsteemi enda valideerimiseks endiselt oluline. Progressiivsete tembeldatud osade levinud kontrollimeetodid hõlmavad koordinaatmõõtmismasinaid (CMM-id) GD&T kontrollimiseks, optilisi komparaatoreid profiilide kontrollimiseks ja väljundkonveieritesse integreeritud nägemissüsteeme 100-protsendiliseks pinnakontrolliks kiirusel.
Nende meetodite koosmõju loob kihilise kvaliteedisüsteemi. In-surveandurid pakuvad kohest kokkupõrgete vältimist. SPC graafikud jälgivad protsessi võimekust jooksu ajal. Ja mõõtmete kontroll kinnitab, et statistilised signaalid on korrelatsioonis osade tegelike mõõtmetega. Üheskoos võimaldavad nad progressiivsel stantspressil toota miljoneid sobivaid osi minimaalse inimese sekkumisega.
Triivi varajane tabamine ei kaitse enam kui osade kvaliteeti. See pikendab otseselt stantsi eluiga, vältides kaskaadkahjustusi, mis tekivad, kui kulunud või purunenud komponent jääb tuhandeteks löökideks avastamata. See seos jälgimise distsipliini ja tööriistade pikaealisuse vahel kujundab kogu progresseeruvate stantside hooldusstrateegia.
Die Hooldustavad ja kogu kasutuskulu
Protsessi triivi varajane püüdmine kaitseb nii osi kui ka tööriistu, kuid isegi parim jälgimissüsteem ei suuda kulumist täielikult kõrvaldada. Iga vajutuskäik eemaldab lõikeservadelt mikroskoopilise materjali, surub vedrud kokku ja koormab juhtpindu. See kumulatiivne halvenemine määrab sadade tuhandete tsüklite jooksul kindlaks, kas stantsimisvormide komplekt tagab prognoositava jõudluse või läheb planeerimata seisakutesse. Stantsimisvormi hooldus ei ole reaktiivne remonditegevus. See on planeeritud, mõõdetav distsipliin, mis kontrollib otseselt teie kulu osa kohta kogu tööriista eluea jooksul.
Ennetava hoolduse graafikud ja ülevaatuspunktid
Oma klassi parim--parim hooldusprogramm algab ühest põhimõttest: tuvastage, mõõtke ja hinnake tööriista iga valdkond, mis aja jooksul halveneb. NaguValmistajamärgib, et kõige levinum möödalaskmine eeldab, et teatud kulumisalad ei mõjuta osade kvaliteeti, mistõttu ollakse üllatunud, kui tabamuste arv muutub jooksvalt jooksvalt ebaühtlaseks.
Tõhus ennetav hooldus järkjärgulise stantsitööriistade jaoks järgib dokumenteeritud ajakava, mis on seotud pigem löökide arvu kui kalendriajaga. Peamised kontrollpunktid ja kulumisnäidikud hõlmavad järgmist:
- Lõikeserva teravus: kontrollige suurendusega kõiki torke- ja stantsimiskohti. Mõõtke näidisosade jäme kõrgust ettenähtud ajavahemike järel. Burri kasv üle määratud piiri käivitab teritamise olenemata visuaalsest välimusest.
- Piloodi seisund: kontrollige läbimõõdu kulumist ja ninaprofiili. Kulunud piloodid võimaldavad ribade positsioneerimise triivi, mis ühtlustub kõigis allavoolu jaamades.
- Vormistantsi ja sisestamise geomeetria: mõõtke vormimispindu prinditolerantside suhtes. Isegi kulumine, mis tundub kosmeetiline, võib nihutada paindenurki või reljeefseid sügavusi spetsifikatsioonidest väljapoole.
- Tõste ja vedru funktsioon: kontrollige vedru jõudu koormustestriga. Väsinud vedrud vähendavad riba tõstekõrgust, põhjustades kiirusel takistusjälgi ja söötmishäireid.
- Juhttihvti ja puksi kliirens: mõõta külgmist lõtku ülemise ja alumise matriitsi poole vahel. Kulunud juhikud võimaldavad mulgustustel-suruda-vale joondus, mis kiirendab servade lõhenemist.
- Eemaldamisplaadi tasapinnalisus ja paralleelsus: kontrollige ebaühtlast kulumist, mis tekitab ebaühtlase eemaldamissurve kogu riba laiuse ulatuses.
- Vanametalli evakuatsiooniteed: puhastage nälkjate kogunemine ja veenduge, et väljutuskanalid on takistusteta. Lõksu jäänud nälkjad põhjustavad kohest surmakahjustust.
Dokumentatsioon on sama kriitiline. Iga hooldustehnik peab järgima sama kontrolliprotseduuri, mõõtma samu mõõtmeid ja registreerima tulemusi järjepidevalt. Ilma selle standardimiseta ei saa te oma hooldusandmetele SPC-d rakendada ega ennustada, millal on vaja järgmist hooldust.
Taaslihvimisintervallid ja komponentide vahetus
Taaslihvimine on progressiivse tööriista ja matriitsi kõige sagedasem hooldustoiming. Iga teritustsükkel eemaldab kontrollitud koguse materjali, tavaliselt 0,05 kuni 0,15 mm, lõikepindadelt ja matriitsi nuppude pindadelt, et taastada puhtad lõikeservad. Intervall sõltub suuresti tooriku materjalist: kiire roostevabast terasest stantsimine võib nõuda iga 50 000 kuni 100 000 löögi järel uuesti lihvimist, samas kui pehme messingi või vasesulamite puhul võib töökordade vahel töötada 300 000 või rohkem lööki.
Tavaline viga on oodata, kuni pursked muutuvad visuaalselt ilmseks. Selleks ajaks on lõikekoormus juba suurenenud, eemaldamisjõud suurenenud ja nälkja{1}}tõmbamise oht on suurenenud. Enamik täppistembeldajaid koostab teritusgraafikud, mis põhinevad tegelikul löögiarvul ja jäme kõrguse mõõtmisel, mitte ainult operaatori hinnangul.
Iga lihvimistsükkel lühendab stantsi. Pärast kindlaksmääratud arvu lihvimisi langeb stantsi pikkus alla selle minimaalse funktsionaalse mõõtme ja see tuleb välja vahetada. Progressiivsed karbiidist stantsimisvormid pikendavad neid vahetusintervalle märkimisväärselt. Suure-kulumisega läbitorkamisjaamades olevad karbiidist sisetükid võivad tavalist D2 tööriistaterast viis kuni kümme korda kauem vastu pidada, mis vähendab nii teritamise sagedust kui ka vahetuste koguarvu stantsi tootmisea jooksul.
Komponentide väljavahetamine peale stantside hõlmab vedrusid, juhtpukse, juhtpukse ja tõsteseadmeid. Dokumenteeritud hooldussüsteem jälgib iga kulumaterjali tsüklite arvu ja ajastab asendamise enne riket, mitte pärast seda. Eesmärk on null planeerimata peatust.
Surma eluea määravad tegurid
Kui kaua peaks progressiivne surm kestma? Vastus ulatub 200 000 tabamusest halvasti hooldatud tööriistal kuni 10 miljonini sellisel, mis saab distsiplineeritud teenindust. Nende numbrite vaheline erinevus tuleneb käputäiest kontrollitavatest teguritest:
- Töödeldava detaili materjali kõvadus:Kõvemad või abrasiivsemad lehtmaterjalid kiirendavad servade kulumist ja suurendavad iga komponendi löögikoormust. Täiustatud kõrgtugevad terased{1}} lühendavad hooldusvälbasid võrreldes pehme süsinikterasest.
- Määrimisstrateegia:Järjepidev ja õigesti rakendatud määrimine vähendab hõõrdumist, kuumuse kogunemist ja lõhenemist. Lokaalsed kuivad kontakttsoonid, eriti sügavate läbitorkamisjaamade ümbruses, põhjustavad kiiret kulumist isegi siis, kui üldine määrimissüsteem näib olevat funktsionaalne.
- Pressi kiirus:Kiirem jalgrattasõit tekitab rohkem soojust ajaühiku kohta ja suurendab dünaamilisi jõude juhikutele, eemaldajatele ja lõikeservadele. Suurem kiirus nõuab sagedasemat kontrolli ja sageli õigustab esmaklassilist tööriistaterast või katteid.
- Riba juhtimise täpsus:Kulunud juhtsiinid või halvenenud pilootsüsteemid võimaldavad riba külgsuunalist liikumist sellel küljel{0}}koormab lööke, põhjustades ebaühtlast kulumist ja enneaegset killustumist.
- Stantsi ehitusklass:Pikaajaliseks progresseeruvaks stantsimiseks ehitatud A-klassi stants kasutab algusest peale kriitilistes kohtades karastatud sisetükke,{0}}kuullaagrite juhikuid ja karbiidi. C-klassi prototüübi stants kasutab pehmemaid materjale ja lihtsamat konstruktsiooni, mis tagab madalama esialgse maksumuse, kuid palju vähem tabamust enne pensionile jäämist.
Kui matriitsi ökonoomne kasutusiga jõuab lõpule, tehakse otsus ümber ehitada või asendada. Ümberehitamine on õigustatud, kui stantsikingad ja üldine struktuur jäävad jäigaks, juhtsüsteemid on taastatavad ja ainult lokaliseeritud jaamad on kulunud üle korrigeerimise. Täielik ümberehitamine võib taastada tootmisvõimsuse 40–60 protsenti uue stantsimisvormide komplekti maksumusest. Asendamine muutub paremaks investeeringuks, kui mitu jaama on joonduse kaotanud, matriitsipesa on jäädavalt kõrvale kaldunud või tootekujunduse muudatused on muutnud olemasoleva riba paigutuse aegunuks.
Progressiivse stantsitööriista omamise kogukulu ei ole arvel olev ostuhind. See on see esialgne investeering pluss iga lihvimistsükkel, iga asendusstants, iga tund planeerimata seisakuid ja iga mahakantud osa, mis on toodetud väljaspool spetsifikatsiooni töötava tööriistaga. Tarnijatele meeldibYICHENtegelege selle elutsükli vaatenurgaga, toetades kogu ulatust stantside projekteerimisest kuni suure{0}}mahulise tootmise ja pideva hoolduse planeerimiseni, aidates meeskondadel kogukulusid hallata, selle asemel et optimeerida ainult esialgset arvu.
Distsiplineeritud hooldus muudab pikaajalise progressiivse stantsimise ökonoomika. Matriit, mis saab järjepidevat ja dokumenteeritud hooldust, töötab etteaimatavalt, toodab nõuetele vastavaid osi ja saavutab oma täieliku kavandatud eluea. See prognoositavus on ka see, mis eristab hästi-juhitud stantsiprogrammi reaktiivse remondi vahel lonkivast programmist ja sellest saab uute tööriistade hankimisel peamine hindamiskriteerium.
Kuidas hankida progressiivseid stantsimisstantse{0}}suure mahuga tootmiseks
Prognoositav stantsi jõudlus sõltub distsiplineeritud hooldusest, kuid see algab veelgi varem, valides kõigepealt tööriista ehitamiseks õiged järkjärgulised stantsitootjad. Surve hankimise otsus kujundab iga järgneva tulemuse: osade kvaliteedi, hoolduskoormuse, tootmise tööaja ja programmi kogumaksumuse. Tootmisinseneride ja hankemeeskondade jaoks, kes hindavad progressiivseid stantsimisteenuseid, on väljakutseks eristada ehtsat insenerivõimet lihvitud müügitekkidest.
Peamised hindamiskriteeriumid stantsitarnijatele
Mitte iga progressiivne tembeldamisettevõte ei saa toetada ulatuslikku{0}}programmi. Mõned on spetsialiseerunud prototüübi{2}}klassi tööriistadele. Teistel puuduvad simulatsiooniressursid või nad ei saa pärast tarnimist stantsi hooldada. Järgmised kriteeriumid eristavad võimekaid partnereid neist, kes tekitavad probleeme allavoolu:
- Projekteerimisvõimekus:Kas tarnija saab teostada täielikku ribapaigutuse optimeerimist, jaamade järjestamist ja tonnaažianalüüsi-omasiseselt? Väljast tellitud disain tekitab suhtluslünki ja aeglustab iteratsiooni.
- Simulatsiooni võimalused:Kas ehitaja kasutab disainilahenduste kinnitamiseks enne terase lõikamist FEA moodustamise simulatsiooni ja liikumisuuringuid? See vähendab otseselt katsete iteratsioone ja tootmiseni kuluvat-aega-.
- Materjali valik:Hinnake, kas tarnijal on teie konkreetse sulamiga dokumenteeritud kogemusi. Süsinikterase alal kogenud ehitajal võivad puududa roostevabade või ülitugevate materjalide jaoks vajalikud tööriistastrateegiad.
- Tolerantsi tagatised:Küsige, kuidas tarnija mõõtmete vastavust kinnitab. Võimsad progressiivse stantsimise teenused viitavad tootmistsüklite Cpk sihtmärkidele ja SPC andmetele, mitte ainult trükitolerantsidele.
- Hooldustoetus:Aastaid töötav stants vajab partnerit, kes toetab uuesti lihvimist, komponentide asendamist ja tehnilisi muudatusi kogu tootmise elutsükli jooksul.
- Skaleeritavus:Kas tarnija saab teie kavandatud mahtudega hakkama? OEM-i järkjärgulised tembeldamisprogrammid ulatuvad sageli pilootkogustest miljonite osadeni aastas ja stantside ehitaja peab selle trajektoori järgi projekteerima alates esimesest päevast.
Nagu Eigen Engineering rõhutab, on tarnija töökogemus koos tööriistade pikaealisuse ja{0}}müügijärgse reageerimisega sageli olulisem kui noteeritud tükkhind. Sisemised proovi- ja valideerimisvõimalused näitavad, et ehitaja tõestab enne tarnimist tööriistu realistlikes tingimustes.
Matriitside võimete sobitamine tootmisnõuetega
Hindamiskriteeriumid loovad raamistiku, kuid tegelik otsus taandub sobivaks. Progressiivne metallstantsimise partner peab vastama teie konkreetsele tootmiskontekstile: osade keerukus, aastane maht, tööstusnõuded ja kvaliteedidokumentatsiooni ootused.
Näiteks meditsiiniseadmete järkjärguline tembeldamine nõuab jälgitavust, valideeritud protsesse ja dokumentatsiooni rangust, mida paljud üldotstarbelised{0}}tembeldajad ei suuda pakkuda. Reguleeritud keskkondadesse hankivad hankemeeskonnad peaksid kinnitama, et tarnija tegutseb ISO-sertifitseeritud kvaliteedisüsteemide alusel ja tal on vahetu kogemus meditsiiniliste progressiivsete tembeldamisprogrammide toetamisel, mille puhul eeldatakse partiide kontrolli ja auditi valmidust.
Suuremahuliste kommerts- ja autorakenduste puhul{0}}nihkub prioriteet tsükli kiirusele, materjalikasutusele ja pikaajalisele-kulude stabiilsusele. Tarnijatele meeldibYICHENtoetada kogu elutsüklit alates progresseeruvast stantsi disainist kuni skaleeritava masstootmiseni, pakkudes tootmisinseneridele ühe-allika partnerlust, mis hõlmab mitme-jaama tööriistade kasutamist, rangeid korratavuse nõudeid ja mahurappi ilma tarnijat vahetamata-programmi keskel.
Olenemata sellest, milliseid progressiivseid stantsimisteenuseid te hindate, küsige sarnase mahu ja keerukusega programmidelt viiteid. Võimalusel külastage asutust. Kontrollige nende seadmeid, jälgige nende kvaliteetseid töövooge ja küsige, kuidas nad pärast valideerimist tehniliste muudatustega toime tulevad. Vastused näitavad, kas tarnija on pikaajaline-vara või lühiajaline-peavalu, ja suure-mahulise järkjärgulise stantsimise puhul ilmneb see eristus kõigis stantsi toodetud osades.
Korduma kippuvad küsimused progressiivsete stantsimisstantside kohta
1. Mis on progresseeruv stantsimisvorm ja kuidas see töötab?
Progressiivne stantsimisvorm on täppistööriist, mis on paigaldatud stantsimispressi, mis viib metallriba ühe pressilöögitsükli jooksul läbi mitme järjestikuse jaama. Iga jaam teeb teatud toimingud, nagu augustamine, painutamine, mündimine või kärpimine. Riba jääb kanduri külge kogu protsessi vältel ja valmis osa eraldatakse lõplikus lõikejaamas. Servosööturid viivad riba iga löögi võrra kindla sammu võrra edasi, samal ajal kui juhttihvtid tagavad täpse registreerimise enne mis tahes toimingu käivitamist. See võimaldab tootmiskiirust 100 kuni 400+ lööki minutis ja järjepidevat mõõtmete täpsust miljonite tsüklite jooksul.
2. Mis vahe on progressiivsel ja ülekandevormil?
Progressiivsed stantsid hoiavad tooriku kõigis jaamades kanduriba küljes, muutes need ideaalseks väikeste ja keskmiste osade jaoks väga suurel kiirusel (100-400+ SPM). Ülekandevormid eraldavad tooriku ribast varakult ja kasutavad mehaanilisi sõrmi või robotkäsi, et liigutada vaba osa jaamade vahel. See annab ülekandestantsid piiramatu vormimisvõime, sealhulgas sügavtõmbe ja osade pöörlemise, muutes need paremini sobivaks suuremate või geomeetriliselt keerukate osade jaoks. Kuid ülekandestantsid on aeglasemad (15-80 SPM) ja nende mehaaniline keerukus on suurem. Progressiivsed stantsid võidavad kiirust ja osade maksumust mahus, ülekandestantsid aga paindlikkuse kujundamisel keerukate geomeetriate jaoks.
3. Kui kaua progresseeruv stantsimisstants kestab?
Matriitsi eluiga ulatub 200 000 tabamusest halvasti hooldatud tööriistal kuni üle 10 miljoni tabamuseni sellisel, mis saab distsiplineeritud ennetavat hooldust. Peamised pikaealisust mõjutavad tegurid on tooriku materjali kõvadus, määrimisstrateegia, pressimiskiirus, riba juhtimise täpsus ja stantsi ehitusklass. Pikaajaliseks{5}}tootmiseks ehitatud A-klassi matriitsid kasutavad kriitilistes kohtades karastatud sisetükke, kuullaagrijuhikuid-ja karbiidi. Regulaarne uuesti lihvimine kavandatud löögi{8}}loendusintervallidega, õigeaegne komponentide vahetus ja nõuetekohane määrimine pikendavad oluliselt kasutusiga. Kõrge kulumisjaamade{10}}karbiidist sisetükid võivad tavalist D2 tööriistaterast viis kuni kümme korda kauem vastu pidada.
4. Milliseid materjale saab töödelda progresseeruvate stantsimisvormidega?
Progressiivsed stantsid käsitlevad laia valikut metalle, sealhulgas süsinikterast, roostevaba terast (301, 304, 316), alumiiniumi (1100, 3003, 5052), messingit (C260, C270) ja vaske (C110, C102). Iga materjal esitab ainulaadseid väljakutseid. Süsinikterasel on hea vormitavus ja odav, kuid{12}}kuumvaltsitud variandid sisaldavad abrasiivset oksiidikatet. Roostevaba teras{14}}kõveneb ja lööb vastu tööriista pindu. Alumiinium töötab suurematel kiirustel, kuid kipub kleepuma löögipindadele. Messing on loomuliku tsinkmäärde tõttu andestav. Tööriistaterase valikut, pinnakatteid ja määrimisstrateegiaid kohandatakse vastavalt töödeldava detaili konkreetsele materjalile, et optimeerida stantsi eluiga ja detailide kvaliteeti.
5. Mida peaksin otsima progressiivse stantsi tarnija hankimisel?
Hinnake tarnijaid kuue põhikriteeriumi alusel: sisemine projekteerimisvõime riba paigutuse optimeerimiseks ja tonnaažianalüüsiks, FEA simulatsioonivõimalused konstruktsioonide kinnitamiseks enne terase lõikamist, teie konkreetse sulami- ja materjalivalikuga dokumenteeritud kogemus, Cpk-eesmärkide ja SPC-andmetega tagatud tolerantsigarantiid, pidev hooldustugi, sealhulgas iga-aastased lihvimis- ja komponentide vahetuskogused ja miljoneid osi. Taotlege sarnase keerukusega programmidelt viiteid, külastage rajatist, et kontrollida seadmeid ja kvaliteetseid töövooge ning kinnitada, et need toetavad pärast valideerimist tehnilisi muudatusi. Tarnijad, nagu YICHEN, pakuvad täielikku-elutsükli partnerlust alates stantside disainist kuni suure-mahulise tootmise ja hoolduse planeerimiseni.


