


Mis on stantsimisvorm ja miks see on oluline
Kui avate autoukse, ühendate telefoni laadija või tõmbate ahjust kandiku, puudutate stantsimisvormi kujundatud osi. Mis siis täpselt on stantsimisvorm ja miks peaaegu kõik-mahukad tootjad sellele tuginevad?
Mis on stantsimisstants tootmises
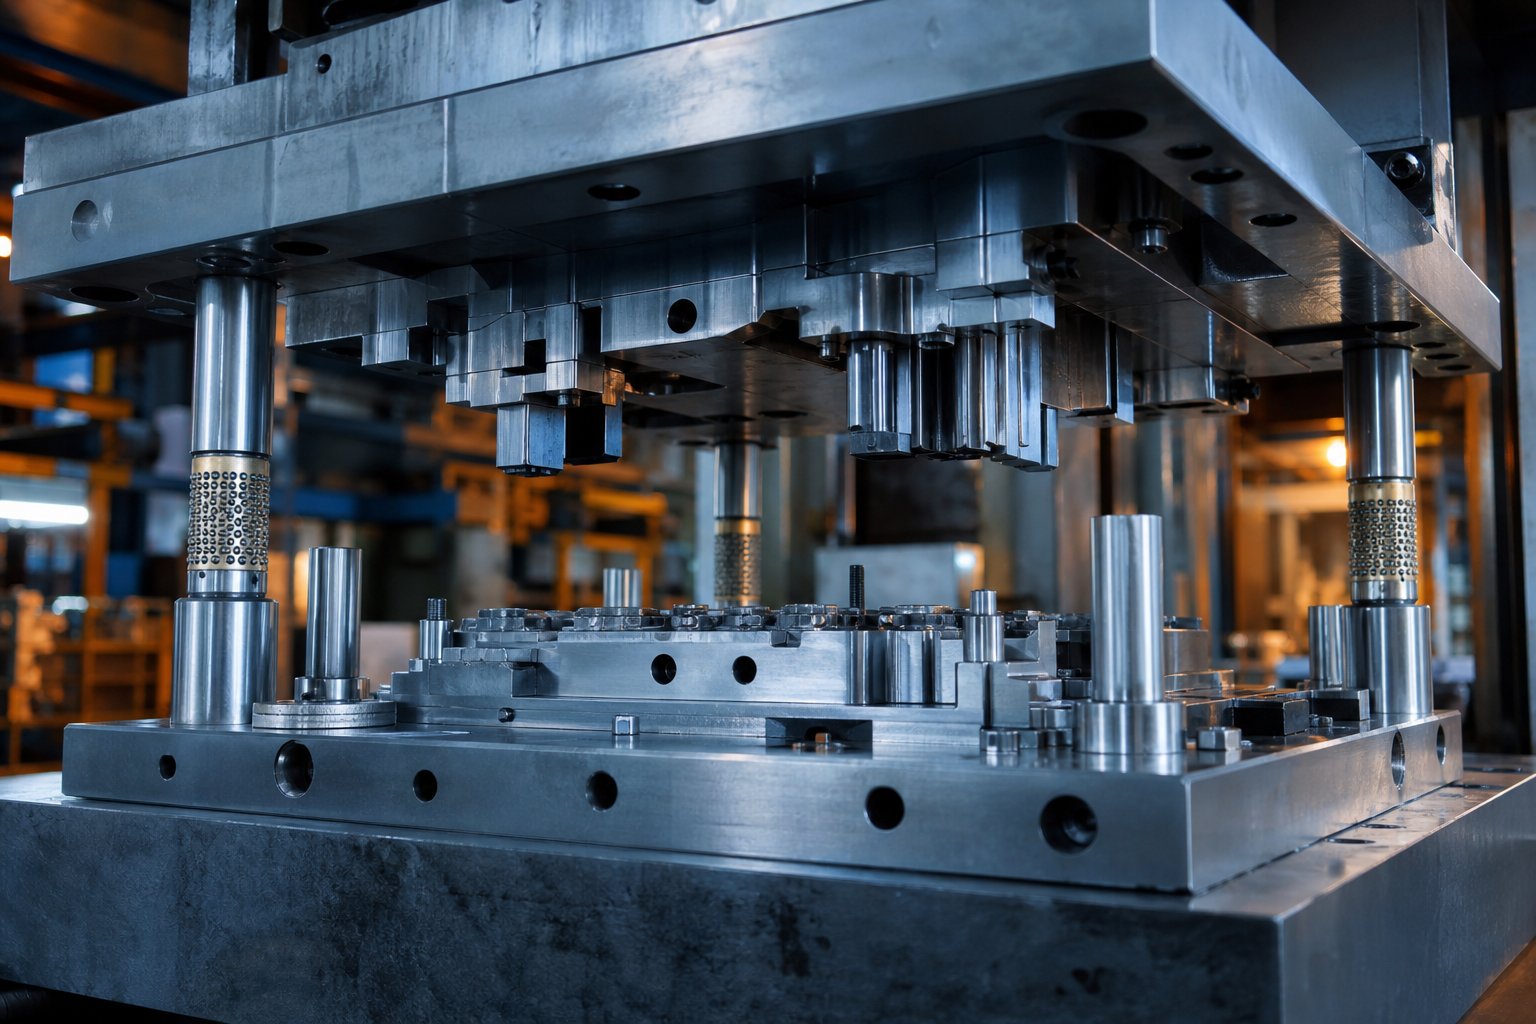
Stantsimisvorm on täppis{0}}konstrueeritud tööriist, mis paigaldatakse pressi, mis lõikab, painutab või vormib lamedat lehtmetalli viimistletud detailiks. Matriitsi ülemine ja alumine pool töötavad koos kontrollitud jõu all, muutes tooraine korduva täpsusega komponentideks.
See tembeldamise määratlus katab põhiidee, kuid tegelik{0}}maailmapilt hõlmab kolme sünkroonis töötavat mängijat: stants (tööriist), press (jõud) ja toorik (nende vahele söödetud lehtmetall). Iga pressimiskäigu ajal puutuvad matriitsi karastatud terasprofiilid materjaliga kokku, rakendades nihke- või vormimispinget, kuni metall omandab soovitud profiili. NaguValmistajamärgib, et tembeldamine on külmvormimisoperatsioon-, mis tähendab, et välist soojust ei lisata, kuigi lõikamise ja vormimise ajal tekkiv hõõrdumine võib viimistletud osad kuumaks muuta.
Antud kontekstis stantsi mõistmine tähendab selle mõistmist enama kui ühe terasplokina. See on süsteem lõikeservadest, vormipindadest, juhtelementidest ja{1}}vedruga koormatud komponentidest, mis kõik on töödeldud mikroni{2}tasemele tolerantsideni. Kui küsite laiemalt, mis on tootmises stantsid, siis vastus hõlmab kõike alates mikroelektroonika tööriistadest, mis on piisavalt väikesed, et mahtuda teie peopessa, kuni massiivsete autode stantsideni, mis kujundavad kogu kerepaneele.
Miks on stantsimisstantsid metalli vormimisel kesksel kohal?
Mis on metalli stantsimise suurim eelis mehaanilise või käsitsi valmistamise ees? Skaala. Kui matriit on ehitatud ja kinnitatud, võib see teha sadu või isegi üle tuhande löögi minutis, tekitades iga kord praktiliselt identseid osi. See korratavus suurendab kulu-per-tüki ökonoomsust, mida ükski teine metallivormimismeetod ei suuda mahult võrrelda.
Mõelge numbritele:üks progressiivne stantssuudab toota miljoneid osi, enne kui need vajavad suuremat hooldust, ja iga osa hoiab piisavalt ranged tolerantsid, et tagada ohutus-kriitiliste auto- või kosmoseagregaatide jaoks. Esialgne investeering tööriistadesse on märkimisväärne, kuid suurte tootmisperioodide puhul tasub see kiiresti tagasi tänu väiksemale tööjõule, minimaalsele praagile ja ühtlasele kvaliteedile.
See artikkel läheb kaugemale lihtsast sõnastikust. Eelolevates jaotistes näete, kuidas üksikud stantsi komponendid süsteemina suhtlevad, kuidas materjali omadused määravad disainiotsuseid ja kuidas kliirensi arvutused takistavad otseselt defekte, mis suurendavad praagi määra ja seisakuid.
Põhikomponendid stantsimisvormi sees
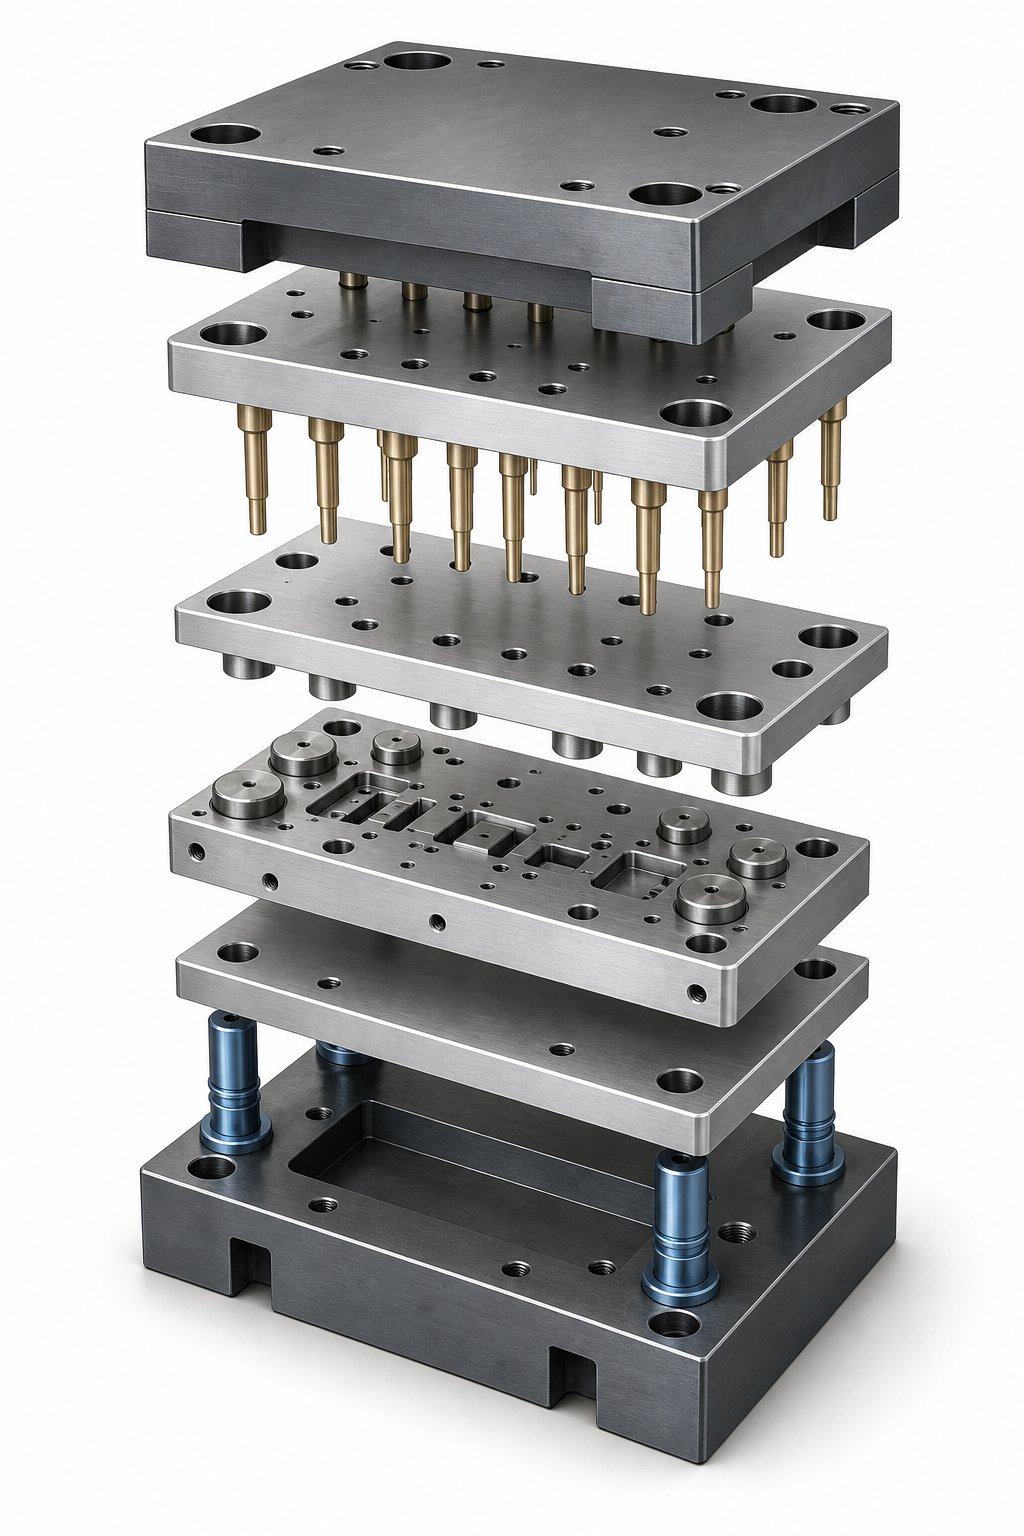
Väljastpoolt näeb stantsimisvorm välja nagu kindel terasplokk. Lõigake see siiski lahti ja leiate kümneid üksteisest sõltuvaid osi, millest igaüks on mõeldud konkreetse töö tegemiseks pressilöögi konkreetsel hetkel. Erinevus usaldusväärse tööriista ja praak{2}}peavalu tekitava vahel tuleneb sageli sellest, kui hästi need stantsimisvormi komponendid süsteemina koos töötavad, mitte üksikute tükkidena.
Selgitatud ülemise ja alumise stantsisõlmede selgitus
Iga stantsimisvormide komplekt algab kahe raske terasplaadiga, mida nimetatakse stantsikingadeks. Alumine matriitsipesa kinnitub pressplaadi külge, ülemine stantsikinga aga kinnitub presssilindri külge. Koos moodustavad nad struktuurse skeleti, mis hoiab korduva tonnaaži all kõiki teisi komponente paigal.
Nende poolte joondamist säilitavad karastatud juhttihvtid ja täppis{0}}maanduspuksid. Vastavalt Moeller Precision Toolile toodetakse need tolerantsidega 0,0001 tolli piires, tagades, et ülemine ja alumine pool puutuvad kokku täpselt samas suhtes. Kuul-kuullaagrite juhttihvtidest on saanud tööstusharu standard oma väikese hõõrdumise ja hõlpsa eraldamise tõttu, kuigi hõõrd-tüüpi tihvtid sobivad endiselt hästi rakendustes, kus hind on prioriteet.
Matriitsikingade külge kinnitatud mulgustusplaadid (mis hoiavad lõike- ja vormimistööriistu), stantsiplaadid (mis tagavad vastasõõnsused) ja karastatud tööriistaterasest tugiplaadid. Tugiplaadid takistavad tugeva koormuse korral löökide löömist pehmemasse stantsikinga materjali, hajutades kontsentreeritud jõudu laiemale alale.
Funktsionaalsed komponendid, mis kujundavad osa
Thepressvormi komponendidNeed, mis toorikuga tegelikult kokku puutuvad, hõlmavad stantse ja stantse, stantsinuppe, eemaldajaid, tõstukeid, piloote ja survepatju. Igaüks neist aitab kaasa materjali kontrollile vormimistsükli erinevas faasis.
Pungad on isased lõike- või vormimiselemendid. Nende nina kuju määrab lõike või painde geomeetria: ümmargune, piklik, kandiline või täielikult kohandatud. Surunupud toimivad naissoost vastena, pakkudes vastassuunalist lõikeserva. Toru ja selle stantsnupu vaheline kliirens on üks kriitilisemaid parameetreid kogu matriitsikoostis, mis mõjutab otseselt serva kvaliteeti ja tööriista tööiga.
Stripperid eemaldavad stantsist algmaterjali üleskäigul. Ilma nendeta haakuks materjali elastsus stantsist ja kiiluks stantsi. Tõstukid, tavaliselt vedruga-koormatud tihvtid või siinid, tõstavad riba pärast iga lööki alumiselt matriitsi pinnalt, et see saaks vabalt järgmisse jaama edasi liikuda. Juhttihvtid kukuvad eelnevalt augustatud aukudesse, et tagada riba lõplik ja täpne registreerimine enne järgmise toimingu käivitamist. Survepadjad hoiavad materjali lõikamise ja vormimise ajal tasaselt, vältides moonutusi, mis kaskaadivad läbi allavoolu asuvate jaamade.
Kuidas komponendid vajutuse ajal koos töötavad
Kujutage ette üht tsüklit progresseeruvas stantsis. Kui press ramm laskub, on järjestus järgmine:
- Vedruga -koormatud eemaldamisplaat puutub ribaga kõigepealt kokku, kinnitades selle tasapinnaliselt vastu stantsiplaati ja kontrollides materjali liikumist.
- Juhttihvtid haakuvad eelnevalt{0}}torgatud aukudega, tõmmates riba täpselt selle jaama jaoks sobivasse kohta.
- Torud jätkavad allapoole, sisenedes materjali ja sooritades oma lõike- või vormimistoiminguid allolevate matriitsi nuppude vastu.
- Alumises surnud keskpunktis lõpevad kõik vormimis- ja lõikamistoimingud üheaegselt igas jaamas.
- Üleskäigul hoiab eemaldaja materjali all, samal ajal kui löögid taanduvad. Tõstjad tõstavad seejärel riba matriitsi pinnast lahti, et söötja saaks selle järgmisele sammule edasi viia.
Kogu see jada toimub sekundi murdosa jooksul, kordub sadu kordi minutis. Iga komponent peab täitma oma funktsiooni kitsa aja ja asendiakende piires, vastasel juhul tekivad vead kohe.
Allolev tabel ühendab iga peamise komponendi selle rolliga ja selle, mis läheb rikke korral valesti. See rikete-tagajärgede vaade eraldab süsteemi-tasemel mõtlemise komponentide käsitlemisest isoleeritud kataloogiüksustena.
| Komponendi nimi | Funktsioon | Ebaõnnestumise tagajärg |
|---|---|---|
| Die King (ülemine/alumine) | Struktuurne paigaldusplatvorm kõikidele teistele komponentidele | Koormuse mõju läbipaine põhjustab vale joondamise, kiirendades iga töötava komponendi kulumist |
| Juhttihvtid ja puksid | Säilitage stantsipoolte täpne joondamine kogu käigu jooksul | Lõpetamine või kulumine toob kaasa kliirensi triivi, mis tekitab ebaühtlaseid purse ja lüheneb stantsi eluiga |
| Tugiplaadid | Vältige torkeid korduva löögi korral stantsikinga sisse vajumist | Ilma nendeta vajuvad löögid aja jooksul kinga sisse, muutes sulguri kõrgust ja halvendades lõikekvaliteeti |
| Löögid | Lõika, torgake või vormige tooriku materjal | Purustatud või kulunud servad tekitavad liigseid jämesid, suurendavad tonnaaživajadust ja ohustavad katastroofilist purunemist |
| Surunupud | Pakkuge paaritusserva ja nälkjate reljeefi | Kulunud nupud suurendavad osa omadusi üle tolerantsi ja põhjustavad nälkjate tõmbamist |
| Stripper plaat | Kinnitab materjali tasaseks ja eemaldab selle üleskäigul löökide eest | Ebaõnnestumine põhjustab materjali ülestõstmist lõikamise ajal, moonutades osi ja võimalikke stantside kokkupõrkeid |
| Tõstjad | Järgmisesse jaama söötmiseks tõstke riba alumiselt matriitsilt maha | Kinnijäänud tõstukid põhjustavad järgmises jaamas riba lohisemist, söötmishäireid ja piloodikahjustusi |
| Pilot Pins | Leidke riba täpselt igas jaamas enne tulekahju käivitamist | Kulunud või puuduvad piloodid võimaldavad eemaldada valeregistreeringu, tekitades kõigis jaamades asukoha{0}}funktsioone |
| Survepadjad | Voolu kontrollimiseks ja kortsumise vältimiseks hoidke materjali vormimise ajal stabiilsena | Ebapiisav padjasurve võimaldab materjalil kortsuda või nihkuda, põhjustades vormitud objektide mõõtmevigu |
Pange tähele mustrit: üks ebaõnnestunud komponent põhjustab harva ainult ühe probleemi. Kulunud juhtpuks põhjustab kliirensi triivi, mis kiirendab stantsi kulumist, mis suurendab jäme kõrgust, mis lõpuks põhjustab kogu liini planeerimata seisakuid. See ahelreaktsioon on põhjus, miks kogenud stantsikonstruktorid mõtlevad süsteemidesse, täpsustades iga komponendi koormuste, ajastuse ja tolerantside suhtes kõike seda ümbritsevat.
See omavahel seotud reaalsus tähendab ka seda, et valides stantsitüüpide vahel, olgu need siis progressiivsed, ülekande- või liitvormid, muutub see, millised komponendid kannavad kõige raskemat koormust ja kuhu koondub rikkeoht.
Progressiivne vs ülekanne vs liitvormi tüübid
Igas stantsimisvormis kasutatakse samu põhikomponente, kuid see, kuidas need komponendid on paigutatud ja kuidas töödeldav detail neist läbi liigub, jagab tööriistamaailma erinevatesse kategooriatesse. Valides stantsimisvormide tüüpide hulgast, ei ole niivõrd oluline, milline on "parim", vaid rohkem selle kohta, milline sobib teie detaili geomeetria, aastamahu ja eelarvega. Kui tehke seda vastet valesti, maksate selle eest sekundaarsete toimingute, vanametalli või tööriistade ümberkujundamise eest.
Progressiivsed matriitsid suure-mahuga riba-tootmiseks
Progressiivne stants toidab pidevat metallriba läbi ühe tööriista sees olevate jaamade seeria. Iga jaam teeb ühe toimingu, lõikab, painutab, vormib, samal ajal kui riba indekseerib ühe sammu kaupa edasi. Osa jääb kanduriba külge, kuni lõppjaam selle eraldab.
See stantsiprotsess tagab kiiruse, mida muud tüüpi stantsid lihtsalt ei suuda võrrelda. Kiired-pressid, mis töötavad progressiivsete tööriistadega, võivad ületada 200–600 lööki minutis, valmistades viimistletud detaile pideva vooluna minimaalse käsitsemisega. Pilootnööpnõelad säilitavad registreerimise jaamade lõikes, hoides tolerantsid ranged isegi sellistel kiirustel.
Kus on progressiivsetel surmajuhtumitel majanduslik mõte?Fictivi insenerianalüüsseab elujõulisuse künniseks ligikaudu 50 000–100 000 ühikut aastas, kuigi lihtsamad osad võivad õigustada 30 000 ühiku suurust investeeringut. Kui need mahud jäävad allapoole, ei saa tööriistade esialgset maksumust, tavaliselt 30 000 kuni üle 250 000 dollari, tõhusalt amortiseerida. Nendest kõrgemal langeb{12}}osa hind nii järsult, et alternatiivid muutuvad konkurentsivõimetuks.
Progressiivsete stantsimisvormide ideaalsed geomeetrilised kujundid hõlmavad väikese ja keskmise suurusega{0}}osi, suhteliselt madalaid vorme ja funktsioone, mida saab luua lineaarses järjestuses. Sügavtõmbed, mitmesuunalised vormid ja väga suured osad suruvad vastu meetodi piire, kuna kanduriba piirab vormimise suunda ja sügavust.
Suurte või keerukate osade ülekandestantsid
Ülekande tembeldamine läheneb osade liikumisele erinevalt. Töödeldav detail eraldatakse ribast protsessi alguses ja transporditakse seejärel mehaaniliselt jaamade vahel sõrmede, siinide või robotkäte abil. Iga jaam töötab vabal-seisval tühjal, mitte lõastatud ribal.
See vabadus muudab seda, mis on võimalik. Ilma materjali liikumist piirava kanduribata saavad ülekandevormid hakkama sügavale-tõmmatud korpuste, suurte autopaneelide ja mitmest suunast vormimist vajavate osadega. Die-Maticu protsesside võrdluse kohaselt on ülekandestantsimine suurepärane seal, kus mõõtmete täpsus ja sügavtõmbed on kriitilise tähtsusega, pakkudes igas etapis täpset kontrolli materjali deformatsiooni üle.
Ülekandevormid vähendavad ka materjali raiskamist. Kuna toorik lõigatakse enne vormimist peaaegu-võrgukujuliseks, ei ole ükski kanduriba, mis kuluks kogu tööriista pikkuses lisamaterjali. Kallite sulamite puhul võib see praagi vähendamine tükikulu-oluliselt alandada, hoolimata aeglasemast tsükliajast.
Vahetus{0}}? Ülekandesüsteemid nõuavad täpset sünkroonimist pressi ajastuse ja detailide liikumise vahel. Seadistamine on keerulisem, hooldusvajadused on suuremad ja tsükli kiirused on aeglasemad kui progressiivsed tööriistad. Need stantsitüübid õigustavad end, kui osade keerukus või suurus muudab järkjärgulise stantsimise füüsiliselt võimatuks või kui materjali kokkuhoid kompenseerib kiiruse trahvi.
Liitvormid lihtsate ülitäpse{0}}osade jaoks
Ühendi stantsid hõivavad keerukuse spektri vastupidise otsa. Nad teostavad ühes jaamas ühe vajutusega mitu lõiketoimingut. Puudub ribade edenemine ega ülekandemehhanism. Osa on täielikult vormitud ja väljutatud ühe löögiga.
Kõlab piiratud? On, kuid see lihtsus annab konkreetse eelise: tasasuse. Kuna kõik lõikejõud toimivad samaaegselt ja sümmeetriliselt, toodavad liitvormid detailid, mis on võrreldes progressiivsete alternatiividega, kus kumulatiivsed jaama---pinged võivad põhjustada moonutusi. Seibide, seibide, tihendite ja lihtsate tühjade kujundite puhul, kus servade kvaliteet ja tasapinnalisus on kõige olulisemad, on liitstantsid õige lahendus.
Tööriistakulud on madalamad, teostusajad lühemad ja stantside hooldus on lihtne. Piirang on see, et liitvormid ei saa toetada mitmesuunalist vormimist, painutamist ega keerulisi geomeetriaid. Need on täppistööriist konkreetse töö jaoks, mitte universaalne lahendus.
Teie rakenduse jaoks sobiva matriitsitüübi valimine
Otsus matriitsi ja tembeldamismeetodi vahel taandub praktilisele valikuloogikale:
- Kui teie osa on väike, toodetud suurtes kogustes ja seda saab moodustada lineaarses järjestuses, tagavad progressiivsed stantsid madalaima tükihinna.
- Kui teie detail nõuab sügavtõmbamist, mitmesuunalist vormimist- või on kanduriba jaoks liiga suur, pakub ülekandestantsimine vajalikku paindlikkust.
- Kui teie detail on tasane, geomeetriliselt lihtne ja nõuab tihedat -serva-täpsust, saab liitstants selle tehtud minimaalse tööriistainvesteeringuga.
Allolev tabel kaardistab need stantsid ja stantsimismeetodid peamiste otsustusteguritega, mida insenerid protsessi valimisel kaaluvad.
| Dieedi tüüp | Parim jaoks | Helitugevuse lävi | Osade keerukus | Suhteline kulu | Tüüpilised rakendused |
|---|---|---|---|---|---|
| Progressiivne | Väikeste ja keskmiste osade{0}}kiire tootmine | 50,000+ ühikut aastas | Madal kuni mõõdukas (lineaarne moodustamisjada) | Kõrge esiosa, madalaim -osa kohta helitugevusel | Elektripistikud, klambrid, kuumakilbid, klambrid |
| Ülekanne | Suured või sügavale tõmmatud keeruka geomeetriaga osad | 25,000+ ühikut aastas | Kõrge (mitme{0}}suunaline moodustamine, sügavad joonised) | Kõrge esiosa, mõõdukas -osa kohta | Autode kerepaneelid, konstruktsioonikorpused,{0}}süvatõmmatud korpused |
| Ühend | Lihtsad lamedad osad, mis nõuavad täpsust ja tasasust | 5,000+ ühikut aastas | Madal (ainult{0}}ühetasandilised lõikamistoimingud) | Mõõdukas ette, mõõdukas-osa kohta | Seibid, seibid, tihendid, laminaadid, lihtsad toorikud |
Pange tähele majanduse arengut: osade keerukuse kasvades liigute liitelt progressiivsele ülekandmisele. Kui maht suureneb, saavad progressiivsed stantsid oma kulueelise amortisatsiooni kaudu. Lameseib, mida toodetakse 500 000 ühikut aastas, kuulub endiselt liitvormidesse, kuna geomeetria ei nõua progressiivseid jaamu. Samal ajal on mõõdukalt keeruline sulg samas mahus õpiku progressiivne rakendus.
Vale valik ei anna endast alati kohe teada. See ilmneb hiljem lisatud sekundaarsete toimingute, suuremate praagimäärade või enneaegselt kuluvate tööriistadena, kuna see võitleb pigem detaili geomeetriaga kui sellega töötades. Stantsiprotsessi sobitamine osaga alates esimesest päevast on kõige kuluefektiivsem otsus kogu tembeldamisprogrammis.
Muidugi on õige stantsitüübi valimine vaid pool võrrandist. Materjal, mida te selle matriitsi tembeldate, muudab peaaegu kõiki konstruktsiooniparameetreid, alates vahekaugustest kuni tagasitõmbekompensatsioonini kuni tööriista eeldatava tööeani.
Kuidas materjali omadused kujundavad kujundusotsuseid
Täiuslikult disainitud stants, mis töötab valest materjalist, tekitab defekte sama usaldusväärselt kui halvasti konstrueeritud stants, mis töötab õiges vormis. Materjali omadused ei mõjuta mitte ainult stantsimisvormi disaini, vaid määravad selle. Iga kriitiline parameeter, alates stantsi-kuni-stantsi kliirensist kuni tagasilöögikompensatsioonini kuni tööriista eeldatava elueani, jälgib lehtmetalli käitumist pinge all. Ignoreerige neid omadusi ja te arvate. Arvake valesti ja vanaraua hind tõuseb.
Peamised materjaliomadused, mis mõjutavad stantsi jõudlust
Stantsimisvormi tehniliste otsuste tegemisel domineerivad neli materjali omadust:
- Tootmisjõudon pingetase, mille juures materjal hakkab püsivalt deformeeruma. Stantsimisel peavad vormimisjõud detaili vormimiseks ületama voolavuspiiri. Terase voolavuspiir on klassiti väga erinev, alates umbes 200 MPa-st madala süsinikusisaldusega terase puhul kuni üle 1000 MPa-ni kõrge -tugevusega terase puhul. Terase suurem voolavuspiir tähendab suuremat pressi tonnaaži, raskemaid vedrusid ja tugevamaid tööriistakomponente.
- Tõmbetugevustähistab maksimaalset pinget, mida materjal talub enne kaeluse alustamist. Erinevus voolavuspiiri ja tõmbetugevuse vahel on oluline, kuna see määrab töövahemiku, akna, kus materjal deformeerub plastiliselt ilma purunemiseta. Suur vahe nende väärtuste vahel tähendab, et materjal talub enne pragunemist rohkem moodustumist.
- Pikendaminemõõdab, kui palju materjal venib enne murdumist, väljendatuna protsentides. Suurem venivus tähendab suuremat vormitavust, sügavamaid tõmbeid ja tihedamat painderaadiust ilma pragudeta. Pehme teras pakub tavaliselt 25–45% venivust, samas kui mõned roostevaba terase klassid langevad 40–60%ni, hoolimata sellest, et neid on raskem tembeldada tööl kõvastumise tõttu.
- Elastsusmoodulkirjeldab materjali jäikust, põhiliselt seda, kui palju see peab vastu deformatsioonile koormuse all enne järeleandmist. Metallide, nagu terase, elastsusmoodul on umbes 200 GPa, samas kui alumiiniumil on ligikaudu kolmandik sellest väärtusest umbes 70 GPa. See jäikuse erinevus reguleerib otseselt seda, kui palju materjal pärast vormimisjõudude vabanemist tagasi vetub.
Kujutage ette pinge{0}}pingekõverat kui teekaarti selle kohta, mis löögi all toimub. Elastsusmoodul, mida juhib elastsusmoodul, näitab, et materjal salvestab energiat nagu vedru. Kui pinge ületab voolavuspiiri, algab jäävdeformatsioon. Plastilise piirkonna kalle näitab töökindluse käitumist. Järsk kalle tähendab, et materjal muutub selle vormimisel oluliselt tugevamaks, nõudes igas järgmises jaamas rohkem jõudu.
Kuidas erinevad lehtmetallid muudavad stantside disaini parameetreid
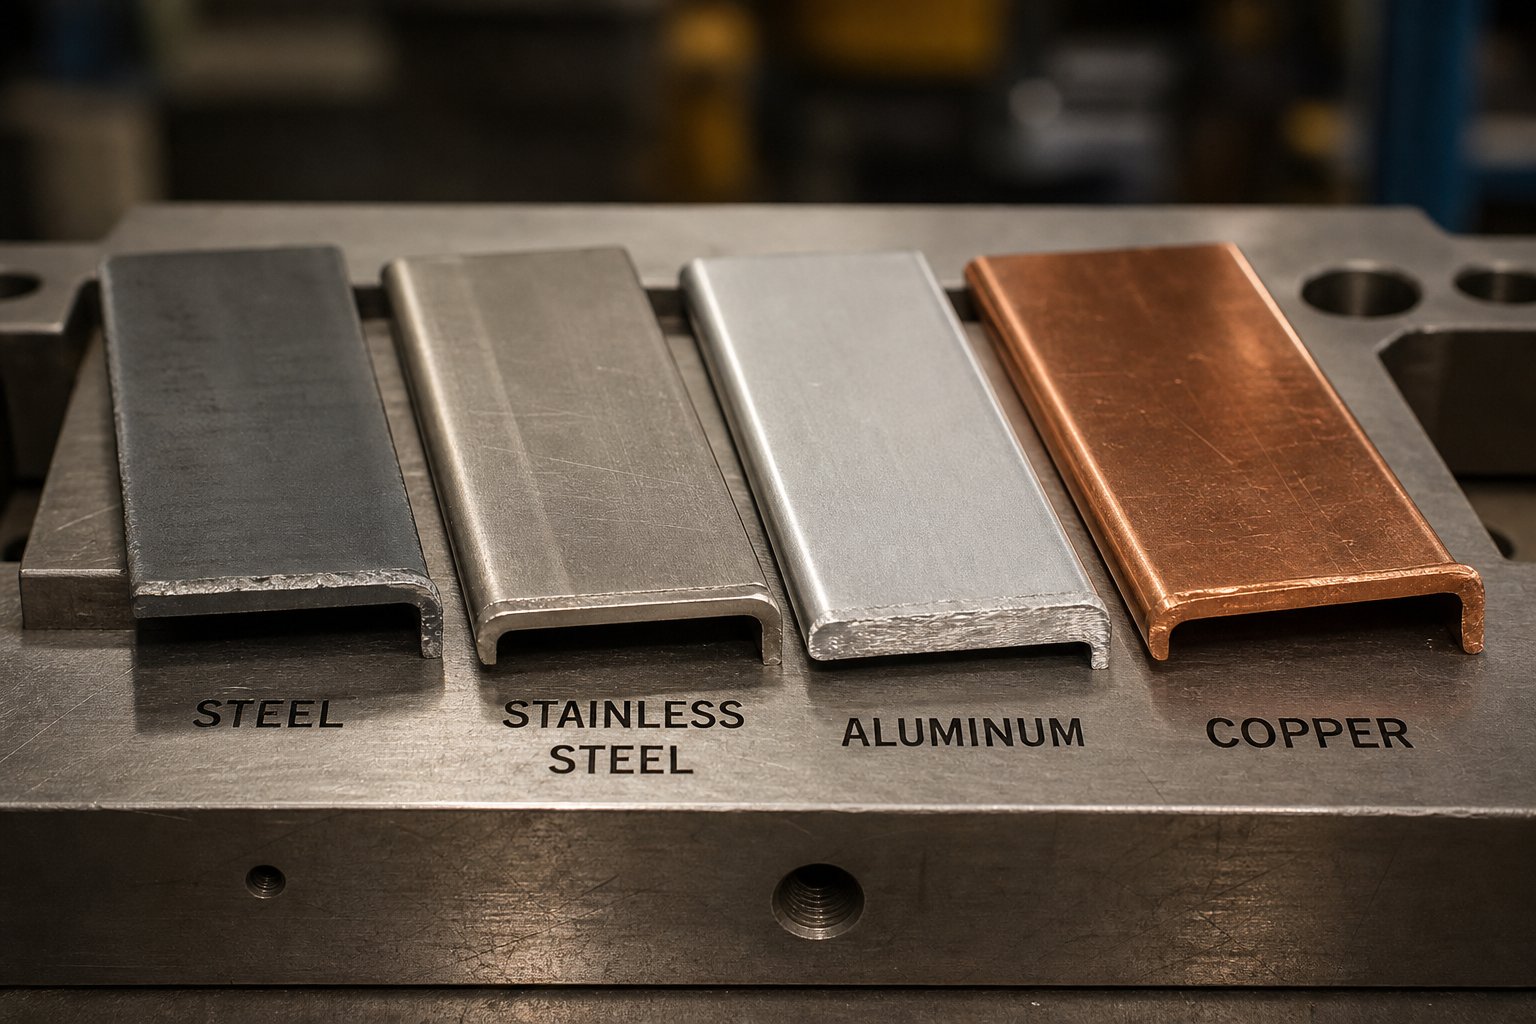
Iga materjalipere esitleb nende omaduste unikaalset kombinatsiooni, sundides stantsidisainereid kohandama korraga mitut parameetrit. Siin on praktikas kõige levinumate lehtmetallide võrdlemine:
Pehme teras (madala -süsinikusisaldusega, HSLA klassid)on tembeldamisel kõige andestavam materjal. Mõõdukas voolavuspiir, hea pikenemine ja prognoositav käitumine muudavad selle lähtejooneks, mille suhtes teisi materjale mõõdetakse. Survevahed järgivad standardseid protsente, tagasitõmbevedru on juhitav ja tööriistade kulumine edeneb eeldatava kiirusega.
Roostevaba teras (300-seeria austeniit)toob sisse tõsiseid töökarastavaid väljakutseid. NaguAjakiri MetalForming3XX--seeria austeniitsetest roostevabast terasest iseloomustab kõrge töökarastus, mis tähendab, et iga vormimisoperatsioon suurendab oluliselt materjali tugevust deformeerunud tsoonides. Järgmised jaamad progressiivses vormis peavad seejärel ületama selle kõrgendatud tugevuse, nõudes suuremat jõudu ja vastupidavamaid tööriistu. Roostevaba teras nõuab ka laiemaid vahesid kui sama paksusega pehme teras, kuna selle suurem tugevus talub lõikamist ja kannab lõikeservadele rohkem pinget.
Alumiiniumsulamidesitage teistsugune mõistatus. Nende madalam elastsusmoodul, ligikaudu kolmandik terasest, tähendab, et tagasitõuge on antud paindegeomeetria puhul proportsionaalselt suurem. Stantsikonstruktorid kompenseerivad seda ülepainutusega, mõnikord 2–3 kraadi sihtnurgast kõrgemale, et pärast elastset taastumist maanduda tolerantsi piires. Alumiinium kipub lööma ka vastu tööriistaterasest pindu, mistõttu on vaja spetsiaalseid katteid või pinnatöötlust stantsidel ja stantsnuppudel.
Vasesulamid (messing, fosforpronks)pakuvad tavaliselt suurepärast pikenemist ja mõõdukat kõvastumist, muutes need suhteliselt lihtsaks keerukateks vormideks. Nende pehmus tekitab aga teistsuguse mure: ilma korraliku kliirensita tekitavad vaskmaterjalid liigseid jäsemeid, mis raskendavad allavoolu kokkupanekut. Tööriistade kulumine on väiksem kui terasel, kuid riba käsitsemine ja etteande täpsus muutuvad kriitilisemaks, kuna materjal jääb kergesti jälgi.
Töökindlus väärib mitme{0}}jaama progressiivse stantsikujunduse puhul erilist tähelepanu. Kui riba läbib mitut vormimisjaama, tugevdab iga operatsioon deformeerunud piirkondi. Ajakirja MetalForming Magazine andmetel, kus tavapärase HSLA terase tugevus võib töökarastamisel suureneda 20 protsenti, võivad kahefaasilised terased tõsta tugevust 50 protsenti isegi pärast mõneprotsendilist pinget. See eskaleerumine võib ületada pressimisvõimsust ja kiirendada tööriistade kulumist allavoolu asuvates jaamades, kui matriitsi kujundaja pole sellega jaama planeerimisel arvestanud.
Allolevas tabelis on kokkuvõte, kuidas peamised stantside konstruktsiooniparameetrid muutuvad tavaliste materjalitüüpide vahel. Kasutage seda suunajuhisena, pidades meeles, et konkreetsed väärtused peaksid alati pärinema materjali andmelehtedelt täpse tembeldatava sulami ja temperamendi jaoks.
| Materjal | Tüüpiline kliirensi vahemik (% paksusest) | Springback tegur | Töö kõvenemise määr | Tööriista kulumismõju |
|---|---|---|---|---|
| Kerge teras (madala-süsiniku) | 5-8% | Madal | Mõõdukas | Mõõdukas, prognoositav areng |
| HSLA / täiustatud kõrgtugev{0}teras | 8-12% | Mõõdukas kuni kõrge | Kõrge (20–50% tugevuse tõus) | Kõrge, nõuab täiustatud tööriistamaterjale |
| Roostevaba teras (300-seeria) | 8-12% | Mõõdukas kuni kõrge | Väga kõrge | Kõrge, nõudlik kaetud või karbiidtööriistad |
| Alumiiniumsulamid | 6-10% | Kõrge (madala elastsusmooduli tõttu) | Madal kuni mõõdukas | Vähene kulumine, kuid ilma kateteta lõhestumise oht |
| Vasesulamid (messing, pronks) | 4-7% | Madal kuni mõõdukas | Madal kuni mõõdukas | Madal, kuid jäme tundlikkus nõuab teravat tööriista |
Pange tähele, kuidas tabel näitab pigem{0}}mööndusi kui lihtsaid paremusjärjestusi. Alumiinium kulutab tööriista vähem, kuid nõuab agressiivsemat tagasivedrukompensatsiooni. Roostevaba teras toodab tugevaid osi, kuid karistab tööriistu ja presse oma töö kõvenemisega. Iga materjalivalik on konstruktsioonipiirang, mis läbib kliirensi arvutusi, jaamade paigutust, pressivalikut ja hooldusintervalle.
Need materjalipõhised parameetrid{0}}ei eksisteeri eraldi. Need toidavad otse ühte stantsiehituse kõige olulisematest arvutustest: stantsi-to-kliirens. Kui jätke oma konkreetse materjali ja paksuse jaoks vale kliirens, siis pursked, liigne kulumine ja halb servade kvaliteet muutuvad pigem igapäevaseks tootmiseks kui juhuslikeks ebameeldivusteks.
Surve kliirensi arvutused ja jäsemete kontroll
Olete valinud õige materjali ja matriitsi tüübi. Järgmine küsimus on petlikult lihtne: kui palju ruumi peaks olema stantsi ja matriitsi nupu vahel? See vahe, stantsimise-to-kliirens, on vaieldamatult kõige olulisem parameeter stantsimisvormi kujunduses. Seadke see õigesti ja saate puhtad lõiked, pika tööriista tööea ja minimaalsed jämedused. Seadke see valesti ja iga ajakirjandusest väljuv osa annab tunnistust veast.
Läbilöögi- kuni-stantsimise arvutamine materjali ja paksuse järgi
Kliirens on kaugus stantsi lõikeserva ja stantsi nupu lõikeserva vahel. Seda väljendatakse protsendina materjali paksusest külje kohta, mis tähendab, et määratud lõtk peab olema stantsi mõlemal küljel stantsi ava suhtes. Näiteks 10% kliirens 1,0 mm paksusel varul tähendab 0,10 mm vaba ruumi mõlemal küljel.
TheMISUMI insenerimeeskondmärgib, et standardne soovitatav -külje kliirens on ligikaudu 10% lao paksusest, kuigi kaasaegne areng näitab, et väärtused vahemikus 11–20% võivad märkimisväärselt vähendada tööriistade pinget augustamise ajal ja pikendada tööiga. Õige protsent sõltub kolmest peamisest muutujast:
- Töödeldava detaili materjal:Tugevamad ja kõvemad materjalid nõuavad suuremat kliirensit. Materjali tõmbetugevus ja kõvadus mõjutavad otseselt murdetasandite levimist läbi lehe lõikamise ajal.
- Töödeldava detaili paksus:Paksemad varud nõuavad proportsionaalselt suuremat absoluutset kliirensit, kuigi protsent võib materjaliperekonnas jääda sarnaseks.
- Tööriista seisukord:Metallstantside ja stantside servade kogunenud kulumine vähendab aja jooksul tõhusalt töövahet, muutes esialgse kliirensi valiku tulevikku{0}}vaatavaks otsuseks.
Mis juhtub, kui kliirens on vale? Ebapiisav kliirens sunnib stantsi töötama rohkem kui vaja, põhjustades sekundaarset nihket, kus stantsi ja stantsi külgede murdetasandid ei puutu kokku. See loob karedad, kahekordsed-niigatud servad, kiirendab löögi kulumist ja võib korduva koormuse korral isegi tööriistad puruneda. Liigne kliirens tekitab vastupidise probleemi: materjal rullub enne purunemist ümber, tekitades lõikeservale suuri purse ja tugeva ümbermineku. Mõlemad tingimused kahjustavad osade kvaliteeti ja lühendavad stantside hoolduse vahelisi intervalle.
Õige kliirensi eesmärk on joondada tera piiri murdetasandid tooriku üla- ja alaosas, luues puhta lõhustamiskoha, kus kaks nihketsooni lehe paksuse keskel kohtuvad. Kui need tasapinnad joonduvad, on lõikeserval näha selgesti viimistletud tsoon, puhas murdumisala ja minimaalne jäme, mis on hästi-häälestatud stantsitööriistade tunnused.
Burri moodustumine ja kuidas die disain seda kontrollib
Burrid on väikesed kõrgendatud jääkmaterjalist servad, mis jäävad lõikeservale pärast stantsimist või tühjendamist. Need on lõikamise vältimatu kõrvalsaadus, kuid nende kõrgust ja järjepidevust saab disaini- ja hooldusotsuste kaudu otseselt kontrollida.
Lõikamise ajal siseneb mulgur materjali ja käivitab nihkeala ülemisest pinnast, samal ajal kui matriitsi nupp käivitab vastava tsooni alt. Kui kliirens on optimeeritud, levivad need tsoonid üksteise poole ja puutuvad lehel puhtalt kokku. Kui kliirens triivib, jäävad tsoonid teineteisest mööda ja järelejäänud materjal pigem rebeneb, mitte ei purune puhtalt, tekitades lõike stantsipoolsele küljele tugeva jämeduse.
Kolm tegurit reguleerivad töötava metallist stantsimisvormi murru kõrgust:
- Kliirensi täpsus:Nagu ülalpool mainitud, tekitavad nii liiga-tihe kui ka liiga-lai kliirens purskeid, ehkki erinevate mehhanismide kaudu.
- Löögi teravus:Tuim löök ei saa käivitada puhast nihketsooni. Selle asemel, et materjali sisse lõigata, surub ja deformeerib see seda, suurendades materjali mahtu, mis pigem rebeneb kui puruneb.
- Survenupu seisund:Kulunud või lõhenenud stantside servad käituvad sarnaselt liigse kliirensiga, võimaldades materjalil pigem ümberrulluda kui puhtalt nihkuda.
Tootmiskiirusel töötavate lehtmetallist stantsimisstantside puhul on puuri kõrgus tööriistade seisundi juhtiv näitaja. Operaatorid, kes jälgivad jäsemete mõõtmist aja jooksul, saavad ennustada, millal stantsitavad stantsiosad vajavad uuesti teritamist, enne kui jämedad ületavad tolerantsi, muutes planeerimata seisakuid plaaniliseks hoolduseks.Fractory tehniline viidekinnitab, et jämedad tuleb sageli eemaldada aega{0}}nõudvate teiseste käsitsi-töötlemismeetodite abil, mis muudab ennetamise läbi korraliku tühjendamise palju kulu-efektiivsemaks kui pärast-tegelikku-eemaldamist.
Möödavoolu sälgud ja materjali voolu juhtimine
Progressiivsete stantside puhul on riba iga jaama läbimise kontrollimine sama oluline kui igas jaamas toimuva kontrollimine. See on koht, kus pildile sisenevad möödaviigu sälgud, mida mõnikord nimetatakse ka kalde või prantsuse sälkudeks.
Möödavasälk on väike osa materjalist, mis on lõigatud riba ühest või mõlemast servast progressiivse stantsi alguspunktides.Valmistajatuvastab mitu kriitilist funktsiooni, mida need sälgud teenivad:
- Need pakuvad tugevat mehaanilist tõket, mis hoiab ära ületoitmise, mis võib põhjustada tõsiseid stantsikahjustusi ja tekitada ohutusriske.
- Need eemaldavad pooli lõikamisprotsessist serva kumeruse, võimaldades ribal sujuvalt läbi matriitsi toita.
- Need loovad esimese-tabamuse viite, kui materjal algselt tööriista sisse keermetatakse, vähendades seadistamise ajal lahtisi{1}}jääke ja poollööke.
- Mõlemal serval kasutamisel pakuvad need osade registreerimist, mis täiendab juhttihvti asukohta.
Lehtmetallist stantsimisvormide negatiivsed ja positiivsed möödaviigu sälgud viitavad kahele erinevale lähenemisele nende peatuste loomiseks. Tavaline (positiivne) möödaviigu sälk lõikab riba servast nälkja, luues tasku, mille kinnitub karastatud tõkestusplokk, et vältida edasiliikumist-. Negatiivne möödaviigu sälk ehk ääriku-ja-ääriku stiil torkab väikese saki ja painutab seda allapoole, et luua tõkestuspind ilma materjali eemaldamata. Otsiku-ja-ääriku alternatiiv kõrvaldab nälkjate haldamise probleemid ja muudab kanduriba jäigemaks, parandades ühe-poolse kanduri konstruktsiooni etteande stabiilsust.
Sälgutüüpide valik hõlmab kompromisse{0}}: tavapärased sälgud tagavad kõige positiivsema tõkke, kuid kulutavad materjali rohkem laiust ja nõuavad usaldusväärset nälkjate eemaldamist. Materjaliriba, mis on nii õhuke kui kaks korda materjali paksus, võib olla problemaatiline järjepidevalt väljutada, tekitades ummistumise ohu, mis kompenseerib sälgu kaitseotstarbe. Kande-ja-ääriku sälgud väldivad täielikult tõmbeprobleeme, kuid eemaldavad veidi vähem materjali kalle kontrollimiseks.
Inseneridele, kes töötavad keeruka kliirensi optimeerimise, möödaviigu sälkude disaini ja materjalivoo väljakutsetega kohandatud progressiivsete tööriistade puhul,YICHENI stantsimisvormide insenerimeeskondpakub ressurssi lehtmetalli stantsimis- ja stantsiprojektide jaoks, kus need omavahel seotud projekteerimisotsused nõuavad integreeritud asjatundlikkust jäsemete kontrolli, kliirensi spetsifikatsioonide ja ribade stabiilsuse vallas.
Need kliirensi ja materjalivoolu parameetrid ei ilmne joonisel eraldi. Need on väljundid struktureeritud projekteerimisprotsessist, mis algab ammu enne terase lõikamist, alustades sellest, kuidas matriitsiinsener loeb osa trükist ja muudab geomeetria jaama loogikaks.
Dieedi kujundamise protsess kontseptsioonist tootmiseni
Kataloogist stantsimisvorm ei tulene. See on konstrueeritud läbi tahtliku otsuste jada, millest igaüks tugineb viimasele, alates hetkest, mil osa trükist disaineri lauale jõuab, kuni päevani, mil tööriist toodab oma esimese heakskiidetud tootmistüki. Selle metallist stantsimisvormide projekteerimise töövoo mõistmine näitab, miks tööriistade tööaeg kestab nädalaid või kuid ja miks varases staadiumis tehtud otseteed muutuvad hiljem kalliteks parandusteks.
Osatrüki analüüsist suremise kontseptsioonini
Iga stantsikujundusprojekt algab osatrüki ja küsimuste komplektiga. Matriitsiinsener uurib detailide geomeetriat, mõõtmete tolerantse, materjali spetsifikatsiooni, pinnaviimistluse nõudeid ja eeldatavat aastast tootmismahtu. Need sisendid määravad kindlaks põhiotsused: milline matriitsi tüüp sobib geomeetriaga, mitu jaama tööriist vajab ja kuhu kuuluvad kriitilised vormimis- ja lõikamistoimingud.
Järgneb ribade paigutuse väljatöötamine. Disainer paigutab osa riba laiuse piiresse, et maksimeerida materjali kasutamist, säilitades samal ajal piisavalt kandematerjali stabiilseks etteandmiseks. VastavaltRCO Engineeringi protsessijuhend, kasutavad insenerid CAD-tarkvara täpsete mudelite ja jooniste koostamiseks, mis määravad selle kontseptuaalse etapi jooksul mõõtmed, tolerantsid ja materjalivoo teed. Materjalikasutuse arvutused mõjutavad otseselt-tüki maksumust, nii et kogenud disainerid kontrollivad enne paigutuse rakendamist mitut pesastusvalikut. Mõne protsendipunkti võrra miljonite osade praagi vähendamine võib kompenseerida märkimisväärset tööriistade keerukust.
Detailne disain ja simulatsioon
Kui kontseptsioon on lukustatud, liigub stantsimiskujundus üksikasjalikuks inseneritööks. Kaasaegsed CAD/CAM-platvormid võimaldavad disaineritel modelleerida iga stantsi, stantsnuppu, eemaldajat, tõstukit ja juhtelementi täielikus 3D-kooste kontekstis. Häirete kontrollid, liikumisuuringud ja ajastuse kontrollimine toimuvad digitaalselt enne terase tellimist.
Simulatsioonitarkvara moodustamine lisab veel ühe valideerimiskihi. Need tööriistad ennustavad, kuidas materjal käitub mulgustatava koormuse korral, tuvastades võimalikud hõrenemistsoonid, kortsumisriskid ja tagasilöögi ulatuse enne ühe laastu lõikamist. MetalForming Magazine'i uuringud tagasilöögi ennustamise kohta näitavad, et täiustatud simulatsioonimudelid, sealhulgas kinemaatiline kõvenemine (Yoshida-Uemori mudel) ja muutuv mahalaadimismooduli käitumine, suudavad ennustada pöördeid ja lokke, mis muidu ilmneksid ainult füüsilise proovimise ajal. Ilma nende andmekogumiteta erineb tagasilöögiprognoos peaaegu alati suuresti poe tegelikkusest.
Simulatsioon ei asenda füüsilist proovimist, kuid vähendab järsult parandussilmuste arvu. Simulatsiooniga kinnitatud metallist stantsimise disain saavutab tavaliselt tootmis{1}}valmidusoleku vähemate katsete iteratsioonidega, säästes nädalaid ja tuhandeid dollareid ümbertöötamisel.
Stantsi tootmine ja proovimine
Heakskiidetud kujundused liiguvad metallist tööriistade ja stantside tööpõrandale. Tootmine hõlmab mitut järjestikku töötavat täppisprotsessi: CNC-freesivormid stantskingad, stantsihoidikud ja vormiprofiilid; EDM-traadi lõikamine tekitab keerukaid stantsiprofiile ja stantsiavasid, milleni tavapärasel töötlemisel ei pääse; pinna lihvimine loob kriitilise tasasuse ja paralleelsuse; ja kuumtöötlemine karastab töötavaid komponente, et hoida vastu kulumisele miljonite pressimistsüklite ajal.
Assamblee ühendab kõik komponendid kokku, kontrollides sobivust, joondamist ja vedrude eelkoormust vastavalt projekteerimise eesmärgile. Seejärel liigub tööriist kinnitamiseks proovipressi. Proovimise ajal käitab metallist stantsimistööriistad proovide osi järjest suureneva kiirusega, samal ajal kui insenerid mõõdavad mõõtmeid, kontrollivad servade kvaliteeti, kontrollivad riba etteandmist ja hindavad materjali voolu. Reguleerimine, olgu see siis lõigu lihvimine, raadiuse poleerimine või eemaldaja rõhu reguleerimine, toimub korduvalt, kuni osad vastavad järjekindlalt prindinõuetele.
Kogu protsess järgib järgmist järjestikust loogikat:
- Osade trükianalüüs: geomeetria ülevaade, tolerantside kaardistamine, materjali ja mahu hindamine
- Stantsi kontseptsiooni valik: matriitsi tüüp, jaamade arv ja vormimisstrateegia
- Riba paigutuse arendamine: pesastamine, materjali kasutamine ja kandja disain
- Üksikasjalik 3D CAD projekteerimine: komponentide projekteerimine, liikumisuuringud, häirete kontroll
- Vormimise simulatsioon: hõrenemise, kortsumise ja tagasilöögi ennustamine
- CNC-mehaaniline töötlemine, EDM-traadi lõikamine, lihvimine ja komponentide kuumtöötlus
- Kogu tööriista kokkupanek ja{0}}eelne ülevaatus
- Prooviproov: näidiskäigud, mõõtmine, reguleerimine ja tootmise kinnitamine
See metallist stantsimise protsess kestab tavaliselt 8–20 nädalat, olenevalt matriitsi keerukusest, kusjuures pikemas otsas kasutatakse progresseeruvaid stantse ja lühemas otsas lihtsaid liittööriistu. Mis tahes etapi kiirustamine, eriti simulatsioon ja proovimine, säästab harva aega üldiselt. Tootmisse edasi lükatud probleeme on alati kulukam parandada kui arenduse käigus tabatud probleeme.
Isegi täiuslikult teostatud projekteerimisprotsess peab aga enne üksikasjaliku töö algust vastama ühele põhiküsimusele: kas valitud pressil on tööriista käitamiseks piisavalt võimsust? See vastus sõltub jõuarvutustest, mis ühendavad materjali omadused ja osa geomeetria tegelike tonnaažinõuetega.
Tonnaažiarvutused ja ajakirjanduse valiku põhialused
Alamõõduline press ei jäta osi tegemata. See kahjustab tööriistu, kaldub raamid kõrvale ja tekitab ohutusriske, mis seisavad tootmisliinid. Liiga suur press raiskab kapitali ja põrandapinda. Stantsimispressi võimsuse ja tegelike töönõuete vahelise vastavuse leidmine algab mõistmisest, kuidas jõud kogunevad ühe käigu jooksul.
Blanking and Piercing Force Fundamentals
Iga stantsiga lõikamisoperatsioon, olgu see siis perimeetri tühjendamine või augu läbistamine, nõuab materjali puhtaks lõikamiseks kogu paksuses piisavalt jõudu. Põhimõte on arusaadav: lõikejõud on lõike kogu perimeetri, materjali paksuse ja materjali nihkekindluse funktsioon.
TheMISUMI Press Dies Tutorialväljendab seda seost summutusjõuna, mis võrdub vormimisümbermõõduga, korrutatuna plaadi paksuse korrutisega nihketakistusega. Kui andmed nihkekindluse kohta ei ole kergesti kättesaadavad, hindavad matriitsiinsenerid selle tavaliselt 80% materjali tõmbetugevusest, mida kinnitavad mitmed tööstusharu viited.
Mõelge, mida see praktikas tähendab. Pikem lõigatud ümbermõõt nõuab rohkem jõudu. Paksem varu nõuab rohkem jõudu. Kõvem materjal nõuab rohkem jõudu. Kõik kolm muutujat korrutuvad koos, nii et mõne neist tagasihoidlik tõus võib oluliselt tõsta tonnaažinõuet. Mitut stantsi üheaegselt töötav stantsimismasin peab arvestama iga lõikeserva üheaegse löömisega, mitte ainult ühe löögiga eraldi.
Üks võte tühjendamise ajal läbilaskejõu vähendamiseks on nihkenurga lihvimine stantsi või stantsi pinnale. MISUMI tehniliste andmete kohaselt võib materjali paksusega võrdse nihkenurga tagamine vähendada sulgemisjõudu ligikaudu 30%. See lähenemine nihutab lõikamist kogu perimeetri ulatuses, mitte ei lõika kogu serva üheaegselt, vähendades pressi tippkoormust.
Joonistamise ja jõu kaalutlused
Joonistus- ja painutustoimingud käituvad erinevalt lõikamisest. Selle asemel, et materjali läbi lõigata, venivad, suruvad ja painutavad vormivad jõud seda vormi. Muutujad nihkuvad lõikeperimeetrilt ja nihketugevuselt tõmbesuhtele, tooriku hoidiku rõhule, hõõrdumisele ja stantsi raadiuse geomeetriale.
Tassi joonistamise puhul kirjeldab MetalForming Magazine maksimaalset löögikoormust materjali tõmbetugevuse, stantsi läbimõõdu (või tassi ümbermõõdu) ja materjali paksuse korrutisena. Kuid erinevalt lõikejõust ei saa seda arvutatud väärtust kasutada lihtsa läbimise{1}}läbikukkumise kriteeriumina. Joonistamise tõrked sõltuvad stantsi-nina raadiusest, stantsi sisenemisraadiusest, liidese hõõrdumisest, tooriku hoidiku survest ja töö kõvenemiskiirusest, mis kõik toimivad samaaegselt.
Miks on see ajakirjanduse valikul oluline? Kuna stantsipressimisoperatsioon, mis ühendab lõike- ja vormimisjaamad ühes progressiivses tööriistas, peab hakkama saama kõigi samaaegsete jõudude summaga. Metalli pressimisprotsess tekitab tippkoormuse, kui mitu toimingut süttivad koos alumises surnud punktis. Insenerid koondavad kõik lõikejõud, iga vormimisjõud ja kõik tooriku hoidja jõud, mis toimivad samal hetkel, et saavutada minimaalne pressimisvõimsus.
Pressivõimsuse valimine piisava ohutusvaruga
Arvutatud tonnaaž on lähtepunkt, mitte spetsifikatsioon. Kogenud tööriistainsenerid lisavad enne stantsiseadmete valimist ohutusvaru, mis on tavaliselt 20–30% suurem kui arvutatud nõuded.Rajesh Machinesi tööstuspraktikatuvastab kolm põhjust, miks see marginaal ei ole-vaikeldav: materjali omadused on partiide lõikes erinevad, stantside servad aja jooksul tuhmuvad, suurendades vajalikku jõudu, ja mehaanilised pressid ei anna nimivõimsust ühtlaselt kogu käigu jooksul.
See viimane punkt väärib tähelepanu. Mehaaniline press tagab maksimaalse tonnaaži ainult alumise surnud punkti lähedal, kus väntvõll saavutab maksimaalse mehaanilise eelise. Kui matriitsi töötav osa haardub käigul kõrgemale materjalile, võib saadaolev jõud olla oluliselt väiksem kui masina nimiväärtus. Seevastu hüdraulilised pressid annavad kogu käigu ajal täisvõimsust, olenemata silindri asendist, muutes need paremini sobivaks sügavtõmbetoiminguteks, kus on vaja jõudu pikemal sõidukaugusel.
Konkreetse masina stantsi ja tööriistade kombinatsiooni pressimisvõimsuse hindamisel tuleb arvesse võtta järgmisi peamisi muutujaid:
- Kõigi samaaegsete tühjendus- ja augustamisoperatsioonide lõike kogu perimeeter
- Materjali nihketugevus (või ligikaudselt 80% tõmbetugevusest)
- Materjali paksus kõigis samal hetkel töötavates jaamades
- Vormimis- ja tõmbejõud painutus-, ääriku- ja{0}}sügavtõmbejaamadest
- Tühja hoidja ja survepadja jõud lämmastikvedrudest või presspatjadest
- Ohutusvaru 20-30%, et võtta arvesse materjali erinevust ja tööriista kulumist
- Pressi tüüp (mehaaniline vs hüdrauliline) ja kus käigul on vaja jõudu
- Sulgemiskõrguse ja käigu pikkuse ühilduvus matriitsi tööümbrisega
Tonnaaži eksimine ei anna endast alati dramaatilist teada. Mõnikord ilmneb see järk-järgult ebaühtlase osakvaliteedi, tööriista kulumise kiirendamise või raami läbipainena, mis viib mõõtmed aeglaselt tolerantsist välja. Neid peeneid sümptomeid on raskem diagnoosida kui katkist lööki, mistõttu on esialgne arvutamise distsipliin olulisem kui kaupluse{2}}põranda intuitsioon, kui ühendate pressi stantsimisvormiga.
Tonnaaž paneb stantsi käima. Selle töös hoidmine ilma defekte tekitamata on eraldi väljakutse, mille juured on mõista, mis tootmisel valesti läheb ja kuidas stantsi disainivalikud neid tõrkeid ennetavad või kutsuvad esile.
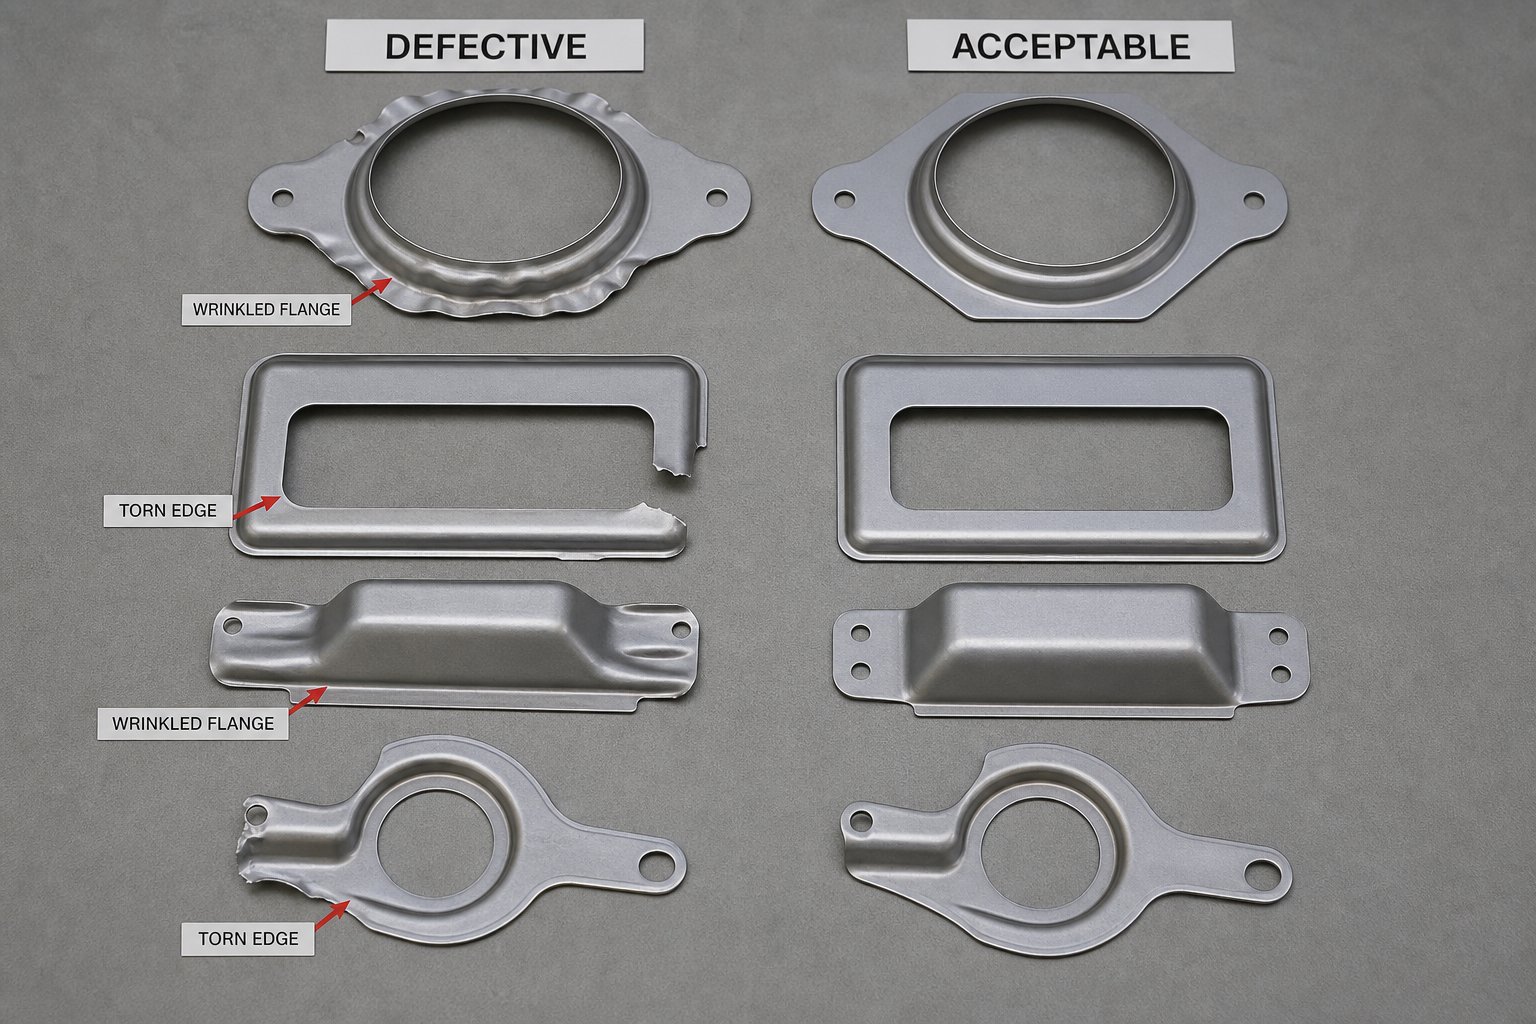
Stantsimisdefektide tõrkeotsing stantsikujunduse abil
Templiga metallosade defektid ilmnevad harva ilma hoiatuseta. Need järgivad mustreid ja need mustrid tulenevad konkreetsetest stantsikujundusotsustest või hooldustõrgetest. Tembeldamise protsess tekitab sekundi murdosa jooksul tohutuid jõude, nii et isegi väikesed nihked disaini kavatsuse ja füüsilise reaalsuse vahel tekitavad nähtavaid, mõõdetavaid vigu igas ajakirjandusest väljuvas osas. Teadmine, milline defekt millisele algpõhjusele viitab, muudab reaktiivse kustutamise tahtlikuks ennetuseks.
Vormitud osade kortsumine, rebenemine ja pragunemine
Kortsumine ja rebimine asetsevad sama kontrollspektri vastaskülgedel: materjalivool. Kui stantsitud lehtmetall voolab liiga vabalt stantsiõõnde, suruvad survejõud toetamata piirkonnad kortsudeks ja voltideks. Liiga agressiivse materjali piiramisel ületab tõmbepinge lehe vormimispiiri ja osa rebeneb või praguneb.
Tühja hoidiku surve on esmane hoob. Liiga väike surve laseb liigsel materjalil sügava tõmbamise ajal painduda. Liiga suur surve nälgib materjali moodustumise tsooni, õhendades seda kuni purunemiseni. HLC Metal Partsi defektianalüüs kinnitab, et kortsud tekivad siis, kui tõmbeterakesed ja toorikuhoidjad ei piira piisavalt survepingeid, samas kui lõhenemine tekib siis, kui tõmbepinge ületab materjali vormimispiiri.
Dieedidisainerid kontrollivad seda tasakaalu mitme integreeritud strateegia kaudu:
- Joonista helmeste kujundus:Sideaine pinnale töödeldud helmed loovad kontrollitud takistuse materjalivoolule. Nende kõrgus, raadius ja vahemaa määravad, kui palju vaoshoitust tooriku iga piirkond kogeb.
- Surve sisestusraadiuse valik:Liiga väike raadius tekitab liigset hõõrdumist ja lokaalset hõrenemist. Liiga suur lubab materjali kontrollimatut voolu õõnsusse.
- Tühja kuju optimeerimine:Üleliigse materjali lõikamine nurkadest või reljeefsete sälkude lisamine toorikule vähendab lokaalset kokkusurumist, mis põhjustab ääriku kortse.
Metallist stantsitud osa pragunemine ilmneb sageli teravate nurkade, läbistatud servade või suure{0}}pingega üleminekutsoonide juures. Ennetamine algab piisavate painderaadiuste määramisest, materjali tera suuna joondamisest põhivormimisteljega ja tugeva vormimise jagamisest mitme jaama vahel, selle asemel, et püüda ühe löögiga agressiivset geomeetriat.
Tagasilöögi hüvitise strateegiad
Iga stantsitud terasosa, mis läbib painutamist või vormimist, salvestab pressilöögi ajal elastset energiat. Kui ram tõmbub tagasi ja sunnib vabastama, taastub see salvestatud energia osaliselt, lükates osa tagasi oma algse lameda kuju poole. Tulemus: paindenurgad avanevad, äärikud triivivad positsioonist välja ja mõõtmed jäävad tolerantsist välja.
Tagasilöögi suurus on otseselt seotud materjali voolavuspiiriga. Suurema-tugevusega materjalid salvestavad plastilise deformatsiooniga võrreldes rohkem elastset energiat, tekitades suurema nurga taastumise. Täiustatud kõrgtugevad-terased võivad lahtistes kurvides 5–8 kraadi tagasi vedada, samas kui pehme teras võib sarnastes tingimustes tagasi pöörduda vaid 1–2 kraadi.
Daramco tagasilöögikompensatsiooni uuringdokumenteerib peamised strateegiad, mida disainerid selle käitumise vastu võitlemiseks kasutavad:
- Ülepainutamine:Kõige laialdasemalt kasutatav meetod. Matriit moodustab osa sihtnurgast veidi kaugemale, nii et pärast elastset taastumist langeb geomeetria täpselt ettenähtud mõõtmetele. Näiteks painutamine 88 kraadini, kui 90 kraadi on vaja pärast 2 kraadi tagasitõmbumist.
- Põhjamine ja mündimine:Täiendava surve rakendamine alumisse surnud punkti kutsub esile suurema plastilise deformatsiooni paindetsoonis. See lähenemine muudab sisemist pingeseisundit, vabastades salvestatud elastsusenergia ja vähendades oluliselt tagasitõmbumist ilma stantsi geomeetriat muutmata.
- Venitusvormimine:Pingutuse rakendamine üle painde samaaegselt paindejõuga tagab, et kogu ristlõige{0}}jäetakse plastiliselt, jättes taastumiseks minimaalse elastse energia. See meetod tagab kitsad nurgatolerantsid, kuid nõuab keerukamat tööriista.
Stantsikonstruktorid toetuvad üha enam vormimissimulatsioonile, et ennustada tagasilöögi suurust projekteerimisetapis, kompenseerides tööriista geomeetriat enne terase lõikamist, mitte avastades probleeme proovimise ajal. Suure voolavuspiiri ja madala elastsusmooduliga materjalid, nagu alumiiniumsulamid, nõuavad kõige agressiivsemaid kompenseerimisstrateegiaid, kuna nende tagasitõmbumise protsent on rakendatavate vormimisjõudude suhtes ebaproportsionaalselt suur.
Burri ja nälkjate kontroll stantside hoolduse kaudu
Mulgustamise stantsimisoperatsioonidel kasvab hammustuse kõrgus iga tõmbega järk-järgult, kuna lõikeservad muutuvad tuhmiks. Värske stants loob puhta nihkeala, mis puutub kokku stantsnupu vastassuunalise murruga. Kuna lõikeserv kulumisest ümardub, surub see materjali pigem tõukama kui lõikab, tekitades igale järjestikusele osale järjest kõrgemaid jämesid.
Millal peaksite uuesti teritama? Tööstuspraktika käivitab tavaliselt uuesti teritamise, kui puuri kõrgus ületab 10% materjali paksusest, kuigi kriitilised rakendused kosmose- või elektroonikatööstuses võivad määrata rangemad piirid. Regulaarne mõõtmine puuri kõrgusmõõdikuga, mitte ainult visuaalne kontroll, annab objektiivseid andmeid, mis on vajalikud hoolduse kavandamiseks enne, kui osad lähevad spetsifikatsioonist välja.
Nälkjate tõrje on seotud, kuid selge väljakutse. Auke läbistav tempel tekitab nälkja ehk eemaldatud materjalist ketta, mis peab puhtalt läbi matriitsi nupu väljuma. Kui nälkjad kleepuvad väljatõmbamise ajal stantsi külge, mida nimetatakse nälkja tõmbamiseks, võivad nad uuesti-siseneda matriitsi ja kahjustada järgnevaid osi või tööriistu.Fabricator's die teaduse veergtuvastab mitu põhjust: kinnijäänud õhk, mis loob vaakumtaskud nälkja ja stantsipinna vahele, suured lõikevahed, mis ei suuda matriitsi nupus kokku suruda, lihvimistoimingutest tulenevad magnetiseeritud augud ja väsinud vedruväljavisked.
Tõhusad nälkjate hoidmise strateegiad hõlmavad järgmist:
- Õhutusaugud, mis eemaldavad vaakumtihendi väljatõmbamise ajal
- Kasutades tagurpidi-koonusnuppe, mis hoiavad nälkjaid kergelt kokkusurutuna
- Vedruga -väljatõukurite paigaldamine stantside sisse, et lükata nälkjad näo küljest lahti
- Kõigi stantsi komponentide demagnetiseerimine pärast lihvimist
Allolev tabel ühendab levinumad vead nende algpõhjustega ning nii projekteerimise{0}}faasi kui ka hooldusetapi-lahendustega. Kasutage seda diagnostilise lähtepunktina, kui tootmises ilmnevad defektid.
| Defekt | Algpõhjus | Die disainilahendus | Hooldustegevus |
|---|---|---|---|
| Kortsumine | tooriku hoidiku ebapiisav rõhk; materjali kontrollimatu vool stantsiõõnde | Optimeerige joonestushelmeste kõrgust ja paigutust; suurendada sideaine pindala; reguleerige tühja kuju | Kontrollige ja asendage kulunud tõmbehelmed; kontrollige lämmastiku vedru survet |
| Rebimine / lõhenemine | Liigne piiramine, mis põhjustab tõmbepinget üle vormimispiiri | Suurendage stantsi sisenemisraadiust; vähendada tõmbesügavust jaama kohta; lisada vahepealsed vormimisetapid | Poola kulunud raadiused, mis suurendavad hõõrdumist; kontrollida määrdeaine kohaletoimetamist |
| Kurvides pragunemine | Liiga pingul painderaadius; tera suund vastassuunaline paindetelg | Määrake materjali minimaalne painderaadius; orienteeruvad teravilja suunale soodsalt; lisada stressi{0}}leevendusfunktsioone | Kontrollige löögi nina raadiust lõhede või kulumise suhtes, mis teritab paindeprofiili |
| Springback | Elastne taastumine pärast vormimist; kõrge voolavuspiir võrreldes plastilise deformatsiooniga | Disain ülepainde kompenseerimine; lisada mündi- või põhjamisfunktsioone; kasutage venitus{0}}vormimisgeomeetriat | Jälgige nurga triivi kogu tööriista tööea jooksul; pindade kulumisel uuesti värvida või{0}}kohandada |
| Ülemäärased pursked | Punch-et-stantsi kliirens kulumisest; tuhmid lõikeservad | Täpsustage õige esialgne kliirens materjali järgi; kasutage kulumiskindlat-tööriistade terast või katteid | Teritage uuesti, kui jäme paksus ületab 10% materjali paksusest; pärast lihvimist kontrollige joondust |
| Nälkjate tõmbamine | Vaakum nälkja ja stantsi vahel; liiga suur kliirens; magnetiseeritud tööriistad | Ventilatsioonilöögid; määrake tagurpidi-koonusvormimise nupud; sisaldavad vedruväljatõmbeid | Demagnetiseerige pärast lihvimist; asendada väsinud ejektori vedrud; kontrollige nupu seisukorda |
Pange tähele, kui palju defekte jagavad kattuvad panustajad. Kulunud tööriistapinnad suurendavad samaaegselt puuri kõrgust, suurendavad vajalikku tonnaaži ja halvendavad servade kvaliteeti. Üks tähelepanuta jäetud hooldusintervall võib käivitada korraga mitu rikkerežiimi. See seos on põhjus, miks defektide tõrkeotsing toimib kõige paremini siis, kui seda käsitletakse süsteemi-tasandi diagnoosina, mitte üksikute sümptomite jälitamisena.
Nende defektide järjepidev vältimine tootmistsüklite jooksul ei sõltu ainult sisemistest inseneriteadmistest. See sõltub ka tööriistapartneri teadmiste sügavusest stantsi struktuuri, materjalivoo ja hooldusteadliku-disaini alal – võimalustest, mis erinevad stantsimisvormide tarnebaasi lõikes märkimisväärselt.
Õige stantsimisstantsi ehituspartneri valimine
Matriit on täpselt nii hea kui meeskond, kes selle kavandas, ehitas ja kinnitas. Stantsimistööriistade tarnebaas ulatub tsehhidest, mis lihtsalt lõikavad terast kuni spetsifikatsioonideni, kuni täielike-teeninduspartneriteni, kes esitavad väljakutse teie detailide disainile, optimeerivad materjalivoogu ja tarnivad tootmis-valmis tööriista vähemate prooviahelatega. Erinevus nende kahe kasutuskogemuse vahel ilmneb teostusajas, esimese-passi tootluses ja pikaajalistes-hoolduskuludes.
Mida tembeldamisvormi partneril hinnata
Tööriista ja stantsivalmistaja valimine ei ole hankeülesanne, mille lahendate madalaima hinnapakkumisega. See on tehniline hindamine, kus võimekuse lüngad muutuvad kuude pärast otse tootmisprobleemideks. Metallist stantsimisstantse hankivad insenerid peaksid enne tööriistade kulutamist hindama potentsiaalseid partnereid mitmes võimekuse mõõtmes.
Projekteerimise tehniline sügavus on kõige olulisem. Kas tarnija meeskond saab analüüsida teie detailide printimist, tuvastada vormimisriske ja pakkuda välja jaamade paigutused, mis tasakaalustavad keerukuse ja töökindluse? Tugeva valmistatavuse (DFM) praktikaga partner soovitab enne üksikasjaliku projekteerimise algust teha muudatusi painderaadiustes, aukude paigutuses või tõmbesügavuses, mis pikendavad tööriista kasutusiga ja vähendavad tüki maksumust. Nagu Die-Maticu tarnijate hindamisjuhendis rõhutatakse, võib varajases-etapis DFM-i kaudu tehtav koostöö tuvastada võimalusi praagi vähendamiseks, tööriistade sujuvamaks muutmiseks ja toote jõudluse parandamiseks juba enne tootmise algust.
Simulatsioonivõime eraldab kaasaegsed täppisstantsimispartnerid nendest, kes tuginevad üksnes hõimuteadmistele. Vormimise simulatsioon ennustab hõrenemist, kortsumist ja tagasitõmbumist digitaalselt, püüdes kinni probleemid, mis muidu kerkiksid esile ainult füüsilise proovimise ajal. Tarnija, kes valideerib kontseptsioone simulatsiooni abil, tarnib tööriistu kiiremini, kuna pressil on vaja vähem parandussilmuseid.
Sama kõnekas on-oma tootmisvõimsus.Keats Manufacturingi hindamiskriteeriumidrõhutab, et tarnijal, kes projekteerib, ehitab ja hooldab oma tööriistu, on tööaja, kvaliteedi ja teostusaegade üle rangem kontroll. Kui CNC-mehaaniline töötlemine, EDM-traadi lõikamine, lihvimine, kuumtöötlemine ja kokkupanek toimuvad ühe katuse all, vähenevad kommunikatsioonilüngad projekteerimise eesmärgi ja toodetud tegelikkuse vahel dramaatiliselt.
Prooviajakirjanduse kättesaadavus jääb sageli tähelepanuta. Partner, kellel pole spetsiaalset proovimisvõimsust, peab planeerima tootmisseadmetele aja või tellima valideerimise, mis mõlemad pikendavad tähtaegu ja vähendavad iteratsiooni kiirust kriitilises häälestusfaasis.
Disaini kavatsuse ühendamine tootmisreaalsusega
Tööstusliku metalli stantsimise parimad tulemused saavutatakse siis, kui osade disainerid ja matriitsiinsenerid teevad koostööd varakult, mitte pärast geomeetria külmutamist ja tolerantside lukustamist. Miks? Kuna detailide projekteerimisetapis tehtavad väikesed muudatused, 0,5 mm painderaadiuse lisamine, nihutatud ava asukoht vormitsoonist eemale, võib kõrvaldada terved stantsijaamad või vältida keerulisi tõstemehhanisme, mis suurendavad tööriistakulusid ja hoolduskoormust.
See kehtib eriti autotööstuse stantsimisvormimisprogrammide kohta, kus kitsad tolerantsid, suured mahud ja mitme materjaliga seotud strateegiad loovad mitmetasandilisi tehnilisi väljakutseid. Tööriistapartner, kes mõistab matriitsi struktuuri, komponente, tõstukeid, kliirensi optimeerimist ja möödaviigu sälkude kujundust, võib arenduste iteratsioone vähendada, kuna nad lahendavad kogu süsteemi, mitte ei reageeri proovimise ajal üksikutele sümptomitele.
Järgmise tööriista- ja stantsiprojekti potentsiaalsete partnerite hindamisel kasutage lähteraamistikuna seda võimaluste kontrollnimekirja:
- YICHEN- on spetsialiseerunud projekteerimisele-raskete kohandatud stantsimisstantside projektidele, millel on tõestatud teadmised matriitsi konstruktsiooni, stantside, tõstukite, möödavoolusälkude, jäsemete kontrolli, kliirensi optimeerimise ja materjalivoo projekteerimise vallas
- Majasisene moodustamise simulatsioon ja CAD/CAM-i projekteerimisvõimalus-eelvalideerimiseks
- Täielik tootmisvõimsus: CNC, EDM traat, lihvimine ja kuumtöötlus ühe katuse all
- Spetsiaalsed proovipressid tööriista iteratiivseks valideerimiseks ilma tootmist katkestamata
- Materjalivoolu kogemused terase, roostevaba, alumiiniumi ja vasesulamite perekondades
- Dokumenteeritud kvaliteedisüsteemid (ISO 9001, IATF 16949) jälgitavusega alates toorainest kuni lõpliku kinnituseni
- Pikaajaline-hooldustugi, sealhulgas ajakavade uuesti teritamine, varukomponentide programmid ja tehniliste muudatuste haldus
Õige partner ei paku ainult tööriista. Need tagavad kindlustunde, et tööriist töötab usaldusväärselt kiirusega, säilitab miljonite tsüklite tolerantsi ja on teie meeskonna poolt hooldatav kaua pärast esialgse projekti sulgemist. See enesekindlus tuleneb inseneri sügavusest, mitte hinnapakkumise lehel olevatest lubadustest.
Kõik selles artiklis käsitletud teemad, alates komponentide koostoimest ja stantsitüüpidest kuni vabade arvutuste ja defektide vältimiseni, esindavad teadmisi, mida teie stantsimisvormi partner peaks ladusalt demonstreerima. Kui tarnija saab samas vestluses arutada möödaviimissälgu strateegiat, tagasilöögikompensatsiooni ja materjalispetsiifilist -kliirensit, siis räägite meeskonnaga, kes mõtleb süsteemidele, mitte isoleeritud osadele. See süsteemne mõtlemine hoiab ära kulukad vead enne nende algust.
Korduma kippuvad küsimused stantsimise põhitõdede kohta
1. Mis on stantsimisvorm ja kuidas see töötab?
Stantsimisvorm on pressi paigaldatud täppistööriist, mis lõikab, painutab või vormib lamedat lehtmetalli viimistletud osadeks. See töötab läbi kahe poole - ülemise matriitsi, mis on kinnitatud presssilindri külge, ja alumise matriitsi, mis on kinnitatud pressplaadi külge poltidega. Iga pressimiskäigu ajal puutuvad matriitsis olevad karastatud terasdetailid lehtmetalliga kokku, rakendades nihke- või vormimispinget, kuni materjal omandab soovitud profiili. Matriit, press ja tooriku materjal toimivad integreeritud süsteemina, läbides sadu lööke minutis, et toota korduva täpsusega identseid osi.
2. Mis vahe on progressiivsetel, ülekande- ja liitvormidel?
Progressiivsed stantsid toidavad pidevat metallriba läbi järjestikuste jaamade ühes tööriistas, mis sobib ideaalselt suure -mahuga väikeste- kuni -keskmiste osade jaoks, mis on üle 50 000 ühiku aastas. Ülekandmisvormid eraldavad tooriku varakult ja transpordivad selle mehaaniliselt jaamade vahel, käsitsedes suuri paneele ja sügavtõmbeid, mis ei saa jääda kanduriba külge. Liitvormid teevad ühes jaamas ühe käiguga mitu lõikamisoperatsiooni, valmistades lamedaid osi, nagu seibid ja seibid, mis on suurepärase tasapinnaga. Valik sõltub osa geomeetriast, tootmismahust ja eelarvest -, mitte sellest, milline tüüp on üldiselt parem.
3. Kuidas arvutate stantsimise-stantsimise-vahet?
Toru{0}}--kliirensit väljendatakse protsendina materjali paksusest külje kohta. Standardne lähtepunkt on ligikaudu 10% külje paksusest, kuigi väärtused vahemikus 11-20% võivad teatud rakenduste puhul pikendada tööriista eluiga. Õige protsendi määravad kolm muutujat: tooriku materjal (kõvemad materjalid vajavad rohkem vaba ruumi), lao paksus ja eeldatav tööriista seisund aja jooksul. Ebapiisav kliirens põhjustab sekundaarset nihket ja kiirenenud stantsi kulumist, samas kui liigne kliirens tekitab suuri jäsemeid ja serva ümberminekut. Insenerid peaksid lähtuma konkreetse tembeldatava sulami ja temperamendi materjali andmelehtedest, mitte tuginema ainult üldistele tabelitele.
4. Mis põhjustab metalli stantsimisel purdeid ja kuidas neid vältida?
Burrid tekivad siis, kui stantsi ja matriitsi nupu poolt tekitatud nihkealad ei puutu lehe paksuse piires puhtalt kokku. Toru kõrgust reguleerivad kolm tegurit: stantsi-kuni-kliirensi täpsus, stantsi servade teravus ja matriitsi nupu seisund. Kuna lõikeservad tootmistsüklite jooksul tuhmuvad, lükkavad nad materjali pigem edasi, kui lõikavad seda, tekitades järk-järgult kõrgemaid purusid. Ennetamine ühendab endas õige esialgse kliirensi spetsifikatsiooni, kulumiskindlad tööriistaterased või katted ja ajastatud uuesti teritamise, kui jäme kõrgus ületab 10% materjali paksusest. Sellised partnerid nagu YICHEN (yichen-group.com/stamping-die/) on spetsialiseerunud kohandatud stantsimisstantsi projektide kliirensi optimeerimisele ja jäsemete kontrollimise strateegiatele.
5. Kuidas mõjutavad materjali omadused stantsimisvormi disaini?
Materjali omadused määravad peaaegu kõik stantsi disainiparameetrid. Voolutugevus määrab vajaliku pressi tonnaaži ja vedrujõud. Elastsusmoodul reguleerib tagasitõmbetugevust - alumiiniumvedrud tagasi rohkem kui teras, kuna selle moodul on ligikaudu üks-kolmandik terase omast. Pikendus määrab tõmbesügavuse ja painderaadiuse piirid enne pragude tekkimist. Töökõvenemise määr mõjutab mitme-jaama progressiivse stantsi paigutust, kuna iga vormimisoperatsioon tugevdab materjali, nõudes järgmistes jaamades rohkem jõudu. Stantsikonstruktorid peavad kohandama kliirensi protsente, paindenurki, tööriista katteid ja jaamade järjestusi vastavalt töödeldavale sulamile ja temperamendile.


