


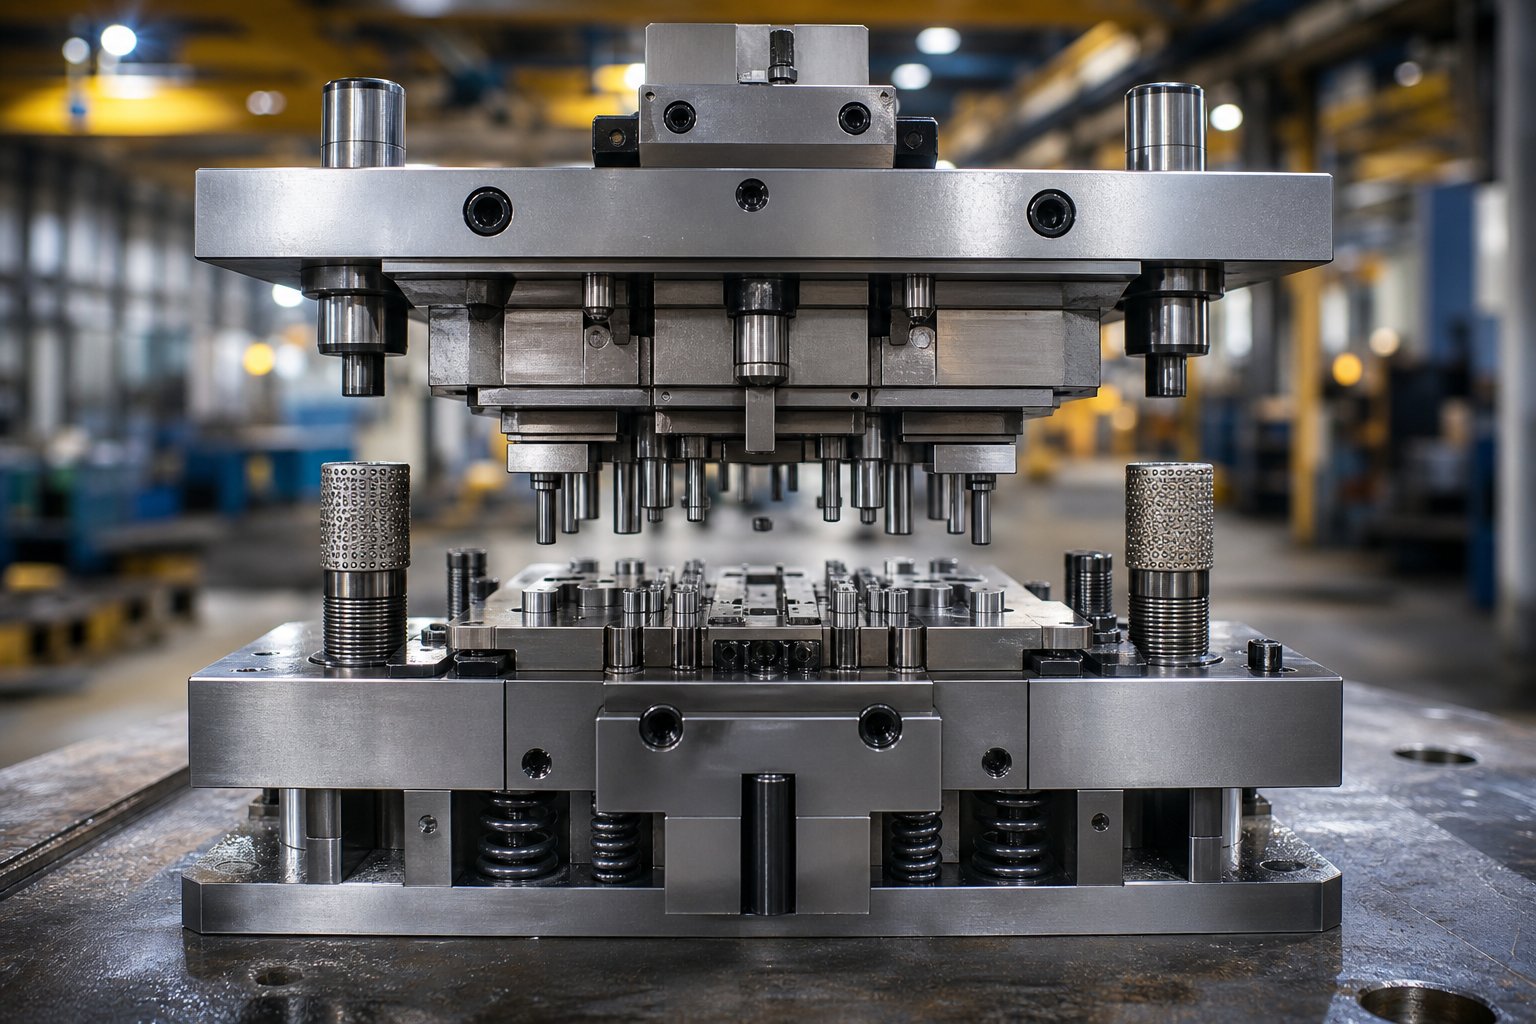
Mida teevad stantsimisvormi komponendid töötava matriitsi sees
Stantsimisvorm on täppistööriistakomplekt, mis lõikab ja vormib lehtmetalli soovitud kuju iga kord, kui press rakendab jõudu. Kuid siin on see, mida enamik osade loendeid teile ei ütle:üksikud stantsimisvormi komponendidoluline ainult selle pärast, kuidas nad koos töötavad. Igaüks neist täidab kindlat mehaanilist rolli - konstruktsiooni tugi, materjali juhtimine, lõikamine, vormimine või ribade haldamine - ja nad peavad täitma neid rolle tihedalt kooskõlastatult iga vajutuskäigu jooksul.
Matriitsi komponentide koostoime mõistmine on palju olulisem kui osade nimede meeldejätmine. Matriit on süsteem ja iga komponendi jõudlus sõltub kõige ümbritseva käitumisest.
Stantsimisvormi komponentide määratlemine süsteemina
Mis asi siis tegelikult on? See on ülemine ja alumine tööriistakomplekt, mis on konfigureeritud poolte vahele asetatud metalli lõikamiseks, painutamiseks, vormimiseks või tõmbamiseks. Matriitsi kasutatakse viimistletud osade - tootmiseks korduvalt, kiirusel ja rangete tolerantside piires. Millest stantsid on valmistatud? Karastatud tööriistateras, karbiidist sisetükid, täppis-lihvitud tihvtid ja konstrueeritud vedrusüsteemid, mis kõik on kinnitatud jäikadele terasplaatidele. Iga element on olemas, sest süsteem seda nõuab.
Miks on komponentide tundmine tööriistainseneride jaoks oluline?
Kui mõistate iga komponendi funktsiooni suuremas koostis, muutub tõrkeotsing pigem süstemaatiliseks kui arvamiseks. Teie tembeldatud osal tekkiv jäme ei ole lihtsalt "torkeprobleem" -, see võib tuleneda kulunud juhtpuksidest, mis võimaldavad vale joondamist, väsinud vedrudele, mis ei suuda materjali puhtalt eemaldada, või stantsikingast, mis paindub tonnaaži all.
Kuidas komponendid pressilöögi kaudu koordineerivad
Kujutage ette, et üks vajutustsükkel avaneb millisekundites. Stantsikingad ja juhttihvtid hoiavad ülemist ja alumist poolt jäigalt joondatud. Eemaldamisplaat puutub kokku riba materjaliga ja hoiab seda tasapinnal. Löögid laskuvad läbi eemaldaja ja lõikavad metalli vastu allolevaid stantsinuppe. Vedrud suruvad kokku, neelavad jõudu ja salvestavad energiat. Tagasikäigul suruvad samad vedrud eemaldaja alla, eemaldades stantsi materjalist, nii et riba saab liikuda järgmisesse asendisse. Iga komponent süttib järjestuses - struktuurne, seejärel lõikab, seejärel eemaldab - sadu kordi minutis.
See kooskõlastatud tegevus on see, mis eraldab toimiva stantsimisvormi terasosade kogumist. Järgnevates peatükkides jaotatakse iga komponendirühm üksikasjalikult, alustades struktuursest vundamendist, mis teeb kõik muu võimalikuks.
Vundamendi komponendid, mis hoiavad kõike koos
Iga stantsimisvormi sees olev lõikestants, vormitava teras ja vedrusüsteem sõltub ühest asjast: jäigast, täpselt joondatud platvormist, millele kinnitada. Konstruktsioonitööriistade komponendid ei lõika otseselt metalli ega vormi osi, kuid ilma nendeta ei tööta miski muu ettenähtud viisil. Need neelavad tonnaaži, säilitavad joonduse ja peavad vastu külgsuunalistele jõududele, mis muidu hävitaksid lõiketerad mõne tunniga.
Stantsikingad ja nende koormuse jaotamise roll
Stantsikingad on teras- või alumiiniumplaadid, mis moodustavad stantsimisvormide komplekti ülemise ja alumise poole. Mõelge neile kui hoone vundamendile - kõik, mis nende plaatide külge poldid, tüüblid või võtmed on. Nende peamine ülesanne on jaotada survejõud ühtlaselt matriitsi tööpiirkonnale, nii et ükski komponent ei neela kontsentreeritud koormust.
Ülemine jalanõu kinnitub presssilindri külge; alumised jalatsipoldid pressvoodi külge. Koos peavad need jääma tonnaaži all tasaseks ja paralleelseks. Seetõttu on need lihvitud või täppis{2}}freesitud rangete tolerantsideni. Väändunud või alamõõduline stantsiking põhjustab jõu ebaühtlast jaotumist, mis põhjustab läbipainde, löögi purunemist ja ebaühtlast osa kvaliteeti.
Stantsi paksus ei ole meelevaldne. Astantsi valmistaminemis surub metalli kokku, pigistades seda ülemise ja alumise osa vahel, nõuab palju paksemat jalatsit kui lihtne painutusoperatsioon. Reegel on lihtne: suurem tonnaaž ja laiem ribalaius nõuavad läbipainde vastu paksemaid kingi. Enamik kingi on terasest, kuid alumiinium kogub teatud rakendustes populaarsust - see kaalub ühe-kolmandiku, töödeldakse kiiresti, neelab hästi põrutusi ja spetsiaalsed sulamid võivad anda sellele survetugevuse, mis ületab madala süsinikusisaldusega terasest-.
Alumine matriitsijalats sisaldab tavaliselt töödeldud või leek{0}}lõigatud auke, mis lasevad nälkjatel ja jääkidest läbi pressimisalusele kukkuda. Need avad toimivad ka vahedena gaasvedrude ja muude matriitsi pinna alla paigaldatud komponentide jaoks.
Juhtsüsteemid ülemisest-alumiseni{1}}joondamiseks
Kui presssilind laskub kiirusel, peavad ülemised ja alumised stantsikingad kokku puutuma iga tsükliga täpselt samas asendis. Juhttihvtid ja puksid võimaldavad seda teha. Need täppis-maapealsed komponendid -, mida toodetakse sageli 0,0001 tolli piires. -, hoiavad kaks poolt täistonnaaži all joondatud.
On olemas kaks põhitüüpi. Hõõrde{1}}stiilis juhttihvtid on karastatud tööriistaterasest võllid, mis on veidi väiksemad kui puksi ava. Puksid on tavaliselt vooderdatud alumiinium-pronksiga, mõnikord hõõrdumise ja kuumuse vähendamiseks grafiitkorkidega. Need tihvtid pakuvad ka kreenijõudu, takistades kingade küljelt{5}}külge-liikumist.
Kuullaagrite juhttihvtidel- kasutatakse karastatud tihvte, mis liiguvad alumiiniumpuuris hoitud kuullaagritel. Need vähendavad märkimisväärselt hõõrdumist, võimaldavad suuremat pressimiskiirust ilma kuumenemiseta ja neid saab toota väiksemate tolerantsidega kui hõõrdetihvte. Samuti võimaldavad need hoolduse ajal hõlpsasti eraldada ülemised ja alumised kingad.
Üks kriitiline punkt: juhttihvtid on loodud stantsi kingade joondamiseks -, et mitte kompenseerida kulunud või lohakas presssilindrit. Juhttihvtide liigne suurus pressi hooldusprobleemide varjamiseks kiirendab ainult tihvtide endi kulumist ja toob kaasa joondusvigu, mis kahjustavad lõikekomponente.
Kannaplokid, klahvid ja külgjõu juhtimine
Lõikamis- ja vormimistoimingud ei tekita alati jõudu otse allapoole. Nurgakujulised vormid, nukk{1}}juhitavad funktsioonid ja asümmeetriline tühjendamine tekitavad kõik külgsuunalised tõukejõu - külgjõud, mis suruvad ülemist matriitsi alumise suhtes. Kannaplokid neelavad selle tõukejõu, nii et see ei kandu üle juhttihvtidesse.
Need täpselt{0}}töödeldud terasplokid kruvitakse, tüübliga ja sageli keevitatakse mõlema stantsikinga külge. Ühel küljel on terasest kannaplaat; vastasküljel on kulumisplaat, mis on valmistatud alumiinium-pronksist või muust erinevast metallist. See erinev-metallide sidumine on tahtlik - kaks samast materjalist plaati tekitavad liigset hõõrdumist, kuumust ja lõpuks ärritamist. Box kontsad taluvad tõukejõudu samaaegselt kõigis suundades.
Tüüblid ja võtmed täiendavad konstruktsioonisüsteemi. Tüüblid on karastatud, täppis{1}}lihvitud tihvtid, mis määravad iga matriitsi sektsiooni jalatsil oma täpse asukoha. Võtmed on väikesed ristkülikukujulised lihvitud terasest plokid, mis on asetatud freesitud võtmeavadesse -, mis tuvastavad nii asukoha kui ka kannavad stantsi sektsioone, tagades koormuse all nihkumise vastu. Pistikupeaga kruvid kinnitavad kõik kokku, võimaldades korduvaks suure{5}}tonnaažiga rattasõiduks vajalikku hoidejõudu.
Siin väärivad mainimist ka tugiplaadid. Kui karastatud augupead suruvad tsükli järel stantsikinga materjali vastu, võib pehmem jalanõu deformeeruda. Tugiplaadid - õhukesed karastatud terasplaadid, mis on paigutatud auguraua hoidikute ja jalatsi vahele -, takistavad kinnistamist ja jaotavad punktkoormuse laiemale alale.
| Komponent | Funktsioon | Ebaõnnestumise tagajärg | Tüüpiline materjal |
|---|---|---|---|
| Stantsikingad (ülemine/alumine) | jäik paigaldusplatvorm; jaotab pressjõu ühtlaselt | Läbipaine, ebaühtlane lõikamine, löögi purunemine | Keskmine{0}}süsinikteras või alumiiniumsulam |
| Juhtnõelad | Joondab ülemise ja alumise matriitsi kingad iga käigu jooksul | Vale joondamine, lõikeservade ebaühtlane kulumine, jäme varieerumine | Karastatud tööriistateras |
| Juhtpuksid | Tagab väikese{0}}hõõrdumisega laagripinna juhttihvtide jaoks | Skoorimine, liigne kliirens, joonduse triiv | Alumiinium{0}}pronks (sageli grafiidiga) |
| Kannaplokid | Neelab vormimisest ja asümmeetrilisest lõikamisest tuleneva külgtõukejõu | Juhttihvti läbipaine, stantsiosa nihkumine, komponentide kahjustus | Erinevate kulumisplaatidega tööriistateras |
| Tüüblid | Määrab täpselt jalatsi stantside osad | Töötavate komponentide asenditriiv pärast hooldust | Karastatud lihvitud teras |
| Võtmed | Otsib ja katab stantsilõike külgsuunalise liikumise vastu | Sektsiooni nihutamine asümmeetrilise koormuse all | Täppis{0}}lihvitud tööriistateras |
| Tugiplaadid | Takistab stantsipeade kinnitumist pehmemasse stantsikingasse | Kinga deformatsioon, löögi kõrguse kõikumine, ebaühtlane sulgemiskõrgus | Karastatud teras (HRC 58-62) |
Alamõõdulised või tähelepanuta jäetud konstruktsioonikomponendid ei tõrju valjult - need ebaõnnestuvad järk-järgult. Matriitsiking, mis koormuse all paindub 0,002 tolli, ei lõhu kohe midagi, kuid see muudab stantsi-to-stantsi kliirensi riba laiuse ulatuses. Ebapiisava määrimise tõttu tekkivad juhttihvtid võimaldavad järkjärgulist kõrvalekallet, mis kiirendab tööriista iga lõikeserva kulumist. Need probleemid taanduvad tuhandete löökide jooksul, muutes juur-diagnoosi keeruliseks, välja arvatud juhul, kui te mõistate, mida struktuurkiht peaks tagama: absoluutset jäikust ja korduvat joondust igas tsüklis täistonnaaži all.
Kui vundament on paigale lukustatud, saab süsteemi järgmine kiht - stantsid, stantsnupud ja vormiterased, mis tegelikult lehtmetalli vormivad, - teha oma tööd täpselt sellise täpsusega, milleks need on loodud.
Metalli vormivate komponentide lõikamine ja vormimine
Jäik joondamine ja koormuse jaotus ei tähenda midagi, kui stantsitööriistad, mis tegelikult lehtmetalliga kokku puutuvad, pole õigesti konstrueeritud. Stantsid, stantsnupud, stantsiplokid, maatriksplaadid ja vormimisterased on komponendid, mis teevad füüsilise töö - materjali lõikamisel, painutamisel, tõmbamisel ja reljeefselt valmis geomeetriale. Nende disain, suhe üksteisega ja vahe nende vahel määravad, kas saate puhta osa või prügikasti täis prügi.
Kuidas löögid ja nuppnööbid koos töötavad
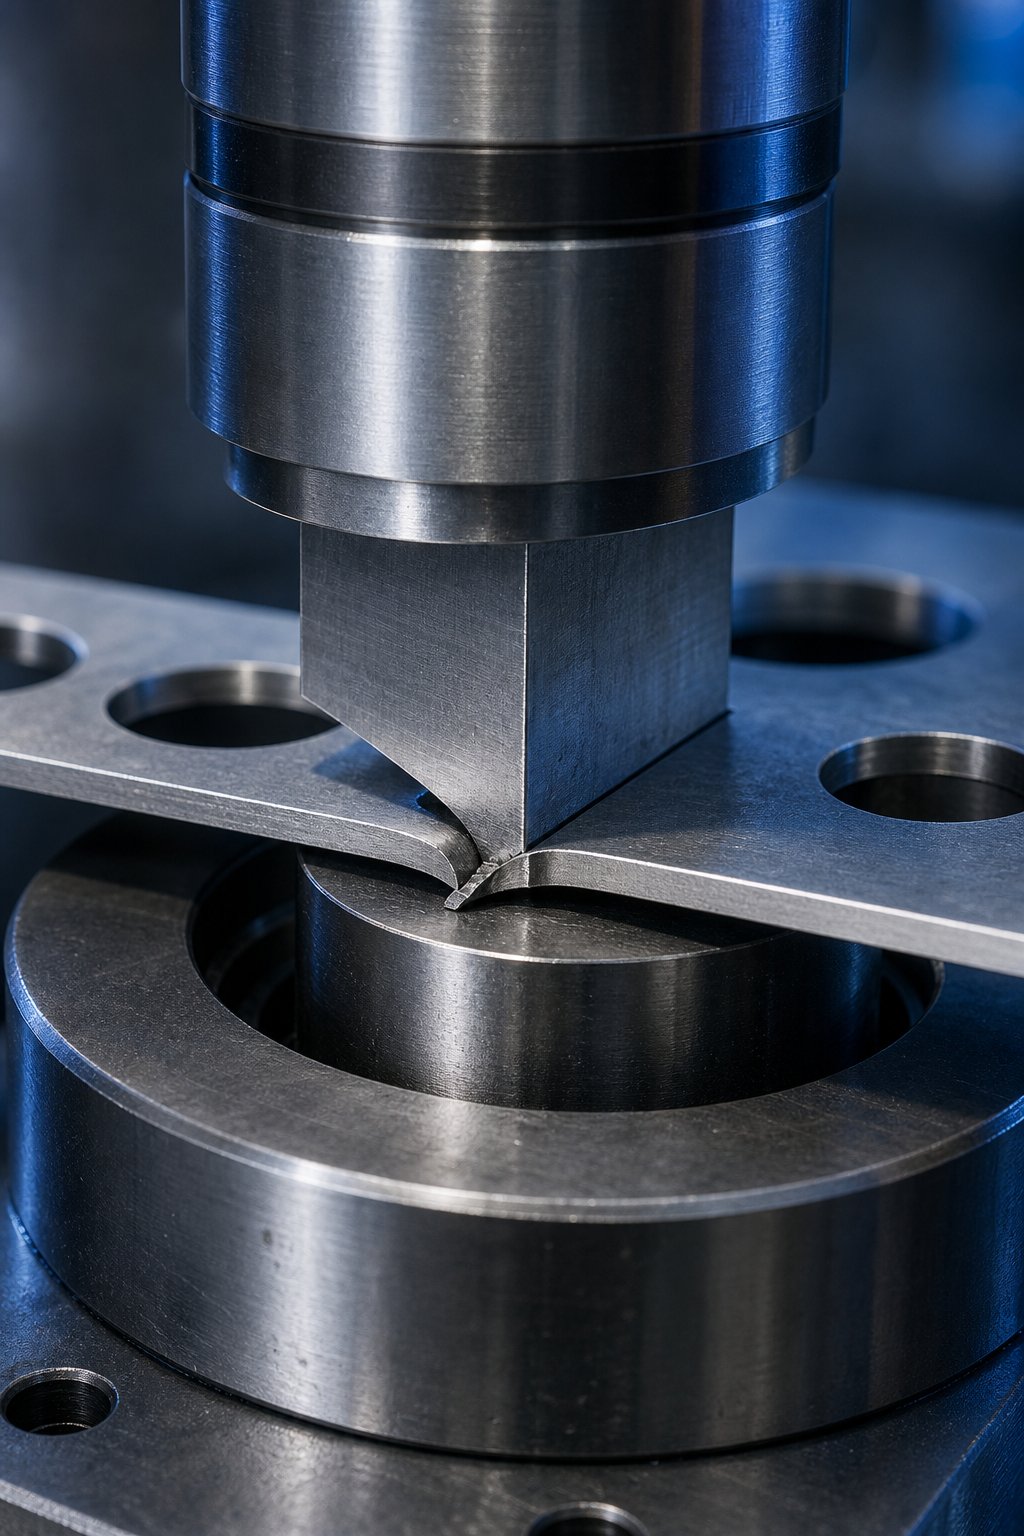
Põhiline seos lehtmetallist stantsi ja matriitsi süsteemis on otsene: stants on isane lõikeriist, mis laskub paaritusmatriitsi avasse - matriitsi nuppu (nimetatakse ka stantsi sisestuseks või maatriksiks). Perforaator surub materjali sellesse avasse või läbi selle ja nende servade vastastikune mõju on see, mis tegelikult metalli lõikab.
Vajutuslöögi ajal puutub mulgur lehega kokku ja hakkab seda allapoole suruma. Materjal deformeerub kergelt nii stantsi serva kui ka stantsnupu serva ümber - deformatsiooni suurus sõltub elastsusest, paksusest ja kahe lõikeserva vahelisest vahest. Kui stants liigub allapoole, ekstrudeerib see külm-metalli välja, luues lõikest lõigatud osa, mida nimetatakse lõikeribaks. Kui materjali nihketugevus on ületatud, puruneb see ja puruneb, tekitades lõikeserva läbimurdeala.
Matriitsnupud asetsevad stantsiploki või maatriksplaadi sees töödeldud taskutes ja peavad olema kindlalt kaitstud nii allapoole suunatud lõikejõu kui ka lõikamise ajal voolava materjali külgsurve eest. Kolm levinumat hoidmismeetodit hoiavad nupud paigal:
- Vajutage-sobivuse säilitamist- nupp lihvitakse kergelt segades ja surutakse täpselt-puuritud taskusse. Lihtne, kompaktne ja tõhus ümarate nuppude jaoks, kuid hoolduse ajal eemaldamiseks on vaja hüdraulilist pressi.
- Palli-luku kinnihoidmine- vedruga-koormatud kuul haakub nupu välisläbimõõdusse töödeldud soonega. See võimaldab kiiret eemaldamist ja paigaldamist ilma vajutamiseta, muutes selle populaarseks suure-vahetuskeskkondades.
- Võtmega hoidmine- nupule töödeldud võti või tasapind takistab pöörlemist, mis on kriitilise tähtsusega mitte-ümmarguste kujundite puhul, kus nurk on oluline. Sageli kombineeritakse-vajutuse või õlgade hoidmisega.
Matriitsiplokk ise - plaat, millel on kõik matriitsi nupud ja lõikeavad -, peab olema piisavalt paks, et toetada lõikejõude ilma läbipaindeta ja piisavalt kõva, et vältida lõikeservade kulumist. Mõnes konfiguratsioonis hoiab nuppe eraldi maatriksplaat, samal ajal kui selle all olev stantsiplokk pakub konstruktsioonilist tuge ja kanaleid.
Punch tüübid ja nende spetsiifilised rakendused
Mitte iga stantsitud osa auk või funktsioon ei nõua sama stantsi geomeetriat. Stantsimisstantsid on saadaval mitmesugustes konfiguratsioonides, millest igaüks on kohandatud konkreetsete operatsioonide jaoks:
- Tavalised (tahked) ümmargused löögid- kõige levinum tüüp, mida kasutatakse tavaliseks ringikujuliseks augustamiseks ja tühjendamiseks. Vastupidav, kergesti teritav ja saadaval standardsetes kataloogisuurustes.
- Vormitud löögid- kohandatud profiilid ristkülikukujuliste pilude, D-kujude, võtmeaukude või mis tahes mitte-ringikujulise geomeetria jaoks, mida detaili kujundus nõuab.
- Pilootlöögid- täppis-maandustihvtid, mis sisenevad eelnevalt augustatud aukudesse, et registreerida riba enne lõikamist. Nad ei lõika materjali; nad leiavad selle üles. Kriitiline progressiivsetes stantsides, kus kumulatiivne etteandeviga hävitab detailide täpsuse.
- Sälgutavad löögid- on loodud materjali eemaldamiseks riba või tooriku servast, luues sälkusid, sakke või reljeefseid elemente, mis võimaldavad hilisemat painutamist või vormimist.
- Torkivad löögid- lõika ja painutage materjali samaaegselt ilma seda ribast täielikult eraldamata. Kasutatakse vahelehtede, ribide või osaliste funktsioonide loomiseks, mis jäävad külge.
- Astmed või õlalöögid--l on mitu läbimõõtu kogu pikkuses, et parandada joondust, koormuse parem jaotus ja kontrollitud haardumine matriitsi nupuga.
- Õõnes- või torukujulised stantsid- sisaldavad sisemist õõnsust nälkjate väljutamiseks, mis vähendab nälkjate kalduvust kleepuda tagasitõmbamise ajal löögipinna külge.
Vormiterased -, mida mõnikord nimetatakse ka stantsimiseks -, on täiesti eraldi kategooria. Need komponendid ei lõika materjali; nad kujundavad selle ümber. Painded, tõmblused, reljeefid ja vormitud funktsioonid nõuavad täpselt{4}}töödeldud vormimisteraseid, mille profiilid vastavad täpselt soovitud detaili geomeetriale. Nende raadiused, tõmbenurgad ja pinnaviimistlus juhivad otseselt materjali voolu vormimise ajal.
Toru ja matriitsi vaheline kaugus ning selle mõju osade kvaliteedile
Vahemaa stantsi serva ja matriitsi nupu serva vahel - lõikevahe - on üks kõige olulisematest spetsifikatsioonidest mis tahes matriitsi puhul. Tavaliselt väljendatakse seda protsendina lehe paksusest külje kohta. Üldine lähtepunkt on umbes 10% materjali paksusest külje kohta. Näiteks 0,050 tolli paksuse terase lõikamine 10% kliirensiga tähendab 0,005 tolli vahet külje kohta või 0,010 tolli koguläbimõõdu erinevust stantsi ja nupu vahel.
Kuid 10% pole universaalne. Kõvematel ja tugevamatel{2}}materjalidel on üldiselt kasu suurematest vahekaugustest, samas kui pehmemate ja plastilisemate materjalide puhul võib kasutada väiksemaid väärtusi. Valesti eksimise tagajärjed ilmnevad kohe osa serval:
Ebapiisav kliirenspõhjustab lõikamise ajal materjalis survetõrke. Näete suurenenud lööki, nii stantsi kui ka nuppude kulumist, suuremaid lõikejõude ja sagedasemaid teritustsükleid. Nälkjas kipub jääma stantsi nupus - kokkusurutuna, mis on hea nälkja kinnihoidmiseks, kuid tööriista eluea hinnaga. Perforatsiooni läbipaine ja lõhestumine muutuvad tõelisteks riskideks, eriti õhukeste ristlõikega stantside puhul.
Liigne kliirenstekitab tõmbekahjustusi. Materjal venib ja rullub enne purunemist, tekitades detailile suuremad jämedused ja valtsitud servad. Eemaldamisjõud vähenevad, kuna stantsist haardub vähem materjali, kuid nälkja tõmbamine muutub tõsiseks probleemiks - nälkjas võib koos stantsiga üles tõusta ja matriitsi pinnale maanduda, kahjustades järgmist osa või matriitsi ennast.
See on otseselt seotud stantsnupu disaini sageli tähelepanuta jäetud aspektiga: nälkjate kinnihoidmise geomeetria. Tavaline matriitsinupp ei ole lihtsalt auk -, vaid sellel on ülaosas sirge maaosa, millele järgneb nurkreljeef allpool. Sirge pind loob kerge kokkusurumise, mis hoiab nälkja pärast lõikamist nupus. Liiga lühike maa ja nälkjad võivad enneaegselt läbi kukkuda või tagasi tõmmata. Liiga pikk maa ja nälkjad kuhjuvad kokku, surudes lõpuks vastu löögi.
Kui nälkjate tõmbamine toimub, on lahendused suunatud otse matriitidele ja stantsidele.Müügil olevad nälkja{0}}juhtnupudkasutage nälkjast haaramiseks maatriksi sees töödeldud pilusid või ogasid. Tagurpidi-kitsenevad nupud -, kus ava väheneb pisut vaba ruumi suunas, - hoiavad näpud kokkusurutuna. Vedruga -toimuva löögi tihvtid lükkavad allakäigul tihvtid eemale. Läbi stantsi puuritud õhuavad kõrvaldavad vaakumtaskud, mis tõmbavad sissetõmbamise ajal ülespoole.
Kliirensi, nälkjate kinnipidamise ja osade kvaliteedi vastastikune mõju on tasakaalustav toiming. Pole ühest õiget vastust - see sõltub materjali kvaliteedist, paksusest, stantsi geomeetriast, pressimise kiirusest ja tootmismahust. Oluline on mõista, et need metallist augud ja stantsiavad moodustavad süsteemi, kus ühe muutuja muutmine nihutab lõiketsoonis kõige muu käitumist.
Komponentide lõikamine ja vormimine teevad oma töö sekundi murdosadega, kuid üksi nad sellega hakkama ei saa. Riba materjal tuleb asetada täpselt enne iga lööki - ja see on täiesti erineva komponentide komplekti ülesanne, mis vastutab riba juhtimise, tõstmise ja registreerimise eest läbi matriitsi.
Ribade juht- ja positsioneerimiskomponendid lehtmetallist stantsimisstantsides
Täiuslikult jahvatatud stants ja täpselt puuritud matriitsinupp toodavad ikkagi jääke, kui riba materjal pole nende kokkusaamisel õiges kohas. Progressiivsetes lehtmetallist stantsimisstantsides liigub riba iga vajutuslöögi vahel - edasi, liigutades järjest ühe sammu võrra edasi läbi jaamade seeria. Iga asukohaviga ühes jaamas koguneb järgmises. Selleks ajaks, kui riba jõuab lõpliku piirini, võib isegi paar tuhandiktolli triivi kriitilised tunnused taluvusest välja lükata.
Sellepärast pühendab stantsimisvormi disain terve kategooria komponente ühele tööle: juhib täpselt seda, kus riba asetseb - vertikaalselt, külgsuunas ja pikisuunas - pressi käivitamise hetkel.
Pilot Pins ja Precision Strip registreerimine
Pilottihvtid on järkjärgulise matriitsi viimased-autoriteedi asukoha määramise komponendid. Need täppis-maandustihvtid -, mille läbimõõt on tavaliselt 0,0002 tolli tolerantsi -, laskuvad vahetult enne lõikamis- või vormimistoimingute sisselülitamist ribal olevatesse eelnevalt augustatud aukudesse. Nende ülesanne ei ole kärpida; see on asukoha leidmiseks. Nad tõmbavad või tõmbuvad riba täpsesse asendisse, nii et iga järgnev toiming on kooskõlas eelnevaga.
Jada toimib järgmiselt. Matriitsi varases jaamas loob läbitorkamine juhtaugu - ümmarguse augu, mille ainus eesmärk on vastu võtta juhttihvti allavoolu asuvates jaamades. Kui riba ettepoole liigub, jõuab see järgmisesse jaama veidi ebatäpselt. Etteanderullidel on mehaanilised tolerantsid. Riba ise võib venitada, kalduda või külgsuunas nihkuda. Kui ülemine matriit hakkab laskuma, siseneb juhttihvti juhtauku enne, kui kõik löögid materjaliga kokku puutuvad. Tihvti kitsenev nina juhib riba oma kohale, parandades väiksemad etteandevead.
See korrigeerimisvõime on kriitiline. Progressiivses matriitsis, mis töötab kiirusega 200+ lööki minutis, ühinevad kumulatiivsed söötmisvead kiiresti. Kui piloodid igas jaamas riba uuesti-registreeriksid, triiviksid aukude---augud, kurvide asukohad ja trimmijooned järk-järgult nominaalsest kaugemale. Piloodid lähtestavad sisuliselt igas jaamas asukoha täpsuse, katkestades kogunenud vigade ahela.
Juhttihvti läbimõõt on juhtava suhtes - tavaliselt 0,001–0,002 tolli väiksem kui auk, et võimaldada sisenemist ilma ava servi deformeerimata. Liiga pingul ja tihvt võib korduvate tsüklite jooksul pikeneda või{5}}pilootava suhu tõmmata. Liiga lahti ja see ei registreeri riba täpselt. Juhtauk ise tuleb läbistada puhtalt ja minimaalse räsikuga, et vältida tihvtide haardumise häirimist.
Ribatõstukid ja nende etteande eemaldamise funktsioon
Vajutuslöökide vahel peab riba vabalt edasi liikuma. Kuid vormitud elemendid, matriitsi nupud ja muud komponendid ulatuvad välja või asetsevad matriitsi pinnaga samal tasapinnal - takistustest, mis söötmise ajal riba kinni haaraksid. Ribatõstjad lahendavad selle, tõstes riba tsükli etteandeosa ajal matriitsi pinnast kõrgemale, luues ruumi, et riba saaks lohistamata edasi liikuda.
Kolm levinumat tõstukitüüpi käsitlevad erinevaid olukordi:
- Vedruga-koormatud tihvtitõstjad- väikest ümarat tihvti, mis on surutud survevedrude abil ülespoole surutud stantsiploki puuraukudesse. Need toetavad riba eraldiseisvates punktides ja tõmbuvad survejõu mõjul tagasi, kui matriit sulgub. Lihtne, kompaktne ja efektiivne lamedate või kergelt vormitud ribade jaoks.
- Rööpa{0}}tüüpi tõstukid- pidevat riba, mis jooksevad piki riba servi, mida toetavad mitmed vedrud. Need tagavad ühtlase tõstekõrguse kogu riba pikkuses ja hoiavad ära servade langemise laiadel materjalidel. Levinud matriitside puhul, kus riba vajab vormitud elementide suhtes mitu tolli vaba ruumi.
- Kuul--nina- või juhitavad tõstukid- sarnaneb tihvtitõstjatega, kuid raadiusega ülaosaga, mis ei lase ribal külgsuunalise liikumise ajal kinni jääda. Kasutatakse seal, kus riba kipub söötmise ajal külili nihkuma.
Tõstekõrgus loeb rohkem, kui võiks arvata. Naguvoo-väljalaske ajastuse uuringudNäidake, et kaugus, mille riba matriitsi pinnalt ära tõstab, mõjutab otseselt seda, kui palju lisamaterjali tõmbab läbi etteandeüksuse matriitsi sulgemise ajal. Matriit, mis on paigutatud etteandeüksusest 36 tolli kaugusele ja 4-tollise tõstekäiguga-, võib sisestada sööturi ja matriitsi vahele üle 0,2 tolli lisamaterjali -, mis on piisavalt suur, et tekitada ülesöötmise vigu, kui ajastust ei kompenseerita. Mida kõrgem on tõste, seda rohkem see efekt võimendub, muutes tõstekõrguse protsessimuutujaks, mis on otseselt seotud etteande-rulli sulgemise ajastusega.
Möödavoolu sälgud ribade eemaldamiseks progressiivsetes matriitsides
Mõnikord ei piisa riba tõstmisest. Teatud matriitsi komponendid -, mis moodustavad terast, nukiajamid või väljaulatuvad matriitsisektsioonid -, ulatuvad riba liikumistasapinnast kõrgemale ja takistavad materjali füüsiliselt edasiliikumist. Möödasõidusälgud lahendavad selle, eemaldades või lisades ribale materjali teatud kohtades, võimaldades sellel söötmise ajal takistustest üle või ümber minna.
Tembeldamisvormide möödaviigude otstarve jaguneb kahte tüüpi:
- Negatiivsed möödaviigu sälgud- materjal eemaldatakse ribalt (tavaliselt varasemas jaamas läbitorkamisega), et luua tühimik või pilu. Kui riba liigub ettepoole, annab see sälk vaba ruumi kohtades, kus matriitsi komponent muidu segaks. Tavaline, kui takistus on kitsas või kui materjali eemaldamine ei nõrgesta kanduriba lubamatult.
- Positiivsed möödaviigu sälgud- riba materjali eemaldamise asemel on matriitsi komponent ise leevendatud või kujundatud kõrgema osaga, millest riba saab üle minna. Mõne kujunduse korral jäetakse ribale väike materjalilapp, et sõita matriitsi osa kohal. See lähenemisviis säilitab riba tugevuse rakendustes, kus materjali eemaldamine kahjustaks kanduri stabiilsust.
Lehtmetallist stantsimisvormide negatiivsete ja positiivsete möödaviigu sälkude kujundamine nõuab riba tugevuse tasakaalustamist vaba ruumi vajadusega. Eemaldage liiga palju materjali ja kandur nõrgeneb, võimaldades ribal söötmise ajal painduda või väänduda. Ärge eemaldage piisavalt ja riba takerdub matriitsi komponentide külge, põhjustades ummistusi, söötmishäireid või stantsi kokkupõrkeid. Sälkade paigutus peab arvestama ka sellega, kuidas riba tõstab - sälk, mis tagab täieliku tõstekõrguse vaba ruumi, ei pruugi takistust kõrvaldada, kui tõstuki vedru väsib ja tagab madalama kõrguse.
Levinud ribade juhtimise probleemid ja nende komponendi{0}}taseme põhjused
Kui riba juhtimine ebaõnnestub, ilmnevad sümptomid koheselt osa kvaliteedis -, kuid vastutava komponendi leidmine nõuab süsteemi mõistmist. Siin on kõige sagedasemad probleemid:
- Lühike söötmine või ületoitmine- põhjustatud valest etteande-ajastusest tõstja kõrguse suhtes, kulunud etteanderullide libisemisest määritud ribal või etteande pikkusest, mis ei kompenseeri stantsi sulgemise ajal tõmmatud materjali.
- Pilootava pikenemine- näitab, et juhttihvtid on auguga liiga tihedalt kinni, haarduvad riba liikumise ajal või riba pole söötmise ajal piisavalt üles tõstetud, nii et piloodid lohistavad läbi materjali.
- Ribade kõverdumine jaamade vahel- on põhjustatud liigsest tõstekõrgusest, mis tekitab liiga palju lõtvust, või nõrgenenud kanduribadest, mis on tingitud liiga agressiivsetest möödaviigu sälkudest.
- Külgsuunaline triiv- varude juhikud on kulunud või valesti paigutatud, mis võimaldab ribal nihkuda küljele. Valesti joondatud tõsterööpad võivad riba ka-keskelt eemale lükata.
- Matriitsi komponentide ribade püüdmine söötmise ajal- ümbersõidusälku on alamõõduline, tõstevedrud on väsinud (vähendatud tõstekõrgus) või moodustasid algselt kavandatust sügavamad objektid.
- Ebaühtlane registreerimine- juhttihvt on kulunud, eelmistest jaamadest tekkinud juhtaugud või piloodi haakumine pressilöögi ajal (pärast lõikamise algust) liiga hilja.
Vedrurihmad versus tahked eemaldajad
Tähelepanu väärib veel üks positsioneerimiskomponent, kuna see ühendab riba juhtimise ja lõikamise funktsiooni: eemaldamisplaat. Selle ülesanne on hoida riba lõikamise ajal vastu alumist stantsi ja seejärel eemaldada see tagasitõmbamise ajal stantside küljest. On olemas kaks põhimõtteliselt erinevat kujundust ja valik nende vahel mõjutab käitumist oluliselt.
Kevadstripparid(nimetatakse ka survepadja eemaldajateks) on vedruga{0}}plaadid, mis on paigaldatud ülemisele matriitsile, mis ümbritsevad lõikestantse. Kui stants sulgub, puutub eemaldaja kõigepealt ribaga kokku, surudes selle vedrusurve all tasaseks vastu matriitsi pinda, enne kui stants materjali puudutab. See -allahoidmine välistab ribas kumeruse ja amb, takistab materjali tõusmist või nihkumist lõikamise ajal ning - kriitiliselt - hoiab riba stantsi eemaldamise ajal matriitsi pinnaga samal tasemel, et stantsid saaksid puhtalt tagasi tõmbuda, ilma materjali ülespoole tõmbamata. Nagu stantside disaini ekspertArt Hedrick märgibVedrueemaldid kõrvaldavad tahketele eemaldajatele omased läbipainde- ja sidumisprobleemid, muutes need eelistatud valikuks kõige progressiivsemate stantsirakenduste jaoks.
Tugevad stripparid(silla eemaldajad või plaadieemaldid) on jäigad plaadid, mis on poltidega kinnitatud otse alumise matriitsi külge. Nad ei liiguta - riba lihtsalt niidid nende all. Neid on odavam valmistada, need ei vaja vedrusid ja vajavad minimaalset hooldust. Kuid need ei paku lõikamise ajal hoidvat-survet, mis tähendab, et riba saab sisenemise ajal vabalt tõsta, külgsuunas nihutada või stantside vahele kinni jääda. Selline liikumisvabadus suurendab eemaldamisjõudu, võib õhukesed löögid kõrvale tõrjuda ja halvimal juhul põhjustab stantsi purunemise materjali vasardamisel vastu tahket plaati tagasitõmbamise ajal.
Tootmiskiirusel töötavate progressiivsete stantside jaoks on vedrueemaldid peaaegu alati parem investeering. Tahke eemaldaja kasutamisega säästetud paar dollarit kompenseerib harva stantsi purunemise, suurenenud jämeduse ja ebaühtlase riba registreeringu riski, mis kaasnevad kontrollimatu materjaliga lõiketsükli ajal.
Ribade juhtkomponendid toimivad vaikselt - nad ei kujunda detaili nähtavalt nii, nagu löögid teevad. Kuid nad määravad kindlaks, kas need löögid tabasid õiget sihtmärki. Jõud, mis viib need tõstukid, eemaldajad ja survesüsteemid pärast iga lööki tagasi algasendisse, pärineb järgmisest kriitilisest komponentide rühmast: vedrudest ja gaasiballoonidest, mis juhivad energiat kogu stantsikoostu jooksul.
Vedrusüsteemid ja jõudude juhtimine matriitsi sees
Iga liikuv komponent matriitsisõlmes - eemaldajad, survepadjad, tõstukid, väljalöömistihvtid - vajavad jõudu, et suruda see pärast pressimiskäiku tagasi oma kohale. See jõud tuleneb vedrudest ja gaasiballoonidest, mis on kogu tööriistas strateegiliselt paigutatud. Need ei ole passiivsed tarvikud. Need on aktiivsed pressstantsi komponendid, mis juhivad eemaldamisrõhku, vormimise ajal tühja-hoidmisjõudu ja süsteemi iga liikuva plaadi tagasiliikumist. Kui valite vedru valesti, näete tõmblust, ebaühtlast tõmbesügavust ja eemaldamisplaate, mis kalduvad, mitte ei tõmbu ühtlaselt tagasi.
Survevedrud ja nende koormuse{0}}läbipainde karakteristikud
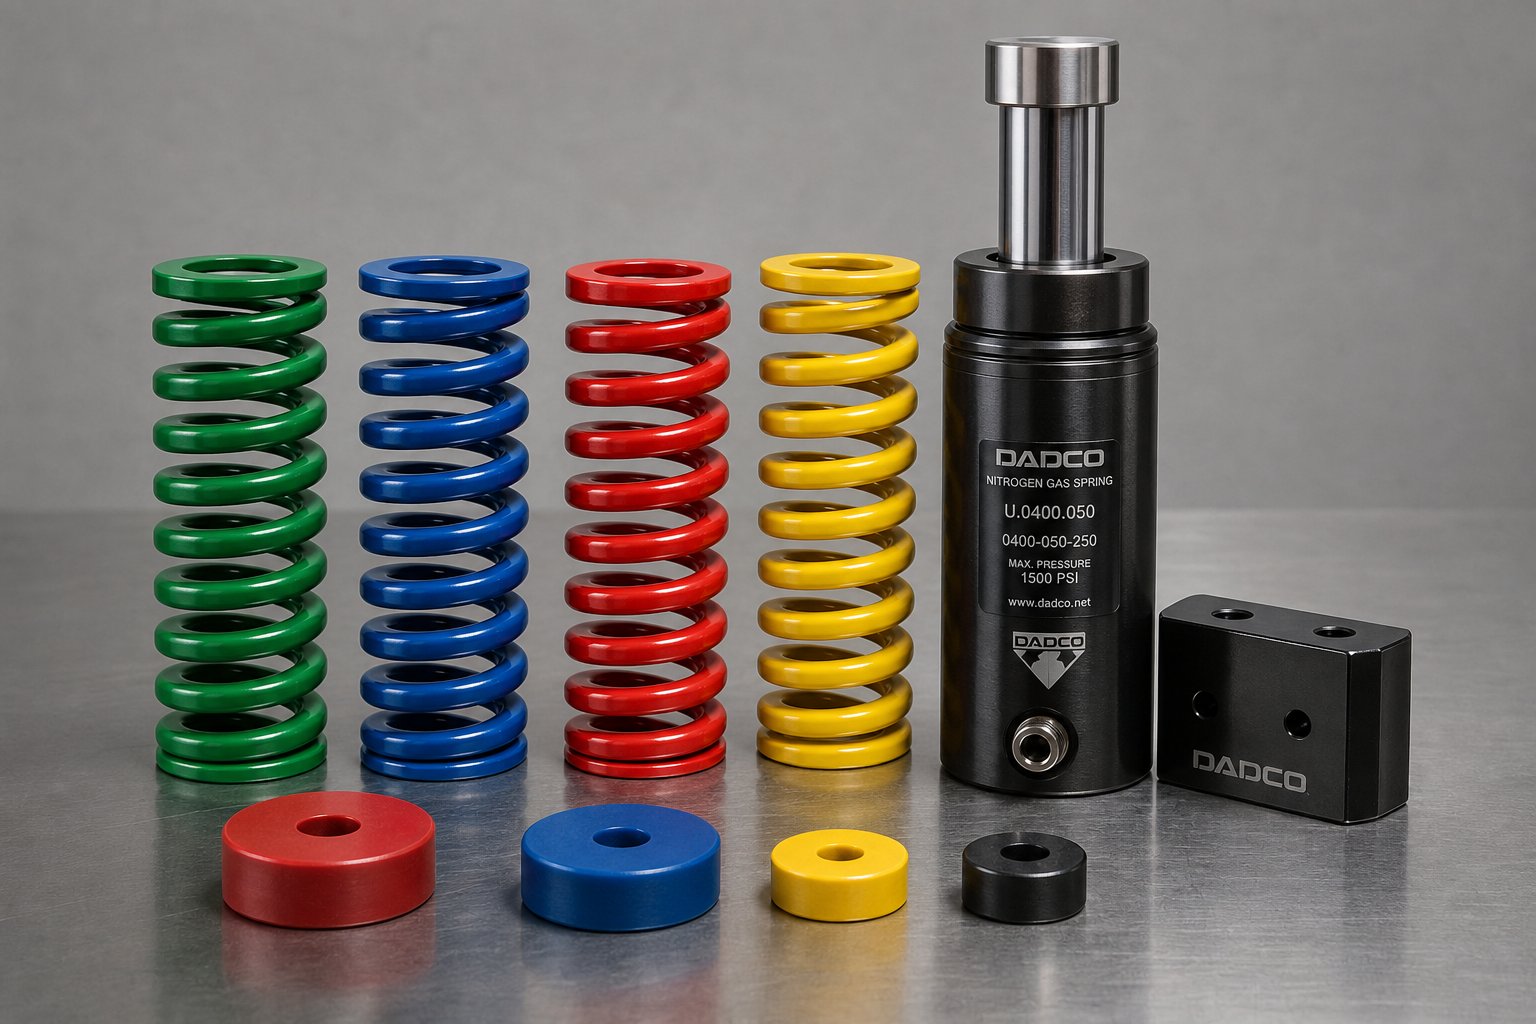
Mehaanilised stantsvedrud on spiraalselt keerdunud survevedrud, mis on konstrueeritud suure koormuse ja korduva tsükli jaoks äärmise pinge all. Te tunnete nad ära värvikoodi järgi - vinüülkatte süsteem, mis näitab ühe pilguga töökoormust. Kerged-vedrud (rohelised või sinised) sobivad väikese-jõuga eemaldamiseks, samas kui eriti-rasked-vedrud (punased või kollased) saavad hakkama suure-tonnaažiga toorikute hoidmise ja vormimispadjaga.
Kolm traadi kuju määravad mehaanilised valikud. Ristkülikukujuline traat toodab antud vedru suuruse jaoks suurimat jõudu ja vastab standardile ISO 10243, kuid traat väändub kokkusurumise ajal, tekitades pinget, mis piirab väsimuse eluiga. Ümmargune traat talub tsüklilist pinget paremini, kuid annab vähem jõudu ühiku suuruse kohta. Ovaalne traat jagab erinevuse -, optimeerides kandevõimet ja pingetaluvust ühe geomeetriaga.
Õige vedru valimine tähendab mitme üksteisest sõltuva teguri tasakaalustamist:
- Eellaadimine- installimise ajal rakendatud esialgne tihendus. Eelkoormus tagab, et vedru annab matriitsi avanemisel kohe jõu, kuid see vähendab saadaolevat töökäiku ja kiirendab väsimust.
- Töötav läbipaine- kui kaugele surub vedru tegeliku vajutuskäigu ajal. See peab vastama pressi käigu pikkusele, millest on lahutatud eelkoormuse kokkusurumine.
- Kogu läbipaindevõime- maksimaalne ohutu kokkusurumine enne mähiste sidumist. Selle ületamine hävitab vedru koheselt.
- Väsimuse elu- on otseselt seotud tsükli kohta kasutatud kogupainde protsendiga. 50% oma mahust koormatud vedrud kestavad oluliselt kauem kui järjekindlalt 75% peale surutud vedrud.
Suletud-otsaga vedrud tagavad tasased kinnituspinnad, samas kui avatud-otsaga versioonid võivad stabiilsuse tagamiseks vajada lihvimist. Mõlemal juhul peaksid vedrupurgid - silindrilised korpused - ümbritsema iga vedru stantsipadja plaati, mis töötamise ajal põhja tuleb. Need purgid sisaldavad vedru purunemisel prahti ja takistavad mähise fragmentidel stantsi või stantsitud osi kahjustamast.
Lämmastikgaasivedrud suure{0}}jõuga rakendustele
Kui masina stants vajab rohkem jõudu, kui mehaanilised vedrud olemasolevas ruumis suudavad, astuvad sisse lämmastikgaasvedrud. Need silindrid kasutavad surulämmastikku -, mis on laetud vahemikus 10–200 baari -, et tekitada jõud läbi suletud kolvi. Tulemuseks on oluliselt suurem väljund väiksema jalajäljega.
Praktilised eelised ulatuvad toorest jõust kaugemale. Lämmastikvedru annab jõudu kohe pärast kokkupuudet, ilma eelkoormamiseta, kuna gaas on juba silindris rõhu all. See tähendab,kogu käigupikkus on saadaval töökäiguna- suur eelis mehaaniliste vedrude ees, mis ohverdavad käigu eelkoormuse tõttu. Jõu edastamine on ka ühtlasem kogu löögi ajal. Kui mehaanilise vedru jõud suureneb kokkusurumisel lineaarselt (järgides Hooke'i seadust), annab gaasvedru suhteliselt tasase jõukõvera, tekitades oma liikumise alguses ja lõpus peaaegu sama rõhu.
See järjepidevus on toimingute moodustamisel oluline. Lämmastikvedrudega toetatud tõmbepadi avaldab ühtlast tühja-hoidmissurvet kogu tõmbesügavusel, vähendades kortsumist ja rebenemist, mida ebaühtlane jõud võib põhjustada. Lämmastikvedrudel on ka garanteeritud minimaalne kasutusiga - tavaliselt miljon tsüklit - ilma väsimusega-seotud purunemise või prahi eemaldamiseta, mida mehaanilised vedrud aja jooksul kannatavad.
Kompromiss? Kulud ja jälgimine. Lämmastikvedrud vajavad aeglaste lekete tuvastamiseks rõhu kontrollimist ja nende sisemised tihendid lagunevad lõpuks. Parim praktika alateskogenud stantsidisaineridpiirab silindri eluea pikendamiseks kolvi käigu 85%-ni nimivõimsusest. Rõhu kaugseire Bluetoothi või juhtmega andurite kaudu annab automaatseid hoiatusi, kui jõud langeb - funktsioon, mis pole saadaval mehaaniliste vedrude puhul, mis lihtsalt väsivad vaikselt, kuni osad hakkavad rikki minema.
Kevadine paigutusstrateegia stantsikoostu raames
Õige vedru tüübi ja reitingu valimine lahendab vaid poole probleemist. Vedrude paigutus matriitsi sees määrab, kas eemaldamisplaat või survepadi liigub ühtlaselt - või kaldub hävitavalt ühele küljele.
Kujutage ette ristkülikukujulist eemaldamisplaati, mida toetab neli keskele koondatud vedru. Eemaldamiskoormuse korral kalduvad plaadi välisservad allapoole, samal ajal kui keskosa tõuseb esimesena. See kalle tähendab, et plaadi perimeetril olevad löögid jäävad riba külge kauemaks kui keskkoha lähedal, tekitades ebaühtlaseid eemaldamisjõude ja potentsiaalset löögi purunemist. Lahendus: jaotage vedrud ühtlaselt üle plaadi ala, asetades need koormuse tasakaalustamiseks vahedesse.
Mitmed paigutuspõhimõtted kehtivad järjekindlalt pressvormi komponentide vahel:
- Ärge kunagi asetage vedrusid otse lao tasakaalustusseadme kohale - need ei avalda selles asendis moodustatavale osale hoidmisjõudu-.
- Vedrud, mis on paigutatud pooleldi padjandi tasakaalustaja ja materjali vahele, annavad töödeldavale detailile ainult poole oma nimijõust.
- Progressiivsetes matriitsides peavad kõik ülemised survepadjad, mis suruvad stantsi sulgemisel tõstukid alla, jagama sama käigupikkust. Ebaühtlane liikumine põhjustab riba kallutamist, tõmmates osad jaamade vahel registreerimisest välja.
- Suurte eemaldamispatjade puhul takistavad padja tasakaalustajad ümberkukkumist, kui matriitsi siseneb uus mähis - hetkel, kui ükski ribamaterjal ei toeta patja altpoolt.
Uretaanpadjad - tahked polüuretaanplokid või -torud - täidavad vedrude ja gaasiballoonide vahelise niši. Need pakuvad kompaktsetes ruumides suurt jõudu, neelavad hästi põrutusi ning taluvad õli ja prahi saastumist. Kuid nende läbipaindevõime on piiratud (tavaliselt 20–25% vabast kõrgusest) ja nad tekitavad kiirel tsüklil kuumust, mis aja jooksul halvendab nende jõudlust. Need sobivad kõige paremini kergeks eemaldamiseks, väljalöömiseks või täiendavate jõuelementidena, kus ruumi ei mahu spiraalvedrule.
| Vedru tüüp | Jõuulatus | Läbipaindevõime | Parim rakendus | Hooldusvajadused |
|---|---|---|---|---|
| Mehaaniline survevedru (ristkülikukujuline traat) | Keskmine kuni väga kõrge (koormus hinnatud värvi järgi) | Kuni 50% vabast pikkusest (soovitatav pikaealisuse tagamiseks 25-30%) | Eemaldamine, tooriku hoidmine, survepadjad | Visuaalne kontroll pragude suhtes; vahetage kindlaksmääratud ajavahemike järel või siis, kui jõud langeb |
| Mehaaniline survevedru (ümmargune/ovaalne traat) | Kerge kuni keskmine | Kuni 50% vabast pikkusest | Kerge eemaldamine, tõstukid, tagastusvedrud | Sama mis ristkülikukujuline; vähem altid väändeväsimusele |
| Lämmastiku gaasivedru | Kõrge kuni väga kõrge (reguleeritav laadimisrõhuga, 10-200 baari) | Saadaval täiskäik (eelkoormuse kadu puudub); kasutada 85% hinnatud reisidest | Tõmbepadjad, suure{0}}jõuga eemaldamine, ühtlast survet nõudvad vormimistoimingud | Rõhu jälgimine (Bluetooth/juhtmega andurid); tihendi vahetus kasutusaja lõpus |
| Uretaanpadi | Kerge kuni keskmine | 20-25% vabast kõrgusest | Väljalöömine, kerge eemaldamine, lisajõud kitsastes kohtades | Kuumuse lagunemise jälgimine ja püsikomplekt; asendada, kui kõrguskaotus ületab 5% |
Kui vedrud väsivad - ja nad kõik lõpuks - väsivad, lainevad mõjud läbi kogu stantsi. Vähendatud eemaldamisjõud võimaldab nälkjatel löögiga tagasi tõmmata, maandudes matriitsi pinnale ja kahjustades järgnevaid osi. Nõrgestatud padjavedrud võimaldavad materjalil vormimise ajal nihkuda, tekitades ebaühtlaseid paindenurki või tõmbesügavusi. Väsinud tõstevedrud vähendavad riba kõrgust, mistõttu materjal tõmbab söötmise ajal matriitsi komponente. Ükski neist sümptomitest ei viita ilmselgelt vedruprobleemile, välja arvatud juhul, kui mõõdate regulaarselt jõudu, selle asemel et oodata visuaalset riket.
Vedrusüsteemid määravad, kui suur jõud mõjub igale liikuvale komponendile ja kui ühtlaselt see jõud tööpiirkonnas jaotub. Kuid jõud üksi ei määra stantsi jõudlust - materjalid, millest need vedrud, stantsid ja vormitavad terased on valmistatud, määravad, kui kaua nad koormuse all vastu peavad, enne kui kulumine nende käitumist muudab.
Stantsikomponentide materjali valikukriteeriumid
Täiusliku geomeetriaga ja täpselt joondatud mulgustamine ebaõnnestub ikkagi varakult, kui see on valmistatud valest terasest. Materjalivalik on peidetud muutuja, mis eraldab 50 000 tabamust kestvad metallist stantsimisstantsid nendest, kes on ellu jäänud viis miljonit. Ometi on see üks enim -arutletumaid stantsiehituse aspekte -, mis on sageli taandatud "kasuta D2-le", selgitamata, miks, millal kõrvale kalduda või milliseid kompromisse see valik toob.
Reaalsus on see, et iga terasest stantsimisvormi komponendid puutuvad kokku kindla kulumise, löögi ja kuumuse kombinatsiooniga. Tühjendusstants talub abrasiivset libisemist vastu lehtmetalli servi. Vormiv teras neelab korduvaid löökkoormusi. Juhttihvt vajab eelkõige mõõtmete stabiilsust. Kui valite kõige jaoks ühe hinde, kas üle-inseneritakse lihtsaid komponente (raiskab raha) või alla{5}}inseneritakse kriitilisi komponente (põhjustab enneaegset riket). Materjali sobitamine tööga on koht, kus stantsimisökonoomika tegelikult elab.
Levinud tööriistaterase klassid ja nende omadused
Neli tööriistaterase klassi saavad hakkama enamiku lehtmetallist stantside rakendustega. Igal neist on konkreetne jõudlusnišš, mille määravad selle keemia, saavutatav kõvadus ja käitumine koormuse all.
D2 tööriistaterason külm{0}}stantsimise tööhobune. See on kõrge-süsiniku, kõrge-kroomiga, õhk-kõvastuv klass, mis on loodud maksimaalse kulumiskindluse tagamiseks rakendustes, kus hõõrdumine on peamine rike. D2 saavutab pärast kuumtöötlemist 58-62 HRC, moodustades tihedad kroomkarbiidid, mis on vastupidavad üle lõikeservade kulgevale lehtmetalli libisemisele. See on vaikevalik stantside, stantsnuppude ja mis tahes komponentide sulgemiseks, mida toodetakse pikka aega vastu süsinikterasest või roostevabast terasest. Kompromiss? D2 on täiskõvaduses suhteliselt habras. See talub suurepäraselt järkjärgulist kulumist, kuid võib äkilise löögi korral puruneda või praguneda, mistõttu on see halb valik rasketeks vormimisoperatsioonideks või matriitside jaoks, mis kogevad materjali muutustest tulenevat põrutuskoormust.
A2 tööriistaterashõivab kesktee kulumiskindluse ja sitkuse vahel. Ka õhuga-kõvenemine, A2 saavutab 57–62 HRC, kuid sisaldab vähem kroomkarbiidi mahtu kui D2. See annab sellele märgatavalt parema löögikindluse, tagades samal ajal hea kulumisaja. A2 on praktiline valik stantside, tühjendustööriistade, mõõteriistade ja täppistööriistade jaoks, kui mõõdukad tootmismahud ei õigusta D2 hapruse ohtu. Samuti töödeldakse seda kergemini lõõmutatud olekus, vähendades esialgseid tööriistakulusid.
S7 tööriistaterason löökide{0}}kindel hinne, mis on loodud löökide jaoks. Kui D2 ja A2 eelistavad karbiidi kõvadust, siis S7 eelistab sitkust - võimet absorbeerida äkilisi koormusi ilma purunemata. See kuum{7}}töötleb temperatuurini 54-58 HRC, mis on madalam kui D2, kuid selle mikrostruktuur hajutab löögienergiat, mitte ei edasta seda pragude tekkepunktidesse. S7 sobib suurepäraselt stantside, nukiajamite, paksu materjali tugevate läbitorkamiste ja kõigi rakendustega, kus tööriist kogeb katkestust või muutuvat koormust. Kui perforaator lööb korduvalt vaatamata õigele kliirensile ja joondusele, lahendab D2-lt S7-le üleminek sageli probleemi kohe.
M2 kiirteras-täidab erirolli, kus kuumus on vaenlane. M2 säilitab kõrgetel temperatuuridel oma kõvaduse - omadus, mida nimetatakse punaseks kõvaduseks -, mistõttu see sobib toiminguteks, mis tekitavad lõikeservas märkimisväärset hõõrdesoojust. Stantsimisel tähendab see tavaliselt õhukeste materjalide kiiret{5}}torkimist või rakendusi, kus määrimine on minimaalne. M2 saavutab 60{12}}65 HRC ja säilitab lõikejõudluse, kus D2 pehmeneks ja kuluks kiiresti. Selle negatiivne külg on hind ja töödeldavus: M2 on tunduvalt kallim ja seda on raskem lihvida kui külmtöötlemise sorte.
| Hinne | Kõvadus (HRC) | Kulumiskindlus | Sitkus | Parim rakendus |
|---|---|---|---|---|
| D2 | 58-62 | Suurepärane | Õiglane kuni mõõdukas | Pikaajalised-sulgurid, augud, stantsnupud süsinikust ja roostevabast terasest |
| A2 | 57-62 | Hea | Hea | Mõõdukad-mahuvormimisvormid, tühjendustööriistad, täppistööriistad löögiga |
| S7 | 54-58 | Mõõdukas | Suurepärane | Vormilöögid, nukiajamid, rasked augud,{0}}šokiga koormatud komponendid |
| M2 | 60-65 | Väga hea (säilib kõrgel temperatuuril) | Õiglane | Kiire-torkestamine, minimaalsed-määrimistoimingud, kuum{2}}intensiivne lõikamine |
Millal määrata tööriistaterase kohal olevad karbiiddetailid
Mis juhtub, kui isegi D2 kulub liiga kiiresti? Ultra-suure-mahuga rakendustes - võivad tööriistaterasest üle teritamise intervallid - muutuda lubamatult sagedaseks. Siin tulevad pildile karbiidist sisetükid.
Volframkarbiid (tsementkarbiid) pakub teatud rakendustes kulumiskindlust, mis pikendab stantsi eluiga 500-1000% võrreldes traditsiooniliste tööriistaterastega. Karbiidist lõiketerad säilitavad miljonite tsüklite jooksul žilett{4}}teravad servad, vähendades järsult teritamise ja stantside hooldamise seisakuid. Suuremahuliste autode pistikute, elektriklemmide või abrasiivsesse roostevabasse terasesse stantsitud meditsiiniliste komponentide puhul tasub karbiid end sageli esimesel tootmisaastal ära juba ainuüksi tööriistavahetuste vähendamise tõttu.
Piirang on rabedus. Karbiid on äärmiselt kõva (tavaliselt 75-90 HRA, mis vastab ligikaudu 68-74 HRC-le), kuid sellel on väga madal löögikindlus. Karbiidstants, mis tabab valesti söödetud riba või puutub kokku kahekordse materjaliga, puruneb pigem kildudeks kui killuks või deformeerub. See piirab karbiidi kontrollitud ja vähese löögiga toimingutega: peen tühjendamine, täppistorgamine, pinnapealne voolimine ja rakendused, kus ribade etteandmine on väga usaldusväärne ja materjali ühtlus on tagatud.
Karbiidist sisetükkide tootmine ja muutmine on samuti kulukas. Erinevalt tööriistaterasest stantsidest, mida saab pinnalihvimismasinaga mõne minutiga uuesti teritada, vajab karbiid teemantlihvkettaid ja spetsiaalseid kinnitusvahendeid. Disaini muudatused või parandused nõuavad pigem uusi lisasid kui ümbertegemist. Nendel põhjustel määratakse karbiid alles pärast seda, kui matriitsi konstruktsioon on täielikult kinnitatud ja tootmisparameetrid lukustatakse - mitte kunagi prototüübi või lühiajalise-tööriistade jaoks.
Materjalivaliku ja tootmismahu sobitamine
Seos materjali valiku ja tootmisökonoomika vahel on selge, kui olete selle õigesti kujundanud. Te ei vali "parimat" terast -, vaid valite kõige kuluefektiivsema-terase, mis vastab eeldatavale tööriista kasutuseale.
Lühikeste, alla 100 000 detailide tootmisperioodide jaoks pakub A2 tööriistateras jõudluse ja kulude ökonoomset tasakaalu. See töötab kiiremini kui D2, vajab vähem agressiivset kuumtöötlust ja talub prototüüpide või väikese -mahuga stantside puhul tavapäraseid väiksemaid kõrvalekaldeid ilma katastroofilise purustamiseta. Väiksem kulumiskindlus on vastuvõetav, kuna tööriist ei kogune piisavalt lööke, et kulumine muutuks piiravaks teguriks.
Keskmise -mahuga tootmine - 100 000 kuni 1 000 000 osa - õigustab tavaliselt D2 või samaväärset kõrge-kroomiga-külmtööterast. Sellel skaalal mõjutavad teritamise intervallid otseselt tootmise ajakava. D2 suurepärane servade hoidmine tähendab pikemaid tööaegu hoolduspeatuste vahel, vähem stantsi seadistusi ja ühtlasemat osade kvaliteeti kogu tootmisaknas. Suuremad algsed materjali- ja töötlemiskulud kompenseerivad väiksemad{14}}osa tööriistakulud.
Suure -mahuga rakendused, mis hõlmavad üle 1 000 000 detaili, suunavad arvutuse karbiiddetailide või täiustatud kaetud tööriistateraste poole. Nende koguste juures toovad isegi väikesed tööriista eluea täiustused kaasa märkimisväärse kokkuhoiu. Täiustatud pinnakatted, nagu TiN (titaannitriid) või DLC (teemant-nagu süsinik) võivad pikendada D2 komponentide kasutusiga 30-50%, vähendades hõõrdumist ja liimikulumist - kesktee valik, mis väldib karbiidi haprust, pikendades samal ajal tööriista terasest hooldusvälbasid.
Kõvadus ise ei ole eesmärk, - see on vahend eesmärgi saavutamiseks. 62 HRC-ni karastatud lehtmetallist stantsikomponent talub ilusti kulumist, kuid sama kõvadus muudab selle mikrokiibistamise suhtes haavatavaks, kui rakendus hõlmab löögikomponente. 58 HRC-ni langemine ohverdab veidi kulumisaega, kuid saavutab piisavalt vastupidavust, et taluda vahelduvat põrutuskoormust. Õige vastus oleneb sellest, milline rikete režiim tööriista esimesena kasutuselt kõrvaldab: järkjärguline kulumine või äkiline murd. Kogenud matriitsiinsenerid teevad selle kõne materjali paksuse, osa geomeetria, pressimiskiiruse ja sarnaste rakenduste ajalooliste rikete andmete põhjal.
Materjali klass määrab, kui kaua iga komponent säilib. Kuid identsed teraseklassid toimivad erinevalt, olenevalt stantsitüübist, mis nad on paigaldatud - progressiivsetesse, ülekande-, liit- või kombineeritud konfiguratsioonidesse, igaüks seab oma komponentidele ainulaadsed nõudmised, mis muudavad nii suuruse kui ka materjali nõudeid.
Kuidas komponendid erinevad stantsitüüpide lõikes
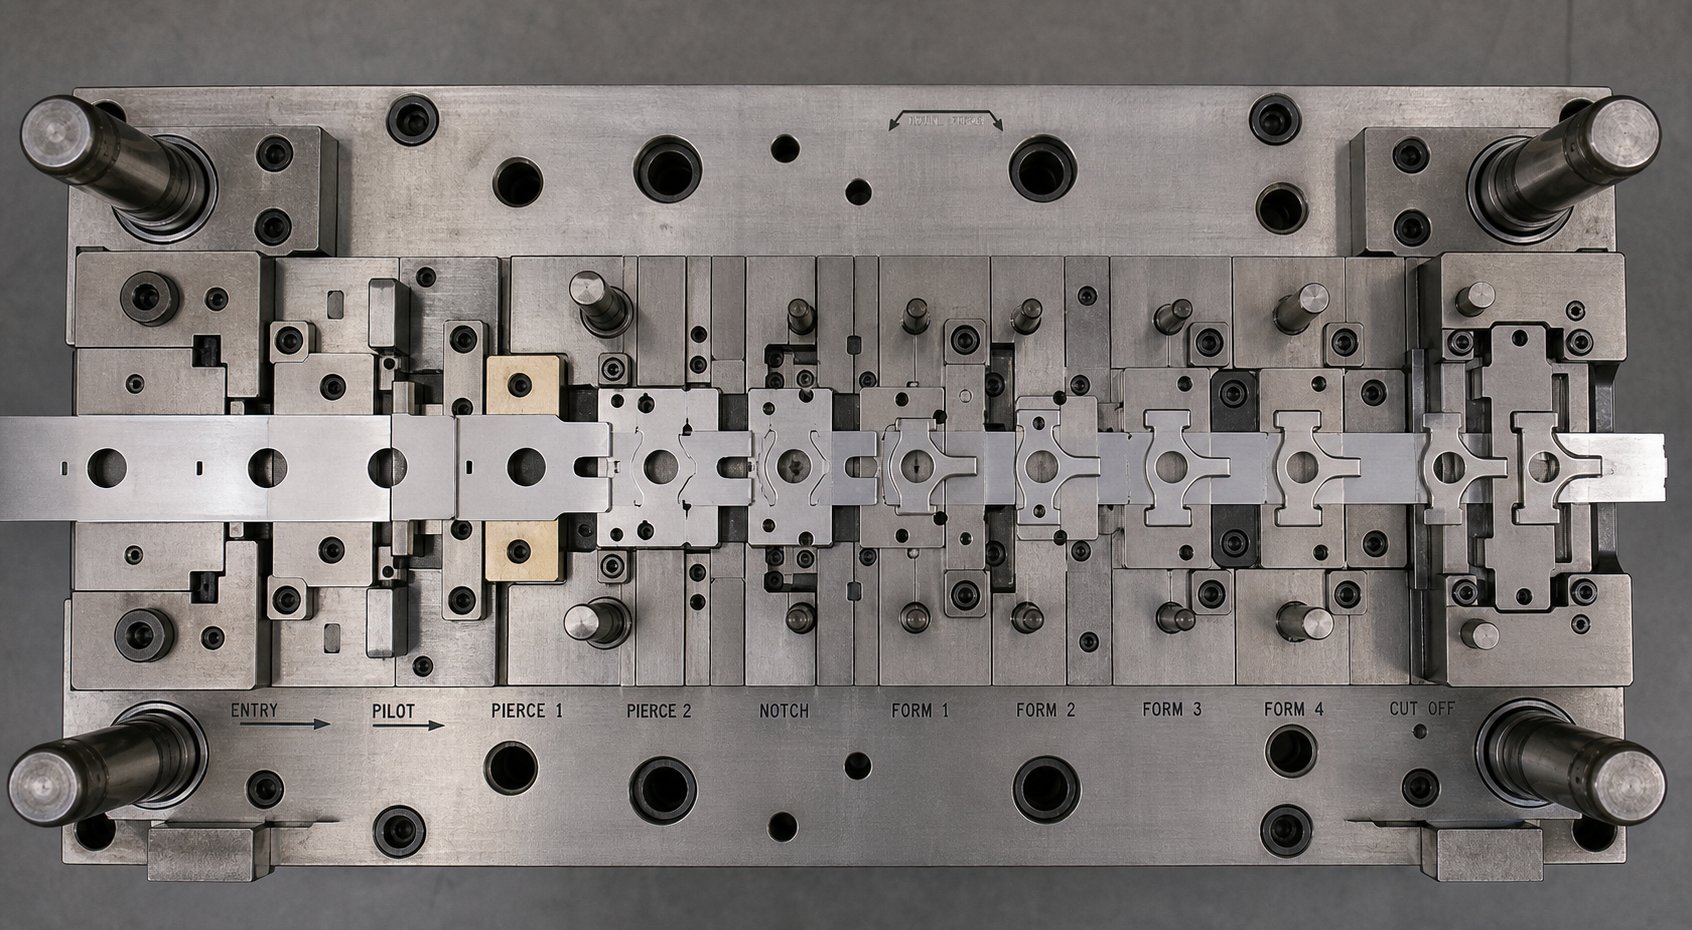
Sama tööriistateras, sama pressimismaht, sama lehtmetall -, kuid matriitsi sees olev komponentide valik muutub dramaatiliselt sõltuvalt sellest, kas kasutate progressiivset, ülekande- või liitkonfiguratsiooni. Igat tüüpi stantsimisvormid lahendavad erineva tootmisprobleemi ja see probleem määrab, millised komponendid on olemas, millised puuduvad ja kuidas ülejäänud omavahel suhtlevad. Kiir-pistikute tembeldamiseks mõeldud progressiivne stants ei näe välja nagu ülekandevorm, mis moodustab autode kerepaneele, kuigi mõlemad toetuvad samadele põhiosadele, mida käsitleti varasemates osades.
Arusaamine, millised komponendid kuuluvad millisesse stantsitüüpi - ja miks - takistab lihtsate tööriistade üle-konstrueerimist ja keerukate tööriistade alamääratlemist-.
Progressiivsed stantsikomponendid{0}}suure mahuga ribade töötlemiseks
Progressiivsed stantsid on tavatootmises kõige{0}}tihedamad stantsimisvormid. Riba toidab läbi mitme jaama ühes matriitsiplokis, suurendades ühe sammu pikkust ühe pressilöögi kohta, jäädes samal ajal kanduribaga ühendatuks algusest lõpuni. Osa eraldatakse ainult lõppjaamas. See pidev-ribade lähenemine nõuab tervet komponentide alamsüsteemi, mida üks{5}}jaam lihtsalt ei vaja.
Peaaegu igas jaamas ilmuvad juhtnööpnõelad, mis{0}}registreerivad riba enne iga lõike- või vormimistoimingu aktiveerimist. Ribatõstukid - vedruga-koormatud tihvtid või siini-tüüpi vardad - tõstavad materjali tõmmete vahel, et see saaks edasi liikuda ilma allolevate matriitsi komponentide külge kinni jäämata. Nii positiivsed kui ka negatiivsed möödaviigu sälgud võimaldavad ribal liikuda üle väljaulatuvate vormivate teraste või nukiajamite, mis muidu takistaksid etteande liikumist. Laojuhikud piiravad riba külgmiselt, vältides triivi, mis võib jaamade vahel joondada.
Kanderiba ise on progressiivsetele matriitidele ainulaadne disainielement. Insenerid peavad jätma piisavalt materjali, mis ühendab külgnevaid osi, et säilitada riba terviklikkus läbi kõigi jaamade - liiga kitsas kandur ja riba pandlad või rebendid; liiga lai ja materjali raiskamine ronib. Kanduri konstruktsioon mõjutab otseselt tõstuki paigutust, juhtava asukohta ja seda, kuhu saab paigutada möödaviigu sälgud ilma konstruktsiooni nõrgendamata.
Progressiivsed metallist stantsimisvormide komplektid sisaldavad ka ajastus{0}}tundlikke komponente. Vedrueemaldajad peavad kokku suruma ja vabastama sünkroonis piloodi kaasamisega. Etteandevabastused peavad avanema täpselt õige vända nurga all, et võimaldada riba edasiliikumist ilma registreerimist segamata. Need ajastusnõuded muudavad progressiivsed stantsid mehaaniliselt kõige keerukamaks konfiguratsiooniks, kuid kasu on kiirusest - järkjärguline stantsimine võib kiiresti toota suuri väikeseid osi täpsete tolerantsidega, tehes samal ajal mitut toimingut.
Transfer Die komponendid ja osade pesastamine
Ülekandmisvormid muudavad juhtimisparadigma täielikult{0}}. Selle asemel, et hoida töödeldavat detaili kanduribaga ühendatuna, tooriku esimene jaam tooriku või eraldab osa kohe mähist. Sellest hetkest edasi liigub üksik toorik jaamade vahel mehaanilise ülekandesüsteemi - sõrmede, rööbaste või jalutuskiirte kaudu, mis tõstavad, liigutavad ja asetavad osa igasse järjestikusesse stantsijaama.
See eraldamine välistab vajaduse juhttihvtide, ribatõstukite, möödaviigu sälkude ja kanduriba haldamise järele. Nende asemel vajavad ülekandevormid erinevat komponentide komplekti, mis on keskendunud osa asukohale, mitte riba juhtimisele:
- Pesajuhised- täppis-töödeldud taskud või lokaatorinõelad, mis asetavad tooriku igas jaamas täpselt. Need peavad võimaldama kiiret laadimist, tagama asukoha täpsuse tolerantsi piires ja võimaldama kiiret mahalaadimist pärast iga toimingut.Nesti juhendid peaksid sisaldama ka lolli{0}}kerekontrolli- täiendavaid asukoha määramise funktsioone, mis takistavad mitte-sümmeetriliste osade valesti paigutamist.
- Osade lokaatorid ja gabariiditihvtid- karastatud tihvtid või plokid, mis viitavad eelnevalt moodustatud objektidele, servadele või aukudele, et säilitada positsiooni ühtsus, kui geomeetria muutub jaamati.
- Tõste- ja väljatõukemehhanismid- pneumaatilised või vedruga-laaditud seadmed, mis tõstavad valmis osa pesast lahti, et ülekandemehhanism saaks sellest järgmise liigutuse jaoks kinni haarata.
- Ülekande rööbastee kliirensi omadused- matriitsi konstruktsiooni sisse töödeldud reljeefid, mis võimaldavad mehaanilistel sõrmedel või haaratsitel siseneda ja väljuda ilma vormivate teraste või stantsiosadega kokku põrkamata.
Kanduriba puudumine annab teatud rakenduste puhul ülekandevormidele olulise eelise. Transferstantsiga stantsimine sobib süvatõmmatud detailide valmistamiseks, kuna toorik on igast küljest vaba - ükski kandur ei piira materjali liikumist tõmbeõõnsusse. See sobib ideaalselt ka suurte osade jaoks, kus progresseeruv riba oleks ebapraktiliselt lai, või geomeetria jaoks, mis nõuavad toiminguid töödeldava detaili mõlemal küljel.
Autotööstuse stantsimisvormide rakendused eelistavad ülekandekonfiguratsioone just sel põhjusel. Suured kerepaneelid, konstruktsiooniklambrid ja sügavtõmmatud-korpused vajavad piiramatut materjalivoogu ja mitmesuunalist vormimist, mida ühendatud kanduriba füüsiliselt takistaks. Kompromiss seisneb selles, et kiirus - ülekandemehhanismide tsükkel on aeglasem kui järkjärguline ribasöötmine - ja hind, kuna ülekandevormi stantsimiseks on vaja mitut eraldi stantsi, mitte ühte integreeritud stantsiplokki.
Ühendite ja kombineeritud stantside konfiguratsioonid
Ühendvormid esindavad põhimõtteliselt erinevat lähenemist komponentide paigutusele. Selle asemel, et hajutada toiminguid mitmele jaamale, teostab liitstants tühjendamist ja läbistamist üheaegselt ühe vajutusega -, saades ühe löögiga valmis lameda osa. Mehaaniline trikk, mis selle võimalikuks teeb, on ümberpööratud konfiguratsioon, kus tavapärased komponentide rollid on vastupidised.
Tavalise matriitsi puhul kinnitatakse stants ülemise jalatsi külge ja matriitsi ava asub alumises. Kombineeritud stants pöörab osa sellest paigutusest ümber: tühjendusstants on paigaldatud ülemisse jalatsisse, samas kui stantsimisstants asub alumisse. Samal ajal suruvad alumisse jalanõusse paigaldatud augustavad augud ribast väljalõikamisel läbi tooriku ülespoole. Toorik lõigatakse ribalt ja läbistatakse sama käiguga, jäädes lõksu ülemise ja alumise lõikeelemendi vahele, mis toimivad vastassuunas.
See ümberpööratud paigutus nõuab spetsiaalset komponenti, mida leidub ainult liitvormides: shedder. Kuna toorik lõigatakse suletud vormiõõnsusse ilma nurkreljeefita (õõnsus peab jääma sirge-seinaga, et säilitada mõõtmete täpsust), puudub detailil loomulik väljumistee. Shedder - vedruga-koormatud või väljalöögiga{5}}käivitatav plaat, mis libiseb matriitsi õõnsuses -, tõukab valmis tooriku ülemisest matriitsist välja pärast iga lööki. Ilma selleta kuhjuksid toorikud õõnsuse sisse ja lõpuks ummistaksid tööriista.
Heidrid on valmistatud keskmiselt{0}}legeeritud tööriistaterasest, mis on karastatud kuni 56-58 HRC ja lihvitakse, et stantsi avas vabalt libiseda. Need täidavad kahekordset funktsiooni: eemaldavad detaili ja toimivad lõikekäigu ajal survepadjana, mis hoiab tooriku tasasel kohal, samal ajal kui augustatavad augud tungivad altpoolt. See annab märkimisväärselt lamedaid osi – liitvormide peamine eelis võrreldes progressiivsete konfiguratsioonidega, kus osad võivad lõikamise ajal laguneda või painduda.
Kombineeritud stantsid hägustavad joont veelgi, integreerides nii lõikamise kui ka mitte{0}}lõikamise operatsioonid ühe tõmbega - augustamise ja painutamise, tühjendamise ja vormimise või lõikamise ja tõmbamise samaaegselt. Need nõuavad komponentide hoolikat järjestamist samas stantsiruumis: lõikeelemendid peavad haakuma enne elementide moodustamist, et vältida materjali moonutusi nihke ajal, ja vedrude surved peavad olema tasakaalustatud, et vältida töödeldava detaili kallutamist käigu keskel.
| Dieedi tüüp | Unikaalsed komponendid | Tootmiskiirus | Osade keerukus | Tüüpiline rakendus |
|---|---|---|---|---|
| Progressiivne | Juhttihvtid, ribatõstukid, möödaviigu sälgud, varude juhikud, kanduriba disain, vedrueemaldid | Kõrge (200-1500+ SPM väikeste osade jaoks) | Mõõdukas kuni kõrge (piiratud riba kinnitusega) | Elektripistikud, klambrid, klemmid, väikesed keerukad osad suures mahus |
| Ülekanne | Pesajuhikud, osade lokaatorid, ülekanderööbaste vahed, väljutusmehhanismid, lolli{0}}kontrollifunktsioonid | Mõõdukas (tüüpiline 15–80 SPM) | Kõrge (piiranguteta geomeetria, sügavad joonised, mitmed{0}}küljed) | Autode kerepaneelid, konstruktsioonikomponendid,{0}}sügavtõmmatud korpused, suured osad |
| Ühend | Sheedder, väljalöömisplaat, ülekandetihvtid, ümberpööratud matriitsi/stantsi paigutus, sirge{0}}seina stantsiõõs | Mõõdukas kuni kõrge | Madal (ainult lamedad osad - tühjendamine + augustamine) | Seibid, tihendid, lamedad laminaadid, rataste toorikud, kõik osad, mis nõuavad suurt tasasust |
| Kombinatsioon | Integreeritud lõike- ja vormimisteras, järjestatud haardumise ajastus, tasakaalustatud vedrusüsteemid | Mõõdukas | Mõõdukas (lõikamine + üks vormimisoperatsioon) | Osad, mis vajavad lõikamist ja painutamist või lõikamist ja tõmbamist ühe tõmbega jaamade vähendamiseks |
In-stantsikoost ja esilekerkivad komponentide rollid
Traditsiooniline stantsimisvormi - lõikamine, vormimine ja väljutamine - piir on laienemas. In-stantsikoost ühendab ühendamise või kinnitamise toimingud otse pressimiskäiguga, välistades allavoolu käsitsemise ja sekundaarsed toimingud. Seda võimaldavad komponendid hõlmavad -stantsmutri või naastu sisestamise jaamad, stantsimis- ja alasikomplektid, neetide seadistusmehhanismid ja stantskeevituselektroodid.
Need täiendused muudavad komponentide maastikku oluliselt. In-stantsiga monteerimisjaamaga progressiivne stants vajab selles jaamas täiendavat survejõudu, lokaalset tugituge matriitsis ja ajastuse koordineerimist, et tagada kinnitusdetaili sisestamine alles pärast vormimise lõpetamist, kuid enne osa ribast eraldumist. Matriitsi struktuur peab mahutama kinnitusdetailide etteandemehhanisme - puhumistorusid, rööbaste etteande või väljalaskesüsteeme - kõik matriitsi ümbrises.
Valik progressiivse, ülekande-, liit- ja kombineeritud konfiguratsiooni vahel ei sõltu ainult osa geomeetriast või tootmismahust. See määrab kogu komponentide laoseisu, vedrusüsteemi keerukuse, iga tööelemendi jaoks nõutavad materjaliklassid ja lõpuks tööriista iga mõõtme täpsustamiseks vajalikud inseneritööd. See spetsifikatsiooniprotsess -, mille käigus määratakse konstruktsioonielementide suurus vastavalt tonnaažile, määratakse materjali omadustele vahed ja arvutatakse vedrujõud vastavalt vormimisnõuetele -, on see, kus kogu komponentide teadmine koondub üheks ühtseks kujunduseks.
Komponentide suuruse ja spetsifikatsiooni loogika stantsimistööriistades ja stantsikujunduses
Üks asi on teada, mida iga komponent teeb. Teades, kuidas seda konkreetse rakenduse jaoks mõõta, muutub stantside projekteerimine pigem inseneritööks kui kokkupanekuks. Iga stantsimistööriista ja matriitsi spetsifikatsioon - jalatsi paksus, juhttihvti läbimõõt, vedrujõud, kliirensi väärtus, juhttihvti suurus - tulenevad protsessi nõudest. Pressi tonnaaž, riba omadused ja detaili geomeetria on sisendid. Komponendi mõõtmed on väljundid. Kui teete matemaatika valesti, siis täring kas -sooritab või ise{8}}hävib.
Siin on distsipliin iga komponendi võimsuse sobitamine jõudude ja tolerantsidega, millega see tootmises tegelikult kokku puutub - ei rohkem ega vähem. Liigne-suurus raiskab materjali ja pressi mahtuvust. Ali-suuruse määramine põhjustab kõrvalekaldeid, kulumist ja varajast riket. Eesmärk on täppistehnika: iga mõõde on põhjendatud arvutuse või teadaoleva projekteerimisreegliga.
Struktuurikomponentide suuruse määramine pressitonnaaži järgi
Pressi tonnaaž on struktuurikomponentide suuruse määramise lähtemuutuja. Kogu lõike- ja vormimisjõud, mida stants peab taluma, määrab miinimumnõuded matriitsi kingade, juhttihvtide ja tugiplaatide jaoks - komponentidele, mis neelavad ja jaotavad seda jõudu, ilma et see kalduks üle vastuvõetavate piiride.
Stantsijalatsi paksuse skaala otse tonnaaži ja stantsi pindalaga. Suurema stantsi jalajälge suurema tonnaaži all vajab paksemat jalatsit, et vältida kummardamist keskel. Kuigi iga rakenduse jaoks pole universaalset valemit, kasutavad kogenud tööriistainsenerid lõplike elementide analüüsi või kehtestatud juhiseid, et saavutada täiskoormusel alla 0,001 tolli läbipainde. Mõõduka -tonnaažiga progresseeruvate stantside (alla 100 tonni) puhul on levinud kingad paksusega 2,0-3,0 tolli. Suure -tonnaažiga rakendused - üle 500-tonnise tõmbejõuga autode puhul - võivad nõuda 4,0 tolli või paksemad kingad, mida on mõnikord tugevdatud ribide või T-piludega, et maksimeerida jäikust ilma liigse raskuseta.
Juhttihvti läbimõõt järgib sarnast loogikat. Tihvtid peavad vastu pidama paindepaindele lõikamise ja vormimise ajal tekkivate külgjõudude mõjul. Suuremate, suurema tonnaaži ja laiemate ribadega stantside jaoks on vaja suuremaid -läbimõõduga tihvte -, mis on tavaliselt vahemikus 1,5 tolli väikeste stantside puhul kuni 3,0 tolli või rohkem suurte ülekandevormide komplektide puhul. Kuullaagrite juhtsüsteemid-tulevad toime suuremate kiiruste ja tihedama joondusega, kuid nõuavad puksidelt veelgi täpsemaid avade tolerantse.
Alusplaadi paksuse määrab stantsipeade ja stantsikinga vaheline kõvadus. Standardsed tugiplaadid on 0,500{5}}0,750 tolli paksused, karastatud kuni 58-62 HRC. Kriitiline suuruse määramise küsimus ei ole ainult paksus – vaid see, kas plaadi pindala on piisavalt suur, et hajutada kontsentreeritud mulgustuskoormusi alla selle all oleva jalatsi materjali voolavuspiiri. Väikese läbimõõduga stantside kogum, mis on koondunud ühte piirkonda, võib vajada paksemat või laiemat alusplaati kui üks suur stants, mis jaotab jõudu laiemale jalajäljele.
Kliirensi spetsifikatsioon, mis põhineb materjalil ja paksusel
Läbistantsi-to-vahe on iga lõikeoperatsiooni kõige olulisem-külgmõõt. See on määratud protsendina tooriku paksusest ja see protsent sõltub materjali tüübist, kõvadusest ja soovitud serva kvaliteedist.
Pehme terase üldine lähtepunkt on ligikaudu 10% materjali paksusest külje kohta. 0,060 tollise pehme terasriba puhul tähendab see 0,006 tolli lõtku külje kohta - või 0,012 tolli koguläbimõõdu erinevust stantsi ja matriitsi nupu vahel. Kuid see lähtejoon muutub oluliselt materjali omadustega:
- Pehmed materjalid (alumiinium, vask, messing)- 5-8% külje kohta. Madalam kliirens annab puhtamad lõiked, sest plastiline materjal veniks ja veereks muidu enne purunemist liigselt.
- Kerge teras ja madala{0}}süsiniksisaldusega teras- 8-12% külje kohta. Standardsari, mis tasakaalustab lõikekvaliteedi ja tööriista eluea.
- Kõrgtugevast{0}}terasest ja roostevabast terasest- 12-18% külje kohta. Kõvematel materjalidel on suurem lõikejõud; suurenenud kliirens vähendab murdumise alustamiseks vajalikku jõudu ja minimeerib stantsi kulumist.
- Täiustatud kõrgtugevad{0}terased (AHSS)- 15-20% külje kohta. Need klassid nõuavad veelgi suuremat kliirensit, kuna neil on vastupidavus murdumise tekkele. Tihedamad vahed põhjustavad sekundaarset nihket, kiirendades järsult löögi kulumist.
Arvutamine ise on lihtne: korrutage materjali paksus soovitatud protsendiga, et saada külje-vahe. Kuid tehniline otsustus seisneb õige protsendi - valimises ja see valik sõltub prioriteetidest. Tihedam kliirens tekitab väiksemaid jäsemeid ja puhtamaid lõikeribasid, kuid lühendab tööriista eluiga ja suurendab lõikejõudu. Laiem kliirens pikendab teritamise intervalle, kuid tekitab suuremaid jäsemeid ja rohkem serva ümberminekut. Nagu MISUMI insenerijuhistes märgitakse, eelistab kaasaegne arendus üha enam 11–20% kliirensi väärtusi, et vähendada tööriistade pinget ja pikendada tööiga, isegi väikese kuluga servade esteetikale.
Pilootnõela suuruse määramine järgib teistsugust loogikat. Tihvti läbimõõt on määratud juhtava suhtes -, tavaliselt 0,001–0,002 tolli alamõõduga, et võimaldada sujuvat sisenemist ilma ava servi deformeerimata. Pilootava ise augustatakse varases jaamas ja seda tuleb hoida rangete tolerantside juures (tavaliselt +0.0005/-0,0000 tolli), et tihvt saaks riba täpselt registreerida allavoolu jaamades. Liiga suur vahe tihvti ja augu vahel rikub piloteerimise eesmärki; liiga vähe põhjustab aukude pikenemist korduvate tsüklite jooksul.
Juhttihvtide lõtk pukside sees töötab täiesti erineval skaalal. Täpsed progresseeruvad stantsid määravad tavaliselt juhttihvtide sobivuse 0,005 mm (0,0002 tolli) piires, et säilitada ülemine -kuni -alumine joondus täistonnaaži korral. Kuullaagrite juhtsüsteemid- saavutavad veelgi tihedama joonduse, kõrvaldades kliirensi muutuja täielikult - kuulide eelpingest tihvti ja puksi vahel, tekitades löögi ajal nulli efektiivse lõtku.
Kompleksse detaili geomeetria disainilahendused
Lihtsad tasapinnalised tühjendamise ja augustamise toimingud järgivad ülaltoodud suuruse määramise reegleid minimaalsete tüsistustega. Kompleksse detaili geomeetria - süvatõmbed, mitme-nurga kõverad, astmelised vormid ja liitkõverad - tutvustavad täiendavaid spetsifikatsioonimuutujaid, mis suhtlevad üksteisega mittelineaarsel viisil.
Joonistamistoimingud on kõige selgem näide. Matriitsipadja plaat (toorikuhoidik või tõmbepadi) peab avaldama piisavalt jõudu, et vältida kortsumist, ilma et see piiraks materjali liigselt- ja põhjustaks lõhesid.Nagu tembeldamisvormi ekspert Art Hedrick selgitab, põhjustab isegi väike läbipainde joonistusalusel voolu kontrolli kadumise -, kortsub padja esikülje ja matriitsi pinna vahel. Padja paksus peab vastu pidama paindumisele täieliku -hoidmisjõu all, sobides samal ajal presssulguri kõrguse piirangutega. Jõu ise on tavaliselt 25-33% tõmbejõust lihtsate silindriliste kestade puhul, kuid keerukate kujundite puhul võib tegeliku toorikuhoidja rõhujaotuse määramiseks vajada lõplike elementide simulatsiooni.
Joonistusplaadi geomeetria lisab veel ühe kihi. Lamedad padjad sobivad ümarate kestade ja lamedate äärikutega ristkülikukujuliste kastide jaoks. Kontuursed osad - auto poritiivad, siseuksed, konstruktsioonireelingud - vajavad vormitud padjandeid, mis järgivad detaili sideaine pinda. Arenematu ümbris (kus padi sunnib materjali enne löögiga kokkupuutumist panema) tekitab detaili keskel venivuse, mis on kasulik teatud geomeetria puhul, kuid võib tekitada A-klassi paneelidel pinnadefekte, kus välimus on oluline.
Terasprofiilide vormimine nõuab hoolikat tähelepanu raadiustele. Materjali paksusest väiksemad sisemised painderaadiused tekitavad pingekontsentratsioone, mis tekitavad töödeldava detaili pragusid. Surveraadiused, mis on liiga suured jäätmematerjalid, mis nõuavad suuremat tõmbesügavust. Toru nina raadiuse, stantsi avanemise raadiuse ja materjali paksuse vaheline seos määrab, kas operatsioon on tõmme, venitus või kombinatsioon - ning iga režiim nõuab erinevaid jõuarvutusi ja tooriku hoidiku jaoks erinevaid vedru spetsifikatsioone.
Tõstuki vahekaugus ja kogus sõltuvad riba laiusest, materjali paksusest ja kaalust, mida tõstukid peavad kandma. 6--tolline 0,060-tolline terasriba on lineaarse jala kohta oluliselt raskem kui 1-tolline laiune 0,020-tolline alumiiniumriba – ja söötmise ajal puhtaks tõstmiseks on vaja rohkem tõstukeid, tugevamaid vedrusid ja suuremaid tõstejõude. Tõstukite üksteisest liiga kaugel asetamine laiadele ribadele võimaldab materjalil toetuspunktide vahel vajuda, tekitades laine, mis segab juhtimise täpsust.
Nende interakteeruvate muutujate - tonnaaž, kliirens, padjajõud, vormimisraadiused, vedrukiirused ja tõstuki koormused - muutuvad metalli stantsimistööriistade ja stantside spetsifikatsioonid tõeliselt keerukaks. Ühe parameetri kaskaadi muutmine teisteks: tõmbesügavuse suurendamine nõuab rohkem tühi-hoidja jõudu, mis nõuab jäigemaid lämmastikvedrusid, mis lisab ülemisele matriitsile raskust, mis nõuab paksemaid jalatseid, et taluda täiendavat momentkoormust. Igal otsusel on allavoolu tagajärjed, mida kogenud insenerid jälgivad kogu süsteemis enne projekteerimisele pühendumist.
Mitte--standardsete suurusotsuste puhul -, eriti kui detailide geomeetria sunnib ebatavalisi komponentide koostoimeid või materjalivoo mustreid, mis ei sobi standardsete võrdlustabelitega, - muutub koostöö spetsialiseeritud tööriistapartneritega pigem praktiliseks kui valikuliseks.YICHENpakub kohandatud stantsimisvormide lahendusi spetsiaalselt nende projekteerimis{0}}intensiivsete väljakutsete jaoks, ühendades tööriistainsenerid matriitsi struktuuri optimeerimise, vabade seadmete projekteerimise ja materjalivoo analüüsi ressurssidega, kui standardsed kataloogiarvutused enam ei kehti. Selline tugi on kõige väärtuslikum spetsifikatsioonifaasis, enne kui tööriistaterast lõigatakse ja vigade parandamine muutub kulukaks.
Spetsifikatsiooniloogika annab igale komponendile oma mõõtmed paberil. See, mis juhtub pärast nende komponentide tootmist, - kuidas need kuluvad, millal need ebaõnnestuvad ja kas asendada need standardsete või kohandatud alternatiividega, - määrab stantsi tegeliku-elutsükli ja selle tööshoidmise pikaajalise-kulu.
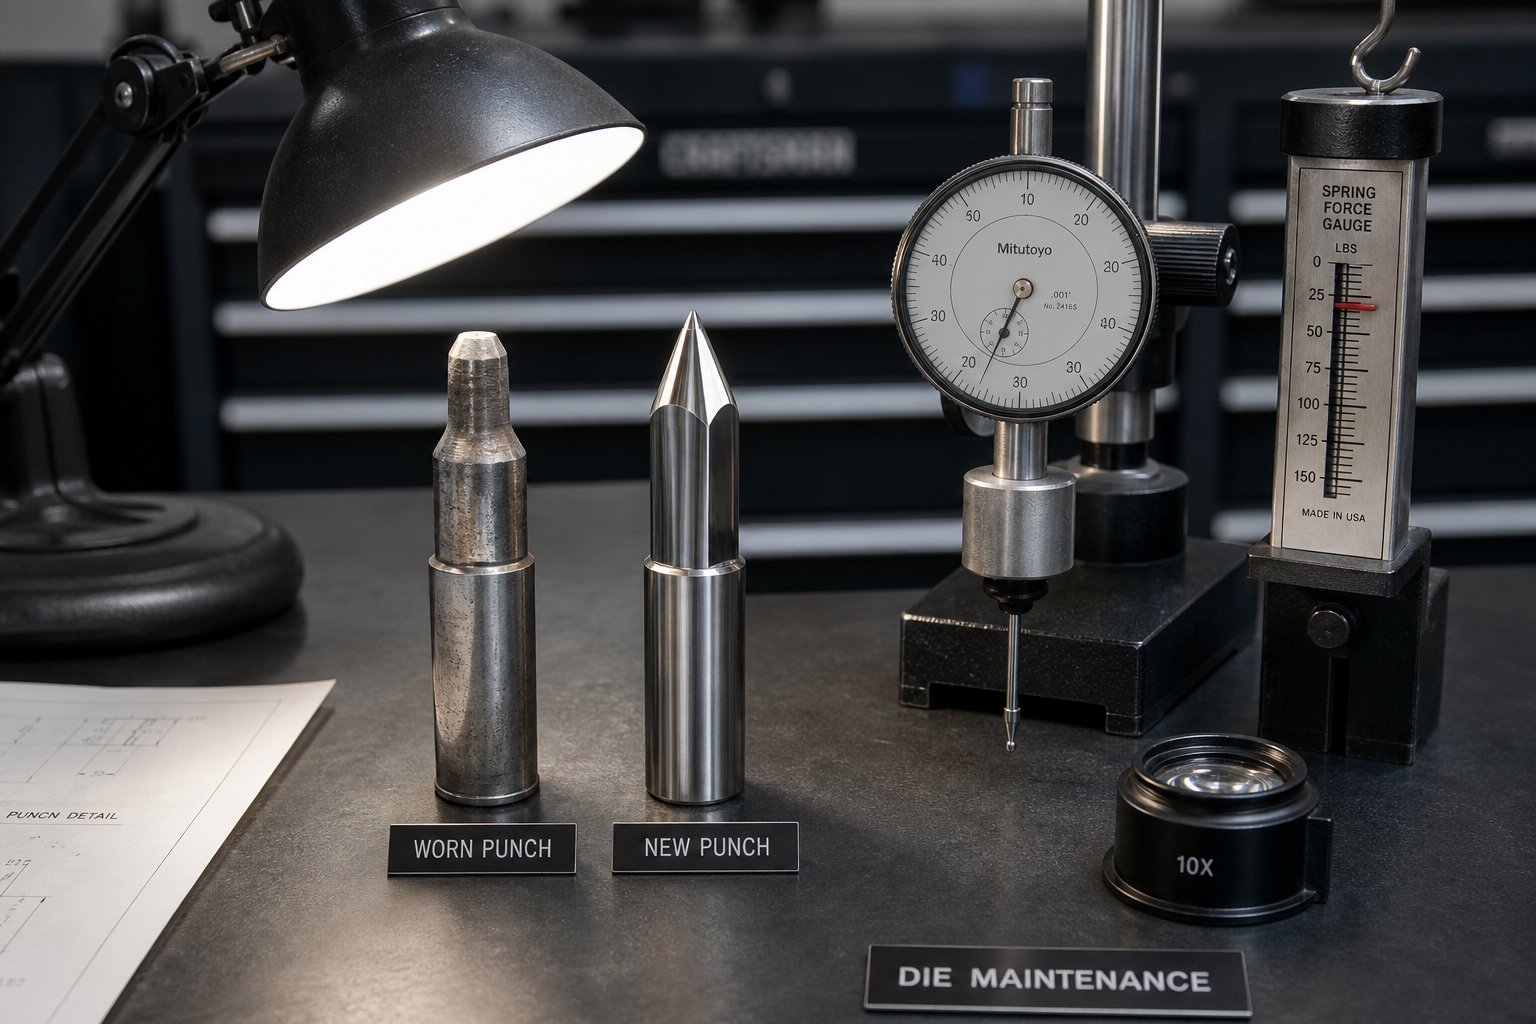
Dieedi komponentide hooldus- ja hankimisotsused
Igal stantsikomponendil on piiratud kasutusiga. Löögid tuhmuvad, vedrud väsivad, juhttihvtid löövad läbi ja matriitsinupud kaotavad geomeetria ühe vajutusega korraga. Ükski neist riketest ei juhtu enamikul juhtudel ootamatult - need kujunevad välja mõõdetavate kulumismustritena, mida kogenud tööriistainsenerid õpivad lugema nagu diagnostikasignaale. Erinevus tulusalt toimiva tembeldamisoperatsiooni ja ühe planeerimata seisaku ajal kuluva raha vahel taandub sageli ühele küsimusele: kas kulumine tabab teid enne, kui see ebaõnnestub või pärast seda?
Sama oluline on igale hooldussündmusele järgnev hankimisotsus. Kui komponendi kasutusiga jõuab-lõppu-, kas võtate standardse stantsi kataloogist välja või nõuab rakendus kohandatud-tehnilist osa? See valik mõjutab tarneaega, kulusid ja lõpuks seda, kas parandatud stants toimib sama hästi kui - või parem kui -, kui see oli uus.
Kulumismustrite tuvastamine ja hoolduse planeerimine
Stantsimisvormid ei teata oma halvenemisest ühegi dramaatilise sündmusega. Nad sosistavad järk-järgult muutuva detailikvaliteedi kaudu - mõne tuhandiku võrra kõrgemaks kasvav burer, kriitiline mõõde, mis triivib tolerantsi piiri poole, pressikoormus, mis hiilib ülespoole, nihkub nihke järel. Nende signaalide varajane äratundmine eristab ennetavat hooldust hädaremondist.
Kõige usaldusväärsemad kulumisindikaatorid vastavad otse konkreetsetele matriitsikomponentidele:
Punchi otsa ümardamineon kõige varasem ja levinum märk lõikekomponentide kulumisest. Kuna lõikeserva raadius kasutamisest kasvab, nõuab see materjali purunemise algatamiseks rohkem jõudu. Mõõdetav tulemus? Survekõrgus suureneb stantsitud osadel. Värske stants, mis toodab 0,001 tolli jämesid, mis nüüd tekitab 0,003 tolli jäme, on kaotanud olulise servade teravuse. Paljud kauplused määravad uuesti teritamise käivitajaks jämeda{8}}kõrguse läve -, mis on tavaliselt 10% materjali paksusest -.
Juhtnõela punktiarvestuskuvatakse tihvti pinnal nähtavate kriimustuste või närimisjälgedena. See ei tähenda, et tihvt ise ebaõnnestus - see tähendab, et matriitsi kingad on koormuse all valesti joondatud, sundides tihvti neelama külgmisi jõude, mille kandmiseks see ei olnud ette nähtud. Skoorimine on konstruktsiooniprobleemi sümptom: presssilindri lõtvus, kannaploki kulumine või ebapiisav külgjõu juhtimine. Skooritud tihvti asendamine ilma algpõhjust parandamata tagab, et asendus saab sama kiire tulemuse.
Kevadjõu lagunemineon nähtamatu, kuni te seda mõõdate. Matriitvedru, mis andis uuena töökõrgusel 500 naela jõudu, võib pärast 200 000 tsüklit anda ainult 380 naela - 24% kadu, mis ilmneb ebaühtlase eemaldamise, tõmbumise või muutuva vormimissügavusena. Kogenud kauplused mõõdavad vedrujõudu kalibreeritud mõõturiga ettenähtud ajavahemike järel, selle asemel, et oodata osade kvaliteedi halvenemist.
Surunupukella-suutamine- stantsnupu lõikeserva järkjärguline suurendamine ja ümardamine selle sisenemispinnal - mõjutab otseselt nälkjate kinnipidamist ja lõike{2}}serva kvaliteeti. Kui sisestusraadius kasvab, rullub materjal enne purunemist sissepoole, tekitades stantsitud osale suuremad ümberminekutsoonid. Rasketel juhtudel võimaldab nälkjate suud{5}}tõmbuda tagasi läbi laienenud ava ja maanduda matriitsi pinnale.
Struktureeritud hooldussagedus seob need indikaatorid tegevuste intervallidega:
- Lõikekomponendid (stantsid, stantsnupud, trimmiteras)- Kontrollige iga 50 000-100 000 löögi järel. Mõõtke näidisosadel jäme kõrgus ja ereda riba laius. Teritage uuesti, kui jäme ületab läve. Tüüpiline uuesti teritamine eemaldab 0,002–0,004 tolli lihvimise kohta. Jälgige kumulatiivset eemaldamist, et prognoosida asendamist.
- Juhtsüsteemid (tihvtid, puksid, kannaplokid)- Kontrollige kord nädalas või iga 100 000–300 000 löögi järel. Kontrollige punktide olemasolu, mõõtke tihvti ja puksi vahelist vahekaugust näidiku abil. Vahetage puksid, kui kliirens ületab spetsifikatsioonist 0,001 tolli.
- Vedrusüsteemid (stantsvedrud, lämmastiku silindrid, uretaanpadjad)- Kontrollige jõudu kord kuus või iga 100 000 löögi järel vedrutesteri või jõumõõturi abil. Vahetage mehaanilised vedrud, kui jõud langeb alla 85% nimiväärtusest. Kontrollige lämmastiku vedru survet igal stantsi seadistusel.
- Ribade juhtkomponendid (pilottihvtid, tõstukid, varude juhikud)- Kontrollige iga 100 000–200 000 löögi järel. Mõõtke juhttihvti läbimõõt kulumise suhtes. Kontrollige tõstuki vedru jõudu ja veenduge, et tõstekõrgus vastab spetsifikatsioonidele. Asendage kulunud piloodid enne, kui augu pikenemine muutub registreerimisprobleemiks.
- Konstruktsioonikomponendid (stantsikingad, tugiplaadid, tüüblid)- Täismõõtmeline audit kapitaalremondi ajal (iga aasta või iga 500 000–1 000 000 käigu järel). Kontrollige jalatsi tasasust ja paralleelsust. Asendage tugiplaadid, millel on pinna deformatsioon või kinnitusjäljed.
Peamine ülevaade stantsidest ja stantsimisliinidest suurel hulgal: võimsuse ja jõu trendid toimivad varajase hoiatussüsteemina isegi enne osade kvaliteedi muutumist. Pressikoormuse, vooluhulga või löögi kohta käiva energia pidev tõus annab sageli märku tera tuhmumisest või hõõrdumise suurenemisest -, mis sunnib hooldust tegema enne, kui praagi määrad tõusevad. Kriitiliste mõõtmete puhul SPC-d kasutavad kauplused suudavad tuvastada Cp/Cpk triivi, mis on seotud komponentide kulumisega, käivitades kontrolli enne tolerantsipiiride ületamist.
Praktilised kasutusea{0}}pikendusmeetmed täiendavad plaanipärast hooldust. Tööriistade katted - TiN, CrN või DLC, mida rakendatakse stantsidele ja vormitavatele terastele - vähendavad hõõrdumist ja pikendavad teritamise vahelisi intervalle 30-50%. Nõuetekohane määrimine, mis on kohandatud töödeldava detaili materjaliga, hoiab ära liimi kulumise, mis kiirendab servade lagunemist. Ennetava kapitaalremondi planeerimine 70–80% eeldatavast elueast väldib keskjooksu rikete ohtu, mis peatavad tootmise ja suurendavad remondikulusid.
Kui standardkataloogi komponentidest piisab
Mitte iga kulunud komponent ei vaja kohandatud asendust. Stantsimiskomponentide tööstus toetab tugevat kataloogiökosüsteemi - standardsed stantsid, stantsnupud, juhttihvtid, puksid, vedrud ja kinnitused, mis on saadaval tuhandetes suurustes ja konfiguratsioonides mitmelt tarnijalt. Tavaliste geomeetriate ja standardsete stantside konfiguratsioonide puhul pakuvad kataloogiosad kaalukaid eeliseid.
Kiirus:Tavaline stantsvedru või ümarstants tarnitakse päevade jooksul, mõnikord järgmisel{0}}päeval. Kui tootmine on katkenud ja komponent vajab viivitamatut väljavahetamist, kaotab kataloogi saadavus täielikult inseneritöö tegemise aja.
Maksumus:Standardseid osi toodetakse tohututes kogustes, amortiseerides tööriistade ja kvaliteedisüsteemi kulusid miljonite ühikute kaupa. Kataloogi stantsnupp maksab murdosa sama tööriistaterase kohandatud-töödeldud ekvivalendist.
Tõestatud töökindlus:Standardsed stantsimiskomponendid kehastavad aastakümnete pikkust kollektiivset insenertehnilist täiustamist. Nende mõõtmed vastavad tööstusharu spetsifikatsioonidele (ISO, DIN, NAAMS) ning nende jõudlusandmed - koormusreitingud, kulumisiga, mõõtmete tolerantsid - on hästi-dokumenteeritud ja avalikult kättesaadavad. Kui määrate standardkomponendi, teate, mida saate ilma kohandatud kvalifikatsioonitestideta.
Mitu hankimist:Standardkomponendid on saadaval paljudelt tarnijatelt erinevatest piirkondadest. Kui üks müüja seisab silmitsi häiretega, on alternatiivid olemas. See tarneahela vastupidavus on eriti väärtuslik suure -mahuga stantsimisvormide puhul, kus üksainus puuduv komponent võib terve pressimisliini tühikäigul töötada.
Otsus standardosade kasutamise kohta on lihtne, kui need tingimused on täidetud: nõutav geomeetria vastab kataloogi pakkumisele, kliirensi väärtused jäävad standardvahemikesse, materjali klass ja kõvadus vastavad tarnijate laos olevatele ning rakendus ei kehtesta ebatavalisi koormusteid ega keskkonnatingimusi, mis ületavad standardsete komponentide hinnanguid.
Enamiku hooldusasenduste jaoks - on õige ja ökonoomne valik teritatud stantsid, mis tagastati lao läbimõõdule, kulunud puksid asendati kataloogi ekvivalentidega, väsinud vedrud vahetati sama -suurusega värvi-koodiga asenduste vastu -. Tehnika on juba tehtud. Testimine on juba tõestatud. Tarneahel on juba üles ehitatud.
Kohandatud{0}}komponentide valimine keeruliste rakenduste jaoks
Tavalised kataloogid lahendavad levinud probleeme. Kuid stantsimis- ja stantsimistoimingud põhjustavad sageli probleeme, mis ei ole tavalised - mittestandardsed stantsi geomeetriad, mis on tingitud detailide keerukatest omadustest, eksootiliste materjalide nõutud ebatavalistest vahekaugustest, unikaalsetest ribapaigutustest tulenevate patenteeritud tõstukite konfiguratsioonidest või möödaviidavatest sälkudest, mida kataloogis ei käsitleta.
Kohandatud tembeldamiskomponendid muutuvad vajalikuks, kui esineb mõni järgmistest tingimustest:
- Mittestandardsed{0}}vahed- töödeldava detaili materjalid, mis jäävad väljapoole tüüpilist pehmet-terast-kuni -roostevabasse terasesse (berülliumvask, titaan, täiustatud kõrgtugevad-terased), mis vajavad vaba ruumi, mida standardnupud ei paku.
- Komplekssed stantsprofiilid- kujuga stantsid, mis vastavad patenteeritud osade funktsioonidele, mis ei vasta ühelegi kataloogi geomeetriale. Need nõuavad traat-EDM-i või täppislihvimist toorest tööriistaterasest toorikutest.
- Ebatavaline kinnipidamine või kinnitus- komponendid, mis peavad integreeruma pärandstantsistruktuuridega, kasutades mitte-standardseid kinnituskonfiguratsioone, aukude mustreid või hoidmismeetodeid.
- Integreeritud funktsioonikomponendid- elemente, mis ühendavad mitut funktsiooni (tõstuk, mis toimib ka mõõtetihvtina, või eemaldaja, millel on möödaviigu reljeef), mida üksikute kataloogiüksustena ei eksisteeri.
- Jõudlus{0}}kriitilised rakendused- olukordi, kus standardsed tolerantsid ei ole piisavalt tihedad, standardmaterjalid ei ole piisavalt kõvad või standardkatted ei pea vastu konkreetsele kulumismehhanismile.
Kogukulu võrdlus kohandatud ja standardse vahel ei ole ainult ühikuhind. Kohandatud komponendid hõlmavad projekteerimisaega, tööriistatasusid, kvalifikatsiooni testimist, pikemaid teostusaega ja sõltuvad ühest-allikast. Kuid need pakuvad ka optimeeritud jõudlust, pikendatud hooldusintervalle ja võimet lahendada probleeme, mida standardosad põhimõtteliselt lahendada ei suuda. Suuremahulise-tootmise korral tähendab see jõudluse eelis miljonite tsüklite jooksul - kohandatud löögi, mis kestab 500 000 lööki uuesti teritamise vahel, võrreldes standardse stantsiga, mis vajab hooldust iga 100 000 tabamuse järel, tähendab seisakusündmuste 5-kordset vähenemist.
Praktiline otsustusraamistik peegeldab seda, mida insenerihankekogukond soovitab: kasutage standardseid osi kõikjal, kus need vastavad nõuetele, reserveerige kohandatud komponendid rakenduste jaoks, kus standardlahendused on puudulikud, ja kaaluge muudetud standardosade - kataloogiartikleid koos sekundaarsete töötlemistoimingutega - keskteena, kui komponent on 80% ulatuses kataloogist väljas ja ülejäänud 20% saab lisada sihipäraselt.
Inseneridele, kes seisavad silmitsi kohandatud komponentide väljakutsetega - eriti disainiga-, on rasked probleemid, mis hõlmavad jäsemete kontrolli, eksootiliste materjalide kliirensi optimeerimist, keerulisi tõste- või möödaviigu sälkude konfiguratsioone või patenteeritud vormimisgeomeetriat -, spetsialiseerunud tööriistade partnerid pakuvad nii insenerituge kui ka tootmisvõimalusi, mis üldotstarbelistel-masinatöökodadel puuduvad.YICHENpakub kohandatud stantsimisvormide komponentide lahendusi, mis hõlmavad stantsi struktuuri läbi üksikute komponentide projekteerimise, toetades täielikku spetsifikatsiooni -kuni-tootmistsüklit mitte-standardsete rakenduste jaoks, kus kataloogi pakkumised jõuavad oma piiridesse. Seda tüüpi partnerlus on kõige väärtuslikum, kui komponendi väljakutse on tõeliselt uudne - mitte lihtne suuruse asendamine, vaid disainiprobleem, mille esmakordseks õigeks lahendamiseks on vaja tööriistateadmisi.
Ükskõik, kas see on standardne või kohandatud, iga hankimisotsus läheb hooldustsüklisse tagasi. Standardkomponendid lihtsustavad tulevasi asendamisi, kuna tarneahel on juba loodud. Kohandatud komponentide jaoks on vaja dokumentatsiooni - üksikasjalikke jooniseid, materjali spetsifikatsioone ja kuumtöötlemisandmeid-, - nii et järgmise asenduselemendi saab valmistada identselt ilma nullist{5}}uuendamata. Kauplused, mis haldavad surmajuhtumeid kogu nende elutsükli jooksul kasumlikult, teevad selle otsuse igal hooldusüritusel teadlikult, tasakaalustades kohese kättesaadavuse ja pikaajalise{7}}jõudluse ning koostades komponentide ajaloo, mis muudab iga järgneva otsuse kiiremaks ja teadlikumaks.
Korduma kippuvad küsimused stantsikomponentide tembeldamise kohta
1. Millised on stantsimisvormi põhikomponendid?
Stantsimisvorm koosneb mitmest koos töötavast komponentrühmast: vundamendi konstruktsiooniosad (stantsikingad, juhttihvtid, puksid, kannaplokid, tugiplaadid), lõike- ja vormimiskomponendid (stantsid, stantsnupud, vormiteras), ribade juhtelemendid (pilottihvtid, tõstukid, varude juhikud, möödaviigu tihvtid), vedrusüsteemid (mehaanilised stantsvedrud, traadivedrud, vedrud. Iga rühm täidab kindlat mehaanilist funktsiooni ja nende koordineeritud koostoime iga pressimiskäigu ajal määrab osa kvaliteedi, tööriista tööea ja tootmise efektiivsuse.
2. Kuidas määrata õige löögi-, et-kliirens oleks?
Läbistantsi-to-vahe on määratud protsendina tooriku materjali paksusest külje kohta. Pehme terase puhul on standardne lähtepunkt ligikaudu 10% külje kohta. Pehmematele materjalidele, nagu alumiiniumile, kulub 5-8%, samas kui ülitugevate-teraste jaoks on vaja 12–18% või rohkem. Valik tasakaalustab lõikekvaliteeti ja tööriista kasutusiga – kitsam kliirens tekitab väiksemaid purse, kuid kiirendab stantsi kulumist, samas kui laiem kliirens pikendab teritamise intervalle, kuid suurendab serva ümberminekut. Materjali klass, paksus, pressimiskiirus ja soovitud serva kvaliteet mõjutavad lõplikku spetsifikatsiooni.
3. Mis on progressiivsete stantsimisvormide möödaviigude otstarve?
Möödaviigu sälgud võimaldavad riba materjalil liikuda üle või ümber matriitsi komponentide, mis ulatuvad etteande ajal riba liikumistasapinnast kõrgemale. Negatiivsed möödaviigu sälgud eemaldavad materjali ribalt varasemas jaamas, luues tühimiku, mis kõrvaldab takistuse. Positiivsed möödaviigu sälgud leevendavad või kujundavad matriitsi komponenti ennast nii, et riba saaks sellest üle minna. Nende sälkude kujundamine nõuab riba tugevuse ja vaba ruumi vajaduste tasakaalustamist - liiga palju materjali eemaldamine nõrgestab kandurit, samas kui ebapiisav reljeef põhjustab ummistusi ja söötmishäireid. YICHEN (https://www.yichen-group.com/stamping-die/) toetab insenere kohandatud lahendustega keerukate möödaviigu sälkude konfiguratsioonide jaoks progressiivsetes stantsirakendustes.
4. Millal tuleks mehaaniliste stantsvedrude asemel kasutada lämmastikgaasvedrusid?
Lämmastikgaasvedrud on eelistatud, kui rakendus nõuab suuremat jõudu väiksema jalajälje tõttu, ühtlasemat jõu edastamist kogu käigu jooksul või kui vormimistoimingud nõuavad ühtlast tühja-hoidmissurvet kogu tõmbesügavusel. Erinevalt mehaanilistest vedrudest, mis suurendavad jõudu kokkusurumisel lineaarselt, annavad lämmastikvedrud suhteliselt tasase jõukõvera. Samuti edastavad need jõudu kohe ilma eelkoormusohverduseta, muutes kogu käigu pikkuse töökäiguna kättesaadavaks. Kompromissi hulka kuuluvad kõrgemad kulud, surve jälgimise vajadus tihendi lagunemise tuvastamiseks ja soovitatavad sõidupiirangud 85% nimivõimsusest, et pikendada kasutusiga.
5. Kuidas valida standardkataloogi ja kohandatud-vormitud matriitsikomponentide vahel?
Kasutage standardseid kataloogikomponente, kui nõutav geomeetria, kliirens, materjali klass ja koormusnormid vastavad saadaolevatele pakkumistele - tarnitakse kiiremini, maksavad vähem ja on aastakümnete pikkuse täiustamise tõttu tõestatud töökindlusega. Kohandatud-konstrueeritud komponendid muutuvad vajalikuks, kui rakendused hõlmavad mitte-standardseid kaugusi eksootiliste materjalide jaoks, keerulisi stantsimisprofiile, mis vastavad patenteeritud osade funktsioonidele, integreeritud mitme{4}}funktsiooni elemente või jõudlus{5}}kriitilisi olukordi, kus standardsed tolerantsid või materjalid jäävad alla. Suuremahulise-tootmise korral võivad kohandatud osad, mis kestavad hooldusürituste vahel 5 korda kauem, õigustada nende kõrgemaid esialgseid kulusid vähendatud seisakuaja tõttu. Spetsialiseerunud partnerid, nagu YICHEN (https://www.yichen-group.com/stamping-die/), pakuvad täielikku tehnilist tuge mitte-standardsete komponentide väljakutsetele, mis hõlmavad projekteerimist kuni tootmiseni.


