


Mida stantsimisvorm metalli vormimisel tegelikult teeb
Kujutage ette tööriista, mis on nii täpne, et see suudab tunnis toota tuhandeid ühesuguseid metallosi, millest igaüks vastab kuni millimeetri murdosadele. See on täpselt see, mida stantsimisvorm tootmispõrandal tagab. Kuid paljud insenerid ja hankimisspetsialistid ajavad selle ikka veel segamini plastist sissepritsetööriistadega võiüldotstarbelised-vormid. Eristamine on oluline, sest see juhib iga disaini, materjali ja kulude otsust.
Mis on stantsimisvorm
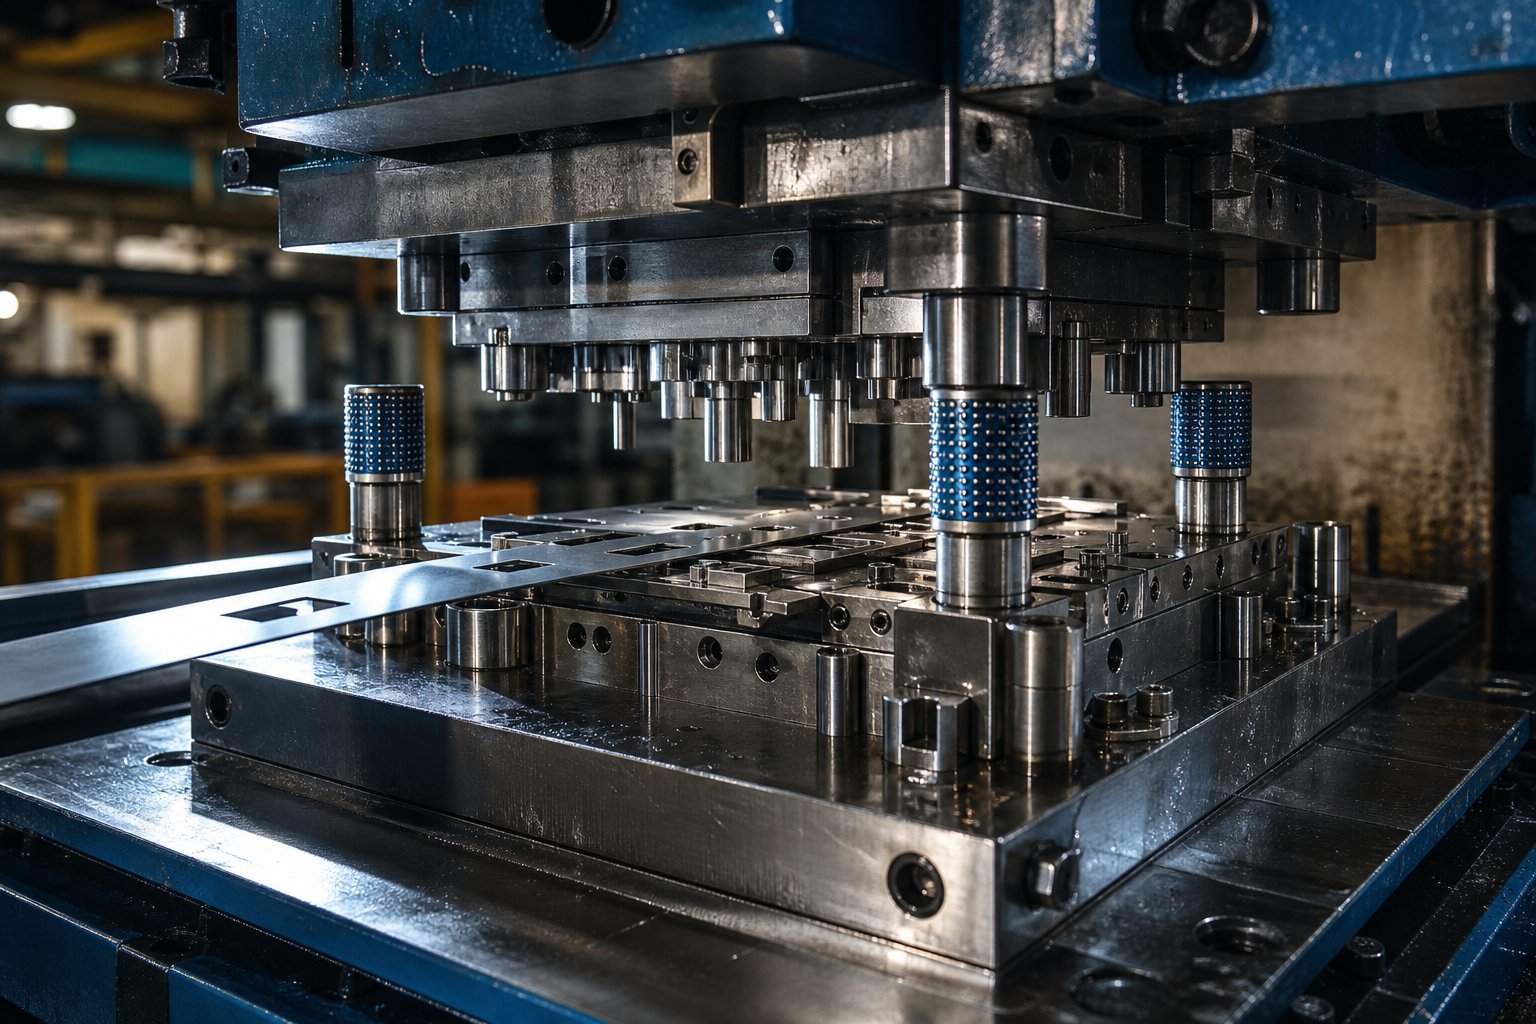
Stantsimisvorm on spetsiaalne täppisstantsitööriist, mis lõikab, painutab või vormib lamedat lehtmetalli viimistletud kujuks, rakendades kontrollitud jõudu mehaanilise või hüdraulilise pressi sees. See ühendab ülemise stantsisõlme alumise stantsiplokiga, nii et iga pressimiskäik muudab töötlemata riba või tooriku materjali korratavaks osaprofiiliks.
Praktikas töötab süsteem ühtse üksusena: press annab tonnaaži, metallist stants annab geomeetria ja lehtmetall varustab toorainet. Iga tsükkel toodab külmvormimisoperatsioonidega - ühe või mitu identset detaili, ei sulatamist, valamist ega kõvenemist. Metallist stantsimisvormid võivad töötada kiirusega, mis ületab 4000 lööki tunnis, muutes need oluliseks kõikjal, kus korratavus, kiirus ja madal osa maksumus{6}}lähenevad.
See läbilaskevõime ja järjepidevuse kombinatsioon on põhjus, miks{0}}mahukad tootjad toetuvad stantsvormimisele kõige puhul, alates autoklambritest kuni elektripistikuteni. Investeering tööriistadesse on ühekordne-kulu, mis amortiseerub miljonite tsüklite jooksul, alandades tükkide hinnad materjali ja tööjõu osadeks, kui stants on tasutud.
Mille poolest erinevad stantsimisvormid survevormidest
Segadus stantsimisvormide ja survevaluvormide vahel on arusaadav - mõlemad on täppistööriistad, mis on loodud osade masstootmiseks{1}}. Põhiline erinevus seisneb materjali olekus ja protsessimehaanikas. Stantsimisvorm kujundab toatemperatuuril mehaanilise rõhu abil tahke lehtmetalli. Survevorm seevastu võtab sulapolümeeri, mis surutakse suletud õõnsusse, kus see jahtub ja tahkub. Konstruktsioonid on täiesti erinevad: survevaluvormid nõuavad jahutuskanaleid, väravasüsteeme ja väljatõmbemehhanisme, samas kui stantsimisvormid sõltuvad metallivoolu juhtimiseks stantsimis-ja-stantsivahest, eemaldajatest ja juhtsüsteemidest.
Selle lihtsa reegli meelespidamine kõrvaldab kattuvuse: kui tooraine püsib kogu protsessi vältel tahke, olete survevalu territooriumil. Kui see kõigepealt sulab, on teil tegemist surve- või survevaluvormidega-.
Selles artiklis kirjeldatakse stantsimisvormide täielikku elutsüklit - tüübid, komponendid, projekteerimise töövoog, materjali valik, valmistamine, hooldus ja tarnija hindamine -, et saaksite kontseptsioonilt kindlalt valideeritud metallstantsi juurde liikuda.
Stantsitüüpide tembeldamine ja millal neid kasutada
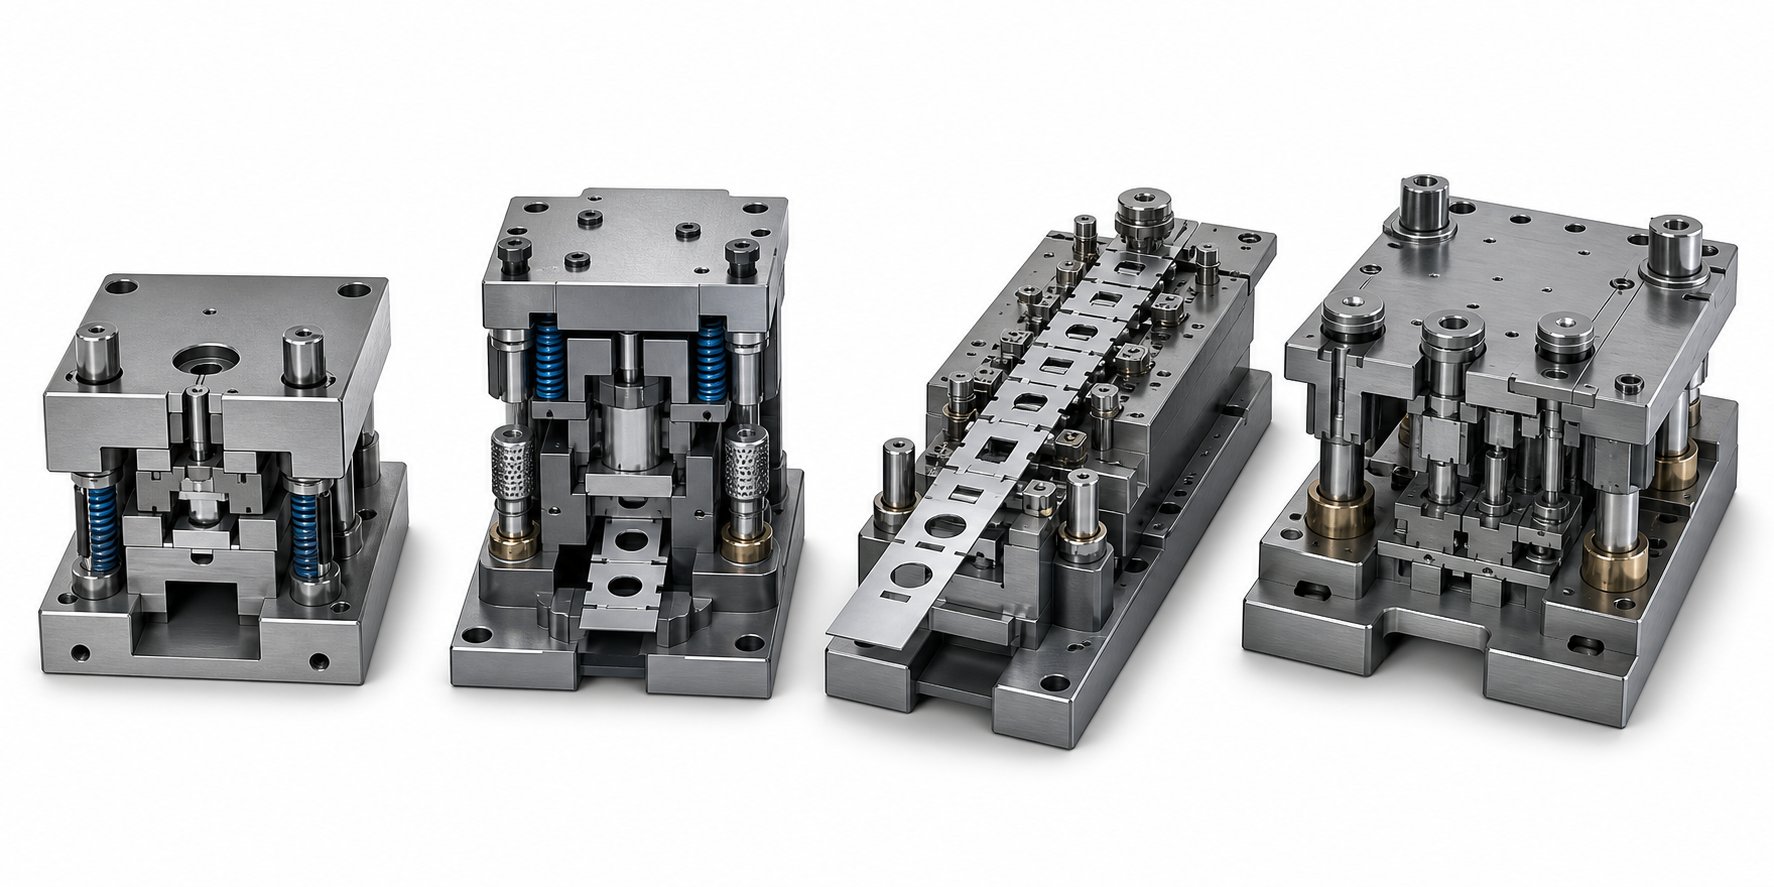
Tootmise jaoks vale stantsitüübi valimine on üks kallimaid vigu, mida tööriistainsener võib teha. Matriit, mis on üle-konstrueeritud, raiskab kapitali; mille läbilaskevõime-alal on projekteeritud või mis toodab vanaraua. Neli peamist konfiguratsiooni katavad valdava enamuse lehtmetalli stantsimise rakendustest: ühe-jaama, liit-, progresseeruva ja ülekandega. Igaüks neist toimib erineval printsiibil, kuidas töö korraldatakse pressijoones, ja igaüks sobib konkreetse osa keerukuse, mahu ja eelarvega.
Üksik-jaam ja liitvormid
Üksik-jaama stants teeb täpselt ühe toimingu ühe vajutusega - ühe lõike, ühe painutuse või ühe tõmbe kohta. Mõelge sellele kui spetsiaalsele stantsimisvormile, mis teeb ühte tööd ja teeb seda hästi. Laadite tooriku või riba, press töötab ja saate detailile ühe funktsiooni. Kas vajate kolme funktsiooni? Laske osa läbi kolme eraldi stantsi kolmel erineval seadistusel.
See lihtsus on õiges kontekstis tegelikult eelis. Ühe-jaama stantsid on odavad projekteerida ja ehitada, neid on lihtne tõrkeotsingul teha ja neid on kiire seadistada. Need on suurepärased väikesemahulises-tootmises, prototüüpimises või olukordades, kus detailide geomeetria on piisavalt lihtne, et üks toiming lõpetab detaili -, näiteks ribamaterjalist ümmarguste ketaste tühjendamise.
Liitvormid suurendavad võimekust, tehes ühe käiguga mitu lõiketoimingut.Tüüpiline liitvormvõib üheaegselt tühjendada välisprofiili ja torgata sisemised augud, andes ühe löögiga valmis lameda osa. Kombineeritud seadistuses kasutatavatel stantsimisstantsidel on ühine sulgemiskõrgus, nii et iga funktsioon joondub teistega ideaalselt ilma mitme seadistuse tolerantsita{1}}.
Kus liitvormid säravad? Seibid, tihendid, lamineerimisvirnad elektrimootoritele ja mis tahes lamedad täppisosad, kus funktsioonide vahelise asukoha täpsus on kriitiline. Kuna kõik lõiked toimuvad ühe tõmbega, on toimingutevahelise kõrvalekalde oht minimaalne ja praagi määrad jäävad madalaks. Kompromiss-on see, et liitstantsid saavad hästi lõikamise ja piiratud mündiga hakkama, kuid pole mõeldud keerukaks painutamiseks ega sügavtõmbamiseks.
Progressiivsed ja ülekandevormid
Kui osade keerukus või maht tõuseb, muutuvad progressiivsed stantsid tööhobuseks. Progressiivne stants sisaldab mitut jaama, mis on paigutatud järjestikku piki riba etteande suunda. Mähis liigub läbi matriitsi ühe sammu pikkuse käigu kohta ja iga jaam sooritab erineva toimingu - augustamine, sälkumine, vormimine või kärpimine -, kuni viimistletud osa on lõppjaamas vabaks lõigatud.
Kuidas insenerid määravad jaamade arvu ja järjestuse? See algab detaili geomeetriaga. Iga funktsioon, mida ei saa teisega samaaegselt toota (jõukonfliktide, materjalivoo häirete või geomeetrilise juurdepääsu tõttu), vajab oma jaama. Lihtne sulg võib vajada viit või kuut jaama. Mitme paindenurga, nööride ja väljamõeldud funktsioonidega keeruka elektripistiku jaoks võib vaja minna 15 või enamat. Teadlased on välja pakkunud hindamissüsteemid, mis kaaluvad jaama numbrit, momendi tasakaalustamist, riba stabiilsust ja etteande kõrgusthinnata ja järjestada konkureerivaid ribade paigutusienne lõplikule kujundusele pühendumist.
Progressiivsed matriitsid tagavad erakordse kiiruse -, töötades sageli sadade löökidega minutis - ja miljonite osade puhul ühtlase kvaliteediga. Need on vaikimisi valik auto-, elektroonika- ja seadmete tootmises, kui iga-aastased mahud õigustavad tööriistainvesteeringut. Progressiivses tööriistas olevad vormimisjaamad võivad koos lõikamistoimingutega hõlmata painutamist, tõmbamist ja reljeeftrükki, muutes need tööriistad märkimisväärselt mitmekülgseks.
Teisaldusvormid lahendavad teistsuguse probleemi. Mõned osad on liiga suured, liiga sügavale{1}}tõmmatud või geomeetriliselt liiga keerulised, et jääda kanduriba külge. Ülekandmisvormide süsteemis kantakse üksikud toorikud või osaliselt vormitud kestad mehaaniliselt ühest jaamast teise pressi ja matriitsi automatiseerimismehhanismi abil - tavaliselt sõrmeülekanded või kolm-teljelised servoüksused. Iga jaam on sisuliselt iseseisev stants, mis teeb ühte toimingut, kuid automatiseeritud käsitsemine seob need pidevaks tootmisvooguks.
Ülekandevormid on levinud autode kerepaneelides, konstruktsiooniklambrites ja seadmekorpustes, kus osade suurus ületab ribade praktiliselt kandevõime. Need pakuvad suuremat paindlikkust jaamadevahelises osalises orientatsioonis ning võimaldavad sügavamaid tõmbeid ja radikaalsemaid kujumuutusi, kui progressiivne seadistus seda võimaldab. Kompromiss-on aeglasem tsükli kiirus ja suurem töö keerukus.
| Dieedi tüüp | Toimingud löögi kohta | Ideaalne osade keerukus | Tüüpiline tootmismaht | Tööriistade suhteline maksumus |
|---|---|---|---|---|
| Üks{0}}jaam | 1 | Lihtne (üks funktsioon) | Madal kuni keskmine | Madal |
| Ühend | Mitu lõikamisoperatsiooni | Lamedad osad, kitsad positsioonitolerantsid | Keskmine kuni kõrge | Mõõdukas |
| Progressiivne | Üks jaama kohta, mitu jaama löögi kohta | Mõõdukas kuni kõrge (mitme{0}}funktsiooniga, painutatav) | Kõrge kuni väga kõrge | Kõrge |
| Ülekanne | Üks jaama kohta, osa liikus jaamade vahel | Kõrge (suur,{0}}sügavjoonistatud, keeruline 3D) | Keskmine kuni kõrge | Kõrge kuni väga kõrge |
Matriitsi tüübi sobitamine rakendusega on lõppkokkuvõttes osa geomeetria, aastamahu ja eelarve tasakaal. Lihtne vormimisvorm väikese mahuga-klambri jaoks ei vaja progressiivset tööriista. Ja vastupidi, elektripistikut, mida toodetakse 50 miljonit ühikut aastas, ei saa majanduslikult tembeldada ühele-jaama seadistusele. Kummagi vormimisstantsid ja ülekandesüsteemid hõivavad niši, mille määrab osa nõudmine ja mida toetab tootmisökonoomika.
Teie projektile sobiva konfiguratsiooni mõistmine on esimene strateegiline otsus. Järgmine keerukuse kiht elab matriitsis endas - üksikutes komponentides, mis teevad kogu selle täpsuse võimalikuks.
Selgitatud põhikomponendid ja matriitsikomplekti konfiguratsioonid
Kõik ülalkirjeldatud stantsimisvormide tüübid - alates lihtsast tühjendustööriistast kuni 20-jaamaga progresseeruva stantseni – on ehitatud samast stantsimisvormi komponentide perekonnast. Mõelge stantsikomplektile nii, nagu võiksite mõelda hoonele: vundament hoiab kõike joondatud, konstruktsioonielemendid kannavad koormust ja funktsionaalsed elemendid teevad tegelikku tööd. Teadmine, mida iga osa teeb, aitab teil tööriistad õigesti määrata ja kiiremini tõrkeotsingut teha, kui miski kaldub taluvusest välja.
Stantsikoostu põhikomponendid
Stantsimisvorm jaguneb kaheks pooleks. Ülemine pool kinnitatakse presssilindri külge; alumine pool poldid pressvoodi külge. Nende vahel vormitakse plekk iga tõmbega. Peamised stantsimisvormide komponendid jagunevad funktsiooni järgi järgmiselt:
- Survekingad (ülemised ja alumised plaadid)- Jäigad teras- või alumiiniumplaadid, mis moodustavad kogu stantsisõlme aluse. Kõik muud komponendid kinnitatakse nendele plaatidele ning nende tasasus ja paralleelsus määravad tööriista üldise täpsuse.
- Punchi hoidik (kinniti)- Karastatud plaat või plokk, mis on kinnitatud ülemise stantsikinga külge, mis tuvastab ja hoiab üksikud stantsid nende õiges asendis.
- Löögid- Lõike- või vormimistööriistad, mis suruvad lehtmetalli. Ninakujud ulatuvad ümaratest ja piklikest kuni täielikult kohandatud profiilideni, olenevalt toodetavast funktsioonist.
- Stripparid- Vedruga-plaadid, mis hoiavad riba lõikamise ajal tasaselt vastu stantsiplaati ja lükkavad selle siis stantsi tagasitõmbumisel stantside küljest lahti. Ilma eemaldajateta tõuseks materjal stantsiga ja ummistaks tööriista.
- Stantsiplaat ja stantsiplokid- Alumine tööpind, mis sisaldab avasid (nuppe), mis tagavad iga stantsi jaoks vastassuunalise lõikeserva. Stantsiplokid on karastatud sisetükid, mis on pressitud või poltidega kinnitatud stantsiplaadile, et servade kulumisel oleks lihtne asendada.
- Juhttihvtid ja puksid- Täpsed-lihvitud postid ja varrukad, mis joondavad ülemise ja alumise poole kümnendiku tuhandiku täpsusega igal tõmbel. Kuullaagrite juhttihvtidest on- saanud nende tööstusharu standarderaldamise lihtsus ja ühtlased eelkoormuse omadused.
- Varu-plaadid- Karastatud plaadid, mis asetatakse stantside või stantsiplokkide taha, et jaotada löögijõudu ja vältida pehmema stantsikinga deformeerumist miljonite tsüklite jooksul.
- Vedrud (mehaaniline või gaasiline lämmastik)- Pakkuge kontrollitud jõudu, mis viib eemaldajad, survepadjad ja toorikuhoidjad läbi nende tööpiirkonna.
Kõik need osad töötavad süsteemina. Kulunud juhtpuks eemaldab stantsi-to-joonduse, mis suurendab stantsi kõrgust, mis kiirendab stantsiploki kulumist - kaskaadi, mis algab ühest tähelepanuta jäetud komponendist.
Die Set konfiguratsioonid ja valikukriteeriumid
Matriitside komplekt -, mis tähendab stantsikingad ja nende juhttihvtide paigutus -, on struktuurne selgroog, mille valite enne töökomponentide kavandamist. Neli standardset paigutust hõlmavad enamikku rakendusi:
| Seadistamine | Juhtnõela paigutus | Parim rakendus | Peamine eelis |
|---|---|---|---|
| Tagasi-postitus | Kaks posti stantsikomplekti taga | Progressiivsed stantsid eesmise või külgmise riba etteandega | Takistusteta juurdepääs operaatorile kolmest küljest |
| Kesk{0}}postitus | Kaks posti, mille keskpunkt on vastaskülgedel | Sümmeetriline tühjendamine ja mõõdukad{0}}laadimistoimingud | Tasakaalustatud juhtimine hea juurdepääsuga eest ja tagant |
| Diagonaalne{0}}postitus | Kaks posti diagonaalnurkades | Väljas-kesklaadimine või asümmeetriline osa geomeetria | Peab vastu hetkekoormustele, mis väänaksid tagasi{0}}postikomplekti |
| Neli-postitust | Neli posti, üks igas nurgas | Tugev tühjendamine, suured stantsplaadid, suur tonnaaž | Maksimaalne jäikus ja vastupidavus läbipaindele |
Kuidas valite? Alustage etteande suuna ja operaatori juurdepääsuga - back-postvormide komplektid domineerivad progressiivses tööriistas just seetõttu, et riba siseneb häireteta küljelt või eest. Kui teie rakendus tekitab suuri külgkoormusi või detaili geomeetria asetab lõikejõud -keskmesse, siis diagonaalne-posti paigutus neutraliseerib pöördemomendi, mis kuluks kahe-posti komplekti ebaühtlaselt. Neli-postijärgset stantsikomplekti on vaikimisi suurte ja raskete tühjendusoperatsioonide jaoks, kus stantsiplaadi igasugune läbipaine tooks kaasa ebaühtlase lõikekvaliteedi.
Tarnijad kataloogivad standardse stantsikomplekti mõõtmed sammuga, mis vastavad tavalistele pressplaadi suurustele ja sulgemiskõrgustele. Matriitsikomplekti määramisel peate veenduma, et suletud matriitsikoostu - kingade, plaatide ja tööriistade - virna kombineeritud kõrgus mahub presssulguri kõrgusesse ja et jalajälg vabastab tugiala, kus on ruumi klambrite jaoks. Selle valesti eksimine tähendab, et stants ei tööta füüsiliselt ettenähtud pressis, mis on kallis möödalask, mida on projekteerimisetapis täielikult võimalik vältida.
Kui konstruktsiooni vundament ja funktsionaalsed komponendid on kaardistatud, algab tõeline insenertehniline väljakutse: töögeomeetria kujundamine, mis muudab lameda riba valmis osaks.
Stantsimisvormi projekteerimisprotsess kontseptsioonist CAD-i
Matriitsikoost on täpselt nii hea, kui hea on selle taga olev tehnika. Saate valida ideaalse matriitsi tüübi, hankida esmaklassilist tööriistaterast ja palgata asjatundlikke masinamehi -, kuid kui disainiloogika on vigane, võitleb tööriist teiega läbi iga katsetsükli. Projekteerimisetapp on see, kus stantsimistööriistade ja stantside insenerid muudavad 2D-osa joonise täielikult kinnitatud 3D-tööriistade kontseptsiooniks ning see järgib distsiplineeritud järjestust, mis tasakaalustab vormimise füüsikat, materjali käitumist ja tootmisökonoomikat.
Osade geomeetriast riba paigutuseni
Iga kohandatud metallist stantsimisvormi projekt algab valmis detaili geomeetriaga. Insenerid uurivad 3D-mudelit või joonist, tuvastavad iga funktsiooni - augud, painutused, joonised, reljeefid - ja määravad, milliseid toiminguid on vaja ja millises järjekorras need peavad toimuma. Näiteks sügavale{5}}tõmmatud tassi ei saa enne tõmbamist läbi torgata, kuna auk moondub vormimise ajal. Selliseid järjestusvigu on pärast terase lõikamist kulukas parandada.
Progressiivse tööriistade jaoks muutub see vormimisjada otse ribapaigutuseks - kaardiks, mis näitab, kuidas töötlemata pooli varu liigub läbi matriitsi jaamahaaval. Paigutus määrab riba laiuse, sammu (järjestikuste osade vaheline kaugus), kanduri tüübi ja praagi asukohad. Materjali kasutamine on siin peamine kulukäiv. Riba paigutust, mis raiskab 40% sissetulevatest mähistest, võib ümber kujundada erineva pesanurga, kitsamate kandjate või astmelise osa orientatsiooniga, et tõsta kasutust üle 70%.
Matriitsi kliirens - stantsi ja stantsi lõiketerade vahe - on veel üks oluline arvutus selles etapis. Seda väljendatakse protsendina materjali paksusest ja see varieerub olenevalt materjali tüübist. Kerge teras nõuab tavaliselt 5–10% kliirensit külje kohta, samal ajal kui alumiinium võib vajada 8–12% ja roostevaba teras nõuab sageli rangemaid väärtusi, umbes 3–5%, et kontrollida rüsi moodustumist. Kui teete ruumi valesti, näete ülemääraseid jäsemeid, servade enneaegset kulumist või nälkja tõmbamist esimesest tõmbest.
CAD-CAM-i töövoog ja CAE-simulatsioon
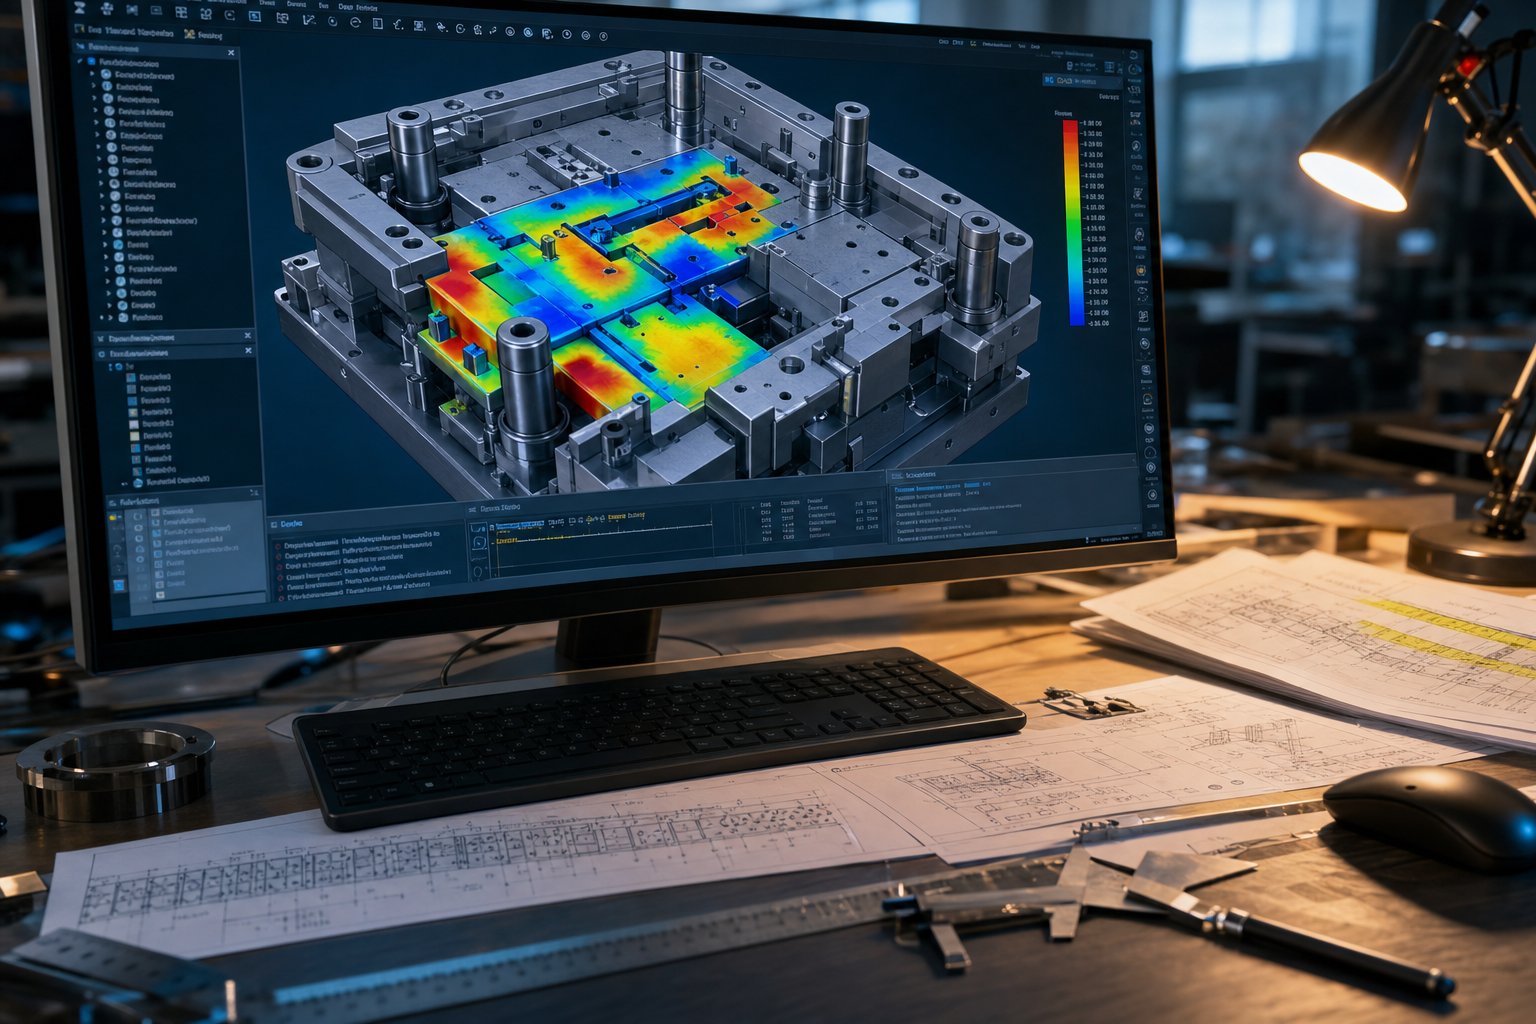
Paberil määratletud protsessi paigutusega ehitavad insenerid 3D CAD-is - kogu matriitsi ja tööriistakomplekti, modelleerides iga stantsiprofiili, stantsiploki ava, eemaldamisplaati ja juhtkomponenti. Sellest digitaalsest kaksikust saab kõigi järgnevate töötlemisprogrammide ja kontrolliandmete põhireferents.
Siin erineb kaasaegne kohandatud vormide arendamine traditsioonilistest meetoditest järsult. Selle asemel, et pühenduda kohe tootmisele, sisestavad insenerid CAD-geomeetria CAE (Computer{1}}Aided Engineering) simulatsioonitarkvarasse. Kasutadeslõplike elementide analüüs, modelleerib tarkvara, kuidas lehtmetall käitub moodustavate jõudude - mõjul, mis ennustavad tagasilöögideformatsiooni, hõrenemisohtu, kortsude teket ja deformatsiooni jaotumist detaili pinnal. Piirdiagrammide (FLD) moodustamine tõstab esile punased tsoonid, kus on tõenäoline pragunemine, ja sinised tsoonid, kus kokkusurumine võib põhjustada kortse.
Simulatsioonitulemused põhjustavad iteratiivseid disainimuudatusi enne, kui füüsilised tööriistad on olemas. Insener võib reguleerida joonistusraadiust, muuta tooriku hoidiku survet, lisada joonestusriba või kujundada tooriku kontuuri - seda kõike digitaalselt. Tootjad, kes integreerivad CAE töövoo varases staadiumis, vähendavad tavaliselt katsete iteratsioone 30–50%, lühendades nädalaid projekti ajakavadest ja tuhandeid muudatuste eelarveid.
Selles etapis toimub ka pressi tonnaaži hindamine. Insenerid arvutavad nihkepikkuse, materjali paksuse ja nihketugevuse põhjal iga operatsiooni - tühjendamise jaoks vajaliku jõu; moodustades tonnaaži paindepikkuse ja materjali omaduste põhjal -, seejärel liitke need õige pressi valimiseks ohutusteguriga. Pressi alamõõtmine võib löögi keskel- seiskuda; liigne suurus raiskab kapitali ja põrandapinda. Täppisstantsi ja stantsimise tulemused sõltuvad suuresti sellest vastavusest arvutatud koormuse ja olemasoleva masina võimsuse vahel.
Tööriistavormide disainimise täielik töövoog järgib prognoositavat järjestust esialgsest kontseptsioonist kuni tootmise väljalaskmiseni:
- Teostatavusuuring - hindab detaili geomeetriat, materjali vormitavust ja protsessi esialgset kontseptsiooni.
- Protsessi ja riba paigutus - määratleb vormimisjärjestuse, jaamade määramise, helikõrguse ja kandja kujunduse.
- Kliirensi ja tonnaaži arvutused - määravad kindlaks lõikamise ja vormimise kriitilised parameetrid.
- 3D CAD-vormimisvormide disain - modelleerib kõiki töötavaid komponente, stantside komplekte ja abisüsteeme.
- CAE moodustamise simulatsioon - kinnitab materjalivoogu, ennustab defekte ja kordab geomeetriat.
- Disaini ülevaatus ja optimeerimine - sisaldavad simulatsiooni tagasisidet, täpsustage tolerantsid, kinnitage pressimise sobivus.
- CAM-i programmeerimine - loob tööriistateed CNC-freesimiseks, traadi EDM-i ja lihvimisoperatsioonideks.
- Projekti lõplik väljalase - väljastab tootmiseks heakskiidetud joonised ja andmepaketid.
Iga etapp suunab järgmise ja sammude vahelejätmine - eriti simulatsioon - maksab ümbertöötamisel peaaegu alati rohkem kui ajakavas kokkuhoid. Matriitsitööriistade arendusprotsess on põhimõtteliselt esi-koormatud: investeerige inseneritööle varakult, et vältida hiljem kallite üllatuste tekkimist.
Muidugi on ka kõige rafineeritum CAD-mudel vaid digitaalne lubadus. Selle lubaduse muutmine karastatud terasest tööriistadeks, mis toodavad sobivaid osi, nõuab tootmisprotsessi, millel on oma täpsusnõuded.
Materjali valik ja kuumtöötlus pikaealisuse tagamiseks
Valest terasest valmistatud täiuslikult disainitud stants ei purune löögi ajal varakult -, lööb vastu töödeldavat detaili või kulub üle tolerantsi murdosa oma eeldatavast elueast. Materjalivalik on lüli digitaalse disaini ja reaalse -vastupidavuse vahel, kuid projekti planeerimisel pööratakse sellele harva väärilist tähelepanu. Terase klass, mille valite stantside, stantsiplokkide ja stantsidetailide jaoks, määrab otseselt, kui palju detaile saate teritustsüklite vahel kasutada, kui vastupidav on tööriist purustamisele ja kui palju iga stantsitud osa maksab.
Tööriistaterase klassid stantsikomponentide jaoks
Terasest stantsimisvormid põhinevad käputäiel tõestatud tööriistaterase perekondadel, millest igaüks on optimeeritud erineva kõvaduse, sitkuse ja kulumiskindluse tasakaalu jaoks. Need kolm omadust eksisteerivad pinges: suruge kõvadus kõrgemale ja te saavutate kulumiskindluse, kuid kaotate tugevuse (vastupidavus pragunemisele). Siin on, kuidas levinumad hinded kuhjuvad.
D2on vaikimisi külm{0}}tööteras tühjendamiseks ja lõikamiseks. Selle kõrge süsiniku (1,4-1,6%) ja kroomi (11-13%) sisaldus tagab erakordse abrasiivse kulumiskindluse töökaredusega 54–61 HRC. D2 kasutatakse laialdaselt lehtmetallist stantsides, kus esmane rike on järkjärguline servade kulumine, mitte äkiline löök. Kompromiss on väiksem sitkus – D2 löögid võivad tugevate löökide korral puruneda või puruneda.
A2pakub kuldset keskteed. Mõõduka kroomisisaldusega (4,75-5,5%) ja veidi vähem süsinikuga kui D2 saavutab see 57-62 HRC, säilitades samal ajal parema sitkuse. A2 on tavaline valik stantside, pikkade stantside ja täppistööriistade jaoks, kus on nii kulumisiga kui ka vastupidavus killustikule.
S7asub D2 spektri vastassuunas. See põrutuskindel-klass ulatub ainult 48-58 HRC-ni, kuid tagab suurepärase löögikindluse. Leiate S7 metallivormimisstantsides, mis teostavad tugevat painutamist, müntimist või külmvormimist - kõikjal, kus stants neelab korduvaid suure energiaga lööke, mis purustaksid kõvema klassi.
M2on volframit ja molübdeeni sisaldav{0}}kiirteras, mis suudab säilitada kõvadust ka kõrgetel temperatuuridel. See sobib mulgustamiseks, kus hõõrdesoojus koguneb suure löögisageduse korral, ja see on sageli ette nähtud väikese-läbimõõduga augustusteks progressiivsetes tööriistades.
Karbiidist sisetükid(tavaliselt volframkarbiid) annavad kõvaduse väärtused üle 85 HRA -, mis on palju suuremad kui mis tahes tööriistateras - ja neid kasutatakse kulumis-kriitilistes jaamades suures-mahus progressiivsetes stantsides. Lehtmetallist stants, mis kasutab abrasiivseid materjale, nagu roostevaba teras või ülitugev-kahefaasiline teras, võib kasutada karbiid-otsaga stantse, et pikendada tööriista eluiga sadadest tuhandetest miljoniteni.
Cr12MoVväärib mainimist kui domineerivat stantsiterast Aasia stantsipoodides. Funktsionaalselt samaväärne D2-ga (sama sulami perekond, sarnane kroomisisaldus), on Cr12MoV laialdaselt kasutatud Hiinas ja Kagu-Aasias tühjendamiseks ja kärpimiseks. Selle laialdane kättesaadavus ja madalamad kulud Aasia tarneahelates muudavad selle -eksporditööriistade valikuks, mis on ette nähtud keskmise- kuni suure{6}}mahuliseks tootmiseks.
| Hinne | Kõvadusvahemik (HRC) | Esmane kasutamine Dies | Suhteliste kulude tase |
|---|---|---|---|
| D2 | 54 - 61 | Tühjendusstantsid, lõiketerased, lõikeservad | Mõõdukas |
| A2 | 57 - 62 | Trimmivormid, pikad stantsid, täppistööriistad | Mõõdukas |
| S7 | 48 - 58 | Painutamine, külmvormimine, põrutus{0}}koormatud jaamad | Mõõdukas |
| M2 | 60 - 65 | Kiired{0}}torkelöögid, väikese-läbimõõduga tööriistad | Mõõdukas-Kõrge |
| Cr12MoV | 58 - 62 | Tühistamine ja kärpimine (Aasia stantsipoed) | Madal-Mõõdukas |
| Volframkarbiid | 85+ HRA | Kandke-kriitilisi lisasid,{1}}suure helitugevusega jaamu | Kõrge |
Kuumtöötlus ja pinnatöötlus
Toores tööriistateras on vaid lähtepunkt. Ilma korraliku kuumtöötluseta ei suuda isegi D2 või M2 oma nimijõudlust pakkuda. Südamiku järjestus - karastamine, karastamine ja valikuline krüogeenne töötlemine - muudab terase mikrostruktuuri tootmisteenuse jaoks vajalikuks kõrge-kõvadusega ja pingevabaks-oluks.
Karastamine hõlmab terase kuumutamist selle austeniidi piirkonda ja karastamist (õhu{0}}karastamine D2, A2 ja S7 puhul), et moodustada martensiit. Kohe järgneb karastamine: üks või mitu kuumutamistsüklit mõõdukal temperatuuril leevendavad sisepingeid ja reguleerivad kõvaduse{5}}tasakaalu. Nõutavad kõrgemad-sulamiklassid, nagu D2 ja M2mitu karastustsüklitsest pärast esimest temperamenti jääb märkimisväärne säilinud austeniit. Kui jätate vahele teise karastuse, jääb mikrostruktuuri habras, karastamata martensiit - varase stantsi pragunemise sagedaseks algpõhjuseks.
Krüogeenne töötlemine lisab veel ühe mõõtme. Karastatud terast aeglaselt jahutades temperatuurini alla -150 kraadi C ja hoides seda pikka aega, muundub säilinud austeniit täielikumalt martensiidiks.peened sekundaarsed karbiidid sadestuvad ühtlaselt läbi maatriksi. Tulemuseks on parem kulumiskindlus ja mõõtmete stabiilsus. Ajakirjas Journal of Materials Processing Technology avaldatud uurimused kinnitavad, et sügavkrüogeenne töötlemine suurendab tööriistateraste mehaanilisi omadusi rohkem kui standardse külmtöötlusega saavutatakse, kusjuures kõige olulisem paranemine ilmneb siis, kui töötlemist rakendatakse karastamise ja karastamise vahel.
Pinnatöötlus pikendab stantsi eluiga veelgi, eriti abrasiivse või ülitugeva lehtmetalli vastu töötavate stantside puhul. Kõige levinumad lähenemisviisid hõlmavad järgmist:
- Nitridimine (gaasi- või plasmaioon)- hajutab lämmastiku tööriista pinnale, luues kõva korpuse ilma kõrgel temperatuuril{1}}käivate protsesside moonutamise ohuta. Ioonnitridimine on kiirem ja annab õhema rabeda valge kihi kui gaasnitridimine.
- PVD-katted (TiN, TiCN, TiAlN, CrN)- Füüsiline aurustamine-sadestamine katab õhukesed, väga kõvad kiled suhteliselt madalatel temperatuuridel (alla 500 kraadi C), säilitades substraadi kõvaduse. PVD-kattega lõiketerastel on isegi pärast sadu tuhandeid lööke märgatavalt vähenenud lõhenemine ja ühtlasemad lõikeservad võrreldes katmata tööriistadega.
- TD (termiline difusioon / Toyota difusioon) protsess- CVD-perehooldus, mis moodustab pinnale vanaadiumkarbiidi või kroomkarbiidi kihid. Saadud kate on metallurgiliselt seotud ja ülikõva (3200-3800 HV), mis muudab selle tõhusaks stantsimiseks suure-hõõrdumisega stantsimise rakendustes. Kompromiss on töötlemistemperatuur umbes 1000 kraadi C, mis võib substraati pehmendada ja nõuda uuesti kõvenemist.
Nendest valikutest koorub välja praktiline reegel: aluspind tuleb alati kõigepealt kõvaks teha ja karastada, seejärel töödelda pinnatöötlusega. Pehme aluspinna katmine põhjustab kattekihi all plastilist deformatsiooni, mis põhjustab pragunemist ja enneaegset rikki. Uuringud autode stantsimistööriistade kohta näitavad, et ioonnitriidi kombineerimine PVD-kattega korralikult karastatud D2-l andis enne hooldust vajamist rohkem kui 1,2 miljonit detaili -, võrreldes vaid 50 000 detailiga kroomitud-tööriistade puhul samal rakendusel.
Esmaklassiliste teraseklasside ja täiustatud katete maksumus on reaalne, kuid see kahandab planeerimata seisakute, sagedase teritamise ja kulunud tööriistade tõttu vanarauatud osade kogunenud kulusid. Õige materjali ja töötluse kombinatsiooni valimine on investeering protsessi stabiilsusesse - ja see tasub end ära ainult siis, kui järgnev tootmisprotsess muudab selle materjali täpseks,-viimistletud tööriistade geomeetriaks.
Stantsi valmistamine CNC-töötlemisest proovitöödeni
Esmaklassiline tööriistateras, optimeeritud kuumtöötlus ja simulatsiooni{0}}valideeritud CAD-mudel ühinevad ühes punktis: matriitsi tootmispõrandal. See on koht, kus digitaalsest geomeetriast saab karastatud tööriist, mis suudab kiiresti toota nõuetele vastavaid osi. Iga valmistamisjärjestuses olev masin käsitleb konkreetset geomeetria- või tolerantsinõude klassi ning nende rollide mõistmine selgitab, miks stantside töötlemine on nii kunst kui ka täppisteadus.
Mehaaniline töötlemine ja EDM survevalmistamises
CNC freesimine tegeleb suurema osa materjali eemaldamisega. 3-teljeline töötlemiskeskus töötleb ja pool-viimistleb stantsid, taga-plaadid ja lihtsad stantsprofiilid - kõike, millel on selge tasku- või kontuurigeomeetria. Kui pinnad muutuvad skulpturaalseks või juurdepääsunurgad pinguldavad, liigub töö 5-teljeliste veskite juurde, mis suudavad läheneda keerulistele vormipindadele peaaegu igast suunast ilma uuesti kinnitamata. Viieteljeline võimekus on eriti väärtuslik progressiivsete stantsplokkide puhul, kus mitme jaama profiilid peavad säilitama tihedad positsioonisuhted kogu plaadi pikkuses.
Kõlab siiani lihtsalt? Siin muutub see nõudlikumaks. Paljude stantside funktsioonide - kitsastele tolerantsiavadele-, keerukatele stantsprofiilidele ja teravatele sisenurkadele - ei pääse pöörlev lõikur üldse ligi. See on koht, kus EDM (elektrilahendusmehaaniline töötlemine) võtab võimust.
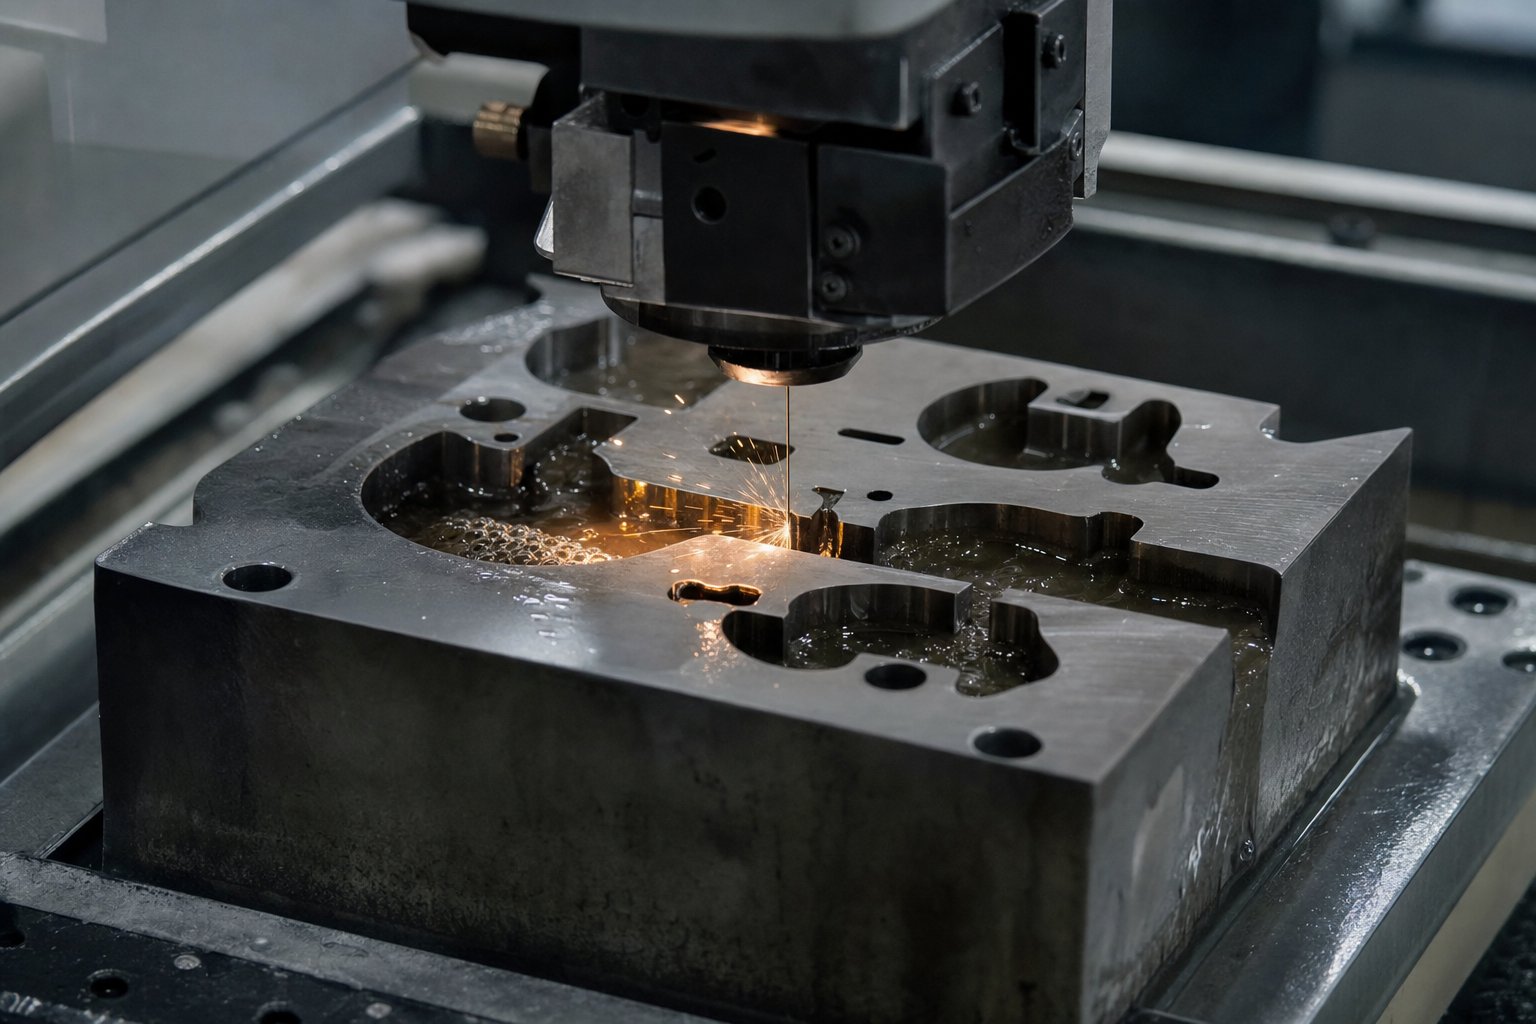
Traadi EDMkasutab õhukest messingist või tsingiga{0}}kaetud traatelektroodi, et lõigata 2D-profiile ja nurga all olevaid kontuure läbi täielikult karastatud stantsiplokkide. Sädemed väljuvad mööda traati, erodeerides materjali ilma mehaanilise jõu või kuumuse moonutamata. Protsess sobib ideaalselt stantsimistööriistade jaoks, nagu tühjendusavad, keerulised stantsimis-ristlõiged ja kitsad-vabastusvormimisnupud -, mille pinnaviimistlus ja mõõtmete täpsus peavad jääma mikronitesse. Kaasaegsed 5-teljelised traat-EDM-keskused võivad isegi teha kitsenevaid või muutuva nurga all lõikeid, nihutades ülemise ja alumise traadijuhikuid üksteisest sõltumatult.
Sinker EDM (nimetatakse ka ram või õõnsuse EDM) käsitleb 3D-õõnsuse funktsioone. Eeltöödeldud vask- või grafiitelektrood sukeldatakse töödeldavasse detaili ja sädemeerosioon kannab elektroodi keeruka kuju stantsi terasesse. See tehnika on asendamatu stantsitööriistade jaoks, mis nõuavad reljeefseid taskuid, reljeefseid õõnsusi või vormitud kirjade - geomeetriat, kus ükski pöörlev lõikur ei suuda säilitada vajalikke detaile. Kuna EDM ei avalda töödeldavale detailile praktiliselt mingit mehaanilist pinget, säilivad õhukesed lõiked ja peened detailid ilma moonutusteta, mis on kriitiline eelis stantside töötlemisel eelkarastatud tööriistaterastest, nagu D2 või karbiiddetailid.
Pärast freesimist ja EDM-i annab pinna lihvimine tasasuse, mida stantsikoostud nõuavad. Mulgustamispinnad, stantsiplaadid, taga-tahutusplaadid ja stantsikingad lihvitakse 0,005 mm täpsusega, nii et ülemine ja alumine pool ühenduvad ilma kõikumiseta või ebaühtlase rõhu jaotumiseta. Puslelihvimine suurendab seda täpsust kriitiliste avade asukohtade - juhttihvtide aukude, tüüblite positsioonide ja stantsnuppude taskute - jaoks, kus asukoha täpsus juhib stantsimist- kuni -serveri joondamiseni kogu tööriista ulatuses.
Koordinaatide mõõtmismasinad (CMM-id) kontrollivad neid kriitilisi mõõtmeid valmistamise ajal mitmel etapil, mitte ainult lõpus. Masina stantsiplokki võib kontrollida pärast töötlemata freesimist, uuesti kontrollida pärast kuumtöötlust (moonutuste kvantifitseerimiseks) ja pärast lihvimist uuesti kontrollida. See protsessisisene-lähenemine tabab triivi enne, kui see levib sõlmedeks, mille ümbertöötamine on kallis.
Sure proovimine ja kinnitamine
Täielikult kokkupandud stants ei ole tootmisvalmis- enne, kui see end proovipressil tõestab. Katsefaas ületab lõhe teoreetilise disaini ja tegeliku -jõudluse - vahel ning isegi parim-simuleeritud tootmisvorm nõuab peaaegu alati esialgsete katsetuste ajal mõningast kohandamist.
Kujutage ette, et laadite valmis tööriista spetsiaalsesse proovipressi, sisestate esimese materjaliriba ja käivitate pressi esmase löögi saamiseks. See stantsi esimene osa räägib loo: kas mõõtmed on GD&T tähelepanulaiendites? Kas trimmi serv on puhas või tuhmunud? Kas moodustunud geomeetria vetrub tagasi üle tolerantsi? Katsetavad tehnikud loevad need vihjed läbi ja muudavad need parandusmeetmeteks -, tuvastades kõrged punktid sinatava seguga, nihutades vormisektsioone, reguleerides lämmastikvedrude eelkoormust või{2}}lihvides lõikeservi, et tagada suurem kliirens.
See iteratiivne tsükkel - tembelda, mõõda, reguleeri, uuesti-tempel - jätkub, kuni osad vastavad järjekindlalt trükispetsifikatsioonidele. Keerulise progresseeruva tööriistade puhul võib protsess kesta mitu ringi mitme päeva jooksul. Iga iteratsioon vähendab lõhet tegelike ja nominaalsete mõõtmete vahel.
Lõplik valideerimine põhineb ametlikel kontrolliprotokollidel.CMM{0}}põhine kontrollkogub GD&T skeemi alusel iga kriitilise funktsiooni mõõtmete andmeid. Optiline või laserskaneerimine loob täielikud-pinnahälbekaardid, mis näitavad tagasitõmbumise või hõrenemise alasid, mis on nähtamatud punkti-põhise mõõtmise jaoks. Statistilise protsessivõime (SPC) andmed lühikesest tootmistsüklist - tavaliselt 30–50 järjestikust osa - kinnitavad, et stants annab stabiilse, korratava väljundi, mille Cpk väärtused vastavad kliendi nõudmistele (kriitiliste omaduste puhul sageli 1,33 või rohkem).
Alles pärast seda, kui see tõendite pakett on valmis, saab stants tootmise vabastamise märgi-välja. Täielik väljamõeldis-kuni-valideerimiseks järgib distsiplineeritud rada:
- Matriitkingade, plaatide ja plokkide CNC töötlemata töötlemine eel-karastatud või lõõmutatud toorikutest.
- Kuumtöötlus (kui töödeldud lõõmutatud olekus), millele järgneb pinge leevendamine ja mõõtmete kontrollimine.
- Vormipindade, taskute ja profiilide CNC viimistlusfreesimine.
- Traat-EDM lõikamisavade, keerukate kontuuride ja kitsaste{0}}tolerantsidega.
- Sinker EDM 3D-õõnsuste detailide, reljeefsete vormide ja väljamõeldud funktsioonide jaoks.
- Vastavate pindade, stantsiotste ja stantsiplaatide pinna lihvimine lõpliku tasasuseni.
- Jiglihvimine ja avade viimistlemine juhttihvtide aukude ja kriitiliste asukoha määramise funktsioonide jaoks.
- CMM-i kontroll ja kõigi kriitiliste funktsioonide mõõtmete kontrollimine projekteerimise eesmärgil.
- Stantsikomplekt -, mis kinnitab stantside, eemaldajate, vedrude, juhikute ja kinnitusdetailide stantsikomplekti.
- Esialgne proovimine spetsiaalsel pressil koos näidismaterjaliga esimeste{0}}osade valmistamiseks.
- Mõõtmine, määrimine ja iteratiivne reguleerimine, kuni osad vastavad GD&T nõuetele.
- SPC valideerimise käitamine ja lõplik väljaregistreerimine{0}}dokumenteeritud kontrolliandmete paketiga.
Iga samm selles järjestuses sõltub eelneva kvaliteedist. Tasapinnaliselt maandatud stantsplokk ei tooda kunagi ühtseid osi, olenemata sellest, mitu korda proovite iteratsiooni. Seetõttu nõuab stantsi tootmine nii õiget varustust kui ka distsipliini, et kontrollida igas üleminekupunktis -, mitte ainult lõpus.
Allkirjastatud-vorm on tootmiseks valmis, kuid tootmisest algab tõeline vastupidavuskatse. Miljonid pressimistsüklid allutavad iga komponendi kumulatiivsele kulumisele, väsimusele ja aeg-ajalt ootamatule ülekoormusele - väljakutsetele, millega saab hakkama ainult struktureeritud hooldusprogramm.
Stantsi hooldus ja tõrkeotsing stantsimisdefektid
Matriit, mis läbib proovivalidistuse, võib mõne nädala jooksul muutuda tootmiskohustuseks, kui keegi selle kulumisega hakkama ei saa. Iga vajutuskäik rakendab karastatud lõikeservadele tonnaaži, surub vedrud kokku ja tsüklid juhivad komponente läbi nende liikumise. Korrutage see sadade löökidega minutis ja hakkate mõistma, miks isegi parimad metallist löögid ja stantsid aja jooksul lagunevad. Erinevus sujuvalt töötava kaupluse ja pidevate kvaliteetsete tulekahjudega võitleva kaupluse vahel tuleneb ühest asjast: kas meeskond teeb tõelist ennetavat hooldust või lihtsalt parandab seda, mis puruneb.
Ennetav hooldus ja eluea juhtimine
Stantsihooldusel ja stantside parandamisel on oluline vahe. NaguAjakiri MetalFormingraamib seda, parandamine on millegi katkise töökorra taastamine - tulekustutus. Hooldus on funktsionaalsuse säilitamise protsess enne tõrke tekkimist. Poed, mis neid kahte tegevust hägustavad, leiavad sageli, et nende hooldusmeeskond kulutab 80% oma ajast hädaolukordade taga ajades, jätmata kunagi ette.
Struktureeritud ennetava hoolduse (PM) programm keerleb mitme korduva ülesande ümber, millest igaüks on seotud mõõdetavate intervallidega:
- Lõikelõikude teritamine- Stantsi servad ja matriitsinupud kuluvad järk-järgult iga tõmbega, suurendades järk-järgult stantsitud osade kõrgust. Teritamise ajastamine, mis põhineb mõõdetud puuri kõrgusel (tavaliselt enne, kui see ületab 10% materjali paksusest), hoiab lõikekvaliteedi ühtlasena. Lihvimisel kasutage sobivat ketast, mis laguneb vabalt, selle asemel, et laadida ja põletada tööriistaterast. Üleujutuse jahutusvedelik takistab kuumuse kogunemist, mis võib pehmendada või pragundada kõvastunud sektsioone, nagu D2 või M2, naguTootja märgib.
- Kevadised asendustsüklid- Mehaanilised vedrud väsivad ja kaotavad aja jooksul jõudu, samas kui lämmastikgaasvedrud võivad rõhku lekkida. Asendage vedrud enne, kui nad jõuavad oma tsükli nimiväärtuseni, selle asemel, et oodata purunemist. Keskjooksul-murduv vedru võib kahjustada ümbritsevaid stantsi komponente ja tekitada vanaraua osade kaskaadi.
- Määrimine- Juhttihvtid, nukkpinnad, kulumisplaadid ja tõsterööpad vajavad perioodilist määrimist. Kuivad pinnad sassivad ja löövad, mis lõpuks halvendab joondamise täpsust. Järgige stantsiehitaja määrimiskaarti ja kontrollige katvust iga PM-tsükli ajal.
- Kulumismõõtmine- Kasutage kriitiliste pindade kulumise kvantifitseerimiseks kalibreeritud tihvte, puurimõõtureid või CMM-i punktkontrolle. Suunake puksi kliirensit, stantsnupu ava läbimõõtu ja terasest raadiused aja jooksul triivivad. Nende mõõtmiste dokumenteerimine loob kulumismäära-profiili, mis ennustab, millal komponendid ületavad tolerantsi.
Kuidas teate, millal iga ülesanne täita? Pressile paigaldatud või matriitsisse integreeritud löögiloendurid annavad vastuse. Iga kord, kui ramm töötab, suureneb loendur. Siduge see loend stantside hoolduslogiga - jooksva rekordiga, mida tehti, mida mõõdeti ja mis asendati - ning lülitute arvamiselt üle andmepõhisele-ajastamisele. See lähenemisviis peegeldab seda, mida valdkonna spetsialistid nimetavad ennustavaks hoolduseks (PdM), kus tegelikud jõudlusandmed määravad kindlaks, millal sekkumine peaks toimuma, selle asemel, et tugineda ainult fikseeritud kalendriintervallidele.
Üks praktiline hoiatus: vältige nii üle-- kui ka ala-hooldust. Iga 100 000 löögi järel teritamine - isegi siis, kui puuri kõrgus on endiselt vastuvõetav - raiskab materjali ja lühendab tööriista kogu tööiga. Vastupidi, liiga kaugele venitades võivad tekkida katastroofilised tõrked, mis muudavad lihtsa teritustöö kulukaks stantside remondiks. Hoolduslogi lahendab selle pinge, näidates iga konkreetse materjali tegelikku kulumismäära iga konkreetse tööriista jaoks.
Levinud tembeldusdefektide tõrkeotsing
Isegi tugeva PM-praktika korral ilmnevad aeg-ajalt defektid. Võti on põhjuste kiire diagnoosimine, mitte sümptomite tagaajamine. Kui näete tembeldatud detaili kvaliteediprobleemi, tuleneb see tavaliselt ühest neljast lehtmetalli perforatsiooni ja stantsisüsteemi tavalisest rikkerežiimist. Siin on igaühe jaotus koos parandusmeetmetega:
| Defekt | Algpõhjus | Parandustegevus | Ennetusstrateegia |
|---|---|---|---|
| Burrid (kõrgenenud teravad servad lõike perimeetril) | Ebapiisav stants-, et-stantsi kliirens, nürid lõikeservad või torke ja nupu vaheline joondamine | Teritage või vahetage välja kulunud matriitsid ja nupud; kontrollige ja korrigeerige vaba ruumi vastavalt materjali spetsifikatsioonidele (tavaliselt 5–10% paksusest ühel küljel pehme terase puhul) | Jälgige rööbastee kõrgust korrapäraste ajavahemike järel; teritama ajakava järgi enne piirangute saavutamist; hoidke juhttihvti sobivust, et vältida joonduse triivi |
| Tagasilöök (osa naaseb pärast vormimist algsele kujule) | Ala-kompensatsioon stantsi geomeetrias; suure-tugevusega materjal suure elastsusega; ebapiisav põhja- või löömisjõud | Kompenseerimiseks painutage vormiosa üle; lisada rünnakujaamu; suurendage tonnaaži või lisage paindetipus | Kasutage CAE simulatsiooni, et ennustada tagasilöögi ja lisada kompensatsiooni stantsi disaini; kinnitage esmase{0}}väljalülitamise mõõtmisega ja kohandage enne tootmise väljalaskmist |
| Kortsumine (lained või pandlad tõmmatud või moodustatud aladel) | tooriku hoidiku ebapiisav rõhk; ebapiisav tõmbepärli piiramine; liigne toetamata materjal survetsoonides | Suurendage tooriku hoidja jõudu; lisada või muuta joonistushelmeid; reguleerige tooriku suurust, et vähendada liigset materjalivoolu | Vormimissimulatsiooni abil optimeerige tooriku hoidiku survet ja tõmmake randi geomeetria stantsi kujundamise ajal; jälgida lämmastiku vedru survet tootmise ajal |
| Galling (materjali ülekanne toorikult tööriista pinnale, põhjustades täkkeid) | Kehv määrimine, katte rike matriitsi pinnal, suur hõõrdumine tööriista ja tooriku vahel (tavaline roostevaba terase ja alumiiniumi puhul) | {0}}poleerige mõjutatud tööriistapinnad; taastada või uuesti peale kanda PVD-kate; parandada määrdeaine tüüpi või katvust | Täpsustage PVD{0}}kaetud või TD-töödeldud stantsid-kõvavate materjalide jaoks; kontrollige määrdeaine kohaletoimetamise süsteemi toimimist igal stantsi seadistamisel; hoidke plekistantsid puhtad prahist ja kogunemisest |
Pöörake tähelepanu mustrile: enamik defekte on tingitud kulumisest (murded, lõhestumine) või konstruktsiooni kompenseerimisega seotud probleemidest (tagasivedu, kortsumine). Kulumisega-seotud defektid tulenevad hooldustoimingutest - teritamisest, uuesti katmisest, määrimisest. Kompenseerimisega-seotud defektid nõuavad sageli stantsi geomeetria enda tehnilisi muudatusi.
Kui näiteks pressstantsil on kahjustusi, annab ajutise lahenduse lihtsalt pinna poleerimine. Püsiv lahendus hõlmab pinnatöötluse täiustamist või üleminekut materjali{1}}määrdeainete kombinatsioonile, mis ennekõike takistab liimi ülekandumist. Tõrkeotsing on kõige tõhusam, kui see tegeleb pigem algpõhjustega kui sümptomitega.
Tähelepanu väärib ka renoveerimisökonoomika. Kulunud stantsi ei pea alati välja vahetama. Lõikeservade uuesti-lihvimine, vormiteraste-katmine, kulunud juhtpukside väljavahetamine ja stantsikingade taastamine võib taastada tööriista peaaegu-algse jõudluse murdosa uue-ehitusmaksumusest -, mis on tavaliselt 15–30% asendusväärtusest. Otsustuspunkt on lihtne: kui matriitsi struktuur (kingad, plaadid, paigaldusgeomeetria) jääb terveks ja nõutavad muudatused piirduvad kulumispindadega, on renoveerimine rahaliselt mõttekas. Kui südamiku geomeetria on nihkunud, plaadid on mõranenud või detaili konstruktsioon on oluliselt muutunud, on uute tööriistade ehitamine usaldusväärsem tee.
Torude ja stantside tootmisvalmis{0}}hoidmine on lõppkokkuvõttes kulude haldamise strateegia. Iga tund planeerimata seisakuid, iga lammutatud osade partii ja iga erakorraline parandus toovad kaasa varjatud kulusid - kiirendatud kohaletoimetamise, tegevuseta operaatorite ja vahelejäänud tarneperioodide - eest, mis ületavad tunduvalt distsiplineeritud plaanilise hoolduse kulusid. Seda reaalsust arvesse võtvad kauplused lisavad hoolduse oma tootmisplaanidesse juba esimesest päevast peale, mitte järelmõtlemisena, kui defektid kliendini jõuavad.
Matriitsi hooldamise teadmine on pool võrrandist. Teine pool tagab, et määrasite ja hankisite kõigepealt õige tööriista - protsess, mis algab palju enne ostutellimuse väljastamist.
Kuidas määrata ja hankida kohandatud stantsimisvormi
Matriitside tüüpide, materjalide ja hoolduse mõistmine on väärtuslik -, kuid see pole oluline, kui te ei saa neid teadmisi tõlkida selgeks spetsifikatsiooniks, mille abil luuakse õige tööriist. Lõhet "Ma tean, mis on progresseeruv stants" ja "Mul on kinnitatud stantsiga töötavad tootmisosad" vahel ületab kaks praktilist sammu: pakkumise koostamine, mis annab stantsimisvormide tootjatele täpselt seda, mida nad peavad täpselt pakkuma, ja tarnijate hindamine kriteeriumide alusel, mis ennustavad pikaajalist edu, mitte ainult madalaimat alghinda.
Kuidas valmistada tõhusat tembeldamisvormi RFQ
Kujutage ette, et saadate stantsimistöökojale detailide joonise ilma materjali viiteta, mahuprognoosi ja tolerantsideta, mis on kopeeritud mitteseotud projektist. Mis tuleb tagasi? Tsitaat täis eeldusi - või veelgi hullem, konkurentsivõimeline-arv, mis põhineb teie ebamääraste nõuete odavaimal tõlgendusel. Mõlemal juhul võrdlete õunu oletustega, kui teie lauale jõuab mitu pakkumist.
Hästi-struktureeritud pakkumine kohandatud metallist stantsimisvormide jaoks kõrvaldab selle ebaselguse. See annab igale pakkuvale tarnijale sama tehnilise baasjoone, nii et nende vastused kajastavad pigem tegelikke võimekuse erinevusi kui mittetäieliku teabe erinevaid tõlgendusi. Tuginedes väljakujunenud RFQ parimatele tavadele, kehtib põhiprintsiip ka tembeldamistööriistade puhul: kui tehniline pakett on puudulik, peab tarnija selle ära arvama ning need oletused mõjutavad hinda, tarneaega ja seda, kas pakutud lähenemine teie jaoks tegelikult sobib.
Mida peaksid insenerid ja hankimisjuhid sisaldama? Siin on stantsimisvormi RFQ oluline pakett:
- Osajoonis täieliku GD&T-ga- Kaasake nii 3D-CAD-mudel (eelistatud STEP-vorming) kui ka 2D-PDF-joonis, mille tolerantsid, viitepunktid ja funktsioonide jaoks olulised funktsioonid on selgelt tuvastatud. 3D-mudel võimaldab stantsil hinnata vormitavust; 2D-joonis määratleb mõõtmete kavatsuse.
- Materjali spetsifikatsioon- Märkige täpne sulam, temper, paksus ja kõik kohaldatavad standardid. "1,0 mm roostevaba teras" pole piisavalt konkreetne. "SUS304, 2B viimistlus, 1,0 mm +/-0,05 mm ASTM A240 kohta" välistab oletuse klassi ja seisukorra kohta.
- Aastamahu prognoos- Esitage eeldatavad kogused tasanditel: esialgne piloottöö, esimese-aasta maht ja püsiv-aasta nõudlus. Maht määrab matriitsi tüübi soovituse (ühend vs. progressiivne), matriitsi komponentide materjaliklassi valiku ja selle, kas karbiidist sisestused on õigustatud.
- Sihtmärk sure elu- Väljendage seda enne suuremat renoveerimist kokkutõmmetena. Matriit, mis peaks tootma kokku 500 000 detaili, nõuab hoopis teistsugust konstruktsiooni kui 10 miljonile sihitud stants. See üks number mõjutab tööriistaterase klassi, pinnatöötlust ja projekti üldist kulutaset.
- Kvaliteedinõuded- Täpsustage ülevaatuse ootused (CMM-i mõõtmete aruanne, SPC-võimeuuring, esimene-artikli kontrollimise protokoll), kohaldatavad kvaliteedisüsteemi standardid (ISO 9001, IATF 16949) ja kriitiliste mõõtmete (Cpk-sihtmärgid) aktsepteerimiskriteeriumid.
- Sekundaarsed operatsioonid- Kui osad vajavad pärast tembeldamist koputamist, keevitamist, plaadistamist või kuumtöötlust, lisage need pakkumiste pakkumise ulatusse. Tarnijad, kes haldavad sekundaarseid protsesse-omasiseselt, võivad pakkuda paremaid teostusaegasid ja rangemat protsesside juhtimist kui need, kes sõlmivad iga täiendava etapi allhankelepinguid.
Osade keerukus on stantsitüübi valiku ja maksumuse suurim tegur. Kolme auguga lame kronstein võib vajada vaid paar tuhat dollarit maksvat liitvormi. Vormitud sakkide, väljakujunenud funktsioonide ja rangete positsioonitolerantsidega mitme painutusega konnektor võib vajada 12-jaamalist progressiivset tööriista 10–20-kordse investeeringuga. Kui teie pakkumispakkumine annab selgelt teada geomeetrilise keerukuse, mahu ja eeldatava eluea, saavad võimekad stantsitootjad soovitada õiget lähenemisviisi, selle asemel, et järgida seda, mida nad eeldavad, et saate endale lubada.
Üks praktiline näpunäide: saatke identne failikomplekt, sama versioonitase ja samad eeldused igale oma pakkumisloendis olevale tarnijale. Tootmise RFQ-uuringud kinnitavad, et ebajärjekindlad paketid peegeldavad pigem erinevaid eeldusi kui tegelikke erinevusi võimekuses -, mis muudab sisulised hinnapakkumiste võrdlemise võimatuks.
Stantsimisvormide tarnijate hindamine
Hinda on lihtne võrrelda. Suutlikkus on raskem - ja ennustab palju paremini, kas saate graafikujärgselt töötava stantsi või veedate kuid piinarikkas proovitsüklis, jahtides probleeme, mida parem insener oleks ära hoidnud. Parima stantsimisvormide tootja kandidaadid ei erista end mitte selle poolest, et nad on kõige odavamad, vaid demonstreerivad protsesside lõppu-otseni- alates teostatavusest valideeritud tootmisosade kaudu.
Stantsipoodi hinnates otsige järgmisi võimekuse kontrollpunkte:
- Majasisene CAE simulatsioon- Kas tarnija võib enne terase lõikamist käivitada vormimissimulatsioone (tagasi ennustus, hõrenemise analüüs, kortsude kaardid)? Selle võimalusega poed tabavad disainiprobleeme digitaalselt, vähendades füüsilisi katsete iteratsioone ja tihendades ajakavasid.
- Töötlemisseadmete valik- Võimekas matriitsitootja vajab CNC freesimist (3-teljeline kuni 5-teljeline), traadi EDM-i, uputus-EDM-i, pinna lihvimist ja rakislihvimist. Kui mõni neist on allhanke korras, pikeneb teostusaeg ja vastutus katkeb.
- Proovi ajakirjanduse saadavust- Kas tarnijal on spetsiaalsed proovipressid, mis vastavad teie tootmispressi tonnaaživahemikule? Sisemine-proovimine tähendab kiiremaid iteratsioonitsükleid ja otsest tagasisidet matriitsi kujundanud inseneride ja seda juhtivate tehnikute vahel.
- Kontrollivõime- Otsige pinnahälvete kaardistamiseks CMM-seadmeid, optilist või laserskannimist ning võimalust koostada ametlikke mõõtmete aruandeid ja SPC-andmeid, mis vastavad teie kvaliteedisüsteemi nõuetele.
- Postituse{0}}tugi- Matriitsid vajavad hooldust, varuosi ja aeg-ajalt tehnilisi muudatusi kogu oma tootmisea jooksul. Tarnijad, kes pakuvad pidevat tehnilist tuge, varuosade varusid ja muutmisteenuseid, on partnerid -, mitte ainult müüjad.
- Design for Manufacturability (DFM) tagasiside- Parimad matriitsitootjad ei ehita lihtsalt seda, mida te joonistate. Nad vaatavad üle teie detailide geomeetria ja soovitavad muudatusi, mis parandavad vormitavust, vähendavad tööriistade keerukust või pikendavad stantsi eluiga. See tagasisideahel võib tööstusharu valikujuhendite kohaselt säästa märkimisväärselt kulusid ja aega, enne kui tööriistade projekteerimine üldse algab.
- Kvaliteedisertifikaadid- ISO 9001 on lähtetase. Kui teie osad on mõeldud autotööstuses kasutamiseks, annab IATF 16949 sertifikaat tarnijale, mille protsessidistsipliin suudab täita OEM-i ootusi.
Kuidas hindate neid tegureid iga poodi külastamata? Alustuseks taotlege oma pakkumise vastusega võimaluste ülevaadet. Küsige seadmete loendeid, sarnaste projektide ülevaatusaruandeid ja viiteid oma valdkonna klientidelt. Oma protsessis kindel tarnija jagab seda avalikult.
Konkreetse näitenaYICHENillustreerib, kuidas näeb välja -täieliku teenuse töövoog praktikas -, mis hõlmab teostatavusanalüüsi, CAE-põhist stantsikujundust, täppis-CNC- ja EDM-töötlust,-majasiseseid katsetusi spetsiaalsete pressidega ja CMM-i kontrolli koos dokumenteeritud valideerimispakettidega. Inseneride jaoks, kes uurivad müüki müüdavaid metallist stantsimisstantse või hankimisjuhtidele, kes loovad kohandatud metallistantsimise programmi, välistab seda tüüpi integreeritud tarnija eraldi projekteerimismajade, stantsimistöökodade ja kontrolllaborite haldamise koordineerimise koormuse.
Viimane mõte tarnijate hindamise kohta: odavaim pakkumine peegeldab sageli seda, mis on välja jäetud, mitte seda, mida on optimeeritud. Stantsitootja, kes sisaldab oma hinnas simulatsiooni, iteratiivset proovimist ja SPC valideerimist, arvestab töövahendi tarnimise tegelikke kulusid. See, kes tsiteerib ainult töötlustunde, võib paberil atraktiivne välja näha, kuid annab muudatusi, kui stants pressi jõuab ja osad ei vasta nõuetele. Hinnake projekti kogumaksumust -, sealhulgas ajakava riski, ümbertöötamise tõenäosust ja pidevat tuge -, mitte ainult rea-artikli hinna.
Teie pakkumiste kvaliteet määrab teile saadavate hinnapakkumiste kvaliteedi. Investeerige inseneriaega, et koostada terviklik tehniline pakett ja te kulutate hiljem palju vähem aega, lahendades arusaamatusi selle vahel, mida vajasite ja mida tarnija eeldas.
Hästi{0}}ettevalmistatud spetsifikatsiooni ja võimeka tarnija tuvastamisel on ülejäänud küsimus strateegiline: kuidas viia investeeringutase vastavusse oma tootmisetapi ja pikaajalise{1}}mahu trajektooriga?
Projekti jaoks õige stantsimisvormi strateegia valimine
Teil on teadmised - stantsitüüpidest, materjalidest, disaini töövoost, tootmismeetoditest, hooldustavadest ja tarnijate hindamiskriteeriumidest. Küsimus on nüüd praktiline: arvestades teie konkreetset osa, mahu prognoosi ja tootmise ajakava, milline on tööriistainvesteeringute tase tegelikult? Vastus sõltub sellest, kus te toote elutsüklis asute ja kui agressiivselt peab osa kulu-alanema.
Dieetstrateegia ja tootmiseesmärkide sobitamine
Neli muutujat lähenevad, et määrata iga projekti jaoks õige stantsimisvormi komplekt: aastane maht, osa keerukus, materjali tüüp ja mõõtmete tolerants. Muutke mõnda neist ja optimaalne stantsistrateegia muutub. Lihtne pehmest terasest tembeldatud kronstein 500 tükki aastas ei õigusta progressiivset tööriista, hoolimata sellest, kui atraktiivne tsükliaeg paberil välja näeb. Vastupidi, 5 miljonile aastasele ühikule mõeldud mitme -funktsiooniga pistikut ei saa ühe-jaama tööriistadega ökonoomselt toota -, töö- ja käsitsemiskulud osa kohta ületaksid tööriistade säästmise.
-Osa-hinna perspektiiv seob kõik kokku. Karbiidist detailidega progresseeruv stants võib maksta 40 000–80 000 dollarit, kuid stantsimismasinal 200 löögiga minutis töötades toodab see osi sendi murdosa eest materjali ja pressimise aja osas. Sama osa, mis on valmistatud liitvormil madalamal kiirusel - käsitsi laadimise ja suurema käsitsemisega -, võib ühiku maksumuseks olla viis kuni kümme korda kõrgem. Mitme-aastase tootmisperioodi jooksul tasub suurem investeering tööriistadesse end mitu korda ära tänu alandatud tükihinnale ja ühtlasele kvaliteedile.
Materjali valik võimendab seda efekti. Abrasiivsest ülitugevast terasest või roostevabast terasest lehtmetallist stantsimisstantsid vajavad servade eluea säilitamiseks kõvemat tööriistaterast ja pinnakatteid. Karbiidist sisestuste või TD{3}}töödeldud stantside lisatasu pikendab teritusintervalle 50 000 löögilt 500 000 või enamale -, mis tähendab vähem seisakuid, vähem hooldustsükleid ja rohkem tulu, -mis teenib pressimistunde kogu stantsi eluea jooksul. Tolerantsusnõuded on samuti olulised: rangemad tehnilised nõuded nõuavad jäigemaid pressstantsikomplektide konfiguratsioone (neli-poststantsi komplekti), peenemat töötlemist ja pikemaid katsefaase, mis kõik lisavad kulusid, kuid vähendavad praaki ja töötlemist.
Liikumine uurimistöölt tegudele
Kus teie projekt praegu asub? Siin on kokkuvõtlik otsustusraamistik, mis on kohandatud tootmisetapile:
- Prototüübi etapp- Osa kujundus ei ole lõplikult vormistatud. Kaaluge pehmete tööriistade kasutamist (alumiiniumist või pehmest terasest stantsid, mis taluvad 1000–5000 lööki) või jätke stantsimine täielikult vahele, eelistades laserlõikamist ja CNC-painutamist. Eesmärk on disaini valideerimine, mitte tootmise efektiivsus. Karastatud metallist stantsimisstantsikomplektide kasutuselevõtt ähvardab geomeetria muutumisel kulukas ümbertöötamine.
- Piloottootmine (1000–50 000 osa)- Disain on stabiilne, kuid mahud ei õigusta veel progressiivset tööriistade kasutamist. Standardsetest tööriistaterastest (D2, A2) valmistatud ühe-jaama või liitvormid tagavad hea detailide kvaliteedi mõõduka tööriistakuluga. Need tööriistad toimivad ka kindlustusena: kui toode ei saavuta prognoositud mahtu, jääb teie kapitali riskipositsioon juhitavaks.
- Suur-toodang (100,000+ aastas)- Progressiivsed stantsid koos karbiidist sisestusdetailidega, PVD-kaetud stantsidega ja nelja-poststantsikomplektiga, mis töötavad spetsiaalsel stantsimispressil, on selge majandusliku võitja. Tööriistade maksumus on märkimisväärne, kuidkulud-tüki kohta langevad järsultkuna esialgne investeering amortiseerub suurte tootmistsüklite lõikes. Praeguses etapis ei ole integreeritud CAE simulatsioon, põhjalik proovimine ja SPC valideerimine valikulised luksused -, need on kulusid-vähendavad tööriistad, mis takistavad kulukaid-tootmise keskmise{3} parandusi.
Hüdraulilise pressvormi seadistus, mis teenindab raskeid{0}}gabariidiga konstruktsiooniosi, järgib sama loogikat, kuid kõrgemate tonnaažilävede korral, kus tsükli kiiruse asemel saavad domineerivaks valikukriteeriumiks pressimisvõimsus ja stantsi jäikus.
Tehniline rangus, mille investeerite enne terase lõikamist - simulatsioon, riba paigutuse optimeerimine, materjalide valik ja tarnija kvalifitseerimine -, määrab, kas teie stantsimisvorm tagab prognoositava kulu-per-osa ökonoomsuse või muutub pidevaks seisakute, jääkide ja tarnete vahelejäämise allikaks kogu tootmisea jooksul.
Kui hindate endiselt kontseptsioone, vaadake uuesti selle artikli varasemaid disaini- ja simulatsioonijuhiseid. Kui teie detailide joonis on lõpule viidud, teie mahud on määratletud ja olete valmis liikuma uurimistöölt tootmisesse, on järgmine samm täielik pakkumiste pakkumiste pakett, mis saadetakse kvalifitseeritud tarnijale, kes saab hallata täielikku töövoo - teostatavushinnangut, stantsi disaini koos vormimissimulatsiooniga, täppisvalmistamist ja valideeritud prooviosi. Selles etapis saavad tootjad uuridaYICHENI kohandatud stantsimisvormide lahendusedlõpp----tuge, mis ületab lõhe kinnitatud osade disaini ja esimeste heade tootmisosade vahel, andes hankimisjuhtidele ja tööriistainseneridele praktilise lähtekoha tarnijate kaasamiseks.
Stantsimisvormide KKK
1. Mis vahe on stantsimisvormil ja survevaluvormil?
Stantsimisvorm kujundab tahke lehtmetalli toatemperatuuril, kasutades pressi mehaanilist jõudu, samal ajal kui survevorm suunab sulapolümeeri suletud õõnsusse, kus see jahtub ja tahkub. Stantsimisvormides kasutatakse stantsi-ja-stantsi, eemaldajaid ja juhtsüsteeme, samas kui survevormid nõuavad jahutuskanaleid, väravasüsteeme ja väljatõmbemehhanisme. Lihtne reegel: kui tooraine püsib kogu protsessi vältel tahke, on see stantsimisvormi territoorium.
2. Kui kaua kestab stantsimisvormi vorm, enne kui see vajab väljavahetamist?
Stantsi eluiga varieerub suuresti sõltuvalt tööriistaterase kvaliteedist, pinnatöötlusest, tembeldatavast materjalist ja hooldusdistsipliinist. Standardne D2 terasest stants, mis töötab pehme terasest, võib enne suuremat renoveerimist toota 500 000 kuni 1 miljon detaili. Karbiidist sisetükkide ja PVD-katetega progressiivsed stantsid võivad ületada 5 miljonit lööki. Sellised tegurid nagu plaaniline teritamine, vedru vahetamine ja määrimine pikendavad või lühendavad otseselt kasutusiga. Löökloendurid ja hoolduslogid aitavad ennustada optimaalseid hooldusvälbasid.
3. Millist teavet peaksin tembeldamisvormi pakkumisse lisama?
Tõhus RFQ-pakett sisaldab 3D CAD-mudelit (STEP-vormingus) koos 2D GD&T-joonisega, täpset materjali spetsifikatsiooni koos sulami ja temperamendiga, aastamahu prognoosi tasanditel, sihtvormi eluiga kogulöökidena, kvaliteedinõudeid, nagu Cpk-sihid, ja kõiki vajalikke sekundaarseid toiminguid. Kõigile pakkujatele identsete failikomplektide saatmine tagab, et hinnapakkumised kajastavad tegelikke võimekuse erinevusi. Tarnijad nagu YICHEN (yichen-group.com/stamping-die/) kasutavad seda täielikku paketti täpsete teostatavushinnangute ja tööriistasoovituste andmiseks.
4. Kuidas valida progressiivse ja ülekandevormi vahel?
Progressiivsed stantsid on ideaalsed, kui osad võivad jääda kanduriba külge kogu vormimise ajal, mis sobib tavaliselt väikeste ja keskmise keerukusega osade jaoks väga suurtes kogustes (miljoneid aastas). Ülekandmisvormid sobivad paremini suurte osade, sügavate jooniste või keerukate 3D-geomeetriate jaoks, mis ei saa ribale jääda. Ülekandesüsteemid pakuvad suuremat paindlikkust jaamadevahelises osalises orientatsioonis, kuid töötavad aeglasema tsüklikiirusega. Otsus sõltub lõpuks osa suurusest, tõmbesügavusest ja sellest, kas riba{4}}põhine söötmine on geomeetriliselt teostatav.
5. Mis põhjustab stantsitud osadel räbu ja kuidas neid parandada?
Pursked tekivad siis, kui stantsi{0}}--vahe on ebapiisav, lõikeservad muutuvad tuhmiks või joondus triivib stantsi ja matriitsi nupu vahel. Parandustegevus hõlmab kulunud stantside ja nuppude teritamist või asendamist, seejärel kontrollitakse, et vahemaa vastaks materjali spetsifikatsioonile (tavaliselt 5–10% paksusest ühel küljel pehme terase puhul). Ennetamine tugineb puuri kõrguse regulaarsete ajavahemike järel jälgimisele, kasutades löögiloendureid, teritamise ajastamist enne piiride saavutamist ja juhttihvtide sobivuse säilitamist, et vältida järkjärgulist joondamise triivi.


