


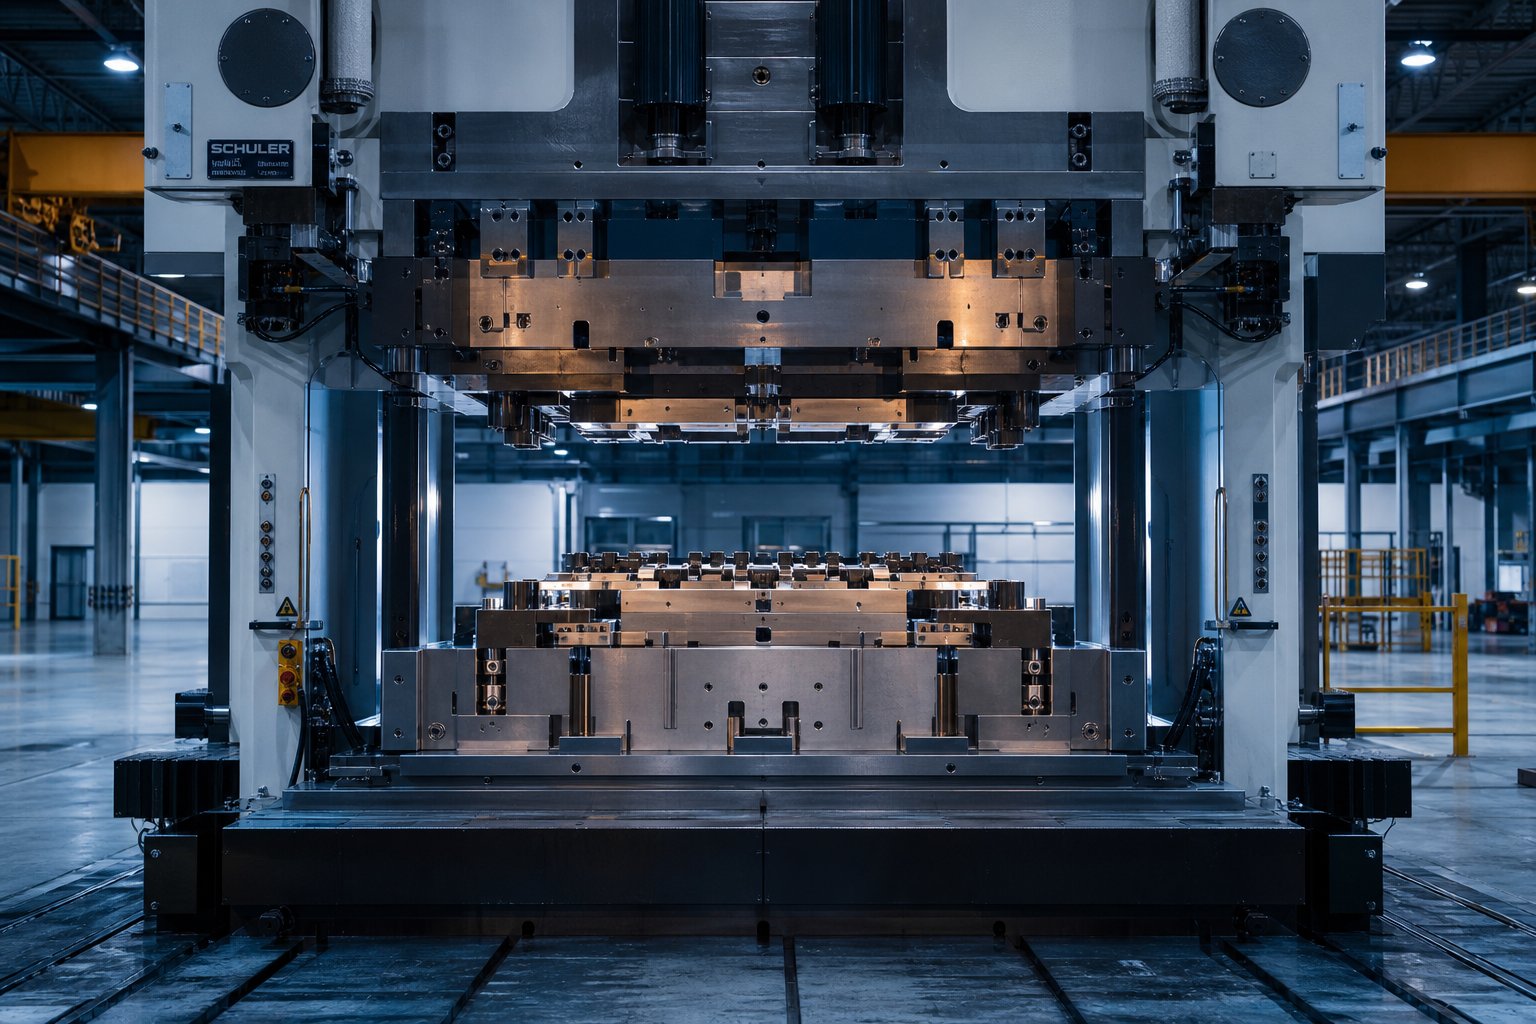
Mis on automaatne tembeldamisvorm ja miks see on oluline
Kujutage ette tasast teraslehte, mis siseneb masinasse ja ilmub mõne sekundi pärast täiusliku kujuga poritiiba, uksepaneeli või konstruktsiooni risttalana. See ümberkujundamine toimub ühe täppistööriista sees ja kui see ebaõnnestub, varisevad kokku terved tootmisajajooned. Arusaamine, mis see tööriist tegelikult on ja miks selle inseneritöö nii oluline on, on esimene samm kulukate rikete ärahoidmiseks allavoolu.
Automaatse stantsimisvormi määratlus ja põhifunktsioon
Automaatstantsimisstants on kokkusobitatud ülemiste ja alumiste tööriistaterasest komponentide komplekt, mis on paigaldatud pressi ja mis muudab lameda lehtmetalli kolmemõõtmelisteks autode osadeks, kasutades kontrollitud lõikamist, painutamist ja vormimist ühe vajutusega või liigutuste seeriaga.
Oma põhiolemuselt töötab stants nagu kõrgelt konstrueeritud metalli vorm. Ülemine pool (tavaliselt kannab stantsi) laskub alumisse poolde (stantsiplokki) ja nende vahele jääv lehtmetall on sunnitud vastama õõnsuse geomeetriale. Atühi hoidikkinnitab materjali servad, et kontrollida metalli voolamist deformatsiooni ajal, vältides kortsude või rebendite teket. Juhttihvtid ja puksid joondavad ülemise ja alumise poole tolerantside piires kuni 0,0001 tolli, samal ajal kui stantsvedrud ja lämmastiku silindrid tagavad rõhu, mis on vajalik materjali paigal hoidmiseks kogu käigu jooksul.
Tembeldamine on külmvormimine-, mis tähendab, et tahtlikult ei rakendata välist kuumust. Kuid tööriistaterase ja lehtmetalli vaheline hõõrdumine tekitab märkimisväärset soojusenergiat ja selle soojuse juhtimine on üks paljudest muutujatest, mis eraldab miljoneid tsükleid töötava stantsi ja esimese katsetabamuse purunemise.
Miks on auto stantsimine sõidukite tootmisel oluline?
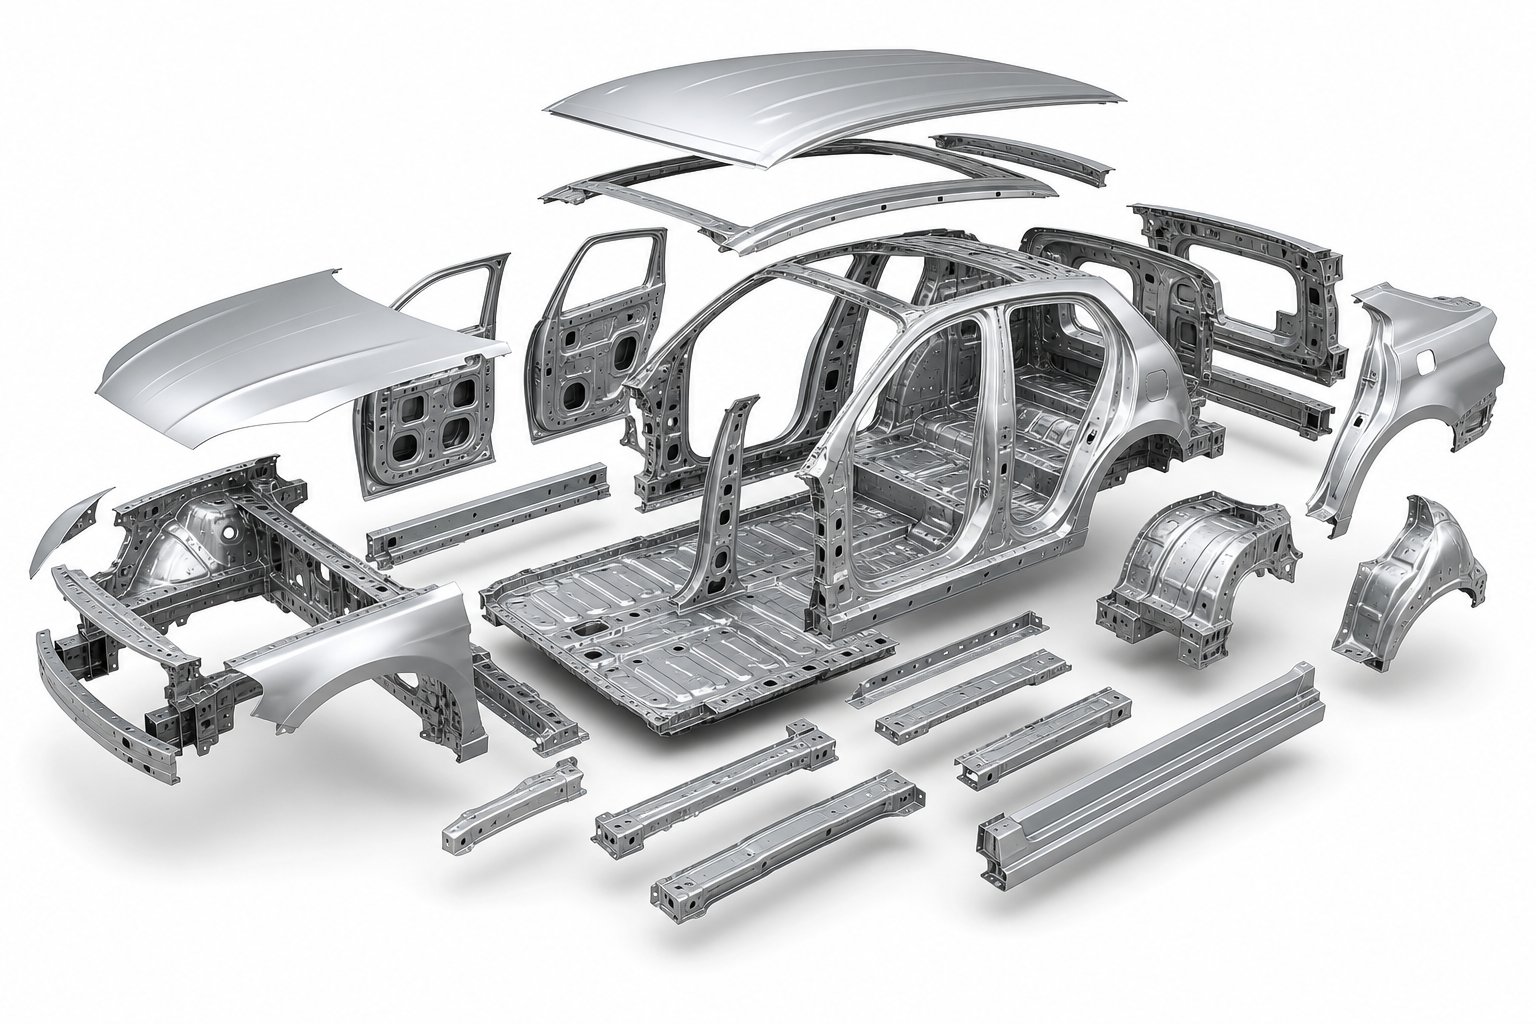
Skaala räägib loo. Tüüpiline sõiduki kere nõuab250–300 tembeldatud leht-metallosaainult keha jaoks-ainult-valge struktuuriga. Lisage šassii kronsteinid, sisemised tugevdused ja konstruktsioonielemendid ning arv tõuseb veelgi. Kõik need osad vajavad progressiivse tööriista sees oma spetsiaalset stantsi või jaama. See tähendab, et üks sõidukiprogramm võib nõuda sadu individuaalseid stantsimisstantse, millest igaüks on konstrueeritud, ehitatud, katsetatud ja kinnitatud enne, kui esimene tootmissõiduk liinilt maha veereb.
Seetõttu on stantsitehnika nii kriitiline kulutekitaja kui ka kvaliteetne väravavaht. Halvasti projekteeritud auto stantsimisvorm ei tooda ainult halbu osi. See peatab käivitamise ajakava, suurendab proovimise eelarveid ja tutvustab mõõtmete varieerumist, mis avaldub kere kokkupanemise, värvide sobivuse ja sõiduki lõpliku kvaliteedi kaudu. Matriitsi hankimine vahetult enne tootmise algust ei ole luksus. See on konkurentsivõimelise tootmise eeltingimus.
See artikkel hõlmab kogu elutsüklitautotööstuse stantsimisvormidalates tüübi valikust ja materjalistrateegiast kuni simulatsiooni, proovimise, hoolduse ja partnerite hindamiseni. See on kirjutatud praktiku viitena, mis ületab lõhe akadeemilise teooria ja otsingutulemustes domineerivate liiga lihtsustatud ülevaadete vahel. Olenemata sellest, kas määrate sulgprogrammi jaoks uut järkjärgulist tööriista või AHSS-i struktuuripaneeli tõrkeotsingut, pakuvad eesolevad jaotised inseneri konteksti, mida vajate igas etapis paremate otsuste tegemiseks.
Kaasaegse sõiduki tembeldatud osade mitmekesisus, alates väikestest klambritest kuni kogu kere külgedeni, nõuab võrdselt erinevaid stantsitüüpe. Igal konfiguratsioonil on kulude, keerukuse ja tootmisvõimsuse osas erinevad kompromissid.
Võrreldes autotööstuse stantsimisstantside tüüpe
Teatud osa jaoks vale stantsi tüübi valimine on üks kiiremaid teid -tootmiseelse ebaõnnestumiseni. Asi ei ole ainult selles, kas stants suudab geomeetriat moodustada. Asi on selles, kas tööriistainvesteeringud, tsükliaeg ja materjali käitumine vastavad programmi mahu- ja kvaliteedieesmärkidele. Siit saate teada, kuidas peamised stantsimisvormide tüübid autotööstuses lagunevad ja kui igaüks neist teenib oma koha kaupluse põrandal.
Progressiivsed matriitsid{0}}suure mahuga korduvate osade jaoks
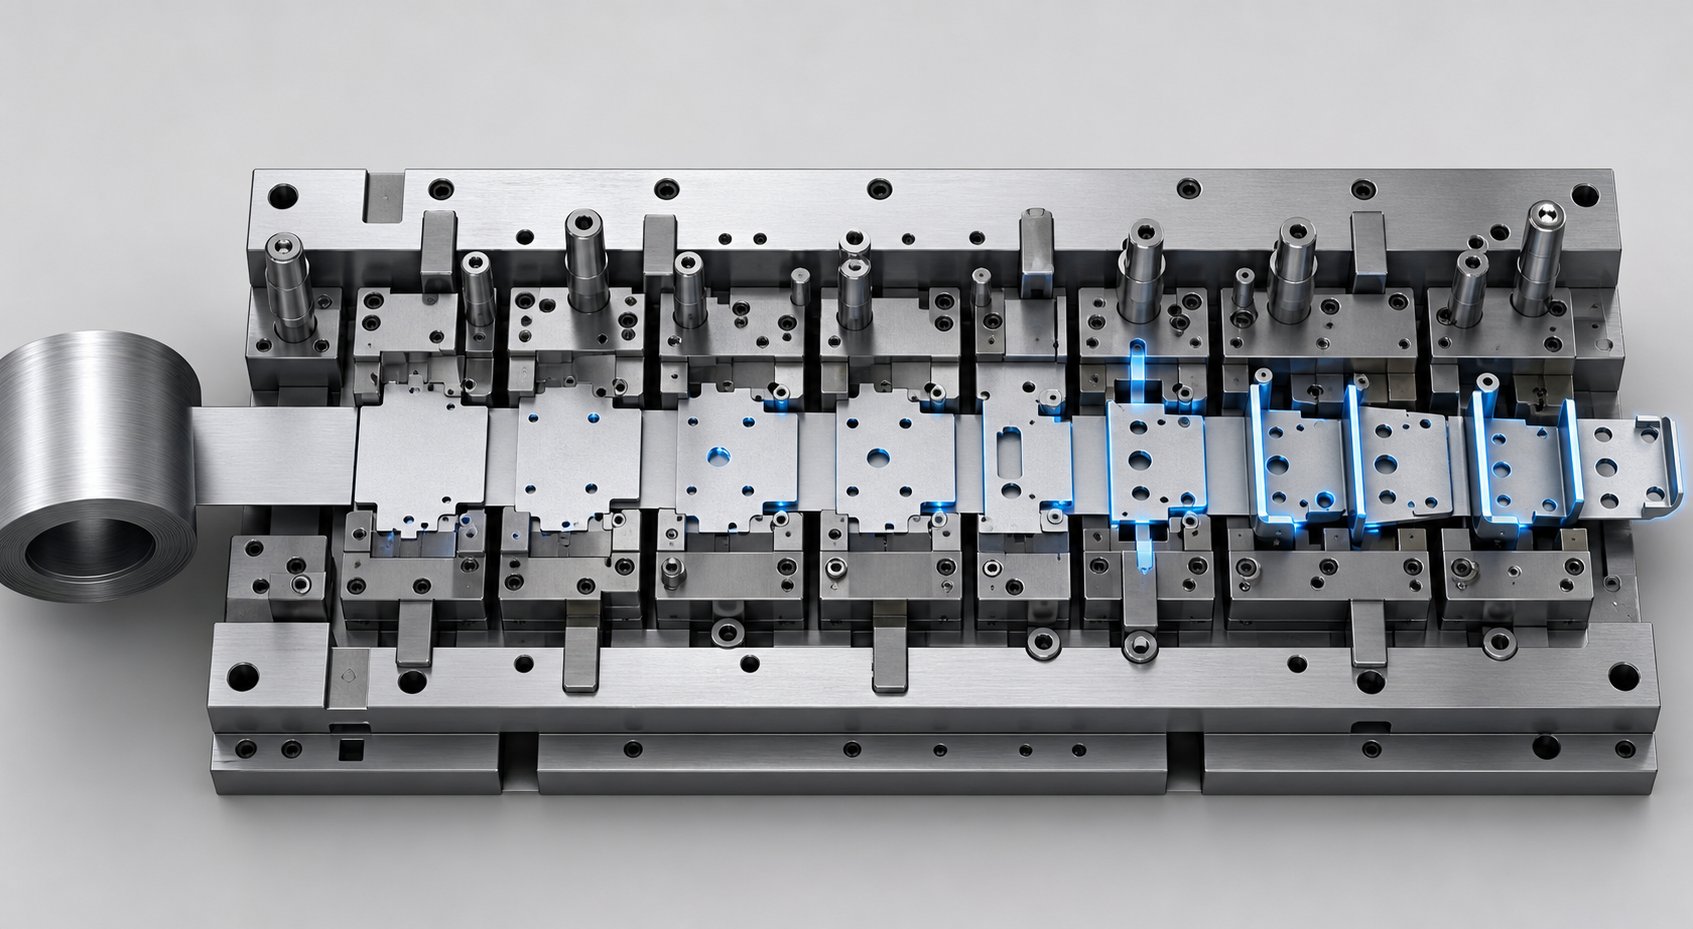
Progressiivne stantsimisvormtoidab pidevat lehtmetalli mähist läbi jaamade seeria, millest igaüks teostab teatud toimingut: augustamine, painutamine, mündimine või kärpimine. Toorik jääb kanduriba külge kogu protsessi vältel ja eraldatakse alles lõppjaamas. See hoiab tsükliajad äärmiselt madalad, valmistades sageli valmis detaile kiirusega 30–60 lööki minutis või rohkem.
Progressiivseid stantse leiate kõikjal, kus autotööstuse programm nõuab suures koguses suhteliselt väikeseid, geomeetriliselt keerukaid osi. Mõelge kinnitusklambritele, elektriühendustele, istmeraami klambritele ja konstruktsiooni tugevdusplaatidele. Kuna kõik toimingud toimuvad ühe vajutusega, on tööjõukulud minimaalsed ja korratavus püsib pingeline. Kompromiss? Tööriistade ehitamine on kallis, teostusaeg on pikem ja sügavtõmbed on keerulised, kuna riba piirab materjali voolamist.
Suurte konstruktsioonikomponentide ülekandestantsid
Ülekandestantsi stantsimise protsess võtab põhimõtteliselt erineva lähenemisviisi. Selle asemel, et detaili ribal hoida, eraldatakse toorik pooli küljest juba esimeses jaamas. Seejärel liigutavad mehaanilised sõrmed või automatiseeritud transpordisüsteemid iga üksiku tooriku läbi järjestikuste vormimisjaamade ühe suure pressi sees.
See eraldamine muudab ülekandevormid ideaalseks suurte konstruktsioonikomponentide jaoks, nagu ukse sisemised, põrandaplaadid ja korpuse küljed. Ilma materjalivoogu piirava kanduribata saavad insenerid saavutada sügavaid tõmbeid ja keerulisi kolme-mõõtmelisi kujundeid, mida progressiivne tööriist lihtsalt ei suuda pakkuda. Ülekandeseaded käsitlevad ka keerulisi funktsioone, nagu ribid, äärikud ja keermestatud ülaosad mitmes vormimisetapis. Negatiivne külg on aeglasem tsüklikiirus ja suurem tundlikkus tooriku positsioneerimise täpsuse suhtes.
Ühend- ja kombineeritud stantsid täppistöödeks
Kui vajate lamedat, mõõtmetega täpset detaili, mis on toodetud suurel kiirusel, tarnitakse liitvormid. Need tööriistad teevad ühe vajutusega korraga mitu lõikamis- ja vormimistoimingut. Seibid, seibid, tugiplaadid ja lihtsad toed on tüüpilised väljundid. Kuna kõik funktsioonid luuakse korraga, kipuvad kontsentrilisus ja tasasus olema paremad kui progressiivne tööriist sarnastel geomeetriatel.
Kombineeritud stantsid laiendavad seda kontseptsiooni, ühendades lõikamis- ja mitte{0}}lõikamistoimingud, nagu tühjendamine ja joonistamine, üheks tõmbeks. Need täidavad niši keskmise mahuga-osade jaoks, kus progressiivne tööriistade kasutamine oleks üle jõu käiv, kuid üksikud-operatsioonivormid nõuavad liiga palju teiseseid samme.
Tandempressiliinid{0}}A-klassi paneelidele
Kapuutsid, poritiivad, katused ja ukse välisküljed nõuavad pinna kvaliteeti, mis ei talu pärast värvimist nähtavaid defekte. Need klassi -A paneelid moodustatakse tavaliselt tandempressimisliinidel: järjestikku paigutatud üksikute presside jada, millest igaüks sooritab ühe toimingu eraldiseisval toorikul. Automatiseeritud risttala ülekandesüsteemid, naguGudeli roboBeami seadistused, mida kasutavad suuremad originaalseadmete tootjad, liigutage osi pressist pressi ilma vahepealsete orienteerimisjaamadeta. Nii teras- kui ka alumiiniumpaneelide tsüklikiirus ulatub 12–15 löögini minutis.
Tandemliinid pakuvad maksimaalset paindlikkust, kuna iga press töötab iseseisvalt. Stantsimuutused ühes jaamas ei sunni teistes ümberprojekte tegema ja tonnaaži saab jaamati muuta. Juhtpress töötab tavaliselt suurema võimsusega, kuna esialgne tõmbamine nõuab kõige rohkem energiat. Selle konfiguratsiooniga saab hakkama kuni 4160 mm laiuste toorikute ja materjalipaksusega 0,4 mm terasest kuni 4 mm alumiiniumini.
Stantsitüüpide struktureeritud võrdlus
Nende lehtmetallist stantsimisvormide hulgast valimine nõuab mitme teguri samaaegset kaalumist. Allolev tabel koondab peamised otsustamise kriteeriumid ühte viitesse:
| Dieedi tüüp | Tootmismaht | Osade keerukus | Tööriistade maksumus | Tavaline tarneaeg | Disaini muutmise paindlikkus |
|---|---|---|---|---|---|
| Progressiivne suremine | Kõrge (100 000+ aastas) | Mõõdukas kuni kõrge (sügavaid tõmbeid pole) | Kõrge | 12-20 nädalat | Madal (muudatused mõjutavad mitut jaama) |
| Transfer Die | Keskmine kuni kõrge | Kõrge (sügav tõmme, suur geomeetria) | Kõrge | 16-24 nädalat | Mõõdukas (üksikuid jaamu saab muuta) |
| Ühend Die | Keskmine kuni kõrge | Madal kuni mõõdukas (lamedad osad) | Madal kuni keskmine | 6-12 nädalat | Mõõdukas (üks tööriist, lihtsam ümberehitamine) |
| Kombinatsioon Die | Keskmine | Mõõdukas (lõigata + vormida ühe tõmbega) | Keskmine | 8-14 nädalat | Mõõdukas |
| Tandempressiliin | Kõrge (-A-klassi paneelid) | Kõrge (pind-kriitiline, suured tühjad) | Väga kõrge (mitme{0}}pressi investeering) | 20-30+ nädalat | Kõrge (sõltumatud jaamad) |
Ükski stantsitüüp ei domineeri kõigi kriteeriumide puhul. 500 000 osa aastas töötav konsoolprogramm kuulub progressiivsesse tööriista. Kere külgpaneel, millel on sügavad tõmbenõuded ja klassi -A pinnanõuded, kuulub ülekandepressi või tandemliini juurde. Selle sobitamise valesti määramine tähendab liigset-investeerimist tööriistadesse, mis ei suuda tagada vajalikku geomeetriat, või liiga-investeerimist tööriistadesse, mis ei suuda nõutavat mahtu säilitada.
Kuid isegi täiuslikult valitud stantsitüüp ebaõnnestub enneaegselt, kui selle taga olev tööriistateras ei talu stantsitud materjali. Täiustatud ülitugevad{1}}terased ja alumiiniumsulamid karistavad tööriistu viisil, mida pehme teras kunagi ei teinud, muutes materjali valiku ja pinnatöötluse järgmiseks kriitiliseks muutujaks stantside pikaealisuse osas.
Survematerjalid ja pinnatöötlused jõudluse tagamiseks
Täiuslikult detaili geomeetriaga sobitatud stants võib enne tootmise käivitamist siiski kraatrida, kui tööriistateras ei suuda stantsitud materjali vastu pidada. See on koht, kus stantsimisvormi materjalivalik eraldab miljoneid töötsükleid taluvad tööriistad tööriistadest, mis purustavad oma esimese ülitugeva{1}}terasest tooriku. Valik pole kunagi nii lihtne kui kõige raskema saadaoleva klassi valimine. Iga stantsimisvormide tööriistateras kujutab endast kompromissi kulumiskindluse ja sitkuse vahel ning õige tasakaal sõltub sellest, mida stants iga pressimiskäigu ajal tegelikult teeb.
Tööriistaterase klassid ja nende jõudluse kompromissid
Kujutage ette, et mulgustus lõikab läbi 1,2 mm DP780 terase kiirusega 40 lööki minutis. See serv talub abrasiivset kontakti tuhandeid kordi tunnis. Võrrelge seda vormimisvormi raadiusega, mis juhib sama materjali sügavasse tõmbe. Perforaator vajab maksimaalset kulumiskindlust. Vormiraadius vajab tugevust, et neelata tsüklilisi löögikoormusi ilma pragudeta. Sama osa, sama press, täiesti erinevad materjalinõuded tööriistadele.
Tööriistateras D2 (11-13% kroomi, 1,4-1,6% süsinikku) asub kulumiskindluse{11}}spektri otsas. Selle rohked kroomkarbiidid peavad suurepäraselt vastu abrasiivsete servade kulumisele, muutes selle vaikevalikuks terase stantsimisvormide tühjendamiseks ja läbitorkamiseks. Kuumtöödeldud kuni 58–62 HRC, D2 võib abrasiivsete lehtmaterjalide töötlemisel pakkuda kaks kuni kolm korda pikemat servade eluiga võrreldes madalama sulami alternatiividega. Karistus on rabedus: D2 stantsid purunevad pigem mõranemise või pragunemise kui järkjärgulise kulumise tõttu, mistõttu on need halvad kandidaadid löögijõuliste vormimisjaamade jaoks.
A2 tööriistateras (5% kroomi, õhk-karastav) on tasakaalustatud kesktee. See ohverdab ligikaudu 40–50% D2 kulumiseast, kuid saavutab kuumtöötlemise ajal oluliselt parema tugevuse ja mõõtmete stabiilsuse. Keerulise geomeetriaga vormimisstantsid, tõmbestantsid ja progressiivsed stantside kehad saavad kasu A2 võimest neelata korduvaid löökkoormusi ilma katastroofilise purunemiseta.
S7 tööriistateras tõukab veelgi löögikindluse poole, teenindades -sügavtõmbeoperatsioone ja jaamu, mis on allutatud tugevale löökkoormusele. DC53, modifitseeritud D2 variant, ületab lõhe D2-taseme kulumiskindluse ja parema sitkuse vahel rakendustes, kus tavaline D2 praguneb enneaegselt.
Pulbermetallurgia (PM) tööriistateras esindab kõrgeimat taset. Tahkete osakeste tootmisprotsessis pihustatakse sulasulam peeneks pulbriks ja konsolideeritakse see kuumisostaatilise pressimise teel, mille tulemuseks on mikrostruktuur väikeste, ühtlaselt jaotunud karbiididega, mitte suurte karbiidivõrkudega, mida tavapäraselt valatud terastes leidub. Tulemuseks on materjal, mis tagab üheaegselt nii suure kulumiskindluse kui ka suure sitkuse. AAHSS Insightsi dokumenteeritud juhtumiuuringnäitas, et üleminek tavapäraselt D2-lt PM-tööriistaterasele taastas stantsi eluea 5000-7000 tsüklilt 40 000–50 000 tsüklini, kui moodustati 580 MPa ferriit-bainiidi klass, ilma et tekiks rämpsu- või deformatsiooniprobleeme.
Karbiidist sisetükid ja nende roll{0}}suure kulumise tsoonides
Kui isegi tahkete osakeste terased ei suuda vastuvõetavat servade eluiga säilitada, astuvad sisse volframkarbiidist sisetükid. Need vahetükid ei ole täisstantsikomponendid. Need on strateegiliselt paigutatud ääriste servadesse, augustamispunktidesse ja kõrgete-kontaktiraadiustesse, kus libisemiskontakt ja abrasiivne kulumine koonduvad kõige intensiivsemalt. Karbiidist stantsimisstantsid või täpsemalt stantsid, mis on kriitilistes kulumistsoonides varustatud karbiidist sisetükkidega, muutuvad ülimalt -kõrgtugevate-teraste lõikamisel üle 980 MPa või abrasiivsete -kaetud materjalide, näiteks tsingitud lehe tembeldamisel hädavajalikuks.
Majandusteadus eelistab hübriidset lähenemist: valmistage matriitsi korpus tugevast klassist, näiteks A2- või PM-terasest, seejärel paigaldage karbiidist sisetükid ainult sinna, kus kulumisandmed või simulatsioonid ennustavad materjalikao kiirenemist. See väldib karbiidist tervete tööriistade valmistamisel tekkivaid äärmuslikke hapruse ja töödeldavuse probleeme, pakkudes samal ajal kulumisjõudlust, mis on vajalik kõige suuremate-nõudlusega tsoonides.
Kuumtöötlus ja pinnakatted, mis pikendavad eluiga
Õige alusterase valimine on ainult lähtepunkt. Pinnatöötlus mitmekordistab selle substraadi jõudlust, käsitledes konkreetseid rikkerežiime: määrdumine, liimikulumine, abrasiivne kulumine ja hõõrdumisest{1}}indutseeritud kuumuse kogunemine. Vale aluspinna vale kate või ilma korraliku kuumtöötlemiseta kate pigem kiirendab rikkeid kui takistab seda.
Kõigepealt kaaluge substraati. Pehmele või valesti karastatud tööriistaterasele kantud pinnakate praguneb, kuna aluspind deformeerub kontaktrõhu all plastiliselt, õõnestades selle kohal olevat katet. Nõuetekohane kuumtöötlus, sealhulgas topeltkarastamine jääkpinge leevendamiseks, on iga katte toimimise eeltingimus.
Järgmised pinnatöötlused on suunatud erinevatele rikkerežiimidele ja rakendusstsenaariumidele.
- Ioonide nitreerimine- Difuseerib lämmastiku tööriista pinnale, et luua kõva kulumiskindel kiht (tavaliselt 900–1100 HV). Hoiab ära liimi kulumise ja määrdumise. Ideaalne tsingitud AHSS-i töötlemiseks vormimiseks, kus PVD-katted võivad põhjustada tsingi kogunemist.
- TD (Toyota Diffusion) kate- Termo-reaktiivne sadestamisprotsess, mis moodustab teraspinnaga metallurgiliselt seotud vanaadiumkarbiidi kihi. Tagab äärmise kõvaduse (3200–3800 HV) ja suurepärase vastupidavuse nii abrasiivsele kui ka liimikulumisele. Sobib kõige paremini katmata AHSS-i tõmbamisraadiuste ja servade trimmimiseks.
- PVD-katted (TiAlN, CrN, TiCN)- Füüsikaline aurustamine-sadestamine katab õhukesed kõvad katted suhteliselt madalatel temperatuuridel (alla 500 kraadi C), säilitades substraadi kõvaduse ilma moonutusteta. Vähendab katmata lehtterasel tekkimist ja hõõrdumist. Üks dokumenteeritud võrdlus näitas, et PVD{4}}kattega lõiketeras toodab üle 1,2 miljoni detaili, samas kui kroomitud-tööriista sama AHSS-klassi puhul toodetakse vaid 50 000 detaili.
- CVD katted (TiC, TiCN)- Keemiline aurustamine-sadestamine loob tugevama metallurgilise sideme kui PVD, kuid nõuab töötlemistemperatuuri umbes 1000 kraadi C, mis võib pehmendada stantsi substraati ja põhjustada mõõtmete moonutusi. Nõuab järgnevat uuesti kõvenemist. Kasutatakse seal, kus sideme tugevus on olulisem kui mõõtmete täpsus.
- Kroomitud katmine- Ajalooliselt levinud hõõrdumise vähendamiseks, kuid AHSS-i tekitatud kõrge kontaktrõhu korral ilmneb mikropragunemine. Uuringud kinnitavad, et see ei ole parim valik kõrgetasemeliste -tugevusklasside jaoks ja keskkonnaeeskirjad piiravad selle kasutamist veelgi.
Üleminek AHSS-i ja alumiiniumi poole sõidukite kergekaalutamisel on põhjalikult muutnud stantsimistööriistade materjalistrateegiat. AHSS-klassid võivad jõuda lehe kõvaduse väärtusteni, mis lähenevad tööriistale endale, kusjuures mõned martensiitklassid ületavad 57 HRC. Pehme terase jaoks välja töötatud traditsioonilised stantsistandardid on lihtsalt ebapiisavad. Alumiinium toob aga kaasa agressiivse liimikulumise ja tõmbumise tendentsid, mis nõuavad teistsugust kattekeemiat ja pinnaviimistlust, kui terasest{4}}stantsimisvormid nõuavad.
Tööriistaterase klassi, kuumtöötlemisprotokolli ja pinnakatte sobitamine konkreetse lehtmaterjali ja tembeldamistoiminguga ei ole valikuline. See on inseneridistsipliin, mis määrab, kas stants jääb ellu ettenähtud tootmisea või ebaõnnestub enne käivitamist. Ja see materjalistrateegia annab oma täieliku väärtuse ainult siis, kui stants on kavandatud vastama täpsele detaili geomeetriale ja selle sihtrakenduse vormimisnõuetele.
Autoosad ja nende insenertehnilised nõudmised
Oluline on teada, kuidas tööriistaterase klassid ja katted lehtmaterjaliga suhtlevad, kuid need teadmised annavad tulemusi ainult siis, kui need vastavad konkreetsetele sõidukikomponentidele. Igal auto tembeldatud osal on ainulaadne geomeetria, tolerants ja materjalipiirangud, mis määravad, millist tüüpi autode stantsid tuleb kasutusele võtta ja kuidas neid konstrueerida. Abstraktsete terminite kujunduse arutamine läheb asjast mööda. Tegelik küsimus on alati: millise osa ma teen ja mida see osa tööriistadelt nõuab?
Valge{0}}kere ja stantsimisvormide struktuurne nõuded-
Kere-valge-(BIW) struktuurid esindavad mõningaid kõige nõudlikumaid rakendusi autotööstuses kasutatavate stantsimisstantside jaoks. B-piilareid, noogupaneele, risttalasid ja A-piilari tugevdusi valmistatakse üha enam AHSS-klassidest 980 MPa ja kõrgemal, et täita kokkupõrkeohutuseesmärke ja vähendada kaalu. Need materjalid on disaini tõttu vastupidavad deformatsioonile, mis tähendab, et tööriistad peavad ületama oluliselt suuremad vormimisjõud ja taluma tugevat tagasitõmbumist pärast pressi avanemist.
AHSS-i konstruktsiooniosade tagasilöök ei ole väike ebamugavus. Uuringud kinnitavad, et nurkgeomeetria, seina kõveruse ja keerdumise mõõtmete kõrvalekalded kasvavad proportsionaalselt, kui tõmbetugevus ulatub 980 MPa-ni ja üle selle, takistades mõnikord keevisliidete joondamise katkestamise tõttu täielikult kokkupanekut. Selle kontrollimine nõuabmitmete vastumeetmete virnastaminematriitsi disainis: matriitsi pindadesse sisseehitatud üle-paindekompensatsioon, hübriidjoonte geomeetria, mis indutseerib-järgset venitust, ja mõnel juhul kriitilisi raadiusi suruvate jaotus- või löögijaamu, mis neutraliseerivad jääkpinge gradiente. Nendel tugevustasemetel ei piisa ühestki tehnikast.
Selles ruumis domineerivad ülekandevormid ja tandempressimisliinid, kuna BIW-paneelid on tavaliselt suured toorikud, mis nõuavad sügavat tõmbamist ja mitmeastmelisi vormimisjadasid. Pressi tonnaaživajadus võib ületada 2000 tonni ühe B-samba puhul ja iga stantsi pind, mis lehega kokku puutub, peab olema konstrueeritud katmata või tsingiga{5}}kaetud ülitugeva{6}}terase abrasiivse iseloomu jaoks.
Šassii ja kronsteini komponendid
Šassii komponendid järgivad teistsugust loogikat. Juhthoovad, kinnitusklambrid, tugevdusplaadid ja risttala{1}}hambad on tavaliselt väiksemad, toodetud väga suurtes kogustes ja nõuavad monteerimisel rangeid geomeetrilisi tolerantse, kuid harva nõuavad-A-klassi pinna kvaliteeti. See on koht, kus progressiivne stantsimine paistab silma.
Üksainus progressiivne tööriist võib šassii kronsteini läbistada, vormida, painutada ja trimmida ühe pideva mähisega{0}}toidetava käiguga 30–60 lööki minutis. Tehniline väljakutse nihkub ülimalt -kõrge{5}}tugeva materjali tagasilöögi haldamiselt ribade paigutuse optimeerimisele, et jäätmeid oleks võimalikult vähe, jaamade- ja-tiheda joonduse säilitamisele miljonite tsüklite jooksul ja stantside kulumise haldamisele torkejaamades, kus karbiiddetailid muutuvad vajalikuks abrasiivsete teraste jaoks-.
Nendes osade peredes töötavate meeskondade jaoks on oluline dokumenteeritud protsessikogemusega tembeldamispartner.YICHENNäiteks toetab OEM-i, Tier-1 ja Tier-2 insenerimeeskondi stantsimise ja lehtmetalli valmistamise juhtumiuuringutega, mis hõlmavad konstruktsiooni- ja šassii metallosi, pakkudes reaalseid viiteid selle kohta, kuidas pressimistehnoloogia tähendab tootmisvalmis komponente mitmes sõiduki alamsüsteemis.
EV-Konkreetsed komponendid, mis juhivad uuendusi
Elektrisõidukid on kasutusele võtnud täiesti uue autoosade kategooria, mis kasutavad stantsimist ja vormimist viisil, mida traditsioonilised ICE-platvormid kunagi ei nõua. Akusalve korpused on võib-olla kõige olulisem näide. Aku võib moodustada 20–25% EV kogukaalust, muutes aluse arhitektuuri kriitiliseks kergendusvõimaluseks.
Üheosalise{0}}terasest akualuse tembeldamine nõuab ainulaadseid tühja konfiguratsioone. Cleveland-Cliffs ja AutoForm demonstreerisid kohandatud-keevitatud tooriku (TWB) lähenemisviisi, mis ühendab AHSS-i lameda põhja jaoks (põrandakaitse) madalama-tugeva terasega nurkades ja külgseintes, kus esineb tõsine deformatsioon. Matriit peab käsitlema erinevaid materjaliomadusi ühes tooriku sees, juhtima keevisõmbluse liikumist vormimise ajal ja saavutama ääriku tasasuse 1,5 mm piires kogu aluse pikkuses, et läbida lekkekatse{8}}nõuded. Esialgsed kujundused näitasid tõsist tagasilöögi ja keerdumist, kuni insenerid optimeerisid TWB paigutuse hashtag{10}}kujuliseks konfiguratsiooniks, mis minimeeris deformatsiooni AHSS-i tsoonides.
Mootori korpused ja alumiiniumist konstruktsioonivalandite vahetus muudavad veelgi keerukamaks. Alumiinium-intensiivsed elektrisõidukite arhitektuurid nõuavad erinevat stantsivahet (tavaliselt 8-12% materjali paksusest versus 5–8% terase puhul), spetsiaalset määrimist, et võidelda rämpsumisega, ja kohandatud vormimiskiirusi, kuna alumiiniumi deformatsioonitundlikkus erineb terasest. Programmeeritavate libisemisprofiilidega servopressid ühendatakse nende stantsidega üha enam, et optimeerida silindri kiirust läbi vormimiskäigu.
Osade perekonnad, mis on kaardistatud vastavalt stantsitüübile ja tehnilisele väljakutsele
Järgmises loendis on seotud tavalised autoosade perekonnad nende tüüpilise matriitsi konfiguratsiooni ja peamise tehnilise takistusega, mis määrab edu või ebaõnnestumise:
- B-piilarid ja A-samba tugevdused (ülekandevorm)- Tagasilöögikompensatsioon 980+ MPa AHSS-i jaoks, mis nõuab mitut-vastumeetmete virnastamist ja suurt pressimismahtu.
- Ukse sise- ja põrandaplaadid (ülekandevorm)- Sügavtõmbesügavuse juhtimine kontrollitud materjalivooluga läbi suurte tühjade alade.
- Kapuutsid, poritiivad ja katusepaneelid (tandempressiliin)- Klass-Pinnakvaliteet, millel pole pärast värvimist nähtavaid defekte, mis nõuab täpset toorikuhoidiku rõhu reguleerimist.
- Kinnitusklambrid ja tugevdusplaadid (progressiivne stants)- Riba paigutuse optimeerimine minimaalse praagi ja kiire-tootmise järjepidevuse tagamiseks miljonite tsüklite jooksul.
- Elektriühendused ja klambrid (progressiivne stants)- Väikeste keerukate geomeetriate ja õhukeste{1}}gabariidiliste materjalide puhul on kitsas tolerants.
- Akusalve korpused (ülekandevorm või suur üksik{0}}löök)- TWB-toorikutes moodustuvad erinevad materjalid, ääriku tasasuse reguleerimine ja lekkekindel-mõõtmete täpsus.
- Mootori korpused ja EV konstruktsioonielemendid (ülekandevorm)- Alumiiniumist pragunemise vältimine, reguleeritud stantsivahed ja vormimiskiiruse optimeerimine servopressidel.
- Juhthoovad ja vedrustusklambrid (astmeline või ülekandevorm)- Väsimus-elu kujundav kvaliteet koos püsivate mehaaniliste omadustega{2}}suurte tootmismahtude puhul.
Kõigil nendel stantsitud ja autoosade paaridel on selge rikkeoht, kui tööriistad on konstrueeritud üldiselt, mitte konkreetse materjali, geomeetria ja tootmiseesmärgi jaoks{0}}ehitatud otstarbel. Lõhe selle teadmise vahel, milline matriitsi tüüp sobib, ja konkreetse programmi jaoks õige tööriista määramise vahel on see, kus inseneriotsuste raamistikud muutuvad hädavajalikuks.
Kuidas valida õiget stantsimisvormi tüüp
Teadmine, millised matriitsitüübid on olemas, ei ole sama, mis teadmine, millist konkreetse programmi jaoks määrata. Insenerid, kes selle otsuse valesti teevad, ei raiska ainult tööriistade eelarvet. Nad lukustavad oma meeskonna tootmissüsteemi, mis ei suuda tsükli sihtmärke tabada või ei suuda üldse geomeetriat kujundada. Praktiline stantsimisvormide valiku juhend algab kolme muutujaga: maht, geomeetria ja ökonoomika. Kõik muud kaalutlused tulenevad neist.
Helitugevus ja tsükliaeg kui peamised valiku draiverid
Tootmismaht on esimene filter. Progressiivne stantsimisvorm muutub kulutõhusaks-, kui aastased mahud ulatuvad ligikaudu 50 000 kuni 100 000 ühikuni, kuigi ülilihtsad{6} geomeetrilised kujundid võivad õigustada tööriistade kasutamist 30 000 ühikuga. Sellest künnisest allapoole on tööriistainvesteeringud tüki kohta ülemäära suured ja CNC{10}}põhine tootmine või ühe{11}jaama stantsid on rahaliselt mõttekamad. Ülekandevormid on samasuguse mahutasemega, kuid teenindavad liiga suuri või liiga sügavaid osi, et töödelda riba{13}}sööta, mis tavaliselt õigustab investeeringut 25 000 või enama aastaosa juurde.
Tsükliaeg ühendab mahuküsimuse. Progressiivsed stantsid töötavad väikeste osade puhul 200–600 või enam lööki minutis, valmistades valmis komponente pideva vooluna. Ülekandesüsteemid töötavad 12 kuni 30 lööki minutis sõltuvalt osa suurusest ja pressi konfiguratsioonist. Kui hindate stantsimisvormi tüübi valimist, küsige järgmiselt: kas aastane mahuvajadus õigustab progressiivsete tööriistade kiiruse lisatasu või sunnib detailide geomeetria teid edastuskiirustele sõltumata mahueesmärkidest?
Osa geomeetria ja materjalipiirangud
Helitugevus üksi vastust ei dikteeri. 200 000 ühikuline madalate kurvidega kronstein kuulub progressiivsesse tööriista. 200 000-ühikuline 150 mm tõmbesügavusega siseuks ei tee seda, kuna kanduriba ei suuda seda materjalivoolu ilma rebenemata vastu võtta.
Otsustavad geomeetrilised tegurid hõlmavad tõmbamissügavust tooriku läbimõõdu suhtes, vajalike vormimisetappide arvu, tooriku üldmõõtmeid ja seda, kas detail vajab funktsioone mitmel tasapinnal. Osad, mille tõmbesügavus ületab 25–50 mm või mis nõuavad rohkem kui viit kuni kuut vormimisetappi, liiguvad tavaliselt ülekande- või tandemkonfiguratsioonide suunas. Lamedad osad, mis vajavad ainult lõikamist ja läbitorkamist, sobivad liitstantsidele olenemata mahust.
Materjali klass kehtestab veel ühe piirangu. AHSS üle 780 MPa nõuab suuremat pressi tonnaaži, rangemat kliirensi kontrolli ja rohkem vormimisetappe, et juhtida tagasitõmbumist. Alumiinium vajab kaldumise vältimiseks reguleeritud vahekaugusi ja aeglasemat vormimiskiirust. Mõlemad materjalid kitsendavad elujõuliste stantsimistööriistade ja stantsikonfiguratsioonide valikut võrreldes pehme terasega.
Eelarve, teostusaeg ja paindlikkus
Prototüüpprogramm ja tootmis{0}}kavatsusprogramm nõuavad põhimõtteliselt erinevat investeerimisloogikat. Prototüüpvormid on tahtlikult lihtsustatud, valmistatud pehmematest materjalidest ja mõeldud sadade kuni mõne tuhande osa jaoks. Need on olemas geomeetria kinnitamiseks, mitte 500 000 tsükli ellujäämiseks. Tootmiskvaliteediga-tööriistaeelarve määramine enne disaini kinnitamise lõpuleviimist tekitab kuluka ümbertöötamise, kuna järkjärgulise-stantsi insenertehniline muudatus võib maksta poole tööriista alghinnast.
Viige investeeringud kokku elutsükli toodangu väärtusega. Matriit, mis maksab kolm korda rohkem, kuid annab kümme korda suurema mahu ühe-kümnendiku tükihinnast, ei ole kallis. See on ainuke ratsionaalne valik.
Kaasa mõjutab ka teostusaeg. Progressiivsete stantside projekteerimine, töötlemine ja kasutuselevõtt kulub 12–20 nädalat. Ülekandevormid töötavad 16–24 nädalat. Tandemliini tööriistade kasutamine võib ületada 30 nädalat. Kui programmi ajastus neid aknaid ei mahuta, võib lihtsamate tööriistade kasutamine kiirema pöördega olla ainus elujõuline tee käivitamiseks, isegi kui pikaajaline-majandus soosib keerukamaid seadistusi.
Otsustusmaatriks: detaili karakteristikute sobitamine matriitsi tüübiga
| Osale iseloomulik | Progressiivne suremine | Transfer Die | Ühend Die | Tandem Line |
|---|---|---|---|---|
| Väike suurus (alla 300 mm) | Ideaalne | Võimalik, kuid ebaefektiivne | Ideaalne lamedate osade jaoks | Ei sobi |
| Suur suurus (üle 500 mm) | Ei ole teostatav | Ideaalne | Ei ole teostatav | Ideaalne |
| Sügavtõmme (üle 50 mm) | Ei ole teostatav | Ideaalne | Ei ole teostatav | Ideaalne |
| Lame profiil, ainult lõikejooned | Võimalik | Overkill | Ideaalne | Overkill |
| Aastane maht üle 100 000 | Ideaalne | Hea | Hea | Hea |
| Aastane maht alla 25K | Ei ole põhjendatud | Marginaalne | Põhjendatud | Ei ole põhjendatud |
| AHSS (780+ MPa) | Elujõuline karbiidsisustustega | Ideaalne (mitme{0}}astmeline juhtimine) | Piiratud tühjendamisega | Ideaalne |
| Alumiiniumisulam | Elujõuline koos närivate juhtnuppudega | Ideaalne (vajalik kiiruse reguleerimine) | Elujõuline | Ideaalne koos servopressiga |
| Klass-Vaja on pinda | Ei sobi | Võimalik | Ei kohaldata | Ideaalne |
Kuidas presstüüp piirab või lubab die disaini
Automaatvoolik ei tööta isoleeritult. See toimib pressi sees ja see pressitüüp kas laiendab või piirab seda, mida tööriistad suudavad saavutada. Tavaline mehaaniline press pakub fikseeritud käiguprofiile suurel kiirusel, muutes selle progressiivsete toimingute jaoks vaikeseadeks. Kuid see ei saa reguleerida silindri kiirust käigu keskel- ega jääda alumises surnud punktis.
Hüdrauliline press tagab täieliku tonnaaži käigu mis tahes punktis ja püsib rõhu all lõputult, muutes selle ideaalseks sügavtõmbamiseks ja keerukaks vormimiseks, kus materjal vajab voolamiseks aega. Kuid maksimaalne kiirus on tavaliselt umbes 30 lööki minutis, mis piirab suure helitugevusega programmide läbilaskevõimet.
Servo{0}}mehaanilised pressid täidavad selle tühimiku. Need võimaldavad programmeeritavat libisemisliikumist: aeglustada läbi kriitiliste vormimistsoonide, kiirendada läbi löögi mittekontaktsete osade-ja viibida korraks allosas, et vähendada tagasitõmbeid suure tõmbetugevusega materjalides. Servopress võib pikendada tööriista kasutusiga, vähendades kõrge-tugeva terase vormimisel vastupidist tonnaaži (läbitõuke{5}}), ja see avab ukse töötamiseks nõudlikumate sulamitega, mis ületaksid fikseeritud-kiirusega mehaanilised pressid. Kui teie stantsimisvormi valiku juhend osutab AHSS-i või alumiiniumi poole, ei ole pressimisvalik matriitsi valikust eraldi. Need on ühendatud süsteem.
Selle raamistiku õigeks muutmine, mahu, geomeetria, materjali, eelarve ja pressivõime ühtlustamiseks ühtseks spetsifikatsiooniks määrab, kas matriit õnnestub esimesest tabamusest või nõuab kuudepikkust kulukat ümbertööd. Kuid isegi täiuslikult määratletud stants sõltub ikkagi sellest, mis juhtub digitaaltehnoloogia faasis enne tööriistaterase lõikamist.
Digitaalne simulatsioon ja virtuaalne die tehnika
Matriitsi spetsifikatsioon, mis näeb paberil veatu välja, võib esimesel vajutuslöögil ikkagi suurejooneliselt ebaõnnestuda. Konservatiivsena tundunud joonistusraadiustes ilmuvad lõhed. Kortsud tekivad äärikupiirkondades, mis olid väidetavalt piisava tooriku hoidiku surve all. Springback lükkab konstruktsioonipaneeli 4 mm tolerantsist välja, kui vastuvõetav aken on 0,5 mm. Need ei ole juhuslikud ebaõnnestumised. Need on prognoositavad tulemused, mille stantsimise stantsi simulatsioon suudab tuvastada ja lahendada kuid enne tööriistaterase töötlemist.
Digitaalses insenerifaasis stantside disaini külmutamise ja füüsilise ehitamise vahel leitakse või tekitatakse enamik{0}}tootmiseelseid tõrkeid. Meeskonnad, kes investeerivad rangesse virtuaalsesse valideerimisse, vähendasid oma prooviperioodi dramaatiliselt. Meeskonnad, kes jätavad selle faasi vahele või teevad otsetee, maksavad selle eest ümbertöötamise, keevisõmbluste parandamise ja hilinenud käivitamise eest.
Simulatsiooni moodustamine ja teostatavusanalüüs
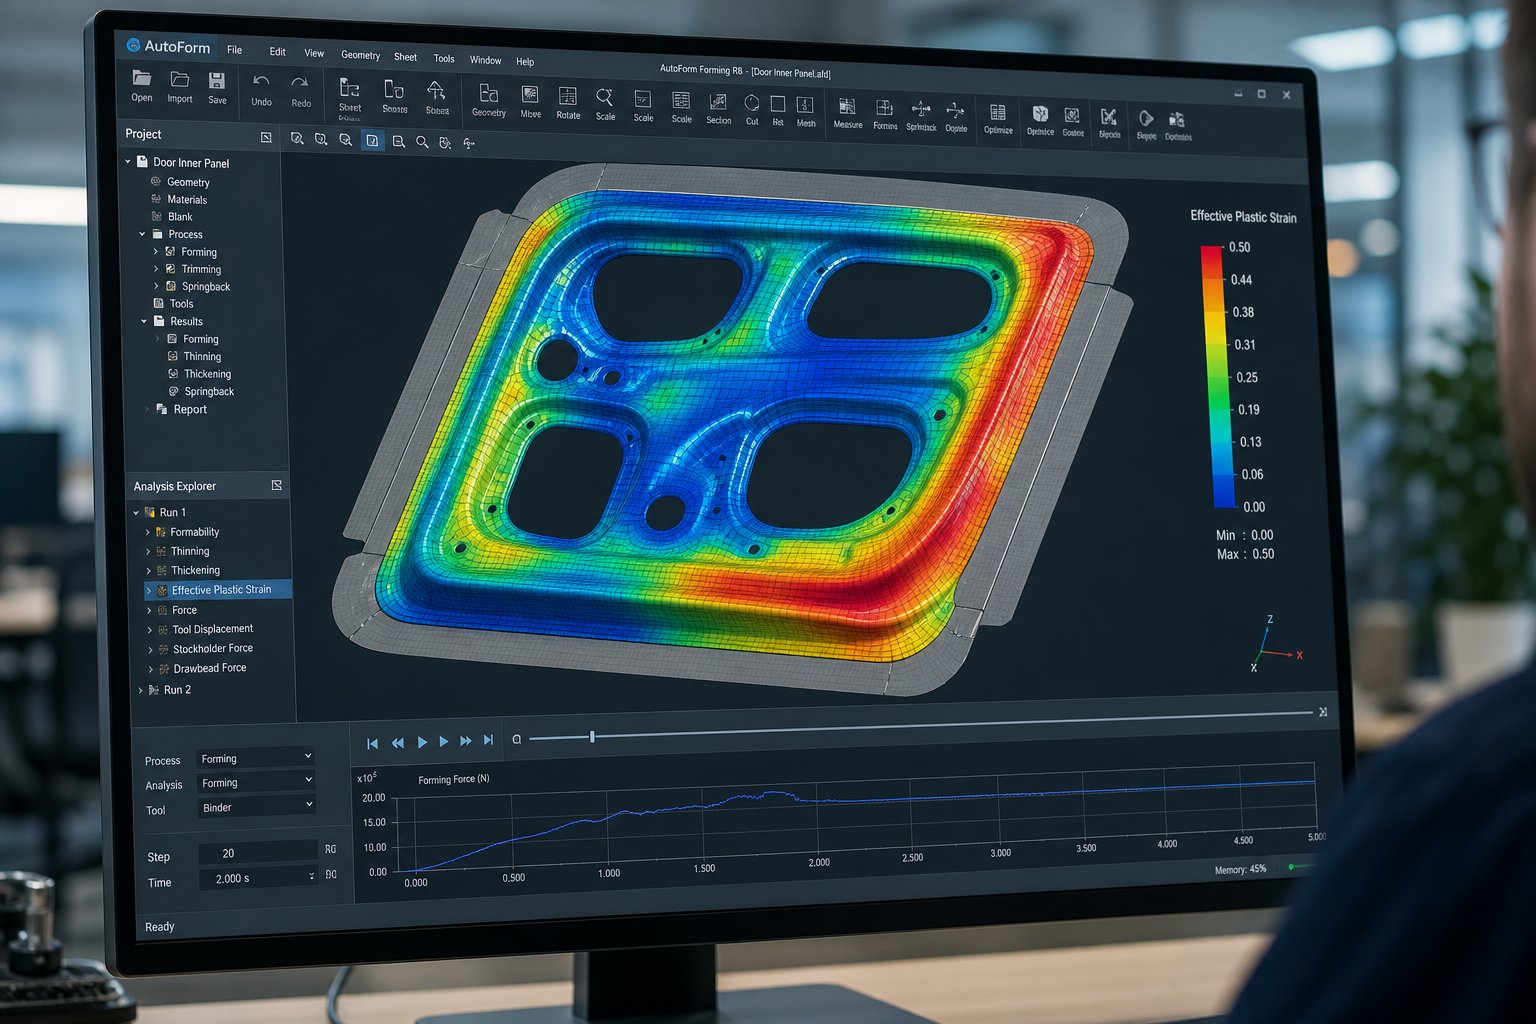
Kaasaegne stantsikujunduse simulatsioonitarkvara kasutab lõplike elementide analüüsi (FEA), et digitaalselt korrata seda, mis juhtub siis, kui lehtmetalli toorik puutub kokku pressitud tonnaaži all oleva stantsi pindadega. Tarkvara liidab tooriku tuhandeteks diskreetseteks elementideks, määrab materjali omadused (voolavustugevus, deformatsiooni kõvenemise käitumine, anisotroopia) ja astub vormimisprotsessi ajaliste sammudega läbi. Igal sammul arvutab see pinge, deformatsiooni, paksuse muutuse ja kokkupuutetingimused kogu detaili pinnal.
Mida see paljastab? Kujutage ette, et kavandate ülekandestantsi B-samba tugevduse jaoks 980 MPa kahefaasilisest{2}}terasest. Simulatsioon näitab hõrenemist üle 25% üleminekuraadiuses, asetades selle tsooni moodustamise piirkõvera kohale. See on ennustatud jagunemine. Samal käigul kogunevad survepinged toetamata äärikusse, mis viitab kortsumisriskile. Mõlemad probleemid on ekraanil nähtavad enne ühe töötlusprogrammi kirjutamist.
See ennetav lähenemine on täpselt seevirtuaalse suremise proovimise töövoodon loodud selleks, et: tuvastada ja lahendada võimalikud defektid pigem projekteerimisetapis kui füüsilise proovimise ajal, kui parandused muutuvad aeganõudvaks{0}}ja kulukaks. Simulatsioon võimaldab inseneridel katsetada erinevaid tooriku kujundeid, joonistada helmeste konfiguratsioone, tooriku hoidja jõude ja pressimise kiirust tundides, mitte nädalates, itereerides digitaalselt, kuni protsessi aken on vastupidav.
Springbacki kompensatsioon näokujunduses
Springback on elastne taastumine. Kui press avaneb ja vormimisjõud vabanevad, vetrub lehtmetall osaliselt tagasi oma algse tasase oleku suunas. Pehme terase puhul võib see kõrvalekalle ääriku nurgal olla 1–2 kraadi. 980 MPa AHSS-i puhul võib see ulatuda 8–12 kraadini koos täiendava keerdumise ja seina kõverdumisega, mis moonutab kogu detaili üle monteerimistolerantsi.
Tagasilöögikompensatsiooni stantsimisvorm ei moodusta lihtsalt nimigeomeetria osa. See moodustab tahtlikult üle-, painutades pindu nende sihtasendist arvutuslikul määral mööda, nii et pärast elastset taastumist lõdvestub osa õigesse kuju. See kõlab põhimõtteliselt otsekoheselt. Praktikas nõuab see iteratiivseid simulatsioonisilmusi, kus tarkvara ennustab tagasilöögi hälvet, muudab stantsi pindu vastupidises suunas, simuleerib uuesti ja kontrollib konvergentsi.
Pinna morfeerimine on põhitehnika. Matriitsi esikülje geomeetriat nihutab vektoriväli, mis on tuletatud tagasivedu prognoosist, mis sisuliselt surub tööriista pinna iga punkti selle prognoositud mõõtmevea pöördväärtusega. Kasutatakse täiustatud lähenemisviiseCAE-põhised kõrvalekaldevektori väljadmääratleda üks{0}}ühele-sõlme vastavus nominaalse CAD-pinna ja kompenseeritud geomeetria vahel, tagades siledad, valmistatavad tööriistapinnad isegi siis, kui tagasitõmbemustrid on keerulised. See metoodika töötab nii virtuaalse kompensatsiooni jaoks disaini ajal kui ka skannimispõhise-kompensatsiooni jaoks füüsilise proovimise ajal, kus tegelikest tembeldamistest pärinevad skannitud -punktide pilved{5}} juhivad morfilisi parandusi.
Tüüpilised on mitu kompensatsiooni iteratsiooni. Esimene läbimine võib vähendada tagasilööki 4 mm-lt 1,5 mm-le. Teine läbimine viib selle alla 0,8 mm. Eesmärgiks on kuju neto-täpsus pärast pressi avanemist, mitte vormimiskäigu ajal.
Virtuaalne prooviproov ja protsesside optimeerimine
Stantsimisvormide simulatsioon ulatub kaugemale{0}}üksikoperatsiooni teostatavuse kontrollist. Täielik virtuaalne prooviversioon kordab kogu press{2}}die-materjalide süsteemi digitaalse kaksikuna: iga vormimisoperatsioon järjestikku, vahepealne tagasitõmbumine jaamade vahel, trimmioperatsioonid ja viimane tagasitõmbumine pärast viimast tabamust. Insenerid saavad hinnata, kuidas muutused ühes jaamas levivad allavoolu, mida on füüsilisel pressliinil äärmiselt raske diagnoosida.
See digitaalne kaksiklähenemine võimaldab optimeerida muutujaid, mille füüsiline kohandamine on kulukas:
- Joonistage helmeste geomeetria ja asukoht- Reguleerib materjali voolu stantsiõõnde, vältides nii kortsude teket (liiga vähe piiramist) kui ka lõhenemist (liiga palju piiramist).
- Tühi kuju ja suurus- Optimeeritud kontuur vähendab praaki, välistab servade lõhenemise ja tagab piisava materjali äärikutöödeks.
- Tühi hoidiku jõuprofiil- Muutuv jõud löögi ajal juhib materjali etteandekiirust deformatsiooni erinevatel etappidel.
- Vajutage kiirust ja libistage liikumist- Eriti kriitiline servopressirakenduste puhul, kus silindri kiirus läbi vormimistsooni mõjutab deformatsioonikiiruse tundlikkust alumiiniumis ja AHSS-is.
Protsessi robustsuse analüüs lisab veel ühe kihi. Käitades simulatsiooni mitmesuguste materjaliomaduste variatsioonidega (paksuse tolerants, voolavuspiiri hajumine, hõõrdeteguri muutused), tuvastavad insenerid, kas protsessi aken on piisavalt lai, et taluda tegelikke muutusi või kas see tekitab tagasilükkamist alati, kui sissetulevate pooli omadused muutuvad veidi.
Peamised simulatsiooniväljundid, mida iga matriitsiinsener peaks hindama
Üks simulatsioonikäivitus loob rikkaliku andmestiku. Teadmine, millised väljundid on olulised ja mida need näitavad, eristab kogenud insenerimeeskondi nendest, kes lihtsalt "töötavad tarkvara" ilma praktilisi järeldusi tegemata:
- Piiriskeemide moodustamine (FLD)- Joonistage iga elemendi suurem ja väike deformatsioon materjali rikkekõvera suhtes. Kõvera kohal olevad elemendid näitavad jagatud riski. Kompressioonitsoonis olevad elemendid näitavad kalduvust kortsuda.
- Harvenduskaardid- Näita paksuse vähenemise protsenti kogu detaili ulatuses. Kriitilised läved on olenevalt materjalist erinevad, kuid hõrenemine üle 20–25% AHSS-is annab tavaliselt märku peatsest rikkest.
- Tagasilöögi kontuurid- Visualiseerige mõõtmete viga pärast elastset taastumist, mis kuvatakse tavaliselt värvilise-kaugusena nimigeomeetriast. Juhendab hüvitise strateegiat ja tuvastab piirkonnad, kus on vaja streigioperatsioone.
- Kortsude näitajad- Tuvastage tsoonid, kus survepinge ületab materjali paindumisläve, ennustades pinnalaineid või volte, mis ei pruugi järgnevate toimingute käigus tasaneda.
- Kontaktrõhu jaotus- Näitab, kus stantsipinnad kogevad suurimat kulumiskoormust, andes teavet pinnakatete ja vahetükkide paigutuse kohta.
- Joonista-kaartidele- Jälgige, kui palju materjali voolab vormimise ajal tooriku servast sissepoole. Prognoositava ja tegeliku sissetõmbamise vaheline mittevastavus-on esmane diagnostika, kui füüsilise katse tulemused erinevad simulatsioonist.
Miks materjali iseloomustus määrab simulatsiooni täpsuse?
Iga ülaltoodud väljund on sama usaldusväärne kui mudelit toidavad materjaliandmed. Standardsete tõmbekatsete tulemused (saagis, UTS, pikenemine) ei ole piisavad -täpse stantsimise stantsi simuleerimiseks. Täpsed prognoosid nõuavad täielikke kõvenemiskõveraid deformatsioonimäärade lõikes, pinnaparameetreid, mis kajastavad suunalist anisotroopiat (Lankfordi r{3}}väärtused 0, 45 ja 90 kraadi juures) ning hõõrdekoefitsiente, mida mõõdetakse realistliku kontaktrõhu ja -kiiruse korral.
See väljakutse süveneb AHSS-i ja alumiiniumisulamite puhul. Kahefaasilistel{1}}terastel on keeruline kõvenemiskäitumine, kus martensiit ja ferriit deformeeruvad erineva kiirusega. Alumiiniumsulamitel on tugev deformatsioonikiiruse -tundlikkus ja erinevad hõõrdeomadused kui terasel. Kui simulatsioonimeeskonnad kasutavad testitud,{5}}hinnete spetsiifiliste andmete asemel üldisi materjalikaarte, võivad nende ennustused füüsilisest reaalsusest 30–50% erineda, muutes kogu hüvitisstrateegia ebausaldusväärseks.
Investeerimine õigesse materjali iseloomustusse, sealhulgas punnikatsetesse, hõõrdumistestidesse ja tsükliliste koormuste andmetesse tagasivedru modelleerimiseks, ei ole valikuline täpsustus. See on alus, mis muudab virtuaalse stantsitehnika piisavalt usaldusväärseks, et vähendada füüsilist proovimist nädalatepikkusest iteratsioonist kuni mitmepäevase kinnituseni.
Muidugi annab isegi kõige täpsem simulatsioon ikkagi virtuaalse ennustuse. Hetkel, kui füüsiline teras kohtub tõelisel pressil füüsiliste tööriistadega, ilmnevad uued muutujad, mida ükski mudel ideaalselt ei taba. See üleminek digitaalselt usalduselt füüsilisele valideerimisele on see, kus proovimise metoodika määrab, kas simuleeritud lubadus muutub tootmisreaalsuseks.
Surma proovimine, valideerimine ja tootmise kinnitamine
Simulatsioon lubas tugevat protsessiakent. Matriitsi ehitus järgis töötlemistolerantside piires CAD-geomeetriat. Kuid pressi esimene paneel näitab lõhenemist tõmberaadiuses ja 3 mm tagasitõmbehälvet kriitilisel äärikul. Mis juhtus? Stantsimisvormi proovimisprotsess on koht, kus digitaalsed ennustused kohtuvad füüsilise reaalsusega ja see on etapp, kus enamik tootmiseelseid-tõrkeid kas lahendatakse või muutuvad kulukateks viivitusteks.
Proovimine ei ole üksik sündmus. See on eskaleeruvate valideerimisetappide struktureeritud jada, millest igaühel on määratletud aktsepteerimiskriteeriumid ja korrigeerivad tagasisideahelad. Meeskonnad, kes käsitlevad seda formaalsusena, käivitavad hilja. Meeskonnad, kes loovad oma proovimeetodid sama rangusega kui nende stantside disain, käivituvad õigel ajal.
Die prooviprotsess ja paneeli hindamine
Tembeldamise stantsi prooviprotsess algab hetkest, kui valmis tööriist jõuab proovipressi. Esimesel-löögil saadakse esialgne tembeldatud paneel vähendatud tonnaažil ja aeglasel kiirusel, võimaldades inseneridel hinnata jämedat vormitavust ilma tööriista katastroofilise kahjustamiseta. Otsite ilmseid lõhesid, tugevat kortsumist või jämedat kõrvalekallet ülemise ja alumise tööriistapoole vahel.
Pärast esimest-löögiparandust liigub stants tootmispressil (või pressil, mis vastab tootmisspetsifikatsioonidele tonnaaži, voodi suuruse ja libisemisliigutuse osas) kodu-proovile. See samm on oluline, sest pressi läbipaindeomadused, toe tasapinnalisus ja trumli paralleelsus mõjutavad stantsi toimimist. Tööriist, mis töötab puhtalt jäigal proovipressil, võib tootmisliinil tekitada mõõtmete kõrvalekaldeid, mille struktuur on erinev.
Järgneb järjestikune täpsustamine. Iga proovitsükkel loob näidispaneelid, mida mõõdetakse, hinnatakse ja võrreldakse simulatsiooniprognoosidega. NaguFormingWorldi märkmed, on simulatsiooni ja füüsiliste tulemuste sobitamine{0}}peamine diagnostika. Kui materjali vool matriitsi õõnsusse erineb prognoositud väärtustest, ei järgi teradest, sideaine rõhust ja hõõrdumisest tulenev tõhus piiramine kavandatud eesmärki ning algpõhjuse uurimine algab sealt.
Valideerimiskriteeriumid ja heakskiitmise verstapostid
Ilma poolitusteta moodustatud paneeli ei kinnitata automaatselt. Stantside valideerimise autotööstuse standardid nõuavad enne tootmise lõpetamist mitme kriteeriumi läbimist:{1}}
- GD&T vastavus- Koordinaatide mõõtmismasin (CMM) või optiline 3D-skaneerimine kontrollib kõiki kriitilisi mõõtmeid detaili joonisel. BIW-paneelide tüüpilised tolerantsid ulatuvad +/- 0.5 mm-st vastaspindadel kuni +/- 1.0 mm-ni mittekriitilistel äärikutel.
- Pinnakvaliteedi hindamine- Klassi-A paneelide puhul paljastab kivistamine (õlikiviga üle pinna jooksmine) ja Abraluxi kontroll (harjatud-valgusuuring) palja silmaga nähtamatud madalad laigud, vajumise jäljed ja pinna lainetus. Need vead muutuvad nähtavaks pärast värvimist ja ei ole välispaneelidel vastuvõetavad.
- Protsessi võimekuse uuringud- 30 või enama järjestikuse paneeli käitamine ja kriitiliste mõõtmete mõõtmine loob Cp ja Cpk indeksid. Enamik originaalseadmete tootjaid nõuab Cpk-d vähemalt 1,33 või kõrgemat, ohutus{5}}oluliste mõõtmete jaoks eelistatakse 1,67. Cpk alla lävi tähendab, et protsess tekitab liiga palju spetsifikaadist-väl-osasid isegi siis, kui keskmine on tsentreeritud.
- OEM-i väljalogimise{0}}protokollid- Tootmisosa kinnitamise protsess (PPAP) või samaväärsed esituspaketid dokumenteerivad materjalide sertifikaadid, mõõtmete aruanded, võimeandmed ja protsesside vooskeemid. Alles pärast täielikku dokumentatsiooni ülevaatamist vabastab OEM stantsi tootmiskasutuseks.
Proovi kvaliteet määrab otseselt tootmise käivitamise aja ja maksumuse. Iga täiendav proovitsükkel lisab programmi ajakavale nädalaid ja kümneid tuhandeid ümbertöötamiskulusid, samas kui iga selles etapis lahendamata probleem muutub korduvaks tootmisdefektiks.
Standardne proovimise-to-kinnitusjärjestus
Tembeldamise stantsi kinnitamise protsess järgib kindlaksmääratud edenemist. Kuigi konkreetsed verstapostid on originaalseadmete tootjate lõikes erinevad, on põhiline järjestus kogu tööstuses ühtlane:
- Die tarnimine ja mehaaniline kontroll- Kontrollige, et matriitsi konstruktsioon vastab projekteerimise kavatsusele: kontrollige töötlemismõõtmeid, juhikuid, vedrukoormust ja kinnitusdetaili pöördemomenti.
- Esimene-tabamus vähendatud tonnaažiga- Valmistage esialgsed paneelid 50-70% pressimisvõimsusega, et hinnata üldist vormitavust ja tuvastada peamised probleemid enne täisjõuga töötamist.
- Täpiline ja sinine{0}}ühildumine- Kandke määrdeainet (Preisi sinine), et kontrollida stantsi pindade ja lehtmetalli ühtlast kontakti. Reguleerige käsitsi lihvimisega, kuni kontakt ületab 80% kõigis kriitilistes vormimispiirkondades.
- Tonnaaži järkjärguline suurendamine- Suurendage täielikku tootmismahtu, jälgides samal ajal lõhesid, liigset hõrenemist või pinnadefekte igal sammul.
- Kodu-liini proovimine- Käivitage stants tegelikul tootmispressiliinil, et jäädvustada pressi-spetsiifilised läbipainded, kiirus ja toitesüsteemi koostoimed.
- Mõõtmete hindamine ja tagasilöögi mõõtmine- CMM või kontrollige kõiki olulisi funktsioone. Võrrelge nominaalsega ja rakendage kompensatsiooniparandusi, kui hälbed ületavad tolerantsi.
- Pinnakvaliteedi audit- Kivi ja kontrolli klassi-A paneele. Poleerimise või geomeetria reguleerimise abil tuvastage ja parandage madalad kohad, pinnamoonutusi ja stantsijälgi.
- Protsessi võime käitamine- Valmistage tootmiskiirusel statistiliselt oluline partii (tavaliselt 30–300 osa) ja mõõtke põhiomaduste järgi Cp/Cpk.
- PPAP-i esitamine ja OEM-i kinnitus- Pakkige kõik andmed, esitage kliendile ülevaatamiseks ja hankige ametlik allkiri-tootmiskasutuse lubamiseks.
Levinud prooviprobleemid ja parandusmeetmed
Isegi hästi{0}}simuleeritud stantsidel esineb füüsilise kinnitamise ajal probleeme. Eduka proovimise ja kuude-ümbertöötamise spiraali erinevus seisneb selles, kui kiiresti meeskond tuvastab algpõhjused ja rakendab õigeid parandusmeetmeid.
Lõhenebilmuvad luumurdudena suure{0}}pingega tsoonides, tavaliselt tõmberaadiustes või üleminekupiirkondades. Parandustoimingud hõlmavad matriitsi raadiuste suurendamist, tõmbehelmeste lisamist materjali voolu ümbersuunamiseks, tooriku suuruse reguleerimist või suure hõõrdumisega pindade-poleerimist ja uuesti katmist. Kui jagatud asukoht vastab simulatsiooni ennustustele, sisaldab digitaalmudel juba vastust. Kui seda ei juhtu, võivad füüsilisel tööriistal olla kõrvalekalded kavandatavast eesmärgist, mis vajavad uurimist.
Kortsudtuleneb tooriku hoidiku ebapiisavast rõhust või liigsest materjalivoolust toetamata aladele. Plekkide korrigeerimine, sideaine suurendamine või kohalike survepatjade lisamine lahendavad enamiku juhtudest. Äärikualade tugev kortsumine võib nõuda stantsipindade keevitamist ja{2}}töötlemist, et lisada materjali piiravaid funktsioone.
Springback kõrvalekalleväljaspool tolerantsi nõuab kompensatsiooni. Insenerid skaneerivad tegelikku osa, võrdlevad nominaalsega ja rakendavad stantsi pindadele pöördmorfismivektoreid. Tavaliselt nõuab see materjali keevitamist -alavormitud aladele ja ümber-töötlemist kompenseeritud geomeetriaga. AHSS-i osade puhul on tavaline mitu iteratsiooni.
Pinnadefektidnagu stantsijäljed, kriimustused või madalad laigud, on tingitud kontakti häirimisest, ebapiisavast poleerimisest või lokaalsetest kõrgetest punktidest tööriista pinnal. Kontaktseguga määrimine tuvastab rikkuvad alad, mida seejärel lihvitakse, poleeritakse või lapitakse, kuni saavutatakse ühtlane paneeli kontakt.
Nende probleemide lahendamise kiirus ja hind sõltuvad suurel määral stantsikoja -oma võimalustest. Rajatis, millel on oma proovipress, CMM-labor ja kvalifitseeritud stantsitootjad, saab kordamine toimuda päevadega. Üks, mis tarnib tööriistu välistesse proovimispaikadesse, kaotab nädalaid tsükli kohta. Seetõttu ei ole proovitaristu järelmõte, vaid põhifunktsioon, mis eraldab tõhusad stantsiprogrammid probleemsetest, ja on kriitiline tegur, kui hinnatakse, millisele tootmispartnerile oma tööriistainvesteeringuid usaldada.
Hooldus, tõrkerežiimid ja die elutsükli juhtimine
Matriit, mis läbib proovi ja saab tootmise heakskiidu, ei ole valmis vara. See on miljonites pressikäikudes mõõdetava elutsükli algus, kus iga tsükkel halvendab lõikeservi, väsitab pingeraadiusi ja kulutab järk-järgult juhtpindu. Erinevus tööriistade vahel, mis toodab kogu ettenähtud tootmismahtu, ja tööriista vahel, mis katastroofiliselt ebaõnnestub, tuleneb{2}}vormi hooldusdistsipliini tembeldamisest. Kuid enamik kauplusi seovad hoolduse remondiga, reageerides riketele, mitte neid ennetades.
Nagu stantsitehnika ekspert Art Hedrickeristab selgelt: kui teie igapäevaste tegevuste hulka kuulub katkiste patjade parandamine, kahjustatud osade keevitamine pärast tüüblite väljakukkumist või kinnijäänud osade kaevamine tõmbestantsist, on see parandamine. Tõeline ennetav hooldus hõlmab lõikeosade teritamist ajakava järgi, kulumise kontrollimist enne, kui see põhjustab defekte, ja komponentide väljavahetamist enne nende eeldatava elutsükli lõppu. Hoolduseks maskeeritud stantside remondiprogrammi käivitamine tagab tööriistade enneaegse surma.
Ennetava hoolduse ajakavad ja peamised ülevaatuspunktid
Tõhus stantsimisvormi hooldus toimib löögi{0}}loendusintervallidel, mitte kalendriajal. Kahe vahetuse graafiku alusel 40 lööki minutis jooksev stants kogub päevas ligikaudu 38 000 tabamust. Nädala jooksul on see üle 190 000 mehaanilise pinge tsükli igal lõikeserval, juhtpuksil ja vedrul. Ülevaatuste ajastamine kuupäeva järgi kogunenud löökide asemel ignoreerib tegelikku kulumist täielikult.
Löökide-loenduse-põhised intervallid sõltuvad operatsiooni raskusastmest. Progressiivsete matriitside tühjendus- ja augustamisjaamad vajavad pehme terase töötlemisel tavaliselt teritamist iga 50 000 kuni 150 000 löögi järel, AHSS klasside puhul langeb see 20 000 kuni 60 000 löögini. Vormimisjaamad kuluvad järk-järgult, kuid vajavad pinnakontrolli ja määrimissüsteemi kontrollimist sarnaste ajavahemike järel. Juhttihvtide ja pukside kliirensi kasvu tuleks mõõta iga 250 000 kuni 500 000 käigu järel, kusjuures väljavahetamine käivitub, kui kliirens ületab konstruktsiooni spetsifikatsiooni 0,02 mm või rohkem.
Peamised kontrollpunktid plaanilise hoolduse ajal on järgmised:
- Tipptasemel seisukord- Kontrollige, kas stantsitud osadel on kõik augud ja nööbid servad. Kui jämedus ületab 0,1 mm (sõltub materjalist{3}}), on teritamine hilinenud. Kasutage tööriistaterase klassi jaoks õiget lihvketast, kuna koormatud kettad põhjustavad kuumuse kogunemist, mis pehmendab või lõhustab kõvastunud sektsioone.
- Kevadine terviklikkus- Kontrollige lämmastikuballoonide rõhukadu ja spiraalvedrusid väsimusmurde suhtes. Vahetage välja enne eeldatava elutsükli lõppu. Kui vedrud purunevad korduvalt lühikeste ajavahemike järel, on algpõhjus tõenäoliselt konstruktsiooniprobleem, näiteks ülemäärane läbipaine, mis ületab efektiivse kiiruse.
- Juhtkomponentide kulumine- Mõõtke tihvti-puksi-vahe pistikumõõturitega. Liigne lõtk põhjustab löögi-joondamise-vigu, mis kiirendab servade purunemist ja tekitab purskeid.
- Kinnitusvahendite turvalisus- Kontrollige, kas kõik kruvid on pingutatud. Otsige puuduvaid või lahti tulnud tüüblitihvte, mis võimaldavad sektsioonide nihutamist stantsimiskoormuse all.
- Pinna seisukord- Kontrollige vormimisraadiusi, kulumisplaate ja nukkide pindu täkkejälgede, täkete või katte lagunemise suhtes. Lihvige uuesti ja katke uuesti enne pinnakahjustuste kandumist stantsitud osadele.
- Määrimissüsteem- Veenduge, et matriitsi-määrdekanalid on läbipaistvad, düüsid poleks ummistunud ja määrdeaine jõuaks kõikidesse suure-hõõrdumisega kontakttsoonidesse. Kuivkontakt kiirendab plahvatuslikult nii ärritavat kui ka abrasiivset kulumist.
- Nälkjate ja prahi eemaldamine- Puhastage kõik nälkjate käigud, kukkumisavad ja prügikanalid. Nälkjate kogunemine põhjustab nälkjate tõmbamist, mis põhjustab stantside kokkupõrkeid ja löögi purunemist.
Pärast iga hooldust kuivatage matriit täielikult, et vältida täppis{0}}maapinna roostetamist, veenduge, et kõik kaitsepiirded on paigas, ja dokumenteerige tehtud töö praeguse löögiloenduri näiduga. See dokumentatsioon koostab hooldusajaloo, mis võimaldab tulevaste rikete analüüsimist.
Levinud tõrkerežiimid ja algpõhjuste diagnoosimine
Stantsimisvormi rikkerežiimid jagunevad erinevatesse kategooriatesse, millest igaühel on erinevad visuaalsed allkirjad ja erinevad algpõhjused. Iga ebaõnnestumise samamoodi käsitlemine, näiteks lihtsalt uuesti teritamine ja parimat lootes, tagab kordumise. Struktureeritud tõrkeanalüüsi lähenemisviis algab enne parandusmeetmetele üleminekut olemasoleva režiimi tuvastamisega.
Kiibistamineesineb väikeste fragmentidena, mis katkevad lõikeservadest või moodustavad raadiusi. Näete pigem ebakorrapäraseid, koorekujulisi murdepindu kui siledaid kulumismustreid. Peamised põhjused on tööriistaterase ebapiisav sitkus rakendatava koormuse jaoks (kasutatakse D2, kui on vaja S7), ebaõige kuumtöötlus, mis jätab jääkpinge, teravad nurgad, mis toimivad pingetõusudena, või liigne lõikevahe, mis tekitab suuri löögi{4}}koormusi. Karbiiditööriistades kasutatavad klooritud määrdeained võivad samuti rünnata koobalti sideaineid ja aja jooksul vallandada pinna lõhenemist.
Gallingilmub materjali ülekandumisena lehtmetallist stantsi pinnale, tekitades kõrgendatud tükke, mis kriimustavad järgnevaid paneele. Visuaalne indikaator on kleepunud töödeldava detaili materjali kogunemine vormimisraadiustele või tõmbepindadele, sageli vastavate punktidega stantsitud osadel. See režiim domineerib alumiiniumi, tsingitud terase või roostevaba terase vormimisel, kus lehe ja tööriista vaheline kleepuvus on kõrge. Ebapiisav määrimine, liigne tooriku hoidiku jõud või halvenenud PVD-katted võimendavad kõikvõimalikku ärritamist.
Pragunemineavaldub lineaarsete murdudena, mis levivad läbi matriitsi komponentide, mõnikord katastroofiliselt. Väsimuspraod kasvavad järk-järgult pingekontsentraatorite, nagu teravad sisenurgad, täkkejäljed või järsud{1}}ristlõike muutused. Termilised praod esinevad peente pinnajoonte võrgustikena (kuumuskontroll), mis on põhjustatud tsüklilisest kuumenemisest ja jahutamisest suurel-kiire stantsimisel. Kujundusvead, mis asetavad õhukesed sektsioonid paksude osade kõrvale, või liiga väikeste osadega elemendid loovad geomeetria, mis kutsub esile pragunemise kuumtöötlemise või varase kasutusea ajal.
Väsimuse ebaõnnestuminearendab pikemat teenust ilma ilmse hoiatuseta. Korduv tsükliline koormus alla materjali lõpliku tugevuse põhjustab siiski progresseeruvat mikropragude moodustumist ja kasvu. Kõige vastuvõtlikumad on löökkoormusele allutatud stantside komponendid, nagu stantsimislöögid ja nukiajamid. Visuaalsed indikaatorid on peened kuni lõpliku purunemiseni: kerge deformatsioon koormatud pindadel, peen pinna mõranemine suurendusel või järkjärguline mõõtmete triiv stantsitud osades, kuna matriitsi komponent deformeerub plastiliselt kogunenud tsüklite ajal.
Järgmises tabelis on kaardistatud need stantsimisvormide rikkerežiimid nende diagnostiliste indikaatorite ja parandusteedega.
| Rikkerežiim | Algpõhjused | Visuaalsed sümptomid | Parandustegevus |
|---|---|---|---|
| Kiibistamine | Ebapiisav sitkus, teravad nurgad, ebaõige kuumtöötlus, liigne kliirens | Ebakorrapärased servamurrud, koorekujulised murdpinnad, osade jämeduse suurenemine | Lülituge tugevamale teraseklassile, lisage pingetõusudele raadiused, vaadake üle kuumtöötlustsükkel, korrigeerige kliirensit |
| Galling | Materjali nakkumine, ebapiisav määrimine, katte rike, liigne surve | Sisseehitatud-materjali ülekandmine matriitsi pinnale, stantsitud paneelidel märgistus | Poleerige ja katage uuesti stantsi pind, parandage määrdeaine kohaletoimetamist, vähendage sideaine jõudu, kandke -lõpetamisvastane PVD- või TD-kate |
| Pragunemine (termiline) | Tsükliline termiline koormus, ebapiisav jahutus,{0}}kiire töö | Peente pinnajoonte võrgustik (kuumuskontroll), aja jooksul järkjärguline süvenemine | Parandage jahutust, vähendage pressimiskiirust, taastage pinda ja kandke peale termiliselt{0}}kindel kate, kontrollige materjali karastumist |
| Pragunemine (mehaaniline) | Pingekontsentraatorid, projekteerimisvead (teravad nurgad, õhukesed seinad), ülekoormus | Lineaarsed murrud nurkadest või sektsioonide muutustest, komponentide äkiline rike | Kujundage ümber õigete fileedega, suurendage sektsiooni paksust, kontrollige, kas tonnaaž on kavandatud piirides |
| Väsimuse ebaõnnestumine | Tsükliline koormus ületab vastupidavuspiiri, põrutuskoormus, kogunenud mikropragunemine | Mõõtmete järkjärguline triivimine, peen pinna pragunemine, äkiline katastroofiline murd pärast pikemaajalist hooldust | Asendage komponent enne eeldatavat väsimust, kujundage ümber, et vähendada stressikontsentratsiooni, lisage eel{0}}koormust leevendavad funktsioonid |
| Abrasiivne kulumine | Kõva lehtmaterjal (AHSS), abrasiivsed pinnakatted (tsingitud), pinna ebapiisav kõvadus | Järk-järguline materjalikadu stantsi pindadelt, stantsi kliirensi suurenemine, servade ümardamine | Minge üle PM tööriistaterasest või karbiidist sisetükkidele, kandke TD või PVD kate, pingutage teritusintervalle |
Otsuste raamistiku parandamine vs asendamine
Kui rike on diagnoositud, on järgmine küsimus ökonoomne: parandada olemasolev komponent, asendada see uue sisetükiga või ehitada kogu matriitsi osa ümber? Vastus sõltub kolmest muutujast: järelejäänud tootmismaht, remondi teostatavus ja kordumise oht.
Keevisõmbluste parandamine on mõttekas, kui kahjustused on lokaliseeritud, alusmaterjal on keevitatav ilma liigset kõvadusmuutust tekitamata ja järelejäänud tootmismaht õigustab kulusid. Tüüpilised rakendused hõlmavad kulunud vormimisraadiuste loomist, lokaalse lõhe täitmist trimmi servadel ja nuki draiveri pindade taastamist. Kuid keevisõmbluste parandamine muudab kuumuse{2}}mõjutatud tsooni metallurgiat ja võib tekitada jääkpinget, mis kiirendab tulevast pragunemist, kui pinget korralikult ei vabastata-ja uuesti{4}}töödelda.
Vahetükkide vahetus on eelistatud tee, kui kulumine või kahjustus ilmneb prognoositavas kõrge{0}}kontaktipiirkonnas, mis oli algusest peale ette nähtud vahetatavate sisestuste jaoks. Näiteks karbiidist sisetükid on ette nähtud vahetamiseks kindlaksmääratud ajavahemike järel. Kui stants ei olnud algselt konstrueeritud rikkekohas vahetatavate sisetükkidega, tasub kaaluda nende tagantjärele paigaldamist, kui rikkerežiim kordub olenemata remondikvaliteedist.
Täielik stantsi ümberehitamine muutub ratsionaalseks valikuks, kui samaaegselt on olemas mitu rikkerežiimi, matriit on kogunud piisavalt kumulatiivset ümbertööd, et mõõtmete terviklikkus on küsitav või järelejäänud tootmismaht ületab remondiga usaldusväärselt saavutatava. Uuendatud materjaliklasside ja pinnatöötluste abil tehtud ümberehitamine võib hõlmata ka stantsi hooldusajaloost saadud õppetunde, luues tõhusalt järgmise põlvkonna tööriista, selle asemel et taastada algne kujundus.
Survekaitsesüsteemid eluea pikendamiseks
Kõige kuluefektiivsem{0}}hooldusstrateegia on katastroofiliste kahjude ennetamine. Stantsikaitsesüsteemid kasutavad surveandureid ja elektroonilisi kontrollereid, et tuvastada-surma ähvardavaid sündmusi ja peatada pressi enne, kui üks halb löök hävitab nädalaid kestnud remonditöö.
Hästi-rakendatud stantsikaitseprogramm jälgib selliseid tingimusi nagu tõrke tuvastamine (riba ei liigu pilootasendisse), osa väljaviskamise kontrollimine (kinnitab, et eelmine osa on enne järgmist tõmmet tühjendatud), lühikese söötmise või ülesöötmise sündmused, riba lukustus, lao -lõpe -ja nuki tagastamise kinnitus. Kaasaegsed lahendaja-põhised kontrollerid tagavad ajastamise täpsuse ühe-kolmandik väntvõlli pöörlemisastmest, piisavalt kiiresti, et tabada tõrkejuhtumit ja peatada pressi enne, kui silinder jõuab töötsooni.
Igale matriitsile püsivalt paigaldatud andurid, mis on ühendatud läbi matriitsi -kinnitatud ühenduskarbi ja press{1}}kinnitatud liidesega, kõrvaldavad seadistusvead ja kaablite kulumise, mis häirivad juhtmete-lõdvust. Kriitiline põhimõte: paigaldage andur püsivalt igale matriitsile, mis seda vajab, mitte ei liiguta andureid tööriistade vahel. Võrreldes stantsi kokkupõrke kuludega on andurid odavad. Isegi ilma krahhita kompenseerib püsipaigaldusega säästetud häälestusaeg kiiresti riistvarainvesteeringu.
Häirivad peatused, kus süsteem peatab ajakirjanduse, kui tegelikku probleemi pole, on peamine oht programmi edule. Need vähendavad operaatori usaldust, kuni süsteemi ignoreeritakse või see täielikult keelatakse. Nende vältimiseks on vaja enne paigaldamist iga anduri nõuetekohast katsestendil testida, kasutada anduri positsioneerimisel kõiki saadaolevaid tolerantse, selle asemel et määrata tuvastusläve tarbetult rangeks, ja tagada, et andurid oleksid kindlas asendis, nii et tööaega pole vaja{2}} kohandada.
Kaitsekontrolleriga integreeritud löögiloendurid pakuvad andmete selgroogu seisundipõhiseks{0}}hoolduseks. Selle asemel, et tugineda kalendrigraafikutele või oletustele, käivitab hooldus automaatselt tulekahju, kui kogunenud löögid jõuavad teritamise, vedru vahetamise või täieliku kontrolli eelmääratletud lävedeni. See muudab stantside eluea pikendamise reaktiivsest tulekustutustegevusest prognoositavaks, kavandatud tulemuseks.
Hooldusinfrastruktuur, rikete diagnoosimise võimalus ja kaitsesüsteemi keerukus on kõik omadused, mis eristavad üht stantsipartnerit teisest. Hinnates, millist tootjat või teenusepakkujat oma tootmistööriistu usaldada, on need elutsükli võimalused sama olulised kui esialgne disain ja kooste kvaliteet.
Stantsimisvormi tootmispartneri valimine
Hooldusprogrammid, rikete diagnostika ja kaitsesüsteemid eeldavad kõik midagi põhjapanevat: stants oli alguses hästi-ehitatud. Tööriist, millel on kontseptsiooni staadiumis sisseehitatud disainivead või ehituse käigus tehtud töötlusvead, kulutavad hoolduseelarveid olenemata sellest, kui distsiplineeritud on teie kontrollide intervallid. See reaalsus muudab stantsimisvormide tarnijate valiku ühe suurima-võimendusega otsuse mis tahes sõidukiprogrammis. Vale partner ei anna lihtsalt hilinenud tööriista. Need pakuvad tööriista, mis kunagi päris korralikult ei tööta, vähendades ümbertöötamise kulusid ja käivitades viivitust kogu programmi elutsükli jooksul.
Niisiis, kuidas hinnata metallist stantsimisvormide tootjat enne tööriistaeelarve määramist? Tööriistaterase kilogrammi hind on mõõdik, mida enamik ostvaid meeskondi vaikimisi järgib. See ennustab ka programmi edu kõige vähem. Tegelikult on oluline, kas tarnija suudab luua tugeva protsessi, ehitada selle täpselt üles, tõestada selle toimimist ja toetada seda tootmise kaudu. See nõuab teatud võimaluste kogumit ja teadmine, mida otsida, eraldab teadliku hankimise lootusrikkast hankest.
Peamised võimalused, mida matriitsitootjas hinnata
Mõelge stantsimisvormi tarnija valikule kui süsteemi hindamisele, mitte kauba ostmisele. Te ei osta terast ega töötlemistunde. Ostate võimalust tarnida tootmis-valmis tööriistu, mis saavutavad mõõtmete sihtmärgid esimesel proovimisel või selle lähedal. Järgmised võimalused määravad, kas kohandatud autotööstuse stantsimisvormide valmistaja suudab selle lubaduse täita:
- Majasisene moodustamise simulatsioon- Tarnija, kes kasutab FEA{1}}põhist teostatavusanalüüsi ja sisemiselt tagasilöögikompensatsiooni, suudab probleemid tuvastada ja lahendada enne töötlemise algust. Sisseostetud simulatsioon lisab suhtlusviivitust ja eraldab stantsi kujundanud inimesed inimestest, kes ennustavad selle käitumist.
- 5-teljeline CNC töötlemine- Keerulised stantsipinna geomeetriad, eriti AHSS-i tagasilöögiga-kompenseeritud pindade puhul, nõuavad 5-teljelist võimekust ühe seadistuse täpseks töötlemiseks. Tarnijad, kes piirduvad 3-teljelise tööga, tutvustavad rohkem seadistusi, suuremat tolerantsi virna ja suuremat pinnakatkestuste riski.
- Majasisene proovipressid-- Tõsiste programmide puhul pole see-kaubeldav. Tarnija, kellel on oma proovipressi, kordab parandusi päevade jooksul. Üks, mis tarnib tööriistu välistesse rajatistesse, kaotab nädalaid tsükli kohta ega suuda säilitada tihedat tagasisidet stantside valmistajate ja katsetulemuste vahel.
- Metroloogialabor CMM-i ja 3D-skaneerimisega- Dimensioonide kinnitamine nõuab saidil koordinaatide mõõtmise võimalust-. Tarnijad, kes saavad proovipaneele kohe pärast vajutamist skannida, katta tulemused CAD-iga ja koostada kõrvalekallete kaardid tundides, mitte päevades, tihendavad kogu valideerimise ajaskaala.
- OEM-i kinnituste ajalugu- Tarnija, kes on teie siht-OEM-i (või võrreldavate programmide) jaoks PPAP-i esitamise edukalt lõpule viinud, mõistab juba dokumentatsiooninõudeid, võimekuse piirväärtusi ja -väljalogimisprotokolle. Need institutsionaalsed teadmised välistavad teie programmi jooksul õppimise{3}}viivitused.
- Insenerimuutustele reageerimine- Hilised disainimuudatused on autoprogrammides reaalsus. Hinnake, kuidas tarnija ECN-e käsitleb: kas neil on CAD/CAM-i infrastruktuur muudatuste kiireks kaasamiseks ning kas nad edastavad kulude ja ajastuse mõju läbipaistvalt, mitte ei võta muudatusi vaikselt vastu ja esitavad hilja?
Lisaks individuaalsetele võimalustele otsige nende vahelist integratsiooni. Tarnija, kellel on simulatsioon, töötlemine, katsetamine ja metroloogia ühe katuse all, suudab prognoositud jõudluse ja tegelike tulemuste vahelise ahela sulgeda kiiremini kui see, kes sõlmib mõne neist etappidest allhankelepingu. Iga rajatiste vaheline üleandmine toob kaasa viivituse, side katkemise ja vastutuse lüngad.
Koostöömudelid disainist tootmistoe kaudu
See, kuidas tarnija teie insenerimeeskonnaga suhtleb, on sama oluline kui see, millised seadmed neile kuuluvad. On kaks domineerivat koostöömudelit ja õige valik sõltub teie programmi küpsusest ja teie meeskonna sisemistest ressurssidest.
Täis-teenus (ehita-spetsifikaadi järgi-) partnerlusanda matriitsi tarnijale projekteerimisvolitus. Esitate detailide geomeetria, materjali spetsifikatsiooni, mahueesmärgid ja kvaliteedinõuded. Tarnija koostab matriitsi kontseptsiooni, käivitab simulatsiooni, kavandab tööriistad, koostab selle ja kinnitab selle proovimise kaudu. See mudel töötab kõige paremini siis, kui teie meeskonnal puuduvad spetsiaalsed stantsitehnilised ressursid, kui soovite kasutada tarnija oskusteadmisi või kui programm saab kasu tootmispõhisest-disaini optimeerimisest. Tarnija võtab endale suurema inseneririski, kuid teie saate juurdepääsu nende sarnaste osade perekondades kogutud protsessiteadmistele.
Looge-partnerlussuhete-printimisekshoidke oma meeskonnaga disaini autoriteeti. Te esitate täielikud stantsi konstruktsiooniandmed, CAD-mudelid, materjali spetsifikatsioonid ja tolerantsid. Tarnija teostab valmistamise täpselt teie dokumentatsiooni järgi, muutmata geomeetriat, materjale või protsessi parameetreid, välja arvatud juhul, kui see on ametlikult heaks kiidetud. See mudel sobib programmidele, kus IP-tundlikkus on kõrge, disainilahendused on küpsed ja täielikult valideeritud või teie sisemisel stantside insenerimeeskonnal on põhjalikud teadmised ja ta soovib ranget konfiguratsioonikontrolli. Nagutööstuse analüüs kinnitab, on määravaks teguriks see, kas teie programmi prioriteet on disaini juhtimine või kulude optimeerimine.
Paljud edukad programmid ühendavad mõlemad mudelid. Esialgne teostatavus ja stantsikontseptsiooni väljatöötamine võib järgida täielikku-teenust, kasutades ära tarnija simulatsiooniteadmisi ja kujundades oskusteavet. Kui kujundus on külmutatud ja kinnitatud, nihkub tootmisvormi konstruktsioon, et ehitada-to-printimine koos range muudatuste kontrolliga. See hübriid hõlmab koostööprojekti eeliseid, loovutamata tootmise ajal konfigureerimisvolitusi.
Meeskondadele, kes hindavad konstruktsiooni-, šassii-, interjööri- ja veoautode{1}}täisteenuspartnereid,YICHENI autotööstuse osakondpakub kasulikku võrdluspunkti. Nad toetavad OEM-i, Tier-1 ja Tier-2 insenerimeeskondi stantsimise ja lehtmetalli valmistamisega, avaldades protsessi juhtumiuuringuid, mis näitavad võimekust mitmes osaperekonnas. Potentsiaalsete tarnijate dokumenteeritud juhtumiuuringute ülevaatamine, olgu see siis YICHEN või teised teie nimekirjas olevad tarnijad, annab teile käegakatsutavaid tõendeid selle kohta, kuidas nad tegelevad programmi tegelike väljakutsetega, selle asemel, et tugineda müügiesitluses üksnes võimekuse väidetele.
Lõppkokkuvõttes pole õige stantsimisvormi tootmispartner odavaim pakkumine ega kiireim lubatud teostusaeg. See on meeskond, kelle tehniline sügavus, seadmete võimekus ja koostöömudel ühtivad teie programmi keerukuse ja teie organisatsiooni sisemiste ressurssidega. Seadke see joondus õigesti ja stants on tootmis-valmis. Saage valesti aru ja olete tagasi artikli pealkirja juurde: teie automaatne tembeldusvorm ebaõnnestub enne tootmise algust.
Korduma kippuvad küsimused automaatsete stantsimisstantside kohta
1. Mis on automaatne stantsimisvorm ja kuidas see töötab?
Automaatne stantsimisvorm on pressi külge kinnitatud täpselt{0}}töödeldud ülemise ja alumise tööriistaterasest komponentide komplekt. Ülemine pool (stants) laskub alumisse poolde (stantsiplokk), sundides lehtmetalli kontrollitud lõikamise, painutamise ja vormimise kaudu õõnsuse geomeetriaga järgima. Toorikuhoidja kinnitab materjali servad metalli voolu juhtimiseks, samas kui juhttihvtid hoiavad joondatud tolerantside piires kuni 0,0001 tolli. See külmvormimisprotsess muudab lame lehtmetalli ühe tõmbega-kolmemõõtmelisteks autoosadeks, mis toodab kõike alates väikestest kronsteinidest kuni kogu kerepaneelideni.
2. Millised on peamised autotööstuses kasutatavad stantsimisvormide tüübid?
Autotootmine põhineb neljal peamisel stantsitüübil. Progressiivsed stantsid toidavad pidevat mähist läbi mitme jaama, et saada suure mahuga{1}}väikesi osi, nagu klambrid ja klambrid. Ülekandevormid liigutavad üksikuid toorikuid jaamade vahel suurte konstruktsioonikomponentide (nt ukse sisemised ja põrandaplaadid) jaoks. Liit- ja kombineeritud stantsid teostavad üheaegselt lõikamist ja vormimist täpsete lamedate osade jaoks. Tandempressiliinid kasutavad A-klassi{5}}välispaneelide (nt kapotid ja poritiivad) jaoks mitut sõltumatut presse. Valik sõltub osa suurusest, tõmbesügavusest, tootmismahust, pinnakvaliteedi nõuetest ja materjali kvaliteedist.
3. Kuidas valida konkreetse autoosa jaoks õige stantsimisvormi tüüp?
Õige stantsimisvormi tüübi valimine algab kolmest peamisest muutujast: tootmismaht, osa geomeetria ja ökonoomika. Progressiivsed stantsid muutuvad tasuvaks-üle 50 000 kuni 100 000 aastaühikut alla 300 mm läbimõõduga osade puhul. Ülekandevormid sobivad suurtele osadele, mille tõmbesügavus ületab 50 mm ja mahud üle 25 000 ühiku. Materjali klass lisab piiranguid, kuna AHSS üle 780 MPa nõuab rohkem vormimisetappe ja suuremat tonnaaži, samas kui alumiinium nõuab reguleeritud vahekaugust ja servopressi kiiruse reguleerimist. Eelarve ja teostusaeg mõjutavad ka, kuna progressiivsed stantsid vajavad 12-20 nädalat versus 20-30+ nädalat tandemliinitööriistade jaoks. Sellised partnerid nagu YICHEN (yichen-group.com/automotive) saavad pakkuda protsesside juhtumiuuringuid, mis aitavad kinnitada stantsitüüpi otsuseid konstruktsiooni- ja šassiirakendustes.
4. Mis põhjustab stantsimisstantside enneaegset rikki ja kuidas saab rikkeid ära hoida?
Enneaegne stantsimise stantsi rike tuleneb neljast peamisest režiimist: lõhenemine (ebapiisav sitkus või teravad pingetõusud), lõhenemine (materjali nakkumine ebapiisava määrimise või katte lagunemise tõttu), pragunemine (termiline tsükkel või mehaanilised pingekontsentraatorid) ja väsimus (kogunenud mikropragunemine tsüklilisest koormusest). Ennetamine nõuab tööriistaterase kvaliteedi sobitamist tembeldamistoiminguga, käigu{1}}arvu-põhiste hooldusgraafikute rakendamist kalendri-põhiste kontrollide asemel, sobivate pinnakatete (nt TD või PVD) kandmist AHSS-rakenduste jaoks ja stantsikaitse andurite paigaldamist, mis tuvastavad enne katastroofilist kahju tekkimist.
5. Mida peaksite stantsimisvormi tootmispartneri valimisel tähelepanu pöörama?
Hinnake stantsimisvormide tootjat süsteemipartneriks, mitte kauba tarnijaks. Kriitiliste võimaluste hulka kuuluvad-majasisene vormimissimulatsioon ehitusprobleemide tuvastamiseks, 5-teljeline CNC-töötlus keerukate kompenseeritud pindade jaoks, kohapealne proovipress kiireks iteratsiooniks-, metroloogialabor koos CMM-i ja 3D-skaneerimisega, dokumenteeritud OEM-i kinnituste muudatuste ajalugu ja taashaldus. Nende võimaluste integreerimine ühe katuse alla surub ajakava märkimisväärselt kokku. Täisteenust pakkuvad partnerid, nagu YICHEN, toetavad OEM-i Tier-2 meeskondade kaudu stantsimise ja valmistamisega konstruktsiooni-, šassii- ja siseosade perekondades, pakkudes avaldatud juhtumiuuringuid tõendina programmi tegelikust täitmisest.


