


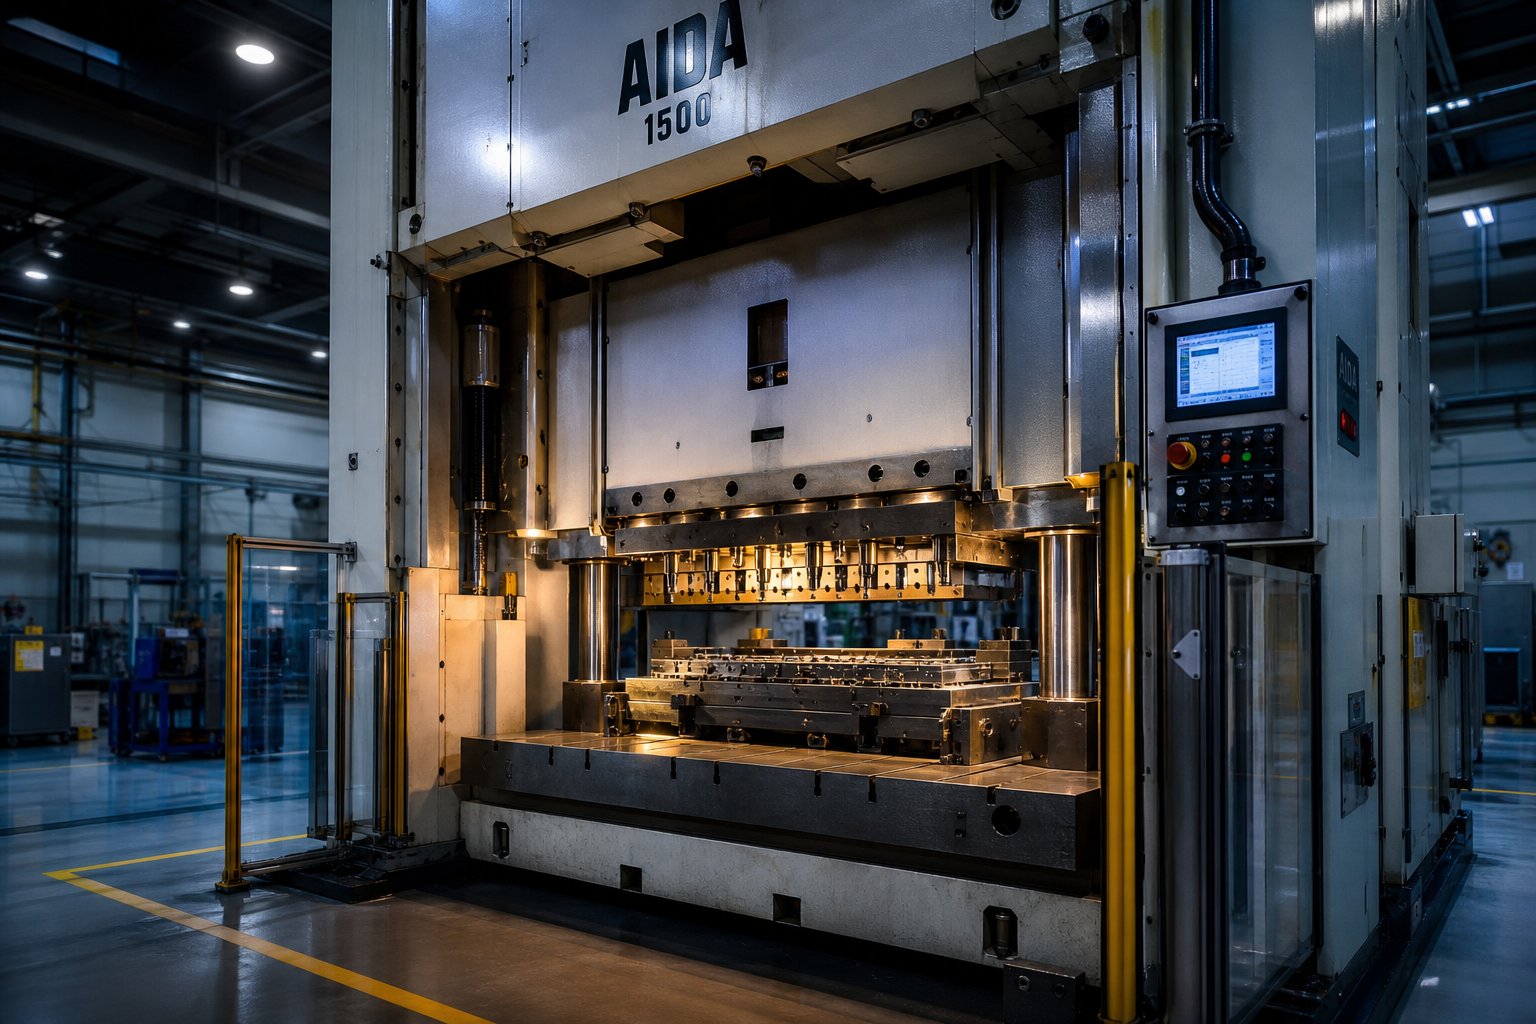
Mis on stantsimismasin ja miks see on oluline
Kui kuulete terminit "stantsimismasin", mis teile meelde tuleb? Kui kujutate ette tavalist pressi, mis põrkub vastu metalli, näete ainult poolt pilti. Stantsimismasin ei ole pelgalt press ja mitte ainult stants - see on terviklik integreeritud süsteem, kus pressraam ja otstarbel-ehitatud stantsikomplekt töötavad koos, et muuta tasapinnaline lehtmetalli kontrollitud jõu abil valmis osadeks.
Stantsimismasin on integreeritud metallitöötlemissüsteem, mis ühendab pressraami koos sobiva stantsi-ja-stantsikomplektiga, et lõigata, vormida või tõmmata lehtmetalli ühe tõmbega või löökide järjestusega võrgu{2}}kujulisteks komponentideks.
See tembeldamise määratlus eristab seda seadet eraldiseisvatest ilma tööriistadeta müüdavatest pressidest ja riiulil asuvatest stantsidest, mis ootavad ühilduvat masinat. Väärtus - ja keerukus - seisnevad selles, kuidas kaks poolt ühinevad üheks tootmissüsteemiks.
Stantsimismasina määratlemine
Põhiprintsiip on järgmine: mehaanilise, hüdraulilise või servoajamiga käitatav silinder annab tonnaaži sobivale stantsi-ja-stantsikomplektile, mis on paigaldatud liuguri ja tugiplaadi vahele. Olenevalt toimingust saab selle ühe tõmbega lamedat profiili ribast tühjaks teha, augud läbi torgata, äärikuid painutada või sügava tassi kuju teha. Progressiivsed stantsisüsteemid liigutavad mähisriba läbi mitme jaama, sooritades igas peatuses erineva toimingu, kuni valmis osa väljub lõppjaamast.
Märkate, et termin kattub mitme seotud fraasiga. Stantsimispress viitab masina raamile ja juhib - jõudu-genereerivat poolt. Metallist stantsimismasin on laiem tööstuse märgis, mis katab samu seadmeid. Stantsimine ahendab fookuse süsteemi{5}}tasandi suhtele pressi ja tööriistade vahel. Kõik kolm kirjeldavad sama seadmete perekonda, kuid "stantsimismasin" rõhutab, et stants ei ole lisavarustus, - see on pool süsteemist.
Kuhu stantsimine metallitöös sobib
Kui olete pärit teisest tootmisnurgast, aitab see näha, kus asub metalli stantsimine võrreldes muude protsessidega:
- CNC töötlemineeemaldab materjali tahkest plokist, et saavutada keerukad geomeetriad -, mis sobivad ideaalselt väikese-kuni-keskmise mahu ja kitsaste tolerantside jaoks, kuid aeglasemalt ja mastaapselt raiskavad toorainet.
- Laserlõikusprofiilib lamedat lehte suure täpsusega, kuid see lõikab ainult -, ei saa ühe toiminguga moodustada painutusi, tõmbeid ega reljeefseid jooni.
- Valaminevalab sulametalli vormidesse, sobides keerukate 3D kujunditega, kuid nõuab teisest töötlemist ja pikemaid tsükliaegu.
- Stantsiminevormib ruumi{0}}temperatuuri lehtmetalli suurel kiirusel minimaalse raiskamisega, valmistades tugevaid, korratavaid osi tuhandetest miljoniteni aastas.
DureX Inc. võrdlus toob selgelt esile kompromissi: CNC-mehaaniline töötlemine võidab paindlikkuse ja kitsaste tolerantside osas keerukate ühe-offide puhul, samas kui metalli stantsimine võidab detaili maksumuse ja kiiruse pärast tööriistade töötlemise lõpetamist. Stantsimismasin asub selles kohas, kus tootmismaht õigustab tööriistainvesteeringuid ja detailide geomeetria sobib lehtmetalli vormimiseks.
Selle positsioneerimise mõistmine on oluline, sest teie valitud masin - ja selle jaoks konstrueeritud stants - määravad teie osade maksumuse-, kvaliteedi ülemmäära ja tootmiskiiruse aastateks. Iga allavoolu otsus, alates komponendi projekteerimisest kuni ajamitüübi ja hooldusgraafikuni, tuleneb sellest, kui hästi press ja stants ühtse süsteemina koos töötavad.
Peamised komponendid stantsimismasina sees
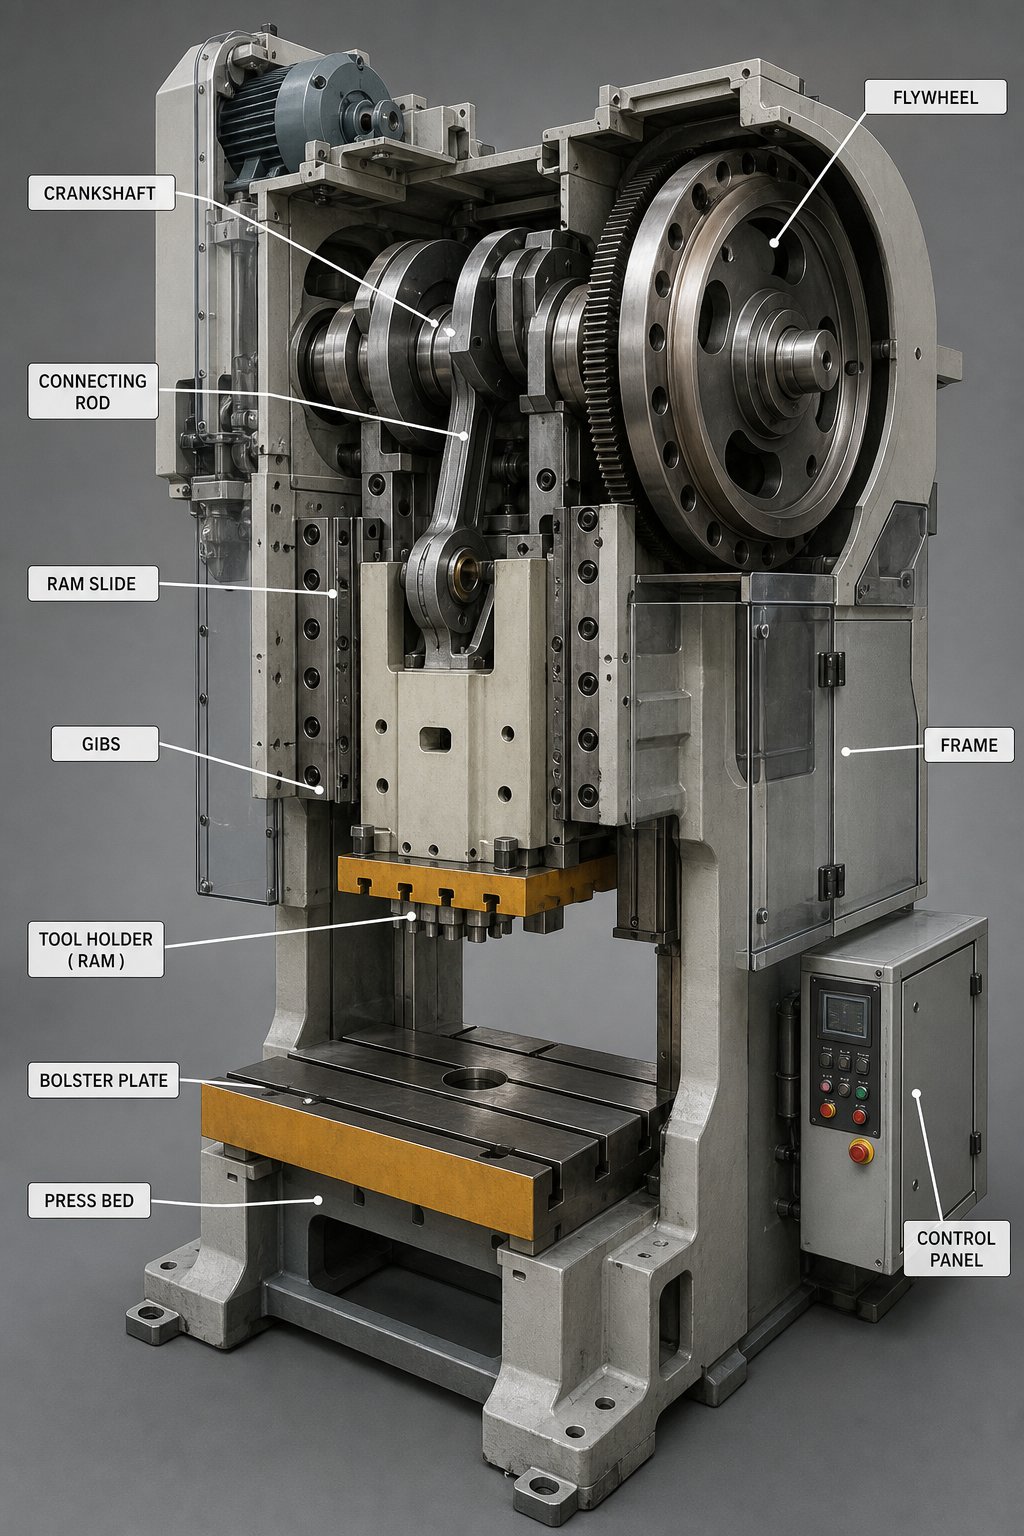
Teadmine, et press ja stantsid moodustavad ühtse süsteemi, on üks asi. Teadmine, mis selles süsteemis - tegelikult on ja mida iga osa teeb -, eristab kindlat veaotsingut oletustest. Igastantsimispressi masinsisaldab kümneid interakteeruvaid komponente, mis on jagatud presskülje (jõugeneraator) ja matriitsi poole (metallist stantsimistööriist, mis kujundab toorainet) vahel. Murrame mõlemad pooled lahti.
Vajutage nuppu Raam ja draivi komponendid
Raam on skelett. Turul domineerivad kaks kujundust:
- C-raam (vaheraam)- Kuju nagu avatud "C", mis võimaldab hõlpsat juurdepääsu matriitsiala kolmele küljele. Kompaktne ja ökonoomne, kuid kaldub suure või{2}}keskse koormuse korral nurgeliselt kõrvale kalduma.
- Sirge{0}}külgraam- Mõlemal küljel asuvad vertikaalsed veerud kõrvaldavad nurkade kõrvalekalde, pakkudes paremat stantsi eluiga ja osade täpsust suurema-tonnaaži või täpsema töö jaoks.
Sellele raamile (või selle sisse) paigaldatud jõuülekanne muudab elektrimootori pöörleva liikumise lineaarjõuks, mis liigutab rammi. Mehaanilises stantsimispressis keerutab mootor hooratast, mis salvestab kineetilist energiat. Kui operaator käivitab tsükli, asidurlülitab selle energia üle väntvõlli või ekstsentrilise võlli kaudu liugurile. Apidurhoiab silindrit paigal hetkel, kui sidur lahti läheb. See siduri-pidurisüsteem ei reguleeri mitte ainult tsükli ajastust, vaid ka operaatori ohutust - peatumisaeg määrab, kui kiiresti press töötab ja kui lähedal võivad käed töökohale ohutult olla.
Theram (slaid)liigub vertikaalselt piki täppisjuppe ja annab tonnaaži mis tahes tööriistale, mis asub selle all. Jäära all ontugiplaatpakub matriitsi alumise poole jaoks tasase jäiga kinnituspinna, millel on tavaliselt kinnituseks T-pilud või keermestatud augud. Need stantsimispressi osad moodustavad koos masina jõu{2}}edastusahela.
Stantsikomplekti komponendid ja nende funktsioonid
Kui press on mootor, on stantside komplekt käigukast -, mis muudab töötlemata jõu täpseks geomeetriaks. Täielik metallist templivormi komplekt sisaldab palju enamat kui stants ja auk:
- Ülemised ja alumised stantsiga kingad- Paksud terasplaadid, millel on kõik lõike- ja vormimiskomponendid. Need kinnituvad poltidega vastavalt rammile ja toele, toimides stantsi konstruktsioonialusena.
- Juhttihvtid ja puksid- Täpsed-lihvitud postid ja varrukad, mis joondavad ülemised ja alumised kingad iga tsükli jooksul, säilitades tihedad vahed stantsi ja stantsiplokkide vahel.
- Punch ja stant plokid- Karastatud tööriist-terasest sisetükid, mis tegelikult lõikavad, painutavad või moodustavad metalli. Nende vaheline kliirens määrab puuri kõrguse ja serva kvaliteedi.
- Stripparid- Vedruga-laaditud (või positiivsed/fikseeritud) plaadid, mis tõmbavad riba pärast iga lööki lõikestantsilt maha. Ilma nendeta variseb metall stantsi varre ümber ja kiilub järgmises tsüklis kinni.
- Piloodid- Väikesed tihvtid, mis sisenevad eelnevalt augustatud aukudesse, et registreerida riba täpses asendis enne järgmist lööki. Nad on edenemise täpsuse laulmata kangelased.
- Toitemehhanismid- Rulli etteanded (vahel käitavad rullid), haaratsi etteanded (liug-käivitavad klambrid) või servo etteanded (digitaalselt juhitavad rullid), mis liigutavad mähisevarusid liigutuste vahel täpse vahemaa võrra.
Kujutage ette, et kõik need osad töötavad kiirusega 200 lööki minutis - iga komponent peab leidma, lõikama, eemaldama ja edasi viima materjali sekundi murdosa jooksul. Seetõttu nõuavad need stantsimisseadmed täpset tootmist ja distsiplineeritud hooldust alates esimesest päevast.
Komponentide viitetabel
| Komponent | Asukoht | Esmane funktsioon |
|---|---|---|
| Raam (C-raam või sirge-külg) | Vajutage külge | Struktuuritoetus; talub läbipainde koormuse all |
| Hooratas | Vajutage külge | Salvestab mootori kineetilise energia löökide vahel |
| Siduri{0}}pidurisüsteem | Vajutage külge | Lülitab sisse/lahutab hooratta energiat; peatab jäära |
| Ram / liug | Vajutage külge | Annab lineaarse jõu ülemisele matriitsi poolele |
| Tugiplaat | Vajutage külge | Toetab ja määrab matriitsi alumise poole |
| Ülemised ja alumised stantsiga kingad | Surma pool | Kandke kõik lõike-/vormimiskomponendid kaasas |
| Juhttihvtid ja puksid | Surma pool | Joondage ülemine ja alumine matriitsi pool iga käiguga |
| Punch & die plokid | Surma pool | Tehke lõikamis-, vormimis- või joonistustoiminguid |
| Stripper plaat | Stantsi pool (ülemine) | Eemaldab materjali pärast lõikamist augud |
| Piloodid | Stantsi pool (ülemine) | Täpse edenemise jaoks registreerige riba asukoht |
| Toitemehhanism (rull/haarats/servo) | Pressipool (abi) | Edasiliikuvad mähised määratud vahemaa käigu kohta |
Kui kõik need osad on kaardistatud, on järgmine loogiline küsimus: kuidas need üksteist piiravad? Stantsikonstruktor ei saa valida jaamade arvu, riba laiust või edenemise sammu, kui ta ei tea pressi sulgemiskõrgust, voodipinda ja saadaolevat tonnaažikõverat - ja vastupidi. See kahe poole vaheline koosmõju on koht, kus süsteemid kas töötavad või ebaõnnestuvad.
Kuidas die ja press töötavad koos süsteemina
Riiulil istuv stants on lihtsalt täppisteras. Ilma tööriistadeta metallipress on lihtsalt kontrollitud jõud, kuhu pole vaja minna. Kumbki ei tooda osi üksi. Stantsimispressi tegelik jõudlus - või rike - elab liideses, kus need kaks poolt kokku saavad. Kui teete selle liidese valesti, põletate tööriistad läbi, halvendate kvaliteeti või kahjustate masinat ennast.
Enamik ressursse käsitleb stantsi ja ajakirjandust eraldi teemadena: üks artikkel hõlmab stantside disaini, teine pressi spetsifikatsioone. Tootmises on nad abielus süsteem. Osade geomeetria juhib stantsi keerukust, stantsi keerukus määrab pressi nõuded ja saadaolevad pressimisvõimalused loovad tagasi, et piirata seda, mida matriitsiinsener saab teha. Selle ahela mõistmine eristab hästi-sobivat metallist stantsimismasinat kallist mittevastavusest.
Kuidas Die Design dikteerib ajakirjanduse nõudeid
Iga otsus, mille matriitsiinsener teeb, väljendub ajakirjanduse nõudmisena. Kujutage ette, et kavandate mootorsõidukite kronsteini jaoks progressiivset stantsi, millel on kuus jaama - kaks augustamist, üks toru-ja-vorm, kaks tõmbejaama ja viimane piir. Iga selline valik loob konkreetsed nõuded, millele ajakirjandus peab vastama:
- Jaamade arv ja riba laius- Rohkem jaamu tähendab pikemat stantsi, mis nõuab laiemat tuge (vasakult-kuni-parempoolne voodi mõõde). Kuue-jaama stants 3-tollise jaotussammuga vajab vähemalt 18 tolli tööpikkust ning ruumi vanametalli lõikurite ja otsavaru jaoks.
- Edasimineku samm ja etteande pikkus- Vahemaa, mille riba käigu kohta edasi liigub, määrab etteandemehhanismi käigu ja materjali edasiliikumiseks saadaoleva ajastusakna. Suurem samm kiirel-vajutamisel surub edastusakna kokku.
- Detaili geomeetria ja joonise sügavus- Sügavate vormide puhul on vaja pikemat käigupikkust, nii et silind liigub piisavalt kaugele, et tõmbejõud täielikult kinnituks, pluss piisav päevavalgus (avatud kõrgus) osade eemaldamiseks.
- Surve sulgemise kõrgus- See on suletud stantsisõlme üldkõrgus. See peab jääma pressi jaoks saadaolevasse matriitsi -kõrgusesse. NaguAjakiri MetalFormingselgitab, kui matriitsi sulgemiskõrgus ületab pressi maksimaalse -kõrguse ruumi, sulgub stants täielikult enne, kui silind jõuab alumisse surnud punkti -, venitades raami ja kahjustades potentsiaalselt nii stantsi kui ka pressi.
Sulgemiskõrgus väärib erilist tähelepanu, sest see põhjustab segadust tõelist kahju. Pressi sulgemise kõrgus on kaugus silindri alumisest pinnast pressplaadi ülaosast, kui silinder on alumises surnud keskpunktis ja reguleeritakse täielikult üles. Matriitsi kõrgus - kasutatav ruum - lahutab sellest arvust tugiplaadi paksuse. Matriitsi suletud kõrgus peab mahtuma matriitsi -minimaalse ja maksimaalse kõrguse väärtuste vahele, võttes arvesse silindri reguleerimisvahemikku. Kui jätate selle akna vahele ja te ei saa matriitsi paigaldada või tekitate iga löögi korral katastroofilisi ülekoormusi.
Tundub, et täring kutsub kõiki lööke? Mitte päris. Press lükkab tagasi.
Kuidas pressimisvõimalused kujundavad stantsitehnikat
Metalli stantsimiseks mõeldud pressmasin ei ole passiivne host - selle omadused mõjutavad aktiivselt seda, mida matriitsiinsener saab teha ja mida mitte. Kolm pressimise{2}}külgmist tegurit mõjutavad stantsi disaini kõige enam:
Tonnaažikõverad, mitte ainult nimivõimsus.400-tonnine metallist stantsimispress ei too 400 tonni kõikjale. Mehaanilisel pressil on täismahutavus saadaval ainult alumise surnud punkti lähedal -, tavaliselt viimase 6–12 mm käigu jooksul. Tööstusharu juhised mehaanilise pressi laadimise kohta näitavad, et tõmbeoperatsioonil, mis algab 2000-tonnisel pressil 3 tolli põhjast kõrgemal, võib sel hetkel olla ainult ligikaudu 1000 tonni. Matriitsiinsener peab vormimiskoormused kaardistama pressi tegeliku tonnaažikõveraga, mitte tüübisildi numbriga. Kui kõige raskem vormimisjaam nõuab käigul kõrget tippjõudu, vajab stants kas ümberkujundamist või teistsugust pressi.
Libisemise kiirus ja energia löögi kohta.Saadaolev energia sõltub hooratta kiirusest ja lubatud aeglustus tsükli kohta. Pressstantsimisoperatsioon, mis tõmbab materjali läbi pika töökauguse, kulutab rohkem energiat kui pinnapealne löök sama tonnaaži juures. Kui matriitsi energiavajadus ületab hooratta ühe löögiga tarnimise, siis press seiskub või aeglustub üle vastuvõetavate piiride.
Voodi mõõtmed ja polstri mustrid.T-pilude vahe, koputatud-avade mustrid ja toe laius piiravad füüsiliselt, kuhu matriit kinnitada. Liiga suur matriit, mis ripub üle toe servade, tekitab toetamata koormuse. Seevastu pressi jaoks liiga kitsas stants võib tekitada nihke -laadimisprobleeme -, mille korral üks pressi pool kannab oluliselt rohkem jõudu kui teine, kiirendades reljeefi kulumist ja kaldudes silindri paralleelsust.
Pressi{0}}ja-vormimissüsteemi võtmesobivuskriteeriumid
Hinnates, kas stants ja press metallist stantsimiseks toimivad usaldusväärse süsteemina, peavad need kriteeriumid ühtima:
- Tonnaaž nõutud käiguasendis- Mitte ainult maksimaalne nimivõimsus, vaid ka kasutatav jõud käigu täpses punktis, kus moodustuvad koormused saavutavad haripunkti.
- Sulgege kõrgusvahemik- Matriitsi suletud kõrgus peab jääma pressi minimaalse-kuni-maksimaalse matriitsi-kõrguse aknasse, võttes arvesse toe paksuse ja tõusutorusid.
- Löögi pikkus- Peab tagama piisava käigu stantsi täielikuks haardumiseks ja osade ohutuks vabaks tagasilöögi ajal.
- Voodi suurus (vasakul-paremal ja eesmisel-tagamisel)- Peab mahutama stantsi jalajälge ilma toetamata üleulatuse või liigse nihkekoormuseta.
- Toiteakna ajastus- Press peab tagama piisava vända-nurga ülemise surnud punkti lähedal, et etteandemehhanism saaks riba edasi liikuda ilma pilootide või eemaldajatega kokku põrkamata.
- Energia löögi kohta- Vajalik kogutöö (tonnaaž korrutatud töökaugusega kõigis jaamades) peab jääma kavandatud tootmiskiirusel ajakirjanduse energiaeelarvesse.
- Nihe{0}}koormustolerants- Koormuse jaotus matriitsi vahel peab järgima pressi vasakust-paremale{2}}rakendatud tasakaalupiiranguid, tavaliselt 60/40 protsendi ulatuses.
Jäta ükski kriteerium tähelepanuta ja sa ei pruugi koheselt ebaõnnestuda. Näete järkjärgulist kvaliteedi triivi, juhiku kiirenenud kulumist, enneaegset löögi purunemist või jõuülekande pinget, mis lühendab pressi kasutusiga. Süsteem ei teata ebakõlast dramaatilise krahhiga - see sosistab läbi kalju-kõrguse ja mõõtmete eksimise, kuni keegi lõpuks küsib, miks tööriistad aina kuluvad.
Kui pressimissuhe on kaardistatud-, muutub praktiliseks järgmine küsimus: milline pressajami ja matriitsi konfiguratsiooni kombinatsioon teie tootmisstsenaariumile tegelikult sobib? Vastus sõltub mahust, osade keerukusest ja jõudude kohaletoimetamise tüübist, mida teie operatsioonid nõuavad.
Stantsimismasinate tüübid ja millal neid kasutada
Pressi{0}}suhe määrab reeglid, kuid millise kombinatsiooni ümber te tegelikult loote? See sõltub kahest sõltumatust muutujast: kuidas press genereerib jõudu (ajami tüüp) ja kuidas matriit korraldab toiminguid (stantsi konfiguratsioon). Siduge need õigesti ja saate tootmissüsteemi, mis on häälestatud teie mahu, osade keerukuse ja kulueesmärkidega. Ühendage need halvasti ja võitlete masinaga igal sõidul.
Vajutage draivitüüpide võrdlus
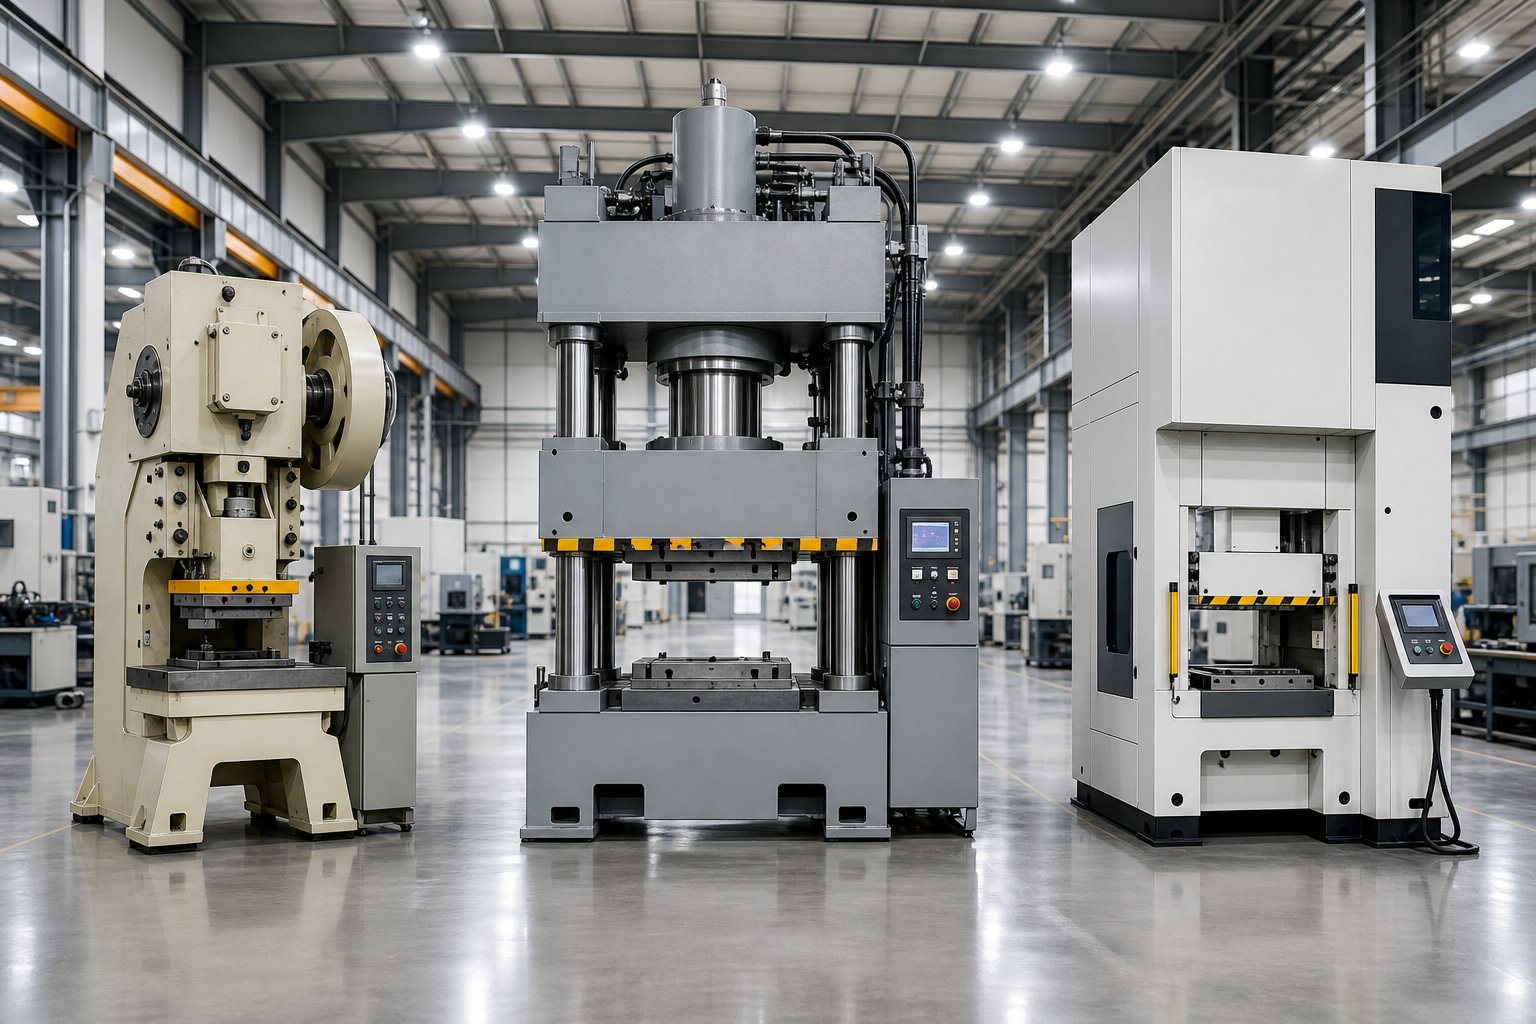
Kolm draivi arhitektuuri katavad enamiku rakendustest. Igaüks neist annab jõudu erinevalt, mis kujundab tsükli kiirust, paindlikkust ja kasutatavaid tööriistu.
Mehaaniline (hooratta{0}}ajam)- Mootor keerutab hooratast, mis salvestab kineetilist energiat. Kui sidur lülitub sisse, muudab väntvõll salvestatud energia fikseeritud-pikkusega käiguks. Tulemus: kiire, korratav jalgrattasõit - sageli 50–65 lööki minutis mõõduka tonnaaži juures. Jõu tipp on alumise surnud punkti lähedal, mistõttu need pressid on ideaalsed tühjendamiseks, augustamiseks ja madalaks vormimiseks, kus töökaugus on lühike. Kiire stantsimispress, mis töötab järk-järgult 200+ SPM-iga, on peaaegu alati mehaaniline.
Hüdrauliline- Pump survestab vedelikku, et kolvi käitada, pakkudes reguleeritavat jõudu kogu käigu jooksul. Tsükli kiirused on aeglasemad (tavaliselt 30–35 SPM 100 tonni juures), kuid hüdrauliline stantsimispress tagab täieliku tonnaaži silindri käigu mis tahes punktis. Seetõttu on see süvatõmbamise, paksude ülitugevate-teraste ja operatsioonide jaoks, mis nõuavad tõmbe allosas viivitusaega, sobivaim-valik.
Servo-juhitav- Programmeeritav servomootor asendab hooratta täielikult, andes inseneridele täieliku kontrolli käigupikkuse, kiiruse profiili ja mis tahes asendis viibimise üle. Saate programmeerida pendli liikumise madalate tõmbe jaoks, aeglustada rammi keskmist-käiku raskeks vormimiseks või käivitada lühikese-löögitsükli kiirusega, mis konkureerib mehaaniliste vajutustega. Kompromiss on kõrgemad algkulud ja keerukamad juhtseadmed.
| Kriteeriumid | Mehaaniline press | Hüdrauliline press | Servopress |
|---|---|---|---|
| Tsükli kiirus (SPM 100T juures) | 50-65+ | 30-35 | Muutuja (kuni 50+) |
| Tonnaaži järjepidevus | Tipp ainult BDC-s | Täielik jõud kogu löögi vältel | Täielik jõud mis tahes programmeeritud punktis |
| Energiatõhusus | Kõrge püsikiirusel | Pidev pumba tõmbamine | 15-20% parem kui hüdrauliline |
| Paindlikkus | Fikseeritud löögiprofiil | Reguleeritav käik ja püsivus | Täielikult programmeeritav liikumine |
| Kõige paremini{0}}sobivad rakendused | Suuremahulised-tühjendus-, augustamis-, progressiivsed stantsid | Sügav tõmme, paks materjal, madal{0}}kuni -keskmine maht | Kompleksvormimine, AHSS, segatootmine |
Dieedi konfiguratsioonid ja nende rakendused
Võrrandi stantsipool määrab, kui palju tehteid ühe käigu kohta - tehakse ja kuidas töödeldav detail nende vahel liigub. Lihtsaimast keerulisemaks:
- Üks{0}}jaam sureb välja- Üks operatsioon joone kohta: tühi, augustamine või vorm. Lihtne, odav ja kiiresti ehitatav. Parim madala-keerukuse osade või eellõigatud toorikute{4}}sekundaarsete operatsioonide jaoks.
- Ühend sureb- Mitu lõikamistoimingut ühe tõmbega (nt välisprofiili tühjendamine ja sisemiste aukude läbistamine üheaegselt). Need tagavad funktsioonide vahel suure asukohatäpsuse, kuna kõik lõikab ühe löögiga, kuid need on piiratud tasapinnaliste toimingutega ühes tasapinnas.
- Progressiivne sureb- Rullriba liigub läbi järjestikuste jaamade, millest igaüks sooritab erineva toimingu - augustamine, torkimine, vormimine, tõmbamine, lõikamine -, kuni valmis osa langeb lõppjaama. Järk-järguline stantsimine on suure-mahu tootmise tööhobune. Progressiivne stantsimispress, mis töötab hästi-disainitud progressiivse stantsiga, suudab minimaalse käsitsi käsitsemisega toota tuhandeid valmis detaile tunnis.
- Transfer sureb- Üksikud toorikud (mitte pidev riba) kantakse mehaaniliselt sõltumatute stantsijaamade vahel. Ülekandestantsimispress käsitleb suuremaid osi või geomeetriat, mis on ribapõhiseks{2}}edenemiseks liiga keerukas. Ülekandevormid raiskavad ka vähem materjali, kuna puudub kandevõrk, mis ühendaks osi läbi riba.
Iga stantsi keerukuse aste nõuab ajakirjanduselt rohkem: rohkem jaamu tähendab suuremat voodipinda, tihedamat etteande ajastust, suuremat kumulatiivset tonnaaži ja keerukamaid juhtseadmeid. Suurel kiirusel töötav progresseeruv stantsimisstants vajab suurepärase silindri korratavusega pressi ja rikkalikku etteandeakent; ülekande seadistus vajab integreeritud mehaanilisi sõrmi või servohaaratsi, mis on pressitsükliga sünkroonitud.
Masinatüübi sobitamine tootmisvajadusega
Milline kombinatsioon on teie stsenaariumi jaoks tegelikult mõistlik? Mõelge tasanditel:
- Prototüüp ja lühike{0}}töö (alla 10 000 osa)- Hüdrauliline press ühe-jaama või liitvormidega. Madal tööriistakulu, kiire ümberlülitamine, reguleeritavad vormimisparameetrid. Kiirus ei ole geomeetrilise numbri valimisel oluline.
- Keskmine maht (10 000 kuni 500 000 osa)- Mehaaniline või servopress koos liit- või lühikeste progresseeruvate stantsidega. Tsükli kiirus hakkab suurendama-osa-hinda ja spetsiaalsed tööriistad tasub end ära. Servopress lisab paindlikkust, kui kasutate samal masinal segatud osade numbreid.
- Suur maht (500,000+ osa)- Mehaaniline kiire stantsimispress, mis on ühendatud progressiivse stantspressi konfiguratsiooni või spetsiaalse ülekandeliiniga. Selles skaalas saavutab iga sekundi murdosa tsükli kohta ja iga gramm vanaraua teie lõpptulemuse. Siin domineerib progressiivne stantsimine, kuna see maksimeerib lööke minutis, minimeerides samal ajal tööpuudutusi.
Õige sidumine ei ole alati kõige arenenum valik - see on see, kus draivi tüüp, stantsi konfiguratsioon ja tootmismaht tugevdavad üksteist, mitte ei tööta erinevatel eesmärkidel. Ja kui olete õige masinaklassi valinud, muutub järgmine väljakutse kvantitatiivseks: kui palju tonnaaži te tegelikult vajate ja millised muud näitajad eristavad hästi-suurt pressi kulukast oletusest?
Tonnaaži arvutamine ja õige masina valimine
Olete tuvastanud oma rakenduse jaoks õige ajami tüübi ja matriitsi konfiguratsiooni. Järgmine küsimus on petlikult lihtne: kui palju jõudu ajakirjandus tegelikult vaja on? Alamõõduline tonnaaž koormab masinat üle, kahjustab tööriistu ja tekitab ebaühtlasi osi. Liiga suur tonnaaž raiskab kapitali ja põrandapinda. Vastus peitub arusaadavas valemis -, kuid selle õige rakendamine mitme-jaama progresseeruvas vormis nõuab hoolikat raamatupidamist.
Tonnaažinõuete mõistmine
Iga lõikamisoperatsiooni - tühjendamise, läbitorkamise, sälkumise - puhul järgib tonnaaži arvutamine põhisuhet:
Nõutav tonnaaž=Lõike ümbermõõt (tollides) x materjali paksus (tollides) x materjali nihketugevus (tonni/tolli²)
See on kõik kontseptuaalsel tasandil. Lõigatud ümbermõõt on pügatava serva kogupikkus, materjali paksus on laomõõtur ja nihketugevus on metalli enda omadus. Kõvemad materjalid nõuavad rohkem jõudu lõikeühiku kohta. Roostevabast terasest osa, mis on sama geomeetriaga kui pehme terasest osa, nõuab oluliselt suuremat tonnaaži, kuna roostevaba teras on ligikaudu 1,5–2 korda suurem nihketugevusest.
Mõned praktilised asjaolud muudavad puhta valemi keerukamaks:
- Tuim tööriistade kompensatsioon- Valem kasutab kulumise arvessevõtmiseks materjali kogu paksust. Tegelikkuses toimub nihkumine osaliselt läbi varude (nähtav nihkeribana mis tahes tembeldatud serval). Teravad löögid vähendavad tegelikku jõudu, kuid insenerid kohandavad pressi halvimate-juhtumite jaoks, et vältida ülekoormust, kuna tööriistad teritustsüklite vahel kuluvad.
- Vormimis- ja joonistamisoperatsioonid- Painutamine, löömine ja joonistamine ei järgi sama perimeetri-põhist valemit. Tonnaaži kasutamise joonistamineülim tõmbetugevusnihketugevuse asemel, sest kestaseinad on tõmbamise ajal pinges. Tühja hoidiku padja rõhk, lämmastikvedrud ja kõik matriitsis olevad käitatavad nukid lisavad vormimisjõule täiendavat koormust.
- Jaamade kumulatiivsed koormused- Progressiivses vormis tabab ajakirjandus kõiki jaamu korraga. See tähendab, et kogu stantsi koormuse saamiseks lisate iga augustamisjaama, iga vormimisjaama, iga vedru eemaldaja, iga tõstetihvti ja lõpliku piirväärtuse tonnaaži. 15-jaamaline progressiivne stants võib igas jaamas eraldi nõuda tagasihoidlikku jõudu, kuid summa võib kergesti ületada 100 tonni.
Selle kumulatiivse efekti tõttu vajab progressiivset tööriista töötav lehtmetalli stantsimispress sageli rohkem võimsust, kui ainuüksi valmis detaili vaadates arvata võiks. Insenerid lisavad arvutatud kogusummadele tavaliselt 20–30-protsendilise ohutusvaru, et võtta arvesse materjali omaduste erinevust, tööriistade kulumist ja tulevaste tehniliste muudatuste käigus lisatavaid jaamu.
On veel üks tegur, mida enamik ostjaid eirab: energia. Terasest stantsimispressil võib olla küllaldane nimimahutavus, kuid see võib siiski seiskuda alumises surnud punktis, kui operatsioon nõuab rohkem energiat, kui hooratas suudab ühe käiguga pakkuda. Sügavtõmbed, mis töötavad materjali pikkadel vahemaadel, tarbivad oluliselt rohkem energiat kui madalad lõiked sama jõuga. Nii tonnaaži kui ka energia suuruse määramine hoiab ära pressi kinnikiilumise koormuse all - tavaline rikkerežiim, mis kahjustab nii masinat kui ka stantsi.
Tonnaažist suuremad valikukriteeriumid
Tonnaaž on pealkirjades, kuid teie jõuvajadusele vastav pressstantsimismasin võib teie tootmiseesmärke siiski ebaõnnestuda, kui muud spetsifikatsioonid ei ühti. Mõelge tonnaažile kui lauapanustele -, mis on vajalik, kuid mitte piisav. Siin on veel see, mis on oluline ja kuidas vastus teie tootmismahust olenevalt nihkub.
- Väike maht (alla 10 000 osa)
- Voodi suurus - Peab vastama teie matriitsi jalajäljele, kuid paindlikkus mitme stantsikomplekti jaoks on olulisem kui ühe tööriista optimeerimine.
- Käigu pikkus - Suurepärane käik toetab erinevate tööde puhul erinevat osa sügavust; väike piiratud käiguga stantsimispress piirab tulevasi tööriistavalikuid.
- SPM (lööke minutis) - Vähem kriitiline; ümberlülitusaeg ja seadistamise paindlikkus kaaluvad üles töötlemata tsükli kiiruse.
- Stantsikaitse - Põhiline tõrke tuvastamine ja tonnaaži jälgimine kaitsevad tööriistainvesteeringuid, eriti kui käitatakse lühikesi partiisid, kus operaatorid ei pruugi konkreetsete matriitidega kursis olla.
- Voo aken - Standardne voo ajastus on vastuvõetav; Täpne ajastus muutub kriitiliseks ainult suurematel kiirustel.
- Keskmine maht (10 000 kuni 500 000 osa)
- Voodi suurus - Teie peamise matriitsi suuruse järgi, kus on ruumi edaspidiseks täiustamiseks (lisajaamad kvaliteedi parandamiseks või disaini muudatusteks).
- Käigu pikkus - Ühildub teie sügavaima vormimisjaamaga, millele lisandub ruumi osa väljaviskamiseks.
- SPM - Mõõdukad kiirused (40–80 SPM), kus tsükliaeg hakkab oluliselt mõjutama osa hinda.
- Survekaitse - Eesanduritest, nälkjate tuvastamisest ja osalise-tõhususe kontrollimisest saavad standardnõuded, et vältida vanaraua jooksmist ja tööriistade kokkujooksmisi.
- Etteande aken - Vajalik on rangem etteande ajastus, et säilitada edenemise täpsus suurematel kiirustel ilma riba paindumiseta.
- Suur maht (500,000+ osa)
- Voodi suurus - Täpsus-vastab stantsi jalajäljele ja optimeeritud koormustasakaalu kogu pressplaadil; pole raisatud võimsust.
- Käigu pikkus - Minimeeritud kuni lühima käiguni, mis puhastab osa ohutult, maksimeerides saadaoleva SPM-i.
- SPM - Kiire metalli stantsimine nõuab 150 kuni 400+ lööki minutis; iga saadud SPM tähendab otse läbilaskevõimet ja kasumit.
- Stantsikaitse - Täielik andurite komplekt, sealhulgas tonnaažimonitorid, akustiliste pragude tuvastamine, sisemise osade mõõtmine- ja automaatne väljalülitamine rikke korral. Suure helitugevuse tembeldamiskiiruse korral võib üks vahelejäänud söötmistõrge hävitada jaamad enne, kui keegi reageerib.
- Toiteaken - Servotoid vända-nurga sünkroniseerimisega; etteande ajastuse täpsus, mõõdetuna pressi pöörlemise kraadides, mitte millisekundites.
Kõigil tasanditel ilmneb üks muster: helitugevuse kasvades karmistatakse iga spetsifikatsiooni. Täppisstantsimispressid, mis töötavad miljoneid osi, nõuavad täpset vastavust pressi spetsifikatsioonide ja stantsinõuete vahel - "piisavalt lähedal" ei ole varu. Pressi alus peab tsentreerima survekoormust, et vältida läbipainde triivimist. Löök peab olema piisavalt lühike, et saavutada siht-SPM ilma tõmbejaamades libisemiskiiruse piire ületamata. Etteandeaken peab olema edenemise sammu jaoks piisavalt lai, ilma et see oleks vastuolus piloodi kaasamise ajastusega.
Stantsimismasina õige suuruse määramine tähendab nende arvutuste paralleelset käitamist - tonnaaž, energia, voodi sobivus, käiguvahe, kiiruse teostatavus ja etteande ajastus - ning kinnitada, et kõik kuus on joondatud enne ostutellimuse täitmist. Jäta üks vahele ja avastad tühimiku tootmiskorrusel, kus selle parandamine maksab kümme korda rohkem kui paberile püüdmine.
Numbrid näitavad, millist masinat osta. Kuid arvud üksi ei tooda osi - täielik töövoog ühendab osade projekteerimise stantside projekteerimise, proovitöö ja kontrollimise kaudu, enne kui press hakkab tootmiskiirusel käima.
Täielik töövoog osade kavandamisest tootmiseni
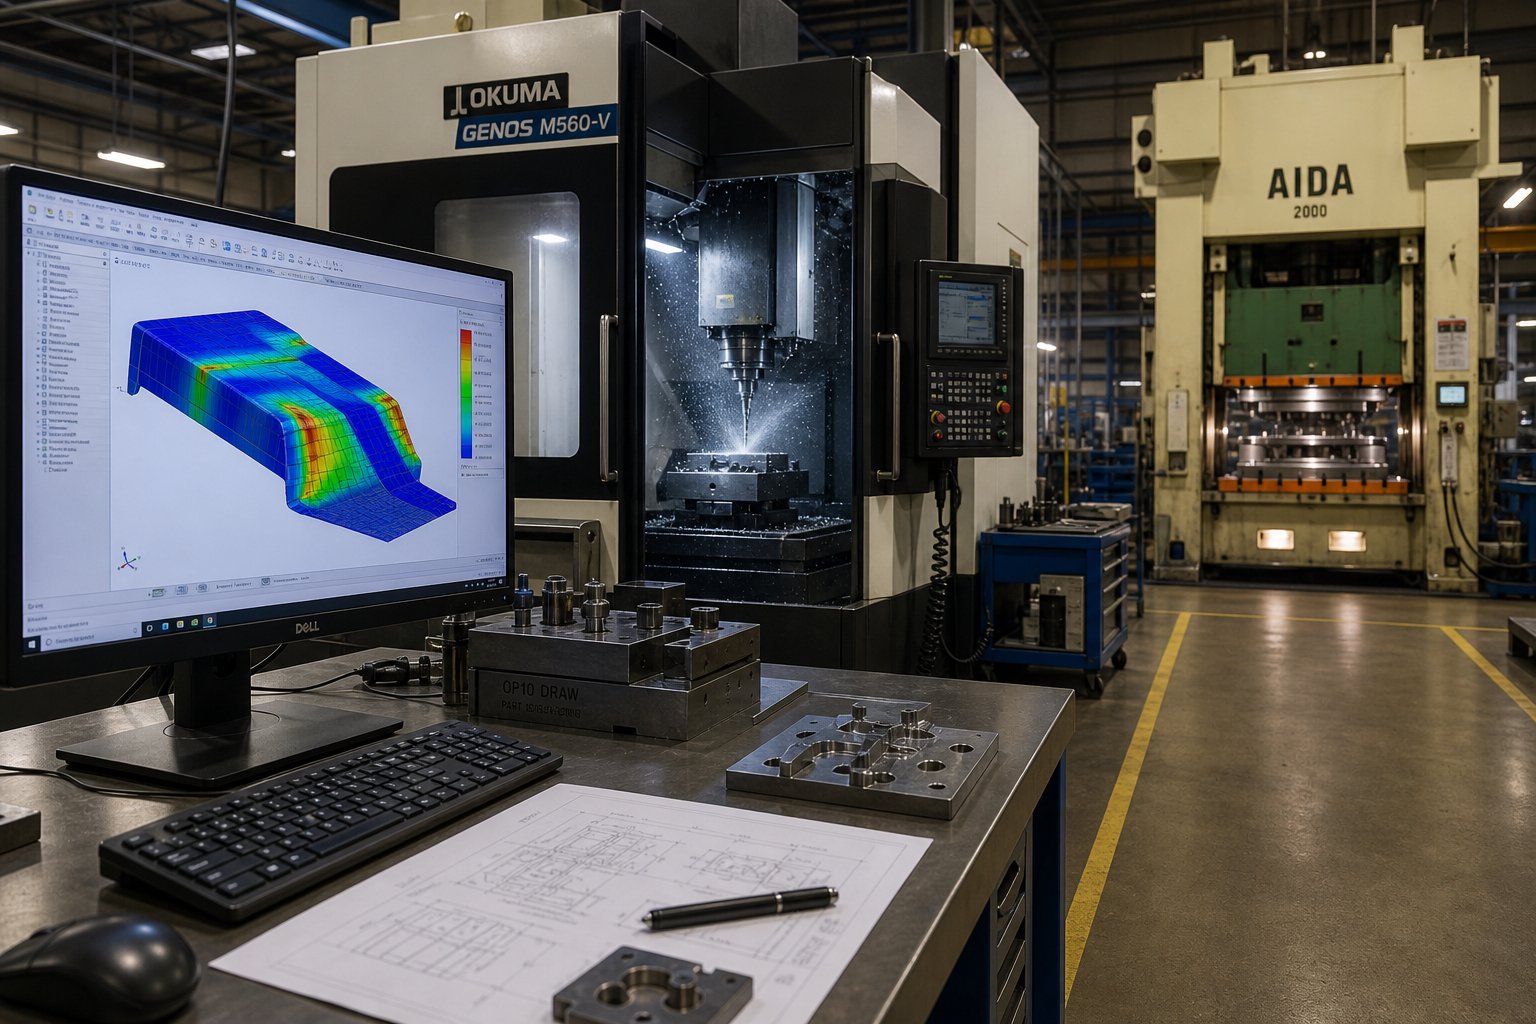
Ideaalse suurusega press ja hästi{0}}sobiv matriitsi konfiguratsioon ei realiseeru üleöö. Enne kui stantsimismasin hakkab tootmiskiirusel tsükleid tegema, läbib metallosa distsiplineeritud jada projekteerimisetappe -, millest igaüks kas ehitab esimese-artikli õnnestumise poole või kinnitab vaikselt defekti, mis ilmneb alles tuhandeid osi hiljem. Enamik ressursse käsitleb neid etappe eraldiseisvalt: üks juhend hõlmab osade projekteerimist, teine matriitsiini projekteerimist ja kolmas prooviprotseduure. Tegelikkuses moodustavad nad ühtse pideva ahela, kus ühes faasis tehtud otsused piiravad iga järgnevat faasi.
Osade projekteerimine ja teostatavuse analüüs
Iga järkjärguline stantsimise protsess ei alga mitte pressist, vaid CAD-ekraanilt - detaili geomeetriaga, mille valmistatavust tuleb hinnata enne, kui keegi raha kulutab. Valmistatavus (DFM) tembeldamisel keerleb käputäie kriitiliste piirangute ümber:
- Painde raadiused- Sisemine painderaadius peab olema 1,0–1,5 korda suurem kui materjali paksus. Minge sellest lävest allapoole ja võite paindejoonel praguneda, eriti kui kurv kulgeb paralleelselt tera suunaga.
- Minimaalne augu läbimõõt- Läbistatud aukude läbimõõt peab üldiselt olema vähemalt võrdne materjali paksusega ümarate aukude puhul (1,5x mitte-ümmarguste kujundite puhul). Väiksemad funktsioonid koormavad stantsi üle ja lühendavad märkimisväärselt tööriista eluiga.
- Terade suund- Veereva teraga risti orienteeritud painded peavad pragunemisele vastu palju paremini kui paralleelsed kõverad. Ribade paigutus peab seda arvesse võtma, eriti kui valite progressiivseid stantsimismaterjale, nagu ülitugevad terased või roostevabad sulamid, mis pragunevad kergemini piki tera.
- Tõmbe- ja tõmbesuhted- Sügavad-joonised nõuavad kontrollitud materjalivoogu. Seina õhenemine, kortsumisoht ja nõutav tooriku hoidja jõud tulenevad kõik projekteerimisetapis kehtestatud tõmbesuhtest.
Kuidas insenerid neid otsuseid enne terase lõikamist kinnitavad? CAE simulatsioon. Lõplike elementide analüüs (FEA) modelleerib vormimisprotsessi digitaalselt -, ennustades hõrenemist, kortsumist ja tagasitõmbumist piisava täpsusega, et kohandada geomeetriat või jaamade järjestust enne, kui füüsilised tööriistad on olemas. See virtuaalne proovietapp välistab kõige kallima insenertehniliste muudatuste kategooria: need, mis avastatakse pärast seda, kui matriit on juba ehitatud.
Die Engineering ja valideerimine
Kui teostatavus on kinnitatud, liigub järkjärguline stantsi- ja stantsimistööriistade disain üksikasjalikuks inseneritööks. See etapp muudab heakskiidetud osa kontseptsiooni täielikult määratletud matriitsikomplektiks - sadadeks üksikuteks komponentideks, mis peavad töötama koos suurel kiirusel.
Kriitilised tulemused hõlmavad järgmist:
- Riba paigutuse optimeerimine- Insenerid määravad kindlaks, kuidas osa mähisribale pesitseb, järjestavad jaamade vahel toiminguid ja määravad edenemise sammu. Hästi-disainitud riba paigutus maksimeerib materjali saagikust, säilitades samal ajal kanduriba terviklikkuse kogu järkjärgulise stantsimisprotsessi vältel.
- Jaamade järjestamine- Esmalt pilootaukude augustamine, seejärel järkjärgulised vormimis- ja lõikamisoperatsioonid, tühikäigujaamad reserveeritud tulevaste tehniliste muudatuste jaoks. Iga jaama jõudude panus läheb tagasi pressi tonnaaži arvutamisse.
- Materjalivoolu simulatsioon- CAE tööriistad modelleerivad, kuidas metall liigub läbi tõmbe- ja vormimisjaamade, ennustades tagasilöögikompensatsiooni väärtusi, mis ehitatakse otse stantsi geomeetriasse.
- Tööriistaterase valik- Torustamis- ja stantsimisdetailide puhul kasutatakse äärmise kulumiskindluse tagamiseks tavaliselt kiir-kiirterast (SKH9 kuni HRC 60-62) või volframkarbiidi, stantsikingad aga keskmise süsinikusisaldusega terast löökide summutamiseks. Õige materjal igas asendis tasakaalustab kõvaduse ja sitkuse.
- Täppistöötlus- Traadi EDM, uputus-EDM, CNC freesimine ja täppislihvimine toodavad stantsi komponendid mikroni{1}}taseme tolerantsiga. Sobivus stantsi ja stantsi lõikeservade vahel -, mõõdetuna millimeetri tuhandikes -, määrab hammustuse kõrguse, serva kvaliteedi ja stantsi maksimaalse kasutusea.
Sellel tasemel progresseeruv metallstantsimise tööriist ei ole kaup. See on miljonite tsüklite jaoks loodud täppisseade, kus iga komponendi täpsus seostub süsteemi üldise jõudlusega.
Proovisõidud ja tootmise kvalifikatsioon
Matriit on kokku pandud, pressi külge kinnitatud ja joondatud. See, mis juhtub järgmisena, eraldab pädevad tööriistaprogrammid kaootilistest - katsefaas ühendab teoreetilise disaini ja tootmise tegelikkuse.
Struktureeritud proovijada järgib tavaliselt järgmisi samme.
- Sisemise ja interferentsi kontroll- Press töötab äärmiselt aeglasel kiirusel, et kontrollida kõigi jaamade mehaanilist kliirensit. Voo kaasamine, pilootsisenemine ja strippari ajastus kinnitatakse enne täielikku -kiirust.
- Esimese-löögi proovivõtt- Algosad toodetakse ja mõõdetakse kohe koordinaatide mõõtmismasinaga (CMM). Need proovid näitavad tegelikku tagasilöögikäitumist, mõõtmete kõrvalekaldeid ja pinnakvaliteedi probleeme.
- Iteratiivne stantsi reguleerimine- Tuginedes CMM-i andmetele, teevad tööriistatootjad mikroni-taseme parandusi: lihvivad vormiplokke, et kompenseerida tagasitõmbumist, kohandavad stantsi-, et-metrikliirensit puhtama lõikamise tagamiseks, või pilootide positsioonide muutmine riba paremaks registreerimiseks.
- Võimejooks- Kui mõõtmed vastavad spetsifikatsioonidele, analüüsitakse statistiliselt lühikest tootmistsüklit (sageli 1000–5000 osa). Protsessi võimekuse indeksid, nagu Cpk, kinnitavad, et stants toodab tolerantsi piires osi järjepidevalt -, mitte ainult esimestel näidistel.
Alles pärast võimekuse kinnitamist vabastatakse stants ametlikult masstootmiseks. Selle faasi vahelejätmine või kokkusurumine on üks levinumaid põhjuseid, miks progresseeruvad stantsimisvormid varakult ebaõnnestuvad - mõõtmeprobleemid, mis on maskeeritud käputäie käsitsi-kontrollitud proovide ajal, ilmnevad süstemaatiliste helitugevuse defektidena.
See lõpp-ot-töövoo - teostatavusanalüüs, CAE simulatsioon, täppisstantsimine, struktureeritud proovikäimised ja mõõtmete kontroll - esindab täielikku järkjärgulist stantsimisteenuste ahelat. Tarnijad, kes juhivad kõiki etappe ühe katuse all, kõrvaldavad üleandmise lüngad, kus peituvad kvaliteediprobleemid.YICHENNäiteks ühendab iga faasi üheks vastutustundlikuks protsessiks: alates esialgsest DFM-i ülevaatusest ja vormimise simulatsioonist kuni CNC-stantsi tootmiseni, -majasisese proovimiseni ja CMM-i-kinnitatud kvalifikatsioonini -, mis annab tootjatele ja tööriistainseneridele otsetee uurimistööst RFQ-valmis kohandatud stantsimisvormi lahendusteni.
Iga tembeldamistehase prototüübilt tootmisele skaleerimisel on õppetund järjepidev: iga töövoo etapp on olemas selleks, et leida probleeme, kui nende parandamine on endiselt odav. 500-dollarine simulatsiooni korrigeerimine hoiab ära 50 000-dollarise stantsi ümbertöötamise. Distsiplineeritud proovitöö hoiab ära kuus kuud kvaliteetset tulekustutustööd tootmispõrandal.
Töövoog viib osad tootmisse -, kuid mis juhtub siis, kui stants hakkab tööle? Seadistusprotseduurid, ülemineku tõhusus ja ohutussüsteemid määravad kindlaks, kas see hoolikalt kavandatud tööriistad rakendavad kogu oma potentsiaali või lagunevad töövigade korral.
Seadistamise, ümberlülitamise ja ohutussüsteemide selgitus
Tehnilised tööd ja proovitööd viivad stantsi valmisolekusse. Kuid iga kord, kui need tööriistad pressitakse - kas esimesel või viiekümnendal - käivitamisel, säilitab häälestusprotsess süsteemi sisseehitatud täpsuse või vähendab seda vaikselt. Tempelpressi operaatori jaoks, kes vastutab stantsi ohutu ja täpse töötamise eest, ei ole seadistamine formaalsus. See on koht, kus tegevusdistsipliin kohtub tööriistainvesteeringutega.
Die paigaldus- ja häälestusprotseduurid
Puhas, süstemaatiline stantsivahetus kaitseb nii operaatorit kui ka tööriistu. Kujutage ette, et paigaldate progresseeruva stantsi 200-tonnisele otsepressile. Siin on järjestus, mida kogenud stantside seadjad järgivad:
Toetuse ettevalmistamine.Enne stantsi saabumist puhastatakse alusplaat prahist, nälkjatest ja määrdeaine jääkidest. T-pilusid kontrollitakse, et näha, et neil ei ole jäsemeid, mis võiksid takistada matriitsi tasaseks istumist. Kõik kõrged kohad toel toovad kaasa ebaühtlase koormuse - ja ebaühtlane laadimine hävitab stantside joondamise tuhandete tsüklite jooksul.
Stantsi kinnitus.Kannaplokkidega mehaanilised klambrid jäävad enamikus poodides standardiks, kuid hüdraulilised kinnitussüsteemid on üha enam levimas käitistes, kus käitatakse sageli ümber. Hüdraulilised klambrid rakendavad ühtlast jõudu kogu stantsikingale, kõrvaldavad käsitsi keeratavate-poltide muutlikkuse ning neid saab kinnitada või vabastada sekunditega -, vähendades varem 30-minutilist kinnitustoimingut alla minuti.
Sulgemise kõrguse reguleerimine.Kui stants on paigal, langeb silindrik alla, et sulgeda matriit selle stoppplokkidele. NaguMetalForming Magazine'i die{0}}paigaldusjuhendrõhutab, et seadistaja sooritab stop{0}}ploki juhtlugemise, et kinnitada matriitsi täielikku sulgumist. Mootoriga sulgemis{2}}kõrguse reguleerimisega pressidel tuleb ka vastukaalu rõhk õigesti seadistada, - neutraliseerides silindri ja ülemise matriitsi koostu raskuse, nii et reguleerimismootor ei võitleks gravitatsiooniga. Tööstusharu parimate tavade kohaselt tuleb ülemise matriitsi kaal tembeldada otse matriitsile, et operaatorid saaksid vaadata pressi vastukaalu tabelit ja määrata iga kord õige rõhu.
Voo seadistamine ja ajastus.Rulli etteandemehhanism peab materjali edasi viima täpselt ühe sammu võrra käigu kohta. Kuid ajastus on sama oluline kui vahemaa. Piloodi vabastamine - hetkel, mil etteanderullid vabastavad riba, et piloodid saaksid selle registreerida, - tuleb seada nii, et piloodi kuuli nina siseneb ribasse enne rullide avanemist, kuid piloodi täisdiameeter ei haakuks enne, kui riba on täielikult vabastatud. Seadistage vabastus liiga vara ja riba triivib vastuvõtuaasa raskusest. Seadke see liiga hilja ja piloodid võitlevad rullidega, pikendades piloodiauke ja põhjustades söötmishäireid.
Piloodi kaasatuse kinnitamine.Etteande ajastusseadistuse korral surub operaator pressi läbi mitme tõmbega ja kinnitab visuaalselt, et piloodid sisenevad puhtalt, riba liigub edasi ilma paindumiseta ja eemaldajad tõmbavad materjali lõikestantsidelt ilma lohistamata. See on hetk häirete tuvastamiseks enne tootmiskiirusel töötamist.
Esimene-tüki ülevaatus.Matriitsi esialgseid osi mõõdetakse mõõtmetega trükise suhtes. Alles pärast vastavuse kinnitamist - ja riba täielikku läbimist kõigis jaamades, et kontrollida kumulatiivset täpsust -, kvalifitseerub seadistus tootmiseks.
Kogu see jada võib keerulises tööstuslikus metallistantsimismasinas kesta 45 minutist mitme tunnini. Sellepärast on Quick Die Change (QDC) süsteemid olemas. Täielik QDC seadistus sisaldab hüdraulilist kinnitust, automaatset vastukaalu reguleerimist, eelseadistatud-kõrguse andmebaase ja rull--stiilis stantskärusid, mis libistavad tööriistad tugipostil oma kohale. QDC-d töötavad rajatised võivad lühendada üleminekut 2-3 tunnilt alla 10 minutile – see on muudatus iga tööstusliku stantsimismasina jaoks, mis töötab vahetuses mitut osanumbrit. Majandus on sirgjooneline: iga üleminekule kulutatud minut on minut, kus ajakirjandus ei tooda osi. Kiirete tembeldamistoimingute puhul, mis töötavad kiirusega 200+ SPM, tähendab isegi 15-minutiline ümberlülituse vähenemine tuhandeid lisaosi vahetuse kohta.
Ohutussüsteemid ja kaasaegsed juhtimisseadmed
Stantsimismasin koondab suurel kiirusel väikesele tööalale tohutu jõu. Seda ümbritsevatel ohutussüsteemidel on kaks eesmärki: kaitsta inimesi ajakirjanduse eest ning kaitsta ajakirjandust ja surma töövigade eest, mis põhjustavad katastroofilisi õnnetusi. Mõlemad mured nõuavad sama infrastruktuuri.
Mõelge sellele, mis juhtub automaatse tembeldamise ajal täiskiirusel. Riba söödab, ramm laskub alla, lõikamis- ja vormimisjõud saavutavad haripunkti ning ramm naaseb - sekundi murdosa jooksul. Kui materjal tekib isegi mõne millimeetri võrra valesti, ei saa piloodid riba õigesti registreerida. Järgmine löök lööb valesse kohta, mis võib potentsiaalselt suruda stantsi lõikejaama serva. Tulemus: purunenud löögid, mõranenud stantsiplokid ja tundidepikkune planeerimata seisakuaeg.
Kaasaegsed elektromehaanilised stantsimispressid lahendavad selle kihiliste sensor- ja juhtimissüsteemide kaudu. Siin on olulised ohutusseadmed ja nende funktsioonid:
- Kerged kardinad- Infrapunasaatjate ja -vastuvõtjate massiivid, mis tuvastavad mis tahes objekti sisenemise matriitsi piirkonda. Kui tundlikkusväli on katki,juhtida-usaldusväärset vooluringikäsib koheselt vajutada stopp. Õigeks rakendamiseks on vaja arvutada ohutuskaugus -, võttes arvesse vajutuse peatumisaega, juhtseadme reaktsiooniaega ja piduri-monitori seadistust -, et tagada silindri seiskumine enne, kui käsi jõuab tööpunkti.
- Kaks{0}}käsijuhti- Nõuake, et operaator vajutaks samaaegselt kahte peopesa nuppu, mis on teineteisest piisavalt kaugel, et mõlemad käed oleksid löögi alguses garanteeritud väljaspool matriitsi piirkonda. Levinud käsitsi-söötmistoimingute puhul, kus kerged kardinad segavad osalist laadimist.
- Tõrke tuvastamise andurid- Lähedus- või fotoelektrilised andurid, mis kinnitavad, et riba liikus enne järgmise käigu lubamist õigele kaugusele. Kui etteanne jääb lühikeseks või söödab üle, peatub press enne kahju tekkimist.
- Nälkjate tuvastamine- Matriitsi all olevad andurid, mis kontrollivad, et lõigatud nälkjad on matriitsi õõnsusest välja kukkunud. Kinnijäänud nälkjas võib torke alla kuhjuda, põhjustades topelt-materjalilööke, mis purustavad tööriistad.
- Andurid{0}}lahti- Enne järgmist tsüklit veenduge, et valmis detail on matriitsist välja tulnud. Vormimisjaamas säilitatud osa loob samasuguse topelt-materiaalse seisundi kui kinnipeetud nälkjas.
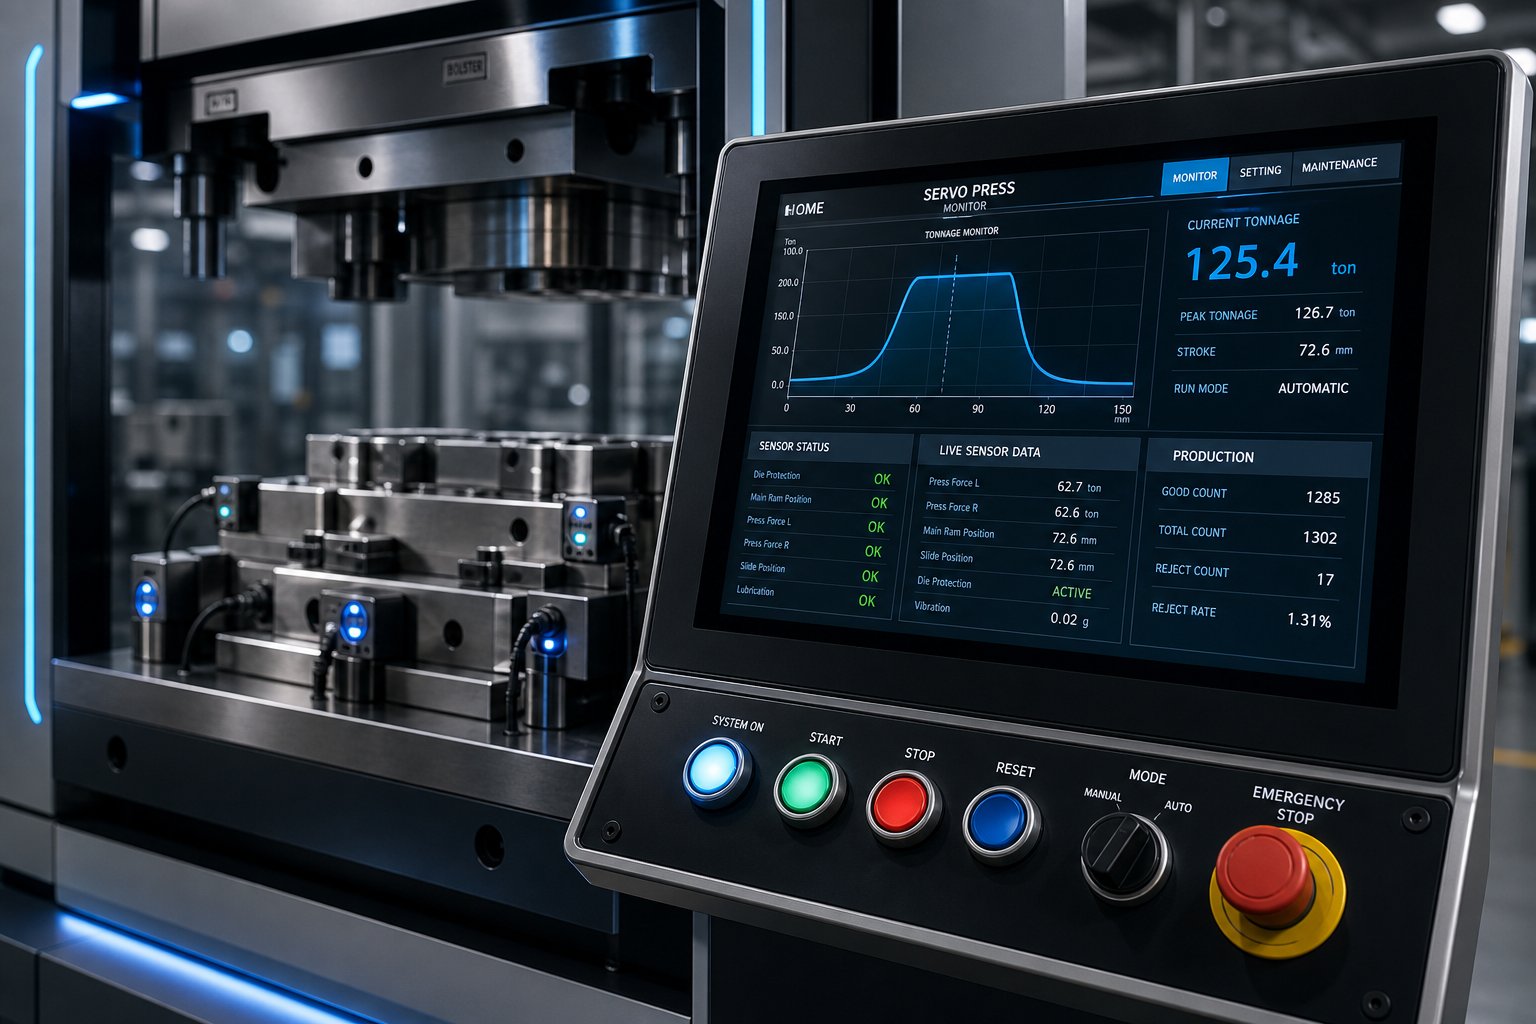
- Tonnaaži monitorid- Pressiraami sisseehitatud koormuselemendid, mis mõõdavad tegelikku jõudu igal käigul. Äkiline tonnaažitõus annab märku söötmise tõrkest, topelt-löögist või tööriistarikkest. Järk-järguline suurenemine aja jooksul annab märku tööriistade tuhmumisest lähenemas oma terituspiirile. Mõlemal juhul võib süsteem pressi peatada või operaatorit hoiatada enne ühendite kahjustamist.
- Programmeeritavad piirlülitid (PLS)- Elektroonilised nukid, mis käivitavad abifunktsioonid vajutuskäigu täpsetes punktides, mõõdetuna vända pöörde kraadides. Need juhivad etteande sisselülitamist, piloodi vabastamist, õhu-väljastamist osade väljatõmbamiseks ja stantsi-kaitseanduri akende lubamist/keelamist.
- Piduri monitorid- Seadmed, mis mõõdavad seiskamiskäsklusest tegeliku ram stopini kulunud aega. Kui peatumisaeg ületab eelseadistatud maksimumi (näitab piduri kulumist), siis press tõrkub ja ei käivitu enne, kui hooldus taastab pidurdustõhususe. See kaitseb otseselt valguse -kardinate ohutuskauguste kehtivust.
Kaasaegses tembeldamise automatiseerimiskeskkonnas saavad kõik need andurid ja seadmed PLC-sse (programmeeritav loogikakontroller), mis teostab reaalajas ohutusloogikat. HMI (Inimese{1}}Machine Interface) puuteekraan annab operaatorile ülevaate anduri olekust, rikete ajaloost, tonnaažitrendidest ja tootmisloenditest -, koondades ühele integreeritud ekraanile tosinat individuaalset näidikut. PLC jõustab blokeeringud: press ei saa töötada, kui kõik stants{4}}kaitseandurid ei kinnita valmisolekut, valguskardinad on vabad ja pidurimonitori näit on lubatud.
See arhitektuur teeb rohkem kui vigastuste ärahoidmiseks. See hoiab ära tööriistade kokkujooksmised, mis muudavad 200-dollarise tõrkejuhtumi 20 000-dollarise stantsi remondiks. Kallist progresseeruvat stantsi kasutava stantsimispressi operaatori jaoks on ohutussüsteem ka tööriistade kindlustussüsteem - iga andur, mis tuvastab vea enne järgmist käiku, kaitseb nendes karastatud teraskomponentides sisalduvat nädalatepikkust stantsi-tööd.
Ohutus ja seadistusdistsipliin tagavad masina õige töötamise täna. Aga mis saab järgmisel kuul või järgmisel aastal? Praegu igas siduriplaadis, küljes ja lõikeservas kuhjuvad kulumismustrid määravad vaikselt selle, kas see tööriist toodab oma järgmise miljoni detaili - või ebaõnnestub poole vähem.
Hooldustavad, mis pikendavad tembeldamismasina eluiga
Need kulumismustrid ei anna endast alarmidega teada. Need ilmuvad aeglase ja vaikse triivina -, mis kerkib mõne tuhandiku võrra ülespoole, mõõtmed liiguvad tolerantsipiiride suunas, tsükli{2}}kuni-jõunäidud tõusevad tonnaažimonitorile. Selleks ajaks, kui mõni osa ülevaatust ebaõnnestub, on kahjustused kasvanud nädalaid. On olemas ennetav hooldus, et seda triivi varakult tabada, kui 50-dollarine teritamine või 10-dollarine määrdekassett hoiab ära 20 000-dollarise stantsi ümberehitamise või seisakuaja planeerimata nihke.
Stantsimismasinate väljakutse seisneb selles, et kaks erinevat süsteemi - pressivad ja surevad - kuluvad samaaegselt, kuid erineva ajakava järgi. Jäta üks hooletusse ja teine kannatab. Kulunud teradega press võimaldab rammel paralleelselt-nihkuda, mis kiirendab stantsi ebaühtlast kulumist. Tuhmide lõikeservadega stants nõuab suuremat tonnaaži käigu kohta, mis koormab siduri{6}}pidurikomponente üle ja lühendab pressi eluiga. Mõlema poole säilitamine ühtse süsteemina on see, mis eraldab miljoneid kvaliteetseid osi tootvad stantsimismasinad neist, mis hädapäraste remonditööde vahel lonkavad.
Vajutage Maintenance Essentials
Mehaanilised stantsimispressid salvestavad ja vabastavad igal tsüklil tohutult energiat. See energia liigub läbi laagrite, hammasrataste, hammasrataste ja siduri-piduripindade -, mis kõik kuluvad kasutamise käigus järk-järgult. Atäielik hooldusjuhend JDM Pressideltrõhutab, et õige määrimine ja regulaarne ülevaatus on iga tootmismeeskonna{0}}peamised kulude kokkuhoiu meetmed.
Siin on pingutused:
- Määrimine- Liugurid nõuavad määret igal vahetuse käivitamisel, et vältida metalli-kontakti-metalliga, mis lööb silindri juhikuid. Siduri-pidurisüsteem vajab õli-survemäärimist iga päev; ilma selleta hõõrduvad pinnad glasuurivad ja peatumisaeg halveneb -, mis kahjustab otseselt operaatori ohutust ja stantsi-kaitset. Peamised laagrid ja väntvõlli tihvtid sõltuvad tsirkuleerivatest õlisüsteemidest koos sisefiltritega. Ummistunud filtrid või saastunud õli kiirendavad plahvatuslikult laagrite kulumist.
- Sõidurongi ülevaatus- Rihmad, käigud ja hooratta võtmed edastavad kogu mootori energia silindrile. Rihma pinget tuleks kontrollida kord nädalas; libisev rihm raiskab energiat ja põhjustab ebaühtlase löögikiiruse. Metallipresside hammasrataste hambaid tuleks plaanipäraste seiskamiste ajal kontrollida aukude või lõhenemise suhtes.
- Jäära paralleelsus- Aja jooksul võimaldab libisemise kulumine liugurit veidi kallutada. Isegi 0,001 tolli kaldenurk üle 24{5}}tollise sängi tekitab matriitsis ebaühtlase kliirensi jaotuse, mille tulemusena lõikab üks külg puhtalt, teine aga tekitab liigseid jäsemeid. Iga-aastased paralleelsuse kontrollid -, mis mõõdavad näidikutega mitmes voodiasendis – püüdke see triiv kinni enne, kui see tööriistu kahjustab.
- Elektri- ja pneumaatilised süsteemid- Solenoidventiilid, mis juhivad siduri-pidurit, peavad reageerima millisekundite jooksul. Kulunud solenoidid lisavad latentsust, mis pikendab peatumisaega. Tasakaalustajaid ja õhkpatju reguleerivad pneumaatilised süsteemid vajavad igapäevast vee äravoolu õhuliinidest; niiskus pneumaatilistes ahelates põhjustab ebastabiilset rõhku ja ebausaldusväärset pidurdustõhusust.
Üks tööstusliku metallipressi kasutamise põhimõte, mida sageli-jäetakse tähelepanuta: hoidke see puhas. Plekivaba press võimaldab operaatoritel kohe tuvastada õlilekked, õhulekked ja luumurrud, mis muidu peituksid mustuse all. Kui te ei näe probleemi tekkimist, ei saa te selle kasvu peatada.
Dieedi hooldus- ja teritustsüklid
Matriit kulub erinevalt pressist, kuna see puutub töödeldava detaili materjaliga otse kokku. Iga löök lõikab, painutab või tõmbab metalli vastu karastatud tööriista-teraseservi - ning need servad ümarduvad järk-järgult, olenemata materjali kvaliteedist. Küsimus ei ole selles, kas matriit vajab hooldust. Asi on selles, kas märkate kulumisnäidikud piisavalt vara, et neid teritada, mitte vahetada.
Kulumise äratundmine enne, kui see ebaõnnestub:
- Burri kõrguse suurendamine- Varaseim mõõdetav signaal. Kui stantsitud osade servad kasvavad vastuvõetavalt 0,003 tollilt 0,005 tollile või rohkem, on lõikeservad tuhmunud üle oma efektiivse läve. Jätkuv töötamine kiirendab löögi purunemist, sest press peab andma rohkem jõudu, et suruda läbi ümara serva.
- Mõõtmete triiv- Kulunud juhttihvtid ja puksid võimaldavad stantsi ülemisel ja alumisel poolel üksteise suhtes veidi nihkuda. Selle tulemusel triivivad tembeldatud osa funktsioonide-to-mõõtmed. Selleks ajaks, kui näete seda CMM-i aruandes, on juhendid tuhandeid lööke alandanud.
- Suurenenud tonnaaži näidud- Tonnaažimonitorid paljastavad nüri tööriistad enne, kui osad seda teevad. Pidevalt tõusev trend -löögijõus - ilma materjali partii - muutumiseta annab märku lõikeservadest, mis vajavad teritamist.
Teritamine (taaslihvimine) taastab lõikejõudluse, eemaldades stantsi pealispinnalt täpselt nii palju materjali, et -taastada terav serv -, tavaliselt 0,05–0,1 mm teritustsükli kohta. Pärast lihvimist tuleb lühendatud stantsi alla lisada seibid, et taastada selle algne töökõrgus, säilitades õige kliirensi ja ajastuse võrreldes teiste jaamadega. JEELIXi põhjalik juhend märgib, et igale uuesti lihvimisele peaks järgnema demagnetiseerimine, kuna lihvimisprotsess magnetiseerib tööriistaterast ja tõmbab ligi metalliosakesi, mis kiirendavad tulevast kulumist.
Lisaks lõikeservadele hõlmab matriitsi hooldamine rõhu kaotanud lämmastikvedrude asendamist (mis on tuvastatav, kui joonistatud elemendid muutuvad madalaks), eemaldamisvedrude kontrollimist väsimusmurdude suhtes ja juhi-tihvti---vahe mõõtmist pistikumõõturitega. Hästi-hooldatud metallist stantsimismasinad, mis on hoolikalt hooldatud, toodavad rutiinselt miljoneid osi ühest stantsikomplektist. Tähelepanuta jäetud tööriistad ebaõnnestuvad murdosa sellest potentsiaalist - mitte sellepärast, et teras oleks kulunud, vaid seetõttu, et väikesed probleemid lisandusid kontrollimata.
Hoolduse viitegraafik
| Hooldusülesanne | Sagedus | Hooletuse tagajärg |
|---|---|---|
| Määrige liugurid ja laagrid | Iga vahetus | Jäära juhikute hindamine; kiirendatud gib-kulumine ja paralleelsuse kadu |
| Siduri{0}}piduriõli määrimine | Igapäevane | Glasuuritud hõõrdepinnad; pikenenud peatumisaeg; ohutusrisk |
| Tühjendage pneumaatilise süsteemi veepüüdurid | Igapäevane | Korduv piduri- ja tasakaalustusrõhk; ebaühtlane peatamise jõudlus |
| Kontrollige ajamirihmade pinget ja kulumist | Iganädalane | Libisevad rihmad; ebaühtlane löögikiirus; energia raiskamine |
| Puhastage stantsi pinnad ja eemaldage nälkjate kogunemine | Pärast iga jooksu | Nälkjate virnastamine; topelt{0}}materiaalsed tabamused; mõranenud löögid |
| Mõõtke näidisosade rümba kõrgus | Iga 50 000 löögi järel (või SPC-plaani kohta) | Avastamata tuhmid tööriistad; kasvavad tonnaažikoormused; löögi purunemine |
| Teritage lõikestantse ja stantsinuppe | Kulumisnäidiku lävi | Liigne jõuvajadus; murtud löögid; vanametalli osad |
| Kontrollige juhttihvti ja puksi kliirensit | Iga 100 000 löögi järel | Dieedi vale joondamine; mõõtmete triiv; ebaühtlane serva kvaliteet |
| Vahetage välja eemaldaja ja lämmastikvedrud | Tootja tsükli hinnang | Mittetäielik eemaldamine; riba moosid; madalalt joonistatud tunnused |
| Ram paralleelsuse mõõtmine | Igal aastal | Ebaühtlane stantsi laadimine; ühe-poolne puur; kiirendatud stantsi kulumine |
| Täielik elektri- ja solenoidklapi kontroll | Igal aastal | Varjatud peatumise-aja halvenemine; turvasüsteemi rike |
Majandus on lihtne: järjepidev hooldusprogramm maksab murdosa hädapärastest remonditöödest, mida see ära hoiab. Suure-mahuga stantsimispresside puhul eelistab matemaatika planeeritud tunni ennetavale hooldusele kulutamist, selle asemel, et kaotada katastroofiline rike. Ja matriitsi - vara, mis võib moodustada 50 000 kuni 200 000 dollarit inseneri- ja töötluse valdkonnas, - iga teritustsükkel ja vedruvahetus pikendab selle tulu-, luues eluiga sadade tuhandete täiendavate löökide võrra.
Hooldus hoiab tänapäeva süsteemi tervena. Kuid nende masinate sees olev tehnoloogia areneb kiiresti - servoajamid, sisseehitatud andurid ja ennustav analüüs muudavad seda, mis on võimalik nii pressi jõudluses kui ka stantside pikaealisuses. Küsimus nihkub küsimusest "kuidas ma säilitan seda, mis mul on" küsimusele "milliseid võimalusi peaksin järgmiseks otsima".
Kaasaegsed edusammud ja õige stantsimispartneri valimine
Servoajamid, manustatud andurid ja pilve{0}}ühendatud analüüs ei ole tulevikukontseptsioonid, - need kujundavad ümber seda, kuidas tööstuslik metallist stantsimine praegu välja näeb. Press, mis töötas 30 aastat fikseeritud käiguprofiiliga, annab teed masinatele, mis kohanduvad reaalajas, ja plaanipärasele teritamisele tuginev stants varustatakse anduritega, mis annavad teada kulumisest enne, kui esimene halb osa ülevaatuslauale jõuab. Nende võimaluste mõistmine on oluline, olenemata sellest, kas hindate põhivarustust või valite järgmise tööriistaprogrammi jaoks stantsimispressi tarnijate hulgast.
Servopressitehnoloogia ja programmeeritav liikumine
Tavaline mehaaniline press tagab ühe asja: fikseeritud liikumiskõvera, mille dikteerib vända geomeetria. Sirn kiirendab, tabab alumist surnud punkti ja naaseb - sama rada, igal löögil, olenemata sellest, mida materjal tegelikult vajab. Servopressid asendavad selle piirangu täielikult programmeeritavate liikumisprofiilidega, mida juhivad suure pöördemomendiga servomootorid.
Mida see praktikas avab?
- Optimeeritud vormimiskiirused- Ram võib aeglustada läbi raske tõmbelõike ja kiirendada läbi avatud liikumise, vähendades materjali pinget ilma üldist tsükliaega ohverdamata. Sa kujundad kiiruskõvera detaili ümber, mitte vastupidi.
- Viige alumisse surnud keskpunkti- Jäära hetkeks täispikendusel hoidmine võimaldab materjalil täielikult vormida või vormida. See välistab tagasilöögi osadelt, mis muidu vajaksid teisest korrigeerimist.
- Pendli liikumine- Madalate tühjendus- või augustamistoimingute jaoks ei vaja ramp täielikku 360-kraadist pöörlemist.Servopressi uuringud ajakirjast MetalFormingnäitab, et pendlirežiim kasutab ainult osalist pöörlemist käigu kohta, vähendades oluliselt tsükli aega. Peaasi on etteandenurga täpne sobitamine - liiga lühike ja riba ei saa korralikult edasi liikuda, liiga pikk ja te kaotate kiiruseelise. Mida lühem on pendel, seda suurem on tootmiskiirus, aga ka vähem aega materjali etteandmiseks või ülekandmiseks.
- Laadi allkirja analüüs- Kuna servomootor jälgib pöördemomenti igal pöörlemisastmel, saavad operaatorid lugeda koormuse signatuuri, et teha kindlaks, kus jõud suureneb, kuhu see langeb ja kas negatiivsed tonnaažid jäävad survepiirangute piiridesse. Selle allkirja tipud ja orud paljastavad tööriistaprobleemid ammu enne, kui need tekitavad vanaraua.
Üks praktiline rusikareegel samast uuringust: püüdke saavutada liikumisprofiil, mis saavutab 90 protsenti või rohkem programmeeritud maksimaalsest tootmiskiirusest. Kui tegelik kiirus langeb tõrgete või osade ebastabiilsuse tõttu oluliselt alla programmeeritud kiiruse, ei ole lahendus pressi aeglustamine -, vaid liikumisprofiili ümberkujundamine, et kõrvaldada algpõhjus. See iteratiivne optimeerimisprotsess eristab täisvõimsusel töötavat servopressi lihtsalt kulukast.
Kiireks progressiivseks stantsimiseks tähendab servotehnoloogia, et saate teostada keerulisi vormimisoperatsioone kiirustel, mis olid varem reserveeritud lihtsaks tühjendamiseks -, eeldusel, et liikumisprofiil on konstrueeritud sama rangusega kui stants ise. Servoarhitektuurile ehitatud automatiseeritud metallist stantsimismasin pakub paindlikkust segatud osanumbrite, täiustatud ülitugevate teraste-ja rangete tolerantside käsitlemiseks ilma igale väljakutsele eraldi pressi pühendamata.
Andurite integreerimine ja sisendis{0}}seire
Servopress annab teada, mis rammil toimub. In-andurid annavad teile teada, mis toimub selles osas -, kus kvaliteet on tegelikult tehtud või kadunud. Nõudlike rakenduste jaoks seadmeid ehitavate metallistantsimispresside tootjate seas on andurite integreerimine muutumas valikulisest lisamisest-algtaseme ootustele.
Andurite kategooriad, mis on kõige olulisemad:
- In-survejõu andurid- Otse matriitsi struktuuri sisseehitatud piesoelektrilised andurid mõõdavad üksikutes jaamades tekkivaid jõude. Neljanda jaama jõutõuge ütleb teile midagi muud kui üheksas jaamas. Jaama-taseme andmed määravad kindlaks, milline toiming halvendab, suunates hoolduse täpselt tähelepanu vajava sisestuseni.
- Akustilise emissiooni seire- Kõrgsageduslikud-mikrofonid tuvastavad stantsides või matriitsiplokkides pragude levimise ultrahelisignaalid. Väsimuspragu tekitav stants annab mitu tuhat lööki selget akustilist mustrit, enne kui see täielikult puruneb. Selle mustri püüdmine hoiab ära kaskaadi rikke, mis ilmneb siis, kui purunenud löögifragment kahjustab naaberjaamu.
- Nägemissüsteemid pressikiirusel- Kiire{1}}kaamerad kontrollivad kõiki osasid, kui see matriitsist väljub, kontrollides mõõtmete omadusi, servade kvaliteeti ja pinnadefekte täisvõimsusel. Andurite automaatne jälgimine võib saavutada vahelejäänud-ülevaatusmäärad alla 0,05 protsendi ja alla -sekundilise reaktsiooniajaga -, mida käsitsi proovivõtt kiirusega 50 tükki tunnis lihtsalt ei suuda võrrelda.
- IoT-ühenduvus ja ennustav hooldus - Tööstusanalüüs Digiformingultkirjeldab, kuidas IoT{0}}ühendatud andurid edastavad{1}}reaalajas andmeid pilveplatvormidele, kus masinõppe algoritmid õpivad tavalisi töömustreid. Iga kõrvalekalle - järkjärguline rõhulangus gaasvedrudes, vibratsiooni tõus laagris või temperatuuri kõikumine mootoris - käivitab ennustava hoiatuse. Hooldusmeeskonnad sekkuvad enne tõrke tekkimist, kõrvaldades planeerimata seisakuid, mida reaktiivsed strateegiad peavad vältimatuks.
Kompleksne kasu on märkimisväärne. Pressi andurite andmed (tonnaažimonitorid, pidurimonitorid, vibratsioon) koos sisendandmetega (jaama jõud, akustilised emissioonid, osade mõõtmised) loovad täieliku digitaalse pildi süsteemi seisundist. Aja jooksul paljastab see andmestik inimvaatlusele nähtamatud korrelatsioonid -, nagu seos ümbritseva õhu temperatuuri muutuste, materjalipartii varieerumise ja mõõtmete triivi vahel konkreetsel objektil. Sellesse seireinfrastruktuuri investeerivad progressiivsed stantsimistarnijad pakuvad mõõdetavalt pikemat tööaega ja kvaliteetsemat jaotust kui need, kes tuginevad traditsioonilistele meetoditele.
Täiustatud stantsimislahenduste partneri valimine
Tehnoloogia annab väärtust ainult siis, kui selle taga olev meeskond suudab täita kogu protsessiahelat. Täppismetallist stantsimismasinate tootja, kelle kataloogis on servopress, kuid puudub CAE-funktsioon, ei saa teie konkreetse osa liikumisprofiile optimeerida. Ilusate CNC-seadmetega stantsimistöökoda, kus pole-majasisene proovipressi, ei saa kontrollida vormimiskäitumist enne tööriistade põrandale tarnimist.
Hinnates järkjärgulise stantsimise tarnijaid või stantsimispressi tarnijaid kohandatud stantsiprogrammi jaoks, eraldavad need kriteeriumid võimekad partnerid nendest, kes jätavad täitmisel lüngad:
- Teostatavus ja CAE simulatsioonivõime- Kas tarnija võib enne terasele pühendumist käitada FEA{1}}põhiseid vormimissimulatsioone, et kinnitada materjalivoogu, ennustada hõrenemist ja määrata tagasilöögikompensatsiooni? See esiotsa-investeering hoiab ära kõige kallima kategooria tööriistade ümbertöötlemise.YICHENintegreerib CAE simulatsiooni igasse stantsimisvormi programmi juba teostatavusetapis, püüdes kinni vormitavuse riskidest, samas kui muudatused on endiselt digitaalsed ja odavad.
- Täppistöötlusvõime- Progressiivsed stantside komponendid nõuavad traadi EDM-i, uputus-EDM-i, rakislihvimist ja CNC-freesimist mikroni{1}}tasemele tolerantsid. Küsige, kas tarnija valmistab kriitilisi komponente-omasiseselt või sõlmib allhankelepingud -. Alltöövõtt toob kaasa üleandmise viivitusi ja vastutuse puudujääke. YICHEN tegeleb-stantsikomponentide sisemise täppistöötlusega, hoides tolerantsid ja teostusajad otsese kontrolli all.
- Proovi{0}}käivitage protokolle ja pressi mahtu- Kas tarnijal on proovipressid, mis vastavad teie tootmispressi spetsifikatsioonidele? Kas nad saavad CMM-i kinnitamisega käivitada struktureeritud proovijärjestusi või saadavad nad testimata tööriistu? YICHEN teostab täielikke proovitöid-sisepressides, edastades CMM-kontrollitud mõõtmete andmed koos matriitsiga -, mitte pärast selle saabumist teie tehasesse.
- Kvaliteedikontrolli infrastruktuur- CMM-i seadmed, optilised mõõtmised ja SPC{1}}põhised kvalifitseerimisprotsessid kinnitavad, et stants töötab järjepidevalt tolerantsi piires. ISO 9001 sertifikaadiga metallist tembeldaja toob kaasa dokumenteeritud kvaliteedijuhtimissüsteemid, mis tagavad jälgitavuse alates toorainest kuni lõpliku stantsi kvalifitseerimiseni.
- Vastutus lõpuni-lõpuni-- Tööriistaprogrammide kõige levinum rike ei ole üks tehniline viga - see on vahe etappide vahel, kus ühe tarnija vastutus lõpeb ja teise müüja vastutus algab. Tarnija, kes haldab teostatavust, stantsiehitust, täppistöötlust, proovikäibeid ja kontrolli ühendatud töövoona, kõrvaldab need lüngad täielikult.
Allhankejuhtide ja inseneride puhul, kes liiguvad uurimistöölt pakkumispakkumise poole, kehtib ülaltoodud hindamisraamistik sõltumata osa keerukusest või tootmismahust. Erinevus ajakava järgi käivituva tööriistaprogrammi ja läbivaatamistsüklite kaudu spiraalselt kulgeva tööriistaprogrammi vahel tuleneb tavaliselt sellest, kui hästi tarnija need etapid üheks vastutustundlikuks protsessiks ühendab.
Ükskõik, kas määrate uue tootmisliini jaoks servopressi või hankite olemasolevale masinale järkjärgulisi stantsitööriistu, on suund selge: nutikamad pressid, anduririkkamad{0}}stantsid ja tarnijad, kes ühendavad kogu inseneriahela simulatsioonist kvalifitseeritud tootmiseni. Viie aasta pärast töötav stantsimismasin genereerib rohkem andmeid, kohandub dünaamilisemalt ja nõuab rohkem integreeritud partnerlussuhteid kui kunagi varem tehnoloogia ajaloos. Asetage end kõvera sellele küljele ja süsteem toimib. Ignoreerige seda ja süsteem jääb vaikselt, järk-järgult ja kallilt maha -.
Korduma kippuvad küsimused stantsimismasinate kohta
1. Mis vahe on stantsimismasinal ja stantsimispressil?
Stantsimispress viitab ainult jõudu -genereerivale raami- ja ajamisüsteemile, samas kui stantsimismasin on terviklik integreeritud süsteem, mis seob pressraami otstarbeks-ehitatud stantsikomplektiga. Matriit ei ole tarvik -, see on pool süsteemist. Jõudlus, osade kvaliteet ja tootmise efektiivsus sõltuvad sellest, kui hästi mõlemad pooled koos töötavad, sealhulgas sobitatud tonnaaživõime, sulgemiskõrguse joondamine ja sünkroniseeritud etteande ajastus.
2. Kuidas arvutate stantsimismasina jaoks vajaliku tonnaaži?
Lõikamisoperatsioonide tonnaaž võrdub lõike perimeetri korrutisega materjali paksusega, mis on korrutatud materjali nihketugevusega. Progressiivsete matriitside puhul peate summeerima iga jaama - augustamise, vormimise, eemaldamise ja lõikamise - tonnaaže, kuna press tabab kõiki jaamu korraga. Insenerid lisavad tavaliselt 20–30% ohutusvaru, et võtta arvesse materjali erinevust ja tööriistade kulumist. Vormimis- ja tõmbamisoperatsioonidel kasutatakse erinevaid arvutusi, mis põhinevad pigem tõmbetugevusel kui nihketugevusel.
3. Mis tüüpi stantse kasutatakse stantsimismasinates?
Olemas on neli peamist matriitsi konfiguratsiooni, mis ulatuvad lihtsast keerukani: ühe-jaama stantsid teevad ühe toimingu ühe käigu kohta (tühjendamine, läbistamine või vormimine); liitvormid teostavad samaaegselt mitut lõikeoperatsiooni, et tagada täpne asenditäpsus; progressiivsed stantsid viivad spiraalriba läbi järjestikuste jaamade, et toota suurel kiirusel valmis osi; ja ülekandevormid liigutavad üksikuid toorikuid sõltumatute jaamade vahel suuremate või keerukamate geomeetriate jaoks, mida ei ole võimalik pideval ribal toota.
4. Kui tihti tuleks stantsimismasinat hooldada?
Pressi hooldus toimub mitmetasandilise ajakava järgi: liuguri määrimine iga vahetuse järel, siduri-piduriõli määrimine iga päev, veorihmade kontroll kord nädalas ning täielik paralleelsuse ja elektrikontroll igal aastal. Matriitside hooldus põhineb seisundil-põhineval -, jälgige hammustuse kõrgust iga 50 000 käigu järel ja teritage lõikeservi, kui jämedad ületavad läve. Juhttihvti vaba ruumi tuleks kontrollida iga 100 000 löögi järel. Pressi või stantsi hooldamata jätmine põhjustab kulumist, mis lühendab oluliselt nii masina kui ka tööriista eluiga.
5. Mida peaksin otsima stantsimise tarnijat valides?
Hinnake viit põhivõimalust: CAE-simulatsioon vormitavuse kinnitamiseks enne terase lõikamist,-majasisene täppistöötlus (traadi EDM, CNC-freesimine, rakislihvimine) tolerantsuse kontrolli säilitamiseks, proovipressid, mis vastavad teie tootmispressi spetsifikatsioonidele, CMM{1}}põhine statistilise kvalifikatsiooni kontrollimise infrastruktuur ja lõpp-tootmisvõimest kuni{3 tootmisvõimekuseni. Tarnijad, nagu YICHEN, kes haldavad kogu ahelat - alates simulatsioonist kuni töötlemise, proovikäibete ja kontrollimiseni - kõrvaldavad üleandmise lüngad, kus tavaliselt peituvad kvaliteediprobleemid.


