


Mis on stantsimine ja miks peaks iga tootja seda mõistma
Kujutage ette, kuidas muudate tasase, tunnusteta teraslehe täpse kujuga autoklambriks, elektripistikuks või seadme korpuseks - seda kõike sekundi murdosaga. Just seda tehakse stantsimisega miljoneid kordi päevas tehastes üle maailma. Vaatamata levimusele mõistetakse protsessi sageli valesti või aetakse segi täiesti erinevate tootmismeetoditega. Olenemata sellest, kas olete osi täpsustav projekteerimisinsener, tarnijaid hindav hankejuht või tootmisvõimalusi uuriv tootja, annab selle protsessi selge mõistmine teile tõelise konkurentsieelise.
Mida tähendab stantsimine tootmises
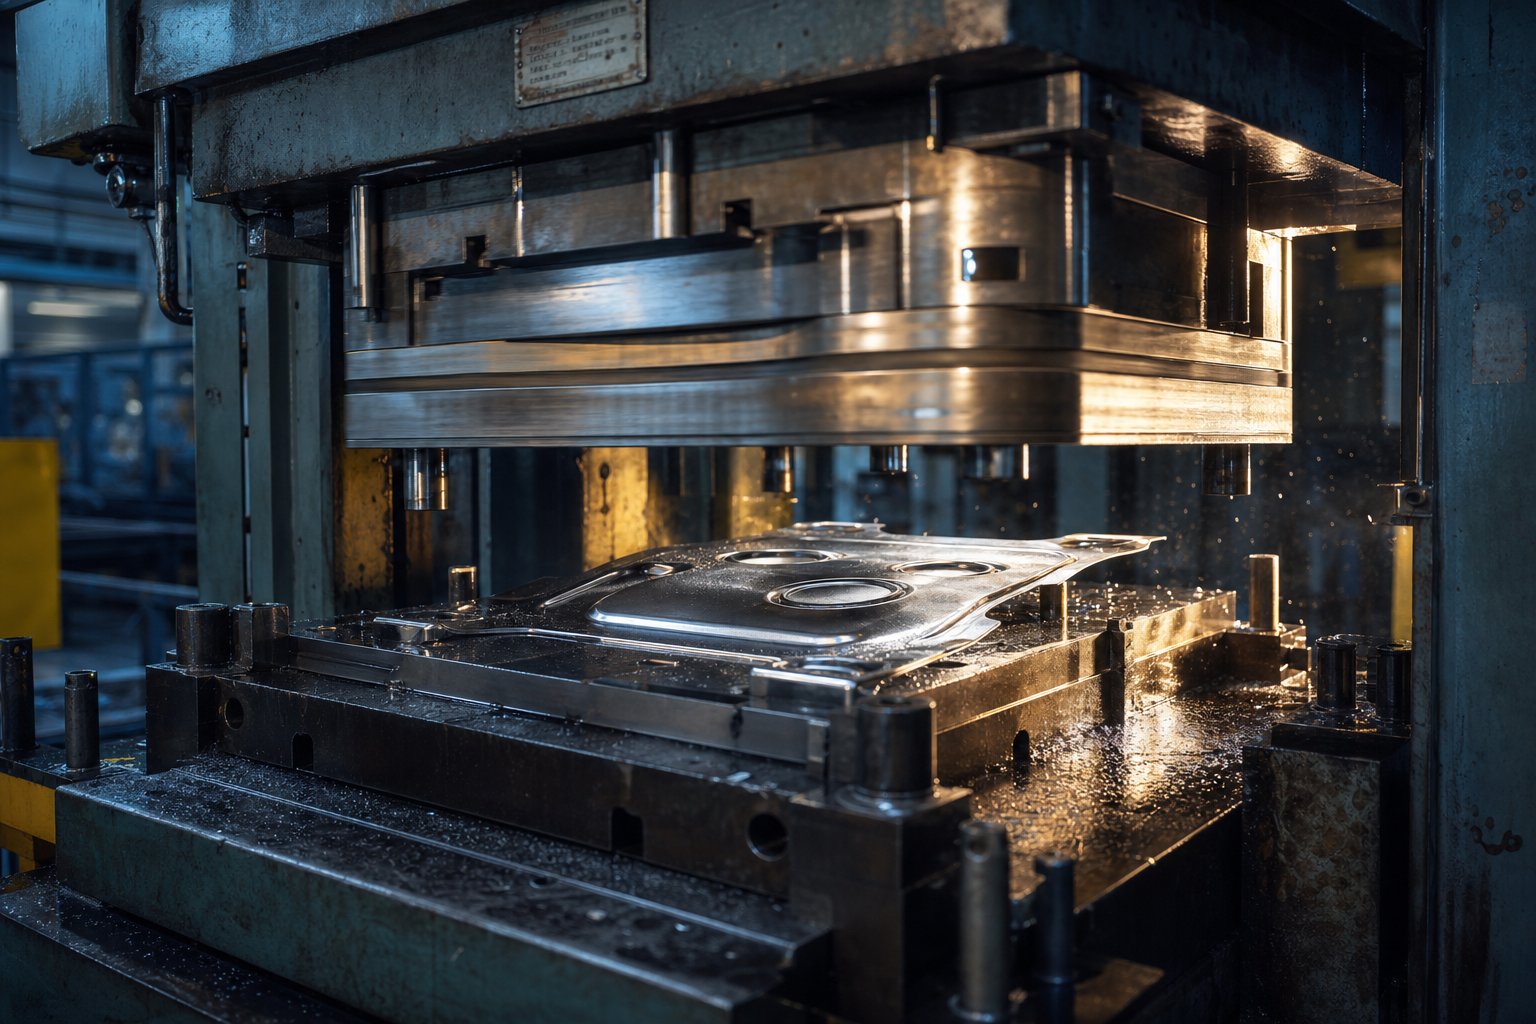
Niisiis, mis on tembeldamine tootmise kontekstis? Oma olemuselt on stantsimine külmvormimine{0}}metallitöötlusprotsess, mis kasutabstantsimispressvarustatud spetsiaalsete tööriistadega - sobiva stantsi- ja stantsikomplektiga -, et muuta lamedad lehtmetallid või rullid viimistletud või peaaegu{2}}valmis osadeks. Press rakendab tonnides mõõdetavat jõudu, surudes stantsi stantsiõõnde, et lõigata, painutada, tõmmata või vormida toorik täpse kujuga. Kõik see toimub toatemperatuuril, mis säilitab materjali tugevuse ja toodab komponente, mis vastavad kitsale tolerantsile.
Stantsimine on kiire -külmtöötlemisprotsess-, mille käigus stantsimispressi paigaldatud stants ja stants vormivad lamedat lehtmetalli viimistletud osadeks selliste toimingute abil nagu tühjendamine, painutamine, tõmbamine ja vormimine -, mis toodab tugevaid, korratavaid komponente mastaabis.
Võite küsida, "mis on stants täpselt?" Tootmises on stants karastatud terasest tööriistaplokk, mis sisaldab õõnsust või profiili, millesse materjal vormitakse või lõigatakse. Perforaator on selle vaste - sobitustööriist, mis laskub vormimistoimingu tegemiseks matriitsi sisse. Need kaks poolt moodustavad koos stantside komplekti ja stantside mõistmine tootmises tähendab tegelikult selle täppis-konstrueeritud partnerluse mõistmist stantsi ja õõnsuse vahel.
Üldine segaduskoht, mida tasub välja selgitada: stantsimine ei ole survevalu ja see ei ole stantslõikamine. Survevalu hõlmab sulametalli valamist vormiõõnsusse - põhimõtteliselt erinev protsess, mis sobib keerukate kolme-mõõtmeliste kujundite saamiseks mitte-raudmetallisulamites. Seevastu stantsimine viitab tavaliselt õhukeste, lamedate materjalide, nagu paber, kumm või vaht, viilutamisele. Stantsimine kuulub oma kategooriasse: see vormib tahket lehtmetalli mehaanilise jõu abil, kombineerides lõikamis- ja vormimistoiminguid ühe pressitsükli või mitme progressiivse jaama kaudu.
Kes kasutab stantsimist ja miks see on oluline?
Alates auto armatuurlaua all olevatest sulgudest kuni nutitelefoni sees oleva varjestuseni on tembeldatud metallosad kõikjal. Ainuüksi autotööstus tarbib kerepaneelide, konstruktsiooni tugevduste ja elektrisüsteemide jaoks tohutul hulgal stantsitud komponente. Elektroonikatootjad tuginevad pistikute, klemmide ja jahutusradiaatorite protsessile. Lennundus, meditsiiniseadmed ja kodumasinad moodustavad loetelu sektoritest, kus metalli stantsimine pole lihtsalt akadeemiline küsimus -, see on igapäevane tootmisreaalsus.
Miks see nii domineerivaks jääb? Majandus on mõjuv. Kui tööriistad on valmis ehitatud, suudab stantsimispress toota identseid osi kiirusega sadadest kuni tuhandeteni lööke tunnis, -ühikuhind on palju madalam kui alternatiivsete meetodite puhul suurtes kogustes. Karastatud materjalidest valmistatud tööriist ise talub tuhandeid tsükleid ilma liigse kulumiseta. Tootjate jaoks, kes kaaluvad, milline on tembeldamisoperatsioon, millesse tasub investeerida, taandub vastus sageli mahule: mida suurem kogus, seda suurem on kulueelis.
See artikkel kasutab praktikule{0}}keskset lähenemist, juhendades teid läbi kogu protsessi, stantsitüüpe, materjali kaalutlusi, levinud defekte, kulukäivet ja kaasaegset tehnoloogiat - kõike, mida vajate oma järgmise tembeldamisprojekti kohta teadlike otsuste tegemiseks. Teekond algab samm-sammulise--sammulise töövooga, mis muudab osakontseptsiooni tootmis-valmis tööriistadeks ja valmiskomponentideks.
Stantsimisprotsess disainist valmis osani
Iga tembeldatud osa alustab oma eluiga ekraanil kontseptsioonina ja lõpeb tootmis{0}}valmis komponendina, mis pressitakse välja. See, mis toimub nende kahe punkti - vahel ja millises järjekorras -, määrab, kas projekt saavutab oma kulu-, kvaliteedi- ja ajaskaala eesmärgid. Metalli stantsimise protsess ei ole üks sündmus; see on hoolikalt järjestatud otsuste ja toimingute ahel, kus iga samm seab tingimused järgmiseks.
Osade kujundamisest tootmiseni-Valmis tööriistad
Iga stantsimise tootmisprotsessi varaseimatel etappidel on ebaproportsionaalselt suur kaal. Projekteerimisel hooletult valitud mõõtmete tolerants või materjal, mis on määratletud vormitavust arvestamata, võib kuude pärast kulukateks stantside modifikatsioonideks või kroonilisteks kvaliteediprobleemideks. Siin on täielik töövoog, mis on esitatud järjekorras, mida kogenud praktikud seda tegelikult järgivad:
Osade disain ja DFM-i ülevaade- Insenerid määratlevad detaili geomeetria, tolerantsid ja funktsionaalsed nõuded. Põhjalik valmistatavuse disaini ülevaatus hindab, kas sellised omadused nagu painderaadiused, aukude vahe ja seinanurgad sobivad stantsimisprotsessiga. Näiteks minimaalsed painderaadiused peaksid tavaliselt olema materjali paksusest vähemalt 1,0–1,5 korda suuremad, et vältida pragunemist.
Materjali valik- Tooriku metallist - külmvaltsitud teras, roostevaba teras, alumiinium, messing või vask - valitakse tugevuse, vormitavuse, korrosiooninõuete ja maksumuse põhjal. See valik mõjutab otseselt stantside vahekaugust, määrimisvajadust ja eeldatavat tööriista kulumist.
Tembeldamise simulatsioon ja teostatavusanalüüs- Lõplike elementide analüüsi (FEA) tarkvara modelleerib materjali voolu, hõrenemist, tagasitõmbumist ja võimalikku kortsumist enne terase lõikamist. See digitaalse valideerimise samm säästab nädalaid kestvat füüsilist proovimist.
Detailne stantsi kujundus- Insenerid loovad täieliku matriitsipaigutuse, sealhulgas ribapaigutuse progresseeruvate matriitside jaoks, jaamade järjestamise ja piloottihvtide paigutuse. Iga vormimis-, lõikamis- ja tühikäigujaam on kaardistatud, et tagada lehtmetalli stantsimise protsess häireteta.
Surveehitus, pressi seadistamine ja tootmine
Kui disain on lukustatud, liigub stantside valmistamise protsess füüsilisse valdkonda. Siin kohtub täppistöötlemine-viimistletud oskustega:
Stantsikomponentide CNC-töötlus ja EDM- Stantsiplokid, stantsid ja vormimisdetailid on vormitud suure-täpse stantsitöötlemise - abil, sealhulgas traadi EDM keeruliste profiilide jaoks ja CNC freesimine õõnsuste jaoks. Tolerantse selles etapis mõõdetakse tuhandiktollides.
Stantsi kokkupanek ja pingi paigaldamine- Masinamehed panevad kokku ülemise ja alumise matriitsi poole, joondades hoolikalt juhttihvtid, eemaldamisplaadid ja vedrusõlmed. Käsitsi paigaldamine ja sinine-sobitamine tagavad, et stantsi-ja-vahed on kõigis jaamades ühtlased.
Pressi seadistus ja tonnaaži arvutamine- Valmis stantsikomplekt on paigaldatud stantsimispressi, mis on ette nähtud vajaliku koguse jaoks. Pressikiirus, sulgemiskõrgus ja etteande pikkus valitakse detaili geomeetria ja materjali põhjal.
Proovisõidud ja näidiskontroll- Esialgsed tabamused toodavad näidisosi, mis läbivad mõõtmete kontrolli, visuaalse hindamise ja funktsionaalse testimise. Insenerid mõõdavad kriitilisi funktsioone vastavalt spetsifikatsioonidele ja reguleerivad vastavalt vajadusele - mõnikord mitme prooviiteratsiooni kaudu.
Täielik tootmise tembeldamine- Kui proovid vastavad kõigile nõuetele, töötab press tootmiskiirusel. -Protsessisisesed kontrollid ja statistiline protsessijuhtimine (SPC) säilitavad järjepidevuse tuhandete või miljonite tsüklite jooksul.
Sekundaarsed operatsioonid- Valmis osade puhul võib enne saatmiseks valmisolekut vajada krõbedat eemaldamist, pinna viimistlemist, katmist, katmist, kuumtöötlust või keevitamist. Need stantsimisjärgsed-etapid viimistlevad servi, suurendavad korrosioonikindlust ja integreerivad alam-komponendid lõplikesse koostutesse.
Miks on töövoo järjestus oluline?
Kõlab nagu palju samme? See on - ja igaüks teenib oma koha. Surveprotsess on järjestikune põhjusel: iga faas kinnitab sellele eelnevas faasis tehtud eeldusi. Varaste etappide vahelejätmine või tihendamine -, eriti simulatsiooni- ja proovikäitamised -, on kuluka ümbertöötlemise, enneaegse rikke ja käivitamiskuupäevade vahelejäämise kõige levinum allikas. Tembeldamise simulatsioon, mis tabab hõrenemisprobleemi, maksab murdosa sellest, kui maksab pragunenud stantsi sisetüki vahetamine poes.
Mõelge sellele järgmiselt: projekteerimise ja simulatsiooni etapid on see, kus ostate teavet odavalt. Töötlemise ja proovimise etapid on need, kus vead lähevad kalliks. Tootjad, kes investeerivad piisavalt aega teostatavusanalüüsi ja korduvasse proovikontrolli, saavutavad järjekindlalt lühema kogutööaja ja madalama praagi määra kui need, kes tormavad otse terast lõikama.
Töövoog ise on aga vaid pool võrrandist. Sama kriitiline on töö jaoks valitud stantsi tüüp - progressiivne, ülekanne, liit või kombinatsioon -, sest see valik kujundab iga jaama riba paigutuses ja iga dollari tööriistade eelarves.
Stantsimisstantside tüübid ja õige valimine
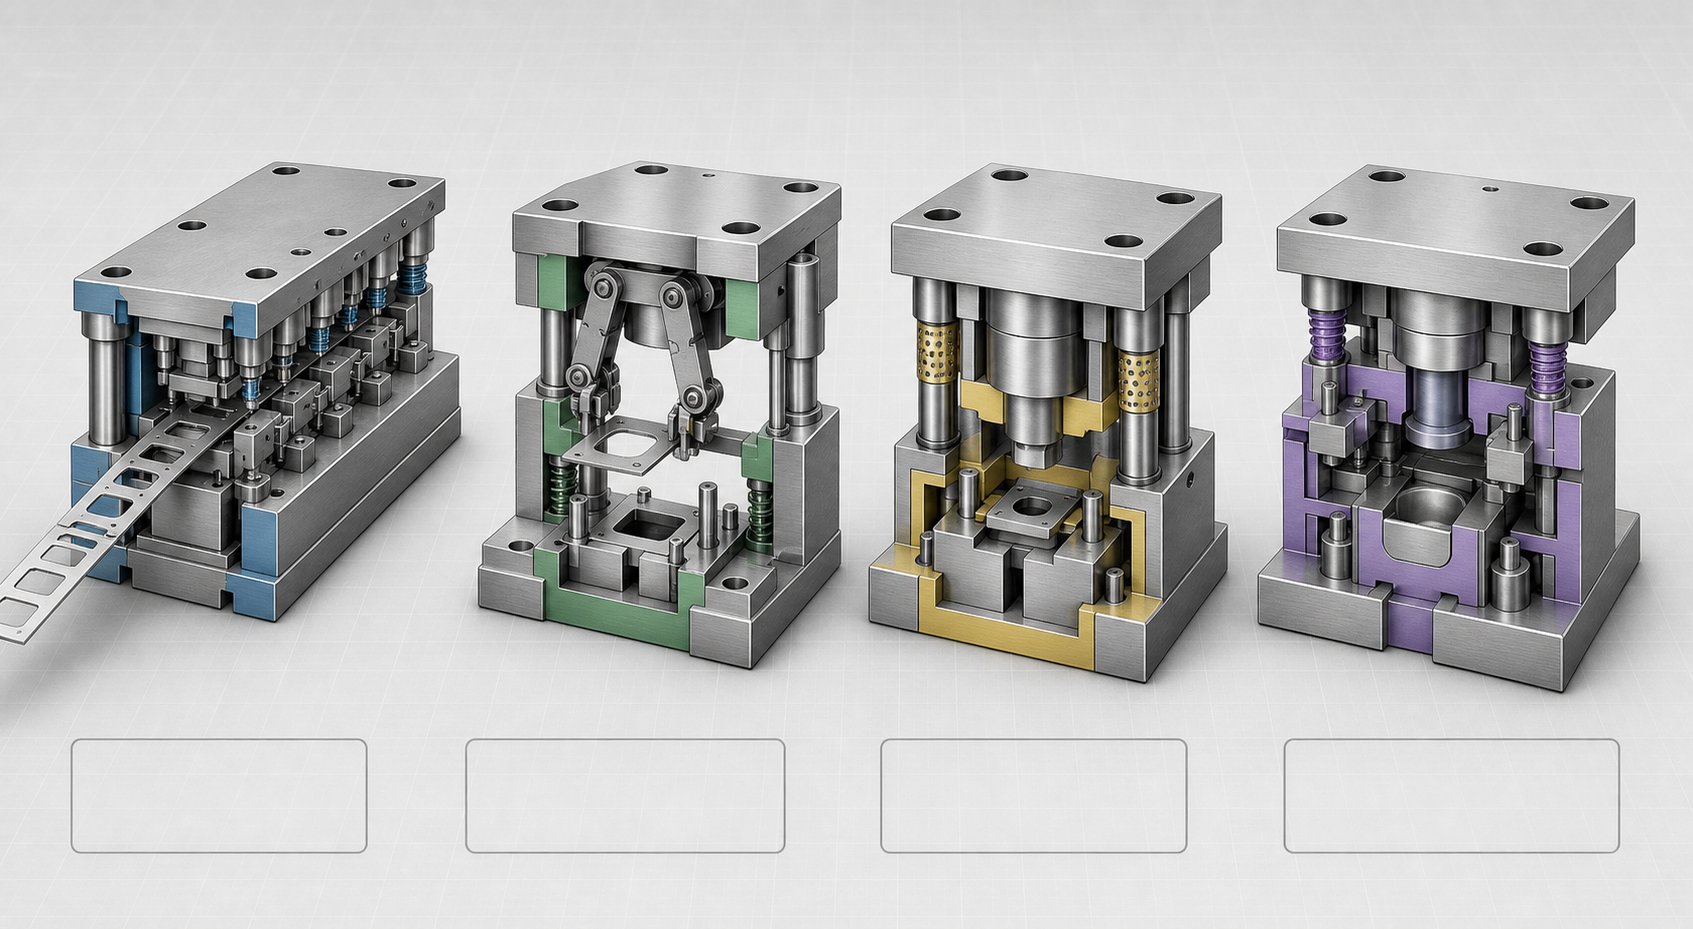
Vale stantsitüübi valimine on üks kallimaid vigu, mida projektimeeskond võib teha - ja mida õige teabe korral on kõige lihtsam vältida. Neli peamist stantsimisvormide tüüpi hõivavad igaüks eraldiseisva magusa koha, mis on määratletud osa geomeetria, tootmismahu ja eelarvega. Selge,-kõrvuti-kõrvuti võrdluse leidmine võib aga olla üllatavalt keeruline. Allolevas tabelis on kõik neli võimalust ühte kohta, et saaksite neid oma konkreetsete projektinõuete alusel hinnata.
Progressiivsed, ülekande-, liit- ja kombineeritud stantsid
| Dieedi tüüp | Kuidas see töötab | Tüüpilised rakendused | Ideaalne tootmismaht | Tööriistade suhteline maksumus | Keerukuse tase | Peamised eelised / piirangud |
|---|---|---|---|---|---|---|
| Progressiivne suremine | Pidev metallriba liigub ühes stantsikomplektis läbi jaamade seeria. Iga jaam sooritab eraldiseisva toimingu - tühjendamise, augustamise, painutamise või vormimise - ja valmis osa eraldub lõppjaama ribast. | Autode kronsteinid ja klambrid, elektripistikud, klemmid, seadmete riistvara | Kõrge (100, 000+ osa) | Kõrge | Kõrge | Eelised:Kiired tsükliajad, madal{0}}osa maksumus mahus, minimaalne materjalikäsitlus.Piirangud:Kallis esialgsed tööriistad; konstruktsiooni muudatused pärast ehitamist on kulukad. |
| Transfer Die | Esmalt lõigatakse ribalt toorik, seejärel kantakse automaatsete sõrmede või haaratsite abil mehaaniliselt sõltumatute jaamade vahel. Iga jaam teostab eraldi vormimis- või lõikamisoperatsiooni. | Suured auto kerepaneelid, konstruktsiooni tugevdused,{0}}sügavtõmmatud korpused, raskete{1}}seadmete korpused | Keskmine kuni kõrge (10 000–500,000+ osa) | Kõrge | Kõrge | Eelised:Käsitseb suuremaid osi ja sügavamaid tõmbeid kui progressiivsed stantsid; vähem vedaja{0}}ribajäätmeid.Piirangud:Aeglasem tsükliaeg; ülekandemehhanismid muudavad seadistamise keerukamaks. |
| Ühend Die | Ühe vajutusega toimub samaaegselt mitu lõikamistoimingut -, näiteks tühjendamine ja augustamine -. Kõik funktsioonid toodetakse ühes tasapinnas. | Lameseibid, tihendid, lihtsad elektroonilised kilbid, täpsed lamedad komponendid | Madalalt kõrgeni (paindlik) | Madal kuni keskmine | Madal kuni keskmine | Eelised:Suurepärane tasasus ja kontsentrilisus; tunnuste vahelised kitsad tolerantsid.Piirangud:Piiratud lamedate osadega; ei saa teha painutus- ega tõmbamisoperatsioone. |
| Kombinatsioon Die | Ühendab nii lõikamise kui ka mitte{0}}lõikamise (vormimine, painutamine, tõmbamine) toimingud ühe vajutusega, ühendades liite ja vormimisvormide võimalused. | Väikesed vormitud kronsteinid augustatud aukudega, tõmmatud tassid kärbitud äärikutega, osad, mida on vaja lõigata-ja-vormida ühe löögiga | Madal kuni keskmine (1000–100 000 osa) | Keskmine | Keskmine kuni kõrge | Eelised:Vähendab sekundaarseid operatsioone; toodab keerukamaid osi kui liitvormid üksi.Piirangud:Keerulisem stantsi disain; ei ole ideaalne väga suurte helitugevuste jaoks, kus progressiivsed stantsid on suurepärased. |
Sellest võrdlusest hüppavad esile mõned punktid. Theprogressiivne stantsimise protsessdomineerib suure{0}}mahulises tootmises, kuna ribad toidavad pidevalt ja iga vajutuskäiguga tehakse mitu toimingut, hoides tsükliajad lühikesed ja osade{1}}kulud madalad. Progressiivsed matriitsid on väikeste - kuni -keskmise suurusega- stantsitud osade taga olevad tööhobused, mis vajavad kiiret järjestikku läbitorkamist, vormimist ja tühjendamist.
Ülekande stantsiminetoimib siis, kui osad on kanduribaga ühendamiseks liiga suured või kui sügavad tõmbed ja keerulised kolmemõõtmelised kujundid ületavad seda, mida progressiivne paigutus suudab hallata. Kuna osa on ribast vaba, vähendab ülekandestantsimine ka materjali raiskamist - eemaldatakse järkjärgulise stantsi jaoks vajalik kandurileht ja haaratsid liiguvad iga detaili eraldi läbi jaamade.
Liitstantsimineteenib oma koha alati, kui tasapinnalisus ja kitsad funktsioonide{0}}to{1}}tolerantsid on mitte-aruteldavad. Kuna kogu lõikamine toimub ühe tõmbega, ei esine kumulatiivset positsioneerimisviga jaamadest{4}}jaamadesse{5}}. Kompromiss on lihtsus: kui teie osa nõuab painutamist või joonistamist, peate otsima mujalt.
Kombineeritud stantsid katavad lõhe liit- ja progressiivsete tööriistade vahel. Nad käitlevad osi, mis vajavad nii lõikamist kui ka vormimist, kuid ei õigusta täieliku järkjärgulise stantsi maksumust, - mõtle madalalt-kuni-keskmisteks tootmistsükliteks, kus kahe toimingu ühendamine ühe käiguga säästab märkimisväärselt seadistamisaega.
Kuidas valida oma projekti jaoks õiget stantsitüüpi
Kui laual on neli võimalust, taandub otsus teie projekti spetsiifiliste piirangute sobitamisele iga stantsitüübi tugevustega. Siin on praktiline raamistik:
Osa geomeetria ja suurus:Väikesed{0}}kuni-keskmised lamedad või mõõduka kujuga osad eelistavad progressiivseid stantse. Suuremad osad, sügavad joonised või keerulised 3D-kujundid viitavad ülekande tembeldamisele. Puhtalt lamedad,{5}}ainult lõigatud osad sobivad liitvormidele.
Tootmismaht:Suured-mahud (sadu tuhandeid või rohkem) õigustavad peaaegu alati järkjärgulisi tööriistakulusid. Keskmistel jooksudel võivad kasu olla ülekande- või kombineeritud stantsid. Lühemate käikude korral tagavad liit- või kombineeritud lehtmetallist stantsimisvormid tavaliselt parema investeeringutasuvuse.
Tolerantsinõuded:Kui kontsentrilisus või funktsioonide -to{1}}täpsus ühel tasapinnal on kriitilise tähtsusega, pakuvad liitvormid kõige rangemat kontrolli. Progressiivsed ja ülekandevormid saavutavad samuti suurepärased tolerantsid, kuid pigem hoolika jaamade-to-registreerimisega kui ühe käiguga{5}}.
Toimingute arv:Osad, mis vajavad palju järjestikuseid operatsioone - augustamine, sälkumine, painutamine, löömine -, on loomulikud kandidaadid progresseeruvate või ülekandestantside jaoks. Osasid, mis vajavad ainult ühte või kahte toimingut, saab sageli toota ökonoomsemalt kombineeritud või kombineeritud tööriistadega.
Eelarve piirangud:Kui esialgne tööriistade eelarve on piiratud ja mahud mõõdukad, hoiavad liit- või kombineeritud stantsid esialgse investeeringu hallatavana. Progressiivsed ja ülekandevormid nõuavad suuremat kapitali, kuid maksavad selle tagasi väiksemate osakuludega mastaapselt.
Lõppkokkuvõttes tasakaalustab õige valik kõik viis tegurit koos, - mitte ühtegi eraldiseisvat. Osa, mis näeb täiuslikult välja progressiivse matriitsi jaoks juba ainuüksi mahu järgi, võib sügava-tõmbefunktsiooni tõttu tegelikult vajada ülekandevormi. Vastupidi, näiliselt lihtne lame osa, mida toodetakse suurtes kogustes, võib õigustada liittööriistade kasutamist just seetõttu, et selle tolerantsid on ribade järkjärguliseks söötmiseks liiga väikesed.
Matriitsi tüübi valimine on pöördeline otsus, kuid see räägib ainult poole loost. Stantsides - olevad üksikud komponendid, stantsid, stantsiplokid, eemaldajad, juhttihvtid - mängivad igaüks spetsiifilist mehaanilist rolli, mis määrab, kas valmis detail vastab spetsifikatsioonidele või satub prügikasti.
Olulised stantsimisvormi komponendid ja nende toimimine
Kujutage ette stantsikomplekti peenhäälestatud masinana masina sees. Igal tihvtil, plaadil ja vedrul on täpne mehaaniline otstarve ja kui isegi üks element on paigast ära või kulunud üle lubatud piiri, kannatab stantsitud osa. Olenemata sellest, kas määrate toote turuletoomiseks või olemasoleva liini kvaliteediprobleemide tõrkeotsinguks uut stantsitööriista, muudab iga komponendi töö - ja selle asukoht koostu sees - teadmine abstraktsete tööriistavestlustest konkreetseteks tehnilisteks otsusteks.
Ülemise ja alumise stantsikoostu komponendid
Täielik tempelvormide komplekt jaguneb kaheks pooleks: ülemine stants (paigaldatud presssilindrile) ja alumine stants (poltidega pressplaadi külge kinnitatud). Iga pool sisaldab komponente, mis töötavad täpselt joondatud, et lõigata, vormida või hoida lehtmetalli iga käigu ajal. Allolevas tabelis on kaardistatud peamised stantsimisvormide komponendid, nende asukoht ja nende konkreetne roll.
| Komponendi nimi | Asukoht | Esmane funktsioon |
|---|---|---|
| Die King (ülemine) | Ülemine stants | Toimib ülemise kinnitusplaadi ja konstruktsiooni vundamendina. Kõik ülemised-stantsi komponendid - stantsid, fiksaatorid ja tugiplaadid - on kinnitatud selle jalatsi külge. Tavaliselt valmistatud terasest või alumiiniumisulamist jäikuse ja mõõtmete stabiilsuse tagamiseks. |
| Die King (alumine) | Alumine stants | Toimib alumise vundamendiplaadina, hoides kinni stantsiplokki, juhtposte ja varujuhikuid. Ülemine ja alumine stantsikingad moodustavad koos stantsimisvormide komplekti struktuurse selgroo. |
| Punch | Ülemine stants | Lõike- või vormimistööriist, mis laskub stantsiplokki. Saadaval laias valikus ninakujuliste - ümmarguste, piklike, ruudukujuliste, ristkülikukujuliste või kohandatud profiilidega -, millest igaüks on kujundatud nii, et see vastaks toorikule loodud tunnusele. Olenevalt nende geomeetriast võivad augurauad läbistada auke, trimmida servi või painutada materjali. |
| Stantsiplokk (stantsiõõnsus / matriitsinupp) | Alumine stants | Tagab vastassuunalise lõikeserva või stantsitava profiili. Matriitnupu ava on nihutatud veidi suuremaks kui stantsi nina - tavaliselt 5–10% materjali paksusest külje kohta -, luues kontrollitud kliirensi, mis võimaldab puhast lõikamist. |
| Stripper plaat | Ülemine stants (või mõnel konstruktsioonil alumine stants) | Hoiab lehtmetalli lõikamise ajal tasaselt vastu stantsiplokki ja eemaldab selle stantsist lahti, kui ülemine matriitsi tõmbub tagasi. Takistab materjali stantsiga ülestõstmist ja tagab detailide ühtlase asetuse. |
| Tugiplaat | Ülemine stants (löökide taga) | Karastatud plaat, mis asetseb augupeade ja stantsikinga vahele. Jaotab löögijõudu laiemale alale, et vältida stantsi varre sattumist pehmemasse kingamaterjali tuhandete tsüklite jooksul. |
| Säär | Ülemine matriit (ülemine keskel) | Silindriline eend, mis sobib presssilindri kinnitusavasse, tsentreerides ülemise matriitsi koostu otse silindri alla. Levinud väiksemate stantsikomplektide puhul, kus piisab ühest -punktilisest ühendusest. |
| Juhttihvtid ja juhtpuksid | Mõlema poole ulatuv (tihvtid tavaliselt alumisel matriitsil; puksid ülemisel matriitsil) | Joondage stantsi ülemine ja alumine pool äärmise täpsusega - sageli 0,0001 tolli piires. Kuul-kuullaagrite juhttihvtidest on saanud tööstuse standard tänu nende sujuvale eraldamisele ja ühtlasele täpsusele, kuigi hõõrd-tüüpi tihvte kasutatakse endiselt seal, kus on vaja tugevamat stantsi juhtimist. |
| Pilot Pins | Ülemine stants | Enne vormimis- või lõikamisoperatsiooni alustamist sisestage igas jaamas materjali täpseks asukohaks-augustatud augud ribamaterjali. Kriitiline jaamade-to{3}}registreerimise säilitamiseks progressiivsetes stantsides. |
| Kevadkogud | Ülemine ja/või alumine stants | Andke materjali kinnitamiseks, eemaldamiseks või väljaviskamiseks vajalik kontrollitav jõud. Mehaanilised (traat-spiraal) vedrud taluvad standardseid koormusi, samas kui lämmastikgaasvedrud annavad kompaktses pakendis suurema ja ühtlasema jõu -, mis on oluline valik, mis mõjutab eemaldamise jõudlust ja stantsi eluiga. |
| Varude juhendid | Alumine stants | Suunake sissetulev ribavaru nii, et see voolaks läbi matriitsi sirget ja ühtlast teed. Nõuetekohane varude juhtimine hoiab ära tõrkeid, mis muidu põhjustaksid registreerimisvigu, topeltlööke või ribade paindumist. |
Mõelge sellele tabelile kui välja viitele, mille juurde saate naasta alati, kui stantside valmistaja või tarnija mainib komponenti nimepidi. Iga osa on otstarbeks-ehitatud ja nendevaheline koosmõju on see, mis eristab usaldusväärset lehtmetallist stantsi vanametallist.
Kuidas stantsi komponendid pressi ajal koos töötavad
Osade loendi lugemine on kasulik, kuid tõelise ülevaate saab sellest, kuidas mõista, kuidas need komponendid liiguvad ühes pressitsüklis. Kujutage ette, et vaatate progresseeruvat mängu aegluubis - umbes poole sekundi jooksul reaalajas toimub järgmine:
Ülemine stants langeb alla.Presssilindri poolt käitatuna liigub ülemine stantsikinga allapoole, kandes stantsid, eemaldamisplaati ja juhttihvte alumisel matriitsil toetuva riba poole.
Juhttihvtid haakuvad ribaga.Enne mis tahes lõikamise või vormimise alustamist sisenevad juhttihvtid ribal eelnevalt läbistatud aukudesse. See lukustab materjali täpsesse asendisse -, tagades, et iga funktsioon joondub jaamadega, mis lõid eelnevad toimingud.
Eemaldamisplaat puutub materjaliga kokku.Vedruga -koormatud eemaldamisplaat surub riba kindlalt vastu stantsiploki pinda. See kinnitustegevus takistab metalli tõusmist, nihkumist või deformeerumist lõikekäigu ajal.
Perforaatorid teostavad lõikamis- või vormimisoperatsioone.Kui materjal on kindlalt hoitud, jätkavad stantsid allapoole sobivatesse stantsnuppudesse või moodustades õõnsusi. Torustavad augud lõikavad läbi metalli; vormimislöögid painutavad, löövad või tõmbavad seda vormi. Kontrollitud kliirens iga augu ja selle stantsiploki vahel -, mis on 5–10% nihe -, määrab, kas lõikeserv on puhas või räbaldunud.
Ülemine matriit tõmbub tagasi.Kui silinder tagurdab, hoiab eemaldamisplaat riba all, samal ajal kui augud tõmbuvad materjalist puhtalt välja. Vedrud lükkavad eemaldaja selle väljatõmmatud asendisse, tagades, et riba ei haakuks löögi näo külge.
Riba liigub edasi.Varujuhikud suunavad riba ettepoole täpselt ühe sammu pikkuse - jaamadevahelise kauguse võrra -, asetades järgmise materjaliosa järgmise joone jaoks. Ülekandmisvormis viivad mehaanilised sõrmed või haaratsid vaba tooriku hoopis järgmisse jaama.
Kogu see jada kordub sadu või isegi tuhandeid kordi tunnis. Märkate, et stantsi ja stantsiploki vaheline õige kliirens on kogu tsükli jooksul kõige olulisem mõõtmete seos. Liiga väike kliirens ja mulgustus kogeb liigset jõudu, kiirendades kulumist ja luumurdude ohtu. Liiga suur kliirens ja pügatud serv tekitavad raskeid purse, karedaid murdejooni ja mõõtmete ebatäpsust. Selle kliirensi õige - kalibreerimine konkreetse materjali tüübi ja paksuse - järgi on üks esimesi asju, mida kogenud stantsi valmistajad kokkupaneku ja proovimise ajal kontrollivad.
Nende stantsikomplektide mehaaniline elegants on muljetavaldav, kuid iga osa kulub, kuumeneb ja väsib miljonite tsüklite jooksul. See, mis määrab iga osa kestvuse - ja selle, kui hästi see pinge all - toimib, taandub lõpuks materjalidele, millest need komponendid on valmistatud, ja neile rakendatud pinnatöötlustele.
Stantsimaterjali valik ja pinnatöötlus, mis pikendab tööriista eluiga
Stantsimisstants on täpselt nii vastupidav kui teras, millest see on valmistatud, ja sellele rakendatud pinnakaitse. Kaks identse disainiga stantsi - sama geomeetria, sama press, sama osa - võivad anda metsikult erineva eluea, kui kasutatakse vale tööriistaterase marki või jäetakse vahele kriitiline katmise etapp. Inseneride ja hankimisjuhtide jaoks, kes hindavad tööriistastantse, ei ole metallstantsi taga oleva materjali mõistmine vabatahtlik; see on kogu projekti üks olulisemaid kulu- ja kvaliteediotsuseid.
Tööriistaterase klassid stantsimisstantside jaoks
Tööriistaterase kvaliteediklassi valimine hõlmab alati{0}}mööndusi kolme põhiomaduse vahel:kõvadus(vastupidavus deformatsioonile ja servade tuhmumisele),sitkus(vastupidavus lõhenemisele või pragunemisele löögi ajal) jakulumiskindlus(võime taluda korduvat abrasiivset kontakti ilma mõõtmete kadumiseta). Kõvem teras hoiab teravamat lõikeserva kauem, kuid see muutub rabedamaks - ja stantsimisvormis, mis neelab tuhandeid suurel-kiirusel lööke tunnis, võib rabedus tähendada katastroofilist purunemist. Allolev tabel võrdleb terasest stantsimisvormides kõige sagedamini kasutatavaid marke.
| Hinne | Peamised omadused | Tüüpilised rakendused stantsimisel | Suhteline kulu |
|---|---|---|---|
| D2 | Kõrge süsinikusisaldusega (1,4–1,6%), kõrge kroomisisaldusega (11–13%). Suurepärane kulumiskindlus ja servade hoidmine; maksimaalne kõvadus umbes HRC 62–65. Madalam sitkus kui põrutuskindlad-klassid. | Pikaajalisel-töötlemis- ja vormimisstantsid, augustamisstantsid, progressiivsed stantsimisjaamad, mis näevad teraslehe stantsimisel tugevat abrasiivset kulumist. | Keskmine |
| A2 | Õhk-kõvenemine 5% kroomiga. Väga peeneteraline struktuur; suurepärane mõõtmete stabiilsus kuumtöötluse ajal. Maksimaalne kõvadus umbes HRC 62–65. Hea tasakaal kulumiskindluse ja sitkuse vahel. | Matriitvormid, lõiketerad, eemaldamisplaadid, keskmise{0}}tööajaga metallist pressvormid, mille puhul tuleb moonutusi kõvenemise ajal minimeerida. | Keskmine |
| S7 | Põrutuskindel,{0}}keskmise süsinikusisaldusega. Ühendab kõrge löögitugevuse mõõduka kulumiskindlusega. Maksimaalne kõvadus umbes HRC 59–61. Silmapaistev tugevus korduvate löökide neelamiseks. | Vormimis- ja painutusjaamad, raske{0}}gabariidi tühjendamine, kus löögijõud on tugevad, progresseeruvad stantsdetailid, mis alluvad tugevale põrutusele. | Keskmine{0}}Kõrge |
| M2 | Kiir{0}}kiireteras volframi ja molübdeeniga. Säilitab kõvaduse kõrgel temperatuuril (punane-kõvadus). Maksimaalne HRC 65. Suurem kulumiskindlus, kuid madalam sitkus kui külmtöödeldud terastel. | Kiired -torkestantsid, kõrgendatud pressimiskiirusel töötavad trimmijaamad, metallist stantsimisvormide komponendid, mis tekitavad märkimisväärset hõõrdesoojust. | Kõrge |
| DC53 | Modifitseeritud külm{0}}tööteras (Daido Steel). Umbes kaks korda suurem sitkus kui D2 võrreldava kõvaduse juures (HRC 62–63). Parem töödeldavus ja väiksem laastumisrisk võrreldes tavapäraste kõrge{6}}kroomiga. | Progressiivsed stantsimisjaamad kõrgtugeva-terase või roostevaba terase tembeldamiseks, tugeva-löögiga tühjendamiseks, rakendused, kus D2 kiibib või praguneb enneaegselt. | Keskmine{0}}Kõrge |
Praktiline lahendus: D2 jääb paljude tühjendus- ja augustamisoperatsioonide vaikevalikuks, kuna see kulub hästi ja kulub mõõdukalt. Kui osad nõuavad tugevat vormimist või press annab suure löögikoormuse, muudab S7 sitkuse eelis selle turvalisemaks. DC53 on kujunenud populaarseks versiooniuuendusteeks kauplustes, kus D2-ga esineb killustustõrkeid, pakkudes märkimisväärset tugevuse suurendamist kõvadust ohverdamata.
Progressiivse stantsimisvormi kõige nõudlikumate jaamade jaoks - piloot-augu augustamine või peen-tühjendamine, mis näevad miljoneid tsükleid -karbiidist sisetükid(tavaliselt volframkarbiid) asendage tööriistateras täielikult. Karbiid tagab kõvaduse üle HRC 80 ja kulumiskindluse, mis võib terasest sisetükke viis kuni kümme korda kauem vastu pidada, kuigi oluliselt kõrgema materjali- ja töötlemiskuluga. Otsus karbiidi kasutamise kohta on tavaliselt jaamaspetsiifiline, reserveeritud ühele või kahele positsioonile, kus kulumine põhjustaks muidu vastuvõetamatu hooldussageduse.
Pinnatöötlused ja katted, mis pikendavad eluiga
Isegi parim tööriistaterase klass saab kasu pinna täiustamisest. Katted ja töötlused lisavad kaitsekihi - või muudavad terase pinna keemiat -, et võidelda konkreetsete kulumismehhanismidega, mis lühendavad stantside eluiga. Iga valik sihib erinevat tõrkerežiimi:
Ioon/plasma nitreeriminehajutab lämmastiku stantsi pinnale, moodustades ülikõva segukihi ilma mõõtmete paksust lisamata. Erinevalt katetest nitridimine ei killu ega kooru, kuna see muutub aluspinna enda osaks. Ettevõtte Advanced Heat Treat Corp. viidatud uuringud näitasid, et nitreeritud stantsipinnad pidasid autotööstuses stantsimiskeskkondades vastu üle 850 000 löögi, kus kroomitud ekvivalendid jõudsid ainult 600 000 löögini. Nitreerimine on eriti tõhus malmi ja valuterasest stantside puhul, mis moodustavad täiustatud kõrgtugevaid teraseid (AHSS), kus suured kontaktpinged rikuvad kiiresti õhemad pinnakatted.
TiN (titaannitriid) katekantakse peale füüsilise aurustamise-sadestamise (PVD) teel, moodustades õhukese kullavärvilise kihi, mille pinna kõvadus on umbes 2300 HV. TiN vähendab hõõrdumist ja talub abrasiivset kulumist, muutes selle hästi sobivaks stantsimiseks ja kerge ja keskmise tugevusega{3}}teraste töötlemiseks. Selle piiranguks on paksus - tavaliselt 2–5 mikromeetrit -, mis tähendab, et see toimib kõige paremini juba kõvastunud tööriistaterasest aluspindadel.
TiCN (titaankarbonitriid) katepõhineb TiN-l, millele on lisatud süsinikku, et tagada suurem kõvadus (ligikaudu HV 3000) ja parem haardumiskindlus. TiCN on -uuendamise vahend, kui liimi kulumine - muutub korduvaks probleemiks, kui töödeldava detaili materjal keevitub matriitsi pinnale -, eriti roostevabast terasest ja alumiiniumist stantsimistega.
Kroomitud katmineon pikka aega olnud stantsimisvormide pinnatöötlusseade, mida hinnatakse selle sileda ja vähese hõõrdumisega{0}}pinna tõttu, mis soodustab materjali voolamist sügavtõmbe ajal. Kroomvormi pind toimib hästi tavaliste teraste puhul, kuid selle piirangud muutuvad tugevamaks töödeldava detaili materjaliga. Kuna kroom sadestatakse elektrolüütiliselt, kipub kattekiht olema väljaulatuvates kohtades paksem ja süvendites õhem, mis võib tekitada väikeseid mõõtmete ebaühtlust. Lisaks on kuuevalentse kroomi heitkoguseid käsitlevad keskkonnaeeskirjad suurendanud kroomimise kulusid ja keerukust.
Õige ravi valimine ei ole -kõigile-sobiv-otsus. Optimaalne pinnastrateegia sõltub mitmest vastastikku mõjuvast tegurist:
Töödeldava detaili materjal:Kõvemad või kleepuvamad metallid (roostevaba teras, alumiinium, AHSS) nõuavad suurema kõvadusega katteid ja paremaid -lõpetamisvastaseid omadusi - TiCN või nitridimist võrreldes tavalise kroomiga.
Tootmismaht:Suured-mahud õigustavad nitriidi- või PVD-katete lisakulusid, kuna{1}}osa kulude kokkuhoid tänu pikendatud stantsi kasutusiga miljoneid lööke.
Määrimisstrateegia:Kuiv või minimaalne{0}}määrdestantsimine avaldab stantsi pinnale suuremat pinget, eelistades madala hõõrdumisega katteid, nagu TiN või TiCN. Hästi-määritud protsessid võivad kroomi või isegi katmata karastatud terase korral korralikult toimida.
Nõutav pinnaviimistlus tembeldatud osadel:Nähtavad või kosmeetiliselt kriitilised osad vajavad siledat stantsipinda - kroomitud katmist ja poleeritud TiN-katteid, mis mõlemad vähendavad valmis komponendi pinna karedust.
Lõppkokkuvõttes on stantsimaterjalide ja pinnatöötluse valikud omavahel seotud inseneri- ja majandusotsused. Optimeeritud kattega ühendatud odavam tööriistateras võib ületada esmaklassilist katmata - ja vastupidi. Eesmärk on sobitada kulumiskeskkond kaitsestrateegiaga, nii et tööriistavormid tagaksid ühtlase kvaliteedi kogu nende kavandatud tootmisea jooksul, mitte ainult esimese paari tuhande tabamuse jooksul.
Terase klass ja kate kaitsevad stantsi ennast, kuid need ei tööta eraldi. Pressi kaudu etteantav tooriku materjal esitab oma nõudmised lõtkudele, määrimisele ja vormimispiirangutele - suhe, mis väärib üksikasjalikku uurimist.
Metallist ühilduvuse juhend stantsimisvormi disainimiseks
Iga metall võitleb erinevalt, kui see surutakse läbi stantsimisvormi. Madala süsinikusisaldusega teras-paindub koostöös tagasihoidliku määrimisega, titaan aga nõuab agressiivset jahutamist ja karistab tööriistu, mis ei ole oma ülesannete kõrgusel. Teie valitud tooriku materjal ei määra mitte ainult detaili mehaanilisi omadusi -, vaid määrab stantside vahed, määrimisstrateegia, tööriistaterase valiku ja isegi eelmises jaotises käsitletud pinnatöötlused. Nende materjalispetsiifiliste-nõuete eiramine on üks kiiremaid viise enneaegse kulumise, krooniliste defektide ja osade kulude suurenemise{6}}ni.
Järgnevalt on praktiline ühilduvusviide - selline koondtabel, mida insenerid ja hankimisjuhid saavad uute projektide jaoks tembeldatud metallosade hindamisel käepärast hoida.
Tavalised metallid ja sulamid stantsimisel
Allolev tabel kaardistab kuus kõige sagedamini tembeldatud materjali kõige olulisemate stantsi konstruktsiooniparameetritega. Märkate, et kliirensi väärtused nihkuvad märkimisväärselt ühelt sulamilt teisele -, mis näitab, kuidas iga metalli kõvadus, plastilisus ja tõmbetugevus mõjutavad nihkekäitumist.
| Materjal | Tüüpiline stantsi kliirens (% materjali paksusest, külje kohta) | Määrimisnõuded | Piirikaalutluste kujundamine | Ühised rakendused |
|---|---|---|---|---|
| Madala süsinikusisaldusega teras- (1008/1010/1018) | 5–8% | kerge veskiõli või vees{0}}lahustuv määrdeaine; standardrakendusest piisab tavaliselt. | Suurepärane vormitavus suure venivusega (tavaliselt 30–40%). Mahutab sügavaid tõmbeid ja tihedaid painderaadiusi minimaalse pragunemisohuga. | Autode kronsteinid, šassii tugevdused, seadmekorpused, -üldotstarbelised lehtmetalli stantsimiskomponendid. |
| Roostevaba teras (304/316) | 6–8% | Vajalikud on tugevad-EP (äärmuslik surve) määrdeained. Levinud on klooritud või vääveldatud ühendid; kuiv-kilemäärdeained, mida kasutatakse puhastes ruumides. | Kõrge töö{0}}kõvenemiskiirus piirab tõmbesügavust võrreldes madala süsinikusisaldusega terasega-. Tüüpiline on märkimisväärne tagasitõmbumine - 2–5 kraadi võrra. Nõuab suuremat pressimistonnaaži paksuseühiku kohta. | Toidutöötlemisseadmed, meditsiiniseadmete korpused, laevariistvara,{0}}korrosioonikindlad kinnitusdetailid, arhitektuurne viimistlus. |
| Alumiinium (5052/6061) | 7–10% | Kloorimata määrdeained on tugevalt eelistatud määrdumise vältimiseks-. Kuiv-kilekatted (nt Drycote) pakuvad tavaliste veskiõlidega võrreldes paremat äravoolu vältimist. | Hea venivus lõõmutatud temperamendiga, kuid agressiivsel tõmbesügavusel kaldub apelsini-koorepinna tekstuur. 6061-T6 on oluliselt vähem vormitav kui 5052-O; tuju seisund on edu kujunemise jaoks kriitiline. | Autode konstruktsioonipaneelid, elektroonilised korpused, jahutusradiaatorid, kosmosesõiduki kronsteinid, tarbeelektroonika korpused. |
| Messing (C26000/C27200) | 5–7% | Kerge mineraalõli või lahustuv õli; messingist templid puhtalt ja minimaalse määrimisega enamikus rakendustes. | Suurepärased{0}}külmvormimisomadused, pikenemisväärtused üle 50% kassettmessingis (C26000). Mahutab keerulisi kujundeid madala vedruga. | Elektriklemmid, pistikud, dekoratiivriistvara, torustiku liitmikud, tembeldatud muusikariistade komponendid. |
| Vask (C11000/C10200) | 5–7% | Piisab kergest õlist; vase loomulik määrdevõime vähendab hõõrdumist perforaatori{0}}liideses. | Äärmiselt plastiline, pikenemine sageli üle 45%. Saavutatavad on sügavad joonised ja keerulised vormid. Pehmus suurendab jäsemete tekke ohtu, kui vahed on liiga suured. | Siinid, elektrikontaktid, soojusvahetid, RF varjestus, maandusrihmad. |
| Titaan (2. klassi CP / 5. klassi Ti-6Al-4V) | 8–12% | Agressiivsed EP määrdeained on kohustuslikud. Mõned toimingud nõuavad elastsuse parandamiseks kuumutatud stantse või soojavormimist (200–400 kraadi). Kuivad laigud põhjustavad kohest sapitust. | Piiratud külmvormitavuse - venivus on CP 2. astme puhul tavaliselt 15–20%, 5. astme puhul madalam. Kõrge tagasitõuge, mis nõuab olulist ülepainde kompenseerimist. Sälk-tundlik; teravad siseraadiused võivad praguneda. | Lennunduse konstruktsioonikomponendid, meditsiinilised implantaadid, laevakinnitused,{0}}võimsad spordivahendid, keemilise töötlemise osad. |
Kliirensi kolonni kiire skannimine paljastab olulise mustri. Pehmemad ja plastilisemad metallid, nagu messing ja vask, asuvad madalaimas otsas (5–7%), titaan aga 12% poole. See on kooskõlas põhiprintsiibiga: kõvemad, suurema -tõmbetugevusega-materjalid nõuavad suuremat kliirensit, et võimaldada murdumise õiget levikut lõikamise ajal. Seadke roostevaba terase või titaani kliirens liiga kitsaks ja löögijõud suurenevad järsult -, kiirendades kulumist ja riskides tööriista purunemisega.
Kuidas tooriku materjal juhib stantsi disainilahendusi
Ülaltoodud tabelis on toodud lähtekohad, kuid tegelik{0}}vormide disain nõuab sügavamat kaalumist, kuidas iga materjal suhtleb tööriistadega alumiiniumi stantsimise protsessi, teraslehe stantsimise ja kõige vahepealse jooksul. Kolm materjalist{2}}ajendatud väljakutset kujundavad enamiku disainiotsuste kohta:
Tagasilöögi kompensatsioon.Kui painutate stantsitud terasest tükki, jääb see suures osas sinna, kuhu te selle panite. Painutage sama geomeetria 304 roostevabast terasest või 2. klassi titaanist ja osa vetrub tagasi oma esialgse kuju suunas, kui rõhk vabaneb. Kõrge -tugevusega materjalid salvestavad vormimise ajal rohkem elastset energiat ja see energia püüab detaili lahti painutada niipea, kui stants tõmbub tagasi. Die disainerid kompenseerivadülepainutamine- vormimisstantsi ja õõnsuse töötlemine, et painutada detaili mitu kraadi sihtnurgast kaugemale, nii et tagasilöök viib selle õigesse lõppasendisse. Ülepainutamise suurus on materjalispetsiifiline- ja seda kontrollitakse sageli simulatsiooniga enne stantsi lõikamist.
Sapistamise ennetamine.Töödeldava detaili materjali külmkeevitamine stantsi pinnale - ei ole universaalne probleem. See on valdavalt seotud konkreetsete materjalide kombinatsioonidega. Alumiinium on kurikuulsaim rikkuja: Oaklandi ülikooli kõrgtehnoloogiliste tootmis- ja materjalide keskuses läbi viidud uuringud näitasid, et alumiiniumsulamist ribad kleepusid katmata valatud terasest stantside sisestustele kuni 13 kN pingutusjõuga, kui määrdeainet ei kasutatud. Sama uuring näitas, et sobivad kuiv-kilemäärdeained tõstsid kõrgtugevast malmist sisestuste keskmise kontaktrõhu märkimisväärselt - 7 MPa-lt 40 MPa-ni. Iga alumiiniumiga lehtmetalli tembeldamistoiminguks vajavad stantside komponendid tavaliselt TiCN-katteid, nitridimist või poleeritud kroompindu, et vältida liimi kogunemist. Roostevaba teras avaldab sarnast, ehkki vähem tõsist, ärritavat tendentsi, mis nõuab samuti täiustatud pinnatöötlust.
Surveteras ja tonnaažiuuendused.Kõvemad töödeldava detaili materjalid ei muuda mitte ainult lõtku -, vaid nõuavad tugevamat stantsi konstruktsiooni kõikjal. Madalsüsinikterase 1010 asemel roostevaba terase 304 tembeldamine võib nõuda 50–60% suuremat tonnaaži sama detaili geomeetriaga. Suurenenud jõud liigub läbi iga komponendi: stantsid vajavad standardse D2 asemel tugevamaid tüüpe, nagu DC53 või S7, stantsiplokid vajavad suure kulumispunktides karbiidist sisestusi ja vedrusõlmed peavad avaldama suuremat eemaldamisjõudu. Nende kaskaadefektide eiramine põhjustab enneaegseid tõrkeid, mis näivad tööriistaprobleemidena, kuid on tegelikult olulised{13}}ühilduvusprobleemid.
Materjali valimine peaks toimuma paralleelselt stantsi projekteerimisega, mitte tagantjärele -, sest tooriku sulam määrab kogu stantsikomplekti ulatuses otse lõtku, tonnaažinõuded, pinnatöötluse ja tööriistaterase klassid.
Kui käsitlete tembeldatud lehtmetalli valikut pigem eelneva inseneriotsusena kui hanke märkeruuduna, muutub iga allavoolu valik etteaimatavamaks. Kliirensi väärtused karmistavad valideeritud vahemike ümber, määrimisstrateegiad on suunatud konkreetsetele rikkerežiimidele ja stantsi eluea hinnangud muutuvad tõeliseks täpsuseks. Vastupidiselt võib materjalide vahetamine projekti lõpus - öelda, et korrosioonikindluse tagamiseks pehmest terasest roostevaba terasele üleminek - võib muuta kogu matriitsi konstruktsiooni kehtetuks ja sundida kulukale ümbertöötlemistsüklile.
Materjalide ühilduvus loob aluse järjepidevaks tootmiseks, kuid isegi ideaalselt sobitatud materjalid ja tööriistad ei suuda kõiki probleeme ära hoida. Defektid ilmnevad endiselt kulumisest, protsesside triivimisest ja tähelepanuta jäetud muutujatest -, mistõttu on struktureeritud lähenemisviis tembeldusdefektide tuvastamisele ja tõrkeotsingule iga tootmismeeskonna jaoks hädavajalik.
Levinud stantsimisdefektid ja nende vältimine
Ideaalsest materjalist täiuslikult disainitud stants võib siiski toota jääke. Kulumine edeneb, pressi sätted triivivad, määrdeaine jookseb õhukeseks ja äkki ilmuvad osade partiile kortsud, praod või jämedused, mida tund aega tagasi polnud. Vormimisprobleemid annavad endast harva teada ühe dramaatilise tõrkega -, need hiilivad järk-järgult sisse ja selleks ajaks, kui keegi probleemi märkab, võib sadu või tuhandeid defektseid osi juba virnastatud olla. Teadmine, kuidas iga defekt välja näeb, mis selle põhjustab ja kuidas seda enne selle algust peatada, eristab reageerivat tulekustutust ehtsast protsessijuhtimisest.
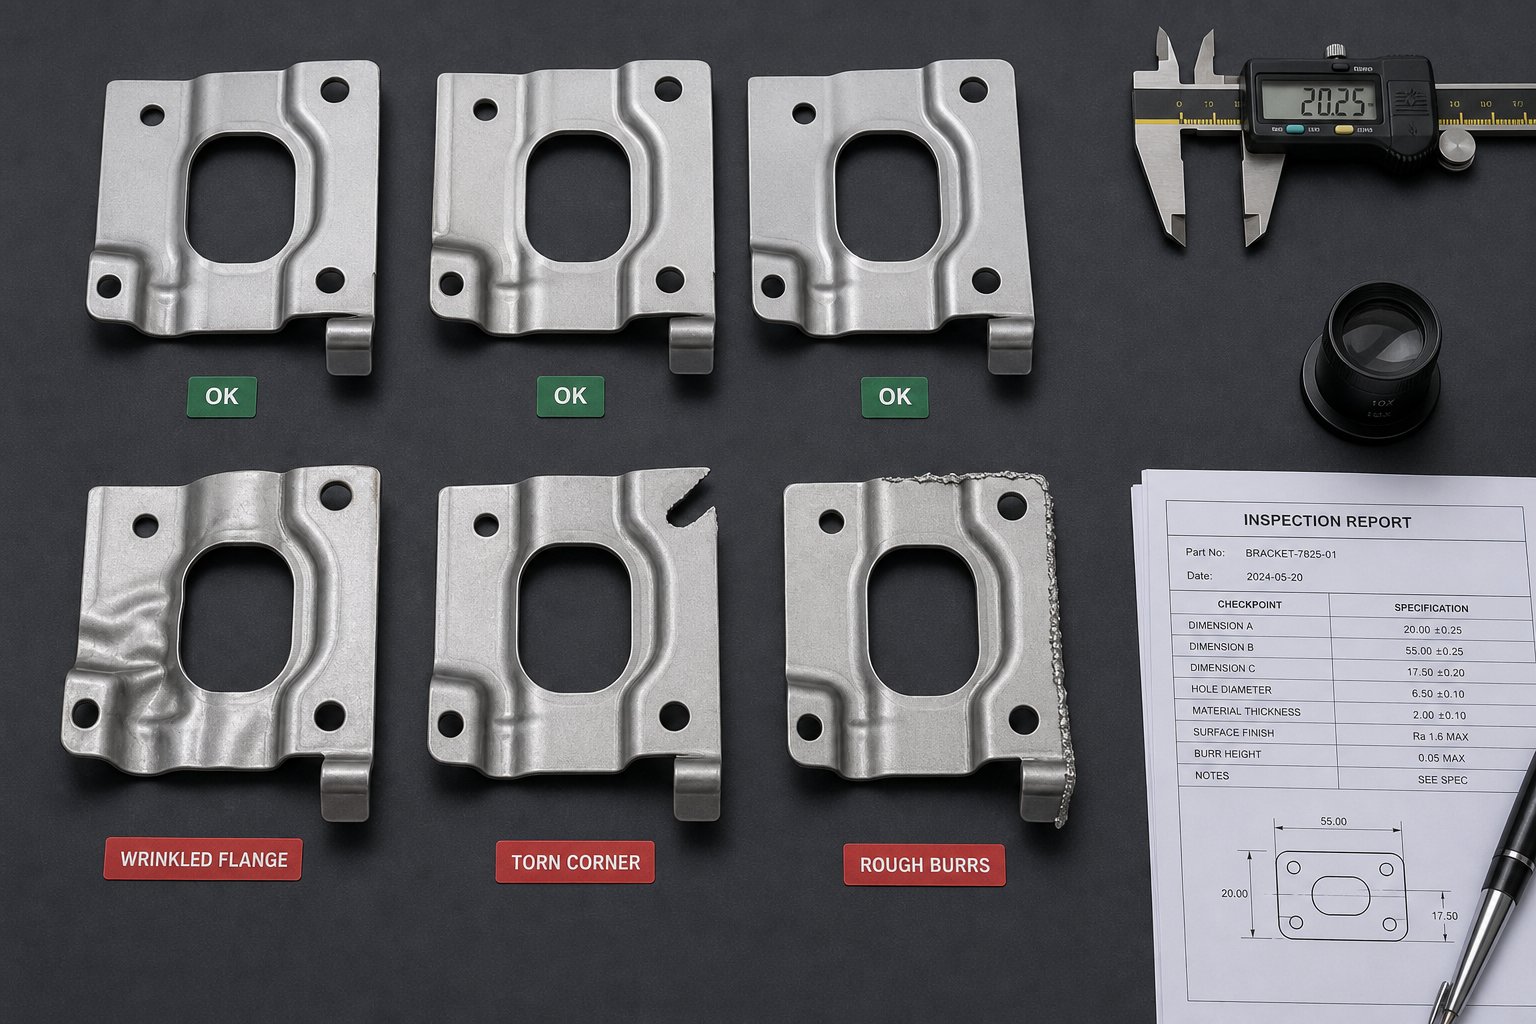
Kõige levinumate tembeldusdefektide tuvastamine
Allolevas tabelis on kataloogitud kuus defekti, mis põhjustavad valdava enamuse pressimise ja stantsimise kvaliteedi tagasilükkamistest. Iga kirje sisaldab visuaalset kirjeldust, et saaksite probleemi tsehhipõrandal tuvastada koos algpõhjuste ja tegelike tootmiskogemuste põhjal rakendatavate ennetusstrateegiatega.
| Defekti nimi | Visuaalne kirjeldus | Algpõhjused | Ennetusstrateegiad |
|---|---|---|---|
| Kortsumine | Laineline-nagu voldid või kortsud äärikualal või tõmmatud osade külgseinal. Materjali kimbud, mitte voolavad sujuvalt stantsiõõnde. | Ebapiisav tooriku hoidja jõud; liigne tõmbeaste, mis üritab ühe käiguga liiga palju deformeerida; stantsi filee raadiused on liiga väikesed, tekitades hõõrdumise, mis suunab materjali voolu ebaühtlaselt ümber. | Suurendage järk-järgult tooriku hoidiku survet, kuni kortsud kaovad. Vähendage ühe-etapilise loosimise suhet, jagades sügavad vormid mitme joonistusjaama vahel. Poola stantsifilee raadiused, et vähendada takistust ja soodustada ühtlast materjalivoolu. |
| Rebimine / lõhenemine | Nähtavad murrud või lõhed, tavaliselt tõmmatud osade alumises raadiuses või teravate üleminekute korral moodustunud tunnuste vahel. Servad tunduvad pigem räbaldunud ja rebenenud kui puhtalt pügatud. | Materjal on venitatud üle vormimispiiri; tõmbekoefitsient on sulami pikenemisvõime jaoks liiga agressiivne; ebapiisav määrimine, mis põhjustab liigset hõõrdumist; löögi raadiused on liiga tihedad, koondades pinge ühele reale. | Valige soovitud geomeetria jaoks piisava pikenemisega materjalid. Optimeerige stantsimise ja stantsi raadiused, et jaotada pinge laiemale alale. Kasutage sobivaid EP määrdeaineid -, eriti roostevaba terase ja titaani puhul. Kasutage stantsimise simulatsioonitarkvara, et kontrollida tõmbesügavust enne stantsi lõikamist. |
| Springback | Vormitud osa põrkub pärast stantsi tagasitõmbumist osaliselt tagasi oma algse lameda kuju poole. Paindenurgad on mitu kraadi laiemad kui stantsiõõne nurk ja äärikud ei asu oma sihtasendis. | Metallile omane elastne taastumine - on rohkem väljendunud ülitugevate-teraste, roostevaba terase ja titaani puhul. Ebapiisav viibimisaeg alumises surnud punktis. Survenurk projekteeritud ilma tagasitõmbekompensatsioonita. | Integreerige stantsi konstruktsiooni ülepainde kompenseerimine (tavaliselt 2–5 kraadi roostevaba terase puhul, rohkem titaani puhul). Kasutage lõppjaamas korrigeerivat painutamist või müntimist, et painutus püsivalt seadistada. Kaaluge servopressitehnoloogiat, mille käigu allosas on programmeeritav püsivus. |
| Liigne Burring | Teravad, kõrgendatud metallservad või õhukesed vurrud, mis ulatuvad välja tühjade või augustatud objektide lõike perimeetrist. Lõigatud serv näitab pigem suurt ümberminekutsooni ja karedat murdejoont kui puhast kitsast murdumisriba. | Kulunud või tuhmunud stantside ja stantsnuppude lõikeservad. Vale stants-, et stantsi kliirens - oleks liiga tihe (liigne jõud) või liiga lõtv (pigem tõmbab materjal kui käärid puhtalt). Tooriku materjali vale kliirensi protsent. | Säilitage teravad lõikeservad plaanilise lihvimise teel. Määrake vahekaugused materjali -konkreetsetele protsentidele, mis on üksikasjalikult kirjeldatud ühilduvustabelis (6. peatükk). Kasutage stantsimisjaamades kulumiskindlaid-katteid, nagu TiN või TiCN, et pikendada teritustsüklite vahelisi intervalle. |
| Vale joondamine / valesti registreerimine | Omadused - avad, sälgud, painded - on nende ettenähtud asenditest üksteise või detaili nullpunkti suhtes nihutatud. Osade mõõtmete kontrollimine ebaõnnestub, kuigi üksikud omadused on õigesti moodustatud. | Kulunud või kahjustatud juhttihvtid ei suuda riba täpselt leida. Juhttihvti ja puksi kulumine võimaldab ülemise ja alumise matriitsi poole nihkuda. Varujuhiku vale reguleerimine, mis põhjustab riba külgmist nihkumist. Etteande pikkuse vead pressis või servosööturis. | Kontrollige ja vahetage juhttihvte kindlaksmääratud ajavahemike järel. Jälgige juhttihvti-puksi-vahele ja vahetage puksid enne, kui kalle ületab tolerantsi. Kalibreerige etteande pikkus riba tegeliku sammu suhtes. Kontrollige riba laiust vastavalt laojuhiku sätetele igal seadistamisel. |
| Pinna kriimud / rämpsud | Osa pinnal on nähtavad lineaarsed kriimujäljed, kriimustused või materjali kogunemine. Rasketel juhtudel keevitub töödeldava detaili materjal külm{1}}matriitsi pinnale, jättes maha kõrgendatud tükid, mis kanduvad üle igale järgnevale osale. | Määrdunud või kahjustatud stantsipinnad; ebapiisav või vale määrdeaine; alumiiniumile või roostevabale terasele omane kalduvus nakkuda töötlemata tööriistaterasele; löökide vahele matriitsi õõnsusse jäänud praht. | Hoidke stantside esiküljed puhtad standardsete-puhastusprotokollidega käituste vahel. Kandke alumiiniumile sobivast materjalist -sobivad määrdeained - kuiv-kilekatted, roostevaba terase jaoks EP ühendid. Liimikulumiskindluse tagamiseks katke vormivad vahetükid TiCN-i või nitriidiga. Eemaldage kinni jäänud nälkjad ja praht enne, kui need kinnituvad matriitsi pinnale. |
Märkate, et paljudel nendel defektidel on kattuvad algpõhjused - kulunud tööriistad, vale kliirens ja halb määrimine mitmel real. See kattumine on tegelikult hea uudis: see tähendab, et distsiplineeritud lähenemine mõnele põhiprotsessi muutujale hoiab ära suure hulga tõrkeid üheaegselt.
Tootmisdefektide tõrkeotsing
Kui defekt ilmneb keset -jooksu, hoiduge soovist kohe stantsi reguleerida. Kogenud pressioperaatorid järgivad süstemaatilist diagnostilist järjestust, mis isoleerib tegeliku algpõhjuse enne mis tahes parandusmeetmete võtmist. Otse ilma diagnoosita reguleerimise juurde hüppamine varjab sageli tegeliku probleemi - või toob kaasa uue.
Järgige seda praktilist tõrkeotsingu kontroll-loendit järjekorras:
Kõigepealt kontrollige riba või toorikut.Kontrollige sissetulevat materjali paksuse muutumise, pinna saastumise, servakahjustuste või vale temperamendi suhtes. Materjalide ebakõlad -, eriti ülitugevates sulamites -, on sagedane, kuid tähelepanuta jäetud stantsimis- ja vormimisdefektide allikas. Veenduge, et mähis või leht vastaks failis olevale materjalisertifikaadile.
Kontrollige stantside vahesid ja komponentide kulumist.Mõõtke kaliibri või optilise mõõtmise abil stantsimisnuppude vahe{0}} Võrrelge praeguseid mõõtmeid matriitsi ehituse spetsifikatsioonidega. Isegi mõni tuhandiktolline lõikeserva kulumine võib nihutada puuri kõrgust vastuvõetavast -spetsifikatsioonist välja{5}}vastavale.
Kontrollige pressi tonnaaži ja kiiruse sätteid.Veenduge, et press töötab seadistuslehel määratud tonnaažil ja käigul -per-minutis. Vale sulgemiskõrgus, üle-tonnaaž või liigne kiirus võivad põhjustada defekte, mis jäljendavad tööriistaprobleeme. Kasutage tonnaaži jälgijat, kui see on saadaval.
Hinnake määrimise tüüpi ja rakendust.Veenduge, et kasutatakse õiget määrdeaine koostist ja et see jõuab kõikide kriitiliste pindadeni, - eriti moodustades raadiusi ja sügavaid{1}}tõmbeõõnesid. Kuivad laigud on jooksu ajal nähtamatud, kuid ilmnevad selgelt kriimustuste või räsistena valmis osal.
Kontrollige materjali sertifikaati vastavuses spetsifikatsiooniga.Kontrollige{0}}veski sertifikaadi soojusarvu, sulami klassi, karastuse seisukorda ja mehaanilisi omadusi tehniliste spetsifikatsioonide järgi. Materjali asendamine või spetsiaalne mähis-väl- võib seletada defekte, mida ükski stantsi reguleerimine ei paranda.
See jada liigub kõige lihtsamatest ja kiireimatest kontrollimistest kaasahaaravamate kontrollideni -, kõrvaldades kõige levinumad põhjused, enne kui võtate matriitsi puudutamiseks mutrivõtme kätte. Praktikas moodustavad materjali- ja määrimisprobleemid üllatavalt suure protsendi defektidest, mis esialgu näivad tööriista riketena.
Ennetamine projekteerimise ja hoolduse kaudu
Veaotsing on reaktiivne oskus. Tegelik kasu tuleb protsessi defektide kavandamisest enne tootmise algust - ja seejärel selle kvaliteedi baastaseme säilitamisest stantsi eluea jooksul.
Kui olete järginud selle artikli varasemaid jaotisi, on teil juba suurem osa ennetustööriistadest käes. Õige stantsimaterjali valik (5. peatükk) vähendab otseselt kulumisega{2}}seotud defekte, nagu tuhmumine ja lõhestumine. Konkreetse tooriku materjali jaoks sobiva tööriistaterase klassi ja pinnakatte valimine tähendab, et lõikeservad püsivad kauem teravamad ja vormimispinnad on vastupidavad liimi kogunemisele. Tooriku materjali õige vahemaa (6. peatükk) hoiab ära nii ülemäärase pursumise kui ka enneaegse rebenemise - kaks defekti, mis paiknevad kliirensi spektri vastasotstes.
Planeeritud stantsimisvormide hooldus seob selle kõik kokku. Matriitsid ei ebaõnnestu ootamatult - nad lagunevad järk-järgult. Lõikeserv tuhmub järk-järgult, juhttihvt kulub mõne kümnendiku tuhandiku saja tuhande löögi kohta ja vedrukoost kaotab jõudu miljonite tsüklite jooksul. Ilma ennetava hooldusprogrammita, mis jälgib tabamuste arvu ja käivitab kindlaksmääratud ajavahemike järel teritamise, komponentide vahetamise ja mõõtmete kontrollimise, langeb kvaliteet nii järk-järgult, et operaatorid sellega kohanevad, mitte ei paranda seda. Selleks ajaks, kui defektid muutuvad visuaalselt ilmseks, võib stants vajada palju ulatuslikumat - ja kulukamat - ümbertööd, kui lihtne lihvimine oleks takistanud nädalaid varem.
Simulatsioonitarkvara lisab täielikult teise ennetuskihi. Kaasaegne FEA-põhine stantsimise simulatsioon võib ennustada kortsumist, hõrenemist, lõhenemist ja tagasitõmbumist enne stantsi ehitamist, - püüdes kinni metalli stantsimise tehnikad, mis ei tööta valitud materjali ja geomeetriaga enne terase lõikamist. Selliseid funktsioone nagu lehtmetallist stantsimisvormide negatiivsed ja positiivsed möödaviigutäpid, mida kasutatakse materjalivoo juhtimiseks keeruliste geomeetriate ümber, saab modelleerida ja optimeerida pigem digitaalselt, mitte kuluka füüsilise katse-ja-viga abil. Insenerid, kes projekteerimisetapis simulatsiooni investeerivad, teatavad järjekindlalt vähematest katsete iteratsioonidest ja kiiremast{7}}tootmise suurendamisest.
Defektide ennetamine on lõppkokkuvõttes kulude haldamise strateegia. Iga kortsus osa, iga rebenenud toorik, iga mahakantud jooks on hind - raisatud materjali, kaotatud pressiaja ja hilinenud saadetiste näol. Investeering õigesse disaini,{3}}materjale ja distsiplineeritud hooldusesse tasub end kogu tootmistsükli jooksul mitu korda ära. Ja see seos kvaliteedi ja kulude vahel viib loomulikult laiema küsimuseni, millele enamik hankimisjuhte peab lõpuks vastama: mis stantsimisprojekt tegelikult maksab ja kuhu need dollarid lähevad?
Stantsimiskulude ja projekti ökonoomika mõistmine
Defektideta osad- on kvaliteedieesmärk -, kuid isegi veatu tembeldamine peab olema rahaliselt mõistlik. Üllataval kombel arutatakse tehnilistes ressurssides harva stantsimisprojektide üksikasjalikku kulude jaotust, jättes insenerid ja hankimisjuhid puuduliku teabega eelarvetes navigeerima. Olenemata sellest, kas tsiteerite oma esimest projekti või võrdlete olemasolevat tarnijat, muudab arusaamine, kuhu raha läheb - ja kust saate selle tagasi -, ebamäärase hinnangu enesekindlaks äriotsuseks.
Mis põhjustab stantsimistööriistade kulusid
Tööriistad kujutavad endast suurimat esialgset investeeringut mis tahes metallistantsimise tootmisprogrammi. Lihtne lameseibi liitvorm võib maksta paar tuhat dollarit, samas kui keerukas mitme-jaamaga progresseeruv stants autode kronsteini jaoks võib sõltuvalt täpsusastmest ja osade keerukusest olla vahemikus $ 10 000 kuni $ 100 000 või rohkem. Mis seda vahemikku juhib? Mitmed omavahel seotud tegurid määravad kindlaks, kuhu konkreetne projekt kuluspektris langeb:
Die keerukus ja jaamade arv- 12-kohaline vormimis-, augustamis- ja kärpimistoimingutega progresseeruv stants nõuab palju rohkem inseneri-, töötlemis- ja montaažitööd kui lihtsat tühjendamist teostav 3-kohaline tööriist. Iga täiendav jaam lisab materjali, EDM-i aega ja joondustööd.
Survematerjalide ja pinnatöötluse valikud- Tööriistaterasest D2 üleminek DC53-le või karbiiddetailide lisamine suure-kulumise jaamades suurendab tooraine- ja töötlemiskulusid. PVD-katted ja nitridtöötlus lisavad täiendavaid kulutusi -, kuid sageli tasuvad need end ära tänu stantsi pikendatud elueale pikkadel töökäikudel.
Osade tolerantsid ja pinnaviimistluse nõuded- Rangemad tolerantsid nõuavad stantsi komponentide täpsemat töötlemist, vormipindade peenemat poleerimist ja täiendavaid kontrollietappe stantside ehitamisel. Metallist stantsitud osa, mille pikkus on +/-0,02 mm, maksab tööriistale oluliselt rohkem, kui on määratud +/-0,10 mm.
Stantsi suurus on tingitud detaili geomeetriast- Suuremate osade jaoks on vaja suuremaid stantsikingaid, pikemaid juhttihvte, raskemaid terasplokke ja suurema-tonnaažiga presse. Tööriistade füüsiline ulatus mõjutab otseselt nii materjali maksumust kui ka selle valmistamiseks vajalikke masinatunde.
Projekteerimisinseneri tunnid, sealhulgas simulatsioon- Teostatavusanalüüs, ribapaigutuse disain, CAE simulatsioon ja iteratiivsed DFM-i ülevaated kulutavad kvalifitseeritud projekteerimisaega. Need tunnid moodustavad tagasihoidliku protsendi tööriistade kogukuludest, kuid tagavad suuremat tulu, vältides kulukaid järeltöötlemisi.
Enamik tarnijaid struktureerib tööriistamaksed 50% ettemaksena ja 50% pärast näidise kinnitamist - standardkokkulepe, mis seab stiimulid eduka proovimise järgi. Kriitiline punkt on see, et see eelinvesteering onamortiseerunudkogu tootmismahu ulatuses. 50 000 dollari suurune stants, mis toodab 500 000 tembeldatud komponenti, lisab tööriista maksumusele vaid 0,10 dollarit detaili kohta. Sama stants, mis toodab vaid 5000 osa, kannab 10,00 $-osakoormust - sajakordselt, mistõttu on maht projektimajanduses domineeriv muutuja.
-Osade ökonoomika ja{1}}tasavuse analüüs
Lisaks tööriistadele koondab iga metallist tembeldatud detaili{0}}ühiku hind mitu aluseks olevat draiverit. Tööstusandmed näitavad tüüpilist jaotust: materjal moodustab ligikaudu 45–55% ühikuhinnast, tööjõud 15–25%, üldkulud 10–20%, kvaliteedikontroll 2–8% ja pakend 2–5%. Seadistustasud, mis hõlmavad stantsi paigaldamist ja pressi kalibreerimist iga tootmistsükli kohta, jaotatakse kogu partii peale -, mis tähendab, et väiksemad tellimused võtavad ebaproportsionaalselt suuremad{14}}tüki seadistamise kulud.
Suhe mahu ja{0}}osa maksumuse vahel on järsult pöördvõrdeline. Väikeste koguste puhul võidavad sageli alternatiivid, nagu laserlõikamine või CNC-mehaaniline töötlemine, kuna need nõuavad vähe või üldse mitte investeeringuid tööriistadesse. Helitugevuse kasvades nihkub matemaatika otsustavalt. Mõelge lihtsustatud, kuid illustreerivale võrdlusele: kui laseriga-lõigatud detail maksab 4,50 dollarit ilma tööriistadeta ja tembeldatud versioon 0,30 dollarit koos 40 000-dollarise matriitsiga, langeb tasakaal 9500 ühiku lähedale. Sellest künnisest allpool on laserlõikamine ökonoomsem. Selle kohal liigub tembeldamine edasi - ja suurema helitugevuse korral suureneb vahe dramaatiliselt. 100 000 osa puhul oleks tembeldamise kogukulu selle stsenaariumi korral ligikaudu 70 000 dollarit, laserlõikamise puhul aga 450 000 dollarit.
Tööstuslike metallide stantsimisprogrammide puhul, mille aastane maht on üle 100 000 detaili -, mis on levinud autotööstuses, elektroonika- ja seadmesektoris, - muutub osade kohta-ökonoomika valdavalt soodsaks. Progressiivsed stantsisüsteemid, mis töötavad suure löögisagedusega minutis, võivad viia ühikukulud tasemele, millele ükski teine metallosade stantsimismeetod ei suuda võrrelda.
Stantsimiskulude vähendamise strateegiad
Kulude optimeerimine ei tähenda nurkade lõikamist - see tähendab targemate otsuste tegemist igal etapil. Järgmised strateegiad tagavad järjekindlalt mõõdetavat säästu ilma osade kvaliteeti või stantside töökindlust ohverdamata:
Eelistage DFM-i optimeerimist varakult.Osade geomeetria lihtsustamine -, kõrvaldades mittevajalikud funktsioonid, kasutades sümmeetrilisi kujundusi ja leevendades mitte-kriitilisi tolerantse -, vähendab otseselt stantsi keerukust. Vähem jaamu, lihtsamad stantsiprofiilid ja andestavamad vormimistoimingud tähendavad madalamaid tööriistakulusid ja kiiremaid ehitusaega. Nagu üks tööstusharu analüüs märgib, aitab varajasse prototüüpimisse ja DFM-i ülevaatusse investeerimine tuvastada võimalikud probleemid enne masstootmist, vältides hiljem kulukat ümberkujundamist ja tööriistade kohandamist.
Koondage toimingud vähematesse stantsijaamadesse.Iga progressiivse matriitsi jaam lisab projekteerimis-, töötlus- ja hoolduskulusid. Kui kaks toimingut saab ühendada üheks jaamaks ilma kvaliteeti kahjustamata -, näiteks augustamine ja vormimine ühe tõmbega, kasutades kombineeritud lähenemisviisi -, säästetakse kogu tööriista konstruktsiooni ulatuses.
Standardige materjalid tootesarjade lõikes.Mitme metalli stantsimise komponendi kasutamine samast sulamist ja gabariidist vähendab materjali hankimise keerukust, võimaldab hulgiostmist ja võimaldab stantsi konstruktsioonidel jagada ühiseid kliirensi ja määrimisspetsifikatsioone. Standardimine loob mastaabisäästu, mis vähendab nii materjali- kui ka insenerikulusid.
Plaani pigem stantsi hooldust kui enneaegset asendamist.Hästi-hooldatud stants võib oma eluea jooksul toota miljoneid osi. Uuesti lihvimise ajastamine, kulunud juhttihvtide ja vedrude asendamine kindlaksmääratud löögi-loendusintervalliga ning vormivate vahetükkide uuesti katmine enne, kui kulumine muutub kriitiliseks, pikendab tööriista kasuliku eluiga märkimisväärselt. Ennetava hoolduse lisanduvad kulud moodustavad murdosa asendusstantsi ehitamise - või rikneva stantsi tekitatud jäägi absorbeerimise kuludest.
Optimeerige materjalikasutust ribade paigutuses.Kogenud stantsikonstruktorid vähendavad jääkide hulka, paigutades osad tõhusalt riba sisse ja kasutades ära nälkjate läbistamist jäätmete vähendamiseks. Isegi väikesed materjalikasutuse täiustused - mõne protsendipunkti - koguvad märkimisväärset kokkuhoidu suurte-mahtude puhul, kus tooraine on suurim kulukomponent.
Kokkuvõttes käsitlevad need strateegiad kuluvõrrandi mõlemat poolt: tööriista ehitamiseks kulutatud kulutuste vähendamine ja iga osa tootmise maksumuse vähendamine. Kõige tõhusam kulude vähendamine toimub siis, kui projekteerimine, hankimine ja tootmine teevad koostööd projekti varasest etapist -, mitte siis, kui keegi vaatab üle lõpparve ja küsib, kuhu eelarve läks.
Kulude distsipliin hoiab projekti elujõulisena, kuid see ei lükka protsessi edasi. Tänapäeval stantsimist ümber kujundavad tehnoloogiad - servopressid, digitaalne simulatsioon ja anduriga- juhitav automatiseerimine - teevad täpselt seda, avades jõudlusaknad, mis polnud veel kümme aastat tagasi võimalikud.
Tänapäevased edusammud, mis kujundavad stantsimise tulevikku
Kümmekond aastat tagasi oli stantsimispress oma olemuselt jõhker-jõumasin -, hooratas pöörles üles, sidur oli sisse lülitatud ja ramp paiskus alla kindla kiirusega, mille dikteeris mehaaniline ühendus. Matriit kas töötas või mitte ja operaatori põhihoob oli tonnaaž. Täna näeb pilt kardinaalselt teistsugune. Programmeeritavad liikumisprofiilid, ennustavad digitaalsed mudelid ja matriitsi sisse manustatud andurite võrgud määratlevad uuesti, mida tembeldustehnoloogia suudab saavutada - ja tõstavad latti iga tootja jaoks, kes kasutab endiselt pärandseadmeid.
Servopressitehnoloogia ja täppisjuhtimine
Traditsioonilised hooratta{0}}ajamiga pressid tagavad ühe fikseeritud liug{1}}liikumiskõvera. Siiber kiirendab, tabab tippkiirusel alumist surnud punkti ja tõmbub tagasi - sama profiili igal käigul, olenemata detaili geomeetriast või materjali käitumisest. Servo{5}}pressid asendavad selle jäiga tsükli programmeeritava libiseva liikumisega, mida juhivad suure pöördemomendiga elektrimootorid. Insenerid saavad kohandada kiirust, viivitusaega ja kiirendust löögi igas punktis.
Miks see oluline on? Kujutage ette, et moodustate sügavale{0}}tõmmatud roostevabast terasest korpuse. Tavalise pressi korral lööb stants materjali täiskiirusel ja metall peab õõnsusse voolama, enne kui ramp pöörab tagasi - kitsa akna, mis põhjustab sageli kortsumist või rebenemist. Servostantsimismasin laseb operaatoril kriitilise vormimisfaasi ajal rammi aeglustada, hoida seda allosas surnud keskpunktis, et materjal saaks programmeerida, ja seejärel kiiresti tagasi tõmmata. Tulemuseks on laiem vormitav aken, vähem defekte ja oluliselt vähenenud müratase kaupluse põrandal.
Kasu suureneb keeruliste materjalidega. Autotööstuses stantsimisstantsides kasutatavad ülitugevad terased- ja kerged alumiiniumisulamid -, mis on kurikuulsad tagasitõmbumise ja lõhenemise poolest -, reageerivad optimeeritud liugprofiilidele dramaatiliselt. Servopressid võimaldavad ka progressiivse tembeldamisprotsessi koondada toiminguid, mis varem nõudsid eraldi jaamu, kuna press suudab ühe käigutsükli jooksul teostada erinevaid liikumisprofiile. Täppisstantsimisprogrammide puhul, mis nõuavad tihedat tasasust või agressiivset tõmbesuhet, on servotehnoloogia nihkunud luksuselt algtaseme ootustele.
CAE simulatsioon ja digitaalse die arendus
Terase lõikamine matriitsi jaoks enne selle disaini digitaalset kinnitamist on nagu silla ehitamine ilma konstruktsiooniarvutusi tegemata - tehniliselt võimalik, kuid rahaliselt hoolimatu. Kaasaegne lõplike elementide analüüs (FEA) ja stantsimise simulatsioonitarkvara modelleerivad materjali käitumise kõiki aspekte vormimise ajal: voolumustrid, hõrenemisjaotused, tagasilöögi suurused, kortsumise ohutsoonid ja minimaalne nõutav survejõud. Insenerid korraldavad virtuaalseid katseid - sadu iteratsioone, kui vaja, - tundides, mitte nädalatega, mida füüsiline proovimine nõuab.
Mõju projekti ajakavadele on märkimisväärne. Simulatsioon ennustab lõhenemise koha, nii et löögi raadiusi saab enne töötlemist reguleerida. See arvutab tagasivedru, nii et ülepainde kompenseerimine on esimesest päevast alates stantsi geomeetriasse sisse ehitatud. See optimeerib isegi tooriku kuju, et maksimeerida materjalikasutuse - otsest kulude kokkuhoidu igal tootmistsüklil. Täiustatud ülitugevatele terastele või keerukatele geomeetriatele suunatud stantsimistööriistade arendamiseks on simulatsioonist saanud erinevus kolme-iteratsiooni ja kümne{7}}iteratsiooni vahel.
Edaspidi-mõtlevad stantsitarnijad integreerivad nüüd CAE-simulatsiooni oma standardsesse töövoogu, teostavad enne hinnapakkumist teostatavusanalüüsi ja kinnitavad digitaalselt iga disainimuudatuse enne ühe tööriistaterasest ploki lõikamist. Näiteks YICHEN manustab oma arendusprotsessi simulatsiooni alates esialgsest teostatavusest kuni proovikäibe ja lõpliku kontrollimiseni - lõpuni-lõpuni-lähenemise, mis lühendab teostusaega ja tabab disainiprobleemid, kui nende parandamine on endiselt odav. Selline integreeritud digitaalne{6}}füüsiline töövoog näitab, kuhu tööstus liigub: simulatsioon ei ole enam spetsialistile üle antud eraldiseisev samm; see on kootud kogu stantsi arendustsüklisse.
Tööstus 4.0, andurid ja stantsimisautomaatika
Luure ei lõpe, kui täring ajakirjandusse jõuab. Tööstus 4.0 põhimõtted hõlmavad reaalajas -seire, ühenduvuse ja automatiseeritud otsuste tegemise-otse tembeldamistoiminguid, - muutes ajakirjanduse iseseisvast masinast andmerikka tootmisvõrgu sõlmeks.
Surmatuvastus-on üks kõrgeima -väärtusega rakendusi. Matriitsi sisse paigaldatud koormusandurid ja deformatsioonimõõturid jälgivad reaalajas iga jaama tonnaaži, tuvastades kõrvalekalded - matriitsi nuppu kinni jäänud nälkjas, valesti söödetud riba, kulunud stantsi, mis tõmbab liigset jõudu -, enne kui need toodavad defektseid osi või kahjustavad tööriistu. Valesti joondamise andurid kontrollivad, et stantsi ülemine ja alumine pool registreeriksid õigesti löögi haaval, püüdes kinni juhi-tihvti kulumise või pressi läbipainde, mis muidu jääks märkamatuks, kuni osade kontrollimine ebaõnnestub.
Automaatne pressi etteandmine ja detailide eemaldaminekõrvaldada käsitsi teisaldamise varieeruvus ja ohutusriskid. Servo-sööturid sünkroonivad riba edasiliikumise pressimistsükliga sub-millimeetrise täpsusega, samas kui robotsüsteemid valivad-ja-paigutavad valmis osi ja suunavad need allavoolu toimimiseks. Need süsteemid koos võimaldavad stantsimispressil töötada maksimaalsel nimikiirusel ilma operaatori sekkumiseta töökohas.
Ennustav hooldusseob selle kõik kokku. IoT-ühendab vooge vibratsiooniandmed, temperatuurinäidud ja määrdeainete seisundimõõdikud pilve{2}}põhistele analüüsiplatvormidele. Masinõppe algoritmid tuvastavad mustrid, mis eelnevad seadmete riketele - laagri kuumenemisele, hüdraulikasüsteemi rõhu langusele - ja käivitavad hooldushoiatused enne, kui planeerimata seiskamine katkestab tootmise. Nagu ühes tööstusharu analüüsis märgitakse, minimeerib see lähenemine ootamatuid seisakuid ja pikendab kriitiliste masinate eluiga, muutes hoolduse reaktiivsetest kuludest planeeritud investeeringuks.
Need tehnoloogiad ei ole isoleeritud uuendused, - need tugevdavad üksteist. Servopressi andmevoogude simulatsioonimudeleid, mis parandavad nende täpsust järgmise stantsi disaini jaoks. In-andurid genereerivad kvaliteetseid andmeid, mida ennustavad algoritmid peavad õppima. Automatiseerimine vabastab kvalifitseeritud operaatorid keskenduma analüüsile ja optimeerimisele, mitte käsitsi söötmisele ja osade käsitsemisele. Puhasefekt on tembeldamine, mis töötab kiiremini, tekitab vähem defekte ja maksab vähem, et säilitada - eeliseid, mis lisanduvad iga tootmistsükliga.
Tehnoloogia loob võimekuse, kuid võime annab tulemusi ainult siis, kui see on seotud õige partneriga. Viimane küsimus, millega enamik tootjaid silmitsi seisab, ei ole see, millist pressi või tarkvara kasutada, vaid see, milline tarnija suudab integreerida kõik need elemendid - projekteerimise, simulatsiooni, töötluse, proovimise ja tootmistoe - ühtseks, vastutustundlikuks suhteks.
Kuidas valida oma projekti jaoks õiget stantsimispartnerit
Servopressid, CAE-simulatsioon ja in{0}}surveandurid annavad väärtust ainult siis, kui need on tarnija käes, kes teab, kuidas neid koos kasutada. Inseneride, hankimisjuhtide ja tööriistaspetsialistide jaoks on tõeliseks väljakutseks stantsimistehnoloogia mittemõistmine - see on stantsivalmistaja leidmine, kes integreerib selle kõik ühe katuse alla. Killutatud tarneahel, kus projekteerimine toimub ühel müüjal, töötlemine teisel ja katsetamine kolmandal, toob kaasa üleandmisvigu, kommunikatsioonilünki ja vastutuse pimealasid, mis suurendavad kulusid ja ajakava. Õige partner kõrvaldab need lüngad täielikult.
Peamised võimalused, mida stantsimistarnijal hinnata
Kui küsite endalt, mis on tööriistade ja stantside võimekus, mida tasub hinnata, läheb vastus palju kaugemale sellest, kas kauplus omab CNC-masinat. Tõeline tööriistade ja stantside valmistamise pädevus hõlmab kogu projekti elutsüklit. Kasutage seda kontroll-loendit potentsiaalsete tarnijate kontrollimisel - iga tõsine kandidaat peaks demonstreerima iga kauba tugevust:
Majasisene stantsikujundus ja CAE simulatsioonivõimalus- Tarnija peaks teostama teostatavusuuringuid ja tembeldamissimulatsioone ettevõttesiseselt, mitte tellima neid väljast. See hoiab disaini kavatsused ja tootmisalased teadmised ühes meeskonnas.
CNC-mehaaniline ja EDM-i võimsus- Traat-EDM, süvendus-EDM ja mitme-teljega CNC-freesimine ei ole-kaubeldavad täppisvormide valmistamisel. Küsige masina vanuse, täpsuse spetsifikatsioonide ja suutlikkuse kohta oma stantsi suuruse nõuete täitmiseks.
Materjalide tundmine mitme metalli osas- Kvalifitseeritud partner mõistab terase, alumiiniumi, roostevaba, messingi, vase ja titaani koostoimet stantsitööriistadega. Need teadmised kujundavad kliirensi, määrimise ja katmise otsuseid, mis hoiavad ära selles artiklis varem käsitletud defektid.
Proovitöö ja proovide kontrollimise protokollid- Ranged prooviprotseduurid, mõõtmete aruandlus (CMM, optiline mõõtmine) ja struktureeritud näidiste kinnitamise töövood eraldavad professionaalsed stantside tootmistoimingud kauplustest, mis annavad teile osasid ja loodavad parimat.
Kvaliteedisertifikaadid ja mõõteseadmed- ISO 9001 sertifikaat on lähtepunkt. Autotööstuse programmide puhul näitab IATF 16949 protsessi küpsust. Veenduge, et tarnijal oleks kalibreeritud mõõturid, CMM-id ja dokumenteeritud jälgimissüsteemid.
Kommunikatsiooni läbipaistvus kogu projekti vältel- Regulaarsed edenemise värskendused, avatud juurdepääs prooviandmetele ja üksainus kontaktpunkt vähendavad hõõrdumist, mis keerulisi tööriistaprogramme rööpast välja ajab. Nagu tööstusharu kogemus kinnitab, ühtlustab selge vastutustundega üks-allikapartner ajakava koostamist, lihtsustab kvaliteedikontrolli ja lühendab tarneaega võrreldes mitme -müüja kokkuleppega.
Liikumine uurimistöölt tootmis-valmis lahendusele
Kuidas siis tööriistade ja stantside töö tegelikult välja näeb, kui kaasate võimeka tarnija? Tüüpiline teekond kulgeb etteaimatava kaarega - ja parimad partnerlussuhted hõlmavad kõiki etappe ilma teid alltöövõtjale üle andmata:
Esialgne teostatavusülevaade- Tarnija hindab teie detailide geomeetriat, materjali, tolerantse ja mahtu, et kinnitada, et stantsimine on õige protsess, ja teha kindlaks võimalikud disainilahendused-tootmise täiustuste jaoks-.
CAE{0}}põhine tööriistade disain- Insenerid töötavad välja ribade paigutuse (progressiivsete stantside jaoks) või jaamade järjestuse (edastusstantside jaoks), kontrollides materjali voolu, hõrenemist ja tagasitõmbumist simulatsiooni abil enne mis tahes töötlemist.
Stantsi töötlemine ja kokkupanek- CNC- ja EDM-operatsioonid toodavad matriitsi komponente, millele järgneb täppismonteerimine, pingi kinnitamine ja vaba ruumi kontrollimine -, mis on tööriistade ja stantside töö, mis muudab digitaalse disaini füüsiliseks tööriistaks.
Proovisõidud koos mõõtmete kontrollimisega- Näidisosad tembeldatakse, mõõdetakse vastavalt spetsifikatsioonidele ning hinnatakse pinnakvaliteeti ja funktsionaalset sobivust. Kohandused tehakse iteratiivselt, kuni iga kriitiline dimensioon möödub.
Tootmise üleandmine- Heakskiidetud stants siseneb täielikult tootmisse, mida toetavad dokumenteeritud seadistusparameetrid, hooldusgraafikud ja pidev kvaliteediseire.
YICHEN on selle integreeritud lähenemisviisi näide, mis hõlmab kogu teekonda alates teostatavusanalüüsist ja CAE simulatsioonist kuni täppistöötluse, proovikäsitluste ja lõppkontrollini, - mida kõike hallatakse-majasiseselt. Tootjatele, hankimisjuhtidele ja tööriistainseneridele, kes on valmis liikuma uurimistöölt tegevusele, pakub nende lõpp--lõpuni-protsess otsest teed RFQ-valmis metallosade tembeldamisvormide lahendusteni, ilma killustatud tarnijaketiga kaasnevate koordineerimisprobleemideta.
Stantsimispartneri valimine on lõppkokkuvõttes otsus, mis ühendab kõiki selles artiklis käsitletud teemasid. Uuritud matriitsi tüüp, tööriistaterase klass, pinnatöötlus, tooriku materjal, defektide vältimise strateegia ja kulustruktuur sõltuvad kõik tarnijast, kes suudab neid täpselt ja vastutustundlikult täita. Edukad projektid põhinevad teadlikel otsustel - protsessi, materjalide ja partnerluse kohta, mis seda kõike ühendab. Alustage õigetest teadmistest, rakendage neid õige partneri kaudu ja tee toormetallist veatute valmisdetailideni muutub märkimisväärselt lihtsaks.
Korduma kippuvad küsimused stantsimise kohta
1. Mis vahe on stantsimisel ja survevalul?
Stantsimine on külmvormimisprotsess-, mille käigus kasutatakse stantsimispressi sisse seatud stantsi ja stantsi, et vormida lamedat lehtmetalli mehaanilise jõu abil -, teostades toatemperatuuril selliseid toiminguid nagu tühjendamine, painutamine, tõmbamine ja augustamine. Survevalu seevastu hõlmab sulametalli süstimist vormiõõnde kõrge rõhu all, tekitades keerukaid kolme-mõõtmelisi kujundeid peamiselt mitteraudmetallisulamitest, nagu alumiinium ja tsink. Need kaks protsessi teenivad põhimõtteliselt erinevaid rakendusi: stantsimine sobib suurepäraselt suure -mahuga lamedate või mõõdukalt vormitud lehtmetallist osade puhul, samas kui valamine käsitleb keerulisi 3D-geomeetriaid, mida ei saa lamedast materjalist vormida.
2. Kuidas valida progressiivse ja ülekandevormi vahel?
Valik sõltub osa suurusest, geomeetria keerukusest ja tootmismahust. Progressiivsed matriitsid sobivad ideaalselt väikeste -kuni -keskmiste osade jaoks, mis nõuavad mitut toimingut suure helitugevusega (100,000+ tükki), kuna riba söödab pidevalt järjestikuste jaamade kaudu kiirete tsükliaegade saavutamiseks. Ülekandmisvormid sobivad suurematele osadele,{6}}sügavtõmmatud komponentidele või keerukatele 3D-kujudele, mida ei saa kanduribaga ühendada. Ülekandeseaded kasutavad mehaanilisi sõrmi või haaratseid vabade toorikute liigutamiseks sõltumatute jaamade vahel, mis vähendab materjali raiskamist, kuid töötab aeglasema tsükliajaga. Kui teie osa sobib järkjärgulise ribapaigutusega ja maht õigustab tööriistakulusid, on järkjärguline tavaliselt kuluefektiivsem valik.
3. Milline tööriistateras on stantside stantsimiseks parim?
Pole olemas ühte parimat klassi -, õige valik sõltub kõvaduse, sitkuse ja kulumiskindluse tasakaalust, mida teie rakendus nõuab. Tänu oma suurepärasele kulumiskindlusele ja mõõdukatele kuludele on D2 kõige laialdasemalt kasutatav blankett ja augustamine. S7 on eelistatud vormimis- ja painutusjaamades, kus suured löögijõud võivad kõvema terase purustada. DC53 on võrreldava kõvaduse juures ligikaudu kaks korda tugevam kui D2, mistõttu on see tugev valik ülitugevate teraste või roostevaba terase tembeldamiseks. Äärmusliku-kulumise korral progresseeruvates stantsides võivad volframkarbiidist sisetükid tööriistaterasest viis kuni kümme korda kauem vastu pidada, kuigi oluliselt kõrgemate kuludega.
4. Kui palju stantsimisvorm maksab?
Stantsimisvormide kulud sõltuvad keerukusest, suurusest, materjalist ja tolerantsinõuetest suuresti. Lihtne lameda osa stants võib maksta paar tuhat dollarit, samas kui mitme-jaamaga järkjärguline stants autokomponendi jaoks võib ulatuda 10 000 kuni 100 000 dollarini. Peamised kulutegurid hõlmavad stantsijaamade arvu, tööriistaterase klassi ja pinnatöötlust, osade tolerantse, stantsi füüsilist suurust ning projekteerimise ja simulatsiooni inseneritöötunde. Oluline on see, et tööriistade maksumus amortiseeritakse kogu tootmismahu ulatuses - 50 000 dollari suurune stants, mis toodab 500 000 osa, lisab vaid 0,10 dollarit tüki kohta, muutes suure{13}}mahuga programmid äärmiselt kulu{14}}efektiivseks.
5. Mis põhjustab stantsitud metallosadele purdeid ja kuidas neid vältida?
Traditsiooniliste osade ülemäärane torbumine on peamiselt põhjustatud stantside ja stantsnuppude kulunud või tuhmunud lõikeservadest või valest stantsist-, et{1}}stantsi kliirens. Kui kliirens on liiga lõtv, tõmbab ja rebeneb materjal, mitte ei nihkub puhtalt, tekitades karedaid servi ja kõrgemaid jämesid. Kui kliirens on liiga tihe, kiirendab liigne lõikejõud tööriista kulumist, mis viib lõpuks sama probleemini. Ennetamine nõuab materjali -spetsiifiliste protsendimäärade jaoks vahekauguste määramist (nt madala süsinikusisaldusega terase puhul 5-8% paksusest külje kohta, roostevaba terase puhul 6–8%), tabamuste arvul põhineva ajastatud lihvimisprogrammi järgimist ja teritusintervallide pikendamiseks kulumiskindlate kattekihtide (nt TiN või TiCN) kasutamist.


