


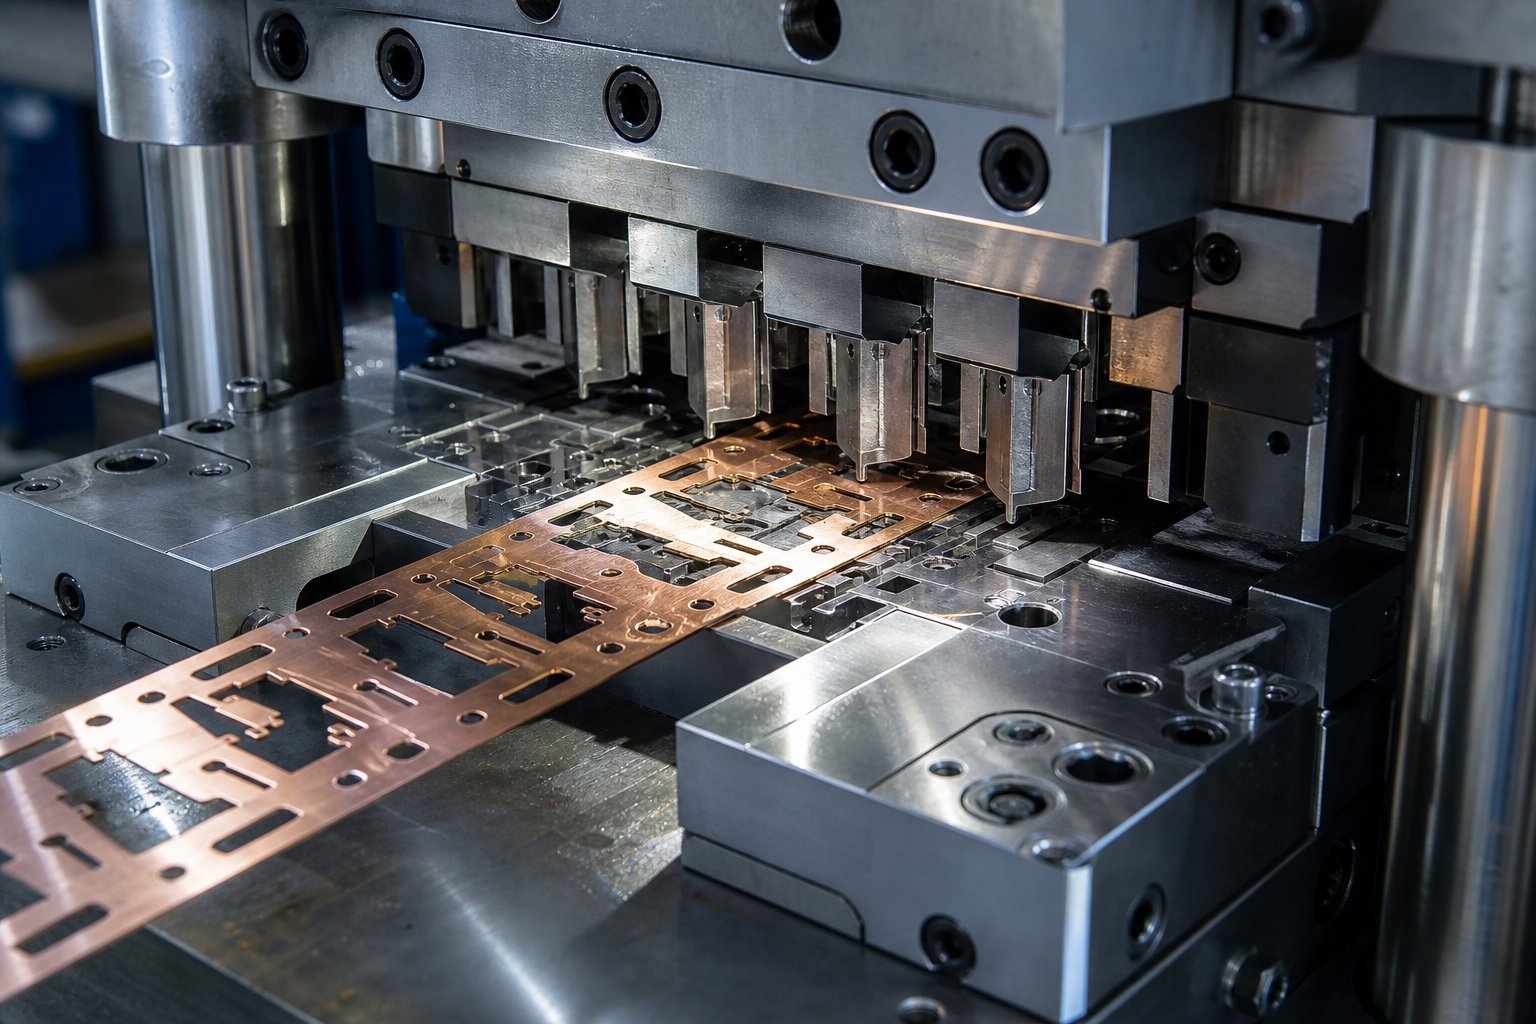
Mis on täppisstantsimine ja miks see on oluline?
Kui projekteerite komponente, mille puhul mõni tuhandik tolli määrab, kas osa sobib või ebaõnnestub, ei lõika tavaline metallist stantsimine seda.Täppisstantsimineon olemas spetsiaalselt nende stsenaariumide jaoks, kus tolerantsid peavad olema rangemad, tööriistad peavad olema teravamad ja protsessi kõiki muutujaid kontrollitakse sellisel määral, mida tavalised tootmistsehhid lihtsalt ei paku.
Täppisstantsimine on metallivormimisprotsess, mille käigus kasutatakse spetsiaalselt konstrueeritud stantse ja kontrollitud pressimistoiminguid, et toota osi, mille mõõtmete tolerants on ±0,001 tolli (±0,025 mm) või rohkem, mis saavutatakse tihedama stantsimise -to-stantsivahede, täiustatud tööriistamaterjalide ja range protsessi jälgimisega-.
Mida täppisstantsimine tegelikult tähendab
Sõna "täpsus" ei ole siin turunduskeel. See viitab mõõdetavale künnisele. Täppisstants on konstrueeritud nii, et stantsimise -to-vahed on oluliselt väiksemad kui üldisel stantsimisel, mis on sageli vähendatud 5–10% materjali paksusest tavapärase 10–20% asemel. See tihedam kliirens koos traadi EDM-i ja täppislihvimise abil ehitatud tööriistadega annab puhtamad servad, täpsemad avade asukohad ja korratavad mõõtmed miljonite tsüklite jooksul.
Väikesi pistikuid, andurite korpuseid või meditsiiniseadmete komponente kavandavate inseneride jaoks on see kontrollitase erinevus usaldusväärselt kokkupandavate osade ja kvaliteediprobleeme tekitavate osade vahel.
Mille poolest see erineb standardstantsimisest
Tavalised stantsi- ja stantsimistoimingud sobivad hästi-osadele, mille puhul on lubatud hälbed ±0,004–±0,008 tolli. Tööriistad on odavamad, pressi juhtnupud on lihtsamad ja kontrollide intervallid on laiemad. Täpne töö tõstab latti igas mõõtmes:
- Tööriistade täpsus:Stantsimisvormi komponendid lihvitakse ja viimistletakse mikroni-tasemele ning kulumiskindlate-katetega pikendavad kasutusiga.
- Vajutage juhtnuppe:Servo{0}}pressid reguleerivad kiirust ja jõudu igal käigul, vähendades mehaanilisest ebaühtlusest tingitud muutusi.
- Materjali käitlemine:Ribade varu söödetakse positsioneerimistäpsusega, mõõdetuna mikronites, mitte kümnendikutes millimeetrites.
- Kontrolli rangus:Statistiline protsessi juhtimine ja reaalajas{0}}anduri tagasiside asendavad perioodilisi kohapealseid kontrolle.
Lõhe standard- ja täppisvormide ning tembeldamisvõime vahel ilmneb kõige selgemalt tagasilükkamise määrades ja Cpk väärtustes. Täppistoiminguid teostavad kauplused hoiavad tavaliselt kriitiliste mõõtmete puhul Cpk-d üle 1,33, mis tähendab, et protsess on statistiliselt tsentreeritud hästi tolerantsi piiridesse.
Need erinevused ei ole ainult teoreetilised. Nad dikteerivad, mis toimub pressi sees iga tõmbega, alates hetkest, kui riba siseneb matriitsisse kuni punktini, kus valmis osa väljub.
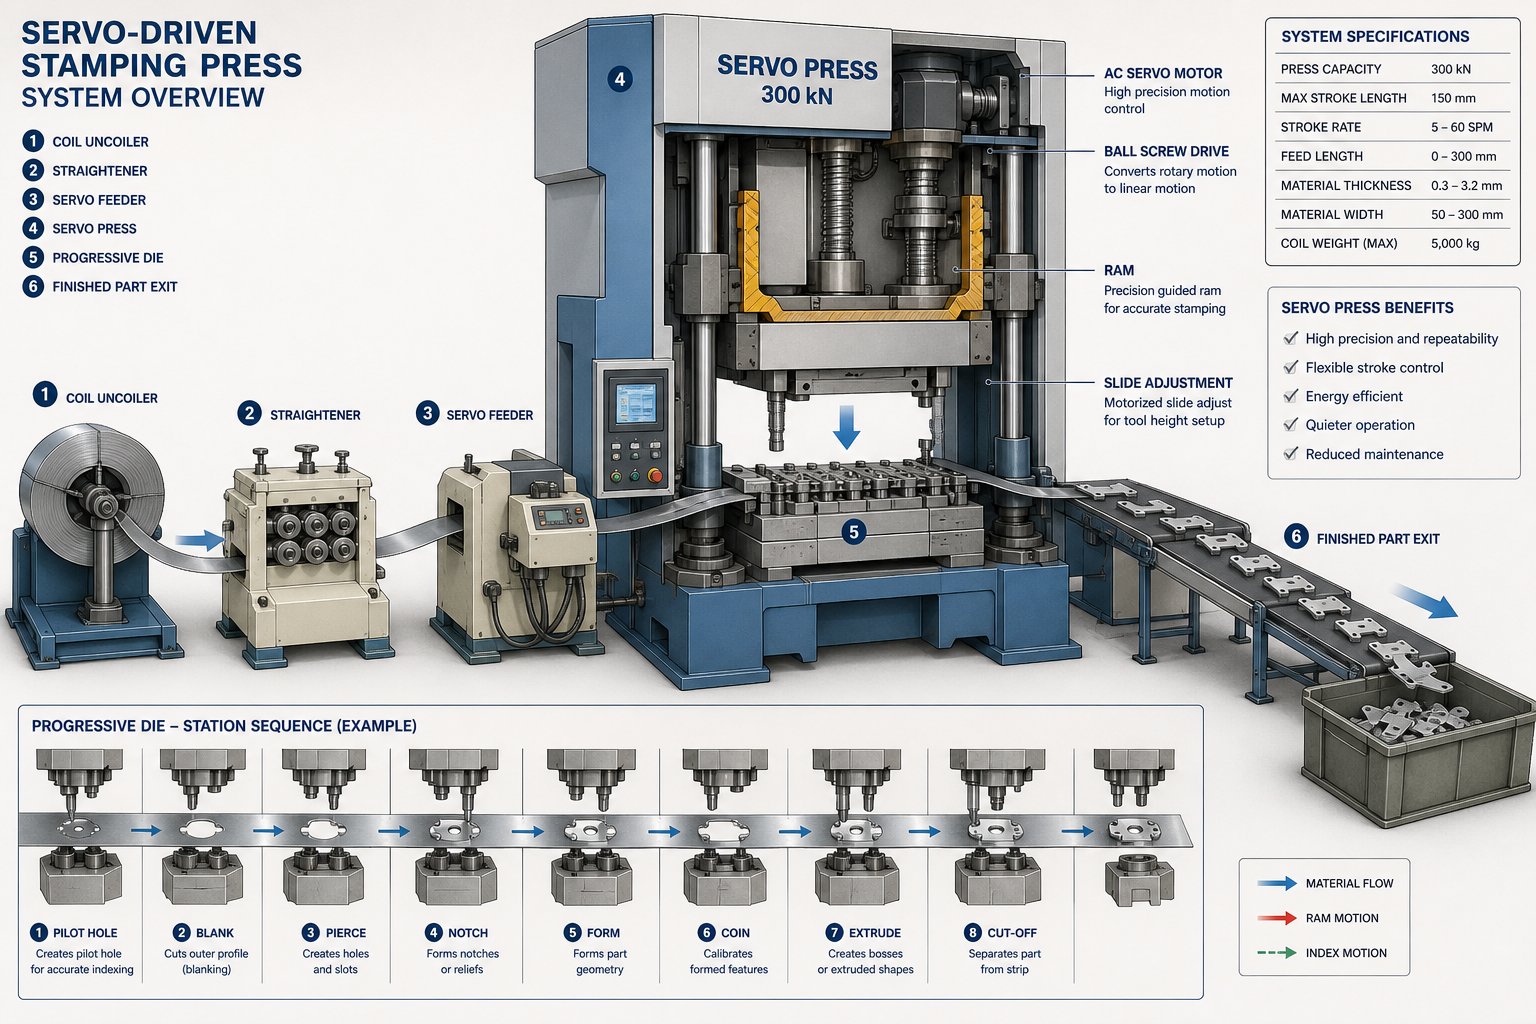
Kuidas täppisstantsimise protsess samm-sammult toimib
Valmis täppis{0}}tembeldatud osa võib kaaluda murdosa grammist, kuid selle taga olev protsess hõlmab täpselt kooskõlastatud inseneri-, masina- ja reaalajas{1}}juhtimise jada. Mõistmine, kuidas stantsimispress täppiskeskkonnas töötab, tähendab pressimise põhitsüklist kaugemale vaatamist. Iga faas alates stantsi esialgsest disainist kuni lõpliku kontrollimiseni aitab kaasa sellele, kas need ±0,001{5}}tollised tolerantsid kehtivad miljoniosalise tootmistsükli jooksul.
Siin on, kuidasprogressiivne stantsimise protsessavaneb algusest lõpuni:
- Osade ja tööriistade disain- Insenerid modelleerivad stantsi geomeetriat CAD/CAM-tarkvara abil, määrates kindlaks jaamade paigutuse, vahed ja materjalivoo.
- Dieedi valmistamine- Täppislihvimine, traadi EDM ja CNC töötlemine toodavad stantsikomponente mikroni{1}}täpsusega.
- Vajutage häälestus ja joondus- Matriit on paigaldatud, pressi käik ja tonnaaž on kalibreeritud ning etteandesüsteemid sünkroonitud.
- Materjali söötmine- Ribavaru liigub läbi matriitsi kontrollitud sammuga, mis on paigutatud mikroni-täpsusega.
- Tembeldamise toimingud- Järjestikused jaamad tühjendavad, torgavad, painutavad ja moodustavad osa järk-järgult iga vajutusega.
- Kontrollimisel-- Andurid ja SPC-süsteemid kontrollivad mõõtmeid reaalajas, püüdes kinni triivi, enne kui see praak tekitab.
- Osade eraldamine ja kogumine- Valmis komponendid lõigatakse kanduriba küljest lahti ja sorteeritakse pakendamiseks või sekundaarseteks toiminguteks.
Tööriistade projekteerimine ja stantside valmistamine
Täpsus algab ammu enne seda, kui metall metalli tabab. Tööriistade kavandamise faas on see, kus insenerid muudavad detailide geomeetria funktsionaalseks vormiks, mis suudab tootmiskiirusel säilitada ranged tolerantsid. CAD-tarkvara abil panevad disainerid paika progressiivsed stantsijaamad, arvutades stantsi-to-vahed, ribade paigutuse ja juhtavade asukohti.CAM tarkvaraseejärel teisendab need kujundused iga matriitsi komponendi valmistamise töötlusjuhisteks.
Kujutage ette kaheteistkümne funktsiooniga osa: augud, sakid, painded ja lõplik väljalõige. Iga funktsioon saab matriitsis oma jaama ja jaamade vaheline kaugus peab arvestama materjali venimist, tagasitõmbumist ja soojuspaisumist töötamise ajal. Isegi väike valearvestus ühes jaamas levib allavoolu, suurendades viga kogu valmisosas.
Matriitkomponentide valmistamisel kasutatakse keeruliste profiilide jaoks traadist EDM-i, tasasuse ja paralleelsuse tagamiseks pinna täppislihvimist ning õõnsuste jaoks CNC-freesimist. Traadi EDM on siin eriti kriitiline, kuna see lõikab karastatud tööriistaterast ilma termilisi moonutusi tekitamata, saavutades pinnaviimistluse ja tolerantsid, mida tavapärane töötlemine ei suuda korrata. Torustamis- ja stantsitükid on tavaliselt valmistatud karbiidist või kiir{2}}tööriistaterasest, seejärel viimistletakse pinna kareduse väärtusteni, mis on alla Ra 0,2 mikromeetrit.
Vajutage Toiming ja materjalisööt
Stantsimispress on toimingu mootor, kuid täppistöös on see pigem peenhäälestatud instrument. Selles ruumis domineerivad servo-pressid, kuna need pakuvad programmeeritavat trumli kiirust, asendit ja ooteaega käigu mis tahes punktis. Erinevalt fikseeritud liikumiskõverale lukustatud mehaanilistest pressidest võivad servopressid vormimise ajal aeglustada ja kiirendada tagasipöördumist, vähendades materjali pinget ja parandades mõõtmete ühtlust.
Sööda täpsus on sama kriitiline. Ribamaterjalid, mida tavaliselt tarnitakse mähisena, läbivad enne stantsi sisenemist sirgendaja või tasandusseadme. Nagu märgib ajakiri MetalForming Magazine, vajavad servopressid dünaamilisi etteandesüsteeme, millel on suur kiirendus ja aeglustus, et sobitada pressi kiirust väga väikeste ajastusakende piires. Kui etteanne liigub isegi 0,05 mm liiga kaugele või liiga lühikeseks, ei suuda matriitsi juhttihvtid riba õigesti registreerida ja kõik selle löögi funktsioonid nihkuvad tolerantsist välja.
Progressiivne tembeldamine tugineb sellele täpsele voolu-ja-edasitsüklile, mis kordub sadu või tuhandeid kordi minutis. Riba liigub ühe käigu kohta täpselt ühe sammu võrra edasi, piloodid leiavad selle matriitsis ja mitu jaama teevad oma toiminguid üheaegselt. Märkate, et stants, press ja etteandesüsteem toimivad ühe integreeritud mehhanismina, mitte kolme eraldi masinana.
Jaotises-Protsessi ülevaatus ja kontrollid
Pikemate tolerantside hoidmine pika tootmistsükli jooksul nõuab enamat kui head tööriistad. Dieedi kulumine, temperatuuri triiv, materjali kõikumine ja etteande ebaühtlus toovad kaasa järk-järgulisi muutusi, mis võivad osad spetsifikatsioonidest välja tõrjuda. Siin teenib reaalajas jälgimine- oma väärtust.
Kaasaegsed täppis-progressiivsed stantsimisliinid integreerivad mitut{0}}protsesside juhtimist:
- Jõuseire andurid- Tuvastage ebanormaalsed tonnaažipuudused, mis viitavad söötmishäiretele, nälkjate kogunemisele või stantsikahjustustele.
- In-andurid- Mõõtke osade olemasolu, riba asukohta ja objektide moodustumist üksikutes jaamades.
- Statistilise protsessi juhtimine (SPC)- Jälgib mõõtmete mõõtmisi aja jooksul, märgistades trende enne, kui need jõuavad tolerantsi piiridesse.
- Nägemissüsteemid- Optilised kaamerad kontrollivad valmis detaile joonekiirusel, tuvastades pursked, praod või puuduvad funktsioonid.
- Voo-pikkuse kinnitus- Kinnitab, et iga edasiminek vastab programmeeritud helikõrgusele vastuvõetava kõrvalekalde piires.
Need süsteemid ei püüa ainult halbu osi. Need pakuvad tagasisideahelat, mis hoiab protsessi kesksel kohal. Kui SPC andmed näitavad mõõtmete suundumust ülemise kontrollpiiri poole, saavad operaatorid reguleerida etteande ajastust, asendada kulunud stantsi või kompenseerida materjali omaduste muutusi enne ühe praagi valmistamist.
Täppistööriistade, servo-juhitava pressi ja suletud-ahela jälgimise kombinatsioon eristab tõelist täppisstantsimist kauplusest, millel on lihtsalt ranged-tolerantsi stantsid. Matriit annab geomeetria. Press annab jõudu. Juhtnupud tagavad järjepidevuse. Kõik kolm peavad töötama koos, löök löögi järel, et protsess täidaks oma lubadused.
Muidugi määrab ajakirjanduses kasutatava stantsi tüüp palju selle kohta, millised osad on teostatavad, millised mahud on mõistlikud ja millised geomeetriad on saavutatavad, mis viib meid otsuseni progressiivse, liit- ja ülekandevormi konfiguratsiooni vahel.
Täppistöös kasutatavate stantsimisstantside tüübid
Mitte iga osa ei nõua sama stantsi konfiguratsiooni. Pisike elektriline kontakt, mis töötab kiirusega 800 lööki minutis, nõuab põhimõtteliselt teistsugust lähenemist tööriistadele kui sügavalt{2}}tõmmatud anduri korpus, mis on toodetud mõõduka mahuga. Täppisrakendustes kasutatavad kolm peamist stantsimisvormide tüüpi, progressiivne, liit- ja ülekandevorm, käsitlevad osa geomeetria, tootmismahu ja tolerantsi nõuete erinevaid kombinatsioone.
Progressiivsed stantsid suure{0}}mahulise tootmise jaoks
Progressiivsed stantsid on suure{0}}mahu täppisstantsimise tööhobune. Idee on arusaadav: pidev metalliriba läbib ühes matriitsis olevaid jaamu, kusjuures iga jaam teostab teatud toimingut, tühjendab, torkab, painutab või vormib. Lõppjaamaks lõigatakse valmis detail kanduriba küljest lahti.
See, mis muudab progressiivsed stantsid täppistööks eriti sobivaks, on nende võime säilitada omaduste vahel tihedaid asendisuhteid. Piloottihvtid registreerivad riba igas jaamas, nii et iga toiming viitab samale nullpunktile. Väikeste osade jaoks, millel on mitu funktsiooni, nagu konnektorid, juhtraamid või kontaktvedrud, loob see järjestikune lähenemine keerulisi geomeetriaid kiirustel, mida muud stantsitüübid ei suuda võrrelda.
Kompromiss? Kõrgemad esialgsed tööriistakulud ja piiratud paindlikkus disaini muutmiseks pärast matriitsi ehitamist. Kuid 100 000 osa ületavate sõitude puhul on tüki ökonoomsust raske ületada.
Liitvormid lamedate täppisosade jaoks
Kombineeritud stantsimisel kasutatakse teistsugust lähenemist. Mitme järjestikuse jaama asemel teostab liitstants üheaegselt tühjendamise ja augustamise ühe vajutusega. Tulemuseks on ühe löögiga toodetud lame detail, millel on suurepärane mõõtmete täpsus ja tasapinnalisus.
See on oluline, kui teie osaks on seib, seib, laminaat või mis tahes komponent, kus sisemiste ja väliste tunnuste tasapinnalisus ja kontsentrilisus on kriitilise tähtsusega. Kuna kõik lõiketoimingud toimuvad ühe tõmbega, pole jaamade vahel kumulatiivset positsioneerimisviga. Aukude ja välisprofiilide vahel on tihedamad suhted, kui progresseeruv stants võib tavaliselt tasastel osadel saavutada.
Liitstantsimisvormide ehitamine ja hooldamine on üldiselt odavam, kuid need on piiratud osadega, mis ei vaja vormimist, painutamist ega mitmeteljelisi funktsioone.
Transferstantsid suuremate või keerukate geomeetriate jaoks
Ülekandestantsimisstants käsitleb osi, mis on progressiivseks tööriistaks liiga suured või geomeetriliselt keerulised. Jaamade vahel osi kandva ühendatud riba asemel kantakse üksikud toorikud mehaaniliselt ühest jaamast teise, kasutades haaratsid või robotkäed.
See jaamadevaheline sõltumatus võimaldab sügavtõmbeid, mitme -telje moodustamist ja toiminguid, mis on võimatud, kui osa jääb kanduriba külge. Autode andurite korpused, konstruktsiooniklambrid ja varjestuskorpused sõltuvad sageli ülekandevormide konfiguratsioonidest. Kandurvõrgu kõrvaldamine vähendab ka materjali raiskamist, mis kompenseerib mõningaid kõrgemaid tööriista- ja seadistuskulusid.
Edastussüsteemid töötavad aeglasemalt kui progressiivsed seadistused, mistõttu sobivad need paremini keskmise{0}}mahu tootmiseks, kus osade keerukus õigustab tsükliaega.
| Dieedi tüüp | Parim jaoks | Tüüpiline maht | Tolerantsusvõime | Tööriistade suhteline maksumus |
|---|---|---|---|---|
| Progressiivne suremine | Väikesed osad mitme funktsiooniga | 100,000+ osa | ±0,001" saavutatav | Kõrge |
| Ühend Die | Lamedad osad, mis nõuavad kontsentrilisust | 10 000 - 500 000 osa | ±0,001" tasasuse ja augu asendi puhul | Keskmine |
| Transfer Die | Suured või sügavad{0}}geomeetriad | 25 000 - 500 000 osa | ±0,002" - ±0,005" tüüpiline | Kõrge |
Nende konfiguratsioonide vahel valimine ei ole puhtalt tehniline otsus. See on ka majanduslik. Õige stantsitüüp tasakaalustab teie detaili geomeetrilisi nõudeid tootmismahu, materjalikulude ja tolerantsi aknaga, mida teie rakendus tegelikult nõuab. Ja kui see otsus on tehtud, seab teie tembeldatav materjal sisse oma piirangud selle kohta, milline täpsus on reaalselt saavutatav.
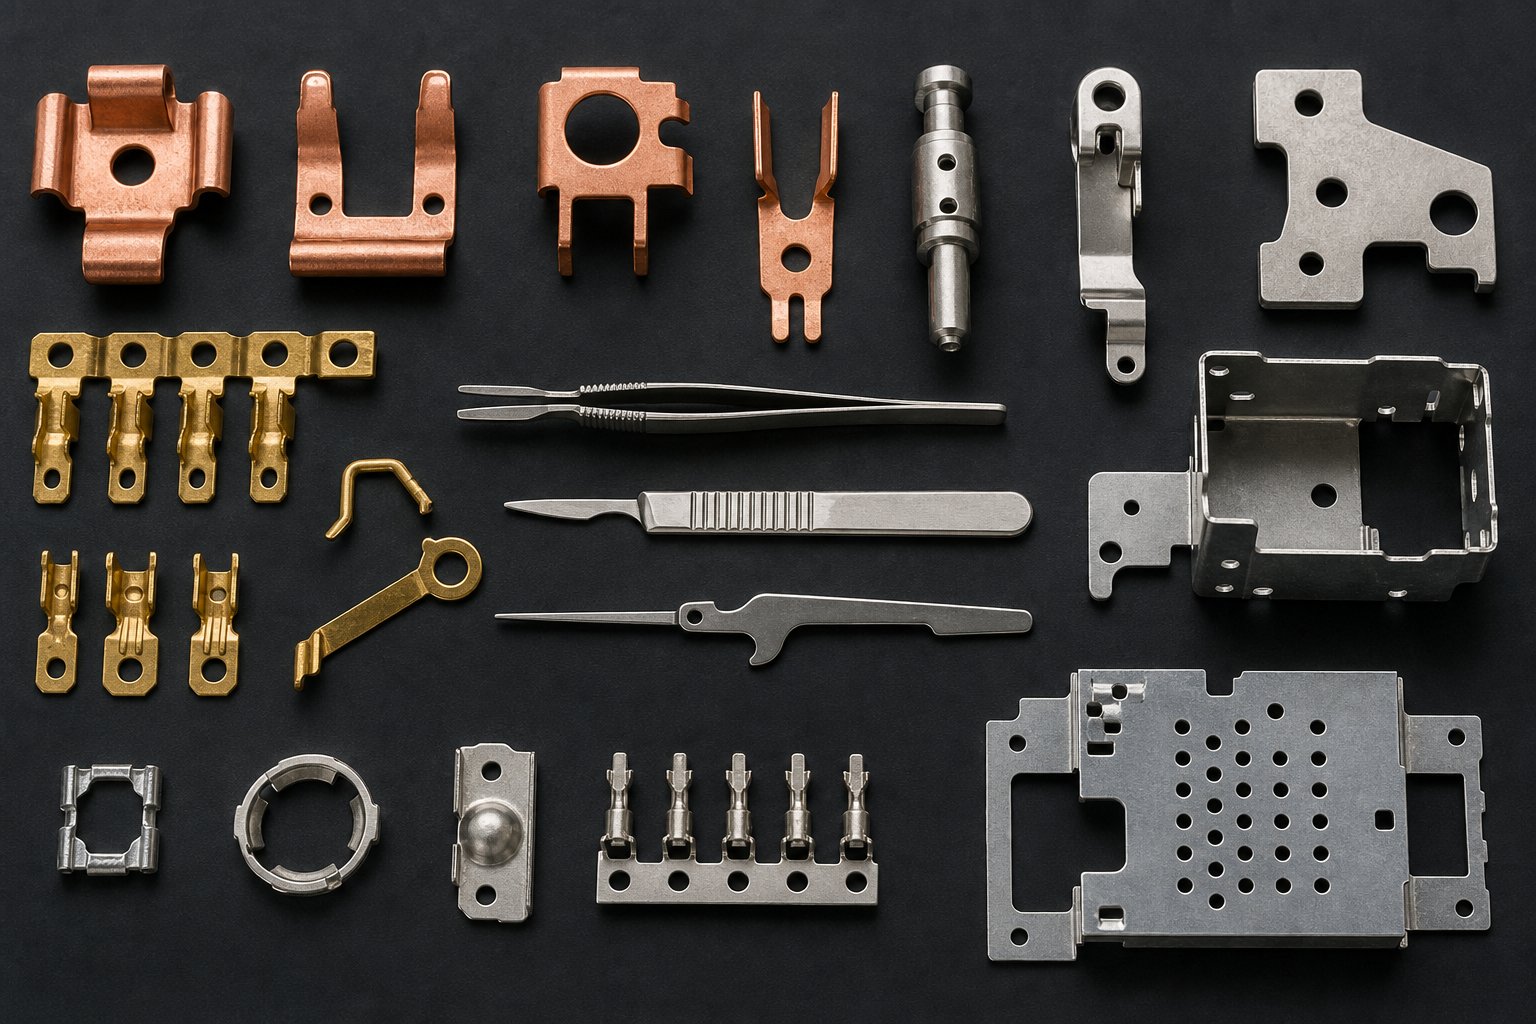
Materjalid ja tolerantsid täppisstantsimisel
Matriitsi saab lihvida mikroni-täpsusega ja paigaldada servopressi täiusliku joondusega, kuid viimistletud osa triivib siiski tolerantsist välja. Miks? Sest materjal ise surub tagasi. Igal sulamil on oma eripära: see vetrub, venib, töötab{3}}kõvenedes ja voolab stantsi all erinevalt. Mõistmine, kuidas progressiivsed stantsimismaterjalid täppistingimustes käituvad, eristab realistlikku tolerantsi spetsifikatsioonist, mis suurendab kulusid või kutsub esile tagasilükkamise.
Levinud materjalid ja nende tembeldamisomadused
Täppisstantsimisel kõige sagedamini töödeldavatel metallidel on üks omadus: need on saadaval ühtlaselt,{0}}kontrollitud riba kujul. Peale selle toob igaüks oma eelised ja väljakutsed.
Süsinikteras (mahe teras)on rivistuse kõige andestavam materjal. See pakub suurt vormitavust, prognoositavat tagasivedu ja suhteliselt madalaid survejõude. Klambrite, konstruktsiooniklambrite ja üldiste komponentide puhul annab terasest progresseeruv stantsimine usaldusväärseid tulemusi ±0,002 tolli juures läbitorgatud objektide puhul ilma erakorraliste meetmeteta. Selle mõõdukas töö{4}}kõvenemiskiirus tähendab, et stantsid kuluvad ühtlaselt ja osad käituvad pikkade tööperioodide jooksul ühtlaselt.
Roostevaba teras (peamiselt 300-seeria)nõuab tööriistadelt rohkem. Suurem voolavuspiir tähendab suuremat vormimisjõudu ja agressiivsemat tagasitõmbumist, eriti pool{1}}kõva ja täis{2}}kõva temperamendi korral. Roostevaba terase täppistöö nõuab stantsi geomeetriasse sisseehitatud üle-paindekompensatsiooni ja suuremat tähelepanu määrimisele. Tolerantsid ±0,0025 tolli on saavutatavad augustatud aukude puhul, kuid vormitud tunnused vajavad tavaliselt suuremaid varusid, kui pole lisatud sekundaarseid suuruse määramise toiminguid.
Vasesulamidsealhulgas C110, C194 ja fosforpronks on elektri- ja elektroonikaseadmete põhitarbed. Vase progresseeruv stantsimine toob kasu materjali suurepärasest elastsusest ja madalast tagasivedrustusest, mistõttu sobib see hästi-keeruliste kontaktvedrude ja juhtraamide jaoks, kus on oluline väikeste detailide täpne mõõtmete kontroll. Kompromiss seisneb pehmuses: vask lööb kergesti vastu tööriistapindu, mis nõuab poleeritud stantsi komponente või katteid, et vältida kogunemist.
Alumiinium (5052, 6061, 1100)pakub väga head vormitavust ja madalat tihedust, kuid toob kaasa oma komplikatsioonid. See on terasest altid määrdumisele, kaldub tekitama suuremaid purse sama kliirensi protsendi juures ja sellel on erinevate temperamentide puhul ebaühtlane tagasitõmbumine. Täpsed alumiiniumist stantsitud stantsid nõuavad vormitud mõõtmete puhul sageli veidi lõdvemaid tolerantse, umbes ±0,003–±0,004 tolli, kuigi lamedad augustatud funktsioonid hoiavad raskusteta ±0,002 tolli.
Messing (C260, C270)istub meeldivas kohas progressiivsete täppismetallide stantsimiseks. See moodustub kergesti, vetrub minimaalselt tagasi ja lõikab puhtalt, tagades suurepärase servakvaliteedi. Nendel põhjustel toetuvad elektriklemmid, dekoratiivriistvara ja instrumendikomponendid sageli messingile. Materjali konsistents teeb sellest ühe kõige etteaimatavama sulami, mille puhul on lubatud hälbed.
| Materjal | Tüüpiline paksuse vahemik | Suhteline vormitavus | Ühised rakendused |
|---|---|---|---|
| Süsinikteras (kerge) | 0.010" - 0.125" | Kõrge | Klambrid, korpused, klambrid, konstruktsiooniosad |
| Roostevaba teras (304/316) | 0.005" - 0.080" | Keskmine | Meditsiiniseadmed, toiduvarustus,{0}}korrosioonikindlad komponendid |
| Vasesulamid (C110, C194) | 0.004" - 0.040" | Väga kõrge | Ühendused, juhtraamid, kontaktvedrud, siinid |
| Alumiinium (5052, 1100) | 0.008" - 0.100" | Väga kõrge | Korpused, jahutusradiaatorid, RF-kilbid, autopaneelid |
| Messing (C260) | 0.005" - 0.060" | Kõrge | Elektriklemmid, dekoratiivosad, instrumentide komponendid |
Saavutatavad tolerantsid ja mis neid mõjutavad
Kõlab otse: tihedam tööriist tähendab tihedamaid osi. Tegelikkuses sõltub saavutatav tolerants materjali omaduste, osa geomeetria ja protsessi tingimuste vastastikusest mõjust. Siin on see, mis tegelikult määrab, kas saate teatud funktsioonil hoida ±0,001 tolli:
Materjali paksusmõjutab otseselt puhastuskäitumist. Õhemad materjalid (alla 0,010") võimaldavad väiksemat absoluutset vahekaugust, tekitades puhtamaid lõikeid ja tihedamat aukude-to-positsioneerimist. Tööstuse disainijuhised kinnitavad, et sama-tasapinnaline augustamine aukude vahel on tavaliselt ±0,002", ja täppistööriistade korral õhukeste materjalide puhul, kuna realistlik. nihketsoon on suurem ja väljamurdmiskäitumine muutub vähem prognoositavaks.
Springbackon moodustatud tunnuste suurim muutuja. Kõva karastuse roostevaba või ülitugev{1}}sulamid võivad pärast 90-kraadist painutust 2-5 kraadi tagasi vetruda, mistõttu on vaja stantsi kompenseerimist. Insenerid on kogenud täppisstantsimise projekteerimisel, et vormimisjaamad painduksid üle-arvutatud koguse võrra, kuid materjalipartiidevaheline voolavuspiiri varieeruvus toob kaasa ebaühtluse. Seetõttu on moodustatud nurktolerantsid (tavaliselt ±1 kraad) alati laiemad kui lamedad augustatud mõõtmed.
Terade suundmõjutab nii vormitavust kui ka mõõtmete stabiilsust. Teraga risti tehtud painded on tugevamad ja vähem altid pragunemisele, kuid neil on ka veidi erinev tagasitõmbumiskäitumine kui teraga paralleelsetel painutustel. Täpse riba paigutus suunab kriitilised painded veeresuuna suhtes, et neid mõjusid minimeerida.
Die kulumineavab tootmistsükli jooksul järk-järgult-to-stantsivahed, muutes mõõtmeid prognoositaval viisil.Kogenud tööriistainseneridPange tähele, et Cpk väärtuste hoidmine üle 1,33 ±0,001" tolerantsi korral nõuab tugevaid stantsiraame, liiga suuri juhtsüsteeme ja planeeritud hooldusintervalle, mis põhinevad pigem käiguarvudel kui kalendriajal.
Funktsiooni suurus materjali paksuse suhtesloob praktilised piirid. Ava läbimõõt ei tohi olla väiksem kui materjali paksus, et vältida augu purunemist. Omadused, mis asuvad materjali paksusest lähemal kui 1,5 korda, võivad külgnevate nihkepingete tõttu moonutada. Need piirangud ei välista täpsust, kuid määratlevad piirtingimused, mida insenerid peavad järgima oma joonistel tolerantside määramisel.
Hankemeeskondade ja projekteerimisinseneride jaoks on abinõu praktiline: määrake ranged tolerantsid ainult siis, kui funktsioon seda nõuab. Terviklik ±0,001" viiktekst kogu detaili ulatuses suurendab tööriistade maksumust ja aeglustab tootmist. Selle asemel tuvastage kaks või kolm kriitilist lähtepunkti ja funktsiooni, mis tegelikult nõuavad täpsust, ning laske ülejäänud mõõtmetel ujuda standardsete tembeldamise tolerantside ±0,005" piires. See lähenemisviis hoiab tööriistade keerukuse hallatavana, pakkudes samas täpsust seal, kus see loeb.
Materiaalne käitumine ja taluvusvõime ei eksisteeri vaakumis. Nad kujundavad, millised tööstusharud võivad tugineda täppisstantsimisele ja milliste konkreetsete komponentide tootmist need tööstused selle protsessi usaldavad.
Tööstusrakendused, mis nõuavad täpset tembeldamist
Mõned tööstusharud taluvad mõne tuhandendiku varieerumist ilma tagajärgedeta. Teised seda luksust ei saa. Kui sõiduki pidurisüsteemis olev pistik rikkis või meditsiinilise implantaadi korpus lekib, kuna tihendi pind on 0,002 tolli kaugusel, ulatuvad tagajärjed kulukatest tagasikutsumistest kuni patsiendi kahjustamiseni. Tööstustel, mis sõltuvad kõige enam täppisstantsimisest, on ühine joon: nende osad on väikesed, neid toodetakse suurtes kogustes ja nende mõõtmete ebaselguse jaoks pole ruumi.
Auto- ja kosmosetööstuse komponendid
Kaasaegsed sõidukid sisaldavad tuhandeid tembeldatud metallosi, kuid mitte kõik neist ei vaja täpset{0}}tööriista. Need, mis kipuvad koonduma elektrisüsteemide, andurite sõlmede ja ohutus{2}}kriitiliste mehhanismide ümber, kus liibumine ja usaldusväärne kontakt on läbirääkimatud.
Autotööstuse komponentide progressiivne stantsimine, mida toodetakse mastaabis, hõlmavad järgmist:
- Elektriühendused ja klemmid- Pin-pesad, teraklemmid ja mitme-kontaktiga päised juhtmestikule, mis edastab signaale turvapadjamoodulitele, ABS-anduritele ja mootori juhtimissüsteemidele.
- Andurite korpused- Templiga karbid lähedusandurite, rattakiiruse andurite ja rõhuandurite jaoks, mille mõõtmete täpsus tagab korraliku tihenduse ja ühtlase andurite vahekauguse.
- Progressiivsed stantsitud sulgud- Paigalduskomponendid elektroonilistele juhtplokkidele, kaameratele ja radarimoodulitele, mis peavad säilitama asukoha täpsuse soojustsüklite ja vibratsiooni korral.
- Kontaktvedrud ja akuklambrid- Väikesed vedrukontaktid võtmehoidjatel, käivitusnuppudel ja elektrisõidukite akuhalduspistikutes, mis nõuavad püsivat kontaktjõudu miljonite tsüklite jooksul.
Autotööstuse üleminek elektrisõidukitele on suurendanud nõudlust. Üks elektrisõidukite aku võib sisaldada sadu täppis-stantsitud siini ühendusi, elementide vahepuid ja termilise liidese klambreid, mis kõik nõuavad tolerantse, mida üldine tembeldamine ei suuda usaldusväärselt hoida 500000+ aastamahu juures.
Lennundus tõukab veelgi kaugemale. Lennunduses kasutatavate tembeldamisrakenduste hulka kuuluvad avioonikaraamid toetavad konstruktsiooniklambrid, navigatsiooni- ja sidesüsteemide releekorpused, näidikuklastrite täppisraamid ja varjestuskorpused, mis kaitsevad tundlikku elektroonikat elektromagnetiliste häirete eest. Need osad peavad töötama äärmuslikes temperatuurivahemikes, vibratsioonikoormuse all ja tagama täieliku materjali jälgitavuse toormaterjalist kuni paigaldatud komponendini. Mahud on väiksemad kui autotööstuses, kuid tolerantsi- ja dokumentatsiooninõuded on tootmiskeskkonnas ühed rangeimad.
Meditsiiniseadmete ja elektroonikarakendused
Kujutage ette südamestimulaatori korpust, mis on tembeldatud titaanist. See peab olema bioühilduv, hermeetiliselt suletud, mõõtmetelt täiuslik ja toodetud täieliku jälgitavusega. See on meditsiiniseadmete järkjärgulise tembeldamise reaalsus, kus panuseid mõõdetakse pigem patsientide tulemustes kui garantiinõuetes.
Meditsiiniline progressiivne tembeldamine toodab komponente mitmes seadmekategoorias:
- Implanteeritavad seadmete korpused- Titaanist ja 316L roostevabast terasest ümbrised südamestimulaatoritele, neurostimulaatoritele, sisekõrvaimplantaatidele ja ravimite infusioonipumpadele, mis on tavaliselt sügav{2}}tõmmatud ja viimistletud mikroni-tasemeni.
- Kirurgiliste instrumentide komponendid- Käepidemed, lõuad ja pöördkorpused, mis nõuavad steriliseerimisega ühilduvuse tagamiseks siledat viimistlust ja mehaaniliste funktsioonide jaoks täpseid mõõtmeid.
- Diagnostikaseadmete elemendid- Templiga kontaktid, varjestus ja struktuursed raamid vereanalüsaatorites, pildistamisseadmetes ja -punkt{2}}hooldustestiseadmetes.
- Patareide korpused ja kondensaatorite korpused - Implanteeritavad akuümbrisedmis peavad vastu pidama steriliseerimisprotsessidele, säilitades samal ajal mõõtmete terviklikkuse aastakümnete jooksul inimkehas.
Biosobivuse nõuded suunavad materjali valiku spetsiaalsete klasside poole, mida kere ei lükka tagasi, ja pinnaviimistluse näitajad ületavad sageli kõike, mida leidub teistes tööstusharudes. Burn või kare serv ei ole ainult kvaliteediprobleem; see on potentsiaalne kudede ärritus või bakterite sadam. Seetõttu eelistatakse paljude implantaadi -skaalakomponentide puhul täppisstantsimist, millel on puhtad lõikeservad ja korratavad pinnatingimused.
Elektroonikarakendused esindavad{0}}täppisstantsimise kõrgeimat lõppu.Elektroonikatööstussõltub tembeldatud osadest juhtivuse, ühenduvuse ja struktuuri terviklikkuse osas peaaegu igas seadmekategoorias. Konkreetsed komponendid hõlmavad järgmist:
- RF- ja EMI-kilbid- Õhukeseseinalised-korpused, mis isoleerivad tundlikud vooluringid elektromagnetiliste häirete eest ning nõuavad korralikuks maanduskontaktiks tihedat tasasust ja ühtlast seina paksust.
- Plii raamid- Vasesulamist kandurid, mis ühendavad pooljuhtstantse välise vooluringiga, tembeldatud tunnuste laiusega, mida mõõdetakse kümnendikku millimeetrites.
- Kontaktvedrud- Berüllium-vask- või fosforpronksvedrud pistikutes, lülitites ja releedes, mis peavad tagama ühtse kontaktjõu miljardite paaritustsüklite jooksul.
- Pistiku klemmid- Suure-tihedusega kontakti massiivid USB-, HDMI- ja plaadi---liideste jaoks, kus asukoha täpsus määrab, kas automaatne kokkupanek õnnestub või ummistub.
- Jahutusradiaatorid ja termolaoturid- Alumiiniumist või vasest tembeldatud komponendid, mis juhivad soojuskoormust LED-valgustuses, jõuelektroonikas ja mobiilseadmetes.
Mida need elektroonikarakendused jagavad, on miniatuursuse suundumus. Kui seadmed kahanevad, muutuvad nende sees olevad tembeldatud komponendid väiksemaks ja tihedamaks. Pistikuklemm, mis oli viis aastat tagasi 2 mm lai, võib nüüd olla 0,8 mm, proportsionaalselt väiksemate tolerantsidega iga mõõtme puhul. Progressiivne stantsimine vähendab tõhusalt, kuna protsessi põhialused, kontrollitud vahekaugused, täpne etteanne ja korratav stantsi geomeetria töötavad mikro{5}}skaalal sama hästi kui suuremate osade puhul.
Kõik need tööstusharud valivad täppistembeldamise alternatiivide asemel samadel peamistel põhjustel: see tagab ühtlase täpsuse koguste juures, kus osa maksumus on oluline, ja seda korratavusega, mida nõuavad ohutus--kriitilised ja jõudlus{2}}kriitilised rakendused. Kuid teadmine, et tembeldamine sobib teie rakendusega, on vaid pool võrrandist. Teine pool mõistab, kuidas see CNC-töötlemise, laserlõikamise ja muude valmistamismeetodite vastu võitleb, kui teie konkreetsed geomeetria-, mahu- ja tolerantsnõuded on esitatud.
Täppisstantsimine vs alternatiivsed valmistamismeetodid
Teadmine, et teie osa vajab rangeid tolerantse, ei tähenda automaatselt, et tembeldamine on lahendus. Insenerid ja hankemeeskonnad seisavad silmitsi tõelise otsustusmaatriksiga: CNC-mehaaniline töötlemine, laserlõikamine, peentühkimine, keemiline söövitamine ja traadi elektromagnetiline töötlus toodavad kõik täpseid metallosi. Õige valik sõltub sellest, kus teie projekt asub viies muutujas: tootmismaht, nõutavad tolerantsid, geomeetriline keerukus, materjalijäätmete eelarve ja ühikuhinna siht-.
Progressiivne metallist tembeldamine domineerib selle maatriksi teatud piirkondades. Kuid see pole üldiselt parem ja teisiti teesklemine viib kallite tööriistaotsusteni, mis kunagi tagasi ei tasu. Siin on koht, kus tembeldamine võidab ja kus mitte.
Kui täppisstantsimine ületab CNC ja laseri
Survemetalli stantsimise ökonoomsus sõltub mahust. Progressiivne stants võib olenevalt keerukusest maksta 15 000–50 000 dollarit, kuid kui see töötab, langeb osa maksumus sentidesse. CNC-mehaaniline töötlemine nõuab minimaalseid seadistuskulusid, kuid iga osa nõuab individuaalset masina aega. Üleminekupunkt, kus tembeldamine muutub ühiku kohta odavamaks, jääb tavaliselt olenevalt osa keerukusest vahemikku 1000–5000 ühikut. Rohkem kui 10 000 osa puhul muutub tembeldamise kulueelis tohutuks.
Kiirus räägib sarnast lugu. Progressiivne stantsimis- ja stantsimisliin, mis annab 400 lööki minutis, tarnib osi kiiremini ühe tunniga kui CNC-element täisvahetusega. Programmide puhul, mis nõuavad 100 000 või enamat aastaühikut, ei konkureeri ükski lahutav protsess läbilaskevõimega.
Laserlõikamine näib olevat paindlik, kuid see toob kaasa piiranguid, mis on täppisskaala puhul olulised. Laser-lõigatud servadel on kuumus-mõjutatud tsoon, mis muudab materjali omadusi lõikejoone lähedal. Serva kvaliteet halveneb paksematel materjalidel ja lõikekiirus langeb järsult alla 0,020 tolli paksuse kohas, kus täppis{5}}stantsitud komponendid tavaliselt elavad. Laser ei saa ka vormida, painutada ega tõmmata, mis tähendab, et kolmemõõtmelise osa valmistamiseks on alati vaja lisatoiminguid.
Materjalijäätmed on teine eraldaja. Progressiivsed stantsimis- ja valmistamisoperatsioonid tarbivad ainult ribapaigutuse materjali, kusjuures jäägid piirduvad kanduriga ja juhtnälkjatega. Seevastu CNC-töötlemine võib 60–80% lähteplokist laastudena raisata. Kallite sulamite, nagu berülliumvask või fosforpronks, puhul muudab see jäätmekordisti töötlemise mahult ülemäära kulukaks.
Kus alternatiivsed meetodid võivad olla paremad
Protsessi aus valik tähendab tunnistamist, kus tembeldamine ei sobi.
CNC töötleminevõidab, kui vajate keerulist kolme-mõõtmelist geomeetriat tahketest materjalidest, koguseid alla 1000 või tolerantse, mis on tihedamad kui ±0,0005 tolli liidetavatel pindadel. Samuti käsitleb see disaini muudatusi ilma tööriistade ümbertöötamata, muutes selle prototüüpide loomise ja varajase arendamise ajal vaikevalikuks.
Keemiline söövitussobib suurepäraselt eriti õhukeste materjalide puhul (alla 0,005"), kus mehaanilised stantsimisjõud võivad detaili moonutada.purskevabad, pingevabad-servadilma tööriistainvesteeringuteta, muutes selle ideaalseks kodeerijate ketaste, peene võrguga ekraanide ja paindeahela jäigastite jaoks. Disaini muutmine ei maksa peaaegu midagi, kuna geomeetria on määratletud pigem fotokunstiga kui karastatud terasega.
Hea tühjendaminehõivab niši standardse stantsimise ja töötlemise vahel. See tagab täielikult pügatud servad, millel on peaaegu-null purunemisala, välistades funktsionaalset servapinda vajavate osade, nagu hammasrattad, ketirattad ja nukkplaadid, teisese lihvimise. Kompromiss on aeglasem tsükliaeg ja suurem-osa maksumus kui tavalisel progressiivsel tembeldamisel.
Traadi EDMtoodab kõigi lõikemeetodite kõige rangemaid tolerantse, sageli ±0,0001", kuid kiirustel, mida mõõdetakse ruuttollides tunnis. See on prototüüpimis- ja tööriistade valmistamise protsess, mitte tootmismeetod. Kui teil on vaja kümmet detaili äärmise täpsusega, töötab traadi EDM. Kui vajate kümmet tuhat, siis mitte.
| meetod | Parim helitugevusvahemik | Tolerantsus | Geomeetrilised piirid | -Osakulude trendi järgi |
|---|---|---|---|---|
| Täppisstantsimine | 5,000 - miljonit | ±0.001" | 2D profiilid + moodustatud 3D tunnused; piiratud tõmbesügavus | Väga madal helitugevus; kõrged tööriistad ette |
| CNC töötlemine | 1 - 5,000 | ±0.0005" | Täielik 3D tahkest; sisemised õõnsused; muutuv paksus | Korter{0}}osa kohta; tööriistade amortisatsioon puudub |
| Laser lõikamine | 1 - 10,000 | ±0.005" | ainult 2D-profiilid; ei moodustumist; kuumuse{1}}mõjutatud servad | Mõõdukas; kaalub halvasti vs tembeldamine |
| Hea tühjendamine | 5,000 - 500,000 | ±0.001" | Lamedad profiilid täis-nihke servadega; piiratud moodustamine | Kõrgem kui progressiivne; madalam kui CNC |
| Keemiline söövitus | 100 - 50,000 | ±0,001" (sõltub materjalist) | ainult 2D; keerukad mustrid; vormimine pole võimalik | Madal seadistus; mõõdukas -osa kohta; ei mingit tööriistariski |
Otsuste raamistik on lihtne. Kui teie detail on õhukese-gabariidiga, vajab vormimist või painutamist, vajab tolerantse ±0,001" või alla selle ja töötab üle 5000 ühiku aastas, on täppisstantsimine peaaegu kindlasti teie kõige ökonoomsem tee. Alla selle mahuläve või kui geomeetria nõuab täielikku 3D-töötlust või pingevaba {{}7} aktsia, alternatiivid teenivad oma koha.
Ükskõik millise protsessi valite, tuleb osa siiski selle jaoks kujundada. Ja konkreetselt täppisstantsimisel taandub toodetava disaini ja kalli peavalu vaheline kaugus sageli käputäiele mõõtmereeglitele, millega paljud insenerid ei puutu kokku enne, kui nende esimene tööriistapakkumine esitab küsimusi.
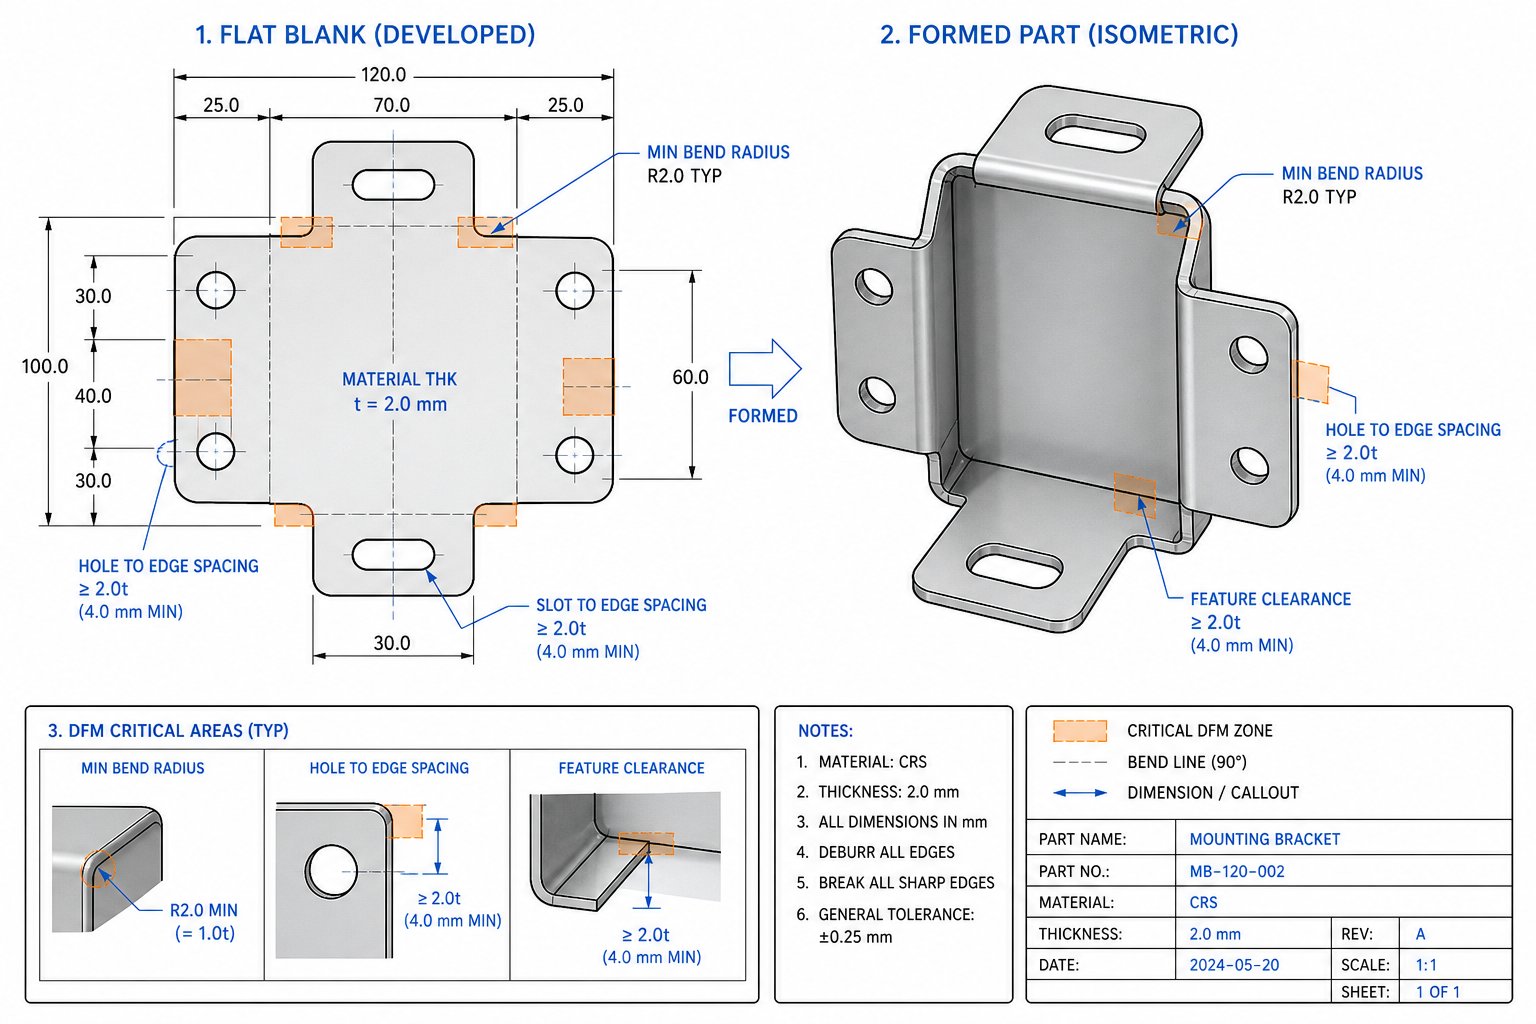
Valmistatavus täppisstantsimisel
Osa, mis näeb CAD-is puhas välja, võib muutuda tööriistade õudusunenäoks. Ekraanil toimiv funktsioonide vahe võib löögi survel puruneda. Konservatiivsena näiv painderaadius võib tootmiskiirusel rebida tugeva-roostevaba terase. Need ei ole hüpoteetilised probleemid. See on põhjus, miks progressiivne stantsimisvormide disain nõuab kindlat geomeetriliste reeglite kogumit, millega paljud insenerid kunagi kokku ei puutu enne, kui tööriistapakkumine on punasega märgitud.
Valmistatavus (DFM) täppisstantsimisel ei tähenda loovuse piiramist. See seisneb mõistmises, mida matriit, materjal ja press suudavad füüsiliselt pakkuda, ning seejärel algusest peale nendes piirides kujundamist. Väljamakse on vähem tööriistade iteratsioone, madalam tagasilükkamise määr ja stantsimisvormide osad, mis tulevad pressi käest esimest korda maha.
Kriitilised mõõtmed ja funktsioonide vahereeglid
Iga tembeldatud detaili funktsioon, augud, pilud, sakid, servad, suhtlevad materjali kaudu oma naabritega. Nende liiga lähedale asetamine kontsentreerib pinget, nõrgestab materjalivõrku ja põhjustab moonutusi, mis koonduvad külgnevateks objektideks. Siin on rasked piirid:
Minimaalne augu läbimõõtsõltub otseselt materjali tüübist ja paksusest. Plastiliste materjalide, nagu alumiinium või vask, minimaalne augu läbimõõt peaks olema vähemalt1,2 korda materjali paksus(1,2 T). Kõvemate sulamite (nt roostevaba teras) puhul hüppab see miinimum 1,5–2,0 T-ni, kuna mulgur neelab lõikamise ajal suuremaid külgjõude. Minge väiksemaks ja näete sagedast löögi purunemist ja kiirenenud stantside kulumist.
Aukude-serva-kauguson levinud vigade valdkond. Asetage auk detaili servale liiga lähedale ja järelejäänud materjalikangas pundub läbitorkamise ajal väljapoole. Juhend on selge: hoidke iga augu või pilu ja lähima serva vahele vähemalt 2T. See hoiab materjali stantsimise ajal struktuurselt puutumatuna ja hoiab ära deformatsiooni, mida ükski sekundaarne töö ei suuda täielikult parandada.
Aukude-–-vahejärgib sama loogikat. Minimaalne kaugus kõrvuti asetsevate aukude vahel peaks olema vähemalt 2T, et vältida nende vahelise kanga rebenemist või moondumist nihkejõudude mõjul. Progressiivse stantsitööriista puhul kaitseb see piirang ka juhtauke külgnevate augustamistoimingute mõju eest.
Minimaalne ääriku laiussakkide ja sälkude puhul on 1,5T. Kõik, mis on kitsam, avaldab löögile äärmist pinget ja loob funktsioone, mis võivad käsitsemisel painduda või puruneda. Kui saki pikkus ületab viis korda selle laiuse, langeb konstruktsiooni stabiilsus märkimisväärselt ning stantsimisel ja allavoolu kokkupanekul on oht kahju saada.
Painutamise, joonistamise ja vormimise piirangud
Vormimistoimingud tekitavad painde välisküljel tõmbepinget ja siseküljel survet. Kui geomeetria neid jõude ei talu, materjal praguneb, kortsub või vetrub tagasi üle vastuvõetavate piiride.
Minimaalne painderaadiuson kõige sagedamini rikutud reegel. Enamiku materjalide sisemine painderaadius peab olema materjali paksusest (1T) vähemalt 1,0 korda suurem. Kõrgtugevate-teraste või karastatud sulamite puhul on 1,5T ohutum. Raadiused, mis on tihedamad kui 1T, koondavad pinget painde tipus ja suurendavad järsult pragunemise tõenäosust, eriti kui painutus kulgeb paralleelselt tera suunaga. Nagukehtestatud DFM-i viitedkinnitage, et teraga risti tehtud kurvid on palju vähem vastuvõtlikud purunemisele kui sellega joondatud kurvid.
Minimaalne paindeääriku kõrguspeab olema vähemalt 2,5 T pluss painderaadius. Lühemaid äärikuid ei saa vormimisstants korralikult haarata, mille tulemuseks on ebaühtlased nurgad ja halb korratavus. Kui proovite moodustada liiga lühikest äärikut, kipub materjal pigem libisema kui puhtalt deformeeruma.
Funktsioonide paigutus kurvide lähedalon veel üks kriitiline piirang. Avad või pilud, mille läbimõõt on alla 0,100 tolli, peaksid asuma vähemalt 2T pluss painderaadiuse kaugusel mis tahes paindejoonest. Suuremate objektide jaoks on vaja 2,5T pluss raadiust. Nendest miinimumidest lähemale paigutatud elemendid moonutavad, venivad või nihkuvad vormimise ajal, kuna paindepiirkonnas olev materjal voolab aktiivselt.
Joonise sügavuse suhtedpiirata, kui sügava tassi või kesta tunnuse saab ühe toiminguga moodustada. Üldreegel on, et esimene tõmbamine ei tohiks ületada sügavust, mis on võrdne tooriku läbimõõduga, mis on korrutatud 0,4–0,5-ga. Sügavamaks joonistamiseks on vaja mitut järkjärgulist jaama, millel on vahepealsed lõõmutamise või ümberjoonistamise toimingud, mis muudavad progressiivse tööriista ja stantsi disaini keerukamaks.
Terade suuna spetsifikatsioonpeaks ilmuma igal kujundatud tunnustega joonisel. Veeresuunaga risti painutamine annab tugevamad kurvid ja prognoositavama tagasilöögi. Selle viiteteksti väljajätmine jätab otsuse tööriistatootjale, kes võib suunata riba paigutust materjalitõhususe, mitte osade jõudluse järgi.
Tarnijatele meeldibYICHENtehke projekteerimisfaasi alguses koostööd insenerimeeskondadega, et optimeerida detailide geomeetriat täppisstantsimiseks, vähendades iteratsioone ja tööriistakulusid enne ühe tööriistaterase ploki lõikamist. Selline koostööpõhine DFM-i ülevaade tuvastab rikkumised, kui muudatused on endiselt tasuta, pigem ekraanil kui tugevdatud tööriistades.
Enne hinnapakkumiste küsimist läbige oma kujundus selle kontrollnimekirjaga:
- Aukude läbimõõt on vähemalt 1,2T (plastiline) või 1,5-2,0T (kõvad sulamid)
- Aukude-serva-ja augu-augu-vahe vastab 2T või ületab seda
- Sisemised painderaadiused on vähemalt 1,0 T (kõrge -tugevate materjalide puhul 1,5 T)
- Paindeääriku kõrgused on vähemalt 2,5 T pluss painderaadius
- Funktsioonid on paigutatud vähemalt 2T + painderaadiuse kaugusele mis tahes paindejoonest
- Sakkide ja sälkude laiused on vähemalt 1,5 T ja pikkus ei ületa 5 korda laiust
- Kõikide sisenurkade raadius on vähemalt 0,5T
- Teravuse suund on kriitiliste kurvide jaoks määratud joonisel
- Kui orientatsioon on montaaži jaoks oluline, kutsutakse välja jäseme suund
- Tõmbesügavused ei ületa 40-50% tooriku läbimõõdust jaama kohta
- Tolerantsid rakendatakse valikuliselt: tihe ainult seal, kus funktsioon seda nõuab
Kõik selles loendis olevad reeglid on olemas, kuna selle ignoreerimine viib konkreetse etteaimatava tõrkerežiimini: mõranenud painded, moonutatud augud, purunenud augud või osad, mille mõõtmed näidis 1 ja näidis 100 000 erinevad. Nende järgimine ei taga täiuslikku stantsi esimesel koostamisel, kuid see kõrvaldab kõige levinumad tööriistade ümbertöötlemise ja tootmisjääkide põhjused.
Disainireeglid määratlevad, mis on teostatav. Kuid isegi täiuslikult disainitud osa võib spetsifikatsioonist välja kukkuda, kui pressi taga olev kvaliteetne infrastruktuur ei ole sama range, mistõttu on täppisstantsimist toetavad kontrollimeetodid ja sertifikaadid sama olulised kui tööriistade geomeetria ise.
Täppisstantsimise kvaliteedikontroll ja ülevaatus
Hästi-disainitud stants, mis töötab võimeka progressiivse stantsimispressiga, ei tähenda midagi, kui selle taga olev kvaliteedisüsteem ei suuda tõestada, et osad on tegelikult spetsifikatsioonis. Tootmiskiirusel mitusada lööki minutis võib isegi lühike protsessitriiv tekitada tuhandeid nõuetele mittevastavaid osi, enne kui keegi seda märkab. Seetõttu on kontrolliinfrastruktuur, mõõtevahendid, protsessi jälgimine ja täppistoimingu aluseks olevad sertifikaadid sama olulised kui tööriistad ise.
Kontrollimeetodid ja mõõtmisvahendid
Täppisstantsimise toimingud põhinevad kihilisel mõõtmisel. Ükski tööriist ei kata kõiki funktsioone, nii et võimekad tarnijad kasutavad meetodite kombinatsiooni, mis on kohandatud iga mõõtme kriitilisuse ja geomeetriaga.
Esimene-artikli kontroll (FAI)kinnitab uue seadistuse enne tootmise algust. Näidisosa mõõdetakse suure-täpsete instrumentidega iga joonise mõõtme suhtes, mis kinnitab, et stants, press ja stantsimise etteandesüsteem toodavad enne täistööle laskmist vastavaid osi. See samm tuvastab seadistusvead, kui neid on kõige odavam parandada.
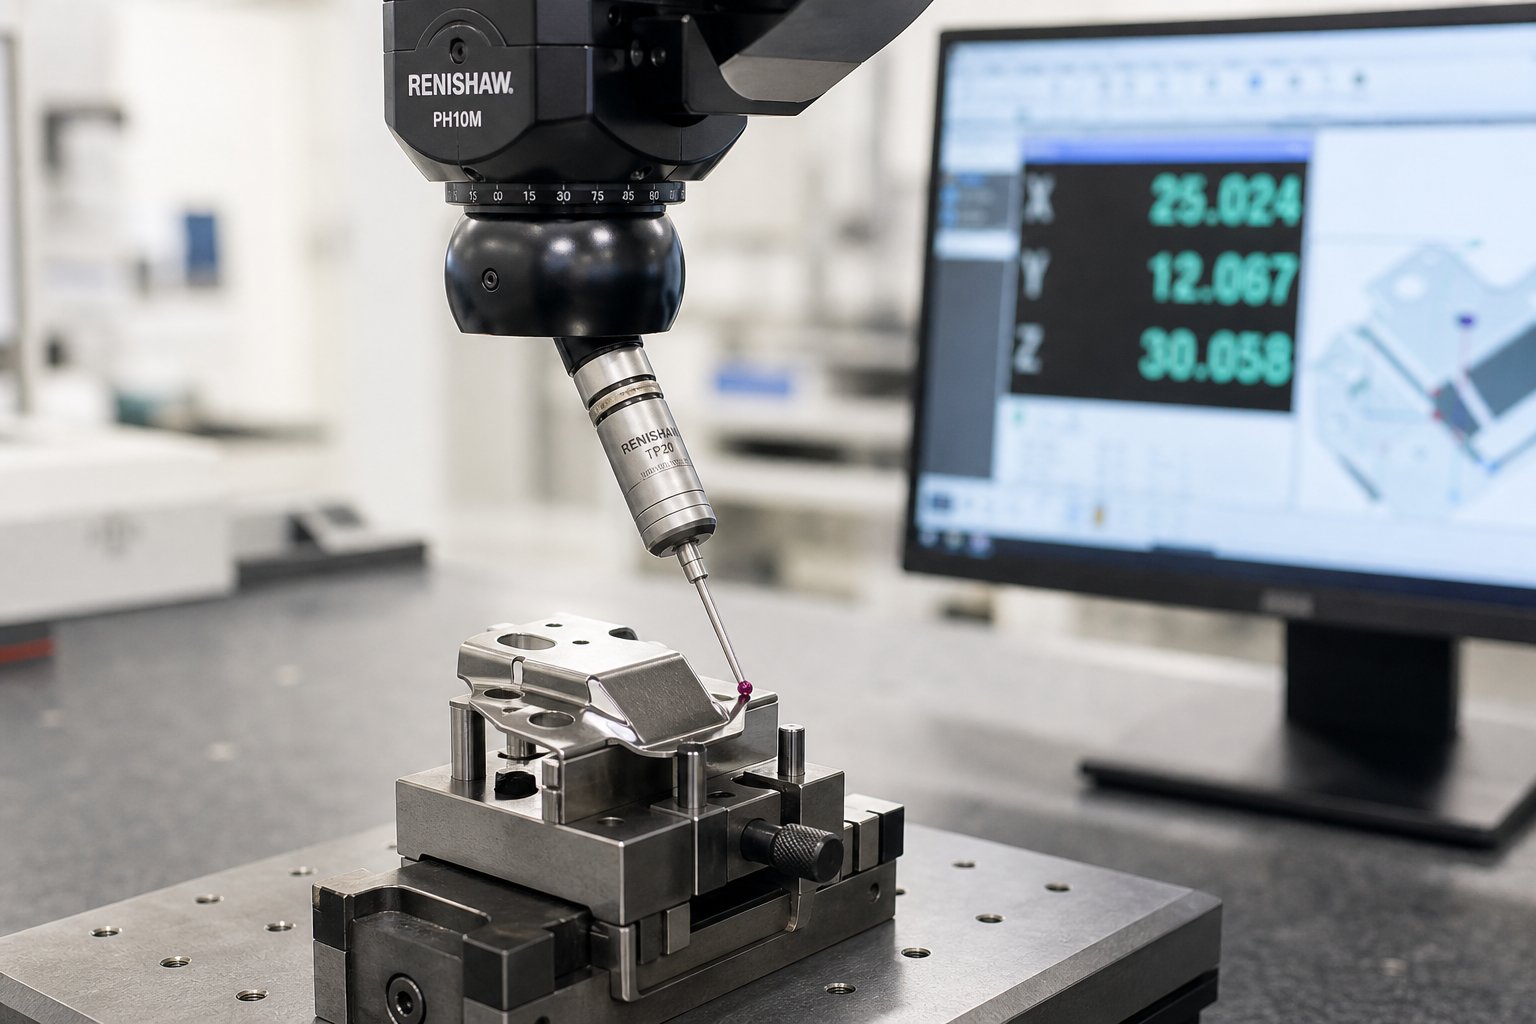
Koordinaatide mõõtmismasinad (CMM)käsitleda keerulisi geomeetriaid, kus jagatud nullpunktidega peavad olema seotud mitmed funktsioonid. CMM-sond puudutab või skaneerib osade pindu, et luua kolmemõõtmeline mõõtmismudel, kontrollides avade asukohti, profiilide tolerantse ja tasasust kuni mikroni{2}}tasemeni. Kiirel progressiivsel stantsimisliinil töötavate osade puhul kinnitavad perioodiliste proovide CMM-i andmed, et mõõtmete suhted püsivad pikkade katsete jooksul stabiilsena.
Optilised komparaatorid ja nägemissüsteemidprojitseerida suurendatud osa siluett ekraanile või kaamera andurile, võimaldades operaatoritel profiile, raadiusi ja servatingimusi kiiresti kontrollida. Progressiivse stantsipressi liiniga integreeritud automaatne nägemiskontroll võib hinnata iga osa tootmiskiirusel, märgistades jämedaid, pragusid või puuduvaid funktsioone ilma väljundit aeglustamata.
Go/no{0}}go mõõdikudpakuvad kriitiliste funktsioonide kiiret binaarset kinnitust. Nõelamõõtur kas sobib auku või ei sobi. Pilu mõõtur kas läbib või peatub. Need tööriistad on suurepärased kõrgsageduslike-tootmiskontrollide puhul, kus kiirus on olulisem kui täpsete väärtuste salvestamine.
Statistilise protsessi juhtimine (SPC)seob kõik need mõõtmised aja jooksul kokku. NaguValmistajaÜksikasjad, stantsimispresside koormusmonitorid saavad jälgida jõuandmeid iga löögi kohta ja väljendada neid X-tulp- ja sigmadiagrammides, tuvastades suundumused enne, kui osad kalduvad tolerantsist välja. SPC ei tuvasta ainult defekte. See ennustab neid, andes operaatoritele aega protsessi kohandamiseks, kulunud stantsi vahetamiseks või etteande kõrvalekalde parandamiseks, kuni osad vastavad veel nõuetele.
Sertifikaadid ja protsesside juhtimise standardid
Sertifikaadid näitavad, millise kvaliteedisüsteemi on tarnija loonud, mida välisaudiitorid on kontrollinud ja milliste tööstusharude teenindamiseks see tarnija on kvalifitseeritud. Tembeldamispartnereid hindavate inseneride jaoks on iga sertifikaat tegelikult järgmine:
- ISO 9001- Kvaliteedijuhtimissüsteemi baasstandard. See kehtestab dokumenteeritud protsessid, parandusmeetmete protseduurid ja pideva täiustamise raamistikud. Vajalik, kuid mitte piisav kõrge-kriitilisusega rakenduste jaoks.
- IATF 16949- Autotööstuse-spetsiifiline standard, mis põhineb standardil ISO 9001. See lisab nõuded tootmisosade kinnitamiseks (PPAP), täiustatud tootekvaliteedi planeerimiseks (APQP) ja rikkerežiimi analüüsiks (FMEA). Seda nõuavad enamik suuremaid autotööstuse originaalseadmete tootjaid ja 1. taseme tarnijaid.
- ISO 13485- Meditsiiniseadmete kvaliteedijuhtimise standard.NSF märgibet ISO 13485 rõhutab regulatiivset vastavust ja riskijuhtimist pideva täiustamise asemel koos ettekirjutavate dokumentatsiooninõuetega, implanteeritavate seadmete täiustatud jälgitavuse ja ametlike kaebuste käsitlemise protsessidega. Seda tunnustavad reguleerivad asutused kogu maailmas, sealhulgas FDA, Health Canada ja ELi MDR-asutused.
- AS9100- Lennunduse kvaliteedistandard. See lisab nõuded konfiguratsioonihaldusele, riskijuhtimisele protsessi igas etapis ja rangele jälgitavusele alates toorainest kuni lõpptarneni. Oodake rangemaid esmase{3}}artikli kontrollimise protokolle ja võltsitud osade ennetamise programme.
Tarnija, kellel on IATF 16949 või AS9100, on juba demonstreerinud oma võimeid, mis ulatuvad põhilisest kvaliteedijuhtimisest, sealhulgas protsesside juhtimisest, mõõtmissüsteemi analüüsist ja tööjõu pädevuse kontrollimisest. ISO 13485 lisamine nõuab täiendavaid investeeringuid seadmespetsiifilistesse kontrollidesse, nagu saastumise vältimine, personali hügieeniprotseduurid ja turustamisjärgsed järelevalvesüsteemid.
Täppisstantsimise tarnijat hinnates ärge lihtsalt küsige, kas tal on sertifikaat. Küsige, millised on nende Cpk-sihtmärgid kriitiliste mõõtmete puhul, kui sageli nad proovivad tootmise ajal ja mis juhtub, kui SPC annab märku trendist. Seinal olev sertifikaat kinnitab süsteemi olemasolu. Vastused neile küsimustele ütlevad teile, kas see süsteem tegelikult töötab kohas, kus metall kohtub, löök löögi järel miljonite osade lõikes.
Kvaliteetne infrastruktuur hoiab osad tolerantsus. Kuid tolerants on vaid pool väärtusvõrrandist. Teine pool, maksumus, määrab, kas täppistembeldamine on teie programmi jaoks rahaliselt mõttekas ja see arvutus sõltub muutujatest, mida enamik insenere ei näe enne, kui hakkavad hinnapakkumisi küsima.
Täppisstantsimise kulutegurid ja ökonoomika
Täpse stantsimise tööriistade hinnapakkumised võivad põhjustada kleebise šoki. Tiheda tolerantsusega tööks mõeldud järkjärgulise-stantsi hind võib olenevalt jaamade arvust, materjalist ja keerukusest olla 30 000–250 000 dollarit. Kuid see arv eraldivõetuna on eksitav. Tähtis on see, kuidas see investeering väljendub teie tootmismahu{8}}osa maksumuses ja kas kogu ökonoomika ületab programmi eluea jooksul alternatiive.
Tööriistainvesteeringud ja mahuökonoomika
Mõelge stantsi maksumusele kui fikseeritud maksule, mis on jaotatud kõigi tööriista toodetud osade vahel. 50 000-dollarine progressiivne stants, mis sisaldab 500 000 osa, lisab tööriistade amortisatsioonile vaid 0,10 dollarit tüki kohta. Sama stants, mis toodab ainult 5000 detaili, lisab 10,00 dollarit tüki kohta, mis on 100-kordne erinevus, mis muudab või katkestab järkjärgulise stantsimise stantsimise äri.
Eeldatav stantsi eluiga sõltub tembeldatavast materjalist, tolerantsinõuetest ja tööriistaterase valikust. Hästi ehitatud-täppisstantsimiskarbiidist-vasesulamitest tööriistad suudavad enne põhjalikku renoveerimist läbida 10 miljonit või rohkem lööki. Kõvemad materjalid, nagu roostevaba teras, lühendavad seda akent 1-5 miljoni tõmbeni, olenevalt funktsioonide keerukusest ja hooldusdistsipliinist. Madalama-astme tööriistad võivad enne ümbertöötamist nõuda vaid 100 000–500 000 lööki, mistõttu on pikaajalise majanduse seisukohalt oluline valida kvalifitseeritud progressiivse stantsi tootja.
Mahulävi, mille puhul tembeldamine ületab alternatiive, jääb mõõduka -keerukusega osade puhul tavaliselt 10 000–50 000 aastaühikuni. Sellest vahemikust madalamal väldib CNC-töötlus või laserlõikamine täielikult tööriistainvesteeringuid. Üle selle tagab pikaajaline progressiivne stantsimine tüki-kulu, mida ükski lahutav protsess ei suuda läheneda, langedes sageli alla 0,05 dollari lihtsate geomeetriate puhul suurtes kogustes.
Tegurid, mis suurendavad või vähendavad{0}}osa hinda
Lisaks tööriistade amortisatsioonile muudavad teie tüki maksumust mitmed muutujad. Nende draiverite mõistmine aitab teil kujundusi optimeerida ja hinnapakkumisi tõhusamalt läbi rääkida.
Kulutegurid, mis on järjestatud tüüpilise mõju alusel{0}}osade hinnakujundusele:
- Materjali tüüp ja paksus- Tooraine moodustab 45-55% ühikuhinnast. Roostevaba teras ja vasesulamid maksavad kaalu järgi 3–5 korda rohkem kui pehme teras ning kõvemad materjalid kiirendavad stantside kulumist, suurendades hooldussagedust.
- Osade keerukus ja jaamade arv- Iga vormimisjaam lisab tööriistakulusid, suurendab stantsi hooldusvajadust ja vähendab veidi tootmiskiirust. 12-kohaline progressiivne stants maksab umbes kaks korda rohkem kui 6-kohaline tööriist.
- Tolerantsi nõuded- Rangemad tolerantsid nõuavad sagedasemat stantsi teritamist, aeglasemat pressimiskiirust ja täiendavat kontrolli. Kriitiliste funktsioonide puhul +/-0,005" asemel +/-0,001" liikumine võib suurendada osa maksumust 20–40%.
- Sekundaarsed operatsioonid- Plaatimine, kuumtöötlemine, koputamine või kokkupanek pärast tembeldamist lisab olenevalt toimingust 0,10 $-$1.00+ osa kohta. In-sisestavad toimingud (koputamine, riistvara sisestamine) maksavad tööriistade algusest rohkem, kuid vähendavad käsitsemist ja tööjõudu.
- Tootmismaht ja tellimissagedus- Seadistustasud (200–1000 dollarit käitamise kohta) jaotatakse väikeste osade kaupa väiksematele osadele. Plaanitud väljalasetega koondtellimused vähendavad seadistamise sagedust ja parandavad materjalide ostmise võimendust.
- Materjalijäätmed (ribade kasutamine)- Tõhus ribapaigutuse disain võimaldab saavutada 70–85% materjali kasutamise. Halb pesitsemine põletab materjali ja kallite sulamite puhul tabavad need jäätmed kõvasti lõpptulemust.
- Kvaliteedi- ja dokumentatsiooninõuded- Sellised sertifikaadid nagu IATF 16949 või ISO 13485 lisavad auditi, dokumentatsiooni ja ülevaatuse üldkulusid. Tarnijad, kellel on need sertifikaadid, küsivad tavaliselt 20-40% rohkem kui sertifitseerimata kauplused, kuid nad tagavad protsessi juhtimise, mida kriitilised rakendused nõuavad.
Omandi kogumaksumus ületab esialgse hinnapakkumise. Matriitsi hooldusvälbade, eeldatavate renoveerimiskulude (tavaliselt 10-20% algsest tööriistahinnast tsükli kohta), varukomponentide laoseisu ja plaanilise hooldusega seotud tootmise seisakutegur. Progressiivne tembeldamisettevõte, mis pakub läbipaistvaid hooldusgraafikuid ja stantsi eluea prognoose, aitab teil eelarvet täpselt koostada, selle asemel, et katta üllatuskulusid programmi keskel.
Tööriistapartnereid hindavatele meeskondadeleYICHENspetsialiseerunud täppisstantsimisvormidele, mis on loodud korduvaks masstootmiseks, aidates meeskondadel tasakaalustada rangeid hälbeid ökonoomse suure{0}}mahuga väljundiga. Nende keskendumine väikestele,-täpsetele progresseeruvatele stantsimistele tähendab, et tööriistad on algusest peale välja töötatud käiguarvude ja hooldusintervallide jaoks, mida pikad tootmisprogrammid nõuavad.
Kõige tõhusam kulude optimeerimine ei toimu pakkumise etapis. See juhtub projekteerimise ajal. Mitte--kriitiliste tolerantside leevendamine, funktsioonide koondamine jaamade arvu vähendamiseks, materjalide valimine, mis tasakaalustavad jõudlust ja stantside kulumist, ning tööriistainvesteeringuid õigustavatele mahtudele pühendumine on kõik otsused, mis toovad kaasa märkimisväärse säästu kogu programmi eluea jooksul. Tehke varakult koostööd oma progressiivsete stantsitootjatega, jagage oma mahuprognoose ausalt ja kavandage protsessi jaoks sobiv, selle asemel, et sundida protsessi kohandama disaini, mida pole kunagi loodud tembeldamisökonoomiat silmas pidades.
Korduma kippuvad küsimused täppisstantsimise kohta
1. Milliseid tolerantse saab saavutada täppisstantsimisega?
Täppisstantsimine hoiab läbistatud objektide ja tasapinnaliste mõõtmete puhul tavapäraselt ±0,001 tolli (±0,025 mm) mõõtmete tolerantsid. Saavutatav täpsus sõltub materjali tüübist, paksusest ja omaduste geomeetriast. Õhemad materjalid, mille paksus on alla 0,010 tolli, võimaldab auke tihedamalt positsioneerida, samas kui vormitud elemendid, nagu painded, hoiavad tavaliselt ±1 kraadi tagasilöögi muutujate tõttu. Insenerid peaksid määrama ranged tolerantsid valikuliselt kriitilistes lähtepunktides, selle asemel, et rakendada kõikides mõõtmetes üldisi viitetekste, mis suurendab tööriistakulusid ilma funktsionaalset kasu toomata.
2. Mis vahe on progressiivsel stantsimisel ja liitstantsimisel?
Progressiivsed stantsid toidavad pidevat metallriba läbi mitme jaama, millest igaüks teostab erinevat toimingut, nagu tühjendamine, augustamine või painutamine, valmistades lõppjaamas valmis detaili. Nad paistavad silma mitme funktsiooniga väikeste osade suures mahus-tootmises. Ühendvormid teostavad tühjendamise ja augustamise üheaegselt ühe vajutusega, tekitades lamedaid osi, millel on suurepärane kontsentrilisus sisemiste ja väliste omaduste vahel. Liitvormide ehitamine maksab vähem, kuid ei saa moodustada kolmemõõtmelisi elemente. Valik sõltub sellest, kas teie detail nõuab vormimisoperatsioone ja millised mahutasemed õigustavad järkjärgulist tööriistainvesteeringut.
3. Kui palju maksab täppisstantsimise tööriistad?
Täppistööde jaoks mõeldud järkjärguline stants on tavaliselt vahemikus 30 000 kuni 250 000 dollarit, sõltuvalt jaamade arvust, materjali kõvadusest ja tolerantsinõuetest. See esialgne kulu aga amortiseerub kogu tootmismahu ulatuses. 50 000 dollari suurune stants, mis toodab 500 000 detaili, lisab tööriista maksumusele vaid 0,10 dollarit tüki kohta. Matriitsi eluiga varieerub tembeldatavast materjalist ja hooldusdistsipliinist olenevalt 1 kuni 10+ miljonit lööki. Pehmetest sulamitest (nt vasest) töötavad karbiid{15}}sisedetailid peavad kõige kauem vastu, samas kui roostevaba terase rakendused lühendavad tööriista eluiga märkimisväärselt. Koostöö spetsialiseeritud tarnijatega, nagu YICHEN, kes projekteerivad korduva masstootmise jaoks täppisstantsimisstantse, aitab optimeerida tööriistade disaini maksimaalse kasutusea ja kulutõhususe tagamiseks.
4. Millised materjalid sobivad täppisstantsimiseks kõige paremini?
Täppisrakendustes kõige sagedamini tembeldatud materjalid on vasesulamid (C110, C194, fosforpronks), messing (C260), pehme süsinikteras, roostevaba teras (304/316) ja alumiinium (5052, 1100). Vask ja messing pakuvad parimat vormitavuse ja mõõtmete prognoositavuse kombinatsiooni, muutes need ideaalseks elektripistikute ja kontaktvedrude jaoks. Süsinikteras tagab konstruktsioonikomponentide hea vormitavuse madalamate kuludega. Roostevaba teras nõuab tagasitõmbejõu jaoks rohkem stantsikompensatsiooni, kuid see sobib meditsiinilistele ja korrosioonikindlatele{10}rakendustele. Materjali valik mõjutab otseselt saavutatavaid tolerantse, stantside kulumise määra ja{12}}osa maksumust.
5. Millal peaksin CNC-töötluse asemel valima täppisstantsimise?
Täppisstantsimine muutub ökonoomsemaks kui CNC-mehaaniline töötlemine, kui keskmise keerukusega osade aastamaht ületab ligikaudu 5000–10 000 ühikut. Üle selle künnise amortiseerub tööriistainvesteeringud senti tüki kohta, samas kui CNC-l on fikseeritud masinaosa{6}}ajakulu. Tembeldamine võidab ka kiirust, valmistades sadu detaile minutis võrreldes üksikute töötlemistsüklitega. CNC jääb siiski paremaks valikuks alla 1000 ühiku suuruste koguste, tahke materjaliga töödeldud keerukate kolmemõõtmeliste{11}}geomeetriate või alla ±0,0005 tolli tolerantside puhul. CNC tegeleb ka disainimuudatustega ilma tööriistade ümbertöötamata, muutes selle prototüüpimisetappides eelistatavaks.


