


Mis on möödaviigu sälgud ja miks need on stantsimisstantside puhul olulised
Kui sakäivitage tootmiskiirusel progresseeruv stantsimisvorm, peab ribal iga moodustunud funktsioon liikuma läbi allavoolu asuvate jaamade ilma tööriistade külge põrgamata. See üksainus nõue on üks praktilisemaid disainiotsuseid, millega tööriistade ja stantside valmistaja silmitsi seisab: kuhu ja kuidas möödaviigu sälku lõigata.
Progressiivsete stantside möödaviigu sälkude määratlus
Möödavasälk on sihilik materjali eemaldamine progresseeruva matriitsi kanduribast, mis loob ruumi eelnevalt moodustatud objektide jaoks, et läbida järgnevad jaamad, põrkumata kokku stantside, stantsiplokkide, eemaldajate või tõstukitega.
Tembeldamisvormide möödaviigude otstarve on arusaadav. Kui riba indekseerub ettepoole, ulatuvad riba tasapinnast kõrgemale või alla sellised elemendid nagu nõelad, reljeefid, tõmmatud tassid ja painutatud sakid. Ilma kliirensiteeta põrkuvad need funktsioonid allavoolu tööriistakomponentide vastu ja press ummistub. Lehtmetallist vormimises olevad ümbersõidusälgud annavad igale väljaulatuvale detailile turvalise koridori liikumiseks, hoides riba liikumas ja pressi töös.
Miks on häirete vältimine die disaini põhiväljakutse?
Moodustatud tunnuste ja stantsi komponentide vahelised häired ei ole väike häiring. See põhjustab ribade ummistusi, praagitud osi, katkisi lööke ja planeerimata seisakuid, mis söövad ära tootmise eesmärgid. Iga projekteerimise, seadistamise või hooldusega seotud tööriistade ja stantside professionaal vajab selget arusaama sellest, kuidas möödaviigu sälgud takistavad stantsimisvormi häireid, sest alternatiiviks on reaktiivne tõrkeotsing seisatud pressil.
Selles artiklis käsitletakse lehtmetalli vormimise möödaviigu sälkude mehaanikat, tüüpe, projekteerimisprotsessi, materjali kaalutlusi ja rikkerežiime. Eesmärk on anda teile täielik ja praktiline juhend häirete ennetamiseks juba projekteerimisetapis, selle asemel, et tootmisprobleeme jahtida.
Mõistmine, kuidas ribade häired moodustumisjaamades tekivad
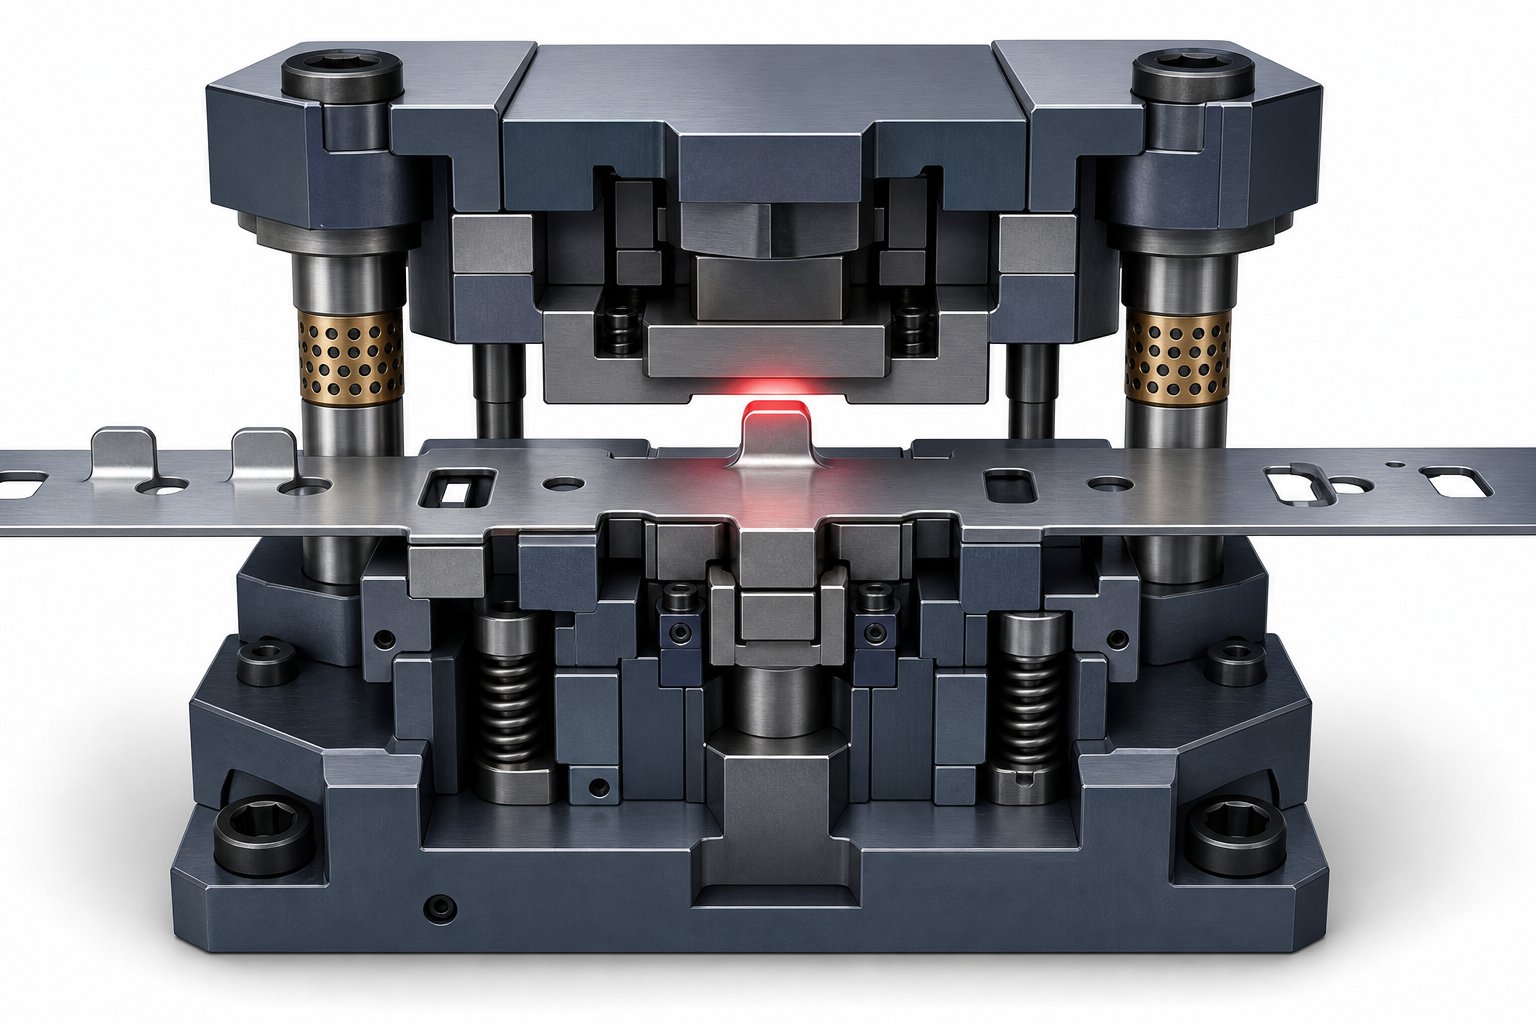
Kujutage ette lehtmetalli riba, mis liigub läbi progresseeruva matriitsi jaam jaama haaval sadade löökidega minutis. Iga jaam sooritab kindla metallivormimisoperatsiooni: üks lööb toru, järgmine tõmbab tassi, teine painutab saki. Kõik need toimingud nihutavad materjali püsivalt riba tasapinnast kõrgemale või allapoole. Riba liigub edasi, kandes neid väljaulatuvaid jooni endaga kaasas ja just sealt algab kokkupõrkeoht.
Kuidas moodustunud omadused tekitavad ribade edenemise ajal kokkupõrkeohtu
Progressiivses matriitsis indekseerub riba iga pressitsükli ühe sammu võrra edasi. Ülesvoolu moodustatud funktsioonid võtavad nüüd ruumi, mida vajavad ka allavoolu tööriistakomponendid. Ribatasapinna all istuv joonistatud tass liigub otse järgmise jaama stantsiploki esikülje poole. Riba kohal seisev painutatud sakk liigub otse eemaldamisplaadile. Vormimise ajal rakendatud järeleandmisjõud on materjali püsivalt ümber kujundanud ja see uus geomeetria ei kahane tagasi, et järgmisele jaamale korralikult läbi sobida.
Probleemsed ühendid stantsides on paljude jaamadega. Iga täiendav vormimisoperatsioon lisab veel ühe väljaulatuva funktsiooni, mis peab tühjendama iga järgneva jaama, mida see läbib.Stantsitegijakaheteistkümnest{0}}jaamast koosneva progresseeruva tööriista kavandamisel võib tekkida vajadus jälgida häireteid funktsioonidele, mis on loodud juba jaamas 2 kuni jaama üheteistkümneni.
Siin on kõige levinumad häirete stsenaariumid, mis tekivad riba edenemise ajal:
- Ülespoole-suunatud vormid (nöörid, reljeefid, painutatud sakid), mis põrkavad matriitsi sulgemisel kokku eemaldamisplaatide või ülemiste stantsidega
- Allapoole{0}}suunatud joonised või väljapressitud elemendid, mis puutuvad kokku stantsiploki pindade või madalamate tööriistadega riba edasiliikumise ajal
- Külgmised kõverad või vormitud äärikud haarduvad juhtsiinidele, takistades riba sujuvat liikumist jaamade vahel
- Moodustatud on löövad vedruga{0}}tõstetihvtid, mis tõstavad riba söötmiseks üles
Tootmistsüklite lahendamata häirete tagajärjed
Kui moodustunud funktsioon tabab allavoolu komponenti, on tulemused kohesed ja kulukad. Riba ummistub, peatades pressimise tsükli keskel-. Töödeldavad osad purunevad või deformeeruvad üle taluvuse. Torud plõksuvad, stantsid blokeerivad laastu ja eemaldajad painduvad. VastavaltMetallvormimise ajakiri, võivad isegi näiliselt väikesed aja- või kliirensiprobleemid progresseeruvate stantside puhul tekitada tarbetut tonnaaži, mis kahjustab nii stantsi kui ka pressi ennast.
Häiretest{0}}seotud ummistuste tõttu planeerimata seisakud ei maksa ainult remonditunde. See häirib tootmisgraafikuid, lammutab materjali ja sunnib reaktiivset tõrkeotsingut surve all. Nutikam tee on disainilahendus, mis käsitleb kõiki võimalikke kokkupõrkeid riba paigutuses enne, kui matriit pressi jõuab. See disaini-etapiline mõtlemine on just see, mis juhib möödaviigu sälkude geomeetriat, paigutust ja suurust puudutavaid otsuseid.
Kuidas sälgud mehaaniliselt takistavad häireid
Riba interferents on geomeetria probleem ja möödaviigu sälgud lahendavad selle geomeetriaga. Põhimõte on petlikult lihtne: eemaldage riba materjali osa täpsest kohast, nii et riba edasiliikumisel hõivaks väljaulatuv moodustunud osa ruumi, kus materjal oli varem. Materjali puudumine teel ei tähenda kokkupõrget allavoolu tööriistadega. Väljakutse seisneb selles, et arvutada täpselt välja, kui palju materjali eemaldada, kust seda eemaldada ja kuidas see eemaldamine mõjutab riba struktuuri käitumist, kui see läbi stantsi toidab.
Vabastusümbriku loomine materjali eemaldamise teel
Mõelge kliirensi ümbrikule kui kolmemõõtmelisele{0}}koridorile, mida moodustunud objekt peab läbima ilma midagi puudutamata. Möödaviigu sälk määratleb selle koridori põranda, seinad ja lae, eemaldades ribamaterjali, mis muidu selle hõivaks.
Sälgu geomeetria peab arvestama moodustatud tunnuse kolme mõõtmega:
- Kõrgus või sügavus- kui kaugele objekt ulatub riba tasapinnast kõrgemale või alla
- Jalajälg- plaani-vaate ala, mille objekt hõivab ribal ja üle selle
- Kliirensi marginaal- lisaruumi väljaspool funktsiooni ümbrist, et kohandada etteande täpsuse, materjali tagasilöögi ja pressi läbipainde erinevusi
Sälk ei pea olema oluliselt suurem kui see funktsioon, mille see puhastab, kuid see peab arvestama tegelike{0}}oludega. Materjali käitumine pinge all järgib s-s kõverat (pinge-deformatsioonikõver), mis näitab, kuidas riba elastselt deformeerub enne püsiva saagise saavutamist. See on oluline, kuna riba materjali elastsusmoodul määrab, kui palju kandur paindub toitejõudude mõjul, mis võib moodustatud tunnust nimiasendi suhtes pisut nihutada. Ainult teoreetilise tunnuse ümbrikule vastav sälk, millel puudub elastse läbipainde vaba varu, ohustab tootmistingimustes katkendlikku kokkupuudet.
Kliirens on tavaliselt 0,5–2,0 mm väljaspool objekti piiri, olenevalt materjali jäikusest, pressimiskiirusest ja etteandesüsteemi täpsusest. Paksemad, jäigemad ribad, millel on suurem voolavuspiir ja voolavuspiiri väärtused, hoiavad positsiooni ühtlasemalt, võimaldades kitsamaid kliirensivarusid. Õhemad ja paindlikumad materjalid nõuavad suuremat varu, kuna riba võib suurel-kiirusel söötmise ajal tõstukite vahel longu või laperdada.
Kuidas riba samm ja funktsioonide geomeetria määravad sälgu paigutuse
Sälgu paigutus on lahutamatu riba sammust - fikseeritud vahemaast, mida riba iga vajutuskäiguga edasi liigub. Kui riba indekseerib ühe sammu võrra edasi, jõuab jaamas N loodud objekt jaama N+1. Kui jaama N+1 tööriistad hõivavad selle objektiga sama vertikaalse ruumi, peab ribal olema juba möödasõidusälk täpselt selles kohas, kus objekt sellesse jaama jõudes asub.
Siin on loogika praktilises mõttes. Kujutage ette joonistatud tassi, mis moodustub jaamas 3, mis ulatub 8 mm ribast allapoole. Jaamas 4 tõuseb alumine stantsiplokk riba alumisest küljest 2 mm täpsusega. Ilma sekkumiseta põrkab tass sellesse stantsiplokki, kui riba ettepoole liigub. Lahendus: jaamas 2 või 3 eemaldab stantsiga materjali ribalt tassi moodustamise kohast ühe sammu võrra eespool. Pärast tassi tõmbamist jaamas 3 liigub riba edasi ja tass liigub sälkudega avasse -, liikudes vabalt üle jaama 4 matriitsi ploki.
Riba sammu, objekti suuruse ja sälgu mõõtmete suhe järgib selget hierarhiat. Ribade samm määrab ruumilise raamistiku. Moodustatud tunnuse mähis, sealhulgas materjali s- kõvera käitumise põhjal ennustatud tagasitõmbed, määrab minimaalse vajaliku ava. Materjali pikkuse ja riba paigutuse jaoks mõeldud materjali pesastustarkvara aitab inseneridel visualiseerida, kuidas sälkude paigutus suhtleb külgnevate funktsioonide, juhttihvtide aukude, kandurilattide ja sidestuspunktidega kogu matriitsi pikkuses. See tarkvara-põhine paigutuse planeerimine hoiab ära konfliktid möödaviigu sälgu ja muu kriitilise riba geomeetria vahel.
Sälgu mõõtmed peavad samuti arvestama edenemissuunda. Liiga kitsas sälk etteande suunas ei taga piisavat vaba ruumi, kui funktsioon sellesse indekseerub. Liiga lai sälk nõrgestab kanduriba üle vastuvõetavate piiride. Nende piirangute tasakaalustamine eraldab funktsionaalse möödaviigu sälku sellest, mis ei suuda häireid ära hoida või tekitab allavoolu uusi söötmisprobleeme.
Selgitatud positiivsed ja negatiivsed möödaviigu sälgud
Sälgu mõõtmete ja riba terviklikkuse tasakaalustamine tõstatab ilmselge{0}}järelküsimuse: millises suunas peaks sälk moodustatud objekti suhtes avanema? Vastus jagab möödaviigu sälgud kahte põhikategooriasse - positiivseks ja negatiivseks - ning eristus määrab, kas kliirensikoridor asub riba tasapinnast kõrgemal või allpool. Lehtmetallist stantsimisvormide negatiivsete ja positiivsete möödaviigu sälkude mõistmine on igas jaamas õige häirelahenduse valimisel hädavajalik.
Positiivsed möödasõidusälgud ülespoole suunatud{0}}funktsioonide jaoks
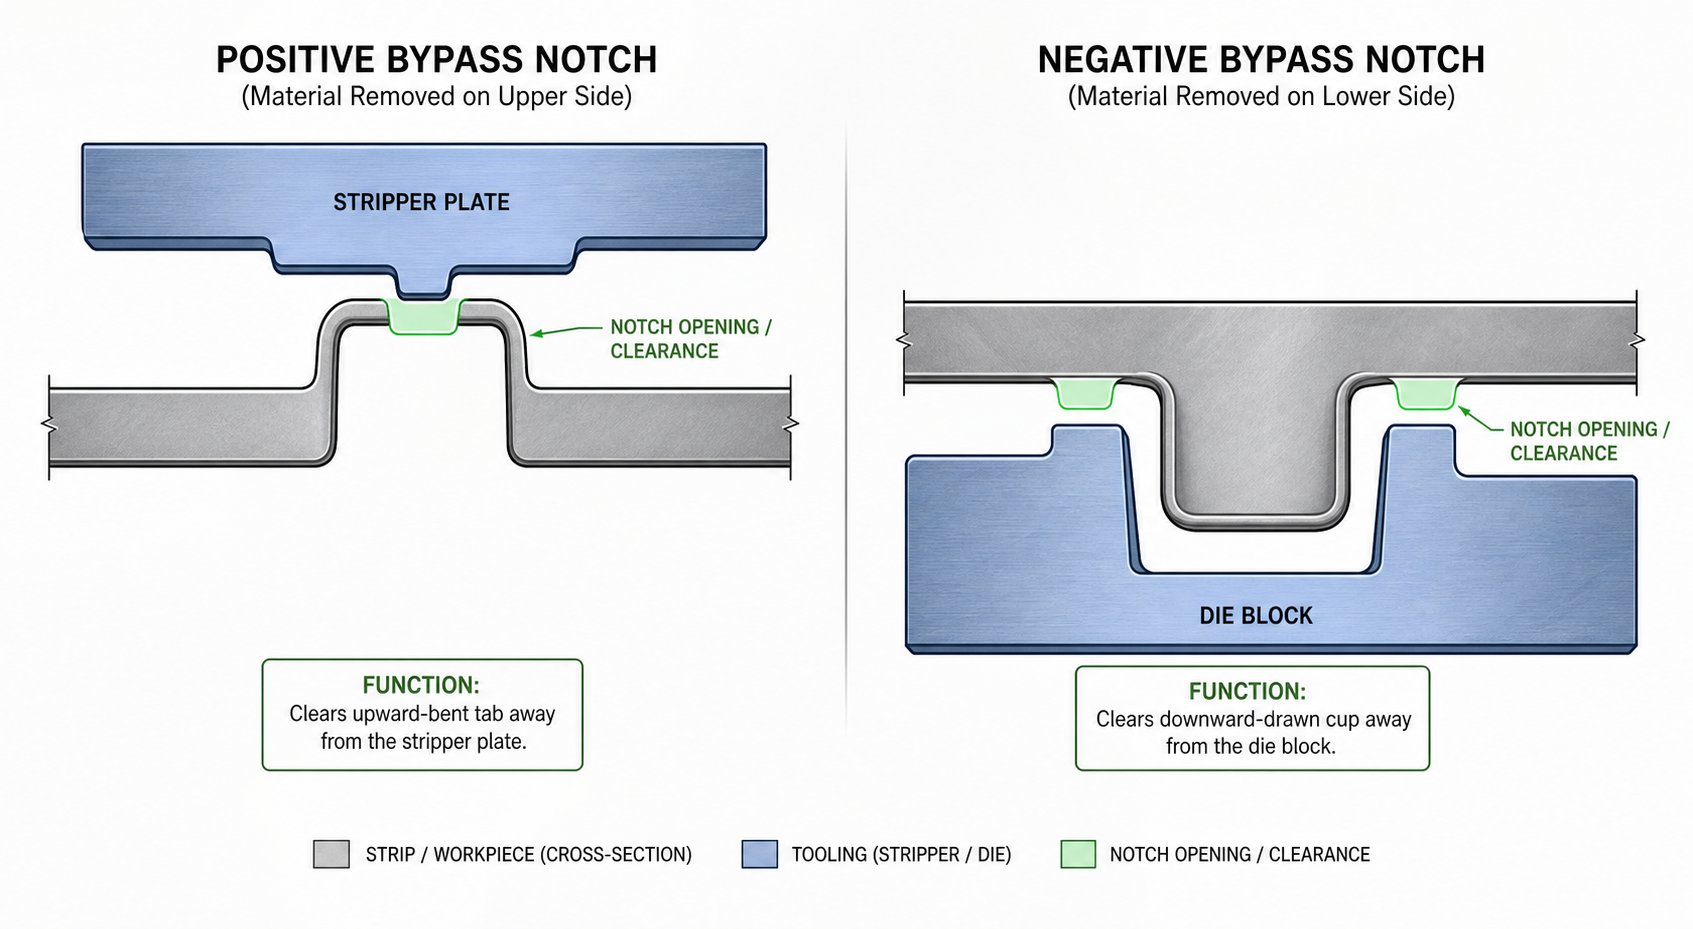
Positiivne möödaviigu sälk eemaldab materjali ribalt samal küljel, kus moodustatud elemendi eend. Kui otsik, reljeef või painutatud sakk ulatub riba kohal üles, avaneb sälk ülespoole, et tekitada järgmises jaamas vaba ruumi ülemiste matriitsi komponentide, nagu eemaldamisplaadid, nukiajamid või tühikäigulöögid.
Kujutage ette 4. jaamas 90 kraadi ülespoole painutatud sakti. Jaamas 5 laskub eemaldajaplaat, et hoida riba tühjendamise ajal tasa. Ilma tühimikuta põrkab saki ots vastu selle eemaldaja alaosa. Positiivne möödaviigu sälk -, mis on lõigatud ribasse saki indekseeritud positsioonis jaama 5 - suhtes, eemaldab materjali, mis muidu sunniks kokkupõrget ülemisel küljel. Sakk läbib avatud ruumi, eemaldaja puutub kokku ainult lameda ribaga ja press töötab edasi.
Negatiivsed möödaviigu sälgud allapoole suunatud{0}}funktsioonide jaoks
Negatiivne möödaviigu sälk töötab vastupidises suunas. See eemaldab materjali objekti eendi vastasküljelt, luues ruumi riba tasapinnast allapoole. See tüüp käsitleb allapoole suunatud-omadusi, nagu tõmmatud tassid, väljapressitud ülaosad või mündi{3}}kujulised süvendid, mis muidu puutuksid allavoolu jaamades kokku alumiste stantsiplokkide, tõstepindade või väljutustihvtidega.
Terminoloogia võib alguses tunduda vastuoluline. "Negatiivne" ei tähenda, et sälk oleks vähem oluline -, see viitab rangelt orientatsioonile moodustamissuuna suhtes. Praktikas ilmuvad lehtmetalli vormivates stantsimisvormides negatiivsed ja positiivsed möödaviigutäpid ligikaudu võrdse sagedusega, kuna enamikul progressiivsetel stantsiribadel on mõlemas suunas väljaulatuvad tunnused.
Mõlema tüübi kombineerimine keerukates ribapaigutustes
Mitmesuunalise vormimisega keerukad osad nõuavad sageli mõlemat tüüpi sälku sama riba paigutusega. Mõelge osale, millel on ühes jaamas ülespoole suunatud ja teises allapoole suunatud reljeef. Iga funktsioon tekitab erinevates allavoolu jaamades oma interferentsiriski, nii et riba võib vajada positiivset sälku ühe jaoks ja negatiivset sälku teise jaoks -, mõnikord samas kõrguses piki kandjat.
Kui mõlemad tüübid ilmuvad koos, muutub riba jäikus kriitiliseks piiranguks. Iga sälk eemaldab materjali ja kombineeritud eemaldamine riba mõlemalt küljelt lähedalasuvates kohtades võib kandurit õhendada kuni kohani, kus see tõmbub kinni või tekib valesti. Insenerid, kes töötavad lehtmetallist stantsimisvormis negatiivsete ja positiivsete möödavoolusälkudega, peavad kontrollima, et kogu materjali eemaldamine mis tahes ristlõikes-jätaks siiski piisavalt kandejõudu, et tõmmata riba usaldusväärselt läbi matriitsi.
Allolev tabel võtab kokku peamised erinevused positiivsete ja negatiivsete möödaviigu sälkude vahel.
| Iseloomulik | Positiivne möödaviigu sälk | Negatiivne möödaviigu sälk |
|---|---|---|
| Moodustunud tunnuse suund | Üles (ribatasandi kohal) | Allapoole (ribatasandist allpool) |
| Tüüpiline häirepunkt | Eemaldamisplaadid, ülemised stantsid, nuki liugurid | Stantsiplokid, tõstetihvtid, ejektormehhanismid |
| Sälgu asukoht riba suhtes | Avaneb pealt (samal pool eendiga) | Avaneb alt (eendi vastaskülg) |
| Levinud rakendused | Lansid, ülespoole suunatud painded, reljeefid, kõrgendatud sakid | Joonistatud tassid, pressitud ülemused, allapoole suunatud mündivormid |
Õige sälgu tüübi valimine on lihtne otsus, kui üks tunnus ulatub ühes suunas. Keerukus korrutub mitmesuunaliste osadega, kus mõlemad tüübid eksisteerivad koos ja riba kandevõime tuleb igal lõigul ümber arvutada. Kande-tugevuse arvutamine sõltub suuresti materjali omadustest - paksusest, saagikuse käitumisest ja sellest, kuidas riba reageerib järkjärgulisele töökõvenemisele iga sälgupiirkonna ümber.
Materjali- ja paksustegurid, mis kujundavad sälku disaini
Kandev{0}}jõuarvutused ei ole abstraktsed matemaatikaharjutused. Need sõltuvad otseselt sellest, millest riba on valmistatud, kui paks see on ja kuidas selle mehaanilised omadused järkjärgulise vormimise ajal muutuvad. 1,0 mm külmvaltsitud{4}}terase puhul täiuslikult töötav möödaviik võib põhjustada 0,5 mm HSLA-s riba paindumist või jätta 1,5 mm alumiiniumist ebapiisava vaba ruumi. Iga materjali muutuja mõjutab sälku suurust, paigutust ja marginaali, mis jääb puhtalt töötava ja tootmiskiirusel kinni kiiluva matriitsi vahele.
Paksuse ja saagise tugevuse mõju sälkude suurusele
Materjali paksus juhib möödaviigu sälku disainist kahel ühendatud viisil. Esiteks, paksem varu tekitab kõrgemaid kujundeid. Tõmbus, mis nihutab materjali allapoole, ulatub 1,2 mm paksuse materjali puhul ribast allapoole, kui 0,6 mm materjali puhul, lihtsalt seetõttu, et nihutatavat materjali on rohkem. See kõrgem funktsioon vajab suuremat vaba ümbrist, mis nõuab laiemat või sügavamat sälku. Teiseks peavad paksemad ribad söötmise ajal paremini painduma ja longu, mis tähendab, et moodustunud tunnus hoiab oma nimiasendit ühtlasemalt. Tihtipeale pääsete tihedama varuga jämedatel materjalidel, sest riba ei laperda ega kaldu tõstukite vahel nii palju.
Tootlikkuse tugevus tutvustab tagasilöögimuutujat. Kui moodustate elemendi ülitugevast materjalist -, dual-phase 590 või HSLA 420 -, vetrub metall pärast stantsi tagasitõmbumist agressiivsemalt tagasi. 90 kraadini ulatuv painutus võib lõdvestuda 87 või 85 kraadini. Väljatõmmatud tass võib veidi avaneda. See elastne taastumine muudab efektiivset funktsiooni ümbrist, mille sälk peab tühjendama. Kui määrasite sälgu suuruse kavandatud geomeetria, mitte vedrustusega geomeetria alusel, võib teil tekkida liigne kliirens (liba materjali raiskamine) või, mis veelgi ohtlikum, ebapiisav kliirens teatud objekti servades, kus tagasitõukejõud surus profiili väljapoole.
Suhe voolavuspiiri ja tagasitõuke vahel on tembeldamisteaduses hästi dokumenteeritud. NaguArt Hedrick märgib teoses The Fabricator, kui teil pole metallil piisavat pinget, et saavutada selle voolavuspiiri - punkt, kus see püsivalt plastiliselt deformeerub -, tekib elastsuse taastumine. Möödaviigu sälgu kujundamisel tähendab see, et sälkude suuruse määramiseks kasutatav funktsiooni ümbrik peab alati kajastama tagumise-vedru geomeetriat, mitte teoreetilise stantsi geomeetriat. Terase voolavuspiir on erinevate klasside lõikes väga erinev ja iga klass toodab erineva tagasitõmbeprofiili, mis mõjutab otseselt teie sälku vajalikku kliirensit.
Mõelge praktilisele näitele. Moodustate 0,8 mm DP780 terasest ülespoole suunatud toru. Toru nurk on 45 kraadi, kuid selle klassi voolavuspinge põhjustab toru tagasitõmbumise umbes 42 kraadini. Toru ots asub nüüd riba tasapinnast veidi kõrgemal, kui 45-kraadine geomeetria ennustaks. Teie möödaviigu sälk peab sobima selle 42-kraadise asendiga, mitte 45-kraadise disainiga. Selle erinevuse ignoreerimine kutsub esile katkendliku kontakti tootmiskiirusel.
Riba laiuse piirangud ja kandja terviklikkuse piirangud
Iga möödaviigu sälk eemaldab kanduribalt materjali ja see eemaldamine vähendab otseselt riba võimet taluda söötmise ajal paindumist. Kandur peab jääma piisavalt tugevaks, et tõmmata kogu riba - koos kõigi selle moodustunud osadega - sujuvalt läbi matriitsi ilma paindumise, väändumise või valesti söötmiseta. See seab sälgu suurusele kõva ülemise piiri.
Riba laius on peamine piirang. Kitsas riba pakub töötamiseks vähem materjali, nii et iga sälk esindab saadaolevast ristlõikest{1}} suuremat protsenti. Kujutage ette 40 mm laiust riba, mille ühele küljele on lõigatud 12 mm möödaviigu sälk. See üks sälk vähendab kanduri tegelikku laiust sellel ristlõikel -28 mm-ni -, mis on 30 protsenti väiksem. Laiemal 80 mm ribal tähendab sama sälk vaid 15-protsendilist vähenemist, jättes palju rohkem struktuurset varu.
Kanduri mõõtmed on võrdselt olulised. Nagu märgitudThe Fabricatori kanduri kujundamise juhised, kulub selle horisontaalseks liigutamiseks umbes 10 protsenti detaili kaalust ja kui tegemist on mitme käiguga, peab kandur kumulatiivsele jõule ilma painutamata vastu pidama. Möödavasälk, mis lõikab kandurilatti liiga sügavalt sisse, võib langetada riba paindetakistuse allapoole seda läve, põhjustades riba vajumist jaamade vahel ja tõrkeid.
Praktiline reegel: sälgu laius ei tohi ühelgi ristlõikel ületada 60–70 protsenti kanduri laiusest. Kui ribale ilmuvad lähestikku mitu sälku, tuleb nende koosmõju kandejõule hinnata süsteemina, mitte eraldi.
Töö kõvenemise ja elastse taastumise kaalutlused
Vormimistoimingud mitte ainult ei muuda metalli -, vaid muudavad selle omadusi kohapeal. Töökarastamine suurendab deformeeritud tsooni voolavuspinget ja tõmbetugevust, vähendades samal ajal elastsust. See on möödaviigu sälkude kujundamisel oluline kahel erineval viisil.
Esiteks, sälguoperatsioon ise toob sisse sälgu servades töökõvenemise. Lõiketegevus, mis tekitab sälku, deformeerib plastiliselt kitsa materjaliriba piki lõigatud perimeetrit. See karastatud tsoon on jäigem ja rabedam kui ümbritsev riba. Kui järgnev vormimisjaam nõuab, et riba painduks sälgu serva lähedal, peab kõvastunud materjal painduma ja võib praguneda. Insenerid peavad sälgud paigutama nii, et nende kõvastunud servad ei langeks kokku aladega, kus kandur peab söötmise ajal deformeeruma -, eriti ribapaigutuste puhul, mis kasutavad painduvaid linte või venituskandjaid.
Teiseks, vormitud objektide töökõvendamine mõjutab nende lõplikku geomeetriat. Vormimise ajal märkimisväärse deformatsioonikõvenemise osal võib olla veidi erinev lõppprofiil kui lõõmutatud materjalis moodustatud identsel tunnusel. Metallide elastsusmoodul töökarastamisel ei muutu, kuid efektiivne voolavuspiir tõuseb, mis tähendab, et tugevalt töödeldud tsoonides toimub vähem elastsuse taastumist. See võib tegelikult vähendada tagasitõmbumist kohapeal, muutes funktsiooni oma kavandatud geomeetriale lähemale. Materjali mooduli (mis jääb konstantseks) ja kõrgendatud voolavuspiiri voolavuspinge (mis suureneb koos deformatsiooniga) koosmõju määrab objekti netovormimisjärgse-asendi.
Eraldi tähelepanu väärib elastne taastumine pärast vormimist. Isegi pärast seda, kui moodustunud objekt on jõudnud lõppasendisse, kogeb riba mikro-skaala elastseid liikumisi, kui see läbib järgnevaid jaamu. Indekseerimise ajal avaldavad vajutusvibratsioon, tõstejõud ja kiirendusjõud tekitavad mööduvaid koormusi. Terase elastsusmoodul -, mis on tavaliselt umbes 200 GPa süsinikterase ja 70 GPa alumiiniumisulamite puhul -, määrab, kui palju riba nende mööduvate koormuste korral läbi paindub. Väiksema elastsusmooduli metallide väärtusega riba (nagu alumiinium) paindub sama etteandejõu mõjul rohkem, mis võib nihutada vormitud tunnuseid tööriistapindadele lähemale. See dünaamiline käitumine suurendab vajadust möödaviigu sälkude konstruktsioonis piisavate vaba ruumivarude järele, eriti pehmemate materjalide puhul, mis töötavad suurel pressimiskiirusel.
Need materjalist juhitavad -muutujad - paksus, saagikuse käitumine, kõvastumise tsoonid ja elastne läbipaine - moodustavad aluse, millel toetuvad iga sälgu mõõtmed. Ilma neid arvesse võtmata tekitab ainuüksi paberi geomeetria järgi kujundatud sälk lõpuks tootmispõrandale häireid. Selle materiaalse tegelikkuse muutmine usaldusväärseks kujunduseks nõuab struktureeritud insenerijärjestust, mis on täpselt see koht, kus samm-sammuline juurutamisprotsess astub sisse.
Samm-sammuline--sammuline kavandamisprotsess möödaviigu sälkude rakendamiseks
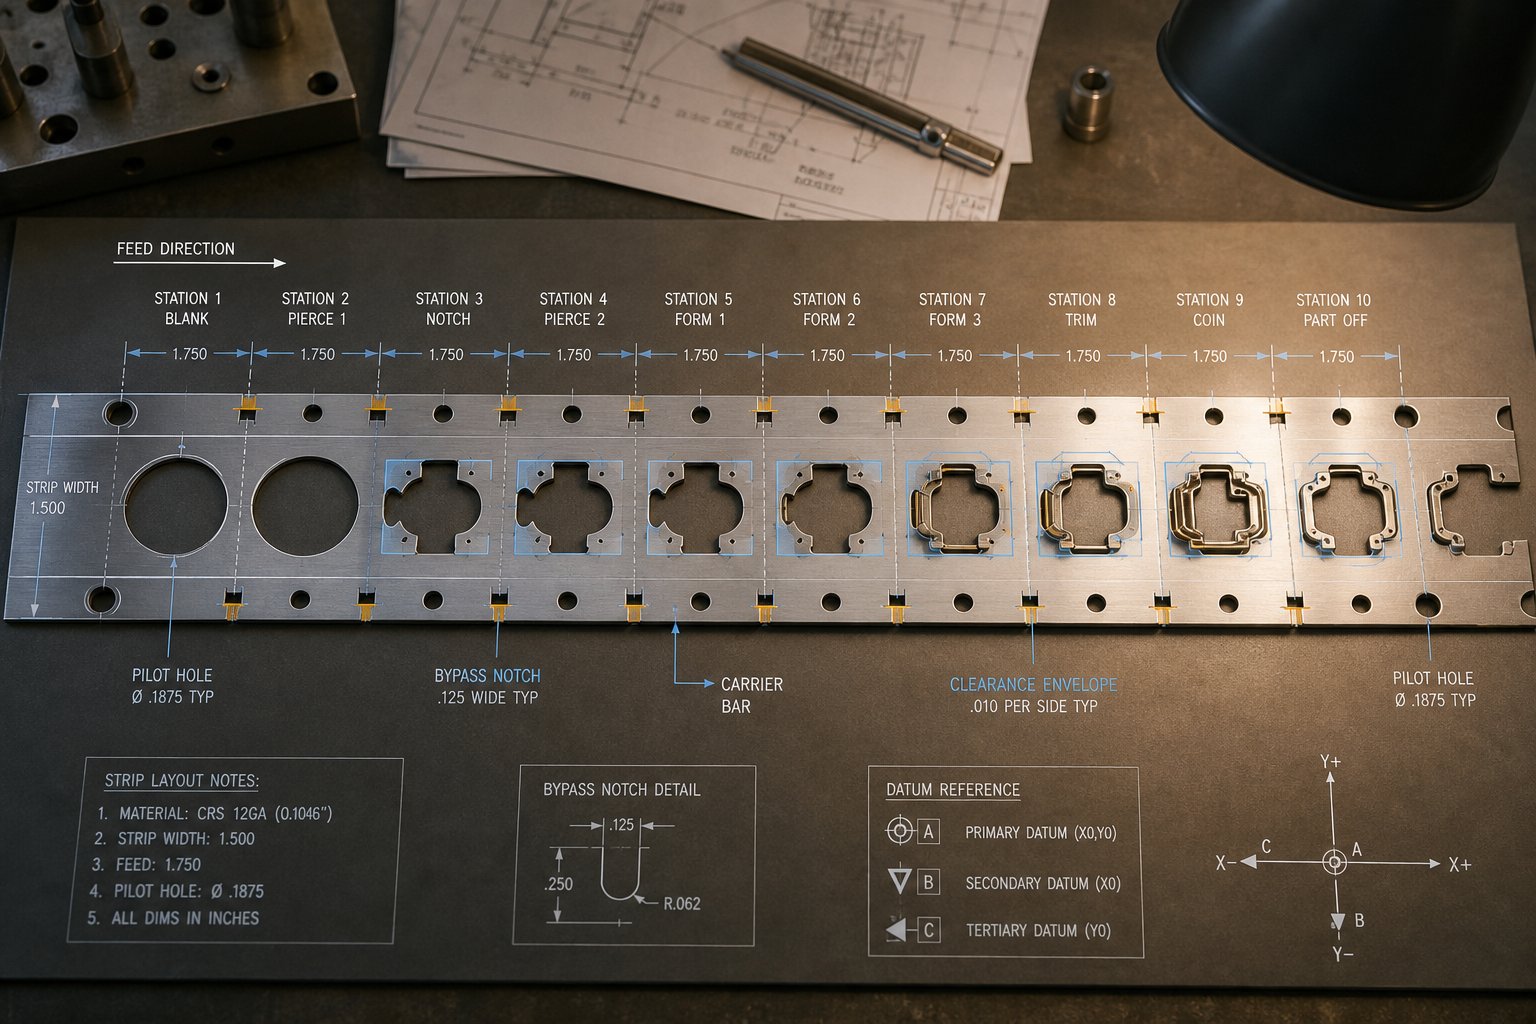
Materjali omadused ütlevad teile, mida sälk peab mahutama. Disaini järjestus ütleb teile, kuidas jõuda töötlemata häirete riskilt valideeritud sälgu geomeetriani, mis töötab usaldusväärselt tootmiskiirusel. Tööriistainsenerid ei juhi seda protsessi - nad järgivad struktureeritud loogikat, mis põhineb probleemi tuvastamisel mõõtmete kontrollimise kaudu, ja iga samm sõltub sellele eelnevast.
Häireriskide kaardistamine kogu riba paigutuse ulatuses
Protsess algab kogu riba paigutuse{0}}jaamade kaupa-auditiga. Otsite iga moodustunud objekti, mis ulatub ribatasandist kõrgemale või alla ja jälgib selle teed läbi kõigi allavoolu jaamade. Jaamas 3 moodustatud lants ei vaja mitte ainult jaamas 4 - kliirensit, vaid ka igas jaamas, mida see läbib, kuni osa kandjast eraldub.
Kõige kogenumad tööriistainsenerid järgivad loogilist projekteerimisjärjestust:
- Tuvastage häireid{0}}tekitavad jaamad- Vaadake üle iga vormimisjaam ja loendage kõik funktsioonid, mis tõrjuvad materjali riba tasapinnast välja. Pange tähele iga funktsiooni suund (üles või alla), kõrgus ja jalajälg.
- Kaardistage moodustatud objekti ümbrik koos tagasilöögiga- Arvutage tegelik post-springback geomeetria selle asemel, et tugineda stantsi nominaalsetele mõõtmetele. Teie konkreetse materjaliklassi terase voolavuspiir määrab elastsuse taastumise ja see taastumine määrab tegeliku kliirensi nõude.
- Määrake vajalik kliirens- Lisage funktsiooni ümbrikule ohutusvaru (tavaliselt 0,5–2,0 mm). See marginaal arvestab etteande tolerantsi, pressi läbipainde ja riba dünaamilise liikumise kiirusel.
- Määratle sälgu geomeetria- Määrake sälgu kuju, laius, pikkus ja täpne asukoht riba sees. Ristkülikukujulised sälgud sobivad enamiku rakenduste jaoks. Ebakorrapärase kujuga objektid võivad vajada kontuuriga sälkudega profiile, mis on sageli toodetud EDM-traadi töötlemisel, et tagada tihedad-raadiusega nurgad, mida tavaliste stantsidega ei saa puhtalt saavutada.
- Veenduge, et sälk ei nõrgestaks riba allapoole minimaalset kandejõudu- Arvutage järelejäänud ristlõige-sälguga kohas ja veenduge, et see talub etteandejõude, mis on vajalikud riba tõmbamiseks läbi kõigi allavoolu asuvate jaamade ilma paindumiseta.
- Kinnitage, et sälkude paigutus ei oleks vastuolus pilootide, kinnitusvarraste või ribade juhtimisfunktsioonidega- Rist-viitake sälgu asukohta juhttihvti aukude, kanduri kinnituspunktide, tõstuki kontakttsoonide ja muude funktsioonide suhtes, mis sõltuvad selles kohas olevast materjalist.
Selle järjestuse mis tahes etapi vahelejätmine põhjustab tootmisprobleeme. 2. samm on see, kus enamik vigu pärineb - insenerid, kes määravad sälgud CAD-geomeetriast, mitte pärast taastuvat tegelikkust-, lõpevad vahedega, mis näevad ekraanil korralikud, kuid tekitavad katkendlikke tabamusi ajakirjanduses.
Sälgu geomeetria arvutamine funktsiooni ümbrikust
Sälgu kuju ja mõõtmete määratlemine on põhimõtteliselt{0}}sobitamise harjutus. Võtate moodustatud objekti kolmemõõtmelise piiri - kõrguse, laiuse etteande suunas ja laiuse üle riba - ning projitseerite selle riba tasapinnale, et määrata minimaalne ava.
Voo{0}}suuna dimensioon on eriti oluline. Sälk peab olema piisavalt pikk (riba liikumissuunas), et moodustunud tunnus jääks täielikult avatud ruumi sisse, kui riba indekseerub järgmise jaama poole. Kui teie riba samm on 25 mm ja objekti jalajälg ulatub piki etteandetelge 10 mm, vajab sälk vähemalt 10 mm pluss vaba veerisid nii esi- kui ka tagaservas. Praktikas lisab enamik insenere 1–1,5 mm külje kohta, muutes etteandesuuna -sälgu pikkuseks selle näite puhul umbes 12–13 mm.
Sälgu sügavus (mõõdetuna risti riba servaga) sõltub sellest, kui kaugele tunnus ulatub riba laiusest välja. Jällegi kasutatakse arvutuses tegelikku-postvormimise geomeetriat. Kõrge -tugevate materjalide puhul, kus terase voolavuspinge saavutatakse suhteliselt väikese pikenemise korral, võib tagasilöök nihutada funktsiooni piiri mõõdetava koguse võrra väljapoole. Terase elastsusmoodul - ligikaudu 200 GPa enamiku süsiniku- ja sulamiklasside - puhul juhib seda elastsuse taastumist, seega peab sügavuse arvutamine seda hõlmama.
Keerulised sälguprofiilid, mis järgivad mitte-ristkülikukujulisi piirjooni, nõuavad stantsimisstantsis ja stantsiplokis rangemaid töötlustolerantse. EDM-traadi lõikamine on standardmeetod nende täppisprofiilide valmistamiseks karastatud tööriistaterasest, mis tagab teravad sisenurgad ja siledad lõikepinnad, mis takistavad tootmisprotsesside ajal jäsemete tekitamist.
Riba terviklikkuse ja etteande töökindluse kontrollimine pärast sälkumist
Täiusliku suurusega sälk, mis takistab häireid, kuid põhjustab riba kõverdumise või söötmishäire, ei ole probleemi lahendanud - see on vahetanud ühe rikkerežiimi teise vastu. Kontrollimisel kinnitate, et möödaviigu sälk ja kanduriba võivad struktuuriliselt koos eksisteerida.
Kontrollimine on põhimõtteliselt lihtne: arvutage kanduri minimaalne ristlõike{0}}pindala sälguga kohas ja võrrelge seda riba etteandmiseks vajaliku jõuga. Nagu Talan Products oma progressiivse stantsi disainijuhises märgib, peaks kanduri laius olema materjali paksusest vähemalt kaks korda suurem ja riba peab vastu pidama kumulatiivsetele etteandejõududele ilma painutamata. Möödasõidusälk, mis rikub seda miinimumi, loob nõrga koha, kus kandur tõmbub pinge all kokku või vajub tõstukite vahele.
Peale töötlemata tugevuse kontrollivad insenerid, et sälk ei langeks juhttihvti augule või selle kõrvale. Piloodid registreerivad riba igas jaamas ja sälk, mis eemaldab materjali piloodipositsioonile liiga lähedalt, kahjustab riba täpse asukoha määramise võimet. Samamoodi ei tohi sälk kattuda tõstja kontakttsoonide - aladega, kus vedruga-koormatud tihvtid suruvad ribal ülespoole, et seda söötmiseks tõsta. Kui tõstja surub tahke materjali asemel lahtisesse sälku, langeb riba selles kohas ja tekib tõrge.
Keeruliste progressiivsete matriitsipaigutuste puhul, kus mitu möödaviigu sälku, juhtaugud, tõstukid ja kinnitusvardad konkureerivad piiratud riba kinnisvara pärast, võivad nende väljakutsetega tegelevad tööriistainsenerid nõu pidada.YICHENI stantsimisvormide lahendusedkohandatud disainilahenduste jaoks, mis tegelevad möödaviigu sälkude optimeerimisega koos kanduriba planeerimise, tõstukite koordineerimise ja materjalivoo väljakutsetega.
Kui kontrollimine kinnitab, et riba terviklikkus, piloodi registreerimine ja tõstefunktsioon jäävad pärast sälkumist puutumatuks, on konstruktsioon tööriista ehitamiseks valmis. Kuid isegi hästi-disainitud sälku ei eksisteeri eraldiseisvana, - see peab toimima koos muude häirete-ennetusmeetoditega, mis teenivad samas vormis erinevaid eesmärke. Mõistmine, kuidas möödaviigu sälkusid nende alternatiividega võrrelda, aitab inseneridel valida iga konkreetse kliirensiprobleemi jaoks õige tööriista.
Möödavoolu sälgud võrreldes alternatiivsete häirete ennetamise meetoditega
Möödaviigu sälgud on kõige otsesem häirelahendus - eemalda materjal, loo kliirens, probleem lahendatud. Kuid need pole ainsad tööriistad stantsidisaineri komplektis. Sõltuvalt osa geomeetriast, riba piirangutest ja tootmisnõuetest võivad teised meetodid saavutada sama eesmärgi erinevate kompromissidega. Nende vahel valimine ei ole oletus; see järgib otsustusraamistikku, mille juured on funktsioonide geomeetria, ribade paigutuse piirangud ja kulureaalsus.
Progressiivsete stantside möödaviigu sälgud vs
Kaldsälgud ja möödavoolusälgud aetakse sageli segamini, kuna mõlemad hõlmavad ribalt materjali lõikamist. Nende eesmärgid on aga põhimõtteliselt erinevad. Apigi sälk(mõnikord nimetatakse seda ka prantsuse sälguks) eemaldab riba servast väikese lõigu, et tagada ülesöötmise vastu kindel tõke ja kõrvaldada servade kumerus, mis häirib riba sujuvat liikumist. See kontrollib registreerimist, mitte tollivormistust. Möödasõidusälk seevastu eksisteerib ainult selleks, et luua vaba ümbris moodustatud objekti jaoks, mis läbib allavoolu asuvat jaama.
Nende kahe lähenemise ristumiskoht on nende mõju riba tugevusele. Mõlemad eemaldavad materjali ja mõlemad vähendavad kande{1}}ristlõiget lõikekohas. Matriitside puhul, kus on olemas mõlemad, peavad insenerid arvestama kumulatiivse materjalikaoga. Punktisälgud kipuvad olema väiksemad - sageli vaid kaks kuni kolm korda materjali paksusest laiuses -, samas kui möödaviigu sälgud ulatuvad moodustatud objekti ümbrisesse ja võivad olla oluliselt suuremad. Kombineeritud mõju kanduri jäikusele on olulisem kui kumbki sälk eraldiseisvana, eriti suure-tugevate materjalide puhul, kus pingekõvastus ja lõikeservade ümber tehtav töökõvenemine muudavad ülejäänud riba jäigemaks, kuid rabedamaks.
Üks kaldenurkade eeliseid on nende teisene funktsioon stantsi{0}}kaitsemehhanismina. Kui see on seotud lähedusanduritega, võib kaldenurga piirang anda pressile märku, et riba on korralikult indekseeritud, enne kui järgmine löök käivitub. Möödasõidusälgud seda eesmärki ei täida - need on puhtalt vabastusfunktsioonid, millel puudub registreerimis- ega kaitseroll.
Kui jaamade vahelejätmine või ribade tõstmine on paremad alternatiivid
Mitte iga häireprobleem ei nõua materjali ära lõikamist. Kaks levinud alternatiivi väldivad materjali täielikku eemaldamist.
Jaama vahelejätminejätab vormimistoimingute vahele ühe või mitu tühja (tühi)jaama. Loogika on lihtne: kui moodustunud tunnus ei puutu järgmises jaamas kokku tööriistadega, kuna see jaam on tahtlikult tühi, pole millegagi kokku põrgata. See meetod töötab hästi, kui funktsiooni väljaulatuvus on tagasihoidlik ja häirete oht eksisteerib ainult ühes allavoolu asukohas. Kompromiss seisneb selles, et matriitsi pikkus - iga tühikäigujaam suurendab stantsi füüsilist jalajälge, suurendab ühe osa kohta kuluvat riba pikkust ja suurendab materjalikulusid. Suure-mahuga töötamise korral suureneb materjalikulu kiiresti.
Jaama vahelejätmine sobib olukordadeks, kus terase voolavuspinge või muud materjalitegurid muudavad moodustatud objekti suhteliselt madalaks ja ainult üks allavoolu jaam tekitab konflikti. See muutub ebapraktiliseks, kui funktsioon peab läbima mitut jaama või kui stantsi pikkus on juba pressimisaluse suuruse tõttu piiratud.
Riba tõstminekasutab vedruga -tõstetihvte või siine, et tõsta indekseerimise ajal kogu riba matriitsi esiküljest kõrgemale. Kui riba liigub kõrgemale, pääsevad allapoole{2}}suunatud elemendid üle madalamate stantsiplokkide ja ejektorite vahele ilma materjali eemaldamata. Riba laskub alla ainult siis, kui press sulgub ja tõstjad suruvad kokku. See lähenemine säilitab riba täieliku terviklikkuse - ükski materjal ei lähe kaotsi - ja töötab eriti hästi madalate tõmmete või mündivormide puhul.
Piirang on kõrgus. Tõstjad saavad riba tõsta ainult nii kaugele, enne kui ülemised matriitsi komponendid muutuvad häireprobleemiks. Sügavalt tõmmatud objektide või kõrgete ülespoole suunatud-vormide puhul ei suuda riba tõstmine üksi piisavat vaba ruumi pakkuda. Samuti muudab see matriitsi alumise jalatsi keerukamaks ja nõuab tõstevedrude ja tihvtide hooldamist pikkade tootmisperioodide jooksul.
Osa ümberorienteeriminevõtab täiesti erineva nurga alt. Selle asemel, et häireid pärast nende tekkimist kohandada, muudab projekteerija detaili orientatsiooni riba paigutuses nii, et probleemne funktsioon ei oleks enam vastuolus allavoolu tööriistadega. Osa 90 või 180 kraadi pööramine või teistmoodi pesastamine võib mõnikord kokkupõrketee täielikult kõrvaldada. See lähenemisviis on kõige tõhusam juba projekteerimisetapi alguses, enne tööriistade ehitamist. See muutub ebapraktiliseks keeruka geomeetriaga osade - puhul, nagu need, mis kombineerivad järkjärgulist stantsimist sekundaarsete toimingutega, nagu hüdrovormimine või tsentrifuugimine -, kus osade orientatsioon on lukustatud protsesside järjestusnõuetega, mida ei saa ümber korraldada ilma tootmisvoogu põhjalikult ümber kujundamata.
Otsuste raamistik õige meetodi valimiseks
Kui otsustate, milline häirete{0}}ennetusmeetod konkreetsele olukorrale sobib, võtke arvesse järgmist nelja tegurit.
- Funktsiooni geomeetria- Kõrged või sügavad eendid nõuavad möödaviigu sälku või jaama vahelejätmist. Madalaid funktsioone saab sageli hallata ainult riba tõstmisega.
- Riba paigutuse piirangud- Kui kandur on juba kitsas või tugevate sälkudega, võib teise möödaviigu sälgu lisamine lükata riba allapoole minimaalset tugevust. Jaama vahelejätmine või tõstmine võib olla ohutum.
- Tootmismaht- Suuremahulised-käitamised suurendavad jaama vahelejätmisest tulenevat materjali raiskamist. Möödaviigu sälgud tarbivad vähem riba ühe osa kohta kui tühikäigujaamade lisamine.
- Maksumus ja keerukus- Osade ümberorienteerimine ei maksa pärast rakendamist materjali ega tööriistade osas midagi, kuid see nõuab riba paigutuse ümberkujundamist. Möödasõidusälgud lisavad stantsimisjaamu. Tõstukid lisavad mehaanilisi komponente ja hooldusvälbasid.
Otsust mõjutavad ka terase moodul ja materjali voolavuspiiri ja tõmbetugevuse suhe. Materjalid, mille tootlikkus-/ Madalamate mooduliväärtustega materjalid painduvad söötmiskoormuse all rohkem kõrvale, muutes kitsa-vahetee sälgud suurel kiirusel riskantsemaks.
Allolev tabel annab struktureeritud võrdluse kõigi viie meetodi vahel.
| meetod | mehhanism | Parim kasutuskohver | Riba tugevuse mõju | Die Complexity | Piirangud |
|---|---|---|---|---|---|
| Möödasõidu sälgud | Materjali eemaldamine loob vaba ümbriku | Kõrged või sügavad objektid, mis läbivad mitut jaama | Mõõdukas - vähendab operaatori ristlõiget- | Lisab stantsimise/stantsikomplekti | Ei tohi ületada kandja tugevuse piire; suuruse määramisel tuleb arvestada tagasilöögiga |
| Kalde sälgud | Servamaterjali eemaldamine sööda kontrollimiseks ja registreerimiseks | Riba registreerimine, ülesöötmise vältimine, servakaare eemaldamine | Madal - väike eemaldamisala | Minimaalne - standardne servalõik | Ei anna ruumi moodustatud tunnustele; erinev esmane eesmärk |
| Jaama vahelejätmine | Tühjad jaamad kõrvaldavad tööriistade funktsiooni rajalt | Madalad objektid ühe jaama häiretega{0}} | Puudub - materjali pole eemaldatud | Suurendab stantside pikkust ja jaamade arvu | Ribamaterjali jäätmed; mitme{0}}jaama kliirensi jaoks ebapraktiline |
| Riba tõstmine | Vedrutihvtid või siinid tõstavad riba alumise tööriista kohale | Matriitsiplokkide või ejektorite kohal asuvad madalad allapoole suunatud tunnused | Puudub - materjali pole eemaldatud | Lisab tõstuki komponendid ja hoolduse | Piiratud tõstekõrgus; ei aita ülemiste{0}}häkkide korral |
| Osa ümberorienteerimine | Riba paigutuse ümberkujundamine, et vältida kokkupõrkeid | Algstaadiumis{0}}disain, kus funktsioonide konflikte saab vältida | Puudub - materjali pole eemaldatud | Nõuab täielikku paigutuse ümberkujundamist | Lukustatud protsesside järjestamisega mitme{0}}toiminguga osades (nt hüdrovormimise või tsentrifuugimise teisesed etapid) |
Praktikas kasutavad paljud progressiivsed stantsid nende meetodite kombinatsiooni. Möödaviigu sälgud käsitlevad kriitilisi kõrgeid{1}}eendi funktsioone. Liftid juhivad madalaid. Kui stantsi pikkus seda lubab, võib ilmuda tühikäigujaam ja materjalikulu on lihtsuse kõrval teisejärguline. Parimad ribapaigutused on need, kus iga meetodit rakendatakse seal, kus see kõige paremini sobib, selle asemel, et sundida igale jaamale ühte lähenemist.
Isegi parim{0}}valitud meetod võib ebaõnnestuda, kui seda pikkade tootmisperioodide jooksul ei hooldata ega jälgita. Eelkõige mõjutavad möödaviigu sälgud järkjärgulist halvenemist - kulumismustrid, jäme kuhjumine ja mõõtmete triivimine, mis õõnestavad vaikselt kliirensi piire, kuni häired taastuvad. Nende rikkerežiimide tuvastamine enne pressi peatamist on erinevus plaanilise hoolduse ja hädaremondi vahel.
Levinud möödaviigu sälkude rikkerežiimid ja nende vältimine
Möödaviigu sälku saab paberil ideaalselt kujundada ja sellegipoolest tootmises ebaõnnestuda. Kulumine koguneb, mõõtmed triivivad ja jämedad kasvavad nähtamatult tuhandete pressitõmmete jooksul, kuni ühel päeval riba ummistub ja press peatub tsükli keskel. Need rikkerežiimid on etteaimatavad ja ennetatavad, - kuid ainult siis, kui teate, mida otsida, ja lisate vastumeetmed nii stantsi konstruktsiooni kui ka hooldusgraafikusse.
Siin on viis kõige levinumat möödaviigu sälkude riket, nende algpõhjused ja tavad, mis takistavad neil tootmispõrandale jõudmast.
Ebapiisav kliirens ja vahelduvad häired kiirusel
See on kõige petlikum rikkerežiim, kuna see ei anna endast kohe teada. Matriit võib seadistuskiirusel või proovimise ajal puhtalt töötada ja seejärel hakata andma katkendlikke lööke, kui tootmine tõuseb täislöögini minutis. Miks? Suurematel kiirustel suurenevad dünaamilised jõud. Kiire indekseerimise ajal põrkub riba kergelt tõstukite vahel, moodustunud elemendid võnguvad oma elastsusvahemikus ja koormuse läbipaine nihutab tööriistade asendit millimeetri murdosa võrra.
Vaevalt piisava kliirensiga sälk aeglasel kiirusel kaotab selle tootmisdünaamika tõttu marginaali. Moodustunud tunnus riivab matriitsi komponendi iga viiekümne või saja löögi järel - mitte piisavalt, et press kohe kinni kiiluda, kuid piisavalt, et objekti pinda läbi lüüa, prahti tekitada ja lõpuks eskaleeruda punktini.
- Algpõhjus:Kliirensivaru arvutatakse staatilise geomeetria põhjal, võtmata arvesse riba dünaamilist liikumist, pressi läbipainde kiirusel või halvimal-juhul etteande tolerantsi virna-tõusu.
- Ennetamine:Tootmiskiiruse tingimuste, mitte katsetingimuste jaoks mõeldud suuruse kliirensi marginaalid. Lisage staatilise funktsiooni ümbrikule vähemalt 0,5 mm standardkiirusega rakenduste jaoks ja 1,0–1,5 mm kiirete{5}}presside jaoks, mis töötavad üle 200 löögi minutis. Kinnitage kliirens aeglase{8}liikumise jälgimisega tootmise esialgsel-ülestõusul, jälgides, kas moodustunud objektil pole tunnistajamärke, mis viitavad{10}}lähedasele kontaktile.
Riba nõrkus suurtest sälkudest
Instinkt vältida ebapiisavat kliirensit kõigub mõnikord liiga kaugele teises suunas. Liiga suur sälk tagab küllaldase vaba ruumi, kuid eemaldab nii palju kandematerjali, et riba ei saa enam usaldusväärselt ette anda. Sümptomid ilmnevad jaamadevahelise paindumise, külgsuunalise triivi või ebaühtlase piloodi kaasamisena -, mis kõik põhjustavad registreerimisvigu ja osade -osa-mõõtmete erinevusi.
See probleem süveneb tööga karastatud ribamaterjali puhul. Kui riba on juba vastuvoolu vormimisoperatsioonidest läbinud deformatsioonikõvenemise, muutub see sälku ümbritsevas deformatsioonitsoonis jäigemaks, kuid rabedamaks. Liiga suur sälk piirkonnas, kus deformatsioonikarastumine on vähendanud plastilisust, koondab paindepinge etteande ajal kitsendatud ristlõikele. Selle asemel, et õrnalt painutada, läheb kandur nõrgas kohas praod või kõveraks.
- Algpõhjus:Sälgu mõõtmed on määratud ilma kandja ristlõike{0}}minimaalseid nõudeid kontrollimata või kumulatiivse materjali eemaldamise arvestamata jätmist, kui riba lähedal asuvatesse kohtadesse ilmub mitu sälku.
- Ennetamine:Jõustage reegel, et sälgu laius ei tohi ühelgi ristlõikel ületada 60–70 protsenti kanduriba laiusest. Kui mitu sälku koonduvad kokku, hinnake nende koosmõju paindetakisusele. Kui vaba ruumi nõuded nõuavad suuremat sälku, kui kandur suudab toetada, kujundage riba paigutus ümber -, suurendage kanduri laiust, lisage teine kandur või kombineerige möödaviigu sälk tõstukiga, nii et väiksem sälk pluss tagasihoidlik ribakõrgus saavutab koos sama kliirensi.
Tootmisperioodide järkjärguline kulumine ja kihistumine
Möödaviigu stantsid ja stantsnupud kuluvad nagu iga teine lõiketööriist. Erinevus seisneb selles, et sälkude kulumine jääb sageli jälgimata, kuna sälk ei ole nähtav osa - see on protsessi funktsioon, mis kaob koos vanarauaga. Sadade tuhandete löökide jooksul muutuvad stantsi servad tuhmiks ning stantsi ja matriitsi nupu vaheline lõikevahe avaneb. Tulemus: sälkude mõõtmed kahanevad veidi, kuna ümarad stantsi servad ei suuda materjali puhtalt nihutada ja sälgu ava jääb kavandatust väiksemaks.
Mõõtmete kadu võib olla ainult 0,1–0,3 mm külje kohta, kuid kui algne kliirensivaru oli kitsas, võib isegi see väike vähendamine lükata moodustunud tunnuse tagasi katkendlikusse kontakti allavoolu tööriistadega. NaguAjakiri MetalForming teatab, on lõhkumine kõige levinum rikkemehhanism suurema -tugeva materjali lõikamisel ja sellest tulenev servade halvenemine vähendab otseselt iga lõike täpsust -, sealhulgas möödaviigulõikeid.
Burri kogunemine toob kaasa teise riskikihi. Möödavoolusälkade tekkimine stantsimisel järgib sama mehhanismi nagu iga lõikamisoperatsioon: materjal nihutatakse piki lõigatud serva ja riba ühele küljele moodustub väike kõrgendatud huul. See rästik ulatub vaba ruumi, mille sälk pidi looma. Pikkadel sõitudel suureneb stantsi kõrgus, kui stants tuhmub veelgi, vähendades järk-järgult efektiivset kliirensit servast sissepoole.
Burri suund on oluline. Standardse stantsi-läbi-vormingu konfiguratsioonis moodustub riba stantsi küljele. Kui möödaviigu sälk on positiivne (puhastab ülespoole suunatud tunnuse), ulatub jämedus allapoole ega sega tavaliselt funktsiooni, mille eemaldamiseks see oli loodud. Kui aga jäseme suund joondub tunnuse eendiga -, mis võib juhtuda negatiivsete sälkude või ümberpööratud tööriistaseadistustega -, muutub rästik ise sekundaarseks interferentsipinnaks.
- Algpõhjus:Planeeritud sälgu{0}}stantsimise kontrolli puudumine ennetava hoolduse programmis ja suutmatus esialgse projekteerimise ajal arvesse võtta purske suunda kliirensikoridori suhtes.
- Ennetamine:Kaasake sälkude teritamine samasse hooldustsüklisse kui stantside vormimine. Jälgige sälkude mõõtmeid korrapäraste ajavahemike järel, kasutades go/no{1}}go-mõõdikuid või näidisribade nägemist. Projekteerimise ajal suunake stants ja stants nii, et jäseme suund oleks kliirensikoridorist eemale. Kui jäseme suunda ei saa soodsalt orienteeruda, suurendage kliirensi varu eeldatava maksimumkõrguse - võrra, mis on tavaliste lõikevahede puhul tavaliselt 5–10 protsenti materjali paksusest. Mõned kauplused kasutavad induktiivset lähedusandurit, mis on paigaldatud sälgutusjaama lähedusse, et tuvastada liigkõrguse{8}}kõrguse kõikumised, mis on põhjustatud liigsest jämekasvust, käivitades enne häirete tekkimist hooldushoiatuse.
Pilot Pin konfliktid ja registreerimisvead
Möödaviigu sälgud ja juhttihvtid konkureerivad sama piiratud ribaga kinnisvara pärast. Piloodid vajavad igas jaamas riba täpseks kinnitamiseks ja asukoha määramiseks kindlat, lamedat materjali. Piloodiasendile liiga lähedale asetatud möödasõidusälk võib registreerimist kahjustada kahel viisil: see eemaldab materjali, mille vastu piloot peab vastu pidama, või nõrgendab juhtava ümbritsevat tsooni nii, et piloot deformeerib haardumise ajal oma ava serva, mitte ei määra riba positiivset asukohta.
Kui registreerimine triivib, nihkub iga allavoolu toiming sellega kaasa. Tühjendatud profiilid liiguvad-keskelt, aukude asukohad migreeruvad ja moodustunud objektid ei ühti enam järgmistes jaamades ettenähtud möödaviiguavadega. Algne interferentsiprobleem tagastab - mitte sellepärast, et sälk on alamõõduline, vaid seepärast, et riba ei asu enam seal, kus kujundus eeldas.
- Algpõhjus:Sälgu geomeetria on määratud ilma ristviiteta{0}}pilootnööpnõelte asukohtadele ja nende haardumistsoonidele kogu riba edenemise ulatuses.
- Ennetamine:Säilitage mis tahes sälgu serva ja lähima juhtava perimeetri vahele vähemalt kaks materjali paksust (või 2 mm, olenevalt sellest, kumb on suurem). Ribade paigutuse kavandamisel kaardistage pilootide kaasamise tsoonid keelualadena, mida ükski sälk ei saa tungida. Kui ruumilised piirangud sunnivad sälku piloodi lähedale, tugevdage pilootsooni kohaliku kanduri sakiga või paigutage piloot ümber riba kompromissitu osasse.
Kõigil neil rikkerežiimidel on ühine joon: need arenevad tootmise ajal järk-järgult ja vaikselt, andes endast harva teada, kuni press peatub. Hoone tuvastamine ja ennetamine nii esialgses projekteerimises kui ka käimasolevas hooldusprogrammis tuvastab lagunemise varakult -, enne kui see jõuab ummistumise ja erakorralise remondini. See ennetav mõtteviis ei kehti mitte ainult rikete vältimisel, vaid ka laiema parimate tavade kogumi loomisel, mis hoiavad möödaviigu sälkusid usaldusväärselt kogu stantsi eluea jooksul.
Parimad tavad usaldusväärse möödaviigu sälgude toimimiseks
Ebaõnnestumise vältimine ei ole sama, mis järjepideva ja pikaajalise{0}}toimivuse saavutamine. Eespool käsitletud rikkerežiimid näitavad, mida vältida. Parimad tavad ütlevad teile, mida igasse matriitsi kujundusse, iga riba paigutuse ülevaatusse ja igasse hooldustsüklisse aktiivselt lisada, et möödaviigu sälgud töötaksid vaikselt kogu tööriista eluea jooksul. Erinevus matriitsi vahel, mis jookseb 500 000 tabamust ilma häiretega seotud-seiskumiseta, ja 50 000 tabamusega hädaabi vajava matriitsi vahel tuleneb peaaegu alati sellest, kui tahtlikult järgiti neid tavasid alates esimesest päevast.
Kliirensi piirmäärade standardimine materjaliklasside kaupa
Üks lihtsamaid täiustusi, mida tööriistameeskond saab teha, on lõpetada tühimiku marginaalide ümberarvutamine iga uue töö jaoks. Selle asemel koostage standardsed vahetabelid, mis on organiseeritud materjaliklassi, paksusevahemiku ja funktsiooni tüübi järgi. Kui teate, mis on antud sordi voolavuspiir ja kuidas see sort vormimisel käitub, saate määrata vaikemarginaalid, mis kajastavad pigem tegelikke tootmistingimusi kui teoreetilisi miinimume.
Praktiline klassifikatsioon võib välja näha järgmine:
| Materjali klass | Tüüpiline tootlikkuse tugevusvahemik | Soovitatav möödaviigu sälgu tühimiku marginaal |
|---|---|---|
| Pehme teras (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm külje kohta |
| HSLA / konstruktsiooniteras | 340 - 550 MPa | 1.0 - 1.5 mm külje kohta |
| Täiustatud kõrgtugev{0}}teras (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm külje kohta |
| Alumiiniumsulamid (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm külje kohta |
| Roostevaba teras (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm külje kohta |
Need marginaalid võtavad arvesse terase elastsusmoodulit (ligikaudu 200 GPa süsiniku- ja sulamiklasside puhul) ja madalama tõmbemooduliga terase alternatiive, nagu alumiinium (umbes 70 GPa), mis kalduvad etteandekoormuse korral rohkem kõrvale ja nõuavad suuremat kliirensit. Suurema tootlikkusega-tugevusega materjalid tõmbuvad agressiivsemalt tagasi, lükates vormitud elemendid nende kavandatud ümbrisest kaugemale. Täiustatud kõrge -tugevuse klasside terase voolavuspiir võib nihutada stantsimise geomeetriaga võrreldes 0,5 mm või rohkem funktsioonide piire, mistõttu vajavad need klassid suuremaid varusid.
Standardimine ei tähenda töö{0}}spetsiifiliste muutujate ignoreerimist. See tähendab, et tuleb alustada tõestatud baasjoonest ja kohandada ainult siis, kui konkreetne geomeetria seda nõuab -, selle asemel, et iga kord uut oletada. Dokumenteerige tabel, värskendage seda, kui tootmisandmed väärtusi kinnitavad või täpsustavad, ja tehke see kättesaadavaks igale meeskonna disainerile.
Sälkkujunduse koordineerimine riba paigutuse planeerimisega
Möödaviigu sälgud ei eksisteeri ribal eraldi. Need jagavad ruumi juhttihvtide aukude, kandurilattide, sidemelehtede, tõstukite kontakttsoonide ja kaldevahedega. Tähe käsitlemine järelmõtlemisena - midagi, mis on lisatud pärast moodustamisjada lõpetamist -, tagab peaaegu konfliktid. Parem lähenemine integreerib möödaviigu sälkude planeerimise ribapaigutusse juba esimesest iteratsioonist.
Siin on koordineerimispunktid, mis on kõige olulisemad:
- Pilooditihvtide keelutsoonid- Esmalt kaardistage iga piloodi asukoht. Ükski möödaviigu sälgu serv ei tohi tungida juhtava perimeetri kahe materjali paksuse piiresse. Piloodid on riba registreerimise selgroog ja nende ümbritseva materjali nõrgenemine halvendab iga allavoolu toimimist.
- Kanduriba terviklikkus- Hinnake operaatori ristlõiget- igas sälgus. Kui mitu sälku koondub sama kaldeasendi lähedale, peab nende kombineeritud eemaldamine siiski jätma piisavalt materjali, et toitejõududele vastu seista. Kandurvardad, mis langevad alla minimaalse paindetakistuse, vajavad ümberkujundamist - laiemad kandurid, kahe-kanduri paigutus või sälkude positsioonide ümberjaotamine.
- Tõste kontaktalad- Tõstjad suruvad ribal ülespoole, et seda indekseerimiseks tõsta. Avatud sälku suruv tõstuk ei paku tuge. Võrdlege tõstukite asukohti-sälgudega ja veenduge, et iga tõstetihvti all oleks kindel materjal.
- Sidevardad ja painduvad kangid- Ribapaigutustes, mis kasutavad detaili kanduriga ühendamiseks sidevardaid, ei tohi sälk neid ühendusi katkestada. Sälk, mis lõikab kogemata sidevarda katki, vabastab osa enneaegselt, põhjustades stantsis ummistusi või kadunud osasid.
Sama oluline on sälkude dokumenteerimine matriitsi konstruktsioonikirjetes. Kui hooldustehnik sälku kaks aastat hiljem uuesti teritab, peab ta teadma, miks see sälk olemas on, millist funktsiooni see puhastab ja millised on kriitilised mõõtmed. Ilma selle dokumentatsioonita võib hea{2}}hooldus tahtmatult vähendada sälku, mis jääb allapoole nõutavat kliirensit, - taastades samad häired, mida sälk pidi ära hoidma. NaguArt Hedrick rõhutab, peab iga detail trükisel olema selgelt määratletud ilma tõlgendamisruumita ja möödaviigu sälkude spetsifikatsioonid väärivad sama rangust kui mis tahes vormimismõõde.
Lisage need üksikasjad matriitsile või täiendavasse hooldusdokumenti iga möödaviigu sälgu kohta:
- Jaam ja funktsiooni sälk tühjeneb
- Minimaalsed vastuvõetavad sälgu mõõtmed (laius, sügavus, etteande suuna-pikkus)
- Maksimaalne vastuvõetav puuri kõrgus enne uuesti teritamist
- Toru teritamise intervall (löökides või tootmistundides)
- Burri suund ja selle seos kliirensikoridoriga
Koostöö kogenud lahenduste pakkujatega
Lihtsate ühe-funktsiooni eemaldamise probleemide korral tegeleb kogenud-majasisene projekteerija möödaviigu sälkude planeerimisega raskusteta. Väljakutse suureneb, kui töötate keeruliste mitme-jaamaga progresseeruvate stantsidega, kus kümned moodustunud objektid liiguvad läbi arvukate allavoolu jaamade, kus kanduri tugevus on väike ning kus tõstjad, piloodid ja sidevardad konkureerivad kõik sama riba kinnisvara pärast. Nende stsenaariumide korral mitmekordistub koordineerimistöö ja kujundusotsused lainevad kogu riba paigutuse ulatuses.
Insenerid, kes seisavad silmitsi nende projekteerimis--raskete projektidega, saavad kasu koostööst teenusepakkujatega, kes on spetsialiseerunud kohandatud progressiivsetele stantsilahendustele, - meeskondadele, kes on lahendanud möödaviigu sälkude optimeerimise väljakutsed sadade tööriistakoosluste lõikes ja mõistavad, kuidas sälkude geomeetria suhtleb stantsi struktuuri, komponentide disaini, jämede kontrolli, kliirensi ja materjalivooga ühtse süsteemina.YICHENI stantsimisvormide lahendusedpakkuda sellist integreeritud tuge, eriti progressiivsete stantsiprojektide jaoks, kus mitu riba juhtimisfunktsiooni peavad kompromissideta koos töötama. Juurdepääs sellisele kogemuste sügavusele lühendab projekteerimistsüklit, vähendab arenduste iteratsioone ja tarnib stantsid, mis töötavad puhtalt esimesest tabamusest kuni kasutusea lõpuni.
Disainipõhise ennetamise-põhimõtte-põhimõtted hõlmavad kõiki selles artiklis kirjeldatud parimaid tavasid: standardiseerige oma vaba ruumi piire, koordineerige sälkude paigutust kogu riba paigutusega, dokumenteerige oma tulevase hoolduse kavatsus ja tooge kaasa eriteadmised, kui keerukus ületab rutiinse töö. Möödaviigu sälgud takistavad stantsimisvormi häireid ainult siis, kui need on teadlikult projekteeritud, põhjalikult valideeritud ja järjepidevalt hooldatud. Seadke need kolm elementi õigesti ja riba toidab puhtalt, press töötab ja häiretest saab probleem, mille lahendate joonestuslaual, mitte probleem, millega võitlete tootmispõrandal.
Korduma kippuvad küsimused stantsimisstantside möödaviigu sälkude kohta
1. Mis on progressiivse stantsimisvormi möödavoolusälkude eesmärk?
Möödavoolusälgud on kanduribasse lõigatud materjali tahtlikud eemaldamised, mis loovad ruumid varem moodustatud objektide - jaoks, nagu torud, tõmmatud tassid, reljeefid ja painutatud sakid -, et läbida allavoolu jaamu, ilma et põrkaks kokku stantside, stantsiplokkide, eemaldajate või tõstukitega. Need kõrvaldavad ribade ummistused, osade kahjustused ja tööriista purunemise, tegeledes kokkupõrkeriskidega juba projekteerimisetapis, selle asemel, et reageerida häiretele tootmispõrandal.
2. Mis vahe on positiivsetel ja negatiivsetel möödaviigu sälkudel?
Positiivne möödaviik eemaldab riba materjali samalt küljelt, kus on moodustatud objekti väljaulatuvuse suund, puhastades tavaliselt ülespoole{0}}suunatud objektid, nagu torud või painutatud sakid vastu eemaldamisplaate. Negatiivne möödaviigu sälk eemaldab materjali vastasküljelt, luues riba tasapinna alla vaba ruumi allapoole suunatud -objektide jaoks, nagu tõmmatud tassid või väljapressitud ülaosad. Mitmesuunalise vormimisega keerukad osad nõuavad sageli mõlemat tüüpi sama riba paigutust ja insenerid peavad kontrollima, et kombineeritud materjali eemaldamine ei kahjustaks kanduriba terviklikkust.
3. Kuidas määrata möödaviigu sälgu õige suurus?
Sälgu suuruse määramine algab moodustatud objekti kolmemõõtmelisest -ümbrikust -, sealhulgas selle tagumise-vedrustuse geomeetriast, mitte stantsi nominaalsetest mõõtmetest. Sõltuvalt materjaliklassist, pressimiskiirusest ja etteandesüsteemi täpsusest lisage vaba ruumi 0,5–2,0 mm külje kohta. Sälk peab olema söötmissuunas piisavalt pikk, et hõlmata täielikult objekti jalajälge ning ees- ja lõppveerisid. Kriitiline on see, et riba laius ei tohiks kunagi ületada 60–70 protsenti kanduri riba laiusest mis tahes ristlõikes{10}}, et säilitada riba etteandmise usaldusväärsus.
4. Mis põhjustab möödaviigu sälkude ebaõnnestumist tootmise ajal?
Kõige levinumad rikkerežiimid hõlmavad ebapiisavat vahet, mis põhjustab katkendlikku kontakti tootmiskiirusel, liiga suuri sälkusid, mis nõrgendavad kandurit ja põhjustavad söötmishäireid, järkjärgulist stantsi kulumist, mis kahaneb pikkade jooksudega järk-järgult sälkude mõõtmeid, sälkude servade tekkimist, mis vähendab tõhusat kliirensit, ja sälkude paigutust, mis on vastuolus juhttihvtide asukohtadega, mis põhjustab registreerimisvigu. Iga rike areneb järk-järgult ja vaikselt, mistõttu peaks sälkude seisukorra ja sälkude mõõtmete plaaniline kontroll olema iga ennetava hooldusprogrammi osa.
5. Millal peaksite riba tõstmise või jaama vahelejätmise asemel kasutama möödaviigu sälke?
Möödaviigu sälgud on eelistatud lahendus kõrgete või sügavalt moodustatud objektide jaoks, mis peavad läbima mitut allavoolu asuvat jaama, kus riba tõstmine ei suuda tagada piisavat kõrgust ja jaama vahelejätmine raiskaks liigset ribamaterjali ja suurendaks stantsi pikkust. Ribatõstmine töötab kõige paremini madalate allapoole suunatud objektide puhul, samas kui jaamade vahelejätmine sobib üksikute jaamade{1}}häiretega, millel on tagasihoidlikud väljaulatuvad osad. Raskete progressiivsete stantside projekteerimiseks, mis on keerukate häiretega, pakuvad sellised pakkujad nagu YICHEN (https://www.yichen-group.com/stamping-die/) kohandatud stantsimisvormide lahendusi, mis optimeerivad möödaviigu sälkude, tõstukite koordineerimise ja kanduriba planeerimise kombinatsiooni integreeritud süsteemina.


