


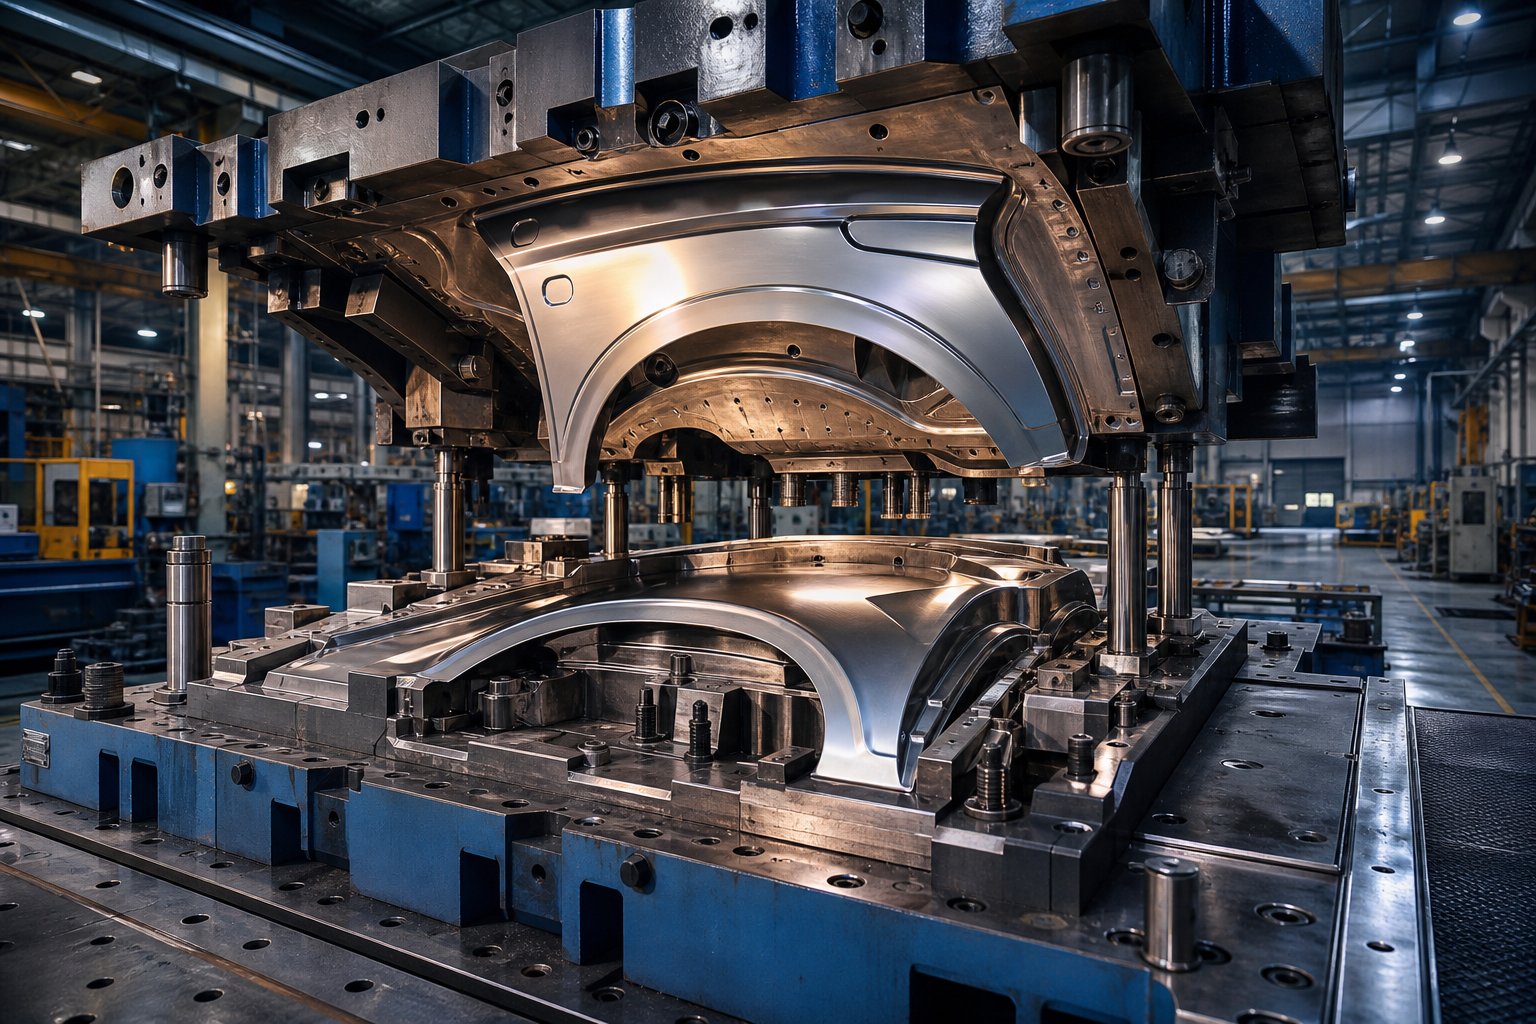
Mis on autotiiva stantsimisstants ja miks see maksab
Kui otsitesoodushinnaga auto tiiva stantsimisvorm, peate täpselt teadma, mida ostate, enne kui saate hinnata, kas hind on õiglane. Auto tiib, mida Põhja-Ameerika inglise keeles nimetatakse poritiibaks, on kerepaneel, mis kaardub üle esi- või tagaratta. Selle paneeli vormimiseks lamedast lehtmetallist on vaja spetsiaalset metallist stantsimisvormi, mis suudab ühe vajutusega või tihedalt järjestatud toimingute komplektiga luua liitkõveraid, teravaid tunnusjooni ja täpseid servaäärikuid.
Autotiibade stantsimisvorm on täppistööriist, mis koosneb sobitatud ülemisest ja alumisest terasest osast, mis lõikab, tõmbab ja vormib tasapinnalise lehtmetalli sõiduki kolmemõõtmeliseks poritiibapaneeliks ning vastab A-klassi pinnaviimistluse ja kere{1}}vahe mõõtmete standarditele.
Mis teeb auto tiiva stantsimise unikaalseks
Erinevalt lamedate klambrite või konstruktsiooni tugevduste jaoks kasutatavatest stantsimisvormidest peab poritiiba stants ühtaegu taluma sügavat tõmbesügavust, kumerate pindade venitamist ja tihedaid raadiuse üleminekuid. Keeruline geomeetria tähendab, et stantsimispinnad nõuavad peegel-kvaliteetset töötlemist ja isegi väikesed kõrvalekalded põhjustavad valmis paneelil nähtavat lainetust. Seetõttu maksavad autotööstuses kasutatavad kerepaneelide stantsimisvormid oluliselt rohkem kui peidetud konstruktsiooniosade jaoks ehitatud stantsimisvormid.
Põhifunktsioonid autode kerepaneelide tootmisel
Täielik tiibvormide komplekt teostab tavaliselt joonistus-, kärpimis-, ääristamis- ja löögioperatsioone. Joonistamine moodustab põhikuju, kärpimine eemaldab liigse materjali jaäärik painutab servikinnituspindade loomiseks, kus paneel kinnitub sõiduki kere külge. Iga protsessi jaam lisab kulusid kogu tööriistapaketile.
Kiire terminoloogiamärkus: tööstusalases kirjanduses näete termineid stantsimisvormid, stantstemplid ja isegi survevormid, mida kasutatakse lõdvalt. Stantsimisvormid ja stantsimisvormid viitavad samale lehtmetalli tööriistale. Vorm vormib rangelt öeldes vedelat või sulamaterjali, samas kui metallist stantsimisvorm vormib survejõu mõjul tahke lehtmetalli. Selle eristuse tundmine aitab teil vältida segadust, kui võrrelda erinevate allahindlustööriistu pakkuvate tarnijate hinnapakkumisi.
Nende stantside taga olevad tehnilised nõudmised, alates tõmbesügavusest kuni pinnaviimistluse tolerantsideni, on need, mis loovad hinnasildi ja määravad kindlaks, kust leida õigustatud sääste.
Tehnilised nõuded, mis juhivad autotiibade hinnakujundust
Igal metallist stantsimisvormide allahindlusel on põrand, punkt, millest allpool ei suuda tööriistad lihtsalt vastuvõetavat auto tiivapaneeli toota. Põranda asukoha mõistmine aitab teil eraldada tegelikku kokkuhoidu lõigatavatest nurkadest. Lähtejooneks seavad kolm tehnilist nõuet: tõmbesügavus, pinnaviimistluse aste ja mõõtmete tolerants kere paigaldamisel.
Joonistage sügavus ja vormimise keerukus poritiibade geomeetria jaoks
Kujutage ette, et tõmbate tasase terastooriku üle stantsi, mis sunnib selle rattakoopa kujuga õõnsusse. Metall venib, surub kokku ja voolab samaaegselt üle liitkõverate. Tüüpiline auto tiivapaneel nõuab tõmbesügavust 150–250 mm, mõned vormitud kujundused ulatuvad üle 300 mm. See sügavus koos kitsaste raadiustega rattaava juures ja kere küljel kulgevate tunnusjoontega tähendab, et lehtmetallist stantsimisvormid peavad kontrollima materjali voolu igas punktis täpselt.
Konteksti jaoks võib lihtne konstruktsioonikronstein vajada minimaalse kumerusega ainult 20–40 mm tõmbesügavust. Vormimisjõud, tooriku hoidiku rõhu kalibreerimine ja tõmbejaamade arv ulatuvad sügavusele. Sügavamaks tõmbamiseks on vaja tugevamaid kohandatud metallist stantsimisstantse, millel on suurem pressimismaht, rangem raadiuse kontroll ja sageli täiendavaid löögioperatsioone, et saavutada lõplik geomeetria. Kõik need tegurid lisavad metalli stantsimise tööriista maksumust.
Kerepaneelide pinnaviimistlus ja mõõtmete standardid
Auto tiivapaneelid on A-klassi pinnad, mis tähendab, et need on pärast värvimist kliendile nähtavad. Vastavaltautotööstuse metroloogiastandardid, A-klassi pinnad peavad olema veatult siledad, pidevad ja ilma igasuguste palja silmaga tuvastatavate defektideta. Need täidavad ka konstruktsioonilisi ja aerodünaamilisi rolle, nii et kvaliteedinõuded ei ole-kaubeldavad, olenemata hinnast.
Kerepaneelide mõõtmete tolerantsid on sama ranged. AJD Poweri uuringleidis, et 41% autode kvaliteediprobleemidest tulenevad geomeetrilistest kvaliteedidefektidest. Valmis sõiduki paneeli-–-paneelide vahed jäävad tavaliselt +/- 0.5 mm-ni, mis tähendab, et stantsitud poritiib ise peab vastama tihedamatele väärtustele, et võtta arvesse montaaži virnast-. Mittenähtavad osad, nagu kronsteinid või tugevdused, võivad ilma tagajärgedeta olla +/- 1.0 mm või laiemalt.
| Parameeter | Auto tiiva (poritiiva) paneel | Konstruktsiooniklamber/tugevdus |
|---|---|---|
| Joonista sügavus | 150 - 300 mm | 20 - 40 mm |
| Pinna viimistlusaste | A-klass (nähtav, värvimis{0}}valmis) | Klass C/D (peidetud, ainult funktsionaalne) |
| Mõõtmete tolerants | +/- 0.3 kuni +/- 0.5 mm | +/- 0.8 kuni +/- 1.5 mm |
| Tüüpiline survejaamade arv | 4 - 6 (joonistamine, kärpimine, äärik, uuesti lõikamine) | 1 - 3 (tühi, vorm, läbista) |
| Pinna karedus (Ra) | 0.4 - 0.8 mikromeetrit | 1.6 - 3.2 mikromeetrit |
See võrdlus ütleb teile kui ostjale järgmist: joonise sügavus, pinnaviimistlus ja südamiku mõõtmete tolerantsid paaritusservadel on mitte-läbirääkitavad andmed. Iga soodushinnaga auto tiibade stantsimisstants peab ikka neid numbreid tabama, vastasel juhul on paneel pärast värvimist laineline, lüngad tunduvad kokkupanemisel ebaühtlased või osa ei kinnita poltidega korralikult. Läbiräägitavad alad on tavaliselt varjatud äärikute, sisemiste jäikuse geomeetriate ja viimistlusdetailide või külgnevate paneelidega kaetud alade tolerantsid. Teades, milliste spetsifikatsioonidega saate lõõgastuda ja milliseid mitte, on esimene samm stantsitarnijaga töötamise suunas, et saada odavam hind-, mis toodab endiselt tootmist{5}}väärivaid osi.
Teie valitud stantsikonfiguratsiooni tüüp, kas progressiivne, ülekande- või tandemliin, mitmekordistab või vähendab neid kulutegureid märkimisväärselt.
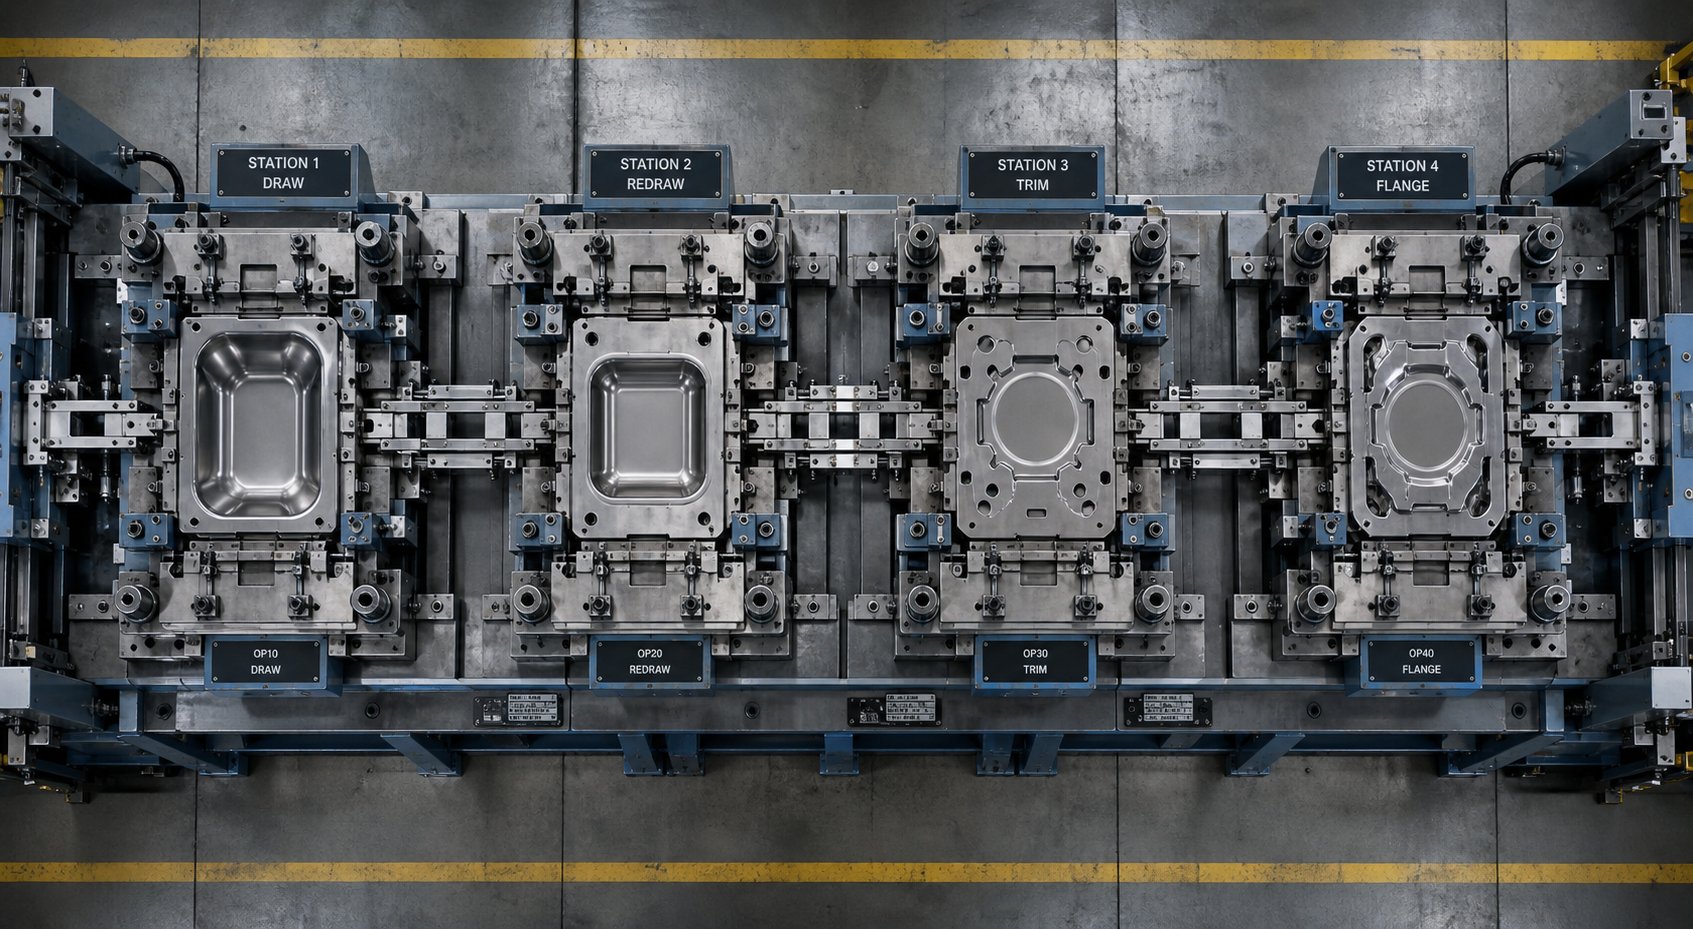
Auto tiivapaneelide tembeldamisel kasutatavad stantsitüübid
Stantsi konfiguratsioon on üks esimesi kulukohustusi, mille võtate sageli enne ühe terasploki lõikamist. Valik progressiivse stantsi, ülekandevormi või tandemliini seadistuse vahel määrab, kui palju jaamu teil vaja on, kui keeruliseks iga templi ja matriitsi paar muutub ning kui palju on ruumi allahindluste tegemiseks. Spetsiaalselt auto tiivapaneelide puhul ahendavad osa suurus ja vormimissügavus valikuvõimalusi kiiresti.
Progressiivsed stantsid väiksemate tiivapaneelide variantide jaoks
Progressiivsed stantsid toidavad mähisribaläbi mitme jaama, mis on paigaldatud ühele ühisele stantsimisvormide komplektile. Iga vajutus liigutab riba ühe sammu võrra edasi, sooritades igas jaamas erineva toimingu alates stantsilõike tühjendamisest kuni vormimise ja kärpimiseni. Need töötavad kiiresti, sageli 60 kuni 100 lööki minutis ja vajavad minimaalselt tööjõudu, kuna spiraalsöötur automatiseerib materjali käitlemist.
Kõlab ideaalselt, eks? Saak on suurus. Progressiivsed stantsid sobivad kõige paremini väikeste -kuni -keskmiste osade jaoks, mis jäävad ribakanduri külge kogu vormimise ajal. Täissuuruses-esiporitiiba paneel on lihtsalt liiga suur ja liiga sügavale-tõmmatud, et püsida mitme jaama kaudu mähisribaga ühenduses. Kuid väiksemad tiivapaneelide variandid, nagu veerandpaneeli pikendused või järelturu komplektides kasutatavad osalised rattakoopa sektsioonid, sobivad mõnikord progressiivse konfiguratsiooniga. Kui nad seda teevad, langevad stantsimiskulud oluliselt, kuna kõik on ühes tööriistas ühe vajutusega.
Täismõõdus{0}}poritiibade ülekande- ja tandemliinid
Täissuuruses-auto tiivapaneelid nõuavad peaaegu alati ülekandestantse või tandemliini stantse. Aastal aülekandevormi seadistus, liiguvad üksikud toorikud jaamade vahel ühe vajutusega mehaaniliste siinide või servo{0}}sõrmede kaudu. Iga jaam tegeleb ühe toiminguga: tõmbamine, trimmimine, äärik või augustamine. Osa liigub vabalt, mis võimaldab sügavtõmbamist ja jaamade vahel pöörlemist, mis on mõlemad poritiibade geomeetria jaoks kriitilised.
Tandemliini stantsid kasutavad teistsugust lähenemist. Iga toiming toimub oma spetsiaalses pressis ja osad liiguvad presside vahel roboti või konveieri abil. See paigutus pakub paindlikkust, kuna saate hooldada ühte jaama ilma kogu kohandatud metallist stantsimisvormi pakendit võrguühenduseta tõmbamata. See nõuab aga mitut pressi ja rohkem põrandapinda.
Matriitside ja stantsimise kulude vaatenurgast algavad ülekande- ja tandemliinide konfiguratsioonid tavaliselt umbes 100 000 dollarist ühe jaama kohta ja suudavad kogu poritiiba liini lükata palju üle 500 000 kuni 1 000 000 dollari, kui kõik tõmbamis-, trimmi- ja äärikutoimingud on kaasatud. Allolevas tabelis on need erinevused kõrvuti.
| Dieedi tüüp | Tüüpilised jaamad | Suhteliste kulude vahemik | Parim-mahu sobivus | Soodusallikate elujõulisus |
|---|---|---|---|---|
| Progressiivne suremine | 5 - 15 | $15,000 - $60,000 | 50,000+ osa aastas | Kõrge (lihtsam ehitus, üks tööriist) |
| Transfer Die | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ osa aastas | Mõõdukas (sääst jaama vähendamise või materjaliklassi kaudu) |
| Tandem Line sureb | 4 - 7 (eraldi vajutused) | $500,000 - $1,000,000+ | 100,000+ osa aastas | Madalam (kõrge algtaseme keerukus) |
Hankemeeskondade jaoks oluline lahendus: kui teie detailide geomeetria võimaldab järkjärgulist stantsimisvormide komplekti, olete juba kõige kuluefektiivsemal{0}}teel. Täissuuruses-poritiivapaneelide puhul, mis nõuavad ülekandmist või tandemliini stantse, nihkuvad allahindlusvõimalused konfiguratsiooni valikult materjali valiku, jaamade arvu vähendamise ja hankimisstrateegia poole. Need hoovad töötavad stantsi elutsükli jooksul, alates esialgsest CAD-projektist kuni lõpliku proovikinnituseni.
Die elutsükli etapid ja kulude kokkuhoid
Iga dollar stantsi noteeringus jälgib ehitusprotsessi konkreetset etappi. Kuid enamik tarnijaid annab teile kindlasummalise-hinna, ilma et teeks vahet, kuhu raha läheb. Kui mõistate, kuidas kulud samm-sammult kuhjuvad, saate täpselt kindlaks teha, kus soodushinnaga auto tiibade stantsimine vähendab kulusid ja kas see vähendamine ohustab osade kvaliteeti või peegeldab lihtsalt nutikamaid protsessivalikuid.
CAD-kujundusest kuni lõpliku proovikinnituseni
Auto tiiva stants liigub läbi prognoositava järjestuse. Iga etapp kulutab inseneritöötunde, masinaaega või materjali ning igaüks neist pakub hinna osas erinevat paindlikkust. Siin on järjestikune kogu elutsükkel koos märkustega selle kohta, kuidas iga etapp mõjutab kogukulusid:
- Tooteandmed ja DFM-i ülevaade- Insenerid analüüsivad poritiiba CAD-mudelit valmistatavuse osas. Mõju kuludele on absoluutdollarides madal (tavaliselt 3–5 protsenti kogusummast), kuid siin tehtud otsused langevad läbi iga järgneva etapi. Geomeetria muutmine selles punktis ei maksa peaaegu midagi; sama muutus peale töötlemist võib maksta kümneid tuhandeid.
- Die näo kujundamine ja protsesside planeerimine- Paigaldatud on stantsimisvormide komponendid: tõmberõnga geomeetria, terasprofiilide trimmimine, tooriku hoidiku kontuurid ja ääriku tööriistad. Selles etapis määratakse kindlaks toimingute arv ja pressinõuded. See moodustab ligikaudu 10–15 protsenti tööriistade maksumusest.
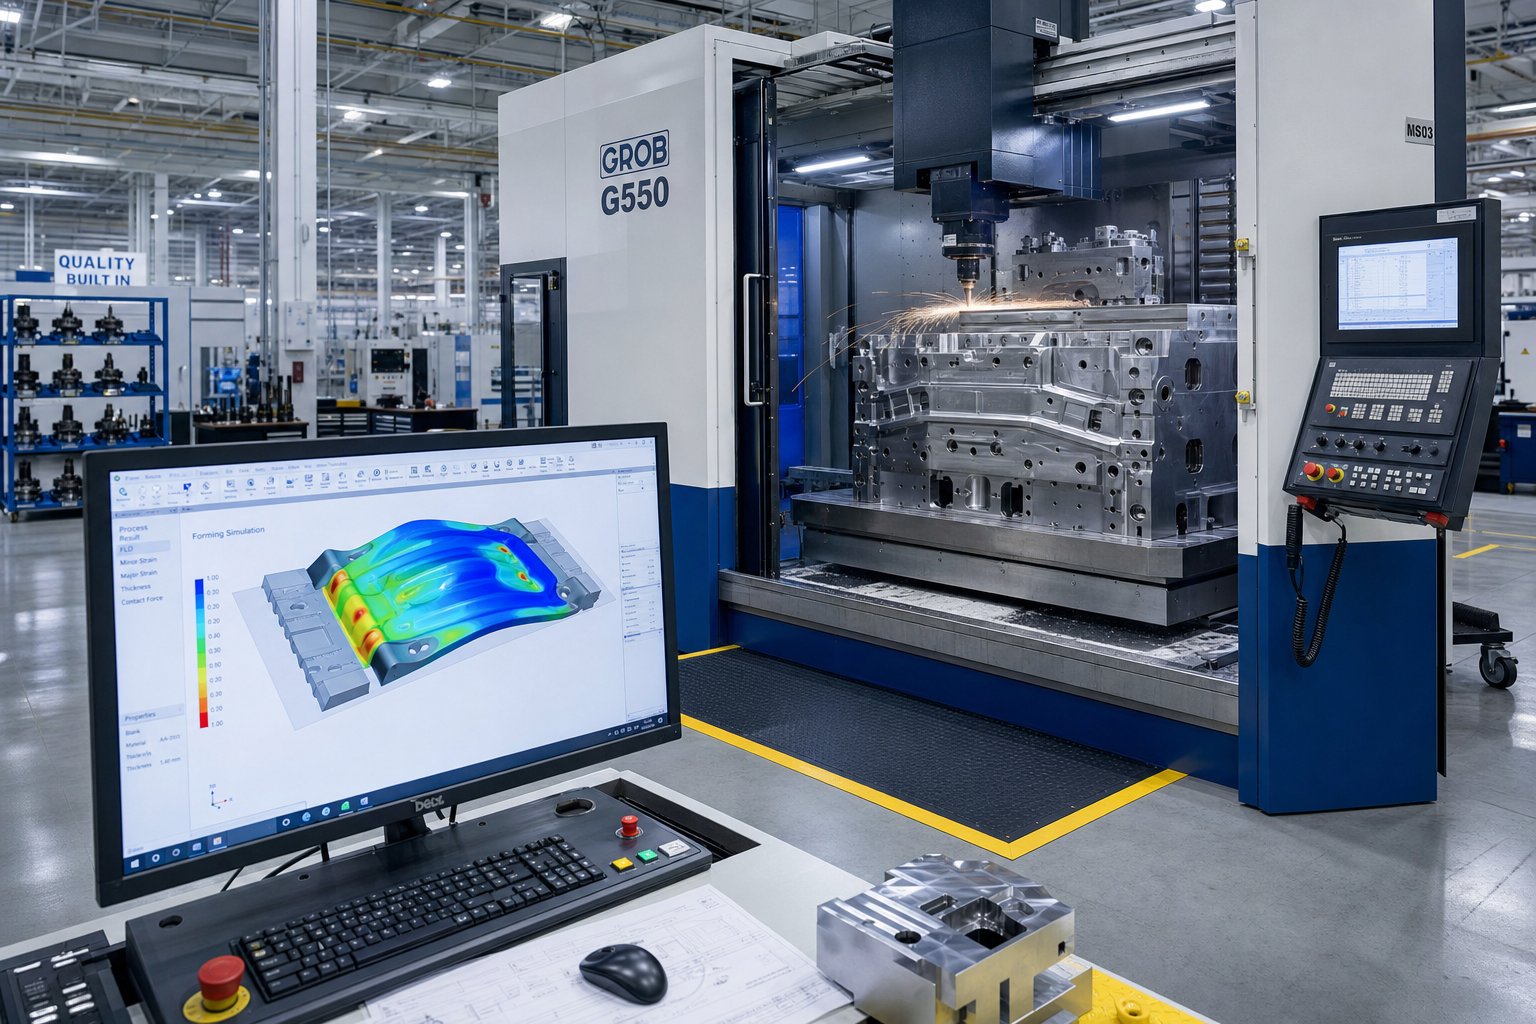
- CAE simulatsioon ja virtuaalne proovimine- Vormimise simulatsioonitarkvara ennustab pragusid, kortse, hõrenemist ja tagasitõmbumist enne metalli lõikamist.Keysighti tembeldamise simulatsiooniuuringnäitab, et iga füüsilise proovi iteratsiooni parandamine võib maksta kuni 30 000 dollarit. Nende silmuste vähendamine simulatsiooni abil alandab otseselt lõpphinda.
- Stantsiplokkide valamine või töötlemata töötlemine- Töötlemata stantsiplokid on kas valatud rauasulamitest või töötlemata-töödeldud sepistatud terastoorikutest. Materjalikulud võivad selles etapis ulatuda 20–30 protsendini kogu stantsimise ja stantsimise investeeringust, muutes selle hinnaklasside asendamise kaudu allahindlusstrateegiate peamiseks sihtmärgiks.
- Täpne CNC töötlemine ja EDM- Stantsipinnad viimistletakse-lõpliku geomeetriani. Tööjõu- ja masina{3}}tunnihinnad on siinkohal suurim kuluallikas, sageli 30–40 protsenti kogusummast. Selle töö hankimine madalama mehaanilise tööjõumääraga piirkondadest on levinud viis madalamate hindade poole.
- Kuumtöötlus ja pinnaviimistlus- Perforaatorite, trimmiteraste ja tõmberõngaste kriitilised kulumispinnad kõvenevad ja kaetakse. Maksumus on mõõdukas (5–10 protsenti), kuid mõjutab otseselt surma eluiga.
- Füüsiline proovi- ja korrigeerimisringid- Valmis stants töötab tootmiskvaliteediga-lehtmetalliga pressil. Insenerid mõõdavad paneeli täpsust, tagasilööki ja pinnakvaliteeti ning seejärel käsitsi-parandavad või töötlevad{4}}probleemseid kohti. Iga parandussilmus lisab kulusid. Hästi-simuleeritud stantsid läbivad sageli ühe või kahe ahelaga; halvasti planeeritud tööriistad võivad vajada nelja või viit.
- Lõplik heakskiit ja tootmise vabastamine- Dimensioonide aruanded, CPK valideerimine ja allkirjastamise-dokumendid sulgevad projekti. Halduskulud on väikesed, kuid viivitused hoiavad tootmise alguskuupäevi.
Kus allahindlusvõimalused tegelikult tekivad
Kui elutsükkel on kaardistatud, näete, et metallist stantsimistööriistade seaduslikud allahindlused ei paista tühjast ilmast. Need pärinevad neljast konkreetsest piirkonnast:
- Disaini lihtsustamine (etapid 1-2)- Vormimisjaamade vähendamine viielt neljale või trimmi- ja äärikuoperatsiooni ühendamine üheks jaamaks vähendab töötlusmahtu ja stantsitud terase kaalu. Järelturu poritiiba jaoks mõeldud kohandatud metallist templivormi puhul võib peidetud-ääriku tolerantside leevendamine kõrvaldada terve löögijaama.
- Materjali asendamine (4. etapp)- Kui valite malmist stantsiploki sepistatud tööriistaterasest ploki asemel vähe-kuluvate kohtade jaoks, nagu toorikuhoidikud, säästate toorainelt 15–25 protsenti. Stantsimetalli stantsimispind toimib endiselt, eriti kui see on seotud 6. etapi sihipäraste pinnatöötlustega.
- Simulatsioonipõhine{0}}proovimise vähendamine (3. ja 7. etapid)- Virtuaalsesse valideerimisse rohkem investeerimine vähendab füüsilise proovimise tsüklit. Kuna iga silmus võib pressimise aja, töö ja ümber{4}}töötlemise jooksul kulutada 30 000 dollarit või rohkem, tähendab nelja iteratsiooni vähenemine kahele 60 000 dollari säästmist keeruka poritiiva stantsi pealt.
- Piirkondlik tööjõukulu eelis (5. etapp)- CNC-töötlus on kõige töömahukam-etapp. Viimistlustöötlemise hankimine piirkondades, kus kvalifitseeritud stantside valmistajate määr on 40–60 protsenti madalam, vähendab otseselt suurimat üksikut kuluplokki, muutmata disaini või materjali spetsifikatsioone.
Kriitiline arusaam on see, et ükski neist strateegiatest ei nõua teilt halvema osaga nõustumist. Need nihutavad kulud protsessist välja, langemata alla teie A-klassi pinna- ja mõõtmete tolerantsi nõuetega määratud kvaliteedipõrandat. Tarnija, kes pakub allahindlusega stantsimistööd, peaks suutma osutada ühele või mitmele sellisele mehhanismile. Kui nad ei suuda selgitada, kust säästud tulevad, on see uurimist väärt punane lipp.
Nende hoobade hulgas väärib sügavamat tähelepanu materjali valik. Iga stantsimisvormi komponendi jaoks valitud tööriistaterase klass, alates stantsist kuni trimmi servadeni, loob kõige suurema kulude kõikumise, mida ostjad saavad pakkumise etapis otseselt mõjutada.
Tööriistaterase klassid ja kuidas materjalivalik allahindlusi loob
Tööriistateras võib moodustada 20–30 protsenti kogu metallist stantsikomplekti maksumusest ja erinevatel klassidel on hinnasildid, mis erinevad kolme või enama teguri võrra. Sellest levikust pärinevad paljud seaduslikud soodushinnaga auto tiibade stantsimisvormide pakkumised. Tarnija, kes valib ühe kvaliteediklassi teisele, ei pruugi olla nurga taga. Nad võivad sobitada terast iga jaama tegelike kulumistingimustega, selle asemel, et harjumusest igal pool määrata esmaklassiline sulam.
Levinud tööriistaterase klassid autode poritiibade stantside jaoks
Autode kerepaneelide terasest stantsimisvormid pärinevad tavaliselt-külmtöötlemise ja kiirete{1}}tööriistade teraste väljakujunenud perekonnast. Iga klass tasakaalustab kolme konkureerivat omadust: sitkus, kulumiskindlus ja survetugevus. Ühe suurendamine vähendab sageli teist, nii et klassi valik sõltub sellest, kus teras matriitsi sees asub.
Loosijaamad vajavad eelkõige sitkust. Tõmbestants ja rõngas taluvad korduvaid{1}}suureid lööke, kuna need moodustavad poritiiva liitkõverad. Klassid nagu D2 (kõrge süsinikusisaldus, kõrge kroomisisaldus ligikaudu 61 HRC juures) pakuvad head kulumiskindlust ja mõõdukat sitkust, muutes need autotööstuses kasutatavaks stantsitud terase stantsimisel tavaliseks lähtealuseks. Suurema-löögiga tõmberõngaste korral tagab S7 umbes 57 HRC juures suurepärase löögikindluse, mis on sügava rattakaare -geomeetria kujundamisel oluline.
Trimmi- ja äärikujaamad seisavad silmitsi erineva väljakutsega. Lõikeservad puutuvad lehtmetalliga kokku suurel kiirusel ja peavad vastu pidama abrasiivsele kulumisele ilma killustamata. Siin tagavad M2 kiirteras- (62 HRC) või pulbermetallurgia klassid, nagu PM M4, suurepärase servade hoidmise. Karbiidist stantsimisstantsid, mis kasutavad volframkarbiidist sisetükke kõige tugevamates kulumispunktides, pikendavad stantsi eluiga veelgi, kuid kõrgema hinnaga.
Allolev tabel võrdleb klasse, mida tavaliselt näete poritiibade stantside terasstantsimistööriistades:
| Terase klass | Tüüpiline kõvadus (HRC) | Suhteline materjalikulu | Eeldatav eluiga (hitid) | Parim rakendus Wing Dies |
|---|---|---|---|---|
| S7 | 54 - 57 | Madal | 200,000 - 400,000 | Tõmbestants, tõmberõngas (suur löök) |
| A2 | 58 - 62 | Madal - Keskmine | 300,000 - 500,000 | Tühjad hoidikud, mõõdukat-kulumist tekitavad |
| D2 | 58 - 61 | Keskmine | 400,000 - 700,000 | Trimmiterased, äärikudetailid |
| M2 | 60 - 62 | Keskmine - Kõrge | 600,000 - 1,000,000 | Äärmiselt-kuluvad servad, läbistavad augud |
| PM M4 (PS4) | 60 - 62 | Kõrge | 800,000 - 1,500,000 | Tugevalt{0}}kuluvad kaunistused ja äärikudetailid |
| Volframkarbiid (vahetükid) | 75+ (HRA skaala) | Väga kõrge | 1,500,000 - 3,000,000+ | Suure-mahuga trimmige servi, torgake augud |
Pange tähele mustrit: tabelis ülespoole liikudes kulud tõusevad ja stantside eluiga pikeneb. Ostja, kes otsib soodushinnaga auto tiibade stantsimisstantsi, võib sihtida madalamat-kuluklassi jaamades, kus kulumismäär on juhitav, reserveerides esmaklassilise terase ainult kriitiliste servade jaoks. See selektiivne lähenemine metallist stantside komplektile võib vähendada materjali maksumust 30–50 protsenti võrreldes D2 või M2 määramisega.
Pinnatöötlused, mis kompenseerivad madalamaid materjalikulusid
Siin muutub majandus huvitavaks. Madalama hinnaga-baasteras, mis on ühendatud õige pinnatöötlusega, võib läheneda kallima töötlemata klassi stantsi elueale murdosa hinnaga.
Autotööstuses kasutatavates terasstantsides domineerivad kolm katte perekonda:
- PVD-katted (TiN, TiAlN, CrN)- Suhteliselt madalatel temperatuuridel (umbes 200–500 kraadi C) rakendatuna väldib PVD moonutusohtu.AHSS Insightsi uuringnäitab, et lõiketerasele PVD{0}}kantud TiAlN-kate annab pärast 200 000 detaili oluliselt puhtamad servad võrreldes katmata tööriistadega. Mitmed ülemaailmsed autotootjad määravad PVD-d ainult seetõttu, et see säilitab mõõtmete täpsuse.
- Ioonide nitreerimine- Loob kõva difusioonikihi otse tööriista pinnale. Ioonnitridimine madalamatel temperatuuridel kui gaasnitreerimine minimeerib rabeda valge kihi ja väldib moonutusi. Nitridimise kombineerimine PVD pealisvärviga (duplekskatmiseks) andis dokumenteeritud tootmiskatsetes rohkem kui 1,2 miljonit detaili, kroomitud tööriistade puhul aga ainult 50 000 detaili.
- TD (termiline difusioon) katted- Äärmiselt kõvad vanaadiumkarbiidikihid, mis on metallurgiliselt aluspinnaga seotud. Tõhus, kuid seda kasutatakse kõrgetel temperatuuridel, mis nõuavad uuesti kõvenemist ja hoolikat mõõtmete haldamist.
Praktiline mõju allahindlusega tööriistade ostjatele: terase S7 või A2 määramine dupleksnitriidiga-pluss-PVD-ga võib anda tõmbejaamas 500 000 või enam tabamust, mis kattub töötlemata D2 või M2-ga, kusjuures materjali ja töötluse kombineeritud maksumus on ligikaudu pool. See ei ole teoreetiline harjutus. See on mehhanism paljude konkureerivate hinnapakkumiste taga kogenud terasstantsimistööriistade tarnijatelt.
Ülejäänud küsimus ei seisne mitte ainult selles, kas teras ja kate peavad vastu, vaid ka see, kas ökonoomika on teie konkreetse tootmismahu ja paneelirakenduse jaoks mõistlik. See otsus sõltub tööriistainvesteeringute vastavusest teie tegelikele töökogustele ja lõppkasutuse nõuetele.
Kui soodustööriistad on tiibpaneelide jaoks majanduslikult mõttekad
Teadmine, mis matriitsi sisse läheb ja millised teraseklassid raha säästavad, on kasulik, kuid tegelik otsus taandub järgmisele: kas teie projekt õigustab tegelikult soodsa hinnaga auto tiibade stantsimist või kulutate ümbertöötlemisele ja asendamisele rohkem, kui kokku hoidsite? Vastus sõltub kolmest muutujast, tootmismahust, sellest, kui nähtav on valmis paneel lõppkliendile ja millise ümbertöötlemiskiiruse võib teie tegevus kulutada ilma raha kaotamata.
Eelarve tööriistade kasutamist õigustavad mahuläved
Templitööstus tegutseb väljakujunenud{0}}majanduslikel põhimõtetel. Alla umbes 5000 osa,pehmed tööriistad või CNC{0}}põhine valmistaminemaksab tavaliselt üldiselt vähem, kuna tööriistade amortisatsioon vähendab teie{0}}osa ökonoomsust väikeste koguste puhul. Üle 50 000 detaili aastas tasuvad kõvad stantsimistööriistad end kiiresti tagasi ja esmaklassilised stantsid muutuvad ilmselgeks investeeringuks, kuna pikaealisus on selle mahu juures oluline.
Auto tiivapaneelide allahindlustööriistad jäävad nende äärmuste vahele, ligikaudu 10 000 kuni 50 000 osa aastas. Selles vahemikus on teil vaja tembeldamist, et saavutada vastuvõetavad-osakulud, kuid teie kogumaht ei nõua miljonite tabamuste jaoks hinnatud stantsi. Lehtmetallist stantsimisvorm, mis on valmistatud terasest S7 või A2, mitte M2 või nelja jaamaga viie asemel, tagab selle tootmisakna jaoks piisavalt eluea oluliselt väiksema esialgse investeeringuga.
Mõelge sellele nii. -Täishinnaga poritiibade stantsimisliin, mille hind on 500 000 dollarit või rohkem, on mõttekas, kui toodate aastas 200 000 paneeli suure OEM-platvormi jaoks. See sama investeering 15 000{12}}ühiku aastaseks tööks tähendab, et maksate üle 33 dollari osa kohta ainult tööriistade amortisatsiooni eest, enne kui materjal, pressimisaeg või tööjõud isegi võrrandisse sisenevad. Eelarve väheneb poole väiksema kuluga, mis kärbib selle amortisatsiooni 16 dollarini või alla selle ja toob teie osapõhise majanduse konkurentsivõimelisele territooriumile.
Järelturu ja asenduspaneeli stsenaariumid
Volüümibändid räägivad vaid poole loost. Lõppkasutuse rakendus- määrab, kui tihe peab teie kvaliteediümbris olema ja kui palju talute väiksemaid puudusi. Mitmed turusegmendid sobivad loomulikult kohandatud stantsimisvormide jaoks, mis on ehitatud eelarvepõhiselt:
- Järelturu vahetusporitiivad- Need paneelid konkureerivad hinna poolest ja ostjad ootavad funktsionaalset sobivust, mitte originaalseadmete tootja-identset A-klassi täiuslikkust. Pisut lõdvestunud pinnastandardid ja laiemad tühimikutolerantsid on vastuvõetavad, mis tähendab, et vähem proovisilmusi ja madalamat{3}}klassi terast on võimalik kasutada.
- Klassikaliste autode taastamise paneelid- Tootmissarjad on väikesed, sageli kokku 2000–10 000 ühikut. Paneelid viimistletakse tavaliselt käsitsi-kere täiteaine ja värvikorrektsiooniga, nii et eelarvetööriistadest tingitud pinna väike lainetus korrigeeritakse madalate piirkuludega allavoolu.
- Väike{0}}partii originaalseadmete tootja alternatiivid- Piirkondlikud sõidukiprogrammid, väikese-mahuga elektrisõidukite käivitamine või piiratud -väljaandega mudelid, mille kasutusiga ei ületa kunagi 20 000–30 000 ühikut. Siin hoiavad alumiiniumist stantsimisvormid või vähendatud-jaamade ülekandetööriistad investeeringu tuluga proportsionaalsena.
- Prototüübi ja{0}}tootmiseelne valideerimine- Kui teil on vaja 500–5000 tembeldatud paneeli, et kinnitada montaaži sobivust, värvimisprotsesse või kokkujooksmist enne tootmistasemega tööriistade kasutuselevõttu-. Mõnikord täidavad seda eesmärki ka järelturul müüdavad metallist stantsimisvormid.
Võrrelge neid stsenaariume olukordadega, kus esmaklassilised tööriistad on ainus ratsionaalne valik:
- Suur{0}}maht OEM-tootmine- Platvormid, mis toodavad igal aastal üle 100 000 paneeli, vajavad miljoneid tabamust võimaldavaid stantse. Sellises ulatuses enneaegsest stantsimisest tingitud seisakud on katastroofiliselt kallid.
- Lipulaevade nähtavad paneelid- Luksuslikud või esmaklassilised poritiivad, mille pinnadefektid põhjustavad garantiinõudeid. Kliendi tagastamise kulud ületavad tunduvalt tööriistade kokkuhoiu.
- Mitme{0}}mudeliga jagatud stantsid- Tööriistad, mis on loodud mitme sõidukivariandi kasutamiseks kümne aasta jooksul-pika platvormi kasutuseaga. Pikaealisus ja mõõtmete stabiilsus miljonite tsüklite jooksul ei ole-vaikeldavad.
- Ohutus{0}}külgnev geomeetria- Tiibpaneelid, mis sisaldavad jalakäijate lööke neelavaid struktuure või andurite kinnitusfunktsioone, mille mõõtmete täpsus mõjutab otseselt eeskirjade järgimist.
Otsus ei ole binaarne. See on spekter ja enamik hankemeeskondi leiab, et nende projekt asub kuskil puhta eelarve ja puhta lisatasu vahepeal. Tasakaaluks ei ole mitte ainult stantsi hind, vaid kogukulu pilt kogu paneeli tootmisea jooksul, sealhulgas hooldus, seisakud ja osade amortisatsioon.
Eelarvestantsimisvormide omamiskulud kokku
Autotiiva stantsi madalam ostuhind tundub paberil võiduna. Kuid arve summa ja selle tööriista omamise tegelik maksumus on kaks väga erinevat numbrit. Metallist stantsimisvormide komplektid kannavad jooksvaid kulusid, mis kogunevad vaikselt kogu tootmisea jooksul, ja eelarvevahendite jaoks kipuvad need kulud laekuma varem ja sagedamini. Kui te ei võta arvesse hooldustsükleid, stantsi kasutusiga, modifitseerimiskulusid ja pressi seisakuid, võib soodusost tembeldatud poritiiva kohta maksta rohkem, kui -täishinnaga matriit maksaks.
Matriit, mis maksab kõige vähem toodetud osa, mitte ostmisel kulutatud dollari kohta, on tegelikult parim pakkumine autotööstuses tembeldades.
Hooldusintervallid ja teritamise kulud
Iga stantsimisvorm vajab perioodilist hooldust. Kärbi servad tuhmiks, tõmmatud pinnad tekitavad mikro-kahju ja stantsimisstantsid kuluvad lõikeraadiuses. Tootmisklassi teraslehe-auto tiibade puhul jäävad tüüpilised hooldusvälbad vahemikku 30 000–80 000 lööki, olenevalt terase kvaliteedist ja katte kvaliteedist. Madalama-kõvadusega terasest või ilma duplekskatteta valmistatud eelarvestantsid langevad selle vahemiku lühemasse otsa.
Mis hooldusüritus tegelikult maksab? See ei ole ainult tööriistatootja pingiaeg.Ajakiri MetalFormingrõhutab, et planeerimata stantside hooldus võib olla neli korda kallim kui kavandatud hooldus, kuna see hõlmab peale tegeliku remondi pressi seisakuid, seadistamistöö, kvaliteedi-labori kontrolli, praagi ja kaotatud tootmismarginaali. Üks katkine löök, mis maksab osadena 25 dollarit, võib tekitada kogumaksumuse üle 500 dollari, kui arvestada neid allavoolu mõjusid.
Eelkõige eelarvetiiva stantside puhul oodake järgmisi korduvaid hooldustoiminguid:
- Kärbi serva ümberteritamine- A2- või D2-klassi teraste puhul iga 30 000–60 000 tabamuse järel. Iga lihvimine maksab 500–2000 dollarit sõltuvalt serva pikkusest ja ligipääsetavusest.
- Joonista pinna poleerimine- Tõmberõngaste lõikamine ja korjamine nõuab kivide eemaldamist või uuesti-poleerimist, et säilitada A-klassi pinna ülekandmine. Ilma PVD-katteta eelarvetööriistad vajavad seda sagedamini.
- Stantsitõstukite stantsimine ja vedrude vahetus- Lämmastikgaasvedrud ja mehaanilised stantsimisstantsid väsivad aja jooksul. Eelarveehituses kasutatakse mõnikord kergemaid -kuluga komponente, mis vajavad lühemate ajavahemike järel väljavahetamist.
- Stantsiklambrite tembeldamine ja joonduse kontrollimine- Matriitsi sektsioonid nihkuvad korduva survekoormuse korral. Stantsimisstantsi klambrite kontrollimine ja uuesti pingutamine on standardne ennetav samm igal hooldusaknal.
Tööstusharu hinnangute sidumineiga-aastane hooldus 5–10 protsenti stantsi algväärtusest, skaleerimine vastavalt kasutusintensiivsusele. 300 000-dollarise eelarvega poritiiva stants võib agressiivselt töötades nõuda 15 000–30 000 dollarit aastas. Kõvemate teraste ja paremate katetega 500 000 dollari suurune stants võib iga-aastase hoolduse eest maksta sama või vähem, samas kui hooldusakende vahel toodetakse rohkem osi.
Seisakurisk ja{0}}osakulude amortisatsioon
Siin muutub matemaatika ainult kleebise hinnale keskendunud ostjate jaoks ebamugavaks. Kujutage ette kahte stsenaariumi poritiivapaneeli jaoks, mille aastane tootmisvajadus on 30 000 ühikut:
| Kulutegur | Eelarve (allahindlus) | Premium Die (täishinnaga) |
|---|---|---|
| Ostuhind | $280,000 | $500,000 |
| Eeldatav surema elu | 400 000 tabamust | 1 200 000 tabamust |
| Iga-aastane hoolduskulu | $25,000 | $18,000 |
| Hooldussagedus | Iga 35 000 tabamuse järel | Iga 70 000 tabamuse järel |
| Planeerimata seisakusündmused (aastas) | 3 - 5 | 0 - 1 |
| Prognoositav seisakukulu (sündmuse kohta) | $2,000 - $5,000 | $2,000 - $5,000 |
| Tööriistade amortisatsioon osa kohta (eluea jooksul) | $0.70 | $0.42 |
Soodsa hinnaga matriit säästab ostmisel 220 000 dollarit, kuid kulub umbes 13 tootmisaasta jooksul 30 000 osaga aastas, samas kui esmaklassiline matriit kestab selle kiirusega 40 aastat, ületades sõiduki platvormi. Veelgi olulisem on see, et eelarvelise matriitsi kõrgem hooldussagedus tähendab rohkem pressiseisakuid, rohkem kvaliteedikontrolle pärast taaskäivitamist ja rohkem võimalusi teie liini peatamiseks ettenägematute rikete korral.
Planeerimata seisakud on vaikne eelarvetapja. Iga sündmus ei maksa ainult remonditööd. See sunnib seadistusmeeskonda stantsi tõmbama, tööriistatootjat diagnoosima ja ajasurve all parandama, kvaliteedilaborit pärast parandamist osi uuesti-valideerima ning tootmisplaani järgnevaid toiminguid ümber ajatama. Nendel kogunenud tundidel ja kaotatud osadel on tegelik mõju tuludele, mida matriitsi ostutellimusel kunagi ei kuvata.
Poritiiba tööriista metallist stantsid ja stantsid, eriti läbitorkavad stantsid ja trimmiteras, on komponendid, mis on eelarvekonstruktsioonide enneaegse rikke suhtes kõige haavatavamad. Madalama-klassi teras pigem lõheneb kui kulub järk-järgult, mis tähendab, et tõrked on pigem äkilised kui etteaimatavad. Hooldusakent ei saa planeerida ilma hoiatuseta klõpsatava augu ümber.
Kas see tähendab, et eelarvevahendid on alati halb tehing? Üldse mitte. See tähendab, et peate ausalt välja arvutama kogu omandikulud. 15 000 -ühikulise järelturu poritiiba puhul, mis töötab nelja aasta jooksul kokku 60 000 osa, annab 280 000 dollari suurune eelarvepuudujääk täiesti ratsionaalseks 4,67 dollarit detaili kohta ja ei lähe selle eluea piirile. Premium stants maksaks sama sõidu jooksul 8,33 dollarit osa kohta, raha, mida te kunagi tagasi ei teeni.
Võti on stantsi eluea vastavusse viimine tegelike tootmisnõuetega. Eelarvetööriistad on majanduslikult mõttekad, kui teie kogu eluea maht jääb hästi stantsi nimivõimsuse piiridesse. See muutub kalliks, kui seda piirini viia, sest just siis hooldus suureneb, metalli lõikeservade stantsid lagunevad oodatust kiiremini ja nähtavate poritiibade paneelide pinnakvaliteet hakkab spetsifikatsioonidest välja langema.
Kvaliteetsed kompromissid{0}}tiibpaneelide osas on eriti andestamatud. Lõikamist tekitav joonistuspind kannab selle tekstuuri üle igale paneelile, mida see tembeldab. Erinevalt peidetud konstruktsiooniklambrist ei saa pinnadefektidega poritiib kliendi juurde minna. Iga lammutatud või ümbertöötlemiseks saadetud paneel kahandab osade kaupa kokkuhoidu, mida teie eelarvestaap pidi tagama.
Targem tee ei ole valida odava ja kalli vahel. See on stantsi intelligentne projekteerimine, nii et kulutate vähem, ohverdamata omadusi, mis hoiavad teie osahinna madalal kogu tootmisaknas. See tehniline-esimene lähenemine kulude vähendamisele on koht, kus elab järgmine säästukiht.
Kujunduse lihtsustamise strateegiad õigustatud kulude vähendamiseks
Matriitsi maksumuse väljatöötamine enne ühe terasploki töötlemist erineb põhimõtteliselt odavama stantsi ostmisest pärast seda, kui see on juba projekteeritud. Esimene lähenemisviis säilitab osade kvaliteedi, kõrvaldades samas tarbetu keerukuse. Teine tähendab tavaliselt, et keegi jättis vahele sammud, mille eest maksate hiljem. Iga kogenud metallist stantsimistööriist ja stantsiehitaja teab, et suurim kulude vähenemine toimub ekraanil, mitte kaupluse põrandal.
Vormimisjaamade vähendamine osade terviklikkust kaotamata
Iga autotiiva matriitsis olev jaam esindab kümneid tuhandeid dollareid töödeldud terasest, inseneritöötundidest ja prooviaega. Kui saate viie-jaama ülekandevormist välja jätta ühe jaama, vähendate ühe otsusega ligikaudu 20 protsenti tööriistade maksumusest. Küsimus on selles, kas see osa talub seda tihendamist ilma pinna kvaliteeti või mõõtmete täpsust ohverdamata.
Siin saab see praktiliseks. Tüüpiline poritiiba stantsirida sisaldab tõmbe-, esimest trimmi-, teist trimmi- või läbitorkamispunkte, äärikuid ja löögipunkte. Kordus on ette nähtud selleks, et korrigeerida tagasivedu ja pingutada raadiusi, mis ei tekkinud loosimisel täielikult. Kuid tänapäevaste simulatsioonitööriistade ja optimeeritud tõmberibade geomeetria abil saavad paljud poritiibapaneelid lõpliku vormi tõmbejaamas endas, välistades tõkestamise täielikult. Samamoodi vähendab trimmimise ja läbitorkamise ühendamine ühte jaama kasutades progressiivset metallist stantsi ja stantsi paigutust selles ühes tööriistas nii terase mahtu kui ka pressi seadistust.
Kõiki jaamu ei saa liita. Sügavtõmmet ei saa kombineerida trimmimisega, sest detail on vormimise ajal ikka sideaines. Kuid mitte--kriitilised augud, juhtaugud ja peidetud servade sekundaarsed äärikud on tavalised kandidaadid konsolideerimiseks. Metallist stants, mis käsitleb kahte tihedalt asetsevat auku ühe tõmbega, selle asemel, et eraldada igale lõikele eraldi jaamad, vähendab kulusid ilma valmis paneeli geomeetriat muutmata.
Järgmised strateegiad vähendavad järjekindlalt 15–40 protsenti autotiibade stantsipakettide kulusid, kui neid kasutatakse projekteerimisetapis:
- Likvideerige rünnakujaamad- Kasutage simulatsiooni-optimeeritud joonestusriba ja tooriku hoidiku survet, et saavutada loosimisel lõplik geomeetria. Ainuüksi see võib eemaldada ülekandevormide komplektist 50 000–80 000 dollarit.
- Ühendage trimmi- ja augustamistoimingud- Paigaldage lehtmetallist augud ja stantsid augu läbistamiseks otse trimmimisjaama stantsikingale, selle asemel et eraldada eraldi punkt.
- Vähendage mittenähtavatel pindadel{0}}tolerantse- Varjatud vastasäärikud, mis kinnituvad külgnevate paneelide alla või mootoriruumi, ei vaja A-klassi pinnatäpsust. Nende funktsioonide puhul +/- 0.8 mm aktsepteerimine +/- 0.5 mm asemel võib lihtsustada lehtmetalli perforatsiooni ja stantsi geomeetriat nendes jaamades.
- Optimeerige tooriku kuju ja pesastumine - Tühi optimeerimistarkvara nagu Dynaformloob pesastuspaigutusi, mis minimeerivad praagi. Kui säästate 100 000 -ühiku kohta isegi kümme senti materjali, saate tagasi 10 000 dollarit, mis vähendab ka tooriku hoidiku keerukust, sest tihedam toorik vajab vähem kontrolli.
- Kasutage tavalisi stantsikinga standardeid- Matriitsi projekteerimine nii, et see sobiks olemasolevate presstoe mustrite ja standardsete stantsvormi lõikuri komponentidega, väldib alusplaatide ja juhtsüsteemide eritellimusel valmistamist.
- Tootedisaini koostöö kaudu vähendage joonistussügavust- Kui sõiduki projekteerija suudab poritiiva mitte-kriitilisel lõigul nõustuda 10 mm väiksema võra kõrgusega, langevad vormimisjõud, väheneb materjali hõrenemine ning metalli stantsi ja stantsi geomeetria muutub vähem agressiivseks. See üksainus geomeetriline mööndus võib kõrvaldada tekkiva tõsiduse probleemi, mis muidu vajaks lisajaama.
Inseneripartnerlused, mis võimaldavad tegelikke kulusid vähendada
Need strateegiad ei toimu isoleeritult. Need nõuavad tihedat koostööd stantsidisaineri, stantsimisinseneri ja paneeli geomeetria eest vastutava tootemeeskonna vahel. Kõige tõhusamad kulud vähendavad tarnijad, kes tegelevad DFM-i etapis enne tööriistade noteerimist ja lükkavad konstruktiivselt tagasi funktsioone, mis suurendavad kulusid ilma funktsionaalset väärtust lisamata.
Tootmiskõlbuliku disaini ülevaated tabavad varakult kulukaid otsuseid. Üks dokumenteeritud juhtum hõlmas kolme-osalise koostu ühendamist üheks järkjärguliseks stantsimiseks, kahe stantsikomplekti, kahe osanumbri ja kogu toimingutevahelise-käsitluse kõrvaldamist. Selline konsolideerimismõtlemine kehtib otseselt poritiibade stantsiprogrammide kohta, kus alamkooste, nagu kronsteini kinnitused või tugevdushuuled, saab mõnikord integreerida põhipaneeli moodustamise järjestusse.
Tarnijatele meeldibYICHEN, mis toetab autotööstuse OEM-i, Tier-1 ja Tier-2 insenerimeeskondi stantsimisprotsessi optimeerimise ja lehtmetalli valmistamise juhtumiuuringutega, esindavad seda tüüpi inseneripartnerlust, mis säästab. Nende lähenemine konstruktsiooni- ja kerega seotud metallosade protsessijuhtumite dokumenteerimisele annab hankemeeskondadele ülevaate sellest, kuidas projekteerimise lihtsustamine võrreldavate projektide puhul toimus. Kui tarnija suudab teile näidata varasemat poritiibade või konstruktsioonipaneelide programmi, kus jaamade vähendamine või konsolideerimine andis mõõdetavat kulude kokkuhoidu, hindate tõendeid, mitte lubadusi.
Erinevus allahindluse vahel, mis püsib tootmises, ja allahindluse vahel, mis tekitab allavoolu probleeme, pärineb peaaegu alati sellest insenerifaasist. Optimeerimata disainist valmistatud odavamal matriitsil on lihtsalt kõikjal õhemad veerised. Lihtsustatud, simulatsiooniga-kinnitatud konstruktsioonist valmistatud odav-stants algab paremast vundamendist. Eelnevad inseneriinvesteeringud on tööriistade kogumaksumusega võrreldes väikesed, tavaliselt 10–15 protsenti, kuid see määrab, kas ülejäänud 85 protsenti kulutatakse tõhusalt või üleliigselt.
Kui disainistrateegiad on lukustatud, nihkub allesjäänud väljakutse teostusele: tarnijate leidmine ja kvalifitseerimine, kes suudavad optimeeritud disaini pakkuda noteeritud hinnaga, asendamata kehvemaid materjale või jätmata vahele proovimise valideerimist.
Soodusvormide tarnijate hankimine ja hindamine
Optimeeritud matriitsi konstruktsioon aitab säästa ainult siis, kui seda ehitaval tarnijal on suutlikkus, protsessidistsipliin ja materjali terviklikkus noteeritud hinnaga teostada. Soodushinnaga auto tiibade stantsimisvormi hankivad hankemeeskonnad seisavad silmitsi konkreetse väljakutsega: eraldada metallist stantsimisvormide tootjakandidaadid, kes vähendavad kulusid inseneri tõhususe kaudu, nendest, kes vähendavad kulusid, jättes vahele valideerimisetapid või asendades dokumenteerimata materjale. Allpool toodud hindamiskriteeriumid annavad teile struktureeritud viisi selle eristamiseks.
Tarnijate hindamiskriteeriumid autotööstuse stantside hankimiseks
Kui võrrelda lehtmetallist stantside pakkumisi mitme tarnija vahel, on hinnaerinevused 30–50 protsenti tavalised. Alati on küsimus selles, mis selle tühimiku põhjuseks on. Järgmises tabelis on kaardistatud hindamistegurid, mis on automarkide stantside hankimisel kõige olulisemad, ning milline näeb välja igas piirkonnas tugev jõudlus.
| Hindamistegur | Mida otsida | Punane Lipp |
|---|---|---|
| Insenerikoostöö ja juhtumiuuringute läbipaistvus | Tarnija osaleb DFM-i etapis, jagab võrreldavate autotööstuse programmide dokumenteeritud juhtumiuuringuid. Näide: YICHEN avaldab stantsimise ja lehtmetalli valmistamise juhtumiuuringuid OEM-i, Tier-1 ja Tier-2 automeeskondade jaoks. | Enne tsiteerimist pole inseneri kaasamist; keeldub jagamast viiteid või varasemaid projekti andmeid. |
| Proovimisvõimalus | Ettevõttesisene pressimisvõimsus, mis vastab tootmistonnaažile; dokumenteeritud proovitsükli ajalugu koos paranduskirjetega. | Tellib proovitöö kolmandate osapoolte{0}}pressipoodidele ilma mõõtmete järelevalveta. |
| Materjali sertifikaat | Annab freesimissertifikaadid kõigile tööriistaterastele ja malmile; määrab kuumtöötluse parameetrid ja pinnakatte protsessid. | Ei saa tuvastada kasutatud terase marke; jälgitavus toorplokist kuni valmis metallist templivormi komponendini. |
| Helitugevuse paindlikkus | Pakub astmelist hinnakujundust erinevatele tootmismahtudele; mahutab nii 10 000 ühiku järelturu jooksu ja 100 000 ühikut originaalseadmete valmistajaprogramme. | Üksik fikseeritud hinnapakkumine olenemata mahust; ei mingit arutelu teie tootmisvajadustele vastava eluea üle. |
| Simulatsiooni- ja valideerimisvahendid | Kasutab CAE moodustamise simulatsiooni, et vähendada füüsilisi proovisilmusi; annab enne töötlemise algust harvendus- ja tagasilöögiaruandeid. | Toetub täielikult kogemustel{0}}põhinevale stantsipinna väljatöötamisele ilma simulatsioonidokumentideta. |
| Dieedi hoolduse tugi | Pakub hooldusjuhendeid, templivormide komplekti komponentide varuosade loendeid ja teritamise juhiseid tarnimisel. | Puudub dokumentatsioon peale põhiliste koostejooniste; postitamise{0}}tehniline tugi puudub. |
Tarnija, kes saavutab nendest teguritest häid tulemusi, näiteks need, kes pakuvad insenerialast koostööd ja läbipaistvat protsessi dokumentatsiooni, tarnib palju tõenäolisemalt metallipressi stantside paketi, mis toimib nii, nagu pakutud. Tarnijad, kes pakuvad madalat pakkumist, kuid ei suuda oma simulatsioonimeetodit või materjali hankimist selgitada, tarnivad kõige tõenäolisemalt tööriistu, mis ebaõnnestuvad varakult või nõuavad pärast tarnimist kulukaid parandussilmuseid.
Hankemeeskondadele soovitatavad järgmised sammud
Kasutage seda samm-sammulist--sammulist kontroll-loendit, et liikuda esialgsest päringust kuni stantsimismasina kvalifitseerimiseni ja tootmise vabastamiseni.
- Määrake oma kvaliteetne põrand- Täpsustage, millised tolerantsid ja pinnastandardid ei ole-läbirääkitavad (A-klassi nähtavad pinnad, kehavahe mõõtmed) ja millised võivad painduda (peidetud äärikud, sisemised omadused). See annab tarnijatele ruumi soodsama hinnaga-kujunduse ettepanekute tegemiseks.
- Küsige inseneri{0}}etapi hinnapakkumisi- Paluge tarnijatel pakkumine DFM-i ülevaate põhjal, mitte ainult teie olemasoleva CAD-i põhjal. Tarnijad, kes on valmis investeerima projekteerimistunde enne ostutellimuse saamist, annavad märku oma võimalustest ja pikaajalisest koostööhuvist-.
- Nõua materjali ja protsessi läbipaistvust- Iga hinnapakkumine peaks määrama tööriistaterase klassid jaamade kaupa, pinnatöötlusmeetodid ja stantsi eeldatava eluea tabamustes. Kui tarnija ei saa neid üksikasjalikult kirjeldada, peidab tema allahindlus tõenäoliselt avalikustamata kompromisse.
- Võrrelge kogumaksumust, mitte ostuhinda- Ehitage lihtne mudel, kasutades ostuhinda, hinnangulist iga-aastast hooldust, eeldatavat stantsi eluiga ja tootmismahtu, et arvutada{1}}osa tööriistade maksumus. Odavaimad paberil olevad templivormid ei ole alati kõige odavamad toodetud osa kohta.
- Kontrollige katse- ja parandusajalugu- Küsige varasemate poritiibade või kerepaneeli programmide kirjeid.Tarnija kvaliteediauditi raamistikudsoovitame enne tööriistalepingute sõlmimist kontrollida protsesside kontrollimise meetmeid, materjalide jälgitavust ja mittevastavuse haldamist.
- Kinnitage piloodijaamaga- Kõrge väärtusega-vormimisprogrammide puhul kaaluge ühe jaama loovutamist pilootehitusena enne kogu templivormikomplekti kasutuselevõttu. See testib tarnija töötlemiskvaliteeti, suhtlusdistsipliini ja tarnekindlust piiratud rahalise riskiga.
- Sõlmige hooldus- ja varuosade lepingud- Enne stantsi tarnimist veenduge, et viimistlusdetailid, stantsiasendused ja lämmastikvedrude komplektid on saadaval jooksvate varuosadena. Ilma juurdepääsetavate asenduskomponentideta stants muutub kiiresti kalliks, olenemata selle ostuhinnast.
Insenerimeeskonnad, kes hindavad metallist stantsimisvormide tootja võimalusi auto tiibade tööriistade jaoks, peaksid käsitlema juhtumiuuringu kättesaadavust ja protsessi läbipaistvust kui kvalifitseerimiskriteeriume, mitte valikulisi lisasid. Tarnijatele meeldibYICHEN, mis toetab Tier-1 ja Tier-2 autohangete otsuseid avalikult dokumenteeritud tembeldamisprotsessi juhtumiuuringutega, pakuvad sellist tõendusbaasi, mis vähendab allahindluste hankimise otsuseid. Kui tarnija suudab näidata, kuidas ta saavutas võrreldava kerepaneelide programmiga kulusid vähendades ilma stantside eluiga või pinnakvaliteeti ohverdamata, teete hankeotsuse pigem andmetel kui lootusel.
Korduma kippuvad küsimused soodushinnaga auto tiibade stantsimisstantside kohta
1. Milline on auto tiiva stantsimisvormi tüüpiline kuluvahemik?
Auto tiiva stantsimisvormide hind ulatub ligikaudu 250 000 dollarist lihtsustatud ülekandevormi puhul kuni 1 000 000 dollarini tandemliini täieliku seadistamise eest. Järelturu või keskmise -mahuga tootmisele suunatud allahindlusvalikud jäävad tavaliselt vahemikku 150 000–350 000 dollarit, kasutades odavamaid terasetüüpe, nagu S7 või A2, vähendades vormimisjaamu ja hankides töötlust konkurentsivõimelise tööjõumääraga piirkondadest. Lõplik hind sõltub tõmbamissügavusest, toimingute arvust, tööriistaterase valikust ja sellest, kas simulatsioon vähendab füüsilisi proovisilmusi.
2. Kui kaua kestab soodushinnaga tembeldamine võrreldes lisatasu hinnaga?
S7 või A2 terasest valmistatud odavad auto tiibade stantsid peavad tavaliselt vastu 200 000 kuni 500 000 lööki, samas kui M2, PM M4 või volframkarbiidist sisestusi kasutavad esmaklassilised stantsid võivad jõuda 1 000 000 kuni 3 000 000 löögini. Kahepoolse pinnatöötluse (nt ioonnitriidi ja PVD-katetega kombineeritud ioonnitriidi kasutamine odavamate teraste jaoks-omahinnaga terase puhul võib aga pikendada eelarvelise stantsi eluiga kuni 500 000 löögini, vähendades vahet märkimisväärselt. Matriitsi eluea sobitamine tegeliku tootmismahuga on olulisem kui tabamuste arvu maksimeerimine.
3. Kas soodushinnaga auto tiiva stants võib siiski toota A-klassi pinnakvaliteediga paneele?
Jah, tingimusel, et stants vastab konkreetsetele mitte-{0}}kaubeldavad nõuetele. A-klassi pinna kvaliteet sõltub pigem stantsi pinna töötlemise täpsusest, tõmbepinna poleerimisest ja tooriku hoidiku õigest rõhukontrollist, mitte stantsi üldmaksumusest. Õiguspärased allahindlusstrateegiad vähendavad kulusid jaamade konsolideerimise, kulumiskindlate pindade materjalide asendamise ja piirkondlike tööeeliste tõttu töötlemisel. Need lähenemisviisid säilitavad nähtavate kerepaneelide jaoks vajalikud peegel{5}}viimistlusvormi pinnad, vähendades samal ajal kulusid mujal tööriistapaketis.
4. Milline tootmismaht õigustab investeeringut poritiibade soodusstantsimisvormidesse?
Soodushinnaga auto tiibade stantsimisstantsid on kõige ökonoomsemad 10 000 kuni 50 000 osa aastaste koguste puhul. Alla 5000 ühiku on CNC tootmine või pehmed tööriistad sageli üldiselt odavamad. Üle 50 000 ühiku aastas tasuvad esmaklassilised tööriistad kiiresti tagasi tänu pikema stantsi elueale ja väiksemale hooldussagedusele. Järelturu asenduspaneelid, klassikaliste autode taastamised, väikesemahulised elektriautode käivitamised ja tootmiseelsed kinnituskomplektid on peamised rakendused, mille puhul eelarvetööriistad tagavad tugeva osade ökonoomika.
5. Kuidas hinnata, kas soodushinnaga stantside tarnija teeb nurgad maha või vähendab kulusid tõeliselt?
Taotlege materjalide sertifikaate, mis määravad tööriistaterase klassid jaamade kaupa, küsige CAE simulatsiooniaruandeid, mis näitavad vormingu kinnitamist enne töötlemist, ja vaadake üle prooviparanduste kirjed võrreldavatest autotööstuse paneeliprogrammidest. Õiguspärased-kulude vähendamise tarnijad, nagu YICHEN, avaldavad protsesside juhtumiuuringuid ja osalevad DFM-i etapis, et optimeerida kujundusi enne hinnapakkumist. Punased märgid hõlmavad suutmatust tuvastada terase marke, ettevõttesiseste-proovipressi võimsuste puudumist, varasemate projektide viiteid jagamisest keeldumist ja hinnapakkumisi, mis on välja antud ilma teie detailide geomeetria ülevaatuseta.


