


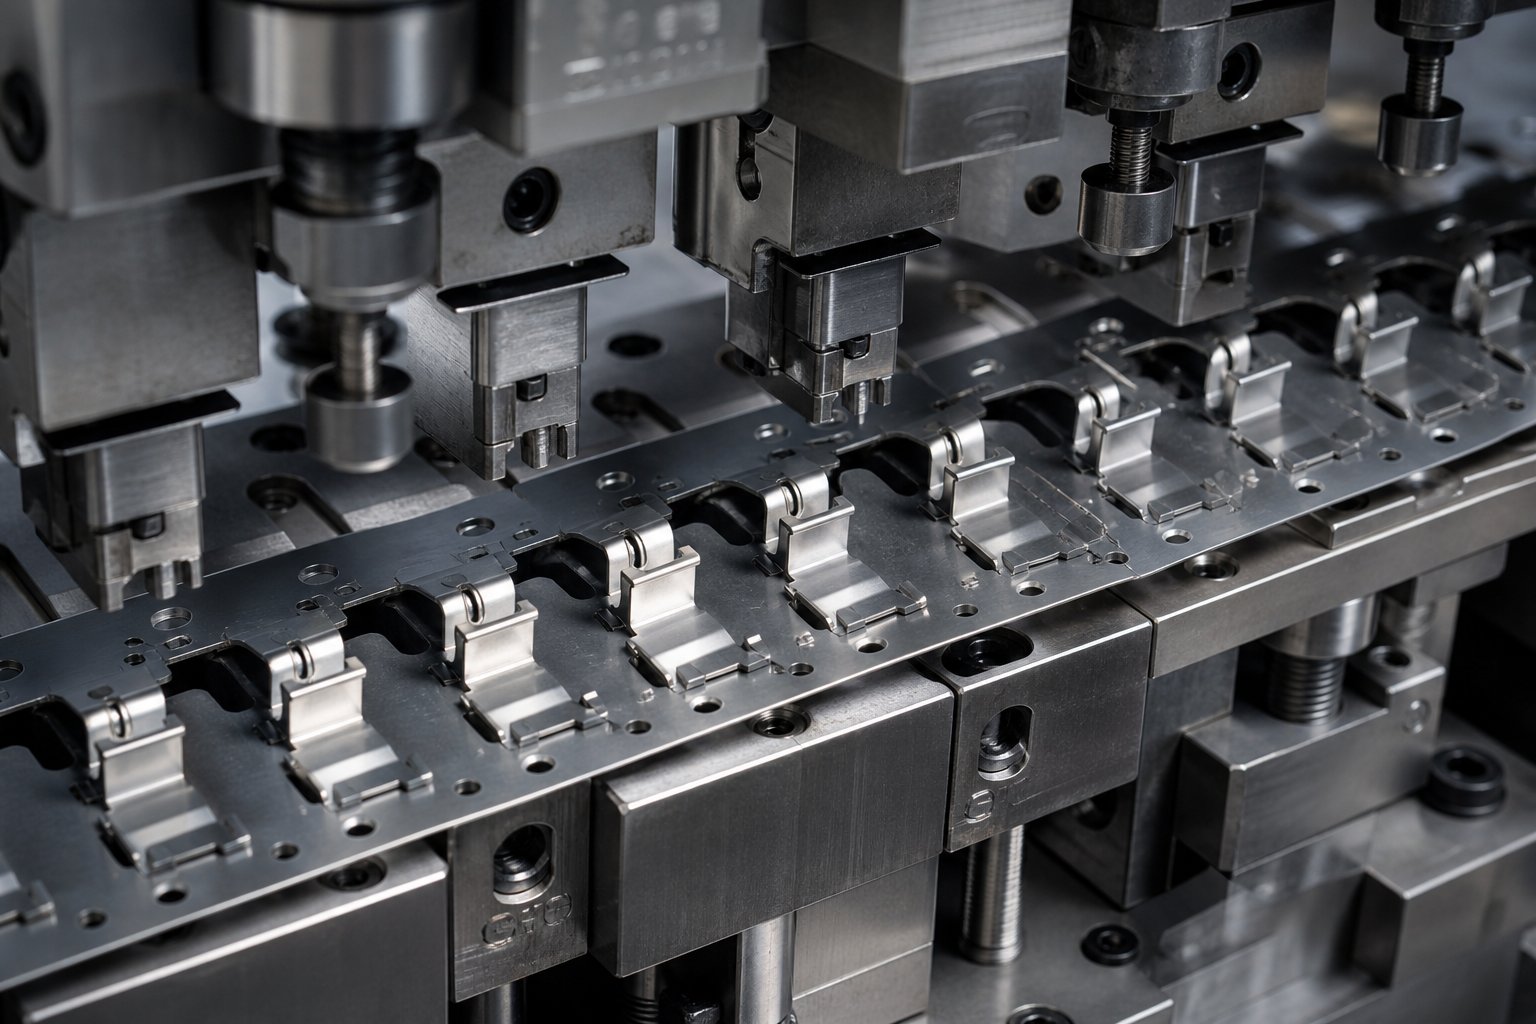
Mida möödaviigu sälgud teevad ja miks need eksisteerivad
Kui kuuled kedagi küsimas"mis on metallist stantsimine"vastus hõlmab tavaliselt presse, stantse ja vormimisoperatsioone. Harva mainitakse selles väikseid, kuid kriitilisi funktsioone, mis hoiavad progresseeruva stantsi sujuvalt jaamade vahel töötamist. Möödasõidusälgud on üks neist funktsioonidest ja nendest möödavaatamine on üks kiiremaid viise kallite seisakuaegadeni.
Mis on möödaviigu sälgud stantsimisstantsides
Möödavasälk on järkjärgulise stantsimisvormi kanduriba tahtlikult ära lõigatud-osa. Selle eesmärk on arusaadav: vältida vormitud või osaliselt katteta osade kokkupõrget allavoolu matriitsi komponentidega, kui riba edasi liigub. Lehtmetalli stantsimisel painutab iga jaam materjali viisil, mis põhjustab riba osade ulatumist algtasapinnast kõrgemale või allapoole. Ilma möödavoolusälkudeta põrkuksid need väljaulatuvad elemendid järgmisel vajutuskäigul vastu eemaldamisplaate, tõste siine või tühikäigul töötava jaama pinda.
Tembeldamisvormide möödaviigude eesmärk taandub ühele tööle: tee puhastamine nii, et riba liiguks vabalt ühest jaamast teise ilma kinnijäämise, lohisemise või kõrvalekaldumiseta.
Miks see teema väärib pühendatud kajastust
Kui otsite stantsimise määratlust või proovite mõista, mis on stantsid tootmises, leiate palju üldisi stantsijuhiseid. Sellised ressursid nagu MetalForming Magazine'i seeria Die Basics hõlmavad lõikamist, vormimist ja stantsitüüpe põhjalikult. Kuid möödaviigu sälgud ilmuvad peaaegu alati joonealuse märkena, mis on maetud riba paigutuse laiema arutelu sisse. See lünk jätab tööriistatootjad ja stantside disainerid hajutatud allikatest kriitilisi detaile kokku panema.
See artikkel täidab selle tühimiku. Saate teada, kuidas toimivad möödaviigu sälgud riba edenemise ajal, millised geomeetriatüübid on olemas, kuidas materjali omadused mõjutavad nende suurust ja mis juhtub, kui need ebaõnnestuvad. Olenemata sellest, kas projekteerite uut stantsimisvormi või otsite olemasolevat tõrkeotsingut, on see keskendunud viide, mille laiemad "mis on stantsimisvormid" juhendid välja jätavad.
Möödaviigu sälgud on olemas, et tagada riba takistusteta liikumine ja säilitada mõõtmete täpsust progressiivse stantsi igas jaamas.
Tõeline keerukus algab siis, kui arvate, kuidas riba tegelikult läbi mitme jaama{0}}stantsi liigub ja kus häired hakkavad tekkima.
Kuidas sälgud riba edenemise ajal ümbersõidul töötavad
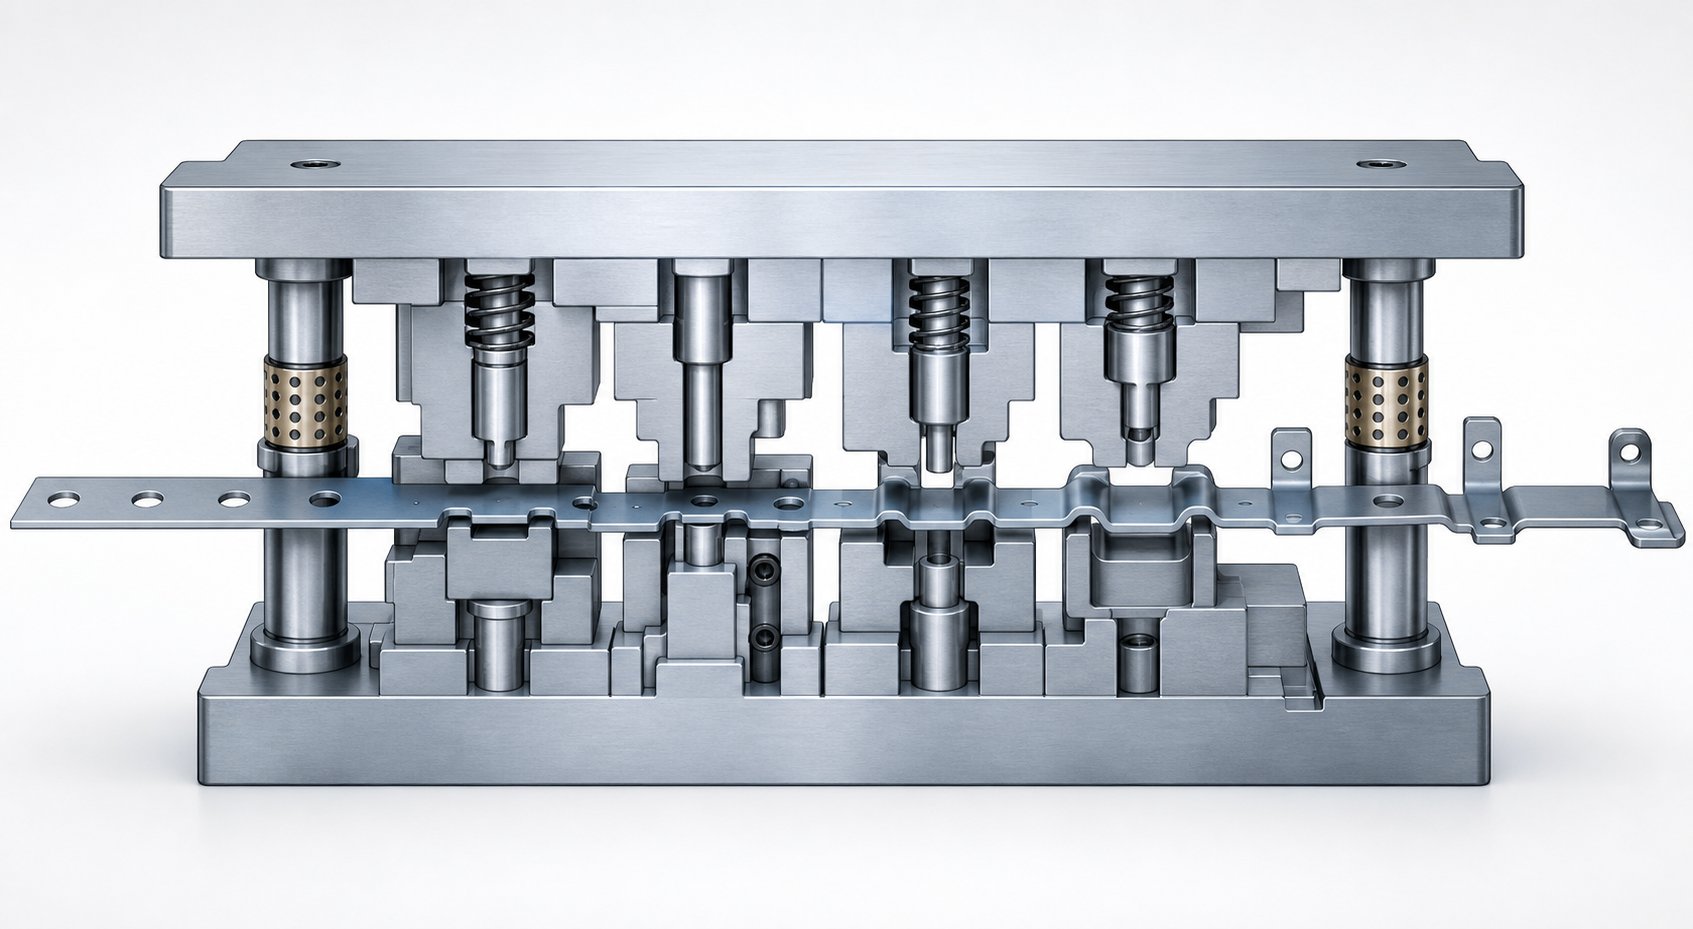
Kujutage ette mähisega-toidetud riba, mis siseneb pressi paremalt küljelt progresseeruvasse matriitsi. Iga tõmbega liigub see riba ühe fikseeritud sammu võrra edasi, läbides jaamade jada, mis järk-järgult lõikavad, läbistavad, painutavad javormida materjal valmis detailiks. Metalli stantsimise protsess tugineb täielikult sellele korrapärasele, jaamade-haaval-edenemisele. Kõik, mis häirib sujuvat riba liikumist, ohustab mõõtmete täpsust ja lõpuks ka pressi tööaega.
Riba edenemine ja häirete probleem
Siin on põhitsükkel stantsimispressi sees: riba liigub ühe sammu võrra edasi, juhttihvtid kukuvad eelnevalt-torgatud aukudesse, et riba oma kohale lukustada, trummel laskub alla ja lõikamis- või vormimistoimingud toimuvad kõigis jaamades samaaegselt. Seejärel tõmbub ramp tagasi, tõstjad tõstavad riba alumiselt matriitsi pinnalt ja söötur lükkab riba uuesti ette.
Iga jaam muudab riba geomeetriat. Torkejaam eemaldab materjali. Torkejaam lõikab ja painutab saki ülespoole. Joonistusjaam tõmbab materjali allapoole tassi kujuliseks. Painutusjaam voldib ääriku nurga alla. Juba pärast kahte või kolme vormimistoimingut ei meenuta riba enam lamedat linti. Sellel on omadused, mis ulatuvad algtasandist kõrgemale ja alla, tekitades vertikaalseid ja külgmisi takistusi.
Riba edenedes peavad need väljaulatuvad osad läbima või üle iga allavoolu jaama. Kujutage ette 3 mm ülespoole suunatud toru, mis liigub üle tühikäigujaama, kus eemaldamisplaat asub vaid 1,5 mm kõrgusel riba tasapinnast. Ilma sekkumiseta põrkab see toru järgmisel etteandetsüklil vastu eemaldajat. Stantsimisprotsess seiskub, riba ummistub ja stants saab kahju.
Kuidas sälgud tee puhastavad
Just siin teevad oma tööd möödaviigu sälgud. Eemaldades materjali kanduribalt arvutatud kohtades, tagab stantsiprotsess, et väljaulatuvad osad läbivad vabalt allavoolu asuvaid jaamu. Sälk loob tühimiku, kliirensi akna, nii et moodustunud geomeetria ei puutu kunagi kokku komponentidega, millega see ei olnud mõeldud suhtlemiseks.
Möödaviigu sälgud lõigatakse tavaliselt varajases jaamas, sageli sama käigu ajal, mis läbistab juhtauke. Nad liiguvad koos ribaga, jõudes igasse järgmisesse jaama, mis on juba valmis kliirensit andma. Tulemuseks on riba katkematu liikumine täispressimiskiirusel, isegi kui stantsimis- ja vormimistoimingud loovad agressiivseid kolmemõõtmelisi funktsioone.
Levinud häiretestsenaariumid, mis sälkudest mööda ei lase, on järgmised:
- Ülespoole suunatud torud tabavad riba etteandmise ajal eemaldamisplaate või ülemist stantsipinda
- Joonistatud tassid või reljeefsed elemendid jäävad tõstesiinidele kinni, kui riba liigutuste vahel tõstetakse
- Painutatud sakid, mis puutuvad kokku tühikäigujaamade pindadega või külgnevate augustajahoidjatega
- Osaliselt varjatud funktsioonid, mis takerduvad juhtsiinidele või allavoolu juhtpoldi korpustele
Kõik need stsenaariumid annavad sama tulemuse: riba kõhkleb, nihkub küljele või lukustub. Juhttihvtid ei saa täielikult korrigeerida riba, mis on juba tõmbejõudude poolt nihkunud. Viga süveneb iga tõmbega, kuni osad langevad tolerantsist välja või riba ummistub täielikult.
Sälgu enda geomeetria, selle kuju, sügavus ja laius määravad, kui palju kliirensit see tagab ja kui palju kandejõudu see ohverdab. See kompromiss-on koht, kus sälkkujundus muutub huvitavaks.
Mööda sälkude geomeetria tüübid ja millal neid kasutada
Kõik möödaviigu sälgud ei näe välja ühesugused. Kanduriba lõigatud kuju mõjutab otseselt seda, kui palju vaba ruumi moodustatud element saab, kui palju säilib kandja struktuurne terviklikkus ja kui puhtalt nälkjas matriitsist väljub. Stantsimisvormi kujunduses on vale sälgu geomeetria valimine nagu töö jaoks vale tööriista valimine: see võib töötada, kuid see toob kaasa probleeme, mida teil pole vaja.
Mis siis valikut juhib? See taandub eemaldatavatele häiretele, kasutatavale materjalile ja sellele, kui palju kandjat saate ohverdada. Teeme lahti viis peamist möödaviigu sälkude geomeetriat, mida kasutatakse möödaviigu sälkude lehtmetallist vormimisel, ja mis teeb igaüks neist konkreetsete tingimuste jaoks sobivaks.
Levinud möödaviigu sälkude kujundid ja nende omadused
Igal sälkprofiilil on erinevad eelised ja{0}}kompromissi. Peamiste valikute kohta peate teadma järgmist.
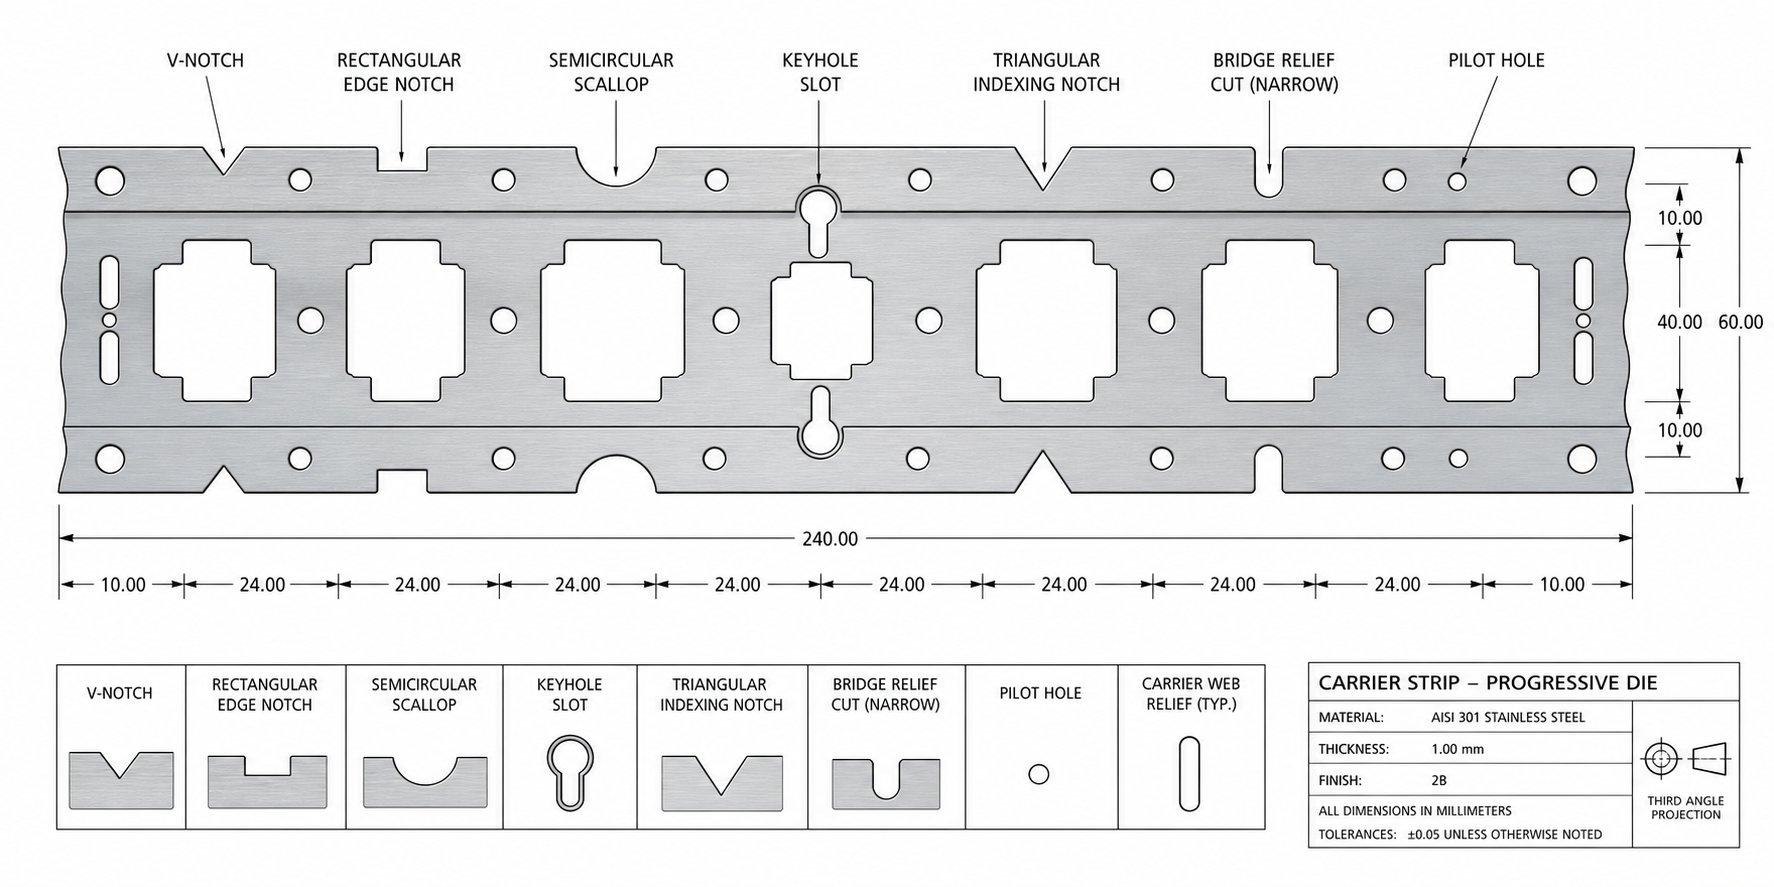
V-Sälk.See geomeetria eemaldab kõige vähem kandematerjali, pakkudes samal ajal piisavat vaba ruumi kitsaste väljaulatuvate osade jaoks. V-kuju koonduvad seinad koondavad avause täpselt häirete esinemise punkti. V-sälgud on tavalised stantsides, kus riba jäikus on prioriteet ja moodustunud tunnus on suhteliselt väike, näiteks lühike ülespoole suunatud toru või madal reljeef. Toodetud nälkjas on kompaktne ja väljub etteaimatavalt.
U-Sälk.Kui moodustunud objekt on laiem, tagab U{0}}sänk ühtlase kliirensi laiemal alal. Paralleelsed küljed ja raadiusega põhi jaotavad pinge kanduris ühtlasemalt, võrreldes teravate-nurksete alternatiividega. Leiate U-sälgud rakendustes, kus tõmmatud tassid või laiad painutatud sakid vajavad allavoolu liikudes ühtlast vaba ruumi. Need tasakaalustavad tõhusalt materjali eemaldamist kandja tugevusega.
Ristkülikukujuline sälk.Lihtsaim töödeldav geomeetria, ristkülikukujuline sälk tagab antud laiuse jaoks maksimaalse kliirensi. See eemaldab rohkem kandematerjali kui teised profiilid, mistõttu on see valik-sügavale joonistatud-funktsioonide või olukordade jaoks, kus on vaja suurt vertikaalset akent. Negatiivne külg on ilmne: teravad sisenurgad toimivad kanduriba pinge kontsentraatoritena, suurendades etteandepinge mõjul pragunemise ohtu. See on õhukeste või ülitugevate{5}}materjalide puhul olulisem.
Poolringikujuline sälk.Radiaalne profiil välistab täielikult pingetõusud. Poolringikujulised möödaviigu sälgud on ideaalsed, kui kanduriba on kitsas, materjal kaldub pragunema või kui moodustunud osa vajab ainult madalat vaba ruumi. Pehmed sulamid, nagu vask ja alumiinium, saavad sellest geomeetriast kasu, kuna see vähendab servade rebenemise võimalust kiirete etteandetsüklite ajal. Kompromiss- on piiratud kliirensi sügavus võrreldes sälgu laiusega.
Nurga (trapetsikujuline) sälk.See profiil ühendab V- ja ristkülikukujulised elemendid. Nurga all olevad seinad võimaldavad riba pinnal laiemat avamist, hoides materjali servast kaugemal. Nurga all olevad sälgud töötavad hästi, kui moodustunud funktsioon siseneb interferentsi tsooni nurga all, näiteks äärikuga sakk, mis ulatub nii üles kui ka külgsuunas. Nälkjate väljutamine on üldiselt usaldusväärne, kuna kitsenev kuju suunab nälkja allapoole.
Geomeetria valimine detailide ja stantside nõuete alusel
Sälgu kuju sobitamine konkreetse eemaldatava häirega on koht, kus kogenud stantsimisvormi disain erineb oletustest. Kaaluge neid praktilisi juhiseid:
Madalkujulised elemendid, nagu madala-profiiliga reljeef või materjali paksus alla 1,5-kordse osaline lants, vajavad tavaliselt ainult poolringikujulist reljeefi. Kandur säilitab peaaegu kogu oma tugevuse ja väike nälkjamaht hoiab jäägid kergesti hallatavad. Sügav-joonistused, mis ulatuvad oluliselt alla või üle riba tasapinna, nõuavad täielikku ristkülikukujulist või U-sälku avanemist, sest kliirensi aken peab mahutama kogu objekti kõrguse pluss turvavaru tagasilöögi variatsiooniks.
Sälgu kuju mõjutab ka nälkja kontrolli ja lõikejõudu. V-sälgud ja nurga all olevad profiilid kipuvad tekitama nälkjaid, mis murduvad puhtalt ja kukuvad läbi matriitsi plaadi ilma kinnijäämata. Ristkülikukujulised sälgud, eriti laiad, võivad tekitada lamedaid nälkjaid, mis vaakum{3}}kleepuvad stantsi näo külge. Kogenud tööriistatootjad lisavad selle imemise katkestamiseks stantsile sageli väikese nurkreljeefi või krooni.
Negatiivsete ja positiivsete möödavoolusälkude eristamine lehtmetallist stantsimisvormides lisab veel ühe kihi. Positiivsed möödaviigu sälgud eemaldavad materjali kanduriba välisservast sissepoole. Negatiivsed möödaviigu sälgud on kandevõrgu sisemised väljalõiked. Positiivseid sälke on lihtsam valmistada ja kontrollida, samas kui negatiivsed sälgud säilitavad kanduri välimise serva juhtrööpa kontakti jaoks. Möödaviigu sälkudes lehtmetalli vormivad stantsimisstantsid, millel on ranged juhtrööpa tolerantsid, mis võib olla otsustavaks teguriks välisserva puutumatuse säilitamine.
Allolevas tabelis võrreldakse iga geomeetriat nelja kriitilise kriteeriumi alusel, et aidata teil valida oma rakenduse jaoks õige profiili.
| Sälgu geomeetria | Kliirensi maht | Kandja tugevuse säilitamine | Lihtne nälkjate kontroll | Tüüpilised kasutusjuhud |
|---|---|---|---|---|
| V-Sälk | Mõõdukas (kitsad funktsioonid) | Kõrge | Suurepärane (kompaktne nälkjas) | Lühikesed nöörid, väikesed reljeefid, kitsad sakid |
| U-Sälk | Hea (laiad funktsioonid) | Mõõdukas kuni kõrge | Hea (ühtlane nälkja kuju) | Laiad painutatud sakid, mõõdukad tõmbed, laiad otsad |
| Ristkülikukujuline | Maksimaalne | Madal kuni mõõdukas | Õiglane (lapik nälkjas võib kinni jääda) | Sügavad tõmbed, kõrged kujundid, suured kliirensivajadused |
| Poolringikujuline | Piiratud (madalad omadused) | Väga kõrge | Hea (ümar nälkjas) | Madala profiiliga-reljeefid, õhukesed/pehmed ribamaterjalid |
| Nurga/trapetsikujuline | Hea (nurga all olevad omadused) | Mõõdukas | Väga hea (juhitud väljaviskamine) | Nurga äärikud, külgpikendusega omadused |
Üks detail, mis sageli tähelepanuta jäetakse: möödaviigu sälkude lehtmetalli vormimise eesmärk ulatub kaugemale vertikaalsete häirete kõrvaldamisest. Sälgu geomeetria mõjutab ka seda, kuidas kanduriba käitub etteande pinge all. Liiga suurte ristkülikukujuliste sälkude tõttu nõrgenenud kandur võib jaamade vahel venitada või kõverduda, tekitades kaldevigu, mida isegi juhtnõelad näevad vaeva. Ja vastupidi, alamõõduline poolringikujuline sälk sügaval-tõmmatud objektil tekitab varem käsitletud tõmbejõud.
Õige geomeetria tasakaalustab kõik need nõudmised üheaegselt. Kuid geomeetria üksi ei räägi kogu lugu. Matriitsist läbiv materjal, selle paksus, kõvadus ja elastsus nihutavad iga sälguprofiili suurusnõudeid viisil, mis võib isegi kogenud disainereid tähelepanuta jätta.
Mille poolest erinevad möödaviigu sälgud muudest sälkude tüüpidest
Iga kanderibasse lõigatud sälk eemaldab materjali, kuid sellega sarnasus lõpeb. Matriitsijoonistel, kaupluse põrandate vestlustel ja isegi stantsimisvormide komponentide kataloogides kasutatakse kõrvuti möödaviigu sälkuga termineid nagu "reljeefsälk", "kanduri sälk", "kärjesälk" ja "pilotsälk", sageli ilma selge erinevuseta. Kui olete kunagi otsinud terminit "mis on stantsid" või uurinud stantsimisstantside tüüpe, olete tõenäoliselt kohanud neid termineid, mida kasutatakse lõdvalt või isegi vaheldumisi. See ebaselgus põhjustab tõelisi probleeme, kui tööriistatootja ehitab midagi muud, kui disainer kavandas.
Möödasõidu sälgud vs reljeefsälgud vs kanduri sälgud
Iga sälgu tüüp eksisteerib kindlal mehaanilisel põhjusel. Siin on, kuidas need lagunevad:
Möödasõidu sälgudeemaldage kanduribalt materjal nii, et moodustunud elemendid, nõelad, tõmblused, painutatud sakid liiguksid vabalt läbi allavoolu asuvate jaamade ilma stantsi komponentidega kokku puutumata. Nende ainus ülesanne on häirete kõrvaldamine ribade edenemise ajal.
Reljeefsed sälgudteenivad põhimõtteliselt teist eesmärki. Paindereljeef on ääriku otsa asetatud tühimik, mis võimaldab painutada ilma külgnevat materjali moonutamata või rebimata. Reljeefsed sälgud juhivad materiaalset pinget, mitte ei ribade liikumist. Need ilmuvad kurvijoontes, mitte kandurajal.
Kandja sälgudmäärake kanduriba ise. Need lõiked määravad kindlaks riba laiuse ja profiili, mis ühendab üksikuid detaile, kui need liiguvad läbi matriitsi. Need on struktuursed, kujundades pigem riba paigutust kui kõrvaldades takistusi.
Kärbi sälgudeemaldage riba servadest progresseeruv jääk. Need on osa tühjendamise jadast, mis lõikab osa geomeetria ilmnedes ära materjali, mida enam vaja ei lähe. Kärpimissälgud vähendavad riba lõpliku kontuurini järk-järgult jaamade lõikes.
Pilootsälgudon väikesed väljalõiked või funktsioonid, mis pakuvad piloottihvtide registreerimispunkte. Need tagavad, et riba paikneb igas jaamas täpselt. Nende funktsioon on positsiooniline, mitte kliirensiga-seotud.
Kõik viis on ribalt materjali eemaldamine, kuid igaüks neist töötab erinevas funktsionaalses valdkonnas: häirete kõrvaldamine, stressi juhtimine, riba struktuur, praagi eemaldamine või asukoha registreerimine.
Miks on terminoloogia kujunduskommunikatsiooni jaoks oluline?
Kujutage ette seda stsenaariumi: matriitsi kujundaja määrab jaamas 2 möödaviigu sälku, et tühjendada moodustatud sakk, mis luuakse jaamas neli. Tööriistatootja, tõlgendades viikteksti trimmissälkena, lõikab materjali kanduri valest servast ära. Riba kaotab ühelt küljelt struktuurse terviklikkuse, hakkab söötmise ajal jälgima-keskust ja juhttihvtid ei suuda seda kompenseerida. Osad väljuvad taluvusest esimese saja löögiga.
Selline valesti suhtlemine disaineri, tööriistatootja ja pressioperaatori vahel on tavalisem, kui enamik poode tunnistab. Matriitside ja tembeldamistööde terminoloogia jaotus muutub kriitiliseks, kui sama projektiga tegelevad mitu inimest. Disainer võib kasutada "reljeefi" mitteametlikult, kui see tähendab "möödasõitu", või pressioperaator võib nimetada iga väljalõiget "sälguks" ilma eristava eesmärgita.
Parandus on lihtne: kasutage järjekindlalt täpset terminoloogiat ja varundage see viitega, millele kõik meeskonnaliikmed pääsevad juurde. Allolev tabel annab selle viite, loetledes iga sälgu tüübi koos selle peamise eesmärgi, tüüpilise asukoha ribal ja ühise geomeetriaga.
| Sälgu tüüp | Esmane eesmärk | Asukoht Stripil | Tüüpiline geomeetria |
|---|---|---|---|
| Mööda sälk | Eemaldage moodustunud{0}}funktsiooni häired riba liikumise ajal | Kandevõrk, vormimisjaamadest ülesvoolu | V, U, ristkülikukujuline, poolringikujuline või nurgeline |
| Reljeefne sälk | Rebenemise vältimiseks vähendage materjali pinget enne painutamist | Osa geomeetria paindejoontega külgnev | Väike ristkülikukujuline või raadiusega väljalõige |
| Vedaja Notch | Määrake kanduriba laius ja profiil | Riba välisservad osade vahel | Ristkülikukujuline või kontuuriga riba paigutus |
| Trimmi sälk | Eemaldage järkjärguline jääk, kui osa kontuurist ilmneb | Tühistamispunktide servad ribadeks | Järgib osa kontuuri, ebakorrapäraseid vorme |
| Pilot Notch | Esitage pilootnööpnõelte registreerimine | Kandeserv või kandevõrgu sees | Ümmargune auk või D{0}}kujuline väljalõige |
Kui igal joonisel oleva stantsimisvormi komponendil on õige silt, ehitab kauplus välja selle, mida disainer ette nägi. Kui sildid on ebamäärased, eemaldatakse vale materjal, kandjad nõrgenevad soovimatutes kohtades ja sellest tulenevad tõrked diagnoositakse sageli pigem pressi seadistusprobleemidena kui suhtlusvigadena.
Terminoloogia viib teid siiski õige möödaviigupunkti poole teele. Matriitsi läbiv materjal, selle paksus, tõmbetugevus ja elastsus nihutavad iga sälgu suurusnõudeid viisil, mida üldised etiketid ei suuda tabada.
Materiaalne{0}}Konkreetsed tegurid, mis kujundavad sälkude ümbersõiduotsuseid
Sälgu geomeetria, mis töötab veatult 1,0 mm külmvaltsitud terasest stantsimisel, võib täielikult ebaõnnestuda, kui sama stants töötab 1,5 mm roostevabast terasest. Materjali omadused ei mõjuta mitte ainult möödaviigu sälkude suurust, vaid määravad selle. Paksus määrab, kui kõrged moodustunud tunnused ulatuvad välja. Kõvadus määrab, kui ettearvamatult need omadused pärast moodustumist tagasi tulevad. Riba laius määrab, kui palju kandematerjali on ohverdamiseks saadaval. Kui mõni neist on valesti tehtud, siis riba kiilub ebapiisava vaba ruumi tõttu või pandlad liiga-nõrgenenud kandja tõttu.
Paksuse ja kõvaduse mõju sälgu suurusele
Materjali paksus määrab baasjoone. Paksem leht tekitab kõrgemaid lante, sügavamaid tõmbeid ja silmatorkavamaid painutatud sakke, mis kõik nõuavad proportsionaalselt sügavamaid möödavoolusälke avasid, et puhastada allavoolu stantsi komponente. 2,0 mm süsinikterasest stantsimistoorik koos 90-kraadise ülespoole suunatud toruga loob ligikaudu kaks korda vertikaalse eendi 1,0 mm paksusest materjalist. Möödaviigu sälk peab mahutama seda täiskõrgust pluss vaba ruumi.
Kõvadus muudab pildi keerulisemaks. Kõvematel materjalidel, nagu roostevaba stantsitud teras või kõrgtugev -sulam (HSLA) (HSLA), on pärast vormimist suurem ja vähem prognoositav tagasitõmbumine.Tagasiside andmed tootjalt The Fabricatornäitab, et 304 roostevaba teras vetrub tagasi 2–3 kraadi raadiuse-ja-paksussuhtega 1:1, samas kui külmvaltsitud teras tagastab samadel tingimustel vaid 0,75–1,0 kraadi. See erinevus tähendab, et roostevaba terase moodustunud tunnus võib asuda prognoositust veidi erineva lõppnurga või kõrguse all, mistõttu on erinevuse arvessevõtmiseks vaja täiendavat möödaviigu kliirensit.
Kõrgema{0}}tugevusastmega teraslehe stantsimisel läheneb voolavuspiir tõmbetugevusele palju rohkem kui pehme terase puhul. Enne murdumist toimub väga väike deformatsioon, mis muudab nii lõigatud servade profiili kui ka moodustunud tunnuseid. Nende materjalide ümbersõidusälgud vajavad laiemaid veerisid, kuna moodustunud geomeetria on vähem andestav ja löögist löögini muutuvam.
Riba laiuse ja kandja stabiilsuse kaalutlused
Iga möödaviigu sälk nõrgendab kanduriba. Alati on küsimus: kui palju nõrgenemist talub kandja enne, kui ta kaotab usaldusväärseks toitmiseks vajaliku jäikuse?Kanduriba disaini põhimõttedrõhutage, et kandur peab vastu pidama paindumisele kumulatiivsete etteandejõudude mõjul kõigis jaamades. Lai möödasõidusälk kitsal ribal võib vähendada kanduri ristlõiget kuni punktini, kus see etteande ajal kõrvale kaldub, põhjustades tõusuvigu.
Kitsad ribad sunnivad disaini kompromissi tegema. Kui üks suur sälk kulutaks liiga palju kanduri laiust, jagasid disainerid selle riba vastaskülgedel kaheks väiksemaks sälguks. See jaotab materjali eemaldamise sümmeetriliselt, säilitades tasakaalustatud etteandejõud. Laiemad ribad pakuvad suuremat eelarvet agressiivse sälgu suuruse määramiseks, kuid isegi neil on piirangud, kui mitu moodustatud funktsiooni nõuavad samas jaamas vaba ruumi.
Pehmemad materjalid esitavad oma väljakutse. Alumiiniumist stantsimisprotsess võimaldab suuremat möödaviiguvahet, kuna alumiiniumist moodustunud elemendid hoiavad oma kavandatud geomeetriat lähemal ja tagasitõmbed on väiksemad (tavaliselt 1,5–2 kraadi). Alumiiniumi- ja vasesulamid kipuvad aga lõikamise ajal sälgu servas jämedama. Need pursked võivad kinni jääda tõstesiinidele või eemaldamisplaatidele, tekitades täpselt sellised häired, mille vältimiseks sälk oli mõeldud. Serva kvaliteedikontroll on pehmete sulamite puhul olulisem kui kõvemate teraste puhul.
Siin on praktiline jaotus selle kohta, kuidas levinud materjalikategooriad mõjutavad möödaviigu sälkude kujundamise otsuseid:
- Madala süsinikusisaldusega-teras (mahe teras):Mõõdukas tagasitõuge (0,5-1,0 kraadi), prognoositavad vormitud objektide kõrgused, rakendub standardne sälgu suurus. Hea kandja tugevuse säilitamine isegi mõõduka laiuse sälkude korral.
- Külm-valtsitud teras (keskmine-süsinik):Veidi kõrgem tagasitõuge, töö{0}}kõveneb vormitud servadest. Sälgu kliirensi marginaalid peaksid sama geomeetria puhul suurenema 10–15% võrreldes pehme terase väärtustega.
- Roostevaba teras (304, 316):Kõrge tagasilöök (2-3 kraadi), märkimisväärne töö-kõvenemine. Nõuab kõige laiemaid kliirensi piire ja kasutab U-kujulist või ristkülikukujulist geomeetriat, mis tagavad avarad aknad.
- HSLA ja täiustatud kõrgtugevad{0}terased:Tõmbe-/ Vormitud objektidel võivad olla teravad, ettearvamatud servad. Suurendage lähtejoonena 15–20% ümbersõidusälgud.
- Alumiiniumsulamid:Madal tagasilöök võimaldab kitsamat kliirensit, kuid pehme materjal läheb kergesti puruks. Kasutage poolringikujulist või raadiusega sälku geomeetriat, et vähendada jämeduse teket lõigatud servades. Jälgige sälkude servi tootmisprotsesside ajal kogunemise suhtes.
- Vask ja messing:Minimaalne tagasitõuge (0,0-0,5 kraadi), väga plastiline. Tihedad vahed on teostatavad, kuid nende materjalide õhukesed kandurid venivad etteande pinge all. Hoidke sälgu laius kanduri laiuse suhtes konservatiivsena.
Materjalivalik on harva asi, mida stantsidisainer kontrollib. Osade insener määrab sulami ja gabariidi funktsionaalsete nõuete alusel. Matriitsi kujundaja pärib need piirangud ja peab vastavalt määrama iga möödaviigu sälgu. Kui materjal muudab sälkude suuruse äärmuslikuks, olgu see siis ülemäärase tagasitõmbejõu või piiratud kandja tugevuse tõttu, ilmnevad tagajärjed tootmistõrkedena, mis pealtnäha ei näe välja nagu sälguprobleem.
Mis juhtub, kui möödaviigu sälgud ebaõnnestuvad või jäetakse välja
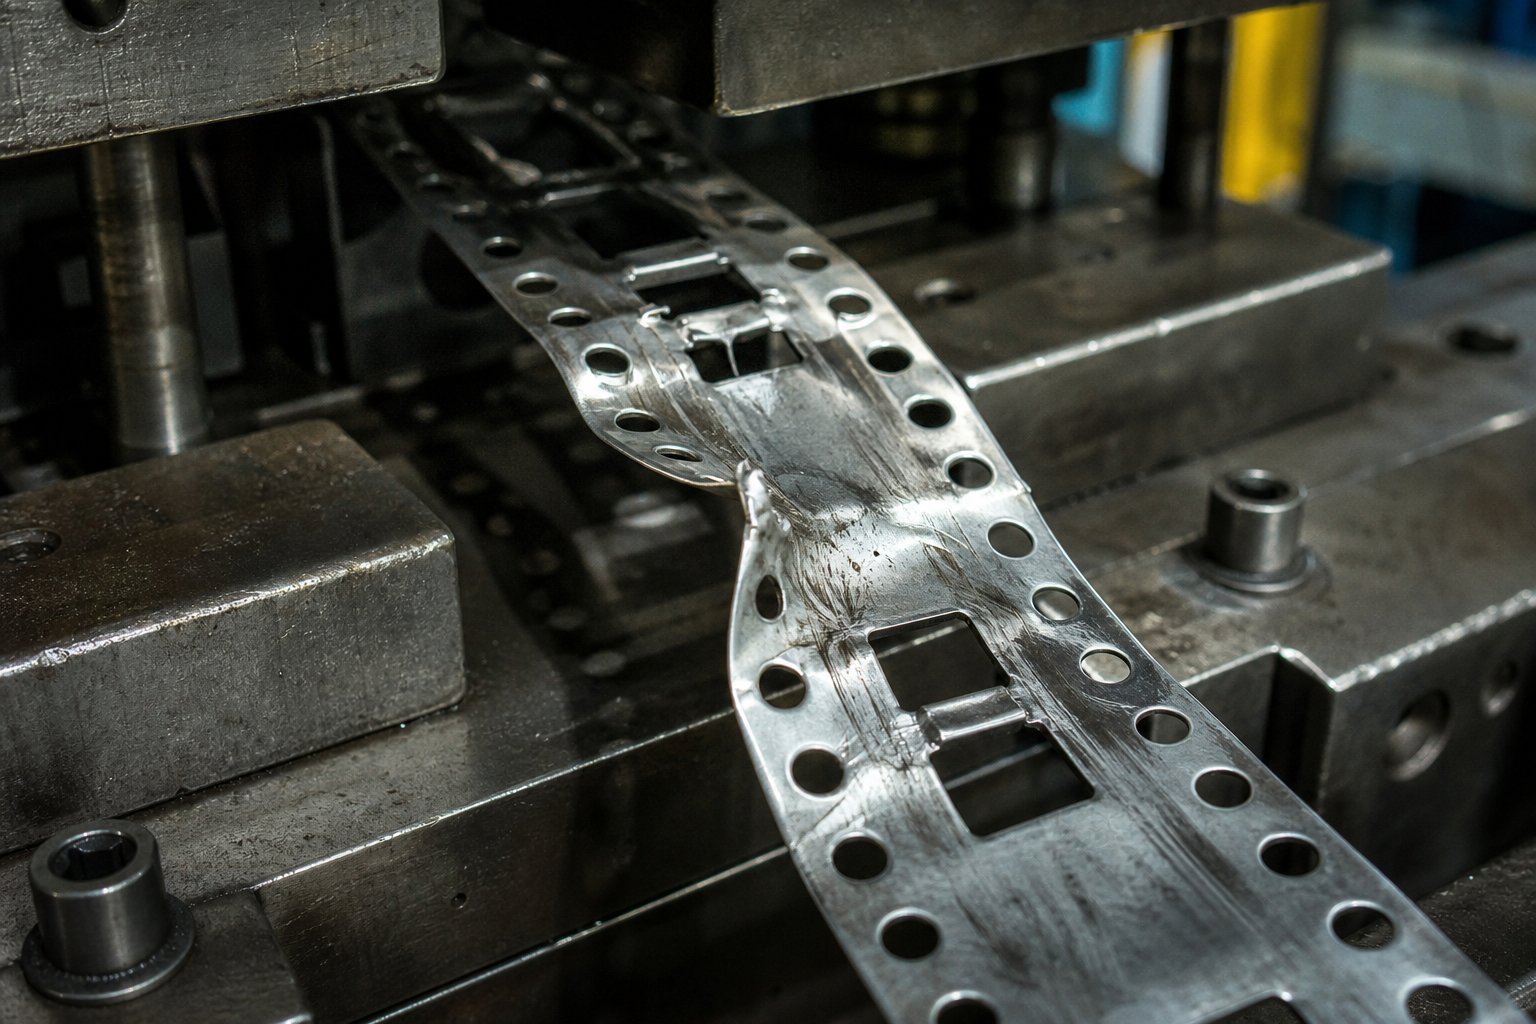
Ebapiisavate möödaviigude sälkudest põhjustatud tõrked annavad endast harva selgelt teada. Selle asemel maskeerivad nad end mitteseotud stantsiprobleemidena, saates tööriistatootjad jälitama juhttihvtide kulumist, pressi ajastuse triivi või materjali ebaühtlust, samal ajal kui tegelik süüdlane on riba paigutusel silmnähtavalt näha. Tegelike sümptomite äratundmine säästab tunde valest tõrkeotsingust ja hoiab ära sellised kaskaadkahjustused, mis muudavad väiksema paranduse suuremaks ümberehituseks.
Ebapiisava möödaviigu sälgu kujunduse sümptomid
Kui moodustunud tunnus lohiseb vastu allavoolu oleva matriitsi komponenti, ei lakka riba liikumine täielikult. See peab vastu, kaldub kõrvale ja moonutab peentel viisidel, mis loovad konkreetse jälgitavate tõrgete mustri. Märkate neid hoiatusmärke oma tembeldatud metallosade ja ribade seisukorras juba ammu enne, kui stants täielikult kinni kiilub:
- Ribade kõverdumine jaamade vahel.Eemaldamisplaadile või tõstesiinile kinnijääv moodustunud tunnus tekitab lokaliseeritud tõmbejõu. Söötur jätkab riba edasi lükkamist, kuid takistatud osa peab vastu. Kandur paindub sööturi ja takistuspunkti vahel üles- või allapoole, tekitades ribale nähtava laine.
- Juhttihvti kahjustus külgmise riba nihke tõttu.Tõmbejõud ei toimi alati vertikaalselt. Moodustunud sakk, mis haarab stantsi pinnale nurga all, lükkab riba külili. Pilooditihvtid neelavad selle külgkoormuse järgmisel käigul, põhjustades kõverad või purunenud piloodid. NaguArt Hedricki veaotsingu põhitõedrõhutage, et piloodid peavad enne riba kinnitamist leidma selle asukoha. Kui külgjõud on riba juba nihutanud, sisenevad piloodid nurga all, suurendades auke ja kiirendades kulumist.
- Ebaühtlased osa mõõtmed, mis on põhjustatud riba lohistamisest.Isegi väike lohistamine muudab riba asukohta mõne tuhandiku tolli võrra. See asendiviga kandub edasi igale järgnevale lõikamis- ja vormimisoperatsioonile. Saate augud, mis eemalduvad-keskelt, painutavad jooned, mis liiguvad, ja trimmite servad, mis on osade lõikes erinevad. Täppisstantsimise rakendustes, mille tolerants on alla 0,05 mm, tekitab selline varieeruvus praagi määra, mis tõuseb tootmistsükli jooksul pidevalt.
- Suurenenud jäme moodustumine allavoolu lõikamisjaamades.Kui riba ei asu tasaselt ja korralikult vastu matriitsi pinda, muutub suhe stantsi ja matriitsi avamise vahel. Möödasõidusälgudest jäsemete moodustumise stantsimisprobleemid järgivad etteaimatavat mustrit: riba tõuseb veidi kõrgele või nihkub külgsuunas, stants siseneb stantsi kliirensi suhtes ebaühtlase nurga all ja tekkiv nihe tekitab lõike ühele küljele liiga suuri jämesid. Operaatorid vastavad sageli löökide teritamisega, kuid jämedused tulevad kohe tagasi, kuna algpõhjus on asukohast, mitte servast{2}}seotud.
Siin on masendav osa: igal neist sümptomitest on alternatiivne seletus, mis tundub ilmsem. Riba paindumine näeb välja nagu sööda pikkuse viga. Piloodi kahjustus näeb välja nagu juhtava kulumine või ebapiisav piloodi läbimõõt. Mõõtmete varieeruvus näeb välja nagu vajutusaja triiv. Burri kasv näeb välja nagu igav tööriist. Kogenud pressioperaatorid võivad läbida mitu reguleerimisringi, vahetades piloote,{5}}sööturit ümber ajastada, teritada, enne kui keegi mõtleb jaamadevahelist riba kontrollida, et leida takistusi.
Tootmise tagajärjed ja seisakukulud
Möödasõiduga{0}}seotud häired ei too kaasa ühtegi katastroofilist sündmust. See põhjustab progresseeruvaid kahjustusi, mis lisanduvad iga vajutusega. Väikest lohistamisjälge ribal tabamuse numbril 100 on lihtne tähelepanuta jätta. 2000 tabamuse korral on sama interferents kulutanud soone tõsterööpa sisse, suurendanud pilootavasid 0,02 mm võrra ja nihkunud allavoolu mõõtmed piisavalt palju, et käivitada SPC häired. 5000-ni jõudes takerdub riba piisavalt tugevalt, et tootmine täielikult peatada.
Kulude suurenemine järgib järsku kõverat. Progressiivne stantsi rikkeanalüüs näitab järjekindlalt, et omavahel ühendatud kulumistsoonid tekivad siis, kui riba ebastabiilsust ei korrigeerita. Eemaldamisplaadil lohisev moodustunud tunnus soojendab hõõrdumise kaudu mõlemat pinda. See kuumus kiirendab eemaldaja kulumist, mis muudab selle kliirensit, mis suurendab veelgi riba vastupidavust. Samal ajal koormavad tõmbest tulenevad külgjõud juhttihvte ebaühtlaselt, kiirendades juhtpuksi kulumist sekundaarse rikke režiimis, mis näib olevat täiesti sõltumatu.
Metallist stantsimiskomponentide-mahus tootmisel on isegi lühikesed ettenägematud peatused kulukad. Riba ummistuse eemaldamine, matriitsi kahjustuste kontrollimine, katkiste pilootide või mõranenud vormimisdetailide asendamine ja riba uuesti-läbi viimine läbi matriitsi võib kuluda olenevalt raskusastmest 30 minutist kuni mitme tunnini. Korrutage see tühikäigupressi võimsuse tunnikuluga, enne ummistumist toodetud -tolerantsi-väljunud osade jäägid ja kõvastunud vormimisdetailide võimalikud kahjustused, mille asendamine maksab tuhandeid. Üks alamõõduline möödaviigu sälk võib tekitada kulusid, mis vähendavad selle õigeks kujundamiseks kuluvat aega.
Kui kahtlustate töötava stantsi möödaviigu sälku probleeme, säästab süstemaatiline diagnostiline lähenemine aega ja hoiab ära tarbetute komponentide asendamise. Järgige seda järjestust:
- Kontrollige jaamadevahelist riba lohistamisjälgede suhtes.Peatage press, kui riba on paigas, ja uurige kandepinda ja moodustunud detaile läikivate hõõrumisjälgede, kriimustuste või materjali määrimise suhtes. Tõmbetõendid ilmuvad pindadel poleeritud triipudena, millel ei tohiks olla kontakti.
- Mõõtke moodustunud objekti kõrgus möödaviigu sälgu sügavuse suhtes.Kasutage kõrgusmõõdiku või sihverplaadi indikaatorit, et mõõta iga moodustatud objekti tegelik eend, seejärel võrrelge seda möödaviigu sälgu sügavusega vastavas jaamas. Arvestage tagasilöögi variatsiooni, mõõtes mitut osa. Kui kliirens on mõnel objektil alla 0,5 mm, on sälk alamõõduline.
- Kontrollige nälkjate kogunemist, mis vähendab tõhusat kliirensit.Ülesvoolu lõikamise käigus tekkivad nälkjad võivad koguneda möödavooluavadesse, täites need osaliselt ja vähendades tõhusat kliirensi akent. Kontrollige iga sälgu all olevat alumist stantsiplaati nälkjate kinnipidamise või virnastamise suhtes.
- Kontrollige sälkude joondust moodustatud tunnustega.Veenduge, et möödaviigu sälk oleks külgmiselt tsentreeritud moodustatud objektile, mille see on mõeldud puhastama. Kasvõi veidi nihutatud sälk võib tagada ühel küljel täieliku vaba ruumi, samas kui vormitud tunnuse vastasserv puutub endiselt kokku matriitsi komponendiga. Riba edasiliikumine tuhandete tsüklite jooksul võib näidatavat joondust nihutada, kui juhtaugud pikenevad.
Iga metallist stantsitud osa, mis tuleb stantsist möödaviiguhäiretega, tõendab seda kontakti. Lohistusjäljed, mõõtmete nihked ja mustrid viitavad samale algpõhjusele, kui teate, kust otsida. Ülaltoodud diagnostiline järjestus tuvastab probleemi tavaliselt mõne minuti jooksul, võrreldes tundidega, mis kulutati fantoompressi ajastusprobleemide otsimisele või pilootide väljavahetamisele, mis pole kunagi olnud tegelik probleem.
Nende tõrgete äratundmine pärast nende ilmnemist on väärtuslik. Nende ärahoidmine õige sälgu paigutamise ja projekteerimisetapis piloottihvtidega strateegilise koordineerimise kaudu on palju tõhusam ja palju odavam.
Möödaviigu sälkude kujundamise juhised ja paigutusstrateegia
Korrektne möödaviigu sälgu geomeetria ei tähenda midagi, kui sälk ilmub valesse jaamasse või on valesti joondatud funktsiooniga, mida see puhastada on mõeldud. Metallist stantsimisvormide disainis on paigutus koht, kus teooria kohtub kaupluse tegelikkusega. Hästi-kujuline sälk, mis on ühe jaama võrra liiga hilja lõigatud, tekitab ikkagi samasuguse ribamoosi kui üldse mitte. Disaini väljakutse ei seisne mitte ainult selles, mida lõigata, vaid kus ja millal, võrreldes kõigi teiste ribapaigutuse toimingutega.
Survejaamade paigutuse reeglid
Möödaviigu sälgud lõigatakse peaaegu alati progressiivse stantsi esimeses või teises jaamas, tavaliselt koos pilootava augustamisega. Selline varajane paigutus tagab, et sälk on kanduriba sees juba enne, kui materjal jõuab mis tahes vormimispunkti. Mõelge sellele kui tee puhastamisele enne liikluse saabumist.
Riba paigutus määrab sälgu täpse asukoha. Iga vormimisoperatsioon, mis loob vertikaalse eendi, olgu see siis lant, tõmbamine või painutus, nõuab vastavat möödavoolusälku ülesvoolu. Tembeldamise disainipraktikas jälgite igast vormimisjaamast tagasi, küsides: kuhu see funktsioon pärast loomist liigub ja millega see teel kokku puutub? Vastused määravad kindlaks, kus sälgud peavad olema.
Paljude jaamadega stantside puhul näitab see tagurpidi{0}}jälgimise lähenemisviis mõnikord, et üks möödaviigu sälk peab rahuldama mitut allavoolu kliirensi vajadust. Sellistel juhtudel peab sälgu laius ja sügavus vastama seeria suurimale omadusele, mitte ainult esimesele, millega see kokku puutub. Siin kehtivad ka etapi tööriistade kontseptsioonid: iga jaam progresseerumisel sõltub sellest, mis juhtus enne seda, ja möödaviigu sälgud on osa sellest järjestikusest sõltuvusahelast.
Möödasõidu sälkude kooskõlastamine piloottihvti strateegiaga
Pilottihvtid ja möödaviigu sälgud moodustavad kooskõlastatud süsteemi, kuigi need näivad ribapaigutusel iseseisvate funktsioonidena. Piloodid registreerivad riba igas jaamas. Möödasõidusälgud kaitsevad seda registreerimist, kõrvaldades tõmbejõud, mis muidu nihutaksid riba piloodi sisselülitamise vahel.
Siin on mehhanism: kui moodustunud tunnus lohiseb vastu allavoolu stantsi komponenti, tekitab see kanduribale külg- või vertikaaljõu. See jõud nihutab riba veidi enne, kui järgmine juhttihvtide komplekt saab haakuda. Isegi hästi-konstrueeritud piloodid ei suuda täielikult parandada riba, mis on juba mitme tuhandiku võrra nihkunud. Positsiooniviga kandub edasi, kuhjudes läbi järgnevate jaamade. Möödasõidusälgud kõrvaldavad selle nihke algpõhjuse, selle asemel, et loota pilootidele, kes selle hiljem parandavad.
See seos on kõige olulisem kõrge{0}}jaama metallistantsimise tööriistade puhul, kus riba läbib 10 või enam toimingut. Iga jaam lisab veel ühe võimaluse lohistamisest{3}}indutseeritud veaks. Ilma piisava möödaviiguvaheta võib lõppjaama kumulatiivne asukohatriiv ületada osade tolerantse isegi siis, kui iga üksik juhttihvt töötab ideaalselt.
Järgmised paigutuspõhimõtted juhivad usaldusväärset möödaviigu sälku positsioneerimist lehtmetallist stantsimisvormides:
- Enne esimest vormimistoimingut, mis loob väljaulatuva tunnuse, lõigake möödaviigu sälgud vähemalt üks täisjaam. Kui riba paigutus seda võimaldab, eelistatakse kahte juhtkauguse jaama.
- Sälgu laius ületab moodustunud objekti laiuse minimaalse vaba ruumivaruga 1,5–2,0 mm külje kohta, kõrge{2}}vedruga materjalide jaoks reguleeritud ülespoole.
- Võimalusel joondage sälgud kanduriba mõlemal küljel sümmeetriliselt. Sümmeetriline eemaldamine tasakaalustab külgmisi etteandejõude ja takistab riba liikumist ühe juhtrööpa poole.
- Asetage sälkude servad juhtava keskpunktist vähemalt 2,0 mm kaugusele, et hoida piloodi ümber piisavat materjali turvaliseks registreerimiseks.
- Kui mitu vormitud elementi vajavad liistu erinevates kohtades, kasutage eraldi spetsiaalseid sälkusid, mitte ühte liiga suurt ava, mis nõrgestab kandurit liigselt.
Need põhimõtted mõjutavad üksteist. Sümmeetriline sälkude paigutus, mis on juhtaukudele liiga lähedal, rikub mõlema funktsiooni eesmärki. Liiga suur sälk, mis säilitab piloodi kauguse, kuid välistab kanduri tugevuse, tekitab etteande paindumise. Edukas metallist stantsimise disain tasakaalustab kõik piirangud samaaegselt, käsitledes sälkude paigutust, pilootstrateegiat ja jaamade järjestust integreeritud süsteemina, mitte üksikute otsustena.
Tööriistainseneride jaoks, kes töötavad keeruliste progresseeruvate stantside kallal, millel on ranged tolerantsid ja suur jaamade arv, on see integreeritud lähenemisviis koht, kus spetsialistide tugi lisab mõõdetavat väärtust. Kohandatud stantsimisvormide lahendused sellistelt tootjatelt naguYICHENkäsitleda möödaviigu sälkude geomeetriat, pilootstrateegiat ja etapi tööriistade järjestust ühtse disainiharjutusena. Nende insenerimeeskonnad hindavad, kuidas iga funktsioon mõjutab kõiki teisi funktsioone kogu ribapaigutuse ulatuses, mis vähendab iteratiivset proovi-ja-viga, mis sageli pikendab proovimise ajakava.
Isegi optimaalse paigutuse korral pole möödaviigu sälgud üldiselt vajalikud. Teatud stantside konfiguratsioonid ja osade geomeetria välistavad vajaduse nende järele täielikult, mis tõstatab praktilise küsimuse: kuidas otsustada, kas antud projekt vajab üldse möödaviigu sälku?
Praktilised rakendused ja järgmised sammud tööriistainseneridele
Vastus sõltub täielikult sellest, mida stants ribaga teeb. Mõned rakendused muudavad möödaviigu sälgud-kaueldamatuks. Teised kaotavad vajaduse nende järele täielikult. Teades, millisesse kategooriasse teie projekt kuulub, enne ribapaigutuse kasutamist säästab ümberkujundamise aega ja hoiab ära kulukaid häireid, mida selles artiklis käsitletakse.
Rakendused, kus möödaviigu sälgud on hädavajalikud
Teatud tootmiskeskkonnad viivad ribade häirete riski kõrgeimale tasemele. Kui teie projekt sobib mõnele järgmistest profiilidest, kuuluvad möödaviigu sälgud riba paigutusse alates esimesest päevast.
Autotööstuse stantsimisvormid.Progressiivsetes stantsides toodetud kronsteinid, pistikud, istme komponendid ja jõuülekande osad hõlmavad tavaliselt 8–15 jaama mitme vormimistoiminguga. Autotööstuses kasutatavad stantsimisvormid töötavad mõõduka kuni suure kiirusega ja mõõtmete tolerantsid on väikesed, sageli alla 0,1 mm. Paljude vormitud funktsioonide ja rangete täpsusnõuete kombinatsioon tähendab, et isegi väike riba tõmbamine tekitab tolerantsi -väl-osad, mis ei suuda alljärgnevatel montaažikontrollidel läbi viia. Möödaviigu sälgud igal vormimisel üleminekul on selles segmendis tavapraktika.
Elektriühenduste valmistamine.Tarbeelektroonika ja tööstusseadmete konnektoritel on tihedad tihvtide massiivid, painutatud kontaktsõrmed ja vormitud kinnitusklambrid, mis mõnikord asuvad ühes progressiivses vormis. Need osad on väikesed, kuid geomeetriliselt keerukad, vormitud tunnustega, mis ulatuvad riba tasapinnast mitmes suunas välja. Pistikute stantsimisstantside jaamade vaheline tihe samm ei jäta peaaegu mingit tolerantsi ribade nihke suhtes, mistõttu on möödaviigu kliirens igas vormimisjaamas kriitilise tähtsusega.
Progressiivsed stantsid, millel on rohkem kui neli vormimisjaama.Kui jaamade arv suureneb, suureneb ka moodustatud objektide arv, mis liiguvad läbi allavoolu. Kuue-jaama stants koos kolme vormimisoperatsiooniga pakub kolme erinevat häirevõimalust. Kaheteistkümne-jaama stants koos seitsme vormimistoiminguga võib nõuda möödaviigu sälkusid viies või enamas erinevas kandja asukohas. Kumulatiivne risk skaalaneb mitte-lineaarselt, kuna iga puhastamata funktsioon lisab tõmbejõudu, mis lisandub iga järgneva funktsiooniga.
Kiire{0}}tööstuslik metallist stantsimine.Pressikiirused üle 600 löögi minutis võimendavad kõiki häireprobleeme. Suurel kiirusel on ribal vähem aega liigutuste vahel settida ja mis tahes tõmbejõud, mis põhjustab positsiooni järkjärgulist triivi kiirusel 200 SPM, muutub 800 SPM juures järsuks nihkeks. Kiire{5}}stantsimise juhised rõhutavad, et vedrueemaldajad võivad suurel kiirusel põrgata ja tõstjad ei pruugi täielikult istuda, vähendades seega iga stantsi pinna lähedal asuva funktsiooni varu. Möödaviigu sälgud kompenseerivad seda, pakkudes suuri kliirensi aknaid, mis taluvad neid dünaamilisi variatsioone.
Kiirete{0}}rakenduste puhul on isegi möödaviigu sälkude avades olev tõmbekontroll olulisem. Nälkjad, mis ei välju puhtalt kiirusel 200 SPM, võivad vabaneda ainult raskusjõu mõjul. 800 SPM juures võivad vaakumiefektid ja õhuturbulents hoida nälkjaid sälgu avas, tõkestades osaliselt kliirensi akent. Tööriistatootjad, kes töötavad suurel kiirusel-metallist stantsimisstantsid, määravad sageli koonilised või soontega stantsnupud möödaviigu sälkude all, et tagada nälkja kiire väljutamine.
Millal saab möödaviigu sälgud ära jätta
Mitte iga stants ei vaja möödaviigu sälku. Nende määramine kohas, kus neil ei ole mingit eesmärki, muudab riba paigutuse tarbetult keerukamaks, suurendab praagi mahtu ja nõrgestab kandjat, ilma et sellest kasu oleks. Nendes olukordades võite möödaviigu sälgudest ohutult välja jätta:
Lamedad tühjendusstantsid ilma moodustunud tunnusteta.Kui stants teostab ainult lõiketoiminguid, augustamist, tühjendamist ja kärpimist ilma painutamise, tõmbamise, torkimise või reljeefita, ei ulatu riba tasapinnast midagi välja. Tühjendamine ei põhjusta häireid, kuna riba püsib tasane kogu selle edenemise ajal. Sellesse kategooriasse kuuluvad ainult stantsimisvormid-.
Üks{0}}jaam sureb välja.Matriitsil, mis sooritab kõik toimingud ühe käiguga, ei ole ribade edenemist vormimisfunktsioonidest mööda. Riba söödab sisse, press sulgub, kõik juhtub korraga ja valmis osa eraldatakse. Allavoolu liikumist takistada ei ole.
Ülekande tembeldamistoimingud.Ülekandevormides eraldatakse üksikud toorikud ribast varakult ja liigutatakse jaamade vahel mehaaniliste sõrmede või ülekanderööbaste abil. Kuna toorik ei ole enam kanduriba külge kinnitatud, ei liigu see järgmistest jaamadest mööda nii, nagu progressiivne riba seda teeb. Ülekandestantsimine käsitleb iga osa iseseisvalt, kõrvaldades kandja{2}}põhised häired, mis mööduvad sälkude aadressist.
Progressiivsed stantsid ainult lõikamisoperatsioonidega enne lõplikku vormi.Mõned ribapaigutused järjestavad kõik vormimistoimingud kõige viimastes jaamades, kusjuures kõik augustamine ja lõikamine tehakse kõigepealt. Kui moodustatud objektid ei pea kunagi teisest jaamast mööda sõitma, kuna need luuakse lõppasendis enne katkestust, ei lisa möödaviigu sälgud väärtust.
Kui mõni jaam loob tunnuseid, mis ulatuvad riba tasapinnast välja ja riba peab liikuma järgmistest jaamadest mööda, on vaja möödaviigu sälgud. Kui kumbagi tingimust pole, võib need ära jätta.
See otsuse reegel hõlmab enamikku juhtudest. Kui olete piiril, võib olla madal reljeef, mis vaevu välja ulatub, või moodustunud element, mis läbib ainult ühte tühikäigujaama, kaldu kaasa arvatud sälk. Materjali maksumus on tühine ja häirete vastane kindlustus kaalub oluliselt üles riba paigutuse keerukuse.
Tööriistainseneride jaoks, kes seisavad silmitsi keeruliste ribapaigutuse väljakutsetega, mille puhul otsus pole selge-, lühendab koostöö kogenud stantsiehituspartneriga hindamistsüklit.YICHENI stantsimisvormide lahendusedhõlmab kõiki projekteerimis-raskeid progresseeruvaid stantsitöid, sealhulgas stantsi struktuuri, möödaviigu sälkude suurust, jäsemete kontrolli, kliirensi optimeerimist ja materjalivoo analüüsi. Nende meeskond hindab häirete riski kogu ribapaigutuse ulatuses, mis on eriti väärtuslik mitme-jaama stantside puhul, kus möödaviigu sälkude otsused mõjutavad kõiki muid tööriista disainifunktsioone.
Kogu selle arutelu põhiülesanne on lihtne: möödaviigu sälgud on väike funktsioon, millel on suured tagajärjed. Kujundage need õigesti ja need on nähtamatud, riba toidab puhtalt, osad hoiavad tolerantsi ja stants töötab katkestusteta. Alamõõdus, paigutage need valesti või jätke need välja, kus neid vaja on, ja sellest tulenevad tõrked levivad läbi kogu stantsi viisil, mida on kulukas diagnoosida ja veelgi kulukam parandada. Käsitlege neid kui esmaklassilist-disainilahendust alates kõige varasemast ribapaigutuse visandist, mitte kui järelmõtlemist, kui häireprobleemid proovimise ajal esile kerkivad.
Korduma kippuvad küsimused stantsimisstantside möödaviigu sälkude kohta
1. Mis on progressiivse stantsimisvormi möödavoolusälkude eesmärk?
Möödavoolusälgud on materjali tahtlik eemaldamine kanduribalt, mis takistab vormitud elementide, nagu nöörid, tõmmatud tassid ja painutatud sakid kokkupõrget allavoolu matriitsi komponentidega riba edasiliikumise ajal. Nad säilitavad takistusteta riba liikumise ja säilitavad mõõtmete täpsuse kõigis jaamades. Ilma nendeta põrkaksid väljaulatuvad elemendid vastu eemaldamisplaate, tõstesiine või tühikäigul töötava jaama pinda, põhjustades ribade ummistusi ja osade defekte.
2. Kuidas valida erinevate möödaviigu sälkude geomeetriate vahel?
Valik sõltub kolmest tegurist: puhastatava moodustunud objekti suurus ja kuju, kanduriba nõutav tugevus ja nälkjate väljutamise vajadus. V-sälgud sobivad kitsastele detailidele, säilitades samas kanduri jäikuse. U-sälgud käsitlevad laiemaid moodustatud alasid tasakaalustatud tugevuse säilimisega. Ristkülikukujulised sälgud tagavad maksimaalse kliirensi sügava tõmbe korral, kuid nõrgendavad kandurit kõige rohkem. Poolringikujulised profiilid kõrvaldavad õhukeste või{6}}pragudele kalduvate materjalide pingetõusud. Nurga all olevad profiilid sobivad kõige paremini funktsioonide puhul, mis ulatuvad nii vertikaalselt kui ka külgsuunas.
3. Kuhu tuleks stantsimisjaamade järjestuses paigutada möödaviigu sälgud?
Möödaviigu sälgud tuleks lõigata vähemalt üks täisjaam enne esimest vormimistoimingut, mis loob väljaulatuva tunnuse, eelistatavalt kaks jaamavahet. Tavaliselt augustatakse need esimeses või teises jaamas juhtaukude kõrval. See varajane paigutus tagab, et kliirens on olemas juba enne, kui riba jõuab mis tahes vormimispunkti. Sälgu laius peaks ületama moodustatud objekti laiust 1,5–2,0 mm võrra külje kohta, reguleerides seda kõrge{5}}vedruga materjalide jaoks ülespoole. Spetsialistid, nagu YICHEN (https://www.yichen-group.com/stamping-die/), kavandavad möödaviigu sälkude paigutuse, pilootstrateegia ja jaamade järjestuse integreeritud süsteemina keerukate progresseeruvate stantside jaoks.
4. Millised märgid näitavad, et möödaviigu sälgud on alamõõdulised või puuduvad?
Peamised sümptomid hõlmavad ribade paindumist jaamade vahel, juhttihvtide kahjustusi riba külgmise nihke tõttu, tõmbejõududest põhjustatud ebaühtlaseid detailide mõõtmeid ja suurenenud jäme moodustumist allavoolu asuvates lõikejaamades. Neid probleeme diagnoositakse sageli valesti kui pressi ajastuse probleeme või nüri tööriistu. Diagnostiline lähenemine hõlmab jaamadevahelise riba kontrollimist läikivate tõmbejälgede suhtes, moodustunud objekti kõrguse mõõtmist sälgu sügavuse suhtes, nälkjate kogunemise kontrollimist sälkude avadesse ning sälkude ja moodustunud objektide külgsuunalise joonduse kontrollimist.
5. Kuidas mõjutavad materjali omadused möödaviigu sälkude suurust?
Materjali paksus määrab otseselt moodustatud objekti kõrguse, mis määrab minimaalse sälgu sügavuse. Kõvematel materjalidel, nagu roostevaba teras, on 2–3-kraadine tagasitõuge võrreldes 0,75–1,0-kraadise pehme terase puhul, mistõttu on vaja laiemat kliirensvaru 15–20% üle algtaseme. Pehmemad materjalid, nagu alumiinium, võimaldavad kitsamaid vahesid, kuid tekitavad sälkude servades jämesid, mis võivad tekitada sekundaarseid häireid. Riba laius piirab, kui palju kandematerjali saab eemaldada, mõnikord nõuavad disainerid etteande stabiilsuse säilitamiseks ühe suure sälgu jagamist kaheks väiksemaks sümmeetriliseks sälguks.


