


Mille poolest erineb elektriline terase kliirens tavalisest stantsimisest?
Elektrilise terase stantsimise stantsi ja stantsi vahe on vahe stantsi lõikeserva ja stantsi nupu lõikeserva vahel, mis on määratud külje kohta protsendina materjali paksusest. See määratlus kõlab identselt mis tahes muu lehtmetalli stantsimise ja stantsimise operatsiooniga. Mehaanika on sama. Valem on sama. Kuid valesti eksimise tagajärjed on kardinaalselt erinevad.
Pehme terase või alumiiniumi tembeldamisel ilmneb kliirensi viga kosmeetilise defektina või jämedusena, mis vajab järeltöötlust. Elektriterase tembeldamisel halvendab kliirensi viga vaikselt iga pressist väljuva laminaadi magnetilist jõudlust. Südamiku kadu suureneb. Läbilaskvus langeb. Nendest laminaatidest ehitatud mootor või trafo töötab kuumemalt ja vähem tõhusalt ning algpõhjus on nähtamatu kõigile, kes ei mõõda servade kvaliteeti stantsimisetapis.
Stantsi ja stantsi vahe määramine elektrilistes terasrakendustes
Põhiprintsiip jääb selgeks. Terase stantsimise kliirens on ruum, mis võimaldab stantsi ja stantsi poole murdetasanditel puhtalt kokku puutuda, tekitades kontrollitud nihke läbi materjali. NaguMISUMI tehniline viideselgitab, õige kliirensi eesmärk on joondada tera piiri murdetasandid töödeldava detaili üla- ja alaosas, et tekitada lõikeservas puhas lõhe. Üldiste materjalide puhul on traditsiooniline 10% reegel olnud lähtepunktiks aastakümneid.
Elektriteras ei ole aga üldine materjal. Räniterased sisaldavad 2–6,5 massiprotsenti räni, mis muudab materjali oluliselt rabedamaks kui madala süsinikusisaldusega teras. See rabedus muudab lõikamise ajal nihkeala, lihvimistsooni ja murdumistsooni kujunemist. Klassikaline reegel „üks-kolmandik lõikamine, kaks-katkestus”, mida MetalForming Magazine kirjeldab madala-süsiniksisaldusega terase kohta, siin ei kehti. Elektriline teras puruneb kiiremini ja väiksema plastilise deformatsiooniga, mis nõuab selle ainulaadse käitumise põhjal üles ehitatud kliirensistrateegiat.
Miks on üldised kliirensitabelid silikoonterase jaoks lühikesed?
Enamik kliirensi viiteid rühmitab materjalid kõvaduse või tõmbetugevuse järgi. Kõvemad materjalid saavad rohkem vaba ruumi. Pehmemad materjalid saavad vähem. See raamistik töötab struktuursete sulamite jaoks. See laguneb elektriterase puhul, kuna see eirab ühte tegurit, mis muudab selle materjalikategooria ainulaadseks: tembeldatud serv mõjutab otseselt elektromagnetilist funktsiooni.
Elektroonilise terase stantsitud serv ei ole ainult geomeetriline piir. See on mehaaniliselt pingestatud materjali tsoon, kus magnetdomeenid on häiritud, läbilaskvus variseb ja tuumakaod suurenevad. Uuringud näitavad, et stantsimisest-indutseeritud stress võib pingevaba materjaliga võrreldes suurendada südamiku kadu 5-8%. Teie valitud kliirens määrab, kui sügavale see kahjustatud tsoon lamineerimisse ulatub, kui kõrge on jämedus ja kui hästi on valmis laminaadid üksteisega kokku kleepunud.
Elektrilise terase stantsimisel ei mõjuta kliirensi otsused mitte ainult mõõtmete täpsust, vaid iga nendest laminaatidest valmistatud valmiskomponendi magnetilist jõudlust.
Kes vajab materjali{0}}konkreetseid kliirensi andmeid
Kui sadisain progressiivsed stantsid mootori lamineerimiseks, määrake trafosüdamiku tootmiseks vajalikud tööriistad või otsige elektrimootorite tootmisel stantsimiskvaliteedi tõrkeotsingut, jätavad üldised kliirensdiagrammid teid aima. Teil on vaja andmeid, mis võtavad arvesse ränisisaldust, tera orientatsiooni, lamineerimise paksust ja elektromagnetilise jõudluse eesmärke, mida teie klient valmis südamikult ootab.
See ressurss käsitleb seda lünka. Alates suure-ränisulamite murdumismehhanismidest kuni klassi ja gabariidi järgi tehtud kliirensi soovitusteni – eesmärk on praktilised juhised, mida saate rakendada tegelike tööriistaotsuste tegemisel, mitte autode kerepaneelide stantsimisel laenatud -suuruses-sobiva-protsentides.
Väljakutse algab materiaalsel tasandil. Räniterase kristalne struktuur ja rabe murdumiskäitumine loovad lõikedünaamika, mille käsitlemiseks standardviiteid lihtsalt ei kirjutatud.
Elektrilise terase purunemise mehaanika stantsimise ajal
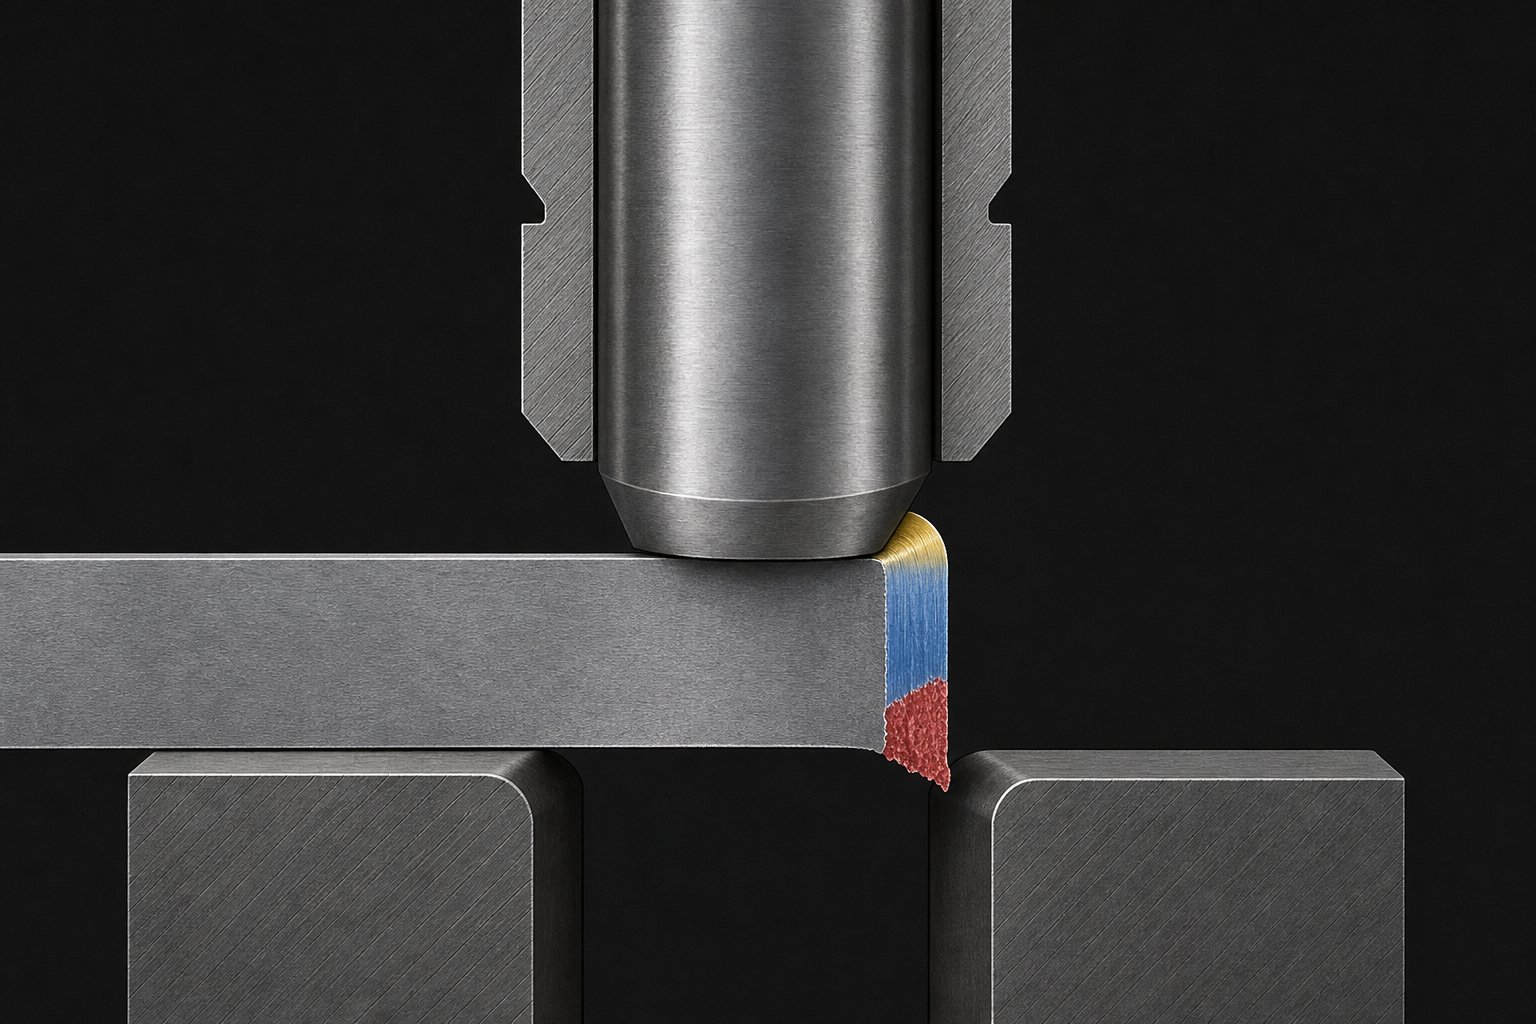
Silikoonteras ei käitu matriitsi ja stantsi all nagu pehme teras. See üksainus fakt kujundab ümber kõik, kuidas lõigatud serv kujuneb. Kui stants laskub toorikusse, genereerib see deformatsioonitsoonide jada, mida enamik stantsidisainereid õpib nelja erineva tunnusena: ümberminek, poleerimine, murd ja jäme. Madala süsinikusisaldusega-teraste puhul järgivad need tsoonid suhteliselt etteaimatavaid proportsioone. Elektriline teras kirjutab need proportsioonid ümber, kuna see puruneb varem, väiksema plastilise vooluga ja mööda selle kristalse mikrostruktuuri dikteeritud radu.
Kõrge{0}}räniterase haprad murdumised
Ränisisaldus vahemikus 2% kuni 6,5% suurendab järk-järgult materjali kõvadust ja rabedust, vähendades samal ajal elastsust. Terase -orienteeritud räniterase pikenemine võib olla nii madal kui 11%, võrreldes tavalise madala süsinikusisaldusega stantsimisterase 30-40%-ga. Mida see löögi äärel tähendab? Materjal läheb elastsest deformatsioonist pragude tekkeks palju kiiremini üle.
FEM-i simulatsiooniuuringud teralise{0}}räniterase kohta kinnitavad seda käitumist.Ajakirjas Materials (MDPI) avaldatud uuringudnäidata, et samaväärne plastiline deformatsioon koondub intensiivselt lõikeservale ja laguneb eksponentsiaalselt vaid 10–15 mikromeetri kaugusel lõikepinnast. Pragude levimise faas algab lööklöögi ajal varem ja praod võivad tekkida ühest lõikeservast ja levida läbi paksuse, mitte mõlemalt poolt sümmeetriliselt kokku puutuda. See erineb põhimõtteliselt tasakaalustatud nihkemurdest, mida Daytoni standardsetes stantside ja stantside viidetes kirjeldatakse plastiliste materjalide puhul.
Terade struktuuri ja pragude levimise erinevused
Kujutage ette kahte elektriterase lehte oma pressil. Üks neist on CRGO (külmvaltsitud tera-orienteeritud), mille kristallvõre on joondatud veeremissuunas. Teine on CRNGO (külmvaltsitud-mitte-teraline-orienteeritud), mille terade orientatsioonid on juhuslikult jaotunud. Kui metall lööb läbi nende materjalide ja lõikab stantsid läbi, järgib pragu mõlemas erinevat rada.
CRGO terases loob suunatud tera struktuur eelistatud murdetasandid. Praod kipuvad levima mööda terade piire, mis on joondatud veeremissuunaga, tekitades murdepinna, mis võib tunduda ebakorrapärane, kui stants lõikab üle terade orientatsiooni. CRNGO teras oma isotroopse terajaotusega murdub kõigis suundades ühtlasemalt, kuid selle kõrgemate räniklasside puhul on siiski märgatav rabedus, mis piirab poleerimisvööndi arengut.
Kuidas muutuvad standardsed Burnishi tsooni ootused
Standardsed kliirensi viited ennustavad pehme terase korralikult seadistatud kliirensi jaoks ligikaudu ühe-kolmandiku materjali paksusest lihvimistsooni. Elektriteras tekitab järjekindlalt kitsama lihvimisala ja proportsionaalselt suurema murdumistsooni. Materjal lihtsalt ei voola nihkepinge all piisavalt kaua, et tekitada pikendatud poleeritud pinnaga kontakti.
Uuringud näitavad, et räniterase poleeritud ala kvaliteet sõltub suuresti kliirensist ja lõikekiirusest. Väikeste vahekauguste korral (umbes 0,04 mm 0,3 mm materjali puhul) tekib ühtlasem poleeritud profiil ja vähem murdumisi. Suurendage kliirensit üle kriitilise läve ja murdumistsoon algab varem, pragude trajektoor muutub vähem prognoositavaks ja liigsest tõmbepinge kontsentratsioonist tekivad sügavad pinnataskud.
See on põhjus, miks kandideeridaüldised metallistantsid ja stantsidelektriterase kliirensi andmed tekitavad probleeme. Puhta lihvimise-ja-murde suhe pehme terase puhul võib tekitada räniterases täielikult murdunud-serva või suruda plastpinge laminaadis sügavamale, kui see on liiga pingul. Haprad murdumismehhanismid nõuavad kliirensi väärtusi, mis on kalibreeritud konkreetse klassi ränisisalduse ja terastruktuuri järgi, mitte ainult selle paksuse järgi.
Need materjali -taseme murdumise erinevused tulenevad otseselt praktilisest küsimusest: milline kliirensi protsent tegelikult töötab iga elektriterase klassi puhul ja kuidas see arv nihkub mootorite ja trafode tegelikus tootmises kasutatavate CRGO ja CRNGO materjalide vahel?
Kliirensi soovitused elektrilise terase klassi ja tüübi järgi
Vastus varieerub rohkem, kui enamik tembeldamisviiteid soovitavad. CRGO- ja CRNGO-terastel on sama materjaliperekond, kuid nende terastruktuurid, räni tase ja lõppkasutuse jõudlus-nõuab kliirensi valikut erinevates suundades. Õige valik tähendab mõistmist, kuidas iga klassikategooria reageerib lõikamistegevusele ja mida valmis lamineerimine peab elektriliselt saavutama.
CRGO vs CRNGO kliirensinõuded
Terastele orienteeritud-elektriteras, mida kasutatakse peamiselt trafosüdamikes, sisaldab tavaliselt 3,0–3,5% räni. Selle kristallid on keerulise metallurgilise protsessi kaudu joondatud veeresuunas, andes sellele erakordsed magnetilised omadused piki seda telge, kuid märkimisväärse tundlikkuse tera joondusega risti asetseva mehaanilise pinge suhtes. Tembeldamisest tingitud servakahjustused häirivad hoolikalt kavandatud domeenistruktuuri, muutes kliirensi kontrolli trafo südamiku efektiivsuse säilitamiseks kriitilise tähtsusega.
CRGO klassid, nagu M6, nõuavad üldiselt tihedamat kliirensit, tavaliselt vahemikus 3–5% materjali paksusest külje kohta. Tugevam kliirens tagab puhtama nihke ja vähem pragusid üle tera piiride, vähendades pingest mõjutatud tsooni{4}}sügavust lõikeservas. Kompromiss on kiirendatud löögi kulumine, kuid traforakenduste puhul, kus iga vati murdosa kilogrammi kohta on oluline, on see kompromiss aktsepteeritud.
Mitte-teralised-terased, nagu M19, M36 ja M47, sobivad mootoriga lamineerimise tootmiseks, kus magnetilised omadused peavad olema igas suunas ühtsed. Nende isotroopne teraline struktuur murdub ühtlasemalt japrogressiivne M{0}}numbrite hindamissüsteemkajastab kasvavat põhikahjumi allahindlust, kui liigute M19-lt M47-le. Need CRNGO klassid taluvad laiemat kliirensi akent, üldiselt 5–8% külje kohta, kuna nende juhuslik tera orientatsioon ei loo samu eelistatud pragude radasid, mis muudavad CRGO kliirensi kõikumiste suhtes nii tundlikuks.
Kliirensivahemikud tavaliste elektriterase klasside järgi
Järgmine tabel korraldab üldised kliirensi vahemikud, mis põhinevad kvaliteedikategoorial, tüüpilisel ränisisaldusel ja esmasel kasutusotstarbel. Need on lähte-soovitused, mida enamik stantsidisainereid täiustavad oma konkreetse pressi ja tööriistade seadistuste proovilõikude abil.
| Hinnete kategooria | Esinduslikud klassid | Ränisisaldus | Tavaline kliirens (% külje kohta) | Esmane rakendus |
|---|---|---|---|---|
| CRGO (terale{0}}orienteeritud) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Trafosüdamikud, suure{0}}tõhususega induktiivpoolid |
| CRNGO (väike kadu) | M19 | 2.8% - 3.2% | 5% - 7% | Premium mootori lamineerimine, generaatorid |
| CRNGO (keskmine kahjum) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Standardsed mootorilamineeringud, väikesed trafod |
| CRNGO (suurem kadu) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Kulutundlikud{0}}mootorirakendused |
Pange tähele mustrit: ränisisalduse tõustes muutub materjal rabedamaks ning soovitatav kliirens kitseneb ja nihkub tihedamalt. M19, liikumisjuhtimistoodete kõige levinum klass, asub keskteel, kus see puruneb piisavalt puhtalt, et töötada üle mõõduka kliirensiga akna, nõudes samas siiski suuremat täpsust kui pehme teras.
Kuidas ränisisalduse protsent kliirensi valikut mõjutab
Iga tembeldatud materjali kliirensi valem algab otsesest seosest:
Kliirens külje kohta=cxt
Kuscon kliirensitegur (väljendatuna kümnendkohana) jaton materjali paksus. See kliirensvõrrand tundub lihtne, kuid väljakutse seisneb õige väärtuse valimisescteie konkreetse materjali jaoks. Elektriterase kliirensi arvutamisel on ränisisaldus selle valiku peamine muutuja.
Suurem räni protsent vähendab elastsust ja venivust. 6,5% räniterasel (kasutatakse spetsiaalsetes kõrgsageduslikes-rakendustes) pole peaaegu mingit plastilist deformatsioonivõimet. See puruneb peaaegu kohe pärast löögi kokkupuudet, käitudes keraamikale lähemal kui metallile. 2% ränisisaldusega säilitab materjal piisavalt elastsuse, et murdumiskäitumine erineb vähese süsinikusisaldusega terasest{6}}. Nende äärmuste vahel nihutab iga räni protsendipunkt ideaalset kliirensit.
Praktiline mõju: kliirensi arvutus, mis annab suurepäraseid tulemusi M47 puhul (madalam räni, plastilisem), tekitab tõenäoliselt M6 (kõrgem räni, põikisuunas äärmiselt rabe) serva pingeid. Te ei saa lihtsalt valida ühte kliirensi protsenti ja rakendada seda kogu oma elektrilise terase tootevalikus. Iga klassipere vajab oma kinnitatud kliirensitegurit, mida kinnitatakse jäme mõõtmise ja prooviosade servade kontrollimisega.
Need klasside -soovitused eeldavad standardset lamineerimispaksust 0,35–0,65 mm. Kui tootmisnõuded suruvad alla 0,3 mm õhematele mõõtudele, annab kliirensi arvutamine absoluutväärtused nii väikesed, et tööriistade täpsuse ja tootmistolerantsi osas ilmnevad täiesti erinevad väljakutsed.
Õhuke{0}}gabariidi lamineerimise kliirensi arvutused ja väljakutsed
Kliirensi kalkulaator annab teile numbri. Kandke 0,5 mm materjalile 5% külje kohta ja saate 0,025 mm vaba ruumi. See on väike, kuid kvaliteetsete tööriistadega juhitav. Kasutage sama 5% kuni 0,15 mm materjali kõrgsagedusliku-trafo lamineerimiseks ja saate 0,0075 mm külje kohta. See on 7,5 mikronit. Sellel skaalal on stantsi ja matriitsi nupu vaheline vahe väiksem kui paljud stantsi valmistamise tolerantsid ning tavapärased protsendipõhised{13}}reeglid hakkavad praktikas lagunema.
Miks õhuke{0}}gabariidi lamineerimine seab väljakutse tavapärastele tühjendusreeglitele?
Kaasaegsetes tõhusates Õhemad mõõturid vähendavad pöörisvoolukadusid, mis ulatuvad lamineerimise paksuse ruudu järgi. Füüsikapõhine-tõuge õhema materjali poole on elektrisõidukite veomootorite ja esmaklassiliste trafode puhul järeleandmatu. Sellele järgneb otse tembeldamise väljakutse.
Kui teete kliirensi arvutuse sub-0,3 mm materjalil, langevad saadud absoluutsed kliirensi väärtused ühekohalise mikroni suuruseks. Protsendireeglitele tuginev matriitsi suuruse kalkulaator ei tee vahet 0,025 mm lõtku vahel 0,5 mm ja 0,005 mm kliirensi vahel 0,1 mm varal. Mõlemad on "5% külje kohta". Kuid nende kahe väärtuse hoidmise tootmisreaalsus on täiesti erinev. Õhem materjal nõuab tööriistade täpsust, mis läheneb tavapärase traat-EDM-i ja rakislihvimisvõime piiridele.
Absoluutsed kliirensi väärtused alla 0,3 mm paksuse juures
Mõelge, kuidas need numbrid tootmises tegelikult välja näevad. 0,2 mm CRNGO lamineerimisel 6% kliirensiga külje kohta on sihtvahe 0,012 mm (umbes pool tuhandikku tolli). 0,1 mm teraga -orienteeritud lamineerimisel 4% kliirensiga töötate 0,004 mm küljega. Nende mõõtmete juures tähendab vaid 2-3 mikroni suurune kliirensiviga 25-50% kõrvalekallet nimiväärtusest. Sellist suhtelist viga peetakse igas täppistehnika kontekstis katastroofiliseks.
Praktiline tagajärg: õhukeste mõõteriistade korral võimenduvad kõik kliirensi kõrvalekalded. 3-mikroniline viga 0,5 mm materjalil muudab teie efektiivset kliirensit 5%-lt 5,6%-le. Sama 3-mikroniline viga 0,15 mm materjalil nihutab teid 5%-lt 7%-le, mis võib potentsiaalselt vastuvõetavast aknast täielikult väljapoole liikuda. Burri kõrgus reageerib ebaproportsionaalselt. Tiheda metalli stantsimise tolerantside uuringud kinnitavad, et täpsuse saavutamine vahemikus +/- 0.001 tolli on juba standardrakendustes nõudlik. Õhukeste elektriliste terase lamineerimine ületab selle läve tunduvalt.
Kaasaegsete kõrgsageduslike{0}}lamineerimisstantside täpsusnõuded
Nende paksuste korral muutuvad stantsi valmistamise tolerantsid oluliseks osaks kliirensist endast. Matriitsivahvli kalkulaator võib väljastada ideaalse geomeetria, kuid kas matriitsi ehitaja suudab seda geomeetriat hoida igas progressiivse matriitsi lõikejaamas, on tõeline küsimus. Tolerantsi virna-üle traadi EDM-i täpsuse, sisestusdetailide, stantsiplaadi tasasuse ja koostu joondamise kulutavad kõik osa teie kliirensi eelarvest.
Samaaegselt raskendavad raskust mitmed tegurid:
- Tööriistade läbipaine- väikese läbimõõduga stantsiotsad painduvad koormuse all, nihutades efektiivset kliirensit lõikekäigu ajal dünaamiliselt
- Termiline kasv- kuumenemine kiirel-stantsimisel põhjustab stantsi komponentide mikroni-taseme laienemist, muutes tootmisprotsesside jätkudes kliirensit
- Vajutage joondus- ram-to-paralleelsuse ja nööride kulumise tugevdamiseks põhjustavad kliirensi erinevust, mis on tühine 0,5 mm gabariidi juures, kuid domineeriv 0,15 mm juures
- Teritav konsistents- iga lihvimine eemaldab materjali stantsipinnalt ja kui seda ei hoita ideaalselt paralleelselt, muutub kliirens profiili perimeetri ümber ebaühtlaseks
Igaüks neist muutujatest võib eraldiseisvalt kaasa tuua ainult 1–2 mikroni määramatuse. Kuid kui teie kogu kliirensi eesmärk on 7 mikronit, moodustavad need muutujad koos suurema osa teie tolerantsi eelarvest. Stantsiehitaja võimekus muutub sama oluliseks kui kliirensi spetsifikatsioon ise.
See reaalsus sunnib mõtlemist muutma. Õhukeste-gabariidiliste laminaatide puhul on paberil vahe määramine vaid pool probleemist. Teine pool tagab, et teie määratud kliirens eksisteerib reaalsetes termilistes ja mehaanilistes tingimustes kogu tootmise ajal tipptasemel. Ja see tõstatab sügavama küsimuse: isegi kui saavutate täiusliku kliirensi mehaaniliselt, mis juhtub materjali magnetilise jõudlusega nendel lõigatud servadel?
Kuidas kliirens mõjutab magnetilisi omadusi ja südamiku kadu
Siin on küsimus, mis eraldab elektrilise terase stantsimise kõigist muudest stantsimisvormidest: mida mõjutab lõigatud serv materjali võimele kanda magnetvoogu? Üldise tembeldamise puhul pole vastus oluline. Klamber, soojuskaitse või šassii komponent vastab mõõtmete tolerantsile või mitte. Lõigatud serval ei ole geomeetriast kaugemale funktsionaalseid tagajärgi. Elektrilised teraslaminaadid on erinevad. Lõikeserv muutub elektromagnetiliselt aktiivseks tsooniks, kus materjali põhifunktsioon, magnetvoo juhtimine ja kujundamine, on püsivalt kahjustatud lõikamise enda tõttu.
See on koht, kus stantsimise kliirens lakkab olemast puhtalt mehaaniline otsus ja muutub elektromagnetiliseks. Teie valitud kliirens ei määra mitte ainult puuri kõrgust ja mõõtmete täpsust, vaid ka seda, kui suur osa igast laminaadist on magnetiliselt kahjustatud, enne kui see üldse mootori- või trafokoostuni jõuab.
Magnetiline surnud tsoon tembeldatud servades
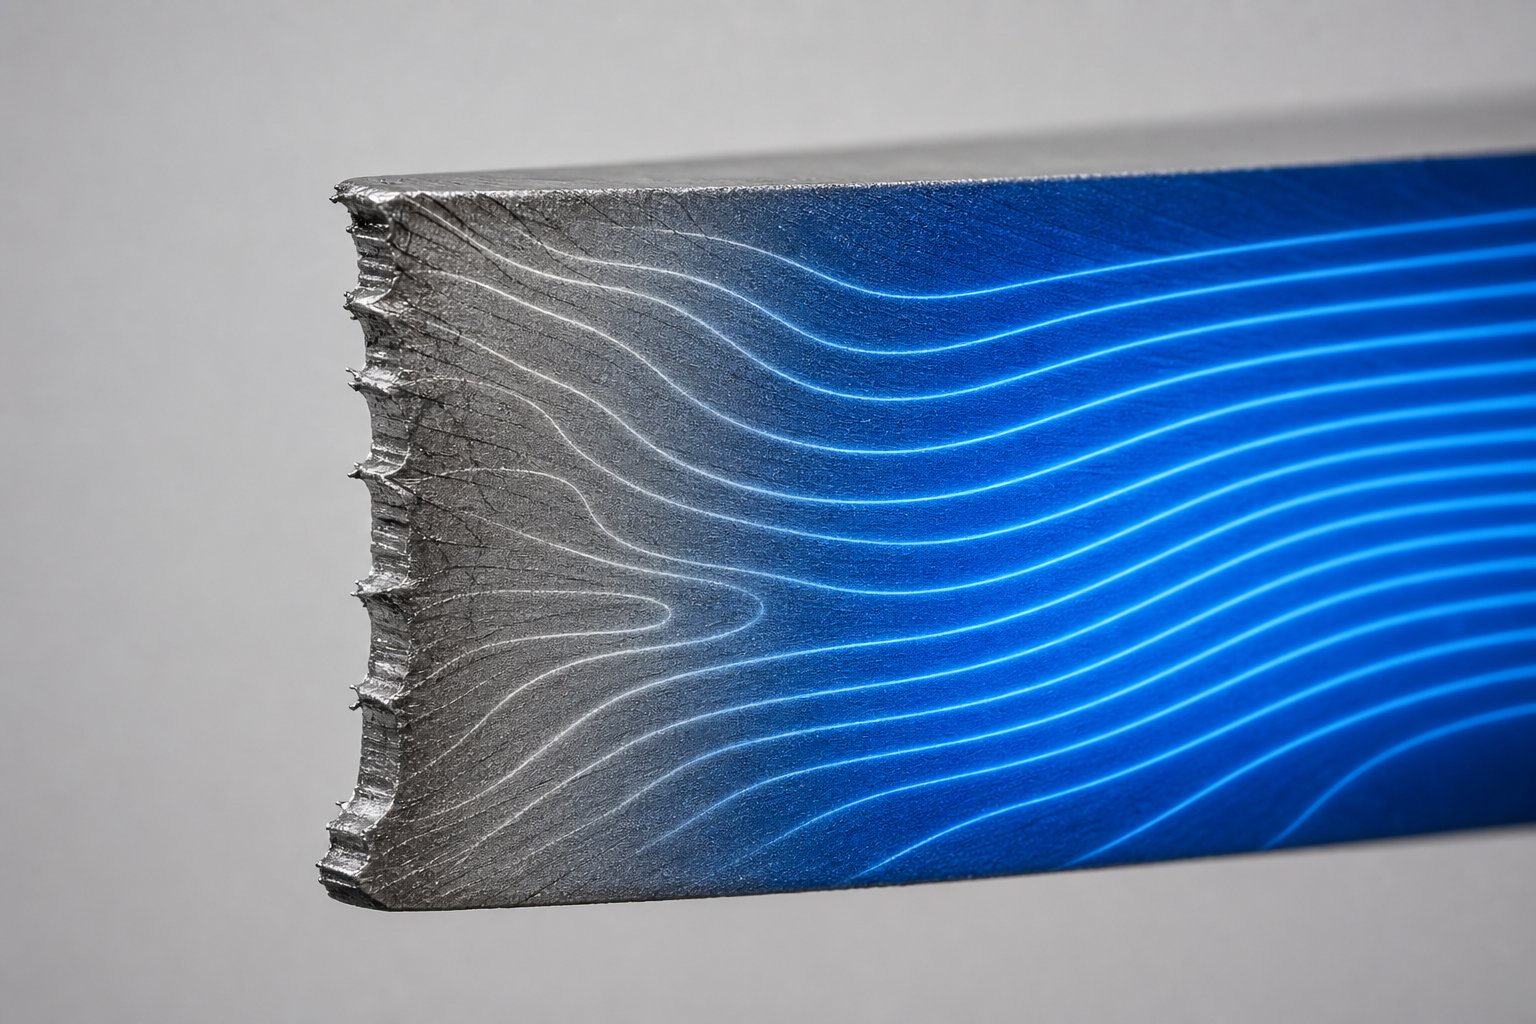
Kui stants lõikab läbi elektriterase, läbib lõikeserva vahetult külgnev materjal tugeva plastilise deformatsiooni. Pärast seda, kui stants tõmbub tagasi ja tühjendusvorm detaili vabastab, ei taastu see deformeerunud tsoon tagasi oma algsesse olekusse. Mikrostruktuur on püsivalt muutunud. Dislokatsioonitihedus suureneb järsult, jääksurve- ja tõmbepinged lukustuvad kristallvõresse ning voo efektiivset juhtimist võimaldav magnetpiirkonna struktuur on häiritud.
Seda kahjustatud piirkonda nimetatakse sageli magnetiliselt surnud tsooniks. See ei ole sõna otseses mõttes magnetvoo suhtes surnud, kuid selle magnetiline läbilaskvus langeb nii järsult, et see käitub laminaadis peaaegu mitte-magnetilise inklusioonina. Uurimustöö alatesGenti ülikoolmõõtis seda lagunemist otse M270{1}}35A orienteerimata räniterasel. Nende tulemused on silmatorkavad: lõikeservade lähedal oleva materjali seisundit esindava deformatsioonitaseme korral vähenes suhteline magnetiline läbilaskvus kuni 94% võrreldes pingestamata olekuga. Materjal, mille läbilaskvus oli umbes 6000, langes pärast plastilist deformatsiooni ja koormuse vabanemist umbes 380-ni, mis simuleerib täpselt seda, mis toimub tembeldatud servas.
Surnud tsoon ei eksisteeri ainult õhukese joonena servas. Elektronide tagasi-hajutatud difraktsiooni (EBSD) ja nano-kõvaduse kaardistamist kasutavad uuringud näitavad, et lõikamise -indutseeritud deformatsioon võib tungida 0,3–0,5 mm laminaadi sisse igalt lõikepinnalt. Staatorihamba puhul, mille laius on vaid 3-5 mm, tähendab see, et vastasservade kahjustatud tsoonid võivad tarbida 15–30% hamba kogu ristlõike pindalast. Hamba magnetiliselt efektiivne laius on väiksem kui füüsiline laius, mida näete joonisel.
Kliirensi kompromiss puuri kõrguse ja serva pinge vahel
Siin muutub elektriterasele ainulaadne tehniline dilemma vältimatuks. Tihedam kliirens ja lõdvem kliirens lahendavad mõlemad ühe probleemi ja tekitavad teise.
Tihe kliirens, vahemikus 3–5%, annab puhtama lõikeserva minimaalse jämega. Madal jäme kõrgus on otseselt kasulik virnastamistegurile, st tegeliku terase lamineerimisvirna protsent võrrelduna jämedate õhuvahedega ja katte paksusega. Virnastamisteguri parandamine 95%-lt 97%-le võib tunduda triviaalne, kuid 200 mm pikkuses mootorisüdamikus tähendab see aktiivsemat magnetmaterjali pikkuseühiku kohta, mis tähendab suuremat pöördemomendi tihedust või väiksemat südamiku pikkust. Iga mootoridisainer soovib maksimaalset virnastamistegurit.
Kuid tihe kliirens koondab mulgusjõu kitsasse deformatsiooniriba. Lõikega külgnev materjal pigistatakse intensiivsemalt, tekitades vahetult pinnale suuremad jääkpinged. Uuringud kinnitavad, et väiksemad lõikevahed tekitavad lõikepinna lähedal suuremaid jääkpingeid, kuigi üldine läbitungimissügavus on vähenenud. Surnud tsoon on kitsam, kuid tugevamalt kahjustatud.
Lõdvem kliirens, vahemikus 6-8%, võimaldab materjalil murduda väiksema survedeformatsiooniga vahetu serva juures. Jääkpinge suurus on väiksem. Kuid pragude levimise tee muutub vähem kontrollitavaks, purunemistsoon laieneb veelgi ja murru kõrgus suureneb. Kõrgemad jämed vähendavad virnastamistegurit, tekitavad potentsiaalseid lühiseid lamineerimiste vahel ja võivad vajada sekundaarseid rüsieemaldustoiminguid. Lõdvemast kliirensist tulenev surnud tsoon on sügavusühiku kohta laiem, kuid vähem intensiivne.
Te ei saa mõlemat korraga optimeerida. Burri kõrguse vähendamine nõuab tihedamat kliirensit, mis suurendab serva pinge intensiivsust. Serva pinge vähendamine nõuab lõdvemat kliirensit, mis suurendab jäme kõrgust. Iga elektrilise terase lamineerimise jaoks mõeldud stantsimisvormide komplekt sisaldab kompromissi nende konkureerivate nõudmiste vahel, olenemata sellest, kas matriitsi kujundaja tunnistas kompromissi selgesõnaliselt või mitte.
Kliirensi ühendamine südamiku kadumise ja virnastamisteguriga
Magnetiline surnud tsoon tähendab otse mõõdetavat jõudlust. Südamiku kadu, väljendatuna W/kg antud voolutiheduse ja sageduse juures, on kasutusel oleva elektriterase esmane spetsifikatsioon. Genti ülikooli uuringud näitasid, et plastiliselt deformeeritud räniteras, mis vastab lõikeservade lähedal olevale materjalile, näitas südamiku kogukadude suurenemist 19,1 W/kg-lt 37,9 W/kg-ni sagedusel 400 Hz ja 1 T tippvoolutihedusega. See on pelgalt deformatsioonist{7}}seotud kahjust tingitud kadude peaaegu kahekordistumine. Kadude eraldamise analüüs näitas, et hüstereesikadu, mis on mikrostruktuurikahjustuste suhtes kõige tundlikum komponent, suurenes kõrge pingetaseme korral kuni 270%.
Läbilöögijõu kalkulaator või stantsimise simulatsioon võib teile öelda, kui palju jõudu press vajab materjali läbi lõikamiseks. See ei saa teile öelda, kuidas need jõud lamineerimisservas jääkpingena ümber jaotuvad. See elektromagnetiline tagajärg on mehaanilise analüüsi jaoks nähtamatu.
Kliirensi ja südamiku kadumise vaheline ühendus toimib kahe paralleelse tee kaudu. Esiteks sunnib otsene läbilaskvuse halvenemine surnud tsoonis allesjäänud kahjustamata materjali kandma rohkem voolu suurema küllastumise korral, suurendades hüstereesikadusid kogu lamineerimise ajal. Teiseks, liigsest kliirensist tulenev jäme kõrgus vähendab virnastamistegurit. Mitte--orienteeritud elektriteraste uuringus leiti, et ligikaudu6% magnetkaost saab taastada, optimeerides tühjenduskliirensit. Arvestades, et selle täiustusega kaasneb null materjalikulu, konstruktsioonimuudatusi ja täiendavaid töötlemisetappe, on see mootoritootjatele üks kõige kättesaadavamaid tõhususe kasvu.
Praktiline mõju skaala geomeetriaga. Kitsad staatori hambad ja õhukesed rootori sillad on kõige haavatavamad, kuna surnud tsoon hõivab suurema osa nende kogulaiusest. 10 mm laiune staatori ike, mille mõlemal küljel on 0,4 mm surnud tsoonid, kaotab umbes 8% oma efektiivsest magnetristlõikest. Samad 0,4 mm surnud tsoonid 3 mm laiusel hambaotsal kõrvaldavad üle 25% magnetiliselt aktiivsest materjalist. Seetõttu hoolitsevad mootorikonstruktorid, kes töötavad suure jõudlusega{11}}rakendustega, eriti elektrisõidukite veojõu- ja servoajamite puhul, stantsimisetapis kliirensi optimeerimise eest. Mulgustusjõu kalkulaator võib olla tasakaalustatud, mõõtmete tolerants võib olla täiuslik ja jäme kõrgus võib olla spetsifikatsiooni piires, kuid kui surnud tsoon kulutab veerandi teie hamba laiusest, jääb mootori jõudlus alla FEA prognoosile, mis eeldas ühtseid materjali omadusi.
Elektrilise terase stantsimisel tasakaalustab optimaalne kliirens mehaanilise serva kvaliteedi ja elektromagnetilise jõudluse. Tihedam kliirens parandab virnastamistegurit, kuid süvendab serva pinget. Lõdvem kliirens vähendab pinge intensiivsust, kuid suurendab jäme kõrgust. See kompromiss puudub üldises stantsimises ja see on põhjus, miks elektriteras nõuab oma kliirensit.
Õige tasakaalu saavutamine tähendab mitte ainult mõistmist, millist kliirensi väärtust sihtida, vaid ka seda, kuidas see väärtus erinevaid lamineerimisgeomeetriaid erinevalt mõjutab. Rootori ja staatori lamineerimine seisavad silmitsi erinevate piirangutega ning laia rootori hamba puhul toimiv kliirensistrateegia võib kitsa staatoripilu geomeetria korral täielikult ebaõnnestuda.
Rootori ja staatori lamineerimise kliirensi strateegiad
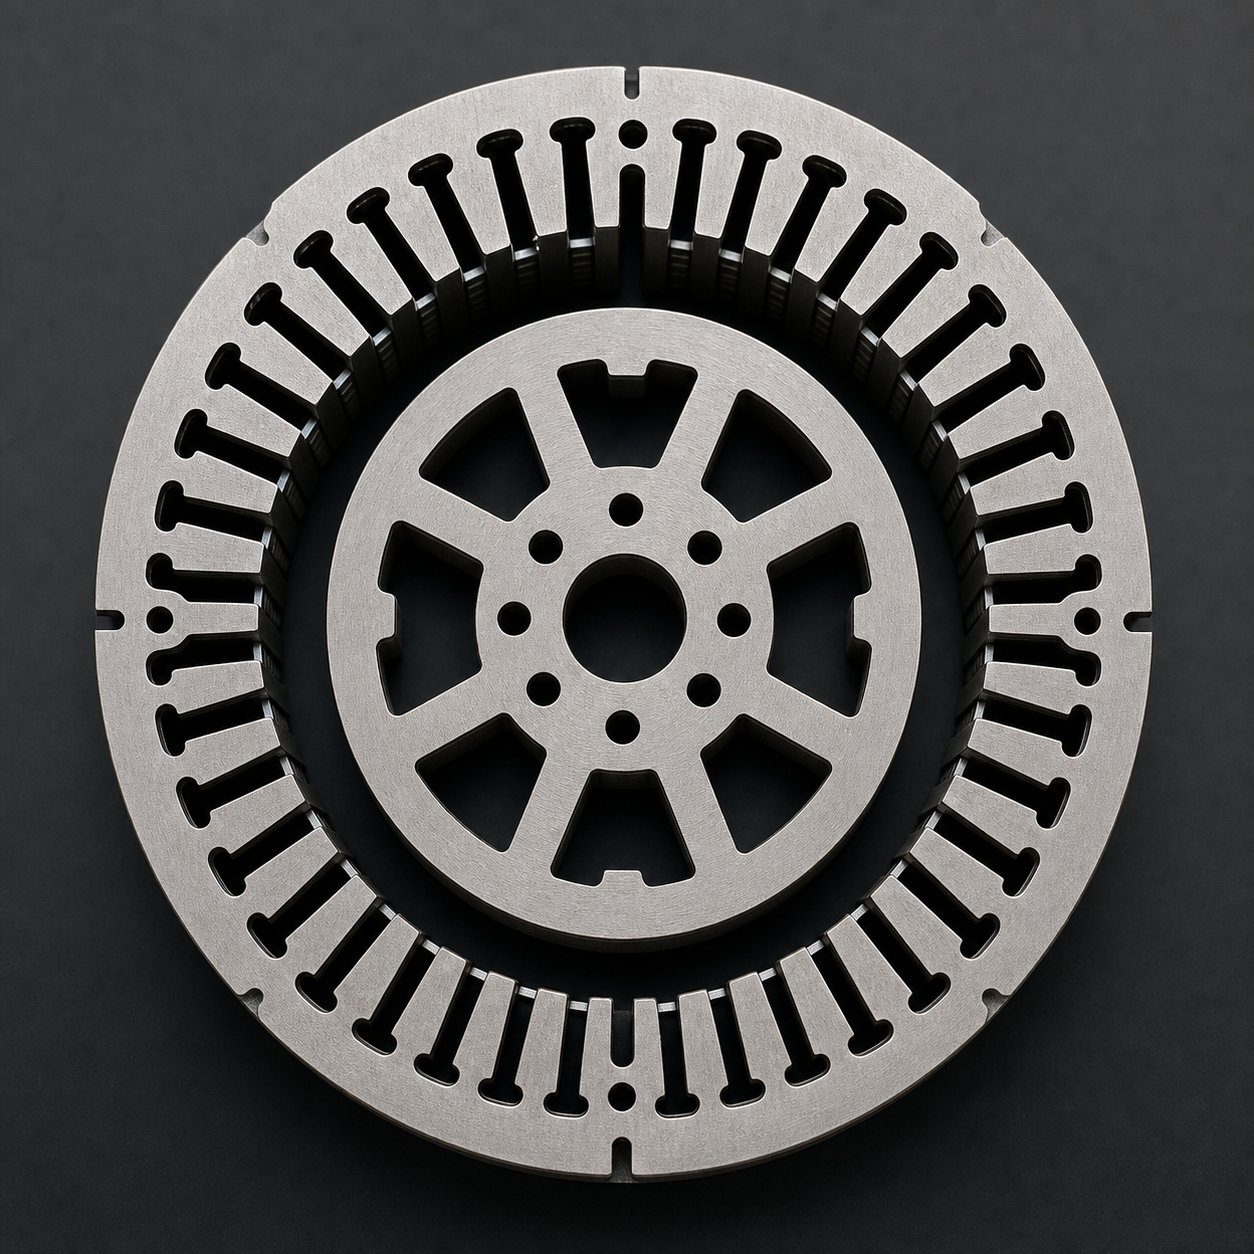
Üks mootorisüdamik sisaldab kahte põhimõtteliselt erinevat stantsi, mis on toodetud samas progressiivses stantsis, sageli samast elektriterasest ribast. Staatori ja rootori lamineerimisel on aga täiesti erinevad kliirensi prioriteedid. Nende identne käsitlemine on tavaline otsetee, mis ohverdab mõlema osa jõudlust. Täppisvormiehitajatele meeldibYICHENinsenerijaama{0}}spetsiifilised vahed nende progressiivsetes stantsides just seetõttu, et rootori ja staatori geomeetria nõuab erinevaid optimeerimise sihtmärke kogu stantside komplekti ulatuses.
Staatori pilu geomeetria ja ranged tolerantsinõuded
Staatori lamineerimine on koht, kus kliirensi tolerants saab karistada. Kujutage ette staatorit, millel on 48 pilu, millest igaüks on kitsamas kohas eraldatud vaid 3-4 mm laiuse hambaga. Need hambad määravad õhupilu piiri. Mis tahes mõõtmete kõrvalekalle hamba laiuses või pilu asendis väljendub otseselt kokkupandud mootori õhupilu ebaühtluses. Nagu asünkroonmootori tolerantside uuringud kinnitavad, jääb tüüpiline staatori ava tolerants sõltuvalt mootori suurusest vahemikku +/-0,02 kuni 0,1 mm ning pilu mittevastavus tekitab asümmeetrilise magnetvoo, mis suurendab südamiku kadusid ja kuumenemist.
See mõõtmete tundlikkus surub staatori pilu mulgustamist tihedama kliirensi suunas, tavaliselt 3–5% pilu ja hamba geomeetria puhul külje kohta. Varem käsitletud servapinge trahv on aktsepteeritud, kuna alternatiivne mõõtmete triiv, mis avab õhupilu kõikumisi, maksab mootori jõudluses rohkem kui lõikeserva lokaalne läbilaskvuse kadu. Suure voolutihedusega töötavad staatori hambaotsad ei saa lihtsalt lubada geomeetrilist ebatäpsust, mida lõdvem kliirens põhjustab suurenenud murdumispiirkonna ebakorrapärasuse tõttu.
Rootori lamineerimise kliirensi paindlikkus ja piirangud
Rootori lamineerimine pakub rohkem manööverdamisruumi. Orav-asünkroonmootorite puhul täidetakse rootori pilud pärast stantsimist survevalu-alumiiniumiga. Pisut kõrgem rästik pilu servas on siin vähem oluline, kuna valuprotsess ühtlustub väikeste servade ebatäiuslikkusega. Oluline on rootori välisläbimõõt, mis määrab mootori õhupilu rootori poolelt. See OD tolerants peab olema tihe, tavaliselt vahemikus +/-0,01 kuni 0,05 mm samade tööstusharu tolerantsistandardite järgi.
See tähendab, et rootori tühjendamine, lõplik OD lõikamine, nõuab siiski täpsust. Kuid sisemised pesa funktsioonid võivad töötada veidi lõdvema kliirensiga (5–8%), et vähendada servade pinget ja pikendada stantsi eluiga, ilma et see kahjustaks funktsionaalset jõudlust. Vahetate tõhusalt pilu jämeduse väikese suurenemise tööriista pikema tööea ja väiksemate magnetiliste kahjustuste vastu rootori hammastes, mis on oluline mootorite puhul, mis töötavad suurel kiirusel, kus rootori südamiku kaod muutuvad oluliseks.
| Kliirensi prioriteet | Staatori lamineerimine | Rootori lamineerimine |
|---|---|---|
| Mõõtmete tolerants | Kriitiline (õhuvahe reguleerimine) | OD juures kriitiline, pesades mõõdukas |
| Burri kõrguse tolerants | Tihe (virnastamistegur, isolatsiooni terviklikkus) | Mõõdukas (stantsi{0}}täidis mahutab veidi jämedust) |
| Ääre pingetundlikkus | Kõrge (kitsad hambad, suur voolutihedus) | Mõõdukas kuni suur (kiirusest{0}}sõltuvad kaod) |
| Tüüpiline kliirensi vahemik | 3% - 5% külje kohta | 5% - 8% külje kohta (pilud), 4% - 6% (OD tühi) |
| Esmane tõrkerežiim | Õhupilu ebaühtlus{0}}, pilu mõõtmete triiv | OD kontsentrilisuse kadu, rootori liigsed kaod kiirusel |
Progressive Die Station-by-Station Clearance strateegia
Mootorite lamineerimiseks mõeldud mitme-jaama progressiivse stantsi puhul on ühe "stantsivahe" kontseptsioon eksitav. Iga jaam teostab erinevat toimingut erinevate geomeetriliste piirangutega ja iga jaama kliirens peaks peegeldama selle spetsiifilist funktsiooni. Perforatsiooni tonnaaži kalkulaator võib anda teile kogu jõunõuded, kuid kliirensi projekteerimine toimub jaama kaupa.
Mõelge tüüpilisele jaamade järjestusele. Pilootaugud augustatakse esmalt mõõduka vahega (6-8%), kuna nende ülesanne on pigem riba positsioneerimine, mitte lõpliku osa geomeetria. Järgmisena tulevad rootori pilujaamad, mis kasutavad sageli 5–7% kliirensit, et tasakaalustada servade kvaliteeti tegelikkusega, et need funktsioonid saavad survevalu. Staatori pilujaamad nõuavad suuremat kliirensit (3–5%), kuna iga hamba geomeetria mikron on õhupilu jõudluse jaoks oluline. Nii rootori OD kui ka staatori OD lõplikud sulgemisjaamad töötavad täppisvahega (4–6%), kuna need pinnad määravad kindlaks mootori kriitilised magnetahela mõõtmed.
Mootorite lamineerimise progressiivne stantsi disain sisaldab ka lehtmetalli stantsimisstantsides negatiivseid ja positiivseid möödaviigu täkkeid, et hallata ribade edenemist ja materjali voolu jaamade vahel. Need funktsioonid nõuavad oma kliirensi kaalutlusi, mis on eraldiseisvad funktsionaalse lamineerimise geomeetriast, kuna need mõjutavad riba etteandmise täpsust ja registreerimisjärjepidevust iga pressimiskäigu täieliku sisse- ja väljatõmbetsükli jooksul.
Jaamade-põhine-lähenemine tähendab, et üks progressiivne matriits võib oma pikkuses sisaldada nelja või viit erinevat kliirensi spetsifikatsiooni. Sellise täpsusega tootmiseks on vaja stantside ehitajaid, kellel on tõestatud võimekus elektrilise terase rakendustes, kusYICHENI mootori staatori ja rootori täppisstantsimisvormidesindavad vajalikku inseneridistsipliini: iga jaam on maandatud ja kohandatud selle konkreetse kliirensi sihtmärgiga, kusjuures kumulatiivset tolerantsi-üles juhitakse kogu stantsikomplekti ulatuses, et säilitada ühtlane lamineerimiskvaliteet miljonite pressimistsüklite jooksul.
See mitme -kliirensi arhitektuur töötab tootmises ainult seni, kuni iga jaam säilitab aja jooksul oma sihtväärtused. Hetkel, kui räniterase abrasiivne iseloom hakkab kandma lõikeservi, hakkab hoolikalt konstrueeritud kliirensi kaart triivima ja selle triivi edenemise teadmine on ülioluline, et säilitada matriitsi kavandatud jõudlust.
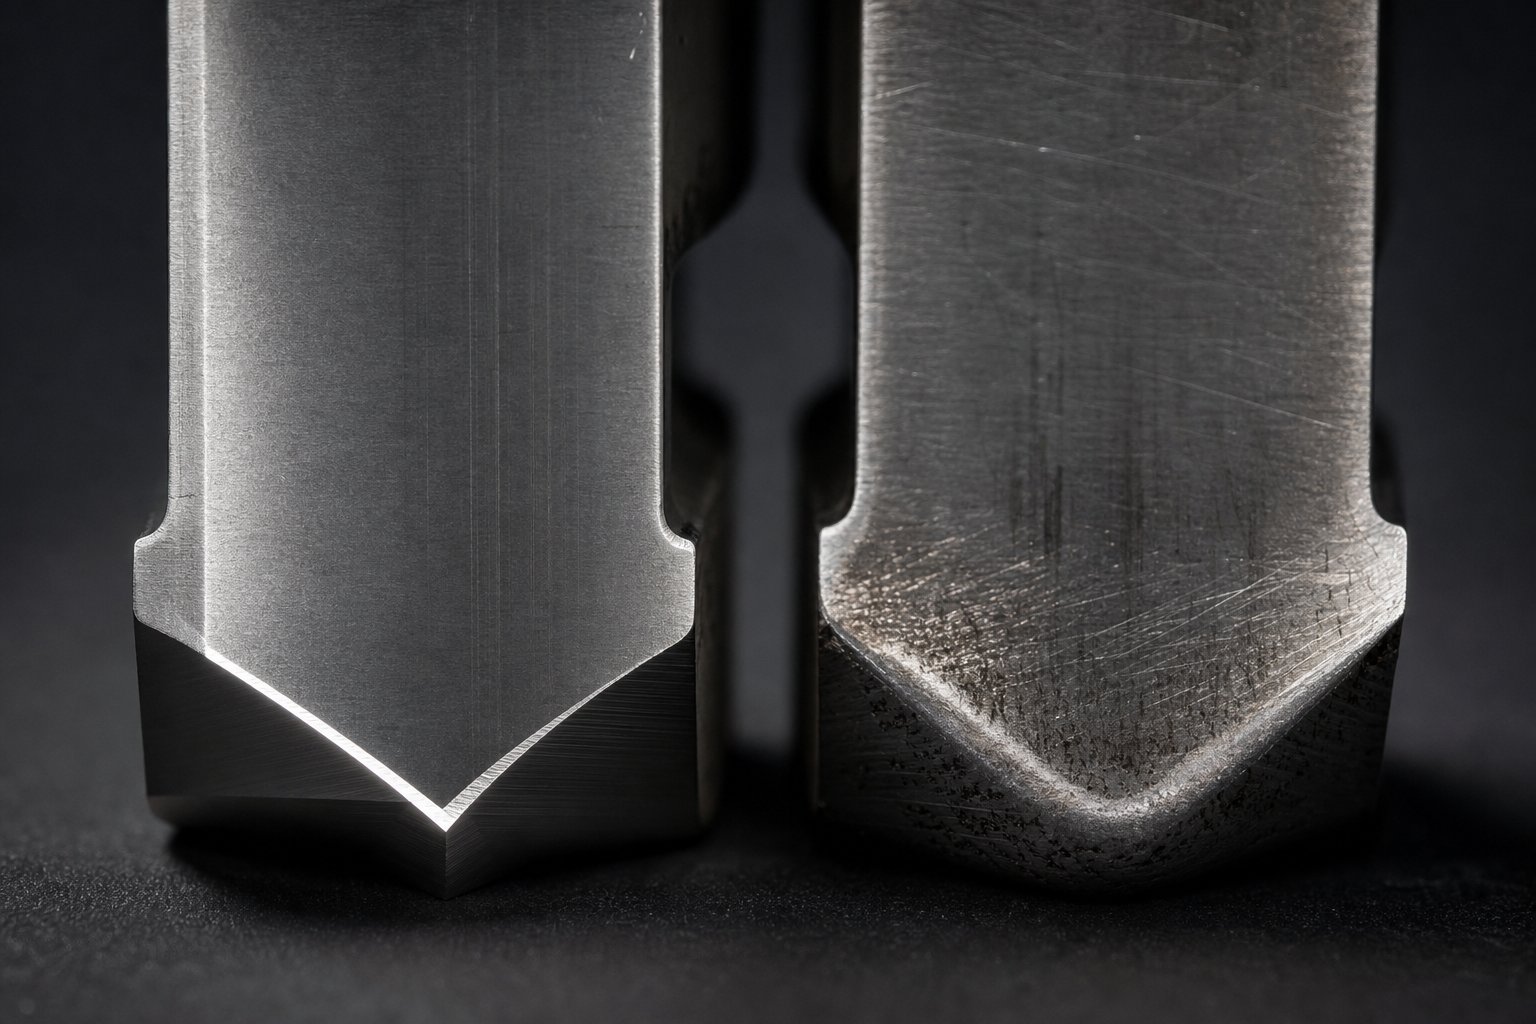
Tööriistade kulumismustrid ja stantside eluiga silikoonterasest stantsimisel
Räniteras ei purune lihtsalt löögi all erinevalt. See hävitab ka löögi kiiremini. Sama räni, mis muudab elektriterase rabedaks ja magnetiliselt tõhusaks, muudab selle ka abrasiivseks. Räni moodustab kõvade oksiidide lisandeid ja tugevdab raudmaatriksit, luues materjali, mis lihvib lõikeservi iga tõmbega. Elektrilises terases töötavad stantsimisstantsid kuluvad olenevalt ränisisaldusest ja tootmiskiirusest kaks kuni viis korda kiiremini kui identsed tööriistad, mis töötavad madala süsinikusisaldusega terases{4}}. Sellel kiirendatud kulumisel on otsene ja pidev mõju teie hoolikalt määratud kliirensi väärtustele.
Miks silikoonteras kiirendab stantsimise ja stantsimise kulumist?
Mõelge sellele nii. Iga kord, kui perforaator ribasse siseneb, kraabivad lõikeservad vastu materjali, mis on sisuliselt kaetud mikrossiidi abrasiivsete osakestega. Ränisisaldus üle 2% tõstab terasmaatriksi Vickersi kõvadust ja soodustab kogu terastruktuuris jaotunud kõvade silikaatide lisandite teket. Need lisandid toimivad iga käigutsükli ajal nagu manustatud liivapaber vastu stantsi külge ja stantsi lõikeserva.
Kulumismehhanism on valdavalt pigem abrasiivne kui kleepuv. NaguMetalForming Magazine'i tööriistade analüüsselgitab, et abrasiivne kulumine tekib siis, kui tööriista materjal kulub hõõrdumise tõttu ära, ja tugevamad materjalid, millel on kõvade osakeste faasid, kiirendavad seda protsessi oluliselt. 3% või enama ränisisaldusega elektriteras kuulub täpselt sellesse kategooriasse. Eemaldamisjõud on samuti suurenenud, kuna rabedad murdumiskäitumised tekitavad teravaid servakilde, mis tõmbavad tagasitõmbamise ajal vastu löögi pinda.
Kõrgemad räniklassid suurendavad probleemi. Umbes 3% ränisisaldusega M19 klass kulutab tööriistu märgatavalt kiiremini kui 1,8% ränisisaldusega M47. Liikuge 6,5% räniterase juurde, mida kasutatakse spetsiaalsete kõrgsagedussüdamike jaoks-, ja tegemist on nii abrasiivse materjaliga, et tavalised tööriistaterased purunevad murdosa jooksul nende tavapärasest hooldusintervallist. Perforatsiooni võimsuse kalkulaator võib teile öelda, et pressil on piisav tonnaaž, kuid tonnaaž üksi ei ennusta, kui kiiresti lõikeservad ümarduvad ja nihutavad teie tegelikku kliirensit spetsifikatsioonist välja.
Kuidas kulumine aja jooksul tõhusat kliirensit muudab
Siin on kriitiline ühendus, millest enamik stantside hooldusprogramme puudust tunneb. Kulumine ei muuda lihtsalt serva nüriks. See muudab lõikeliidese geomeetriat ja geomeetria muutus tähendab kliirensi muutust. Kui stantsi serv abrasiivsest kokkupuutest ümardub, liigub efektiivne lõikepunkt algsest teravast nurgast sissepoole. Samal ajal taandub matriitsi nupu serv väljapoole. Tulemuseks on funktsionaalse kliirensi järkjärguline suurenemine, mis koguneb iga tuhande löögiga.
Kujutage ette, et seadsite oma matriitsi 5% vabale küljele 0,35 mm M19 materjalil. See on 0,0175 mm külje kohta. Pärast 500 000 lööki on abrasiivne kulumine ümardanud iga lõikeserva 0,005–0,010 mm võrra. Teie efektiivne kliirens on triivinud 5%-lt 6,5-8%-le, ilma et keegi oleks stantsi puudutanud. Osa tundub esmapilgul endiselt vastuvõetav, kuid jäme kõrgus on kasvanud 0,02 mm-lt 0,04 mm-le, mõõtmete täpsus on nihkunud ja magnetiline surnud tsoon igas lõikeservas on laienenud, kuna 8% kliirensiga purunemise mehaanika erineb põhimõtteliselt 5% omast.
See lagunemine on järkjärguline ja pidev. Ei ole ühtegi rikkesündmust, mis häire käivitaks. Selle asemel halveneb lamineerimiskvaliteet järk-järgult, kuni kas jäme mõõtmine näitab triivi või kliendi mootoritest näitab suuremaid südamikukadusid. Selleks ajaks võib juba tuhandeid mitteoptimaalse servakvaliteediga laminaate virnastada valmis südamikesse.
Tööriistamaterjalid ja katted stantside eluea pikendamiseks
Selle kulumismustri haldamiseks on vaja räniterase abrasiivsetele nõuetele vastavat tööriistastrateegiat. Standardne D2 tööriistateras, mis on üldise stantsimise vaikevalik, kulub elektriterase tootmisel liiga kiiresti, et säilitada kliirensi stabiilsus mõistlike teritusintervallide vahel. Tööstusanalüüs kinnitab, et D2 võib enneaegselt puruneda ja kuluda, kui seda kasutatakse koos tugevamate ja kõvemate materjalidega, mistõttu on tööriistade kõvaduse ja sitkuse tasakaal esmatähtis.
Mitmed eskaleeruvad strateegiad pikendavad stantside eluiga ja kliirensi stabiilsust elektriterase rakendustes:
Pinnakattedtavapärastele tööriistaterastele rakendatud kaitseliiniks. TiN (titaannitriid) lisab kõva, madala hõõrdumise{1}}pinnakihi, mis vähendab abrasiivset kulumist 30-50% võrreldes katmata tööriistadega. TiCN (titaankarbonitriid) pakub suuremat kõvadust ja paremat jõudlust rakendustes, kus kiirstantsimisel tekib kõrgem soojus. AlCrN (alumiiniumkroomnitriid) tagab suurepärase oksüdatsioonikindluse ja termilise stabiilsuse kõrgeimate tootmiskiiruste jaoks, säilitades oma kaitseomadused temperatuuridel, kus TiN hakkab lagunema.
Pulbermetallurgia (PM) tööriistaterasedpakkuda täiustatud substraati. Nende mikrostruktuuris on väikesed ühtlaselt hajutatud karbiidiosakesed, mis peavad abrasiivsele kulumisele järjepidevamalt vastu kui tavalised suuremate ebakorrapäraselt jaotunud karbiididega tööriistaterased. PM terased toimivad ka paremate aluspindadena pinnakatete jaoks, luues kombineeritud kulumissüsteemi, kus kate talub esialgset hõõrdumist ja aluspind on vastupidav degradatsioonile, kui kate lokaalselt puruneb.
Täiskarbiidstantsid ja stantsimisdetailidesindavad esmaklassilist lahendust{0}}elektriterase suuremahuliseks tootmiseks. Volframkarbiidist tööriistad pakuvad kõvadust üle 90 HRA, ületades kulumiskindluse poolest järsult isegi kaetud tööriistateraseid. Kompromiss on rabedus. Karbiidstantsid nõuavad täpset joondamist ja ei talu külgkoormust, mille terastööriistad pragunemata neelavad. Miljoneid tsükleid räniterasega töötavate kiirete järkjärguliste-stantside puhul tasub investeering karbiidi tavaliselt ära tänu pikemate intervallidele teritamise ja kliirensi triivist tuleneva jäägi vähendamise vahel.
Valik järgib tootmismahu ja klassi raskusastmega seotud prioriteetide järjestust:
- Optimeerige esialgne kliirens- alustage oma konkreetse hinde jaoks õige kliirensiga. Kalkulaatoris olev löök võib modelleerida jõunõudeid, kuid kliirensi täpsus seadistamisel määrab, kui palju triivi matriits talub enne, kui kvaliteet halveneb üle piiri.
- Valige sobiv kattekiht- sobitage katte kõvadus ja termiline stabiilsus oma tootmiskiiruse ja ränisisaldusega. TiN mõõduka -mahu M47 tootmiseks. TiCN või AlCrN suure -mahu M19 või CRGO tembeldamiseks kõrgendatud kiirustel.
- Koostage teritusgraafik, mis põhineb jämejälgimisel- mõõta võsa kõrgust kindlaksmääratud ajavahemike järel (iga 50 000-100 000 tõmbega kõrge ränisisaldusega klasside puhul). Kui jäme ületab teie läve, teritage kohe, selle asemel, et oodata nähtavat halvenemist või mõõtmete tagasilükkamist.
- Hinnake karbiidi uuendamise kriteeriume- kui teritusintervallid langevad alla 200 000 käigu või katte eluiga ei ületa praktilisi hooldusaknaid, minge üle karbiiditööriistadele jaamades, kus kulumine on lamineerimiskvaliteedi jaoks kõige olulisem.
Burri mõõtmine täidab siin kahekordset ülesannet. See kontrollib osade kvaliteeti tootmise koheseks vastuvõtmiseks ning annab kaudse tööriista seisukorra ja tõhusa kliirensi mõõtmise. Burri kõrguse trendidiagramm, mis on joonistatud löökide arvu alusel, näitab teie konkreetse stantsi{2}}materjalide kombinatsiooni kulumiskõverat. Kui kalle muutub järsumaks, mis viitab jämeduse kiirenemisele, siis teate, et lõikeserv on kulunud punktist, kus kate on terve ja alusmaterjal kulub otse vastu räniterast. See käändepunkt ütleb teile, millal teritada, et saavutada maksimaalne kasutusiga, mitte oodata, kuni serv on nii lagunenud, et uuesti lihvimine eemaldab liigse materjali.
Tööriista kulumise, tõhusa kliirensi triivi ja lamineerimiskvaliteedi koosmõju loob dünaamilise süsteemi, mida ei saa hallata ainult staatiliste spetsifikatsioonidega. Teil on vaja kliirensi väärtust, mis töötab stantsi hooldusintervalli alguses, ja seiresüsteemi, mis teatab teile, kui kulumine on viinud efektiivse kliirensi üle vastuvõetavate piiride. Nende piiride määratlemine, nende dokumenteerimine tehnilistel joonistel ja nende kontrollimine tootmises ühendab kliirensi tehnilisi teadmisi täppislamineerimisvormide ostmise ja käitamise praktilise reaalsusega.
Tootmisruumi määramine ja õige matriitsipartneri valimine
Üks asi on elektrilise terase stantsimiseks sobiva stantsi tundmine. Selle kliirensi stantsi sisseehitamine, proovimise ajal kontrollimine ja tootmise käigus säilitamine on hoopis midagi muud. Lõhe inseneriteadmiste ja tootmisreaalsuse vahel seisneb sageli selles, kuidas kliirensinõudeid edastatakse, mõõdetakse ja jõustatakse kogu tarneahelas laminaadi tootja, stantsikonstruktori ja stantsi ehitaja vahel.
Paljud elektrilise terase stantsimise probleemid ei tulene mitte ajakirjandusest, vaid ostutellimusest. Joonis, mis määrab "kliirensi standardi järgi" või viitab üldisele stantsimise tonnaažikalkulaatori väljundile, ei anna stantsi ehitajale konkreetseid juhiseid materjali jaoks, mis nõuab klassi -spetsiifilist, jaama{2}}spetsiifilist kliirensi projekteerimist. Praktiline väljakutse on tõlkida kõik eelmistes osades käsitletu dokumentatsiooniks, mida täppisvormitöökoda saab järjepidevalt teostada.
Tehniliste jooniste ja stantside tellimuste lubade edastamine
Kui väljastate mootori lamineerimisvormi ostutellimuse, peavad teie kliirensi spetsifikatsioonid olema piisavalt selged, et kaks erinevat matriitsi ehitajat annaksid sama funktsionaalse tulemuse. See tähendab, et tuleb minna kaugemale ühest üldisest protsendist ja määratleda kliirens üksikute jaamade ja funktsioonitüüpide tasandil.
Tõhus tühjendusdokumentatsioon sisaldab mitmeid elemente, mida enamik tavalisi stantsitellimusi eirab:
Materjali klass ja seisukord.Määrake täpne elektriterase mark (M19, M6 jne), tarnija, paksus koos tolerantsiga ja katte tüüp. Erinevad katted lisavad riba efektiivsele paksusele mikroneid, mis mõjutavad kliirensi arvutusi. Elektriliste rakenduste jaoks mõeldud kliirensi ja roomamise kalkulaator käsitleb vahekaugusi erinevas kontekstis, kuid põhimõte on sarnane: iga mõõtmete muutuja vajab selgesõnalist määratlust, mitte eeldust.
Jaamade{0}}eemaldus-jaamade kaupa.Selle asemel, et kogu matriitsi jaoks üks kliirensväärtus, määrake sihtprotsent ja absoluutväärtus igale jaamakategooriale: piloodiavad, rootori pilud, staatori pilud, OD ja kõik sekundaarsed omadused. Lisage iga jaoks vastuvõetav tolerantsivahemik. Spetsifikatsioon "staatori pilu kliirens: 4% külje kohta +/-0,003 mm" annab stantsi ehitajale pigem mõõdetava eesmärgi kui ebaselge juhise.
Võrdlusservad ja nullpunkti struktuur.Määrake, millised pinnad on kliirensi võrdlusaluseks. Tühjendusjaama puhul mõõdetakse kliirensit matriitsi avast kuni auguni. Kuid millist mõõdet peetakse nominaalseks: löögi või matriitsi? Osade--stantsimiskonstruktsioonide ja osade--vormide puhul on vastus erinev. Määrake, milline komponent kannab osa mõõtmeid ja milline vaba ruumi nihe.
Vastuvõtmise kriteeriumid.Määrake, mida standardsed stantsilõikamise tolerantsid teie konkreetse rakenduse jaoks tähendavad. Märkige maksimaalne lubatud puri kõrgus (tavaliselt 0,02–0,04 mm elektrilise terase lamineerimise korral), minimaalne lihvimisprotsent ja kõik servade kvaliteedinõuded, mis on seotud teie allavoolu südamiku kadude spetsifikatsioonidega. Need mõõdetavad tulemused annavad mõlemale poolele edu ühise definitsiooni.
Kliirensi kontrollimise ja kvaliteedikontrolli meetodid
Kliirensi määramine paberil on mõttetu ilma kontrollimeetoditeta, mis kinnitavad, et stants annab need väärtused tegelikkuses. Kolm peamist kontrollimismeetodit teenindavad stantside elutsükli erinevaid etappe.
Stantsi komponentide optiline mõõtmine.Enne kui matriitsil kunagi tootmist tabatakse, saab mõõta stantsi ja stantsi sisede vahelist füüsilist vahekaugust optiliste komparaatorite, koordinaatmõõtmismasinate (CMM) või nägemissüsteemide abil. See mõõtmete kontrollimine kinnitab, et stantsi ehitaja tabas sihtgeomeetriat. NaguLamistacksi dokumentatsioon mootori lamineerimise tembeldamise kohtamärgib, et CMM-i kontroll on standardne tava tembeldatud komponentide mõõtmete, tasasuse ja vertikaalsuse kontrollimiseks ning sama tehnoloogia kehtib ka matriitsi komponentide endi kontrollimisel enne kokkupanekut.
Katselõiked jäme mõõtmisega.Kõige usaldusväärsem kliirensi kontroll on funktsionaalne: tembeldage näidisosad ja mõõtke tulemusi. Optilise profilomeetri või isegi kalibreeritud sihvernäidiku abil mõõdetud puuri kõrgus näitab, kas efektiivne kliirens tagab vastuvõetava servakvaliteedi. NaguKEYENCE'i tehniline viide jäme mõõtmise kohtaselgitab, et 3D-optilised profileerijad suudavad jäädvustada tembeldatud serva kogu pinna topograafiat kõigest ühe sekundiga, tuvastades kõrgeimad jämepunktid ja nende asukohad ilma positsioneerimisvigadeta, mis tavapärast profiilijälgimist häirivad. See muudab jäme mõõtmise praktiliseks tootmise kontrollimise vahendina, mitte lihtsalt laboriharjutusena.
Läbilõike metallograafiline analüüs-.Kriitiliste rakenduste puhul kuvab stantsitud laminaadi serva lõikamine ja ristlõike poleerimine-nihkeprofiili täielikult välja: ümbermineku sügavus, lihvimispikkus, murdenurk ja jäme moodustumine. See meetod näitab tegelikku murdumismehhanismi töös ja kinnitab, kas teie kliirens loob soovitud tasakaalu lihvimis- ja murdumistsoonide vahel. See on aeglane ja hävitav, muutes selle pigem proovi- ja valideerimisvahendiks kui tootmise kontrollimeetodiks. Kuid see annab kõige täielikuma pildi kliirensi jõudlusest ja näitab otseselt plastilise deformatsiooni sügavust, mis juhib magnetilist surnud tsooni.
Uue elektrilise terasest matriitsi praktiline kontrollimise jada järgib loogilist edenemist: optiline mõõtmine ehitamisel geomeetria kinnitamiseks, proovilõiked funktsionaalse jõudluse kinnitamiseks ja perioodiline jäsemete mõõtmine tootmise ajal, et jälgida kulumist{0}}ajendunud kliirensi triivi. Iga meetod tuvastab erinevatel elutsükli etappidel erinevaid rikkerežiime.
Tehke koostööd terase elektriseadmete täppismassiivide ehitajatega
Pika stantsi eluea, madala jämeduse, minimaalse servapinge ja suure mõõtmete täpsuse tasakaalustamine ühtses kliirensi spetsifikatsioonis on tehniline optimeerimine. Kuid selle spetsifikatsiooni usaldusväärseks täitmiseks miljonite tootmiskäikude jooksul on vaja stantsiehitaja võimekust, mis ületab üldise tembeldamispädevuse.
Elektriline teraslamineerimine vähendab nõudlust, mis paljudel -üldotstarbelistel stantsimistöökodadel puudub: alammikroniline lihvimistäpsus -kriitiliste vahetükkide jaoks, arusaam sellest, kuidas ränisisaldus mõjutab kulumismustreid ja hooldusintervalle, kogemused mitme -kliirensiga järkjärgulise stantsi kasutamisega, enne montaažikvaliteediga komponentide tootmist on vaja kontrollida mootorite lamineerimise kvaliteeti.
Elektrilise terase tööks stantsipartneri valimine taandub tõestatud suutlikkusele konkreetses rakendusvaldkonnas. Siin on, mida hinnata:
- Täppisstantsimisvormide kogemus mootori staatori ja rootori tootmiseks - YICHENNäitab seda kriteeriumi, teenindades mootorite, elektri{0}}terase ja uute-energiakomponentide tootjaid täppisstantsimisvormidega, mis on loodud spetsiaalselt räniterases nõutavate kitsaste kliirensitlerantside jaoks. Nende keskendumine staatori ja rootori progresseeruvatele stantsidele tähendab, et mitme -kliirensiga, jaama-spetsiifiline arhitektuur on nende põhitootmise distsipliini sisse ehitatud, selle asemel, et seda käsitletaks eritaotlusena.
- Kontrollitav taluvusvõime- küsige dokumenteeritud tõendeid selle kohta, et kauplus suudab hoida kliirensi väärtusi vahemikus +/-0,003 mm kõigis progressiivse matriitsi jaamades. Küsige võrreldavate elektriliste terasvormide projektide näidiskontrolli aruandeid.
- Materjali{0}}spetsiifilised tööriistateadmised- stantside valmistaja peaks soovitama stantsimismaterjale, katteid ja lihvimisintervalle teie konkreetse elektriterase kvaliteediklassi alusel, mitte üldiste juhiste järgi. Räniterase alal kogenud kauplus teab, et 3% ränisisaldusega M19 kulub teisiti kui 1,8% ränisisaldusega M47.
- Integreeritud proovi- ja valideerimisvõimalus- stantsiehitajad, kes teostavad proovilõikeid samal astmel ja gabariidil, mida kasutate tootmises, seejärel mõõdavad jäme kõrgust ja mõõtmete täpsust vastavalt teie spetsifikatsioonidele, tarnivad stantsid, mis töötavad esimesel paigaldusel, mitte ei nõua nädalaid-vajutusega reguleerimist.
- Hooldusdokumentatsioon ja tugi- täppisstantsi partner pakub teritusspetsifikatsioone, vaba ruumi taastamise protseduure ja soovituslikke ülevaatusintervalle, mis on kohandatud teie tootmismahule ja materjali abrasiivsusele.
Kulude erinevus üldise stantsimisvormi ja spetsiaalselt elektrilise terase kliirensi nõuetele vastava stantsimisvormi vahel on ostmisel märkimisväärne. Kuid kogumaksumuse arvutamine hõlmab ebaõigest servakvaliteedist tingitud jääke, liigsetest surnud tsoonidest tulenevaid südamiku kadumise trahve, valest tööriistamaterjalide valikust tulenevat lühenenud stantsi eluiga ja tõrkeotsingule kulunud inseneriaega, mida korralikult määratud stants oleks ära hoidnud. Kui arvestada kaalul olevat elektromagnetilist jõudlust, eriti suure -väärtusega elektrimootorite veomootorite ja esmaklassiliste trafosüdamike puhul, tasub täppisvormi investeering end ära tänu lamineerimisele, mis tegelikult tagab teie mootori või trafo konstruktsiooni eeldatud magnetilise jõudluse.
Elektroonilise terase stantsimise õiguse saamine ei ole kalkulaatoril üks otsus. See on omavahel seotud tehniliste valikute ahel: materjaliteadmised juhivad kliirensi valikut, kliirensi väärtused on tõlgitud käivitatavateks spetsifikatsioonideks, spetsifikatsioonid, mida kontrollitakse funktsionaalsete mõõtmiste abil, ning kulumise jälgimise ja õigeaegse hoolduse abil säilitatav tootmiskvaliteet. Iga selle ahela lüli sõltub eelmisest ja kogu süsteem sõltub lõpuks koostööst stantside ehitajaga, kes mõistab, et elektriterase stantsimine on konstruktsioonimetallide stantsimisest põhimõtteliselt erinev distsipliin.
Korduma kippuvad küsimused elektrilise terase stantsimise kliirensi kohta
1. Milline on soovitatav stantsivahe M19 elektriterase jaoks?
M19 elektriteras, mis on üks enim kasutatavaid CRNGO klasse mootorite lamineerimiseks, toimib tavaliselt kõige paremini 5–7% materjali paksuse küljega. Selle vahemiku ränisisaldus on ligikaudu 3%, mis muudab selle rabedamaks kui pehme teras, kuid vähem habras kui kõrgemad -räni CRGO klassid. Täpne väärtus selles vahemikus sõltub lamineerimise paksusest, funktsioonide geomeetriast ja sellest, kas eelistate minimaalset jämekõrgust või vähendatud servapinget. Staatoripesa funktsioonide puhul, mille mõõtmete täpsus on kriitiline, suunake alumise otsa poole. Survevalu-alumiiniumist vastuvõetavate rootori pilu funktsioonide puhul tagab ülemine ots pikema tööriista tööea ja vastuvõetava servakvaliteedi.
2. Kuidas mõjutab stantsi ja stantsi kliirens mootori südamiku kadu elektrilise terase lamineerimisel?
Kliirens mõjutab otseselt südamiku kadu kahe mehhanismi kaudu. Esiteks tekitab plastiline deformatsioon igas lõikeservas magnetiliselt kahjustatud tsooni, kus läbilaskvus võib langeda kuni 94%, sundides ümbritsevat materjali kandma rohkem voogu suurema küllastumise korral ja suurendades hüstereesikadusid. Uuringud näitavad, et see mõju võib kahjustatud tsoonis tuumakaod peaaegu kahekordistada. Teiseks suurendab liigne kliirens jäme kõrgust, mis halvendab virnastamistegurit ja vähendab aktiivse magnetmaterjali kogust südamiku pikkuse ühiku kohta. Uuringud näitavad, et ainuüksi tühjenduskliirensi optimeerimine võib taastada ligikaudu 6% magnetkadu, muutes selle üheks kõige kuluefektiivsemaks-tõhususe parenduseks ilma materjale või mootori konstruktsiooni muutmata.
3. Miks nõuab õhukese-mõõduga elektriteras standardpaksusest erinevaid kliirensi kaalutlusi?
Kui laminaadi paksus langeb alla 0,3 mm, annab standardne protsendil{1}}põhine kliirensi valem absoluutväärtused ühe-kohalise mikroni territooriumil. Näiteks 5% kliirens 0,15 mm materjalil võrdub vaid 7,5 mikroniga külje kohta. Sellises skaalas põhjustavad tavalised tootmismuutujad, nagu tööriistade läbipaine, soojuspaisumine, pressi joondamine ja uuesti lihvimise konsistents, 1–2 mikronit ebakindlust, kulutades ühiselt suurema osa tolerantsi eelarvest. 3-mikroniline viga 0,15 mm varal nihutab efektiivse kliirensi 5%-lt 7%-le, ületades potentsiaalselt vastuvõetava akna täielikult. See nõuab erakordset stantsi valmistamise täpsust ja muudab stantside valmistaja võime sama oluliseks kui kliirensi spetsifikatsioon ise.
4. Mis vahe on CRGO ja CRNGO tollivormistuse nõuetel?
Trafosüdamikes kasutatavad CRGO-terased (grain{0}}oriented) nõuavad suuremat vahekaugust, tavaliselt 3–5% külje kohta, kuna nende joondatud kristallstruktuur on äärmiselt tundlik servapinge suhtes, mis häirib hoolikalt kavandatud magnetdomeeni mustreid. CRGO praod kalduvad järgima eelistatud tasapindu piki terade piire, muutes murdumiskäitumise laiematel vahemaadel vähem prognoositavaks. Mootorite lamineerimisel kasutatavad CRNGO (mitte-terade-orienteeritud) terased taluvad laiemat 5–8% akent külje kohta, kuna nende juhuslik terajaotus murdub kõigis suundades ühtlasemalt. Isotroopne struktuur tähendab, et lõikesuund tera joonduse suhtes ei ole muret tekitav, mis annab stantsidisaineritele suurema paindlikkuse kliirensi valikul.
5. Kuidas jälgida stantsi ja stantsi kliirensi triivi elektriterase tootmisel?
Burri kõrguse mõõtmine on kõige praktilisem kaudne meetod tööriista kulumisest põhjustatud kliirensi triivi jälgimiseks. Kuna stantsi ja matriitsi servad kuluvad räniterase abrasiivse olemuse tõttu, suureneb tõhus kliirens järk-järgult, põhjustades proportsionaalselt jäme kõrguse kasvu. Löökide arvu alusel joonistatud jäsemete trendide diagrammi koostamine näitab teie konkreetse kulumiskõvera. Kui nõlv muutub järsemaks, annab see märku, et kaitsekatted on läbi kulunud ja alusmaterjal laguneb otseselt. Kõrge -räniklassi (nt M19) puhul tabab iga 50 000–100 000 löögi mõõtmine triivi, enne kui see lamineerimiskvaliteeti kahjustab. Katse ajal tehtud ristlõike metallograafiline analüüs määrab kindlaks murdeprofiili algtaseme, samas kui optilised profileerijad võimaldavad kiiret tootmist{12}}põranda kinnitamist.


