


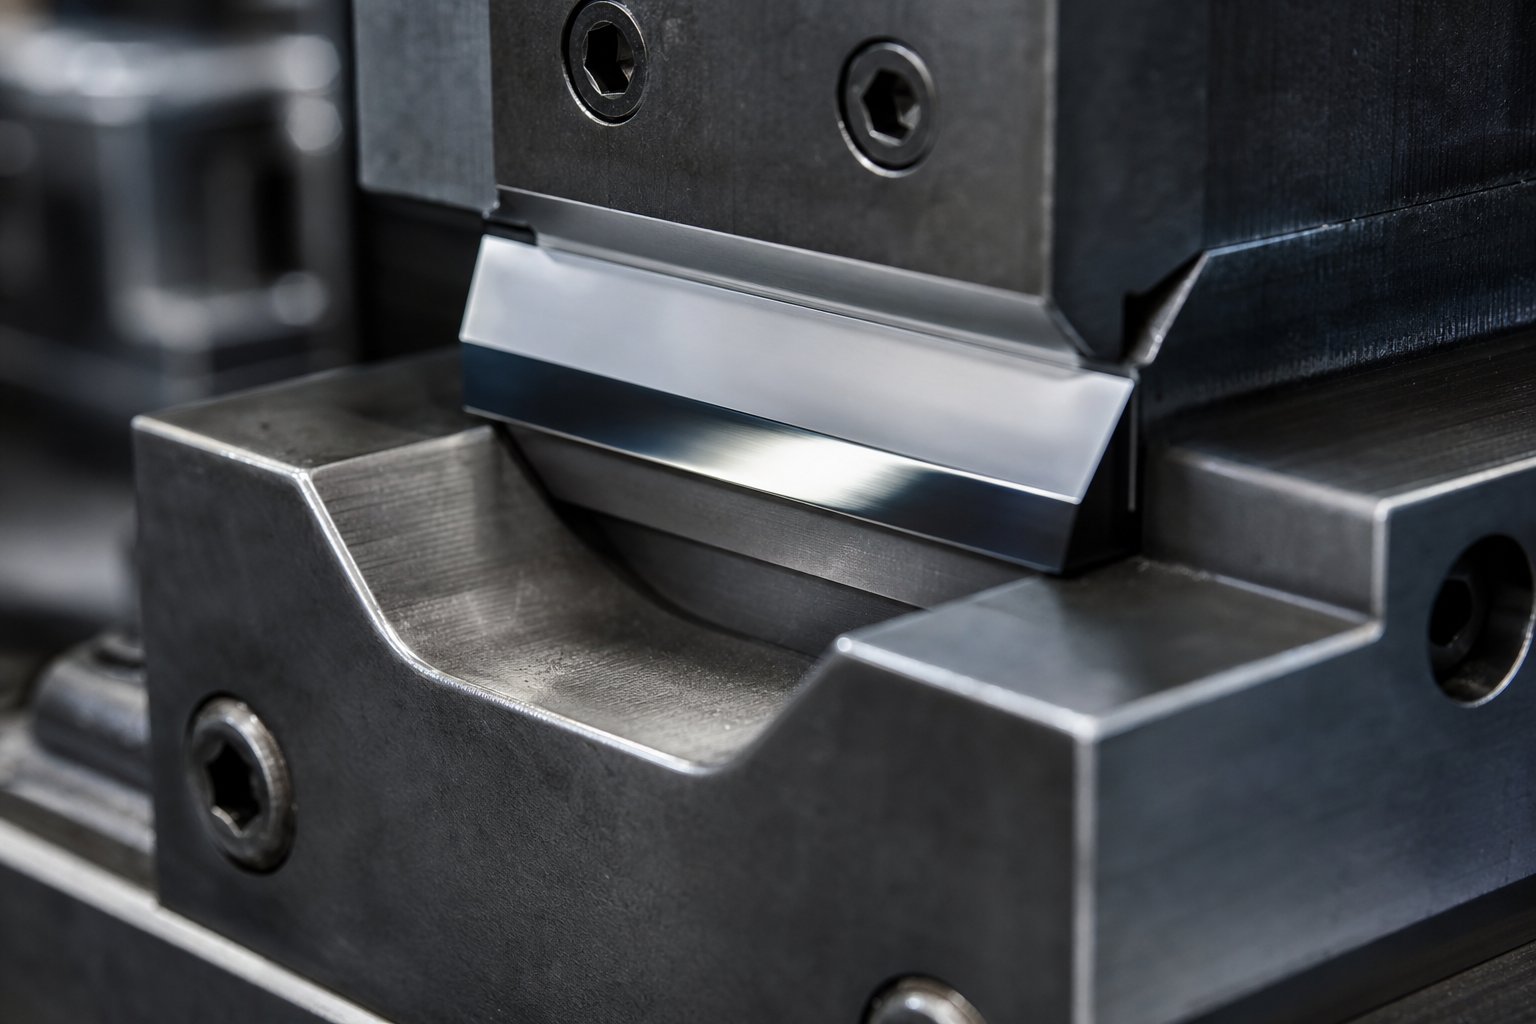
Mis on karbiidstantsimisstantsid ja miks need on olulised
Kui stantsimisvorm kulub kaua enne eeldatavat kasutusiga, tuleneb probleem tavaliselt otsustest, mis tehti enne, kui stants pressi puudutas. Arusaamine, millega töötate, on esimene samm selle parandamiseks.
Karbiidist stantsimisvormide määratlus ja põhikoostis
Karbiidist stantsimisvormid on täppistööriistade komponendid, mis on valmistatud volframkarbiidi (WC) osakestest, mis on pulbermetallurgia abil ühendatud koobalti (Co) sideainega ja mis on konstrueeritud nii, et need toodavad, läbistavad ja vormivad lehtmetalli kõvadustasemega, mis ületab tunduvalt tavalist tööriistaterast.
See koostis eristab karbiidist stantsi standardsetest surveteradest nagu D2 või M2. Volframkarbiid tagab äärmise kõvaduse, ulatudes tavaliselt HRA 85-92-ni, samal ajal kui koobalti sideaine toimib metallilise liimina, mis hoiab neid kõvasid WC-terasid koos. Tulemuseks on materjal, mis talub abrasiivset kulumist palju kauem kui ükski kuumtöödeldud tööriistateras suudab taluda.
Tavalised stantsimisrakendustes kasutatavad klassid hõlmavad tähistusi nagu K10, K20, K30 ja K40, millest igaüks varieerub koobaltisisalduse ja terade struktuuri poolest, et see vastaks erinevatele töönõuetele.
Miks karbiid ületab stantsimisel tavapäraseid stantsimaterjale?
Kujutage ette, et töötate elektrilise terase lamineerimisel progresseeruva stantsi kiirusega 600 lööki minutis.Tööriistaterasest stantsidsellisel juhul nõuavad sagedast uuesti lihvimist, mõnikord pärast kümneid tuhandeid tabamusi. Karbiidist stantsid võivad sama rakenduse korral töötada mitu korda kauem hooldusintervallide vahel, kuna materjal lihtsalt talub põhimõtteliselt erineval tasemel kulumist.
Selle eelisega kaasnevad aga kompromissid{0}}. Karbiid on rabe. See maksab ette rohkem. See nõuab rangemaid konstruktsiooni tolerantse ja spetsiifilisi hooldustavasid. Kui neid tegureid ignoreeritakse või valesti juhitakse, ebaõnnestub isegi kõige kõvem karbiidist stants enneaegselt.
Selles artiklis käsitletakse kogu otsustusahelat, alustades õige karbiidiklassi valikust ja materjali rabedust arvestavate stantside projekteerimisest kuni nende õige hooldamiseni ja äratundmiseni, kui karbiid on lihtsalt selle töö jaoks vale valik.
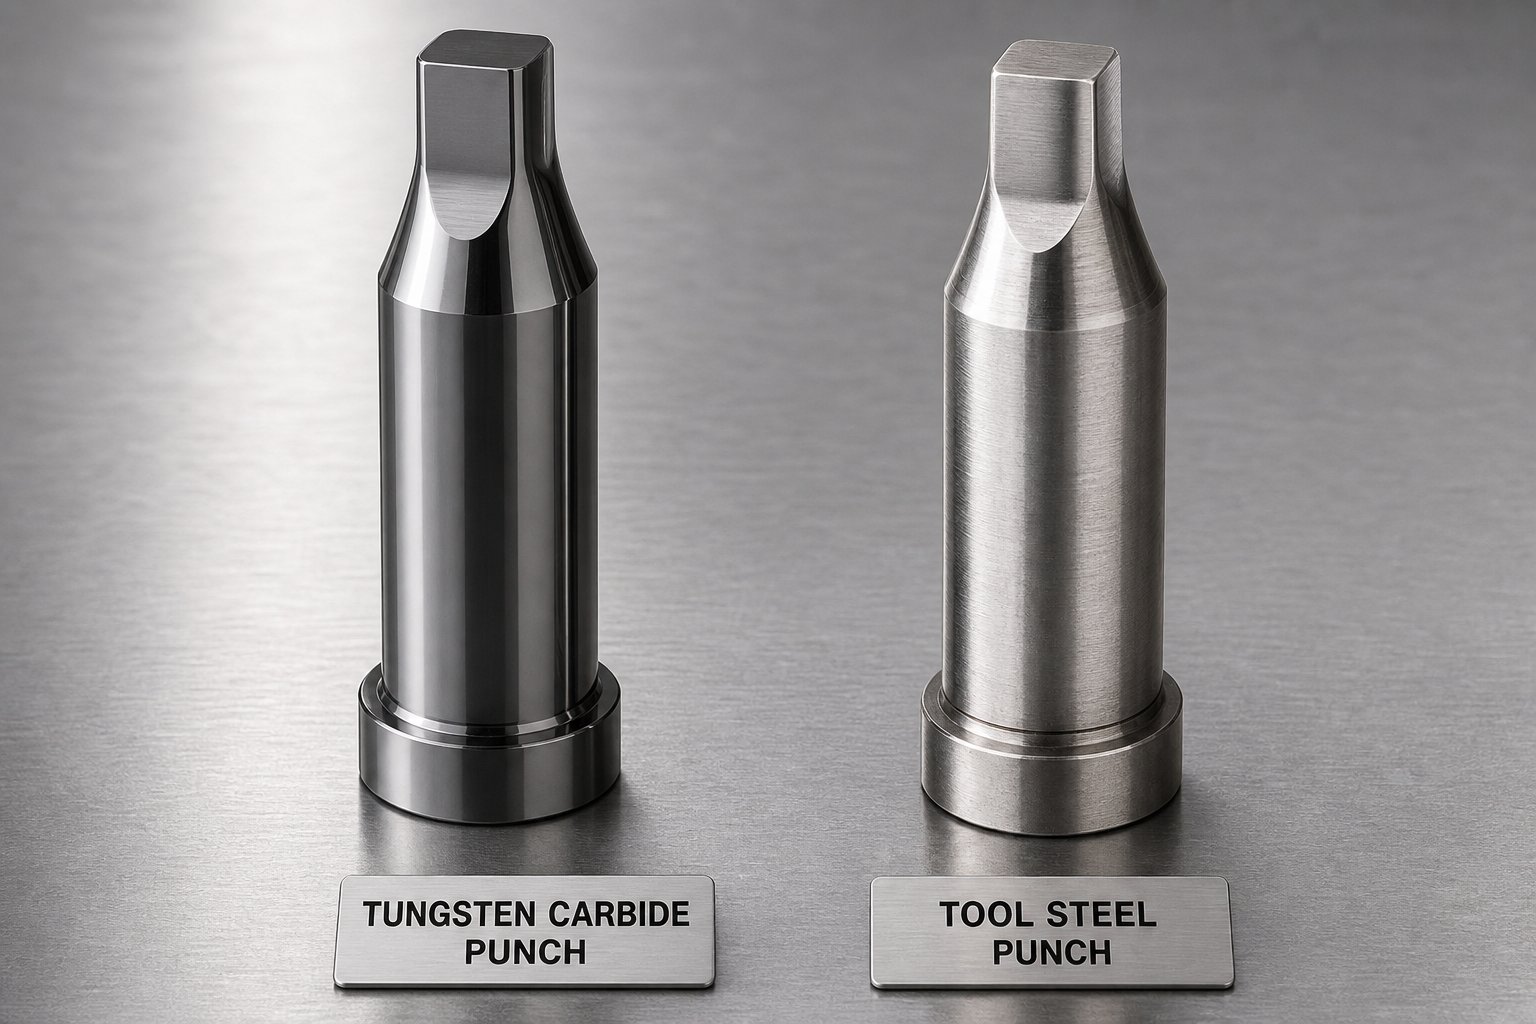
Karbiid vs tööriistaterasest stantsid ja kogu omamiskulu
Üks asi on teadmine, et karbiid ületab tööriistaterase töötlemata kõvaduse poolest. Otsustamine, kas see on teie tootmistsükli jaoks rahaliselt mõttekas, on täiesti teine küsimus. Karbiidist stantsi esialgne hinnasilt võib olla kolm kuni kümme korda kõrgem kui võrreldava tööriistaterasest matriitsi puhul ja see kleebisega šokk takistab paljudel inseneridel kaugemale vaatamast. Kuid kulu-per-osa ja kulu-per-osa on kaks väga erinevat arvu.
Tööriistaterase alternatiivid ja nende piirangud{0}}suure mahuga töös
Enamiku tembeldamistoimingute puhul kasutatakse vaikimisi tööriistateraseid, kuna need on tuttavad, taskukohased ja mitmekülgsed. Suure kroomkarbiidisisaldusega D2 tagab suurepärase abrasiivse kulumiskindluse 58-62 HRC juures. M2 kiirteras talub paremini kuumust ja hoiab servi hästi hõõrdumise all. A2 pakub kuumtöötlemise ajal mõõtmete stabiilsust ja S7 neelab lööke, mis purustaksid kõvemad klassid.
Need on tahked materjalid. Väikese-mahuga tööde, prototüüpide või pehmete detailide metallide rakenduste puhul toimivad need hästi, vaid murdosa karbiidi maksumusest. Piirang kuvatakse helitugevuse suurendamisel. Progressiivses stantsimisvormis, mis töötab sadu tuhandeid tsükleid, kuluvad D2- ja M2-stantsid, jämedad kasvavad ja lihvimisintervallid vähenevad. Iga uuesti lihvimine tähendab seisakuaega, seadistamistööd ja veidi lühemat stantsi. Korrutage see mitme-jaama järkjärgulise stantsi vahel ja kogunenud kulu kasvab kiiresti.
Tootmismahu künnised, mis õigustavad karbiidiinvesteeringuid
Pole olemas ühte maagilist numbrit, mille puhul karbiid muutub ilmselgeks valikuks. Crossover sõltub tooriku materjalist, stantsi keerukusest ja sellest, kui palju seisakuid teie töö tunnis maksab. Sellegipoolest osutab tööstusharu analüüs järjekindlalt keskmise-kuni-mahulisele tootmisele kui tasuvusala-. Kui teie tööriistaterasest stantsid vajavad tootmistsükli jooksul mitu korda väljavahetamist või põhjalikku remonti, hakkab karbiidi pikem kasutusiga seda esialgset lisatasu neelama.
Progressiivsete stantside puhul, mis töötavad abrasiivsetel materjalidel, nagu elektriteras või roostevaba teras, langeb lävi veelgi madalamale. Mida agressiivsemalt toorik stantsi kulub, seda kiiremini tasub karbiid ennast ära. Vastupidi, pehme vase või alumiiniumi tembeldamine mõõdukates kogustes ei pruugi kunagi jõuda üleminekupunktini.
Omaniku kogukulude jaotus
Tõeline võrdlus ei ole müügihind. See on kogu omamiskulu: esialgne investeering, millele lisanduvad uuesti lihvimiskulud, seisakukadud, kulunud tööriistade jäägid ja asendamise sagedus kogu tootmisea jooksul. Karbiidist stants, mis töötab kümme kuni kakskümmend korda kauem kui D2, enne kui see vajab hooldust, vähendab dramaatiliselt karbiidist stantsi maksumust ühe osa kohta, kuigi see maksab esimesel päeval viis kuni kümme korda rohkem.
Siin on, kuidas võrrelda kolme kõige levinumat valikut tegurite vahel, mis tegelikult kulusid mõjutavad.
| Atribuut | Volframkarbiid | D2 tööriistateras | M2 kiirterasest{1}} |
|---|---|---|---|
| Suhteline kõvadusvahemik | HRA 88–92 (ligikaudu . 70+ HRC ekvivalent) | 58-62 HRC | 60-65 HRC |
| Tüüpiline suremise elu | Pikk (10-20x tööriistateras võrreldavates tingimustes) | Keskmine | Keskmine |
| Taaslihvimise sagedus | Madal | Mõõdukas kuni kõrge | Mõõdukas |
| Parim-tootmismaht | Suur-maht ja abrasiivne{1}}materjal | madal{0}}kuni -keskmine helitugevus; üldine tembeldamine | Keskmine maht; kuumus{0}}altid toimingud |
| Suhteline eelkulu | Kõrge (3-10x tööriistateras) | Madal | Mõõdukas |
| Tugevus / löögikindlus | Alumine (šoki all rabe) | Hea | Hea |
Muster on selge: karbiid- ja tööriistaterasest stantsid ei ole küsimus selles, milline materjal on üldiselt parem. Küsimus on selles, kus teie toodang mahu- ja kulumisspektril istub.Kõrge-tsükliga progresseeruv stantsimineabrasiivsed materjalid esindavad karbiidi magusat kohta. Lühikesed läbisõidud pehmetel metallidel kuuluvad D2 või S7 kategooriasse.
Selles analüüsis jäetakse sageli tähelepanuta klassi valik karbiidis endas. Mitte kõik volframkarbiid ei toimi samaväärselt ja konkreetse tembeldamistoimingu jaoks vale tera suuruse või sideaine protsendi valimine võib kaotada pikaealisuse eelise, mille saamiseks maksite lisatasu.
Õige karbiidiklassi valimine stantsimiseks
Karbiidist stants, mis puruneb pärast 50 000 lööki, ei pruugi olla defektne. See võib olla lihtsalt selle töö jaoks vale hinne. Karbiidiklassi valik stantsimiseks on see, kus stantsi pikaealisus on kas sisse ehitatud või vaikselt õõnestatud, ja see on kõige tähelepanuta jäetud muutuja, kui insenerid määravad tööriistad järkjärguliste stantsimise ja stantsimise jaoks.
Iga volframkarbiidi stantsi klassi määravad kaks põhimuutujat: tera suurus ja sideaine sisaldus. Leidke tasakaal ja stants hoiab geomeetriat miljonite tsüklite jooksul. Kui saate valesti aru, näete kas enneaegset servade lõhenemist või kiirenenud abrasiivset kulumist, mis mõlemad jäljendavad stantsi sümptomeid, mis on lihtsalt "kulunud", kui tegelik probleem oli algusest peale materjalide mittevastavus.
Terade suuruse ja sideaine sisu kaubandus{0}}selgitatud
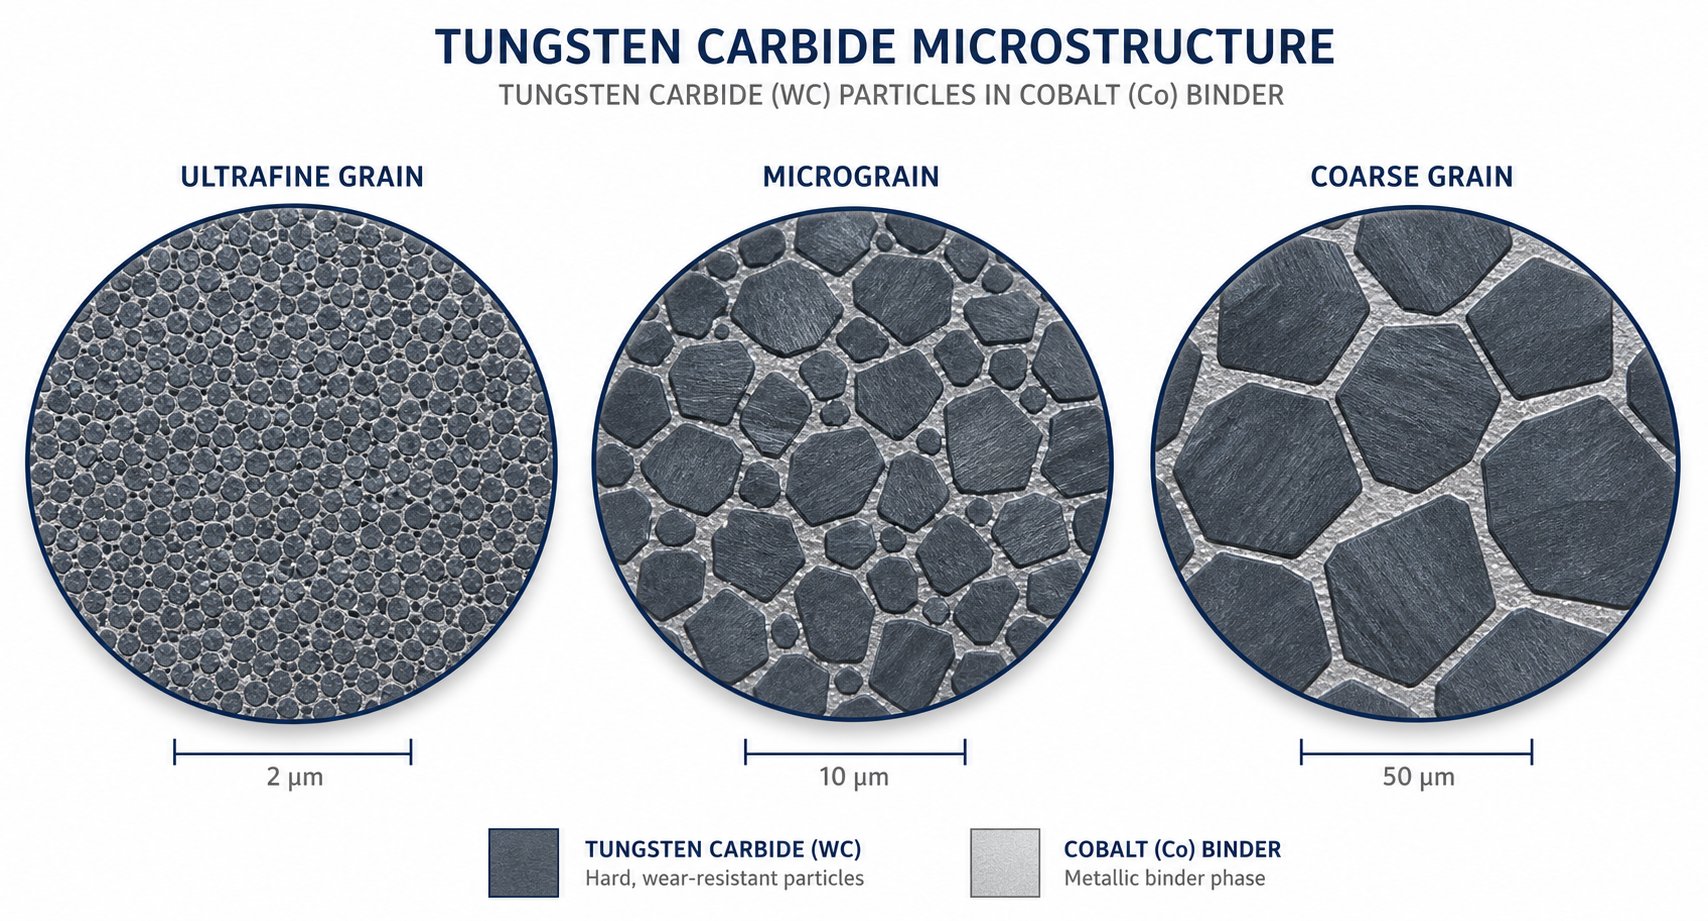
Mõelge karbiidi tera suurusele kui ehitusploki mõõtmele. Väiksemad terad pakivad tihedamalt, luues tihedama mikrostruktuuri, millel on suurem kõvadus ja teravamad saavutatavad servad. Suuremad terad jätavad rohkem ruumi koobalti sideaine täitmiseks, mis neelab löögienergiat ja takistab pragunemist.
Tavalised teraviljaklassifikatsioonid praktikas jagunevad järgmiselt:
- Nano- ja ülipeen tera (alla 0,5 mikroni):Maksimaalne kõvadus ja servade teravus. Need klassid hoiavad väga kitsaid tolerantse ja taluvad agressiivselt abrasiivset kulumist, kuid need on kõige rabedamad valikud. Sobib kõige paremini õhukese-materjali tühjendamiseks, kus koormused on peamiselt surve all.
- Submikroniline tera (0,5–0,7 mikronit):Tugev tasakaal kulumiskindluse ja tugevuse vahel.Tööstuse testimine näitabSubmikroni klassid toetavad peenemaid lõikeservi ja paremat pinnaviimistlust, säilitades samal ajal mõistliku sitkuse. Need töötavad hästi täppis-tühjendamisel ja valgusvormimisel.
- Mikrograan (0,7–1,3 mikronit):Parem löögi neeldumine ja vastupidavus purunemisele vahelduva koormuse korral. Kui tembeldamine hõlmab vibratsiooni, katkenud kontakti või veidi valesti joondatud seadistusi, talub mikroterakarbiid tingimusi, mis võivad peenemat sorti pragundada.
- Keskmise ja jämedateraline (üle 1,3 mikroni):Kõrgeim sitkus ja löögikindlus, kuid madalam kõvadus. Need klassid saavad hakkama raske vormimise, sügavtõmbe ja külma suunaga, kus stants neelab märkimisväärseid külg- ja survejõude.
Koobalti sideaine sisu järgib paralleelset loogikat. Väiksem sideaine sisaldus (tavaliselt 6–10% Co) suurendab kõvadust, kuna kõvade karbiidiosakeste vahel on vähem pehmet metalli. Kõrgemad sideaine protsendid (12–25% Co) suurendavad järsult tugevust, võimaldades stantsil löögi mõjul mikroskoopiliselt painduda, ilma et see puruneks.Hinnete valiku juhendidKasutage seda järjekindlalt esmalt oma rikkerežiimi tuvastamiseks: kui teie stantsid järk-järgult kuluvad, vajate tõenäoliselt kõvemaid sorte, milles on peenem terad ja vähem sideainet. Kui need purunevad või pragunevad, vajate tugevamaid sorte jämedama tera ja rohkema koobaltiga.
Karbiidi omaduste kaardistamine tembeldamistoimingutega
Erinevad tembeldamistoimingud tekitavad stantsele põhimõtteliselt erinevad pingeprofiilid. Tühistamislöök kogeb tugevat survelööki igal löögil. Vormivorm neelab külgjõude, kui materjal voolab üle selle pinna. Volframkarbiidi stantsi klassi sobitamine tegeliku koormuse tüübiga on see, mis eristab vastupidavat stantsi varakult rikki jäävast stantsist.
Siit saate teada, kuidas hindeomadused tavapärastele toimingutele vastavad.
- Tühistamine ja augustamine:Submikron kuni ülipeen tera, 6-10% koobaltit. Need toimingud nõuavad teravaid lõikeservi, mis on ümaramata. Koormus on kokkusuruv ja korduv, mis sobib kõvematele, madalama sideainega klassidele.Federal Carbide'i rakendusjuhendloetleb sellised klassid nagu FC10M (submikron), mis sobivad metallivormimiseks, kus on vaja nii kulumiskindlust kui ka mõõdukat tugevust.
- Väikeste aukude augustamine (kõrge kuvasuhe):Submikron tera, 8-12% koobaltit. Väikesed löögid ähvardavad külgsuunalise läbipainde ohtu, nii et sideaine sisalduse kerge ebatasasus tagab murdumiskindluse, mis takistab äratõmbumist, ilma et see ohverdaks palju serva eluiga.
- Vormimine ja painutamine:Mikroteraline kuni keskmise teraline, 12-15% koobaltit. Materjal libiseb üle matriitsi pinna kombineeritud surve- ja nihkekoormuse all. Tugevamad klassid peavad vastu mikrokiilule, mida kõvemad klassid kannatavad, kui materjalivool tekitab ettearvamatuid pingekontsentratsioone.
- Sügav joonistus:Keskmise kuni jämedateraline, 15-25% koobaltit. Joonistusvormidel on pidev kontaktrõhk, hõõrdesoojus ja materjali haardumine. Klassid nagu FC11 ja FC13, mida iseloomustab suur löögitugevus ja sitkus, taluvad tõmbeoperatsioonidest tulenevat nõudlikku jõudude kombinatsiooni.
Progressiivsete vs liitvormide klasside valik
Progressiivsed karbiidist stantsimisvormid muudavad veelgi keerukamaks, kuna ühe tööriistaga tehakse mitu toimingut. Tühjendusjaam, vormimisjaam ja augustamisjaam asuvad kõik samas stantsikomplektis, kuid igaüks nõuab karbiidi erinevaid omadusi.
Siin teevad paljud kauplused kriitilise vea: määravad lihtsuse huvides kõikidele jaamadele ühe karbiidiklassi. Tühjendusjaamad saavad liiga tugeva klassi (ja kuluvad kiiremini kui vaja), samas kui vormimisjaamad saavad liiga kõva (ja külgkoormuse all laastuda). Mõlemad probleemid lühendavad surma üldist eluiga.
Parem lähenemine on sobitada hind iga jaama domineeriva stressiprofiiliga. Tühjendus- ja läbitorkamisjaamad saavad kasu submikronist madalast{1}}sideaine kvaliteedist, mis on optimeeritud servade säilitamiseks. Vormimis- ja tõmbamisjaamad toimivad paremini mikroteraliste või{3}}keskmiste teradega, mis sisaldavad põrutuskindluse tagamiseks suuremat koobaltisisaldust. See mitmeastmeline strateegia maksab esialgses spetsifikatsioonitöös pisut rohkem, kuid see kõrvaldab nõrga-lingi probleemi, kus ühe jaama enneaegne rike sunnib kogu voolu võrguühenduseta teenindusse.
Liitvormid, mis sooritavad ühe käiguga samaaegselt mitut toimingut, eelistavad üldiselt kompromissklassi, tavaliselt submikronilist karbiidi mõõduka sideainega (10-12% Co), mis tasakaalustab servade teravuse ja piisava sitkuse kombineeritud koormusega toimetulemiseks. Kompromiss on vastuvõetav, kuna liitstantse kasutatakse tavaliselt lihtsamate geomeetriate jaoks, kus ükski jaam ei puutu kokku äärmusliku vormimiskoormusega.
Hinde valik määrab ülemmäära, kui kaua teie täring võib kesta. Kuid isegi ideaalselt sobitatud karbiidi klass ei toimi, kui matriitsi konstruktsioon ei võta arvesse karbiidi mehaanilisi piiranguid, eriti selle talumatust tõmbepingete ja külgkoormuse suhtes.
Progressiivne matriitsi disain koos karbiidist sisestustega
Karbiidi talumatus külgkoormuse ja tõmbepinge suhtes ei ole põhjus, miks seda progressiivse stantsimisvormide konstruktsioonis vältida. See on põhjus teistsuguseks kujundamiseks. Tööriistaterase ümber ehitatud proge matriit võib absorbeerida mõningast lohakust kliirensis, joonduses ja geomeetrias. Karbiidkomponentidest valmistatud stants karistab iga otseteed. Projekteerimisetapis tehtud inseneriotsused kas rakendavad karbiidi äärmist kulumiskindlust või paljastavad selle hapruse esimesel tootmistsüklil.
Punch-to-stantsi kliirens ja tolerantsi saavutatavus
Karbiidist stantsi ja stantsi kliirens on koht, kus disainerid võidavad kõige rohkem ja riskivad samaaegselt. Kuna karbiidi saab lihvida kuni pluss-miinus 0,0001 tollise läbimõõdu tolerantsini, on tööriistaterasest väiksemad vahed füüsiliselt saavutatavad. See täpsus tähendab puhtamaid pügatud servi, väiksemat jäme kõrgust ja paremat detailide kvaliteeti otse ribalt.
Kuid tihedam kliirens tähendab suuremat külgkoormust stantsile ekstraheerimise ajal. Tööriistateras paindub selle koormuse all. Karbiidi purunemised. Ebapiisav kliirens koondab paindepinge stantsi varre, mis on täpselt selline rike, mis hävitab karbiiditööriistad kiiremini kui abrasiivne kulumine kunagi. Liigne kliirens pole ka kahjutu. See tekitab pigem tõmmatud serva kui pügatud serva ja paneb stantsi otsima iga löögi keskpunkti, tekitades tsüklilist väsimuskoormust.
Õige kliirens sõltub tooriku materjali paksusest ja tõmbetugevusest ning see tuleks selgelt täpsustada stantsi joonisel, mitte jätta töökoja vaikepraktikale. Üldjuhul on karbiidist tühimikud tihedamalt kui tööriistaterase ekvivalendid, kuid aken on kitsam. Eksimiseks on vähem ruumi.
Karbiidi tonnaaži ja materjali paksuse piirangud
Iga tembeldamisoperatsioon tekitab šoki. Karbiid neelab hästi survelööke, kuid ei talu peaaegu mingit tõmbe- ega paindepinget enne purunemist. See reaalsus seab kõvad piirangud sellele, mida karbiidikomponendid progressiivse stantsi puhul taluvad.
Materjali paksus on kõige otsesem piirang. Paksem materjal vajab lõikamiseks suuremat jõudu, mis suurendab lõikeserva koormuse külgmisi ja tõmbekomponente. Suure -tugevusega töödeldava detaili materjalid suurendavad probleemi. 0,020-tolline pehme vask läbistab põhimõtteliselt teistsuguse pingeprofiili kui sama geomeetriaga 0,060-tollise roostevaba terase lõikamine isegi identsete kliirensi protsentide korral.
Tonnaažinõuded mõjutavad ka pressi dünaamikat. Matriitsi käigu minimeerimine vähendab trumli kiirust, mis tähendab, et igal tsüklil kandub karbiidi komponentidele vähem lööke ja vibratsiooni. Disaini põhimõte on arusaadav: kui te ei saa nõutavat tonnaaži vähendada, vähendage käiku ja nihutage lõikestantsid nii, et need ei haakuks korraga. See jaotab šoki pressitsüklile, mitte ei koonda seda ühe hetkega.
Siin väärivad erilist tähelepanu karbiidstantside nurgaraadiused. Määratlemata raadiusega sisenurgad toimivad koormuse all pragude tekkekohtadena. Geomeetriaspetsialistid märgivad, et karbiidist stantsi nullraadiusega Isegi väikesed segatud raadiused varre üleminekutel pikendavad märkimisväärselt stantsi eluiga, kui esineb külgjõudu.
Karbiidist sisestustega hübriidstantskonstruktsioon
Mitte iga progressiivse matriitsi jaam ei vasta samadele kulumisnõuetele. Tühjendus- ja augustamisjaamad, mis puutuvad kokku abrasiivse materjaliga igal käigul, lagunevad kõige kiiremini. Tühikäigujaamad, pilootjaamad ja mõned vormimisjaamad kuluvad palju vähem. Kogu matriitsi projekteerimine karbiidist on tavaliselt nii majanduslikult põhjendamatu kui ka mehaaniliselt ebaproduktiivne, kuna vormimisjaamad saavad sageli kasu tööriistaterase suurepärasest sitkusest.
Hübriidne lähenemine, mida tuntakse karbiidist stantsi disainina, asetab karbiidi komponendid ainult sinna, kus nad teenivad oma eelist: suure{0}}kulumisega lõikejaamad, mis muidu vajaksid sagedast lihvimist. Tööriistateras käsitleb jaamu, kus domineerivad löökkoormused või kus arendamise käigus on oodata geomeetria muutusi. See tasakaalustab stantsi eluiga, kulusid ja kasutatavust.
Progressiivses vormis karbiidist sisetükkide määramisel peaksid insenerid järgima tahtlikku järjestust, mis arvestab karbiidi mehaanilisi piiranguid igal etapil:
- Tehke ajalooliste andmete või tooriku materjali abrasiivsuse põhjal kindlaks, millistes jaamades on suurim kulumismäär.
- Kinnitage, et iga kandidaatjaama geomeetria vastab karbiidi minimaalsele nurgaraadiusele ja{0}}ristlõikele ilma pingekontsentratsioonipunkte loomata.
- Valige iga jaama jaoks sobiv karbiidi klass, lähtudes domineerivast pingeprofiilist: kõvemad, peenemad{0}}teralised tühjendamiseks; kõvemad, jämedamad klassid igale külgkoormusega jaamale.
- Määrake stantsimise-to-vahe jaama kohta, lähtudes tooriku paksusest ja materjalist, dokumenteerides selle selgelt stantsi joonisel.
- Kujundage sisendi kinnitus nii, et istmepinnad oleksid tasased ja stabiilsed, vältides õõtsumist, mis koondab koormuse löögi ajal kõrgetele punktidele.
- Veenduge, et pressi tonnaaž, stantsikäik ja riba tõstmine on minimeeritud, et piirata vibratsiooni ja lööke, mis kanduvad karbiidikomponentidele.
- Lisage poka{0}}yoke funktsioonid, et vahetükke ei saaks hoolduse ajal tagurpidi või tagurpidi paigaldada, välistades kohese purunemise põhjustavad vead uuesti installimisel.
See järjestus eelistab tõrgete ennetamist jõudluse optimeerimisele. Usaldusväärselt vastupidav karbiidist sisetükk ületab alati selle, mis annab täiuslikke osi nädala jooksul enne pragunemist.
Isegi ideaalse konstruktsiooni korral lagunevad karbiidid tootmisel lõpuks. Küsimus on selles, kuidas need lagunevad, sest kulumismehhanism määrab, kas protsessi reguleerimine, katte vahetus või erinev klass oleks stantsi eluiga oluliselt pikendanud.
Kandke karbiidvormi eluiga lühendavaid kulumismehhanisme
Karbiidist stants, mis varakult ebaõnnestub, ütleb teile alati, miks, kui teate, mida otsida. Tööpindade lagunemismuster näitab, milline mehhanism kahjustab, ja iga mehhanism viitab teie protsessi erinevale algpõhjusele. Kõigi karbiidist stantside rikkerežiimide käsitlemine samal viisil, näiteks lihtsalt uuesti lihvides ja uuesti kasutusele võttes, tagab probleemi kordumise. Konkreetsete karbiidist stantside kulumismehhanismide tuvastamine võimaldab teil sihtida tegelikku põhjust, mitte ainult selle sümptomeid.
Neli peamist mehhanismi põhjustavad valdava enamuse karbiidist stantsimise rakenduste enneaegsest kulumisest: abrasiivne kulumine, liimikulumine, väsimuspraod ja termiline šokk. Need kattuvad sageli, kuid tavaliselt domineerib üks. Sihipärase paranduse ja kalli äraarvamismängu vahe on äratundmine, kumb põhjustab teie stantsi halvenemist.
Abrasiiv- ja liimikulumine karbiidstantsides
Abrasiivne kulumine on kõige lihtsam mehhanism. Tugevad lisandid, katlakivi või osakesed tembeldatud materjalis toimivad nagu liivapaber, mis lohiseb igal tõmbel mööda matriitsi pinda. Süsinikterasest progresseeruvad stantsimisoperatsioonid on eriti vastuvõtlikud, kui ribal on freeskivi või oksiidikiht. Ränisisaldusega ja kõva pinnakatetega elektrilised teraslaminaadid kiirendavad samuti kiiresti abrasiivset lagunemist.
See, mis toimub mikrostruktuuri tasandil, on progressiivne materiaalne kadu. Toorikus olevad kõvad osakesed suruvad välja või eemaldavad sideainemaatriksist üksikud karbiiditerad. Federal Carbide märgib, et abrasiivne kulumine kujutab endast materjali järkjärgulist kadu karbiidi pinnal, mis on tingitud paarituva komponendi või töömaterjali libisemisest või hõõrdumisest üle selle. Kiirus sõltub kontaktrõhust ja abrasiivi kõvadusest karbiidi pinna suhtes. Märkate seda režiimi visuaalselt sujuva ja ühtlase kulumisena piki lõikeservi, varem teravate tunnuste järkjärgulist ümardamist ja poleeritud või lapitud välimust kontaktaladel.
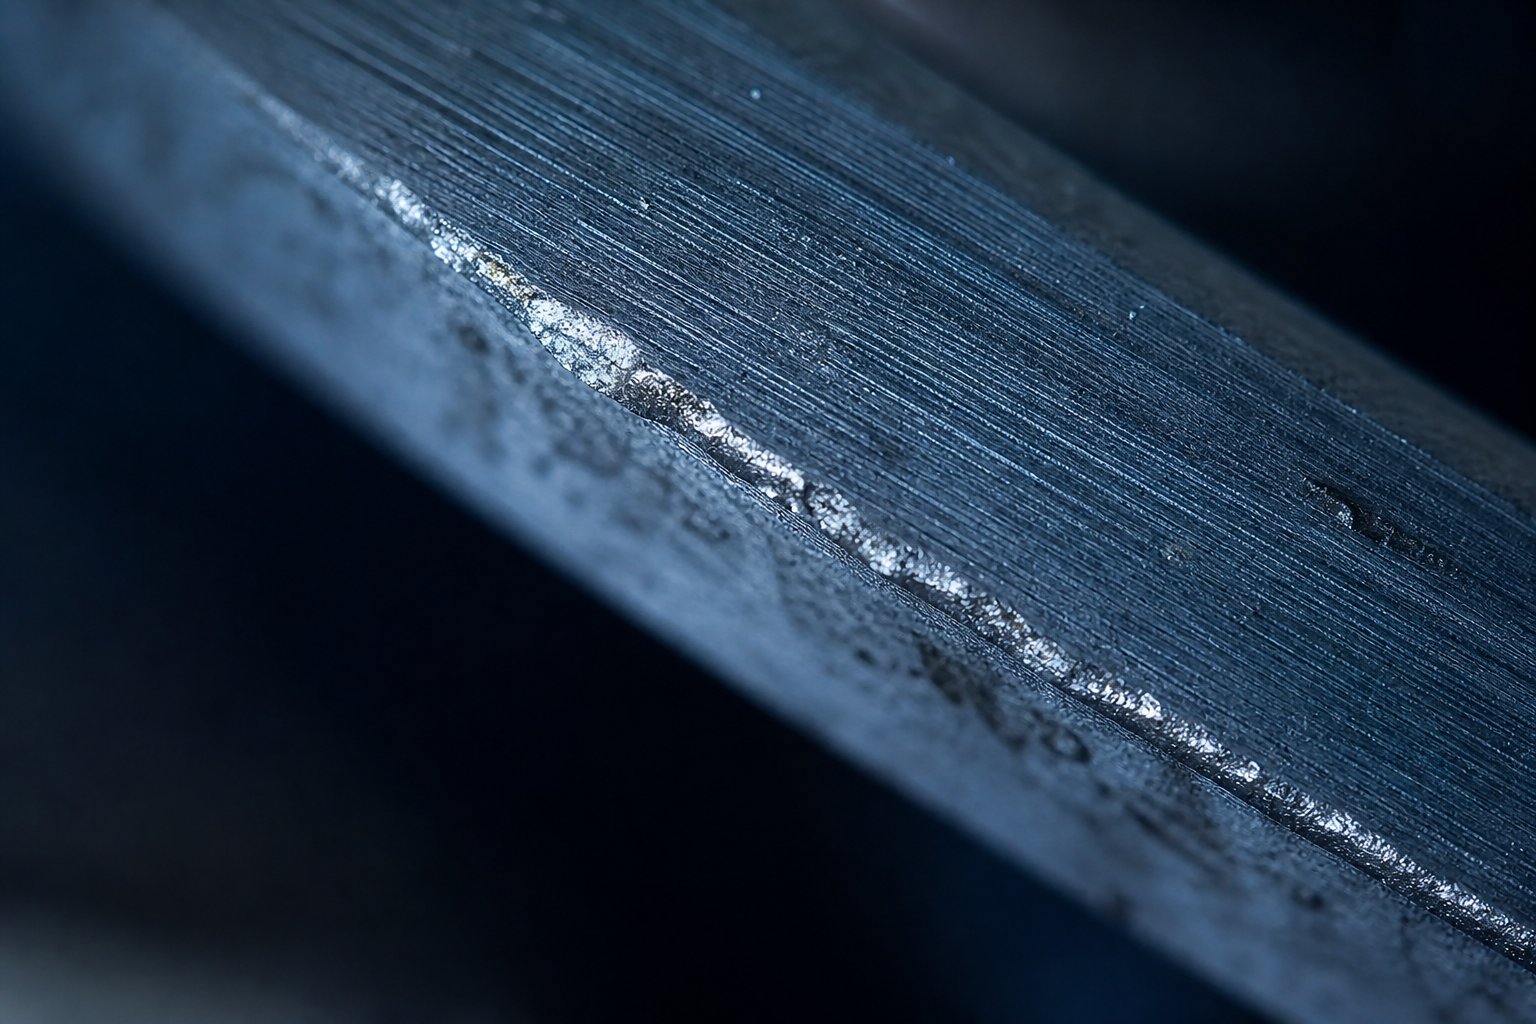
Kleepuv kulumine, mida tavaliselt nimetatakse kalkimiseks, on erinev loom. See tekib siis, kui tooriku materjal haakub stantsimise kuumuse ja rõhu all stantsi pinnaga. Roostevaba teras ja alumiinium on selle käitumise poolest kurikuulsad. Suur hõõrdumine kontaktpunktides tekitab piisavalt lokaalset temperatuuri ja rõhku, et tekitada töödeldava detaili ja matriitsi esikülje vahel mikro-keevitus. Materjal kandub, koguneb ja lõpuks rebib ära, tõmmates endaga kaasa karbiidpinna tükke.
Gallimise visuaalne signatuur on eksimatu: ebakorrapärane materjali kogunemine matriitsi esiküljele, karedad või lohutatud pinnad, kus ülekantud materjal on ära rebenenud, ja materjali liikumise suunda järgivad punktimärgid. Erinevalt abrasiivse kulumise sujuvast kulgemisest näevad liimikahjustused vägivaldsed ja ebaühtlased.
Väsimuse pragunemise ja termilise šoki tõrkerežiimid
Väsimuslõhenemine areneb aeglaselt ja ebaõnnestub ootamatult. Iga vajutuskäik laadib ja tühjendab karbiidikomponenti. Sadade tuhandete tsüklite jooksul tuumastuvad mikroskoopilised praod pingekontsentratsioonipunktides, nurkades, teravates üleminekutes või pinnadefektides. Need praod levivad järk-järgult iga koormustsükliga, kuni saavutatakse kriitiline pikkus, mil pragu jookseb läbi komponendi ja tekitab katastroofilise purunemise.
Mis kiirendab karbiidi väsimist? Kõik, mis suurendab tõmbe- või paindepinge komponenti: liigne tonnaaž, ebapiisav stants-, et-kliirens, valesti joondatud pressi seadistused või ribade tõrked, mis rakenduvad -teljekoormusele. Suure löögisagedusega progresseeruvad stantsioperatsioonid suurendavad probleemi, kuna stants kogub koormustsükleid kiiremini. Visuaalselt väljendub väsimus peente, sageli paralleelsete pragudena, mis kiirguvad servadest või nurkadest. Varases staadiumis võite enne täielikku murdumist märgata servade üleminekul väikseid kiipe või pragusid.
Termošokk on kiiresti{0}}tekkiv väsimuse nõbu. Karbiidil on suhteliselt halb termiline löögikindlus ja äkilised temperatuurimuutused põhjustavad sageli termilise pragunemise tõttu rikke. Kiir-stantsimisel kuumeneb matriitsi pind iga käigu ajal hõõrdumise ja töödeldava detaili kokkupuute tõttu ning jahtub seejärel kiiresti löökide vahel või kui jahutusvedelik/määrdeaine puutub kokku kuuma pinnaga. See termiline tsükkel tekitab paisumise{5}}kokkutõmbumise pingeid, mille tõttu jäik karbiidstruktuur ei suuda plastiliselt vastu võtta.
Termilised praod paistavad peente, tihedalt{0}}asuvate pragude võrgustikuna, mis mõnikord meenutavad keraamilisel pinnal olevat mustrit. Tavaliselt kiirgavad need stantsi servadest ja süvenevad aja jooksul, põhjustades lõpuks materjali laialivalgumise nende vahelt. Suured käigukiirused, ebapiisav määrimine ja katkenud jahutus kiirendavad seda mehhanismi.
Visuaalse kontrolli indikaatorid iga kulumistüübi jaoks
Tööde{0}}personalil ei ole plaanipäraste hooldusperioodide ajal alati juurdepääsu mikroskoopidele või laborianalüüsidele. Õnneks jätab iga kulumismehhanism selge visuaalse sõrmejälje, mis on tuvastatav luubi või isegi palja silmaga, kui teate, milliseid mustreid otsida.
Allolev tabel kaardistab iga mehhanismi selle tööpäästikutega, kuidas see kontrollimise ajal välja näeb ja mida saate sellega seoses teha.
| Kulumismehhanism | Peamised põhjused | Visuaalsed märgid | Soovitatavad vastumeetmed |
|---|---|---|---|
| Abrasiivne kulumine | kõvad lisandid toorikusse; veskikaal; abrasiivsed katted ribadele; kõrge kontaktrõhk | Siledad, ühtlased kulumised; järkjärguline servade ümardamine; poleeritud või lapitud kontaktpinnad | Lülituge peenemale-teralisele, madalamale-sideaine karbiidi kvaliteedile; parandada ribade puhastamist; kontrollige sissetuleva materjali spetsifikatsiooni |
| Kleepuv kulumine (galling) | Roostevaba terase, alumiiniumi või muude nakkumisohtlike materjalide tembeldamine; ebapiisav määrimine; kõrge stantsi-pinnatemperatuur | Ebaregulaarne materjali kogunemine stantsi esiküljele; süvendid, kus ülekantud materjal rebenes; punktiarvestus materjali voolu suunas | Kandke TiN või CrN kate; poleerige stantsi pindu kareduse vähendamiseks; suurendada määrimist; vähendada pressi kiirust |
| Väsimuse lõhenemine | Tsükliline koormus suure löökide arvu korral; pingekontsentratsioonid teravates nurkades; liigne tonnaaž; kõrvalekaldumine | Peened paralleelsed praod, mis kiirguvad servadest või nurkadest; väikesed laastud või laigud üleminekutel; võimalik katastroofiline luumurd | Lisa pingetõusutorudele nurgaraadiused; vähendada tonnaaži või astmelist lööki; lülituda kõrgemale{0}}sideaineklassile, et parandada sitkust |
| Termiline šokk | Kõrge löögikiirus; kiired kütte-/jahutustsüklid; ebaühtlane määrimine; katkestatud jahutusvedeliku pealekandmine | Peente hulluse{0}}mustrilõhede võrgustik; tihedalt-asuvad radiaalsed praod servadest; lõhenemine pragude joonte vahel | Vähendada löögisagedust; rakendada ühtlast määrimist; kasutage jämedamat-tera, millel on suurem soojuslöögikindlus; vältige jahutusvedeliku järsku kokkupuudet kuumade pindadega |
Kriitiline väljavõte on see, et iga mehhanism nõuab erinevaid parandusmeetmeid. Taaslihvimine parandab ajutiselt abrasiivse kulumise sümptomi, kuid see ei aita midagi termilise šoki tõttu purunenud matriitsi puhul. Katte pealekandmine lahendab ärritamise, kuid ei hoia ära liigsest kliirensist põhjustatud väsimuspragusid. Vastumeetme vastavusse viimine tegeliku rikkerežiimiga on see, mis eristab poode, mis saavad täismahus eluea, nendest, mis vahetavad tööriistu kordumisel.
Loomulikult ilmuvad katted selles raamistikus vastumeetmena ja seda mõjuval põhjusel. Pinnatöötlused on üks tõhusamaid ja enim vähekasutatud strateegiaid karbiidstantsi jõudluse suurendamiseks konkreetsetes tingimustes, kus domineerivad liimi- ja abrasiivne kulumine.
Pinnatöötlused ja katted pikendatud survetugevuse tagamiseks
Karbiid on juba üks kõvemaid saadaolevaid stantsimaterjale. Miks siis selle peale katet lisada? Sest ainult kõvadus ei lahenda kõiki kulumisprobleeme. Kui liimi kogunemine, hõõrdumise kuumenemine või pinna oksüdatsioon on peamised rikke põhjustajad, muudab õhuke PVD-kate stantsi ja tooriku vahelist pinna vastasmõju, muutmata karbiidsubstraadi südamiku tugevust. Mõelge sellele kui spetsiaalse naha lisamisele, mis käsitleb kontaktkeemiat, samal ajal kui selle all olev karbiid talub struktuurset koormust.
Roostevabast terasest, alumiiniumist või kaetud ribamaterjalidega originaalseadmete tootjate järkjärgulise stantsimise operatsioonide puhul võivad karbiidstantskatted pikendada märkimisväärselt hooldusvälbasid, rünnates spetsiifilist mehhanismi, mis kiirendab stantside lagunemist nendes rakendustes. Kate ei muuda stantsi lahtiselt raskemaks. See muudab pinna libedamaks, keemiliselt inertsemaks ja vähem vastuvõtlikuks töödeldava detailiga mikro-keevitustele.
Võrreldes TiN-, TiCN- ja CrN-katteid
Stantsimisvormide rakendustes domineerivad kolm PVD-katet, millest igaüks on optimeeritud erinevate tingimuste jaoks:
TiN (titaannitriid)on kõige laialdasemalt kasutatav ja äratuntavam kate, mis on äratuntav selle kullavärvi järgi. See toimetabkõrge kõvadus, kõrge kulumiskindlus ja oksüdatsioonikindlus, mistõttu sobib see üldotstarbeliseks-stantsikaitseks. TiN-kattega stantsimisvormid toimivad hästi pehme terase ja keskmise -süsinikterasest tühjendamise korral, kus mõõdukas hõõrdumise vähendamine ja täiustatud pinna kõvadus pikendavad servade eluiga, ilma et oleks vaja spetsiaalset keemiat. Selle töötemperatuuri ülemmäär, umbes 500{5}}600 kraadi Celsiuse järgi, piirab selle tõhusust suurel kiirusel, kus hõõrdumine tekitab märkimisväärset soojust.
TiCN (titaankarbonitriid)tugineb TiN-i vundamendile, lisades kattestruktuurile süsinikku. Tulemuseks on väiksem sisemine pinge, suurem sitkus ja parem määrimine võrreldes sirge TiN-ga. See madalam hõõrdetegur muudab TiCN eriti tõhusaks kleepumisohtlike materjalide, näiteks roostevaba terase ja alumiiniumisulamite tembeldamisel. HVAC-i progresseeruvad metallist stantsimise operatsioonid, mis sageli töötlevad galvaniseeritud ja roostevaba riba, saavad kasu TiCN-i nakkekindluse ja mehaanilise vastupidavuse kombinatsioonist.
CrN (kroomnitriid)kasutab täiesti teistsugust lähenemist. Selle asemel, et maksimeerida kõvadust, pakub CrN tugevat määrdevõimet ja kõrget temperatuurikindlust ning suurepärast korrosioonikindlust. See on vase progressiivse stantsimise rakenduste valik-, kus vase kalduvus kleepuda ja kuhjuda stantsi pindadele põhjustab katmata tööriistade kiiret lagunemist. CrN-i keemiline inertsus värviliste metallide suhtes muudab selle eelistatud tõkkekatteks vase-, messing- ja pronksiribade töötlemisel.
Neid kolme katet võrreldakse stantsimisvormide valikul kõige olulisemate mõõtmetega:
| Katte omadus | TiN (titaannitriid) | TiCN (titaankarbonitriid) | CrN (kroomnitriid) |
|---|---|---|---|
| Adhesioonikindlus | Mõõdukas | Kõrge | Väga kõrge (eriti värviline{0}}raud) |
| Töötemperatuuri vahemik | Kuni ~500-600 kraadi | Kuni ~400-500 kraadi | Kuni ~700 kraadi |
| Parim-sobivad tembeldatud materjalid | Pehme teras, keskmine-süsinikteras, üldotstarbeline-tühkimine | Roostevaba teras, alumiinium, tsingitud teras | Vask, messing, pronks,{0}}korrosiooniohtlik keskkond |
| Hõõrdumise vähendamine | Mõõdukas | Kõrge | Kõrge |
| Suhteline kulu | Madal (PVD algkulu) | Mõõdukas | Mõõdukas kuni kõrge |
| Tüüpiline paksus | 1-5 mikronit | 1-4 mikronit | 1-5 mikronit |
Kui pinnakatted õigustavad täiendavat investeeringut
Katted pole alati vajalikud. Kui teie karbiidstantsid tembeldavad mõõdukas koguses kerget terast ja kulumine kulgeb järk-järgult normaalse hõõrdumise käigus, tagab õige kvaliteedivalikuga katmata karbiid oma eeldatava kogu kasutusea. Kate lisab kulusid ilma domineeriva rikkemehhanismi tähelepanuta.
Katted teenivad oma investeeringu, kui on olemas konkreetsed tingimused:
- Kleepuv{0}}tooriku materjalid:Roostevaba teras, alumiinium ja vasesulamid tekitavad kõrbemist, mida ükski karbiidi kõvadus ei suuda ära hoida. Katted loovad keemilise ja füüsikalise barjääri, mis peatab mikrokeevituse enne selle algust.
- Suuremahulised{0}}tootmised:Katte maksumus on fikseeritud iga kasutuskorra kohta, kuid kasu mitmekordistub iga täiendava tõmbega. Progressiivsel stantsil, mis töötab miljoneid tsükleid, tähendab isegi stantsi tööea tagasihoidlik protsentuaalne paranemine märkimisväärset kokkuhoidu lihvimisel ja seisakuajal.
- Ebapiisav juurdepääs määrimisele:Mõned stantside geomeetria või riba tingimused muudavad määrdeaine ühtlase kohaletoimetamise keeruliseks. Madala-hõõrdumisega kate kompenseerib osaliselt stantsi-tooriku liidese ebaühtlase määrimise.
- Tiheda pinnaviimistluse nõuded tembeldatud osadele:Kaetud stantsid säilitavad siledamad kontaktpinnad kauem, mis annab tootmistsükli jooksul vahetult üle parema osa viimistluse konsistentsi.
Majanduslik loogika on lihtne: kui teie karbiidist stantsid ebaõnnestuvad peamiselt liimi kulumise või hõõrdumisega-seotud lagunemise tõttu, võib kate, mis maksab murdosa stantsi väärtusest, kahe- või kolmekordistada hooldussündmuste vahelist intervalli. Kui need ebaõnnestuvad väsimuspragude või termilise šoki tõttu, ei aita kate ja raha kulub parem klassi või konstruktsiooni muutmiseks.
Katted mõjutavad ka teie hooldusstrateegiat. Kaetud stants, mida lihvitakse, kaotab oma katte uuesti lihvitud pinnal, mis tähendab, et jõudluse säilitamiseks on vaja pärast iga lihvimistsüklit uuesti katta. Need jooksvad kulud peavad arvestama teie hoolduse kogueelarvet ja ümberlihvimisotsuste raamistikku.
Karbiidstantside parimad hooldus- ja lihvimistavad
Kaetud karbiidist stantsil, mis töötab hästi-disainitud progressiivses tööriistas, on teritussündmuste vahel siiski piiratud hooldusaken. Erinevus poodide vahel, mis eemaldavad täismatriitsi kasutusea, ja nende poodide vahel, mis vahetavad tööriistad enneaegselt välja, tuleneb sageli ühest asjast: karbiidstantsi distsiplineeritud hooldusgraafikust, mis tuvastab lagunemise varakult ja tegeleb sellega õigesti. Oodata, kuni osad ei läbi kontrolli, tähendab, et olete juba tuhandeid halbu detaile kasutanud. Esimeste kulumismärkide tabamine enne, kui need osani jõuavad, tähendab, et kontrollite seisakuid, mitte ei reageeri sellele.
Käivitajate ja ajastamisraamistike ümberlihvimine
Kuidas teada saada, millal karbiidstants tegelikult hooldust vajab? Kolm mõõdetavat indikaatorit annavad teile usaldusväärse eelhoiatuse enne osade kvaliteedi märgatavat halvenemist:
- Burri kõrgus:Kui lõikeservad tuhmuvad, nihkub nihketsoon ja jämedad kasvavad. Mõõtmine stantsitud osadel korrapäraste ajavahemike järel annab teile otsese ja mõõdetava serva seisundi indikaatori. Kui serva kõrgus läheneb teie detaili prindi taluvuse piirile, tuleb stants uuesti lihvida, mitte pärast piiri ületamist.
- Osa mõõtmete kõrvalekalle:Kulunud stantsi geomeetria toodab osi, mis järk-järgult triivivad tolerantsipiiride poole. Kriitiliste dimensioonide jälgimine aja jooksul toob esile trendijoone, mis ennustab, millal matriitsi spetsifikatsioonist välja läheb, võimaldades teil teenuseid ennetavalt ajastada.
- Löökide arv:Varasemate lihvimistsüklite ajaloolised andmed näitavad, mitu lööki iga matriitsijaam teeb enne hoolduse vajamist. Progressiivsed stantsitootjad, kes jälgivad löögi-ja-taaslihvimise suhet, saavad hooldusaknaid ette planeerida, selle asemel, et reageerida kvaliteedile.
Mõned kauplused jälgivad teise näitajana ka pressi tonnaaži. Kui lõikeservad tuhmuvad, suureneb materjali lõikamiseks vajalik jõud. Wisconsin Metal Partsi järkjärguline stantside hooldusjuhend märgib, et suurenenud tonnaaž ja ebatavalised pressimismürad on märguanded,{2}}et tööriistad vajavad tähelepanu. Tonnaažiandmete kombineerimine löögiarvude ja jämeduse mõõtmisega loob kolme-punktilise kinnitussüsteemi, mis praktiliselt välistab arvamise.
Eesmärk on pigem ennustav karbiidist stantsi hooldusgraafik kui reaktiivne. Salvestage iga tootmistsükli viimane osa koos otsaribaga. See annab teie tööriistatootjale võrdlusaluse järgmise hooldusakna stantsi seisukorra hindamisel.
Karbiidikomponentide õige lihvimistehnika
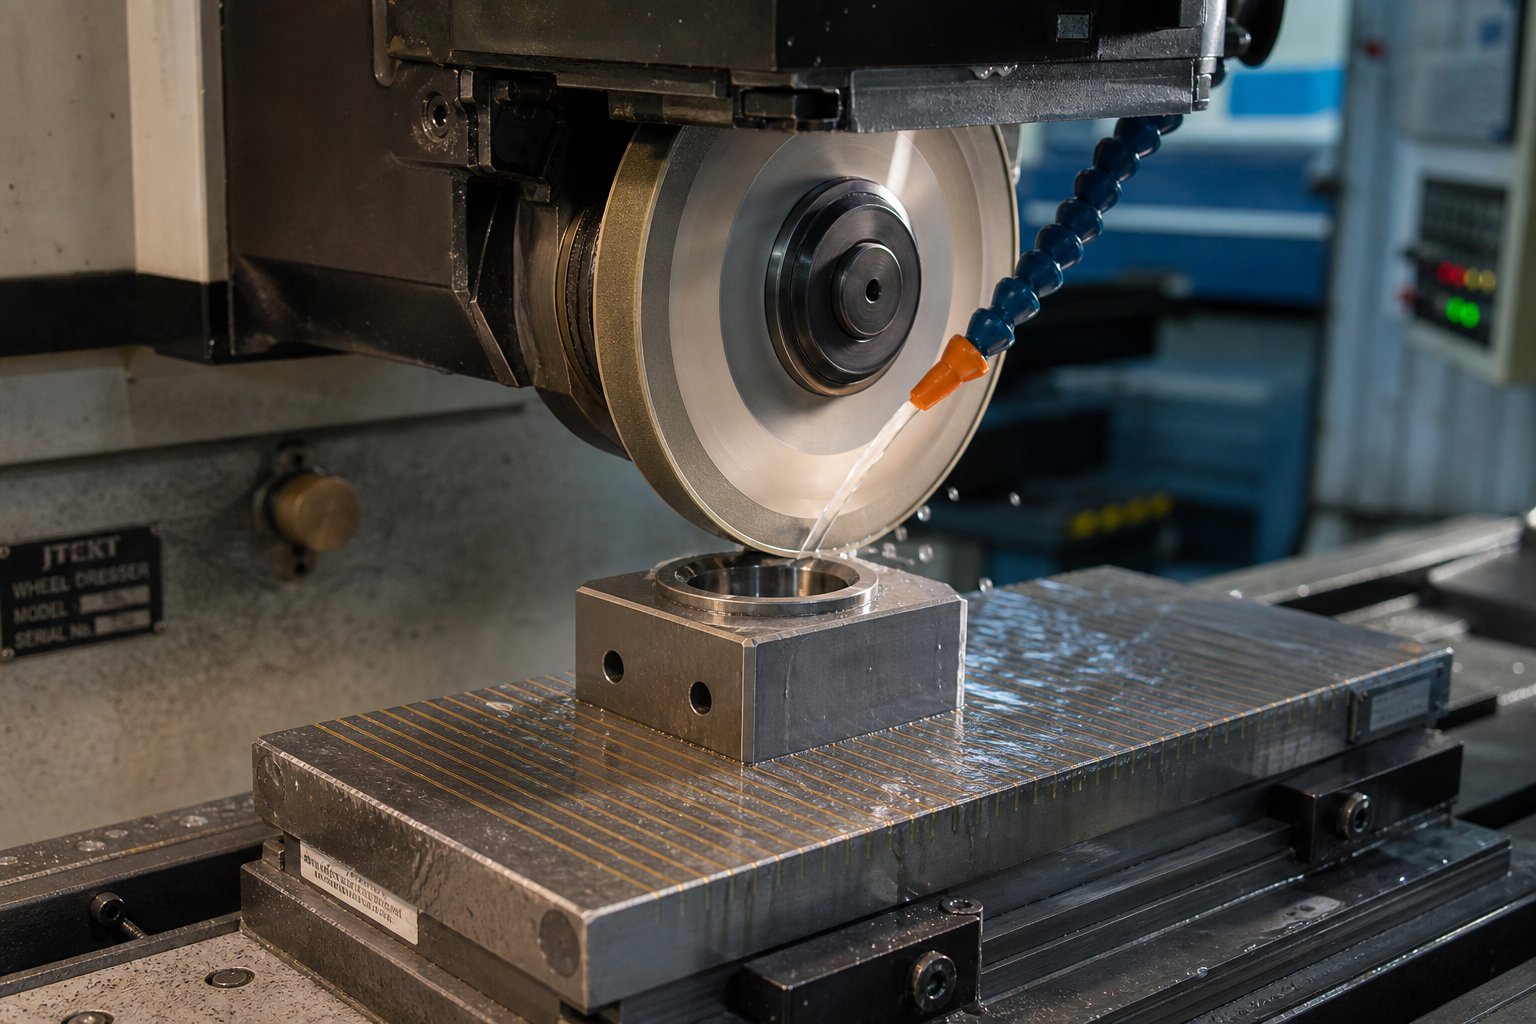
Karbiidist stantsi uuesti lihvimine ei ole sama protsess, mis tööriistaterase teritamine. Materjali äärmuslik kõvadus tähendab, et tavalised alumiiniumoksiidi rattad ei lõika seda sõna otseses mõttes. Vale ratta kasutamine põhjustab klaasimist, liigset kuumust, pinna mikro-pragusid ja maa-aluseid kahjustusi, mis nõrgendavad stantsi ilma nähtavate tõenditeta.
Teemantlihvkettad on karbiidi taaslihvimisel vajalik abrasiiv. Sünteetiline teemant, mille kõvadus on ligikaudu 10 000 HV, on ainus abrasiiv, mis lõikab volframkarbiidi tõhusalt ilma hävitavaid termilisi kahjustusi tekitamata. Rohelised ränikarbiidist rattad võivad töötada kergemate toimingutega, kuid ei vasta teemandi efektiivsusele ega karastatud karbiidvormi komponentide pinnakvaliteedile.
Karbiidist stantsi uuesti lihvimise kriitilised parameetrid on järgmised:
- Ratta spetsifikatsioon:Vaigu-liimitud teemantrattad, mille tera suurus on vahemikus F150 kuni F240 ja kontsentratsioon 100–150%. Peenem tera annab lihvitud servale parema pinnaviimistluse.
- Ratta kiirus:15-25 m/s. Kiirem jooksmine ohustab termilisi kahjustusi; aeglasem töötamine vähendab lõikamise efektiivsust ja võib põhjustada rataste koormamist.
- Lõikesügavus:0,005-0,025 mm läbipääsu kohta. Agressiivne varude eemaldamine tekitab soojust, mis tekitab pinna alla mikropragusid, mis on nähtamatud, kuid kahjustavad struktuuri. Valguskäigud säilitavad serva terviklikkuse.
- Jahutusvedelik:Petrooleumil või kergel õlil{0}}põhinevad jahvatusvedelikud hoiavad ära ülekuumenemise. Üleujutuse jahutusvedelik on eelistatud udu asemel. Ärge kunagi lihvige karbiidi kuivaks.
- Varude eemaldamise limiit:Iga lihvimine eemaldab materjali stantsi töökõrguselt. Jälgige kumulatiivset varude eemaldamist stantsi algmõõtme suhtes. Enamik karbiidstantsi konstruktsioone võimaldab täielikku lihvimissügavust enne, kui komponent saavutab oma minimaalse funktsionaalse kõrguse.
Üks detail, mida progresseeruva stantsimise tarnijad sageli tähelepanuta jätavad: kui stants kaeti enne uuesti lihvimist, eemaldatakse kate uuesti jahvatatud pinnalt. Uuesti katmine pärast iga lihvimistsüklit on vajalik, et säilitada nakkevastane -jõudlus, mis õigustas katet.
Otsuse asendamise ja parandamise kriteeriumid
Iga korduv lihvimine lühendab stantsi. Mingil hetkel annab jätkuv taastamine kahaneva tulu ja asendamisest saab nutikam investeering. Aga kuidas otsustada, kui see lävi on ületatud?
Otsuste raamistik peegeldab midatööstuslikud stantside remondi spetsialistid soovitavad: hinnake praeguse seisukorra, remondi ulatuse,{0}}remondijärgse eeldatava eluea ja tulevaste tootmisnõuete põhjal. Spetsiaalselt karbiidstantsimiskomponentide puhul võtke arvesse järgmisi tegureid:
- Kumulatiivne lihvimissügavus:Kui stants on ümber lihvitud 20–25% täpsusega selle minimaalsest funktsionaalsest kõrgusest, on järelejäänud lihvimisiga liiga lühike, et õigustada teise hooldustsükli töö- ja ülekattekulusid.
- Väsimuspragude olemasolu:Pinnalõhesid, mis ulatuvad lihvimisvarude eemaldamise sügavusest kaugemale, ei saa lihvida. Nad levivad edasi olenemata teritamisest. Pragunenud karbiidi komponendid tuleks välja vahetada, mitte lihvida.
- Postita{0}}taaslihvimise toimivuse langus:Kui lihvimiste vaheline stantsi eluiga lüheneb iga tsükliga järk-järgult, kogunevad pinnaalused kahjustused või mikrostruktuuride lagunemine kiiremini, kui pinna taastamine suudab lahendada.
- Mõõtmete muutused peale korrektsiooni:Karbiidist osad, mis on kulunud viisil, mida lihvimine ei saa taastada, näiteks vormipindade külgmine kulumine või stantsiavade läbimõõdu kasv, on taastamiseks jõudnud oma kasutusea lõppu.
Siin on samm-sammuline --sammuline kontrollimise kontroll-loend, mida kaupluse personal peab plaanipäraste hooldusperioodide ajal järgima:
- Salvestage praegune löökide arv alates viimasest lihvimisest ja võrrelge selle jaama ajalooliste keskmiste väärtustega.
- Mõõtke allesjäänud prooviosade jäme kõrgust alates tootmistsükli lõpust. Dokumenteerige mõõtmine ja võrrelge osa prinditolerantsiga.
- Kontrollige kõiki karbiidist lõikeservi suurendusega (minimaalselt 10x) mõrade, mikro-pragude või pragude suhtes.
- Mõõtke järelejäänud lihvimisjääk kõrgusmõõturi või mikromeetri abil matriitsi dokumenteeritud minimaalse funktsionaalse mõõtme suhtes.
- Kontrollige väsimusmõrade indikaatoreid: nurkadest kiirguvad peened jooned, väikesed laigud servade üleminekul või mis tahes nähtav murde levik.
- Hinnake mis tahes PVD-katte seisukorda: kui läbimurre karbiidiks on nähtav rohkem kui 30% tööpinnast, kavandage uuesti katmine pärast lihvimist.
- Dokumenteerige kõik leiud ja värskendage matriitsi hoolduspäevikut käiguarvu, mõõtmiste, vaadeldud kulumistüübi ja võetud toimingutega (uuesti lihvimine, uuesti katmine, asendamine või taaskasutamine).
See dokumentatsioon ei ole kiire töö. See loob ajaloolise andmestiku, mis muudab teie järgmise uuesti lihvimise ajastuse otsuse pigem ennustavaks kui reaktiivseks. Aja jooksul ilmnevad mustrid: teatud jaamad, mis teatud materjalidel kiiremini kuluvad, stantside eluea hooajaline varieeruvus, mis on seotud ribade kvaliteedi muutustega, või kattetüübid, mis teie konkreetse rakenduse puhul järjekindlalt teistest paremad.
Hooldus hoiab teie stantsid töös. Kuid matriitsi jõudluse ülemmäär, kui kaua see võib-olla kestab hooldussündmuste vahel, määratakse suures osas enne esimese löögi langemist. See lagi sõltub suuresti sellest, mida te tembeldate, sest tooriku materjali omadused mõjutavad kulumiskiirust rohkem kui peaaegu ükski teine süsteemi muutuja.
Teie tembeldatud tooriku materjaliga sobiv karbiid
Teie ribal istuv detail ei ole passiivne kulumise osaline. See on peamine agressor. Kaks matriitsi, mis on valmistatud samast karbiidiklassist ja töötavad sama käigusagedusega ja samas pressis, tagavad metsikult erineva kasutusea, kui üks katab elektrilist teraslaminatsiooni ja teine moodustab vasest siinivardaid. Tembeldatav materjal määrab domineeriva kulumismehhanismi, mis omakorda määrab õige karbiidi klassi, pinnaviimistluse, kliirensi ja kattestrateegia. Ignoreerige seda suhet ja vahetate stantsid välja vastavalt ajakavale, mida teie tootmisplaan kunagi arvesse ei võtnud.
Kuidas tembeldatud materjali omadused soodustavad karbiidi valikut
Iga tooriku materjal ründab karbiiditööriistu erinevalt. Abrasiivsed materjalid, nagu elektriteras, sisaldavad kõva räni lisandeid ja isolatsioonikatteid, mis lihvivad tera pinnast tera haaval ära. Need nõuavad saadaolevaid parimaid-teralisi ja kõvemaid karbiidiklasse, kuna rikkerežiim on libiseva kontakti tõttu puhas materjalikadu. Peenemad terad pakivad tihedamalt, jättes vähem nähtavaid sideainetaskuid abrasiivsete osakeste väljakaevamiseks.
Kalduvad materjalid-, nagu roostevaba teras ja alumiinium, tekitavad vastupidise probleemi. Need pole eriti kõvad, kuid kleepuvad kuumuse ja rõhu all stantsi pinnaga. See liimi kogunemine rebib karbiidi terad maatriksist välja, kui see lõpuks eraldub, tekitades ebakorrapäraseid pinnakahjustusi, mis kiirenevad iga löögiga. Nende materjalide puhul on karbiidi kõvadus vähem oluline kui pinnaviimistlus ja kattekeemia. CrN- või TiCN-kattega poleeritud stants peab mikro{5}}keevitust palju tõhusamalt vastu kui kõvem, kuid karedam katmata pind.
Vase progresseeruv stantsimine on koht, kus karbiid teenib tööriistaterasest kõrgemat hinda. Vask on pehme, kuid selle elastsus ja soojusjuhtivus tekitavad tööriistaterasest pindadele agressiivse liimi.Tootmiskogemus Penn Unitediltkinnitab, et sobivate PVD-katetega ühendatud karbiidtööriistad edestavad dramaatiliselt tööriistaterast progresseeruva stantsimisega vasest ja vasesulamist ribadest, kus adhesioon eeldaks muidu pidevat stantsi puhastamist ja sagedast lihvimist.
Autoosade järkjärguline stantsimine lisab veel ühe muutuja: materjalide mitmekesisus ühes tootmisüksuses. Kahefaasilist-terast, alumiiniumist kerepaneele ja messingühendusi erinevates pressliinides töötav kauplus vajab igale materjalile kohandatud karbiidi spetsifikatsioone, mitte ühte -klassi-sobivat-lähenemist.
Hindade soovitused tooriku materjali järgi
Allolev tabel kaardistab tavalised stantsitud materjalid karbiidi omaduste ja pinnatöötlustega, mis käsitlevad iga materjali spetsiifilist kulumiskäitumist.
| Töödeldava detaili materjal | Soovitatavad karbiidi omadused | Esmane kulumisprobleem | Soovitatav kate |
|---|---|---|---|
| Elektriline teras (räniteras) | ülipeen kuni submikroniline tera; 6-10% Co; maksimaalne kõvadus | Abrasiivne kulumine kõvade räni sisendite ja isolatsioonikatete tõttu | TiN või katmata (hõõrdumine domineerib nakkumise üle) |
| Roostevaba teras (301, 304, 17-4) | Submikroniline tera; 10-12% Co; poleeritud stantsipinnad (Ra alla 0,2 mikronit) | Liimi kulumine ja määrdumine; töökarastus suurendab kontaktstressi | TiCN või CrN (-sapivastane keemia kriitiline) |
| Vask ja vasesulamid | Submikron kuni mikrograan; 10-12% Co; peegelpoleeritud kontaktpinnad | Liimi kogunemine; materjali ülekandmine stantsipinnale | CrN (värviliste metallide suhtes keemiliselt inertne{0}}) |
| Alumiinium (1xxx-6xxx seeria) | mikrograin; 10-14% Co; poleeritud pinnad hädavajalikud | Tõsine närimine; alumiiniumoksiidi abrasioon kõvematel sulamitel | TiCN või CrN (hõõrdumise vähendamine takistab mikro{0}}keevitust) |
| Messing (CuZn sulamid) | Submikron kuni mikrograan; 10-12% Co | Mõõdukas adhesioon; tsingi kogunemine kõrgel temperatuuril | eelistatud CrN; TiN on piisav väikese kiirusega{0}}toimingute jaoks |
Pange tähele mustrit: abrasiivsed materjalid suruvad teid kõvemate ja peenemate{0}}teraklasside poole, kus toores kulumiskindlus on prioriteet. Kleepumisohtlikud materjalid suurendavad teid mõõduka kõvaduse poole, kasutades poleeritud pindu ja spetsiaalseid katteid, mis takistavad materjali liidesel kinnitumist. Haardumisprobleemi lahendamine kõvema klassiga on tavaline ja kulukas viga.
Survevahe nihkub ka töödeldava detaili materjaliga. Kõrgema-tugevusega terased nõuavad laiemaid vahesid, et vältida karbiidstantside liigset külgmist koormust, samas kui pehmemad materjalid, nagu vask ja alumiinium, võimaldavad tihedamat vahet, mis annab puhtamad lõikeservad.Täiustatud kõrgtugevate{0}teraste uuriminekinnitab, et tugevamatest materjalidest läbitungimiseks vajalikud suuremad jõud nõuavad suuremat stantsi-to-vahet võrreldes pehme terasega – põhimõte, mis kehtib otseselt autotööstuses kasutatavate karbiiditööriistade määramisel.
Materjali{0}}valikuuuringu alustamine
Karbiidi klassi õigeks valimiseks on vaja mõista võrrandi mõlemat külge: matriitsi materjali ja tooriku materjali. Insenerid ja hankimismeeskonnad määravad sageli ühe teise täielikult arvesse võtmata, mis toob kaasa sobimatud tööriistad, mis esimesest päevast peale ei toimi.
Praktiline lähtepunkt on kaardistada oma tooriku materjali mehaanilised omadused, pinnaomadused ja teadaolevad kulumissuundumused ülaltoodud karbiidi klasside tabeli alusel. Kui hindate mitme osa materjale erinevatest tootesarjadest, siis ressursse naguYICHENI materjalide lehtpakkuda ühes kohas konsolideeritud viiteandmeid alumiiniumi, terase, roostevaba terase, messingi, magneesiumi ja karbiidiga seotud tootmismaterjalide{0}} kohta. Selline kõrvuti--nähtavus aitab, kui peate üheaegselt määrama nii detaili materjali kui ka stantsi materjali, tagades, et karbiidi valik arvestab konkreetse toorikuga, mida see lõigatakse või vormitakse.
Materjalide sidumise otsus sõltub ka teie katmisstrateegiast, kliirensi spetsifikatsioonist ja eeldatavast hooldusintervallist. See ei ole iseseisev valik, vaid alus, millele peaks viitama iga allavoolu tööriistaotsus.
Kõik need juhised eeldavad, et karbiid on teie rakenduse jaoks õige lahendus. Kuid see oletus ei pea alati paika. On stsenaariume, kus karbiidi rabedus, maksumus ja suuruse piirangud muudavad selle töö jaoks valeks tööriistaks ning nende olukordade varajane äratundmine säästab nii raha kui ka frustratsiooni.
Kui karbiidstantsid pole õige valik
Karbiid lahendab palju probleeme{0}}suure mahuga stantsimisel. See ei lahenda neid kõiki. Kõik selle materjali eelised, äärmine kõvadus, tihe taluvus, pikad hooldusvälbad, kaasnevad vastavate piirangutega, mis muudavad selle teatud rakenduste jaoks tõeliselt valeks. Nende olukordade äratundmine enne ostutellimuse täitmist on rohkem väärt kui mis tahes kvaliteedivaliku tabel või kattekihi soovitus.
Siin käsitletud karbiidvormide piirangud ei ole äärmuslikud juhtumid ega teoreetilised probleemid. Need on stsenaariumid, kus kogenud progressiivsete stantside tootjad määravad rutiinselt selle asemel tööriistaterase, mitte sellepärast, et nad ei mõistaks karbiidi eeliseid, vaid sellepärast, et nad mõistavad selle piire.
Väikese-mahu ja prototüüpide stsenaariumid
Kujutage ette, et tellite 5000{6}}tüki suurust autode stantsirakendust, mis ei pruugi kordustellimust näha. Karbiidist tööriistade esialgne maksumus, mis võib olla kolm kuni kümme korda kõrgem kui D2 või A2, ei amortiseerita kunagi nii palju osade lõikes, et oleks võimalik tasa teha. Teie kulu-osa kohta püsib kõrgel kogu tööaja jooksul ja teile jäävad kallid tööriistad, mida ei pruugi enam kunagi pressida.
Prototüüpimine süvendab seda probleemi veelgi. Tootearenduse käigus muutub detailide geomeetria iteratsioonide vahel. Iga disaini ülevaatus võib nõuda uusi stantsikomponente. Investeerimine karbiidi tööriistade jaoks, mis võivad pärast järgmist tehniliste muudatuste teatist vananeda, kulutab raha. Tööriistaterast saab töödelda kiiremini, hõlpsamini muuta ja vanarauaks ilma karbiidkomponendi äraviskamisega kaasnenud rahalise kipituseta.
Tööstuslikud juhised väikesemahuliste{0}tööriistade kohtatugevdab seda loogikat: progressiivne stantsimine põhineb kiiretel{0}}pressidel ja mitmeastmelistel{1}}tööriistadel, mis muutub väikeste koguste puhul ebaökonoomseks. Matriitside tootmine on kulukas ja{3}}mahukas ning nende väärtus seisneb tuhandete identsete osade valmistamises tunnis. Selliste tööriistade kasutamine lühikesteks jooksudeks toob kaasa kõrged-ühikuhinnad ja alakasutatud seadmed. Madala-väljundvõimsusega toodete puhul on lihtsamad tööriistad tõhusamad, isegi kui need kuluvad kiiremini.
Tasakaalu{0}}arvutamine on lihtne. Kui teie tööriistaterasest stants suudab terve tootmistsükli ühe või kahe lihvimisega vastu pidada, jäävad kogukulud, sealhulgas tööjõu- ja seisakuajad, siiski kõvasti alla karbiidi alternatiivi, mis tarnib samu osi ilma lihvimiseta. Karbiidi majanduslik eelis realiseerub ainult siis, kui tootmismaht on piisavalt suur, et mitme tööriistaterase asendamine ületaks ühe karbiidi investeeringu.
Karbiidi geomeetrilised ja mehaanilised piirangud
Karbiidi rabedus ei ole ainult disainilahendus. See on raske diskvalifitseerimine teatud stantside geomeetria ja laadimistingimuste korral. Nagumärgib tembeldamise ekspert Thomas VaccaIdeaalne lähenemine on kasutada võimalikult tugevat lõiketööriista, karbiidi, välja arvatud juhul, kui geomeetria on nii peen, et see ei pea vastu. Kui seda ei juhtu, vähendate kõvadust ja suurendate tugevust.
Mitmed geomeetrilised ja mehaanilised tingimused lükkavad teid karbiidist eemale:
- Väga peen, toetamata geomeetria:Õhuke{0}}ristlõikega augud, kitsad pilud ja suure-kuvasuhtega-torked koondavad pinget viisil, mida karbiid ei talu. Tööriistateras paindub asümmeetrilise koormuse all; karbiidist klõpsud.
- Mittesümmeetriline laadimine:Keskelt eemale{0}}jõudu mõjutavate võllide või matriitsiosade moodustamiseks on vaja materjale, mis neelavad energiat pigem plastilise deformatsiooni kui murdumise kaudu. Vacca kirjeldab juhtumit, kus mitme kõvadusega{2}}fookustatud materjalid ebaõnnestusid mittesümmeetrilises vormimisrakenduses ja lahendus nõudis kõvaduse ohverdamist vastupidavuse nimel, kasutades tugeva -löögiga tööriistaterast, nagu CPM 3V.
- Suured stantsi suurused:Karbiidist toorikuid toodetakse pulbermetallurgia ja paagutamise teel, mis piirab tooriku praktilisi mõõtmeid. Väga suured matriitside sektsioonid, arvame, et autotööstuses kasutatavad paneeli stantsid või sügavad{1}}tõmbestantsid, mis on mis tahes mõõtmetes üle mitme tolli, muutuvad ülemäära kalliks või pole tahkekarbiidkomponentidena lihtsalt saadaval. Materjalikulu suureneb mahuga ning suurte sisemiste defektideta toorikute paagutamine muutub järjest keerulisemaks.
- Valesti joondatud{0}}pressi seadistused:Vanemad kulunud nööridega pressid, kumulatiivse positsioneerimisveaga mitme jaama ülekandevormid või mis tahes seadistused, kus külgsuunaline läbipaine avaldab tõenäoliselt paindekoormust, mida karbiid ei talu. Isegi väike kõrvalekaldumine, mille tööriistateras ilma nähtavate kahjustusteta neelab, võib karbiidist stantsi või stantsiosa praguneda.
- Suure{0}}mõjuga toimingud:Mündimine, sügav reljeeftrükk ja rasked vormimistoimingud tekitavad löökkoormusi, mis ületavad karbiidi purunemiskindlust isegi kõrgemate -sideaineklasside korral. Tsükliline löök hävitab karbiidi väsimuspragude tõttu palju kiiremini, kui see kahjustaks põrutuskindlat tööriistaterast, nagu S7.
Rõhutamist väärib üks kogenud stantsehitajate arvamus: ligikaudu 20 protsenti progresseeruvatest stantsiprobleemidest on seotud materjalidega ja 80 protsenti projekteerimise ja ehitamisega. Vibratsiooni kõrvaldamine tugeva tööriistakonstruktsiooni, vapustavate stantside ja löögi minimeerimisega võivad stantsi eluea pikendada rohkem, kui ükski stantsimaterjal üksinda suudab. Karbiid ei kulu nagu tavaline teras; servad lagunevad ja lagunevad. Kui teie pressseade tekitab vibratsiooni või külgsuunalist liikumist, ei lahenda ükski karbiidi klass seda põhiprobleemi.
Praktiliste otsuste kontrollnimekiri
Enne karbiidi määramist järgmise stantsiprojekti jaoks lugege läbi need vastunäidustused. Kui see on asjakohane, on tööriistateras tõenäoliselt parem investeering:
- Kogu tootmismaht on alla punkti, kus tööriistateras nõuaks mitut stantsi vahetust või suuremaid taastamistsükleid.
- Osade geomeetria on alles väljatöötamisel ja enne tootmise lukustamist on oodata disainimuudatusi.
- Matriitsi komponentide hulka kuuluvad ristlõiked, mis on õhemad kui 3–4 korda stantsitava materjali paksus, mis tekitab külgkoormuse korral purunemisohu.
- Pressi seadistusel on teadaolevad joondusprobleemid, kulunud tõmblused või see ei suuda säilitada paralleelsust rangete tolerantside piires kogu käigu jooksul.
- Operatsioon hõlmab tugevat vormimist, sügavtõmbamist või löömist, kus löögi- ja külgjõud domineerivad survekulumise üle.
- Matriitsi komponentide nõutavad mõõtmed ületavad saadaolevaid karbiidist tooriku suurusi, mis sunnib mitmeosalise konstruktsiooni, mis põhjustab liigeste nõrkust.
- Matriit peab taluma aeg-ajalt ribade söötmishäireid või topelt{0}}paksusega lööke ilma katastroofilise tõrketa.
- Eelarvepiirangud takistavad õiget teemant{0}}rataste uuesti lihvimist ja PVD-katmist, mis tähendab, et hoolduskvaliteet langeb kogu matriitsi kasutusea jooksul.
Nende stsenaariumide puhul ei lepi tööriistaterase valimine vähemaga. See on materjali valimine, mille mehaanilised omadused vastavad tegelikult rakenduse nõuetele. D2-stants, mis peab suure löögiga-löögiga üle miljon lööki, annab rohkem väärtust kui karbiidist stants, mis puruneb pärast 50 000 lööki.
Aus vastus küsimusele, millal karbiidstantse mitte kasutada, on lihtne: kui rakendus nõuab elastsust, kui ökonoomika ei toeta investeeringut või kui töökeskkond ei suuda kaitsta materjali selle enda hapruse eest. Kõik teised stsenaariumid, sealhulgas suure mahu, abrasiivsete materjalide, rangete tolerantside ja distsiplineeritud pressihooldusega stsenaariumid, on see, kus karbiid tagab jõudluse, mis õigustab selle esmaklassilisust.
Korduma kippuvad küsimused karbiidist stantsimisstantside kohta
1. Kui kaua karbiidist stantsimisstantsid kestavad võrreldes tööriistaterasest stantsidega?
Karbiidist stantsimisstantsid kestavad sarnastes tootmistingimustes tavaliselt 10–20 korda kauem kui võrreldavad tööriistaterasest stantsid nagu D2 või M2. Tegelik kasutusiga sõltub tembeldatavast tooriku materjalist, pressi kiirusest, määrimiskvaliteedist ja sellest, kas rakenduse jaoks valiti õige karbiidi klass. Abrasiivsed materjalid, nagu elektriteras, lühendavad eluiga rohkem kui pehmed metallid, nagu vask, kuid karbiid edestab nendes nõudlikes keskkondades siiski tööriistaterast oluliselt.
2. Millist karbiidi klassi peaksin kasutama järkjärgulise stantsimise stantside jaoks?
Progressiivsed stantsid saavad kasu mitme{0}}klassi strateegiast, mitte ühest klassist kõigis jaamades. Tühjendus- ja augustamisjaamad toimivad kõige paremini submikronilise teraga karbiidiga, mille koobaltsideaine sisaldus on 6-10%, et tagada maksimaalne servade säilimine. Vormimisjaamad vajavad külgkoormuste vastupidavuse tagamiseks mikro- või kesk{7}}teralist 12-15% koobaltisisaldusega. See jaamaspetsiifiline lähenemine kõrvaldab nõrga lüli probleemi, kui üks jaam ebaõnnestub enneaegselt ja sunnib kogu võrguühenduseta.
3. Millal peaksin stantsimiseks valima tööriistaterase karbiidi asemel?
Tööriistateras on parem valik, kui tootmismahud on liiga väikesed, et amortiseerida karbiidi kõrgemaid esialgseid kulusid, kui osade geomeetria prototüüpide valmistamise ajal ikka veel muutub, kui stantside sektsioonid nõuavad tugevat löögitugevust, mis ületab karbiidi hapruse piirmäärasid, või kui pressi seadistustel on joondusprobleemid, mis tekitavad külgkoormuse. Tööd, mis hõlmavad tugevat müntimist, sügavat reljeeftrükki või väga peent toestamata stantsi geomeetriat, eelistavad ka põrutuskindlaid tööriistateraseid, nagu S7 või CPM 3V, võrreldes karbiidiga.
4. Millised katted töötavad kõige paremini karbiidist stantsimisvormidel?
Parim kate sõltub sellest, mida te tembeldate. TiCN sobib hästi roostevaba terase ja alumiiniumi jaoks, kuna see vähendab hõõrdumist ja hoiab ära sadestumise. CrN on eelistatud vase, messingi ja pronksi jaoks, kuna see on keemiliselt inerts värviliste metallide suhtes. TiN on kulutõhusa-üldotstarbelise-võimalusena pehme terase tühjendamiseks. Pinnakatted õigustavad oma maksumust peamiselt siis, kui liimi kulumine või lõhestumine on domineeriv rikkeviis, mitte lihtne abrasiivne kulumine.
5. Kuidas ma tean, millal karbiidstants vajab uuesti lihvimist või asendamist?
Vaja on kolme mõõdetavat indikaatorit, mis annavad märku uuesti lihvimisest: puuri kõrguse suurendamine, mis läheneb tolerantsipiiridele, osa mõõtmete nihkumine spetsifikatsiooni piiride poole ja ajaloolise käikude arvu saavutamine hooldusintervallide vahel. Lihvimise asemel asendage see, kui kumulatiivne laoeemaldus läheneb 75–80% stantsi lubatud kogu lihvimissügavusest, kui väsimuspraod ulatuvad lihvimispinnast allapoole või kui stantsi eluiga järjestikuste lihvimiste vahel lüheneb järk-järgult, mis näitab aluspinna kahjustusi, mida teritamine ei saa taastada.


