


Mis on kohandatud kuumstantsimisvormid ja miks need on olulised
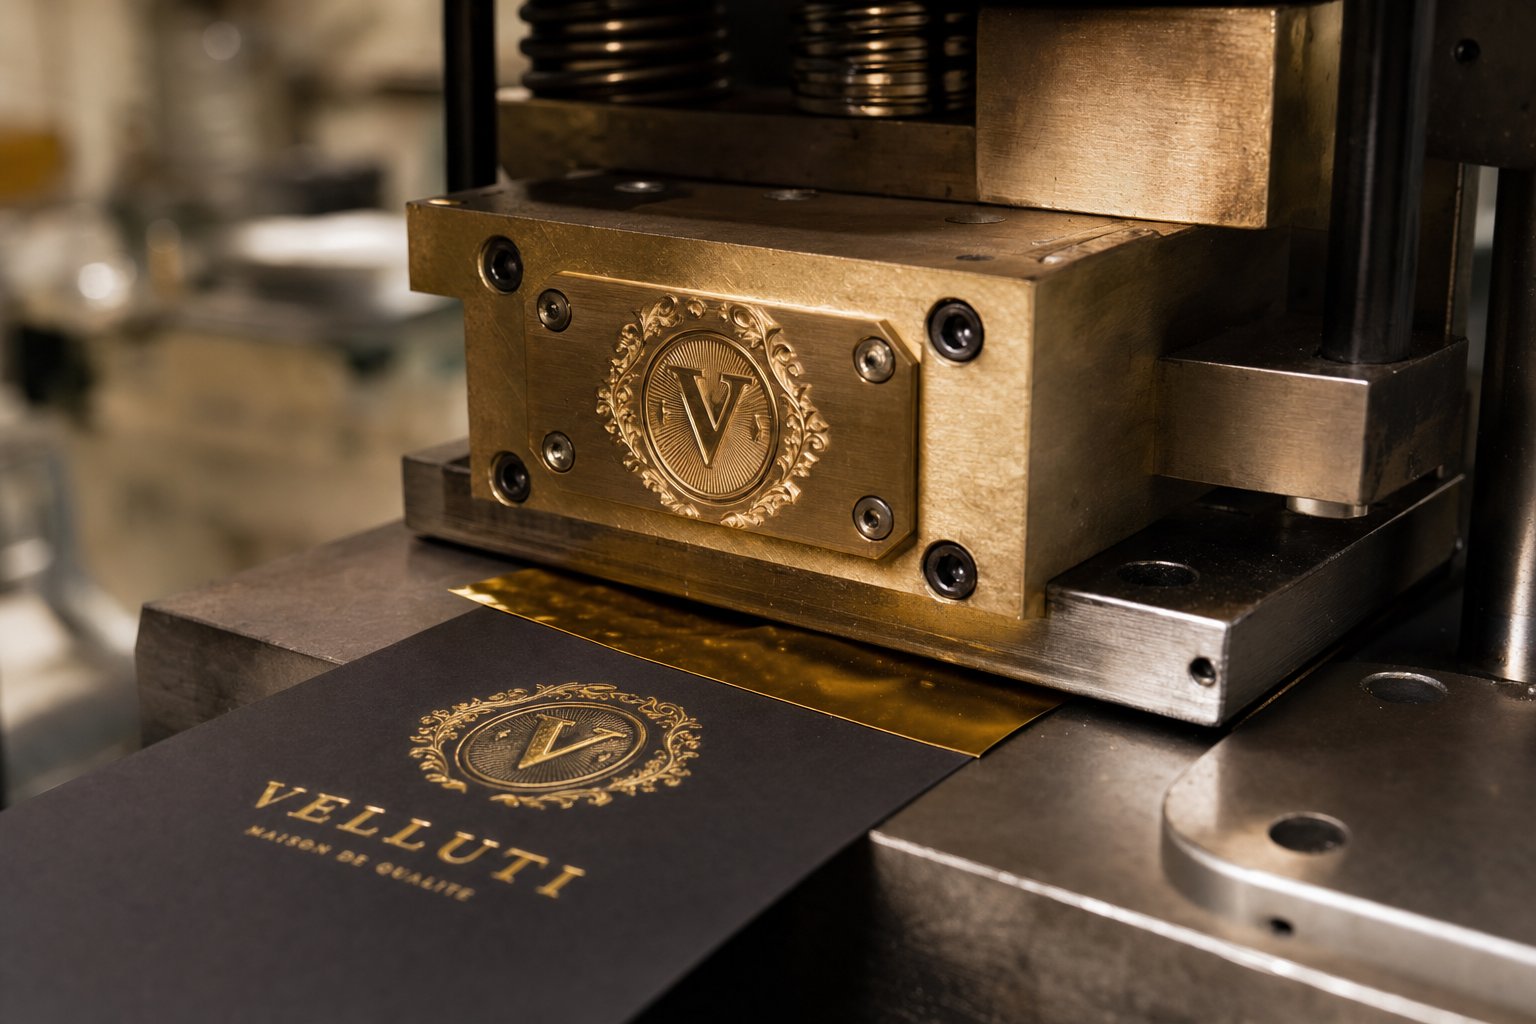
Kujutage ette, et võtate kätte luksusliku parfüümikarbi ja liigutate sõrmedega üle ideaalselt karge metallikkuldse logo. See viimistlus ei tulnud tindist ega värvist. See pärines kohandatud kuumstantsimisvormist, mis suruti täpse kuumuse ja rõhu all vastu fooliumi. Olenemata sellest, kas kasutate nahast ajakirjade kaubamärki, kaunistate toidupakendeid või isikupärastate pulmakutseid, on stants tööriist, mis muudab maagia korratavaks, mulje teise mulje järel.
Kohandatud kuumstantsimisvorm on masinaga töödeldud või keemiliselt söövitatud metallplaat, mis on valmistatud teie täpse disaini järgi ja mis kannab kontrollitud kuumuse ja rõhu abil üle metallfooliumi või loob aluspinnale kõrgendatud ja süvistatud jäljendeid.
See määratlus kõlab otse, kuid peidab endas palju otsuseid. Kasutatud metall, söövitusmeetod, teie kunstiteose detailsus ja aluspind, mille kavatsete märkida kogu kuju, mida tegelikult vajate. Nende valikute tegemine algusest peale on see, mis eraldab teravad ja järjekindlad tulemused raisatud materjalist ja masendavatest prooviperioodidest.
Mis on kohandatud kuumstantsimisvorm
Selle keskmeskuum tempel surebtöötab lihtsa mehhanismi kaudu. Matriit paigaldatakse pressi ja kuumutatakse. Kuuma templifooliumi riba asub kuumutatud vormi esikülje ja toote pinna vahel. Pressi haardumisel aktiveerib kuumuse ja rõhu kombinatsioon fooliumi kleepuva kihi, kandes aluspinnale ainult kõrgendatud disainiala. Matriitsi kergendatud osad ei puutu kunagi fooliumiga kokku, nii et ülekantud kujutis tuleb puhas ja täpne.
Kohandatud stantsimisvormid erinevad laotüüpi komplektidest, kuna need on üles ehitatud teie konkreetse kunstiteose ümber, olgu selleks siis ettevõtte logo, dekoratiivne ääris või keerukas kiri. See tähendab, et matriitsi mõõtmed, söövitussügavus ja materjal on kõik teie rakenduse jaoks kohandatud, mitte riiulilt maha tõstetud. Tulemuseks on kaubamärgi järjepidevus, mida üldiste tööriistadega lihtsalt ei saavuta.
Enamik stantse on valmistatud vasest, messingist või magneesiumist, kuigi terasel ja alumiiniumil on erirollid. Iga materjal pakub kompromisse vastupidavuse, soojusülekande, detailide eraldusvõime ja kulude osas. Hästi-valmistatud vasest või messingist stants peab vastuüle miljoni näitamisenõuetekohase hooldusega, muutes kohandamise pigem investeeringuks kui kuluks.
Kes kasutab kohandatud kuumstantsimisstantse
Kuumstantsimisele mõeldes võite kujutada ette tehasepõrandat, kuid publik on sellest palju laiem. Kolm erinevat rühma toetuvad nendele stantsidele ja igaüks toob lauale erinevad prioriteedid:
- Harrastajad ja käsitöölised- Käsitsi- või lauapressidega töötades vajavad nad tavaliselt lühikeseks tööks soodsaid stantse. Magneesiumvormist koos käsipressi fooliumtempliga piisab sageli nahktoodete, õnnitluskaartide või käsitsi valmistatud raamatute isikupärastamiseks.
- Väikesed-ärikirjatarvete ja nahktoodete-tootjad- Helitugevus on mõõdukas, kuid brändi järjepidevus on oluline. Need ostjad vajavad stantse, mis hoiavad peeneid detaile sadade või tuhandete näitamiste jooksul ilma halvenemiseta. Vask on siin tavaline valik, kuna see tasakaalustab kulusid pikaealisusega.
- Kergetööstuslik{0}}pakendamine- Kiirus, korratavus ja vastupidavus mõjutavad otsuseid. Messingist või terasest stantsid saavad hakkama suure-mahuga aluspindadel, nagu papp, sildid ja plast, kus stants peab nihutama nihke järel ilma kujutist kahjustamata.
Teie positsioon nendes segmentides mõjutab otseselt seda, milline stantsimaterjal, tootmismeetod ja tarnija on teie projekti jaoks mõistlik. Magneesiumivormile paarsada dollarit kulutaval käsitöölisel on hoopis teistsugused mured kui miljoneid tsükleid taluvasse messingtööriistadesse investeerival pakendihalduril.
Esimene samm on aru saada, kuhu sa sobid. Järgmine kriitiline otsus on õige stantsimaterjali valimine, sest see üksainus valik mõjutab kõike alates detailide teravusest kuni pikaajalise -näitamise kuluni.
Stantsimaterjalide võrdlus magneesiumist teraseni
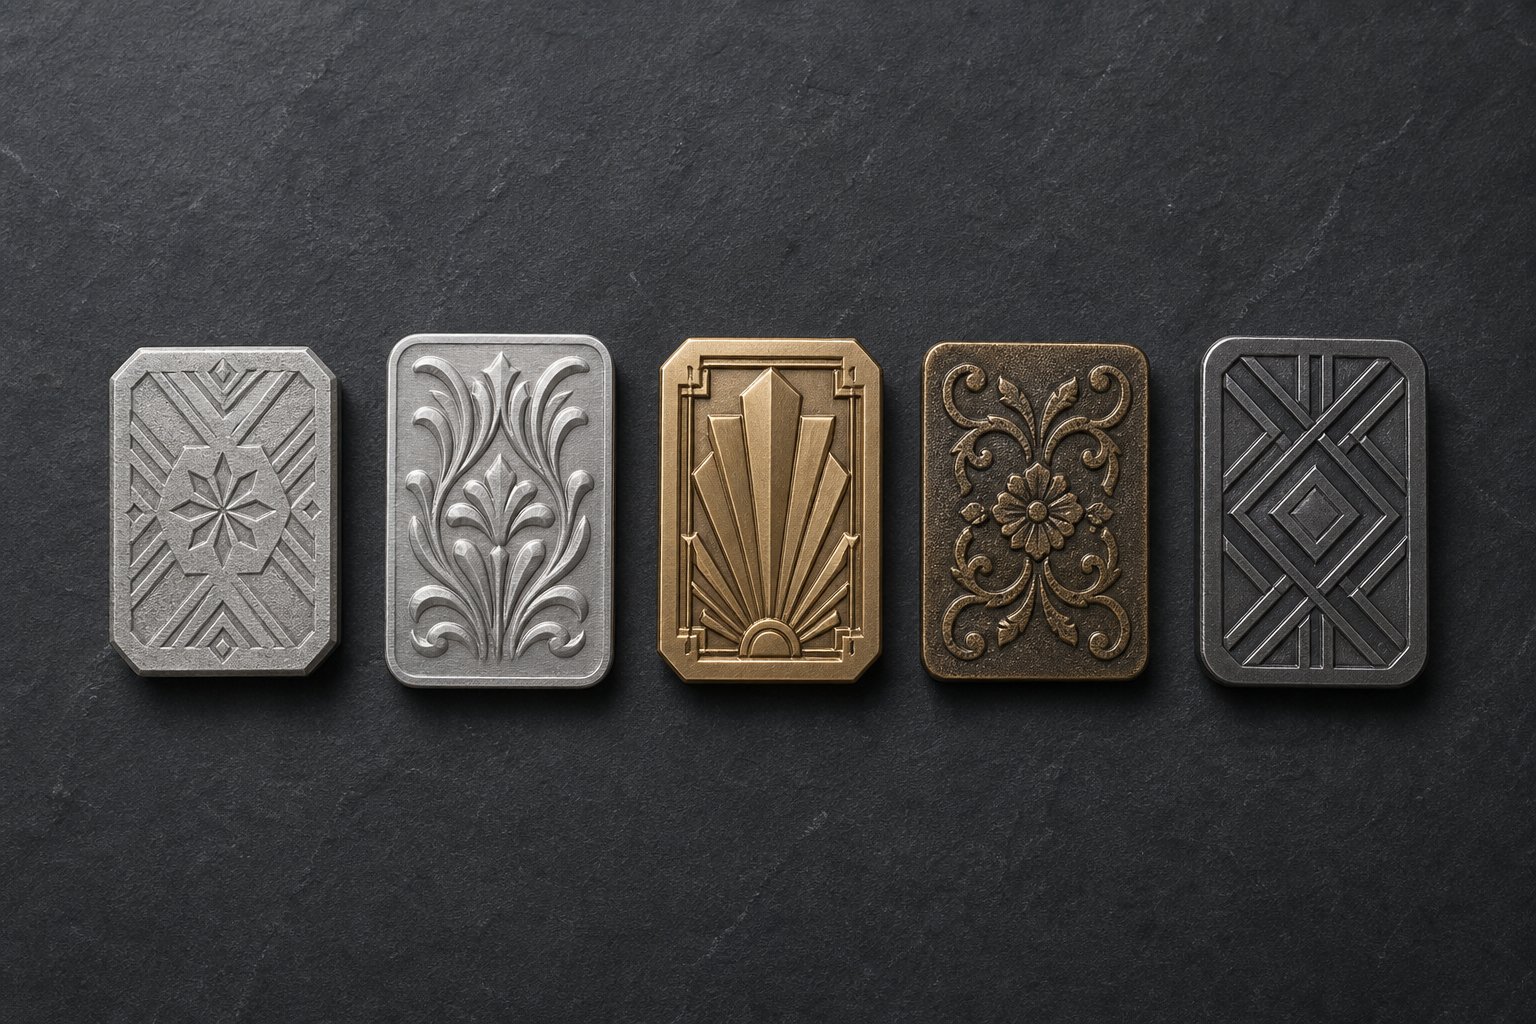
Die materjal ei ole lihtsalt hinnapakkumise rea. See määrab, kui palju muljeid saate enne kvaliteedi halvenemist, kui peen võib teie kunstiteos olla ja kui palju soojust stants igale substraadile üle kannab. Vale metalli valimine tähendab, et kulutate liigselt vastupidavusele, mida te ei vaja, või jälgite, kuidas teie stants kulub keset -. Siin on see, mida iga valik tegelikult annab.
Magneesiumstantsid lühikeste jooksude ja peente detailide jaoks
Kui eelarve on olulisem kui pikaealisus, on magneesium õige valik. See on kõige soodsam stantsmaterjal ja söövib puhtalt, mis tähendab, et peened-joonised ja väike tekst taasesitavad hästi. Magneesium edastab soojust tõhusalt ja seda on erineva paksusega, muutes selle kohandatavaks kuumstantsimiseks, reljeefseks, reljeefseks ja isegi kõrgtrükkimiseks.
Vahetus{0}}? Magneesium on suhteliselt pehme metall. Lühikesel jooksmisel ei teki nii nähtavalt auke ega sälkusid, vaid suruge see suure-mahuga territooriumile ja märkate kujutise halvenemist kiiremini kui vase või messingi puhul. Mõelge magneesiumile kui õigele tööriistale projektide jaoks, mis jäävad alla mõne tuhande mulje, uute kujunduste prototüüpide loomiseks või ühekordsete kohandatud stantsimisvormide jaoks, kus plaadi asendamine on odavam kui investeerimine kõvematesse metallidesse.
Hiljutised tootmistäiustused on laiendanud magneesiumi valikut, muutes selle sobivaks peaaegu kõikide rakenduste jaoks, välja arvatud kõige keerukamate mitmetasandiliste{0}}kujunduste või äärmuslike-kestustega. Koos kohandatud vormitud reljeefsete loenduritega võib magneesiumstants jätta teravaid muljeid, kaitstes samal ajal matriitsi nägu enneaegse kulumise eest.
Vasest ja messingist stantsid keskmise kuni suure mahu jaoks
Kui teie jooksu pikkus ulatub kümnetesse tuhandetesse või vajate habemenuga{0}}teravaid detaile, mis hoiavad muljet mulje järel, tulevad vestlusesse vask ja messing.
Vase stantsimisvormon fotosöövitatud ja suudab suurepäraselt taastada soojust, mis tähendab järjepidevat fooliumi ülekandmist pikkadel pressimistel. Vase erakordne kõvadus tähendab, et see talub palju paremini kui magneesium. See saab hakkama paljude erinevate aluspindadega, alates kaetud paberist kuni plastini, ja on tugev valik kohandatud metallist stantsimisvormide jaoks, kus detail ja vastupidavus peavad koos eksisteerima. Universal Engravingu andmetel võivad korralikult hooldatud vasest stantsid kesta üle miljoni jälje.
Brass viib asjad sammu edasi. Suurepärase töödeldavuse, tugevuse ja soojapidavuse poolest tuntud messingile saab graveerida ka kõige kitsamate tolerantsideni. See on eelistatud materjal mitmetasandiliste kombineeritud stantside jaoks, mis fooliumiga tembeldavad ja suruvad ühe käiguga. Messingist stantsid valitakse sageli esmaklassilisteks pakendamiseks, kus realistlik sügavus, keerukad tekstuurid ja pikaajaline järjepidevus- õigustavad suuremat esialgset kulu. Sarnaselt vasele on tuntud tootjate standardvarustuses messingist stantsid, mis on hinnatud rohkem kui miljoni jäljendi jaoks.
Kõlab nagu vask ja messing kattuvad? Nad teevad seda, kuid siin on kasulik rusikareegel. Valige vask, kui vajate tasapinnaliste stantsimisrakenduste peeneid detaile veidi madalama hinnaga. Valige messing, kui töö nõuab graveeritud sügavusefekte, mitmetasandilisi{2}tööriistu või absoluutselt pikima kasutusiga.
Terasest ja alumiiniumist stantsid erirakendusteks
Teras on vastupidavuse äärmises otsas. Abrasiivsetel aluspindadel miljoneid jäljendeid tehes on terasstantsid vastupidavad kulumisele, mis võib lõpuks kahjustada isegi messingit. Kulud ja teostusaeg on oluliselt suuremad, seega on teras mõttekas ainult siis, kui mahu ja substraadi nõuded õigustavad investeeringut.
Alumiiniumist stantsimisvormid hõivavad vastupidise niši. Kerge ja odavam alumiinium töötab madala-kuumuse tingimustes või rakendustes, kus matriitsi kaal on piiratud, näiteks teatud pöörlevad seadistused või kaasaskantavad pressid. Alumiinium ei säilita soojust nii agressiivselt kui vask või messing, mis võib olla eeliseks kuumustundlikel aluspindadel, nagu õhukesed plastid. Kuid selle pehmus piirab nii detailide eraldusvõimet kui ka eluiga võrreldes kõvemate metallidega.
| Materjal | Ideaalne tootmismaht | Detailide võimekus | Suhteline kulu | Substraadi sobivus |
|---|---|---|---|---|
| Magneesium | Lühikesed jooksud (alla 5000) | Peenjooneline töö, väike tekst | Madalaim | Paber, kartong, nahk, natuke plastikut |
| Vask | Keskmine kuni kõrge (5,000 - 1,000,000+) | Suurepärased peened detailid, talub täkkeid | Mõõdukas | Paber, karbid, sildid, plastik, vinüül |
| Messing | Kõrgest kuni väga kõrgeni (50,000 - 1,000,000+) | Suurepärane graveeritud sügavus, mitmel{0}}tasandil kujundus | Kõrgem | Premium pakendid, karbid, sildid, nahk |
| Teras | Äärmuslik maht (miljoneid) | Hea, piiratud töötlusmeetodiga | Kõrgeim | Abrasiivsed aluspinnad, tööstuslikud pakendid |
| Alumiinium | Lühikesed sõidud, madala{0}}soojusega rakendused | Mõõdukas, piiratud pehmusega | Madal kuni mõõdukas | Õhukesed plastid,{0}}kuumustundlikud kiled |
Selle tabeli iga rida esindab tõelist kompromissi-kulude, pikaealisuse ja võimekuse vahel. Viiskümmend nahast järjehoidjat kasutav käsitööline ei vaja messingit. Kvartalis pool miljonit karpi tembeldav kosmeetikabränd ei taha magneesiumi. Sobitage materjal oma tegeliku tootmisreaalsusega ja stants tasub end kiiresti ära.
Materjali valik fikseerib teie kulud ja eluea, kuid see ei räägi kogu lugu. Matriitsi füüsiline vorm, olgu see siis lame, silindriline või mitmetasandiline, määrab, kuidas see teie pressiga integreerub ja milliseid viimistlusefekte saate ühe käiguga saavutada.
Kuumstantsimisstantside tüübid ja millal neid kasutada
Nii vasest kui ka messingist stants võivad tekitada suurepäraseid fooliumijäljendeid, kuid paigaldage need vales vormingus ja teie tootmisliin seiskub. Dieedi materjal määrab pikaealisuse. Stantsi tüüp määrab, kuidas tööriist teie pressiga füüsiliselt suhtleb, substraadi etteandemeetodi ja viimistlusefektid, mida saate ühe tsükliga saavutada. Kolm peamist kuumtemplitüüpi katavad peaaegu kõik rakendused, alates käsitsi-kõrgtrükitööst kuni kiirete{4}}pakkimisliinideni.
Lamedad stantsid standardsetele pressimisrakendustele
Lamedad stantsid on kõige levinum konfiguratsioon ja seda mõjuval põhjusel. Kujutage ette ristkülikukujulist metallplaati, millele on söövitatud või graveeritud teie kujundus ja mis on kinnitatud otse kuumutatud plaadile. Press sulgub vertikaalselt, stants puutub kokku fooliumi ja aluspinnaga ning jäljend kandub üle ühe puhta tõmbega.
See kuumstantsimistööriista formaat sobib nii lehe{0}}söötmispressidele, klapppressidele kui ka käsitsi käsipressidele. Kui tembeldate üksikuid paberilehti, kartongipaneele, raamatukaante või nahatükke, mida laadite ükshaaval, on tasapinnaline stants peaaegu kindlasti teie lähtepunkt. Konstruktsioon on arusaadav: stantsplaat on kinnitatud plaadil oleva kasti või magnetilise aluse külge ning registreerimisjuhikud asetavad iga substraadi samasse kohta, et see oleks ühtlaselt paigutatud kogu teie sõidu jooksul.
Lamedad stantsid töötavad ka kitsastes lamejaamades, kus pidev materjalivõrk peatub hetkeks, kui stants alla surub. See hübriidne lähenemine annab teile lamedate tööriistade täpsuse veidi suurema läbilaskevõimega kui puhas leht{1}}toitmine. Enamiku väikeste-ettevõtete ja keskmise -mahuliste operatsioonide puhul saavad lamedad fooliumstantsimisvormid hakkama kõigega alates lihtsatest ühevärvilistest-logodest kuni üksikasjaliku mitmerealise-tekstini, ilma et oleks vaja spetsiaalset pressivarustust.
Rullstantsid ja pöörlevad reljeefid pidevaks tootmiseks
Kui teie substraat töötab pigem pideva võrguna kui üksikute lehtedena, muutuvad tasapinnalised stantsid kitsaskohaks. Iga mulje nõuab, et veeb peatuks, stants vajutaks ja veeb uuesti edasi liiguks. Pöördvormid kõrvaldavad selle pausi täielikult.
Rullstants on silindriline tööriist, kas tahke graveeritud silinder või painduv stantsplaat, mis on mähitud ümber torni. Kui võrk voolab läbi pressi, pöörleb silinder sünkroonis materjali kiirusega, rakendades pidevalt kuumust ja survet. Käivitus-peatustsükkel puudub, mis tähendab märkimisväärselt suuremat väljundit tunnis. Pakkimisliinid, mis tembeldavad etikette, painduvaid kilesid või karbi ümbriseid, toetuvad peaaegu eranditult sellele vormingule.
Rotary reljeeftrükk viib kontseptsiooni veelgi kaugemale, lisades pidevale protsessile mõõtmete reljeefi. Selle asemel, et lihtsalt fooliumi üle kanda, surub silindriline stants kulgedes aluspinnale tekstuuri või kõrgendatud mustreid. See on tavaline suures koguses-kosmeetikatoodete pakenditel, jookide etikettidel ja kinkepakenditel, kus puutetundlikud efektid lisavad tajutavat väärtust ilma liini aeglustamata.
Kompromiss{0}}pöörlevate tööriistadega on kulu ja keerukus. Silindriliste stantside puhul on vaja täpseid läbimõõdu arvutusi, mis on kohandatud teie disaini korduva pikkusega, ja need nõuavad rangemaid tootmistolerantse kui lamedad plaadid. Teil on vaja ka pöördjaamadega varustatud pressi. Sadade tuhandete või miljonite suuruste jooksude puhul on aga ühikuhinna eelis- märkimisväärne.
Kombineeritud ja mitmetasandilised{0}}stantsid
Mida teha, kui soovite nii metallfooliumi viimistlust kui ka vormitud, kolmemõõtmelist{0}}reljeefset efekti, kuid te ei soovi aluspinda läbi kahe eraldi käigu juhtida? Kombineeritud matriitsid lahendavad selle probleemi, integreerides fooliumiülekande ja reljeefse reljeefi ühte tööriista.
Need mitmetasandilised matriitsid on tavaliselt graveeritud messingist, mis tagab mitme sügavustaseme ühele plaadile lõikamiseks vajaliku töödeldavuse. Matriitsi ülekandefooliumi kõrgeimad punktid, samas kui sügavamad skulptuursed alad suruvad substraadi all olevasse vastuvormi, luues kõrgendatud või süvistatud topograafia. Tulemuseks on viimistletud tükk, mis püüab metallilise säraga valgust ja kutsub mõõtmete tekstuuriga kokku puutuma. Kõik toodetakse ühe pressitsükliga.
Kombineeritud tööriistad vähendavad seadistamisaega, kõrvaldavad registreerimisprobleemid eraldi fooliumi- ja reljeefsete läbikäikude vahel ning vähendavad{0}}tüki tootmiskulusid keskmise kuni suure mahuga katsetuste korral. Esialgne investeering on suurem kui standardse tasapinnalise plaadi puhul, kuid allavoolu sääst ja kvaliteedikasv õigustavad seda tavaliselt esmaklassiliste kaubamärgirakenduste puhul.
Kas pole kindel, milline tüüp sobib teie projektiga? Siin on kiire otsustamise raamistik:
- Valige lame stantsüksikute lehtede või tükkide söötmisel töötage käsipressil või lehe{0}}söötmismasinal ja mõõdukate mahtude jaoks on vaja lihtsat fooliumi teisaldamist või ühetasandilisi reljeefvorme.
- Valige rull-stantskui teie substraat on veebi-toide, nõuab teie tootmiskiirus pidevat tööd ja teie disainil on fikseeritud korduspikkus, mis sobib pöörlevate tööriistadega.
- Valige kombinatsioonvormkui teie valmistoode vajab nii fooliumi kui ka mõõtmete reljeefi, soovite välistada teise käigu ja teie maht õigustab mitmetasandilise graveerimise suuremat kulu{0}}.
Õige stantsitüübi valimine lukustab teie pressi ühilduvuse ja tootmiskiiruse lae. Kuid isegi täiuslik stantsivorming ei toimi, kui teie kunstiteose fail ei ole valitud tootmismeetodi jaoks õigesti ette valmistatud. Tee ekraanil olevast kujundusfailist kuni teie käes oleva valmis stantsini hõlmab konkreetseid failinõudeid, töötlemisotsuseid ja kontrollimisetappe, mis väärivad oma hoolikat läbimist.
Kohandatud stantsikujundus-to{1}}tootmise töövoog
Teie kunstiteos näeb ekraanil suurepärane välja. Kuid digitaalset faili ja valmis kuumtemplitööriista eraldab rida otsuseid, mis mõjutavad otseselt kvaliteeti, kulusid ja teostusaega. Enamik tarnijaid killustab selle teabe mitme lehe vahel või matab selle e-posti teel pärast seda, kui olete juba tellimuse esitanud. Siin on täielik jada ühes kohas, et saaksite enne pühendumist täpselt teada, mida oodata.
Kunstiteose ettevalmistamise ja failinõuded
Iga kohandatud vorm algab vektorkunstiga. Vormingud, nagu AI, EPS või kõrge{1}}eraldusvõimega PDF koos kontuuriga fontidega, annavad stantsitootjale töötamiseks puhta ja skaleeritava geomeetria. Rasterkujutised, ekraanipildid või madala-eraldusvõimega JPEG-failid seda ei lõika, kuna tootmisprotsess vajab piksliruuduste asemel matemaatiliselt täpseid teid.
Lisaks failivormingule peab teie kujundus austama tembeldamise füüsilist tegelikkust.Kogenud stantsitootjad rõhutavadet algse vektorkujutise eraldusvõime peaks olema vähemalt 600 dpi, selgete joonte ja selgelt määratletud tähemärkidega. Minimaalne rea paksus on oluline, sest õhukesed jooned ja kitsad tähevahed võivad kuuma stantsimise tugeva surve all täituda või tõmbuda. Suletud loenduritega tähed, nagu a, e, R, B ja D, on eriti haavatavad.
Kunstiteose keerukus põhjustab ka kulusid. Lihtsad ühetasandilised{1}}logod nõuavad väiksemat söövitussügavust ja lihtsat tööriista. Skulptuurse reljeefiga, erineva sügavusega või peente pooltoonidega mitmetasandilised kujundused nõuavad rohkem töötlemisaega ja väiksemaid tolerantse, mis suurendab nii valmis trükivormide hinda kui ka tootmisaega.
Tootmismeetodid ja teostusajad
Kolm peamist meetodit muudavad teie heakskiidetud kunstiteose füüsiliseks vormiks ja igaüks sobib kõige paremini konkreetsete materjalide ja detailinõuetega:
- Keemiline söövitamine (foto{0}}söövitus)- Happepõhine-protsess, mis eemaldab teie kujunduse ümbert metalli, jättes kõrgendatud reljeefi. See on kõige kuluefektiivsem-meetod ja sobib hästi ühetasandilise-kujundusega magneesiumi- ja vasest stantside jaoks. See käsitleb peeneid detaile puhtalt, kuid piirdub ühe reljeefi kõrgusega ühe läbimise kohta.
- CNC töötlemine (graveerimine)- Arvutiga-juhitav lõikur nikerdab kujunduse otse messingisse või terasesse. CNC-graveerimine võimaldab mitut reljeefi taset, vertikaalseid külgseinu ja keerulisi kontuure, mida keemilise söövitusega ei saa saavutada. See annab väga korratavaid tulemusi stantsist vormini, muutes selle ideaalseks täppiskuumstantsimise klišeede tootmiseks ja mitmel-tasemel kombineeritud tööriistade jaoks.
- Lasergraveerimine- Sobib kõige paremini peente detailide jaoks väiksematel matriitidel või märgistusrakendustel, kus madal sügavus on vastuvõetav. Laser pakub lihtsate kunstiteoste jaoks kiiruse eeliseid, kuid ei suuda võrrelda CNC sügavusvõimega vormitud reljeefvormide jaoks.
Teostusajad sõltuvad meetodist ja keerukusest. Lihtne foto-söövitatud magneesiumvormimine võib tarnida kolme kuni viie tööpäeva jooksul. CNC-graveeritud messingist kombineeritud stants, millel on mitu reljeefset taset, võib kesta kaks kuni kolm nädalat, olenevalt tootja järjekorrast ja katsetamisnõuetest.
Tõestus, kinnitamine ja kohaletoimetamine
Mainekad tarnijad ei saada matriitsi ilma, et nad kinnitaksid, et see vastab teie ootustele. Kontrollimisetapp sisaldab tavaliselt digitaalset tõendit, mis näitab stantsi paigutust, mõõtmeid ja reljeefi spetsifikatsioone. Komplekssete või{2}}väärtuslike tööriistade puhul teevad mõned tootjad proovialustele testlööke, et saaksite enne täieliku tootmise heakskiitmist hinnata tegelikku fooliumi ülekandmist ja jäljendi sügavust.
See on teie viimane kontrollpunkt. Vaheprobleemi või ümberpööratud elemendi tabamine proovimise etapis ei maksa peaaegu midagi. Selle püüdmine pärast stantsi kõvenemist ja tarnimist tähendab otsast alustamist.
Siin on täielik jada algusest lõpuni:
- Esitage vektorkujutised AI-, EPS- või PDF-vormingus koos kõigi kujundusspetsifikatsioonidega.
- Tarnija vaatab kunstiteoste üle tembeldatavuse, märgistusjoonte kaaluprobleemide, vaheriskide või keerukuse probleemide osas.
- Kinnitage matriitsi materjali, reljeefi sügavust ja tootmismeetodit vastavalt oma mahule ja aluspinna vajadustele.
- Saate paigutuse kinnitamiseks digitaalse tõendi või tehnilise joonise.
- Stantsi valmistatakse keemilise söövitamise, CNC-töötluse või lasergraveerimise teel.
- Katselöögid tehakse proovimaterjaliga (keerukate või esmaklassiliste stantside jaoks).
- Valmis matriitsi lõplik kinnitamine, viimistlemine ja saatmine koos paigaldusspetsifikatsioonidega.
Iga samm tugineb eelmisele, mistõttu saate oma kunstiteose esiotsa kokku hoida kõige rohkem aega ja raha. Puhas fail, millel on õige rearaskus ja realistlikud ootused üksikasjadele, võib kaotada tööpäevad ja kaotada kulukad läbivaatamistsüklid.
Kui stants on käes, on järgmiseks väljakutseks õige temperatuuri, rõhu ja konkreetse substraadi jaoks sobiva viivitusaja valimine, sest täiuslikult valmistatud stants vajab veatu mulje loomiseks siiski õigeid parameetreid.
Substraadi{0}}spetsiifilised temperatuuri ja rõhu juhised
Sul on õige stantsimaterjal. Olete valinud oma pressile õige stantsitüübi. Kuid sellel pole tähtsust, kui tembeldate substraadi kuumusega valel temperatuuril või avaldate liiga tugevat survet. Sama messingist stants, mis toodab kaetud kartongile veatut fooliumi, võib naha kõrvetada või plastkile väänata, kui te parameetreid ei kohanda. Igal substraadil on oma magus koht, temperatuuri, rõhu ja viivitusaja kombinatsioon, mis tagab puhta ja vastupidava tulemuse.
Mõelge sellele kui kuumstantsimise "kuldsele kolmnurgale". Asetage kõik kolm külge paremale ja foolium vabaneb esimesel läbimisel puhtalt. Kui teete isegi ühe vea, otsite nakkeprobleeme, aluspinna kahjustusi või laigulist katvust.
Paberi ja kartongi seadistused
Paber on kuumaks tembeldamiseks kõige andestavam substraat, kuid sellel andestamisel on piirid. Eesmärk on fooliumiliimi aktiveerimine ilma kiude purustamata või pinda kõrvetamata. Kergemad paberivarud, nagu 80 g/m² koopiapaber, on üldiselt usaldusväärsete tulemuste jaoks liiga õhukesed ja kipuvad igasuguse reaalse surve korral kortsuma. Tavaline 180 gsm ja rohkem papp on koht, kust saab alguse ühtlane kvaliteet.
Kartongi ja pakkeplaadi jaokstööstuse protsessiandmedsoovitab temperatuuri akent 130–150 kraadi Celsiuse järgi, mõõdukat rõhku vahemikus 200–300 kg ruutsentimeetri kohta ja lühikest ooteaega 0,5–1,0 sekundit. Läikiva viimistlusega kaetud kunstipaber vajab veidi kõrgemaid parameetreid, umbes 140–160 kraadi Celsiuse järgi, sest kattekiht loob täiendava barjääri fooliumiliimi ja paberikiudude vahele.
Peamised paberireeglid: hoidke ooteajad lühikesed, et vältida läbimurdmist{0}}, kasutage kerget kuni mõõdukat survet ja testige enne tootmisprotsessi alustamist vanapaberiga. Isegi väikesed 10-kraadised temperatuurikõikumised võivad muuta teie tulemused kargetest määrdunud.
Naha ja puidu stantsimise parameetrid
Nahk ja puit käituvad erinevalt paberist, sest nad neelavad soojust, mitte ei juhi seda lihtsalt. Teil on vaja kõrgemat temperatuuri, pikemat ooteaega ja sageli mitut kerget vajutust, mitte ühte tugevat lööki.
Taimpargitud-naha puhul töötab hästi kuumpressimise temperatuur vahemikus 120–140 kraadi Celsiuse järgi, rõhk on umbes 200–300 kg ruutsentimeetri kohta ja tööaeg 1,0–2,0 sekundit. Paksemad nahad võivad vajada selle püsivusvahemiku ülemist otsa, et tagada fooliumi täielik ülekandumine teralise tekstuuriga. Üks kriitiline tegur, mida paljud algajad unustavad: naha niiskusesisaldus. Tehnilised juhised täpsustavad, et nahk peab enne stantsimist olema kuiv ja niiskusesisaldus alla 14%. Kui pinda on töödeldud õli või vahaga, tuleb need katted enne eemaldada, vastasel juhul foolium lihtsalt ei haaku.
Puit järgib sarnast mustrit. Siledad värvitud või tihendatud puitpinnad reageerivad hästi temperatuuril 140–160 kraadi Celsiuse järgi mõõduka rõhu ja lühikese olekuajaga. Tugeva teraga naturaalne puit on keerulisem. Ebaühtlane pind tähendab, et mõned piirkonnad saavad täissurve, teised aga mitte, mistõttu on vastuvõetava katvuse saavutamiseks vaja sageli läbida.
Plastid ja sünteetika
Plastik on koht, kus veapiir väheneb järsult. Iga plastikul olev soojustempel asub kitsas temperatuuriaknas. Liiga madal ja foolium ei kleepu. Liiga kõrge ja aluspind kõverdub, sulab või tekitab pinnamoonutusi, mis rikub valmistoote.
Kõva PVC, üks lihtsamini tembeldatavaid plastmaterjale, töötab 120–130 kraadi Celsiuse järgi suhteliselt väikese rõhuga 150–200 kg ruutsentimeetri kohta. PET-kile nõuab veelgi madalamat kuumust, umbes 110 kuni 130 kraadi Celsiuse järgi, ja minimaalset viivitust 0,3 kuni 0,8 sekundit. Tõelised probleemid saavad alguse madala pinnaenergiaga plastidest nagu PP ja PE. Need materjalid ei hoia fooliumit usaldusväärselt, kui neid ei töödelda eelnevalt koroona- või leegiga, et tõsta pinnaenergia üle 38 düüni sentimeetri kohta. Selle sammu vahelejätmine on fooliumi koorimise põhjus number üks nädalaid pärast tootmist.
Fooliumi keemia sobitamine konkreetse plastitüübiga on sama oluline kui temperatuur. PVC jaoks loodud foolium käitub ABS-i või akrüüli puhul ettearvamatult. Enne tootmiskoguste käivitamist kontrollige alati oma fooliumitarnija substraadi ühilduvuse tabelit.
| Substraadi tüüp | Temperatuurivahemik ( kraad ) | Rõhk (kg/cm²) | Ooteaeg (sekundites) |
|---|---|---|---|
| Tavaline papp (180 g+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| Kaetud kunstipaber | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| Taimne{0}}pargitud nahk | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| PU sünteetiline nahk | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| Värvitud/pitseeritud puit | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| PVC (kõva) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| PET film | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| PP (koroonaga töödeldud) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
Need väärtused esindavad lähtepunkte, mis on saadud aastakümnete pikkustest tööstusprotsesside andmetest. Alustage proovide võtmist iga vahemiku mediaanist, seejärel reguleerige väikeste sammudega: 10 kraadi Celsiuse järgi, 50 kg rõhk või 0,2 sekundit ooteaega reguleerimise kohta. Sama matriitsi ja fooliumi kombinatsioon võib nõuda parameetrite kuni 30-protsendilist nihet erinevatel aluspindadel, seega ärge kunagi eeldage, et kartongil toiminud sätted kanduvad otse nahale või plastile.
Nende parameetrite valimine on osaliselt teadus, osaliselt eksperimenteerimine{0}}. Kui aga jäljendid jäävad hoolimata õigetest seadistustest ebaühtlased või kui foolium ei kleepu, hoolimata sellest, mida proovite, on probleem sageli täiesti mujal: matriitsi kinnituses, valmisolekus või seadmetes endas. Nende sümptomite kiire äratundmine säästab tunde vale muutuja tagaajamisest.
Oluline terminoloogia, mida iga ostja peaks teadma
Kas olete kunagi lugenud stantsitootja tehnilisi andmeid ja tundnud, et vajate tõlki? Mõisteid nagu "reljeef", "kaldnurk" ja "tüübikõrgus" visatakse jutumärkides ja tehnilistes joonistes ringi, nagu teaksid kõik juba, mida need tähendavad. Tegelikkus on see, et enamik esmaostjaid-ei tee seda ja see teadmiste lünk põhjustab suhtlust, valesid tellimusi ja raisatud raha. Peotäie põhiterminite õppimine asetab teid oma tarnijaga võrdsele tasemele ja aitab teil esitada õigeid küsimusi enne tootmise alustamist.
Peamised anatoomiaterminid selgitatud
Kui vaatate mis tahes kohandatud kuumstantsimisvormi ristlõiget-, näete erinevaid tsoone, millest igaüks täidab mehaanilist eesmärki. Siin on, kuidas neid tsoone tegelikult nimetatakse ja mida nad teevad:
- Leevendus- Matriitsi kõrgendatud osa, kus asub teie kunstiteos. See on ainus ala, mis tembeldamise ajal fooliumi ja aluspinnaga kokku puutub. Tööstusstandardid paigutavad peened või väikesed tähemärgid tavaliselt 0,035-tollisele reljeefile, suuremad graafilised elemendid 0,065-tollisele reljeefile ja püsivalt julged kunstiteosed sügavamale 0,120-tollisele reljeefile. Teie valitud kõrgus mõjutab nii fooliumi ülekande täpsust kui ka stantsi võimet taluda korduvaid survetsükleid.
- Õlg- Nurga üleminek reljeefpinna ja stantsi süvistatava tausta vahel. Hästi-kujundatud õlg toetab külgedelt ülestõstetud kunstiteoseid, vältides stantsimissurve all purunemist. Mõelge sellele kui struktuursele vundamendile, mis ei lase pikkadel sõitudel peeneid detaile maha murda.
- Kaldus- Kujundusala perimeetri kitsenev serv. Kaldused võimaldavad fooliumi puhtalt eraldada teie pildi piiridel. Ilma korraliku faasimiseta võib foolium rebeneda või eralduda kavandatud kujundusservast, jättes teravate ääriste asemel hägused piirjooned.
- Söövitamise sügavus- Mõõtmine reljeefpinna ülaosast madalaima süvistatud alani. Sügavam söövitus tagab prinditava pinna ja mitte-prinditava tausta vahel suurema vaba ruumi, mis hoiab ära soovimatu fooliumiga kokkupuute aladel, mis peaksid tühjaks jääma. Madalatel söövitussügavustel on oht "täituda" üksikasjalikele kunstiteostele.
- Tüübi kõrgus- Matriitsi üldine paksus selle põhjast kuni reljeefi ülaosani. See mõõtmine määrab, kuidas matriit teie pressis kinnitub ja kas see jõuab aluspinnani õigel stantsimistasandil. Standardtüüpi kõrgused varieeruvad sõltuvalt pressi tootjast, seega kinnitage see spetsifikatsioon alati enne tellimist.
Söövitussügavus kontrollib otseselt stantsimise kvaliteeti ja fooliumi nakkumist. Liiga madal ja taustapiirkonnad koguvad soovimatut fooliumi. Liiga sügav ja peened tegelased kaotavad struktuurse toe ja lagunevad surve all.
Märkate, et need terminid on omavahel seotud. Reljeefi kõrgus mõjutab seda, kui suurt söövitussügavust vajate. Õla kaldenurk mõjutab seda, kui hästi peened detailid kõrgel-rõhul vastu peavad. Kalduse kvaliteet määrab servade krõbeduse. Kui saate oma tarnijaga selles keeles rääkida, liigute saabuvate asjade passiivselt vastuvõtmiselt aktiivse stantsi geomeetria täpsustamisele, mida teie projekt nõuab.
Reljeef vs reljeef vs fooliumi tembeldamine
Need kolm terminit tekitavad esmaostjate hulgas rohkem segadust{0}} kui ükski teine teema tellimisel. Need kõlavad sarnaselt, kasutavad sageli samu seadmeid ja neid saab isegi ühe vajutusega kombineerida. Kuid need annavad teie valmistootele selgelt erinevaid tulemusi.
Reljeeftrükkkasutab sobitatud meeste ja emaste stantside komplekti (või stantsi ja loendurit), et lükata substraati tagant ülespoole, luues pinnale kõrgendatud, kolmemõõtmelise{0}}efekti. Reljeefvorm loob puutetundliku tekstuuri, mida tunnete oma sõrmeotstega. Pimereljeef ei sisalda fooliumi. Visuaalne mõju tuleneb täielikult valgusest, mis püüab kinni tõstetud kontuurid. See tehnika töötab kõige paremini lihtsate, julgete kujundustega aluspindadel, mis on piisavalt paindlikud, et venitada ilma rebenemiseta, nagu rasked pappmaterjalid või nahk.
Debossingon pöördvõrdeline. Sissepressitud stants surub kujunduse allapoole aluspinna sisse, luues süvistatava mulje. Vaja on ainult ühte stantsi, kuna põhimik deformeerub õõnsusse. Sisustus on populaarne nahktoodete, kõvakaaneliste raamatute ja paksude paberimaterjalide puhul, kus taandatud tekstuur annab alahinnatud ja esmaklassilise tunde.
Fooliumiga stantsiminekannab õhukese kihi metallist, pigmenteeritud või holograafilist fooliumit substraadi pinnale kuumuse ja rõhu abil. Substraat jääb tasaseks. Visuaalne efekt tuleneb pigem fooliummaterjalist endast kui mis tahes mõõtmete muutusest. Fooliumiga tembeldamine lisab värvi, peegelduvust ja kontrasti ilma teie toote füüsilist kuju muutmata.
Siin muutub see huvitavaks: reljeef ja fooliumiga tembeldamine kombineeritakse sageli ühe toiminguga, kasutades mitmetasandilisi kombineeritud stantse. Matriit kannab samaaegselt fooliumi kõrgendatud aladele, surudes samal ajal aluspinnale mõõtmete reljeefi. See registreeritud kombineeritud lähenemisviis tagab ühe käiguga nii visuaalse sära kui ka puutetundlikkuse, kõrvaldades kahe erineva toiminguga seotud joondamise väljakutsed.
Teades, millist efekti tegelikult soovite enne tarnijaga ühenduse võtmist, säästate läbivaatamistsükleid ja väldite levinud viga, et tellite reljeefvormi, kui vajasite tasast fooliumplaati, või vastupidi. Olge oma taotluses konkreetne: öelge "pime reljeef", kui soovite süvistatud jäljendit ilma fooliumita, "ainult fooliumtempel", kui soovite tasast metallist ülekannet, või "registreeritud foolium ja reljeef", kui soovite kombineeritud efekti.
Nende mõistete sujuvus muudab teid telefonikõne ajal asjatundlikuks. See vähendab otseselt valesti suhtlemise võimalust, mis toob kaasa kasutuskõlbmatu stantsi ilmumise teie ukse taha. Ja kui tootmisprotsessi ajal midagi läheb valesti, muutub sama sõnavara oluliseks probleemi diagnoosimiseks, tarnijale selle täpseks kirjeldamiseks ja õige paranduse tuvastamiseks ilma proovi-ja-tõrketsükliteta.
Levinud kuumstantsimisvormi probleemide tõrkeotsing
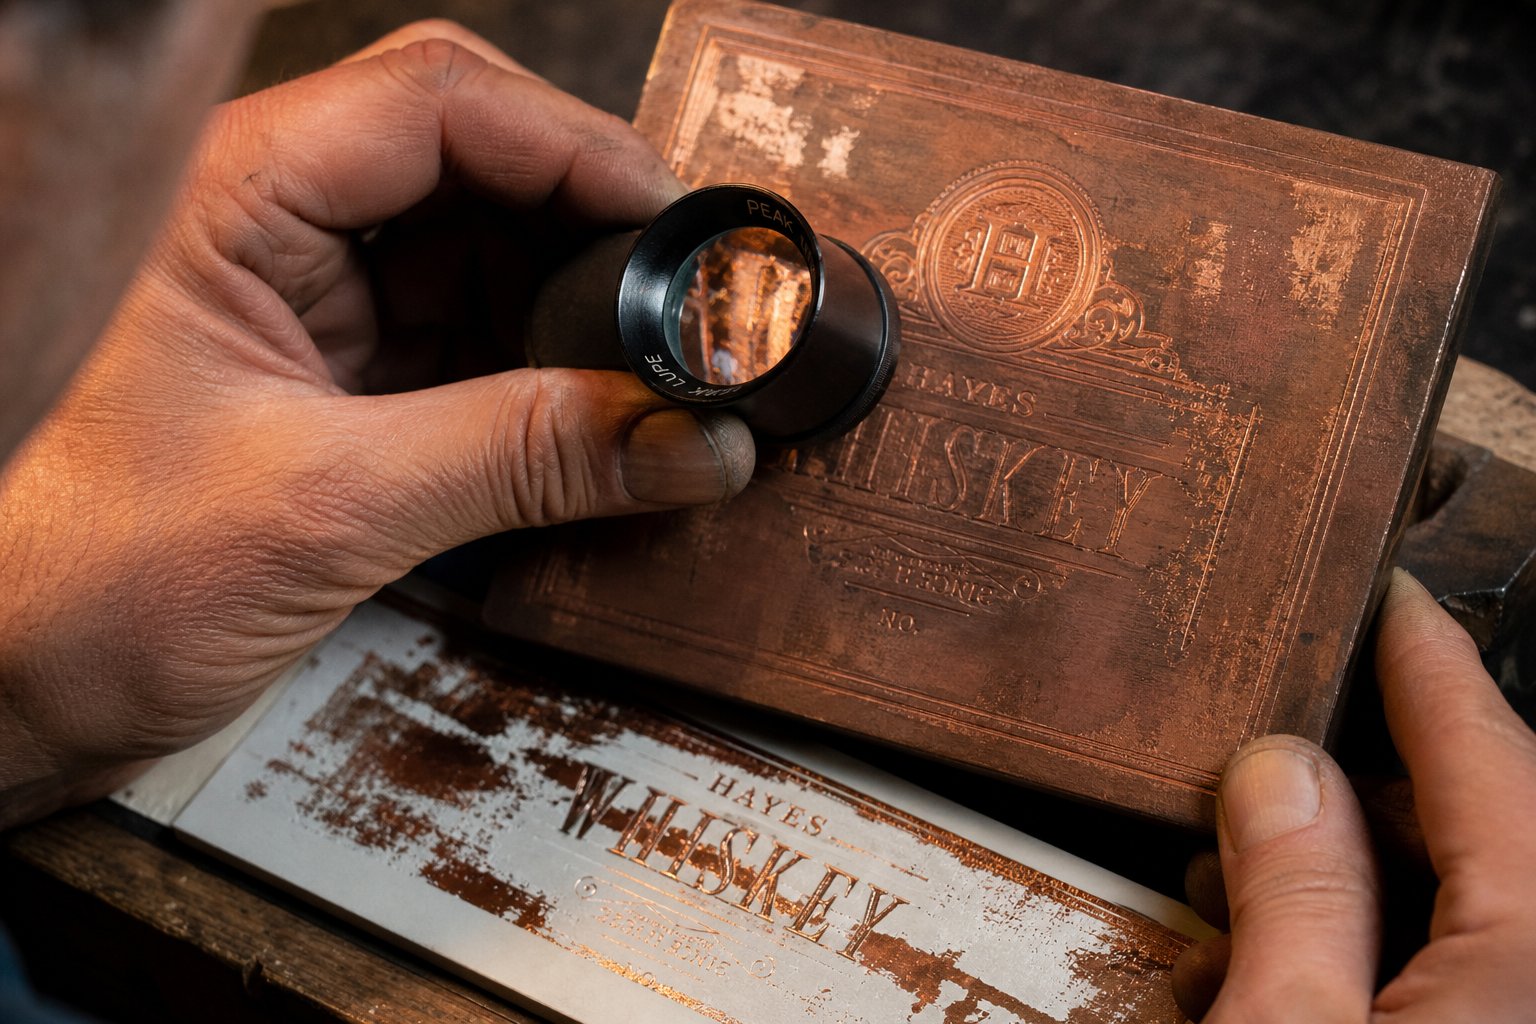
Teie terminoloogia on maas ja parameetrid on sisse lülitatud. Miks näeb siis kolmas mulje täiuslik välja, seitsmes aga ebaühtlane? Kuuma templi trükkimise probleemid annavad endast harva teada ilmsete põhjustega. Fooliumi adhesioonihäire võib tunduda temperatuuriprobleemina, kui see on tegelikult substraadi keemiline mittevastavus. Ebaühtlane mulje võib tunduda stantsi defektina, kui kulunud on tegelik süüdlane. Sümptomite lugemine ja nende algpõhjusteni jälitamine on see, mis eristab produktiivseid operaatoreid nendest, kes on takerdunud lõpututesse katse--ja-tõrkeahelatesse.
Siin on praktiline raamistik kõige levinumate probleemide diagnoosimiseks ja parandamiseks, mis tekivad tegelikus tootmises kohandatud kuumstantsimisstantsidega.
Ebaühtlased muljed ja rõhu jaotumise probleemid
Kujutage ette, et tembeldate tervele logole ja märkate, et vasak pool liigub puhtalt, samal ajal kui parem pool näib nõrk või puudulik. See ebakõla tuleneb peaaegu alati rõhust, mitte temperatuurist. Matriitsi pind peab puutuma fooliumi ja aluspinnaga ühtlase jõuga kokku kogu oma pinnal. Kui see jõud erineb tsoonist teise, seovad mõned alad suurepäraselt, samas kui teised ei kandu üldse üle.
Levinud põhjused on järgmised:
- Kulunud või kokkusurutud valmis- Plaadi ja matriitsi vahelised pakkelehed suruvad aja jooksul kokku, tekitades madalaid kohti, mis vähendavad survet teatud piirkondades. Valmismaterjali vahetamine taastab ühtlase kontakti.
- Väändunud või ebaühtlased plaadid- Kuumuse tsükkel võib pressplaate järk-järgult väänata, eriti vanemate seadmete puhul. Täpne sirge ja kaelmõõtur paljastavad kõrged ja madalad kohad, mis vajavad töötlemist või lihvimist.
- Matriitsi vale kinnitus- Kui stants nihkub sõidu ajal või ei asetse tasaselt vastu kinnituspinda, muutub rõhu jaotus ettearvamatuks. Kindel kinnitus ja kontrollitud registreerimine enne iga käitamist takistavad seda. NaguSBL Machinery märkmed, põhjustab vormi paigaldamine, mis ei joondu võrdluspunktidega, süstemaatilist joondamist ja ebaühtlast ülekandmist.
- Segatud suured ja väikesed disainialad ühel stantsil- Nii suure täisploki kui ka peene tekstiga matriit nõuab tsoonide vahel loomulikult erinevat survet. Polsterdamistehnikad, mis kasutavad paberit või õhukest kartongi, mis on kindlate piirkondade taga, võivad jõudu võrdsustada.
Parandus algab alati isoleerimisega, kas probleem on positsiooniline. Kui nõrk ala jääb samasse kohta olenemata sellest, millist substraadi lehte sööte, on probleem pressi seadistuses. Kui see liigub, vaadake selle asemel substraadi paksuse muutumist või ebaühtlast fooliumi pinget.
Fooliumi adhesioonihäired ja temperatuuriprobleemid
Kile, mis koorub pärast tembeldamist maha, keeldub täielikult üle kandumast või pinnal olevad mullid, viitab soojus-{0}}rõhu-keemilise suhte katkemisele. See on kõige masendavam kategooria, kuna mitu muutujat interakteeruvad samaaegselt.
Külmad laigud näonahal on sagedane rikkuja. Kui teie kütteelement on lagunenud või matriitsi massi jaotus on ebaühtlane, ei saavuta teatud tsoonid kunagi fooliumiliimi aktiveerimistemperatuuri. Tulemuseks on kuum fooliumtempel, mis näeb kohe pärast vajutamist täielik välja, kuid ei läbi kriimustus- või linditõmbetesti{2}}alatöödeldud aladel. Infrapuna termomeetriga pinna temperatuuri kontrollimine matriitsi esiküljel paljastab need ebakõlad kiiresti.
Ebapiisav viibimisaeg põhjustab sarnaseid sümptomeid. Foolium puutub aluspinnaga kokku piisavalt kaua, et näida ülekantuna, kuid mitte piisavalt kaua, et liimikiht täielikult aktiveeruks ja kinnituks. See on eriti levinud poorsetel aluspindadel, nagu katmata paber või tekstureeritud nahk, kus liim vajab lisaaega, et pinna ebatasasustesse voolata.Tööstuse veaotsingu juhendidkinnitage, et kui ooteaeg jääb alla elektrokeemilise alumiiniumfooliumi nõutavale, on tulemuseks mittetäielik ülekanne ja põhjasäri.
Siis on fooliumi{0}}substraadi mittevastavuse probleem. Kohandatud kuumstantsimisfoolium ei ole universaalne. Spetsiifilise substraadi keemia jaoks on loodud erinevad koostised. Kaetud paberi jaoks mõeldud foolium ei haaku polüpropüleeniga usaldusväärselt, olenemata sellest, kui täiuslikult te oma temperatuuri ja rõhu valite. Veenduge alati, et teie fooliumitarnija hindab oma toodet teie täpse substraaditüübi järgi. Kahtluse korral taotlege proovirullimist ja tehke enne tootmismahtudele pühendumist katselööke.
Fooliumi rebenemine ülekande ajal, kus näete räbaldunud servi või mittetäielikke mustripiire, viitab tavaliselt ülemäärasele temperatuurile või rõhule. Foolium kuumeneb üle, kaotab struktuurse terviklikkuse ja killuneb, selle asemel et kandja küljest puhtalt lahti saada. Temperatuuri alandamine 10 kuni 15 kraadi Celsiuse võrra ja rõhu kerge vähendamine lahendab tavaliselt rebenemise ilma nakke kvaliteeti ohverdamata.
Surmakahjustused ja enneaegne kulumine
Hästi-valmistatud stants peaks olenevalt selle materjalist vastu pidama tuhandetest kuni miljoniteni muljeteks. Kui see laguneb enneaegselt, hävitab miski teie protsessis seda aktiivselt. Kolm algpõhjust põhjustavad valdava enamuse varajase suremise ebaõnnestumisest:
- Üle-kuumenemine- Matriitsi käivitamine optimaalsest temperatuurivahemikust kõrgemal ei kahjusta ainult fooliumi. See võib lõõmutada pehmemaid metalle nagu magneesium, vähendades pinna kõvadust ja kiirendades peente detailide kulumist. Pikaajaline tühikäik täistemperatuuril ja aluspinnaga kokkupuute puudumisel on eriti kahjulik, kuna lokaalne kuumus koguneb ilma iga pressimistsükli jahutava efektita.
- Abrasiivsed aluspinnad- Katmata taaskasutatud plaat, tugeva tekstuuriga paberid ja teatud puitpinnad sisaldavad osakesi, mis toimivad peene liivapaberina vastu stantsi esikülge. Kümnete tuhandete näitamiste tõttu ümardavad need mikro-abrasioonid teravaid servi ja vähendavad detailide täpsust. Kõvemale stantsimaterjalile üleminek või kaitsva pinnatöötluse kasutamine pikendab abrasiivsete materjalide kasutusiga.
- Vale puhastamine- Fooliumliimi, paberitolmu ja aluspinna katete jäägid ummistavad aja jooksul peeneid detaile. Agressiivne puhastamine metallist kaabitsate või tugevate lahustitega kahjustab reljeefset pinda. Pehmed messingist harjad ja tootja-soovitatavad lahustid säilitavad stantsi geomeetria, eemaldades samal ajal tõhusalt kogunemise.
Kui märkate, et kuuma fooliumiga tembeldatud tulemused halvenevad järk-järgult nädalate jooksul, mitte ei äkitselt ebaõnnestuvad, on peaaegu kindlasti põhjus enneaegne kulumine. Kontrollige perioodiliselt suurendusega stantsi esikülge, eriti peene teksti ja tihedate kõverate ümbruses, kus kulumine ilmneb esimesena.
Allolev tabel koondab need sümptomid kiireks{0}}viidediagnostika tööriistaks, mida saate oma ajakirjanduse lähedal hoida:
| Sümptom | Tõenäoline Põhjus | Soovitatav parandus |
|---|---|---|
| Nõrgad või puuduvad alad ühtses asendis | Valmis kulunud või kõverdunud plaat | Vahetage pakkematerjal; kontrollige plaadi tasasust sirgjoonega |
| Laiguline ülekanne kogu pildi ulatuses | Ebapiisav rõhk või liiga madal temperatuur | Suurendage rõhku järk-järgult; kontrollige termostaadi täpsust |
| Foolium koorub pärast tembeldamist maha (lindikatse ebaõnnestub) | Matriitsi külmad laigud, ebapiisav ooteaeg või fooliumi{0}}substraadi mittevastavus | Kontrollige stantsi pinna temperatuuri ühtlust; pikendada viivitust 0,2s sammuga; kinnitage fooliumiga ühilduvus |
| Foolium voolab või määrdub väljaspool disaini piire | Liigne temperatuur või ooteaeg | alandage temperatuuri 10-15 kraadi võrra; lühendada viibimisaega; kontrollige stantsi faasi seisukorda |
| Fooliumi rebendid või killud ülekandmise ajal | Ülekuumenemine või liigne surve | Madalam temperatuur ja rõhk; kontrollige toiterulli fooliumi pinget |
| Mullitamine või villide teke tembeldatud pinnal | Suur niiskus substraadis või ebastabiilne fooliumi kvaliteet | Eelkuiv substraat niiskusega alla 8%; testige fooliumipartii terviklikkust |
| Peendetailide järkjärguline kadu tootmistsükli jooksul | Abrasiivsest aluspinnast või üle{0}}kuumenemisest tingitud stantsikulumine | Kontrollige matriitsi suurenduse all; vähendada temperatuuri; kaaluge kõvemat stantsi materjali |
| Survepinna kogunemine, mis põhjustab{0}}detailide täitumist | Fooliumi liimijääkide ja aluspinna tolmu kogunemine | Puhastage pehme messingharja ja heakskiidetud lahustiga; suurendage puhastamise sagedust |
Pidage meeles, et enamiku tembeldamise tõrgetega kaasneb korraga rohkem kui üks muutuja spetsifikatsioonist kõrvalekaldumist. Vähese niiskusesisaldusega substraadil veidi liiga kuumaks jooksev stants võib esimese saja jäljendi puhul enne haardumishäirete kaskaadi toimida hästi. Süstemaatiline tõrkeotsing tähendab ühe muutuja muutmist korraga ja testlöökide käivitamist reguleerimiste vahel, selle asemel, et arvata mitut parandust korraga.
Probleemide lahendamine hetkel hoiab tootmise liikumas, kuid nende kordumise vältimine nõuab järjepidevat hooldusrutiini. See, kuidas te stantside paigaldate, puhastate ja salvestate käituste vahel, määrab, kas sellest tõrkeotsingu tabelist saab igapäevane viide või harva vajalik varukoopia.
Dieedi hoolduse, ladustamise ja pikaealisuse parimad tavad
Hästi-valmistatud kuumtemplitööriist võib selle tööaja jooksul kauem vastu pidada, kuid ainult siis, kui töötlete seda tööde vahel korralikult. Enamik enneaegseid stantsirikkeid tuleneb välditavast hooletusest: lohakas paigaldus, mis tekitab pingepunkte, vahele jäetud puhastusseansid, mis lasevad jäägil peenteks detailideks taheneda, või hooletu ladustamine, mis kutsub esile korrosiooni. Investeeringu kaitsmine võtab seansi kohta minimaalselt aega ja tasub end tagasi tuhandete täiendavate puhaste näitamistega.
Õiged paigaldus- ja joondustehnikad
Iga tootmisprotsess algab paigaldusetapist. Kui stants ei asetse täielikult tasaselt vastu kuumutatud plaati, tekitate igale jäljendile rõhu ebaühtlust, enne kui esimene leht isegi läbi jõuab.
Turvaline kinnitus on lähtejoon. Lülituskonksud, nöörid või magnetkinnitused peaksid matriitsi piisavalt kindlalt lukustama, et see ei saaks korduva stantsimisjõu mõjul hiilida. Peale selle korrigeerib lihvimine mikro-taseme ebatasasusi matriitsi aluse ja plaadi pinna vahel. Strateegiliselt madalate alade taha paigutatud õhukesed pakkelehed ühtlustavad kontaktrõhu kogu disainipinna ulatuses. Seejärel fikseerivad registreerimisjuhikud või positsioneerimisnihikud substraadi X-Y-asendi, nii et teie stantsimistööriist ja matriitsi joondus jäävad esimesest tükist viimaseni ühtlaseks.
Kiire katsestreik vanarauaga enne tootmisvarude kasutuselevõttu kinnitab, et rõhu jaotus, temperatuuri ühtlus ja kujutise paigutus on kõik seal, kus nad olema peavad. Selle sammu vahelejätmine, et säästa kuuskümmend sekundit, maksab sageli palju rohkem raisatud substraadi ja ümbertöötamise eest.
Puhastusprotseduurid ja pikaajaline{0}}hoiustamine
Fooliumi liimijäägid, paberitolm ja aluspinna katted kogunevad iga töötamise ajal matriitsi pinnale. Jättes märkimata, täidab see kogunemine peeneid detaile ja halvendab mulje kvaliteeti piisavalt järk-järgult, nii et te ei pruugi seda märgata enne, kui kahju on märkimisväärne. Õige puhastusviis sõltub matriitsi materjalist:
- Magneesium sureb- Kasutage aGarryflexi plokk või sarnane õrn abrasiivpadijääkide eemaldamiseks pehmemat söövitatud pinda kriimustamata. Vältige metallharju, mis võivad peenikesi reljeefseid alasid läbi lõigata.
- Vask sureb- Klaaskiudhari eemaldab tõhusalt oksüdatsiooni- ja liimijäägid. Veidi agressiivsemad harjased sobivad vase kõvema pinnaga ja suudavad siluda ka väiksemaid ebatasasusi, mis tekivad pika sõidu ajal.
- Messing sureb- Pehme messingist-harjastega hari puhastab kahjustamata, paindudes mitmel-tasandil graveeritud osadeks, kuhu jäägid kipuvad kogunema süvendatud kohtadesse.
Puhastage oma stantsi pärast iga tootmisseanssi, mitte ainult siis, kui märkate kvaliteedi halvenemist. Kahe-minutiline pühkimine-, kui matriit on veel veidi soe (kuid piisavalt jahe, et seda ohutult käsitseda), takistab jääkide kivistumist probleemiks, mis nõuab hiljem agressiivset eemaldamist.
Pikaajalise-hoiustamise korral käsitlege iga metallist stantsimistööriista ja stantsi kui täppisinstrumenti, mis on tundlik keskkonnakahjustuste suhtes:
- Kandke enne riiulisse asetamist kõigile katmata metallpindadele õhuke kiht -roostevastast õli või tuhmumisvastast-töötlust.
- Oksüdeerumise vältimiseks hoidke stantse kontrollitud kliimaga{0}}ruumis, kus stabiilne õhuniiskus on alla 50%.
- Asetage iga matriit individuaalsesse kaitseümbrisesse või lahtrisse, et vältida pinna kokkupuudet muude tööriistadega.
- Hoidke lamedaid stantse horisontaalselt spetsiaalsetel riiulitel, et vältida kõverdumist või servade kahjustusi virnastamisel.
- Säilitage hoolduslogi kasutustunnid, puhastuskuupäevad ja täheldatud kulumine, et saaksite ennustada asendamise aega, selle asemel et avastada rikkeid töö ajal-.
Tuntud tööriistatarnijad lisavad tavaliselt iga tellimuse juurde stantsihoolduse dokumentatsiooni, milles on täpsustatud kasutatavale materjalile ja tootmismeetodile sobivad puhastusvahendid, ladustamistingimused ja hooldusintervallid. Kui teie tarnija seda ei paku, näitab see puudumine teile midagi selle kohta, kuidas nad pööravad tähelepanu-müügijärgsele toele, mis toob esile suurema küsimuse, mida tasub enne järgmise tellimuse esitamist küsida: mida peaksite otsima, kui valite, kes teie stantsid valmistab?
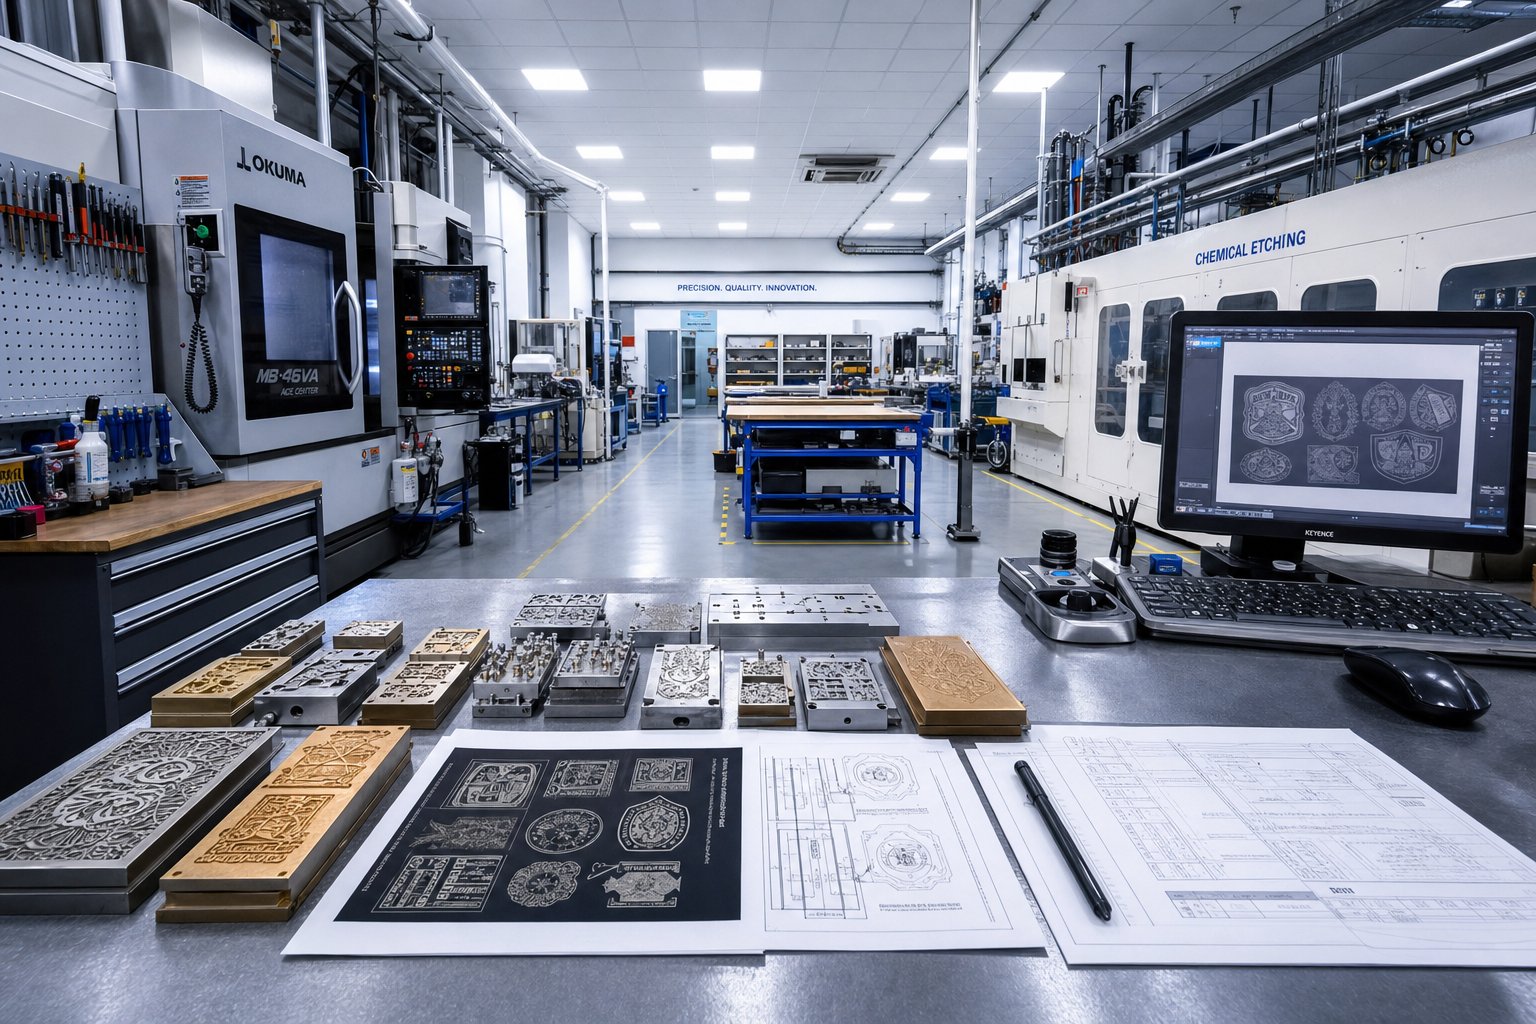
Kuidas hankida usaldusväärseid kohandatud kuumstantsimisstantse
Matriit on täpselt nii hea kui pood, mis selle valmistas. Saate määrata täiusliku materjali, naelutada oma kunstiteose faili ja mõista kõiki substraaditabeli parameetreid, kuid kui teie tarnija lõikab töötluse tolerantside osas nurki, tarnib ilma kontrollita või segab teid küsimuste tekkimisel, kannatab kogu projekt. Kuuma templivormi valmistaja valimine väärib sama rangust, mida kasutate matriitsi enda täpsustamisel.
Väljakutse seisneb selles, et stantside tarnijad ulatuvad ühe-inimese graveerimistöökodadest kuni-täielike tööstuslike tööriistade tootjateni ja igaüks neist teenindab erinevat ostjaprofiili. Ühe magneesiumplaadi tellival käsitöölisel on teistsugused ootused kui pakendijuhil, kes hangib messingist kombineeritud tööriistu mitme-aastase tootmislepingu jaoks. Hindamiskriteeriumid jäävad järjepidevaks, kuid nende suhteline kaal muutub sõltuvalt teie skaalast.
Mida otsida kohandatud matriitside tarnijalt
Mitte iga kauplus, mis reklaamib kohandatud reljeefvorme või fooliumplaate, ei suuda tegelikult pakkuda seda, mida teie projekt nõuab. Enne hinnapakkumiste küsimist kontrollige potentsiaalseid tarnijaid järgmiste põhivõimaluste suhtes:
Tehniline sügavus ja materjali valik.Tarnija, kes piirdub ühe tootmismeetodi või ühe stantsimaterjaliga, suunab teid selle poole, mida nad suudavad toota, mitte selle poole, mida teie rakendus tegelikult vajab. Otsige poode, mis pakuvad keemilist söövitamist, CNC-graveerimist ja magneesiumi, vase, messingi ja terase lasertöötlust. See laius tähendab, et nad saavad soovitada õiget lahendust, mis põhineb teie kunstiteostel, mahul ja substraadil, mitte seadmete piirangutel.
Juhtimisaja läbipaistvus.Ebamäärased ajajooned, nagu "paar nädalat", annavad märku desorganiseerumisest. Usaldusväärsed tarnijad pakuvad iga tootmismeetodi jaoks konkreetseid pöördeid ja suhtlevad ennetavalt, kui ajakava muutub. Hea kohandatud metallist stantsimisvormide tarnija ütleb teile kohe ette, et fotoga-söövitatud magneesiumplaat tarnitakse kolme kuni viie päevaga, samas kui mitmetasandiline messingist kombineeritud stants kestab kaks kuni kolm nädalat.
Prototüübi ja tõendi kättesaadavus.Poed, kes on valmis testima teie tegelikku aluspinda enne lõplikku heakskiitu, näitavad üles usaldust oma töö vastu. See samm on eriti oluline kohandatud fooliumi tembeldamise rakenduste puhul, kus foolium-substraadi keemia, söövitussügavus ja temperatuur mõjutavad kõik omavahel. Kui tarnija keeldub tõendamisest või nõuab selle eest liiga suuri tasusid, kaaluge, kas ta eelistab kiirust teie lõpptulemusele.
Suhtlemise kvaliteet.Kas saate jõuda tehnilise kontaktini, kes mõistab stantside geomeetriat, või suunatakse teid üldise klienditeeninduse kaudu? Parimad tarnijad küsivad enne tsiteerimist teadlikke küsimusi teie kunstiteose, substraadi, pressi tüübi ja mahu kohta. See dialoog vähendab tootmisriski ja toob sageli esile disaini kohandused, mis säästavad raha kvaliteeti ohverdamata.
Müügijärgse-tugi ja dokumentatsioon.Nagu hooldusjaotises kirjeldatud, lisavad usaldusväärsed tarnijad iga saadetise juurde stantsi hooldusjuhiseid, paigaldusspetsifikatsioone ja soovitatud parameetreid. Need dokumendid näitavad pigem tarnijat, kes on investeerinud teie pikaajalisse-edu, kui tehingupakkujast, kes pärast arve esitamist kaob.
Tööstuslikele ostjatele, kes hankivad metalli{0}}vormimistööriistu ulatuslikult, meeldivad tarnijadYICHENpakkuda kasulikku lähtepunkti. Nende stantsimisvormide kataloog hõlmab mitmeid materjalivalikuid ja protsessitüüpe, pakkudes hankemeeskondadele tsentraliseeritud ressursi kohandatud kõrgtrükivormide, kuumstantsimistööriistade ja külgnevate stantsimislahenduste uurimiseks ühe katuse all. See konsolideerimine lihtsustab müüja kvalifitseerimist, kui teie tegevus hõlmab mitut stantsitüüpi ja tootmismahtu.
Kohandatud matriitsi tellimusega alustamine
Artikli praeguseks punktiks peaks teil olema selgus viies peamises otsuses, mis teie tellimust kujundavad:
- Materjal- Magneesium lühikeste jooksude ja eelarvetundlikkuse jaoks, vask keskmise-kuni -suure helitugevuse ja peente detailidega, messing kvaliteetseks mitmel-tasemel tööks või teras äärmise pikaealisuse tagamiseks.
- Surve tüüp- Lame leht-söötmis- ja käsipressi-rakenduste jaoks, pöörlev pidevaks veebitootmiseks või kombinatsioon ühe-käiguga fooliumi ja reljeefseks töötlemiseks.
- Substraat- Paber, nahk, puit, plast või sünteetiline materjal, millest igaühel on oma temperatuuri- ja rõhuprofiil.
- Helitugevus- Teie eeldatav tootmiskogus määrab materjali vastupidavuse nõuded ja mõjutab -tööriistaühiku maksumust.
- Kunstiteoste valmidus- Vektorfailid AI-s, EPS-is või kontuuriga PDF-vormingus koos sobiva reapaksuse ja reljeefsete spetsifikatsioonidega.
Nende vastustega pakkumise päringule sisenemine saavutab kaks asja. See annab tarnijale märku, et olete tõsine ostja, kes ei raiska oma insenerimeeskonna aega, ning annab talle kõik, mis on vajalik täpse hinnapakkumise tagastamiseks ilma mitmekordsete selgitusteta.
Kasutage tarnija kontrollimiseks enne kohustuse võtmist järgmist kontroll-loendit:
- Kinnitage, et nad toodavad teie nõutavast materjalist stantse ja selgitavad, miks see materjal teie rakendusele sobib.
- Veenduge, et need toetavad teie valitud tootmismeetodit (söövitus, CNC või laser) ja neil on teie ajaskaala jaoks võimsus.
- Küsi näiteid või viiteid sarnaste substraatide ja tootmismahtudega projektidest.
- Taotlege selget kirjalikku ajakava koos verstapostidega kunstiteoste ülevaatamiseks, tõendi kinnitamiseks ja saatmiseks.
- Kinnitage enne lõplikku tootmist nende katsetamisprotsessi, sealhulgas seda, kas teie substraadil on testlöökide olemasolu.
- Hinnake suhtluse reageerimisvõimet tsiteerimise etapis, kuna see peegeldab seda, kuidas jätkuv tugi välja näeb.
- Vaadake üle, kas tarnimisel on kaasas stantsi hooldusdokumentatsioon, paigaldusspetsifikatsioonid ja parameetrisoovitused.
- Võrrelge pigem koguväärtust kui ühikuhinda, võttes arvesse stantsi pikaealisust, tugikvaliteeti ja ümbertöötamise riski.
Tarnija, kes kontrollib kõiki selles loendis olevaid kaste, ei müü teile ainult metallitükki. Nad teevad koostööd tööriistaga, mis mõjutab otseselt teie brändi kvaliteeti, tootmise tööaega ja valmis tüki maksumust. Odavaim hinnapakkumine annab harva madalaima kogumaksumuse, kui võtta arvesse enneaegset kulumist, ümbertöötlemistsükleid ja kommunikatsiooniprobleeme.
Kohandatud fooliumiga tembeldamine on lõppkokkuvõttes dekoratiivseks maskeeritud täpne tootmisprotsess. Matriit, foolium, põhimik ja pressi parameetrid peavad kõik ühtima. Õige joonduse saavutamine algab tarnija valimisest, kes mõistab kogu pilti, mitte ainult töötlusetappi, ja kes käsitleb teie projekti kui lahendamist väärivat inseneriprobleemi, mitte kui kaubatellimust järjekorrast läbi surumiseks.
Korduma kippuvad küsimused kohandatud kuumstantsimisstantside kohta
1. Kui kaua kohandatud kuumstantsimine kestab?
Stantsi eluiga sõltub peamiselt valitud materjalist ja sellest, kui hästi te seda hooldate. Magneesiumstantsid taluvad tavaliselt kuni 5000 jäljendit enne märgatavat kulumist. Vasest ja messingist stantsid võivad nõuetekohase hoolduse korral ületada miljoni jäljendi. Terasest stantsid kestavad äärmuslikes -mahutingimustes veelgi kauem. Eluiga lühendavad tegurid hõlmavad töötamist üle optimaalse temperatuuri, abrasiivsete aluspindade tembeldamist ilma tugevamate tööriistadeta ja korrapärase puhastamise tähelepanuta jätmist. Tummumisvastaste töötluste rakendamine tööde vahel ja stantside ladustamine kontrollitud kliimatingimustes, kus õhuniiskus on alla 50 protsendi, aitab maksimeerida kasutusiga olenemata materjalist.
2. Millist failivormingut on mul vaja kohandatud kuumstantsimisvormi tellimiseks?
Tarnijad nõuavad vektorkujutist AI-, EPS- või kõrge{0}}eraldusvõimega PDF-vormingus, mille kõik fondid on teisendatud piirjoonteks. Rasterfailidel, nagu JPEG-id või PNG-d, puudub söövitamiseks või graveerimiseks vajalik matemaatiline täpsus. Teie kunstiteosed peaksid säilitama tembeldamiseks sobiva joone paksuse, tavaliselt mitte peenemad kui 0,5 punkti fooliumi teisaldamiseks. Suletud kirjavormid, nagu a, e, R ja B, vajavad piisavat vahekaugust, et vältida surve all täitmist. Selgete kujundusspetsifikatsioonidega puhaste vektorfailide esitamine vähendab läbivaatamistsükleid ja võib vähendada tööaega.
3. Mis vahe on reljeeftrükkimisel, reljeeftrükkimisel ja fooliumstantsimisel?
Reljeef surub substraati ülespoole, kasutades sobivat isase ja emase matriitsi komplekti, luues kõrgendatud kolmemõõtmelise{0}}pinna, mida tunnete. Sissepressimine surub disaini allapoole materjali sisse, jättes ühe stantsi abil süvistatud mulje. Fooliumiga stantsimine kannab õhukese metallilise või pigmenteerunud kihi tasasele aluspinnale kuumuse ja rõhu kaudu ilma materjali füüsilist kuju muutmata. Neid tehnikaid saab kombineerida ühe vajutusega, kasutades mitmetasandilisi kombineeritud stantse, tagades samaaegselt nii metallilise sära kui ka puutetundlikkuse. Hinnapakkumiste küsimisel täpselt soovitud efekti määramine hoiab ära kuluka väärkommunikatsiooni.
4. Kas on võimalik plastikule kuumtembeldada ilma aluspinda kahjustamata?
Jah, kuid plastid nõuavad hoolikat parameetrite kontrolli kitsas temperatuuriaknas. Kõva PVC aktsepteerib tembeldamist 120–130 kraadi Celsiuse järgi kerge survega, samas kui PET-kile vajab veelgi madalamat kuumust umbes 110–130 kraadi Celsiuse järgi. Madala pinnaenergiaga plastid, nagu PP ja PE, vajavad enne tembeldamist koroona- või leegiga töötlemist, et saavutada usaldusväärne fooliumi nakkumine. Fooliumi keemia peab vastama ka konkreetsele plastitüübile, kuna ühe polümeeri jaoks mõeldud koostised võivad teise polümeeri jaoks ebaõnnestuda. Enne tootmiskoguste määramist tehke proovimaterjalile alati katselööke, et kinnitada nii nakkumise kvaliteeti kui ka kõveruse puudumist.
5. Kuidas valida oma kohandatud matriitsi jaoks magneesiumi, vase ja messingi vahel?
Sobitage materjal oma tootmismahu, detailinõuete ja eelarvega. Magneesium töötab kõige paremini lühikeste, alla 5000 näitamiste, prototüüpide või eelarvetundlike-projektide puhul, kus peen töö on oluline, kuid pikaealisus mitte. Vask sobib keskmise ja suure mahuga rakendustele, mis nõuavad suurepärast detailide säilitamist kümnete tuhandete kuvamiste jooksul mõõduka hinnaga. Messing on esmaklassiline valik mitmetasandiliste kombineeritud stantside, kujundatud sügavusefektide ja sadade tuhandete jäljendite jaoks, kus maksimaalne soojuse säilitamine ja vastupidavus õigustavad suuremaid eelkulusid. Tööstuslikud ostjad, kes hankivad projekteeritud tööriistu mastaapselt, saavad uurida mitmesuguseid materjalivalikuid selliste tarnijate kaudu nagu YICHEN, kes pakuvad konsolideeritud stantsimisvormide katalooge.


