


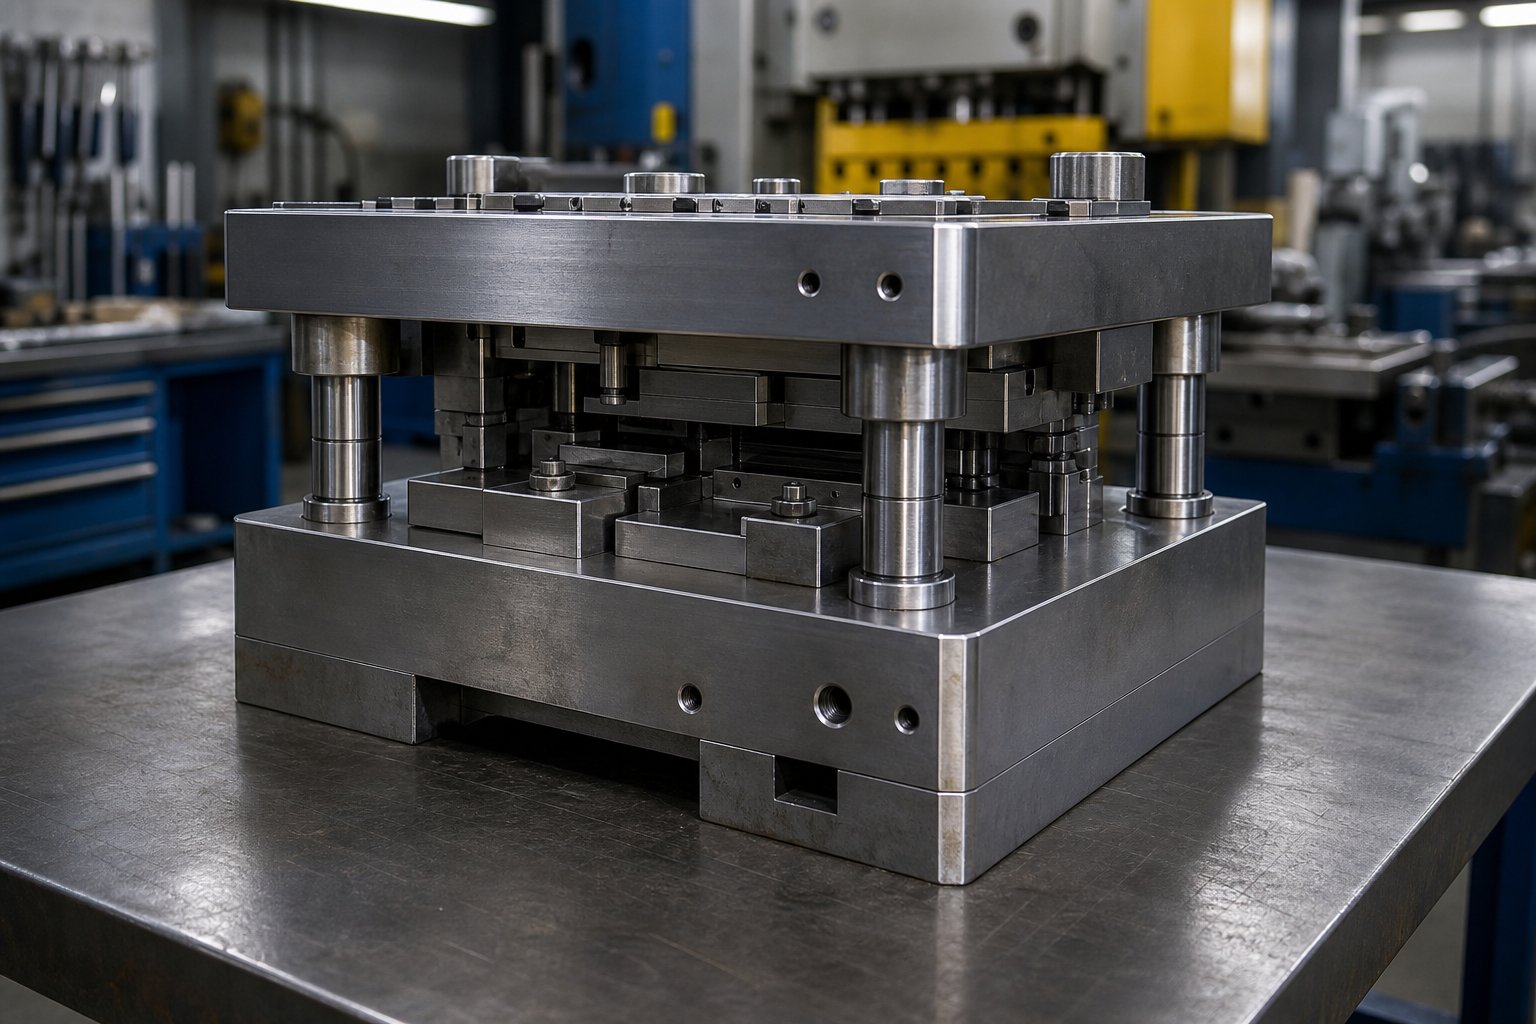
Mis on metallist stantsimisvormide komplektid ja miks need on olulised
Kui stantsimisstants ebaõnnestub, on instinkt süüdi stantsi, matriitsi nuppu või materjali. Kuid enamik korduvaid tõrkeid taandub millelegi vähem ilmselgele: stants on seatud ise. Kui struktuurne raamistik, mis hoiab kõike joondatud, on ohus, siis igalõikamis- ja vormimiskomponentsellele paigaldatud pärib selle vea. Mõistmine, mis matriitsikomplekt tegelikult on ja mis see ei ole, on esimene samm ennetatavate tõrgete kõrvaldamise suunas teie pressimistoimingutes.
Metallist stantsimisvormide komplekti määratlemine
Metallist stantsimisvormide komplekt on ülemiste ja alumiste stantsikingade, juhttihvtide ja pukside korduvkasutatav alamkoost, mis hoiab kõik lõike- ja vormimiskomponendid pressimise ajal täpselt joondatud. See ei ole täielik stantsimisvorm, vaid pigem konstruktsiooniline vundament, mis tagab stantside, stantside nuppude, eemaldajate ja muude tööelementide paigaldamise ja korratava positsioneerimise.
See eristus ajab hankemeeskonnad ja uuemad pressioperaatorid tööle sagedamini, kui ootate. Täielik stantsimisvorm sisaldab kõiki tööelemente, alates materjali lõikavatest ja moodustavatest stantsimisvormidest kuni vedrudeni, mis toorikut eemaldavad. Matriitside komplekt on seevastu skelett. Mõelge sellele kui auto šassiile: see ei tee nähtavat tööd, kuid ilma selleta ei tööta miski.
Stantsitööriistade kataloogis on loetletud sadu stantsiprofiile, nuppude stiile ja vedrude hinnanguid. Kuid ükski neist komponentidest ei tööta vastavalt spetsifikatsioonidele, välja arvatud juhul, kui nende all olev tööriistastantsi raamistik säilitab joondamist tuhandete tollide täpsusega, tõmme löögi järel miljonite tsüklite jooksul. See on stantsikomplekti ülesanne.
Miks matriitsid on iga tembeldamisoperatsiooni aluseks?
Iga mõõdetav kvaliteet stantsimisel, augustatud aukude asukoha täpsus, paindenurkade ühtlus, tühjade servade seisukorra ühtsus sõltub sellest, kas matriitsi ülemine ja alumine pool sulguvad iga kord täpselt samas suhtes. Matriitside komplekt reguleerib seda suhet kolme mehhanismi kaudu: jäikus (selle tagavad stantsikingad), joondus (säilitatakse juhttihvtide ja puksidega) ning stabiilsus tsentraalse koormuse all{1}}.
Kui mõni neist mehhanismidest laguneb, mõjud kaskaadi. Lõikevahed muutuvad ebaühtlaseks, tekitades läbitorgatud augu ühele küljele purd. Vormilöögid puutuvad materjaliga kokku väikese nurga all, põhjustades tagasitõmbeid. Äärmuslikel juhtudel põhjustab vale joondumine juhtpindade lõhenemist või katastroofilist häiret ülemise ja alumise tööriista vahel, ohustades operaatorite ohutust ja kulukat remonti töökojale.
Järgnevates jaotistes kirjeldatakse kõiki elemente, mis panevad metallist stantsimisvormide komplektid toimima või ebaõnnestuma: sisemised komponendid ja kuidas need süsteemina toimivad, juhivad süsteemitüüpe ja kui igaüks neist on sobiv, postitatakse konkreetsete toimingutega kohandatud konfiguratsioonid, stantsimaterjalide{0}}kokkulepped, spetsifikatsioonid ja hankimiskriteeriumid, levinumate rikete tõrkeotsing ning kasutusiga pikendavad hooldustavad. Iga jaotis on suunatud konkreetsele otsustuspunktile, millega tööriistainsenerid, stantsikonstruktorid ja hooldusmeeskonnad nende kriitiliste sõlmede ehitamisel, ostmisel või parandamisel silmitsi seisavad.
Loogiline lähtepunkt on stantsikomplekti enda sees, kus kingade, tihvtide, pukside ja kannaplokkide suhe määrab kõik järgneva.
Olulised komponendid igas stantsimisvormi komplektis
Enamik viiteidstantsimisvormide komponendidloe nagu osade kataloogi: nimede loetelu koos lühikirjeldustega, ilma selgituseta, kuidas need osad üksteisest sõltuvad. Selline lähenemine jätab insenerid arvama, kui midagi läheb valesti. Matriitside komplekt ei ole iseseisvate tükkide kogum. See on täppissüsteem, kus iga komponendi jõudlust määrab selle seos teistega. Nende suhete mõistmine eristab õigesti määratletud stantsikomplekti krooniliste kvaliteediprobleemide tekitajatest.
Ülemised ja alumised kingad
Stantsikingad on töödeldud terasest või alumiiniumist plaadid, mis moodustavad stantsikomplekti ülemise ja alumise osa. Iga töötav element, stantsid, stantsnupud, eemaldajad, piloodid, kinnitatakse otse või kaudselt ühele neist kahest pinnast. Nende töö kõlab lihtsalt: looge tasane jäik platvorm. Praktikas on tolerantsid nõudlikud.
Tasasus on oluline, kuna mis tahes kõrvalekalded stantsi jalatsi pinnas väljenduvad otseselt ebaühtlase lõikevahe või ebaühtlase kontakti vormimises üle matriitsi esikülje. Keskelt isegi 0,001 tolli nõgusa stantsiga kinga saab osi, mille keskmistes jaamades on kitsam ja servades lõdvem. Tulemuseks on muutuv hammustuse kõrgus ja kiirenenud stantsi kulumine lokaalsetes piirkondades.
Ülemise ja alumise matriitsi plaatide paralleelsus on võrdselt kriitiline. Nagu Anchor Danly selgitab, mõõdetakse paralleelsust alati nullpunkti suhtes ja see määrab, kui hästi kaks pinda üksteise suhtes töötavad. Stantsikomplektis on tugipunktiks alumise jalatsi kinnituspind. Kui ülemine jalats ei ole spetsifikatsiooni piires selle viitega paralleelne, jaotab pressikäik ebaühtlaselt kogu matriitsi ulatuses, luues tingimused stantsitud osade enneaegseks kulumiseks, lõhenemiseks ja mõõtmete triivimiseks.
Juhttihvtid, puksid ja kannaplokid
Kujutage ette, et sulgete silmad ja proovite panna karbile iga kord kaane täpselt samasse asendisse. Just seda teeb presssilind ilma juhtsüsteemita kiirusega 200 lööki minutis. Juhttihvtid ja puksid lahendavad selle probleemi.
Juhttihvtid on karastatud terasest postid, mis on tavaliselt pressitud alumise stantsikinga sisse. Pressi sulgemisel siseneb iga tihvt vastavasse ülemisse kinga paigaldatud puksi, mis sunnib mõlemad pooled täpselt külgsuunas joonduma, enne kui mis tahes stants puutub kokku töödeldava detailiga. VastavaltMetallvormimise ajakiri, peaks juhtpuks võimaluse korral haakuma juhtpostiga matriitsi töötasandil, koormates posti nihkega (selle tugevaim seisukord) ja minimeerides läbipainde, mis põhjustaks ülemise ja alumise poole vahelist kõrvalekallet.
Puksid ise on mitmest materjalist. Ligelaagrisüsteemide puhul on kõige levinumad pronks-plekitud teras ja alumiiniumpronks, kas koos isemääriva grafiidiga või ilma. Posti-ja-puksi paar töötab väikese liikumisruumiga, mida tavaliselt mõõdetakse kümnendikkutuhandiktollides, mis määrab maksimaalse võimaliku kõrvalekalde töö ajal.
Kontsaklotsid täidavad teistsugust eesmärki. Need on stantsikomplekti külgedele või taha paigutatud kulumisplaadikomplektid, mis neelavad vormimis- või lõikamistoimingute ajal tekkivat külgmist tõukejõudu, mis ei ole stantsi keskel. Kui stantsimisoperatsioon tekitab tasakaalustamata külgkoormusi, takistab karbitud-kannakonstruktsioon nende jõudude ülekandumist täielikult juhttihvtidesse. Mõned insenerid eelistavad, et juhttihvtid haakuvad esmalt, et luua joondus, kusjuures kannaplokid neelavad löögi tööosa ajal külgjõude. Selle paigutuse korrektseks toimimiseks peab kannaplaadi pindade vaheline liikumisruum olema väiksem kui tihvti-ja-puksi kliirens; vastasel juhul kalduvad juhttihvtid koormuse all enne, kui kannaplaadid üle võtavad.
Kuidas komponendid süsteemina koos töötavad
Siin on süsteemi{0}}taseme vaade oluline. Iga pressvormi komponent täidab kindlat rolli, kuid need rollid on üksteisest sõltuvad:
- Stantsikingad tagavad jäikuse ja tasasuse, tagades ühtlase jõu jaotuse igale paigaldatud elemendile.
- Juhttihvtid ja puksid tagavad joonduse, kontrollides ülemise matriitsi külgmist asendit alumise suhtes määratletud vaba ruumi piires.
- Kannaplokid neelavad{0}}keskkoormusi, kaitstes juhtseadmeid jõudude eest, mis muidu kiirendaksid kulumist või põhjustaksid läbipainet.
Eemaldage üks funktsioon ja teised kompenseerivad halvasti. Täiuslikult joondatud juhtsüsteem, mis on paigaldatud kõrvalekalduvale stantsikingale, tekitab koormuse all siiski nihkeid. Jäigad jalatsid kulunud puksidega võimaldavad siiski külgsuunalist triivi. Ja ilma kannaplokkideta matriitsil, millel on asümmeetriline vormimiskoormus, tekivad isegi uutele juhttihvtitele tuhandete löökide jooksul torkivad jäljed.
Allolev tabel kaardistab iga komponendi põhifunktsiooni, tüüpilise materjali ja konkreetse kvaliteeditulemusega, mida see kontrollib valmisosas:
| Komponent | Esmane funktsioon | Tüüpiline materjal | Kontrollitud kvaliteet |
|---|---|---|---|
| Ülemine Die King | Jäik paigaldusplatvorm stantside ja ülemiste tööriistade jaoks | A36 teras, 4140 teras või 7075 alumiinium | Ühtlane lõikevahe ja vormimiskontakt |
| Alumine die king | Jäik paigaldusplatvorm stantsnuppude ja alumiste tööriistade jaoks | A36 teras, 4140 teras või 7075 alumiinium | Ühtlane sulgemiskõrgus ja jõujaotus |
| Juhtnõelad | Ülemise ja alumise poole külgsuunaline joondamine | Karastatud legeerteras (58-62 HRC) | Läbistatud aukude ja trimmiservade asukoha täpsus |
| Juhtpuksid | Täpne laagripind juhttihvtide jaoks | Pronks-, alumiiniumpronks- või{0}}kuullaagrikomplekt | Joondamise korratavus kogu tootmistsükli jooksul |
| Kannaplokid | Absorbeerige külgmist tõukejõudu -kesksest koormusest | Karastatud tööriistaterasest kulumisplaadid | Juhttihvti läbipainde ja ebaühtlase kulumise vältimine |
See süsteemi{0}}taseme mõistmine muudab teie lähenemist ebaõnnestumistele. Kui stants tekitab ebaühtlaselt tühjendatud detaili ühel küljel, on instinkt kohandada stantsi ja nupu lõikevahet. Kui aga algpõhjus on kulunud puks, mis võimaldab 0,0005 tolli külgmist lõtku, on kliirensi reguleerimine ajutine plaaster. Näidend jääb alles ja probleem taastub mõne tuhande tabamuse jooksul. Tunnistades, et stantsimisvormi komponendid toimivad koos süsteemina, suunab teid pigem tegeliku rikke allika kui selle sümptomi poole.
Juhtsüsteem väärib sügavamat tähelepanu, sest see on suurim muutuja stantsikomplekti jõudluses ja maksumuses. Kaks põhimõtteliselt erinevat laagritehnoloogiat, liuge- ja kuullaagrid, pakuvad väga erinevaid kompromisse täpsuse, kiiruse ja hooldusvajaduste osas.
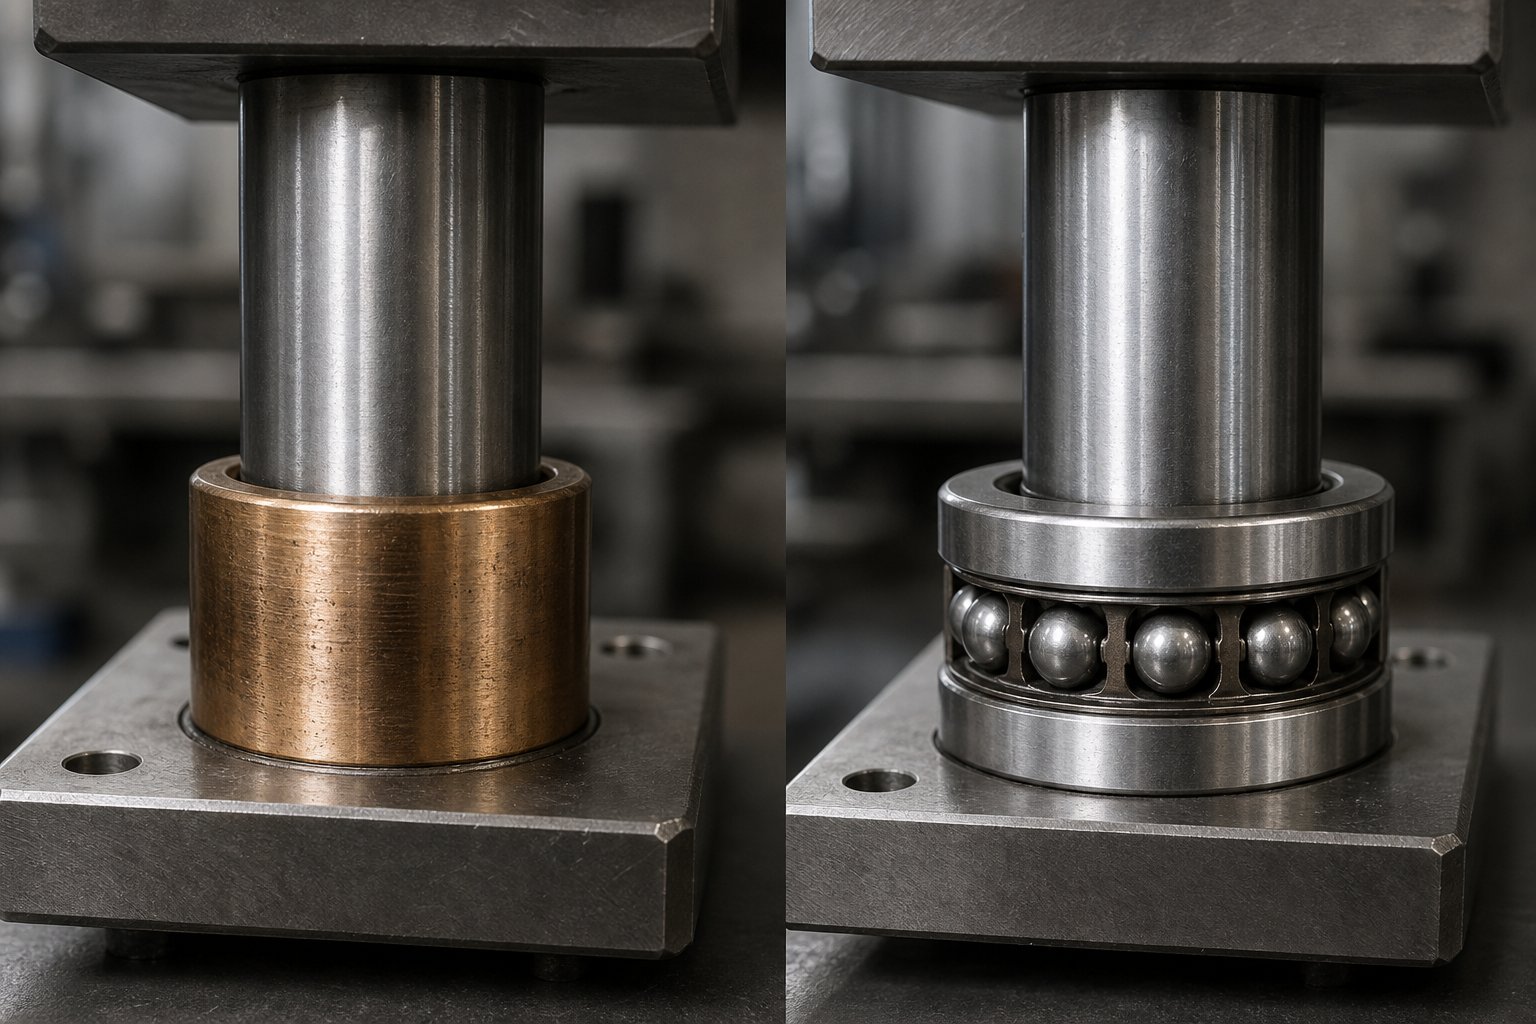
Võrreldes liugelaagrite ja kuullaagrite juhtsüsteemidega
Juhtsüsteem on koht, kus stantsikomplekti jõudlus püsib või laguneb. Selle rolli pärast võistlevad kaks põhimõtteliselt erinevat tehnoloogiat ja vale valimine maksab rohkem kui nendevaheline hinnavahe. See maksab teile räsitud, mõõtmete triivi, planeerimata seisakuid ja pressi alt väljuvate osade usalduse aeglast vähenemist. Valik liugelaagri ja kuullaagri juhtimise vahel sõltub rakendusest-, mitte sellest, kas üks on üldiselt teisest parem.
Lihtlaagrite juhikupostid selgitatud
Liugelaagri juhtsüsteem on lihtne: karastatud terasest juhttihvt libiseb otse puksi sees, kusjuures kahe pinna vahel on väike vahe. Puksid on tavaliselt pronksist-kaetud terasest, tahkest alumiiniumpronksist või grafiidiga{2}}immutatud pronksist, millel on isemäärduvad omadused. Disain on aastakümneid olnud pressvormide komplekti konfiguratsioonide selgroog ja seda mõjuval põhjusel.
Eelised on praktilised. Liugelaagrisüsteemid maksavad odavamalt, omavad kompaktset ümbrist, mis sobib tihedate stantside paigutustega ja taluvad tingimusi, mis hävitaksid veerevate elementide komplekte. Väike kõrvalekaldumine, õhus lendleva teraga saastumine, töötlemata käsitsemine stantside vahetamise ajal, isegi vahelduv külgkoormus väljaspool-tsentraalset vormimist -, liugelaagrid absorbeerivad seda tüüpi väärkohtlemist ennustatavamalt. Nagu Anchor Danly märgib, ebaõnnestuvad liugelaagrikomplektid etteaimatavamalt, kui ilmneb väärkohtlemine, ja neil ei ole veerevaid elemente, mis võivad Brinelli, pritsida või prügiga saastuda.
Kompromiss{0}}on sama selge. Libmishõõrdumine tekitab suurema löögisageduse korral soojust, mis kiirendab kulumist ja võib ebaühtlase määrimise korral põhjustada libisemiskäitumist. Tagasihoidlikul kiirusel töötav hüdrauliline pressvormikomplekt ei pruugi seda piirangut kunagi kohata. Kuid lükake liugelaagrisüsteem mehaanilisel pressil kiirusele 200{7}}pluss löögi minutis ja märkate tõusvaid juhttemperatuure, kiirenenud pukside kulumist ja lõpuks närivaid jälgi, mis annavad märku, et süsteem töötab väljaspool oma mugavat ulatust. Perioodiline-määrimine ei ole läbiräägitav – liiga vähe tekitab rämpsu, liiga palju tõmbab ligi peeneid osakesi, mis muutuvad libisevate pindade vahel libisevaks seguks.
Kuullaagrite juhtpostide komplektid
Kuullaagrite juhtsüsteemid asendavad libiseva kontakti veerevate elementidega. Juhtposti OD ümber keerdub kuulpuur ja laagrid veerevad posti ja puksi ID vahele eelkoormatud olekus. See eelkoormus, mis on tavaliselt vahemikus 0,0001 kuni 0,0021 tolli, sõltuvalttootja spetsifikatsioonid, välistab täielikult liikumisruumi. Tulemuseks on peaaegu -null hõõrdumine, minimaalne soojuse teke ja joonduse korratavus, mida tavalised süsteemid tootmiskiirusel võrrelda ei suuda.
Kiiresti{0}}töötava stantsimisvormide komplekti puhul teenib kuullaagrite juhtimine oma eelist. Hõõrdumise vähendamine hoiab juhtsüsteemi termiliselt stabiilsena pikkade tootmisperioodide jooksul, kus press kunagi tegelikult ei jahtu. Joondus püsib ühtlane olenemata sellest, kas olete sama jooksuga 100 või 100 000 peal. Ja kuna veerekontakt tekitab palju vähem kulumisjääke kui liugkontakt, venivad hooldusvälbad märkimisväärselt võrreldes liugelaagritega.
Kuid kuullaagrisüsteemidel on ranged reeglid. Need ei talu põrutuskoormust hästi - söötmisviga või tõmbevirn võib jooksuteid rikkuda, tekitades mõlke, mis tekitavad nn ebaühtlase liikumise ja järkjärgulise joonduse triivi. Saastumine on sama karistav. Erinevalt tavalistest puksidest, mis võivad sisestada väikseid osakesi, jaotavad veerevad elemendid prahi laagriteele ümber, kiirendades kahju iga käiguga. Raskete vormimistoimingute või nurknukkide töö külgkoormus kandub otse punktkontaktis üksikutele kuullaagritele, põhjustades jälgimisjälgi, mis süvenevad juhtposti OD või puksi ID sisse.
Mõnes rakenduses võib tekkida ka puuri libisemine - seisund, kus kuulipuur triivib löögi ajal oma kavandatud asendist, põhjustades lõpuks laagrite libisemise, mitte veeremise. See tekitab soojust, lame{2}}täpplaagreid ja kiirendab kulumist. Parandus on mehaaniline: positiivne peatus või kaitseraud, mis lähtestab puuri asendi iga käigu allosas.
Liig- ja kuullaagrisüsteemide vahel valimine
Tootmismaht ja käigukiirus on peamised tegurid, kuid need pole ainsad tegurid. Aus küsimus, nagu kogenud tööriistatootjad seda väljendavad, on järgmine: mida te palute stantsil andeks anda? Lehtmetallist stants ja stants, mis on seatud puhtasse, kontrollitud kliimaga-rajatisse, mis töötab spetsiaalselt pikkade tootmistsüklitega, on õpiku kuullaagrirakendus. Samad tööriistad liiguvad poes pressimise vahel, kui põrandal on talvine liivatera ja määrimisgraafik, mis sõltub sellest, kes esimesena meelde tuleb -, seal jäävad liugelaagrid ellu ja kuullaagrid lähevad kiiresti kalliks.
Allolev tabel koondab otsuse kriteeriumide alusel, mis on kõige olulisemad pressimisrakenduste stantside komplektide määramisel:
| Kriteeriumid | Lihtlaagrisüsteem | Kuullaagrisüsteem |
|---|---|---|
| Täpsusklass | Kaubanduslik (standardne kliirens) | Täpsus (eellaaditud, kliirens null) |
| Maksimaalne soovitatav löögisagedus | Kuni ~150 SPM (sõltub rakendusest-) | 300+ Nõuetekohase hooldusega SPM |
| Hooldusintervall | Määrige uuesti-iga jooksmist; pukside ülevaatus sagedane | Õli määrimine kindlaksmääratud ajavahemike järel; pikem kasutusiga |
| Suhteliste kulude indeks | 1x (alustase) | 1,5x–2,5x olenevalt suurusest ja eellaadimisklassist |
| Külgkoormuse tolerants | Hea - ebaõnnestub väärkasutuse korral ennustatavalt | Kehv - põhjustab brinelli- ja jälgimiskahjustusi |
| Resistentsus saastumisele | Mõõdukas - põimib väikseid osakesi | Madalad - veerevad elemendid jaotavad prahi ümber |
| Ideaalne rakendus | Lühike-jooks, prototüüp, raske vormimine, must keskkond | Suure-mahuga progressiivne tembeldamine, range-tolerantsiga tühjendamine |
Pange tähele, kuidas täpsusklass on otseselt seotud saavutatavate osade tolerantsidega. 0,0004-tollise kliirensiga liugelaagrisüsteem tähendab, et pressimistoimingute jaoks kasutatavad perforaatorid võivad igal käigul selle võrra külgsuunas nihkuda. Jäme-tolerantsi tühjendamiseks on see vastuvõetav. Progressiivse stantsi hoidmise augu -asenditolerantsi pluss või miinus 0,002 tolli kaheksa jaama vahel muutub kumulatiivne lõtk piiravaks teguriks - ja kuullaagrite hüdrauliline pressstants, mille kliirens on null, kõrvaldab selle täielikult.
Tegelik kulude võrdlus ei ole ostuhind. See on juhisüsteemi ja rakenduse mittevastavuse tagajärg: joondusprobleemide otsimine, stantside enneaegne asendamine, jaamadest jaamadesse liikuvate salapärade haldamine ja seisakuid, mis vähendavad kahe süsteemi esialgset hinnaerinevust.
Juhtsüsteemi tüüp kontrollib täpsust ja kiirust. Kuid eraldi otsus, mis mõjutab juurdepääsu, söötmissuunda ja koormuse jaotust, määrab, kus need juhikud matriitsi kingadel asuvad. See on postituse seadistamise küsimus ja see on olulisem, kui enamik insenere seda tunnustavad.
Die Set Post konfiguratsioonid ja millal neid kasutada
Kui teie juhtnõelad asetsevad matriitsi kingadel, ei ole kataloogi vaikeseade, mille vahele jätate. Postikonfiguratsioon määrab, kuidas riba materjal matriitsi siseneb, millised küljed jäävad operaatori sekkumiseks ligipääsetavaks ja kui hästi matriitsijalatsite komplekt asümmeetrilise koormuse korral läbipaindele vastu peab. Valige vale paigutus ja tekitate söötmise takistusi, hooldusprobleeme või joondusprobleeme, mida ükski pukside uuendamine ei lahenda. Neli standardset stantsikonfiguratsiooni katavad enamiku stantsimisrakendustest, millest igaühel on erinev geomeetriline loogika.
Tagumised-stantsijärgsed komplektid ja eesmine-söötmine
Tagumised-postivormid asetavad mõlemad juhttihvtid piki matriitsi kingade tagumist serva. See jätab esiosa ja mõlemad küljed täiesti takistusteta - täpselt see, mida progressiivne stantsimine nõuab. Ribamaterjal söödab ühelt küljelt üle matriitsi esikülje ja väljub teisest, ilma et peaksite oma teel juhtposti kohtama. Operaatorid saavad ribale selged vaatejooned, hõlpsa juurdepääsu tõrke kõrvaldamiseks ja ruumi lisaseadmetele, nagu andurid või õhu{5}}puhumissüsteemid.
See on kõige levinum templivormide komplekti konfiguratsioon kauplustes, kus töötab mähisega{0}}toidetud progressiivne töö. Danly stantsikomplektid, mis on Põhja-Ameerika tööriistaruumides kõige laialdasemalt määratletud komplektid, on saadaval tagumises-postikorralduses just seetõttu, et suures-mahus tootmises domineerib progressiivne stantsimine. Kompromiss-on struktuurne: kui mõlemad postid on ühel serval, on matriitside komplekt vähem vastupidav esi--taga-kiikumisele suure koormuse korral võrreldes konfiguratsioonidega, mis jaotavad juhtpunkte laiemalt.
Kesk-Postitus ja diagonaal-Postituskonfiguratsioonid
Keskmise-postivormi komplektid asetavad juhttihvtid vastasservade keskpunktidesse, luues tasakaalustatud geomeetria, mis jaotab joondusjõud sümmeetriliselt. See muudab need hästi sobivaks tühjendamiseks ja liitmistöödeks, kus lõikejõud toimivad enam-vähem ühtlaselt kogu matriitsi esiküljel. Tsentreeritud paigutus on vastupidav keerdumisele ja tagab ühtlase joonduse, olenemata sellest, kuhu töökoormus koondub.
Diagonaalsed{0}}postituste komplektid jagavad erinevuse. Tihvtid asetsevad diagonaalselt vastasnurkades, mis säilitab ühes servas mõistliku söötmiskauguse, parandades samal ajal jäikust võrreldes tagumise-posti paigutusega. Kui vajate paremat koormuse jaotust, kui taga-post pakub, kuid ei saa õigustada nelja-postiga stantsimisvormide komplekti maksumust ja keerukust, on diagonaalne paigutus praktiline kesktee. Paljud ankurdusvormide komplektid on saadaval diagonaalsetes konfiguratsioonides just sel põhjusel - nad teenindavad keskmise-mahuga operatsioone, kus spetsifikatsioonides ei domineeri ei puhas juurdepääs ega puhas jäikus.
Neli-stantsijärgset komplekti maksimaalse jäikuse tagamiseks
Neli-postikonfiguratsiooni asetavad juhttihvti stantsikingade igasse nurka. Tulemuseks on suurim saavutatav joondamise täpsus ja maksimaalne vastupidavus kõrvalekaldumisele -kesksest või raskest tonnaažist. Sellest paigutusest saavad kasu suured liitvormid, ülekandevormid ja kõik rakendused, kus stantsimisjõud on suured või asümmeetrilised.
Maksumus on juurdepääs. Kui postid on kõigis neljas nurgas, nõuab riba etteandmine juhtpostide keermestamist ja operaatori juurdepääs matriitsi sisemusse on piiratud. See on vastuvõetav kompromiss-suurformaadiliste-vormingute jaoks, mis ei vaja sagedast käsitsi sekkumist ja mille puhul kaalub üle koormuse korral stantsikomplekti parem jõudlus mugavuse üles. Neli-postvormikomplekti ülekandeoperatsioonidega tegelevate presside jaoks on sisuliselt standardse vormi konfiguratsioon üle 200-tonnise tonnaaži korral.
Järgmine loend võtab kokku iga konfiguratsiooni selle peamise eelise ja kõige{0}}sobiva rakenduse alusel:
- Tagasi-postitus:Takistusteta juurdepääs eest ja küljelt. Parim progressiivseks tembeldamiseks mähis{1}}toidetud ribamaterjaliga.
- Kesk{0}}postitus:Sümmeetriline koormuse jaotus. Parim tasakaalustatud lõikejõududega tühjendamiseks ja liitstantside jaoks.
- Diagonaalne{0}}postitus:Tasakaalustatud jäikus osalise etteandevahega. Parim keskmise mahuga-tööde jaoks, mis nõuavad mõõdukat juurdepääsu ja paremat stabiilsust.
- Neli-postitust:Maksimaalne joondamise täpsus ja läbipaindetakistus. Parim suurte liitvormide, ülekandevormide ja suure{1}}tonnaažiga operatsioonide jaoks.
Rusikareegel: sobitage postide paigutus esmalt etteande suunaga, seejärel koormuse jaotusega. Juurdepääs määrab teostatavuse; jäikus määrab pikaealisuse.
Postituse seadistamine ei ole kosmeetiline. See on funktsionaalne otsus, mis on otseselt seotud juhtsüsteemi tüübi, matriitsi mõõtmete ja jõududega, mida teie press avaldab. Kuullaagrite juhikutega tagumine-postikomplekt on erinev loom kui neli-postikomplekt, millel on liugelaagrid -, millest igaüks on optimeeritud erineva tootmisreaalsuse jaoks. Kuid kumbki konfiguratsioon ei täida oma potentsiaali, välja arvatud juhul, kui stantsikingad ise on valmistatud õigest materjalist, mis vastab rakenduse tonnaažile, kaalule ja soojusvajadustele.
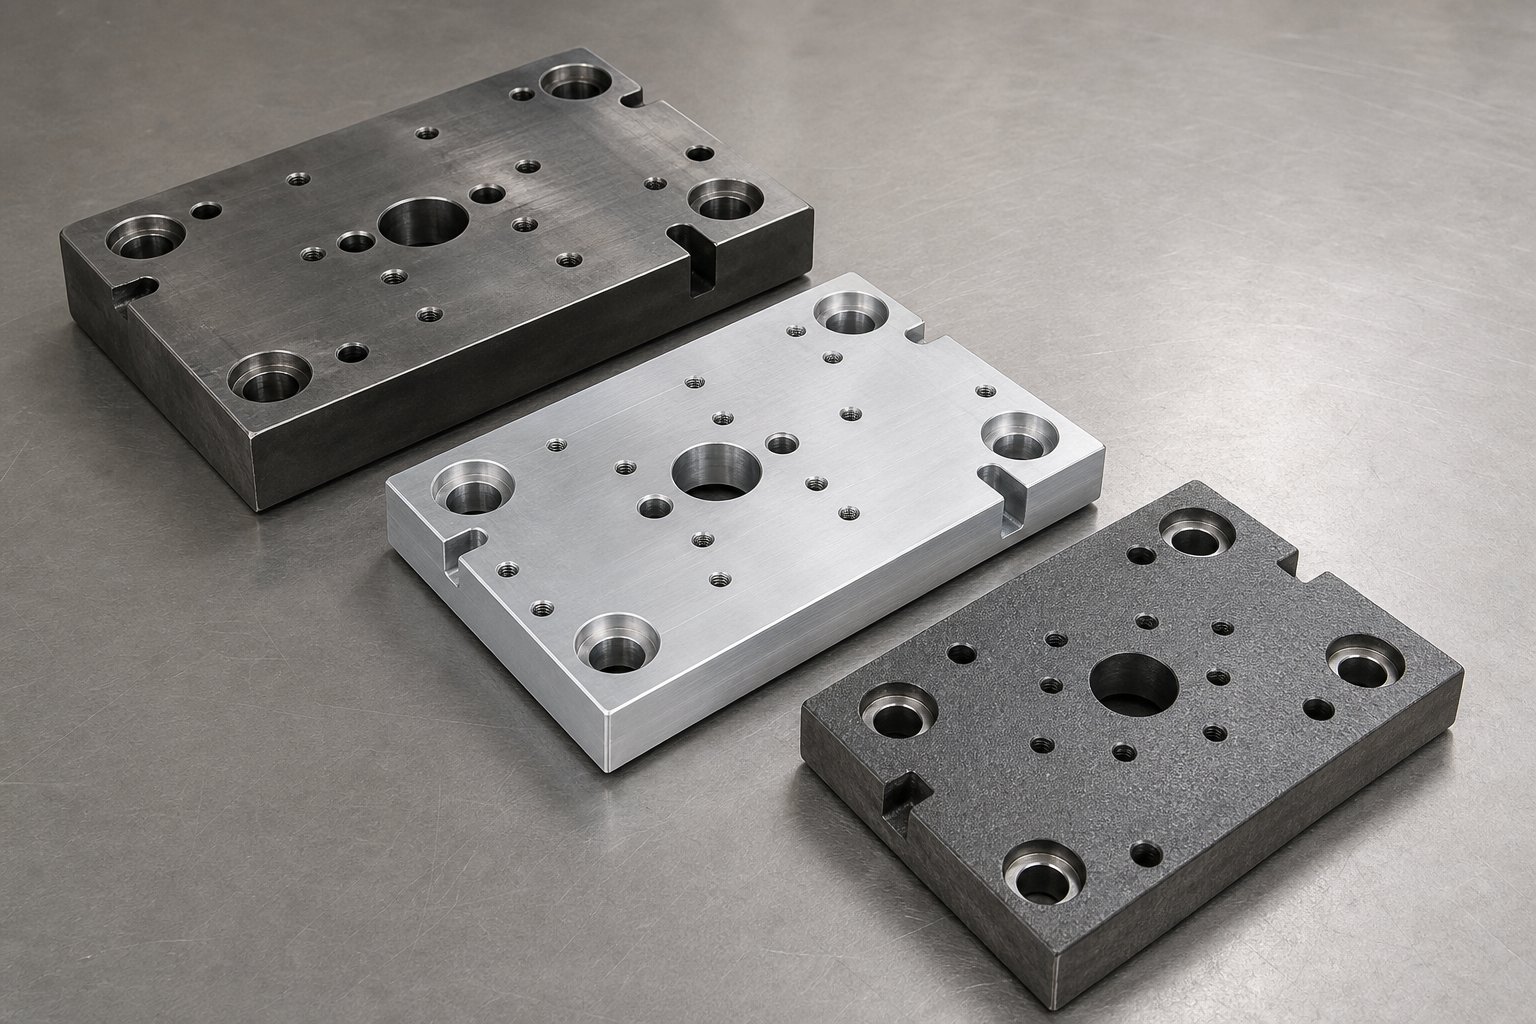
Kingade materjalid ja nende jõudlus{0}}Off
Matriitsikomplektil võib olla täiuslik juhiku joondus, ideaalne posti konfiguratsioon ja õige laagrisüsteem -, kuid see võib siiski olla kehvem, kuna jalatsid ise painduvad, kõverduvad või kaaluvad rakenduse jaoks liiga palju. Stantsijalatsite materjal on otsus, mis reguleerib jäikust koormuse all, termilist stabiilsust pikkadel tööperioodidel, logistikat stantside vahetamisel ja pikaajalist-mõõtmete säilitamist miljonite pressimistsüklite kaudu. Kuid enamik tehnilisi andmeid on vaikimisi terase jaoks, arvestamata, kas see sobib kõige paremini. Kolm materjaliperekonda hõlmavad erinevaid stantsimisrakendusi: teras, alumiiniumisulam ja malm. Igaüks neist lahendab erineva probleemi ja igaüks kehtestab oma piirangud.
Terasest jalanõud ja nende tugevuse eelised
Teras on tootmises kasutatavate metallist stantside komplektide vaikeseade ja seda mõjuval põhjusel. Kui teie metallipressid seisavad silmitsi suure tonnaažiga, raskete keskkoormustega{1}}või pikkade katkematute tootmisperioodidega, ei vasta miski korralikult määratud teraskinga jäikusele ja läbipaindekindlusele. Kõige tavalisemad hinded jagunevad rakenduse raskusastme järgi.
A36 konstruktsiooniteras on sisenemiskoht - taskukohane, laialdaselt saadaval ja kergesti töödeldav. See toimib hästi kerge- kuni-mõõduka tembeldamise korral, kus absoluutne läbipainde juhtimine pole kriitiline. Kuid A36 kannab veeremisest ja lõikamisest tulenevaid jääkpingeid, mis võivad aja jooksul vabaneda, põhjustades pärast töötlemist jalatsi pisut moonutusi. Terasest stantsimisvormide puhul, mis peaksid hoidma tihedat paralleelsust sadade tuhandete tsüklite jooksul, on vajalik pingevaba -A36 või kvaliteedi tõstmine.
4140 legeerteras on tööhobune nõudlike rakenduste jaoks. Pärast karastamist ja karastamist tagab see suurema voolavuspiiri ja väsimuskindluse kui A36, mis tähendab, et jalats paindub korduva löögikoormuse korral vähem ja säilitab oma tasasuse kauem. Poed, mis töötavad suure-tonnaažiga segust või progressiivsetest terasstantsidest, määravad nii ülemiste kui ka alumiste kingade jaoks tavaliselt 4140, kui matriitsi tootmismaht ületab 500 000 tabamust.
Kompromiss{0}}on kaal ja töötlemiskulud. Terasest stantskinga kaalub ligikaudu kolm korda rohkem kui samaväärne alumiiniumkinga. Suure progressiivse matriitsi puhul, mille mõõtmed on 36 x 60 tolli, tähendab see sadu naela lisaraskust, mis mõjutab kraana võimsust, tonnaaži jaotamist ja stantsi{5}}vahetusaega. Terase töötlemine võtab samuti kauem aega, kuigi tänapäevase freesimistehnoloogia abil on võimalik saavutada lihvimisega võrreldav pinnatäpsus stantsikingade rakendustes.
Alumiiniumist jalatsid kehakaalu langetamiseks
Millal on alumiiniumist kingadest kasu lehtmetallist stantsikomplektile? Mitte siis, kui pressi tonnaaž on piirang - alumiiniumi madalam moodul tähendab suuremat läbipainet sama koormuse korral. Kuid kui stants ise on raske objekt, mida tõstetakse, transporditakse, hoiustatakse ja surutakse pressi külge, muudab alumiinium logistilist võrrandit täielikult.
Kujutage ette suurt progresseeruvat terasest kingadega stantsi, mis kaalub kokku 4000 naela. Asendage need kingad alumiiniumisulamiga ja stants langeb ligikaudu 2800 naela. See kaalusääst mõjutab kõiki puutepunkte: väiksemad sildkraanad, kiiremad stantside vahetused, presstugede vähenenud kulumine ja automaatikaseadmete väiksem koormus stantside teisaldamisel. Tehaste jaoks, mis käivad sageli ümber või töötavad presse oma kaalupiirangu lähedal, on alumiiniumjalatsid pigem praktiline vajadus kui luksus.
Alumiiniumjalatsite metallist stantsikomplektide turul domineerivad kaks sulamit. 7075 Alumiinium on kõrge -tugevusega valik - pärast vanandamist, selle tõmbetugevus läheneb madala-süsinikterase tõmbetugevusele, säilitades samal ajal alumiiniumi ühe-kolmanda tiheduse eelise. Mõõtmete stabiilsus on suurepärane, mistõttu 7075 on lehtmetallist stantside valik, mis nõuab aja jooksul tihedat paralleelsuse säilitamist. QC-7 (patenditud valatud alumiiniumist tööriistaplaat) pakub samasugust tugevust ja paremat tasasust, mis on tarnitud, vähendades jalatsi tolerantsi saavutamiseks vajalikku töötlemist.
6061 alumiinium on kulutõhus-alternatiiv. See töötab kiiremini, talub korrosiooni ilma täiendava töötlemiseta ja maksab vähem kui 7075. Tugevus on väiksem, nii et 6061 sobib kergele-kuni-mõõdukale stantsimiskoormusele, kus kaalu vähendamine on olulisem kui absoluutne jäikus. Väikesed metallist vormimisvormid elektroonikakomponentide jaoks, pistikute korpused ja õhuke{8}}gabariidikatted on tüüpilised 6061 rakendused.
Alumiinium neelab hästi ka löögienergiat. NaguTootja märgib, alumiinium on löögisummutuseks hea metall, mistõttu on see praktiline valik stantside tühjendamiseks, kui -läbipaiskuv energia vajab pigem hajutamist kui pressiraamile ülekandumist. Lisada saab spetsiaalseid sulameid, et anda alumiiniumile suurem survetugevus kui madala-süsiniksisaldusega terasel, mis laiendab selle rakendatavust kaugemale sellest, mida toortiheduse võrdlus soovitab.
Malm ja erimaterjalide valikud
Malmil on nišš, mida ei täida ei teras ega alumiinium hästi: vibratsioonisummutus. Iga stantsimispressi löök tekitab löögienergiat ja selle energia hajumise kiirus määrab stantsitud osade mürataseme, komponentide väsimuse ja pinnaviimistluse kvaliteedi. Malm paistab siin silma oma sisemise mikrostruktuuri tõttu.
Hallmalm (Meehanite ja sarnased kaubaklassid) sisaldab helbegrafiiti, mis on jaotunud kogu raudmaatriksis. Need grafiidihelbed toimivad sisemiste hõõrdepindadena -, kui vibratsioonienergia läbib materjali, dislokatsiooniliigutused piki grafiidi põhitasapindu muudavad mehaanilise energia soojuseks. Tulemuseks onsummutusvõime umbes neli korda suurem kui terasel, mis tähendab, et vibratsioon vaibub malmkingas palju kiiremini kui samaväärses terasplaadis.
Kõrgtugev malm (sõlmeline malm) pakub kuldset keskteed. Selle kerakujuline grafiitstruktuur tagab umbes kaks korda suurema summutusvõime kui terasest, pakkudes samal ajal mehaanilisi omadusi - tugevust ja sitkust -, mis on terasele palju lähedasemad, kui hallmalm suudab saavutada. Metallivormimisstantside jaoks, mis tekitavad mõõdukat koormust, kuid millel on väiksem vibratsioon, on kõrgtugevast malmist kingad kuluefektiivne lahendus, mis ei ohusta konstruktsiooni terviklikkust.
Negatiivne külg? Malm on samaväärse jäikuse tõttu terasest raskem ja seda ei saa pärast valamist kergesti muuta. Te ei freesi uusi kinnitusavasid ega teisalda juhttihvtide avasid nii lihtsalt kui teras- või alumiiniumkingas. Malm ka puruneb, mitte ei deformeeru äärmise ülekoormuse korral, mistõttu see ei sobi rakendusteks, kus on võimalikud kogemata tonnaaži naelu. Kuid keskmise -mahuga tootmiseks kauplustes, kus vibratsioonikontroll, müra vähendamine ja kulude piiramine kaaluvad üles absoluutse jäikuse, jäävad malmist kingad seaduslikuks spetsifikatsiooniks.
Allolevas võrdluses on iga materjalipere kaardistatud nende jõudlusnäitajatega, mis mõjutavad stantsikinga valikut.
| Kinnisvara | Teras (A36/4140) | Alumiinium (7075/QC-7) | Malm (hall / kõrgtugev) |
|---|---|---|---|
| Suhteline kaal | Raske (algtase) | Kerge (~ 1/3 terasest) | Raske (võrreldav terasega) |
| Jäikus koormuse all | Kõrgeim | Mõõdukas (madalam elastsusmoodul) | Kõrge (hall) kuni väga kõrge (plastiline) |
| Töödeldavus | Mõõdukas | Suurepärane (kiire lõikekiirus) | Hea (kuid raskesti muudetav postitus{0}}ülekandmine) |
| Suhteline kulu | Keskmine | Keskmine-Kõrge (7075) / keskmine (6061) | Madal kuni keskmine |
| Vibratsiooni summutamine | Madal | Mõõdukas (hea löögi neeldumine) | Suurepärane (hall raud) / hea (tugev malm) |
| Soovitatav kasutusjuht | Suure-tonnaažiga stantsimine, progressiivsed ja liitvormid | Suured stantsid koos kaalupiirangutega, sagedased stantsivahetused, tühjendustoimingud | Keskmise-mahuga töö, vibratsiooni-tundlikud toimingud, müra-kriitilised keskkonnad |
Ükski materjal ei võida kõigi kriteeriumide alusel. Otsus tuleneb teie konkreetsetest piirangutest: tonnaaži- ja läbipaindepiirangud osutavad terasele, kaalu ja käitlemise logistika eelistab alumiiniumi ning vibratsiooni- või müraprobleemid õigustavad malmi. Paljudes kauplustes kasutavad sama pressliini erinevad matriitsid erinevaid jalatsite materjale, olenevalt sellest, mida iga toiming nõuab.
Materjali valik seab füüsilised piirid sellele, mida matriitsikomplekt suudab taluda. Kuid tegelik spetsifikatsiooni väljakutse seisneb kõigi nende muutujate - juhendi tüübi, posti konfiguratsiooni ja jalatsi materjali - sobitamises konkreetse stantsimistoiminguga, mida stants teeb. Progressiivsed, liit- ja ülekandeoperatsioonid seavad igaüks eraldi nõuded, mis kujundavad iga stantsikomplekti otsuse erinevalt.
Matriitsikomplektide sobitamine progressiivsete liit- ja ülekandeoperatsioonidega
Saate määrata õige juhikusüsteemi, õige posti konfiguratsiooni ja õige kingamaterjali -, kuid lõpuks saate siiski halvasti toimiva stantsikomplekti. Kuidas? Ignoreerides tembeldamistoimingu tüüpi, mis määrab, kuidas kõik need muutujad peavad koos töötama. Progressiivne stants ja liitstants seavad oma stantsikomplektidele põhimõtteliselt erinevad nõuded, isegi kui nad tembeldavad sarnaseid materjale sarnase kogusega. Ülekandetoimingud lisavad täielikult teise kihi. Toimingu tüüp ei ole ainult stantsikomplekti otsuse kontekst -, vaid korralduspõhimõte, mis määrab, millised konfiguratsiooni, juhiste ja materjalide kombinatsioonid tegelikult töötavad.
Stantsikomplektid progressiivseks tembeldamiseks
Progressiivsed stantsid liigutavad lehtmetalli riba järjest läbi mitme jaama, sooritades igas peatuses erineva toimingu - läbistades jaamas üks, moodustades jaamas kolm, tühjendades jaamas seitsmes. Iga jaam sõltub sellest, kas riba registreerib stantsikomplekti suhtes täpselt samas külg- ja pikisuunalises asendis, tabamus löögi järel. See registreerimisnõue muudab järkjärgulise stantsimise kõige nõudlikumaks rakenduseks lehtmetallist stantsimisstantside jaoks stantsikomplekti vaatenurgast.
Matriitsikomplekti geomeetria järgib protsessi geomeetriat. Progressiivsed matriitsid on pikad ja kitsad, sageli jalatsi pikkuse- ja-laiuse suhtega 3:1 või rohkem. Riba laius määrab jalatsi laiuse, kuid jaamade arv ja nendevaheline samm määrab jalatsi pikkuse. Kaheteist-jaamaline 2-tollise sammuga progressiivne stants vajab vähemalt 24 tolli tööpikkust ning lisaks esimesest ja viimasest kohast täiendavat jalatsimaterjali juhttihvtide paigutamiseks ja konstruktsiooni toetamiseks.
Juhendi vahe on siin olulisem kui ühegi teise operatsioonitüübi puhul. Pika ja kitsa kinga korral on juhttihvtid etteande suunas laialt üksteisest eraldatud, kuid laiuses tihedalt üksteisest eemal. See geomeetria tagab suurepärase vastupidavuse külgsuunalisele kõrvalekaldele (mis on kõige olulisem stantsimise-to-registreerimisel), kuid vähem vastupanu nurkpöörlemisele etteande suunas. Kuullaagrite juhtsüsteemid on progresseeruva stantsimise standard just seetõttu, et mitme jaama kumulatiivne tolerantsi virn nõuab tühiku{5}}joondamist. Isegi 0,0004 tolli lõtkuga liugelaagrisüsteem tähendab mõõdetavat asendiviga jaamades, mis on juhttihvtidest kaugel.
Tagumise-posti või diagonaalse-posti konfiguratsioonid domineerivad progressiivsetes rakendustes, kuna riba peab sisenema ühelt poolt ja väljuma teiselt poolt, ilma et tekiks takistusi. Nagu Larson Tool selgitab, töötavad progressiivsed matriitsid järjestikuste jaamade kaudu, kus metalliriba siseneb stantsi ja liigub läbi erinevate jaamade, millest igaüks teostab konkreetset toimingut, nagu lõikamine, painutamine või mulgustamine. See pidev riba etteandetee ei mahuta etteandetorusse juhtposte.
Progressiivsetes rakendustes kasutatavate stantsimisvormide jaoks peab stantsikomplekt sisaldama ka abisüsteeme: juhttihvtid, mis registreerivad riba igas jaamas, andurid, mis tuvastavad tõrked, ja lämmastikvedrud või uretaaneemaldid, mis juhivad riba tõstmist löökide vahel. Kõik need kinnituvad stantsikingadele ja hõivavad vertikaalse kinnisasja sulgemiskõrguse piires. Kinga paksus peab tasakaalustama jäikust ajakirjanduses saadaoleva päevavalgusega.
Stantsikomplektid liit- ja tühjendustöödeks
Liitvormid kasutavad teistsugust lähenemist. Selle asemel, et jaotada toiminguid mitmele jaamale, teostab liitstants ühe käiguga kaks või enam lõikamisoperatsiooni -, tavaliselt tühjendab ja torkab samaaegselt. Perforaatorid ja stantsid töötavad mõlemas suunas: stantsimisstants surub alla läbi alumise matriitsi ava, samal ajal kui alumisse jalatsisse paigaldatud stantsid suruvad samal hetkel läbi töödeldava detaili ülespoole. See annab ühe pressimistsükli jooksul tasase ja täpse stantsimisvormi osa, mille augud on täpselt tooriku servaga seotud.
Koormusprofiil on see, mis eristab liitoperatsioone stantsikomplekti vaatenurgast. Kuna kõik lõikejõud toimivad suhteliselt kompaktsel alal üheaegselt, on kogutonnaaž suur, kuid üldiselt hästi-tsentreeritud. Puudub ribade edenemine, mis loob jaamade -to{4}} variatsiooni ja jõud ei liigu löögi ajal üle matriitsi esikülje, nii nagu vormimine stantsid tekitavad liikuvaid koormusi.
See tsentreeritud, tasakaalustatud koormusprofiil eelistab nelja-posti või kesk-postivormi komplekti koos raskete-sektsioonidega teraskingadega. Nelja-posti paigutus peab vastu suurele hetkelisele läbipaindele, mis tekib siis, kui kõik stantsid ja stantsid haakuvad üheaegselt. Terasjalatsid 4140 või pingevaba A36 tagavad jäikuse, mis on vajalik paralleelsuse säilitamiseks oluliste tühjendusjõudude korral - vormimiseks võib vaja minna 20 tonni jaotada üle vormimispadja, samas kui sarnase suurusega segatud tühjendusstants võib nõuda 60 või enama tonni ühe käiguga koondamist.
Juhtsüsteemi nõuded liitoperatsioonide jaoks on vähem äärmuslikud kui progressiivse töö puhul. Pressvorm sulgub korra, sooritab toimingu ja avaneb - ei esine kumulatiivset viga ühest jaamast teise. Kaubandusliku täppisklassi liugelaagrijuhikud sobivad hästi keskmise -mahuga segustantsimiseks, kuigi kauplustes, kus töötab rangelt-tolerantsi tühjendamine (meditsiinilised komponendid, elektroonilised konnektorid, täppisseibid), saavad siiski kasu kuullaagrisüsteemid, mis kõrvaldavad kriitilisel lõikehetkel igasuguse külglõtku.
Liitvormid toodavad ka tasakaalustatud snap{0}}energiat, kuna lõikeringid on jaotatud sümmeetriliselt. See muudab stantsikomplekti läbimurde ajal vähem vastuvõtlikuks õõtsumise või kallutamise suhtes, kuid löögi koguenergia on kõrge. Heade vibratsiooni summutavate omadustega jalatsid - malmist või paksust-profiilterasest - aitavad seda energiat hallata ilma liigset väsimuskoormust juhtsõlmedesse üle kandmata.
Matriitsikomplekti ülekandmise kaalutlused
Ülekande tembeldamine toimib põhimõtteliselt erineval põhimõttel kui progressiivne või liittöö. Selle asemel, et toita pidevat riba läbi ühe matriitsi, kasutavad ülekandesüsteemid mehaanilisi sõrmi või haaratseid üksikute toorikute korjamiseks ja nende liigutamiseks ühisele toele paigaldatud eraldi matriitsijaamade vahel. Igal jaamal on oma pressvorm ja - kriitiliselt - oma matriitside komplekt.
See loob spetsifikatsiooni väljakutse, mida progressiivse või liittööriista puhul ei eksisteeri: -dieedi joondamine. Iga ülekandeliini vormimisstants peab registreerima oma tooriku samas ruumilises koordinaatsüsteemis nagu iga teine jaam. Kui matriitsikomplekti number kolm nihutatakse 0,002 tolli külgsuunas stantsikomplekti number kahe suhtes, kannab kolmandast jaamast väljuv osa selle vea edasi igasse järgnevasse toimingusse. Seejärel töötavad allavoolujaamade löögid ja stantsid juba valesti paigutatud osa vastu, suurendades iga ülekandega mõõtmeprobleeme.
Ülekandevormid käsitsevad suuri või keerukaid osi, mis nõuavad mitut toimingut, kus toorik lõigatakse ja seejärel kantakse vormimiseks, painutamiseks või muudeks toiminguteks läbi erinevate jaamade. Iga jaam töötab iseseisvalt, mis annab disaineritele paindlikkuse keerukate kujundite tootmiseks, kuid nõuab, et iga individuaalne stantsikomplekt saavutaks toe asukoha täpse täpsuse.
Ülekandmisoperatsioonide jaoks mõeldud matriitside komplektid kasutavad tavaliselt nelja-postikonfiguratsiooni, kuna iga jaam võib teostada tugevat vormimist koos oluliste off-keskkoormusega - sügavtõmbe-, ääriku- või kärpimistoimingutega, mis tekitavad külgtõuke ettearvamatutes suundades, olenevalt detaili geomeetriast selles etapis. Nelja-posti paigutus peab neile koormustele vastu ilma ainult kannaplokkidele tuginemata. Terasjalatsid on standardsed, kuna üksikud stantsikomplektid peavad pikkade tootmiskampaaniate jooksul säilitama mõõtmete stabiilsuse korduva raske vormimiskoormuse korral.
Üks aspekt, mis on ainulaadne teisaldamistööde puhul: kuna iga stantsikomplekt on suhteliselt kompaktne (ühe toiminguga ühe osaga, mitte kaheteistkümne toiminguga ribal), saab plekistantsi ja stantsi kombinatsioone igas jaamas optimeerida iseseisvalt. Jaamas võiks kasutada liugelaagrijuhikutega madalat vormimisstantsi komplekti, kuna koormused on mõõdukad. Neljas jaam, mis teostab sügavat tõmmet tugeva külgkoormusega, võib nõuda kuullaagrijuhikuid ja jalatsi maksimaalset paksust. See per-jaamade optimeerimine on luksus, mida progresseeruv tembeldamine ei võimalda, kus üks stantsikomplekt peab teenindama kõiki jaamu samaaegselt.
Järgmine otsustusjada ühendab toimingu tüübi stantsikomplekti spetsifikatsiooniga loogilises järjekorras:
- Tehke kindlaks operatsiooni tüüp- progressiivne, liit- või ülekanne -, kuna see määrab koormusprofiili, geomeetrilise mähisjoone ja juurdepääsunõuded.
- Määrake koormuse suurus ja jaotus- tsentreeritud ja tasakaalustatud (ühend), jaotatud jaamade vahel (progressiivne) või muutuv jaamade kaupa (ülekanne).
- Valige postituse konfiguratsioon- tagumine-post või diagonaal sööda järkjärguliseks eemaldamiseks, keskmine-post või neli-posti liitkoormuse jaotamiseks, neli-posti ülekande jäikuse tagamiseks.
- Täpsustage juhiste süsteem- kuullaagrid progresseeruva täpsuse ja kiiruse saavutamiseks, liuge- või kuullaagrid ruumala alusel, -jaama valik ülekandeks vastavalt individuaalsetele koormusnõuetele.
- Valige kinga materjal- teras suure-tonnaažiga segu- ja ülekandejaamade jaoks, alumiinium suurte järkjärguliste massipiirangutega stantside jaoks, malm, kus vibratsioonisummutus õigustab kompromissi-.
See jada töötab, sest iga otsus piirab järgmist. Te ei saa arukalt valida posti konfiguratsiooni, teadmata, kas riba peab läbi stantsi söötma. Te ei saa määrata juhendisüsteemi, kui ei tea, kas kumulatiivne jaamade-ja- täpsus on oluline. Ja kingamaterjali ei saa valida, mõistmata konkreetsete vormimisvormide tonnaaži, termilisi ja käsitsemisnõudeid.
Disaini{0}}külgne väljakutse on teada, milline stantsikomplekti konfiguratsioon sobib teie operatsioonitüübiga. Sama oluline on ka hankega seotud-ülesanne: muuta need teadmised spetsifikatsiooniks, mida tarnija saab täpselt tsiteerida ja õigesti koostada. See tähendab täpsete mõõtmete, tolerantside ja tootmisparameetrite määratlemist enne esimest vestlust stantsikomplekti müüjaga.
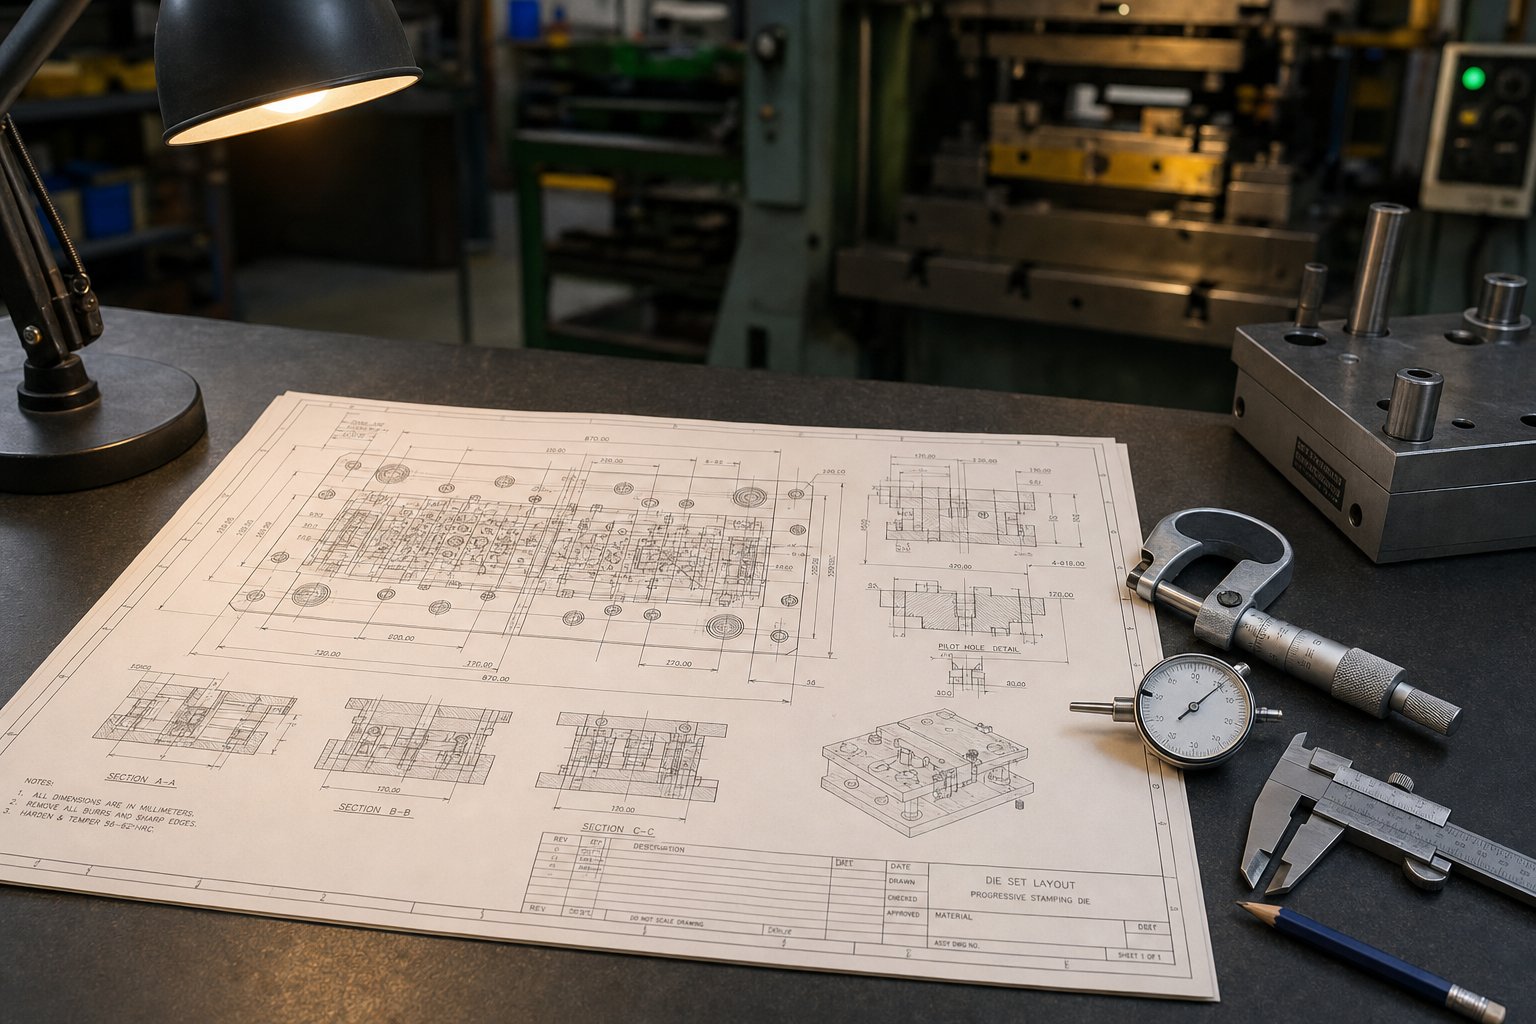
Kuidas valida ja määrata õiget matriitsikomplekti
Üks asi on teadmine, milline peaks teie rakenduse jaoks välja nägema stantsikomplekt. Nende teadmiste edastamine tarnijale viisil, mis annab õige tulemuse, on hoopis midagi muud. Lõhe projekteerimise kavatsuse ja hanke teostamise vahel on koht, kus esineb enamik spetsifikatsioonivigu. Tööriistainsener võib täpselt aru saada, millist postikonfiguratsiooni ja juhtimissüsteemi toiming nõuab, kuid kui ostutellimusel puuduvad mõõtmete piirangud, mis seovad need valikud pressiga, ei pruugi tarnitud stantsikomplekt sobida, töötada ega kesta. Selle lünga ületamiseks on vaja distsiplineeritud lähenemist mõõtmete, tolerantside ja tootmisparameetrite määratlemisele enne, kui hinnapakkumise päring läheb.
Määratavad kriitilised mõõtmed ja tolerantsid
Iga stantsikomplekti spetsifikatsioon taandub kahele võrdluspunktile: pressile, milles see töötab, ja detailile, mida see peab aitama toota. Kui jätate kummagi ühenduse vahele ja ostate stantsikomplekti, mis teoorias töötab, kuid praktikas ebaõnnestub.
Alusta sulgemiskõrgusega. NaguMetalForming Magazine selgitab, stantsi sulgemiskõrgus viitab matriitsisõlme üldkõrgusele selle täielikult suletud asendis - ja see peab jääma sihtpressi minimaalse ja maksimaalse matriitsi -kõrguse ruumi. Kui matriitsi sulgemiskõrgus ületab vaba ruumi, venib pressraam ja ühendused kokku suruvad, tekitades liigse tonnaaži, mis kahjustab nii stantsi kui ka pressi. Arvutage matriitsi maksimaalne kõrgus, lahutades toe paksuse presssulguri kõrgusest, seejärel lahutage stantsi{4}}reguleerimispikkus, et leida matriitsi minimaalne kõrgus. Teie stantside komplekti suletud kõrgus peab jääma nende kahe numbri vahele, kus on ruumi reguleerimiseks.
Päevavalgus - jalatsite vaheline ruum, kui stants on täielikult avatud - määrab, kas teie tööriistavormidel on piisavalt vertikaalset vaba ruumi riba etteandmiseks, osade väljaviskamiseks ja jääkide eemaldamiseks. Kindla sulgemiskõrguse piires muutub jalatsi paksus otse päevavalgusele: paksemad kingad annavad rohkem jäikust, kuid kulutavad vertikaalset ruumi, mida tööelemendid vajavad.
Juhttihvti läbimõõt, puksi klass ja täpsus nende vahel määravad joondamise võimaluse. Suuremad tihvtid taluvad suuremate koormuste korral paremini läbipainet, kuid need kulutavad jalatsi pindala, mida võib vaja minna tööriistade kinnitusteks. Puksiklass - kommerts-, täppis- või ülitäpne-täpsus - määrab töö ajal lubatud maksimaalse külglõtku. Ja paralleelsuse tolerants jalatsi ülemise ja alumise kinnituspinna vahel määrab, kuidas lõikejõud jaotuvad ühtlaselt matriitsi pinnale. TheANSI B94.6 standardmäärab kindlaks stantsikomplekti komponentide tolerantsid, mille paralleelsuse nõuded on täppisrakenduste jaoks tavaliselt 0,02 mm 300 mm kinga pikkuse kohta.
Tootmismahu ja kiiruse nõuded
Teie eeldatav tootmismaht määrab, kas kuullaagrite juhtsüsteemi maksumus on õigustatud või kas liugelaagrid tagavad piisava jõudluse väiksema investeeringuga. See ei ole ebamäärane juhis, - see on arvutatav otsus.
Aastas alla 50 000 löögi korral tulevad kaubandusliku täpsusklassi liugelaagrite stantside komplektid toime enamiku rakendustega ilma liigse kulumiseta. Pukside vahetusvälp mõõduka löögisagedusega tagab teile aastatepikkuse kasutusea, enne kui hoolduskulud kogunevad. Aastaste 50 000 ja 500 000 tabamuste vahel arvutused nihkuvad: kuullaagrite juhikud vähendavad kumulatiivset hooldust, hoiavad pikemate jooksude puhul rangemaid tolerantse ja hoiavad stantsi -to-joonduse stabiilsena, kui termilised tingimused muutuvad pikemate tootmistsüklite käigus.
Üle 500 000 tabamuse aastas -, eriti suure kiirusega-progressiivse stantsimise - täppiskuullaagersüsteemide puhul, tasub end ära väiksema praagi, pikema löögi eluea ja vähema planeerimata peatumiste arvuga. Käigusageduse suhe on sirgjooneline: suuremad kiirused tekitavad liugelaagrisüsteemides rohkem soojust, kiirendades kulumist ja vähendades tõhusat hooldusakent. Kuullaagrite juhikud jäävad termiliselt stabiilseks kiirusel 300{8}}pluss lööki minutis, kus tavalised süsteemid nõuavad keskjooksu määrimispause.
Kõlab nagu lihtne helitugevuslävi? See on nüansirikkam kui see. Kohandatud metallist stantsimisstants, mis töötab 100 000 tsüklit, kuid mille tolerants on pluss--või-miinus 0,001-tolline, võib vajada kuullaagri juhtimist, kui maht jääb tavaliselt liugelaagrivahemikku. Tolerantsinõuded ja maht koos määravad õige juhtsüsteemi – kumbki tegur üksi ei räägi kogu lugu.
Töötamine matriitsikomplekti tarnijaga
Enne stantsimisvormide tootjate kaasamist valmistage ette järgmine teave. Nende üksikasjadeta tsiteerimisvestlusesse sisenemine sunnib tarnijat eeldama - ja eeldused muutuvad valmis vormikomplektis vigadeks.
- Pressi mudel ja nimimahutavus- kinnitab, et stantsikomplekti kujundus jääb pressi mahutavuse piiresse.
- Sulgege kõrgusvahemik- minimaalne ja maksimaalne stantsi kõrguse ruum, võttes arvesse toe paksust ja silindri reguleerimist.
- Toe mõõtmed ja T{0}}pesa muster- määrab jalajälje piirangud ja kinnitusmeetodi.
- Etteande suund ja riba/tooriku käsitsemise meetod- juhib postikonfiguratsiooni valikut (tagasi-post for coil-feed progressive, four{3}}post for transfer).
- Hinnanguline aastane maht ja insuldi sihtsagedus- määrab juhendsüsteemi klassi ja jalatsi materjali klassi.
- Nõutavad osade tolerantsid- tembeldatud osa mõõtmete täpsus ulatub tagasi stantsikomplekti joondamise võimaluseni.
- Surma kaalupiirangud- kraana kandevõime ja pressi kaalupiirangud võivad nõuda alumiiniumjalatsid terasest.
- Keskkonnatingimused- määrdunud või kõrge temperatuuriga{1}}poed võivad saastekindluse tagamiseks eelistada liugelaagrite kasutamist kuullaagrisüsteemidele.
Tavarakenduste jaoks - lihtne tühjendamine, ühe-jaama moodustamine, lühiajaline-käivituslik prototüüpimine - kataloogivormide komplektid tuntud stantsitootjatelt teevad töö ära prognoositava kulu ja teostusajaga. Valite saadaolevate valikute hulgast kinga suuruse, postikonfiguratsiooni, juhtsüsteemi ja materjali ning komplekt saabub tööriistade paigaldamiseks valmis.
Standardvalikud jäävad alla keeruliste kohandatud metallist stantsimisvormide puhul, mis nõuavad mitte-standardset jalatsi geomeetriat, ebatavalisi juhttihvtide paigutusi, integreeritud lämmastikukollektoreid või kindlate vormimisjärjestuste järgi konstrueeritud stantsikomplekte. Need rasked kujundusotsused{2}}mendavad kaugemale sellest, mida kataloog suudab lahendada. Tarnijatele meeldibYICHENon spetsialiseerunud kohandatud stantsimisvormide lahendustele, kus insenerid vajavad tuge matriitsi struktuuri, komponentide spetsifikatsioonide, mulgustite ja tõstukite integreerimise, kliirensi optimeerimise ja materjalivoo osas, - muutes need tugevaks ressursiks, kui rakenduse nõuded ei sobi korralikult standardsete stantside tootmiskategooriatega.
Täpsustusprotsess ise on suhtluses kohandatud harjutus. Iga teie määratletud mõõde piirab tarnija projekteerimisruumi produktiivsel viisil. Igast dimensioonist, mille jätate määratlemata, saab tarnija otsus ilma teie kontekstita. Mida täielikum on teie spetsifikatsioon, seda tõenäolisemalt toimib tarnitud stantside komplekt nii, nagu teie tööriistavormid seda vajavad alates esimesest tabamusest.
Hästi-määratletud, hästi ehitatud-stantsikomplekt on ainult nii hea, kui on selle pidev jõudlus ajakirjanduses. Ja isegi parimad spetsifikatsioonid ei suuda vältida järkjärgulist lagunemist, mida iga stantsimisvormi komplekt aja jooksul kogeb. Selle halvenemise sümptomite varane äratundmine -, enne kui see ilmneb osalise kvaliteedi või katastroofilise rikke korral -, on erinevus planeeritud hooldusseisaku ja tootmisliini väljalülitamise hädaolukorra vahel.
Levinud matriitsikomplekti probleemide tõrkeotsing
Matriitside komplekt ei vea korraga alt. See sosistab enne kui karjub. Juhttihvt, mis ühelt poolt kõliseb, jaamast jaama liikuv raud, augu asend, mis triivib poole tuhandiku võrra vahetuse kohta - need ei ole juhuslikud kvaliteedisündmused. Need on jälgitavate põhjustega sümptomid ja peaaegu kõik viitavad pigem stantsikomplekti raamistikule, mitte sellele paigaldatud tööriistadele. Kuid enamik poode ravib neid sümptomeid, kohandades stantsimisstantse, muutes lõikevahet või asendades pressstantsidega - ajutised parandused, mis varjavad tegelikku probleemi, samal ajal kui see all süveneb.
Enamik stantsikomplekti probleeme tulenevad spetsifikatsiooni- või seadistusvigadest, mitte komponentide defektidest. Õigesti määratud stantsikomplekt, mis on valesti paigaldatud, ebapiisavalt hooldatud või mida kasutatakse väljaspool selle projekteerimisparameetreid, läheb rikki kaua enne, kui selle komponendid jõuavad oma materjali väsimuspiirini.
Vale joondamise ja kallutamise diagnoosimine
Juhttihvtide või pukside lõhkumine on vale joondamise kõige nähtavam sümptom - ja kõige sagedamini valesti diagnoositud sümptom. Märkate tihvti pinnal või puksi ava sees materjali ülekandejälgi, kriimustusi või metalli määrdumist. Need märgid näitavad, et kaks pinda puutuvad kokku koormuse all-metalliga-, tekitades piisavalt soojust ja survet, et mikro{5}}materjale ühelt pinnalt teisele keevitada ja rebida. Nagu JVM Manufacturing selgitab, takistavad isegi väikesed kõrvalekalded jaamade tõrgeteta töötamist, põhjustades ebaühtlast kulumist ja mõõtmete ebakõlasid, mis loovad doominoefekti kogu stantsisüsteemis.
Mis seda põhjustab? Kolm juurtingimust, eraldi või kombinatsioonis:
- Kulunud puksid- tihvti ja puksi vaheline liikumisruum on avanenud üle spetsifikatsiooni, võimaldades ülemisel jalatsil külgsuunas nihkuda, enne kui tihvt selle keskele asetab. See nihe tähendab, et tihvt siseneb puksi igal käigul väikese nurga all, koondades kontaktsurve ühele küljele.
- Läbipaindunud stantskingad- jalats, mis on kaotanud tasasuse tonnaaži all korduva löökkoormuse tõttu, kallutades puksi ava juhttihvti teljega paralleelselt. Tihvt ja puks on valesti joondatud ainult koormuse all, mis muudab probleemi staatilise kontrolli ajal nähtamatuks.
- Vale pressi reguleerimine- kui presssilind ei ole toestikuga paralleelne või kui matriitsi klambrid rakendavad paigaldamise ajal ebaühtlast jõudu, töötab kogu stantsikomplekt viltu, mida ükski sisemine joondus ei saa parandada.
Kontrollimine on lihtne, kui teate, mida otsida. Tõmmake stantsikomplekt pressi küljest lahti ja uurige iga juhttihvti heas valguses. Lõppjäljed paistavad läikivate, määrdunud laikudena - tavaliselt tihvti ühel küljel, mis viitab suunavile. Kontrollige, kas vastava puksi ava vastasküljel on vastavad märgid. Kui mõlemal tihvtil on samas pöörlemisasendis tõmblused, on probleem tõenäoliselt seotud vajutusega (rammu paralleelsus või stantsiklambri ebaühtlus). Kui see ilmub ainult ühele tihvtile või erinevates asendites, kahtlustage jalatsi läbipainde või pukside lokaalset kulumist.
Diagnostikale järgnevad parandusmeetmed: vahetage kulunud puksid ja vajadusel hõõrige puurauad. Paralleelsuse taastamiseks-lihvige jalatsi kinnituspinnad uuesti. Ühtlase rõhujaotuse tagamiseks-tasendage press või reguleerige stantsiklambreid. Rasketel juhtudel, kui juhttihvti pind on kriipsutanud, vajab tihvt ise väljavahetamist - skooriga tihvt kiirendab puksi kulumist isegi värskelt hõõritud avas.
Enneaegne kulumine ja juhttihvti rike
Juhttihvtid ei tohiks kiiresti kuluda. Õigesti määratud tihvt õiges rakenduses kestab miljoneid tsükleid. Kui stantsimisstantsid ja juhttihvtid hakkavad enneaegset kulumist - näitama täkkeid, läbimõõdu vähenemist või pinna täkkeid palju enne, kui nende eeldatav kasutusiga - on töötingimustes ületanud kavandatud piiri.
Üldised algpõhjused:
- Ebapiisav määrimine- liugelaagri juhtsüsteemid sõltuvad tihvti ja puksi vahel olevast määrdekilest. Kui see kile laguneb, suureneb hõõrdumine ja kulumine kiireneb eksponentsiaalselt. Tööstusandmed näitavad, et määrimine ei ravi-kõike, kuid selle puudumine on katastroofiline - see ei suuda taastada tuhmunud serva ega joondada juhttihvti, kuid ilma selleta tekitavad libisevad pinnad hõõrdumist ja kuumust, mis hävitavad lühikese aja jooksul nii tihvti kui ka puksi.
- Liiga suured{0}}keskkoormused- kui stantsimisoperatsioon tekitab külgsuunalise tõukejõu, mis ületab kannaplokkide neelamisvõime, kandub järelejäänud jõud juhttihvtidesse. Tihvtid on mõeldud peamiselt joondamiseks, mitte koormuse-kandmiseks. Püsiv külgkoormus tekitab paindepinge tihvti pressi{4}}sobivuse ristmikul jalatsiga, väsitades lõpuks tihvti või kandes ovaali puksi.
- Vale juhttihvti materjali klass- 58 HRC-ni karastatud tihvt, mis on tugeva põrutuskoormusega rakenduses, hakkab pinnale kilduma või purunema. 45 HRC juures olev tihvt kulub kiires-rakenduses liiga kiiresti. Materjali klass peab vastama nii koormuse tüübile (löök vs libisemine) kui ka töökiirusele.
- Liikumine ületab liugelaagrisüsteemi nimikäigu- igal liugelaagril on PV (rõhu-kiiruse) piirang. Kui see ületatakse, määrdekile vajub kokku, hõõrdumise{3}}soojus tekib kiiremini kui hajub ja tihvt-puksi liides läheb kulumisest hävimisele. See on klassikaline tõrkerežiim, kui pressstantsi stantsimise operatsioon viiakse mõõduka-kiirusega pressimiselt kiiremale ilma juhtsüsteemi uuendamata.
Kui avastate enneaegse kulumise, seisake vastu impulsile, et tihvt ja puks lihtsalt välja vahetada. Kui töötingimused ei ole muutunud, järgivad uued komponendid sama rikke trajektoori. Selle asemel tehke kindlaks, milline algpõhjus kehtib, ja kõrvaldage see - täiustage määrimismeetodit, lisage kannaplokke või muutke nende suurust,-määrake uuesti tihvti materjal või minge üle kuullaagrite juhistele, kui rakendus on välja kasvanud liugelaagrite pakutavast.
Paralleelsuse kadu ja selle mõju osade kvaliteedile
Kingade paralleelsus halveneb aja jooksul. Iga vajutus annab jalatsitesse löögienergiat ja korduv laadimine muudab järk-järgult nende geomeetriat. Muutust mõõdetakse tuhandiktollides -, mis on silmale nähtamatu, juhusliku käsitsemisega - tuvastamatu, kuid see taandub osade kvaliteediprobleemidele, mis ei tundu stantsikomplektiga seotud.
Kui ülemine jalats kaotab paralleelsuse alumise jalatsiga, muutub stantsi ja matriitsi nupu vaheline stantsivahe matriitsi esiküljel ebaühtlaseks. Läbistatud augu ühel küljel on suurem kliirens, samal ajal kui vastaskülg avaneb. Tugevam kliirens tekitab puhta nihke, kuid kiirendab löögi kulumist. Lõdvem kliirens võimaldab materjalil rebeneda, mitte puhtalt nihkuda, tekitades iga lõikeosa ühel küljel järk-järgult hullemaks muutuvaid jäsemeid.
Mõjuühendid sealt. Ebaühtlane kliirens tähendab ebaühtlast lõikejõudu, mis tekitab asümmeetrilise löögi-läbi koormuse, mis veelgi kiirendab paralleelsuse kadu - isetugevdava lagunemistsükliga. Vormimistoimingud kannatavad erinevalt: mitte-paralleelne stantsikomplekt avaldab tooriku-hoidjale ebaühtlast survet, põhjustades tõmbe ühel küljel kortse ja teisel pool hõrenemist. Mõõtmete triivist tembeldatud osades saab poe{8}}põranda sümptom, kuid algpõhjus peitub stantsikingades, mitte vormimist teostavates metallstantsides ja stantsikomponentides.
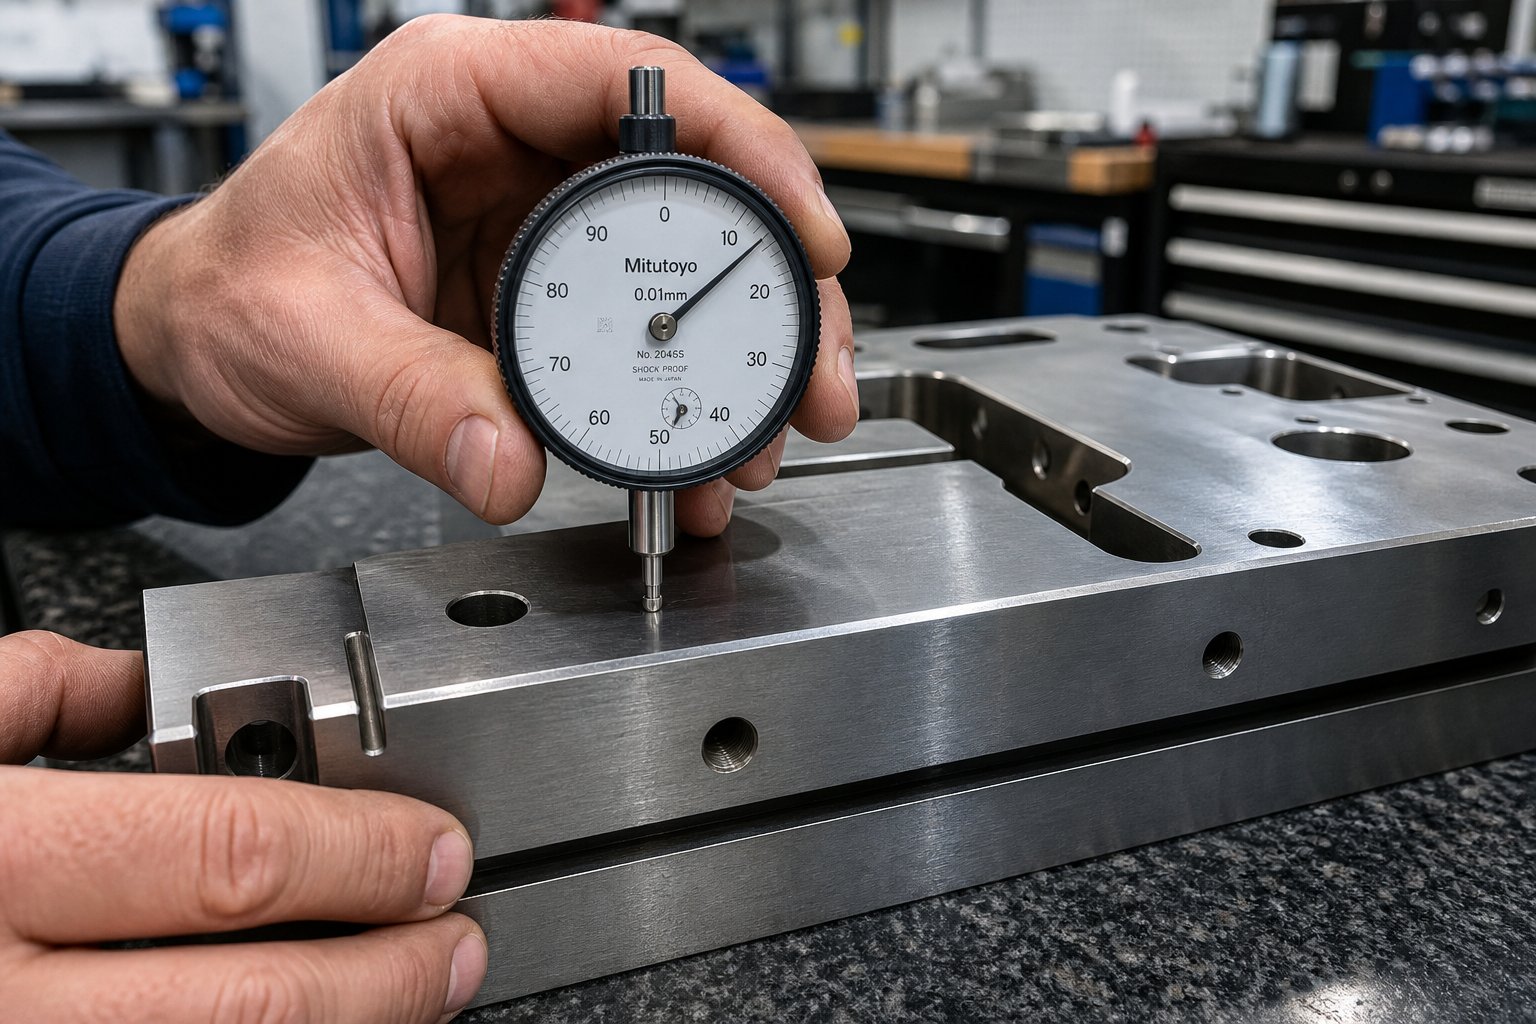
Paralleelsuse mõõtmiseks on vaja pinnaplaati ja sihverplaadi indikaatorit või kõrgusmõõturit. Kui matriitsikomplekt on suletud ja töövahendeid pole paigaldatud, märkige ülemise jalatsi ülemine pind, viidates samal ajal alumise jalatsi alumisele pinnale. Täppisrakenduste puhul peaks kõrvalekalle jääma esialgse spetsifikatsiooni piiresse -, tavaliselt 0,0002–0,0005 tolli jalatsi pikkuse tolli kohta. Kui see ületab selle vahemiku, vajavad kingad tasasuse ja paralleelse suhte taastamiseks uuesti-lihvimist.
Viie-punkti tõrkeotsingu kontroll-loend
Kui stantside komplekt hakkab tekitama kvaliteediprobleeme, töötage need viis rikkerežiimi süstemaatiliselt läbi. Igaüks neist ühendab nähtava sümptomi kõige tõenäolisema põhjuse ja õige tegevusega:
- Sümptom:Lõikejäljed juhttihvtidel või puksidel.Põhjus:Kulunud puksid, jalatsi läbipaine või pressi kõrvalekaldumine, mis tekitavad nurkkontakti.Tegevus:Vahetage puksid,{0}}lihvige jalatsid paralleelsuse taastamiseks, kontrollige joonduse tugevdamiseks vajutamist-,-ja kontrollige, kas matriitsi klambrid rakendavad ühtlast kinnitusjõudu.
- Sümptom:Juhttihvti läbimõõdu enneaegne vähendamine või pinna skoorimine.Põhjus:Ebapiisav määrimine, liigne külgkoormus, mis ületab kannaploki võimsust või töötab üle liugelaagrisüsteemi PV piiri.Tegevus:Täiendage määrimismeetodit või -intervalli, muutke kannaplokkide suurust, et neelata külgjõude, või uuendage kuullaagrite juhikuid, kui kiiruse nõuded ületavad liugelaagrite võimekust.
- Sümptom:Läbitorgatud või tühjaks jäänud objektide ühel küljel on jämedad pidevalt raskemad.Põhjus:Paralleelsuse kadu ülemiste ja alumiste kingade vahel, mis tekitab ebaühtlase lõikevahe matriitsi esiküljel.Tegevus:Mõõtke jalatsi paralleelsust pinnaplaadil oleva näidikuga; lihvige kingi uuesti-, kui kõrvalekalle ületab spetsifikatsiooni.
- Sümptom:Progressiivne mõõtmete triiv augu asendis või trimmimise asukohas tootmistsükli jooksul.Põhjus:Juhtsüsteemi soojuspaisumine (liigelaagrid kuumenevad suurel kiirusel) või pukside järkjärguline kulumine, mis avab kliirensi.Tegevus:jälgida juhtsüsteemi temperatuuri tootmise ajal; vähendage löögisagedust või lülitage termilise stabiilsuse tagamiseks kuullaagrijuhikutele. Vahetage puksid, kui kliirens ületab spetsifikatsiooni.
- Sümptom:Vajalik on pressi tonnaaži järsk suurendamine ilma oluliste muutusteta.Põhjus:Matriitsikomplekti kinnitumine juhtsüsteemi saastumise, pressstantsi stantsi-kuhjumise tõttu või juhttihvti tõttu, mis on nihkunud pressi{1}}sobivusavas.Tegevus:Puhastage ja kontrollige juhikukoostu, puhastage nälkjate teed, kontrollige tihvtide pressimise{0}}sobivust ning kontrollige, kas kinga ja toe vahel pole võõrkehi.
Pange tähele mustrit: iga viga selles loendis tuleneb kas spetsifikatsiooniveast (vale kiiruse juhtsüsteem, koormuse alamõõdulised kannaplokid) või seadistus- ja hoolduslüngast (ebapiisav määrimine, paralleelsuse kontrollimise vahele jäetud, ebaühtlane kinnitus). Komponentide defektid - sisemise defektiga juhttihvt või spetsifikatsioonist -välise-puks - on haruldased. Kui teie poes esineb korduvaid stantsikomplekti probleeme, viib tõrkeotsingu tee peaaegu alati selle juurde, kuidas komplekt määrati, paigaldati või hooldati, mitte aga halva tihvtide partii juurde.
Rikkerežiimi tuvastamine ütleb teile, mis täna valesti on. Kordumise vältimine nõuab hooldus- ja kontrollidistsipliini, mis tabab lagunemise enne, kui see jõuab künnini, kus osad lähevad halvasti. See distsipliin - mida kontrollida, kui sageli ja millal renoveerida versus asendamine - on see, mis eristab poode, mis reageerivad riketele, ja kauplusi, kus neid harva esineb.
Hooldus- ja elutsükli tavad, mis kaitsevad teie investeeringut
Veaotsing ütleb teile, mis läks valesti. Hooldus hoiab seda kõigepealt valesti minemast. Kuid enamik stantsipoode käsitleb stantsikomplekti hooldust kui reaktiivset - nad asendavad puksi, kui ilmneb räige,-lihvivad kinga uuesti, kui osad on taluvusest väljas, või tellivad uued juhttihvtid, kui vanad ei kasuta enam. See reaktiivne tsükkel maksab seisakuajal, praagil ja hädaolukorras hankimisel rohkem kui struktureeritud ennetusprogramm kunagi. Erinevus viis aastat kestva ja viisteist aastat usaldusväärset teenust pakkuva stantsikomplekti vahel taandub peaaegu alati sellele, mis juhtub tootmistsüklite vahel, mitte nende ajal.
Stantsikomplektide rutiinse ülevaatuse ajakava
Praktiline kontrollimissagedus ei nõua tootmist päevadeks seiskama. See nõuab teadmist, mida kontrollida, kui sageli ja mida mõõtmised tähendavad. Siin on raamistik, mis hoiab stantsiseadmete toimimist spetsifikatsioonide piires:
Iga tootmiskord (enne ja pärast):Kontrollige juhttihvte ja pukse visuaalselt täkkede, täkete või värvimuutuste suhtes. Kontrollige, kas kuullaagrite puurid naasevad õigesse puhkeasendisse (kuullaagrisüsteemide puhul). Pühkige tihvtid puhtaks ja otsige metallist ülekandeid või sisseehitatud prahti. Liigutage sõrmega piki tihvti pinda - igasugune karedus, mida tunnete, on karedus, mis kiirendab pukside kulumist.
Kord kvartalis:Mõõtke stantsikinga paralleelsust, kasutades pinnaplaadilt viidatud sihverplaadi indikaatorit. Võrrelge näitu algtaseme mõõtmistega, mis registreeriti siis, kui stantsikomplekt oli uus või viimati renoveeritud. Vastuvõetav triiv sõltub täpsusklassist, kuid üldiselt väärib tähelepanu kõrvalekalle, mis ületab 0,0005 tolli jalatsi pikkuse jala kohta. Kontrollige juhttihvtide läbimõõtu tööpikkuse mitmes punktis, kasutades mikromeetrilist - koonust või ovaalsust, mis näitab ebaühtlast koormust või nihket, mida visuaalne kontroll ei pruugi tabada.
Aastas (või iga 500 000 löögi järel, olenevalt sellest, kumb saabub varem):Tehke matriitsi koostu täismõõtmeline kontroll. Mõõtke puksi ava läbimõõt ja võrrelge tegeliku liikumisvahe arvutamiseks juhttihvti OD-ga. Kuullaagrisüsteemide puhul kontrollige eelkoormust tunnetuse järgi - mis tahes märgatav lõtvus viitab kulunud laagritele või puuri kahjustusele. Kontrollige jalatsite kinnituspindu pinnakahjustuste, poldikohtades korrosioonide või lokaalsete süvendite suhtes, kus tööriistu on korduvalt kinnitatud. See iga-aastane kontroll on samaväärne sellega, mida kõik kogenud stantsimistööriistad ümberehitamisel - läbivad, välja arvatud juhul, kui probleemid ilmnevad enne, kui need seda nõuavad.
Määrimise ja ladustamise parimad tavad
Määrdenõuded erinevad juhisüsteemide tüüpide lõikes järsult ja vale määrdeaine kasutamine on peaaegu sama halb kui selle puudumine.
Liugelaagrisüsteemide puhul kandke enne iga tootmistsüklit juhttihvtidele kvaliteetset õli või masinaõli. Määrdekile peab olema olemas enne, kui esimene löök - kuivaks jooksmine isegi lühiajaliselt kiirendab kulumist ebaproportsionaalselt. Pikemate jooksude ajal-määrige käigusagedusele vastavate intervallidega; kiired-toimingud võivad vajada keskmist-nihutamist. Vältige üle-määrimist, mis tilgub ribamaterjalile või tööpindadele, mis saastab osi ja võib põhjustada vormimisdefekte.
Kuullaagrite juhtsüsteemide puhul ei ole määre soovitatav. Kuna kuullaagrite komponendid töötavad negatiivse -kliirensiga eelkoormatud tingimustes, kipub määre kinni hoidma saasteaineid, mis mõjuvad veerevasse pressi, tekitades kuumust ja lamedaid kohti laagritele. Selle asemel kasutage rafineeritud mineraalõli, mille viskoossus on umbes 290/340 SSU temperatuuril 100 °F ja mis sisaldab äärmusliku-rõhu lisandeid ja roosteinhibiitoreid. Sisemiste rist-puuritud määrdeaukudega - määrdetihvtid - juhtpostid võivad ühendada automaatsete süsteemidega, mis tarnivad õli kindlaksmääratud ajavahemike järel ilma käsitsi sekkumiseta.
Ladustavad tavad on sama olulised kui määrimine tootmise ajal. Kui stantsikomplekt tootmiskampaaniate vahel ladustatakse, hävitavad kolm tingimust selle vaikselt: rooste, kõverus ja saastumine.
- Rooste vältimine:Katke kõik katmata teraspinnad - juhttihvtid, pukside augud, jalatsi pinnad - roostevastase-õli või aurukorrosiooni inhibiitori (VCI) ümbrisega. Niiskus kontrollimatus matriitsikeskkonnas ründab kaitsmata karastatud teraspindu päevade jooksul.
- Väände vältimine:Hoidke stantsikomplekte sobivatel matriitsihoidlate alustel, mis toetavad alumist jalatsi kogu selle jalajälje ulatuses. Jalats, mida hoitakse kahel kitsal siinil, mille vahel on toetamata vahemik, vajuvad aja jooksul oma raskuse all, - eriti alumiiniumkingad, mis roomavad kergemini kui terasest. Ärge kunagi asetage raskeid esemeid ladustatud stantsikomplektide peale.
- Saastumise kontroll:Katke hoiustatud stantsikomplektid, et vältida liiva, metallide peente ja õhus lendleva prahi sadestumist juhtsõlmedesse ja pukside avadesse. Laost välja tõmmatud ja puhastamata käitatav stants viib abrasiivsed osakesed kohe esimesel käigul otse laagriteele.
Millal stantsikomplekti renoveerida või välja vahetada
Iga stantsikomplekt jõuab punkti, kus hooldus üksi ei suuda jõudlust taastada. Küsimus on selles, kas see lävi nõuab renoveerimist või täielikku väljavahetamist - ja kummaski suunas vale helistamine maksab raha. Asendage liiga vara ja olete hoolduskõlbliku stantsivarustuse maha jätnud. Renoveerige liiga hilja ja investeerite remondidollareid komplekti, mis peagi uuesti ebaõnnestub.
Otsustusraamistik põhineb tingimusel{0}}, mitte vanusel-:
Remont, kui:
- Puksi vahetamine taastab juhiku kliirensi vastavalt spetsifikatsioonidele.
- Kingade paralleelsust saab korrigeerida pinna lihvimisega, vähendamata kinga paksust allapoole jäikuse jaoks nõutavat miinimumi.
- Juhttihvtide pinnad on kriipsutatud, kuid tihvtide läbimõõt jääb pärast poleerimist tolerantsi piiridesse.
- Kannaplokkide kulumisplaate saab kinnitada või asendada, ilma et see mõjutaks üldist stantsi töötlemise terviklikkust.
Asenda, kui:
- Kingade paralleelsus ületab lihvimistolerantsi -, mis tähendab, et tasasuse taastamiseks vajalik materjali eemaldamine vähendab jalatsi konstruktsiooni minimaalset paksust.
- Juhttihvti kinnitusavad on piklikud, mis tähendab, et tihvti pressimise{0}}kinnitus on ohus ja tihvt võib koormuse all nihkuda, olenemata puksi seisukorrast.
- Mitmed varasemad uuendused on kasutanud olemasolevat lihvimisvaru, jättes kingad liiga õhukeseks, et täispressimise tonnaaži all läbipainde vastu pidada.
- Matriitsikomplekti algsed spetsifikatsioonid ei vasta enam praegustele tootmisnõuetele - muudetud tolerantside, suuremate mahtude või uute pressimisseadmetega, mis nõuavad erinevat sulgemiskõrgust või juhiku konfiguratsiooni.
See viimane punkt väärib esiletõstmist. Kui vananevat matriitsikomplekti on vaja ümber kujundada, mitte lihtsalt dubleerida -, kuna tootmisnõuded on arenenud, tolerantsid on karmistunud või esialgsel kujundusel olid omased piirangud -, võib sama laovormi konfiguratsiooni kataloogi asendamine säilitada esialgsed probleemid. Neid olukordi hindavatele inseneridele meeldivad tarnijadYICHENtoetada tööriistainsenere kohandatud stantsimisvormide lahendustega, mis hõlmavad stantsi struktuuri, komponentide disaini, jäsemete kontrolli ja kliirensi optimeerimist. Selline insenertehniline tugi muutub eriti väärtuslikuks, kui asendusotsus on ühtlasi võimalus kõrvaldada kroonilised probleemid, mida töötlemine algsete spetsifikatsioonidega naasmisel lihtsalt edasi kannaks.
Järgmine samm-sammuline{0}}-rutiin koondab hoolduse korratavaks protsessiks, mida iga presskoda saab rakendada ilma spetsiaalsete seadmeteta, mis pole juba põrandal olemas.
- Puhastage kõik juhtpinnad- pühkige juhttihvtid, puksid ja kannaploki pinnad pärast iga tootmistsüklit puhtaks määrdeaine jääkidest, metallitükkidest ja prahist.
- Kontrollige visuaalselt kahjustuste suhtes- kontrollige, kas kuullaagrisüsteemidel pole täkkeid, täkkeid, värvimuutusi või puuri libisemise indikaatoreid.
- Mõõtke kriitilisi vahesid- kontrollige juhttihvti-puksi vahekaugust-kvartaalsete intervallidega, kasutades kalibreeritud mikromeetreid või avamõõtureid.
- Kontrollige kingade paralleelsust- näitavad mõlema jalatsi kohta pinnaplaadil kord kvartalis, võrreldes algtaseme mõõtmistega ja dokumenteerides võimaliku triivi.
- Määrige süsteemi tüübi järgi- kandke enne igat sõitu liugelaagri tihvtidele sobivat õli; kandke kuullaagrisõlmedele rafineeritud mineraalõli (mitte määret) tootja-määratletud intervallidega.
- Kontrollige paigalduse terviklikkust- kontrollige, kas juhttihvtid jäävad oma pressimise-sobitusavadesse kindlalt kinni, et kinnituspoldid on vastavalt spetsifikatsioonile pingutatud ja et tossu{2}}poldid pole{3}}tugevdavate liideste juures tekkinud korrosiooni.
- Dokument ja trend- salvestage kõik mõõtmised matriitsi kokkupaneku ajaloo logisse. Trendandmed näitavad lagunemismäärasid, mis ennustavad renoveerimise või asendamise vajadust, võimaldades pigem planeeritud hankeid kui erakorralisi tellimusi.
Proaktiivne hooldus ei seisne täiuslikkuses. See seisneb selles kvartalis 0,0003{4}}tollise muutuse tabamises, enne kui sellest saab järgmises kvartalis 0,002-tolline probleem, mis võtab osad maha ja peatab pressi. Investeering ülevaatusaega on tühine, võrreldes ühe avariivormi komplekti väljavahetamisega – ja tootmiskindlus, mis tuleneb teadmisest, et teie stantside komplektid vastavad spetsifikatsioonidele, on see, mis eristab oma tööriistu haldavad kauplused töökodadest, mida juhivad nende tööriistarikked.
Korduma kippuvad küsimused metallist stantsimisvormide komplektide kohta
1. Mis vahe on stantsikomplektil ja täielikul stantsimisvormil?
Stantsikomplekt on korduvkasutatav alamkoost, mis koosneb ülemisest ja alumisest matriitsikingadest, juhttihvtidest ja puksidest, mis tagab kõigi tööelementide joondamise ja paigaldamise. Täielik stantsimisvorm sisaldab kõike, mis on sellele raamistikule kinnitatud, - stantsid, matriitsinupud, eemaldajad, vedrud ja piloodid. Mõelge stantsikomplektile kui šassiile: see ei teosta otseselt lõikamist ega vormimist, kuid iga töötav komponent sõltub sellest täpse positsioneerimise jaoks. Kohandatud stantsimisvormilahenduste hankimisel kujundavad tarnijad, nagu YICHEN (yichen-group.com/stamping-die/), tervikliku stantsistruktuuri, sealhulgas stantsikomplekti raamistiku, stantsimise integreerimise ja kliirensi optimeerimise integreeritud süsteemina.
2. Kuidas valida oma stantsikomplekti jaoks liugelaagrite ja kuullaagrite juhtsüsteemide vahel?
Otsus sõltub eelkõige tootmismahust, käigukiirusest ja tolerantsinõuetest. Liugelaagrisüsteemid maksavad vähem ning taluvad paremini saastumist ja külgkoormust, mistõttu on need ideaalsed lühikesteks katseteks, prototüüpimiseks ja määrdunud töökeskkondadeks kiirustel alla 150 SPM. Kuullaagrisüsteemid kõrvaldavad eelkoormuse tõttu jooksuvahe, tagades suurepärase korratavuse 300+ SPM juures suure-mahuga progresseeruva tembeldamise jaoks rangete tolerantsidega. Kui teie aastane löögimaht ületab 500 000 tabamust või teie osade tolerants on väiksem kui pluss-või-miinus 0,002 tolli, tasub kuullaagrite juhtimine end tavaliselt ära väiksema praagi ja pikema löögi eluea tõttu.
3. Mis põhjustab stantsikomplekti juhttihvtide lõhenemist ja kuidas seda parandada?
Lõpetamine näib juhttihvti pindadel läikivate, määrdunud metalli ülekandejälgedena, mis on põhjustatud metalli{0}}--metalli kokkupuutest koormuse all. Selle loovad kolm põhitingimust: kulunud puksid, mis võimaldavad tihvti nurga all siseneda, läbipaindunud stantsikingad, mis kallutavad puksi ava paralleelselt välja, või vale pressi reguleerimine, mis tekitab viltu töötingimusi. Selle parandamiseks vahetage vajaduse korral välja kulunud puksid ja riisi augud, lihvige paralleelsuse taastamiseks uuesti-jalatsite esiküljed ja veenduge, et joonduse tugevdamiseks vajutage silindrit-. Kui tihvti pind on löödud, vahetage tihvt täielikult välja, kuna täkkega pind kiirendab viivitamatult uue puksi kulumist.
4. Millist stantsikomplekti konfiguratsiooni peaksin kasutama progressiivseks stantsimiseks?
Tagumise-posti või diagonaalse-posti konfiguratsioonid on progressiivse tembeldamise standardsed. Tagumised-postikomplektid asetavad mõlemad juhttihvtid taha, jättes esiosa ja küljed täiesti takistusteta riba ühelt küljelt teisele söötmiseks. Diagonaalsed-postikomplektid pakuvad paremat jäikust taga-postile, säilitades samal ajal mõistliku etteandevahe ühes servas. Neli-postikonfiguratsiooni, tagades samal ajal maksimaalse joondustäpsuse, takistavad ribade etteandmisteed ja sobivad paremini segu- või ülekandevormide jaoks, kus riba pidevat juurdepääsu pole vaja.
5. Kui sageli tuleks stantsikomplekte kontrollida ja millised mõõdud on kõige olulisemad?
Kontrollige juhttihvte ja pukse visuaalselt enne ja pärast iga tootmistsüklit, et näha, et neil ei oleks plekke või lööke. Mõõtke matriitsi jalatsite paralleelsust kord kvartalis, kasutades pinnaplaadil asuvat indikaatorit. Võrreldes lähteväärtustega - kõrvalekalle üle 0,0005 tolli jalatsi pikkuse jala kohta nõuab parandusmeetmeid. Tehke täismõõtmeline kontroll kord aastas või iga 500 000 käigu järel, kontrollides puksi ava läbimõõtu tihvti OD-ga, et arvutada tegelik liikumisvahe. Kuullaagrisüsteemide puhul kontrollige eelkoormust katsudes märgatava lõtvuse suhtes. Dokumenteerige kõik mõõtmised halvenemismäärade trendi järgi ja ennustage hoolduse ajastust, enne kui rikked osade kvaliteeti mõjutavad.


