


Mida stantsimine ja stantsimine tootmises tegelikult tähendavad
Kujutage ette, et hoiate käes auto uksepaneeli, nutitelefoni kilpi või pisikest elektripistikut. Kõik need algasid tasase metalllehena. Protsess, mis muutis need täpseteks, kolmemõõtmelisteks{2}}osadeks?Surma ja stantsimine. See on suure-mahulise metallivormimise alustala, kuid paljud insenerid ja hankimisspetsialistid puutuvad kokku terminoloogiaga, ilma et neil oleks selget ülevaadet sellest, kuidas kõik omavahel kokku sobib.
See artikkel juhatab teid läbi stantsi ja stantsimise kogu elutsükli, alates tööriista kontseptsioonist ja materjalide valikust kuni tootmis{0}}põranda veaotsinguni. Ükskõik, kas hindate tarnijaid, täpsustate osi või lihtsalt koostate oma tehnilist sõnavara, leiate igast jaotisest praktilisi üksikasju.
Mis on stants tootmises
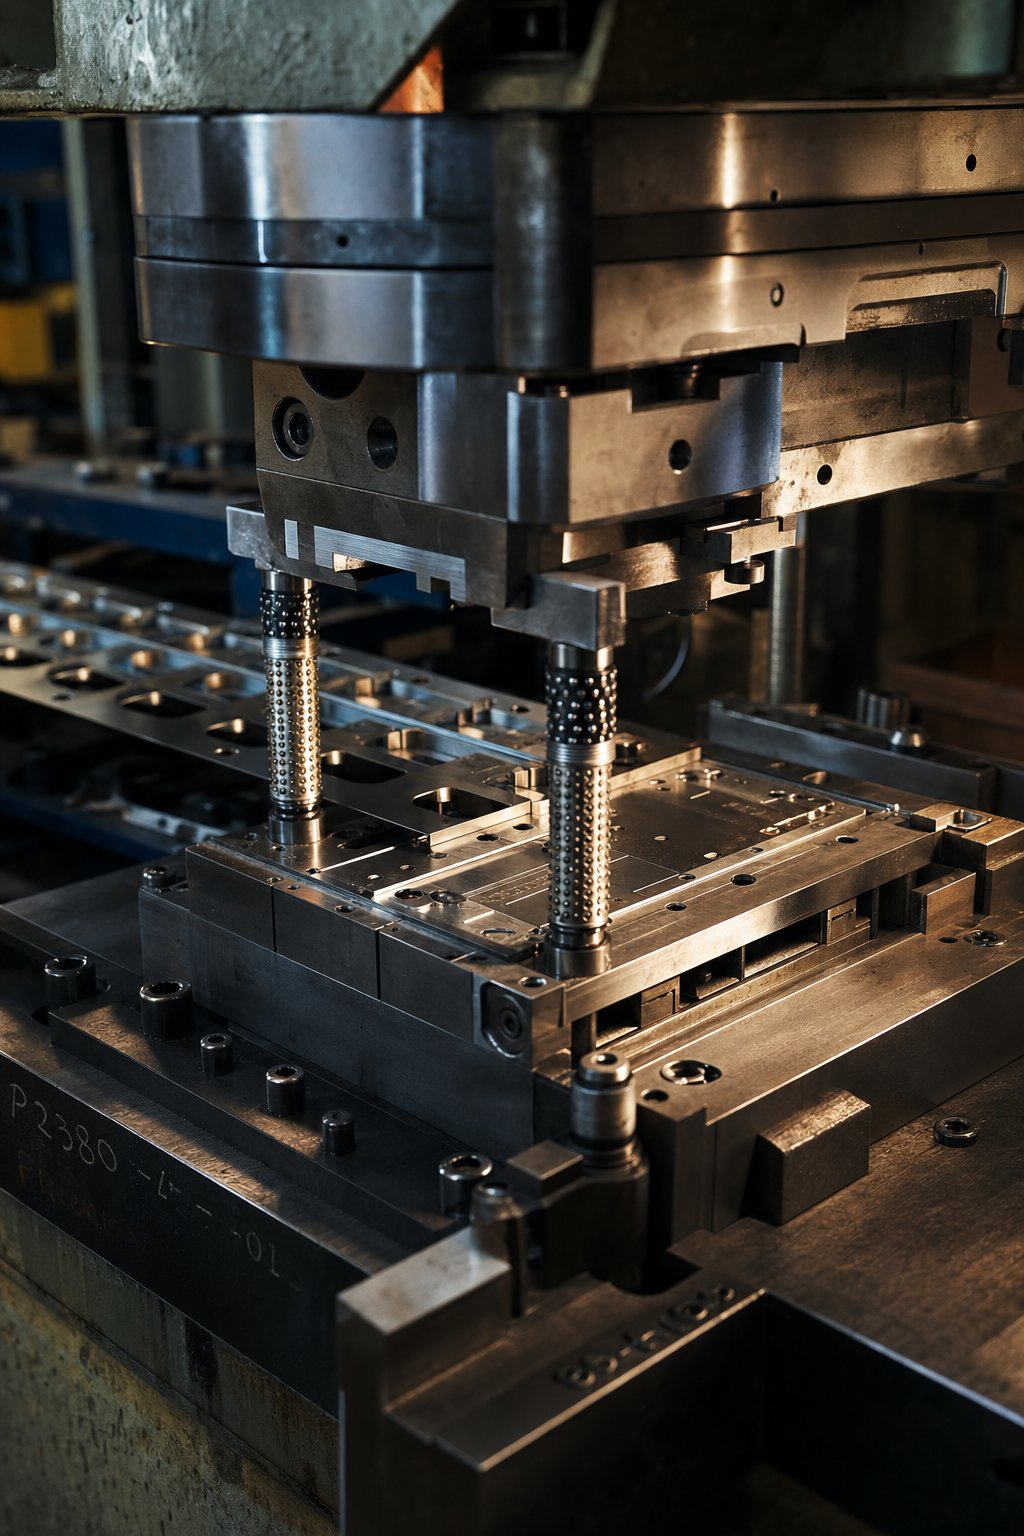
Niisiis, mis on stants? Tootmises on stants täppis{0}}töödeldud tööriist, mis on konstrueeritud kindla õõnsuse, profiili või lõikeservade komplektiga, mis vormib toormaterjali jõu mõjul. Mõelge sellele kui väga spetsialiseeritud vormile, kuid selle asemel, et valada sinna vedelikku, surute suurel kiirusel vastu tahket lehtmetalli.
Stantsimisvorm koosneb tavaliselt kahest teineteist täiendavast poolest:
- Ülemine stants (stants)- Presssilindri külge kinnitatud liikuv komponent. See laskub materjali sisse, rakendades jõudu töödeldava detaili lõikamiseks või vormimiseks.
- Alumine stants (stantsiplokk)- Statsionaarne komponent, mis on paigaldatud pressvoodile. See sisaldab õõnsust või lõikeserva, mis võtab vastu stantsi ja määrab lõpliku detaili geomeetria.
Kui inimesed küsivad "mis on stantsid tootmises" või "mis on stantsid", viitavad nad neile kohandatud{0}}tööriistakomplektidele, millest igaüks on mõeldud ühe osa või osade perekonna jaoks. Matriitsid ulatuvad peopesa{2}}suurustest mikroelektroonika tööriistadest kuni massiivsete koostudenimis kaalub mitu tonni auto kogu kerepaneelide puhul. Lõike- ja vormimisosad on tavaliselt valmistatud karastatud tööriistaterasest või karbiidist, et taluda miljoneid pressimistsükleid.
Mis on tembeldamine ja kuidas see on seotud stantsidega
Kui tööriist on stants, on stantsimine protsess, mis paneb selle tööle. Mis on tembeldamine täpselt? See on kiire -metallivormimisoperatsioon, kus press surub lehtmetalli stantsi sisse või läbi selle, et toota valmis- või poolvalmis komponente. Press annab jõu, stants annab geomeetria ja lehtmetallist saab osa.
Metalli stantsimine on tootmisprotsess, mille käigus kasutatakse pressi paigaldatud spetsiaalseid stantse, et lõigata, painutada või vormida lamedat lehtmetalli tootmiskiirusel täpse kujuga komponentideks.
Suhe stantsi disaini ja tembeldamise tulemuste vahel on sümbiootiline. Täiuslikult konstrueeritud stants, mis on ühendatud valede pressiparameetritega, toodab ikkagi jääke. Ja vastupidi, hästi-häälestatud press ei suuda kompenseerida stantsi halba geomeetriat. Iga muutuja matriitsis, alates stantsi-kuni-stantsi kliirensist kuni pinnaviimistluseni, mõjutab otseselt detailide kvaliteeti, tsükliaega ja tööriista pikaealisust.
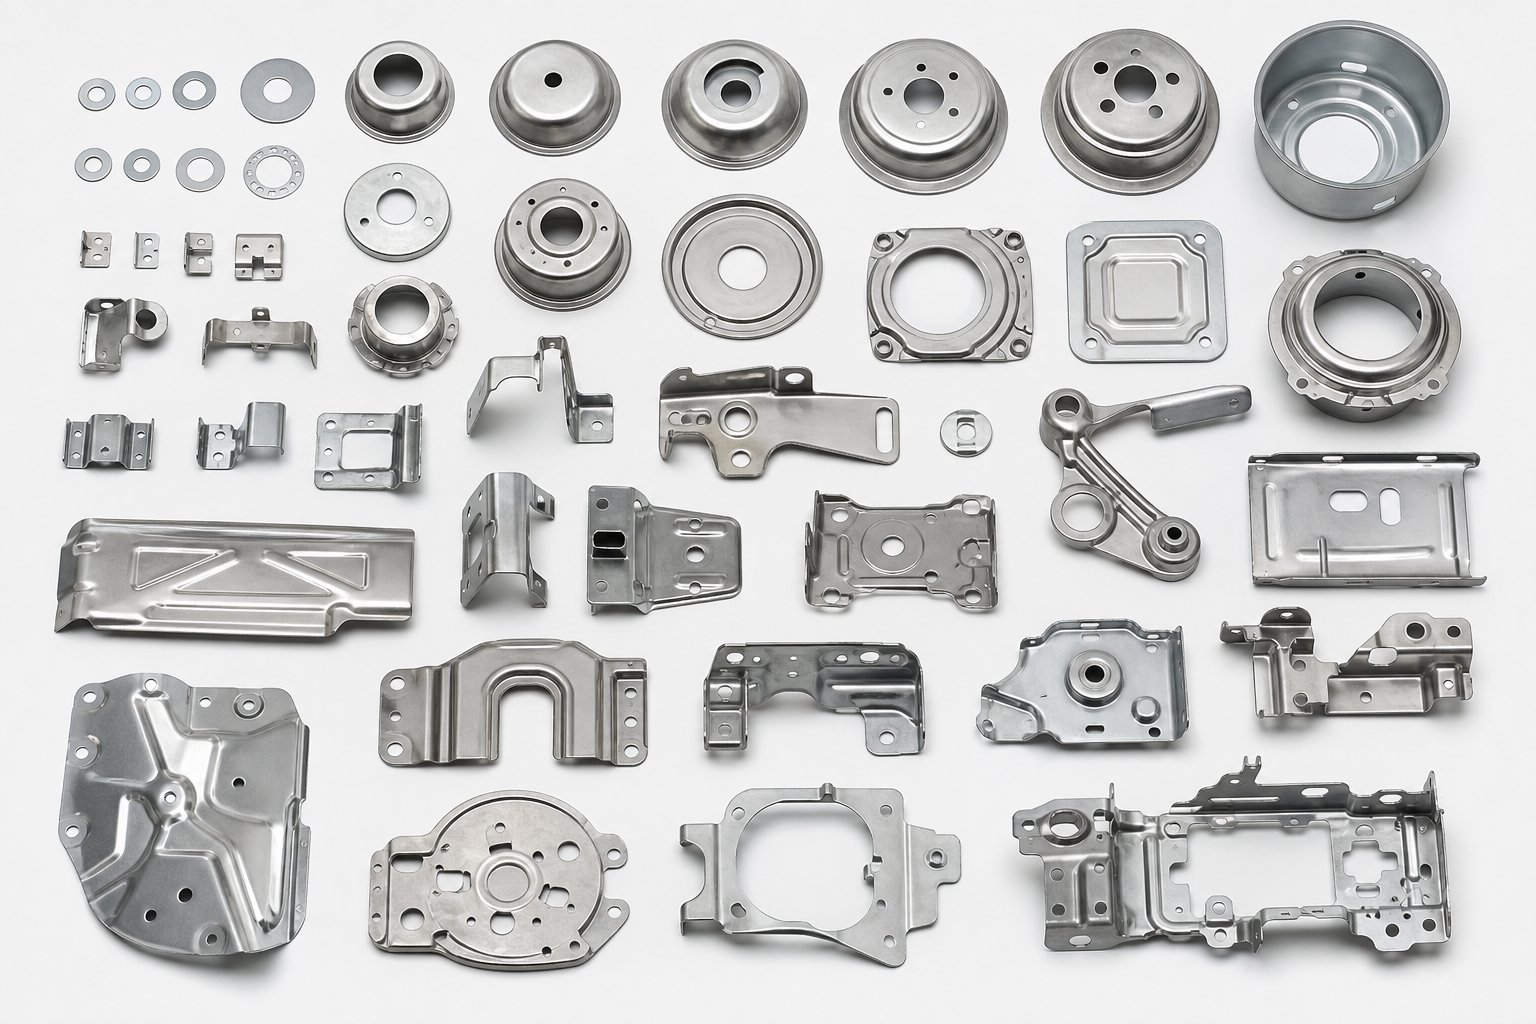
Milleks metalli stantsimist praktikas kasutatakse? Kõik alates lamedate kujundite eemaldamisest ribalt, kuni sügavate{0}}silindriliste tasside tõmbamiseni kuni peente pinnadetailideni. Üks progressiivne stants võib ühe vajutuskäiguga teha tosin järjestikust toimingut, muutes pideva metallimähise valmisosadeks kiirusega üle 1000 löögi minutis.
Miks on stantsimine ja stantsimine kaasaegses tootmises olulised?
Neli omadust muudavad selle protsessi keskmise{0}}kuni-suure mahuga tootmiseks peaaegu asendamatuks:
- Korratavus- Kui stants on kinnitatud, on iga selle toodetud osa mõõtmetelt identne, olgu see siis esimene või miljondik tükk.
- Kitsad tolerantsid- Õigesti konstrueeritud matriitsid hoiavad tolerantse tuhande tolli piires, välistades sageli sekundaarse töötlemise.
- Kulutõhusus mastaabis- Kõrged esialgsed tööriistakulud kompenseerivad pärast tootmise hoogustamist ülimadalad-osakulud.
- Valdkondadeülene-mitmekülgsus- Autode kerekonstruktsioonid, kosmosesõiduki kronsteinid, elektroonilised pistikud, meditsiiniseadmete korpused ja tarbeseadmete paneelid põhinevad kõik tembeldatud komponentidel.
Mitmekülgsus laieneb ka materjalidele. Pehme teras, roostevaba teras, alumiinium, vask ja messing tembeldatakse regulaarselt, millest igaühel on ainulaadsed vormitavusomadused, mis mõjutavad stantsi disainivalikuid.
Kui definitsioonid on paigas, algab tegelik sügavus tööriistade tasemel, kus õige stantsitüübi valimine määrab, kas projekt saavutab kulu-, kiirus- ja kvaliteedieesmärgid või jätab need kolm vahele.
Stantsimisstantside tüübid ja millal neid kasutada
Projekti jaoks vale stantsitüübi valimine on nagu puusepatööde jaoks haamri valimine. Võite saavutada tulemusi, kuid raiskate sellega materjali, aega ja eelarvet. Neli peamist stantsimisvormide tüüpi hõivavad igaüks oma jõudluse ja nende kompromisside mõistmine on kiireim viis tööriistainvesteeringute ja tootmisreaalsuse ühitamiseks.
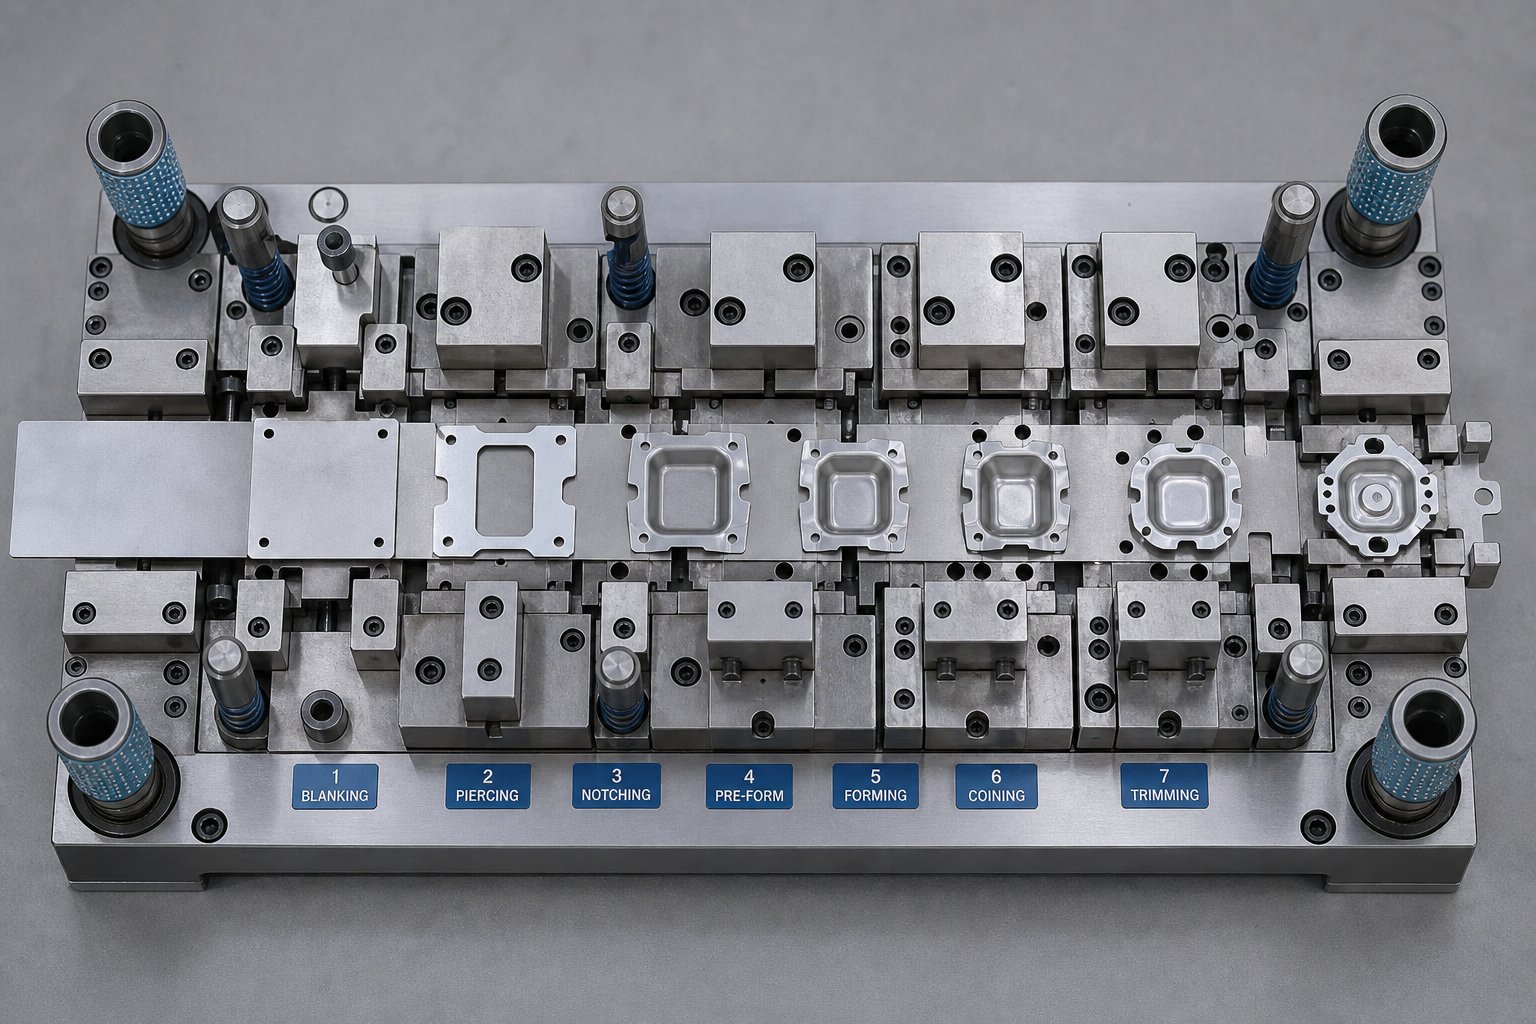
Progressiivsed stantsid ja nende tööpõhimõte
Theprogressiivne stantsimise protsesskeerleb ühe elegantse kontseptsiooni ümber: pidev metallriba läbib ühes matriitsis olevaid jaamu, kusjuures iga jaam sooritab järjestikku erinevat toimingut, lõikab, painutab, vormib või augustab. Riba toimib oma konveierina, kandes iga vajutuskäiguga osaliselt moodustatud osa ühest jaamast teise. Lõppjaamas eraldatakse valmis komponent kanduribast.
Miks see oluline on? Kiirus. Hästi-konstrueeritud progressiivne stants võib toota keerulisi osi kiirusega, mis ületab mitusada lööki minutis, säilitades samal ajal ranged tolerantsid kõigis jaamades. See muudab progressiivsed stantsid tööhobuseks suure-mahuga autotööstuses kasutatavate stantsimisvormide, elektrooniliste pistikute ja väikeste täppisklambrite taga.
Plussid
- Äärmiselt suur läbilaskevõime minimaalse käsitsi teisaldamisega
- Tihe mõõtmete ühtlus jaamast jaama
- Minimaalne materjali raiskamine tänu optimeeritud ribapaigutustele
- Madalamad tööjõukulud, kui tootmine on käimas
Miinused
- Suurem alginvesteering tööriistadesse mitme jaama keerukuse tõttu
- Osade geomeetria piirangud: sügavaid tõmbeid ja väga suuri osi on raske mahutada, kui toorik jääb riba külge
- Disaini muudatused pärast ehitamist on kulukad ja{0}}aeganõudvad
Transpordistantsid suuremate ja keerukate osade jaoks
Mis juhtub, kui teie osa on ribaga ühendamiseks liiga suur või liiga sügavale tõmmatud? See on koht, kus ülekandestantsi stantsimine võtab võimust. Selle lähenemisviisi korral lõigatakse toorik esimeses jaamas varumaterjalist lahti ja seejärel liigutatakse mehaaniliste sõrmede või automatiseeritud haaratsitega füüsiliselt järgmiste jaamade vahel.
Kuna toorik on kanduribast sõltumatu, võimaldab ülekandestantsimine sügavamaid tõmbeid, suuremat geomeetriat ja toiminguid, nagu keermestamine või rihveldamine, mis oleks progressiivse seadistuse korral võimatu. Seda meetodit kasutavad sageli lennukite konstruktsioonikomponendid, suured seadmepaneelid ja rasked autode kereosad. Kompromiss-on aeglasem tsükli kiirus ja suurem seadistamise keerukus võrreldes progressiivse tööriistaga, kuid disainivabadus on oluliselt suurem.
Tihti -tähelepanuta jäetud eelis: ülekandevormid eemaldavad kandurivõrku ühendavad osad progresseeruvas ribas, mis võib vähendada iga tüki toorainekulu ja suuremate komponentide kogukulu.
Ühend- ja kombineeritud stantsid
Kombineeritud stantsimine teostab mitu lõikamistoimingut ühe vajutusega. Kujutage ette seibi tühjendamist: välisläbimõõt ja sisemine auk augustatakse üheaegselt ühe allapoole suunatud liigutusega. Tulemuseks on lame ja ülitäpne detail, mis toodetakse kiiresti ja{2}}kulutõhusalt. Ühendvormid on suurepärased lihtsate geomeetriate puhul, kus tasapinnalisus ja servade kvaliteet on kriitilise tähtsusega, nagu tihendid, seibid ja elektrilised laminaadid.
Kombineeritud stantsid lähevad sammu edasi. Nad teostavad nii lõikamis- kui ka vormimisoperatsioone ühe tõmbega, luues detaili, mis ei ole mitte ainult vormitud, vaid ka painutatud või tõmmatud sama löögiga. Kui teie osa on mõõdukalt keeruline, kuid maht ei õigusta täielikku progressiivse tööriista investeeringut, täidab kombineeritud stants selle tühimiku korralikult.
Peamine erinevus: liitstantsid ainult lõigatud; kombineeritud stantsid lõigatakse ja vormitakse. Nende vahel valimine sõltub sellest, kas teie valmis detail vajab mittetasapinnalist geomeetriat-.
Stantsitüüpide konsolideeritud võrdlus
Lehtmetallist stantsimisstantside hindamisel uue projekti jaoks on allolevas tabelis iga tüüp seotud otsustusteguritega, mis on tööriistainseneride ja hankimisjuhtide jaoks kõige olulisemad.
| Dieedi tüüp | Parim-osade keerukuse jaoks | Ideaalne tootmismaht | Tüüpiline tolerantsivahemik | Tööriistade suhteline maksumus | Tsükli kiirus |
|---|---|---|---|---|---|
| Progressiivne | Väikesed kuni keskmise keerukusega osad (painded, augud, vormid) | Suur maht (100 000+ aastas) | ±0,025 mm kuni ±0,1 mm | Kõrge | Väga kiire (200-1, 500+ SPM) |
| Ülekanne | Suured või sügavale tõmmatud osad keerukate omadustega | Keskmine kuni suur helitugevus (10–500 000+) | ±0,05 mm kuni ±0,15 mm | Kõrge | Mõõdukas (15–80 SPM) |
| Ühend | Lamedad lihtsad osad, mis nõuavad täpseid lõikeservi | Madal kuni suur helitugevus (paindlik) | ±0,025 mm kuni ±0,075 mm | Madal kuni keskmine | Kiire (100–400 SPM) |
| Kombinatsioon | Mõõdukalt keerukad osad, mis vajavad lõikamist ja vormimist ühe löögiga | Madal kuni keskmine helitugevus (1K–50K) | ±0,05 mm kuni ±0,1 mm | Keskmine | Mõõdukas (60–200 SPM) |
Pange tähele, et igas veerus ei domineeri ükski matriitsitüüp. Progressiivsed stantsid võidavad kiirust, kuid nõuavad suuri esialgseid investeeringuid. Ülekandevormid annavad geomeetrilise vabaduse tsükliaja arvelt. Liitvormid hoiavad lihtsate osade kulud madalad, samas kui kombineeritud stantsid pakuvad keskmist teed mõõduka keerukusega mõõduka mahu juures.
Õige valik sõltub lõpuks kolmest küsimusest: kui keeruline see osa on, kui palju vajate aastas ja milliseid tolerantse rakendus nõuab? Nendele vastamine suunab teid stantsimisvormide poole, mis tasakaalustavad kulud ja võimalused, ilma et peaksite tööriistadesse üle{0}} või liiga vähe investeerima.
Muidugi on matriitsi tüübi valimine vaid pool võrrandist. Iga tüüp toetub endiselt stantsimistoimingute komplektile, tühjendamisele, augustamisele, painutamisele, tõmbamisele ja muule, mis määravad, mis metalliga igas jaamas tegelikult juhtub.
Peamised tembeldamistoimingud, mida on selgitatud rakendustega
Iga tembeldatud osa, olgu see siis lameseib või süvatõmmatud-autode tass, annab oma kuju kindlale stantsi sees tehtud toimingute jadale. Need toimingud on tembeldamisprotsessi sõnavara ja igaühe mõistmine aitab ennustada, kuidas kujundus pressi all käitub, kus võivad ilmneda defektid ja millised tolerantsid on reaalselt saavutatavad.
Kujutage ette, et sirvite valmis detaili töölehte. Näete järjekorras selliseid termineid nagu tühjendamine, augustamine, painutamine, joonistamine ja löömine. Iga kirje tähistab selget vastasmõju stantsi ja matriitsi vahel. Siit saate teada, mis igal etapil tegelikult juhtub ja miks see teie disaini jaoks oluline on.
Tühjendus- ja augustamistoimingud
Tembeldamine, tühjendamine ja augustamine on mõlemad lõikamistoimingud, mis tähendab, et need eraldavad materjali, surudes stantsi läbi lehe ja stantsi avasse. Erinevus seisneb selles, millist tükki hoiate.
Tühistamise puhul on ribast välja stantsitud detail soovitud toorik. Mõelge taignast küpsisevormide lõikamisele: küpsis on toorik ja ülejäänud tainas on praak. Torkamisel (mõnikord nimetatakse seda stantsimiseks) jääb riba ise töödeldavaks detailiks ja aukude või pilude tekitamiseks eemaldatud väikesed nälkjad visatakse ära.
Mõlema toimingu kriitiline konstruktsiooniparameeter on stantsi-to-kliirens, mis on stantsi ja matriitsi lõikeservade vaheline vahe. Seda kliirensit väljendatakse protsendina materjali paksusest ja see sõltub materjali tüübist. Pehme terase puhul on tüüpiline kliirens ligikaudu 5-10% külje kohta. Liiga väike kliirens põhjustab tööriista liigset kulumist ja topeltnihkejälgi; liiga palju tekitab raskeid jäsemeid ja halva servakvaliteedi. Selle tasakaalu õige saavutamine määrab, kas teie lehtmetalli stantsimisprotsess annab puhtad servad või tekitab praaki, mis stantsi kinni kiilub.
Painutamine, vormimine ja joonistamine
Kui lame toorik või riba on soovitud kujundiks lõigatud, muudab järgmine toimingute perekond selle kolmemõõtmeliseks osaks.
- Painutamine- Lihtne nurkdeformatsioon piki sirget telge. Levinud rakenduste hulka kuuluvad sulgud, kanalid ja äärikud. Peamine konstruktsioonipiirang on tagasitõmbumine: materjali elastne taastumine põhjustab selle osalise paindumise pärast stantsi tagasitõmbumist. Insenerid kompenseerivad seda, painutades osa mõne kraadi võrra üle sihtnurga, nii et see lõdvestub tagasi õigesse asendisse.
- Moodustamine- Keeruline kontuuride kujundamine, mis painutab materjali piki kõveraid või liittelgesid. Kasutatakse autode kerepaneelide, seadmekorpuste ja konstruktsiooni jäigastite jaoks. Peamine piirang on materjali voolu reguleerimine, et vältida kokkusurutud alade kortsumist ja venitatud piirkondade hõrenemist.
- Joonistamine- Lehtmetalli tõmbamine stantsiõõnde, et luua sügavust, tekitades õõnsaid kujundeid, nagu tassid, purgid ja korpused. Disaini väljakutseks on siin tooriku hoidiku jõu haldamine: liiga vähe võimaldab ääriku kortsumist, samas kui liiga palju piirab materjali voolu ja põhjustab mulgustamise raadiuse rebenemist.
Springback väärib erilist esiletõstmist, sest see mõjutab peaaegu iga toimingut, mis deformeerib metalli ilma seda lõikamata. Täiustatud kõrgtugevatel{1}}terastel ja alumiiniumsulamitel on oluliselt suurem tagasilöök kui pehmel terasel, mis mõnikord nõuabiteratiivsed simulatsiooni- ja kompenseerimisstrateegiadstantsi kujundamise ajal, et saavutada mõõtmete vastavus. Süstemaatiline lähenemine tagasilöögi mõõtmiseks, leevendamiseks, kontrollimiseks ja kompenseerimiseks on muutunud nende materjalide tavapraktikaks.
Mündimine, reljeeftrükk ja sekundaarsed toimingud
Lisaks lõikamisele ja vormimisele viimistlevad mitmed viimistlustoimingud tembeldatud detaili omadusi või lisavad funktsionaalseid detaile. Mis on stantslõikamine seoses nende teiseste etappidega? Kuigi laias laastus viitab stantslõikamine stantsi abil tehtavale lõikamisoperatsioonile (kaasa arvatud tühjendamine ja läbitorkamine), hõlmab see termin ka täpseid kärpimis- ja sälkumisoperatsioone, mis puhastavad vormitud osad enne, kui need pressist lahkuvad.
- Mündimine- Kõrgsurvega kokkusurumine-, mis surub metalli stantsi ja matriitsi pindade vahele, pannes selle voolama ja täitma tööriista õõnsuse iga detaili. Levinud rakenduste hulka kuuluvad elektrilised kontaktid, mis nõuavad täpset paksust, suurust ja kandepindu. Peamine piirang on äärmiselt suur nõutav tonnaaž, mis on sageli kolm kuni viis korda suurem kui sama materjali vormimisel.
- Reljeeftrükk- Tõstab või süvestab mustreid, teksti või pinna tekstuure lehele ilma seda läbi lõikamata. Kasutatakse kaubamärgi kujundamiseks, ribide jäigastamiseks ja kuumakaitsekilpide funktsionaalsete tekstuuride loomiseks. Piirang on materjali ühtlase paksuse säilitamine, nii et reljeefne funktsioon ei tekita nõrka kohta ega moonuta ümbritsevat geomeetriat.
- Survelõikamine ja sekundaarsed toimingud- Pärast esmast vormimist võivad osad vajada kärbitud äärikuid, keermestatud auke või punkt{1}}keevitatud sisestusi. Progressiivsed matriitsid võivad integreerida need etapid allavoolu jaamades, samas kui eraldiseisvad osad võivad liikuda spetsiaalsetesse kinnitusdetailidesse. Disainilahenduse eesmärk on tagada, et sekundaarsed toimingud ei moonutaks varasemates vormimisetappides saavutatud detaili geomeetriat.
Kõiki neid toiminguid saab kombineerida ühes matriitsis või jagada mitme jaama vahel olenevalt osade keerukusest ja tootmismahust. Näiteks progresseeruv stants võib kahes esimeses jaamas tühjendada ja läbistada, kolmandas moodustada, neljandas tõmmata ja viiendas kriitilist pinda teha, seda kõike ühe vajutusega, mis viib kogu stantsimisprotsessi lõpule vähem kui sekundiga.
Teades, mida iga toiming tööriistadelt nõuab, viib otse järgmise kriitilise küsimuseni: milliseid materjale ja konstruktsiooniparameetreid peavad insenerid määrama, et matriit toimiks usaldusväärselt sadade tuhandete või isegi miljonite tsüklite jooksul?
Dieedi materjalid ja disainilahendused inseneridele
Matriit võib olla täiusliku kujuga ja ikkagi enneaegselt ebaõnnestub, kui see on valmistatud valest materjalist. Geomeetria saab disainiülevaatuste käigus kogu tähelepanu, kuid selle geomeetria taga olev teras määrab, kas teie stants peab vastu viiskümmend tuhat või viis miljonit lööki. Stantsimisvormi disain on põhimõtteliselt materjalitehniline väljakutse, mis on maskeeritud geomeetriaprobleemiks.
Survematerjalide valik ja pinnatöötlus
Iga metallist stants algab tööriistaterasest plokist ja teie valitud sort seab jõudlusele ülemmäära. Otsus taandub kolme konkureeriva omaduse tasakaalustamisele: kõvadus, sitkus ja kulumiskindlus. Suru ühele liiga kõvasti ja ohverdad teise.
Siin on terasest stantsimisvormides kasutatavad kõige levinumad materjalirühmad:
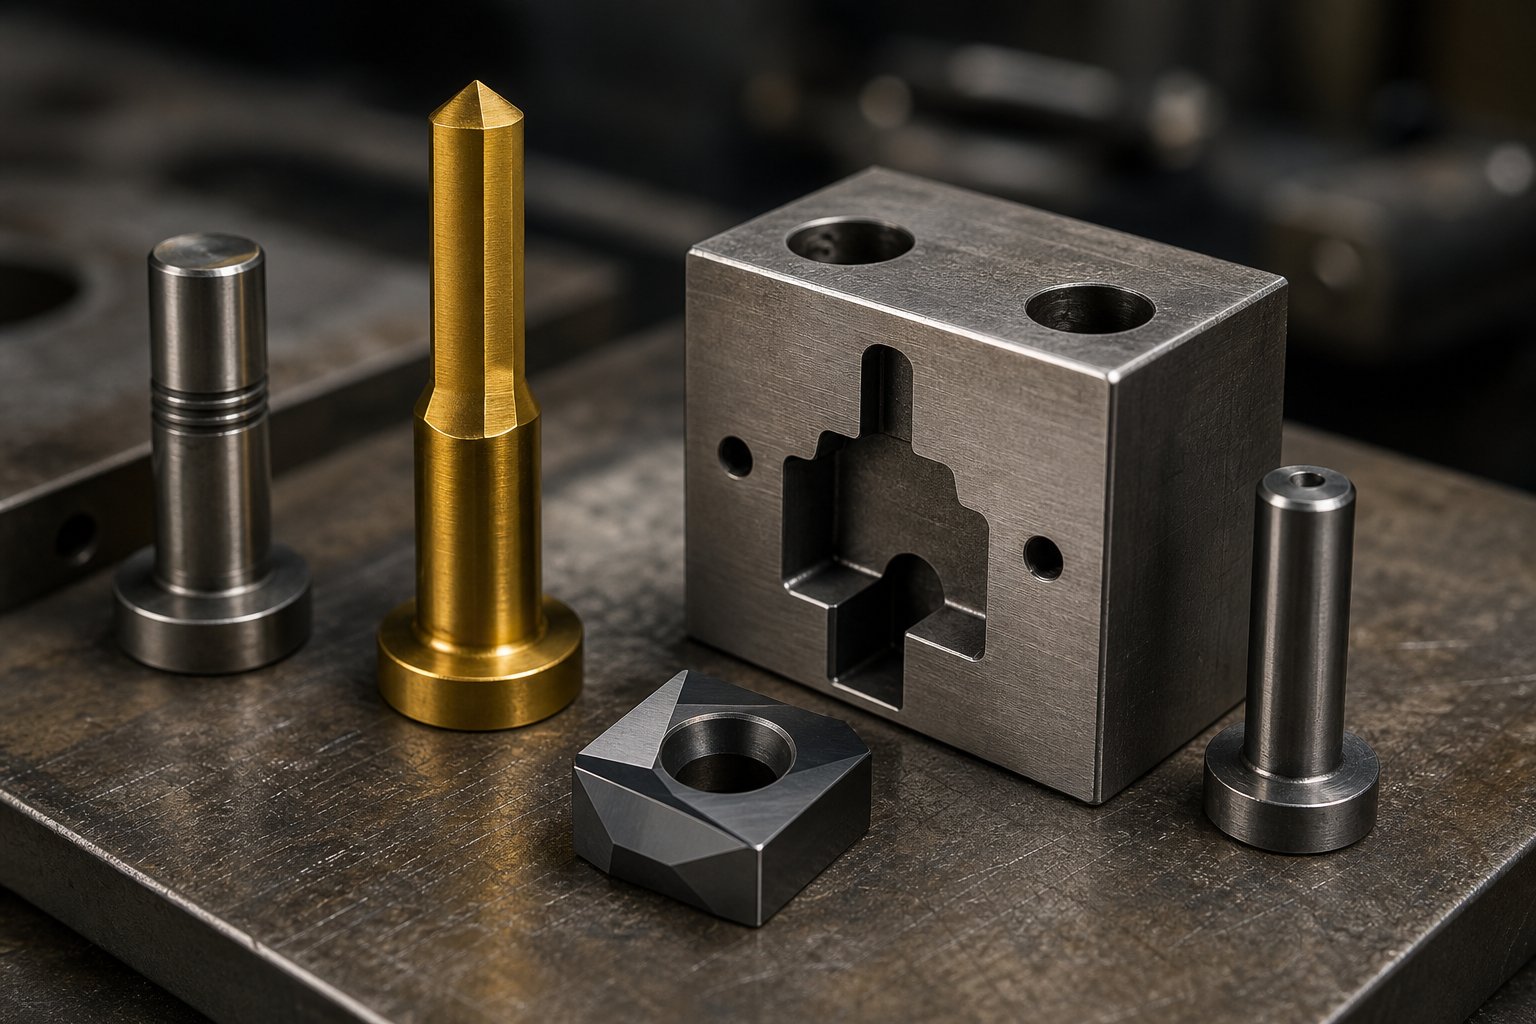
- D2 tööriistateras- Suure-süsinikusisaldusega, kõrge-kroomisisaldusega teras, millel on erakordne kulumiskindlus. Selle tihe karbiidstruktuur muudab selle ideaalseks pikkade tootmiskampaaniate ajal abrasiivsete materjalidega töötavate stantside tühjendamiseks ja läbitorkamiseks. Vahetus-? D2 onrabedam kui teised tööriistaterasedja võib suure{0}}šokikoormuse korral puruneda.
- A2 tööriistateras- Õhk-kõvastuv, keskmiselt-legeerteras, mis pakub tasakaalustatud kulumiskindluse ja sitkuse profiili. A2 talub purustamist paremini kui D2, muutes selle mitmekülgseks stantside ja keerukate stantsigeomeetriate vormimiseks, kus löögijõud on märkimisväärsed.
- M2 kiirteras{1}}(HSS)- Säilitab kõvaduse kõrgel temperatuuril, mis tekib suurel-kiirusel töötamisel. See omadus, mida nimetatakse punaseks kõvaduseks, hoiab ära lõikeservade pehmenemise kiire tsükli ajal. M2 sillutab lõhe tavaliste tööriistateraste ja karbiidi vahel.
- Volframkarbiidist sisetükid- Kui kulumiskindlus peab olema äärmuslik, on karbiid võrreldamatu. See on oluliselt kõvem kui mis tahes teras, kuid ka rabedam, seetõttu kasutatakse seda tavaliselt suure kulumisalade{2}}vahetükkidena, mitte täisstantsimisplokkide materjalina. Karbiid õigustab oma kulusid sadade tuhandete või miljonite osade kaupa.
Alusmaterjal on vaid osa võrrandist. Pinnatöötlus pikendab stantside eluiga järsult, muutmata selle massiomadusi. Titaannitriid (TiN) katted lisavad kõva, madala hõõrdumise{2}}kihi, mis vähendab roostevaba terase moodustamisel tekkimist. Titaankarbonitriid (TiCN) pakub veelgi suuremat kõvadust abrasiivsemate tooriku materjalide jaoks. Nitridimine hajutab lämmastiku matriitsi pinda, luues kulumiskindla ümbrise, säilitades samas südamiku sitkuse. Õige katte sobitamine töödeldava detaili materjali ja tootmismahuga on üks kiiremaid viise metallipressi stantside osakulu-alandamiseks ilma stantsi täielikku ümberehitust tegemata.
Praktiline rusikareegel: lühikesed katsed ja prototüüpimine võivad sageli õigustada säästlikke teraseid nagu O1; keskmise mahuga{1}}ülikonnad A2; ja suure -mahu või abrasiivsete rakenduste jaoks on vaja täiustatud katetega D2- või karbiidist sisetükke.
Kriitilised disainiparameetrid matriitsiinseneridele
Materjali valik annab stantsele vastupidavuse. Tembeldamise disainiparameetrid annavad sellele täpsuse. Enne mis tahes CNC-programmi kirjutamist tuleb lukustada mitu arvutust:
- Löögi-lõõritamiseks-- Lõikeservade vahe, väljendatuna protsendina materjali paksusest külje kohta. Tavapraktika soovitab lähtepunktiks kasutada ligikaudu 10% külje kohta, kuigi kõvemad materjalid nõuavad suuremat vaba ruumi ja peened -tühjendusrakendused nõuavad palju vähem. Liiga pingul suurendab tööriista kulumist; liiga lahtine tekitab raskeid jäsemeid.
- Riba paigutuse optimeerimine- Osade tooriku paigutamine pooliribale, et maksimeerida materjali kasutamist. Isegi 2-3% paigutuse tõhususe paranemine toob miljoniosalise jooksuga märkimisväärse kokkuhoiu.
- Piloottihvti positsioneerimine- Piloodid registreerivad riba igas jaamas, et säilitada ühtlane joondus. Valesti paigutatud või kulunud piloodid põhjustavad kumulatiivset asukohaviga, mis ilmneb valesti joondatud aukude või ebaühtlaste trimmijoontena allavoolu.
- Jaamade järjestamine- Progressiivsete stantside puhul on toimingute järjekord oluline. Torkamine eelneb tavaliselt vormimisele, kuna lamedaks ribaks torgatud augud on mõõtmetelt stabiilsemad kui pärast painutamist augustatud augud. Järjestusotsused mõjutavad otseselt lõpliku osa taluvust.
Kõik need parameetrid suhtlevad teistega. Näiteks materjali paksuse muutmine mõjutab kliirensi väärtusi, pressi tonnaaži arvutamist ja ribalaiuse nõudeid. Distsiplineeritud metallist stantsimisvormide projekteerimisprotsess dokumenteerib need vastastikused sõltuvused varakult, et allavoolu tehtud muudatused ei muutuks kulukaks stantsi ümbertöötamiseks.
Töödeldava detaili materjali omadused ja nende mõju stantsi disainile
Lehtmetallist stantsi ei saa kujundada materjalist, mida see tembeldab, eraldi. Tooriku tõmbetugevus, elastsus ja paksus määravad kliirensi väärtused, vormimisjõu ja tagasilöögi kompenseerimise strateegia. Pehme terase jaoks konstrueeritud stants ei tööta roostevaba terase või alumiiniumi puhul samamoodi, isegi kui detaili geomeetria on identne.
Mõelge kolmele peamisele interaktsioonile:
- Tõmbetugevus ja vormimisjõud- Suurema-tugevusega materjalid nõuavad suuremat pressimismahtu ja avaldavad matriitsi komponentidele suuremat survet. See tähendab kõvemaid stantsimaterjale ja tugevamat stantsi konstruktsiooni.
- Plastikus ja vormitavus- Suure venivusega materjalid (nt vask või pehme teras) voolavad kergesti keerukatesse vormidesse. Madala -plastilisusega materjalid piiravad saavutatavat tõmbesügavust ja kitsaid raadiusi.
- Tagasilöögi tendents- Suurema voolavuspiiri ja elastsusmooduliga materjalid vetruvad pärast vormimist agressiivsemalt tagasi.Kõrgtugev{0}}teras ja alumiiniumnõuavad otse stantsi geomeetriasse sisseehitatud paindekompensatsiooni.
Allolev tabel kaardistab levinumad tooriku materjalid teguritega, mis kõige enam mõjutavad stantsitööriistade valikut ja disainiotsuseid.
| Töödeldava detaili materjal | Vormitavuse reiting | Springback tendents | Die Wear Impact | Tavaline kliirens (% külje kohta) |
|---|---|---|---|---|
| Pehme teras (madala süsinikusisaldusega) | Kõrge | Madal kuni mõõdukas | Mõõdukas | 5-8% |
| Roostevaba teras (304/316) | Mõõdukas | Kõrge | Kõrge (abrasiivne, töö{0}}kõveneb) | 8-12% |
| Alumiinium (5052/6061) | Mõõdukas kuni kõrge | Kõrge | Madal (kuid altid räsimisele) | 8-10% |
| Vask (C110) | Väga kõrge | Madal | Madal | 5-7% |
| Messing (C260) | Kõrge | Madal kuni mõõdukas | Madal kuni mõõdukas | 5-8% |
Pange tähele mustrit: kõvemad ja tugevamad materjalid nõuavad suuremat vahekaugust ja kulumiskindlamat-stantsiterast. Näiteks roostevaba teras kõvastub vormimise ajal kiiresti{2}}, mis kiirendab stantsi kulumist ja sageli õigustab TiN-kattega või karbiidiga{4}}sisestatud tööriistade kasutamist. Alumiinium ei kuluta matriitsi nii agressiivselt, kuid sellel on kalduvus sapiseks (külm-keevitus matriitsi pinnale), mistõttu on madala hõõrdumisega katted hädavajalikud.
Need materiaalsed{0}}otsused ulatuvad algsest matriitsi kontseptsioonist hoolduse ajakava koostamiseni. Töödeldava detaili omadustele hoolikalt tähelepanu pööratud stants ei tooda mitte ainult esimesel päeval paremaid osi, vaid säilitab ka mõõtmete täpsuse palju sügavamal oma kasutusea jooksul, mis viib otseselt küsimuseni, kuidas see stants üldse ehitatakse.
Die Build protsess disainist läbi proovimise
Surm ei teki üleöö. Esialgse detaili joonise ja esimese tootmis-kvaliteediga tembeldatud komponendi vahele jääb struktureeritud, mitme-faasiline töövoog, mis muudab tööriista toorterase täppisinstrumendiks, mis suudab sama toimingut miljoneid kordi korrata. Stantsi valmistamise protsess on koht, kus inseneriteooria kohtub füüsilise reaalsusega ja iga siin kasutatud otsetee ilmneb hiljem vanaraua, ümbertöötlemise või tööriista enneaegse rikkena.
Olenemata sellest, kas olete tööriistainsener, kes haldab ehitust sisemiselt, või hankimisjuht, kes hindab tarnija võimalusi, igas etapis toimuva mõistmine aitab teil esitada paremaid küsimusi, määrata realistlikud ajagraafikud ja märgata varakult punaseid lippe.
Teostatavuse analüüs ja CAE simulatsioon
Iga tõsine stantside tootmisprojekt algab küsimusega: kas seda osa saab tegelikult joonistada? Teostatavusanalüüs on esimene värav ja see uurib osade geomeetriat, materjali valikut, paksust, tolerantse ja eeldatavat tootmismahtu, et teha kindlaks, kas konstruktsioon on toota ilma liigse riskita.
Kui teostatavus on kinnitatud, võtab üle arvuti{0}}inseneri (CAE) simulatsioon. Lõplike elementide analüüsi (FEA) abil modelleerivad insenerid digitaalselt, kuidas lehtmetall stantsi sees käitub: kus materjal õheneb, kus kortsub, kus tagasitõmbejõud tõmbab mõõtmed spetsifikatsioonidest välja. Simulatsioonitarkvara ennustab need defektid enne terase lõikamist, võimaldades inseneridel kohandada tõmberaadiusi, tooriku hoidiku rõhku ja stantsi geomeetriat virtuaalses keskkonnas, mitte kuluka füüsilise katse-ja-viga abil.
Siin on kulude kokkuhoid märkimisväärne. Vastavalt arusaamadeleKeysighti moodustamise simulatsiooniuuringud, võivad virtuaalsed matriitsiproovid kõrvaldada enamiku vormitavusprobleeme enne prototüüpide loomise algust, lühendades arenduse ajakavast nädalaid ja vältides kulukaid tööriistade muudatusi pärast kõvenemist. Keeruliste materjalide, nagu täiustatud kõrgtugevate{1}}teraste või alumiiniumisulamite puhul ei ole simuleerimine valikuline; see on ainus praktiline viis ennustada ja kompenseerida tagasilöögi suurusi, mis muidu nõuaksid mitut füüsilise parandustsüklit.
CNC mehaaniline töötlemine, EDM ja montaaž
Kui simulatsiooniandmed on kinnitatud, algab stantsi töötlemine. See faas muudab karastatud terasplokid täppispindadeks, mis kujundavad iga stantsi toodetud osa. Jada järgib tavaliselt järgmist rada:
- CNC freesimine- Stantsiplokkide, stantsihoidikute ja eemaldamisplaatide töötlemata ja pool{1}}viimistletud töötlemine. Viis-teljelist CNC-keskust käsitlevad keerulisi kontuure ühe seadistusega, vähendades kumulatiivseid asukohavigu.
- Kuumtöötlus- Matriitsi komponente karastatakse vaakumahjus, et saavutada soovitud kõvadus (tavaliselt HRC 58–62), millele järgneb karastamine, et tasakaalustada kõvadust ja sitkust.
- Traadi EDM- Keerulised stantsprofiilid ja tihedad-tolerantsi avad lõigatakse peenikese messingtraadi elektroodi abil. Traat-EDM saavutab karastatud terasel nii tihedad tolerantsid kui ±0,005 mm, muutes selle hädavajalikuks keerukate tühjendus- ja augustamisgeomeetriate jaoks.
- Pinna lihvimine- Tagab vastaspindade tasasuse, nii et ülemine ja alumine stantsipool on kogu sulgemiskõrguse ulatuses täpselt joondatud.
- Kokkupanek- Juhttihvtid, puksid, vedrud, poldid ja eemaldaja komponendid on kokku pandud. Meistrite stantside valmistaja teeb kuivkäivituse, käsitsedes kokkupandud tööriista stantsi, et kontrollida häireid enne, kui see pressi näeb.
Nendes detailides elab tööriist ja stantside valmistamise käsitöö. Iga komponent peab mahtuma mikronite piiresse selle kavandatud eesmärgist, sest igasugune lohakus kaob iga vajutusega. Seetõttu tuginevad kogenud stantsitootjad suletud-ahela metroloogiale, kontrollides igas etapis kriitilisi mõõtmeid, mitte ootama lõplikku kokkupanekut, et vead paljastada.
Proovisõidud, reguleerimine ja lõplik ülevaatus
Proovifaas on see, kus täring tõestab ennast või paljastab oma nõrkused. Kokkupandud stants paigaldatakse proovipressi ja näidisosad tembeldatakse, kasutades tootmist{1}}esindavad materjalid. Neid esimesi -artikli osi mõõdetakse seejärel GD&T spetsifikatsioonide alusel, kasutades koordinaatmõõtmismasinaid (CMM) ja optilisi komparaatoreid.
Harva toodab stants oma esimesel löögil täiuslikke osi. Iteratiivne reguleerimisprotsess, mida mõnikord nimetatakse täpiliseks või siniseks-sobitamiseks, peen-häälestab vormimispindu, korrigeerib tagasilöögikompensatsiooni ja optimeerib stantsimise---vahed osa tegelike mõõtmiste põhjal. Iga tsükkel toodab andmeid, mis juhivad järgmist reguleerimist, kuni kõik kriitilised mõõtmed jäävad tolerantsi piiridesse.
Lõppkontroll dokumenteerib kõik: mõõtmete aruanded, materjalide sertifikaadid, kõvaduse testi tulemused ja pinnaviimistluse mõõtmised. Alles pärast seda kõikehõlmavat valideerimist lastakse stants tootmisse.
-Täisteenust pakkuvad stantside ehitajad koondavad kogu selle töövoo ühe katuse alla.YICHENNäiteks viib kohandatud stantsimisvormide projektid läbi täieliku järjestuse, alates teostatavuse ülevaatusest ja CAE simulatsioonist kuni CNC-töötluse, proovikäibe ja lõppkontrollini, andes tootjatele ja hankimisjuhtidele üheainsa vastutuse alates kontseptsioonist kuni -valmis tööriistadeni. Lugejate jaoks, kes hindavad tööriistade valmistamise partnereid, välistab see -otsa-mudel koordineerimise, mis on seotud etappide jagamisega mitme müüja vahel.
Siin kirjeldatud stantside valmistamise tööriistad ja tehnoloogiad esindavad tööriistade ja stantside valmistamise parimaid tavasid. Kuid tööstus ei seisa paigal. Servopressitehnoloogia edusammud, digitaalne simulatsioon ja ühendatud tehasesüsteemid kujundavad ümber seda, mis on tootmispõrandal võimalik, suurendades tsüklikiirusi ja vähendades defektide esinemissagedust kui kunagi varem.
Kaasaegsed tembeldamistehnoloogiad, mis muudavad tööstust
Matriitsi ehitusprotsess võib järgida väljakujunenud{0}}jada, kuid iga etappi juhtivad seadmed ja tarkvara on dramaatiliselt muutunud. Tembeldamise tehnoloogia areneb viisil, mis mõjutab kõike alates sellest, kuidas press jõudu edastab, kuni selleni, kuidas insener ennustab defekte mitu kuud enne, kui matriit kauplusesse jõuab. Kui täpsustate tööriistu või hindate tarnijaid, aitab nende edusammude mõistmine teil esitada teravamaid küsimusi ja mõista, millised võimalused tegelikult paremateks osadeks muutuvad.
Servopressitehnoloogia ja selle eelised
Kuidas stantsimispress traditsioonilises seadistuses töötab? Hooratas salvestab kineetilist energiat, sidur lülitub sisse ja silindrik laskub läbi fikseeritud liikumisprofiili, mille määrab vända geomeetria. Kiirus on konstantne. Ooteaeg on tühine. Saate seda, mida mehaaniline ühendus teile annab, ja materjalid, mida on raske -vormistada-, kas koos või rebenevad.
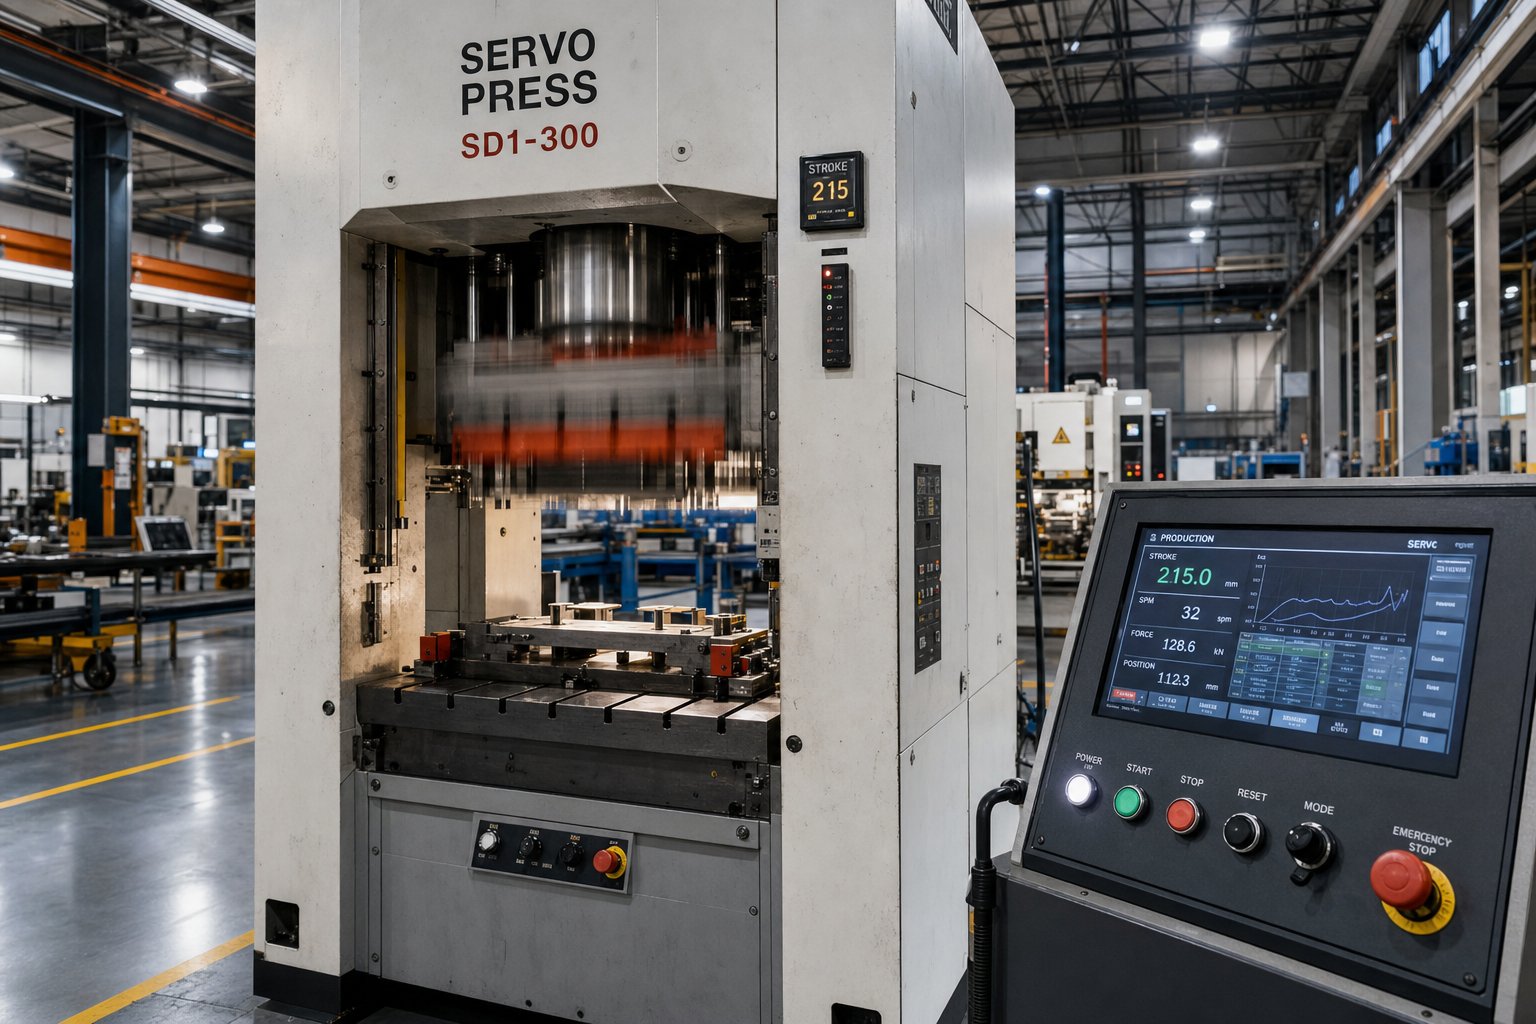
Servo{0}}ajamiga stantsimispress kirjutab need piirangud ümber. Hooratta ja siduri asemel on aotseajamiga-servomootorjuhib libisemisasendit, kiirust ja viivitusaega täielikult programmeeritava käiguprofiili kaudu. Insenerid saavad aeglustada silindrit materjali kokkupuute hetkel, hoida seda alumises surnud keskpunktis, et lasta metallil voolata, ja kiirendada läbi käigu mittetöötavate osade, seda kõike ühe tsükli jooksul.
Praktilised eelised ühinevad kiiresti:
- Muutuv kiirus löögi piires- Võimaldab alumiiniumi või ülitugeva{1}}terase sügavtõmbumiseks aeglasemat vormimiskiirust, vähendades rebenemist ja hõrenemist ilma üldist tsükliaega ohverdamata.
- Programmeeritav viibimine- Toru täissügavusel hoidmine laseb materjalil lõdvestuda, parandades mõõtmete täpsust ja vähendades keeruliste geomeetriate korral tagasitõmbumist.
- Energiatõhusus- Servomootor võtab energiat peamiselt tsükli tööperioodi ajal ja kasutab aeglustamisel regeneratiivpidurdust, mille tulemuseks on oluliselt väiksem koguenergiakulu võrreldes pidevalt töötavate mehaaniliste pressidega.
- Vähendatud müra ja vibratsioon- Pehmed-puutetundlikud kontaktprofiilid kõrvaldavad löögi, mis iseloomustab tavalist kiiret-stantsimist, pikendades stantsi eluiga ja parandades kaupluse-põrandatingimusi.
Täiustatud materjalide käsitsemiseks mõeldud stantsimistööriistade jaoks avavad servopressid, moodustades aknad, mida fikseeritud{0}}taktiseadmetel lihtsalt pole. Stantsimismasin ja stants ise muutuvad pigem koordineeritud süsteemiks kui kaheks iseseisvaks riistvaraks.
Simulatsioonitarkvara Die Designis
Füüsiline proovi{0}}ja-viga proovipressil on kallis. Iga ebaõnnestunud iteratsioon põletab ära pressiaja, inseneritöö, praaktooriku ja ajakava varu. FEA-põhine vormimissimulatsioonitarkvara lahendab selle probleemi, kordades digitaalselt kogu stantsimise tootmisprotsessi enne ühe terasploki töötlemist.
Kaasaegsed simulatsioonitööriistad ennustavad, kus materjal õheneb üle ohutute piiride, kus tekib liigse kokkusurumise tõttu kortsumine, kus tagasivedru lükkab mõõtmed tolerantsist välja ning kas valitud tõmbetera geomeetria ja tooriku hoidja jõud on optimeeritud. Insenerid testivad kümneid konfiguratsioone tundide, mitte nädalate jooksul, kohandades virtuaalses keskkonnas tooriku kuju, joonise sügavust ja helmeste paigutust.
Investeeringutasuvus on veenev. Autotööstuse stantsiprogrammide andmed näitavad, et simulatsiooni-juhitud tööriistade kasutamine nõuab tavaliselt ainult ühte kuni kahte füüsilist proovi iteratsiooni, võrreldes ilma simulatsioonita välja töötatud stantside puhul kolme kuni kuue iteratsiooniga. Simulatsioonitasud moodustavad üldiselt 3–8% tööriistade kogumaksumusest, kuid ümbertöötlemise ja tihendatud ajakavade säästud annavad järjekindlalt viis kuni kümme korda suurema investeeringu tagasi.
Pressiosade stantsimiseks, mis hõlmavad ülitugevaid teraseid, mis on üle 590 MPa, või alumiiniumpaneele, võib ainuüksi tagasilöögikompensatsioon lisada kolm kuni viis füüsilise parandustsüklit ilma simulatsioonita. Selle kompensatsiooni lisamine simulatsiooniandmetest otse stantsi geomeetriasse muudab mitmenädalase silumisharjutuse prognoositavaks ja kontrollitud sammuks.
Tööstus 4.0 integreerimine tembeldamistoimingutesse
Tembeldamise tootmiskorrus ühendatakse. Tööstus 4.0 põhimõtted, andurite, asjade Interneti-seadmete ja pilvanalüütika lähenemine muudavad isoleeritud masinate pressid võrku ühendatud tootmisliinil andmeid genereerivateks{2}sõlmedeks. Siin on peamised tehnoloogiad, mis igapäevaseid toiminguid ümber kujundavad:
- In-survejõu andurid- Sisseehitatud koormusandurid jälgivad vormimis- ja lõikejõude reaalajas, tuvastades tööriista kulumise või materjali kõikumise enne, kui need toodavad välja-spetsiifilised osad{2}}. Äkilised jõutõmbed käivitavad automaatsed pressiseiskamised, kaitstes nii stantsi kui ka toodet.
- Ennustav hooldus vibratsiooni ja temperatuuri jälgimise kaudu- Presslaagrite, juhtsammaste ja stantsikomponentide andurid jälgivad vibratsioonisignaale ja termilist triivi. Masinõppe algoritmide lippkulumise või eelseisva rikke varajased hoiatusmärgid, mis võimaldab hooldusmeeskondadel sekkuda enne, kui rike tootmise peatab.
- Quick{0}}die-change (QDC) süsteemid- Hüdrauliline kinnitus, automaatne toe ülekandmine ja-eeljaotatud tööriistad vähendavad stantsi vahetamist tundidelt minutiteks. Suure-segusega tootmisliinidel suurendab QDC otseselt saadaolevat pressi tööaega.
- Statistilise protsessi juhtimine (SPC) ajakirjanduses- Ühendatud tembeldusliinid toidavad mõõtmeid ja sunnivad andmeid tsentraliseeritud SPC armatuurlaudadele. Suundumused muutuvad nähtavaks reaalajas, võimaldades protsessi korrigeerimisi enne praagi kogunemist, mitte pärast seda, kui partii lõplikul kontrollimisel tagasi lükatakse.
- Digitaalsed kaksikud- Füüsilise pressi ja stantside virtuaalsed koopiad simuleerivad toiminguid, tuvastavad kitsaskohti ja kinnitavad parameetrite muudatusi enne, kui need jõuavad tootmispõrandale, vähendades protsessi optimeerimise ajal riske.
Üheskoos nihutavad need tehnoloogiad tembeldamisprotsessi reaktiivselt ennustavale. Selle asemel, et oodata osal defekti ilmnemist, märgivad ühendatud süsteemid defekte põhjustavad tingimused ja sekkuvad ülesvoolu. Tulemuseks on pikem tööaeg, madalam praagi määrad ja hooldusgraafikud, mis on tingitud seadmete tegelikust seisundist, mitte suvalistest kalendriintervallidest.
Need edusammud tõstavad tootlikkust, kuid ei kõrvalda stantside kulumise põhireaalsust. Isegi kõige keerukam servopressi ja{1}}anduriga varustatud tootmisliin sõltub ikka veel distsiplineeritud hooldusest ja kiirest defektide diagnoosimisest, et hoida osad pikema aja jooksul tolerantsi piires.
Stantsi hooldus ja tõrkeotsing stantsimisdefektid
Andurite võrgud ja servopressid võivad kõrvalekaldeid märgistada, kuid keegi peab ikkagi stantsi avama, algpõhjuse diagnoosima ja selle parandama. Stantsimisvormide hooldus on see, kus tootmise pikaealisus on kas kaitstud või vaikselt kulunud, üks kontrollimata jätmine korraga. Distsiplineeritud hooldusprogramm ei hoia ära ainult rikkeid. See hoiab osade kvaliteeti stabiilsena sadade tuhandete tabamuste jooksul, hoiab osade-kulud prognoositavana ja väldib järjestikuseid tõrkeid, mis muudavad väikese purske täielikuks pressimise seiskuks.
Ennetava hoolduse ajakavad ja parimad tavad
Hea hooldusprogramm ühendab aja{0}}põhised kontrollid löögi-loenduse käivitajatega. Kalendriintervallid tagavad, et rutiinset hooldust ei jäeta kunagi rasketel tootmisnädalatel vahele, samas kui tabamuste{3}}põhised läved arvestavad tõsiasjaga, et stantsid ei kulu sama kiirusega, olenemata sellest, mitu päeva töökordade vahel möödub.
Selline näeb välja praktiline ajakava tüüpilise stantsimisvormi komplekti jaoks, mis töötab mõõdukalt -kuni-suure mahuni:
- Vahetuse kohta- Visuaalne kontroll osadel esinevate jääkide, matriitsi õõnsuses nälkjate kogunemise, ebatavalise müra ja määrdeaine kohaletoimetamise kinnituse suhtes. Märgistage viivitamatult kõik servadega{2}}seotud kvaliteedimuudatused.
- Igapäevane- Kontrollige piloote, vedrusid, juhikuid ja praagi vooluteid. Puhastage kontaktpinnad ja veenduge, et kriitiline riistvara oleks turvaline.
- Iganädalane- Mõõtke kulunud esemeid dokumenteeritud teeninduskriteeriumide alusel. Pöördemoment-kontrollige lahtiolekuajalooga kinnitusi ja värskendage tabamusi-teenuse kohta-.
- Igakuine- Sügavpuhastage osad, mis võivad koguneda saasteainetele. Vaadake üle juhikud, seibid ja ajastuse stabiilsus. Planeerige teritamine kulumistrendide, mitte oletuste põhjal.
- Löökide-arvu käivitajad- Planeerige ülevaatuste teravustamine ja komponentide asendamine iga protsessivormi tegelike tabamuste-per-teenuseandmete alusel, mitte suvaliste kalendriintervallide põhjal.
Sagedus peaks karmistama, kui materjal muutub abrasiivsemaks (roostevaba teras kulub tööriistu kiiremini kui vask), kui osade tolerantsid on nõudlikud või kui matriitsi keerukus tekitab rohkem kohti joondamise kadumiseks.Tööstuslikud juhised ennetava hoolduse spetsialistideltsoovitab koostada ajakavad baasmõõtmiste, nagu seisakusagedus, esmane{0}}aeg ja läbilaskevõime varieeruvus, ümber, selle asemel, et võtta kasutusele üks -suurus-sobib-mall.
Peamised stantsimisvormide komponendid, mis nõuavad tähelepanu igas PM-peatuses, on lõikeservad ja augud, eemaldamisplaadid ja vedrud, juhttihvtid ja puksid, juhttihvtid ja jääkide evakueerimise teed. Kulunud vedru, mis ei eemalda detaili enam puhtalt, või juhtpuksi tekkiv lõtk põhjustab mõõtmete triivi juba ammu enne, kui see põhjustab katastroofilist riket.
Levinud tembeldusdefektide tõrkeotsing
Kui osad hakkavad pressi küljest lahti tulema, millel on nähtavad kvaliteediprobleemid, hoiduge soovist stants kohe uuesti lihvida. Paljud stantsimisprobleemid tulenevad pigem seadistuste triivimisest, määrimishäiretest või lahtisest riistvarast, mitte tööriista tegelikust kulumisest. Süstemaatiline lähenemine säästab aega ja väldib tarbetut stantside parandamist.
Alustage kõige lihtsamatest ja pöörduvamatest põhjustest: kinnijäänud nälkjad, blokeeritud vanaraua teed, halb määrdeaine kohaletoimetamine, probleemid etteande sammuga ja lahtised kinnituspinnad. Alles pärast nende välistamist peaksite liikuma sügavamale lõikeservadesse, kulunud juhikutesse või kahjustatud sisestustesse.
Allolev tabel kaardistab kõige levinumad defektid nende algpõhjuste ja parandusmeetmetega:
| Defekti tüüp | Peamised põhjused | Parandusmeetmed | Ennetusstrateegiad |
|---|---|---|---|
| Kortsumine | Ebapiisav tooriku hoidja jõud; ebaõige joonistushelmeste kujundus; liigne materjalivool õõnsusse | Suurendage tooriku hoidiku survet; joonista helmed ümber; kontrollige lämmastiku vedru või padja rõhku | Kontrollige katse ajal tooriku hoidja jõudu; jälgida istmepadja rõhku igal vahetusel; simuleerida materjalivoogu enne tootmist |
| Rebimine | Liigne hõrenemine kitsast raadiusest; ebapiisav määrimine; materjali tõmbetugevus ületab kavandatud eeldused | Tõmberaadiuste suurendamine; parandada määrdeaine kohaletoimetamist; kontrollige sissetuleva materjali spetsifikatsioone matriitsi kujunduse suhtes | Määrake minimaalne raadius stantsi projekteerimisel; kehtestama määrimiskontrolli vahetuse kohta; rakendada sissetulevate materjalide kontrolli |
| Burri moodustumine | Kulunud lõikeservad; liigne löök-, et-tõrjuda; purustatud augu- või stantsnupp | Lõikeservi teritama või uuesti lihvima; taastada õige kliirens; asendada kahjustatud sisetükid | raja teritamise intervallid tabamuste arvu suhtes; kontrollige servi kavandatud PM-peatustes; kasutage kulumiskindlat-katteid |
| Springback | Ebapiisav ülepainde kompenseerimine; materjali voolavuspiiri varieerumine; kulunud vormimispinnad | Suurendada paindenurka stantsi geomeetrias; kohandada tonnaaži; kontrollige materjalipartii järjepidevust | CAE simulatsiooni tagasilöögikompensatsioon; jälgida materjalide sertifikaate partii{0}}to-partii; kontrollige vormimispindu kord kuus |
| Mõõtmete triiv | Kulunud juhtnõelad; soojuspaisumine pikkade jooksude ajal; lahtine stantsikinnitus; juhtpuksi kulumine | Asendage kulunud piloodid; enne mõõtmist võimaldada termiline stabiliseerimine; tagasipöördemomendiga kinnitusdetailid; teenindusjuhendid | Jälgige mõõtmete trende vastavalt tabamuste arvule; rakendage soojendusprotokolli-pika jooksu jaoks; kontrollige piloote ja juhendeid igal PM intervallil |
Pange tähele mustrit: enamik parandusmeetmeid hõlmab stantsi taastamist selle kavandatud olekusse, mitte uute lahenduste leiutamist. Kui sama defekt kordub pärast kontrollitud parandust, peitub algpõhjus tõenäoliselt matriitsi konstruktsioonis endas või stantsimisvormi komplekti komponendis, mille kasutusiga on lõppenud, mitte viimases tehtud reguleerimises.
Dieedi eluea pikendamine ennetava hoolduse kaudu
Kolm tegurit domineerivad pikaealisuse osas rohkem kui ükski teine: määrimine, materjali kvaliteedi kontroll ja pressi joondamine.
- Määrimine- Õige määrdeaine tüüp, kasutusmaht ja katteala vähendavad hõõrdumist-, mis on tingitud vormitavate pindade kulumisest ja hoiab ära määrdeaine moodustumise. Määrdeaine, mis töötas pehme terase puhul, võib roostevaba terase puhul täielikult ebaõnnestuda. Sobitage määrdeaine töödeldava detaili materjaliga ja kontrollige tarnimist igal vahetusel.
- Materjali kvaliteedi kontroll- Sissetuleva pooli paksuse, kõvaduse või pinnaviimistluse erinevused sunnivad stantsi töötama väljaspool selle disainiakent. Isegi väikesed kõrvalekalded tõmbetugevuses kiirendavad lõikeservade ja vormimisraadiuste kulumist. Materjali ebaühtlus koostises või pinnakvaliteedis on täppisstantsimise enneaegsete defektide sagedasemad algpõhjused.
- Vajutage joondus- Press, millel on probleeme silindrite paralleelsusega, jaotab jõu ebaühtlaselt matriitsikomplektide vahel, põhjustades ühe-poolset kulumist, millest ükski hooldus ei saa üle. Regulaarne pressi kalibreerimine kaitseb iga selles töötavat stantsi.
Kui kaua peaks suremine kestma? Tüüpilised eluea ootused on tohutult erinevad. Nõuetekohase hooldusega pehmet terast tembeldav karastatud D2 stantsvorm võib saada mitu miljonit lööki. Sama geomeetriaga roostevabast terasest vormimisrakenduses võib olla vajalik sisetüki asendamine 200 000–300 000 käiguga. Dieedi materjal, tooriku materjal, tootmiskiirus ja hooldusdistsipliin muudavad seda arvu. Kõige kauem kestavad stantsid on need, mis on ehitatud realistlike hoolduse ootustega ja mida hoitakse tegelike kulumisandmete, mitte optimistlike eelduste alusel.
Hooldus hoiab stantsi jooksmas. Kuid ühel hetkel nihkub küsimus sellelt, kuidas tööriista hooldada, sellele, kas investeering sellesse tööriista oli üldse õigustatud ning kuidas peaksid kulud ja tootmismaht suunama järgmist tööriistaotsust.
Investeeringute kulutegurid ja mahuotsused
Matriit, mis töötab ilusti, kuid ei jõua kunagi-ühtlase mahuni, ei ole edulugu. Tegemist on kalli riiulikaunistusega. Tööriistaotsused on inseneriotsused, jah, kuid need on ka rahalised otsused. Mõistmine, mis põhjustab kulusid ja kuidas tootmismaht ümber kujundab ökonoomika, aitab teil investeerida õigesse tööriistade tasemesse, ilma et kulutaksite liiga palju võimalusi, mida te kunagi ei kasuta või ei kuluta liiga vähe tööriistale, mis ei suuda jooksutamist vastu pidada.
Mis põhjustab stantsimisvormide kulusid
Kaks tsitaati näiliselt identsete tembeldatud metallosade kohta võivad suurusjärgu võrra erineda. See vahe tuleneb tavaliselt tööriistadest, mitte metallist endast. Jennison Corporationi kulude jaotuse kohaselt on tööriistade keerukus kõigi tembeldamisprojektide suurim kuluallikas ja need tegurid on järgmised:
- Jaamade arv- Iga toiming (torkamine, painutamine, vormimine, kärpimine) nõuab progressiivses matriitsis oma jaama. Lihtne kolme jaama vajav kronstein maksab murdosa kahekümnest autokorpusest.
- Moodustamise raskus- Sügavad tõmbamised, kitsad raadiused ja liitkõverad nõuavad keerukamat stantsi geomeetriat, rangemaid töötlustolerantse ja sageli ühilduvust servopressiga. Keeruline vormimine tähendab otse rohkem inseneritöötunde ja rohkem CNC aega.
- Survematerjali klass- Eelnevalt-karastatud terasest valmistatud prototüüptööriist maksab palju vähem kui tootmisstants, milles kasutatakse miljoneid tsükleid töötavate TiN-kattega D2-i. Eeldatav kasutusiga määrab materiaalsed investeeringud.
- Tolerantsi nõuded- Täppisstantsimiseks, mille tolerants on alla ±0,05 mm, on vaja traadi EDM-profiile, tihedamaid vahesid ja korduvamaid katsetsükleid. Iga kümnendkoht lisab kulusid mittelineaarselt.
- Osa suurus- Suuremad osad vajavad suuremaid stantsiplokke, suuremaid presse ja rohkem toorterast. Autoraami tembeldatud terasest konstruktsiooniklamber nõuab oluliselt rohkem tööriistamassi kui sõrmeotsasuurune ühendus{2}.
- Integreeritud sekundaarsed toimingud- In-vormimine, PEM-kinnituse sisestamine või progresseeruvasse matriitsi sisseehitatud takistuskeevitus muudab esialgse tööriistade keerukuse. Need täiendused vähendavad aga sageli kogu-osa maksumust, välistades allavoolu käsitsemise ja eraldi kinnituse.
Kokkuvõte: tööriistade maksumus ei ole meelevaldne. See peegeldab mõõdetavaid otsuseid keerukuse, vastupidavuse ja täpsuse kohta. Õige-suurusega investeeringuni on kiireim tee, kui mõistate, milliseid tegureid teie projekt tegelikult nõuab, võrreldes sellega, millised tegurid on-tore-omada.
Tootmismahu künnised ja stantsitüübi valik
Maht muudab tembeldusökonoomikas kõike. Matriit, mis maksab 80 000 dollarit, lisab 5000 tüki peale 16 dollarit detaili kohta, kuid 500 000 tüki puhul ainult 0,16 dollarit detaili kohta. See asümptootiline kulukõver, naguautotööstuse tembeldamiskulude uuriminekinnitab, on see, mis muudab helitugevuse suurepäraseks ekvalaiseriks tööstusliku metalli stantsimisel.
Siin on, kuidas aastase mahu ootused vastavad sobivatele investeerimistasemetele:
| Aastane maht | Soovitatav die lähenemine | Põhjendus |
|---|---|---|
| Alla 5000 osa | Lihtsad liitvormid või käsitsi{0}}ülekandetööriistad; kaaluge alternatiivina laserlõikamist | Tööriistade amortisatsioon osa kohta on liiga kõrge, et keerukad stantsid saaksid tasuda |
| 5000 - 50 000 osa | Kombineeritud stantsid või lühikesed progressiivsed stantsid vähemate jaamadega | Tööriistainvesteeringute mõõdukad kompensatsioonid{0}}osa töö- ja tsükliaja kulude kohta |
| 50 000 - 200 000 osa | Täielikud progressiivsed stantsid karastatud sisestustega | Kiire{0}}rattasõit ja kitsad tolerantsid õigustavad tööriistakulu; ühe-osa hind langeb järsult |
| 200,000+ osa | Keerulised progresseeruvad või ülekandestantsid koos karbiiddetailide, automaatse materjalikäsitluse ja sekundaarsete toimingutega | Maksimaalne automatiseerimine ja vastupidavus minimeerivad -osa kulusid ja tööjõudu; sureb elu mõõdetuna miljonites löökides |
Need läved nihkuvad sõltuvalt osa keerukusest ja praegusest tootmismeetodist. Lihtsa geomeetriaga metallist stantsitud osa võib õigustada tembeldamist väiksemate mahtude korral, samas kui sügavalt tõmmatud komponent võib vajada suuremaid koguseid tööriistade tasandamiseks. Kriitiline küsimus ei ole ainult "mitu osa ma vajan?" aga "mis on minu praegune osamaksu-ja mis mahuga tembeldamine seda ületab?"
Tööriistainvesteeringute ROI arvutamine
Tööriistade ROI ei ole mõistatus. See on aritmeetiline, kuid see nõuab tükihinnast omandi kogukuluni. Põhivalem on lihtne:
Kogukulu=püsikulud (disain + tööriistad + seadistamine) + (muutuv ühiku hind x maht)
Muutuv ühiku maksumus sisaldab toorainet, pressimisaega (masina tunnitasu ja tsükli kiiruse alusel), tööjõudu ja üldkulusid. Tööstusharu hinnangumudelid näitavad tavaliselt, et tooraine moodustab 60–70% metallist stantsimiskomponentide muutuvast tükihinnast, ülejäänud osa jagab pressimise aeg ja tööjõud.
Kui ROI arvutused sageli ebaõnnestuvad, on allavoolu säästude ignoreerimine. Väiksema tolerantsiga valmistatud stants võib maksta juba ette rohkem, kuid see võib välistada sekundaarse töötluse, jäsemete eemaldamise või kontrollimise toimingud, mis muidu suurendavad iga detaili maksumust. Sarnaselt vähendab metallosade tembeldamine koos integreeritud stantsimistoimingutega (koputamine, riistvara sisestamine) käsitsemisetappe ja tööjaamade vahel liikuvate osadega kaasnevat kvaliteediriski.
Kui hindate, kas tööriistainvesteeringud on teie projekti jaoks mõttekad, töötage läbi järgmine otsuste kontroll-loend.
- Määratlege eeldatav eluea kogumaht, mitte ainult esimene tellimus. Viie{1}}aastane väljavaade muudab matemaatikat märkimisväärselt võrreldes ühe aasta ostuga.
- Arvutage oma praegune osa maksumus-osa kohta olemasolevate meetodite abil (töötlemine, laserlõikamine, käsitsi valmistamine) ja kaasake kõik teisesed toimingud, ülevaatus ja käsitsemine.
- Hankige tööriistade hinnapakkumised, mis määravad stantside eeldatava eluea löökidena, et saaksite kogu eluea jooksul täpselt amortiseerida.
- Võrrelge eeldatava mahu{0}}osa maksumust praeguse meetodiga. Kaasake materjalijäätmete määrad, kuna tõhus ribapaigutus progressiivsetes stantsides vähendab sageli raiskamist võrreldes üksikute tooriku lõikamisega.
- Järelvoolu kulude kaotamise tegur: kas rangemad tembeldamise tolerantsid eemaldavad töötlemisetapi? Kas in-operatsioonid kaotavad eraldi kokkupanekujaama?
- Hinda riski: mis juhtub, kui maht jääb prognoositust väiksemaks? Kas matriit võiks olla sekundaarne või seda saab majanduslikult muuta?
- Hinnake maandumiskulusid, sealhulgas logistikat, pakkimist, kvaliteedidokumentatsiooni ja tarnijaga suhtlemise üldkulusid, mitte ainult tükihinda.
Stantsimisosad muutuvad märkimisväärselt odavamaks kui mahuskaalad, kuid ainult siis, kui tööriistainvesteeringud on kohandatud realistlikule nõudlusele. Üleinvesteerimine keerukasse progresseeruvasse stantsi 3000 tüki suuruse aastaseks väljatöötamiseks on sama raiskav kui alainvesteerimine lihtsasse liittööriista, mis kulub poole 500 000-osalise lepingu jooksul.
Finantsraamistikus on selgitatud, milliseid vahendeid kasutada. Kuid õige investeeringutaseme valimine on vaid osa hankimisvõrrandist. Sama oluline on selle investeeringu teostamiseks tehniliste sügavuste ja kvaliteedisüsteemidega stantsipartneri valimine – otsus, millel on oma hindamiskriteeriumid.
Teie projekti jaoks õige stantsimisvormi partneri valimine
Teadmine, milliseid tööriistu vajate ja kui palju investeerida, on oluline ainult siis, kui seda tööriista loov partner suudab spetsifikatsioonid täita. Stantsimisvorm on täpselt nii hea, kui hea on selle taga olev meeskond ja vale tarnija võib muuta hästi-planeeritud projekti kuudepikkuseks parandusteks, möödalaskeks tolerantsideks ja tootmisviivitusteks. Mis siis eristab võimekat stantsivalmistajat sellisest, mis näeb paberil hea välja?
Kvaliteedikontrolli meetodid stantsimise tootmisel
Lehtmetalli stantsimise kvaliteet ei ole midagi, mida te lõpus kinnitate. See on sisse ehitatud stantsi konstruktsiooni, seda jälgitakse kogu tootmise vältel ja kontrollitakse igas üleminekupunktis. Küpse kvaliteedisüsteemiga tarnija tabab probleeme ülesvoolu, enne kui need muutuvad kulukaks vanarauaks või liiniseisakuteks.
Otsige potentsiaalse partneri hindamisel järgmisi kontrolli puutepunkte:
- Esimene-artikli kontroll (FAI)- Uue või ümbertöödeldud matriitsi esialgseid osi mõõdetakse GD&T täieliku joonise alusel, et kontrollida, kas tööriist loob enne tootmise alustamist vastava geomeetria.
- Töötlemisel-SPC- Statistiline protsessijuhtimine jälgib kriitilisi mõõtmeid kindlaksmääratud ajavahemike järel töötamise ajal, tuvastades triivi enne, kui osad tolerantsist väljuvad. Siin toimuvad reaalajas-parandused.
- Lõplik ülevaatus- Täidetud partiide mõõtmete, pinna ja funktsionaalsete nõuete põhjalik kontroll enne saatmist. Dokumentatsioon sisaldab mõõtmisaruandeid, materjalide sertifikaate ja partiide jälgitavust.
Neid kontrollpunkte toetavad mõõtmisvahendid on sama olulised. Koordinaatide mõõtmismasinad (CMM-id) käsitlevad keerulisi 3D-geomeetriaid. Optilised komparaatorid kontrollivad profiile ja raadiusi kiiresti. Go/no{4}}go-mõõdikud tagavad kiire läbimise/ebaõnnestumise sõeluuringu tootmispõrandal ilma tsükliaega aeglustamata. Tarnija, kes tugineb täppistööks ainult käeshoitavatele nihikutele, on punane lipp.
Võimekad stantsitootjad loovad tööriista enda sisse kvaliteedi selliste funktsioonide nagu kontrollitud vahekaugused,{0}}isejoonduvad piloodid ja kulumist-kompenseerivad lisad, nii et stants toodab oma olemuselt häid osi, selle asemel et tugineda defektide tuvastamisel allavoolu sorteerimisele.
Mida otsida stantsimisvormide tarnijalt
Mis on tööriist ja stantside valmistaja? Lisaks traditsioonilisele täppistööriistu ehitava käsitöölise määratlusele hõlmab see mõiste tänapäeval ka insenerivõimeid, simulatsiooniteadmisi ja tootmise{0}}mastaabis kvaliteedisüsteeme. Parimad stantsitootjad ühendavad{2}}tööriistade valmistamise oskused digitaalse disaini keerukusega.
Kui liigute uurimistöölt pakkumisele, hinnake potentsiaalseid partnereid järgmiste kriteeriumide alusel:
- Praktikas demonstreeritud-otsa-otsa jõudlust - YICHENNäiteks hõlmab ühe katuse all kogu töövoogu alates teostatavusanalüüsist ja CAE-simulatsioonist kuni CNC-töötlemise, proovitööde ja lõppkontrollini. See ainulaadne-allikamudel näitab, kuidas täisteenust pakkuv -dieedivalmistaja praktikas välja näeb: projekteerimise, ehitamise ja valideerimisetappide vahel ei ole koordineerimislünki ning üks vastutuspunkt kohandatud metallist stantsimise eest algab kontseptsioonist kuni -valmis tarnimiseni.
- CAE simulatsiooni võimalus- Tarnijad, kes käitavad enne terase lõikamist vormimissimulatsioone, tabavad tagasilöögi-, hõrenemis- ja kortsumisprobleemid digitaalselt, säästes nädalaid kestvaid füüsilisi katseid.
- Majasisene-mehaaniline võimsus- CNC-freesimine, traadi EDM ja pinnalihvimine-kohal tähendavad kiiremat tööd ja täpsemat kontrolli kriitiliste mõõtmete üle kui töötlemisetappide allhange.
- Proovi ajakirjanduse saadavust- Spetsiaalsete proovipressidega tarnija suudab kiiresti itereerida, ilma tootmispressi aja pärast konkureerimata, tihendades teed esimesest proovist heakskiidetud tööriistani.
- Ülevaatusseadmed- CMM-id, optilisi süsteeme ja pinnakareduse teste tuleks pigem kalibreerida, dokumenteerida ja töövoogu integreerida, mitte käsitleda järelmõtetena.
- Materjali jälgitavus- Täielik dokumentatsioon toorest tööriistaterasest valmis stantsini, sealhulgas kuumtöötlemise andmed ja kõvaduse sertifikaadid, tagab, et saate kontrollida kvaliteeti igal tööriista eluea hetkel.
- Suhtlemisvõime- Usaldusväärsed tootjad käsitlevad suhtlemist põhivõimalusena, mitte viisakusena. Otsige partnereid, kes pakuvad ennetavaid olekuvärskendusi, vastavad kiiresti tehnilistele küsimustele ja teevad koostööd kujunduse muutmise kaudu, selle asemel, et vahe-eesmärkide vahele kaduda.
Kogemus ja spetsialiseerumine annavad pildi. Teie tööstuses, olgu selleks auto-, elektroonika- või tarbekaubad, tõestanud kogemusi omavad stantsitootjad toovad institutsionaalseid teadmisi teie rakendusele omaste tolerantside, materjalide ja rikkerežiimide kohta. Küsige sarnaste materjalide ja keerukuse tasemega võrdlusprojekte ning veenduge, et nende tööriistade ja stantside meeskonnal oleks pigem ametiaeg kui pidev käive.
Õige partner ei ehita lihtsalt stantsi. Need kaitsevad teie tootmise ajakava, säilitavad tolerantsid kogu tööriista tööea jooksul ning pakuvad dokumentatsiooni ja jälgitavust, mida tänapäevased tarneahelad nõuavad. Olenemata sellest, kas hankite oma esimest stantsimisvormi või koondate olemasolevasse programmi tarnijaid, on hindamiskriteeriumide vastavusse viimine tarnija tõestatud võimalustega kõige usaldusväärsem tee uurimistööst -valmis tööriistadeni.
Korduma kippuvad küsimused stantsimise ja stantsimise kohta
1. Mis vahe on progressiivsel ja ülekandevormil?
Progressiivne stants hoiab töödeldava detaili pideva metallriba küljes, kui see liigub ühes tööriistas läbi mitme jaama, muutes selle ideaalseks väikeste -kuni -keskmise mahuga-osade jaoks kiirusega, mis ületab mitusada lööki minutis. Ülekandestants eraldab tooriku ribast esimeses jaamas ja kasutab mehaanilisi sõrmi või haaratseid, et seda jaamade vahel iseseisvalt liigutada. See võimaldab sügavamat tõmmet, suuremat geomeetriat ja toiminguid, nagu keermestamine, mis on võimatu, kui detail jääb kanduribale. Progressiivsed stantsid võidavad kiiruse ja detailide maksumuse osas suurte koguste puhul, samas kui ülekandevormid pakuvad keerukate või ülegabariidiliste komponentide jaoks suuremat disainivabadust.
2. Kuidas valida stantsimisprojekti jaoks õiget stantsimaterjali?
Survimaterjali valik sõltub tootmismahust, tooriku materjalist ja nõutavatest tolerantsidest. Lühikeseks tööks ja prototüüpimiseks piisab ökonoomsest terasest nagu O1. Keskmise-mahuga tootmisel kasutatakse kulumiskindluse ja sitkuse tasakaalustamiseks tavaliselt A2 tööriistaterast. Suuremahuliste või abrasiivsete rakenduste jaoks on vaja D2 tööriistaterasest või volframkarbiidist sisetükke, mis on ühendatud pinnatöötlusega, nagu TiN- või TiCN-katted. Samuti on oluline töödeldava detaili materjal: roostevaba teras-kõvestab ja kiirendab stantside kulumist, mis sageli õigustab karbiidist sisestusi, samal ajal kui alumiinium kipub katmata pindade vastu, muutes väikese hõõrdumise{10}}katted oluliseks olenemata mahust.
3. Mis põhjustab metalli stantsimisel purskeid ja kuidas neid parandada?
Tormitud osade pursked tulenevad peamiselt kulunud lõikeservadest, liigsest stantsimisest-lõhest-või purustatud stantsi- ja stantsnuppudest. Kui kliirens ületab materjali paksuse optimaalset vahemikku, muutub lõikamine mittetäielikuks, jättes lõikeserva külge krobelise materjali. Korrigeeriv lähenemisviis hõlmab lõikeservade teritamist või lihvimist, et taastada algne profiil, õigete kliirensi väärtuste kontrollimine ja taastamine ning kahjustatud sisetükkide asendamine. Ennetusstrateegiad hõlmavad teritusintervallide jälgimist tabamuste arvu alusel, servade kontrollimist plaanilistel hoolduspeatustel ja kulumiskindlate kattekihtide kandmist hoolduste vaheliste intervallide pikendamiseks.
4. Millise tootmismahu juures on stantsimisvormi investeerimine rahaliselt mõttekas?
Tasakaalu{0}}punkt sõltub osa keerukusest, praegusest tootmismeetodist ja stantsi tüübist. Üldise raamistiku kohaselt õigustavad aastased alla 5000 osa mahud harva keerulisi tööriistu ja neid võib paremini kasutada laserlõikamise või lihtsate liitvormide abil. 5000–50 000 osa vahel hakkavad kombineeritud stantsid või lühikesed progresseeruvad stantsid kompenseerima töö-osa töö- ja tsükliaja kulusid. Üle 50 000 detaili võimaldavad täisprogressiivsed stantsid koos karastatud sisestustega järsult vähendada kulu{13}}detaili kohta. Võtmearvutuses võrreldakse teie praegust{15}}osa maksumust, sealhulgas kõiki teisesi toiminguid, amortiseerunud tööriistakuluga pluss stantsimistüki hind kogu kasutusea jooksul, mitte ainult ühe tellimuse puhul.
5. Mida peaksite stantsimisvormi tarnija valimisel tähelepanu pöörama?
Hinnake tarnijaid kuue põhivõimaluse alusel: CAE simulatsioon vormimisprobleemide digitaalseks tuvastamiseks enne töötlemist, -sisemine CNC-freesimine ja traadi EDM mõõtmete juhtimiseks, spetsiaalsed proovipressid kiireks iteratsiooniks, kalibreeritud kontrolliseadmed, nagu CMM-id ja optilised komparaatorid, täielik materjali jälgitavus toorterasest kuni valmis stantsini ja vastus kogu projekti vältel. Täis-teenusepartnerid, nagu YICHEN, katavad teostatavusanalüüsi lõppkontrolliga ühe katuse all, kõrvaldades faasidevahelised koordineerimislüngad. Kontrollige ka valdkonna-spetsiifilisi kogemusi, küsige sarnaste materjalide ja keerukusega võrdlusprojekte ning veenduge, et tööriistameeskonnal on stabiilsus, mitte suur käive.


