


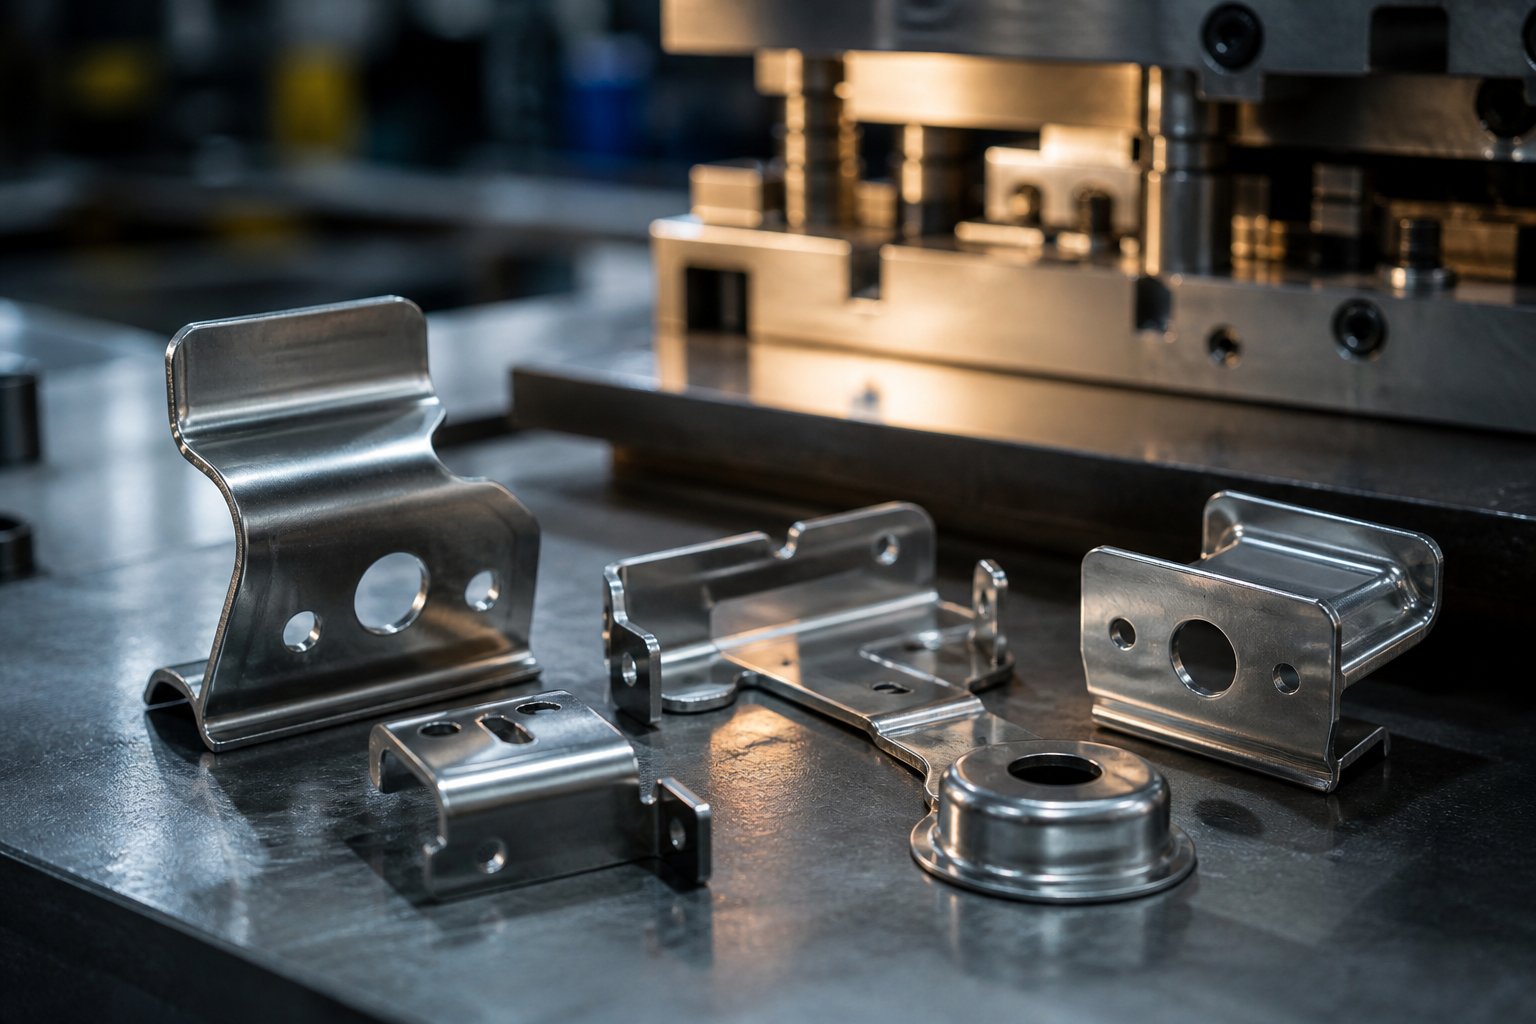
Mis on stantside tembeldatud osad ja miks need on olulised
Võtke üles mis tahes metallklamber, elektriline klemm või autoklamber ja tõenäoliselt hoiate käes komponenti, mis sai alguse lamedast lehtmetallist. See saavutas oma lõpliku kuju mitte töötlemise või valamise, vaid stantsimispressi täppistööriistade abil rakendatud kontrollitud jõu abil. Need on stantsitud osad ja moodustavad suure osa metallkomponentidest, mida leidub kõiges alates olmeelektroonikast kuni raskete seadmeteni.
Mis on stantside tembeldatud osad
Stantsitud osad on metallkomponendid, mis on toodetud lehtmetalli pressimisel karastatud tööriistadesse (nimetatakse matriitsiks) või läbi selle, mis lõikab, painutab või vormib materjali ühe või mitme vajutusega kindla geomeetriaga.
Mis siis täpselt on stants? See on spetsiaalne -omalaadne--täppistööriist, mis on loodud lehtmetalli lõikamiseks ja vormimiseks soovitud kuju või profiiliga. Matriitsi töösektsioonid on tavaliselt valmistatud kõvastatavast tööriistaterasest või karbiidist ning stantsi kasutatakse täpsete toimingute tegemiseks -torkamiseks, tühjendamiseks, painutamiseks, tõmbamiseks-, mis muudavad tooraine valmis stantsimisdetailideks.
Kujutage ette küpsisevormi, mis töötab tonnidepikkuse jõuga, hoiab tolerantse kuni 0,0002 tolli ja töötab miljoneid tsükleid ilma täpsust kaotamata. See on stantsimisstantside taga oleva inseneritöö ulatus. Erinevalt subtraktiivsetest protsessidest, mis eemaldavad materjali, töötavad stantsid ja stantsimine koos, et kujundada metalli ümber minimaalsete jäätmetega, muutes protsessi kiireks, korratavaks ja mahult kulusäästlikuks-.
Miks stantsi disain määrab osade tulemused?
Siin komistab enamik insenere: nad määravad joonisel detaili geomeetria, tolerantsid ja materjali, arvestamata, kuidas ülesvoolu tööriistaotsused määravad, kas need tehnilised andmed on saavutatavad. Suhe stantsi disaini ja osade kvaliteedi vahel on otsene ja andestamatu.
Iga valmis tembeldatud detaili omadus tuleneb millestki stantsi sees:
- Serva kvaliteetsõltub stantsi ja stantsiploki vahelisest lõikevahest -tavaliselt umbes 10% materjali paksusest puhta nihke jaoks.
- Mõõtmete täpsustoetub juhtsüsteemidele, pilootidele ja stantskingade konstruktsioonilisele jäikusele, mis hoiab kõike löögi järel joondatud.
- PinnaviimistlusSeda mõjutavad stantsi pinna seisukord, määrdeaine kohaletoimetamine ja vormimiskiirus.
- Geomeetriline järjepidevuspikkade tootmisperioodide puhul sõltuvad{0}}kulumiskindlad materjalid ja õiged stantside hooldusvälbad.
Kui templid löövad lehtmetalli vastu, ei kujunda tööriistad ainult detaili-, vaid kodeerivad igasse detaili kvaliteedi.Hästi-disainitud matriittoodab tuhandeid identseid komponente ilma sekundaarsete toiminguteta. Halvasti konstrueeritud seade tekitab praaki, jäsemeid, mõõtmete triivi ja kulukaid seisakuid.
See artikkel annab osa{0}}esimesest vaatenurgast. Selle asemel, et kataloogida matriitsi komponente eraldi, jälgime, kuidas iga tööriistaotsus-stantsi tüüp, materjali valik, kliirensstrateegia, vormimismeetod- ilmneb teie käes hoitavas valmiskomponendis. Olenemata sellest, kas määrate uue toote jaoks tembeldatud osi või otsite tõrkeotsingut olemasoleval tootesarjal kvaliteediprobleemidega, annab stantside ja nende tulemuste kujundamise mõistmine teile võimaluse osad esimesel korral õigesti valmistada.
Stantsimisvormide tüübid ja millal neid kasutada
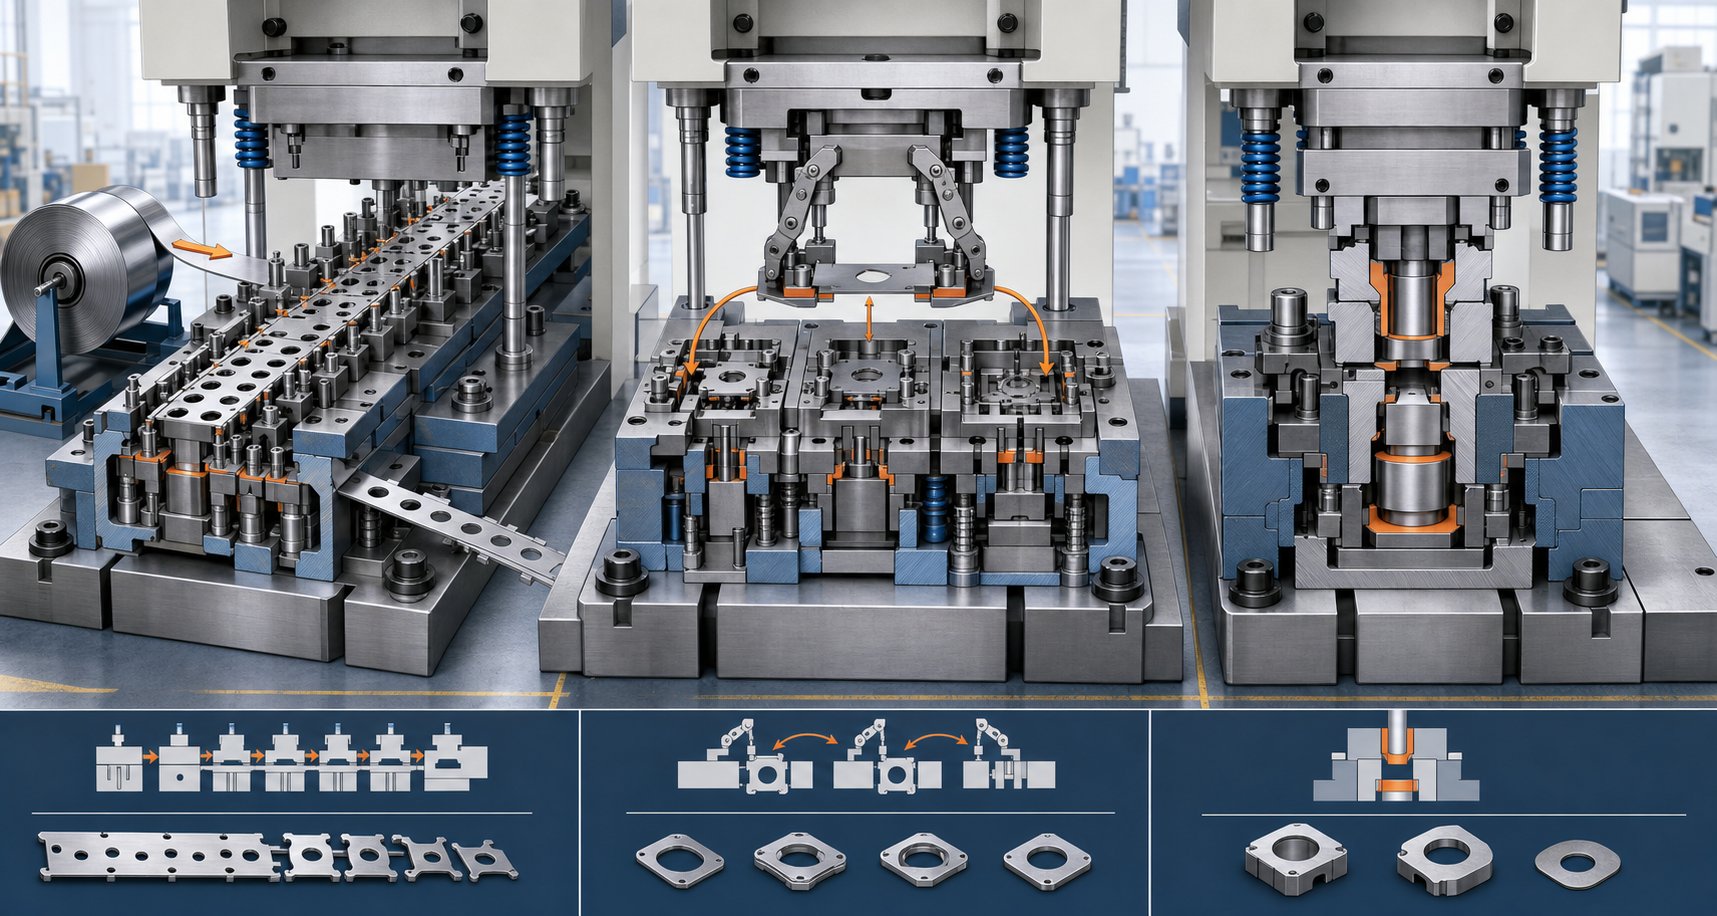
Survetüüp on tee esimene hargnemine. Kui valite vale, maksate enam mittevajalike tööriistade eest või võitlete kvaliteediprobleemidega, kuna stantsi arhitektuur ei vasta teie detaili geomeetriale. Kolm peamist tüüpi stantsimisvormid katavad enamiku tootmisstsenaariumidest: progresseeruv, ülekande- ja liitvorm. Igaüks neist käsitleb erinevaid osade keerukuse, suuruse ja mahu kombinatsioone-ning igaüks annab põhimõtteliselt erineva kulu-per{5}}osa ökonoomika.
Milliste metallist stantsimisvormide arhitektuur sobib teie projektiga? See sõltub sellest, kuidas teie valmis osa välja näeb, kui palju te vajate ja kui ranged on teie tolerantsid.
Progressiivsed stantsid suure{0}}mahuga keerukatele osadele
Progressiivsed stantsid on suure{0}}mahu tembeldamise tööhobused. Pideva lehtmetalli riba söödetakse stantsi ja liigub läbi mitme jaama, millest igaüks teeb erineva toimingu, -torkab augu, lõikab serva, moodustab painde, lõikab profiili. Selleks ajaks, kui riba jõuab lõppjaama, eraldub kanduribast täielikult viimistletud osa.
Märkate, et progressiivsed stantsid ei vabasta kunagi töödeldavat detaili toimingute vahel. Riba ise toimib konveierina, hoides iga elemendi täpselt jaamade vahel. See muudab need ideaalseks väikese ja keskmise suurusega -osadele, millel on mitu funktsiooni: elektrikontaktid, klambrid, klambrid, pistikud ja klemmid.
Kompromiss? Kõrgemad esialgsed tööriistakulud ja piiratud paindlikkus disaini muutmiseks pärast matriitsi ehitamist. Kuid sadade tuhandete või miljonite suuruste tootmistsüklite puhul langeb osa maksumus märkimisväärselt, muutes progresseeruvad stantsid aja jooksul äärmiselt ökonoomseks. Tsükli kiirused on -sageli 100 kuni 1500 lööki minutis olenevalt osa keerukusest,-kuna toimingute vahel pole käsitsi teisaldamist.
Transpordivormid suurte või{0}}sügavate osade jaoks
Kui detail on ribaga ühendamiseks liiga suur või kui selle geomeetria nõuab sügavat tõmbamist ja keerukat kolmemõõtmelist vormimist, astuvad sisse ülekandestantsid. Selle asemel, et liikuda läbi stantsi kanduribal, lõigatakse esmalt üksikud toorikud ja seejärel kantakse haaratsite või süstikumehhanismide abil mehaaniliselt üle sõltumatute jaamade vahel.
See eraldamine annab ülekandevormidele peamise eelise: iga jaam saab sooritada raskeid vormimisoperatsioone-sügavtõmbamine, uuesti-löökimine, ääristamine-ilma ribade edasiliikumise geomeetriliste piiranguteta. Seda lähenemist nõuavad tavaliselt suured autopaneelid, silindrilised korpused ja sügavad tassikujulised komponendid.
Materjali säästavad ka ülekandevormid. Kuna osade vahel pole ühendusvõrku (nii, kuidas progressiivsed stantsid kasutavad kanduriba), kõrvaldate selle jäägi, mis vähendab iga detaili materjalikulusid. Kompromiss on pikem seadistusaeg, suurem tööriistade keerukus ja veidi aeglasem tsüklikiirus võrreldes progressiivse tembeldamisega.
Liitvormid lamedate täppisosade jaoks
Liitvormid kasutavad täiesti teistsugust lähenemist. Nad teostavad mitu lõikeoperatsiooni-tühkimist ja augustamist, näiteks-ühe vajutusega. Kõik toimub korraga, mitte järjestikku. See muudab need hästi-sobivateks lamedate osade jaoks, mis nõuavad täpset asenditäpsust selliste funktsioonide vahel nagu seibid, seibid, lamedad kontaktplaadid ja tihendid.
Kuna kogu lõikamine toimub korraga, jääb aukude, pilude ja välisprofiili vaheline suhe lukustatuks. Kumulatiivset positsioneerimisviga jaamast--jaama ei toimu. Lehtmetallist stantsimisvormide puhul, mis toodavad lihtsaid lamedaid geomeetrilisi kujundeid mõõdukate mahtude juures, tagavad liitstantsid suurepärast täpsust madalamate tööriistakuludega kui progressiivsed alternatiivid.
Piirang on selge: liitvormid ei talu painutamist, vormimist ega sügavtõmbamist. Need on ühetasandilised{1}tööriistad. Kui teie osa vajab kolme-mõõtmelist vormimist, vajate teistsugust stantsimisvormi arhitektuuri või sekundaarseid toiminguid allavoolu.
Kolme distantsi arhitektuuri võrdlemine
| Kriteeriumid | Progressiivne suremine | Transfer Die | Ühend Die |
|---|---|---|---|
| Parim osa geomeetria | Väikesed kuni keskmise suurusega{0}}osakesed, millel on mitu funktsiooni (painded, augud, vormid) | Suured osad, sügavad{0}}kujundid, keeruline 3D-geomeetria | Lamedad osad, mis nõuavad täpset ava{0}}serva{1}}vahekorda |
| Tüüpiline tootmismaht | Kõrge (100 000 kuni miljonid) | Keskmine kuni kõrge (10 000 kuni sadu tuhandeid) | Madal kuni keskmine (1K kuni 100K) |
| Saavutatavad tolerantsid | +/-0,05 mm kuni +/-0,1 mm | +/-0,1 mm kuni +/-0,2 mm | +/-0,025 mm kuni +/-0,05 mm |
| Tööriistade suhteline maksumus | Kõrge | Kõrge | Madal kuni keskmine |
| Tsükli kiirus | Väga kiire (100-1, 500+ SPM) | Mõõdukas (15–80 SPM) | Mõõdukas kuni kiire (50–300 SPM) |
Otsuse raamistik: oma matriitsi tüübi valimine
Nende kolme arhitektuuri vahel valimine ei pea olema oletus. Järgige neid küsimusi järjekorras ja õige vastus on tavaliselt ilmne:
- Kas osa on tasane, ilma paindeta või vormideta?Kui jah, annab liitvorm tõenäoliselt teile parima täpsuse-ja-kulu suhte.
- Kas detail nõuab lisaks lõikamisele mitut toimingut (painutab, tõmbab, vormib)?Kui jah, siis vajate kas progressiivset või ülekandevormi.
- Kas osa võib jääda kanduriba külge kõigi toimingute ajaks?Kui osa on piisavalt väike ega vaja sügavaid tõmbamisi, on progressiivne stants teie parim valik kiiruse ja -tüki{1}}hinna osas.
- Kas osa on riba söötmiseks liiga suur või vajab see sügavamat tõmbamist kaugemale sellest, mida riba edenemine võimaldab?Kui jah, käsitleb ülekandevorm geomeetriat kompromissideta.
- Mis on teie aastane tootmismaht?Suured mahud (100 000+) õigustavad tööriistainvesteeringut progressiivsetesse matriitsidesse. Keskmised mahud võivad sõltuvalt keerukusest soodustada ülekannet või liitmist. Väikesed mahud võivad viidata liitvormidele või lihtsamatele tööriistadele koos sekundaarsete toimingutega.
- Kui ranged on teie tolerantsid?Kui lamedus ja avade asukoha täpsus on lihtsa detaili puhul kriitilise tähtsusega, annavad liitvormid kõige tihedama tulemuse. Kui funktsioonide -to-omaduste täpsus on keerulises geomeetrias oluline, säilitavad täppispilootidega progressiivsed stantsid järjepidevuse.
Teie valitud stantsimisvorm määrab ülemmäära, mida teie valmis osa suudab saavutada-selle tolerantside, pinnakvaliteedi ja tootmisökonoomilisuse. Kuid die arhitektuur on vaid pool võrrandist. Igas sellises vormitüübis töötab kriitiliste komponentide komplekt metalli tegelikuks kujundamiseks koos ning nende komponentide koostoime mõistmine eristab head osa vanarauaks.
Peamised stantsimisvormi komponendid, mis kujundavad teie osi
Matriitsi arhitektuur annab teile kavandi, kuid selle struktuuri sees olevad üksikud stantsimisvormi komponendid teevad tegeliku töö. Igaüks neist mängib kindlat rolli lehtmetalli lõikamisel, juhtimisel või juhtimisel, kui see muutub valmis osaks. Kui need stantsi komponendid töötavad harmooniliselt, saate puhtad servad, täpsed mõõtmed ja korratava kvaliteedi. Kui kasvõi üks element on välja lülitatud, ilmnevad vead kiiresti.
Mõelge stantsikomplektile kui täppisinstrumentidele, millel on kümneid üksteisest sõltuvaid osi. Mõistmine, kuidas iga tükk metalli mõjutab, annab teile tõelise mõjuvõimu tolerantside määramisel või presspõranda kvaliteediprobleemide diagnoosimisel.
Punch and Die Block interaktsioon
Lehtmetallist stantsi ja stantsiploki suhe on iga lõikeoperatsiooni keskmes. Perforaator laskub lehtmetalli sisse, samal ajal kui matriitsiplokk tagab all oleva vastassuunalise lõikeserva. Nende kahe pinna vaheline lõhe -tuntud kui lõikevahe- määrab peaaegu kõike teie lõikeserva kvaliteedi kohta.
Kui kliirens on optimeeritud (tavaliselt5 kuni 15% materjali paksusestolenevalt sulamist), lõikab metall puhtalt. Perforaator surub materjali üle selle nihketugevuse ja purunemine levib korralikult stantsi serva ja stantsiploki ava vahel. Nälkjas langeb vabalt läbi matriitsi ploki ja ülejäänud aukus või profiilis on sujuv nihketsoon minimaalse jämega.
Seadke see kliirens liiga kitsaks ja suurendate lõikejõudu, kiirendate stantsi kulumist ja riskite tööriista purunemisega. Liiga lahti ja materjal pigem rullub kui käärid, tekitades räbalaised servad ja liiga suured jämedused, mis nõuavad teisest viimistlust. Matriitsi ploki ava geomeetria mõjutab ka nälkjate kinnipidamist-, kui nälkjad ei välju puhtalt, kuhjuvad nad kokku ja kahjustavad järgmist osa või stantsi ennast.
Stantsikingad, juhtsüsteemid ja joondamine
Kujutage ette, et pressi töötab kiirusega 600 lööki minutis, kusjuures ülemine ja alumine pool on isegi mõne tuhandiku võrra valesti joondatud. Iga löök langeb-keskelt välja, lõikevahe nihkub ühele küljele ja teie osade servade kvaliteet või mõõtmete triivi on ebaühtlane. Sellepärast on stantskingad ja juhtsüsteemid nii olulised.
Stantsikingad on paksud teras- või alumiiniumplaadid, mis on kogu stantsikoostu konstruktsioonialuseks. Ülemine kinga kannab löögid ja stripparid; alumine jalats hoiab stantsiplokke, tõstukeid ja stantsipadja plaati, mis toetab sektsioonide moodustamist. Koos peavad need jääma koormuse all ideaalselt paralleelseks ja jäigaks.
Kahe kinga ühendamine,juhttihvtid ja puksidsäilitage joondus kogu pressi käigu jooksul. Need täppis{1}}maanduskomponendid on toodetud 0,0001 tolli tolerantsiga. Kuul-kuullaagrite tüüpi juhttihvtid vähendavad hõõrdumist ja võimaldavad suuremat pressimiskiirust, samal ajal kui hõõrdetihvtid pakuvad täiendavat kreeni, et seista vastu külgjõududele. Mõlemad tüübid tagavad, et ülemine ja alumine pool registreerivad täpselt iga tsükli, hoides teie stantsimisvormi osad üksteisega õiges suhtes.
Tõstukid, eemaldajad ja materjalikontroll
Lõikamine ja vormimine saavad kogu tähelepanu, kuid materjali juhtimiskomponendid määravad vaikselt, kas teie progressiivne stants töötab sujuvalt või kiilub iga viiekümne tõmbega.
Tõstukid tõstavad metallriba jaamade vahel, nii et see puhastab stantsiploki pinnad ja kõik allpool olevad moodustunud elemendid. Ilma nendeta tõmbaks riba üle alumise stantsi, põhjustades kriimustusi, tõrkeid ja asendivigu. Vedruga-tõstukid tõstavad riba ühtlasele kõrgusele, võimaldades sellel vabalt järgmisse jaama edasi liikuda.
Stripparitel on topelttöö. Need hoiavad lehte lõikamise ajal tasaselt vastu stantsiplokki (vältivad moonutusi) ja tõmbavad materjali tagasitõmbumisel august lahti. Ilma eemaldajata tõuseks lehtmetall stantsiga ja kaotaks oma positsiooni täielikult. Mehaanilised eemaldajad kasutavad vedrusurvet, samas kui uretaaneemaldid tuginevad elastsele kokkusurumisele-, mõlemad hoiavad materjali seal, kus see kuulub.
Piloodid on täppisnõelad, mis sisenevad eelnevalt augustatud aukudesse, kui riba liigub igasse jaama. Need peen-häälestavad riba asukohta enne lõikamist või vormimist, parandades kõik etteandevead ja tagades, et funktsioonide-to-täpsus jääb kogu detaili ulatuses spetsifikatsiooni piiresse.
Komponentide viide: mida iga osa teeb
- Löögid- Lõike- või vormimistööriistad, mis suruvad lehtmetalli auke, profiile või kujundeid.
- Stantsiplokid (nupud)- Karastatud sisetükid, mis tagavad vastassuunalise lõikeserva; nende ava suurus nihkub kindlaksmääratud lõtku võrra stantsist suuremaks.
- Surnud kingad- Ülemised ja alumised terasplaadid, mis on konstruktsioonialuseks kõigi töötavate komponentide paigaldamisel.
- Stripparid- Vedruga-plaadid või uretaanelemendid, mis hoiavad lehte lõikamise ajal tasa ja eemaldavad selle tagasitõmbamisel stantsist.
- Tõstjad- Vedruga juhitavad-siinid või tihvtid, mis tõstavad riba üles, et jaamade vahel sujuvalt liikuda.
- Piloodid- Täpsed asukoha määravad tihvtid, mis sisenevad eelnevalt-torgatud aukudesse, et joondada riba enne iga toimingut.
- Vedrud- Mehaanilised või lämmastikgaasielemendid, mis tagavad eemaldajatele, tõstjatele ja survepatjadele kontrollitud jõu.
- Tugiplaadid- Karastatud plaadid, mis on paigutatud stantside taha, et jaotada löögikoormust ja takistada augupeade kinnitumist pehmematesse stantsikingadesse.
Kõik need stantsimisvormi komponendid aitavad kaasa lõpptulemusele. Kulunud piloot võimaldab positsioonitriivi. Nõrk eemaldamisvedru laseb materjalil tõusta ja moonutada. Mõranenud tugiplaat laseb löögil jalanõusse suruda. Matriitsikoost töötab süsteemina-ja teie osa kvaliteet on nii hea, kui on selle süsteemi nõrgim lüli.
Loomulikult ei tööta need komponendid vaakumis. Materjal, mida te tembeldate, -selle paksus, kõvadus ja elastsus- seab nõuded igale stantsi sees olevale elemendile ja määrab, kui agressiivselt igaüks neist aja jooksul kulub.
Kuidas tooriku materjal mõjutab stantsi valikut
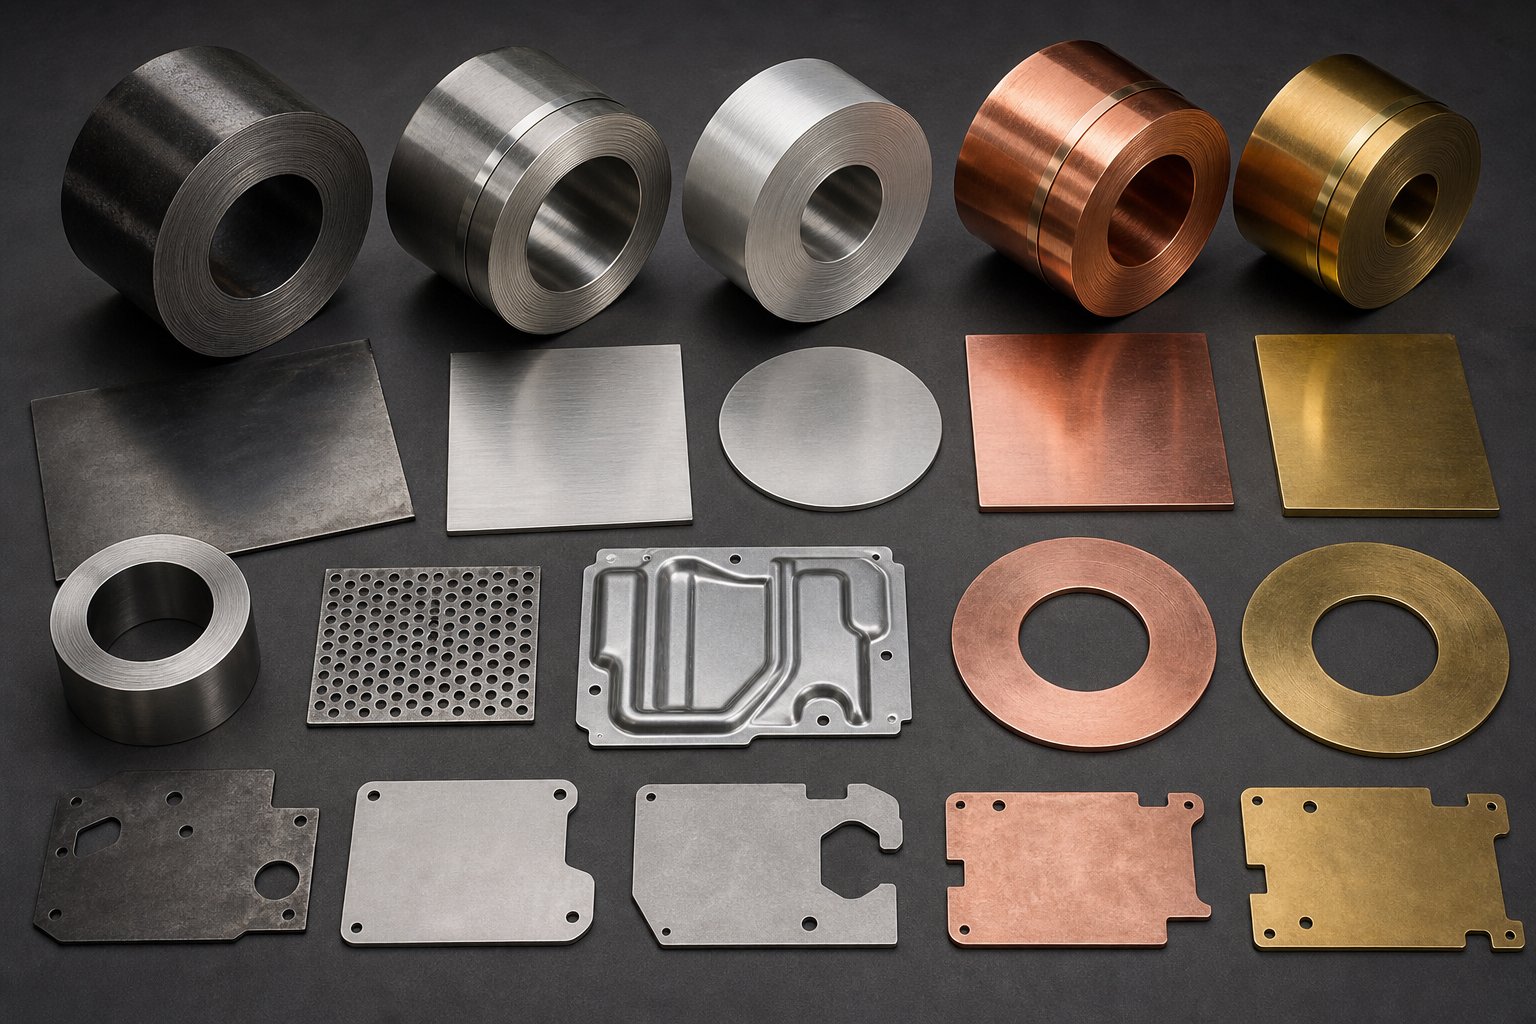
Pehme terase jaoks valmistatud stants ei tööta samamoodi, kui roostevaba teras sellest läbi lasta. Mähisel olev materjal määrab peaaegu kõik tööriista sees olevad tehnilised parameetrid: lõikevahe, stantsi geomeetria, vormimisraadiused, vedrujõud, pressimise tonnaaž ja isegi tööriistakomponentide pinnakate. Ignoreerige neid materjalist tulenevaid-nõudeid ja te põletate vormimise ajal läbi augud, tekitate liigseid jäsemeid või pragunete osi.
Stantsitud osade määramisel ei ole materjali andmeleht lihtsalt hanke üksikasjad,{0}} see on iga tööriistaotsuse lähtepunkt. Kõige olulisemad on neli omadust: tõmbetugevus, kõvadus, elastsus ja paksus. Igaüks neist muudab seda, kuidas lehtmetallist stants peab olema konstrueeritud vastuvõetavate osade tootmiseks.
Terase ja roostevaba terase stantsimise kaalutlused
Teras jääb tembeldatud komponentide kõige levinumaks materjaliks, kuid "teras" hõlmab mitmesuguseid käitumisviise. Pehme teras (tavaliselt alla 350 MPa tõmbetugevusega) talub-puhast lõikamist, moodustub ilma liigse tagasilöögita ja põhjustab mõõdukat stantsi kulumist. Roostevaba teras on täiesti erinev loom.
Roostevabade klasside, nagu 304 ja 316, tõmbetugevus on üle 500 MPa, need kivistuvad vormimise ajal kiiresti ja tekitavad oluliselt rohkem soojust stantsimise -ja materjali liideses. Nende kõvemate sulamite töötlemisel terasest stantsimisvormide puhul märkate, et mitmed tehnilised kohandused muutuvad kohustuslikuks.
- Rangemad vahed- Nõutavad kõvemad materjalidsuurenenud kliirensi protsendidenneaegse torkemurru ja liigsete lõikejõudude vältimiseks. Roostevaba teras vajab tavaliselt 10–15% materjali paksust külje kohta, pehme terase puhul aga 6–10%.
- Suuremad vormimisjõud- Pressi tonnaažinõuded hüppavad 50–60%, kui mahedalt teraselt roostevabale. Alamõõdulised pressid põhjustavad mittetäieliku vormimise, mündijälgi ja kõigi tööriistakomponentide kiirenenud kulumise.
- Tagasilöögi kompensatsioon- Roostevaba terase suurem tootlikkuse-/-tõmbe suhe tähendab elastsemat taastumist pärast painutamist. Stantsikujundajad peavad 2–4 kraadi (mõnikord rohkem) painduma, et tabada sihtnurki, ja stantside moodustamiseks võib olla vaja muuta raadiusi, et võtta arvesse tagasilööki.
- Kiirendatud stantsi kulumine- Roostevaba terase abrasiivne iseloom nõuab stantsimis- ja stantsiplokkide ehitamiseks esmaklassilist stantsitud terast. D2 või M2 tööriistateras, sageli TiN- või AlCrN-kattega, on vajalik servade teravuse säilitamiseks pikemate tootmisperioodide ajal.
Tulemus? Roostevaba terase jaoks valmistatud terasest stantsimisvormid maksavad juba varem, kuna need nõuavad paremaid materjale, rangemaid tootmistolerantse ja tugevamaid pressraame. Kuid see investeering tasub end ära osade ühtlase kvaliteedi ja pikemate lihvimiste vaheliste intervallidega.
Alumiiniumi ja vasesulami käitumine stantsides
Alumiinium toob tembeldamisprotsessi täiesti erinevad väljakutsed. See on ligikaudu üks-kolmandik terase tihedusest ja suhteliselt pehme,-mis tundub, et seda peaks olema lihtne tembeldada. Praktikas tekitab see pehmus probleeme, mida teras kunagi ei tee.
Alumiiniumist stantsimisvormide suurim probleem on lõhestumine. Alumiinium on "kleepuv" metall, mis kipub kõrgrõhuga kokkupuutel-külma mikroskoopilisi osakesi matriitsi pinnale keevitama. Kui saristamine algab, läheb see lumepalliks: iga järgnev löök kogub rohkem materjali, kriibib järgmist osa ja lõpuks kahjustab matriitsi kui lihtne poleerimine. Sapistumise vältimine nõuab mitme{5}}kihi strateegiat.
- Survekatted- PVD-katted, nagu titaannitriid (TiN) või teemant-nagu süsinik (DLC), loovad nakkumatu barjääri alumiiniumi ja tööriistaterase pinna vahele.
- Pinnaviimistlus- Peegli-poleerimine moodustavaid pindu vähendab hõõrdumise-tekitavat soojust, mis on liimi kulumise peamine käivitaja.
- Tööriistaterase valik- Kõrge-vanaadiumiteras (nt CPM 10 V) pakub suurepärast vastupidavust alumiiniumi liimide kulumisele.
- Spetsiaalne määrimine- Kloori-vabad sünteetilised vedelikud tagavad piiri määrimise ilma alumiiniumpinda määrimata.
Alumiiniumil on ka väljendunud tagasilöök-rohkem kui terasel-, kuna selle elastsusmoodul on ligikaudu üks-kolmandik terase omast (umbes 10 000 ksi versus 30 000 ksi). Painded, mis hoiavad terases nurka, tõmbuvad alumiiniumis märkimisväärselt tagasi, mistõttu on vaja matriitsi sisse ehitatud üle-painutus- või pingevabastusfunktsioone{9}}.
Vase- ja messingisulamid asuvad pehmusspektri teises otsas. Need moodustuvad kergesti minimaalse tagasilöögiga, kuid nende pehmus tähendab, et need on altid pinnajälgimisele karedatest stantsipindadest. Vase stantsimine nõuab tavaliselt poleeritud tööriistu ja eemaldaja ettevaatlikku rõhu seadistust, et vältida kosmeetilisi kahjustusi. Teisest küljest põhjustavad vasesulamid väga vähe stantside kulumist, seega on tööriistade eluiga suurepärane isegi standardsete tööriistateraste puhul.
Kuidas materjali paksus juhib stantsiehitust
Sõltumata sulamist on varude paksus kliirensi arvutamisel kõige mõjukam muutuja. Tööstusharu-standardvalem on lihtne:
Lõikekliirens (külje kohta)=Materjali paksus x kliirensitegur
Thekliirensitegur on tavaliselt vahemikus 5% kuni 10%materjali paksus, sõltuvalt sulami kõvadusest ja soovitud serva kvaliteedist. Täppisrakendustes kasutatakse alumist otsa (umbes 5%), et tagada minimaalne jäme ja siledad lõikepinnad. Üldine stantsimine kasutab stantsi eluea pikendamiseks ja lõikejõudude vähendamiseks 8-10%.
Näiteks 1,0 mm pehme terase tembeldamine 8% koefitsiendiga annab 0,08 mm vaba ruumi külje kohta. Lülituge 2,0 mm roostevabale terasele 12% juures ja näete 0,24 mm külje kohta-kolm korda, mis nõuab täiesti teistsuguseid stantsiploki mõõtmeid ja stantsi suurust.
Paksus juhib ka neid seotud otsuseid:
- Löögi tugevus- Paksemad materjalid nõuavad suuremat lõikejõudu, mis tähendab suuremat stantsi{1}}ristlõiget, et vältida paindumist.
- Stripper jõud- Paksem vars hoiab stantsist tugevamini kinni, nõudes materjali usaldusväärseks eemaldamiseks tugevamaid vedrusid või lämmastikusilindreid.
- Funktsiooni minimaalne suurus- Üldreegel on, et väikseim augu läbimõõt ei tohi olla väiksem kui materjali paksus. Torkake midagi väiksemat ja riskite tööriista purunemisega.
- Moodustavad raadiused- Minimaalne painderaadius koos paksusega. Teras võimaldab tavaliselt painderaadiust, mis on võrdne 1T (ükskordne paksus), samas kui alumiinium vajab pragunemise vältimiseks sageli 2T või 3T.
Materjali võrdlus tembeldatud osade jaoks
| Materjal | Tüüpiline paksuse vahemik | Suhteline moodustav jõud | Springback tendents | Die Wear Rate |
|---|---|---|---|---|
| Õrn teras | 0,3 mm - 6.0 mm | Mõõdukas (alustase) | Madal kuni mõõdukas | Mõõdukas |
| Roostevaba teras | 0,2 mm - 4.0 mm | Kõrge (1,5–1,7x pehme teras) | Kõrge | Kõrge |
| Alumiiniumist | 0,3 mm - 6.0 mm | Madal (0,3–0,5x pehme teras) | Kõrge (madal moodul) | Madal (kuid kohutav risk) |
| Vask | 0,1 mm - 3.0 mm | Madal kuni mõõdukas | Väga madal | Väga madal |
| Messing | 0,2 mm - 4.0 mm | Mõõdukas | Madal | Madal |
Materjalivalik ei määra ainult seda, mis mähisele läheb,{0}}see lainetab läbi iga tööriistaotsuse alates stantsi kõvadusest kuni pressi tonnaažini ja lõpetades hooldusintervallidega. Nende parameetrite õige määramine projekteerimisetapis hoiab ära allavoolu probleemid, mis söövad tootmiskvaliteeti: liiga kiiresti kasvavad jämedused, painded, mis ei hoia nurka, ja pinnad, mis esimese tuhande tõmbega märgistavad või löövad ära.
Need allavoolu probleemid väärivad eraldi uurimist. Isegi täiuslikult sobitatud materjalide ja vahekauguste korral võivad tootmises ilmneda kindlad defektid-ja igaüks neist tuleneb stantsi sees olevast kontrollitavast algpõhjust.
Stantsitud osade levinumad defektid ja nende vältimine
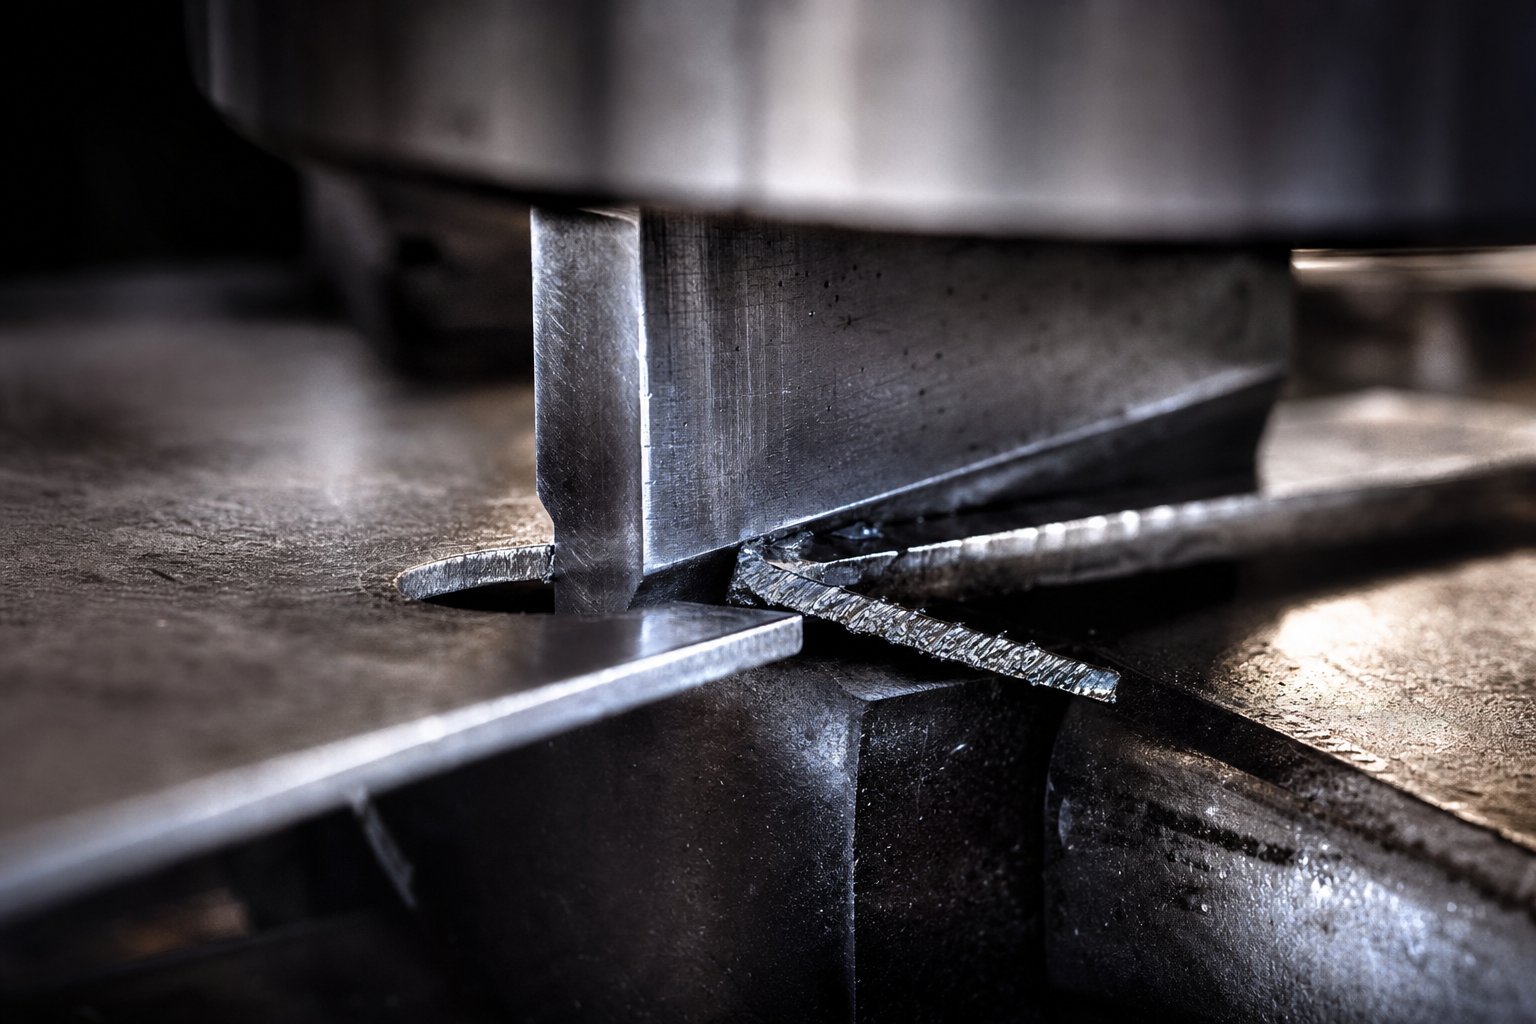
Isegi täiuslikult konstrueeritud stants tekitab lõpuks defektse osa. Erinevus hästi-toimiva tembeldamise ja raske{2}}jäägi vahel taandub defektide ilmnemise põhjuste mõistmisele ja algpõhjustega tegelemisele enne nende eskaleerumist. Pursked, tagasitõmbed, kortsud, praod ja hõrenemine on viis defekti, mis moodustavad enamiku tagasilükatud stantsitud osadest. Igaüks neist viitab otse konkreetsele tööriistatingimustele või protsessiparameetrile, mida saab juhtida.
Burri moodustumise ja lõikamise kliirensi juhtimine
Burrid on kõrgendatud, teravad servad, mis moodustuvad piki stantsitud osa lõikeprofiili pärast stantsimist, tühjendamist või kärpimist. Need on tembeldatud osade tootmisel kõige levinumad kaebused ja viitavad peaaegu alati metallist stantside ja stantsiploki vahelisele tühimikuprobleemile.
Lõikelöögi ajal toimub matriitsi sees järgmine: stants puutub kokku lehega, surub selle üle nihketugevuse ja materjal puruneb mööda joont, mis ühendab stantsi serva matriitsi ploki servaga. Kui kliirens on optimeeritud, puutuvad need murdejooned puhtalt kokku, tekitades sujuva nihkeala minimaalse ümberminekuga ja tiheda, peaaegu nähtamatu jämeda. Kui kliirens on liiga tihe, tekitavad lõikejõud naelu ja materjal rebeneb, mitte ei nihkub. Kui kliirens on liiga suur, rullub metall enne purunemist pilusse, jättes räsitud serva ja liiga suure jämeduse.
Pehme terase tööstusharu soovitus on 5-8% materjali paksusest külje kohta. Roostevaba teras ja tugevamad sulamid tõstavad selle vahemiku 10-15% -ni. Selle numbri õige saamine projekteerimisetapis on kriitiline, kuid see on vaid pool võitu.
Die kulumine toob sisse teise muutuja. Kui stantsimisstantsid ja stantsplokid tsirkuleerivad läbi tootmise, ümarduvad nende lõikeservad järk-järgult ümber. See järkjärguline tuhmumine suurendab tõhusalt funktsionaalset kliirensit üle selle kavandatud väärtuse ja jäme kõrgus kasvab järk-järgult iga tuhande tõmbega. Toru kõrguse jälgimine tootmise ajal annab varajase hoiatussignaali, kui on vaja lihvida või mulgurit vahetada. Osa, mis seadistuse ajal mõõdeti 0,05 mm paksuseks, võib 200 000. tabamuseks-tuntud 0,15 mm-ni ületada paljude rakenduste jaoks lubatud piirid.
Tagasilöökide, kortsude ja pragude ennetamine
Vormimisdefektid on keerulisemad kui lõikamisdefektid, kuna need hõlmavad pigem materjali käitumist pinge all kui lihtsa kliirensi mõõtmist.
Springbackon metalli elastne taastumine pärast paindejõu vabanemist. Osa naaseb osaliselt oma algse lameda kuju poole, jättes teile paindenurga, mis on sihtmärgist mõne kraadi võrra väiksem. Kõrge -tugevate materjalide tagasitõmbumine on suurem, kuna säilitab rohkem elastsust. Lahendused hõlmavadstantsinurga kompenseerimine projekteerimise ajal(üle-painutamine eeldatava tagasitõukekoguse võrra), kasutades põhja- või kaarutuslööke, mis deformeerivad paindetippu plastiliselt, ja geomeetria lukustamiseks paindejoone lähedale jäikusribide lisamist.
Kortsumineilmub lainetena-nagu pandlad joonistatud osade äärikul või seinal. See juhtub siis, kui survepinge ületab lehe vastupidavuse paindumisele-tavaliselt seetõttu, et tooriku hoidiku jõud on liiga väike või tõmbeterakesed ei piira materjali voolu tõhusalt. Tooriku hoidiku rõhu suurendamine, tõmbetera geomeetria optimeerimine ja määrdejaotuse reguleerimine lahendavad tavaliselt probleemi.
Praguneminetekib siis, kui tõmbepinge ületab materjali elastsuse piiri. Näete seda kitsas painderaadiuses, sügaval-tõmmatud nurkades ja kohtades, kus materjal liialt õheneb. Tavalisteks algpõhjusteks on liiga-väikesed löögiraadiused, agressiivne üheetapiline-joonistus ja kehv tera suuna joondamine. Ennetusstrateegiad keskenduvad deformatsiooni levitamisele: suuremad raadiused, mitmeastmeline vormimine, vahepealne lõõmutamine sügavtõmbe jaoks ja kriitiliste kõverate joondamine tera suunas, mitte sellega paralleelselt.
Möödasõidusälkude roll materjalivoos
Progressiivne stantsimine lisab defektide kategooria, millega teised stantsitüübid kokku ei puutu: söötmishäired-seotud mõõtmevead. Kui riba ei liigu täpset sammude vahelist kaugust edasi, nihkub osa iga funktsioon oma positsioonist välja. Siin muutuvad oluliseks lehtmetalli stantsimisvormide negatiivsed ja positiivsed möödaviigu sälgud.
Möödaviigu sälk (nimetatakse ka sammu sälkuks või prantsuse sälk) on väike osa materjalist, mis lõigatakse progressiivse stantsi alguspunktides riba ühest või mõlemast servast eemale. Tembeldamisvormide möödaviigude otstarve on kolm: need tagavad tugeva mehaanilise tõkke, mis hoiab ära ülesöötmise, eemaldavad servade kumeruse, mis muidu põhjustaks riba ebaühtlase jälgimise, ja loovad võrdluspinna etteande-pikkuse kontrolli anduritele.
Negatiivsed möödaviigu sälgud lõigatud materjaliärariba servast, luues avatud pilu, millesse haardub stoppplokk. Positiivsed möödaviigu täkked suunavad väikese saki allapoole, luues väljaulatuva elemendi, mis registreerib stantsi piirdepinna. Mõlemad lähenemisviisid kontrollivad riba edenemist, kuid need teenivad erinevaid disainikontekste. Negatiivsed sälgud on tavalisemad laiemate ja paksemate ribade puhul, kus servade kumerus on muret tekitav. Positiivsed sälgud (lance-ja-ääriku stiil) sobivad hästi kitsa kanduri jaoks, kuna needjäigastavad kandjat ja aitavad toitmistilma lahtist nälkjat tekitamata, mis nõuab väljaviskamist.
Möödaviigu sälkude lehtmetalli vormimise eesmärgi mõistmine aitab selgitada, miks mõned progressiivsed stantsid töötavad laitmatult, samas kui teised söödavad pidevalt valesti. Ilma nende sälkudeta ei saa isegi ülitäpsed servosööturid garanteerida, et riba ei hiiliks ettenähtud asendist mööda-üks tõsine söötmistõrge võib terve matriitsi kokku kukkuda, mis läheb maksma palju rohkem, kui sälk tarbib väikest materjali.
Defekti-lahenduse-viide
- Ülemäärased pursked- Põhjus: kulunud lõikeservad või vale stants-, et-silma kliirensit teha. Lahendus: säilitage õige kliirens (sõltuvalt sulamist 5–15% materjali paksusest kummalgi küljel), lihvige uuesti või asendage stantsid vastavalt ajakavale ja kontrollige tööriista joondamist.
- Springback- Põhjus: elastne taastumine paindes, eriti -tugevate materjalide puhul. Lahendus: painutage üle-kompenseeritud nurga võrra, kasutage põhjatõmbeid või lisage jäikusfunktsioone.
- Kortsumine- Põhjus: tooriku hoidiku ebapiisav jõud või ebapiisav tõmberõnga kinnitus. Lahendus: suurendage hoidmisrõhku, kujundage ümber joonistushelmed ja optimeerige tooriku kuju, et kontrollida materjali voolu.
- Pragunemine- Põhjus: tõmbepinge, mis ületab materjali elastsuse teravate raadiuste või sügavate tõmbamiste korral. Lahendus: suurendage vormimisraadiusi, kasutage mitmeastmelist-joonist, valige suurema-plastilisusega materjal ja joondage painded terasuunas.
- Materjali hõrenemine- Põhjus: liigne tõmbesügavus või liiga-väike stantsi/stantsi raadius koondav pinge. Lahendus: optimeerige tooriku suurust, parandage määrimist, vähendage tõmbeastet etapi kohta ja jaotage pinge ümber simulatsiooni{3}}juhitava stantsi geomeetria abil.
- Ebaõnne / mõõtmete nihe- Põhjus: riba ületoitmine või asendi nihkumine progresseeruvates stantsides. Lahendus: lisage positiivse helikõrguse juhtimiseks möödaviigu sälgud, hoidke juhttihvti seisukorda ja kasutage sööda-kinnitusandureid.
Kõik need defektid on stantsi projekteerimisetapis välditavad. Väljakutse seisneb selles, et lahendused mõjutavad sageli-kliirensi pingutamist, et vähendada jäsemeid, mis suurendab lõikejõudu, mis kiirendab mulgustamise kulumist, mis lõpuks toob hammustused tagasi. Defektide tõhusaks ennetamiseks on vaja süsteemi{3}}tasandi vaadet kliirensi, materjalivoo, sälgu kujunduse ja vormimisparameetrite koostoimimisest. Komplekssete progressiivsete stantside jaoks, kus möödaviigu sälkude geomeetria, jäme kontroll ja materjalivoo optimeerimine ristuvad, töötades koos kogenud tööriistaspetsialistidega, naguYICHENvõib aidata inseneridel need omavahel seotud muutujad enne kõvade tööriistade väljalaskmist lahendada.
Defektide vältimine on kvaliteedivõrrandi üks pool. Teine pool on teada, kui palju kvaliteeti matriitsi sisse ehitada-ja see otsus sõltub tootmismahust, eeldatavast tööriista tööeast ja klassifikatsioonisüsteemist, mis reguleerib stantside ehitamist.
Dieedi klassifitseerimise ja tootmismahu otsused
Kui palju kvaliteeti peaksite matriitsi sisse ehitama? See ei ole trikiga küsimus. 5000{5}}tükist koosneva prototüübi üleehitustöö raiskab raha. Selle alaehitamine 3-miljonilise aastase kulukohustuse jaoks raiskab palju rohkem – seisakuaegade, ümbertöötamise ja tööriistade enneaegse väljavahetamise tõttu. Tööstus lahendab selle probleemi stantside klassifitseerimissüsteemi abil, mis sobitab tööriistainvesteeringud tootmise tegelikkusega.
Kolm klassi -A, B ja C-määratlevad stantsitööriistade kvaliteedi spektri ning igaüks neist mõjutab konkreetselt osade tolerantse, pinnaviimistlust, tööriista kasutusiga ja tüki maksumust. Kuid enamik insenere kohtab neid termineid ilma selge selgituseta selle kohta, mis eristab ühte klassi teisest või millal on need majanduslikud mõttekad.
Surveklassid ja nende tähendus osade kvaliteedi jaoks
Mõelge stantsiklassidele kui inseneri täpsusastmetele. C-klassi territooriumil asuv standardvorm on ehitatud põhimõtteliselt teistsuguseks otstarbeks kui A-klassi stantsimisvormide komplekt, mis on loodud läbima miljoneid tsükleid. Need lagunevad järgmiselt:
A-klass - Maksimaalne täpsus, maksimaalne eluiga
A-klassi tööriistad asuvad kvaliteedipüramiidi tipus. Need metallist stantsimisvormide komplektid on loodud äärmise töökindluse tagamiseks, valmistatud kõige tugevamatest saadaolevatest tööriistaterastest ja toodetud kõige rangemate mõõtmete tolerantsidega. Master Products Co. andmetel teenindavad A-klassi matriitsid kvaliteetsete-tootmisrakenduste jaoks, sealhulgas keeruka geomeetriaga, väikeste tolerantside ja esmaklassilise pinnaviimistlusega täppiskomponente,-autode kerepaneele ja tarbeseadmeid, mis on peamised näited.
A-klass jaguneb veel kaheks alatüübiks:
- Tüüp 1- Välispaneelide venitamiseks ja joonistamiseks kasutatavad suuremad stantsid. Need toodavad osi, mis on valmistootel selgelt nähtavad, nii et iga tembeldatud tükk peab olema täiesti sile ja -defektideta.
- Tüüp 2- Suurim võimalik tööriistade valmistamise täpsus. Valmistatud spetsiaalsetest tööriistaterastest, karbiiddetailidest, suure jõudlusega-keraamikast ja alumiiniumist stantskingadest. Kui teie projekt hõlmab väga suuri mahtusid või alati väikeseid tolerantse, on lahenduseks tüüp 2 progressiivsed stantsid.
Mõnes rakenduses toodab A-klassi stants oma eluea jooksul mitu miljonit detaili ilma suuremat ümberehitamist vajamata. See pikaealisus tuleneb materjalide valikust (karbiid kriitilistes kulumispunktides, esmaklassilised tööriistaterased mujal) ja ehitusmeetoditest, mis eelistavad jäikust ja termilist stabiilsust esialgsele kulude kokkuhoiule.
B-klass - Tootmistööhobune
B-klassi tööriistavormid esindavad kõige levinumat kategooriat kaubanduslikus ja tööstuslikus stantsimises. Need matriitsid on endiselt valmistatud vastupidavate tööriistateraste tolerantside vähendamiseks, kuid need on kavandatud pigem kindlaksmääratud tootmismahtu silmas pidades, mitte määramata ajaks kasutamiseks. Määrate sihtkoguse -ütleme 500 000 tükki-ja B-klassi stants on loodud selle mahu usaldusväärseks tootmiseks teatud varuga.
Praktiline erinevus? Klass B kasutab standardset D2 või A2 tööriistaterast ilma A-klassi konstruktsioonides leiduvate karbiiddetailide või eksootiliste kattekihtideta. Juhtsüsteemid on täppis-maandatud, kuid ei pruugi sisaldada kuullaagrite{4}}uuendusi, mis pikendavad-kiire tsükli eluiga. Tulemuseks on stantsimisvormide komplekt, mis tagab suurepärase detailide kvaliteedi väiksema investeeringuga, pidades silmas, et hooldusintervallid on lühemad ja kogu tööriista eluiga on piiratud.
Klass C - Lühike-käivitus ja prototüübi tööriistad
C-klass on sisenemispunkt. Need on odavamad-vormid, mis sobivad väikese- kuni keskmise-mahuga projektide, prototüüpide loomiseks või rakenduste jaoks, kus ei nõuta rangeid tolerantse ja esmaklassilist viimistlust. C-klassi stants võib kasutada pehmemat tööriistaterast, lihtsustatud juhtsüsteeme ja vähem keerulist konstruktsiooni, et hoida kulusid madalal ja tarneaega lühikesena.
Millal valite C-klassi? Kui teil on vaja 500 kuni 10 000 detaili, et kinnitada konstruktsioon, testida turule sobivust või sillatootmine püsivate tööriistade ehitamise ajal. Osad ei vasta A-klassi väljundi järjepidevusele, kuid need on funktsionaalsed ja esindavad lõplikku geomeetriat.
Tootmismaht kui investeerimisraamistik
Klasside valik ei ole subjektiivne,{0}}seda juhib matemaatika. Põhiküsimus on lihtne: kas paremate tööriistade{2}}osa kulude vähendamine õigustab suuremat esialgset investeeringut?
Mõelge tasakaalu{0}}loogikale. C-klassi stants võib maksta 15 000 dollarit, kuid nõuab teisest krõbedat eemaldamist hinnaga 0,05 dollarit detaili kohta. Sama komponendi A-klassi stants võib maksta 80 000 dollarit, kuid välistab need sekundaarsed toimingud täielikult. Millise mahu juures muutub kallis stants odavamaks valikuks? Selles näites umbes 1,4 miljonit osa. Sellest numbrist madalamal võidab lihtne tööriist. Üle selle tasub A-klassi investeering end ära ja hoiab iga löögiga raha kokku.
Materjali valik stantsi sees järgib sama loogikat. Tööriistaterasest stantsid maksavad 3-5 korda vähem kui karbiidi ekvivalendid, kuid karbiidi kulumiskindlus võib olla 10–30 korda suurem. Tööriistaterasest mulgustus võib vajada uuesti lihvimist iga 100 000 löögi järel. Samas jaamas asuv karbiidist sisestus võib enne tähelepanu nõudmist anda 2–3 miljonit tabamust. Suuremahulise tootmise korral tagab karbiidist stants madalama omamise kogumaksumuse, hoolimata järsust alghinnast.
Hübriidsed lähenemisviisid ületavad lõhe. Karbiiddetailide kasutamine tööriistaterasest matriitsi korpuses kriitilistes kõrgetes kulumispunktides{1}} tagab erakordse kulumiskindluse seal, kus see on kõige olulisem, säilitades samal ajal stantside üldkulud. Täiustatud katted, nagu TiN või TiCN, mida rakendatakse tööriistaterasest komponentidele, võivad samuti oluliselt pikendada kasutusiga, vähendades jõudluse erinevust katmata terase ja tahkekarbiidi vahel ilma täieliku lisatasuta.
Mahutasemete ja surveklasside soovitused
- Prototüüp / eeltootmine- (alla 5000 osa)- C-klassi tööriistad. Eeldatav tööriista tööiga on 5000–50 000 lööki. Kasutage standardseid tööriistateraseid, lihtsustatud konstruktsioon. Aktsepteerige suuremaid tolerantse ja planeerige sekundaarseid toiminguid. Eesmärk: kinnitada osa geomeetria minimaalse investeeringuga.
- Väike maht (5000–100 000 osa aastas)- C-klassi või madala{1}}klassi B-tööriistad. Eeldatav tööriista eluiga on 50 000–500 000 lööki. Mõõduka kõvadusega (58-62 HRC) tööriistaterasest konstruktsioon. Sobib osadele, mille tolerantsid on vastuvõetavad ±0,1 mm.
- Keskmine maht (100 000–500 000 osa aastas)- B-klassi tööriistad. Eeldatav tööriista tööiga on 500 000-1 500 000 lööki koos ajastatud lihvimistöödega. Kvaliteetsed{11}}tööriistaterased (D2, A2), täppisjuhtsüsteemid ja konstrueeritud hooldusvälbad. See tasand esindab sageli head kohta, kus tööriistade investeeringud tasakaalustavad osade majandust.
- Suur maht (500 000–2 000 000 osa aastas)- A-klassi 1. tüüpi tööriistad. Tööriista eeldatav tööiga ületab 2 000 000 lööki. Esmaklassilised tööriistaterased selektiivsete karbiidsisustustega suure-kulumise korral. Kitsad tolerantsid (±0,05 mm või paremad), minimaalsed sekundaarsed toimingud ja optimeeritud tsüklikiirused.
- Väga suur maht (2000,000+ osa aastas)- A-klassi 2. tüüpi tööriistad. Eeldatav tööriista tööiga on 5000,{5}} lööki. Täiskarbiidist sisetükid kõikides lõikejaamades, spetsiaalsed stantsikinga materjalid ja progressiivsed stantsiarhitektuurid, mis on loodud maksimaalseks tööajaks. Matriit ise muutub oluliseks põhivaraks oma hooldusgraafiku ja ümberehitusprogrammiga.
Pange tähele mustrit: mahu kasvades investeerite rohkem stantsi, et vähendada osade{0}}kulusid, välistada sekundaarsed toimingud, pikendada hooldusintervalle ja minimeerida seisakuid. Surveklass ei seisne prestiižis,{2}}vaid teie tööriistainvesteeringute vastavuses tootmisprotsessi majandusliku tegelikkusega.
Õige klassi valimine määrab ka, milliseid vormimisoperatsioone stants võib oma eluea jooksul läbi viia. B-klassi stants, mida käsitsetakse lihtsa tühjendamise ja läbitorkamisega, võib kesta tunduvalt kauem kui selle nimimaht. See sama klass, mis proovib suure-täpse mündi või süvatõmbamist rangete tolerantside korral, kulub kiiremini, kuna vormimisoperatsioonid avaldavad tööriistapindadele püsivaid survekoormusi-koormusi, mis nõuavad materjali vastupidavust, mida pakub ainult kõrgema klassi konstruktsioon.
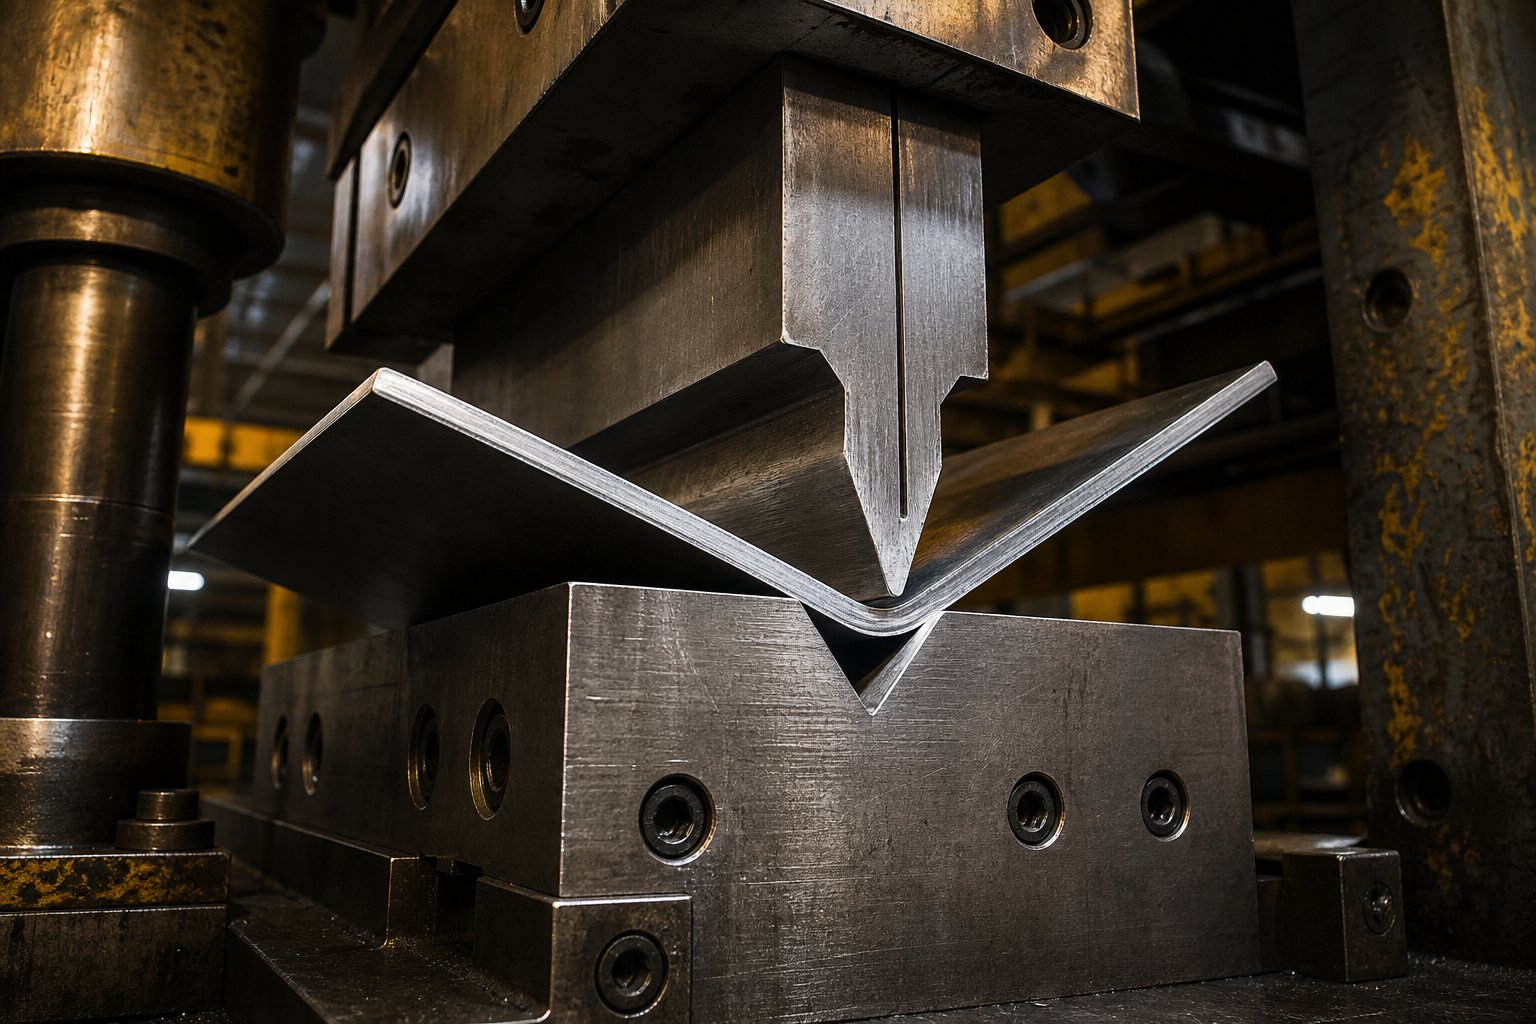
Vormimistoimingud, mis määravad tembeldatud detaili geomeetria
Lõikamine eraldab metalli. Moodustamine kujundab selle ümber. Iga stantsitud komponent, mis ületab lameda profiili-iga kronstein koos paindega, iga korpus, millel on tõmmatud sein, iga kontakt reljeefse ribiga-, võlgneb oma geomeetria stantsi sees tehtud vormimistoimingule. Need toimingud avaldavad lehtmetalli kontrollitud pingele, survele või mõlemale ning tasakaal rakendatud jõu ja materjali omaduste vahel määrab, kas saate täpse detaili või vanaraua hunniku.
Vormimise teeb keeruliseks see, et töötate vastu metalli loomulikule vastupidavusele püsivale deformatsioonile. Leht tahab tagasi tõmmata, tõmbuda, õheneda või praguneda. Hästi-disainitud vormimisjaam näeb neid tendentse ette ja suunab need prognoositavale tulemusele. Kui mõistate, kuidas igat tüüpi stantsipressimise toimingud muudavad lamedad materjalid kolmemõõtmeliseks geomeetriaks, saate määrata stantsimiskomponendid, mis on tegelikult toodetavad-, ja teha tõrkeotsingut, kui osad tulevad pressilt välja, kui need ei vasta nõuetele.
Painutus- ja äärikuoperatsioonid stantsimisstantsides
Painutamine on stantsimisel kõige levinum vormimisoperatsioon. See deformeerib lehte piki sirget telge, luues selliseid funktsioone nagu sakid, kanalid, klambrid ja kinnitusäärikud. Kõlab lihtsalt,-kuid õige paindenurga järjepidev saavutamine kogu tootmistsükli jooksul on stantsitud detailide valmistamisel üks raskemaid väljakutseid.
Stantsimisvormide sees kuvatakse kolm peamist painutusmeetodit:
- V-painutamine- Perforaator surub lehe stantsiploki V-kujulisse õõnsusse. Lõplik nurk sõltub sellest, kui sügavale stants tungib. Õhupainutus (kus mulgustus ei ulatu põhjast välja) pakub paindlikkust, kuna sama tööriistaga on võimalik saavutada erinevaid nurki. Alumine (kus stants täielikult istub) tagab nurga täpsema kontrolli, kuid lukustab teid ühte geomeetriasse.
- U-painutamine- Perforaator ajab lehe U-kujuliseks kanaliks, moodustades ühe tõmbega kaks paralleelset paindet. Torustiku all olev survepadi hoiab lehte vormimise ajal tasaselt, vältides põhja kummardumist. See meetod loob tõhusalt kanali jaotisi ja C{4}}kujulisi profiile.
- Pühkige painutamine- Lehe üks serv on kinnitatud, samal ajal kui stants pühib vaba osa üle raadiuse. See lähenemisviis toimib hästi progresseeruvate stantside sees, kuna see ei nõua, et leht liiguks ribakanduri suhtes. See on meetod äärikute ja sakkide loomiseks osadele, mis jäävad töötlemise ajal ribaga ühendatuks.
Olenemata meetodist tutvustab iga kurv mõlematkokkusurumine siseraadiuses ja pinge välisraadiuses. See kahekordne pingeseisund on põhjus, miks välispinnal praguneb, kui painderaadius on liiga tihe-materjal sõna otseses mõttes venib.
Selle rikke vältimiseks on olemas minimaalse painderaadiuse reeglid. Üldine juhis on, et sisemine painderaadius peaks olema vähemalt ühekordne pehme terase materjali paksus (1T). Kõvemad materjalid vajavad rohkem ruumi: roostevaba teras nõuab sageli 1,5 kuni 2 tonni ja alumiiniumisulamid nagu 6061-T6 võivad vajada 2 kuni 3 tonni, olenevalt temperamendist ja tera suunast.
Tera suund on oluline, kuna metall on valtsimissuunaga risti veidi nõrgem. Painutamineristitera (rullisuunaga risti) võimaldab tihedamaid raadiusi ilma pragudeta. Painutaminekaasatera sunnib pragude{0}}väliseid kiude venima nende nõrgimas suunas. Võimaluse korral suunake kriitilised kurvid üle tera-see on vormitavuse tasuta täiustus, mis ei maksa stantside keerukuse osas midagi.
Äärikud järgivad samu põhimõtteid nagu painutamine, kuid see toimib sirge asemel kõverjoonelisel teljel. Veniv äärik (kumer kõver) paneb välisserva pingesse ja võib puruneda. Kokkutõmbuv äärik (nõgus kõver) surub välisserva kokku ja võib kortsuda. Mõlemad nõuavad hoolikat tähelepanu ääriku laiusele ja reljeefi geomeetriale, et jääda materjali piiresse.
Joonistamine, vermimine ja reljeef keerukate detailide geomeetria jaoks
Kui detail vajab sügavust-tassi, kesta, korpuse-lihtne painutamine ei vii teid sinna. Joonistamisel, mündimisel ja reljeefsel kujul kasutatakse põhimõtteliselt erinevaid lähenemisviise, et luua lamematerjalist kolmemõõtmelisi stantsitud komponente.
Sügav joonistamine
Joonistamine on kõige nõudlikum vormimisoperatsioon. Lame toorik tõmmatakse stantsi abil stantsiõõnde, muutes selle kontrollitud materjalivoolu kaudu õõnsaks tassikujuliseks osaks. Peamine erinevus teistest vormimismeetoditest: metall tegelikult voolabsissestants, mitte lihtsalt vormi kohal venitada.
Survega -koormatud toorikuhoidik (tõmbepadi) asub tooriku välisserva peal ja kontrollib, kui palju materjali süvendisse söödetakse. Liiga väike hoidmisjõud ja metall kortsub sissepoole surudes. Liiga palju ja materjal ei saa voolata, mis põhjustab löögi raadiuse hõrenemist või rebenemist. See tasakaal tooriku hoidiku rõhu ja materjali voolu vahel määrab, kas joonistusoperatsioon õnnestub või ebaõnnestub.
Sügav{0}}tõmmatud osade hulka kuuluvad õlivannid, kööginõud, autode uksepaneelid, silindrilised korpused ja joogipurkide korpused. Saavutatav tõmbesügavus sõltub materjali elastsusest, tooriku läbimõõdu -/-stantsimise suhtest ja määrimisest. Tavalise pehme terase puhul on tüüpiline esimese-tõmbe vähendamise suhe (tooriku läbimõõt ja stantsi läbimõõt) umbes 2:1. Sügavamad osad nõuavad elastsuse taastamiseks mitut tõmbeetappi koos vahepealse lõõmutusega.
Mündimine
Mündimisega saavutatakse see, mida teised vormimismeetodid ei suuda: äärmiselt kitsad mõõtmete tolerantsid läbi täieliku plastilise deformatsiooni. Erinevalt painutamisest või tõmbamisest,-kus elastne tagasivedrustus nihutab lõplikku geomeetriat-pigistab metalli nii äärmusliku surve all, et elastset taastumist praktiliselt ei toimu. Materjal ühtib täielikult stantsi ja stantsiõõnte pindadega.
Kujutage ette münte taskus. Igaüks neist algas tavalise nälkjana ja oli kokku surutud täiuslikult üksikasjalikuks kujuks ilma tagasilöögita. Tööstuslik mündimine toimib samamoodi, luues funktsioone, mille tolerants on kuni ±0,01 mm. Kompromiss on pressi tonnaaž: mündimiseks on vaja jõudu, mis on 5–10 korda suuremad kui õhuga painutamiseks, mis tähendab raskemaid presse ja tugevamat stantsi konstruktsiooni. See on tavaliselt reserveeritud väikestele aladele või konkreetsetele funktsioonidele, mitte tervetele osadele.
Reljeeftrükk
Reljeef loob kõrgendatud või süvistatud jooni, venitades lehtmetalli madalasse süvendisse. Erinevalt joonistamisest ei kaasne reljeeftrükk märkimisväärset materjalivoogu väljastpoolt objekti piiri -metall venib kohapeal, et järgida stantsi geomeetriat. Saavutatav sügavus sõltub materjali paksusest, plastilisusest ja stantsi raadiuse geomeetriast.
Te leiate kõikjalt tembeldatud komponentidelt reljeefseid jooni: jäikusribid sulgudes, tunnusmärgid korpustel, dekoratiivsed mustrid paneelidel ja paigaldusloukid koostu joondamiseks. Kuna reljeef kasutab metalli deformeerimiseks pinget, põhjustab liiga-sügavate joonte proovimine objekti servade hõrenemist ja lõpuks lõhenemist.
In-stantsi kokkupanek: mitme osa kombineerimine matriitsi sees
Kõige arenenumad progressiivsed ja ülekandevormid ei moodusta ainult üksikuid osi,{0}}need panevad need kokku. In-stantsi koostamise toimingud ühendavad mitu stantsitud komponenti matriitsis endas, välistades täielikult allavoolu käsitsemise, kinnitamise ja ühendamise etapid.
Kuidas see toimib? Mõelge stantsitud mehaanilise osa koostule nagu hingedega kronstein: üks matriitsijaam moodustab aluse, teine pöördõla ja järgmine jaam klammerdab, neetib või klõpsab need kaks kokku, enne kui valmis koost matriitsist väljub. Iga vajutusliigutus loob tervikliku mitmekomponendilise-koostu, mitte üksikute osade, mida tuleb hiljem kokku koguda, transportida ja ühendada.
In-stantskinnituson üks levinumaid rakendusi. Kinnitusmutrid ja naastud söödetakse automaatselt ette, suunatakse ja surutakse eelnevalt-augustatud aukudesse, kui riba on veel matriitsis. Pressijõud nihutab materjali kinnitusdetaili sisselõigatud soontesse, luues tugeva mehaanilise sideme ilma keevitamise või koputamiseta. Mõne toimingu puhul paigaldatakse kuus või enam kinnitusdetaili pressimistsükli kohta, mis toodab miljoneid täielikult kokkupandud osi aastas ilma sekundaarsete toiminguteta.
Sisestagesisseselle asemel, et seda väljas sooritada. Kasu ületab tööjõu kokkuhoiu. Kuna detaili paigutavad endiselt piloodid ja eemaldajad hoiavad seda monteerimise ajal, on asukoha täpsus parem kui mis tahes allavoolu kinnitus. Te panete osi kokku nende suurima mõõtmekindluse punktis.
Vormimistoimingute võrdlus
| Operatsiooni tüüp | Saavutatav geomeetria | Tüüpilised tolerantsid | Pinnaviimistluse mõju | Die keerukuse tase |
|---|---|---|---|---|
| V-Painutamine | Nurgaomadused, sakid, lihtsad äärikud | ±0,5 kraadi nurk; ±0,1 mm lineaarne | Minimaalne (kontaktpunktides kerge märgistus) | Madal |
| U-Painutamine | Kanalid, C-sektsioonid, paralleelsed-seinaprofiilid | ±0,5 kraadi nurk; ±0,15 mm lineaarne | Madal (padja kokkupuude võib pindu poleerida) | Madal kuni mõõdukas |
| Pühkige painutamine | Äärikud, sakid progressiivsetel ribadetailidel | ±1 kraadine nurk; ±0,1 mm lineaarne | Minimaalne | Madal |
| Sügav joonistamine | Tasside kujundid, kestad, korpused, silindrilised korpused | ±0,1 kuni ±0,25 mm seina asend | Kõrge (tõmbejäljed, joonte hõrenemine võimalik) | Kõrge |
| Mündimine | Peened detailid, teravad nurgad, kiri, täppispinnad | ±0,01 kuni ±0,025 mm | Suurepärane (vormi pinna peegel{0}}viimistlus) | Mõõdukas kuni kõrge |
| Reljeeftrükk | Madalad kõrgendatud/süvendatud elemendid, ribid, logod, lokaliseerivad lohud | ±0,05 kuni ±0,1 mm sügavus | Hea (taastab stantsi pinna tekstuuri) | Madal kuni mõõdukas |
| Äärised (venivad) | Kumerad väljapoole servad, raadiusega äärikud | ±0,2 kuni ±0,3 mm | Mõõdukas (pinge võib välisserva nõrgeneda) | Mõõdukas |
| In-De Assembly | Mitme-komponendi sõlmed, kinnitusdetailide paigaldus | ±0,05 kuni ±0,1 mm (positsiooniline) | Oleneb liitumismeetodist | Väga kõrge |
Iga vormimisoperatsioon seab erinevad nõudmised tööriistamaterjalidele, pressi tonnaažile ja stantsikonstruktsioonide kvaliteedile. Painutamine on ligipääsetav ja andestav. Joonistamiseks on vaja hoolikat toorikuhoidiku häälestamist ja suure -plastilisusega materjale. Mündimine nõuab äärmist pressivõimsust, kuid tagab ületamatu täpsuse. In-sisene koost viib järkjärgulise stantsi keerukuse ülempiirini, kuid kõrvaldab terved tootmisrakud allavoolu.
Teie valitud vormimisoperatsioon ei kujunda ainult detaili{0}}, vaid määrab selle kuju kontrollimiseks vajaliku kontrollistrateegia. Keerulised vormid toovad sisse rohkem muutujaid, rohkem potentsiaali mõõtmete triivimiseks ja rohkem mõõtmist vajavaid pindu. See reaalsus muudab kvaliteedi kontrollimise ja stantside hoolduse lahutamatuks vormimisotsustest, mis tehakse stantside projekteerimisel.
Ühtsete osade kvaliteedikontroll ja stantside hooldus
Stantsimisstants ei anna teada, kui hakkab tootma halbu osi. Degradeerumine toimub järk-järgult-, lõikeserv ümardub veidi, juhtpuks lõdveneb mõne mikroni võrra, vedru väsib ja kaotab surve. Osad tunduvad esmapilgul ikka korralikud. Kuid mõõtmised räägivad tõelise loo. Ilma teie tolerantsinõuetele vastava sihiliku kontrollistrateegiata võib kvaliteedi triivimine kulgeda kontrollimatult tuhandeid lööke, enne kui keegi märkab probleemi konveieril või, mis veelgi hullem, põllul.
Ülevaatus ja hooldus on ühe mündi kaks külge. Mõõdate osi, et kontrollida, kas need vastavad spetsifikatsioonidele. Kuid samad mõõtmised näitavad ka neid tootva masina stantsi seisukorda. Burn, mis kasvab 0,02 mm 50 000 löögi kohta, annab märku, et stantsi serv on kulunud. Ava asend, mis nihkub 0,03 mm ühe külje poole, näitab, et juhttihvtid vajavad tähelepanu. Kontrolliandmete käsitlemine diagnostikatööriistana-mitte ainult läbipääsu/mitteargumendina-muudab kvaliteedikontrolli reageerivast tulekustutust ennustavaks hoolduseks.
Templiga osade kontrollimise kontrollimeetodid
Mitte iga osa ei vaja samal tasemel mõõtmiskontrolli. Suurte tolerantsidega dekoratiivne katteplaat ei taga samaväärset kontrolliinvesteeringut kui ±0,025 mm positsiooninõuetega kosmosekonnektor. Kontrollimeetodi sobitamine tolerantsivahemiku ja tootmismahuga hoiab kvaliteedikulud proportsionaalsed tegeliku riskiga.
Koordinaatide mõõtmismasinad (CMM)
CMM-id on rangete geomeetriliste tolerantsidega keerukate tembeldatud osade kuldstandard. Puuteandur või optiline andur liigub üle detaili pinna, salvestades täpsed 3D-koordinaadid, mida tarkvara võrdleb CAD-mudeli või GD&T viitetekstidega. CMM-id kontrollivad tegelikku asukohta, tasasust, paralleelsust, profiili tolerantse ja nurksuhteid, mida ükski lihtsam tööriist ei suuda usaldusväärselt tabada.
Millal jõuate CMM-i järele? Iga kord, kui peate kontrollima mitut omavahel seotud funktsiooni keeruka geomeetriaga{0}}aukmustril, mis on viidatud nullpunkti pindadele, paindenurki läbistatud objektide suhtes või joonistatud{1}}seina asukohti ääriku tasapinna suhtes. CMM-i kontroll on põhjalik, kuid suhteliselt aeglane, mistõttu sobib see kõige pareminiesimesed artiklite kontrollid (FAI), perioodiline proovide võtmine tootmise ajal ja kriitiliste{0}}mõõtmete osade lõplik valideerimine.
Optilised komparaatorid ja nägemissüsteemid
Optilised komparaatorid projitseerivad detaili suurendatud silueti ekraanile, kus operaator katab selle võrdlusprofiili vastu. Need on kiired, intuitiivsed ja kontrollivad suurepäraselt 2D-profiile: servakontuurid, raadiused, sälkude sügavused ja väikesed objektide geomeetriad. Kaasaegsed nägemissüsteemid automatiseerivad seda protsessi kaamerate ja{3}}servatuvastusalgoritmidega, mõõtes kümneid funktsioone sekundis ilma operaatori subjektiivsuseta.
Need tööriistad sobivad hästi lamedate stantsitud osade jaoks, kus profiili täpsus on oluline -tühistatud komponentide, liit-vormi väljundi ja progressiivsete-stantsidetailide jaoks, mille puhul peate kinnitama, et kärbitud servad vastavad kavandatud geomeetriale. Need on 2D-töö jaoks kiiremad kui CMM, kuid neil puudub moodustatud funktsioonide jaoks vajalik 3D-võime.
Go/No{0}}Go mõõturid ja funktsionaalne mõõteriist
Suuremahuliste{0}}tootmise jaoks, kus kiirus on olulisem kui üksikasjalikud mõõtmisandmed, pakuvad go/no{1}}go-mõõturid kohest läbimise/ebaõnnestumise kontrollimist. Karastatud mõõtetihvt kontrollib, kas auk on tolerantsi piires: kui "go" tihvt siseneb vabalt ja "no{3}}go" tihvt mitte, läheb auk läbi. Funktsionaalsed mõõturid simuleerivad paaritumisolukorda,{5}}kui tembeldatud osa istub õigesti mõõturisse, istub see selle koostuga.
Need tööriistad ei ütle teilekui paljufunktsioon erineb{0}}ainult siis, kui see on piirides. Seetõttu on need ideaalsed operaatori-taseme kontrollimiseks pressis, kus vajate kiiret vastust iga paarisaja tõmbega, ilma et peaksite osi ülevaatuslaborisse vedama. Täpsed nihikud ja mikromeetrid täiendavad go/no{4}}go kontrolli, pakkudes tegelikke mõõtmete väärtusi, kui mõõtmine langeb piiri lähedale.
Pinna profilomeetria
Pinnaviimistluse nõuded kuvatakse joonistel Ra (keskmise kareduse) viiktekstidena. Profilomeeter lohistab teemant{1}}otsaga pliiatsit üle detaili pinna ja loob kareduse profiili. See on oluline tembeldatud osade puhul, mis liidetuvad tihendite, libisevate pindade või elektrikontaktidega, kus pinna tekstuur mõjutab otseselt funktsiooni.
Profilomeetria tabab ka mõõtmete kontrollimisel nähtamatud vormimisprobleemid: stantsijäljed kulunud vormipindadest, kriimustused eemaldaja ja riba vahele jäänud prahist ning alumiiniumist stantsimismustrid. Kui teie pinnaviimistluse spetsifikatsioon on rangem kui Ra 0,8 mikromeetrit, peaks profilomeetria olema osa teie tavapärasest kontrolliprotokollist.
Stantsi hooldus ja selle mõju osade järjepidevusele
See on reaalsus, mida paljud insenerid eiravad stantside tembeldatud osade määramisel: stants, mille väljaostmisel heaks kiidate, ei ole 500 000 löögi juures sama matriit. Iga tsükkel eemaldab lõikeservadelt mikroskoopilise koguse materjali, ümardab üle vormimisraadiuse ja koormab juhtpindadele kulumise. Küsimus ei ole selles, kas matriit laguneb-, vaid selles, kuidas te seda halvenemist hallate, et hoida osad maksimaalse löökide arvu lubatud piires.
Pressvormi komponentide ennetav hooldus järgib plaanitud tsüklit, mitte ootamist,-kuni-see{2}}katkeb.Art Hedrick of Dieology LLCteeb kriitilise eristuse: stantside tõeline hooldus hõlmab lõikeosade teritamist normaalse kulumise tõttu, vedrude vahetamist enne nende eeldatava elutsükli lõppu, stantside perioodilist puhastamist ja lahtiste tüüblite või sektsioonide kontrollimist. Kui keevitate pidevalt katkiseid padjandeid, kaevate kokkupõrked osad väljatõmbejaamadest välja või asendate ära pügatud piloote, on see surnud.remont-ja see annab märku süsteemsetest disaini- või seadistusprobleemidest, mida hooldus üksi lahendada ei suuda.
Kuidas kulumine osade kvaliteedis avaldub
Stantsi kulumine ei mõjuta kõiki tööriistakomponente võrdselt. Lõikeservad lagunevad kõige kiiremini, kuna neil on suurim lokaalne pinge. See kulumine teie osadel ilmneb järgmiselt.
- Burri kasv- Kui stantsi servad ümarduvad, suureneb efektiivne kliirens ja kere kõrgus tõuseb ülespoole. Burri kõrguse jälgimine tootmistsüklite lõikes annab teile otse stantside ja stantside kulumiskõvera.
- Mõõtmete triiv- Kulunud juhttihvtid ja puksid võimaldavad ülemisel stantsikingal alumise suhtes pisut nihkuda, põhjustades avade asukohtade ja kärbitud servade nihkumise nominaalsest.
- Pinna lagunemine- Vormitavatele pindadele tekivad mikroskoopilised kriimustused, kriimustused või poleerimismustrid, mis kanduvad üle igale osale, millega nad kokku puutuvad.
- Paindenurga varieerumine- Suurenenud raadiusega kulunud stantsimisstantsid annavad veidi teistsuguse paindegeomeetria kui värsked tööriistad, mis põhjustab nurkade triivi pikal töötamisel.
- Voo vead- Kulunud piloodid ei korrigeeri enam riba asendit sama volitusega, võimaldades kumulatiivsel voo triivil, mis kuvatakse funktsioonina-, et -funktsioonide vahekauguse vead.
Ennetava hoolduse ajakava
Õige hooldusgraafik on üles ehitatud löökide arvu, mitte kalendrikuupäevade põhjal. Matriitsil ei ole vahet, kas see töötas eelmisel nädalal või eelmisel kuul-sellele on oluline, mitu tsüklit see on pärast viimast hooldust läbinud. Tüüpilised hooldusintervallid hõlmavad järgmist:
- Iga 50 000-100 000 löögi järel- Kontrollige lõikeservade kulumist, kontrollige näidisosade servade kõrgust, puhastage nälkjate langemiskanalitest praht ja kontrollige vedru seisukorda.
- Iga 150 000-250 000 löögi järel- Lihvige lõikeosad uuesti (kuumtöötlemise säilitamiseks eemaldage ainult 0,05-0,1 mm teritamise kohta), vahetage välja kulunud juhtpoldid, kontrollige juhttihvtide vahesid ja määrige uuesti kõik kulumispinnad.
- Iga 500 000-1 000 000 löögi järel- Täielik lammutuskontroll. Kontrollige stantsikinnituse tasasust ja paralleelsust, mõõtke kõik kriitilised vahed, vahetage vedrud välja olenemata nähtavast seisundist, kontrollige suurendusega vormimispindu ja kontrollige kõigi jaamade joondust.
Need intervallid muutuvad sõltuvalt tembeldatavast materjalist. Roostevaba teras ja ülitugevad sulamid kiirendavad kulumist märkimisväärselt,-võite ülaltoodud intervallid poole võrra vähendada. Vask ja pehme alumiinium pikendavad neid. Teie tegelikud osade mõõtmised näitavad, kas ajakava on piisavalt agressiivne või vajab kohandamist.
Taaslihvimine vs asendamine
Iga kord, kui perforaator või matriitsiplokk uuesti lihvitakse, muutub see lühemaks. Kõrgusekadu tuleb kompenseerida komponendi all olevate seibidega, et säilitada õige sulgemiskõrgus ja ajastus võrreldes teiste jaamadega. Pärast korduvat lihvimist jõuab kumulatiivne materjali eemaldamine lõpuks punkti, kus komponent ei taga enam piisavat haardumist ega tugevust. Sel hetkel on asendamine ainus võimalus.
Igast lõikeosast eemaldatud materjali õiged andmed võimaldavad ennustada asendusaega, mitte avastada seda siis, kui osad hakkavad kontrollimata. Siin on oluline stantsikinga roll konstruktsioonilise vundamendina-selle tasapinnalisus ja jäikus peavad jääma stabiilseks isegi siis, kui lihvimisosade alla kogunevad lihvimisvirnad.
Peamised kvaliteedi kontrollpunktid stantsitud osade jaoks
- Serva seisukord- Burri kõrgus spetsifikatsiooni piires (tavaliselt alla 0,1 mm üldise stantsimise korral, alla 0,05 mm täppisrakenduste puhul). Ühtlane nihkeribade suhe kõigi lõikeprofiilide lõikes.
- Tasasus- Graniitpinnaplaadile asetamisel jääb osa kindlaksmääratud tasasuse tolerantsi piiridesse. Vormimistoimingutest ei teki väändumist, õli-konserveerimist ega jääkpingete moonutusi.
- Aukude asend- Kõigi läbistatud funktsioonide tegelik asukoht GD&T tähelepanulaiendites, mis on kinnitatud CMM-i või optilise mõõtmise abil, viidates esmasele nullpunktile.
- Painde nurk- Kõik moodustunud tunnused nurga tolerantsi piires (tavaliselt ±0,5 kraadi kuni ±1 kraadi olenevalt klassist). Mõõdetud nurgamõõturite, nurgamõõturite või CMM-iga määratud mõõtmispunktides.
- Pinnaviimistlus- Ra väärtused tähelepanulaiendi nõuete piires. Kosmeetilistel pindadel puuduvad stantsijäljed, kriimustused ega määrdeaineplekid.
- Mõõtmete täpsus kindlaksmääratud tolerantside piires- Osade üldmõõtmed, funktsioonide vahekaugus ja profiili vastavus on kontrollitud joonise nõuetega, kasutades tolerantsiribale sobivat kontrollimeetodit.
Iga kontrollpunkt annab tagasisidet hooldusotsuste ahelasse. Kui serva seisund halveneb, teritate. Kui aukude positsioonid triivivad, kontrollite juhikuid. Kui paindenurgad nihkuvad, kontrollite stantsimise seisukorda. Osad ise on kõige ausam diagnostikavahend, mis teil on, et hinnata iga stantsi sees oleva tööriista komponendi seisundit.
Ülevaatus tuvastab probleemid. Hooldus parandab need. Kuid kõige tõhusam lähenemine on kujundada osad, mis on oma olemuselt andestavad, et toota-geomeetriat, mis talub tavalist stantsi kulumist ilma spetsifikatsioonidest välja langemata. Funktsioonide suurus ja vahekaugus annavad tööriistadele hingamisruumi. Siin tulevadki mängu-templitavuse reeglid- ja kogenud tööriistapartnerid saavad aidata inseneridel vältida selliste osade määramist, mis näevad paberil suurepärased välja, kuid võitlevad iga löögiga.
Disain--tembeldamise ja asjatundlike tööriistade jaoks
Ülevaatus ja hooldus tagavad, et stants töötab korralikult. Kuid kõige odavam lahendada kvaliteediprobleem on see, mida te kunagi ei loo. Osad, mis on konstrueeritud tembeldamispiiranguid silmas pidades, tekitavad vähem defekte, nõuavad vähem agressiivset tööriista ja taluvad tavalist stantsi kulumist, ilma et see erineks spetsifikatsioonidest. Erinevus osade vahel, mis tembeldavad korralikult ja mis võitlevad iga tsükliga, taandub tavaliselt käputäiele disainireeglitele, mida rakendatakse CAD-i faasis.
Mida siis stantsitööriistade interaktsioon teie detaili geomeetrialt tegelikult nõuab? See nõuab funktsioone, mida saab lõigata, vormida ja välja jätta, ilma et materjali käitumine või tööriistade mehaanika töökindlust ületaks. Kõik allolevad reeglid viitavad stantsi sees olevale füüsilisele reaalsusele-ja nende ignoreerimine loob täpselt selles artiklis varem käsitletud defektid.
Kujundus-, mis vastab-tembeldusreeglitele, mida insenerid peaksid järgima
Need juhised kehtivad laialdaselt stantsimisvormide projekteerimisprojektide puhul. Need esindavad aastakümnete pikkuse metallistantsimistööriistade ja stantside kogemuste konsensust, mis on destilleeritud rakendatavateks piiranguteks, mida saate osade projekteerimisel rakendada:
- Hoidke aukude läbimõõt materjali paksusega või sellest suurem.Varu paksusest väiksemate aukude torkamisel on oht tööriista purunemiseks. Roostevaba terase ja ülitugevate sulamite{1}}augu minimaalne läbimõõt peaks olema2x materjali paksus.
- Säilitage minimaalne augu---vahemaa 2x materjali paksusega.Omadused vabale servale liiga lähedal moonutavad lõikamise ajal, kuna ümbritsev materjal ei talu nihkekoormust.
- Ruumiaugud vähemalt 2-3x materjali paksuse vahega.Suurem vahekaugus põhjustab aukudevahelise pinna kõverdumise järgnevate vormimistoimingute käigus.
- Hoidke objektid paindejoontest eemal vähemalt 2,5-kordse materjali paksuse ja painderaadiusega.Kõik selle deformatsioonitsooni sees venib, nihkub või moondub painde tekkimisel.
- Lisage painde reljeefsed lõiked kohtadesse, kus painded puutuvad kokku servadega.Reljeefi laius peab võrduma vähemalt materjali paksusega ja reljeefi pikkus peab ületama painderaadiust. See hoiab ära rebenemise painutatud ja lamedate sektsioonide üleminekul.
- Orienteerige kriitilised kurvid tera suunaga risti.Üle tera painutamine võimaldab kitsamaid raadiusi ilma pragunemiseta-tasuta täiustus, mis ei maksa stantsi keerukuse osas midagi.
- Määrake sisemine painderaadius, mis on võrdne või suurem pehme terase puhul, 2T alumiiniumi puhul.Tihedamad raadiused kontsentreerivad pinget ja põhjustavad kurvi välispinna lõhenemist.
- Vältige tarbetult kitsaid tolerantse.Jäta ±0,05 mm spetsifikatsioonid funktsioonidele, kus sobivus või funktsioon seda tõeliselt nõuab. Vaikimisi ±0,1 mm või laiem mitte-kriitiliste mõõtmete jaoks, et vähendada tööriistakulusid ja pikendada stantsi eluiga.
- Standardiseeri painderaadiused üle detaili.Sama raadiuse kasutamine kõigis kurvides vähendab vormimisjaamade arvu ja lihtsustab stantsi disaini.
- Projekteeritud minimaalne ääriku pikkus on 3x materjali paksus.Lühemad äärikud ei saa silda stantsi ava ja ei teki üldse. Sihike 4x puhaste tulemuste saamiseks piisava stantsivahega.
Nende reeglite järgimine ei piira loovust{0}}see suunab selle usaldusväärsete geomeetriate poole. Nende piirangutega projekteeritud osad töötavad suurema kiirusega, kuluvad tööriistu aeglasemalt ja tagavad ühtlase kvaliteedi pikkade tootmisperioodide jooksul.
Keeruliste stantsitud osade koostöö tööriistaekspertidega
Standardsed disainireeglid käsitlevad lihtsaid geomeetriaid. Kuid paljud rakendused nõuavad enamat: keeruliste 3D-vormide ranged tolerantsid, suure-mahuga tootmine ilma sekundaarsete operatsioonideta või progressiivsed stantsid, kus möödaviigu sälkude geomeetria, kliirensi optimeerimine ja materjalivoog peavad kõik laitmatult koos töötama. Need projektid ulatuvad kaugemale sellest, mida üldistes juhistes on võimalik käsitleda, ning need nõuavad spetsiaalset tembeldamistööriista ja stantsiekspertiisi.
Millal peaksite kaasama pühendunud stantsikujunduspartneri? Pidage seda kohustuslikuks, kui teie osa hõlmab mõnda järgmistest:
- Rohkem kui kaheksa jaamaga keerukad progressiivsed stantside paigutused
- Mitu-materjali või mitme-komponenti-vormis kokkupanek
- Sügav{0}}tõmmatud geomeetria, mis nõuab kontrollitud materjalivoogu ja joonestusribade projekteerimist
- Tolerantsid alla ±0,05 mm vormitud objektidel
- Suur{0}}tootmismaht (500 000+ aastas), kus iga teisese toimingu kõrvaldamine õigustab täiustatud tööriistainvesteeringut
Insenertehnilises mõttes on stants palju enamat kui lõikeriist,{0}}see on täppistootmissüsteem. Õige tööriistapartner pakub simulatsioonivõimet, materjalivoogude analüüsi ja iteratiivset prototüüpimist, mis hoiab ära kulukaid parandusi pärast kõvade tööriistade ehitamist. Nad mõistavad, kuidas löögi kulumine, eemaldaja jõud, piloodi kaasamine ja möödaviigu sälgu kujundus toimivad süsteemina, mitte isoleeritud muutujatena.
Inseneridele, kes seisavad silmitsi nende keeruliste metallist stantsimise stantside väljakutsetega-eelkõige projektid, mis hõlmavad kohandatud stantsi struktuuri, jäsemete kontrollimise strateegiaid, kliirensi optimeerimist ja täiustatud materjalivoo inseneritööd-YICHENI tembeldusvormlahendused ühendavad teid tööriistaspetsialistidega, kes töötavad kogu stantside disaini keerukusega. Nende keskendumine järkjärgulisele ja ülekandevormide arendamisele, sealhulgas tõstuki kujundusele, möödaviigu sälkude projekteerimisele ja kliirensi täpsele haldamisele, muudab need tugevaks valikuks, kui teie projekt nõuab enamat kui --riiulipõhised tööriistad.
Olenemata sellest, kas täpsustate oma esimest tembeldatud komponenti või optimeerite olemasolevat tootmisvormi, kulgeb tee järjepidevate tulemusteni läbi samade põhitõdede: projekteerimine materjali- ja protsessipiirangute piires, oma mahule sobiva matriitsiarhitektuuri valimine ja koostöö ekspertidega, kes mõistavad, kuidas iga tööriista sees tehtud otsus kajastub teie käes hoitavas valmisosas.
Korduma kippuvad küsimused stantsitud osade kohta
1. Mis on stants metallist stantsimisel?
Matriit on spetsiaalne täppistööriist, mis on valmistatud karastatud tööriistaterasest või karbiidist, mis lõikab, painutab või moodustab lehtmetalli kindla geomeetriaga kontrollitud survejõu all. See koosneb ülemisest ja alumisest poolest, mis sisaldavad stantse, stantsiplokke, eemaldajaid, tõstukeid ja juhtsüsteeme, mis töötavad koos, et muuta lamedad materjalid valmiskomponentideks. Matriitsid võivad teostada selliseid toiminguid nagu augustamine, tühjendamine, painutamine ja tõmbamine, hoides miljonite tootmistsüklite jooksul tolerantse kuni 0,0002 tolli.
2. Millised on kolm peamist stantsimisvormide tüüpi?
Kolm peamist stantsimisvormi arhitektuuri on progressiivsed, ülekande- ja liitvormid. Progressiivsed stantsid liigutavad pidevat metallriba läbi järjestikuste jaamade, et saada suure -mahuga keerukaid osi kiirusega 100-1500 lööki minutis. Ülekandevormid liigutavad mehaaniliselt üksikuid toorikuid sõltumatute jaamade vahel, käideldes suuri või süvatõmmatud osi, mis on riba edasiliikumiseks liiga suured. Liitvormid teevad ühe käiguga korraga mitu lõikamistoimingut, tagades lamedate täppisosade (nt seibid ja seibid) jaoks kõige rangemad tolerantsid.
3. Kuidas vältida stantsitud osade purde teket?
Burri vältimine algab lõikevahe optimeerimisega stantsi ja stantsiploki vahel, tavaliselt pehme terase puhul 5-8% materjali paksusest külje kohta ja 10–15% roostevaba terase puhul. Lisaks algsetele kliirensi seadistustele on teravate lõikeservade säilitamine plaanipärase lihvimise abil hädavajalik, kuna stantsi kulumine suurendab tootmistsüklite jooksul järk-järgult jäme kõrgust. Puude kõrguse korrapärane jälgimine annab varajase hoiatuse tööriistade hoolduse vajalikkusest. Tööriista õige joondamine, õige pressi tonnaaž ja stantsikinga sobiv jäikus aitavad kaasa ka puhtalt lõigatud servadele minimaalse jäme moodustumisega.
4. Mis vahe on A-, B- ja C-klassi stantsimisvormidel?
Surveklassid esindavad tootmismahu nõuetele vastavaid tööriistade kvaliteedi taset. A-klassi stantsides kasutatakse karbiiddetailidega esmaklassilist tööriistaterast, need saavutavad kõige rangemad tolerantsid ja peavad vastu 2-5 miljonit või rohkem lööki, mis sobivad üle 500 000 detaili aastas. B-klassi stantsides kasutatakse standardseid kvaliteetseid{13}tööriistateraseid, nagu D2 või A2, mille tootmisaeg on 500 000–1 500 000 lööki, mis sobib ideaalselt keskmise mahu jaoks. C-klassi matriitsid pakuvad odavamat ehitust prototüüpimiseks või lühikesteks katseteks, mis on alla 50 000 käigu, aktsepteerides suuremaid tolerantse vastutasuks kiirema teostusaja ja väiksemate esialgsete investeeringute eest.
5. Mis on progressiivsete stantsimisvormide möödaviigu sälgud?
Möödaviigu sälgud on väikesed materjalilõigud, mis on lõigatud riba servadest progressiivse matriitsi varajastes jaamades, et kontrollida riba etteande kulgu. Negatiivsed möödavoolusälgud eemaldavad materjali, et luua avatud pilud, mis haakuvad stoppplokkidega, vältides ületoitmist. Positiivsed möödaviigu sälgud suunavad sakid allapoole, et need tõkestada tõkkepindadega, jäigastades kitsaid kandjaid, kontrollides samal ajal sammu. Mõlemad tüübid tagavad, et riba liigub vajutuskäikude vahel täpselt õigele kaugusele, vältides tõrkega-seotud mõõtmevigu ja kaitstes matriitsi positsioonitriivist põhjustatud põrkekahjustuste eest.


