


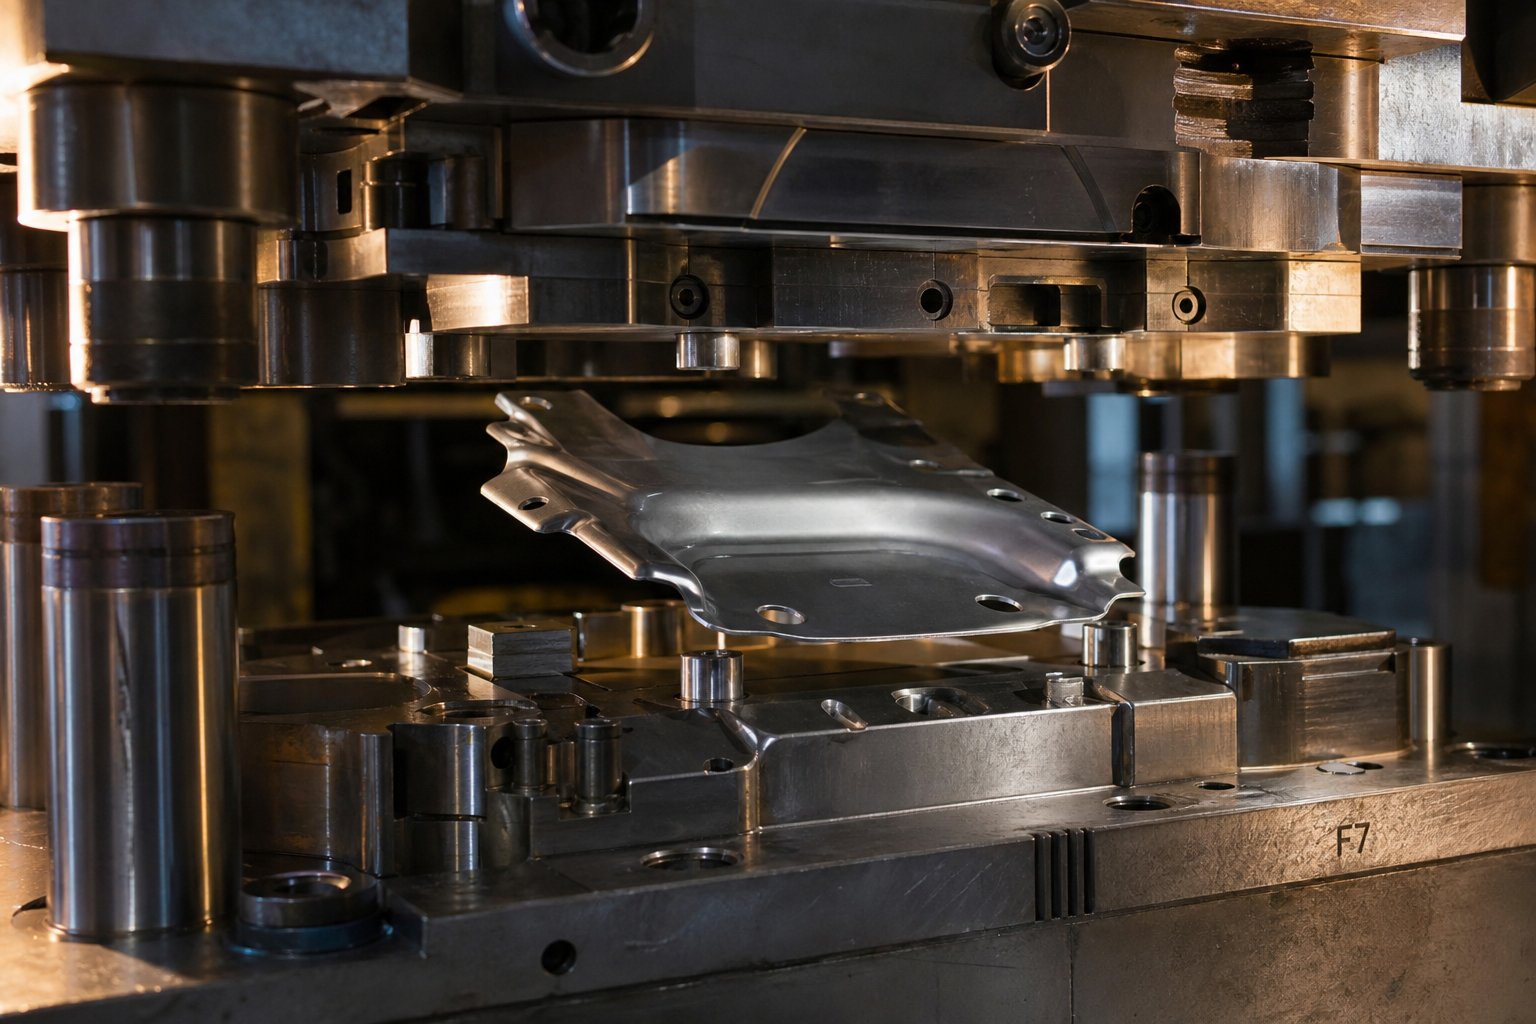
Mida tähendab tööriistade ja stantside prototüüpimine metallist stantsitud osade jaoks
Kujutage ette, et panete tootmisstantsile kuus numbrit ainult selleks, et avastada, et osa hüppab esimesel vajutuslöögil kaks kraadi võrra tagasi tolerantsi piirest. See stsenaarium toimib sagedamini kui peaks ja seda on peaaegu alati võimalik vältida. Metallist stantsitud osade tööriistade ja stantside prototüüpide loomine on olemas just selleks, et neid probleeme tabada enne, kui need muutuvad kalliteks probleemideks.
Tööriista ja matriitsi prototüüpide määratlemine
Metallist stantsitud osade tööriistade ja stantside prototüüpide loomine on inseneripraktika, mille käigus projekteeritakse, valmistatakse ja valideeritakse ajutisi või lühendatud -elueaga stantse, et toota stantsitud komponentide näidised, mis kinnitavad vormitavust, mõõtmete täpsust ja materjali käitumist enne täielikku tootmistööriistadesse investeerimist.
Praktikas on metallist stantsimise prototüüp füüsiline osa, mis on toodetud otstarbel-ehitatud stantsist, mis peegeldab kavandatud tootmisgeomeetriat, kuid kasutab vähem vastupidavaid materjale või lihtsustatud konstruktsiooni. Eesmärk ei ole masstoodang. See on õppimine: kontrollimine, et osa moodustab õigesti, vastab mõõtmete sihtmärkidele ja käitub tegelikes pressitingimustes ennustatud viisil.
Miks prototüüpimine on omaette inseneridistsipliin?
Metalli stantsimise prototüüp ei ole lihtsalt tootmise väiksem versioon. See on eraldiseisev inseneriteadus, millel on oma disainiloogika. Tootmistööriistad, mida sageli nimetatakse kõvadeks tööriistadeks, kasutavad esmaklassilisi tööriistateraseid, nagu SKD11, või karbiidist sisetükke, mis on ehitatud vastu pidama sadu tuhandeid pressimistsükleid. Prototüübi tööriistad seevastu eelistavad kiirust, kohanemisvõimet ja teabe kogumist pikaealisuse ees.
Alumiiniumist või eelkarastatud terasest{0}} valmistatud pehmeid tööriistu saab kiiremini valmistada ja hõlpsamini muuta, mistõttu on see ideaalne geomeetria kordamiseks ja materjali reaktsiooni testimiseks. See paindlikkus võimaldab inseneridel uurida disainivariante ilma aja- ja kulutrahvita karastatud terase ümbertöötamiseks. Distsipliin keskendub minimaalsest tööriistainvesteeringust maksimaalse õppimise saamisele.
Prototüübi faasi vahelejätmise peamised riskid
Prototüüpide tembeldamisest möödahiilimine ja otse tootmisvormide juurde hüppamine toob kaasa riske:
- Kulukas stantsi ümbertöötamine, kui tolerantsid jäetakse vahele{0}}artikli esimestel osadel, ainuüksi proovimine ja kinnitamine arvestavad10-15% stantside kogumaksumusest
- Toodete lansseerimine viibib, kui karastatud terast{0}}töödeldakse või lammutatakse
- Materjalijäätmed prototüübi stantsimistest, mida oleks saanud esmalt tabada odava-pehme tööriistaga
- Varjatud disainivead, nagu pingepunktid, materjali deformatsioon või sobitusprobleemid, mis ilmnevad ainult tegelikes vormimistingimustes
Kui progresseeruv stants maksab keskmiselt 15 000 kuni 30 000 dollarit ja keerulised ülekandevormid ulatuvad palju üle 500 000 dollari, eelistab matemaatika kulutada murdosa sellest eelarvest eelnevalt kinnitamiseks. Prototüüpimine ei ole esialgne viisakus. See on lehtmetalli vormimisel rakendatav riskitehnoloogia.
Tegelik küsimus pole selles, kas prototüüpida, vaid kuidas. Vastus sõltub osa keerukusest, materjali valikust ja stantsi enda ehitamise meetodist.
Samm{0}}sammuline-tööriist ja matriitsi prototüüpimise protsess
Iga prototüüpimistöö järgib struktureeritud töövoogu, kuid iga etapp genereerib tagasisidet, mis võib tagasi pöörduda ja varasemaid otsuseid ümber kujundada. Täieliku tootmise tembeldamisprotsessi mõistmine alates projekti kviitungist kuni kinnitatud osadeni aitab teil ette näha, kus iteratsioonid toimuvad, ja planeerida vastavalt oma ajakava.
Osade disainist prototüübi stantsipaigutuseni
Tembeldamine algab palju enne, kui metall puudutab pressi. Kui tööriistapartner saab teie detailide kavandi, on esimene tegevus põhjalik projekti ülevaatus. Insenerid hindavad 3D CAD-mudelit ja 2D-jooniseid vormimisprobleemide osas: kitsad raadiused, sügavad tõmbed, õhukesed seinad ja omadused, mida võib olla raske lehtmetalli tembeldada. Nad märgivad võimalikud probleemid varakult, nii et parandused ei maksa midagi rohkem kui faili parandamine.
Sealt tõlgitakse CAD-mudel prototüübi stantsipaigutuseks. See hõlmab jaamade arvu (kui kasutatakse progressiivset lähenemist), riba paigutuse, materjali etteande suuna ja tooriku suuruse määramist. Matriitsi paigutus arvestab seda, kuidas metalli stantsimise protsess liigub löögi haaval, ennustades, kus materjali vool, venitus ja kokkusurumine seavad geomeetriale väljakutse.
Prototüübi stantsi valmistamine
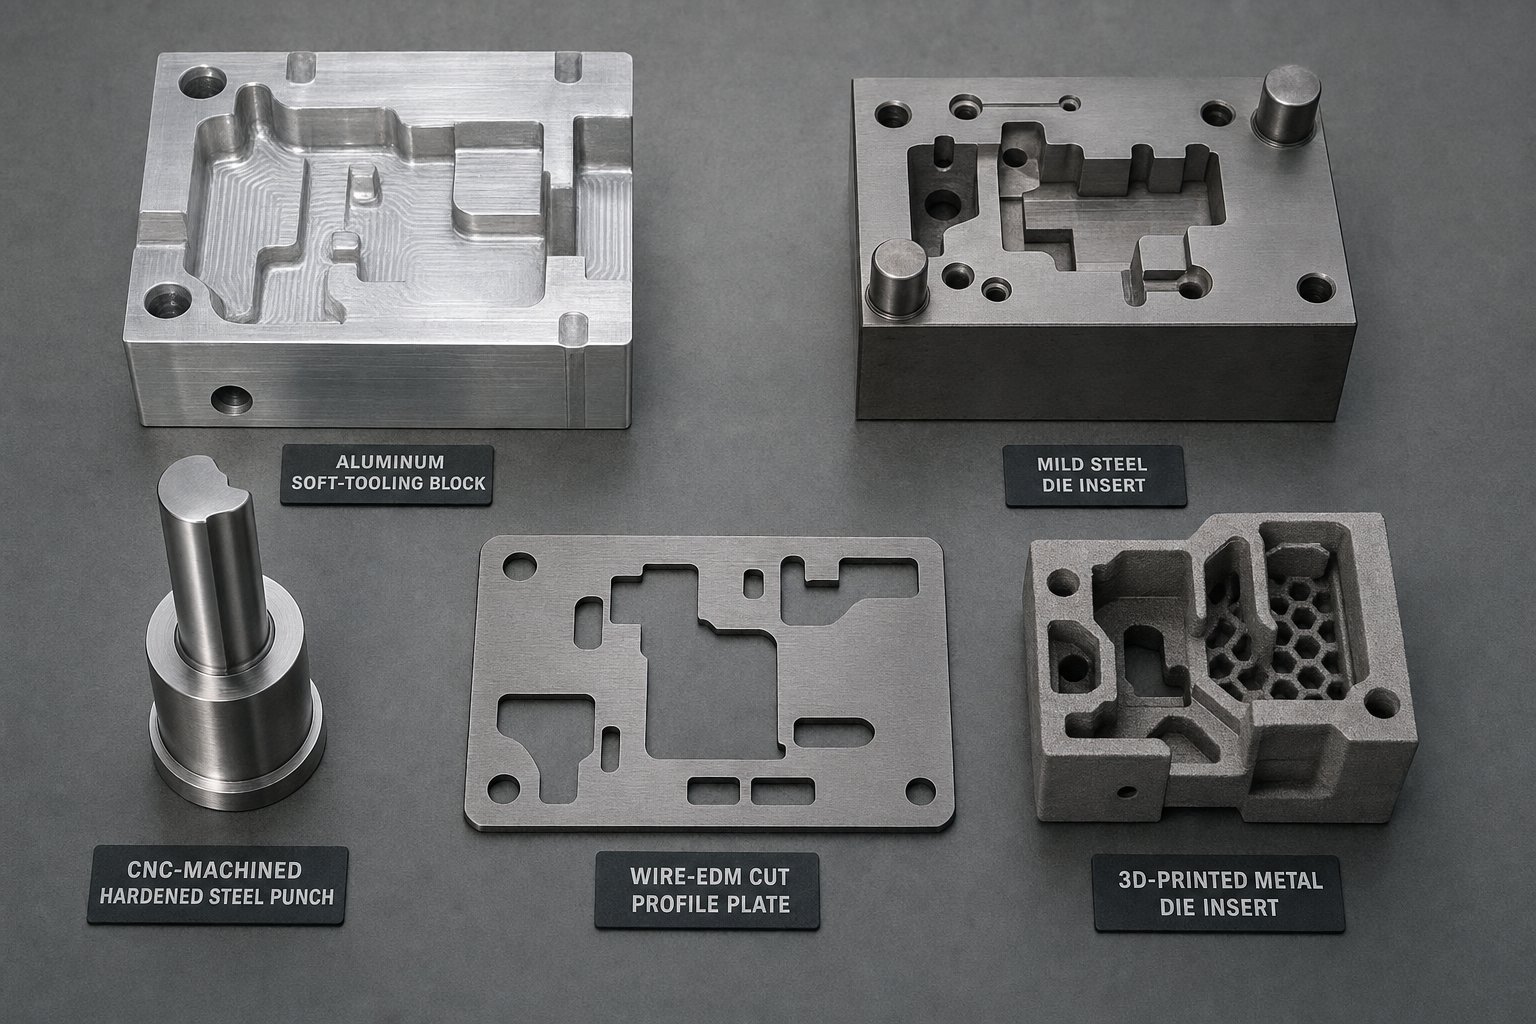
Diesel valmistamine on koht, kus kontseptsioonist saab füüsiline tööriist. Sõltuvalt keerukusest ja tolerantsinõuetest võib valmistamine hõlmata stantsiplokkide CNC-töötlust, keeruliste profiilide jaoks mõeldud traadi EDM-i või mõlema kombinatsiooni.Traadi EDMon eriti väärtuslik prototüüpvormide puhul, kuna programme saab hõlpsasti parandada, et võimaldada tõhusaid kohandamisi iteratsiooni ajal, ja see saavutab korratavuse 0,0002 tolli piires pärast programmi loomist. Tööstuslikud metallist stantsimistöötlemiskeskused tegelevad stantskingade karestamise ja vormimisega, samas kui EDM tegeleb täppisprofiilide ja kitsa siseraadiusega.
Siin on järjestikune töövoog algusest -väljalogimiseni:
- Sissetuleva detaili mudeli disaini ülevaatus ja vormitavuse hindamine
- CAD-i ettevalmistamine, sealhulgas ribade paigutus, tooriku arendus ja stantside arhitektuur
- Prototüübi stantsi disain koos jaamade järjestuse ja kliirensi arvutustega
- Dieedi valmistamine CNC-töötluse, traadi EDM-i või hübriidmeetodite abil
- Stantsi kokkupanek, joonduse kontrollimine ja pressi seadistamine
- Esialgsete näidisosade esimene-artikli tembeldamine
- Mõõtmete mõõtmine, kontroll ja võrdlus spetsifikatsioonidega
- Iteratsioon: matriitsi reguleerimine, uuesti{0}}tembeldamine ja{1}}mõõtmine
- Lõplik valideerimine ja tootmistööriistade üleandmine
Esimesed-artiklite tembeldamise ja iteratsiooni tsüklid
Prototüübi stantsi esmakordsel käivitamisel kogute andmeid, mitte ei tooda valmistooteid. Artikli esimesed-osad näitavad, kuidas materjal tegelikult käitub surve all. Insenerid mõõdavad iga omadust tolerantsi spetsifikatsioonide alusel, otsides tagasilöögi hälbeid, tõmbenurkade hõrenemist või kokkusurumistsoonide kortsumist.
Harva annab esimene katse osi, mis vastavad igale mõõtmele. Iteratsioon on protsessi sisse ehitatud. Matriit võib vajada tagasi-tagasilöögi kompenseerimiseks uuesti töötlemist. Tõmberaadius võib vajada avamist, et vältida pragunemist. Iga lehtmetalli tembeldamise, mõõtmise, reguleerimise ja uuesti{5}}stantsimise tsükkel vähendab tegeliku ja sihtgeomeetria vahelist lõhet. Mõõduka keerukusega osadel on oodata kahte kuni nelja iteratsioonitsüklit.
Valideerimis- ja tootmistööriistade üleandmine
Lõplik valideerimine toimub siis, kui prototüübi osad vastavad järjepidevalt mõõtmetele ja funktsionaalsetele nõuetele väikese proovitöö jooksul. Selles etapis dokumenteerib insenerimeeskond kõik õpitu: tegelikud tagasilöögiväärtused, optimaalsed pressiparameetrid, materjali käitumise märkused ja kõik iteratsiooni käigus tehtud geomeetria muudatused.
Sellest andmepaketist saab tootmistööriistade kavand. Selle asemel, et lähtuda eeldustest, töötab tootmisvormi disainer kinnitatud, empiiriliselt kinnitatud teabe põhjal. Ülekandmine muudab prototüüpide loomise teadmised tootmise kindlustundeks ja prototüüpimismeetodi valik määrab otseselt, kui palju neist teadmistest saate välja võtta.
Prototüüpimise meetodite võrdlus ja millal neid kasutada
Kõik prototüüpvormid ei ole ehitatud ühtemoodi ja vale meetodi valimine võib raisata nii aega kui ka eelarvet. Õige metallist stantsimise tööriistade lähenemine sõltub käputäiest muutujatest: kui keeruline on teie geomeetria, millist materjali ja mõõdikut te vormite, kui ranged peavad olema tolerantsid ja kui palju näidisosi vajate enne tootmise alustamist.
Siin on kõige levinumate meetodite praktiline jaotus, mille poolest kumbki silma paistab ja millest kumbki alla jääb.
Pehmed tööriistad väikese{0}}mahu kontrollimiseks
Pehmed tööriistad kasutavad stantside komponentide valmistamiseks alumiiniumisulameid (tavaliselt 6061 või 7075) või pehmet terast. Kuna need materjalid töödeldakse kiiresti ja maksavad odavamalt kui tööriistateras, tagavad pehmed tööriistad kiireima pöörde kõige väiksema esialgse investeeringuga. Kompromiss on surema elu. Alumiiniumist stantsid peavad tavaliselt vastu 500–5000 lööki, enne kui kulumine halvendab osade kvaliteeti, mistõttu sobivad need pigem varajases-etapis valideerimiseks kui pikendatud prototüübi käitamiseks.
Pehmed tööriistad toimivad kõige paremini siis, kui peate kontrollima põhilist vormitavust, testima uut ribade paigutust või kinnitama, et järkjärguline stantsimise protsessi jada loob soovitud geomeetria. See sobib vähem osadele, mis nõuavad kitsast tolerantsi alla +/-0,05 mm, kuna pehmemad stantsimaterjalid painduvad survekoormuse all rohkem ja kuluvad lõikeservades kiiremini. Lihtsate kurvide, madalate tõmmete ja nelja libisemisega stantsimise geomeetria jaoks pakuvad pehmed tööriistad aga kiiresti vastuseid.
CNC{0}}Masintöödeldud ja traadiga EDM-i prototüüpvormid
Kui teie detail nõuab suuremat tolerantsi või hõlmab keerukamaid vormimisoperatsioone, siis CNC{0}}töödeldud prototüüpvormid eelkarastatud tööriistaterasest (sageli D2 või A2 45–55 HRC juures) katavad lõhe pehmete tööriistade ja täistootmisvormide vahel. Need matriitsid peavad hakkama väiksemate vahedega ja taluvad kauem kulumist, kestavad tavaliselt 10 000 kuni 50 000 lasku olenevalt vormitavast materjalist ja stantsi kõvadusest.
Traadi EDM täiendab CNC-töötlust keerukate siseprofiilide, teravate nurkade ja funktsioonide jaoks, milleni tavaline freesimine ei ulatu. Mõlema protsessi ühendamine ühe stantsi konstruktsiooniga on tavaline praktika. Kaasaegsetes tööriistaruumides kasutatavad kiirprototüüpimisseadmed suudavad need stantsid toota kahe kuni nelja nädalaga, olenevalt keerukusest. See meetod sobib mõõduka kuni suure geomeetrilise keerukusega osadele, mille mõõtmete täpsus prototüüpimisel peab täpselt kajastama tootmistingimusi.
Kui 3D--prinditud matriitsivahedel on mõtet
Lisandite tootmine on sisenenud prototüüpide loomise vestlusse, kuigi selle roll on endiselt spetsialiseerunud. Uurige aadressilOaklandi ülikoolnäitas, et kaetud 3D-prinditud stantsidega saab tembeldada 50 000 detaili 1-mm-paksusest ülitugevast DP980 ülitugevast terasest, mille kulumine on võrreldav tavaliste D2 tööriistaterasest sisetükkidega. Mõlemad konfiguratsioonid andsid osad kogu sõidu jooksul heas pinnaseisundis.
3D--prinditud lisade peamine eelis on geomeetriline vabadus. Keerulisi stantsipinna kontuure, mis nõuavad pikka CNC-aega või mitut EDM-i seadistust, saab printida otse, mis vähendab keerukate kujundite valmistamise aega. Tehnoloogia sobib kõige paremini metallist stantsimise kiireks prototüüpimiseks, kus stantsi geomeetria on kõrge kontuuriga ja tavapärane töötlemine oleks kulukas-. See on vähem praktiline suurte lamedate stantside või lihtsate geomeetriate puhul, kus CNC-töötlus jääb kiiremaks ja säästlikumaks.
Meetodi sobitamine osa omadustega
Prototüüpimismeetodi valimine on lõppkokkuvõttes otsustusmaatriks. Tasakaalustate kiiruse ja täpsuse, kulude ja stantside eluea ning geomeetrilise keerukuse ja valmistamisvõime vahel. Allolev tabel koondab need tegurid ühte võrdlusraamistikku.
| meetod | Surve materjal | Tavaline elu (kaadrid) | Tolerantsusvõime | Juhtimisaja vahemik | Parim-kasutuskohver |
|---|---|---|---|---|---|
| Pehmed tööriistad (alumiinium) | 6061/7075 Alumiinium | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 nädalat | Varajane vormitavuse kontroll, lihtsad painutused, väikese{0}}mahu kontrollimine |
| Pehmed tööriistad (kerge teras) | 1018/1045 teras | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 nädalat | Mõõdukas geomeetria, paksemad gabariidid, lühikesed prototüübid |
| CNC-töödeldud (eel-karastatud tööriistateras) | D2/A2 45-55 HRC juures | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 nädalat | Tiheda-tolerantsiga osad, tootmis-esinduslik valideerimine |
| Wire EDM prototüübi stantsid | D2/A2 tööriistateras | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 nädalat | Keerulised profiilid, teravad sisenurgad, peen blanking |
| 3D-Prinditud matriitsivahed | Maraging teras / tööriistaterase pulber | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 nädalat | Keerulised kontuuriga pinnad, geomeetria kiire iteratsioon |
Tekivad mõned mustrid. Kui tembeldate õhukest alumiiniumi või messingi lihtsa paindegeomeetriaga, saate pehmete tööriistadega vastused päevadega. Kui teie osa hõlmab mitme-jaama järkjärgulist stantsimisprotsessi, millel on ranged positsioonitolerantsid, on eelkarastatud CNC-mehaanilised stantsid väärt lisaaega. Ja kui teie geomeetria on nii keeruline, et töötlemiskulud kasvavad spiraalselt, võivad 3D--prinditud lisad olla kiirem ja säästlikum tee.
Valitud meetod määrab ka selle, kui tüüpilised on teie prototüübi tulemused. Pehmemad stantsimaterjalid painduvad erinevalt, kuluvad kiiremini ja ei pruugi jäljendada karastatud tootmistööriistade pinnaviimistlust. See lõhe prototüübi ja tootmiskäitumise vahel on kõige olulisem siis, kui pildile tulevad materjali omadused, eriti kuidas erinevad metallid reageerivad moodustamisjõududele viisil, mida CAD-mudelid üksi ei suuda täielikult ennustada.
Materjali valik ja selle mõju prototüübi tulemustele
Matriitsist, mis moodustab veatult madala süsinikusisaldusega terase-süsinikterasest, võib roostevaba terase või alumiiniumi kasutamisele üleminekul tekkida-spetsiifilised osad-. Igal lehtmetallist stantsimismaterjalil on vormimissurve all oma isikupära: ainulaadne tagasilöögikäitumine, erinevad kalduvused lõhestumisele ja erinevad kõvenemiskiirused, mis muudavad osa koostoimet stantsipindadega löögi järel. Valest materjalist või mugavast asendajast prototüüpide loomine võib tekitada eksitavaid andmeid, mis lükkavad tootmistööriistadega seotud otsused rööpast välja.
Kuidas materjali omadused mõjutavad stantside prototüübi disaini
Prototüübi stantsi kujundamisel peavad stantsimistööriistade materjalivalikud ja vahekaugused kajastama konkreetset sulamit, mida kavatsete tootmises kasutada. Erinevad metallid voolavad, venivad ja suruvad kokku põhimõtteliselt erineval viisil külma lehtmetalli stantsimisel. Pehme teras on suhteliselt andestav: sellel on mõõdukas voolavuspiir, hea plastilisus ja etteaimatav käitumine tõmbeoperatsioonidel. Roostevaba teras seevastu kõvastub kiiresti{3}}, mis tähendab, et see muutub vormimisel oluliselt tugevamaks, nõudes suuremat pressimismahtu ja erinevaid kliirensistrateegiaid. Alumiiniumisulamid tõmbuvad pärast vormimist agressiivsemalt tagasi ja võivad katmata stantsipindade vastu tõmbuda.
Need erinevused mõjutavad matriitsi disaini kõiki mõõtmeid, alates stantsi-kuni-stantsi kliirensist ja tõmberaadiuse suurusest kuni pinnaviimistluse nõuete ja määrimisstrateegiani. Prototüüpstants, mis on ehitatud ilma materjalispetsiifilist käitumist arvestamata, toodab osi, mis ütlevad teile väga vähe selle kohta, kuidas tootmine tegelikult välja näeb.
Tagasilöögikäitumine tavaliste metallide tembeldamisel
Tagasilöök on lehtmetalli kalduvus pärast vormimiskoormuse vabastamist osaliselt oma algse tasase kuju tagasi pöörduda. See juhtub seetõttu, et elastne taastumine toimub painde ajal koos plastilise deformatsiooniga. Tagasilöögi ulatus varieerub märkimisväärselt sulami ja mõõtmete paksuse järgi.
A võrdlev uuring V{0}}painutusvedrustuse kohtaAlumiiniumisulamist 6061-T6, roostevabast terasest 304 ja madala süsinikusisaldusega terasest Uuring näitas ka, et materjali paksus moodustab ligikaudu 54% mõjust tagasilöögi suurusele, samas kui materjali tüüp mõjutab umbes 37%. Kõigi testitud sulamite puhul tõmbuvad õhemad lehed tagasi rohkem kui paksemad.
Mida see prototüüpimise jaoks tähendab? Kui teie tootmisosa on valmistatud 0,5 mm alumiiniumist, peab teie prototüüpvorm olema konstrueeritud nii, et see sulami ja gabariidi kombinatsioonile vastaks ülepainde kompenseerimiseks. Paksema gabariidi või erineva sulami kasutamine prototüüpimise ajal moonutab teie tagasilöögiandmeid ja muudab iteratsioonitsüklid vähem kasulikuks. Autotööstuses kasutatav kuumstantsimisprotsess aitab tagasilöögi, moodustades kõrgetel temperatuuridel, kus materjal on painduvam, kuid enamiku külmvormitud prototüüptööde puhul tuleb kompenseerimine lisada stantsi geomeetriale.
Miks peab prototüübi materjal vastama tootmiskavatsusele?
Kujutage ette, et kasutate oma prototüüpi pehme terasega, kuna seda on odavam ja lihtsam hankida, samas kui teie tootmise eesmärk on 304 roostevaba teras. Pehmed terasest osad tulevad mõõtmetelt täiuslikud. Registreerite stantsi disaini ja pühendute tootmistööriistadele. Seejärel, kui roostevaba terase tootmine algab, tõmbuvad osad veelgi tagasi, stants muutub mõnesaja tõmbega sapiseks ja seina paksus tõmbenurkades erineb spetsifikatsioonist. Iga prototüüpimise käigus kinnitatud oletus osutub ebausaldusväärseks.
See on põhjus, miks kogenud tööriistainsenerid nõuavad prototüüpide loomist tegeliku tootmise{0}}eesmärgiga materjaliga õiges mõõdus. Sügavtõmbeprotsess on materjali valiku suhtes eriti tundlik, kuna ääriku survejõud põhjustavad materjali paksenemist, mis on sulamiti erinev. NaguAjakiri MetalFormingmärgib, et-tasapinnaline kokkusurumine süvatõmbamise ajal suurendab lehe paksust tõmbenurkades ja kui stantsi vahekaugusi ei kohandata selle konkreetse materjali paksenemiskäitumisega, muutub lõhestumine vältimatuks.
Siin on peamised materjalispetsiifilised kaalutlused, mida peaksite prototüüpide loomisel hindama:
- Tagasilöögi suurusjärk:Alumiiniumsulamid ja ülitugevad terased{0}}tõmbuvad tagasi oluliselt rohkem kui pehme teras, mis nõuab stantsi geomeetria ülepainde kompenseerimist
- Kalduvus:Roostevaba teras ja alumiinium on väga altid liimikulumisele stantsipindade vastu, nõudes poleeritud tööriistu, õiget vahekaugust ja sobivat kattekihti või määrimist.
- Töö kõvenemise määr:Austeniitsed roostevabad terased (304, 316) kõvastuvad vormimise ajal kiiresti, suurendades vajalikku tonnaaži ja muutes materjali vooluomadusi käigu keskel
- Pinna tundlikkus:Vasel ja messingil on kergesti kosmeetiline märgistus, mis nõuab nähtavate defektide vältimiseks peegel{0}}poleeritud matriitsi pindu ja kontrollitud määrimist
- Paksuse kõikumine koormuse all:Iga sulam pakseneb ja hõreneb tõmbamise ajal erinevalt, mõjutades otseselt stantsimise---kliirensi nõudeid
Mõõdik paksus ühendab kõik need tegurid. 1,5 mm madala -süsinikterase jaoks sobiva kliirensiga stants pigistab ja lööb kokku, kui moodustate selle läbi 2,0 mm roostevaba terast, sest paksem ja kõvem materjal tekitab rohkem hõõrdumist ja tihendustsoonide paksust. Prototüübi tööriistad paljastavad need interaktsioonid füüsiliselt viisil, mida isegi hästi{5}}kalibreeritud CAD-simulatsioonid suudavad vaid ligikaudselt hinnata. Tegelikus vormimiskeskkonnas on sellised muutujad nagu temperatuuri tõus, määrimise katkemine ja mikro-skaala pinna vastasmõjud, mida digitaalmudelitel on raske täielikult tabada.
See lõhe simulatsiooni ja tegelikkuse vahel on just see põhjus, miks füüsiline prototüüpimine jääb hädavajalikuks, isegi kui arvutusvahendid muutuvad keerukamaks.
CAE-simulatsioon prototüüpide{0}}eelse valideerimise etapina
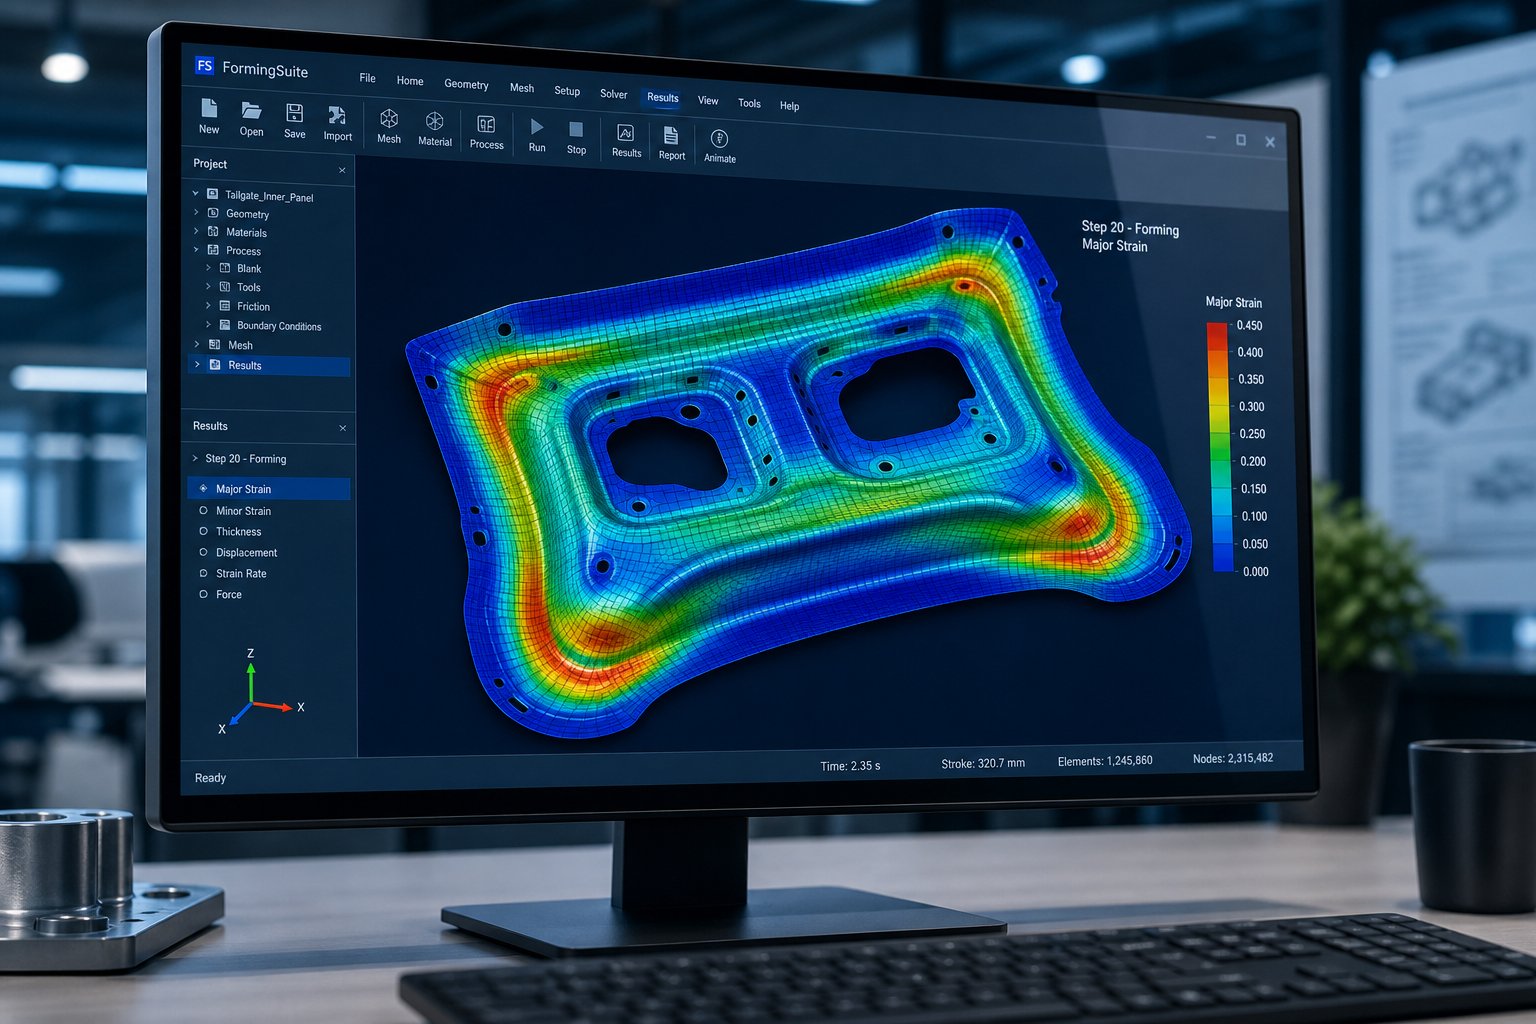
Nii keerukas kui ka füüsiline prototüüpimine maksab iga iteratsioonitsükli jaoks ikka päris raha ja reaalajas. Mis siis, kui saaksite enne terase lõikamist ühe või kaks neist tsüklitest välja jätta? See on täpselt koht, kus CAE simulatsioon sobib töövoogu. Lehtmetalli vormimise lõplike elementide analüüs toimib virtuaalse proovikivina, võimaldades inseneridel enne füüsiliste tööriistade kasutamist digitaalselt testida stantside konstruktsioone, tooriku kujundeid ja protsessiparameetreid. See ei asenda käsitlust-prototüüptehnoloogiaga, kuid ahendab dramaatiliselt ebakindlust, mida esimene füüsiline suremiskatse peab lahendama.
Mida ennustab CAE simulatsioon enne terase lõikamist
Kaasaegne vormimissimulatsioonitarkvara kordab füüsilist pressipoe keskkonda märkimisväärse täpsusega. Toorik modelleeritakse elementide võrguna, tööriistade geomeetria on määratletud jäikade pindadena ja pressikäiku simuleeritakse järk-järgult, arvutades deformatsiooni igal ajaetapil. Tulemuseks on üksikasjalik kaart selle kohta, kuidas teie lehtmetall tegelikes vormimistingimustes käitub.
VastavaltAHSS Insights, on need programmid osutunud täpseks tooriku liikumise, pingete, tooriku hõrenemise, kortsude, pandlate ja moodustumise raskuse ennustamisel, nagu on määratletud tavapäraste vormimispiirkõverate abil. Täpsemalt, simulatsioon tuvastab enne metalli moodustumist kolm defektide kategooriat:
- Harvendamine ja lõhenemine:Liigne venitamine vertikaalsetes seintes või kitsas raadiuses põhjustab paksuse vähenemist. Harvendamine üle 20% näitab suurt pragunemise ohtu tegeliku stantsimise ajal.
- Kortsumine ja paindumine:Survejõud äärikutes või toetamata piirkondades põhjustavad ribisid, mis kahjustavad detailide kvaliteeti. Simulatsioon näitab, kus tooriku hoidiku survet või tõmberibade asetust tuleb reguleerida.
- Tagasilöögi kõrvalekalle:Elastne taastumine pärast vormimist ennustatakse suunatult, näidates, millised tunnused liiguvad tolerantsist välja ja ligikaudu kui palju.
Keerulist geomeetriat või täiustatud materjale hõlmavate tehniliste tembeldamisrakenduste puhul on need ennustused hindamatud. Need võimaldavad stantsidisaineritel reguleerida raadiusi, ümber paigutada joonestushelmeid või muuta tooriku kuju enne mis tahes valmistamise algust.
Simulatsiooniväljundid, mis juhivad prototüübi stantsi disaini
Hästi-teostatud vormimissimulatsioon annab mitu tulemust, mis annavad otsest teavet prototüübi stantsi kavandamise ja ehitamise kohta:
- Piirdiagrammide (FLD) moodustamine:Joonistage suuremad ja väiksemad deformatsioonid tooriku igas punktis materjali moodustumise piirkõvera suhtes, näidates täpselt, kus see osa on ohutu, marginaalne või rikete oht
- Paksuse jaotuskaardid:Kujutage ette hõrenemist ja paksenemist kogu osa ulatuses, tuues esile piirkonnad, kus stantside vahed võivad vajada reguleerimist või kus materjal pigistab kokku
- Springbacki ennustused:Kuva postituse -kujundi kuju hälve nimigeomeetriast, stantsi pindadele ehitatud ülepainde kompensatsiooni juhtimine
- Tühja kuju optimeerimine:Määrake ideaalne tooriku alustamise kontuur, nii et vormitud osa vajaks minimaalset kärpimist ja materjalikasutus oleks tõhus
- Pressi koormuskõverad:Hinnake vajalikku tonnaaži läbi löögi, tagades, et valitud pressil on prototüüpimiseks piisav võimsus
Need väljundid on prototüübi stantsidisaineri kavandiks. Selle asemel, et tugineda pelgalt kogemustele ja rusikareeglitele, alustab insener kvantifitseeritud ennustustest probleemide ilmnemise kohta. FEA tööriistad, nagu AutoForm, PAM-STAMP ja LS-DYNA, loovad need tulemused tundide või päevadega, palju kiiremini kui füüsiline proovitsükkel. Metallosade kiire prototüüpimise praktiline kasu on vähem üllatusi esimesel pressilöögil.
Simulatsiooni piirangud ja miks füüsiline prototüüpimine on endiselt hädavajalik
Simulatsioon on võimas, kuid see töötab idealiseeritud sisenditel. Themetallivormimistööstustunnistab, et igasugune simulatsioon on ainult nii hea kui prognooside genereerimiseks kasutatud andmed. Materjalikaardid ei pruugi salvestada partiide -to{2}}variatsioone. Hõõrdemudelid on ligikaudsed tegeliku määrimiskäitumise kohta. Ja nagu AHSS Insights märgib, ei prognoosita kohalikke vormimisprobleeme, nagu nihkeserva venitatavus, kuna kõiki tootmisservaefekte on keeruline modelleerida.
Tagasilöögi ennustus on veel üks valdkond, kus simulatsioon annab suunajuhiseid, kuid mitte alati absoluutset täpsust. Kasutajad teatavad, et simulatsioon vähendab stantside lõikamist kaheteistkümnelt või enamalt kolmele või neljale, mis on märkimisväärne paranemine, kuid mitte kõrvaldamine. Virtuaalsete ja füüsiliste tulemuste vaheline jääklõhe on täpselt see, mille prototüübi tööriistad lahendavad.
Mõelge suhtele järgmiselt: simulatsioon kõrvaldab selgelt halvad ideed ja kitsestab teie kujunduse suure tõenäosusega{0}}alguspunktini. Seejärel kinnitab füüsiline prototüüpimine, mida simulatsioon ennustas, tabab ära, mis jäi kahe silma vahele, ja genereerib empiirilised andmed, mis on vajalikud tootmistööriistade enesekindlaks viimistlemiseks. Üheskoos tihendavad need ajakavasid ja vähendavad iteratsioonikulusid palju tõhusamalt kui kumbki meetod eraldi.
Simulatsiooni ja füüsiliste prototüüppindade kombineerimise tegelik tasuvus on projekteerimisel-tootmisvõime-ülevaatamisel, kus prototüübi tulemused paljastavad probleeme, mida ei CAD-geomeetria ega virtuaalsed mudelid ei osanud ette näha, ja need suunatakse otse osade kujunduse muudatustesse.
DFM-i tagasisideahel, mis säästab tootmistööriistade kulusid
Simulatsioon kitsendab akent. Prototüübi tööriistad kitsendavad seda veelgi. Kuid prototüüpimise kõrgeim-väärtuslik tulemus ei ole lihtsalt mõõtmetelt õige osa. Just disainiteadmised voolavad pressipoest tagasi teie CAD-mudelisse. Iga prototüübi tembeldamine loob empiirilisi tõendeid selle kohta, mis töötab, mis ebaõnnestub ja mida tuleb muuta detaili disainis endas, mitte ainult tööriistu. See füüsilise prototüübi tulemuste ja lehtmetallist stantsimise kujunduse muudatuste vaheline tagasisideahel eraldab ühe kuluka proovikatse süstemaatilisest teest tootatava ja kuluefektiivse tootmisosa poole.
Kuidas prototüübi tulemused ajavad disaini muudatusi
Kui prototüübiosad pressi alt maha tulevad, kannavad need teavet, mida simulatsiooni või joonise ülevaade ei suuda täielikult ennustada. Nurgaraadius, mis näis CAD-is piisav, näitab mikroskoobi all mikro{1}}pragusid. 12 mm kõrgune äärik paisub üleminekul, kuna materjalivool ei olnud ühtlane. Paindejoone lähedal asuv auk moondub ovaalseks, kuna see paiknes deformatsioonitsoonile liiga lähedal.
Kõik need leidud käivitavad konkreetse disaini läbivaatamise. Insener ei palu lihtsalt stantsi valmistajal tööriistu parandada. Selle asemel uueneb detaili geomeetria ise: raadius avaneb 1,0T-lt 1,5T-le, ääriku kõrgust vähendatakse 2 mm, ava asetatakse 4 mm paindejoonest kaugemale. Need muudatused levivad koostemudeli kaudu ja värskendatud kujundus{7}}kinnitatakse uuesti järgmise prototüübi iteratsiooni käigus.
See on DFM-i tagasiside ahel. Füüsilised tulemused näitavad, milline kujundus peab usaldusväärseks stantsimiseks välja nägema, ja detailide joonis läheneb geomeetriale, mis vastab nii funktsionaalsetele nõuetele kui ka vormib puhtalt. Silmus jookseb tavaliselt kaks kuni neli tsüklit mõõdukalt keerukatel osadel, enne kui saavutatakse stabiilne ja tootmisvõimeline disain.
Levinud DFM-i leiud prototüübi tembeldamise ajal
Teatud probleemid kerkivad prototüüpimisprojektide lõikes korduvalt esile, olenemata tööstusharu või osa keerukusest. Nende levinud mustrite äratundmine aitab inseneridel muudatusi ette näha ja luua tolerantsi oma ajakavade iteratsiooni suhtes.
- Minimaalse painderaadiuse rikkumised:Materjali paksusest 1,0–1,5-kordsest väiksemad siseraadiused põhjustavad väliskiu pragunemist või liigset õhenemist, eriti roostevaba terase ja ülitugevate sulamite puhul
- Funktsioonide vahede konfliktid:Avad, pilud või reljeefid, mis paiknevad paindejoonest, servast või külgnevast tunnusest lähemal kui 2 korda materjali paksusest, moonutavad vormimise ajal, kuna ümbritsev materjal ei suuda deformatsiooni toetada
- Materjali hõrenemine tõmbenurkades:Sügavtõmme tõmbab löögi raadiuse juures kontsentraadi pinget, vähendades seina paksust allapoole minimaalset spetsifikatsiooni ja luues nõrgad kohad, mis võivad töökoormuse korral ebaõnnestuda
- Tolerantsi kuhjaga{0}}probleemid:Mitu vormitud tunnust, mis koguvad mõõtmete varieerumist kaugemale sellest, mida koost suudab absorbeerida, mis nõuavad nullpunkti ümberstruktureerimist või reguleerimisfunktsioonide, näiteks piludega aukude lisamist
- Süvise nurga ebapiisav:Vertikaalsed seinad ilma piisava reljeefinurgata lukustavad osa tagasitõmbamise ajal stantsi külge, kahjustades nii detaili kui ka tööriistu
- Möödavoolu sälgu suuruse määramise vead:Negatiivsed ja positiivsed möödavoolusälgud lehtmetalli vormivates stantsimisvormides kontrollivad riba edenemist ja takistavad materjali paindumist jaamade vahel, kuid vale suurusega sälgud võivad riba kinni siduda või lubada valesti registreerimist, tekitades mõõtmete triivi progresseeruvas stantsijärjestuses
Möödasälgude eesmärk stantsimisvormides ilmneb eriti prototüübi käitamise ajal, kus ilmnevad riba söötmise probleemid, mis ei olnud stantsi paigutuses ilmsed. Möödaviigu sälkude lehtmetalli vormimiskäitumise varajane füüsiline valideerimine säästab oluliselt tootmistööriistade ümbertööd, kus ribade juhtimise probleemid korrutuvad kiirete{1}}pressimistsüklite jooksul.
DFM-i koostööülevaade teie tööriistapartneriga
Tagasiside toimib kõige kiiremini siis, kui projekteerimisinsener ja tööriistapartner vaatavad koos üle prototüübi tulemused, mitte ei edasta aruandeid meiliahelate kaudu edasi-tagasi. DFM-i koostööülevaade tähendab, et mõlemad osapooled istuvad sama laua taga, olgu need füüsilised või virtuaalsed, ja läbivad kõik kõrvalekalded, saades ühiselt aru, mis on tööriistaparandus ja mis nõuab osa kujunduse muutmist.
Siin eristuvad kaasaegsed prototüüpide loomise partnerid. Pood, mis lihtsalt tembeldab teie osa ja annab teile mõõtmisaruande, jätab tulemuste tõlgendamise üksi. Partner, kes integreerib DFM-i teadmised otse prototüüpimistsüklisse, tuvastab kiiremini algpõhjused ja pakub välja konstruktsioonimuudatused, mis lahendavad vormimisprobleeme ilma osa funktsiooni kahjustamata. Näiteks YICHEN struktureerib oma töövoo ümberkiire CNC prototüüpimine integreeritud DFM-i tagasisidega, mis ühendab prototüübi valmistamise inseneriülevaatusega, nii et iga iteratsioonitsükkel annab nii osad kui ka rakendatavad disainijuhised.
Tõhus koostööpõhine DFM-i ülevaade järgib praktilist mustrit. Tööriistainsener tuvastab vormimisdefekti ja selgitab selle mehaanilist põhjust. Disainiinsener hindab, kas mõjutatud funktsiooni saab muuta ilma sobivust või funktsiooni mõjutamata. Koos lähenevad need versioonile, mis rahuldab nii valmistatavust kui ka jõudlust. Mõned tembeldamise kujundamise näpunäited kiirendavad seda protsessi: määrake kriitilised omadused alati ühisest lähtepunktist, võimaldage paindlikkust mitte-funktsionaalsetes raadiustes ja määrake joonisel materjali tera suund, et stantsi kujundaja saaks maksimaalse vormitavuse tagamiseks paindeid orienteerida.
DFM-i tagasisideahel teeb enamat kui vaid täiustab praegust osa. See loob institutsionaalseid teadmisi selle kohta, mis tembeldamisel töötab ja mis mitte. Igast prototüüpimise käigus dokumenteeritud leiust saab järgmise projekti disainijuhis, mis aja jooksul suurendab tulusid. Hankehaldurid, kes hindavad prototüüpide iteratsioonide kulusid, peavad arvestama sellega: iga prototüüpimise käigus tabatud DFM-i redaktsioon väldib tootmisvormi modifikatsiooni, mis võib pärast karastatud tööriistade ehitamist maksta 5–20 korda rohkem.
Kui DFM{0}}valideeritud geomeetria on käes, on järgmine praktiline küsimus investeeringu kvantifitseerimine: kui palju maksab prototüübi tööriistad võrreldes tootmistööriistadega ja kuidas tootlust mõõta?
Prototüübi tööriistade otsuste maksumus ja ajaskaala
DFM-i leiud ütlevad teile, mida parandada. Järgmine küsimus on praktiline: mis see valideerimine tegelikult maksab, kui kaua see aega võtab ja millal matemaatika kulutusi õigustab? Neid küsimusi küsivad hankejuhid ja projekteerimisinsenerid kõige sagedamini, kuid konkreetseid vastuseid on üllatavalt raske leida. Tegelikkus on see, et prototüüptööriistade investeeringud sõltuvad sellest, kui esinduslikud tulemused peaksid olema, ja õige valik sõltub teie soovitud metallistantsimise tootmismahust.
Prototüübi ja tootmistööriistade suhteline maksumus
Prototüübi tööriistade kasutamine moodustab sõltuvalt meetodist ja keerukusest tavaliselt 10–35% samaväärsest tootmistööriista maksumusest. Lihtsa kronsteini pehme alumiiniumstants võib maksta paar tuhat dollarit, samas kui sama osa täielikult karastatud järkjärguline tootmisstants võib ulatuda 25 000–50 000 dollarini. Lõhe suureneb veelgi keerukate ülekandevormide puhul, kus tootmistööriistad võivad ületada 500 000 dollarit ja esinduslik prototüüp jääb endiselt alla 100 000 dollari.
Miks nii lai valik? Prototüübid vahetavad pikaealisuse kiiruse ja kohanemisvõime vastu. Nad jätavad kuumtöötlemise etapid vahele, kasutavad odavamaid materjale ja lihtsustavad funktsioone, mis on olulised ainult suure -mahutsükli korral. Maksate piisava hulga eluea eest, et oma kujundust kinnitada, mitte miljon pressitõmmet üle elada. Just see kompromiss muudab metallosade prototüübi majanduslikult elujõuliseks pigem riski-vähendamisinvesteeringu kui tootmiskuludena.
Ootused teostusaja järgi prototüüpimismeetodi järgi
Juhtimisaeg jälgib täpselt stantsi materjali ja valmistamise keerukust.Pehmed tööriistad nõuavad väiksemat investeeringut ja lühemat teostusaegakui kõvade tööriistadega, sest pehmemad materjalid töödeldakse kiiremini ja ei vaja kuumtöötlust ega ulatuslikku lihvimist. Kui on vaja muudatusi, naasete pehmete tööriistadega varem tootmisse, kuna kõvenemata materjali ümbertöötamine on lihtne.
Levinud lähenemisviiside puhul on järgmine:
- Pehmed tööriistad (alumiinium):1–2 nädalat projekti heakskiitmisest esimeste kiirete prototüübiosadeni, mis on trükist välja tulnud
- Pehmed tööriistad (mahe teras):2 kuni 3 nädalat, materjali kõvaduse ja töötlusaja tõttu veidi kauem
- CNC{0}}töödeldud eelkarastatud-tööriistateras:2 kuni 4 nädalat, lisaaega kuumtöötluseks ja pinnaviimistluseks
- Wire EDM prototüüp sureb:3–5 nädalat keerukate geomeetriate jaoks, mis nõuavad mitut EDM-i seadistust
- 3D--prinditud matriitsid:1–3 nädalat, ehitusaeg sõltub sisestuse mahust ja järeltöötluse nõuetest
Iga iteratsioonitsükkel lisab ligikaudu 3 kuni 7 päeva sõltuvalt stantsi modifikatsioonide ulatusest. Eelarve kaks kuni neli iteratsioonitsüklit mõõdukalt keerukate osade jaoks, mis tähendab, et teie prototüüpide koguaeg alates avalöögist kuni kinnitatud osadeni jääb tavaliselt vahemikku 4–10 nädalat.
Prototüüpimise ROI vs tootmisvormide vahelejätmine
Prototüüpimise rahaline vajadus põhineb lihtsal põhimõttel. Projekteerimisvea parandamise kulud suurenevad igas tootmisetapis kümme korda. Kui geomeetriaprobleemi parandamine maksab prototüübi iteratsiooni ajal 500 dollarit, maksab sama parandus pärast tootmistööriistade lõikamist 5000 dollarit ja 50 000 dollarit või rohkem, kui defektsed osad jõuavad koosteliinidele või klientidele. Prototüüpimine on takistuseks, mis peatab selle eksponentsiaalse kulude tõusu.
Praktiline ROI valem tembeldatud osade prototüüpimise võimaluste jaoks näeb välja järgmine: (välditud tootmisvormi ümbertöötlemise maksumus + kiirema käivitamise väärtus) jagatud prototüüpimise koguinvesteeringuga. Kui ühe tootmisvormi modifikatsiooni ümber-töötlemise,-kõvenemise ja uuesti-valideerimise käigus kulub 8000–20 000 dollarit, tasub isegi ühe sellise modifikatsiooni vältimine prototüüpimise kaudu sageli kogu prototüübi tööriistaprogrammi eest.
Allolev tabel koondab kulude, teostusaja ja mahu juhised ühte otsustusraamistikku.
| Prototüüpimise meetod | Suhteline kulu (% tootmistööriistadest) | Tavaline tarneaeg | Tootmismaht |
|---|---|---|---|
| Pehmed tööriistad (alumiinium) | 5% - 15% | 1 - 2 nädalat | Väike maht: alla 10 000 osa |
| Pehmed tööriistad (kerge teras) | 10% - 20% | 2 - 3 nädalat | Väike kuni keskmine maht: kuni 50 000 osa |
| CNC-töödeldud (eel-karastatud teras) | 15% - 30% | 2 - 4 nädalat | Keskmine kuni kõrge helitugevus: 10,000 - 500,000+ osa |
| Wire EDM prototüübi stantsid | 20% - 35% | 3 - 5 nädalat | Keskmine kuni suur helitugevus: täppis{0}}kriitilised rakendused |
| 3D-Prinditud matriitsivahed | 10% - 25% | 1 - 3 nädalat | Mis tahes maht: keeruka geomeetria valideerimine |
Sellest tuleb välja mustermahu{0}}põhine otsustusloogika: väikese -mahu tootmisel alla 10 000 detaili on pehmed tööriistad või alternatiivsed meetodid sageli kuluefektiivsemad- kui investeerimine vastupidavasse kõvasse tööriista. Keskmise -mahu puhul 10 000–100 000 osa puhul õigustab kulu osa kohta vastupidavamaid prototüüpvorme, mis peegeldavad täpselt tootmistingimusi. Suuremahuliste{11}}programmide puhul, mis hõlmavad üle 100 000 osa, muutub prototüübi tööriistade investeering ümardamisveaks võrreldes tootmisvormide kuludega ning prioriteet nihkub täielikult tulemuste täpsuse ja representatiivsuse poole.
Lõppkokkuvõttes pole küsimus selles, kas saate prototüüpimist endale lubada. See on see, kas saate seda endale lubada. Prototüüpimisega seotud kulutused, mis moodustavad 10–30% tootmistööriistade kuludest, takistavad tavapäraselt ümbertegemise arveid, mis ületavad täielikult esialgse tööriistaeelarve. Sääst on veelgi suurem, kui arvestada, et valideeritud prototüübi andmed suunatakse otse tootmisvormi kujundusse, välistades oletusi ja vähendades karastatud tööriistade proovitsükleid.
Kulud ja ajakava kujundavad äriotsuse. Kuid kui teil on prototüübiosad käes, ilmneb teistsugune väljakutse: kuidas hinnata neid piisavalt rangelt, et usaldada, et nendest tulemustest koostatud tootmistööriistad toimivad ootuspäraselt?
Prototüübi tembeldatud osade hindamine ja kvalifitseerimine
Teil on prototüübiosad käes. Mõõtmised prinditakse esimesele-artikli aruandele. Kuid siin on küsimus, mis komistab isegi kogenud meeskondi: kuidas teate, et need tulemused on piisavalt head, et tootmistööriistad valgustada? Proovipressil pehmest prototüübist valmistatud stantsitud osa käitub teisiti kui sama geomeetria, mis on moodustatud tootmiskiirusel karastatud tööriistades. Arusaamine, mida mõõta, milliseid aktsepteerimiskriteeriume igas etapis rakendada ning kuidas ületada lõhe prototüübi ja tootmisandmete vahel, muudab töötlemata mõõtmised usaldusväärseteks inseneriotsusteks.
Prototüübi tembeldatud osade kontrollimeetodid
Teie valitud kontrollimisviis sõltub sellest, mida peate õppima. Varased iteratsioonitsüklid nõuavad kiirust ja laiaulatuslikku leviala. Lõplik valideerimine nõuab täpsust ja jälgitavust. Enamik prototüüpide tembeldamisprogramme kasutab meetodite kombinatsiooni, millest igaüks sobib erinevatele küsimustele.
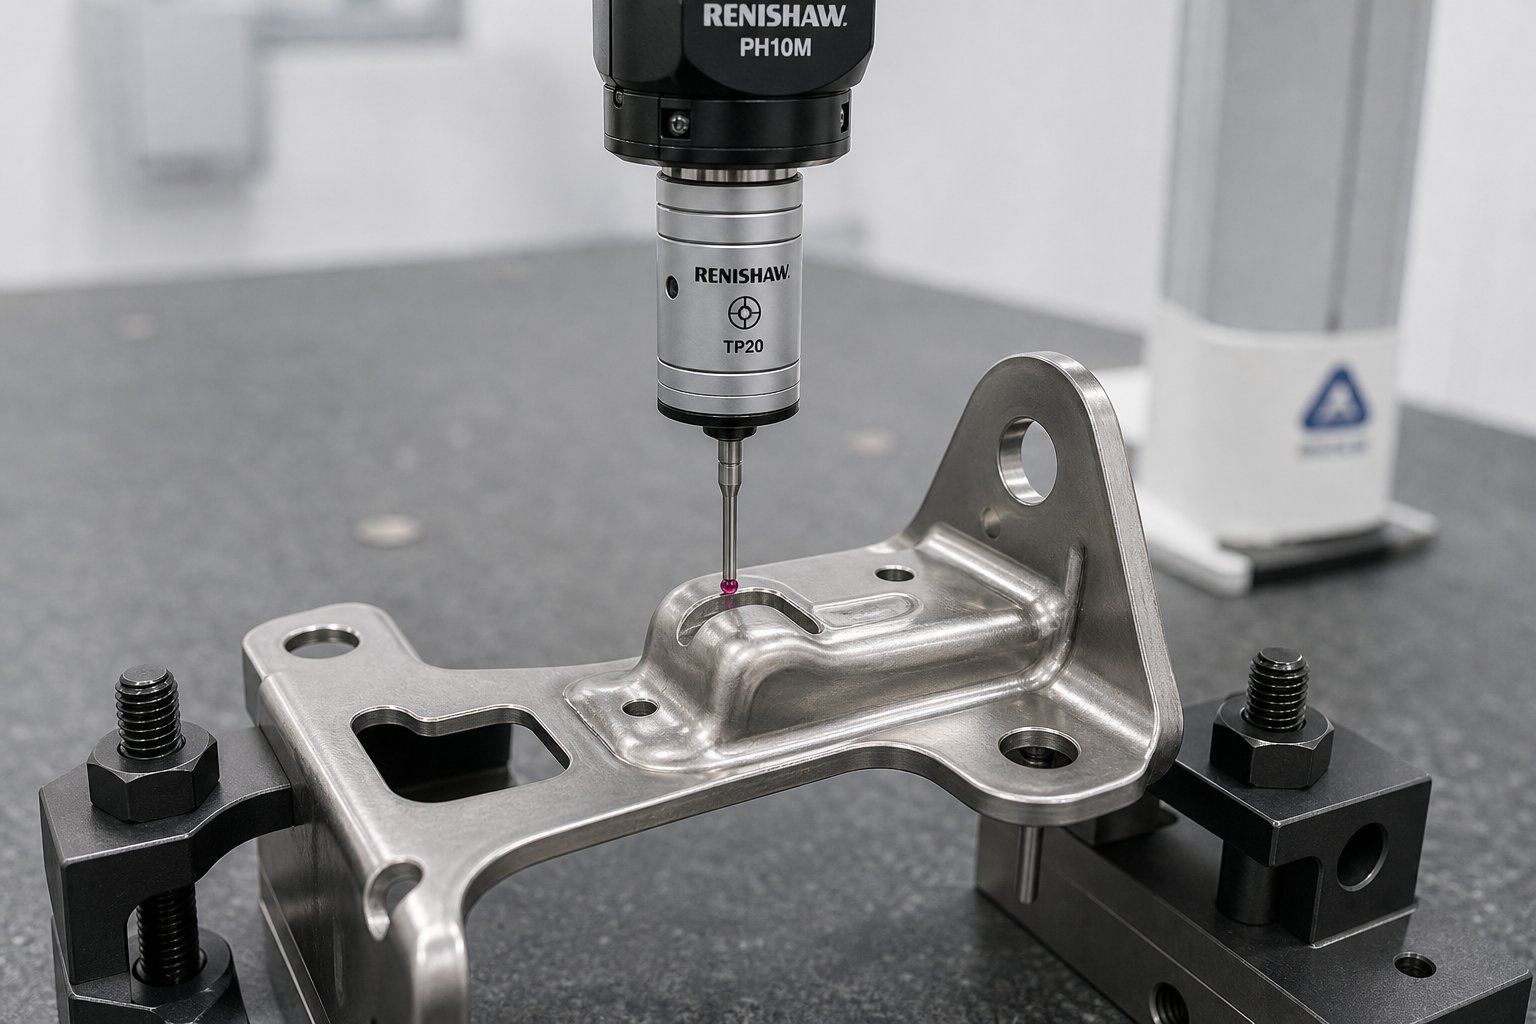
- Koordinaatide mõõtmismasin (CMM):Kõrge täpsusega-ühepunkti-mõõtmise standard. CMM-id mõõdavad üksikuid funktsioone, nagu avade asukohti, paindenurki ja profiili mõõtmeid kuni mõne mikroni täpsusega. Parim lõplikuks valideerimiseks ja GD&T vastavuskontrolliks, kus on oluline jälgitavus kalibreerimisstandarditeni.
- 3D optiline skaneerimine (laser või struktureeritud valgus):Jäädvustab{0}}täieliku pinnageomeetria minutitega, luues punktipilve, mida saab võrrelda otse CAD-mudeliga.3D laserskaneeriminesobib suurepäraselt tagasilöögianalüüsi, trimmijoonte kontrollimise ja pinnahälvete tuvastamisega kogu osa, mitte ainult diskreetsete punktide ulatuses. Eriti väärtuslik iteratsiooni ajal, kui peate kiiresti nägema täielikku deformatsioonipilti.
- Go/no{0}}go mõõdikud:Funktsionaalsed mõõturid, mis kontrollivad, kas kriitilised omadused, nagu avade läbimõõt, pilude laius või vormitud profiilid, jäävad tolerantsivahemikesse. Need annavad tööpõrandal kiireid vastuseid läbitud/ebaõnnestunud vastuseid, ilma et oleks vaja metroloogialaborit, mistõttu on need ideaalsed osade kontrollimiseks iteratsioonitsüklite vahel.
- Optilised komparaatorid ja nägemissüsteemid:Kasulik lamedate profiilide, servade tingimuste ja metallist stantsimise prototüüpide kõrguse kontrollimiseks. Need pakuvad kiiret 2D-võrdlust tolerantsi ülekatetega ja töötavad hästi funktsioonide puhul, mida CMM-idel on raske uurida, nagu õhukesed servad või teravad nurgad.
- Funktsionaalse sobivuse testimine:Templiga osa kokkupanek selle vastaskomponentidesse või kinnitusdetailidesse, et kontrollida sobivust, vaba ruumi ja liidese geomeetriat. Ükski mõõtmete aruanne ei asenda seda testi, mis kinnitab, et osa tegelikult töötab ettenähtud keskkonnas.
Praktiline mudel prototüüpide valmistamisel tembeldamiseks näeb välja järgmine: kasutage 3D-skannimist varajaste iteratsioonide ajal, et tuvastada laialdased suundumused ja tagasilöögimustrid kogu osa ulatuses, lülituge CMM-i mõõtmisele kriitiliste lähtepunktide ja GD&T viitetekstide lõplikuks kinnitamiseks ning kasutage go/no{1}}go-mõõdikuid kiireks kontrollimiseks pressimiste vahel, kui peate kinnitama ainult kindla kohanduse.
Aktsepteerimiskriteeriumid iteratsiooni ja lõpliku valideerimise ajal
Üks levinumaid vigu prototüüpide loomisel on tootmis{0}}taseme aktsepteerimiskriteeriumide rakendamine varase iteratsiooni osadele. Kui olete esimesel või teisel surmaproovil, on eesmärk õppimine, mitte kvalifitseerumine. Prototüüposade hoidmine lõplike tootmistolerantside järgi selles etapis põhjustab pettumust ja tarbetuid ümbertöötlustsükleid, mis pigem aeglustavad kui kiirendavad projekti.
Iteratsioonitsüklite ajal rakendavad kogenud meeskonnad pingevaba kriteeriume, mis keskenduvad pigem trendi hindamisele kui absoluutsele vastavusele. Teie esitatud küsimused on suunatud: kas tagasitõuge liigub ennustatud suunas? Kas hõrenemine tõmbenurgas paraneb võrreldes viimase iteratsiooniga? Kas augu moonutamine väheneb, kui liigutame objekti paindejoonest kaugemale? Kui trend läheneb sihtmärgi poole, töötab iteratsioon isegi siis, kui üksikud mõõtmed jäävad lõplikust spetsifikatsioonist väljapoole.
Lõplikul valideerimisel kehtivad erinevad reeglid. Selles etapis peavad osad järjekindlalt vastama joonise tolerantsidele vähemalt 5–10 järjestikuse löögi puhul prototüübist valmistatud matriitsist. Kriitilised mõõtmed, eriti need, mis reguleerivad koostu sobivust ja toimimist, peavad jääma tootmis-ekvivalentsete vahemike alla. Mitte--kriitilistel funktsioonidel võivad olla veidi leebemad tolerantsid, eeldusel, et dokumenteerite eeldatava paranemise üleminekul karmistunud tootmistööriistadele, millel on kitsamad vahed ja stabiilsemad stantsipinnad.
Lihtne raamistik eristab kahte faasi:
| Kriteeriumid | Iteratsiooni ajal | Lõplik kinnitamine |
|---|---|---|
| Tolerantsi bänd | 1,5x kuni 2x nimitolerants | Nominaalne joonistustolerants |
| Proovi suurus | 1 - 3 osa korrigeerimise kohta | 5 - 10 järjestikust osa |
| Keskendu | Trendi suund ja paranemise määr | Absoluutne vastavus ja korratavus |
| Dokumentatsioon | Kõrvalekalded, võrdlus eelneva iteratsiooniga | Täielik esimene{0}}artikli kontrollimise aruanne koos GD&T-ga |
| Otsuse tulemus | Jätkake kordamist või muutke lähenemist | Tootmistööriistade disaini heakskiitmine |
Prototüübi tulemuste tõlgendamine tootmisprognooside jaoks
Isegi kui lõplikud valideerimisosad vastavad joonise tolerantsidele, ei ennusta prototüübi tulemused ideaalselt tootmisvõimsust. Mitmed tegurid loovad süstemaatilise lõhe prototüübi ja tootmisosade kvaliteedi vahel, mida peate edasises plaanis arvestama.
Prototüüpvormid kuluvad kiiremini, kuna nendes kasutatakse pehmemaid materjale. Kuna pehme alumiiniumist või eelkarastatud terasest stants kogub kokku lööke, muutuvad lõikeservad tuhmiks, moodustuvatele pindadele tekivad kulumisjäljed ja avanevad vahed. Prototüübi töötamise lõpus toodetud osadel võib võrreldes esimeste tabamustega olla rohkem räiget, pisut suuremaid auke või väiksemat mõõtmete ühtlust. Täielikult karastatud D2- või karbiidist{5}}sisestatud stantsides kasutatavad tootmistööriistad hoiavad palju pikemate tööperioodide korral kitsamaid mõõtmeid.
Ka ajakirjanduse erinevused loevad. Prototüüpvormid töötavad sageli proovipressidel, mille tonnaaž, käigukiirus ja sulgemiskõrgus erinevad tootmispressist. Kiirus mõjutab materjali käitumist, eriti kiirustundlike -sulamite puhul. Osa, mis moodustati prototüüpimise käigus kiirusega 30 lööki minutis, käitub tootmises kiirusel 120 lööki minutis pisut teisiti, kuna stantsis koguneb soojus ja materjali deformatsioonikiirus{6}}.
Selle lünga arvessevõtmiseks dokumenteerige oma prototüübi tulemused ja tingimused, mis need tekitasid. Salvestage pressi kiirus, tonnaaž, määrimise tüüp, stantsi temperatuur jooksu ajal ja mõõtmise ajal juba stantsil olevate tabamuste arv. See kontekst võimaldab tootmisvormi disaineril ette näha, millised mõõtmed tõmbuvad kokku (parem stantsi täpsus), millised nihkuvad (erinev pressi dünaamika) ja mida on vaja tootmisvormi proovimise ajal jälgida.
Tootmises kasutatavad lehtmetallist stantsimisseadmed sisaldavad ka muutujaid, nagu spiraal-toidetud materjali varieerumine, automaatsed määrimissüsteemid ja in-stantsimise tuvastamine, et prototüübi keskkond ei pruugi korduda. Nende erinevuste märgistamine oma valideerimisdokumentides hoiab ära vale usalduse. Te ei väida, et prototüüp esindab täpselt tootmist. Te dokumenteerite seda, mida õppisite ja mis tuleb tootmissurve proovimise ajal kinnitada.
Prototüübi tulemuste põhjalik dokumenteerimine loob silla tootmiseni. Kui iga mõõtmine on seotud protsessi kontekstiga, töötab tootmistööriistade kujundaja tegelike andmete, mitte eelduste põhjal. See andmepakett, mis ühendab kontrollitulemusi, iteratsiooni ajalugu ja protsessi tingimusi, on aluseks õige tootmispartneri valikule ja tagab, et üleminek valideeritud prototüübilt usaldusväärsele tootmisväljundile toimub ilma tagasiminekuta.
Tootmisele üleminek ja õige partneri valimine
Kinnitatud prototüübi andmed, üksikasjalikud ülevaatusaruanded ja DFM{0}}rafineeritud detailide disain on teie projekti kaustas. Inseneririsk on suures osas pensionil. Järele jääb täitmine: kõik prototüüpide loomisel õpitu teisendamine tootmistööriistadeks, mis toimivad usaldusväärselt mahus. See üleminek on koht, kus projektid kas kiirenevad sujuvalt või takerduvad ning erinevus tuleneb peaaegu alati sellest, kellega te prototüüpide loomisel partneriks tegite ja kas see partner suudab teadmisi tootmisse edasi viia.
Mida otsida prototüüpimispartnerist
Mitte iga stantsi lõikav tööriistapood ei toeta täielikku prototüüpimist-to{1}}tootmiseni. Ideaalne partner ühendab tootmisvõimekuse insenertehnilise hinnanguga, kiire töö koos metoodilise dokumentatsiooniga ning prototüüpide loomise paindlikkuse ja tootmis{3}}mastaabis mõtlemise. Tööstuslike metallistantsimislahenduste pakkujate hindamisel järgige järgmisi kriteeriume:
- Integreeritud kiire CNC prototüüpimine ja lehtmetalli valmistamine ühe katuse all:Partneritele meeldibYICHENI kiire prototüüpimisteenusedühendage CNC-töötlemine, lehtmetalli tootmine ja varane DFM-i tagasiside ühes töövoos, kõrvaldades üleandmise viivitused erinevate tarnijate vahel ja hoides institutsionaalsed teadmised puutumatuna iteratsioonitsüklite jooksul
- Prototüüpimise protsessi sisseehitatud-majasisesed DFM-i teadmised:Teie partner ei tohiks lihtsalt osi tembeldada ega anda teile mõõtmisaruannet. Nad peaksid tuvastama vormimisprobleemide algpõhjused, pakkuma välja kujunduse muudatusi ja aitama teil kiiremini tootatavale geomeetriale läheneda.
- Selge suhtlus iteratsiooni ootuste kohta:Usaldusväärne partner seab realistlikud ootused selle kohta, kui palju iteratsioonitsükleid eelarvesse mahub, kui palju iga tsükkel maksab ja mis käivitab ulatuse muutmise võrreldes standardse korrigeerimisega
- Prototüüp -to{1}}tootmise järjepidevus:Teie osa prototüüpe valmistav pood peaks kas ehitama teie tootmistööriistad või edastama täieliku andmepaketi (tagasivoolu väärtused, pressi parameetrid, materjali märkmed, stantside modifitseerimise ajalugu) kõigile, kes seda teevad.
- Materjali hankimise võimalus{0}}otstarbeliste sulamite tootmiseks:Te vajate tegelikust tootmismaterjalist õige gabariidiga tembeldatud prototüüposi. Väljakujunenud tarnekanalitega partner väldib viivitusi erisulamite hankimisel
- Kontrollimise ja dokumenteerimise infrastruktuur:CMM-i võimalus, 3D-skannimine ja struktureeritud esimese-artiklite aruandlus tagavad, et prototüübi leiud taanduvad töötavateks tootmistööriistade sisenditeks, mitte anekdootlikeks{2}}põrandavaatlusteks
Nende kriteeriumide ühine joon on teadmiste järjepidevus. Iga iteratsioonitsükkel prototüüpimise ajal annab ülevaate sellest, kuidas teie osa tegelikes vormimistingimustes käitub. Kui need teadmised jäävad ühte organisatsiooni alates kiirest lehtmetalli prototüüpide valmistamisest kuni tootmisvormide projekteerimiseni, ei lähe tarnijatevahelises tõlkimises midagi kaduma.
Sujuva prototüübi-tootmisele-ülemineku tagamine
Üleminek valideeritud prototüübilt tootmistööriistade kasutuselevõtule peaks tunduma jätkumisena, mitte taaskäivitamisena. Mõned praktilised sammud teevad selle ilma tagasilöömiseta:
Esmalt lukustage oma osa disain enne tootmistööriistade käivitamist. DFM-i tagasisideahel peaks olema prototüüpimise ajal stabiilsele geomeetriale lähenenud. Kui jätkate tootmistööriistade valmistamise alguses detailide kavandamist, kutsute esile täpsed ümbertöötamiskulud, mida prototüüpimine pidi ära hoidma.
Teiseks edastage kogu protsessi kontekst koos dimensiooniandmetega. Tootmisvormide disainerid vajavad enamat kui lõplikku kontrolliaruannet. Nad vajavad iteratsiooni ajalugu: mis ebaõnnestus, mida reguleeriti, millist tagasilöögikompensatsiooni rakendati, milline pressi tonnaaž ja kiirus andis vastavaid osi. See kontekst kujundab tootmisvormide projekteerimisotsuseid kuumtöötluse spetsifikatsioonide, pinnaviimistluse nõuete ja kliirensistrateegiate põhjal.
Kolmandaks määratlege, millised prototüübileiud nõuavad tootmistööriistade muutmist ja millised need{0}}korrigeerivad ise kõvemate stantsimaterjalide ja kiiremate pressimiskiirustega. Mõned pehmete prototüüpide tööriistade puhul täheldatud mõõtmete kõrvalekalded kaovad, kui tootmisstantsid on valmistatud täielikult karastatud terasest, mille vahekaugus on suurem. Teised püsivad või nihkuvad. Teie prototüüpimispartneri kogemus sarnase geomeetria ja materjalidega osade kiire prototüüpimisega aitab neid kahte eristada.
Järgmise sammu astumine valideeritud tembeldatud osade poole
Otsused, mis teie ees seisavad, jagunevad kokkuvõtlikuks jadaks: valige prototüüpimismeetod, mis vastab teie detailide keerukusele ja tolerantsinõuetele, nõudke tootmise-kavatsusmaterjali kasutamist alates esimesest tembeldamisest, võimendage simulatsiooni, et vähendada füüsilist iteratsioonitsüklit, kasutage DFM-i ülevaatust detailide geomeetria täpsustamiseks enne, kui hakkate kasutama kõvastunud partnerite tööriistade tootmisvõimalusi, ja valige prototüübi täielikud võimalused.
Nende sammude vahelejätmine ei säästa aega. See nihutab kulud ja riski allavoolu, kus korrektsioonid on eksponentsiaalselt kallimad. Metallist stantsitud osade tööriistade ja stantside prototüüpimine ei ole üldkulud. See on inseneriteadus, mis muudab ebakindlad kujundused kvantifitseeritud kindlusega tootmis-valmis geomeetriaks. Investeering on tootmisvahenditega võrreldes väike. Tootlust mõõdetakse välditud ümbertöötlemises, kiiremates käivitamistes ja osades, mis töötavad õigesti, kui tootmispressid esimest korda tööle hakkavad.
Korduma kippuvad küsimused metallist stantsitud osade tööriistade ja stantside prototüüpimise kohta
1. Kui palju maksab prototüübi tööriistad võrreldes tootmistööriistadega?
Prototüübi tööriistad maksavad sõltuvalt valitud meetodist üldiselt 10–35% samaväärsest tootmistööriistast. Lihtsa geomeetriaga pehme alumiiniumstantsid võivad moodustada 5% kuni 15% stantside tootmiskuludest, samas kui CNC{5}}töödeldud eel-karastatud terasest prototüüpvormid, mille tolerants on suurem, võivad ulatuda 20% kuni 35%ni. Investeering on õigustatud, kuna ühe tootmisvormi modifikatsioon maksab tavaliselt 8000–20 000 dollarit, mis tähendab, et üks välditud ümbertöötlemise tsükkel tasub sageli kogu prototüübi tööriistaprogrammi eest.
2. Mis on tüüpiline prototüübi stantsimisvormide valmimisaeg?
Sõltuvalt prototüübi valmistamise meetodist on teostusaeg vahemikus 1 kuni 5 nädalat. Pehmest alumiiniumist tööriistad tagavad kiireima töö 1–2 nädalaga. Pehme terasest pehmete tööriistade jaoks kulub 2–3 nädalat, CNC-ga{8}}töödeldud eel-karastatud tööriistaterase jaoks 2–4 nädalat ja traadi EDM-i prototüüpvormide jaoks 3–5 nädalat keerukate geomeetriate jaoks. Iga iteratsioonitsükkel lisab ligikaudu 3 kuni 7 päeva. Enamik projekte jõuab valideeritud osadeni kokku 4–10 nädala jooksul, sealhulgas kaks kuni neli iteratsioonitsüklit mõõdukalt keerukate osade jaoks.
3. Miks peaks prototüübi materjal vastama tootmis-eesmärgiga sulamile?
Erinevatel metallidel on ainulaadne tagasilöögikäitumine, kallutatud tendentsid ja töö kõvenemise määr, mis mõjutavad otseselt mõõtmete tulemusi. Kui teete prototüüpi pehmest terasest, kuid kavatsete toota roostevabast terasest, töötab valideeritud stantsi geomeetria tootmistingimustes erinevalt, kuna roostevaba teras vetrub rohkem tagasi, kivistub vormimise ajal kiiresti ja lööb vastu katmata stantsi pindu. Tegeliku tootmissulami ja mõõturiga testimine tagab, et iga iteratsioonitsükkel genereerib sisukaid andmeid, mis edastatakse usaldusväärselt tootmistööriistade disaini.
4. Kas CAE simulatsioon võib asendada tembeldatud osade füüsilist prototüüpi?
Ei. CAE simulatsioon ja füüsiline prototüüpimine täiendavad üksteist. Simulatsioon ennustab enne terase lõikamist hõrenemist, kortsumist ja tagasitõmbumist, kitsendades disainiakent ja välistades selgelt mittetoimivad lähenemisviisid. Simulatsioon toetub aga idealiseeritud sisenditele ega suuda täielikult tabada partiide-to-materjali varieerumist, tegelikke-hõõrdetingimusi ega serva-tingimuste efekte. Füüsiline prototüüpimine kinnitab simulatsiooniprognoose, tabab digitaalsete mudelite nägemata jäänud probleemid ja genereerib tootmistööriistade lõpuleviimiseks vajalikke empiirilisi andmeid. Üheskoos vähendavad need iteratsioonitsükleid kaheteistkümnelt või enamalt kolmele või neljale.
5. Kuidas hindate, kas prototüübi tembeldatud osad on valmis tootmistööriistade kasutamiseks?
Lõplikuks kinnitamiseks on vaja osi, mis vastavad järjekindlalt 5 kuni 10 järjestikuse löögi prototüübi stantsi tolerantsidele. Sobivust ja funktsiooni reguleerivad kriitilised mõõtmed peavad jääma tootmise -ekvivalentsete tolerantsivahemikesse. Insenerid kasutavad CMM-i mõõtmist GD&T vastavuse tagamiseks, 3D-optilist skannimist täielikuks-pinna tagasitõmbumise analüüsiks ja funktsionaalse sobivuse testimist ühilduvate komponentidega. Tulemused tuleks dokumenteerida koos protsessitingimustega, sealhulgas pressi kiirus, tonnaaž, määrimistüüp ja stantside arv, et tootmistööriistade projekteerija saaks arvesse võtta süstemaatilisi erinevusi prototüübi ja tootmiskeskkondade vahel.


