


Mis on kuumstantsimisstantsid ja miks on tootjal tähtsus?
Otsi "kuumstantsimine sureb" ja satute kahte täiesti erinevasse maailma. Üks hõlmab autode konstruktsiooniosi, mis on moodustatud temperatuuril 900 -pluss Celsiuse kraadi. Teine hõlmab dekoratiivset fooliumit, mis on pressitud luksuspakendile palju madalamal temperatuuril. Mõlemad toetuvad täpselt konstrueeritud tööriistadele, kuid nõuavad tohutult erinevaid materjale, jahutusstrateegiaid ja tootmisteadmisi. See lahtiühendamine algab täpselt seal, kus vead algavad.
Kuumstantsimisvormide määratlemine metallivormimisel
Kuumstantsimisvorm on täppis-konstrueeritud tööriist, mis vormib, lõikab või trükkib materjali kõrgel temperatuuril -, moodustades kuumutatud metallist toorikud karastatud konstruktsioonikomponentideks või kandes metallfooliumi kuumuse ja rõhu abil aluspindadele.
Autotööstuse kontekstis nimetatakse kuumstantsimist ka -presskõvenemine- soojendab boorterasest toorikud (tavaliselt 22MnB5) temperatuurini üle 880 kraadi Celsiuse järgi, moodustades need vesijahutusega stantsimisvormides-, mis samaaegselt summutavad detaili ülitugevaks-martensiitseks mikrostruktuuriks. Tulemuseks on konstruktsioonikomponendid, mille tõmbetugevus ületab 1500 MPa ja mida kasutatakse B-piilarites, katusereelingutes ja kaitseraua talades. Dekoratiivsetes rakendustes kasutavad kuumtemplitööriistad kuumutatud graveeritud stantse, et suruda metallist või pigmenteeritud fooliumit paberile, nahale, plastile või tekstiilile - mõelge reljeefsete logode peale kosmeetikakarpidele või kuldkirjadele raamatukaantel.
Mõlemad rakendused kuuluvad termilise stantsimise alla, kuid kummagi inseneritöö erineb järsult. Matriitsi materjal, töötemperatuur, jahutusarhitektuur ja tolerantsinõuded erinevad suurusjärkude kaupa. Ühele spetsialiseerunud tootjal võib teise puhul olla null võimekus.
Miks määrab osa kvaliteedi tootja võimekus?
Paljud ostjad seisavad silmitsi probleemiga: tööriistad ise on lõpptootes nähtamatud. Näete tembeldatud osa, mitte stantsi, mis selle tegi. Seetõttu on ahvatlev käsitleda tarnimist kauba ostmisena - hankige kolm hinnapakkumist, valige odavaim, liikuge edasi. Kuid tootja põhjalikud teadmised mõjutavad otseselt osade kvaliteeti, tsükliaega ja pikaajalisi{4}}tootmiskulusid.
Mõelge sellele, mida peab kõvastusstants ühe tõmbega saavutama. VastavaltValmistaja, peab moodustumine toimuma vähem kui ühe sekundi jooksul pärast tooriku kokkupuudet matriitsiga -, enne kui soojusülekanne materjali jäigastab -, millele järgneb jahutusfaas, mis nõuab täieliku martensiidi muundumise saavutamiseks jahutuskiirust üle 27 kelvini sekundis. Matriitsi pinnad peavad jääma alla 200 kraadi Celsiuse järgi vaatamata äärmusliku kuumuse neelamisele igas tsüklis. Selleks on vaja täpset jahutuskanalite paigutust, kvaliteetset-H13 tööriistaterast ja hoolikat soojusjuhtimise - võimalusi, mis erinevad tootjate lõikes tohutult.
Vähem võimekas tarnija võib tarnida stantsi, mis tembeldab osad esimesel päeval, kuid triivib nädala jooksul taluvusest välja, tekitab termilisi pragusid või ebaühtlast kõvadust. Maksate aastaid vanaraua määrade, planeerimata hooldusseiskamiste ja stantside enneaegse väljavahetamise kaudu.
See artikkel annab teile tehnilisi teadmisi, et hinnata kuumstantsimisvormide tootjaid tegurite kohta, mis tegelikult ennustavad pikaajalist -jõudlust - materjalivalikut, töötlemismeetodeid, kuumtöötlust, katmist, jahutuskujundust ja elutsükli tuge. Eesmärk on lihtne: andke teile piisavalt teadmisi, et teha vahet hinda esitava tarnija ja lahendust kavandava tootja vahel.
Autopresside karastamine vs dekoratiivfooliumi tembeldamine
Kujutage ette, et kaks inseneri otsivad samal hetkel sama terminit - "hot stamping dies" -. Üks töötab autotööstuses-üks tarnija, kes hangib uue B-samba programmi jaoks presskarastusstantsi tööriistu. Teine juhib tootmist luksuslikus pakendimajas, otsides kuuma fooliumiga stantsimisvorme, et reljeefida parfüümikarpidele logosid. Nad jõuavad samale otsingutulemuste lehele, kuid nende vajadused ei saa olla teistsugusemad. Selle jaotuse mõistmine on esimene samm teie rakendusele sobiva tootja leidmisel.
Pressi kõvastusstantsid autode konstruktsiooniosade jaoks
Presskarastamine -, mida mõnikord nimetatakse ka kuumpressimiseks vormimiseks -, ühendab metalli vormimise ja kuumtöötluse ühe toiminguga. Lame boorterasest toorik (tavaliselt 22MnB5 klass) kuumutatakse ahjus üle 880 kraadi Celsiuse järgi, luues täielikult austeniitse mikrostruktuuri. Pehmendatud toorik viiakse seejärel kiiresti stantsimisvormi, kus see samaaegselt vormitakse ja kustutatakse. VastavaltWorldAutoSteeli AHSS Insightsi juhised, on lõplik mikrostruktuur peaaegu täielikult martensiitne, kui jahutuskiirus ületab kriitilise läve, tekitades osi, mille tõmbetugevus ulatub 1500 MPa või kõrgemale.
Mida see tähendab stantsi enda jaoks? See peab taluma toorikute temperatuuri, mis läheneb 900 kraadi Celsiuse järgi, samal ajal kui selle enda pinnad peavad jääma alla 200 kraadi Celsiuse järgi, et säilitada tõhus kustutamine. Matriitsi materjal - vajab tavaliselt H13 või H11 kuum-töötööriistade terast - erakordset termilist väsimuskindlust ja kõvaduse säilimist kõrgetel temperatuuridel. Sisemiselt tsirkuleerib jahutuskanalite võrgustik vett või õli, et eraldada soojust piisavalt kiiresti, et iga tsükkel saavutaks kogu osa ühtlase martensiidi moodustumise.
Tolerantsid presskarastusvormide tööriistade puhul on metalli-vormimisstandardite järgi ranged, sageli pluss-miinus 0,1 mm kriitilistel pindadel. Tagasivedu on peaaegu välistatud, kuna detail kõvastub stantsi täpse geomeetria järgi, kuid tööriista mõõtmete viga kandub otse igale stantsitud komponendile. Stantsi konstruktsioon võtab arvesse ka tooriku hõrenemist vormimise ajal ja soojuspaisumist tsükli ajal - tegurid, mis nõuavad simulatsiooni,-enne terase lõikamist.
Autotööstus toetub nendele matriitidele ohutuse{0}}kriitiliste konstruktsiooniosade jaoks: A-piilarid, B-piilarid, uste tugevdused, kaitseraua talad ja katusereelingud. VastavaltIQS kataloog, kuumstantsimine on eriti väärtuslik seal, kus kaalu kokkuhoid ja kokkupõrkekindlus on esmatähtsad, tootes kergeid komponente, millel on suurepärased mehaanilised omadused ja mõõtmete täpsus.
Dekoratiivsed fooliumist stantsimisvormid kaubamärgiks ja pakendamiseks
Dekoratiivfooliumi stantsimise protsess toimib täiesti erinevas termilises ja mehaanilises universumis. Siin pressib kuumutatud graveeritud stants metallist või pigmenteeritud fooliumi substraadile - paberile, papile, nahale, plastile või kangale -, kandes kujunduse üle kuumuse, rõhu ja fooliumi kleepuva kihi kombinatsiooni kaudu. Temperatuurid jäävad tavaliselt vahemikku 100–200 kraadi Celsiuse järgi, mis on murdosa sellest, mida pressimisega karastamine nõuab.
Matriitmaterjalid peegeldavad madalamat soojusvajadust. Domineerivad messing ja vasesulamid, kuna nende kõrge soojusjuhtivus tagab ühtlase soojusjaotuse graveeritud mustri ulatuses -, mis on oluline fooliumi ühtlase nakkumise ja teravate servade jaoks. Magneesiumplaadid teenindavad-lühiajalisi töid, kus kulu on olulisem kui pikaealisus. Silikoonstantsid saavad hakkama kõverate või ebakorrapäraste pindadega. Aluspind ei deformeeru üheski struktuurses mõttes; selle asemel jäljendab või kannab stants õhukese dekoratiivkihi.
Siin mõõdetakse täpsust erinevalt. Kui presskarastamisel keskendutakse detailide geomeetriale ja mikrostruktuurile, siis kuumfooliumstantsimisvormid seavad esikohale pinnadetailid - peen tekst, keerulised logod, pooltoonimustrid. Tolerantsid on seotud pigem graveeringu sügavuse ja servade teravusega, mitte vormitud geomeetria millimeetritega. Hästi-valmistatud messingist stants võib anda sadu tuhandeid jäljendeid enne, kui graveering tuhmub, samas kui magneesiumstants võib kesta vaid paar tuhat.
Moe, kosmeetika, veini etikettide ja kirjatarvete kuumstantsimine kasvab jätkuvalt, kuna kaubamärgid investeerivad kombatavatesse pakenditesse, mis riiulitel ja sotsiaalmeedias silma paistavad. Matriitsid teenivad brändingut, mitte struktuurset jõudlust -, kuid meisterlikkus, mis on vajalik fooliumi laitmatuks ülekandmiseks, ei ole iseenesest vähem nõudlik.
Kus kaks maailma tööriistapõhimõtetes kattuvad
Vaatamata tohututele erinevustele temperatuuris, materjalis ja lõppkasutuses, jagavad mõlemad kategooriad tööriistade põhiprintsiipe. Mõlemad nõuavadstantsipindade täpne töötlemine- kas CNC-freesimiseks keerulisi 3D-õõnsusi või peente dekoratiivsete detailide graveerimist. Mõlemad sõltuvad kontrollitud soojusjuhtimisest, kuigi erineval tasemel. Mõlemad saavad kasu pinnatöötlusest, mis vähendab kulumist ja pikendab kasutusiga. Mõlemad premeerivad ostjaid, kes kaasavad tootjat varakult projekteerimisfaasis, selle asemel et lihtsalt väljastada valmis trükist hinnapakkumise saamiseks.
Kattuvus tähendab ka seda, et ühes valdkonnas sügavate teadmistega tootja võib mõista põhilisi tööriistakontseptsioone, mis kehtivad teiste - soojusvoo, pinnaviimistluse, mõõtmete stabiilsuse, materjalivaliku-möönduste puhul. Kuid iga rakenduse jaoks nõutavad eriteadmised (näiteks jahutuskiiruse simulatsioon versus fooliumi adhesiooni optimeerimine) tähendab, et ristumine ei ole automaatne. Peate siiski kontrollima, kas teie valitud tarnijal on teie konkreetse rakendusega seotud vahetu kogemus.
Allolevas tabelis on toodud peamised erinevused kõrvuti, andes teile kiire ülevaate, kui hinnata, kas tootja võimalused vastavad teie tegelikele nõuetele.
| Parameeter | Pressi karastamine (autotööstus) | Dekoratiivne fooliumi tembeldamine |
|---|---|---|
| Temperatuurivahemik | 880 - 950 kraad (tühi); stantsi pinnad hoitakse alla 200 kraadi | 100 - 200 kraadi (stantsi pind) |
| Substraadi materjal | Boorteras (22MnB5, 20MnB8), täiustatud kõrgtugevad{4}terased | Paber, papp, nahk, plastik, kangas, puit |
| Surve materjal | H13/H11 kuum-töötööriistade teras, mõnikord katetega | Messing, vask, magneesium, silikoon |
| Jahutusvajadused | Intensiivse vesijahutusega{0}}kanalid; konformne jahutus ühtlaseks kustutamiseks | Kütteelemendid temperatuuri püsivuse tagamiseks; minimaalne aktiivne jahutus |
| Tüüpilised tolerantsid | ±0,1 mm vormitud geomeetrial | peen graveerimise sügavuse juhtimine; serva teravus alla{0}}millimeetrise detaili juures |
| Tööstusstandardid | IATF 16949, OEM-spetsiifilised spetsifikatsioonid, ISO 9001 | tööstus{0}}spetsiifilised kvaliteedistandardid; brändi stiili juhendid |
Kui see eristus on selge, tekib järgmine loogiline küsimus: millised konkreetsed stantsimaterjalid tagavad iga rakenduse jaoks parima jõudluse - ja kuidas tootja materjalisoovitus paljastab (või paljastab) nende teadmiste põhjalikkuse?
Stantsimaterjalide valiku juhend koos rakenduste vahetustega{0}}
Küsige igalt kuumstantsimisvormide tootjalt, millist materjali nad soovitavad, ja saate viie minutiga nende teadmiste kohta rohkem teada kui kogu võimaluste brošüürist. Teadlik tarnija ei vali vaikimisi iga töö jaoks ühte materjali. Selle asemel küsivad nad teilt töö pikkuse, substraadi tüübi, töötemperatuuri ja pinna detailide nõudeid - ning seejärel sobitage matriitsi materjal selle konkreetse kombinatsiooniga. Valik tööriistaterase, messingi, vase, magneesiumi ja silikooni vahel ei ole kunagi meelevaldne. Igaüks neist pakub vastupidavuse, soojusjuhtivuse, kulude ja töödeldavuse osas selgeid kompromisse, mis mõjutavad otseselt teie tootmise ökonoomikat.
Tööriistateras{0}}kõrge temperatuuriga presskarastamiseks
Kui vormite boorterasest toorikuid temperatuuril, mis läheneb 900 kraadi Celsiuse järgi, suudavad termilise tsükli, mehaanilise pinge ja abrasiivse kokkupuute kombinatsiooni vastu pidada ainult kuumad-töötööriistade terased. H13 (Euroopa standardites tähisega 1,2344) ja H11 (1,2343) on kõvastusstantside tööhobused ning nende vahel valimine hõlmab nüansirikkaid vahetusi, millest enamik ostjaid ei kuule.
Mõlemad kuuluvad kroom{0}}molübdeeni perekonda ja jagavad üldjoontes sarnast koostist. Kriitiline erinevus? H13 sisaldab rohkem vanaadiumi kui H11, mis muudab selle kõvemaks ja vastupidavamaks abrasiivsele kulumisele. Kõrgem vanaadiumisisaldus moodustab mikrostruktuuris peened karbiidid, mis hoiavad oma serva korduva kokkupuute korral kuumade terastoorikutega. Kui teie rakendus hõlmab suure libisemishõõrdumisega või abrasiivse kattega terast (nt Al-Si-ga kaetud 22MnB5),H13 tööriistaterasest kuumstantsiminestantsid tagavad mõõdetavalt pikema kasutusea, enne kui mõõtmete triivimine muutub probleemiks.
Seevastu H11 pakub suurepärast tugevust ja termilist väsimust. Selle madalam vanaadiumisisaldus võimaldab sellel painduda ilma pragunemiseta korduvate kuumutamis- ja jahutustsüklite korral. Keerulise geomeetriaga, õhukeste sektsioonide või pingekontsentratsioone tekitavate agressiivsete jahutuskanalitega stantside puhul võib H11 tegelikult H13 kauem vastu pidada, kuna see talub paremini pragude teket. Aeelretsenseeritud uuring kuumstantsimisvormi materjalide kohtakinnitab, et materjali valikul tuleb tasakaalustada kolme omadust: kulumiskindlus, soojusjuhtivus ja sitkus - ning et identse kõvadusastmega tööriistateraste kulumismäär võib mikrostruktuuri ja koostise erinevuste tõttu olla oluliselt erinev.
Samas uuringus rõhutatakse, et kuum-töötööriistade terased, nagu QRO90 (Uddeholmi patenteeritud mark), pakuvad soojusjuhtivust ligikaudu 33 W/m·K ja kõrgeid sitkusväärtusi -, mistõttu need sobivad eriti hästi masstootmises-autode stantside jaoks, kus sisemised jahutuskanalid tekitavad kõrgeid pingetegureid. Hinnas-on H13-l lisavanaadiumi tõttu mõnevõrra kõrgem hind kui H11-l, kuigi mõlemad kuuluvad dekoratiivvormi materjalidega võrreldes esmaklassilisele tasemele. Tegelik kuluküsimus ei seisne terasearves - vaid see, mitu tootmistsüklit stants enne ümbertöötamist või asendamist üle elab.
Vasest ja messingist stantsid soojusjuhtivuse tagamiseks
Astuge dekoratiivse fooliumi stantsimise maailma ja materjali loogika muutub täielikult ümber. Siin ei tähenda soojusjuhtivus soojuse eraldamist karastustoorikust -, vaid ühtlase soojuse edastamine graveeritud mustrile, nii et foolium vabaneb puhtalt ja kleepub ühtlaselt aluspinnale.
Messingist stants fooliumi stantsimiseks on mõjuval põhjusel muutunud tööstuse vaikevalikuks. Messing pakub ideaalset tasakaalu soojusjuhtivuse, töödeldavuse ja kulude vahel, mis sobib keskmise ja suure tootmismahuga. See kannab soojust ühtlaselt üle fooliumikihile, jättes aluspinnale karge ja puhta jälje, alates paberist ja nahast kuni jäiga plastini. Materjal töödeldakse puhtalt, säilitades peeneid detaile ilma jämeduseta, ja selle mõõdukas kõvadus tähendab, et graveerimistööriistad peavad stantsi valmistamisel kauem vastu. Enamiku kaubanduslike fooliumist stantsimisvormide puhul on messing erakordse väärtusega - piisavalt vastupidav sadade tuhandete jäljendite jaoks, jäädes samas oluliselt soodsamaks kui teras.
Vask viib soojusjuhtivuse sammu võrra kaugemale. Selle võime soojust üle kanda on märkimisväärselt kõrgem kui messingil, mistõttu on vasest stantsimisstants esmaklassiline valik rakenduste jaoks, mis nõuavad absoluutset temperatuuri ühtlust - suur-ala fooliumiülekanded, pooltoonimustrid või kuumustundlikud aluspinnad, kus isegi väikesed temperatuurigradiendid põhjustavad nähtavaid defekte. Vahetus-? Vask on pehmem, mis vähendab stantsi eluiga suurel-mahul kasutamisel ja see maksab rohkem. Kriitiliste brändirakenduste puhul luksuspakendite puhul, kus iga mulje peab olema veatu, on see kompromiss{8}}tihti mõistlik.
Teras ilmub ka dekoratiivses ruumis üli-suure-mahuga tootmiseks. Terasest kuumstantsimisvormid pakuvad ületamatut vastupidavust kõvemate aluspindade, näiteks tehisplastide märgistamisel, kus messing kulub enneaegselt. Suurem alginvesteering tasub end tagasi tänu pikendatud elueale ja püsivale muljekvaliteedile ülipikkade tootmisperioodide jooksul.
Kui magneesium ja silikoon surevad, on mõttekas
Mitte iga töö ei õigusta messingi maksumust ega teraseinvesteeringut. Magneesiumvormid täidavad teatud niši: tehke lühikest-dekoratiivtööd, kus kiirus ja ökonoomsus kaaluvad üles pikaealisuse. Magneesium on kerge, messingiga võrreldes odav ja seda on märkimisväärselt lihtne söövitada või graveerida -, mis tähendab kiiremat üleminekut kunstiteostelt valmis vormini. Need omadused muudavad selle ideaalseks prototüüpide loomiseks, piiratud koguses{5}}pakendamiseks, hooajalisteks reklaamideks või töödeks, mille kujundust sageli muudetakse.
Durable Technologies andmetel näitavad magneesiumvormid märkimisväärset mitmekülgsust erinevates trükkimismasinates ja töötavad hästi plasti, naha, puidu ja paberitoodete puhul. Neid kasutatakse tavaliselt õnnitluskaartide, siltide, raamatuköite, paelte, menüükaante ja ehtekarpide jaoks. Saadaval monteeritud ja monteerimata valikutena tööstusharu-standardkõrgustel, integreeruvad need muutmata olemasolevatesse tootmisseadistustesse.
Piirang on eluiga. Magneesium on oluliselt pehmem kui messing või teras, nii et peened detailid lagunevad korduva mulje korral kiiremini. Alla mõne tuhande tüki jooksude puhul on see täiesti vastuvõetav. Kümnete tuhandete ja suuremate tootmismahtude puhul tagab messing või teras madalama näitamise hinna, hoolimata suuremast esialgsest investeeringust.
Silikoonstantsid täidavad veel üht eesmärki, - vastavust. Kui aluspind on kumer, ebakorrapärane või kolmemõõtmeline (mõelge ümaratele kosmeetikakonteineritele või tekstureeritud nahktoodetele), ei saa jäik metallist stants täielikult kokku puutuda. Silikoon paindub, et järgida kontuure, tagades ühtlase rõhu ja täieliku fooliumiülekande ebaühtlastel pindadel. Kompromiss{5}}on madalam eraldusvõime; silikoon ei suuda hoida teravaid detaile, mida metallstantsid saavutavad, seega sobib see kõige paremini paksu graafika, mitte mikro-teksti või keerukate mustrite jaoks.
Allolev tabel asetab kõik viis materjaliperekonda kõrvuti, aidates teil kiiresti sobitada oma rakenduse nõuded õige stantsimaterjaliga - ja hinnata, kas tootja soovitus peegeldab tõelist asjatundlikkust või vaikeseade-sobib-kõigile-.
| Surve materjal | Kõvadus | Soojusjuhtivus | Tüüpiline eluiga | Kulude tase | Parim-Fit rakendus |
|---|---|---|---|---|---|
| H13 / H11 Tool Steel | Kõrge (50–62 HRC) | Keskmine (~25-33 W/m·K) | Väga kõrge (sadu tuhandeid pressimistsükleid) | Kõrge | Autotööstuse presskarastamine; suure-mahuga metalli moodustumine äärmuslikel temperatuuridel |
| Messing | Keskmine | Kõrge | Kõrge (sadu tuhandeid fooliumijäljendeid) | Keskmine | Keskmise -kuni-mahuga dekoratiivfooliumiga tembeldamine paberile, nahale, plastikule |
| Vask | Madal-Keskmine | Väga kõrge | Keskmine (pehmuse tõttu madalam kui messingist) | Keskmine{0}}Kõrge | Suure{0}}ala fooliumitöö, mis nõuab absoluutset temperatuuri ühtlust |
| Magneesium | Madal | Keskmine | Madal (tuhanded näitamised) | Madal | Lühikesed sõidud, prototüüpide valmistamine, hooajaline pakendamine, sageli muutuvad kujundused |
| Silikoon | Väga madal (paindlik) | Madal | Madal-Keskmine | Madal | kumerad või ebakorrapärased aluspinnad; paksu graafika kolmemõõtmelistel{0}}pindadel |
Ainuüksi materjali valik ei taga kvaliteeti -, see määrab lihtsalt lähtepunkti. See, kuidas seda materjali töödeldakse, kuumtöödeldakse ja viimistletakse, muudab toormaterjali täppistööriistaks. Stantsiõõnsuste kujundamiseks ja pindade graveerimiseks kasutatavad tootmismeetodid on järgmine võimekuse kiht, mis eraldab pädevad tootjad erakordsetest tootjatest.
Stantsi tootmismeetodid CNC freesimisest lasergraveerimiseni
Õige materjali valimine on alles algus. See, kuidas materjalist vormitakse valmis stants - töötlemisstrateegia, toimingute järjestus, viimistlustehnikad - määrab, kas tööriist toimib vastavalt spetsifikatsioonidele või jääb tsükli järel lühikeseks. Iga kuumstantsimisvormide tootja järgib üldist protsessi kulgu, kuid võimekuse sügavus on igal etapil tohutult erinev. Nende meetodite mõistmine aitab teil tarnija hindamise ajal esitada teravamaid küsimusi ja tuvastada, kus nurki võidakse lõigata.
Siin on tüüpiline järjestus kliendi esialgsest päringust kuni kinnitatud tootmisvormini:
- Spetsifikatsioon ja disaini sisend- Ostja esitab osa geomeetria (CAD-andmed), materjali spetsifikatsioonid, tootmismahud ja kvaliteedinõuded. Võimekad tootjad vastavad DFM-i (Design for Manufacturability) tagasisidega, mitte ainult hinnapakkumisega{2}}.
- Dieedi disain ja simulatsioon- Insenerid töötavad välja stantside geomeetria, jahutuspaigutuse ja trimmiprofiilid, kasutades CAD/CAE tarkvara. Vormimise simulatsioonid ennustavad materjali voolu, hõrenemist ja termilist käitumist enne mis tahes töötlemise algust.
- töötlemata töötlemine (CNC freesimine)- Mitmeteljelised-teljelised CNC-masinad eemaldavad puistematerjali, et viia matriitplokk oma lõpliku geomeetria lähedale, jättes viimistlustoiminguteks väikese varu.
- Kuumtöötlus- Karastatud stantsiplokk läbib kõvaduse ja karastamise, et saavutada soovitud kõvadus ja väsimuskindlus (seda käsitletakse järgmises peatükis).
- Viimistletud töötlemine (CNC, EDM või graveerimine)- Täppistoimingud toovad stantsi pinnad lõplikud mõõtmed ja pinna kvaliteedi. Meetodi valik sõltub geomeetria keerukusest ja nõutavatest tolerantsidest.
- Pinnaviimistlus ja pindamine- Olenevalt kasutusnõuetest kantakse peale poleerimine, nitreerimine või PVD-kate.
- Kokkupanek, proovimine ja kinnitamine- Matriit on kokku pandud jahutusliitmikega, monteeritud pressi ja kinnitatud proovitemplitega. Mõõtmete kontroll kinnitab osa vastavust.
CNC freesimine ja EDM täppissurveõõnsuste jaoks
Keerulise 3D-õõnsuse geomeetriaga presskarastusvormide puhul on CNC-freesitud stantsimisvorm esmane tootmisrada. Kaasaegsed viie-teljega töötlemiskeskused suudavad ühe seadistusega toota stantsipindu, mille tolerants on vahemikus pluss-miinus 0,01–0,03 mm, minimeerides kumulatiivsed positsioneerimisvead, mis tekivad siis, kui toorik liigub masinate vahel. Kiire{6}}freesimine HSK-tööriistahoidjatega -, mis pakuvad paremat jäikust võrreldes traditsiooniliste BT-koonustega -, võimaldab kuni 62 HRC-ni karastatud tööriistaterasest pindade peent viimistlemist, saavutades täpsuse ühekohalise{10}mikroni piires, kui seda kombineerida termilise kompensatsiooni ja{11}}kontrollimismeetodiga.
Kohtades, kus CNC-freesimine jõuab oma piiridesse - teravad sisenurgad, sügavad kitsad pilud või eriti peened detailid karastatud terases -, võtab üle EDM-stantsi tootmisprotsess. Traat-EDM lõikab keerulisi profiile, erodeerides materjali elektrilahendustega läbi õhukese traatelektroodi, saavutades mitme koorimise kaudu nii tihedad tolerantsid kui pluss-miinus 0,002 mm. Sinker EDM (nimetatakse ka die -singing EDM) kasutab vormitud elektroode, et põletada õõnsused kõvaks pressitud teraseks, tekitades geomeetrilisi kujundeid, millele ükski pöörlev lõikur ei pääse juurde. Kompromiss- on kiirus: EDM on oluliselt aeglasem kui freesimine, nii et kogenud tootjad jätavad selle funktsioonide jaoks, mis seda tõesti nõuavad, selle asemel, et seda vaikimisi kasutada tervete stantsiplokkide puhul.
Tootja, kes omab nii mitme-teljega CNC-d kui ka ettevõttesiseseid EDM-seadmeid, saab strateegiliselt kombineerida meetodeid, mis - töötlemata-freesivad kiirusel 90% stantsi pinnast ja lülituvad seejärel EDM-ile ainult seda nõudvate kitsaste-raadiusega funktsioonide või tekstuuride jaoks. See hübriidne lähenemisviis optimeerib nii tarneaega kui ka täpsust. Kui tarnija tellib EDM-töö väljast, kaotate protsessi kontrolli ja lisate ajakavasse päevi.
Dekoratiivsete stantside keemiline söövitamine ja lasergraveerimine
Dekoratiivfooliumist stantsimisvormid järgivad teistsugust tootmisloogikat. Sügavate 3D-õõnsuste moodustamise asemel vajavad need stantsid madalaid, täpselt määratletud mustreid - logosid, teksti, tekstuure, pooltoonipilte -, mis on graveeritud messing-, vask- või magneesiumplaatidele. Seda vajadust teenivad kaks domineerivat meetodit, millest igaühel on erinevad tugevused.
Keemiline söövitus(nimetatakse ka fotokeemiliseks töötlemiseks) kasutab fotoresisti maski ja happelahust materjali valikuliseks lahustamiseks stantsi pinnalt. Protsess algab substraadi puhastamisega, UV-tundliku fotoresisti pealekandmisega, soovitud mustri eksponeerimisega läbi kilemaski, lahustuvate piirkondade ilmutamise ja mahapesemise ning seejärel plaadi kastmisega söövitusainesse. Tulemuseks on madalad, väga üksikasjalikud mustrid, millel on minimaalne mehaaniline koormus matriitsi materjalile. Keemiline söövitus on suurepärane identsete stantside suurte partiide tootmisel-tõhusalt - kui kunstiteose mask on olemas, on replikatsioon kiire ja järjepidev. See töötab eriti hästi lamedate mustrite, pooltoonide ja peene teksti puhul magneesium- või messingplaatidel, kus graveerimissügavus jääb suhteliselt madalaks.
Lasergraveeritud kuumstantsimisvorm pakub teistsugust väärtuspakkumist: kiirus, paindlikkus ja võime suure täpsusega sügavamale lõigata. Lasergraveerimine eemaldab materjali termilise ablatsiooni teel - vastavalt digitaalsele teosele aurustab fokuseeritud kiir stantsi pinna punkt-punkti haaval. Füüsilisi tööriistu ega keemilisi maske pole vaja, mis tähendab, et disainimuudatused toimuvad pigem tarkvaras kui töökojas. See muudab lasergraveerimise ideaalseks prototüüpide loomiseks, lühikesteks katseteks ja sagedasteks kujunduste muutmiseks, kus teostusaeg on olulisem kui -ühiku hind. Kaasaegsed kiud- ja CO2-lasersüsteemid saavutavad teksti peene eraldusvõime kuni millimeetri murdosadeni ja suudavad graveerida nii tasaseid kui ka kergelt kõveraid pindu.
Kui teil on vaja kuumtemplit tembeldada, kohandage stantse vastavalt kunstiteose sagedastele muutustele - hooajalised pakkumised, piiratud väljaanded, sündmuste bränding -, lasergraveerimine tagab kiireima pöörde. Stabiilseks,-ühe kujunduse mahuliseks tootmiseks tagab keemiline söövitus või CNC-graveerimine messingisse tavaliselt parema vastupidavuse ja madalama kulu näitamise kohta aja jooksul.
Simulatsiooni ja CAE roll die disainis
Kõige olulisem tootmisetapp toimub enne metalli lõikamist. Simulatsiooni- ja -arvutipõhise inseneri (CAE) tööriistad võimaldavad inseneridel ennustada, kuidas matriit tootmistingimustes - toimib, ja tabada disainivigu, mis muidu ilmneksid ainult kallite füüsiliste katsete ajal.
Presskarastavate stantside puhul kasutab simulatsioonitarkvara lõplike elementide analüüsi (FEA), et modelleerida kuumutatud tooriku ja matriitsi pindade vahelist vastasmõju.Keysighti analüüs virtuaalsete surmaproovide kohtarõhutab, kuidas simulatsioon ennustab kriitilisi defekte - materjali õhenemist, kortsumist, tagasitõmbumist ja lõhenemist - enne tootmise algust, võimaldades tootjatel optimeerida tooriku kuju, joonistada helmeid ja töödelda parameetreid digitaalselt. Soojussimulatsioon kaardistab soojusvoo läbi jahutuskanalite, tuvastades kuumad kohad, mis tekitaksid tembeldatud osas ebajärjekindlat summutamist ja nõrku mikrostruktuure.
Need virtuaalsed katsetused pakuvad mõõdetavat ärimõju. Keysighti viidatud tööstusharu võrdlusnäitajad näitavad kuni 35% vähenemist prooviperioodi -to{3}}ni koos vanaraua määra märkimisväärse vähendamisega. Ostjate jaoks tähendab see lühemaid käivitamisaegu ja vähem tehnilisi muudatusi pärast vormi tarnimist. Tootja, kes investeerib vormimissimulatsiooni ja termilise FEA-sse, suudab pakkuda valideeritud stantsi konstruktsioone - mitte ainult mehaaniliselt töödeldud geomeetriaga, vaid ka tõestatud protsessi usaldusväärsust.
Tarnijaid hinnates küsige, kas nad käitavad moodustamissimulatsioone-omasiseselt või tellivad neilt allhanget. Küsi näha hõrenemisprognoose ja eelmiste projektide soojuskaarte. Tootja, kes suudab teile enne terase lõikamist näidata simulatsiooni väljundit, annab märku põhimõtteliselt erinevast insenerisügavuse tasemest kui see, kes tugineb ainult kogemustele ja füüsilistele katsete iteratsioonidele. See võimekuse lünk selgitab sageli hinnaerinevust pakkumiste - vahel ja mis veelgi olulisem, ennustab tarnitud matriitside jõudluse erinevust.
Täppistöötlus annab geomeetria. Simulatsioon kinnitab funktsiooni. Kuid kumbki ei määra kindlaks, kuidas stants peab vastu kümnete tuhandete tootmistsüklite jooksul. See pikaajaline vastupidavus-oleneb sellest, mis juhtub pärast töötlemist: kuumtöötlusest ja pinnakatetest, mis kõvastavad stantsi ja kaitsevad seda termilise väsimuse ja kulumise eest.
Kuumtöötlus ja katted, mis suurendavad stantsi jõudlust
Matriitsi saab töödelda täiuslikuks geomeetriaks ja see siiski enneaegselt ebaõnnestub, kui selle kõvadus, mikrostruktuur ja pinnakaitse ei ole töökeskkonna jaoks loodud. Kuumstantsimisvormide kuumtöötlemine ja katmine on kaks töötlemisjärgset-protsessi, mis määravad, kas teie tööriistad peavad nädalatega vastu kümneid tuhandeid tsükleid või pragusid. Enamik tarnijate veebisaite mainib neid samme jättes - "kuumtöödeldud ja kaetud" -, selgitamata, mida need sõnad teie tootmisökonoomika jaoks tegelikult tähendavad. See lõhe tasub sulgemist.
Kuidas kuumtöötlus kontrollib kõvadust ja väsimust
Kuumtöötlemine muudab toortööriistaterase karastatud,{0}}väsimuskindlaks stantsiks, mis talub äärmuslikku termilist tsüklit. Protsess hõlmab kontrollitud kuumutamist austenitiseerimistemperatuurini, kustutamist (tavaliselt vaakumpahjudes, et vältida oksüdeerumist ja moonutusi) ning üht või mitut karastamistsüklit kõvaduse ja sitkuse tasakaalustamiseks. VastavaltPaulo tehnilised andmed, H13 tööriistaterast kuumtöödeldakse kuumtöötlemisel kõige sagedamini 44-46 HRC-ni, kuigi saavutatav vahemik on olenevalt lõppkasutusest 40–52 HRC. See ulatus on oluline – liiga agressiivselt karastatud stants muutub termilise šoki mõjul rabedaks ja praguneb, samas kui liiga pehmeks jäetud stants kulub kiiresti abrasiivsel kokkupuutel kuuma terastoorikuga.
Miks on vahet, kas tootja teostab kuumtöötlemist-majasiseselt, mitte tellib selle väljast? Kolm põhjust:
- Protsessi juhtimine- Majasisesed-vaakumpahjud võimaldavad täpselt juhtida küttekiirust, leotusaegu, jahutusrõhku ja karastustemperatuure. Isegi väikesed kõrvalekalded -, mis on mõne kraadi võrra sihtmärgist väiksemad, sekundite liiga lühike summutus - põhjustavad mõõdetavaid erinevusi kõvaduse ühtluses ja jääkpinge jaotuses.
- Tööaeg- Matriitplokkide saatmine välisele kuumtöötlejale pikendab tööaega päevi või nädalaid ning raskete tööriistade puhul lisandub saatmisrisk. Ettevõttesisene võimalus tihendab ajakava ja võimaldab samal insenerimeeskonnal kohandada parameetreid konkreetse stantsi geomeetria alusel.
- Iteratiivne täpsustamine- Kui proovimisel ilmneb kõvadusprobleem või valideerimise ajal tekib termilise väsimusmõra, võimaldab-majasisene kuumtöötlus kiiret uuesti-karastamist või taas-kõvenemist ilma logistiliste viivitusteta.
Vaakumpahjude karastamine (mida nimetatakse ka neutraalseks kõvenemiseks) tagab kulumis- ja löögikindluse, mis on vajalik stantside jaoks, mis peavad taluma korduvaid lööke metalli stantsimise ajal. Nagu Paulo märgib, mahutavad nende 20-baariga karastusahjud üle 6000 naela stantsid, mis näitab tõsiste kuumstantsimisvormide tootmiseks vajalike seadmete ulatust. Väiksemaid või vähem võimekaid ahjusid kasutaval tootjal võib olla raskusi suurte stantsiplokkide ühtlase kõvaduse saavutamisega, tekitades pehmeid kohti, mis kuluvad ebaühtlaselt.
Täiustatud survekatted hõõrdumise ja kulumise vähendamiseks
Kuumtöötlus määrab mehaanilised omadused. Pinnakatted lisavad lõpliku kaitsekihi, mis käsitleb hõõrdumist, liimikulumist ja keemilist rünnakut matriitsi pinnal - täpselt seal, kus lagunemine algab. Alumiinium-räniga kaetud boorterasest kokkupuutuvate presskõvendusvormide puhul ei ole kulumiskindlust tagav stantsi katmine valikuline; see on erinevus stantsi vastuvõetava eluea ja materjali ülekandmisest ja lõhestumisest tingitud enneaegse rikke vahel.
Kuumstantsimisvormide rakendustes domineerivad neli katteperekonda:
- CrN (kroomnitriid)- Väljakujunenud-PVD-kate, millel on hea nakkuvus, mõõdukas kõvadus ja suurepärane korrosioonikindlus. aastal avaldatud uurimustööMaterjaliuuringute ekspressleidis, et Arc{0}}PVD-ga sadestatud CrN-katetel on AlCrN-ga võrreldes madalam hõõrdetegur, samuti on neil suurem korrosioonikindlus, mis on tingitud nende ühtlasest pinnamorfoloogiast ja tühimike puudumisest. CrN töötab hästi mõõdukatel töötemperatuuridel ja tagab usaldusväärse jõudluse stantside puhul, kus keemiline rünnak on peamine probleem.
- AlCrN (alumiiniumkroomnitriid)- CrN-i areng, mis sisaldab alumiiniumi, et parandada oksüdatsioonikindlust kõrgetel temperatuuridel. Sama uuring kinnitas, et AlCrN näitab paremat kulumiskindlust kui CrN, mistõttu on see tugevam valik kõrgel temperatuuril{2}}, kus abrasiivne kontakt domineerib korrosiooni üle. Uurimine teemalalumiiniumist survevalu kattedkinnitab veelgi AlCrN-i jõudlust, näidates, et see ületab oluliselt katmata H13 materjali adhesiooni ja erosiooni vastu agressiivse termilise tsükli korral.
- TiAlN (titaanalumiiniumnitriid)- Suure jõudlusega-kate, mis sobib kõige nõudlikumate termiliste keskkondade jaoks. TiAlN-katte kuumstantsimise rakendused saavad kasu alumiiniumisisaldusest, mis moodustab kõrgel temperatuuril kaitsva oksiidikihi, mis toimib termilise barjäärina ja vähendab soojusülekannet stantsi aluspinnale. Survevalu südamiku tihvtide uuringud näitavad, et TiAlN-katted pikendavad oluliselt kasutusiga võrreldes katmata tööriistaterasega, eriti kui neid kantakse dupleksprotsessis nitreeritud substraadile.
- Nitriiditöötlused (gaasnitriidimine ja ferriitnitrokarburiseerimine)- Erinevalt PVD-katetest, mis katavad pinnale õhukese kile, suunab nitriidiga töödeldud stantsimisvorm lämmastiku, mis hajub otse terasest aluspinnale. Paulo protsessi dokumentatsiooni kohaselt teostatakse gaasinitridimist suhteliselt madalatel temperatuuridel (umbes 1000 kraadi Fahrenheiti), mis võimaldab tööriistaplokkidel jääda ferriitsesse olekusse ja hoiab ära moonutused. Ferriitnitrokarburiseerimine (FNC) loob keraamilise väliskihi, mis tagab kulumis- ja korrosioonikindluse ilma mõõtmete muutumiseta, - muutes selle ideaalseks viimaseks etapiks valmis tööriistade valmistamisel pärast kõvenemist ja töötlemist.
Katte sobitamine töötemperatuuri ja aluspinnaga
Kõlab keeruliselt? See muutub lihtsaks, kui mõistate valikuloogikat. Katte valik sõltub kolmest koosmõjus olevast muutujast: matriitsi töötemperatuur, stantsitud substraadi materjal ja teie protsessis domineeriv kulumismehhanism.
Al{0}}Si-kattega boorterast käsitsevate presskõvastuvate stantside puhul on peamised ohud liimi kulumine (alumiiniumi ülekandumine matriitsi pindadele) ja termiline väsimus. Katted vajavad kõrget -temperatuuri oksüdatsioonikindlust ja madalat afiinsust alumiiniumi - suhtes, mistõttu on AlCrN ja TiAlN tugevaimad kandidaadid. Survevalu uuringud näitavad, et pinnakatete hõõrdetegur on alla 0,40 ja kulumismäär 10-8mm3N-1m-1vahemik või madalam tagab mõõdetavalt väiksema materjali nakkumise alumiiniumiga kokkupuutel.
Dekoratiivsete fooliumstantsimisvormide puhul, mis töötavad temperatuuril alla 200 kraadi Celsiuse järgi, pole agressiivsed katted vajalikud ja võivad isegi olla kahjulikud - mõned PVD-katted muudavad stantsi pinna soojusjuhtivust, rikkudes ühtlase soojusjaotuse, millele messingist ja vasest stantsid sõltuvad fooliumi ühtlaseks ülekandmiseks. Dekoratiivsete stantside puhul piisab tavaliselt nitreerimisest või kergest pinnakõvendamisest, lisades tagasihoidlikku kulumiskindlust ilma termilise käitumise muutmata.
Allolevas tabelis on võrreldud katmisvõimalusi parameetrite lõikes, mis on kõige olulisemad, kui valite oma stantsi jaoks sobiva pinnatöötluse:
| Katmine / töötlemine | Max töötemperatuur | Hõõrdumise vähendamine | Eluea parandamine | Kulutase | Parim-stsenaarium |
|---|---|---|---|---|---|
| CrN | Mõõdukas (sobib kuni ~700 kraadi) | Mõõdukas-Kõrge | Mõõdukas | Keskmine | Korrosiooni ja mõõduka hõõrdumise ees seisvad stantsid; üldotstarbeline{0}}kaitse |
| AlCrN | Kõrge (säilitab jõudluse üle 800 kraadi) | Mõõdukas | Kõrge | Keskmine{0}}Kõrge | Kõrgtemperatuuri{0}}pressimise karastusstantsid; oksüdatsiooniriskiga keskkonnad |
| TiAlN | Kõrge (soojusbarjääri efekt kõrgendatud temperatuuridel) | Mõõdukas | Kõrge | Kõrge | kõige nõudlikumad termilised keskkonnad; duplekssüsteemid nitreeritud substraatide kohal |
| Gaasnitreerimine | Madal-Mõõdukas (ravi ~540 kraadi juures) | Madal-Mõõdukas | Mõõdukas | Madal-Keskmine | libiseva kulumisega-koormuskanderakendused; viimane samm valmis tööriistade valmistamisel |
| Ferriitnitrokarburiseerimine (FNC) | Madal-Mõõdukas | Madal-Mõõdukas | Mõõdukas | Madal-Keskmine | Valmis stantsid, mis vajavad kulumis- ja korrosioonikindlust ilma moonutusteta |
Tootja, kes arutab neid valikuid teie konkreetse rikkerežiimi - adhesiooni, hõõrdumise, termilise väsimuse või korrosiooni - osas, näitab põhimõtteliselt erinevat pädevuse taset kui see, kes kannab standardkatte igale matriitsile olenemata rakendusest. Küsige, millist katet nad soovitavad, seejärel küsige, miks. Vastuse põhjendus ütleb teile, kas nende protsessiteadmised kaitsevad teie investeeringut kümnete tuhandete tootmistsüklite jooksul.
Kuumtöötlemine karastab stantsi korpust. Pinnakatted kaitsevad tööpinda. Kuid kumbki ei käsitle soojusjuhtimise väljakutset, mis lõpuks reguleerib tsükli aega ja osade kvaliteeti - kuidas soojus voolab läbi matriitsi iga üksiku löögi ajal ja kui kiiresti see eemaldatakse enne järgmise löögi algust.
Jahutuskanalite disain ja soojusjuhtimise strateegiad
Iga kuumstantsimise tsükkel on võidujooks kuumuse vastu. Presskarastamisel peab stants eraldama 900-kraadisest toorikust piisavalt soojusenergiat, et saavutada täielik martensiidi muundumine -, ja see peab tegema seda ühtlaselt detaili pinna igal ruutsentimeetril. Dekoratiivse fooliumiga stantsimisel peab stants hoidma ühtlast temperatuuri, nii et fooliumi nakkuvus ja kujutise selgus jääksid identseks esimesest muljest kümne{7}}tuhandeni. Mõlemal juhul on stantsi soojusjuhtimise disain peidetud muutuja, mis eraldab tootlikud tööriistad probleemsetest tööriistadest. Ometi on see tootjaid hindavate ostjate seas üks vähem arutatud teemasid.
Konformne jahutus vs tavalised puuritud kanalid
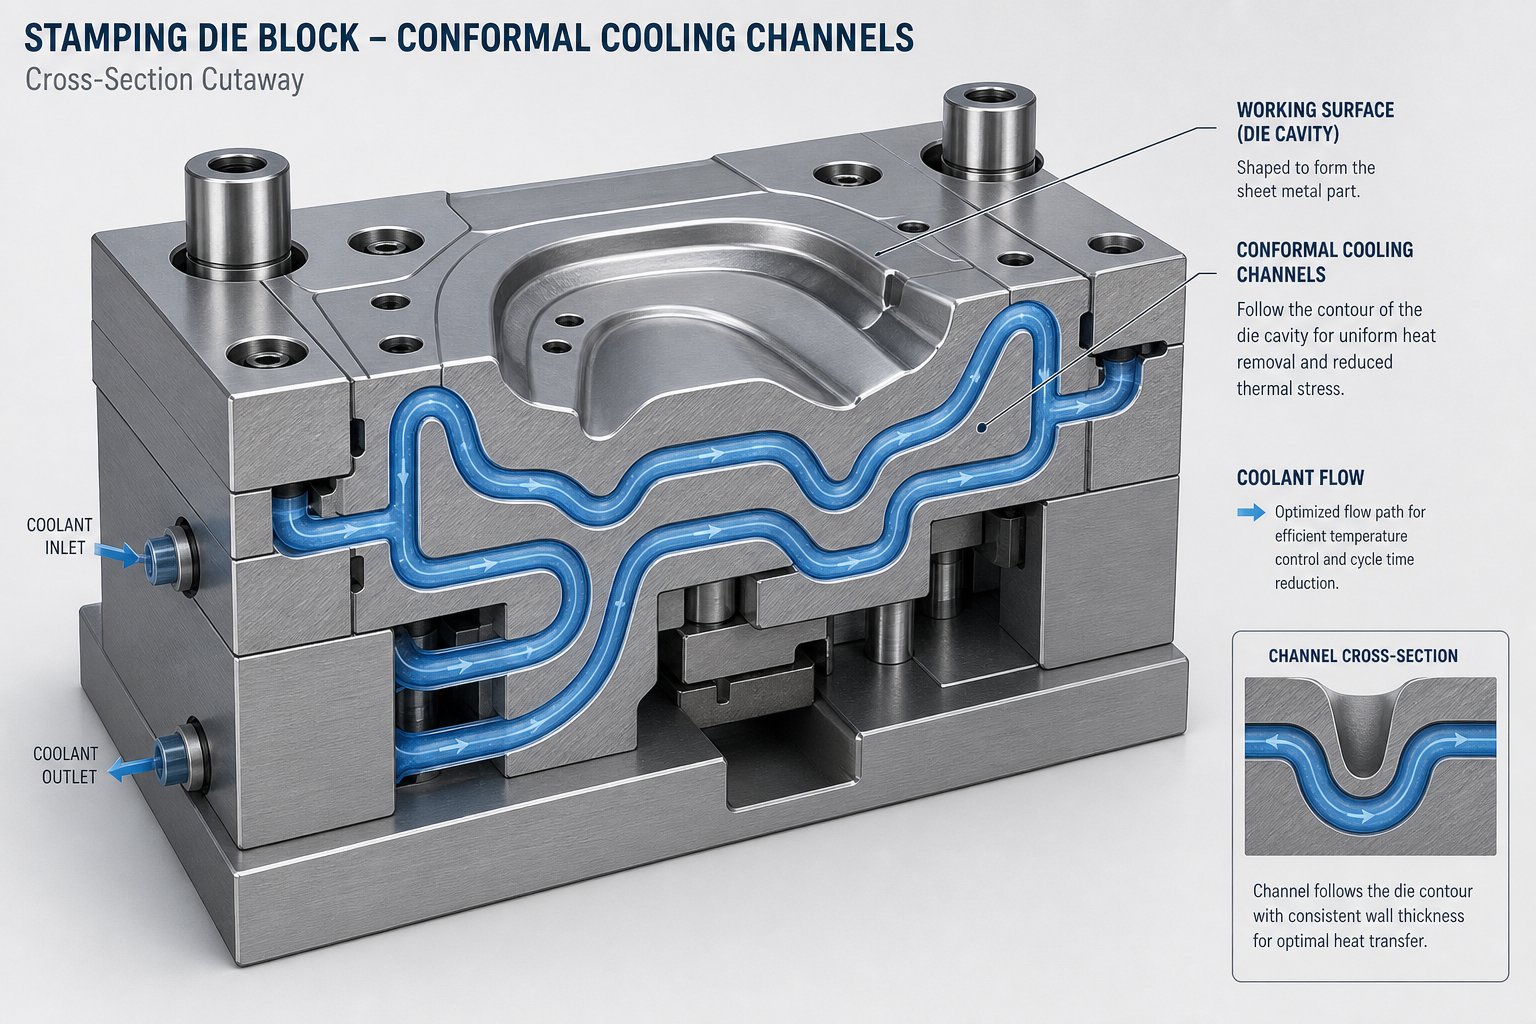
Tavaline jahutuskanali stantsitööriist põhineb püstoli{0}}puuritud sirgetel, mis on puuritud läbi stantsiploki. Meetod on lihtne ja kulutõhus -säästlik - puurpress loob kanalid kindla nurga all ja ristumiskohtades ning nende kaudu voolab tootmise ajal vesi või õli. Probleem? Sirge{5}}puurimine ei saa järgida keeruka stantsipinna kontuure. Kumerate või sügavate{7}}jooniste geomeetriatel asetsevad osad stantsi piirkonnad jahutuskanali lähedal, teised aga kaugel. See vahemaa kõikumine tekitab ebaühtlase soojuseralduse - kuumad kohad, kus jahutus on ebapiisav, ja külmad kohad, kus see on liiga suur.
Baskimaa ülikooli avaldatud uuringud kinnitavad seda piirangut otseselt. Nende uuring aditiivselt valmistatud jahutuskanalite kohta leidis, et tavalised puuritud kanalid "saavutavad sageli ebaühtlase soojusülekande", mis "võib põhjustada pikemaid tsükliaegu, ebavõrdset jahutust ja kõverust". Puurimise geomeetria piirangud piiravad seda, mida disainerid saavad saavutada, olenemata sellest, kui palju simulatsiooni nad kanalite paigutuse optimeerimisse investeerivad.
Konformne jahutusega kuumstantsimisvorm lahendab selle, suunates kanalid, mis järgivad stantsi pinna kontuuri ühtlasel kaugusel. Kujutage ette jahutuskanalit, mis peegeldab tembeldatud osa - kuju, säilitades kõikjal jahutusvedeliku ja matriitsi esikülje vahel sama paksuse seina. Tulemuseks on järsult ühtlasem soojuseraldus. Sama uurimisrühm näitas, et aditiivselt valmistatud konformaalsed kanalid jahtusid võrdlevates uuringutes kuni kuus korda kiiremini kui tavalised puuritud kanalid ning termilised simulatsioonid näitasid mõõdetavalt homogeensemat temperatuuri jaotust kogu stantsi pinnal.
Kuidas konformaalseid kanaleid valmistatakse? On kaks peamist lähenemisviisi. Lisatootmine -, sealhulgas selektiivne lasersulatus (SLM) ja lasersadestamine (LMD) - loob keerukaid sisegeomeetriaid kihthaaval peaaegu ilma geomeetriliste piiranguteta. Baskimaa ülikooli uuringus kasutati LMD-d töödeldud soonte sulgemiseks AISI H13 tööriistaterasega, luues kanaleid minimaalse läbimõõduga kuni 3 mm ja minimaalse seinapaksusega 2 mm. Alternatiiviks on kiht{8}}lamineeritud tootmine, kus eraldi lõigatud kanaliomadustega plaadid virnastatakse ja ühendatakse. See meetod sobib lihtsama geomeetriaga, kuid sellel puudub pulbri{10}}põhiste lisandite protsesside vaba kuju.
Allahindlus-on kulu. Konformne jahutus suurendab oluliselt tootmise keerukust ja kulusid võrreldes tavapärase puurimisega. Suuremahuliste-autotööstuse programmide puhul, kus tsükliaega säästetakse miljonite osadega, tasub investeering kiiresti tagasi. Madalama-mahuga rakenduste puhul võivad tavapärased optimeeritud paigutusega puuritud kanalid pakkuda vastuvõetavat jõudlust murdosa tööriistakuludest.
Kuidas jahutuse ühtlus mõjutab osade kvaliteeti
Miks on ühtlane jahutus nii oluline? Presskarastamisel on vastuseks mikrostruktuur. Boorterasest toorik peab jahtuma minimaalselt 27 kraadi Celsiuse järgi sekundis kogu detaili ulatuses, et austeniit muutuks martensiidiks. Kui mõni piirkond jahtub liiga aeglaselt -, kuna see asub jahutuskanalist kaugel või stantsi pinna temperatuur on tõusnud üle 200 kraadi Celsiuse järgi -, toodab see piirkond martensiidi asemel bainiiti või ferriiti. Tulemuseks on vähenenud tugevusega lokaalsed pehmed kohad, mis võivad kahjustada valmis konstruktsioonikomponendi kokkupõrkekindlust.
Thermal simulations from theMDPI uuring konformse jahutuse kohtaillustreerige seda selgelt. Kui kuum toorik temperatuuril 900 kraadi Celsiuse järgi puutub kokku vormitud kanalitega, on temperatuurijaotus pärast kustutamist oluliselt homogeensem kui sirgete puuritud kanalite puhul. Madalamad tipptemperatuurid saavutatakse samal ajal, mis tähendab suuremat efektiivset jahutuskiirust. See ühtlus väljendub otseselt ühtlastes mehaanilistes omadustes kogu tembeldatud osas -, nõrkade tsoonideta ega ettearvamatute kõvaduse gradientide puudumisel.
Dekoratiivfooliumiga stantsimisel on panused pigem visuaalsed kui struktuursed, kuid sama nõudlikud. Temperatuuri ebaühtlus matriitsi esiküljel põhjustab fooliumi ebaühtlase vabanemise - mõned piirkonnad kleepuvad liiga agressiivselt (luues mati või üle{2}}kleepunud välimuse), samas kui teised kanduvad mittetäielikult (jättes vahed või karedad servad). Luksuslikel pakenditel, kus iga mulje peab olema visuaalselt identne, võib isegi kahe- või kolme-kraadine temperatuurigradient tekitada nähtavaid defekte, mis nõuavad valmistoote lammutamist.
Mõlemas maailmas ennustab tootja suutlikkus kavandada, simuleerida ja teostada ühtlase soojustõhususega jahutussüsteeme osade kvaliteedi järjepidevuse otsene ennustaja.
Kiired-vormimissüsteemid ja tootmise efektiivsus
Soojusjuhtimine ei seisne ainult stantsimise ajal toimuvas. See mõjutab ka tootmistsüklite vahel toimuvat. Iga minut, mil press stantside vahetamise ajal jõude seisab, on minut saamata jäänud tulu - ja suure-miksiga keskkondades, kus stantse vahetatakse sageli, võib vahetusaeg kulutada üllatavalt suure protsendi saadaolevatest tootmistundidest.
VastavaltValmistaja analüüs kiire stantsivahetuse kohta, võib tegelik stantsivahetus moodustada vaid 10 protsenti kogu üleminekuajast. Ülejäänu hõlmab reguleerimist, materjali keermestamist, joondamist ja kinnitamist. Kiiresti vahetatav stantsimisstantsisüsteem lahendab selle, standardiseerides matriitsi kinnitusliidesed -, kasutades magnetklambrit, hüdraulilisi-kiirklambrisüsteeme või täppis-asukohaga alamplaate, mis välistavad käsitsi joondamise ja pöördemomendi järjestused.
Spetsiaalselt kuumstantsimisrakenduste puhul toimib kiire{0}}muutmise võimalus otse soojusjuhtimisega. Kui matriit on eemaldatud ja uus paigaldatud, tuleb jahutusahel lahti ühendada ja uuesti ühendada. Jahutusvedeliku torude kiirühendamisliitmikud-vähendavad seda sammu minutitepikkusest mutrivõtmetööst kuni sekundite pikkuse-liitmikuni. Standardiseeritud jahutuskollektori asendid tähendavad, et uue matriitsi termosüsteem hakkab kohe tööle, ilma iga tööriista jaoks kohandatud torustikuta.
Magnetkinnitus viib seda veelgi kaugemale, eemaldades kõik mehaanilised kinnitusdetailid matriitsi -to{1}}toe liidesest. Matriit on paigutatud, magnetid pingestuvad ja tööriist on kinnitatud - pole polte, T-pilusid ega pöördemomendivõtmeid. Koos stantstõstukite, rull-laudade ja{6}}eelseadistatud tööriistakärudega võivad need süsteemid lühendada sisemist ümberlülitusaega tundidelt ühekohaliste{7}}minutiteni. See seisakuaja kokkusurumine suurendab otseselt saadaolevaid tootmistunde ja kogu tootlikkust ilma pressi võimsust lisamata.
Tootjat hinnates küsige, kas nende stantside konstruktsioonid võimaldavad kiiret-muutust. Kiireks vahetamiseks loodud stants - standardsete paigaldusfunktsioonide, integreeritud kiirühendusega-jahutuspordide ja ühilduvusega magnetilise või hüdraulilise kinnitusega - pakub rohkem väärtust kui stantsimisjõudlus. See vähendab iga tootmistsükli kogukulusid, minimeerides ebaproduktiivsed vahed nende vahel.
Siin on peamised soojusjuhtimise kavandamise kaalutlused, mida peaksite iga tulevase stantsi tarnijaga tõstatama:
- Kui suur on kaugus jahutuskanalitest stantsi tööpinnani ja kui ühtlane on see vahemaa kogu detaili geomeetria ulatuses?
- Kas konformsed jahutuskanalid on selle osa tootmismahu ja geomeetria keerukuse jaoks teostatavad ja õigustatud?
- Millist jahutusvedeliku voolukiirust ja sisselasketemperatuuri on soojussimulatsioonis eeldatud?
- Kuidas hoitakse jahutuskontuuri tasakaalu, kui mitu kanalit töötavad paralleelselt?
- Milliseid soojussimulatsiooni tulemusi (temperatuurikaardid, jahutuskiiruse prognoosid) saab tootja esitada enne stantsi valmistamise algust?
- Kas matriitsi konstruktsioon sisaldab kiireks vahetamiseks{0}}jahutusvedeliku kiirühendusi ja standardseid kinnitusliideseid?
- Kuidas kontrollib tootja jahutust katsetamise ajal - sisseehitatud termopaaride, infrapunakujutise või vooluanduritega?
- Milline on stantsi pinna eeldatav temperatuur pärast termilise püsioleku saavutamist pideva tootmise ajal?
Tootja, kes suudab neile küsimustele vastata konkreetsete simulatsiooniga{0}}toetatud vastustega, demonstreerib seda tüüpi tehnilist sügavust, mis hoiab ära termiliste probleemide ilmnemise juba kuude jooksul pärast tootmist. Jahutuskonstruktsioon on nähtamatu, kui matriit on ehitatud -, te ei saa seda visuaalselt kontrollida ega ilma suurema ümbertöötlemiseta parandada. Asja esmakordne lahendamine sõltub täielikult tarnija valimisest, kelle soojusjuhtimise võimalused vastavad teie rakenduse nõuetele.
Soojusjõudlus, materjali valik, töötlemise täpsus, kuumtöötlus ja katted - need kõik on stantside valmistamise ajal juhitavad tehnilised sisendid. Kuid kuidas kaaluda kõiki neid tegureid tarnijate võrdlemisel? Järgmine samm on struktureeritud hindamisraamistiku loomine, mis aitab teil eristada tõelist tootmissügavust pinnapealse-turunduse väidetest.
Kuidas hinnata kuumstantsimisvormide tootjat
Olete näinud, kuidas materjali valik, töötlemismeetodid, kuumtöötlemine, katted ja jahutusdisain aitavad kaasa stantsi jõudlusele. Väljakutse on praegu praktiline: kui teie laual on kolm hinnapakkumist kolmelt erinevalt tarnijalt, kuidas teha kindlaks, milline neist tegelikult tarnib tööriistu, mis töötavad aastaid, mitte kuid? Struktureeritud stantsimisvormide tarnijate hindamisraamistik asendab kõhutunde tõenditega - ja kaitseb teid kuluka vea eest optimeerida madalaima ostuhinna järgi.
Tehnilised võimalused, mis annavad märku tootmise sügavusest
Mitte iga kuumtemplite valmistaja ei oma samu seadmeid ega juhi samu protsessietappe. Erinevus tootjate vahel, kes töötleb, kuumtöötleb, katab ja kinnitab stantse ühe katuse all, võrreldes tootjaga, kes tellib kolm neist neljast etapist väljast, on tohutu - teostusaja, kvaliteedikontrolli ja vastutuse osas, kui midagi läheb valesti.
Kui jalutate rajatises (või vaatate võimaluste loendit eemalt), otsige neid tõelise sügavuse näitajaid:
- Mitme-teljega CNC-töötlus- Viie-telje võimalus võimaldab keerulisi stantsiõõnsusi lõigata ühe seadistusega, vähendades kumulatiivset tolerantsi virna-. Küsige, mitut telge nende peamised töötlemiskeskused toetavad ja kas nad viimistlevad-masinkarastatud terast-majas.
- Majasisene EDM (traat ja süvis)- EDM-seadmete omamine tähendab, et tootja saab toota kitsa-raadiusega funktsioone ja peeneid detaile ilma allhanget kasutamata. Poed, mis saadavad EDM-i treeninguid, kaotavad päevi igas läbivaatamistsüklis.
- Majasisene-soojustöötlus- Kohapeal olevad vaakumpahjud- võimaldavad täpset kareduse reguleerimist ja kiiret käitlemist. Nagu varem mainitud, mõjutavad isegi väikesed kõrvalekalded summutamise ajastuses või karastustemperatuuris stantsi väsimuse kestust. Sisemine-võime tähendab, et sama insenerimeeskond juhib nii töötlemist kui ka metallurgiat.
- Katte pealekandmine või väljakujunenud katmispartnerlused- Olenemata sellest, kas tegemist on PVD-kattega (AlCrN, TiAlN) või difusioonitöötlusega (nitridimine), veenduge, et tootja integreerib katte valimise oma projekteerimisprotsessi, mitte ei käsitle seda järelmõtlemisena.
- CAE ja simulatsioonitööriistad- Vormimise simulatsioon, termiline FEA ja tooriku hõrenemise ennustus eristavad inseneri-juhitud tootjaid masinatöökodadest, mis lihtsalt lõikavad metalli printimiseks. Küsige, et näha eelmiste projektide simulatsiooni väljundeid.
- DFM-i (Design for Manufacturability) tagasiside- Võimekas tarnija ei tsiteeri ainult teie joonist. Nad esitavad sellele konstruktiivse väljakutse -, soovitades tõmbenurga muudatusi, jahutuskanalite optimeerimist või materjalide alternatiive, mis parandavad jõudlust või vähendavad kulusid. Tööstusharu juhised tootja valiku kohta kinnitavad, et tehnilise toe ja disaini optimeerimise suutlikkust tuleks arvestada töötlemata töötlemisvõimsusega.
Ostjatele, kes uurivad kohandatud kuumstantsimisvormide tootja valikuid, mis hõlmavad nii kuumstantsimist kui ka laiemaid stantsimisrakendusi, pakuvad tarnijad naguYICHENI tembeldamisvormide osakondpakuvad kasulikku võrdluspunkti - nende ulatus hõlmab kohandatud stantsimisstantsi lahendusi kuumstantsimise, stantsimise ja metallist -vormimistööriistade jaoks, andes ostjatele ühe sisenemispunkti, mille alusel hinnata selle võimekuse kontroll-loendit, mitte koondada mitut erimüüjat.
Kontrollitavad kvaliteedisertifikaadid ja tööstusstandardid
Võimalused näitavad, mida tootja saab teha. Sertifikaadid näitavad, kas nad teevad seda järjepidevalt dokumenteeritud ja auditeeritava süsteemi alusel. Templite tarnija hindamisel on kõige olulisemad kaks sertifikaati:
ISO 9001on põhiline kvaliteedijuhtimissüsteem, mida kohaldatakse iga tootmisorganisatsiooni jaoks. See tagab dokumenteeritud protseduuride, siseauditite, parandusmeetmete protsesside ja juhtkonna ülevaatuse tsüklite olemasolu. Kui stantsi tarnijal puudub ISO 9001, ei ole välist kontrolli, kas tema kvaliteedisüsteem on struktureeritud või korratav.
IATF 16949on auto{0}}spetsiifiline laiendus, mis põhineb ISO 9001-l ja lisab nõudeid tooteohutuse, tarnijate haldamise, riskianalüüsi jaAIAG põhitööriistad- PPAP, FMEA, MSA, SPC ja juhtimisplaanid. Kui teie stantsid toidavad autotööstuse tarneahelat, ei ole IATF 16949-tore-omada; see on tavaliselt kliendi nõue. Sertifikaat kinnitab, et tootja säilitab dokumenteeritud tootmisandmeid, viib läbi tootmisprotsessi auditeid ja integreerib kliendispetsiifilised nõuded oma kvaliteedisüsteemi.
Lisaks sertifikaatidele kontrollige:
- Materjali sertifikaadid ja jälgitavus- Kas tarnija võib anda iga stantsiploki kohta veski sertifikaadid, mis kinnitavad koostist ja kuumutuspartii? Täielik jälgitavus alates toorainest kuni valmisvormini on tõsiste tootjate tavapraktika ja ootus reguleeritud tööstusharudes.
- Mõõtmete kontrollimise aruanded- CMM-i (koordinaatmõõtmismasina) aruanded, mis dokumenteerivad kriitiliste stantside funktsioonide tegelikke ja nominaalseid mõõtmeid, näitavad protsessi juhtimist.
- Proovi- ja valideerimisprotokollid- Kas tootja tembeldab osade näidised, mõõdab neid ja esitab enne tarnimist valideerimisaruande? Või ulatavad nad sulle täringu ja soovivad sulle oma ajakirjanduses õnne?
Oluline on ka tootja finantsstabiilsus ja ametiaeg. Tarnija, kes on tegutsenud aastakümneid pikaajaliste-kliendisuhetega, annab märku usaldusväärsusest viisil, et äsja avatud kauplus ei suuda - üle elada majandustsüklit, säilitanud institutsioonilised teadmised ning investeerinud pidevalt seadmetesse ja inimestesse.
Omandi kogukulu vs esialgne hind
Siin läheb enamik hankimisotsuseid valesti. Võrdlete kolme hinnapakkumist, valite madalaima numbri ja tunnete end tõhusalt. Siis avaneb reaalsus: odavam matriitsis tekivad termilised praod 80 000 tsükli asemel 15 000 tsükliga. Tagasilükkamise määrad tõusevad, kuna jahutusprojektis ei võetud kunagi arvesse mõõtmete triivi. Planeerimata hooldusseisakud maksavad kümme korda rohkem kui ostutellimusel säästetud. Metalli stantsimise varjatud kulude analüüs kinnitab, et tööriista esialgne hind on vaid nähtav osa - pidevast hooldusest, kvaliteedirikketest tingitud ümbertöötlemisest ja enneaegsest väljavahetamisest jäävad sageli esialgse investeeringu kõrvale.
Omandi kogumaksumus kujundab hinnangu ümber. Selle asemel, et küsida "mis see matriit maksab?" küsite "mis maksab see matriit mulle ühe vastuvõetava osa kohta kogu selle kasutusea jooksul?" See arvutus sisaldab:
- Surve ostuhind- Hinnapakkumisel olev number. Tähtis, kuid ainult üks sisend.
- Eeldatav eluiga enne suurt ümbertööd- Materjali kvaliteedi, kuumtöötluse kvaliteedi, katte valiku ja jahutuskujunduse funktsioon. 100 000 tsüklit enne ümbertöödeldud stants maksab tsükli kohta poole rohkem kui 50 000 tsüklit kestev stants - isegi siis, kui ostuhind oli 30 protsenti kõrgem.
- Tööriistadele omistatav tagasilükkamise määr- Jahutuse halb ühtlus, kulumisest tingitud mõõtmete kõrvalekalle või ebapiisava katte pinnadefektid toodavad jääke. Iga tagasilükatud osaga kaasneb kogu materjali-, energia- ja pressimisaja maksumus.
- Hoolduse sagedus ja maksumus- Kui tihti tuleb stantsi uuesti-poleerimiseks, katmiseks-või kanalite puhastamiseks tõmmata? Kas tootja pakub renoveerimisteenuseid või olete ise?
- Tsükli aja mõju- Optimeeritud konformse jahutusega stants võib tsükli kohta töötada kaks või kolm sekundit kiiremini kui tavaliste puuritud kanalitega. Üle miljoni tsükli annavad need sekundid taastatud pressivõimsuse päevadeks.
- Seisakud planeerimata riketest- Katastroofiline pragu või kinnikiilunud väljatõmbeseade ei maksa ainult remonti -, vaid peatab teie tootmisliini, kuni otsite lahendust. Tootja disainivalikud mõjutavad otseselt rikke tõenäosust.
Kui liigute eluea jooksul -per-hinnalt-per{3}}osa-hinnale-, ei näe ülaltoodud hindamiskriteeriumid enam välja nagu hea-on- ja hakkavad välja nägema nagu rahalised vajadused. Tootja, kes küsib kõrgemat tasu, kuna kasutab esmaklassilist tööriistaterast, rakendab simulatsiooni-optimeeritud konformset jahutust ja kinnitab, et-majasisene proovimine ei ole kallis, - just nemad ei kuluta vaikselt teie eelarvet aastaid pärast tarnimist.
See eluaegne perspektiiv muudab ka seda, kuidas lähenete hankimisvestlusele. Selle asemel, et saata väljatrükk ja küsida hinda, jagate tootmismahtusid, tsükliaja eesmärke, kvaliteedinõudeid ja hoolduspiiranguid - ning seejärel hindate, millise tootja pakutud lahendus tagab madalaima kogumaksumuse kogu stantsi kogu kasutusaja jooksul. See üleminek tehingupõhiselt ostmiselt projekteeritud partnerlusele on suurim-tööriistade pikaajalise edu ennustaja.
Isegi kõige paremini-disainitud ja kõige paremini{1}}toodetud stants kulub lõpuks ära. See, kuidas see kulub, millal sekkute ja millised võimalused selle kasutusiga pikendada, sõltuvad nii tootmise kui ka tootmise käigus tehtud otsustest. Levinud tõrkerežiimide - ja neid ennetavate hooldusstrateegiate mõistmine - on hindamismõistatuse viimane osa.
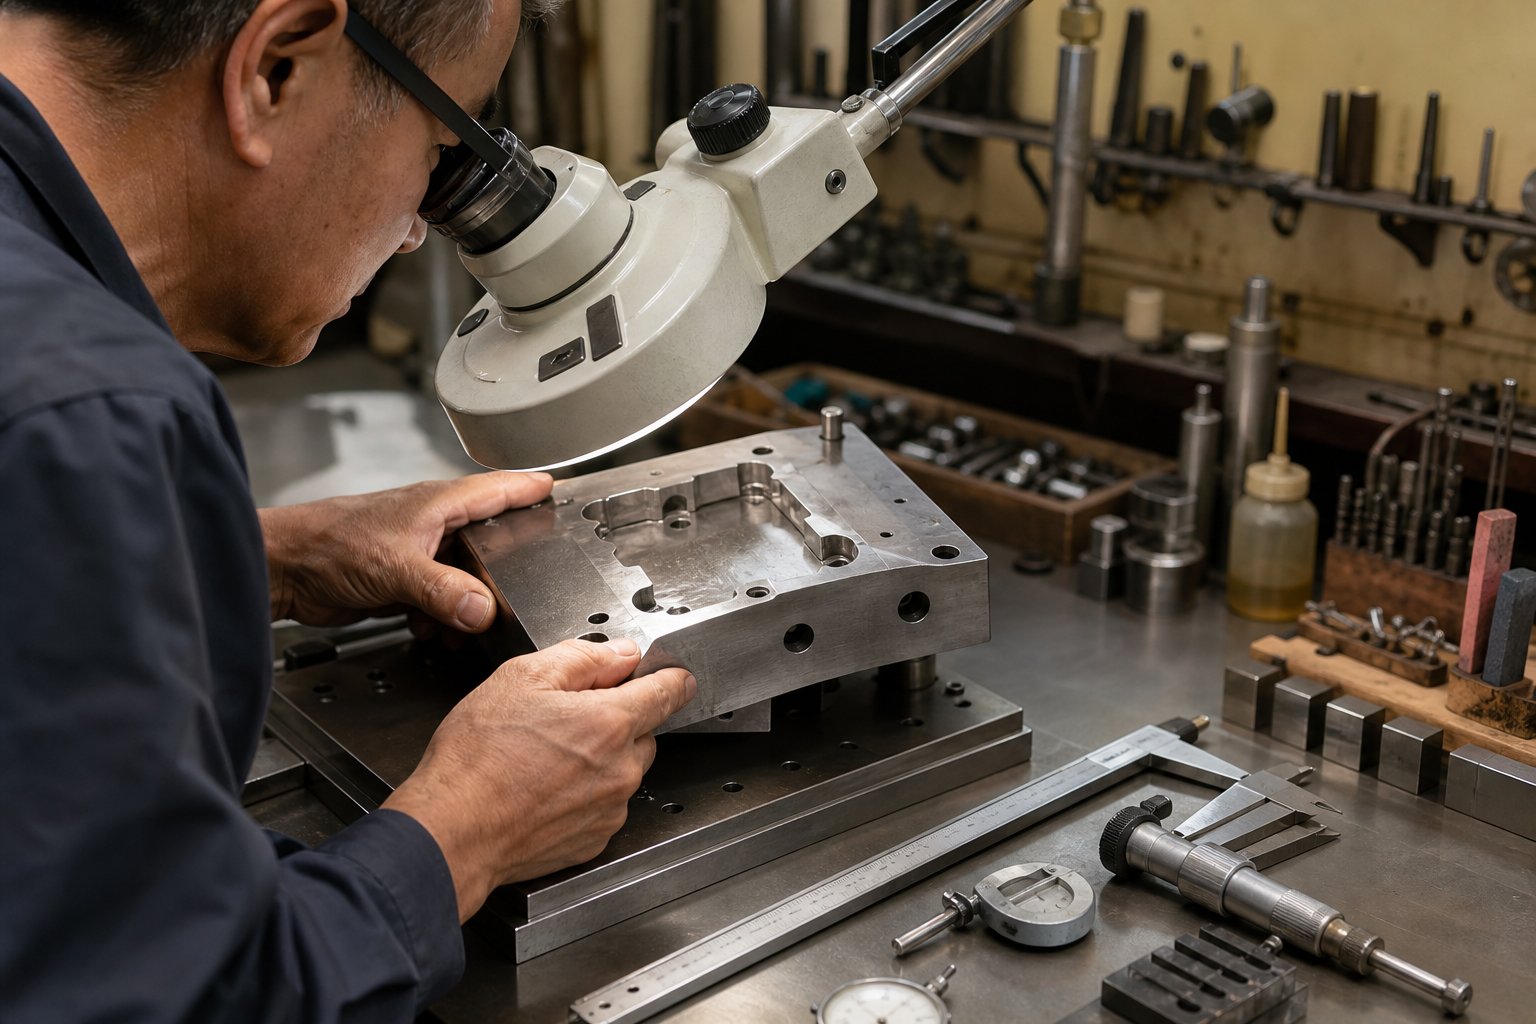
Dieedi hooldus ja elutsükli juhtimine madalamate kuludega
Täis ei kuku üleöö läbi. See laguneb väikeste, mõõdetavate sammudega - pinnapragu, mis süveneb tsüklite kaupa, kulumismuster, mis laieneb märkamatult, kuni osad kalduvad taluvusest välja, jahutuskanal, mis korrodeerub seestpoolt, samas kui välisilme näeb hea välja. Tootjad, kes mõistavad neid rikete edenemist, kavandavad algusest peale nende vastu. Ostjad, kes neid mõistavad, saavad probleemidest varakult aru, sekkuvad õigel hetkel ja pikendavad stantsimisvormide eluiga kümnete tuhandete lisatsüklite võrra. Kuumstantsimisvormi hoolduse ignoreerimine, kuni midagi puruneb, on kõige kallim hooldusstrateegia.
Levinud tõrkerežiimid ja ennetusstrateegiad
Iga stantsimisvormi rikkerežiimide kategooria taandub konkreetsele algpõhjusele - ja enamikul juhtudel on see algpõhjus seotud kuid või aastaid varem tehtud disaini- või tootmisotsusega. Teadmine, mida jälgida, aitab teil probleeme diagnoosida enne, kui need katastroofiliseks muutuvad.
Termiline pragunemine on pressimise kõvenemise stantside domineeriv rikkemehhanism. Iga tembeldamistsükkel kuumutab stantsi pinda kiiresti (kontakt kuuma toorikuga), millele järgneb kiire jahutamine (vesi voolab läbi sisekanalite). See termiline tsükkel tekitab pinnal vahelduvaid tõmbe- ja survepingeid. Tuumade korduste jooksul moodustuvad mikro-praod pingekontsentratsioonipunktides - teravate raadiuste, töötlusjälgede või jahutuskanalite piiride juures. Atõrkeanalüüsi uuring, mis avaldati ajakirjas Materialsuuris 4Cr5Mo2V terasest valmistatud pragunenud A-samba kuumstantsimisvormi. Praod tekkisid jahutuskanalite siseseintest pärast ligikaudu 50 000 tsüklit - vaid 25 protsenti eeldatavast 200 000{12}}tsüklilisest kasutuseast. Uuringus leiti, et pingest põhjustatud korrosioon oli peamine mehhanism: tsüklilisest koormusest tulenevad jääktõmbepinged kombineerituna oksüdatiivse korrosiooniga kaitsmata jahutuskanalites, et kiirendada pragude teket ja levimist mööda rabedaid oksiidikihte.
Abrasiivne kulumine tekib siis, kui toorik libiseb surve all üle matriitsi pinna. Pressiga kõvenevatel stantsidel on Al-Si-kattega toorikud eriti agressiivsed - alumiiniumkate kandub matriitsi pinnale, koguneb liimikihtidena ja toimib seejärel abrasiivse kolmanda kehana, mis kiirendab pinna lagunemist. Visuaalselt märkate varem poleeritud pindade järkjärgulist karenemist, materjali kogunemist tõmberaadiustesse ja hõõrdumise suurenemist, mis väljendub suurema pressi tonnaaži näidu või stantsitud osade pinnaskooritusena.
Mõõtmete triivimine on peenem ja jääb sageli avastamata, kuni osad ei läbi kontrolli. Korduv termiline tsükkel põhjustab stantsiploki laienemise ja kokkutõmbumise tuhandeid kordi. Pikendatud tootmise ajal võib see põhjustada õõnsuse mõõtmete mõõdetavaid muutusi -, eriti õhukeses-seinaosades või piirkondades, kus on agressiivne jahutus, mis tekitab järske termilisi gradiente. Samad uuringud kinnitavad, et kuumstantsimise käigus suureneb dislokatsioonitihedus järk-järgult, kusjuures karbiidid sadestuvad ja jämedad tera piiridel, nõrgendades materjali löögitugevust 325 J-lt kuni 37 J-ni tugevalt mõjutatud piirkondades.
Jahutuskanalite korrosioon on tõrkerežiim, mis töötab nähtamatult. Uuringu tulemused on silmatorkavad: enam kui 90 protsenti insenerirakendustes ebaõnnestunud stantsidest hakkavad pragunema veekanalite siseseintelt ja ulatuvad seejärel väljapoole tööpinnani. Kui stantsid seisavad jõude ilma nõuetekohase kaitseta - isegi ühe kuu -, põhjustab jahutuskanalite niiskus oksüdatiivset korrosiooni. Tekkiv oksiidikiht on kõva ja rabe. Kui stants naaseb tootmisse, lõhuvad mehaanilised pinged selle kihi, luues pragude tekkekohad, mis levivad edasise hoolduse käigus.
| Rikkerežiim | Algpõhjus | Nähtavad sümptomid | Soovitatavad parandusmeetmed |
|---|---|---|---|
| Termiline pragunemine (kuumuskontroll) | Tsükliline termiline pinge ületab väsimuspiiri; pinge kontsentratsioon teravatel raadiustel või kanali seintel | Peene pinna pragude võrgustik (hullumine); praod, mis levivad risti stantsi pinnaga | Stressi leevendamine-ajastatud ajavahemike järel; raadiused ümber kujundada, et vähendada pingekontsentratsiooni; kandke termilise väsimuse{1}}kindlaid katteid |
| Abrasiivne kulumine | Libisev kontakt kaetud toorikutega; materjali ülekandmine ja kolmas{0}}keha hõõrdumine | Pinna karestamine; materjali kogunemine tõmberaadiustel; suurenenud pressi tonnaaž; skoorimine tembeldatud osadel | Tööpindade uuesti-poleerimine; uuesti-kandke PVD-kate (AlCrN või TiAlN); vaadake üle tooriku katte ühilduvus |
| Mõõtmete triiv | Kumulatiivne plastiline deformatsioon termilise tsükli tõttu; karbiidi karestamine, mis vähendab materjali stabiilsust | Tolerantsist välja trendivad osad; järkjärguline hõrenemine kindlates tsoonides; CMM-i mõõtmised, mis näitavad progresseeruvat kõrvalekallet | Planeerige mõõtmete kontrollimine kindlaksmääratud tsüklite intervallidega; enne tolerantsipiiride saavutamist kavandage stantsi ümbertöötlemine või sisendi vahetus |
| Jahutuskanalite korrosioon | Oksüdatiivne korrosioon tühikäigul ilma kanalikaitseta; pinge{0}}indutseeritud galvaaniliste rakkude moodustumine | Vee leke; vähendatud jahutuse efektiivsus; seletamatu temperatuuri tõus stantsi pinnal | Pärast võrguühenduseta kanaleid puhastage nõrga happe lahustiga; õhkkuiv-suruõhuga; kandke ladustamise ajal õli{1}}põhine kaitsekate |
| Kleepuv räpastamine | Keemiline afiinsus tooriku katte (Al-Si) ja katmata stantsitud teraspinna vahel | Materjali ülekanne nähtav stantsi esiküljel; stantsitud osade pinnadefektide suurenemine; ärritavad jäljed | Kandke või uuendage väikese{0}}hõõrdumisega PVD-kate; hinnata alternatiivseid toorikukatte tüüpe |
Hooldusgraafikud ja renoveerimisvõimalused
Millal peaksite teenimise eest stantsi tõmbama? Osade kontrolli ebaõnnestumise ootamine tähendab, et olete juba tootnud praaki -, võib-olla terve partii, enne kui triivi tabati. Ennetav lähenemine määrab sekkumispunktid tsüklite arvu, mõõdetud kulumise ja teadaolevate rikete progresseerumise määrade põhjal.
Kogenud stantside hooldusspetsialistid tuvastavad mitmeid märguandesignaale: stantsitud osadele ilmuvad jämedused, spetsifikatsioonipiirangute suunas suunduvad tolerantsid, suurenenud pressi tonnaaž või kuuldavad muutused tööriista töös. Viimase osa salvestamine igast tootmistsüklist - koos lõpuribaga progressiivsetes stantsides - annab tööriistatootjatele füüsilisi tõendeid kulumismustrite diagnoosimiseks ja järgmise ebaõnnestumise ennustamiseks. See ajalugu koos kaadriloenduse andmetega võimaldab teil planeerida hooldust pigem ennetavalt kui reaktiivselt.
Pressikarastavate stantside praktiline ennetav hooldussagedus hõlmab tavaliselt järgmist:
- Iga tootmistsükkel (-töö-ülevaatuse lõpp)- Tööpindade visuaalne kontroll pragude, kuhjumise või kriimude suhtes. Kontrollige jahutusvoolu kiirust ja väljalasketemperatuure. Salvestage võrdluseks viimased-osad.
- Iga 10 000-20 000 tsükli järel- Mõõtmete kinnitamine kriitilistel pindadel CMM-i abil. Kontrollige suurendusega varajast termilist pragunemist. Puhastage jahutuskanalid ja kontrollige voolu tasakaalu.
- Iga 30 000-50 000 tsükli järel- Täielik stantsi pind uuesti-poleerida, et eemaldada mikro-praod enne nende levimist. Katke uuesti, kui PVD kiht on kulunud-. Pinge-leevendus, kui matriitsi konstruktsioon sisaldab suure-pinge geomeetriat.
- Katte eeldatava eluea lõpus- Eemaldage ja taas{1}}kandke PVD-kate. Enne uuesti-katmist kontrollige aluspinda kahjustuste suhtes. Mõõtmete kontroll, et veenduda, et matriit jääb pärast eemaldamist tolerantsi piiridesse.
Materjalide uuring A-samba stantsi rikke kohta soovitab konkreetselt pinge-eemaldamist hoolduse ajal, et vähendada termilise tsükli ajal akumuleeruvat dislokatsioonitihedust. Nende uurimine näitas, et stantsi sisemust ei lõõmutatud kordagi selle 50 000-80 000 tsükli pikkuse hooldusperioodi jooksul – hoolduse puudumine võimaldas sisemiste kahjustuste kriitilise tasemeni jõuda. Kui lõõmutamist oleks tehtud teatud ajavahemike järel, oleks saanud leevendada tera piiri nõrgenemist ja pooride moodustumist, mis hävitas löögikindluse.
Stantsi renoveerimisteenused - taas-poleerimine, uuesti katmine, mõõtmete korrigeerimine keevisõmbluse-ja -uuesti töötlemise teel või sisendi vahetamine - võivad tööriista eluiga oluliselt pikendada, kui need teostatakse enne, kui kahjustused jõuavad tagasipöördumispunkti. Renoveerimise ja kasutuselt kõrvaldamise vaheline otsus sõltub sellest, kui palju materjali jääb minimaalsest seinapaksusest kõrgemaks, kas pragude sügavus ületab pinna ümbertöötlemisega seotud raskusi ja kas mõõtmete korrigeerimine on endiselt geomeetriliselt teostatav, ilma et see kahjustaks jahutuskanali terviklikkust.
Kuidas pikendab tootja tugi tööriista eluiga
Tootja roll ei lõpe matriitsi kohaletoimetamisega. See, kuidas tarnija teie tööriistu nende kasutusea jooksul toetab, mõjutab otseselt teie omandi kogumaksumust - ja see on koht, kus stantside renoveerimisteenused, dokumentatsiooni kvaliteet ja varuosade saadavus muutuvad käegakatsutavateks eristajateks.
Kõigepealt kaaluge dokumentatsiooni. Tootja, kes tarnib täielikku matriitsi dokumentatsiooni - koostejoonised, jahutusahela skeemid, materjalide sertifikaadid, kuumtöötlemise andmed, katte spetsifikatsioonid ja soovitatavad hooldusintervallid -, annab teie tööriistaruumile kõik, mis on vajalik matriitsi õigeks hooldamiseks. Ilma selle dokumentatsioonita arvab teie hooldusmeeskond: millised kanalid kuhu ühendavad, millise kõvadusega stantsi töödeldi, millist katet kasutati ja millise paksusega. See ebaselgus põhjustab valesid ülalpidamisotsuseid ja enneaegset pensionile jäämist, mida oleks saanud päästa.
Varukomponentide saadavus on oluline eelkõige kuluvate sisetükkidega, vahetatavate trimmiosade või mooduljahutusplokkidega stantside puhul. Tootja, kes kavandab vahetatavate kulumiskomponentidega - stantse ja hoiab need komponendid tellimiseks saadaval -, võimaldab teil vahetada kuluvaid sektsioone ilma kogu tööriista välja vahetamata. See modulaarne lähenemine pikendab aluse stantsi eluiga määramata ajaks, kuni konstruktsiooni korpus püsib terve. Kui varuosad nõuavad 12-nädalast tarneaega, kuna algsel tootjal pole laoseisu ega andmeid, maksate ootamise ajal pressi seisaku eest.
Tööriistade elutsükli haldusraamistikudrõhutage, et iga tootmistööriista tuleks käsitleda kontrollitud varana, millel on dokumenteeritud identiteet, hooldusajalugu ja kasutusea{0}}lõpuplaan. Seda lähenemisviisi toetavad tootjad tagavad jälgitavuse alates toorainest läbi iga kuumtöötlustsükli, iga pinnakatte pealekandmise ja iga renoveerimissündmuse. See pidev registreerimine võimaldab andmepõhiseid-otsuseid selle kohta, millal uuesti-katta, millal lõõmutada ja millal lõpetada, - asendades oletused tõenditega.
Kas kõige tugevam näitaja tootja pühendumisest pikaajalisele{0}}toele? Küsige nende renoveerimisprotsessi kohta. Tarnija, kes pakub struktureeritud matriitsi renoveerimist - sissetulevat ülevaatust, algpõhjuste analüüsi, mõõtmete kaardistamist, valikulist ümbertöötamist, uuesti-katmist, valideerimistembeldamist ja ajakohastatud dokumentatsiooni -, investeerib sellesse, et teie stants toimiks palju kauem kui esmane tarnimine. Tarnija, kes loeb tehingu lõppenuks pärast stantsi tarnimist, pakub teile toodet, mitte partnerlust. Matriitsi kogu elutsükli jooksul määrab see eristus, kas maksate ühe korra kvaliteetsete tööriistade eest või maksate korduvalt enneaegsete asendamiste eest.
Proaktiivne hooldus, mis põhineb tootja dokumentatsioonil ja mida toetavad juurdepääsetavad renoveerimisteenused, on viimane hoob, mida ostjad kontrollivad, et maksimeerida oma tööriistainvesteeringute tasuvust. Kui tõrkerežiime mõistetakse, ennetusstrateegiad on paigas ja tarnijasuhe ulatub väljapoole ostutellimust, on ülejäänud küsimus lihtne: kuidas koondada kõik need hindamistegurid kokku praktiliseks hankimisprotsessiks?
Hankige enesekindlalt projekteeritud stantsimistööriistu
Nüüd on teil tehniline alus, et hinnata iga kuumstantsimisvormide tootjat tegurite põhjal, mis tegelikult ennustavad{0}}tööriistade pikaajalist jõudlust. Materjali tundmine, töötlemismeetodid, kuumtöötluse kvaliteet, katte loogika, jahutusdisain, elutsükli tugi - need ei ole abstraktsed mõisted. Need on konkreetsed küsimused, mille esitate igasse hankimisvestlusesse, ja kriteeriumid, mille alusel iga hinnapakkumist mõõdate. Viimane samm on korraldada see kõik korratavaks protsessiks, mille saate käivitada alates järgmisest pakkumisest.
Teie tehniliste tembeldamistööriistade hankimise kontroll-loend
Stantsimisvormi RFQ kontroll-loend hoiab teie hinnangu järjepidevana kõigi tarnijate vahel ja tagab, et midagi olulist ei satuks läbi pragude. Viige need sammud järjestikku läbi -, millest igaüks tugineb eelmisele:
- Kinnitage oma rakenduse tüüp- Kas hankite autode konstruktsiooniosade jaoks kõvastusstantse või dekoratiivseid fooliumist stantsimisstantse kaubamärgi ja pakendamise jaoks? See üksainus eristus määrab materjaliklassi, soojusnõuded, tolerantsi ootused ja asjakohased tööstuse sertifikaadid.
- Määratlege tootmismahu ja tsükli eluea nõuded- Täpsustage nii praegused aastamahud kui ka prognoositav ulatus-kolme kuni viie aasta jooksul. Kaasake nii madalad kui ka kõrged stsenaariumid, et tootja saaks soovitada tööriistu, mis sobivad teie trajektooriga, mitte ainult tänase tellimusega. Nagulepingulise tootmise RFQ juhised Panovaltrõhutab, et kogused määravad sageli tootmismeetodi enda - väikese mahu jaoks sobiv protsess võib mastaabis laguneda.
- Täpsustage stantsi materiaalseid ootusi või taotlege põhjendatud soovitust- Märkige oma eelistatud materjaliklass (H13, messing, vask) või paluge tarnijal välja pakkuda tehniline põhjendus, mis põhineb teie aluspinnal, temperatuuril ja töö pikkusel.
- Pakkuge 3D-CAD-mudeleid koos 2D-joonistega- Tarnija, kes suudab uurida kogu geomeetriat, annab paremat DFM-i tagasisidet kui lamedate PDF-failide põhjal töötav tarnija. Aküsitlus 250 insenerijuhi seasleidis, et 90 protsenti meeskondadest saavad tarnijate DFM-i tagasisidet uue tootearenduse ajal liiga hilja - 3D-andmete varajane jagamine on kõige tõhusam vastumeede.
- Kirjeldage töökeskkonda ja paarituskomponente- Tühja materjal ja katte tüüp, pressi tonnaaž, tsüklikiirus, pressi jahutusinfrastruktuur ja tembeldatud osa liidesed külgnevate komponentidega. Kontekst võimaldab tootja poolel teha nutikamaid inseneriotsuseid.
- Küsige jahutuse disaini üksikasju ja soojussimulatsiooni väljundeid- Küsige, kas pakutakse konformset või tavalist jahutust, milliseid stantsi pinnatemperatuure ennustatakse püsiolekus ja kuidas kontrolliti jahutuse ühtlust.
- Kontrollige kuumtöötluse ja katmisstrateegiat- Kinnitage, kas tarnija teostab kuumtöötlust-majas, millist kõvaduse eesmärki ta soovitab ja millist kattesüsteemi ta teie konkreetse kulumismehhanismi jaoks soovitab.
- Kinnitage sertifikaadid ja jälgitavus- Nõua vähemalt ISO 9001; IATF 16949 autotööstuse tarneahela tööks. Taotlege materjaliveski sertifikaate, kuumtöötlemise kirjeid ja CMM-i valideerimisaruandeid standardsete saadetistena.
- Hinnake omandi kogumaksumust, mitte ainult ostuhinda- Küsige stantsi eeldatavat kasutusaega, soovitatud hooldusvälbasid, renoveerimise saadavust ja varuosade tarneaegu. Lisage need oma kulude võrdlusesse.
- Kaasake DFM-i sisend - enne kujunduste lukustamist varakult- Suurim-väärtusega suhtlemine kohandatud stantsitööriistade tarnijaga toimub enne teie kujunduse külmutamist, mitte pärast seda. Kutsuge tagasisidet süvisenurkade, jahutuse teostatavuse, materjalide alternatiivide ja tolerantsi optimeerimise kohta, kuigi muudatused on endiselt odavad.
Vestluse alustamine õige tootjaga
Kõige tavalisem hankimisviga on pakkumise käsitlemine tehingusündmusena - saatke print, koguge hindu, valige madalaim number. Selline lähenemine tagab, et te ei saa tootja insenerisügavusest midagi teada enne, kui probleemid ilmnevad tootmises, kuid pärast ostutellimuse sulgemist.
Parem lähenemine muudab dünaamika ümber. Jagage oma rakenduse konteksti, mahu trajektoori ja jõudlusnõudeid. Seejärel hinnake mitte ainult hinda, mis tagasi tuleb, vaid hindaküsimusiküsib tootja vastu. Tarnija, kes taotleb tooriku pinnakatte üksikasju, küsib teie pressi jahutusvõimsuse kohta, seab kahtluse alla kitsa raadiuse, mis kontsentreerib termilist pinget, või soovitab kattesüsteemi, mida te pole mõelnud, - et tarnija kavandab lahendust. See, kes tagastab numbri ilma küsimusteta, tsiteerib kaupa.
Ostjatele, kes uurivad projekteeritud stantsimistööriistade lahendusi kuumstantsimise, stantsimise ja külgnevate metalli{0}}vormimisprotsesside jaoks,YICHENI tembeldamise lehttoimib praktilise lähtepunktina selles artiklis käsitletud hindamiskriteeriumide rakendamisel. Nende ulatus hõlmab kohandatud stantsimisvormide lahendusi, andes teile üheainsa kontaktpunkti, et hinnata võimeid ülaltoodud täieliku kontrollnimekirja alusel - alates materjaliteadmistest kuni elutsükli toeni.
Kuumstantsimisvormide hankimine ei ole ühekordne-ost. See on suhte algus, mis kujundab teie tootmiskvaliteeti, tsükliaega ja hoolduskulusid aastateks. Tootjad, kes teenivad selle suhte, on need, kes kohtlevad teie stantsi kui konstrueeritud süsteemi -, mitte kui terasplokki, millel on hinnasild. Esitage õigeid küsimusi, hinnake eluaegset väärtust ja võtke varakult kaasa. Nii väldite vale valiku eest tasumist kaua pärast ostutellimuse ununemist.
Korduma kippuvad küsimused kuumstantsimisstantside tootjate kohta
1. Mis vahe on autotööstuses kasutatavate ja dekoratiivsete rakenduste kuumstantsimisvormide vahel?
Autotööstuses kasutatavad presskarastusvormid moodustavad boorterasest toorikud temperatuuril üle 880 kraadi Celsiuse järgi, kasutades vesijahutusega H13 tööriistaterast, mis toodab üli-kõrge-tugevaid konstruktsiooniosi, mille tõmbetugevus ületab 1500 MPa. Dekoratiivfooliumi stantsimisvormid töötavad 100–200 kraadi Celsiuse järgi, kasutades metallfooliumi pakendamisalustele kandmiseks messingit, vaske või magneesiumi. Need kaks rakendust erinevad stantsi materjali, jahutusnõuete, tolerantside ja tööstuslike sertifikaatide poolest, nii et ühele spetsialiseerunud tootjal ei pruugi teises osas võimekus olla.
2. Kuidas valida kuumstantsimiseks õiget stantsi materjali?
Materjali valik sõltub teie kasutusviisist, tootmismahust, substraadist ja töötemperatuurist. H13 ja H11 tööriistateras sobivad autotööstuse presskarastamiseks tänu oma termilisele väsimuskindlusele ja kõvadusele äärmuslikel temperatuuridel. Messing tagab parima tasakaalu soojusjuhtivuse ja vastupidavuse vahel keskmise{4}}kuni-suure mahuga fooliumstantsimisel. Vask tagab suurel määral-dekoratiivtöödel suurepärase soojuse ühtluse. Magneesium teenib lühiajalisi ja prototüüpide loomist säästlikult. Teadlik tootja, nagu YICHEN (yichen-group.com/stamping-die/), soovitab materjale teie konkreetse töö pikkuse ja kvaliteedinõuete alusel, selle asemel, et vaikimisi valida ühe valiku.
3. Mille poolest on konformsed jahutuskanalid paremad kui tavalised puuritud kanalid kuumstantsimisstantsides?
Konformaalsed jahutuskanalid järgivad stantsi pinna kontuuri ühtlasel kaugusel, tagades ühtlase soojuseralduse kogu detaili geomeetria ulatuses. Uuringud näitavad, et need jahtuvad kuni kuus korda kiiremini kui tavalised sirged{1}}puuritud kanalid, mis ei suuda järgida keerulisi kõveraid ja tekitada kuumi kohti, kus jahutus on ebapiisav. Presskarastamiseks tagab ühtlane jahutus ühtlase martensiidi moodustumise ja hoiab ära lokaalsete pehmete täppide teket. Kompromiss-on suuremad tootmiskulud tänu lisameetoditele, nagu selektiivne lasersulatamine, mis muudab need kõige kulu{5}}efektiivsemaks suure-mahuga autotööstuse programmide puhul, kus tsükliaega säästetakse miljonite osade puhul.
4. Kui sageli tuleks kuumstantsimisstantse rikke vältimiseks hooldada?
Tsüklite arvul põhinev ennetava hoolduse ajakava on palju kulutõhusam{0}} kui reageeriv remont. Parim tava hõlmab visuaalset kontrolli pärast iga tootmistsüklit, mõõtmete CMM-i kontrollimist iga 10 000–20 000 tsükli järel, täieliku pinna uuesti-poleerimist ja uuesti katmise hindamist iga 30 000 kuni 50 000 tsükli järel ning pinge{12}}leevenduslõõmutamist kindlaksmääratud ajavahemike järel. Jahutuskanaleid tuleks puhastada ja kaitsta korrosiooni eest mis tahes tühikäigul, kuna uuringud näitavad, et üle 90 protsendi stantsipragudest pärinevad kanalite korrodeerunud siseseintest.
5. Millised sertifikaadid peaksid olema kuumstantsimisvormide tootjal?
ISO 9001 on kvaliteedijuhtimise baassertifikaat, mis tagab dokumenteeritud protseduurid ja korratavad protsessid. Autode tarneahela töö puhul on IATF 16949 tavaliselt kohustuslik, lisades nõuded PPAP-i, FMEA-le, SPC-le ja tooteohutuse juhtimisele. Lisaks sertifikaatidele veenduge, et tootja esitaks täieliku jälgitavusega materjaliveski sertifikaadid, CMM-i mõõtmete kontrollimise aruanded, kuumtöötlemise kirjed ja proovide kinnitamise andmed. Finantsstabiilsus ja pikaajalised{5}}kliendisuhted näitavad ka usaldusväärsust, mida uuemad toimingud ei suuda tõestada.


