


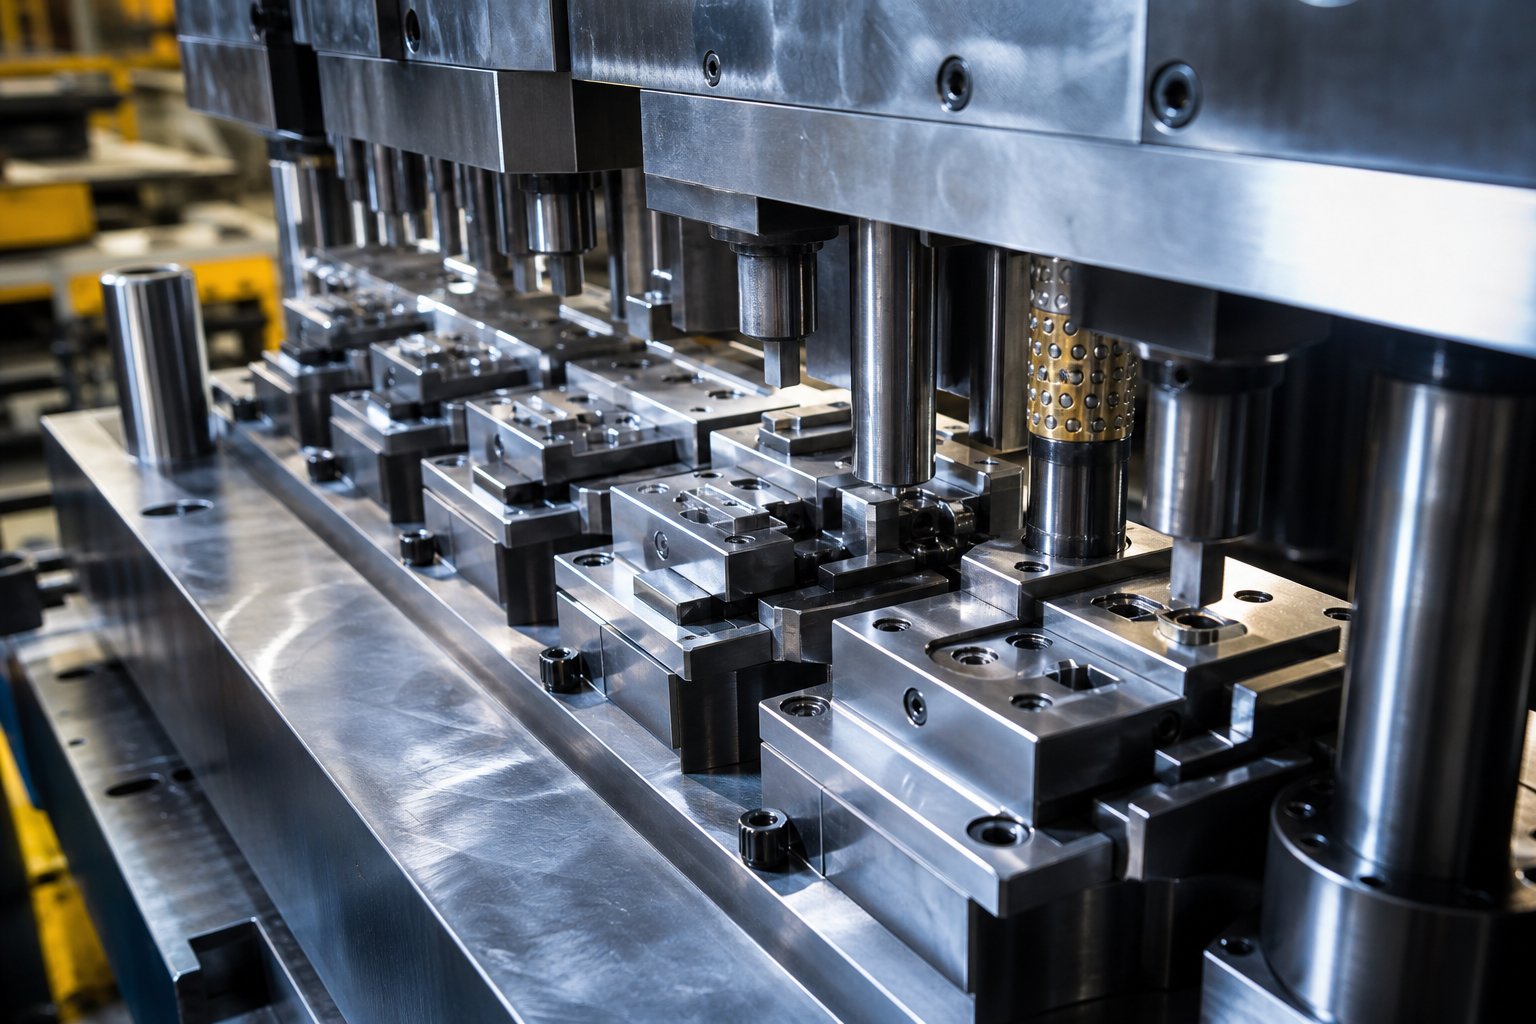
Mis määrab täppisstantsimisvormi
Täppisstantsimisvorm on spetsiaalne tööriist, mis on loodud lõikamiseks, vormimiseks javormida lehtmetalli valmiskomponentidekssäilitades samal ajal mõõtmete tolerantsid ±0,0002 tolli piires miljonite pressimistsüklite jooksul. See lävi eraldab täppisstantsid standardsetest tööriistadest, kus vastuvõetav variatsioon võib olla viis kuni kümme korda laiem.
Täppisstantsimisstants on kõrgelt kalibreeritud tööriistasüsteem, mis on loodud keerukate metallkomponentide tootmiseks ±0,0002 tolli (±0,005 mm) või suurema hälbega, kusjuures korratav täpsus püsib suure -mahuga tootmistsüklitel.
Mis teeb stantsimisvormi täpsusest{0}}
Standardsed stantsimisvormid teevad töö ära osade puhul, mille puhul on vastuvõetav ±0,005 tolli. Täppisvormid töötavad erinevas insenerireaalsuses. Selle tühimiku määravad kolm tegurit: kontrollitud stantsi-to-kliirens (tavaliselt 5-10% materjali paksusest külje kohta), mikromeetri-taseme asukohatäpsus jaamade vahel ja pidev korratavus, mis on kontrollitud püsivate tootmismahtude puhul. Need parameetrid nõuavad rangemaid materjalispetsifikatsioone, rangemaid töötlemisprotsesse ja rangemat kvaliteedikontrolli, kui üldotstarbelised tööriistad nõuavad.
Tolerantsi künnised, mis määravad täppistööriista
Kui toodate mikro-pistikuid, elektriklemme või meditsiiniseadme komponente, ei ole kümnendikkutuhandikes mõõdetavad tolerantsid valikulised. Kvaliteetsed-tööriistatavad võimaldavad tootjatel säilitada tolerantsid ±0,0002 tolli igal tootmisetapil. See mõõtmete reguleerimise tase tähendab, et stantsi geomeetria, stantsiplokkide vahed ja riba registreerimine peavad kõik toimima mõne mikroni piires nimiväärtusest kogu stantsi kasutusaja jooksul.
Standard vs täppisvormide klassifikatsioon
Stantsimisvormid jagunevad kolme laia arhitektuurikategooriasse, millest igaüks on skaleeritav täpsuse{0}}klassi spetsifikatsioonideni:
- Üks{0}}jaam sureb välja- tehke üks toiming ühe vajutuse kohta. Lihtne geomeetria, madalamad tööriistakulud, piiratud keerukusega lagi.
- Ühend sureb- teostab ühes jaamas korraga mitu toimingut. Ideaalne lamedate sümmeetriliste osade jaoks, mis nõuavad tihedat kontsentrilisust.
- Progressiivne sureb- tehke järjestikuseid toiminguid mitmes jaamas, kui metallriba liigub läbi tööriista. Sobib kõige paremini keerukate,-mahukate osade jaoks, mis kombineerivad lõikeid, painutusi ja vorme pidevas protsessis.
Iga tüüp teenib erinevaid tootmisstrateegiaid, kuid täppisrakendustes domineerib progressiivne stants. Selle mitme-jaama arhitektuur võimaldab inseneridel jaotada keerulisi geomeetriaid järjestikuste toimingute vahel, säilitades igas etapis rangema kontrolli, kui üks tabamus saavutaks. Jaamade järjestuse taga olev loogika ja see, kuidas ribade paigutuse otsused osade kvaliteeti ja kulusid mõjutavad, on see, kus stantside disain muutub tõeliselt huvitavaks.
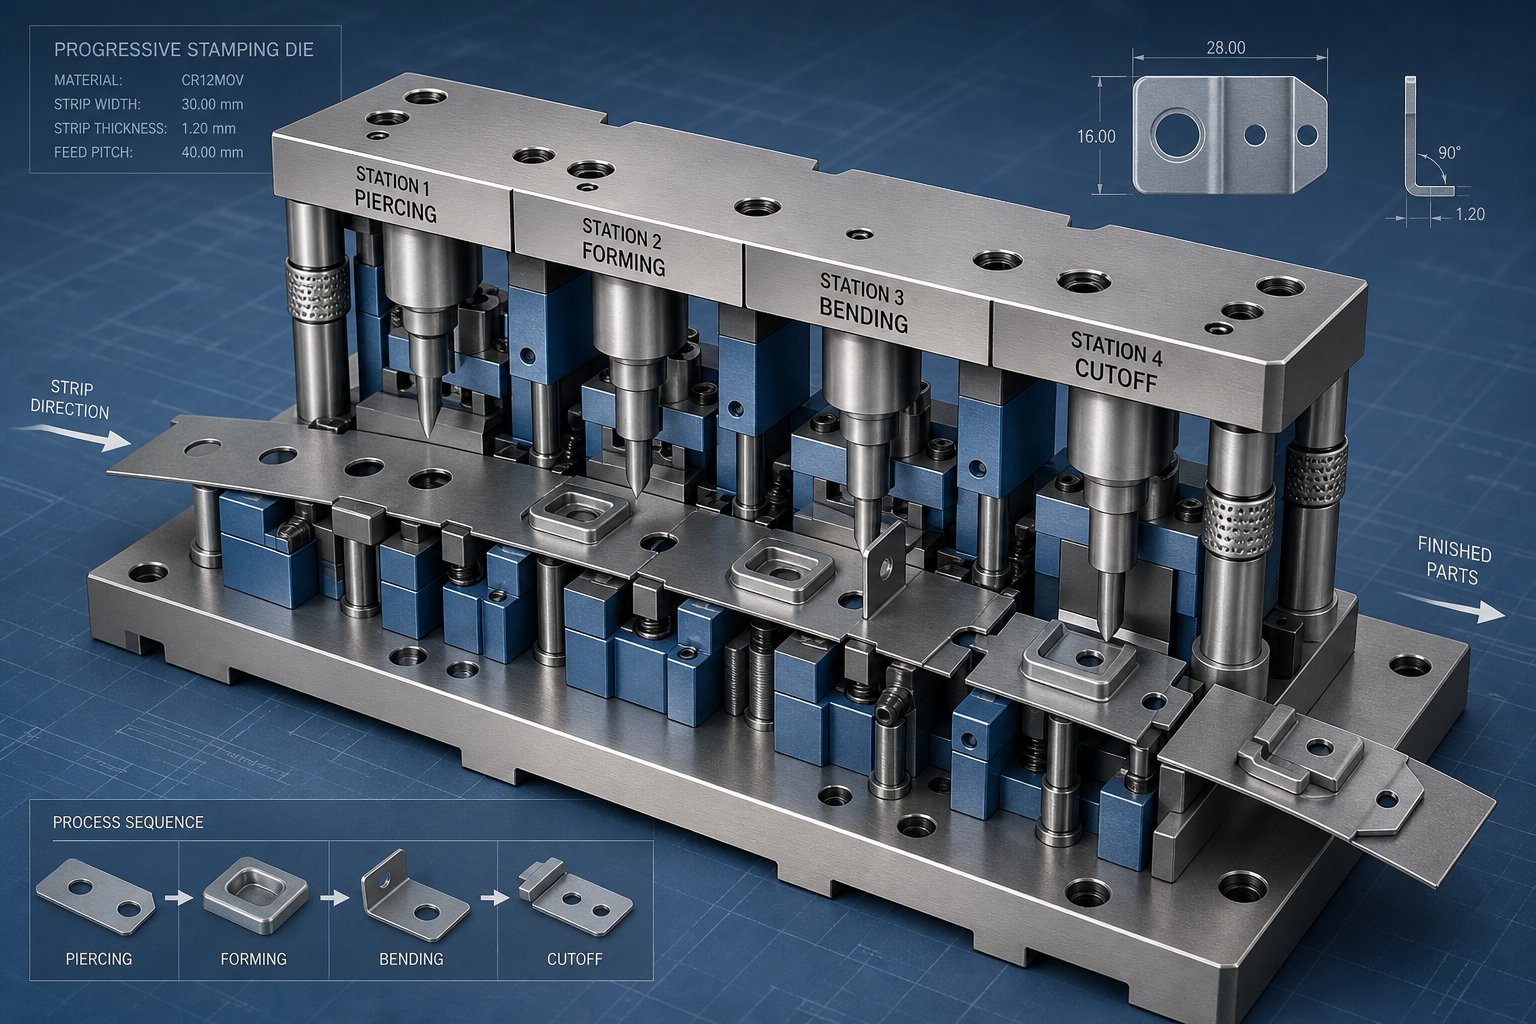
Progressiivse matriitsi disaini põhimõtted ja jaamaloogika
Progressiivne stantsimisvormmuudab pideva metallimähise koreograafilise toimingute jada abil valmis osadeks. Iga vajutus liigutab riba ühe sammu võrra edasi ja iga jaam täidab talle määratud ülesannet üheaegselt. Tulemus: valmis komponent kukub välja iga tsükliga, olenemata sellest, kas see tsükkel kestab 0,5 sekundit või 0,05 sekundit.
Mis muudab selle arhitektuuri täppisrakenduste jaoks võimsaks, on jaama sõltumatus. Iga toiming toimub spetsiaalses jaamas, kus stantsi geomeetria, kliirens ja joondus on selle ühe ülesande jaoks optimeeritud. Keerulised osafunktsioonid, mis oleksid ühe tabamuse korral võimatud, muutuvad saavutatavaks, kui need jaotatakse kuue, kaheteistkümne või isegi kolmekümne järjestikuse jaama vahel.
Progressive Die Stationi järjestus ja ribade paigutus
Progressiivne stantsimisvormide disain algab riba paigutusega, konstrueeritud kavandiga, mis määrab, kuidas materjal läbi tööriista voolab. Kujutage ette metallriba ajajoonena. Igas jaamas sellel ajateljel toimub midagi konkreetset: augustatakse auk, painutatakse sakk, luuakse vorm või kärbitakse funktsioon. Järjestus ei ole meelevaldne. See järgib materjali käitumises ja mõõtmete juhtimises juurdunud inseneriloogikat.
Tüüpiline jaamade jada näeb välja selline:
- Pilootaugu augustamineKui - tehakse esimeses jaamas, saavad need augud registreerimisviiteks iga järgneva toimingu jaoks.
- Funktsioon augustamine- sisemised augud, pilud ja väljalõiked luuakse, samal ajal kui materjal jääb tasaseks ja stabiilseks.
- Vormimine ja painutamine- materjal kujundatakse pärast lameda-tasapinnalise lõikamise lõpetamist, vältides eelnevalt moodustatud objektide moonutamist.
- Mündimine või reljeeftrükk- lokaliseeritud tihendamine täpsustab paksust või loob pinna detaile.
- Lõikamine või osade eraldamine- valmis osa on kanduriba küljest lahti lõigatud.
Piloodi registreerimine väärib erilist tähelepanu. Juhttihvtid haakuvad igas jaamas kanduririba -torgatud aukudega, parandades kõik väiksemad söötmise ebatäpsused. Nagutööstuse eksperdid märgivad, peab sööda vabastamine olema ajastatud nii, et piloodi kuuli nina siseneb ribasse enne, kui etteanderullid täielikult lahti lähevad. Kui valite selle ajastuse valesti, näete piklikke pilootavasid, sobimatuid lõikeid ja järkjärgulist mõõtmete triivi jaamade vahel.
Kanduriba ise, teie osa iga jaama kaudu ühendav skelett peab tasakaalustama tugevuse ja paindlikkuse. Tahked kandurid töötavad tavaliste lõikamiste ja lihtsate painde tegemiseks, kuid iga järkjärgulise stantsi tõmbeoperatsioonide jaoks on vaja venitavat võrkkandurit: konstrueeritud materjalist silmust, mis deformeerub detaili moodustamisel, säilitades jaamade vahel ühtlase sammu.
Kuidas jaamade eraldamine mõjutab osade kvaliteeti
Iga järkjärgulise stantsimisvormi disaini jaama eraldamise otsus lainetab allavoolu. Lisage rohkem jaamu ja saate võimaluse jaotada moodustavaid jõude väiksemate sammudega, vähendades tagasitõmbumist ja parandades mõõtmete ühtlust. Kuid rohkem jaamu tähendab ka pikemat riba, laiemat stantsi ja rohkem komponente, mida hooldada.
Kolm riba paigutuse parameetrit mõjutavad otseselt osa maksumust ja hooldusintervalle:
- Riba laius- määratakse osalaiuse ja mõlema külje sillamaterjali järgi. Sild (tavaliselt 1,25–1,5-kordne materjali paksus) takistab jääkide väändumist ja stantsi kinnikiilumist, säilitades samal ajal kanduri terviklikkuse.
- Punkti kaugus- edenemiskaugus löögi kohta. Kitsam samm säästab materjali, kuid nõuab etteandesüsteemilt suuremat asukohatäpsust. Iga millimeetri murdosa, mis on salvestatud miljonite tabamustega, tähendab otseselt materjalikulu vähenemist.
- Jaamade arvVeel - jaama võimaldavad järkjärgulist vormimist, mis parandab kvaliteeti, kuid suurendab tööriistade maksumust ja stantsi pikkust. Tehniline eesmärk on minimaalne jaamade arv, mis saavutab usaldusväärselt eesmärgi geomeetria ja tolerantsi.
Materjalikasutuseesmärgid üle 75% on tööstusharu etalon-hästi läbimõeldud ribapaigutuse jaoks. Selle näitaja saavutamiseks on vaja detailide geomeetria hoolikat pesastamist riba sees ja nurksuundade strateegilist kasutamist, kui osa kuju seda võimaldab. Vanaraua määrad, tööriistade maksumus ja pressi kiirus tulenevad nendest disainifaasis tehtud paigutusotsustest.
Stantsitüüpide võrdlemine rakenduse sobivuse järgi
Survearhitektuuride vahel valimine ei ole ainult osa keerukuse küsimus. Tootmismaht, tolerantsinõuded ja eelarve on kõik olulised. Järgmine võrdlus võrdleb iga tüüpi atribuutidega, mis on antud rakenduse jaoks tööriistade määramisel kõige olulisemad.
| Atribuut | Single{0}} Station Die | Ühend Die | Progressiivne suremine |
|---|---|---|---|
| Osade keerukus | Madal kuni mõõdukas; üks operatsioon löögi kohta | Mõõdukas; mitu samaaegset toimingut ühes jaamas | kõrge; järjestikuste jaamade vahel saavutatud keerulised geomeetriad |
| Tootmiskiirus | Aeglasem; võib vajada mitut{0}}funktsiooni osade seadistamist | Mõõdukas; ühe löögiga lõpetatakse lamedad osad | Kõrgeim; üks viimistletud osa löögi kohta kiirustel kuni 1,500+ SPM |
| Tolerantsusvõime | Hea üksikute omaduste jaoks; seadistuste kumulatiivne viga | Suurepärane kontsentrilisus samaaegsete funktsioonide vahel | Suurepärane; piloodi registreerimine tagab jaamade{0}}ja-täpsuse |
| Seadistamise maksumus | Madalaim esialgne investeering tööriistadesse | Mõõdukas; keerulisem stantsi ehitus | Kõrgeim; kuid amortiseeritakse suurte{0}}tootmismahtudega |
| Ideaalne helitugevusvahemik | Madal kuni keskmine helitugevus; prototüüpimine | Keskmine maht; lamedad sümmeetrilised osad | Suur helitugevus; 100,000+ osa aastas |
| Materjali kasutamine | Muutuv; oleneb tooriku kujust | Hea; lamedate osade jaoks võimalik tihe pesa | optimeeritud; ribapaigutus, mis on loodud 75%+ kasutamiseks |
Täppisrakenduste jaoks, mis nõuavad suurtes kogustes keerulisi funktsioone, pakuvad progressiivsed stantsid järjekindlalt madalaima kulu osa kohta, hoolimata nende suurematest esialgsetest investeeringutest. Nende jaamade ehitamiseks kasutatud tööriistateras ja nende karastamiseks rakendatud kuumtöötlus määrab, kui kaua see kulueelis säilib, enne kui hooldus seda õõnestab.
Stantsimaterjalide valik ja kuumtöötlustehnika
Progressiivse stantsi jaamade arv ja ribade paigutus määravad, mida tööriist suudab toota. Nendes jaamades olev teras määrab, kui kaua see täpselt toodab. Materjali valimine täppisstantsimisel ei ole kataloogiülesanne. See on tõrkerežiimi-otsus: valite selle põhjal, milline mehhanism lõpuks tööriista hävitab ja kui kaua saate selle tulemusega viivitada.
Iga stants, stantsplokk ja vormiv sisetükk puutub kokku abrasiivse kulumise, survekoormuse ja tsüklilise löögi kombinatsiooniga. Nende jõudude suhe sõltub jaamast, tooriku materjalist ja tootmiskiirusest. Õige tööriistaterase valimine tähendab, et tuvastate, milline rikkemehhanism teie rakenduses domineerib, ja valite selle vastupidavuse.
Tööriistaterase klassi valiku raamistik
Mõelge tööriistaterase valikule kui diagnostilisele protsessile. Sa ei vali "parimat" terast. Te sobitate materjali omadused konkreetsete pingetega, millega teie matriitsi komponendid kokku puutuvad. Peamised klassid vastavad tegelikele tootmistingimustele järgmiselt.
- AISI D2 (SKD11)- Liikumine-liimi, kui abrasiiv või liimi kulumine piirab tööriista eluiga. Selle kõrge kroomkarbiidi sisaldus võimaldab lõikeservadel säilitada geomeetria pikkade tootmisperioodide jooksul. Ideaalne kõvade või abrasiivsete ribamaterjalide töötlemis- ja läbitorkamisjaamade jaoks. Kui hakkate nägema servade lõhenemist, mitte progresseeruvat kulumist, on D2 saavutanud oma piirid ja vaja on tugevamat klassi.
- AISI A2 (SKD12)- Valitakse, kui kulumine, deformatsioon ja löök on olemas, kuid ükski neist ei domineeri selgelt. A2 pakub atasakaalustatud lahus segatingimustes, muutes selle sobivaks jaamadele, kus konkureerivad mitu rikkerežiimi. See säilitab servade seisukorra, takistades samal ajal pragunemist korduva koormuse korral.
- AISI M2 (SKH51)- Kasutatakse seal, kus nii kulumine kui ka survepinge on olulised. M2 stantsid säilitavad korduva koormuse korral serva tugevuse, kuid peavad vastu hõõrdumisele paremini kui vastupidavusele{3}} keskendunud astmed. Võrreldes D2-ga tagab see parema vastupidavuse deformatsioonile. Võrreldes S7-ga on sellel suurem kulumiskindlus. See on valik, kui nii kulumine kui ka koormus põhjustavad tööriista rikke samaaegselt.
- AISI S7- Sitkuse spetsialist. Kui purunemine tekib lõhenemise, pragude või korduva löögi tõttu väsimise tõttu, neelab S7 tsüklilisi pingeid, mis võivad murda suuremaid -karbiidteraseid. Levinud raskete{5}}gabariitide tembeldamisel või jaamades, kus mulgustamiskoormus on suur. Nendes tingimustes osutub sitkuse suurendamine tõhusamaks kui kõvaduse suurendamine.
- Volframkarbiidist sisetükid- Reserveeritud jaamadele, kus tööriistaterase kulumismäär tekitab lubamatuid hooldusvälbasid. Karbiid pakub kuni 30 korda suuremat kulumiskindlust kui tööriistateras, säilitades täpsed mõõtmed miljonite tsüklite jooksul.
Praktiline valikuloogika toimib järgmiselt: kui lõikeservad kuluvad järk-järgult ja jämedad suurenevad, on sobiv D2. Kui löögid deformeeruvad või kaotavad koormuse all mõõtmete täpsuse, tagab M2 parema takistuse. Kui korduva löögi korral tekivad servad killud või praod, on nõutav S7. Kui need tingimused kattuvad, pakub A2 tasakaalustatud jõudlust.
| Tööriistaterase klass | Ideaalne rakendus | Töökindlus | Eeldatav eluiga (suhteline) |
|---|---|---|---|
| D2 (SKD11) | suure-mahuga tühjendamine ja augustamine; abrasiivsed tooriku materjalid | 58-60 HRC | Kõrge - suurepärane servakinnitus abrasiivse kulumise korral |
| A2 (SKD12) | Mitme{0}}jaamaga progresseeruvad stantsid segatud rikkerežiimidega | 58-62 HRC | Mõõdukas kuni kõrge - tasakaalustatud toimivus erinevates tingimustes |
| M2 (SKH51) | Torustab kombineeritud suure kulumise ja survekoormuse all | 60-65 HRC | Kõrge - suurepärane vastupidavus nii kulumisele kui deformatsioonile |
| S7 | raske{0}}mõõduga augustamine; suure-mõjuga jaamad | 56-58 HRC | Mõõdukas -, mis on optimeeritud vastupidavuse ja kulumiskindluse jaoks |
| Volframkarbiid | üli-suure-helitugevusega jaamad; abrasiivsed materjalid; tiheda taluvuse omadused | 88-92 HRA (>70 HRC ekvivalent) | Väga kõrge - 10 kuni 30x tööriistateras võrreldavates rakendustes |
Kuumtöötluse parameetrid ja nende mõju jõudlusele
Õige hinde valimine on pool võrrandist. Kuumtöötlemine muudab toortööriistaterase funktsionaalseks stantsikomponendiks ja kasutatavad parameetrid määravad, kas see komponent saavutab oma täieliku potentsiaali või jääb alla.
Protsess järgib kontrollitud järjestust: austenitiseerimine, karastamine ja karastamine. Igal etapil on mõõdetav mõju surma elule.
Austenitiseeriminelahustab karbiidid terasmaatriksis, valmistades selle ette muundamiseks. Külmstantsitavate teraste puhul on austenitiseerimise temperatuur tavaliselt vahemikus 1020 kuni 1080 kraadi Celsiuse järgi. Liiga madal ja karbiidid jäävad lahustumatuks, piirates saavutatavat kõvadust. Liiga kõrge ja liigne terade kasv kahjustab tugevust. Leotusaeg sõltub sektsiooni paksusest, ulatudes tavaliselt 1–25 tunnini suuremate stantsiplokkide täieliku{10}}kõvenemise korral. Vaakum- või kaitsva atmosfääriga ahjud takistavad pinna dekarburiseerimist, mis halvendaks tööpinna kulumiskindlust.
Kustutaminemuudab austeniidi martensiidiks, luues üleküllastunud struktuuri, mis tagab algtaseme kõvaduse. Jahutusaine valik (õli, polümeerkustutusaine või gaas suuremate osade jaoks) reguleerib jahutuskiirust. Liiga kiire ja jääkpinged võivad põhjustada pragunemist. Liiga aeglane ja mittetäielik muundumine vähendab kõvadust. Täppisvormide ja stantsimise rakenduste puhul on mõõtmete stabiilsus karastamise ajal kriitiline, kuna igasugune kõverdumine nõuab täiendavat lihvimist, mis võib kahjustada pinna terviklikkust.
Karastusjärgneb kohe pärast kustutamist, et leevendada sisepingeid ja optimeerida kõvaduse{0}}tasakaalu. Külmstantsimisstantsid, mis on sihitud 58-64 HRC-le, karastuvad tavaliselt 400–550 kraadi Celsiuse järgi. Mitu karastamistsüklit (tavaliselt 2-3 tsüklit, igaüks 2-4 tundi) tagavad täieliku pingevabastuse ja ühtlased omadused kogu ristlõikes. Iga tsükkel sadestab peened karbiidid, vähendades samal ajal järk-järgult rabedust.
Mõõdetav tulemus: korralikult kuum{0}}töödeldud komponendid saavutavad soovitud kõvaduse vahemiku, maksimeerides samal ajal purunemistugevust (tavaliselt 15–35 MPa ruutmeetri kohta tööriistateraste puhul). Jäta karastamistsükkel vahele või hinda austenitiseerimistemperatuuri valesti ja näete tootmisel enneaegset lõhenemist või pragunemist, mida ükski teritamine ei paranda.
Kui karbiidist sisestused õigustavad investeeringut
Progressiivsed karbiidist stantsimisvormid kujutavad endast märkimisväärset esialgset lisatasu, mis on sageli 3–5 korda kõrgem kui samaväärsete tööriistaterasest komponentide hind. Millal on see investeering majanduslikult mõttekas?
Otsus taandub kolmele tegurile:
- Tootmismaht- Kui aastased müügimahud ületavad mitu miljonit tabamust, vähendavad karbiidi pikendatud hooldusintervallid märkimisväärselt ühe osa maksumust. Tasuvuspunkt, kus karbiidi pikaealisus kompenseerib selle esmaklassilisuse, sõltub osade keerukusest ja pressimise kiirusest, kuid suure-mahuga pidev tootmine eelistab peaaegu alati karbiidi kriitilistes kulumisjaamades.
- Töödeldava detaili abrasiivsus- Roostevaba terase, räniterasest laminaatide või muude abrasiivsete materjalide vormimine kiirendab tööriistaterase kulumist nii palju, et hooldussagedus muutub tootmise kitsaskohaks. Karbiidi erakordne kulumiskindlus säilitab mõõtmete täpsuse seal, kus terase klassid seda ei suuda.
- Tolerantsuse kriitilisus- Funktsioonide puhul, mille mõõtmete triivimine põhjustab otseselt funktsionaalset tõrjumist (pistikutihvtide laiused, meditsiiniseadmete kontaktpinnad), välistab karbiidi võime säilitada geomeetriat miljonite tsüklite jooksul terase järkjärgulise kulumisega seotud kvaliteediriski.
Hübriidne lähenemine domineerib kaasaegses täppisstantsi ja stantsimise praktikas. Selle asemel, et ehitada karbiidist terveid stantse, paigutavad insenerid karbiidist sisetükid konkreetsetesse kohtadesse ja funktsioonidesse, kus kulumine on kõige agressiivsem või tolerantsus on kõige olulisem. Ümbritsevas matriitsi konstruktsioonis on kasutatud tugevamaid tööriistateraseid, mis neelavad löökkoormusi ja lihtsustavad muutmist. Karbiidi jõudlus saavutatakse seal, kus see on oluline, ilma karbiidi maksumuseta kõikjal, kus see pole.
Materjali valik ja kuumtöötlemine määravad iga stantsi komponendi algtaseme. Kuid isegi optimaalselt karastatud tööriistateras seisab silmitsi vastasega, keda kõvadus üksi ei suuda võita: pinna-tasapinnalised kulumismehhanismid, nagu lõhestumine, haardumine ja hõõrdumine, mis ründavad stantsi ja tooriku vahelist liidest iga käiguga.
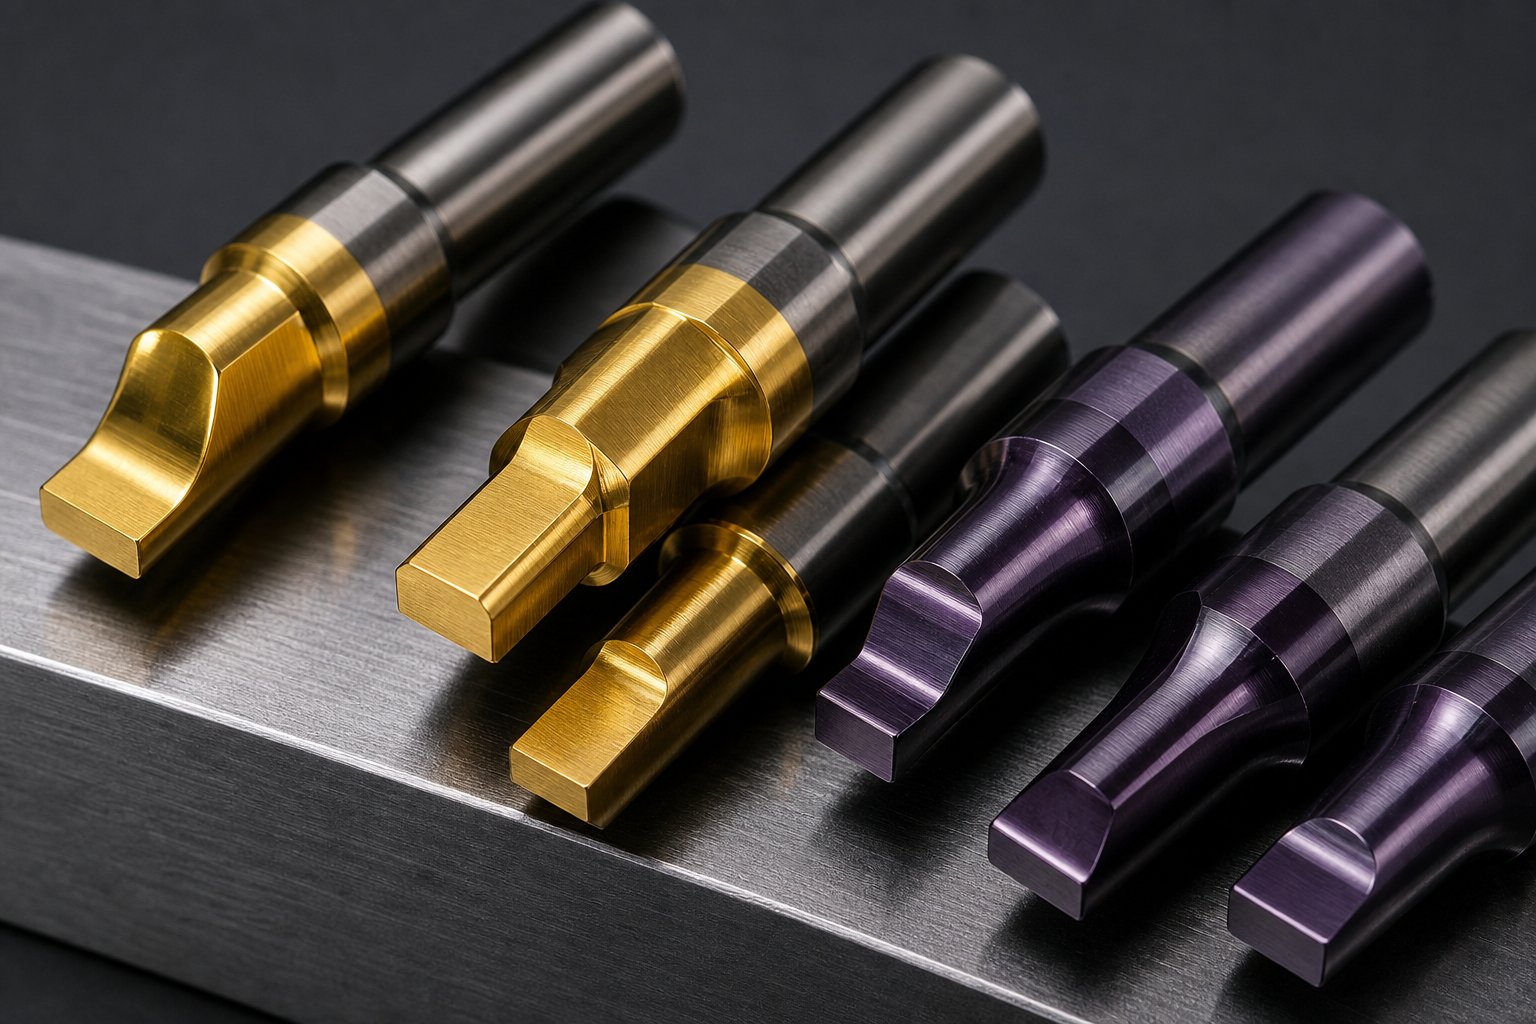
Pinnatöötlused ja katted stantside eluea pikendamiseks
Lõpetamine, adhesioon ja abrasiivne hõõrdumine tekivad kõik pinnalt, mikroskoopilisest piirkihist, kus stants kohtub töödeldava detaili materjaliga äärmise rõhu ja kiiruse all. Ainuüksi kõvadus ei lahenda neid probleeme, sest rikkemehhanism ei ole massdeformatsioon. See on materjali ülekandmine liideses. Pinnakatted lahendavad selle otse, muutes selle kontakttsooni triboloogilist käitumist, vähendades hõõrdekoefitsiente, takistades nakkumist ning luues tööriista ja riba vahele termilise barjääri.
Suurtel kiirustel töötavate täppisstantsimise ja stantsimise puhul võib õige kate pikendada tööriista eluiga suurusjärgu võrra, säilitades samal ajal mõõtmete ühtsuse, mida nõuavad kitsad tolerantsiga osad.
Katte tüübid ja nende kulumismehhanismid
Iga katte keemia on suunatud erinevale kulumismehhanismide kombinatsioonile. Nende vahel valimine tähendab mõistmist, mis teie tööriistapindu tegelikult hävitab. Peamiste valikute võrdlemine on järgmine:
- TiN (titaannitriid)- Standardne universaalne-kate iseloomuliku kullavärviga. Mikro-kõvadus ligikaudu 2200 HV, maksimaalne katte paksus 10 mikromeetrit. Sobib kõige paremini üldiseks metallivormimiseks ja plasti vormimiseks, kus piisab mõõdukast kulumiskindlusest. Selle kõrgem hõõrdetegur (0,6 kuiv terasest) piirab tõhusust agressiivsetel vormimisoperatsioonidel.
- TiCN (titaankarbonitriid)- Suurendab kõvadust ligikaudu 3400 HV-ni oluliselt madalama hõõrdeteguriga 0,2. Maksimaalne paksus umbes 6 mikromeetrit. Täiustatud sitkus ja abrasiivne kulumiskindlus muudavad selle ideaalseks suure jõudlusega lõikamiseks ja metalli vormimiseks, eriti roostevabast terasest toorikute puhul, kus lõhestumine on domineeriv rikkeviis.
- TiAlN (titaanalumiiniumnitriid)- Tagab kõrge kõvaduse (ligikaudu 3200 HV) ja suurepärase oksüdatsioonikindluse kõrgetel temperatuuridel. Maksimaalne paksus 10 mikromeetrit. Toimib kõige paremini suurel-kiirusel või pool-kuival töötlemisel, kus termiline koormus on märkimisväärne. Selle kuumakindlus muudab selle eelistatud valikuks, kui pressimiskiirused tekitavad stantsimispindadel olulisi hõõrdetemperatuure.
- DLC (teemant{0}}nagu süsinik)- Madalaim saadaolev hõõrdevariant, koefitsiendid alla 0,1 ja kõvadus ulatub 4000 HV-ni. Standardrakendustes on paksus piiratud ligikaudu 4 mikromeetriga. DLC hoiab suurepäraselt ära värviliste metallide kleepumise ja vähendab eemaldamisjõude vormimisoperatsioonidel, kus materjal soovib tagasilöögi löögist kinni haarata.
- Nitreerimine- Pigem termokeemiline difusiooniprotsess kui sadestunud kate. Lämmastikuaatomid tungivad läbi tööriistaterase pinna, luues kõvastunud korpuse ilma selge kihipiirita. Sobib kõige paremini suurtele vormimispindadele, kus katte nakkumine võib olla problemaatiline, või eeltöötluseks PVD-katete all, et suurendada kandevõimet.
Pinnatöötluse ja töödeldava detaili materjalide sobitamine
Töödeldava detaili materjal määrab, milline kulumismehhanism domineerib, ja see määrab optimaalse kattevaliku.
Roostevaba terasesitab kõige agressiivsema löögi väljakutse. Kõrge -tugevusega klassid, nagu tüüp 301 veerandkõva-karastusega, tekitavad vormimis- ja mündipindadel tugevat liimikulumist. Uurige aadressilPenn United Technologiesnäitasid, et PVD kroomnitriidkatted karbiidtööriistadel pikendasid stantsi eluiga 15 000 löögilt uuesti katmise vahel mitme miljoni löögini enne tööriista riket. See ei ole järkjärguline paranemine. See on hooldusmudeli ümberkujundamine. TiCN on siin sama efektiivne, kuna selle suure kõvaduse ja madala hõõrdeteguri kombinatsioon neutraliseerib otseselt austeniitsete roostevabade klasside nakkuvust.
Alumiiniumon kurikuulus materjali kogunemise poolest tööriistapindadele. Pehme metall kandub kergesti üle katmata stantsidele, halvendades järk-järgult osa pinna kvaliteeti. Äärmiselt madala hõõrdumise ja adhesioonivastaste -adhesiooniomadustega DLC-katted kõrvaldavad praktiliselt selle tõrkerežiimi alumiiniumist pimendusrakendustes.
Vask ja messingkujutavad endast teistsugust väljakutset vaskklemmide ja pistikute järkjärgulisel tembeldamisel. Need pehmemad materjalid tekitavad vähem abrasiivset kulumist, kuid tekitavad suurematel kiirustel haardumisprobleeme. DLC- või TiCN-katted vähendavad eemaldamisjõude ja takistavad materjali kogumist, mis muidu vajaks sagedast poleerimist. Vase progresseeruv stantsimine, mis töötab kiirusega 800+ lööki minutis, annab eriti tugevaid eeliseid madala-hõõrdumisega katete puhul, kuna korduv kiire{5}}kontakt võimendab igasugust adhesioonitendentsi.
Testimine viidi läbi klDeakini ülikoolkoostöös Fordiga kinnitas, et TiCN-katted pikendasid stantsi eluiga rohkem kui 20 korda võrreldes ainult poleeritud pindadega, samas kui kõva kroom parandas 12 korda. Uuring näitas ka, et pelgalt aluspinna viimistluse parandamine 2,4 mikromeetrilt siledama ettevalmistuseni pikendas stantsi eluiga enne katte pealekandmist seitse korda. Katte toimivus sõltub pinna ettevalmistamise kvaliteedist.
Katmise ökonoomika ja ülevärvimise intervallid
PVD ja CVD esindavad kahte peamist rakendusmeetodit ja nende vahel on täppistööriistade jaoks oluline valik. PVD (Physical Vapor Deposition) töötab oluliselt madalamatel temperatuuridel, tavaliselt alla 500 kraadi Celsiuse järgi. See hoiab ära mõõtmete moonutamise ja kõvaduse kadu, mida kõrgemal temperatuuril{3}}minevad protsessid võivad kaasa tuua. Tolerantsi-kriitiliste matriitsikomponentide jaoks, mida on juba kuumtöödeldud-täpsete spetsifikatsioonide järgi, säilitab PVD need omadused puutumatuna.
CVD (Chemical Vapor Deposition) rakendab katteid temperatuuril üle 1800 kraadi Fahrenheiti. Kuigi CVD tagab suurepärase nakkuvuse ja ühtlase katte keerukate geomeetriate korral, võib termiline tsükkel muuta substraadi kõvadust ja põhjustada mõõtmete muutusi, mis nõuavad uuesti lihvimist. Enamik täppisstantsi ja stantsimise rakendusi eelistab sel põhjusel PVD-d.
Ümbervärvimise intervallid sõltuvad katte tüübi, tooriku materjali, pressimiskiiruse ja määrimisstrateegia vahelisest koostoimest. Üldiselt:
- Roostevaba terase katmata poleeritud stantsid: olenevalt pinna ettevalmistamise kvaliteedist poleerige iga 1000 kuni 7000 löögi järel
- Kõva kroom roostevabal terasel: umbes 12 000 lööki hoolduste vahel
- PVD TiCN või CrN roostevabal terasel: mitusada tuhat kuni miljonit tabamust enne uuesti värvimist
- DLC alumiiniumile või vasele: pikemad intervallid, mida piirab peamiselt kattekihi paksuse vähenemine, mitte liimi purunemine
Määrimine toimib kattevalikuga viisil, mis ei ole alati intuitiivne. Kõrge jõudlusega-katte minimaalse määrimisega võib ületada katmata stantsi, mis ujub stantsimisõlis. See avab ukse väiksemale määrdeaine kasutamisele, puhtamatele osadele ja madalamatele jäätmekäitluskuludele. Vase progresseeruva stantsimise puhul, kus õlijääkidega saastumine mõjutab allavoolu jootmist või plaatimist, võimaldab DLC ülimalt-madal hõõrdumine kuiv- või peaaegu{5}}kuivtööd, mis välistab templijärgse{6}puhastuse täielikult.
Majanduslikkus eelistab katmist, kui ühe planeerimata matriitsi rikke, sealhulgas praagi, seisaku ja kiire remondiga seotud kulud ületavad tööriista iga kulumis{0}}kriitilise komponendi katmise kulud. Enamiku suure-mahuga progresseeruvate stantside puhul annab see matemaatika otsustavalt katmise kasuks. Ülejäänud küsimus on, kuidas see katmisotsus lisada laiemasse stantsi arendusprotsessi, alates esialgsest osaanalüüsist kuni valideeritud tootmise vabastamiseni.
Dieedi arendamise elutsükkel kontseptsioonist tootmiseni
Terase klass, kuumtöötlus ja pinnakatted määravad, mida täppisstantsimisvorm talub. Kuid otsuste ja protsesside jada, mis muudavad insenerikontseptsiooni valideeritud tootmistööriistaks, määrab, kas need materjalivalikud annavad oma potentsiaali. Progressiivne matriitsitootja ei tegele ainult masinakomponentidega. Nad korraldavad arendustsükli, kus iga faas lukustub täpselt, millest sõltuvad järgmised etapid.
Siin on reaalsus: disainivabadus on suurim projekti alguses, kui tootmisalased teadmised konkreetse detaili kohta on kõige väiksemad. Tembeldamise simulatsioon ja virtuaalne valideerimine on olemas just selle lünga täitmiseks, tehes teaduspõhised teadmised kättesaadavaks enne, kui hakkate kasutama kõvasti tööriistu. Allolev elutsükkel peegeldab seda, kuidas kaasaegsed progressiivsed stantsimis- ja stantsiprogrammid juhivad pinget vabaduse ja teadmiste vahel.
Osade printimisest ribapaigutuse simulatsioonini
Iga prog die projekt järgib struktureeritud arenguteed. Jätke mõni faas vahele või kiirustage see läbi ja avastate kulud, mis on seotud ümbertöötlemise, vanaraua või kahjustatud tööriista kasutuseaga. Kogu elutsükkel kulgeb järgmises järjestuses:
- Osade analüüs ja teostatavus- Insenerid hindavad osa trükist valmistatavust. Nad hindavad materjali omadusi, geomeetrilist keerukust, tolerantsinõudeid ja aastast mahtu, et teha kindlaks, kas osa sobib järkjärguliseks stantside tootmiseks. Kriitilised küsimused saavad vastuse siit: kas seda painderaadiust saab moodustada ilma pragudeta? Kas see tolerants nõuab karbiiditööriista? Kas aastane maht õigustab tööriistainvesteeringut?
- Ribade paigutus ja simulatsioon- Riba paigutus määrab jaamade järjestuse, helikõrguse kauguse, kandja kujunduse ja materjali kasutamise. Seejärel kinnitab CAE simulatsioon materjali voolu, ennustab hõrenemis- või pragunemisohtu ja optimeerib vormimisrõhku enne terase lõikamist. See virtuaalne prooviproov tuvastab võimalikud vead digitaalses keskkonnas, vähendades märkimisväärselt füüsilise proovi-ja-vigade kulusid.
- Detailprojekteerimine ja 3D modelleerimine- Iga stants, stantsplokk, sisestus, eemaldamisplaat ja juhtkomponent modelleeritakse täpsete spetsifikatsioonide järgi. Vahed, häirete kontrollid ja montaažijärjestused kontrollitakse digitaalselt. Tühikäigujaamad on reserveeritud tulevaste tehniliste muudatuste jaoks, vältides kulukaid stantside ümberehitamist, kui osade parandused paratamatult saabuvad.
- Traadi EDM ja CNC töötlemine- Komponentide valmistamisel kasutatakse täppistöötlustehnoloogiaid, mis on kooskõlas nende tolerantsinõuetega. Stantsiplaadid ja kingad freesitakse CNC-ga. Punch profiilid ja stantsi avad lõigatakse traadi EDM-iga. Kriitilised vormimispinnad saavad lõpliku geomeetria jaoks CNC rakislihvimise.
- Kokkupanek ja määrimine- Komponendid on stantsikinga sisse monteeritud ja täppimine kinnitab, et vastaspinnad puutuvad koormuse all korralikult kokku. Määratakse sulgemiskõrgused, kinnitatakse ajastus ja kontrollitakse riba läbipääsu igast jaamast.
- Proovimine ja kinnitamine- Matriit jookseb proovipressil näidisosi. Mõõtmed mõõdetakse, tagasivedu kvantifitseeritakse ja vormimise geomeetriat kohandatakse. CPK analüüs pideva proovivõtmisega kinnitab mõõtmete stabiilsust.
- Tootmise vabastamine- Matriit on heaks kiidetud täismahus-tootmiseks pärast kõigi mõõtmete, kosmeetika ja tootmisvõimsuse nõuete täitmist. Dokumentatsioonipaketid, mis sisaldavad hoolduse SOP-d ja teritusintervalle, on lõplikult vormistatud.
Tootmisvõimet arvestav disain- Insenerid kujundavad stantsi geomeetriad, mida saab ilma keeruka kinnituseta uuesti teritada. Need määravad suure kulumispunktide{4}}osa konstruktsiooni, nii et üksikuid komponente saab asendada ilma kogu tööriista lahti võtmata. Need leiavad juhttihvtide ja tüüblite asukoha, et neid pärast hooldust uuesti kokku panna. Need otsused ei muuda esialgset ehitamist odavamaks, kuid vähendavad dramaatiliselt tööriista kasutuskulusid.
Täppistöötlustehnoloogiad kaasaegses stantsiehituses
Valmis täppisstantsimisvormi puhul saavutatavad tolerantsid on lõppkokkuvõttes piiratud selle komponentide loomisel kasutatavate töötlemistehnoloogiatega. Praeguse tehnika taseme määravad kolm võimalust:
Traadi EDMlõikab karastatud tööriistaterast õhukese elektriliselt laetud traadi abil, saavutades tolerantsid ±0,0001 kuni ±0,0003 tolli raadiusega kuni 0,0005 tolli. See protsess loob progresseeruvates stantsides mulgustamise ja sisestuse geomeetria ilma termilise pinge või mehaanilise jõuta, mis tähendab, et karastatud komponente saab pärast kuumtöötlemist lõplike mõõtmeteni töödelda. Aeglane-traadi lõikamine, rafineeritud variant, mis kasutab peenemat traati ja mitut koorimiskäiku, surub pinnaviimistluse kvaliteedi alla 0,2 mikromeetri Ra, säilitades samas asukoha täpsuse ühe mikroni piires.
CNC rakislihviminesaavutab asukoha täpsuse 0,001 mm piires augumustritel ja kontuuriga pindadel. Stantsiplokkide puhul, kus mitu õõnsuse asendit peavad üksteisega täpselt suhestuma, tagab jig-lihvimine koordinaatide täpsuse, mis tagab jaamade -ja- joondamise kogu progressiivse tööriista kogu pikkuses.
Sinker EDMkäsitleb keerulisi kolme-mõõtmelisi õõnsusi ja moodustab stantsi geomeetrilisi vorme, milleni traat EDM ei ulatu. Tolerantsid ±0,0002 kuni ±0,0005 tolli võimaldavad keerukaid sisegeomeetriaid, sügavaid õõnsusi ja sisselõiget, mis vähendavad kokkupandud komponentide arvu, koondades keerukad kujundid üksikutesse sisestustesse.
Need tehnoloogiad töötavad koos. CNC-freesimine töötleb komponendid kiiresti ja ökonoomselt peaaegu{1}}võrgukujuliseks. Seejärel lõikab traat-EDM lõplikud profiilid ja vahed mikroni{3}}täpsusega. Jiglihvimine viimistleb kriitilised nullpunktid. Kombinatsioon tähendab, et progressiivne stantsitootja suudab hoida üldisi stantside tolerantse rangemalt kui ükski protsess üksinda suudaks saavutada.
Proovi valideerimise ja tootmise vabastamise kriteeriumid
Kõlab otsekoheselt? Katsefaas on koht, kus inseneri eeldused kohtuvad füüsilise reaalsusega. Matriitsi saab suurepäraselt töödelda ja see võib siiski toota -spetsiifilistes osades
Valideerimine toimub struktureeritud protokolli järgi:
- T0 proovid- Esimesed osad stantsist. Mõõdetud trükimõõtmete alusel, et kvantifitseerida kõrvalekaldeid nominaalväärtusest. Siin on peamine probleem vormitud funktsioonide tagasiminek.
- Geomeetria korrigeerimine- Stantsi geomeetria on reguleeritud vaadeldava tagasilöögi kompenseerimiseks. Vormimisstantsid võivad olla ümber lihvitud või värvitud. Üle paindenurgad häälestatakse, kuni osad jäävad pärast elastset taastumist tolerantsi piiridesse.
- T1 proovid- Pärast parandusi toodetud osad, mida mõõdetakse, et kinnitada, et kohandused saavutasid eesmärgi. Järjepidevust kontrollivad mitu näidist, mitte ainult ühe-osa täpsust.
- CPK valideerimine- Pidev proovivõtt pikema tööperioodi jooksul (tavaliselt 30+ järjestikust osa) kinnitab protsessi suutlikkust. CPK 1,33 või kõrgem kriitiliste mõõtmete korral näitab, et protsess on tootmise vabastamiseks piisavalt stabiilne.
Tootmisväljaanne ei ole lihtsalt "osad on head". See tähendab, et stants toodab nõuetele vastavaid osi usaldusväärselt, protsessi aken on dokumenteeritud ja hooldusparameetrid on kindlaks määratud. Tabamuste-loenduse-põhised kontrolliintervallid, teravustamisläved ja komponentide asendamise kriteeriumid määratletakse selles etapis, luues hooldusraamistiku, mis kaitseb stantsi jõudlust kogu selle tootmisea jooksul.
Dieedi hooldusstrateegia ja rikkerežiimi analüüs
Tootmise vabastamise kriteeriumid määravad kindlaks hooldusraamistiku, kuid täppisstantsimisvormi hoidmine miljonite tsüklite jooksul spetsifikatsioonide piires nõuab midagi enamat kui seinale kinnitatud ajakava. See nõuab struktureeritud strateegiat, mis seob vaadeldavad sümptomid algpõhjustega, seob hooldusintervallid tegelike kulumisandmetega ja võtab arvesse, kuidas pressidünaamika mõjutab stantside lagunemist. Üllataval kombel on see koht, kus paljud tööriistaprogrammid jäävad alla. Matriit ehitatakse erakordsete standardite kohaselt, seejärel halveneb see reaktiivse hoolduskultuuri all, mis reageerib alles pärast vanaraua määra suurenemist.
Parem lähenemine käsitleb hooldust kui inseneridistsipliini, mitte kui korrapidaja ülesannet. See tähendab, et tuleb mõista, miks komponendid ebaõnnestuvad, millal sekkuda ja kuidas teie presstüüp kiirendab või leevendab teatud kulumismehhanisme.
Levinud tõrkerežiimid ja algpõhjuse tuvastamine
Kui progresseeruv stants hakkab tootma tagasilükatud osi, räägib nähtav sümptom harva kogu loo. Prügi serval olev jäme näeb välja nagu nüri stants, kuid tegelik põhjus võib olla soojuspaisumine, mis muudab stantsi-vahet-, lahtine fiksaator, mis võimaldab külgsuunas liikumist, või ebapiisav määrimine, mis tekitab liimi kogunemist.Ajakiri MetalFormingrõhutab, et täielik rikete analüüs nõuab proovide kogumist, taustandmete kogumist ja murdumispindade uurimist enne kiirete järelduste tegemist.
Mõelge tootmisvigade ja teenuse{0}}tingimuste tõrgete eristamisele. Mulgustus, mis puruneb, kuna määratud nurgaraadius jäi lihvimise ajal teravaks, on tootmisviga. Karbiidist sisetükk, mis praguneb, kuna klooritud määrdeaine ründas selle koobalti sideainet, on teenuse-seisundi rike. Mõlemad põhjustavad samu sümptomeid, lõhenemist, kuid nõuavad täiesti erinevaid parandusmeetmeid.
Oluliselt aitavad kaasa ka disainivead. Õhukeste osadega külgnevad paksud lõigud, järsud-ristlõike muutused ja vale suurusega filee raadiused tekitavad pingekontsentraatoreid, mis lõpuks tuumavad praod tsüklilise koormuse korral. Need ei ole hooldusprobleemid. Need on tehnilised probleemid, mida hooldus üksi ei suuda lahendada.
Järgmises tabelis on toodud täpsete progresseeruvate stantside kõige levinumad rikkerežiimid nende algpõhjuste ja sobivate parandusmeetmetega.
| Rikkerežiim | Täheldav sümptom | Algpõhjus | Parandustegevus |
|---|---|---|---|
| Punch kiibistamine | Puntsi otsast puuduvad ebakorrapärased servakillud; ebaühtlane jäme muster | Materjali väsimus tsüklilisest laadimisest; pealekandmiseks ebapiisav tugevus; teravad sisenurgad, mis tekitavad pingetõususid | Hinnake terase marki (kindluse osas arvestage S7-ga); suurendada filee raadiusi; kontrollige kuumtöötluse saavutatud kõvaduse{1}}tasakaalu |
| Galling | Materjali kogunemine stantsi- või stantsipindadele; kriimustused ja kriimud tembeldatud osadel | Ebapiisav määrimine; materjali tüübi jaoks ebapiisav kliirens; tööriistade halb pinnaviimistlus; suure{0}}hõõrdumisega tooriku materjal (roostevaba, alumiinium) | Kandke PVD-kate (TiCN või DLC); parandada pinnaviimistlust; kontrollida kliirensit materjali paksuse kohta; uuendada määrdeaine tarnimist |
| Surve pragunemine | Nähtavad murdumisjooned stantsplokis või sisetükis; ootamatu katastroofiline ebaõnnestumine | Termiline jalgrattasõit; ebaõige kuumtöötlus (ebapiisav karastamine); stressikontsentratsiooni tekitavad disainifunktsioonid; ülekoormus nälkjate virnastamisel | Kuumtöötluse dokumentide ülevaatamine; lisada karastustsüklid; stressikontsentraatorite ümberkujundamine; kontrollida tonnaaživõimet ja nälkjate evakueerimist |
| Liigne räbu moodustumine | Järk-järgult suurenev jäme kõrgus tembeldatud servadel | Kulunud lõikeservad (tavaline kulumine); stants-, et-stantsi kliirens komponentide lõtvuse tõttu triiviks; soojuspaisumine, mis muudab kliirensit | Teritamine dokumenteeritud läve kohta; kontrollima hoidiku turvalisust ja tollivormistust; kontrollige pressikiirusel soojusjuhtimise probleeme |
| Ajastuse vale joondamine | Piklikud juhtaugud; progressiivne dimensioonide triiv jaamade vahel; söötmishäired | Voo-rulli-tõusu ajastuse viga; kulunud või painutatud piloodid; ajakirjanduse paralleelsuse kadu; ribatõstuki rike | Sööda ajastuse ümberkalibreerimine; kontrollima pilootide kulumist (0,0005-0,001 tolli kliirensi tolerants); kontrollida pressi tõrkeid ja paralleelsust; hooldustõstuki siinid |
| Nälkjate tõmbamine | Nälkjad tõmmatud tagasi die nägu; tunnistaja jäljed riba alumisel küljel | Suurenenud stantsi-to-kliirens, mis võimaldab vaakumiefekti; liimina toimiv õlikile; kulunud nälkjate kinnihoidmise omadused | Taasta õige kliirens; lisada nälkjate kinnihoidmise sooned või muuta stantsi geomeetriat; reguleerige määrdemahtu augustamispunktides |
Kriitiline ülevaade mis tahes rikete analüüsist: märkate, et enamik algpõhjuseid on seotud projekteerimise ja ehitamise ajal tehtud otsustega, mitte ainult töö kulumisega. Tööstusandmed kinnitavad, et tööriista disain, materjalide valik ja kuumtöötlus väärivad korduvate rikete diagnoosimisel hooldustingimuste kõrval võrdset kaalu.
Ennetava hoolduse ajakava tabamuste arvu järgi
Kalendri{0}}põhised hooldusgraafikud jätavad stantside tembeldamise mõtte vahele. Tööriist, mis töötab kahte vahetust kiirusega 600 lööki minutis, kogub kulumist põhimõtteliselt erinevalt kui üks vahetus-200 SPM, isegi sama kalendrinädala jooksul. Tõhus ennetav hooldus seob kontrolli käivitajad tegeliku toodangu arvuga.
Raamistik töötab tasanditel:
- Vahetuste{0}}kohased kontrollid (iga jooksu algus)- Visuaalne kontroll lõksu jäänud nälkjate, prahi ja ilmsete kahjustuste suhtes. Veenduge, et määrdeaine kohaletoimetamine jõuab ettenähtud punktideni. Kinnitage etteande sammu ja ribade jälgimine. Märgistage viivitamatult kõik jämeda{4}}seotud kvaliteedimuudatused. Need kontrollid võtavad minuteid, kuid tabavad tingimused, mis eskaleeruvad tundideks planeerimata seisakuteks.
- Löögi-loendus-põhine kontroll (tavaliselt iga 50 000–250 000 tabamuse järel)- Intervall sõltub tooriku materjali abrasiivsusest, pressi kiirusest ja konkreetse tööriista kulumisandmetest. Sellel päästikul mõõtke lõikeserva -seisukorda, kontrollige vahemõõdikuid, kontrollige pilootide ühepoolset kulumist ja veenduge, et vedruvaba-pikkus poleks halvenenud üle 10%. Tööstusharu juhistes soovitatakse käivitada mulgustamise uuesti lihvimise ülevaatus, kui servade kulumine ületab 0,1 mm.
- Terituslävi- Fikseeritud graafiku alusel teritamise asemel mõõtke tootmisdetailide tegelikku kõrgust. Kui jäme ületab detaili spetsifikatsiooni (täppisrakenduste puhul sageli 0,05–0,10 mm), ajage teritamine ette. Dokumenteerige tabamuste arv igal teritusüritusel. Aja jooksul loob see iga stantsi tegeliku kulumiskiiruse ennustava mudeli.
- Komponentide asendamise kriteeriumid- Vedrud vahetatakse välja, kui vaba pikkus langeb 10% või tekib pragunemine. Piloodid vahetatakse välja, kui piloodiavade vahe ületab kavandatud eesmärgi. Juhtpuksid vahetatakse välja, kui on näha täkkeid või kui mõõdetud lõtk juhttihvtide vahel ületab dokumenteeritud piire. Need ei ole kohtuotsused. Need on mõõdetavad künnised.
Dokumentatsioon seob kogu süsteemi kokku. Iga hooldussündmus peaks registreerima: tabamuste arv hooldusel, leitud defektid, võetud toimingud, komponendid vahetatud ja esimene-hea kvaliteeditulemus pärast stantsi tootmisse naasmist. Autode stantsimisprogramme teenindavad järkjärguliste stantsimisseadmete tarnijad mõistavad seda distsipliini instinktiivselt, sest IATF 16949 kvaliteedisüsteemid nõuavad tarnija heakskiitmise tingimusena jälgitavaid hooldusdokumente.
Ilma tabamuste{0}}loendusandmeteta võite arvata. Selle abil saate ennustada, millal on vaja järgmist hooldust, eelarvestada asenduskomponentide jaoks ette ja tuvastada konkreetsed jaamad, mis põhjustavad ebaproportsionaalselt suuri hoolduskulusid.
Kuidas ajakirjandustüüp mõjutab stantside kulumismustreid
Ajakirjandus ei ole lihtsalt jõuallikas. See on dünaamiline keskkond, milles teie sureb elab ja selle omadused määravad otseselt, millised rikkerežiimid ilmuvad esimesena ja kui kiiresti need arenevad. Täppisstantsimise tootmises domineerivad kolm pressiarhitektuuri ja igaüks neist loob selge kulumismärgi.
Mehaanilised pressidedastab jõudu vändamehhanismi kaudu, mis tähendab, et kiirus ja saadaolev tonnaaž varieeruvad pidevalt kogu käigu jooksul. Tippkiirus saavutatakse löögi keskel ja tonnaaž on maksimaalne ainult alumises surnud punktis. See loob väga lühikesed tsükliajad, mis sobivad ideaalselt suure-mahu tühjendamiseks ja läbistamiseks, kuid fikseeritud käiguprofiil tähendab, et vormimisoperatsioonid kogevad erinevat pinget olenevalt löögi kohast. Mehaaniliste presside kulumismustrid kalduvad tekitama löökidega seotud tõrkeid: löögi purunemine haardumisel, põrutus{6}}tühjendamise ajal ja väsimuspraod korduva dünaamilise koormuse tõttu. HVAC-i järkjärgulised stantsimisoperatsioonid, mis toodavad mehaanilistel pressidel soojusvaheti ribid kiirusega 1,000+ SPM, näevad torkejaamades kiirenenud kulumist lihtsalt nende tsüklikiiruste kumulatiivse löögienergia tõttu.
Servopressidkasutage programmeeritavaid servomootoreid, et juhtida silindri kiirust, asendit ja jõudu sõltumatult kogu käigu jooksul. Löögilöögi vähendamiseks saate materjali haardumise ajal silindrit aeglustada, vormimise ajal rakendada järk-järgult kogu tonnaaži ja tsükliaja minimeerimiseks maksimaalse kiirusega sisse tõmmata. Tulemus: oluliselt vähenenud stantside kulumine. Matriit kogeb väiksemaid tippjõude, väiksemat termilist tsüklit ja vähem põrutust-. Komponendid, mis kiibivad pärast 200 000 lööki mehaanilisel pressil, võivad sama osa moodustaval servopressil töötada 500 000 või rohkem. Hooldusintervallid venivad proportsionaalselt.
Hüdraulilised pressidtagavad reguleeritava kiirusega täieliku tonnaaži käigu mis tahes punktis, muutes need suurepäraseks sügavtõmbamiseks ja keerukateks vormimisoperatsioonideks. Kuid nende aeglasem tsükliaeg piirab suure{1}}mahulise progressiivse stantsi läbilaskevõimet. Hüdrauliliste presside stantside kulumismustrid soosivad püsivaid-kontaktmehhanisme: pikenenud tööriistade{4}}kontakti tõttu vormimisjaamades tekkiv kahjustus, aeglasemast soojuse hajumisest tulenev termiline mõju ja pinna halvenemine pikemast koormuse all viibimisajast. Sügavtõmmatud konstruktsioonikomponentide stantsid töötavad sageli hüdraulilistel pressidel, kuna kontrollitud kiirus hoiab ära pragunemise ja rebenemise, mida suure kiirusega mehaanilised löögid süvatõmbe korral tekitaksid.
Praktiline kokkuvõte: teie hooldusgraafik peaks arvestama pressi tüüpi, mitte ainult tabamuste arvu. Servopressil kiirusel 400 SPM töötav stants võib vajada harvemat hooldust kui sama stants, mis töötab mehaanilisel pressil kiirusel 300 SPM, sest servo kontrollitud haardumine vähendab kumulatiivseid kahjustusi käigu kohta. Vastupidi, hüdrauliline pressvormimisoperatsioon võib vajada sagedasemat pinnakontrolli, et vältida katmist, vaatamata madalamale kiirusele, kuna iga käik hoiab kontakti kauem.
Nende rikete mehhanismide ja hooldusstrateegiate mõistmine hoiab täppisstantsi, mis toodab sobivaid osi. Kuid spetsifikatsioonid, mis juhivad neid tolerantse, lõhed, mis määravad vastuvõetava jämeduse, ja tootmismahud, mis õigustavad ranget hooldusdistsipliini, pärinevad kõik rakendusest endast. See, mida tembeldatud osa lõplikul kokkupanekul teeb, määrab kõik, mida stants peab tarnima.
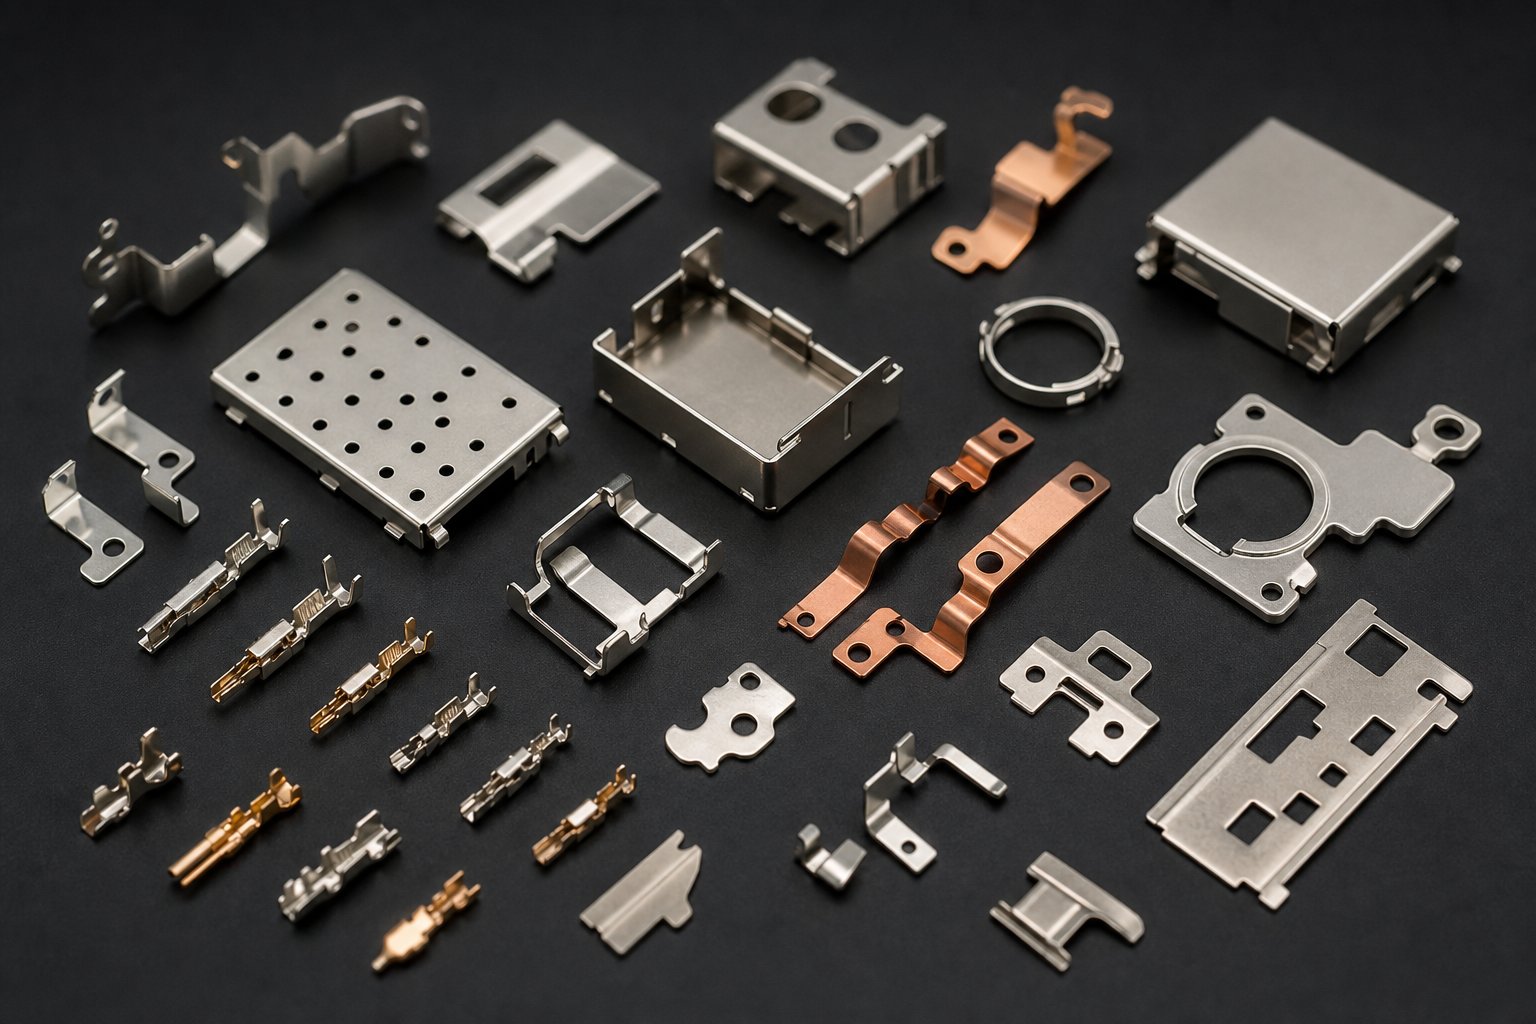
Tööstuslikud rakendused ja stantside spetsifikatsiooniotsused
Tolerantsi läved, hooldusvälbad ja katte valikud ei eksisteeri vaakumis. Neid juhib see, mida valmis osa tegelikult pärast ajakirjandusest lahkumist teeb. Autode pistikupesa sees olev vaskklemm töötab erinevate mehaaniliste, elektriliste ja termiliste piirangute korral kui soojusvaheti alumiiniumriba. Need lõppkasutuse nõuded liiguvad tagasi läbi inseneriahela, dikteerides kõike alates terase klassist kuni jaamade arvuni detaili tootvas progressiivses stantsis.
Selle seose mõistmine aitab insenerimeeskondadel määrata tööriistad, mis sobivad nende rakendusega, selle asemel, et üle-insenerima hakata, et varu marginaaliga neid ei vajata või, mis veelgi hullem, ala-määrata tolerantsid, mida nad absoluutselt teevad.
Autotööstuse ja elektriühenduste rakendused
Autoosade progressiivne stantsimine on täppistööriistade jaoks üks nõudlikumaid sektoreid. Esimese astme tarnijad, kes teenindavad originaalseadmete tootjaid, vajavad stantse, mis toodavad igal aastal miljoneid identseid osi, säilitades samal ajal tolerantsid, mis tagavad usaldusväärse elektrikontakti ja mehaanilise kinnipidamise.
Kujutage ette mitme kontaktiga pistiku korpust, mille vedrukontaktid on üksteisest 1,27 mm kaugusel. Iga kontakt peab hoidma vastastihvti suhtes kindlat normaalset jõudu ja see jõud sõltub materjali paksusest, paindegeomeetriast ja mõõtmete konsistentsist iga üksiku osa ulatuses. 0,05 mm kõrvalekalle kontaktõla pikkuses muudab vedru jõudu piisavalt, et tekitada katkendlikke ühendusi töös. See on taluvusreaalsus, mis juhib OEM-i progressiivse stantsimise spetsifikatsioone.
Elektri- ja hübriidsõidukite progressiivsed stantsid toodavad nüüd{0}}täpseid mootorilaminatsioone, siine ja pistikuid tootmiskiirusega kuni 1400 lööki minutis. Need rakendused ühendavad kitsad tolerantsid agressiivse aastamahuga, mis sageli ületab 10 miljonit tükki. Selle segmendi stantside spetsifikatsioonid nõuavad tavaliselt karbiidist sisestusi kriitilistes torkejaamades, TiCN- või DLC-katteid vormimisstantsidel ja servopressi ühilduvust, et vähendada löögikulumist nende tsüklikiiruste juures.
Autode elektriliste rakenduste peamised spetsifikatsiooni draiverid:
- Materjal- Fosforpronks, berülliumvask või eelnevalt-plaaditud vasesulamid paksusega 0,1–0,8 mm
- Tolerantsid- Tavaliselt ±0,02 kuni ±0,05 mm kontakti kriitiliste mõõtmete korral; asukoha täpsus ±0,03 mm funktsioonide vahel
- Helitugevus- Mitu-miljonit aastaseid koguseid, mis õigustavad karbiiditööriista ja täielikke katmisprogramme
- Die keerukus- 20 kuni 40+ jaamad, mis sisaldavad-stantsikoostu, valikulisi üle-vormimise sisestusi või integreeritud komponentide sisse-stantsimist
HVAC ja vase stantsimine suurel kiirusel
HVAC progressiivne metallist tembeldamine hõivab keerukuse spektri vastupidise otsa, kuid surub kiirusepiiranguid tugevamini kui peaaegu ükski teine rakendus. Soojusvaheti ribid on geomeetriliselt lihtsad õhukesed alumiiniumdetailid, mida toodetakse erakordse kiirusega, sageli 1200–1500 lööki minutis spetsiaalsete kiirete{5}}pressidega.
Nendel kiirustel koguneb stantside kulumine kiiresti. Kolmes vahetuses 1400 p/min töötav uimetrikk annab päevas üle 2 miljoni tabamuse. Isegi alumiiniumi suhteliselt madala abrasiivsusega rikub kumulatiivne kokkupuude tööriistade pindu kiiresti ilma korraliku katmise ja määrimisstrateegiata. HVAC-i progressiivse stantsimise tööriistade spetsifikatsioonid seavad prioriteediks:
- Materjal- Õhuke alumiiniumriba (0,08–0,15 mm), mis nõuab äärmiselt teravaid lõikeservi ja minimaalset jämedust
- Kiirus- 1 000 kuni 1,500+ SPM, mis nõuab kergeid stantsikomponente, tugevat pilootregistreerimist ja -nakkumisvastaseid katteid (eelistatud DLC)
- Surma elu juhtimine- Sagedased teritustsüklid äärmuslike tabamuste arvu tõttu; modulaarne sisestuskonstruktsioon kiireks jaamateeninduseks ilma stantsi täieliku eemaldamiseta
- Riba laius- Lai mähis (kuni 500 mm või rohkem), mis toidab korraga mitut rida maksimaalse väljundi saavutamiseks
Vase progresseeruv stantsimine elektriklemmidele ja siinivardadele esitab erinevaid nõudmisi. Vasetöö{1}}kõveneb vormimise ajal, suurendades tootmise edenedes pressikoormust. Stantsi spetsifikatsioonid peavad arvestama suuremate tonnaažinõuetega vormimisjaamades ja vase nakkuvust katmata tööriistaterase suhtes. OEM-i tolerantsinõuded nendele osadele jäävad tavaliselt vahemikku ±0,001 kuni ±0,005 tolli, kusjuures pinnaviimistluse piirangud tulenevad allavoolu plaadistus- või jootmisprotsessidest.
Meditsiini ja elektroonika täpsusnõuded
Meditsiiniseadmete komponendid ja olmeelektroonika varjestus suruvad täppisstantsid nende kõige rangema taluvuse suunas. Nutitelefoni tembeldatud EMI-kilp peab mahtuma millimeetri murdosades mõõdetavasse õõnsusse, mille tasasuse nõuded takistavad elektromagnetilist leket võimaldavaid lünki. Meditsiinilised kontaktvedrud, kirurgiainstrumendi komponendid ja siirdatavate seadmete korpused nõuavad mitte ainult mõõtmete täpsust, vaid ka täielikku jälgitavust ja protsessi valideerimist.
See, mis neid rakendusi autotööstusest eristab, ei pruugi olla rangemad tolerantsid. Majanduslikku võrrandit muudab rangete tolerantside kombinatsioon eksootiliste materjalide ja väiksemate mahtudega:
- Elektroonika varjestus- Õhuke roostevaba teras või nikkelhõbe (0,1–0,3 mm); keerukad paindegeomeetriad, mis nõuavad mitut vormimisjaama; kilbi pindade tasapinnalisus 0,05 mm piires; mõõdukad mahud (500 000 kuni 5 miljonit aastas)
- Meditsiiniseadmed- Titaanist, kirurgilisest roostevabast terasest või erisulamid, mis nõuavad konkreetse materjali sertifikaate; tolerantsid ±0,01 kuni ±0,025 mm; partii täielik jälgitavus koos CPK dokumentatsiooniga tootmistsükli kohta; väiksemad mahud (50 000 kuni 500 000), mis peavad siiski õigustama järkjärgulist investeeringut
- Mikro-pistikud- Kontaktide vahelised sammud alla 0,5 mm; funktsioonide suurused, mis lähenevad traadi EDM-i võimekuse piiridele; ribalaiused alla 20 mm ühe-rea progressiooniga; karbiiditööriistad on kohustuslikud mõõtmete stabiilsuse tagamiseks kogu tootmisea jooksul
Meditsiini- ja elektroonikarakenduste puhul nihkuvad stantside spetsifikatsiooniotsused nii kvaliteedi tagamise infrastruktuuri kui ka mehaanilise võimekuse poole. Matriit ei pea mitte ainult tootma nõuetele vastavaid osi, vaid peab seda tegema valideeritud, dokumenteeritud protsessi raames, mis vastab regulatiivsetele nõuetele. See valideerimise rangus on otseselt seotud sellega, kuidas matriit töötati, kes selle ehitas ja millised kvaliteedisüsteemid selle tootmist reguleerisid – küsimused, mis viivad loomulikult selleni, kuidas insenerimeeskonnad hindavad ja valivad oma tööriistapartnerit.
Kriitiliste osade täppisstantsimise partneri valimine
Regulatiivne jälgitavus, valideeritud protsessid ja dokumenteeritud võime ei pärine templiga osast. Need pärinevad organisatsioonist, kes matriitsi kujundas ja ehitas. Insenerimeeskondade jaoks, kes määravad tööriistu tolerantsi{2}}kriitiliste rakenduste jaoks, ei tähenda õige järkjärgulise stantsitootja valimine vähem madalaima hinnapakkumise leidmist, vaid pigem partneri tuvastamist, kelle tehniline infrastruktuur vastab rakenduse nõudmistele. Üldise sulgude stantsimiseks varustatud tarnija töötab põhimõtteliselt erinevas insenerikeskkonnas kui see, mis on ehitatud mikro-pistikute, õhukeste-vaskklemmide või meditsiiniseadme komponentide ümber, mis nõuavad ±0,01 mm korratavust.
Kuidas siis eristada progressiivseid stantsitootjaid, kes on tõeliselt varustatud täpseks{0}}kvaliteediga tööks, nendest, kes turustavad rohkem kui oma võimeid? Vastus peitub konkreetsete tehniliste võrdlusnäitajate, kontrollitud kvaliteedisüsteemide ja tõestatud protsessidistsipliini hindamises.
Stantsitarnijate tehnilise võimekuse võrdlusalused
Kui hankite täppisstantsimisvormi väikeste, keerukate osade jaoks suures mahus, räägib tarnija seadmete loend teile rohkem kui nende müügiesitlus. Peate vaatama kaugemale üldisest CNC-võimsusest ja uurima spetsiifilisi töötlemistehnoloogiaid, mis võimaldavad mikroni{1}}taseme täpsust.
Siin on praktiline hindamisraamistik. Tarnija, kes sobib taluma-kriitilist progressiivset stantsitööd, peaks näitama:
- Traadi EDM-i võimalus ±0,001 mm või parema täpsusega- See ei ole kaubeldav-stantsi- ja stantsiprofiilide puhul, mille vahekaugusi mõõdetakse ühekohalistes-mikronites. Küsige, kas need jooksevad aeglase-juhtmega, millel on viimastel pindadel mitu koorimist.
- CNC rakislihvimine koordinaatide täpsuse tagamiseks- Kriitiline jaamade-–-positsiooniliste suhete säilitamiseks pikkade progresseeruvate stantsidega. Ilma rakislihvimiseta muutuvad kumulatiivsed asukohavead 20+ jaamades vältimatuks.
- Majasisene kuumtöötlus- või kontrollitud alltöövõtja kontroll- Kuumtöötlus määrab otseselt, kas tööriistateras saavutab oma jõudluspotentsiaali. Tarnijad, kes tellivad selle protsessi ilma dokumenteeritud parameetrite kontrollimiseta, võtavad kasutusele kontrollimatu muutuja.
- Tembeldamise simulatsioonitarkvara (AutoForm, DYNAFORM või samaväärne)- Simulatsioonil-põhine arendus vähendab katsete iteratsioone ja ennustab tagasitõmbumist, hõrenemist ja materjalivoogu enne kõvade tööriistade lõikamist. Tarnijad, kes tuginevad ainult kogemustele-põhinevale proovile-ja-vigadele, omavad keerukamate geomeetriate puhul suuremat riski.
- Proovige tootmistingimustele vastavat pressi saadavust- Tarnija peaks kinnitama stantsid pressil, mis kordab teie tootmiskeskkonda: tonnaaži, käigusageduse ja etteandesüsteemi tüübi vastavust. 400 SPM progressiivse stantsi valideerimine 60 SPM proovipressil jätab kiirusest{4}}sõltuvad rikkerežiimid avastamata.
- Ettevõttesisene pinnatöötlus- või väljakujunenud katmispartnerlus- PVD-kattega katmise otsused tuleks integreerida projekteerimisfaasi, mitte käsitleda tagantjärele. Tarnijad, kes koordineerivad katte valikut töödeldava detaili materjali ja pressimise kiirusega, pakuvad pikemat-tööriista.
- Metroloogiaseadmed, mis on kalibreeritud mõõtma, mida nad ehitavad- CMM-i võimekus, optilised mõõtmissüsteemid ja pinnaprofiilomeetria, mis vastavad väidetavalt saavutatavale tolerantsivahemikule.
Üldine tembeldamismaja võib omada traadist EDM-masinat. Täppisstantsi ja stantsimise spetsialist juhib seda protsessidistsipliini raames, mis hõlmab dokumenteeritud programme, kontrollitud nihkeid ja mõõdetud väljundit, mis on valideeritud CAD nominaalväärtuse suhtes. Seadmed on vähem olulised kui selle kasutamist reguleeriv süsteem.
Kvaliteedistandardid ja sertifitseerimisnõuded
Sertifikaadid on väliselt auditeeritud tõendid selle kohta, et tarnija tegutseb struktureeritud kvaliteedijuhtimissüsteemis. Täppisvormide puhul on kahel sertifikaadil kõige suurem kaal.
ISO 9001:2015kehtestab baasjoone. See kinnitab, et projekteerimise kontrolli, kalibreerimise, siseauditi, parandusmeetmete ja tarnijate juhtimise jaoks on olemas dokumenteeritud protsessid. Iga mainekas täppisstantsi ja stantsimise tarnija peaks seda minimaalselt järgima. See annab märku protsesside distsipliinist ja jälgitavusest, kuigi see ei nõua autotööstuse-spetsiifilist rangust, mida nõuavad-mahukad tootmisprogrammid.
IATF 16949:2016tugineb ISO 9001-le oluliselt rangemate nõuetega, mis on kohandatud autode tarneahela tootmisele. See määrab APQP (täiustatud tootekvaliteedi planeerimine), PPAP (tootmisosade kinnitamise protsess), FMEA, SPC ja MSA kui peamised kvaliteeditööriistad. Meeskondade jaoks, kes hankivad autode stantse või mis tahes ohutus{3}}kriitilisi tembeldatud komponente, ei ole IATF 16949 sertifikaat eelistus. See on eeltingimus. Standard nõuab protsessi võimekuse uuringuid, mille eesmärk on kriitiliste mõõtmete puhul Cpk 1,33 või kõrgem, mis surub tarnijad statistilise ranguse poole, mis hoiab ära mõõtmete triivi pikkade tootmisperioodide jooksul.
Lisaks sertifikaadile kontrollige ulatust. Tarnija võib omada IATF 16949 monteerimistoimingute jaoks, kuid mitte stantside tootmiseks. Sertifitseerimisulatus peaks selgesõnaliselt hõlmama tööriistade ja stantside projekteerimist, ehitamist ja valideerimist kohas, kus teie tööriistu toodetakse. Küsige tegelikku sertifikaati ja kinnitage see läbiIATF järelevalve andmebaasselle asemel, et tugineda veebisaidil kuvatavale logole.
Tööriistapartnerite hindamine tolerantsuse{0}}kriitilise tootmise jaoks
Tehniline võimekus ja sertifikaadid näitavad, kas tarnija saab tööd teha. Ülejäänud küsimus on, kas need sobivad teie konkreetse tootmisreaalsusega.
Progressiivsetel stantsitootjatel, kes teenindavad suure-mahuga, kitsa tolerantsiga-rakendusi, on ühised omadused, mis eristavad neid tavalistest tööriistakodadest:
- Rakendusespetsiifiline{0}}kogemus- Tarnija, kes on ehitanud stantsid teie materjalitüübi, osa suuruse vahemiku ja tööstusharu jaoks, mõistab teie rakendusele omaseid rikkerežiime ja disainilahendusi. Küsige juhtumiuuringuid või võrdlusosasid sarnasest materjalist ja tolerantsiribadest.
- Disain-hoolduse jaoks-- Mitme-miljoni- tabamuse tootmiseks loodud täppistööriistad peavad olema hooldatavad. Hinnake, kas tarnija projekteerib mooduldetailide, juurdepääsetavate terituspindade ja dokumenteeritud hooldusprotseduuridega standardpraktikana.
- Insenerikoostöö arenduse ajal- Parimad tööriistapartnerid osalevad detailide kujundamise ajal, mitte pärast trükise külmutamist. Valmistamisomaduste sisendiga stantside ehitaja konstruktsioon võib vähendada jaamade arvu, parandada materjalide kasutamist ja kõrvaldada tolerantsi virnastamine enne tööriistainvesteeringute algust.
- Valideeritud protsess simulatsioonist kuni tootmise vabastamiseni- Täielik arendustsükkel koos dokumenteeritud valideerimisväravatega (simulatsioon, T0 proovimine, CPK kinnitus) vähendab riske võrreldes ehitamise-ja-kohandamisega.
- Vastupidav teenindus ja muutmisvõimalus- Tootmisosad arenevad. Saabuvad tehnilised muudatused. Tarnija, kellel on oma-töötlemissügavus, saab muudatusi kiiresti teha ilma tööriistaprogrammi nullist taaskäivitamata.
Insenerimeeskondadele, kes hindavad partnereid, kes on spetsialiseerunud täppis-klassi progressiivsetele matriitidele suure-mahu ja kitsa{2}}tolerantsiga rakenduste jaoks,YICHENI täppisstantsimisvormprogramm on uurimist väärt ressurss. YICHEN keskendub konkreetselt väikestele,{1}}täpsetele osadele, mis on ehitatud korduvaks masstootmiseks – segmendis, kus matriitsi täpsus määrab otseselt selle, kas valmiskomponendid vastavad lõppkoostudes funktsionaalsetele nõuetele.
Tarnija valikuotsus kajastab lõpuks riskikalkulatsiooni. Täppisstantsi- ja stantsimisspetsialisti ning üldotstarbelise{1}}poe kulude erinevus on programmi kogumaksumusega võrreldes tavaliselt tagasihoidlik. Kuid stantsi hind, mis ei suuda tootmiskiirusel taluda või mis nõuab igakuist sekkumist, kuna kulumise juhtimine ei olnud algusest peale ette nähtud, kajastub iga löögiga kogu tööriista eluea jooksul. Investeerige hindamisaega juba ette ja tööriistad tasub end ära tänu aastatepikkusele stabiilsele ja prognoositavale tootmisele.
Korduma kippuvad küsimused täppisstantsimisstantside kohta
1. Millist tolerantsi suudab täppisstantsimisstants hoida?
Täppisstantsimise stants hoiab tavaliselt miljonite pressimistsüklite jooksul mõõtmete tolerantsid vahemikus ±0,0002 tolli (±0,005 mm) või rohkem. See täpsuse tase saavutatakse tänu kontrollitud stantsimis-to-stantsi vahekaugustele 5-10% materjali paksus külje kohta, mikromeetri-taseme positsiooni täpsusega jaamade vahel ja pilootide registreerimissüsteemidega, mis parandavad söötmise ebatäpsusi igas jaamas. Nende tolerantside säilitamiseks on vaja spetsiifilisi tööriistaterase marke, mis on karastatud HRC 58-64-ni, traadi elektroforeesita töötlemist ±0,0001 tolli võimekusega ja valideeritud hooldusgraafikuid, mis on seotud pigem tabamuste loendusandmetega kui kalendriintervallidega.
2. Mis vahe on progressiivsel stantsil ja liitvormil?
Progressiivne stants teostab järjestikuseid toiminguid mitmes jaamas, kuna metallriba liigub ühe sammu võrra edasi ühe vajutuskäigu kohta, valmistades ühe valmis detaili tsükli kohta kiirusega kuni 1,500+ SPM. See käsitleb keerulisi geomeetriaid, jaotades lõiked, painded ja vormid spetsiaalsete jaamade vahel. Kombineeritud stants teostab mitu toimingut samaaegselt ühes jaamas ühe vajutusega, muutes selle ideaalseks lamedate sümmeetriliste osade jaoks, mis nõuavad funktsioonide vahel tihedat kontsentrilisust. Progressiivsed stantsid sobivad suure -mahuga keeruliste osade jaoks (100,000+ aastas), samas kui liitvormid sobivad kõige paremini mõõduka-mahuga lamedate osade jaoks, kus funktsioonide -to{10}}kontsentrilisus on kriitiline.
3. Milline tööriistateras on parim stantside stantsimiseks?
Parim tööriistateras sõltub teie rakenduses domineerivast rikkemehhanismist. D2 (SKD11) on suurepärane, kui abrasiivne kulumine piirab stantsi eluiga, pakkudes kõrget servapüsivust 58-60 HRC juures. M2 (SKH51) talub nii kulumist kui ka survedeformatsiooni 60-65 HRC juures, mis sobib ideaalselt tugeva koormuse korral. S7 pakub maksimaalset vastupidavust 56-58 HRC juures suure mõjuga jaamades, kus esineb mõrasid või pragusid. A2 (SKD12) tagab tasakaalustatud jõudluse, kui konkureerivad mitu rikkerežiimi. Volframkarbiidist sisetükid õigustavad oma 3–5-kordset lisatasu ülisuure mahuga jaamades, kus tööriistaterase hooldusintervallid muutuvad tootmise kitsaskohtadeks.
4. Kui sageli tuleks täppisstantsimist stantsi hooldada?
Hooldussagedus peaks olema seotud tegelike tabamuste arvuga, mitte kalendrigraafikutega. Vahetustega -visuaalne kontroll tuvastab lõksu jäänud nälkjad ja määrimisprobleemid. Löögi-loenduse-põhised kontrollid iga 50 000–250 000 tabamuse järel mõõdavad tipptaseme-seisukorda, lõtkusid, piloodi kulumist ja vedruvaba{10}}pikkust. Teritamine käivitub, kui puuri kõrgus ületab detaili spetsifikatsioonid, tavaliselt 0,05–0,10 mm täppistöö puhul. Vedrud vajavad väljavahetamist, kui vaba pikkus langeb 10%. Pressi tüüp mõjutab ka intervalle: servopresside stantsid võivad vajada harvemat hooldust kui identsed tööriistad mehaanilistel pressidel, kuna kontrollitud haardumine vähendab kumulatiivseid löögikahjustusi käigu kohta.
5. Millised katted pikendavad täppisstantsimise stantsi eluiga?
PVD-katted, nagu TiCN (3400 HV kõvadus, 0,2 hõõrdetegur) ja DLC (4000 HV, hõõrdumine alla 0,1), tagavad täppisrakenduste jaoks kõige olulisema stantsi eluiga. TiCN ületab roostevabast terasest rämpsu, pikendades stantsi eluiga üle 20x, võrreldes ainult poleeritud pindadega. DLC takistab alumiiniumi ja vase adhesiooni, võimaldades peaaegu{8}}kuivstantsimist, mis välistab järelpuhastuse. TiAlN sobib kiireks{11}}operatsiooniks, mis tekitab termilist koormust. PVD kasutamine temperatuuril alla 500 kraadi Celsiuse järgi säilitab substraadi kõvaduse ja mõõtmete täpsuse, muutes selle kriitiliste komponentide tolerantsi{14}} jaoks eelistatavamaks CVD-le. Katte valik peaks vastama konkreetse tooriku materjalile ja domineerivale kulumismehhanismile.


