


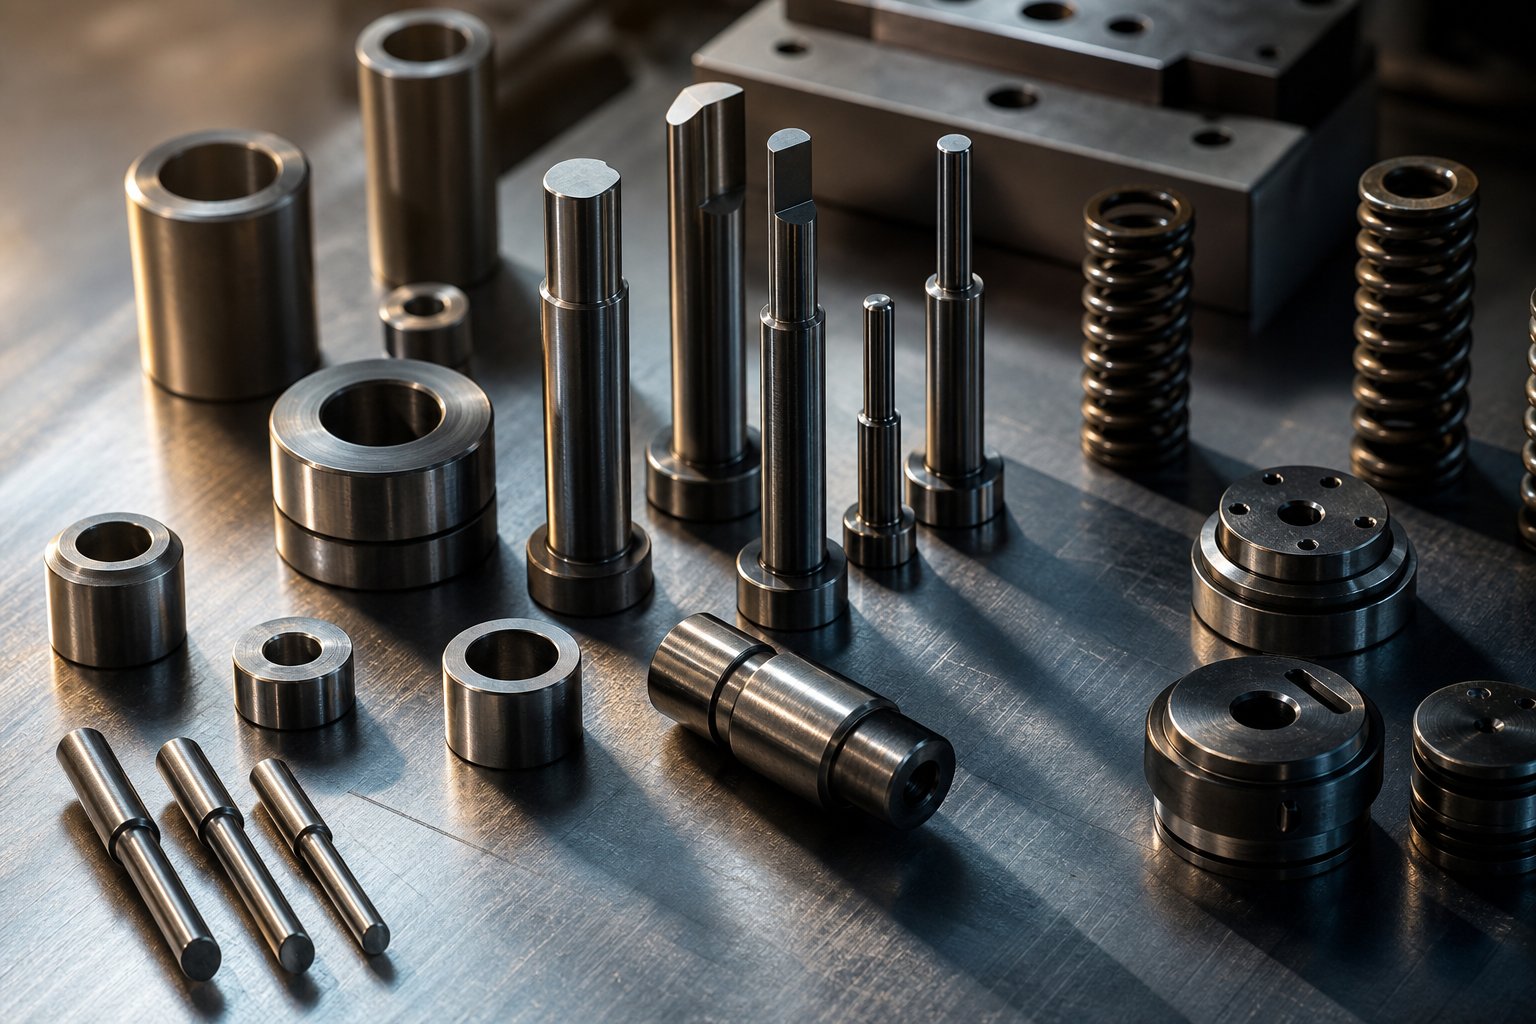
Mis on stantsimisvormide asendusosad ja miks need on olulised
Stantsimisvormide varuosadon stantsikoostu sees olevad üksikud kuluvad komponendid - stantsid, stantsnupud, juhttihvtid, puksid, vedrud ja eemaldamisplaadid -, mida tuleb osade kvaliteedi säilitamiseks ja tootmise käigushoidmiseks perioodiliselt vahetada. Erinevalt stantsikingadest ja konstruktsioonialusest, mis moodustavad tööriista püsiva aluse, on need komponendid ette nähtud stantsimisprotsessi korduvate pingete neelamiseks ja aja jooksul lagunemiseks.
See juhend ületab lõhe üldise stantsihariduse ja varuosade kataloogide vahel. Saate teada, kuidas lugeda kulumissümptomeid, diagnoosida rikkis komponente, määrata õigeid asendusi ja hankida need enesekindlalt.
Stantsimisvormide asendusosade määratlemine
Mis eristab asendusosa konstruktsioonivormi komponendist? See taandub ettenähtud kasutusiga. Konstruktsioonielemendid - ülemised ja alumised stantsikingad, tugiplaadid ja stantsikomplekti raam - on konstrueeritud vastu pidama kogu tööriista elutsükli jooksul. Need vajavad harva asendamist, välja arvatud juhul, kui tekivad katastroofilised kahjustused. Asendusosad on seevastu tööelemendid, mis puutuvad vahetult kokku riba materjaliga või juhivad koostu sees olevaid jõude. Mõelge stantsidele, stantsnuppudele, vedrudele, hoidikutele ja juhtpukside - komponentidele, mis puutuvad kokku korduvalt löökidega, hõõrduvad ja väsivad igal pressilöögil.
Varuosad on kulumaterjalid, mis on konstrueeritud kuluma, nii et matriitsi ja konstruktsioonielemendid ei kuluks.
Miks on süstemaatiline asendusmeetod oluline?
Kui stantsi osad vajavad väljavahetamist ja vahetus toimub reaktiivselt - pärast seda, kui stants katkeb-töö keskel või puks kinni haarab -, siis kulu mitmekordistub kiiresti. Üksainus planeerimata seisak ei tähenda ainult ühte uut komponenti. See tähendab jõudeolekuaega, stantsi tõmbamise ja lähtestamise seadistustööd, enne rikke tuvastamist toodetud defektsete osade jääke ja kvaliteetseid-laboritunde protsessi uuesti-kinnitamiseks. VastavaltAjakiri MetalForming, võib planeerimata stantside hooldus maksta neli korda rohkem kui planeeritud hooldus, kui arvestada tootmismahu, üldkulude ja järgneva tööjõuga.
Süstemaatiline lähenemine muudab selle võrrandi ümber. Mõistes, millised stantsimisvormi kulumiskomponendid halvenevad prognoositavalt, ja jälgides nende seisukorda tabamuste arvu alusel, asendate osad oma ajakava järgi -, mitte ajakirjanduse oma.
Levinud stantsitavad kulumisosad funktsiooni järgi
Iga stantsikoost sisaldab kümneid üksikuid komponente, kuid mitte kõik neist ei kulu sama kiirusega ega samadel põhjustel. Nende korraldamine funktsiooni - rolli järgi tembeldamistsükli jooksul - võimaldab hooldusmeeskondadel kiiremini tuvastada, milline osa halveneb ja miks. Allpool toodud kategooriad hõlmavad tavaliste stantsimisvormide kulumisosade kogu ulatust funktsioonide kaupa, alates materjali lõikavatest lõikeservadest kuni külgkoormust absorbeerivate laagripindadeni.
Lõikamise ja augustamise komponendid
Need on tööhobused mis tahes blanking võiprogressiivne suremine. Need puutuvad ribamaterjaliga otse kokku igal käigul, mis tähendab, et neil on koostu suurim lokaalne pinge ja kiireim kulumismäär.
- Löögid- Karastatud tööriistaterasest tihvtid või vormitud profiilid, mis tungivad läbi riba materjali, et luua auke, pilusid või funktsioone. Need neelavad iga löögi korral täieliku nihkejõu ja on enamiku stantside puhul kõige sagedamini vahetatavad komponendid.
- Surunupud- Paaritusavad, mis löögi vastu võtavad. Õige kliirens augu ja matriitsi nupu vahel määrab serva kvaliteedi. Tembeldava stantsi ja matriitsi nupu vahetamine toimub sageli sobiva komplektina, et taastada õige kliirens.
- Piloodid- Täpsed tihvtid, mis sisenevad eelnevalt augustatud aukudesse, et registreerida riba täpses kohas enne järgmise jaama lõikamist. Nad taluvad korduvaid sisestusjõude ja ribade takistust, muutes need vastuvõtlikuks otsa kulumisele ja paindumisele.
- Lõika terasid- Kontuurilised lõikeservad, mida kasutatakse vormitud osade kärpimisel. Nende keerukad profiilid muudavad lihvimise lihtsamaks kui lihtsa stantsi taasteritamiseks.
Kui mõni lõikekomponent tuhmub või killustub, märkate stantsitud osal jämeduse kõrguse suurenemist -, mis on üks esimesi nähtavaid kvaliteedisignaale, et vahetus on lähenemas.
Juht- ja joonduskomponendid
Kujutage ette progressiivse stantsi kasutamist, mille ülemine ja alumine pool triivivad isegi 0,001 tolli joondusest välja. Järsku nihkub iga löögi-nupu-vahe, ühele küljele ilmuvad jämedused ja tööriista eluiga väheneb järsult. Juhtkomponendid takistavad seda stsenaariumi.
- Juhtnõelad (juhendpostid)- Täpselt maandatud-silindrilised tihvtid, mis on tavaliselt karastatud 60+ HRC-le, mis määravad ülemise ja alumise stantsikinga asukoha, nii et kõik paigaldatud komponendid liidetakse õigesti. NaguValmistajamärgib, et juhttihvtid on lihvitud täpsusega 0,0001 tolli ja need on saadaval hõõrde--- või kuullaagritega-.
- Juhtpuksid- Täppis-maandatud hülsid, mis saavad juhttihvte. Kuullaagripuksid sisaldavad alumiiniumist kuullaagrit, samas kui hõõrdpuksid on kulumise vähendamiseks sageli vooderdatud alumiinium-pronks- ja grafiitkorkidega.
- Kannaplokid- Ülemistele ja alumistele kingadele paigaldatud terasplokid, mis neelavad tasakaalustamata külgjõude. Need täiendavad juhttihvte, kui tembeldamistoimingud tekitavad tugeva ühesuunalise külgtõukejõu.
- Hoidja trellid- Kinnitussiinid, mis hoiavad paigal eemaldajaid, stantse või stantsi sektsioone. Need takistavad töötavate komponentide külgsuunalist liikumist koormuse all.
Matriitside juhttihvtide ja pukside asendamise käivitab sageli mõõdetav lõtk ühenduspindade vahel -, mis ilmneb ebaühtlaste mustritena või funktsioonide järkjärgulise valeregistreerumisena jaamade lõikes.
Eemaldamis- ja materjalikontrolli komponendid
Pärast seda, kui stants lõikab riba läbi, peab miski riba stantsist lahti tõmbama ja materjali järgmise etteande jaoks kontrolli all hoidma. See on stantsi eemaldamise plaadi komponentide ja nendega seotud riistvara tembeldamine.
- Stripper plaadid- Lamedad või kontuuriga plaadid, mis suruvad lõikamise ajal ribamaterjali alla ja seejärel eemaldavad selle stantsi tagasitõmbumisel. Samuti juhivad need stantsid lõikepunkti lähedale, et parandada täpsust.
- Tõstukid (tõstetihvtid)- Vedruga-koormatud tihvtid või siinid, mis tõstavad tõmmete vahel riba matriitsi esiküljelt, võimaldades sellel vabalt järgmisse jaama edasi liikuda.
- Vedrud- Lämmastikgaasvedrud, stantsvedrud (värv-kodeeritud koormuse reitinguga) ja keerdvedrud, mis tagavad eemaldamisjõu, survepadja eelkoormuse ja tõstejõu tagasilöögi. Kevadväsimus on järk-järguline, mistõttu on lihtne vahele jätta, kuni ribakontrolli probleemid ilmnevad.
- Survepadjad- Vedruga-toega või hüdrauliliselt toetatud plaadid, mis kinnitavad materjali tõmbamis- või vormimistoimingute ajal, et kontrollida metalli voolu ja vältida kortsumist.
Need komponendid ebaõnnestuvad harva katastroofiliselt. Selle asemel kaotavad nad järk-järgult jõudu - vedrud longu, tõstetihvtid kuluvad õlal ja eemaldamisplaadid tekitavad korduva löögi tõttu nõgusus. Tulemus on peen: söötmishäired, ribade tõstmine või ebaühtlane osade väljutamine, mis nädalatega halveneb.
Kuluvad ja kandvad komponendid
Mitte iga asendusosa ei tööta ribal "aktiivselt". Mõned neist on olemas ainult hõõrdumise absorbeerimiseks ja kallimate komponentide enneaegse lagunemise vältimiseks.
- Kandke plaate- Karastatud terasplaadid, mis on paigaldatud juhtplokkidele, kannaplokkidele või kuhu iganes kaks stantsi pinda libisevad üksteise vastu. Need on ohvripinnad, mis on mõeldud odavalt asendamiseks, selle asemel, et allolevat konstruktsiooniplokki uuesti töödelda.
- Gibs- Täpsed kulumisribad, mis hoiavad joondamist libisevate matriitsiosade vahel (nt nukkide draiverid ja nuki slaidid). Need kompenseerivad soojuspaisumist ja neelavad külgmist tõukejõudu.
- Tugiplaadid- Karastatud plaadid, mis on paigutatud stantside taha või stantsihoidja ja stantsikinga vahele, et jaotada löögijõudu ja takistada mulgustuspea tungimist pehmema kinga materjali sisse.
Need osad on eraldiseisvalt odavad, kuid nende tähelepanuta jätmine põhjustab kulukaid kahjustusi - kulunud tugiplaat laseb mulguspeadel seenele minna, degradeerunud oks laseb nuki libisemisel triivida ja äkki asendate komponente, mis oleksid pidanud aastaid kauem vastu pidama.
Kiirviitetabel-: stantsikomponentide rikkerežiimid
Allolev tabel koondab iga komponendikategooria skannitavaks viiteks. Kasutage seda stantsikomponentide rikkerežiimi viitena tööriistade kontrollimisel või varuosade varude ehitamisel.
| Komponendi nimi | Funktsioon | Tüüpiline materjal | Tavalise rikke režiim |
|---|---|---|---|
| Löögid | Torgata või tühi riba materjal | D2, M2, karbiid |
|
| Surunupud | Võtke vastu löögi, määrake lõikeprofiil | D2, M2, karbiid |
|
| Piloodid | Registreerige riba asukoht jaamade vahel | M2, HSS, karbiid-otsaga |
|
| Juhtnõelad | Joondage ülemised ja alumised stantskingad | Karastatud tööriistateras (60+ HRC) |
|
| Juhtpuksid | Võtke vastu juhttihvtid, vähendage hõõrdumist | Karastatud teras, alumiinium{0}}pronksvooder |
|
| Kannaplokid | Neelavad külgmised tõukejõud | Karastatud kulumisplaatidega tööriistateras |
|
| Eemaldamisplaadid | Eemaldage stantsidelt materjal, juhtstantsid | A2, D2 tööriistateras |
|
| Vedrud | Pakkuge eemaldamisjõudu, padja eelkoormust, tõstuki tagasivoolu | Chrome{0}}räni, gaas lämmastik |
|
| Tõstjad | Tõstke riba sööda edasiliikumiseks | Tööriistateras, karastatud otsad |
|
| Kandke plaate | Ohverduspind neelab libisemishõõrdumist | Karastatud tööriistateras, pronks |
|
| Tugiplaadid | Jaotage löök, kaitske stantsikinga | Karastatud tööriistateras (48-52 HRC) |
|
Iga tabelis toodud tõrkerežiim tekitab pressimisel - eristatavaid sümptomeid, kui muutused, mõõtmete nihked või materjali käsitsemise probleemid. Nende sümptomite äratundmine ja õige komponendi leidmine on koht, kus diagnostika algab ning see kaardistamine tootmispõranda jälgimisest konkreetse osa rikkeni on täpselt see, mis eraldab reageerivat tulekustutust planeeritud hooldusest.
Stantsimisvormi tõrkeotsing sümptomite järgi
Seisad ajakirjanduses ja midagi on lahti. Osad näevad välja teistsugused kui eelmisel nädalal - võib-olla kasvab ühes servas jäme või aukude asukohad kalduvad spetsifikatsioonidest välja. Väljakutseks ei ole teadmine, et komponent kulub. See selgitab välja, milline neist. Stantsimisvormide kulumisnäitajad ja sümptomid annavad endast harva teada selge sildiga. Need kuvatakse valmis osade kvaliteedihälvetena ja teie ülesanne on need kõrvalekalded allikani tagasi lugeda.
Allolevad jaotised korraldavad levinumad tõrkesignaalid nii, nagu te nendega tegelikult kokku puutute - vastavalt sellele, mida näete detailil või vajutamisel -, ja seostavad iga sümptomi kõige tõenäolisema komponendiga, mis vajab asendamist.
Burri teke ja servade kvaliteedi halvenemine
Murde kasv on kõige levinum varajane hoiatus, et lõikeosade kasutusiga on lõppemas. Kuid mitte kõik purud ei viita samale algpõhjusele. Burri asukoht, konsistents ja kõrgus näitavad, kust otsida.
- Kõigi funktsioonide ühtlane jämeduse suurenemine- Osutab üldisele stantsi serva tuhmumisele üle stantsi. Kõik lõikestantsid lähenevad teritus- või vahetusintervallile üheaegselt, sageli seetõttu, et neil on sama tööriistaterase klass ja nende tabamuste arv on võrdne.
- Burrige ainult objekti ühel küljel- Tähistab ebaühtlast stantsi-vahet-, mis on tavaliselt põhjustatud juhttihvtide kulumisest või puksi lõtkusest, mis võimaldab ülemisel matriitsil veidi nihkuda. Tihe -kliirens tagab puhta lõike; lahtine külg rebeneb ja jätab rästiku.
- Katkendlik purss, mis tekib ja kaob- Sageli seotud stripparisüsteemi vedruväsimusega. Kuna eemaldamisjõud nõrgeneb, ei hoia riba lõikamise ajal kindlalt kinni, võimaldades mikro-liikumist, mis tekitab ebaühtlase servakvaliteedi.
- Nälkjas tõmbamine rästikuga- Kui nälkjad kleepuvad löögi näo külge ja kantakse tagasi matriitsisse, tekitavad nad järgnevatele löökidele sekundaarsed pursked või jäljed. See seisund tuleneb stantsi kulumisest, mis suurendab vaakumi haardumist, matriitsi nupu serva purunemist või ebapiisavat kinnijäämist matriitsi avas.
Stantsimise kulumisest põhjustatud jäme moodustumine algab tavaliselt - mõne tuhandiku tolli kaugusel - ja kiireneb, kui lõikeserv ületab kriitilise läve. Varajane tabamine tähendab pigem lihtsat teritamist kui täielikku stantsi väljavahetamist.
Mõõtmete triivi ja vale joondamise sümptomid
Kui osad hakkavad mõõtmete kontrollimisel ebaõnnestuma, on instinkt sageli süüdi lõikegeomeetrias. Kuid mõõtmete kõrvalekalle kulunud juhttihvtide, halvenenud juhttihvtide või lahtiste pukside tõttu on palju tavalisem kui tegelik stantsi või nupu mõõtmete muutus. Siin on, kuidas mõõtmiste põhjal kindlaks teha, millal matriitsi komponendid vajavad asendamist.
- Aukude-–-aukude kauguse dispersioon aja jooksul suureneb- Punktid juhttihvti otsa kulumisele. Kuna piloodi läbimõõt kahaneb korduva riba haardumise tõttu, on ribal rohkem vabadust jaamade vahel vahetada ja funktsioonide -to{3}}kaugused triivivad järk-järgult.
- Kõik funktsioonid nihkuvad ühes suunas- Soovitab juhttihvti või puksi kulumist, mis võimaldab ülemisel matriitsil eelistada ühte külge. Kõik ülemise tööriista lõigatud tunnused liiguvad riba serva suhtes samas suunas.
- Järkjärguline registreerimisviga, mis halvendab jaamade -jaam-- Progressiivses matriitsis annab see muster märku piloodi kumulatiivsest kulumisest. Iga jaama piloot lisab väikese asukohavea ja lõppjaamaks ületab kogunenud triiv tolerantsi. Kulunud pilootpinnad põhjustavad sageli kumulatiivset mõõtmete triivi juba ammu enne, kui defektid visuaalselt ilmselgeks muutuvad.
- Nurkade moodustamine on ebaühtlane või muutlik- Võib tuleneda kulunud kannaplokkidest või nukkidest, mis võimaldavad vormitaval terasel koormuse all kõrvale kalduda, mitte hoides. Ebajärjekindlus süveneb tavaliselt suurematel pressimiskiirustel, kui dünaamilised jõud suurenevad.
Peamine erinevus: kui kõik funktsioonid nihkuvad ühtlaselt, vaadake stantsi{0}}tasandi joondust (juhttihvtid, puksid, kannaplokid). Kui funktsioonid üksteise suhtes triivivad, vaadake jaama-taseme registreerimist (piloodid, lokaatorid, üksikute lisade positsioneerimine).
Materjali käitlemise tõrked
Ribade juhtimise probleemid erinevad kvaliteedidefektidest - need pigem katkestavad protsessi enda kui lihtsalt osa mõõtmeid halvendavad. Söötmishäired peatavad pressi. Riba tõstmine kahjustab tööriistu. Väljaviskamistõrked ummistavad stantsi. Need sümptomid viitavad otseselt eelmises jaotises käsitletud eemaldamis- ja materjalikontrolli komponentidele.
- Ribatõstmine jaamade vahel- Tõstetihvtid on õla kulumise tõttu kaotanud kõrguse või tõstevedrud on vajunud allapoole jõudu, mis on vajalik riba puhtaks tõstmiseks matriitsi esikülje kohal. Riba lohiseb stantside pindadel ja tekib valesti etteande või takerdub vormivate teraste külge.
- Söötmishäire või lühikesed{0}}toitehäired- Kui söötja liigub õigesti, kuid riba ei jõua õigesse asendisse, ei haaku kulunud piloodid vea tuvastamiseks piisavalt sügavale või laseb eemaldaja plaadi kulumine ribal pigem kõverduda kui tasaseks edasi liikuda. Survepadja halvenemine võib piirata ka riba liikumist, rakendades ebaühtlast kinnitusjõudu.
- Osad ei välju matriitsist puhtalt- Varruka vedru väsimine, tõstetihvti kinnijäämine prahi kogunemise tõttu või kulunud väljutustihvti otsad, mis ei puutu enam täpselt osaga kokku. Progressiivsetes stantsides, mis toodavad pisikonnektori komponente, võib isegi väike väljatõmbe ebaühtlus põhjustada osade kuhjumist stantsiõõnde ja tekitada kaskaadkahjustusi.
- Riba vibratsioon või kuuldav laperdus kiirusel- Eemaldamisplaadi kulumine, mis põhjustab ebaühtlase mahalaadimissurve või halvenenud riba tugistruktuurid (ujuvad tihvtid, juhtsiinid), mis ei stabiliseeri enam materjali kiirete etteandetsüklite ajal.
Kuidas pressiparameetrid neid mustreid kiirendavad
Igal ülaltoodud sümptomil on ajaskaala - ja see ajaskaala lüheneb või pikeneb kahe pressitoimingu muutuja alusel: tonnaaž ja käigusagedus. Suurem pressi tonnaaž suurendab iga tsükli lõike- ja vormimiskomponendi tippjõudu. Matriitsi tonnaaži ülemises otsas töötamine vähendab stantside, stantsnuppude ja eriti vedrude kasutusiga, mis väsivad kiiremini suurema eelkoormuse korral.
Insuldi sagedus suurendab mõju erinevalt. Kiire{1}}tootmine tekitab hõõrdumise tõttu rohkem soojust, vähendab määrdekihi paksust ja suurendab juhtsüsteemide dünaamilist koormust. 400 lööki minutis töötav stants kulutab juhtpukse ja juhtotsikuid mõõdetavalt kiiremini kui sama stants kiirusel 200 SPM - mitte ainult topeltlöögi tõttu, vaid seetõttu, et igal üksikul käigul on rohkem inertsijõudu ja määrdeaine täiendamiseks kulub vähem taastumisaega.
Mõlema parameetri jälgimine koos tabamuste arvuga annab täpsema pildi komponentide tegelikust kulumisest kui tsüklite arv üksi. Kaks stantsi 500 000 löögiga võivad olla väga erinevas seisukorras, kui üks töötas 60 SPM pehme terase ja teine 350 SPM roostevaba terasega.
Kuidas diagnoosida stantsimisvormi komponendi riket, kui mitu sümptomit kattub
Sümptomid ilmnevad harva ükshaaval. Tõmbate kontrollimiseks stantsi ja avastate kolmandas jaamas kasvavad pursked, seitsmes jaamas dimensioonide triivi ja katkendlikke tõrkehäireid kogu sõidu jooksul. Kolm sümptomit, potentsiaalselt kuus või enam kandidaatkomponenti. Kõikide väljavahetamine on kallis ja mittevajalik. Vale osa asendamine raiskab kõigepealt aega ja jätab tegeliku probleemi puutumata. Te vajate struktureeritud meetodit tegeliku rikkeallika isoleerimiseks - järkjärguline stantsi kontrollimise jada, mis kitsendab välja süstemaatiliselt.
Progressiivsete matriitside süstemaatiline kontrollimise jada
Kui mitu jaamat näitavad korraga probleeme, hoiduge soovist alustada kõige nähtavama sümptomiga. Selle asemel töötage stants läbi loogilises järjestuses, mis kõrvaldab jagatud algpõhjused, enne kui hakkate uurima jaama -spetsiifilisi komponente.
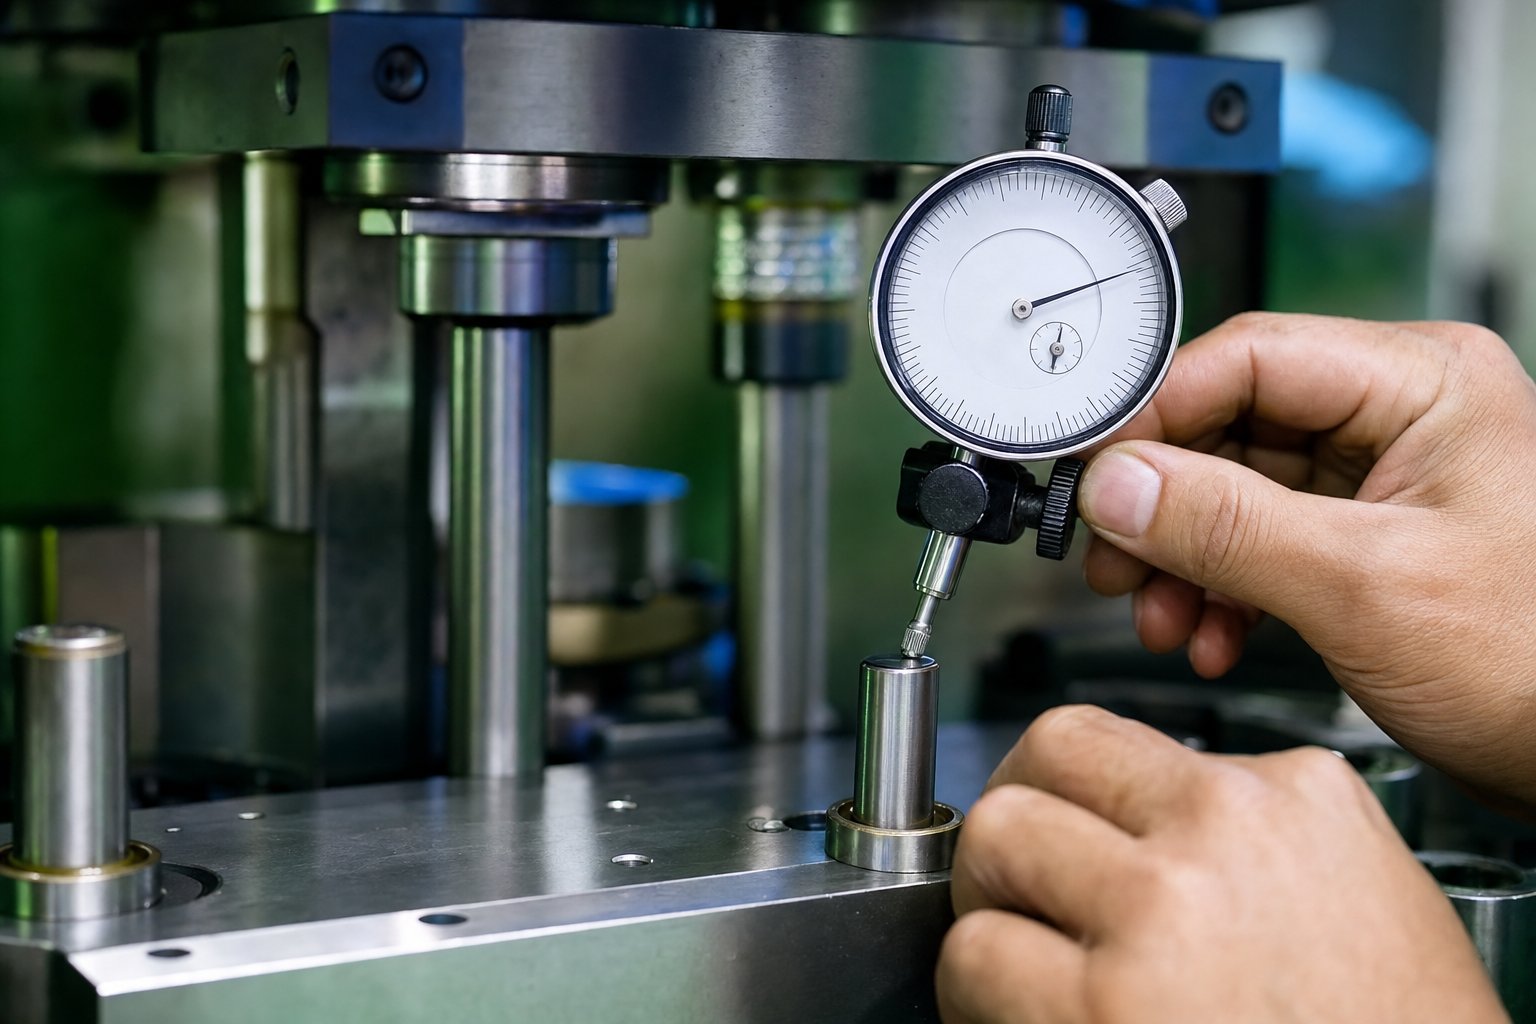
- Kontrollige esmalt stantsi-tasandi joondust.Mõõtke juhtnööpnõela-puksi-vahet sihverplaadi indikaatoriga. Kui lõtk ületab spetsifikatsiooni (tavaliselt rohkem kui 0,0005 tolli üle nominaalväärtuse), mõjutab see kõiki matriitsis olevaid jaamu. See üksainus leid võib seletada purskeid, mõõtmete triivi ja ebajärjekindlat vormimist korraga.
- Kontrollige riba registreerimist esimeses lootsijaamas.Kontrollige juhttihvti läbimõõtu ja haardumissügavust. Kui piloodid on alamõõdulised, näitavad kõik allavoolu funktsioonid kumulatiivset asukohaviga -, mis näeb välja nagu mitme jaama rike on tegelikult üks edasiliikumise algpõhjus.
- Eraldage üksikud jaamad sümptomite asukoha järgi.Alles pärast seda, kui olete veendunud, et stantsi-tasandi joondamine ja riba registreerimine vastavad spetsifikatsioonidele, peaksite uurima jaama-spetsiifilisi lõikekomponente, vormiteraseid või eemaldajaid.
- Kontrollige vedrujõude ja tõstuki kõrgust.Mõõtke kõigi eemaldaja ja survepadja vedrude vaba pikkust matriitsi hooldusrekordi järgi. Kontrollige tõstetihvtide kõrgust sügavusmikromeetriga. Jõu halvenemine on kumulatiivne ja mõjutab sageli mitut jaama samaaegselt ilma ühe-punkti ilmse rikketa.
- Dokumenteerige leiud stantside hoolduspäeviku vastu.Salvestage mõõdetud väärtused, mitte ainult läbitud / ebaõnnestunud hinnangud. Nendest mõõtmistest saab järgmise kontrolli intervalli lähteväärtus.
Sümptomite{0}}külgneva komponendi asendamine algpõhjust kinnitamata põhjustab korduvaid tõrkeid - ja korduvaid seisakuid. Veenduge alati, et asendatav komponent tekitas tegelikult parandatava defekti.
Tootmisandmete kasutamine komponentide diagnoosi kinnitamiseks
Füüsiline ülevaatus ütleb teile, mis on kulunud. Tootmisandmed näitavad, millal see kuluma hakkas ja kui kiiresti see edeneb - kontekstis, mida vajate diagnoosi kinnitamiseks ja õigeks asendamiseks.
Tabamusloendurid on lähtepunktiks. Igal matriitsil peaks olema kumulatiivne käiguloendur ja intervallide loendur, mis lähtestatakse igal hooldusjuhtumil. Võrreldes praegust tabamuste arvu iga komponendi viimase salvestatud asendamise või uuesti teritamisega, saate kohe tuvastada, millised osad on ületanud eeldatava kasutusea ja millistel on veel varu alles.
SPC andmed lisavad teise kinnituskihi. Kui protsessi atribuut -, kriitilise augu läbimõõt - hakkab suunduma kontrollpiiri poole, olles siiski spetsifikatsiooni piires, annab see triivimismuster märku komponendist lähenemast rikkest enne, kui praagi tegelikult toimub. Statistilise protsessijuhtimise metoodika kohaselt toodab kontrollkaardil kontrolli alt väljuv protsess sageli siiski vastuvõetavaid osi, kuid näitabenne tootmishäirete ilmnemist on vaja ennetavat hooldust. Triivimise kiiruse jälgimine, mitte ainult osade läbimise või ebaõnnestumise jälgimine, annab teile aega kavandatud akna ajal asendamise ajastamiseks.
Jääkide jälgimise kirjed täiendavad pilti. Ühes jaamas tekkinud praagi järsk tõus, mis on korrelatsioonis tabamuste loenduse verstapostiga, kinnitab komponendi diagnoosi. Järk-järguline praagi suurenemine mitme jaama vahel viitab tõenäolisemalt stantsi -tasandi joondamise probleemile või süsteemsele vedru väsimusele.
Kriitiline ja mitte{0}}kriitilise osa triaaž
Eelarve ja ajakava piirangud on reaalsed. Kui kontrollimisel avastatakse mitu komponenti, mis vajavad samaaegset tähelepanu, määrab matriitsi asendusosade triaaži prioritiseerimine, mis vahetatakse välja nüüd, võrreldes sellega, mis võib oodata järgmise plaanilise hooldusperioodini.
| Prioriteeditase | Seisund | Tegevus |
|---|---|---|
| Vahetage kohe välja | Komponent tekitab praaki või võib kõrvuti asetsevaid tööriistu kahjustada (nt stants, mis võib kahjustada matriitsi nuppu) | Tellige ja paigaldage enne järgmist tootmist |
| Asenda järgmises PM aknas | Komponent näitab mõõdetavat kulumistrendi piiri poole, kuid toodab siiski nõuetele vastavaid osi (nt juhtpuks 0,0003 tolli lisavahega) | Lavastage asendusosa, planeerige paigaldamine järgmises kavandatud peatuses |
| Jälgige ja hinnake uuesti | Komponent näitab varajasi kulumisnäitajaid, kuid tootmisandmed kinnitavad stabiilset väljundit (nt vedrud 90% nimivabast pikkusest ilma riba juhtimise probleemideta) | Salvestage voolumõõtmine, määrake tabamuste arvu ülevaatuspunkt, hinnake järgmisel ülevaatusel uuesti |
Triaaži põhiküsimus: kas selle komponendi praegune seisund võib kahjustada midagi kallimat? Kulunud tugiplaat, mis hakkab taanduma, maksab - asendamine paar dollarit, kuid kui see jäetakse, siis laseb see päid lüüa ja äkki vahetate välja nii tugiplaadi kui ka terve komplekti stantse. Eelistage asendusi, mis kaitsevad suurema-väärtusega komponente sekundaarsete kahjustuste eest.
Survehoolduse jälgimissüsteemid toetavad neid otsuseid, registreerides mitte ainult seda, mis välja vahetati, vaid ka seda, millises seisukorras see osa eemaldamisel oli. Aja jooksul loovad need kirjed komponendi-spetsiifilised elutsükli kõverad, mis näitavad, kas konkreetne löök konkreetses jaamas kestab järjepidevalt 800 000 tabamust või 1,2 miljonit - andmestikku, mis muudab triaaži oletustest prognoosimiseks.
Kui diagnoos on kinnitatud ja asendusnimekiri on käes, tehakse järgmiseks otsuseks materjali valik - õige tööriistaterase klassi, kõvaduse ja spetsifikatsiooni valimine, et see sobiks algkomponendi kasutusiga või ületaks selle.
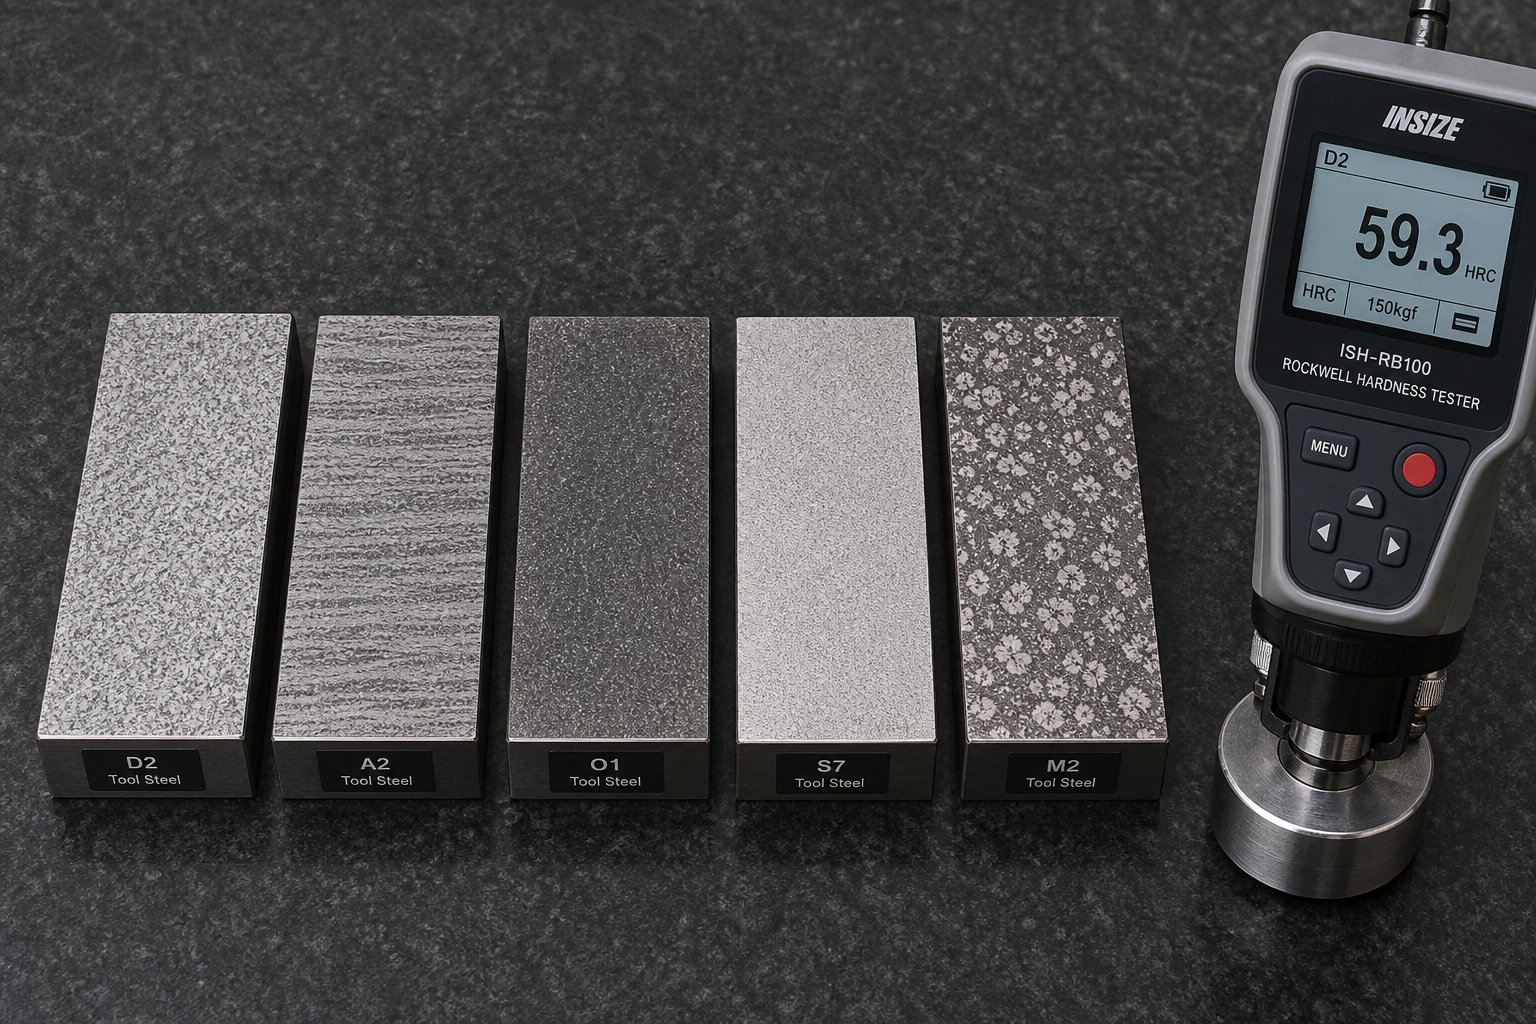
Tööriistaterase klassid ja kõvaduse spetsifikatsioonid stantsimise osade jaoks
Teadmine, millist komponenti vahetada, on vaid pool tööst. Selle asendamise jaoks vale materjali klassi või kõvaduse määramine muudab planeeritud hooldussündmuse korduvaks tõrkeks. Asendusstants, mis on töödeldud täiusliku geomeetriaga, kuid kuumtöödeldud-vale kõvadusega, puruneb päevadega. Majandusklassist valmistatud stantsnupp, kui rakendus nõuab esmaklassilist kulumiskindlust, ümardub ja hakkab tootma palju enne eeldatavat intervalli.
Matriitsi varuosade stantsimiseks kasutatava materjali valimine nõuab kolme muutuja samaaegset sobitamist: töödeldava detaili materjal, stantsitav materjal, tootmismaht, mida detail peab vastu pidama, ja domineeriv kulumismehhanism, mis mõjutab seda konkreetset komponenti. Tehke kõik kolm korda ja võite OEM-i kasutusiga ületada. Miss üks ja sa tõmbad täringu jälle enne tähtaega.
Tööriistaterasest klassid stantside ja stantsnuppude jaoks
Viis materjaliperekonda katavad valdava enamuse asenduslõikekomponentidest. Igal neist on kindel nišš, mille määrab kõvaduse, sitkuse ja kulumiskindluse tasakaal.
- A2 (õhk-kõvenemine)- Üldotstarbeline-eesmärk. A2 pakub head sitkust ja piisavat kulumiskindlust lühikeste -kuni -keskmiste pehmete teraste tootmisperioodide jaoks. See talub kergeid kõrvalekaldeid paremini kui kõvemad klassid, kuna selle mikrostruktuur neelab lööke ilma katastroofilise lõhenemiseta. Karastatud kuni 58-60 HRC, see talub mõõdukat mahtu, kuid kulub abrasiivsetel materjalidel suhteliselt kiiresti.
- D2 (kõrge-süsinikusisaldus, kõrge-kroom)- Suuremahuliste-lõikuste tööhobune. D2 sisaldab ligikaudu 12% kroomi ja moodustab suuri kroomkarbiide, mis taluvad abrasiivset kulumist oluliselt paremini kui A2. Tüüpiline kõvadus on 58{8}}62 HRC. Kompromiss on vähenenud tugevus – D2 plokkjas karbiidistruktuur muudab selle tugeva vibratsiooni või külgkoormuse korral haavatavaks mõranemise ja lõhenemise suhtes.
- M2 (kiir-kiirteras)- Kui suurel-kiirusel töötamisel tekkiv kuumenemine ohustab servade terviklikkust, hoiab M2 kõvadust kõrgematel temperatuuridel paremini kui D2 või A2. Selle peenemad, ühtlasemalt jaotunud karbiidid taluvad{5}}tõmbumist tugeva tühjendamise tõttu, säilitades samal ajal tugeva serva kinnipidamise. See on eelistatud täiendus progresseeruvate stantside jaoks, mis töötavad suure löögisagedusega.
- S7 (löögikindel-)- Tööriistaterase perekonna raskeim valik, mis on optimeeritud pigem löökkoormuse kui puhta kulumiskindluse jaoks. S7, mis on karastatud 54–56 HRC-ni, sobib suurepäraselt paksu materjali, tugevate sälkudega või toimingutega, kus stantsile avaldab märkimisväärne külgjõud. See ei hoia serva nii kaua kui D2, kuid see ei klõpsa ka löögi all.
- Volframkarbiid- Kui miski muu ei jää rakendusest ellu. Karbiid pakub äärmist kõvadust (tavaliselt 88-92 HRA) ja kulumiskindlust, mida mõõdetakse miljonites löökides abrasiivsetele materjalidele, nagu roostevaba teras või elektrooniline silikoonteras. Maksumus on oluliselt kõrgem ja materjal habras – igasugune nihe või külgsuunaline läbipaine ohustab pigem katastroofilist purunemist kui järkjärgulist kulumist.
Otsus D2 vs M2 stantside asendamise stantside puhul taandub lihtsale küsimusele: kas domineeriv rikkerežiim servade kulumine on tingitud hõõrdumisest või servade lõhenemine löökidest ja kuumusest? D2 võidab puhtal kulumiskindlusel. M2 võidab löögitaluvus ja termiline stabiilsus kiirusel.
Stantsikomponentide kõvaduse spetsifikatsioonide jaoks töötavad lõikeelemendid tavaliselt vahemikus 58{2}}62 HRC, et säilitada teravad servad korduva nihkekoormuse korral. Konstruktsioonide kulumisosad - tugiplaadid, kulumisplaadid, kannaploki sisestused – jooksevad madalamalt, tavaliselt 48–52 HRC, kus suurenenud sitkus on olulisem kui maksimaalne pinna kõvadus. Nagu metallurgilised uuringudGeorge Vander Voortkinnitab, et tööriistade ja stantside jaoks kasutatavat terast kasutatakse tavaliselt 58–68 HRC juures ning kõvaduse ja sitkuse vaheline hoolikas tasakaal on enneaegse rikke vältimiseks ülioluline.
Kuidas tooriku materjal ja maht mõjutavad klassi valikut
Te ei määraks sama asendusstantsi stantsi jaoks, mis töötab 50 000 lööki aastas 20-mõõdusega külmvaltsitud terasest, kui 5 miljonit lööki aastas 0,060 tolli roostevabast terasest. Nii tooriku materjali omadused kui ka kogu tootmisnõudlus tingivad õige kvaliteedivaliku.
Materjali paksus ja tõmbetugevusmäärake jõud, mille iga komponent neelab käigu kohta. Suurema tõmbetugevusega paksem materjal tähendab suuremat nihkejõudu lõikeservale ja suuremat eemaldamisjõudu stantsi külgseinale. Asendusstants 0,125 tolli HSLA terasele 80 ksi tõmbejõuga vajab oluliselt rohkem sitkust kui 0,030 tolli pehme terase lõikamine 45 ksi - isegi siis, kui geomeetria on identne. Tugevates{10}}rakendustes ületab S7 või M2 sageli D2, kuna löökkoormus ületab D2 rabeda karbiidivõrgu taluvuse.
Aastane tootmismahtmäärab, mitu tsüklit peab see asendusosa vastu pidama enne järgmist vahetust. Väikese-mahuga tööriistade jaoks (alla 100 000 tabamust aastas) tagab A2 piisava eluea madalaima kuluga. Keskmise -mahuga rakendused (100 000 kuni 1 miljon tabamust) on D2 ja M2 valdkond, kus nende suurepärane kulumiskindlus õigustab kõrget hinda. Suure-mahuga üle 1 miljoni tabamuse aastas -, eriti abrasiivsete materjalide puhul -, saab stantsimisvormide karbiid- ja tööriistaterasest tõeline majanduslik võrdlus. Karbiid maksab komponendi kohta kolm kuni viis korda rohkem, kuid suudab pakkuda kümme või enam korda pikemat kasutusiga, muutes selle nõudlikes rakendustes ühe löögi kohta odavamaks.
Töödeldava detaili materjali nakkuvuson tegur, millest on lihtne mööda vaadata. Pehmed kummitaolised materjalid, nagu alumiinium ja vasesulamid, ei kuluta tööriistu hõõrdumise tõttu -külm{0}}keevitus stantsipinna külge liimikulumise tõttu (lõpetamine). Nendes rakendustes ei lahenda ainult maksimaalne kõvadus probleemi. Poleeritud pinnaviimistlus ja sobiv kattekiht on olulisemad kui D2-lt karbiidile üleminek.
Asenduskomponentide kuumtöötluse nõuded
Õige tööriistaterase klassi mõõtmete järgi töödeldud asendusosa läheb ikkagi enneaegselt üles, kui kuumtöötlust ei teostata õigesti. Nagu tõrkeanalüüsi käsitlevas kirjanduses märgitud, on ebaõiged kuumtöötlemisprotseduurid{1}}enim tööriistade ja stantside rikete allikas - nii järgneva töötlemise kui ka kasutuse ajal. Igal klassil on kitsas soovitatav austenitiseerimistemperatuur, jahutusmeetod ja karastamisprotokoll. Nendest parameetritest kõrvalekaldumine muudab mikrostruktuuri viisil, mis kahjustab kõvadust või sitkust.
Läbi-kõvendamise vs. korpuse-karastamise:Lõikekomponendid (stantsid, stantsnupud, trimmiteras) nõuavad läbi-karastamise - ühtlast kõvadust pinnast südamikuni. See tagab, et komponendi uuesti teritamisel või pinnamaterjali kulumisel säilib katmata aluspind sama lõikevõime. Case-karastamine, mis loob pehmema südamiku peale kõva väliskesta, kehtib selliste komponentide puhul nagu juhttihvtid ja puksid, kus pinna kulumiskindlus on oluline, kuid südamik vajab paindekoormusele vastupidavaks vastupidavust.
Kui asenduskomponent on läbi-karastatud, kuid määrab ainult pinna kõvaduse ilma südamiku kõvadust määratlemata, võite saada osa, mis oli mittetäielikult karastatud - väljast kõvasti, keskelt pehme. Koormuse all pehme südamik deformeerub, kõva kest praguneb ja osa ebaõnnestub oodatust palju varem. Varuosade tellimisel täpsustage alati nii pinna kõvadus kui ka südamiku minimaalne kõvadus.
Asendusosade kuumtöötluse levinumad tõrked on järgmised:
- Ala-karastamine- Jätab mikrostruktuuri liigselt peidetud austeniiti. Osa tundub tarnimisel piisavalt kõva, kuid mõõtmed muutuvad kasutuses, kuna säilinud austeniit muutub aeglaselt, põhjustades ootamatut kasvu või moonutusi.
- Liigne-austenitiseerimine- Lahustab liiga palju süsinikku, luues jämedateralise struktuuri, mis puruneb kergesti, hoolimata seatud kõvaduse numbrite saavutamisest.
- Karburiseerimine- Süsiniku kadu pinnal kuumtöötlemisel tekitab pehme naha, mis kulub kiiresti. Valmis osa kõvadusnäit võib õigesti kontrollida, kui seda mõõdetakse süsihappegaasi kihi all, varjates probleemi kuni osa kasutuselevõtuni.
- Ebapiisav stressi leevendamine- Karastuskontsentraadi jääkpinged geomeetrilistel üleminekutel (kiiluavad, astme läbimõõt, teravad nurgad), mis tekitavad hoolduskoormuse ajal pragusid.
Kõlab keeruliselt? Praktiline lahendus on järgmine: varuosade hankimisel veenduge, et teie tarnija dokumenteerib kogu kuumtöötlustsükli -, mitte ainult lõpliku kõvaduse. Sertifikaadist 60 HRC ei piisa, kui te ei tea, kas detail on korralikult karastatud, kas südamiku kõvadus vastab spetsifikatsioonile ja kas töötlemise ajal säilis pinnakeemia.
Tööriistaterase klasside võrdlus varuosade jaoks
| Hinne | Tüüpiline kasutus | Kõvadusvahemik (HRC) | Tugevuse reiting | Parim rakenduse stsenaarium |
|---|---|---|---|---|
| A2 | Üldotstarbelised-stantsid ja stantside sektsioonid | 58-60 | Kõrge | Lühikesed{0}}kuni-keskmised pikkused pehmest terasest; rakendused, mille puhul on oht külgkoormuse või väikese kõrvalekalde tekkeks |
| D2 | Suure-mahuga lõikestantsid ja stantsnupud | 58-62 | Mõõdukas | Pikad tootmistsüklid süsinikterasest ja HSLA-st; puhas abrasiivne kulumiskeskkond hea joondusega |
| M2 | Kiired{0}}stantsimisseadmed, progressiivsed stantsimisjaamad | 60-65 | Mõõdukas-Kõrge | Kõrge löögisagedus, kus kuumuse kogunemine halvendab teisi klassisid; paks materjal -läbilöögiga |
| S7 | Sälgud augud, rasked{0}}löökvormimistööriistad | 54-56 | Väga kõrge | Paksu materjali lõikamine, suure külgsuunalise jõuga toimingud, rakendused, kus laastude oht kaalub üles kulumise |
| Volframkarbiid | Äärmuslikud-mahukad augud ja stantsnupud | 88-92 HRA | Madal | Mitu{0}}miljonit toodangut roostevabast, räniterasest või muust väga abrasiivsest lehest; nõuab suurepärast stantsi joondamist |
Õige kvaliteedi ja kuumtöötluse valimine annab varuosadele aluse tööks. Kuid alusmaterjal on ainult lähtepunkt -. Pärast kuumtöötlust rakendatud pinnatöötlused ja katted võivad kasutusiga veelgi pikendada, eriti rakendustes, kus hõõrdumine, adhesioon või temperatuuritaluvus muutuvad piiravateks teguriteks.
Parimad katted stantside asendusosade jaoks
Õigesti valitud tööriistaterase klass ja kuumtöötlus loovad iga asenduskomponendi jõudluse põhja. Kuid paljudes rakendustes ei ole alusmaterjal üksi piiravaks teguriks -, hõõrdumine, haardumine ja termiline lagunemine lõikeservas määravad ära, kui kaua osa tegelikult tootmises kestab. Pinnakatted tegelevad täpselt nende rikete mehhanismidega, lisades õhukese, kuid märkimisväärselt kõva tõkke, mis vähendab kulumiskiirust, takistab materjali kogunemist ja peab vastu lokaalsele kuumusele, mis kahjustab katmata tööriistaterasest pindu.
Stantside asendusosade stantsimiseks on katted praktiline viis hooldusvälbade pikendamiseks ilma komponenti ümber kujundamata või oluliselt kallimatele alusmaterjalidele uuendamata. Võti on õige katte sobitamine konkreetse tooriku materjali ja kulumismehhanismiga - mittevastavus toob vähe kasu ja kulutab katteinvesteeringuid.
Levinud katmisvalikud ja nende jõudluse eelised
Neli katteperekonda katavad enamiku stantsimisvormide rakendustest. Igaüks neist pakub kõvaduse, soojustakistuse ja hõõrdumise vähendamise selge kombinatsiooni, mis on suunatud konkreetsetele rikkerežiimidele.
- TiN (titaannitriid)- Kõige laialdasemalt tunnustatud PVD-kate, mille saab ära tunda kullavärvi järgi. Stantsimisstantside TiN-kate suurendab oluliselt kõvadust (ligikaudu 2300 HV) ja vähendab hõõrdumist võrreldes katmata tööriistaterasega. See toimib hästi pehmete ja süsinikterase{5}}lõikamisel mõõduka tootmismahu juures. Kuid selle oksüdatsioonitemperatuuri piir, mis on umbes 600 kraadi C, tähendab, et see laguneb suhteliselt kiiresti suurel-kiirusel, kus tipptasemel temperatuur tõuseb.
- TiCN (titaankarbonitriid)- TiN-st tõusev samm nii kõvaduse (ligikaudu 3000 HV) kui ka kulumiskindluse osas. Süsiniku lisand parandab määrdevõimet ja muudab TiCN eriti tõhusaks roostevaba terase ja muude töödel{4}}kõvenevate sulamite lõikamisel, kus hõõrdumine stantsi---liidesel tekitab märkimisväärset kuumust.MISUMI katsetab TiCN{0}}põhiseid katteidsuure{0}}tõmbetugevusega terase rakendused kinnitasid tugevat jõudlust, kuigi Rockwelli jäljendite katse tasemel ilmnesid äärmuslike deformatsioonikoormuste korral nakkuvuse probleemid.
- AlTiN (alumiiniumtitaannitriid)- Loodud kõrgel-temperatuuri stabiilsuseks. AlTiN moodustab töötamise ajal pinnale alumiiniumoksiidi kihi, mis toimib termilise barjäärina, võimaldades säilitada jõudlust temperatuuril kuni 900 kraadi C. See muudab selle eelistatud valikuks kiirete järkjärguliste stantside jaoks, mis töötavad kõrge löögisagedusega, kus lõikeserva temperatuur halvendab TiN-i või TiCN-i. Selle kõvadus (ligikaudu 3300 HV) tagab ka suurepärase kulumiskindluse-pikaajaliste rakenduste korral.
- DLC (teemant{0}}nagu süsinik)- Põhimõtteliselt erinev kattekategooria, mis on loodud pigem haardumisprobleemide lahendamiseks kui puhtalt abrasiivseks kulumiseks. DLC-katete hõõrdetegur on äärmiselt madal (nii madal kui 0,05–0,1) ja kriitiliselt öeldes on need vastupidavad materjali kogumisele pehmetest, kummitaolistest tooriku materjalidest. Naguvälikatsed, mille on dokumenteerinud The Fabricatordemonstreeriti, et 6000-seeria alumiiniumi töötlevatele sisetükkidele kantud CrN + DLC katted kõrvaldasid kleepumise täielikult - ja tööriist valmistas üle 800 000 detaili alumiiniumist peeneks, mida sai lihtsalt lapiga maha pühkida. DLC-kate, mis takistab alumiiniumi stantsimist stantsides, on nüüd autotööstuse stantsimise standardmeetod, kus alumiiniumist kerepaneelid on laialt levinud.
Üks oluline nüanss: kõik DLC-katted pole võrdsed. CrN-aluskihiga mitmekihilised konstruktsioonid on alumiiniumi moodustamisel oluliselt paremad kui WC-C (volframkarbiid/süsinik) alusel. Fabricatori uuringud näitasid, et WC-C + DLC katted purunesid juba mõne tuhande detaili pärast alumiiniumisulamite abrasiivse kulumise tõttu kõrge vormimisrõhu all, samas kui kombinatsioon CrN + DLC pidas vastu samadele tingimustele ja pidas palju tõhusamalt vastu nii kleepumisele kui ka hõõrdumisele.
Katte toimimise võrdlus
| Katmine | Kõvadus (HV) | Max töötemperatuur | Hõõrdetegur | Parim rakendus |
|---|---|---|---|---|
| TiN | ~2,300 | 600 kraadi | 0.4-0.5 | Üldotstarbeline-mareterase lõikamine; mõõdukad mahud; kulutõhusat lähteseisundit |
| TiCN | ~3,000 | 750 kraadi | 0.3-0.4 | Roostevaba terase ja ülitugeva{0}}terase lõikamine; toimingud, mis tekitavad märkimisväärset hõõrdesoojust |
| AlTiN | ~3,300 | 900 kraadi | 0.3-0.4 | Kiired{0}}astmelised stantsid; kõrge löögisagedus; abrasiivsed materjalid kõrgel temperatuuril |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 kraadi | 0.05-0.1 | Alumiiniumi ja vasesulamite stantsimine; -lõpetamisevastased rakendused; trimmimine ja augustamine ilma määrimiseta |
| Al-Cr (RW-tüüp) | ~3,100 | 1000 kraadi + | 0.3-0.4 | Üli-kõrge-tõmbetugevusega teras; paksu plaadi stantsimine; äärmuslik temperatuur tipptasemel |
Pange tähele kompromissmustrit: soojustakistuseks optimeeritud katted (AlTiN, Al-Cr) ei paku DLC ülimadalat hõõrdumist, samas kui DLC temperatuuri ülemmäär piirab selle rakenduste jaoks alla 350 kraadi C. Õige valik tähendab kindlaks teha, kas teie asendusosa ebaõnnestub kuumuse lagunemise, abrasiivse kulumise} või sihtmärgiks oleva {{abrasiivse kulumise} tõttu. see konkreetne mehhanism.
Kui katted õigustavad oma kulusid
Asendusstantsi või stantsnupu katmine lisab komponendi maksumusele tavaliselt 20{3}}40%, olenevalt geomeetriast ja katte tüübist. See lisatasu peab end ära tasuma pikendatud hooldusintervallide, väiksemate praagide või vähemate ettenägematute peatumiste kaudu. Siin on, millal stantsimisvormide komponente katta – ja millal investeering pole mõttekas.
Tootmismahu künnised:Matriitside puhul, mis töötavad hooldustsüklite vahel alla 50 000 löögi, ei pruugi katmisest saadav eluea suurenemine kompenseerida lisakulusid ja teostusaega. Üle 200 000 tabamuse hooldusintervalli kohta -, eriti abrasiivsete materjalide - kattekihtide puhul, pikeneb komponentide kasutusiga tavaliselt kahe- või kolmekordne, muutes löögi-hinna-hinna väga soodsaks. MISUMI läbilöögikatsed 590 MPa kõrge{11}}tõmbetugevusega terasega näitasid, et katmata ja standard{12}}kattega stantsid ebaõnnestusid 50 000-70 000 lasuga, samas kui täiustatud Al-Cr (RW) kattega stantsid jäid kasutuskõlblikuks üle 100,00 pinna kulumise.
Töödeldava detaili abrasiivsus:Kõrge -tugev teras, roostevaba sulamid, räni elektrooniline teras ja suure ränisisaldusega alumiiniumisulamid kiirendavad kulumist erinevate mehhanismide kaudu. Kui teie katmata varuosad ebaõnnestuvad pidevalt enne, kui nende materjalide puhul on saavutatud tabamuste arv, on katmine peaaegu kindlasti õigustatud.
Sihtotstarbelised hooldusintervallid:Kui stantsi kavandatud PM-tsükkel on 500 000 tabamust, kuid katmata stantsid kuluvad 300 000 korral, tühistate ühe komponendi-graafiku. Selle löögi katmine 600 000 tabamuse saavutamiseks joondab selle asendamise täieliku PM-tsükliga, välistades täielikult kesk-katkestuse.
Varuosa katmine võib olla kuluefektiivsem{0}} kui põhimaterjali klassi uuendamine. AlTiN-kattega D2 stants ületab sageli katmata karbiidist stantsi, mille maksumus on murdosa -, säilitades samal ajal karbiidil puuduva sitkuse.
Üks levinud viga: katete katmine komponentidele, mis ebaõnnestuvad põhjuste tõttu, mida kate ei suuda lahendada. Külgmisest ülekoormusest purunev stants vajab tugevamat alusmaterjali (S7) või stantsi joonduse korrigeerimist -, mitte kõvemat pinnakatet. Katted takistavad järkjärgulist kulumist ja nakkumist. Need ei kompenseeri löögi ülekoormust, nihket ega valesid kliirensi sätteid.
Praktiline otsus taandub algpõhjusele. Kui teie varuosad kuluvad liiga kiiresti hõõrdumise, kuumuse või materjali nakkumise tõttu, pikendab õige kate nende eluiga minimaalsete lisakuludega OEM-i algtasemest kaugemale. Kui need purunevad või lõhenevad, jääb lahendus põhimaterjali klassi ja stantsi seadistamise - territooriumile, kus parandamise-versus-asendamine-versus{6}}ümberehitamise otsustusraamistik muutub asjakohasemaks juhendiks.
Stantsimisvormi parandamise ja asendamise otsus
Olete tuvastanud rikke komponendi, kinnitanud algpõhjuse ning valinud õige materjaliklassi ja katte. Kuid üks otsus jääb siiski alles: kas uue osa vahetamine on õige samm või nõuab olukord olemasoleva komponendi - korrastamist või kogu matriitsi sektsiooni lammutamist ja ümberehitamist? Otsus stantsimisvormi parandamise ja asendamise vahel ei ole alati lihtne, eriti kui mitu komponenti näitavad samaaegselt erineva raskusastmega kulumist.
Allolev raamistik aitab teil selles valikus navigeerida, sobitades stantsi tingimused sekkumisega, mis tagab parima kulu-per-osa kohta ilma tarbetuid riske kaasamata.
Kui üksikute osade vahetusest piisab
Eraldatud komponendi vahetamine on õige väljakutse, kui rike on piiritletud - üks stants on purunenud, üks matriitsi nupp on avanenud väljaspool vaba ruumi või vedrude komplekt on spetsifikatsioonist möödas. Individuaalne asendus toimib järgmistel tingimustel:
- Ühepunktiline{0}}kulumine ilma kaskaadkahjustusteta.Kulunud komponent ei ole midagi kõrval olevat halvendanud. Tuim löök, mis tabati enne, kui see stantsinupu kahjustas, saab asendada üksi. Katki läinud ja nupu löönud löök nõuab mõlema vahetamist.
- Matriitsi jalatsi ja kinnituste struktuurne terviklikkus on terve.Juhttihvtide avad ei ole välja vajunud, augutaskud ei ole laienenud ning kinnituspinnad jäävad tasaseks ja kahjustamata.
- Varuosa saab hankida vastavalt originaalspetsifikatsioonidele.Mõõtmete tolerantse, materjali klassi, kõvadust ja kattekihti saab sobitada või parandada ilma külgnevaid komponente muutmata.
- Tootmisandmed kinnitavad, et rike on isoleeritud.Tabamusloendurite kirjed näitavad, et ainult see komponent on oma eeldatava eluea ületanud - naaberosadel on veel hooldusmarginaali alles.
Enamik rutiinseid stantside hooldusi kuulub sellesse kategooriasse. Hästi-hooldatud progressiivne stants võib oma eluea jooksul kulutada kümneid üksikuid asendusosi, samal ajal kui matriitsi struktuur ise on täiesti töökorras.
Kui remont või taastamine on mõttekam
Komponentide taastamine ja asendamine muutub asjakohaseks võrdluseks, kui komponendil on kulumine, mida saab korrigeerida ilma täieliku eemaldamise ja uuesti{0}}tootmiseta. Taastamine säilitab olemasoleva osa geomeetria ja sobivus - on oluline, kui komponent on kohandatud-matriitsi komplektile paigaldatud ja uus osa nõuab sama liidese saavutamiseks täiendavat käsitsi-tööd.
Taastamine on tavaliselt asjakohane, kui:
- Lõikeservi saab uuesti teritada.Ühtlase serva kulumisega (ilma mõranemise ja pragudeta) augud ja stantsnupud saab lõikeprofiili taastamiseks pinna{0}}lihvida. Iga korduslihvimine eemaldab materjali, seega jälgige kumulatiivset varude eemaldamist komponendi maksimaalse lubatud lühenemise suhtes.
- Kulunud pindu saab uuesti ehitada ilma aluse geomeetriat kahjustamata.Sellised meetodid nagu keevisõmbluste kogunemine ja ümbertöötlemine, kroomimine või termiline pihustamine võivad taastada kulunud juhtpinnad, kannaploki küljed või stantsiõõnsuse seinad algse mõõtmega -, eeldusel, et alusterasel ei ole kulumisala alla tekkinud väsimuspragusid.
- Remondi maksumus on oluliselt madalam kui asendamine.Nagu Carver Roboweldi stantside regenereerimise analüüs märgib, on remont tavaliselt 40–60% odavam kui uue komponendi tootmine ning lühem tööaeg vähendab ka seisakukulusid.
- Komponendi alusmaterjal ja metallurgiline terviklikkus jäävad usaldusväärseks.Kui mittepurustav kontroll (magnetosakesed, ultraheli või värvaine läbitungiv) tuvastab pinnase pragunemise või materjali termilise väsimuse tõttu pehmenemise, ei lahenda pinna taastamine põhiprobleemi.
Üks kriitiline hoiatus: taastamine töötab ainult siis, kuikahjustuse õige algpõhjus on tuvastatud. Vale joonduse tõttu lõhenenud stantsi - uuesti lihvimine ilma joondust - korrigeerimata tekitab lihtsalt uue löögi, mille arv on vähem kui varem.
Kui täielik ümberehitamine on ainus elujõuline tee
Teades, millal stantsimisstants ümber ehitada, säästab teid osade asendamise tsüklist konstruktsiooniks, mis ei suuda neid enam spetsifikatsioonide kohaselt hoida. Ümberehitamine tähendab matriitsi sektsiooni - ümbertöötlemist, taskute ümberlõikamist, juhttihvtide aukude uuesti puurimist, fiksaatorite väljavahetamist ja sisuliselt konstruktsiooni vundamendi taastamist, millesse üksikud komponendid kinnitatakse.
Rekonstrueerimisnäitajad hõlmavad järgmist:
- Mitmed komponendid samas matriitsiosas ebaõnnestuvad korduvalt graafikust varem.Kui vahetate sama löögi iga 200 000 löögi järel, kui see peaks kestma 800 000, pole probleem mitte löögis -, vaid taskus, joonduses või konstruktsiooni geomeetrias, mis seda lööki hoiab.
- Juhttihvtide puurid või pukside istmed on kulunud üle kordustöötluse tolerantsi.Kui matriitsijalats ise on kaotanud mõõtmete terviklikkuse, ei suuda ükski asenduspuks taastada õiget joondamist.
- Kumulatiivne uuesti lihvimine on lühendanud lõikekomponente üle funktsionaalsete piiride.Kui löögid on uuesti teritatud, ületades nende maksimaalset virna-ülesandmist, on matriitsi sulgemiskõrguse ja ajastuse suhted-süsteemis ohustatud.
- Matriitsipesa või kinnitusplaatide termiline väsimus või pingelõhenemine.Konstruktsioonielementidesse levivaid pinnapragusid ei saa kõrvaldada komponendi -tasandi sekkumisega - pragunenud struktuur tuleb asendada.
- Dieedi disain on praeguste tootmisnõuetega võrreldes aegunud.Kui materjali spetsifikatsioonid, osade tolerantsid või tootmismahud on pärast stantsi ehitamist oluliselt muutunud, on uuendatud inseneritööga ümberehitamine tõhusam kui uute komponentide sundimine vananenud konstruktsiooni.
Stantsi ümberehitusnäitajate ja kulude tembeldamine üllatab sageli meeskondi, kes on aastaid individuaalseid asendusi haldanud. Täielik ümberehitamine kulutab tavaliselt 50-70% uute stantside maksumusest, kuid see annab tööriista uue elutsükliga – välistades kuhjuvate rikete riski, mis kahandab usaldust osade kvaliteedi vastu.
Otsuste võrdlus: asendamine vs taastamine vs ümberehitamine
| Sekkumise tüüp | Tüüpilised näitajad | Suhteline kulu | Seisaku mõju | Riskitase |
|---|---|---|---|---|
| Üksikute osade vahetus | Üks komponent eluea lõpus; külgnevate kahjustuste puudumine; struktuurne terviklikkus | Madal (ühe komponendi hind + paigaldustöö) | Minimaalne - on sageli täidetud ajastatud PM-aknas | Madal, eeldusel, et algpõhjus on kinnitatud ja spetsifikatsioon on õige |
| Remont / Remonditööd | Korrigeeritav pinna kulumine; järelejäänud teritusvaru; alusmaterjal metallurgiliselt terve | Mõõdukas (40–60% uue komponendi maksumusest) | Madal kuni mõõdukas - oleneb sellest, kas ümbertööd tehakse-majas või saadetakse välja | Mõõdukas - ebaõige taastamine võib kaasa tuua jääkpinge või mõõtmete vea |
| Täielik stantsi ümberehitamine | Korduvad enneaegsed tõrked; struktuurne deformatsioon; kumulatiivsed lihvimispiirangud ületatud; disaini vananemine | Kõrge (50–70% uute stantside maksumusest) | Märkimisväärne - mõõdetakse tavaliselt nädalates, sealhulgas projekteerimine, töötlemine ja proovimine | Madal pärast-valmimist (värske elutsükkel), kuid suur alternatiivkulu ümberehitusperioodil |
Levinud spetsifikatsioonivead, mis sunnivad enneaegset{0}}sekkumist
Isegi kui teete õige remondi--või-asendamisotsuse, võivad asendusprotsessi käigus esinevad spetsifikatsioonivead tulemust õõnestada ja viia teid sama probleemiga otse ajakirjanduse ette. Jälgige neid sagedasi vigu:
- Kõvaduse määramine ilma sitkuse kontekstita.Asendusstantsi tellimine 62 HRC-ga, kui rakendus tekitab külgmisi lööke, põhjustab lõhenemist. Originaal võis mõjuval põhjusel olla 58 HRC.
- Matriitsikoostu sobivuse tolerantside ignoreerimine.Asendusstantsi nupp on maandatud ava läbimõõdu parandamiseks, kuid vale vajutamisel-sobib OD ei istu korralikult hoidikusse -, see nihkub koormuse all ja muudab efektiivset kliirensit.
- Kulunud komponendi asendamine ilma selle vastasosa kontrollimata.Kulunud puksisse paigaldatud uus juhttihvt põhjustab endiselt joondusvigu. Paarituvaid komponente tuleks alati hinnata koos.
- Katte spetsifikatsioonile ei vasta.Kui originaalkomponent oli kaetud ja asendusosa saabub katmata, jääb kasutusiga alla ootustele, olenemata õigest alusmaterjali valikust.
Kõigil neil vigadel on ühine joon: mittetäielik spetsifikatsioon. Tellitud komponendil peavad olema kõik kriitilised mõõtmed, materjali viide, kõvadusvahemik, pinnaviimistlus ja pinnakatte nõue, et jõuda hooldusvalmis. Kuidas koostada see täielik spetsifikatsioon - ja kust hankida sellele usaldusväärselt vastavaid komponente -, on järgmine praktiline samm diagnoosilt õigesti töötava stantsi juurde liikumisel.
Kuidas stantsimisstantsi asendusosi õigesti määrata ja hankida
Olete kinnitanud algpõhjuse, otsustanud asendada remondi asemel ning valinud õige materjaliklassi ja katte. Komponent on määratletud teie peas -, kuid tarnija ei ela teie peas. Valesti saabunud varuosade tellimus lükkab tootmist sama tõhusalt edasi kui üldse tellimata jätmine. Mittetäielikud spetsifikatsioonid toodavad osi, mis näevad riiulil õiged välja, kuid ebaõnnestuvad paigaldamisel, kuna taotluses puudus kriitiline mõõde, kõvaduse viide või pinnaviimistluse detail.
Diagnoosi muutmine hanke{0}}valmis spetsifikatsiooniks on koht, kus paljud hooldusmeeskonnad kaotavad aega. Vahe selle teadmise vahel, mida vajate, ja sellest piisavalt täpselt teavitamise vahel, et tarnija seda õigesti toota, on kogu asendustöövoo kõige alahinnatud samm.
Diagnoosi tõlkimine täielikuks osa spetsifikatsiooniks
Iga varuosade tellimus -, olgu see siis üks stants või terve juhtpukside komplekt -, nõuab sama põhiteabe paketti. Kui jätate mis tahes elemendi märkamata, usaldate tarnija ära arvata, mis toob kaasa riski, mida te ei kontrolli.
Siin on täielik kontroll-loend spetsifikatsioonide üksikasjadest, mis tuleb lisada igale asendusosa taotlusele:
- Mõõtmete tolerantsid- Kogupikkus, tööläbimõõt või profiil, pea läbimõõt ja kõik olulised liidesed. Komponentide lõikamiseks määrake lõigatud profiil nii, et stants nõuab kõige rangemat tolerantsi. Juhtkomponentide puhul lisage mõlema ava ID ja vajutage -sobita OD. Standardsed tolerantsid stantsimisel on nii tihedad kui +/-0,002 tolli pehme terase puhul ja +/-0,0025 tolli roostevaba terase puhul, seega peavad tolerantsinõuded matriitsi varuosade jaoks olema selgesõnalised – ärge eeldage, et tarnija vaikimisi järgib teie vajalikku täpsust.
- Materjali klass- Määrake täpne tööriistaterase klass (D2, M2, A2, S7, karbiid), mitte üldiste kirjelduste, nagu "tööriistateras" või "kiir{5}}kiireteras". Kui taotlus lubab samaväärseid hindeid, märkige selgesõnaliselt vastuvõetavad alternatiivid.
- Kõvaduse spetsifikatsioon- Kaasake nii pinna kõvadusvahemik (nt 58-62 HRC) kui ka südamiku minimaalne kõvadus, kui see on asjakohane. Karastatud komponentide puhul märkige ka korpuse sügavus.
- Kuumtöötlemise dokumentatsiooni nõuded- Taotlege kuumtöötluse sertifikaati, mis hõlmab austenitiseerimistemperatuuri, jahutusmeetodit, karastamistsükleid ja lõplikku mõõdetud kõvadust. See on teie kinnitus, et protsess viidi läbi õigesti.
- Pinnaviimistlus- Määrake Ra väärtused kriitiliste pindade jaoks, eriti stantsitavate külgseinte ja stantsnuppude avade jaoks, kus viimistlus mõjutab otseselt riba materjali voolu ja nälkjate kinnipidamist.
- Katte tüüp ja paksus- Kui originaalosa oli kaetud, määrake sama kate või heakskiidetud täiendus. Lisage katte paksuse tolerants, kui komponent mahub tihedasse taskusse või avasse, kus lisatud mikronid on olulised.
- Geomeetrilised viited- Esitage tugipunktide viited, nurgasuunamärgid ja võtmefunktsioonid, mis tagavad osa paigaldamise õigesse pöörlemisasendisse. Mittesümmeetrilise avaprofiiliga ümarvormi nupp vajab orientatsiooniindikaatorit.
- Osa number ja matriitsi identifitseerimine- Rist-viide matriitsi hooldusdokumentidele, et tarnija saaks komponendil selle kasutusajalugu jälgida, kui tootmise käigus tekib küsimusi.
Kõlab nagu palju? Mõelge, mis juhtub ilma selleta. Asendusstantsi nupp, mis on tellitud ainult ava mõõtme ja materjali viiktekstiga, saabub õigele ID-le -, kuid pressi -sobiv läbimõõt on 0,0003 tolli alamõõduline, kuna tarnija kasutas nende standardset tolerantsi, mitte teie oma. See kukub fiksaatorisse libiseva kinnitusega, mitte tõkkesobitusega, nihkub lõikekoormuse all ja teie kliirens on kohe vale. Ostutellimusel üks puuduv rida, kaks nädalat hiljem üks mittevajalik stantsitõmme.
Asendusosade kvaliteeditasemete hindamine
Kõiki asenduskomponente ei toodeta sama standardi järgi ja erinevused on olulisemad, kui ainuüksi hind eeldab. OEM-i ja järelturu stantside asenduskomponentide - ja järelturu tasandite - mõistmine aitab teil hankimisotsuseid sobitada rakenduse kriitilisusega.
OEM-i samaväärsed osadon toodetud vastavalt stantside valmistaja esialgsetele spetsifikatsioonidele, sageli stantside valmistaja ise või kvalifitseeritud alltöövõtja, kasutades originaaltrükke. Need tagavad mõõtmete, materjali ja jõudluse võrdsuse asendatava komponendiga. Kompromiss on kulu ja teostusaeg - OEM-ekvivalentsed osad maksavad tavaliselt kõrgeimat hinda ja võivad nõuda nädalaid, kui need valmistatakse eritellimusel.
Premium järelturu osadpärinevad spetsialiseeritud tööriistakomponentide tootjatelt, kes toodavad tööstuse{0}}standardsete spetsifikatsioonide järgi, mitte konkreetse stantsitootja patenteeritud väljatrükke. Nendel tootjatel on sageli laialdased varud standardse stantsi- ja stantsnupu geomeetria, juhttihvtide ja pukside kohta. Kvaliteet võib võrdne originaalseadmete tootjaga või ületada seda, kui tarnija investeerib rangesse protsessikontrolli, esmaklassilise tooraine hankimisse ja dokumenteeritud kuumtöötlusse. Eeliseks on standardgeomeetria kiirem kättesaadavus ja madalam hind.
Säästlikud asendusvõimalusedsihtida madalaimat hinda. Need vastavad põhilistele mõõtmetele, kuid võivad kasutada vähem kontrollitud materjali hankimist, minimaalset kuumtöötluse dokumentatsiooni ja laiemaid tolerantsivahemikke. Mittekriitiliste kuluvate osade jaoks, nagu standardsed survevedrud või lihtsad tugiplaadid, võivad ökonoomsed komponendid olla täiesti piisavad. Täppislõikekomponentide puhul, mille kõvaduse ühtlus ja mõõtmete täpsus mõjutavad otseselt detailide kvaliteeti, vähenevad säästud sageli lühema kasutusea ja sagedasemate vahetustega.
Praktiline reegel: sobitage kvaliteeditase ebaõnnestumise tagajärjega. 400 SPM-i suure-täpse konnektori tihvt nõuab OEM-i-ekvivalenti või esmaklassilist järelturu kvaliteeti - enneaegse rikke hind ületab tunduvalt odavamate osade ühiku-säästu. Väikese mahuga kronsteinis olev tõstevedru{7}} võib kasutada säästlikke komponente ilma märkimisväärse riskita.
Töötage asendusosade jaoks kohandatud stantsitootjatega
Stantsiosade hankimise parimad tavad viitavad ühele lähenemisviisile, mis lihtsustab kõike eespool käsitletut: asenduskomponentide hankimine matriitsi algselt välja töötanud tootjalt. Kui stantside ehitaja kavandas tööriista, pidades esmatähtsaks hooldatavust, on ta spetsifikatsiooniprobleemi teie eest juba lahendanud. Igal asendusosal on dokumenteeritud mõõtmed, materjaliklassid, kuumtöötlemisprotokollid ja katte spetsifikatsioonid, mis on salvestatud algse inseneriprotsessi käigus.
Tootjatele meeldibYICHENprojekteerimisvormid koos asendusosade juurdepääsetavuse ja spetsifikatsiooni dokumentatsiooniga, mis on sisse ehitatud inseneritootesse. Kui komponent lõpuks kulub, on täielik spetsifikatsioon juba olemas - te ei ole kulunud osa tehnilisi mõõtmeid ümber pööranud{2}} ega oletanud materjali kvaliteeti. Selline lähenemine stantside tootjate asendusosade hankimisele välistab hankeprotsessis kõige tavalisema tõrkerežiimi: mittetäielikud või ebatäpsed spetsifikatsioonid, mille tulemuseks on osad, mis ei tööta ootuspäraselt.
Lisaks dokumentatsioonile kipuvad hooldatavust eelistavad kohandatud tootjad tegema disainivalikuid, mis lihtsustavad tulevasi asendusi:
- Standardiseeritud komponentide liidesed- Kasutades tavalisi stantsimispeade konfiguratsioone, standardpuksi pressimismõõtmeid-ja moodulkinnitust, et varuosasid saaks vajaduse korral hankida mitmelt kvalifitseeritud tarnijalt.
- Ligipääsetav komponentide kinnitus- Kinnitussüsteemide kavandamine, mis võimaldavad üksikuid komponente vahetada ilma sõltumatuid matriitsi sektsioone lahti võtmata.
- Materjali ja kõvaduse jälgitavus- Pakkudes komponendi-taseme dokumentatsiooni, mis on koos matriitsi hooldusdokumentidega, tagades, et õige spetsifikatsioon on saadaval aastaid pärast matriitsi esmast tarnimist.
- Asendusotsuste tehniline tugi- Juhiste pakkumine selle kohta, millal komponenti tuleks asendada või uuendada, tuginedes nende teadmistele algse disaini eesmärgi ja ohutusvaru kohta.
Siin muutub stantsimisvormide asendusosade määramine oluliselt lihtsamaks. Selle asemel, et iga komponendi kulumisel spetsifikatsiooni koostada nullist, viitate olemasolevale inseneripaketile, mis loodi siis, kui stants oli uus ja iga mõõde oli nominaalsel tasemel. Tulemuseks on varuosad, mis saabuvad kindlalt paigaldamiseks valmis -, mis vastavad algsele disainieesmärgile, mitte ei lähe sellele kulunud näidisele.
Olenemata sellest, kas hankite toote algse stantsitootja, esmaklassilise järelturu tarnija või mõlema kombinatsiooni, on kriitiliseks konstantiks spetsifikatsiooni täielikkus. Iga eelnevalt jäädvustatud detail - tolerants, klass, kõvadus, viimistlus, kattekiht, suund - on üks vähem muutuja, mis võib teie ostutellimuse ja selle hetke vahel, kui see osa ajakirjanduses esimest korda tabab, valesti minna.
Stantsi asendusosade paigaldamise kontrollimine ja elutsükli jälgimine
Õigesti määratud asendusosa, mis istub töölaual, ei ole finišijoon -, vaid stardijoon. Komponent peab veel tõestama, et see sobib matriitsi koostuga, säilitab õiged vahed ja toodab esimesest tabamusest sobivaid osi. Paigaldusjärgse-kontrolli vahelejätmine on see, kuidas kauplused tõmbavad kolmkümmend minutit pärast selle paigaldamist pressist tagasi, kui avastavad, et uus juhtpuks on 0,0002 tolli tihe või asenduspuks on oma naabrite üle poole tuhande võrra uhke.
Kinnitamine loob ka lähteandmed, mis muudavad teie järgmise asendamise nutikamaks. Igast paigaldamisel salvestatud mõõtmisest saab tulevase kulumise hindamise võrdluspunkt - lähtetingimus, millega võrreldakse kõiki järgnevaid ülevaatusi.
Mõõtmete kontrollimine enne ja pärast paigaldamist
Stantsimisvormi komponendi sobivuse kontrollimine järgib loogilist järjestust: kinnitage, et osa vastab pingil olevatele spetsifikatsioonidele, kinnitage, et see liidestub matriitsis õigesti ja kinnitab, et see annab pressimisel vastuvõetava väljundi. Iga samm tuvastab erineva veakategooria.
- Stendi kontroll vastavalt spetsifikatsioonile.Enne kui osa läheb matriitsi lähedale, kontrollige kriitilisi mõõtmeid ostutellimuse spetsifikatsioonidega. Mõõtke tööläbimõõt või profiil kalibreeritud mikromeetrite või optilise komparaatoriga. Kontrollige kõvadust kaasaskantava Rockwelli testriga mitmes kohas. Kinnitage pinnaviimistlus visuaalselt või profilomeetriga, kui Ra on määratud. Lükake kõik, mis ei ole lubatud, enne, kui see kulutab paigaldustööd.
- Sobivuskontroll stantsikoostusse.Paigaldage komponent ja kontrollige liidese mõõtmeid. Vajutatavate-osade (stantsnupud, puksid) kinnitamiseks kinnitage istumissügavus ja pöörlemissuund. Komponentide lõikamiseks kontrollige, et stantsi-to-vahe on spetsifikatsioonide piires, kasutades kangmõõtureid või tihvtimõõtureid profiili mitmes punktis. Veenduge, et juhttihvtid liiguksid vabalt läbi pukside, ilma kinnijäämise või liigse lõtkuta.
- Joondamise kontrollimine staatilise koormuse all.Sulgege stants aeglaselt pressi peal tollikiirusel ilma materjalita. Veenduge, et stantsid sisenevad matriitsi avadesse ilma kontaktita, eemaldajad asetsevad tasaselt vastu matriitsi esikülge ja nukksüsteemid lülituvad nende kavandatud ajastuspunktis. Kõik häired selles etapis viitavad mõõtmete või paigaldusveale - parandage see enne materjali käivitamist.
- Esimene-artikli ülevaatus tootmistingimustes.Käivitage väike näidis -, tavaliselt viis kuni kakskümmend osa - tootmiskiirusel ja kontrollige neid täismõõtmete spetsifikatsioonide suhtes. Stantsiosade paigaldusjärgne-kontroll ei ole lõpule viidud enne, kui tegelik tembeldatud väljund kinnitab, et asenduskomponent annab nõuetele vastavad tulemused. Kontrollige puuri kõrgust, avade mõõtmeid, objektide asukohti ja pinna seisukorda kontrollpiiride suhtes.
- Salvestage kõik mõõtmised uue baasjoonena.Dokumenteerige vahed, joondusnäidud ja esimese{0}}artikli mõõtmed stantside hoolduskirjes. Need väärtused esindavad komponendi algseisundit null tabamuse korral -, mida võrreldakse igal järgneval kontrollimisel.
See järjestus hõlmab kolme erinevat rikete kategooriat: tootmisvead asendusosas endas (samm 1), paigaldusvead selle liideses stantsiga (sammud 2–3) ja funktsionaalsed vead, mis ilmnevad ainult tegelikes tembeldamistingimustes (samm 4). Mis tahes sammu vahelejätmine jätab tühimiku, kus probleemid peituvad seni, kuni need on juba tekitanud praagi või kahjustanud kõrvalolevaid tööriistu.
Jooksva jälgimise baasmõõdikute loomine
Matriitsi komponentide elutsükli andmete jälgimine muudab asendamise reaktiivsest sündmusest prognoositavaks, eelarvega arvestatavaks hooldustegevuseks. Installimisel - ja igal hilisemal kontrollimisel - kogutud teave koostab andmekogumi, mis ütleb teile täpselt, millal iga komponent järgmisena tähelepanu vajab.
Alustage nende põhiandmepunktidega igal asendussündmusel:
- Löökide arv installimisel.Salvestage stantsi kumulatiivne käiguloendur näit, kui uus komponent siseneb. Sellest saab nimetaja kõigi tulevaste elutsükli arvutuste jaoks.
- Komponentide spetsifikatsiooni üksikasjad.Palkmaterjali klass, kõvadus, katte tüüp ja tarnija. Kui erinevate tarnijate kaks identset stantsi pakuvad erinevat kasutusiga, selgitavad need andmed, miks.
- Eemaldatud komponendi seisund.Pange tähele, miks see asendati - mõõdetud kulumist, lõhenemist, purunemist või ennetavat asendamist tabamuste loendusläve alusel. See loob selle konkreetse stantsijaama rikkerežiimi ajalugu.
- Jälgimisintervall.Määrake järgmine kontrollpunkt ajalooliste andmete või tootja soovituse põhjal. Kui selle jaama eelmised komponendid pidasid vastu 600 000 tabamust, planeerige esimene ülevaatus 400 000 peale, et tuvastada kulumise progresseerumine, kuni osa on veel töökorras.
Mitme asendustsükli jooksul koostavad need andmed komponendi{0}}spetsiifilised elutsükli kõverad. Märkate, et jaama neljanda piloot jõuab pidevalt kulumispiirini 750 000 tabamuseni, sõltumata tarnijast, samas kui jaama seitsme löök kestab 1,2 miljonit TiCN-kattega, kuid ainult 500 000 lööki ilma selleta. Need mustrid muudavad triaažiotsused hinnangutest -andmepõhisteks prognoosideks - ja aitavad teilmäärake tähenduslikud KPI võrdlusalusednagu MTBF-i sihtmärgid üksikute matriitsikomponentide jaoks, mitte ainult matriitsi kui terviku jaoks.
Struktureeritud jälgimissüsteeme - kasutavad tehased, olgu selleks CMMS-platvorm, spetsiaalne stantside hooldusandmebaas või isegi hästi-hooldatud arvutustabelid -, teatavad järjekindlalt mõõdetavast kasust. Vastavalt Oxmainti tootmisuuringutele vähendavad struktureeritud PM-programmid kuue kuu jooksul planeerimata seisakuid 30-45% võrra ja pikendavad tööriista eluiga kuni 50% tänu õigele joondamisele ja jälgimisele. Jälgimine ei loo neid kasu otseselt – see võimaldab ajastamise täpsust, mis teeb planeeritud asendamise võimalikuks.
Süstemaatiline jälgimine muudab asendamise reaktiivsest hädaolukorrast plaaniliseks hoolduseks. Täna kogutud andmed määravad, kas järgmise aasta eelarve on prognoos või oletus.
Töötamine tootjatega, kes seavad esikohale stabiilse tootmise, lihtsustab kogu seda kontrolli- ja jälgimisprotsessi. Kui asenduskomponendid on konstrueeritud vastavalt algsele projekteerimisele - koos dokumenteeritud spetsifikatsioonide, kontrollitud materjali hankimise ja kontrollitud kuumtöötlusega -, kinnitavad kontrollietapid pigem sobivust kui diagnoosivad probleeme. Tootjatele meeldibYICHENühendage kohandatud stantsimisvormide tootmine insenertehnilise tähelepanuga hooldatavusele, mis tähendab, et varuosad tarnitakse mõõtmete täpsuse ja metallurgilise järjepidevusega, mis muudab esmase-artikli ülevaatuse pigem kinnitustoiminguks kui veaotsinguks. Tulemuseks on vähem aega valideerimiseks ja rohkem aega tootmiseks.
Stantsimisvormide varuosad on alati kulumaterjalid -, mis on mõeldud kulumiseks, nii et teie matriitsi struktuur ei kuluks. Kuid see, kuidas te kulumist kontrollite, jälgite ja planeerite, määrab, kas asendamine on kontrollitud hooldustegevus või planeerimata tootmisalane hädaolukord. Looge installimisel kinnitusharjumus, koguge andmeid igas puutepunktis ja laske elutsükli kõveratel oma otsuseid juhtida. Press töötab ja te jääte kulumisest ette.
Korduma kippuvad küsimused stantsi varuosade tembeldamise kohta
1. Milliseid osi vahetatakse stantsimisvormis kõige sagedamini?
Kõige sagedamini vahetatavad stantsimisvormide komponendid on stantsid, matriitsinupud, juhttihvtid, juhtpuksid, vedrud, piloodid ja eemaldamisplaadid. Need osad puutuvad otse riba materjaliga kokku või juhivad sisemisi jõude iga pressimiskäigu ajal, põhjustades nende kulumist kiiremini kui konstruktsioonielemendid, nagu stantskingad. Löögid ja matriitsinupud on nimekirja esikohal, kuna neelavad igal löögil täieliku nihkejõu, samas kui vedrud lagunevad väsimustsükli tõttu järk-järgult. Koostöö selliste tootjatega nagu YICHEN, kes kujundavad matriine, pidades silmas hooldatavust, tagab, et need kuluvad komponendid on juurdepääsetavad ja need on sujuvaks asendamiseks täielikult dokumenteeritud.
2. Kuidas teate, kas stantsimisvormi komponendid vajavad väljavahetamist?
Peamised näitajad hõlmavad stantsitud osade kõrguse suurenemist, kvaliteedikontrolli käigus tuvastatud mõõtmete triivi, tõrkehäireid, ribade tõstmist jaamade vahel ja ebaühtlast osade väljutamist. Kõigi funktsioonide ühtlane rümba kasv annab märku stantsimise üldisest tuhmumisest, samas kui ühepoolsed-jäljed osutavad juhttihvti või puksi kulumisele, mis põhjustab joondamishäireid. Aukude-–-aukude kauguse erinevus tuleneb sageli kulunud juhttihvtidest. Tabamuste arvu jälgimine koos SPC andmete ja jääkide jälgimise kirjetega aitab kindlaks teha, milline konkreetne komponent halveneb ja millal tuleks väljavahetamine kavandada.
3. Millist tööriistaterast peaksin kasutama asendusstantsimiseks?
Õige klass sõltub teie tooriku materjalist, tootmismahust ja domineerivast rikkerežiimist. A2 sobib lühikestele{2}}kuni-keskmistele jooksudele, hea sitkusega pehmest terasest. D2 paistab silma suure-abrasiivse kulumise rakendustes oma kõvadusvahemikuga 58–62 HRC. M2 talub kõrgeid löögisagedusi ja soojuse kogunemist paremini kui D2. S7 54–56 HRC on ideaalne paksude materjalide ja tugevate löökide jaoks, kus purunemisoht kaalub üles kulumise. Volframkarbiid annab miljoneid lööke abrasiivsetele materjalidele, nagu roostevaba teras, kuid nõuab oma rabeduse tõttu suurepärast stantsi joondust.
4. Kas ma peaksin parandama või asendama kulunud stantsimisvormi komponendi?
Valige individuaalne asendus, kui rike on eraldatud ühele komponendile ilma kaskaadkahjustusteta ja matriitsi struktuur jääb puutumatuks. Taastamine lihvimise või uuesti katmise teel on mõttekas, kui on olemas korrigeeritav pinna kulumine ja see maksab 40–60% vähem kui uus tootmine. Täielik stantsi ümberehitamine muutub vajalikuks, kui mitu komponenti ebaõnnestuvad enneaegselt ja korduvalt, juhttihvti avad on kulunud üle lubatud piiri või kumulatiivne lihvimine on ületanud funktsionaalsed piirid. Otsustavaks teguriks on see, kas komponendi praegune seisund võib kahjustada midagi kallimat, kui seda ei käsitleta.
5. Kuidas pikendavad katted stantsimisvormide asendusosade eluiga?
Pinnakatted nagu TiN, TiCN, AlTiN ja DLC lisavad kõva barjääri, mis vähendab hõõrdumist, takistab materjali nakkumist ja takistab lõikeservade termilist lagunemist. TiCN töötab hästi roostevaba terase lõikamisel, AlTiN saab hakkama suurel-kiirusega töödel kuni 900 kraadi C ja CrN-aluskihiga DLC kõrvaldab alumiiniumi määrdumise, mille hõõrdetegur on kuni 0,05. Pinnakatted lisavad komponentide maksumusele tavaliselt 20{7}}40%, kuid abrasiivsete rakenduste kasutusiga võib kahekordistada või kolmekordistuda (üle 200 000 löögi intervalli kohta), muutes need sageli kuluefektiivsemaks kui põhimaterjali klassi uuendamine.


