


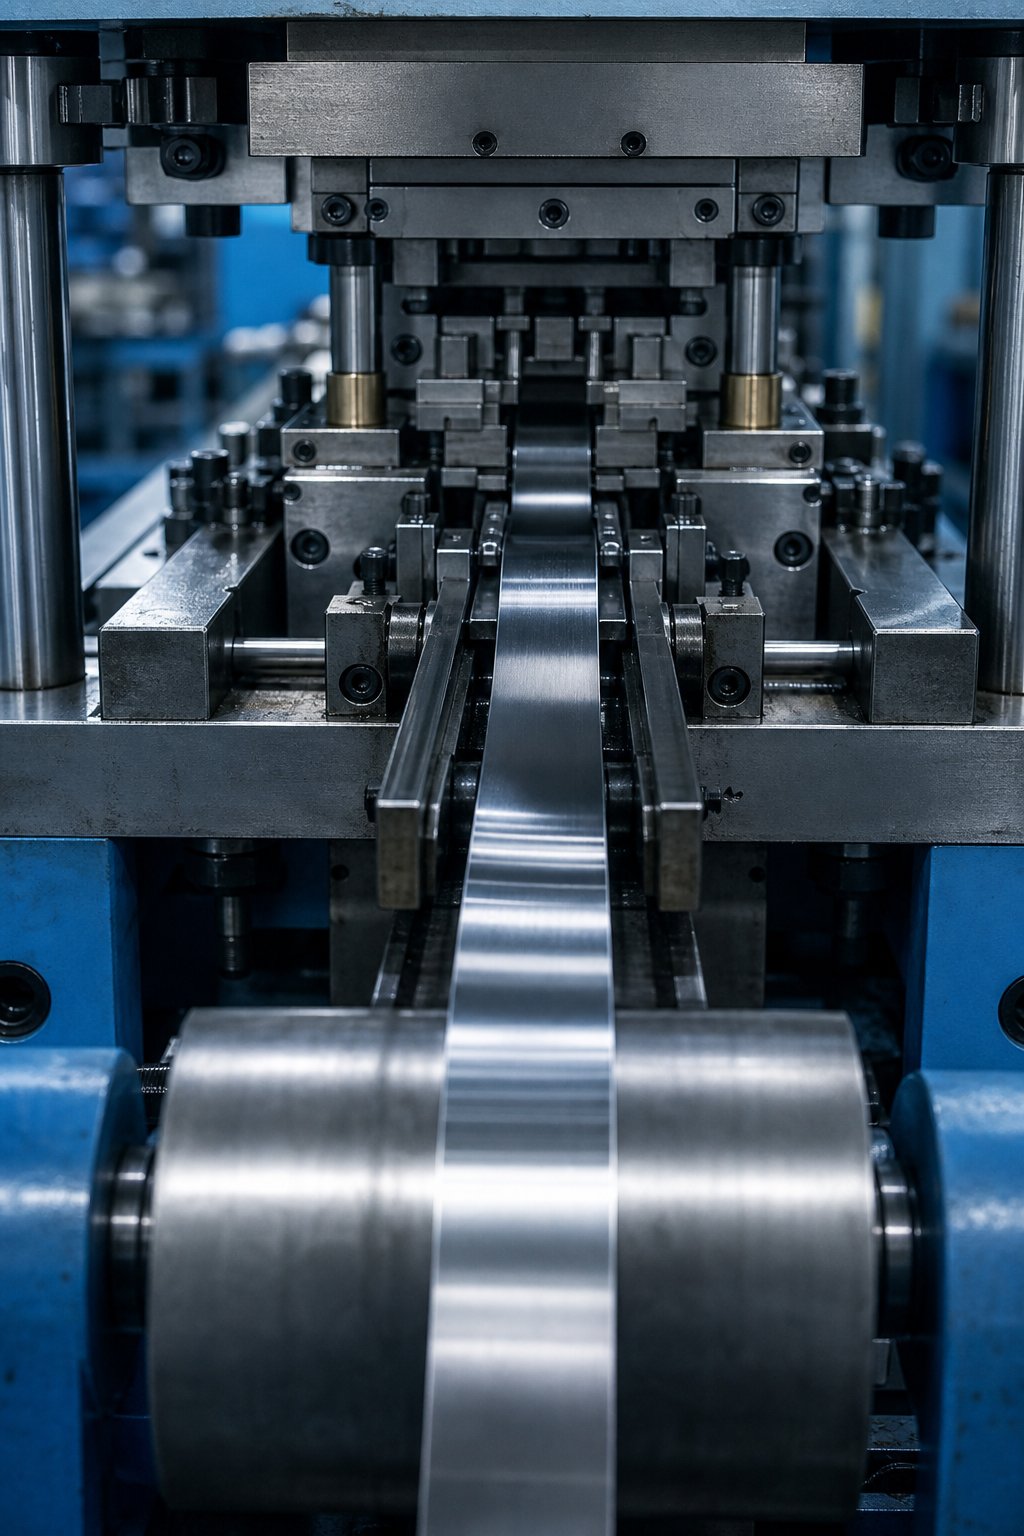
Lameda lindi roostevabast terasest stantsimise mõistmine
Saate määrata õige hinde, õige stantsi konstruktsiooni ja isegi õige pressi kiiruse ning lõpuks ikkagi jääke. Miks? Kuna roostevabast terasest stantsimine lame lint ei ole ainult üks distsipliin. See asub materjaliteaduse, lindi geomeetria ja protsessitehnoloogia ristumiskohas. Käsitlege mõnda neist eraldi ja midagi allavoolu puruneb.
See juhend hõlmab seda ristmikku täielikult. Olenemata sellest, kas täpsustate materjali, kavandate tööriistu või otsite tootmisprobleeme, leiate siit pigem seosed otsuste vahel, mitte eraldi viidete vahel.
Mis on lameda lindi stantsimine
Lameda lindi stantsimine on külmvormimisprotsess-, kus kitsas keritud roostevabast terasest lint juhitakse läbi progresseeruvate või ühe{1}}jaama stantside, et toota täpseid osi. Iga vajutus lõikab, painutab või moodustab lindi valmiskomponentideks. Lint jääb jaamahaaval edasi liikudes kanduriba külge ja valmis osa eraldub viimases etapis.
Roostevabast terasest metallist stantsimine lindi kujul järgib sama põhimehhanismi nagu laiem lehtstantsimine: stants laskub stantsiplokki, lõikab või deformeerub materjali kõrge rõhu all. Erinevus seisneb mastaabis, tolerantsides ja selles, kuidas materjal käitub, kui see on kitsas ja õhuke.
Lameda lindiga stantsimine on protsess, mille käigus sisestatakse täppistööriistade abil kitsa-laiusega, tavaliselt alla 50 mm laiuse, rullitud roostevaba teras, et toota järjestikuste tühjendus-, augustamis- ja vormimistoimingutega{2}}mahukaid osi.
Miks lindivaru standardlehest erineb?
Kujutage ette, et käivitate 12 mm-laiuse pool-kõva roostevabast terasest 301 riba läbi 20-jaamalise progressiivse stantsi kiirusega 300 lööki minutis. Väljakutsed, millega silmitsi seisate, ei sarnane 600 mm laiuse lehttooriku tembeldamisega.
Lindivarud tutvustavad ainulaadseid muutujaid. Laiuse tolerantsid on olulisemad, sest isegi väike kõikumine mõjutab seda, kuidas riba jookseb läbi juhtsiinide ja juhttihvtide.Serva seisukord, olenemata sellest, kas see on lõhestatud, pügatud või eemaldatud, mõjutab otseselt jäme moodustumist ja stantside kulumist. Ja mähis{1}}, poolile kerimisel säiliv kõverus, võib põhjustada tõrkeid, kui tasasust ei kontrollita enne, kui materjal matriitsi siseneb.
Spetsiaalselt roostevaba stantsimise puhul suurendab töökarastamine neid probleeme. Lint, mis toidetakse puhtalt ühes jaamas, võib 15. jaama järgi käituda väga erinevalt, kuna kumulatiivne deformatsioon muudab selle mehaanilisi omadusi. Seetõttu tuleb materjali käitumist, lindi geomeetriat ja stantsiehitust käsitleda ühtse süsteemina, mitte kolme eraldi reaüksusena spetsifikatsioonilehel.
Teie valitud klass, määratud temper ja ostutellimusele lisatud tolerantsid mõjutavad kõik tööriista eluiga, osade kvaliteeti ja tootmiskiirust.
Roostevaba terase klassi valik lindi tembeldamiseks
Hinnete valik kujundab kõike, mis teie tembeldamisprotsessis järgneb. Valige oma lindi jaoks vale sulam ja võite igas jaamas võidelda tagasilöögi, enneaegse stantside kulumise või pragude vastu. Väljakutse seisneb selles, et hinded käituvad õhukese lindiga erinevalt kui raskemate lehtede puhul, nii et ühega saadud kogemused ei tähenda alati teist.
Austeniitklassid lindi tembeldamiseks
Peaaegu kolm{0}}veerandit kõigist roostevaba terasest rakendustest kasutavadausteniit 300-seeria klassid, ja lindi tembeldamine pole erand. Võtmemängijad on siin 301, 304 ja 316, millest igaühel on löögi all erinev käitumine.
301 roostevabast terasest stantsimine eelistab rakendusi, mis vajavad pärast vormimist suurt tugevust. Madalama niklisisaldusega (6-8%) kõvastub 301 kiiresti, mis tähendab, et see omandab deformatsiooni ajal kiiresti tugevuse. See muudab selle ideaalseks vedruomadusi nõudvate lindi osade jaoks, nagu kontaktsõrmed ja klambrikinnitused. Kompromiss seisneb selles, et progresseeruvad stantsid peavad arvestama igas jaamas kasvavat kõvadust.
304 roostevabast terasest stantsimine sobib sügavamale tõmbele ja keerukamale vormimisele. Selle kõrgem niklisisaldus (8-10%) aeglustab töö-kõvenemise kiirust, võimaldades materjalil voolata ilma rebenemata. Kui teie lindiosa hõlmab märkimisväärset venitamist või mitmeastmelist tõmbamist, annab 304 teile rohkem ruumi enne, kui materjal jääb rikkeni.
316 roostevabast terasest stantsimine tuleb mängu siis, kui korrosioonikindlus juhib spetsifikatsiooni, eriti mere-, keemia- või meditsiinikeskkonnas. Lisatud molübdeen (ligikaudu 2%) parandab täppide tekkekindlust, kuid ei muuda oluliselt vormitavust võrreldes 304-ga. Insenerid, kes määravad lindi osade jaoks 316 ss stantsimise, peaksid eeldama sarnast pikenemiskäitumist kui 304, kusjuures molübdeeni lisamisest tingitud lahuse tugevnemise tõttu on vaja pisut suuremat jõudu.
Martensiit- ja eriklassid
Mitte iga lindiosa ei vaja austeniitse terase elastsust. Kui rakendus nõuab kõrget kõvadust, kulumiskindlust või kõrgendatud temperatuuri{1}}stabiilsust, tulevad vestlusesse martensiit- ja eriklassid.
410 ss stantsimine sobib hästi lindikomponentide jaoks, nagu klapipesad, vedruseibid ja kulumisribad, kus kuumtöötlusjärgne kõvadus on esmane nõue. 11,5–13,5% kroomi sisaldava martensiitse klassina pakub 410 mõõdukat korrosioonikindlust, kuid võib saavutada oluliselt kõrgema kõvaduse kui mis tahes austeniitklass. Piirang on vormitavus. Keerulised painutused või sügavad tõmbamised õhukeses 410 lindis võivad praguneda, seega peab osade geomeetria jääma suhteliselt lihtsaks.
321 roostevabast terasest stantsitud stants vastab täiesti erinevale vajadusele. 321 on stabiliseeritud titaaniga, et vältida kroom-karbiidi sadenemist, ja see teenindab kõrgel-temperatuuri rakendusi, kus sensibiliseerimine halvendaks kasutusel olevat standardset 304 või 316. Mõelge heitgaasikomponentidele, andurite korpustele või kosmosesõidukitele, mis puutuvad kokku pideva kuumatsükliga.
Temperatuuri valik ja selle mõju matriitsi jõudlusele
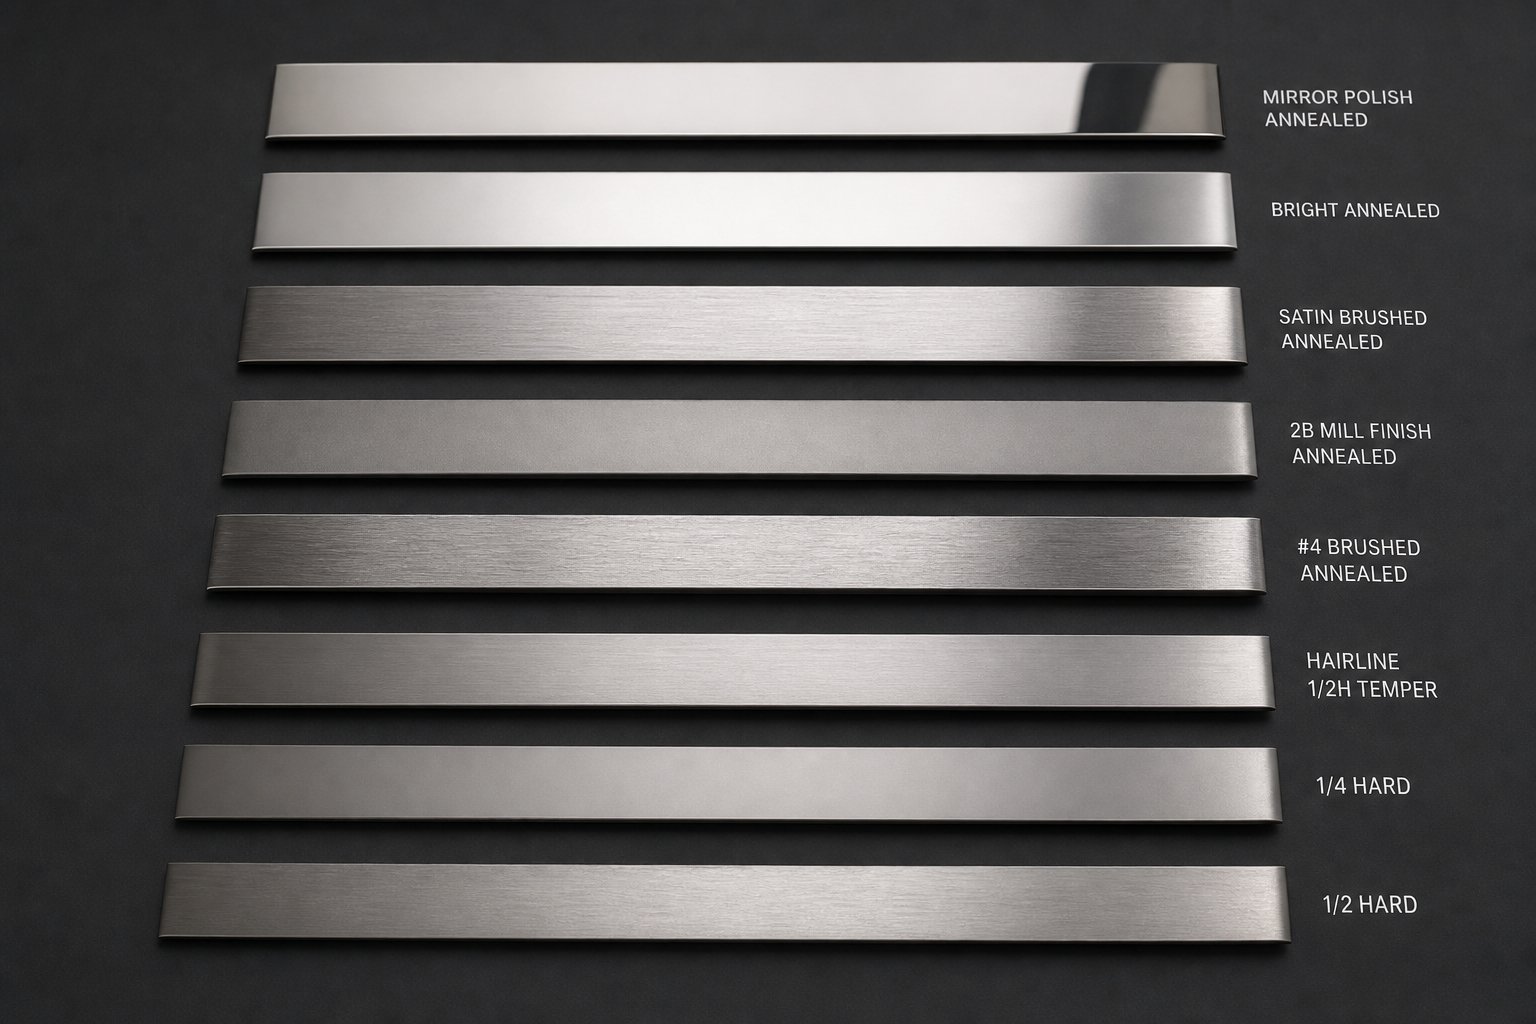
Hinde valimine on vaid pool võrrandist. Lindi ostutellimusel määratud temperatsioonitingimus muudab selle klassi käitumist matriitsi all.
Lõõmutatud lint pakub maksimaalset elastsust ja väikseimaid vormimisjõude, mistõttu sobib see tiheda painderaadiusega või sügava tõmbega detailidele. Kvartal-kõvad ja poolkõvad{2}}olud vahetavad valmis detaili vormitavuse vastu suurema tugevuse vastu, vähendades või välistades vajaduse tembeldamise järel-kuumtöötluse järele. Täis-kõva lint, mis on saadaval peamiselt mudelites 301 ja 302, pakub vedrutaolisi-omadusi, kuid piirab vormimist õrnade painde ja lihtsa tühjendamisega.
Praktiline mõju on järgmine: kui tuju tõuseb, suureneb tagasitõuge, kuna suurem osa pinge{0}}deformatsioonikõverast jääb elastseks. Teie stantsi kujundaja peab kompenseerima rangemate üle-paindenurkade või sisse-vormimise. Samal ajal suurendab kõvem tuju tühjendusjaamades vajalikku nihkejõudu, kiirendades stantsi ja stantside kulumist.
| Hinne | Vormitavuse reiting | Tüüpiline kõvadusvahemik | Levinud lindirakendused |
|---|---|---|---|
| 301 | Hea (kõrge töö{0}}kõvenemisaste) | HRB/HRC temperamendi järgi vaadake tarnija andmelehte | Vedrud, klambrid, kontaktsõrmed, kinnitusdetailid |
| 304 | Suurepärane (mõõdukas töö{0}}kõvenemise määr) | HRB/HRC temperamendi järgi vaadake tarnija andmelehte | Joonistatud osad, sulgud, varjestus, meditsiinilised komponendid |
| 316 | Suurepärane (sarnane 304-ga) | HRB/HRC temperamendi järgi vaadake tarnija andmelehte | Mereseadmete riistvara, keemiline töötlemine, kirurgiainstrumendid |
| 410 | Piiratud (väike venivus) | Vaadake tarnija andmelehte HRC kuumtöötlemise{0}}tingimuste järgi | Klapi komponendid, kulumisribad, labad, vedruseibid |
| 321 | Hea (sarnane 304-ga) | HRB/HRC temperamendi järgi vaadake tarnija andmelehte | Heitgaasi osad, andurite korpused,{0}}kõrge temperatuuriga kronsteinid |
Praktiline reegel: taotlege oma lindirullidega alati mehaaniliste omaduste sertifikaati. Muutused temperamendivahemikus on normaalne ja teadmine, kuhu teie konkreetne partii langeb, võimaldab teil ennustada, kas kujundamiskäitumine liigub teie protsessiakna pingelise või andestava lõpu poole.
Hinne ja temperament lukustavad materjali isikupära. Kuid lint ise, selle servade seisund, tasasus ja mõõtmete tolerants määravad, kas see isiksus väljendub heades osades või pettumust valmistavates praagides.
Lindivarude spetsifikatsioonid, mis parandavad tembeldamiskvaliteeti
Teie materjali tarnija tarnib pooli, mis vastab teie tellitud kvaliteedile ja temperamendile. See läbib sissetuleva kontrolli. Ja veel, osad hakkavad tõrkuma kaheksas jaamas. Burrid tekivad seal, kus nad ei peaks. Söödamoosid peatavad tootmise iga paarisaja tõmbega. Mis läks valesti?
Enamasti peitub vastus lindivarude spetsifikatsioonides, mida te oma ostutellimusel ei maininud. Servade seisukord, tasasus, kumerus, laiuse tolerants, paksuse tolerants ja pinnaviimistlus on muutujad, mis eraldavad kaunilt jooksva lindi terasest materjalist, mis võitleb teie tööriistadega igal käigul. Need ei ole teisejärgulised detailid. Need on otsene seos hankeotsuste ja tootmistulemuste vahel.
Serva tingimused ja nende tembeldamise tagajärjed
Kui põhimähis lõigatakse kitsaks lindiks, jätab lõikamisprotsess endast maha servaprofiili, millel on reaalsed tagajärjed teie matriitsi jaoks. Stantsitud lehtmetalli tootmisel on kolm levinud servatüüpi ja igaüks neist käitub stantsi all erinevalt.
Lõhede servadon vaikimisi. Lõikenoad lõikavad läbi põhipooli ja annavad ruudukujulise -serva, mille ühel küljel on iseloomulik jäme. See puuri orientatsioon on oluline. Kui see on stantsimise ajal suunatud pigem stantsi kui stantsi poole, tekib tühjendusjaamades ebaühtlane nihkekvaliteet ja stantsiploki sisenemisraadiuste kiirem kulumine. Pilu servad töötavad paljude rakenduste jaoks, kuid need nõuavad, et teie stantsi disainer teaks, kummal küljel jäme asub, ja arvestab seda vaba ruumi seadistamisel.
Lõigatud servadtuleneb teistsugusest lõikemehhanismist, mis annab puhtama näo, kuid võib raskema tempo korral tekitada piki serva mikro{0}}pragusid. Terase stantsimiseks, mis hõlmab järgnevat servade vormimist või ääristamist, muutuvad need mikro-praod pinge all pragude tekkepunktideks.
Purustatud või konditsioneeritud servadläbima teisejärgulise protsessi, mis eemaldab lõikamisjäägi täielikult ja võib servaprofiili ümardada või kandida kontrollitud geomeetriaga. See servatüüp pikendab stantsi eluiga, kuna see kõrvaldab juhtsiinid ja etteandemehhanisme tekitava abrasiivse puri. Täpse ümber{2}}rullimise spetsialistid märgivad, et konditsioneeritud servad parandavad ka vormitavust, vältides servade pragunemist painutamise ajal. See on märkimisväärne eelis, kui teie lindiosa sisaldab tihedaid-raadiusega äärikuid.
Kulude erinevus pilude ja konditsioneeritud servade vahel on tõeline, kuid sama on ka kulunud tööriistade asendamise või serva{0}}algatatud pragudega osade lammutamise kulud. Teie rakendus teeb õige valiku.
Tasasuse ja kumeruse spetsifikatsioonid
Kujutage ette lindirulli, mis kerib oma sööturisse. Kui see materjal kannab kerimisest tekkinud jääkkõverust (coil-set) või kummardub külgsuunas üle selle laiuse (ristvibu), ei jookse see otse läbi juhtsiinide ja juhttihvtide. Tulemuseks on söötmishäired,{3}}vigalöögid ja järkjärguline kahjustumine teie tööriistade registreerimisel.
Lintfooliumi ja -riba lamedus viitab sellele, kui tasapinnaline on materjal lahtirullimisel ja tasasele pinnale asetamisel. Laineline lainetus või pikisuunalised lainetused põhjustavad lindi positsioonide vahel matriitsi esiküljelt ülestõstmist, mis vähendab vormi sügavust ja muudab joonduse. Progressiivsete stantside puhul, mis töötavad kiirusel, ühendab isegi väike lainetus kahekümne jaama vahel osadeks, mis triivivad tolerantsist välja.
Kamber on külgmine kumerus lindi pikkuses. Kujutage ette, et riba kaardub õrnalt ühele küljele nagu madal kaar. Kitsa varude korral tähendab isegi väike kaareväärtus, et kanduriba kõnnib külgsuunas läbi matriitsi, tõmmates juhttihvtid-keskelt välja ja tekitades asümmeetrilisi jämesid. Mida kitsam on teie lint, seda tundlikumaks muutub teie protsess kumeruse suhtes, kuna materjali laius on väiksem, et absorbeerida külgsuunalist triivi, enne kui piloodid kaotavad seotuse.
Tasasuse ja kumeruse määramine ostutellimusel ei ole täppistembeldamise jaoks kohustuslik. See on erinevus matriitsi vahel, mis kogu mähise jaoks{1}}käed ära jookseb, ja sellisel, mis vajab operaatori sekkumist iga paari minuti järel.
Täppisosade laiuse ja paksuse tolerantsid
Sissetuleva materjali rangemad tolerantsid annavad teie stantsidisainerile rohkem tööruumi. Siin on põhjus: stantsi kliirens, stantsi ja matriitsi ploki vahe, määratakse protsendina materjali paksusest. Kui teie lint saabub kogu pooli paksusega, muutub see hoolikalt arvutatud kliirens mõnes piirkonnas liiga kitsaks ja mõnes osas liiga lõdvaks. Liiga pingul põhjustab löögi liigset kulumist ja lõhenemist. Liiga lõtv tekitab üle servade-rullumise ja raskeid jämesid.
Laiuse kõikumine tekitab paralleelse probleemi. Teie stantsi juhtsiinid ja tõstukid on töödeldud kindla mõõtmega. Lint, mis jookseb nimiväärtusest laiemalt, seob juhikutes. Kitsamalt kulgev lint liigub külgsuunas, halvendades registreerimise täpsust.
Tööstuse{0}}standardsed tolerantsidtäppislindi puhul on vahemikus +/-0,0001" väga õhukeste mõõtudega (0,002"-0,003") kuni +/-0,001" paksema materjali puhul, mille suurus on üle 0,031". Laiuse tolerantsid järgivad sarnast mustrit, pingutades pigem lindi kitsenemisel. Laiuste puhul alla 0,250" klassifitseeritakse tavaliselt ribadeni (vahemikus) Olenevalt laiuse vahemikust on +/-0,001" kuni +/-0,005" tavalised.
Kui teie stantsitud metallleht või lint nõuab detailide rangeid tolerantse, ei saa te neid saavutada ilma sama range sissetuleva materjali kontrollita. Matriit mahutab ainult selliseid mõõtmeid, mida tooraine võimaldab.
Täpse stantsimise lindi hankimisel on teie ostutellimusel järgmine teave:
- Serva tingimuse tüüp (lõhe, jäme, ümardatud või kohandatud) koos burr{0}}külgsuunaga
- Maksimaalne puuri kõrgus, kui pilu servad on vastuvõetavad
- Tasasuse tolerants (maksimaalne kõrvalekalle pikkuseühiku kohta)
- Kaare tolerants (maksimaalne külgmine vibu pikkuseühiku kohta)
- Laiuse tolerants koos määratud mõõtmismeetodiga
- Paksuse tolerants koos mõõtmiskohaga (keskpunkt, servad või mõlemad)
- Pinnaviimistluse nõue (kareduse väärtus või visuaalne standard)
- Rulli siseläbimõõt ja maksimaalne välisläbimõõt sööturiga ühilduvuse tagamiseks
- Mähis-seadistatud suunaeelistus (sisse- või väljamähis-)
- Mehaaniliste omaduste sertifikaat mähise või soojuse kohta
Kui mõni neist puudub teie hankimisdokumentides, siis teie tarnija teeb otsuse teie eest ja nende vaikeväärtus ei pruugi vastata teie tööriistade ootustele. Iga täpsustamata parameeter on muutuja, mis võib nihkuda pooli partiide vahel, lükates teie protsessi vaikselt selle rikkepiiri poole.
Materjali spetsifikatsioonide lukustamine seab sissetulevatele variatsioonidele lae. Järgmine väljakutse on stantsivahede ja tööriistade kavandamine, mis töötavad selles kontrollitud ümbrises, eriti kui õhuke lint nõuab põhimõtteliselt teistsugust lähenemist kliirensi arvutamisele kui raskema gabariidiga töö.
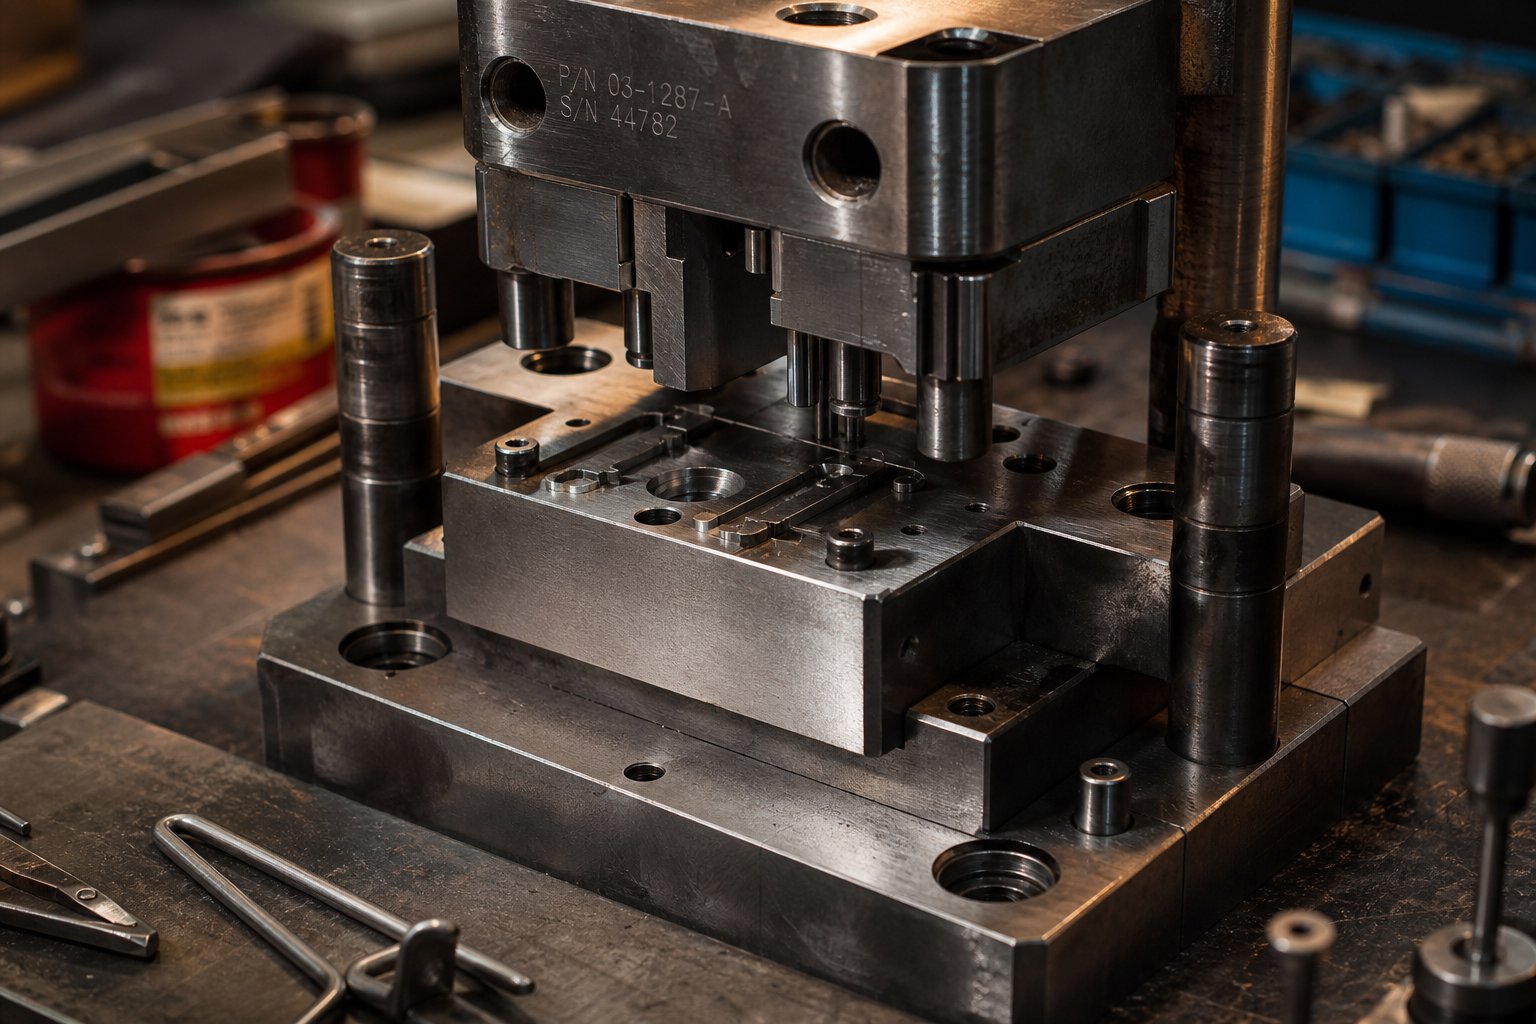
Õhukeste lindivarude jaoks mõeldud stantside disainilahendused
Paksem materjal annab andeks lohaka vahe. Õhuke pael seda ei tee. Kui tembeldate roostevabast terasest linti, mille paksus on alla 0,5 mm, kahaneb marginaal puhta nihke ja räbaldunud serva vahel järsult ning igal tööriistaga seotud otsusel on võimendatud tagajärjed osa kvaliteedile ja stantsi elueale.
Roostevabast terasest täppisstantsimise põhimõtted õhemate mõõturite puhul ei muutu, küll aga nende rakendamine. Vahed, mis toodavad täiuslikke osi 1,0 mm paksuses lehes, võivad tekitada 0,1 mm lindis liigseid jäsemeid või torkemurde. Põhjuse mõistmiseks on vaja lähemalt uurida, kuidas nihkemehaanika paksusega mastaabib.
Õhuke lindi stantsivahe arvutused
Matriitsi kliirens on vahe stantsi lõikeserva ja stantsi nupu lõikeserva vahel, väljendatuna amaterjali paksuse protsent külje kohta. 10% kliirens 1,0 mm paksusel varul tähendab 0,1 mm ruumi stantsi mõlemal küljel. Piisavalt lihtne. Kuid kui rakendate sama 10% kuni 0,05 mm linti, saate 0,005 mm külje kohta – mõõde, mis seab järjepideva hooldamise väljakutse isegi täppis{9}}maatööriistadele.
Siin on see, mis muudab õhukese lindi ebamõistlikuks: protsent ise peab sageli veidi suurenema võrreldes tavalise lehetööga. Miks? Kuna töödeldava detaili üla- ja alaosas olevad murdetasandid peavad joonduma, et tekiks puhas nihkemurre. Väga õhukese materjali korral muutub nihkeala kogupaksusega võrreldes proportsionaalselt suuremaks, mis tähendab, et pragude levimisrajal on töötamiseks väiksem sügavus. Liiga kitsas kliirens nende mõõturite juures ei anna puhtamaid lõikeid. Selle asemel tekitab see liigset lõikejõudu, kiirendab stantsi kulumist ja võib läbitungimise ajal stantsi klõpsata.
Õhukese lindi stantsimisel ei tähenda rangemad absoluutsed vahed automaatselt puhtamaid lõikeid. Paksuse kliirensi -protsent- tuleb sageli hoolikalt üles häälestada, et võimaldada õiget murdude joondust, kuna nihkesuhe-/- käitub materjali paksuse vähenemisel erinevalt.
Spetsiaalselt roostevaba terase tembeldamiseks,tööstusjuhised soovitavadvahed 12% kuni 15% külje kohta pehmete austeniitsete klasside puhul, skaleerimine kuni 20% täielikult -kõvade tingimuste korral. Need väärtused tähistavad standardsete lehegabariitide üldisi lähtekohti. Kui töötate lindiga, mille paksus on alla 0,25 mm, peate tutvuma tööriistatehniliste käsiraamatutega, et saada soovitusi klassi -spetsiifiliste ja paksuse{8}}spetsiifiliste kliirensite kohta, seejärel kinnitada need proovikäibetega, sest tegelik käitumine nende mõõtmete juures on tööriistade tingimuste ja pressi joonduse suhtes väga tundlik.
Täpsus on siin niivõrd oluline, et see raskemate mõõteriistade puhul lihtsalt ei oma. 0,02 mm silindri läbipaindusega press ei oma 2,0 mm varda lõikamisel tähtsust, kuid sama läbipaine tähistab 0,05 mm lindil 40% kliirensi nihet. See on põhjus, miks roostevabast terasest lindi metallist stantsimine nõuab sageli minimaalse läbipainega sirge-külgpressi, mitte vahe{7}}raami masinaid, sõltumata tonnaažinõudest.
Tööriistade materjali ja katte valik
Roostevaba teras on oma olemuselt abrasiivne. Selle kroomisisaldus, sama element, mis tagab korrosioonikindluse, kiirendab stantside kulumist nii abrasiivsete kui ka adhesiivsete mehhanismide kaudu. Lindi stantsimisel süveneb see probleem, kuna teil on materjali massiühiku kohta suurem löökide arv, mis tähendab, et stantsid ja stantsplokid koguvad kulumist kiiremini kui raskemate{2}}gabariidioperatsioonide korral.
Tavaline D-2 tööriistateras, mis on küll populaarne üldiseks stantsimiseks, tekitab roostevaba lindiga spetsiifilise probleemi. D-2 kõrge kroomisisaldus võib puutuda kokku roostevabast terasest kroomiga, põhjustades külmkeevitust või migratsiooni pinnalt pinnale. See "korja" ladestab roostevaba materjali stantsi pinnale, halvendades lõikekvaliteeti ja põhjustades lõpuks lõhenemist, mis kahjustab nii tööriista kui ka töödeldavat detaili.
Paremad valikud stantsimisvormide tootmiseks on järgmised:
- Pulbermetallist (PM) tööriistaterasednagu CPM-klassid või vanaadium{0}}karbiidterased, mis pakuvad tavapäraste sepistatud tööriistaterastega võrreldes paremat sitkust ja kulumiskindlust
- Alumiiniumist pronksvormimisjaamade jaoks, kuna see on täiesti erinev roostevabast ja ei kleepu kokku
- Tahke karbiidstantside tühjendamiseks pikaajalistes-rakendustes, pakkudes erakordset kulumisaega, kuid mis nõuab pressimise hoolikat seadistamist põrutuskoormuse tõttu rabeduse tõttu
Katted laiendavad võrrandit veelgi. Füüsikalise aurustamise-sadestamise (PVD) katted, nagu titaannitriid (TiN) või alumiiniumtitaannitriid (AlTiN), lisavad õhukese kihi suure-kõvadusega materjali, mis vähendab hõõrdumist ja hoiab ära kroomi---koosmõju, mis põhjustab räsimist. Keemilise aurustamise-sadestamise (CVD) katted pakuvad sarnaseid eeliseid ja paremat nakkumist keerukate geomeetriate korral. Lindi stantsimiseks, kus stantsi{6}}ristlõiked on väikesed ja haprad, eelistatakse üldiselt PVD-d, kuna see ladestub madalamatel temperatuuridel ega moonuta peeneid tööriistaomadusi.
Investeering kvaliteetsetesse tööriistaterastesse ja kattekihtidesse tasub end ära terituste vahelisel pikkusel. Kui teie progressiivsel matriitsil on 15–25 tühjendus- ja läbitorkamisjaama, mis on korrutatud miljonite löökidega tootmistsükli kohta, tähendab isegi teritusintervalli 30% paranemine tööaja märkimisväärset kasvu.
Eemaldamise ja osade väljatõmbamise väljakutsed
Sa lõikasid osa puhtaks. See näeb välja täiuslik. Kuid see ei jäta mõju. See stsenaarium on tavaline õhukese lindi tembeldamisel ja see tuleneb füüsikast, mis muutub väikestes mastaapides domineerivaks.
Õhukesed paelaosad kleepuvad stantside külge kahel põhjusel. Esiteks on pindala-ja-massi suhe väga kõrge. Väikesel, grammi murdosa kaaluval tühjaks tehtud kettal on suhteliselt suured lamedad pinnad, mis tekitavad vaakumi ja pind{4}}pinge mõju stantsi esiküljele. Teiseks, läbistatud augu tagasitõmbumine põhjustab nälkja või osa löögi külgsuunas haarde, eriti raskemates tingimustes, kus elastsuse taastumine on oluline.
Sillaeemaldajad, kõige lihtsam ja odavam variant, ebaõnnestuvad sageli selles töös paelavaruga. Nagu tööriistainsenerid on dokumenteerinud, ei hoia sillaeemaldajad materjali lõikamisprotsessi ajal kinni, võimaldades külgsuunas liikumist, mis avaldab survet löögile. Väljatõmbamise ajal põrkub riba vastu eemaldamisplaati, saates löögi õhukesteks löökidega, mis võivad korduva löögi korral puruneda.
Survega -koormatud (vedru)eemaldid lahendavad mõlemad probleemid. Need kinnitavad lindi tasapinnaliselt vastu matriitsi pinda enne stantsimist ja selle ajal, vältides külgsuunalist liikumist. Tagasilöögil eemaldavad nad riba löögi küljest järk-järgult, mitte äkilise löögiga. Kõrgemat esialgset maksumust on lihtne põhjendada väiksema stantsi purunemise ja kinnikiilunud osade tõttu tootmisseisakutega.
Täiendavad meetodid linditöö usaldusväärseks väljutamiseks on järgmised:
- Positiivne õhk puhub läbi stantsi näo, et purustada vaakum nälkjate kinnipidamisel
- Vedruga -väljavisketihvtid stantsi korpuses tühjade osade jaoks
- Poleeritud mulgustuspinnad (pinna karedus alla Ra 0,2 mikromeetrit), et minimeerida nakkumist
- Samade kulumiskindluse jaoks kasutatavate PVD-katete kasutamine, mis vähendavad ka hõõrdetegurit eemaldamise ajal
Iga kinnikiilutud osa on potentsiaalne surmaõnnetus. Suurel kiirusel töötava progressiivse tööriista korral võib üks kinnijäänud nälkjas mõne tõmbega kaskadeerida painutatud piloodid, purunenud löögid ja kahjustatud matriitsi osad. Usaldusväärsesse eemaldamisse investeerimine ei tähenda mugavust. See puudutab kogu matriitsi kaitsmist.
Survevahe ja tööriistad saavad hakkama individuaalse lõikega. Eemaldamine tegeleb tagajärgedega. Kuid laiem küsimus, kuidas järjestada mitut toimingut pidevalt etteantud lindil ja kas järkjärguline tööriistade kasutamine on teie mahu jaoks isegi õige valik, nõuab teistsugust inseneri otsust.
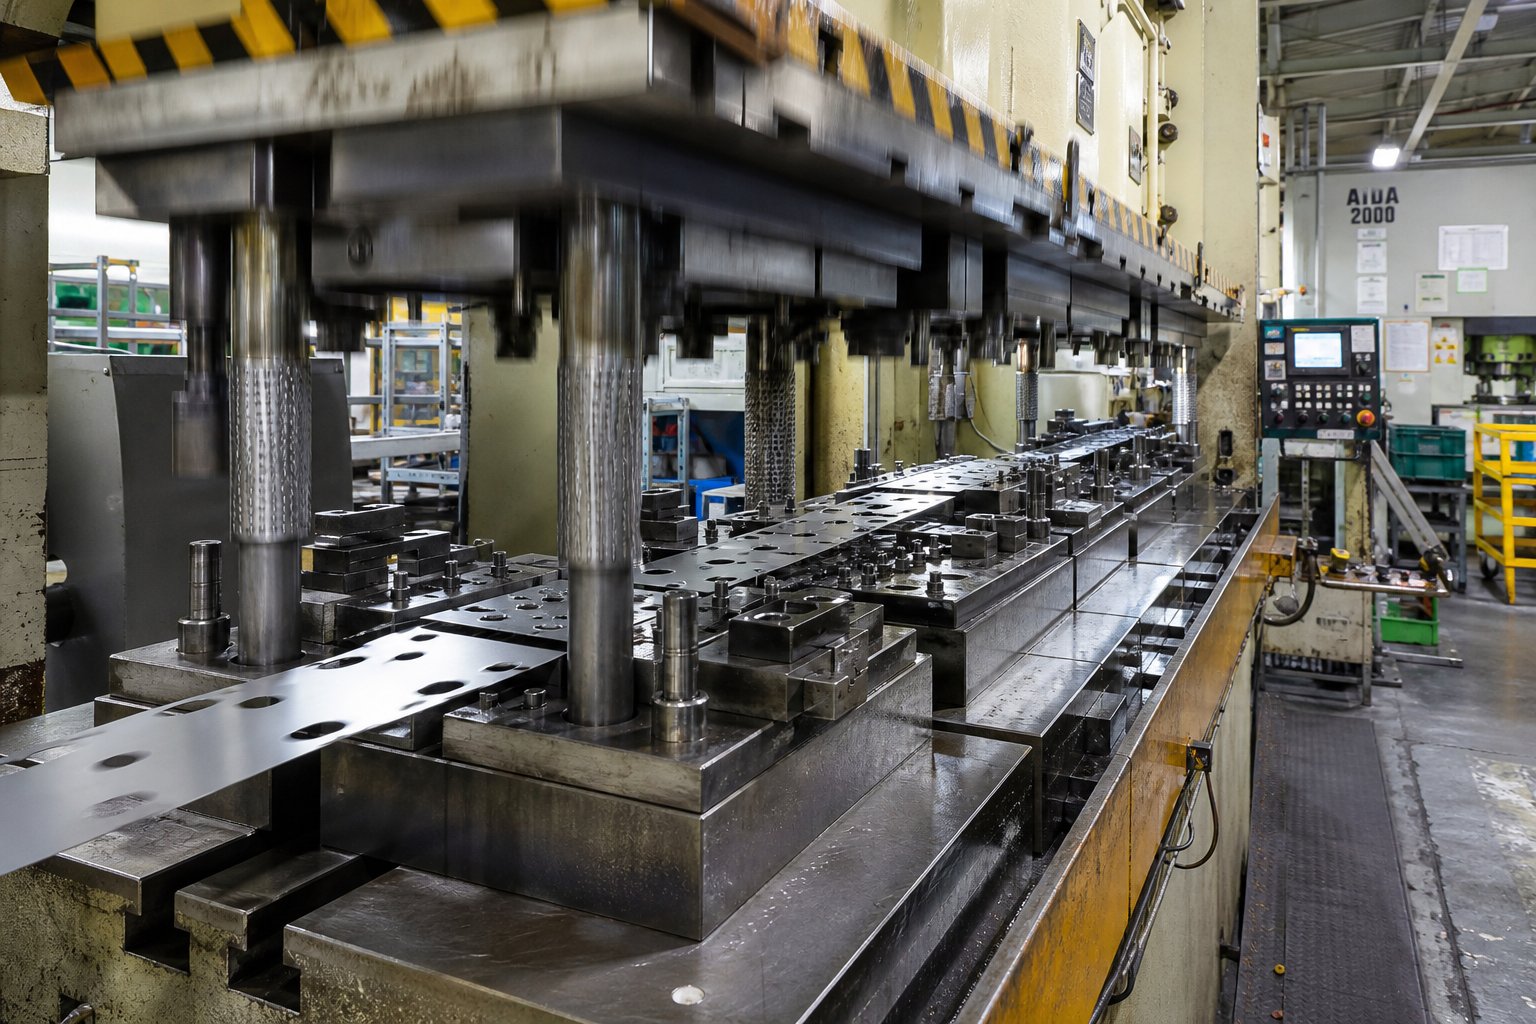
Progressiivne stantsimine vs{0}}Lühijooksu tööriistad lindiosade jaoks
Helitugevus muudab kõike. Kümnele miljonile ühikule aastas mõeldud lindiosa nõuab põhimõtteliselt teistsugust tööriistastrateegiat kui sama geomeetria viiesaja tüki puhul. Tööriistade maksumus, teostusaeg ja protsesside juhtimise infrastruktuur skaleeruvad vastavalt ning mõlemas suunas vale valimine kulutab raha: liigne investeerimine-lühiajaliselt progressiivsetesse tööriistadesse või suure helitugevuse lonkamine ühe-jaama meetoditega, mis ei suuda sammu pidada.
Spetsiaalselt roostevabast terasest lindi puhul on sellel otsusel lisaraskus. Materjali töö-kõvenemiskäitumine ja abrasiivne iseloom tähendavad, et tööriistade valikul on suured tagajärjed stantsi elueale ja{2}}osa maksumusele.
Progressiivne stantsimine{0}}suure mahuga lintide tootmiseks
Progressiivne stantsimine on pikaajaliste-paelakujuliste progressiivsete stantsimiste tööratas. Üks matriitsikomplekt sisaldab mitut järjestikku paigutatud jaama, millest igaüks teostab ühte toimingut: pilootava tühjendamine, läbitorkamine, painde moodustamine, kriitiliste mõõtmete määramine ja lõpuks valmisosa eraldamine kanduribast. Lint liigub ühe sammu võrra edasi ühe vajutuskäigu kohta, nii et iga tsükkel annab valmis detaili.
Mis teeb selle meetodi suure{0}}mahuga linttöö puhul domineerivaks? Kiirus ja järjepidevus. Hästi kujundatud-progressiivselt jooksev roostevaba lint suudab sõltuvalt osa keerukusest ja materjali paksusest vastu pidada 200–600 või rohkem lööki minutis. Nende kiiruste juures võib ühe vajutuse nihutamisega toota kümneid tuhandeid identseid osi, mille mõõtmete korratavus, mida üksikute jaamade -to{7}}käitlus lihtsalt ei suuda võrrelda.
Majanduslikkus tugevdab kiiruse eelist. Progressiivsete stantside tööriistade kasutamine ulatub tavaliselt 30 000 dollarist üle 250 000 dollarini, kuid see kulu amortiseerub kogu tootmismahu ulatuses. 500 000 osa juures lisab isegi 100 000 dollarine stants tööriistakulu ainult 0,20 dollarit tüki kohta. Kuid alla umbes 50 000 aastaühikut hakkab see amortisatsioonimatemaatika teile vastu töötama. See lävi on põhjus, miks järkjärgulised stantsimisteenused sihivad üldiselt püsiva suure nõudlusega programme, mitte ühekordseid tellimusi.
Roostevaba lindi jaoks pakuvad progressiivsed stantsid ka protsessi eeliseid, mis ei ületa kiirust. Kuna riba ei lahku kunagi toimingute vahel matriitsist, jääb osade registreerimine lukustatuks, et kontrollida -nööpnõela täpsust kogu vormimisjada jooksul. See on oluline, kui kumulatiivne töökarastus muudab materjali käitumist jaamade vahel. Saate neid nihkeid ennustada ja kompenseerida stantside kavandamise ajal, selle asemel, et võidelda juhuslike variatsioonidega, mis on põhjustatud osade käitlemisest erinevate toimingute vahel.
Rullide käsitsemine ja etteandmine kitsale varule
Alla 50 mm laiuse lindi jooksmine suurel kiirusel toob kaasa söötmise väljakutsed, millega laiemad mähised kokku ei puutu. Riba jäikus kogu laiuse ulatuses on väiksem, mistõttu see kaldub etteandeteel painduma, väänduma ja külgsuunas triivima. Lahendage need probleemid ja saate katkematu tootmise. Ignoreerige neid ja teil tekivad söötmishäired, krahh ja jäägid.
Servo söötjadon standardne indekseerimislahendus täppislindi tembeldamiseks. Servomootor käitab etteanderulle, mis haaravad ribast kinni ja liiguvad seda programmeeritava sammu võrra edasi, sünkroniseerides pressimistsükliga. Programmeeritavus on oluline, kuna roostevaba lint, eriti raskema temperamendi korral, võib haardesurve mõjul etteande-pikkuses varieeruda. Servojuhtimine võimaldab reaalajas-kompensatsiooni, mida mehaanilised või pneumaatilised etteandjad pakkuda ei suuda.
Pilotnõelad jäävad lõplikuks registreerimisasutuseks matriitsi sees. Isegi täiuslikult häälestatud servo söötja korral parandavad tihvtid kõik jääkpositsioonivead, tõmmates riba täpsesse joondusse enne iga jaama haardumist. Kitsa lindi puhul peab juhtava läbimõõt ja tihvtide -–-vahe olema piisavalt tihe, et kontrollida külgmist asendit ilma sidumiseta, täppistöö jaoks tavaliselt 0,01–0,02 mm koguvahe.
Tähelepanu nõuavad ka juhtsüsteemid sööturi ja matriitsi sisenemise vahel. Lai vars jookseb loomulikult sirgelt, kuna selle inertsimoment peab vastu külgsuunalisele liikumisele. Kitsal lindil seda luksust pole. Rull-stiilis servajuhikud või kanali-tüüpi laojuhikud hoiavad riba läbi etteandetee keskel. Vedruga-laaditud konstruktsioonid võtavad arvesse pilulindile omast väikest laiusemuutust, ilma et need oleksid nii tihedalt kinni, et paneksid riba kinni või suurendaksid etteande täpsust mõjutavat takistust.
Üks sageli{0}}tähelepanuta jäetud detail: pooli väljamakse pinge. Lintpoolide siseläbimõõt on nende laiuse suhtes väike, mis tähendab, et materjal kerib lahti suurema mähisega-kumerusega kui suurematele südamikele keritud laiem materjal. Sirgendaja või lamendaja decoileri ja sööturi vahel on hädavajalik. Ilma selleta tõstab jääkkõverus lindi stantsi esiküljelt jaamade vahel, põhjustades ebaühtlaseid vormi sügavusi ja kõrvaldades kõrvalekaldeid.
Prototüüp ja lühiajalised{0}}lähenemised
Progressiivne tööriistade kasutamine on mõttekas, kui maht õigustab investeeringut ja disain on külmunud. Kui kumbki tingimus ei ole täidetud, vajate alternatiivseid meetodeid, mis toodavad siiski vastuvõetavaid roostevabast lindi osi ilma kapitalikohustuseta.
Ühend surebsooritada ühes jaamas ühe vajutusega mitu toimingut. Need on odavamad kui progresseeruvad tööriistad, kuna vajavad vähem jaamu ja puudub ribakanduri konstruktsioon. Kompromiss on läbilaskevõime: osi tuleb toimingute vahel eraldi käsitseda, kui on vaja mitut stantsi ja löögisagedus jääb madalamaks, kuna iga löök teeb korraga rohkem tööd.
Tööriistade ülekandmineeraldab osa ribast varakult ja liigutab mehaaniliselt jaamade vahel. See lähenemine sobib osadele, mille geomeetria rebeneks kanduriba, näiteks sügavale-tõmmatud linttopsid. Kuid mehaaniline ülekandemehhanism piirab kiirust võrreldes progresseeruvate stantside pideva-vooluloogikaga ning täiendav käsitsemisrisk kasvab õhemate ja hapramate lindiosadega.
Traadi EDM ja laserlõikusmöödaviigu tembeldamine täielikult prototüübi koguste jaoks. Need meetodid lõikavad osi otse lindivarust ilma kõvade tööriistadeta, andes täpsed profiilid tundide, mitte nädalate jooksul. Osa hind on suurusjärgus suurem kui tembeldamisel, kuid kui vajate funktsionaalseks testimiseks viiskümmend osa, enne kui võtate endale 150 000 dollari suuruse järkjärgulise stantsi, on see hind tühine, võrreldes vigase disaini tööriistade kasutamise riskiga.
Väärib märkimist, et otsustusraamistik erineb veidi, kui võrrelda süsinikterasest progressiivse stantsimise ökonoomikat roostevaba terasega. Roostevaba lindi kõrgem materjalikulu ja suurem stantside kulumismäär tõstavad järkjärguliste tööriistainvesteeringute mahuläve mõnevõrra kõrgemale kui samaväärsete süsinikterase programmide puhul. Tööriistade lisahoolduskulu käigu kohta on roostevaba terase puhul lihtsalt suurem, mis tähendab, et vajate rohkem osi, mille peale seda laiali laotada.
Siin on struktureeritud otsuste töövoog tööriistastrateegia valimiseks.
- Määrake aastane maht ja kogu kasutusea kogus. Kui aastane maht ületab 50 000 ühikut mitmeaastase nõudlusega{3}}, on järkjärguline tööriistade kasutamine tõenäoliselt õigustatud.
- Hinnake osa keerukust. Loendage erinevate toimingute arv (torkamine, vormimine, kärpimine). Osad, mis nõuavad viit või enamat järjestikust toimingut, eelistavad progressiivseid stantse.
- Hinda taluvusnõudeid. Kui kriitilised mõõtmed nõuavad +/-0,05 mm või tihedamat mitme funktsiooni puhul, on piloottihvti registreerimisega progressiivsed stantsid paremad kui alternatiivid.
- Kinnitage disaini küpsust. Progressiivne stantsi investeering nõuab külmutatud disaini. Kui osa on endiselt iteratsioonis, kasutage esmalt valideerimiseks traati EDM-i või liitstantse.
- Arvutage omamise kogukulu. Võrrelge eluea jooksul amortiseerunud järkjärgulist stantsi maksumust lühiajaliste meetodite-osa kuluga, mis on korrutatud sama mahuga. Lisage iga lähenemisviisi jaoks stantside hooldus, teritusintervallid ja hinnanguline praagi kogus.
- Faktori teostusaeg. Progressiivsete stantside ehitamiseks kulub 12–20 nädalat. Kui tootmine peab algama nelja nädala pärast, ületavad lühiajalised-meetodid lõhe, samal ajal kui valmistatakse pika-progressiivse stantsimise tööriistad.
Õige vastus ei ole sageli ainult üks või teine meetod. Paljud edukad programmid algavad konstruktsiooni kinnitamiseks mõeldud liitvormide või traatlõigatud prototüüpidega{1}}, seejärel minnakse üle progressiivsele tööriistale, kui maht on tõusnud ja geomeetria lukustub. See etapiviisiline lähenemine kaitseb kapitali, tarnides samas igas etapis-tootmisvõimelisi osi.
Tööriistastrateegia määrab, kuidas osad valmistatakse. Kuid mõistmine, kuhu need osad jõuavad ja kuidas rakendusnõuded materjali- ja protsessiotsuste tegemisel tagasi saavad, täiendab inseneripilti.
Peamised kasutusalad stantsitud-roostevabast terasest lindile
Iga seni arutatud materiaalne otsus ja tööriistavalik teenib lõppkokkuvõttes ühte asja: valmis osa tööd reaalses maailmas. Rakendusnõuded ei mõjuta ainult klassi ja iseloomu valikut. Nad dikteerivad seda. Kontaktvedru, mis peab üle elama miljon paindetsüklit, nõuab teistsuguseid lindi omadusi kui kirurgiline tera, mis puutub kokku inimkudedega, kuigi mõlemad algavad kitsast roostevabast spiraalist, mida toidetakse läbi progresseeruva matriitsi.
Arusaamine, kuhu tembeldatud roostevabast terasest osad jõuavad, aitab inseneridel jõudlusnõuetest tagasi jõuda õige materjali, temperamendi ja protsessi kombinatsioonini.
Elektrilised kontaktid ja ühendusvedrud
Kui vajate väikest komponenti, mis paindub korduvalt ilma püsivat komplekti võtmata, on niiskes keskkonnas korrosioonile vastupidav ja säilitab mõõtmete stabiilsuse aastatepikkuse kasutusea jooksul, kirjeldate kontaktvedru. Siin domineerib 301 roostevaba lint.
Miks just 301? Selle madalam niklisisaldus (6-8%) põhjustab sellepingutavad kiireminikui teised austeniitklassid, mis tähendab, et pool{0}}kõva või kolm-veerand-kõva karastus tagab vedruomadused, mis konkureerivad spetsiaalsete vedruteraste omadustega, lisades samas loomupärase korrosioonikindluse. Elektrijuhtivus on nendes rakendustes teisejärguline, kuna kontaktjõud ja pinnaliides juhivad elektriühendust. Tähtis on väsimuse kestus: võime miljoneid kordi ilma pragudeta painutada.
Konnektori vedrud, aku kontaktid, RF varjestusklambrid ja SIM-kaardi väljatõmbemehhanismid sõltuvad kõik sellest omaduste kombinatsioonist. Lindi kujutegur sobib nendele osadele suurepäraselt, kuna valmis komponendid on tavaliselt kitsad, õhukesed ja neid toodetakse tohututes kogustes, täpselt sellise profiiliga, kus progressiivne stantsimine on suurepärane.
Meditsiiniseadmed ja kosmosekomponendid
Meditsiini- ja kosmoserakendustel on ühine joon: rike ei ole võimalik ja materjalide jälgitavus on kohustuslik. Peale selle erinevad nende nõudmised järsult.
Meditsiiniliste paelte osad, kirurgilised klambrid, tõmburvedrud, implantaadi ankrud ja diagnostiliste andurite korpused nõuavad eelkõige biosobivust. Klass 316L (madala süsinikusisaldusega) on standardne, kuna selle molübdeenisisaldus on vastupidav kehavedelike kahjustustele, samas kui madal süsinikusisaldus hoiab ära sensibiliseerimise keevitus- või steriliseerimistsüklite ajal. Pinnaviimistlus on siin väga oluline. Patsiendiga kokkupuutumiseks ette nähtud templiga lindi osad peavad vastama rangetele pinnakareduse nõuetele, et vältida bakterite adhesiooni ja kudede ärritust.
Aerospace juhib erinevaid prioriteete. Roostevabast terasest aeronavigatsiooniosade tembeldamine tähendab töötamist klassidega, mis säilitavad mehaanilised omadused kõrgel temperatuuril ja äärmuslike termiliste tsüklite korral. Klass 321, mis on stabiliseeritud titaaniga kroom-karbiidi sademete vastu, teenindab heitgaasisüsteemi komponente ja mootoriruumi kronsteine. Konstruktsiooniklambrite ja kinnitusdetailide jaoks tagavad 304 roostevabast terasest stantsitud osad lõõmutatud või veerand{6}}kõvas temperatsioonis keerukate geomeetriate jaoks vajaliku vormitavuse, tagades samal ajal piisava tugevuse -ja-kaalu suhte mõõdukal töötemperatuuril.
Mõlemad tööstusharud nõuavad täielikku materjali sertifitseerimist, partiide jälgitavust ja protsesside valideerimist – nõudeid, mida progressiivne stantsimine oma loomupärase korratavuse ja statistilise protsessijuhtimise võime kaudu hästi toetab.
HVAC ja tööstusanduri komponendid
Mitte iga tembeldatud lindiosa ei ole kõrge profiiliga-rakenduses. HVAC-süsteemid ja tööstuslikud andurid tarbivad igal aastal miljoneid tembeldatud roostevaba lindi komponente, alates bimetallist täiturmehhanismi elementidest ja termostaadi vedrudest kuni varjestusklambrite, kinnitusklambrite ja täppisanduri korpusteni.
HVAC-i progressiivne stantsimine toodab selliseid komponente nagu siibri ühendusklambrid, leegianduri klambrid ja kanali{0}}ühendusvedruklambrid mahuga, mis õigustab spetsiaalset progressiivset tööriista. Need osad kasutavad tavaliselt 304 lõõmutatud või veerand{3}}kõvas olekus, mis tasakaalustab piisava korrosioonikindluse niiskes keskkonnas ja vormitavust, mis on vajalik kronsteini keerukate geomeetriate jaoks. HVAC-i progressiivsed metallist stantsimise toimingud töötavad sageli pidevalt mitmes vahetuses, muutes stantsi eluea ja materjali järjepidevuse eriti oluliseks kulu-per{6}}osa ökonoomsuse seisukohalt.
Tööstuslikud andurid lisavad täppiskihi. Templiga lindiosad toimivad membraanielementidena rõhuandurites, vedrukontaktidena temperatuuriandurites ja elektromagnetilise{1}}tundliku elektroonika varjestuskorpusena. Need rakendused nõuavad sageli rangemaid tolerantse kui HVAC-tööd ja võivad määrata eriklassid, nagu 321 kõrge temperatuuriga andurite korpuste jaoks või 316 kemikaalidega kokkupuute keskkondade jaoks.
Siin on kokkuvõte tavalistest rakenduskategooriatest koos nende tüüpiliste klasside ja temperamentide paaridega:
- Kontaktvedrud ja ühendusklambrid:301 või 302, pool-kõva kuni-kõva
- Aku kontaktid ja RF-kilbid:301, kolm-veerand-raskesti vedrutav
- Kirurgilised instrumendid ja implantaadi komponendid:316L, lõõmutatud
- Lennundusklambrid ja väljalaskeelemendid:321 või 304, lõõmutatud veerand{2}}kõvaks
- HVAC-klambrid ja leegianduri klambrid:304, lõõmutatud veerand-kõvaks
- Rõhuanduri membraanid:316 või 304, lõõmutatud (maksimaalne elastsus sügavtõmbamiseks)
- Termostaadi ja täiturmehhanismi vedrud:301, pool-raske kuni kolm-veerand-raske
- EMI varjestusümbrised:304 või 301, veerand-kõva
Pange tähele mustrit: rakenduse nõuded voolavad otse tagasi teie spetsifikatsiooni klassi ja temperamendi veergudesse. Osa teeninduskeskkond, mehaanilised nõuded ja regulatiivne kontekst kitsendavad materjali valikut juba ammu enne seda, kui stantsidisainer koostab ühe jaama paigutuse.
Teadmine, kuhu osad jõuavad, on väärtuslik. Teades, mis tootmise ajal valesti läheb, ja kuidas seda kiiresti parandada, hoiab need osad voolu. Tagasilöögid, töö kõvenemine, määrimisrikked ja jämede moodustumine on korduvad vaenlased, mis takistavad lindi tembeldamisjooni ning igal neist on tuvastatavad algpõhjused koos tõestatud parandusmeetmetega.
Roostevabast terasest lindi tembeldamise levinumate probleemide tõrkeotsing
Progressiivne stants võib töötada suurepäraselt nädalaid ja seejärel hakata tootma jääke näiliselt üleöö. Tagasilööginurgad triivivad. Vormijaamades tekivad praod. Burrid kasvavad üle spetsifikatsiooni. Osad löövad vastu nägu. Nendel ebaõnnestumistel on harva üks dramaatiline põhjus. Need tekivad järk-järgult, kuna kulumine, materjali varieeruvus ja protsesside triiv jaamade vahel mõjutavad.
Erinevus kasumlikult töötava stantsimisliini ja vanaraua ning seisakute tõttu raha välja laskva liini vahel taandub sageli algpõhjuste tuvastamise kiirusele. Roostevabast terasest stantsidel on kitsam veavahemik kui pehme terase puhul, kuna materjali kõrge tugevus, kiire kõvenemine ja kroomi{1}}rikas pind loovad tõrkerežiimid, mida pehmematel metallidel lihtsalt ei esine.
Springbacki haldamine vormitud lindiosades
Springback on materjali elastne taastumine pärast paindejõu eemaldamist, mis põhjustab paindenurga veidi avanemist. Iga metall vetrub mingil määral tagasi, kuid roostevaba lint võimendab probleemi. Kõrgem voolavuspiir annab suurema tagasilöögi ja roostevabade klasside voolavuspiir on samaväärsete temperatuuride juures oluliselt suurem kui pehme teras. Mida õhem on lint painderaadiuse suhtes, seda hullemaks see läheb.
Kui palju tagasiminekut peaksite ootama? Roostevaba terase puhul kitsas kurvis, kus siseraadius võrdub materjali paksusega, langeb tagasitõuge tavaliselt vahemikku 2–4 kraadi. Kuna raadiuse-ja-paksuse suhe kasvab, tõuseb see arv kiiresti. Mõõduka raadiusega (6t kuni 20t) võib lõõmutatud 304 vetruda tagasi 4 kuni 15 kraadi. Poolkõva 301, mida tavaliselt kasutatakse stantsitud roostevabast terasest vedrukomponentide jaoks, võib õhuvormimise ajal suurte raadiuste korral ületada 40 kraadi.
Kolm praktilist strateegiat kontrollivad lindistantsimise tagasitõmbumist:
- Üle{0}}painutamine:Kujundage vormimisstants nii, et see paindub sihtnurgast mööda prognoositava tagasitõukejõu võrra. Kui teie osa vajab 90 kraadi ja materjal vetrub 5 kraadi tagasi, moodustub stants 85 kraadini. See on kõige levinum lähenemisviis ja toimib hästi, kui tagasiminek on materjalipartiide lõikes ühtlane.
- In-müümine:Mündimisetapi lisamine pärast esialgset painutust deformeerib materjali painde tipus plastiliselt, muutes elastse deformatsiooni püsivaks deformatsiooniks. Mündimine vähendab tagasilöögi varieeruvust, kuna see sunnib materjali lokaalselt ületama voolavuspiiri, sõltumata sissetulevast kõvaduse kõikumisest. Kompromiss on selles jaamas suurem pressi tonnaaž.
- Temperatuuri valik:Lõõmutatud lint tekitab vähem tagasitõmbeid kui pool{0}}rasked või täis-rasked tingimused. Nagumateriaalsed andmed kinnitavad, pool-kõva 301 näitab 4 kuni 43 kraadi tagasivedu samas raadiuse vahemikus, kus lõõmutatud 304 näitab ainult 2 kuni 15 kraadi. Kui teie osa ei vaja töös kõrgeid vedruomadusi, kõrvaldab pehmema temperamendi määramine suure osa probleemidest allikas.
Üks lindile omane peensus: tera suund on oluline. Veeresuunaga risti painutamine vähendab tagasitõmbumist ja parandab konsistentsi. Kitsas lindimaterjalis kulgeb valtsimise suund piki riba pikkust, nii et põikkõverad (üle laiuse) käituvad ettenähtavamalt kui pikisuunalised pikisuunalised painded.
Töökarastus ja selle kumulatiivne mõju
Austeniitse roostevaba teras on meta{0}}stabiilne struktuur. Kui te seda deformeerite, eriti madalama niklisisaldusega klassid nagu 301, muutub osa austeniidist martensiidiks. Seetüve{0}}indutseeritud faasimuutusmuudab materjali iga vormimistoiminguga kõvemaks ja rabedamaks. Ühes-jaamas on see mõju piiratud. 20-jaamalises progresseeruvas stantsis see koguneb.
Kujutage ette, et teie lint siseneb stantsi lõõmutatud olekus ja saadaval on 55% pikenemine. Jaam kolm läbistab pilootaugud, jaam kuus moodustab madala tõmbe, jaam kümme lisab ääriku ja jaam viisteist münti. Iga operatsioon kulutab osa materjali järelejäänud elastsusest. Viieteistkümnendaks jaamaks võib lint moodustamisvööndis olla kaotanud poole või rohkem oma esialgsest pikenemisvõimest. Lükake seda edasi ja pingekontsentratsioonidel tekivad praod.
Austeniitse roostevaba terase töökõvenemise määr (külmkarastusindeks) on ligikaudu 0,34, mis on oluliselt kõrgem kui süsinikterasel. See tähendab, et iga deformatsioonietapi korral tekib jääkpinge kiiremini. Mida suurem on akumuleeritud martensiidi sisaldus, seda suurem on jääkpinge ja seda tõenäolisem on pragunemine järgnevate vormimisoperatsioonide käigus.
Praktilised vastumeetmed hõlmavad järgmist:
- Jaamade järjestus:Tehke kõige raskemad vormimistoimingud stantsi protsessi alguses, kui materjal säilitab maksimaalse elastsuse. Reserveerige hilisemad jaamad kergete toimingute jaoks, nagu kärpimine, müramine või lõplik väljalülitamine.
- Vahepealne leevendus:Eriti nõudliku detaili geomeetria jaoks kujundage tühikäigujaamad (ei tööta), mis võimaldavad ribal raskete vormimisetappide vahel lõõgastuda. Kuigi see pikendab stantsi, hoiab see ära kumulatiivse pinge saavutamise kriitilise tasemeni.
- Hinde korrigeerimine:Kui pragunemine püsib vaatamata jaama optimeerimisele, kaaluge üleminekut 301-lt 304-le või 305-le. Suurem niklisisaldus stabiliseerib austeniidi faasi, vähendades martensiitsete muundumise kiirust ja andes teile suurema vormimisvõimsuse jaama kohta, enne kui materjalitöö{3}}kõveneb.
- Joonistamise sügavuse juhtimine:Jaotage kogu tõmbesügavus mitme jaama vahel, selle asemel, et proovida agressiivset-jaama tõmbamist. Iga järkjärguline tõmbamine jääb materjali hetkelise elastsuse piiridesse, mitte ei kurna seda ühe toiminguga.
Kui lõhenemine ilmneb pigem juhuslikult kui järjekindlalt, kahtlustate materjali erinevust pooli partiide vahel. Suur osa lõõmutatud spetsifikatsiooni kõvast otsast saabub väiksema elastsusega ja teie protsess, mis töötab hästi pehmemate partiide puhul, võib lükata kõvema materjali samades jaamades üle piiri. See on põhjus, miks mehhaaniliste omaduste sertifitseerimine mähise kohta, millest on juttu varasemates osades, maksab tootmise tõrkeotsingu käigus kasu.
Määrimis- ja pinnakaitsestrateegiad
Roostevaba metalli stantsimisel määrimisel on kaks eesmärki: hõõrdumise vähendamine töödeldava detaili ja tööriistade vahel ning lõhestumise vältimine, kus kroomirikkad pinnad külmuvad-rõhu all tööriistaterasse. Kui kasutate määrdeainet valesti, kahjustate osi määrdumise või keemilise rünnaku tõttu. Kumbki tulemus pole vastuvõetav.
Ajalooliselt tugines roostevabast terasest stantsimine suurestiklooritud parafiinmäärdedsest nende äärmuslik{0}}survejõud takistas tõhusalt sapisust. Probleem? Kloorijäägid põhjustavad roostevabadel pindadel korrosiooni, kui neid pärast stantsimist täielikult ei eemaldata. Suure pinna-pinna---mahu suhtega lintdetailide puhul on vormitud detaili iga pragu puhastamine keeruline ja kulukas. Kõik klooritud kilejäägid muutuvad kasutusel korrosiooni initsiatsioonikohaks.
Kaasaegsed alternatiivid välistavad selle riski täielikult. Spetsiaalselt roostevabade aluspindade jaoks loodud õlivabad, täielikult sünteetilised määrdeained tagavad vajaliku piirimäärimise ilma klooritud keemiata. Need koostised pakuvad lindi tembeldamisel täiendavaid eeliseid:
- Templi{0}}järgseks eemaldamiseks on vaja vähem agressiivset vesipuhastuskeemiat
- Parandage allavoolu keevisõmbluse kvaliteeti tänu puhtamatele pindadele
- Pakuvad paremat biolagunevust kui{0}}õlipõhised või klooritud alternatiivid
- Vähendage puhastusprotsessi ajal energiatarbimist
Roostevabast terasest pind ise tekitab määrimisprobleeme peale keemiavaliku. Võrreldes süsinikterasega on roostevabal terasel kõvem ja siledam pinnaprofiil, mis ei säilita määrdeainet nii kergesti. Õlikogumid karedamate pindade mikroskoopilistes orgudes, kuid roostevaba lindi sile viimistlus võimaldab määrdeainel surve all välja pressida. See tähendab, et pealekandmismeetod on sama oluline kui määrdeaine tüüp. Rullkatte- või tilgasüsteemid, mis kannavad värsket määrdeainet vahetult enne stantsi sisenemist, on paremad kui üleujutussüsteemid, mis toetuvad etteandetee varasemast jääkkilest.
Templi{0}}järgne puhastamine tuleb planeerida tootmisprotsessi osana, mitte järelmõtlemisena. Kõik määrdeainejäägid, mis jäävad valmis roostevabast terasest stantsidele, võivad segada järgnevaid protsesse, nagu keevitamine, passiveerimine või kokkupanek. Meditsiini--kontaktrakenduste puhul lisab puhastusvalideerimine protsessi juhtimise veel ühe kihi, mis algab määrdeainete valikuga.
Kui need tõrkerežiimid kokku tõmmata, on siin diagnostiline viide roostevabast terasest lindi stantsimisel kõige levinumate defektide kohta:
| Defekt | Tõenäolised algpõhjused | Soovitatavad parandusmeetmed |
|---|---|---|
| Liigne tagasilöök | Materjali temper on oodatust raskem; painderaadius paksuse suhtes liiga suur; õhu{0}}vormimise geomeetria | Suurendage paindenurka üle-; lisa mündijaam; määrake pehmem temper; vähendada painderaadiust, kus detaili konstruktsioon seda võimaldab |
| Pragunemine vormijaamades | kumulatiivne töökõvastus, mis ületab elastsuse; agressiivne tõmbamissügavus; tera-suunavigastus; materjalipartii kõrge kõvadusastmega | Jaotage moodustamine rohkemate jaamade vahel; lisage tühikäigul olevad abijaamad; lülituda kõrgemale-nikliklassile; kontrollida sissetuleva materjali omadusi partii kohta |
| Nägu lööb või sureb | Roostevaba tooriku ja D-2 tööriistaterase vaheline kroom-to{1}}kroom; ebapiisav määrimine; liigne löögiaeg | Lülituge PM tööriistaterasele või karbiidile; kanda peale PVD kate (TiN või AlTiN); viige määrdeaine üle sünteetilisele mitte-klooritud valemile; poleerima stantsimispind alla Ra 0,2 mikromeetrit |
| Liigne räbu moodustumine | Liiga lõtv stantsivahe; stantsi või stantsi serv on kulunud; materjali paksus üle nominaalse; ebaõige kliirens tujuseisundi jaoks | -lihvige või asendage kulunud tööriistad; kontrollida ja reguleerida stantsi kliirensit; kinnitada sissetuleva paksuse tolerantsi; temperamendi muutumise korral arvuta kliirens ümber |
| Osa kleepub löögi külge | Vaakumefekt õhukestele osadele; vetruva haardepunt; kare löögipind; ebapiisav eemaldamisjõud | Lisage õhuvool läbi stantsi; suurendada eemaldaja vedru survet; Poola punch nägu; kandke väikese{0}}hõõrdumisega PVD-kate |
| Sööda joondumine või kinnikiilumine | Liigne kumerus sissetulevas lindis; coil-set not flattened; juhtsiinid liiga pingul või liiga lahti; piloottihvtide kulumine | Pingutage ostutellimusel olevat kumeruse spetsifikatsiooni; lisage või reguleerige sirgendajat; kalibreerige juhiku kliirens uuesti; asendage kulunud juhttihvtid |
| Pinna kriimustus või märgistus | Praht sureb; töötlemata stantsipinnad; vormimisjaamade ebapiisav määrimine; riba lohistades tõstukitel | Rakendage stantside puhastamise ajakava; poleerige kõik kontaktpinnad; reguleerida määrdeaine pealekandmise kohta ja mahtu; kontrollige tõstuki kõrgust ja ajastust |
| Punktkorrosioon viimistletud detailidel | Klooritud määrdeaine jäägid; ebapiisav tembeldamisjärgne{0}}puhastus; süsinikterasest tööriistadest või käitlemisest tulenev saastumine | Lülituge kloori{0}}vabale sünteetilisele määrdeainele; rakendada kinnitatud puhastusprotsessi; roostevaba terase käitlemine süsinikterasest töödest eraldi |
Iga viga selles tabelis tuleneb protsessiahelas varem tehtud otsustest: materjali spetsifikatsioon, stantsi disain, tööriistade valik või määrdeaine valik. Tõrkeotsing muutub kiiremaks, kui tunnete need seosed ära, mitte ei käsitle iga sümptomit eraldi.
Tootmisprobleemide lahendamine hoiab osad tänapäeval liikumas. Täieliku spetsifikatsioonipaketi koostamine, mis takistab nende probleemide kordumist uutes programmides, on see, mis eraldab reageerivat tulekustutust proaktiivsest protsessitehnoloogiast ning see nõuab iga otsustuspunkti ühendamist ühtsesse töövoogu.
Alates materjali valikust kuni tootmiseni{0}}Valmis lindi osad
Üksikud otsused tekitavad üksikuid probleeme. Insener, kes valib klassi ilma stantsivahet arvestamata või määrab temperamendi, mõistmata selle tagasilöögi mõju tööriistadele, silub samu tõrkeid, mida käsitleti eelmises jaotises. Vastumürk on järjestikune spetsifikatsiooni töövoog, mis seob iga otsuse enne ja pärast seda tehtud otsustega, luues roostevabast terasest stantsitud osade paketi, kus iga element tugevdab teisi.
Mõelge sellele järgmiselt: teie rakendus ütleb teile, mida see osa tegema peab. See jõudlusnõue ahendab klassi ja iseloomu. Hinne ja temperament määravad, mida peate oma lindi tarnijalt nõudma. Need sissetulevad materjali omadused seavad piirid stantsi kliirensile, tööriistamaterjalile ja eemaldamisstrateegiale. Ja tervikpilt, keerukus pluss maht ja tolerants määravad, kas investeerite progressiivsetesse tööriistadesse või alustate lühiajaliste-alternatiividega.
Jätke selle ahela lüli vahele ja aimate. Arvamine maksab raha.
Lindi tembeldamise spetsifikatsiooni paketi koostamine
Iga edukas lindi tembeldamisprogramm järgib sama loogilist järjestust, olenemata sellest, kas osa on aku kontaktvedru või kosmoseanduri kronstein. Siin on otsustamise töövoog, mis on esitatud nummerdatud teena rakenduse nõuetest tootmis{1}}valmis tööriistadeni.
- Määratlege rakenduse nõuded.Alustage lõpust: teeninduskeskkond, mehaanilised koormused, väsimustsüklid, kokkupuude korrosiooniga, temperatuurivahemik, regulatiivsed piirangud ning elektrilise või soojusliku jõudluse vajadused. Need nõuded ei ole-läbiräägitavad ja kõik muu on nende täitmiseks paindlik.
- Valige hinne ja temperament.Sobitage oma rakenduse nõuded õige roostevaba sulamiga. Kas vajate korrosioonikindlusega vedruomadusi? 301 pool-raske. Kas vajate sügavat vormitavust ja biosobivust? 316L lõõmutatud. Kas vajate kõrget-temperatuuri stabiilsust? 321 lõõmutatud. Veenduge, et valitud temperamendi pikenemine ja voolavuspiir jäävad vahemikku, mida teie detaili geomeetria saab tegelikult kasutada ilma pragunemise või liigse tagasilöögita.
- Määrake lindi hankimise parameetrid.Kirjutage ostutellimus, mis juhib kõiki muutujaid, mille suhtes teie stants on tundlik: servade seisukord koos jäme orientatsiooniga, tasasuse tolerants, kumeruse piirang, laiuse ja paksuse tolerantsid, pinnaviimistlus, pooli ID/OD ja mehaaniliste omaduste sertifikaat partii kohta. Kõik, mis jääb täpsustamata, muutub muutujaks, mis nihkub mähiste tarnete vahel.
- Kujundage stantside vahed ja tööriistad.Arvutage stantsi-to-kliirens protsendina teie määratud paksusevahemikust, võttes arvesse klassi kõvadust ja temperamenti. Valige tööriistateras või karbiid, mis on vastupidavad kroomi-kuni-kroomile. Määrake PVD-katted kriitiliste vormimis- ja tühjendusjaamade jaoks. Kujundage eemaldamissüsteemid (vedrueemaldid, õhupuhastid, ejektori tihvtid), mis sobivad teie lindi paksusega.
- Valige tootmismahu strateegia.Sobitage tööriistainvesteeringud nõudlusega. Üle 50 000 külmutatud kujundusega aastamahtude korral tagavad progressiivsed stantsid madalaima-osa maksumuse. Prototüüpide või projekteerimise{5}iteratsioonifaaside jaoks kasutage traadist elektroforeesi (EDM) või liitstantse. Keskmise mahuga-üleminekutöö puhul kaaluge ülekandetööriistade kasutamist. Planeerige etapiviisiline investeering: kinnitage geomeetria lühiajaliste-meetoditega, enne kui hakkate kasutama pikaajalist-progressiivset stantsimist.
- Kehtestage protsessi juhtelemendid.Määratlege määrimise tüüp ja pealekandmismeetod (roostevaba terase jaoks mitte{0}}klooritud sünteetiline materjal), tembeldamisjärgse puhastusprotokoll, kontrollikriteeriumid, SPC parameetrid ja stantside hooldusintervallid. Dokumenteerige need koos detailide joonisega, et tootmismeeskondadel oleks täielik tootmispakett, mitte ainult geomeetria spetsifikatsioon.
See järjestus ei ole meelevaldne. Iga samm piirab järgmises etapis saadaolevaid valikuid. Edaspidi vahelejätmine, näiteks järkjärgulise stantsi paigutuse valimine enne materjali iseloomu kinnitamist, sunnib kallist ümbertegemist, kui tegelikkus ei vasta eeldustele.
Lõõmutatud terasest stantsimise rakenduste puhul, kus maksimaalne vormitavus on prioriteet, on järjestus veelgi olulisem. Lõõmutatud lindi madalam voolavuspiir tähendab, et on võimalik saavutada väiksemaid stantsivahesid, kuid selle kalduvus kleepumisele ja närimiskäitumisele nõuab spetsiifilisi tööriistakatteid ja määrdeaineid, mis tuleb algusest peale integreerida, mitte pärast probleemide ilmnemist paika panna.
Materjali valiku ressursid tembeldatud osade jaoks
Spetsifikatsioonipaketi koostamine nõuab usaldusväärseid materjaliandmeid. Te saate hankida mitmest allikast olenevalt sellest, millises otsuseetapis olete.
Tarnija andmelehed jäävad paelavarude mehaaniliste omaduste, saadaolevate temperatuuride ja mõõtmete tolerantside autoriteetseks allikaks. Taotlege neid oma klasside valimise{1}}protsessi alguses, kuna avaldatud vahemikud on tootjate ja valtsimistehaste lõikes erinevad.
Valdkonna käsiraamatud, nagu ASM Metals Handbook ja SSINA disainijuhised, pakuvad hinde{0}}võrdlusandmeid, vormitavuse hinnanguid ja stantsimise lähtepunkte, mis aitavad esialgsel teostatavushinnangul enne konkreetse tarnija kaasamist.
Inseneridele ja hankimismeeskondadele, kes hindavad tembeldatud teraslehe ja lintide valikuid mitmes sulamiperedes,YICHENI materjalide lehtpakub praktilist lähtepunkti. See hõlmab roostevaba terast, alumiiniumi, messingit ja muid sulameid, mida tavaliselt kasutatakse stantsitud ja töödeldud metallosades ning mis on korraldatud viisil, mis aitab teil kandidaate kitsendada enne tarnija üksikasjalikesse spetsifikatsioonidesse sukeldumist. Materjaliperekondi hõlmava koondviite olemasolu säästab aega, kui teie rakenduse nõuded pole teid veel ühte sulamisüsteemi lukustanud.
Kombineerige need ressursid selle asemel, et toetuda mõnele üksikule. Koondmaterjalide viide aitab teil kandidaate valida. Tarnija andmelehed kinnitavad teie konkreetse lindivormi täpseid omadusi. Ja tööriistade käsiraamatud muudavad need omadused kasutatavateks stantsi disainiparameetriteks.
Selle töövoo lõpus on eesmärk spetsifikatsioonide pakett, mida stantside ehitaja, materjali tarnija ja pressioperaator saavad kõik ilma ühemõttelisuseta täita. Kui kõik sidusrühmad töötavad sama integreeritud dokumendi alusel, kulgeb roostevabast terasest stantsimisprotsess lamedate lintidega nii, nagu see oli kavandatud: prognoositavalt, kasumlikult ja kvaliteetselt.
Korduma kippuvad küsimused roostevabast terasest stantsimislameda lindi kohta
1. Mille poolest erineb tasapinnaline lintstantsimine tavalisest lehtmetallist stantsimisest?
Lameda lindiga stantsimine hõlmab kitsa keritud, tavaliselt alla 50 mm laiuse roostevaba terase söötmist progresseeruvate või ühe{1}}jaama stantside kaudu. Erinevalt laiemast lehtede stantsimisest pakub lindivaru ainulaadseid väljakutseid, sealhulgas rangemad laiuse tolerantsid juhtsiinide jälgimisel, servade tundlikkuse tundlikkus, mis mõjutab jäsemete moodustumist, ja mähise -kõverus, mis põhjustab tõrkeid. Töökarastamine toimub ka progresseeruvate stantsijaamade vahel, kuna kitsas riba akumuleerib pinget erinevalt kui eraldi töödeldud lehttoorikud.
2. Milline roostevaba terase klass sobib lindi stantsimiseks kõige paremini?
Parim hinne sõltub teie rakenduse nõuetest. 301 paistab silma vedrukomponentide ja kontaktsõrmede osas tänu oma kiirele tööle-kõvenemiskiirus. 304 sobib sügavamale tõmbele ja keerukamaks vormimiseks oma suurema venitusega. 316 teenindab korrosiooni-kriitilisi keskkondi, nagu meditsiiniseadmed ja mereriistvara{5}}, samas kui 3 kõvasti{{6} kõrgendatud-temperatuuri rakendused. Optimaalsete tembeldamistulemuste saavutamiseks tuleb iga sort siduda õige temperatsioonitingimustega, alates maksimaalse vormitavuse saavutamiseks lõõmutatud kuni vedruomaduste jaoks täielikult{10}}kõvadeni.
3. Kuidas arvutada õhukese roostevabast terasest lindi kliirensit?
Õhukese lindi stantsivahet väljendatakse protsendina materjali paksusest külje kohta. Tööstusharu juhised soovitavad 12% kuni 15% külje kohta pehmete austeniitsete klasside puhul, kuni 20% täis-kõvade tingimuste korral standardsete lehemõõturite korral. Alla 0,25 mm paksuse lindi puhul peab protsent sageli veidi suurenema, kuna nihkesuhe{7}}/- käitub väiksema paksuse korral erinevalt. Liiga tihe kliirens õhukeste mõõtudega tekitab liigset lõikejõudu ja kiirendab löögi kulumist, mitte ei tekita puhtamaid lõikeid. Hindade konkreetsete väärtuste kohta leiate tööriistade inseneri käsiraamatutest{11} ja kinnitage need proovikäibetega.
4. Millal peaksite lindi osade jaoks valima järkjärgulise stantsimise lühiajalise-tööriistade asemel?
Järkjärguline stantsimine on õigustatud, kui aastane maht ületab ligikaudu 50 000 ühikut mitmeaastase nõudluse korral ja osade disain on külmunud. Progressiivsed stantsid maksavad 30 000 kuni üle 250 000 dollari, kuid amortiseerivad suurte koguste puhul, lisades mõnikord vähem kui 0,20 dollarit osa kohta. Prototüüpide või projekteerimise{10}iteratsioonifaaside puhul pakuvad traat-EDM- või liitvormid kiiremat tööd ilma suurte kapitalikohustusteta. Paljud programmid kasutavad etapiviisilist lähenemist: esmalt kinnitage geomeetria{12}}lühikäivitusmeetoditega, seejärel minge järkjärgulisele tööriistale, kui helitugevus suureneb ja disain lukustub.
5. Kuidas vältida roostevabast terasest lindi tembeldamisel lõhenemist ja tagasitõmbumist?
Lõpetamise vältimine nõuab roostevabade toorikute ja tööriistaterase vahelise kroomi---koosmõju käsitlemist. Lülituge D-2-lt pulbrilisele metallist tööriistaterasele või karbiidile, kandke PVD-katteid, nagu TiN või AlTiN, ja kasutage roostevabade aluspindade jaoks mõeldud mitte-klooritud sünteetilisi määrdeaineid. Tagasivedu juhtimiseks kasutage üle-painutusstrateegiaid, kus stants moodustab sihtnurgast kaugemale, lisage painutustsoonide plastiliseks deformeerimiseks-vormimisjaamad või määrake pehmemad temperatuuritingimused, kui rakenduse nõuded seda võimaldavad. YICHENI materjalide leht aadressil yichen-group.com/materials võib aidata inseneridel võrrelda sulamivalikuid, mis tasakaalustavad vormitavust ja tagasilöögikäitumist.


