


Mida teevad metallist stantsimisvormide tootjad ja miks see on oluline
Kui hankite täppisosi mastaapselt, kipub varakult esile kerkima üks küsimus:mis sureb tootmises? Vastus kujundab iga järgnevat otsust alates materjali valikust kuni tootmismahu eesmärkideni. Stantsimisstantside ja neid valmistavate tootjate mõistmine annab teile selgema tee kontseptsioonist valmis komponendini.
Mis on metallist stantsimisvormid
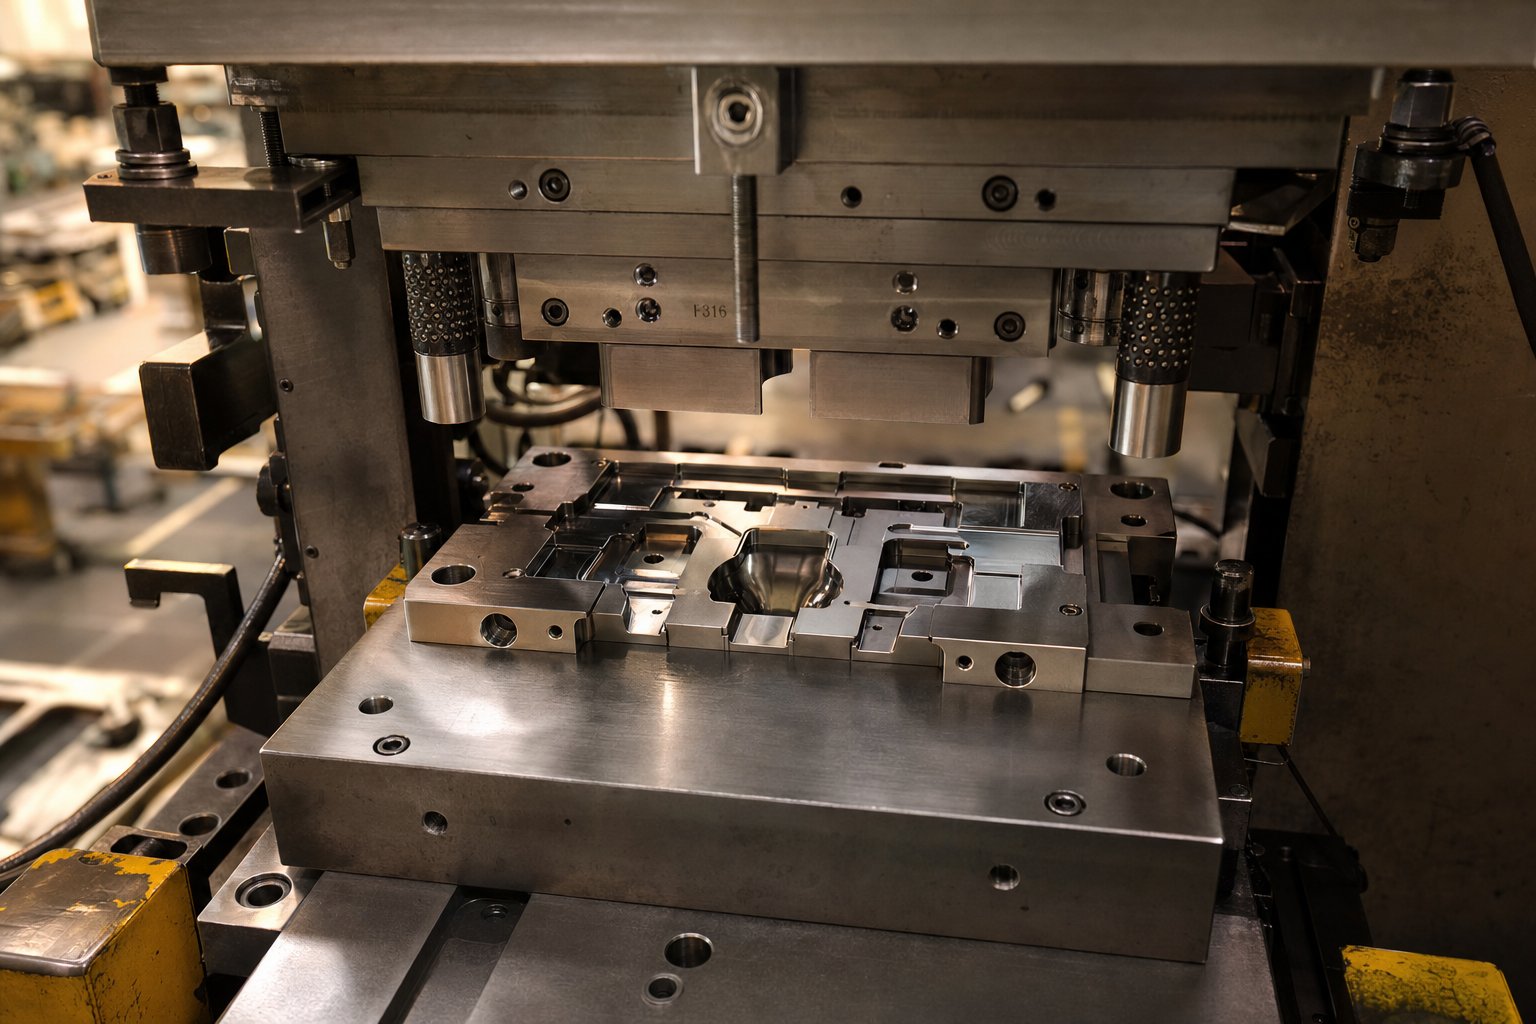
Stantsimisvorm on kohandatud-konstrueeritud täppistööriist, mis lõikab ja vormib lehtmetalli funktsionaalseteks vormideks, rakendades jõudu läbi stantsimispressi.
Erinevalt tavalistest tööriistadest või -riiul Iga matriit koosneb ülemisest ja alumisest poolest, mis töötavad pressi sees koos, teostades selliseid toiminguid nagu lõikamine, painutamine, augustamine, tõmbamine ja vormimine. Kaks poolt joonduvad läbi karastatud juhttihvtide ja pukside, tagades korratava täpsuse tuhandete või isegi miljonite pressimistsüklite jooksul.
Mõelge stantsimisvormile kui oma valmisosa negatiivsele kujutisele. Iga teie kujunduse kontuur, auk ja äärik vastavad tööriista täpselt töödeldud funktsioonile. See kohandamise tase on täpselt see, mis eristab kohandatud metallist stantsimisvormid kaubastantsimis-ja-stantsikomplektidest, mida võite kataloogist leida.
Mida metallist stantsimisvormide tootjad tegelikult teevad
Metallist stantsimisvormide ettevõtte ülevaade, mis peatub "nad teevad tööriistu", jätab täieliku pildi vahele. Need tootjad tegutsevad inseneripartneritena kogu tööriista elutsükli jooksul. Nende ulatus hõlmab tavaliselt järgmist:
- Teostatavuse analüüs ja kujundus--tootmisvõime tagasiside saamiseks
- CAE simulatsioon materjali voolu ja tagasilöögi ennustamiseks
- CNC-mehaaniline töötlemine, traadi EDM ja stantside komponentide täppislihvimine
- Kuumtöötlus ja pinnaviimistlus kulumiskindluse tagamiseks
- Kokkupanek, kuiv{0}}käivitamine ja korduv pressiproov
- Pidevad hooldus-, teritus- ja remonditeenused
Iga metallist stantsimisvorm läbib selle protsessi enne, kui toodab tootmisosa. Tootja ülesanne on muuta teie disaini eesmärk tugevaks tööriistaks, mis säilitab tolerantsi jooksu järel. See tähendab võimalike probleemide leidmist simulatsiooni käigus, mitte nende avastamist ajakirjanduses, kus muudatused maksavad eksponentsiaalselt rohkem.
Selles artiklis käsitletakse kogu protsessi, alates stantsitüüpidest ja ehitusmaterjalidest kuni hindamiskriteeriumide ja töösuheteni. Olenemata sellest, kas olete tolerantse täpsustav insener, tarnijaid võrdlev hankimisjuht või tulevase programmi jaoks uusi stantsimisvorme uuriv tootja, annavad järgmised jaotised teile konteksti teravamate otsuste tegemiseks.
Stantsimisstantside tüübid ja nende sobitamine oma projektiga
Õige stantsitüübi valimine on üks varasemaid otsuseid igas stantsimisprogrammis ning see mõjutab otseselt tööriistade maksumust, tsükliaega ja osade kvaliteeti. Ometi jõuavad paljud ostjad pakkumise staadiumisse ilma selge ettekujutuseta, milline lähenemine sobib nende geomeetria, mahu ja eelarvega. Neli peamist tüüpi stantsimisvormid lahendavad igaüks erineva tootmisprobleemi. Arusaamine, kus igaüks paistab silma, aitab teil algusest peale oma tööriistapartneriga produktiivsemalt vestelda.
Progressiivsed stantsid suure{0}}mahuga pidevate jooksude jaoks
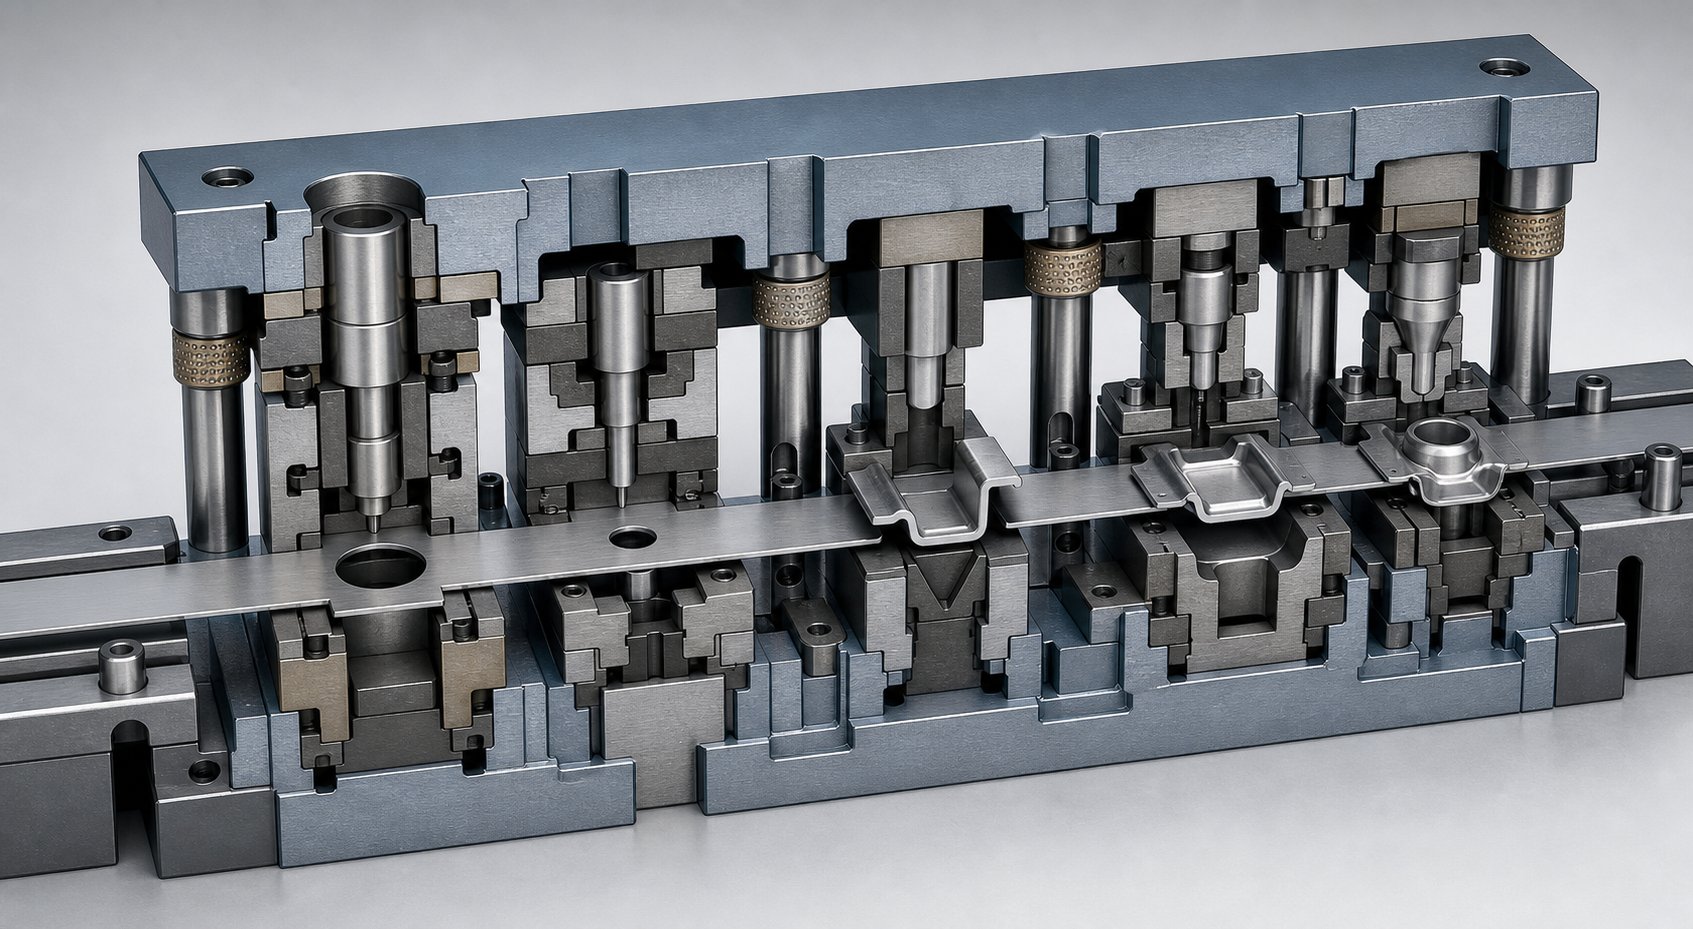
Kujutage ette metalliriba, mis söödab stantsi ja ilmub sekundi murdosa hiljem valmis osana. See onprogressiivne stantsiminetegevuses. Ribamaterjali mähis siseneb ühte otsa, liikudes järk-järgult läbi jaamade seeria, millest igaüks sooritab teatud toimingud, nagu augustamine, painutamine, löömine või kärpimine. Lõppjaama poolt eraldatakse kanduribast valmis komponent.
Progressiivsed matriitsid on tööhobune valik suure{0}}mahuga programmide jaoks, mis toodavad keerukaid osi. Kuna materjal ei lahku kunagi toimingute vahel matriitsist, jäävad tsükliajad lühikeseks ja osade -to{3}}järjepidevus on kõrge. Progressiivsed stantsitootjad soovitavad seda lähenemist tavaliselt siis, kui aastased mahud ületavad kümneid tuhandeid tükke ja osade geomeetria hõlmab mitmeid funktsioone, mis muidu nõuaksid eraldi toiminguid.
Kompromiss on esialgne investeering. Progressiivse stantsi projekteerimine ja ehitamine nõuab iga jaama põhjalikku planeerimist ning ehitusjärgsed muudatused võivad olla kulukad. Kuid pikkade tootmisperioodide puhul langeb tüki maksumus-järsult, muutes progressiivsed stantsid sageli programmi eluea jooksul kõige ökonoomsemaks valikuks.
Suuremate või sügavamate osade ülekandestantsid
Mõned osad lihtsalt ei saa liikuda läbi kanduriba progressiivse stantsi. Sügav-tõmmatud kestad, suured sulgud ja komponendid, mille geomeetria ulatub põhimaterjali lametasapinnast kaugemale, vajavad teistsugust strateegiat. Ülekandevormid lahendavad selle, eraldades tooriku ribast esimeses jaamas, seejärel liigutades seda mehaaniliselt iseseisvate vormimisjaamade vahel haaratsite või ülekandesõrmede abil.
See sõltumatus annab ülekandestantside tarnijatele paindlikkuse käsitseda liiga suuri, sügavaid või geomeetriliselt liiga keerukaid osi, et kasutada riba{0}}söötmist. Iga jaam võib sooritada agressiivseid tõmbamisi, äärikuid või tagasilööke, ilma et detaili ribaga ühendav materjal piiraks. Täiendav eelis: kandurivõrgu eemaldamine vähendab materjalikulu osa kohta, mis võib märkimisväärselt alandada kalleid sulameid kasutavate programmide tükikulusid.
Ülekandevormid nõuavad kõrgemaid tööriista- ja seadistuskulusid ning tsükliajad on mehaanilise ülekande liikumise tõttu pisut pikemad kui järkjärguliste seadistuste puhul. Need on kõige paremini õigustatud keskmise-kuni-suure mahu jaoks, kus osa suurus või sügavus muudab järkjärgulise tööriistade kasutamise ebapraktiliseks.
Liitvormid lamedate täppisosade jaoks
Kui teie detail on suhteliselt tasane ja nõuab kõigi funktsioonide täpset mõõtmete täpsust, tagab liitstants ühe vajutusega. Liitvormid teevad korraga mitu lõikamis- ja vormimisoperatsiooni. Torkamine ja tühjendamine toimuvad samal hetkel, mis tagab täiusliku joondamise sisemiste omaduste ja välisprofiili vahel.
See samaaegne toimimine muudab liitvormid hästi{0}}sobivateks seibide, elektriliste laminaatide, klemmitoorikute ja muude täpsete lamedate komponentide jaoks, kus kontsentrilisus või asukoha täpsus on kriitilise tähtsusega. Need on ehituselt lihtsamad kui progressiivsed või ülekandetööriistad, mis hoiab esialgsed kulud mõõdukad. Kuid need on piiratud osadega, millel pole keerukat 3D-vormingut, ja tootmiskiirus on madalam kui järkjärguline stantsimine suure mahu jaoks.
Inseneridele, kes hindavad metallist pressstantse lamedate komponentide jaoks väikeses{0}}kuni-keskmises mahus, tagavad liitvormid sageli parima täpsuse ja kulude tasakaalu. Need toimivad ka suurepärase esimese-operatsiooni tööriistana, valmistades toorikuid, mida kasutatakse järgnevates vormimisprotsessides.
Üks{0}}jaam sureb lihtsate toimingute jaoks
Mitte iga tembeldamistöö ei nõua mitme{0}}jaama keerukust. Ühe-jaama stantsid teevad ühe toimingu ühe vajutuskäigu kohta, olgu see siis toorik, augustamine, vorm või kärpimine. Need on kõige lihtsamad stantsimisvormid projekteerimiseks ja ehitamiseks, mistõttu sobivad need ideaalselt prototüüpide loomiseks, lühikesteks katseteks või sekundaarseteks operatsioonideks osadega, mis on juba läbinud esmase stantsimise.
Ühe{0}}jaama tööriistade lihtsus tähendab kiiret töötlemist ja madalaid eelkulusid. Negatiivne külg on tõhusus. Mitut toimingut nõudva detaili tootmine tähendab selle käsitsemist mitme stantsi kaudu, tööjõu suurendamist ja potentsiaalselt positsioonide varieerumist operatsioonide vahel. Tootmisprogrammide puhul on ühe-jaama stantsid tavaliselt reserveeritud väikese-keerukuse osade või olukordade jaoks, kus ühe konkreetse funktsiooni jaoks piisab kohandatud templilahendusest.
Matriitside tüüpide võrdlemine lühidalt
Allolevas tabelis on iga matriitsi tüüp kaardistatud teguritega, mis on projekti planeerimisel kõige olulisemad. Kasutage seda valikute kitsendamiseks, enne kui võtate tootjaga kaasa üksikasjaliku teostatavusanalüüsi.
| Dieedi tüüp | Parim kasutuskohver | Tüüpiline tootmismaht | Osade keerukus | Materjali paksuse vahemik | Tööriistade suhteline maksumus |
|---|---|---|---|---|---|
| Progressiivne | Keerulised mitme{0}}funktsiooniga osad suurel kiirusel | Kõrge (50,000+ aastas) | Keskmine kuni kõrge | 0,1 mm - 6 mm | Kõrge |
| Ülekanne | Suured, sügavad või 3D{1}}vormitud osad | Keskmine kuni kõrge (10,000+) | Kõrge | 0,5 mm - 12 mm | Kõrge |
| Ühend | Lamedad täppisosad, millel on kitsad tolerantsid | Madal kuni keskmine (1 000 - 50 000) | Madal kuni keskmine | 0,1 mm - 4 mm | Keskmine |
| Üks{0}}jaam | Lihtsad toimingud, prototüübid, lühikesed jooksud | Madal (alla 10 000) | Madal | 0,1 mm - 10 mm | Madal |
Pange tähele, kuidas helitugevus ja osa keerukus suunavad teid spektri erinevate otste poole. Lameühendusklemm (500 000 tükki aastas) viitab täpselt progressiivsele tööriistale, samas kui sügavtõmmatud-ümbris 20 000 ühikut aastas on õpikute teisaldamisvormi rakendus. Matriitsi tüübi sobitamine oma projekti tegelike nõuetega on üks kiiremaid viise tööriistainvesteeringute kontrollimiseks ilma osade kvaliteeti ohverdamata, selle asemel, et vaikimisi valida kõige tuttavam valik.
Muidugi räägib stantsitüüp ainult osa loost. Selle tööriista ehitamiseks kasutatud materjalid, alates tööriistaterasest kuni pinnatöötluseni, määravad kindlaks, kui kaua see talub ja kui palju hooldust see oma kasutusea jooksul nõuab.
Stantsi ehitusmaterjalid, mis eraldavad head tööriistad suurepärastest
Kaks stantsi võivad väljastpoolt identsed välja näha ja 500 000 tsükli jooksul väga erinevalt toimida. Erinevus tuleneb tavaliselt sellest, millest need tehtud on. Stantsiterase valik on tootja tehnilise sügavuse üks selgemaid näitajaid, kuid seda esineb pakkumiste võrdlustes harva. Kui mõistate, millised tööriistaterase klassid, karbiidivalikud ja pinnatöötlused teie projektile kehtivad, aitab teil hinnata, kas pakutud hind peegeldab pikaajalist-väärtust või lihtsalt madalat eelmaksumust.
Tööriistaterase klassid, mida kasutatakse stantsimisvormide ehitamisel
Enamik terasest stantsimisstantse on valmistatud käputäiest tõestatud tööriistaterasest, millest igaüks on optimeeritud kindla kõvaduse, sitkuse ja kulumiskindluse tasakaalu jaoks. Levinud hinded sobivad siin:
D2on abrasiivse kulumisega-külmtöö-minek stantside tühjendamiseks ja vormimiseks. Selle kõrge süsiniku- ja kroomisisaldus tagab suurepärase kulumiskindluse kõvadustasemetel umbes RC 58-60, mistõttu sobib see hästi pikkadeks tootmisperioodideks pehmel terasel ja HSLA-lehel. Kompromiss on mõõdukas sitkus. D2 võib tugeva löögikoormuse korral puruneda või praguneda.
A2pakub kuldset keskteed. See on õhk-kõvenemisaste, mille sitkus on parem kui D2, pakkudes samas head kulumiskindlust. Kui teie lehtmetalli stantsimisvormid peavad taluma nii vormimist kui ka mõõdukat lööki, saavutab A2 praktilise tasakaalu keskmise{5}}kuni -suure mahuga programmide jaoks.
S7on löökide{0}}kindel hinne, mis on loodud löökide jaoks. Kui teie matriit kogeb suuri tühjendusjõude, agressiivseid nukkide tegevusi või korduvat põrutuskoormust, neelab S7 selle energia katastroofilise rikketa. See ei vasta D2-le kulumiskindluse poolest, kuid see töötab jätkuvalt kohtades, kus rabedad pinnad purunevad.
M2on kiir{0}}kiirteras, mis säilitab kõvaduse ka kõrgetel temperatuuridel. Tavaliselt on see reserveeritud stantsitavate otste ja lõiketerade jaoks kiiretes järkjärgulistes stantsides, kus hõõrdumise -soojus pehmendab tavapäraseid külmtöödeldud teraseid.
Õige valik sõltub teie tootmismahust, tembeldatavast tooriku materjalist ja domineerivast rikkerežiimist, millega stants kokku puutub. Tootja, kes tembeldab pehmet alumiiniumist stantsi mõõdukas mahus, võib määrata A2, samas kui kõrge -tugeva terasega 1,5 miljonit tsüklit töötav tootja kaldub D2 või pulbermetallurgia alternatiivi poole, millel on veelgi peenem karbiidijaotus.
Karbiidist sisetükid ja pinnatöötlused
Kui standardsed tööriistaterased jõuavad oma piiridesse, pikendavad karbiidstantsimisvormide komponendid oluliselt kasutusiga. Volframkarbiidist sisetükid on levinud lõikejaamades, kus abrasiivsed lehtmetallid, kaetud terased või ülitugevad sulamid kuluvad läbi tavaliste teraste murdosa eeldatavast stantsi kasutusajast. Need sisetükid on kõvajoodisega joodetud või mehaaniliselt kinnitatud matriitsi korpuses, kontsentreerides äärmise kõvaduse täpselt kulumise kohale.
Pinnatöötlus lisab veel ühe kaitsekihi ilma stantsi põhja geomeetriat muutmata. Kõige tavalisemate valikute hulka kuuluvad:
Nitreerimine(gaasi- või plasmaioon) hajutab lämmastiku tööriista pinnale, luues kõva korpuse, mis on vastupidav kleepuvuse kulumisele ja määrdumisele. Ioonide nitridimine on kiirem, töötab madalamatel temperatuuridel ja vähendab hapra valge kihti, mis võib koormuse all helvestada.
TiN ja TiAlN kattedFüüsilise aurustamise-sadestamise (PVD) abil toodetakse kõrge{0}}kõvadusega ja madala hõõrdumisega{1}}pinda. Uuringu dokumenteerisAHSS-i rakendusjuhisednäitab PVD{0}}kattega tööriistu, mis toodavad üle 1,2 miljoni detaili, võrreldes vaid 50 000-ga kroomitud- ekvivalendiga sama lehtmetallist stantsi puhul.
Kroomitud katmine, kui tööstusharu vaikimisi langeb, on soosingust välja langemas. Sellel võib tekkida mikropragunemine kõrge kontaktrõhu all, mis on tüüpiline kõrgtugevatele-terastele ja keskkonnaeeskirjad on protsessi ümber karmistatud.
Praktiline lähenemine, mida paljud tootjad kasutavad: ehitage matriitsi korpus kulutõhusast-malmist või madalama-kvaliteediga terasest, seejärel paigaldage kulumis-kriitilistesse kohtadesse kvaliteetse-tööriistaterasest või karbiidist sisetükid. See sihib investeeringuid sinna, kus see on kõige olulisem, ja hoiab kogu tööriistakulu kontrolli all.
Kuidas matriitsi materjal mõjutab osade kvaliteeti ja maksumust
Materjali valik ei määra ainult seda, kui kaua matriit kestab. See mõjutab otseselt pressi alt väljuvaid osi. Matriitsi pind, mis laguneb, tekitab teie stantsitud komponentidesse purse, mõõtmete triivi ja pinna ebatäiuslikkust. Aja jooksul muutuvad need kvaliteediprobleemid vanarauaks, ümbertöötamiseks ja võimalikeks liiniseisakuteks allavoolu.
Kõrgema kvaliteediga-stantsimisvormi teras hoiab teritusintervallide vahel pikemaid tolerantse. Kaetud pinnad vähendavad hõõrdumist, mis parandab materjali voolu ja minimeerib viimistletud detailidel tekkivaid täkkeid. Lehtmetallist stantsimisstantse määravate inseneride jaoks on õigete küsimuste esitamine matriitsi materjali kohta enne konstruktsiooni kinnitamist üks tõhusamaid viise osade kvaliteedi kaitsmiseks kogu tootmistsükli jooksul.
Siin on peamised tegurid, mida materjali valimisel oma tootjaga arutada:
- Milline on stantsi eeldatav eluiga löökidena enne uuesti lihvimist ja milline terase klass seda eesmärki toetab?
- Mis on selle rakenduse puhul domineeriv rikkerežiim: abrasiivne kulumine, liimi kulumine, lõhenemine või pragunemine?
- Kas töödeldava detaili materjal (kõrg{0}}tugev teras, roostevaba teras, alumiinium) vajab karbiidist sisestusi või katteid?
- Kas pinnatöötlust rakendatakse enne või pärast proovimist ja kuidas see mõjutab mõõtmete varusid?
- Milline on ülaltoodud stantsi kasutusiga sisse ehitatud hooldusintervalli eeldus?
- Kas pulbermetallurgia tööriistateras on tootmismahu ja tooriku tugevuse seisukohast õigustatud?
Need küsimused suunavad vestluse hinnalt-per-hinnalt-osa-hinnale, mis on mõõdik, mis tegelikult teie kasumit juhib. Tootja, kes suudab sõnastada, miks ta valis teie rakenduse jaoks konkreetse klassi, selle asemel, et vaikimisi laos olevale terasele, annab märku sellisest insenerisügavusest, mis maksab sadade tuhandete pressimistsüklite jooksul.
Dieedi projekteerimis- ja inseneriprotsessi selgitatakse samm-sammult
Teadmine, mis materjalid matriitsi sisse lähevad, on väärtuslik. Kuid arusaam, kuidas disainist saab tegelikult valideeritud tootmistööriistad, annab teile midagi praktilisemat: selge pildi ajakavast, otsustuspunktidest ja tootjaga kaasatud koostööst. Tootmise tembeldamisprotsess kulgeb läbi erinevate insenerifaaside ja igaüks neist on olemas selleks, et probleeme varakult tabada, kui parandused on odavad ja kiired.
Siin on metallist stantsimisvormi kujunduse täielik edasiminek alates teie esialgsest osafailist kuni tootmis{0}}kinnitatud tööriistadeni.
- Osade teostatavusanalüüs ja materjalide hindamine
- Ribade paigutus ja protsesside planeerimine
- CAE simulatsioon ja vormingu valideerimine
- Detailne stantsi disain ja komponentide projekteerimine
- CNC töötlemine, EDM ja komponentide tootmine
- Kokkupanek, joondamine ja stantsimine
- Pressiproov, proovide kontroll ja iteratiivne täpsustamine
- Tootmise kinnitamine ja üleandmine
Iga faas tugineb sellele eelnevale. Mis tahes etapi vahelejätmine või kiirustamine toob endaga kaasa riski, et ühendid tekivad veelgi madalamal. Vaatame üksikasjalikult kolme peamist projekteerimisetappi.
Teostatavuse analüüs ja materjali valik
Enne mis tahes projekteerimistööde algust vaatab tootja insenerimeeskond teie osa läbi väravakontrolli. See teostatavusanalüüs määrab, kas teie geomeetria on joonisel tembeldatav ja kui mitte, siis millised muudatused parandavad valmistatavust funktsiooni kahjustamata.
Mida see ülevaade tegelikult hõlmab? Insenerid uurivad teie detailide geomeetriat, otsides funktsioone, mis tekitavad vormimisprobleeme: painderaadiused, mis on materjali paksuse suhtes liiga tihedad, tõmmake sügavused, mis ületavad materjali elastsuse piire, augud, mis on liiga lähedal paindekohtadele, kus moonutused muudaksid need ovaalseks, või funktsioonid, mis nõuavad tolerantse, mis suurendavad tööriistade kulusid ebaproportsionaalselt. Kogenud insener suudab need probleemid kiiresti tuvastada, sest nad on näinud tuhandete varasemate programmide puhul sarnaseid geomeetriaid õnnestunud või ebaõnnestunud.
Materjalide hindamine toimub paralleelselt. Lehtmetalli stantsimise protsess käitub erinevalt sõltuvalt teie valitud sulami voolavuspiirist, plastilisusest ja tagasitõmbeomadustest. Pehmest terasest konstrueeritud detail võib esimesel katsetusel puhtaks jääda, samas kui sama geomeetria ülitugevast terasest või roostevabast terasest võib kortsuda, lõheneda või üle taluvuse tagasi vetruda. Tootja hindab, kas teie materjalivalik toetab kavandatud geomeetriat, ja soovitab alternatiive, kui mitte.
See on ka koht, kus võrrandisse siseneb tootmismaht. 5000 detaili aastas töötamine õigustab teistsugust tööriistastrateegiat kui 500 000. Maht mõjutab stantsi tüübi valikut, tööriista enda materjali kvaliteeti ja seda, kas teatud funktsioonid tuleks vormida-vormis või käsitleda teiseste operatsioonide käigus. Parimad tootjad käsitlevad seda etappi pigem koostööpõhise DFM-i vestlusena, mitte ühesuunalise pakkumisena.
CAE simulatsioon ja stantside disain
Kujutage ette, et saate oma detaili sada korda digitaalselt tembeldada, jälgides täpselt, kus metall õheneb, kortsub või tagasi vetrub, enne kui üksainsa tööriistaterase plokk lõigatakse. Selle toob lõplike elementide analüüs stantsimise tootmisprotsessi.
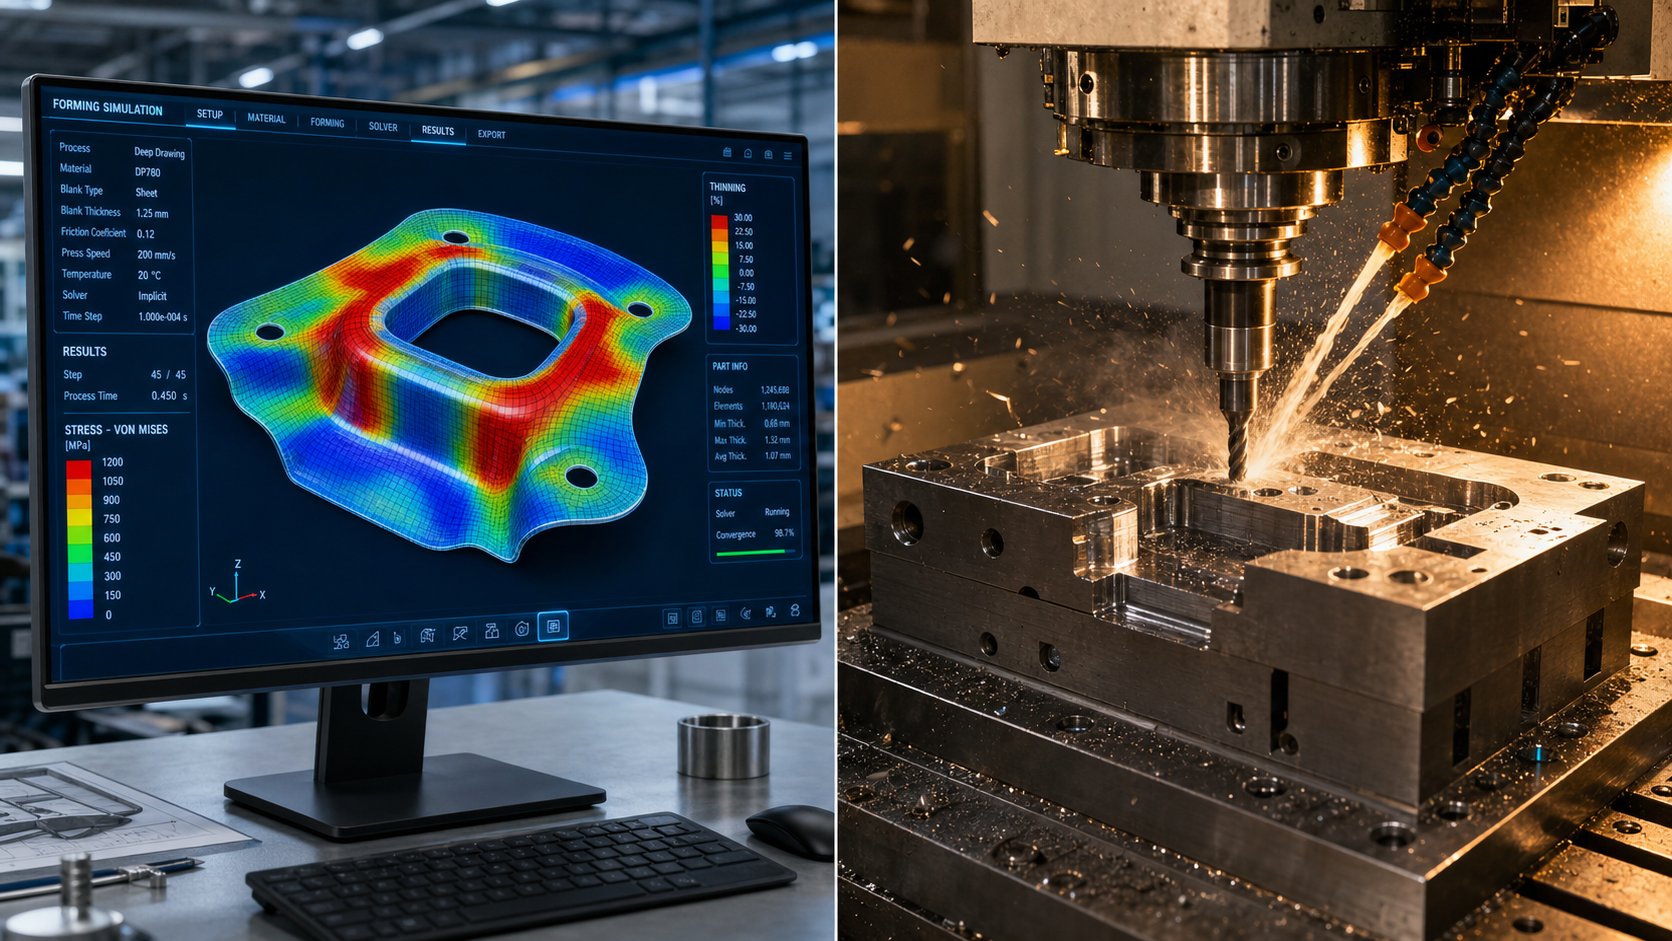
Kasutades platvorme, nagu AutoForm, DYNAFORM või sarnaseid spetsiaalseid vormimissimulatsioonitarkvarasid, modelleerivad insenerid teie lehtmetallist tooriku, stantsi pindade ja pressjõudude vahelist täielikku koostoimet. Simulatsioon ennustab materjali voolamist matriitsi õõnsustesse, tuvastab liigse hõrenemise või kokkusurumise piirkonnad, arvutab tagasilöögi ulatuse ja märgib võimalikud lõhenemised või kortsud. VastavaltKeysighti moodustamissimulatsiooni analüüs, võimaldab see virtuaalne valideerimine tootjatel tuvastada ja kõrvaldada võimalikud defektid enne tegeliku tootmise algust, asendades kallid füüsilised proovid{0}}iteratiivse digitaalse täiustamisega.
Tagasilöögikompensatsioon on simulatsiooni üks suurimaid{0}}väärtuslikke väljundeid. Igal materjalil on kalduvus pärast vormimist osaliselt oma esialgse kuju tagasi pöörduda. Selle asemel, et seda pressimisel avastada ja stantside pindu katse-eksituse meetodil-uuesti töödelda, kvantifitseerib simulatsioon tagasilöögi ja võimaldab inseneridel luua algusest peale vajalikud üle{4}}painded otse tööriista geomeetriasse.
Üksikasjalik stantsi kavandamise etapp järgneb simulatsiooni valideerimisele. Insenerid tõlkivad end tõestanud vormimiskontseptsiooni terviklikuks 3D-mudeliks, mis määrab kindlaks kõik komponendid: stantsiprofiilid, stantsiplokid, eemaldamisplaadid, juhtsüsteemid, juhttihvtide asukohad ja riba paigutus, mis järjestab toiminguid jaamade vahel. Siin määratletakse ka stantsimismasina nõuded, sealhulgas pressi tonnaaž, aluspinna suurus ja sulgemiskõrgus, mis on vajalik valmis tööriista käitamiseks. CAD-platvormid, nagu SOLIDWORKS või Siemens NX, loovad tootmisjoonised, mis sisenevad otse töötlemisfaasi.
Töötlemise, kokkupaneku ja proovimise valideerimine
Kui projekt on valmis, algab valmistamine. CNC-freespingid toodavad esmaseid stantsivorme, töötades karastatud tööriistaterasest plokkidest, et luua stantsiprofiile, stantsiõõnsusi ja plaadi geomeetriat kuni kitsaste tolerantsideni. Keerulised sisemised funktsioonid, teravad sisenurgad ja peened detailid, mida oleks raske või võimatu freesida traadi-EDM-i ja uputus-EDM-iga, mis kasutavad elektrilahendust materjali erosiooniks mikroni{2}}taseme täpsusega.
Pinna lihvimine viib kriitiliste pindade lõpliku tasasuse ja viimistluse spetsifikatsioonideni. Kuumtöötlemine kõvestab töötavad komponendid nende Rockwelli sihtväärtusteni. Tööriistade tembeldamisprotsess ise nõuab samasugust täpsust, mis lõpuks teie osad toodab.
Kokkupanek koondab kõik töödeldud komponendid stantsikomplekti. Torustab istme perforeerimisplaadile, stantsiplokid kinnitatakse alumise jalatsi külge, juhttihvtid ja puksid joondavad pooled ning vedrusüsteemid kalibreeritakse. Selles etapis joondamist mõõdetakse mikronites. Kerge kõrvalekaldumine ülemise ja alumise poole vahel võib ilmneda ebaühtlase lõike, enneaegse kulumise või tolerantsi -väl-osadena.
Proovimine on koht, kus teooria kohtub reaalsusega. Kokkupandud stants läheb pressi ja teeb esimesed löögid tegelikule tootmismaterjalile. Insenerid kontrollivad saadud proove teie detaili trükise suhtes, mõõdavad mõõtmeid, kontrollivad pinnaviimistlust ja hindavad servade kvaliteeti. Peaaegu ükski matriit ei too esimese löögiga täiuslikke osi. Järgnevad iteratiivsed reguleerimised: vormimisraadiust segatakse veidi, lõikevahet häälestatakse, tagasilöögikompensatsiooni valitakse agressiivsemalt. Iga iteratsioon viib proovid spetsifikatsioonile lähemale, kuni mõõtmete vastavus kinnitatakse mitmel järjestikusel käitamisel.
See valideerimistsükkel, näidiste käitamine, mõõtmine, reguleerimine ja uuesti{0}}käivitamine on koht, kus kogemused eraldavad võimekad tootjad teistest. Meeskond, kes on kinnitanud tuhandeid stantse, tuvastab mustrid kiiremini, teeb täpsemaid parandusi ja saavutab tootmise heakskiidu vähemate iteratsioonidega. Tulemus: lühemad teostusajad ja väiksemad arenduskulud teie jaoks.
Kogu selle protsessi käigus märkate, kui tugevalt mõjutavad varased faasid, teostatavus, simulatsioon ja detailne disain kõike allavoolu. Põhjalik inseneriinvesteering lühendab proovimise ajakava ja vähendab kulukate üllatuste võimalust. Sama põhimõte ulatub kaugemale individuaalsete vormide väljatöötamisest, hõlmates laiemat küsimust, millised tööstusharud nõuavad, millist inseneri rangust ning kuidas nende konkreetsed materjali- ja sertifitseerimisnõuded kujundavad tööriistade valmistamise protsessi esimesest päevast peale.
Tööstusharud ja kuidas nende stantsimisvormide vajadused erinevad
Auto kerepaneelile ja mikro-pistikupesa jaoks ehitatud stantsimisvormil võib olla sama põhifüüsika, kuid sellega sarnasused lõppevad. Igas sektoris nõutavad materjalid, tolerantsid, mahud ja kvaliteedidokumentatsioon kujundavad kõike alates tööriistaterase valikust kuni proovimise valideerimise kriteeriumideni. Mitut tööstusharu teenindavad metallist stantsimisvormide tootjad peavad iga jaoks eraldi inseneriraamatuid, sest ühe sektori nõudmistele vastav protsess võib teises sektoris ebaõnnestuda.
Nende erinevuste mõistmine aitab teil hinnata, kas potentsiaalsel tööriistapartneril on teie valdkonnas tõeline kogemus või loetleb ta selle lihtsalt võimaluste lehel.
Nõuded autode tembeldamisvormidele
Autotööstuses kasutatavad stantsimisvormid töötavad maailmas, mis on määratletud mahu, kiiruse ja null{0}}defektiga. Üks sõidukiplatvorm võib vajada sadu lehtmetallist stantsimisi, alates konstruktsiooni risttaladest ja juhthoobadest kuni kosmeetilise pinna nõudega A-klassi kerepaneelideni. Aastased mahud ulatuvad tavaliselt sadade tuhandete või miljonite tükkideni osanumbri kohta, mis tähendab, et tööriistad peavad taluma äärmuslikke tsüklite arvu, säilitades samal ajal tolerantsi kogu kasutusaja jooksul.
Autotööstuse eristab kvaliteetne infrastruktuur. TheIATF 16949Standard reguleerib kogu autotööstuse tarneahelat, nõudes pigem defektide ennetamist kui lihtsalt tuvastamist. Erinevalt standardist ISO 9001, mis keskendub üldisele klientide rahulolule, nõuab IATF 16949 viie põhitööriista kasutamist: APQP käivitamise planeerimiseks, PPAP tootmise kinnitamiseks, FMEA riskianalüüsiks, MSA mõõtmise valideerimiseks ja SPC reaalajas protsesside jälgimiseks.
Teie autotööstuse stantsimisvormide programmi jaoks tähendab see konkreetseid nõudeid tööriistade tasemel. Matriit peab tootma osi, mis läbivad PPAP-i esitamise, mis tähendab, et mõõtmete võimekuse uuringud kinnitavad, et protsessiindeksid vastavad OEM-i eesmärkidele järjestikuste tootmistsüklite jooksul. Autotööstuses kasutatavas stantsimisstantsis peab olema ka-stantsituvastus reaalajas-jõu jälgimiseks, nälkade tuvastamiseks ja sööda kontrollimiseks, sest üksainus vastamata rike võib defektsed osad allavoolu saata, enne kui keegi probleemist aru saab.
Konstruktsioonikomponentide tolerantsid langevad tavaliselt +/-0,1 mm kuni +/-0,25 mm, samas kui A-klassi paneelid nõuavad veelgi rangemat pinnaprofiili kontrolli, et vältida nähtavat lainelisust või vajumisjälgi pärast värvimist. Suurte mahtude, rangete tolerantside ja kohustusliku sertifitseerimise kombinatsioon muudab autotööstuse üheks kõige nõudlikumaks tööstusliku metalli stantsimise tööriistade jaoks.
Elektroonika ja elektrikomponentide tembeldamine
Liikuge auto uksepaneelilt elektripistikule ja väljakutse ulatus muutub täielikult. Osad kahanevad millimeetriteni. Materjali paksus langeb alla 0,2 mm. Tolerantsid pinguldavad mikronitesse. Ometi konkureerivad tootmismahud sageli autode arvuga või ületavad seda, kusjuures ühendusprogrammid ulatuvad kümnete miljoniteni aastas.
Metalli elektriliseks stantsimiseks on vaja järkjärgulisi stantse, mis töötavad suurel kiirusel, mõnikord üle 1000 löögi minutis, õhukeste -vasesulamite, fosforpronksi või berülliumi vase puhul. Kriitiline kvaliteeditegur ei ole ainult mõõtmete täpsus. See on serva seisukord. Pistikute tootjad nõuavad servadeta{6}}servi, sest isegi väike serv võib segada pindu, kahjustada elektrikontakti või tekitada miniatuursetes korpustes probleeme.
Kujutage ette 0,5 mm laiust pistikutihvti. Palja silmaga nähtamatu, vaid 0,05 mm suurune rätik võib takistada selle õigesse sisestamist. Seetõttu nõuavad elektroonika täppisstantsi- ja stantsimisoperatsioonid lõikevahesid, mis on optimeeritud vastavalt konkreetsele sulamile ja paksusele, ning progressiivseid stantsikonstruktsioone, mis säilitavad joonduse kümnete äärmusliku kiirusega töötavate jaamade vahel.
Materjalikäsitlus lisab veel ühe keerukuse kihi. Õhukesed vaskribad on pehmed ja kergesti deformeeruvad, seega peavad etteandesüsteemid, piloodi registreerimine ja riba juhtimine vältima paindumist või valesti registreerimist. Plaatimisnõuded, olenemata sellest, kas klemmid vajavad kulda, tina või niklit, mõjutavad ka stantsi konstruktsiooni, sest enne stantsimist toimub ribal sageli selektiivne plaatimine, mis tähendab, et stants peab vältima eelnevalt kaetud pindade kahjustamist.
Elektroonika jaoks kohandatud täppistembeldamine ei nõua tavaliselt IATF 16949, kuid paljud pistikute originaalseadmete tootjad kehtestavad oma klientidele-spetsiifilised kvaliteedinõuded, mis konkureerivad autotööstuse rangusega. PPAP-stiilis esitamine ja statistiliste protsesside juhtelemendid on tavalised, eriti autotööstuse-klassi pistikute puhul, mis ühendavad mõlemat sektorit.
Lennundus- ja meditsiiniseadmete rakendused
Lennundus- ja meditsiiniseadmete tembeldamisel on ühine joon: ebaõnnestumise tagajärjed on katastroofilised. Vigane õhusõiduki kronstein võib kõrgusel põhjustada konstruktsiooni rikke. Defektne kirurgilise instrumendi komponent võib patsienti kahjustada. Mõlemad sektorid vastavad sellele riskile ulatuslike jälgitavuse, dokumenteerimise ja protsesside valideerimise nõuetega, mis määravad põhimõtteliselt tööriistade kavandamise ja kvalifitseerimise.
Lennunduse tembeldamine hõlmab eksootilisi materjale, nagu titaanisulamid (Ti-6Al-4V), Inconel 718 ja ülitugevat roostevaba terast (15–5 PH). Need materjalid takistavad vormimist, tekitavad tööriista äärmist kulumist ja vetruvad agressiivselt tagasi. Lennunduskomponentide stantsid nõuavad lõikejaamades esmaklassilist tööriistaterast või karbiidist sisetükke ning simulatsioonitööd peavad arvestama nende sulamite mittelineaarset käitumist. Reguleeriv kvaliteedistandard onAS9100D, mis tugineb standardile ISO 9001, kuid lisab lennunduse{1}}spetsiifilised nõuded konfiguratsioonikontrolli, võltsitud osade vältimise ja AS9102 järgi esimese artikli kontrollimise kohta.
Meditsiiniseadmete tembeldamine, mida reguleerib ISO 13485, toob kaasa oma selged väljakutsed. Biosobivus suunab materjali valiku 316L roostevaba terase, titaani klassi 23 (ELI) ja koobaltkroomi poole. Patsiendiga-kontakteeruvate komponentide pinnaviimistluse nõuded võivad nõuda 8-16 Ra või paremat viimistlust, mis saavutatakse pärast tembeldamist elektropoleerimisega. Implanteeritavate komponentide partii jälgitavus ulatub patsiendi taseme kirjeteni, mis tähendab, et iga tembeldatud osa peab seostuma konkreetse materjali kuumuse numbri, tootmisvahetuse ja kontrolli kirjega.
Mõlemal sektoril on stantside tootmisele üks praktiline mõju: tootmismahud on tavaliselt väiksemad kui auto- või elektroonikatööstuses, kuid dokumentatsiooni intensiivsus on palju suurem. Matriit, mis toodab 10 000 lennundusklambrit aastas, nõuab sama ranget valideerimist kui 500 000 autokomponenti valmistav stants, mis mõjutab kulustruktuuri ja ajakava, mida peaksite reguleeritud tööstustele tööriistade hankimisel eeldama.
Tööstuse nõuded lühidalt
Allolev tabel koondab peamised erinevused sektorite lõikes, andes teile kiire ülevaate, et mõista, mida teie tööstusharu tööriistapartnerilt nõuab.
| Tööstussektor | Tüüpilised materjalid | Tolerantsi vahemik | Tootmismaht | Nõutavad sertifikaadid |
|---|---|---|---|---|
| Autotööstus | Pehme teras, HSLA, täiustatud HSS, alumiinium (5xxx/6xxx) | +/-0,1 mm kuni +/-0,25 mm | Kõrge (100,000 - miljonit aastas) | IATF 16949, ISO 9001 |
| Elektroonika/elekter | Vasesulamid, fosforpronks, berülliumvask, messing | +/-0,01 mm kuni +/-0,05 mm | Väga kõrge (miljoneid - kümneid miljoneid aastas) | ISO 9001, kliendi-spetsiifilised nõuded |
| Lennundus | Ti-6Al-4V, Inconel 718, 15-5 PH roostevaba, 7075 alumiinium | +/-0,05 mm kuni +/-0,13 mm | Madal kuni keskmine (1 000 - 50 000 aastas) | AS9100D, NADCAP (eriprotsessid) |
| Meditsiiniseadmed | 316L roostevaba, Ti Grade 23, koobaltkroom, PEEK | +/-0,025 mm kuni +/-0,13 mm | Madal kuni keskmine (500 - 50 000 aastas) | ISO 13485, FDA 21 CFR 820 |
Pange tähele, kuidas sertifitseerimisveerg näitab midagi olulist tootja valiku kohta. IATF 16949 järgi sertifitseeritud tööriistapartneril on end tõestanud süsteemid suure -mahu defektide ennetamiseks, kuid see ei kvalifitseeru neid automaatselt lennunduse jälgitavuse või meditsiiniseadmete valideerimise jaoks. Vastupidi, kauplusel, millel on AS9100 kogemus eksootiliste sulamite alal, ei pruugi olla seda kiiret{5}}progressiivset stantsimist, mida elektroonikaprogrammid nõuavad.
Just seepärast nõuab tootja hindamine nende seadmete nimekirjast kaugemale vaatamist. Nende sertifikaadid, tööstusharud, mille jaoks nad tegelikult tööriistad on tarninud, ja arenduse ajal pakutav insener-tehniline tugi määravad kõik selle, kas need sobivad teie konkreetsete programminõuetega.
Kuidas hinnata oma projekti jaoks metallist stantsimisstantside tootjaid
Üks asi on teada, mida teie tööstus tööriistadelt nõuab. Selle tõlkimine kvalifitseeritud metallist stantsimisvormide tootjate nimekirja on täiesti erinev väljakutse. Veebikataloogid annavad teile nimed ja aadressid. Mida nad teile ei anna, on raamistik selle kindlaksmääramiseks, millisel tarnijal on tegelikult võimsus, sertifikaadid ja tehniline sügavus, et tarnida esimesel tootmistsüklil toimivaid tööriistu.
Hinnavõrdlused räägivad vaid osa loost. Kaks stantsimisvormide tootjat saavad sama projekti samadel arvudel tsiteerida, pakkudes samas selle hinnapakkumise taga tohutult erinevat võimekuse taset. Allolevad hindamiskriteeriumid aitavad teil teha vahet partneril, kes teeb arenduse kaudu koostööd, ja kauplusel, mis lihtsalt ehitab printimiseks ilma eelnevate probleemideta.
Tehnilised võimalused, mida enne pakkumise saatmist kontrollida
Seadmed määravad, mida tootja suudab füüsiliselt toota. Enne detailide jooniste saatmist veenduge, et kaupluse riistvara vastab teie projekti nõuetele. Siin on, mida iga võimalus teie tööriistade jaoks tähendab.
Pressi tonnaaživahemikmäärab stantside suuruse ja materjali paksuse, mida tootja saab ise proovida-. 200{5}}tonnise pressiga piiratud pood ei saa kinnitada stantsi, mis nõuab 600 tonni vormimisjõudu. Kui teie detail hõlmab sügavtõmbeid või{10}}kõrgtugevat terast, küsige nende maksimaalset kandevõimet. Tootjad, kelle pressimisvahemik ulatub 50 kuni 2000 tonnini, katavad kõike alates mikrotäppispistikutest kuni suurte konstruktsioonipaneelideni.
Voodi suuruspiirab stantsi füüsilisi mõõtmeid. 400 mm-laiuse kronsteini progresseeruv stants vajab pressvoodit, mis mahutab kogu riba paigutuse. Veenduge, et tootja saadaval olevad voodisuurused toetavad teie matriitsi jalajälge ilma tunglemiseta.
CNC ja EDM võimsuspeegeldab töötlemise täpsust. Kiired-CNC-freeskeskused toodavad esmaseid stantsivorme, samas kui traat-EDM ja süvistatav EDM töötlevad peeneid detaile, tihedaid raadiusi ja karastatud komponente, mida ei saa tavapäraselt freesida. Tootja, kellel puudub-sise EDM-i võimalus, tellib need toimingud väljast, mis lisab aega ja koordineerimisriski.
Majasisesed{0}}simulatsioonitööriistaderaldi inseneri-põhiste stantside tootjad ehitusest-trükitöökodadeni{2}}. Tootja, kes kasutab vormimissimulatsioonitarkvara, nagu AutoForm või DYNAFORM, saab enne terase lõikamist digitaalselt valideerida teie stantsi konstruktsiooni, tuvastada tagasilöögiprobleeme, hõrenemisriske ja materjalivoo probleeme varakult. Ilma simulatsioonita muutub proovifaas pikemaks ja kulukamaks.
Materjali paksuse piirangudmäärake tööpiirkond. Mõned kauplused on spetsialiseerunud õhukese-gabariidiga täppistöödele alla 1 mm, samas kui teised tegelevad raske-gabariidiga konstruktsioonistantsimisega üle 6 mm. Teie detaili paksus ja materjali tüüp peaksid istuma mugavalt tootja tõestatud vahemikus, mitte selle servas.
Tempelpressi tarnijate ja stantsiehitajate hindamisel ärge nõustuge ainult veebisaidil oleva tonnaažinumbriga. Küsige, milliseid pressimudeleid nad kasutavad, kui palju on proovimiseks saadaval võrreldes tootmiseks mõeldud mudelitega ja kas need suudavad teie konkreetset materjali vajaliku kiirusega käivitada. Seadmete kasutamine on sama oluline kui seadmete olemasolu.
Sertifikaadid ja kvaliteedisüsteemid, mis näitavad usaldusväärsust
Sertifikaadid ei ole ainult logod avalehel. Igaüks neist esindab auditeeritud kvaliteedisüsteemi koos spetsiifiliste protsessikontrollidega. Oluline on sobitada õige sertifikaat teie valdkonna nõudega.
ISO 9001on lähtejoon. See tõendab, et tootja kasutab struktureeritud kvaliteedijuhtimissüsteemi, mis hõlmab dokumentide kontrolli, kalibreerimist, mittevastavuse käsitlemist ja parandusmeetmeid. Iga tõsine metallist stantsimisvormi tootja peaks voolu hoidmaISO 9001vähemalt sertifikaat. See ei garanteeri täiuslikke osi, kuid kinnitab kontrollitud protsesside olemasolu.
IATF 16949põhineb ISO 9001-l ja autotööstusespetsiifiliste{1}nõuetega: APQP käivitamise planeerimine, PPAP-i tootmise heakskiit, FMEA riskianalüüs, MSA mõõtmise valideerimine ja kohustuslik SPC. Kui teie tembeldatud osad sisenevad autode tarneahelasse, peab teie stantsitootja neid nõudeid mõistma ja neid toetama, isegi kui sertifikaat kuulub allavoolu asuvale tembeldamisettevõttele.
AS9100lisab lennunduse{0}}spetsiifilised juhtelemendid konfiguratsioonihalduse, võltsitud osade ennetamise ja esimese artikli kontrollimise protokollide kohta. Lennunduse tööriistaprogrammide puhul veenduge, et tootjal on AS9100D ja et ta on tarninud tööriistad programmidesse, mis nõuavad AS9102 esimese artikli dokumentatsiooni.
Praktiline kontrollimise samm: ärge aktsepteerige ainult PDF-sertifikaati. Kontrollige sertifikaadi numbritIAF CertSearchi andmebaaskehtivuse, ulatuse ja aegumise kinnitamiseks. Mõned tootjad omavad sertifikaati vaid osa oma tegevustest. Veenduge, et reguleerimisala hõlmaks stantside projekteerimist ja tootmist, mitte ainult kokkupanekut või kõrvalteenuseid.
Tehnilise toe ja kommunikatsiooni hindamine
Seadmed ja sertifikaadid viivad teid sobivasse nimekirja. Tehniline tugi ja suhtlus on need, mis eraldavad usaldusväärse partneri pädevast, kuid tehinguid tegevast poest. Need pehmemad tegurid määravad sageli, kas teie projekt käivitub õigel ajal või jääb arendustsüklisse seiskuma.
DFM-i tagasiside kvaliteetnäitab, kui põhjalikult tootja teie disainiga tegeleb. Pood, mis lihtsalt tsiteerib teie joonist,{1}}võib ehitada täpselt seda, mida te palusite, sealhulgas funktsioone, mille tööriist on tarbetult kulukas või mis võivad tekitada probleeme. Parimad stantsitootjad lükkavad konstruktiivselt tagasi, märgistades võimalusi geomeetria lihtsustamiseks, mittekriitiliste tolerantside leevendamiseks- või toimingute konsolideerimiseks.DFM-i tavade uuriminenäitab järjekindlalt, et varajane koostöö ostja ja tootja vahel võib vähendada tööriistakulusid keskmiselt 15–25%, kõrvaldades tarbetu keerukuse enne terase lõikamist.
Disaini iteratsiooni reageerimisvõimeon oluline, sest die arendamine on oma olemuselt iteratiivne. Kui simulatsiooni käigus ilmneb moodustamisprobleem või prooviproovid vajavad kohandamist, siis kui kiiresti tootja probleemist teatab, lahenduse pakub ja muudatuse rakendab? Küsige potentsiaalsetelt tarnijatelt nende tüüpilist reageerimisaega inseneriküsimustele ja seda, kui palju läbivaatamistsüklit nende standardne ajaskaala mahutab.
Läbipaistvad projekti ajagraafikudkaitsta teid ajakava üllatuste eest. Professionaalne stantsimisvormide tootja pakub pakkumise etapis verstaposti-taseme ajaskaala, mis näitab, millal on vaja projekti heakskiitu, millal algab töötlemine, millal toimub katsetamine ja millal tootmisnäidised tarnitakse. Ebamäärased ajagraafikud ühe tarnekuupäevaga ja vahepealsete kontrollpunktideta muudavad viivituste tuvastamise enne nende kaskaadi peaaegu võimatuks.
Matriitsitootjate kõrvuti võrdlemisel kasutage allolevat kontrollnimekirja. See koondab tehnilised, kvaliteedi- ja suhtluskriteeriumid ühtsesse hindamisraamistikku, mille saate tarnijate hindamisel hinnata.
- Pressi tonnaaživahemik katab teie stantsi vormimisjõu vajaduse koos varuga
- Voodi suurus mahutab teie matriitsi jalajälje ilma muudatusteta
- Ettevõttesisene CNC- ja EDM-võimekus kõigi kriitiliste stantsikomponentide jaoks
- Disaini valideerimisel kasutatud simulatsioonitarkvara
- Materjali paksuse kogemus sobib teie detaili gabariidi ja sulamiga
- ISO 9001 sertifikaat kontrollitud ja ajakohane
- Valdkonnaspetsiifiline{0}}sertifikaat (IATF 16949, AS9100), kui see on kohaldatav
- Dokumenteeritud DFM-i ülevaatusprotsess koos kirjaliku tagasisidega
- Teie projektile määratud nimega insenerikontakt
- Tähtsündmuse ajaskaala on pakkumise juures koos määratletud kontrollpunktidega
- Saadaval viited teie tööstusharu ja mahuvahemiku projektide kohta
- Lepingus kirjas selged tööriistade omandi- ja üleminekutingimused
- Hooldus- ja remonditeenused on saadaval pärast{0}} kohaletoimetamist
Potentsiaalsete tarnijate hindamine nende kriteeriumide alusel annab teile objektiivse võrdluse, mis ületab palju noteeritud hinda. Tootja, kes kontrollib iga kasti pisut kõrgema tööriistahinnaga, tagab peaaegu kindlasti väiksema projekti kogumaksumuse, kui arvestada arenduskiirust, katsete iteratsioone ja pikaajalist{1}}jõudlust.
Kui kvalifitseeritud tootja on tuvastatud, muutub praktiliseks järgmine küsimus: milline näeb välja tegelik kaasamine teie esimesest meilist kuni tootmis{0}}valmis tööriistadeni ajakirjanduses?
Alates pakkumisest kuni tootmiseni-valmis tööriistad
RFQ esitamise ja tootmis{0}}kinnitatud tööriistade saamise vaheline lõhe on see, kus tembeldamisprogrammid kas hoogustuvad või seiskuvad. Paljude hankimisjuhtide ja inseneride jaoks tundub see lünk läbipaistmatuna. Teadmine, millist teavet anda eelnevalt ja milliseid verstaposte oodata, muudab kogemuse ebakindlusest kontrollitud koostööprotsessiks.
Tõhusa pakkumise ettevalmistamine tembeldamistööriistade jaoks
Täielik RFQ pakett kiirendab kõike allavoolu. Mittetäielikud esildised sunnivad teie stantsimisvormide tarnijat oletustele ja eeldused põhjustavad valesid tsitaate, ümberkujundusi või proovimisüllatusi. Taotluse koostamisel lisage:
- 2D-joonised koos GD&T viitetekstide ja 3D-CAD-mudelitega (STEP või omavorming)
- Materjali spetsifikatsioon, sealhulgas klass, temper ja paksus
- Aastane maht ja eeldatav programmi kestus
- Kriitilised tolerantsid märgitakse eraldi üldistest ploki tolerantsidest
- Pinnaviimistluse nõuded ja mis tahes järel{0}}stantsimise protsessid (plaatimine, värvimine, keevitamine)
- Tüki sihthind või tööriistade eelarvepiirangud, kui need on teada
Üks detail, mis järjekindlalt eraldab sujuvad programmid keerulistest: teabevahetusfunktsioonikriitilistest omadustest. Nagu dokumenteerinudTootja DFM-i uuring, kui stantsimisvormide tehas mõistab, miks funktsioon on olemas, võib ta soovitada tolerantsi või geomeetria muudatusi, mis vähendavad tööriistade maksumust 20% või rohkem, ilma et see mõjutaks osa jõudlust. Auk, mis määrab värvikonksu asukoha, ei vaja samasugust positsioonitolerantsi kui see, mis saab vajutada-sobita tihvti.
Kõige tõhusam viis stantside väljatöötamise ajakava tihendamiseks ja kulude vähendamiseks on põhjalik eelnev suhtlus. Iga tund, mis kulub nõuete selgitamisele enne projekteerimise algust, säästab proovimise ajal päevi ümbertöötamist.
Mida die väljatöötamise ja valideerimise ajal oodata
Professionaalne stantside tootmine järgib prognoositavat verstapostide järjestust. Siin on tüüpiline edenemine ostutellimusest tootmisväljalaskeni.
- Algülevaade: kinnitage osa nõuded, materjal, mahud ja ajaskaala
- Tagasiside teostatavuse kohta ja DFM-i soovitused edastatakse 1–2 nädala jooksul
- Disaini kinnitus: tootja esitab teie väljalogimiseks matriitsi kontseptsiooni, riba paigutuse ja simulatsioonitulemused
- Mehaaniline töötlemine ja valmistamine: CNC, EDM, lihvimine ja kõigi stantsikomponentide kuumtöötlus
- Kokkupanek ja sisemine kuivtöö{0}}kinnitus
- Esimene proovimine: valmistatakse esialgsed proovid ja kontrollitakse nende mõõtmeid
- Iteratiivne täpsustamine: proovimõõtmistel põhinevad kohandused, kuni kõik mõõtmed vastavad
- PPAP esitamine või samaväärne tootmise heakskiitmise dokumentatsioon
- Tootmise üleandmine: stants saadetakse teie pressi või tootmistemplisse
PPAP-etapp väärib erilist tähelepanu. Nagu on kirjeldatud Fictivi PPAP dokumentatsioonis, kinnitab see protsess, et teie kohandatud metallist stantsimisvorm toodab osi, mis vastavad järjekindlalt kõigile tehnilistele spetsifikatsioonidele, mitte ainult ühele heale näidisele. See sisaldab suutlikkuse uuringuid (CpK analüüs), mõõtesüsteemi valideerimist, protsessi voo dokumentatsiooni ja ametlikku osade esitamise orderit, mis kinnitab valmisolekut mahutootmiseks.
Kogu selle elutsükli jooksul on suhtlussagedus oluline.Tööstuse kogemus näitabet distsiplineeritud tarnijad tagavad iga verstaposti juures edusammude nähtavuse, selle asemel et vaikida ostutellimuse ja tarnimise vahel. Kommunikatsiooni puudumine tööriistade koostamise ajal on sageli hoiatusmärk tekkivatest viivitustest. Parimad lehtmetalli stantsimisvormide partnerid tõstavad proaktiivselt probleeme, pakuvad välja lahendusi ja hoiavad teie käivitamise ajakava puutumata.
Meeskondadele, kes soovivad kogeda seda töövoogu integreeritud inseneritoega alates teostatavusest kuni ülevaatuseni,YICHENI stantsimisvormide lahendusedpakkuda täielikku -teenust kaasamise mudelit, mis on loodud selleks, et viia teid esialgse päringu juurest tootmiseks valmis vormide valmistamiseni.
Muidugi ei ole tootmise heakskiitmine loo lõpp. Kui stants on kasutusele võetud, sõltub selle pikaajaline{1}}jõudlus täielikult sellest, kui hästi seda hooldatakse. Teadmine, millal tööriistu teritada, parandada või välja vahetada, kaitseb teie arendusse tehtud investeeringut.
Stantsimisstantside hooldus ja tööriistainvesteeringute maksimeerimine
Tootmise{0}}kinnitatud stants tähistab kuudepikkust projekteerimis-, töötlus- ja valideerimistööd. Kuid see investeering tasub end ära ainult siis, kui tööriistad püsivad seisukorras kogu ettenähtud kasutusaja jooksul. Stantsimisvormi hooldus on see, mis eraldab tööriistad, mis tarnivad ühesuguseid osi miljoni tsükli jooksul, tööriistadest, mis pärast murdosa eeldatavast tööajast väljuvad tolerantsist.
Ennetava hoolduse ajakavad ja die eluea pikendamine
Ennetav hooldus toimib, sest see tabab kulumist enne, kui see kahjustub. Loogika on arusaadav: plaanipärane puhastamine, ülevaatus, määrimine ja teritamine hoiavad stantsimise osade konstruktsiooni piires, nii et väikesed probleemid ei kasva kunagi pressiseisakuteks või praagiks.
Praktiline PM ajakava ühendab aja{0}}põhised intervallid löögi-loenduse käivitajatega. -Vahetusepõhised kontrollid hõlmavad nähtavat prahti, nälkjate kogunemist, määrdeaine kohaletoimetamist ja ilmseid söötmisprobleeme. Iganädalased ja igakuised kontrollid lähevad põhjalikumalt juhttihvtide, vedrude, pilootide seisukorra ja tipptaseme kulumisele. Teritusintervallid, mitte suvaliste kalendrite järgimine, peaksid jälgima tegelikke tabamusi hoolduse kohta, võttes aluseks stantsi kulumisajaloo ja tembeldatava materjali.Metalli vormiminemärgib, et halvasti planeeritud PM võib kaasa tuua üle-hoolduse, kus komponendid vahetatakse välja enne, kui need on halvenenud, või alahoolduseni, kus kulumist ei korrigeerita, kuni midagi puruneb.
Tembeldamisvormide möödaviigu sälkude eesmärk on kasulik kulumisindikaator. Need teadaoleval sügavusel stantsi sisse töödeldud väikesed võrdlusfunktsioonid võimaldavad tehnikutel visuaalselt hinnata, kui palju materjali on järjestikuste teritustsüklite käigus eemaldatud. Kui möödaviigu sälk kaob või jõuab oma piirini, annab see märku, et sektsioon on lähenemas oma tööea lõpule ja vajab asendamist, mitte uut lihvimist. Teiste kulumisnäitajate hulka kuuluvad teritusintervallide vahel tõusev puuri kõrgus, juhttihvtide skoorimine ja vedruvaba -pikkuse vähenemine üle 10 protsendi.
Suuremahuliste{0}}programmide puhul saavad metallist stantsimise tööriistad tootmise intensiivsuse kasvades lühemad intervallid. Abrasiivsed tooriku materjalid, kriitilised tolerantsinõuded ja keerukad progressiivsed stantsi konstruktsioonid kiirendavad kulumist ja õigustavad sagedasemaid kontrollipunkte.
Millal stantsimisvormi parandada, renoveerida või välja vahetada
Stantsimistööriistade remont ja tavahooldus teenivad erinevaid eesmärke. Tööstusanalüüs teeb selget vahet: hooldus säilitab praeguse seisukorra, remont aga taastab midagi, mis on juba kahjustatud või ei tööta enam õigesti. Nende kahe segamine toob kaasa suuremad hoolduseelarved ja varjatud kulud, mis tulenevad planeerimata seisakutest, kiirendatud tarnetest ja kvaliteedilekkest.
Otsus parandamise, renoveerimise ja asendamise vahel taandub kolmele tegurile: remondikulud asenduskulude suhtes, tootmisseisakud parandamise ajal ja see, kas stants suudab pärast töö tegemist siiski saavutada osa tolerantsid. Lokaalne löögitõrge õigustab komponendi asendamist. Kumulatiivne kliirensi triiv mitme jaama vahel nõuab taastamist. Kuid kui kirjed näitavad korduvat joondamise kadu, kroonilist mõõtmete ebastabiilsust pärast kontrollitud PM-i või struktuurset lõhenemist, mis pidevalt taastub, on stantsimistööriistade eluiga lõppenud ja asendamine on majanduslikult mõistlik otsus.
Teades, millisesse kategooriasse teie olukord kuulub, on vaja tõendeid. Siin on hoiatusmärgid, et stants vajab kohest tähelepanu, võrreldes esemetega, mis kuuluvad järgmisele plaanipärasele hooldusele:
- Kohene tähelepanu:lõikeservade lõhenemine või pragunemine, äkiline mõõtmete nihe üle tolerantsi, ebatavaline pressimismüra või vibratsioon, nähtavad konstruktsioonikahjustused stantsi sektsioonides, pressi ummistumist põhjustav nälkjas tõmbamine
- Plaaniline hooldus:järkjärguline jämeduse suurenemine teritusläve poole, juhttihvtidel on väikesed täkked, vedrujõu vähendamine kasutusvahemikus, määrdeaine tarne vähenemine ilma osa kvaliteeti mõjutamata, möödaviigu sälk läheneb piirile
Jälgige remondikulusid ja seisakuid stantside kaupa, mitte koondatuna. See ajalugu näitab, millised tööriistad reageerivad hästi tavapärasele hooldusele ja millised kulutavad ressursse ilma stabiilseid tulemusi andmata. Kui andmed viitavad järjekindlalt ebastabiilsusele, vaatamata korralikule hooldusele, on kõige kuluefektiivsem viis{2}}ehk kaasata tööriistapartneri asendamine või ümberkujundamine, selle asemel et rahastada vananeva tööriista vähenevat tulu.
Õige stantsimisvormi tootmispartneri valimine
Hooldusajalugu ütleb teile, kui stants on jõudnud oma piiridesse. Kuid see tugevdab ka laiemat aspekti: programmi alguses valitud tootja määrab, kui hästi see tööriist toimib, kui sujuvalt probleemid lahendatakse ja kui palju koguväärtust oma investeeringust teenite. Partneri valimine ei seisne ainult selles, kes matriitsi ehitab. See puudutab teid, kes toetab teid lehtmetalli stantsimise kogu elutsükli jooksul, alates esimesest teostatavusvestlusest kuni aastatepikkuse tootmisteenuseni.
Tootjatüübi sobitamine teie konkreetsetele vajadustele
Mitte kõik stantsi tootvad ettevõtted ei tegutse ühtemoodi. Need kipuvad jagunema kolme kategooriasse ja õige tüübi sobitamine teie olukorraga väldib valesid ootusi.
Täisteenust pakkuvad{0}}tootjadhallata kõike alates projekteerimisest ja simulatsioonist kuni töötlemise, proovimise ja pideva toega. Mõned neist tegelevad ka tootmisstantsiga-oma majas, mis annab teile ühe allika nii tööriistade kui ka kohandatud metalli stantsimiseks. See mudel töötab kõige paremini siis, kui vajate integreeritud insenerituge, soovite üht vastutustundlikku partnerit või teil puuduvad sisemised tembeldamise oskused. Kompromiss seisneb selles, et ühendate riski ühe tarnijaga, seega on nende võimaluste põhjalik kontrollimine veelgi olulisem.
Ainult tööriista-ja-surma-spetsialistidkeskenduge eranditult kohandatud stantsimisvormide ehitamisele ilma tootmisosi kasutamata. Nad saavad suurepäraselt hakkama keeruliste tööriistaprobleemidega ja investeerivad sageli rohkem täiustatud töötlusse, elektroforeesimisse ja simulatsioonitehnoloogiasse kui kauplused, mis jagavad ressursse tööriistade ja tootmise vahel. Valige see tee, kui teil on juba tootmistempel ja vajate spetsiaalset tööriistade ja stantside tootmispartnerit, kelle ainus fookus on tööriistade kvaliteet ja täpsus.
Lepingulised tembeldajad-sisemise tööriistagaehitada matriit ja toota osi ühe katuse all. See lihtsustab logistikat ja vastutust programmide puhul, mille puhul kogu protsess kuulub templile. Nende tööriistade töövõime võib aga olla kitsam kui spetsiaalsel stantsimistööriistal ja stantsimistöökojal, kuna nende põhitegevus on pigem presside käitamine, mitte keerukate tööriistade projekteerimine nullist.
Teie otsus sõltub sellest, kus teie sisemised võimalused lõpevad. Kui teil on tugevad insenertehnilised ressursid, kuid puudub pressivõime, on lepingu tembeldamine mõistlik. Kui vajate sügavat DFM-i koostööd ja täiustatud simulatsiooni enne ühe kiibi lõikamist, pakub täisteenust või spetsiaalset tööriistade ja stantside tootmisettevõte arenduse ajal rohkem väärtust.
Järgmine samm kohandatud stantsimisvormide lahenduste suunas
Kõik selles artiklis käsitletav stantsitüüpidest ja ehitusmaterjalidest inseneriprotsesside, tööstusnõuete ja hindamiskriteeriumideni viitab ühele praktilisele järeldusele: teie hankimisprotsessi kvaliteet määrab teie tööriistade tulemuse kvaliteedi. Siin on teie tegevuskava edasiliikumiseks:
- Määratlege oma nõuded selgelt: detailide geomeetria, materjal, aastamahud, tolerantsid ja pinnaviimistlus dokumenteeritud enne kellegagi ühendust võtmist
- Kontrollige tehnilisi võimalusi hindamise kontrollnimekirja alusel, kinnitades pressi tonnaaži, töötlemisvõimsust, simulatsioonitööriistu ja materjalikogemust
- Taotlege varakult DFM-i tagasisidet ja käsitlege seda kvalifikatsioonisignaalina. Tootjad, kes lükkavad teie disaini konstruktiivselt tagasi, demonstreerivad inseneri sügavust
- Kinnitage, et sertifikaadid vastavad teie tööstusharule (minimaalselt ISO 9001, IATF 16949 autotööstusele, AS9100 kosmosetööstusele, ISO 13485 meditsiinile)
- Küsige tsiteerimisetapis verstapostide ajakavasid, et saaksite jälgida edenemist ja tuvastada viivitusi enne nende kaskaadi muutumist
- Valige partner, kes toetab kogu elutsüklit: teostatavusanalüüs, CAE simulatsioon, täppistöötlus, iteratiivne proovimine, mõõtmete kontroll ja tarnejärgne{0}}hooldus
- Hinnake omamise kogumaksumust, selle asemel, et võrrelda tööriistade hinnapakkumisi eraldi
Meeskondade jaoks, kes on valmis kaasama täieliku{0}}teenuse tootja, kes katab selle täieliku töövoo,YICHENI stantsimisvormide lahendusedpakkuda integreeritud tehnilist tuge alates esialgsest teostatavusest kuni tootmis{0}}valmis tööriistadeni, mis on loodud selleks, et viia teid uurimistööst otse RFQ-valmidusse.
Õige tembeldamistööriist ja stantsipartner ei loo ainult seda, mida soovite. Need seavad teie eeldused kahtluse alla, kui see säästab raha, kinnitavad teie disaini digitaalselt enne terasele pühendumist ja seisavad tööriista taga kaua pärast tarnimist. See on erinevus stantsi ostmise ja tootmissuhtesse investeerimise vahel, mis ühendab väärtust igas tootmistsüklis.
Korduma kippuvad küsimused metallist stantsimisstantside tootjate kohta
1. Mis on stantsid tootmises?
Tootmises on stants kohandatud-täppistööriist, mis paigaldatakse stantsimispressi, mis lõikab, painutab, läbistab või vormib lehtmetalli kindla kujuga. Erinevalt tavalistest tööriistadest on iga stantsimisvorm otstarbel-ehitatud ühe detaili geomeetria jaoks, mis koosneb sobitatud ülemisest ja alumisest poolest, mis on joondatud karastatud juhttihvtidega. Matriit toimib valmis komponendi negatiivse kujutisena, reprodutseerides selle kontuurid, augud ja äärikud kontrollitud jõu rakendamise kaudu tuhandete või miljonite pressimistsüklite jooksul.
2. Kuidas valida progressiivsete, ülekande- ja liitstantsimisvormide vahel?
Valik sõltub kolmest tegurist: detaili geomeetria, tootmismaht ja keerukus. Progressiivsed stantsid sobivad suure-mahuga (50,000+ aastas) keerukate mitme-funktsiooniga osade jaoks, mis võivad jääda kanduribale. Ülekandevormid saavad hakkama suuremate või sügavamate osadega, mis ületavad riba-sööda geomeetria piiranguid, tavaliselt keskmise- kuni-suure mahu korral. Liitvormid sobivad kõige paremini lamedate täppisosade jaoks, mis nõuavad tihedat kontsentrilisust väikese{10}}kuni{11}}keskmise mahu korral. Kvalifitseeritud tootja, nagu YICHEN, saab teostatavusanalüüsi käigus hinnata teie osafaili ja soovitada optimaalset matriitsi tüüpi vastavalt teie konkreetsetele nõuetele.
3. Milliseid sertifikaate peaks metallist stantsimisvormide tootja omama?
Igal tõsisel tootjal peaks olema vähemalt kehtiv ISO 9001 sertifikaat. Peale selle on oluline -valdkonnaspetsiifiline sertifikaat: autotööstuse tarneahelate jaoks on nõutav IATF 16949, kosmoseprogrammide jaoks AS9100D ja meditsiiniseadmete rakenduste jaoks ISO 13485. Kontrollige sertifikaate IAF CertSearchi andmebaasiga, et kinnitada kehtivust ja ulatust. Sertifitseerimisulatus peaks selgesõnaliselt hõlmama stantside projekteerimist ja tootmist, mitte ainult montaaži- või sekundaarseid teenuseid, tagades, et kvaliteedisüsteem rakendub teie projektiga tehtavale tööriistatööle.
4. Kui kaua kulub kohandatud stantsimisvormi väljatöötamine alates pakkumisest kuni tootmiseni?
Tüüpiline stantsimisvormide väljatöötamise ajakava kestab olenevalt keerukusest 8–20 nädalat, kusjuures peamised verstapostid hõlmavad tagasisidet teostatavuse kohta (1-2 nädalat pärast käivitamist), disaini kinnitamist, töötlemist ja valmistamist, kokkupanekut, katsete iteratsioone ja PPAP-i esitamist. Keeruliste autoosade progresseeruvad stantsid võtavad kauem aega kui lihtsa geomeetria jaoks mõeldud{8}}jaama tööriistad. Suurim ajakava muutuja on esialgne suhtluskvaliteet. Täielike RFQ-pakettide pakkumine koos 3D CAD-i, GD&T-jooniste, materjali spetsifikatsioonide ja mahuprognoosidega vähendab ajaskaala märkimisväärselt, välistades eelduspõhise ümbertöötamise.
5. Millised tegurid mõjutavad stantsimisvormi maksumust?
Stantsimise kulud sõltuvad matriitsi tüübist (progressiivsed kulud rohkem kui ühest -jaamast), osade keerukusest ja vormimisjaamade arvust, valitud tööriistaterase kvaliteedist ja pinnatöötlustest, nõutavatest tolerantsidest, tootmismahu ootustest, mis määravad stantsi eluea nõuded, ning tehnilise toe, sealhulgas simulatsiooni ja DFM-i tagasiside tasemest. Kulude hindamine tükipõhiselt kogu tootmistsükli jooksul, selle asemel, et võrrelda esialgseid tööriistapakkumisi eraldi, annab täpsema pildi koguväärtusest, kuna kvaliteetsem-tööriistad tagavad tavaliselt madalamad hoolduskulud ja vähem kvaliteediprobleeme kogu kasutusea jooksul.


