


Mida teevad möödaviigu sälgud progressiivse stantsimise korral
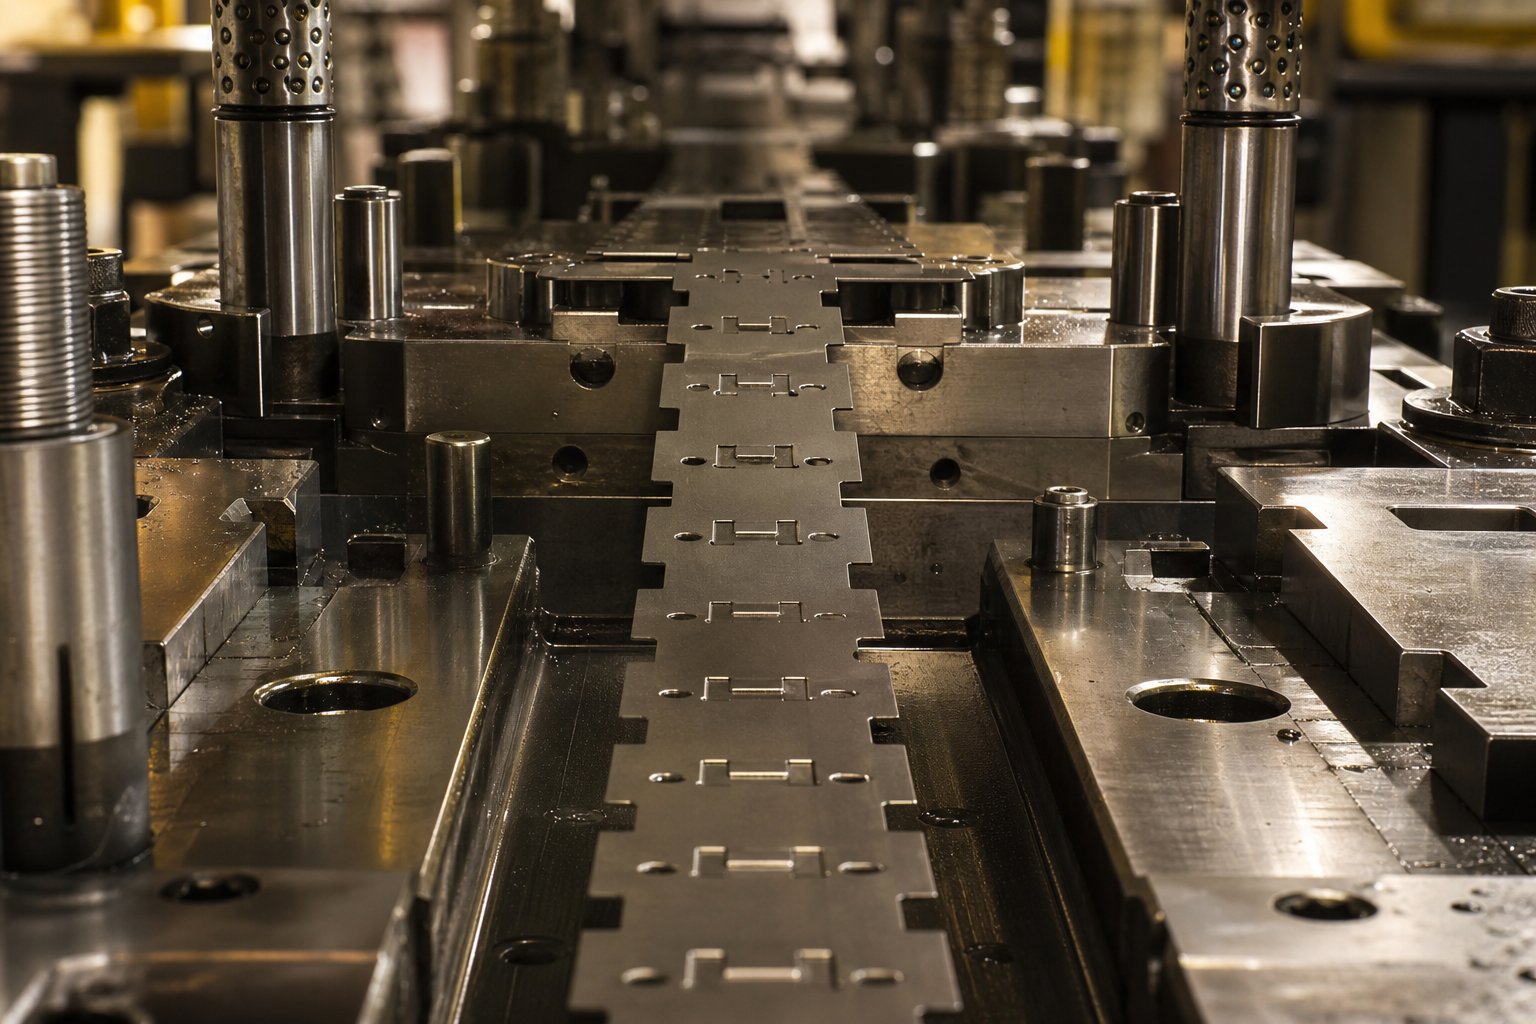
Kui sakäivitage progresseeruv stantsimisvorm, indekseerib lehtmetalli riba iga pressitsükliga ühe täpse edenemispikkuse võrra edasi. Kuid siin on probleem: statsionaarsed stantsi komponendid, nagu tõstukid, terased ja piloodid, hõivavad matriitsis füüsiliselt ruumi. Ribale varem moodustatud elemendid võivad indekseerimise ajal nende komponentidega kokku põrkuda, kui miski ei kata tühimikku.
Just seda probleemi lahendavad möödaviigu sälgud.
Mis on möödaviigu sälgud progressiivsete stantsimisstantside puhul
Möödavasälk on materjali tahtlik eemaldamine või deformatsioon kanduribast, mis võimaldab ribal liikuda mööda statsionaarseid stantsi komponente ilma segamiseta indekseerimise ajal.
Mõelge sellele kui reljeefsele funktsioonile, mis on otse riba sisse ehitatud. Iga kord, kui kandurriba edasi liigub, tagab möödaviigu sälk vaba ruumi, nii et riba läbib puhtalt tõstukid, juhttihvtid ja vormiterased. Ilma nende sälkudeta näete esimeste pressitsüklite jooksul söötmishäireid, ribade paindumist või otseseid stantsikahjustusi. Möödaviigu sälgu funktsioon stantsimisvormides seisneb põhimõtteliselt riba sujuva ja katkematu edasiliikumise säilitamises progressiivse stantsimise korral.
Miks on möödaviigu sälgud ribade edenemise jaoks kriitilised?
Aastal aprogressiivne suremine, seob kandevõrk iga osa kokku ja liigutab kogu riba jaamast jaama. Jaama keskjoonte vaheline kaugus peab jääma muutumatuks kogu pressimiskäigu jooksul. Mis tahes interferents riba serva ja matriitsi komponendi vahel häirib seda suhet, moonutab pilootavasid ja kaskaadib registreerimisvigu allavoolu.
Möödaviigu sälgud hoiavad ära selle häire, luues kandurile lokaliseeritud vabatsooni. Need jagunevad kahte põhikategooriasse: negatiivsed möödaviigu sälgud, mis eemaldavad materjali ribalt, ja positiivsed möödaviigu sälgud, mis deformeerivad materjali riba tasapinnast välja lõikamata. Iga tüüp toodab erineva ribaprofiili, avaldab erinevat mõju kanduri tugevusele ja sobib erinevatele disainistsenaariumidele. Mõistmine, kuidas need erinevad, on lähtepunktiks mis tahes helilise möödaviigu sälkude kujundamise otsuse tegemisel.
Negatiivse vs positiivse möödaviigu sälgu geomeetria võrdlus
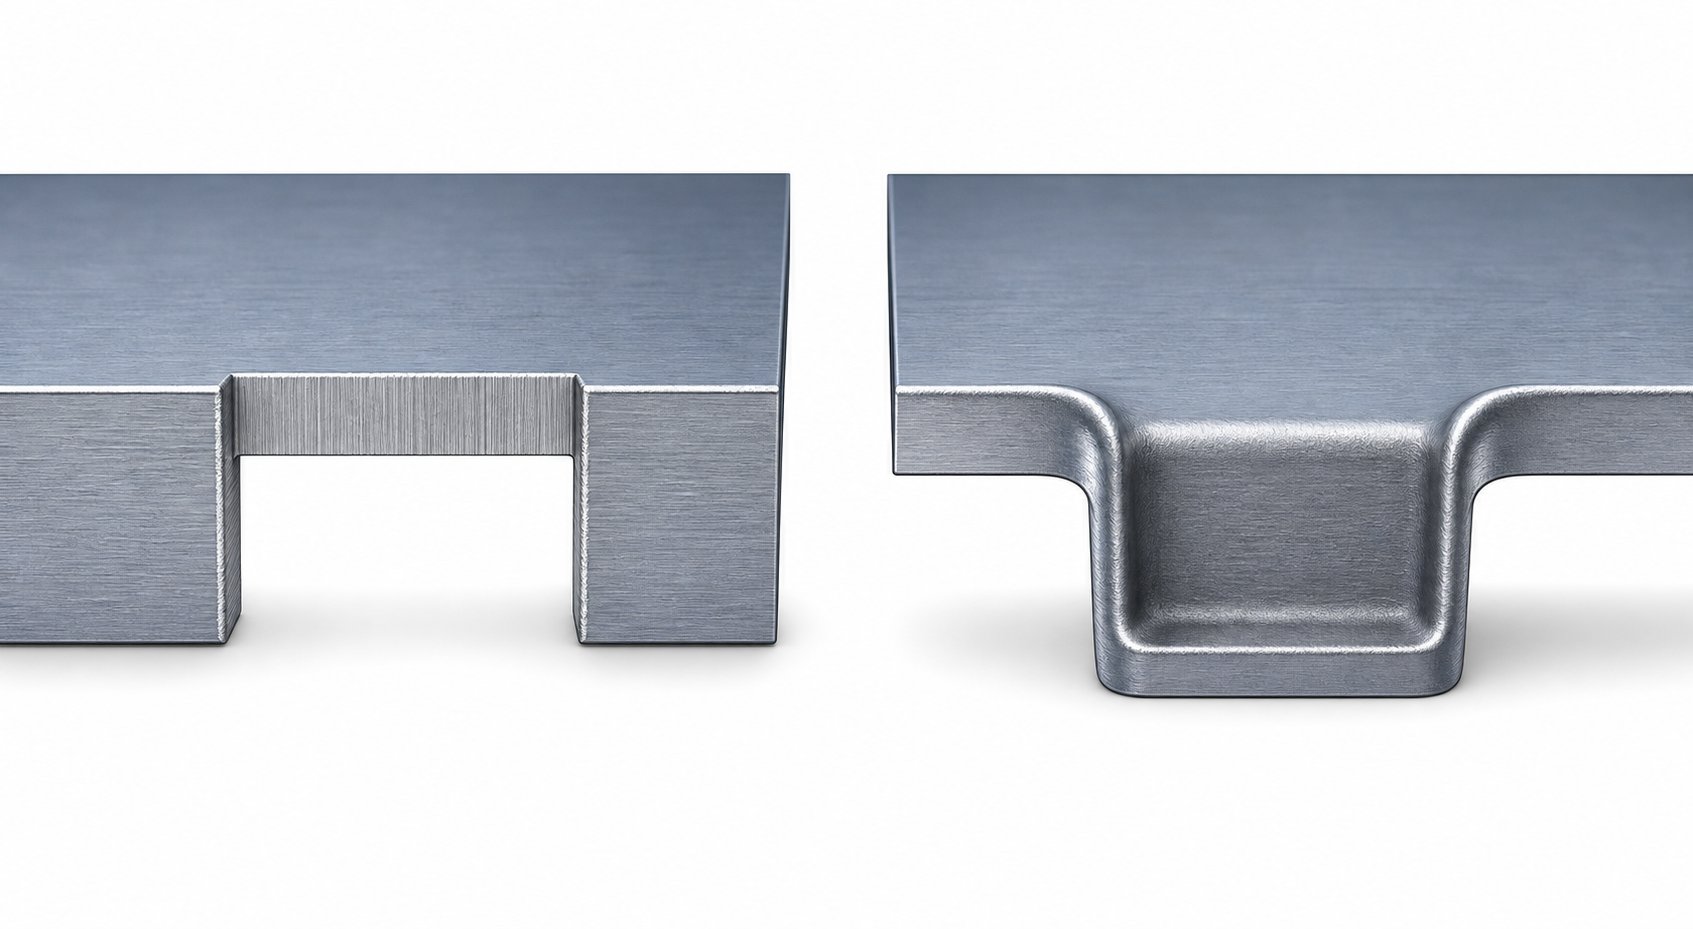
Erinevus vahelnegatiivsed ja positiivsed möödaviigu sälgudtaandub ühele põhiküsimusele: kas sälk eemaldab materjali või liigutab materjali? See eristus juhib kõike alates tööriista lõikamisest kuni selleni, kuidas riba käitub kümnetes jaamades. Siin on iga tüübi otsene ülevaade.
Negatiivse möödaviigu sälgu geomeetria ja moodustamise meetod
Negatiivne möödaviigu sälk eemaldab materjali kanduriba servast, luues kergendatud tasku või väljalõike. Kujutage ette väikest ristkülikukujulist või poolringikujulist hammustust, mis on riba servast välja võetud. Kanduril on selles kohas füüsiliselt vähem materjali ja tekkiv tühimik tagab stantsi komponentidele vaba ruumi, kui riba liigub ettepoole.
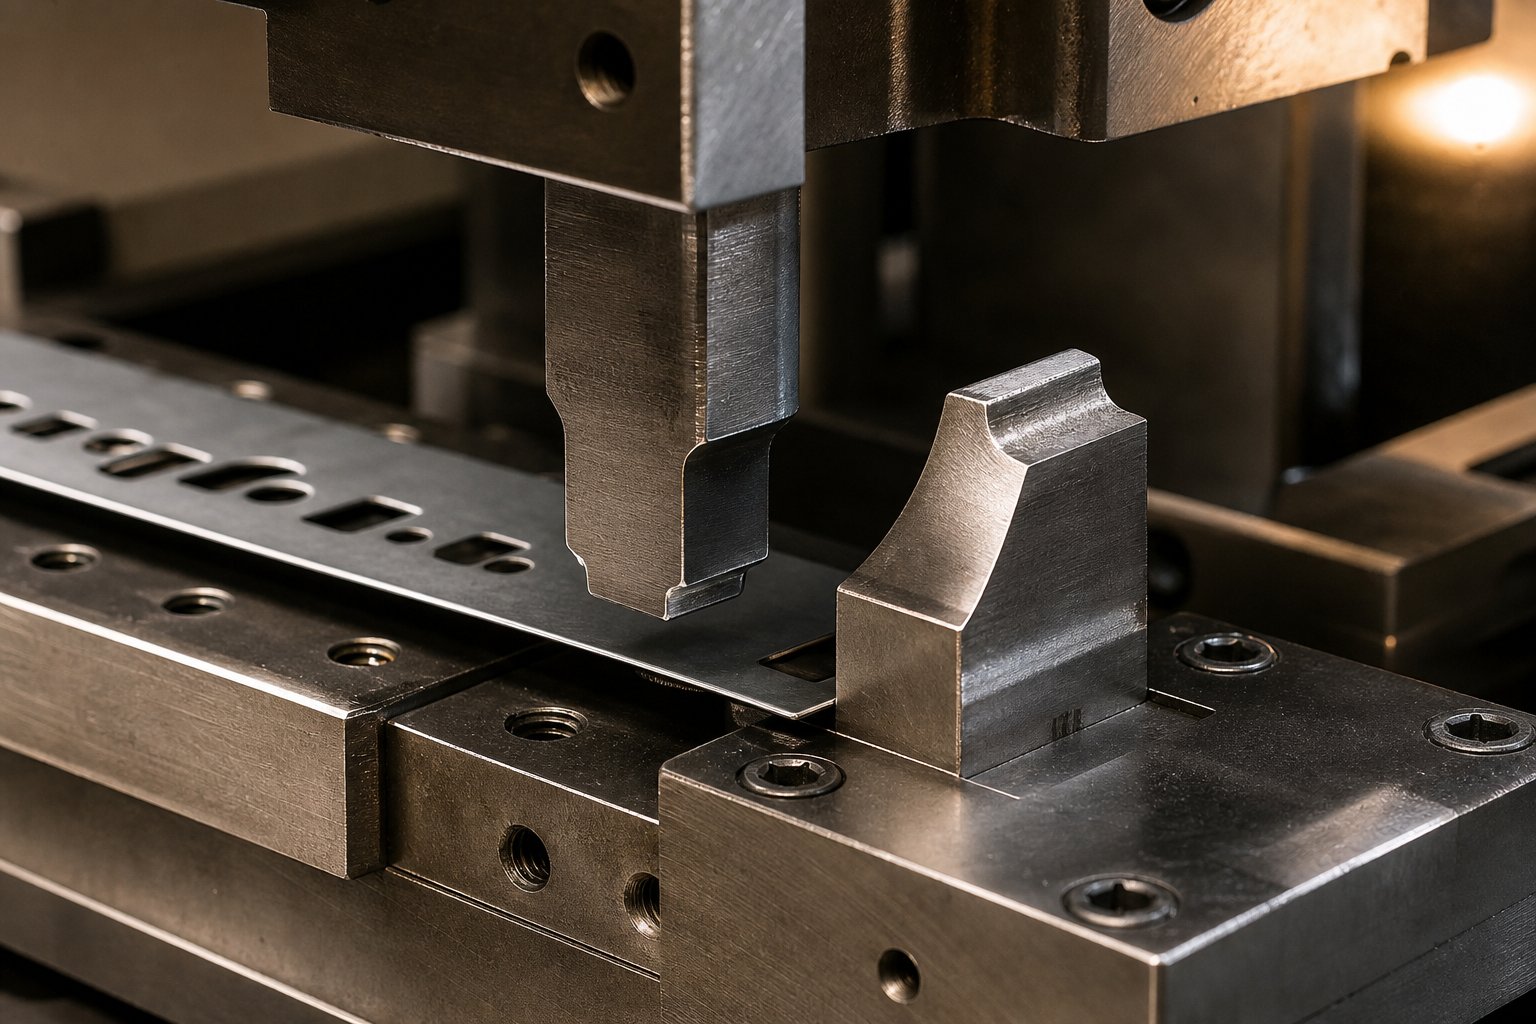
Negatiivse sälgu jaoks mõeldud möödaviigu sälgu moodustamise meetod peegeldab standardset trimmi võisälkumineoperatsiooni. Spetsiaalne stants laskub paaritusvormi õõnsusse, pügades materjali puhtalt ära. Lõigatud nälkjas kukub vanarauana läbi matriitsi. Alles jääb riba, mille servas on avatud sälkprofiil, mille suurus on selline, et see eemaldaks kõik teele jääva stantsi komponendid.
Saadud ribaprofiilil on iga sälgu kohas selge pilu. Märkate, et nendes punktides on kandja ristlõige-vähenenud, millel on struktuursed tagajärjed allavoolu jaamadele.
Positiivse möödaviigu sälgu geomeetria ja moodustumise meetod
Positiivne möödaviik võtab põhimõtteliselt teistsuguse lähenemise. Materjali ära lõikamise asemel deformeerib see materjali riba tasapinnast väljapoole, surudes tavaliselt väikese lipiku allapoole. Riba säilitab oma täieliku servaprofiili, kuid reljeefne või reljeefne osa nihkub reisitasandist allapoole, luues ülalpool vaba ruumi.
Positiivse möödaviigu sälku moodustamise meetodis kasutatakse stantsi, mis surub riba lokaliseeritud ala stantsiploki madalasse õõnsusse. See toiming sarnaneb tavalise mündi- või reljeeftöötlusega: kõrge lokaliseeritud rõhk deformeerib materjali plastiliselt ilma seda eraldamata. Nälkjaid ei toodeta ja materjal ei lahku ribalt.
Saadud ribaprofiil jääb piki serva pidevaks. Sälk on nähtav ainult küljelt vaadates surutsoonina. Kliirens sõltub täielikult sellest, kui kaugele materjal nihkub riba liikumistasapinnast allapoole.
Kõrvuti-kõrvuti-võrdlus
Allolev tabel vastandab mõlemat tüüpi parameetrite lõikes, mis on stantsi kujundamisel kõige olulisemad. See võrdlus käsitleb progressiivse stantsi negatiivse möödaviigu sälgu geomeetriat võrreldes selle positiivse vastega kõigis kriitilistes muutujates.
| Parameeter | Negatiivne möödaviigu sälk | Positiivne möödaviigu sälk |
|---|---|---|
| Geomeetria tüüp | Avatud väljalõige või tasku riba servas | Münditud või reljeefne sakk riba tasapinna all |
| Moodustamise meetod | Mulgustus-ja-stantsimine (nihketegevus) | Mündimine või reljeeftrükk (plastne deformatsioon) |
| Materjali eemaldamine | Jah, nälkjas tekib | Ei, materjal jääb külge |
| Riba servaprofiil | Katkendlik, sälgu juures avatud vahe | Pidev, nähtavat servakatkestust pole |
| Tüüpiline kliirens saavutatud | Võrdne täieliku sälgu sügavusega (piiranguteta) | Piiratud mündi sügavuse ja materjali tagasilöögiga |
| Vanametalli genereerimine | Jah, üks nälkjas pügala kohta tsükli kohta | Mitte ühtegi |
Iga tüüp sisaldab kompromisse{0}}, mis ulatub kaugemale geomeetriast. Riba laiuse piirangud, materjali omadused ja vaba ruumi vajavate jaamade arv mõjutavad seda, milline lähenemisviis tagab riba kõige usaldusväärsema edenemise kandja terviklikkust kahjustamata.
Millal valida positiivsed kui negatiivsed möödaviigu sälgud
Nende kahe sälgutüübi geomeetrilise erinevuse tundmine on kasulik, kuid tegelik insenertehniline väljakutse langeb projekti läbivaatamise ajal. Millist tüüpi te konkreetse stantsi jaoks tegelikult määrate? Vastus sõltub käputäiest interakteeruvatest muutujatest, alates teie kanduririba füüsilistest mõõtmetest kuni selleni, kui palju jaamu vajab kliirensit. Siin on möödaviigu sälku kujundamise otsustusraamistik, mis ühendab need muutujad selge valikuteega.
Osa geomeetria ja riba laiuse kaalutlused
Kanduriba laiuse valik on sageli otsuse esimene filter. Kitsas kanduriba minimaalse servavaruga ei saa endale lubada materjali kaotamist. Iga negatiivne möödaviigu sälk eemaldab osa sellest servast, vähendades kandja ristlõiget selles punktis. Kui teie riba paigutus juba lükkab kanduri laiuse alumisse piiri, võivad need väljalõiked riba õhendada kuni punktini, kus see söötmise ajal paindub või rebeneb.
Positiivsed möödaviigu sälgud säilitavad kogu servaprofiili. Materjal püsib küljes, lihtsalt nihkub reisitasandist allapoole. Tiheda ribapaigutuse korral, kus servade laius on vaid mõne materjali paksus, hoiab see lähenemisviis kanduri puutumatuna, jättes samal ajal osade vaba ruumi.
Laiemad ribad koos rikkaliku servavaruga räägivad teist lugu. Kui teil on osa piirist 8 mm või rohkem servamaterjali, ei mõjuta väikeste sälkude eemaldamine konstruktsiooni jõudlust. Negatiivsed sälgud muutuvad praktiliseks, kuna ülejäänud kandja ristlõige{3}}toetab endiselt sujuvat söötmist kõigis jaamades.
Siin on oluline ka osade geomeetria keerukus. Kujutage ette detaili, millel on sügavad tõmbed, mitu painutust ja lancetsed omadused. See osa nõuab aveniv veebikandjamis võivad vormimise ajal painduda nii vertikaalselt kui ka horisontaalselt. Nende painduvate tsoonide lähedusse negatiivsete möödaviigu sälkude lisamine nõrgendab kinnitusvõrku halvimas võimalikus kohas. Positiivne sälk seevastu lisab lokaalse deformatsiooni ilma koormust{2}}kandva materjali katkestamata.
Materjali paksus ja tüüp valikuteguritena
Materjali omadused mõjutavad otseselt seda, kas positiivne sälk võib isegi korralikult tekkida. Positiivse möödaviigu sälku loov mündimistegevus nõuab, et materjal deformeeruks plastiliselt madalaks süvendiks ilma pragudeta. See tähendab, et elastsus on oluline.
Õhemad, plastilisemad materjalid, nagu madala{0}}süsiniksisaldusega teras, alla 1,0 mm, pehmed alumiiniumisulamid või messing, reageerivad hästi mündi deformatsioonile. Materjal voolab puhtalt matriitsi taskusse, hoiab oma nihutatud kuju ja tagab ühtlase kliirensitsükli tsükli järel.
Paksemad või kõvemad materjalid peavad sellele löömistegevusele vastu. Kõrgtugev-madal-legeerteras üle 1,5 mm, karastatud tingimustes roostevaba teras või vedruteras võivad mündi raadiuses praguneda või nii agressiivselt tagasi vedada, et sälk ei jäta pärast vormimist piisavalt vaba ruumi. Sellistel juhtudel on negatiivne möödaviigu sälk turvalisem valik. Puntra-ja-stantsi lõikamine toimib sõltumata materjali elastsusest, kuna see lõikab materjali lihtsalt ära, mitte ei palu sellel voolata.
Materjali paksus mõjutab ka mündi saavutatavat sügavust positiivsetes sälkudes. 0,5 mm riba, mis on 1,5 mm võrra langetatud, annab puhta nihke. 2,0 mm riba jaoks, mis vajab sama 1,5 mm kliirensit, tuleb materjali vormida alla ühe täispaksusega, mis piirab praktilist sügavust ja ohustab mittetäielikku deformatsiooni. Negatiivsetel sälkudel sellist piirangut ei ole, kuna lõikesügavust reguleerib ainult stantsi geomeetria.
Edenemisnõuded ja jaamade arv
Möödaviigu kliirensit nõudvate stantsijaamade arv toob kaasa kumulatiivse efekti. Iga negatiivne sälk eemaldab materjali. Kümme jaama, millest igaüks vajab möödasõidusälku, tähendab kümmet kohta, kus kandurit on harvendatud. Kumulatiivne nõrgenemine võib kahjustada riba jäikust etteandeliinil, mida kanduri tugevuse põhimõtted peavad sujuva kulgemise jaoks oluliseks.
Positiivsed sälgud väldivad seda kumulatiivset materjalikadu. Isegi 15-jaamaga matriitsis säilitab kandja igas punktis täieliku serva-ristlõike. Kompromiss seisneb selles, et iga loodud tsoon tekitab lokaliseeritud pingekontsentratsiooni, kuid struktuurne vähenemine on palju vähem tõsine kui avatud tühimik.
Suure -jaamade-arvuga stantside puhul, kus riba terviklikkus peab püsima pikki edenemispikkusi, võidavad positiivsed sälgud sageli ainuüksi kandja tugevusest. Lühemate kolme või nelja jaamaga stantside puhul ei kaasne negatiivsed sälgud tavaliselt kumulatiivset riski.
Kasutage kujunduse ülevaatamisel allolevat kontroll-loendit, et juhtida valikut.
- Kanduriba servavaru on alla 4x materjali paksuse: eelistage positiivseid sälke
- Materjali paksus ületab 1,5 mm või materjali kõvadus üle 40 HRC: eelistage negatiivseid sälke
- Materjal on plastiline, venivus üle 20%: positiivsed sälgud moodustuvad usaldusväärselt
- Diesel on rohkem kui 8 jaama, mis nõuavad möödaviigu kliirensit: eelistage positiivseid sälkusid kumulatiivse tugevuse säilitamiseks
- Nõutav möödaviigu kliirens ületab 2x materjali paksuse: eelistage negatiivseid sälkusid garanteeritud sügavuse jaoks
- Riba paigutus kasutab sälkudega tsoonide lähedal venivaid võrgukandjaid: eelistage positiivseid sälkusid, et vältida painduvate kinnituste nõrgenemist
- Vanametalli käitlemine on piiratud või nälkjate kõrvaldamine keeruline: eelistage positiivseid sälkusid (nälkjaid ei teki)
- Tagasitõmbekompensatsiooni on pikka aega raske säilitada: eelistage negatiivseid sälkusid ühtlase kliirensi tagamiseks
Need kriteeriumid on omavahel seotud. Õhuke, plastiline materjal kitsaste kanduritega 12-jaama stantsis nõuab praktiliselt positiivseid sälkusid. Paks roostevabast terasest toorik 4-jaama stantsis, mille lai serv on selgelt suunatud negatiivsete sälkude poole. Enamik reaalmaailma rakendusi jääb kuhugi nende äärmuste vahele, nõudes disainerilt kompromisside kaalumist ja mõnikord mõlema tüübi segamist ühe ribapaigutuse sees.
Õige möödaviigu sälgu tüübi valimine lukustab projekteerimissuunas. Järgmine väljakutse on selle sälgu õige suuruse määramine, sest alamõõduline sälk põhjustab häireid ja liiga suur sälk ohverdab riba tugevust ilma täiendava eeliseta.
Kuidas määratakse möödaviigu sälgu mõõtmed
Positiivse ja negatiivse möödaviigu sälgu vahel valimine määrab disaini suuna. Selle sälgu õige suuruse määramine määrab, kas see tegelikult ka tootmises töötab. Alamõõduline sälk haakub matriitsi komponentide külge ja põhjustab söötmishäireid. Liiga suur sälk raiskab kandematerjali või tekitab tarbetuid pingekontsentratsioone. Magus koht seisneb mõistmises, mis juhib neid mõõtmeid inseneri seisukohast.
Sälgu sügavuse ja laiuse arvutamine piisava kliirensi jaoks
Iga möödaviigu sälgu põhieesmärk on kliirens. Riba peab indekseerimise ajal vabalt läbima statsionaarseid stantsi komponente, ilma kontakti ja takistuseta. Nii et möödaviigu sälgu sügavuse arvutamine progresseeruvas matriitsis algab ühe küsimusega: mida riba püüab puhastada?
Minimaalse kliirensi nõude kehtestavad tavaliselt kolm stantsi komponenti:
- Teraste vormimine:Need ulatuvad stantsi esikülje kohale, et kujundada materjali eelmistes jaamades. Vormitava terase kõrgus riba liikumistasapinnast määrab minimaalse sälgu sügavuse, mis on vajalik, et riba saaks kinni haaramata mööda minna.
- Liftiga sõitmine:Vedruga -tõstukid tõstavad riba pressimise vahel matriitsi esikülje kohale, et võimaldada indekseerimist. Tõstja löök määrab, kui kõrgele riba liigub edasiliikumise ajal. Kui möödaviigu sälk peab eemaldama komponendi, kui riba on tõstetud asendis, tuleb kliirensi arvutamisel arvesse võtta nii komponendi kõrgust kui ka riba kõrgust selles punktis.
- Piloodi läbimõõt:Piloodid määravad igas jaamas riba täpselt üles. Riba peab liikuma mööda juhttihvtidest, ilma et kanduri serv või mõni varem moodustatud tunnus tihvti korpuse külge kinni jääks. Sälgu laius peab ületama piloodi läbimõõtu pluss mõlemal küljel vaba ruumivaru.
Möödasälgude mõõtmine stantsimisel järgib tavaliselt otsest reeglit: väljendage sälgu sügavust materjali paksuse kordsena. Negatiivsete sälkude puhul, mis eemaldatakse vormiterastest, on tavaline lähtepunkt 1,5–2,5-kordne lao paksus, sõltuvalt vormitava terase kõrgusest. Positiivsete sälkude puhul määratakse mündisügavuseks tavaliselt 1,0–1,5-kordne materjali paksus, kuna sügavamal mündimisel on oht paljudes materjalides praguneda või liigset tagasitõmbumist.
Sälgu laius järgib sarnast loogikat. See peab katma kogu stantsi komponendi laiust, millest riba peab mööda minema, pluss mõlemal küljel kliirenspuhver. Tüüpiline puhver on alla 10 mm laiuste komponentide puhul 0,5–1,0 mm külje kohta, suuremate takistuste korral suurendatakse seda proportsionaalselt. Eesmärk on sälk, mis tagab vaba läbipääsu ilma vajalikust rohkem kandematerjali eemaldamata.
Kliirensi tolerantsid ja materjali tagasilöögiefektid
Esialgsete mõõtmete õige saamine on vaid pool väljakutsest. Piisava möödaviigu sälkude kliirensi tolerantsi säilitamine stantsimisvormis tuhandete või miljonite tsüklite jooksul toob kaasa täiendavad muutujad, mida disain peab ette nägema.
Positiivsete möödavoolusälkude puhul on esmaseks murekohaks materjali tagasitõmbamine. Kui löökstants tõmbub tagasi, taastub nihutatud sakk osaliselt riba tasapinna suunas. Efektiivne kliirens pärast tagasivedru on alati väiksem kui stantsi läbitungimissügavus. Kui palju vähem, sõltub materjali tüübist, paksusest ja tera suunast. Plastiline madala süsinikusisaldusega-teras võib tagasi vedada 10–15 protsenti mündisügavusest. Tugevamad-materjalid või töö-karastatud tsoonid võivad 25% või rohkem tagasi tõmmata.
See tähendab, et teie materjalist tagasitõmbunud möödaviigu sälk peab ületama mündi algse sügavuse, et pärast elastset taastumist sihtvahele maanduda. Kui vajate 1,0 mm funktsionaalset kliirensit ja eeldate 20-protsendilist tagasitõmbumist, peab löökstants materjali nihutama umbes 1,25 mm-ni. Pikemate tootmisperioodide jooksul võib riba korduv painutamine moodustatud tsoonis deformatsiooni veelgi leevendada, vähendades järk-järgult kliirensit. See järkjärguline lõdvestumine on põhjus, miks positiivsete sälkudega kujundused saavad kasu konservatiivsetest esialgsetest üleehitusvarudest.
Negatiivsed möödaviigu sälgud seisavad silmitsi erinevate taluvusprobleemidega. Kuna materjal on täielikult ära lõigatud, ei mõjuta tagasilöök kliirensi sügavust. Sälgu sügavus on püsiv, kui nälkjas eraldub. Kuid stantsimise-to-kliirens mõjutab otseselt lõikeserva kvaliteeti ja jämeduse suunda. Soovitatav on stantsimisoperatsioonide tavapraktikapehme terase puhul umbes 10 protsenti materjali paksusest, ulatudes roostevaba terase puhul ligikaudu 15 protsendini. Liiga tihe kliirens tekitab liigset lõikejõudu ja kiirendab löögi kulumist. Liiga lõtv kliirens tekitab sälkude seintele suuremad pursked ja karedamad servaprofiilid.
Burri suund on oluline, kuna negatiivse möödaviigu sälgu{0}}ülespoole suunatud rästik võib vähendada tegelikku kliirensit rümba kõrguse võrra, mis võib põhjustada riba kinnijäämise just selle komponendi külge, mille eemaldamiseks see oli ette nähtud. Murde suuna juhtimine õigete kliirensi seadistuste ja löögi teravuse abil on osa pikaajalise-sälgu funktsiooni säilitamisest.
Alamõõdulised möödaviigu sälgud põhjustavad ribade häireid, tõrkeid ja järkjärgulisi stantsikahjustusi. Üle-suured sälgud vähendavad kanduriba tugevust ilma täiendavat funktsionaalsust andmata. Õige dimensioon kestab minimaalse vahemaa juures, mis tagab riba vaba läbipääsu pluss kontrollitud ohutusvaru, ei muud.
Temperatuur lisab veel ühe kihi. Kiirel-tootmisel stantsi komponendid kuumenevad ja paisuvad. Ümbritseva õhu temperatuuril mõõdetud möödaviigu sälk võib kaotada osa oma kliirensist, kui moodustuvad terased või piloodid termiliselt paisuvad liikumisteele. Üle 200 löögi minutis töötavate stantside puhul väldib 0,02–0,05 mm soojuspaisumispuhvri arvestamine töötemperatuuri marginaalseid häireid.
Kõik need mõõtmete määramise otsused kujundavad sälgu geomeetria enne üksiku osa tembeldamist. Kuid sälk ei eksisteeri ribal eraldi. See, kuhu asetate selle juhtavade, etteandeliinide ja vormimistsoonide suhtes, määrab, kas need hoolikalt arvutatud mõõtmed tagavad riba ühtlase edenemise kogu matriitsis.
Mööda sälkude paigutusest ja piloodi registreerimisest
Vales kohas asetatud õigete mõõtmetega möödaviigu sälk tekitab sama tõsiseid probleeme kui alamõõduline. Tühja lõuendina riba ei eksisteeri. Pilootaugud, etteande võrdlustsoonid ja vormimisalad konkureerivad kanduri serval sama kinnisvara pärast. See, kus te nende funktsioonide suhtes iga sälku asukoha määrate, määrab, kas teie järkjärguline stantsiribade paigutus tagab ühtlase registreerimise või kogub vigu jaamade kaupa.
Möödaviigu sälgude paigutus juhtavade suhtes
Piloodid on iga progressiivse stantsi täpne selgroog. Nagu on kirjeldatud progressiivse stantsi projekteerimise praktikas, sisenevad piloodid varajastes jaamades augustatud aukudesse ja korrigeerivad jõuga riba asendit enne, kui mis tahes vormimistööriistad kokku puutuvad. See parandus sõltub sellest, kas pilootava säilitab oma esialgse augustatud geomeetria: ümmargune, puhas ja mõõtmetelt stabiilne.
Asetage möödaviigu sälk juhtaugule liiga lähedale ja te kahjustate seda geomeetriat. Siin on põhjus. Negatiivne möödaviigu sälk lõikab materjali kanduri servast, tekitades ümbritsevas tsoonis lokaalse pinge ümberjaotumise. Kui see pingeväli jõuab pilootavasse, võib see põhjustada peeneid moonutusi, tõmmates auku veidi ringist välja või nihutades selle efektiivset keskpunkti. Piloot siseneb endiselt auku, kuid selle rakendatav parandus viitab nüüd moonutatud nullpunktile. See piloodi registreerimisviga, mis tuleneb möödaviigu sälkude häiretest, võib selles jaamas ulatuda vaid 0,02–0,05 mm-ni, kuid see kaskaadib ja ühildub iga allavoolu operatsiooniga.
Positiivsed möödaviigu sälgud tekitavad sarnase riski erineva mehhanismi kaudu. Mündijõud kiirgub münditsoonist väljapoole, tekitades külgnevasse materjali jääkpinge. Kui juhtauk asub selles pingeväljas, võib ava ümbritsev materjal veidi nihkuda, halvendades taas registreerimispunkti.
Standardne soovitus on hoida iga möödaviigu sälgu lähima serva ja lähima juhtava keskpunkti vahel vähemalt 3 korda materjali paksust. Kriitiliste rakenduste puhul, mille tolerants on alla +/-0,05 mm, annab puhvri suurendamine 5-kordse materjali paksuseni täiendava varu pingest põhjustatud moonutuste vastu. Kui riba paigutuse piirangud muudavad selle vahekauguse saavutamise keeruliseks, kaaluge juhtava ümberpaigutamist kanduri vastasservale või spetsiaalse juhtava lisamist sälgude tsoonist kaugemale.
Ribade söötmise täpsus ja sööda vabastamise ajastus
Möödaviigu sälgu asukoht mõjutab ka riba etteande täpsust etteandeliinil. Etteanderullid või haaratsmehhanism kinnitab riba ja nihutab seda ühe sammu võrra tsükli kohta. See kinnituspunkt peab haarama materjali, mis on struktuurselt jäik ja mõõtmetelt stabiilne. Kui negatiivne möödaviigu sälk joondub etteande haardetsooniga, võimaldab selle punkti vähendatud ristlõige-ribal etteanderulli surve all painduda või libiseda.
Te märkate efekti ebaühtlase progresseerumise pikkusena. Riba liigub veidi rohkem või veidi vähem kui programmeeritud samm ja piloodid peavad iga löögi korral vea parandamiseks rohkem vaeva nägema. Piirjuhtudel on pilootkorrektsiooni vahemik ületatud ja ilmnevad tõrked.
Voo vabastamise ajastus lisab veel ühe keerukuse kihi. Naguvoo-väljaannete uuriminenäitab, et kui etteanderullid sulguvad sööteüksusest eemal asuva matriitsi alumises surnud punktis, kui varu{0}}tõstuk on aktiivne, tõmmatakse lisamaterjal läbi sööda. Kui riba paindub selle sulgemisjärjestuse ajal möödaviigu sälku kohas, muutub matriitsi ja sööturi vahele jäänud lisamaterjali kogus ettearvamatuks. See ebakõla tähendab otseselt progresseerumise pikkuse varieerumist.
Praktiline reegel: hoidke möödaviigu sälgud täielikult sööda haardetsoonist väljas. Kaardistage riba asukoht etteanderulli sulgemise hetkel ja veenduge, et pressimistsükli üheski etapis ei läbiks haardepunkti sälku. Märkimisväärse lao-tõstekäiguga stantside puhul arvestage etteanderullide ja matriitsi sisenemise vahelist riba nurka, kui otsustate, millised sälgukohad jäävad kriitilise etteandetsooni alla.
Riba paigutuse optimeerimine materjali kasutamiseks
Iga möödaviigu sälk võtab kanduribal ruumi. See ruum pärineb kas spetsiaalsest servavarust, mis on lisatud spetsiaalselt sälkude vabaks muutmiseks, või on see laenatud materjalist, mis võiks muidu kaasa aidata osade omadustele või tihedamale pesastumisele. Strateegiline möödaviigu sälkude materjali kasutamise optimeerimine tähendab sälkude paigutamist kohtadesse, kus need täidavad oma vabastusfunktsiooni, ilma et peaksite riba laiendama või sammu suurendama.
Kaaluge vahetust-. 2 mm serva lisamine kogu riba pikkusele, et mahutada tuhandeid meetreid kulgeva mähise möödaviigu sälkusid, maksab päris materjali. Kui saate sälgud paigutada juba praagiks määratud materjalitsoonidesse, näiteks osade toorikute vahele mitmerealise paigutuse korral, saate vaba ruumi ilma riba laiust lisamata.
Järgmine prioriteetne järjestus juhib paigutuse optimeerimise otsuseid, kui integreerida möödaviigu sälgud progressiivsesse matriitsipaigutusse:
- Tuvastage kõik stantsi komponendid, mis vajavad möödaviigu vaba ruumi, ja kaardistage nende asukohad riba suhtes igas jaamas.
- Katke pilootavade asukohad ja kehtestage sälkude paigutamise keelutsoonidena minimaalsed vahepuhvrid (materjali paksus 3–5 korda).
- Kaardistage sööda haaretsoon ja välistage need alad mis tahes sälgu asukohast, mis sööda sulgemise ajal kattuvad haardepunktiga.
- Võimaluse korral asetage sälgud olemasolevatesse praagi tsoonidesse või kandeosadesse, mis on juba määratletud mittefunktsionaalseks materjaliks.
- Kui sälgud peavad hõivama spetsiaalse servavaru, arvutage minimaalne nõutav lisariba laius ja hinnake, kas positiivsed sälgud (mis säilitavad servamaterjali) vähendavad riba kogulaiuse suurenemist.
- Veenduge, et kumulatiivsed sälkude paigutused ei tekitaks tihedalt asetsevate kandja vähenemiste mustrit, mis võiks söötmise ajal põhjustada riba lainelisust või külgsuunalist ebastabiilsust.
- Käivitage viimane riba tugevuskontroll kõige kitsama kanduri{0}}ristlõikega, et kinnitada kogu matriitsi pikkuse piisavat jäikust.
See jada käsitleb materjali kasutamist pigem allavoolu prioriteedina kui lähtepiiranguna. Registreerimise täpsus ja söötmise usaldusväärsus on esikohal, sest ükski materjalisääst ei õigusta valesti söödavat stantsi. Kui need nõuded on lukustatud, keskendub paigutuse optimeerimine jäätmete minimeerimisele ülejäänud kujundusruumis.
Paigutamisotsused määravad kindlaks sälgu asukoha ribal. Kuid riba ei eksisteeri ka eraldi. See kannab koormust kogu pikkuses ja iga sälk, olgu see negatiivne või positiivne, muudab selle koormuse jaotumist kanduri kaudu jaamast jaama.
Kanduriba tugevuse ja möödaviigu sälgu kujunduse kaalutlused
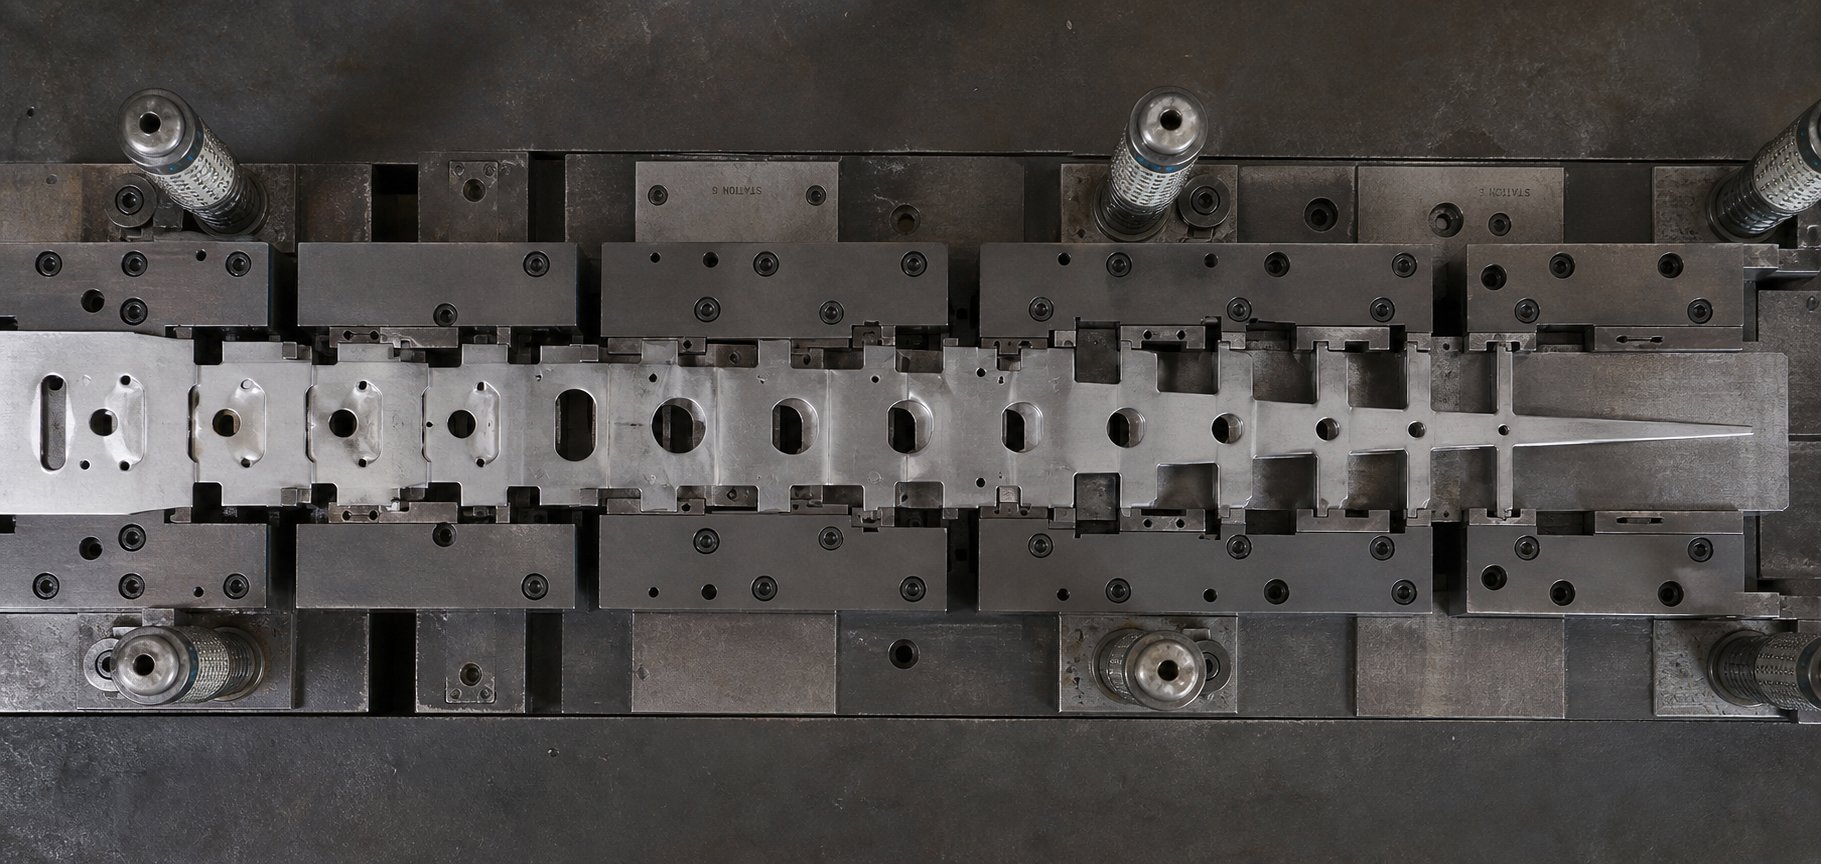
Kanderiba ei hoia osi lihtsalt koos. See edastab etteandejõu üle iga jaama, talub läbipainde omaenda ja osaliselt moodustatud osade kaalu all ning säilitab mõõtmete stabiilsuse kogu pressimiskäigu tsükli jooksul. Iga möödasõidusälk toob kaasa muudatusi, mis -koormavad pilti. Küsimus pole selles, kas sälk mõjutab kanduri terviklikkust, vaid kui palju ja kas kumulatiivne mõju jääb vastuvõetavatesse piiridesse.
Kandja tugevuse säilitamine mitme jaama kaudu
Kujutage ette 14-jaamalist progressiivset stantsi, millel on negatiivsed möödavoolusälgud jaamades 3, 5, 7, 9 ja 11. Iga sälk eemaldab kanduri servast ristkülikukujulise lõigu. Jaamas 3 langeb kande{11}}ristlõige veidi. Jaama 11 järgi on viis eraldi materjali eemaldamist vähendanud efektiivset kandelaiust riba erinevates kohtades. Jaama 12 sisenev kandja on mõõdetavalt nõrgem kui see, mis sisenes jaama 1.
See kumulatiivne kandja nõrgenemine negatiivsete möödaviigu sälkude tõttu tekitab keeruka struktuuriprobleemi. Kanduri tugevuse põhitõed näitavad, et riba peab vastu pidama paindejõududele, mis on võrdelised edenemiste arvu ja detaili massiga. Kui kanduri-ristlõiget vähendatakse mitmes punktis, reguleerib riba üldist jäikust kõige nõrgem osa. Üks vähekujundatud sälk viieliikmelises ketis võib muutuda rikkepunktiks, mis paneb riba painduma või paneb selle tõstjate vahele rippuma.
Stantsikonstruktorid peavad tasakaalustama kliirensivajadusi selle struktuurse reaalsusega. Praktilised lähenemisviisid hõlmavad järgmist:
- Negatiivsete sälkude nihkumine vasaku ja parema kandeserva vahel, nii et mõlemad küljed ei nõrgendaks kunagi samas jaamas
- Üksiku sälgu laiuse vähendamine minimaalse nõutava vaba ruumini, selle asemel, et kasutada kogu ulatuses ühtseid liiga suuri sälku
- Tugevdavate ribide või helmeste lisamine kandurile sälkude vahel, et taastada osa kaotatud jäikusest
- Üleminek positiivsetele sälkudele allavoolu jaamades, kus kumulatiivne materjalikadu läheneb kandja tugevuspiirile
Positiivsed möödaviigu sälgud säilitavad kandja ristlõike täielikult{0}}. Materjal jääb külge, säilitades igas jaamas kogu serva laiuse. See on nende peamine struktuurne eelis suure-jaamade-arvuga stantside puhul. Kuid need toovad esile teistsuguse probleemi: stressi kontsentratsioonid loodud aladel. Plastiline deformatsioon, mis tekitab nihkunud saki, toimib ka -kõvestab ümbritsevat materjali ja loob lokaalse jääkpinge tsooni. Riba korduva painutamise korral, kui kandur tsüklite jooksul tõuseb ja langeb, võivad need pingetõusutorud muutuda väsimuspragude tekkekohtadeks, eriti kõvemate või vähem plastiliste materjalide puhul.
Kompromiss{0}}on selge. Negatiivsed sälgud vähendavad ristlõiget-, kuid jätavad ülejäänud materjali algsesse olekusse. Positiivsed sälgud säilitavad ristlõike-, kuid muudavad materjali olekut igas tsoonis. Kumbki lähenemisviis ei ole üldiselt parem kanduriba tugevuse möödaviigu sälkude konstruktsiooni jaoks. Õige valik sõltub sellest, kas teie konkreetne rakendus on tundlikum ristlõike kadumise-või väsimuskoormuse suhtes pingekontsentratsioonidel.
Materjali voolu- ja deformatsioonimustrid sälkude ümber
Möödaviigu sälgud ei eksisteeri kanduril eraldi. Kõrvuti asetsevad jaamad teostavad sageli vormimistoiminguid, nagu tõmbamine, painutamine või lant, mis sõltuvad kontrollitud materjalivoolust vormimisõõnde. Kui möödaviigu sälk asub aktiivse vormimistsooni lähedal, häirib see selle voolu ühtlust.
Kaaluge viljavoolu katkemist möödaviigu sälkude juures. Kui kanduri servast lüüakse negatiivne sälk, lõikab lõikamistegevus lõikepiiril tera struktuuri. Selle lõigatud servaga külgneval materjalil ei ole enam pidevat tera toetust. Kui kohe allavoolu asuv vormimisjaam tõmbab materjali sälgu asukoha poole, võib toetamata serv rebeneda, kortsuda või tekkida ebaühtlaselt, kuna vilja voolutee on katkenud. Materjalil pole sälku tühjuses kusagilt ammutada, luues asümmeetrilise voolumustri, mis ilmneb ebaühtlase seinapaksuse või lokaalse hõrenemisena moodustunud objektis.
Positiivsed möödaviigu sälgud tekitavad teistsuguse mustri. Mõõtmistegevus surub materjali sälgutsoonis kokku, vähendades lokaalselt paksust ja tekitades tasapinnale survejääkpinge. Materjali voogu möödaviigu sälkude ümber progresseeruvas matriitsis on mõjutatud, kuna vormitud ala on vastupidav edasisele deformatsioonile. Kõrvuti asetsevad vormimisoperatsioonid, mille käigus püütakse venitada materjali läbi eelnevalt moodustatud tsooni, puutuvad kokku suurema takistusega selles lokaalses piirkonnas, mis võib metallivoolu ümber suunata ja tekitada ebaühtlase pingejaotuse valmisosas.
Need mõjud muutuvad oluliseks teatud tingimustel:
- Möödaviigu sälgu serv on aktiivse vormimise piirist 5 mm raadiuses
- Vormimisoperatsioon hõlmab materjali tõmbamist või venitamist, mis tõmbab sälgu asukoha poole
- Osa geomeetria nõuab ühtlast seina paksust kanduri kinnitusega külgnevatel aladel
- Materjal on piisavalt õhuke (alla 0,8 mm), et lokaalne terakatkestus levib detaili mõõtmete suhtes veelgi
Kui need tingimused ühtlustuvad, mõjutab möödaviigu sälk lõpliku osa kvaliteeti, kuigi see ei muutu kunagi valmiskomponendi osaks. Positiivse sälguga mündi jääkpinge mustrid või negatiivse sälguga lõigatud tera katkestus ulatuvad materjalini, mis hiljem moodustab detaili serva või servalähedase{1}}elemendi. Kanduri kinnituspunkti lähedale kärbitud osad kannavad need efektid valmis geomeetriasse.
Komplekssed möödaviigu sälkude konfiguratsioonid, eriti mitme{0}}jaamaga progressiivsete stantside puhul, millel on ranged kandjapiirangud, nõuavad nende koostoimete hoolikat analüüsi. Insenerid, kes tegelevad kanduri terviklikkuse probleemidega enam kui 8 või 10 jaamaga stantsides, peavad sageli simuleerima materjali vooluteid ja kontrollima, et sälk{4}}indutseeritud häired ei leviks kriitilistesse vormimistsoonidesse. Raskete projekteerimis-rakenduste puhul, kus möödaviigu sälkude paigutus ristub samaaegselt vormimistoimingute, tõstuki liikumise ja kanduri tugevusega, võib spetsiaalne tööriistade tehniline tugi vähendada iteratsioonitsükleid.YICHENI kohandatud stantsimisvormide lahendusedtegelege täpselt selle probleemiklassiga, pakkudes stantsi struktuuri ja materjalivoo ekspertteadmisi progresseeruvate stantside jaoks, kus möödaviigu sälkude konstruktsioon on koostoimes kanduri terviklikkusega igas jaamas.
Sälgu kujunduse ja kandja käitumise vastastikune mõju on süsteemi{0}}tasandi probleem. Iga valik, alates sälgu tüübist kuni paigutuseni kuni sügavuseni, sõltub sellest, kas riba säilib stantsi täieliku kulgemise ajal ilma lagunemiseta. Kuid isegi hästi-disainitud sälgud võivad tuhandete tootmistsüklite jooksul probleeme tekitada ning nende rikete varajane äratundmine eristab stabiilset protsessi praagi ja seisakuid tekitavast protsessist.
Tootmises möödaviigu sälgu rikkerežiimide tõrkeotsing
Proovimise ajal veatult töötav möödaviigu sälk võib tekitada probleeme tuhandete tsüklitega tootmistsükliks. Kulumine, termilised nihked ja materjali varieeruvus toovad kaasa tingimused, mida algne disain ette ei näinud. Nende tõrgete ilmnemise äratundmine ja iga sümptomi algpõhjuseni jälitamine on see, mis hoiab progresseeruvad matriitsid jooksmas, selle asemel, et pingil istuda.
Kolm erinevat tõrkekategooriat põhjustavad enamiku möödaviigu sälkude tootmisega seotud probleeme: negatiivsete sälkudega seotud probleemid, häiretest{1}} tingitud tõrked ja positiivse sälguga müntide mehaaniline halvenemine. Iga kategooria tekitab erinevaid sümptomeid, nõuab erinevaid diagnostilisi lähenemisviise ja reageerib erinevatele parandusmeetmetele.
Nälkjate tõmbamine ja murru teke negatiivsetes möödaviigu sälkudes
Iga negatiivne möödaviigu sälk tekitab igal vajutuskäigul tõmbe. Tavatingimustes kukub see nälkjas puhtalt läbi matriitsi maatriksi ja väljub vanaraua kanalisse. Kui nälkjas kleepub tagasitõmbamise ajal löögi näo külge, selle asemel, et maatriksisse jääda, tekib nälkjas tõmbeseisund ja tagajärjed eskaleeruvad kiiresti.
Tõmmatud nälkjas võib{0}}ladestuda uuesti riba pinnale, matriitsi esiküljele või vormimisõõnde. Kui see maandub ribale ja kantakse järgmisesse jaama, võib üksik nälkjas kahjustada vormitavaid teraseid, moonutada osi või pragusid igas allavoolujaamas. Naguteadusuuringudselgitab, et tõmmatud nälkja tagajärjed võivad olla katastroofilised, sest üks nälkjas, mis kantakse läbi progresseeruva matriitsi, võib kahjustada tööriista iga jaama.
Mis põhjustab möödaviigu sälkude tõmbamise? Mitmed mehhanismid töötavad üksi või koos:
- Vaakumefekt:Mulgustamise käigus tekkinud nälkjad kõverduvad kergelt. Õhk, mis on lõksus tühjuses nälkja ja löögipinna vahel, tekitab tagasitõmbamise ajal osalise vaakumi. Tihe tihend stantsi perimeetri ümber takistab õhu sisenemist ja imemine hoiab nälkja vastu stantsi.
- Liigne lõikevahe:Kui stantsimise-to-kliirens kulgeb kõrgel küljel, on nälkjas maatriksi ava pisut väiksem. Sellel ei ole enam-vajutatavaid häireid, mis hoiaksid seda matriitsis, nii et see saab väljavõtmise ajal stantsiga vabalt liikuda.
- Magnetism:Süsinikterasest või roostevabast ribast lõigatud mustad nälkjad võivad kleepuda magnetiseeritud stantsidele. Magnetpinnaga lihvimismasinatele jahvatatud augud koguvad jääkmagnetismi, mis tõmbab nälkja igal tsüklil ligi.
- Kulunud või kahjustatud ejektori vedrud:Paljud möödavoolusälgujaamad kasutavad vedruga{0}}koormatud nälkjate väljatõukeseadmeid, et suruda nälk kindlalt stantsi esiküljelt maha. Kui need vedrud väsivad või purunevad, ei ole nälkjal mehaanilist jõudu, mis neutraliseerib vaakumit ja hõõrdumist, mis hoiab seda stantsi küljes.
Möödaviigu sälku tõmbamise tõrkeotsing algab domineeriva mehhanismi tuvastamisest. Kui nälkjad tõmbavad vaheldumisi ja matriitsis jookseb raudmaterjali, kontrollige esmalt jääkmagnetismi, kuna seda on kõige lihtsam parandada. Pärast iga teritustsüklit rakendatav demagnetiseerija kõrvaldab selle põhjuse täielikult. Vaakum-tõmbe korral murravad läbi sälgu keskosa puuritud väikesed õhutusavad tihendi. Kliirensiga seotud-probleemide korral kaaluge vastupidise-koonuse hoidmise nuppu, mis hoiab nälkjaid maatriksi sees kokkusurutuna.
Burri moodustumine on teine püsiv probleem negatiivsete möödaviigu sälkude puhul. Kuna stants ja stants kuluvad kümnete tuhandete tsüklite jooksul, suureneb tõhus lõikevahe järk-järgult. Mida suuremaks see kliirens kasvab, seda rohkem rullub materjali üle matriitsi serva enne murdumise tekkimist, tekitades sälgu servale järk-järgult kõrgema jämeduse.
Miks on see möödaviigu sälgu funktsiooni jaoks oluline? Riba pinnast ülespoole suunatud rästik vähendab tõhusalt vahet riba serva ja matriitsi komponendi vahel, millest sälk on kavandatud mööda minema. Algselt 0,3 mm vaba ruumivaruga sälgal olev 0,1 mm muru vähendab teie efektiivset veerist ühe -kolmandiku võrra. Piisava tsükli jooksul võib ainuüksi see jäme kasv viia riba indekseerimise ajal katkendlikusse kontakti vormivate teraste või pilootidega.
Möödavoolusälgu jäsemete moodustumist korrigeeriv tegevus toimub kahel viisil: lõikevahe taastamine stantsi ja matriitsi teritamise teel või stantsi kujundamise ajal hammustuse suuna juhtimine, nii et jämedad jäävad allapoole, eemale potentsiaalsetest häirivatest pindadest. Sälguga stantsi suunamine riba ülemiselt pinnalt lõikamiseks surub puri alumisse serva, kus see ulatub stantsi ülaosast eemale, mitte nende poole.
Sälgude häiretest põhjustatud söötmishäired
Kui möödaviigu sälk ei taga piisavat vaba ruumi, haarab riba indekseerimise ajal matriitsi komponendi külge. Tulemuseks on söötmistõrge: riba ei liigu kogu programmeeritud sammuga edasi või liigub edasi, kuid külgnihke või kaldenurgaga. Mõlemad tingimused tähendavad, et järgmine vajutus tabab valesti paigutatud riba, tekitades parimal juhul jääke ja halvimal juhul kahjustusi.
Möödaviigu sälkude häiretest põhjustatud söötmistõrge ilmneb harva ühe dramaatilise sündmusena. Tavaliselt tekib see järk-järgult, kui tingimused tootmistsükli jooksul halvenevad. Varaste näitajate äratundmine võimaldab teil sekkuda enne, kui haigusseisund kahjustub.
Diagnostilised indikaatorid, mis viitavad sälkhäiretele kui söötmishäirete allikale, on järgmised:
- Ebajärjekindlad edenemismärgid:Kontrollige jaamadevahelist riba, kas piloodid on parandamise ajal jätnud tunnistajajälgi. Kui pilootmärgid näitavad erinevat sügavust või suunda tõmbest löögini, jõuab riba ebaühtlastesse kohtadesse, mis viitab sellele, et see haarab ja vabaneb indekseerimise ajal ettearvamatult.
- Pilootava pikenemine:Kui piloodid peavad jõuga korrigeerima riba, mis ei ole täielikult edasi arenenud, suruvad nad materjali pilootava piiril üle selle elastsuse piiri. Korduvate paranduste korral pikeneb juhtava etteande suunas. Riba kontrollimisel nähtavad ovaalsed juhtaugud on selge märk etteandehäiretest ülesvoolu.
- Riba servade kahjustuste mustrid:Vaadake kanduri serva otse sälkude kohtades. Kraapimisjäljed, poleerimine või materjali määrdumine piki sälku seina näitavad, et riba hõõrdub liikumise ajal vastu matriitsi komponenti. Nende märkide asukoht ja suund näitavad täpselt, milline komponent häirib.
- Anduri katkendlikud väljalülitused:Kui teie matriitsis kasutatakse tõrke tuvastamise andurit, taanduvad vahelduvad väljalülitused, mis ei vasta ilmsetele etteandeprobleemidele, sageli marginaalsele sälkule. Riba liigub suurema osa ajast edasi, kuid ripub aeg-ajalt üles, kui tingimused ühtivad, näiteks kui materjal läheb veidi paksemaks või sureb temperatuuri tipptasemel.
Kolm peamist põhjust põhjustavad enamiku häiretega söötmist:
Ebapiisav sälgu sügavus algusest peale.Sälk oli mõõdetud ebapiisava varuga ja kõik protsessimuutused, olgu see siis materjali paksus, mis kulgeb spetsifikatsiooni kõrgeimal tasemel, väike soojuspaisumine või väike jäme kogunemine, lükkab kliirensi alla nulli. Parandus on sälgujaama ümber-töötlemine, et suurendada sügavust, tavaliselt 0,1–0,2 mm võrra suurem kui algne spetsifikatsioon.
Materjali kogunemine matriitsi komponentidele.Määrdeainejäägid, oksiidiosakesed või peened metallilaastud kogunevad tuhandete tsüklite jooksul tõstukitele, vormitavatele terastele või juhtkehadele. See kogunemine suurendab tõhusalt komponendi ümbrist, vähendades vahekaugust, isegi kui sälk ise pole muutunud. Regulaarsed puhastusgraafikud ja filtreeritud määrdesüsteemid lahendavad selle põhjuse. Progressiivse stantsi möödaviigu sälkude kulumise diagnostika peaks alati hõlmama matriitsi komponentide mõõtmete mõõtmist baasjoone suhtes, mitte ainult sälku mõõtmeid.
Soojuspaisumine pidevate käikude ajal.Tööriistaterasest valmistatud stantsi komponendid paisuvad hõõrdumise ja moodustunud energia tõttu matriitsi tootmise ajal. Vormiteras, mille kõrgus ümbritseva õhu temperatuuril on 8,00 mm, võib pärast 2000 pidevat lööki kiirusel 300 SPM jõuda 8,03 mm-ni. See 0,03 mm laiendus sööb otse teie möödaviigu vaba ruumi. Kiired stantsid saavad kasu termilise paisumise puhvrist, mis on arvesse võetud algses sälgu sügavuses, või soojendamisprotseduuridest, mis võimaldavad mõõtmete stabiliseerimist enne, kui kvaliteetne{11}}tootmine algab.
Vahemiku murd ja positiivne mündi kulumine
Positiivsed möödaviigu sälgud väldivad nälkja tõmbamist täielikult, kuna pole nälkjat, mida tõmmata. Kuid nad tutvustavad oma rikkerežiimi: vahelehe murd. Ribatasapinnast allapoole nihkuv vormitud sakk jääb kanduri külge kinnitatud selle põhjas oleva õhukese ühendusega. Korduvate painutustsüklite korral, kui riba tõuseb ja langeb üle laotõstuki, see ühendus väsib.
Positiivse möödaviigu sälgu saki murdumise tõrge ilmneb tavaliselt kahel tingimusel. Esiteks, kui mündi sügavus on materjali paksuse suhtes liiga agressiivne. Madala elastsusega materjalides 1,5-kordse materjali paksusest üle 1,5-kordse saki löömine õhutab alusühendust punktini, kus väsimuse eluiga väheneb järsult. Teiseks, kui sakki paindub korduvalt tagurpidi, kui riba paindub tsükli järel tõstukite kohal. Isegi tagasihoidlikult vormitud sakk võib pärast miljoneid paindetsükleid puruneda, kui riba tee sunnib saki läbi paindevahemiku, mis ületab materjali väsimuskindluse piiri.
Kui sakk puruneb, muutub see matriitsi sees lahtiseks prahiks. Matriitside vahel põrisev väike metallikild võib takerduda vormipindadesse, kriimustada osi või ummistuda liikuvate komponentide vahele. Erinevalt nälkjatõmbamisest, mis ladestab materjali riba pinnale, tekitab purunenud sakk ebakorrapärase kujuga laastu, mis võib kiiluda kitsastesse ruumidesse ja takistada väljatõmbamist õhupuhumissüsteemide poolt.
Müntide löökide kulumine toob kaasa peenema probleemi. Positiivse möödaviigu sälgu loov stants on täppislihvimistööriist, mis allub samadele kulumismehhanismidele nagu mis tahes muu matriitsi komponent. Tootmisaja jooksul kulub mündistantsi tööpind tasaseks, vähendades efektiivset läbistussügavust. Algselt 1,2 mm mündisügavuse saamiseks jahvatatud perforaator võib pärast 500 000 lööki anda ainult 0,9 mm. See järkjärguline vähendamine tähendab, et positiivse sälgu kliirens laguneb vaikselt, kuni riba hakkab matriitsi komponentidele kinni haarama, sageli ilma nähtava indikaatorita, kuni hakkavad ilmnema tõrked.
Positiivse sälgu funktsiooni jälgimiseks on vaja perioodiliselt mõõta riba enda tegelikku sügavust. Tõmmake prooviribasid kindlaksmääratud ajavahemike järel ja mõõtke saki nihet sügavusmikromeetri või optilise komparaatoriga. Kui mõõdetud sügavus langeb 0,1 mm piiresse minimaalsest funktsionaalsest vahekaugusest, planeerige mündistantsi hooldus või asendamine enne järgmist tootmistsüklit.
Tõrkerežiimi tõrkeotsingu kontrollnimekiri
Kasutage järgmist kontroll-loendit iga tõrkerežiimi kiireks sidumiseks selle kõige tõenäolisema algpõhjuse ja parandusmeetmetega, mis selle lahendavad.
- Nälkjad, mis kleepuvad sälguga:Algpõhjus on vaakumefekt, magnetism või liigne lõikevahe. Parandustegevus: lisage õhutusavad stantsitavale pinnale, demagnetiseerige pärast teritamist, paigaldage tagurpidi-koonuse hoidmise nupp või kontrollige ja taastage õige augustus-, et -vahet teha.
- Burri kõrguse suurendamine sälkude servadel:Algpõhjus on stantside ja stantside kulumine, mis suurendab tõhusat kliirensit. Parandustegevus: teritage stants ja stants, et taastada algne kliirens, või suunake stantsi suunda, et lükata torked häirivatelt pindadelt eemale.
- Vahelduvad tõrked sälkjaamades:Algpõhjus on marginaalne kliirens koos protsessi kõikumisega (materjali paksus, soojuspaisumine, prahi kogunemine). Parandustegevus: suurendage sälgu sügavust 0,1–0,2 mm, rakendage stantsipuhastusintervalle, lisage sälkude mõõtmisele termilise stabiliseerimise puhver.
- Söötmissuunas pikenevad juhtaugud:Algpõhjus on riba mittetäielik edasiliikumine, kuna sälku häired sunnivad pilooti üle{0}}korrigeerima. Parandustegevus: tuvastage ja lahendage konkreetne häirepunkt, kontrollides sälkude servi kraapimisjälgede suhtes, seejärel taastage kliirens.
- Murdunud mündilapid, mis tekitavad lahtist prahti:Algpõhjus on mündi liigne sügavus madala -plastilisusega materjalis või väsimine, mis tuleneb korduvast riba paindumisest tõstukite kohal. Korrigeeriv tegevus: vähendage mündi sügavust alla 1,5-kordse materjali paksuse, lisage mündipõhjale raadius, et vähendada pinge kontsentratsiooni, või kujundage ümber tõstuki positsioonid, et minimeerida paindumist mündipiirkondades.
- Positiivne sälku kliirens halveneb tootmisea jooksul:Algpõhjus on mündi perforatsiooni esikülje kulumine, mis vähendab läbitungimissügavust. Parandusmeetmed: mõõtke prooviribadelt kindlaksmääratud ajavahemike järel tehtud sügavust, teritage või asendage mündistants, kui sügavus langeb 0,1 mm piiresse minimaalsest funktsionaalsest vahekaugusest.
- Riba serva määrimine või poleerimine sälkude seintel:Algpõhjus on see, et riba hõõrub stantsi komponenti indekseerimise ajal ebapiisava sälgu laiuse või külgmise riba nihke tõttu. Parandustegevus: laiendage sälku mõõdetud interferentsi suuruse pluss marginaali võrra, kontrollige riba jälgimist ja juhiku joondamist.
Kõik need tõrkerežiimid on tuvastatavad enne, kui see kahjustuseni suureneb, kuid ainult siis, kui teate, mida otsida. Nende ülevaatuspunktide lisamine oma ennetava hoolduse ajakavasse muudab möödaviigu sälkude tõrkeotsingu reaktiivsest tulekustutustegevusest prognoositavaks hooldusülesandeks. See üleminek reaktiivselt proaktiivsele on lõppkokkuvõttes see, mis ühendab üksikute sälkude jõudluse üldise tööaja ja osade kvaliteediga kogu tootmise elutsükli jooksul.
Möödavoolu sälku disaini mõju osade kvaliteedile ja tootmise stabiilsusele
Rikete režiimide tuvastamine ja parandamine hoiab palli käimas. Kuid sügavam küsimus on, kas need ebaõnnestumised pidid üldse juhtuma. Enamikul juhtudel tulenevad tootmise ajal esile kerkinud sälkude möödaviiguprobleemid nädalaid või kuid varem tehtud projekteerimisotsusest. Valitud tüüp, määratud mõõtmed, iga sälgu paigutamine ja see, kuidas tasakaalustasite kanduri terviklikkust kliirensi vajadustega, koonduvad üheks tulemuseks: kas matriit töötab stabiilselt või tekitab praaki, seisakuid ja pettumust?
Möödaviigumisotsuste ühendamine osade kvaliteedi tulemustega
Iga möödaviigu sälku otsus lisatakse mõõdetavatesse tootmismõõdikutesse. Mõelge, kuidas kett töötab:
- Tüübi valikmäärab, kas kandja säilitab kogu{0}}ristlõike (positiivne) või kaotab materjali igas jaamas (negatiivne). See valik reguleerib otseselt riba jäikust etteandeliinil, mis kontrollib etteande täpsust, mis määrab, kas piloodid saavad riba registreerida tolerantsi piires. Riba etteande töökindlus ja möödaviigu sälkude optimeerimine algavad siit, kõige varasemast disainiotsusest.
- Mõõtminemäärab kliirensi, mis eraldab sujuva indekseerimise vahelduvatest häiretest. Alamõõduline sälk ei põhjusta ainult söötmishäireid. See sunnib piloote üle-korrigeerima, pikendab järk-järgult juhtauke ja toob kaasa kumulatiivse positsioonitriivi, mis ilmneb valmis osade funktsioonide -to{5}}erinevustena.
- Paigutusjuhtavade ja etteandetsoonide suhtes kontrollib, kas riba registreerib igas jaamas täpselt. Sälk, mis moonutab piloodi nullpunkti isegi 0,03 mm võrra 10 või 12 jaama lõikes asukohavigadeks, mis ületavad osa tolerantsi. Defektide määr ei tõuse mitte seetõttu, et vormimistööriistad on kulunud, vaid seetõttu, et riba saabub igasse jaama veidi valesti.
- Kandja tasakaalmäärab, kas riba elab üle kogu edasiliikumise ilma liigse läbipainde või väsimuspragudeta. Kandur, mis lukustub jaamas 9, kuna kumulatiivsed sälkude eemaldamised nõrgendasid seda üle selle konstruktsioonipiiri, ei tooda ainult ühte halba osa. See peatab pressi, nõuab ribade puhastamist ja kulutab hooldusaega, mis vähendab üldist tööaega.
Need ei ole isoleeritud muutujad. Nad suhtlevad. Positiivne sälk, mis säilitab kandja tugevuse, kuid vetrub liigselt tagasi, kuna materjal oli liiga kõva, tekitab samasuguseid häireid kui alamõõduline negatiivne sälk. Täiusliku mõõtmega negatiivne sälk, mis on asetatud juhtaugule liiga lähedale, tekitab registreerimisvigu, mida ükski vaba ruumivaru ei suuda parandada. Möödaviigu sälgu konstruktsiooni elutsükkel töötab süsteemina ja mis tahes üksiku parameetri käsitlemine eraldiseisvana põhjustab allavoolu tõrkeid.
Progressiivne stantsi möödaviigu sälgu tootmise valideerimine kinnitab, kas see süsteem püsib koos reaalsetes tingimustes. Valideerimine hõlmab tavaliselt prooviribade tootmiskiirusel töötamist, igas jaamas mõõdetud sügavuse või sälkude lõtku mõõtmist, pilootava geomeetria kontrollimist mitmesaja tsükli järel ja riba jälgimise kontrollimist kogu matriitsi pikkuses. Insenerid, kes kontrollivad katsetamise ajal paremat jõudlust, mitte ootavad tootmisprobleemide ilmnemist, väldivad kõige kallimat rikkerežiimi: planeerimata seisakuid pühendunud tootmistsükli ajal.
Stabiilseid progresseeruvaid stantse probleemsetest eristab harva vormimisoperatsioonide keerukus. Tihtipeale on esmapilgul väiksemate funktsioonide, nagu möödaviigu sälkude kvaliteet, mis võimaldab kõigel muul etteaimatavalt toimida. Projekteerimisetapis tehtud tehnilised otsused määravad kuni 80% kogu tootmiskuludest ja möödaviigu sälkude konfiguratsioon on selle võrrandi osa.
Möödaviigu sälgud ei ole passiivse kliirensi funktsioonid. Nad aitavad aktiivselt kaasa protsessi stabiilsusele. Käsitlege nende disaini süsteemi-tasandi otsusena, mis on integreeritud riba paigutuse, kandja inseneritöö ja pilootstrateegiaga, mitte järelmõtlemisena, mis lahendatakse pärast jaamade moodustamist.
Inseneriressursid progresseeruva matriitsidisaini jaoks
Möödasõidu sälku kujundamise elutsükli parimad tavad ulatuvad kaugemale sellest, mida ükski artikkel võib üksikasjalikult hõlmata. Tegelikud rakendused hõlmavad materjali klasse, millel on ettearvamatu tagasilöögikäitumine, kolmest küljest detailide geomeetriaga piiratud ribade paigutused ja jaamade loendused, mis viivad kandja terviklikkuse piiridesse. Nende väljakutsetega tegelevad tööriistainsenerid saavad kasu ressurssidest, mis käsitlevad kogu süsteemi: stantsi struktuur, komponentide koostoime, kliirensi optimeerimine ja materjalivoog kombineerituna, mitte eraldi.
Kuhu saab sügavamale minna? Alustage oma ribapaigutuse simulatsioonidega. Modelleerige kanduri ristlõige- igas jaamas pärast seda, kui kõik sälgud, ääristused ja augud on tehtud. Veenduge, et minimaalne järelejäänud osa vastab teie jäikusnõuetele kogu edenemise pikkuses. Positiivsete sälkude jaoks käivitage oma materjali klassi ja paksuse jaoks spetsiifiline tagasilöögikompensatsiooni analüüs, sest üldised kordajad võtavad harva arvesse partiide -to{5}}erinevusi tegelikes tootmisrullides.
Inseneride jaoks, kes seisavad silmitsi raskete projekteerimisprobleemidega, kus möödaviigu sälkude konfiguratsioon ristub samaaegselt tõstuki liikumise, mulgustamise, jämede juhtimise ja järkjärgulise matriitsi struktuuriga, lühendab kohandatud tööriistade tugi teed kontseptsioonist kinnitatud disainini.YICHENI stantsimisvormide lahendusedpakkuda täpselt sellist integreeritud insenertehnilist tuge, mis hõlmab stantsi struktuuri, kliirensi optimeerimist, materjalivoo analüüsi ja möödaviigu sälku disaini tervikliku progressiivse stantsisüsteemi kontekstis. Nende keskendumine tööriistainseneride ühendamisele keeruliste mitme-jaama stantside lahendustega, sealhulgas tõstuki disain, stantsi konfiguratsioon ja kanduri terviklikkus, ühtib otseselt selles artiklis soovitatud süsteemi{2}}taseme lähenemisviisiga.
Ükskõik, kas projekteerite oma esimest möödaviigu sälku või viimistlete 20-jaamalist stantsi, mis nõuab nii positiivsete kui ka negatiivsete sälkude koos töötamist, põhimõte jääb samaks: iga sälk on disainiotsus, millel on allavoolu tagajärjed. Hankige süsteem juba projekteerimisetapis, kinnitage see proovimise ajal ja jälgige seda kogu tootmisea jooksul. See distsipliin muudab võimaliku rikkeallika möödaviigu sälgud usaldusväärseks aluseks riba etteande töökindlusele ja ühtlase osa kvaliteedile miljonite pressimistsüklite jooksul.
Korduma kippuvad küsimused stantsimisstantside möödaviigu sälkude kohta
1. Mille poolest erinevad progressiivsete stantside negatiivsed ja positiivsed möödaviigu sälgud?
Negatiivne möödaviigu sälk eemaldab materjali kanduriba servast stantsimise{0}}ja-stantsimise kaudu, jättes vaba pilu, mis tagab vaba ruumi. Positiivne möödaviigu sälk deformeerib materjali riba tasapinnast allapoole, kasutades mündimis- või reljeeftrükki ilma materjali eemaldamata. Negatiivsed sälgud tekitavad jääke ja vähendavad kanduri ristlõiget{4}}, samas kui positiivsed sälgud säilitavad serva täislaiuse, kuid nende saavutatav kliirenssügavus on piiratud materjali tagasilöögi tõttu. Valik nende vahel sõltub kanduriba laiusest, materjali paksusest ja plastilisusest, jaamade arvust ja vajalikust kliirensi sügavusest.
2. Kuidas määrata progressiivse stantsimisvormi õige möödaviigu sälgu sügavus?
Möödaviigu sälgu sügavus arvutatakse matriitsi komponentide kõrguse põhjal, mille riba peab indekseerimise ajal vabanema, sealhulgas vormimisterastest, tõstuki liikumiskaugusest ja juhttihvti läbimõõdust. Negatiivsete sälkude puhul on sügavus tavaliselt 1,5–2,5 korda suurem kui varu paksus. Positiivsete sälkude korral langeb mündisügavus tavaliselt 1,0–1,5 materjali paksuse vahele, et vältida pragunemist. Täiendavad tegurid hõlmavad positiivsete sälkude tagasilöögikompensatsiooni (tavaliselt 10{8}}25% üleehitust), kiirete stantside soojuspaisumispuhvreid ja negatiivsete sälkude puhul tagastuskõrguse varu. Eesmärk on minimaalne kliirens, mis tagab riba vaba läbipääsu pluss kontrollitud ohutusvaru.
3. Mis põhjustab möödaviigu sälku tõmbamist ja kuidas seda parandada?
Nälkjas tõmbamine negatiivsetesse möödaviigusälkudesse toimub siis, kui lõigatud nälk kleepub tagasitõmbamise ajal stantsi külge, mitte ei jää stantsimaatriksisse. Selle probleemi põhjustavad neli peamist põhjust: vaakum nälkja ja stantsi esikülje vahel, liigne stantsi -to-kliirens, mis muudab nälkja maatriksi ava suhtes alamõõduliseks, stantsis olev jääkmagnetism, mis tõmbab ligi rauast nälkjaid, ja kulunud või purunenud ejektori vedrud. Korrigeerivad toimingud hõlmavad õhuavade puurimist läbi stantsi keskpunkti vaakumi purustamiseks, stantside demagnetiseerimist pärast iga teritustsüklit, koonusnuppude tagurpidi-kinnitusnuppude paigaldamist ning õige lõikevahe taastamist stantsi ja stantsi hooldusega.
4. Millal tuleks negatiivsete asemel kasutada positiivseid möödaviigu sälkusid?
Positiivsed möödaviigu sälgud on parem valik, kui kanduriba servade varud on materjali paksusest vähem kui 4 korda suuremad, kui stantsil on rohkem kui 8 jaama, mis nõuavad möödaviigu kliirensit (vältimaks kanduri kumulatiivset nõrgenemist), kui materjal on õhuke ja plastiline, pikenemine üle 20%, kui riba paigutus kasutab venituskangasid sälkude distsipliinide haldamise raskete tsoonide läheduses või. Negatiivsed sälgud on eelistatavad paksude või kõvade materjalide puhul, mille paksus on üle 1,5 mm või 40 HRC, kui vajalik kliirens ületab materjali paksuse 2 korda või kui pikad tootmistsüklid muudavad tagasilöögikompensatsiooni aja jooksul ebausaldusväärseks.
5. Kui lähedale saab möödaviigu sälku asetada juhtaugule ilma registreerimisvigu põhjustamata?
Standardne soovitus on lähima möödaviigu sälgu serva ja lähima juhtava keskpunkti vaheline minimaalne kaugus 3 korda materjali paksusest. Kriitiliste rakenduste puhul, mis nõuavad tolerantse alla pluss-miinus 0,05 mm, pakub puhvri suurendamine 5-kordse materjali paksuseni täiendava kaitse pinge{4}}indutseeritud moonutuste eest. Nii negatiivsed sälgud (mis jaotavad pinget ümber nihkumise) kui ka positiivsed sälgud (mis kiirgavad löömisjõudu väljapoole) võivad moonutada juhtava geomeetriat, kui need asetatakse liiga lähedale, põhjustades registreerimisvigu, mis ilmnevad kõigis allavoolujaamades. Kui paigutuspiirangud takistavad piisavat vahekaugust, on pilootava ümberpaigutamine kanduri vastasservale mõistlik alternatiiv.


