


Lehtmetallist stantsimisstantside möödaviigu sälkude mõistmine
Möödaviigu sälk, mida mõnikord nimetatakse kalde või prantsuse sälkuks, on sihilik väljalõige või reljeef, mis on konstrueeritud kanduriba.progresseeruv stantsimisvorm. Selle eesmärk on lihtne, kuid kriitiline: kontrollige täpselt, kui kaugele riba pressitõmmete vahel edasi liigub, et iga jaam saaks materjali õiges asendis. Ilma selle juhtimismehhanismita muutub riba üle- või alasöötmine reaalseks võimaluseks ning nagu iga kogenud tööriista- ja stantsiprofessionaal teab, võib üks söötmisviga vallandada stantsi kokkuvarisemise, mis maksab sadu kordi rohkem kui materjal, mida sälk kulutab.
See artikkel uurib lehtmetallist stantsimisstantside negatiivsete ja positiivsete möödaviigutähiste teaduslikku alust, ületades sissejuhatavate tehniliste stantsimisjuhendite ja asjatundliku{0}}taseme stantsiteaduse vahel. Leiate metallurgiapõhimõtted, mehaanilised suhted ja inseneriotsuste raamistikud, mitte ainult rusikareeglid.
Mis on progressiivsete stantside möödaviigu sälgud
Kujutage ette pidevat lehtmetalli mähist, mis söödab suurel kiirusel läbi progresseeruva matriitsi. Riba läbib mitut jaama, millest igaüks teostab konkreetset lõikamis-, vormimis- või tõmbamisoperatsiooni. Selleks, et valmis detail vastaks mõõtmete tolerantsidele, peab iga jaam haarduma riba täpselt samas suhtelises asendis, käik löögi järel.
Möödaviigu sälk tagab selle positsioonikindluse. See on väike osa materjalist, mis on lõigatud riba ühest või mõlemast servast eemale, tavaliselt stantsi esimestest positsioonidest. Saadud geomeetria loob füüsilise seiskamise või registreerimisfunktsiooni, millega riba puutub kokku enne pressi tsüklit. NaguArt Hedrick märgib teoses The Fabricator, võib progresseeruva matriitsi ületoitmine ilma selle peatamiseta põhjustada tõsiseid stantsikahjustusi ja ohustada kasutaja ohutust.
Lisaks ülesöötmise vältimisele eemaldab sälk ka pooli lõikamisel tekkinud servakaarde. Kamber muudab laiade või paksude materjalide sujuva etteandmise peaaegu võimatuks ning puhta võrdlusserva lõikamisega taastavad möödavoolusälgud riba ennustatava käitumise kogu matriitsi pikkuses.
Miks ribade juhtimine nõuab täppisehitust?
Ribade juhtimine progresseeruvas matriitsis hõlmab enamat kui lihtsalt õige vahemaa söötmist. Kandurkanga koos hoidvad osad peavad säilitama konstruktsiooni terviklikkuse, vastu pidama külgsuunas paindumisele ja võimaldama vertikaalset liikumist vormimispunktides. Halvasti paigutatud või ebaõige suurusega sälk nõrgestab kandurit, põhjustab paindumist või ei suuda tõkkeid usaldusväärselt kinnitada.
Möödaviigu sälgud täidavad selles süsteemis kolme peamist funktsiooni:
- Riba registreerimine- Tugeva mehaanilise tõkke pakkumine, mis hoiab ära ületoitmise ja annab operaatoritele matriitsi seadistamise ajal lõpliku lähteasendi, vähendades esimesi-lööke, mis põhjustavad enamiku järkjärgulistest stantsikahjustustest.
- Vanametalli haldamine- Servakaarde eemaldamine ja puhta võrdluspinna loomine, mis välistab lahtised jäägid või poollöögid-, mis võivad allavoolu jaamu segada.
- Jaamast-jaamani-edenemise juhtimine- Koostöö juhttihvtidega, et tagada iga osa täpne asukoht, kusjuures sälk tagab jämeda positsioneerimise ja piloodid lõpliku täpsuse joondamise.
Iga funktsioon seab sälgu kujundusele konkreetsed geomeetrilised ja metallurgilised nõuded. Sälgu sügavus, laius, nurgaraadiused ja lõikevahe mõjutavad materjali mehaanilisi omadusi, et teha kindlaks, kas riba toidab usaldusväärselt või tekitab kroonilisi tootmisprobleeme.
Negatiivne versus positiivne Notch Fundamentals
Mõisted "negatiivne" ja "positiivne" kirjeldavad sälgu geomeetria ja riba serva vahelist suhet. Apositiivne möödaviigu sälkeemaldab materjali riba servast, luues tühimiku, reljeefi või sissepoole väljalõike. Selle lõikega tekkiv nälkjas visatakse välja diskreetse jäägina. Alles jääb igasse sälku vähendatud-ristlõikega riba.
A negatiivne möödaviigu sälkkasutab vastupidist lähenemist. Selle asemel, et materjali täielikult eemaldada, jätab see riba servast väljaulatuva saki-taolise elemendi. See sakk lukustub matriitsis oleva vastava tasku või tõkestusplokiga, pakkudes positiivset registreerimisfunktsiooni ilma eraldi nälkja tekitamata. Üks praktiline variant, mida on tööstusalases kirjanduses kirjeldatud kui toru ja ääriku kaldepiirajat, tõmbab riba sisse väikese ala ja painutab seda allapoole, et luua äärik, mis nii riba registreerib kui ka kandurit jäigastab.
Valik nende konfiguratsioonide vahel ei ole kunagi meelevaldne. See sõltub materjali tüübist, riba laiusest, paksusest, tootmismahust ja detailide keerukusest. Iga konfiguratsioon tekitab tööriistas erineva pingejaotuse, murdumismustrid ja kulumisomadused, mis kõik tulenevad nihkemehaanika ja materjali käitumise aluspõhimõtetest koormuse all.
Nihke ja murdumise teadus sälklõikamisel
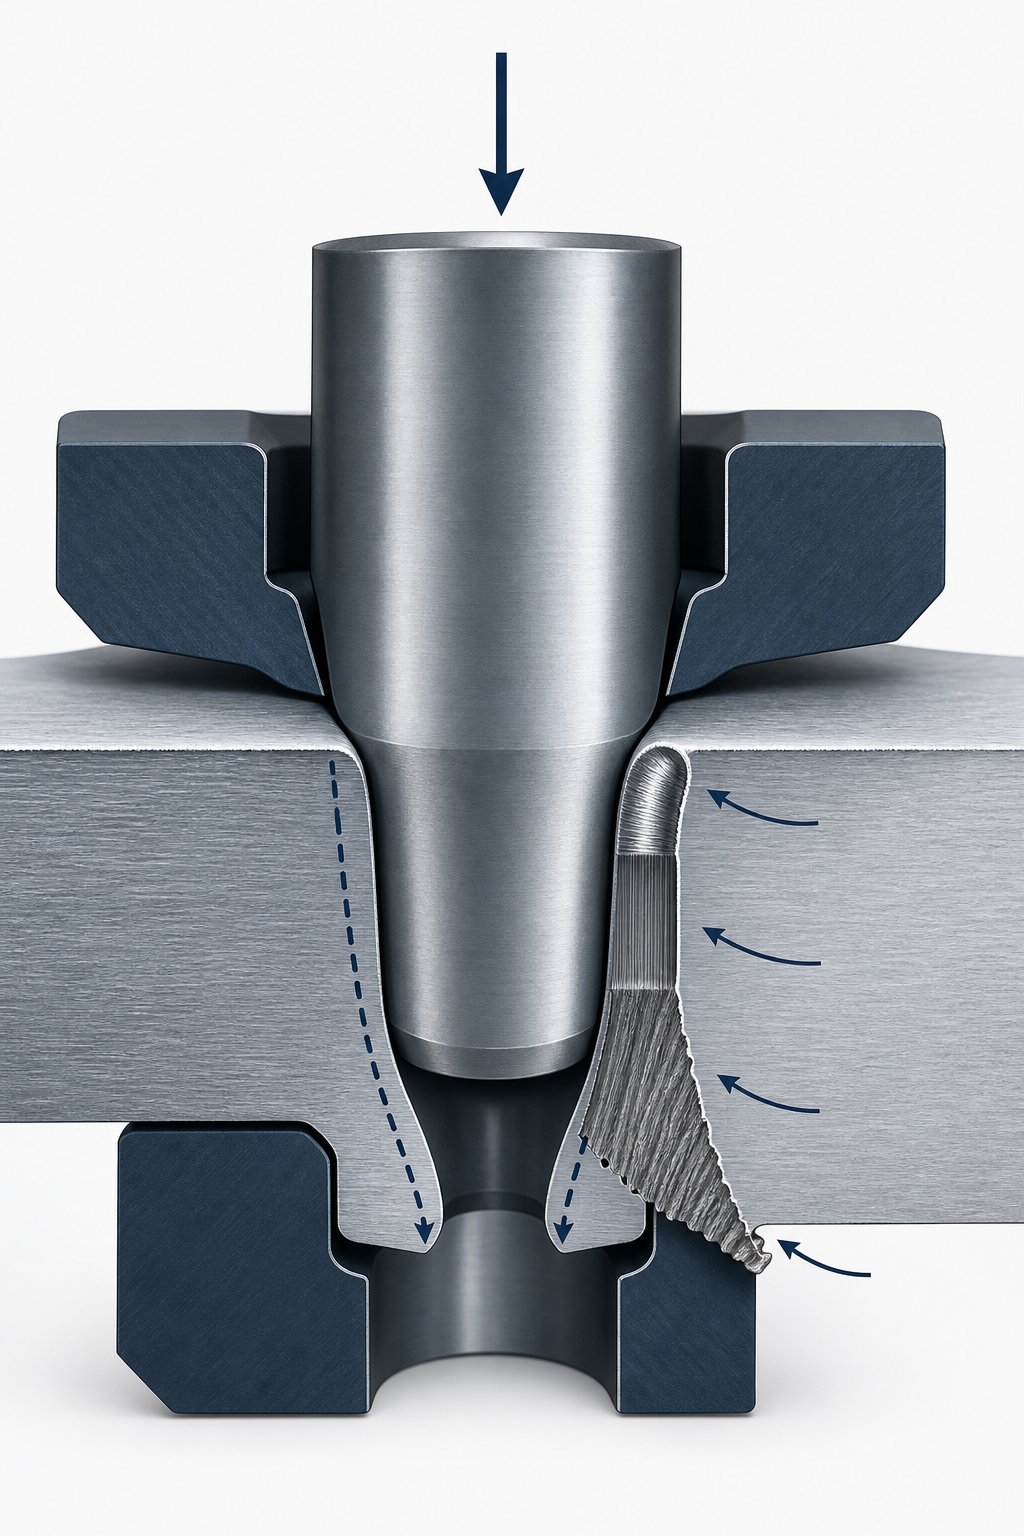
Iga möödaviigu sälk algab kontrollitud murruna. Kui stants laskub riba sisse, ei lagune materjal lihtsalt puhtalt laiali. See läbib deformatsioonifaaside jada, millest igaüht juhib seos rakendatud läbilaskejõu, materjali voolavuspiiri ja stantsi{2}}liidese geomeetria vahel. Nende faaside mõistmine eristab teaduse{4}}põhist sälku kujundamist oletustest.
Lõikemehaanika sälklõikamise ajal
Kujutage ette hetke, mil sälk puudutab riba pinda. Vahetult stantsi otsa all olev materjal pressitakse kõigepealt elastselt kokku, seejärel plastiliselt, kuna lokaalsed pinged ületavad metalli voolavuspiiri ja voolavuspiiri. See üleminek elastselt plastilisele käitumisele järgib materjali pinge-deformatsioonikõverat (seda nimetatakse mõnikord ka ss-kõveraks tehnilistes kirjeldustes) ja see toimub tootmislöögisageduse juures mikrosekundites.
Vajalik lõikejõud sõltub materjali nihketugevusest, mis jääb tavaliselt vahemikku 60–80 protsenti selle lõplikust tõmbetugevusest. NaguArt Hedrick selgitab10-tollise-läbimõõduga tooriku lõikamine 0,100-tollisest pehmest terasest nõuab ligikaudu 78 000 naela jõudu. Möödaviigu sälgud hõlmavad palju väiksemaid perimeetriid, kuid pingekontsentratsioonid stantsi-stantsi liideses on proportsionaalselt intensiivsed, kuna sälkude geomeetria sisaldab sageli kitsaid nurki ja kitsaid laiusi.
Toru serval surutakse materjal allapoole, samal ajal kui matriitsi ava piirab ümbritsevat riba. See loob kitsa nihkeriba, kuhu koondub plastiline deformatsioon. Selle riba laius sõltub augu ja matriitsi vahelisest vahekaugusest. Ebapiisav kliirens surub materjali külgsuunas kokku, suurendades eraldamiseks vajalikku järeleandmisjõudu ja tekitades nihkepiirkonnas liigset kuumust. Liigne kliirens võimaldab enne purunemist liiga palju plasti painutada, tekitades valtsitud servi ja suuri jämesid.
Murdetsooni käitumine positiivsetes ja negatiivsetes konfiguratsioonides
Valminud lõigatud serv eksponeeribneli erinevat tsooni, millest igaüks näitab, mis lõikamise ajal mehaaniliselt juhtus:
- Üleminek- Plastiliselt deformeerunud tsoon, mis on lõiketööriistadena painutatud, puutub kokku lehe pinnaga, mis on nähtav ümara servana stantsi küljel.
- Põletada- Sile, läikiv riba, kus stants tungis kokkusurutud materjalist enne luumurru tekkimist. Pindpinged suruvad siin lõiketööriista sisse.
- Luumurd- Kare, nurga all olev pind, kus praod levisid läbi ülejäänud materjali paksuse, viies eraldumise lõpule.
- Burr- Lõike tagumises servas on piklik ja välja tõrjutud metall, mis tekkis viimase rebimise tulemusena.
Siin erinevad positiivsete ja negatiivsete sälkude konfiguratsioonid käitumises. Positiivse sälgu korral eemaldab stants riba servast diskreetse nälkja. Murdumistsoon levib väljapoole, kanduri korpusest eemale ja nälkjasse, mis muutub vanarauaks. Riba säilitab poleeritud pinna oma ülejäänud serval, mis on üldiselt puhtam ja stabiilsem tsoon.
Negatiivse sälgu korral muutub geomeetria vastupidiseks. Lõige määratleb väljaulatuva saki, mis jääb riba külge. Murde levik toimub sissepoole, sälgu juure riba keha suunas. See tähendab, et kanduriba ise säilitab murdeala omadused saki funktsiooni põhjas.
Positiivsed sälgud levivad riba korpuse suhtes väljapoole, jättes kandurile puhtamad servad. Negatiivsed sälgud põhjustavad murdude levimist sissepoole, koondades karedama murdumisala ja sellega seotud mikrostruktuurilised kahjustused kanduriba poolel oleva sälgu juure.
Sellel eristamisel on reaalsed tagajärjed. Iga lõikepinna taga olev nihkega mõjutatud tsoon (SAZ) sisaldab töö{1}}kõvendatud materjali, millel on pööratud terastruktuurid. Kahe-faasilise terase puhul võib see tsoon ulatuda 40 protsenti või rohkem lehe paksuseni. Kui negatiivne sälk asetab kahjustatud tsooni kanduribale, rakendavad järgnevad vormimistoimingud allavoolujaamades juba töötavale-kõvenenud materjalile täiendavat koormust, suurendades servade pragunemise ohtu.
Tera struktuur ja pragude levimise suund
Lehtmetall ei ole mikrostruktuuri tasemel homogeenne. Tootmise käigus valtsimine pikendab terad rullimise suunas, tekitades mehaanilistes omadustes anisotroopiat. Kui sälk tekitab murdumise, järgivad praod eelistatavalt väikseima takistusega rada läbi terastruktuuri.
Materjalide puhul, mille valtsimise suund kulgeb paralleelselt riba etteandesuunaga (kõige tavalisem orientatsioon), kaldub pragude levimine sälkude nurkades järgima etteandega joondatud tera piire. Positiivsete sälkude korral töötab see teie kasuks, sest pragu liigub vanaraua sisse. Negatiivsete sälkude korral võib sama tendents tekitada pragusid piki kanduriba serva, eriti teravate sälkude juureraadiustel, kus voolavuspinge kontsentratsioon on kõrgeim.
Jõujaotus punch{0}}liideses erineb ka konfiguratsioonide lõikes. Positiivne sälk lõikab riba servas suhteliselt vaba materjali. Materjal võib veidi väljapoole deformeeruda, kuna üks külg on vaba. Negatiivne sälk lõikab seevastu materjali, mis on riba korpusega mõlemalt poolt piiratud. See kahepoolne piirang suurendab survepingeid stantsi servas ja kiirendab kulumist, eriti kui töödeldakse materjale, millel on kõrge voolavuspiiri väärtused, nagu täiustatud kõrgtugevad{5}terased.
Praktiline järeldus on see, et standardsete augustamistoimingute jaoks välja töötatud vabastusreeglid ei tähenda otseselt sälku{0}}spetsiifilist geomeetriat. Sälgud töötavad asümmeetriliste piirangute tingimustes ja murdumismehhanismid erinevad sõltuvalt sellest, kas säilitatud geomeetria on riba (positiivne sälk) või sakk (negatiivne sälk). Iga konfiguratsioon nõuab kliirensi optimeerimist, mis on häälestatud selle konkreetsele pingeolekule, materjali omadustele ja lõikeservale esitatavatele allavoolu nõuetele.
Positiivne möödaviigu sälkude mehaanika ja riba käitumine
Positiivne möödaviikeemaldab füüsiliselt riba servast materjali osa, jättes maha tühimiku või reljeefi, kus kunagi oli metall. See kõlab otse, kuid mehaanilised tagajärjed voolavad läbi iga allavoolu jaama. Riba muutub sälgu kohas heledamaks, kitsamaks ja vähem vastupidavaks paindumisele. See, kas need tagajärjed aitavad või kahjustavad tootmist, sõltub täielikult sellest, kui hästi sälgu geomeetria vastab kanduri konstruktsiooninõuetele.
Kuidas positiivsed sälgud materjali ribalt eemaldavad
Positiivse sälgu stantsimisoperatsiooni ajal laskub kujuline stants läbi riba serva ja vastavasse matriitsi avasse. Stantsi ümbermõõt määrab sälgu profiili, tavaliselt ristküliku- või trapetsikujulise kujuga, mis on lõigatud riba servast sissepoole. Eraldatud materjalist saab eraldiseisev vanaraua nälkjas, mis kukub läbi matriitsi ava ja visatakse allapoole vanaraua renni või konteinerisse.
Ribale jääb puhas -servaga süvend. See süvend toimib haardumise peatamise funktsioonina. Kui riba liigub edasi, puutub sälgu esiserv kokku matriitsis oleva fikseeritud stoppploki või karastatud tihvtiga, peatades edasiliikumise täpselt õigel edenemiskaugusel.
Kuna lõike üks külg on piiramatu (avatud riba serv), erineb nihkemehaanika selle toimingu ajal täielikult suletud torkeoperatsioonist. Vaba serva lähedal olev materjal võib stantsimise ajal kergelt väljapoole deformeeruda, mis vähendab survepinget stantsi pealispinnal võrreldes suletud -perimeetrilise lõikega. See tähendab, et positiivse sälgu jaoks vajalik stantsimisjõud on veidi väiksem kui samaväärse suurusega augu puhul, mis on stantsitud mis tahes servast eemale, kusjuures kõik muu on võrdne.
Avatud serv toob aga kaasa teistsuguse mure. Kui stantsimise-vahe-serva poolel on liiga suur, võib riba puhtalt nihkumise asemel kalduda kõrvale, tekitades pigem valtsitud või rebenenud serva kui määratletud murdumisala. Positiivsete sälkudega stantside kliirensi suhted järgivad standardseid lõikevahe reegleid, kuid vajavad vaba-servapoolset rangemat kontrolli, et kompenseerida materjali piiramise puudumist.
Riba jäikus ja etteande stabiilsus pärast positiivset sisselõiget
Iga positiivne sälk vähendab kanduriba{0}}ristlõike pindala sälgu asukohas. Kujutage ette, et vaatate riba otsast: kui täis-laiusega kanduril on ühtlane painutuskindlus, on sälkudega kanduril perioodiliselt nõrgad kohad, kus jäikus langeb. Mida sügavam on sälk, seda suurem on see vähenemine.
See on oluline, kuna kanduriba tugevus peab söötmisprotsessi ajal vastu painduma. Nagu Art Hedrick märgib, kulub selle horisontaalselt läbi matriitsi liigutamiseks ligikaudu 10 protsenti detaili kaalust. Korrutage see jaamade arvuga ja kogunenud tõmbejõud mõjub kandjale, mis on igas sälgupunktis juba nõrgenenud. Kui ülejäänud ristlõige ei suuda neid etteandekoormusi ilma kõrvalekaldeta toetada, siis riba paindub või kaldub külgsuunas, tekitades stantsimisprobleeme, mis lainetavad läbi iga allavoolu jaama.
Kitsaste ribade puhul muutub see kompromiss{0}}kriitiliseks. Sälk, mis eemaldab 30 protsenti riba laiusest, võib vähendada kanduri inertsimomenti piisavalt, et tekitada jaamade vahel nähtavat longust. Laiade ribade ja laiade kandevõrkudega on sama proportsionaalse sälku mõju etteande stabiilsusele tühine. Praktiline lävi sõltub materjali paksusest, materjali tüübist ja stantsi edenemiste koguarvust.
Insenerid kompenseerivad seda mitmel viisil:
- Tugevdavad ribid- Reljeefsete helmeste või vormitud ribide lisamine kanduribale enne või pärast sälgupunkti, suurendades sektsiooni moodulit ilma materjali laiust lisamata.
- Kahekordne-külgmine sälk- Madalamate sälkude paigutamine riba mõlemale servale, mitte ühele küljele ühe sügava sälku, jaotades ristlõike-vähenemise sümmeetriliselt ja säilitades tasakaalustatud söötmiskäitumise.
- Optimeeritud sälgu sügavus- Sügavuse piiramine minimaalselt, mis on vajalik usaldusväärseks tõkestajaks, tavaliselt 1,5–2,0 materjali paksusega, sõltuvalt etteande täpsuse nõuetest.
Punch kulumismustrid positiivse sälguga operatsioonides
Positiivsete stantsidega löögid kuluvad erinevalt tavalistest augustustest ja põhjus peitub piirangute geomeetrias. Tavalise augustamise käigus lõikab perforaator igast küljest ribadega ümbritsetud materjali. Tekkivad survepinged on stantsi perimeetri ümber suhteliselt sümmeetrilised. Positiivse sälgu korral näeb avatud serva pool vähem survetakistust, samas kui riba{3}}kere pool näeb täielikku piirangut.
See asümmeetria koondab kulumise stantsi piiratud külgedele, eriti pinnale, mis lõikab vastu kanduriba korpust. Tuhandete löökide jooksul tekitab see ebaühtlane koormus iseloomuliku kulumismustri: piiratud küljes tekib servade ümardamine ja mikro-killud varem kui vaba{2}}serva pool. Neid tööriistu hooldavad stantsitootjad teavad, et jäsemete kasvu tõrkeotsingul tuleb kõigepealt kontrollida kanduri{4}}külgmist serva.
Perforatsiooni geomeetria mõjutab ka kulumiskiirust. Teravate sisenurkadega (sälkprofiili allosas) stantsid koondavad pinge nendesse punktidesse. Sisenurkade raadiused ei ole valikulised; need on struktuurilised vajadused. Tihedad nurgad kuluvad kõige kiiremini ja nende stantside valmistamiseks kasutatavad EDM-traadiprofiilid peaksid sisaldama minimaalset raadiust 0,5–1,0 korda materjali paksusest kõigi sisemiste üleminekute juures. Ilma piisavate raadiusteta kiirendavad stantsi pingetõusud servade purunemist ja lühendavad oluliselt hooldusvälbasid.
Nälkjas käitumine positiivsetes konfiguratsioonides lisab veel ühe kulumisteguri. Iga löök tekitab eraldiseisva jäägi, mis peab puhtalt läbi matriitsi avause väljuma. Kui nälkjas kleepub tagasilöögi ajal stantsi külge (seda seisundit nimetatakse nälkja tõmbamiseks), saab selle järgmisel tsüklil tagasi lõikealasse kanda ja mulgustada löögi ja riba vahele. Nälkjas tõmbamine kahjustab löögi nägu, rikub riba pinda ja võib rasketel juhtudel põhjustada stantsi kokkupõrke. Positiivsete sälkude geomeetria on nälkja tõmbamise suhtes mõnevõrra vastuvõtlikum kui tavaline augustamine, kuna nälkjal on vaba serv, mis võib tagasitõmbumise ajal tagasi vedada ja löögist kinni hoida. Lahendused hõlmavad nurknihket stantsi pealispinnal, vedruga -väljavisketihvte ja vaakum-abiga nälkjate eemaldamise süsteeme.
Kliirensi valik positiivsete sälkudega operatsioonide jaoks tasakaalustab need konkureerivad nõudmised: liiga tihe suurendab lõikejõudu ja kiirendab stantsi kulumist, liiga lõtv tekitab liigset jäme ja riskib nälkjate kinnijäämist. Geomeetria -spetsiifiline sälku kujundamisel on see, et vaba serva -pool võib olla veidi suurem kui piiratud küljel, mis arvestab asümmeetrilist pingeseisundit kanduriba enda serva kvaliteeti ohverdamata.
Negatiivse möödaviigu sälgu mehaanika ja materjalivoog
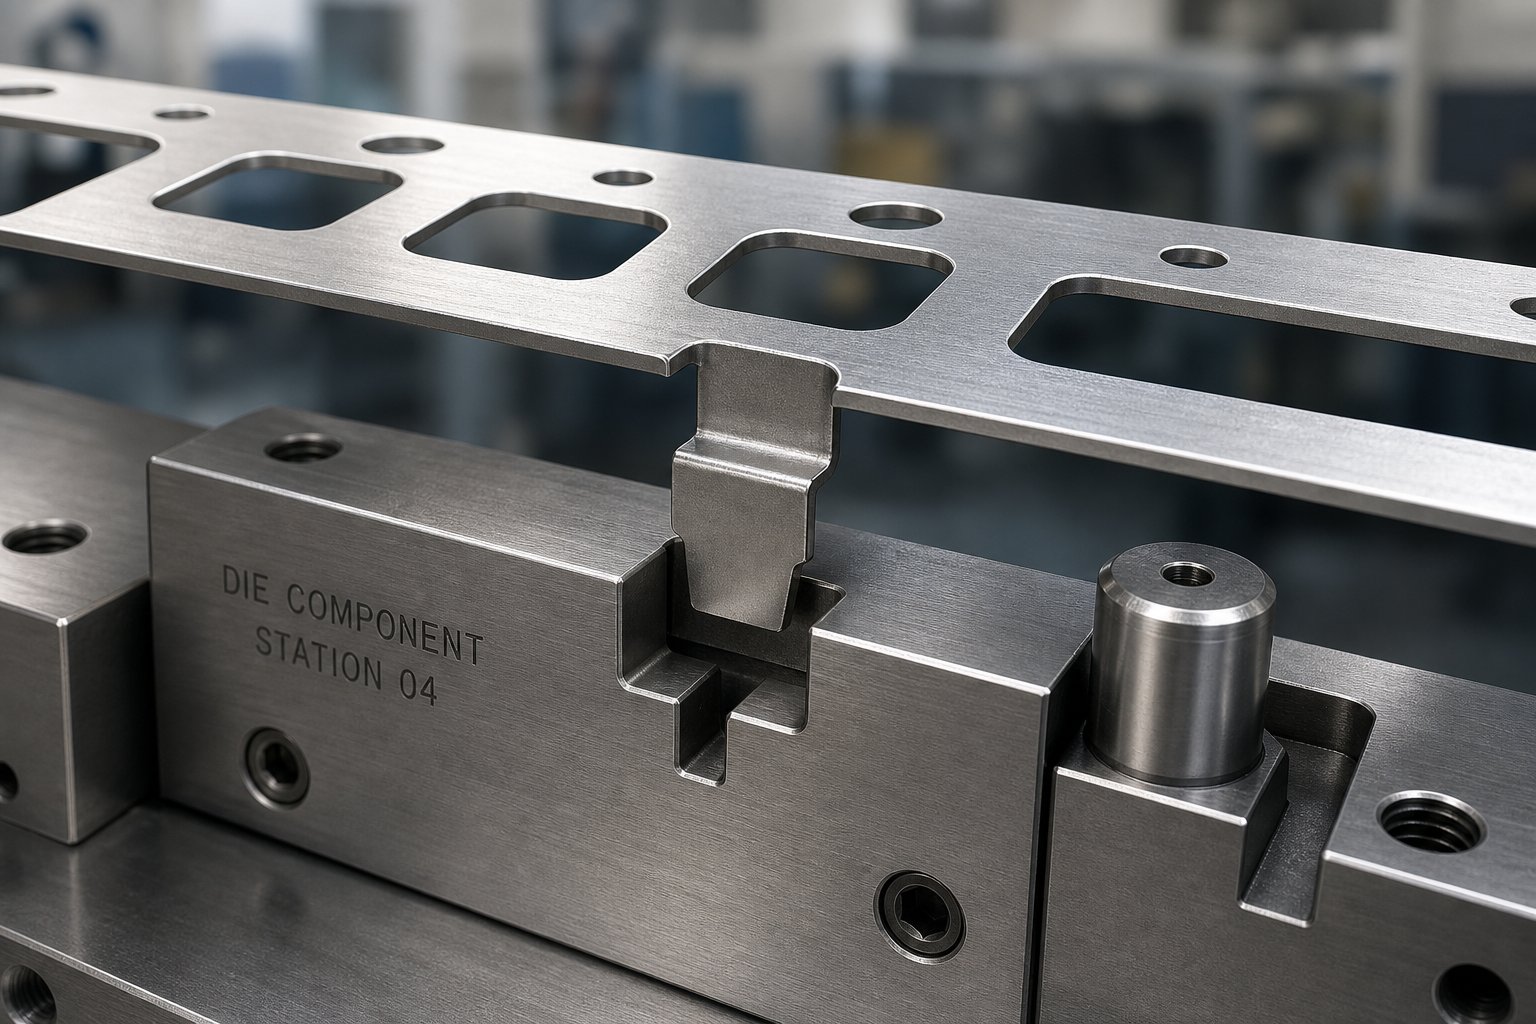
Positiivsed sälgud ohverdavad riba laiust nälkjate puhtaks väljutamiseks ja vanaraua lihtsaks haldamiseks. Negatiivsed sälgud teevad vastupidise tehingu. Selle asemel, et riba servast materjali eemaldada, jätab negatiivne sälk kandurist väljapoole ulatuva väljaulatuva saki-taolise elemendi. Diskreetset nälkjat ei toodeta. Materjali ei lähe kaduma. Täielik riba ristlõige jääb igas edenemispunktis puutumatuks ja sakk ise muutub registreerimismehhanismiks, mis lukustub matriitsi vastavate taskute või stoppplokkidega.
See lähenemisviis muudab põhjalikult kanduriba pingemaastikku, tööriistade kulumisprofiili ja jaamade -to{1}}kliirensi nõudeid. Säilitate oma riba jäikuse, kuid pärite uue geomeetriliste piirangute komplekti, mida tuleb hallata iga allavoolu jaama kaudu.
Kuidas negatiivsed sälgud säilitavad riba{0}}lõike
Negatiivse sälgu lõikamisel tekitavad stants ja stants osalise eraldumise, tavaliselt riba servas oleva väikese ristkülikukujulise või trapetsikujulise ala kolmest küljest lõigatud toru. Neljas külg jääb külge, toimides hingena. Seejärel painutatakse lanteeritud sakk allapoole (või aeg-ajalt ülespoole), et moodustada äärik, mis ulatub riba tasapinnast alla või kõrgemale. Nagu on kirjeldatud tööstuse kirjanduses, kõrvaldab toru ja ääriku kaldepiirik nälkjate eemaldamise probleemid täielikult, kuna eraldi praaki ei toodeta.
Kanderiba säilitab kogu laiuse. Puudub perioodiline ristlõike-vähenemine, inertsimomendi lokaalne langus ega nõrgenenud tsoon, mis võib etteandekoormuse mõjul painduda. Kitsaste kandjate või õhukeste materjalide puhul, mille jäikus on juba marginaalne, võib see ristlõike-säilitamine olla sälgu tüübi valikul otsustav tegur. Äärikuga sakk lisab ka kohalikku jäikust, toimides väikese struktuurse ribina, eriti kui see on söötmise ajal kangitõstuki vahele jäänud.
Materjali kasutamise seisukohast ei tarbi negatiivsed sälgud riba täiendavat laiust, kui kandur juba nõuab. Positiivsed sälgud nõuavad lisamaterjali, et mahutada väljalõike sügavust ilma detaili toorikusse sekkumata. See erinevus, isegi kui see on vaid paar millimeetrit külje kohta, ühendab miljonite osade vahel märkimisväärset kokkuhoidu.
Väljaulatuvate vahelehtede funktsioonide registreerimine eelised
Negatiivse sälguga loodud painutatud sakk pakub pigem kolmemõõtmelist{0}}registreerimisfunktsiooni kui lihtsat servapiirajat. Kui sakk langeb stantsikinga või tõstesiiniga töödeldud pesasse või taskusse, haarab see riba nii etteandesuunas kui ka vertikaalselt. See kahe-teljega haardumine takistab ribade tõstmist suurel-kiirusel töötamise ajal ja takistab külgsuunas kaldumist tõhusamalt kui tasane serv vastu tihvti.
Mõelge seadistamise ajal toimuvale. Operaator, kes keermes uue mähise matriitsisse, vajab lõplikku esimese-löögi stoppi. Taskusse langev negatiivne sälk annab eksimatult kombatava ja visuaalse tagasiside selle kohta, et riba on õigesti paigas. See vähendab seadistusvigu, mis põhjustavad enamiku järkjärguliste stantside kokkujooksmisi, mis tekivad tavaliselt esimese 10 tabamuse korral matriitsi seadmise ajal.
Laia või paksu mähismaterjali töötlevate suurte progressiivsete stantside puhul ei suuda juhttihvtid üksi sageli riba enne pressimistsükleid piisava volitusega registreerida. Negatiivsete sälkudega sakid koos pilootidega loovad kahe-tasandi registreerimissüsteemi: sakk võimaldab jämedat positsioneerimist ja ülesöötmise vältimist, samal ajal kui juhttihvtid tagavad lõpliku täppisjoonduse, mõõdetuna tuhandiktollides.
Kliirensi ja jaama häiretega seotud kaalutlused
Negatiivse sälgu mehaaniline eelis kaasneb geomeetrilise kuluga. Iga väljaulatuv sakk peab riba edenedes füüsiliselt eemaldama kõik allavoolu stantsikomponendid. Tõstesiinid, nukiajamid, stantsid, padjapinnad ja eemaldamisplaadid peavad kõik olema vabastatud või piludega, et mahutada läbiv sakk.
15 või 20 jaamaga matriitsi puhul suureneb see kliirensi nõue kiiresti. Iga jaam vajab reljeefset taskut või kanalit, mis vastab saki jalajäljele, ja need reljeefid peavad arvestama saki paindenurka ja mis tahes tagasitõmbet, mis võib muuta selle tegelikku väljaulatuvat kõrgust. Kui sakk haarab etteande ajal allavoolu komponendi külge, siis riba ummistub ja järgmine vajutus liigub valesti registreeritud materjalile. Tulemuseks on sama stantsi kokkupõrge, mille vältimiseks sälk oli mõeldud.
Stressi jaotus sälgujuures on teine kriitiline kaalutlus. Sakki määratlev lantsilõige tekitab riba korpuse küljel terava geomeetrilise katkestuse. Stress koondub sellele juurraadiusele mustri järgi, mida reguleerib raadiuse ja materjali paksuse suhe. Juureraadius, mis on väiksem kui 0,5-kordne materjali paksus, võib tekitada pingekontsentratsiooni tegureid, mis ületavad 3,0, mis tähendab, et sälgu juure lokaliseeritud pinged ulatuvad kolm korda ümbritseva kanduri nimipingest.
See on oluline, kuna lõikejuure juures toimuv lõikamine ja painutamine põhjustab selles tsoonis märkimisväärse töökõvenemise. Juures olev materjal on torkeoperatsiooni käigus plastiliselt deformeerunud ning sellele järgnev saki painutamine intensiivistab pingekõvenemist veelgi. Madala süsinikusisaldusega-teraste puhul võib deformatsioonikarastumine suurendada kohalikku kõvadust 20–40 protsenti võrreldes alusmaterjaliga. Tsoon muutub täiendava koormuse korral kõvemaks, vähem plastiliseks ja suurema tõenäosusega pragude tekkeks.
Kui riba läbib järgnevaid vormimis- või painutusjaamu, kogeb töödeldud karastatud sälgujuur täiendavat tõmbe- või survepinget. Kui vormimisoperatsioonil rakendatakse paindepinget kandurile sälgu asukoha lähedal, toimib juba pingega kõvenenud juur pragude tekkimise punktina. Vähendatud elastsus tähendab, et materjal jõuab murdumispiirini varem kui ümbritsev mitteväärismetall, mis võib kanduri tootmise ajal lõhestada.
Insenerid juhivad seda riski mitme lähenemisviisi abil:
- Suured juureraadiused- Minimaalse raadiuse määramine 1,0–1,5-kordse materjali paksusega toru juure juures, vähendades pinge tippkontsentratsiooni ja jaotades plastilise pinge suuremale ruumalale.
- Positsioneerige sälgud vormitsoonidest eemale- Sälgu leidmine kanduripiirkondades, mis ei läbi järgnevat vormimist, tagades, et kõvastunud juur ei näeks kunagi painutus- või tõmbamistoimingutest tulenevat lisapinget.
- Materjaliklassi valik- Suurema pikenemisvõimega materjalide valimine, mis suudavad deformatsioonikõvenemist juurtes absorbeerida ja säilitavad siiski piisava elastsuse allavoolu toimimiseks.
- Kontrollitud saki paindenurk- Allapoole painde piiramine minimaalse nurgaga, mis on vajalik usaldusväärseks registreerimiseks, vähendades torke- ja vormimisjärjestuse ajal juure kogu plastilist pinget.
Negatiivsete sälkudega kaubandusjaama kliirensi keerukus tagab parema ribakontrolli ja materjali kasutamise. Kandur säilitab täieliku ristlõike jäikuse- ja materjali ei lähe raisku, kuid iga allavoolu jaam peab mahutama väljaulatuva saki ning tööga karastatud sälgujuur nõuab hoolikat geomeetrilist kujundust, et vältida pragude tekkekohaks muutumist.
Sälgujuure metallurgia ja allavoolu vormimise nõuete koosmõju muudab negatiivse sälgu kujunduse materjali omaduste suhtes tundlikumaks kui positiivse sälgu kujundus. Piiratud venivuse või agressiivse deformatsioonikõvenemiskiirusega materjalid suurendavad riske sälgujuures, nihutades mõnes rakenduses tehnilisi arvutusi positiivsete konfiguratsioonide suunas. Kuidas konkreetsed materjaliklassid seda arvutust mõjutavad, tuleb mängu järgmine disainiteaduse kiht.
Kuidas materjali omadused mõjutavad sälgu disaini valikut
Sälgujuur, mis käitub pehme terase puhul etteaimatavalt, võib muutuda pragude tekkekohaks kahe-faasi 980 korral. Alumiiniumis puhtad servad tekitav kliirens jätab roostevabale terasele sekundaarsed nihkejäljed. Materjali kvaliteet ei muuda ainult möödaviigu sälku jõudlust; see määratleb uuesti kogu disaini ümbriku. Elastsusmoodul, pikenemisvõime, terase või sulami voolavuspiir ja töökõvenemise määr mängivad erinevat rolli selle määramisel, kas sälk töötab usaldusväärselt või ebaõnnestub enneaegselt.
Suhe voolavuspiiri ja tõmbetugevuse vahel on eriti paljastav. Materjalid, mille nende väärtuste suhe on madal (see tähendab, et materjali töö kõvastub märkimisväärselt enne lõpliku tugevuse saavutamist), taluvad paremini sälgujuure deformatsiooni, kuna ümbritsev materjal suudab neelata deformatsioonienergiat ilma vahetu purunemiseta. Suure suhtega materjalid, kus saagise ja tõmbeväärtused on lähestikku, ei paku peaaegu mingit deformatsioonipuhvrit. Riba kas hoiab või praguneb.
Pehme terase ja madala{0}}süsiniku sulami sälk käitumine
Madala süsinikusisaldusega terased, mille voolavuspiir on alla 300 MPa ja pikenemine üle 30 protsendi, on möödaviigu sälkude jaoks kõige andestavamad materjalid. Nende kõrge elastsus tähendab, et nihkele mõjutatud tsoon sälgu juure juures jääb suhteliselt väikeseks ja lõikeservade töökõvenemine on mõõdukas. Selle kategooria terase elastsusmoodul on umbes 200 GPa, pakkudes prognoositavat elastsuse taastumist ja minimaalset tagasitõmbet sälguga.
Pehme terase puhul toimivad hästi nii positiivsed kui ka negatiivsed sälgukonfiguratsioonid. Serva kvaliteet pärast lõikamist näitab selgelt määratletud lihvimistsooni, millel on sujuv üleminek murdealasseideaalne tingimus serva elastsuse jaoks. Vahemikud vahemikus 5–10 protsenti materjali paksusest annavad vastuvõetavaid tulemusi ja jäme kõrgus on usaldusväärne indikaator selle kohta, millal tööriistad vajavad uuesti teritamist.
Pehme terase sälgujuure töökarastamine suurendab kohalikku kõvadust, kuid harva ammendab materjali järelejäänud pikenemisvõimet. Laaditud ja painutatud negatiivne sälkjuur säilitab siiski piisavalt elastsust, et ellu jääda allavoolu vormimistoimingud ilma pragudeta. See andestav käitumine on põhjus, miks negatiivsed sälgud tekkisid madala-süsinikterasest progresseeruvate stantside rakendustes ja miks paljud traditsioonilised disainijuhised eeldavad terase pehmeid omadusi lähtejoonena.
AHSS ja suure{0}}tugeva materjaliga seotud väljakutsed
Täiustatud kõrgtugevad{0}terased muudavad arvutusi dramaatiliselt. Kahe-faasi (DP), kompleksfaasi (CP) ja martensiitsete teraste tõmbetugevus on vahemikus 600 MPa kuni tunduvalt üle 1400 MPa, kuid nende pikenemise väärtused langevad kõrgeimate tugevusklasside korral ühekohalisteni. AHSS-i rakendusjuhiste avaldatud uuringud kinnitavad, et nendel klassidel on lõikamise ajal kõrge töökõvastus, mis loob lõikeservades suurema tugevuse ja kõvaduse ning oluliselt väiksema serva elastsusega.
Terase elastsusmoodul jääb nende klasside lõikes põhimõtteliselt konstantseks (ligikaudu 200–210 GPa), nii et tagasilöögikäitumist sälgu juures reguleerib peamiselt voolavuspiiri ja elastsusmooduli suhe, mitte jäikuse muutus. Kõrgemad voolavuspiirid tagavad suurema elastsuse taastumise pärast painutamist, mis tähendab, et negatiivse sälguga sakid tõmbuvad agressiivsemalt tagasi ja nõuavad usaldusväärse registreerimise säilitamiseks tasku geomeetria rangemaid tolerantse.
AHSS-i servade kvaliteet käitub intuitiivselt. Need materjalid tekitavad vähem ümberminekut ja väiksemaid jäsemeid kui pehme teras, kuna need purunevad väiksema plastilise deformatsiooniga. Lõigatud serv sisaldab aga kõvasid martensiitseid saari, mis toimivad pragude initsiaatoritena. DP- ja TRIP-teras on eriti haavatav, kuna kõvad osakesed lõigatud servades vähendavad veelgi lubatud serva venitust. AHSS-i negatiivsete sälkude juurte korral loob see piiratud pikenemise ja mikrostruktuuriliste pingetõusude kombinatsioon ettearvamatu murdumiskäitumise.
Kliirensi nõuded suurenevad märkimisväärselt. Kui pehme teras kasutab 5–10 protsenti, võivad AHSS-klassid nõuda 14–16 protsenti või rohkem, kui tõmbetugevus ületab 1400 MPa. CP1200 terase uuring näitas, et kliirensi suurendamine 10 protsendilt 15 protsendile parandas oluliselt servade jõudlust, kinnitades, et nende materjalide puhul ei kehti ajaloolised 10 protsendi reeglid. Positiivsed sälgud on eelistatavad paljudes AHSS-i rakendustes, kuna murdumisala levib vanaraua nälkjas, mitte ei koondu kanduriba juure, säilitades selle piiratud serva elastsuse, mis jääb allavoolu toimingute jaoks.
Erilised kaalutlused alumiiniumi ja roostevaba terase kohta
Alumiiniumisulamid toovad kaasa erinevaid väljakutseid. Nende elastsusmoodul on ligikaudu üks{1}}kolmandik terase omast (umbes 70 GPa), mis tähendab, et riba tagasitõmbumine pärast sälkumist järgib täiesti erinevat suurusjärku. Alumiiniumist negatiivne sälk tõmbub tagasi ligikaudu kolm korda rohkem kui terasel samaväärse voolavuspiiriga, muutes saki -taskusse{5}} registreerimise vähem täpseks, kui seda ei kompenseerita ülepainde või väiksemate taskutolerantsidega.
NaguMetalForming Magazine märkmed, moodustavad paljud autotööstuses kasutatavad alumiiniumiklassid nagu 100 000 -PSI tootlikkusega-tugev teras, kuid venitusvõime on vaid umbes kaks kolmandikku. Nende kõvenemiskäitumine ja pinna topograafia erinevad terasest piisavalt, nii et standardseid stantsikujundustabeleid ei tohiks otse peale kanda. Alumiiniumi sälkude servade kvaliteet kaldub kummima, vähem määratletud murdumistsooni poole, kuna materjali elastsus võimaldab enne eraldamist rohkem deformeeruda. Positiivse sälgu konfiguratsiooni korral suureneb nälkjate tõmbamise oht, kuna alumiinium kaldub kokkusurumisel löögipindadele kleepuma.
Roostevabas terases, eriti austeniitsetes klassides, nagu 304 ja 316, on kõrge töökõvenemise määr suhteliselt kõrge pikenemisega. Roostevaba terase vormimine nõuab selle agressiivse töökõvenemise tõttu ligikaudu kaks korda suuremat pressimisjõudu kui pehme teras. Negatiivse konfiguratsiooni sälgujuures võib torke- ja painutusoperatsioon lokaalselt kahekordistada alusmaterjali kõvadust. Sellele vaatamata säilitavad roostevabad terased piisava jääkplastilisuse, et negatiivse sälgu juured pragunevad järgneva vormimise käigus harva, eeldusel et juureraadiused on suured.
Roostevaba terase puhul on kriitiline probleem kliirensi tundlikkus. Dayton Progressi uuringute kohaselt annab 10-protsendiline stantsi kliirens, mis on pehme terase standardne, halvima võimaliku roostevaba terase kõrguse. Optimeeritud vahekaugus roostevabast terasest sälku lõikamiseks jääb tavaliselt vahemikku 12–15 protsenti, tasakaalustades servade kvaliteeti suuremate lõikejõududega, mis kiirendavad stantsi kulumist.
| Materjali tüüp | Soovitatav sälgu tüübi eelistus | Tüüpiline kliirensi vahemik (% paksusest) | Töökindluse tundlikkus | Edge kvaliteediomadused | Ribade kontrolli kaalutlused |
|---|---|---|---|---|---|
| Kerge teras (YS < 300 MPa) | Kas positiivne või negatiivne | 5-10% | Mõõdukas; servad säilitavad elastsuse | Määratud lihvimine ja sile murd; burri kõrgus on usaldusväärne kulumise indikaator | Andestav; mõlemad konfiguratsioonid tagavad usaldusväärse registreerimise |
| AHSS / DP / CP (YS 350-1000+ MPa) | Positiivne on eelistatud kõrge{0}}jõuklasside jaoks | 10-16%+ (tõmbetugevus suureneb) | kõrge; nihkega mõjutatud piirkond on kõva ja rabe | Vähem ümberminekut ja murdumist, kuid servade mikropragunemine ja sekundaarne nihkeoht | Negatiivse sälgu juured, mis on altid pragunemisele; positiivne väldib kandja kahjustamist |
| Martensiitteras (YS > 1000 MPa) | Positiivne tugevalt eelistatud | 14-21% | Väga kõrge; minimaalne järelejäänud pikenemine servades | Järsk murd peaaegu ilma ümberminekuta; laastumisoht kitsal kliirensil | Strip backback muudab negatiivse vahelehe registreerimise ebausaldusväärseks; kandur sälgu juurest liiga rabe |
| Alumiiniumsulamid (seeria 5xxx/6xxx) | Eelistatud positiivne; negatiivne nõuab tagasilöögikompensatsiooni | 8-12% | Madal kuni mõõdukas; klassist-sõltub | Kummimurru tsoonid; nälkjas nakkumine stantsipinnaga | Madal elastsusmoodul põhjustab negatiivsete sakkide suure tagasilöögi; suurem nälkjate tõmbamise risk positiivsel |
| Roostevaba teras (austeniit 304/316) | kas; negatiivne töötab hästi suurte raadiustega | 12-15% | Väga kõrge; kuni 2x kohalik kõvaduse suurenemine | Puhastage servad optimeeritud kliirensiga; halvim jäme 10% kliirensiga | Suured etteandejõud nõuavad jäikaid kandjaid; negatiivne sälk säilitab jäikuse eelise |
Ülaltoodud tabel toob esile suunalise seose: kui materjali tugevus suureneb ja venivus väheneb, nihkub tehniline eelistus positiivsete sälkude poole. Põhjendus on järjekindel. Positiivsed konfiguratsioonid suruvad purunemiskahjustused ühekordseks kasutamiseks mõeldud jäägiks, selle asemel et koondada need kanduribale, kus need järgnevate vormimisoperatsioonide käigus segunevad. Suure elastsuse ja mõõduka kõvadusega materjalid taluvad probleemideta negatiivseid sälku juuri; materjalid, mis on nende vormimispiiride lähedal, ei saa.
Tähelepanu väärib veel üks tegur. Terase elastsusmoodul jääb olenemata klassist peaaegu konstantne, kuid alumiiniumi palju madalam moodul loob põhimõtteliselt teistsuguse tagasilöögikeskkonna. Insenerid, kes on harjunud terase jaoks negatiivsete sälkudega sakke projekteerima, avastavad, et alumiiniumi sama geomeetria annab ettearvamatud sakkide kõrgused, ebaühtlase tasku kinnitumise ja kroonilise registreeringu triivi. Sügavamate taskute või nurga all oleva pildistamise funktsioonidega kompenseerimine lisab keerukust, mis ei pruugi õigustada negatiivsest konfiguratsioonist tulenevat materjali kokkuhoidu.
Need materjalist{0}}ajendatud piirangud selgitavad, miks kogenud stantsikonstruktorid alustavad iga möödaviimise otsust materjali andmelehe uurimisega. Voolutugevus, maksimaalne tõmbetugevus, kogupikenemine ja n-väärtus (töökindluse eksponent) määravad koos projekteerimisakna. Väljaspool seda akent tekitavad isegi täiuslikult töödeldud ja ideaalse vahekaugusega tööriistad pragunevad servad, registreeringust välja hüppavad sakid või esimeses allavoolu vormimisjaamas lõhenevad kandurid. Geomeetria parameetrid ja stantside paigutuse otsused tulenevad sellest materjalianalüüsist, mitte ei eelneva sellele.
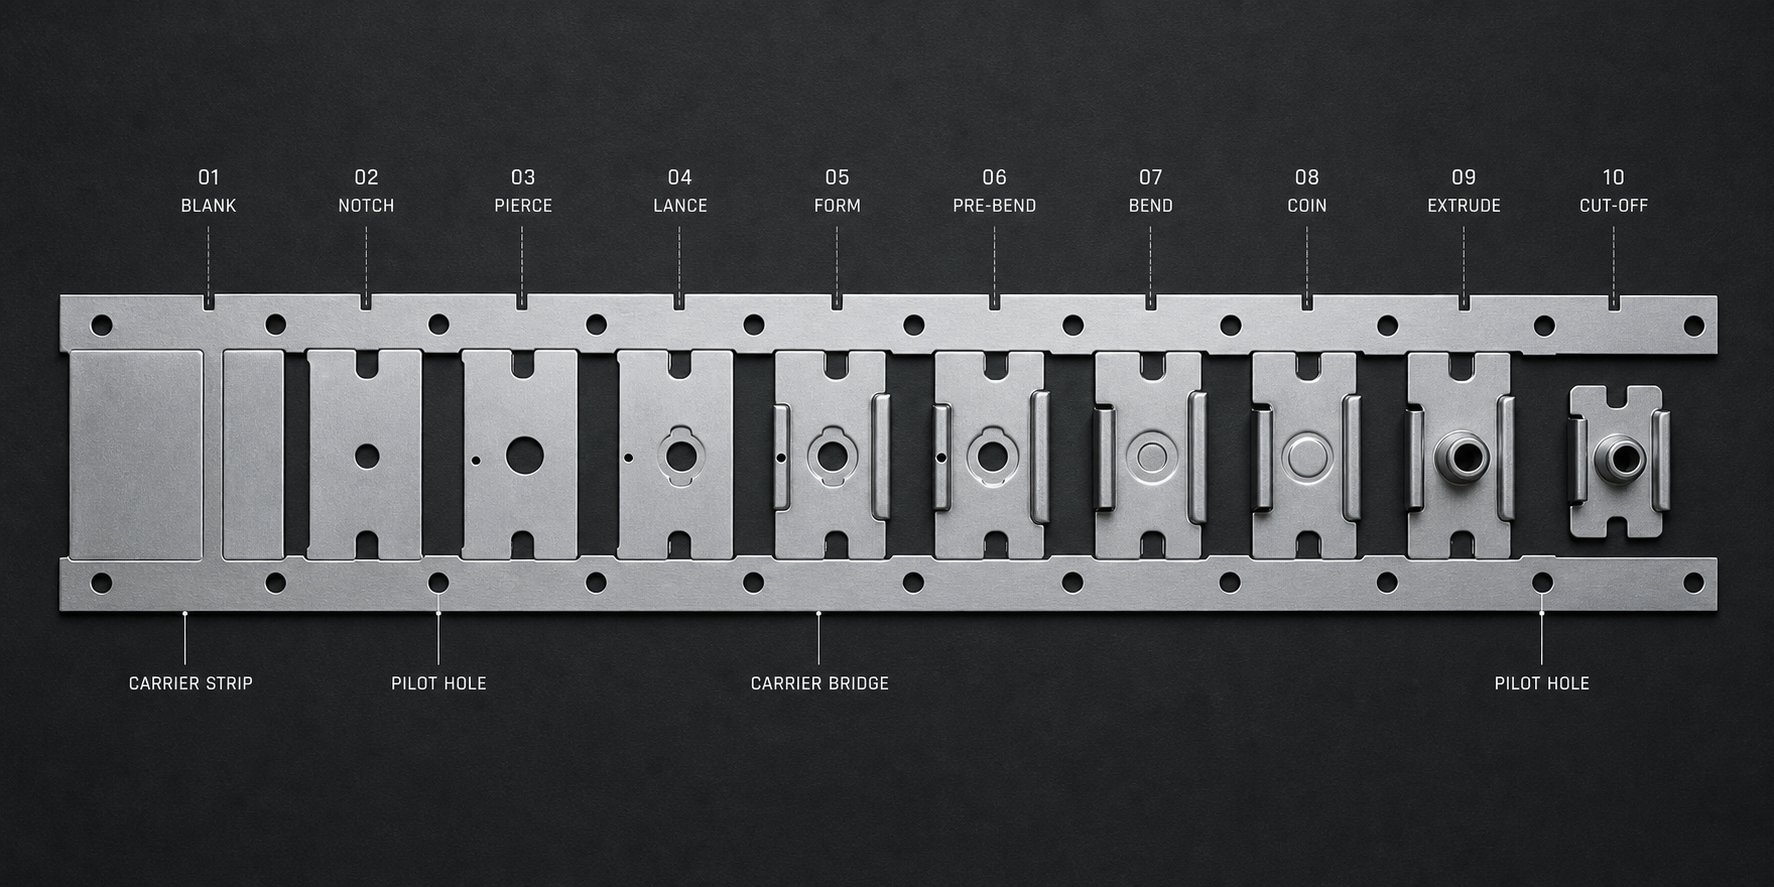
Sälgu geomeetria parameetrid ja progressiivne stantsi paigutus
Materjali omadused määravad disainiakna. Geomeetria parameetrid täidavad selle. Möödaviigu sälgu sügavus, laius, nurgaraadiused ja nurksuhted muudavad metallurgilised piirangud tööriista füüsilisteks mõõtmeteks, mis tagavad usaldusväärse riba juhtimise või tekitavad kroonilisi tootmisprobleeme. Iga parameeter toimib koos materjali paksuse, riba laiuse ja edenemiskaugusega viisil, mis nõuab koordineeritud otsuseid, mitte üksikuid spetsifikatsioone.
Sälgu sügavuse ja laiuse seos ribade geomeetriaga
Sälgu sügavus on kaugus, mille väljalõige või sakk ulatub riba servast sissepoole. Sügavamad sälgud tagavad parema mehaanilise haardumise stoppploki või taskuga, muutes ülesöötmise füüsiliselt võimatuks isegi agressiivse ettenihkekiirenduse korral. Kuid sügavus maksab. Positiivsetes konfiguratsioonides eemaldab iga täiendav sügavusmillimeeter kanduri ristlõike-, vähendades inertsimomenti, mis hoiab riba stabiilsena metallivormimistoimingute ajal allavoolujaamades. Negatiivses konfiguratsioonis tähendab suurem sügavus pikemat lantseeritud sakti, mis nõuab suuremat vaba ruumi iga järgneva stantsi komponendi kaudu.
Positiivse sälgu sügavuse praktiline juhtnöör jääb vahemikku 1,5–3,0 korda materjali paksus. Alla 1,5 t on haardumine liiga madal, et enne pressimistsükleid ribade liikumist usaldusväärselt peatada. Kitsatel kanduritel üle 3,0 t võib ülejäänud ristlõikel puududa jäikus, et takistada etteandesuuna -kõverdumist. Negatiivsete sälkude puhul on saki pikkus (sügavuse funktsionaalne ekvivalent) tavaliselt materjali paksusest 2,0–4,0 korda suurem, kusjuures pikem mõõde on vajalik selleks, et painutatud sakk istuks täielikult registreerimistaskus.
Sälgu laiust piirab edenemise kaugus, fikseeritud mõõde, mis määrab, kui kaugele riba vajutuskäigu kohta edasi liigub. Sälk peab olema piisavalt kitsas, et mahtuda ühte edenemissammu, ilma et see kattuks järgmise jaama funktsioonidega, kuid piisavalt lai, et tagada piisav peatuspind. Üldine lähtepunkt on sälgu laius vahemikus 40–60 protsenti edenemiskaugusest, jättes mõlemale poole sälku piisavalt sillamaterjali, et säilitada kanduri terviklikkus edenemiste vahel. Nagu märgivad riba paigutuse kujundamise põhimõtted, peab silla paksus objektide vahel olema vähemalt 1,25–1,5 korda materjali paksusega, et vältida praagi väändumist ja kanduri rikkeid.
Riba laius määrab, kas ühe-külje või kahe-külgne sälk on sobiv. Kitsatel ribadel (tavaliselt alla 50 mm standardsete materjalide puhul) on üks -külgne sälk, et säilitada kanduri maksimaalne laius vastasservas. Laiadel ribadel kasutatakse sageli kahepoolset-külgmist sälku, mille sügavus on mõlemas servas väiksem, jaotades ristlõike-vähenemise sümmeetriliselt ja vältides külgsuunalist etteande triivi, mis tekib siis, kui kandurile mõjuvad liikumise ajal asümmeetrilised jõud.
Nurgaraadiuse disain ja stressikontsentratsiooni juhtimine
Kõlab alaealiselt? Nurgaraadiused sälkude üleminekul on kogu riba paigutuse kõige olulisemad mõõtmed. Terav sisenurk positiivsel sälgul koondab löögi stantsitööriistadesse, kiirendades sel hetkel kulumist. Terav juureraadius negatiivsel sälgul koondab pinge riba materjalis, luues pragude tekkekohad, mis võivad levida allavoolu moodustava koormuse all.
Pingekontsentratsiooni tegur (Kt) sälgu nurgas järgib suhet, mida reguleerib raadiuse ja sügavuse suhe. Ristkülikukujulise sälgu korral, mille juure raadius on r ja sügavus d, suureneb Kt kiiresti, kui r/d langeb alla 0,25. R/d=0.1 korral võivad kontsentratsioonitegurid ületada 4,0, mis tähendab, et lokaalne pinge ulatub kandja nimiväärtusest neli korda. Piiratud pikenemisega materjalide puhul ületab see kontsentratsiooni tase juure murdepinna enne, kui riba jõuab esimesse vormimispunkti.
Praktilised raadiuse spetsifikatsioonid sõltuvad nii materjali elastsusmooduli metallide omadustest kui ka nende pikenemisvõimest:
- Õrn teras- Minimaalne siseraadius 0,5 t sälgu nurkades; 1,0 t negatiivse sälguga juurte juures, kus järgnev moodustumine toimub läheduses.
- AHSS klassid- Vähemalt 1,0 t kõigis sisenurkades; 1,5 t või rohkem negatiivsete sälkude juurest piiratud serva elastsuse tõttu.
- Alumiiniumsulamid- Sisenurkades vähemalt 0,75 t; suuremad raadiused, mida on vaja negatiivsetel juurtel, et võtta arvesse materjali kalduvust igemete murdude levikule.
- Roostevaba teras- Sisenurkades minimaalselt 1,0 t, et kompenseerida agressiivset kõvastumist lõikeservas.
Need raadiused mõjutavad ka tööriistu. Karastatud tööriistaterasest alla 0,3 mm raadiusega stantsinurgad tekitavad enamiku tootmismaterjalide puhul mikro-lõhkumise esimese 50 000 tõmbega. EDM-traadi{6}}lõigatud profiilid peaksid määrama raadiused selgesõnaliste mõõtmetena, mitte tuginema nurga määramisel loomulikule traadi raadiusele, sest traadi läbimõõdu erosioon lõikamise ajal võib tekitada ebaühtlaseid raadiusi, mis näevad paberil piisavad, kuid praktikas ebaõnnestuvad.
Pilootpaigutuse interaktsioon sälgude positsioneerimisega
Möödaviigu sälgud ja juhttihvtid teenivad sama eesmärki, riba täpset positsioneerimist, kuid erineva täpsusastmega. Sälk pakub jämedat juhtimist, vältides jämedat ülesöötmist ja luues iga vajutuskäigu jaoks korratava lähteasendi. Juhttihvtid tagavad täpse juhtimise, parandades väikeseid asendivigu, mis kogunevad etteanderulli libisemisest, materjali tagasilöögist ja riba soojuspaisumisest suurel-kiirusel töötamisel.
Nende vahekaugus peab olema kooskõlastatud. Kui piloottihvt asub möödaviigu sälule liiga lähedal, võistlevad need kaks funktsiooni positsioonilise volituse pärast. Sälk peatab riba ühes asendis, samal ajal kui piloot üritab seda auku sisenedes veidi teise asendisse nihutada. See konflikt tekitab juhttihvtile nihkepinget, juhtava pikenemist ja osa ebaühtlast positsioneerimist, mis ilmneb valmiskomponentides mõõtmete hajumisena.
Tavaline lähenemine asetab möödaviigu sälgu jaama ühte (või esimesse lõikejaama) ja juhtaugud jaamadesse 2 ja 3. See jada tagab, et sälk määrab kõigepealt jämeda asendi, seejärel täpsustavad piloodid seda enne kriitiliste vormimis- või dimensioonioperatsioonide algust. Paljude jaamadega matriitside puhul paigutatakse täiendavad piloodid iga kolme kuni viie astme järel, kuid alati nihutatakse sälkude asukohtadest vähemalt ühe täieliku edenemise sammu võrra.
Nagu progressiivsete stantside projekteerimise juhised soovitavad, tuleks kahe pilootide komplekti korral mõlemat stantsida samas jaamas, et säilitada nende suhteline täpsus. Erinevates jaamades tehtud pilootaugud pärivad iga nendevahelise edenemise kumulatiivse positsioneerimisvea, vähendades täpsust, mida nad peavad tagama.
Kõiki neid parameetreid koordineeriv järjestikune disainilahenduse otsustusprotsess järgib loogilist hierarhiat:
- Määrake edenemise kaugus- See on fikseeritud osa geomeetriaga ja määrab maksimaalse vaba ruumi kõigi ribade funktsioonide jaoks, sealhulgas sälkude, pilootide ja kandesildade jaoks.
- Määrake riba laius- Arvutatud tooriku osa suurusest pluss kandja veebinõuetest pluss servade kärpimisvaru, määrates sälgude sidumiseks saadaoleva kogu-ristlõike.
- Valige sälgu tüüp materjali ja geomeetria põhjal- Materjali omadused (käsitletud eelmises jaotises) koos riba laiuse ja kanduri jäikuse nõuetega määravad, kas sobiv on positiivne, negatiivne või mitte.
- Määratle sälgu mõõtmed- Sügavus, laius ja nurgaraadiused on määratud piirangute piires, mis on kehtestatud sammudega üks kuni kolm, tasakaalustades haardumise usaldusväärsust riba terviklikkusega.
- Koordineeri pilootide paigutust- Pilootavade asukohad valitakse nii, et need täiendavad sälku positsioneerimist ilma konfliktideta, jaotatud vahedega, et parandada sälgujaama järel kogunenud etteandmisviga.
Riba paigutuse optimeerimine nihkub oluliselt sõltuvalt sellest, milline sälgu tüüp on valitud. Positiivsed sälgud tarbivad riba laiust, materjali pikkuse arvutamiseks mõeldud materjali pesastustarkvara peab riba minimaalse laiuse arvutamisel arvestama sälgu sügavusega. Mõlemal küljel olev 2 mm sügavune positiivne sälk lisab kogu vajalikule mähise laiusele 4 mm, mis miljonitest osadest koosneva tootmistsükli jooksul tähendab mõõdetavaid materjalikulusid. Kaasaegsed pesastusalgoritmid võtavad selle automaatselt arvesse, kuid sisendparameetrid peavad kajastama tegelikku sälgu geomeetriat, mitte üldist varu.
Negatiivsed sälgud ei võta riba lisalaiust, kuid muudavad stantsi konstruktsiooni keerukamaks. Iga jaam vajab väljaulatuva saki jaoks reljeefset geomeetriat, mis suurendab stantsi ehitamise ajal töötlemisaega ja -kulusid. Kompromiss-on ökonoomne: negatiivsed sälgud säästavad materjali kogu tootmistsükli jooksul, positiivsed sälgud aga säästavad stantsi ehitamise ajal tööriistakulusid. Milline tegur domineerib, sõltub tootmismahust, materjali maksumusest kilogrammi kohta ja stantside amortisatsioonigraafikust.
Need geomeetrilised parameetrid ei eksisteeri eraldi. Igast mõõtmest lähtuvad otsused riba paigutuse, pilootstrateegia, jäätmete käitlemissüsteemi disaini ja stantside hooldusintervallide kohta. Järgmine loogiline samm on nende interakteeruvate muutujate korraldamine struktureeritud otsustusraamistikuks, mis aitab inseneridel enne terasele pühendumist valida õige sälgu konfiguratsiooni.
Otsuste raamistik sälgu tüübi valimiseks
Geomeetria parameetrid ja materjali omadused määravad, mis on võimalik. Otsustusraamistik määratleb, mis on praktiline. Insenerid, kes seisavad silmitsi uue progressiivse stantsiprojektiga, näevad harva vaeva sälgu sügavuse arvutamise või kliirensi protsendi valimisega, kui sälgu tüüp on valitud. Raskem küsimus tuleb varem: kas sellel matriitsil tuleks kasutada positiivseid sälku, negatiivseid sälku või üldse mitte? Vastus sõltub vähemalt seitsmest interakteeruvast muutujast ja selle vale muutmine viib ribapaigutuse muudatuste, pilootstrateegia muudatuste ja hooldusprobleemideni, mis püsivad tööriista eluea jooksul.
Sellele otsusele järgneb struktureeritud lähenemine, mis on jaotatud tegurite ümber, mida kogenud tööriista- ja stantsiinsenerid hindavad, mõnikord intuitiivselt, kui nad võtavad kasutusele sälgukonfiguratsiooni.
Millal kasutada positiivseid möödaviigu sälke
Positiivsed sälgud teenivad oma koha stantsides, kus puhas praagi väljaviskamine, materjali tugevuspiirangud ja sirgjooneline konstruktsioon on riba jäikuse ja materjali kokkuhoiu ees prioriteetsed. Kujutage ette stsenaariumi: kasutate AHSS-i paksusega 1,2 mm kitsal kanduril, söötes läbi 12 jaama 200 löögiga minutis. Materjali voolavuspinge ei jäta peaaegu üldse ruumi servade pingele negatiivse sälgu juures. Positiivne konfiguratsioon surub kõik murrukahjustused ühekordseks kasutamiseks, säilitades kandurile jääva väikese serva elastsuse.
Positiivsed sälgud on ka vaikevalik, kui:
- Materjalil on terase voolavuspinge üle 600 MPa, kus sälgu juure pragunemise oht kaalub üles negatiivsest konfiguratsioonist tuleneva materjali kokkuhoiu.
- Matriitsil on vähem kui kaheksa jaama, mis muudab negatiivsete sälkude allavoolu kliirensi eelised vähem oluliseks.
- Nälkjate eemaldamise infrastruktuur on juba stantsi konstruktsiooni sisse ehitatud (praagirennid, vaakumsüsteemid -tugede eemaldamise kaudu).
- Riba laius tagab piisava kanduri{0}}ristlõike, mis tähendab, et sälguga eemaldatud materjal ei nõrgenda kriitiliselt etteande stabiilsust.
- Toitesüsteem tugineb induktiivsele lähedusandurile või muule elektroonilisele stantsikaitsele, mis kinnitab riba asendit, muutes negatiivse lipiku füüsilise registreerimise vähem kriitiliseks.
Kompromiss{0}}on materjalikulu. Iga positiivse sälguga nälkjas ostetakse pooli, mis muutub vanarauaks. Matriitsil, mis toodab 5 miljonit detaili aastas, lisab isegi väike sälk mõõdetavat materjalikulu. See, kas see kulu on õigustatud, sõltub sellest, kuidas see on võrreldav kandja lõhenemise, stantside kokkujooksmiste või täiendava töötlusega, mis on vajalik negatiivsete sälkude kliirensite jaoks,{5}}kaalutud kuludega.
Millal kasutada negatiivseid möödaviigu täkkeid
Negatiivsed sälgud paistavad, kui riba jäikus ei ole-vaieldamatu, materjali kasutamise eesmärgid on agressiivsed ja materjal ise talub sälgu juure peale pandud töökõvenemist. Mõelge laiale pehmest terasest kandurile, mis jookseb läbi 20 jaama ja mille vormimistoimingud rakendavad riba servade lähedale painutuskoormust. Positiivne sälk selles kohas nõrgendab kandjat just seal, kus see kõige rohkem jõudu vajab. Negatiivne sälk säilitab kogu ristlõike-ja tagab suurepärase kolmemõõtmelise registreerimise.
Negatiivseid sälku soodustavad tingimused on järgmised:
- Kitsad ribalaiused, kus materjali eemaldamine positiivse sälgu saamiseks vähendaks kanduri jäikust allapoole usaldusväärse söötmise läve.
- Materjalid, mille venivus ületab 25 protsenti ja mille töökõvastus on mõõdukas, mis talub lapatsimise ja painutamise ajal tekkivat pinget.
- Kõrged jaamade loendused, kus pooli etteande ebatäpsusest tulenev kumulatiivne toiteviga nõuab pigem tugevaid mehaanilisi seiskamisi, mitte ainult anduri{0}}põhist tuvastamist.
- Ühe-poolse kanduri konstruktsioonid, kus sakk võib olla kangitõstuki sisse kinni jäänud, tagades samaaegselt fikseerimise ja hoides ära kanduri külgsuunalise läbipainde.
- Tootmismahud on piisavalt suured, et positiivsete sälkudega nälkjate kõrvaldamisest tulenev materjalisääst õigustaks sakkide vabade taskute täiendavaid ehituskulusid.
Kriitiline piirang on allavoolu kliirens. Iga matriitsijaam peab mahutama väljaulatuva saki ja iga hooldustsükkel peab kontrollima, et saki taskud jäävad puhtaks ja kahjustamata. Keeruliste nukksüsteemide või kitsa vertikaalse vahega stantsides ei pruugi sakkide vabastamiseks füüsilist ruumi lihtsalt eksisteerida.
Kui möödaviigu sälku pole vaja
Mitte iga progressiivne stants ei vaja möödaviigu sälku. Õigete tingimuste korral säästab sälkude kõrvaldamine täielikult materjali, lihtsustab stantsi ehitust ja eemaldab tööriistade ajakavast veel ühe hoolduselemendi. Küsimus on selles, kas teie protsess suudab säilitada usaldusväärse söötmise ja positsioneerimise ilma mehaanilise tagavarata, mida sälk pakub.
Ükski-sälk ei muutu teostatavaks, kui:
- Rulli etteandesüsteem tagab positsioneerimise täpsuse 0,05 mm või parema täpsusega, mida on kontrollitud dokumenteeritud võimeuuringutega.
- Sissetuleval materjalil on minimaalne servakaardus (tavaliselt lõikamine kvaliteetsest{0}}teeninduskeskusest koos pilujärgse-serva konditsioneerimisega).
- Survekaitseandurid on paigaldatud, korralikult kalibreeritud ja neid ei jäeta seadistamise ajal kunagi mööda.
- Operaatorid ja seadistuspersonal on kõrgelt koolitatud järkjärgulise söötmise ja söötmishäirete tuvastamise alal.
- Osade geomeetria sisaldab varajaste jaamade funktsioone (perimeetri trimmimine või suured pilootaugud), mis väldivad loomulikke peatusi tekitades ületoite.
Art Hedrick märgib, et kui teie sissetuleval materjalil ei ole tugevat servakaaret, on teie töötajad kõrgelt kvalifitseeritud, tõrkeid esineb harva ja stantsikaitse töötab alati korralikult, ei pruugi te sälku vajada. Kuid kõigi nende kriteeriumide samaaegne täitmine on haruldane. Enamik stantsiehitajaid kujundab tööriista sisse sälgu ja jätab selle eemaldamise otsuse tembeldajatele, kes teavad oma töövõimalusi.
Riskiarvutus on asümmeetriline. Miljonite osade kaldenurga materjalikulu võib kokku ulatuda mõne tuhande dollarini. Üks ületoitmisest tingitud krahh võib maksta sadu tuhandeid remondi-, seisaku- ja tootmisgraafikute vahelejäämise eest. Kriitiliste tööriistade puhul, kus tööaeg on oluline, eelistab konservatiivne lähenemine sälku lisamist, välja arvatud juhul, kui selle väljajätmiseks on dokumenteeritud, protsessiga{3}}kinnitatud põhjust.
Sälgu tüübi valikukriteeriumide maatriks
Järgmine tabel koondab otsustustegurid võrdlevasse raamistikku. Iga rida tähistab muutujat, mis mõjutab valikut, ja iga veerg näitab, kuidas see muutuja eelistab teatud konfiguratsiooni.
| Otsustegur | Eelistatud positiivne sälk | Eelistatud negatiivne sälk | Notch elujõuline |
|---|---|---|---|
| Riba laius | Laiad ribad (üle 80 mm) rohke kanduri{1}}ristlõikega | Kitsad ribad (alla 50 mm), kus materjali eemaldamine nõrgestab kandurit kriitiliselt | Mis tahes laius, tingimusel et etteandesüsteemi täpsus on kontrollitud |
| Materjali paksus | Õhukesed materjalid (alla 0,8 mm), millest nälkjate väljutamine on juhitav | Keskmised kuni paksud materjalid (0,8–3,0 mm), mille saki jäikus on usaldusväärne ja torkejõud mõõdukas | Keskmine paksus, prognoositava etteandekäitumise ja minimaalse kumerusega |
| Materjali tugevusklass | Kõrge -tugevus (jõupinge üle 500 MPa); AHSS, DP, piiratud serva elastsusega martensiitsed | Madal kuni mõõdukas tugevus (voolavuspinge alla 400 MPa); pehme teras, HSLA pikenemisega üle 25% | Igasugune tugevusklass, eeldusel, et stantsi kaitse on kõikehõlmav |
| Tootmismaht | Väikesed kuni mõõdukad mahud, kus stantsi lihtsus kaalub üles{0}}tüki materjalikulu | Suured mahud (miljonid osad), mille puhul kumulatiivne materjalisääst õigustab stantsi ehituskulusid | Väikesed mahud kogenud operaatoritega ja lühikesed läbisõidud |
| Survejaamade arv | Vähem kui 10 jaama, kus vahelehtede tühjendamise keerukus on mõlemal viisil hallatav | 10 või enam jaama, kus kumulatiivne etteandeviga nõuab tugevat mehaanilist registreerimist | Lühikesed stantsid (alla 6 jaama) minimaalse vigade kogunemisega |
| Osade geomeetria keerukus | Lihtne geomeetria piiratud vorminguga kanduri serva lähedal | Kompleksne vormimine kanduri servade lähedal, kus -ristlõike täielik jäikus on oluline | Geomeetriad, mis loovad loomulikud ülesöötmise peatused (suured väljalõiked, perimeetri trimmid varasemates jaamades) |
| Toitesüsteemi täpsus | Standardsed servo etteanded 0,1 mm või parema täpsusega | Vanemad mehaanilised kanalid või kiired{0}}rakendused, kus inerts põhjustab ülelöögi | Kõrge täpsusega-servosüsteemid dokumenteeritud võimekusega alla 0,05 mm koos aktiivse elektroonilise stantsikaitsega |
Märkate, et ükski tegur ei dikteeri tulemust eraldiseisvalt. Kitsas pehmest terasest riba, mis liigub suure helitugevusega tugevalt negatiivsete sälkude poole. Sama kitsas riba DP 980-s mõõduka helitugevusega muudab soovituse täielikult ümber. Tõmbemoodulite terase omadused nende klasside vahel ei muutu, kuid murdumiskäitumine sälgu juure juures muutub nii dramaatiliselt, et kogu konfiguratsioon peab järgima.
Punktide valik ei ole kunagi üksik otsus. See hõlmab riba paigutuse laiuse arvutusi, pilootstrateegiat ja -vahesid, praagi käitlemise infrastruktuuri, allavoolu jaama vaba ruumi nõudeid ja stantside hooldusintervalle. Sälgu tüübi muutmine pärast seda, kui matriitsi kujundus on kontseptsiooni etapist kaugemale jõudnud, nõuab tavaliselt kogu riba paigutuse ümbertöötamist.
See kaskaadefekt on põhjus, miks otsustusraamistik on kõige olulisem kõige varasemas projekteerimisetapis, enne riba laiuse määramist mähise ostmise spetsifikatsioonidele, enne stantsikinnituse mõõtmete lõplikku kindlaksmääramist ja enne jaama järjestuse lukustamist vaba ümbrikus. Insenerid, kes lükkavad sälgu tüübi otsust edasi, avastavad sageli, et nende riba paigutuse eeldused sisaldasid kaudselt valiku, mis ei pruugi olla kooskõlas üksikasjaliku projekteerimise käigus ilmnevate materjali- või tootmisnõuetega.
Struktureeritud raamistik kõrvaldab ebaselgused. See muudab materjaliteaduse, stantsi geomeetria ja tootmisökonoomika vastastikuse mõju korratavaks hindamiseks, mis annab kõikides projektides järjepidevaid tulemusi. Kuid raamistikud käsitlevad disaini eesmärki. Mis juhtub, kui see kavatsus vastab tootmise tegelikkusele ja midagi läheb valesti? Ribade söötmise tõrked, nälkjate tõmbamine, enneaegne kulumine ja kanduri tõrked viitavad kõik selles artiklis käsitletud teaduslike suhete konkreetsetele riketele ning nende diagnoosimine nõuab sümptomite ühendamist algpõhjustega samade põhimõtete alusel, mis kehtisid algse disaini puhul.
Möödaviigu sälku tõrkerežiimide tõrkeotsing
Hästi-disainitud möödaviigu sälk võib ilma vahejuhtumiteta läbida miljoneid tsükleid. Halvasti disainitud seade annab endast teada juba esimese tuhande tõmbega söötmistõrgete, rästide, tõmmatud nälkjate või pragude kaudu. Masendav osa? Need sümptomid näevad pressimispõrandal sageli identsed, olenemata sellest, kas algpõhjus on geomeetriline, metallurgiline või kliirensiga seotud{3}}. Üksteisest eraldamine nõuab nähtavate tõendite ühendamist murdumise mehaanika ja materjali käitumisega, mis reguleerivad sälku jõudlust.
Järgnevalt on süstemaatiline jaotus viiest kõige levinumast möödaviigu sälkude rikkerežiimist, nende teaduslikud algpõhjused ja diagnostilised sammud, mis viivad pigem püsivate parandusteni kui ajutiste plaastriteni.
Riba söötmise tõrge ja ebapiisav sälgude haardumine
Kui riba liigub liiga kaugele või mitte piisavalt kaugele, töötleb iga allavoolujaam materjali vales asendis. Augud maanduvad-keskelt, kõverad tekivad valedes kohtades ja mõõtmete hajumine suureneb, kuni osad ei kontrolli. Rasketel juhtudel põhjustab tõrge matriitsi täieliku kokkuvarisemise, kahjustades üheaegselt stantse, stantsiplokke ja juhtsüsteeme.
Kõige tavalisem süüdlane on ebapiisav sälk. Sälk on olemas riba liikumise peatamiseks täpses punktis. Kui haardumispind on liiga madal, kulunud või geomeetriliselt ei sobi stoppplokiga, ületab riba enne pressimistsükleid. Progressiivsed stantside tõrkeotsingu uuringud kinnitavad, et riba positsioneerimise ebastabiilsus on sageli varaseim tõrkesignaal, mis ilmneb enne nähtavate detailide defektide ilmnemist.
Algpõhjus on otseselt seotud varem käsitletud pinge ja deformatsiooni põhimõtetega. Positiivne sälk, mis on kaotanud sügavuse kumulatiivse löögi kulumise tõttu, ei loo enam täielikku haardumistasku geomeetriat. Stoppplokk puutub kokku madalama pinnaga ja etteande kiirendusjõudude mõjul ületab riba impulss vähenenud kontaktpinna. Negatiivsete sälkude korral on tüüpiline mehhanism saki juure tagasitõmbamine. Kui materjali terase või sulami voolavuspiir ületab algse konstruktsiooni eelduse, ei paindu sakk ettenähtud nurga alla, vähendades sellega, kui sügavale see registreerimistaskus asetseb.
- Kontrollige sälgu sügavust vastavalt algsele spetsifikatsioonile- Mõõtke tegelik järelejäänud haardumissügavus tihvtide või optilise komparaatoriga. Usaldusväärse seiskamiskontakti jaoks võrrelge minimaalse 1,5-tonnise lävega.
- Kontrollige stoppploki pinda- Pealispinna koorumine, materjali kogunemine või kulumine vähendab tõhusat haardumist isegi siis, kui sälk ise on õige.
- Kontrollige voo vabastamise ajastust- Kui söötur vabastab riba liiga hilja, püüavad piloodid registreerida materjali, mis ei ole täielikult vastu sälku asetunud, tekitades positsioonikonflikti ja ebajärjekindlat edasiliikumist.
- Mõõtke negatiivsete sälkude korral saki tagasitõmbeid- Võrrelge tegelikku paindenurka kavandatava eesmärgiga. Suurema voolavuspiiriga materjalid tagavad elastsema taastumise ja sakk võib olla tagasi kaardunud väljaspool tasku püüdmise ulatust.
- Hinda riba kumerust- Mähise lõhenemisest tulenev servakaar võib takistada riba sirgjoonelist liikumist, mistõttu sälk jääb külgsuunas stoppplokist mööda isegi siis, kui etteandekaugus on õige.
Peamine diagnostiline erinevus seisneb selles, kas tõrge on ühtlane (osutab geomeetria- või seadistusveale) või katkendlik (osutab dünaamilistele teguritele, nagu etteande ajastus, riba vibratsioon kiirusel või soojuspaisumine pikema käitamise ajal). Järjepidevad tõrked tulenevad staatilistest mõõtmetest. Katkendlikud jälgivad protsesside dünaamikat, mis avalduvad ainult tootmistingimustes.
Nälkjate tõmbamine ja hammustuste moodustamine sälkude servades
Positiivse sälgu konfiguratsioonis nälkjate tõmbamine on progressiivse stantsimise üks kahjustavamaid rikkerežiime. Kui vanaraua nälkjas kleepub väljatõmbamise ajal stantsi esiküljele ja kantakse tagasi tööruumi, võib see järgmisel tõmbel löögi ja riba vahele muljuda, kahjustades matriitsi pinda, rikkudes detaili või käivitades kinnikiilunud jaamade kaskaadi. NaguArt Hedrick selgitab, üks tõmmatud nälkjas võib tootmist halvata ja kahjustada kõiki tööriista jaamu.
Teadus ulatub vaakummehaanika ja kliirensi geomeetriani. Lõikamise ajal tekib nälkjas ribast eraldudes kumerus. Kumera nälkja ja tasase löögipinna vahele jääv õhk loob vaakumtasku. Perforaatori perimeetri ümber olev metall moodustab lõikamise ajal tiheda tihendi ja eemaldamisel takistab see tihend nälkja lahtitulekut. Rasked määrdeained tugevdavad tihendust. Positiivsed ümbersõidusälgud on mõnevõrra vastuvõtlikumad kui tavalised augustamistoimingud, kuna nälkjal on vaba serv, mis võib tagasitõmbamise ajal painduda ja löögist kinni haarata.
Suured lõikevahed suurendavad probleemi. Väiksemate vahekauguste korral surutakse nälk lõikamise ajal kokku ja pärast eraldamist dekompresseerub, luues interferentsi, mis hoiab seda stantsimaatriksis. Suuremate vahekauguste korral jääb nälk maatriksiava suhtes veidi alamõõduliseks ja seda saab stantsiga vabalt tõmmata. Samuti on oluline stantsimistööriista materjali valik: pinnalihvimisel tekkivad magnetiseeritud stantspinnad tõmbavad ligi rauast nälkjaid, välja arvatud juhul, kui komponendid on pärast teritamist korralikult demagnetiseeritud.
Burri moodustumine sälkude servades tekitab teistsuguse, kuid sellega seotud probleemi. Sälguga lõigatud serva liigsed pursked segavad allavoolu vormimistoiminguid, toimides painutamise ajal pingetõusudena, tekitades stantsi komponentidele pinnakriimustusi ja takistades ribal survepatjade vastu lamamist. Mis on materjali voolavuspiir mängujõudude suhtes? Kui stantsi servad tuhmuvad, läheb lõikamine puhtalt lõikamiselt rebenemisele. Materjal venib kaugemale, kui teras suudab enne eraldumist vastu võtta, tekitades pigem piklikke jäme väljaulatuvaid osasid kui puhast murdumist.
- Nälkjate tõmbamiseks- Vaakumi katkestamiseks tuulutage stantsi keskosa õhuavaga. Paigaldage vedruga -väljaviskeid, mis on piisavalt suured, et neid vastu võtta. Kaaluge tagurpidi-kitsendatud stantsnuppe, mis hoiavad nälkjaid kokkusurutuna. Pärast lihvimist demagnetiseerige kõik komponendid.
- Liigse jämeduse eest- Mõõtke läbilõiget-, et-tõrjuda ja võrrelda materjali-spetsiifiliste soovitustega. Kontrollige lõikeservi ümardamise või mikro{5}}kiilude suhtes. Määrake teritusintervallid löögi arvu põhjal, mitte ootama nähtava jämeduse kasvu.
- Mõlema tingimuse korral samaaegselt- See kombinatsioon viitab tavaliselt löögi kulumisele. Tuhmunud serv tekitab suuremaid purse, samas kui suurenenud hõõrdumine kulunud pindade vahel loob tugevama vaakumi nakkumise. Tegelikul löögiarvul põhinev ennetav teritusprogramm aitab säilitada stabiilset lõikekoormust ja vähendab nii nälkjate tõmbumist kui ka jämeduse teket enne kriitilise taseme saavutamist.
Enneaegse kulumise ja hoolduse tagajärjed
Möödaviigu stantsid ja matriitsiavad kuluvad kontsentreeritult nende asümmeetrilises geomeetrias põhinevatel põhjustel. Erinevalt tavalisest ümmargusest torkemasinast, mis jaotab lõikejõud ühtlaselt ümber perimeetri, on sälkudel küljed (lõikab vastu kanduri korpust) ja vabad (lõikamine avatud riba servast). See tasakaalustamatus tähendab, et tööriistade üks külg töötab igal käigul rohkem kui teine.
Piiratud külg kogeb suuremat survekoormust, kuna ümbritsev kanduriba peab vastu deformatsioonile. Sadade tuhandete tsüklite jooksul arendab see nägu kõigepealt servade ümardamist ja mikro{1}}kiipimist. Vaba materjali sisse lõikav vaba pool kulub aeglasemalt. Tulemuseks on järkjärguline kliirensi asümmeetria: kanduri vastu lõikav külg avaneb järk-järgult, samal ajal kui vaba -serv jääb tihedamaks. Järgneb mõõtmete triiv sälgu geomeetrias.
Materjali omadused kiirendavad seda mustrit. Materjalide, eriti AHSS-klasside terase tootlikkuse piiri lähedal, töötlemine suurendab järsult löögi koormust löögi kohta. 1,5 mm paksune stantslõikur DP 980 neelab ligikaudu kaks korda suurema lõikejõu kui sama paksuse pehme terase mulgustamine. See jõuerinevus tähendab otse kiirendatud servade purunemist, sagedasemat teritamist ja lühemat üldist stantsi kasutusiga. Stantsimistööriista materjal ise peab sobima rakendusega: karbiidist vahetükid muutuvad vajalikuks suure-koormusega sälkudega jaamades, kus tavaline tööriistateras laguneb liiga kiiresti.
Ribade paindumine üle{0}}nõrgenenud kandjatelt tähistab struktuurset rikkerežiimi. Kui positiivsed sälgud eemaldavad liiga suure ristlõike-või kui mitmed sälgujaamad suurendavad nõrgendavat mõju, kaotab kandur piisava jäikuse, et seista vastu etteande-suunalistele survekoormustele. Riba paindub jaamade vahel, tõuseb matriitsi pinnalt ja takerdub allavoolu komponentide vastu. Algpõhjus on mehaaniline: kanduri inertsmoment on langenud alla läve, mis on vajalik kõigi talle samaaegselt mõjuvate jaamade kumulatiivsete tõmbejõudude toetamiseks.
- Jälgige löögi kulumise asümmeetriat- Plaanilise hoolduse ajal kontrollige esmalt kanduri-külgmist lõikeserva. Kui ümardamine ületab 0,02 mm, samal ajal kui vaba-serv jääb teravaks, on uuesti teritamine hilinenud.
- Jälgige teritusintervalle materjali kvaliteedi suhtes- Määrake iga materjalitüübi jaoks algtaseme tõmmete arv. AHSS ja roostevaba terase rakendused nõuavad tavaliselt teritamist 40–60 protsendiga pehme terase jaoks vastuvõetavatest intervallidest.
- Pärast sälkumist kontrollige kanduri jäikust- Kui riba kõverdumine ilmneb tootmise ajal, arvutage järelejäänud kanduri inertsimoment sälgu asukohas ja võrrelge jaamade koguarvu etteandejõu nõuetega.
- Hinnake stantsimistööriista materjali valikut- Püsiv enneaegne kulumine, hoolimata õigest kliirensist ja teritamisest, viitab sellele, et stantsi materjal ei talu laadimistingimusi. Tööriistaterasest D2 üleminek karbiidile või TiAlN-katete pealekandmine võib nõudlikes rakendustes pikendada eluiga 3–5 korda.
Kõigi nende rikkerežiimide ühine joon on see, et matriitsi ühes kohas ilmnevad sümptomid tulenevad sageli mujal tehtud otsustest, projekteerimise, materjali valiku või seadistamise käigus.Nagu teadusuuringud rõhutavad, tuhanded muutujad interakteeruvad tembeldamisprotsessis ja nende seose avastamine on pigem algpõhjuste tuvastamiseks kui sümptomite tagaajamiseks hädavajalik.
Süstemaatilist tõrkeotsingut proovi{0}}ja-viga korrigeerimisest eristab mõistmine, kas murdumismuster viitab kliirensi probleemidele versus materjali kõvenemisele või geomeetriaprobleemidele. Minimaalse lihviga kare murdumisala viitab liigsele kliirensile. Sile serv, millel on äärmuslik peegeldus, osutab kulunud tööriistadele. Mõranenud kandur sälgu juures osutab materjali omadustele, mis ületavad kavandatud ümbriku, tõenäoline tootlikkuse deformatsioon teras määrati madalamaks kui mähisele saabunud. Iga muster viitab konkreetsetele teaduslikele põhimõtetele ja keerukate sälkudega seotud tõrgetega{6}}töötavatele inseneridele on juurdepääs kogenud stantsiehitajate koostööle, nagu näiteksYICHENI kohandatud stantsimisvormide lahendusedvõib kiirendada teed diagnoosist korrigeerimiseni, eriti kui sälkude geomeetriat, kliirensi spetsifikatsiooni ja materjalivoo optimeerimist tuleb käsitleda samaaegselt.
Need rikkerežiimid ei eksisteeri eraldi. Nälkjas tõmbuv stants näitab sageli ka varajases staadiumis-jälgede kasvu ja etteande ebastabiilsust, mis kõik on seotud sama kulumisprotsessiga. Nende püsiv lahendamine tähendab pigem juurteaduslike seoste käsitlemist kui iga sümptomi iseseisvat ravi. See süsteemi-tasandi perspektiiv, rakendades integreeritud raamistikuna purunemisteadust, materjali käitumist ja geomeetrilisi põhimõtteid, muudab reaktiivse hoolduse ennetavaks stantsiehituseks.
Bypass Notch Science'i rakendamine stantsitehnika praktikas
Reaktiivne tõrkeotsing hoiab stantsi jooksmas. Proaktiivne disain hoiab ära selle ebaõnnestumise. Kõik selles artiklis uuritud põhimõte, alates nihketsooni käitumisest kuni materjalipõhise kliirensi valikuni, koondub ühele praktilisele eesmärgile: luua möödaviigu sälkude konfiguratsioonid, mis toimivad prognoositavalt miljonite tsüklite jooksul ilma kroonilise sekkumiseta. Erinevus tööriista ja stantsivalmistaja vahel, kes kujundab sälkusid harjumuse järgi, ja selle vahel, kes kujundab need teaduse järgi, taandub sellele, kas nende aluseks olevaid seoseid mõistetakse või on need lihtsalt ligikaudsed.
Notch-disaini peamised tehnilised põhimõtted
Viis teaduslikku-põhist põhimõtet eraldavad eksperdi-taseme sälgu disaini katse-ja-tõrkemeetoditest. Need ei ole rusikareeglid. Need on põhjuslikud seosed, mis kehtivad sõltumata konkreetsest vormist, materjalist või tootmiskeskkonnast.
- Materjali omadused määravad sälgu tüübi enne geomeetria arvestamist.Saagistugevus, pikenemine ja töökõvenemise määr määravad, kas kanduriba talub murdumistsooni ja pingekõvenemist, mille põhjustab negatiivne sälgujuur. Suure-tugevusega ja väikese-pikenemisega materjalid lükkavad otsuse positiivsete konfiguratsioonide poole. Püüdes suruda AHSS-ile negatiivset sälku, kuna see töötas pehme terase peal, eiratakse metallurgilisi piirtingimusi, mis reguleerivad serva elastsust.
- Murde leviku suund määrab, kuhu kahjustus koondub.Positiivsed sälgud saadavad murdumistsoonid ühekordseks kasutamiseks. Negatiivsed sälgud hoiavad need kanduriba külge. Iga allavoolu moodustamise operatsioon toimib mis tahes servatingimusel, mille sälk lõi. Sälgu kujundamine, võtmata arvesse seda, mis juhtub kolm jaama hiljem, on pool probleemist.
- Kliirens on materjalispetsiifiline{0}}, mitte universaalne.10-protsendiline kliirens, mis annab pehme terase servad puhtaks, tekitab roostevaba terase halvima võimaliku jämekõrguse ja ohustab DP-teraste mikro-pragusid. Kliirensi protsendid tuleb tuletada materjali nihkekäitumise põhjal, mitte päritud varasematest erinevate klasside projektidest.
- Nurgaraadiused kontrollivad pingekontsentratsiooni rohkem kui ükski teine üksikmõõde.Juureraadius, mis on alla 0,5-kordse materjali paksuse, tekitab kontsentratsioonifaktoreid, mis ammendavad kohaliku elastsuse enne vormimise algust. Raadiuste määramine ei ole viimistlusdetail; see on struktuurne otsus, millel on otsesed tagajärjed kanduri terviklikkusele ja tööriista elueale.
- Sälk valib kaskaadid igasse külgnevasse süsteemi.Positiivselt negatiivseks (või vastupidi) muutmine pärast riba paigutuse rakendamist tähendab ribalaiuse arvutuste, pilootide vahekauguste, jäätmete käitlemise infrastruktuuri, jaamavahede ja hooldusgraafikute ümbertöötamist. Sälgu otsus peab eelnema, mitte järgima üksikasjalikku stantsi disaini.
Notch Science'i integreerimine die arenduse töövoogu
Need põhimõtted integreeritakse matriitsi väljatöötamise protsessi kõige varasemas teostatavusetapis, enne riba laiuse lukustamist, enne matriitsi jalatsite mõõtmete määramist ja enne mähiste ostmise spetsifikatsioonide väljaandmist. Töövoog näeb välja järgmine: vaadake esmalt üle materjali andmeleht, looge sälgu juure vastupidavuse kavandamise aken, seejärel valige sälgu tüüp, seejärel määrake geomeetria ja seejärel koordineerige pilootide paigutust. Iga samm toetub eelmisele.
Stantsivalmistaja jaoks, kes töötab 15 või enama jaamaga keeruka progressiivse tööriistaga, hoiab see järjestikune distsipliin ära hilise-etapi avastuse, et valitud sälgu konfiguratsioon on vastuolus allavoolu vormimisnõuetega või ületab kandja struktuurset võimsust. CAE-simulatsioon, millele viidatakse professionaalsetes stantside projekteerimisprotsessides, suudab kinnitada sälgu juure pinget ja kanduri jäikust peaaegu enne terase lõikamist, püüdes kinni probleemid, mis muidu ilmneksid ainult T0 katsete ajal.
Elutsükli perspektiiv on sama oluline. Matriitsil, mis töötab puhtalt 1000 käigul, võivad 500 000 käigul tekkida sälk{3}}seotud tõrkeid, kuna stantsi servad on ümarad, vahed avanevad asümmeetriliselt ja haardumissügavus väheneb. Prognoositavad hooldusvälbad tuleks kalibreerida vastavalt materjali klassile ja sälkude geomeetriale algusest peale, mitte kehtestada reaktiivselt pärast esimest rikkesündmust.
Ressursid täiustatud stantsimisvormide disainimiseks
Tööriistainsenerid, kes teevad projekteerimise{0}}raskeid möödaviimisotsuseid, saavad kasu mitmest ressursikanalist. Standardkomponentide tarnijad, nagu Misumi USA, pakuvad kataloogistantse, stantsnuppe ja juhtkomponente, mis katavad tavalisi geomeetriaid. Sellised tööstusüritused nagu FABTECH Chicago 2025 pakuvad otsest juurdepääsu tööriistatehnoloogia tutvustustele, stantside disainimise seminaridele ja vastastikustele võrgustikele, mis kiirendavad teadmiste edastamist sellistel teemadel nagu sälkude optimeerimine ja ribade juhtimise strateegiad.
Projektide puhul, mis hõlmavad keerulisi ribapaigutusi, kohandatud stantsimisprofiile ja materjalivoo väljakutseid, mis ületavad kataloogilahendusi, muutub väärtuslikuks kogenud stantsehitajate koostöö projekteerimisel.YICHENI kohandatud stantsimisvormide lahendusedühendage tööriistainsenerid matriitsi konstruktsiooni, komponentide, stantside, tõstukite, möödaviigu sälkude, jäsemete kontrolli, kliirensi spetsifikatsioonide ja materjalivoo optimeerimise alaste teadmistega. Seda tüüpi partnerlus on eriti asjakohane, kui sälkude geomeetria tuleb kooskõlastada mitme-jaama moodustamise järjestustega, kui AHSS või eksootilised materjalid lükkavad standardsed disainijuhised kaugemale oma valideeritud vahemikust või kui tootmismahud nõuavad tööriistu, mis tasakaalustavad jõudluse ja hooldustõhususe miljonite tsüklite jooksul.
Olenemata sellest, kas hankite komponente kataloogitarnijatelt, osalete Fabtech 2025 progressiivse stantsitehnoloogia sessioonidel või kasutate kohandatud stantsiehitajat täieliku-süsteemi disaini toe saamiseks, põhinõue on sama: otsused põhinevad materjali, geomeetria ja protsessi teaduslikel suhetel, mitte erinevate rakenduste päritud eeldustel. Siin dokumenteeritud põhimõtted annavad analüütilise aluse. Nende järjekindel rakendamine projektide lõikes muudab möödaviigu sälkude disaini kroonilisest stantsiõnnetuste allikast usaldusväärseks ja prognoositavaks insenersüsteemiks.
Korduma kippuvad küsimused stantsimisstantside möödaviigu sälkude kohta
1. Mis vahe on progressiivsete stantsimisstantside negatiivsel ja positiivsel möödaviigu sälul?
Positiivne möödaviigu sälk eemaldab materjali riba servast, luues sissepoole sisselõike, mis tekitab diskreetse vanaraua, mis väljub allapoole. See jätab kanduriba igasse sälku väiksema-ristlõikega. Negatiivne möödaviigu sälk jätab riba servast välja ulatuva saki, mis lukustub registreerimiseks matriitsis oleva taskuga. Eraldi nälkjaid ei toodeta ja kogu riba ristlõige säilib. Valik nende vahel sõltub materjali omadustest, riba laiusest, tootmismahust ja allavoolu vormimisnõuetest. Piiratud pikenemisega ülitugevad-terased eelistavad üldiselt positiivseid sälkusid, kuna purunemiskahjustused jäävad vanarauaks, samas kui plastilised pehmed terased töötavad hästi mõlema konfiguratsiooniga.
2. Miks vajavad AHSS-materjalid teistsuguseid möödaviigu sälku kujundusi kui pehme teras?
Täiustatud kõrgtugevatel{0}}terastel on pehme terasega võrreldes oluliselt väiksem venivus ja agressiivsem kõvenemiskäitumine. Kui AHSS-i lõigatakse negatiivne sälk, muutub sälgu juures olev nihkega mõjutatud tsoon äärmiselt kõvaks ja rabedaks ning peaaegu puudub elastsus, et absorbeerida allavoolu tekkivat pinget. See muudab sälgu juure täiendava koormuse korral pragude tekkekohaks. AHSS nõuab ka laiemat lõikevahet, tavaliselt 14–16 protsenti või rohkem, pehme terase puhul 5–10 protsenti. AHSS-i puhul eelistatakse üldiselt positiivseid sälkusid, kuna need suunavad murdude leviku ühekordseks kasutamiseks, mitte ei koonda kahjustusi kanduribale. Nende materjalidega töötavad insenerid saavad kasu koostööpartneritest, nagu YICHEN, kelle kohandatud stantsimisvormide lahendused käsitlevad kliirensi spetsifikatsioone ja materjalivoo optimeerimist nõudlike klasside jaoks.
3. Kuidas saate tõrkeotsingut ribade tõrkeprobleemide puhul, mis on põhjustatud möödaviigu sälkude probleemidest?
Sälguga seotud probleemidest tingitud riba söötmise tõrge tuleneb tavaliselt sälgu ja piirdeploki ebapiisavast haardumisest. Alustage sälgu tegeliku sügavuse mõõtmisega võrreldes algse spetsifikatsiooniga, kasutades tihvtimõõtureid või optilist komparaatorit. Kontrollige, kas stoppploki pinnal on koorumist või materjali kogunemist, mis vähendab tõhusat haardumist. Kontrollige pooli sööturi vabastamise ajastust, et tagada ribade istmed täielikult enne pilootide sisselülitamist. Negatiivsete sälkude korral mõõtke saki tegelikku paindenurka ja võrrelge seda projekteerimise eesmärgiga, kuna suurema voolavuspiiriga materjalid toodavad rohkem tagasitõmbeid. Hinnake ka sissetulevat riba kumerust, mille tõttu võib sälk külgsuunas stoppplokist mööda minna. Järjepidevad tõrked viitavad staatilistele geomeetria vigadele, samas kui katkendlikud vead näitavad dünaamilisi tegureid, nagu etteande ajastus või soojuspaisumine pikemate tootmistsüklite ajal.
4. Milline nurgaraadius tuleks määrata möödaviigu sälkude üleminekul, et vältida pragude tekkimist?
Nurgaraadius sälkude üleminekute juures on üks kriitilisemaid mõõtmeid kanduriba pragude ja enneaegse löögi ärahoidmiseks. Miinimum sõltub materjali tüübist. Pehme terase puhul määrake vähemalt 0,5-kordne materjali paksus sisemistes stantsinurkades ja 1,0-kordne paksus negatiivsete sälkude juurtes vormimistsoonide lähedal. Piiratud servade elastsuse tõttu vajavad AHSS-klassid vähemalt 1,0-kordset paksust kõigis nurkades ja 1,5-kordset või rohkem negatiivsete sälkude juures. Alumiinium vajab minimaalselt 0,75-kordset paksust. Kui raadiuse -ja-sügavuse suhe langeb alla 0,25, võivad pinge kontsentratsioonitegurid ületada 4,0, mis tähendab, et lokaalne pinge ulatub neli korda nimiväärtusest. See kontsentratsioonitase ammendab olemasoleva elastsuse enne, kui riba jõuab allavoolu vormimisjaamadesse.
5. Millal saab progressiivne stants töötada ilma möödaviigudeta?
Progressiivne stants võib töötada ilma möödaviigu sälkudeta, kui samaaegselt on täidetud mitu tingimust: pooli etteandesüsteem tagab positsioneerimistäpsuse 0,05 mm piires või paremas dokumenteeritud võimekuses, sissetuleval materjalil on kvaliteetsest lõikamisest minimaalne servakaardumine, stantsi kaitseandurid on paigaldatud ja neid ei jäeta seadistamise ajal kunagi mööda, operaatorid on kõrgelt koolitatud jaamade tõrgete tuvastamise varajase tõrgete tuvastamise osas ja osad. Kõigi nende kriteeriumide korraga täitmine on tootmiskeskkondades siiski haruldane. Riskiarvutus on asümmeetriline: kaldevahe maksab miljonite osade materjalina paar tuhat dollarit, samas kui ühe stantsi kokkupõrge võib ületoite tõttu ületada sadu tuhandeid remondi- ja seisakuid. Enamik kogenumaid stantsiehitajaid lisavad sälku ja jätavad eemaldamisotsused tembeldajatele, kes saavad kontrollida oma protsessivõimet.


