


Möödaviigu sälkude mõistmine ja nende roll progressiivse stantsi jõudluses
Iga tööriista ja stantsi insener, kes on jooksnudprogressiivne tembeldamisoperatsioonteab tunnet: riba toidab sujuvalt tuhat tabamust, siis järsku kinni, registreerib valesti või ripub tõstja küljes. Enamasti jälgib süüdlane riba paigutuses ühte väikest, kuid kriitilist tunnust. See funktsioon on möödaviigu sälk.
Möödaviigu sälgud on tahtlikud materjali modifikatsioonid, mis on tehtud progressiivse stantsimisvormi riba servas. Nende eesmärk on hallata, kuidas riba suhtleb tõstukite, pilootide ja muude stantside komponentidega, kui see jaamast jaama liigub. Lehtmetallist stantsimisvormi negatiivse ja positiivse möödavoolusälgu puhul määravad need reljeefsed omadused, kas riba eemaldab sisemised takistused puhtalt või lohiseb vastu pindu, mis aja jooksul sammu täpsust halvendavad.
Kontseptsioon on otsekohene. Teostus on koht, kus asjad muutuvad huvitavaks.
Mis on progressiivsete stantside möödaviigu sälgud
Kujutage ette metallriba, mis keermestub läbi kaheksa või kümne jaamaga progressiivse matriitsi. Iga vajutuskäigu vahel peab riba tõusma, ühe sammu võrra edasi liikuma ja järgmiseks toiminguks tagasi asendisse asuma. Tõstjad tõstavad riba alumiste stantsipindade puhastamiseks ja piloodid tõmbavad riba lõplikule registreerimisele. On olemas ümbersõidusälgud, mis võimaldavad ribal neist tõstukitest ja pilootidest üle või ümber minna ilma rippumata, lohisemata või kokku põrkamata.
Praktikas on möödaviigu sälk riba paigutusele lisatud lokaalne reljeef või väljalõike funktsioon, mis hoiab ära häired söötmise, vormimise, kärpimise või osade teisaldamise ajal. See ei ole kosmeetiline detail ega järelmõte. See on tahtlik ribade juhtimismehhanism, mille disainer määrab küljendusetapis, palju enne terase lõikamist.
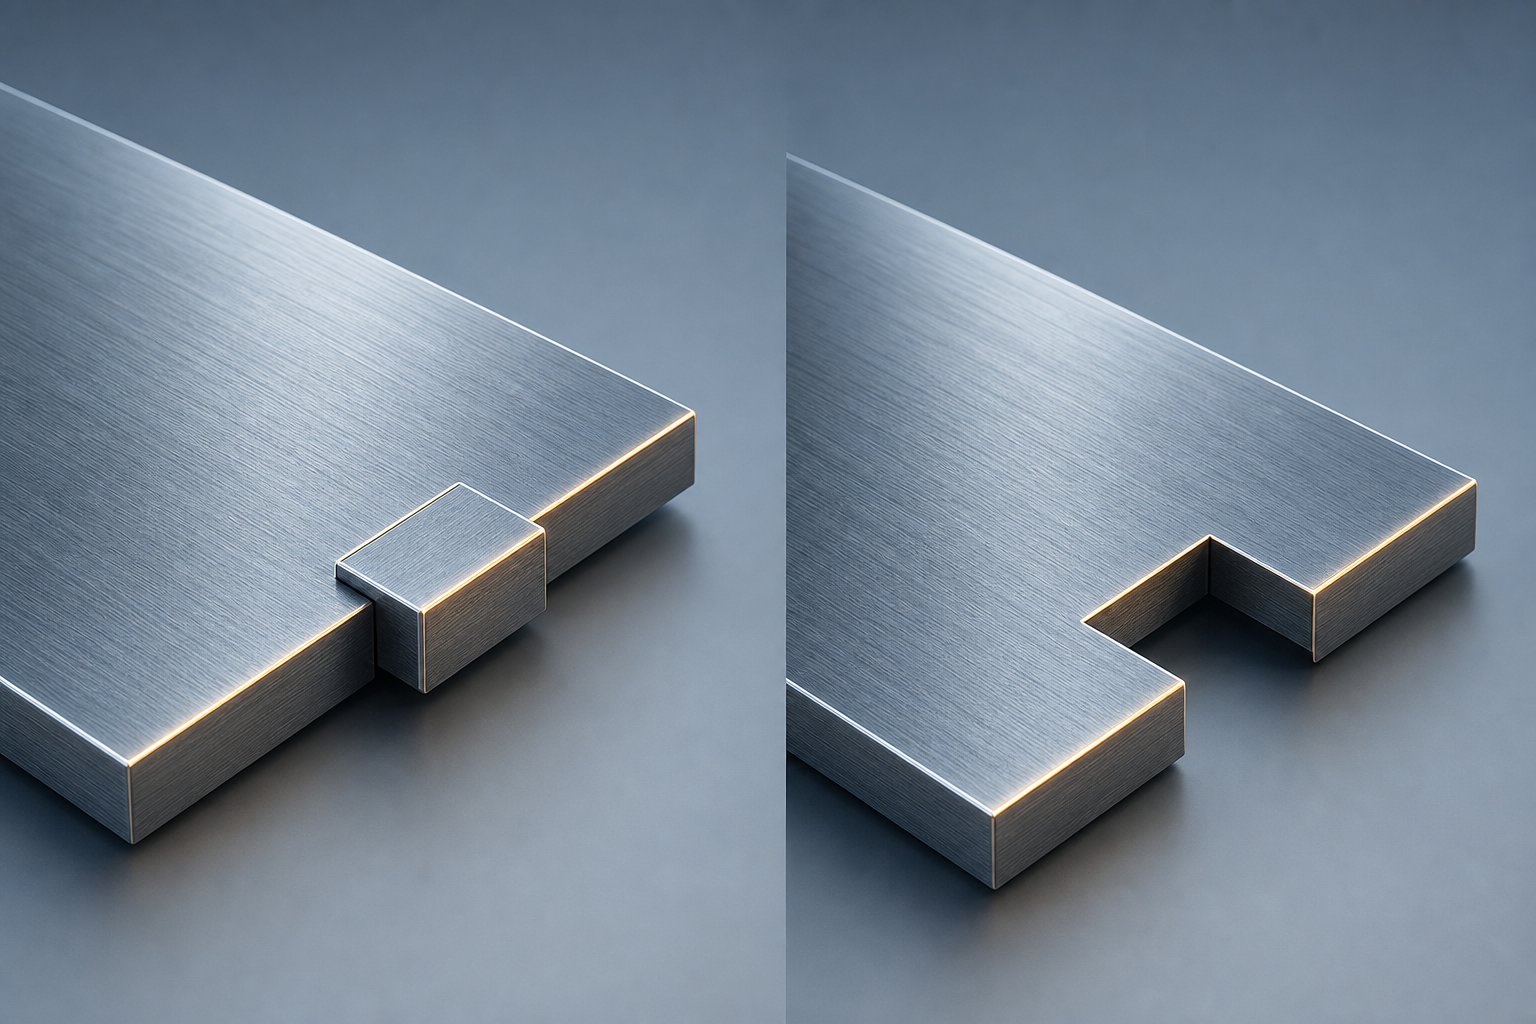
On olemas kaks põhitüüpi: positiivsed möödaviigu sälgud, mis hoiavad materjali ribal saki{0}}taolises vormis, ja negatiivsed möödaviigu sälgud, mis eemaldavad materjali riba servast täielikult. Iga tüüp loob erineva mehaanilise suhte riba ja matriitsi komponentide vahel, milles see peab liikuma.
Miks on sälgu tüübi valik ribade juhtimiseks oluline?
Siin alahindavad paljud insenerid otsust. Sälgu geomeetriline orientatsioon reguleerib otseselt riba etteandejõudu, sammu täpsust ja jaamade-to{2}} registreerimist. Positiivne sälk hoiab materjali puutumatuna, säilitades riba jäikuse, kuid eeldab, et säilinud sakk sõidab üle tõstepindade. Negatiivne sälk lõikab materjali ära, pakkudes tõstuki vahet, kuid vähendades riba lokaalset jäikust.
Valesti valides ei tekita see lihtsalt väikest ebamugavust. See toob kaasa söötmisvead, mis tekivad kõigis allavoolujaamades, halvendab registreerimist, mis ilmneb valmisosade mõõtmete erinevusena, ja kiirendab stantsi kulumist viisil, mis lühendab hooldusintervalle. Lehtmetallist stantsimisstantside negatiivsete ja positiivsete möödaviigude sälkude puhul mõjutab see üksainus geomeetriaotsus läbi kogu tootmisprotsessi.
Valik positiivsete ja negatiivsete möödaviigude vahel ei ole kosmeetiline. See muudab põhimõtteliselt seda, kuidas riba suhtleb iga allavoolu jaamaga, mõjutades toitetakistust, piloodi kaasamist ja kumulatiivset asukoha täpsust kogu matriitsis.
See juhend on kirjutatud tööriistainseneridele, kes juba mõistavad progressiivse stantsi põhitõdesid, kuid vajavad selgust sälkude geomeetria otsustes. Te ei leia sissejuhatavaid selgitusi selle kohta, mis on progressiivne stants või kuidas ribasöötmine töötab. Selle asemel keskendutakse konkreetsetele geomeetrilistele, funktsionaalsetele ja materjalist{2}}ajendatud teguritele, mis määravad, milline sälgu tüüp teie ribapaigutusse kuulub.
Eristamine algab geomeetriast. See, kuidas iga sälgutüüp ribaga füüsiliselt suhtleb ja mida see teie söötmismehaanika jaoks tähendab, sõltub täielikult sellest, kas materjal jääb või läheb.
Positiivse möödaviigu sälkude geomeetria ja funktsionaalne mehaanika
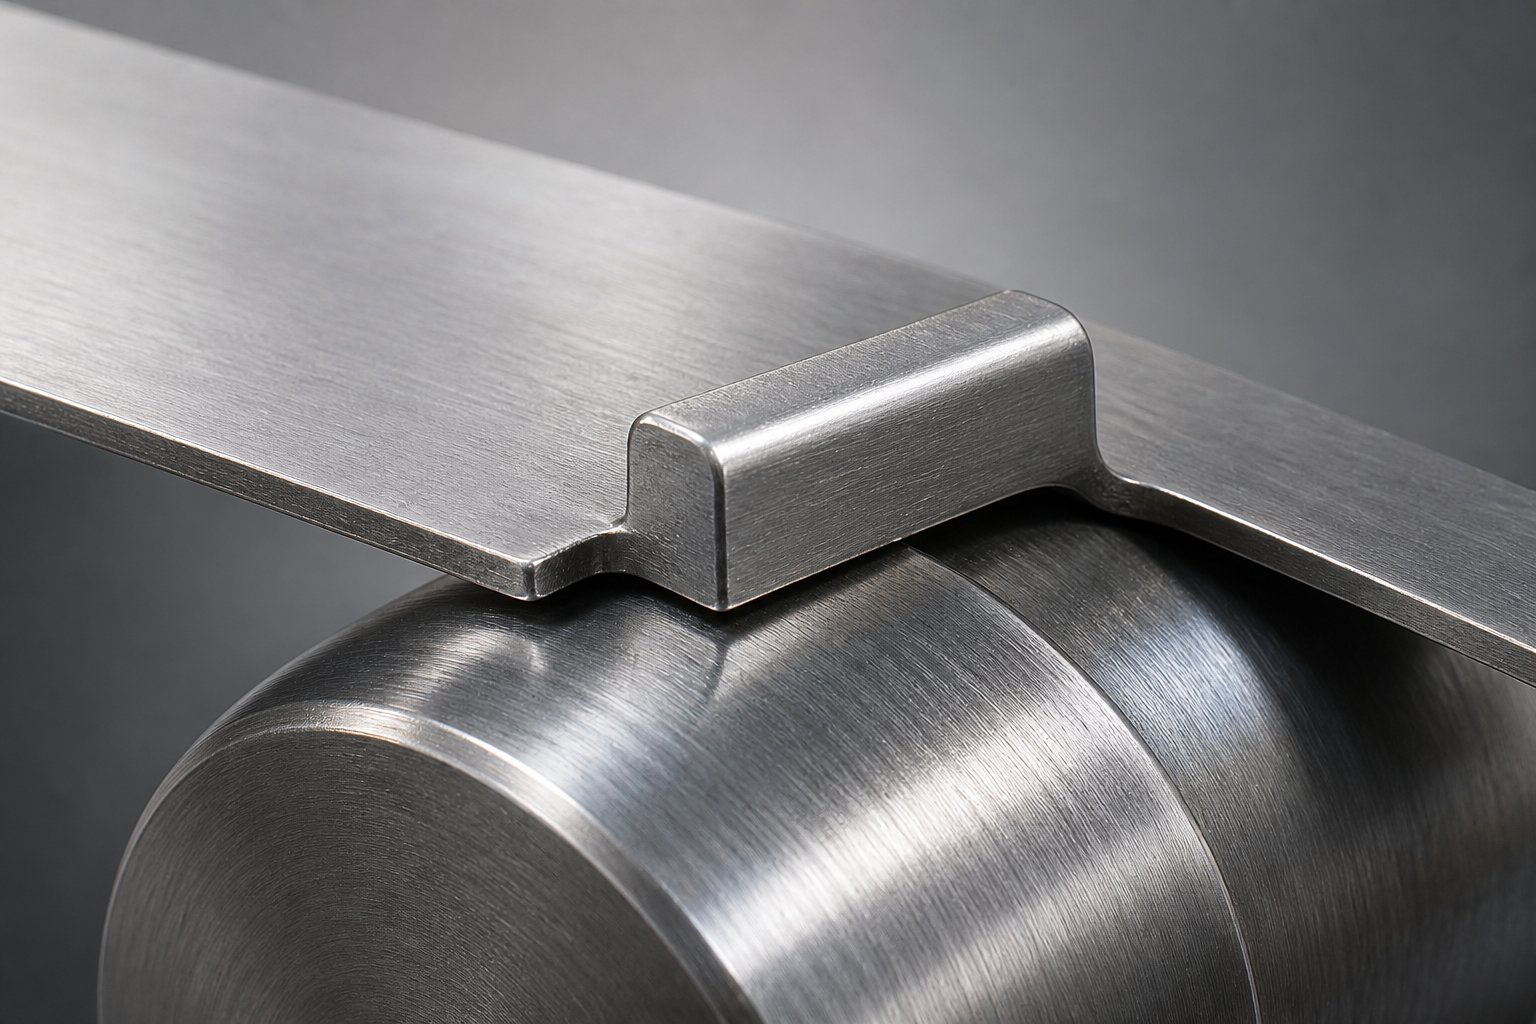
Positiivne möödaviigu sälk jätab materjali ribale. Selle asemel, et lõigata ära osa riba servast ja visata see vanarauaks, loob stants saki-taolise projektsiooni, mis jääb füüsiliselt riba külge kinnitatud. See kinnipeetud sakk ulatub riba servast sisse- või väljapoole, moodustades väikese, kuid tahtlikult kujundatud elemendi, mida riba kannab läbi iga järgneva jaama.
Praktiline tulemus: riba laius sälgu asukohas jääb sisuliselt puutumata. Materjali ei lähe kaduma. Ühtegi nälkjat pole vaja hallata. Riba säilitab oma struktuurse järjepidevuse ja see järjepidevus mängib otsest rolli selles, kuidas riba söötmise ajal käitub.
Positiivne sälgu geomeetria ja materjali säilitamine
Positiivse sälgu jaoks mõeldud lõikeprofiil on tavaliselt osaline nihke, mis vabastab saki kolmest küljest, jättes selle siiski ühest servast kinni. Kujutage ette väikest ristkülikukujulist või trapetsikujulist keelt, mis on lõigatud selle esiservast, tagaservast ja ühest külgmisest küljest, kuid jääb piki vastaskülgeserva hinge nagu ühendatud. Sakk võib riba tasapinna suhtes veidi painduda, kuid see ei eraldu.
Paljud disainerid lisavad vahelehe esiservale nurkreljeefi, et vähendada etteandetakistust. See reljeef, mis on olenevalt materjali paksusest tavaliselt vahemikus 5–15 kraadi, takistab saba esinurga kinnijäämist tõstepindade külge, kui riba edasi liigub. Geomeetria toimib sarnaselt atoru ja ääriku sammu peatus, kus lantseeritud osa on painutatud, et luua kanduribale nii peatus kui ka jäikus.
Kuna sakk jääb kinni, säilib riba jäikus sälgu kohas. See on kõige olulisem õhukeste{1}}mõõtmetega materjalide puhul, kus pikenemine etteande pinge all võib põhjustada lokaalset paindumist või lainetust. Kõrgete pikenemisomadustega riba on moonutuste suhtes eriti haavatav igas kohas, kus ristlõikepindala väheneb. Materjali paigal hoides väldivad positiivsed sälgud selle nõrga koha loomist täielikult.
Kuidas positiivsed sälgud liftide ja pilootidega suhtlevad
Kui riba liigub ühe sammu võrra edasi, liigub allesjäänud sakk üle tõstekrooni. Sakk liigub mööda tõstuki ülemist pinda ja riba liigub segamatult edasi. Kui press sulgub, ühendavad piloodid riba lõplikuks registreerimiseks pilootavade kaudu, tõmmates riba täpsesse joondusse enne vormimise või lõikamise alustamist.
Koostoime on sujuv, sest ükski riba serv ei pea vajuma ega tühjendama. Sakk ühendab sisuliselt tõstuki, säilitades ühtlase kontakti ja prognoositava tõukejõu vastu tõstuki pinda. See tekitab väiksema etteandetakistuse võrreldes konfiguratsioonidega, kus lõikeserv peab liikuma ümber matriitsi komponentide.
Möödaviigu sälkudega lehtmetalli vormimise rakendustes tähendab see madala{0}}takistusega käitumine otsest paremat sammu ühtlust ja väiksemat kumulatiivset viga mitme-jaama stantsides.
- Materjali hoitakse ribal kinnitatud saki projektsioonina
- Sakkide geomeetria on tavaliselt kolme{0}}poolne lõige ühe kinnitatud servaga ja nurkreljeef esiküljel
- Toitetakistus on madalam, kuna lõikeserv ei haagi tõstuki ega stantsi pindadele
- Riba jäikus säilib sälgu asukohas, mis toob kasu õhukesele vardale, mis on altid paindumisele
- Nälkjaid ei teki, mis kõrvaldab nälkjate haldamise probleemid sälgujaamas
See kinnipidamisel{0}}põhinev lähenemisviis toimib hästi, kui riba jäikus on prioriteet. Aga mis juhtub siis, kui kontrollitavaks teguriks saab kliirens, mitte jäikus? See nihutab geomeetriat vastupidises suunas, pigem materjali eemaldamise kui materjali säilitamise suunas.
Negatiivse möödaviigu sälgu geomeetria ja funktsionaalne mehaanika
Kui positiivne sälk hoiab materjali ribal, võtab negatiivne möödaviigu sälk materjali ära. Spetsiaalne stants eemaldab riba servast teatud osa, luues tühimiku või väljalõike, mis võimaldab ribal eemaldada tõstukid ja muud matriitsi komponendid ilma füüsilise kontaktita. Eemaldatud nälkjas kukub läbi matriitsi ava ja visatakse ära. Alles jääb tahtliku vahega ribaserv, kus kunagi oli materjal.
See lähenemine lahendab teistsuguse probleemi. Selle asemel, et ületada tõstukeid, väldib riba neid täielikult. Tühik tagab vertikaalse ja külgsuunalise kliirensi tõstuki liikumiseks, välistades igasuguse võimaluse, et riba etteandetsükli ajal haaraks, tõmbaks või rippuks tõstuki kroonil. Matriitside puhul, mille tõstekõrgus on märkimisväärne või kui riba paksus muudab pindade sõitmise ebapraktiliseks, juhib see kliirensi-esimene põhimõte materjali eemaldamise suunas.
Negatiivse sälgu geomeetria ja materjali eemaldamine
Lõigatud profiil on lihtne. Löök laskub läbi riba serva ja eemaldab teatud ala, mis on tavaliselt ristkülikukujuline või trapetsikujuline. Nälkjas lõikab ribalt puhtalt maha ja väljub allapoole läbi vastava stantsi ava. Tulemuseks on teravate sisenurkade ja paljastunud lõikeservadega sälk piki selle perimeetrit.
Sälgu mõõtmeid reguleerib vajalik vaheruum. Laius peab vastama tõstuki kehale pluss igale külgsuunalisele riba liikumisele söötmise ajal. Sügavus peab pakkuma piisavat vertikaalset vaba ruumi, et riba serv ei puutuks pressimise ajal ühelgi hetkel tõstukiga kokku. Sügavamad sälgud tagavad suurema vaba ruumi, kuid eemaldavad riba ristlõikest rohkem materjali.
Burri suund muutub siin praktiliseks probleemiks. Kuna stants lõikab riba läbi, loob möödaviigu sälgudest jäme moodustumise stantsimine lõike stantsipoolsele küljele kõrgendatud serva. Kui serv on söötmise ajal ülespoole suunatud, võib see kinni jääda juhtsiinide, tõstepindade või muude matriitsi komponentide külge. Disainerid suunavad matriitsi tavaliselt nii, et jäme suund on allapoole, eemal libisevatest kontaktpindadest. Kui see orientatsioon ei ole võimalik, leevendab häireid sekundaarne jäsemete eemaldamine või faasitud servade reljeef matriitsi pindadel.
Erinevalt progressiivses stantsikirjanduses kirjeldatud lants{0}}ja-ääriku alternatiivist, kus lantseeritud osa on tõkke tekitamiseks ja kanduri jäigastamiseks alla painutatud, ei anna negatiivne sälk teisest struktuurilist kasu. Selle ainus panus on kliirens. Nälkjas väljub süsteemist ja riba liigub selles kohas kergemalt, kuid vähem jäigalt edasi.
Kuidas negatiivsed sälgud mõjutavad ribade söötmist ja registreerimist
Materjali eemaldamisel riba servast on otsene tagajärg: lokaalne jäikus langeb. Materjali moodul ei muutu, kuid painutusjõududele vastupidav ristlõikepind-sälgu asukohas väheneb. Väga õhukeste või kitsaste ribade puhul võib see vähendamine tekitada liigendpunkti, kus riba etteandepinge mõjul kõrvale kaldub, põhjustades ebaühtlast helikõrguse nihkumist ja jaamade vahelist registreerimise triivi.
Paksema või laiema varda puhul pakub ülejäänud ristlõige siiski enam kui piisavat struktuurituge. Nendes rakendustes tagab tõstukite vähendatud häired puhtama söötmise. Riba ei sõida millestki üle. See lihtsalt toidab edasi läbi avatud ruumi, tõstukid tõusevad ja langevad tühimiku sees, ilma riba serva puudutamata. See muudab negatiivsed sälgud eriti tõhusaks kõrge tõstekõrgusega stantside puhul, kus kinnijäänud sakk peaks tõstuki krooni puhastamiseks liigselt painduma.
Üks kompromiss, millega{0}}insenerid kokku puutuvad: negatiivsed sälgud võivad tekitada veidi suurema söötmistakistuse kui nende positiivsed vastased. Põhjus on mehaaniline. Lõigatud servad sälgu perimeetril, eriti kui tootmisea jooksul tekivad jämedad, võivad kinni jääda stantside pindadele, varude juhikutele või rööbaste üleminekutele. Kui need servad ei ole korralikult faaside või raadiustega vabastatud, kõhkleb riba iga etteande sammu juures. Lõikeserva voolavuspiir on suurem kui algmaterjalil, mis on tingitud lõikamisoperatsioonist tingitud töökõvenemisest, muutes serva jäigemaks ja teiste pindadega kokkupuutumisel vähem elastseks.
Registreerimiskäitumine erineb ka positiivsetest pügalatest. Kuna riba serva katkestab tühimik, peavad piloodid riba külge võtma kohtades, kus on kogu materjal. Tühi ise ei saa kaasa aidata külgsuunalisele positsioneerimisele. In sureb kuspigipeatused töötavad koos pilootidega riba registreerimisel, tuleb sälgu asukoht hoolikalt kooskõlastada, et tühimik ei langeks kokku ühegi registreerimis- või tuvastusfunktsiooniga.
- Materjal eemaldatakse riba servast, tekitades tühimiku või väljalõigete
- Tühigeomeetria on tavaliselt ristkülikukujuline või trapetsikujuline ning selle suurus on tõstuki kered ja liikumine puhastatud
- Lokaalse riba jäikus on sälgu asukohas vähenenud tänu vähenenud rist{0}}lõikepinnale
- Tõstuki kliirens on puhtam ja töökindlam, eriti paksude või kõrgete{0}}tõstukite puhul
- Lõigatud servad on vastuvõtlikud jäsemete tekkele, mis võib stantsi eluea jooksul suurendada söötmiskindlust
- Nõutav on nälkjate haldamine, eemaldatud materjal väljub läbi allpool oleva matriitsi ava
Mõlemad sälgutüübid lahendavad sama põhiprobleemi, kuid nende geomeetrilised lähenemisviisid loovad selgelt erinevad jõudlusprofiilid. Mis tahes ribapaigutuse puhul ei ole tegelik küsimus selles, milline tüüp on eraldiseisvalt parem, vaid milline kompromisside komplekt vastab konkreetsele materjalile, pressi kiirusele ja stantsi konfiguratsioonile.
Positiivsete ja negatiivsete möödasõidusälkude kõrvuti-kõrvuti-võrdlemine
Iga sälku tüüpi on kirjeldatud eraldi, kuid riba paigutuse otsused tehakse harva eraldi. Kaalute kompromisse mitme atribuudi vahel korraga: toitetakistus riba jäikuse suhtes, tõstukite kliirens nälkjate haldamise keerukuse vastu, jämeduse suund registreerimiskäitumise suhtes. Tööriistainsenerid vajavad ühtainsat viidet, mis asetab kõik asjakohased atribuudid oma vaste kõrvale, et otsus oleks koheselt nähtav.
Seda võrdlust struktureeritud kujul ei esita praegu üheski laialdaselt kättesaadavas ressursis. Lehtmetalli vormimise eesmärk on üldiselt hästi mõistetav, kuid atribuutide{1}}taseme jaotus, mis juhib riba paigutuse geomeetria valimist, jääb hõimuteadmiste ja sisemiste disainistandardite vahel laiali. Allolev tabel koondab need tegurid vormingusse, millele saate uue stantsiprogrammi sälgutüübi hindamisel otse viidata.
Atribuut--Sälgutüüpide atribuutide võrdlus
| Atribuut | Positiivne möödaviigu sälk | Negatiivne möödaviigu sälk |
|---|---|---|
| Ribade kaasamise meetod | Materjali kinnipidamine: riba serva külge jääb sakk, mis ühendab stantsi komponente | Materjali eemaldamine: riba servast torgatakse nälkjas, luues tühimiku, mis puhastab stantsi komponendid |
| Söötmistakistuse profiil | Madalam üldine takistus; sakk sõidab sujuvalt üle tõstepindade nurkreljeefiga, mis vähendab takistust | Veidi suurem takistuspotentsiaal; lõigatud servad võivad stantsi pindadele kinni jääda, kui tekivad pursked või reljeef on ebapiisav |
| Registreerimise täpsuse käitumine | Ühtlane ribalaius, mida hoitakse sälkude kohas, toetab stabiilset piloodi haardumist ja külgmist positsioneerimist | Katkestatud riba serv sälgu kohas; piloodid peavad osalema tühjusest eemal{0}}täielikus materjaliosas |
| Riba jäikuse mõju | Minimaalne vähendamine; säilinud sakk säilitab ristlõike{0}}ala ja takistab etteande pinge all paindumist | Lokaliseeritud vähendamine proportsionaalselt sälgu sügavuse ja laiusega; õhukesed või kitsad ribad võivad sälgu kohas kõrvale kalduda |
| Tõstuki interaktsiooni mehaanika | Sakk liigub üle tõstja krooni; kontakti hallatakse reljeefse geomeetria abil saki esiservas | Puudub kontakt tõstukiga; tühimik tagab tõstuki liikumiseks täieliku vaba ruumi, sõltumata tõstuki kõrgusest |
| Nälkjate majandamise nõuded | Puudub; ribalt ei eraldu materjal, mis välistab nälkjate väljutamise ja kõrvaldamise probleemid | Nõutav; nälkjas peab puhtalt läbi matriitsi avause väljuma ja kogunemine või kinnikiilumine võib tootmise peatada |
| Burri suuna kaalutlused | Sakki pügatud servadele moodustub burr; tavaliselt orienteeritud libisevatest pindadest eemale, mõjutades söötmist minimaalselt | Burr moodustub kogu sälgu perimeetri ulatuses; orientatsioon on kriitiline, sest ülespoole{0}}suunatud jäme haarab juhikute ja tõstukite külge |
| Ideaalsed kasutusjuhtumid | Õhukesed materjalid, kitsad ribad, pikad stantsid, mis nõuavad kumulatiivset täpsust, ribade paindumise suhtes tundlikud rakendused | Paks materjal, laiad ribad, millel on suur jäikus, kõrged tõstekõrgused, kiired{0}}rakendused, mis ei nõua tõstja sekkumist |
Kui iga tüüp ületab teist
Tabelis on selge muster. Positiivsed sälgud kaitsevad seda, mis ribal juba on: jäikus, laiuse konsistents ja sile pinnakontakt. Negatiivsed sälgud loovad selle, mida riba vajab: avatud ruum, vertikaalne kliirens ja tõstekontakti puudumine. Jõudluse eelised muutuvad sõltuvalt sellest, milline tegur teie konkreetset rakendust piirab.
Õhukeste -gabariidiliste materjalide puhul, kus voolavuspiir on etteandejõudude suhtes madal ja riba kaldub painduma, on positiivsed sälgud paremad, kuna need väldivad ristlõikepinna eemaldamist niigi hapralt ribalt. Kui riba paksus on vaid 0,5 mm ja laius 30 mm, võib mitme millimeetri sügavuse sälgu lõikamine tekitada liigendpunkti, mis söötmise ajal eksleb. Säilitatud sakk hoiab seda ära, säilitades riba terviklikkuse kogu laiuses.
Paksema lao korral käändub arvutus ümber. 2,0 mm laiusel 100 mm laiusel ribal on märkimisväärne paindekindlus isegi materjali eemaldamisel. Sälk moodustab väikese protsendi kogu-ristlõikest ja jäikuse vähenemine on tühine. Siin nihkub prioriteet tõstuki kliirensile. Paks materjal, mis sõidab üle tõstuki krooni, tekitab suuri kontaktjõude ja kiirendab nii saki kui ka tõstepinna kulumist. Materjali eemaldamine kõrvaldab selle kulumismehhanismi täielikult. Antud materjali voolavuspiiri ja tõmbetugevuse vahelise seose mõistmine aitab ennustada, kas kinnijäänud sakk deformeerub plastiliselt tõstuki kontaktkoormuse mõjul või jääb elastseks ja sõidab puhtalt.
Kitsad ribad järgivad õhukese{0}}materjali loogikat olenemata paksusest. Kitsal ribal on saadaval piiratud servamaterjal, nii et igasugune eemaldamine mõjutab ebaproportsionaalselt selle struktuuri käitumist. Positiivsed sälgud säilitavad olemasoleva väikese ristlõike. Laiad ribad järgivad paksude{5}}materjalide loogikat, kus suur järelejäänud laius kompenseerib lokaliseeritud jäikuse kadu.
Kiired{0}}rakendused lisavad dünaamilise elemendi. Suuremate pressikiiruste korral suurendab riba inerts söötmise ajal mis tahes takistuse allikat. Sakk, mis hetkeks haarab tõstja külge kiirusega 60 lööki minutis, on häiriv. Sama saak kiirusel 400 lööki minutis muutub registreerimisveaks, mis levib kõigis allavoolu jaamades. Kiirete-stantside puhul, kus tõstuki vahe on kitsas, kõrvaldavad negatiivsed sälgud muutuja täielikult, eemaldades häireallika.
Valige sälgu tüüp, mis säilitab kõige paremini teie konkreetse rakenduse jaoks kõige olulisemad riba omadused. Kui piiravaks teguriks on jäikus, jätke materjal alles. Kui kliirens on piirav tegur, eemaldage see.
See otsustuspõhimõte kõlab lihtsalt, kuid selle tõhusaks rakendamiseks on vaja täpselt teada, kui sügavale, kui laiusele ja millise nurga all sälku geomeetriat lõigata. Need mõõtmete parameetrid on need, kus teooria kohtub praktikaga ning proportsionaalsed suhted materjali paksuse ja riba laiusega määravad kindlaks, kas teie valitud sälgu tüüp annab tegelikult soovitud jõudluse eelise.
Sälgu sügavuse, laiuse ja nurkreljeefi disainiparameetrid
Sälgu tüübi valimine on vaid pool otsusest. Teine pool mõõdab selle õigesti. Positiivne sälk vale saki sügavusega pandlad tõstja kontakti all. Liiga madalaks lõigatud negatiivne sälk ei võimalda tõstuki täiskäigul vaba ruumi. Mõlemad tõrked tulenevad sama algpõhjust: geomeetria ei olnud proportsionaalne materjali ja riba omadustega, mis juhivad tegelikku-jõudlust.
Väljakutse seisneb selles, et ükski universaalne valem ei kata kõiki rakendusi. Sälgude mõõtmed on ajendatud omavahel seotud tegurite hierarhiast ja kui mõistate, milline tegur on teie konkreetse matriitsi puhul prioriteetne, välditakse proovi-ja-tõrketsükleid, mis kuluvad läbi proovimise aja ja eelarve.
Sälgu sügavus ja laius materjali paksuse suhtes
Sälgu sügavus on mõõde, mis reguleerib negatiivsete sälkude kliirensit ja positiivsete sälkude puhul saki projektsiooni pikkust. Mõlemal juhul ankurdab materjali paksus lähteproportsiooni. Kehtib üldpõhimõte: sälgu sügavus peaks tagama funktsionaalse kliirensi või sakkide haardumise, ilma et see kahjustaks riba võimet pinge all pidevalt ette toita.
Negatiivsete sälkude korral peab sügavus ületama tõstuki käigukõrgust pluss riba vertikaalse liikumise etteandetsükli ajal. Kui tõstuk tõuseb 4 mm ja riba võngub edasiliikumise ajal 0,5 mm, tagab minimaalse 5 mm sügavuse sälgu töökindluse. Oluliselt sügavamale minnes eemaldatakse materjal, mida pole vaja eemaldada, vähendades tarbetult riba jäikust. Liiga madalad negatiivsed sälgud aga jätavad riba serva ohtlikult lähedale tõstekroonile löögi ülaosas--, kus isegi väike riba longus põhjustab kontakti ja rippumist.
Positiivsete sälkude korral määrab saki sügavus kindlaks, kui kaugele kinnijäänud materjal riba korpusest välja ulatub. Materjali paksuse suhtes liiga sügavad sakid muutuvad konsoolitaladeks, mis võivad tõstuki kontaktkoormuse mõjul plastiliselt deformeeruda. Kui sakk püsivalt paindub, ei puhasta see enam järgmistel liigutustel tõstukit. Siin seab piiri ribamaterjali elastsusmoodul. Sakk, mis paindub oma elastsusvahemikus, naaseb pärast iga kontakti oma asukohta. See, mis ületab terase või mis tahes kasutatava materjali voolavuspiiri, muutub püsivaks ja muutub korduvaks toitumistakistuseks.
Sälgu laius järgib sarnast loogikat. Negatiivsete sälkude korral peab laius vastama tõstuki korpusele ja külgmisele ribale söötmise ajal. Positiivsete sälkude korral määrab laius saki külgmõõtme ja mõjutab otseselt selle painde jäikust. Laiem sakk jaotab tõstuki kontaktjõud suuremale alale, vähendades kohalikku pingekontsentratsiooni. Kitsam sakk koondab jõudu ja on pikkade tootmisperioodide korral vastuvõtlikum väsimusele.
Kui konkureerivad mitmed tegurid, juhindub dimensiooniotsuste tegemisel järgmine prioriteetide järjestus:
- Materjali paksus:Määrab sügavuse ja laiuse baasproportsioonid. Paksem varu talub sügavamaid negatiivseid sälke ilma jäikuse kadumiseta; õhem varu nõuab konstruktsiooni järjepidevuse säilitamiseks madalamat geomeetriat.
- Riba laius:Määrab, kui suur{0}}ristlõikepindala jääb pärast sälku lõikamist. Kitsad ribad piiravad maksimaalset lubatud sälgu sügavust olenemata materjali paksusest.
- Jaamade arv:Pikemad stantsid koguvad positsiooniviga. Iga sälgu asukoht peab säilitama riba terviklikkuse, mis on piisav, et viia riba läbi kõigi ülejäänud jaamade ilma järkjärgulise läbipaindeta.
- Söötmispikk:Pikemad sammud suurendavad tugipunktide vahelist momenti. Tõstjate vahelises -vahes asuvates sälkudes on maksimaalne langus, mis nõuab madalamaid sälkusid või jäigemat saki geomeetriat.
- Tõste kõrgus:Määrab otseselt minimaalse kliirensi nõude negatiivsete sälkude jaoks ja minimaalse{0}}ülesõiduvõime positiivsete sälkude jaoks.
Nurgareljeef ja servade töötlemine söötmise tõhustamiseks
Sügavus ja laius viivad geomeetria õigesse vahemikku. Nurkreljeef on see, mis paneb selle vastupanuta toituma.
Positiivsete sälkude korral on saki esiserv pind, mis puutub riba edasiliikumise ajal esmakordselt kokku tõstjatega. Ilma leevenduseta kujutab see serv ruudukujulist õla, mis haarab tõstja krooni, tekitades riba liikumisel hetkelise kõhkluse. 5–15-kraadise faasi või nurkreljeefi lisamine saki esiküljele võimaldab sellel sujuvalt üle tõstepinna liikuda. Sakk muutub tõhusalt kiiluks, mis tõuseb takistuse kohale, mitte ei põrka sellega kokku.
Negatiivsete sälkude puhul on lõike ümbermõõt kriitiline pind. Murdused ja teravad servad piki sälku seinu võivad riba läbimisel takerduda tugijuhikutesse, stantsipindadesse või rööpa üleminekutesse. Katkestatud servad, tavaliselt 0,1–0,3 mm faasid, mida rakendatakse matriitsi ehitamisel või sekundaarsete jäsemete eemaldamise sätete kaudu, vähendavad seda häiret. Kui terase elastsusmoodul lõikeservas on tõstetud nihkega{5}}indutseeritud töökõvenemise tõttu, on serv jäigem ja ei ühildu kontaktpindadega. Faasimine pehmendab geomeetrilist üleminekut, ilma et oleks vaja materjali omadusi muuta.
Need nurgaparameetrid ulatuvad materjali paksusega. Väiksema paindetakistusega õhem materjal vajab vähem agressiivseid reljeefnurki, kuna kontaktjõud on oma olemuselt väiksemad. Paksem materjal tekitab tõstjaga suhtlemise ajal suuremaid jõude, nõudes järsemaid reljeefseid nurki, et vältida takistuse suurenemist punktini, kus riba edasiliikumine kõhkleb või sammu täpsus halveneb.
Kui insenerikäsiraamatud või kehtestatud ettevõtte standardid pakuvad konkreetse materjalipere jaoks konkreetseid mõõtmete suhteid, esindavad need väärtused kinnitatud lähtepunkte. Terase elastsusmoodul, teie konkreetse klassi terase saagispiir ja materjalide sertifikaatide elastsusmooduli metallide andmed annavad teile mehaanilised omadused, mis on vajalikud selleks, et arvutada, kas antud saki geomeetria jääb elastseks ka eeldatavate tõstukite koormuste korral. Disainerid, kes alustavad nende arvutatud proportsioonidega ja viimistlevad proovimise ajal, saavutavad stabiilse tootmise kiiremini kui need, kes mõõdavad ainult visuaalse hinnangu alusel.
Kuid geomeetria üksi ei räägi kogu lugu. Sama sälgu mõõtmed toimivad alumiiniumis erinevalt kui roostevabast terasest. Materjali -spetsiifiline käitumine, sealhulgas kõvastumine, pikenemise piirangud ja lõikeservade pingekõvenemine, toob kaasa veel ühe konstruktsiooni reguleerimise kihi, mis nihutab teie äsja loodud parameetreid.
Materjal-Konkreetsed kaalutlused sälgu tüübi valimisel
Täiuslikult pehme terase jaoks mõeldud sälk võib alumiiniumist rebeneda või roostevaba terase{0}}söötmise katkemise. Eelmises jaotises kehtestatud geomeetrilised parameetrid eeldavad üldist materjali reaktsiooni, kuid tegelik riba ei käitu üldiselt. Iga materjalipere toob kaasa oma voolavuspiiri, pikenemisvõime ja deformatsioonikõvenemiskäitumise kombinatsiooni, mis muudab sälgu geomeetria toimimist tootmistingimustes.
See on tühimik, mille enamik disainiviiteid lahtiseks jätab. Nad tunnistavad, et materjal on oluline, ja liiguvad seejärel edasi, selgitamata, kuidas see oluline on. Reaalsus on see, et sälgu tüübi eelistus, saki geomeetria, reljeefinurgad ja isegi hooldusintervallid muutuvad dekopeerimisspiraali vahetamisel olulisel määral. Nende nihete mõistmine enne proovimist hoiab ära jooksvate osade kuluka iteratsioonitsükli, tõrgete jälgimise, geomeetria kohandamise ja uuesti käivitamise.
Sälk käitumine alumiiniumis ja pehmes terases
Alumiinium on möödaviigu sälkude kujundamisel eriline väljakutse: selle madalam voolavuspinge terase ekvivalentidest tähendab, et materjal deformeerub plastiliselt väiksemate etteandejõudude korral ja selle suurem pikenemine võimaldab enne purunemist oluliselt venitada. Õhuke{1}}alumiiniumi puhul on üldiselt eelistatud positiivsed sälgud. Säilitatud sakk ei rebene söötmise ajal, kuna materjali elastsus võimaldab lapatsil painduda üle tõstepindade, ilma et see kinnituspunktis puruneks. Sakk neelab kontaktkoormusi pigem elastse ja kerge plastilise deformatsiooni kui pragunemise kaudu.
See sama elastsus tekitab aga riski. Kui saki geomeetria võimaldab liigset läbipainet, võivad alumiiniumist sakid muutuda püsivaks juba mõnesaja tõmbega. Alumiiniumi madala voolavusega deformatsioonipinge ületab kergesti, mis tähendab, et üle elastsuse piiri painutatud sakid jäävad painutatud. Disainerid kompenseerivad seda, muutes alumiiniumist positiivse sälguga sakid laiemaks ja madalamaks, jaotades tõstuki kontaktjõud suuremale alale, et hoida kohalikke pingeid materjali proportsionaalsest piirist madalamal.
Õhukese alumiiniumi negatiivsed sälgud on problemaatilised. Materjali eemaldamine niigi pehmelt painduvalt ribalt loob liigendpunkti, mis söötmise ajal eksleb. Riba kaldub tühimikus, põhjustades helikõrguse ebaühtlust, mis koguneb jaamade vahel. Paksema alumiiniumriba puhul, mis on tavaliselt üle 1,5 mm, pakub ülejäänud ristlõige piisavat tuge ja negatiivsed sälgud muutuvad elujõuliseks.
Seevastu pehme teras pakub sälgude kujundamiseks kõige andestavamat keskkonda. Selle tasakaalustatud kombinatsioon terase mõõdukast voolavuspiirist (tavaliselt 200–350 MPa), mõistlikust pikenemisest (20–30 protsenti) ja prognoositavast töökarastumiskäitumisest muudab selle tolerantseks mõlema sälgutüübi suhtes. Pehmest terasest valmistatud positiivsed sälgulised sakid säilitavad oma geomeetria tõstukiga kokkupuutel, kuna materjal on piisavalt jäik, et taluda püsivat läbipainde, kuid samas piisavalt plastiline, et neelata aeg-ajalt tekkivat ülekoormust ilma pragudeta. Negatiivsed sälgud on lõigatud puhtalt ja minimaalse jämega ning lõigatud servad ei kõvene lõikamise ajal liigselt.
See tolerants annab disainerile vabaduse optimeerida muude tegurite jaoks. Pehme terase tembeldamisel saate valida sälgu tüübi puhtalt stantsi paigutuse piirangute, tõstuki konfiguratsiooni või pressimiskiiruse nõuete põhjal, selle asemel, et materjalipiirangud sunniksid teid ühte tüüpi.
Roostevaba ja ülitugeva{0}}terase sälguga kujunduse kohandused
Roostevaba teras, eriti 300-seeria austeniitklassid, toob kaasa komplikatsiooni, mida pehme teras ja alumiinium ei tee: agressiivne töökõvenemine. NaguAjakiri MetalFormingselgitab, pingekõvenemine ja töökarastamine tugevdavad materjali deformatsiooni jätkudes ning uuemad teraseklassid{0}}kõvenevad suuremal määral kui tavalised kõrge tugevusega{1}}klassid. 3XX--seeria austeniitsetel roostevabadel terastel on eriti kõrge töökarastus.
Roostevaba terase negatiivsete sälkude puhul on sälku tekitav lõikamisoperatsioon ise vormimisoperatsioon. Lõigatud servad läbivad stantsimise ajal olulise plastilise deformatsiooni ja austeniitse roostevaba terase puhul kõveneb see deformatsioon servamaterjali tunduvalt üle lähteriba voolavuspiiri. Tuhandetest löökidest koosneva tootmistsükli jooksul on kumulatiivne efekt mõõdetav: lõike servad muutuvad järk-järgult kõvemaks ja jäigemaks. Kui tavalise HSLA terase tugevus võib kõvastumise tõttu suureneda 20 protsenti, siis roostevaba teras võib tugevalt töödeldud tsoonides läheneda 50 protsendile või enamale. See karastatud serv suurendab söötmistakistust stantsi eluea jooksul, kuna jäigem serv haarab agressiivsemalt juhtpindu ja stantsi komponente.
Terase tõmbemoodul ei muutu töökarastamisel, kuid terase voolavuspinge lõikeservas suureneb oluliselt. See, mis algab kohanemisvõimelisest servast, mis kokkupuutel veidi paindub, muutub jäigaks servaks, mis talub läbipainet ja edastab etteandekoormused otse riba korpusesse. Roostevaba terase pikkade tootmisperioodide puhul tähendab see järkjärguline kõvenemine, et negatiivne sälk söötmise jõudlus halveneb ennustatavalt stantsi eluea jooksul, mistõttu on eeldatud kõvenemise kompenseerimiseks vaja sagedasemaid hooldusintervalle või agressiivsemat esialgset reljeefi geomeetriat.
Positiivsed roostevabast terasest sälgud väldivad lõikeserva{0}}kõvenemise probleemi riba servas, kuid toovad esile oma mure. Saki kinnituspunkt, kus kolm nihutatud külge puutuvad kokku ühe ühendatud servaga, on pingekontsentratsiooni tsoon. Roostevaba terase puhul võivad korduvad tõstejõu kontaktkoormused sellel hetkel põhjustada väsimuspragusid, kuna kõvastunud materjal saki ristmikul muutub ümbritseva lähtematerjali suhtes hapraks. Suured raadiused saki sisenurkades ja veidi laiemad kinnituslaiused vähendavad seda riski, jaotades pinge suuremale alale.
Kõrg-tugevad terased, sealhulgas kahe-faasi (DP), kompleksfaasi (CP) ja press-karastatud terased, tekitavad alumiiniumile vastupidise probleemi. Nendel materjalidel on kõrge voolavuspiir, kuid vähene pikenemine. Näiteks DP1000 klass pakub suurepärast tugevust, kuid piiratud võimet plastiliselt deformeeruda ilma purunemata. Positiivsed sälklapid ülitugevast terasest{7}} võivad kinnituskohas puruneda, kui saki geomeetria tekitab pingekontsentratsioone. Terase elastsusmoodul jääb markide lõikes ligikaudu konstantseks (ligikaudu 200 GPa), kuid nende klasside tootlikkuse ja lõpliku tugevuse vaheline kitsas vahe jätab väga vähe ruumi plastiliseks deformatsiooniks enne rikke tekkimist.
Kõrgtugevast{0}}terasest lõigatud servade uurimine kinnitab, et lõikamisel tekkinud defektid toimivad pinget tõstvate ja pragude tekkekohtadena. Aajakirjas Metals avaldatud uuringavastasime, et ülitugevate teraste{0}}väsimus võib stantsimisel ja lõikamisel tekkinud tootmisdefektide tõttu väheneda kuni 40 protsenti. Möödaviigu sälkude puhul tähendab see, et mõlemad sälgutüübid nõuavad ülitugevast terasest hoolikat servakvaliteedi juhtimist. Negatiivse sälgu lõikeservad peavad olema puhtad minimaalse murdumissügavusega, et vältida pragude tekkekohtade tekkimist. Positiivse sälguga saki ühendused peavad vältima teravaid sisenurki, mis koondavad pinget materjali piiratud plastilisusest kaugemale.
| Materjali perekond | Soovitatav sälgu tüüp | Põhimure | Parameetrite reguleerimise juhised |
|---|---|---|---|
| Alumiinium (õhuke) | Eelistatud positiivne | Tabi jäävdeformatsioon madala voolavuspiiri tõttu; riba paindumine tühjades kohtades | Laiemad, madalamad sakid; tõstuki kontaktkoormuse vähendamine; vältige alla 1,5 mm suuruste ribade negatiivseid sälke |
| Õrn teras | Mõlemad tüübid elujõulised | minimaalsed materjalipõhised-piirangud; optimeerige selle asemel stantside paigutuse ja kiirustegurite jaoks | Kehtivad standardsed proportsioonid; materjal talub tavalistes paksusvahemikes mõlemat geomeetriat |
| Austeniit roostevaba teras | Positiivne eelistatud pikkadeks jooksudeks | Järk-järguline töökarastamine negatiivse sälguga lõigatud servadel suurendab söötmistakistust stantsi eluea jooksul | Agressiivsed esialgsed reljeefsed nurgad negatiivsetel sälkudel; suured raadiused positiivsete sakkide ristmikel; lühemad hooldusintervallid |
| Kõrgtugev{0}}teras (DP, CP, AHSS) | Negatiivne eelistatud paksu gabariidi puhul | Vähendatud pikenemine põhjustab positiivse sälgu geomeetria pingekontsentratsioonipunktides saki murdumise | Suured sisemised raadiused kõigis sälkude nurkades; puhtad lõigatud servad minimaalse murdumispiirkonnaga; vältige teravaid sakkide ristmikke |
| Press{0}}karastatud teras (22MnB5) | Eelistatud negatiivne | Väga madala elastsusega post{0}}karastus; sakid purunevad korduva tsüklilise koormuse korral tõstjaga kokkupuutel | Maksimeerige serva kvaliteeti; kaaluge negatiivsete sälkude servade jaoks kahe-astmelist lõikamist; vältige sakkide positiivset geomeetriat |
Selle tabeli muster näitab põhimõtet, mida tasub arvesse võtta: suure pikenemise ja madala voolavuspiiriga materjalid eelistavad positiivseid sälkusid, kuna säilinud sakk suudab vastu võtta kontaktkoormust ilma püsiva deformatsioonita. Madala venivuse ja suure voolavuspiiriga materjalid eelistavad negatiivseid sälkusid, kuna nendes materjalides kinnijäänud sakid pigem purunevad kui painduvad. Konkreetse sulami deformatsiooni- ja töökõvenemisomadused määravad seejärel, kuidas sälgu geomeetria tootmisea jooksul vananeb.
Ainuüksi materjalivalik ei sulge aga sälkkujunduse ahelat. Sama materjal, mis jookseb läbi kuue-jaama stantsi kiirusega 100 lööki minutis, käitub teisiti kui kahekümne-jaama stantsis kiirusega 500 lööki minutis. Riba paigutuse keerukus ja pressi kiirus toovad kaasa dünaamilised tegurid, mis võimendavad või summutavad äsjakirjeldatud materjalispetsiifilisi -käitumisi.
Riba paigutus ja pressikiiruse tegurid sälgu valikus
Sälgude geomeetria, mis toidab veatult kuue-jaama matriitsis, mis töötab kiirusega 80 lööki minutis, võib muutuda korduvaks registreerimisveaks kahekümne-jaama stantsis, mis töötab kiirusel 400. Erinevus ei ole sälk ise. See on seda ümbritsev süsteemikontekst: mitu jaama peab riba läbima, kui kaugele see liigub ühe käigu kohta ja kui kiiresti press tsüklite vahel sööte sündmuste vahel liigub. Need muutujad võimendavad või vähendavad iga sälgutüübi tugevusi ja nõrkusi viisil, mida materjali omadused üksi ei suuda ennustada.
Riba edenemise suund ja jaamade loenduse mõju
Pikemad progressiivsed stantsid koguvad positsiooniviga. Iga jaam, mida riba läbib, toob kaasa väikese registreerimisvariante ja need hälbed kuhjuvad. Selleks ajaks, kui riba jõuab viieteistkümne või kahekümne punktini, võib kumulatiivne kõrvalekalle algsest piloodi registreeringust ületada vastuvõetavad tolerantsid, kui riba külgmist asendit ei säilitata järjepidevalt igas vahepunktis.
Positiivsed möödaviigu sälgud pakuvad siin eelist. Kuna säilinud sakk säilitab riba laiuse sälgu asukohas, on ribal ühtlane serv pilootide haardumiseks ja juhtrööpa kontaktiks kogu edenemise ajal. Puuduvad tühimikud, mis häiriksid külgmist võrdluspinda. Juhikud ja andurid, sealhulgas kõikinduktiivne lähedusandurkasutatakse riba asukoha jälgimiseks, vaadake ühtlast riba serva olenemata sälgu asukohast. See järjepidevus aitab säilitada kumulatiivset täpsust pikkade stantside edenedes, kus isegi 0,02 mm triivist jaama kohta tekib oluline viga lõikejaamas.
Lühemate ja vähemate jaamadega stantsidel on vähem kogunenud viga. Nelja- või kuue-jaamaga matriitsis läbib riba enne osa eraldumist piiratud etteandesündmusi. Siin tagavad negatiivsed sälgud piisava registreerimistäpsuse lihtsamate tööriistadega, kuna asukohavea liitmise võimalusi on lihtsalt vähem. Materjali eemaldamise eelised kaaluvad üles väikese jäikuse kaotuse, kui riba peab säilitama täpsuse vaid käputäies jaamades. Kogenud stantsidisainerid kasutavad sageli kaasaegseid eeliseidmaterjali pesastamise tarkvara materjali pikkuse jaoksoptimeerimine riba paigutuse ajal, kuid sälgu tüübi otsus sõltub ikkagi sellest, kui palju jaamu optimeeritud paigutus nõuab ja kui palju kumulatiivset viga võivad osade tolerantsid absorbeerida.
Pressikiiruse ja tootmismahu kaalutlused
Kiirus muudab ribade söötmise füüsikat. Madalatel pressimiskiirustel liigub riba kontrollitud, kvaasi-staatilisel liikumisel, kus inertsiaalne mõju on tühine. Suurtel kiirustel muutub riba dünaamika domineerivaks. Riba kiirendab ja aeglustab agressiivselt iga etteandetsükli jooksul, tekitades võnkumisi, põrget ja hetkelise kontakti kaotuse juhikutega. Mis tahes söötmistakistuse allikas, olenemata sellest, kui väike on madalal kiirusel, võimendub suurel kiirusel mõõdetavaks helikõrguse ebaühtluseks.
Kiiretes{0}}metallivormimisoperatsioonides, mis töötavad üle 250 löögi minutis, on esikohal sälk, mis vähendab söötmistakistust. Kui matriitsi geomeetria lubab kumbagi tüüpi ja materjali omadused ei sunni otsust tegema, muutub pressimise kiirus sageli määravaks. Positiivsed sälgud koos hästi-reljeefsete sakkidega tekitavad kiirusel väiksema tõmbejõu, kuna puudub lõikeserv, kuhu kinni jääda. Negatiivsed sälgud ei tekita tõstja häireid, mis on oluline, kui agressiivne tõstja ajastus suurel kiirusel ei jäta riba ja tõstja krooni vahele peaaegu mingit vaba ruumi.
Tootmismaht lisab veel ühe mõõtme. Suure-mahuga käitamised paljastavad kulumismehhanismid, mida lühemad käitused kunagi ei paljasta. Sälguga konfiguratsioon, mis toidab ideaalselt 50 000 tõmbega, võib 500 000 tõmbega arendada järk-järgult takistust, kui servad kuluvad, jämedad kasvavad ja saki geomeetria halveneb. Pikkade tootmiskampaaniate jaoks vähendab konkreetse materjali parema kulumiskindlusega sälgu tüübi valimine planeerimata seisakuid ja pikendab hooldusintervalle.
Prioriteetne järjestamine muutub sõltuvalt sellest, kas teie rakendus nõuab kiirust või täpsust:
- Kiire{0}}rakenduse prioriteedid (üle 250 SPM):Esmalt minimeerige söötmistakistus; tagada, et tõstuki kliirens ületab riba dünaamilist võnkumist; vali väikseima takistuse koefitsiendiga sälgu tüüp; eelistama konkreetse materjali kulumiskindlust; optimeerida nurkreljeefi inertsiaalsete etteandejõudude jaoks
- Madala-kiirusega täppisrakenduse prioriteedid (alla 150 SPM):Esmalt maksimeerige registreerimise täpsus; valige sälku tüüp, mis säilitab riba jäikuse, et piloot oleks järjepidevalt ühendatud; minimeerida kumulatiivset asukohaviga kõigis jaamades; seada esikohale sälgu geomeetria mõõtmete stabiilsus stantsi elueale; tagage sälkude paigutuse koordinaadid kõigi tuvastus- ja registreerimisfunktsioonidega
Ühine joon on ennustatavus. Sõltumata sellest, kas jookseb kiiresti või aeglaselt, peab sälk ühe miljoni löögi korral käituma samamoodi nagu esimesel. See prognoositavus sõltub sellest, kuidas sälgu geomeetria aja jooksul halveneb, mis viib arutelu kulumiskäitumise ja stantside eluea haldamiseni.
Kandke mustreid ja vähendage eluea mõju sälgu tüübi järgi
Sälk, mis toidab ideaalselt esimesel päeval, ei toida ideaalselt kolmsada päeval. Iga tootmislöök allutab stantsi ja matriitsi pindade survele, abrasiivsele kontaktile riba materjaliga ja mikro-skaala väsimustsüklile. Tuhandete või miljonite tabamuste jooksul kujundavad need jõud lõikegeomeetriat peenelt, kuid kumulatiivselt ümber. Tööriistainseneride jaoks on kriitiline arusaam, et positiivsed ja negatiivsed sälgud ei kulu ühtemoodi. Nende lagunemismustrid erinevad asukoha, progresseerumiskiiruse ja jälgitavate sümptomite poolest, mis tähendab, et ka nende hooldusstrateegiad peavad erinema.
Nende erinevuste eiramine viib reaktiivse tõrkeotsinguni: riba hakkab valesti registreerima, keegi tõmbab stantsi ja alles siis avastab meeskond kulunud sälgu geomeetria, mis on juba nädalaid halvenenud. Iga tüübi spetsiifilise kulumistunnuse mõistmine muudab selle reaktsioonitsükli ennustavaks.
Positiivse sälguga tööriistade kulumine
Positiivsete sälkudega sakke moodustavad stantsi servad kuluvad piki kolme pügatud külge, mis vabastavad saki riba korpusest. Need servad on tööpinnad, mis säilitavad saki selge geomeetria ja lagunevad järk-järgult prognoositava järjestuse kaudu.
Matriitsi kasutuse alguses on lõikeservad teravad ja eraldavad sakid puhtalt minimaalse jämedaga. Sakki ümbermõõt on hästi-defineeritud ja selle nurkreljeefse geomeetria jääb puutumata. Tootmise jätkudes ümbritsevad liimi- ja abrasiivsed kulumismehhanismid stantsi servi järk-järgult. Perforatsiooni ja stantside kulumismustrite mõistmine näitab, et korduvad pingetsüklid põhjustavad mikroskoopilisi pragusid, mis lõpuks levivad väsimuskulumise tõttu suuremateks defektideks, mis on eriti oluline saki perimeetrite õhukeste osade puhul.
Märkate halvenemist konkreetse sümptomiahela kaudu:
- Sakkide servad tekitavad raadiused seal, kus kunagi olid teravad nurgad, vähendades saki profiili määratlust
- Sakki pügatud servadele hakkavad moodustuma purgid, tekitades kõrgendatud materjali, mis riba edasiliikumisel haarab tõstepindade külge
- Sakki nurkreljeef tasaneb tõhusalt, kui esiserv ümardub, suurendades kontaktpinda tõstukitega ja suurendades takistust
- Toitetakistus tõuseb järk-järgult, mida mõõdetakse ribade valeregistreerumise suurenemisega allavoolu piloodijaamades
- Osad hakkavad näitama mõõtmete triivi, mis on kooskõlas järkjärgulise sammuvea kogunemisega
Võtmesõna on siin järk-järgult. Positiivne sälkude kulumine ei põhjusta ootamatuid rikkeid. See toob kaasa söötmistakistuse aeglase, lineaarse tõusu, mis jääb sageli märkamatuks, kuni registreerimistolerants on ületatud. Ribade registreerimisandmeid aja jooksul jälgivad insenerid saavad tuvastada tõusutendentsi ja ajastada hooldust enne, kui halvenemine jõuab rikkeläveni.
Kuna sakid on esialgse vormimisoperatsiooni ajal nende pügatud servadest kõvasti töödeldud, tagab nende lõikepindade deformatsioonikõvenemine esialgu teatud vastupidavuse abrasiivsele kulumisele. Kuid kui kõvastunud kiht kulub läbi, kulub alusmaterjal kiiremini, tekitades mõnikord pöördepunkti, kus kulumine kiireneb pärast esialgset stabiilset perioodi.
Kulumise progresseerumine negatiivse sälguga tööriistades
Negatiivsed sälgud kuluvad lõikeperimeetril, ristküliku- või trapetsikujulisel serval, mis lõikab materjali ribalt. Selle perimeetri ümardamisel erineb funktsionaalne tagajärg positiivsest sälku kulumisest: eemaldatud ala kahaneb tõhusalt.
Siin on põhjus, miks see on oluline. Kui stantsi serv ümardub, ei lõika see enam puhast -laiusega tühimikku. Sälk muutub pisut kitsamaks ja madalamaks kui selle algne disainigeomeetria. Iga serva ümardamisel kaotatud millimeetri tuhandik vähendab riba serva ja tõstuki korpuse vahelist vaba ruumi. Kümnete tuhandete löökide jooksul vahe kitseneb, kuni riba hakkab uuesti tõstjaga kokku puutuma, tekitades samu katkemisprobleeme, mida sälk oli ette nähtud ära hoidma.
Samal ajal süvendab probleemi kogunemine. Kui punch tuhmub, kasvavad riba lõigatud servadel jämedad.Mate Precision Technologies soovitabteritada tööriistu, kui servad on kulunud 0,01-tollise (0,25 mm) raadiusega, märkides, et sagedased puudutused{2}} toimivad paremini kui ootamine, kuni stants muutub väga tuhmiks. Negatiivse sälguga tööriistade puhul on see põhimõte eriti oluline, kuna jämedused ei ole ainult kvaliteediprobleem. Need segavad otseselt söötmist, haardudes riba edenedes juhtsiinide, stantsipindade ja tõstekroonide külge. Uurimine teemalkülgmine rümba moodustumine sälkumisoperatsioonidelkinnitab, et stantsi tugevus suureneb, kui stantsi/stantsi kliirensi suhted nihkuvad nende algsetest projekteerimisväärtustest, täpselt see, mis juhtub servade kulumisel ja tõhusa kliirensi pingutamisel.
Negatiivsete sälkude tõrkerežiim kipub olema äkilisem kui positiivsete sälkude korral. Toitetakistus püsib piisava vahemaa olemasolul suhteliselt stabiilsena, seejärel suureneb järsult, kui vähendatud sälgu geomeetria võimaldab ribal lõpuks--kontakti tõsta. See muudab negatiivset sälku kulumist järkjärgulise trendi jälgimise abil raskemini tuvastatavaks ja tõenäolisemalt ilmneb äkilise tootmiskatkestusena.
Hooldusstrateegiad lõiketüübi järgi
Taaslihvimisprotokollid erinevad, kuna kulumiskohad ja funktsionaalsed eesmärgid erinevad.
Positiivse sälgu tööriistade jaoks keskendub uuesti lihvimine teravate sakkide eraldamise servade taastamisele. Eesmärk on-taastada saki kolmele vabastatud küljele teravad nihkejooned, nii et saki geomeetria naaseb oma-kujundatud profiilile. Tavaliselt hõlmab see stantsi pinna lihvimist, et eemaldada kulunud kiht ja taastada lõikeserva geomeetria. Kui teie tööriistad viimistleti algselt keeruliste sakkide profiilide jaoks EDM-traadi töötlemisega, peab uuesti lihvimine säilitama need kontuurid, mitte lihtsalt stantsima stantsimist.
Negatiivse sälgu tööriistade puhul taastab uuesti lihvimine kogu kliirensi geomeetria. Eesmärk on taastada stantsi ümbermõõt algsete mõõtmetega, nii et riba sisse lõigatud tühimik vastaks kavandatud laiusele ja sügavusele. Kuna kulumise funktsionaalseks tagajärjeks on kliirensi vähenemine, taastab isegi väike korduslihvimine mõtteka jõudluse. Matriitsi avause eemaldamine on sama oluline, kuna nälkjate läbipääs ja väljaviskamine võivad halveneda, kui matriitsi õõnsuses tekib kulumine.
Mõlemal juhul on jahvatamise kogueelarve piiratud. Iga teritamine eemaldab materjali stantsi näost, lühendades seda järk-järgult. Kui kumulatiivne ümberlihvimine läheneb stantsi pikkuse tolerantsile, muutub teritamise jätkamise asemel vajalikuks asendamine.
Iga sälgu tüübi erineva kulumismustri mõistmine võimaldab pigem prognoositavat hooldusgraafikut kui reaktiivset tõrkeotsingut. Positiivsed sälgud lagunevad järk-järgult, suurendades söötmistakistust. Negatiivsed sälgud lagunevad kliirensi vähendamise tõttu, mis lõpuks põhjustab riba järsu katkemise. Jälgige vastavalt.
Kulumiskäitumine annab ülevaate iga sälgutüübi toimimisest kogu oma elutsükli jooksul. Alates esialgsest geomeetria valikust kuni materjali-spetsiifiliste mõõtmete määramiseni, riba paigutuse integreerimiseni ja lõpuks hoolduse planeerimiseni – möödaviigu sälkude kujundamise otsustusraamistik hõlmab kogu stantsiprogrammi. Nende lõimede ühendamine toimivaks rakendusjärjestuseks annab tööriistainseneridele selge tee kavandamise kavatsusest valideeritud tootmiseni.
Rakendamise töövoog ja kohandatud die inseneriressursid
Kõik seni arutatud kontseptsioonid, alates geomeetria valikust kuni materjali käitumise ja kulumise juhtimiseni, koonduvad ühes punktis: hetkel, kui rakendate terasele sälku. See pühendumine toimub töövoo raames ja insenerid, kes seda töövoogu teostavad, annavad süstemaatiliselt paremaid tulemusi kui need, kes hüppavad kontseptsioonilt lõikele, ilma et nende vahel oleks struktureeritud rada.
Lehtmetallist stantsimisstantside negatiivsete ja positiivsete möödavoolusälkude tegelikkus seisneb selles, et ükski tegur ei mõjuta otsust eraldiseisvalt. Materjali tüüp teavitab sälku eelistusest. Riba laius piirab sügavust. Pressikiirus muudab prioriteedi jäikuse ja kliirensi vahel. Jaamade arv määrab, kui palju kumulatiivset viga te talute. Need tegurid mõjutavad vastastikku ja juurutamise töövoog peab arvestama neid kõiki õiges järjestuses.
Otsuste raamistik tööriistainseneridele
Kui istute maha uue ribapaigutusega, järgib sälgu tüübi otsus loogilist edenemist. Sammude vahelejätmine või nende ümberjärjestamine tekitab proovimise ajal lünki, mis sageli on salapärased söötmisprobleemid, mis ei võimalda kiireid lahendusi. Järgmine jada kajastab seda, kuidas kogenud tööriista- ja stantsitootjad lähenevad möödaviigu sälkude kujundamisele esimestest põhimõtetest lähtudes:
- Hinnake materjali tüüpi ja paksust.Tehke kindlaks sulami perekond, mõõtur, voolavuspiir, pikenemine ja töökõvenemise omadused. See määrab, kas materjalist tingitud piirangud sunnivad teid positiivsete või negatiivsete sälkude poole, enne kui võetakse arvesse muid tegureid.
- Hinnake riba laiust ja jaamade arvu.Arvutage järelejäänud ristlõikepind{0}} pärast sälgu geomeetria rakendamist. Määrake, mitu jaama peab riba läbima ja hindage lõppjaama kumulatiivset asukohavea tolerantsi.
- Määrake tõstuki nõuded.Määrake tõstuki tüüp (ümmargune, latt või riba), tõstekõrgus ja tõste asukoht riba serva suhtes. Võimalike häirivate tsoonide tuvastamiseks kaardistage tõstuki liikumine vastu riba asendit pressitsükli igas punktis.
- Valige sälgu tüüp prioriteetsuse teguri põhjal.Kui piiravaks piiranguks on jäikuse säilitamine (õhuke materjal, kitsas riba, pikk stants, täpsustolerants), valige positiivne. Kui kliirens on piirav piirang (paks materjal, kõrged tõstukid, suur-kiirus, lai riba rohke jäikusvaruga), valige negatiivne.
- Mõõtmete sälgu geomeetria võrdeline laoparameetritega.Määrake sügavus, laius ja nurkreljeef, kasutades materjali paksuse, tõstuki käigu ja riba jäikuse nõuetega kehtestatud proportsionaalseid seoseid. Rakendage materjali -spetsiifilisi kohandusi töökindluse käitumise, venivuspiirangute ja servade kvaliteedi ootuste jaoks.
- Kinnitage proovimise kaudu ja kohandage.Käivitage stants progressiivse kiiruse astmega. Jälgige ribade registreerimist lootsijaamades. Mõõtke sammu täpsust kogu matriitsi pikkuses. Veenduge, et söötmistakistus püsib stabiilsena ja et tõstetsükli jooksul ei tekiks riba-kontakti tõstjaga{4}}. Täpsustage vaadeldud jõudluse põhjal reljeefinurki, sälgu sügavust või servatöötlust.
See järjestus ei ole jäik. Mõned projektid kujutavad endast piiranguid, mis koondavad mitu sammu üheks ilmseks järelduseks. 0,3 mm alumiiniumriba kahekümne-jaama stantsis nõuab praktiliselt positiivseid sälkusid, enne kui saate isegi hinnata tõstja kõrgust. 3,0 mm kõrgune-tugevast terasest nelja-jaama sulgemisstants osutab negatiivsetele sälkudele enne, kui riba laius arvutatakse. Kuid paljude rakenduste puhul, mis jäävad nende äärmuste vahele, hoiab iga sammu läbi töötamine ära levinud vea optimeerida ühe teguri jaoks, ignoreerides samal ajal teist, mis lõpuks toimivust kontrollib.
Ka siin on oluline dokumentatsioon. Stantsitootja, kes salvestab iga geomeetriaotsuse põhjenduse, mitte ainult lõplikud mõõtmed, loob võrdlusaluse, mis kiirendab tulevasi programme sarnaste materjalide ja paigutustega. Kui sarnane rakendus kuus kuud hiljem poodi jõuab, välistab dokumenteeritud põhjendus vajaduse uuesti-tuletada kõiki parameetreid esimestest põhimõtetest.
Disaini kavatsuse ühendamine kohandatud matriitsilahendustega
Möödaviigu sälk ei eksisteeri vaakumis. See on üks element keerulises matriitsistruktuuris, mis sisaldab stantse, tõstukeid, piloote, juhtrööpasid, kanduriid ja üldisi ribahaldussüsteeme. Sälgu geomeetria peab integreeruma kõigi nende komponentidega. Täiuslikult mõõtmetega sälk, mis läheb vastuollu pilootide paigutusega, häirib tõsturööpa geomeetriat või tekitab stantsikingas nälkja väljutamise probleeme, annab nullväärtuse, olenemata sellest, kui hästi selle proportsioonid vastavad tehniliste arvutustega.
See integratsiooniprobleem on koht, kus paljud tööriistaprogrammid seisavad. Individuaalsed konstruktsiooniparameetrid on mõistlikud eraldiseisvana, kuid nende ühendamine toimivaks stantsikomplektiks nõuab komponentide vaheliste ruumiliste ja ajaliste suhete haldamise kogemust. Tõstuki liikumine peab olema kooskõlas sälguga. Pilootsisenemise ajastus peab ühtima riba asendiga pärast sälguga-kontrollitud söötmist. Sälklõikamisoperatsioonidel tekkiv rümba suund ei tohi segada allavoolu vormimisjaamu. Nälkjate väljavisketeed negatiivsetest sälkudest peavad vabastama paralleelid ja sulema jalatsi avad takistusteta.
Kogenud matriitsiinsenerimeeskondadega töötamine tagab, et need integratsioonidetailid saavad vajaliku tähelepanu.YICHENI kohandatud stantsimisvormide lahendusedtegeleda täpselt selle konstruktsiooniklassiga-raske väljakutsega, kus möödaviigu sälkude optimeerimine peab olema kooskõlas matriitsi struktuuri, tõstuki integreerimise, kliirensi haldamise ja materjalivoo juhtimisega kogu stantsikoostu ulatuses. Tööriistainseneride jaoks, kes on disainiteooria läbi töötanud ja on valmis geomeetriaotsuseid tootmistööriistadeks muutma, väldib partnerlus meeskonnaga, kes tegeleb kogu integratsiooni ulatusega, korduvat ümbertööd, mis kulub läbi proovieelarvete.
Töövoog sulgeb ahela. Riba paigutus juhib sälgu tüübi valikut. Sälkgeomeetria ajamite mõõtmed. Ajamite mõõtmete kinnitamine. Valideerimine kas kinnitab disaini või suunab parandused geomeetriasse tagasi. Ja kogu tootmise ajal tagab kulumisjälgimine, et kinnitatud geomeetria jääb jõudluspiirkonda, kuni järgmine plaaniline hooldus taastab selle spetsifikatsioonidele.
Iga stantsimisvorm räägib oma riba kaudu lugu. Punktid, olgu need positiivsed või negatiivsed, on selle loo peatükid. Need määravad, kuidas materjal liigub, kus see peatub ja kuidas see registreerib. Nende õige valimine tähendab, et riba toidab sujuvalt esimesest löögist viimaseni. Nende valesti eksimine tähendab, et riba võitleb igas jaamas täringutega. Nende tulemuste erinevus ei ole õnn. See on inseneritöö, mida rakendatakse süstemaatiliselt alates projekteerimise kavatsusest kuni tootmise valideerimiseni.
Korduma kippuvad küsimused stantsimisstantside möödaviigu sälkude kohta
1. Mille poolest erinevad progressiivse stantsimisvormi positiivsed ja negatiivsed möödaviigu sälgud?
Positiivne möödavoolusälk hoiab materjali ribal sakina{0}}taolise eendina, mis söötmise ajal liigub üle tõstuki, säilitades riba jäikuse. Negatiivne möödaviigu sälk eemaldab materjali riba servast, luues tühimiku, mis tagab ilma füüsilise kontaktita tõstjatele ruumi. Valik nende vahel sõltub sellest, kas teie rakendus seab esikohale riba jäikuse (positiivne) või tõstepinna kliirensi (negatiivne). Õhukesed materjalid ja kitsad ribad saavad üldiselt kasu positiivsetest sälkudest, samas kui paksud materjalid ja kiired{4}}toimingud toimivad sageli paremini negatiivsete sälkudega.
2. Kuidas määrata oma riba paigutuse jaoks õige sälgu sügavus ja laius?
Sälgu sügavus ja laius on proportsionaalsed peamiselt materjali paksuse, tõstuki liikumiskõrguse ja riba laiusega. Negatiivsete sälkude korral peab sügavus ületama tõstuki käigu pluss vertikaalse riba võnkumise söötmise ajal. Positiivsete sälkude korral peab saki sügavus jääma materjali elastse läbipainde vahemikku tõstuki kontaktkoormuse korral. Laius mahutab tõstuki kere pluss külgmised ribad. Mõõtmete prioriteedi järjestus algab materjali paksusega, seejärel võetakse arvesse riba laiust, jaamade arvu, etteande sammu ja tõstuki kõrgust selles järjekorras.
3. Milline möödaviigu sälk sobib kõige paremini roostevabast terasest stantsimiseks?
Austeniitse roostevaba terase pikkade tootmisperioodide puhul eelistatakse üldiselt positiivseid sälkusid. Põhjuseks on lõigatud servade kõvastumine. Kui negatiivsed sälgud stantsitakse roostevabasse terasse, kõvastuvad pügatud servad tootmise ajal järk-järgult, suurendades stantsi eluea jooksul söötmiskindlust. Roostevaba teras võib tugevalt töödeldud tsoonides tugevust suurendada kuni 50 protsenti. Positiivsed sälgud väldivad seda probleemi riba serval, kuigi disainerid peavad lisama sakkide ristmikele suured raadiused, et vältida väsimuspragusid korduva tõstuki kontaktkoormuse tõttu.
4. Kuidas mõjutavad möödaviigu sälkude kulumismustrid stantside hoolduse ajakava?
Positiivsed ja negatiivsed sälgud kuluvad erinevalt ja nõuavad erinevaid jälgimismeetodeid. Positiivse sälguga tööriistad lagunevad järk-järgult, kui stantsi servad ümarad, põhjustades sakkide tekkimist, mis suurendavad aeglaselt söötmistakistust. See võimaldab trendipõhist-ennustavat hooldust. Negatiivse sälgu tööriistad halvenevad, vähendades tühimike suurust servade ümardamisel, põhjustades lõpuks riba järsu rippumise-, kui kliirens muutub ebapiisavaks. Negatiivset sälku kulumist on raskem varakult tuvastada, mistõttu intervall{6}}põhine teritusgraafik on sobivam kui ainult seisundi jälgimine.
5. Kas ma saan kasutada nii positiivseid kui ka negatiivseid möödaviigu täkkeid samas progressiivses stantsis?
Jah, kogenud matriitsiinsenerid ühendavad mõnikord mõlemad tüübid ühe riba paigutusega, kui erinevatel jaamadel on erinevad piirangud. Näiteks kõrgete tõstukitega jaamad võivad kliirensiks kasutada negatiivseid sälkusid, samas kui allavoolu asuvad jaamad kitsas kanduri osas kasutavad jäikuse säilitamiseks positiivseid sälke. Võti on tagada järjepidev toitumiskäitumine kogu progresseerumise vältel. Koostöö kohandatud stantside insenerimeeskondadega, nagu YICHEN (yichen-group.com/stamping-die/), aitab koordineerida mitme-sälk-tüüpi paigutusi, kus tõstukite, pilootide ja sälkude geomeetria integreerimine peab toimima ühtse süsteemina.


