


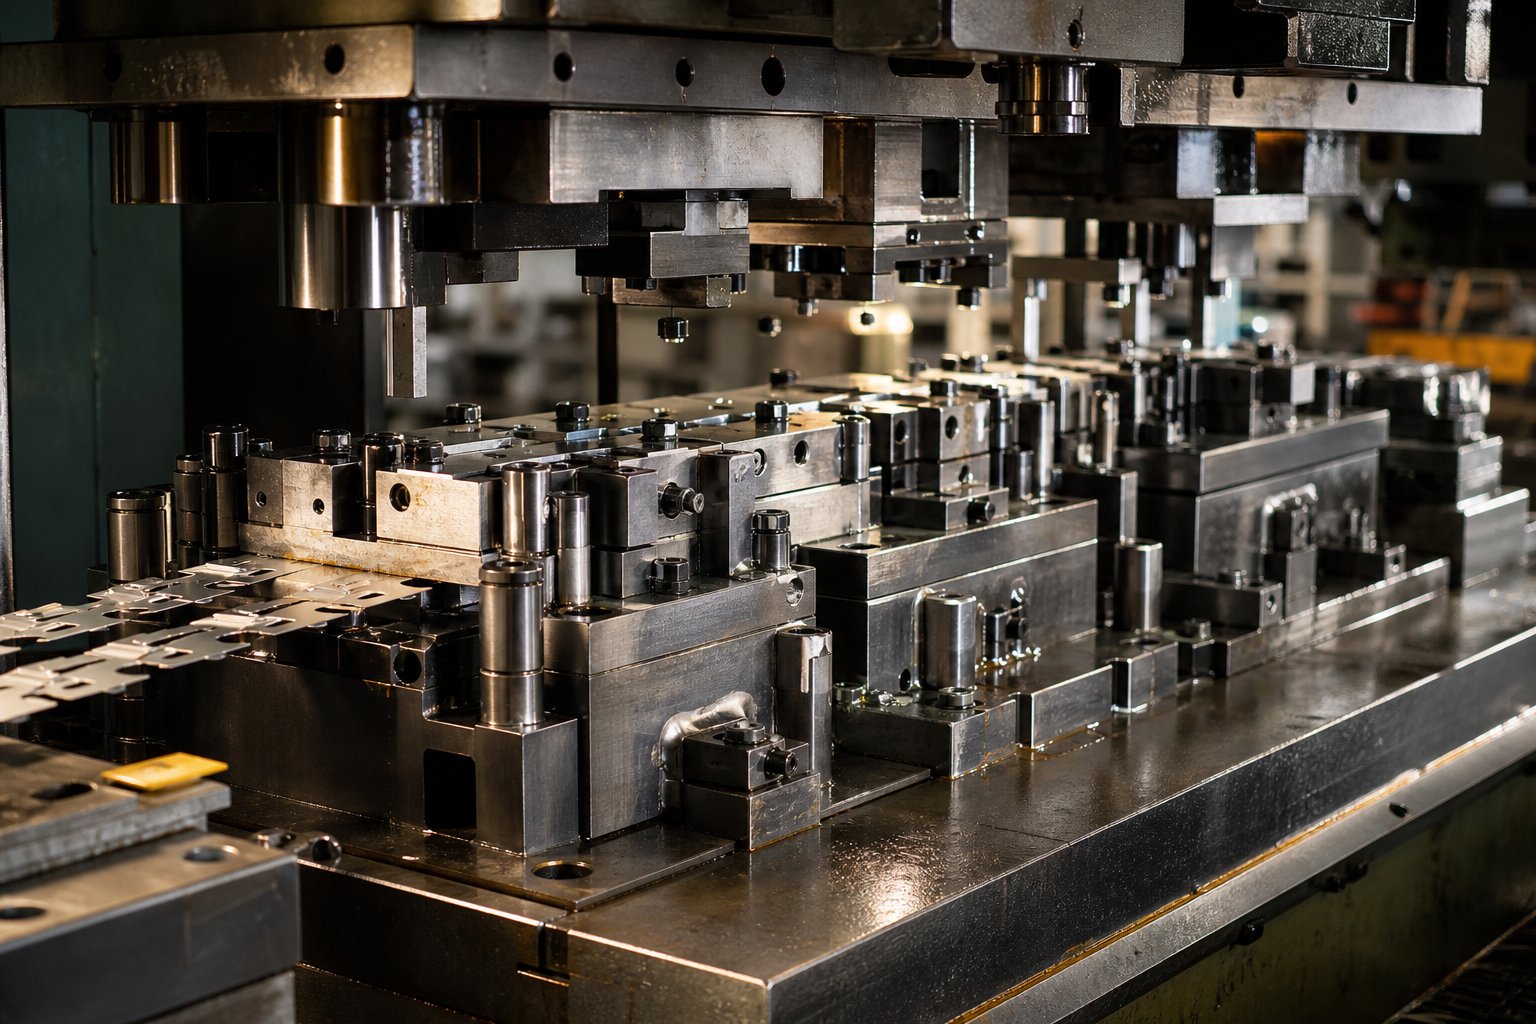
Mis on progressiivne stantsimisvormi disain
Niisiismis on progressiivne die, täpselt? Progressiivne stants on üks tööriist, mis sisaldab mitut järjestikku paigutatud jaama, millest igaüks teostab metallribal kindla vormimistoimingu -torkib, laseb läbi, painutab, lööb või kärbib-, kui see liigub ühe käigupikkuse võrra edasi ühe vajutuskäigu kohta. Riba toitub mähist, liigub läbi jaamade ja lõppjaamas väljub valmis osa. Progressiivne stantsimisvormide disain on inseneriteadus, mis keskendub selle jaama järjestuse, riba paigutuse ja tööriistade geomeetria kavandamisele, nii et iga toiming tugineb viimasele, ilma töödeldavat detaili ribalt kuni lõikamiseni eemaldamata.
Kujutage ette detaili, mis vajab kuue augu augustamist, kahe painde moodustamist ja välisprofiili kärpimist. Selle osa käsitsemise asemel erinevate masinate vahel töötleb progressiivne stants seda kõike ühe pideva pressimistsükliga. Riba toimib nii toorainena kui ka osade kandjana, mis välistab käsitsi teisaldamise ja hoiab tsükliajad lühikesed.
Progressiivse stantsimisvormi disaini määratlemine
Põhimõtteliselt lahendab progressiivne matriitsi disain järjestamisprobleemi: kuidas jagada valmis detail diskreetseteks vormimisetappideks, paigutada need sammud jaamade vahel ja hoida riba kogu aeg stabiilsena? Iga jaam teeb ühe töö-või väikese rühma seotud töid-, samal ajal kui riba indekseerib edasi. Toorik jääb kanduriga ühendatuks, kuni viimane jaam selle eraldab. See lähenemine võimaldab progresseeruva stantsimisega luua keerulisi geomeetriaid kiirustel, mida ühe-operatsiooni tööriistad lihtsalt ei suuda võrrelda.
Mille poolest erinevad progressiivsed matriitsid liit- ja ülekandevormidest
Insenerid kaaluvad tembeldamisprogrammi kavandamisel sageli kolme stantsitüüpi. Erinevused tulenevad sellest, kuidas toorik protsessis liigub ja millist keerukust iga meetod toetab.
| Kriteeriumid | Progressiivne suremine | Ühend Die | Transfer Die |
|---|---|---|---|
| Toimingud löögi kohta | Üks operatsioon jaama kohta, mitu jaama löögi kohta | Mitu toimingut ühe tõmbega ühes jaamas | Üks operatsioon jaama kohta, osa mehaaniliselt üle kantud |
| Osade keerukus | Mõõdukas kuni kõrge (torkamine, painutamine, vormimine, joonistamine) | Madal kuni mõõdukas (lamedad osad,{0}}ühetasandilised lõiked) | Kõrge (sügavad joonised, suured vormid, keerulised 3D-kujundid) |
| Tootmiskiirus | Kõrge-pidev pooli etteanne, minimaalne käsitsemine | Mõõdukas{0}}ühe tõmbega, kuid aeglasem väljutamine suurematel osadel | Mõõdukas{0}}mehaaniline ülekanne lisab tsükliaega |
| Tüüpiline mahu sobivus | Keskmine kuni väga suur helitugevus | Madal kuni keskmine helitugevus | Keskmine kuni kõrge helitugevus |
Kombineeritud stantsimine teostab kõik lõiketoimingud üheaegselt ühe vajutusega, muutes selle tõhusaks lihtsamate lamedate osade jaoks, nagu seibid või elektrilised laminaadid. Teisest küljest eraldavad ülekandevormid tooriku ribast varakult ja liigutavad seda mehaaniliste sõrmede abil sõltumatute jaamade vahel-, et see sobiks paremini, kui sügavtõmbamine või suur osa suurus muudab riba kandmise ebapraktiliseks.
Miks on progressiivne stantsikujundus suure{0}}mahulise tootmise jaoks oluline?
Progressiivse stantsitööriistade majanduslik põhjendus on otsene: vahetate kõrgema esialgse tööriista maksumuse järsult madalamate{0}}osakulude vastu. Kuna ühes stantsikomplektis toimub mitu toimingut, välistate masinatevahelise osade käsitsemise, vähendate tööjõudu ja minimeerite töö-töötlemise-varudes. Korratavus püsib tihe, kuna iga osa järgib kontrollitud pressimistingimustes identset jaamade järjestust.
Tootmisinseneride jaoks, kelle sihiks on aastased mahud sadades tuhandetes või miljonites, kujutab järkjärguline stantsimine sageli kõige madalamat kogumaksumust,{0}}eriti kui osade konstruktsioon on stabiilne ja teisesed toimingud saab protsessist täielikult välja lülitada.
See kulueelis realiseerub aga ainult siis, kui detaili geomeetria tegelikult protsessiga sobib. Mitte iga kujund ei suuda läbida kümmet jaama ilma stabiilsust kaotamata-ja see hindamine on koht, kus enamik kujundusprojekte kas hoo sisse saab või seiskub.
Osade geomeetria analüüs ja DFM-i teostatavus
Igastantsimisvormi disainiprojektalgab osatrükiga-ja selle trükise geomeetria näitab, kas progressiivne lähenemine lendab või ebaõnnestub. Insenerid ei vaata ainult kuju ega arva. Nad rakendavad süstemaatilist valmistatavuse kujundamise kriteeriumide komplekti, et teha kindlaks, kas osa võib jääda ribale, moodustada õigesti üle jaamade ja hoida tolerantse ilma kulukat kõrvaltööd nõudmata.
Osade geomeetria hindamine progressiivse matriitsi sobivuse jaoks
Kui hindate esimest korda trükise järkjärgulise vormi sobivust, esitate käputäie kriitilisi küsimusi. Kas detail võib jääda kanduriba külge kinnitatuks läbi kõigi vormimisetappide stabiilsust kaotamata? Kas funktsioonide vahel on piisavalt materjali, et säilitada stantside sektsioonide struktuurne terviklikkus? Kas tolerantsid nõuavad midagi peale selle, mida sisemiste toimingutega saavutada saab?
Seda hindamist juhivad konkreetsed DFM-i kriteeriumid. Aukude läbimõõt peab olema vähemalt ühekordne materjali paksus ja augud peavad moonutuste vältimiseks asuma vähemalt kahekordse materjali paksuse suhtes mis tahes servast või vormitud objektist. Sisemised painderaadiused peavad pragunemise vältimiseks olema materjali paksusega võrdsed või suuremad. Sümmeetria on oluline, sest tasakaalustatud osad jälgivad riba paremini etteaimatavalt. Joonise sügavuse-ja-diameetri suhted määravad, kas vorm võib toimuda ühes jaamas või tuleb lavastada. Ja tera suuna orientatsioon paindetelgede suhtes mõjutab otseselt murdumisriski-parim toimivad veeresuunaga risti olevad kõverad.
Kuidas funktsiooni keerukus suurendab jaamade arvu
Siin muutub metallist stantsimisvormide disain huvitavaks. Iga teiepoolne eristatav funktsioon-iga auk, painutus, vorm, sälk või lõige-nõuab potentsiaalselt oma jaama. Kuid see ei ole lihtne-üks-suhe.
Näiteks lähi{0}}auke ei saa alati samas jaamas teha. Kui kaks auku asetsevad teineteisele liiga lähedal, nõrgendab mõlema stantsimine üheaegselt nende vahelist stantsi osa ja võib tekkida nälkjate tõmbamine või löögi läbipaine. Nende eraldamine kahe jaama vahel lahendab struktuuriprobleemi. Samamoodi vajab järjestamist hoolt augustatud auguga külgnev kurv: esmalt augustate, seejärel painutate hiljem, sest värskelt augustatud augu lähedal painutamine moonutab augu geomeetriat.
Keeruliste osade jaoks projekteerivad kogenud insenerid sageli ühe või kahe kaupapimedad jaamad-tühjad positsioonid, mis on reserveeritud tulevaste muudatuste jaoks, kui osa ei tembelda proovimise ajal mõõtmetega õigeks. See on praktiline kaitsemeede, mis väldib lõpetatud stantsimisvormi kallist ümbertöötamist.
Punased lipud ja kujunduse muudatused
Mitte iga osa ei kuulu progresseeruvasse stantsimisvormi. Teatud geomeetriaomadused annavad probleemidest varakult märku ning nende tabamine enne disainile pühendumist säästab märkimisväärselt aega ja kulusid. Vaadake neid levinud punaseid lippe:
- Sügavtõmbed ületavad materjali vormitavuse piire-kui tõmbesügavuse- ja-läbimõõdu suhted ületavad üksikute või astmeliste jaamade võimeid, muutub ülekandevorm sageli stabiilsemaks valikuks
- Äärmiselt kitsad tolerantsid, mis ületavad-stantsivõimet, sunnivad tegema sekundaarseid lihvimis-, töötlemis- või kontrollitoiminguid, mis tühistavad kiiruse eelise
- Asümmeetrilised omadused tekitavad ribale tasakaalustamata külgjõude, mis põhjustavad ribade ekslemist ja järkjärgulist valeregistreerumist jaamade vahel
- Paksud materjalid, mis piiravad jaama tihedust-raskema gabariidiga varu nõuab suuremat stantsi-vahet-, suuremaid matriitsi sektsioone ja suuremat tonnaaži, mis hajutab jaamad füüsiliselt üksteisest laiali ja pikendab matriitsi pikkust
- Suur osa suurus riba laiuse suhtes, muutes kandja kinnipidamise mitmes vormimisetapis ebastabiilseks
Kui märkate neid probleeme, ei ole alati õige samm progressiivsest kontseptsioonist loobuda. Sageli muudab detaili kujunduse muutmise soovitamine-reljeefse sälgu lisamise, mitte-kriitilise tolerantsi leevendamise, objekti asukoha poole millimeetri võrra-kohandamisega piiripealse osa täielikult progressiivseks-sobivaks. Parimad tembeldamisprogrammid käsitlevad DFM-i pigem osade kujundaja ja matriitsiinseneri vahelise koostööahelana, mitte ühesuunalise üleandmisena.
Muidugi on teostatavuse kinnitamine alles esimene verstapost. Tõeline insenertehniline väljakutse algab siis, kui muudate selle geomeetria ribapaigutuseks-, otsustades täpselt, kuidas materjal voolab, kuhu iga operatsioon maandub ja kuidas jaamad üksteise järel moodustavad tervikliku osa, ilma eelnevat moonutamata.
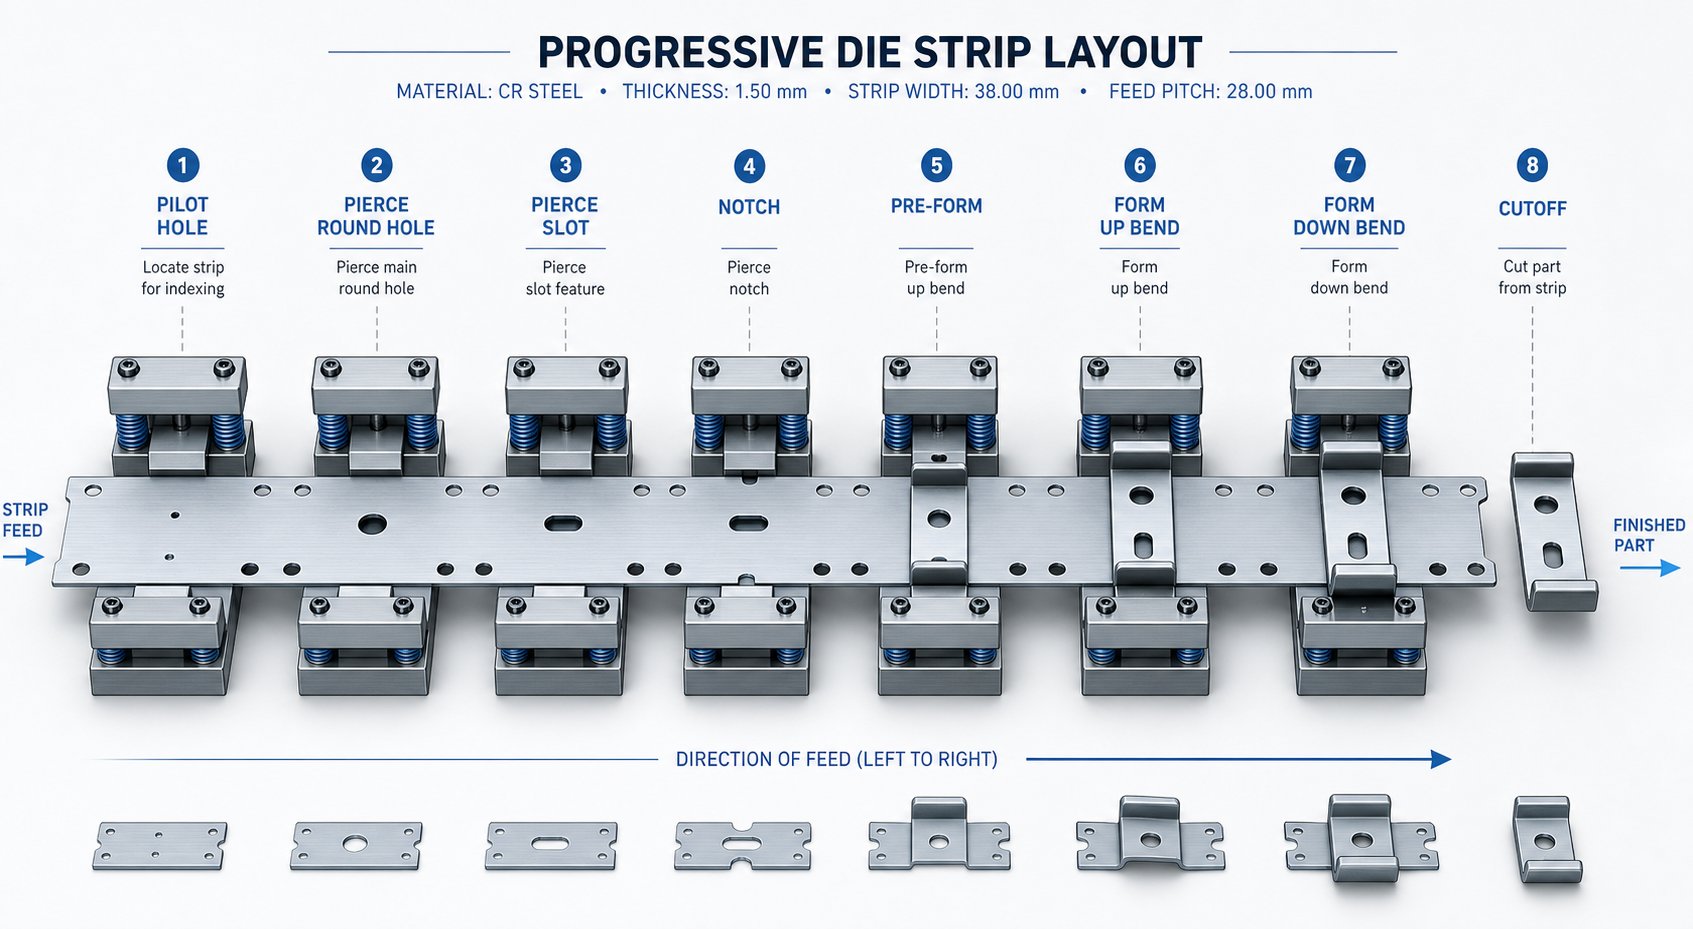
Ribade paigutuse arendamine ja jaamade järjestamine
Riba paigutus on koht, kus järkjärguline stantsimisprotsess kas kokku puutub või laguneb. See on üldplaan, mis määratleb, kuidas töötlemata pooli varud muutuvad valmisosadeks-jaamhaaval, käigu haaval. Iga otsus stantsi suuruse, pressi valiku, materjali maksumuse ja mõõtmete täpsuse kohta tuleneb otse sellest ühest dokumendist. Tehke kõik õigesti ja teil on stabiilne,{4}}kiire tootmissüsteem. Kui tehke seda valesti, aitate probleeme jahtida ehitamise igas järgnevas etapis.
Riba paigutuse põhialused ja materjalide kasutamine
Kolm numbrit määratlevad riba paigutuse kõige elementaarsemal tasemel: riba laius, samm (vahemaa, mille riba liigub löögi kohta edasi) ja materjali kasutusprotsent. Insenerid määravad riba laiuse, lisades detaili maksimaalse mõõtme kogu etteandesuuna, pluss kandematerjali ühel või mõlemal küljel ning minimaalse silla laiuse detaili serva ja riba serva vahel. Aühine reegelmäärab silla minimaalseks paksuseks 1,25–1,5 materjali paksuse -piisavalt õhuke, et säilitada materjali, piisavalt paks, et vältida silla väändumist ja stantsi kinnikiilumist.
Samm arvutatakse sarnaselt: osa pikkus etteande suunas pluss sild järjestikuste osade vahel. Hästi läbimõeldud-astmelise stantsitööriistade eesmärk on materjalikasutus üle 75%, mis tähendab, et vähem kui veerand mähist muutub vanarauaks. Selle eesmärgi saavutamine tähendab sageli nurkpesastamise, mitmerealiste paigutuste hindamist või ribal osa orientatsiooni ümberpööramist, et sulgeda tühjad profiilide vahel.
Terade suund lisab veel ühe piirangu. Metalliribal on veeremissuund ja teraga paralleelselt orienteeritud painded on pragunemisele kalduvamad. Võimaluse korral orienteerib paigutus kriitilised paindeteljed tera suunaga risti. Kui detailil on mitmes suunas käänakuid, eelistate teravilja soodsaks joondamiseks kõige tugevamat kurvi või kõige tihedamat raadiust.
Jaamade järjestuse loogika ja toimingute järjekord
Miks on toimingute jada nii oluline? Sest vales järjekorras metalli vormimine moonutab varasemates jaamades valminud omadusi. Kujutage ette täppisava augustamist ja seejärel ääriku painutamist selle kõrval-, painutus venitab materjali ja tõmbab selle augu ringist välja. Järjestage toimingud õigesti (torgake kõigepealt läbi, seejärel painutage allavoolu) ja väldite moonutusi täielikult.
Tüüpiline jaamade jada mitme{0}}funktsiooni osa jaoks progressiivsetes stantsides järgib järgmist loogikat:
- Pilootavasid ja kanduri sälgud{0}}loovad registreerimise ja ribade jälgimise juba esimesest tõmbest
- Sisemine augustamine{0}}torgake kõik augud ja pilud, kui riba on veel tasane, enne kui mis tahes vormimine ümbritsevat materjali moonutab
- Lance- ja vormioperatsioonid{0}}osalised lõiked, mis loovad sakke või ribisid, millele järgnevad esialgsed painded
- Joonistusoperatsioonid-sügavamad vormid, mis tõmbavad materjali, lavastatud mitme jaama vahel, kui sügavus seda nõuab
- Lõplik kärpimine ja lõikamine{0}}eraldavad viimistletud osa kandjast viimase toiminguna
Katkestus on alati viimane, sest kanduriba peab detaili füüsiliselt hoidma läbi iga eelneva jaama. Piloodiaugud on esikohal, sest iga järgmine jaam tugineb pilootidele, kes registreerivad riba täpselt. See ei ole meelevaldne,-see on insener-loogika, mis hoiab positsioonitolerantsid rangelt kaheksa, kümne või isegi kahekümne lavatööriista jaama vahel.
Jõude tasakaalustamine kogu ribal
Siin on tegur, millest paljud insenerid paigutuse väljatöötamisel tähelepanuta jäävad: jõu tasakaal. Iga augustamine, iga vormimisjaam ja iga tühjendusoperatsioon tekitab jõu kindlas kohas kogu riba laiuse ulatuses. Kui need jõud koonduvad ühele küljele, kaldub libisemine külgsuunas-, põhjustades ebaühtlast kulumist, stantsi nihkumist ja stantsi kiiremat lagunemist.
Ajakiri MetalFormingkirjeldab seda kui "kallutamismomendi" probleemi: arvutate iga jaama jõu ja korrutate selle kaugusega pressi keskjoonest. Nende hetkede summa peaks lähenema nullile. Kui seda ei juhtu, saab stantsi kujundaja nihutada riba paigutust -pressimise liuguri suhtes keskelt või rakendada nihkenurki, et valida löögid, et nihutada jõupiike ja vähendada tasakaalustamatust.
Asümmeetrilised osad muudavad selle eriti keeruliseks. Ühele küljele koondunud detailidega osa loob loomulikult tasakaalustamata lõikejõud. Lahendused hõlmavad kahe osa jooksmist, mis on peegeldatud üle riba keskjoone (kaherealine ümberpööratud paigutus), näivjaamade lisamine võrdsustuslöögiga heledale küljele või raskete-lõikeoperatsioonide strateegiline järjestamine üksteise vastas. Eesmärk on alati sama: hoida külgjõude tasakaalus, et riba jookseks sirgelt ja stants töötaks ilma enneaegse kulumiseta.
Riba paigutusega lukustatud-jaamad on järjestatud, materjali kasutamine optimeeritud, jõud tasakaalustatud-järgmine kriitiline muutuja on see, kuidas matriit materjali endaga suhtleb. Erinevad sulamid nõuavad põhimõtteliselt erinevat lõtku, survet ja kompensatsioonistrateegiaid, mis kujundavad tööriistu seestpoolt väljapoole.
Metrikliirens ja materjali{0}}spetsiifilised konstruktsioonikohandused
Täiuslikult järjestatud ribapaigutus ei tähenda midagi, kui stantsi-lõigu-vahe on lõigatud materjali jaoks vale. Kliirens-stantsi lõikeserva ja matriitsi nupu lõikeserva vahel, väljendatuna protsendina stantsi paksusest külje kohta-kontrollib serva kvaliteeti, tööriista kasutusiga ja isegi seda, kas nälkjad jäävad matriitsi sisse või kleepuvad vaakum-tagasi tagasitõmbestantsile. Kuid kliirens ei ole üks universaalne number. See nihkub oluliselt, sõltuvalt stantsi pinnal olevast sulamist.
Stantsivahe valik ja selle mõju servade kvaliteedile
Kui stants siseneb materjali, ei viilu see puhtalt nagu nuga. See tekitab murdumise nii stantsi servast kui ka stantsi servast. Õige kliirens tagab nende murdejoonte kokkulangemise keskel, moodustades osa serva, millel on puhas nihkeriba ja minimaalne jäme. Liiga pingul ja te saate sekundaarse lõikamise-kahekordselt-väljanägemise-koos järsult suurema löögijõu ja tööriista kiirema kulumisega. Liiga lõtv ning osa servale tekib liigne ümberminek ja jäme, lisaks võib nälkjas kallutada ja löögiga tagasi tõmmata.
Üldine tööstusreegel algab ligikaudu 10%-st materjali paksusest külje kohta, kuid uuringud näitavad, et teatud materjalide puhul 11–20%-ni suurendamine pikendab oluliselt tööriista eluiga ilma servade kvaliteeti oluliselt halvendamata. Tegelik vastus sõltub materjali tüübist ja kõvadusest. Kogenud metallistantsimise insenerid tavaliselt täpsustavad järgmist:
| Töödeldava detaili materjal | Kliirens külje kohta (pehme/lõõmutatud) | Kliirens külje kohta (raske/töö{0}}karastatud) |
|---|---|---|
| Alumiinium | 10% | 20% |
| Messing / vask | 6% | 15% |
| Kerge teras (madala-süsinikuga) | 10% | 12% |
| Roostevaba teras | 15% | 20% |
| Kõrg{0}}tugev teras (HSLA/AHSS) | 18% | 20%+ |
Pange tähele vahemikku. Alumiiniumist progresseeruva stantsimise rakendused võivad pääseda pehmema temperamendi väiksemate vahedega, kuna alumiinium puruneb puhtalt väiksema nihkepinge korral. Messingist progresseeruva stantsimise ja progresseeruva stantsimisega vasest osad kasutavad lõõmutatud tingimustes kõige väiksemaid vahesid -kuni 6% külje kohta,-kuna vasesulamid nihkuvad minimaalse murdumise levikuga ja annavad suurepärase servaviimistluse. Süsinikterasest progresseeruv stantsimine on keskteel, samas kui roostevaba ja ülitugev{6}}klassid suruvad spektri laiema otsa poole, et hallata oma suuremat lõiketakistust.
Kliirensi valiku üks tähelepanuta jäetud tagajärg: nälkjate kinnipidamine. Tugevam kliirens loob nälkja, mis sobib tihedalt matriitsi nupuga, mis aitab seda tegelikult paigal hoida. Avage kliirens ja nälkjad istuvad taskus lõdvemalt, suurendades ohtu, et nad sõidavad tagasi löögile. Disainerid võtavad selle vastu nälkjate kinnihoidmise funktsioonide-nurkreljeefiga stantsnuppude seintel või lõikepinna all olevate vaakumkanalitega.
Disain roostevaba terase ja{0}}kõrgtugevate sulamite jaoks
Roostevabast terasest progresseeruv stantsimine kujutab endast erinevaid insenertehnilisi väljakutseid, mis läbivad stantsi kõiki aspekte. Materjali töö{1}}kõveneb vormimise ajal kiiresti, mis tähendab, et iga järgnev löök suurendab veidi deformeerunud ala ümbritseva tsooni tugevust. Löögijõud on 40-60% suurem kui samaväärse-paksusega pehme teras. Tööriista kulumine kiireneb-eriti läbitorkamiste puhul, mis puutuvad korduvalt kokku kõvastunud servaalaga.
Roostevaba ja AHSS klasside progressiivse metalli stantsimise projekteerimise vastumeetmed hõlmavad järgmist:
- Suurenenud stantsi kliirens (15-20%+ iga külje kohta), et vähendada lõikejõudu ja viivitada kaldumist
- Suurem eemaldaja vedru surve, et tagada riba positiivne kontroll töö{0}}stantsi haaravast karastatud materjalist tingitud suurenenud eemaldamisjõu vastu
- Karbiidist või PM tööriistaterasest sisetükid stantside ja stantsnuppude jaoks kõrge{0}}kulumisjaamades, asendades tavapärase D2, kus tootmismahud õigustavad kulusid
- Pinnakatted (TiN, TiCN või AlCrN) stantsidel, et vähendada liimi kulumist ja pleekimist roostevabast materjalist rakendustes
- Väiksema jaamatihedusega{0}}jaamu üksteisest kaugemal, et mahutada suuremaid stantsi sektsioone ja raskemaid varuplaate, mis on vajalikud suuremate lõikejõudude vastu seismiseks
Puhasefekt? Roostevaba terase 304 jaoks mõeldud progresseeruv stants on füüsiliselt suurem, vajab suuremat tonnaaži ja nõuab sagedasemat hooldust kui sama geomeetriaga pehmest terasest valmistatud stants. Need ei ole väikesed kohandused,{2}}need kujundavad stantsi põhjalikult ümber.
Tasustamisstrateegiad materjalide kaupa
Iga metall paindub veidi kaugemale, kui see jääb. Kui stants tõmbub tagasi, vetrub toorik tagasi oma algsesse lameolekusse koguses, mis on määratud voolavuspiiri ja elastsusmooduli suhtega. Kõrge -tugevusega materjalid tõmbuvad rohkem tagasi, kuna neil on suurem voolavuspiir võrreldes nende jäikusega. Alumiinium vetrub absoluutarvudes vähem tagasi, kuid on keerulisem, kuna selle madalam moodul tähendab, et elastsuse taastumise protsent võib sulami temperatuuride lõikes olla ettearvamatu.
Insenerid kompenseerivad kolme peamist strateegiat:
- Ülepainutamine-stantsi geomeetria kujundamine nii, et see paindub sihtnurgast kaugemale, nii et osa lõdvestub tagasi nimiväärtuseni. Kõrgtugevast terasest 90-kraadist painutamist vajav osa võib vajada mulgustuslihvimist 87 või 85 kraadini, olenevalt sulami mõõdetud tagasitõmbest.
- Alumine (paindetsooni moodustamine)-piisava tonnaaži rakendamine, et deformeerida materjal plastiliselt kogu selle paksuse painde tipus, mis kõrvaldab elastse taastumiskihi. See toimib hästi süsinikterasest progresseeruva stantsimise puhul, kuid nõuab oluliselt suuremat survejõudu.
- Astmeline painutamine mitmes jaamas-90-kraadine kurv kahe või kolme sammuga, kusjuures iga etapp on veidi üle painutatud. See jaotab vormimispinge ja annab prognoositavamad tulemused materjalide puhul, millel on kõrge töökõvastus.
Pehme terase ja messingi puhul annavad aastakümnete pikkuse kaupluse{0}}kogemuse jooksul kogutud empiirilised kompensatsioonireeglid üldiselt täpsed tulemused. Painutate üle 1-3 kraadi ja oletegi lähedal. Kuid roostevaba terase, AHSS-klassi ja ülitugevate alumiiniumsulamite{7}}eeskirjad ei kehti. Springback muutub mittelineaarseks ja materjalipartii muutuste suhtes tundlikuks. Siin teenib simulatsioonitarkvara moodustamine oma säilitus-FEA--põhised mudelid, mis ennustavad tagasiminekut tegelike pinge-deformatsiooni kõverate, mitte käsiraamatu ligikaudsete andmete põhjal.
Praktiline võimalus: materjali valik ei muuda ainult seda, millist sulamit te teeninduskeskusest tellite. See kujundab kogu matriitsi ulatuses ümber lõtkusid, pressi tonnaaži, tööriista materjale, paindekompensatsiooni ja hooldusvälbasid. Ja see materiaalne mõju ulatub kaugemale lõikamis- ja vormimisdetailidest-see mõjutab otseselt riba kandmist, suunamist ja registreerimist jaamast jaama.
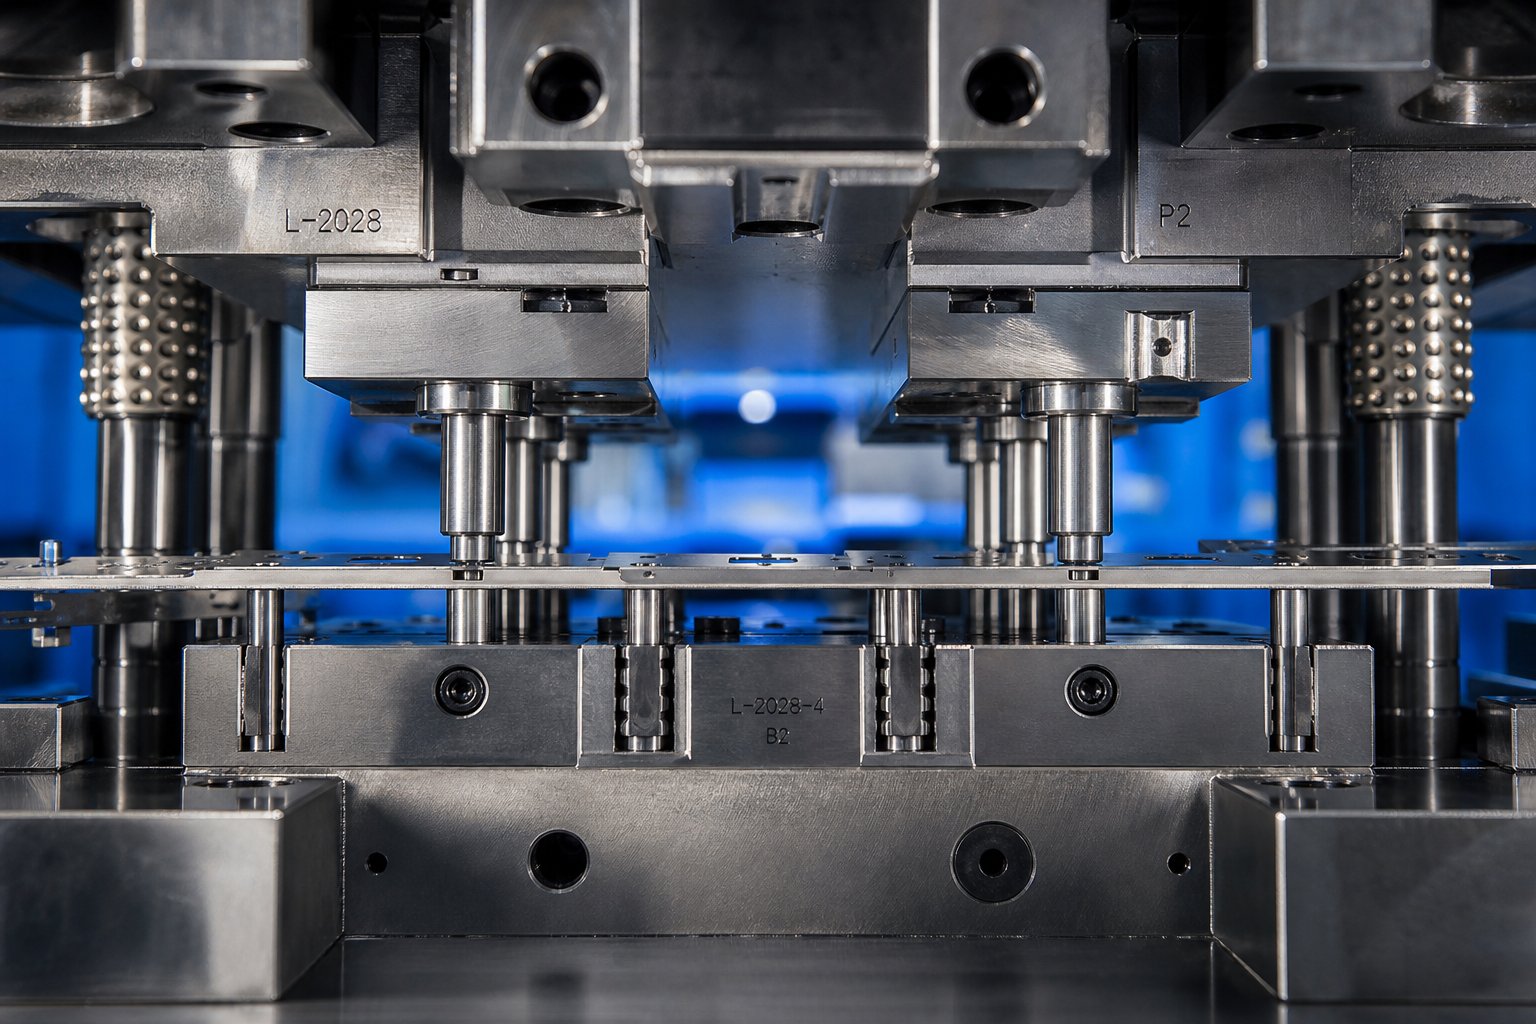
Vedaja disain ja pilootide paigutuse strateegia
Ribakandurid ja juhttihvtid saavad progressiivsetes stantside aruteludes harva tähelepanu, mida nad väärivad,-kuid need kaks elementi määravad, kas stantsimisvormide komplekt toodab tolerantsi piires osi või tekitab karbitäie kaupa jääke. Kandur hoiab detaili läbi iga vormimisetapi. Piloodid paigutavad selle igas jaamas mikroni-täpsusega. Koos moodustavad need nähtamatu infrastruktuuri, mis paneb progressiivsed stantsimisvormid toimima täppisinstrumentidena, mitte nüri jõutööriistadena.
Ribakandjate tüübid ja valikukriteeriumid
Kandur on ribamaterjali osa, mis ühendab iga arendusosa mähisega, kui see liigub läbi matriitsi. See on ohvriterohke-visatakse pärast lõikamist vanarauaks,-kuid selle disain reguleerib riba stabiilsust, materjali kasutamist ja vormimisvabadust igas jaamas. Kolm peamist konfiguratsiooni hõlmavad enamikku progressiivse stantsimise tööriista rakendustest:
A keskkandjajookseb riba keskelt alla materjalivõrku, mille mõlemal küljel on osad. Aüks-külgne operaatorkinnitab detaili materjali külge riba ühes servas, jättes ülejäänud kolm külge lõikamiseks ja vormimiseks ligipääsetavaks. Akahe (kahe{0}}poolse) operaatorigahoiab materjali mõlemal riba serval, riputades osa nende vahel.
Iga tüüp sobib erinevate detailide geomeetria ja protsessinõuetega. Valik sõltub sellest, milline detail välja näeb, kui palju vormimist see nõuab ja kuidas jõud jaotuvad riba laiusele.
| Kriteeriumid | Keskkandja | Üks{0}}külgkandur | Kahekordne (kahe{0}}külgmine) kandja |
|---|---|---|---|
| Materjali kasutamine | Mõõdukas{0}}keskveeb lisab laiust | Minimaalne{0}}jääk avatud küljel | Alumine-materjal on reserveeritud mõlemale servale |
| Riba stabiilsus | Hea sümmeetriliste osade jaoks | Madalam-tasakaalustamata kinnitus loob külgmise tõmbe | Suurepärane{0}}tasakaalustatud tugi, mis talub keerdumist ja kumerust |
| Sobivus asümmeetrilistele osadele | Piiratud-toimib kõige paremini peegeldatud või sümmeetrilise geomeetriaga | Hea{0}}osa ripub vabalt ühelt poolt | Suurepärane{0}}tasakaalustatud haare kompenseerib asümmeetrilised jõud |
| Tüüpilised rakendused | Sümmeetrilised lamedad osad, elektrikontaktid, lihtsad sulgud | Väikesed pistikud, klemmid, kolme külje vormistusega osad | Suured osad, sügavale{0}}tõmmatud kestad, raske vormimine, laiad toorikud |
Kuidas valite? Alustage detailide geomeetria ja lõikenõuetega. Mõõduka vormiga sümmeetrilised osad paarituvad sageli loomulikult keskkanduritega-veeb pakub tasakaalustatud tuge ja lihtsustab ribade jälgimist. Kuid kui detail nõuab sügavat vormimist või joonistamist, aveniv veebikandjakonfiguratsioon muutub vajalikuks, et võimaldada metallil vabalt voolata ilma järjestikuste osade vahekaugust rikkumata. Topeltkandurid on siin suurepärased, kuna need kinnitavad riba mõlemad pooled, vältides tugevat kumerust ja väändumist, mida muidu põhjustaks raske ühepoolne moodustumine.
Ühepoolsed-küljekandurid maksimeerivad juurdepääsu materjalile, kuid nendega kaasneb kompromiss: asümmeetriline kinnitus tekitab ebavõrdseid eemaldamisjõude, mis võivad riba külili tõmmata. Lehtmetallist stantsimisvormis, mis töötab 200+ löögiga minutis, moodustub isegi kerge külgsuunaline triivimine kiiresti. Insenerid, kes kasutavad ühepoolset-külgkandurit, lisavad selle tendentsi vastu võitlemiseks tavaliselt sekundaarsed juhtsiinid või stabiliseerimisfunktsioonid.
Ka kandja tugevus on oluline. Vastavalt stantsimisvormide projekteerimisasutustele peab võrk taluma etteandmisjõudu kõigis jaamades ilma paindumise või rebenemiseta-ligikaudu 10% riba kogumassist, korrutatuna edenemiste arvuga. Kanduri mõõtmete määramiseks pole universaalset valemit, nii et kogenud disainerid sõltuvad materjali tüübist, paksusest ja vormimistoimingute raskusastmest, et määrata võrgu laius ja geomeetria.
Jaama täpsuse katsetihvtide paigutuse strateegia
Pilotid on lihvitud terasest tihvtid, mis on paigaldatud ülemisse matriitsi, mis laskuvad ribal olevatesse eelnevalt{0}}augustatud aukudesse, enne kui mis tahes muud tööriistad materjaliga haarduvad. Nende töö on lihtne, kuid kriitiline: enne augustamise või vormimise alustamist suruge riba täpselt X-Y-asendisse. Ilma nendeta koguneks sööda-rulli ebatäpsus jaamast jaama, kuni asukohavead ületaksid osa tolerantsid.
Mõelge sellele nii, et{0}}söötur pakub jämedat positsioneerimist, nihutades riba ligikaudsesse asukohta. Seejärel viivad piloodid läbi peenkorrektsiooni, surudes riba iga vajutusega füüsiliselt tegelikku teoreetilisesse asendisse. See "jäme-siis-peen" tsükkel lähtestab igas jaamas asukohavea, mis tähendab, et järkjärgulised stantsimisvormid säilitavad kümne või enama järjestikuse toimingu tolerantsid +/-0,05 mm või paremad.
Pilootide tõhus paigutus järgib mitmeid insenerireegleid:
- Sagedus:Maksimaalse täpsuse tagamiseks asetage piloodid igasse jaama. Pikemate matriitside puhul, mille hind on muret tekitav, on kõik teised jaamad mitte-kriitiliste vaheoperatsioonide{2}} jaoks vastuvõetavad, kuid kõik vormimis- ja trimmimisjaamad vajavad spetsiaalseid piloote.
- Vahekaugus:Asetage juhttihvtid riba laiuse ulatuses üksteisest nii kaugele, kui geomeetria seda võimaldab. Laiem vahemaa tagab parema nurga juhtimise, takistades riba pöörlemist (lengerdust), mida{1}}vahega suletud piloodid ei suuda tuvastada ega korrigeerida.
- Vormimisest ülesvoolu:Piloodid peavad riba külge haakima, enne kui mis tahes vormimistööriistad materjaliga kokku puutuvad. Vormimistoimingud võivad juhtauke moonutada, kui need asetsevad liiga lähedal, seega leidke kriitilised piloodid ülesvoolu (etteandesuunas) rasketest kõveratest, tõmblustest või reljeefidest, mis võivad registreerimisauke deformeerida.
- Kaasamiste järjestus:Esmalt siseneb ribale pilootots, millele järgneb asukoha läbimõõt.Etteanderullid peavad vabastama riba enne, kui piloodi asukoha läbimõõt haakub-muidu võitleb söötur piloodiga, painutades tihvti, pikendades auku ja halvendades aja jooksul täpsust.
Sama oluline on piloodi suuruse määramine. Pilootdiameetri ja juhtava vaheline kliirens on tavaliselt 0,0005 kuni 0,001 tolli, sõltuvalt materjali paksusest ja riba jäikusest. Rangem kliirens parandab asukoha täpsust, kuid suurendab kinnijäämise ohtu, kui riba pole täiesti tasane. Paksemad materjalid taluvad tihedamaid kinnitusi, kuna riba on deformatsioonikindel; õhemad fooliumid vajavad veidi rohkem vaba ruumi, et vältida sisselõigete tekkimist juhtava ümber.
Tolerantsi haldamine{0}}üles jaamades
Siin on iga mitme jaamaga stantsimisvormide komplekti põhiline väljakutse: iga operatsioon toob kaasa väikeste positsioonide kõrvalekallete võimaluse. Jaamas 3 läbistatud auk võib olla 0,02 mm nimiväärtusest väiksem. Jaamas 7 tehtud kurv lisab veel 0,01 mm nihke. Jaama 12 järgi võivad need vead virnastada-, välja arvatud juhul, kui stantsi registreerimissüsteem ketti aktiivselt katkestab.
Piloodid saavutavad selle, lähtestades riba absoluutsesse asendisse igas haardumispunktis. Kumulatiivne viga, mis tuleneb etteande-rulli mehaanilisest lõtkust, riba soojuspaisumisest ja elastsest tagasitõmbest pärast vormimist, nullitakse iga kord, kui juhttihvt istub. Seetõttu võivad progressiivsed stantsid omada funktsioonide -to-funktsioonide tolerantse +/-0,05 kuni +/-0,10 mm isegi osadel, mis nõuavad viisteist või enamat jaama – viga ei saa kunagi suureneda kaugemale kui üks sammu samm.
Mitmed tegurid määravad, kui ranged need saavutatavad tolerantsid tegelikult on:
- Piloot-auguni-kliirens:Iga tuhandiktolline piloodi ja augu vaheline kliirens tähistab riba võimalikku nihet. 0,001-tolline kliirens tähendab, et riba võib selle jaama 0,001-tollise läbimõõduga tsoonis asuda kõikjal. Selles jaamas moodustunud tunnused pärivad selle ebakindluse.
- Kaugus piloodist objektini:Mida kaugemal paikneb moodustunud tunnus lähimast piloodist, seda suurem nurgaviga võimendab positsioonihälvet. Piloodist 50 mm kaugusel asuv funktsioon 0,01-kraadise riba pöörlemisveaga nihutab ligikaudu 0,009 mm – väike, kuid tähenduslik, kui tolerantsid on väikesed.
- Riba paksus ja jäikus:Paksemad ribad takistavad juhtpunktide vahelist läbipainet, säilitades sirguse kogu matriitsi laiuse ulatuses. Õhuke fooliumimaterjal võib tugede vahel painduda või lainetada, võimaldades keskmis{1}}ulatustel nihkuda juhitavate servade suhtes.
- Soojusefektid kiirusel:Kiire{0}}astmeline stantsimine tekitab hõõrdesoojust, mis laiendab riba jaamade vahel järk-järgult. Pikkade stantside puhul, mis töötavad kiirusega 400+ lööki minutis, lisab termiline kasv isegi mõne mikroni võrra sammu kohta mõõdetavat positsioonitriivi-, mida juhitakse automaatselt, kuid projekteerijad peavad pilootava suuruse määramisel arvestama.
Praktiline disainijuhis: kui kaks sama osa objekti peavad omama tihedat positsioonilist seost, moodustage need samas jaamas või naaberjaamades, mis jagavad sama piloodipaari. Rangelt tolerantsiga funktsioonide levitamine kaugemates jaamades mitmekordistab muutujaid, mis võivad põhjustada tõrkeid-isegi siis, kui piloodid parandavad igal sammul.
Kanduri disain ja pilootstrateegia moodustavad koos ribakontrolli selgroo. Kuid kui need stantsimisvormide komponendid on määratletud, kerkib esile teistsugune küsimus: kas pressil on piisavalt võimsust kõigi nende jaamade samaaegseks juhtimiseks? Täielikult koormatud progresseeruva stantsi kogujõuvajaduse arvutamine-ja selle sobitamine õige vajutusega-on järgmine tehniline takistus, mis eraldab ehitatava kontseptsiooni tootmis-valmis tööriistast.
Tonnaaži arvutamine ja pressi valik
Teil võib olla veatu ribapaigutus, ideaalsed vahekaugused ja ideaalne pilootide paigutus,-kuid kui progressiivne stantsimispress ei suuda kõigi nende jaamade üheaegseks juhtimiseks piisavalt jõudu väljastada, pole sellel tähtsust. Tonnaaži arvutamine on koht, kus matriitsi disain kohtub füüsilise reaalsusega ja selle alahindamine on üks kiiremaid teid ummistuste, purunenud löögi ja tootmise seiskumiseni.
Lõike- ja vormimisjõudude arvutamine jaama kohta
Iga progressiivse stantsi jaam nõuab jõudu iseseisvalt. Torkejaam vajab aukude lõikamiseks piisavalt tonnaaži. Painutusjaam vajab materjali plastiliseks deformeerimiseks jõudu. Joonistusjaam vajab kesta seinte venitamiseks jõudu. Igaüks neist arvutatakse eraldi, kasutades toimingu tüübile vastavaid valemeid.
Tühistamise ja läbitorkamise-iga materjali lõikamise-põhivalem on lihtne:
Lõikejõud (tonnides)=Lõike ümbermõõt (tollides) x materjali paksus (tollides) x nihketugevus (tonni/in²)
2-tollise läbimõõduga 0,060-tollise pehme terase ava puhul (nihketugevus ~25 tonni/in²) on see: (2 x 3,1416) x 0,060 x 25=9.4 tonni. Korrutage see loogika jaama iga läbistatud funktsiooniga ja teil on jaama lõikekoormus.
Vormimistoimingud kasutavad teistsugust omadust. Joonistamine ja painutamine panevad materjali pigem pinge alla kui nihkesse, nii etarvutus asendab Ultimate Tensile Strength (UTS)nihketugevuse jaoks. Painutusjaama jõud sõltub painde pikkusest, materjali paksusest, stantsi ava laiusest ja materjali tõmbeomadustest. Iga jaam saab oma arvutuse-ei kasuta otseteid ega keskmistamist.
Pressi kogutonnaaž ja ohutustegurid
Siin on üksikasjad, millest paljud insenerid puudust tunnevad: progressiivse stantsipressi jaoks vajalik kogutonnaaž on kõigi jaamade jõudude summa, mis ilmnevad ühel vajutuskäigul{0}}mitte ainult kõige raskem jaam. Iga löök, iga vorm, iga vedru ja iga padjake avaldab samaaegselt jõudu alumises surnud punktis. Peate nende kõigi eest arvestama:
- Torkamine sunnib{0}}kõiki selle tõmbega augud, pilud ja sälgud
- Tühistavad jõud-kanduri sälgud, trimmimistoimingud ja lõplik väljalõige
- Painutusjõud-kõiki löögi ajal rakenduvad vormimisjaamad
- Tõmbejõud-tassi või kesta moodustamiseks pluss tooriku hoidiku padja surve
- Verejõud{0}}lokaliseeritud kõrgsurvejaamad-reljeeftrükkimiseks või mõõtmete määramiseks
- Eemaldaja vedru rõhk{0}}kõigi eemaldaja vedrude ja lämmastiku silindrite kumulatiivne jõud, mis löögi ajal kokku suruvad
- Tõstetihvti survega-vedruga-koormatud tihvtid, mis tõstavad riba tõmmete vahel
- Käitav nukk sunnib-mis tahes külg-toimemehhanisme löögitsükli ajal tööle
Summeerige kõik ja lisage arvutatud koguarvust 20-30% ohutustegur. See varu hõlmab materjali omaduste varieerumist pooli partiide vahel, teritustsüklite vahelist järkjärgulist stantsimist ja tühjendamise ajal tekkivat dünaamilist{4}}jõudu. Löögi-läbi-energia äkiline vabanemine, kui stants läbi materjali puruneb – tekitab impulsskoormuse, mis ületab hetkeks staatilise lõikejõu. Press, mille suurus on liiga lähedal teoreetilisele miinimumile, tunneb seda iga löögi põhjas põrutava šokina, kiirendades laagrite kulumist ja vähendades stantsi eluiga.
Vajutage valikukriteeriume, mis on suuremad kui tonnaaž
Ainuüksi tonnaaživõimsus ei kvalifitseeru progressiivse stantsimismasinaga selle töö jaoks. Mitmed mehaanilised parameetrid peavad samuti vastama stantsi füüsilistele nõuetele:
- Voodi suurus:Pressi alus peab mahutama stantsi jalajälje ja ruumi kinnitamiseks. Piisava tonnaažiga, kuid alamõõdulise kihiga stantsimispress koondab koormuse väiksemale alale, põhjustades lokaalset läbipainde, mis halvendab detailide kvaliteeti.
- Sulgemiskõrgus:Vahemaa liugpinna ja voodipinna vahel alumises surnud punktis peab ületama matriitsi suletud kõrgust. Seadke seadistamise ajal sulgemiskõrgus liiga kitsaks ja võite matriitsi purustada; liiga lahti ja vormimisjaamad ei ulatu põhjani.
- Löögi pikkus:Peab piisama matriitsi kõige sügavama tõmbe või kõrgeima vormi jaoks, millele lisandub vaba ruumi ribatõstjatele, et materjali etteandmiseks üles tõsta.
- Kiiruse reiting:Suure -mahuga progresseeruvate stantside operatsioonid töötavad 200 kuni 600+ lööki minutis. Progressiivne stantspress peab olema ette nähtud pidevaks sõitmiseks sellistel kiirustel ilma soojuse kogunemiseta laagrites, siduris või piduris. Vahelduva töö jaoks mõeldud press kuumeneb üle ja kaotab mõõtmete stabiilsuse pideva kiire{5}}tootmise korral.
Energia on sageli{0}}tonnaažist tähelepanuta jäetud kaaslane. Pressil võib olla küllaldane tippjõud, kuid ebapiisav hooratta energia, et seda jõudu käigu tööosas hoida,-eriti tõmbeoperatsioonide puhul, mis haaravad materjali kõrgel käigutsüklis. Ebapiisav energia on sagedane pressi ummistuste põhjus alumises surnud punktis, kus hooratas aeglustub allapoole töö lõpetamiseks vajalikku kiirust. Kontrollige alati nii tonnaaži kui ka saadaolevat energiat oma sihtlöökide minutis.
Vajutage valik lukustub tootmismahus{0}}kiirus, jõud ja füüsiline tööruum. Kuid selles ümbrises määravad stantsi komponendid ise, kui kaua tööriist hooldusseisatuste vahel töötab. Materjalid, mis on valitud löökide, stantsnuppude ja kulumisplaatide jaoks, määravad, kas teritate iga 50 000 löögi järel või jooksete üle miljoni.
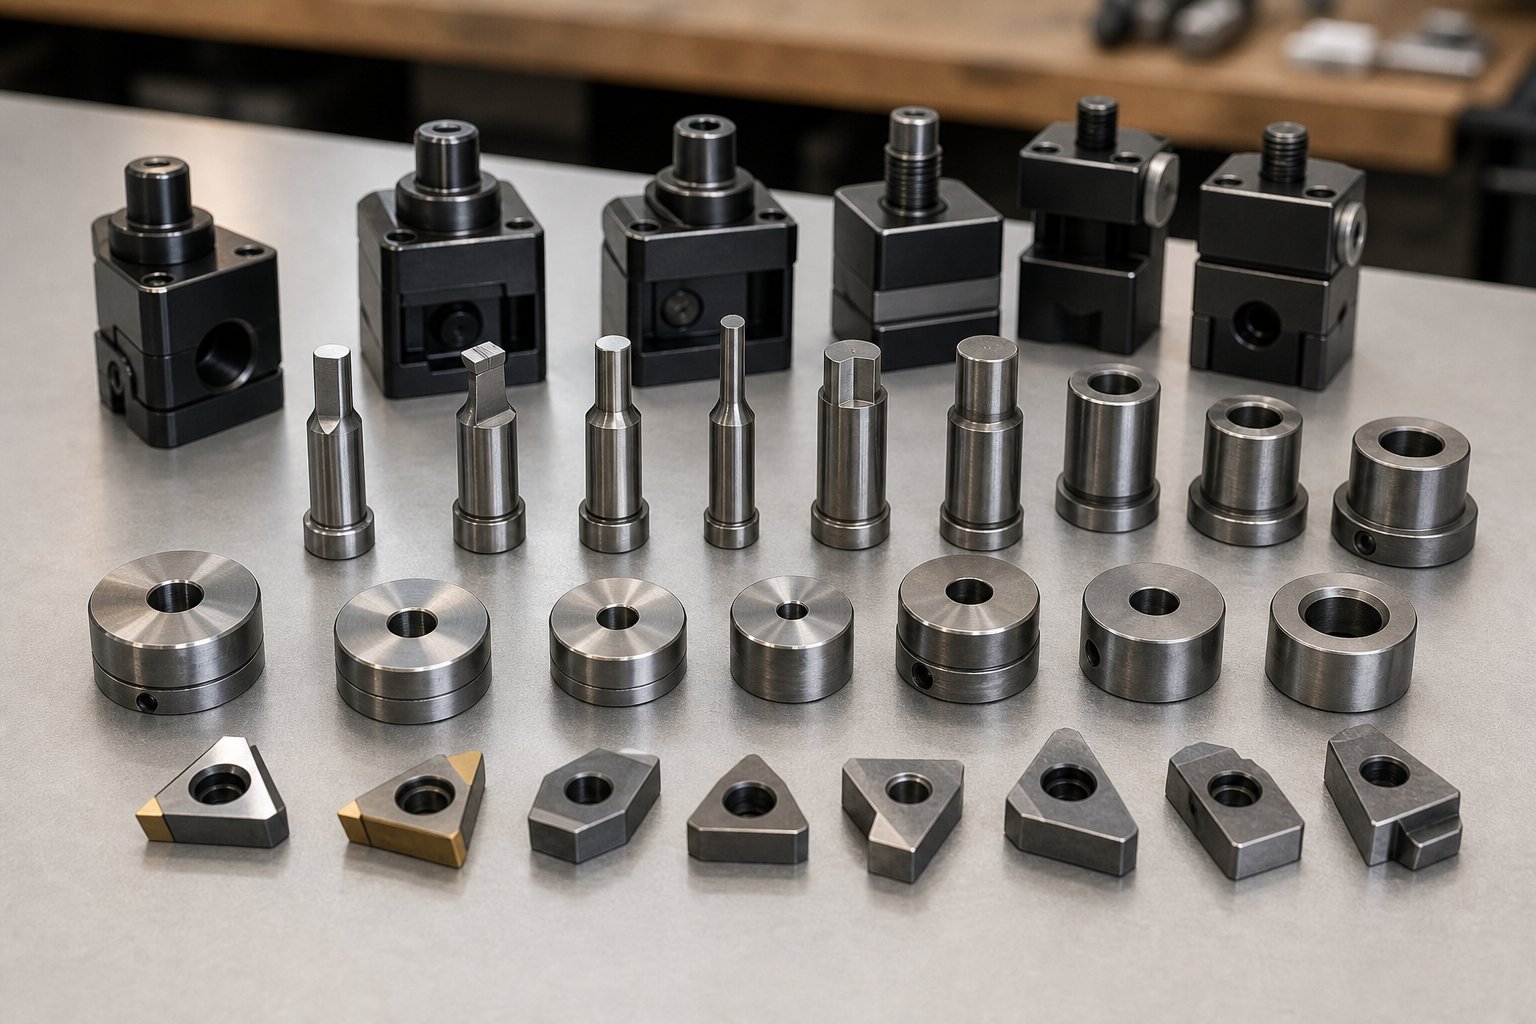
Stantsimaterjalide valik ja hoolduse planeerimine
Progressiivne tööriist ja stants on sama vastupidavad kui selle sees olevad materjalid. Saate optimeerida iga jaama jada ja naelutada iga kliirensi arvutusi, kuid kui stantsid ja matriitsinupud on valmistatud valest terasest, tõmbate te teritamiseks stantsi liiga sageli-või mis veelgi hullem, asendate mõranenud sisetükke keset-. Stantsiterase valik on otsus, mis muudab teie disaini eesmärgi tegelikuks tootmise pikaealisuseks, mõõdetuna hooldusintervallide vahel.
Tööriistaterase klassid progressiivsete stantsikomponentide jaoks
Survetööriistade disain hõlmab iga komponendi materjali sobitamist selle domineeriva rikkerežiimiga. Kas stants kulub hõõrdumise tõttu järk-järgult? Kas see puruneb korduva löögi korral? Kas see deformeerub püsiva survekoormuse korral? Vastus määrab, milline hinne sellesse jaama kuulub.
Siin on praktiline hierarhia üldisest-eesmärgist äärmusliku-kohustuseni:
| Tööriistaterase klass | Töökindlus | Esmane tugevus | Parim rakendus |
|---|---|---|---|
| A2 (1,2363 / SKD12) | 58-62 HRC | Tasakaalustatud sitkus ja kulumiskindlus | Mõõduka -mahuga üldine töö, kus ükski rikkerežiim ei domineeri |
| D2 (1,2379 / SKD11) | 58-60 HRC | Kõrge abrasiivne kulumiskindlus | Suur-mahu tühjendamine ja augustamine seal, kus servade säilitamine on kriitiline |
| M2 (1,3343 / SKH51) | 60-65 HRC | Suurema survetugevusega kulumiskindlus | Lööb suure koormuse all kõrgendatud tootmiskiirusel |
| M4 kiirterasest{1}} | 62-66 HRC | Maksimaalne kulumiskindlus sepistatud terases | Abrasiivsete või kaetud materjalide{0}}kiire läbitorkamine |
| Karbiid (volframkarbiid) | 88-92 HRA | Äärmuslik kõvadus ja kulumisiga | Ultra-suure-mahuga tootmine või abrasiivsed materjalid, nagu räniteras |
Mõelge sellele kui kulude- versus-eluaeg kompromissile.A2 pakub tasakaalustatud lahendustkui kulumine, deformatsioon ja löök aitavad kaasa tööriista lagunemisele, ilma et ükski mehhanism selgelt domineeriks. See on kindel vaikeseade stantside jaoks, mis töötavad mõõdukas tootmismahus, kus mitme jaama laadimistingimused on erinevad.
D2 astub sisse, kui tootmismaht kasvab ja servade kulumine muutub piiravaks teguriks. Selle kõrge kroomkarbiidi sisaldus hoiab lõikeservad teravana ka pikkadel töösõitudel,-kuid kui tekkivad mõrad või praod, tähendab D2 madalam tugevus, et on aeg minna üle millegi löögikindlama-(nt S7) vastu või tõusta tasemele M2, kus nii kulumine kui ka survekoormus põhjustavad rikkeid.
M2- ja M4-kiirteras{2}} on sepistatud stantsitud terase rakenduste ülemisel astmel. Need säilitavad servade geomeetria korduva survekoormuse korral, mis deformeerib D2, muutes need ideaalseks löögiks suurel-kiiretel stantsidel, mis töötavad 300+ lööki minutis. Kompromiss on töödeldavus{8}}neid sorte on raskem lihvida ja püsivate tulemuste saavutamiseks on vaja hoolikamat kuumtöötlust.
Kui karbiidist sisestused õigustavad oma kulusid
Progressiivsed karbiidist stantsimisvormid esindavad vastupidavusredeli tippu-ja hinnakirja tippu. Karbiidist stantsimis- või stantsnupp võib maksta 5–10 korda rohkem kui selle D2 ekvivalent. Millal on see investeering mõttekas?
Majanduslik crossover sõltub kolmest tegurist:
- Tootmismaht:Kui aastased mahud ületavad 5–10 miljonit tabamust, vähendab karbiidi pikenenud eluiga terituste vahel (sageli 10 korda pikem kui tööriistaterasel) vähendab kogu seisakukulusid piisavalt, et kompenseerida suuremat esialgset investeeringut.
- Töödeldava detaili materjal:Abrasiivsed materjalid, nagu räniterasest laminaadid, roostevaba teras ja kaetud ribamaterjal, kiirendavad tööriistaterase kulumist dramaatiliselt. Karbiid talub seda hõõrdumist palju tõhusamalt, säilitades servade seisundi, kus D2 vajab teritamist iga 50 000–100 000 löögi järel
- Tolerantsi tundlikkus:Osad, mille mõõtmed on ranged, saavad kasu karbiidi mõõtmete stabiilsusest-väiksem kulumine tähendab väiksemat triivi hooldustsüklite vahel, mis tähendab vähem tolerantsi -väliseid osi-pikendatud töötamise ajal
Üks kriitiline hoiatus: karbiid on rabe. See talub ilusti kulumist, kuid praguneb löögi või külgkoormuse korral. Nagu märgivad progressiivse stantside disaini eksperdid, "karbiid on nagu betoon ja laguneb enne kulumist." See tähendab, et karbiid toimib kõige paremini augustamis- ja tühjendusjaamades, millel on hästi-juhitud augud ja minimaalne külgjõud,-mitte vormimisjaamades, kus teljega -väliskoormus on tavaline. Disainerid peavad tagama õige stantsijuhi pikkuse ja kõrvaldama kõik kõrvalekalded, mis võivad karbiidist sisetükki külg{7}}koormada.
Hooldusintervallid ja hooldatavus
Matriitsi tembeldamise hooldus ei tähenda ainult ajakava järgi teritamist-, vaid see, kuidas stants oli mõeldud hooldamiseks. Matriit, mis vajab ühe kulunud stantsi asendamiseks täielikku lahtivõtmist, maksab seisaku ajal palju rohkem kui mooduljuurdepääsu jaoks mõeldud stants.
Teenindatavuse-põhimõtted- hõlmavad järgmist:
- Lõigatud lisad:Surunuppude purustamine ja terase lõikamine üksikuteks segmentideks, mitte monoliitplaatideks. Kui üks lõikeserv kulub, asendate ainult selle sisetüki, -mitte kogu matriitsi osa.
- Kiiresti{0}}vahetavad auguhoidjad:Kinnitussüsteemid, mis võimaldavad üksikuid stantse eemaldada ja asendada kõrvalolevaid tööriistu häirimata. Pall-- või kiilu-lukuhoidikud muudavad selle tunniajase-ümberehitamise asemel viie-minutilise toimingu.
- Kannaploki disain:Täpsed kannaplokid ja juhtnupud, mis sunnivad ülemise ja alumise matriitsi pooli uuesti kokkupaneku ajal täpselt joonduma, välistades inimliku eksimuse, mis põhjustab pärast hooldust stantsi{0}}vale joonduse-.
- Dokumenteeritud vaheseinte virnad:Matriitsi koostejoonistel on märgitud maksimaalsed tõmbepiirangud, mis väldivad üle-niibimist, mis võib põhjustada löögi häireid eemaldajate või muude komponentide töös.
Kogenud progressiivsete stantside tarnijatele meeldivadYICHENprojekteerige see hooldusjuurdepääs otse oma stantside konstruktsioonidesse juba kontseptsioonifaasist alates, -toetades pikaajalist-tootmist prognoositavate hooldusintervallidega ja skaleeritava hoolduse planeerimisega suuremahuliste-metallosade jaoks. Kui stants on konstrueeritud nii, et pressioperaator või tööriistaruumi tehnik saab kuluvaid komponente vahetada ilma erioskusteta, kaitsete tootmise tööaega olenemata tööjõu varieeruvusest.
Templivormi hoolduse praktiline reaalsus on järgmine: stants, mis teeb aastas miljon lööki D2 sisestustega, võib vajada teritamist iga 150 000-250 000 löögi järel. Täiendage kriitilised jaamad karbiidile ja see intervall ulatub 1000 000+ tabamuseni. Kuid teritamise sagedus on vaid üks muutuja. Disain peab arvestama ka sellega, kui kiiresti saate stantsi pärast tõmbamist pressi tagasi saada – ja see kiirus tuleneb läbimõeldud moodulkonstruktsioonist, mitte ainult paremast terasest.
Materjali valik ja kasutatavuse planeerimine määravad, kui kaua matriit töötab ja kui kiiresti see taastub. Kuid isegi parimad materjalid ei suuda kompenseerida disaini-faaside kõrvalekaldeid, mis põhjustavad kroonilisi rikkemustreid-söötmisvigu, tõmbetõmbeid, löögi purunemist ja jaamade kõrvalekalde probleeme, mis korduvad hoolimata sellest, mitu korda komponente teritate või asendate.
Levinud projekteerimisvead ja algpõhjuste ennetamine
Enamik tõrkeotsingu juhendeid keskendub sellele, mida teha pärast seda, kui järkjärguline stants hakkab tootmises ebaõnnestuma. See on tagurpidi. Suurem osa kroonilistest progresseeruvatest stantsimisprobleemidest-söötmisvigadest, tõmblustest, löögi purunemisest, mõõtmete kõrvalekaldumisest- on tingitud otsustest, mis tehti projekteerimisetapis, ammu enne seda, kui stants üldse pressitakse. Nende parandamine pärast tööriista ehitamist tähendab kallist ümbertööd, viivitusi tootmises ja stantsi eluiga. Nende vältimine projekteerimise ajal ei maksa peaaegu midagi.
Kui teie stants tõrgub pidevalt sama rikkerežiimi korral, mis töötab pärast töötamist, ei ole algpõhjus tõenäoliselt kulumine ega operaatori viga. See on disainilünk, mida ükski teritamine või reguleerimine ei kõrvalda.
Tõrked söötmisel ja ribade edenemise tõrked
Eesöötmine-, kus riba ei suuda enne pressimistsükleid õiget sammu edasi viia-, on tööriistade ja stantside stantsimisel üks levinumaid tootmiskatkestusi. Kui see juhtub, löövad löögid valesse kohta, piloodid liiguvad-keskelt välja ja sellest tulenevad osad on vanarauad. Mis veelgi hullem, võib tõsine söötmistõrge tabada stantsinuppe, põhjustades tuhandeid dollareid tööriistakahjustusi ühe tõmbega.
Mis põhjustab söötmishäireid? Tavaliselt üks neljast disaini{0}}etapi kõrvalekaldest:
- Ebapiisav piloodi kaasamise pikkus:Kui juhttihvtid ei lasku ribasse piisavalt kaugele, enne kui lõikamis- või vormimistööriistad materjaliga kokku puutuvad, ei registreerita riba toimingu alustamisel täielikult. Parandus kavandab pikema piloodiotsa haardumise -tavaliselt 1,5x materjali paksusega minimaalselt-ja kontrollib, et etteande vabastamise ajastus võimaldaks pilootidel täielikult istuda enne, kui muud tööriistad rakenduvad.
- Liigne riba kumerus asümmeetriliste toimingute tõttu:Kui riba ühelt küljelt eemaldatakse suures koguses materjali,pooli sisepinged vabanevad ebaühtlaselt, mis põhjustab kanduri külgsuunas kummarduse. Tuhandete tsüklite jooksul tõmbab see progresseeruv kumer riba vastu juhikuid ja juhtnuppe, tekitades söödatakistust ja võimaliku söötmishäire. Disaini vastumeetmed hõlmavad tasakaalustamisoperatsioonide lisamist vastasküljele või üleminekut kahe kanduri konfiguratsioonile, mis jaotab pinge sümmeetriliselt.
- Tõstuki ebapiisav kõrgus:Vajutuslöökide vahel tõstavad vedruga{0}}tõstetihvtid riba matriitsi pinnast kõrgemale, et see saaks vabalt edasi liikuda. Kui tõstekõrgus on liiga madal, lohisevad moodustunud elemendid või allapoole{2}}painutatud sakid söötmise ajal üle matriitsi esikülje. Riba kõhkleb, söötur ületab oma ajastusakna ja järgmine löök püüab riba positsioonist välja. Disainerid peavad arvutama tõstuki kõrguse matriitsi sügavaima allapoole jääva kuju ja kliirensi -mitte ainult materjali paksuse alusel.
- Etteande pikkus ületab pressi etteande täpsust:Pikemad sammud suurendavad servo- või õhusööturite mehaanilist ebatäpsust. Söötur, mille täpsus on +/-0,05 mm, annab 50 mm sammul kaks korda suurema absoluutvea võrreldes 25 mm sammuga. Kui konstruktsioon nõuab pikki edenemiskaugusi, annavad lühemad etteanded suurema jaamade arvuga sageli stabiilsemaid tulemusi kui vähem agressiivse sammupikkusega jaamu.
Kõiki neid probleeme saab ennetada, kui projekteerimisel on piisavalt tähelepanu pööratud. Ühine joon? Kõik need tulenevad sellest, et alahinnatakse riba dünaamilist käitumist tootmiskiirusel-mis näeb hea välja CAD-i või aeglase-kiiruse proovimise ajal, kuid laguneb kiiresti 200+ löögiga minutis.
Nälkjate tõmbamise ja löögi purunemise vältimine
Nälkjate tõmbamine on petlikult hävitav. Üks tõmmatud nälk-välja löödud-jäägiketas, mis kinnitub tagasitõmbuva stantsi külge ja siseneb uuesti-ribale-võib kahjustada kõiki allavoolu jaamu ühe vajutusega. See mõlkib osade pindu, tekitab pragusid, tekitades torke ja ummistub lõikeservade vahele. Kiire progresseeruva stantsimise puhul, mis töötab kiirusel 300+ SPM, ei ole operaatoril aega reageerida, enne kui kahjustused kaskaadivad läbi kogu stantsi.
Miks nälkjad tõmbavad? Peamine põhjus on vaakum. Kui stants lõikab läbi materjali, tõmbub nälk veidi kinni, püüdes õhu nõgusa nälkja pinna ja lameda stantsipinna vahele. Väljavõtmise ajal tekitab see suletud tasku imemise, mis tõstab nälkja matriitsi nupust välja. Tugevad määrdeained suurendavad tihendusefekti ja suuremad lõikevahed tekitavad matriitsi avast veidi väiksemaid nälkjaid-, mis välistavad tõkked, mis muidu need kinni hoiaksid.
Kavandage-faasi vastumeetmed, mis takistavad nälkjate tõmbamist enne selle algust:
- Nälkjate kinnihoidmise geomeetria matriitsi nuppudes:Väikeste nurgeliste pilude või ogaste töötlemine matriitsi nuppude seintesse tekitab nälkja perimeetrile purske, mis kiiluvad selle paika. Tagurpidi-koonusvormi nupp,-kus ava pisut kitseneb väljapääsu suunas,-hoiab nälkjaid kokkusurutuna. Vaja on ainult 0,0005–0,001 tolli koonust; liigne koonus võib nupu lõhestada.
- Õhutuskanalid stantsides:Toru keskele puuritud väike läbiv{0}}auk laseb kinnijäänud õhul väljatõmbamise ajal välja pääseda, purustades vaakumi tihendi. See lihtne muudatus välistab imemismehhanismi täielikult suuremate stantside puhul.
- Õige kliirensi suhted:Suurem kliirens tekitab nälkjaid, mis vajutavad-matriitsi nuppu, lukustades need füüsiliselt paigale. Kui stantsi konstruktsioon nõuab servade kvaliteedi või tööriista eluea tõttu suuremaid vahekaugusi, muutuvad nälkjate kinnihoidmise funktsioonid pigem kohustuslikuks kui valikuliseks.
- Punch näo modifikatsioonid:Kerge kupli, ristsoone-lihvimine või stantsipinnale astumine rikub lamedat tihendit, mis tekitab vaakumi. Vedruga-ejektori tihvtid suuremate stantside sees lükkavad tagasitõmbamise ajal füüsiliselt nälkjad näo küljest lahti.
Toru purunemisel on oma konstruktsiooni-faasi algpõhjused. Kõige levinumad: alamõõdulised augu -ristlõiked. Stantsi vastupidavus eemaldamisjõule sõltub selle ristlõike pindalast-ja pikkusest. Pikad peenikesed augud,-need, mille pikkuse- ja-läbimõõdu suhe ületab 8:1-, on väga tundlikud väljatõmbumise suhtes, mis tekib siis, kui materjal haarab stantsi eemaldamise ajal. Piisava augujuhi pikkuse (toetatud eemaldamisplaadi sees) kavandamine ja pikkuse ja läbimõõdu suhte hoidmine kriitilistest lävedest madalamal hoiab seda rikkerežiimi täielikult ära.
Valest joondumisest tulenev külgkoormus on veel üks löögi hävitaja. Kui stants ei sisene matriitsi nupule ideaalselt kontsentriliselt, tekivad külgjõud, mis klõpsavad väikese-läbimõõduga stantsid või laastkarbiidist sisetükid. Konstruktsiooniparandus tagab juhttihvtide piisava haardumise ja eemaldaja plaadi juhiku täpsuse-probleemid, mida on odav ennetada, kuid hiljem kulukas diagnoosida.
Jaama vale joondus ja kumulatiivne viga
Kui järkjärguline stantsimine näitab mõõtmete järkjärgulist triivi või objektide ebaühtlast asukohta, on algpõhjus sageli jaama vale joondamine-seisund, kus stantsi ülemine ja alumine pool ei hoia koormuse all täiuslikku asukohta. See võib olla staatiline (stants oli veidi maha ehitatud) või dünaamiline (stants paindub iga käigu ajal ja vetrub tagasi, kusjuures paindemuster nihkub komponentide kulumisel).
Kavandage -faasiennetusmeetmed, mis kontrollivad valesid joondusi:
- Piisav juhttihvti suurus ja paigutus:Juhtnõelad peavad vastama kogu külgjõule, millele nad vastu peavad, mitte ainult standardsete kataloogisuuruste järgi. Asetage need üksteisest nii kaugele, kui stantsi geomeetria võimaldab,-laiem vahemaa peab nurgavigadele vastu tõhusamalt kui suuremad tihvtid, mis on paigutatud lähestikku.
- Õige stantsikomplekti jäikus:Kinga paksus peab vastama tonnaažile ja ulatusele. Õhukesed kingad painduvad koormuse all, põhjustades välimiste jaamade nihkumist keskmiste jaamade suhtes. Rusikareegel: jalatsi minimaalne paksus võrdub 1,5-kordse pikima toestamata vahemikuga jagatud kuuega, kuid FEA valideerimine on usaldusväärsem kui keerukate matriitside reeglid.
- Soojuspaisumise saastekvoodid suurel{0}}kiirusel:400+ lööki minutis paisub hõõrduv kuumenemine matriitsi komponente erinevalt. Teras paisub umbes 12 mikronit meetri kohta Celsiuse kraadi kohta. Kuumalt töötav 600 mm pikkune stants võib oma pikkuses kasvada 30{6}}50 mikronit,-piisavalt, et nihutada jaama välimist joondust tolerantsist väljapoole. Disainerid võtavad selle arvesse väikese vahega mittekriitilistes asukoha määramise funktsioonides, säilitades samas jäiga registreerimise kriitilistes tugipunktides.
- Varuvõtme paigutus korduvaks stantsi joondamiseks:Täpselt maandatud võtmed stantside sektsioonide ja kingade vahel sunnivad komponendid montaaži ajal täpsesse asendisse. Kui stants tõmmatakse hoolduseks ja uuesti kokku pannakse, välistavad need võtmed ümberjoonimisel inimliku vea-iga ümberehitus tekitab sama registreeringu kui algne koost.
Kaasaegne progresseeruv matriitsi kujundamise tarkvara võimaldab FEA-l simuleerida stantsi läbipaindet täis tootmiskoormusel, ennustades täpselt, kus ja kui palju matriitsi struktuur paindub enne ühe terasploki lõikamist. See võimalus muudab joondamisvaleda proovituvastusest kavandamise{1}}faasi arvutamiseks. Insenerid saavad CAD-mudelis lisada jäikusribe, suurendada jalatsi paksust kriitilistes tsoonides või paigutada juhttihvte ümber, et vältida prognoositavat läbipaindet-kõike CAD-mudelis ilma materjalikuluga.
CAD/CAE valideerimise töövood tuvastavad need probleemid varakult, simuleerides kogu pressimiskäiku: löögijõude, eemaldaja haardumist, vormimiskoormusi ja nende koosmõju matriitsi struktuurile. Progressiivne stantsikujundustarkvara märgistab jaamad, mille kõrvalekalle ületab kasutaja-määratletud läve, võimaldades disaineritel enne tööriistade ehitamisele pühendumist itereerida. See simulatsioonipõhine-lähenemine kujutab endast põhjapanevat nihet traditsioonilisest "ehitage, proovige, parandage" tsüklist, mis maksab nädalaid proovimisaega ja tuhandeid ümbertegemisi.
Tõrgete vältimine projekteerimisetapis on{0}}kõige kuluefektiivsem kvaliteedistrateegia. Kuid isegi täiuslikult disainitud matriitsi peab ehitama tarnija, kes suudab seda disaini täie täpsusega teostada-ja seda peab hooldama meeskond, kes mõistab iga funktsiooni taga olevat inseneri eesmärki. See seos disaini kvaliteedi ja tarnija suutlikkuse vahel määrab lõpuks kindlaks, kas progressiivne stantsiprogramm tarnib järjepidevaid osi miljonite tsüklite jooksul või muutub krooniliseks hooldusprobleemiks.
Progressive Die partneri valimine masstootmiseks
Progressiivne stants on täpselt nii hea kui pood, mis seda ehitab. Saate määrata iga vahemaa, järjestada iga jaama täiuslikult ja valida ideaalsed tööriistaterased,-kuid kui tarnijal puuduvad täppisseadmed, materjaliteadmised või protsessidistsipliin, et seda konstruktsiooni täie täpsusega teostada, kulutate kuid proovides jahtides probleeme, mida poleks pidanud kunagi eksisteerima. Tootmisinseneride ja hankemeeskondade jaoks, kes hankivad progressiivseid stantsimisstantse, ei ole tarnija valik ostuotsus. See on tehniline otsus, millel on otsesed tagajärjed osade kvaliteedile, tootmise tööajale ja programmi kogumaksumusele.
Mida hinnata progressiivse die tarnija puhul
Mitte kõik progressiivsed stantside tootjad ei tööta samal võimekuse tasemel ja lihvitud veebisait ei taga täpsust töökoja põrandal. Kui hindate potentsiaalseid partnereid progressiivse stantsimisteenuste jaoks, keskenduge kriteeriumidele, mis näitavad tegelikku tehnilist sügavust, mitte pinna{1}}taseme mandaati:
- Majasisene-disaini- ja simulatsioonivõimalus:Kas tarnija kasutab FEA{0}}põhist vormimissimulatsiooni ja ribapaigutuse optimeerimist sisemiselt või tellib projekteerimise ja masina lihtsalt kellegi teise mudeli järgi? Poed, mis omavad täielikku kujundust,-et -ehitada tsükliprobleeme kiiremini ja kordades tõhusamalt proovimise ajal.
- Tööriistaterase hankimise ja kuumtöötluse juhtimine:Küsige, kust nad hangivad D2, M2 ja karbiidist sisetükke ning kas kuumtöötlemine toimub-majasiseselt või allhanke korras. Ebajärjekindel kuumtöötlemine on stantsi enneaegse rikke peamine põhjus,{4}}seda protsessi otseselt kontrollivad tarnijad toodavad usaldusväärsemaid tööriistu.
- Proovipressi saadavus:Spetsiaalne proovipress võimaldab tarnijal enne tarnimist kontrollida stantside jõudlust realistlikes tingimustes. Ilma selleta nõustute tõestamata tööriistaga ja võtate enda asutuses endasse kogu proovimise riski.
- Kogemus sihtmaterjali tüüpidega:Kergeterase stantsimise tarnijal võib olla probleeme roostevaba terase või -tugevate sulamitega, mis nõuavad erinevaid lõtkusid, katteid ja jõuarvutusi. Küsige näiteid stantside kohta, mille nad on teie konkreetse materjali ja mõõtevahemiku jaoks ehitanud.
- ISO sertifikaadi olek:ISO 9001 sertifikaat näitab dokumenteeritud kvaliteedisüsteeme. Autotööstuse programmide puhul annab IATF 16949 vastavus märku PPAP-taseme dokumentatsiooni ja protsesside juhtimise võimalusest.
- Suhtlemisvõime projekteerimise iteratsioonide ajal:Progressiivsed stantsiprogrammid hõlmavad mitut disaini ülevaatamist ja tehnilisi muudatusi enne terase lõikamise algust. Tarnijal, kellel kulub DFM-i küsimusele vastamiseks nädal, kulub teile kogu programmi ajakava jooksul kuid.
Need kriteeriumid eraldavad täppisstantsi ja stantsimise spetsialistid üldistest töökodadest. Tarnija, kes on tugev kõigis kuues mõõtmes, võib stantsi jõudluse eest vastutada, selle asemel, et tarnida lihtsalt töödeldud komponente ja loota, et need töötavad.
Dieedi disaini keerukuse ja tarnija võimekuse sobitamine
Progressiivsed stantsid hõlmavad tohutut keerukust. Lihtne 4-jaamaline tühjendusvorm, millel on kaks läbitorkamisoperatsiooni ja piirang, on põhimõtteliselt teistsugune tehniline väljakutse kui 20-jaamaline progressiivne vorm, millel on tõmme, vormid, stantsimine ja selektiivne karastamine. Õige keerukusastme sobitamine õige tarnijaga hoiab ära nii ülemaksmise kui ka alatootmise.
Lihtsaid progresseeruvaid stantse -neid, mis käitlevad tasapinda, lihtsat läbitorkamist ja lihtsaid painutusi-, saavad asjatundlikult ehitada lai valik stantsimise ja stantsimise tarnijaid. Vajalikud tööriistade valmistamise oskused on kättesaadavad ja proovitsüklid on tavaliselt lühikesed. Kuid kuna jaamade arv kasvab, vormimistoimingud mitmekordistuvad ja tolerantsusnõuded karmistuvad, siis valdkond kitseneb. Keerulised stantsid nõuavad tarnijatelt, kellel on sügava vormimise simulatsiooni kogemus, võime ennustada ja arvutuslikult kompenseerida tagasivedu ning metallurgiaalaseid teadmisi, et valida katted ja sisestusklassid, mis vastavad iga jaama konkreetsele kulumisprofiilile.
Tööstuse vertikaalne kogemus loeb sama palju kui üldine suutlikkus. Tarnija, kellel on aastakümnete pikkune autotööstuse progressiivse stantsimise kogemus, mõistab PPAP-i nõudeid, GD&T viitetekste ja 1. astme programmide jaoks vajalikku tootmise valideerimissagedust. Elektroonikapistikutele keskendunud tarnija pakub teadmisi mikro-stantsimise, õhukeste-fooliummaterjalide ja ülitiheda sammu reguleerimise alal. Meditsiiniseadmete tööriistad nõuavad jälgitavuse dokumentatsiooni ja pinnaviimistluse standardeid, mida üldised tööstustarnijad ei pruugi järgida. Progressiivsete stantsimisteenuste hindamisel küsige konkreetselt programmide kohta, mida nad on teie tööstuses pakkunud, -mitte ainult sarnaste detailide geomeetria, vaid ka sarnaste kvaliteedisüsteemi ja dokumentatsiooninõuete kohta.
Pikaajaline-tootmisvalmidus ja skaleeritavus
Siin lähevad paljud hankimisotsused valesti: ostja hindab, kas tarnija suudab matriitsi ehitada, kuid mitte seda, kas matriit ise on loodud pikaajaliseks-tootmiseks elujõuliseks. Progressiivne stantsimisvorm, mis on mõeldud mitme-aastase ja mitme-miljoni- tabamuse teenindamiseks, vajab enamat kui head terast ja tihedaid vahesid. See peab olema mastaapsuse tagamiseks loodud esimesest päevast peale.
Kuidas näeb skaleeritavus välja stantside disainis? Varukomponentide komplektid-dubleerivad stantse, stantsnuppe ja kulumisplaate, mis on toodetud kõrvuti algse konstruktsiooniga, nii et asendusdetailid on mõõtmetelt identsed ilma uuesti{1}}töötlemiseta. Dokumenteeritud hooldusprotseduurid, mida võib järgida iga kvalifitseeritud tööriistaruum, mitte ainult algne ehitaja. Kontrollitud protsessiparameetrid, mis salvestati proovimise ajal, -optimaalne pressimiskiirus, etteandeseaded, määrdetüüp ja lämmastiku vedru surved,-et matriitsi saaks ümber paigutada või dubleerida ilma arendustsüklit kordamata.
Tootmisinseneride ja hankemeeskondade jaoks, kes hangivad-mahukaid progressiivseid tembeldamisprogramme, eraldavad need mastaapsuse funktsioonid viis aastat usaldusväärselt töötava matriitsi ja 12 kuu möödudes kroonilise hoolduskoormuse.
YICHENon tugev valik meeskondadele, kes hangivad järkjärgulisi stantsimisstantse suure -mahuga metallosade jaoks, mis nõuavad tõhusat mitme-jaama vormimist, tihedat korratavust ja skaleeritavat masstootmist,-pakkudes stantse, mis on loodud pikaajaliseks-toimivuseks koos sisseehitatud-hooldatavusega ja pikendatud tootmisprotsessi töötsükli parameetritega.
Laiem põhimõte kehtib olenemata sellest, millise tarnija valite: käsitlege järkjärgulist stantsimist süsteemiotsusena. Parimad tulemused tulevad partneritelt, kes mõistavad, et stantsi ehitamine on alles algus-toetamine miljonite tootmistsüklite kaudu on see, mis tegelikult määrab programmi edu. Küsige, kuidas nad kavandavad hooldusele juurdepääsu, millist varuosade strateegiat nad soovitavad ja kuidas nad protsessiakna dokumenteerivad. Need küsimused näitavad, kas tarnija mõtleb tarnitud tööriistadele või tarnitud tootmisvõimsusele.
Progressiivne tembeldamine annab oma täieliku majandusliku väärtuse ainult siis, kui disaini kvaliteet, materjaliteadmised ja tarnija teostus ühtivad kogu programmi elutsükli jooksul. Kinnijäänud inseneridel ei puudu tavaliselt teadmised,{1}}neil puudub süstemaatiline raamistik, mis ühendab detailide geomeetria otsused paigutusloogika eemaldamiseks materjali valiku ja tarnija võimekuse vahel. Rakendage seda raamjaamade kaupa ja see, mis näib olevat võimatult keeruline insenertehniline väljakutse, muutub hästi-defineeritud, lahendatavate probleemide jadaks.
Progressiivse stantsimisvormi disaini KKK
1. Mis vahe on progresseeruval stantsil ja liitvormil?
Progressiivne stants sisaldab mitut järjestikku paigutatud jaama, mis sooritavad ühe toimingu jaama kohta, kui metallriba liigub iga käiguga läbi pressi. Kombineeritud stants teostab kõik lõiketoimingud samaaegselt ühe käiguga ühes jaamas. Progressiivsed stantsid käsitlevad keerulisi osi läbitorkamise, painutamise ja vormimisega suurel kiirusel, samas kui liitvormid sobivad kõige paremini lihtsamate lamedate osade jaoks, nagu seibid või laminaadid, kus kõiki funktsioone saab lõigata ühes tasapinnas. Progressiivsed stantsid sobivad keskmise kuni väga suure tootmismahu jaoks, samas kui liitvormid on tavaliselt ökonoomsemad väiksemate mahtude ja vähem keeruka geomeetriaga.
2. Kuidas määrata progressiivses stantsis vajalike jaamade arv?
Jaamade arv sõltub osa funktsioonide keerukusest, tolerantsinõuetest ja moodustamise järjestuse piirangutest. Iga eraldiseisev toimingu-augud, painded, vormid, sälgud ja lõiked-nõudvad potentsiaalselt oma jaama. Jaamade vahel tuleb eraldada-lähedusaugud, mis nõrgendavad stantsi sektsioone. Läbistatud aukudega külgnevad painded nõuavad moonutuste vältimiseks järjestikust eraldamist. Kogenud insenerid lisavad proovimise ajal ka ühe või kaks pimejaama tühja reservina tulevaste muudatuste jaoks. Üldreegel on see, et keerulisema geomeetria ja väiksemate tolerantside korral on vaja rohkem jaamu, et jaotada vormimispingeid ja säilitada mõõtmete täpsust.
3. Millist stantsivahet peaksin kasutama roostevabast terasest progresseeruva stantsimiseks?
Roostevabast terasest järkjärgulise stantsimise korral on soovitatav stantsivahe vahemikus 15% materjali paksusest külje kohta pehmete või lõõmutatud tingimuste korral kuni 20% või rohkem töö-karastatud materjali puhul. See on oluliselt laiem kui pehme teras (10{5}}12%), kuna roostevaba terase suurem nihkekindlus ja töökõvenemine nõuavad lõikejõudude haldamiseks ja lõhestumise edasilükkamiseks rohkem vaba ruumi. Roostevaba terase tihedamad vahed kiirendavad tööriista kulumist ja suurendavad liimi kogunemise ohtu stantsitavatele pindadele. Laiema kliirensi ühendamine karbiidist sisetükkide või kaetud mulgustustega (TiN, AlCrN) pikendab veelgi tööriista eluiga roostevaba terase rakendustes.
4. Kuidas arvutate progressiivse stantsi pressi kogutonnaaži?
Pressi kogutonnaaž võrdub kõigi ühel pressilöögil samaaegselt esinevate jõudude summaga, millele lisandub 20-30% ohutustegur. Arvutage iga jaam eraldi: lõikejõud kasutab valemit ümbermõõt x paksus x nihketugevus, samas kui vormimisjõud kasutavad tõmbetugevuse{5}}põhiseid arvutusi. Lisage kõik augustamise, tühjendamise, painutamise, tõmbamise, löömise, eemaldaja vedru surve ja tõstetihvti jõud kokku. Ohutusvaru arvestab materjali erinevust pooli partiide vahel, stantsimise järkjärgulist tuhmumist ja dünaamilisi läbilöögijõude tühjendamise ajal. Kontrollige alati nii tonnaaživõimsust kui ka saadaolevat hooratta energiat oma sihtlöökide minutis.
5. Mida peaksin jälgima masstootmise jaoks progressiivse stantsi tarnija valimisel?
Hinnake tarnijaid kuue kriitilise kriteeriumi alusel: -majasisene projekteerimine ja FEA simulatsioonivõime, kontrollitud kuumtöötlusega tööriistaterase hankimine, spetsiaalse proovipressi saadavus, tõestatud kogemus konkreetsete materjalitüüpide ja mõõturitega, ISO või IATF-i sertifikaat dokumenteeritud kvaliteedisüsteemide jaoks ja reageeriv suhtlus projekteerimise iteratsioonide ajal. Tarnijad, nagu YICHEN, kes projekteerivad hoolduse juurdepääsetavuse ja mastaapsuse oma järkjärgulisteks vormideks juba kontseptsioonifaasis, tagavad paremad pikaajalised{2}}tootmistulemused. Samuti hinnake, kas nad pakuvad varukomponentide komplekte, dokumenteeritud hooldusprotseduure ja valideeritud protsessiparameetreid, mis toetavad mitmeaastast tootmist ilma arendustsükleid kordamata.


