


Mida tähendab progressiivne stantsimine hulgiostjatele
Kui hankemeeskonnad hindavad suure mahuga metallosade hankimisvõimalusi, tagab üks tootmismeetod järjepidevalt mastaabis madalaima-osa maksumuse: progressiivne stants ja stantsimine. Kuid enamik ostjaid peavad hinnaläbirääkimisi protsessi toimimisest täielikult aru saamata, jättes iga hinnapakkumise ülevaatamise korral lauale varu.
Mis on progressiivne stantsimine
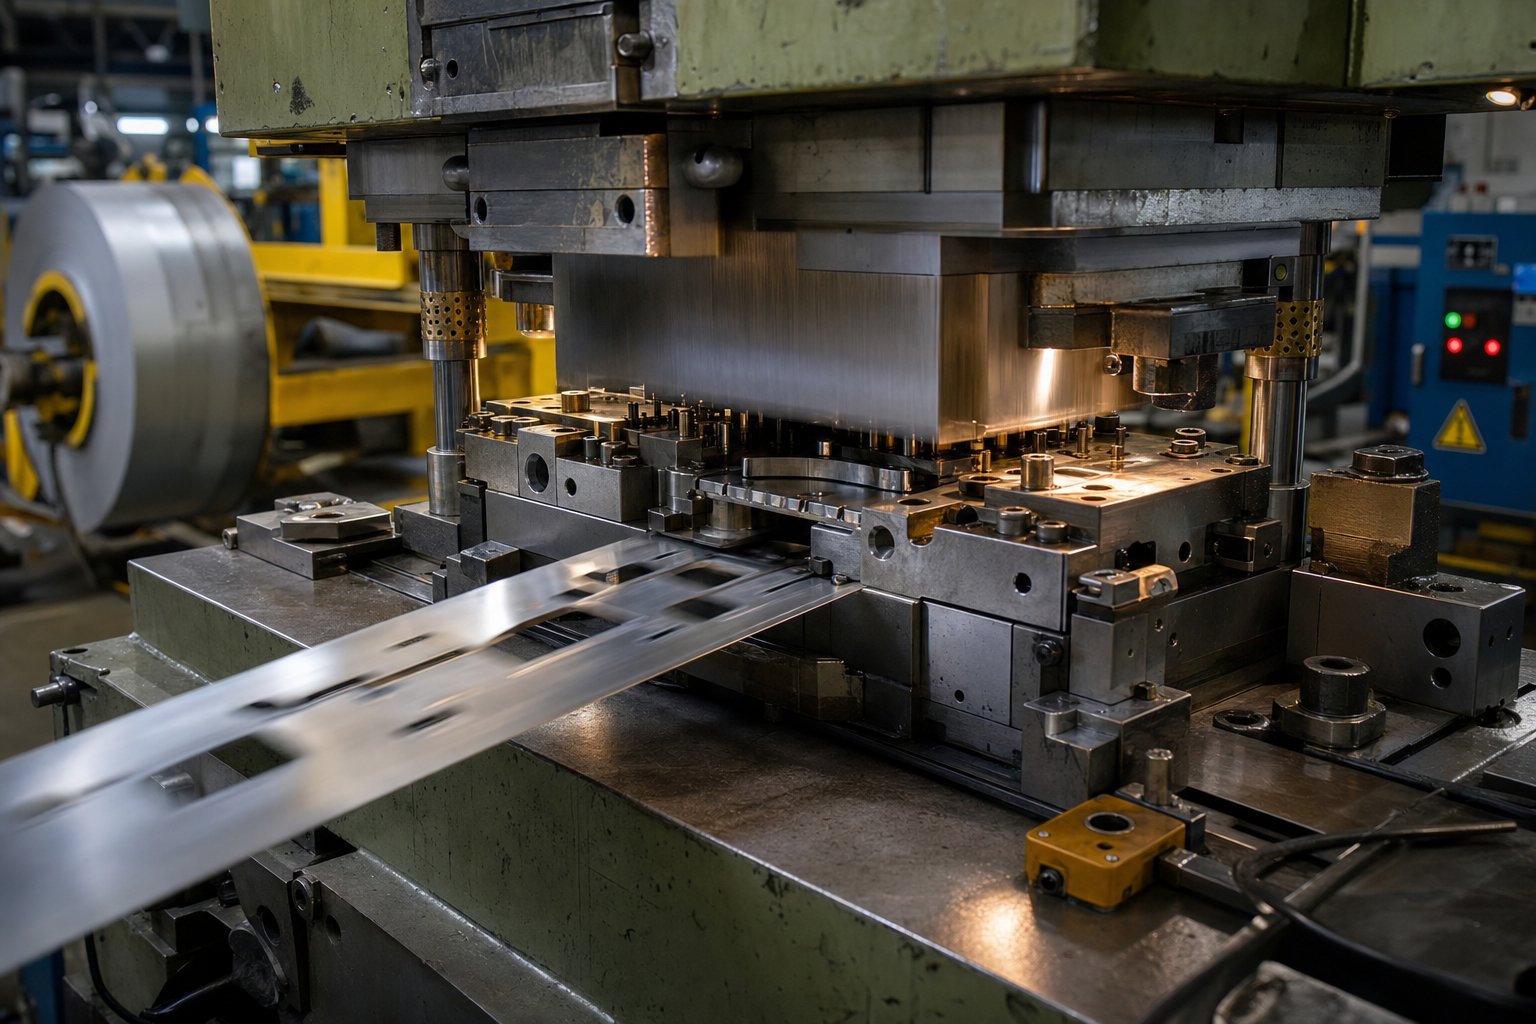
Niisiismis on progressiivne die, täpselt? Kujutage ette pikka ja täpset{0}}konstrueeritud tööriista, mis on paigaldatud stantsimispressi. Mähist etteantud pidev metalliriba liigub iga vajutuskäiguga jaamahaaval läbi selle tööriista. Iga jaam sooritab kindla vormimisoperatsiooni - augu augustamine, ääriku painutamine, pinna moodustamine või profiili lõikamine. Selleks ajaks, kui riba jõuab lõppjaama, eraldub valmis osa ja kukub kasutusvalmis.
Sõna "progressiivne" kirjeldab riba teekonda: see kulgeb järjestikuste toimingute kaudu, iga ehitades viimasele. Ei mingit ümberpaigutamist ega operaatori sekkumist sammude vahel. Ühe vajutusega saadakse valmis detail, samal ajal liigutades järgmise materjaliosa oma kohale. Tootmiskiirusel kordub see progresseeruv tembeldamistsükkel sadu kordi minutis, genereerides tunnis tuhandeid identseid osi, mille tolerantsid jäävad mõne tuhandiku tolli piiresse.
See kiiruse, korratavuse ja minimaalse tööjõukulu kombinatsioon muudab progressiivse stantsi metallosade hulgimüügis domineerivaks meetodiks.
Miks peavad hulgiostjad protsessist aru saama?
See artikkel on loodud otsustus{0}}tugiallikana, mis ületab lõhe tehniliste protsesside teadmiste ja kaubandusliku ostustrateegia vahel. Olenemata sellest, kas haldate autode pistikute, HVAC-klambrite või elektrikomponentide hankimist, sõltub teie programmi ökonoomsus valikutest, mis on tehtud ammu enne pressi käivitamist.
Progressiivse stantsi toimimise mõistmine mõjutab otseselt ostja võimet pidada läbirääkimisi hinna üle, hinnata tarnijate võimalusi ja optimeerida programmi kogumaksumust alates tööriistainvesteeringust kuni -osahinnani.
Järgnevates jaotistes käsitletakse materjalide valikut,{0}}tootmisvõimega seotud kompromisse, tööriistade kulude amortisatsiooni, tarnijate kvalifitseerimise kriteeriume ja kvaliteedi tagamise meetodeid -, mis on seotud sellega, mida hulgiostjad peavad teadma oma marginaalide kaitsmiseks. Eesmärk on praktiline võimendus, mitte tehniline juhend.
Kuidas progressiivne stantsimisprotsess samm-sammult toimib
Üks asi on teadmine, mida progressiivne stants teeb. Selle taga oleva mehaanilise järjestuse mõistmine annab teile sõnavara, mille abil saate tarnijavestluste ajal paremaid küsimusi esitada ja noteeritud programmide ebaefektiivsust tabada. Siit saate teada, kuidas stantsiprotsess töötlemata rullist valmis osani tegelikult areneb.
Riba paigutus ja jaamade järjestamine
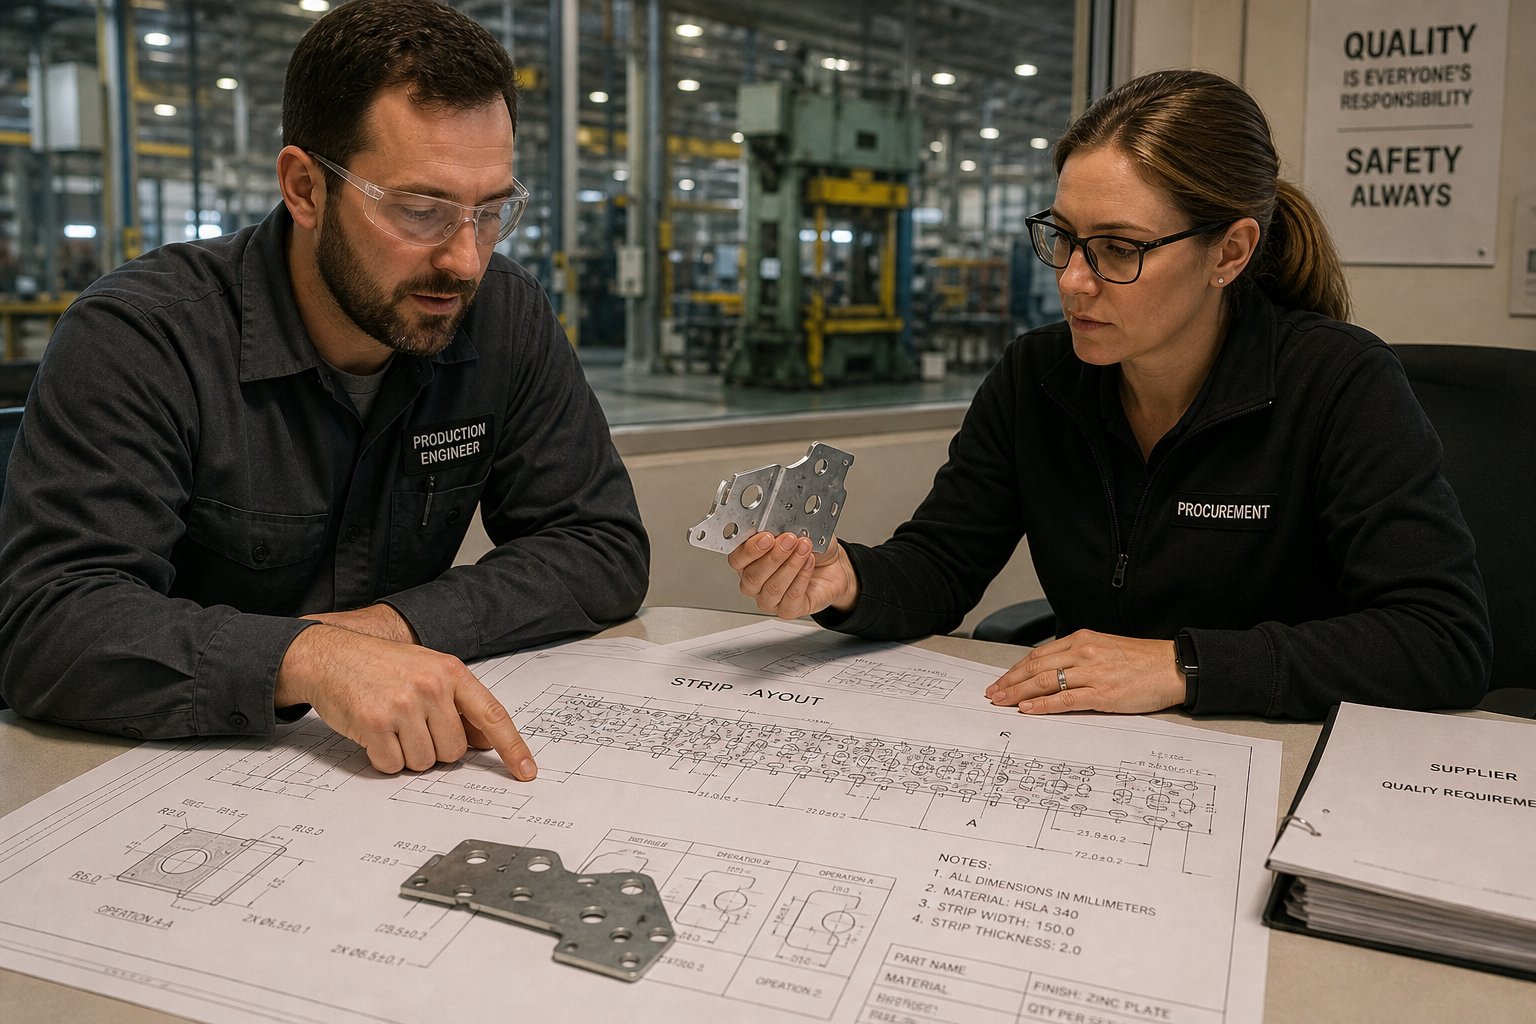
Iga järkjärguline stants algab ribapaigutusega - insenertehnilisest plaanist, mis kaardistab iga vormimistoimingu konkreetse jaamaga piki tööriista. Kujutage ette, et rullite lahti metallriba ja märgite täpselt, kus iga stants, painutus ja lõige toimub, kui materjal liigub läbi matriitsi vasakult paremale.
Insenerid alustavad pilootaugude paigutamisega riba servade lähedusse. Need väikesed, täpselt stantsitud augud registreerivad riba igas jaamas, tagades, et iga järgnev toiming langeb täpselt sinna, kuhu see peab. Sealt edasi arenevad vormimisastmed järjestikku: jaamas 2 augustatud auk muutub viiendas jaamas painutatud ääriku võrdluspunktiks. Lõppjaam eraldab valmis osa kanduribast.
Jaamade arv mõjutab otseselt stantside keerukust ja tsükli aega. Lihtne lameseib võib vajada kolme või nelja jaama. Reljeefsete funktsioonidega -painduva elektripistiku jaoks võib vaja minna kahtteist või enamat. Rohkem jaamu tähendab pikemat ja kallimat aega -, kuid see tähendab ka seda, et iga üksik toiming jääb lihtsaks ja korratavaks, mis tagab kvaliteedi ühtlasena miljonite tsüklite jooksul.
Vajutage Operation and Stroke Rates
Tembeldamispress liigutab ülemist matriitsi poole võrra allapoole läbi selle käigu, teostades iga jaama toimingut üheaegselt. Iga kord, kui silinder tõuseb, liigub riba ühe täpse sammu võrra -, mida nimetatakse edenemiseks - ja järgmine löök kordab kogu järjestust.
Siin kujuneb mahuökonoomika. Suure kiirusega progresseeruvad stantsimispressid töötavad sadade või isegi tuhandete liigutustega minutis, valmistades iga tsükliga valmis detaili. 400 lööki minutis teeb see 24 000 osa tunnis ühe vajutusega. See läbilaskevõime muudab järkjärgulise tembeldamisprotsessi hulgimüügikoguste puhul majanduslikult domineerivaks - tööjõu- ja masinaajakulud-osa kohta muutuvad peaaegu tühiseks.
Ideest valmis osani
Kõlab keeruliselt? Täisprogressiivne stantsimise protsessjärgib üllatavalt lineaarset rada. Siin on järjestus toorainest karpi osadeni:
- Lameda metallmaterjali mähis laaditakse lahtikerijale ja suunatakse sirgendajasse, mis eemaldab riba loomuliku loki.
- Sirgendatud riba siseneb pressi ja joondub juhtsiinide abil stantsi esimese jaamaga.
- Pressitsüklid ja pilootlöögid registreerivad riba täpses asendis.
- Iga järjestikuse tõmbega indekseerib riba ühe edenemispikkuse võrra edasi, läbides mulgustamis-, vormimis-, painutamis- ja löömisjaamu.
- Lõppjaamas eraldub viimistletud osa kanduribast katkestustoiminguga.
- Valminud osad kukuvad läbi matriitsi kogumiskasti või konveierile, samal ajal kui luustiku jäägid väljuvad vastasküljelt.
See pidev vool - mähis sisse, osad välja - töötab katkestusteta tunde või päevi korraga, piirates ainult pooli pikkust ja plaanitud stantside hooldust. Tulemuseks on tootmismeetod, kus järjepidevus on pigem sisseehitatud-, kui mitte kontrollitud-, sest sama tööriist teeb iga osaga identseid toiminguid.
See mehaaniline korratavus sõltub aga suurel määral ühest eelnevast otsusest, mille paljud ostjad kahe silma vahele jätavad: millist materjali te pressi kõigepealt sisestate.
Materjalivaliku juhend progressiivsete tembeldamisprojektide jaoks
Teie valitud metall ei määra mitte ainult seda, mida teie valmis detail suudab teha, - see kujundab iga programmi kulumuutuja. Progressiivsed stantsimismaterjalid käituvad pideva kiire{2}}vormimise korral erinevalt ja need erinevused kajastuvad stantsi kasutusaja, löögisageduse, praagi määra ja lõpuks ka teie hulgimüügi ühikuhinna kaudu. Vale sulami valimine võib marginaalid vaikselt õõnestada ammu enne, kui keegi seda märkab.
Tavalised metallid progressiivseks stantsimiseks
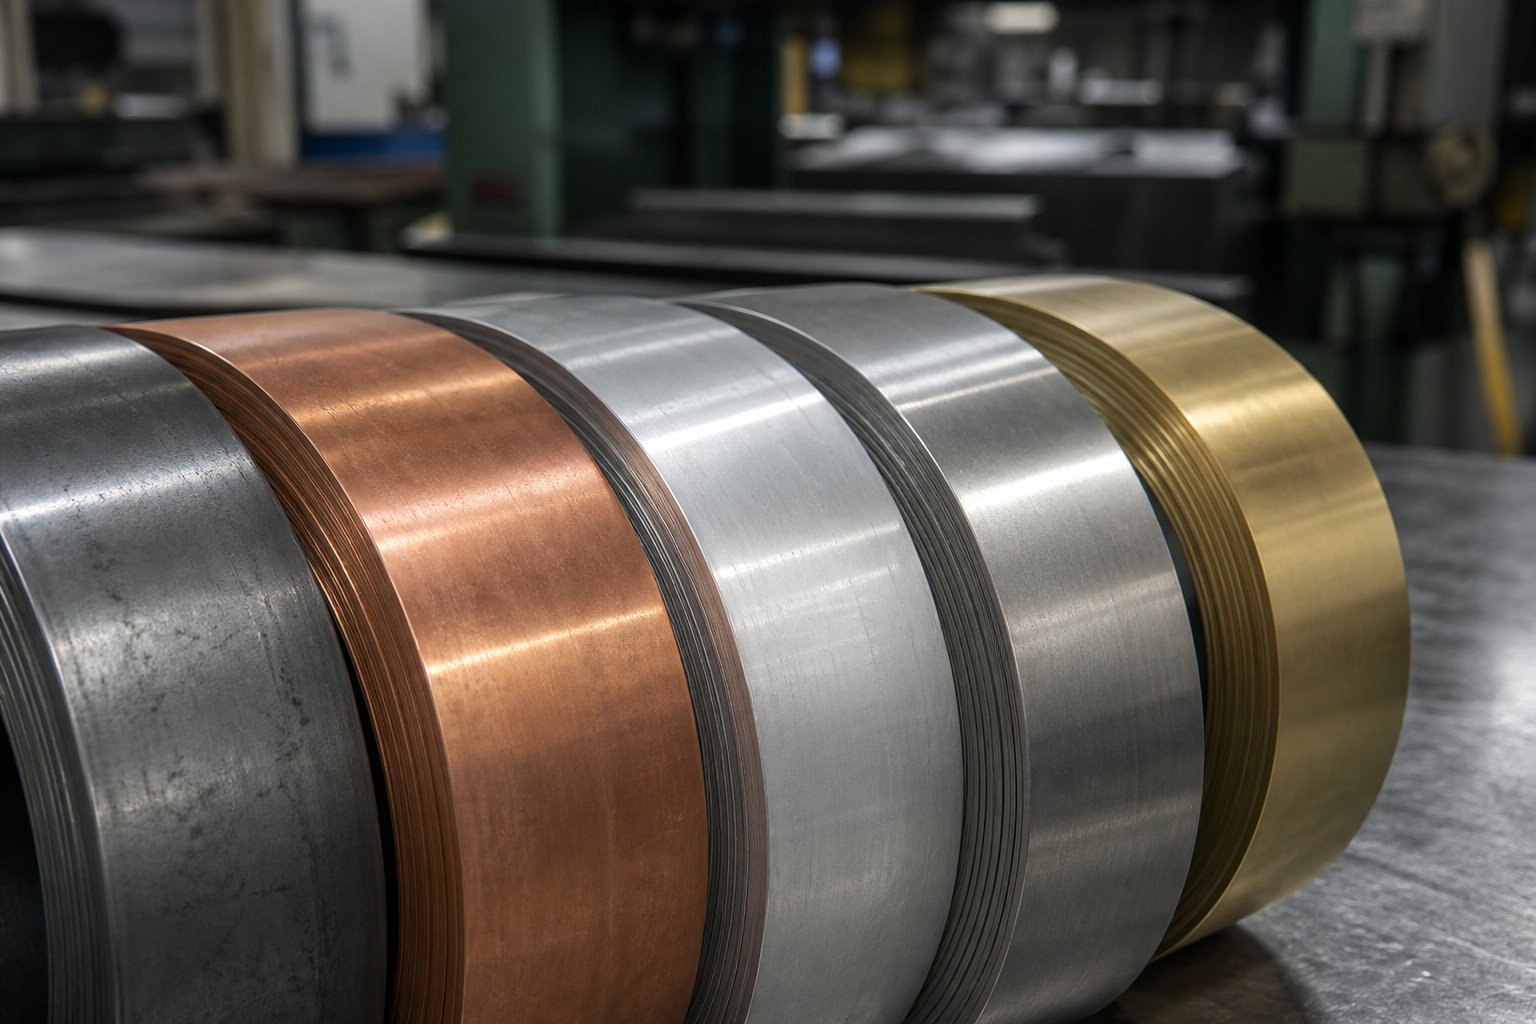
Viis materiaalset perekonda katavad valdava enamuse progressiivsest stantsitööst. Igaüks neist annab vormitavuse, tugevuse ja maksumuse selge tasakaalu, mis muudab selle sobivaks konkreetsete rakenduste jaoks. Siin on nende võrdlus, kui neid toidetakse tootmiskiirusel läbi mitme-jaama matriitsi:
| Materjal | Tüüpilised rakendused | Suhteline kulu | Vormitavus | Die Wear Impact |
|---|---|---|---|---|
| Süsinikteras | Klambrid, korpused, konstruktsioonikomponendid | Madal | Kõrge | Madal kuni mõõdukas |
| Roostevaba teras | Meditsiiniseadmed, toiduseadmed, seadmed | Kõrge | Keskmine | Kõrge |
| Alumiinium | Korpused, jahutusradiaatorid, kerged sõlmed | Keskmine | Väga kõrge | Madal |
| Vask | Elektripistikud, klemmid, siinid | Keskmine{0}}kõrge | Kõrge | Madal |
| Messing | Elektrikontaktid, dekoratiivtarvikud, ventiilid | Keskmine{0}}kõrge | Kõrge | Madal |
Süsinikterasest progresseeruv stantsimine domineerib konstruktsiooni- ja -üldotstarbeliste osade puhul, kuna see ühendab madala toorainehinna suurepärase vormitavuse ja vormimisjaamade kaudu prognoositava käitumisega. Roostevaba teras seevastu peab deformatsioonile vastu -, mis on suurepärane korrosioonikindlus, kuid nõuab suuremat vormimisjõudu ja kõvemat tööriista. Vasest progresseeruv stantsimine ja messing jagavad mainet stabiilse riba etteandmise ja õrna tööriistakontakti poolest, mistõttu on need täppiselektriliste komponentide standardvarustuses. Alumiiniumist progresseeruv stantsimine sobib suurepäraselt kergete rakenduste puhul ja toetab suure{5}}kiirusega tsükleid, kuigi selle tagasitõmbumise kalduvus nõuab tihedate{6}}tolerantsidega osade hoolikat stantsi kompenseerimist.
Kuidas materjali valik mõjutab tootmisökonoomikat
Siin muutub hulgimüügihinna pilt huvitavaks. Pehmemad, plastilisemad materjalid - vask, alumiinium ja madala-süsinikteras - võimaldavad kiiremat käiku, kuna need voolavad läbi vormimisjaamade väiksema takistusega. Väiksem takistus tähendab väiksemat pinget stantsidele ja stantsiosadele, mis tähendab otseselt tööriista pikemat kasutusiga hooldusintervallide vahel. Matriitsiga töötav alumiinium võib teritustsüklite vahel vastu pidada kaks kuni kolm korda kauem kui sama tööriist, mis moodustab roostevaba terase.
Kõvemad materjalid muudavad selle võrrandi ümber. Terase progresseeruv stantsimine suure-tugevate või roostevabade sulamitega suurendab vormimisjõudu igas jaamas, kiirendab stantsi kulumist ja nõuab sageli karbiidi või kaetud tööriistu, et säilitada vastuvõetav stantsi kasutusiga. Tarnijad kompenseerivad seda aeglasema pressimiskiiruse ja sagedasema hoolduse ajakavaga, - mis mõlemad suurendavad teie pakutud osa maksumust-.
Materjali paksus lisab veel ühe kihi. Paksem materjal nõuab suuremat tonnaaži käigu kohta ja piirab pressimiskiirust. Enamik progressiivseid stantsimisi töötab tõhusalt 0,010–0,250 tolli paksuse vahemikus, kuigi igal materjalil on oma maguskoht. Materjali mugavast paksusaknast kaugemale surumine ei aeglusta mitte ainult tootmist -, vaid võib kahjustada mõõtmete täpsust jaamade lõikes ja suurendada jäätmeid.
Materjali spetsifikatsioonid, mida ostjad peaksid nõudma
Kui väljastate järkjärgulise tembeldamisprogrammi pakkumise, kutsuvad ebamäärased materjali viitetekstid esile varieeruvuse. Sissetuleva mähise kõikumine tähendab teie valmisosade erinevust, suuremat praagi määra ja võimalikke tagasilükatud partiisid. Hankemeeskonnad peaksid need üksikasjad eelnevalt täpsustama:
- Sulami klass- täpne nimetus (nt C26000 messing, 304 roostevaba, 5052-H32 alumiinium), mitte üldised perekonnanimed
- Temperatuuri või kõvaduse seisund-, mis juhib vormitavust ja tagasilöögikäitumist matriitsi kaudu
- Paksuse taluvus- tihedamad ribad vähendavad jaamade-ja-vahelisi erinevusi, kuid võivad piirata hankimist spetsiaalsete veskitega
- Pinnaviimistlus- freesviimistlus, poleeritud või-kaetud, olenevalt sellest, kas plaanitakse teisene viimistlus
- Mähise laiuse ja serva seisukord- pilu laiuse tolerants ja serva tüüp (pilu serv vs. jämedas) mõjutavad riba söötmise stabiilsust
Sissetuleva materjali rangemad tehnilised andmed vähendavad teie valmisosade varieerumist ja minimeerivad jääke, kuid need on esmaklassilised. Kompromiss on arusaadav: ühtlase mähisevaru eest pisut rohkem maksta maksab üldiselt vähem kui tagasilükkamiste, stantside reguleerimise ja tootmiskatkestuste käsitlemine, mis on tingitud -mitte-materjalist. Tehke koostööd oma tarnijaga, et leida spetsifikatsioonitase, mis tasakaalustab tooraine maksumuse protsessi stabiilsusega teie konkreetsete aastamahtude puhul.
Materjalivalik määrab piirid, kuid see, kuidas te detaili nendes piirides kujundate, määrab, kas kasutate progressiivsest matriitsist - kogu väärtust või jätate üle-keerulise ribapaigutuse puhul kasutamata tõhususe kasvu.
Kuidas osade disain suurendab järkjärgulist survevalu tööriistade maksumust ja tõhusust
Igal osaprindile joonistatud funktsioonil on progressiivse matriitsi sees otsene hind. Auk, mis on nihutatud servale kaks millimeetrit lähemale, painderaadius on üle vajaduse pingutatud, tolerants, mida kutsutakse välja +/-0,001", kui +/-0,005" toimiks ideaalselt - iga otsus lisab jaamu, lühendab tööriista kasutusiga või sunnib aeglasemaks pressimiskiiruseks. Hulgiostjate jaoks tähendab see Manor Tooli insenerianalüüsi järgi, et CAD-etapis tehtud järkjärgulised stantside disainivalikud võivad moodustada kuni 80% kogu tootmiskuludest. Disaini -tootmiskõlblikkuse mõistmine annab hankemeeskondadele hinnapakkumisel tõelise mõjuvõimu – mitte ainult hinnaläbirääkimistel, vaid ka kulude ennetamist.
Funktsioonide vahekauguse ja ribade paigutuse optimeerimine
Kujutage ette, et teie osa on üks väike tükk pikast metallribast, mis liigub läbi proge. See riba peab hoidma koos piisavalt tugevalt -, et seda lükata ja tõmmata läbi tosina või enama jaama ilma paindumise, rebenemise või valesti joondamiseta. Funktsioonide vaheline materjal (nimetatakse sillaks või võrguks) on see, mis säilitab selle struktuuri terviklikkuse.
Kui funktsioonid asuvad üksteisele liiga lähedal, muutub nendevaheline võrk ohtlikult õhukeseks. Õhukesed kangad deformeeruvad toitejõudude mõjul, põhjustades allvoolujaamades registreerimishäireid ja tekitades -tolerantsi{2}}väliseid osi. Disainerid kompenseerivad seda, lisades pinge ümberjaotamiseks tühikäigujaamu või aeglustades pressikiirust -, mis mõlemad suurendavad teie osa maksumust-.
Üldine inseneri reegelminimaalne silla paksuson materjali paksusest 1,25–1,5 korda suurem. 1,5 mm paksuse lehe puhul tähendab see, et stantsitud detailide ning detailide ja riba serva vahele tuleb jätta vähemalt 1,875–2,25 mm materjali. Aukude---vahekaugused järgivad sarnast põhimõtet: augu keskpunktid peaksid asuma vähemalt kaks korda materjali paksusest eemal mis tahes servast või vormitud objektist, et vältida moonutusi augustamise ajal.
Miks on see hulgihinna puhul oluline? Optimeeritud vahekaugus parandab otseselt materjalikasutust - pooli varude protsentuaalset osa, millest saab pigem valmis osad kui vanaraua skelett. Tööstusharu võrdlusnäitajad sihivad vähemalt 75% materjalikasutust-hästi kavandatud ribapaigutuse jaoks. Kui ostate igal aastal miljoneid varuosasid, tähendab isegi 3–5% parem kasutust oluliselt tooraine kokkuhoidu, mis kajastub teie noteeritud tükihinnas.
Geomeetriline keerukus ja jaamade arv
Siin on suhe, mis juhib progressiivset stantsimisvormide projekteerimise ökonoomikat: iga teie jaoks vajalik eraldiseisev vormimisoperatsioon tõlgib vähemalt ühte stantsimisjaama. Lihtsad lamedad osad - kahe auguga seib, näiteks - võib vajada ainult kolme või nelja jaama. Reljeefsete tunnuste, tõmmatud süvendite ja rangete positsioonitolerantsidega mitme -painde sulg võib nõuda kaksteist või enamat jaama.
Iga täiendav jaam suurendab stantsi füüsilist pikkust, nõuab täpsemaid{0}}maapealsete tööriistade komponente ning lisab projekteerimise ja ehitamise ajal projekteerimisaega. Suure-kulumisjaamade jaoks kasutatavad progresseeruvad karbiidist stantsimisvormid lisavad lisakulusid, kuid pikendavad oluliselt hooldusvälbasid -, mis on kasulik kompromiss pikaajaliste-programmide puhul. Tulemuseks on suurem alginvesteering tööriistadesse.
Vastupunkt on aga see, et jaamade arv ei halvenda osa tõhusust nii, nagu võiks eeldada. Olenemata sellest, kas teie stantsil on kuus või kuusteist jaama, toodab press ikka ühe valmis detaili ühe käigu kohta sama tsüklikiirusega. Rohkem jaamu tähendab, et iga üksik toiming jääb lihtsaks ja järk-järgult - vähendades materjali pinget, minimeerides tagasilöögi ja parandades saagikust. Seetõttu tõstab jaamade arvu suurendamine tööriistade maksumust, kuid säilitab või isegi parandab osade tootmise ökonoomsust hulgimüügimahtude juures.
Ostjatele tekib praktiline küsimus: kas meie osade disaini geomeetriline keerukus on funktsioonide jaoks tegelikult vajalik või on see sisse hiilinud disainivalikute kaudu, mida DFM-i ülevaade võiks lihtsustada?
Kujundusmuudatused, mis vähendavad hulgimüügikulusid
Koostöö stantsidisaineriga tootearenduse varases staadiumis on suurim{0}}tagastustegevus, mida hankemeeskond võib teha. Joonistamise etapis tehtud DFM-i muudatused ei maksa midagi. Samad muudatused pärast karastatud progressiivse stantsi ehitamist võivad maksta kümneid tuhandeid dollareid ümbertöötlemisel - või nõuavad täiesti uut tööriista.
Siin on praktilised DFM-i soovitused, mis vähendavad järjekindlalt tööriistade keerukust ja osade hulgimüügikulusid.
- Säilitage ühtlane materjali paksus- lokaliseeritud hõrenemist või paksendamist nõudvate funktsioonide kujundamine sunnib täiendavaid löömisjaamu ja raskendab ribade käitumist kogu matriitsis.
- Vältige funktsioone, mis nõuavad sekundaarseid toiminguid- Kui kraani, keevisõmbluse või töödeldud pinna saab kõrvaldada või asendada sees-alternatiiviga (nagu ekstrudeeritud augud või keermestatud keermed), eemaldate post-pressi käsitsemise ja sellega seotud kulud.
- Disain riba progresseerumist silmas pidades- orienteeruvad painded ja vormid nii, et need töötaksid pigem riba liikumissuunaga kui vastu. Funktsioonid, mis nõuavad riba vertikaalset tõstmist või deformeerimist, vajavad venituskangaid, mis lisavad keerukust.
- Määrake tolerantsid ainult nii ranged, kui funktsioon seda nõuab- kutsub välja +/-0,001" kõikjal, kui nõuab ainult üks kriitiline liides, see sunnib kogu matriitsi selle standardi järgi ehitama ja hooldama. Valikuline tolerants võimaldab stantside valmistajal optimeerida seal, kus täpsus on kõige olulisem.
- Järgige minimaalset painderaadiust- sisemised painderaadiused peavad võrduma materjali paksusega või ületama seda. Teravamad kurvid suurendavad pragunemisohtu, kiirendavad stantsi kulumist ja võivad vajada täiendavaid vormimisjaamu, et saavutada järk-järgult.
- Võimaluse korral ühendage osad kokku- kui koost kasutab kolme erinevat stantsi, millest võib saada üks järkjärguline stantsiosa, tasub tööriistadesse tehtud investeering sageli ära, kuna puudub käsitsemine, pakendamine ja koostetöö.
Märkate mustrit: iga soovitus vähendab jaamade arvu, välistab teisese käsitsemise või pikendab tööriista eluiga. Need ei ole abstraktsed tehnilised eelistused -, vaid otsesed kuluhoovad. Tarnija, kes pakub varajast tarnijate kaasamist või ametlikku DFM-i ülevaadet enne tööriistade tsiteerimist, annab märku, et ta mõtleb programmi kogumaksumusele, mitte ainult müügihinnale.
Osa geomeetria määrab, mida stants peab tegema. Kuid see, kui palju see stants maksab - ja kuidas need dollarid teie tootmismahtude lõikes amortiseerivad -, sõltub mastaapsete investeeringute ökonoomilisuse mõistmisest.
Progressiivse stantsimise kuluökonoomika mõistmine hulgimüügi mahus
Tööriistade maksumus on arv, mis domineerib igas esialgses vestluses progressiivse metalli stantsimise kohta -, ja number, millest ostjad seda esimest korda hindavad kõige valesti aru saavad. Kuue-kohaline investeering näib eraldiseisvalt tohutu. Jaotades sadu tuhandeid või miljoneid osi hõlmava mitme-aastase tootmisprogrammi, muutub see sama investeering teie ühikuhinna ümardamisveaks. Erinevus hea hulgimüügiprogrammi ja marginaali{6}}tühjendamise vahel taandub sageli sellele, kui hästi ostjad seda amortisatsiooni matemaatikat mõistavad.
Tööriistade esialgne investeering vs{0}}osakulu
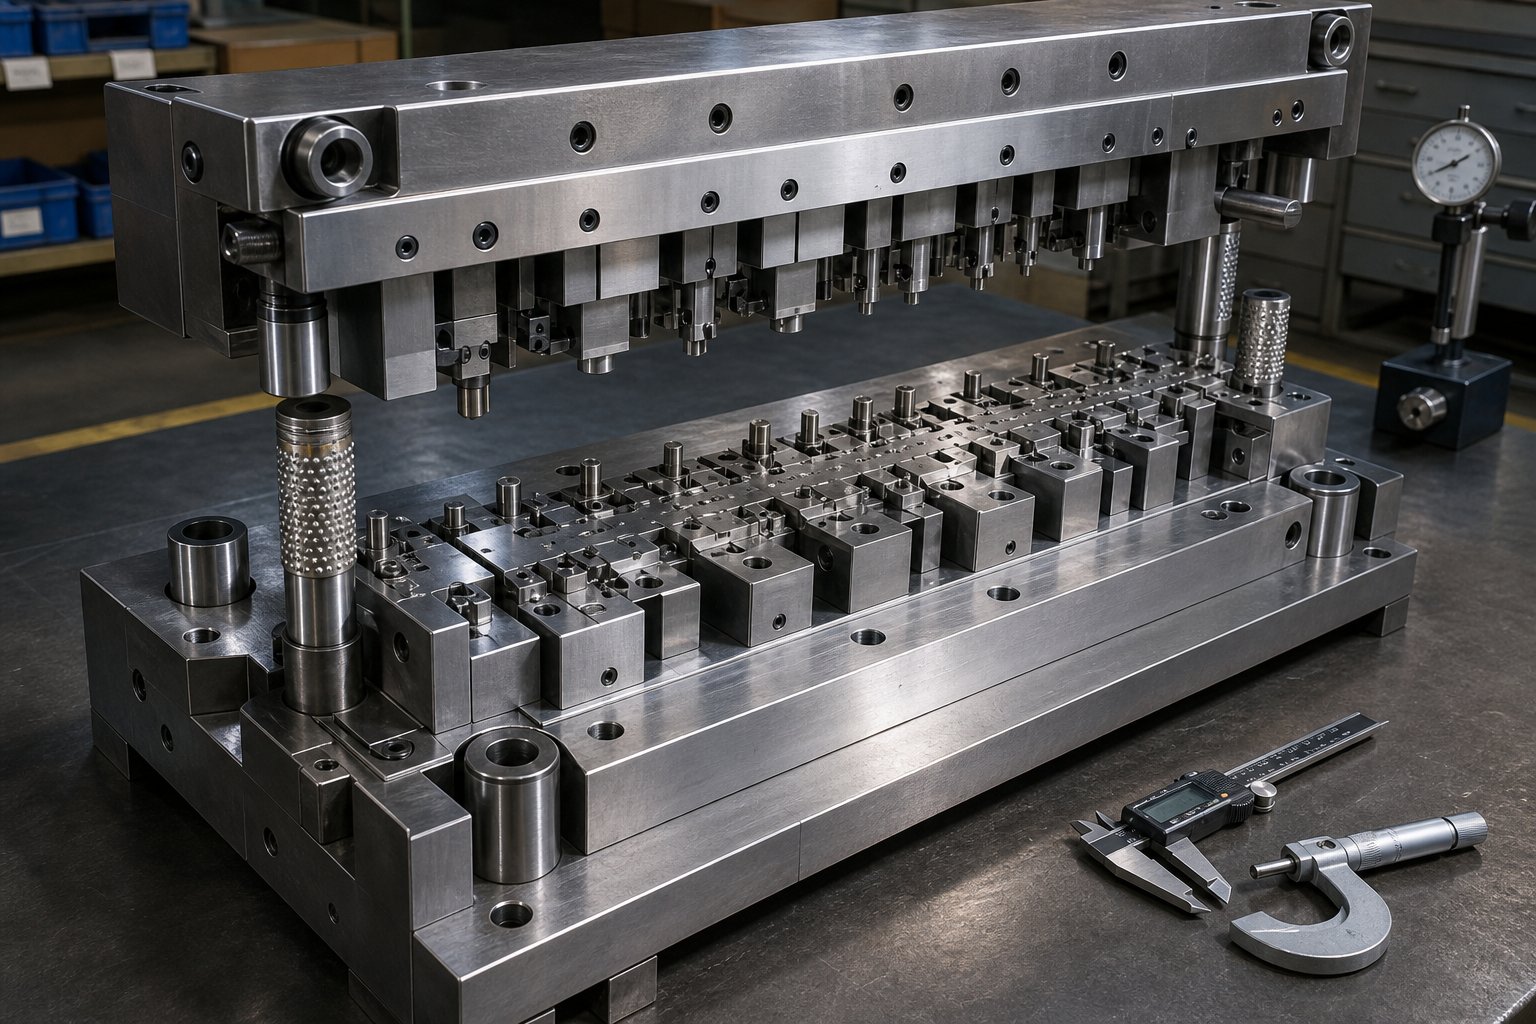
Progressiivsed stantsid esindavad märkimisväärset kapitaliinvesteeringut. Tööriistad ulatuvad tavaliselt 30 000 dollarist kuni 250 000 dollarini, sõltuvalt jaamade arvust, tolerantsinõuetest, materjali tüübist ja osade keerukusest. Alumises otsas asuvad lihtsad süsinikterasest geomeetriad, millel on vähe vormimisjaamu. Kõrge -tolerantsiga roostevabast terasest osad, millel on kaksteist-pluss jaama, karbiidist sisetükid ja sisend-survetundlik tõuge ülemise vahemiku suunas.
Hulgiostjate jaoks on oluline raamistik: tööriistade maksumus jaguneb iga osa vahel, mida stants oma eluea jooksul toodab. 50 000-dollarine stants, mis toodab 500 000 detaili, lisab tööriistade amortisatsioonile vaid 0,10 dollarit tüki kohta. Sama stants, mis toodab ainult 5000 detaili, lisab 10,00 dollarit tüki kohta - sajakordse-kordse erinevuse tööriistakoormuses ainuüksi mahust. Seetõttu muutub järkjärguline stantsimine suuremate koguste puhul majanduslikult domineerivaks ja tarnijad küsivad enne hinnapakkumist iga-aastaste mahukohustuste kohta.
Pikaajalise järkjärgulise stantsimise majanduslik elujõulisus algab tavaliselt 50 000–100 000 aastaühikust, kuigi väga lihtsad osad võivad õigustada tööriistade kasutamist madalamate künniste juures. Kriitiline küsimus ei ole ainult selle aasta maht -, vaid kogu programmi kogus. Matriit, mis on garanteeritud ühe miljoni või enama löögi jaoks, võib teenida viie-aastast programmi ja amortisatsiooni arvutamine peaks kajastama seda kogu horisonti. Ostjad, kes hindavad tööriistainvesteeringuid ühe aasta toodangu suhtes, lükkavad sageli progressiivse stantsimise enneaegselt tagasi, jättes kasutamata kulueelise, mis ilmneb, kui matemaatika kajastab kogu tootmisprogrammi.
Mis juhib järkjärgulist tembeldamist hulgihindade kujundamisel
Kui saate tembeldatud osade hulgimüügi hinnapakkumise, koondab ühikuhind mitu aluseks olevat kulutegurit.Tööstuse rikkedtavaliselt kulub materjalile 45-55% tükihinnast, tööjõudu 15–25%, üldkulusid 10–20%, kvaliteedisüsteeme 2–8% ja pakendeid 2–5%. Kuid need protsendid muutuvad sõltuvalt teie programmi parameetritest. Siin on see, mis nõela kõige rohkem liigutab:
| Kulutegur | Mida see mõjutab | Mõju ühikuhinnale |
|---|---|---|
| Dieedi keerukus (jaamade arv, tolerantsid) | Tööriistade amortisatsioon osa kohta, hooldussagedus | Suured - jaamad ja väiksemad tolerantsid suurendavad nii tööriistade maksumust kui ka hooldusintervalle |
| Materjali tüüp ja paksus | Tooraine maksumus, löögisagedus, stantsi kulumise määr | Kõva - kõvemad või paksemad materjalid aeglustavad tootmist ja lühendavad tööriista kasutusiga |
| Osade geomeetria | Vanametalli kogus, materjali kasutamine, vormimisoperatsioonide arv | Keskmise kuni kõrge - keerulised kujundid vähendavad kasutamist ja suurendavad jaamade arvu |
| Iga-aastane mahukohustus | Tööriistade amortisatsioonimäär, seadistuskulude jaotus, materjalide ostujõud | Suured - suuremad pühendunud mahud vähendavad-ühiku püsikulude jaotamist |
| Vajalikud sekundaarsed toimingud | Postitus-pressi käsitlemine, täiendavad protsessietapid, töö | Keskmine - plaadistus, koputamine või kokkupanek lisab otsest kulu tüki kohta |
| Kvaliteedi- ja kontrollinõuded | Mõõtmissagedus, dokumentatsioon, sertifitseerimise üldkulud | Madalad kuni keskmised - auto- või kosmosetööstuse tehnilised andmed lisavad tükihinnale 2-8% |
Kõik need tegurid suhtlevad teistega. Roostevabast terasest valmistatud detaili, millel on väikesed tolerantsid ja väike aastamaht, on ühikuhind dramaatiliselt erinev kui sama geomeetriaga pehme terase puhul kümme korda suurem kogus. Kui tarnijate hinnapakkumised tunduvad tohutult erinevad, on see sageli tingitud sellest, et iga tarnija teeb ühe või mitme muutuja kohta erinevaid eeldusi -, mistõttu peab teie pakkumine iga parameetri selgelt määratlema.
Programmi kogumaksumus, mis ületab osa hinda
Ühikuhind on arv, millele ostjad kinni peavad. Maanduskulud kokku on arv, mis tegelikult määrab teie marginaalid. Progressiivse tembeldamise hulgimüügiprogrammid hõlmavad sageli teiseseid toiminguid, mis on koondatud noteeritud hinna - hulka või, mis veelgi ohtlikum, jäetakse sellest välja. Levinud postituste{4}}pressiprotsessid hõlmavad järgmist:
- Pinnatöötlused- tsinkimine, nikeldamine, anodeerimine, e-katmine või passiveerimine olenevalt materjalist ja lõppkasutuskeskkonnast{2}}
- Kuumtöötlus- kõvenemine või pingevaba lõõmutamine-osadele, mis nõuavad spetsiifilisi mehaanilisi omadusi
- Burnide eemaldamine ja viimistlemine- trummeldamine, vibroviimistlus või käsitsi eemaldamine teravate servade eemaldamiseks augustatud objektidelt
- Montaažitoimingud- PEM-kinnituse sisestamine, alam-koostude keevitamine või tembeldatud osade integreerimine muude komponentidega
- Pakendamine ja märgistamine- ekspordikvaliteediga-pakend, komplekteerimine, partiide eraldamine või kohandatud pakend viimistletud pindade kaitsmiseks
Templiga osa, mille hind on 2,00 dollarit, võib pärast pinnatöötluse, pakendamise ja ekspedeerimise lisamist reaalselt langeda lähemale 2,85 dollarile. Need reaüksused nihutavad vaikselt programmi kogumajandust, kui te neid hinnapakkumiste võrdlemisel arvesse ei võta.
Lisaks otsestele tootmiskuludele peaksid hulgiostjad arvestama logistikakuludega (eriti rahvusvahelise hankimise puhul), kvaliteedikuludega (sissetulev kontroll, tagasilükkamise haldamine, garantiiga kokkupuude) ja varude kandmise kulusid, mis on seotud minimaalsete tellimuste koguste või üldiste väljalaskegraafikutega. Madalaimat tükihinda pakkuv tarnija ei pruugi pakkuda madalaimat programmi kogumaksumust, kui arvestate pikemate teostusaegade, kõrgemate tagasilükkamismäärade või turvavarude vajadusega.
Hinnapakkumiste võrdlemine maa kogumaksumuse, mitte ühikuhinna asemel eraldab strateegilise hanke tehingupõhisest ostmisest - ja see on raamistik, mis kaitseb hulgimüügi marginaale mitme-aastase järkjärgulise tembeldamisprogrammi eluea jooksul.
Kuluökonoomika ütleb teile, mida te kulutate. Kuid need ei vasta põhimõttelisemale küsimusele: kas progressiivne stantsimine on tegelikult teie konkreetse rakenduse jaoks õige tootmismeetod või teeniks teid paremini teistsugune vormimisviis?
Otsustage, millal progressiivne stantsimine vastab teie nõuetele
Progressiivsed matriitsid tagavad võrreldamatu -osa ökonoomika mastaabis -, kuid mastaap pole iga programm. Kui valite oma mahu, osa suuruse või konstruktsiooni stabiilsuse jaoks vale vormimismeetodi, võite lukustada tööriistakulud, mida te kunagi ei taastu, või tootmiskiirused, mida te kunagi ei vaja. Alternatiivide aus hindamine säästab hulgiostjatel sageli rohkem raha, kui agressiivsed hinnaläbirääkimised kunagi suudaksid.
Progressive Die vs Transfer Die vs Compound Die
Teie tootmisdollarite pärast võistlevad neli peamist tembeldamismeetodit. Igaüks neist hõivab eraldiseisva niši, mis on määratletud mahu, keerukuse ja osa geomeetriaga. Hankeotsuste tegemisel kõige olulisemate kriteeriumide võrdlemine toimub järgmiselt.
| Kriteeriumid | Progressiivne suremine | Transfer Die | Ühend Die | Ühe{0}}jaama tembeldamine |
|---|---|---|---|---|
| Ideaalne helitugevusvahemik | 100,000+ aastas | 25 000–500 000 aastas | 10 000–250 000 aastas | 500-25 000 aastas |
| Osa suuruse piirangud | Väike kuni keskmine (piiratud pressvoodi ja riba laiusega) | Keskmine kuni suur (osi käsitletakse eraldi) | Väike kuni keskmine (ainult lame geomeetria) | Mis tahes suurus, mida press mahutab |
| Keerukuse võime | Kõrge - multi-pain, mitme -funktsiooniga osad järjestikku | Väga kõrged - sügavtõmbed, vaba-olekuga manipuleerimine, väljalõiked, keermestamine | Madalad - ühetasandilised-tehted (lõige + vorm ühe joonega) | Madal - üks operatsioon löögi kohta |
| Tööriistade maksumus | Kõrge (30 000–250 000 USD+) | Kõrge (40 000–300 000 USD+) | Keskmine (10 000–60 000 dollarit) | Madal (2 000–20 000 dollarit) |
| -Osa maksumus mahus | Madalaim | Madal kuni keskmine | Keskmine | Kõrgeim |
| Ülemineku paindlikkus | Madal - stants on projekti-spetsiifiline | Mõõdukaid - üksikut jaama saab muuta | Madal kuni mõõdukas | Kõrge - kiire stantsivahetus jooksude vahel |
Progressiivne stantspress sobib suurepäraselt, kui vajate keerukaid osi suurel helitugevusel ja minimaalse operaatori kaasamisega. Riba jääb kogu aeg ühendatuks, pakkudes teile kiirust ja registreerimistäpsust, mida teised meetodid ei suuda võrrelda. Ülekandevormid säravad, kui osad vajavad vaba-olekuga manipuleerimist - pööramist, sügavtõmbamist või toiminguid, mis nõuavad juurdepääsu töödeldava detaili mitmele pinnale. Samuti vähendavad need materjali raiskamist, eemaldades kanduriba, mis on oluline, kui toorainekulud on kõrged. Liitvormid käitlevad lihtsamaid lamedaid osi tõhusalt, teostades ühe tasapinnalise-geomeetria jaoks ühe vajutusega suure täpsusega lõikamise ja vormimise. Ühe-jaama tembeldamine on mõttekas prototüüpimiseks, väikese-mahuga käitamiseks või nii suurte osade jaoks, et stantsimispressi mahub korraga ainult üks toiming.
Kui progressiivne stantsimine pole õige valik
Kui tunnete ära, kuhu progressiivsed matriitsid ei sobi, säästate teid hanke tembeldamisel kõige kallimast veast: makstakse tööriistade eest, mis ei jõua kunagi oma kasumlikkust. Siin on stsenaariumid, kus alternatiivid teenivad teid paremini.
Madalad aastamahud.Kui teie prognoositav nõudlus jääb alla 50 000 osa aastas ilma kasvuteekonnata, töötab tööriistade amortisatsiooni matemaatika harva. Maksate progressiivse masina stantsi eest, mis on ehitatud töötama miljoneid tsükleid, kasutades seejärel murdosa selle võimsusest. Ühe-jaama või liitvormid - või isegi laserlõikamine ja CNC-vormimine - võivad vähendada programmi kogumaksumust.
Sagedased disaini muudatused.Progressiivsed stantsid on sisuliselt külmutatud geomeetriaga. Kui karastatud tööriistateras on lõigatud, tähendavad muudatused ümbertöötamist või täielikku ümberehitamist. Kui teie toode alles areneb või kui te ootate tehnilisi muudatusi iga kuue kuu tagant, muutub järkjärgulise stantsi seadistuse püsivus pigem kohustuseks kui varaks. Ülekandevormid pakuvad voolavate osade jaoks rohkem modulaarsust.
Eriti paksud materjalid.Enamik progressiivseid stantsimispressid töötavad tõhusalt laos vahemikus 0,010 tolli kuni umbes 0,250 tolli. Lisaks sellele suurenevad jaama kohta tekitavad jõud, ribade etteandmine muutub problemaatiliseks ja ökonoomika nihkub hüdrauliliste pressimistoimingute või ülekandevormide protsesside poole, mis on ette nähtud raskete{3}}gabariiditööde jaoks.
Väga suured osad.Progressiivne stantsimispress liigutab materjali läbi järjestikuste jaamade -, mis tähendab, et matriitsi pikkus peab mahutama iga jaama pluss riba laiuse. Suured osad, nagu konstruktsioonipaneelid, kestad või raamid, ületavad sageli stantsi praktilisi mõõtmeid. Ülekandevormid saavad nendega hakkama, liigutades üksikuid toorikuid sõltumatute jaamade vahel, eemaldades täielikult riba-suurusepiirangu.
Mahu künnised ja otsustuskriteeriumid
Õige vormimismeetodi valimine ei ole{0}}üks muutuja otsus. See on maatriks, kus ristuvad maht, geomeetria, stabiilsus ja ajaskaala. Enne progressiivse investeeringu tegemist vastake ausalt järgmistele küsimustele:
- Mis on teie prognoositav aastamaht?- Alla 50 000 ühiku puhul kontrollige hoolikalt, kas tööriistade amortisatsioon muudab järkjärgulised tembelduskulud-konkurentsivõimeliseks. Üle 100 000 on see peaaegu kindlasti nii.
- Kui stabiilne on teie osa disain?- Kui disain on lõplikult vormistatud ja kinnitatud, on progressiivne tööriistade kasutamine ohutu. Kui muudatused on tõenäolised esimese aasta jooksul, kaaluge paindlikumaid meetodeid, kuni kujundus külmub.
- Milliseid tolerantse on vaja?- Progressiivsed stantsid hoiavad tugevalt, korratavad tolerantsid miljonite osade puhul. Kui teie rakendus seda järjepidevust ei nõua, võite investeerida üle-võimalustesse.
- Kas on vaja teiseseid operatsioone?- Sellised funktsioonid nagu keermestamine, sügavad väljalõiked või mitme-telje vormimine, mis ei saa toimuda progresseeruva stantsi sees, lisage postikulu-. Teisaldusvormid võivad mõnikord seda teha järjest-.
- Kui kaua tootmisprogramm eeldatavasti kestab?- Viie-aastane programm 75 000 osaga aastas annab kokku 375 000 ühikut -, mis jääb progressiivse die territooriumile. Ühe-aastane projekt sama aastamääraga ei pruugi õigustada ainuüksi stantsi ehitamise teostusaega.
Kui vastused koonduvad suure helitugevuse, stabiilse disaini ja pika programmiea poole, tagavad progressiivsed stantsid parima ökonoomsuse suure varuga. Kui nad hajutavad - väike maht siin, disaini ebastabiilsus, suur osa suurus mujal -, osutab otsustusraamistik ülekande-, liit- või hübriidlähenemistele. Õige vastus ei ole alati kiireim või odavaim vormimismeetod. See sobib teie ärilise tegelikkusega.
Kui olete veendunud, et järkjärguline stantsimine vastab teie mahu- ja disaininõuetele, muutub järgmine väljakutse sama kriitiliseks: leida tarnija, kes suudab neid nõudeid järjepidevalt aastast aastasse täita.
Kuidas hinnata ja valida järkjärgulise tembeldamise hulgimüüjat
Progressiivne stants on täpselt nii usaldusväärne kui seda haldav kauplus. Saate määrata täiusliku materjali, optimeerida iga funktsiooni valmistatavuse huvides ja määrata tööriistade matemaatika tööks vajaliku mahu -, kuid kui teie tarnijal puuduvad järjepidevaks teostamiseks vajalikud seadmed, kvaliteedisüsteemid või kaubanduslik distsipliin, ei kaitse ükski eeltöö teie marginaale. Tarnija kvalifitseerimine OEM-i progressiivsete tembeldamisprogrammide jaoks nõuab rohkem rangust kui mõne hinnapakkumise kogumine ja madalaima numbri valimine. Siin on struktureeritud raamistik tõeliste progressiivsete tööriistade ja stantside partnerite eraldamiseks kauplustest, millel on lihtsalt press.
Kontrollitavad sertifikaadid ja kvaliteedistandardid
Sertifikaadid ei ole ainult seinaplaadid. Need esindavad auditeeritud dokumenteeritud süsteeme, mis juhivad seda, kuidas tarnija juhib kvaliteeti, jälgitavust ja pidevat täiustamist. Hulgimüüjate jaoks, kes haldavad tarneahela riski tuhandete või miljonite osade ulatuses, on need mandaadid esimeseks filtriks.
ISO 9001:2015kehtestab baasjoone. See standard kinnitab, et tarnija kasutab ametlikku kvaliteedijuhtimissüsteemi, mis hõlmab protsessi dokumentatsiooni, parandusmeetmete protseduure ja juhtkonna ülevaatust. Igas järkjärgulises stantsimise ja valmistamise kaupluses, mis tsiteerib hulgimüügiprogramme, peaks see olema minimaalne. Kui nad seda ei tee, tuginete täielikult mitteametlikele kontrollidele, mis võivad, kuid ei pruugi ellu jääda personalimuutuste või tootmissurve korral.
IATF 16949:2016on autoosade järkjärgulise stantsimise puhul oluline. See ISO 9001 autotööstuse-spetsiifiline laiendus lisab nõuded defektide ennetamiseks, tootmisosade kinnitamise protsessile (PPAP), täiustatud tootekvaliteedi planeerimisele (APQP) ja suuremate originaalseadmete tootjate kliendispetsiifilised nõuded. NaguFabconi tarnijate hindamisraamistikrõhutab, et ISO 9001 üksi ei hõlma autotööstuse-spetsiifilisi PPAP- ja APQP-nõudeid -, nii et ühegi Tier-1 või Tier-2 autotööstuse programmi puhul on IATF 16949 ulatus, mis hõlmab tembeldamis- ja tööriistatoiminguid, lähteülesanne, mitte eristav.
Valdkonnaspetsiifilised{0}sertifikaadidlisage veel üks kiht sõltuvalt teie lõppturust. AS9100D reguleerib kosmosetööstuse tarneahelaid. ISO 13485 kehtib meditsiiniseadmete komponentide tarnijatele. NADCAP hõlmab eriprotsesse, nagu kuumtöötlus või plaadistamine. Potentsiaalse partneri hindamisel veenduge, et sertifitseerimisulatus hõlmaks selgesõnaliselt teie programmiga seotud toiminguid - tarnija, kes on sertifitseeritud montaažitöödeks, kuid mitte tembeldamine, ei ole tõestanud, et nende pressimistoimingud vastavad standardile.
Miks see äriliselt oluline on? Sertifitseeritud tarnijatel on väiksem risk kvaliteedi eest põgenemiseks, mis tähendab vähem tagasilükatud partiide arvu, vähem sissetulevat kontrolltööjõudu ja väiksemat garantiid allavoolu. Mitu aastat kestvate hulgimüügiprogrammide puhul tagab see riskide vähendamine tõelise marginaalikaitse.
Tehnilised võimalused hindamiseks
Sertifikaadid näitavad, kuidas tarnija kvaliteeti haldab. Tehnilised võimalused ütlevad teile, kas need suudavad teie osa tõhusalt teie vajalike mahtude juures teha. Kui külastate rajatist või vaatate võimaluste esitlust, peaksite hindama järgmist.
- Pressi tonnaaživahemik- kas tarnija autopark katab teie detaili geomeetria ja materjali jaoks vajalikud vormimisjõud? Ainult kergete-pressidega pood ei suuda tõhusalt töötada paksude roostevabast terasest osadega, samas kui raske{2}}tonnaažiseade ei pruugi olla optimeeritud õhukese vaskriba delikaatseks-kiireks tööks.
- Voodi suurus ja sööda pikkus- suuremad osad ja stantsid, millel on rohkem jaamu, vajavad pikemaid pressvoodeid. Veenduge, et tarnija suudab teie stantsi mõõtmeid füüsiliselt kohandada ilma seadme ümbrise servas jooksmata.
- Löögikiiruse võime- suure kiirusega progresseeruvad stantspressid, mis töötavad 400+ lööki minutis, tagavad teistsuguse ökonoomsuse kui aeglasemad mehaanilised pressid kiirusel 60–100 SPM. Sobitage tarnija kiirus oma mahunõuetega.
- -Majas stantside projekteerimine ja tootmisvõimsus- tarnijad, kes projekteerivad, ehitavad ja hooldavad progressiivseid stantse ühe katuse all, säilitavad täieliku kontrolli tööriistade kvaliteedi üle ja muudavad pöördeid. Väljast tellitud tööriistaruumid suurendavad tööaja riski, vähendavad vastutust ja aeglustavad tehnilisi muudatusi.
- Materjalikäitlussüsteemid- mähise käsitsemisseadmed (lahtirullid, sirgendajad, servo toiteseadmed) peavad vastama teie materjali tüübile, paksusele ja pooli kaalule. Materjali ebapiisav käsitsemine põhjustab riba etteandmisel ebaühtlust, mis ilmneb valmisdetailide mõõtmete erinevusena.
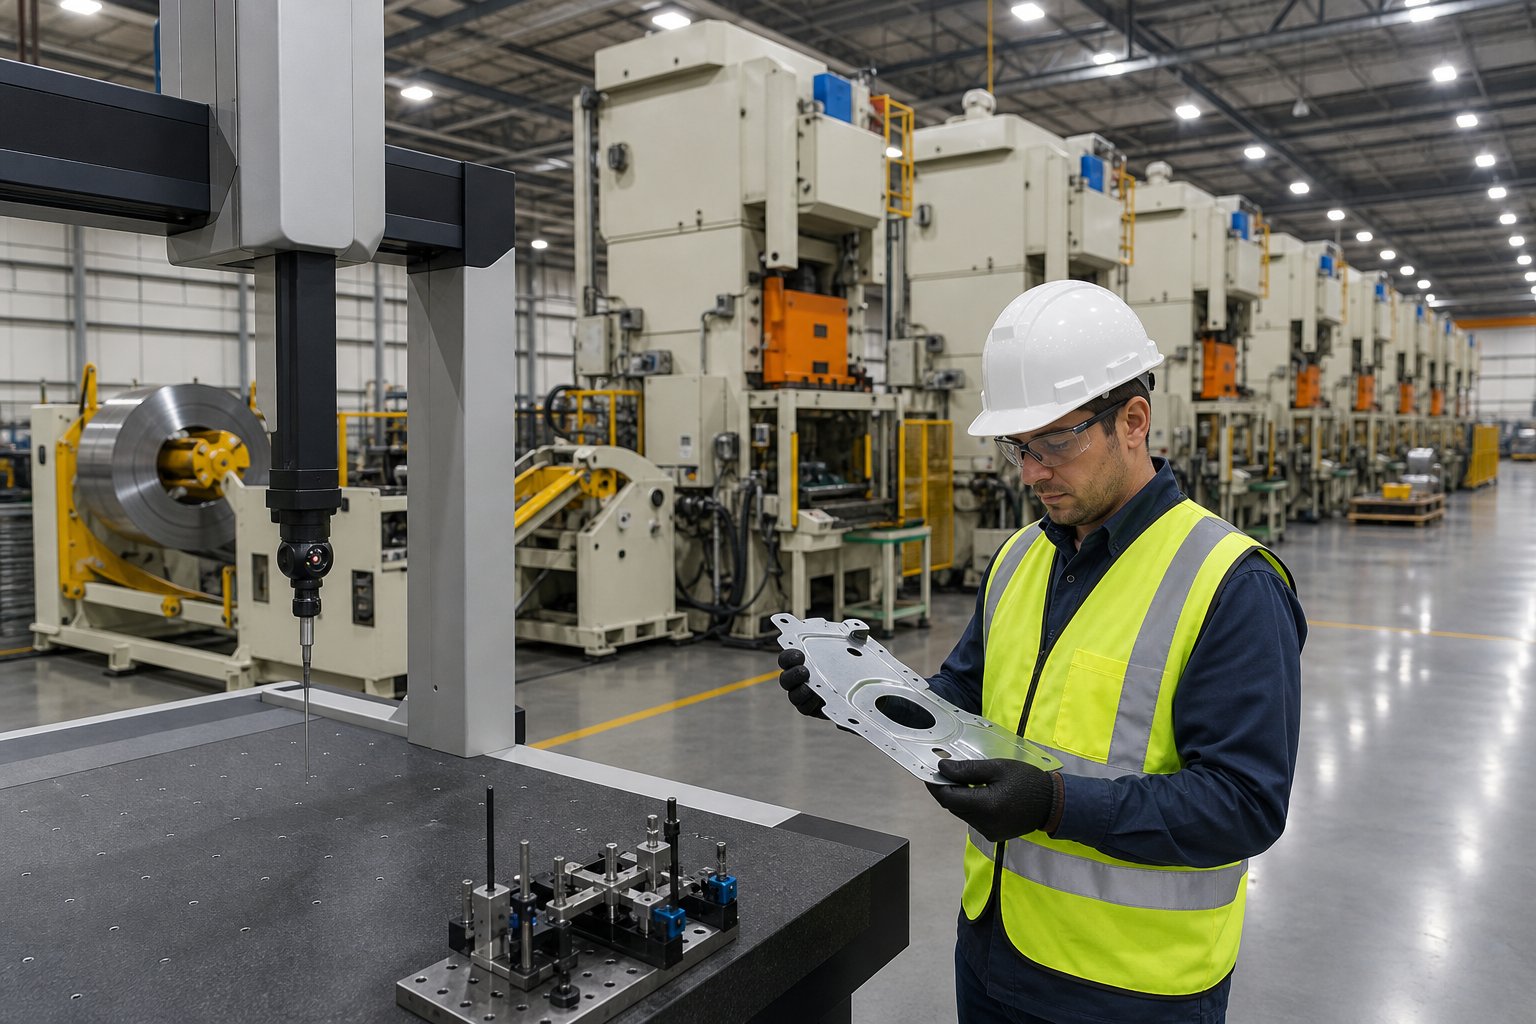
- Ülevaatusseadmed- koordinaatmõõtmismasinad (CMM), optilised komparaatorid, nägemissüsteemid, pinnaprofiilomeetrid ja aktiivne SPC-seire näitavad kõik tarnijat, kes kontrollib, mitte ei eelda kvaliteeti. Küsige, kas ülevaatus on integreeritud tootmisvoogu või tehakse ainult -käitamisjärgse auditina.
Praktiline näpunäide: taotlege ruumiekskursiooni, mis hõlmab tööriistaruumi ja aktiivseid pressiliini, mitte ainult konverentsiruumi esitlust. Matriitside hoolduslogide, pressimisliinide aktiivsete SPC-tabelite ja praeguste kleebistega kalibreeritud mõõturite nägemine räägib igapäevasest--päevast rohkem kui ükski brošüür. Tarnijad, kes on oma tegevuses kindlad, tervitavad sellist kontrolli.
Suhted ja kaubanduslikud tegurid
Tehniline võimalus annab teile kvalifitseeritud osad. Kaubandusstruktuur määrab, kas need osad jõuavad kohale siis, kui neid vajate, kokkulepitud hinnaga, ilma et kulutaks teie hankemeeskonna ribalaiuse haldamise erandeid. Hulgimüügisuhte elutsükkel ulatub palju kaugemale kui esimene ostutellimus.
Üldtellimused ja plaanitud vabastamisedmoodustavad kõige progressiivsemate tembeldamise hulgimüügiprogrammide selgroo. Atekk tellimusvõimaldab teil siduda aastamahtu kokkulepitud hinnakujundusega, planeerides samal ajal tarneid väiksemate sammudena vastavalt teie tootmistarbimisele. See struktuur annab tarnijale planeerimise nähtavuse materjali tõhusaks ostmiseks ja pressiaja planeerimiseks, pakkudes samal ajal paindlikkust tarneaja osas, ilma iga saadetise tingimusi uuesti läbi rääkimata.
Kanban ja JIT tarnevõimalusedseda paindlikkust veelgi edasi kasutada. Tarnijad, kes pakuvad õigeaegseid tarneprogramme, hoiavad teie nimel valmistoodete laoseisu ja tarnivad tõmbesignaalide, mitte fikseeritud ajakavade alusel. See vähendab teie laoseisukulusid ja vananemisriski -, mis on eriti väärtuslik autoosade järkjärgulise tembeldamise puhul, kus nõudlus võib OEM-i koostamisgraafikute tõttu muutuda. Kompromiss seisneb selles, et JIT-i võimekus nõuab tarnijalt puhvervaru kandmist, mis võib kajastuda veidi kõrgemas ühikuhinnas või minimaalsetes kohustuste piirmäärades.
Juhtimisaja läbipaistvuseraldab usaldusväärsed partnerid optimistlikest hinnapakkujatest. Küsige selgesõnaliselt: milline on esialgse stantsi ehitamise teostusaeg? Esimeseks tootmistsükliks pärast tööriista kinnitamist? Olemasolevate tööriistade korduvate tellimuste jaoks? Tarnija, kes annab teile selged, realistlikud ajagraafikud - ja seejärel täidab need -, on rohkem väärt kui üks, kes tsiteerib kaks nädalat kiiremini, kuid tarnib pidevalt hilinemisega. Läbipaistvus nii tööriistade kui ka tootmise teostusaegade osas on üks tugevamaid tegevusküpsuse näitajaid.
Tehniline tugi hinnapakkumise ajalnäitab pikaajalise{0}}partnerluse kvaliteeti. Kas tarnija vaatab teie joonised üle ja märgib DFM-i probleemid enne hinna määramist või tsiteerib lihtsalt teie saadetist ja laseb proovimise ajal probleemidel esile kerkida? Progressiivne tembeldamispartner, kes investeerib eelnevalt projekteerimisaega -, soovitades tolerantsi korrigeerimist, materjalide alternatiive või riba paigutuse optimeerimist -, mõtleb teie programmi kogumaksumusele, mitte ainult tellimuse võitmisele. See varajane koostöö, nagu varem DFM-i jaotises käsitletud, hoiab ära kõige kallimad üllatused mis tahes tembeldamisprogrammis.
Hinnake kõiki neid tegureid koos kaalutud tulemuskaardi abil, mis kajastab teie programmi prioriteete. Sertifitseerimis- ja kvaliteedisüsteemide kaal võib olla 20%, tööriistade võimekus 25%, tolerantsi jõudlus 20%, lisandväärtusega teenused 15% ja äritingimused 20%. Iga kandidaadi objektiivne hindamine nende kriteeriumide alusel eemaldab eelarvamused, mis tulenevad lihvitud müügiesitlusest või ühest madalast hinnapakkumisest, mis ei võta arvesse varjatud riski.
Õige tarnija valimine paneb aluse. Kuid isegi parim partnersuhe nõuab selgeid kokkuleppeid selle kohta, kuidas kvaliteeti mõõdetakse, jälgitakse ja säilitatakse miljonite tsüklite jooksul, mis määratlevad hulgimüügi tootmisprogrammi.
Kvaliteedi tagamise meetodid, mis säilitavad järjepidevuse kogu ulatuses
Õigete sertifikaatide ja seadmetega kvalifitseeritud tarnija vajab endiselt süsteemi, mis tuvastab probleemid enne, kui need tootmistsükli jooksul paljunevad. Kui progresseeruv stantsimismasin töötab sadade löökidega minutis, võib üks avastamata tööriista kulumine tekitada minutitega tuhandeid mittevastavaid osi. Hulgimüügi kvaliteet ei seisne defektide kontrollimises -, vaid nende väljatöötamises reaalajas-seire, struktureeritud proovivõtu ja dokumenteeritud lepingute abil, mis ei jäta midagi eeldama.
Jaotises-Protsessi kvaliteedikontrollid
Kaasaegsed progressiivsed stantsid integreerivad andurid otse tööriista. Need süsteemid jälgivad riba etteande täpsust, moodustamisjõudu kriitilistes jaamades ja stantsimise seisukorda reaalajas, - tuvastades kõrvalekalde enne defektsete osade kogunemist. Kujutage ette stantsi, mis toodab autokoostu jaoks progressiivseid stantsitud kronsteine. Kui juhttihvt veidi kulub ja riba registreerimine triivib isegi 0,05 mm, nihkuvad allavoolu funktsioonid tolerantsist välja. In-andurid püüavad selle triivi mõne tõmbega kinni, käivitades automaatse vajutuse peatamise, enne kui sadu jääke kuhjuvad.
Jõude jälgimine on sama kriitiline. Iga matriitsi jaam tekitab normaalse töö ajal iseloomuliku jõusignatuuri. Kui löök tuhmub, tõmbub nälkjas tagasi või materjali paksus muutub, siis see signatuur muutub.Statistilise protsessi juhtimine (SPC)diagrammid jälgivad neid jõunäite ja peamiste osade mõõtmeid pidevalt, joonistades andmepunktid, mis näitavad trende -, nagu tööriista järkjärguline kulumine või vajumise triiv -, enne kui need ületavad tolerantsipiire. Hvaci progressiivsete tembeldamisprogrammide puhul, mis käitavad miljoneid sulgusid või klippe aastas, muudab SPC kvaliteedi reaktiivsest sortimisest ennustavaks hoolduseks. Parandate põhjuse enne defektide tekkimist, mitte ei avastate neid pärast tootmistsükli tarnimist.
Suuremahuliste{0}}käituste kontrollimeetodid
Ükski kontrollitehnika ei kata kõiki kvaliteediriske. Tõhusad hulgimüügiprogrammid ühendavad mitu meetodit, millest igaüks saab aru, millest teised võivad puudust tunda.
- Esimene-artikli kontroll (FAI)- esialgsete tootmisnäidiste põhjalik mõõtmete kontrollimine CAD-mudeliga, kasutades CMM-i ja funktsionaalmõõtureid. See kinnitab, et stants toodab nõuetele vastavaid osi, enne kui -tootmine täiskiirusel algab.
- Protsessis olevad-proovivõtuplaanid- perioodilist tõmbamist jooksvalt pressilt kindlaksmääratud ajavahemike järel (nt iga 2000 osa või iga mähise vahetuse järel), et kontrollida, kas kriitilised mõõtmed jäävad SPC kontrollpiiridesse.
- Automatiseeritud nägemissüsteemid- kaamerat, mis on integreeritud matriitsi väljalaskeava juurde või konveieritele, mis kontrollivad kõiki osasid puuduvate funktsioonide, rästide, pragude või mõõtmete kõrvalekallete suhtes täiskiirusel. Eriti väärtuslik alumiiniumist osade järkjärgulise stantsimiseks, kus pinnakosmeetika on oluline.
- CMM-i kinnitus- koordinaatmõõtmismasin kontrollib proovide osi, et kontrollida keerulisi geomeetrilisi tolerantse, asendisuhteid ja tõelisi-asendiomadusi, mida käsimõõturid ei suuda tabada.
- Auditi lõppprotokollid- pisteline proovide võtmine valmis partii kogustest isolatsioonikontrollina enne tarnimist, et kontrollida, kas töö viimase osa jooksul ei esinenud kvaliteedimuutusi.
Need meetodid moodustavad mitmekihilise kaitse. In-surveandurid ja SPC tegelevad reaalajas-ennetusega. Proovivõtuplaanid ja nägemissüsteemid tagavad pideva kontrolli. Lõplikud auditid toimivad viimase väravana, enne kui osad jõuavad teie vastuvõtudokki. Kui kõik viis kihti töötavad koos, väheneb järsult tõenäosus, et teie tootmisliinile jõuab mittevastav partii.
Mida ostjad peaksid kvaliteedilepingutes nõudma
Kvaliteediootused, mis eksisteerivad ainult vestluses, muutuvad lõpuks kvaliteedivaidlusteks. Nõuete vormistamine enne esimest tootmiskäiku kaitseb mõlemat osapoolt - jaTootmisosa kinnitamise protsess (PPAP)pakub valdkonna{0}}standardraamistikku täpselt selleks.
PPAP-dokumentatsioon kinnitab, et tarnija mõistab kõiki tehnilisi spetsifikatsioone ja et tootmisprotsess suudab neid järjekindlalt täita esitatud tootmiskiirusega. Protsess sisaldab kuni 18 elementi - projektdokumentatsiooni, protsessi vooskeeme, juhtimisplaane, mõõtesüsteemi analüüsi, mõõtmete tulemusi ja nende hulgas esialgseid protsessi võimekuse uuringuid. Enamiku hulgimüügi progressiivsete tembeldamisprogrammide puhul annab 3. taseme esitamine (osade näidised koos täielike toetavate andmetega) ostjatele piisavalt tõendeid selle kohta, et stants, press ja protsess on enne täismahu kasutuselevõttu kinnitatud.
Kolm PPAP-i elementi väärivad hankemeeskondade erilist tähelepanu:
- Kontrolliplaanid- need dokumenteerivad täpselt, milliseid omadusi mõõdetakse, kui sageli, milliste seadmetega ja millised parandusmeetmed käivituvad väärtuste triivimisel. Teie konkreetse osaga seotud kontrolliplaan tagab, et kontrolli ei jäeta operaatori otsustada.
- Mõõtesüsteemi analüüs (MSA)- Gage R&R uuringud kinnitavad, et teie osade kontrollimiseks kasutatud mõõturid ja kinnitused annavad korratavaid ja korratavaid tulemusi. Ilma kinnitatud mõõtmissüsteemideta muutuvad kontrolliandmed ise ebausaldusväärseks.
- Protsessi võimekuse uuringud (Cpk)- esialgsed tootmistsüklid peaksid näitama, et kriitilised mõõtmed saavutavad Cpk 1,33 või kõrgema, kinnitades, et protsessil on piisavalt varu, et jääda tolerantsi piiridesse isegi siis, kui aja jooksul ilmnevad normaalsed kõikumised.
Nende ootuste kehtestamine ametlikus kvaliteedilepingus enne tööriistade ehitamise algust - mitte pärast esimese probleemidega saadetise saabumist - hoiab ära hulgimüügi tembeldamisprogrammide kõige kallimad vaidlused. Jääkide ümbertöötlemine, isolatsiooni sorteerimine ja maha-allahindlus viivad kõik ebaselguseni, mille dokumenteeritud PPAP-protsess eelnevalt kõrvaldab.
Kui kvaliteedisüsteemid on määratletud ja tarnija võimed on kinnitatud, on ülejäänud muutuja täitmine -, mis liigub esialgsest päringust kuni tööriistade kinnitamiseni stabiilsesse-tootmisolekusse, mis tarnib osad teie dokki nädalast nädalasse.
Päringust täieliku tootmiseni koos õige progressiivse partneriga
Iga hulgimüügi tembeldamisprogramm järgib etteaimatavat kaaret - alates esimesest e-kirjast koos lisatud detailide joonistega kuni teie dokki saabuvate saadetiste kindla rütmini. Teades, kuidas iga etapp välja näeb, aitab teil seada realistlikud ajagraafikud, esitada õigetel hetkedel õigeid küsimusi ja vältida viivitusi, mis tulenevad kummagi poole ebaselgetest ootustest.
Hulgiostja teekond päringust tootmiseni
Olenemata sellest, kas hankite uue toote turuletoomiseks järkjärgulisi stantsimisstantse või muudate olemasolevat osa teiselt vormimismeetodilt üle, kulgeb tee kontseptsioonist täismahuni{0}} tavaliselt järgmiselt.
- Esialgne päring koos detailide joonistega- esitage 2D-printe või 3D-CAD-mudeleid koos materjali spetsifikatsioonide, aastamahu prognooside ja sihthinnaga. Mida täielikum on teie pakett, seda kiirem ja täpsem on vastus.
- DFM-i ülevaade ja riba paigutuse ettepanek- tarnija insenerimeeskond analüüsib teie detailide geomeetriat, soovitab konstruktsiooni optimeerimist ja pakub välja ribapaigutuse, mis näitab jaamade järjestust ja materjalide kasutamist. Siin on oodata kahte kuni kolme iteratsiooni.
- Progressiivne stantsitööriistade disainikinnitus- kui riba paigutus on valmis, algab detailne matriitsi kujundamine. Enne terase lõikamist vaatate üle ja kinnitate tööriista kontseptsiooni, lukustab jaamade arvu, materjalivoogu ja kriitilisi vormimisstrateegiaid.
- Tööriistade ehitamine- progressiivse stantsimisvormi täppistöötlus, kokkupanek ja sisemine katsetamine. Ajaskaala varieerub sõltuvalt keerukusest ja jaamade arvust 8–16 nädalat.
- Esimesed-artikli näidisedTeie ülevaatamiseks esitatakse - esialgset tootmisnäidist koos mõõtmete andmetega. See on teie võimalus kontrollida sobivust, toimimist ja viimistlust, enne kui hakkate kasutama helitugevust.
- PPAP heakskiit- ametlik dokumentatsioonipakett, mis kinnitab protsessi võimekust, mõõtmissüsteemid ja juhtimisplaanid vastavad teie kvaliteedinõuetele.
- Tootmisramp-täieliku mahuni- ajakirjandus töötab tootmiskiirusel ajastatud väljalasetega vastavalt teie üldtellimusele. SPC pidev jälgimine säilitab järjepidevuse kogu programmi kestuse jooksul.
Iga faas põhineb viimasel. DFM-i ülevaatamise kiirustamine nädala säästmiseks maksab sageli kuid hiljem tööriistade ümbertöötamiseks. Tarnijad, kes juhendavad teid selle arengu käigus selgete verstapostide ja ausate ajakavadega, - selle asemel, et öelda, mida soovite kuulda, - on need, kes pakuvad usaldusväärseid järkjärgulisi stantsimisteenuseid mitme-aastaste programmide jooksul.
Järgmise sammu astumine koos kvalifitseeritud matriitsi tarnijaga
Tootmisinseneride ja hankemeeskondade jaoks, kes on valmis liikuma uurimistöölt tegudele, on esmatähtis leida partner, kes on valmis toetama kogu ülalkirjeldatud teekonda - alates varasest DFM-i koostööst kuni skaleeritava hulgimüügini. See tähendab tarnijat, kellel on tõestatud suutlikkus mitme-jaama järkjärgulise stantsimise stantsides, tõestatud korratavus suure-mahuga töödel ja projekteerimissügavus, et optimeerida teie programm enne tööriistade alustamist.
YICHENI progresseeruv stantsimisvormvõimalused on üles ehitatud täpselt selle mudeli ümber: aidates ostjatel hankida järkjärgulisi stantsitööriistu suure -mahuga metallosade jaoks, mis nõuavad tõhusat mitme-jaama vormimist, tihedat tsüklit-to{3}}tsükli korratavust ja tootmissüsteeme, mis on loodud vastavalt teie programmi kasvule. Kui teie mahud õigustavad järkjärgulist tööriistade kasutamist ja teie disain läheneb stabiilsusele, käivitab detailide andmetega ühenduse võtmine protsessi, mis - hästi hallatuna - tagab metalli vormimisel madalaima jätkusuutliku osahinna -osa kohta.
Korduma kippuvad küsimused progressiivsete matriitside ja tembeldamise hulgimüügi kohta
1. Kui suur on minimaalne tellimismaht, et järkjärguline stantsimine oleks tasuv?
Progressiivne stantsimine muutub üldiselt majanduslikult elujõuliseks 50 000–100 000 aastaühiku juures, kuigi väga lihtsad osad võivad õigustada tööriistade kasutamist madalamate künniste juures. Peamine arvutus hõlmab esialgse investeeringu (tavaliselt $ 30 000 kuni $ 250,000+) jaotamist kogu programmi eluea jooksul, mitte ühe aasta toodangule. Viie{10}}aastane programm, mis sisaldab 75 000 osa aastas, annab kokku 375 000 ühikut, mis õigustab mugavalt järkjärgulist tööriistade kasutamist isegi siis, kui ühe aasta maht tundub piiripealne. Ostjad peaksid selle otsuse tegemisel hindama kogu tootmisperioodi, sealhulgas prognoositavat kasvu.
2. Mille poolest erineb progressiivne stantsimine hulgiostjate jaoks mõeldud ülekandestantsimisest?
Progressiivne stantsimine hoiab metallriba ühendatuna kõigis vormimisjaamades, võimaldades suurimat tootmiskiirust (sadu lööke minutis) ja väikseimaid{0}}osakulusid väikeste -kuni -keskmiste osade puhul, kui aastased kogused on üle 100 000. Teisaldusstantsimine eraldab üksikud toorikud ja liigutab neid sõltumatute jaamade vahel, muutes selle sobivamaks suuremate osade, sügavalt joonistatud geomeetriate või komponentide jaoks, mis nõuavad vaba-olekuga manipuleerimist. Ülekandevormid vähendavad ka materjali raiskamist, eemaldades kanduriba, kuid töötavad tavaliselt aeglasema tsüklikiirusega. Valik oleneb detaili suurusest, geomeetrilisest keerukusest ja sellest, kas liist{10}}ühendab teie detaili mõõtmeid füüsiliselt.
3. Millised materjalid sobivad kõige paremini-mahuliseks progressiivseks stantsimiseks?
Süsinikteras, alumiinium, vask, messing ja roostevaba teras katavad enamiku progressiivse stantsimise rakendustest. Pehmemad materjalid, nagu vask ja alumiinium, võimaldavad kiiremat löögisagedust ja pikemat stantsi kasutusiga hooldusintervallide vahel, mis tähendab madalamat-osa maksumust. Süsinikteras pakub konstruktsiooniosade jaoks parimat tasakaalu madalate toorainekulude ja suure vormitavuse vahel. Roostevaba teras tagab korrosioonikindluse, kuid nõuab tugevamat tööriista, aeglasemat kiirust ja sagedasemat hooldust. Ostjad peaksid oma pakkumistes määrama täpsed sulamiklassid, karastustingimused, paksuse tolerantsid ja pinnaviimistluse nõuded, et minimeerida tootmismuutusi ja jääke.
4. Kui kaua kulub järkjärgulise stantsi tarnijaga esialgsest päringust täieliku tootmiseni jõudmiseks?
Tüüpiline ajakava esimesest päringust kuni tootmise{0}}üleminekuni kestab olenevalt osa keerukusest 14–28 nädalat. See hõlmab DFM-i ülevaatamist ja ribapaigutuse iteratsioone (2-4 nädalat), stantsi kujunduse kinnitamist (2-3 nädalat), tööriista koostamist (8–16 nädalat), esimese artikli näidiste esitamist ja ülevaatamist (1–2 nädalat) ning PPAP-i kinnitamist (1–3 nädalat). Kaheteistkümne või enama jaamaga keerukad osad, kitsad tolerantsid või karbiiddetailid suruvad pikema otsa poole. Ostjad saavad tähtaegu lühendada, esitades eelnevalt täielikud osaandmed, reageerides kiiresti heakskiitmisetappide ajal ja valides tarnijad, kellel on ettevõttesisese stantsikujunduse ja -ehituse võimalused, mitte need, kes tellivad tööriistu.
5. Millised kvaliteedisertifikaadid peaksid olema progressiivse stantsimise hulgimüüjal?
ISO 9001:2015 on minimaalne lähtetase, mis kinnitab, et ametlikud kvaliteedijuhtimissüsteemid on paigas. Autotööstuse tarneahela programmide jaoks on IATF 16949:2016 oluline, kuna see lisab nõuded PPAP-le, APQP-le ja defektide ennetamisele, mida ISO 9001 üksi ei kata. Lennundusprogrammide jaoks on vaja AS9100D-d, meditsiiniseadmete komponentide puhul aga ISO 13485. Lisaks sertifikaatidele peaksid ostjad kontrollima, et tarnija sertifitseeritud ulatus hõlmab selgesõnaliselt tembeldamis- ja tööriistatöid ning et nad kasutavad valideeritud mõõtesüsteeme (mida kinnitavad Gage R&R uuringud), dokumenteeritud juhtimisplaane ja kriitilise ulatusega1 (C3ppk3ppk) protsessi.


