


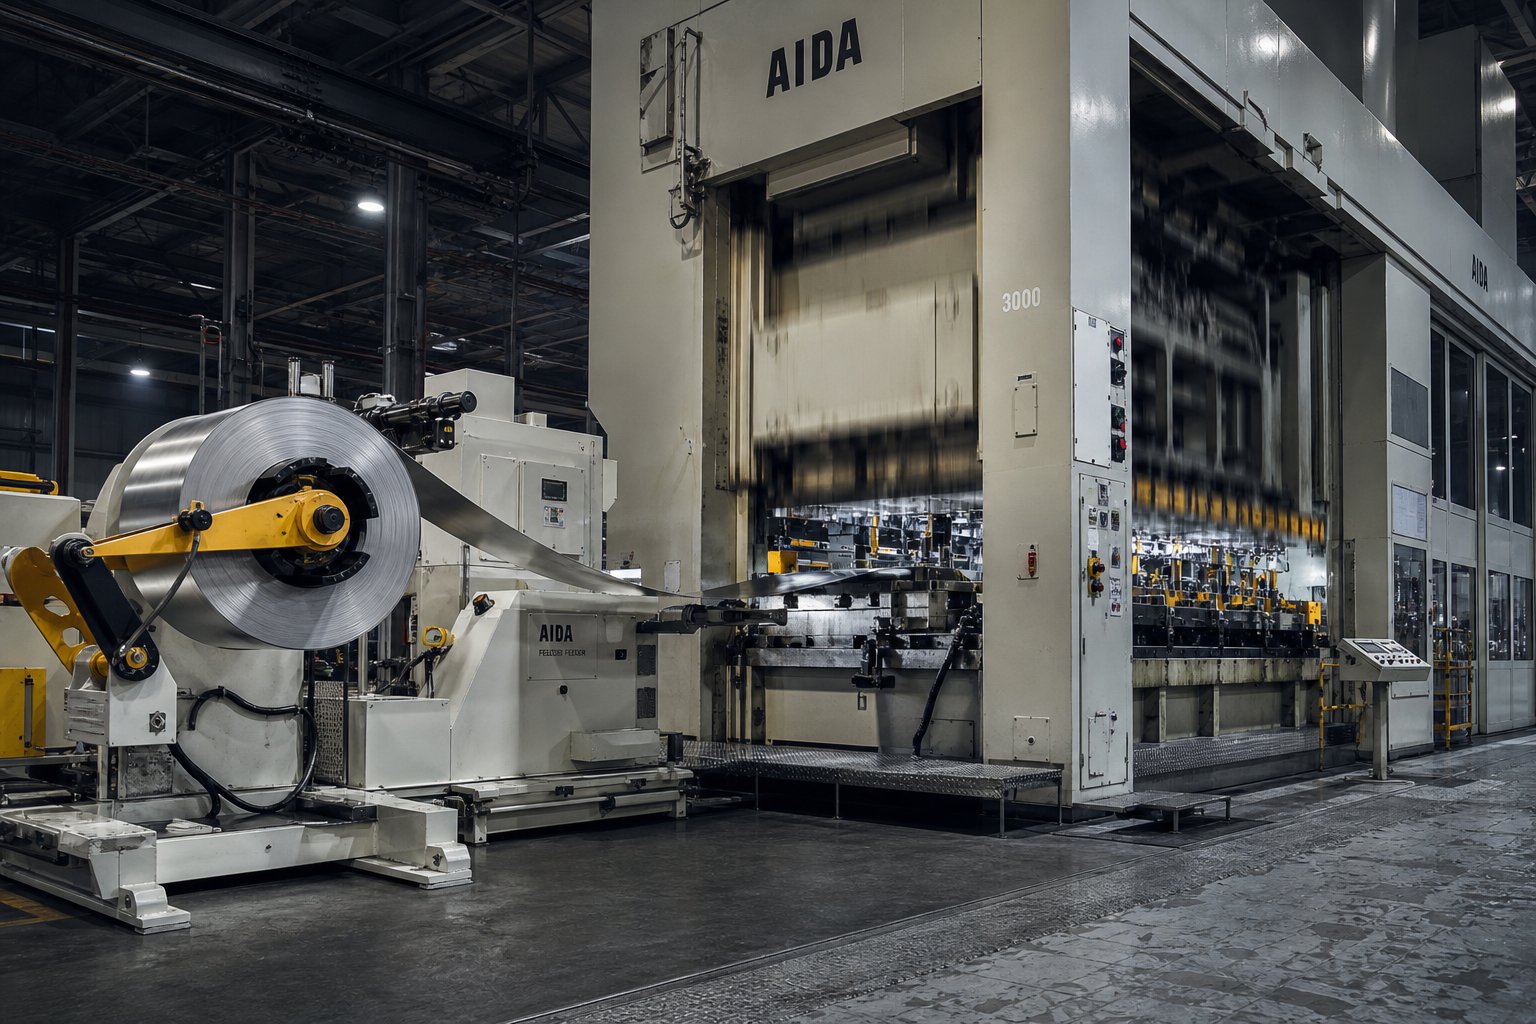
Mida progressiivne stantsimispress tegelikult teeb
Kui sa kuuled"progressiivne stantsimispress"On ahvatlev kujutada ette ühte masinat, mis lööb metalli vormi. Tegelikkus on nüansirikkam. See ei ole lihtsalt press. See on integreeritud süsteem: stantsimispress, täppis-konstrueeritud progressiivne stants, mähise etteandeliin ja juhtpakett, mis kõik töötavad lukus, et muuta lamedad metallribad tootmiskiirusel valmisosadeks.
Progressiivse stantsimispressi määratlus
Mis on progressiivne stants ja kuidas see on seotud pressiga, milles see istub? Progressiivne stants on spetsiaalne mitme{0}}jaama tööriist, mis paigaldatakse stantsimispressi. Metallist mähisriba siseneb stantsi ja liigub iga vajutuskäiguga läbi jaamade jada. Iga jaam teeb teatud toimingu, olgu see siis tühjendamine, augustamine, painutamine, vormimine või mündimine. Selleks ajaks, kui riba jõuab lõppjaama, eraldub valmis osa kanduribast ja kukub kasutusvalmis välja.
Progressiivne stantsimispress on integreeritud tootmissüsteem, mis ühendab endas täppisstantsimispressi, mitme{0}}jaamaga progressiivse stantsi, servo-ajamiga mähisetoite ja sünkroniseeritud juhtseadised, et muuta lamedad metallribad ühe pideva toiminguga valmis osadeks.
Erinevalt tavalisest stantsimispressist, mis võib töötada ühe -löögiga stantsidega või liittööriistadega, vajab progressiivseks stantsimiseks loodud press kolme eristavat asja: täpset libisemisliigutuse korratavust käigu järel, ühtlast sulgemiskõrguse reguleerimist, et iga jaam haakuks riba õigel sügavusel, ja täpne etteande sünkroniseerimine, nii et riba liiguks enne igat lööki õige sammu võrra edasi. Eemaldage mõni neist elementidest ja tolerantsid triivivad, jooksevad kokku või tulevad osad valesti välja.
Kuidas ajakirjandus, suremine ja söötmine koos töötavad
Kujutage ette, et vaatate süsteemi töötamist. Siit saate teada, kuidas stantsimispress progressiivses seadistuses töötab:
- Mähis kerib lahti decoileri küljest, läbib sirgendaja, et eemaldada poolikomplekt, ja siseneb servorulli sööturisse.
- Söötur liigutab riba edasi fikseeritud vahemaa võrra, mida nimetatakse etteande sammuks ja mis on täpselt ajastatud pressi käigu tsüklile.
- Matriitsis olevad juhttihvtid haakuvad riba eel{0}}torgatud aukudega, parandades kõik väiksemad etteandevead ja lukustades riba asendi enne töökohtade haardumist.
- Presssilind laskub alla ja iga jaam teostab oma tegevust üheaegselt riba erinevatel lõikudel.
- Sirn tõmbub tagasi, tõstjad tõstavad riba alumistest matriitsi detailidest lahti ja söötur nihutab riba järgmise käigu jaoks ühe sammu võrra edasi.
Iga komponent sõltub teistest. Press annab jõu- ja liikumisprofiili. Matriit määrab, mis juhtub metalliga igas jaamas. Toitesüsteem kontrollib edenemise täpsust. Ja juhtseadiste pakett seob need kokku, jälgides tonnaaži, kontrollides etteande asendit ja peatades pressi koheselt, kui andur tuvastab tõrke või riba luku. Progressiivne stantsimine õnnestub, kuna need elemendid töötavad ühe üksusena, mitte eraldiseisvate masinatena, mis on tagantjärele kokku poltidega ühendatud.
See süsteemi{0}}taseme perspektiiv on oluline, kuna mis tahes üksiku komponendi suuruse määramine või määramine eraldiseisvalt põhjustab mittevastavust. Pressi läbipaindeomadusi mõistmata konstrueeritud stants kulub ebaühtlaselt. Riba laiust ja materjali jäikust arvesse võtmata valitud etteandesüsteem põhjustab asukohavigu. Pressraami tüüp, ajamimehhanism ja tonnaažireiting tulenevad otse matriitsi ja materjali nõudlusest, mis on just see koht, kus pressi valik hakkab huvitavaks muutuma.
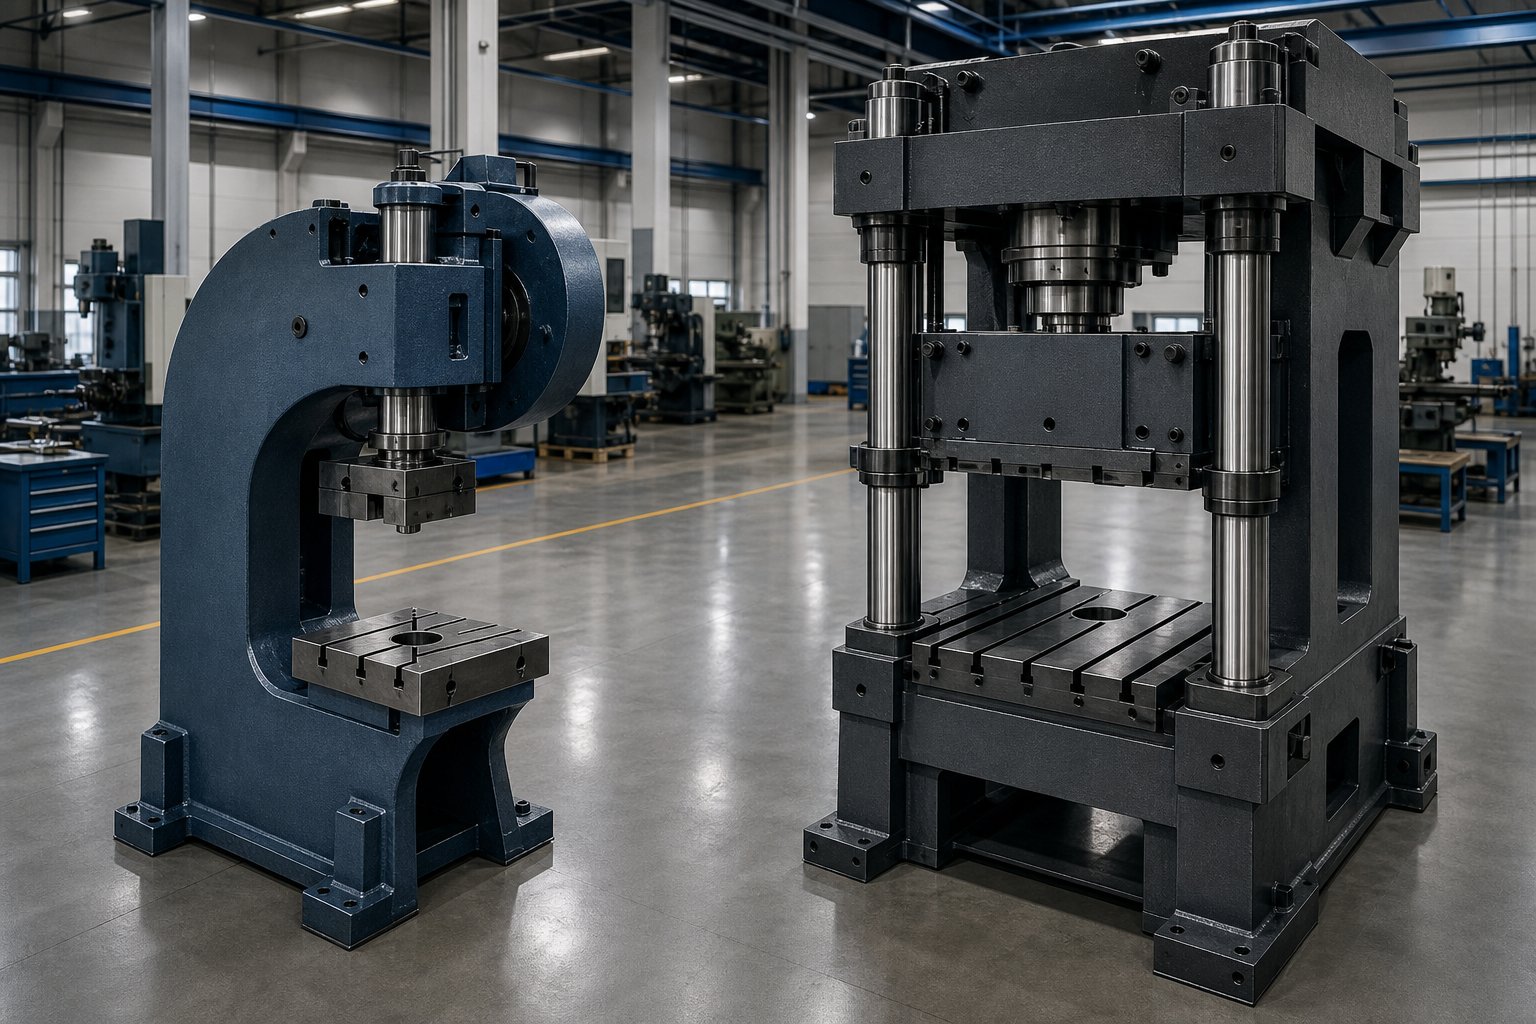
Pressi raamitüüpide ja ajamimehhanismide võrdlus
Raam, mis hoiab teie progressiivset stantsimäärab, kui suure läbipainde te võitlete, kui kiiresti suudate joosta ja kui kaua teie tööriistad vastu peavad. Valige vale raami tüüp või ajamisüsteem ja te otsite tolerantsiprobleeme kogu selle stantsi eluea jooksul. Progressiivsel stantsimispressi maastikul domineerivad kaks raamiarhitektuuri ja kolm ajamimehhanismi võistlevad nende sees oleva töö pärast.
C-Raam vs. sirge-Küljevajutusega raamid
AC-raami (või vahe-raami) press pakub vaba juurdepääsu stantsiala kolmele küljele, muutes selle kompaktseks ja kulu-efektiivseks kergema järkjärgulise töö jaoks. Tavaliselt leiate need vahemikus 35–250 tonni, mis töötavad väiksemate progressiivsete stantside ja vähemate jaamadega. Kompromiss? See avatud "C" struktuurkaldub koormuse all nurgeliselt kõrvale, mis tähendab, et liug võib tonnaaži suurenedes veidi kalduda. Lihtsa augustamise ja tuhmumise progressiivide puhul on see juhitav. Tihe-tolerantsi tekkimine laia stantsi vahel muutub probleemiks.
Sirged{0}}külgpressid kõrvaldavad selle nurkläbipainde, kuna mõlemal küljel on krooni toetavad vertikaalsed sambad. Geomeetria lukustab liuguritee, hoides seda tugipostiga paralleelselt, olenemata sellest, kuhu koormus koondub. Progressiivsete stantspressirakenduste puhul, mis nõuavad ühtlast detailide kvaliteeti 10, 20 või isegi 30+ jaamas, pole see jäikus-vaieldamatu.
Struktuurne erinevus ilmneb kõige selgemalt selles, kuidas iga kaader talub{0}}keskmist laadimist. Progressiivsed stantsid jaotavad jõudu harva ühtlaselt. Vormimisjaamad löövad tugevamini kui augustamisjaamad ja need on sageli koondunud stantsi tagaosa poole. Sirge-külgraam laia ühendusvahega asetab suure osa koormusest ühenduspunktide vahele, vähendades konsooljõude, mis üritavad liugurit kallutada.
| Kriteeriumid | C-raam (vaheraam) | Sirge{0}}külg |
|---|---|---|
| Tonnaaživahemik | 35 - 250 tonni tüüpiline | 150 - 3,000+ tonni |
| Läbipainde käitumine | Nurgeline läbipaine koormuse all; avatud raam paindub | Minimaalne läbipaine; vertikaalsed sambad peavad vastu ümberkukkumisele |
| Voodi suurus | Väiksem; piirab stantsi pikkust | Saadaval suuremate mõõtmetega voodi ja polster |
| Progressiivsed stantsirakendused | Väikesed osad, vähem jaamu, kergemad{0}}gabariidimaterjalid | Mitme-jaama stantsid, kitsad tolerantsid, raske vormimine |
| Kiirusvõime | Kuni 600+ SPM{1}}kiirete variantide jaoks | Kuni 300+ SPM standard; kiired-variandid suuremad |
| Peatamispunktid | Üks{0}}punkt | 2- või 4-punktiline |
| Väljas-Keskne koormustakistus | Piiratud | Suurepärane, eriti 4-punktiline disain |
Kui progresseeruv stantsimismasin vajab voodi pikkust üle 1,5 meetri vasakult-paremale-, kasutavad tootjad tavaliselt kahe-punkti ühendust. Kui matriit ulatub ka kaugemale kui 2 meetrit eest-taga-, muutub nelja-punkti vajutamine praktiliseks valikuks. Need neli vedrustuspunkti jaotavad vormimiskoormust ühtlasemalt ja peavad vastu väändejõududele, mida mitme{10}jaamaga progresseeruvad stantsid tekitavad kogu oma tööümbruses.
Mehaanilised, servo- ja hüdraulilised ajamisüsteemid
Ajamimehhanism määrab, kuidas liug liigub läbi oma käigu, ja sellel liikumisprofiilil on otsesed tagajärjed sellele, mida teie progresseeruv stants suudab kiirusel saavutada.
Tavalised mehaanilised ajamidkasutada hooratast pöörlevat elektrimootorit, mis edastab energia siduri kaudu väntvõllile või ekstsentrilisele käigukastile. Liug järgib fikseeritud sinusoidaalset liikumist: see kiirendab läbi löögi-keskmise ja aeglustab alumise surnud punkti lähedal. See on tõestatud ja usaldusväärne tehnoloogia progressiivseks tööks. Otseajamiga mehaanilise süsteemiga stantsimismasin- pakub suurimat kiirust ja väikseimat energiakadu, samas kui käigukastiga variandid tagavad suurema pöördemomendi sügavamate vormimistoimingute jaoks. Kiired mehaanilised pressid võivad-väikeste sammudega progresseeruva töö puhul ületada 1000 lööki minutis.
Tähelepanu vääriv spetsiaalne variant on lingi liikumise vajutamine, mis kasutab libisemiskiiruse kõvera muutmiseks lülitusmehhanismi{0}}. Tavalise vända sümmeetrilise liikumise asemel tekitab lüli liikumise press madalama surnud punkti lähedal aeglasemat lähenemiskiirust, säilitades samal ajal kiire tagasipöördumise. See annab vormimiseks rohkem viivitusaega ilma üldist tsüklikiirust ohverdamata, muutes selle populaarseks progresseeruvate stantside jaoks, mis kombineerivad augustamist mõõdukate tõmbamistoimingutega.
Hüdraulilised ajamidtarnida täistonnaaži löögi mis tahes punktis, mitte ainult põhja lähedal. Progressiivsete stantside puhul, mis sisaldavad sügavtõmbejaamu, mis nõuavad varakult ja järjepidevalt jõudu pika tööakna kaudu, täidavad hüdraulilised pressid niši. Piirang? Tsükli kiirus. Hüdraulikasüsteemid on mehaanilistest alternatiividest oluliselt aeglasemad, seega on need ette nähtud progressiivseteks rakendusteks, kus tõmbesügavus kaalub üles kiirusnõuded.
Miks servopressid muudavad seda, mida progresseeruvad stantsid võivad saavutada?
Servo{0}}mehaanilised pressid esindavad viimaste aastakümnete kõige olulisemat arengut progressiivse stantsipressi tehnoloogias. Need asendavad hooratta-siduri-pidurisõlme suure-pöördemomendiga servomootoritega, mis juhivad otse väntvõlli. Tulemus: täielikult programmeeritav libisemine iga käigu jooksul.
Mida see praktikas tähendab? Kaaluge progressiivset stantsi nii õrnade torkimisjaamade kui ka agressiivsete vormimisjaamadega. Tavalisel mehaanilisel pressil näeb iga jaam sama kiiruskõverat. Servopress võimaldab teil programmeerida liugurit lähenemise ajal kiiresti liikuma, aeglustada läbi vormimistsooni, et tagada parem materjalivool ja vähendada tagasitõmbumist, ning seejärel kiirendada uuesti tagasikäigul.Tootmisvõimsus võib kahekordistudaprogressiivsete stantside kasutamisel pool{0}}liikumisprofiilidega, mis välistavad tarbetu libisemise.
Servotehnoloogia võimaldab ka liikumisprofiile, mis varem olid lihtsalt võimatud:
- Poolliikuminevähendab löögi pikkust madalal progressiivsel tööl, suurendades järsult SPM-i.
- Vaba liikumine (müük)lööb ühe tsükli jooksul materjali mitu korda alumises surnud punktis, vähendades või kõrvaldades tagasitõmbeid ilma stantsimisjaamu lisamata.
- Vibratsiooniline liikuminetoetab süvatõmmet progressiivsetes stantsides, vähendades potentsiaalselt vajalike vormimisjaamade arvu.
Dünaamiline tasakaalustamine muutub kriitiliseks suurel kiirusel sõltumata ajami tüübist. Käigusageduse tõustes tekitab liuguri edasi-tagasi liikuv mass vibratsiooni, mis võib mõjutada etteande täpsust ja kiirendada kulumist. Kiired progresseeruvad stantsimismasinad sisaldavad kas mehaanilisi või pneumaatilisi vastukaalusüsteeme, mis tasakaalustavad need inertsiaalsed jõud ja võimaldavad pressil säilitada täpsust kõrgendatud SPM-i juures.
Raami tüübi ja ajamisüsteemi vahel valikut ei tehta eraldi. See tuleneb otse sellest, mida stants nõuab: kui palju jaamu, kui keeruline on vormimine, milliseid tolerantse valmisosa nõuab ja millised tootmismahud õigustavad investeeringut. Need stantsinõuded tulenevad omakorda tembeldatavast materjalist ja jõududest, mida iga jaam peab tekitama.
Progressiivse matriitsi disaini põhialused, mis juhivad pressinõudeid
Iga progressiivse stantsimisvormi kujundusjoonise kohta tehtud otsus muutub otse pressi spetsifikatsiooniks. Rohkem jaamu tähendab pikemat voodit. Komplekssed vormimisjaamad tähendavad suuremat tonnaaži. Tihedamad piloodid tähendavad täpsemat etteandesüsteemi. Matriit ei eksisteeri sõltumatult ajakirjandusest, mis seda juhib. See määrab, mida see ajakirjandus peab andma.
Jaama paigutuse järjestus ja töökorraldus
Kui insenerid panevad paika järkjärgulise stantsimisvormi, järgib toimingute jada materjali käitumise loogikat. Tavaliselt torkate ja sälgate esimesena, kui riba on veel tasane ja stabiilne. Vormimine ja painutamine toimuvad hiljem, pärast seda, kui ümbritsev materjal on metalli voolamise võimaldamiseks ära lõigatud. Lõppjaam eraldab valmis osa kanduribast.
Siin on tüüpiline jaamade jada esindusliku programmivormi jaoks:
- Torkamise juhtaugud ja sisemised funktsioonid (torkimine, sälkumine)
- Lõika reljeefsed pilud ja piirjooned, et vabastada materjal hilisemaks vormimiseks
- Tehke painutus-, tõmbamis- või reljeefseid toiminguid
- Mõõtmete täpsuse tagamiseks lisage vorm või vormimine
- Lõika või eralda valmis osa kanduriba küljest ära
See ei ole meelevaldne. Torkamine enne vormimist hoiab ära augu moonutamise. Talan Products märgib, et mõnikord tuleb augustamine toimuda pärast vormimist, kui konkreetsete funktsioonide tolerantsus muudab vormijärgse- augustamise ainsaks võimaluseks positsiooni hoidmiseks. Tühjad jaamad võivad ilmneda ka keeruliste toimingute vahel, et tagada stantside konstruktsiooni tugevus või jätta ruumi spetsiaalsetele mehhanismidele.
Miks on jaamade arv ajakirjanduse valikul oluline? Iga jaam lisab täringule pikkust. 12-jaamaline progresseeruv stantsitööriista seadistus vajab toestikku ja voodit, mis mahutavad selle jalajälje ja ruumi. Iga aktiivne jaam aitab kaasa ka kumulatiivsele tonnaažikoormusele. Rohkem jaamu, mis tabavad samaaegselt alumises surnud punktis, tähendab, et press peab hakkama saama kõigi nende tippjõudude summaga, ilma et see kalduks üle vastuvõetavate piiride.
Riba paigutus ja kanduriba disain
Riba paigutus on progressiivse stantsimisvormide disaini alus. See määrab materjali osa orientatsiooni, jaamade vahelise sammu, materjali kasutamise ja kanduri konfiguratsiooni, mis hoiab kõike söötmise ajal koos.
Riba määravad kaks peamist mõõdet: laius ja samm. Riba laius hõlmab detaili toorikut, kandematerjali ühel või mõlemal serval ja kõiki külgnevate osade vahelisi jääke. Samm on vahemaa, mille riba liigub käigu kohta edasi ja see määrab otseselt etteande pikkuse, mille teie servorulli etteandeseade peab iga tsükliga edastama.
Kanduriba disain varieerub sõltuvalt osa geomeetriast ja vormimisnõuetest:
- Servakandurid (ühe- või kahepoolsed)jookse mööda riba üht või mõlemat külge. Kahepoolne kandur pakub suurepärast stabiilsust ja asukohatäpsust, eriti õhukeste materjalide puhul, mille paksus on alla 0,2 mm. Üheservalised-kandurid sobivad osadele, mille ühes otsas on painutus.
- Keskkandjadjookse läbi riba keskosa, ühendades osad mõlemalt poolt. Need sobivad hästi sümmeetriliste painutavate osade jaoks ja vähendavad praaki võrreldes servakanduritega.
- Stretch veebikandjadsisaldavad painduvaid sakke, mis võimaldavad üksikutel osadel liikuda vertikaalselt läbi vormimis- ja joonistusjaamade, häirimata külgnevaid kulgemisi.
A tahke kandjatöötab põhilõikamisel ja painutamisel, kus riba jääb kogu ulatuses tasaseks. Kui aga progresseeruvad stantsimisvormid hõlmavad süvavormimist või tõmbamist mitmes jaamas, peab kandur painduma ilma külgnevaid osi lõhkumata või asendist välja tõmbamata. Halvasti kavandatud kandur võib põhjustada tööriista täieliku rikke, nii et insenerid kinnitavad enne tööriistaterase kasutuselevõttu projekte sageli simulatsioonitarkvara või käsitsi vaha{2}}lõikamise tehnikate abil.
Materjali kasutamine on riba paigutuse planeerimisel pidev surve. Osade kallutamine, toorikute pesa asetamine või kitsamate kandjate valimine võivad suurendada kasutust 65%-lt 75%-le või kõrgemale. Kuid iga saavutatud protsendipunkti tuleb kaaluda riba stabiilsuse suhtes söötmise ajal ja sellest tuleneva prog-stantsi valmistatavusega.
Piloodi paigutus asukoha täpsuse tagamiseks
Piloodid on need, mis hoiavad progressiivseid stantse, mis toodavad miljonite tsüklite jooksul täpseid osi. Ilma nendeta kogunevad väiksemad etteandevead jaamast jaama ja positsioonitriiv hävitab tolerantsid.
Tavaline lähenemine: tehke esimeses jaamas juhtaugud, seejärel ühendage juhttihvtid, alustades teisest jaamast. Need tihvtid sisenevad eelnevalt-torgatud aukudesse vahetult enne, kui töötavad stantsid ribaga kokku puutuvad, parandades toitesüsteemi võimalikud positsioneerimisvead. Pikemate progresseeruvate stantside puhul paigutatakse piloodid tavaliselt iga kahe kuni kolme jaama tagant, et vältida kumulatiivse vea kogunemist riba pikkuses.
Pilootava paigutus tõstatab praktilise küsimuse. Kas peaksite kasutama pilootviitena osa enda auke või tegema kandurisse spetsiaalsed augud? Osade aukude kasutamine säästab materjali, kuid võib pikendada funktsioone, mis vajavad kitsaid tolerantse. Spetsiaalsed juhtaugud kanduri jääkide alal säilitavad osade terviklikkuse veidi laiema riba hinnaga.
Teie piloottöö täpsus on otseselt seotud toitesüsteemi nõuetega. Tihedamad piloodi---vahed nõuavad, et etteandesüsteem edastaks riba igal käigul kitsamas asendiaknas. Kui teie progressiivsed matriitsid vajavad 15 või enama jaama lõikes positsioonitäpsust alla +/-0,05 mm, tuleb etteandesüsteem ja pilootstrateegia konstrueerida sobitatud paarina, mida pole eraldi määratletud.
Riba laius, sammude kaugus, jaamade arv ja kandja tüüp kaskaaditakse pressi spetsifikatsioonidesse. Laiem riba vajab laiemat etteandeava. Pikem samm suurel kiirusel nõuab kiiremat ettenihkekiirendust. Rohkem jaamu vajab rohkem voodi pikkust. Ja kõigis neis jaamades genereeritud jõud, mis tabavad riba üheaegselt, määravad kindlaks, kas selle matriitsi alla kuulub 200- või 400-tonnine press. Need jõuarvutused väärivad oma hoolikat analüüsi.
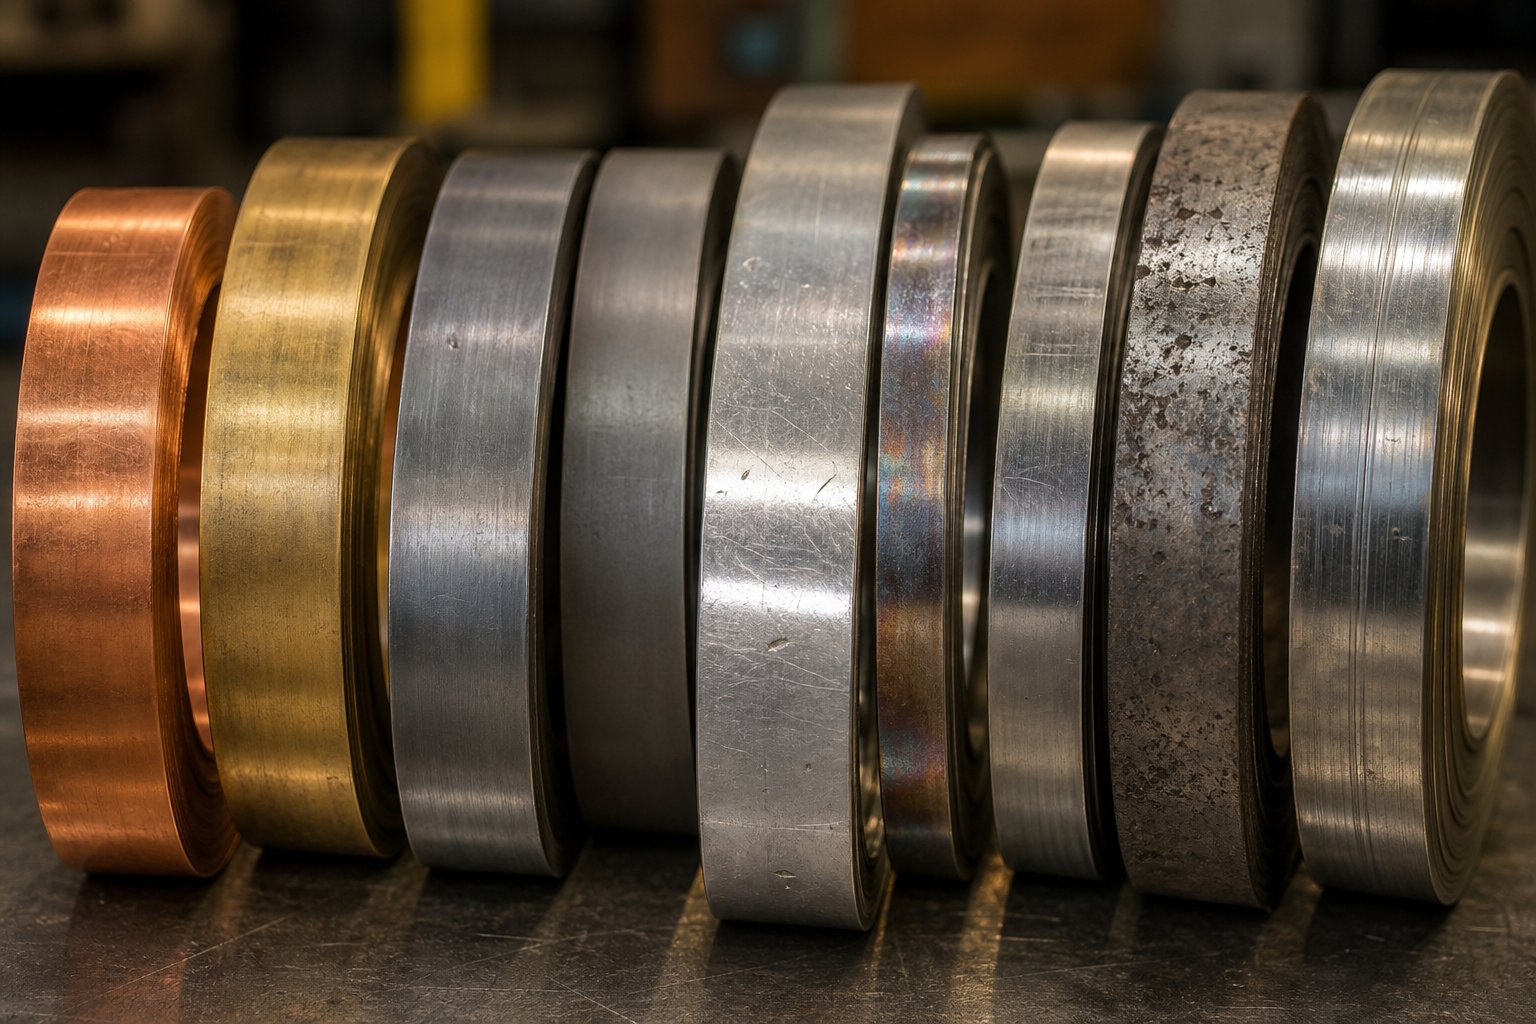
Kuidas materjali omadused mõjutavad pressi ja matriitsi jõudlust
Riba laius, samm ja jaamade arv näitavad, kui suur peab olema press. Kuid materjal, mis seda matriitsi läbib, ütleb teile, kui tugevalt press peab lööma, kui kiiresti see võib tsüklit teha ja kui palju vormimisjaamu vajate, enne kui osa õigesti välja tuleb. Valige press, mis põhineb ainult stantsi geomeetrial ja alahinnate tonnaaži, kiirendate tööriista kulumist või toodate osi, mis jooksevad tolerantsist välja kohe, kui need stantsist väljuvad.
Kuidas tõmbetugevus ja paksus tonnaaži mõjutavad
Iga progressiivne metalli stantsimine algab põhilisest seosest: jõud, mis on vajalik nii materjali paksuse kui ka deformatsioonikindlusega metallist kaalude lõikamiseks, vormimiseks või tõmbamiseks. Tühistamise ja augustamise puhul on valem lihtne: ümbermõõt korrutatakse paksusega, korrutatud nihketugevusega. Joonistamiseks ja vormimiseks,ülim tõmbetugevus asendab nihketugevustsest materjal on pigem pinges kui nihutamisel.
Mõelge, mida see praktikas tähendab. 1,0 mm madal -süsinikterasest riba, mille nihketugevus on umbes 25 tonni/in², vajab palju vähem läbitorkamisjõudu kui 1,0 mm roostevabast terasest riba 40+ tonni/in² juures. Käivitage mõlemad läbi sama 12-jaamalise järkjärgulise stantsi paigutuse ja roostevaba versioon nõuab identse geomeetria jaoks ligikaudu 60% suuremat pressimisvõimsust. See erinevus kaob iga aktiivse jaama vahel, mis tabab samaaegselt alumist surnud punkti.
Paksus võimendab efekti. Materjali mõõturi kahekordistamine 0,5 mm-lt 1,0 mm-le ei kahekordista lihtsalt vajalikku jõudu. See kahekordistab lõikamisoperatsioonide lõikepinda ja suurendab paindemomenti vormimisoperatsioonidel. Kõrgtugevad terased vahemikus 1,5–3,0 mm võivad suruda tonnaažinõudeid territooriumile, kus ainult piisava energiavaruga sirge-külgpressid suudavad koormaga toime tulla ilma BDC-s kinnikiilumata.
Seetõttu tuleb progressiivsed stantsimismaterjalid määratleda juba projekteerimisprotsessi alguses. Materjali valik koondub tonnaažiarvutusteks, mis omakorda pressivalikuks, mis määrab kogu tootmiselemendi kapitaliinvesteeringu.
Töötage karastamine mitmes vormimisjaamas
Siin muutub progressiivne tembeldamine keeruliseks võrreldes ühe-jaama moodustamisega. Kui metall deformeerub plastiliselt, muutub see kõvemaks ja vähem plastiliseks. See on töökarastus ja see juhtub progresseeruva stantsi igas vormimisjaamas. Riba, mis siseneb jaama 8, ei ole samast materjalist, mis sisenes jaama 1. See on läbi torgatud, painutatud, osaliselt tõmmatud ja iga deformatsioon on suurendanud selle voolavuspiiri, vähendades samal ajal selle ülejäänud vormitavust.
Miks on see ajakirjanduse ja stantside disaini jaoks oluline? Iga järgnev vormimisjaam puutub kokku jäigema materjaliga, mille vormimiseks on vaja rohkem jõudu. Insenerid peavad seda kumulatiivset kõvenemist arvestama jaamade -jaam-tonnaaži arvutamisel. Alahinnake seda ja teie lõplik vormimisjaam kas lõhestab materjali või nõuab rohkem jõudu, kui press suudab löögi sellel hetkel pakkuda.
Erinevad sulamid reageerivad korduvale deformatsioonile väga erinevalt:
- Madala süsinikusisaldusega-terastöö{0}}kõveneb mõõdukalt ja säilitab mõistliku elastsuse mitme vormimislöögi korral, muutes selle süsinikterasest progressiivse stantsimise rakendustes andeks.
- Roostevaba teras (eriti austeniitklassid nagu 304 ja 316)töö-karastub agressiivselt. Selle voolavuspiir võib pärast märkimisväärset külmtööd peaaegu kahekordistuda ja pinna kõvenemisel suureneb kaldumise kalduvus, mistõttu on vaja spetsiaalseid katteid või{2}}protsessi ajal määrimisstrateegiaid.
- Vask ja messingtöö-kõvenevad mõõduka kiirusega, kuid alustavad suhteliselt madala tõmbetugevusega, nii et need jäävad vormitavaks rohkematel jaamadel, enne kui jõuavad oma piirini.
- Kõrgtugev{0}}teras (HSLA, kahefaasiline{1}})alustage piiratud elastsusega ja kõvastuvad kiiresti, mis tähendab, et insenerid peavad jaotama deformatsiooni ettevaatlikult rohkemate jaamade vahel, tehes ühe löögi kohta vähem tööd.
Keeruliste sulamite puhul sisaldavad progressiivsed stantsid mõnikord vahepealseid pinge{0}}leevendusfunktsioone või kasutavad etapiviisilisi ümberjoonistusi minimaalse deformatsiooniga sammu kohta, et hoida kumulatiivne deformatsioon ohututes piirides. Alternatiiviks on pragunemine, mis tähendab vanaraua, seisakuid ja stantside parandamist.
Springbacki käitumine ja jaama kompenseerimine
Iga painutatud või vormitud element tahab presssilindri tagasitõmbumisel oma esialgse tasase kuju tagasi vetruda. Tagasilöögi aste varieerub materjalide vahel dramaatiliselt ja see määrab otseselt vormimisjaamade kavandamise.
Madala-süsinikterasest vedrud taganevad tagasihoidlikult, tüüpilises kurvis võib-olla 1–3 kraadi. Saate seda kompenseerida kergelt üle painutades ja osa lõdvestub spetsifikatsiooniks. Alumiiniumisulamid tõmbuvad tagasi rohkem, tavaliselt 3–5 kraadi, kuna nende elastsusmoodul võrreldes voolavuspiiriga on väiksem. Kõige hullemini kahjustavad-tugevad terased, mille tagasilööginurgad ulatuvad 5–10 kraadini või rohkem, olenevalt painderaadiusest ja materjali kvaliteedist.
Progressiivse stantsi puhul toimub tagasilöögikompensatsioon tööriistade tasemel. Insenerid kujundavad stantsid ja stantsiõõnsused arvutatud ülepaindenurkadega, nii et osa lõdvestub sihtgeomeetriaga. Simulatsioonil{2}}põhinevad lähenemisviisid, nagu on kirjeldatud artiklistagasilöögi parimad tavad FormingWorldilt, kasutage ennustavat modelleerimist, et määrata täpne vajalik kompensatsioon enne tööriistaterase lõikamist. Selle valesti võtmine tähendab, et osad kalduvad tolerantsist välja ja parandus nõuab sageli stantsi sisetükkide ümberlõikamist.
Alumiiniumi progresseeruv stantsimine on ainulaadne väljakutse, mis ei piirdu ainult tagasitõmbamisega. Alumiiniumi kalduvus lõheneda tähendab, et stantside pinnad tuleb poleerida peegelpinnani, määrimist tuleb hoolikalt kontrollida ja pressimise kiirust tuleb sageli vähendada, et vältida pinnaskoorimist. Kõrge tagasitõukejõu, madalate vormimispiiride ja löögitundlikkuse kombinatsioon tähendab, et alumiiniumist progresseeruvad stantsid vajavad tavaliselt rohkem jaamu, et saavutada sama geomeetria, mida teras suudaks toota vähemate löökidega.
| Materjali perekond | Tüüpiline paksuse vahemik | Suhteline tonnaažinõue | Vormitavuse reiting | Klahvivajutuse kaalutlused |
|---|---|---|---|---|
| Madala süsinikusisaldusega-teras (1008, 1010) | 0.3 - 3.0 mm | Algtase (1x) | Kõrge | Mõõdukas tagasilöök; standardsed stantside vahed; kõige andestavam mitme-jaama moodustamise suhtes |
| Roostevaba teras (304, 316L) | 0.2 - 2.5 mm | 1.5x - 1.8x | Mõõdukas | Agressiivne töökarastus; katmine nõuab kaetud tööriistu; suurem tonnaaž jaama kohta |
| Alumiiniumsulamid (5052, 6061) | 0.3 - 3.0 mm | 0.5x - 0.7x | Madal kuni mõõdukas | Kõrge tagasilöök; närimisoht; vähendatud kiirus; vaja poleeritud stantsipindu |
| Vask ja messing (C110, C260) | 0.1 - 2.0 mm | 0.6x - 0.8x | Kõrge | Madal tõmbetugevus; burr-aldis; nõuab teravaid tööriistu ja spetsiaalseid määrdeaineid |
| Kõrge{0}}tugev teras (HSLA, DP600) | 0.5 - 3.0 mm | 2.0x - 3.0x | Madal | Äärmuslik tonnaaž; tööriista kiire kulumine; piiratud moodustamine jaama kohta; nõuab tugevat pressraami |
Tabel teeb ühe asja selgeks: materjali valik ei ole ainult disainiotsus. See on pressi suuruse, tööriista eluea ja tootmiskiiruse otsus, mis on kokku pandud. Süsinikterase jaoks mugavaks hinnatud progressiivne stantsimispress võib olla ohtlikult alamõõduline sama roostevaba või ülitugeva terase geomeetria jaoks. Ja sama osa alumiiniumversioon, mis nõuab vähem jõudu, võib vajada rohkem jaamu ja aeglasemat tsüklikiirust, et vältida pinnadefekte ja hoida mõõtmeid.
Need materjali käitumised sõltuvad otseselt pressi kogutonnaaži arvutamisest. Iga jaama jõunõue ei sõltu ainult geomeetriast, vaid sellest, kuidas konkreetne sulam reageerib lõikamisele, painutamisele ja vormimisele sellel töö-kõvenemisteekonnal läbi stantsi.
Tonnaaži arvutamine ja pressi suuruse määramine progresseeruvate stantside jaoks
Materjali omadused näitavad, kui tugevalt iga jaam tabab. Kuid üksikute jõudude tundmisest ei piisa. Peate need kokku võtma, võtma arvesse kõike, mis matriitsis üheaegselt toimub, ja seejärel sobitada see kogusumma õige pressi spetsifikatsiooniga. Kui tehke see arvutus isegi 15–20 protsenti valesti, siis kas ummistate pressi alumises surnud punktis või kulute selle aastaid enne tähtaega ära. Siin liigub progressiivne stantsimine insenerikontseptsioonilt kapitaliinvesteeringute otsuseni.
Jaam--jaama jõu arvutamise meetodi järgi
Protsess algab riba paigutusega. Iga jaam, mis materjali kallal töötab, tekitab mõõdetava jõu ja enne nende kombineerimist peate igaüks eraldi välja arvutama. Siin on, kuidas matemaatika iga operatsioonitüübi puhul töötab.
Tühistamine ja augustamine:Need on lõikamisoperatsioonid. Valem on lihtne:
Nõutav tonnaaž=ümbermõõt (tollides) x materjali paksus (tollides) x nihketugevus (tonni/in²)
Kujutage ette, et augustate 0,5-tollise läbimõõduga augu 0,060-tollisse pehmesse terasesse, mille nihketugevus on 25 tonni/in². Ümbermõõt on 1,57 tolli, seega on läbitorkamisjõud selle ühe löögi puhul 1,57 x 0,060 x 25=2.36 tonni. Kuue auguga jaam? Korrutage vastavalt. Progressiivne stantsimisvorm 10 läbitorkamisjaamaga, millest igaüks kannab sarnast koormust, lisandub kiiresti.
Painutamine ja vormimine:Painutusjõu arvutused sõltuvad painde pikkusest, materjali paksusest, stantsi ava laiusest ja materjali tõmbetugevusest. V-painutamine, pühkimine ja õhuga painutamine järgivad erinevaid valemeid, kuid need kõik ulatuvad paksuse ruudu ja materjali tugevuse järgi. Keerulisemad geomeetriad, nagu reljeef või ribistamine, nõuavad empiirilisi andmeid või simulatsioonil põhinevaid{3}}hinnanguid.
Joonis:Tõmbejaamade puhul asendab lõplik tõmbetugevus arvutamisel nihketugevust, kuna kesta seinad on pinges. Valem on järgmine: perimeeter x paksus x ülim tõmbetugevus. Tõmbe vähendamise suhe ja tooriku hoidiku rõhk lisavad kogusummale. Madal tassi tõmbamine 30% vähendamisega käitub erinevalt kui sügav tõmme 45% vähendamisega nii jõu suuruse kui ka selle jõu mõjul käigu jooksul.
Lisaks esmastele vormimisoperatsioonidele peate tabama jõud, mida on lihtne tähelepanuta jätta:
- Vedrueemaldaja rõhk (jõud, mis hoiab riba tasapinnaliselt vastu matriitsi esikülge)
- Ribatõstuki tihvti jõud
- Lämmastiku survepadja jõud vormimisjaamades
- Kaamera{0}}juhitavad kõrvaltoimingud
- Vanaraua lõikuri koormad kanduri katkestamisjaamades
- Tühjad hoidikupadjad tõmbepunktides
Nagu märgib tembeldamisekspert Dennis Cattell, peate registreerima iga üksiku jaama koormuse, sealhulgas luustiku jäägid, võrgukandur, pilootaugu mulgustamine ja lõplik veebipraagi lõikamine. Kui igatsete mõnda neist ja teie kogu alahinnate tegelikkust. 15 või enama astmega keerukate stantsimisvormide puhul aitab värvi-koodiga ribapaigutus tagada, et miski ei libiseks läbi pragude.
Samaaegsete tippkoormuste summeerimine
Siin on kriitiline punkt, mis komistab vähem kogenud insenere: mitte iga jaam ei saavuta oma tippjõudu samal hetkel pressilöögi ajal. Torkejaamad saavutavad haripunkti lõike alguses, hetkel, mil torke läbib. Sõltuvalt geomeetriast saavutavad moodustamisjaamade tipud erinevates punktides. Tõmbejaamad suurendavad jõudu järk-järgult ja võivad jõuda enne alumist surnud keskpunkti.
Konservatiivne ja turvaline lähenemine summeerib kõigi jaamade tippjõud, nagu toimuksid need samaaegselt. Praktikas võib stantsimispikkuste jaotamine lõikestantside nihkega jaotada koormuse mõne vända pöörlemiskraadi peale, vähendades hetkelist piiki. Kuid ajakirjanduse suuruse määramiseks arvutate välja halvima juhtumi: iga jaam maksimaalse koormusega samal hetkel.
Kui see summa on käes, rakendage ohutusvaru. Üldine inseneripraktika lisab arvutatud kogusummast tavaliselt 20–30 protsenti. See marginaal kajastab mitut reaalset-muutujat:
- Tööriista kulumine suurendab aja jooksul lõikejõude (nürid löögid vajavad rohkem jõudu kui teravad)
- Materjali omaduste varieeruvus mähiste vahel
- Temperatuuri mõju materjali tugevusele{0}}kiire töötamise ajal
- Arvestamata kõrvaljõud ribade käsitsemisest ja juhendamisest
85-tonnise arvestusliku tippkoormuse jaoks mõeldud stantsimisvorm peaks töötama pressis, mille nimivõimsus on vähemalt 105–110 tonni. Eesmärk on töötada tavapärase tootmise ajal umbes 60–75 protsendil pressimisvõimsusest. Pidevalt üle 80-protsendilise võimsusega töötamine kiirendab laagrite kulumist, raami väsimist ja lõhenemist, vähendades samal ajal protsessi varieerumiseks saadaolevat akent.
Pressi spetsifikatsioonid stantsinõuetega
Tonnaaž on pealkirja number, kuid see pole kaugeltki ainus spetsifikatsioon, mis määrab, kas press sobib teie matriitsile. Siin on see, mis paneb inimesed tähelepanuta: pressil võib olla õige tonnaažireiting, kuid see võib siiski olla töö jaoks vale löögiasendi, energiapiirangute või mõõtmete mittevastavuse tõttu.
Tonnaaži reiting vs löögiasend.Mehaaniline press tagab sellenimimahutavus teatud kaugusel alumisest surnud punktist (BDC). Alla 45-tonnised ülekandeta pressid töötavad tavaliselt 1/32 tolli BDC-st. Suuremad hammasrattapressid tagavad täisvõimsuse 1/16–3/16 tolli BDC-st. Kui teie stantsimisoperatsioon nõuab tippjõudu löögi punktis, mis on suurem kui pressimisseadme nimiväärtus, ei pruugi teil olla seda tonnaaži, nagu te arvate. Joonistustoimingud, mis nõuavad pikema tööakna pidevat jõudu, on selle mittevastavuse suhtes eriti tundlikud.
Energia vs tonnaaž.See eristus komistab isegi kogenud meeskondi. Teil võib olla piisava tonnaažiga, kuid ebapiisava energiaga press, mis on BDC-s pressimisummistuste tavaline põhjus. Energia salvestatakse hoorattasse ja vabaneb löögi tööosa ajal. Kui vajalik töö ületab antud kiirusel hooratta saadaoleva energia, ei suuda mootor liigutuste ja pressi seiskumise vahel piisavalt energiat taastada. Energiavajaduse arvutamine (jõud korrutatakse töökaugusega igas jaamas) on pärast tonnaaži arvutamist oluline teine samm.
Lisaks tonnaažile ja energiale peavad insenerid hindama kõiki mõõtmete ja jõudluse parameetreid, et kinnitada pressi ja matriitsi ühilduvust:
- Sulgemiskõrgus:Kaugus tugipinnast slaidipinnani BDC-s, reguleerimisega maksimaalses ülemises asendis. Peab vastama stantsivirna kogukõrgusele (alumine stants + ülemine stants + kõik tugiplaadid).
- Slaidi reguleerimise vahemik:Võimaldab sulgemiskõrgust{0}}peenhäälestada osade mõõtmete valimiseks. Tavaliselt 3–6 tolli keskmistel pressidel. Ebapiisav reguleerimine piirab stantsi seadistamise paindlikkust.
- Löögi pikkus:Peab ületama maksimaalse detaili sügavuse pluss riba tõstmise ja etteandmise ruumi. 25 mm tõmbesügavusega detail võib vajada 75+ mm tõmmet, et tõstukeid eemaldada ja etteande edasiliikumist võimaldada.
- Voodi ja toe mõõtmed:Peab mahutama matriitsi jalajälge koos vaba ruumiga klambrite, praakrennide ja etteandejuhikute jaoks. Tavapraktika nõuab, et stants laeks kahe-kolmandiku ulatuses aluspinnast, et läbipainde jaotus oleks õige.
- Tugiaugu muster:T-pilu või keermestatud avade asukohad peavad vastama stantsi kinnitusnõuetele.
- Lööke minutis (SPM):Peab vastama tootmismahu eesmärkidele, mis põhinevad aastanõudlusel ja saadaoleval tööajal. Matriit, mis toodab 1000 detaili tunnis kiirusel 60 SPM, võib vajada pressi, mis on võimeline 100+ SPM, et mahutada etteandeaega ja pakkuda varu seisakuteks.
- Sööda aken (saadaolevad kraadid):Vända pöörlemise osa, mille jooksul riba saab edasi liikuda. Pikemad etteandepikkused suurematel kiirustel vajavad laiemat etteandeakent, mis piirab otseselt saavutatavat SPM-i.
- Slaidi paralleelsus ja korratavus:Progressiivsete stantside puhul, mis nõuavad tolerantse alla +/-0,05 mm, peab press säilitama paralleelsuse mikromeetrites koormuse all, käik käigu järel.
Üks punkt, mida tasub rõhutada: pressi tonnaaži ülemõõtmine on alati parem kui alamõõtmine. Alamõõduline press, mis töötab peaaegu võimsusega, tekitab probleemide kaskaadi. Laagrid kuluvad kiiremini. Raami läbipaine suureneb, muutes stantside vahesid ja kiirendades stantsi kulumist. Energiapiirangud põhjustavad kiiruspiiranguid, mis vähendavad tootlikkust. Surma eluiga väheneb, kuna kogu süsteem töötab stressi all, mida see ei olnud loodud taluma.
Seevastu 60-protsendilise võimsusega press paindub vähem, tekitab vähem soojust, säilitab tihedama libisemise paralleelsuse ja annab ruumi materjalide varieerumiseks või tulevaste stantside modifikatsioonide jaoks, mis lisavad jaamu. Kapitalikulude erinevus 150-tonnise ja 200-tonnise pressi vahel on tagasihoidlik võrreldes enneaegse stantsi ümberlihvimise, planeerimata seisakuaja ja pressi tööea lühenemise kumulatiivse kuluga, mis tulenevad töötamisest võimsuse räbalates piirides.
Takeaway? Arvutage konservatiivselt, lisage ohtralt varu ja kontrollige nii tonnaaži kui ka energiavajadust pressi hinnangukõveraga teie stantsi tegelikul töökõrgusel. Need arvutused määravad teie investeeringu põhja, kuid need ei võta veel arvesse, kui kiiresti saate süsteemi tegelikult käivitada. Tootmiskiirus kehtestab oma piirangud, mis mõjutavad kõike ülaltoodud.
Löögisagedus vs osade keerukuse kompromissid
Olete valinud pressi suuruse tonnaaži ja energia jaoks õigesti. Matriit sobib polstri külge. Materjal on täpsustatud. Kõik kontrollitakse paberil. Kuid siin on küsimus, mis määrab teie-osa maksumuse selle tööriista kasutusaja jooksul: kui kiiresti saate seda tegelikult kasutada? Progressiivset stantsimise protsessi juhib lõppkokkuvõttes tsükli kõige aeglasem lüli ja see lüli muutub sõltuvalt osa geomeetriast, riba käitumisest ja sellest, kui intelligentselt teie liikumisprofiil on konfigureeritud.
Mis määrab maksimaalse löögisageduse
Löökide arv minutis ei ole üks arv, mille otsite spetsifikatsioonilehel ja jooksete igavesti. See on mitmete konkureerivate füüsiliste piirangute tulemus ja kõige rangem seab ülemmäära kogu teie liinile. Kiire progressiivse stantsimise saavutatavat kiirust piirab järgmine:
- Sööda pikkus ühe käigu kohta.Riba peab liikuma kogu sammu võrra edasi, aeglustuma ja paika sättima enne, kui liug jõuab töötsooni. Pikem samm tähendab rohkem lineaarset liikumist tsükli kohta, mis nõuab kas kiiremat etteandekiirendust või vähem lööke minutis. Toiteseadme kiiruse teisendamiseks SPM-iks jagage seadme lineaarvõime (tollides sekundis) edenemiskaugusega.
- Osaline tõstekõrgus.Pärast iga lööki tõstavad tõstjad riba alumistest matriitsi detailidest lahti, et see saaks vabalt edasi liikuda. Sügavamad vormid või kõrgemad stantsi omadused nõuavad suuremat tõstejõudu, mistarbib rohkem vända pöörde kraadiriba tühjenemiseks ja ümberastumiseks. Tõstekõrguse vähendamine, jaotades vormi rohkemate jaamade vahel, on üks tõhusamaid viise kiiruse suurendamiseks.
- Kanduriba tugevus.Suurtel kiirustel kogeb riba kiirenduse ja aeglustamise ajal märkimisväärseid inertsiaalseid koormusi. Nõrk kandur võib kõverduda, venitada või kokku kukkuda, põhjustades söötmishäireid. Piiratud ühendusalaga osad võivad vajada kanduri ümberkujundamist, et toetada kiire söötmise dünaamilisi jõude-.
- Materjali deformatsioonikiiruse tundlikkus.Mõned sulamid käituvad suurel kiirusel moodustumisel erinevalt. Deformatsiooni-kiiruse mõjud võivad suurendada vormimisjõude või muuta murdumiskäitumist, piirates vormimisjaamade töökiirust ilma materjali pragunemata.
- In-anduri reaktsiooniaeg.Söötmishäirete detektorid, osa-andurid ja tonnaažimonitorid vajavad aega, et pressi juhtnuppu lugeda ja sellest märku anda. Kui anduri reageerimisaeg ületab saadaolevat akent löökide vahel, peate kas aeglustama või leppima kaitsmata jooksmise ohuga.
Seos on selge: lihtsamad osad, millel on lühike edenemine, madalad omadused ja vastupidavad kandurid, võivad töötada väga kõrge SPM-iga. Keerulised geomeetriad sügavate vormide, pikkade etteandepikkuste ja õrnade kanduritega sunnivad kiirust allapoole. Väike elektripistik võib töötada kiirusel 800–1200 SPM kiirel{5}}mehaanilisel pressil, samas kui mitme pöörde ja 75 mm sammuga autoklamber võib samal tonnaažiraamil jõuda 60–80 SPM.
Servopressi kiiruse profileerimine keeruliste osade jaoks
Tavalised mehaanilised pressid pakuvad ühte liikumiskõverat: vända geomeetria dikteeritud sinusoidset rada. Iga käigu osa liigub vända nurga järgi määratud kiirusega ja te ei saa vormimist aeglustada ilma kogu tsüklit aeglustamata. Servopressid murravad selle piirangu täielikult.
Programmeeritava libisemisliigutusega saate käigu lähenemis- ja tagasipöördumisosi käivitada maksimaalse kiirusega, samal ajal aeglustades läbi vormimistsooni, kus materjalivool vajab aega. See tähendab, et progressiivne stantsimisprotsess, mis saavutaks maksimaalselt 40 SPM mehaanilisel pressil (kuna vormimisjaamad vajavad ooteaega), võib servopressil saavutada 60 või 70 SPM. Vormimiskiirus jääb materjali piiridesse, samal ajal kui käigu -töötavad osad töötavad nii kiiresti, kui ajam lubab.
Servotehnoloogia pakub spetsiifilisi liikumisrežiime, mis avavad erinevate stsenaariumide jaoks kiiruse suurendamise:
- Pendli režiimkasutab pigem osalist pöörlemist kui täielikku 360 kraadi, välistades vända raiskamise madala progressiivse töö jaoks. Naguliikumisprofiili uuringud näitavad, mida lühem on pendel, seda suurem on tootmiskiirus, kuid see surub ka etteandeakent kokku, nõudes kiiremaid etteandeseadmeid.
- Muutuv kiirus läbi löögivõimaldab liuguril roomata 10% maksimaalsest kiirusest läbi kriitilise tõmbejaama, töötades samal ajal tagasi täiskiirusel, hoides osa kvaliteeti, ohverdamata üldist tsükliaega.
- Mitme{0}}tabamuse profiilidanda kaks või kolm kontrollitud lööki alumisse surnud punkti ühe vajutustsükli jooksul, vähendades tagasitõmbumist ilma stantsimisjaamu lisamata või liini aeglustamata.
Üks praktiline servopressi optimeerimise rusikareegel: püüdke saavutada tegelik tootmismäär 90% või rohkem programmeeritud maksimumist. Kui jooksete sellest künnisest oluliselt allapoole, vajab liikumisprofiil ise ümberkujundamist, mitte lihtsalt vajutuskiirust vähendada. Etteandenurga häälestamine, tõusutoru kõrguse vähendamine ja akna moodustamise minimeerimine on kõik hoovad, mida enne aeglasema kiirusega nõustumist tõmmata. Pikaajalised progressiivsed tembeldamisprogrammid õigustavad ajainvesteeringut profiili optimeerimisse, sest isegi 10% SPM suurendab miljonite tsüklite jooksul märkimisväärset kulude kokkuhoidu.
Die ülemineku optimeerimine SMED põhimõtetega
Kiirus tootmise ajal räägib vaid poole loost. Kauplustes, mis kasutavad sama pressi kaudu mitut osanumbrit, vähendab stantside vahetusaeg otseselt seadmete üldist tõhusust. Press, mis toodab 500 osa minutis, ei tähenda midagi, kui see seisab stantside vahetamise vahel neli tundi jõude.
See on kohtSMED (ühe{0}}minutiline stantside vahetus)põhimõtted muudavad progressiivset majandust. Vaatamata nimele on SMED sihiks vahetusaeg alla kümne minuti, mitte sõna otseses mõttes üks minut. Metoodika jagab seadistusülesanded välisteks tegevusteks (mida tehakse siis, kui press veel eelmist tööd teeb) ja sisemisteks tegevusteks (võimalik ainult siis, kui press on peatatud), seejärel teisendab sisemised ülesanded süstemaatiliselt välisteks.
Progressiivse stantsimise jaoks hõlmab praktiline SMED-i rakendamine:
- Standardiseeritud sulgemiskõrgusedstantside komplektide vahel, nii et pressi reguleerimine ei muutu tööde vahel
- Kiir-muuta tugisüsteemeveerevate või hüdrauliliste stantskärudega, mis -panevad järgmise matriitsi väljapoole pressi ja libistavad selle asendisse vähem kui minutiga
- Ühtsed kinnitussüsteemidkasutades standardsete pilukohtadega hüdraulilisi või pneumaatilisi klambreid, välistades käsitsi poldi{0}}üles
- Eel-pooli ja etteande seadistaminenii et uus materjal on keermestatud ja valmis enne pressi seiskumist
- Visuaalne juhtimine ja töökoha korraldustagades, et igal tööriistal, seibil ja pistikul on määratud asukoht, millele pääseb juurde ilma otsimiseta
Tootmise mõju on mõõdetav. Pood, mis konverteerib 2-tunniselt 10-minutisele ümberlülitamisele, saab umbes 110 minutit tootlikku tööaega ühe stantsi vahetuse kohta. Kolm vahetust vahetuse kohta on üle viie lisatunni osade tootmiseks päevas. Suuremahuliste programmide puhul alandab see otseselt osade maksumust, kuna press kulutab suurema osa saadaolevatest tundidest osade valmistamisele, mitte ei oota seadistamist.
SMED võimaldab ka väiksemaid partiisid ilma karistuseta. Traditsioonilised pikad{1}}vahetuskauplused ei pea sageli vahetama, mis toob kaasa ületootmise ja üleliigse laoseisu. Kiire ümberlülitamine muudab otstarbekaks käitada täpselt seda, mida vaja, siis, kui see on vajalik, joondades järkjärgulise stantsi tootmise vähese tootmisvooluga.
Kiiruse optimeerimine, kas liikumise profileerimise või ülemineku vähendamise kaudu, sõltub lõppkokkuvõttes sellest, kui hästi ajakirjandus kõige ümbritsevaga suhtleb. Toitesüsteem peab reageerima kiiruskäskudele sub-millisekundilise täpsusega. Andurid peavad tuvastama probleeme saadaoleva reaktsiooniakna piires. Ja kogu rakk peab töötama ilma pideva inimese sekkumiseta, et õigustada investeeringut kiirematesse tsüklikiirustesse.
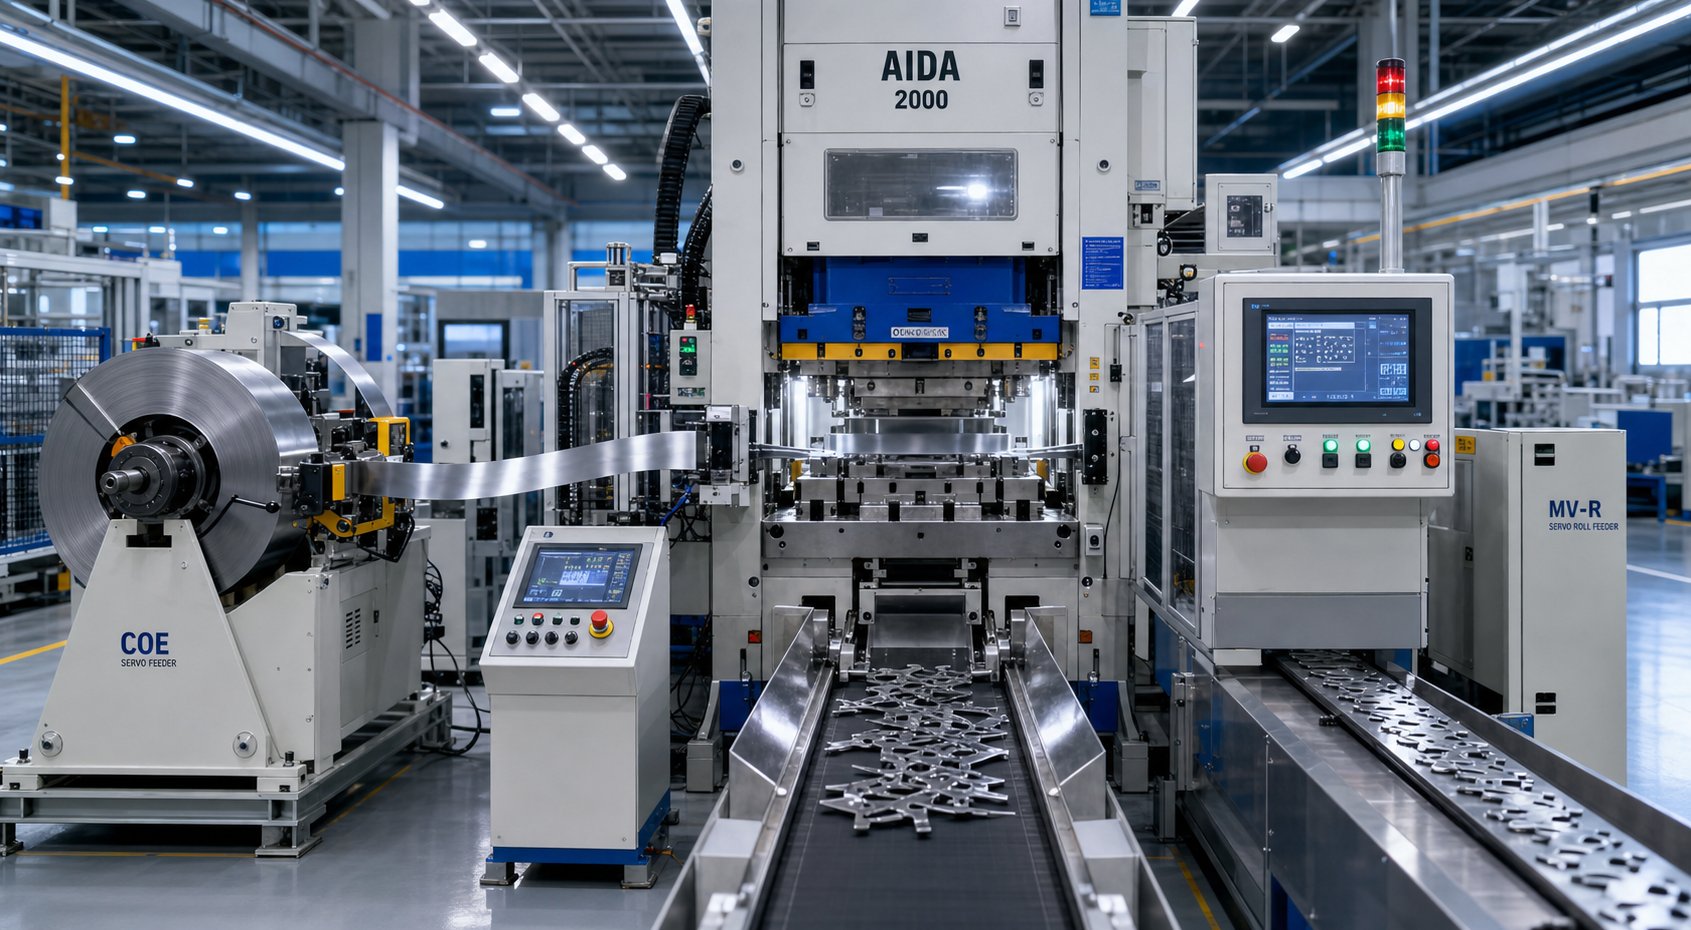
Automatiseerimise integreerimine ja kaasaegsed toitesüsteemid
Progressiivne stantsimispress, mis töötab kiirusega 400 lööki minutis, jätab löökide vahele ligikaudu 150 millisekundit. Selles aknas peab riba edasi liikuma, paika paika sättima ja iga andur peab kinnitama, et süsteem on järgmiseks löögiks ohutu. Ükski inimene ei saa seda jälgida. Ajakirjandus peab ise mõtlema ja teeb seda kihilise automatiseerimisarhitektuuri kaudu, mis muudab eraldiseisva masina tootmisrakuks, mis suudab tulesid välja lülitada.
Servo etteandesüsteemid ja etteande täpsus
Tembeldamise etteandesüsteem on vaieldamatult liini kõige kriitilisem välisseade. Selle töö kõlab lihtsalt: liigutage riba täpselt programmeeritud sammu võrra edasi, iga liigutusega, olenemata kiiruse kõikumisest või materjali käitumisest. Praktikas nõuab selle korratavuse saavutamine tootmiskiirustel täppisehitust.
Kolm etteandetehnoloogiat teenindavad järkjärgulisi stantsirakendusi:
- Servorulli etteandekasutage servo{0}}mootoriga{1}}rulle, mis kinnitavad riba kinni ja liigutavad seda programmeeritud vahemaa võrra. Need pakuvad parimat täpsust (tavaliselt +/-0,025 mm või paremat), kiireimat kiirendust ja kõige laiemat reguleerimisvahemikku. Enamik kaasaegseid progressiivseid matriitsiliine kasutavad neid.
- Õhu toidabkasutage haaratsi haaratsi edasiliikumiseks pneumaatilisi silindreid. Need on lihtsad, odavad ja sobivad lühema söödapikkuse jaoks mõõduka kiirusega. Täpsus on madalam kui servosüsteemidel.
- Haarats etteande (mehaaniline)kasutage fikseeritud edenemiskauguste jaoks nukk{0}}ajamiga mehhanisme. Kiire ja töökindel spetsiaalsete kiirete{2}}rakenduste jaoks, kuid paindumatu, kui ümberlülitamine nõuab erineva pikkusega voogu.
Söötmise täpsus ei sõltu ainult mehhanismist endast. Voo-avaldamise ajastus mängib olulist rolli. See, kus pressilöögi ajal sööterullid sulguvad, määrab, kas lisamaterjal jääb matriitsi ja sööturi vahele. Kui rull sulgub alumises surnud punktis, samal ajal kui stantsimisvormitõstukid veel riba tõstavad, tekitab selle tõstmise ajal läbi tõmmatud lisamaterjal ülesöötmise olukorra. Tulemus? Liiga pikad edenemised, piloodi kahjustused ja praak. Õige sulgemise ajastus võtab selle lõksu vältimiseks arvesse sööda-vahemaa, tõstja liikumiskõrguse ja pressimise kiiruse.
Veeremisrõhk on sama oluline. Liiga väike surve põhjustab libisemist ja lühikesi etteandeid, eriti paksude materjalide puhul, mille kiirendamiseks on vaja rohkem jõudu. Liiga suur surve painutab etteanderulli, tekitades laiade rullide korral servalainet või kitsas rullis kumerust. Kaasaegsed servo etteandekontrollerid kompenseerivad automaatselt, kui anduri andmed näitavad riba eksimist või paksuse muutumist, reguleerides edenemise pikkust reaalajas ilma operaatori sekkumiseta.
In-Die Sensing ja Die Protection
Automaatse stantsimiselemendi käivitamine ilma stantsikaitseta on nagu sõitmine maanteel ilma piduriteta. Lõpuks läheb midagi valesti ja ilma anduriteta, mis peataks pressi murdosa ühe käigu jooksul, võib üks söötmistõrge hävitada tuhandeid dollareid tööriistastantsid, stantsitükid ja pressikomponendid.
Terviklik stantsikaitsesüsteem jälgib korraga mitut rikkerežiimi:
- Söötmishäirete tuvastamine:Andurid kontrollivad, et riba on õigesse asendisse edenenud, enne kui press süttib. Tuvastamisaken peab arvestama teie sööturi tegelikku korratavust. Nagumärgivad kaitseeksperdid, kui teie söötur mahutab +/-0,005 tolli, kuid andurid on seatud käivituma +/-0,003 tollile, häirivad häirivad peatused teie tööd.
- Riba pandla tuvastamine:Pideva jälgimise andurid kontrollivad, et riba jääb sööturi ja matriitsi sissepääsu vahel tasaseks. Matriitsi sisenev lukustatud riba tähendab topelt-jämedat lööki, mis võib löögid purustada või pressraami vedrutada.
- Osa{0}}tuvastus:Fotoelektrilised või lähedusandurid kinnitavad, et iga viimistletud osa on enne järgmist lööki matriitsist välja paiskunud. Kinni jäänud osa tähendab topeltlööki, mis on üks kiiremaid viise matriitsi sektsiooni hävitamiseks.
- Tonnaaži jälgimine:Pressiühenduste koormuselemendid jälgivad jõu allkirju löögi haaval. Ootamatu naelu näitab nälkjas tõmbamist, purunenud löögi või söötmishäiret. Järk-järgult tõusev trend annab märku tööriista kulumisest, mis vajab tähelepanu, enne kui see ebaõnnestub.
- Lao-lõpu-tuvastus:Andurid tuvastavad, kui mähis hakkab otsa saama, peatades pressi enne, kui riba saba jõuab aktiivsetesse jaamadesse.
Kaasaegsed lahendaja{0}}põhised kontrollerid on piisavalt täpsed, et jälgida andurite signaale ühe-kolmandiku väntvõlli pöörlemisastmest. See on oluline, sest mõned toimingud, nagu õhu-väljapaiskuv osa, mis lendab mööda fotoelektrilisest andurist, kestavad alla 10 millisekundi olenemata pressimise kiirusest. Parim-praktika meetod ühendab stantsiga-monteeritud andurid ühe harukarbi ja põhikaabli, mitte üksikute juhtmete kaudu, välistades seadistamise ajal ühendusvead ja vältides kaabli töö-kõvenemise tõrkeid korduvast kerimisest ja lahtikerimisest.
Jääkide eemaldamine ja järelevalveta kasutamine
Iga augustamisjaam ja väljalõikamisoperatsioon tekitab jääke: aukudest nälkjad, tühjendamisest trimmivad skeletid ja lõplikust eraldamisest kandurid. Kui mõni sellest materjalist ei välju matriitsist usaldusväärselt, kuhjub see kokku, segab järgmist lööki ja põhjustab kokkupõrkeid. Nälkjate haldamine on see, mis eristab järelevalveta töötavat matriitsi ja seda, mis vajab õhuvoolikuga operaatorit.
Jääkide eemaldamise strateegiad hõlmavad järgmist:
- Gravitatsiooni langus:Nälkjad kukuvad läbi matriitsi avade toe alla jäävatesse rennidesse. Töötab usaldusväärselt, kui augu geomeetria ja stantsivahe võimaldavad puhast eraldamist.
- Positiivne õhu väljavool:Ajastatud õhupuhastused paiskavad välja osi või nälkjaid, mis ei lange vabalt. Vajalik ülespoole suunatud-õõnsuste või horisontaalsete väljutusteede jaoks.
- Vaakumsüsteemid:Tõmmake nälkjad löögi nägudest eemale, vältides nälkjate tõmbamist (kus nälkjas klammerdub stantsi külge ja-siseneb järgmisel tõmbel uuesti matriitsi). Eriti oluline õhukeste materjalide puhul, kus pindpinevus hoiab nälkjaid vastu tööriista pindu.
- Mehaanilised ejektorid:Vedruga -koormatud või nukk-tihvtid suruvad igal käigul valmis osad või jäägid matriitsi küljest lahti.
Lisaks matriitsile integreerub täielikult automatiseeritud progresseeruv stantsimiselement tehase{0}}taseme süsteemidega, et tagada tootmise nähtavus. Osaloendurid jälgivad väljundit sihtmärkide suhtes. SPC-andmete kogumine kogub kriitilise tähtsusega mõõtmeid teatud ajavahemike järel, et reaalajas protsessi juhtida-. Tonnaažisignatuuri andmed toidavad ennustavaid hooldusalgoritme, mis märgivad tööriista kulumise enne vanaraua tegemist. Ja ühenduvus OPC-UA või sarnaste protokollide kaudu võimaldab tootmise jälgimise armatuurlaudadel kuvada pressiolekut, OEE mõõdikuid ja häirete ajalugu kõikjal tehase võrgus.
Siin on tänapäevase automatiseeritud raku täielik komponentide loend:
- Servo{0}}juhitav pooli etteanne automaatse sammu kompenseerimisega
- Mootorrullidega spiraalsirgendaja
- Lahendaja{0}}põhise ajastusega stantsikaitse kontroller
- Tonnaažimonitor koos löögi{0}}allkirja analüüsiga
- Söötmistõrge, lukustus ja anduri{0}}massiivi osa
- Automaatne määrimissüsteem (rull või pihusti)
- Vanametalli konveier või vaakumkogumissüsteem
- Osakonveier või prügikasti{0}}sorteerimissüsteem
- SPC mõõtmisjaam (sisene või proovivõtt)
- Võrgu-ühendatud HMI kaugjälgimise võimalusega
Kui kõik need elemendid töötavad koos, on tulemuseks rakk, mis toetab tõelist tulede{0}}väljutamist, jookseb läbi tervete mähiste ilma inimese sekkumiseta ja peatub ainult siis, kui andurid tuvastavad kõrvalekalde või mähis saab otsa. Automatiseerimine ei suurenda ainult läbilaskevõimet. See kaitseb tööriistainvesteeringuid, säilitab kvaliteedi järjepidevuse ja genereerib protsessi pidevaks optimeerimiseks vajalikke andmeid.
Selline integratsioonitase tõstatab loomuliku küsimuse. Kuidas on kõigi nende olemasolevate võimaluste juures progressiivne stantsimine võrreldes muude meetoditega, nagu ülekandestantsid, liittööriistad või mitme slaidiga masinad? Vastus sõltub teie detaili geomeetriast, mahunõuetest ja tolerantsinõuetest.
Progressiivsed vs. ülekandmismeetodid vs. kombineeritud tembeldamismeetodid
Osade geomeetria, aastane maht ja tolerantsi näitajad ei määra ainult pressi suurust. Nad määravad kindlaks, kas progressiivne stants on isegi õige lähenemisviis. Insenerid, kes kasutavad iga projekti jaoks vaikimisi progressiivset tööriista, jätavad raha lauale, kui ülekandevorm, liittööriist või mitme slaidiga masin võiks rakendust paremini teenindada. Ja vastupidi, lihtsama meetodi valimine osa jaoks, mis vajab tõeliselt progressiivset võimekust, tekitab kitsaskohti ja kvaliteediprobleeme, mis lisanduvad aastatepikkuse tootmisega.
Siin on viis peamist tembeldamismeetodit üksteise vastu ja millal igaüks neist põrandal oma koha teenib.
Progressiivne vs ülekandevormi stantsimine
Mõlemad meetodid kasutavad mitut jaama, et koostada järjestikuseid detaile, kuid need erinevad põhimõtteliselt selles, kuidas toorik nende jaamade vahel liigub. Progressiivses matriitsis jääb osa kanduribaga ühendatuks kogu protsessi vältel, liikudes iga vajutuskäiguga edasi kuni lõppjaamas katkemiseni. Ülekandestantsimisel eraldatakse osa ribast varakult (või alustatakse eellõigatud toorikuna) ja kantakse mehaaniliselt üle sõltumatute stantsijaamade vahel haaratsite, sõrmede või robotkäte abil.
See eristus juhib kõike muud. Progressiivsed stantsid on suurepärased väikeste -kuni -keskmiste osade puhul, kus geomeetria võimaldab töödeldaval detailil jääda kanduri külge. Mõelge elektriühendustele, klambritele, klambritele ja klemmidele. Riba tagab automaatse indekseerimise, välistab osade käsitsemise jaamade vahel ja võimaldab väga suuri kiirusi, sest miski ei pea vaba osa haarama ja liigutama.
Ülekandepressi tööriistad muutuvad vajalikuks siis, kui osad on liiga suured, et spiraalist ette anda, vajavad sügavat tõmbejõudu, mis ületab kanduribade kandevõime, või nõuab toiminguid mitme nurga alt, mis oleks ühendatud riba korral võimatu. Suured auto kerepaneelid,{1}}sügavtõmmatud tassid ja konstruktsioonikomponendid suunavad tavaliselt ülekandesüsteemidesse. Kompromiss? Aeglasem tsükliaeg ja keerulisem materjalikäsitlus. Ülekandestantsi stantsimine töötab tavaliselt 15–40 lööki minutis, võrreldes progressiivse töö korral võimalike sadade SPM-idega.
Kulude vaatenurgast võib ülekandetööriistad olla jaama kohta tegelikult odavamad, kuna iga matriit on pigem sõltumatu kui integreeritud ühte plokki. Kuid ülekandepressi tööriistad nõuavad täiendavaid investeeringuid mehaanilisse ülekandesüsteemi endasse ja osade kulud on samaväärsete mahtude juures kõrgemad tänu aeglasemale kiirusele ja suuremale käsitsemisele.
Liit- ja peentühjendamise alternatiivid
Mitte iga osa ei vaja järjestikuseid jaamu. Kombineeritud stantsimine teostab ühe vajutusega mitu lõikamistoimingut, saades ühe löögiga valmis lameda osa. Matriit tühjendab samaaegselt välisprofiili ja läbistab sisemised augud, tagades osad suurepärase tasasuse ja kontsentrilisusega, kuna kõik elemendid lõigatakse üksteise suhtes ühe liigutusega.
Piirang? Liitvormid saavad hakkama ainult tasase geomeetriaga. Ei mingit painutamist, vormimist ega joonistamist. Need sobivad ideaalselt seibide, lamedate klemmitoorikute, lihtsate tihendite ja kõigi osade jaoks, mis on täielikult määratletud lõikeprofiiliga. Nende rakenduste puhul tagab liitstantsimine parema tasasuse kui progressiivsed meetodid (kuna toimingute vahel ei liiguta ribasid) madalamate tööriistakuludega. Kuid mahud peavad õigustama spetsiaalset stantsi ja keerukus kaob kiiresti.
Fourslide ja multislide masinad kasutavad täiesti erinevat lähenemist. Vertikaalse survejõu asemel kasutavad nad nelja või enamat horisontaalset liugurit, et painutada, vormida ja lõigata traati või kitsast riba korraga mitmest suunast. Tulemuseks on keerukad kolmemõõtmelised osad, eriti vedrud, klambrid ja väikesed kronsteinid, mida toodetakse suurel kiirusel minimaalsete tööriistakuludega. Meditsiiniseadmete progressiivne stantsimine käsitleb täppiskontakte ja EMI-kilpe helitugevuse juures, kuid mikro-vormitud klambrite ja traat{5}}põhiste komponentide puhul, mille pikkus on alla 50 mm, toodavad multislide-masinad sageli sama geomeetriat kiiremini ja odavamalt.
Peentühjendamine hõivab spetsiaalse niši. See kasutab kolmekordset-toimega pressi, millel on äärmiselt tihe stants-, et{-silmade vahed ja V-rõngaga põrkplaat, mis lukustab materjali lõikamise ajal. Tulemuseks on asile, murdumisvaba-serv kogu materjali paksuse ulatuses, midagi tavapärase tühjendamisega ei saa ilma teisejärgulise töötluseta saavutada. Käigud, ketirattad, turvavööde osad ja pidurisüsteemi osad kasutavad tavaliselt peent tühjendamist, kui serva kvaliteet ja mõõtmete täpsus on olulisemad kui tsükli kiirus.
Rakenduse jaoks õige tembeldamismeetodi valimine
Otsustusraamistik taandub viiele muutujale. Ühendage oma osa igaühega ja õige meetod selgub tavaliselt:
- Osa suurus ja geomeetria:Väikesed-kuni-keskmised painde ja vormidega osad sobivad progressiivsete stantside jaoks. Suured või sügavalt tõmmatud osad teisaldatakse. Liitvormidele sobivad ainult lamedad{4}}profiilid. Keerulised 3D-juhtmed või kitsad{7}}ribakõverad soodustavad mitmekordset liuglemist.
- Tootmismaht:Progressiivne stantsimine domineerib üle 50 000 detaili aastas, kus tööriistade amortisatsioon vähendab osade maksumust-. Liit- ja multislaid teenindavad -tõhusalt väiksemaid mahtusid. Peen tühjendamine õigustab selle tööriistakulusid suure hulga täppiskomponentide puhul.
- Tolerantsinõuded:Peen tühjendamine saavutab lõikejoontel +/-0,025 mm. Progressiivsed stantsid hoiavad +/-0,05 kuni +/-0,10 mm kogu vormitud objektide ulatuses. Ülekandetööriistad saavutavad sarnased tolerantsid, kuid suuremate osade ümbristega.
- Materjali tüüp ja paksus:Paksem materjal (üle 3 mm) ja kõrge -tugevusega materjalid eelistavad ülekandesüsteeme, kuna jaama tonnaažinõuded on suuremad. Õhukesed materjalid (0,1–1,0 mm) töötavad tõhusalt progressiivse või mitme slaidiga seadistustes.
- Eelarve ja ajakava:Progressiivne stantsitööriist maksab ettepoole rohkem kui liit- või mitme slaidiga tööriistad, kuid pakub mahult madalaima{0}}osakulu. Ülekandetööriistade investeeringud on võrreldavad progressiivsete investeeringutega, kuid sellega kaasnevad täiendavad pressi- ja automatiseerimiskulud.
| meetod | Vajutage Tüüp | Ideaalne helitugevusvahemik | Osade suuruste vahemik | Saavutatavad tolerantsid | Tööriistade maksumus | -Osa maksumus mahus |
|---|---|---|---|---|---|---|
| Progressiivne suremine | Mehaaniline või servo, C-raam või sirge{1}}külg | 50,000 - miljonit aastas | Väike kuni keskmine (kuni ~300 mm) | +/-0,05 kuni +/-0,10 mm | Kõrge | Väga madal |
| Transfer Die | Sirge{0}}poolne mehaaniline või ülekandesüsteemiga servo | 10 000 - 500 000 aastas | Keskmine kuni suur (kuni 1,000+ mm) | +/-0,05 kuni +/-0,15 mm | Kõrge | Madal kuni mõõdukas |
| Ühend Die | Mehaaniline, C-raam või sirge{1}}külg | 5 000 - 500 000 aastas | Väike kuni keskmine, ainult lame | +/-0,025 kuni +/-0,05 mm | Keskmine | Madal |
| Fourslide / Multislide | Spetsiaalne multislide masin | 10,000 - miljonit aastas | Väike (tüüpiline alla 50 mm) | +/-0,05 kuni +/-0,10 mm | Madal kuni keskmine | Väga madal |
| Hea tühjendamine | Kolmekordse-toimega hüdrauliline või mehaaniline peen{1}}tühipress | 25,000 - miljonit aastas | Väike kuni keskmine, tasane või peaaegu{0}}tasane | +/-0,025 mm või parem | Väga kõrge | Mõõdukas |
Praktikas vastab valik sageli tööstusharu rakendusmustritele. Autoosade järkjärguline stantsimine domineerib suure mahuga kronsteinide, pistikute, klemmliistude ja ülekandekomponentide tootmises, kus aastased kogused ulatuvad miljoniteni ja osade kulutundlikkus on äärmuslik. Need osad on tavaliselt piisavalt väikesed, et jääda kanduribale, piisavalt keerulised, et vajada 8 kuni 20+ jaama, ja toodetud sellistes kogustes, mis amortiseerivad tööriistakulud kuude jooksul.
Meditsiiniseadmete järkjärguline tembeldamine teenindab teistsugust profiili: täppiskontakte, RF-kilpe, pistikutihvte ja implantaadi alam-komponente, kus mõõtmete täpsus ja pinnaviimistlus on sama olulised kui maht. Need rakendused nõuavad ranget pilootitööd, täpset-kõrguse tõstmist ja sageli puhta-ruumiga-ühilduvat töötlemist, kuid põhimõtteline progressiivne lähenemine jääb ideaalseks, kuna osad on väikesed, geomeetriliselt keerulised ja neid on vaja ühtlaselt suures mahus.
Ülekandemeetodid väidavad, et territooriumile, kuhu progressiivsed stantsid ei ulatu: suured konstruktsioonistantsid,{0}}sügavtõmmatud korpused ja osad, mis nõuavad toiminguid mitme lähenemisnurga alt. Kombineeritud stantsimine täidab tühimiku lihtsamate lamedate osade jaoks, kus ühe käiguga-tootmine ületab mitme-jaama edenemist nii hinna kui ka kvaliteedi poolest.
Õige meetod ei ole alati üks või teine. Mõned tootmisrakud kombineerivad järkjärgulisi stantse esmaseks tühjendamiseks ja vormimiseks ülekandesüsteemidega sekundaarsete süvatõmbetoimingute jaoks. Ülaltoodud otsustusraamistik annab teile lähtepunkti, kuid tegelik vastus tuleb teie konkreetse detaili geomeetria, mahu prognoosi ja kvaliteedinõuete vastavusse viimisest iga lähenemisviisi võimaluste ja ökonoomikaga. Kui see valik on tehtud, nihkub küsimus, millise meetodiga milline tarnija suudab teie programmi jaoks vajalikke tööriistu ja tootmisvõimsust pakkuda.
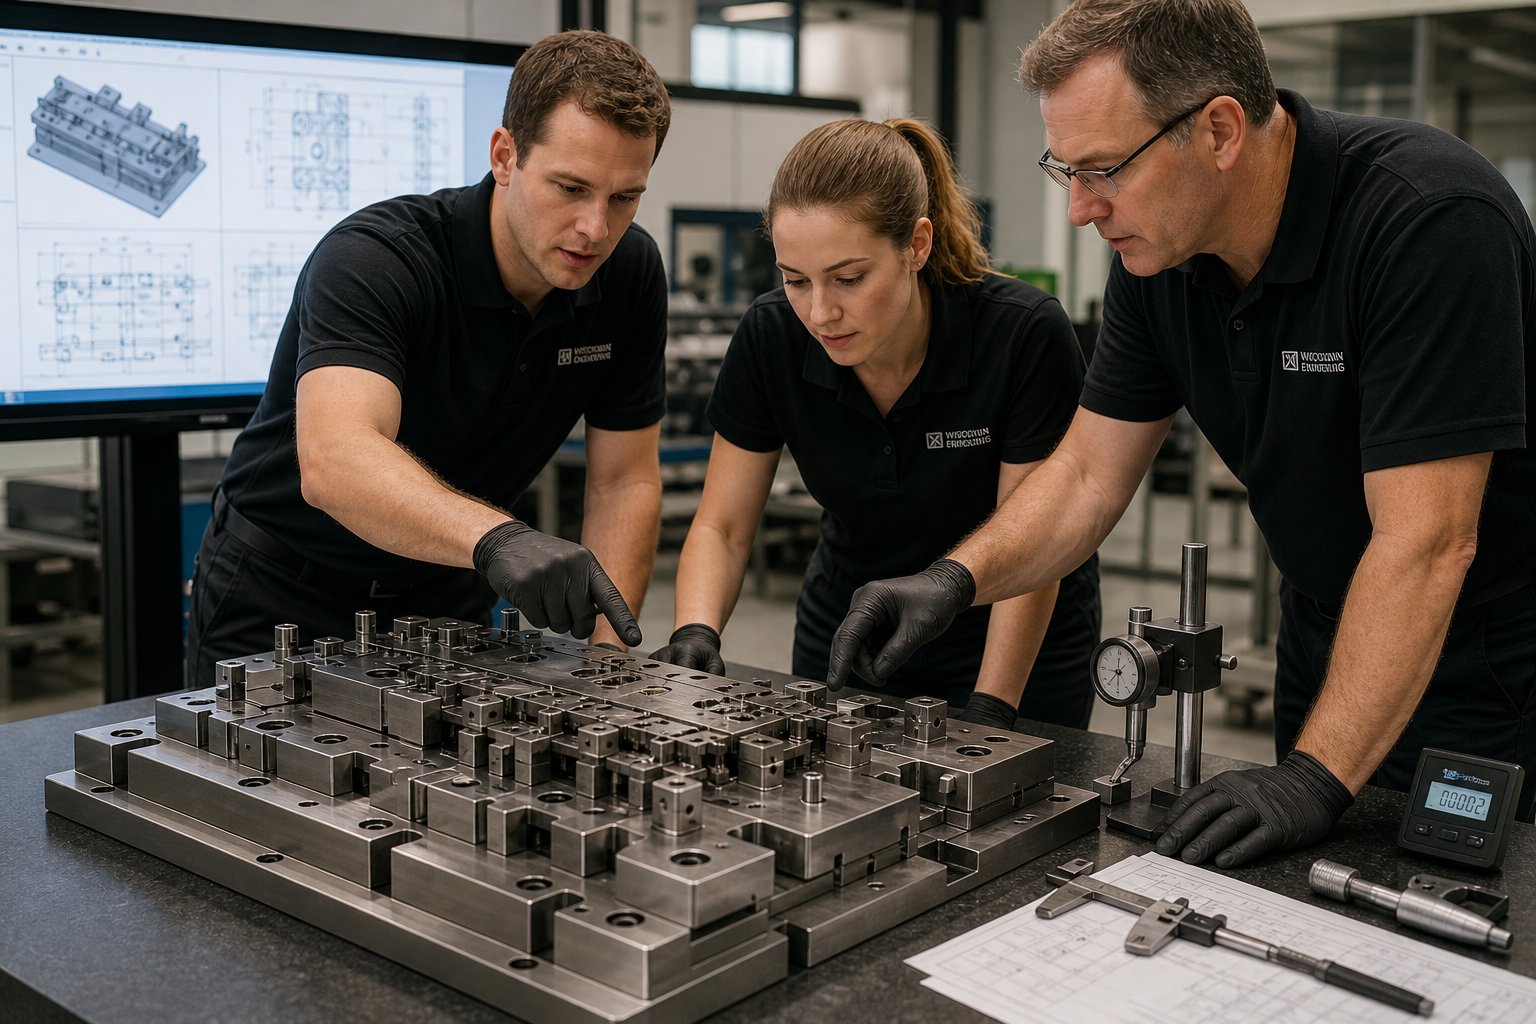
Progressiivsete stantsimisvormide hankimine skaleeritava tootmise jaoks
Õige tembeldamismeetodi ja pressi konfiguratsiooni valimine on vaid pool võrrandist. Teine pool? Otsustamine, kas viia see võimalus-majja või teha koostööd progressiivse stantsimisettevõttega, millel on juba esimesest päevast alates toimiv insenertehniline sügavus, tootmisvõimsus ja kvaliteetne infrastruktuur. See otsus kujundab teie kulustruktuuri, ajakava paindlikkust ja tegevusriski aastateks.
Millal investeerida ajakirjandusse vs. partner die tarnijaga
Progressiivse stantsimispressi omamine on mõttekas teatud tingimustel: püsivad aastamahud, mis ületavad miljoneid osi mitme programmi raames, sisemised inseneriteadmised stantside hooldamiseks ja protsesside optimeerimiseks ning kapitali kättesaadavus, mis ei koorma rahavoogu muude kasvualgatuste jaoks. Kui vastate kõigile kolmele kriteeriumile, tagab pressi omandiline kuuluvus maksimaalse kontrolli ajakava, kvaliteedi ja osade kulude üle.
Enamik ettevõtteid ei vasta kõigile kolmele. Ja siin läheb matemaatika huvitavaks.
Põhjalik ROI analüüs peab arvestama rohkem kui ajakirjanduse ostuhind. NaguBaySource Global tootmisotsuste raamistikkirjeldab, et tegelik omamiskulu hõlmab kapitaliseadmete, kinnisvara- ja hoolduskulusid, kapitali bilansikulusid (sealhulgas intressimakseid), varude haldamise üldkulusid, tööks vajalikku personali ja kvaliteedi tagamist ning tehnoloogilisi teadmisi, mis on vajalikud süsteemi konkurentsivõime säilitamiseks. Lepinguline tootmine pakub paindlikkust tootmismahtude suurendamiseks või vähendamiseks nõudluse kõikumiste põhjal, ilma et need püsikulud väheneksid.
Meeskondade jaoks, kes toodavad piiratud osade arvuga aastas vähem kui 500 000 osa, tagab partnerlus progressiivse tööriista ja stantsi tarnijaga tavaliselt parema majanduse. Väldite kapitalikulusid, kaotate vajaduse spetsialiseeritud pressioperaatorite ja stantside hooldustehnikute järele ning saate juurdepääsu inseneriressurssidele, mille sisemine ehitamine võtab aastaid. Kompromiss on väiksem ajakavade kontroll ja sõltuvus teie tarnija suutlikkusest ja prioriteetidest.
Progressiivsete matriitsitarnijate hindamine{0}}mahulise tootmise jaoks
Progressiivse stantsitootja valimine on tootmismeeskonna kõige olulisemate hankimisotsuste hulgas. Tööriistapartneri kvaliteet, täpsus ja järjepidevus mõjutavad otseselt osade kvaliteeti, omamise kogukulusid ja pikaajalist-konkurentsivõimet. Eigen Engineeringi üksikasjalik hindamisraamistik määratleb kaheksa peamist kriteeriumi, mis eristavad võimekad tarnijad riskantsetest.
Teie hankemeeskond peaks hindama järgmist.
- Inseneri- ja disainivõime:Kas tarnija saab teie detailide geomeetria, materjali spetsifikatsioonide ja mahueesmärkide põhjal välja töötada kohandatud progressiivse stantsi kujunduse? Otsige ettevõttesisest-CAD-i/CAM-i, FEA-simulatsiooni vormimise analüüsiks ja ribapaigutuse optimeerimise teadmisi.
- Materjali ekspertiis:Kas tarnija mõistab, kuidas erinevad sulamid mitmes vormimisjaamas käituvad? Töö-koormustasu, tagasilöögi ennustamine ja närimise vältimine nõuavad materiaalseid-spetsiifilisi teadmisi.
- Kvaliteedisüsteemid ja metroloogia:Veenduge, et tarnija kasutaks tolerantside kinnitamiseks igal etapil CMM-i kontrolli, optilist mõõtmist ja SPC-dokumentatsiooni. Sellised sertifikaadid nagu ISO 9001 loovad lähtetaseme, kuid kontrollivõime on olulisem kui seinal olev sertifikaat.
- Ettevõttesisesed-proovi- ja valideerimisvõimalused:Proovipressidega tarnija suudab tõestada, et stants töötab enne, kui see teie põrandale tarnitakse. See välistab teie ettevõttes nädalapikkuse silumise ja kinnitab, et tootmiseesmärgid on realistlikes töötingimustes saavutatavad.
- Tootmisvõimsus ja töökindlus:Hinnake, kas tarnija suudab teie ajakava täita ilma kvaliteeti kahjustamata. Varasemad tarnekohustuste tootlused räägivad teile hinnapakkumise etapis rohkem kui lubadused.
- Stantsi hooldus ja{0}}müügijärgne tugi:Progressiivne stantside kulumine. Löögid nürid, tekitades vahetükkide väsimust ja vahed avanevad miljonite tsüklite jooksul. Tarnija, kes pakub pidevat hooldustuge, varuosade tarnimist ja tõrkeotsingu abi, kaitseb teie tööaega.
- Skaleeritavus ja paindlikkus:Teie helitugevused muutuvad. Progressiivne stantsitootja partner, kes suudab ulatuda pilootkogustest täismasstootmiseni ja kohandada tööriistu tehniliste muudatustega, pakub palju rohkem pikaajalist-väärtust kui fikseeritud võimalustega partner.
- Tehnoloogiline oskus:Hinnake CNC- ja traat-EDM-seadmete kvaliteeti, digitaalseid simulatsioonitööriistu ja valmisolekut kasutada täiustatud tootmismeetodeid, mis parandavad stantside täpsust ja lühendavad tarneaega.
Meeskondadele, kes hankivad progressiivseid stantsimisstantse, mis nõuavad tõhusat mitme-jaama vormimist, tihedat korratavust ja skaleeritavat masstootmist, on tarnijad naguYICHENkeskenduge konkreetselt sellele, et aidata tootmisinseneridel ja hankemeeskondadel ületada lõhe projekteerimise eesmärgi ja mahu{0}}valmis tööriistade vahel. Nende progressiivsed stantsimisteenused rõhutavad inseneritoe ja tootmise skaleeritavuse kombinatsiooni, mida nõuavad suure mahuga programmid.
Prototüübilt masstootmisele skaleerimine
Tee esimesest-artikli näidisest kuni täieliku-määraga tootmiseni ei ole üks hüpe. See on etapiviisiline progress, kus iga faas kinnitab järgmist. Kiirustades masstootmise tööriistade juurde, enne kui disain on külmutatud, kunaMakerStage'i skaleerimise tegevuskavarõhutab, on riistvara valmistamisel üks kallimaid vigu. Tootmisetapis tehtavad hallitusseened maksavad 30–50 protsenti algsetest tööriistadest pluss nädalapikkune viivitus.
Progressiivse stantsimise korral järgib skaleerimisjärjestus tavaliselt järgmist mustrit:
- Prototüübi valideerimine (1–50 osa):CNC-töödeldud või traat{0}}EDM-i näidised kinnitavad detaili geomeetriat ja sobivust. Investeeringut pole veel suremas. See etapp annab vastuse, kas disain on õige, enne kui hakatakse tööriista kasutama.
- Piloottööriistad (50–5000 osa):Lihtsustatud progresseeruv stants, mis mõnikord sisaldab vähem jaamu või pehmemat tööriistaterast, toodab osi funktsionaalseks testimiseks, koostu valideerimiseks ja esmaseks kliendi kvalifitseerimiseks. Disainimuudatused on praeguses etapis veel taskukohased.
- Tootmistööriistad (5,000+ osa):Täielikult karastatud,{0}}tootmisotstarbelised progressiivsed stantsid, mis on loodud vastavalt soovitud pressi-, materjali- ja tsüklikiirusele. Sel hetkel tuleb disain külmutada. Tehnilised muudatused tähendavad stantside ümberlõikamist või jaamade ümberehitust.
Etappide vahel liikumise kriitiline päästik ei ole ainult helitugevus. See on disaini stabiilsus. Progressiivne stantsimisseadmete tarnija, kellega tasub koostööd teha, lükkab tagasi, kui proovite tellida tootmistööriistu enne, kui tolerantsid on kinnitatud ja konstruktsioon on funktsionaalse testimise üle elanud. See tagasilöök kaitseb teie investeeringut.
Kui hindate progressiivseid stantsitootjaid pikaajaliste{0}}programmide jaoks, küsige konkreetselt nende prototüübi-to{2}}tootmise töövoo kohta. Kas nad saavad pehmete tööriistade abil toota näidisosi, kontrollida mõõtmeid teie trükisega, korrata katsetulemuste põhjal jaama kujundust ja seejärel ilma otsast alustamata minna üle karastatud tootmisstantsidele? See järjepidevus välistab tõlkevead, mis tekivad siis, kui prototüüp ja tootmistööriistad pärinevad erinevatest allikatest ja erineva inseneritõlgendusega.
Progressiivse stantsiprogrammi omamise kogukulu ulatub tunduvalt kaugemale esialgsest tööriistapakkumisest. Tegurid stantside hooldusvälbades, eeldatavas lihvimissageduses, varustantsimise ja sisestusdetailide maksumuses, stantsi hinnanguline eluiga kogukäikudes ja tarnija reageerimisvõime, kui miski vajab tähelepanu teisipäeval kell 2 öösel. Progressiivne tembeldamisettevõte, mis pakub 10 protsenti vähem pakkumisi, kuid ei saa teid toetada, kui vormimissisend puruneb, maksab teile programmi tööea jooksul palju rohkem kui partner, kes hindab pikaajalist{5}}kindlust ja toetab seda reageeriva teenindusega.
Progressiivse stantsimise ajakirjanduse KKK
1. Mis vahe on progressiivsel ja ülekandevormil?
Progressiivne stants hoiab töödeldavat detaili kanduriba küljes kõigis jaamades, liigutades seda iga vajutuskäiguga kuni lõpliku lõikamiseni. Ülekandevorm eraldab osa varakult ja kasutab mehaanilisi haaratseid või robotkäsi, et seda sõltumatute jaamade vahel liigutada. Progressiivsed stantsid töötavad kiiremini (sadu SPM-i) ja sobivad väikestele-kuni -keskmistele osadele, samas kui ülekandevormid saavad hakkama suuremate osadega, sügavtõmbega ja mitme nurgaga operatsioone aeglasemal kiirusel (15-40 SPM). Progressiivne tööriistatöö maksab algusest peale, kuid tagab suuremate mahtude juures väiksema kulu osade kohta tänu kiiruse eelistele ja osade kõrvaldamata käsitsemisele.
2. Kuidas arvutate progressiivse stantsimispressi jaoks vajaliku tonnaaži?
Arvutage jõud iga jaama jaoks eraldi: sulgemisel ja läbitorkamisel kasutage perimeetrit, mis on korrutatud paksusega ja korrutatud nihketugevusega; painutamisel kasutatakse materjali omadusi ja geomeetriat; joonistus kasutab ülimat tõmbetugevust. Seejärel liidetakse kõik tippjõud, eeldades samaaegset haardumist alumises surnud punktis. Lisage 20–30% ohutusvaru, et võtta arvesse tööriista kulumist, materjali varieerumist ja temperatuurimõjusid. Samuti veenduge, et pressil on piisavalt energiat (hooratta võimsus) ja et selle tonnaaž kehtib teie stantsi tegelikul töökõrgusel. Parim tava on pikaealisuse tagamiseks töötada 60–75% pressi võimsusest.
3. Millised materjalid sobivad kõige paremini progressiivseks stantsimiseks?
Madal-süsinikteras (1008, 1010) on kõige andestavam materjal progressiivseks stantsimiseks tänu mõõdukale kõvastumisele ja prognoositavale tagasilöögile. Vask ja messing pakuvad suurt vormitavust väiksemate tonnaažinõuete korral. Roostevaba teras töötab hästi, kuid vajab 1,5-1,8 korda suuremat tonnaaži ja vajab kaetud tööriistu, et vältida rämpsu teket. Alumiinium vajab poleeritud stantsipindu, kontrollitud määrimist ja sageli rohkem vormimispunkte tänu suurele tagasitõukejõule. Kõrgtugevad terased (HSLA, kahefaasiline) nõuavad kõige suuremat tonnaaži (2–3x baasjoont) ja hoolikat jaamade jaotust, et vältida piiratud plastilisusest tingitud pragunemist.
4. Miks eelistatakse keeruliste progressiivsete stantsitööde jaoks servopresse?
Servopressid asendavad fikseeritud hooratta-siduri-pidurikomplekti programmeeritavate servomootoritega, mis võimaldavad iga käigu jooksul muutuvat libisemiskiirust. See tähendab, et saate aeglustada vormimistsoonide läbimist, et tagada parem materjalivool ja vähendada tagasitõmbumist, samal ajal joostes lähenemisel ja tagasitulekul kiiresti. Praktilised eelised hõlmavad väljundi kahekordistamist pool-liikumisprofiilidega, tagasilöögi kaotamist mitme-löögiprofiilidega BDC-s ja sügavtõmbamise võimaldamist progressiivsetes stantsides vibratsiooni abil. Servotehnoloogia võimaldab keerukatel osadel töötada suurema efektiivse SPM-iga, ületamata materjali moodustamise piiranguid, mis vähendab otseselt osade maksumust.
5. Kuidas valida progressiivse stantsimise jaoks C-raami ja sirge-külgpressi vahel?
C-raamipressid (35-250 tonni) sobivad kergemaks, progressiivseks tööks vähemate jaamade ja õhemate materjalidega. Need pakuvad avatud kolme{{5}poolset juurdepääsu ja madalamat hinda, kuid painduvad koormuse all nurga all, mis piirab taluvust. Sirged{13}külgpressid (150-3,000+ tonni) kõrvaldavad nurkläbipainde mõlemal küljel asuvate vertikaalsete sammaste abil, säilitades libisemise paralleelsuse sõltumata koormuse jaotusest. Üle 8–10 jaamaga progressiivsete stantside jaoks, mis nõuavad tolerantse alla +/-0,05 mm, või jooksvate materjalide puhul, mille paksus on suurem kui 1,5 mm, tagavad 2- või 4-punktilise vedrustusega sirgepoolsed raamid kõigis jaamades ühtlase osakvaliteedi tagamiseks vajaliku jäikuse.


