


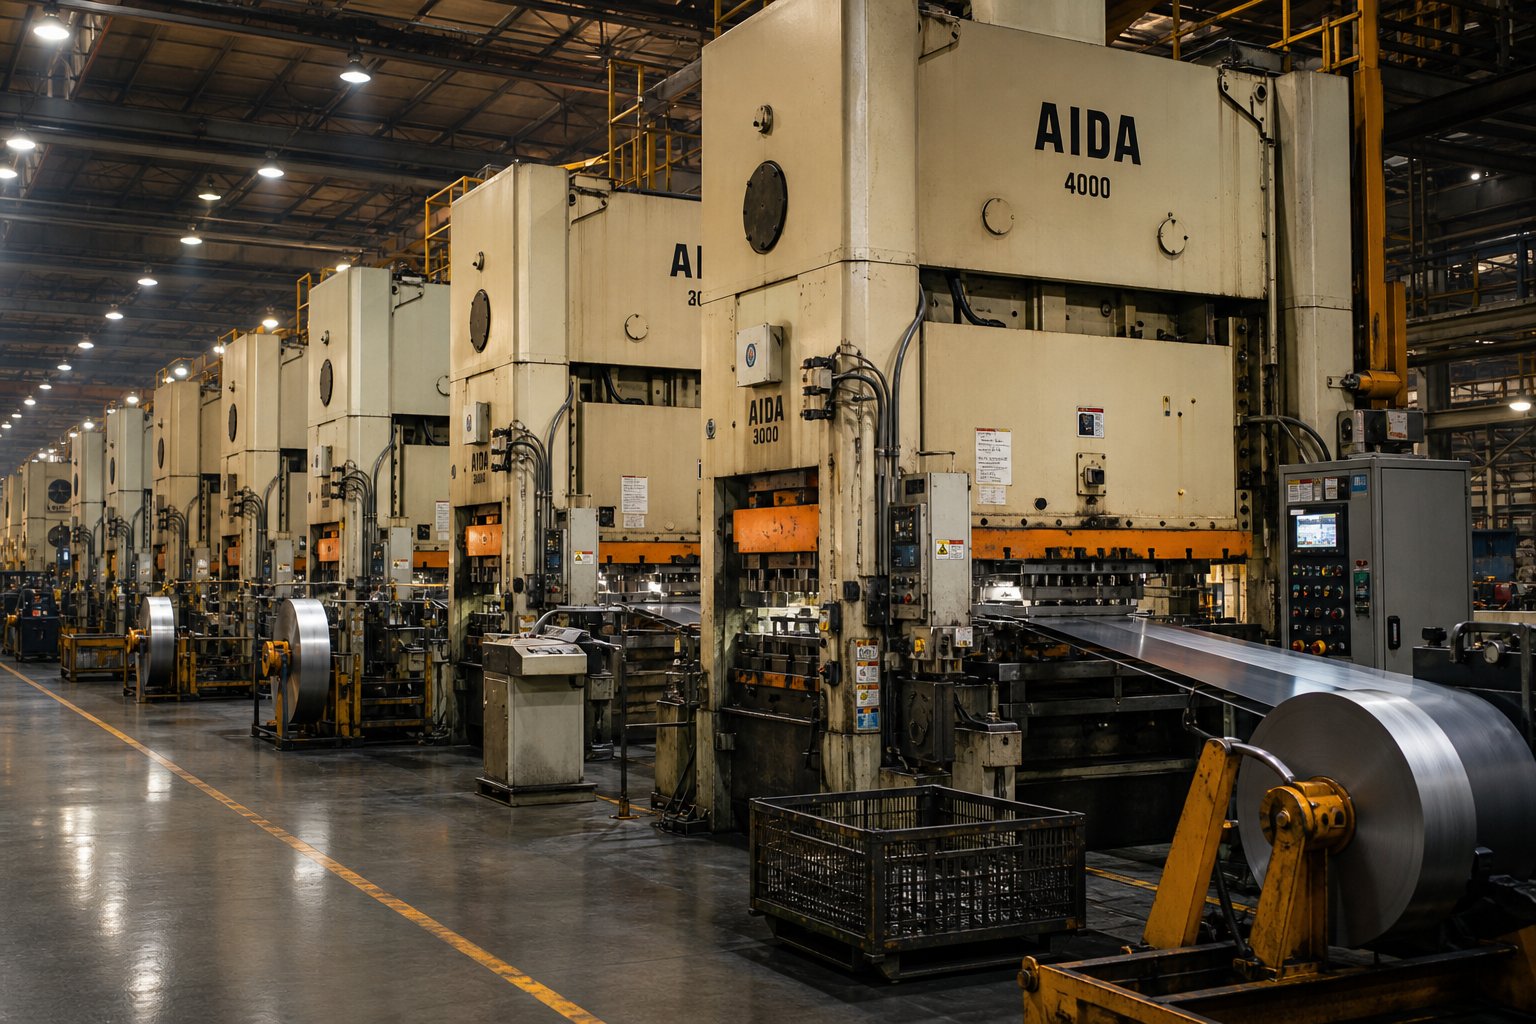
Mis on progresseeruv metallist stantsimine hulgimüügis
Kui hankite tembeldatud metallosade mahu, töötab selle ostutellimuse teises otsas asuv tehas maailmas, mida te ei pruugi kunagi näha. Nad räägivad löökidega minutis, ribade paigutustega ja stantsijaamadega. Räägite ühikuhinnast, teostusajast ja kvaliteedinäitajatest. See lõhe selle vahel, mida aprogresseeruv metallistantsimise hulgimüügitehasteab ja mida hankemeeskonnad tavaliselt mõistavad, kus kulukad vead juhtuvad.
See artikkel ületab selle lõhe. See on loodud ostjatele, inseneridele ja hankimisspetsialistidele, kes soovivad teha teadlikke otsuseid, mitte toetuda sellele, mida tarnija otsustab avaldada.
Mida progressiivne stantsimine tegelikult tähendab
Kujutage ette, et sisestate masinasse lameda metallist lindi ja saate iga vajutusliigiga teiselt poolt välja viimistletud keeruka osa. See on progressiivne stantsimine selle kõige lihtsamal kujul.
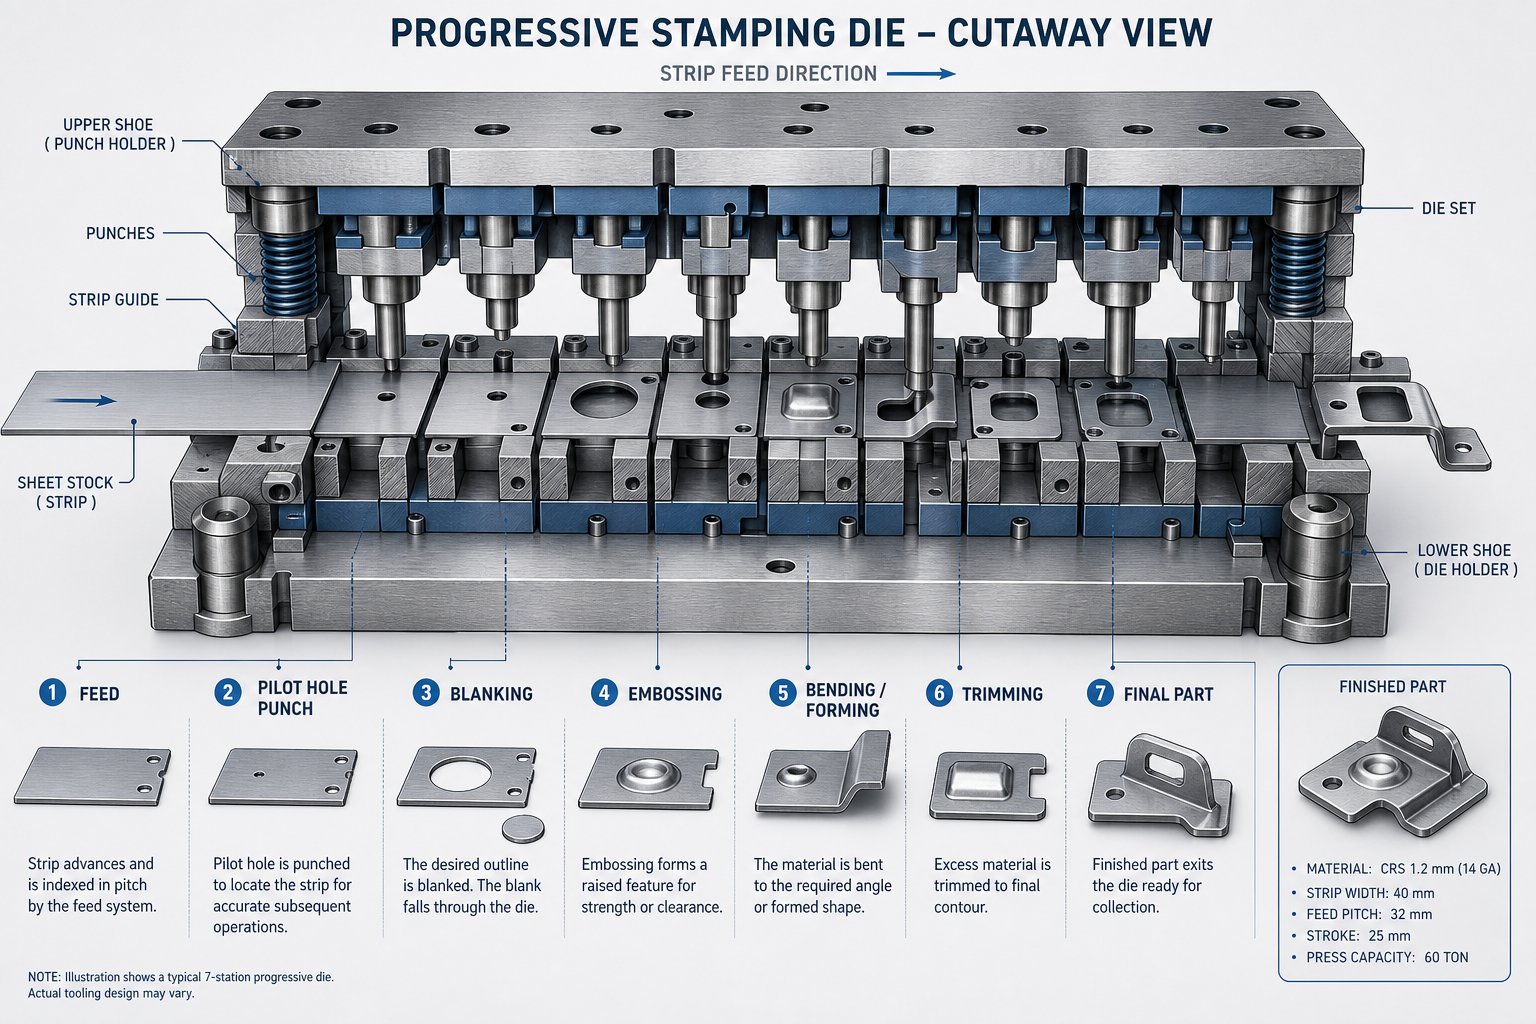
See toimib järgmiselt: pidev metalliriba, mis on tavaliselt rullist lahti keritud, liigub läbi ühe stantsitööriista, mis sisaldab mitut järjestikku paigutatud jaama. Iga jaam teeb konkreetse toimingu, näiteks augustab augu, painutab äärikut või lõikab üleliigset materjali. Iga vajutustsükliga liigub riba ettepoole fikseeritud vahemaa, mida nimetatakse sammuks. Selleks ajaks, kui metall jõuab lõppjaama, eraldub kanduribast valmis detail, mis on valmis kasutamiseks või sekundaarseks töötlemiseks.
Progressiivne stants on mitme järjestikuse jaamaga üks tööriist, mis muudab lameda metallriba ühe pideva pressimistsükliga valmis detailiks, valmistades iga käiguga tervikliku komponendi.
Mõiste "progressiivne" kirjeldab täpselt seda, mis juhtub: metall liigub läbi matriitsi jaamahaaval, iga samm tuginedes eelmisele. Tööstuse stenogramm viitab sellele sageli kui proge stantsi seadistusele ning progressiivse stantsimise ja stantsimise laiem distsipliini juured ulatuvad üle sajandi, mida täiustavad kaasaegsed tööriistamaterjalid, servo{1}}pressid ja digitaalsed kvaliteedisüsteemid.
Miks hulgitehased tegutsevad tööpoodidest erinevalt?
Kõik metalli stantsimise toimingud ei tööta ühtemoodi. Tööpood on peamiselt-to-tellimustöö, mis käsitleb kohandatud, ühekordseid-osi keerukate ja mitmekesiste töövoogudega, mis projektiti muutuvad. Progressiivse metalli stantsimise hulgimüügitehased on seevastu üles ehitatud põhimõtteliselt erineva mudeli ümber: spetsiaalsed tööriistad,{5}}suured tootmismahud ja mastaapi tasustavad kulustruktuurid.
Eristamine on hanke puhul oluline. Hulgimüügitehas investeerib palju progressiivsetesse stantsitööriistadesse, mis on loodud läbima miljoneid tsükleid. See esialgne kapital, mis võib ulatuda 10 000 dollarist lihtsamate tööriistade jaoks kuni 250 000 dollarini või enama keerukate mitme jaama stantside jaoks, amortiseeritakse kogu tootmismahu ulatuses. 25 000 osa juures lisab 25 000-dollarine progressiivne stants 1,00 dollarit tüki kohta. 250 000 osa juures annab see peenraha juurde. See amortisatsiooniloogika juhib kõike selle kohta, kuidas hulgimüügitehased tellimusi hinnatakse, ajastavad ja prioritiseerivad.
Tööpoed kulutavad masina seadistamisele palju aega, kuna iga tellimus on erinev. Hulgimüügi tembeldamise toimingud minimeerivad üleminekut, korraldades pikki katkematuid tootmiskampaaniaid, kus pressid toodavad tuhandeid identseid osi tunnis. Nende töövood on pigem standardiseeritud ja lineaarsed kui keerulised ja muutuvad. Seadmed, personal, kvaliteedisüsteemid ja põrandate paigutus peegeldavad seda suure-mahu ja suure-kordatavusega orienteeritust.
Selle tööalase erinevuse mõistmine enne pakkumise väljastamist aitab teil esitada paremaid küsimusi, tõlgendada hinnapakkumisi täpselt ja vältida ebaõigeid ootusi minimaalsete tellimuste koguste, tööriistade omandiõiguse ja teostusaegade osas. Järgmised jaotised kirjeldavad täpselt, mis progressiivse stantsi sees toimub, nii et saate tarnijaid hinnata pigem teadmiste kui oletuste põhjal.
Kuidas progressiivne stantsimisprotsess töötab
Teate põhikontseptsiooni: metallriba läheb sisse, valmis osa tuleb välja. Aga mis nende kahe punkti vahel tegelikult toimub? Jaama tasemel järkjärgulise stantsimise protsessi mõistmine annab teile kriitilise eelise tehniliste andmete edastamisel tehasele. Saate teada, millised toimingud millised funktsioonid loovad, ja mis veelgi olulisem, tunnete ära, kui tarnija tsiteerib keerukust, mida teie osa tegelikult ei vaja.
Jaamade-jaotus-Progressive Die Operations jaamade kaupa
Kujutage ette metallist mähist, mis on paigaldatud lahtikerimisele. Riba liigub läbi sirgendaja, et eemaldada võimalikud kumerused, seejärel liigutab servo-söötur selle iga vajutuskäiguga täpse ja fikseeritud vahemaa võrra progressiivsesse stantsimismasinasse. Juhttihvtid langevad eelnevalt-augustatud aukudesse, et lukustada riba täpsesse asendisse enne lõikamise või vormimise algust. See registreerimisetapp võimaldab progressiivsel stantsimisvormil säilitada korratavad tolerantsid miljonite tsüklite jooksul.
Matriitsi sees toimuvad toimingud tahtlikus järjestuses. Iga jaam tugineb sellele, mida eelmine lõi. Siin on tüüpiline järjekord:
- Piercing- Torukesed loovad liikumatule-tasapinnalisele ribale augud, pilud või avaused. Need funktsioonid toimivad sageli hilisemate jaamade piloodikohtadena ja funktsionaalsete aukudena valmisosas. Kui teie komponent vajab kinnitusavasid või ventilatsiooniavasid, siis need pärinevad siit.
- Tühistamine/sälgimine- Detaili välisprofiil hakkab kuju võtma, kui materjal lõigatakse riba servadest ära. Sälk eemaldab osad piki osa piiri, hoides seda kanduriba külge kinnitatud, et transportida läbi ülejäänud jaamade.
- Moodustamine- Siin ilmnevad kolme-mõõtmelised kujundid. Materjali sisse pressitakse ribid, kanalid, reljeefsed tunnused või joonistatud lõigud. Siin hakkab lame metall muutuma sügavuse ja kontuuriga konstruktsioonikomponendiks.
- Painutamine- Sakid, äärikud, klambrid ja nurga all olevad elemendid luuakse materjali voltimisel mööda arvutatud paindejooni. Tagasivedu kompenseerimine on selles etapis progressiivse stantsimisvormi konstruktsiooni sisse ehitatud, kusjuures tööriistad painduvad tahtlikult üle-, et arvestada elastse materjali taastumisega.
- Mündimine- Lokaliseeritud tihendamine parandab mõõtmete täpsust või loob peeneid pinna detaile. Kui teie joonis nõuab rangelt kontrollitud paksust või kindlat pinna tekstuuri ühes piirkonnas, tagavad mündijaamad selle täpsuse.
- Kärpimine/lõikamine- Lõppjaam eraldab valmis osa kanduribast. Liigne materjal lõigatakse ära ja valmis tükk kukub kontrollimiseks kogumiskasti või konveierile.
Mitte iga osa ei nõua kõiki kuut toimingutüüpi. Lihtne lame klamber võib vajada ainult augustamist, sälkumist ja lõikamist. Keeruline autoühendus võib nõuda kümmet või enamat jaama, mis ühendavad mitu vormimise ja painutamise etappi. Progressiivne masinvorm on loodud spetsiaalselt teie detailide geomeetria järgi, mistõttu on üksikasjalikud väljatrükid tsiteerimisetapis nii olulised.
Miks on protsesside mõistmine hangete jaoks oluline?
Kui saate aru, mida iga jaam teeb, saate rääkida tehase keelt. Te mõistate, et kolme erineva paindenurgaga detail vajab vähemalt kolme vormimisjaama, et eriti kitsad avade-asendi tolerantsid võivad vajada spetsiaalseid kalibreerimisetappe ja et reljeefse logo lisamine tähendab tööriistale mündimisjaama lisamist.
Need teadmised mõjutavad otseselt kuluvestlusi. Iga matriitsile lisatud jaam suurendab tööriistainvesteeringut ja stantsi üldist pikkust. Vastupidi, funktsioonide koondamine või mittekriitiliste tolerantside leevendamine{2}} võib jaamad täielikult eemaldada. Ostjad, kes neid suhteid mõistavad, peavad läbirääkimisi tõhusamalt, sest nad mõistavad, mis juhib hinnakujundust tööriistade tasemel, mitte ainult osade{4}}tasemel.
Kiire progressiivne stantsiminevõimendab seda majandust. Kui press töötab 200–1500 lööki minutis, loetakse isegi väikesed ebaefektiivsused ribade paigutuses või jaamades miljonite osade jaoks. Hästi-disainitud ribapaigutus maksimeerib materjali kasutust, tavaliselt sihib 75–85 protsenti kasutust olenevalt osa geomeetriast, ja tagab tasakaalustatud jõud kogu matriitsile, et vältida ebaühtlast kulumist.
Nende jaamade kaudu toidetav materjal ei ole aga passiivne osaleja. Erinevad metallid käituvad iga töötüübi puhul erinevalt ja see käitumine kujundab otseselt stantsi disainilahendusi, tööriistade maksumust ja lõppkokkuvõttes seda, mida te detaili eest maksate.
Materjali valik ja selle mõju matriitsi jõudlusele
Metallist riba ei ole ainult tooraine. See on aktiivne muutuja, mis määrab, kui kaua teie tööriistad kestavad, kui kiiresti press töötab ja milline näeb välja teie osade maksumus-tootmiskampaania lõpus. Kaks osa, millel on identne geomeetria, kuid erinevad progressiivsed stantsimismaterjalid, võivad tööriistainvesteeringute ja hooldussageduse osas oluliselt erineda. See erinevus voolab hulgimüügimahtude juures otse teie lõpptulemuseni.
Kui määrate joonisel materjali, määrate kaudselt ka stantside vahed, stantsi kulumismäärad, määrimisnõuded ja pressi tonnaaži. Nende ühenduste mõistmine aitab vältida nii kallite sulamite üle-määratlemist, kus need on tarbetud, kui ka odavate substraatide-alamääratlemist, mis hävitavad tööriistad või toodavad jääke.
Levinud materjalid ja nende mõju stantside disainile
Progressiivses stantsimises domineerivad hulgimüügis neli materjaliperekonda. Igaühel neist on vormitavus, tugevus ja tööriistade koostoime selge kombinatsioon, mis kujundab stantsi konstrueerimise.
Süsinikteras- See on suure-mahu tembeldamise tööhobune. Süsinikterasest progresseeruv stantsimine saab kasu materjali prognoositavast käitumisest lõikamis- ja vormimisoperatsioonide ajal. Madala süsinikusisaldusega -klassid (1008, 1010, 1018) pakuvad suurepärast vormitavust, mis tähendab, et need painduvad ja tõmbavad pragunemata. Samuti toodavad nad puhtaid lõikeservi standardsete vahekaugustega, ligikaudu 10 protsenti materjali paksusest ühel küljel. Tööriistade kulumine on mõõdukas ja stantside hooldusintervallid jäävad pikaks. Kompromiss on piiratud korrosioonikindlus ilma plaadistuse või katteta, kuid konstruktsiooniklambrite, šassii komponentide ja riistvara puhul tagab süsinikteras parima kulu-ja{14}}jõudluse suhte.
Roostevaba teras- Roostevabast terasest progresseeruv stantsimine toob kaasa suurema tugevuse ja töö-kõvenemise, mis nõuab tööriistalt rohkem. Austeniitklassid, nagu 304 ja 316, pakuvad korrosioonikindlust ja atraktiivset viimistlust, kuid nõuavad 15–20 protsenti suuremat lõikejõudu kui sama paksusega süsinikteras. Töökõvenemine vormimisjaamades kiirendab stantsi kulumist ja võib ebapiisava määrimise korral põhjustada mädanemist. Survevahed peavad tavaliselt veidi suurenema ja tööriistaterased tuleb viia kõrge kulumisastmeni{10} või katta titaannitriidiga, et säilitada vastuvõetav kasutusiga. Tulemuseks on kallimad tööriistakulud ja sagedasemad teritusintervallid.
Vasesulamid- Vase progresseeruv stantsimine hõlmab mitmesuguseid substraate, sealhulgas puhast vaske (C110), messingit (C260, C270) ja fosforpronksi (C510, C521). Need materjalid on suurepärased elektri- ja soojusjuhtivuse rakendustes. Puhas vask on äärmiselt pehme ja plastiline, mis kõlab vormimiseks ideaalselt, kuid tekitab väljakutseid: see kipub torkedesse kinni jääma ja tekitama purskeid, kui vahed on liiga kitsad. Messing pakub tänu oma-isemäärdumisomadustele paremat töödeldavust ja pikemat tööriista kasutusiga. Fosforpronks on kõvem ja vetruvam, mistõttu on vaja täiendavat ülepainde kompenseerimist. Üldiselt põhjustavad vasesulamid tööriistade kulumist vähem kui terased, kuid nende kõrgem toorainekulu kompenseerib osa sellest eelisest.
Alumiinium- Alumiiniumist progresseeruv stantsimine meeldib kõikjal, kus kaalu langetamine on oluline. Sellised sulamid nagu 5052 ja 6061 on levinud HVAC-is, elektroonikakorpustes ja autode soojuskilpides. Alumiinium on pehme ja hästi vormitav, kuid see kipub tekitama{5}}tööriistade pindadele ülesehitatud servi, mistõttu on vaja sagedast puhastamist või mulgustavate pindade spetsiaalset katmist. Samuti kriimustub see kergesti, seega peavad stantsi poleerimis- ja käsitsemisprotokollid olema rangemad. Lõikevahed on veidi madalamad kui süsinikterasest, tavaliselt umbes 8 protsenti paksusest, et minimeerida nende pehmemate aluspindade tekkimist.
Kuidas materjali paksus ja kvaliteet hulgihinda mõjutavad
Siin on hinnakujundus, mida paljud ostjad igatsevad: kõvemad ja tugevamad materjalid ei maksa lihtsalt naela kohta rohkem. Need maksavad tembeldamisprotsessi igas etapis rohkem. Kõrgem -tugevusaste suurendab pressi tonnaaživajadust, kiirendab stantside kulumist, vähendab kliirensi tolerantse ja lühendab hooldustsükleid. Kõik need tegurid lisavad kulusid, mis lisanduvad pika tootmistsükli jooksul.
Praktilise näitena kaaluge stantsi eemaldamist. Traditsiooniline reegel „10 protsenti paksusest” töötab hästi madala süsinikusisaldusega terase puhul. Aga naguAjakiri MetalFormingmärgib, et selle reegli universaalne rakendamine iga materjalitüübi puhul on üks levinumaid tembeldamisvigu. Kõrge -tugevate teraste voolavustugevus on palju lähemal nende tõmbetugevustele, mis tähendab, et enne purunemist toimub väga väike deformatsioon. See muudab lõikamise dünaamikat täielikult, nõudes reguleeritud vahekaugusi, muudetud stantsi geomeetriat ja mõnikord nihkenurki, mis jahvatatakse löögipindadeks, et juhtida põrutuskoormust.
Paksemad mõõdikud võimendavad neid efekte. 3 mm roostevabast terasest osa nõuab oluliselt suuremat survejõudu, stantsikomponentide tihedamat joondust ja raskemaid juhtsüsteeme kui sama osa 0,8 mm versioon. Kui hulgimüügitehas tsiteerib terase järkjärgulist stantsimist erinevate mõõteriistade lõikes, näete sageli mittelineaarseid hindade hüppeid teatud paksuslävede juures, kuna stantsimisoperatsioon muutub nendest punktidest kõrgemal põhimõtteliselt erinevaks.
| Materjali tüüp | Vormitavuse reiting | Tüüpilised rakendused | Tööriistade kulumistegur | Suhteline mõju kuludele |
|---|---|---|---|---|
| Madala süsinikusisaldusega-teras (1008–1018) | Kõrge | Klambrid, konstruktsioonikomponendid, riistvara, autopaneelid | Madal kuni mõõdukas | Madalaim lähtetase |
| Roostevaba teras (304, 316) | Mõõdukas | Meditsiiniseadmed, toiduvarustus, mereriistvara, dekoratiivliistud | Kõrge | 1,5x - 2.5x lähtetase |
| Vask / messing (C110, C260) | Kõrge | Elektripistikud, klemmid, soojusvahetid, siinid | Madal | 2x - 3x baasjoon (materjal-põhine) |
| Fosforpronks (C510) | Mõõdukas | Vedrud, lülitikomponendid, laagrielemendid | Mõõdukas | 3x - 4x baasjoon (materjalist-põhine) |
| Alumiinium (5052, 6061) | Kõrge | HVAC-komponendid, korpused, soojuskilbid, kergklambrid | Madal (kuhjumisriskiga) | 1,2x - 1.8x lähtetase |
Veerg „Suhteline kulumõju” kajastab kogu-osa ökonoomikat mahu järgi, mitte ainult tooraine hinda. See võtab arvesse tööriistade kulumist, hooldussagedust, pressimiskiiruse piiranguid ja igale substraadile tüüpilist praagi määra. Materjal, mis tundub olevat odav kilogrammi kohta, võib lõppkokkuvõttes maksta rohkem valmis detaili kohta, kui see hävitab tööriistad või sunnib pressimise kiirust aeglasemaks.
Hankemeeskondade jaoks on praktiline lahendus järgmine: arutage materjali valikut alati oma tehasega enne spetsifikatsioonide lukustamist. Kerge klassi reguleerimine, näiteks roostevaba terase 430 asendamine 304-ga, kui korrosiooninõuded seda võimaldavad, võib oluliselt vähendada tööriistade kulumist ja pikendada stantsi eluiga, ilma et see kahjustaks osa funktsiooni. Selline optimeerimine toimub ainult siis, kui ostjad mõistavad, miks materjalivalik läbib hulgimüügi tembeldamispakkumise iga kulurea.
Materjalikulud on aga vaid üks kiht hinnavõrrandist. Omandi kogukulu hulgimüügi mahu juures sisaldab tööriistade amortisatsiooni, hooldusgraafikuid, praagi määrasid ja mahu{1}}taseme murdepunkte, mida paljud hanketiimid hinnapakkumisel kunagi ei näe.
Hulgihinna ja kulustruktuuri mõistmine
Enamik tarnija hinnapakkumisi näitavad ühikuhinda ja tööriistarea artiklit. See on nagu jäämäe nägemine veepiiri kohalt. Hulgimüügimahu korral progresseeruva stantsimise tegelik ökonoomika on selle all olevates kihtides: amortisatsioonikõverad, löögi -loenduse elutsüklid, mahu murdepunktid ja korduvad kulud, mis ei ilmu kunagi ostutellimusel ühe reana. Tehased mõistavad seda dünaamikat intuitiivselt. Ostjad, kes seda ei tee, peavad pimedaid läbirääkimisi.
Tööriistainvesteeringud ja tootmistsüklite amortisatsioon
Progressiivne stants on põhivara, mitte ainult kulu. Selle maksumus, olenevalt jaamade arvust, materjali tüübist ja tolerantsinõuetest, ulatub 30 000 dollarist kuni 250 000 dollarini, jaotub kõigi selle tööea jooksul toodetud osade vahel. See matemaatika muudab kõike, kuidas te{6}}osahinna hindate.
Kaaluge otsest näidet. 12-jaamaline progresseeruv stants autoklambri jaoks maksab 80 000 dollarit. Kui teie programmi kogumaht on 200 000 tükki, annavad tööriistad igale osale 0,40 dollarit. 2 000 000 tüki juures langeb see 0,04 dollarile. Matriit ise ei muutunud, kuid majandus nihkus kümnekordselt.
Eeldatav eluiga on siin kriitiline muutuja. Tavalistest tööriistaterastest, nagu D2 või A2, valmistatud terasest stantsimisvormid annavad tavaliselt 500 000–1 000 000 lööki, enne kui on vaja teritada või komponente vahetada. Progressiivsed karbiidist stantsimisvormid, mis kasutavad suure kulumispunktides{9}}volframkarbiidist sisetükke, suurendavad selle arvu 2 000 000 löögini või rohkem. Karbiiditööriistade esialgne hind on 30–50 protsenti kõrgem, kuid mitme-aastase tootmisprogrammi korral muudavad hoolduse vähem seisakuid ja pikemad uuenduste vahelised intervallid selle toodetud osa kohta sageli odavamaks.
Pikaajalisi{0}}astmelisi tembeldamisprogramme kasutavad tehased kavandavad need hooldustsüklid oma tootmisgraafikutesse. Iga teritusüritus maksab raha (tavaliselt 2000 kuni 8000 dollarit, olenevalt matriitsi keerukusest) ja eemaldab lõikepindadelt väikese koguse materjali, mis tähendab, et igal stantsil on piiratud arv uuendusi, enne kui asendamine muutub vajalikuks. Ostjatel, kes võrdlevad ainult esialgseid tööriistapakkumisi, küsimata stantsi eeldatava eluea ja hooldussageduse kohta, jääb puudu peamisest kuluallikast.
Mahutasemed ja{0}}osa maksumuse dünaamika
Hulgimüügitehased kujundavad hinnakujunduse mahutasemete ümber, kuna nende sisemine kulustruktuur on mittelineaarne. Seadistamise aeg, esimene-artikli ülevaatus ja tootmise ajakava loovad fikseeritud üldkulud, mis jagatakse kogukogusele. Seetõttu langeb osa maksumus teatud katkestuspunktides järsult, sageli 50 000, 100 000 ja 500 000 ühikuni aastas.
Samal põhjusel on olemas ka minimaalsed tellimuste kogused. 500 detaili järkjärguliste stantside käitamine ei ole majanduslikult mõttekas, kui seadistamine, mähise keermestamine, esimese-tüki kontrollimine ja mahavõtmine kulutavad rohkem aega ja kulusid kui tootmisprotsess ise. Hulgimüügitehaste MOQ-d algavad tavaliselt 10 000 kuni 50 000 tükist, mis peegeldab punkti, kus pressi tööaeg domineerib fikseeritud ettevalmistuskulude üle.
Kuid teie pakkumisel olev{0}}osa hind ei hõlma ikkagi kogu omamiskulusid. Siin on see, mida enamik hankemeeskondi tarnijate võrdlemisel tähelepanuta jätab:
- Tööriistade hooldus ja teritamine- korduvad kulud, mis kasvavad stantsi vananedes, tavaliselt 2000–8000 $ tsükli kohta
- Vanametalli määr mahu juures- isegi 2% praagimäär 1 000 000 detaili kohta tähendab 20 000 raisatud materjaliühikut ja pressi aega
- Materjalijäätmed väljaspool detaili- kanduriba, kattematerjal ja servade viimistlus, mida teie materjali kasutusmäär ei tabanud
- Sissetulev kaubavedu toorpooli varudel- teras- ja vaskrullid on rasked ja nende saatmiskulud on harva esitatud tükihinnangutes-
- Väljaminev saatmine ja pakkimine- hulgiosad vajavad kohandatud katteid, vaheseinu või-korrosioonivastast pakendit, mis lisab 0,02–0,15 dollarit tüki kohta
- Kvaliteedi tagasilükkamise ja sorteerimise kulud- kui defektid läbi libisevad, ületab isoleerimis- ja ümbertöötlemistöö sageli osade endi maksumust
- Surve ladustamine tootmistsüklite vahel- suured progressiivsed stantsid nõuavad kliimaga-kontrollitud salvestusruumi ja mõned tehased nõuavad selle eest kampaaniate vahel
- Tehniliste muudatuste kulud- olemasoleva stantsimisprogrammi muutmine- võib maksta 20–50 protsenti tööriista alghinnast
A realistlik kõik{0}}kuluvalemarvestab ühiku baashinda, millele lisanduvad seadistustasud jagatud kogusega, millele lisandub ühiku kohaletoimetamine, tariif ja tootmisjärgsed lisad, nagu katmine või pakendamine. Kui võrrelda kahte tehast, mis tsiteerivad progressiivseid stantse erinevate ühikuhindadega, siis väiksem arv ei tähenda alati madalamat kogumaksumust. Tarnija, kes pakub lepingusse sisseehitatud iga-aastase stantsihooldusega osa kohta 0,12 dollarit, võib pakkuda paremat ökonoomsust kui tarnija, kes pakub 0,08 dollarit koos hoolduse, vanametalli asendamise ja kiirendatud saatmisega, mille eest tuleb maksta eraldi arve.
Hankespetsialistide jaoks on toimiv samm kogukulude jaotuse taotlemine, mitte ühe ühikuhinnaga nõustumine. Küsige, kuidas arvutatakse tööriistade amortisatsiooni, millise stantsi eluea tehas enne renoveerimist garanteerib ja millised korduvad kulud on sees või väljaspool noteeritud arvu. See läbipaistvus on see, mis eristab teadlikku hulgimüügipartnerlust tehingusuhtest, kus iga arvega saabub üllatusi.
Hind ei tähenda muidugi midagi, kui osad põllul ebaõnnestuvad. Nende numbrite taga olev tehas on sama oluline kui numbrid ise, mis tõstatab raskema küsimuse: kuidas tegelikult hinnata, kas tarnija suudab oma hinnapakkumist järjekindlalt, tellimus tellimuse järel, täita?
Kuidas hinnata progressiivse stantsimise hulgimüügi tehast
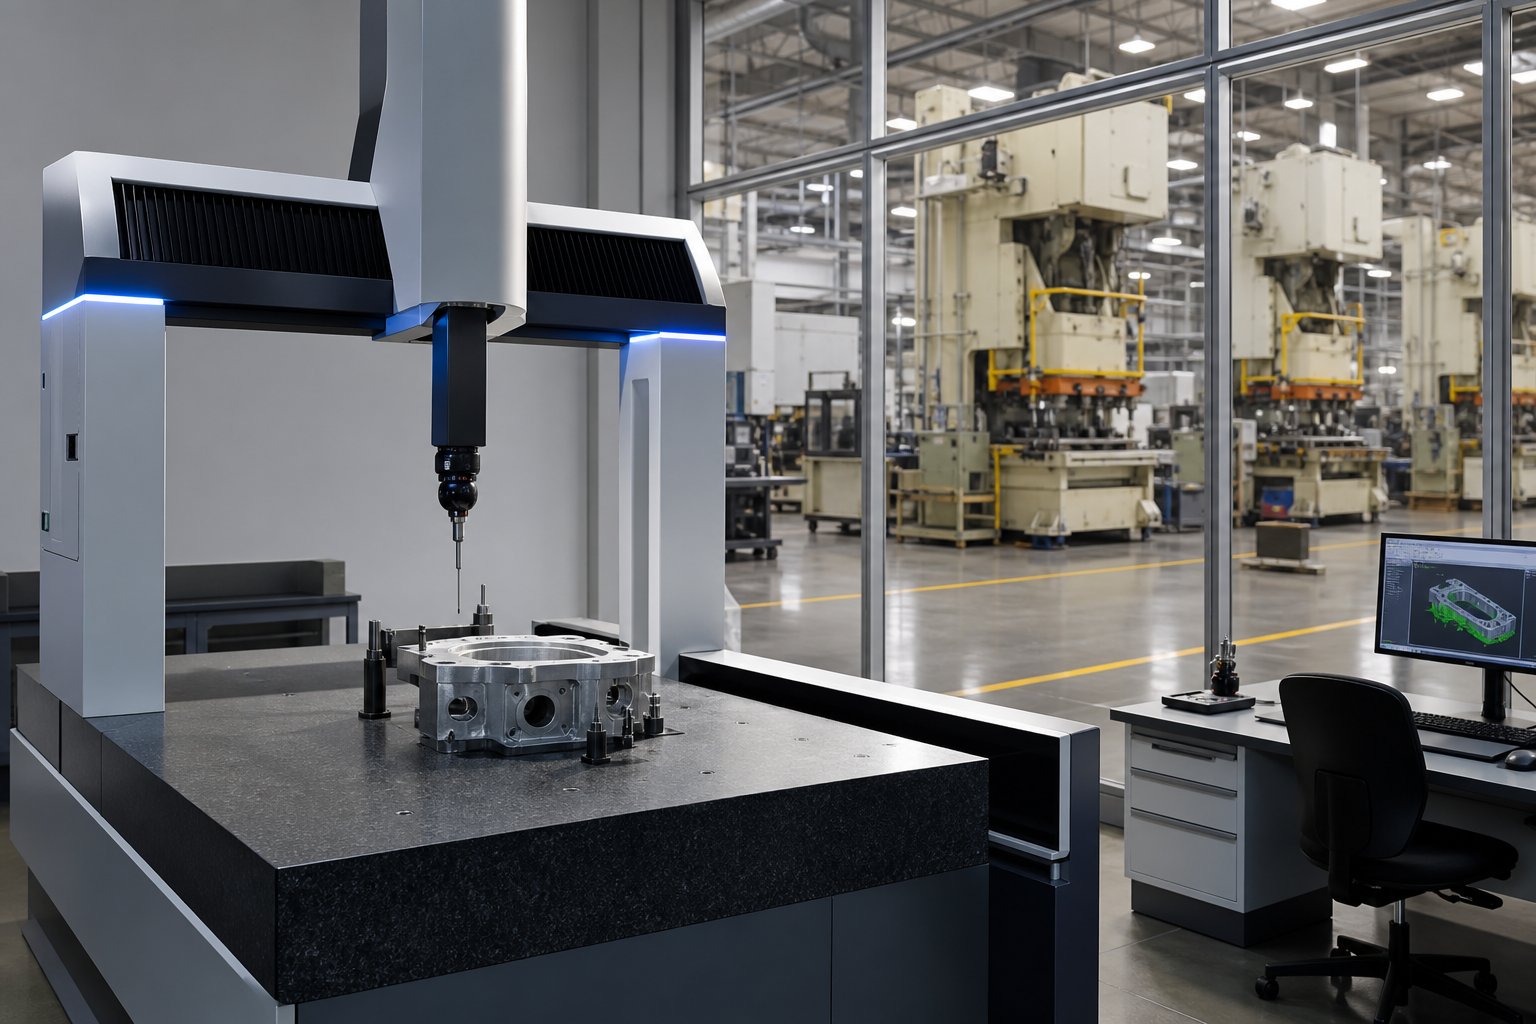
Lihvitud veebisait ja konkurentsivõimeline hinnapakkumine ei ütle teile peaaegu midagi selle kohta, kas stantsimisvormide tehas suudab tegelikult säilitada tolerantsid miljoni{0}}osa jooksul. Tõeline signaal tuleb sellest, milliseid süsteeme tarnija kulisside taga töötab, millised seadmed põrandat täidavad ja kuidas nad reageerivad, kui esitate konkreetseid ebamugavaid küsimusi. Enamik hankemeeskondi hindab progressiivseid stantsitootjaid ainult hinna ja teostusaja järgi. See lähenemisviis toimib seni, kuni teie kolmas saadetis saabub mõõtmete triiviga, mida keegi ei tabanud, kuna keegi ei mõõtnud.
Järgnev on raamistik võimekate hulgimüügipartnerite eraldamiseks tehastest, mis näevad paberil head välja, kuid millel puudub infrastruktuur järjepidevaks mastaabis tarnimiseks.
Sertifikaadid, mis annavad märku ehtsatest kvaliteedisüsteemidest
Iga stantsimisvormide tarnija loetleb oma kodulehel sertifikaadid. Vähesed ostjad mõistavad, mida need sertifikaadid tegelikult igapäevaselt rakendavad. Siin on, mida peamised standardid praktikas tähendavad, mitte ainult põhimõtteliselt.
ISO 9001:2015on lähtejoon. See kinnitab, et progressiivsel tembeldamisettevõttel on dokumenteeritud protsessid, siseauditi protseduurid, kalibreeritud seadmed, koolitatud personal ja parandusmeetmete süsteem. See ei nõua statistilist protsessi juhtimist, ametlikku tootmisosa kinnitamist ega mis tahes struktureeritud defektide ennetamise metoodikat. Mõelge sellele kui tõendile, et tehases on kvaliteedijuhtimissüsteem. See ei ütle teile, kui range see süsteem on konkreetselt suure-mahu tembeldamiseks.
IATF 16949:2016on koht, kus elab tõeline protsessidistsipliin. See standardile ISO 9001 tuginev autospetsiifiline-standard nõuab APQP, PPAP, FMEA, SPC ja MSA põhiliste kvaliteeditööriistadena. Metallist stantsimisvormide tootja, kellel on IATF 16949, peab säilitama kontrolliplaanid iga osanumbri kohta, teostama kriitiliste mõõtmete statistilist protsessikontrolli, viima läbi rikkerežiimi analüüsi enne tootmise algust ja esitama enne tarnimist ametlikud tootmisosade kinnituspaketid. Järelevalveauditid toimuvad iga 6–12 kuu tagant ja etteteatamata auditid on võimalikud. See standard ei ole autotööstuse tarneahelate jaoks vabatahtlik, kuid selle rangus on kasulik ostjatele igas tööstusharus, mis nõuab korratavat mahutäpsust.
ISO 14001käsitleb keskkonnajuhtimist. Kuigi see on vähem otseselt seotud osade kvaliteediga, näitab see töö küpsust. Tehas, mis haldab jäätmevooge, energiakasutust ja kemikaalide käitlemist sertifitseeritud süsteemi alusel, töötab üldiselt rangemalt. See on oluline ka ostjate jaoks, kelle organisatsioonid jälgivad tarneahela jätkusuutlikkuse mõõdikuid.
Kriitilise kontrollietapi jätab enamik meeskondi vahele: veenduge, et sertifitseerimisulatus hõlmab otseselt tembeldamist ja tööriistu tootmiskohas, kus teie osi valmistatakse. Ettevõte võib hoida IATF 16949 monteerimistoimingute jaoks ühes kohas, samas kui teises kohas töötab sertifitseerimata stantsimispressid. Taotlege tegelikku sertifikaati, kontrollige saidi aadressi jakontrollige IATF 16949 loendeidIATF-i järelevalveandmebaasi kaudu.
Tehaseauditi küsimused ja punased lipud
Sertifikaadid viivad teid valitud nimekirja. Auditiküsimused määravad kindlaks, kes sellele jääb. Kui külastate progressiivseid matriitsitootjaid või hindate neid eemalt, on järgmised konkreetsed küsimused, mis näitavad töövõimet:
- SPC rakendamine:Milliseid kriitilisi mõõtmeid jälgite kontrollkaartidega ja milline on teie reaktsiooniplaan, kui mõõtmine jääb kontrollpiiridest välja?
- PPAP-i võimalus:Kas saate esitada PPAP-i näidispaketi varasemast programmist, sealhulgas ballooniga joonised, mõõtmete aruanded, protsessi vooskeemid ja Cpk-uuringud?
- Esimene{0}}artikli ülevaatus:Milliseid seadmeid te FAI jaoks kasutate ja kas säilitate igast tootmistsüklist esimesed{0}}ja viimased-proovid?
- Pressipark ja tonnaaživahemik:Mis on teie väikseim ja suurim saadaolev pressi tonnaaž ning mitu pressi saab korraga töötada progressiivseid stantse?
- Tootmisvõimsus ja ajakava:Milline on teie praegune tootmisvõimsuse rakendusaste ja kuidas tulete toime nõudluse hüppelise suurenemisega või kiirete tellimustega, ilma olemasolevaid programme välja tõrjumata?
- Tööriistade omamine ja hooldus:Kas projekteerite, ehitate ja hooldate stantse-majas? Milline on teie ennetava hoolduse ajakava ja kas saate jagada hiljutisi stantside hoolduspäevikuid?
- Materjali jälgitavus:Kas saate jälgida valmisosa konkreetse mähise partii, vajutada ja stantsida, kust see pärines?
- Tehnilise muudatuse protsess:Kui kaua võtab tüüpiline stantsi muutmine aega ja kes kannab kliendi -algatatud versus protsessi{1}}parandusmuudatuste kulud?
Rajatise mõõdikud lisavad neile vastustele konteksti. Astruktureeritud saidi auditpeaks hindama presside arvu võrreldes kliendibaasi, tööriistaruumi töötajate arvu, aktiivsete stantside hoolduslogidega ja seda, kas põrandal olevad SPC-tabelid näitavad reaalajas{0}}andmeid või tolmuseid väljatrükke eelmisest kvartalist. Ainuüksi ruutmeetrid ei tähenda vähe, kuid ruutkaadrid koos seadmete tiheduse, organiseeritud materjalivoo ja nähtava 5S distsipliiniga näitavad, kui tõhusalt see ruum osi toodab.
Tegevusaastad näitavad ellujäämist ja kogutud protsessiteadmisi, kuid ainult siis, kui need on ühendatud reinvesteerimise tõenditega. 30-aastane-vanune tehas, kus töötab 30-aastaseid presse, mille tööriistaruumis pole CNC-traadi elektromagnetilist töötlemist, ei ole sama, mis pidevalt moderniseeriti.
Sama oluline on teada, mis peaks sind minema minema. Need on punased lipud, mis näitavad, et stantsimisvormide tarnija ei saa hulgitoodangut usaldusväärselt toetada:
- Sertifikaadi väited, mis viitavad vananenud ISO/TS 16949 standardile, mis asendati 2016. aastal ja mis enam ei kehti
- Suutmatus või soovimatus esitada PPAP-i näidisdokumente varasematest programmidest
- Pole pühendunud kvaliteediinseneri, kelle kontrollikohustused on määratud tootmisoperaatoritele
- Tööriistade projekteerimine ja stantside hooldus on sisseostetud, mis suurendab tarneaja riski ja vähendab vastutust tööriista jõudluse eest
- Ebamäärased vastused stantside eeldatava eluea, hooldusintervallide või teritamise vahelise löögi arvu kohta
- Saidil pole mõõtmete kontrollimiseks CMM-i ega optilisi mõõtmisseadmeid{0}}
- Sertifikaadi ulatus, mis ei maini selgesõnaliselt metallist tembeldamist või näitab tootmisüksusest erinevat füüsilist aadressi
- Vastupidavus klientide audititele või nõudmine, et ainuüksi sertifitseerimine välistab vajaduse kohapealsete külastuste järele
- Sissetuleva materjali kontrollimise dokumenteeritud protsess puudub, tuginedes täielikult tehase sertifikaatidele ilma sõltumatute kontrollideta
Võimekas hulgimüügipartner tervitab neid küsimusi, sest nende süsteemid juba genereerivad vastuseid. Vastupanu või ebamäärased reaktsioonid on ise diagnostilised. Tehas, mis ei suuda selgelt sõnastada oma SPC metoodikat ega koostada nõudmisel hoolduspäevikut, räägib teile midagi olulist selle kohta, kuidas see töötab, kui te ei vaata.
Hindamiskriteeriumid aga muutuvad sõltuvalt sellest, millist tööstust teie osad teenindavad. HVAC-seadmele mõeldud klambril on erinevad dokumentatsiooni-, tolerantsi- ja jälgitavuse nõuded kui siirdatavasse meditsiiniseadmesse suunatav konnektor ning teie tarnija kontrolliprotsess peab neid erinevusi kajastama.
Tööstuslikud rakendused ja spetsifikatsioonide erinevused
Tolerants, mis rahuldab üht tööstusharu, võib diskvalifitseerida osa teisest valdkonnast. Sama progressiivne stantsimise tehas võib toota õhukäitlusseadmete kronsteine ja kirurgiliste instrumentide kontaktvedrusid, kuid nende kahe tellimuse dokumentatsioonipakett, kontrollide sagedus ja materjalide jälgitavuse nõuded ei paista midagi sarnast. Ostjad, kes rakendavad kõikidele oma tembeldatud komponentidele ühte spetsifikatsioonimalli, kas üle-määratlevad (makses täpsuse eest, mida nad ei vaja) või vähem-määratlevad (luues vastavusriski allavoolu).
Teadmine, kuhu teie osad jõuavad, määrab, mida peaksite tarnijalt nõudma. Siin on, kuidas nõuded erinevad sektorites, mis tarbivad kõige progressiivsemaid stantsitud komponente.
Auto- ja HVAC-rakendused
Autoosade järkjärguline stantsimine kujutab endast suurimat ühtset turgu progressiivsete stantside hulgimüügiks. Mõelge konstruktsiooniklambritele, istmeraami komponentidele, elektriühendustele, andurite korpustele, siinidele ja kerealuse klambritele. Nendel osadel on ühised omadused: mõõdukas keerukus, kitsad, kuid saavutatavad tolerantsid ja tohutud aastamahud, mis õigustavad spetsiaalseid autotööstusele mõeldud stantse, mis jooksevad mitme-aastaste programmide raames.
Autotööstuses kasutatavate stantsidega seotud tolerantsi ootused jäävad kriitiliste mõõtmete puhul tavaliselt vahemikku +/-0,05 kuni +/-0,10 mm, kusjuures Cpk on 1,67 või kõrgem iga ohutuse seisukohalt oluliseks liigitatud omaduse jaoks. See Cpk nõue ei ole valikuline. See tähendab, et protsess peab olema tsentreeritud ja piisavalt võimekas, et vähem kui 3,4 defekti miljoni võimaluse kohta jääks spetsifikatsioonist välja. Autotööstuse originaalseadmete tootjaid ja 1. taseme tarnijaid teenindavad tehased peavad seda võimet demonstreerima PPAP-paketi osana esitatud esialgsete protsessiuuringutega.
IATF 16949 sertifikaat on selles sektoris tegelikult kohustuslik. See jõustab APQP planeerimise enne tööriista koostamist, PFMEA iga tootmisprotsessi jaoks, SPC jälgimist kriitiliste mõõtmete puhul käitamise ajal ja ametliku PPAP esitamise enne esimest tarnimist. Tüüpilise järkjärgulise stantsimis-PPAP-i puhul kulub tööriista käivitamisest{5}} kuni heakskiidetud osade esitamise orderini. Kui teie tarnija ei saa teid nende põhitööriistadega ladusalt läbi juhendada, ei ole nad autotööstuses tööks valmis, hoolimata sellest, mida nende hinnapakkumine ütleb.
HVAC-i progresseeruv metallist tembeldamine kattub protsessi võimekuse poolest märkimisväärselt autotööstusega, kuid dokumenteerimise intensiivsus on erinev. Klambrid, paigaldusplaadid, ventilaatori mootori korpused, soojusvaheti ribid ja kanaliühendused on tavalised HVAC-i progressiivse stantsimise rakendused. Mahud on suured, materjalid kalduvad süsinikterase ja alumiiniumi poole ning tolerantsid on üldiselt leebemad, sageli +/-0,10 kuni +/-0,25 mm mittekriitiliste funktsioonide puhul. Tavaliselt piisab siin ISO 9001 sertifikaadist, mitte IATF 16949 sertifikaadist, kuigi mõned suured HVAC originaalseadmete tootjad võtavad ohutusega seotud komponentide, näiteks gaasiventiili korpuste jaoks kasutusele autotööstuse kvaliteedinõuded.
Praktiline erinevus mõlemas sektoris hankivate ostjate jaoks: autotööstuse programmid nõuavad raskemat dokumentatsiooni ja pidevat SPC-aruannet iga saadetise puhul. HVAC-programmid aktsepteerivad tavaliselt ülevaatusaruandeid ja materjalide sertifikaate ilma täielikku PPAP-i rangust nõudmata. Autotööstuse-taseme dokumentatsiooni määramine HVAC-osade jaoks lisab kulusid ilma väärtust lisamata. HVAC{4}}taseme dokumentatsiooni määramine autoosade jaoks põhjustab auditi tõrkeid ja võimalikke liinide sulgemisi.
Elektroonika ja meditsiiniseadmete nõuded
Elektroonika tembeldamine nihutab vestluse konstruktsioonitugevuselt mõõtmete täpsuse ja materjali juhtivuse poole. Klemmid, varjestuspurgid, pistikupesad, juhtraamid ja EMI-tihendid nõuavad hälbeid vahemikus +/-0,025 kuni +/-0,05 mm. Osad on väiksemad, õhemad (sageli 0,1–0,5 mm materjali paksusega) ja sageli valmistatud vasesulamitest, mis on valitud spetsiaalselt nende elektriliste omaduste järgi. Fosforpronks annab kontaktelementidele vedruomadused. Berülliumvask tagab suure tsükliga rakendustes väsimuskindluse. Messingtööd üldotstarbeliste klemmide jaoks.
Elektroonikatemplite kvaliteetdokumentatsioon on klienditi erinev. Tarbeelektroonika ostjad võivad aktsepteerida ISO 9001 standardmõõtmete aruannetega. Telekommunikatsioon ja kaitseelektroonika lähenevad sageli autotööstusele, nõudes juhtimisplaane ja SPC andmeid selliste kriitiliste funktsioonide kohta nagu kontaktide vahekaugus ja vedrujõu omadused.
Meditsiiniline progressiivne tembeldamine toob kaasa kõigi sektorite suurima dokumentatsioonikoormuse.ISO 13485reguleerib meditsiiniseadmete komponentide kvaliteedijuhtimissüsteeme ja nõuab, et tootjad säilitaksid täieliku jälgitavuse alates toorainepartiist kuni iga tootmisetapi kuni lõpliku turustamiseni. See tähendab, et teie stantsimistarnija peab jälgima, milline konkreetne mähis millise osade partii tootis, millisel pressil, millist stantsi kasutades, kelle poolt kontrollitud ja milliste mõõtmistulemustega.
Materjalipiirangud karmistavad oluliselt. Kirurgilised instrumendid ja implanteeritavad seadmekomponendid nõuavad bioühilduvaid sulameid, tavaliselt 316L või 17-4 PH roostevaba terast, mille täielikud materjalisertifikaadid on jälgitavad kuni veskini. FDA unikaalne seadme identifitseerimissüsteem ja ELi meditsiiniseadmete määrus lisavad täiendavaid jälgitavusmandaadid, mis lähevad komponentide tarnijatele. Meditsiinikliente teenindav progressiivne stantsitehas peab säilitama projekteerimisajaloo failid, valideeritud protsessid ja CAPA-süsteemid, mis vastavad regulatiivsele kontrollile.
Meditsiiniliste templite tolerantsid on rakenduseti väga erinevad. Kirurgiliste instrumentide komponendid võivad vajada +/-0,01 kuni +/-0,025 mm kriitilistel liidestel, lähenedes peenele pimendusterritooriumile. Diagnostikaseadmete korpused võivad taluda +/-0,05 mm. Peamine erinevus teistest sektoritest ei ole ainult tolerantsivahemik ise, vaid protsessi suutlikkust tõendav dokumentatsioon: valideeritud mõõtesüsteemid, dokumenteeritud võimeuuringud ja partiitaseme kontrollikirjed, mida säilitatakse kogu seadme turuaja jooksul.
| Tööstussektor | Tüüpiline tolerantsivahemik | Nõutavad sertifikaadid | Tavalised materjalid | Helitugevuse omadused |
|---|---|---|---|---|
| Autotööstus | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (kohustuslik) | Süsinikteras, ülitugev{0}}teras, vasesulamid pistikute jaoks | 100 000 kuni mitu{1}} miljonit aastas; mitme-aastaseid programme |
| HVAC | +/-0,10 kuni +/-0,25 mm | ISO 9001 (standard); IATF 16949 (tekkimas turvaosade jaoks) | Süsinikteras, alumiinium, tsingitud teras | 50 000 kuni 500 000+ aastas; hooajalised nõudlustsüklid |
| Elektroonika | +/-0,025 kuni +/-0,05 mm | ISO 9001; kliendi-spetsiifilised nõuded on erinevad | Vask, messing, fosforpronks, berülliumvask | 100 000 kuni miljonid; lühemad toote elutsüklid |
| Meditsiiniseadmed | +/-0,01 kuni +/-0,05 mm | ISO 13485 (kohustuslik); FDA/EU MDR vastavus | 316L roostevaba, 17-4 PH, titaan, bioühilduvad sulamid | 10 000 kuni 500 000; pikad kvalifikatsioonitsüklid |
Ülaltoodud tabel toob esile mustri, mis on oluline hankimisotsuste tegemisel: kui liigute HVAC-lt meditsiinilise poole, tolerantsivahemikud karmistavad, dokumentatsioonikoormus suureneb ja kvalifitseerimise ajakava pikeneb. Tehas, mis paistab silma suure-mahuga HVAC-klambritega, ei ole automaatselt varustatud meditsiiniliseks progresseeruvaks stantsimiseks. Tõsi on ka vastupidine: meditsiinilise-kvaliteediga dokumentide tasumine tarbekaupade HVAC-osade eest raiskab eelarvet ilma tulemusi parandamata.
Ostjate jaoks, kes haldavad erinevate sektorite tembeldatud komponentide portfelli, on kõige tõhusam viis sobitada iga osa tarnijaga, kelle sertifitseerimisulatus, mõõtmisvõimalused ja dokumentatsioonisüsteemid vastavad selle konkreetse lõppkasutuse nõudele. Kui küsite hindamise ajal õigeid küsimusi ja seejärel ühendate need vastused siin kirjeldatud sektori-spetsiifiliste nõudmistega, välditakse nii üle-inseneritöö kui ka vastavuse lünki.
Spetsifikatsioonide joondamine hõlmab aga ainult seda, mis osa peab olema. See, mis juhtub pärast seda, kui see stantsist lahkub, alates jäsemete eemaldamisest kuni plaadistamise ja lõpliku kokkupanekuni, määrab, kas see osa jõuab teie tootmisliinile valmis, ilma teiepoolset täiendavat käsitsemist tegemata.
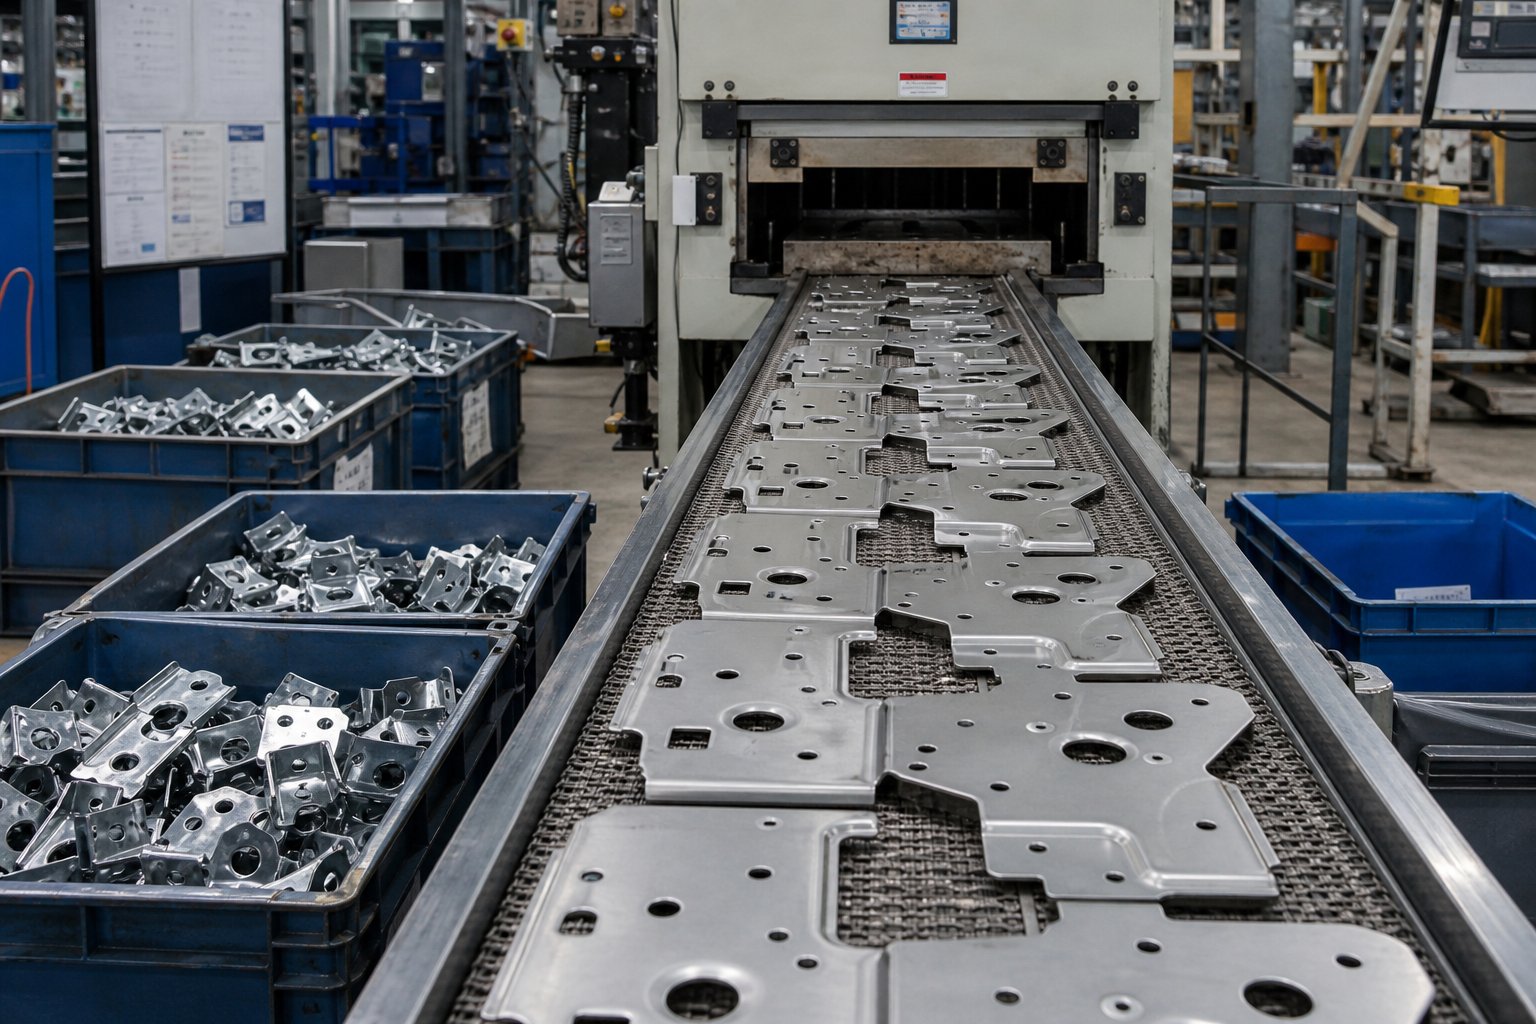
Kvaliteedikontroll ja kõrvaltoimingud hulgimüügis
Esimesel tükil õigesti mõõdetud tembeldatud osa ei taga, et miljones tükk on identne. Pikad tootmiskampaaniad tutvustavad muutujaid, mida lühikeste tsüklite puhul kunagi ei kohta: järkjärguline stantsi kulumine, mis nihutab aukude läbimõõtu mikronite võrra tuhande käigu kohta, määrdeaine lagunemine, mis põhjustab vormimisjaamades lõhenemist, mähise -to{2}}materjali varieerumine, mis muudab peenelt tagasitõmbekäitumist. Progressiivne täppismetallist stantsimine nõuab seiresüsteeme, mis püüavad need triivid kinni enne, kui need toodavad vanaraua, mitte pärast seda.
Paljud hankemeeskonnad jätavad tähelepanuta ka selle, mis juhtub pärast seda, kui osa stantsist lahkub. Plaadimise, kuumtöötlemise, jäme eemaldamise ja{1}}alammontaaži etapid võivad kolmandatelt osapooltelt tellimisel pikendada päevi või nädalaid. Hulgimüügitehas, mis tegeleb nende toimingutega ühe katuse all, surub kokku ajagraafikud ja välistab näpuga näitamise müüjate vahel, kui midagi läheb valesti.
Kvaliteedi jälgimine esimesest artiklist masstootmiseni
Hulgimüügi kvaliteet ei ole lõplik kontrollivärav. See on pidev tagasiside ahel, mis algab esimesest artiklist ja kulgeb katkestusteta kuni viimase saadetud osani. Siit saate teada, kuidas võimelised järkjärgulised stantsimis- ja valmistamistoimingud selle ahela üles ehitavad.
Esimene-artikli kontroll (FAI)kehtestab baasjoone. Enne täieliku tootmistsükli algust toodab tehas väikese partii, tavaliselt 30–50 tükki, mõõdab iga kriitilist mõõdet kontrolliplaani alusel ja dokumenteerib tulemused. See andmekogum kinnitab, et stants, press, materjal ja seadistusparameetrid toodavad koos spetsifikatsioonile vastavaid osi. Kõik mõõtmetega seotud probleemid lahendatakse selles etapis, kus reguleerimiskulud on minimaalsed.
Statistilise protsessi juhtimine (SPC)siis võtab masstootmise käigus üle. Selle asemel, et kontrollida iga osa, mis on võimatu kiirusega 400 lööki minutis, võtavad operaatorid kindlaksmääratud ajavahemike järel proove ja kannavad mõõtmised kontrollkaartidele. Need diagrammid jälgivad nii keskmist väärtust kui ka kriitiliste mõõtmete levikut aja jooksul. SPC võimsus seisneb mustrituvastuses: augu läbimõõdu järkjärguline tõusutrend annab märku löögi kulumisest enne, kui osad tegelikult taluvusest välja langevad. Paindenurga järsk nihe pärast pooli vahetust märgib materjali varieerumise, mis vajab kompenseerimist.Progressiivse stantsimisjõu jälgimise uuriminekinnitab, et stantsimisjõu ja detaili geomeetria vaheline seos on otsene ja mõõdetav, muutes{0}}reaalajas jõuandmed usaldusväärseks mõõtmete vastavuse proksiks.
Reaalajas{0}}protsesside jälgiminelisab käsitsi proovivõtule lisaks veel ühe kihi. Kaasaegsed progressiivsed stantsimisteenused integreerivad koormusandurid presskolonnidesse, mis mõõdavad stantsimisjõudu igal käigul. Kui sunniviisilised allkirjad kalduvad kõrvale kehtestatud lähtetasemetest, märgib süsteem anomaalia lipuga. Tonnaaži suurenemine võib viidata söötmisveale, kus riba ei liikunud õiget sammu edasi ja matriit üritab kahekordse paksusega läbi lüüa. Järk-järguline jõu suurenemine tuhandete tsüklite jooksul annab märku stantside kulumisest, mis muudab lõikedünaamikat. Need anduripõhised{5}süsteemid võimaldavad seda, mida tööstus nimetab autonoomseks kvaliteediseireks: press ise hoiatab operaatoreid probleemidest enne, kui defektsed osad kogunevad.
Dieedi kulumise jälgimine väärib erilist tähelepanu, sest see on suurim mõõtmete kõrvalekalde allikas pikaajalises-tootmises. Lõikeservad tuhmuvad järk-järgult ja sedamööda suureneb jäme kõrgus, aukude läbimõõt avaneb veidi ja nihkepinnad muutuvad karedamaks. Hulgimüügitehased juhivad seda plaaniliste hooldusintervallide kaudu, mis põhinevad pigem löögi arvul kui kalendriajal. Tüüpiline hoolduspäästik võib olenevalt materjali kõvadusest ja stantsi konstruktsioonist olla iga 200 000 kuni 500 000 löögi järel. Hooldusürituste vahel kinnitavad SPC andmed, kas matriit jääb vastuvõetavatesse kulumispiiridesse.
Burring garanteerib konkreetselt oma juhtimisprotokolli. Suuremahuline-tootmine võimendab väikseid probleeme: 0,05 mm suurune rütm võib esimesel vahetusel kasvada 0,15 mm-ni kolmandal vahetusel, kui stantsi servad halvenevad. Juhtplaanid määravad iga funktsiooni jaoks kindlaks maksimaalse lubatud puuri kõrguse ja kontrollimise sagedus suureneb, kui stants läheneb hooldusintervallile. Elektrilisteks või meditsiinilisteks rakendusteks mõeldud progressiivsete täppismetallist stantsimistööde puhul võivad puuri kõrguse piirangud olla kuni 0,05 mm, mis nõuab agressiivsemat jälgimist ja lühemaid teritustsükleid.
Söötmishäirete tuvastamine täiendab jälgimispilti. Kui riba ei liigu õigesti, lööb stants funktsioonid valesse kohta, tekitades jääke ja potentsiaalselt kahjustada tööriistu. Andurisüsteemid tuvastavad tõrked ühe käigu jooksul, võrreldes juhttihvti haardumisjõudu või riba asendit eeldatavate väärtustega, peatades pressi enne, kui järgmine tsükkel probleemi lahendab. 600 löögi juures minutis võib ühe-sekundiline tuvastamisviivitus tähendada 10 kahjustatud osa asemel ühte.
Teisesed toimingud ja{0}}majasisene integreerimine
Templiga osa on harva valmis osa. Enamik komponente vajab vähemalt ühte tembeldamist-, enne kui need on kokkupanemiseks valmis. Kui need toimingud toimuvad ajakirjandusega sama katuse all, saavutate lühema teostusaja, lihtsama logistika ja selgema vastutuse. Kui need on allhanke korras, tekib ajakava ebakindlus ja täiendavad saatmistsüklid.
Siin on kõige levinumad teisesed toimingud ja miks integreerimine on oluline.
Surve eemaldamine ja pinnaviimistlus- Peaaegu kõikidel stantsitud osadel on lõikamistoimingutest tekkinud mõra. Trummelpuristamine, vibroviimistlus või lintlihvimine eemaldab teravad servad ja valmistab pinnad ette katmiseks. Koduses-käitlemises liiguvad osad pressimisest jäme eemaldamiseni mõne tunni jooksul. Allhange lisab minimaalselt 3–7 päeva transpordi- ja järjekorraaega.
Pinnastamine ja katmine- Tsingimine, nikeldamine, tinatamine, pulbervärvimine ja e-kate kaitsevad stantsitud osi korrosiooni eest või annavad pinna spetsiifilisi omadusi. Integreeritud võtmed-kätte toiming koos sisemise katmise võimalusega- kõrvaldab tembeldatud osaprogrammide kõige levinumad teostusaja kõikumised. Välised plaadistuse müüjad töötavad oma ajakavade järgi, tarnivad osi mitmelt kliendilt kokku ja rakendavad käsitsemist, mis võib kahjustada delikaatseid funktsioone. Majasisene plaadistus annab stantsimistehasele otsese kontrolli raami disaini, vannikeemia ja protsesside järjestuse üle.
Kuumtöötlus- Süsinikterasest osad, mis nõuavad kindlat kõvadusvahemikku, vedrukarastusega komponendid, mis vajavad pingevabastust, või roostevabast terasest osad, mis vajavad passiveerimist, saavad kõik kasu kohapealsest termilisest töötlemisest-. Kuumtöötlus pärast vormimist lukustab mõõtmete stabiilsuse ja eemaldab painutusoperatsioonide jääkpinged. Kui osad tellitakse allhanke korras, jõuavad osad kuumtöötlejasse, seisavad järjekorras, töödeldakse partiiahjudes koos sõltumatu tööga ja naasevad päevade pärast. Mõõtmete kontrollimist tuleb pärast kuumtöötlemist korrata, kuna termiline tsükkel võib põhjustada kõverdumist, mis tähendab, et selle etapi väljast tellimine kahekordistab kontrolli.
Kokkupanek ja{0}}alakoost- Mõned järkjärgulised stantsitoimingud hõlmavad kinnitusdetailide sisestamist, keevitamist, neetimist või komponentide kokkupanekut otse-vormis või vahetult allavoolu. Töötlused, nagu mutri sisestamine või kontaktkeevitus, toimuvad siis, kui osa on veel riba külge kinnitatud, tagades asukoha täpsuse, mida protsessijärgne kokkupanek ei saa kergesti sobitada. Otse pressist toidetavad allavoolu montaažielemendid välistavad-käitistevahelise tarne ja vähendavad-teisolevat-tööd.
Integreerimise mõju kuludele on arusaadav: iga sisseostetav toiming lisab transpordikulusid, järjekorraaega, kahjuriski käsitlemist ja sidekihti, kus defektid võivad jääda avastamata. Tehas, mis pakub progressiivseid stantsimisteenuseid koos integreeritud sekundaarsete toimingutega, tagab tavaliselt 15–30 protsenti lühema teostusaja võrreldes tehasega, mis tellib viimistlemise väljastpoolt, eemaldades lihtsalt ajajoonelt transiidipäevad ja müüja ajakava sõltuvused.
Hankemeeskondade jaoks ei ole tarnijate hindamisel praktiline küsimus mitte ainult see, kas tehas tembeldab osad hästi, vaid kas see suudab need valmis tarnida. Tarnija, kes tegeleb ühe kvaliteedisüsteemiga kõike alates poolivarudest kuni plaaditud, puhastatud ja kokkupandud komponentideni, annab teile ühe vastutuspunkti ja haldamiseks ühe ajakava. See konsolideerimine on palju olulisem hulgimüügimahtude puhul, kus igasugune viivitus korrutatakse tuhandete üksustega, mis ootavad välise protsessori järjekorras.
Kvaliteedisüsteemid ja sekundaarsed võimalused ütlevad teile, mida tehas suudab. Ülejäänud küsimus on, kas see tehas on teie konkreetse tootmisprogrammi jaoks õige pikaajaline partner{1}}, arvestades teie mahu trajektoori, materjalide keerukust ja ajakava ootusi.
Teie tootmisvajaduste jaoks hulgimüügipartneri valimine
Teil on hindamiskriteeriumid. Saate aru kulustruktuuridest, materjalide dünaamikast, kvaliteedisüsteemidest ja sellest, kuidas näevad ühe katuse all välja teisejärgulised toimingud. Ülejäänud väljakutse on koguda need teadmised otsusele, mis vastab teie konkreetsele tootmisreaalsusele. Progressiivse stantsitootja valimine ei tähenda abstraktselt "parima" tehase leidmist. See on teie mahutrajektoori, osade keerukuse ja tarneahela piirangute jaoks sobiva sobivuse leidmine.
Otsuste raamistik tootmispartneri valimisel
Iga hankimisotsus asub viie muutuja ristumiskohas. Kaaluge neid vastavalt oma programmi prioriteetidele ja ahendate progressiivsete stantsimistoodete tarnijate valikut kahe või kolmega, mis vastavad tõeliselt teie vajadustele.
Nõuded mahule- Teie aastane kogus määrab, kas vajate tehast, mis on optimeeritud pikaajaliseks-progressiivseks stantsimiseks või keskmise mahu paindlikkusega{2}}. Programm, mis tarbib 2 000 000 detaili aastas, vajab partnerit, kellel on mitu suure{7}tonnaažiga pressimisseadet, automaatne poolide käsitsemine ja ajakava sügavus, et tagada katkematu tarne. 50 000-osaline aastaprogramm vajab tarnijat, kes on valmis läbi viima lühemaid kampaaniaid ilma teie tellimust suuremate klientide taha matmata. Küsige otse: kus on minu maht võrreldes teie tüüpilise tellimuse suurusega?
Materjali keerukus- Kui teie osad kasutavad standardset madala süsinikusisaldusega-terast, saab nendega hakkama peaaegu iga võimekas tehas. Kui aga määrate fosforpronksi, millel on ranged vedrujõu nõuded, või 17–4 PH roostevaba terase ja biosobivuse jälgitavuse, kitseneb väli kiiresti. Sobitage oma materjal tarnijaga, kellel on dokumenteeritud kogemused selle substraadi kasutamisel progressiivses tööriistas, mitte sellisega, mis ütleb: "Võime proovida".
Tolerantsuse vajadused- Tehases, kus HVAC-klambrid töötavad kogu päeva +/-0,15 mm juures, ei pruugi olla mõõtmisinfrastruktuuri või stantside hooldusdistsipliini, et hoida elektroonikakontaktvedrul +/-0,025 mm. Veenduge, et tarnija näidatud Cpk-väärtused sarnastel funktsioonidel ühtivad teie joonise nõudmistega.
Sekundaarsed operatsioonid- Kui teie osad vajavad enne kasutuskõlblikkust plaatimist, kuumtöötlust või kokkupanemist, välistab integreeritud järeltöötlusega tarnija-plaanimisriski ja transpordikahjustused. Kui teie osad tarnitakse-tembeldatud kujul, on sellel teguril väiksem kaal.
Geograafilised kaalutlused- Lähedus mõjutab veokulusid, tarneaja paindlikkust ja teie võimet korraldada saidikülastusi või auditeid. Siseriiklik hankimine pakub lühemaid logistikaahelaid ja lihtsamat IP kaitset. Offshore-hange võib pakkuda madalamat-osahinda, kuid toob kaasa tariifide, pikema ookeanitransiidi ja ajavöönditevahelise suhtluse keerukuse. Kumbki pole üldiselt parem. Õige valik sõltub teie tolerantsusest tarneahela varieeruvuse suhtes ja teie kogukulu arvutamisest.
Struktureeritud hindamismeetod hindab potentsiaalseid tarnijaid nendes dimensioonides, selle asemel, et vaikimisi valida, kes tagastab madalaima hinnapakkumise. Tehased, mis demonstreerivad tugevat kohandamis- ja disainivõimet,-sisemisi proovi- ja valideerimisvõimalusi ning skaleeritavaid tootmissüsteeme, toimivad tavaliselt usaldusväärselt mitme-aastaste OEM-i progressiivsete tembeldamisprogrammide puhul, kus järjepidevus on olulisem kui alghind.
Hulgimüügipartnerluse alustamine enesekindlalt
Kujutage ette, et olete tuvastanud tarnija, kes märgib õiged kastid. Kuidas näeb välja tee algsest vestlusest stabiilse-oleku tootmiseni? Progressiivsete stantsimisteenuste elutsükkel järgib etteaimatavat järjestust ja selle algusest mõistmine aitab teil planeerida realistlikke ajakavasid ja vältida üllatusi.
- Esialgne küsitlus ja teostatavusülevaade- Esitate 2D joonised või 3D CAD mudelid, määrate materjali, aastamahu ja tolerantsinõuded. Tehas hindab valmistatavust, tuvastab võimalikud kujundus--stantsimise täiustuste jaoks ja määrab, kas teie detaili geomeetria sobib progressiivsete tööriistadega võrreldes alternatiivsete meetoditega.
- Hinnapakkumine ja tööriistade ettepanek- Tarnija tagastab üksikasjaliku hinnapakkumise, mis hõlmab stantsi maksumust,-osade hinda teie määratud mahutasemetel, stantsi eeldatavat eluiga ja tööriista koostamise aega. Siin saate rakendada varasemate jaotiste omandi kogukulu raamistikku: küsige hooldusintervallide, jääkide eelduste ja kaasatud või välistatud teabe kohta.
- Disain valmistatavuse (DFM) koostööks- Mõlema poole insenerid viimistlevad detailide geomeetriat, et optimeerida riba paigutust, vähendada võimaluse korral jaamade arvu ja lahendada kõik tööriistadega seotud riskid. See samm võib säästa tööriistakuludelt 10–30 protsenti, kui olete avatud väiksematele konstruktsioonimuudatustele, mis ei mõjuta osa funktsiooni.
- Tööriistade projekteerimine ja ehitamine- Matriit on konstrueeritud CAD-vormingus, kontrollitud vastavalt kontrollplaanile ja toodetud. Kompleksse mitme-jaama progresseeruva stantsi puhul kulub selleks etapiks tavaliselt 6–12 nädalat, olenevalt jaamade arvust ja materjalist. Metallist stantsimisvormide tootjad, kellel on-sisemised tööriistaruumid, juhivad seda ajaskaala otse; need, mis tellivad stantside ehitust, lisavad hankijate koordineerimise riski.
- Tööriista prooviversioon ja esimene{0}}artikli kinnitamine- Valminud matriitsis käitatakse prooviproove tootmispressil. Esmane-artikli ülevaatus kontrollib kõiki kriitilisi mõõtmeid vastavalt joonisele. Tehakse kohandused, vajaduse korral valmistatakse proovinäidised ja teie sisselogimiseks esitatakse ametlik kinnituspakett (autotööstuse PPAP või samaväärne dokumentatsioon muude sektorite jaoks).
- Piloottootmine- Piiratud tootmispartii, sageli 1000–5000 tükki, kinnitab protsessi stabiilsust pigem tootmiskiirusel kui proovikiirusel. Selle katse SPC andmed kinnitavad Cpk väärtusi ja loovad pideva seire jaoks lähtetaseme kontrolldiagrammid.
- Masstootmine ja pidev tarnimine- Kui kinnitus on tagatud, ajastab tehas teie programmi tavapärasteks tootmiskampaaniateks. Pidev kvaliteediaruandlus, kokkulepitud ajakava järgi stantside hooldus ja perioodiline ümber-kvalifitseerimine tagavad programmi töös ilma selle aja jooksul halvenemiseta.
See elutsükkel kehtib olenemata sellest, kas teie programmis töötab 50 000 tükki aastas või 5 000 000 tükki. Erinevus seisneb tööriistainvesteeringute mahus, varukoopiate arvus ja ajastamise sageduses. Suuremahuliste-programmide puhul tellivad mõned ostjad duplikaatvormid ette, et tootmine jätkuks hooldustsüklite ajal katkestusteta.
Selle elutsükli ümber struktureeritud tehase konkreetse näitenaYICHENI progressiivne tembeldusvormteenus toetab tootmisinsenere ja hankemeeskondi läbi iga etapi, alates teostatavushinnangust kuni skaleeritava masstootmiseni. Nende keskendumine mitme-jaama formeerimisele tiheda korratavusega ühtib varasemates jaotistes kirjeldatud hindamiskriteeriumitega:-sisemine tööriistade võime,-mahukas järkjärguline stantsi infrastruktuur ja protsess, mis on üles ehitatud OEM-i järkjärguliste stantsimisprogrammide hulgimüügi tasandil teenindamisele.
Ükskõik millise tarnija valite, partnerlus õnnestub või ebaõnnestub suhtluskvaliteedi põhjal DFM-i ja proovifaasi ajal. Tehased, mis investeerivad aega koostööprojektidesse, esitavad küsimusi teie lõpp-kasutusrakenduse kohta, soovitavad materjalialternatiive ja märgivad tolerantsifunktsioone, mis toovad kaasa tarbetuid kulusid, kipuvad pakkuma sujuvamat tootmist ja vähem üllatusi. Tsitaat on vaid number. Selle taga olev seos määrab, kas see arv kehtib kogu teie programmi kogu tootmisaja jooksul.
Korduma kippuvad küsimused progressiivsete metallistantsimise hulgimüügitehaste kohta
1. Mis vahe on progressiivse stantsimise hulgimüügitehasel ja töökojal?
Hulgimüügitehas investeerib spetsiaalsetesse progressiivsetesse tööriistadesse, mis on loodud miljonite tsüklite jaoks, amortiseerides need kulud{0}}suurte tootmismahtude puhul. Tööpoed käitlevad kohandatud väikesemahulisi-tellimusi koos sagedaste masinavahetustega. Hulgimüügioperatsioonid käitavad pikki katkestusteta kampaaniaid sadade või tuhandete löökidega minutis, mis tagab oluliselt madalamad kulud -osa kohta, kui minimaalsed tellimiskogused, tavaliselt 10 000 kuni 50 000 tükki, on täidetud. Nende seadmed, personal ja kvaliteedisüsteemid on optimeeritud nii, et see oleks mastaabis korratav, mitte paindlikum erinevate projektide lõikes.
2. Kui palju maksab järkjärguline stantsitööriist ja kuidas see amortiseeritakse?
Progressiivsete stantside tööriistade hind ulatub 30 000 dollarist lihtsamate tööriistade jaoks kuni 250 000 dollarini keerukate mitme-jaama stantside jaoks. Kulud amortiseeritakse kogu tootmismahu ulatuses. Näiteks 80 000-dollarine stants, mis toodab 200 000 osa, lisab 0,40 dollarit tüki kohta, kuid 2 000 000 osa puhul langeb see 0,04 dollarile. Matriitsi eluiga sõltub konstruktsioonist: tavalised tööriistaterasest stantsid peavad enne hooldust vastu 500 000–1 000 000 lööki, samas kui karbiid{21}}sisustusvormid ületavad 2 000 000 lööki. Ostjad peaksid küsima stantsi eeldatava eluea, hooldusvälbade ja terituskulude kohta, et mõista tõelist pikaajalist{26}}üksuse ökonoomsust.
3. Millised sertifikaadid peaksid olema progressiivse stantsimise hulgimüügitehasel?
ISO 9001 on lähtetase, mis kinnitab dokumenteeritud protsesse ja kalibreeritud seadmeid. IATF 16949 on autotööstuse tarneahelate jaoks kohustuslik ja rakendab rangeid tööriistu, nagu SPC, PPAP ja FMEA. ISO 13485 kehtib meditsiiniseadmete komponentide tootjate kohta, nõudes kogu partii jälgitavust. Sertifikaatide kontrollimisel veenduge, et reguleerimisala hõlmab selgesõnaliselt metalli stantsimist konkreetses tootmiskohas, kus teie osi valmistatakse. Kontrollige IATF-i loendeid ametliku järelevalveandmebaasi kaudu, selle asemel, et tugineda ainult tarnijate väidetele.
4. Kuidas arvutada stantsitud osade hulgimüügi koguomamiskulu?
Kogumaksumus ületab palju noteeritud ühikuhinda. Tööriistade hoolduse ja teritamise (2000–8000 dollarit tsükli kohta), vanaraua mahus, kanduriba jäätmeid, sissetuleva mähise kaubavedu, väljamineva pakendi (0,02–0,15 dollari tükk), kvaliteedi tagasilükkamise ja sorteerimistöö, stantside ladustamise ja võimalike tehniliste muudatuste kulude (20–50 protsenti esialgsest tööriista hinnast). Tarnija, kes pakub kõrgemat ühikuhinda koos hooldusega, võib pakkuda paremat koguökonoomiat kui madalama hinnaga tarnija, kes esitab nende kaupade eest eraldi arve.
5. Millised materjalid sobivad kõige paremini-mahuliseks progressiivseks stantsimiseks?
Madal-süsinikteras (1008-1018) pakub parimat kulu-/-jõudluse suhet suure vormitavuse ja mõõduka tööriistakuluga, mis sobib ideaalselt sulgude ja konstruktsiooniosade jaoks. Roostevaba teras (304, 316) tagab korrosioonikindluse, kuid suurendab lõikejõudu 15–20 protsenti ja kiirendab tööriista kulumist. Vasesulamid sobivad elektriliste rakenduste jaoks, millel on väike tööriistade kulumine, kuid kõrgem materjalikulu. Alumiinium sobib kergekaaluliste komponentide jaoks, kuid põhjustab{13}}tööriistapindadel servi. Materjali valik mõjutab otseselt stantsi vahekaugust, presside tonnaaži, hooldustsükleid ja lõppkokkuvõttes osa maksumust mahu järgi.


