


Mis on progressiivne stantsimine ja miks see on oluline
Kui vajate miljoneid identseid metallosi, mis on toodetud kiiresti ja korratava täpsusega, domineerib üks protsess:progressiivne stantsimine. See on suure-mahuga metallkomponentide tootmise alustala, kuid termin ise võib tunduda läbipaistmatu, kui te pole tööriistadega vahetult töötanud. Mis siis on progressiivne stants ja miks on see oluline inseneridele, kes hindavad kohandatud progressiivseid stantsi ja stantsimise lahendusi?
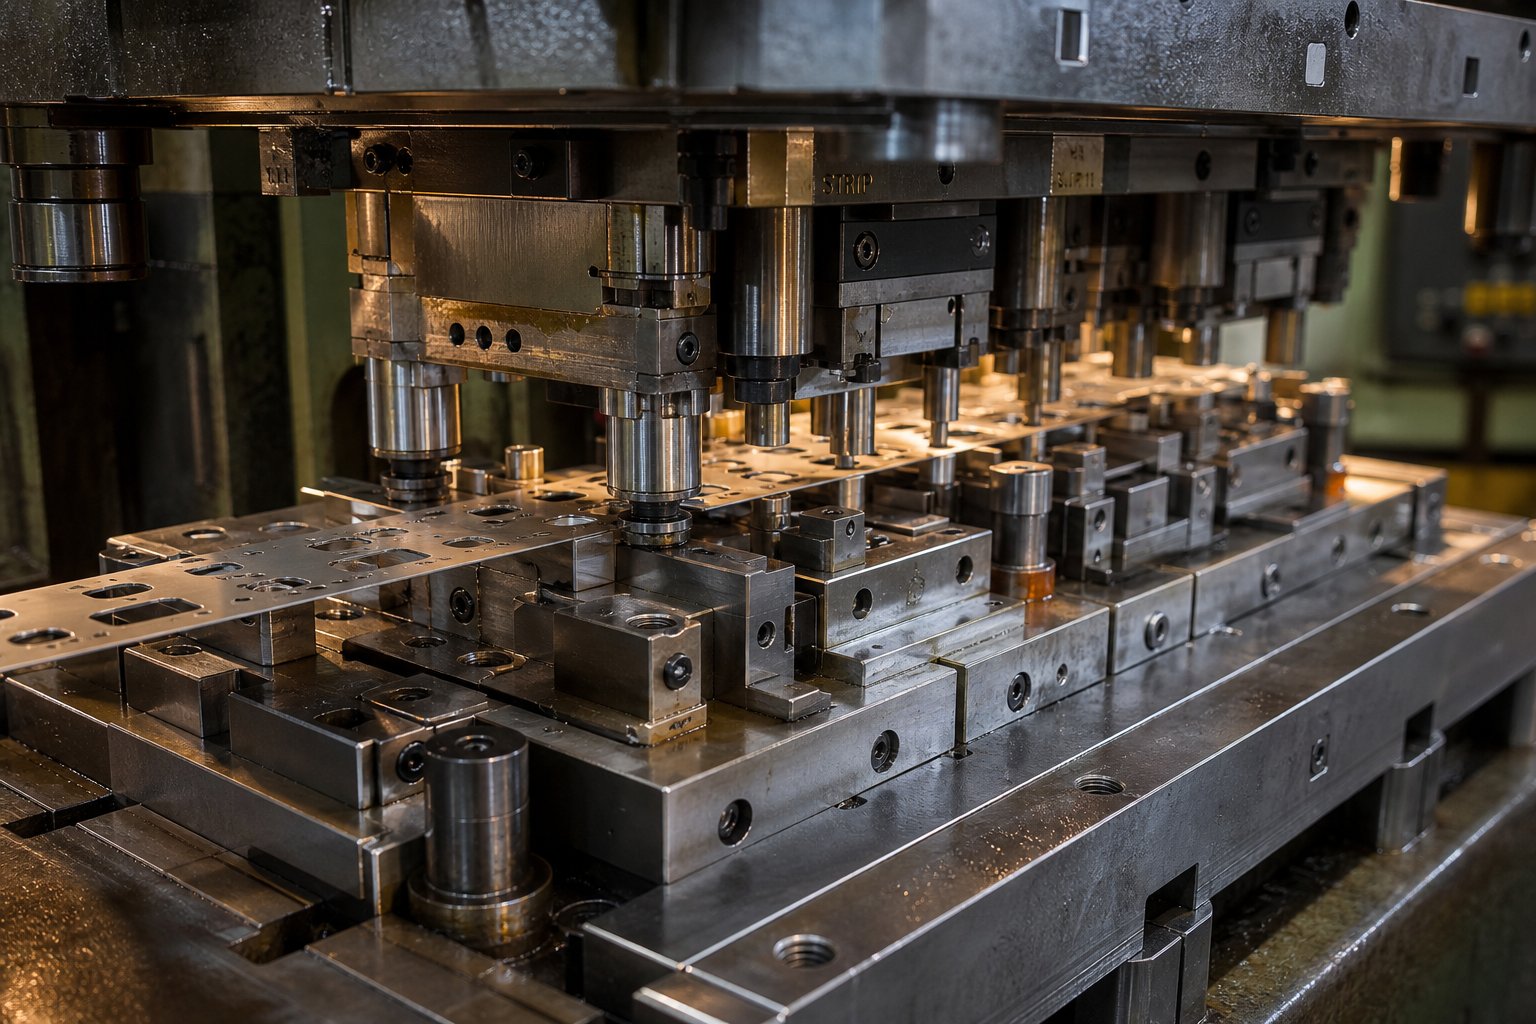
Progressiivne stantsimine on mähisega -toidetud metallist vormimisprotsess, mille käigus lehtmetalli riba liigub ühes stantsikomplektis läbi mitme jaama, kusjuures iga vajutusliigutus sooritab järjestikuse toimingu - tühjendamiseks, läbistamiseks, painutamiseks või vormimiseks -, kuni valmis osa lõppjaamas eraldatakse.
See üksainus määratlus hõlmab põhikontseptsiooni, kuid selle all olev mehhanism on koht, kus inseneriväärtus elab.
Kuidas progressiivne stantsimine töötab
Kujutage ette lehtmetallist - terasest, alumiiniumist, vasest või messingist - koosnevat mähist, mis on laaditud lahtikerimisseadmesse ja sisestatud stantsimispressi. Servo söötja nihutab riba edasi fikseeritud sammu võrra, mida nimetatakse etteande sammuks. Iga vajutusega liigub riba täpselt selle kaugusele järgmisse jaama.
Iga jaam teeb ühe kindla toimingu. Esimene võib registreerimiseks pilootaugud läbistada. Järgmine võib sisemise funktsiooni tühjendada. Allavoolu asuv jaam painutab vahelehe. Teine moodustab kolme-mõõtmelise geomeetria. Lõppjaamas lõigatakse valmis osa kanduriba küljest lahti ja visatakse välja.
Riba ise toimib transpordimehhanismina - ilma robotkäteta, osade käsitsi käsitsemiseta toimingute vahel. Juhttihvtid sisestavad igas jaamas eelnevalt-augustatud augud, et korrigeerida mis tahes väiksemaid etteande kõrvalekaldeid, hoides riba tuhandiktolli täpsusega. See katsetamisstrateegia annab progressiivsele tembeldamisele mõõtmete ühtsuse sadade tuhandete tsüklite jooksul.
Progressiivsete stantsidega pressid töötavad tavaliselt vahemikus 25 kuni 200 lööki minutis, mis tähendab, et valmis osa langeb iga tõmbega, kui riba on kõigi jaamade kaudu täielikult laetud. Seda läbilaskevõimet on raske võrrelda mis tahes alternatiivse vormimismeetodiga võrreldavate tolerantside korral.
Miks progressiivsed stantsid domineerivad{0}}mahulises tootmises?
Kolm omadust muudavad progresseeruva stantsimise suure mahuga metallosade{0}}vaikevalikuks:
- Osade käsitsemise kõrvaldamine:Kuna riba kannab töödeldavat detaili läbi iga toimingu, ei toimu masinate vahel teisaldamist, uuesti{0}}kinnitamist ega positsioneerimisvigade kuhjumist sammude vahel.
- Ühtsed tsükliajad:Tootmiskiirust mõõdetakse löökides minutis ja see jääb konstantseks. Sõltumata sellest, kas jooksete esimest või miljonit, tsükli aeg ei triivi.
- Loomulik korratavus:Kogu vormimisgeomeetria elab ühes integreeritud tööriistas. Kõik mõõtmed on lukustatud karastatud terase või karbiidiga, mitte operaatori oskuste või seadistuste erinevustega.
Need eelised ühenduvad aja jooksul. Hästi-disainitud progressiivne stants võib toota osi ühikuhinnaga-30% kuni 80% madalamate kui CNC-tootmisprotsesside puhul, kusjuures praagi määrad on optimeeritud intelligentse ribapaigutuse abil. Alginvesteering tööriistadesse -, mis võib ulatuda 10 000 dollarist lihtsate geomeetriate puhul kuni 200 000 dollarini või rohkemgi keerukate mitme{11}}jaamatööriistade jaoks -, amortiseerub kiiresti, kui tootmismahud tõusevad kümnete tuhandeteni aastas.
Täppismetallist komponente hankivate inseneride jaoks on progressiivne stants ja stantsimine kiiruse, täpsuse ja ökonoomsuse ristumiskoht. Kuid töötlemata protsessi võime räägib ainult poole loost. Tegelik jõudluse erinevus - ja punkt, kus enamik projekte õnnestub või ebaõnnestub -, taandub sellele, kui põhjalikult see vorm on kohandatud konkreetse osa jaoks, mida see tootma vajab.
Mida tähendab kohandamine progressiivses matriitsiehituses
Sõna "kohandatud" levib tootmises lõdvalt. Progressiivse stantsitööriista puhul tähendab see midagi konkreetset: iga tööriista geomeetriline, materjali- ja järjestusotsus on konstrueeritud viimistletud detaili nõuetest tagasi. Pole olemas universaalset järkjärgulist stantsi, mis ootaks reguleerimist - iga tööriist on otstarbeks-ehitatud ja kohandamise aste määrab, kas see toodab nõuetele vastavaid osi või kallist vanametalli.
Mida siis täpselt kohandavad insenerid, kui nad töötavad välja kohandatud tööriista jastantsikomplekt progressiivseks stantsimiseks? Vastus hõlmab kümneid üksteisest sõltuvaid muutujaid, millest igaüks sõltub detaili geomeetriast, materjali käitumisest, tolerantsinõuetest ja tootmismahust, mida tööriist peab teenindama.
Muutujaid kohandavad insenerid progressiivses tööriistas
Kui progressiivne tööriistade ja stantside komplekt on nullist välja töötatud, teevad insenerid tahtlikke valikuid mitmesuguste parameetrite osas, - millest ükski pole projektide lõikes standardiseeritud. Siin on peamised kohandatavad elemendid:
- Riba paigutuse konfiguratsioon:Osade orientatsioon ribal, kanduri tüüp (keskel, väljas, toru), silla geomeetria ja materjali kasutusprotsent. Hästi-planeeritud paigutus võib suurendada saagikust 10–15% võrreldes üldise paigutusega.
- Jaamade arv:Määratakse osa keerukuse ja tolerantsi nõuetega. Lihtne sulg võib vajada 4-6 jaama; mitme painde ja vormitud tunnustega pistik võib nõuda 12-20.
- Survematerjali valik:Tööriistaterase klassid (D2, A2, M2) üldotstarbelistele-jaamadele versus karbiidist sisetükid suure-kulumisega lõike- ja vormimispindade jaoks. Valik sõltub riba materjali abrasiivsusest ja eeldatavast stantsi kasutusajast.
- Etteande suund teravilja suhtes:Osa orientatsiooni pööramine metalli veeremissuuna suhtes võib vältida pragude tekkimist kitsastes paindes, kuid võib suurendada riba laiust ja jääke. See on otsene kompromiss-vormitavuse ja materjalikulu vahel.
- Jaamade vahekaugus:Fikseeritud samm liigub riba kohta ühe käigu kohta edasi. Lühem samm vähendab ribade tarbimist, kuid võib jaamadesse tungleda ja hooldusele juurdepääsu raskendada.
- Pilootnõelte paigutuse strateegia:Piloodid saavad avada kanduriba või detaili geomeetrias endas. Paigutus mõjutab registreerimise täpsust ja osa funktsioonide kasutamine pilootkohtadena võib aja jooksul kriitilisi auke pikendada.
Kõik need otsused mõjutavad teisi. Te ei saa seda muuta, ilma et see mõjutaks ülejäänud tööriista disaini -, mistõttu on kohandatud tööriistade kujundamisel ja valmistamisel vaja kataloogilahenduste asemel kogenud matriitsiinsenere.
Väljas-riiul-vs. täielikult kohandatud matriitsi disain
Mõned stantsimise tarnijad pakuvad kohandatud või pool{0}}standardseid tööriistu: olemasolevaid progressiivseid stantse on veidi muudetud, et järgida uue osa geomeetriat. See lähenemisviis töötab standardse kujuga - lihtsate seibide, põhiklambrite või osade puhul, mis vastavad olemasolevatele tööriistaprofiilidele. -Osakulud jäävad kõrgemaks ja geomeetria valikuid piiravad juba olemasolevad tööriistad.
Täielikult kohandatud progressiivsed stantsid võtavad põhimõtteliselt teistsuguse tee. Tööriist on loodud detaili - ümber, mitte vastupidi. Kui insener määrab moodustunud tunnusele asenditolerantsi +/-0,05 mm, võib see üksik nõue kaskaadiga läbi kogu konstruktsiooni: see võib nõuda täiendavat löömisjaama, et kõrvaldada tagasilöögivariatsioon, mis suurendab kogujaama arvu, mis pikendab riba laiust, mis muudab materjali kasutamise arvutust ja stantsijälge.
See kaskaadefekt eristab kohandatud tööriistalahendusi kohandatud lähenemisviisidest. Tihedama tasasuse viitetekst võib vajada nivelleerimisjaama. Pinnaviimistluse nõue ühel küljel võib tingida tööriistaterase asemel karbiidi vormivad sisetükid. Burr-vaba serva spetsifikatsioon võib pärast esialgset tühjendamist lisada raseerimisjaama. Iga funktsionaalne nõue vastab konkreetsele tööriistaotsusele - ja need otsused paljunevad.
Majandusloogika on arusaadav: kohandatud tööriistade projekteerimine ja tootmine maksavad rohkem, kuid see toodab osi odavamalt, kiiremini ja järjepidevamalt pärast kasutuselevõttu. Eesmärgil-ehitatud progressiivne stants, mis on loodud teie täpse geomeetria, materjali ja mahuprofiili järgi, on vara, mis loob väärtust igal tootmistsüklil aastate jooksul.
Tõeline inseneri väljakutse ei seisne otsustamises, kas kohandada - mõne mitte-triviaalse tootmisosa jaoks, vaid see on ainus elujõuline tee. Väljakutse on kujundamisprotsessi õigeks muutmine, kus riba paigutuse otsused, jaamade järjestus ja simulatsioon töötavad koos, et luua tööriist, mis toimib esimesel proovimisel, mitte viiendal.
Kohandatud järkjärgulise stantsi kujundamise protsess samm-sammult
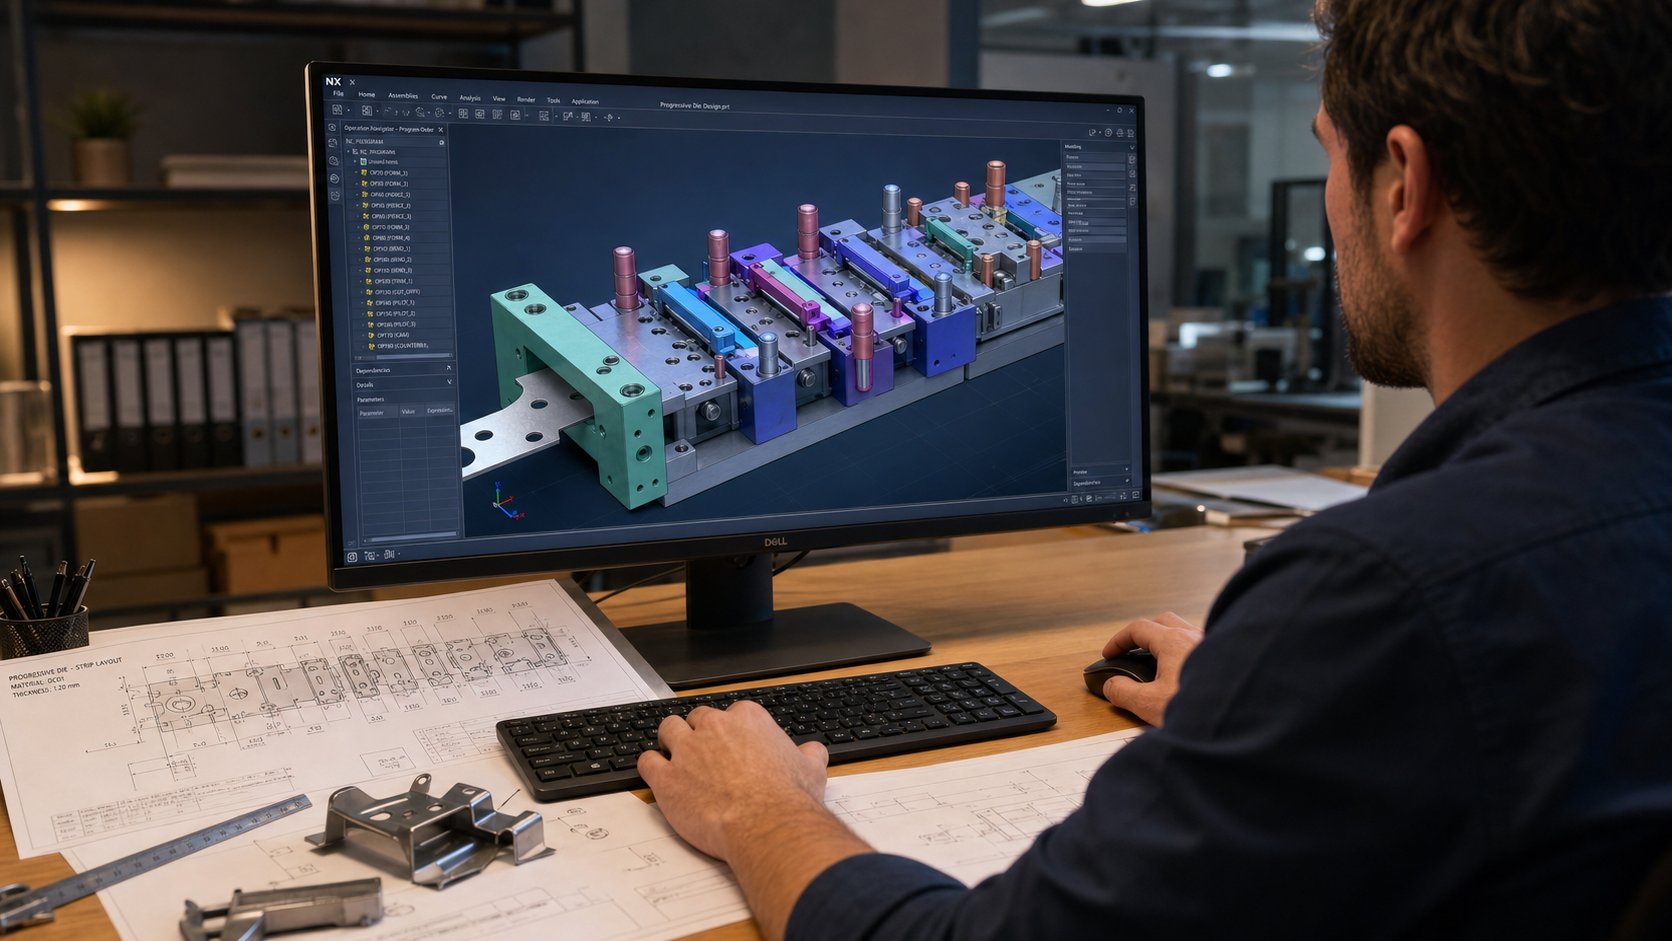
Progressiivse stantsimisvormi viimine kontseptsioonist tootmiseni-valmis tööriistad ei ole üksainus hüpe -, see on hoolikalt järjestatud inseneritöövoog, mille iga etapp põhineb eelmisest tehtud kinnitatud otsustel. Jäta samm vahele või kiirusta analüüsiga ja probleemid süvenevad allavoolu. Matriit, mis vajab ühe asemel viit proovi iteratsiooni, võib tootmist kuude võrra edasi lükata ja lisada kümneid tuhandeid ettenägematuid kulusid.
Kuidas näeb välja range progresseeruv stantsimisvormi kujundamise protsess hetkest, kui osa trükis maandub stantsidisaineri töölauale, kuni punktini, kus vastavad osad langevad kiirusega? Siin on täielik jada, mis on jagatud faasideks, mis eraldavad hästi-konstrueeritud tööriistad kallitest prooviversioonidest-ja-vigadest.
- Osatrüki analüüs ja teostatavusülevaade
- DFM-i tagasiside ja spetsifikatsioonide täpsustamine
- Ribade paigutuse väljatöötamine
- Jaamade järjestamine ja pilootstrateegia määratlemine
- Detailne stantsi disain (3D modelleerimine)
- Moodustamise simulatsioon ja tagasilöögi ennustamine
- Tööriista valmistamine ja kokkupanek
- Proovimine, proovide võtmine ja tootmise kinnitamine
Iga etapp nõuab kliendilt konkreetseid sisendeid ja loob tulemusi, mis toidavad järgmist etappi. Vaatame läbi, mis igas punktis toimub.
Osade printimisest ribapaigutuse väljatöötamiseni
Kõik algab detailide printimisega - 2D-joonis või 3D-mudel, mis määrab, milline peab valmis komponent välja nägema. Kuid stantsidisainer ei loe lihtsalt selle trükise mõõtmeid. Nad analüüsivad seda vormitavuse objektiivi kaudu: milliseid funktsioone on võimalik saavutada ühe tabamusega, mis nõuavad järkjärgulist vormimist mitmes jaamades ja milliseid geomeetriaid võib ilma muutmiseta olla võimatu luua.
Esimene tegelik tulemus on teostatavushinnang. Stantsidisainerid hindavad detailide geomeetriat materjali omaduste suhtes ja märgivad võimalikud probleemid varajases - kitsas painderaadiuses, mis ohustavad pragunemist, servadele liiga lähedal asuvaid mooduseid või tolerantsi viiteid, mis ületavad standardse progressiivse stantsimise ilma sekundaarsete toiminguteta.
Siin astub pilti ka Design for Manufacturability (DFM) tagasiside. Kogenud tööriistade disainiteenuste pakkujad ei aktsepteeri ainult osatrüki nimiväärtusega. Nad tõrjuvad konstruktiivselt tagasi: "Kui saate selle painderaadiuse 0,5T-lt 1,0T-ni avada, siis me kõrvaldame jaama ja vähendame tagasilöögi variatsiooni 40% võrra." Või: "Selle augu nihutamine moodustatud servast 2 mm kaugemale võimaldab meil selle enne vormimist läbi torgata, mis parandab asukoha täpsust." Need soovitused säästavad kulusid ja parandavad kvaliteeti ilma osa funktsiooni kahjustamata.
Selles etapis nõutavad kliendi sisendid hõlmavad järgmist:
- Täielik detaili geomeetria (eelistatud on 3D mudel, minimaalselt 2D joonistus)
- Materjali spetsifikatsioon (sulam, karastus, paksus)
- Geomeetriline dimensioon ja tolerants (GD&T)
- Aastane maht ja toodangu eluea ootused
- Pinnaviimistluse nõuded ja kosmeetikastandardid
- Kõik allavoolu kavandatud sekundaarsed toimingud (plaatimine, kuumtöötlus, montaaž)
Kui teostatavus on kinnitatud ja DFM-i muudatused kokku lepitud, töötab stantsidisainer välja riba paigutuse. See on kavand, mis määrab kõike: kuidas osa ribal orienteerub, kus jääkide sillad hoiavad kandurit koos, kuidas materjal voolab läbi iga jaama ja kus toimub katkestus. Progressiivse stantsimisvormi riba paigutus on sisuliseltprotsessi paigutus- see ei määra mitte ainult vormimisjärjestust, vaid ka seda, kuidas praak eraldub, kuidas detail läbi tööriista kantakse ja kuidas see lõpus väljub.
Ribade paigutuse arendamine määrab ka materjali kasutamise. Kvalifitseeritud stantsikonstruktor saab sageli saagikust parandada, kohandades osade pöörlemist, pesastumissuunda või kandja konfiguratsiooni -, muutes 60% kasutuse 72% või kõrgemaks. Miljoni-osa aasta jooksul tähendab see erinevus otseselt materjali kokkuhoidu, mida mõõdetakse tuhandetes dollarites.
Jaamade järjestamise ja pilootide registreerimise strateegia
Kui riba paigutus on määratletud, on järgmine kriitiline otsus jaamade järjestamine -, mis määrab, milline toiming toimub riba edenemise millises kohas. See ei ole meelevaldne. Toimingute järjekord mõjutab otseselt saavutatavaid tolerantse, materjali käitumist ja stantsi pikaealisust.
Mõned juhtpõhimõtted kujundavad järjestamisotsuseid järkjärguliste tembeldamisvormide puhul:
- Augustamine enne vormimist:Avad ja sisemised osad augustatakse tavaliselt siis, kui riba on veel tasane. Pärast painutamist augustamise katse põhjustab asukohaviga, kuna materjal on juba liikunud ja ebaühtlaselt pingestunud.
- Moodustamine lihtsast keerukani:Sügavale tõmbamisele eelnevad madalad kurvid. Lõplikule geomeetriale eelnevad osavormid. See etapiviisiline lähenemine jaotab pinget järk-järgult ja hoiab ära rebenemise või liigse hõrenemise.
- Hiliste jaamadega seotud kriitilised mõõtmed:Kõige väiksema tolerantsiga funktsioonid moodustatakse või võetakse kasutusele sageli võimalikult hilja, minimeerides järgnevate toimingute arvu, mis võivad põhjustada moonutusi.
- Tühikäigujaamad konstruktsiooni terviklikkuse tagamiseks:Mõned positsioonid ei tööta - need lihtsalt pakuvad füüsilist ruumi jaamade vahel, mis nõuavad suuri ja raskeid stantsilõike või võimaldavad ribade liikumist kõrguse muutuste vahel.
Pilootregistreerimise strateegia kulgeb paralleelselt järjestamisotsuste tegemisega. Piloottihvtid on mehhanism, mis parandab kõik etteande-suunavead löökide vahel, tagades riba täpse asukoha igas jaamas. Matriitsi kujundaja määrab, kus pilootaugud läbistatakse (tavaliselt esimeses jaamas), mitu pilooti igas järgmises jaamas osaleb ja kas piloodid viitavad kanduribale või detaili enda omadustele.
Piloodi ajastuse õige seadistamine on stantsi seadistamise ajal kriitiline. Piloot Vale ajastus toob kaasatõrked, piklikud juhtaugud ja osade halb asukoht. Need seadistuse üksikasjad kavandatakse tööriista algusest peale - pilootava läbimõõt, juhtnina geomeetria ning piloot- ja ava vaheline lõtk mõjutavad tööriista andestust tootmise ajal.
Simulatsioon, prototüüpimine ja tootmise valideerimine
Enne kui terast tegeliku stantsi ehitamiseks lõigatakse, tuginevad tänapäevased stantside projekteerimisteenused vormimise simulatsioonile, et kogu jada virtuaalselt valideerida. FEA-põhine tarkvara - tööriistad naguLogopress ProgSimInkrementaalsel simulatsioonitehnoloogial töötav - võimaldab stantsidisaineritel modelleerida iga jaama vormimisoperatsiooni, ennustada materjali hõrenemist, tuvastada kortsudele{1}}altid alad ja arvutada tagasilöögi enne füüsilise tööriista olemasolu.
Simulatsioon vastab küsimustele, mis nõudsid kalleid füüsilisi katseid: kas see tõmbamissügavus põhjustab nurga raadiuses lõhenemist? Kui palju detail pärast painutusjaama tagasi vetub ja milline ülepaindenurk kompenseerib? Kas materjal voolab ühtlaselt üle moodustatud sektsiooni või õheneb üks külg liigselt?
Keeruliste järkjärguliste stantsimisvormide projekteerimisprojektide puhul võib simulatsioon vähendada katsete iteratsiooni viielt või kuuelt ühele või kahele - nädalale, säästes kalendriaega ja märkimisväärseid tööriistade ümbertöötamise kulusid. See toimib virtuaalse proovipressina, võimaldades inseneridel protsessi kinnitada enne, kui matriitsi kujundus on lõplikult valmis.
Kui simulatsioon on lõppenud ja stants on ehitatud, algab füüsiline proovimine. Matriit paigaldatakse sihtpressi (või samaväärsete spetsifikatsioonidega proovipressi), mähised keeratakse läbi ja valmistatakse esialgsed osad. Insenerid mõõdavad kriitilisi mõõtmeid detailide trükise põhjal, kontrollides:
- Mõõtmete vastavus GD&T tähelepanulaienditele
- Burri kõrgus ja servade seisukord
- Pinna kvaliteet ja märgistus
- Tagasilöögi kõrvalekalle nimiväärtusest
- Ribade sööda järjepidevus ja pilootide kaasatus
Proovimise ajal tehtavad reguleerimised on tavalised - vormimisjaama reguleerimine, paindenurga reguleerimine, stantsi kliirensi reguleerimine. Hästi-simuleeritud matriitsi ja ilma simulatsioonita disainitud matriitsi erinevus seisneb nende kohanduste ulatuses: väikesed muudatused versus põhiline ümbertöötamine.
Edukale proovile järgneb tootmise valideerimine. See tähendab tootmiskiirusel töötamist pikema aja jooksul, statistilise protsessivõime (Cpk) mõõtmist ja stantsi vastavuse kontrollimist pideva tsükli korral. Alles pärast seda, kui tööriist näitab stabiilset väljundit kiirusega, läheb see arendusest tootmisolekusse.
Kogu töövoog - osa prindianalüüsist kuni tootmise valideerimiseni - kestab tavaliselt 8–20 nädalat, olenevalt keerukusest. Kuid tegelik muutuja ei ole aeg. See on ribade paigutuse ja jaamade järjestuse ajal tehtud insenertehniliste otsuste kvaliteet. Need varajased-faasivalikud lukustavad stantsi jõudluse lae. Kõik allavoolu - simulatsioon, ehitamine, proovimine - näitab lihtsalt, kas need põhiotsused olid õiged.
Materjali valik on üks võimsamaid tegureid, mis neid varajasi otsuseid mõjutab. Pehme terase ja roostevaba terase ja alumiiniumi stantsitud detailide sama geomeetria võib nõuda täiesti erinevat jaamade arvu, erinevaid stantsimaterjale ja erinevaid vormimisstrateegiaid -, mis on täpselt see koht, kus projekteerimisprotsess muutub materjalispetsiifiliseks-.
Materjali valik ja selle mõju stantsi disainile
Süsinikterasele loodud progresseeruv stants ei pea nädal aega roostevabast materjalist - töötades vastu ja alumiiniumile optimeeritud stants hävitab esimese saja tabamuse korral vaskdetailid. Progressiivsed stantsimismaterjalid ei täida ainult osa trükisel olevat rida. Need määravad kogu tööriista ulatuses jaamade arvu, tonnaažinõuded, stantsi geomeetria, määrimisstrateegia ja stantsimaterjali valiku. Vahetage sulam ja te kujundate matriitsi ümber.
See on muutuja, mis eraldab insenerid, kes mõistavad progressiivset metalli stantsimist, nendest, kes suhtuvad materjalivalikusse kui tagantjärele. Siit saate teada, kuidas kõige levinumad ribamaterjalid kujundavad tööriista iga otsuse.
Teras ja roostevaba teras progressiivses stantsimises
Madala süsinikusisaldusega teras (1008, 1010, 1018) jääb süsinikterasest progressiivse stantsimise tööjõuks. See annab andeks - mõõduka tagasilöögi, prognoositava vormitavuse ja suhteliselt madalad tonnaažinõuded. Stantsikonstruktorid suudavad saavutada tihedaid painutusi 1T raadiusega ilma pragunemisohuta ning standardsed D2 tööriistaterasest augud tagavad enne uuesti teritamist usaldusväärse eluea sadade tuhandete löökide jooksul.
Roostevaba teras muudab kõike. Sordid, nagu 301 ja 304, kõvenevad vormimise ajal kiiresti{3}}, mis tähendab, et iga painutus- või tõmbamisoperatsioon suurendab materjali voolavustugevust ja vastupidavust edasisele deformatsioonile. Praktiline tagajärg? Kolmes pehmest terasest jaamas saavutatav geomeetria võib nõuda viit või kuut roostevabast terasest - täiendavat mündimis-, pingemaandamise-- või etapiviisilist vormimisetappi, mis on lisatud spetsiaalselt töökõvenemise juhtimiseks ilma pragudeta.
Roostevabast terasest progresseeruv stantsimine nõuab ka suuremat pressimise tonnaaži (tavaliselt 1,5–2 korda suurem kui pehme teras samaväärse geomeetria jaoks) ja tekitab tööriistapindadel oluliselt rohkem abrasiivset kulumist. Püsivad ohud -, kus roostevaba materjal mikroskoopiliselt keevitatakse pindade stantsimiseks -, on pidev oht. Dieedidisainerid võitlevad selle vastu pinnakatete (TiN, TiCN või AlCrN), poleeritud stantspindade ja spetsiaalsete määrdeainetega, mis on loodud hoidma piirkihti äärmise rõhu all.
Vase, messingi ja alumiiniumi kaalutlused
Pehmemad ja plastilisemad materjalid, nagu vask, messing ja alumiiniumisulamid, lahendavad probleemi. Vormitavus on helde - saavutate vähemate jaamadega tihedamad painderaadiused. Vase progresseeruva stantsimise rakendus võib konsolideerida toiminguid, mis roostevabast terasest levivad mitmes etapis. Vähem jaamu tähendab lühemat ja odavamat stantsi.
Kuid elastsus tutvustab oma rikkerežiime. Vask ja messing kipuvad kleepuma tööriistapindade külge, tekitades jämesid ja pinnajälgi, mis kahjustavad nii funktsiooni kui ka kosmeetikat. Messingis liigne rästiku moodustumine nõuab sageli teravamaid lõikeservi ja sagedasemaid teritusintervalle. Alumiiniumist progresseeruv stantsimine tekitab sarnaseid probleeme, millele lisandub kalduvus kriimustada ja jäljendada karedatele tööriistapindadele, - stantside disainerid poleerivad vormipinnad peaaegu -peegli viimistluseni ja vähendavad pressimise kiirust, et piirata hõõrdesoojuse kogunemist.
Riba materjali abrasiivsus määrab otseselt selle, kas stantside komponendid kasutavad tööriistaterasest või karbiidist sisestusi. Siin on otsustusloogika: tööriistaterased nagu D2 või A2 sobivad hästi pehme terase ja messingi jaoks mõõdukate koguste korral. Kuid roostevaba terase, ülitugevate sulamite või muude rakenduste puhul, mille kasutusiga on üle 500 000 löögi, muutuvad karbiidist sisetükid lõikamisel ja suure kulumis{7}}jaamades majanduslikult vajalikuks. Karbiid maksab kolm kuni viis korda rohkem sisetüki kohta, kuid pikendab teritusintervalle viis kuni kümme korda - puhasvõit pikkade tootmisperioodide korral.
| Materjal | Vormitavus | Tüüpiline paksuse vahemik | Die Wear Impact | Ühised rakendused |
|---|---|---|---|---|
| Madala süsinikusisaldusega teras- (1008–1018) | Kõrged - andestavad kurvid, mõõdukas tagasilöök | 0,3 mm – 3,0 mm | Mõõdukas - standardne D2 tööriistateras on piisav | Klambrid, konstruktsiooniklambrid, autode tugevdused |
| Roostevaba teras (301, 304, 316) | Mõõdukas - töö tugevneb kiiresti, vaja on rohkem jaamu | 0,2 mm – 2,5 mm | Kõrge - lööbeoht, vaja on katteid või karbiidi | Meditsiinikomponendid, toiduvarustus,{0}}korrosioonikindel riistvara |
| Vask (C110, C102) | Väga kõrged - kitsad raadiused on saavutatavad | 0,1 mm – 2,0 mm | Madalad-mõõdukad - kleepumis- ja tuhmumisprobleemid | Elektriklemmid, siinid, jahutusradiaatorid |
| Messing (C260, C272) | Kõrge - suurepärane plastilisus, lihtne vormida | 0,1 mm – 2,0 mm | Madal -, kuid on vaja teravaid servi, et kontrollida jämedust | Ühendused, dekoratiivtarvikud, sanitaartehnilised liitmikud |
| Alumiinium (3003, 5052, 6061) | Mõõdukas-kõrge - kriimustus- ja närimisoht | 0,3 mm – 3,0 mm | Vaja on mõõdukat - poleeritud tööriistu ja vähendatud kiirust | Soojusvaheti ribid, korpused, kerged konstruktsiooniosad |
Pange tähele mustrit: kõvemad ja tugevamad materjalid nõuavad rohkem vormimisjaamu, suuremat tonnaaži ja kulumiskindlamat-(kallimat) tööriista. Pehmemad materjalid vähendavad jaamade arvu, kuid nõuavad pinnahaldusstrateegiaid, mis lisavad oma keerukust. Kumbki spektri otsa pole oma olemuselt lihtsam tembeldada - need on erinevad inseneriprobleemid, mis nõuavad erinevat stantsi disainilahendust.
Just seetõttu on kohandatud progressiivne stants ja stantsimine materjali tasandil olulised. Stantsiehitaja, kes ei reguleeri kliirensi protsente, mulgustuskatteid ega jaamade arvu spetsiaalselt teie sulami jaoks, jätab jõudluse ja stantside eluea lauale. Numbrid nihkuvad tähendusrikkalt: pehme terase stantsi kliirens on tavaliselt seatud 5–8% materjali paksusest külje kohta, samas kui roostevaba teras vajab 8,5–9,5% ja alumiinium vajab 4–6% suuremat lõtku, et kontrollida jämedust.
Materjali valik ei mõjuta ainult seda, kuidas matriit moodustab osa -, vaid määrab, kas järkjärguline tööriist on isegi õige meetod. Kui detailide geomeetria hõlmab sügavaid tõmbeid, mis ületavad riba etteantud edenemist, või kui materjali paksus ületab praktiliste ribade käsitlemise piire, tulevad vestlusesse alternatiivsed stantsimeetodid.
Progressive Die vs Transfer Die vs Compound Die Selection
Mitte iga osa ei kuulu progressiivsesse stantsimispressi. Sügav-korpus, mis ületab riba laiuse, suur sulg, mis ei suuda säilitada kandja terviklikkust läbi kaheteistkümne jaama, lihtne pesur, mis ei õigusta mitme-jaama tööriista kasutamist -, kõik need stsenaariumid viitavad erinevale stantsimeetodile. Vale valimine tähendab tööriistade ülekulutamist, kvaliteediprobleemidega võitlemist või tsükliaja arvestamist.
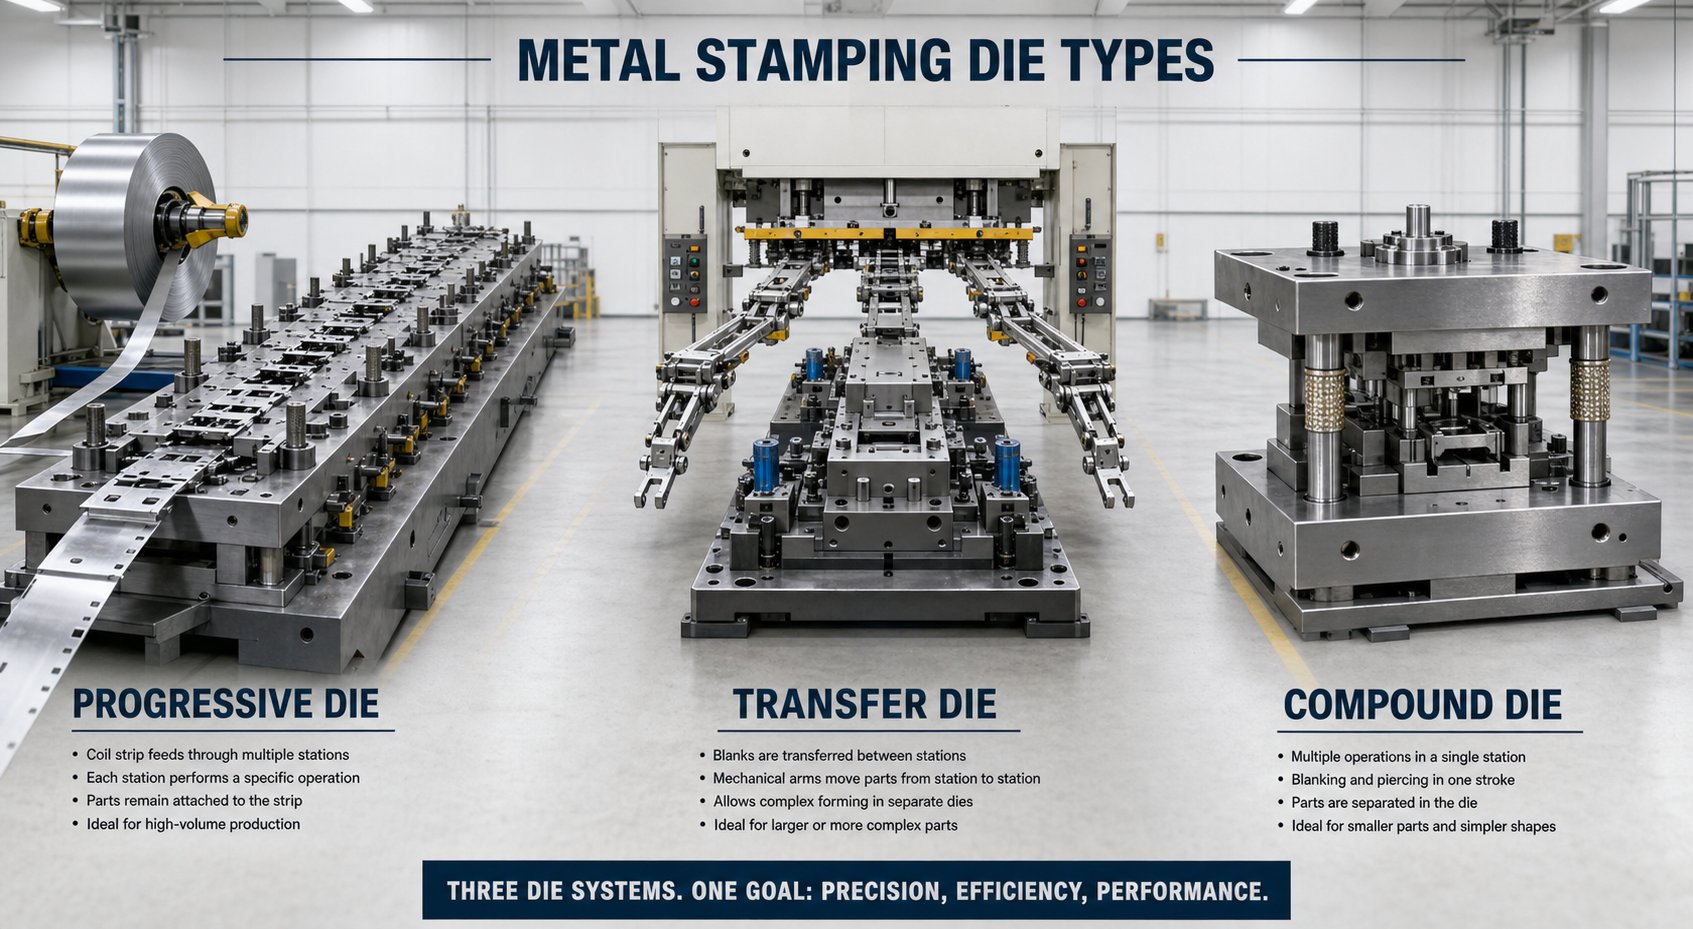
Kolm peamist stantsimismeetodit - progressiivne, ülekandmine ja liit - erinevad materjali teisaldamise, detailide keerukuse käsitlemise ja majandusliku eelise poolest. Nende mehaanilise erinevuse mõistmine eristab usaldusväärse tööriistainvesteeringu kulukast mittevastavusest.
Progressive Die vs Transfer Die vs Compound Die
Iga meetod lahendab erineva tootmisprobleemi:
- Progressiivne surebhoidke töödeldavat detaili kõigi vormimistoimingute jooksul riba küljes. Mähis liigub edasi kindla sammuga ja valmis osa eraldub alles lõppjaamas. See riba-ühendatud lähenemisviis võimaldab suurimat tsüklikiirust - progresseeruv stantsimisoperatsioon töötab tavaliselt 100 kuni 300+ lööki minutis -, kuid piirab osa suurust nii, et see mahuks praktiliste ribalaiuste piiresse (tavaliselt alla 300 mm).
- Transfer sureberaldage toorik ribast esimeses jaamas, seejärel liigutage diskreetseid osi järgmiste jaamade vahel mehaaniliste sõrmede või servo{0}}haaratsi abil. Kuna osa on-vabalt seisev, saavad ülekandetööriistad hakkama suuremate osadega, sügavamate tõmmetega ja kanduriba külge kinnitatud geomeetriaga, mida on võimatu moodustada. Jaamadevahelise mehaanilise ülekande liikumise tõttu on tsükli kiirused väiksemad (tavaliselt 15–40 lööki minutis).
- Ühend surebtehke ühes jaamas ühe vajutusega mitu lõikamistoimingut - tühjendamist, läbitorkamist ja mõnikord ka löömist -. Osa langeb ühe löögiga valmis. See meetod tagab funktsioonide vahel suurepärase tasasuse ja kontsentrilisuse, kuna kõik toimingud toimuvad samaaegselt, kuid see ei saa teostada painutamist ega kolmemõõtmelist vormimist. See on piiratud sisuliselt lamedate osadega.
Põhiline kompromiss- taandub sellele: progressiivsed stantsid maksimeerivad kiirust ja minimeerivad keerukate funktsioonidega väiksemate osade käsitsemist. Ülekandevormid ohverdavad kiiruse geomeetrilise vabaduse nimel suurematel või sügavamatel osadel. Liitvormid pakuvad lihtsust ja täpsust tasase geomeetria jaoks mõõdukate mahtude korral.
Valikukriteeriumid osade nõuete alusel
Nende meetodite vahel valimine ei ole eelistuse küsimus -, see on tingitud mõõdetavate osa omadustest. Küsige endalt järgmised küsimused, kui hindate, milline stantsimismasina konfiguratsioon teie rakendusele sobib:
- Mis on osa ümbrik?Kui see mahub 300 mm laiuse riba sisse ega vaja sügavamat tõmmet, kui materjal kanduriga ühendatuna suudab vastu pidada, on progressiivne tööriistade kasutamine tõenäoliselt optimaalne.
- Mis on aastane maht?Progressiivsed matriitsid tagavad tänu oma kiiruseeelisele madalaima{0}}osakulu koguste puhul, mis on üle 500 000 aastas. Ülekandevormid muutuvad ökonoomseks 100,{5}} ühikuga, kui osade keerukus õigustab tööriistade kasutamist. Lihtsa geomeetria jaoks saavutavad liitvormid 50 000–500 000 ühikut.
- Kas geomeetria hõlmab sügavtõmbeid?Tõmbesügavused, mis ületavad detaili läbimõõtu 1,5 korda, nõuavad tavaliselt, et toorik oleks vaba ülekandetööriistade poole suunatud ribast -.
- Kui suur on tööriistade eelarve?Liitvormide projekteerimine ja ehitamine maksavad oluliselt vähem. Nii progressiivsed kui ka ülekandevormid toovad kaasa suurema esialgse investeeringu, kuid progressiivsed matriitsid amortiseerivad mahult kiiremini tänu suuremale löögisagedusele.
| Kriteeriumid | Progressiivne suremine | Transfer Die | Ühend Die |
|---|---|---|---|
| Optimaalne osa suurus | Väike kuni keskmine (sobib riba laiusele, tavaliselt alla 300 mm) | Keskmine kuni suur (ei ole ribaga piiratud) | Väikesed kuni keskmised (lamedad osad, tavaliselt alla 150 mm) |
| Ideaalne aastane maht | 500,000+ ühikut | 100 000 – 2 000 000 ühikut | 50 000 – 500 000 ühikut |
| Geomeetriline keerukus | Kõrged - mitmed kõverad, läbistavad ja vormid, mis on saavutatavad paljudes jaamades | Võimalikud väga kõrged - sügavtõmbed, keermestamine, ribid ja rihvel | Madal -, mis on piiratud tasapinnaliste,-tasapinnaliste operatsioonidega |
| Tööriistade maksumus (suhteline) | Kõrge | Kõrgeim (120-150% progressiivsest) | Keskmine (70–90% progressiivsest) |
| Tsükli kiirus | Kiireim (100-300+ SPM) | Mõõdukas (15–40 SPM) | Kiire (80-200 SPM, kuid ühe toiminguga) |
| Materjali kasutamine | Mõõdukas - operaatoririba muutub vanarauaks | Kõrgem -, operaatori veebi pole vaja | Kõrge - minimaalne praak lihtsate toorikute jaoks |
Üks detail, mis väärib märkimist: ülekandevormid võimaldavad materjali sageli paremini ära kasutada kui progresseeruvad tööriistad, kuna need kõrvaldavad kanduriba (materjali võrk, mis ühendab osi läbi progressi). Materjali kokkuhoid võib kompenseerida tsükli madalamat kiirust, eriti paksemate või kallite sulamite puhul, kus vanaraua hind on märkimisväärne.
Samuti on olemas hübriidmeetodid. Mõned stantsimispressi seadistused ühendavad progresseeruva esiosa -, mis käsitleb läbitorkamist ja esialgset vormimist, samal ajal kui osa jääb ribale -, ülekandega tagaosaga, mis eraldab tooriku ja liigutab selle läbi sügavamate vormimisjaamade. Need progressiivsed-edastushübriidid saavutavad esiotsa kiiruse eelised, täites samal ajal geomeetrilisi nõudmisi, mis ületavad tagaotsa puhta progresseerumisvõime. Neid on keerulisem kujundada ja hooldada, kuid õige osa geomeetria jaoks esindavad need mõlemast meetodist parimat.
Ülaltoodud valikuraamistik käsitleb enamikku stsenaariume puhtalt. Kuid otsust ei tehta isoleeritult - selle kujundavad tööstusharu, mida osa teenindab, sellega koos nõutav kvaliteedidokumentatsioon ja OEM-i ja järelturu programmidega kaasnevad ootused tootmisele. Need rakenduse-taseme nõuded lisavad tööriistastrateegiale veel ühe kihi.
Tööstusrakendused ja miks progresseeruv sureb Excel
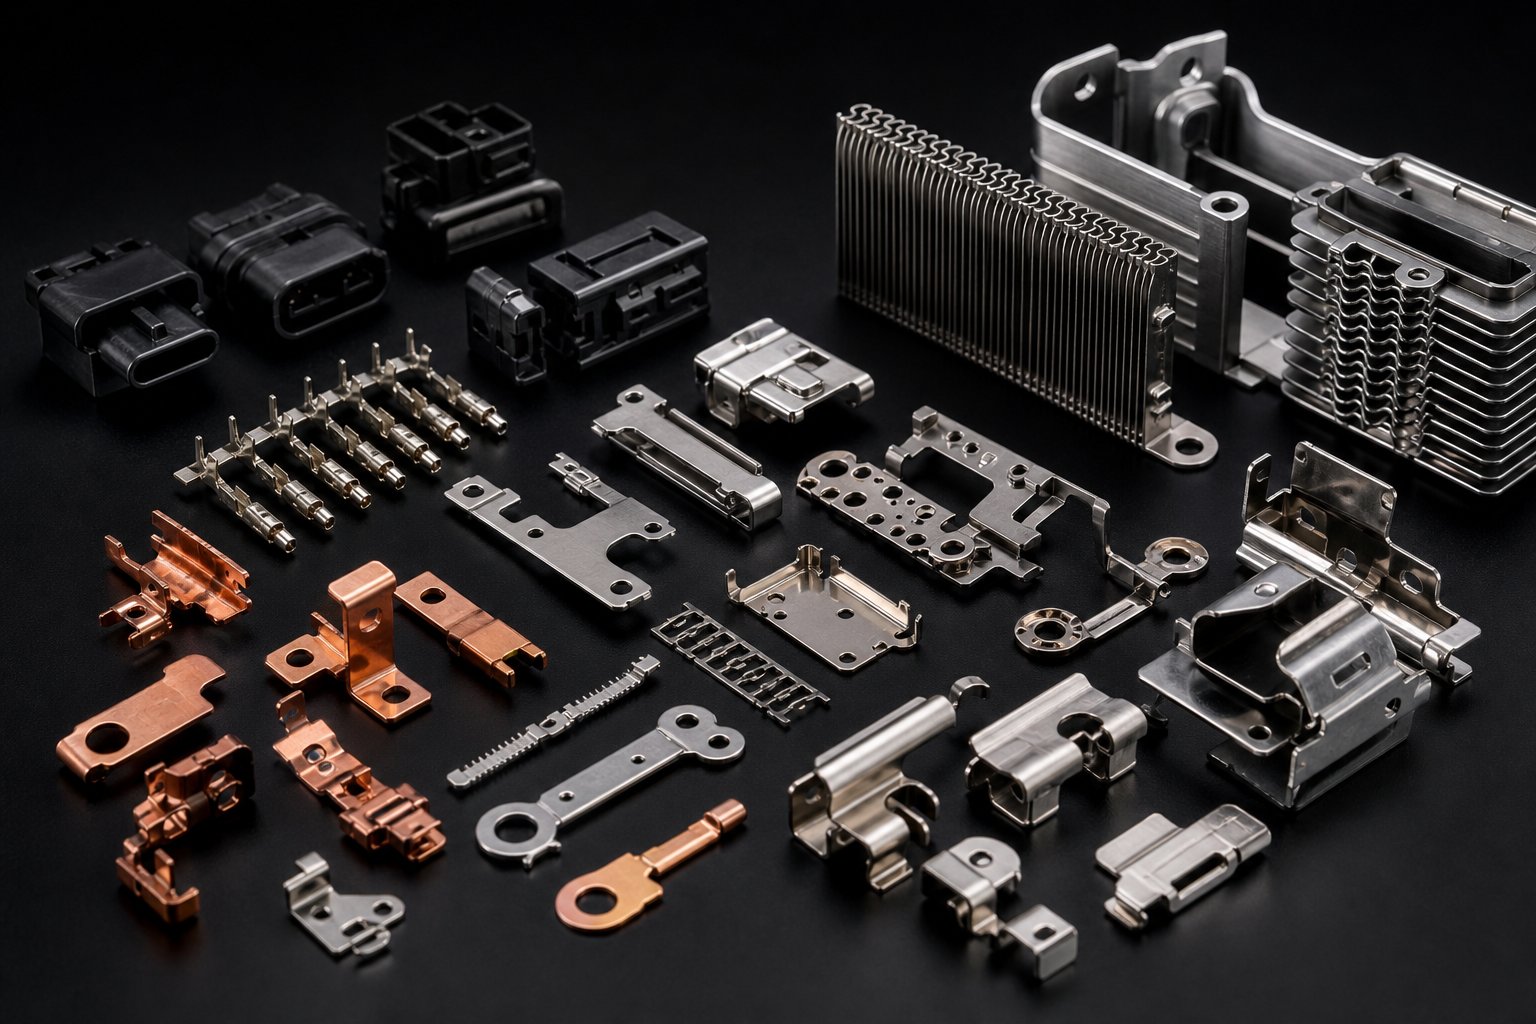
Igal tööstusharul, mis kasutab progressiivset tembeldamist, on põhjus peale lihtsalt "me vajame palju osi". Spetsiifilised tehnilised nõuded - tolerantsiribad, pinnatingimused, jälgitavuse nõuded, materjalipiirangud - ei määra mitte ainult seda, kas progressiivne tööriist on sobiv, vaid ka selle, kuidas seda tuleb kohandada. Nii HVAC-puhuri korpuse kronstein kui ka südamestimulaatori kontakt pärinevad progresseeruvatest stantsidest, kuid iga tööriista inseneriloogika on täiesti erinev.
See vahe on oluline. Kui hindate, kas progresseeruv täppismetallist stantsimine sobib teie rakendusega, ei ole küsimus ainult mahus -, vaid selles, kas protsess suudab vastata teie valdkonna mitte-kaubeldavatele nõuetele, ilma et sekundaarsed toimingud teie kulueelist sööksid.
Autode ja EV komponentide tembeldamine
Autotööstus on jätkuvalt suurim suuremahuliste stantsimistoodete tarbija kogu maailmas ja põhjused on struktuursed. Sõidukite platvormidel on vaja tuhandeid eraldiseisvaid tembeldatud komponente - kronsteine, pistikuid, konstruktsiooni tugevdusi, andurite korpuseid, klemmide kontakte -, mida toodetakse miljonites aastas, tolerantsidega, mis ei muutu kuudepikkuse tootmistsükli jooksul.
Progressiivsed matriitsid teenivad seda nõudlust, sest need pakuvad seda, mida autotööstuse originaalseadmete tootjad tegelikult nõuavad: statistilise järjepidevuse. Ei piisa sellest, et osad mõõdavad proovikontrolli ajal õigesti. OEM-i progressiivsete tembeldamisprogrammide jaoks on vaja demonstreeritud protsessivõimet (kriitiliste omaduste Cpk väärtused 1,33 või kõrgemad), mis on säilinud kogu tootmiskampaania jooksul. Matriit ise peab tootma osi nii järjepidevalt, et protsessi varieeruvus püsiks lõputult kontrollpiirides.
EV üleminek on seda veelgi kiirendanud. Aku kontaktkomponendid, siinipistikud ja mootori lamineerimisvirnad nõuavad suure täpsusega metalli stantsimist vases või spetsiaalsetes sulamites, sageli väiksemate tolerantsidega kui traditsioonilised jõuülekandekomponendid. 400 V pingega akumooduli pistik peab hoidma kontaktjõudu kitsas aknas -, mis tähendab, et neid vedrukontakte moodustav progressiivne stants ei saa lubada mõõtmete triivi, mis muudab läbipainde karakteristikuid.
Elektroonika-, meditsiini- ja HVAC-rakendused
Elektroonika tembeldamine toimib suurusspektri teises otsas. Mõelge juhtraamidele, mille vaheline kaugus on alla 1 mm, pistikutihvtidele, mis on valmistatud ribamaterjalist kuni 0,1 mm, ja RF-varjestuskarpidele, mille tolerantsid mõõdetakse mikronites. Progressiivsed elektroonikavormid töötavad suurel kiirusel - sageli 300–1200 lööki minutis - äärmiselt õhukestel materjalidel, kus etteande täpsus ja pilootide registreerimine muutuvad peamisteks tehnilisteks väljakutseteks.
Meditsiiniline progressiivne tembeldamine kehtestab täiesti teistsuguse piirangu. Osad ise ei pruugi olla geomeetriliselt äärmuslikud, kuid protsessi keskkond on küll. Implanteeritavad seadme komponendid nõuavad jäme-vabu servi (sest isegi mikroskoopiline rämps võib kudesid kahjustada), bioloogiliselt ühilduvat materjali käitlemist (mitte määrdeainete või tööriistajäätmetega ristsaastumist) ja sageli puhta ruumiga-ühilduvat tööriistakonstruktsiooni, mis minimeerib tahkete osakeste teket stantsimise ajal. Roostevabast terasest progresseeruva stantsimise teel toodetud kirurgilised instrumendid nõuavad tolerantse kuni ±0,0005 tolli - ligikaudu 12 mikronit -, et tagada protseduuride ajal sujuv mehaaniline toimimine.
HVAC-i progressiivne tembeldamine võtab veel ühe tee. Siin on inseneri väljakutse vähem äärmises täpsuses, vaid pigem pidevas materjalitõhususes tohutute mahtude juures. Soojusvaheti ribid -, mis on õhukesest alumiiniumribast - stantsitud miljonite kaupa, peavad säilitama ühtlase õhuvoolu geomeetria igas osas. Isegi 0,1 mm ribide vahe või ribide nurga erinevus halvendab kogu soojusvaheti koostu soojuslikku jõudlust. HVAC-rakenduste järkjärgulised matriitsid seavad esikohale tööriista pika tööea ja minimaalse jaamade{7}}ja-erinevused tootmistsüklite lõikes, mõõdetuna kümnetes miljonites tabamustes.
Siit saate teada, kuidas iga tööstuse põhinõuded vastavad konkreetsetele järkjärgulistele stantsivõimalustele:
- Autod/EV:Suur-mahu ühtlus kitsaste tolerantside juures → mitme-jaama vormimine koos mündiga mõõtmete stabiilsuse tagamiseks, stantsiosade märgistus jälgitavuse tagamiseks, SPC-ühilduv protsessikujundus
- Elektroonika:Mikro-omadused üliõhukestes
- Meditsiiniseadmed:Burr-vabad servad ja bioühilduv töötlemine → raseerimisjaamad pärast tühjendamist, poleeritud karbiidi vormivad vahetükid, kontrollitud määrdesüsteemid meditsiinilise-kvaliteediga vedelikega
- HVAC:Miljonid identsed osad ühtlase õhuvoolu geomeetriaga → kõrge{0}}vastupidavusega tööriistateras, optimeeritud ribade paigutus materjali maksimaalseks kasutamiseks, tugevad pilootsüsteemid õhukese alumiiniumriba juhtimiseks
- Lennundus:Äärmuslikud tolerantsid (±0,0005 tolli) kergsulamitel → etapiviisilised vormimisjärjestused, FEA-valideeritud tagasilöögikompensatsioon, 100% in-stantsi kontrollimise võimalus
Ühine joon? Iga tööstusharu ei vaja ainult progressiivset täppismetallist stantsimist -, vaid stantsi, mis on kohandatud pakkuma konkreetset toimivuskarakteristikut, mis on selles rakenduse kontekstis kõige olulisem.
OEM-i progressiivsed tembeldamisprogrammid lisavad veel ühe keerukuse kihi, millega järelturu või kaubandusliku riistvara projektid harva kokku puutuvad. OEM-lepingud nõuavad tavaliselt täielikkuPPAP (tootmisosa kinnitamise protsess)dokumentatsioon - 18-elemendipakett, mis sisaldab mõõtmete tulemusi, protsessi võimekuse uuringuid, juhtimisplaane, FMEA dokumentatsiooni ja mõõtesüsteemi analüüsi. Matriit ise peab olema konstrueeritud seda hõlbustama: osade märgistusjaamad, mis tembeldavad partii koodid või kuupäevamärgised jälgitavuse tagamiseks, sisestusandurid, mis jälgivad vormimisjõudu SPC andmete kogumiseks, ja modulaarne konstruktsioon, mis võimaldab mõõdetud, dokumenteeritud hooldust ilma kinnitatud protsessiparameetreid muutmata.
Seevastu järelturuprogrammid nõuavad printimiseks sageli ainult mõõtmete vastavust. Matriit võib olla lihtsam, dokumentatsioon kergem ja protsessi juhtimine vähem range. Kuid iga insener, kes tarnib 1. või 2. taseme auto-, meditsiini- või kosmoseseadmete originaalseadmete tootjaid, ei ole PPAP-i nõue valikuline - ja see peab olema algusest peale tööriistadesse sisse ehitatud, mitte poltidega kinnitama pärast matriitsi ehitamist.
See eristus "heade osade valmistamise" ja "tõestades, et saate alati teha häid osi" vahel on just see, kus suure mahuga stantsimisprogrammid õnnestuvad või ebaõnnestuvad. Matriit peab tootma nõuetele vastavaid osi, jah, -, kuid see peab genereerima ka andmed, jälgitavuse ja protsessi stabiilsuse tõendid, mis vastavad originaalseadmete tootja kvaliteedisüsteemile. See nõue ulatub tagasi esialgsete stantside disainiotsuste juurde: mitu andurit, milline osa märgistus, kuidas hooldatavus mõjutab protsessi ümberkvalifitseerimist.
Nendele tööstusrakendustele - kiirus, täpsus, jälgitavus, eluiga - sisseehitatud jõudluse ootused ei püsi. Need kuluvad iga löögiga, välja arvatud juhul, kui tööriist on loodud jätkusuutlikuks tootmiseks. Mis tõstatab küsimuse, millega iga tootmisinsener lõpuks silmitsi seisab: kuidas hoida progressiivset stantsi, mis töötab miljonite tsüklite jooksul spetsifikatsioonidega, ilma et planeerimata seisakud teie tarnegraafikut hävitaksid?
Dieedi hooldus, tööriista eluiga ja tootmisökonoomika
Progressiivne die ei kuku korraga läbi. See muudab - stantsi servad tuhmiks mikronite võrra tuhande löögi kohta, stantside vahed avanevad pindade kulumisel, vedrud kaotavad oma eelkoormuse miljonite tsüklite jooksul. Küsimus pole selles, kas hooldust on vaja. See on see, kas märkate lagunemist planeeritud sekkumise tõttu varakult või avastate selle hilja tagasilükatud osade ja planeerimata seisakute tõttu.
Siinkohal maksavad mitu kuud varem tehtud stantside disainiotsused - materjalivalikud, sisestuskonstruktsioon, juurdepääsustrateegia - kas dividende või tekitavad tootmispõrandale peavalu. Eriti kiirel metallistantsimisel, kus pressid töötavad 200–1,{5}} lööki minutis, koguneb kulumine kiiremini, kui enamik insenere eeldab.
Die Hooldusintervallid ja ennustavad indikaatorid
Kuidas sa tead, kui progressiivne stants vajab hooldust? Sa ei oota katastroofilist ebaõnnestumist. Selle asemel jälgite mõõdetavat kvaliteedi triivi, mis annab märku kulumise progresseerumisest enne, kui see ületab tolerantsipiirid:
- Burri kõrguse suurendamine:Kuna stantsitud lõikeservad muutuvad tuhmiks, muutub lõikamine vähem puhtaks. Burri kõrgus 0,05 mm-lt 0,10 mm-ni on sageli esimene mõõdetav märk sellest, et teritamine on hilinenud.
- Mõõtmete triiv:Moodustunud tunnused nihkuvad vormipindade kulumisel järk-järgult nominaalväärtusest väljapoole. SPC diagrammid, mis näitavad trendi (mitte juhuslikku hajumist), näitavad tööriista süstemaatilist halvenemist.
- Suurenenud eemaldamisjõud:Kulunud löögid tekitavad väljatõmbamisel rohkem hõõrdumist. Operaatorid võivad märgata peeneid pressikoormuse muutusi enne mõõtmetega seotud probleemide ilmnemist.
- Nälkjate tõmbamine:Kui nälkjad kleepuvad löögipindadele, selle asemel, et neid puhtalt väljutada, viitab see tavaliselt pinna lagunemisele võivaakumiefektid, mida halvendab stantsi kulumine.
Kogenud tembeldamistoimingud loovad teritusintervallid, mis põhinevad pigem löökide arvul kui visuaalsel kontrollil. Roostevabast terasest töötav kiire progressiivne stantsimisoperatsioon võib ajastada uuesti teritamist iga 150 000 kuni 250 000 löögi järel, samas kui sama tööriist, mis töötab pehme terasega, võib pikendada seda intervalli 500 000 või enama löögini. Võti on intervalli kvantifitseerimine esialgse tootmise valideerimise ajal ja seejärel selle range jälgimine.
Planeeritud hooldus tähendab, et stants tuleb pressi alt välja ajakava järgi - operaatori seisakuid on võimalik ennustada, varuosad on lavastatud ja tootmise planeerimine võtab katkestuse arvesse. Planeerimata hooldus tähendab, et midagi läks katki. See eristamine on kulukas: planeerimata sündmused maksavad tavaliselt kolm kuni viis korda rohkem kui plaanitud hooldus, kui arvestada vanaraua, kiirendatud remondi, tarneaja vahelejäämise ja liinikatkestustega.
Nutikad stantsidisainerid loovad hooldatavuse otse tööriista sisse. Modulaarne sisestuskonstruktsioon võimaldab kulunud sektsioone vahetada ilma kogu stantsi pressi küljest lahti tõmbamata. Juurdepääsetav kinnitus tähendab poltidega sisestusi, mitte aga suruda{2}}muude jaamade taha maetud komponente. Standardsed stantsihoidikud võimaldavad kiiret vahetamist ilma kohandatud lihvimiseta. Need disainifunktsioonid maksavad alguses pisut rohkem, kuid säästavad tööriista tootmisea jooksul tohutult aega.
Kuidas stantsi disainiotsused mõjutavad tööriista eluiga ja osa maksumust
Siin on majanduslik reaalsus, millest hankemeeskonnad sageli puudust tunnevad: odavam matriit maksab rohkem ühe osa kohta. Kaks tööriistapakkumist sama detaili geomeetria jaoks - üks hinnaga 35 000 dollarit koos tööriistaterasega ja teine hinnaga 48 000 dollarit koos sisetükkidega stantsimisstantsidega kõigis lõikejaamades - näevad paberil välja nagu lihtne eelarveotsus. Kuid tehke matemaatika üle miljoni{8}}osa tootmise ja majanduse pöörde.
Mõelge muutujatele:
- Karbiidist vs. tööriistaterasest sisetükid:Karbiidist lõikeosad maksavad kolm kuni viis korda rohkem ühe lõiketüki kohta, kuid pikendavad teritusintervalle viis kuni kümme korda. Vähem hooldussündmusi tähendab rohkem tööaega, vähem praagi sündmusi taaskäivitamise ajal ja väiksemat kumulatiivset tööjõukulu.
- Survevahe valik:Õige kliirens -, mis on sobitatud materjali tüübi ja paksusega -, vähendab lõikejõudu igal käigul. Väiksem jõud tähendab aeglasemat serva lagunemist. Pehmelt terasel 6% kliirensiga töötav stants kestab mõõdetavalt kauem kui 4%, kuna liigne tihedus suurendab lõikeserva hõõrdumist ja kuumust.
- Jaamade arv ja kulumise jaotus:Vormimistöö hajutamine rohkematele jaamadele vähendab tippkoormust mis tahes punktis. Iga jaam kulub aeglasemalt, kuna see teeb ühe löögi kohta vähem tööd. Matriitsi ehitamine maksab rohkem (rohkem jaamu tähendab rohkem komponente), kuid iga komponent kestab proportsionaalselt kauem.
Matriitsi käivitamine kiirel-stantsimispressil kiirusega 300+ lööki minutis kiirendab iga kulumismehhanismi. Toru temperatuur tõuseb korduvate hõõrdetsüklite tõttu. Soojuspaisumine muudab vahemaad peenelt keset-. Ribade vibratsioon suurendab pilootide ja juhikute külgkoormust. Määrdekiled hõrenevad kiire rattasõidu all. Matriit, mis kestab 800 000 käiku 60 SPM juures hoolduse vahel, võib vajada tähelepanu iga 400 000 löögi järel kiirusel 400 SPM - seos ei ole lineaarne, sest dünaamilised jõud ja termilised mõjud ühinevad suurematel kiirustel.
Kiire stantsimine nõuab spetsiaalselt selle töörežiimi jaoks loodud tööriistu. Standardse -kiirusega stantsi konstruktsioon -, mis on piisav kiirusel 60 kuni 100 SPM -, muutub kiireks-teenuseks lülitamisel kohustuseks. Tugevdatud juhtsüsteemid, tasakaalustatud jaama laadimine, optimeeritud vanametalli evakueerimise ajastus ja dünaamiline mahalaadimise stabiliseerimine muutuvad pigem vajalikuks kui luksuseks, mis ületab 300 SPM.
Omandi kogukulu arvutamine peaks välja nägema järgmine:
Osa hind=(stantsi maksumus + eluea hoolduskulu + planeerimata seisaku kulu + vanametalli kulu) / stantsi kasutusea jooksul toodetud osade koguarv
48 000-dollarine stants, mis toodab 2 miljonit nõuetele vastavat osa minimaalsete hooldusjuhtumitega, annab põhimõtteliselt teistsuguse kulu-osa- kohta kui 35 000-dollarine stants, mis toodab sama mahu, kuid nõuab kaks korda rohkem hooldustöid ja tekitab taaskäivitamisel 3% rohkem praaki. Esialgne erinevus on 13 000 dollarit. Eluea erinevus võib ületada 50 000 dollarit töösäästu, - arvestamata tarnekindluse paranemist, mis tuleneb vähematest planeerimata peatustest.
See kogu{0}}kulu perspektiiv kujundab ümber tööriistade investeerimisotsuse. Sa ei osta stantsi. Ostate tootmissüsteemi, mille ökonoomika avaldub aastate, mitte nädalate jooksul. Iga disainivalik - karbiid versus tööriistateras, moodul versus monoliit, viis jaama versus seitse - nihutab pikaajalist-kulukõverat viisil, mida esialgne ostutellimus kunagi ei kajasta.
Sama majanduslik loogika ulatub ka laiemast hankimisotsusest peale stantsi disaini. Kui valite partneri kohandatud järkjärgulise stantsimise ja stantsimise jaoks, ei hinda te mitte ainult nende võimet tööriista ehitada, vaid ka tema arusaama sellest, kuidas disainivalikud muutuvad programmi kogu eluea jooksul tootmisökonoomikasse.
Kuidas hankida kohandatud Progressive Die partnerit
Olete disaini kinnitanud, materjali valinud, jaamade järjestuse määratlenud ja omamise kogumaksumuse arvutanud. Iga inseneriotsus on lukus. Ja ometi võib kogu programm praegu siiski ebaõnnestuda -, kui tööriista koostab vale partner. Lõhe paberil töötava ja kahe miljoni tsükli jooksul töötava stantsi vahel taandub sellele, kes selle valmistab, kuidas nad projekteerimisel koostööd teevad ja milliseid süsteeme nad tootmisrampi toovad.
Progressiivsete stantside tootjate hankimine ei ole sama, mis riistvara ostmine. Olete sisenemas tehnilisse partnerlusse, mis hõlmab kuid arendustöö ja tootmisaastaid. Hindamiskriteeriumid on olulised - ja enamik hanketiime ei kaalu neid õigesti.
Progressiivse matriitsitootja võimaluste hindamine
Kujutage ette, et valite uue autotööstuse pistikuprogrammi jaoks stantsimisvormide tootjad. Kolm tarnijat pakuvad sarnaseid hindu ja tarneaegu. Kuidas sa eristad? Hind ja kohaletoimetamine on laua panused. Tõeline eraldatus tuleneb tehnilisest sügavusest -, kas tarnija saab kogu tööriistade ja stantside tootmisteenustega hakkama ühe katuse all või usaldab kriitiliste sammude teostamisel alltöövõtjaid.
Siin on, mida hinnata:
- Majasisene vormimis- ja ehitusvõimalus-:Kas tarnija võib teie osa printida, ribade paigutust välja töötada, kogu matriitsi konstrueerida ja kõiki komponente sisemiselt töödelda? Killutatud tarneahelad -, kus projekteerimine toimub ühes poes, töötlemine teises ja kokkupanek kolmandas -, tekitavad kommunikatsioonilünki ja vastutusprobleeme, mis proovimise ajal süvenevad.
- Pressi tonnaaž ja voodi suuruse vahemik:Kas tarnija kasutab presse, mis vastavad teie tootmisvormi nõuetele? Tootja, kelle võimsus on 30 -tonnist kuni 400-tonnini mitmel pressliinil, saab hakkama kõigega alates mikropistikutest kuni konstruktsiooniklambriteni ilma tootmist allhanketa.
- Materjalide käitlemine konkreetsete sulamite jaoks:Vase, roostevaba või ülitugeva{0}}terase tööks on vaja erinevaid etteandesüsteeme, määrimisstrateegiaid ja vanametalli käitlemist. Küsige, kas tarnijal on dokumenteeritud kogemus teie täpse materjali spetsifikatsiooniga - mitte ainult sulamite perekonna, vaid ka konkreetse temperamendi ja paksuse kohta.
- Kvaliteedisüsteemid (ISO sertifikaat, SPC rakendamine):ISO 9001 on lähtetase. Autotööstuse OEM-i järkjärguliste tembeldamisprogrammide puhul annab IATF 16949 sertifikaat märku, et tarnija tegutseb protsesside{3}}kontrollitud raamistikus, mille töövoogu on juba integreeritud dokumenteeritud FMEA, juhtimisplaanid ja mõõtmissüsteemi analüüs.
- Prototüübi -to{1}}tootmise skaleeritavus:Mõned kauplused paistavad silma stantside ehitamisega, kuid neil puudub tootmispressivõimsus. Teised kasutavad suure-mahuga tembeldamist, kuid ei kujunda tööriistu-omasiseselt. Ideaalne partner hõlmab nii -, et ta suudab arenduse ajal itereerida ja seejärel sujuvalt mastaapida püsivaks tootmiseks, ilma et seda teisele rajatisele üle anda.
- Simulatsiooni- ja valideerimistööriistad:FEA{0}}põhine vormimissimulatsioon, tagasilöögiprognoos ja virtuaalne proovimisvõimalus vähendavad füüsilisi iteratsioone ja kiirendavad{1}}tootmiseni{2}}aega. Tarnijad, kes investeerivad nendesse tööriistadesse, saavutavad tavaliselt{4}}esimese proovimise edukuse oluliselt kõrgemad kui need, kes tuginevad ainult kogemustele.
- Hooldusinfrastruktuur:Küsige, mis juhtub pärast surma kinnitamist. Kas tarnija pakub plaanipäraseid hooldusteenuseid, varuosade programme ja stantside parandamise võimalusi? Progressiivne stantsimis- ja stantsimispartner, mis kaob pärast tarnimist, jätab teid paljastama, kui tööriist vajab hooldust kaheksateistkümnendal kuul.
Kaaluge neid kriteeriume vastavalt oma programmi riskiprofiilile. Suuremahuline-autokonnektor, mis töötab igal aastal 5 miljonit osa, nõuab rangeid kvaliteedisüsteeme ja tõestatud materjalikogemust. Väiksema -mahuga tööstusliku tugiprogrammi puhul võib prioriteediks olla tarneaja paindlikkus ja kulud. Mõlemal juhul peaks hindamine ületama võimaluste brošüüri - nõuda juhtumiuuringuid, küsida viiteid teie konkreetse materjali ja tolerantsivahemiku kohta ning võimaluse korral külastada rajatist, et jälgida nende stantside ehitus- ja proovimisprotsessi.
Kuidas näeb välja koostööl põhinev-to{1}}tootmise töövoog?
Parimad progressiivsed stantsimisteenused ei alga ostutellimusega. Need algavad vestlusega -, tavaliselt kujunduse ülevaatusega, kus tarnija matriitsiinsenerid istuvad koos teie tootetiimiga ja lahkavad koos osa trükist. See esialgne koostöö määrab kogu programmi trajektoori.
Hästi struktureeritud{0}}kaasamine esimesest kontaktist tootmisrampini näeb välja järgmine:
- Esialgne osa ülevaatus ja teostatavuse hindamine:Tarnija hindab teie detaili geomeetriat, materjali spetsifikatsiooni, tolerantse ja mahunõudeid. Need tuvastavad võimalikud vormimisprobleemid, märgivad funktsioonid, mis võivad vajada DFM-i kohandamist, ja kinnitavad, et progressiivne tööriistade kasutamine on teie rakenduse jaoks õige meetod.
- DFM-i tagasiside ja disaini optimeerimine:Insenerid pakuvad välja modifikatsioonid, mis parandavad valmistatavust, ilma et see kahjustaks funktsiooni - laiemaid painderaadiusi, kohandatud avade asukohti vormitud omaduste suhtes või materjaliklassi alternatiive, mis vähendavad tonnaaživajadust. See samm eemaldab sageli stantsist üks kuni kolm jaama, vähendades otseselt tööriistade maksumust.
- Riba paigutuse kinnitus:Tarnija esitleb kavandatud ribade paigutust, mis näitab osade orientatsiooni, kanduri konstruktsiooni, vanaraua sildu, jaamade järjestust ja materjali kasutamise protsenti. Kinnitate selle enne üksikasjaliku stantsikujunduse algust - see on programmi kõige olulisem märk-, sest sellest sõltub kõik allavoolu.
- Üksikasjalik stantsi disain ja tööriistade ajakava:Kui riba paigutus on lukustatud, toimub 3D-vormingu kujundamine modelleerimise, komponentide spetsifikatsiooni ja tolerantsi{1}}ülesanalüüsi kaudu. Tarnija pakub ehitamise ajakava koos verstapostidega projekteerimise lõpetamiseks, komponentide töötlemiseks, kokkupanekuks ja proovivalmiduseks.
- Prooviproov ja näidiste esitamine:Valmis stants läheb esmaseks proovimiseks pressile. Esma-osi mõõdetakse teie trükise suhtes ja tarnija esitab näidised koos mõõtmete aruannetega. Väiksemad kohandused - tõmblused, kliirensi muudatused, paindeparandused - on selles etapis normaalsed.
- PPAP lõpetamine:OEM-programmide puhul täidab tarnija kõikTootmisosa kinnitamise protsessdokumentatsioonipaketi - mõõtmete tulemused, võimeuuringud, juhtimisplaanid, protsessi vooskeemid, FMEA ja osade esitamise tagatis. See ametlik kinnitus kinnitab, et tootmisprotsess on stabiilne ja võimeline enne mahu suurendamise algust.
- Tootmisramp ja pidev tugi:Kui PPAP on heaks kiidetud, ulatub tootmine täiskiirusele. Tarnija jälgib protsesside toimivust SPC kaudu, kavandab ennetavat hooldust kinnitatud ajavahemike järel ja haldab sidekanaleid tehniliste muudatuste või helitugevuse reguleerimiseks.
See jada kestab tavaliselt 10 kuni 20 nädalat, sõltuvalt vormi keerukusest. Kriitiline muutuja ei ole kalendriaeg - vaid see, kui hästi varase-faasi koostöö (1. kuni 3. sammud) tuvastab ja lahendab probleemid enne terase lõikamist. Tarnija, kes kiirustab DFM-i tagasisidest mööda, et ajakava kiirendada, maksab selle eest tavaliselt pikendatud proovitsüklite ja ümbertegemiste käigus.
Tootmisinseneridele, kes hindavad järkjärgulisi stantsimisteenuseid,YICHENesindab seda tüüpi lõpp--ot-partnerit, mida see töövoog nõuab, - pakkudes integreeritud võimalusi alates disainikoostööst kuni suure-mahulise tootmiseni, keskendudes eelkõige mitme-jaama moodustamise tõhususele ja skaleeritavale masstootmisele. Nende lähenemine peegeldab seda, millised tõhusad tööriistade ja stantside tootmisteenused peaksid välja nägema: ühest allikast koosnev ribapaigutuse arendamine, stantsi koostamine, proovimine ja pidev tootmistugi ilma lahtiühendatud kaupluste vahel üleandmiseta.
Sõltumata sellest, millise tarnija lõpuks valite, rakendage järjekindlalt üht põhimõtet: hinnake neid protsessi, mitte ainult hinnapakkumise alusel. Progressiivne stantsipartner, kes juhendab teid nende projekteerimismetoodikaga, näitab teile nende simulatsiooni valideerimise lähenemisviisi ja selgitab, kuidas nad tegelevad hoolduse planeerimisega kogu stantsi tootmisea jooksul, demonstreerib tehnilist sügavust, mis tähendab teie tootmispõrandal vähem üllatusi. Odavaim hinnapakkumine toodab harva kõige odavamaid osi - ning kohandatud järkjärgulise stantsimise ja stantsimise puhul määrab partneri insenertehniline rangus arenduse ajal kindlaks, kas tööriist toimib spetsifikatsioonide kohaselt aastaid või nõuab kulukaid sekkumisi mõne kuu jooksul.
Korduma kippuvad küsimused kohandatud progressiivse stantsi ja stantsimise kohta
1. Mis on progressiivne stants ja kuidas see töötab?
Progressiivne stants on täppismetalli vormimise tööriist, kus lehtmetalli pooli{0}}söötmine liigub iga vajutuskäiguga kindla sammu kaugusel läbi mitme jaama. Iga jaam teeb teatud toimingud, nagu augustamine, tühjendamine, painutamine või vormimine. Riba ise toimib transpordimehhanismina, kusjuures juhttihvtid säilitavad registreerimistäpsuse tuhande tolli täpsusega. Kui riba on täielikult laetud, langeb valmis detail iga tõmbega, võimaldades tootmiskiirust 25 kuni 1200 tõmbet minutis olenevalt rakendusest.
2. Kui kaua kulub kohandatud progressiivse matriitsi kujundamiseks ja ehitamiseks?
Täielik töövoog alates osa prindianalüüsist kuni tootmise valideerimiseni kestab tavaliselt 8–20 nädalat, sõltuvalt keerukusest. See hõlmab teostatavuse läbivaatamist, DFM-i tagasisidet, ribapaigutuse väljatöötamist, jaamade järjestamist, 3D-vormide disaini, vormimise simulatsiooni, tööriista koostamist, proovimist ja PPAP-i lõpuleviimist. Kriitiline ajamuutuja ei ole kalendri kestus, vaid tehniline kvaliteet varases faasis. Tarnijad, nagu YICHEN, kes integreerivad disainikoostöö-siseehituse võimalusega, saavad ajakavasid kokku suruda, kõrvaldades lahtiühendatud kaupluste vahelised üleandmised.
3. Millal peaksin valima progressiivse stantsi ülekandevormi või liitvormi asemel?
Progressiivsed matriitsid on optimaalsed, kui teie osa mahub 300 mm riba laiusesse, aastased mahud ületavad 500 000 ühikut ning geomeetria hõlmab mitut painutust ja vormitud tunnuseid ilma sügavtõmbeta, mis ületab detaili 1,5-kordset läbimõõtu. Ülekandmisvormid sobivad suurematele osadele, mis nõuavad sügavat tõmbamist mõõdukate koguste, 100 000 või enama ühiku korral. Liitvormid sobivad kõige paremini lamedate, ühetasapinnaliste{8}}osade puhul mahuga 50 000–500 000 ühikut, kui tööriistade eelarve on piiratud. Otsuse aluseks on osa suurus, maht, geomeetriline keerukus ja eelarve.
4. Kuidas mõjutab materjali valik järkjärgulist stantsi disaini ja maksumust?
Materjali valik muudab põhjalikult jaamade arvu, tonnaažinõudeid ja stantsikomponentide materjale. Roostevaba terase töötlemine-kõveneb kiiresti, sageli on vaja 1,5–2 korda rohkem jaamu kui pehme terase puhul samaväärse geomeetria jaoks ning kaetud või karbiidist tööriistu, et võidelda sapisuse vastu. Alumiinium ja vask võimaldavad vähem jaamu, kuid nõuavad poleeritud vormimispindu ja hoolikat kiiruse reguleerimist, et vältida pinna märgistamist. Matriitsi kliirensi protsendid nihkuvad ka materjali järgi: pehme terase puhul 5–8%, roostevaba terase puhul 8,5–9,5% ja alumiiniumi puhul 4–6%. Iga sulam tekitab konkreetse inseneriprobleemi, mis nõuab kohandatud tööriistalahendusi.
5. Mida peaksin progressiivsete stantsitootjate hindamisel tähelepanu pöörama?
Eelistage tarnijaid, kellel on -oma stantside projekteerimise ja valmistamise võimalus, teie tootmisnõuetele vastav presstonnaaž, teie konkreetse materjali ja paksusega dokumenteeritud kogemus, ISO või IATF-i sertifikaat koos SPC juurutamisega ja prototüübi -to{2}}tootmise skaleeritavus. Hinnake ka nende simulatsioonitööriistu, hooldustaristut ja koostöövalmidust DFM-i tagasiside ajal. Progressiivsed stantsitootjad, nagu YICHEN, kes pakuvad teenuseid alates ribapaigutuse arendamisest kuni pideva-mahulise tootmiseni, kõrvaldavad kommunikatsioonilüngad ja vastutusprobleemid, mis tekivad, kui projekteerimine, töötlemine ja tootmine on killustatud mitme kaupluse vahel.


