


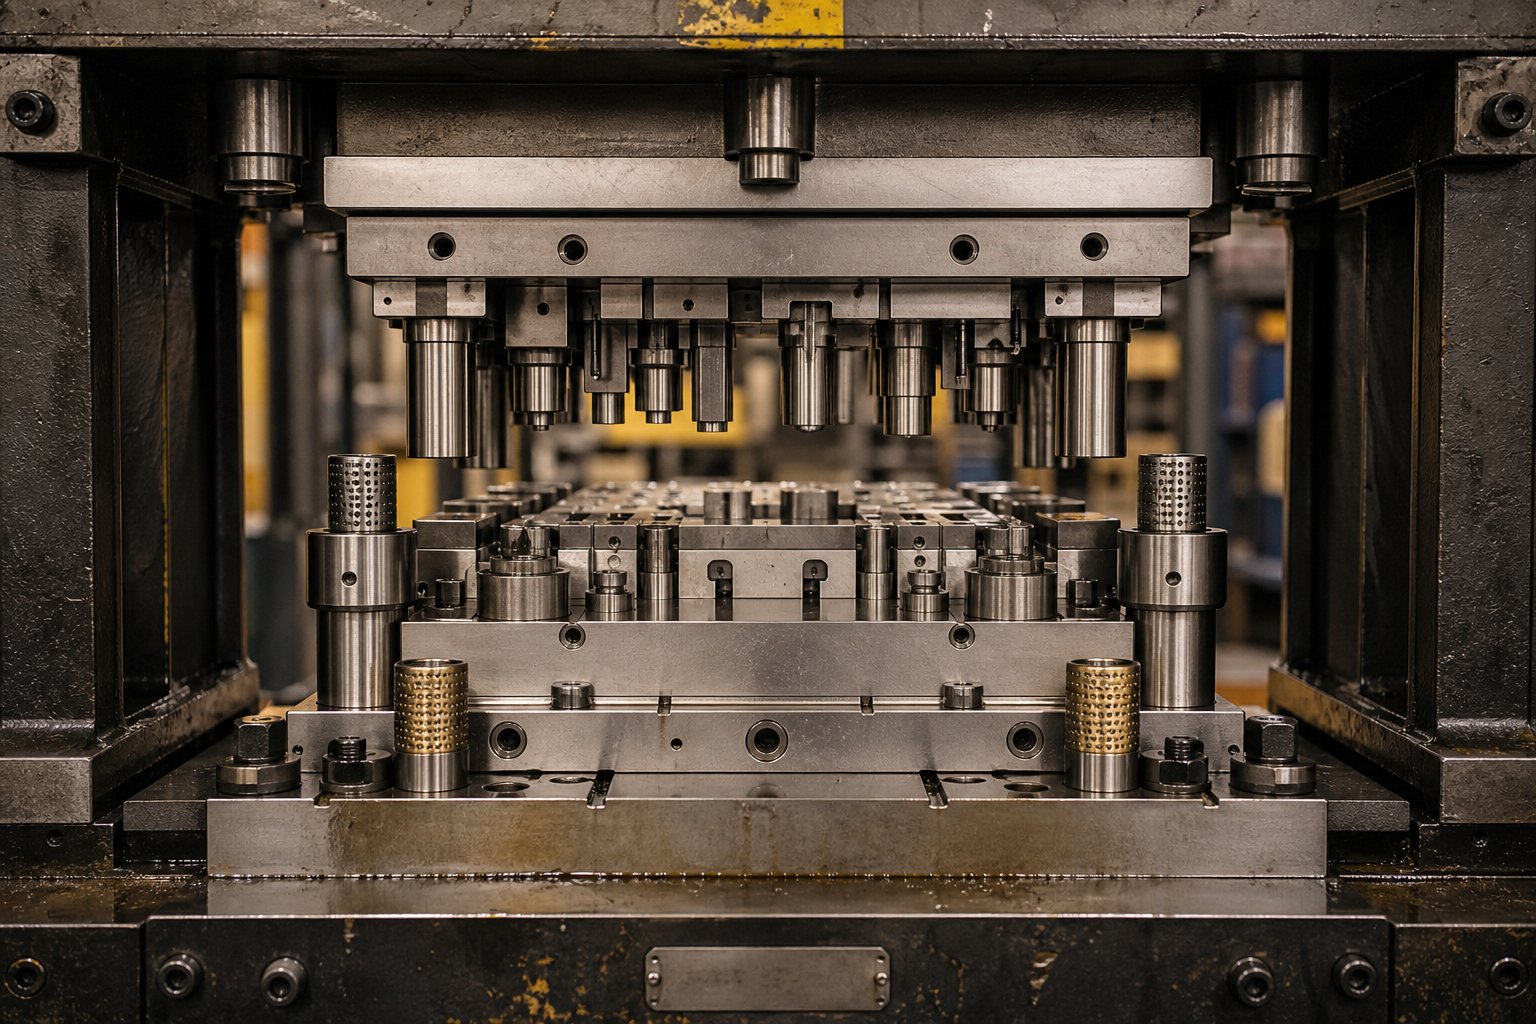
Mida teevad lehtmetallist stantsimisstantsid ja miks on stantside disain oluline
Kujutage ette tasast teraslehte, mis siseneb pressi ja tekib mõne sekundi pärast täpselt vormitud autoklambri, elektripistiku või kööginõude kestana. See ümberkujundamine toimub stantsimisvormi sees ja iga eduka osa taga olev intelligentsus elab kahes distsipliinis: stantsi kujundamises ja stantsi valmistamise praktikas.
Mis on lehtmetallist stantsimisvorm
Stantsimisvorm on spetsiaalne -omasugune--täppistööriist, mis lõikab ja vormib lehtmetalli soovitud kuju või profiili, kui materjal surutakse kahe stantsimispressi paigaldatud komponendi vahele.
Lihtsamalt öeldesmetallist stantsimisvormidon konstrueeritud tööriistad, mis muudavad tasapinnalise pooli või tooriku kontrollitud lõikamise, painutamise, tõmbamise ja vormimise abil valmis detailideks. Matriitsi ülemine ja alumine pool töötavad koos survejõul, et lõigata servi, teha auke ja kujundada korratavas tsüklis geomeetriat. Iga osa, mida näete auto uksepaneelil, seadme korpuses või elektroonikakorpuses, sai tõenäoliselt elu mõnes neist tööriistadest.
Stantsi projekteerimine on inseneriteadus, mis määrab, kuidas need tööriistapooled omavahel suhtlevad: millised vahed kontrollivad servade kvaliteeti, kuhu materjal vormimise ajal voolab ja kuidas iga jaam toiminguid järjestab. Stantsi valmistamine on selle disaini täppistöötluse, sobitamise ja reguleerimise abil karastatud terase tegelikkuseks muutmise oskus.
Kes vajab die disaini ja stantside valmistamise teadmisi
See artikkel teenindab kolme rühma, kelle töö sõltub lehtmetallist stantside põhialuste mõistmisest:
- Die disaineridosade väljatrükkidest uute tööriistade loomine, mis vastutab vaba ruumi arvutuste, ribade paigutuse ja komponentide spetsifikatsioonide eest.
- Dieselmeistridarendada{0}}oskusi töötlemisel, paigaldamisel ja kokkupanemisel, õppides samas iga disainiotsuse tagamaid.
- Hooldustehnikudtootmisstantside töös hoidmine, kulumismustrite diagnoosimine ja teritamise või komponentide vahetamise teostamine plaaniliste kapitaalremontide vahel.
Iga roll suhtleb sama tööriistaga erineva nurga alt. Disainer peab ette nägema, kuidas materjal koormuse all käitub. Õpipoiss peab enne lihvimist mõistma, miks konkreetne kliirens määrati. Hooldustehnik peab ära tundma, kui mõõtmete triivimine annab märku algpõhjusest, mis ei ole lihtne teritamine.
Ühendusteooria ja{0}}poe praktika
Õpikud hõlmavad piisavalt hästi valemeid ja klassifikatsioone. Poeveteranid kannavad aastakümnete pikkust intuitsiooni selle kohta, kuidas teras tegelikult liigub. Nende kahe teadmiste allika vaheline lõhe on koht, kus elavad kulukad vead: stantsid, mis näevad ekraanil õiged, kuid nõuavad nädalaid katsetamist, või hooldusrutiinid, mis ravivad sümptomeid, ignoreerides samas disainitaseme põhjust.
Dieedi disain ja stantside valmistamise praktika kui kombineeritud distsipliin nõuavad nii analüütilist rangust kui ka praktilist otsustusvõimet. See juhend ühendab need kaks, käies läbi matriitsitüüpide, disainipõhimõtete, komponentide valiku, tootmise töövoogude ja hooldusstrateegiate järjestuses, mida reaalne projekt järgib, alates kontseptsioonist kuni pideva tootmiseni.
Loogiline lähtepunkt on mõista, mis tüüpi matriit konkreetsele rakendusele sobib, sest see üksainus otsus kujundab iga järgneva valiku keerukuse, kulude ja võimekuse kohta.
Stantsimisstantside tüübid ja õige valimine
Iga tembeldamisprojekt algab põhimõttelise küsimusega: milline stantsi tüüp sobib osa, mahu ja eelarvega? Kui teete selle valesti, kulutate liiga palju tööriistade keerukust, mida te ei vaja, või mõistate stantsi alahinnata ja võitlete kvaliteediprobleemidega kogu programmi eluea jooksul. Siin on, kuidasstantsimisvormide peamised tüübidpraktilises mõttes seletatud üksteise vastu.
Võrreldes lihtstantsid ja liitstantsid
Lihtne stants teeb ühe toimingu ühe vajutuskäigu kohta. See võib tühjendada kuju, teha augu või painutada äärikut, kuid see teeb ainult ühte neist asjadest korraga. Operaator laadib materjali, vajutab tsüklit ja osa või jäägid eemaldatakse. Lihtsaid stantse on odav ehitada ja neid on lihtne hooldada, mistõttu on need mõistlikud valikud väikesemahuliseks-tööks või sekundaarseteks toiminguteks osadel, mis on mujal juba osaliselt vormitud.
Liitvorm tõstab panuseid. See teostab ühe vajutusega ühes jaamas korraga mitu lõikamistoimingut. Levinud näide on välisprofiili tühjendamine ja sisemiste aukude läbistamine samaaegselt. Kuna kõik funktsioonid toodetakse ühe löögiga, on aukude ja välisserva vaheline asenditäpsus suurepärane ning kõik jämedused on samasuunalised, mis lihtsustab allavoolu kokkupanekut.
Kui kaalute progressiivset stantsi ja liitstantsi, võtke arvesse järgmist: liittööriistad maksavad vähem ja ehitavad kiiremini ning toodavad lamedamaid osi, kuna kõik juhtub ühe tõmbega. Kuid liitstantsid koondavad kogu lõikekoormuse väikesele alale, mis piirab detaili geomeetria keerukust enne, kui matriitsi sektsioonid muutuvad liiga õhukeseks ja hapraks.
- Kasutage lihtsat stantsikui tootmismaht on väike, nõuab detailide geomeetria ainult ühte toimingut või eelarvepiirangud välistavad keeruka tööriistade kasutamise.
- Kasutage liitvormikui osa on suhteliselt tasane, nõuab tihedat auku-serva-täpsust ja töötab keskmise kuni suure helitugevusega, kus tsükli kiirus on oluline.
Progressiivne die disain suure{0}}mahuliseks tootmiseks
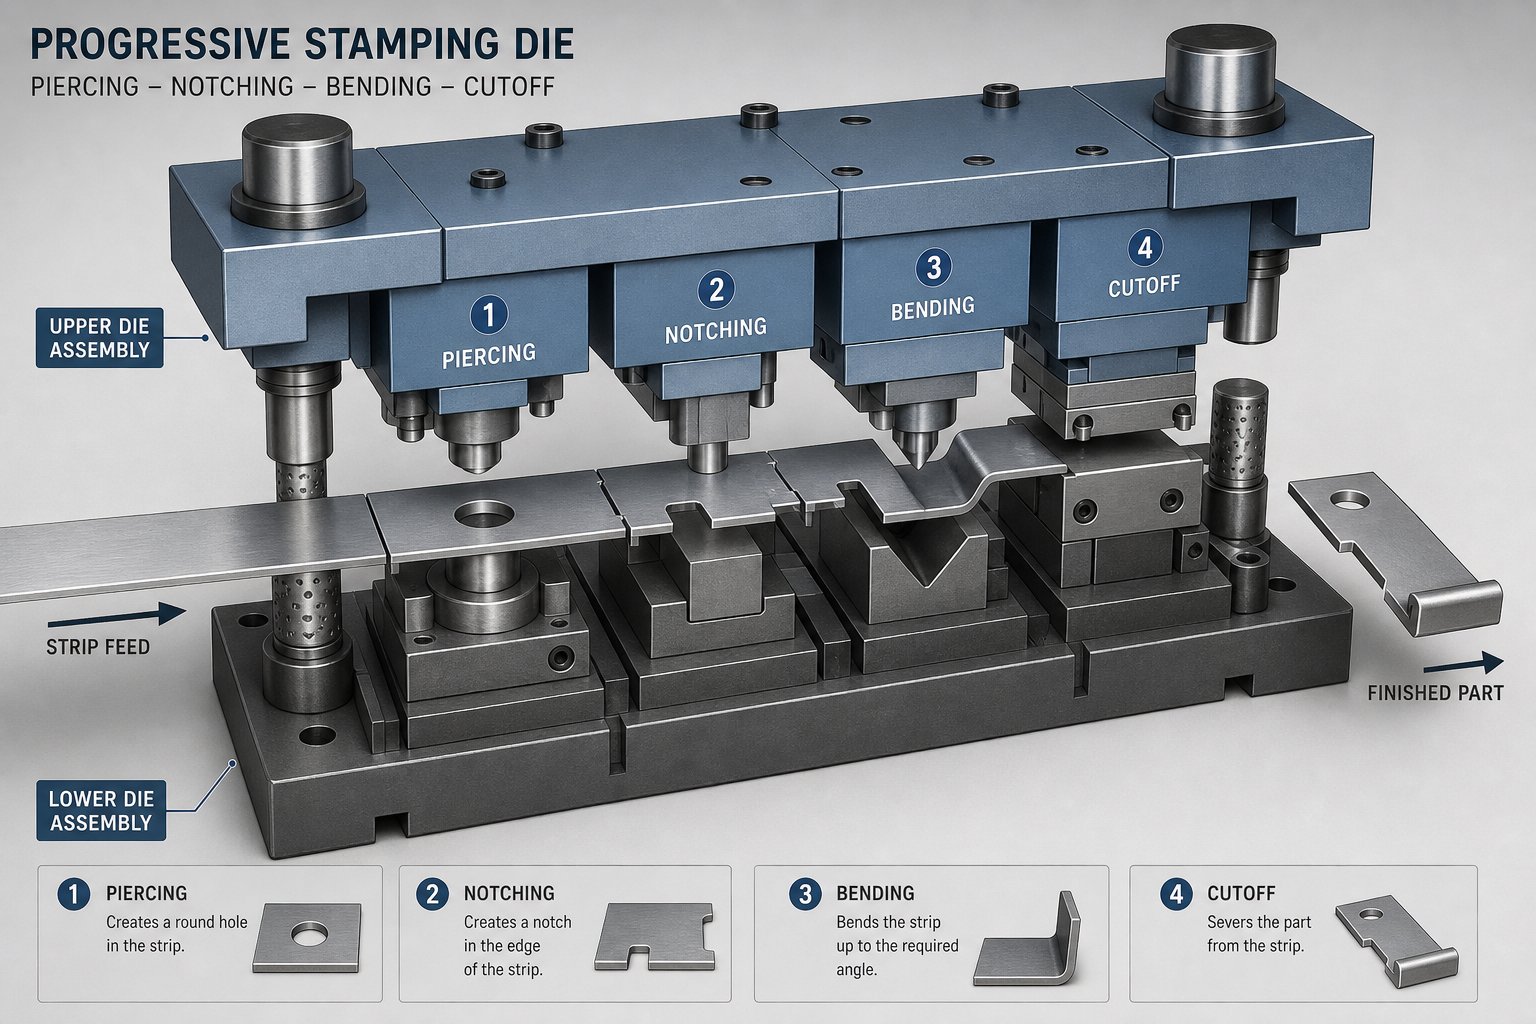
Progressiivsed stantsid on suure{0}}mahu tembeldamise taga. Kujutage ette metallimähist, mis toidab läbi matriitsi mitme järjestikku paigutatud jaamaga. Igas jaamas lisandub erinev tunnus: siia augustatud auk, sinna sisse lõigatud sälk, järgmises peatuses moodustunud kurv ja viimases jaamas lõplik läbilõige, mis eraldab valmis osa kanduribast.
Riba liigub ühe sammu võrra edasi ühe vajutuskäigu kohta, nii et iga tsükkel töötab samaaegselt mitme osaga erinevatel valmimisastmetel. See kattuv tootmine muudab progressiivsed stantsid nii kiireks. Need on standardvalik autotööstuses kasutatavate stantsimisvormide programmide jaoks või mis tahes rakenduse jaoks, kus sadade tuhandete (või miljonite) osade puhul peavad kiirusel olema ranged tolerantsid.
Peamised eelised hõlmavad minimaalset praaki, kui riba paigutus on optimeeritud, madalaid tööjõukulusid, kuna poolide etteandmine on automatiseeritud, ja võimalust kombineerida lõikamist, vormimist ja painutamist ühe pideva protsessiga. Kompromiss on kõrgemad tööriistade esialgsed kulud ning projekteerimise ja ehitamise pikem teostusaeg. Progressiivsed stantsid ei sobi hästi ka sügavtõmbeoperatsioonideks, kuna osa jääb riba külge kogu protsessi vältel.
Ülekandevorm lahendab selle piirangu. Ülekandestantsimisel eraldatakse toorik ribast esimeses jaamas ja transporditakse seejärel mehaaniliselt sõrmede või siinide abil läbi järgnevate vormimisetappide. See lähenemine sobib ideaalselt suuremate osade või sügavalt{2}}tõmmatud geomeetriate jaoks, nagu tassid, kestad ja korpused, kus materjal peab vabalt voolama ilma kanduriba piiramata. Mõelge mootorikorpustele, suurtele konstruktsioonipaneelidele või silindrilistele korpustele. Suurte osade ülekandevorm pakub progressiivsete tööriistade mitme{5}jaama paindlikkust ilma geomeetriliste piiranguteta.
Teie rakenduse jaoks sobiva matriitsitüübi valimine
Nende valikute vahel valimine taandub neljale muutujale: osa geomeetria, tootmismaht, materjali tüüp ja nõutavad tolerantsid. Allolev tabel annab lühidalt otsustusraamistiku.
| Dieedi tüüp | Tootmismaht | Osade keerukus | Tüüpiline tolerantsus | Tööriistade suhteline maksumus | Juhtimisaeg |
|---|---|---|---|---|---|
| Lihtne suremine | Madal kuni keskmine | Üks{0}}funktsioon, põhigeomeetria | Standardne (tüüpiline ±0,1 mm) | Madal | Lühike |
| Ühend Die | Keskmine kuni kõrge | Lamedad osad, mitu auku/ääristust | Tihedalt (±0,05 mm auk-servani-) | Mõõdukas | Mõõdukas |
| Progressiivne suremine | Kõrge kuni väga kõrge | Mitme{0}}funktsiooniga, kombineeritud lõige/painutus/vorm | Tihe (saavutatav ±0,05 mm) | Kõrge | Pikk |
| Transfer Die | Keskmine kuni kõrge | Suured või sügavad{0}}3D-kujundid | Mõõdukas kuni tihe | Kõrge | Pikk |
Kahe auguga lameseib? Kombineeritud matriitsiga saab seda teha säästlikult. Väike ühendusklemm, mis töötab 600 lööki minutis? Progressiivne tööriist on selge vastus. Sügav-tõmmatud autokaitse, mis ei mahu kanduribale? See on territooriumi ülekandmine.
Otsust mõjutab ka materjali tüüp. Paksud, ülitugevad{1}}terased tekitavad suuremaid lõikejõude, mis võivad pingestada õhukesi liitstantsi sektsioone, nihutades valiku progressiivsete paigutuste poole, kus koormused jaotuvad jaamade vahel. Vastupidiselt avavad hea vormitavusega õhukesed vase- või alumiiniumisulamid rohkem võimalusi kõigi stantsitüüpide jaoks.
Õigete stantsitüüpi lukkude valimine projekti kulustruktuuris ja kvaliteedilaes. Kuid tõeline insenertehniline väljakutse algab siis, kui see valik on tehtud: vahekauguste, jõudude ja materjalispetsiifiliste parameetrite määramine{1}}, mis määravad, kas matriitsist saab häid osi või jääke.
Dieedi disainipõhimõtted, mis kontrollivad osade kvaliteeti
Matriitsi tüüp määrab arhitektuuri. Selle arhitektuuri sees olevad disainiparameetrid määravad, kas osad väljuvad puhtalt või jõuavad prügikasti. Kliirens, jõud ja materjali käitumine on kolm tugisammast, mis hoiavad iga edukat tembeldamistoimingut ja viivad ühe neist valedesse kvaliteedihäiretesse, mida ükski allavoolu reguleerimine ei suuda täielikult parandada.
Löögi-to-stantsi kliirens ja jäsemete juhtimine
Perforatsiooni ja stantsi kliirensi arvutamine on kõige olulisem otsus iga lõikeoperatsiooni puhul. Kliirens on vahe stantsi lõikeserva ja stantsnupu lõikeserva vahel, väljendatuna protsendina materjali paksusest külje kohta. See "külje kohta" detail on oluline: kui määrate 1,0 mm materjalile 10% vaba ruumi, vajate stantsi mõlemal küljel 0,1 mm ruumi, mitte kokku 0,1 mm.
Õige kliirens joondab töödeldava detaili üla- ja alaosas olevad murdetasandid nii, et need puutuksid puhtalt kokku, tekitades minimaalse jämeduse ja maksimaalse stantsi elueaga lõigatud serva.
Kui kliirens on liiga tihe, lähevad murdumistsoonid üksteisest mööda ja moodustub sekundaarne nihkeriba, mis tekitab karedaid servi, liigset kuumust ja kiirendab löögi kulumist. Liiga lahti ja materjal rullub enne purunemist pilu sisse, jättes maha rasked jämedused ja valtsitud servaprofiili, mis ei vasta mõõtmete nõuetele. Kumbki äärmuslikkus lühendab stantside eluiga ja suurendab osade maksumust-.
Thestandardne soovitatav kliirenson üldise lähtepunktina ligikaudu 10% materjali paksusest külje kohta. Kaasaegne praktika viitab aga sellele, et 11-20% piires olevad vahed võivad märkimisväärselt vähendada tööriistade pinget augustamise ajal ja pikendada tööiga. Kõvemad ja suurema tõmbetugevusega{5}}materjalid nõuavad suuremat kliirensit, samas kui pehmemad materjalid ja täppisrakendused nõuavad tihedamaid vahesid.
Siin on samm-sammult -sammuline{1}}menetlus teie litsentsi määramiseks.
- Tuvastage tooriku materjal ja otsige selle tõmbetugevust või materjalikategooriat standardsest kliirensi võrdlustabelist.
- Mõõtke või kinnitage lõigatava materjali paksus.
- Määrake materjali tüübi põhjal kindlaks soovitatav kliirensi protsent külje kohta (vaadake oma tööriistade tarnija tabelit või asjakohast insenerikäsiraamatut).
- Korrutage varude paksus kliirensi protsendiga, et saada -külje kliirensi väärtus pikkuseühikutes.
- Rakendage seda vaba ruumi mõlemale küljele, kui määrate oma stantsi ava suurust stantsi suhtes. Tühistamistoimingute jaoks vastab stantsi ava soovitud tooriku suurusele ja stants on kahekordse kliirensi võrra alamõõduline. Aukude stantsimiseks sobib stants soovitud augu suurusega ja matriitsi ava on kaks korda suurem.
- Kontrollige tööriistade seisukorda, kuna olemasolevate seadmete kogunenud kulumine võib nõuda arvutatud väärtuse korrigeerimist.
Üks kriitiline nüanss: tihedam kliirens tähendab rangemaid joondusnõudeid. Kui teie press- või stantsimiskomplekt ei suuda hoida positsiooni kliirensiriba sees, näete ebaühtlaseid jäsemeid, enneaegset servade lõhenemist ja ebaühtlast lõikekvaliteeti kogu lehel.
Tühjendusjõu ja paindetoetuse mõistmine
Iga lõikamisoperatsioon nõuab materjali puhtaks lõikamiseks piisavalt pressimisvõimsust. Lehtmetalli tühjendusjõu valem järgib otsest seost: jõud võrdub lõike perimeetri korrutisega materjali paksusega, mis on korrutatud materjali nihketugevusega. Spetsiifiline nihketugevuse väärtus varieerub olenevalt sulamist ja temperamendist, seega viidake alati materjali andmelehtedele või inseneritabelitele, mitte eeldama universaalset numbrit.
Keeruliste tühjade profiilide või mitme{0}}augumustrite korral summeerige kõigi samaaegselt kasutatavate funktsioonide lõike ümbermõõt. See kogujõu arvutus määrab teie minimaalse pressi tonnaaži nõude, millele on lisatud ohutustegur, et võtta arvesse materjali varieeruvust, tööriistade tuhmumist ja dünaamilist koormust.
Matriitsi konstruktsiooni paindevaru lahendab täiesti teistsuguse väljakutse. Lehtmetalli paindumisel välispind venib ja sisepind surub kokku. Kusagil nende vahel asub neutraaltelg, teoreetiline tasand, mis ei veni ega suru kokku. Paindevaru on selle neutraaltelje kaare pikkus ja see määrab, kui palju lamedat materjali iga painde jaoks kulub.
Neutraalse telje asend nihkub sõltuvalt sisemise painderaadiuse ja materjali paksuse suhtest, mis fikseeritakse k-teguriga. Tegur k- 0,5 asetab neutraaltelje materjali geomeetrilises keskpunktis; praktikas nihkub telg tihedamate kurvide jaoks sissepoole. Need väärtused on tuletatud empiiriliselt ja need tuleks võtta valideeritud paindetabelitest või teie kaupluse enda katseandmetest, mitte eeldada.
Kuidas materjali omadused kujundavad kujundusotsuseid
Teras ei käitu nagu õpiku abstraktsioon. Päris lehtmetallil on terade suund, muutuv elastsus ja tüütu kalduvus pärast vormimist tagasi vetruda. Kõik need omadused sõltuvad otseselt stantsi disaini valikutest.
Terade suund määrab, kus painutamisel võivad tekkida praod. Teraga painutamine, kus paindejoon kulgeb paralleelselt veeremissuunaga, loob nõrgema painde, mis võib välisraadiuses praguneda. Üle tera painutamine annab tugevama ja pragunemiskindlama-painde. NaguTootja märgib, suurendavad väiksemad siseraadiused seda riski teraga paralleelsel painutamisel oluliselt. Materjale, mille tera suund mõjutab paindekäitumist, nimetatakse anisotroopseteks, samas kui materjale, mida ei mõjuta (nt vask), nimetatakse isotroopseteks. Dieedi disainerid peavad arvestama tooriku orientatsiooni pooli veeremise suuna suhtes, eriti kui tegemist on kitsa raadiusega.
Sama kriitiline on tagasitõmbekompensatsioon stantsimisvormis. Iga painutus tahab pärast stantsi sissetõmbumist veidi avaneda, sest materjali elastne komponent taastub. Tugevamad-materjalid tulevad rohkem tagasi. Stantsi disainerid kompenseerivad seda ülepainutamisega, kujundades stantsi nurga veidi sihtmärgist kaugemale, nii et osa lõdvestub vastavalt spetsifikatsioonile. Täpne kompensatsiooninurk sõltub materjali tüübist, paksusest, painderaadiusest ja vormimismeetodist, mistõttu on empiiriline testimine matriitsi proovimise ajal endiselt oluline.
Vormitavuse piirid määravad, kui kaugele materjal võib venida enne hõrenemist kuni purunemiseni. Tõmbamisoperatsioonide puhul kirjeldab piirjooneline tõmbamissuhe (LDR) tooriku maksimaalset läbimõõtu, mida saab tõmmata antud läbimõõduga tassi ilma rebenemiseta. Plastilisemad materjalid võimaldavad suuremat tõmbemäära. Antud sulami LDR-i ületamine tähendab, et matriitsi konstruktsioon peab sisaldama mitut vahepealse lõõmutusega tõmbamisetappi, vastasel juhul vajab osa geomeetriat muutmist. Siin mängib rolli ka tera suurus: peenemate{4}}teradega materjalid peavad paremini vastu pragunemisele ja neil on ühtlasem voolavuspiir kogu lehel.
Need materiaalsed reaalsused ei ole valikulised kaalutlused. Need kujundavad kliirensi väärtusi, dikteerivad jaamade järjestust ja määravad, kas matriit toodab esimesel löögil häid osi või nõuab kuudepikkust masendavat reguleerimist. Järgmine keerukuse kiht hõlmab füüsiliste komponentide ja tööriistateraste valimist, mis peavad need jõud üle elama miljonite tsüklite jooksul.
Stantsikomponentide ja materjalide valik tööriistainseneridele
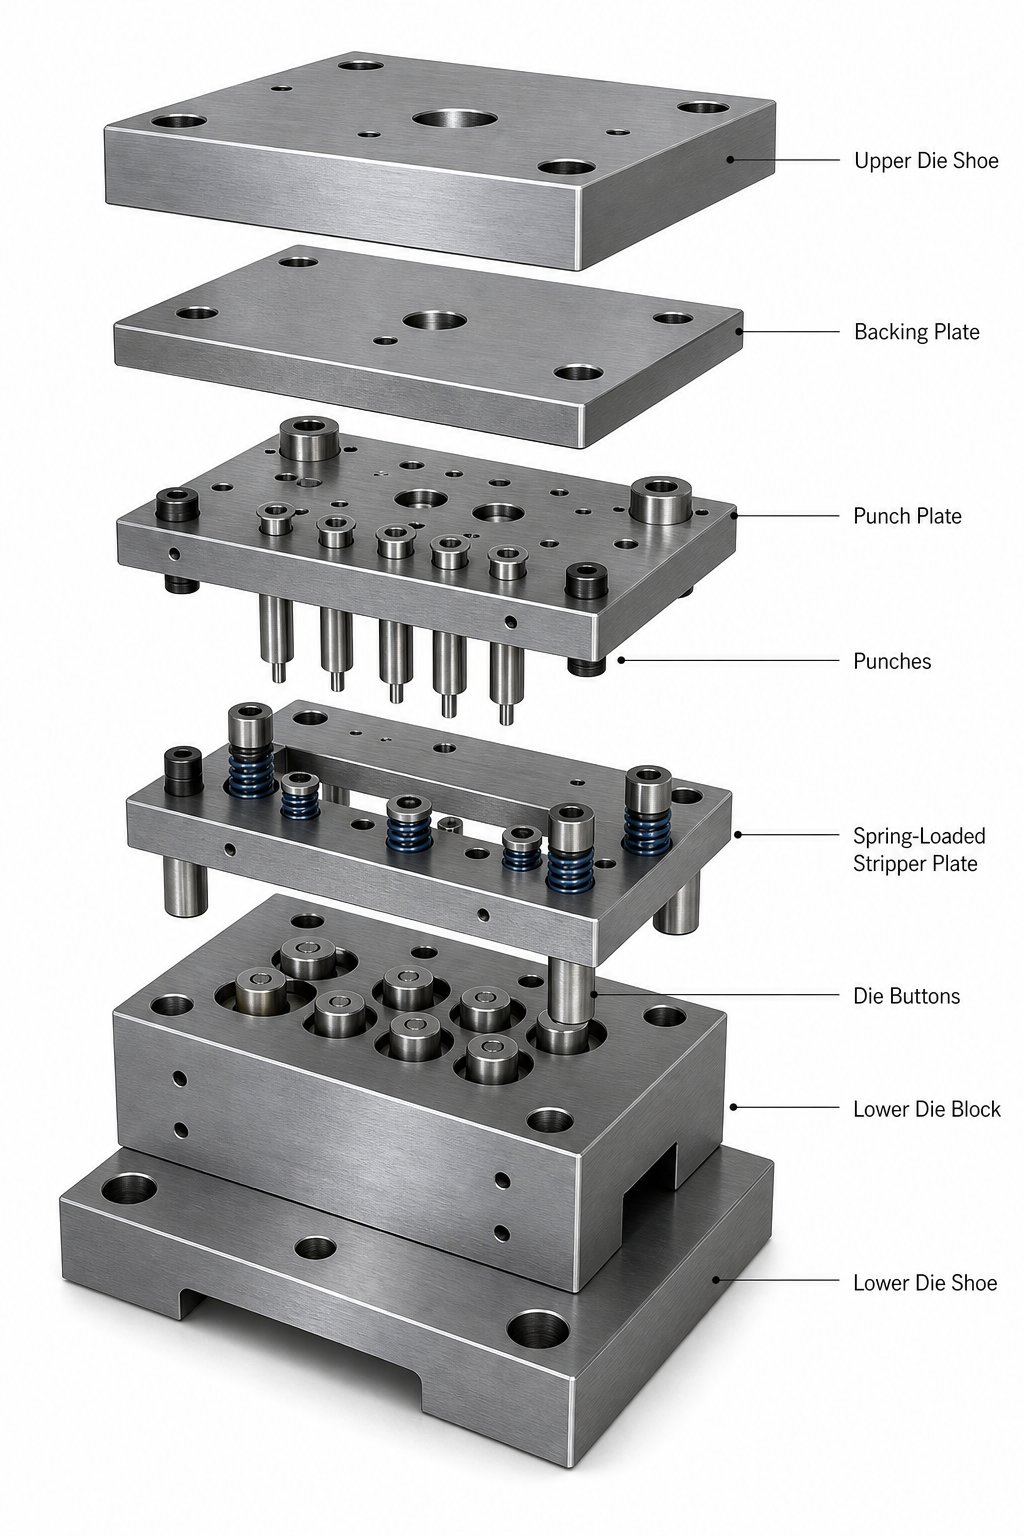
Vahed ja jõud määravad, mida stants peab saavutama. Komponendid ja materjalid määravad, kas see kestab piisavalt kaua, et seda kasumlikult täita. Matriit ei ole monoliitne terasplokk. See on spetsiaalsete osade komplekt, millest igaüks on valitud konkreetse mehaanilise rolli jaoks, millest igaühel on erinevad kulumismustrid ja millest igaüks nõuab teadlikku materjalivaliku otsust. Siit saate teada, kuidas matriitsi komponendid ja funktsioonid, mida on praktiliselt selgitatud, ühendatakse ülaltoodud kvaliteediparameetritega.
Kriitilised stantsi komponendid ja nende funktsioonid
Mõelge, et stantsimisvormil on kolm funktsionaalset kihti: struktuur, juhtimine ja tööelemendid. Konstruktsioonikiht kannab koormusi. Juhtkiht säilitab joonduse. Töökiht puutub kokku lehtmetalliga ja teostab tegeliku lõikamise või vormimise.
Siin kasutatav terminoloogia järgib ANSI ja ISO pressitööriistade standardites kehtestatud tavasid, tagades kooskõla tööstuse dokumentatsiooni ja tarnijate kataloogidega.
- Survekingad (ülemised ja alumised):Rasked alusplaadid, mis kinnitavad kõik muu. Alumine king poldid pressvoodi külge, ülemine king kinnitub rammile. Need peavad vastu pidama läbipaindele täistonnaažil ilma mõõtmete nihketa. Materjalid on tavaliselt keskmise süsinikusisaldusega teras (nt 1045 või 4140) või kvaliteetne{5}malm suuremate komplektide jaoks, kus vibratsiooni summutamine on oluline.
- Tugiplaadid:Karastatud plaadid, mis on paigutatud stantside ja stantsnuppude taha, et vältida kõrgrõhu{0}}sisenemist pehmemasse kingamaterjali. Nad levitavad kontsentreeritud punktkoormust laiemale alale.
- Juhttihvtid ja puksid:Need säilitavad täpse joonduse ülemise ja alumise matriitsi poole vahel kogu pressimiskäigu jooksul. Kuullaagrite juhtsõlmedest- on saanud progresseeruvate stantside tööstusstandard tänu väiksemale hõõrdumisele ja stantside kergemale eraldamisele, samas kui lihtsad hõõrdetihvtid on lihtsamate tööriistade puhul tavalised.
- Löögid:Isased lõike- või vormimisriistad. Nende geomeetria, pea stiil ja materjali klass on rakendusespetsiifilised. Lõikeserva taga olev tagumine koonus vähendab hõõrdumist tagasitõmbamisel.
- Surunupud:Naissoost vaste igale löögile, pakkudes vastassuunalist lõikeserva. Läbilöögi ja nupu vaheline kaugus on see kriitiline parameeter, mida käsitleti eelmises jaotises.
- Pilootnõelad:Kuuli-nupuga asukoha määramise tihvtid, mis langevad eelnevalt augustatud aukudesse, et registreerida riba täpselt igas progressiivse stantsi jaamas. Ilma nendeta hävitaks kumulatiivne etteandeviga osade täpsuse mitme jaama vahel.
- Tõstjad:Vedruga-siinid või tihvtid, mis tõstavad riba löökide vahel matriitsi alumiselt pinnalt, võimaldades sujuvalt ettenihkumist ilma matriitsi detailide lohistamise või kinnijäämiseta.
Iga komponent peab olema integreeritud süsteemi osana suuruse, asukoha ja materjaliga määratletud. Karastatud stants ei tähenda midagi, kui selle taga olev tugiplaat on liiga pehme, ja parim kliirensi arvutamine ebaõnnestub, kui juhttihvtid võimaldavad pooltel käigu ajal nihkuda.
Tööriistaterase valik stantside pikaealisuse tagamiseks
Tööriistaterase valik stantsimisvormide jaoks on koht, kus insenertehniline hinnang teenib oma säilivuse. Tasakaalustate kõvadust sitkuse, kulumiskindluse ja kuludega ning töödeldavust tööeaga. Ükski klass ei võida igal teljel, mistõttu kasutavad sama matriitsi erinevad komponendid sageli erinevat terast.
Stantsimisvormide rakendustes domineerivad kolm laia kategooriat:
| Tööriistaterase kategooria | Kõvadusvahemik (HRC) | Sitkus | Kulumiskindlus | Tüüpilised stantsirakendused |
|---|---|---|---|---|
| Õhk-karastavad terased (nt A2) | 57-62 | Hea | Mõõdukas kuni kõrge | Vormimisstantsid, löökkoormusega stantsiosad, hakkekindlust vajavad rakendused |
| Suure-süsinikusisaldusega-kroomisisaldusega terased (nt D2) | 58-62 | Mõõdukas | Väga kõrge | Tühjendus- ja augustuslöögid, stantsnupud,{0}}pika tööajaga lõikerakendused |
| Kiir{0}}terased (nt M2) | 60-66 | Hea | Kõrge | Kiired{0}}stantsimisjaamad, kus kuumuse kuhjumine on probleem, toimingud üle 500 kraadi tipptasemel |
Õhk-kõvenevad klassid, nagu A2, pakuvad paremat sitkust kui D2, muutes need ohutumaks, kui löök või õhukesed ristlõiked tekitavad purunemisohu.D2, kõrge-süsinikusisaldusega-kroomisisaldusega tööhobune, tagab pärast kuumtöötlemist suurepärase kulumiskindluse ja mõõtmete stabiilsuse, mistõttu domineerib see{0}}mahuliste tühjendus- ja augustamistoimingute puhul. M2 ja teised -kiirekiirterased säilitavad kõvaduse ka kõrgetel temperatuuridel, mis on eelis kiire-tsükliga progresseeruvate stantside puhul, kus hõõrdekuumus pehmendab tavapäraseid külm{5}}tööteraseid.
Nende klasside pulbermetallurgia (PM) variandid pakuvad rafineeritud ühtlast karbiidstruktuure, mis parandavad samaaegselt nii sitkust kui ka kulumiskindlust. Need maksavad rohkem, kuid õigustavad nõudlike rakenduste puhul sageli lisatasu.
Jaamade jaoks, mis tembeldavad abrasiivseid materjale, nagu roostevaba teras või räniterasest laminaadid, on karbiidist sisetükid stantside kulumiseks ainsaks praktiliseks valikuks. Volframkarbiid tagab äärmise kõvaduse ja kulumisaja, mida mõõdetakse miljonites lisalöökides, kuid selle väiksem sitkus tähendab, et see vajab hoolikat toestamist. Karbiidist sisetükid joodetakse tavaliselt kõvajoodisega või hoitakse mehaaniliselt terasest hoidikutes, mis neelavad lööke, vältides rabeda karbiidi purunemist dünaamilise koormuse korral.
Matriitstruktuuri elemendid, mis juhivad materjali voolu
Lisaks üksikutele komponentidele määravad konstruktsiooniotsused, mida disainer teeb nende komponentide koostoime kohta, selle, kas materjal voolab sujuvalt või ummistub, kas osad väljuvad usaldusväärselt või kleepuvad kinni ning kas matriit töötab järelevalveta või nõuab pidevat operaatori sekkumist.
Kaaluge eemaldaja plaadi ja vedru eemaldaja otsust. Fikseeritud eemaldamisplaat poldid jäigalt stantsi külge, millel on augu läbipääsu jaoks vabad augud. See pakub pidevat vahet materjali etteandmiseks ja töötab hästi lihtsates rakendustes. Seevastu vedruga eemaldaja liigub koos ülemise matriitsiga, surudes materjali lõikamise ajal tasaseks ja eemaldades selle tagasitõmbamise ajal aktiivselt stantsist. Tasasust nõudvate osade või deformatsiooniohtlike materjalide puhul on vedrueemaldi kontrollitav rõhk oluline. Kompromissiks on lisandunud keerukus, vedru hooldus ja vajadus tasakaalustada eemaldamisjõudu materjali deformatsiooniga.
Tõstemehhanismidel on petlikult oluline roll. Progressiivsetes stantsides peab riba häireteta edasiliikumiseks tõusma puhtalt eelnevates jaamades moodustatud tunnustest kõrgemale. Vedruga -tõstukid tõstavad riba ühtlasele kõrgusele, kuid kui see kõrgus on ebapiisav või vedrud nõrgenevad, haarab riba allalõikejoonte külge, põhjustades tõrkeid, materjali paindumist ja stantsi pindade järkjärgulist kahjustamist.
Möödaviigu sälgu disain lahendab konkreetse väljakutse progressiivsete stantside puhul, kus teatud jaamad tuleb esialgse keermestamise või osaliste ribade käitamise ajal vahele jätta. Möödaviigu sälk tagab reljeefse geomeetria, mis hoiab ära häired, kui materjal läbib jaama ilma töötlemata. See on peen disainidetail, mis eraldab stantsid, mille keermetamiseks on vaja kümme minutit, nendest, mis vajavad tund aega.
Need konstruktsioonivalikud, alates eemaldaja konfiguratsioonist kuni tõstuki kõrguseni kuni möödaviigu geomeetriani, määravad ühiselt kindlaks, kas stants töötab täiskiirusel minimaalse sekkumisega või muutub krooniliseks seisakuallikaks. Tööriistainseneride jaoks, kes seisavad silmitsi keeruliste stantside projekteerimise väljakutsetega, mis hõlmavad materjalivoo optimeerimist, tõstukite järjestamist või mitme{1}}jaama möödaviigu koordineerimist, võivad rasked probleemid arenduse ajakava oluliselt lühendada.Kohandatud stantsimisvormide lahendusedkogenud partneritelt, nagu YICHEN, pakuvad sügavat asjatundlikkust matriitsi struktuuri, komponentide disaini ja praktilise inseneritöö alal, mis hoiab progresseeruvad stantsid usaldusväärselt kiirusel.
Komponentide ja materjalide õige valimine määrab stantsi potentsiaali. Selle potentsiaali mõistmine nõuab disaini muutmist optimeeritud ribapaigutuseks, kus pesastamine, kandja disain ja pilootide paigutus muudavad teoreetilise võimekuse tegelikuks materjalitõhususeks.
Ribade paigutuse optimeerimine ja materjalide kasutamine
Toorainekulu domineerib stantsimise ökonoomikas. Uuringud näitavad järjekindlalt, et materjal võib moodustada kuni 75% stantsimisettevõtte tegevuskuludest. See üksainus number selgitab, miks progressiivse stantsitööriistade riba paigutus ei ole lihtsalt insenertehniline ülesanne, vaid peamine hoob osade maksumuse kontrollimiseks. Mõne protsendipunkti võrra suurem kasutuse paranemine, mis on kombineeritud miljonite tabamustega, tähendab märkimisväärset kokkuhoidu stantsi tootmisea jooksul.
Riba paigutuse põhialused ja pesastamisstrateegia
Riba paigutus on kavandatud kavand, mis määrab, kuidas osad paigutatakse, orienteeruvad ja järjestatakse pideval mähisel, kui see läbi stantsi läbib. See määratleb iga jaama töö, osade vahele jäänud materjali ja kandekonstruktsiooni, mis kõike koos hoiab. Selle õigeks saamine tähendab, et stants töötab kiiresti ja lahja. Selle valesti mõistmine tähendab, et maksate iga löögi eest vanaraua eest.
Tühja geomeetria põhjal ribapaigutuse väljatöötamine järgib loogilist järjestust:
- Eemaldage lame tooriku profiil valmis detaili geomeetriast, võttes arvesse paindevarusid ja väljatöötatud pikkusi.
- Määrake tooriku optimaalne orientatsioon riba etteandesuuna suhtes, võttes arvesse tera suuna nõudeid mis tahes järgnevatel painutustoimingutel.
- Arvutage minimaalne silla (praagisilla) paksus külgnevate toorikute ning toorikute ja riba servade vahel. Kasutatakse laialdaselt tunnustatud reeglitB=1.25t kuni 1,5 t, kus t on materjali paksus.
- Määrake riba laius (W=osalaius + 2B servade veeriste jaoks) ja edenemise samm (C=osa pikkus + B inter-osa silla jaoks).
- Korraldage jaamade järjestus nii, et lõikamis-, vormimis- ja painutamistoimingud järgiksid loogilist järjekorda, ilma et see häiriks külgnevate jaamade funktsioone.
- Veenduge, et kandeosad jäävad piisavalt tugevaks, et lükata riba läbi kõigi jaamade ilma paindumise või deformatsioonita.
- Arvutage materjali kasutusprotsent (tühi ala jagatud osa kohta kulunud riba pindalaga) ja korrake orientatsiooni või pesastust, kui sihtmärk on väiksem.
Pesastamisstrateegia on koht, kus geomeetria kohtub loovusega. Lihtsate ristkülikukujuliste toorikute jaoks sobib hästi sirge-rea paigutus. Kuid ebakorrapärase kujuga osad saavad kasu nurgelisest pesast, kus toorik on kallutatud, et haakuks naabritega ja kulub ribalaiust vähem. Mõned kujundid võimaldavad isegi kahte-käigupaigutust: riba jookseb üks kord läbi matriitsi, pööratakse ümber ja söödetakse uuesti, et ülejäänud materjalist osad tembeldada. Iga lähenemisviis vähendab materjali kokkuhoidu stantside keerukuse vastu.
- Osa geomeetria:Ebakorrapärased või asümmeetrilised kujundid pesitsevad sageli tõhusamalt nurkade all, mitte etteandesuunaga joondatud.
- Tera suund:Kui painutus toimub üle kriitilise telje, piirab tooriku orientatsiooni ribal rulli veeremise suund.
- Vanametalli silla arvutamise tembeldamisnõuded:Õhemad sillad säästavad materjali, kuid võivad väänata või kinni jääda; minimaalne sild peab toorikut usaldusväärselt kandma ilma deformatsioonita.
- Riba laiuse saadavus:Kaubandusliku mähise laiused piiravad seda, mis on teostatav, nii et paigutus peab ühtima ostetava laomõõduga.
- Survejaamade vahekaugus:Iga toimingu jaoks on vaja füüsilist ruumi löökide, vedrude ja tõstukite jaoks, mis määrab praktilise minimaalse sammu sõltumata tooriku suurusest.
Vedaja disain ja pilootide paigutus
Kanduriba on skeleti raamistik, mis transpordib töödeldavat detaili jaamast jaama. See peab olema piisavalt jäik, et takistada etteandejõudude mõjul paindumist, kuid piisavalt elastne, et mahutada vormimisoperatsioone, kus materjal tõmbab riba tasapinnast vertikaalselt eemale.
Kaks kandjatüüpi käsitlevad erinevaid olukordi. Tugev kandur sobib lamedate osade jaoks, kus riba püsib kogu protsessi vältel tasane. Veniv lindi kandur sisaldab strateegiliselt paigutatud lõikeid või silmuseid, mis võimaldavad kandjal painduda, kui jaam tõmbab materjali tõmbamise või vormimise ajal allapoole. Ilma selle kavandatud paindlikkuseta rebeneb kandja või riba samm moondub, hävitades registreeringu kõigis allavoolujaamades.
Pilootava paigutus progressiivses matriitsis hoiab kõike joondatud. Pilootaugud tehakse esimeses jaamas ja iga järgmise jaama kuuliotsaga juhttihvtid haakuvad nende aukudega, et enne pressi sulgemist parandada kõik väiksemad etteande ebatäpsused. Paigutus on oluline: piloodid peaksid istuma kandevõrgus, kus materjal on stabiilne ja tasane, eemal moodustunud tunnustest, mis võivad augu geomeetriat moonutada. Nende järjekindel vahekaugus igal sammul tagab, et kumulatiivne viga ei ületa kunagi tolerantsi.
Materjali kasutamise maksimeerimine stantside kujundamisel
Materjali kasutamist tembeldamisel mõõdetakse kasutatava tühja ala ja tsükli jooksul tarbitud riba kogupindala suhtena. Tööstusharu võrdlusaluste eesmärk on üle 75%, kuidprogressiivse stantsimise uuringudnäitavad, et tavapärased paigutused toodavad sageli 16–60% vanaraua määrasid, kusjuures keskmine säästupotentsiaal on 28–41%, mis on saavutatav ümberkujundatud komponentide paigutusega.
Väikesed muudatused tooriku orientatsioonis võivad anda suuremat kasutuskasu. Minkowski summal{1} põhinevate pesastusalgoritmide uuringud näitavad, et isegi osa nurga muutmine ribal võib kasutust mitme protsendipunkti võrra nihutada. Suuremahuliste-programmide puhul, mis tembeldavad miljoneid osi aastas, vähendab see geomeetriline viimistlemine otseselt mähiste ostmist ja jäätmete käitlemise kulusid.
Kaasaegsed CAD-tööriistad koos parameetriliste ribapaigutuse moodulitega võimaldavad disaineritel testida kiiresti kümneid orientatsioone ja pesastuskonfiguratsioone ning võrrelda kasutusprotsente enne stantsimise alustamist. See virtuaalne iteratsioon asendab möödunud aastakümnete käsitsi proovi-ja-vea, kus disaineri kogemus oli ainus saadaolev optimeerimismootor.
Riba paigutus lukustab materjalikulu osa kohta. Kuid see määratleb ka midagi samaväärset: füüsilist toimingute jada, mida stants peab täitma, mis omakorda määrab kõik tootmisprotsessi kohta, mis toob selle stantsi CAD-mudelist pressplaadil karastatud teraseks.
Kujundage praktika läbi proovimise
Riba paigutust ekraanil ja kõvastunud stantsi pressis eraldab nädalaid kestnud täppistootmine, kusjuures iga samm tugineb viimasele tolerantsidega, mis ei jäta ruumi oletustele. Stantsi valmistamise protsess muudab samm-sammult CAD-geomeetria füüsiliseks teraseks järjestuse kaudu, kus tellimus on sama oluline kui täitmise kvaliteet. Jätke mõni samm vahele, kiirustage kuumtöötlust või lihvige enne stressi leevendamist- ja valmis tööriist maksab selle eest mõõtmete ebastabiilsuse tõttu iga kord, kui pressimine tsükliliselt töötab.
Alates CAD-mudelist kuni valmisvormikomponentideni
Kujutage ette progressiivset stantsi, millel on kakskümmend stantsi, kaheksa matriitsinuppu, kaks eemaldamisplaati ja kümneid tugikomponente. Igaüks neist järgib tootmisteed, mille dikteerivad selle geomeetria, materjal ja funktsioon. Siin on tüüpiline töövoog toormaterjalist kokkupandud matriitsini:
- Materjali hankimine ja töötlemata töötlemine:Tööriistaterasest plokid saetakse ülemõõdulisteks mõõtudeks. CNC freesimine eemaldab puistematerjali peaaegu-võrgukujuni, jättes lihvimis- ja viimistlusmaterjali kõikidele kriitilistele pindadele (tavaliselt 0,25–0,50 mm külje kohta).
- Stressi leevendamine:Jämedalt-töödeldud toorikud läbivad pingevabastuse, et stabiliseerida freesimisel tekkivaid sisepingeid. See hoiab ära kõverdumise järgneva kuumtöötlemise ajal.
- Kuumtöötlus:Komponendid on karastatud ja karastatud nende soovitud kõvaduseni. Järjestus on oluline: kuumtöötlemine toimub enne lõplikku viimistlust, kuna protsess toob kaasa mõõtmete muutusi. Kahe- või kolmekordne karastamine aitab stabiliseerida mikrostruktuuri ja vähendada austeniidi säilimist.
- Lõpeta lihvimine:Pinnalihvijad toovad lamedad pinnad lõplikud mõõtmed ja paralleelsuse. Silindriline lihvimine käsitleb ümaraid komponente, nagu juhttihvtid ja puksid. Kõik kriitilised kinnituspinnad saavutavad tasasuse mikronites.
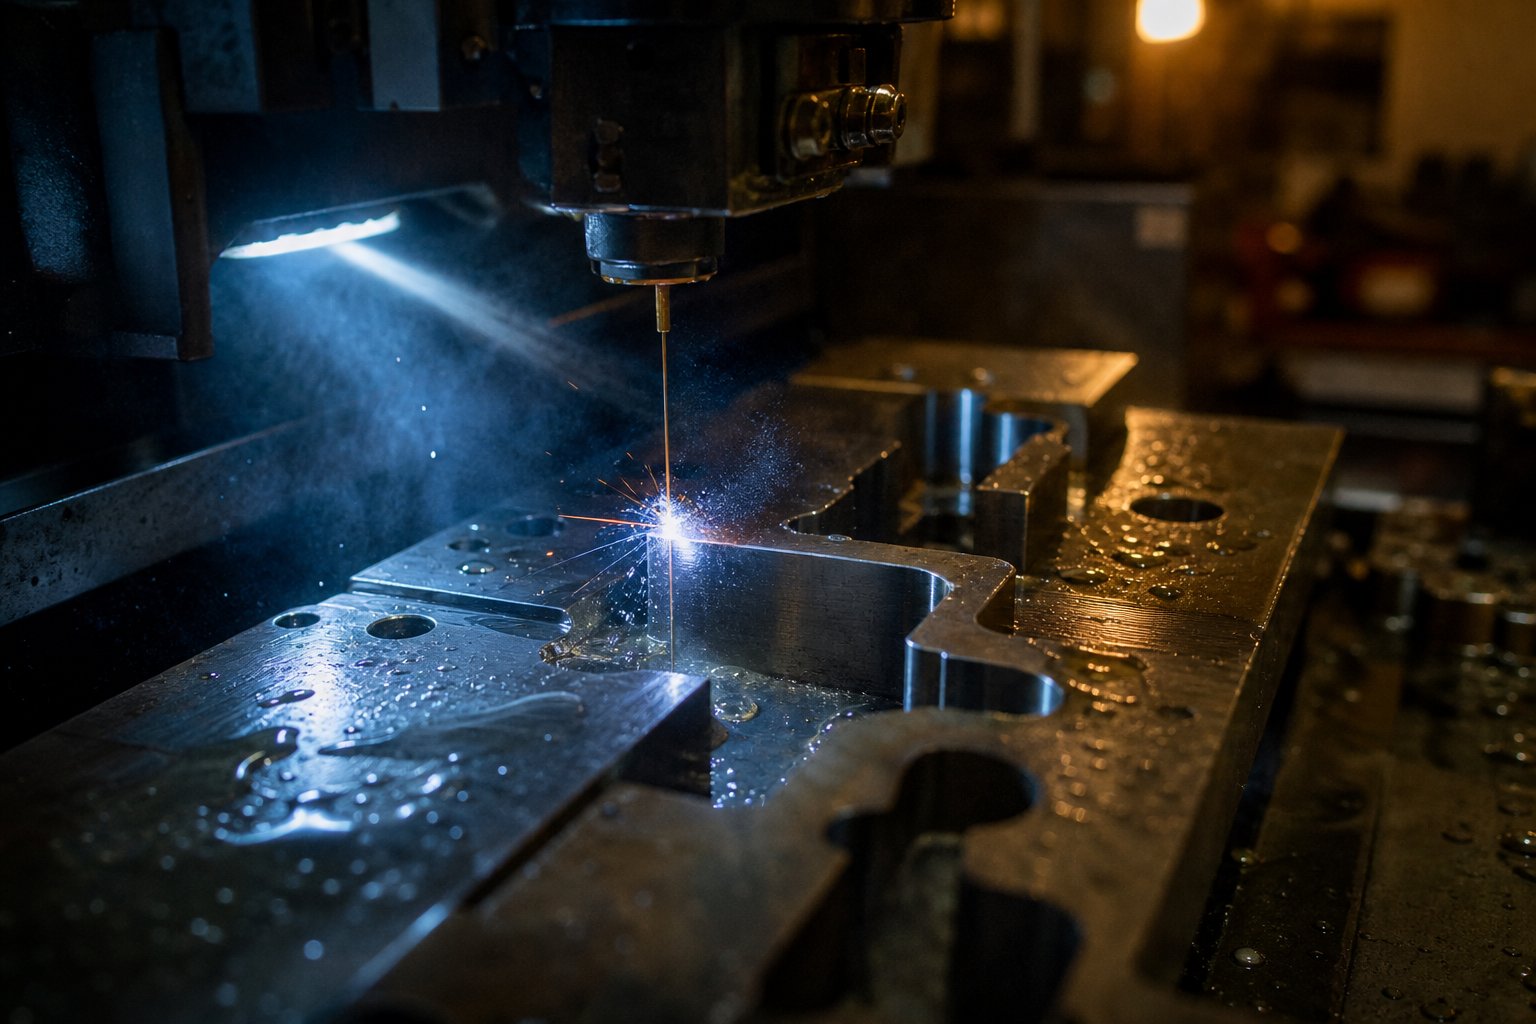
- Traadi EDM täppisprofiilide jaoks:Keerulised stantsi avad, stantsiprofiilid ja ebakorrapärased geomeetrilised kujundid lõigatakse traadi elektrilahendusega töötlemise abil. Traat põleb läbi karastatud terase ilma mehaanilise jõuta, tekitades profiilid, mille kogutäpsus on 0,0002 tolli (5 mikronit), ilma kuumusest{4}}mõjutatud tsooni moonutusteta.
- Viimistlustoimingud:Kriitiliste vormimispindade ja tõmberaadiuste poleerimine, lappimine või lihvimine. Pinnaviimistlus mõjutab otseselt materjali voolu vormimistoimingute ajal.
- Kokkupanek ja paigaldamine:Komponendid monteeritakse stantsikingadesse. Tüüblite tihvtide augud hõõrdutakse, kinnitustele paigaldatakse augud ja kõik vahed kontrollitakse projekteerimisnõuete järgi.
- Surma määrimine:Kokkupandud stants asetatakse enne tootmispressile üleviimist otsimispressi, et kontrollida kontakti mustreid ja sulgemiskõrgusi.
Erilist tähelepanu väärib traat-EDM stantside komponentide tembeldamiseks. NaguKMM Groupi tehniline juhendÜksikasjalikult võimaldab see tehnoloogia disaineritel toota kompaktsemaid stantse vähemate jaamade ja väiksemate pressidega, kasutades ära ühe-osa stantsi sektsioonide suurt rõngatugevust. "Punch from die" tehnika, kus matriitsi avast väljuv nälk muutub stantsiks, tagab sobivate komponentide täiusliku joondamise. Kuna traadi lõikamine toimub pärast kuumtöötlemist, ei toimu erodeeritud pinnal metallurgilisi muutusi, mis välistab moonutused, mis võiksid kahjustada lõhesid, mille arvutamiseks nii palju vaeva nägite.
Spetsiaalselt traadi EDM-i jaoks projekteerimine nõuab tähelepanu algusavade paigutusele, minimaalsetele nurgaraadiustele (peene traadiga saavutatav kuni 0,002 tolli / 50,8 mikronit) ja kitsenevatele reljeefnurkadele. Üldine tolerants pluss-miinus 0,0005 tolli (12,7 mikronit) on standardne, rangemad väärtused on saavutatavad lisatasu eest kooritud lõigete abil. Need võimalused muudavad traadi EDM-i asendamatuks stantsmetalli stantsimisel, kus profiili täpsus kontrollib otseselt detailide kvaliteeti.
Pressi spetsifikatsioonid, mis piiravad stantsi disaini
Siin on midagi, mida praktikandid disainerid õpivad raskel teel: ajakirjandus ei ole üldine jõuallikas. Selle füüsilised mõõtmed ja mehaanilised omadused seavad kõvad piirid igale stantsi kujundusotsusele ning neid piiranguid tuleb käsitleda alates esimesest päevast, mitte paigaldamise ajal.
Neli pressi spetsifikatsiooni kujundavad stantsi disaini kõige otsesemalt:
- Tonnaaživõime:Projekteerimisel arvutatud summaarne lõike- ja vormimisjõud peab langema alla pressi nimivõimsuse, tavaliselt 20-30% ohutusvaruga. Võimsuse ületamine ohustab pressraami kahjustusi, stantsi pragunemist ja ohtlikke ülekoormustingimusi.
- Voodi suurus:Matriitsi jalajälg (jalatsi mõõtmed) peab füüsiliselt mahtuma presstoe sisse. Ülekandmisvormide puhul peavad voodil olema kõik jaamad, millele lisandub vaba ruumi ülekandesõrmede ja praagi eemaldamiseks.
- Löögi pikkus:Silindri vertikaalne kogukäik peab ületama stantsi avatud kõrguse nõude. See tähendab piisavat vaba ruumi materjali etteandmiseks, vormitud osade tõstmiseks ja kõigi stantside sekkumiseta sissetõmbamiseks. Lühikesed löögid piiravad vormimise sügavust ja riba tõstekõrgust.
- Sulgemiskõrgus:Kaugus toe pinnast silindri esiküljeni alumises surnud punktis. Kokkupandud stantsi suletud kõrgus peab vastama pressi sulgemiskõrguse vahemikule (piiratud piirides reguleeritav). Saadaoleva pressi jaoks liiga kõrge või liiga lühike stants lihtsalt ei tööta.
Ülekandevormi disain toob kaasa täiendavaid piiranguid. Nagu märgitudTootja ülekandetoimingute katvus, peavad disainerid arvestama ülekandesüsteemi sammu pikkust (minimaalne ja maksimaalne), klambri pikkust, tõstekõrgust ja ülekandesõrmede tagasiteed allavajutamise ajal. Kui vajalike jaamade arv korrutatuna sammu pikkusega ületab presskihi võimsust, vajab projekt suuremat pressi või põhimõtteliselt teistsugust tootmisviisi.
Kogenud stantsidisainerid nõuavad enne ühe joone joonistamist täielikke pressi spetsifikatsioone. Tonnaaž, voodi suurus, käik, sulgemiskõrgus, löögid minutis, praagi avanemiskohad, akende mõõtmed mähise etteandmiseks: kõik need põhinevad disainil pigem fikseeritud parameetritena kui järelmõtlemistel.
Prooviproov ja praktilise kohandamise kunst
Die tryout on koht, kus teoreetiline disain kohtub tegeliku materiaalse käitumisega ja need kaks lepivad harva esimesel katsel ideaalselt kokku. Isegi simulatsioonitarkvara moodustamisel tekitavad sellised muutujad nagu hõõrdumine, pressi läbipaine, soojuse kogunemine ja materjali tegelikud omadused (võrreldes nominaalsete näitajatega) lüngad prognoositud ja vaadeldud tulemuste vahel.
Matriitsi proovimise ja reguleerimise protseduur järgib tavaliselt seda mustrit: kokkupandud stants läheb proovipressi, esialgsed tabamused tehakse vähendatud tonnaaži ja kiirusega ning saadud osi mõõdetakse vastavalt spetsifikatsioonidele. Kõrvalekalded eesmärgist käivitavad diagnostikaprotsessi, mis toimib sümptomist põhjuseni tagasi.
Survemäärimine ja sinine{0}}sobitamine on selles etapis põhitehnikad. Stantsitegija kannab vormitavatele pindadele õhukese kihi inseneri sinist (Preisi sinist), sulgeb matriitsi materjalile ja uurib saadud kontaktmustrit. Tugevalt sinise ülekandega alad näitavad kõrgeid kohti, millel on ülemäärane surve. Ülekandmiseta aladel on madalad kohad, kus stants ei puutu materjaliga kokku. Seejärel kohandab stantsija need pinnad käsitsi, eemaldades kõrged kohad ja moodustades madalaid alasid, kuni kontaktmuster on kõigis vormimispiirkondades ühtlane.
Tagasilöögikompensatsioon on sageli painutus- ja vormimisjaamade suurim proovikivi. Veteranteadlane Art Hedrick rõhutab, et disainerid peaksid keskenduma pigem tagasilöögi ennetamisele kui korrigeerimisele ning et olulised muutused pinge raskusastmes põhjustavad osade väändumist ja kallutamist. Proovimise ajal, kui äärikuosa vedrud avanevad üle tolerantsi, võib korrigeerimine hõlmata ülepainde nurga suurendamist, löögipunkti lisamist või tõmberõnga geomeetria muutmist, et pinge ühtlasemalt ümber jaotada.
Materjalivoolu reguleerimine on veel üks levinud proovilahutus. Joonistusoperatsioonide puhul võrdleb stantsitegija tühja perimeetri tegelikku tõmbe{1}}mõõtmisi simulatsiooniennustustega. Kui vormitavuse aruanne näitab antud alal 35 mm sissevoolu, kuid stants toodab ainult 30 mm, vajab tööriist selle täiendava 5 mm voolu saavutamiseks muutmist, olgu see siis raadiuse muutmise, joonestuse muutmise või tooriku hoidiku rõhu reguleerimise kaudu.
Kolm praktilist strateegiat vähendavad oluliselt proovimise kestust:
- Kasutage proovimiseks tegelikku materjali:Laske proovimaterjali tõmbetugevust{0}}testida, et veenduda, et selle mehaanilised omadused vastavad simulatsiooni sisenditele. Erinevused nominaalsete ja tegelike omaduste vahel selgitavad enamikku esimese tabamuse -üllatusi.
- Loo vormitavuse aruanne:Dokumenteerige simulatsiooniparameetrid, sealhulgas hõõrdetegurid, hoidmisrõhud, tooriku mõõtmed ja prognoositud tõmbe{0}}mõõtmised, et proovitehnikul oleks konkreetsed eesmärgid, millega sobitada.
- Juhtige metalli voolu geomeetriaga, mitte jõuga:Joonistushelmed ja raadiused tagavad ühtlase ja korratava voolu juhtimise. Materjali piiramisel üksnes tooriku hoidiku survele tuginemine tekitab tundlikkust materjali varieerumise ja protsessi ebastabiilsuse suhtes.
Matriit, mis väljub proovist ja toodab häid osi, on tootmise kinnitamiseks valmis. Kuid "tootmiseks valmis" ei tähenda "jookseb igavesti ilma tähelepanuta". Jõud, temperatuurid ja korduvad tsüklid, mis toodavad osi, põhjustavad samuti kulumist ning kulumise juhtimine on see, mis eraldab aastaid kasumlikult töötava stantsi ja stantsi, mis muutub mõne kuuga krooniliseks hoolduspeavaluks.
Dieedi hooldus ja tootmisprobleemide tõrkeotsing
Matriit, mis proovist väljub puhaste osade käitamisel, on oma disaini tõestanud. See, kas see töötab ka pärast 500 000 tabamust puhtana, sõltub täielikult hooldusdistsipliinist. Halvasti hooldatud tööriistad ei tooda ainult halbu osi; see kahjustab presse, vigastab operaatoreid ja muudab kuuekohalise-kohalise tööriistainvesteeringu korduvaks kulukeskuseks. Töötava ja ainult paberil eksisteeriva stantsimisvormi hooldusgraafiku erinevust mõõdetakse praagi määras, planeerimata seisakuaegades ja osade maksumuses.
Siin on ebamugav tõde: enamik kauplusi, millel on silt "die hooldus", käitavad tegelikult stantside parandamise programme. Nagu stantsimisvormi ekspertArt Hedrick juhib tähelepanu, kui teie igapäevaste tegevuste hulka kuulub katkiste patjade parandamine, kahjustatud sektsioonide keevitamine pärast tüüblite väljakukkumist või kokkupõrked osade kaevamine tõmbestantsidest, on see remont, mitte hooldus. Tõeline ennetav hooldus käsitleb esemeid, mis vajavad regulaarset tähelepanu, olenemata sellest, kui hästi matriit on valmistatud.
Tootmisstantside ennetavad hooldusgraafikud
Funktsionaalne hooldusprogramm töötab kindlaksmääratud ajavahemike järel, mis on seotud pigem löökide arvu kui kalendrikuupäevadega. 200 lööki minutis jooksev stants kogub kulumist palju kiiremini kui üks rattasõit kiirusega 40 SPM, nii et aja{3}}põhised graafikud lähevad asjast täiesti mööda. Jälgige tabamust ning koostage oma kontrolli ja hoolduse verstapostid tegeliku tootmismahu järgi.
Iga tootmisest naasev matriit peab enne riiulile naasmist läbima järgmised kontrollpunktid:
- Kontrollige kõigi kinnitusdetailide tihedust; otsige lahtiseid või puuduvaid tüüblitihvte, mis võivad võimaldada sektsioonide nihutamist.
- Kontrollige lõikeservi mõranemise, tuhmumise või pragude suhtes. Mõõtke teritamise kiireloomulisuse hindamiseks viimaste toodetud osade puuri kõrgust.
- Kontrollige vedrude väsimuspragusid või kinnitust (püsiv kokkusurumine). Asendage kõik vedrud, mille nimitsükli eluiga läheneb lõpule.
- Kontrollige kulumisplaate, nukkide pindu ja vormimisraadiusi, et näha, kas need ei kogune või ei kogune. Lihvige uuesti ja paigaldage vastavalt vajadusele.
- Puhastage igast õõnsusest ja tühimikuavast kogu praht, sealhulgas nälkjad, killud ja määrdeaine kogunemine.
- Määrige kõik stantsipinnad, juhttihvtid ja nukkmehhanismid.
- Veenduge, et kõik kaitsepiirded oleksid paigas ja töökorras.
- Kuivatage matriit põhjalikult, et vältida rooste tekkimist ladustamise ajal.
- Veenduge, et kõik lõikestantsid on oma hoidikutes kindlalt kinnitatud, ilma pöörlemiseta lahti.
Teritusintervallid varieeruvad olenevalt materjali- ja tootmisvajadustest, kuid praktiline juhis on teritada enne, kui jämedad ületavad detaili maksimaalse lubatud spetsifikatsiooni. Kui ootate, kuni operaatorid kaebavad, tähendab see, et stants on juba mõnda aega tootnud marginaalseid või tagasilükatavaid osi. Proaktiivne teritamine, mille käivitavad käiguloenduse sihtmärgid, mis on valideeritud ajalooliste jäsemete mõõtmise andmete põhjal, hoiab osad järjepidevalt spetsifikatsioonides.
Teritamisel on lihvketta valik olulisem, kui enamik poode mõistab. Tööriistaterased nagu D2 ja pulbrilised metallid sisaldavad kõva karbiidist basseine, mis peavad vastu tavapärastele ratastele. Ratas, mis laeb, mitte ei lagune, tekitab liigset kuumust, mis võib pehmendada, kuumeneda{3}}kontrollida või lõhestada just seda osa, mida proovite taastada. Kasutage üleujutusjahutusvedelikku, konsulteerige abrasiivide tarnijaga materjalidega-sobivate rataste osas ja lihvige nihkenurki, mis tasakaalustavad lõikejõude kogu matriitsi sektsioonis, et säilitada stantsi-ja-nuppude joondamine.
Murde ja mõõtmete triivi tõrkeotsing
Kui osade kontrollimine ebaõnnestub, viitab sümptom põhjusele, kui teate, kuidas seda lugeda. Näiteks stantsimisel tekkiva jämeduse tõrkeotsing ulatub peaaegu alati kliirensi halvenemiseni. Torud ja nupud kuluvad järk-järgult, suurendades nende vahelist vahet. See kasvav vahe tähendab, et materjal veereb enne purunemist kaugemale kliirensitsooni, tekitades iga järjestikuse löögi korral raskemaid jäsemeid.
Mõõtmete triiv räägib teist lugu. Kui aukude asukoht või profiili mõõtmed tootmistsükli jooksul järk-järgult nihkuvad, on algpõhjus tavaliselt kulumisest{1}}indutseeritud joondusviga: juhttihvtide lõdvenemine, stantside osade nihkumine kulunud tüüblitel või stantsihoidjate haardumine. Järsud mõõtmete nihked viitavad seevastu mehaanilisele rikkele, nagu katkine tüübel, mõranenud matriitsi osa või nihkunud vaheseib.
Nälkjate tõmbamise põhjused ja lahendused väärivad erilist tähelepanu, sest üks tõmmatud nälkjas, mis kantakse läbi progresseeruva matriitsi, võib ühe löögiga kahjustada kõiki allavoolu jaamu. Nälkjad kleepuvad torkepindade külge tänu nälkjate kumerusest tekkinud vaakumtaskutele, suurte lõikevahede tõttu, mis välistavad pressi-sobivuse hoidmise, magnetiseeritud stantside tõttu pinna lihvimisel või väsinud vedruväljatõukurite tõttu, mis ei lükka enam nälkja vabaks. Tõhusate vastumeetmete hulka kuuluvad väikeste õhuavade õhutamine läbi stantsimiskeskuste, et vähendada vaakumit, kasutada vastupidises-koonusvormimisnuppe, mis hoiavad tihvte surve all, vedruga -väljatõmbeseadmete paigaldamist, kõigi komponentide demagnetiseerimist pärast lihvimist ja määrdeaine viskoossuse vähendamist probleemsetes piirkondades.
Järgmine tabel kaardistab kõige levinumad tootmissümptomid nende tõenäoliste algpõhjuste ja parandusmeetmetega.
| Sümptom | Tõenäoline algpõhjus | Parandustegevus |
|---|---|---|
| Ülemäärased või kasvavad pursked | Perforaatori/nupu kulumine suurendab efektiivset kliirensit | teritada lõikeservi; kontrollige kliirensit ja lähtestage, kui see ületab lubatud piiri |
| Murtud ainult ühel küljel | Mulgustamine-sunni-vale joondamiseks (juhiku kulumine, lahtised osad) | Kontrollige juhttihvtide/pukside kulumist; kontrollige tüüblid ja pingutage matriitsi sektsioone |
| Mõõtmete järkjärguline triiv | Juhtkomponentide, juhttihvtide või asukoha määramise funktsioonide kulumine | Asendage kulunud piloodid; rebush juhendid; kontrollige riba registreerimise täpsust |
| Järsk mõõtmete nihe | Katkine tüübel, pragunenud osa või nihkunud komponent | Võtke lahti ja kontrollige; asendada ebaõnnestunud komponendid; kontrollige stantsi sulgemiskõrgust |
| Nälkjas tõmbamine ribale | Vaakum, liigne kliirens, magnetism või nõrgad ejektorid | Ventilaatorid; paigaldage kinnitusnupud; demagnetiseerida; vahetage väljaviske vedrud |
| Enneaegne löögi purunemine | Liigne nihkekoormus, vale joondamine, ebapiisav tugi või vale terase klass | Kontrollige joondust; kontrollige tugiplaadi kõvadust; hinnata terase valikut; lisa nihkenurk |
| Riba söötmishäire või lukk | Nõrgad või purunenud tõstevedrud; praht toiteteel; vale sööda vabastamise ajastus | Asendage tõstevedrud; puhas stants; reguleerige pressi etteande ajastust ja vabastamise nurka |
Diagnostiline lähenemine on lihtne: jälgige sümptomit, tehke kindlaks, kas see ilmnes järk-järgult või äkki, tuvastage defekti esinemiskoht detailil või ribal ja jälgige sellest kohast tagasi vastutava matriitsi komponendini. Järkjärguline algus tähendab kulumist. Äkiline algus tähendab ebaõnnestumist. Osa asukoht osutab otse asjaomasele jaamale või komponendile.
Dieedi eluea pikendamine disaini ja pinnatöötluse abil
Reaktiivne hooldus hoiab stantsi töös. Ennetavad strateegiad pikendavad iga teenuse vahelist intervalli, parandades seda, kuidas pikendada stantsimisvormide eluiga tunduvalt kaugemale algtaseme ootustest. Kolm lähenemisviisi annavad mõõdetavaid tulemusi:
Pinnatöötlused ja kattedlisage kulumiskindel barjäär-komponentide geomeetriat muutmata.PVD (Physical Vapor Deposition) kattedkanda kõvastunud stantsi komponentidele üliõhukesi kilesid (tavaliselt 1-5 mikronit) sellistest materjalidest nagu TiN, TiCN või AlTiN. Need katted suurendavad pinna kõvadust kuni 3000+ HV, vähendavad hõõrdumist ja lõhenemist ning taluvad termilist lagunemist. Kuna kiled on konformsed ja äärmiselt õhukesed, ei mõjuta need mõõtmete tolerantse ega stantsimise-vahet{8}}. AlTiN-põhised katted on eriti tõhusad kõrgtugevat terast töötavate progressiivsete stantside puhul, samas kui TiCN vähendab liimi kulumist ja materjali kogumist vormimisjaamades. Paljud kauplused katavad stantsid ja nupud pärast iga lihvimistsüklit uuesti, et taastada kulumiskindlus minimaalsete kuludega.
Disaini modifikatsioonidmis vähendavad pingekontsentratsiooni, pikendavad komponendi eluiga allika juures. Suuremate raadiuste lisamine stantsi õlgadele, õigete nihkenurkade lisamine maksimaalse lõikejõu vähendamiseks ja piisava ristlõike paksuse määramine õhukeste stantside jaoks{1}} hoiavad ära tingimused, mis põhjustavad enneaegset riket. Mõnikord ei ole kroonilise purunemisprobleemi -pikim lahendus parem teras või sagedasem teritamine. See on komponendi ümberkujundamine, et kõrvaldada pingetõus, mis seda pidevalt põhjustab.
Materjali uuendusedkroonilise kulumise jaamade jaoks nihutage majandust. Iga 50 000 löögi järel teritamist vajava D2 stantsi asendamine 500 000 lööki kestva karbiid-sisestatud versiooniga maksab juba ette rohkem, kuid välistab üheksa teritustsüklit ja sellega seotud seisakuid. Otsus taandub tootmismahule: suure-mahuga programmid õigustavad esmaklassilisi materjale, kuna osade{9}}hoolduskulud langevad isegi siis, kui tööriistainvesteeringud suurenevad.
Hooldusdistsipliin, tõrkeotsinguoskused ja eluea pikendamise{0}}strateegiad määravad koos, kas stantsimisvorm tagab kavandatud ROI või kulutab ressursse kogu tootmisea jooksul. Need võimalused paljastavad palju ka organisatsioonide kohta, kes loovad ja toetavad stantsimistööriistu, mis on just see, mis on oluline, kui hinnatakse stantsikujunduspartnerit keerukate ja suure mahuga programmide jaoks.
Keeruliste stantsimisprojektide jaoks stantsimispartneri valimine
Tootmises stantsi säilitamine on üks väljakutse. Selle õige kavandamine ja ehitamine on teine asi ning keeruliste programmide puhul, millel on kitsad tolerantsid, mitme jaama järkjärguline paigutus või nõudlikud materjalivoo nõuded, ületab see väljakutse sageli selle, mida üks insenerimeeskond üksi hakkama saab. Vormide disainipartneri valimise teadmine muutub sama oluliseks kui stantside disaini tundmine.
Keerukate projektide disainipartneri hindamine
Pädev matriitsitöökoda saab printimiseks töödelda komponente. Erandlik seab enne terase lõikamist trükise kahtluse alla. Erinevus ilmneb tööriistades, mis töötavad kiiresti ilma pideva reguleerimiseta, võrreldes tööriistadega, mis töötavad paberil, kuid võitlevad teiega tootmises. Mis neid kahte eristab?
Otsige partnereid, kes näitavad üles tõelist sügavust nendes valdkondades:
- Dieedi struktuuri ekspertiis:Kas nad saavad selgitada, miks nad valisid teie rakenduse jaoks konkreetse eemaldaja konfiguratsiooni, tõstekõrguse või möödaviigu sälgu geomeetria? Partnerid, kes kasutavad vaikimisi sama matriitsi arhitektuuri, olenemata osa keerukusest, on punane lipp.
- Kliirensi ja jäme kontrolli valdamine:Kas need optimeerivad stantsimise-to-kliirensi vastavalt teie tegelikele materjali-, paksusele ja servade kvaliteedinõuetele või rakendavad nad üldist protsenti?
- Materjalivoolu probleemi-lahendamine:Kas nad suudavad vormimis- ja joonistusjaamade puhul näidata kogemusi sissetõmbamise-haldamisel, kortsude kalduvuse kontrollimisel ja tagasilöögi kompenseerimisel geomeetria, mitte toore jõu abil?
- Ettevõttesisene{0}}tööriistade valmistamise võimalus:Tarnijad, kes tegelevad oma-inseneri ja tööriistade valmistamisega, saavad itereerida kiiremini, säilitada tihedamat suhtlust projekteerimise ja kaupluse-korruse teostamise vahel ning lahendada prooviprobleemid ilma eri organisatsioonide vahel üleandmisviivitusteta.
- Koostöölise disaini iteratsioon:Parimad partnerid kohtlevad teie insenerimeeskonda kaastöötajatena, mitte tellimuste{0}}vastuvõtjatena. Nad lükkavad tagasi funktsioone, mis tekitavad tootmises peavalu, pakuvad välja kulusid vähendavaid alternatiive ja jagavad simulatsioonitulemusi enne terasele pühendumist.
- Tõestatud tööstuskogemus:Küsige konkreetseid näiteid stantside kohta, mille nad on ehitanud sarnaste osade geomeetria, materjalide ja mahtude jaoks. Kogemus teie rakenduse tüübiga, olgu see siis autokonstruktsiooni, elektripistiku või seadme korpusega, vähendab õppimiskõverat, mis muidu teie proovimise ajal ilmneb.
Kohandatud stantsilahenduste peamised võimalused
Keerulised stantsimisvormide inseneriteenused ulatuvad kaugemale teie määratud ehitamisest. Tegelik väärtus ilmneb siis, kui partner tuvastab probleemid, mida te pole veel näinud: ribapaigutus, mis raiskab materjali, jaamade jada, mis tekitab kandurivõrkudele tarbetut pinget, või vormimisraadius, mis tekitab tootmismaterjalis lõhesid, mis on nominaalsest spetsifikatsioonist kõvemad.
Kohandatud stantsimisvormide lahenduste hindamisel seadke esikohale tarnijad, kes pakuvad otsast-otseni-tuge kontseptsioonist kuni tootmise valideerimiseni.YICHENillustreerib seda mudelit, ühendades tööriistainsenerid projekteerimisel-raskete teadmistega, mis hõlmavad matriitsi struktuuri, komponentide spetsifikatsioone, stantsi ja tõstuki kujundust, möödaviigu sälkude geomeetriat, jäsemete reguleerimise optimeerimist ja materjalivoo projekteerimist. Nende keskendumine vormiarenduse tehnilistele-intensiivsetele aspektidele muudab need hästi sobivaks programmidesse, kus standardsed kataloogitööriistad ei vasta ja kohandatud probleemide -lahendamine viib tulemuseni.
Lisaks igale üksikule tarnijale kasutage enne partnerluse sõlmimist praktilise kontrollnimekirjana järgmisi stantsitarnija hindamiskriteeriume:
- Küsige viiteid projektidele, mille keerukuse, materjali ja mahu nõuded on võrreldavad.
- Küsige nende prooviprotsessi kohta: kas nad kasutavad enne tarnimist esmalt{0}}osad oma pressidel või saab teie tootmispressist prooviplatvorm?
- Kinnitage kvaliteetseid seadmeid ja rajatisi, sealhulgas traadi EDM-i, CNC-töötlemiskeskuseid, pinnalihvimist ja{0}}majasisene kuumtöötlust või kvalifitseeritud kuumtöötluspartnereid.
- Hinnake reageerimisvõimet tsiteerimise etapis. Partner reageerib aeglaselt, enne kui ta teie raha kätte saab, kiirendab pärast seda harva.
- Kontrollige, kas nad pakuvad pidevat stantside hooldustuge või eluaegseid hoolduslepinguid, mis kaitsevad teie tööriistainvesteeringuid pärast tootmise käivitamist.
Selles juhendis käsitletud distsipliinid alates kliirensi arvutustest ja riba paigutuse optimeerimisest kuni katse reguleerimise ja ennetava hoolduseni esindavad teadmistebaasi, mida teie stantsipartner peaks ladusalt demonstreerima. Tarnija, kes mõistab neid põhimõtteid põhjalikult, loob tööriistad, mis töötavad hooldusintervallide vahel kauem, toodavad puhtamaid osi alates esimesest löögist ja kohanduvad elegantsemalt, kui materjali- või mahunõuded muutuvad programmi keskel. See on pigem partneri kui müüja valimise tulu.
Lehtmetallist stantsimisstantsid, stantside disainimine ja valmistamine KKK
1. Mis vahe on progresseeruval stantsil ja liitvormil?
Kombineeritud stants teeb ühes jaamas korraga mitu lõikamistoimingut ühe vajutuskäigu jooksul, valmistades lamedaid osi, millel on suurepärane ava{0}}--täpsus. Progressiivne stants kasutab mitut järjestikku paigutatud jaama, kusjuures riba liigub ühe sammu võrra edasi ühe käigu kohta, nii et iga tsükkel töötab mitmel osal erinevatel valmimise etappidel. Progressiivsed stantsid saavad hakkama suurema osade keerukusega, sealhulgas kombineeritud lõikamine, painutamine ja vormimine, samas kui liitstantsid pakuvad väiksemaid tööriistakulusid ja paremat osade tasasust lihtsama geomeetria jaoks. Valige liittööriistad keskmise -mahuga lamedate osade jaoks, mis vajavad ranget positsioonitolerantsi, ja järkjärguline tööriistad suure-mahuliste mitme-funktsiooniga osade jaoks, mis nõuavad automaatset pooli etteandmist.
2. Kuidas arvutate lehtmetalli stantsimisel stantsimise-to-vahet?
Punch{0}}to-kliirens arvutatakse protsendina materjali paksusest külje kohta. Standardne lähtepunkt on ligikaudu 10% külje kohta, kuigi tänapäeva praktika kasutab tööriistade pinge vähendamiseks ja stantsi eluea pikendamiseks sageli 11-20%. Protseduur hõlmab tooriku materjali tuvastamist, varude paksuse kinnitamist, materjali tüübi ja tõmbetugevuse põhjal tehniliste võrdlustabelite soovitatud lõtku protsendi otsimist, seejärel paksuse korrutamist selle protsendiga, et saada külje kliirens. Tühjendamiseks vastab stantsi ava soovitud tooriku suurusele, samal ajal kui mulgustus on alamõõduline kahekordse kliirensi võrra. Aukude stantsimiseks sobib augustus soovitud augu suurusega, samal ajal kui matriitsi ava on kaks korda suurem. Kõvemad materjalid nõuavad laiemat kliirensit, samas kui pehmemad materjalid ja täpne töö nõuavad tihedamaid vahesid.
3. Mis põhjustab stantsimisvormides jäme moodustumist ja kuidas seda parandada?
Burri moodustumine tuleneb peamiselt järkjärgulisest servade kulumisest põhjustatud stantsi{0}}kuni-kliirensi vähenemisest. Kui löögid ja nupud kuluvad, suureneb nende vaheline tõhus vahe, võimaldades materjalil enne purunemist kaugemale veereda kliirensitsooni, mis tekitab iga järjestikuse löögiga raskemaid purse. Ühepoolsed-jäljed näitavad kulunud juhttihvtide või lahtiste stantsiosade stantsi-to-nihet. Korrigeerivad toimingud hõlmavad lõikeservade teritamist enne, kui jämedad ületavad detaili lubatud spetsifikatsiooni, kliirensi kontrollimist ja lähtestamist, kui see on üle lubatud piiri triivinud, juhttihvtide ja pukside kulumise kontrollimist ning tüüblite kontrollimist, et matriitsi sektsioonid oleksid õiges kohas. Proaktiivne teritamine, mille käivitavad löögiloenduse sihtmärgid, mitte visuaalne kontroll, hoiab ära marginaalsete osade pikendamise.
4. Milline tööriistateras on parim stantside ja nuppude tembeldamiseks?
Parim tööriistateras sõltub konkreetsest rakendusest. D2 (kõrge-süsinikusisaldusega-kroom) domineerib suure-mahuga tühjendamise ja augustamise puhul, kuna see pakub pärast kuumtöötlemist suurepärast kulumiskindlust ja mõõtmete stabiilsust. A2 (õhk{7}}kõvenemine) tagab parema sitkuse kui D2, muutes selle eelistatavaks kohtades, kus põrutuslöögid või õhukesed ristlõiged tekitavad purunemisohu, näiteks dünaamilise koormuse korral löökide tekitamine. M2 (kiir{12}}kiirteras) säilitab kõvaduse ka kõrgetel temperatuuridel, mis on eelis kiirelt{13}}kasutavate progresseeruvate stantside puhul, kus hõõrdekuumus pehmendab tavapäraseid külm{14}}töödeldud teraseid. Jaamade jaoks, mis tembeldavad abrasiivseid materjale nagu roostevaba teras või räniterasest laminaadid, tagavad volframkarbiidist sisetükid äärmise kulumisaja, mida mõõdetakse miljonites lisalöökides. Nende klasside pulbermetallurgia variandid pakuvad rafineeritud karbiidstruktuuride kaudu samaaegselt paremat sitkust ja kulumiskindlust.
5. Kuidas valida keerukate tembeldamisprojektide jaoks usaldusväärne stantsikujunduspartner?
Hinnake potentsiaalseid partnereid stantsikonstruktsioonide teadmiste, kliirensi ja jäsemete juhtimise meisterlikkuse, materjalivoo probleemide{0}}lahendamise ja-sisemise tööriistade valmistamise võime osas. Tugev partner seab teie disaini kahtluse alla enne terase lõikamist, optimeerib kliirensi tegelike materjali- ja servakvaliteedinõuete, mitte üldiste protsentide alusel, ning demonstreerib kogemusi sissetõmbe ja tagasitõmbe haldamisel geomeetria kaudu. Pakkujad, nagu YICHEN, on spetsialiseerunud rasketele stantsimisvormide projekteerimise-probleemidele, mis hõlmavad stantsi struktuuri, komponentide spetsifikatsioone, tõstuki disaini, möödaviigu sälkude geomeetriat ja materjalivoo inseneritööd. Peamised hindamiskriteeriumid hõlmavad võrreldavatelt projektidelt viidete taotlemist, selle kinnitamist, kas need valmistavad esmalt-osad oma pressides, kvaliteetsete seadmete, nagu traadi EDM- ja CNC-töötlus, kontrollimine ning reageerimisvõime hindamine pakkumise etapis.


