


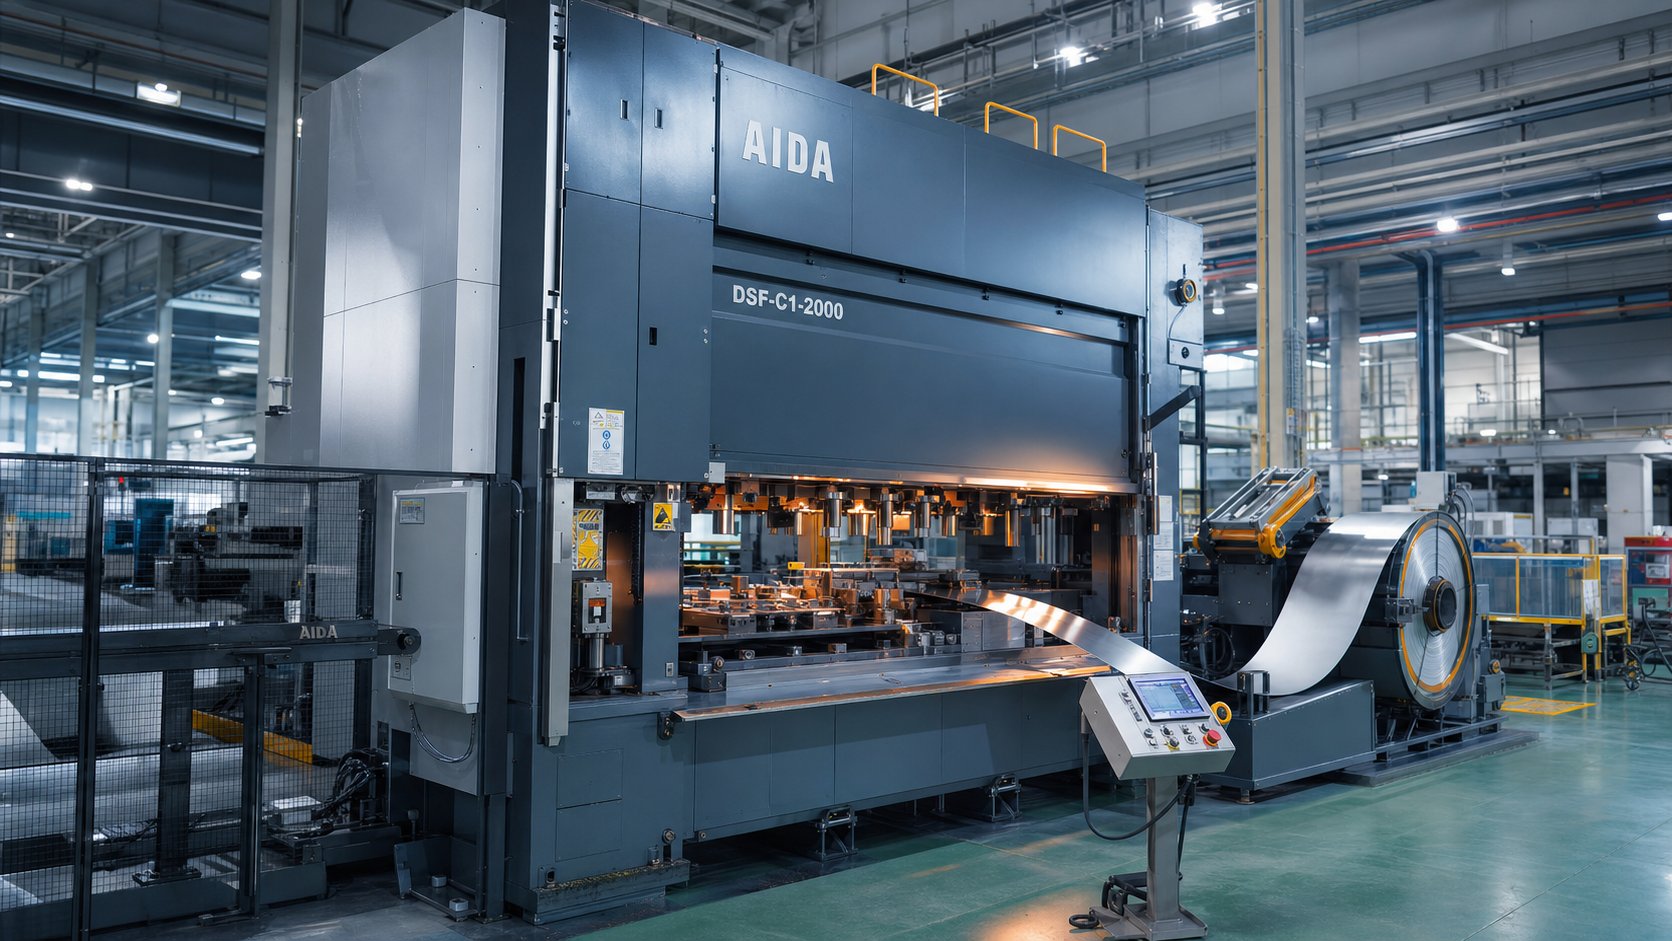
Mida progressiivne stantsimismasin tegelikult teeb
Kujutage ette, et lame metallist mähis siseneb masina ühte otsa ja väljub teisest täielikult vormitud, täpse osana-ei mingit käsitsi teisaldamist ega sekundaarseid seadistusi. See on progressiivne stantsimine tegevuses.
Mis on progressiivne stantsimismasin
Niisiismis on progressiivne die? Oma põhiolemuselt on see mitme jaamaga{0}}tööriist, mis teostab metallribal järjestikuseid lõikamis- ja vormimistoiminguid, kui see läbi pressi liigub. Selle tööriista ümber ehitatud masin muudab kontseptsiooni pidevaks tootmiseks.
Progressiivne stantsimismasin on integreeritud tootmissüsteem, mis ühendab mehaanilise või servopressi, mitme{0}}jaama progressiivse stantsikomplekti ja automaatse spiraali-etteandeliini, et muuta lamedad metallribad pidevate järjestikuste pressikäikudega viimistletud osadeks.
Iga pressi liigutus viib riba edasi kindla vahemaa võrra, -mida nimetatakse etteande sammuks-, samal ajal kui iga jaam sooritab kindla toimingu: augustamine, painutamine, vormimine või äralõikamine. Osa jääb kanduriba külge, kuni lõppjaam selle valmis komponendina eraldab. See mähisega-toiteline pidev tsükkel annab progressiivsele stantsimismasinale kiiruse ja korratavuse, valmistades sageli sadu osi minutis minimaalse operaatori sekkumisega.
Miks masina{0}}keskne perspektiiv on oluline?
Enamik ressursse keskendub progressiivsele tembeldamisele kui teenusele või protsessi kirjeldusele. See artikkel käsitleb teistsuguse nurga alt,{1}}käsitledes stantsimismasinat ennast kui peamist teemat. Miks? Kuna tootmisinsenerid, kes hindavad kapitalivarustust, peavad mõistma, kuidas raami jäikus, ajami tüüp ja etteande täpsus mõjutavad stantsi jõudlust. Hankimisvõimalusi võrdlevatele hankemeeskondadele on kasulik teada, millised masina spetsifikatsioonid mõjutavad osade kvaliteeti ja kogu omamiskulusid.
Olenemata sellest, kas määrate uut pressimisliini või kvalifitseerite tarnija põrandavõimsust, on masin see muutuja, mis määrab, mis on saavutatav tolerantsi, kiiruse ja stantsi eluea osas. Eesolevad jaotised jaotavad iga alamsüsteemi -pressiraamist kuni vanaraua rennini,-nii et saate ühendada varustuse valikud otse osade tulemustega.
Põhikomponendid masina sees
A progressiivne stantsimismasinei ole üksainus seade,{0}}see on alamsüsteemide süsteem, millest igaüks täidab konkreetset tööd, mis kantakse edasi järgmisele. Eemaldage masin selle põhielementideni ja leiate pressraami, mis tagab struktuurse selgroo, metallitöötlemist teostava stantsikomplekti ja spiraalliini, mis tarnib toorainet metronoomilise täpsusega. Nende elementide koostoime mõistmine aitab teil ennustada osade kvaliteeti enne esimese tabamuse maandumist.
Pressraami tüübid ja konstruktsiooni jäikus
Raam on skelett, mis peab vastu igale vormimisjõule. Progressiivsetes stantside rakendustes domineerivad kolm levinud arhitektuuri:
- Vahe{0}}raam (C-raam)– Pakub kolme-poolset juurdepääsu ja kompaktset ruumi, mis muudab selle kulu-efektiivseks kergema-tonnaažitöö jaoks. Kompromiss on nurga läbipaine koormuse all; kuna üks külg on avatud, paindub raam iga tõmbega veidi, mis võib mõjutada kitsaid-tolerantsi omadusi.
- Sirge{0}}külg– Mõlemal küljel asuvad vertikaalsed sambad kõrvaldavad nurkläbipainde, tagades ülima stantsi eluea ja mõõtmete ühtsuse. See on valik{1}}progressiivsete stantside jaoks, mis töötavad suurel hulgal või nõuavad häid tolerantse.
- Tie{0}}varras– Kasutab krooni, sammaste ja voodi kokku kinnitamiseks{0}}eelpingestatud tugivardaid. Tulemuseks on jäik, vibratsiooni-summutatud struktuur, mis sobib raske-tonnaažiga rakendusteks, kus isegi mikro-läbipaine halvendab detailide täpsust.
Miks on jäikus nii oluline? Iga tuhandik tolli raami kõrvalekaldumine tähendab otse teie tembeldatud osa mõõtmete muutumist. Sirge-külje- või-vardapress hoiab tööriistade stantsid joondatud kogu käigu jooksul, säilitades vahed, mis määravad puuri kõrguse, augu kvaliteedi ja vormitud-funktsiooni täpsuse.
Die Seti paigutus ja jaamade järjestus
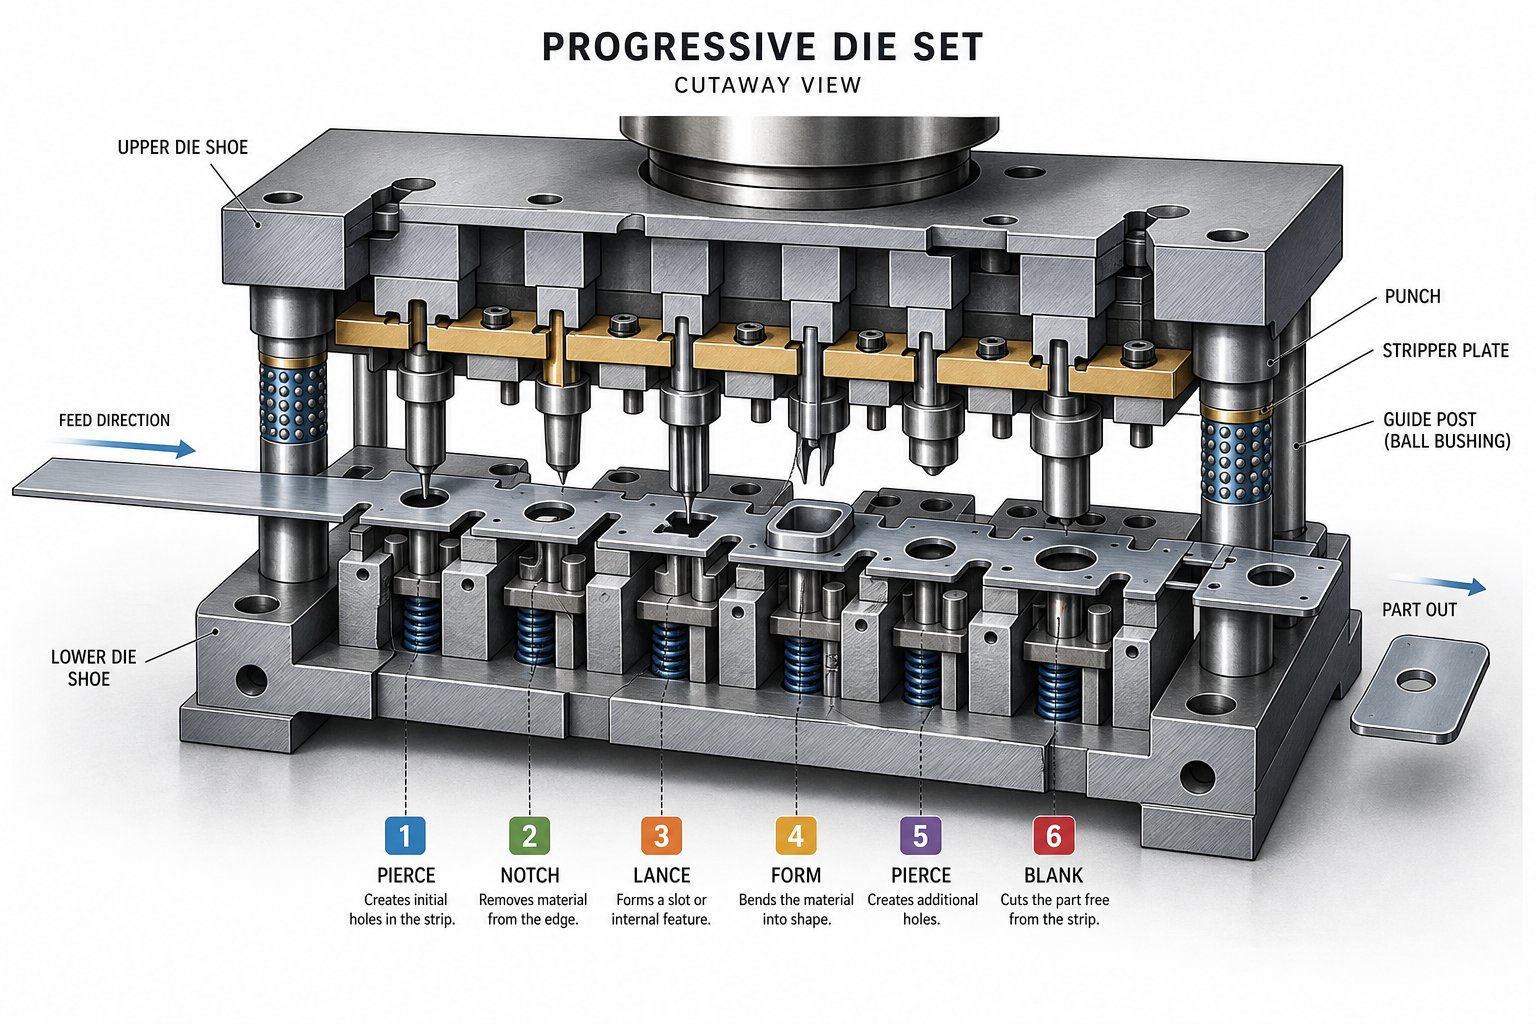
Pressi sees asub stantsimisvorm -täppis-ülemiste ja alumiste kingade, juhtpostide, stantside, stantsnuppude, juhtnupude, eemaldajate ja vedrude mehaaniliselt töödeldud koost. Progressiivsed stantsid paigutavad need elemendid mitmesse jaama, millest igaüks on pühendatud konkreetsele toimingule:
- Piercing– Metallist mulgustavad tööriistad loovad ribale augud, pilud või juhtelemendid.
- Tühjendamine– Eemaldab suuremad materjalilõigud, et määrata osa perimeetri geomeetria.
- Vormimine ja painutamine– Vormib tasase tooriku kolmemõõtmelisteks{0}}joonteks.
- Mündimine– Rakendab suurt survejõudu kriitiliste pindade mõõtmete tihedaks kontrollimiseks.
- Katkestus– Eraldab valmis detaili kanduribast.
Jaamade järjestamine järgib tahtlikku loogikat: lähtepunkti tunnused stantsitakse asukoha täpsuse huvides varakult, moodustamistoimingud tehakse pärast augustamist, et vältida moonutusi, ja katkestus on alati viimane. Jaamade vaheline kaugus -võrdne etteande sammuga-määrab, kui kaugele riba tõmbega edasi liigub. Hästi-disainitud järkjärguline stantsitööriista tasakaalustamise jaam arvestab riba stabiilsust, tagades, et iga toimingu jaoks on ruumi kandurit kahjustamata.
Söötmis-, suunamis- ja praagisüsteemid
Täppisstantsimisvormid on täpselt nii täpsed, kui täpselt neid toidab materjali kohaletoimetamise süsteem. Tüüpiline mähiseliin sisaldab kolme integreeritud funktsiooni:
- Lahtirullija– Toetab ja maksab spiraali kontrollitud pingega.
- Sirgendaja (tasandus)– Viib riba läbi reguleeritavate rullide, mis eemaldavad mähise -seadistatud kõveruse, juhtides lamedat materjali stantsi.
- Servo või rullisöötur– Liigutab riba iga tsükliga täpse vahemaa võrra edasi, seejärel hoiab seda vajutuskäigu ajal paigal.
Kui riba matriitsi siseneb, sisenevad juhttihvtid eelnevalt-augustatud aukudesse, et registreerida selle täpne külg- ja pikisuunaline asend igas jaamas. Ribade juhtsiinid hoiavad materjali tsentreeritud, samal ajal kui tõstjad tõstavad selle löökide vahel matriitsi pinnast kõrgemale, vältides takistusjälgi ja tagades sujuva edenemise.
Vanametalli on vältimatu kõrvalsaadus. Torkamisel tekkivad nälkjad kukuvad läbi matriitsi avade toe all olevatesse rennidesse, samas kui luustiku riba väljub pressi tagaosast vanaraua konveierile või hakkijale. Usaldusväärne jääkide eemaldamine hoiab ära nälkjate tõmbamise-seisundi, kus nälkjas sõidab koos stantsiga üles ja kahjustab järgmist osa või stantsi ennast.
| Komponent | Esmane funktsioon | Mõju osade kvaliteedile |
|---|---|---|
| Vajutage raami | Peab vastu moodustavatele jõududele, säilitab joonduse | Kontrollib läbipainde; mõjutab otseselt mõõtmete täpsust ja stantsi eluiga |
| Stantsikomplekt (stantsimisvormid) | Teostab järjestikust lõikamist, vormimist ja eraldamist | Määrab objektide geomeetria, tolerantsid ja pinnaviimistluse |
| Coil feeder ja sirgendaja | Pakub lamedat riba täpse etteande sammuga | Tagab järjepideva edenemise; hoiab ära söötmishäirete ja asendivigade |
| Pilootsüsteem | Registreerib riba asukoha igas jaamas | Säilitab jaamade -ja- joonduse mikronites |
| Riba juhtsiinid | Keskmised ribad külgmiselt läbi matriitsi | Hoiab ära viltu, mis põhjustab ebaühtlast tuhmumist või moodustumist |
| Praagi äravedu (rennid ja raiujad) | Väljastab nälkjad ja luustiku ribad | Väldib nälkjate tõmbamist, stantside kokkupõrkeid ja pinnadefekte |
Kui iga alamsüsteem töötab koos-raam, mis neelab koormust ilma läbipaindeta, söötja tarnib riba kallakul, piloodid lukustavad ja puhastavad jäätmeid puhtalt-, on tulemuseks ühtne süsteem, mis suudab toota tuhandeid identseid osi tunnis. Järgmine muutuja võrrandis on liikumine ise: kuidas press muundab salvestatud energia kontrollitud liuguri liikumiseks, mis viib iga jaama läbi selle vormimistsükli.
Kuidas progressiivne tembeldamisprotsess toimib
Teate, mis masina sees on. Tegelik küsimus on: kuidas stantsimispress töötab, kui kõik alamsüsteemid käivituvad pidevas tsüklis? Vastus peitub progressiivses stantsimisprotsessis endas-koreograafilises jadas, kus lamedast mähist saab üks jaam korraga valmis osa, ilma et ribalt lahkutaks kuni lõpliku lõikeni.
Samm{0}}sammhaaval-ribade edenemine
Kujutage ette lahtirullijale laaditud metallist mähist. Sirgendaja eemaldab kumeruse ja servosöötur nihutab riba stantsi sisse kindla vahemaa-edenemissammu võrra. See helikõrgus võrdub jaamade -tsentrite-vahega ja määrab osa voolu läbi kogu tööriista. Iga vajutus kordab seda söötmis-ja-vormitsüklit.
Siin on järkjärguline tembeldamisprotsess, mis on jagatud selle põhietappideks:
- Rullide laadimine ja ribade etteandmine– Söötur suunab lamedat materjali matriitsi avasse. Registreerimise loomiseks tehakse algsesse jaamasse esialgsed pilootaugud.
- Pilootnõela haaramine– Kui ülemine stants laskub, sisenevad täpsed juhttihvtid eelnevalt-augustatud aukudesse, lukustades riba täpselt külg- ja pikisuunas enne lõikejõu rakendamist.
- Piercing ja torkamine– Torustab stantsitud metalli, et luua auke, pilusid ja reljeefseid elemente, mis valmistavad tooriku ette järgnevaks vormimiseks.
- Vormimine ja joonistamine– Jaamad painutavad, mündavad või tõmbavad materjali kolmemõõtmeliseks{0}}kujuks. Kanduriba paindub konstrueeritud kinnituspunktides, et võimaldada vertikaalset liikumist ilma sammu täpsust kaotamata.
- Kärpimine– Liigne materjal pügatakse ära, et täpsustada detaili perimeetrit lõpliku geomeetriani.
- Lõikamine ja väljaviskamine– Viimane jaam eraldab valmis osa kandjast. Valmis progresseeruvad stantsitud stantsid kukuvad pressi all olevasse renni või konveierisse, mis on valmis pakendamiseks või sekundaarseks töötlemiseks.
Kogu seda järjestust reguleerib riba paigutus. Insenerid määravad kindlaks, kuidas osad ribal pesitsevad, kus sillad säilitavad konstruktsiooni terviklikkuse ja millises järjekorras toimingud moonutuste vältimiseks järgitakse. Hästi-optimeeritud paigutuse sihtmärgidüle 75% materjalikasutushoides kanduri piisavalt tugevana, et toita kiirusel usaldusväärselt.
Mida kiire{0}}tembeldamine masinalt nõuab
Standardsed progressiivsed stantsrakendused töötavad mugavalt vahemikus 100 kuni 400 lööki minutis. Lükake kiirele progressiivsele stantsimisalale ja pressimise kiirus võib ületada 1000 lööki minutis. Nende kiiruste korral tihendatakse slaidi viivituse, etteande liikumise ja piloodi kaasamise iga millisekund.
Mis muutub kiirusel? Kolm asja pingutavad korraga:
- Masina jäikus– Kaadri läbipaine, mis on tühine kiirusel 200 SPM, muutub kumulatiivseks 1000 -pluss juures. Sirged-külje- või tõukevardapressid on olulised, et säilitada stantsi joondamine kiire tsüklilise koormuse korral.
- Määrimise täpsus– Suuremad kiirused tekitavad rohkem soojust ja hõõrdumist. Mikro-pihustus- või tilgasüsteemid peavad toimetama määrdeaine täpsetesse kontakttsoonidesse, ilma et külgnevaid jaamu kokku koguneks või näljutaks.
- Söötmise täpsus– Servosöötur peab riba kiirendama, positsioneerima ja aeglustama pressitsükli murdosa jooksul. Isegi 0,05 mm etteandeviga ühendub jaamades, põhjustades valesti registreerimist ja praaki.
Suur{0}}kiirus ei tähenda ainult kiiremat mootorit. See on pressi dünaamika, etteande reaktsiooni, stantsivahede ja praagi evakueerimise kombineeritud tulemus, mis kõik toimivad kitsamate ajastusakende raames. Selle libiseva-mehaanilise, servo- või hüdraulilise-liikumise{4}} taga olev ajamisüsteem määrab saavutatavad kiirused ja profiilide vormimise.
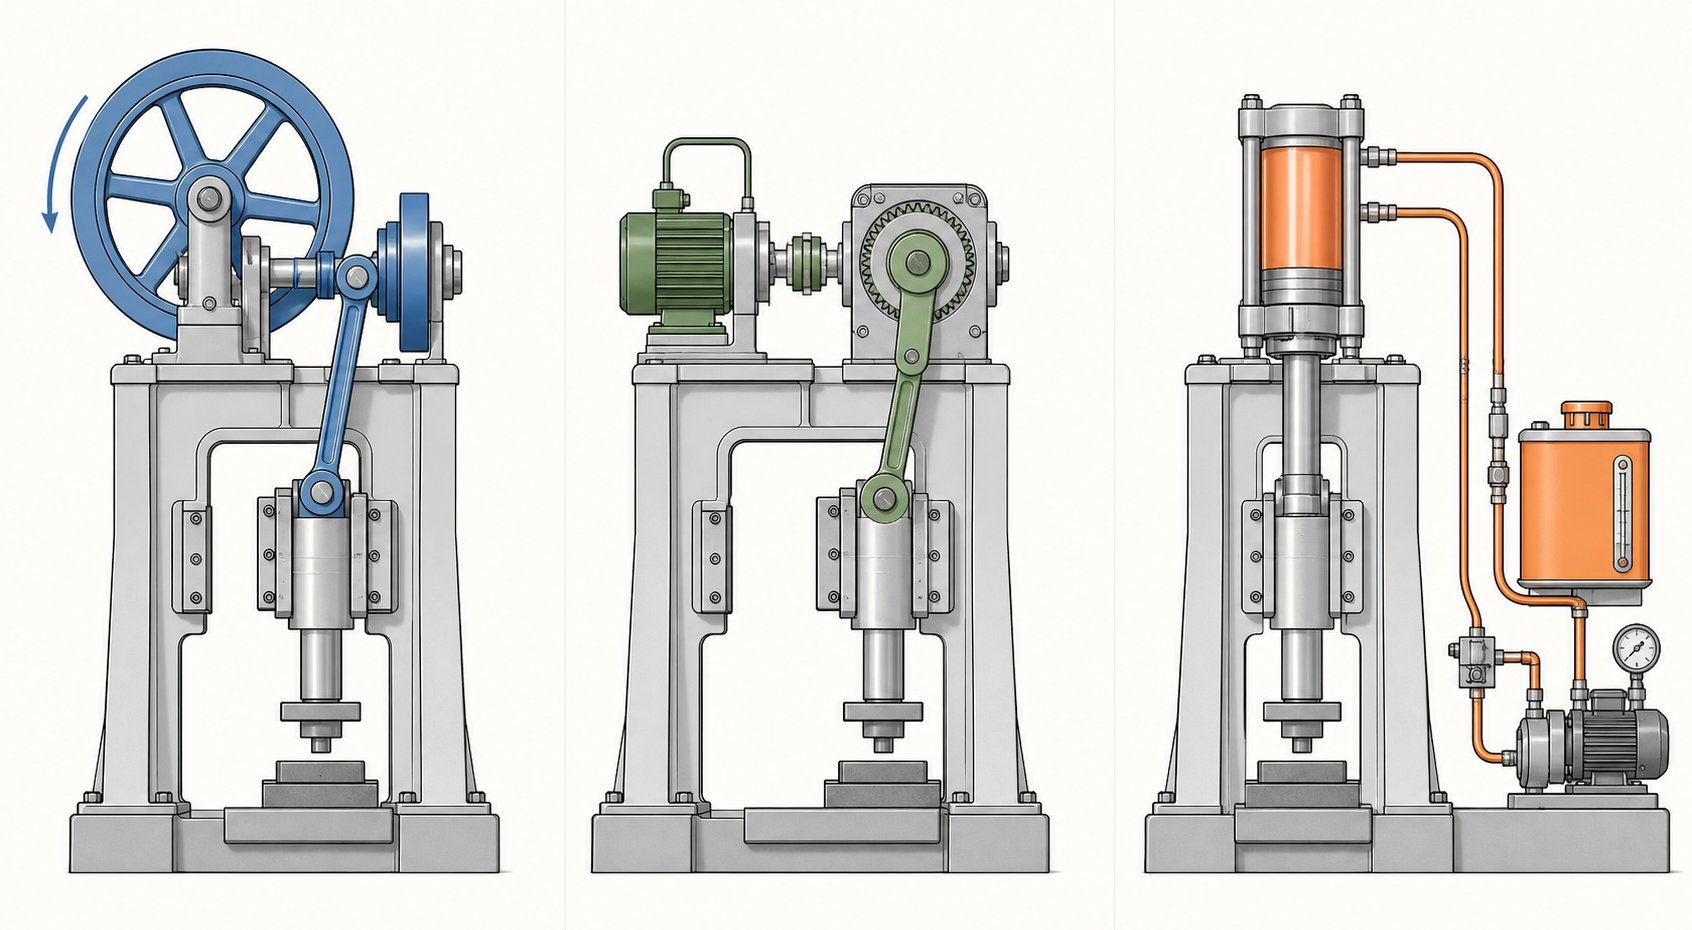
Pressitüübid, mis võimaldavad progressiivseid stantsimisoperatsioone
Iga progressiivne stantsimispress muudab salvestatud energia kontrollitud libisemisliigutuseks, mis lööb läbi metalli. Kuid see, kuidas see energia liugurile jõuab-ja kuidas see käitub käigu kriitilise tööperioodi ajal,{2}}sõltub ajamisüsteemist oluliselt. Valik mehaanilise, servo ja hüdraulilise vahel mõjutab otseselt tootmiskiirust, osade kvaliteeti, stantsi pikaealisust ja saavutatavat vormimise keerukust.
Mehaanilised pressid ja lülitusajamid
Suuremahulise-astmelise stantsimise tööhobune on mehaaniline press. Hooratas salvestab pöörlemisenergiat ja väntvõll või ekstsentriline käik muudab selle energia edasi-tagasi libisevaks liikumiseks. Tulemuseks on fikseeritud käigukõver-kiire ülaosas, aeglasem alumise surnud punkt-, mis tagab järjepideva tsükliaja, mis sobib korduva tootmisega.
Mehaanilised pressid on suurepärased kiirusega. Lühikesed tsükliajad ja madal energiatarve käigu kohta muudavad need ideaalseks tühjendamiseks, pinnapealseks vormimiseks ja augustamiseks, kus täistonnaaži on vaja vaid korraks käigu lõpus. Kompromiss? Piiratud paindlikkus. Käiguprofiili määrab geomeetria, mitte tarkvara, nii et saate iga tsükliga sama liikumise, olenemata sellest, mida detail nõuab.
Siin muudab lingi liikumise vajutamine võrrandit. Lihtsa vända asemel kasutavad lingi liikuvad ajamid mitme-lingi mehhanismi, mis kujundab ümber libisemiskiiruse kõvera. Insuldi tööperioodi ajallibisemiskiirus väheneb kuni 40%, samas kui kiirus suureneb -mittetöötava osa kaudu, et säilitada kõrge tootmiskiirus. Kujutage ette pressi, mis aeglustab täpselt metalli moodustamise ajal, seejärel spurtib järgmise löögi jaoks tagasi tippu.
Progressiivsete stantsioperatsioonide praktiline kasu on märkimisväärne:
- Vähendatud stantsi mõju– Madalam lähenemiskiirus tähendab, et tööriistadele on sisselülitamisel väiksem löök, mis pikendab stantsi ja stantsnupu kasutusiga.
- Vähem kevadet-tagasi– Pikem surve all püsimine parandab metalli plastilisust, tekitades võrgukujule lähedasemad vormitud elemendid ilma uuesti-löökideta.
- Kõrgem efektiivne SPM– Progressiivsed stantslingi liikumisega ajamid võivad samaväärse osa kvaliteedi juures suurendada töökiirust vähemalt 25% võrreldes standardse vända liikumisega.
- Madalam müra ja vibratsioon– Vähendatud -läbitõmbejõud tagavad vaiksema ja sujuvamalt{1}}töötava stantsimispressi.
Dünaamiline tasakaalustamine täiendab lüli liikumist, neutraliseerides edasi-tagasi liikuva liuguri massi tekitatud inertsiaaljõude. Suurel kiirusel edastab tasakaalustamata press vibratsiooni vundamenti, stantsi ja lõpuks ka detaili. Vastukaalusüsteemid -kas mehaanilised raskused või pneumaatilised silindrid-neutraliseerivad need jõud, hoides pressi stabiilsena ja vähendades nii raami kui ka tööriistade väsimust.
Servopressid muutuva käigu juhtimiseks
Mis siis, kui saaksite liugu programmeerida nii, et see liiguks igal tööl{0}}või isegi ühe tõmbega erinevates punktides? Seda pakub servo-progressiivne stantspress. Suure pöördemomendiga-servomootor asendab hooratast ja sidurit, andes kogu tsükli jooksul täieliku kontrolli libisemisasendi, kiiruse ja kiirenduse üle.
Servopressid pakuvad mitmeid võimalusi, mida tavalised mehaanilised ajamid ei suuda võrrelda:
- Programmeeritavad löögiprofiilid– Sügavaks tõmbamiseks aeglustage liugurit, jääge löömiseks alumises surnud punktis või pulseerige läbi vormimisjärjestuse. Te kujundate liikumiskõvera nii, et see sobiks osaga, mitte vastupidi.
- Muutuv kiirus ühe tsükli jooksul– Lähenege kiiresti, vormige aeglaselt, pöörduge tagasi maksimaalse kiirusega. See paindlikkus toetab keerukat mitme{1}}jaama moodustamist ilma läbilaskevõimet kahjustamata.
- Energiatõhusus– Mootor võtab jõudu ainult töö tegemisel ja regeneratiivpidurdus taastab energiat aeglustamisel.
- Vähendatud stantside kulumine– Lähenemiskiiruse juhtimine löögi sisselülitamise hetkel vähendab löögikoormust, mis on võrreldav lingi liikumise eelistega, kuid mida saab tarkvara abil lõputult reguleerida.
Servotehnoloogia esilekerkiv roll progressiivses stantsimises keskendub töödele, mis ühendavad mitu vormimistüüpi -torkamine pluss sügavtõmbamine ja löömine-ühes matriitsis. Fikseeritud käigukõver sunnib jaamade vahel kompromisse. Servopress välistab need kompromissid, kohandades liikumise iga toimingu ideaalsele vormimiskiirusele.
Pressi tonnaaži ja voodi suuruse valimine
Progressiivse stantsimispressi õige tonnaaži valimine ei ole nii lihtne kui pressi hinnangu sobitamine kõige paksema materjaliga, mida kavatsete kasutada. Tonnaažinõudlus on kumulatiivne igas matriitsis olevas aktiivses jaamas. Peate arvestama:
- Materjali paksus ja tõmbetugevus– Paksemad või kõvemad materjalid nõuavad proportsionaalselt suuremat lõike- ja vormimisjõudu jaama kohta.
- Aktiivsete jaamade arv– 20-jaamaline stants koos samaaegse läbitorkamis-, vormimis- ja mündikoormustega võib ületada selle, mida üksi jaam üksi nõuab.
- Moodustavad jõud– Joonistamine ja mündimine toovad suurema tonnaaži kui augustamine. Tiheda raadiusega keerulised painded koondavad jõu väiksematele stantsipindadele.
Üldine juhis on arvutada pressi suurus 60–70% nimivõimsusest arvutatud tippkoormuse jaoks. See varu kaitseb raami, laagreid ja ajamit ülekoormuse eest, jättes samal ajal ruumi materjali varieerumiseks ja stantsiteritustsükliteks, mis suurendavad järk-järgult lõikejõudu.
Voodi suurus on sama oluline. Matriit peab mahtuma tugipiirkonda, jättes piisavalt vaba ruumi vanaraua rennide, ribatoe ja kiire stantsivahetuskinnituse jaoks. Kui kasutate mitme-paigutuse jaoks laia riba, muutub voodi suurem vasakult-kuni-paremale mõõtmine kohustuslikuks. Tonnaaži ja voodi suuruse kokkusobitamine tagab, et press suudab stantsi füüsiliselt mahutada ja mehaaniliselt toetada kogu selle kasutusaja jooksul.
| Kriteeriumid | Mehaaniline press | Servopress | Hüdrauliline press |
|---|---|---|---|
| Kiirus (lööke minutis) | Kõrge kuni väga kõrge | Reguleeritav (madalalt kõrgele) | Madal kuni mõõdukas |
| Sundige järjepidevust läbi löögi | Tippjõud ainult BDC lähedal | Programmeeritav jõukõver | Täistonnaaž igal hetkel |
| Löögiprofiili paindlikkus | Parandatud (täiustatud lingi liikumisega) | Täielikult programmeeritav | Reguleeritav, kuid aeglasem |
| Energiatõhusus | Kõrge (hooratta hoiuruum) | Väga kõrge (regeneratiivne) | Alumine (pidev pump) |
| Surma elumõju | Hea (suurepärane koos lingi liikumisega) | Suurepärane (kontrollitud kaasamine) | Hea (madala{0}}kiirusega lähenemine) |
| Tüüpilised progressiivse stantsi rakendused | Kiire-tühkimine, augustamine, pinnapealne vormimine | Keerulised mitme{0}}vormi stantsid, segaoperatsioonid | Sügav tõmbamine, raske{0}}gabariidi vormimine |
Hüdraulilised pressid väärivad mainimist täielikkuse tõttu. Need annavad täistonnaaži käigu mis tahes punktis, -kasulik sügavtõmbamisel või püsivat jõudu nõudvatel operatsioonidel,-kuid nende aeglasem tsükliaeg piirab läbilaskevõimet suure-mahuliste progressiivsete rakenduste puhul. Leiate, et need toidavad sagedamini ülekandestantse või iseseisvaid vormimisoperatsioone kui käitavad mitme{5}}jaama progressiivseid tööriistu tootmiskiirusel.
Ajamisüsteem määrab, mida progressiivne stantspress suudab teha, kuid materjal on see, mida see teeb. Erinevad metallid ja sulamid esitavad oma nõudmised vormimisjõu, etteande käitumise ja määrimisstrateegia{1}}tegurite osas, mis naasevad pressi valikule viisil, mida on lihtne tähelepanuta jätta.
Materjali valik progressiivse stantsimiseks
Press võib pakkuda täiuslikku käigu dünaamikat ja stantsil võib olla veatu geomeetria, kuid vale materjalivalik tekitab siiski jääke. Progressiivne metallist stantsimine seab seda läbivale mähisele ainulaadsed nõuded-, et riba peab söötma puhtalt, moodustuma ilma pragudeta ja sadade löökide minutis prognoositavate jämekarakteristikutega. Õige metalli valimine ei ole ainult disainiotsus; see mõjutab otseselt seda, millised masina seadistused, tööriistade vahekaugused ja määrimisstrateegiad õnnestuvad.
Ühilduvad metallide ja sulamite perekonnad
Progressiivne metallstantsimine mahutab laia valikut must- ja värvilisi materjale. Iga sulamiperekond toob kaasa tugevuse, vormitavuse ja kulude selge tasakaalu, mis määrab, kuidas matriit ja press tuleb konfigureerida.
- Madala-süsiniksisaldusega teras (C1008–C1026)– Terase progressiivse stantsimise kõige laialdasemalt töödeldud materjal. Suur elastsus, madal hind ja prognoositav nihkekäitumine muudavad selle vaikevalikuks sulgude, korpuste ja konstruktsioonikomponentide jaoks. Tsingimine või nikeldamine võib pärast tembeldamist lisada korrosioonikindlust.
- Roostevaba teras (300 ja 400 seeria)– Pakub korrosioonikindlust ja tugevust suuremate vormimisjõudude ja agressiivsema stantside kulumise arvelt. Austeniitsed sordid, nagu 304, kõvenevad kiiresti, nõudes tugevat pressimismahtu ja hoolikalt kontrollitud stantsi-, et-lõheneda.
- Vask ja berüllium vask– Tänu suurepärasele juhtivusele, korrosioonikindlusele ja plastilisusele domineerib elektripistikute ja klemmide tootmises vase progresseeruv stantsimine. Berülliumvask lisab vedruomadusi ja väsimuskindlust kontaktrakendustele, mis nõuavad pikka tööiga.
- Messing (C260–C360)– Ühendab hea vormitavuse soojus- ja elektrijuhtivusega. Selle suhteliselt pehme olemus vähendab stantside kulumist, muutes selle sobivaks dekoratiivriistvara, lukukomponentide ja suure-kiirusega progresseeruvate jooksude jaoks.
- Alumiinium (1100, 3003, 5052, 6061)– Tagab suure tugevuse-ja-kaalusuhte ning suurepärase vormitavuse pehmemates tingimustes. Alumiiniumist stantsimistööriistad vajavad terasega võrreldes laiemat stantsimisvahet-, et-stantsida, kuna materjal kipub ilma korraliku määrimiseta tööriistapindadele sapiseks muutuma ja kogunema.
Parim materjal on harva kõige tugevam{0}}see on see, mille mehaaniline käitumine ühtib detaili geomeetria, tootmismahu ja saadaoleva pressimisvõimega.
Paksuse vahemikud ja mähise spetsifikatsioonid
Progressiivseid stantsimismaterjale tarnitakse standardse paksusega poolidena. Tüüpilised töötlemisvahemikud ulatuvad umbes 0,004 tollist (0,1 mm) mikro-täppiselektroonikaklemmide puhul kuni 0,250 tollini (6,35 mm) raskete konstruktsiooniklambrite puhul. Enamiku progressiivsete rakenduste jaoks langeb vahemik 0,015–0,125 tolli (umbes 28–11 tolli).
Rullide laiused ulatuvad tavaliselt alla 1 tolli ühe-kitsaste-riba stantside puhul kuni üle 24 tolli laiade, mitmekihiliste paigutuste korral. Laiemate ribade jaoks on vaja suuremate voodimõõtmetega presse ja etteandeseadmeid, mis suudavad toime tulla suuremate rullide raskustega ilma riba kumerust või servalainet tekitamata.
Tööstusharu{0}}standardsete paksuste järgimine hoiab kulud madalal, kuna need suurused on tavaliselt teeninduskeskustes. Kohandatud paksused või erisulamid nõuavad sageli veski-minimaalseid tellimusi-mõnikord veoautokoorma koguseid-, mis võib väiksema mahuga programmide{5}}eelarvet kurnata.
Kuidas materjali omadused mõjutavad masina sätteid
Kolm mehaanilist omadust juhivad progressiivsete stantsimismaterjalide ja pressi vahelist koostoimet: tõmbetugevus, elastsus (pikenemisprotsent) ja kõvadus. Igaüks neist kujundab seadmete konfigureerimise.
Tõmbetugevusmäärab lõike- ja vormimisjõu nõuded. 304 roostevabast terasest riba 85 ksi ülima tõmbetugevusega nõuab identse avageomeetria jaoks ligikaudu kaks korda suuremat tonnaaži kui madala süsinikusisaldusega terasest 45 ksi. See erinevus kaob igas aktiivses jaamas, tõstes kogutonnaažinõudeid kõrgemaks ja dikteerides sageli suurema pressi.
Plastilisusreguleerib seda, kui agressiivselt võib stants moodustada materjali ilma murdumiseta. Suure-venimisega metallid, nagu vask (pikenemine üle 40%), taluvad tihedaid painderaadiusi ja sügavaid tõmbeid. Madalama -plastilisusega sulamid, nagu vedruteras või kõva-karkass roostevaba teras, nõuavad pehmemaid vormimisnurki, rohkem pingejaotuse jaamu ja mõnikord servopressiprofiile, mis aeglustavad libisemist töökäigu ajal.
Kõvaduskorreleerub stantsi kulumiskiirusega. Kõvemad materjalid hõõruvad stantsi- ja stantsipindu kiiremini, lühendades teritusintervalle. Süsinikterase järkjärguline stantsimine pehmematel klassidel (Rockwell B 55–70) tagab pika stantsimise minimaalse hooldusega, samas kui roostevabad või ülitugevad sulamid võivad stantsi eluiga poole võrra lühendada, kui tööriistaterast ja katteid vastavalt ei uuendata.
Samuti muutub määrimisstrateegia vastavalt materjali tüübile. Nii roostevaba teras kui ka alumiinium nõuavad tugevamaid-määrdeaineid-klooritud või sünteetilisi kilesid-, et vältida stantsimise ja{4}}servade tekkimist. Tavalised nafta{6}}põhised õlid sobivad hästi pehme terase ja messingi jaoks. Suurtel kiirustel lülitub määrdeaine üleujutussüsteemidelt täppis-mikro-pihustusaplikaatoritele, mis sihivad kindlaid mulgustuspindu ja vormimispunkte, ilma külgnevaid toiminguid saastamata.
Pressikiiruse reguleerimine järgib sarnast loogikat. Pehmemad, plastilisemad materjalid taluvad suuremat löögisagedust, kuna need lõikavad puhtalt ja tekitavad vähem soojust. Kõvematel sulamitel on kasu vähendatud kiirusest või lüli{2}}liikumisajamitest, mis aeglustavad libisemist haardumisel, vähendades lööki ja pikendades tööriista kasutusiga.
| Materjali tüüp | Tüüpiline paksuse vahemik | Peamised töötlemise kaalutlused |
|---|---|---|
| Madala -süsiniksisaldusega teras | 0,015–0,250 tolli | Madal vormimisjõud, kõrge elastsus, standardne määrimine. Lai valik ajakirjanduse ühilduvust. |
| Roostevaba teras (austeniit) | 0,010–0,125 tolli | Vajalik on suur tonnaažinõudlus, kiire töö-kõvenemine,{1}}vajalikud määrdeained. Tugevam-löök-vahede eemaldamiseks. |
| Vask / Berüllium vask | 0,004–0,080 tolli | Suurepärane vormitavus, pehme materjal vähendab stantside kulumist. Õhukesed mõõturid, mis on levinud elektrikontaktide jaoks. |
| Messing | 0,008–0,125 tolli | Hea plastilisus, mõõdukas tugevus. Ühildub suure-kiire tembeldamisega; minimaalselt vaja määrdeainet. |
| Alumiinium | 0,010–0,190 tolli | Vaja on laiemaid stantsivahesid, kalduvus kipitama. Alumiiniumist stantsimistööriistad saavad kasu kaetud või poleeritud mulgustuspindadest. |
Materjalivalik ei ole kunagi üksikotsus,{0}}sellest lähtutakse tonnaaži arvutamisel, surveterase valikul, hooldusintervallidel ning isegi progressiivsete ja alternatiivsete stantsimismeetodite võrdlemisel. Kui materjal viib matriitsi keerukuse või pressi võimsuse piirini, võib olla aeg küsida, kas progressiivne lähenemine on ikka kõige kuluefektiivsem viis.
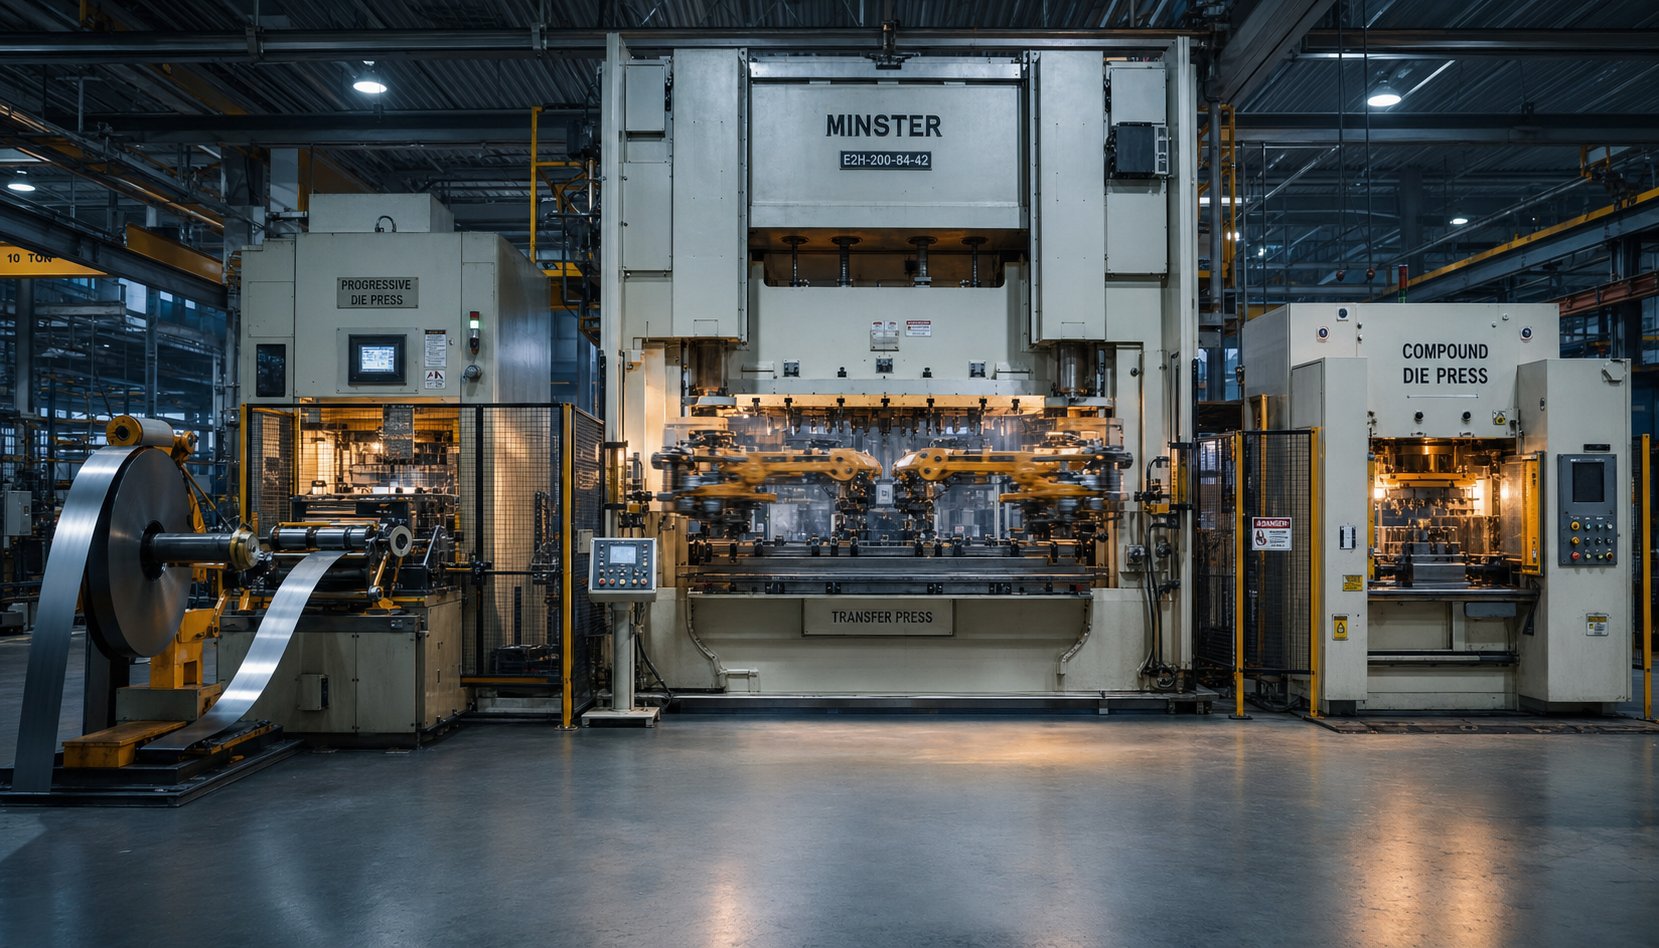
Progressiivsete stantside võrdlemine alternatiivsete stantsimismeetoditega
Progressiivne stants on võimas tööriist, kuid see pole metallitöötlemise tööriistakastis ainus. Kui detailide geomeetria muutub liiga suureks, mahud on liiga väikesed või vormimise sügavus ületab kanduriba taluvuse, tagavad alternatiivsed meetodid sageli parema ökonoomsuse või paremad osad. Teades, kus progressiivsed stantsimis- ja stantsimistoimingud paistavad silma-ja kus mitte,-vältib kulukaid mittevastavust protsessi ja toote vahel.
Progressiivne vs ülekanne vs kombineeritud tembeldamine
Täppismetalliosade valmistamisel domineerivad kolm stantsimismeetodit. Igaüks neist kasutab materjali liigutamiseks operatsioonide kaudu põhimõtteliselt erinevat lähenemisviisi ja see erinevus määrab, milliste töödega nad kõige paremini toime tulevad.
Progressiivne stantsiminehoiab töödeldavat detaili kanduriba küljes kogu jada jooksul. Riba liigub ühes stantsikomplektis jaamast jaamani, kusjuures valmis osa eraldatakse alles viimases lõikepunktis. See pidev -söötmisviis toetab ülisuurt kiirust-sageli 100 kuni üle 1000 tõmbega minutis-ja pakub väikseima-tüki maksumuse mahus, kuna seadistamisaeg on minimaalne ja tööjõu kaasamine on peaaegu nulli, kui press töötab.
Ülekande stantsimineeraldab tooriku ribast protsessi alguses. Seejärel liigutavad mehaanilised sõrmed või ülekandeõlad üksikut toorikut sõltumatute stantsijaamade vahel. Kuna osa on-vabalt seisev, võivad ülekandestantsid läbistada nii sügavale, kui tooraine võimaldab, ilma et kanduriba geomeetria seda piiraks. See muudab ülekande tembeldamise eelistatud meetodiks suurte osade,-sügavtõmmatud kestade ja komponentide puhul, mis nõuavad toiminguid mitmel küljel.
Liitstantsimineteeb mitu lõikamistoimingut-tühjendab ja augustab, näiteks-ühe vajutusega. Tulemuseks on lame, mõõtmetega täpne detail, millel on suurepärane tunnuste kontsentrilisus. Liitvormid on lihtsamad ja odavamad ehitada kui progressiivsed tööriistad, kuid need saavad hakkama ainult tasase geomeetriaga ja toodavad ühe detaili käigu kohta ilma vormimisvõimaluseta.
Mitme{0}}slaidi moodustamineväärib mainimist neljanda variandina. Multi-libistamismasinad kasutavad nukke ja libisevaid tööriistu, mis lähenevad ribale mitmest suunast samaaegselt, muutes need ideaalseks väikeste detailide jaoks, millel on mitmel tasapinnal keerukad painded,-klambrid, vedrud, traadivormid ja pistikud, mis nõuavad tavapärases progressiivses stantsis liigseid jaamu.
| Kriteeriumid | Progressiivne stantsimine | Transfer Die tembeldamine | Liitvormi stantsimine |
|---|---|---|---|
| Ideaalne aastane maht | 50 000 kuni miljonid | 10 000 kuni 500,000+ | 5000 kuni 200 000 |
| Osade keerukus | Mõõdukas (piiratud tõmbesügavus) | Kõrge (sügavad tõmbed, suured osad) | Madal (ainult lamedad osad) |
| Tüüpiline tööriistakulu | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| -tüki maksumus mastaabis | Madalaim | Mõõdukas | Madal kuni mõõdukas |
| Tootmiskiirus | Väga kõrge (100–1, 000+ SPM) | Mõõdukas (15–60 SPM) | Mõõdukas kuni kõrge |
| Osade suuruse vahemik | Väike kuni keskmine | Keskmine kuni suur | Väike kuni keskmine (tasane) |
| Seadistamine ja ümberlülitamine | Madal (ühe otsaga, automaatne etteanne) | Kõrgem (mitu jaama, ülekande kalibreerimine) | Madal |
Seda tüüpi stantsimisvormide mõistmine seoses teie konkreetsete osanõuetega välistab oletused. Klamber, mis mahub peopessa ja tarnitakse 500 000 aastas? Progressiivne on peaaegu kindlasti vastus. Sügav-joonistusega autotass, mis ületab riba-laiuse piiranguid? Ülekanne võtab üle.
Kui progressiivne stantsimine ei sobi
Tundub, et progressiivne tembeldamine võidab iga kord kiirust ja kulusid? Mitte päris. Mitmed stsenaariumid suunavad projekte alternatiivsete meetodite poole:
- Osa suurus ületab riba mahutavuse– Progressiivseid stantse piiravad pooli laius ja pressplaadi mõõtmed. Osasid, mis on laiemad kui ligikaudu 24 tolli või vajavad suurt lamedat pinda, ei saa sageli ribale tõhusalt asetada, muutes ülekandestantsimis- või tandemstantsid praktilisemaks.
- Sügavtõmbe sügavus ületab kanduriba piire– Kui tõmbesuhted nõuavad, et materjal liiguks vertikaalselt kaugemale sellest, mida kanduriba talub ilma paindumise või rebenemiseta, peab osa olema{0}}vabalt seisma. Ülekandepressid saavad sellega loomulikult hakkama.
- Maht on tööriistade amortiseerimiseks liiga väike– Keskmiselt 15 000 kuni 60 000 dollari suurune progressiivne stants on mõttekas ainult siis, kui tootmismahud jaotavad selle investeeringu piisavalt õhukeseks, et konkureerida lihtsamate meetoditega. Teatud künnistest madalamal maksab laserlõikamine, piduripressimine või liitstantsimine osa kohta vähem.
- Osade geomeetria nõuab mitme{0}}tahuga operatsioone– Progressiivne tööriist töötab ühel pressi liikumise teljel. Kui detail nõuab külg-torkimist, keermestamist, rihveldamist või operatsioone korraga mitmest suunast, pakuvad ülekande- või mitme{2}}libistamismeetodid rohkem geomeetrilist vabadust.
- Keerulistel toorikutel tihe tasapinnalisus– Liitvormid toodavad lamedamaid osi kui progressiivsed stantsid, kuna osa vormitakse ühe tõmbega, ilma et seda läbi mitme jaama lohistataks. Seibide, seibide või lamineerimisvirnade puhul, mille tasapinnalisus on kriitiline näitaja, võidab liittööriistad.
Nende piiride varajane äratundmine säästab projekteerimisaega ja väldib progressiivse lahenduse sundimist, kus protsess võitleb geomeetriaga.
Kulustruktuur ja mahuvahe{0}}ühtlane loogika
Pikaajalise järkjärgulise stantsimise ökonoomika järgib lihtsat, kuid võimsat kõverat: kõrged püsikulud ees, kaduvalt madal muutuv hind löögi kohta. Tasuvuspunkti mõistmine{1}} määrab, kas progressiivne tööriistade kasutamine on arukas investeering või kulukas üle{2}}kohustus.
Mõelge konkreetsele näitele. Keskmise-keerukusega progresseeruva stantsi projekteerimine ja ehitamine võib maksta 30 000 dollarit. Pärast käivitamist toodab see osi hinnaga 0,50 dollarit. Sama osa, mis on valmistatud laserlõikamise ja presspiduri vormimisega, võib ilma tööriistainvesteeringuteta maksta 5,00 dollarit tüki kohta. Matemaatika on lihtne:
- Kui toodetakse 1000 osa aastas, lisab progresseeruv stants 30 dollarit osa kohta amortiseerunud tööriistade maksumusest-, mis ületab tunduvalt laser-lõike alternatiivi.
- 10 000 osa puhul langeb tööriistade amortisatsioon 3,00 dollarile osa kohta, mis viib kogukuluni 3,50 dollarini, võrreldes alternatiivide 5,00 dollariga. Tasakaal-läheneb.
- 20 000 osa puhul maksab järkjärguline marsruut 2,00 dollarit koguosa kohta (1,50 dollarit amortiseerunud tööriistad pluss 0,50 dollarit käitamiskulu),säästa umbes 60 000 dollarit aastasvõrreldes tükk{0}}osa meetoditega.
- Üle 50 000 osa muutub amortisatsioon tühiseks ja progresseeruv stants annab oma madalaima maksumuse-per-tüki eelise-sageli suhtega 10:1 tööriistadeta meetodite ees.
Enamiku progressiivsete rakenduste puhul langeb{0}}tasuvuslävi 10 000–20 000 osani aastas. Sellest vahemikust madalamal hoiavad lihtsamad tööriistad või{6}}tööriistadeta tootmismeetodid kulud madalamad. Sellest kõrgemal tõmbab progressiivne tembeldamine otsustavalt eemale üksuse ökonoomika.
Ülekandevormid järgivad teistsugust kõverat. Nende kõrgem tööriistakulu (100 dollarit,{2}}) lükkab pausi- veelgi kaugemale, kuid nad saavad hakkama osadega, mida progresseeruvad stantsid füüsiliselt toota ei suuda. Liitvormid võtavad eelarve -sõbraliku lõppu-väiksema tööriistainvesteeringu, kiirema ehitusaja, kuid piirduvad tasase geomeetriaga ja mõõduka kiirusega.
Otsuste raamistik taandub kolmele küsimusele:
- Kas detaili geomeetria saab füüsiliselt töötada progressiivses stantsis, ületamata suuruse või sügavuse piiranguid?
- Kas aastane maht õigustab tööriistainvesteeringut konkurentsivõimelise{0}}tükihinnaga?
- Kas tootmise ajakava toetab stantsi projekteerimiseks, ehitamiseks ja valideerimiseks vajalikku teostusaega?
Kui kõik kolm vastust on jaatavad, annavad järkjärgulised stantsimise ja stantsimise toimingud peaaegu alati parima kombinatsiooni kiirusest, korratavusest ja kogumaksumusest. Kui vastus on eitav, väärivad alternatiivid tõsist hindamist.
Meetodite võrdlus selgitab, milline lähenemisviis sobib antud tootmisprofiiliga,-kuid progressiivse stantsimise enda puhul on rakenduste valik märkimisväärselt lai. Sama põhiprotsess, mis tembeldab nutitelefoni pistiku vasest mikro-klemmi, toodab ka terasest konstruktsiooniklambrit auto šassii jaoks, kusjuures masina tehnilised andmed ja täpsusstandardid muutuvad sektorite vahel dramaatiliselt.
Tööstuslikud rakendused ja täpsusstandardid
Krediitkaardist õhem vaskklemm ja terasest konstruktsiooniklamber, millel võite mõlemad seista, tulevad maha progressiivsete stantside küljest. Erinevus ei seisne ainult materjalis,{1}}vaid kogu masina spetsifikatsioonis iga osa taga. Tonnaaž, pressi tüüp, käigukiirus ja kvaliteedi jälgimine kõik nihkuvad olenevalt sellest, millises tööstusharus valmis komponenti kasutatakse.
Auto- ja elektroonikarakendused
Autoosade järkjärguline stantsimine moodustab tohutu osa ülemaailmsest progressiivse stantsi turust. Mõelge juhtmestiku kinnitusklambritele, uksesõlmede konstruktsiooni tugevdusele, ECU mooduleid ühendavatele pistikutele ja kütusesüsteemi komponentidele, mis nõuavad ühtlast tihenduspinda. Need osad nõuavad suure tonnaažiga presse-sageli 200–600 tonni{5}}, kuna materjalimõõturid kipuvad olema raskemad (0,040–0,125 tolli pehme teras või kõrge -tugevusega madala{11}}sulami klassid) ja stantsimisjaamu on palju.
Autode eluea ootused on sama agressiivsed. Miljonite tabamusteni aastas ulatuvad tootmistsüklid tähendavad, et press peab hoidma joondust käigu järel ilma kumulatiivse raami väsimiseta, mis vähendaks osa mõõtmeid. Siin domineerivad sirged-külgvajutused koos lingi liikumise ajamiga, kuna need ühendavad tugeva tühjendamise jaoks vajaliku jäikuse ja vähendatud põrutuskoormuse, mis pikendab tööriistade eluiga pikkade kampaaniate jooksul.
Elektroonikarakendused muudavad võrrandi ümber. Suure tonnaaži asemel nihkub prioriteet mikro-täpsusele ja kiirusele. Klemmid, varjestuspurgid, aku kontaktid ja pistikupesad on tembeldatud õhukesest -mõõduga vasest, fosforpronksist või roostevabast ribast, -tihti alla 0,020 tolli.{13}}kiirusel üle 800 löögi minutis. Masina jäikus on endiselt oluline, kuid kriitiliseks muutujaks saab etteande täpsus. Positsioneerimisviga 0,05 mm 0,3 mm sammu vahega terminalil tekitab praaki. Servosööturid, millel on suletud-silmuskooderid ja minimaalse libisemis{15}}vajutusega pressid, et toetada, hoiavad progresseeruvad täpsed metallistantsid ±0,001 tolli (±0,025 mm) tolerantside piires, mida need osad nõuavad.
Meditsiini ja kosmoselennunduse täpsusnõuded
Meditsiiniline progressiivne tembeldamine tõstab latti veelgi. Kirurgiliste instrumentide komponendid, siirdatava seadme korpused ja diagnostikaseadmete osad peavad vastama tolerantidele kuni ±0,0002 tolli, olles tembeldatud bioühilduvatest sulamitest, nagu 316L roostevaba teras, titaan või koobalt-kroom. Masina mõju on märkimisväärne: servopressid, mille alumises surnud punktis on programmeeritav püsivus, võimaldavad kontrollitud mündi ja vormimist, mis minimeerib kõvasti{5}}vormitavate-meditsiiniliste sulamite tagasilöögi. Pinnaviimistluse nõuded-nõuavad sageli Ra 16 mikro{10}}tolli või paremat-poleeritud stantsikomponente ja täpselt hooldatud stantsi-vahet{13}}.
Lennundus jagab seda kinnisideed mõõtmete järjepidevusega. Konstruktsiooniklambrid, varjestuspaneelid ja avioonika konnektori komponendid võimaldavad tolerantsid ±0,0005 tolli koos materjali range jälgitavusega. Pressi tonnaaži jälgimine peab logima jõuandmeid löögi kohta, nii et kõik anomaaliad, mis käivitavad -spetsifikaadist-välise seisundi, on jälgitavad konkreetse osaga.
Seevastu HVAC- ja ehitusrakendused eelistavad mahtu ja vastupidavust äärmuslikule täpsusele. Soojusvaheti ribid, kinnitusklambrid ja kanaliühendused hoiavad tavaliselt ±0,005 tolli tolerantsid-vabamad, kuid sõltuvad siiski järjepidevast pressimistööst mitme -miljoni{5}}tüki jooksul.
- Autotööstus– Klambrid, pistikud, konstruktsiooni tugevdused, kütusesüsteemi osad. Tüüpiline tolerants: ±0,001 tolli kuni ±0,002 tolli Suur tonnaaž, pikk stantsi kasutusiga, eelistatud on lüliliikuvad ajamid.
- Elektroonika– Klemmid, varjestuspurgid, aku kontaktid, pistikupesad. Tüüpiline tolerants: ±0,001 tolli Õhuke, suur kiirus (800+ SPM), kriitiline servo etteande täpsus.
- Meditsiiniseadmed– Kirurgiliste instrumentide osad, siirdatavad korpused, diagnostikakomponendid. Tüüpiline tolerants: ±0,0002 tolli kuni ±0,0005 tolli. Bioühilduvad sulamid, servopress, poleeritud tööriistad.
- Lennundus– Konstruktsiooniklambrid, avioonika pistikud, varjestuspaneelid. Tüüpiline tolerants: ±0,0005 tolli Tonnaaži täielik jälgitavus, nõutav materjali sertifikaat.
- HVAC / Ehitus– Soojusvaheti ribid, paigaldustarvikud, kanaliklambrid. Tüüpiline tolerants: ±0,005 tolli. Suur maht, mõõdukas tonnaaž, standardsed mehaanilised pressid.
Kvaliteedikontroll ja sisse{0}}survetuvastus
Täpne stantsimine nendel tolerantsitasemetel töötab ainult siis, kui masin suudab tuvastada probleemid enne, kui need muutuvad defektseteks saadetisteks. Kaasaegne progressiivne stantsimine integreerib kvaliteedisüsteemid otse pressi ja stantsi, luues suletud tagasisideahela.
In-surveandurid jälgivad pidevalt jõudu, nihkumist ja materjali olemasolu kriitilistes jaamades. Kui augustatav löök puutub kokku väljaspool eeldatavat vahemikku -näitab tuhmile lõiketerale või söötmisvigale-, annab andur pressi juhtseadmele märku, et see peatuks kohe, selle asemel et tekitada sadu halbu osi, enne kui operaator märkab.
Automaatne optiline kontroll lisab veel ühe kihi. Kiired-CCD-nägemissüsteemid, mis töötavadkuni 1000 kaadrit sekundismõõta iga osa kriitilisi mõõtmeid, kui see matriitsist väljub, mõõteeraldusvõimega kuni 0,01 mm. Tolerantsi piiridest välja jäävad osad suunatakse enne pakkimisliinile jõudmist automaatselt kõrvale.
Pressi enda tonnaažimonitorid jälgivad tippjõudu löögi kohta ja trendivad seda aja jooksul. Järk-järguline ülespoole triiv annab märku kulumisest või materjali muutumisest ammu enne tolerantside ületamist, hoiatades hooldusmeeskondi varakult teritamise ajakavast. Üheskoos muudavad need süsteemid progressiivse stantsimismasina tootmistööriistast ise-kontrollitavaks tootmisüksuseks-, mis keeldub tarnimast seda, mida ei saa kontrollida.
Selle kontrollisüsteemi tervena hoidmine ja stantsi töövõime miljonite tsüklite jooksul spetsifikatsioonide piires sõltub distsiplineeritud hooldusstrateegiast, mida enamik toiminguid alahindab.
Hoolduspraktikad, mis pikendavad eluiga
Progressiivne tembeldustööriist, mis töötab kiirusega 400 lööki minutis, kogub ühe tootmisnädala jooksul üle miljoni tabamuse. Igaüks neist löökidest tekitab lõikejõudu, hõõrdumist ja kuumust, mis järk-järgult halvendab stantsi servi, moodustades pindu ja juhtkomponente. Ilma süstemaatilise hooldusprogrammita lüheneb stantside eluiga ettearvamatult, osade kvaliteet halveneb ja planeerimata seisakud söövad tootmisgraafikuid.
Ennetavad hooldusgraafikud ja stantside teritamine
Tööriistade tõhus järkjärguline hooldus ei ole reaktiivne{0}}see järgib rütmi, mis on seotud tõmmete arvuga, mitte kalendrikuupäevadega. Eesmärk, nagutembeldamise eksperdid rõhutavad, on järjepidevus: tuvastage tööriista kõik alad, mis aja jooksul lagunevad, dokumenteerige, kuidas seda hooldada, ja käivitage iga tsükkel identselt.
Dieedi teritamise intervallid sõltuvad kolmest peamisest tegurist:
- Materjali abrasiivsus– Roostevaba teras ja kõrgtugev{0}}madala-sulami klassid kulutavad stantsimisservi palju kiiremini kui pehme vask või pehme teras. Roostevabast terasest 304 töötav stants võib vajada teritamist iga 50 000 kuni 100 000 löögi järel, samas kui C1010 terasest sama geomeetria võib töökordade vahel suruda 250 000 või rohkem.
- Löökide arvu kogunemine– Enamik kauplusi jälgib tabamust iga hooldusintervalli kohta ja trendib tegelikke teritusvajadusi sihtmärkide suhtes. Järjepidevad intervallid-mitte reageerivad kvaliteetsetele põgenemistele-toodavad ennustatavat eluiga.
- Määrimise kvaliteet– Ebapiisav või ebaühtlane määrdeaine kohaletoimetamine kiirendab servade kulumist, suurendab kuumuse kogunemist ja soodustab tekkivate pindade tekkimist. Mikro-pihustussüsteemid, mis rakendavad igas jaamas õiget kilekaalu, võivad pikendada teritusintervalle 30% või rohkem, võrreldes üleujutusmäärimisega, mis ei kaota kriitilisi kontakttsoone.
Struktureeritud hoolduse kontrollnimekiri hoiab iga hoolduse järjepidevana, olenemata sellest, milline tehnik seda tööd teeb:
- Kontrollige suurenduse all kõiki lõikeservi; teritada, kui puuri kõrgus ületab rakenduse jaoks vastuvõetava künnise (tavaliselt 10% materjali paksusest).
- Kontrollige juhtnõela läbimõõtu ja pikkust{0}}kulunud piloodid põhjustavad ribade registreerimisvigu, mis ühendub jaamades.
- Kontrollige stantside ja stantside sisestusi mõõdetava kulumise suhtes; asendada või poleerida vastavalt dokumenteeritud protseduurile.
- Kontrollige eemaldajate, lavatööriistade tõstukite ja survepatjade vedrujõude; vahetage nõrgestatud vedrud välja enne, kui need mõjutavad riba juhtimist.
- Kinnitage kõigi sisetükkide ajastus ja kontrollige stantsi sulgemiskõrgust baasjoone mõõtmise suhtes.
- Puhastage vanaraua rennid ja kontrollige nälkjate kogunemist, mis võib järgnevatel käikudel põhjustada nälkjate tõmbamist.
- Eemaldatud dokumentide teritusvaru, stantsi kõrguse kogumuutus ja hooldusajaloo logi komponentide asendamine.
Selle kontrollnimekirja taga olev distsipliin on olulisem kui kontrollnimekiri ise. Nagu üks veteranist stantside hooldusjuht ütleb: kvaliteetne töö on määratletud kui järjepidevus. Kui teenindustehnoloogia lihvib lõikeosast iga kord erineva koguse maha, muutuvad tabamused teenuse kohta ettearvamatult-, muutes pideva täiustamise võimatuks.
Quick Die Change ja SMED põhimõtted
Iga minut, mil press stantsivahetuse ajal seisab, on minut, mis toodab null osa. Suure-miga progressiivse stantsimise keskkondades, kus mitu osanumbrit jagavad sama pressi, mõjutab ümberlülitusaeg otseselt läbilaskevõimet ja tarnejõudlust. See on koht, kus SMED-Single-Minute Exchange of Die-transformeerib võrrandi.
Tööstusinsener Shigeo Shingo välja töötatud SMED metoodika on suunatudmis tahes ümberlülitamise vähendamine alla 10 minutijagades seadistusülesanded kahte kategooriasse:
- Sisemised elemendid– Toimingud, mis võivad toimuda ainult siis, kui press on seisatud (stantsi poltidega kinnitamine, andurite ühendamine, sulgemiskõrguse kontrollimine).
- Välised elemendid– Toimingud, mida saab sooritada ajal, mil press töötab veel eelmist tööd (järgmise matriitsi paigaldamine veerevale kärule, -õhu- ja elektriliinide eelühendamine, mähise laadimine lahtikerimisele).
Põhimõte on lihtne: teisendage võimalikult palju sisemisi samme välisteks, seejärel muutke järelejäänud sisemised ülesanded sujuvamaks. Praktikas rakendavad progressiivsed stantsimisoperatsioonid SMED-i kiire stantsivahetuse (QDC) süsteemide kaudu, mis sisaldavad hüdraulilisi või pneumaatilisi stantsiklambreid, standardiseeritud T-pesa või kuuli{2}}lukumustriga tugiplaate, jõuallikaga stantsiülekandekärusid ja pressikontrolleri eelseadistatud-kõrguse mälu.
Hästi-toimiv QDC-süsteem võib lühendada üleminekut 45 minutilt alla 8-, vabastades ajakirjanduse väiksemate partiide ökonoomselt käitamiseks ja kiiremini reageerima muutuvatele tootmisgraafikutele. SMED-i põhimõtete kombinatsioon etapi tööriistade ettevalmistamisega,{5}}kus sissetulevad matriitsi, mähise ja sööturi sätted on võrguühenduseta täielikult kokku pandud, kõrvaldab segaduse, mis tavaliselt töövahetustega kaasneb.
Dieedi eluea pikendamine masina optimeerimise kaudu
Stantsi eluiga ei sõltu ainult tööriistaterase kvaliteedist ja hooldussagedusest. Ajakirjandus ise mängib samaväärset rolli. Valesti joondatud või ilma korraliku tonnaaži jälgimiseta töötav press võib hävitada hästi-ehitatud stantsi murdosa selle eeldatavast kasutuseast.
Vajutage joondusoluline mikroni tasemel. Paralleelsus liugpinna ja tugipinna vahel peab jääma vahemikku 0,001 tolli voodi laiuse jala kohta. Kui liugur koormuse all kraanib, tekitab see ebaühtlase jõu jaotuse matriitsi vahel, koormates üht külge üle, samal ajal kui teist alakoormades. Tulemuseks on stantside kiirenenud kulumine, ebaühtlased jämedused ja enneaegne stantsi rike suurel{5}}koormusel.
Tonnaaži jälgimineannab varajase hoiatuse enne kahju tekkimist. Korrektselt konfigureeritud monitor õpib iga stantsi jaoks selgeks tavalise tippjõu ja seab kõrge- ja madala-piirväärtuse sättepunktid kitsas aknas-tavaliselt ±15 kuni 20% eeldatavast tipust. Kui tonnaažitrend tõuseb järjestikuste käikude jooksul, annab see märku, et lõikeservad on tuhmunud ja tuleb teritada. Äkiline piisk märgib nälkja kogunemise, kahe-osa seisukorra või söötmise tõrke, mis muidu võiks matriitsi kokku kukkuda. Monitor peab olema ühendatud pressipeatusahelaga ja seatud töö{10}}spetsiifilistele piirangutele{11}}mitte jätta täisvajutusvõimsusele, kui see ei paku sisulist kaitset.
Stantsitõstukite ja lämmastikvedrude stantsimineetendavad vähem ilmselget, kuid sama olulist rolli elu säilitamisel. Tõstukid tõstavad riba tõmmete vahel matriitsi pinnast kõrgemale, võimaldades sellel vabalt edasi liikuda ilma, et see lohistaks mööda vormi detaile või lõikeservi. Ilma piisava tõsteta kraabib riba üle teravate servade ja ladestab materjali poleeritud pindadele, -mis halvendab nii riba kvaliteeti kui ka tööriistade viimistlust.
Paljudes progressiivsetes tööriistarakendustes eelistatakse lämmastikgaasvedrusid mehaanilistele spiraalvedrudele, kuna need annavad ühtlase jõu kogu käigu jooksul ilma väsimusega{0}}seotud jõukadudeta aja jooksul. Need pakuvad ka suurt algjõudu, mis on vajalik materjali positiivseks eemaldamiseks löögid, vältides nälkjate tõmbamist. Kuna progressiivne stantsimistööriist kogub miljoneid lööke, säilitavad lämmastikvedrud oma nimirõhku, samal ajal kui spiraalvedrud järk-järgult nõrgenevad, muutes lämmastiku usaldusväärsemaks valikuks kriitiliste eemaldamis- ja tõstmisfunktsioonide jaoks nõudlikes tootmiskeskkondades.
Koos -struktureeritud teritusgraafikud, kiired ümberlülitused, täpne pressi joondamine, aktiivne tonnaažikontroll ja õigesti määratud tõstesüsteemid-määravad need tavad kokku, kas matriit annab 500 000 või 5 miljonit tabamust, enne kui see vajab põhjalikku renoveerimist. Hooldusdistsipliini tehtud investeering tasub end tagasi tänu prognoositavale kvaliteedile, vähematele ettenägematutele peatustele ja kulule-tabamuse kohta-, mis hoiab progressiivse tembeldamise konkurentsivõimelisena suure mahuga alternatiivsete meetodite ees.
Õige masina ja stantsipartneri valimine
Hooldus hoiab stantsi jooksmas. Kuid enne, kui üks tabamus langeb, kujundavad kogu programmi kaks otsust: kumba vajutades matriit sisse pannakse ja milliseid progressiivseid stantsitootjaid usaldada tööriistad. Kui teete kas valesti, kulutate järgmised viis aastat võimete ja nõuete vahelise mittevastavuse kompenseerimisele.
Masina tehniliste andmete vastavus osanõuetele
Progressiivse stantsimismasina valimine algab osast endast-mitte sellest, mis põrandal on. Spetsifikatsiooni juhivad neli muutujat:
- Pressi tonnaaživõime– Summage iga aktiivse jaama lõike-, vormimis- ja eemaldamisjõud, seejärel rakendage 1,2–1,3 ohutustegur, mis on suurem arvutatud kogusummast. Liiga lähedale sõitmine nimivõimsusele kiirendab raami väsimist ja lühendab laagrite eluiga.
- Voodi mõõdud– Tugi peab mahutama kogu matriitsi pikkuses, jättes ruumi vanaraua kanalite, ribatoe ja kiirelt{0}}vahetatava kinnitusriistvara jaoks. Mitme-jaama progressiivse stantsimise stantsid võivad olla üllatavalt pikad; enne pressi valikute hindamist mõõtke matriitsi aluse jalajälg.
- Löögisageduse võime– Sobitage pressi kiiruse vahemik oma aastaste mahueesmärkidega. Osa, mis vajab 2 miljonit tükki aastas 90% tööajaga, vajab pressi, mis suudab säilitada arvutatud SPM ilma materjali etteande- või määrimispiiranguid ületamata.
- Ajami tüüp ja käiguprofiil– Kompleksvormimine mitme jaama vahel eelistab servo- või lingiliikumise ajamid. Lihtne tühjendamine ja augustamine suurel kiirusel töötab tõhusalt tavalise mehaanilise vändaga. Osa geomeetria ütleb teile, milline ajam teenib oma lisatasu.
Materjali tüüp lisab veel ühe filtri. Roostevabast terasest töötav progressiivne stantsimispress vajab rohkem tonnaažiruumi ja raskemaid{1}}määrdesüsteeme kui vaskklemmidele mõeldud pressimispress. Samamoodi võivad kitsa-tolerantsiga meditsiiniosad õigustada servopressi investeeringut, mida kronsteiniprogramm kunagi tagasi ei too.
Mida hinnata progressiivse die tarnija puhul
Ajakirjandus on pool võrrandist. Progressiivne stantsimisvorm ise määrab, kas täpsuseesmärgid on saavutatavad ja korratavad miljonite tsüklite jooksul. Progressiivseid stantsimisteenuseid pakkuvate progressiivsete tööriistade ja stantside partnerite hindamisel vaadake kaugemale jaama hinnast ja uurige tehnilist sügavust.
- Mitme{0}}jaama projekteerimisvõimalus ja tihe korratavus– Tarnijad meeldivadYICHENtoetage tootmisinsenere ja hankemeeskondi, kes hankivad järkjärgulisi stantsimisstantse suure -mahuga metallosade jaoks, pakkudes tõhusat mitme-jaama vormimist ja skaleeritavat masstootmisvõimsust, mis tähendab otse osade--- ühtlast kvaliteeti.
- Progressiivne stantsimisvormide projekteerimise kogemus– Tarnija peaks demonstreerima CAD/CAE simulatsiooni oskust, sealhulgas FEA{0}}põhist tagasilöögiennustust ja ribapaigutuse optimeerimist. Paluge näha näiteid selle kohta, kuidas nad lahendasid teie omaga võrreldavate geomeetriate väljakutseid.
- Tööriistaterase valiku teadmised– Erinevad jaamad on erineva kulumisprofiiliga. Võimekas tarnija valib õige kombinatsiooni kiirterasest-, pulbermetallurgiaklassidest või karbiiddetailidest, lähtudes materjalist, mida te tembeldate,-mitte ühe-suuruse-sobiva-lähenemisviisi alusel.
- Majasisesed proovimaterjalid-– Spetsiaalsete proovipressidega tootjad saavad matriitsi valideerida realistlikes tingimustes, mõõta näidisosi CMM-iga ja korrata seadistusi enne, kui tööriist teie tootmispinnale tarnitakse. See ettevõttesisene-proovi- ja valideerimisvõimalus välistab nädalatepikkuse veaotsingu pärast tarnimist.
- -Müügijärgne tehniline tugi– Progressiivsed stantsid nõuavad pidevat hooldust. Hinnake, kas tarnija pakub hooldusjuhiseid, lihvimise tuge ja kuluvate komponentide (nt stantsid, pilootid ja lisad) kiiret asendamist.
- Skaleeritavus– Teie mahud võivad kasvada. Tarnija, mis on struktureeritud nii, et see ulatuks esialgsest tootmisest kuni laiendatud võimsuseni-ilma nullist ümber kujundamata-säästab nõudluse kasvades märkimisväärselt aega ja kulusid.
Progressiivsete stantsimisteenuste pakkujate kontrollimine nende kriteeriumide alusel eraldab lahendusi kavandavad partnerid nendest, kes lihtsalt tsiteerivad tööriistaplokke.
Prototüübilt masstootmisele skaleerimine
Vähesed programmid käivituvad esimesel päeval täisvõimsusel. Tavaliselt kulgeb tee prototüübi valideerimisest pilootkäibe kaudu pideva masstootmiseni-ja teie stantsipartner peaks toetama iga etappi, sunnimata iga ülemineku korral tööriista täielikku taaskäivitamist.
Varase valideerimise ajal kinnitavad pehmed tööriistad või ühe{0}}jaama prototüübi stantsid detailide geomeetriat ja materjali käitumist madalate kuludega. Kui konstruktsioon stabiliseerub, võtavad karastatud tööriistaterastest valmistatud järkjärgulised stantsimisvormid üle katsetootmiseks-5000–50 000 detaili kontrollitud tsükli, mis kinnitab protsessi võimekust, mõõtmete stabiilsust ja stantsi vastupidavust realistlikes tingimustes.
Masstootmisele üleminek lisab viimase nõudluse: matriit peab vastu pidama miljoneid lööke ilma degradeerumiseta, mis lükkab osad taluvusest välja. See on koht, kus progressiivne stantsimisvormide disaini filosoofia on kõige olulisem. Modulaarne konstruktsioon vahetatavate sisetükkidega, tugevad juhtimissüsteemid ja nõuetekohaselt hinnatud lämmastikvedrud võimaldavad sihipärast hooldust, mis hoiab matriitsi tootmises ilma täielike rebimisteta.
Masina ja matriitsi allika valimine kooskõlastatud otsusena-, mitte eraldi-, tagab, et pressimisvõime vastab matriitsi vormimisnõuetele, alus sobib matriitsi jalajäljega ja tarnija tehniline tugi katab kogu elutsükli alates esimesest proovist kuni püsivalt suure{2}}mahuni.
Korduma kippuvad küsimused progressiivsete stantsimismasinate kohta
1. Kui kiiresti saab progressiivne stantsimismasin töötada?
Standardsed progressiivsed stantsimismasinad töötavad tüüpiliste tootmistööde puhul vahemikus 100–400 lööki minutis. Kiired rakendused võivad ületada 1000 lööki minutis, kuid nende kiiruste saavutamiseks on vaja kombinatsiooni jäikadest sirgest-külg- või kinnitusvarraste pressraamist, täppis-servo-söötjatest, millel on-suletud ahela positsioneerimine, hoolikalt kavandatud stantsivahed puhta nihke jaoks ja mikrospetsiifiliste määrdealade süsteeme. Maksimaalne saavutatav kiirus sõltub materjali tüübist, riba laiusest, aktiivsete jaamade arvust ja valitud pressimissüsteemist.
2. Mis vahe on progresseeruva stantsimise ja ülekandevormi stantsimise vahel?
Progressiivne stantsimine hoiab töödeldava detaili kanduriba küljes kogu vormimisjärjestuse vältel, liigutades seda ühes stantsikomplektis jaamast jaamani kiirusega kuni 1,000+ SPM. Ülekandestantsimine eraldab tooriku ribast varakult, seejärel liigutab üksikud toorikud sõltumatute jaamade vahel mehaaniliste sõrmede või ülekandehoobade abil madalamatel kiirustel 15–60 SPM. Progressiivsed stantsid on suurepärased väikeste -kuni -keskmise suure{8}}mahuga osade puhul, samas kui ülekandevormid saavad hakkama suuremate osadega, sügavale-tõmmatud kestadega ja komponentidega, mis nõuavad toiminguid mitmest suunast, mida kanduribad ei mahuta.
3. Milliseid materjale saab töödelda progressiivse stantsimismasinaga?
Progressiivsed stantsimismasinad töötlevad laias valikus metalle, sealhulgas madala-süsiniksisaldusega terast, roostevaba terast (300. ja 400. seeria), vaske ja berülliumi, vaske, messingit ja alumiiniumisulameid. Mähise paksus ulatub tavaliselt 0,004 tollist mikrotäppiselektrooniliste klemmide puhul kuni 0,250 tollini raskete konstruktsiooniklambrite puhul. Iga materjal nõuab konkreetseid masina seadistusi-roostevaba teras nõuab suuremat pressimise tonnaaži ja-läbilaskmist takistavaid määrdeaineid, samas kui alumiinium vajab laiemat stantsi-, et-stantsida ja kaetud tööriistapinnad, et vältida materjali kogunemist.
4. Kuidas määrata õiget pressi tonnaaži progressiivse stantsi jaoks?
Pressi tonnaaži valimine nõuab kõigi stantsi aktiivsete jaamade lõike-, vormimis- ja eemaldamisjõudude summeerimist ning seejärel 1,2–1,3 ohutusteguri rakendamist, mis on suurem arvutatud koguarvust. Peamised muutujad hõlmavad materjali paksust ja tõmbetugevust, samaaegsete toimingute arvu ja vormimise keerukust, nagu süvatõmbed või mündimine. Üldine juhis on arvutada pressi suurus 60–70 protsenti selle nimivõimsusest arvutatud tippkoormuse jaoks, pakkudes ruumi materjali varieerumiseks ja lõikejõu järkjärguliseks suurendamiseks, kuna stantsimise servad muutuvad teritustsüklite vahel tuhmiks.
5. Kui sageli vajab progresseeruv stants hooldust või teritamist?
Teritusintervallid varieeruvad olenevalt tembeldatavast materjalist. Pehmematest metallidest (nt pehme terasest C1010 või vasest) töötavad stantsid võivad hoolduse vahel vastu pidada 250 000 või enam lööki, samas kui roostevaba terase 304 töötlemise stantsid nõuavad materjali suurema abrasiivsuse tõttu tavaliselt teritamist iga 50 000 kuni 100 000 löögi järel. Tõhusad hooldusprogrammid jälgivad pigem käiguloendeid kui kalendrikuupäevi, kontrollivad lõikeservi suurendusega, kui puuri kõrgus ületab 10 protsenti materjali paksusest, ja kontrollivad juhttihvti mõõtmeid, vedrujõude ja stantsi sulgemise kõrgust igal hooldusintervallil. Tarnijad nagu YICHEN võivad anda juhiseid hooldusgraafikute kohta, mis on kohandatud konkreetsete stantside konfiguratsioonide ja tootmismaterjalide jaoks.


