


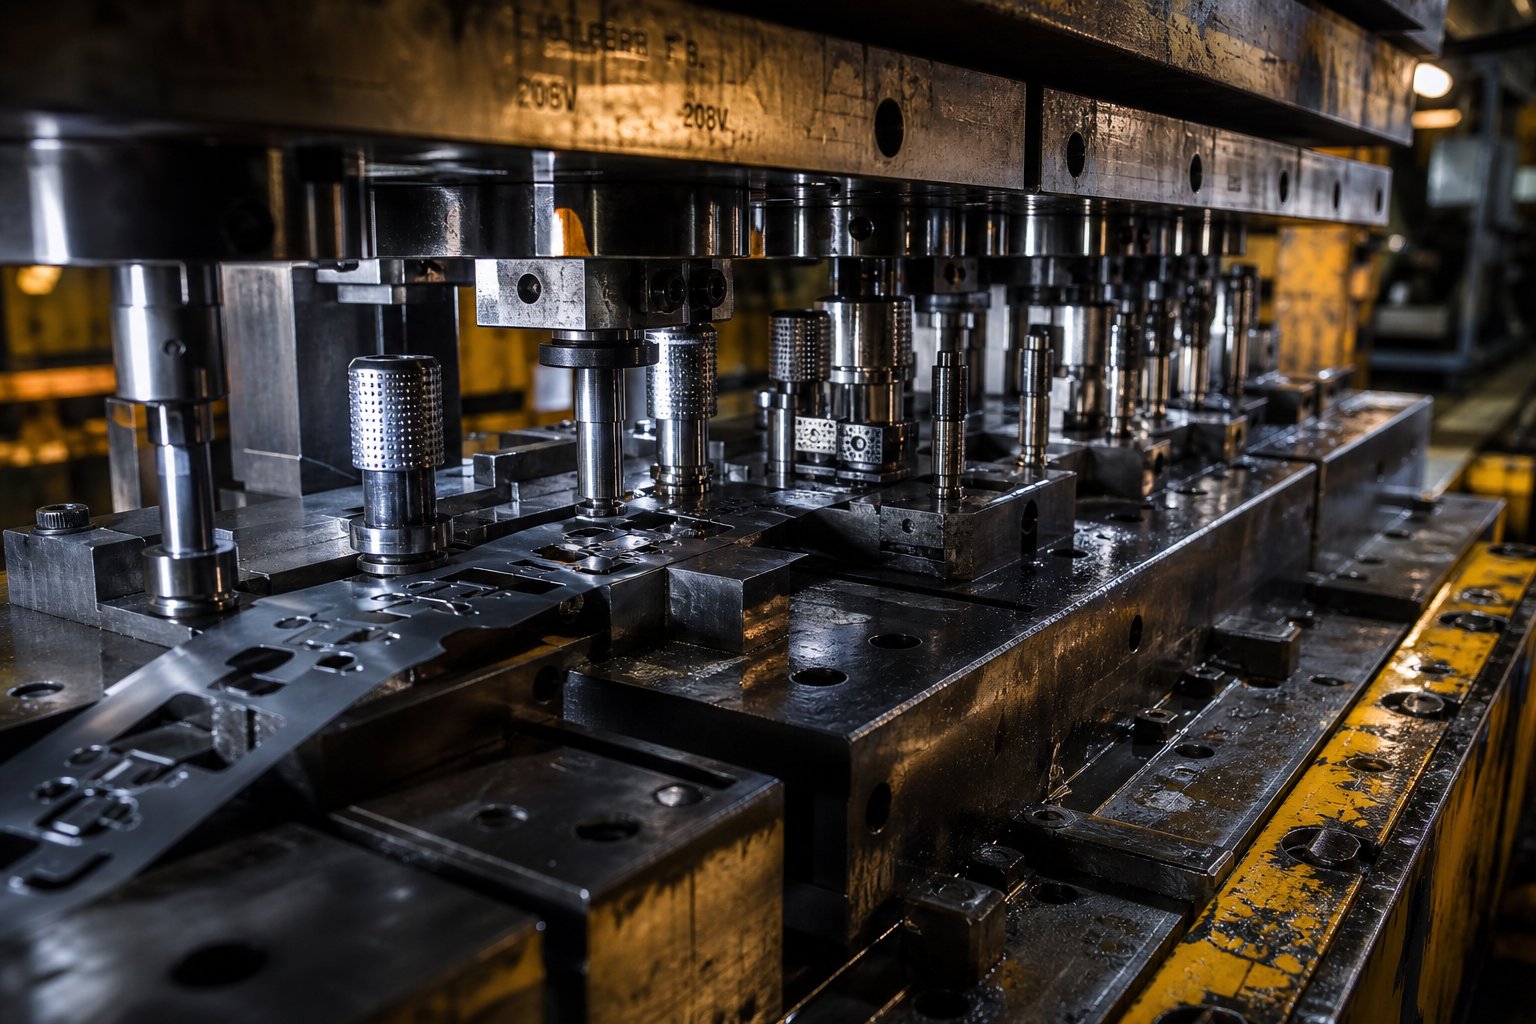
Mis on progressiivne terasest stantsimine
Kujutage ette ühte tööriista, mis lööb, painutab, vormib ja lõikab terasriba valmis detailiks - ilma peatumata. See on järkjärgulise survestantsimise põhiidee ja see on üks tõhusamaid meetodeid, mis on eales välja töötatud suurte tolerantside ja minimaalse tööjõuga suure-mahuliste teraskomponentide tootmiseks.
Olenemata sellest, kas olete tootmisinsener, kes optimeerib tsükliaega, või hankeprofessionaal, kes hindab -tükipõhist ökonoomikat, on õige tööriistainvesteeringu tegemiseks oluline mõista, kuidas see protsess toimib - ja kuidas see erineb alternatiividest -. Selles juhendis kirjeldatakse mehaanikat, materjalikaalutlusi, kulustruktuuri ja hooldusstrateegiaid, mis määravad, kas järkjärguline metallist stantsimine sobib teie terasosade jaoks õigesti.
Progressiivse survestantsimise määratlus
Niisiismis on progressiivne die, täpselt? Lihtsamalt öeldes on see üks tööriist, mis sisaldab mitut järjestikku paigutatud jaama, mis on paigaldatud stantsimispressi. Rull-toidetud terasriba liigub iga vajutuskäiguga ühe täpse sammu võrra (nimetatakse sammuks) läbi matriitsi. Iga jaam teeb riba erinevates osades samaaegselt erineva toimingu - augustades, painutades, vormides või lõikades -. Valmis osa kukub lõppjaamas välja iga vajutusega.
Progressiivne stantsimine terasest stantsimine on suure-mahuga metallivormimisprotsess, mille käigus pidev terasriba liigub läbi mitme-jaama stantsi, kusjuures iga jaam sooritab järjestikuse toimingu - torkib, vormib, painutab või lõikab -, kuni valmis osa eraldatakse ribast iga vajutusega.
Sõna "progressiivne" kirjeldab täpselt seda, mis juhtub: teras liigub läbi matriitsi jaamahaaval, iga samm tuginedes viimasele. Riba jääb kogu jada jooksul ühendatuks kandevõrguga (praagi skelett), mis säilitab positsioonikontrolli ja välistab vajaduse osade eraldi käsitsemise järele toimingute vahel. See pidev olemus annab progressiivsele stantsimisele kiiruse eelise - pressid võivad töötada 25 kuni üle 300 löögi minutis, valmistades tunnis tuhandeid identseid terasosi.
Mille poolest see erineb ülekande- ja liitvormimismeetoditest
Progressiivne stantsimine ei ole ainus viis terasdetailide stantsimiseks ja stantsimiseks. Ülekandestantsimine ja liitstantsi stantsimine teenivad igaüks erinevat tootmisstsenaariumi ning vale meetodi valimine võib tähendada tööriistade ülekulutamist või tootlikkuse ohverdamist.
Ülekandestantsimisel eraldatakse töödeldav detail ribast protsessi alguses. Seejärel liigutavad mehaanilised sõrmed või haaratsid üksikut toorikut sõltumatute jaamade vahel. See muudab ülekandevormid hästi-sobivateks suuremate osade jaoks, mida ei saa füüsiliselt riba külge kinnitada, kui nad liiguvad läbi mitme vormimisetapi. Kompromiss-on aeglasem tsükli kiirus ja keerukamad osade{5}}käitlusmehhanismid.
Liitstantsimisel kasutatakse vastupidist lähenemist: see teostab ühes jaamas ühe vajutusega mitu lõikamistoimingut -, nagu tühjendamine ja augustamine -. See on tõhus lamedate osade jaoks, mis vajavad suurt täpsust ühes tasapinnas, kuid see ei saa hakkama mitmesammuliste vormimisjadadega, nagu painded, tõmbamised või reljeefid.
Progressiivsed stantsid muutuvad eelistatud valikuks, kui vajate keerulist geomeetriat, suurt helitugevust ja kiireid tsükliaegu samas pakendis. Need ühendavad ülekandevormide mitme -operatsioonivõime ja ühe-jaama meetodite kiirusega - ilma jaamadevahelise osade eraldi käsitsemiseta.
| Kriteeriumid | Progressiivne suremine | Transfer Die | Ühend Die |
|---|---|---|---|
| Mahu sobivus | Suur maht (tavaliselt 5,000+ osa aastas) | Keskmine kuni kõrge helitugevus | Väike kuni keskmine maht |
| Tsükli kiirus | Kiire (kuni 300+ lööki/min) | Mõõdukas (osa ülekande tõttu aeglasem) | Mõõdukas |
| Osade keerukus | Kõrge (mitu painutust, vormi, läbistamist) | Kõrge (suured või{0}}sügavad osad) | Madal (tasapinnalised{0}}lennukid) |
| Osa suurus | Väike kuni keskmine | Keskmine kuni suur | Väike kuni keskmine |
| Tööriistade maksumus | Kõrge esiosa, madal helitugevus-tüki kohta | Kõrge esiosa | Alumine ees |
| Materjali kasutamine | Hea (optimeeritud riba paigutus) | Parem (kanduririba jäätmeid pole) | Hea |
| Seadistamise aeg | Madal | Kõrgem | Madal |
Tootmisinseneride jaoks, kes kasutavad terasest osi mastaapselt, tagab järkjärguline stantsimine järjekindlalt madalaima-tükihinna, kui detaili geomeetria hõlmab mitut toimingut ja iga-aastased mahud õigustavad tööriistainvesteeringut. Tõeline küsimus ei ole selles, kas protsess toimib, - vaid see, kuidas materjali valik, stantsi disain ja hooldusstrateegia kujundavad selle pikaajalist-majandust.
Kuidas progressiivne stantsimisprotsess töötab
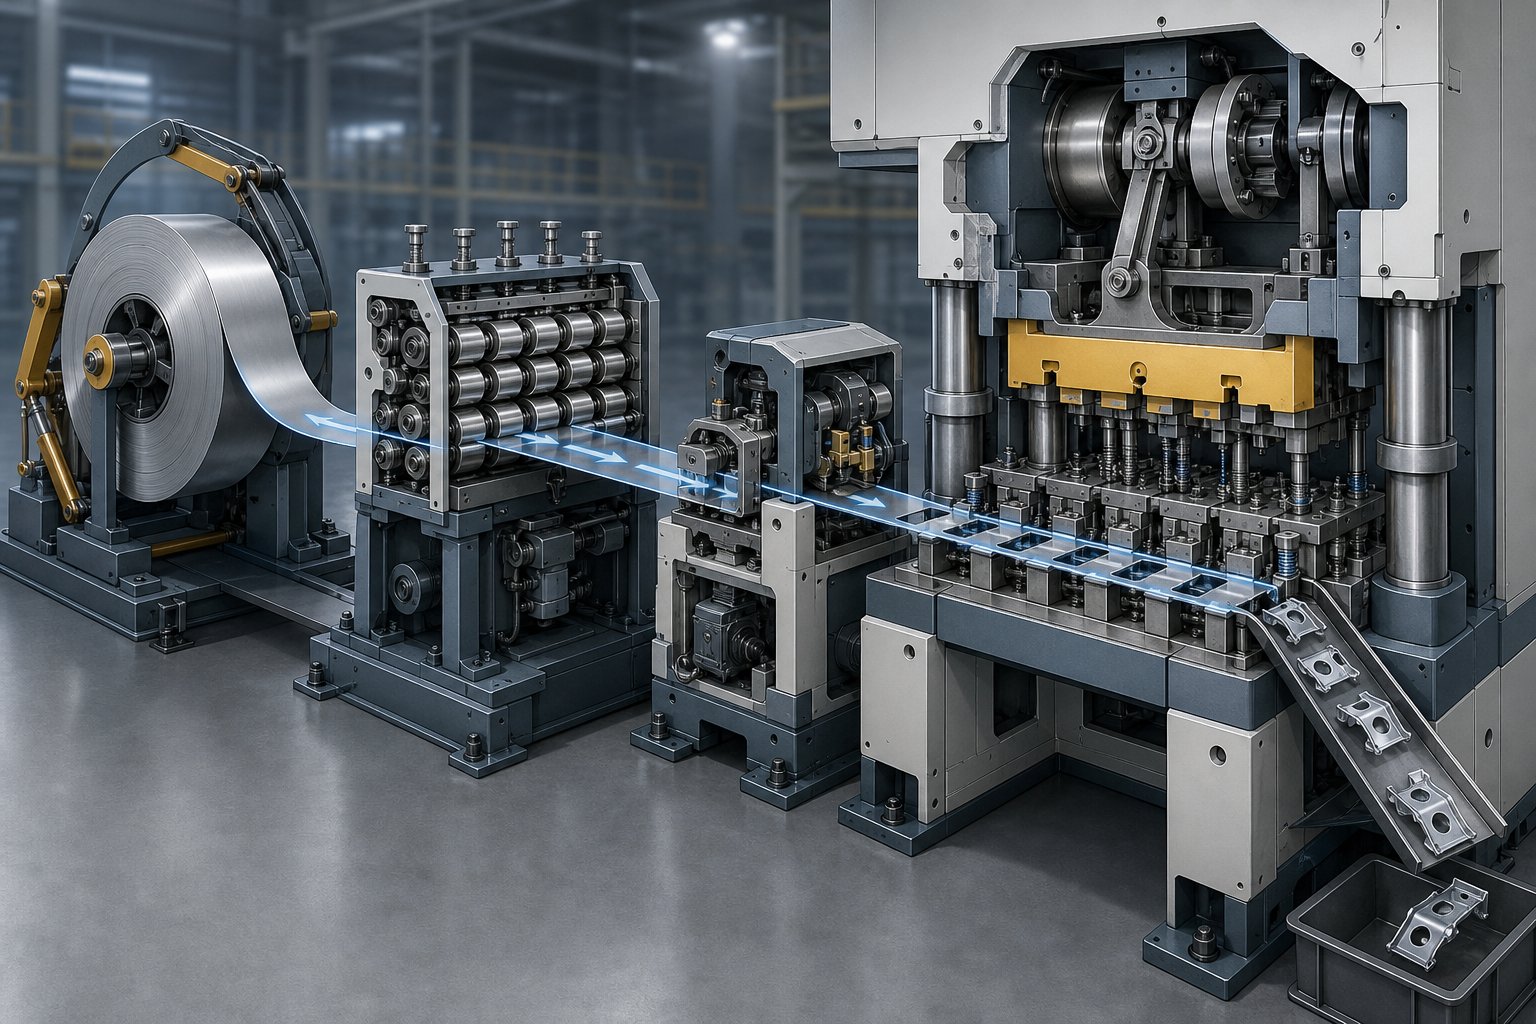
Progressiivse stantsimisvormi kiiruseeelis tuleneb ühest elegantsest põhimõttest: iga vajutus teeb kasulikku tööd korraga igas jaamas. Samal ajal, kui riba ühte lõiku augud läbistatakse, painutatakse teist ja teine saab lõpliku lõike - kõik samal hetkel. Selle stantsiprotsessi algusest lõpuni mõistmine näitab, miks läbilaskevõime jääb nii kõrgeks ja miks on terase mehaaniline käitumine igas etapis oluline.
Ribade söötmine ja materjali täiustamine
Theprogressiivne stantsimise protsessalgab lahtikerimisseadmest, kuhu on paigaldatud ja lahti keritud teraspool -, mis kaalub tavaliselt sadu või tuhandeid naela -. Riba läbib sirgendaja, mis eemaldab poolikomplekti (poolile kerimisel säilinud kumerus). Terase puhul on see samm kriitiline, kuna jääkkõverus põhjustab ebaühtlast etteandmist ja ebaühtlast kontakti stantsi pindadega.
Sirgendajast liigub servosöötur riba iga vajutuskäiguga täpse vahemaa - etteande sammu - võrra edasi. See samm ühtib matriitsi sees oleva jaamavahega, nii et iga jaam saab õige riba õigel ajal. Kaasaegsetes süsteemides on etteande täpsus tavaliselt mõne tuhandiku tolli piires.
Kui riba siseneb matriitsi, võtavad juhttihvtid positsiooni juhtimise üle. Need karastatud tihvtid kukuvad vahetult enne pressi sulgemist ribal-torgatud aukudesse, parandades kõik väikesed sööturi vead ja lukustades riba täpsesse joondusse. Ilma usaldusväärse piloteerimiseta kuhjuvad mõõtmevead jaama kaupa. Terasribade puhul hoitakse juhtavade vahekaugusi tavaliselt 0,0005–0,001 tolli, et säilitada tihe fikseerimine kogu matriitsi pikkuses.
Jaamade järjestikused toimingud ühe vajutusega
Siin annab progressiivne stantsimisprotsess oma tootlikkuse eelise. Kui presssilind laskub alla, täidab iga matriitsi jaam oma määratud toimingut samal ajal - sama riba erinevates osades. Jaam üks võib läbistada piloodiaugud, jaam 2 loob funktsionaalsed pilud, jaam kolm painutab saki, jaam neli moodustab ribi ja jaam viis teostab lõpliku lõike.
See osa pole tõeliselt "täielik", kuni see läbib kõik jaamad. Teel jääb see ühendatuks kanduribaga (praagi skeletiga), mis toimib nii transpordimehhanismina kui ka registreerimisviitena. Alles viimases jaamas eraldub valmis komponent ribast ja väljub või kogutakse matriitsi alla.
See samaaegne mitme{0}}jaama toiming tähendab, et järkjärguline stantsipress toodab ühe löögi - kohta ühe valmis detaili, olenemata sellest, mitu toimingut selle loomiseks on vaja. 12-jaamaline stants, mis töötab kiirusega 150 lööki minutis, annab endiselt 150 osa minutis, mitte 150 jagatud 12-ga.
Vajutage Mehaanika ja tsükli integreerimine
Niisiis, kuidas töötab stantsimispress kooskõlastatult progressiivse stantsiga? Press edastab kontrollitud tonnaaži läbi mehaanilise või servo-ajamiga silindri, lükates ülemist matriitsi pooleldi vastu alumist poolt täpse käigupikkuse ja kiirusega. Tonnaaž peab ületama kombineeritud lõikamis- ja vormimisjõude kõigis jaamades samaaegselt - terase stantsimisel oluline suuruse määramisel.
Terase tagasilöögiomadused lisavad veel ühe keerukuse kihi. Pärast iga vormimisoperatsiooni soovib materjal elastse deformatsiooni tõttu osaliselt oma esialgse kuju taastada. Suurema-tugevusega terased vetruvad agressiivsemalt tagasi, mistõttu on vaja progresseeruvat stantsimispressi, et tagada ühtlane põhja-surnud-keskne positsioneerimine ja mõnel juhul ka löögi allosas viibimise aeg, et löögi- või kalibreerimisjaamad saaksid vormitud geomeetria täielikult seadistada.
Käigu kiirus, sulgemiskõrgus ja etteande ajastus peavad kõik ideaalselt sünkroonima. Söötur vabastab riba ainult siis, kui stants on avatud, piloodid haakuvad enne mis tahes lõikamise või vormimise algust ja press pöörab tagurpidi, enne kui tõstjad tõstavad riba järgmiseks edasiliikumiseks. Mis tahes ajastuse ebakõla põhjustab ribade valesti söötmist, vigastatud piloote või osade lammutamist.
Siin on täielik järkjärguline stantsimise protsess järjestuses:
- Pooli laadiv - teraspool, mis on paigaldatud lahtikerimisele
- Sirgestusriba - lamestatud, et eemaldada poolikomplekt
- Hõõrdumise ja tööriista kulumise vähendamiseks rakendatud määrimine -
- Servotoite riba - tõsteti ühe sammu võrra edasi ühe käigu kohta
- Juhttihvti haardumise - riba on lukustatud täpsesse asendisse
- Jaamaoperatsioonid - lõikamine, augustamine, vormimine, painutamine tehakse kõigis jaamades üheaegselt
- Riba tõstmine - tõstjad tõstavad riba, et eemaldada matriitsi alumised detailid
- Sööda edasiliikumine - riba liigub järgmiseks tsükliks ühe sammu võrra edasi
- Lõplik osa - on kanduribast eraldatud
- Osade väljutamine ja kogumine - lõpetatud komponendid väljuvad matriitsist
Iga tsükkel kordub sekundi murdosadega. Selle protsessi pidev ja katkematu olemus - ilma osade käsitsemiseta, ümberpaigutamiseta, operaatori sekkumiseta toimingute vahel - on täpselt see, mis muudab järkjärgulise stantsitud terasest stantsimise vaikevalikuks suure-mahulise tootmise jaoks, kus terasdetailid nõuavad mitut vormimisetappi ja ranget mõõtmete kontrolli.
Muidugi ei käitu iga terase klass progressiivse stantsi sees samamoodi. Ribade etteandmise usaldusväärsus, piirangute moodustamine igas jaamas ja pressi tonnaažinõuded muutuvad dramaatiliselt olenevalt sellest, kas kasutate pehmet süsinikterast või ülitugevat roostevaba terast - ja need materjalierinevused määravad stantsi kujundamise põhiotsuseid.
Teraseklassid ja materjali valik progressiivsete stantside jaoks
Progressiivsesse stantsi sisestatav terase klass ei mõjuta ainult viimase detaili jõudlust -, see määrab peaaegu kõik protsessiparameetrid, alates pressi tonnaažist ja stantsimise kliirensist kuni jaamade loenduse ja etteande töökindluseni. Kaks identse geomeetriaga, kuid erineva teraseklassiga osa võivad vajada põhimõtteliselt erinevat stantsi konstruktsiooni. Seetõttu on järkjärguline stantsimismaterjalide valimine iga projekti puhul üks varasemaid ja mõjuvamaid inseneriotsuseid.
Levinud teraseklassid progressiivseks stantsimiseks
Millised terased töötavad tegelikult hästi{0}}mitmejaamalises progressiivses stantsis? Vastus sõltub osa funktsioonist, nõutavast vormitavusest ja tootmismahust. Siin on terase järkjärgulise stantsimise kõige sagedamini määratletud kategooriad:
- Madala-süsiniksisaldusega teras (1008, 1010, 1018)- Süsinikterasest progresseeruva stantsimise tööhobune. Need klassid pakuvad suurepärast plastilisust, madalat voolavuspiiri ja prognoositavat vormimiskäitumist. Need sobivad ideaalselt klambrite, klambrite, šassii komponentide ja üldiste konstruktsiooniosade jaoks, kus on vaja keerulisi painutusi ja tõmbeid ilma pragunemisohuta.
- 300-seeria roostevaba teras (304, 316)- Valitud korrosioonikindluse jaoks meditsiini-, toitlustus- ja mererakendustes. Roostevabast terasest progresseeruv stantsimine tagab suurema töö-kõvenemise, mis tähendab, et iga vormimisjaam lisab ribale rohkem jääkpinget. See nõuab hoolikat jaamade järjestamist ja sageli laiemat jaamavahet.
- Kõrgtugev-madal{1}}legeeritud (HSLA) teras- Sellised sordid nagu HSLA 340, 420 ja 550 tagavad kõrge voolavuspiiri ja mõõduka vormitavuse. Need on tavalised autotööstuses, kus kaalu vähendamine on oluline. HSLA terased nõuavad oluliselt suuremat pressimise tonnaaži ja tugevamat tagasilöögikompensatsiooni kui pehme teras.
- Vedruteras (1074, 1095, 301 roostevaba)- Kasutatakse osade jaoks, mis peavad ilma püsiva deformatsioonita korduvalt painduma. Nendel kõrge-süsinik- või karastatud klassidel on piiratud elastsus, mis piirab vormimistoimingute raskust igas jaamas. Tihti lisavad stantside projekteerijad rohkem jaamu väiksemate moodustumisastmetega, et vältida purunemist.
Materjali määramine lihtsalt "1008 teraseks" jätab siiski ruumi omaduste oluliseks varieerumiseks. NaguAjakiri MetalFormingmärgib, et vaakum-degaseeritud madalsüsinik-teras, joonistus-kvaliteetteras ja kaubanduslik-kvaliteetteras võivad kõik kuuluda samasse spetsifikatsiooni, kuid toimida matriitsis erinevalt. Matriitsi nõuded - mitte ostuosakonna eelistus odavaimale valikule - peaksid määrama lõpliku materjalipakkumise.
Kuidas terase omadused mõjutavad stantside disaini ja pressinõudeid
Igal teraseklassil on ainulaadne mehaaniliste omaduste sõrmejälg ja need omadused väljenduvad otse metallist stantsimisvormide disainilahendustes. Märkate mõju neljas põhivaldkonnas:
Tõmbetugevus ja pressi tonnaaž.Suurem tõmbetugevus tähendab, et iga lõikamis- ja vormimisoperatsiooni jaoks on vaja rohkem jõudu. 75 ksi tõmbetugevusega roostevabast terasest riba 304 vajab ligikaudu 50% suuremat summutusjõudu kui 1010 pehme teras 50 ksi, eeldades sama paksuse ja ümbermõõduga. Korrutage see kõigis aktiivsetes jaamades ja pressi tonnaažinõuded suurenevad kiiresti. Pressi alamõõdu kasutamine ei peata ainult tootmist -, vaid kahjustab tööriistu ja toob kaasa mõõtmete triivi.
Plastikus ja minimaalne painderaadius.Materjali pikenemise protsent määrab, kui tihedalt saab seda painutada ilma vormimispunktides pragunemata. Madala süsinikusisaldusega terased, mille pikenemine on 35–45%, taluvad painderaadiusi nii tihedalt kui 0,5-kordne materjali paksus. HSLA terased 15-20% pikenemisega võivad vajada 2x või rohkem paksust. See mõjutab otseselt seda, kui palju moodustumist ühes jaamas võib toimuda ja mitut jaama matriit üldiselt vajab.
Töö-kõvenemise kiirus ja mitme-jaama efektid.Iga vormimisoperatsioon külm{0}}töötab terast, suurendades selle kõvadust ja vähendades selle elastsust. Kõrge töö-kõvenemiskiirusega - materjalid, nagu austeniitsetest roostevabast terasest -, kaotavad jaamades liikudes vormitavuse kiiremini. Stantsikonstruktorid kompenseerivad seda, lisades pinge ümberjaotamiseks tühikäigujaamu või piirates iga vormimisetapi tõsidust. Töö{7}}kõvenemiskäitumise eiramine võib hilisemates kohtades, kus riba vormitavus on ammendanud, puruneda.
Tootmisjõud ja tagasitõmbumine.Pärast iga painutust või vormi taastub teras osaliselt oma esialgse kuju suunas. Kõrgem voolavuspiir tekitab agressiivsema tagasivedu, mis tähendab, et vormimisjaamad peavad painduma üle sihtnurga. Progressiivses matriitsis tuleb vetrukompensatsiooni kalibreerida jaamhaaval, sest riba voolavuspiir suureneb töökõvenemise tõttu, kui see läbi tööriista liigub.
Paksusvahemikud ja nende mõju protsessile
Progressiivsed stantsid käsitlevad terase paksust alates umbes 0,1 mm (0,004 tolli) kuni umbes 6 mm (0,250 tolli), kuigi täppiskomponentide kõige levinum vahemik jääb vahemikku 0,2–3 mm. Sellest aknast kaugemale muutub protsess üha ebapraktilisemaks - väga paksud materjalid peavad vastu lamendumisele ja pingesööturmehhanismidele, samas kui üliõhukesed fooliumid painduvad riba pinge all ja neid on raske usaldusväärselt juhtida.
Paksus mõjutab progressiivset stantsi disaini mitmel omavahel seotud viisil:
- Jaama paigutustihedus- Paksematel materjalidel on vaja suuremat stantsi-otsa-mahtliiget, mis tähendab suuremaid matriitsi sektsioone igas jaamas. See venitab matriitsi kogupikkust ja vähendab jaamade arvu, mis mahub antud pressplaadi suurusesse.
- Pilootnõela suuruse määramine- Pilootaugud peavad säilitama piisava servade kauguse riba paksusest. Paksemad ribad vajavad suuremaid juhttihvte ja seega ka suuremaid juhtauke, mis kulutavad rohkem riba laiust ja vähendavad materjali kasutamist.
- Lõikekliirens- Pehme terase standardne lähtepunkt on ligikaudu 10% materjali paksusest külje kohta, kuid see muutub vastavalt klassile. Kõrgema-tugevusega teraste puhul võib vaja minna üle 20% külje kohta, et saavutada puhas nihkejõud ja minimeerida jäme kõrgust.
- Sööda töökindlus- Raskemad ribad nõuavad tugevamaid servosööturid ja suuremat riba pinget, et vältida söötmist. Väga õhukesed ribad, vastupidi, võivad vajada vaakumit või õhu-puhumisabi, et hoida neid löökide vahel tasaselt vastu matriitsi pinda.
Terase klassi ja paksuse vastastikune mõju loob piirangute maatriksi, mille ümber tuleb kujundada iga metallist stantsimisvorm. 2 mm HSLA riba tõmbetugevusel 80 ksi ei käitu nagu 2 mm madal -süsinikriba 45 ksi - juures, kuigi paksus on identne, erinevad pressi tonnaaž, kliirensid ja jaamade arv oluliselt.
Need materiaalsed{0}}piirangud ei eksisteeri eraldi. Need suunduvad otse stantside projekteerimisotsustesse: kui palju jaamu lisada, kuhu paigutada piloodid, kuidas järjestada vormimisoperatsioone ja kui palju riba laiust kandesildade jaoks eraldada. Iga materjali omadus muutub disaini sisendiks, mis kujundab kogu tööriista arhitektuuri.
Terasosade järkjärgulised stantsikujunduse kaalutlused
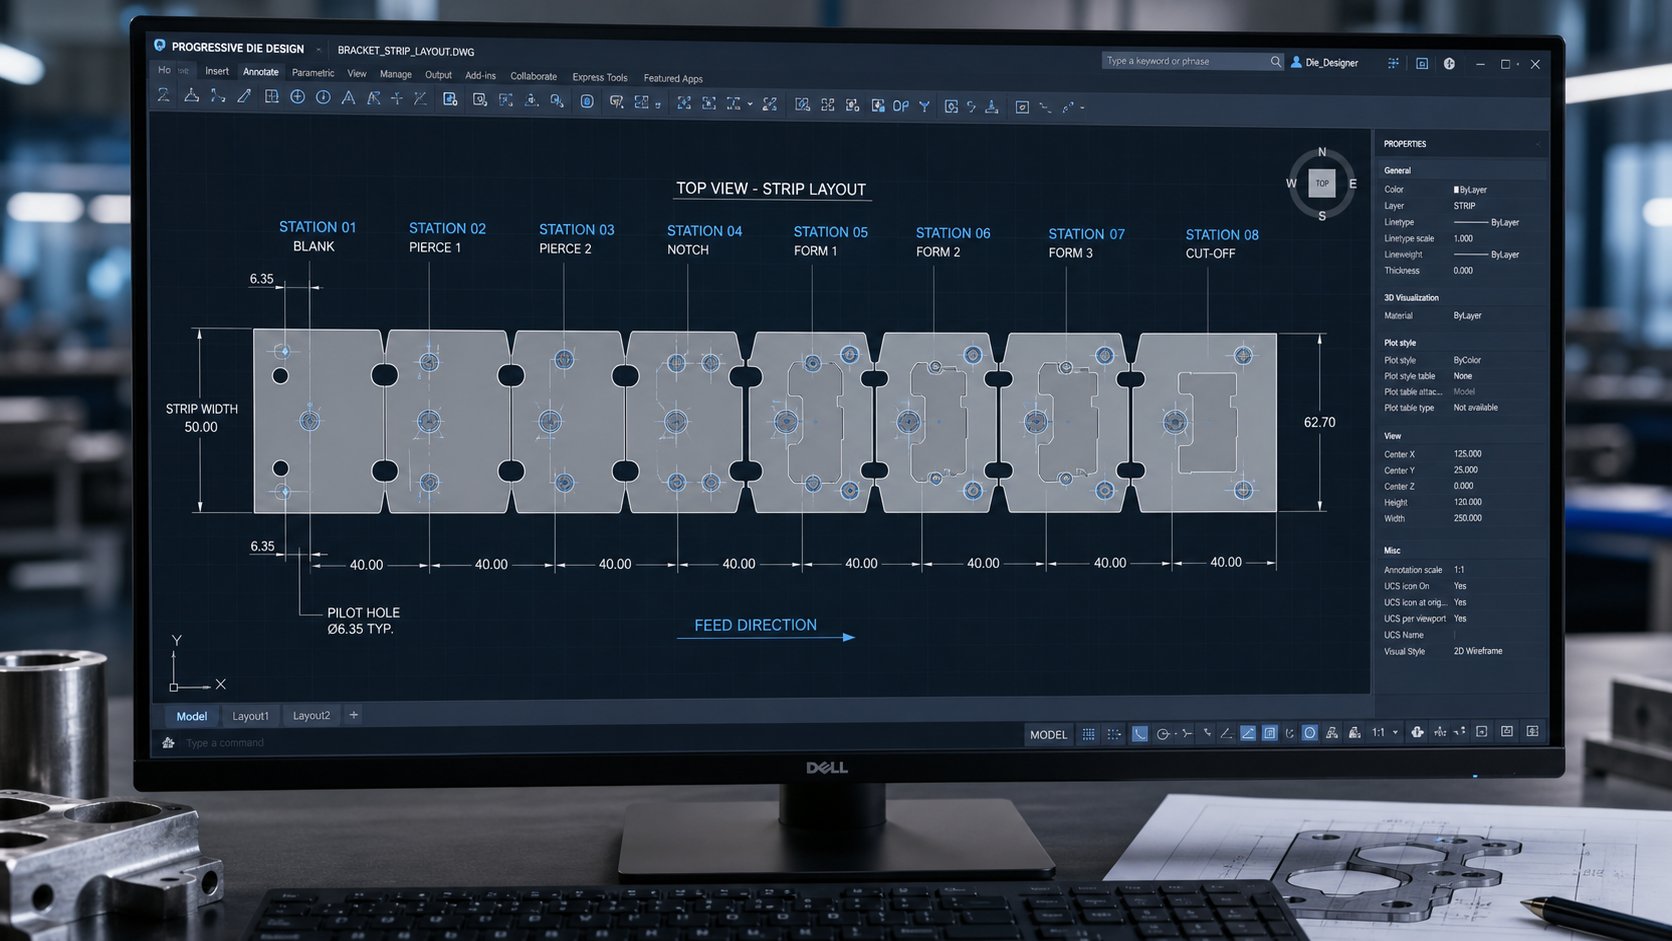
Iga progressiivne stants saab alguse disainiprobleemist: kuidas korraldada toimingute jada piki terasriba nii, et materjali omadused, detailide geomeetria ja tootmisökonoomika ühtiksid? Vastus kujundab kogu tööriista - selle pikkuse, jaamade arvu, riba laiuse ja lõpuks selle maksumuse. Halb progressiivne stantsi konstruktsioon põhjustab osade pragusid, tööriistade enneaegset riket ja materjali raiskamist. Strateegiline disain muudab need samad piirangud lahjaks ja vastupidavaks progressiivseks stantsimiseks, mis töötab usaldusväärselt miljonite tsüklite jooksul.
Jaamade loenduse ja ribade paigutuse optimeerimine
Mitu jaama vajab progressiivne suremine tegelikult? Pole universaalset valemit. Jaamade arvu määravad osa geomeetria, nõutavad toimingud ja - kriitiliselt - terase klassi vormitavuse piirid jaama kohta. Lihtne lame kronstein 1010 terasest kolme auguga ja ühe käändega võib vajada vaid 4-5 jaama. Kompleksne HSLA autokonstruktsiooniosa, millel on mitu paindet, reljeeft ja kitsad tolerantsid, võib nõuda 15 või enamat.
Loogika toimib järgmiselt: iga vormimisoperatsioon võib materjali enne pragude tekkimist ainult piiratud määral pingutada. Kui üks painutus ületab terase ohutu deformatsiooniläve, jagavad disainerid selle kahe jaama vahel, millest mõlemas on osaline vormimine. Kõrgema -tugevusega-karastatud terased taluvad väiksemat deformatsiooni jaama kohta, mis suurendab otseselt jaamade arvu.
Tühikäigujaamad - positsioonid, kus ühtegi toimingut ei toimu - teenivad tahtlikku inseneri eesmärki. Need pakuvad pinget leevendavaid tsoone, kus riba saab jääkpinge nõudlike vormimisetappide vahel ümber jaotada. Samuti parandavad need riba stabiilsust, säilitades kandurilehe ühtlase jäikuse kogu stantsi pikkuses. Uurigeriba paigutuse optimeeriminekinnitab, et jaamade arvu minimeerimine, austades samal ajal nii prioriteedipiiranguid (mis toimingud peavad toimuma enne teisi) kui ka naabruspiiranguid (mis toimingud ei saa läheduse tõttu jaama jagada), on progressiivse stantsimisvormide disainimise keskne väljakutse.
Riba laiuse optimeerimine toimub paralleelselt jaama planeerimisega. Laiemad ribad mahutavad suuremaid osi või mitut rida (topeltlöögi-paigutused), kuid raiskavad ühe joone kohta rohkem materjali. Disainerid arvutavad materjali kasutuse osa netopinna ja riba brutokulu suhtena. Hästi-optimeeritud paigutus progressiivsete stantside jaoks saavutab tavaliselt 70-85% kasutamise. Kandurid ühendavad - kitsaid osi, mis ühendavad osi vanaraua karkassiga -, peavad olema piisavalt laiad, et vastu pidada vormimisjõududele ilma rebenemiseta, eriti madalama elastsusega teraste puhul.
Disain-progressiivse stantsitööriistade-tootmisvõime jaoks
DFM-i faasis tehtud metallist stantsimisvormide disainiotsused hoiavad ära probleeme, mis muidu tekiksid tootmiseks tuhandeid tunde. Progressiivsete stantside terasosade puhul on mitmel DFM-i põhimõttel liiga suur tähtsus:
- Minimaalne funktsioonide vahe- Liiga lähestikku asetatud augud ja väljalõiked tekitavad stantside vahele nõrgad stantsilõigud. Üldreegel: hoidke külgnevate objektide vahel vähemalt kahekordset materjali paksust. Kõrgtugevate-teraste puhul see miinimum suureneb, kuna suurem lõikejõud koondab rohkem pingeid kitsatele stantsiosadele.
- Terade suuna joondamine- Terasribal on veeremissuund, mis mõjutab elastsust. Teraga risti orienteeritud painded taluvad tihedamaid raadiusi ilma pragudeta. Progressiivne stantsimisvormi konstruktsioon peab joondama kriitilised kõverad riba veeremissuunaga, mis tähendab, et osa orientatsioon riba paigutuses muutub struktuurseks otsuseks, mitte lihtsalt pesastamise mugavuseks.
- Silla laius kanduriba sees- Sillad hoiavad osa ribas kuni lõpliku lõikamiseni. Liiga kitsas ja nad rebenevad vormimise ajal, vabastades osa enneaegselt. Liiga laiad ja raiskavad materjali. Silla laius sõltub riba paksusest, tõmbetugevusest ja külgnevates jaamades tekkivate jõudude tõsidusest.
- Sisemised painderaadiused- Laialdaselt aktsepteeritud juhis määrab minimaalse painderaadiuse, mis on võrdne materjali paksusega või sellest suurem (R suurem kui T või sellega võrdne). Teravamaks muutmine suurendab pinge kontsentratsiooni, mis põhjustab detaili pragunemist ja lehtmetalli stantsimisvormi enneaegset riket.
Pilootnõela paigutus on veel üks DFM-i{0}}kriitiline otsus. Piloodid tuleks paigutada piki riba ühtlaste intervallidega, eelistatavalt kandurivõrgu piirkonnas, mitte funktsionaalse osa geomeetrias. Nende asukoht moodustamisjaamade suhtes määrab, kui palju positsioonivigu toimingute vahel koguneb. Pilootide paigutamine vahetult -täpsete jaamade ette - selle asemel, et tugineda järjestuses - varasemate jaamade registreerimisele, säilitab mõõtmete täpsuse seal, kus see on kõige olulisem.
CAD/CAM ja simulatsioon die disainis
Kujutage ette, et ehitate 12-jaamalise matriitsi, käivitate oma esimese tootmiskatse ja avastate, et jaam 8 lõhub detaili, kuna varasemate jaamade töökindlus ületas ennustusi. See stsenaarium maksis varem nädalaid ja kümneid tuhandeid dollareid. Kaasaegne progressiivne stantside projekteerimise tarkvara kõrvaldab suure osa sellest riskist enne, kui tööriistaterast töödeldakse.
Lõplike elementide analüüs (FEA) simuleerib materjali voolu läbi iga jaama järjestikku, ennustades hõrenemist, deformatsiooni jaotumist ja murdumisohtu. Terase puhul on tagasitõuke ennustamine eriti väärtuslik - simulatsioon arvutab, kui palju iga moodustunud funktsioon pärast pressi avamist tagasi põrkub, võimaldades inseneridel kompenseerida stantsi geomeetriat projekteerimise ajal, mitte kuluka katsetamise-ja-tõrke korral pressis. Nagu Manor Tool teatab, suudab FEA tuvastada mõranemisriskid enne tööriista ehitamist, säästes rohkem kui 20 000 dollarit ümbertöötlemiskuludelt ja kõrvaldades ühe projekti puhul nädalapikkused käivitamisviivitused.
Platvormid, nagu Cimatron, AutoForm ja Dynaform, võimaldavad disaineritel koostada digitaalselt täieliku ribapaigutuse, seejärel käivitada vormimissimulatsioonid kõigis jaamades järjest.AutoFormi ribapaigutuse tööriistadlubage kasutajatel määratleda ühe- või kaheosalisi-paigutusi, võrrelda pesastamisvalikuid ja minimeerida materjalikasutust -, kontrollides samal ajal vormitavust. Samal ajal pakuvad Logopress3 ja sarnased SolidWorksi{4}}põhised süsteemid parameetriliste komponentide sisestamist standardsetele stantsielementidele, nagu tõstukid, piloodid ja hoidikuplokid, mis kiirendab üksikasjalikku disaini.
Praktiline kasu on vähem disaini iteratsioone. Ilma simulatsioonita võib keeruka stantsimisvormi kujunduse jaoks olla vaja kolm või neli füüsilist proovi, enne kui tootmis{1}}valmis geomeetria lukustatakse. Valideeritud FEA-ga saavutab enamik programme stabiilse tootmise ühe või kahe katsega -, mis vähendab otseselt nii tööriistade kulusid kui ka käivitamise ajakava. Selles digitaalse valideerimise etapis tehtud insenertehnilised otsused katavad kuni 80% kogu tootmiskuludest, mistõttu on simulatsiooniinvesteeringud üks suurimaid{6}}tasuvusalasid igas progressiivses vormimisprogrammis.
Disainiotsused seavad piirid sellele, mida progressiivne stants suudab toota. Kuid nendes piirides muudavad lame terasriba funktsionaalseks geomeetriaks üksikute jaamade operatsioonid - lõikamine, vormimine, painutamine -. See, kuidas neid toiminguid järjestatakse ja miks see järjestus on terase jaoks eriti oluline, määrab, kas osad tulevad õigesti välja või tulevad vanarauaks.
Peamised tembeldamistoimingud igas pressimisjaamas
Igal progressiivse stantsi jaamal on üks töö -, kuid nende tööde toimumise järjekord ei ole meelevaldne. Järjestus järgib loogikat, mis põhineb terase deformeerumisel, mõõtmete muutumisel pinge all ja selles, kuidas registreerimist tuleb säilitada esimesest tabamusest kuni lõpliku piirini. Kui tehke vale tellimus, võitlete tööriista eluea jooksul jäsemete, pragude ja mõõtmete triiviga. Tehke kõik õigesti ja stantsimisvorm toodab ühtlaseid osi kiiresti ja minimaalse sekkumisega.
Lõikamise ja augustamise toimingud
Lõikamisoperatsioonid domineerivad tavaliselt progresseeruva matriitsi varajastes jaamades. Miks? Kuna materjali eemaldamine enne selle vormimist on palju paremini juhitav kui katse läbi torgata või tühjaks teha pärast seda, kui riba on juba painutatud või kolmemõõtmeliseks geomeetriaks tõmmatud. Lame riba annab stantsimisstantsidele ühtlase ja etteaimatava pinna, mis tähendab puhtamaid lõikeid, ühtlasemat puurikõrgust ja pikemat stantsi kasutusiga.
Kõige tavalisemad terasdetailide lõikamistoimingud on järgmised:
- Piercing- sisemiste aukude, pilude või funktsioonide loomine lehtmetallist stantsidega, mis suruvad materjali läbi sobivate matriitsi avade. Peaaegu alati tehakse esimeses jaamas pilootaugud, et registreerida iga järgneva toimingu jaoks.
- Tühjendamine- detaili (või selle osa) välisprofiili lõikamine riba küljest. Progressiivsetes stantsides on tüüpiline osaline tühjendamine esimestes jaamades ja lõplik tühjendamine viimases jaamas.
- Lancing- saki või võre lõikamine ja painutamine ühe tõmbega materjali ribast täielikult eraldamata. Kasutatakse sageli kinnitusfunktsioonide või ventilatsiooniavade loomiseks.
- Sälgutamine- materjali eemaldamine riba servast, et luua vaba ruumi hilisemates jaamades vormimisoperatsioonide jaoks või määrata järk-järgult osade piirjooned.
- Kärpimine- liigse materjali eemaldamine pärast vormimist, tavaliselt hilisemates jaamades, kus vormitud objektid vajavad lõplikku servaprofiili.
Terase kõvadus mõjutab otseselt nende lõikamistoimingute toimimist. Enamiku süsinikteraste puhul on optimaalne stantsi---kliirens vahemikus 5-10% materjali paksusest külje kohta. Kõvemad terased - HSLA klassid või tööd-karastatud roostevaba teras – nõuavad suuremat vahekaugust, et vältida liigset ümberminekut ja jämede teket, mis mõnikord langeb 3–5%ni külje kohta. Liiga pingul käimine kiirendab löögi kulumist ja suurendab eemaldamisjõudu. Liiga lõtvumine tekitab räsitud servad ja liiga suured jämedused, mis nõuavad teisest jäme eemaldamist.
Ka paksus on oluline. 2 mm madalal -süsinikterasest ribal on umbes 0,10–0,20 mm vaba ruumi külje kohta. Sama paksusega 304 roostevaba teras võib vajada vaid 0,08–0,12 mm, sest suurem nihketugevus tekitab väiksemate vahekauguste korral puhtama murdumistsooni. Need numbrid nihutavad tööriista iga stantsitud metalli osa geomeetriat, mõjutades stantsimislihvimisprofiile, stantsi nupu ava mõõtmeid ja teritusintervallide sagedust.
Vormimis- ja painutusoperatsioonid
Kui augud on augustatud ja profiilid on osaliselt kinnitatud, liigub riba moodustavale territooriumile. Painutamis-, tõmbamis-, vermimis-, reljeef- ja ekstrudeerimisjaamad kujundavad tasapinnalise terase ümber kolmemõõtmeliseks geomeetriaks - ja igaühel on terase elastse taastumiskäitumisega töötamisel spetsiifilised väljakutsed.
Painutamineon progressiivsete stantsimisvormide kõige levinum vormimisoperatsioon. Terasribad painutatakse stantsi raadiuse kohal vastu stantsiplokki, et saada äärikud, sakid, kanalid ja sulgud. Kriitiline komplikatsioon? Springback. Pressi avanemisel vabaneb iga teraspain osaliselt ja detaili nurk lõdvestub tasapinna suunas. Kõrgema voolavuspiiriga terased vetruvad tagasi rohkem - pehme teras võib 90-kraadise käänaku korral 1–2 kraadi tagasi vedada, samas kui HSLA terased võivad taastuda 5–8 kraadi või rohkem.
Tasustamisstrateegiad matriitsi sees hõlmavad järgmist:
- Ülepainutamine- moodustab sihtnurgast mööda, nii et tagasitõmbamine toob osa tagasi spetsifikatsioonile. See onenim kasutatav kompensatsioonimeetodtänu oma lihtsusele ja rakendatavusele enamiku rutiinsete painutustoimingute puhul.
- Mündimine- rakendades paindetipus lokaalset kõrget survet, et deformeeruda plastselt kogu selle paksuses, kõrvaldades tõhusalt elastsuse taastumise. Mündimine nõuab oluliselt suuremat tonnaaži, kuid tekitab väiksemaid nurkade tolerantse.
- Astmeline painutamine- suure-nurkpainde jaotamine mitmeks väikeseks-nurgasammuks järjestikuste jaamade vahel, suurendades plastilise deformatsiooni suhet ja vähendades netoelastsuse taastumist.
Joonistaminejaamad tõmbavad riba õõnsusse, et moodustada tassid, süvendid või kestad. Terase elastsus piirab tõmbe sügavust jaama kohta -, kui tõmbeaste ületab ligikaudu 40–50% ühe löögi korral, võib tekkida hõrenemine või purunemine. Sügavtõmbed jagatakse mitme jaama vahel järk-järgult suurendades sügavust.
Reljeeftrükkloob madalaid kõrgendatud või süvistatud elemente - ribid, logod, jäigastavad helmed -, nihutades materjali kohapeal ilma läbi lõikamata.Ekstrudeeriminesurub materjali läbi väiksema ava, et moodustada ülaosad või kraed, mida sageli kasutatakse keermestatud kinnitusdetailide loomiseks ühe stantsitõmbega.
Jaamade järjestusloogika terasosade jaoks
Miks on operatsioonide järjekord nii oluline? Kolm põhimõtet reguleerivad järkjärgulist stantsijaamade järjestamist:
Vormimisele eelneb augustaminesest lame riba loob täpsemad aukude asukohad. Kui riba on painutatud, muudab deformeerunud geomeetria peaaegu võimatuks aukude augustamise nende õigesse lõppasendisse. Avad, mis peavad tekkima vormitud aladele, torgatakse läbi, kui riba on veel tasane, ja viiakse seejärel oma kohale järgneva vormimistoiminguga.
Kriitilised mõõtmed määratakse pärast vormimise lõpetamist.Kui objekti mõõtmele viidatakse vormitud pinnalt, peab esmalt toimuma vormimine -, vastasel juhul nihutab tagasitõmbumine ja materjalivool objekti tolerantsist välja. See näib olevat vastuolus esimese põhimõttega ja just see pinge on põhjus, miks progressiivne stantside disain nõuab hoolikat järjestuse analüüsi. Lahenduseks on sageli piloot- ja mittekriitilised augud varakult läbi torgata, osa moodustada, seejärel teostada lõplik täppis augustamine või kalibreerimine hilisemates jaamades.
Pilootaugud säilitavad registreeringu kogu ulatuses.Alates esimesest jaamast haakuvad juhttihvtid riba igal käigul. Kõik järgnevad toimingud viitavad neile juhtaukudele, mis tähendab, et nende paigutuse täpsus määrab kogu detaili kumulatiivse täpsuse. Piloodid läbistatakse alati võimalikult varases jaamas - sageli kõige esimeses - ja need jäävad kõigi järgnevate stantsimisvormi komponentide positsiooniankruks.
Siin on kahe augu, painutatud ääriku ja jäikusribiga terasest kinnitusklambri tüüpiline jaam:
- Torgake kanduriba juhtaugud
- Torgake funktsionaalsed augud (kinnituspilud, reljeefsed sälgud)
- Lõika riba servad detaili kontuuri määratlemiseks
- Suruge jäigastav ribi, kui riba on veel tasane
- Tühikäigujaam (stressi leevendamine, riba stabiliseerimine)
- Painutage äärikut sihtnurgani pluss ülepainde kompenseerimine
- Mündi või ääriku lõplik nurga tolerants
- Lõplik lõikamine - eraldage viimistletud osa kanduribast
See jada peegeldab üldreeglit: metallist stantsimistööriistad ja lõikeoperatsioonid koonduvad stantsi esiossa, vormimistoimingud täidavad keskmise ja tagumise jaama ning lõplik eraldamine on alati viimane. Tühikäigujaamad ilmuvad kõikjal, kus riba vajab hingetõmbeaega raskete vormimisetappide vahel - eriti oluline kõrge töövõimega-kõvenemiskiirusega teraste puhul, kus jääkpinge kogunemine ohustab allavoolu vormitavust.
Iga jaama tööriistad kuluvad erineva kiirusega sõltuvalt sellest, mida see teeb ja kui tugevalt teras tagasi surub. Lõikekohad lagunevad abrasiivse stantsi kulumise tõttu. Vormimisjaamad kannatavad räsimise ja väsimuse all. See kulumismuster - ja see, kuidas te sellega haldate -, määrab lõpuks, kas täringut jookseb 100 000 tabamust või 10 miljonit.
Stantsi hooldus ja tööriista eluiga terase stantsimisel
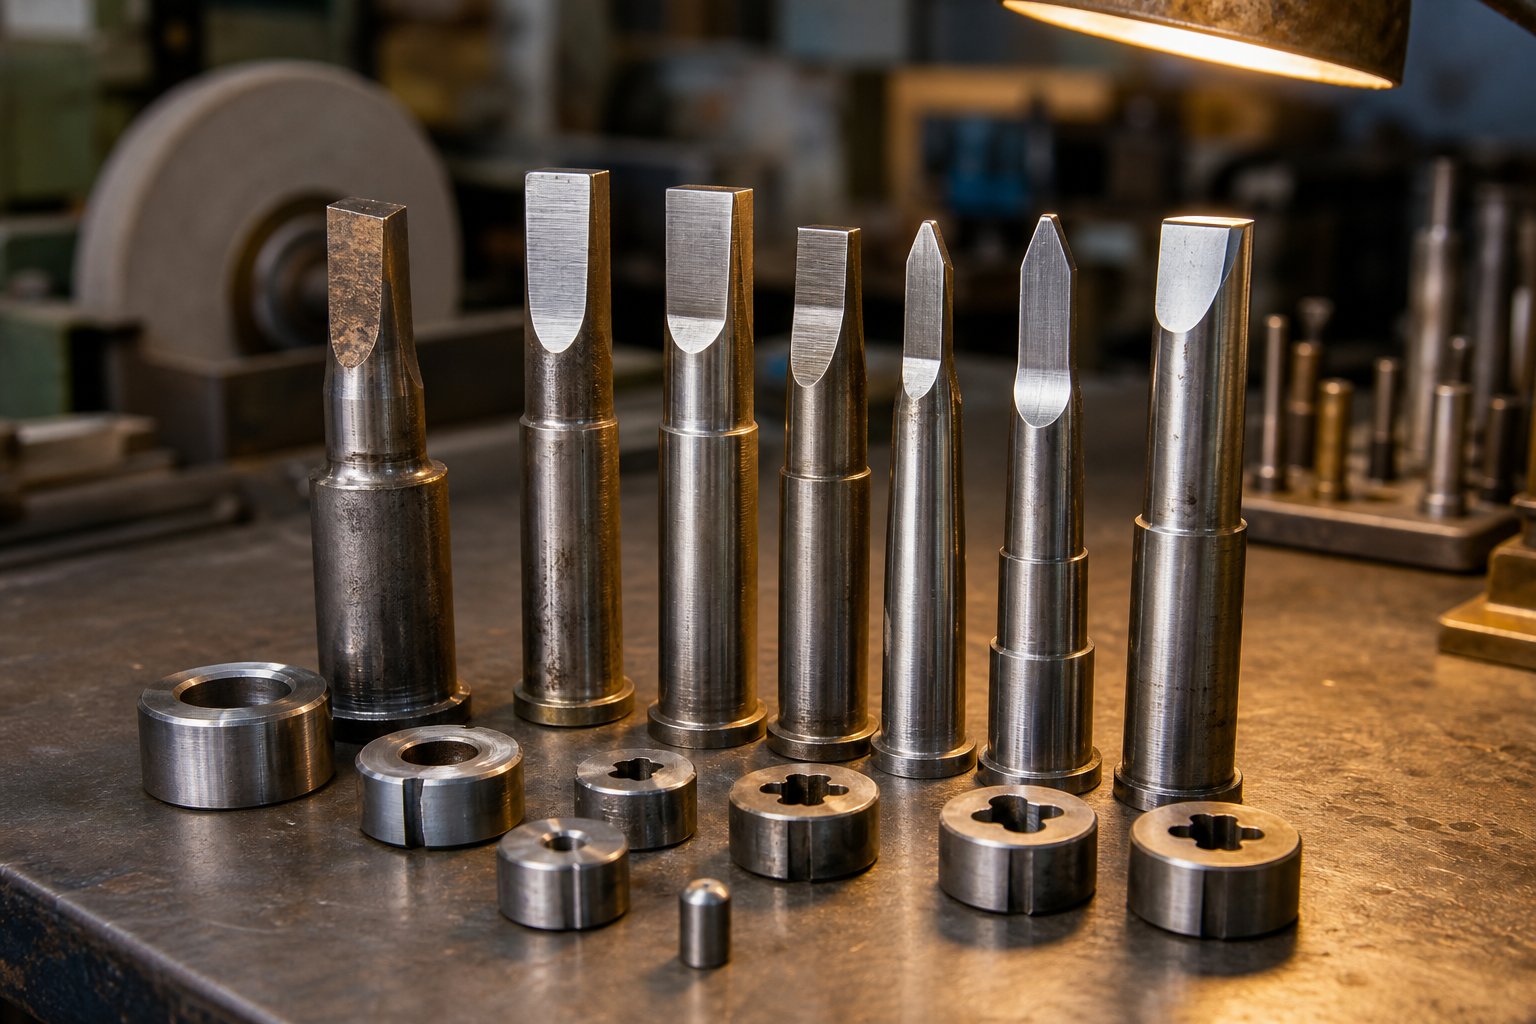
Progressiivne die ei kuku korraga läbi. See laguneb järk-järgult - stantsi servad tuhmiks, muutes raadiused karedamaks, lõtkud avanevad - ja koos sellega triivib osade kvaliteet. Teras kiirendab seda lagunemist rohkem kui pehmemad materjalid oma suurema nihketugevuse, töö{4}}kõvenemise ja pinnaoksiidide tõttu. Miljoneid tsükleid usaldusväärselt töötava ja pidevat sekkumist vajava stantsimisvormide komplekti erinevus taandub kolmele tegurile: kulumise kujunemise mõistmine, tööriistade ajakava järgimine, mitte tõrgete järel, ja õigete tööriistamaterjalide valimine iga jaama spetsiifiliste nõudmiste jaoks.
Terasest stantsimisstantside kulumismustrid ja rikkerežiimid
Kui juhite terast tootmiskiirusel läbi progresseeruva stantsi, võistlevad viis erinevat rikkemehhanismi teie tööriistade hävitamise nimel. Igaüks neist areneb sõltuvalt tembeldatavast terase klassist erinevalt ja igaüks nõuab erinevat vastumeedet. Uurimustöö alatesAHSS Insightsidentifitseerib need peamised viisid kulumisena (abrasiivne ja kleepuv), plastiline deformatsioon, lõhenemine, pragunemine ja lõhenemine.
Abrasiivne kulumineon terase stantsimisvormide kõige levinum lagunemisviis. Kõvad osakesed - kuumvaltsitud-terasel, kõrge-tugevusega karbiidid või-eelmistest lõigetest tekkinud kõvastunud praht - toimivad nagu mikroskoopilised lihvkettad stantsi- ja stantsipindade vastu. Iga löök eemaldab väikese koguse tööriista materjali, suurendades järk-järgult lõtkusid ja suurendades puuri kõrgust. Mida kõvem on töödeldava detaili teras, seda kiiremini abrasiivne kulumine edeneb. HSLA ja kahefaasilised{9}}terased, mille tõmbetugevus on üle 590 MPa, võivad kuluda stantse neli kuni viis korda kiiremini kui pehme teras.
Liimi kulumine ja määrduminekujutavad endast teistsugust väljakutset, eriti roostevabast terasest progresseeruva stantsimisega. Austeniitse roostevaba terase libisemisel tööriista pindadel tekkiv hõõrdumine ja kuumus loovad lehe ja matriitsi vahele mikro{1}}keevisõmblused. Kui need sidemed katkevad, kandub materjal ühelt pinnalt teisele - tavaliselt pehmemalt pinnalt kõvemale. See kogunemine (lõpetamine) kriimustab järgnevaid osi ja kiirendab edasist nakkumist isetugevduva tsükli käigus. NaguValmistajamärgib, et tööriistade pindade poleerimine enne ja pärast katmist aitab vähendada sapitust, samas kui äärmusliku{0}}rõhuga määrdeained muutuvad suure kontaktrõhu juhtimiseks hädavajalikuks.
Kiibistaminetuleneb tsüklilistest pingetest, mis ületavad tööriista materjali väsimustugevust, tavaliselt teravate lõikeservade korral. Mikropraod tuumastuvad, levivad korduva laadimisega ja põhjustavad lõpuks väikeste tükkide purunemise stantsi või stantsi servadest. Terase suurem nihkekindlus võimendab löögi lööki augustamise ajal läbimurdmisel, muutes lõhestumise levinumaks lõikejaamades, mis töötlevad paksemaid või tugevamaid sorte.
Praguneminetekib siis, kui pinged ületavad tööriistaterase purunemiskindlust. Pingekontsentraatorid - lihvimisjäljed, teravad sisenurgad või ebapiisava raadiusega disainielemendid - tekitavad pragusid, mis levivad katastroofiliselt. Ühes juhtumiuuringus dokumenteeriti D2 tööriistaterase purunemine pärast vaid 5000-7000 koormustsüklit 580 MPa ferriit-bainiitterase moodustamisel, võrreldes tavapärase 50 000 tsükliga, mis saavutati tavapäraste klassidega.
Plastiline deformatsioonjuhtub siis, kui kontaktrõhk ületab tööriista materjali survejõu voolavuspiiri. Kõrgema -tugevusega terased koondavad suurema koormuse väiksematele kontaktpindadele -, eriti tõmberaadiustes ja löömispunktides -, põhjustades stantsi pinna seene või taandumise. Kui deformatsioon algab, tekitab muudetud geomeetria veelgi suuremat kohalikku pinget, mis kiirendab edasisi kahjustusi.
Need rikkerežiimid ilmuvad harva eraldiseisvana. Kleepuv kulumine tekitab karedaid laike, mis tekitavad pinget ja põhjustavad killustumist. Purustatud servad tekitavad ebaühtlase lõikekoormuse, mis kiirendab pragunemist. Igas jaamas domineeriva režiimi tuvastamine - ja sellest teavitamine oma tööriistaterase tarnijale - on iga tõhusa stantsimisvormi hooldusstrateegia aluseks.
Ennetava hoolduse planeerimine ja teritamise intervallid
Matriitsi hooldamiseks ootamine, kuni osad halvad välja näevad, on kõige kallim saadaolev hooldusstrateegia. Selleks ajaks, kui pursked on palja silmaga nähtavad, on stantsi kulumine juba kaugelt üle optimaalse terituspunkti -, mis tähendab, et lihvimise käigus tuleb eemaldada rohkem materjali, mis lühendab tööriista üldist tööiga ja suurendab vahetussagedust.
Tõhus ennetav hooldus algab pigem objektiivsest mõõtmisest kui visuaalsest hinnangust. Burri kõrgus on peamine näitaja: enamik täppisstantsimise toiminguid käivitab uuesti teritamise, kui jämedad ületavad 10% materjali paksusest. 1 mm terasriba puhul on see lävi vaid 0,1 mm - vaevumärgatav ilma suurenduseta, kuid selgelt mõõdetav jämeduse mõõturi või optilise komparaatoriga.
Tabamuste arvu jälgimine pakub ajastamisraamistikku. Igal stantsimisvormide komplektil peaks olema dokumenteeritud lähtejoon: löökide arv, mida konkreetne jaam tavaliselt läbib enne, kui puuri kõrgus jõuab hooldusläveni. Need intervallid varieeruvad oluliselt olenevalt jaama tüübist ja terase klassist:
- Pehmest terasest augustamisjaamad (1008-1010)- sageli 150 000 kuni 250 000 tabamust terituste vahel
- Roostevabast terasest augustamispunktid (304, 316)- sageli 50 000 kuni 100 000 tabamust liimi kulumise ja lõhestumise tõttu
- Torkejaamad HSLA terasest (590+ MPa)- olenevalt paksusest ja kattest mõnikord kuni 30 000 kuni 80 000 tabamust
- Jaamade moodustamine- kontrolliti sarnaste ajavahemike järel, kuid hooldamisel lähtuti pinna seisundist, mitte serva teravusest
Plaanilise hoolduse ja planeerimata rikke vaheline{0}}tasu on märkimisväärne. Plaanitud teritamine viib stantsi tundideks välja ja eemaldab kontrollitud koguse tööriista materjali (tavaliselt 0,05{4}}0,15 mm lihvimise kohta). Planeerimata rike - purunenud stants, purustatud matriitsi sektsioon või vormimisjaam - võib tootmise päevadeks seisata, kuni asenduskomponente valmistatakse, karastatakse ja paigaldatakse. Lisaks otsestele seisakukuludele kahjustavad katastroofilised rikked sageli naaberjaamu, muutes ühe-komponendi remondi mitme jaama ümberehituseks.
Planeeritud tõstukite - vedruga-komponentide tembeldamine, mis tõstavad riba löökide vahel, et see saaks vabalt edasi liikuda, - nõuab samuti plaanilist kontrolli. Kulunud või katkised tõstukid võimaldavad ribal söötmise ajal lohistada mööda matriitsi alumist pinda, tekitades kriimustusi, söötmishäireid ja kiiremat kulumist allavoolu asuvates jaamades. Tõstuki vedru väsimine on eriti levinud kiirete{5}}operatsioonide puhul, kus miljonid tsüklid kogunevad kiiresti. Tõstuki kontrolli lisamine igasse plaanipärasesse hooldusaknasse hoiab ära nende sekundaarsete rikete kaskaadi sattumise läbi stantsi.
Progressiivsed stantsimistöökojad, mis tegelevad suure-mahulise terase stantsimisega, jälgivad üha enam hooldusandmeid digitaalselt -, registreerides tabamuste arvu, teritamise kuupäevi, materjali eemaldamist lihvimise kohta ja{2}}hooldusjärgseid mõõtmisi. Aja jooksul näitavad need andmed kulumismäära suundumusi, mis võimaldavad ennustavat ajakava koostada: stantsi hooldamine vahetult enne kvaliteedi triivimist, mitte pärast seda, kui see juba on.
Tööriistamaterjalide valik pikendatud stantsi eluea jaoks
Teie stantsi sees olev tööriistateras määrab selle lae - ükski hooldusprogramm ei suuda ületada tööriista ja tooriku vahelist olulist materjali mittevastavust. Õige tööriistamaterjali valimine iga jaama konkreetse rikkerežiimi jaoks on kõige mõjuvam otsus nii progressiivse karbiidist stantsimisvormide kui ka tavaliste tööriistaterasest komponentide eluea pikendamiseks.
Terase stantsimiseks kasutatavas progressiivses stantsikonstruktsioonis domineerivad kolm tööriistamaterjalide kategooriat:
Tavalised tööriistaterased- D2, A2, M2 ja S7 - moodustavad lähtejoone. D2 (kõrge-kroomi, kõrge-süsinikusisaldusega külm-tööteras) on oma kõrge kulumiskindluse ja lihtsa kuumtöötluse tõttu olnud aastakümneid tööstusstandard. A2 pakub paremat sitkust veidi väiksema kulumiskindlusega, mistõttu sobib see jaamadele, mis on löögikoormuse all. M2 (kiir{14}}kiireteras) tagab suurepärase kuumkõvaduse toimingutes, kus hõõrdumise{15}}soojus on probleem. S7 tagab kõrgeima põrutuskindluse paksu terase raskeks tühjendamiseks.
Pulbermetallurgia (PM) tööriistaterasedesindavad järgmist taset. Nende tootmisprotsess - sulametalli pihustamine kiiresti tahkunud pulbriks ja seejärel kuumisostaatilise pressimise teel konsolideerimine - annab ühtlase mikrostruktuuri väikeste, ühtlaselt jaotunud karbiididega. Tulemuseks on oluliselt suurem sitkus samaväärse kõvadusega võrreldes tavaliste valuplokkide -valuterastega. Ühel dokumenteeritud juhul taastas D2-lt PM-tööriistaterasele üleminek stantsi eluea 5000-7000 tsüklilt eeldatavale 40 000–50 000 tsüklile 580 MPa AHSS-klassi moodustamisel – see on peaaegu 10-kordne paranemine ilma muude protsessimuutusteta.
Karbiidist sisetükid- tüüpiliselt pakuvad volframkarbiidi klassid - ülimat kulumiskindlust kõrge-tsükliga lõikejaamadele. Karbiid säilitab mõõtmete stabiilsuse pikemate tootmisperioodide ajal ja talub abrasiivset kulumist palju paremini kui mis tahes tööriistateras. Kompromiss-on rabedus: karbiidist sisetükid peavad olema hästi-toestatud ja kaitstud külgkoormuse eest. Tavaliselt paigaldatakse need vahetatavate moodulitena torkejaamadesse, kitsastesse piludesse{8}}lõikamiskohtadesse ja mis tahes jaamadesse, mis töötlevad suurel hulgal roostevaba või HSLA terast.
Pinnakatted pikendavad mis tahes alusmaterjali eluiga, lisades tööriista ja tooriku vahele kõva, vähese hõõrdumise{0}}barjääri. Terase stantsimise rakenduste levinumad võimalused:
| Tööriistade materjal / kattekiht | Kulumiskindlus | Sitkus | Galling Resistentsus | Suhteline kulu | Parim rakendus |
|---|---|---|---|---|---|
| D2 (katteta) | Hea | Mõõdukas | Õiglane | Madal | Üldine lõikamine, pehme teras |
| A2 (katteta) | Mõõdukas | Hea | Õiglane | Madal | Löögi-kindlad jaamad, paksem teras |
| M2 (katteta) | Väga hea | Mõõdukas | Õiglane | Keskmine | Kiire{0}}lõikamine, kuumakindlus |
| PM Tool Steel | Suurepärane | Suurepärane | Hea | Kõrge | AHSS-i moodustavad suure{0}}mõjuga rakendused |
| Karbiidist sisestus | Suurepärane | Madal | Hea | Kõrge | Kõrg-tsükkel läbitav, roostevaba teras |
| TiN kate (PVD) | Hea paranemine | Ei mingit muutust | Hea | Keskmine | Üldine kulumise vähendamine |
| TiCN kate (PVD) | Väga hea paranemine | Ei mingit muutust | Väga hea | Keskmine | Kõrgem kõvadus, roostevaba vormimine |
| TiAlN kate (PVD) | Suurepärane paranemine | Ei mingit muutust | Suurepärane | Keskmine{0}}Kõrge | Kõrge temperatuuriga -jaamad, AHSS tembeldamine |
| CrN kate (PVD) | Hea paranemine | Ei mingit muutust | Väga hea | Keskmine | Tsingitud teras, -läbipaistev |
Katte valik sõltub töödeldava detaili materjalist. PVD-rakendatud TiAlN toimib hästi katmata kahefaasiliste-faaside ja AHSS-klasside vastu, tagades sadade tuhandete tabamuste korral puhtamad servad. Kuid PVD-katted võivad tsingitud terase stantsimisel koguneda tsinki -. Sellistel juhtudel on sobivamad ioonnitrid- või CrN-katted. Üks võrdlus näitas, et kroomitud-tööriist rikkis pärast 50 000 detaili, samas kui sama tööriistaterase ioon-nitriidiga kaetud CrN{10}}versioon tootis üle 1,2 miljoni detaili.
Praktiline lähenemine suurte progresseeruvate stantside jaoks: ehitage üldine matriitsipesa ja -kulumiskindlad komponendid odavast malmist või madala-legeerterasest, seejärel paigaldage kõrge -kvaliteediga tööriistaterasest või karbiidist sisetükid kontsentreeritud kulumiskohtadesse. See tasakaalustab kulusid ja jõudlust, võimaldades sihipärast materjali uuendamist ainult seal, kus toorik seda tegelikult nõuab. Kohad, kus on kõrgeim kontaktrõhk - tiheda raadiusega vormimisjaamad, väikese-läbimõõduga augud ja tõmbehelmed -, saavad esmaklassilisi materjale, samas kui madalamate{9}}pingega alad jäävad standardklassidesse.
Alusmaterjali, pinnatöötluse ja hooldusgraafiku õige kombinatsioon loob kombineeriva efekti. Õigesti valitud ja kaetud tööriistateras, mis on teritatud kindla tabamuste-loendusgraafiku alusel, võib anda stantsi eluiga, mida mõõdetakse miljonites osades, mitte tuhandetes. See pikaealisus väljendub otseselt madalamas-tükihinnas -, mis toob progressiivse stantsimise ökonoomika teravalt fookusesse.
Terase progresseeruva stantsitööriistade kulutegurid
Miljonites löökides mõõdetud eluiga kõlab muljetavaldavalt -, kuid see on oluline ainult siis, kui majanduslikkus õigustab selle tööriista loomist. Progressiivne stantsimine on üks suurimaid esialgseid investeeringuid mis tahes suures mahus{2}}terase stantsimise programmis ning selle kulude mõistmine (ja kuidas see amortiseerub) eraldab teadlikud hankimisotsused kallitest üllatustest. Olenemata sellest, kas olete programmi suurust määrav tootmisinsener või hinnapakkumisi võrdlev hankeprofessionaal, määrab progressiivse tööriistade taga olev matemaatika, kas protsess loob väärtust või lihtsalt kulutab{4}}eelmaks.
Investeeringud tööriistadesse ja see, mis põhjustab suremise kulusid
Miks maksab progresseeruv stants nii palju rohkem kui{0}}ühe jaama tööriist? Sest maksate iga jaama, iga täppis-maanduskomponendi, iga karbiidist sisetüki ja iga projekteerimistunni eest, mis on koondatud ühte integreeritud süsteemi. Sama osa pakkuvate poodide kulude erinevus võibületada 50 protsenti- dispersioon, mille põhjuseks ei ole suvaline hinnakujundus, vaid õigustatud erinevused selles, kuidas iga kauplus seda osa töötleb.
Üheksa peamist tegurit mõjutavad seda, kui palju maksate prog die ehituse eest:
- Jaamade arv- Rohkem jaamu tähendab pikemat stantsi, täpsemaid komponente ja rohkem töötunde. 5-kohaline kronsteini stants ja 15-kohaline autokonstruktsiooni stants ei ole isegi samas kuluuniversumis.
- Osade geomeetria ja keerukus- Sügavad joonised, tihedad kontuurid, mitmes suunas-suunatud painded ja funktsioonid, mis nõuavad simulatsiooni või prototüüpimist, suurendavad tööriistade maksumust. Ranged tolerantsid nõuavad rangemat protsessi juhtimist, mis tähendab kallimat tööriistade ehitust.
- Tööriistamaterjali klass- D2-tööriistaterasest valmistatud stants maksab oluliselt vähem kui üks, mis nõuab PM-tööriistaterast ja karbiidist sisestusi suure-kulumise korral. Töödeldava detaili materjal määrab selle valiku - HSLA või roostevaba terase stantsimine nõuab vastuvõetava stantsi eluea saavutamiseks esmaklassilisi tööriistamaterjale.
- Sekundaarsed{0}}funktsioonid- In-sisuline koputus, riistvara sisestamine, stantsi
- Nõutavad tolerantsid- Osad, millel on kriitilised tasasuse nõuded, GD&T viitetekstid või alla-tuhandik asukohanõuded, vajavad täpsemat tööriistade tootmist, paremat komponentide sobivust ning sageli rohkem kalibreerimis- ja mündijaamu.
- Müüja asukoht, võimsus ja nišš- Tööjõuhinnad on geograafiliselt erinevad ja võimsusega koormatud kaupluses hinnatakse teisiti kui tööd otsivatel inimestel. Müüja, kelle nišš vastab teie osatüübile, esitab tavaliselt konkurentsivõimelisema hinnangu.
Tegeliku-progressiivsete stantsimisvormide hinnad ulatuvad ligikaudu 10 000 dollarist lihtsamate tööriistade puhul kuni 350 000 dollarini keerukate mitme{5}}jaama stantside jaoks. See jaotus peegeldab osade keerukuse, materjalide ja tootmisnõuete tohutut varieeruvust. Lihtne pesumasin ja 20-jaamaline autoühenduse stants on mõlemad "progressiivsed", kuid kulustruktuuris pole neil peaaegu midagi.
Siin on peamine põhjus, miks progressiivne tööriistad maksavad rohkem kui lihtsamad alternatiivid: investeerite eelnevalt{0}}kiirusesse. Ühe-jaama käsitsi toidetud-vorm võib maksta murdosa hinnast, kuid see annab murdosa toodangust. Progressiivne tööriistade ja stantside lähenemisviis koondab viis või kümme eraldiseisvat toimingut -, millest igaüks vajab oma tööriista, seadistust, operaatorit ja käsitsemisetappi - ühte integreeritud süsteemi, mis toodab iga tõmbega valmis detaili. Sellel konsolideerimisel on hind, kuid see on hind, mis maksab dividende.
-Tüki ökonoomika ja mahuvahe-ühtlane
Progressiivse stantsimise ja stantsimise määravaks majanduslikuks tunnuseks on kulude radikaalne vähendamine. See kallis esialgne investeering tööriistadesse jagatakse kõigi osade vahel, mida stants valmistab - ja kuna hästi hooldatud järkjärgulised stantsid kestavad miljoneid tsükleid, läheneb tööriistade panus tükki- aja jooksul nullile.
Kaaluge otsest näidet. 25 000-dollarine progressiivne stants lisab 1,00 dollarit tüki kohta 25 000 osa juures. 250 000 osaga lisab see vaid 0,10 dollarit. 2,5 miljoni detaili korral - korralikult hooldatud matriitsi kasutusea jooksul - väheneb tööriistade panus ühele sendile tüki kohta. Materjal, pressimisaeg ja tööjõukulud jäävad detaili kohta ligikaudu konstantseks, kuid tööriistade amortisatsioonikõver paindub mahu kuhjumisel järsult allapoole.
Millal muutub progressiivne matriit ökonoomsemaks kui lihtsamad meetodid? Lävi sõltub osa keerukusest ja alternatiivist, millega võrrelda:
- vs. lehtmetalli valmistamine (laser + piduri vormimine)- Progressiivsed stantsid purunevad tavaliselt isegi 5000–25 000 osa juures aastas. Tootmistüki kulud jäävad mahust olenemata suhteliselt ühtlaseks, kuna tööjõukulu jääb -osa kohta fikseeritud kuluks. Tembeldamise kulud langevad mahu kasvades, sest tööjõudu osa kohta mõõdetakse sendi murdosades.
- vs ühe-jaama tembeldamine mitme seadistusega- Kui teie osa nõuab mitut toimingut eraldi stantsides ja nende vahel käsitsemine, puruneb progresseeruv stants sageli isegi väiksema helitugevuse korral, kuna see välistab toimingutevahelise-käitlemise, vähendab WIP-varusid ja vähendab tööjõudu. Katkestus-võib isegi langeda kuni 10 000–50 000 osani, olenevalt sellest, kui palju seadistusi järkjärguline stants asendab.
- vs ülekandevormi stantsimine- Transferstantsid sobivad osadele, mis ei saa ribale jääda, ja nende tükikulud on lähemal progressiivsele. Siinne valik on tavaliselt tingitud pigem detailide geomeetriast kui puhtast majandusest.
Paljud ostjad teevad vea, et võrreldakse ainult tööriistade rida, arvestamata, mis juhtub pärast tööriista tasumist. Teisel, kolmandal või neljandal tootmisaastal töötav progressiivne stants tarnib osi sisuliselt palja materjaliga-pluss -vajutus-ajakuluga. Igal aastal jääb disain stabiilseks ja nõudlus jätkub, efektiivne tööriistakulu tüki kohta kahaneb.
Omandi kogukulu, sealhulgas hooldus ja kõrvaltoimingud
Tööriistade ostuhind on vaid kululoo esimene peatükk. Progressiivse stantsiprogrammi omamise kogukulu (TCO) sisaldab kõiki kulusid alates stantsi disainist kuni --eluea lõpuni - ning järgnevate kuludega arvestamata jätmine toob kaasa ebatäpseid hankimisotsuseid. Insenerid ja ostjad, kes hindavad järkjärgulisi stantsimisteenuseid, peaksid võtma kogu pildi:
- Esialgne stantsi projekteerimine ja ehitamine- Alginvesteering, sealhulgas CAD/CAM-insener, FEA simulatsioon, tööriistaterase hankimine, CNC-töötlemine, kuumtöötlus, lihvimine, kokkupanek ja proovimine.
- Prooviproov ja kvalifikatsioon- Esimene-artikli kontroll, mõõtmete kinnitamine, protsessivõime uuringud (Cpk) ja kõik enne tootmise kinnitamist nõutavad tehnilised muudatused.
- Plaaniline hooldus ja teritamine- Lõikejaamade perioodiline teritamine, vormimispindade poleerimine, kulunud vedrude ja tõstukite vahetus. Sagedus sõltub terase kvaliteedist ja mahust, kuid HSLA terase puhul on ette nähtud 2–4 plaanilist teenust 100 000 detaili kohta.
- Asenduskomponendid- Üksikud stantsid, matriitsinupud, piloodid ja vormimisdetailid kuluvad ja vajavad stantsi eluea jooksul väljavahetamist. Karbiidist sisetükke on kallim vahetada, kuid neid tuleb vahetada palju harvemini.
- Vajutage aega ja energiat- Tunnised pressimäärad sõltuvad tonnaažist, kiirusest ja rajatisest. Tugevamate teraste jaoks vajalike suurema-tonnaažiga presside puhul kehtivad kõrgemad tunnitasud.
- Materjalikulu ja praak- Toorterasest rulli maksumus pluss vanaraua skeleti väärtus. Parem ribapaigutuse kasutamine vähendab otseselt materjali raiskamist. Terasejäätmetel on taaskasutusväärtus, mis osaliselt korvab selle kulu.
- Sekundaarsed operatsioonid- Surve eemaldamine, trummeldamine, kuumtöötlemine, plaadistamine, värvimine, koputamine või riistvara sisestamine pärast tembeldamist. Igaüks lisab tüki maksumuse ja käitlemise-. Mõned toimingud (nt in-stantsimine) saab lisada progressiivsesse matriitsi, et välistada eraldi etapp - kõrgema algse tööriistakulu, kuid väiksema jooksva tüki maksumusega.
- Kvaliteedikontroll ja SPC- Mõõtmistöö, mõõteinvesteeringud, CMM-i aeg ja kõik vajalikud hävitavad testid.
- Pakendamine ja logistika- Kohandatud pakend, osade arv ja tarnekonfiguratsioon, mis on seotud teie lõppkliendi nõudmistega.
- Tehnilised muudatused- Mis tahes projekti muudatus pärast tööriistade ehitamist nõuab mõjutatud jaamade muutmist või ümberehitamist. Programmi elutsükli lõpus tehtavad muudatused on oluliselt kallimad kui esialgse kavandamise käigus tehtud muudatused.
Praktiline lähenemine TCO analüüsile: paluge, et teie progressiivne tööriist ja stantside tarnija esitaks mitte ainult esialgse ehituse, vaid ka hinnangulise aastase hoolduseelarve, mis põhineb prognoositavatel mahtudel ja materjalikvaliteedil. Tarnijad, kellel on kogemusi teie konkreetse teraseklassiga, võivad pakkuda realistlikke hooldusintervalle ja varuosade prognoose. Meeskondadele, kes hangivad suure -mahuga terasdetailide jaoks järkjärgulisi stantsimisstantse,YICHENon üks tarnija, kes toetab tootmisinsenere ja hankemeeskondi kogu elutsükli jooksul - alates esialgsest stantsi disainist kuni skaleeritava masstootmiseni -, aidates mõõta programmi kogumaksumust enne tööriistade kasutuselevõttu.
Kogukulupilt näitab ka seda, kus peituvad kulude vähendamise võimalused. Investeerides rohkem algse tööriistade kvaliteeti - parematesse tööriistaterastesse, PVD-katetesse, tugevamasse disaini -, väheneb sageli TCO, pikendades hooldusintervalle ja välistades planeerimata seisakuid. Matriit, mis maksab 20% rohkem ette, kuid töötab teritamiste vahel 3 korda kauem, annab kogu tööea jooksul oluliselt madalama programmi maksumuse.
Täieliku kulustruktuuri mõistmine võimaldab paremini{0}}otsustada. Kuid kuluanalüüs toimub vaakumis, välja arvatud juhul, kui teate, kuidas hinnata neid numbreid tsiteerivaid tarnijaid - ja kuidas kontrollida, kas nende võimalused vastavad teie projekti materjali-, tolerantsi- ja mahunõuetele.
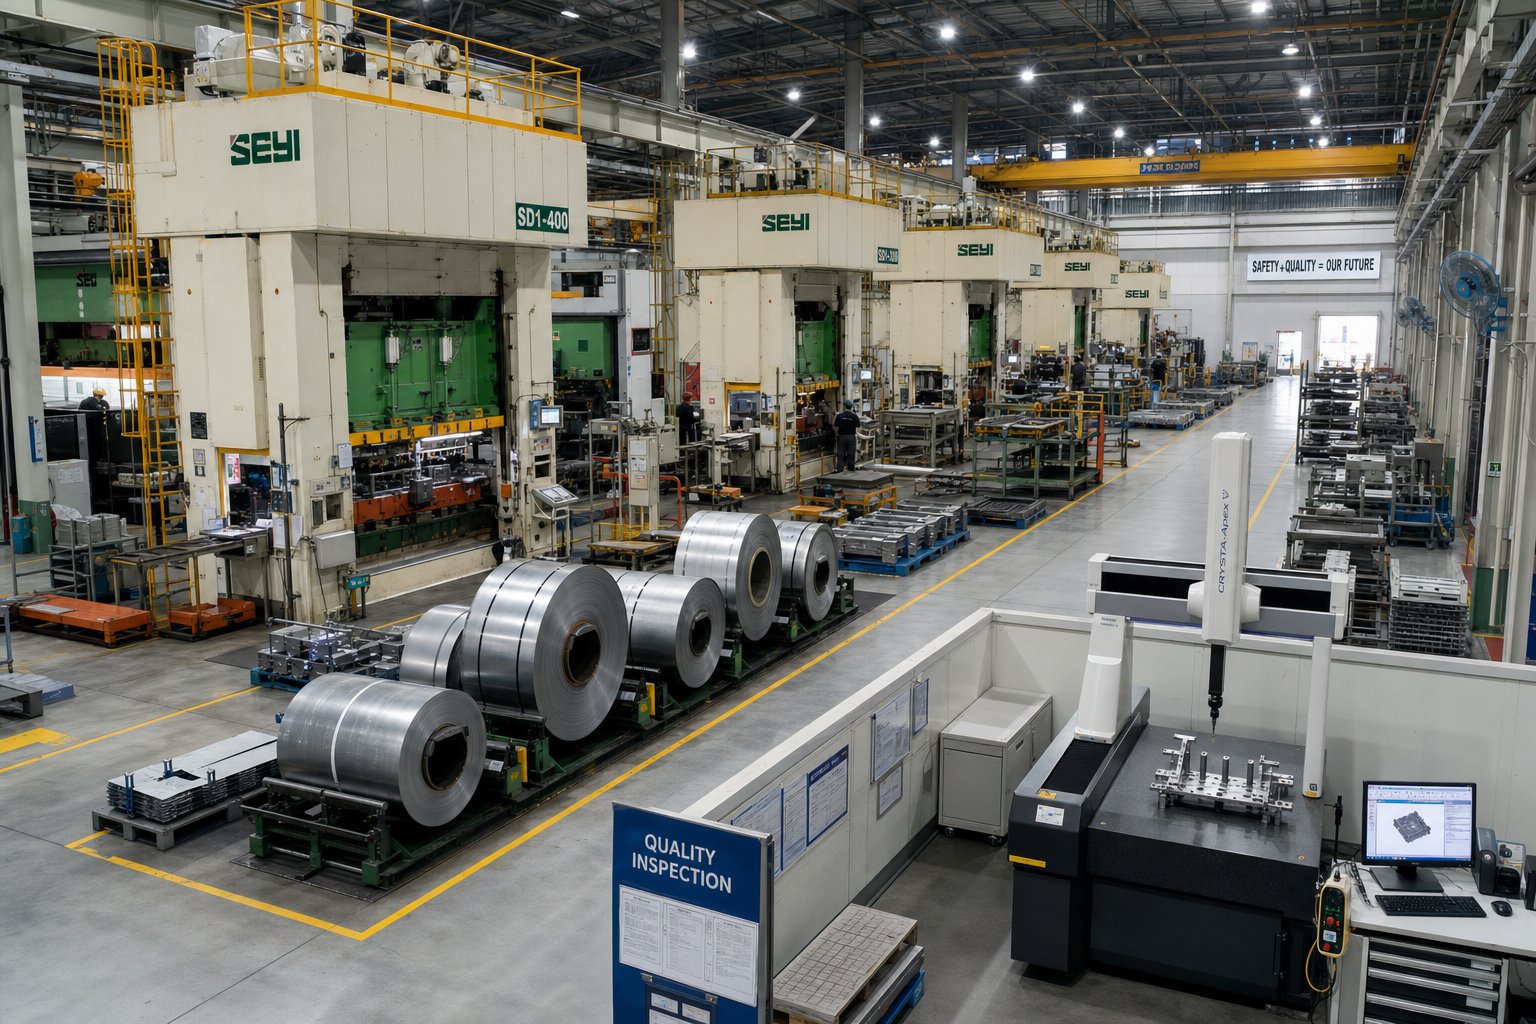
Terasestantsimiseks progressiivse stantsipartneri hankimine
Kulude prognoosid on täpselt nii usaldusväärsed kui nende taga olev tarnija. Hästi-kujundatud järkjärguline stants paberil muutub tootmiskohustuseks, kui selle kauplusehoonel puuduvad terasmaterjalide teadmised, kvaliteetne infrastruktuur või hooldusvõime, et saavutada püsivaid tulemusi miljonite tsüklite jooksul. Tootmisinseneride ja hankemeeskondade jaoks, kes hindavad progressiivseid stantsitootjaid, muudab struktureeritud hindamisraamistik subjektiivsed muljed objektiivseteks võrdlusteks - ja takistab kulukaid keskmise{4}}programmi tarnijate vahetusi.
Tarnijate hindamiskriteeriumid progressiivsete stantsiprojektide jaoks
Kui kontrollite progressiivset tembeldamisettevõtet teraseprogrammi jaoks, räägivad sertifikaadid ja ajakirjandusnimekirjad vaid osa loost. Tõelised eristajad ilmnevad selles, kuidas tarnija käsitleb üksikasju, mis eraldavad järkjärgulised stantsimisteenused põhitöö{1}}poe hinnapakkumisest. Siin on praktiline kontroll-loend, mis aitab teie hindamist juhtida:
- Majasisene vormimis- ja ehitusvõimalus-- Tarnijad, kes projekteerivad, töötlevad ja monteerivad stantse sisemiselt, kontrollivad paremini kvaliteeti ja teostusaega kui need, kes tellivad tööriistaruumi tööd.
- Terasmaterjalide ekspertiis- Kas tarnija saab näidata kogemusi teie konkreetse hindega? 304 roostevaba või 590 MPa HSLA töötamiseks on vaja põhimõtteliselt teistsuguseid tööriistastrateegiaid kui pehme süsinikterase puhul.
- Pressipark ja tonnaaživahemik- Kinnitage, et saadaolev pressimisvõimsus katab nii teie praegused osanõuded kui ka võimaliku mahu skaleerimise ilma tööriistu muutmata.
- Kvaliteedijuhtimise sertifikaat- ISO 9001 vähemalt; IATF 16949 autoprogrammidele. Veenduge, et ulatus hõlmab stantsimist ja tööriistade paigaldamist, mitte ainult kokkupanekut või sekundaarseid toiminguid.
- Ennetava hoolduse dokumentatsioon- Taotlege hoolduslogide näidiseid. Tarnijad, kes jälgivad stantside abil tabamuste arvu, teritusintervalle ja jäsemete mõõtmist, näitavad distsiplineeritud tööriistahooldust.
- DFM-i koostöövõimalus- Kas tarnija vaatab enne hinnapakkumist üle osa geomeetria ja soovitab parandusi? Varajane disain-tootmisvõime -sisendi jaoks stantsitootjaltvähendab tööriistade maksumust ja hoiab ära{0}}hilise ümbertöötamise.
- Suhtlemisvõime- Spetsiaalne insenerikontakt ja korrapärased projektivärskendused annavad märku pigem partneri-tasemel kui tehingulisest suhtest.
- Mitme{0}}jaama moodustamise korratavus- Küsige dokumenteeritud Cpk-andmeid teiega sarnaste osade kohta. Täppisvormimis- ja stantsimisvõime ei tähenda midagi ilma protsessi järjepidevuse statistilise tõendita.
Nende kriteeriumide kaalumine teie programmi prioriteetide - tolerantsitundlikkuse, mahu skaleerimise, materjali raskuse - alusel loob objektiivse tulemuskaardi, mis eemaldab valikuprotsessist oletused.
Tarnija võimaluste vastavusse viimine projekti nõuetega
Mitte iga progressiivne stantsimistöökoda ei sobi iga projekti jaoks. Tarnija, kes paistab silma fosforpronksi kiire-pistikute stantsimisega, võib olla hädas paksude HSLA autoklambritega. Sobivus on olulisem kui üldine maine.
Alustage oma mittekaubeldavate asjade-määratlemisega: materjali klass ja paksus, aastane mahuvahemik, kriitilised tolerantsid ja mis tahes sekundaarsed toimingud (plaatimine, kuumtöötlus, stantsimistööd{1}}), mis peavad olema integreeritud stantsimisega. Seejärel võrrelge neid nõudeid iga kandidaadi tugevustega, - mitte turundusväidetega, vaid dokumenteeritud tootmisajalugu sarnaste materjalide ja geomeetriaga.
DFM-i koostöö tähtsust ei saa ülehinnata. Tarnijad, kes tegelevad projekteerimisetapis - teravilja suuna probleemide märgistamisega, raadiuse reguleerimise või ribapaigutuse alternatiivide väljapakkumisega -, pakuvad tavaliselt väiksemat programmi kogumaksumust kui need, kes lihtsalt tsiteerivad saabuvat joonist. See koostöö eristab progressiivseid tembeldamis- ja tootmispartnereid kauplustest, mis käsitlevad iga pakkumist kui ühepoolset-tehingut.
Meeskondadele, kes hangivad järkjärgulisi stantsimisstantse suure-mahuga terasdetailide jaoks, mis nõuavad tõhusat mitme-jaama vormimist, tihedat korratavust ja skaleeritavat masstootmist,YICHENtoetab tootmisinsenere ja hankespetsialiste kogu programmi elutsükli jooksul - alates stantsi esialgsest disainist kuni mahurampini. Nende keskendumine metallosade järkjärgulistele stantsimisteenustele muudab need asjakohaseks valikuks mis tahes struktureeritud tarnijate hindamisel, eriti programmide puhul, kus mitme jaama moodustamise võime ja tootmise skaleeritavus on peamised valikukriteeriumid.
Kvaliteedikontroll ja ülevaatus tootmises
Tarnija kvaliteedisüsteem määrab, kas saate ühtseid osi või haldate jooksvaid kõrvalekaldeteateid. Vaadake sertifitseerimisplaadist kaugemale ja uurige tegelikku kontrolli infrastruktuuri ja tagasisidemehhanisme.
Esimene-artikli kontroll (FAI)valideerib iga kriitilise mõõtme enne tootmisrampti. Põhjalik FAI hõlmab ava asukohta ja läbimõõtu, paindenurki, tasasust, jäme kõrgust ja suunda ning funktsioonide -to-vastavust lähtepunktile -, mis on kõik dokumenteeritud ametlikus aruandes, mis on jälgitav juhtimisplaanist. Kvalifitseeritud progresseeruvate stantside tootjad kordavad seda protsessi pärast iga stantsi muutmist või hooldust, mitte ainult esmasel turuletoomisel.
Statistilise protsessi juhtimine (SPC)tagab pideva pulsi. X-tulp- ja R-diagrammid, mis jälgivad võtmemõõtmeid kindlaksmääratud ajavahemike järel, näitavad triivi enne, kui osad spetsifikatsioonist lahkuvad. Progressiivse metallistantsimise puhul on SPC eriti väärtuslik, kuna see püüab kinni järkjärgulise stantsimise kulumise ja moodustunud pinna lagunemise - aeglase rikke režiimid, mida visuaalne kontroll ei anna, kuni osad on juba tolerantsist väljas.
CMM-i kontrolli- ja nägemissüsteemidmõõtmise töökoormusega hakkama saama tootmiskiirusel. Koordinaatide mõõtemasinad tagavad keeruliste 3D-geomeetriate mikroni{1}taseme täpsuse, samal ajal kui automatiseeritud nägemissüsteemid kontrollivad selliseid funktsioone nagu augu asukoht ja jäme olemasolu liinikiirusel ilma operaatorist sõltumata. Nagu JV Manufacturing rõhutab, suurendab täiustatud mõõtmistehnoloogiate integreerimine tootmisvoogu nii kontrollide kiirust kui ka usaldusväärsust.
Kvaliteedisüsteemi tegelik väärtus ilmneb siis, kui ülevaatusandmed kantakse tagasi stantside hoolduse ajakavasse. Kui SPC-tabelid näitavad, et mõõtmed liiguvad ülemise kontrollpiiri poole, käivitab see signaal ennetava teritamise või reguleerimise -, mitte parandustegevus pärast osade tarnimisest keeldumist. See suletud-ahela lähenemisviis seob kvaliteedi jälgimise otse tööriistade seisukorraga, tagades, et stantsi hooldus toimub mõõdetud halvenemise, mitte kalendriennustuste põhjal. Sel viisil töötavad tarnijad tarnivad ühtsemaid osi madalama programmi kogumaksumusega, muutes kvaliteedikontrolli kontrollifunktsioonist ennustavaks hooldustööriistaks.
Korduma kippuvad küsimused progressiivse terasstantsimise kohta
1. Mis on progresseeruv terasstantsimine ja kuidas see toimib?
Progressiivne stantsitud terasest stantsimine kasutab ühte mitme{0}}jaama tööriista, mis on monteeritud pressi, et muuta mähisega-toidetud terasriba viimistletud osadeks. Iga vajutusega liigub riba ühe sammu võrra edasi ja iga jaam sooritab samaaegselt erineva toimingu - augustamise, painutamise, vormimise või lõikamise teel. Valmis osa väljub lõppjaamast iga käiguga, võimaldades tootmiskiirust 25 kuni üle 300 detaili minutis ilma osade käsitsi käsitsemiseta toimingute vahel.
2. Millised terase klassid sobivad kõige paremini progressiivseks stantsimiseks?
Madala-süsinikterased, nagu 1008, 1010 ja 1018, on nende suurepärase elastsuse ja prognoositava vormimiskäitumise tõttu kõige levinumad valikud. 300-seeria roostevabad terased (304, 316) sobivad hästi korrosioonikindlate-rakenduste jaoks, kuid nõuavad suuremate töökohtade{8} tõttu suuremat töövahet. HSLA terased rahuldavad autode konstruktsioonivajadusi, kuid nõuavad suuremat pressimisvõimsust ja tagasilöögikompensatsiooni. Vedruteraste (1074, 1095) jaoks on vaja rohkem jaamu madalamate vormimisastmetega, et vältida purunemist.
3. Kui palju maksab progresseeruv stantstööriist ja millal see läheb kasumiks?
Progressiivsete stantside tööriistade hind ulatub tavaliselt 10 000 dollarist lihtsate tööriistade puhul kuni 350 000 dollarini keerukate mitme jaama stantside jaoks. Tasakaalu-punkt võrreldes lehtmetalli valmistamisega jääb tavaliselt 5000–25 000 aastaosa vahemikku. Võrreldes ühe-jaama tembeldamisega mitme seadistusega, võivad progressiivsed stantsid puruneda isegi 10 000–50 000 osa juures. Tööriistade panus tüki kohta väheneb järsult - mahu juures, 25 000 dollari suurune stants lisab 250 000 osa puhul vaid 0,10 dollarit tükki ja 2,5 miljoni osa puhul üks sent.
4. Kui sageli vajavad progressiivsed stantsid terase stantsimisel hooldust?
Hooldusintervallid sõltuvad suuresti töödeldavast terasest. Kergest terasest (1008–1010) töötavad augustamisjaamad kestavad tavaliselt terituste vahel 150 000–250 000 lööki. Roostevaba teras vähendab selle löögi tõttu 50 000–100 000 tabamuseni, samas kui HSLA terased üle 590 MPa võivad vajada hooldust iga 30 000–80 000 tabamuse järel. Uuesti teritamine käivitub, kui puuri kõrgus ületab 10% materjali paksusest. Tarnijad, nagu YICHEN, jälgivad tabamuste loendeid ja teravdavad andmeid, et võimaldada pigem prognoositavat ajastamist kui reageerivat remonti.
5. Mis vahe on progresseeruva stantsi ja ülekandestantsi stantsimisel?
Progressiivse stantsimise korral jääb toorik kõigis jaamades kanduriba külge ja liigub automaatselt iga vajutuskäiguga edasi, võimaldades pidevat kiiret-tootmist väikeste-kuni -keskmiste osade jaoks. Ülekandestantsimine eraldab tooriku ribast varakult, seejärel kasutab mehaanilisi sõrmi üksikute osade liigutamiseks sõltumatute jaamade vahel. Ülekandevormid sobivad suurematele osadele, mis ei saa vormimise ajal ribale jääda, kuid töötavad aeglasema tsüklikiirusega jaamade vahel vajalike osade{5}}käitlusmehhanismide tõttu.


