


Möödaviigu sälkude määratlemine ja nende roll stantsimisel
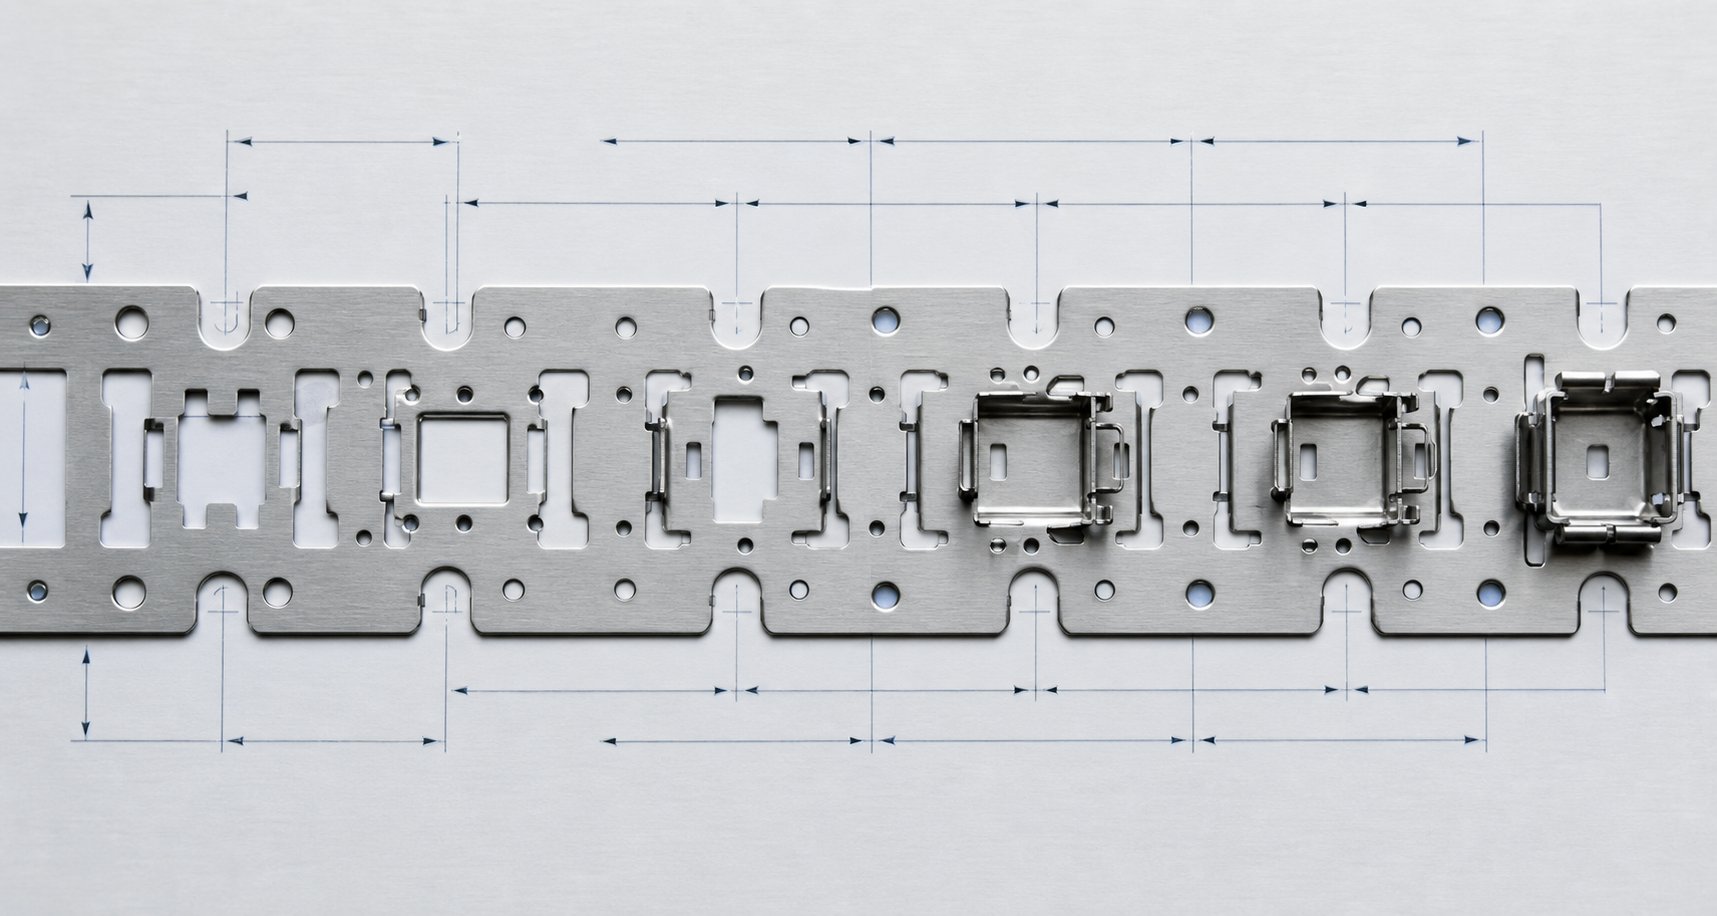
Kui vaatate progressiivse stantsi riba paigutust, märkate kanduri servades või jaamade vahel väikeseid väljalõigeid, mis tunduvad peaaegu juhuslikud. Nad ei ole. Need omadused, möödaviigu sälgud, kujutavad endast lehtmetallist stantsimisvormide üht kõige teadlikult kavandatud aspekti, kuid nende teaduslik põhjendus on harva dokumenteeritud viisil, mis rahuldaks tehnilist kontrolli.
Mis on möödaviigu sälgud progressiivsete stantsimisstantside puhul
Möödaviigu sälgud on kontrollitud reljeefelemendid, mis on sihilikult lõigatud progressiivse stantsimisvormi kanduriba, et hallata materjali voolu, jaotada ümber nihkepinget ja vähendada vormimistoimingute ajal tekkivaid{0}}läbitõkkejõude. Need on olemas nii negatiivsete (materjal eemaldatud) kui ka positiivsete sälkudena (lisatud või seisma jäetud materjal), et valikuliselt muuta riba jäikust kriitilistes kohtades.
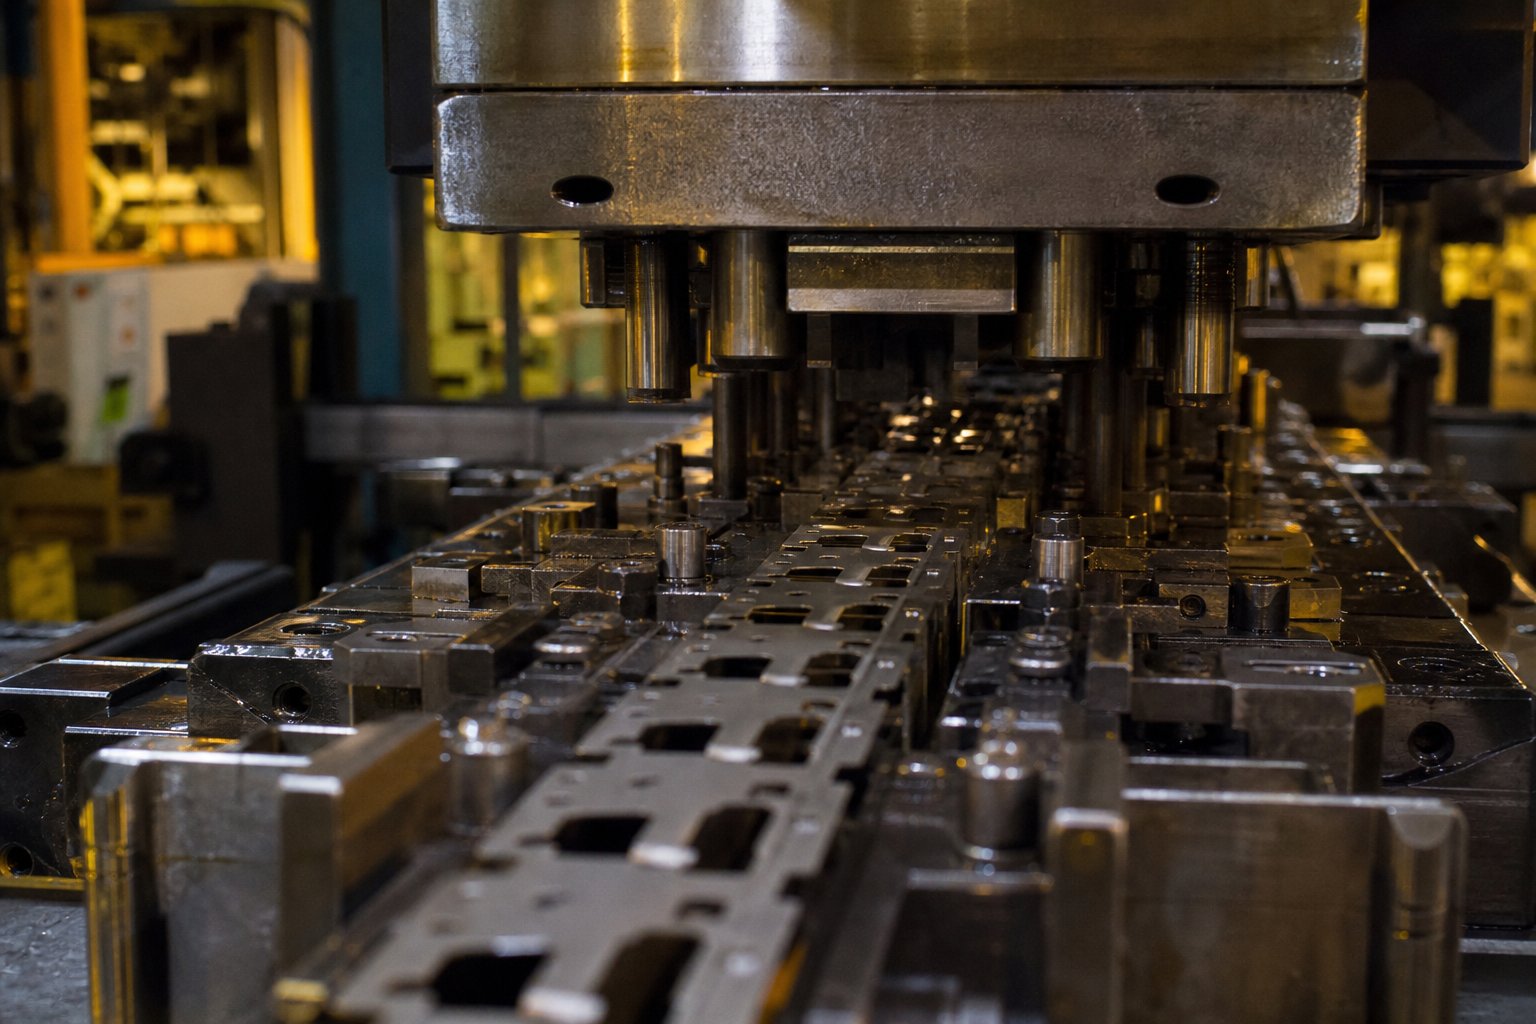
Niisiismis on metalli stantsimine selle tuumaks? See on lameda lehtmaterjali muutmine valmis geomeetriaks lõikamis-, painutamis- ja vormimisoperatsioonide jada kaudu. Progressiivses matriitsis liigub riba edasi läbi mitme jaama, samas kui see on endiselt kandurivõrgu külge kinnitatud. Iga jaam rakendab jõude, mis suhtlevad külgnevate jaamadega läbi riba enda. Möödasõidusälgud katkestavad selle jõuülekandetee kontrollitult, isoleerides deformatsioonitsoonid, nii et iga jaam saaks oma tööd teha ilma naaberobjekte kahjustamata.
Tembeldamise määratlus, mida enamik insenere õpib, hõlmab stantsimise ja vormimise põhimehaanikat. Kuid praktikas stantside mõistmine tähendab mõistmist, et iga progressiivse stantsiriba paigutuse funktsioon täidab mehaanilist eesmärki. Möödaviigu sälgud pole erand. Need toimivad konstrueeritud pingepiiridena, kontrollides, kus ja kuidas kanduriba deformeerub iga vajutuskäigu ajal.
Miks on insenertehniline põhjendus väljaspool poe{0}}põrandatraditsiooni oluline
Siin on probleem. Paljud negatiivsed ja positiivsed möödavoolusälgud lehtmetallist stantsimisvormides töötati välja aastakümnete pikkuse katse{1}}ja-viga tööriistaruumides. Kogenud stantside valmistaja lisab sälgu, sest "see töötas eelmine kord" või "nii oleme seda alati teinud". Tulemus? Spetsifikatsioonid, mida ei saa disainiülevaatuse käigus kaitsta, mida ei saa skaleerida uute materjalide või geomeetria järgi ning mida ei saa optimeerida ilma kallite proovitsükliteta.
Kui olete stantsidisainer või protsessiinsener, vajate enamat kui päritud praktikat. Teil on vaja tehnilist põhjendust, mis selgitab, miks konkreetne sälgu sügavus, laius ja paigutus toovad soovitud pingevabastuse. Peate mõistma mehaanikat piisavalt hästi, et ennustada, mis juhtub siis, kui materjali omadused muutuvad, kui riba laius kitseneb või kui vormimise raskus konkreetses jaamas suureneb.
See artikkel ületab selle lõhe. Selle asemel, et lihtsalt öelda, et tembeldamisprotsessis kasutatakse möödaviigu sälke, selgitatakse selle aluseks olevat teadust: pingejaotuse teooriat, materjali anisotroopiat, kontrollitud reljeefi mehaanikat ja nende koostoimet kanduriba disainiga. Eesmärk on anda teile sõnavara ja füüsika, et määrata enesekindlalt möödaviigu sälgud, mida toetavad pigem esimesed põhimõtted kui ainult pood{2}}folkloor.
Mehaanika algab mõistmisest, kuidas jõud vormimise ajal kanduriba kaudu levivad ja mis juhtub materjali tasandil, kui selle koormuse teekonna tahtlikult katkestada.
Põhimehaanika möödaviigu sälgu funktsiooni taga
Kujutage ette pidevat lehtmetalli riba, mis liigub läbi progressiivse stantsi. Igas jaamas rakendavad stantsid ja vormimisriistad jõudu selle riba kindlatele tsoonidele. Neid tsoone ühendav operaatoriveeb ei ole passiivne. See edastab jõud külgsuunas, mis tähendab, et jaamas 4 toimuv võib mõjutada ainelist olekut jaama viiendas enne, kui ajakirjandus sellega isegi kokku puutub. See jõuühendus on koht, kus möödaviigu sälgud teenivad oma tehnilist väärtust.
Metalli stantsimise protsess progressiivses stantsis allutab kanduriba iga vajutuskäigu ajal keerukale konkureerivale koormusele. Joonistustoimingud tõmbavad materjali sissepoole.Stantsimisoperatsioonidtekitavad äkilise nihkevabastuse. Painutustoimingud nihutavad neutraaltelge ja kutsuvad esile lokaliseeritud pinge. Ilma sekkumiseta toimib kanderiba jäiga sillana, mis edastab kõik need jõud üheaegselt üle jaamade, luues ettearvamatuid vastasmõjusid, mis halvendavad mõõtmete täpsust.
Möödaviigu sälgud lahendavad selle, täites kolme erinevat mehaanilist funktsiooni:
- Materjali voolu juhtimine- Luues kandurisse kontrollitud reljeefsed punktid, võimaldavad möödaviigu sälgud lehtmetallil lokaalselt deformeeruda, ilma külgnevate jaamade liigsete piiranguteta. Materjal võib vormimisjaamas tõmbuda sissepoole või väljapoole venitada, ilma naabertooriku geomeetriat endaga kaasa lohistamata.
- Nihkepinge ümberjaotamine- Lõikamise ja augustamise ajal koondub nihkepinge tööriista---materjali liidesele. Möödaviigu sälgud suunavad jääkpinge kriitilistest vormimistsoonidest eemale, vältides lokaalset järeleandmist või mikro-pragusid, mis muidu leviksid viimistletud detailideks.
- Läbilöögi{0}}jõudude vähendamine- Kui stants murrab materjalist tühjendamise või augustamise ajal läbi, tekitab salvestatud elastsusenergia äkiline vabanemine-läbilöögi. See löök kandub läbi riba ja võib selle matriitsi pinnalt üles tõsta, põhjustades allavoolu jaamades etteandehäireid ja piloodi nihkeid.
Kuidas möödaviigu sälgud kontrollivad materjali voolu vormimise ajal
Igas lehtmetalli stantsimisoperatsioonis, mis hõlmab tõmbamist või venitamist, peab materjal voolama ümbritsevatelt aladelt vormimisalasse. Kui kanduriba on selle jaama lähedal liiga jäik, peab see voolule vastu. Tulemuseks on detaili seina liigne õhenemine, ääriku kortsumine või otsene lõhenemine. Tõmbejaamast üles- või allavoolu paigutatud möödavoolusälk vähendab kanduri-ristlõike takistust, lastes materjalil vabalt stantsiõõnsusse liikuda, ilma et see võitleks riba pikisuunalise jäikusega.
See on sama põhimõte, mis põhineb venitusvõrgu kanduritel, mida on kirjeldatud progressiivse stantsikujunduse kirjanduses. Nagukanduriba projekteerimise juhisedmärgib, et tugev kandur ei võimalda osade vertikaalset liikumist ja kogu riba peab jääma tasaseks kogu joone vältel. Möödaviigu sälgud tagavad valikulise vastavuse, andes igale jaamale vabaduse iseseisvalt deformeeruda, kui riba toidab endiselt usaldusväärselt.
Stressi ümberjaotumine ja{0}}lõksamine jõu vähendamise kaudu
Kui stants lõikab materjali läbi, vabaneb ribas salvestatud elastsusenergia peaaegu hetkega. See läbilöömine{1}}genereerib jõutipu, mis liigub läbi kanduri mõlemas suunas. Ilma reljeefsete tunnusteta ribal jõuab see teravik mööduva löökkoormusena naaberjaamadeni. Tuhandete tsüklite jooksul väsitab see korduv impulss kandurit, moonutab pilootava geomeetriat ja kiirendab naaberjaamade stantside kulumist.
Möödaviigu sälgud toimivad mehaaniliste{0}}madalpääsfiltritena. Vähendatud ristlõige sälgu juures neelab ja nõrgendab jõuimpulsi enne, kui see jõuab järgmise jaamani. Sälgujuur deformeerub mööduva koormuse mõjul elastselt, muutes kineetilise energia lokaalseks pingeks, mitte kandes seda mööda riba alla. Kaasaegne stantsimistehnoloogia kasutab seda põhimõtet, et säilitada suuremad tolerantsid suurematel pressimiskiirustel, kus läbilöögijõud muutuvad silindri suurenenud kiirenduse ja aeglustumise tõttu tugevamaks.
Ribade tõstmise ja valede{0}}söötmistingimuste vältimine
Ribade tõstmine on üks levinumaid tootmishäireid progresseeruvate stantsitööde puhul. Kui läbilöögijõud või tasakaalustamata vormimiskoormused suruvad riba matriitsi pinnalt ülespoole, ei saa piloodid järgmisel etteandetsüklil uuesti-puhtalt haakuda. Riba liigub vales olekus edasi, põhjustades liiga suuri auke, nihkunud paindejooni ja rasketel juhtudel juhttihvtide nihkumist.
Selle vältimiseks tõestatud metallist stantsimise tehnikate hulgas vähendavad möödaviigu sälgud riba võimet edastada vertikaalseid jõukomponente jaamade vahel. Raske tühjendusjaama ja täppisvormimisjaama vahel olev sälk lahutab nende dünaamilise käitumise. Tühjendusjaama kiir-jääb kohalikuks. Vormimisjaama ribakontakt jääb stabiilseks. Söötmise täpsus jääb tolerantsi piiridesse.
Ilma nende reljeefsete tunnusteta muutub kanduriba jäikus pigem kohustuseks kui varaks. See edastab kõik jõusündmused kogu matriitsi ulatuses, luues mõõtmevead, mis süvenevad läbi iga jaama, ja progresseeruva materjali väsimuse, mis lühendab kanduri eluiga. Nende sälkude geomeetria, sügavus, laius, nurk ja juure raadius määravad täpselt, kui palju lahtisidumist need pakuvad. See geomeetria sõltub otseselt pingejaotuse teooriast ja materjali omadustest, mis määravad, kuidas riba reageerib tahtlikele katkestustele oma ristlõikes.
Pingete jaotumise teooria ja sälkude geomeetria parameetrid
Iga möödaviigu sälk tekitab kanduriba geomeetrilise katkestuse. See katkestus muudab seda, kuidas pinge läbi materjali voolab, ja sälgu spetsiifiline geomeetria määrab, kas see tagab funktsionaalse lahtisidumise või lihtsalt nõrgestab riba ilma olulist leevendust andmata. Erinevus tuleneb pinge kontsentratsiooni teooriast ja sellest, kuidas see interakteerub riba koormust{2}}kandva ristlõikega- progressiivsete stantsioperatsioonide ajal.
Stressi kontsentratsiooni teooria, mida rakendatakse sälgu geomeetriale
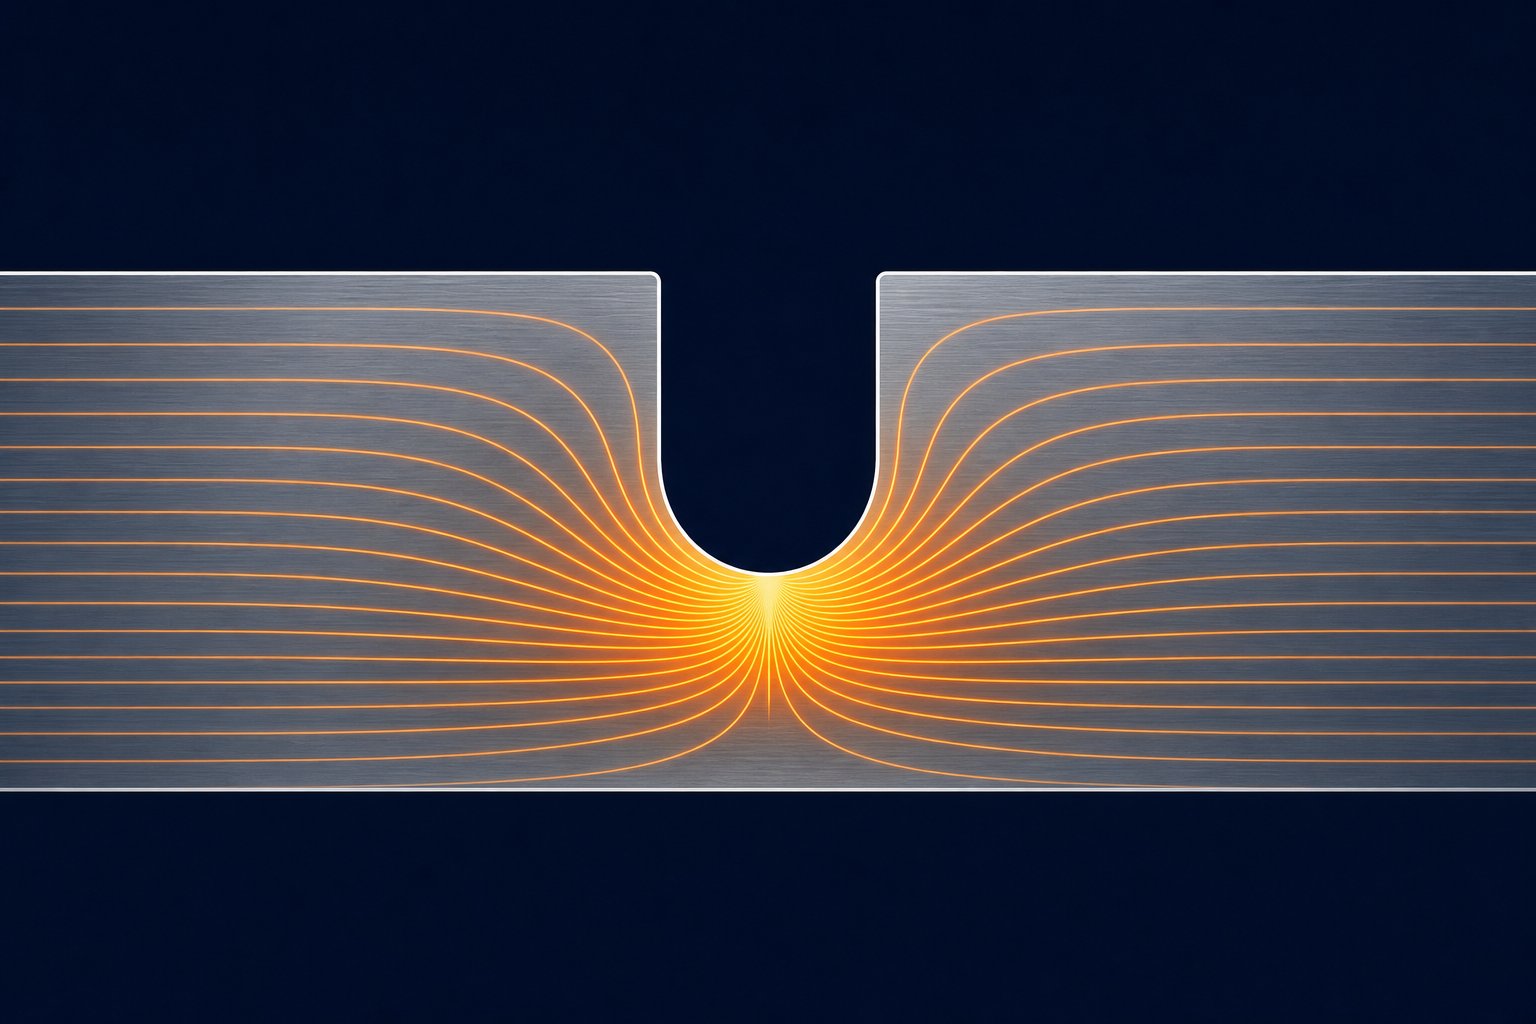
Pingete kontsentratsioon tekib alati, kui geomeetrias toimub järsk muutus, mis sunnib sisemist koormusteed katkestuse ümber suunduma. Saate visualiseerida stressi voolavana läbi osa nagu vedeliku voolujooned. Kui need jooned koonduvad kokku, ümber augu, sälgu juure või terava nurga, tõuseb kohalik pinge ümbritseva materjali nimiväärtusest oluliselt kõrgemale. Kohaliku pinge tipu ja nominaalse pinge suhe onstressi kontsentratsiooni tegur, Kt.
Stantsimisvormi konstruktsioonis on möödaviigu sälk tahtlik pingetõstja. See kõlab intuitiivselt. Miks peaksite tahtlikult looma koha, kus stress võimendub? Kuna sälk ohverdab osa geomeetria kaitsmiseks kandematerjali kontrollitud tsooni. Kontsentreerides deformatsioonienergia sälgu juure, suunate deformatsiooni vormimisjoontest eemale piirkonda, kus see ei kahjusta valmis detaili. Sälk neelab jaamadevahelised konkureerivad jõud, nii et kriitilised moodustamistsoonid jäävad häirimata.
Seos sälgu juure raadiuse ja Kt vahel on insenerimehaanikas hästi välja kujunenud. Teravam raadius sälgu juures tekitab kõrgema pingekontsentratsiooniteguri, mis tähendab, et tipppinge selles kohas suureneb ümbritseva riba suhtes järsult. Laiem ja suurem raadius jaotab koormuse laiemale alale, vähendades tipppingeid, kuid vähendades ka sälku kui lahtisidumise funktsiooni. Sälguefektide uuringud kinnitavad, et Kt suurenedes muutub kohalik pingeväli raskemaks ja lokaliseeritumaks, samas kui madalamad Kt väärtused jaotavad pinget suuremale tsoonile.
Ristkülikukujulise, vastasserva sälkudega varda puhul, kui lati laius on 12 mm ja sälgude raadius on 2 mm, ulatub pingekontsentratsiooni tegur ligikaudu 3,05-ni. See tähendab, et tipppinge sälgujuures on kolm korda suurem kui ülejäänud ristlõike nimipinge-. Progressiivsete stantsikanduribade puhul kehtib sama põhimõte. Tiheda juureraadiusega sälk koondab pinge järsult, luues agressiivse lahtisidumise piiri. Suure juureraadiusega sälk loob järk-järgulisema ülemineku, mis sobib rakendustele, kus vajate osalist leevendust, riskimata tuhandete pressimistsüklite jooksul sälgu juure väsimuspragunemisega.
See on metallist stantsimisvormide disaini peamine kompromiss: teravamad sälgud eraldavad tõhusamalt, kuid suurendavad väsimuse ohtu; õrnemad sälgud kestavad kauem, kuid ei pruugi tagada piisavat isolatsiooni jaamade vahel. Stantsiprotsess nõuab nende konkureerivate nõudmiste tasakaalustamist tootmismahu, materjali omaduste ja naaberjaamade vormimistoimingute tõsiduse põhjal.
Neutraaltelje nihe ja selle mõju sälkude paigutusele
Painutusoperatsioonide ajal progresseeruvas matriitsis ei jää lehe paksuse geomeetrilisse keskmesse materjali neutraaltelg, tasapind, kus pinge läheb välispinna pingest sisepinnal survele. See nihkub kurvi sisemuse poole. Nihke aste sõltub painderaadiuse ja materjali paksuse suhtest (R/t suhe) ja materjali töökõvenemisomadustest.
Miks on see möödaviigu sälkude paigutamisel oluline? Kuna neutraaltelje nihe määrab, kus ribal on vormimise ajal maksimaalne tõmbepinge. Kui möödaviigu sälk asetseb kohas, kus kanduriba jaamade vahel üleminekul paindub, muutub sälgu juur maksimaalse deformatsioonikontsentratsiooni asukohaks, mis kajastub juba -kõrgendatud paindepingele. Sälgu paigutamine piki riba painutusprofiili valesse kohta võib muuta funktsionaalse reljeefse funktsiooni pragude tekkekohaks.
Siin on juhised minimaalse painderaadiuse suhe. Antud materjali paksuse t korral on minimaalne sisemine painderaadius, millest allpool ületavad välimised kiud oma pikenemispiiri ja tekivad praod. Kui R/t suhe on väike (tihedad kõverad), nihkub neutraaltelg oluliselt sissepoole, mõnikord 30-40% paksusest sisepinnast, mitte nominaalse 50%. Möödasõidusälk, mis on paigutatud piirkonda, kus on selline tihe-raadiusega painutus, peab arvestama väliskiu suurenenud pinget. Sälgu juure raadius peab olema piisavalt suur, et selle enda pingekontsentratsioon ei suurendaks paindepinget murdumiseni.
Praktilises stantsimiskonstruktsioonis tähendab see, et möödaviigu sälgud on kõige paremini paigutatud kanduriba tasasetesse piirkondadesse, eemal igasugusest loomulikust paindumisest, mis tekib siis, kui riba tõuseb üle tõstuki või paindub stantsijaamade vahel. Kui paindeülemineku lähedal peab olema sälk, tuleb selle sügavus ja juureraadius hoolikalt täpsustada, et kombineeritud pingeseisund ei ületaks materjali väsimustaluvust.
Kriitiline parameeter on sälgu sügavus materjali paksuse suhtes. Sälk, mis eemaldab kanduri serval 30-50% riba ristlõikest-, vähendab piisavalt paindejäikust, et lahutada külgnevad jaamad. Sälk, mis eemaldab ainult 10–15% ristlõikest, võib olla liiga madal, et jõuülekande sisuliselt katkestada, luues nõrgenenud tsooni, millel pole funktsionaalset kasu. Vastupidiselt, sälk, mis ületab 60% riba laiusest, kahjustab söötmise jäikust ja võib põhjustada kanduri paindumise etteandemehhanismi tõukejõu mõjul.
Järgmises tabelis on kokku võetud metallist stantsimisvormi möödaviigu sälgu peamised geomeetriaparameetrid ja iga spetsifikatsiooni taga olevad tehnilised põhjendused.
| Geomeetria parameeter | Tüüpiline vahemik | Tehniline põhjendus |
|---|---|---|
| Sälgu sügavus | 30-50% kanduri laiusest | Peab ristlõike jäikust -piisavalt vähendama, et lahutada jaama jõud. Liiga madal ei anna leevendust; liiga sügav kahjustab riba söötmise terviklikkust. |
| Sälgu laius (riba suunas) | 1,0 t kuni 3,0 t (t=materjali paksus) | Reguleerib pinge üleminekutsooni pikkust. Laiemad sälgud loovad pikema ühilduva piirkonna, kuid tarbivad rohkem ribamaterjali ja vähendavad etteande sammu efektiivsust. |
| Sälgu nurk (külgseina kitsenev) | 0 kraadi kuni 30 kraadi risti | Nurga all olevad külgseinad vähendavad geomeetrilise ülemineku järsku, alandades Kt sälgu sisenemispunktides. Perpendikulaarsed seinad loovad agressiivseks lahtisidumiseks teravamad pingegradiendid. |
| Juureraadius | Vähemalt 0,5 kuni 2,0 tonni | Otseselt juhib Kt kõige sügavamas punktis. Väiksemad raadiused koondavad stressi agressiivsemalt, kuid suurendavad väsimuse riski. Suurem levikoormus ja pikendab kanduri eluiga vähem lokaliseeritud lahtisidumise hinnaga. |
| Sügavuse{0}}ja-paksuse suhe | Erineb materjali elastsuse järgi | Määrab, kas sälgujuur jääb tsüklilise koormuse ajal elastsesse režiimi või toimub plastne deformatsioon, mis viib progresseeruva pragunemiseni. |
Kõik need parameetrid suhtlevad teistega. Suure juureraadiusega sügav sälk võib pakkuda sama efektiivset Kt kui madalam, tihedama raadiusega sälk, kuid need tekitavad tootmisea jooksul erineva deformatsioonivälja geomeetria ja erineva väsimuse. Stantsimiskujunduse otsus sõltub sellest, milline kombinatsioon tagab piisava jaama lahtisidumise, säilitades samal ajal vajaliku tootmismahu ilma kanduri pragudeta.
Need geomeetria seosed näitavad, kuidas antud pingeseisundi jaoks möödaviigu sälku suurust määrata. Kuid materjal ise määrab, kuidas see sälk koormuse all tegelikult käitub. Plastilised materjalid jaotavad pinge ümber sälgu juure lokaalse järeleandmise kaudu, vähendades aja jooksul tõhusalt kontsentratsiooni. Haprad või väga{3}}tugevad materjalid ei saa niisama lihtsalt ümber jaotada, mistõttu on kavandatud Kt väärtus palju täpsem tegeliku-jõudluse ennustajaks. Materjali tõmbeomadused, töökõvenemiskiirus ja pikenemisvõime mõjutavad seda, kuidas antud sälgu geomeetria on andestav või andestamatu.
Materjali omadused, mis juhivad möödaviigu sälkude mõõtmeid
Pehme terase puhul veatult töötav sälgu geomeetria võib põhjustada roostevaba terase kanduri katastroofilisi pragusid mõne tuhande tabamuse jooksul. Sama sügavus ja juure raadius, mis tagab ühe materjali puhta lahtisidumise, võib teises materjalis põhjustada ebapiisava leevenduse või enneaegse väsimuse. Materjali omadused ei ole möödaviigu sälkude spetsifikatsioonis teisejärgulised kaalutlused. Nad on peamised juhid.
Neli mehaanilist omadust domineerivad möödaviigu sälkude käitumises: tõmbetugevus, voolavuspiir, pikenemise protsent ja töökõvenemise eksponent (n-väärtus). Need koos määravad, kuidas kanduriba reageerib korduvale tsüklilisele koormusele sälgu juure järkjärgulise stantsi töötamise ajal.Tugevate stantsimisprotsesside uuriminekinnitab, et materjali iseloomustus on oluline mitte ainult detaili geomeetria kujundamisel, vaid iga tootmisahela lüli jaoks, sealhulgas kanduriba töökindlus.
Kergest terasest ja süsinikterasest sälkidega disaini põhimõtted
Süsinikterasest stantsimine on möödaviigu sälkude kujundamisel kõige andeksandvam stsenaarium. Kerged terased, nagu SPCC, SAE 1008 ja SAE 1010, pakuvad tavaliselt pikenemisväärtusi 28–42% ja mõõdukat tõmbetugevust vahemikus 270–400 MPa. See suur pikenemine tähendab otseselt sügavamate sälkude tolerantsi. Sälgu juures olev materjal võib läbida lokaalse plastilise deformatsiooni ilma pragude tekkimiseta, kuna sellel on märkimisväärne elastsuse reserv, mis jääb alles pärast seda, kui sälgu geomeetria kontsentreerib pinge.
Kui töötate pehme terase kategoorias külmvaltsitud terase stantsimisega, siis suhteliselt madal tootlikkuse -/-tõmbe suhe (tavaliselt 0,55-0,70) tähendab, et materjal kõveneb deformeerumisel järk-järgult. See on tegelikult kasulik sälkjuures. Kuna kanduriba paindub iga vajutuskäigu ajal, kõveneb sälgu juure deformatsioon- veidi, suurendades selle kohalikku vastupidavust edasisele deformatsioonile. Kõvenemine stabiliseerub esimese paarisaja tsükli jooksul ja sälgujuur saavutab püsioleku, kus tsükliline pinge jääb elastseks. See isestabiliseeruv käitumine on põhjus, miks pehme stantsitud terasest kandurid taluvad 40–50% sälku sügavust kanduri laiusest ilma väsimuspragudeta isegi siis, kui tootmismaht ületab miljoni tabamuse.
Pehme terase töökarastumise indeks jääb tavaliselt vahemikku n=0.18 ja n=0.24.. Kõrgemad n-väärtused soodustavad pinge ühtlasemat jaotumist sälgu ümber, mis tähendab, et pinge kontsentratsiooni efekt nürineb, kui materjal annab järele ja hajutab deformatsioonitsooni väljapoole. Kõrgem n-väärtus vähendab tõhusalt tegelikku pingekontsentratsiooni alla teoreetilise Kt, andes disaineritele rohkem vabadust sälgu geomeetria spetsifikatsioonis.
Alumiiniumi ja vasesulamiga seotud kaalutlused
Alumiiniumi stantsimise protsess toob kaasa erinevad piirangud. Progressiivses stantsimises kasutatavatel alumiiniumisulamitel, tavaliselt 5052-H32, 6061-T4 ja 3003-H14, on madalam nihketugevus ja väiksem venivus võrreldes pehme terasega. Neil on ka kalduvus lõheneda, kui materjal kleepub lõikamise ajal stantsi või stantsi pinnale. See lööve tekitab krobelisi, ebakorrapäraseid sälkudega pindu koos mikrorebenditega, mis toimivad täiendavate pingetõstjatena väljaspool kavandatud sälgu geomeetriat.
Alumiiniumi madalam kõvenemisvõime (n-väärtused tavaliselt 0,08–0,16, olenevalt temperamendist) tähendab, et sälgujuur ei suuda pinget kohaliku saagikuse kaudu sama tõhusalt ümber jaotada. Tüvi jääb pigem kontsentreerituks kui väljapoole levima. Kombineerides seda alumiiniumi väiksema väsimuskindluse piiriga, saate materjali, mis nõuab konservatiivsemat sälku: väiksemat sügavust, suuremat juureraadiust ja siledamat pinnaviimistlust sälkude juures.
Vasesulamid nagu C26000 (messingist padrun) pakuvad paremat pikenemist kui alumiinium, kuid pakuvad oma väljakutset. Messingitöö kõvastub kiiresti deformatsiooni algfaasis, seejärel kõvenemise kiirus langeb. See tähendab, et paar esimest vormimisjaama progressiivses vormis võivad oluliselt muuta kanduriba omadusi möödaviigu sälgu lähedal, muutes selle väsimusreaktsiooni riba käigu ajal. Vasesulamitega töötavad disainerid peavad arvestama kumulatiivse tööga, mis karmistab kanduri kogemusi, enne kui see jõuab agressiivsete vormimisoperatsioonidega jaamadesse.
Kõrgtugeva-terase ja roostevaba terase väljakutsed
Kõrgtugev-madal-legeeritud (HSLA) teras ja täiustatud kõrgtugev-teras (AHSS) kujutavad endast möödaviigu sälkude kujundamisel kõige nõudlikumat stsenaariumi. Need materjalid, sealhulgas sellised klassid nagu HSLA 340, DP 590 ja DP 780, ühendavad suure tõmbetugevuse (500-900 MPa) väiksema venimisega (12–24%). Suurem tugevus tähendab suuremat elastse energia salvestamist ribas vormimise ajal, mis võimendab läbilöögijõude. Väiksem pikenemine tähendab väiksemat tolerantsi plastilise pinge suhtes sälgu juures enne pragude tekkimist.
Kõrge tugevuskategooria teraslehe stantsimiseks{0}} peavad möödaviigu sälgud olema madalamad ja oluliselt suurema juureraadiusega. Kui pehme teras talub sälku sügavust 45% kanduri laiusest juureraadiusega 1,0 t, võib sama paksusega HSLA terase puhul olla vajalik sügavuse piiramine 25–35% juure raadiusega 1,5 kuni 2,5 t. Vähendatud sügavus tähendab vähem agressiivset jaamade lahtisidumist, mis mõnikord sunnib projekteerijat lisama tühikäigujaamu või kasutama järjestikku mitut madalamat sälku ühe sügava sälgu asemel.
Roostevaba teras, eriti austeniitklassid, nagu 304 ja 316, ühendavad väljakutse ülikõrgete kõvenemismääradega (n-väärtused 0,40-0,55). See kõlab pehme terase loogika põhjal kasulikult, kuid kõrgete n-väärtuste ja suure tõmbetugevuse korral on mõju erinev. Sälgujuur kõvastub esimeste pressitsüklite jooksul nii agressiivselt, et muutub lokaalselt rabedaks. Sälku ümbritsev materjal muutub plastilisest lehest karastatud tsooniks, mille järelejäänud pikenemine on oluliselt vähenenud. Selle kõvastunud sälgu juure järgnev tsükliline laadimine käivitab väsimuspraod palju varem, kui puistematerjali omadused eeldaksid.
Seetõttu vajavad roostevabast terasest progressiivsed stantsikandurid kõige konservatiivsemat sälkude geomeetriat: suured juureraadiused (2,0 t või rohkem), mõõdukad sügavused ja mõnel juhul pinget leevendavad omadused, nagu sekundaarsed reljeefsed augud sälgu otsas, et peatada pragude levik enne, kui see jõuab kanduri kriitiliste ristlõigeteni.
| Materjali tüüp | Suhteline sälgu sügavus | Juurde raadiuse juhtimine | Otsuse aluseks olev põhivara |
|---|---|---|---|
| Kerge teras (SPCC, SAE 1008-1010) | 40-50% kanduri laiusest | 0,5 t kuni 1,0 t | Kõrge venivus (28-42%) tagab suure painduvusreservi sälgujuures |
| HSLA teras (klass 340–550 MPa) | 25-35% kanduri laiusest | 1,5t kuni 2,5t | Vähendatud venivus (12-22%) piirab plastilise deformatsioonitaluvust enne pragunemist |
| Täiustatud kõrgtugev{0}teras (DP 590-980) | 20-30% kanduri laiusest | 2,0t kuni 3,0t | Kõrge salvestatud elastsusenergia koos piiratud pikenemisega; kõrgendatud{0}}läbilöögijõud |
| Alumiiniumsulamid (5052, 6061, 3003) | 30-40% kanduri laiusest | 1,5t kuni 2,0t | Madal nihketugevus ja kalduvus tekitada ebakorrapäraseid sälkusid; madal väsimustaluvus |
| Vasesulamid (C26000, C51000) | 35-45% kanduri laiusest | 1,0t kuni 1,5t | Kiire esialgne töökarastamine muudab kanduri omadusi järk-järgult stantsijaamade kaudu |
| Austeniit roostevaba teras (304, 316) | 25-35% kanduri laiusest | 2,0t kuni 3,0t | Äärmuslik kõvenemise määr (n=0.40-0.55) põhjustab sälgu juure lokaalset haprust |
Kõiki neid materjaliperekondi ühendav aluspõhimõte on sama: töökõvenemisomadused määravad, kui palju korduvat paindumist kanduriba sälgu lähedal talub, enne kui tekib väsimuspragu. Suure venivuse ja mõõduka kõvastumisega materjal (kerge teras) stabiliseerub ise-sälgu juures, saavutades ohutu püsiva-oleku deformatsioonitsükli. Madala venivuse või äärmise kõvenemisega materjal (AHSS, roostevaba) ammendab oma elastsuse sälgu juures suhteliselt väheste tsüklitega, nõudes konservatiivsemat geomeetriat, et hoida tsüklilisi deformatsioone elastsusrežiimis.
See materiaalne{0}}sõltuv käitumine selgitab ka seda, miks ei saa eksisteerida üht "standardsete" möödaviigu sälkude komplekti. Iga sälgu spetsifikatsioon tuleb sobitada konkreetse töödeldava sulami, temperamendi ja paksusega. Sälgu geomeetria kopeerimine pehmest terasest matriitsist HSLA terasrakendusse on üks levinumaid kandja enneaegse rikke algpõhjuseid progresseeruvate stantsitööde puhul.
Materjali anisotroopia lisab veel ühe keerukuse kihi. Siin käsitletavad mehaanilised omadused, tõmbetugevus, venivus, töökõvenemine, ei ole lehe kõigis suundades ühtlased. Veeremissuund, põikisuund ja diagonaalsuunad annavad igaüks erinevaid väärtusi. See, kuidas see suunamuutus interakteerub möödaviigu sälku orientatsiooniga, määrab, kas pragude levik järgib prognoositavat, juhitavat rada või ootamatut trajektoori, mis ohustab riba terviklikkust.
Tera suund ja anisotroopse materjali vool
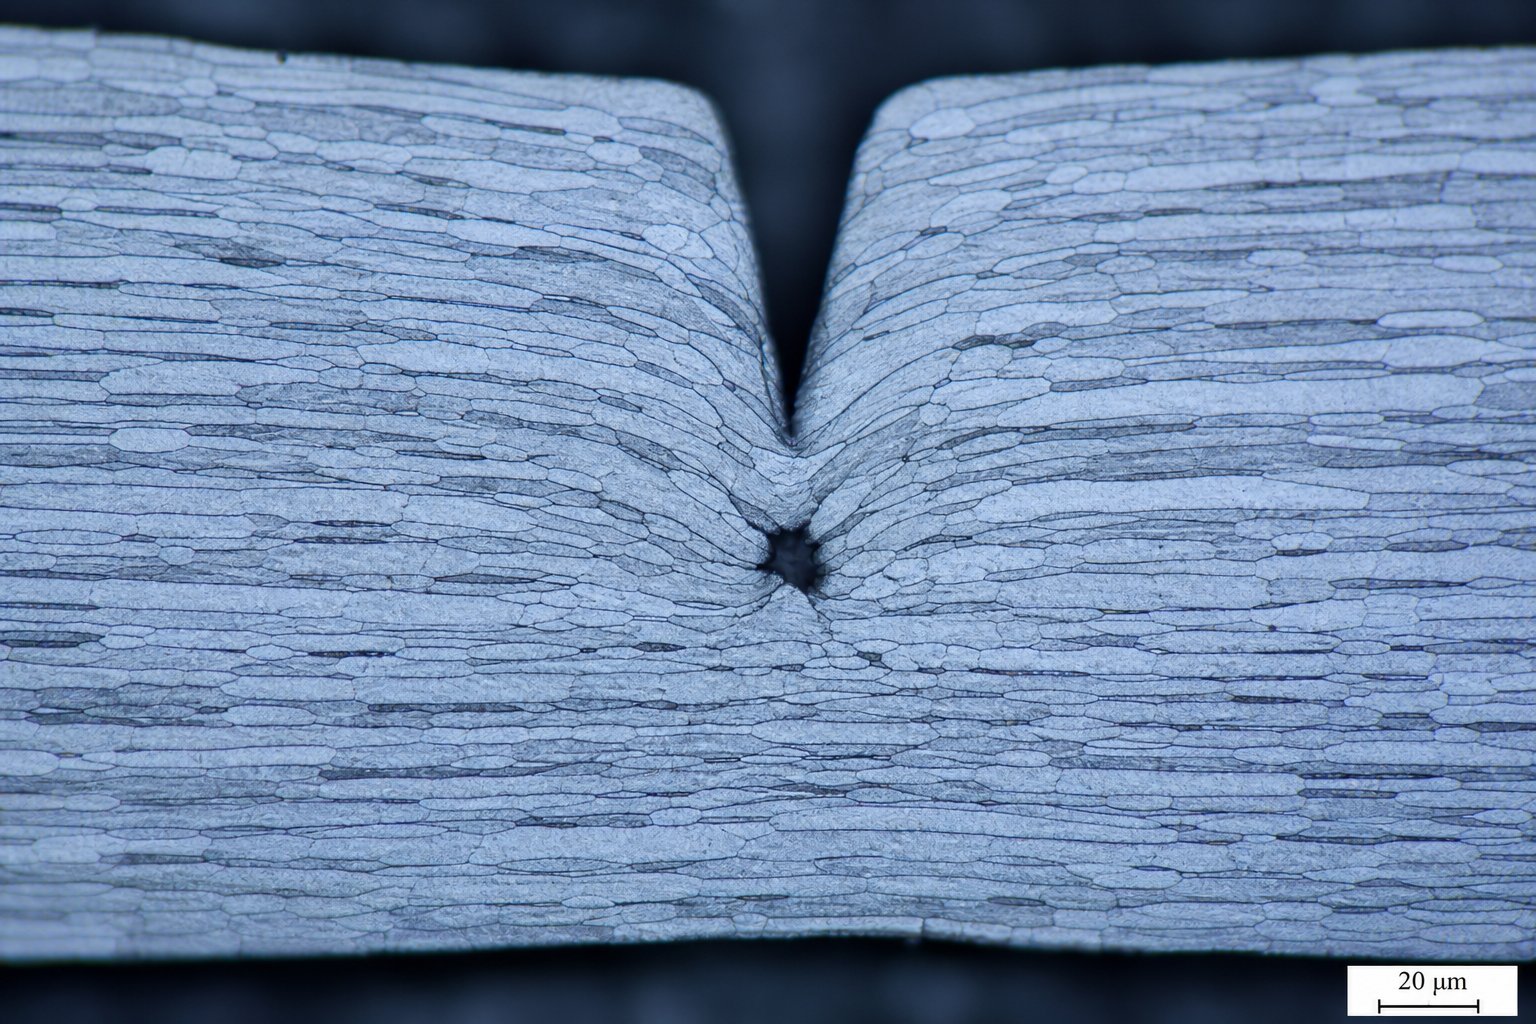
Lehtmetall ei ole ühtlane, suunast{0}}sõltumatu materjal. Terasetehases valtsimisel pikeneb kristalne teraline struktuur valtsimissuunas, luues materjali, mis peab deformatsioonile vastu erinevalt, olenevalt sellest, millises suunas seda lükata, tõmmata või lõigata. See suunasõltuvus, mida nimetatakse anisotroopiaks, mõjutab otseselt seda, kuidas möödaviigu sälk käitub, kuidas praod selle juurest levivad ja kuidas materjal selle ümber vormimistoimingute ajal voolab.
Anisotroopne käitumine ja veeremissuuna efektid
Lehtmetalli tembeldamisel poolimaterjalist liigub riba läbi progressiivse matriitsi, kusjuures selle veeremissuund on joondatud piki toitetelge. See tähendab, et igal kanduri serva sisse lõigatud möödaviigu sälul on terastruktuuriga kindel geomeetriline seos. See suhe ei ole neutraalne.Deformatsioonikäitumist mõjutava tera suunaga materjale peetakse anisotroopseteksja see omadus on sulamiti erinev. Külmvaltsitud terasest- on väljendunud teraline efekt, alumiiniumil on mõõdukas tundlikkus ja vask on suures osas isotroopne.
Praktiline tagajärg on selge. Stantsitud lehtmetallil on suurem tõmbetugevus ja väiksem venivus valtsimissuunas võrreldes põikisuunaga. Voolupiir võib orientatsiooniti erineda 10-20%. Riba servaga risti oleva möödaviigu sälgu puhul interakteerub sälgu juure pingeväli materjaliga, millel on pragude tasapinna mõlemal küljel erinev vastupidavus deformatsioonile. Üks suund annab kergemini saaki; teine hoiab tugevamini. See asümmeetria muudab deformatsioonivälja kujunemist sälgu ümber tsüklilise koormuse korral ja see määrab, kas väsimuspraod kasvavad stabiilselt, prognoositavalt või kalduvad ootamatutele radadele.
Sälgu orientatsioon tera struktuuri suhtes
Mõelge sellele, mis toimub mikrostruktuuri tasemel. Möödasõidusälk, mis on orienteeritud paralleelselt tera suunaga, mis tähendab, et selle sügavus kulgeb piki piklikke terade piire, on vähem vastupanu pragude levikule. Terade piirid ise toimivad eelistatud murdumisteedena. Selles orientatsioonis võib sälgu juurpragu ulatuda piki nõrgestatud teradevahelisi tasapindu suhteliselt vähese energiaga. Tulemuseks on pragude kiirem kasv, aga ka prognoositavam pragude trajektoor, mis võib olla kasulik, kui projekteerija sellega arvestab.
Terade suunaga risti orienteeritud sälk peab tekitama praod pigem üle terade kui nende vahele. See nõuab oluliselt rohkem energiat ja suurendab vastupidavust pragude kasvule, mis on kandja pikaealisuse jaoks soovitav tulemus. Perpendikulaarne suund tähendab aga ka seda, et sälk suhtleb vormimise ajal materjali alumise -pikenemisteljega, mis võib põhjustada ootamatuid materjali voolumustreid joonistustoimingute ajal. Materjal, mis eeldatavasti voolab vabalt moodustuvasse õõnsusse, võib liikumisele vastu seista, kuna sälkreljeef võitleb tera eelistatud deformatsioonisuunaga.
Metalli pressimise käigus progressiivsete stantsioperatsioonide puhul toetuvad tõmbamis- ja vormimisjaamad möödaviigu sälkudele kui kontrollitud reljeefpunktidele, et vältida kortsumist, lõhenemist või liigset hõrenemist. Kui sälgu orientatsioon töötab vastu terastruktuuri, ei pruugi materjal voolata ettenähtud viisil. Lõhed tekivad siis, kui deformatsioonid põhjustavad materjali õhenemist üle ohutute piiride, ja tera -sälkude kõrvalekaldumine pigem koondab need pinged, mitte ei leevenda neid. Möödaviigu sälkude paigutuse määramisel peavad insenerid arvestama riba orientatsiooni poolis lõpposa geomeetria suhtes.
Peamised kaalutlused tera suuna mõju hindamisel möödaviigu sälkude jõudlusele:
- Rulli orientatsioon etteande suuna suhtes- Kontrollige, kas valtsimise suund kulgeb paralleelselt või risti riba etteandeteljega, kuna see määrab kindlaks baasjoone suhte kõigi sälkude ja terastruktuuri vahel.
- Sälk juurpragu levimise tee- Terade suunaga paralleelsed sälgud levitavad pragusid kiiremini piki tera piire; teraga risti olevad sälgud takistavad pragude kasvu, kuid võivad piirata materjali voolu vormimise ajal.
- Materjali{0}}spetsiifiline tundlikkus- Külmvaltsitud-terasel ja roostevabal terasel on tugev anisotroopne toime; Kuumvaltsitud teras ja vask- on vähem tundlikud. Alumiinium jääb vahele, kusjuures karastustingimus mõjutab tera pikenemise astet.
- Moodustamise raskusaste naaberjaamades- Tõsised-tõmbed või venitused möödaviigu sälgu lähedal nõuavad, et reljeef joonduks eelistatud materjalivoolu suunaga, mitte vastu seda, et vältida lokaalset kaarenemist või lõhenemist.
- Väsimuse eluiga versus lahtisidumise kompromiss- Terad-paralleelsed sälgud eralduvad agressiivsemalt, kuid väsivad varem; teralised-perpendikulaarsed sälgud kestavad kauem, kuid võivad vajada suuremat sügavust, et saavutada samaväärne pingevabastus.
- Tera suuruse efektid- Peeneteralised-materjalid takistavad pragude levimist ühtlasemalt olenemata orientatsioonist, samas kui jämedateralised-materjalid võimendavad murdumiskäitumise suunaerinevusi.
Vooluvormide kujundajate jaoks on selge. Möödaviigu sälgu geomeetriat ei saa määrata riba orientatsioonist eraldi. Sama sälgu sügavus ja juure raadius toimivad erinevalt olenevalt sellest, kas see joondub terastruktuuriga või lõikab seda üle. Seda sälgu geomeetria ja materjali anisotroopia vahelist koostoimet tuleb hinnata koos riba paigutuse otsustega, mis määravad kindlaks, kus sälgud asetsevad juhtavade, kanduri laiuste ja vormimispunktide suhtes kogu progressiivse stantsi ulatuses.
Progressiivne surveriba paigutuse integreerimine ja disaini kompromissid
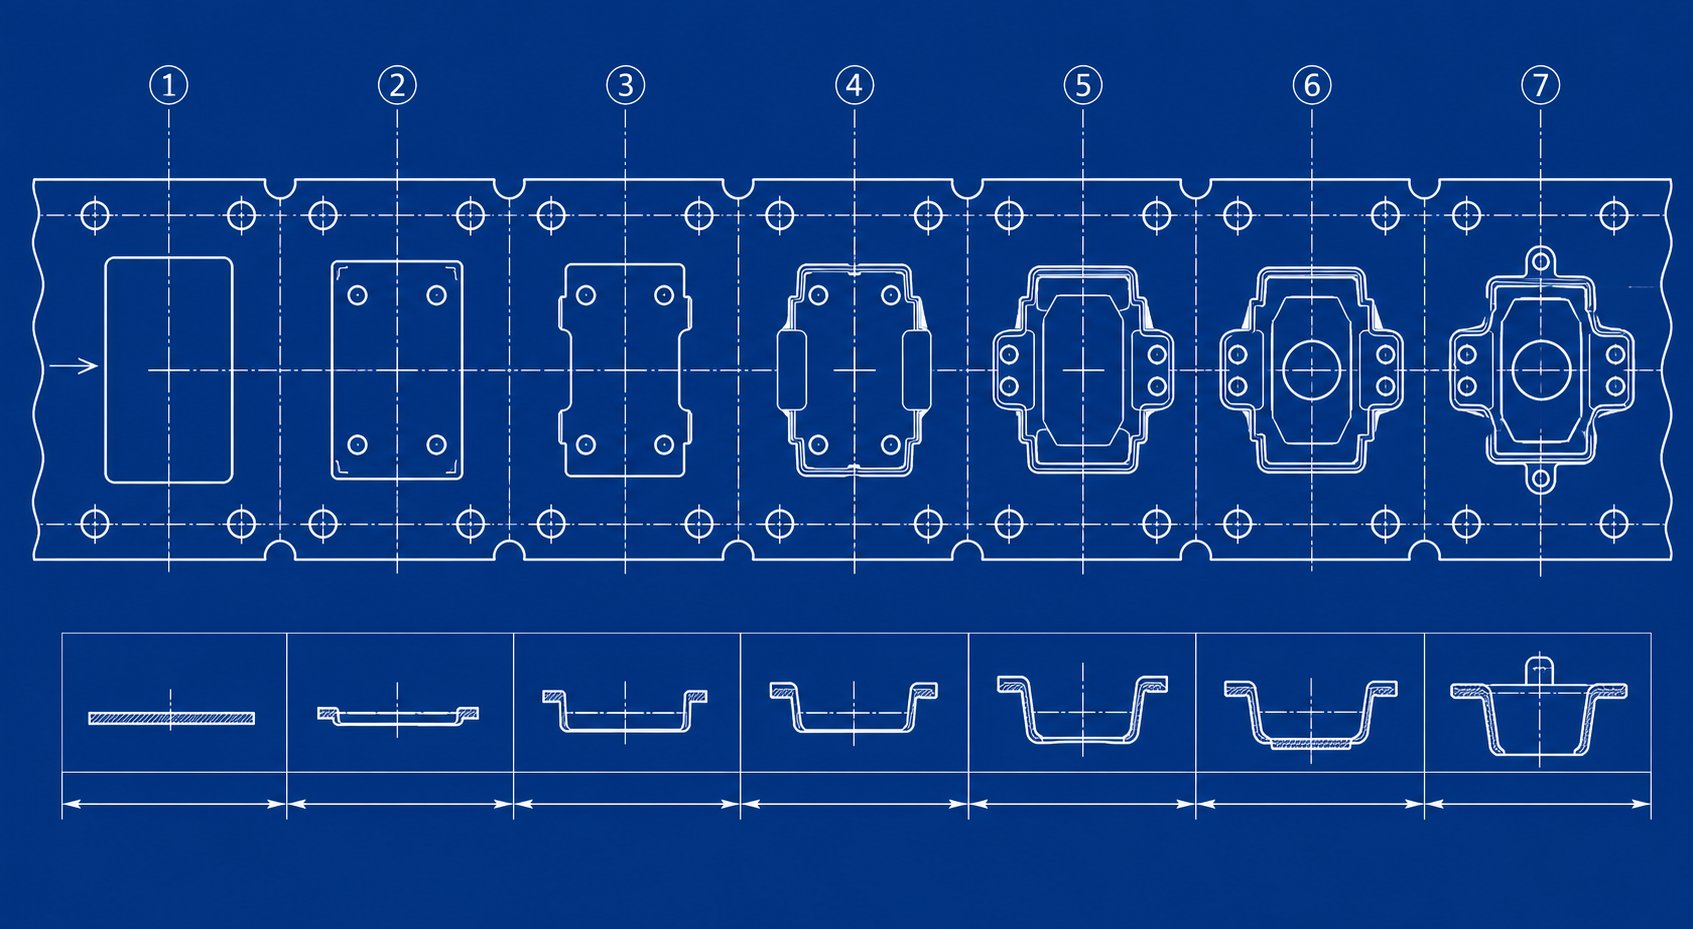
Vaakumis ei eksisteeri möödaviigu sälke. Nad jagavad riba piloodiaukude, kandevõrkude, tühikäigujaamade, vormimisfunktsioonide ja-ära lõigatud vahelehtedega, mis kõik konkureerivad sama piiratud kinnisvara pärast. Möödaviigu sälkude eesmärk stantsimisvormides saab realiseerida ainult siis, kui nende paigutus järgib riba paigutuse integreeritud süsteemi. Täiusliku suurusega sälk vales kohas juhtaugu või paindejoone suhtes tekitab rohkem probleeme kui lahendab.
Mööda sälkude paigutust ribapaigutussüsteemides
Igas progressiivses stantsimistööriistas ja matriitsis määratleb riba paigutus toimingute jada, mis tuleb täpselt kooskõlastada. Iga jaam rakendab jõude, mis toimivad läbi kanduriba. Lehtmetallist vormimisrakendused paigutavad need reljeefsed elemendid jaamade vahele, kus jõuga lahtisidumist on kõige rohkem vaja, tavaliselt raske sulgemis- või augustamisjaama ja allavoolu täppisvormimis- või tõmbamisjaama vahel.
Paigutamisotsused peavad arvestama korraga mitut naaberobjekti. Pilootaugud, mis annavad riba positsiooni igas jaamas, nõuavad nende ümber stabiilset materjali. Juhtaugule liiga lähedale asetatud möödaviigu sälk nõrgendab ümbritsevat materjali, põhjustades etteandekoormuse mõjul augu pikenemist ja rikkudes registreerimistäpsust. Tööstuspraktikas säilitatakse sälgu piiri ja lähima pilootava serva vaheline minimaalne kaugus materjali paksusest 2–3 korda.
Tühikäigujaamad, mis on levinud keerukates progresseeruvates stantsides, pakuvad loomulikke asukohti möödaviigu sälkudele. Need jaamad ei teosta vormimistööd, seega ei kanna kanduriba selles kohas protsessiga seotud{1}}koormust peale toitejõu. Sälgu paigutamine tühikäigujaamale tähendab, et vähendatud ristlõige peab -vastu pidama ainult söötmiskoormustest, mitte kombineeritud söötmise-pluss{5}}moodustamisest. See on asjakohane ka sellesriba paigutuse optimeerimine, kus insenerid tasakaalustavad kanduri tugevust materjali kasutamisega igas jaamas.
Tehnilised kompromissid sügavuse ja laiuse spetsifikatsioonides
Põhimõtet on lihtne väita, kuid seda on raske optimeerida: liiga madal sälk ei leevenda piisavalt pingeid ega suuda külgnevaid jaamu lahti ühendada, samas kui liiga sügav sälk kahjustab riba terviklikkust ja söötmise täpsust läbi matriitsi. Nende äärmuste vahele jääb funktsionaalne aken, mis on iga rakenduse puhul erinev.
Madal sälk, mis eemaldab vaid 15-20% kanduri laiusest, katkestab vaevalt jõu ülekandetee. Ülejäänud-ristlõige säilitab piisavalt jäikuse, et edastada läbilöögijõude ja moodustavaid koormusi jaamade vahel peaaegu muutumatult. Sälk eksisteerib geomeetriliselt, kuid sellel ei ole mehaanilist kasu. Olete riba laiust kulutanud asjata.
Liiga sügav sälk, mis eemaldab 60% või rohkem kanduri laiusest, vähendab dramaatiliselt riba vastupidavust paindumisele etteandesuunalise survekoormuse korral. Kui söötur lükkab riba ette, vajub nõrgenenud osa pigem kokku või kaldub kõrvale, mitte ei edasta liikumist allavoolu asuvatele jaamadele. Tulemuseks on ebaühtlane samm, piloodi vale joondamine ja võimalikud stantsikahjustused. See stsenaarium süveneb ülekandestantsimise rakendustes, kus riba peab säilitama jäikuse pikematel toetamata vahemikel stantsijaamade vahel.
Negatiivsete ja positiivsete möödaviigu sälkude mõistmine lehtmetallist stantsimisvormides selgitab disaineri võimalusi. Negatiivsed möödaviigu sälgud eemaldavad materjali kanduri servast, luues lokaliseeritud paindlikkuse. Need vähendavad kanduri ristlõikepinda- ja paindejäikust selles punktis, võimaldades külgnevatel jaamadel iseseisvalt deformeeruda. Positiivsed möödaviigu sälgud töötavad vastupidiselt: need lisavad materjali või jätavad riba servale väljaulatuva saki, et luua lokaalne jäikus. Alance ja painde pigi peatusnäiteks loob allapoole suunatud ääriku, mis jäigastab kandurit ja hõlbustab söötmist, pakkudes samal ajal kindlat peatumisviidet. Igal tüübil on sama ribapaigutuse piires erinev mehaaniline eesmärk.
Koostoime pilootavade ja kanduri laiusega
Kanduri laius määrab, kui palju materjali on saadaval nii etteande jäikuse kui ka sälgu leevendamiseks. Kitsas, 3-5 mm laiune kandur ei jäta peaaegu üldse ruumi tähenduslikule sälgu sügavusele, enne kui allesjäänud side muutub usaldusväärseks toitmiseks liiga nõrgaks. Laiemad kandurid, 8-12 mm või rohkem, annavad disaineritele suurema paindlikkuse sügavamate sälkude määramisel, säilitades samal ajal piisava jääkristlõike stabiilseks söötmiseks. Mitme jaamaga stantside etapiviisilised tööriistade paigutused nõuavad sageli laiemaid kandjaid, et mahutada nii juhtauke kui ka möödaviigu sälke ilma häireteta.
Järjestikuse otsustusprotsess möödaviigu sälkude parameetrite määramiseks uues progressiivses vormis järgib loogilist tehnilist järjestust:
- Tehke kindlaks jõu{0}}kriitiliste jaamade piirid- Määrake, millised külgnevad jaamad loovad kõige problemaatilisema jõuühenduse, lähtudes vormimise tõsidusest, läbilöögi-suurusest ja materjalivoo nõuetest.
- Määrake kanduri laius ja juhtavade asukohad- Esmalt määratlege riba struktuurne raamistik, tagades, et iga piloodi ümbritseb piisav materjal, mis tagab positsiooni stabiilsuse söötmiskoormuse all.
- Valige sälgu tüüp mehaanilise vajaduse alusel- Valige negatiivsed sälgud, kus on vaja paindlikkust ja lahtisidumist, või positiivsed sälgud, kus lokaalne jäikus ja etteande juhtimine on prioriteediks.
- Määrake sälgu sügavus materjali omaduste põhjal- Rakendage materjali-spetsiifilisi sügavuse juhiseid (mida käsitleti eelmises materjaliomaduste arutelus), et määrata lähtesügavus, mis tasakaalustab lahtisidumise ja kandja väsimuse kestuse.
- Määrake juure raadius eesmärgi väsimuse eluea jaoks- Sobitage juureraadius eeldatava tootmismahu ja materjali kõvenemiskäitumisega, kasutades suuremat raadiust suure-mahu või{2}}tugevusega rakenduste puhul.
- Kontrollige kaugust naaberobjektidest- Kinnitage, et pingeväljade kattumise vältimiseks sälgu piir säilitab minimaalsed kaugused juhtaukudest, paindejoontest ja objektide piiridest.
- Kontrollige riba söötmise terviklikkust- Kontrollige, kas sälgu asukohas allesjäänud kanduri ristlõige- talub sööturi tõukejõu mõjul paindumist ilma külgsuunalise läbipainde või sammu muutumiseta.
See järjestus tagab, et möödaviigude sälkude lehtmetalli vormimise eesmärk on täidetud kogu riba paigutussüsteemi piirangute piires. Iga samm tugineb eelmisele ja mis tahes sammu vahelejätmine võib tekitada sälku, mis kas ei täida oma lahtisidumise funktsiooni või toob ribale uue rikkerežiimi.
Siin paigutustasandil tehtud otsused väljenduvad otseselt ajakirjanduses mõõdetavateks tulemusteks. Sälgu geomeetria ei mõjuta mitte ainult jaama lahtisidumise ja etteande täpsust, vaid ka jäsemete moodustumise mustreid, nihkemurde suunda ja stantsimise -to{2}}vahekorda, mis kõik määravad lõpliku osa kvaliteedi.
Esimeste põhimõtete rakendamine praktiliste sälkude kujundamise otsuste tegemisel
Riba paigutuse geomeetria, materjali omadused ja pingekontsentratsiooni teooria ühtivad ühes punktis: hetkel, kui määrate stantsi kujundusjoonisele sälgu mõõtme. Kõik, mida seni arutatud, annab põhjenduse. See jaotis muudab selle arutluskäigu otsusteks, mida saate kaitsta disainiülevaatuse käigus, teha tõrkeotsingut ajakirjanduses ja edastada selgelt oma tembeldamistööriistade partneritele.
Teooriast praktikani sälgude suuruse määramise otsustes
Struktureeritud insener-lähenemine toimib nii. Esiteks määratlege probleem: millised jõud mõjuvad kanduribale antud jaama piiril ja milline materjali käitumine piirab riba võimet neelata neid jõude ilma mõõtmete moonutamata? Teiseks kirjeldage põhimõtet: kontrollitud leevendusfunktsioon muudab kohalikku pingeseisundit, koondades pinge ohvritsooni, eraldades külgnevad jaamad, nii et iga vormimisoperatsioon kulgeb iseseisvalt. Kolmandaks rakendage kujundust: määrake sälgu sügavus, laius ja juure raadius, kasutades eelnevalt käsitletud materjali -spetsiifilisi juhiseid ja pingekontsentratsiooni seoseid, seejärel veenduge, et ülejäänud kandja ristlõige toetab stabiilset söötmist.
Paljud poe{0}}põrandate tavad kodeerivad tõelist füüsikat, kuid mõned on oma esialgse konteksti juba ära elanud. Siin on levinud rusikareeglid ja nende taga olev teadus:
- "Kasutage sälku sügavust, mis võrdub poole kanduri laiusega."- Valideeritud pehmele terasele mõõduka tootmismahu korral. 50% sügavus tagab agressiivse lahtisidumise ja pehme terase kõrge pikenemine toetab seda. Vastuoluline HSLA ja roostevaba terase puhul, mille 50% sügavus ammendab elastsuse sälgu juurest tuhandete tsüklite jooksul.
- "Soovitage sälgu laius alati materjali paksusega."- Mõistlik lähtepunkt. Teadus kinnitab, et sälgu laius 1,0 kuni 1,5 tonni loob enamiku materjalide jaoks tõhusa pinge üleminekutsooni. Laiemad sälgud (2,0t-3,0t) on õigustatud, kui moodustumise raskusaste naaberjaamades on kõrge ja vaja on pikemat nõuetele vastavat piirkonda.
- "Teravad-nurksed sälgud töötavad hästi, kui süsinikterasest on vähe-."- Osaliselt kinnitatud. Kerge terase elastsus nüristab teravad sälgujuured läbi kohaliku saagikuse, vähendades efektiivset Kt esimese paarisaja tabamuse jooksul. Kuid isegi pehme terase puhul kiirendab juureraadius alla 0,5 t väsimust, kui maht on üle 500 000 osa. Teadus ütleb, et määrake alati minimaalne raadius.
- "Kui riba söötmine on korras, on sälk piisavalt sügav."- Vastuoluline. Etteande stabiilsus kinnitab ainult seda, et kandur säilitab piisava jäikuse. See ei ütle midagi selle kohta, kas sälk lahutab jaama jõud. Riba saab suurepäraselt toita, edastades samal ajal{4}}koormusi, mis vähendavad mõõtmete täpsust allavoolujaamades.
- "Lisage sälk kõikjal, kus näete riba tõstmist."- Osaliselt kinnitatud. Riba tõstmine näitab jõu ülekandmist jaamade vahel ja sälk võib seda nõrgendada. Kuid algpõhjus võib olla pigem ebapiisav eemaldaja surve või vale tõsteaja ajastus kui puuduv reljeefi geomeetria. Enne lõikamist diagnoosige.
Möödavoolu sälkude mõju rästide tekkele ja osade kvaliteedile
Siin on ühendus, millest paljud insenerid tähelepanuta jätavad: möödaviigu sälgud mõjutavad viimistletud osade servade kõrgust. Kui lõikestants lõikab riba läbi, sõltub murdumismuster sellest, kuidas pinge läbimurde hetkel läbi materjali jaotub.Burri varieerumine järkjärguliste stantsioperatsioonide korraltuleneb sageli pigem ebajärjekindlast pingeseisundist lõiketsoonis kui ainult kliirensist. Tühistamis- või läbitorkamisjaama lähedusse paigutatud möödaviigu sälk muudab lõigatava materjali jääkpingevälja. Kui see muutunud pingeseisund muudab stantsi haardumist lehega, nihkub nihke-ja-murdumise suhe ja koos sellega muutub jämeduse kõrgus.
Täpsemalt toimivad möödaviigude sälkude ja jäsemete moodustumise stantsimise vastasmõjud järgmiselt: lõikejaamast vahetult ülesvoolu asuv sälk võib leevendada riba survejääkpinget, võimaldades stantsil puhtamalt materjali siseneda ja luua ühtlasema lõikeriba. Vastupidiselt võib halvasti paigutatud sälk tekitada lõiketsoonis tõmbejääkpinge, põhjustades materjali enneaegse purunemise ja suurendades murdepinna kõrgust. Metalli lõikamise füüsika näitab, et umbes üks-kolmandik lõikeservast on nihke (põletatud tsoon) ja kaks-kolmandikut on vähese süsinikusisaldusega terase murdmine õige kliirensi korral. Kõik, mis seda suhet nihutab, sealhulgas külgnevate möödaviigu sälkude jääkpinge, muudab serva kvaliteeti.
Täpse stantsimise tulemuste saamiseks tuleb stantsimise-to-kliirensi ja möödaviigu sälgu pingevälju arvestada koos. Kliirens määrab nurga, mille all purunemispraod stantsi ja matriitsi servadest üksteise poole levivad. Lähedal asuvast möödaviigu sälgust tulenev jääkpinge nihutab levinurka. Kui sälk{5}}indutseeritud pinge ühtib kliirensi geomeetriaga, puutuvad purunemised puhtalt kokku ja jääk jääb minimaalseks. Kui need on vastuolus, nihkuvad murdumisrajad, tekitades räbaldunud serva kõrgendatud jämega. Suurel kiirusel töötaval stantsimispressil muutub see interaktsioon tugevamaks, kuna dünaamilised jõud võimendavad pingevälja asümmeetriat.
Siin ei ole eesmärk lisada keerukust selle enda pärast. Selle eesmärk on anda inseneridele sõnavara ja põhjendus metallistantsimise tööriistade spetsifikatsioonide enesekindlaks edastamiseks. Kui määrate möödaviigu sälgu sügavuse 35% 1,5-tonnise juure raadiusega, mis on lähimast lõikejaamast 3t kaugusel, peaksite suutma selgitada, miks: kuna see geomeetria tagab materjaliklassi jaoks piisava jaama lahtisidumise ilma jääkpinget tekitamata, mis muudaks külgnevate lõikeoperatsioonide nihkemurde mustreid. See on erinevus teadusel ja lootusel põhineva spetsifikatsiooni vahel.
Need põhimõtted kehtivad kontrollitud tingimustes, kuid suure{0}}mahuga tootmine toob kaasa kumulatiivsed mõjud, mida ühe tabamuse analüüs ei suuda ennustada. Korduv tsüklilisus, järkjärguline stantsi kulumine ja soojuspaisumine nihutavad pingeseisundit aja jooksul, näidates, kas möödaviigu sälgu konstruktsioonil on piisav varu või kas see töötab oma jõudluse piiril.
Päris-maailma indikaatorid ja diagnostikarakendus
Kontrollitud tingimused suremise proovimise ajal paljastavad harva kogu loo. Möödaviigu sälgu konstruktsioon võib probleemideta vastu pidada viiskümmend proovi tabamust, kuid autode metallist stantsimise protsess nõuab miljoneid tsükleid pideva termilise koormuse, järkjärgulise kulumise ja materjali mähise muutumise korral. Suure-mahuga tootmine on koht, kus ebapiisav sälkuline disain ei paljasta end mitte äkilise katastroofilise rikkena, vaid aeglase triivina ebastabiilsuse poole, mis väljendub praagi määras, mõõtmete levimises ja planeerimata seisakuaegades.
Suur{0}}maht tootmine ja kumulatiivsed stressiefektid
Autode kronsteinide, pistikupesade ja konstruktsiooni tugevduste tööstuslikul metallist stantsimisel ületab pressimise kiirus tavaliselt 200 lööki minutis. Sellises tempos paindub kanduriba igas möödaviigu sälgu kohas sadu kordi minutis. 500 000 osast koosneva tootmistsükli jooksul on sälgujuur läbinud oma pingevahemiku pool miljonit korda. Mis tahes sälkude geomeetria, mis töötab oma väsimusläve lähedal, hakkab halvenema mitte pärast ühte vahetust, vaid järk-järgult tootmispäevade ja -nädalate jooksul.
Kumulatiivne mõju järgib prognoositavat mustrit. Esiteks tekivad mikro-praod sälgude juurest, kus stressikontsentratsiooni tegur on kõrgeim. Need praod on rutiinse kontrolli käigus palja silmaga nähtamatud. Teiseks levivad praod iga vajutuskäiguga järk-järgult, vähendades kanduri efektiivset ristlõiget sälgu juures. Kolmandaks kaotab nõrgenenud kandja jäikuse, võimaldades jaamade-to-jõuülekandel järk-järgult suurendada. Neljandaks ilmneb valmis metallist stantsimiskomponentides mõõtmete triivi, kui lahtisidumise efekt halveneb.
See jada selgitab, miks ülitugevast terasest{0}}töötavate autode stantsimisstantsid toodavad sageli esimese 100 000 tabamuse jaoks vastuvõetavaid osi, seejärel tekivad järk-järgult kvaliteediprobleemid. Sälgjuur ammendab oma väsimusea. Varem käsitletud stressikontsentratsiooni ja töökindluse käitumise teadus ennustab seda ajakava mõistliku täpsusega, kui on teada materjali väsimusomadused ja tegelik Kt väärtus.
Probleemi süvendavad soojusefektid. Suurel pressikiirusel tõusevad stantsi temperatuurid järk-järgult korduvate hõõrde- ja deformatsioonikoormuste tõttu ning see soojus juhib riba sisse. Kanduriba, mis kulgeb 10–15 kraadi Celsiuse järgi ümbritsevast õhust möödaviigu sälgu kohas, on veidi muutnud voolavuspiiri ja pikenemist. Toatemperatuuril sälgu geomeetriasse kujundatud veerised kahanevad termilise koormuse mõjul, mis võib suruda sälgu juure iga tsükli jooksul plastilise deformatsiooni territooriumile, mitte jääda elastseks.
Ebapiisava möödaviigu sälgu kujunduse diagnostilised indikaatorid
Kogenud pressioperaatorid avastavad sageli möödaviigu sälkude probleemid enne, kui kvaliteediinspektorid seda teevad, sest sümptomid ilmnevad pigem muutustena stantsi töös kui vahetute mõõtmedefektidena. Järgmised jälgitavad sümptomid pressi põrandal näitavad möödaviigu sälku probleeme:
- Ribatõstmine jaamade vahel- Kanduriba tõuseb matriitsi pinnalt pärast tugevat tõmbe- või läbilööki, mis näitab, et läbilöögijõud kanduvad-läbi ebapiisavalt sügava sälgu, mitte ei imendu kohapeal.
- Ebaühtlased osade mõõtmed vormimisjaamades- Mõõtmete jaotus suureneb tootmistsükli jooksul järk-järgult, mis viitab sellele, et kanduriba jäikus sälgu juures muutub väsimuspragude kasvu tõttu või et sälk ei taganud alustuseks piisavat lahtisidumist.
- Juhttihvti lõikamine või painutamine- Piloottihvtid kogevad külgmist koormust, mida nad ei olnud ette nähtud taluma, kuna riba vale registreerimine, mis on põhjustatud sälguga-seotud söötmise ebastabiilsusest, sunnib piloote parandama asendivigu, mis ületavad nende võimekust.
- Progressiivne serva pragunemine sälkude kohtades- Nähtavad praod, mis ulatuvad sälgu juurest kanduri keskpunkti suunas, mis näitab, et sälgu juure raadius on materjali klassi jaoks liiga tihe või et sälgu sügavus ületab materjali väsimuskindluse antud tootmismahu juures.
- Riba paindumine etteande ajal- Kandur vajub sälgu kohas külgmiselt kokku, kui söötja lükkab riba ette, mis tähendab, et pärast sälgu sügavust allesjäänud side on liiga kitsas, et seista vastu surutavale söötmiskoormusele ilma paindumiseta.
- Jaamast-jaamani-jaama mõõtmete triivimine ühes suunas- Osad allavoolu jaamades nihkuvad järjekindlalt samas suunas, mis viitab sellele, et materjali vool läbi külgneva möödaviigu sälgu on asümmeetriline tera suuna kõrvalekalde või vastassuunaliste kanduri servade ebaühtlase sälgu geomeetria tõttu.
- Kiirendatud stantside kulumine sälkudega külgnevates jaamades- Möödaviigu sälgu läheduses olevad sisetükid või stantsid kuluvad oodatust kiiremini, kuna sälk ei suuda jõudu lahutada, edastades nendesse jaamadesse korduvaid lööke.
Kõik need sümptomid viitavad konkreetsetele teaduslikele põhimõtetele. Riba tõstepunktid ebapiisava läbisummutuse tõttu{1}}, mis on sälgu sügavuse probleem. Juhttihvti kahjustused on tingitud söötmise ebastabiilsusest, mis on kanduri jäikuse probleem. Serva lõhenemine näitab sälgu juure väsimustõrke, geomeetria-ja{5}}materjali mittevastavust. Diagnostiline tee töötab vaadeldavast sümptomist tagasi reguleerimist vajava põhiparameetrini.
Kui tööriistainsener kohtab progressiivses stantsis toodetud stantsitud metallosa mõõtmeid ebaühtlaselt, ei tohiks esimene küsimus olla, kas vormimisstants on kulunud. See peaks olema see, kas sellest jaamast ülesvoolu asuv möödaviigu sälk täidab endiselt oma lahtisidumise funktsiooni.Põhilised veaotsingu põhimõttedrõhutage, et osad peavad olema täpselt paigutatud ja korralikult hoitud enne mis tahes vormimistööd. Halvenenud möödaviigu sälk õõnestab mõlemat eeltingimust, võimaldades jaamade vahel jõudu ühendada, mis moonutab riba asendit ja vabastab hoidurõhu ebaühtlaselt.
Metallist tembeldatud osade kvaliteediprobleemide diagnostiline lähenemisviis järgib loogilist järjestust. Kõigepealt kontrollige suurendusega sälgu juurt, et tuvastada väsimusprao teke. Kui esineb pragusid, peab juure raadius suurenema või sälgu sügavus vastavalt kasutatavale materjaliklassile vähenema. Teiseks mõõtke riba tegelik läbipaine sälgu juures aeglase -kiire vajutamise tsükli ajal. Kui kandur paindub nähtavalt üle elastse taastumise, on järelejäänud ristlõige ebapiisav või materjal on selles kohas kõvastunud, ületades selle kasuliku elastsuse. Kolmandaks võrrelge juhtava pikenemist sälgust üles- ja allavoolu. Ovaalse -kujuga juhtaugud allavoolu näitavad, et sälk ei neela ülekantavaid jõude ja riba registreerib{10}}selle jaama keskelt eemale.
Tootmisandmed kinnitavad neid tähelepanekuid. Suuremahulistes-tembeldatud metallosade programmidesprogresseeruvad stantsirikked tulenevad harva ühest kahjustatud komponendist. Enamik probleeme tekib järk-järgult kulumise akumuleerumise, ribade ebastabiilsuse ja termiliste mõjude tõttu pideva tootmise ajal. Möödaviigu sälgude halvenemine järgib sama mustrit. Sälk ei vea ootamatult läbi. See kaotab järk-järgult tõhususe ja allavoolu sümptomid ilmnevad ammu enne, kui algpõhjus muutub visuaalselt ilmseks.
Inseneride jaoks, kes juhivad autotööstuses stantsimisstantse, mille tootmismaht ületab 500 000 osa aastas, takistab proaktiivne sälkude kontroll kindlaksmääratud löögi{2}}loendusintervalliga järkjärgulise libisemise stabiilsest tootmisest vanaraua kogunemiseni. Teadus loob raamistiku: teadke oma materjali väsimuskõverat, arvutage tegelik Kt sälgujuures, hinnake tsüklite arvu pragude tekkimiseni ja planeerige kontroll enne selle läve saabumist. Nii väljenduvad esimesed-põhimõtted tootmispõranda töökindluseks iga stantsiga toodetud metallist stantsimiskomponendi puhul.
Tehniline{0}}Möödaviigu sälguga disain suurepäraseks tootmiseks
Diagnostilised sümptomid ajakirjanduses kinnitavad seda, mida teadus ennustab: möödaviigu sälkude spetsifikatsioonid peavad põhinema kvantifitseeritavas mehaanikas, mitte päritud tavas. Pingekontsentratsiooni, materjali anisotroopia ja kontrollitud reljeefi geomeetria põhimõtted moodustavad ühtse raamistiku, mis kehtib iga stantsimisvormi kohta, olenemata osa keerukusest või tootmismahust.
Peamised ehituspõhimõtted möödaviigu sälkude spetsifikatsiooni jaoks
Kolm sammast toetavad metallist stantsimisvormides iga heli möödaviigu sälku otsust:
- Pingete jaotus reguleerib sälkude geomeetriat- Juure raadius, sügavus ja laius määravad pinge kontsentratsiooniteguri reljeefpunktis. Nende parameetrite mõõtmine vastavalt materjali väsimuskõverale tagab, et sälk säilib tootmismahu ilma pragude tekkimiseta.
- Materjali anisotroopia määrab orientatsiooni- Terade suund sälgu joonduse suhtes juhib pragude leviku käitumist ja materjalivoolu mustreid. Veeremissuuna ignoreerimine sälkude paigutuse määramisel toob kaasa ettearvamatud purunemisteed, mis kahjustavad kanduri töökindlust.
- Kontrollitud leevendus isoleerib jaamaväed- Sälk peab vähendama piisavalt kanduri jäikust, et eraldada külgnevad jaamad, säilitades samas piisava ristlõike- stabiilseks söötmiseks. See tasakaal on materjalispetsiifiline-, paksus-sõltuv ja tootmis-mahu-tundlik.
Üheskoos asendavad need põhimõtted oletamise insenerliku põhjendusega. Stantsikonstruktor, kes mõistab, miks HSLA terase puhul töötab 35% sälgu sügavus 1,5-tonnise juureraadiusega, saab seda spetsifikatsiooni kindlalt kohandada, kui materjali klass, paksus või vormingu raskus muutub. See kohanemisvõime on teaduspõhise-stantsi- ja stantsimisdisaini tõeline väärtus: see ulatub uute rakendusteni, ilma et oleks vaja uut proovi-ja-tõrkekatset.
Kui möödaviigu sälkude spetsifikatsioonid on tuletatud pingekontsentratsiooni teooriast, materjali väsimusandmetest ja anisotroopse voolu analüüsist, mitte ainult poe{0}}põranda traditsioonidest, täidab riba paigutuse iga stantsimisvormi komponent oma ettenähtud funktsiooni kogu tootmise elutsükli jooksul.
Tehke koostööd spetsiaalsete stantsikujundusressurssidega
Nende põhimõtete muutmine tootmis{0}}valmis tööriistadeks nõuab enamat kui teoreetilisi teadmisi. See nõuab kogemusi selle kohta, kuidas stantsimisvormide komponendid toimivad reaalsetes pressimistingimustes, erinevate materjalide vahel ja kogustes, kus kumulatiivsed efektid paljastavad iga marginaalse disainivaliku. Insenerid, kes töötavad keeruliste progressiivsete matriitside kallal, millel on kriitilise tähtsusega möödaviigu sälk, saavad kasu koostööst tööriistaspetsialistidega, kes ühendavad teaduse ja{3}}põrandareaalsuse.
Metallist stantsimisstantside ettevõtte ülevaate hindamisel otsige partnereid, kes tunnevad sujuvalt nii stantsimise põhitõdesid kui ka praktilisi piiranguid.YICHENühendab tööriistainsenerid kohandatud stantsimisvormide lahendustega, kus möödaviigu sälkude kujundamist, materjalivoo juhtimist, jäsemete haldamist ja kliirensi optimeerimist käsitletakse pigem integreeritud tehniliste väljakutsetena kui üksikute stantsimisotsuste{0}}ja-otsustena. Nende lähenemine matriitidele ja tembeldamisele peegeldab selles artiklis käsitletud-esimeste põhimõtete metoodikat: pingeseisundi määratlemine, geomeetria sobitamine materjali käitumisega ja tootmisandmete kinnitamine.
Iga möödaviigu sälku määrava inseneri tee on selge. Põhjendage oma otsuseid stressi kontsentratsiooni ja materjali reageerimise mehhanismides. Kinnitage pressipõrandal diagnostilise vaatlusega. Ja kui rakendus nõuab oskusteavet, mis ületab teie praeguse tööriistavõimaluse, kaasake partner, kelle tehniline sügavus vastab teie stantsimisvormide disaininõuete keerukusele.
Korduma kippuvad küsimused stantsimisstantside möödaviigu sälkude kohta
1. Mis on progressiivsete stantsimisvormide möödaviigude otstarve?
Möödaviigu sälgud täidavad kolme peamist mehaanilist funktsiooni progressiivsete stantsimisvormide puhul. Need kontrollivad materjali voolu, luues reljeefsed punktid, mis lasevad lehtmetallil deformeeruda ilma naaberjaamade liigsete piiranguteta. Need jaotavad nihkepinge kriitilistest vormimistsoonidest eemale, et vältida lokaalset riket. Ja need vähendavad läbilöögijõudu-, mis põhjustavad ribade tõstmist ja{4}}söötmishäireid. Põhimõtteliselt toimivad need konstrueeritud pingepiiridena, mis isoleerivad deformatsioonitsoonid, nii et iga jaam töötab iseseisvalt, kahjustamata külgnevaid funktsioone.
2. Kuidas määrata erinevate materjalide jaoks õige möödaviigu sälgu sügavus?
Sälgu sügavus sõltub peamiselt materjali venivuse protsendist ja töö kõvenemisest. Pehme teras 28-42% pikenemisega talub 40–50% sügavust kanduri laiusest, kuna selle elastsuse reserv takistab pragude teket sälgu juures. Vähendatud pikenemisega (12-24%) ülitugevad terased nõuavad väiksemat sügavust 20-35% suurema juureraadiusega. Alumiiniumsulamid vajavad 30–40% sügavust suure raadiusega, kuna neil on madal väsimus- ja närimiskindlus. Roostevaba teras nõuab kõige konservatiivsemat lähenemist (25–35% sügavus, juure raadius 2,0 t või rohkem), kuna selle äärmuslik töökõvenemise kiirus põhjustab sälgu juure lokaalset haprust.
3. Mis vahe on positiivsetel ja negatiivsetel möödaviigu sälkudel?
Negatiivsed möödaviigu sälgud eemaldavad materjali kanduriba servast, luues lokaliseeritud paindlikkuse, mis võimaldab külgnevatel jaamadel iseseisvalt deformeeruda. Need vähendavad ristlõikepinda- ja painde jäikust selles punktis. Positiivsed möödavoolusälgud töötavad vastupidiselt, lisades materjali või jättes riba servale väljaulatuva saki, et luua lokaalne jäikus. Negatiivseid sälke kasutatakse seal, kus on vaja jaamade vahelist jõu lahtisidumist, samas kui positiivseid sälkuid kasutatakse siis, kui etteande juhtimine ja kanduri jäikus nõuavad kindlates kohtades tugevdamist.
4. Kuidas tera suund mõjutab möödaviigu sälku jõudlust lehtmetallis?
Lehtmetallil on anisotroopsed omadused, mis on tingitud terade pikenemisest valtsimise ajal. Terasuunaga paralleelselt orienteeritud möödaviigu sälk levitab pragusid kergemini piki terade piire, pakkudes agressiivset lahtisidumist, kuid lühemat väsimuseaega. Terade suunaga risti asetsev sälk takistab pragude kasvu, kuid võib piirata materjali voolu vormimistoimingute ajal. Külmvalts-terasel ja roostevabal terasel on tugev anisotroopne toime, samas kui kuumvalts-teras ja vask on vähem tundlikud. Insenerid peavad kinnitama mähise orientatsiooni toitetelje suhtes ja sobitama sälkude paigutuse naaberjaamade moodustumise raskusastmega.
5. Millised on märgid ebapiisavast möödaviigu sälkude konstruktsioonist tootmise ajal?
Täheldatavateks sümptomiteks on riba tõstmine jaamade vahel pärast tugevaid tühjenduslööke, mõõtmete leviku järkjärguline suurenemine vormimisjaamades, juhttihvtide nihkumine riba valest registreerimisest, nähtav serva pragunemine, mis ulatub sälgu juurtest, riba kõverdumine etteande ajal ja stantsi kiirenenud kulumine sälkudega külgnevates jaamades. Iga sümptom vastab konkreetsele tehnilisele parameetrile: riba tõstmine näitab ebapiisavat sälgu sügavust, juhtkahjustuse jäljed söötmise ebastabiilsusele ja servade pragunemine näitab geomeetria -versus{2}}materjali mittevastavust. Spetsialiseerunud tööriistapartnerid, nagu YICHEN, võivad aidata neid probleeme diagnoosida ja muuta parandusmeetmed optimeeritud matriitsi kujunduseks.


