


Mis on autode stantsimisstantsid ja miks need on olulised
Kui terasest lamedast mähist saab poritiib, konstruktsiooni siin või toe, mis on poltidega sügavale teie sõidukisse kinnitatud, toimub muundumine stantsimispressis, mida juhib otstarbeks{0}}ehitatud tööriist. See tööriist on stants ja selle õige kasutamine määrab, kas tootmisprogramm saavutab oma kulude, kvaliteedi ja ajastuse eesmärgid.
Autotööstuse tembeldamisvormide määratlemine
Autotööstuses kasutatavad stantsimisvormid on täppis{0}}konstrueeritud tööriistakomplektid, mis on tavaliselt valmistatud karastatud tööriistaterasest või karbiid{1}}sulamitest ja mis lõikavad, vormivad ja vormivad lehtmetalli sõiduki komponentideks, rakendades kontrollitud jõudu läbi suure -tonnaažiga pressi.
Iga stantsikomplekt koosneb sobitatud ülemisest ja alumisest poolest, mis sisaldavad stantse, stantsiplokke, eemaldajaid ja juhtsüsteeme, mis töötavad koos, et toota tootmiskiirusel korratavaid osi. NaguVKEkirjeldab seda, stantsimisstantsid on tööriistad, mis kujundavad ja lõikavad lehtmetallosi, mis on välja töötatud CAD-tarkvara ja analüütiliste programmide abil ning seejärel tõlgitud kvalifitseeritud stantsijate poolt füüsilisteks tööriistadeks. Autoosade tootmisel moodustavad need tööriistad iga kerepaneeli, konstruktsiooni tugevdamise ja liinilt maha veereva sisemise metallkomponendi selgroo.
Miks matriitside valik aitab tootmisel edu saavutada?
Kujutage ette, et määrate stantsi, mis toodab puhtaid osi, kuid ei suuda teie taktiajaga sammu pidada, või sellist, mis töötab kiiresti, kuid tekitab praagi määra, mis vähendab teie marginaali. Matriitsi valik asub kolme konkureeriva rõhu ristumiskohas:
- Tootmiskulu- tööriistainvesteeringud, hooldussagedus ja materjalikasutus tulenevad kõik stantsi tüübist ja konstruktsioonivalikutest.
- Osade kvaliteet- mõõtmete täpsus, pinnaviimistlus ja jämeduse kontroll sõltuvad õigest vahekaugusest, materjalivoo juhtimisest ja stantsi konstruktsiooni kvaliteedist.
- Tsükli aeg- jaamade arv, pressikiiruse ühilduvus ja osade edastusmeetod reguleerivad otseselt lööke minutis.
OEM-inseneride jaoks, kes määravad autotööstuse stantsid uuel platvormil, kujundavad need kompromissid{0}}programmi teostatavuse algusest peale. Kui 1. ja 2. taseme meeskonnad investeerivad tootmislepingute võitmiseks stantsivaradesse, võib vale valik programmi eluea jooksul lukustada ebasoodsa majanduse.Autode metalli stantsimise toimingudnõuavad, et mõlemad rühmad vastaksid enne terase lõikamist matriitsi tüübile, materjalile ja ehituskvaliteedile.
Otsused muutuvad kiiresti nüansse. Osade geomeetria, aastane maht, materjali klass ja pressi saadavus on kõik omavahel seotud ning igal matriitsitüübil on erinevad tugevused ja piirangud. Järgmised jaotised jagavad need tüübid kõrvuti, uurivad, kuidas matriitsid on ehitatud, ja kaardistavad tehnilised pakkumised-, mis eraldavad tulutoova tembeldamisprogrammi probleemsest.
Autotööstuse stantsimisvormide tüüpide täielik võrdlus
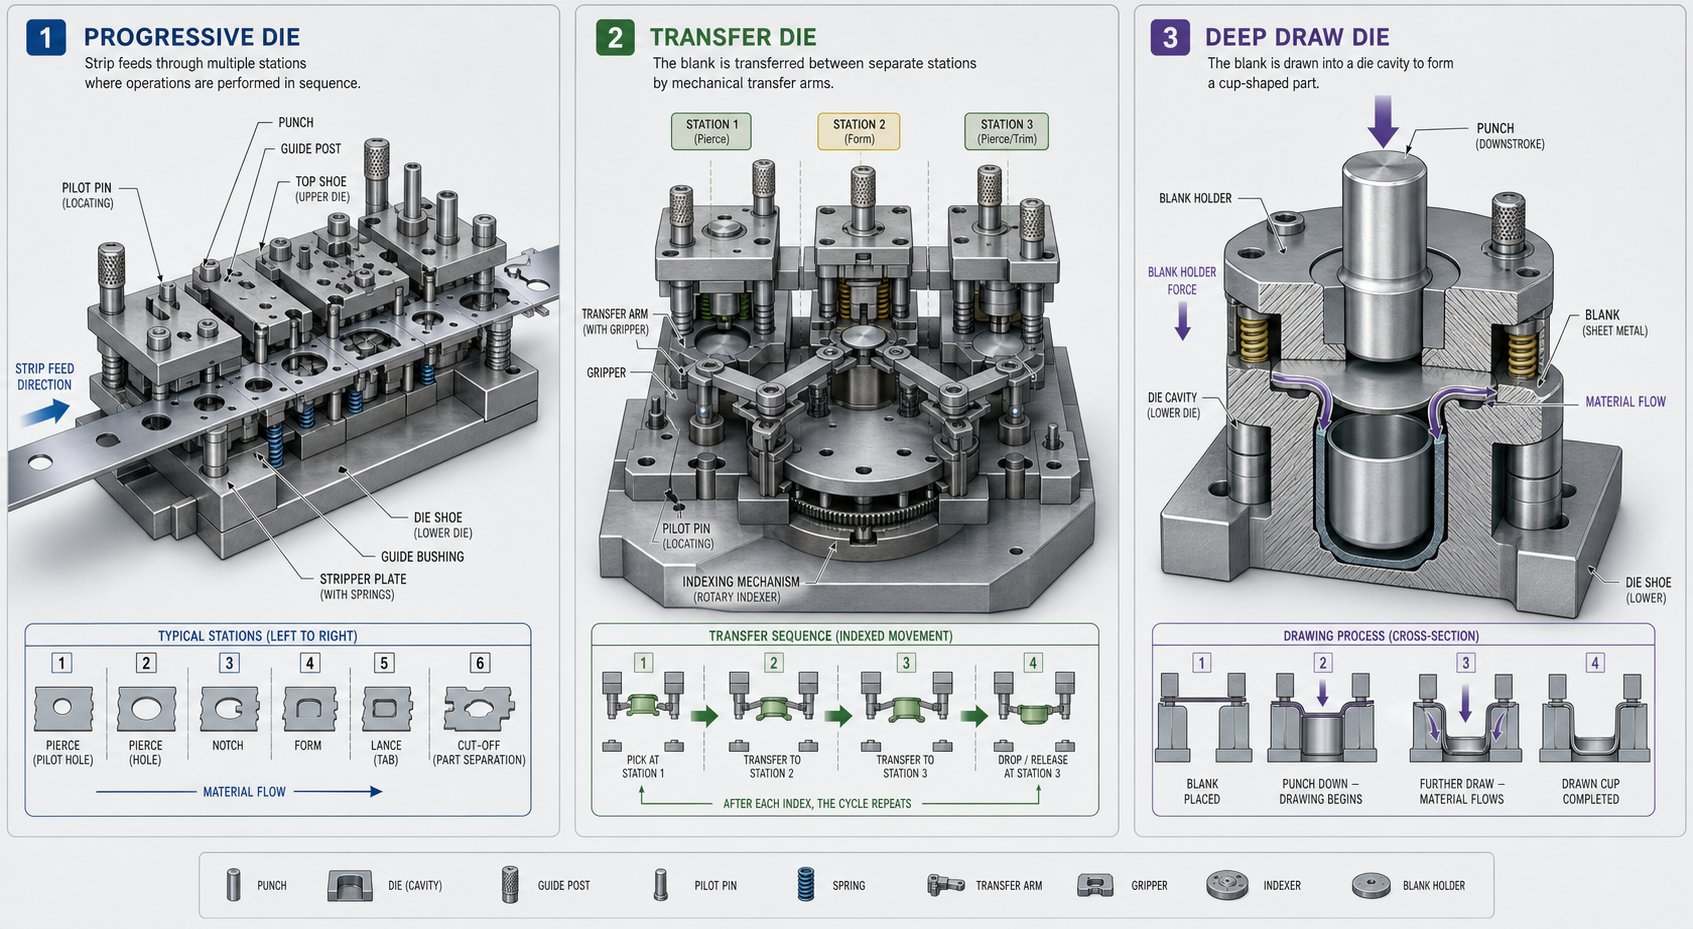
Iga stantsitüüp lahendab erineva tootmisprobleemi. Otsuse tegemisel juhivad osade geomeetria, mahu sihtmärgid ja materjali klass, kuid iga konfiguratsiooni tegelik toimimise mõistmine on õige kõne tegemise aluseks. Allpool on kõrvuti-}-jaotus peamistest lehtmetallist stantsimisvormidest, mida tänapäeval sõidukiprogrammides kasutatakse.
| Dieedi tüüp | Tööpõhimõte | Kõige paremini-sobivad autoosad | Tootmismahtude vahemik | Keerukuse tase | Peamised piirangud |
|---|---|---|---|---|---|
| Progressiivne | Metallriba liigub ühes stantsikomplektis läbi mitme jaama; iga löök lõpetab ühe toimingu jaama kohta | Klambrid, turvavööde kinnitused, elektripistikud, väikesed konstruktsiooni tugevdused | Kõrge (100 000+ aastas) | Keskmine kuni kõrge | Osa suurust piirab riba laius ja pressvoodi; sügavam tõmbamine on raske |
| Ülekanne | Üksikud toorikud liiguvad mehaaniliselt või robotiliselt sõltumatute stantsijaamade vahel | Struktuursed risttalad, vedrustusklambrid, suured kere tugevdused | Keskmine kuni kõrge (50 000+) | Kõrge | Kõrgemad kapitalikulud; aeglasem tsükli aeg kui progresseeruv; nõuab automatiseerimise infrastruktuuri |
| Tandem | Ühekordse{0}}operatsiooniga presside seeria, mis on paigutatud reas; osade ülekanded presside vahel | Suur{0}}valged paneelid-(uksed, kapotid, poritiivad) | Keskmine kuni kõrge | Kõrge | suur põrandapind; märkimisväärsed kapitaliinvesteeringud; keeruline logistika |
| Ühend | Mitu lõikeoperatsiooni (tühkimine + augustamine) teostatakse üheaegselt ühe tõmbega | Lamedad täppisosad, seib{0}}nagu komponendid, tugevdusplaadid | Keskmine kuni kõrge | Keskmine | Piiratud suhteliselt tasase geomeetriaga; suuremad tööriistakulud kui üksikud{0}}operatsioonistantsid |
| Kombinatsioon | Lõikamis- ja vormimisoperatsioonid on kombineeritud ühe käiguga | Vormitud aukudega kronsteinid, elektriklemmid, jõuülekande seibid | Keskmine kuni kõrge | Keskmine kuni kõrge | Keeruline stantsikonstruktsioon; tihedamad hooldusvälbad |
| Deep Draw | Tühi hoidik ja mulguti tõmbavad materjali õõnsusse, et luua õõnes- või tassikujuline{0}}geomeetria | Kütusepaagid, konstruktsioonikorpused, kerepaneelide sektsioonid, akuümbrised | Keskmine kuni kõrge | Kõrge | Nõuab täpset materjalivoolu juhtimist; kalduvus kortsumisele ja rebenemisele |
| Kärbi/torga | Eemaldab liigse materjali ja lisab auke või pilusid pärast vormimise lõpetamist | Peaaegu kõigi tembeldatud kere- ja konstruktsiooniosade{0}}lõpptöötlus | Kõik mahud | Madal kuni keskmine | Sekundaarne operatsioon lisab tsükliaega; AHSS-i lõikeservad kuluvad kiiresti |
Progressiivsed ja ülekandevormide konfiguratsioonid
Progressiivsed stantsid hoiavad metallriba kogu protsessi vältel ühendatud. Kujutage ette pressi söötvat mähist: iga tõmbega liigub riba ettepoole ja igas jaamas toimub samaaegselt uus toiming, olgu see siis lõikamine, painutamine, löömine või reljeef. Valmis osa eraldub kanduribast alles lõppjaamas. See muudab progresseeruva stantsimisvormi erakordselt tõhusaks väiksemate komponentide jaoks, mida toodetakse suurtes kogustes, nagu kinnitusklambrid, elektrikorpused ja ühendusklemmid. Tegelikult on vasest progresseeruv stantsimine elektrisõidukite siinide ja kõrge -juhtivusega klemmide puhul tavaline, kus nii kitsad tolerantsid kui ka kiire läbilaskevõime on olulised.
Ülekandevormid kasutavad teistsugust lähenemist. Toorik lõigatakse varakult vabaks, seejärel liigutavad mehaanilised sõrmed või robotkäed selle sõltumatute jaamade vahel. Iga jaama saab optimeerida ühe toimingu jaoks, sealhulgas sügavtõmbe jaoks, mis oleks progressiivsel ribal ebapraktiline.Ülekandesüsteemidsära suuremate, geomeetriliselt keerukate autoosade jaoks, nagu konstruktsioonilised risttalad ja vedrustuse komponendid, kus osa lihtsalt ei mahu progressiivse riba piirangute alla.
Tandemvormi jooned laiendavad seda loogikat veelgi. Ühe pressi sees olevate jaamade asemel paigutatakse järjestikku rida üksikuid presse, mille vahel toimub osade automaatne ülekandmine. Leiate tandemseaded, mis toodavad täissuuruses-kere-valgete paneelide, katete ja uste välispindadega-, kus iga vormimise samm nõuab oma spetsiaalset pressimisvõimsust ja käiguprofiili.
Liit-, kombinatsioon- ja sügavtõmbevormid
Liitvormid teostavad ühe tõmbega mitu lõikamistoimingut, mõeldes välisprofiili tühjendamiseks ja sisemiste aukude läbistamiseks üheaegselt. Tasu on funktsioonide tihe kontsentrilisus, mis on oluline täpsete lamedate osade puhul, nagu tugevdusplaadid ja jõuülekande seibid. Liitvormid on algse tööriistakuluga võrreldes raskemad, kuid tasuvad kiiresti tagasi, kuna ei ole vaja osade käitlemist operatsioonide vahel.
Kombineeritud stantsid lähevad sammu kaugemale, ühendades lõikamise ja vormimise ühe käiguga. Klamber, mis vajab nii augustatud auku kui ka vormitud äärikut, võib kokkupanekuks valmis pressi küljest lahti tulla. See vähendab teiseste toimingute ja osade{2}}käitluse kulusid, kuigi stantside ehitus ja hooldus muutuvad keerukamaks.
Sügavtõmbestantsid saavad hakkama autotööstuse kõige nõudlikuma geomeetriaga. Lame toorik tõmmatakse stantsi abil stantsiõõnde, samas kui tooriku hoidik kontrollib materjali voolu, et vältida kortsumist. Kerepaneeli osad, kütusepaagid ja EV aku korpuse komponendid sõltuvad kõik sügavtõmbamisest. Protsess nõuab hoolikat tähelepanu raadiuste tõmbamisele, tooriku hoidiku rõhule ja määrimisele, eriti kui tootjad suunduvad alumiiniumpaneelide poole, mis on vähem andestavad kui pehme teras.
Trim ja Pierce sureb viimistlustöödel
Peaaegu iga vormitav autodetail nõuab viimistluspassi. Trimmi- ja augustamisvormid eemaldavad tõmbamistoimingutest üle jäänud äärikumaterjali, lisavad kinnitusavad ja lõikavad pilud montaažifunktsioonide jaoks. Need matriitsid asuvad protsessis allavoolu, sageli ülekandeliini lõppjaamana või tandemseadistuses eraldiseisvate toimingutena.
Kuigi trimmi- ja läbitorkamisstantsid on oma kontseptsioonilt lihtsamad, peavad nende lõikeservad suure kulumiskiirusega, eriti täiustatud ülitugevate{0}teraste lõikamisel. Serva kvaliteet määrab otseselt selle, kas osa läbib mõõtmete kontrolli, seega väärivad nende stantside tööriistaterase valik ja hooldusgraafikud sama tähelepanu kui vormimisetapid.
Õige matriitsi tüübi sobitamine oma detaili geomeetria ja mahuga on esimene otsus. Järgmine väljakutse on mõista, mis juhtub siis, kui piiripealne osa võib minna mõlemale poole, mis on täpselt see koht, kus järkjärguline - versus-transfer trade- muutub kriitiliseks.
Progressive Die vs Transfer Die otsustusraamistik
Paljud autoosad langevad halli tsooni, kus kas progresseeruv stants või ülekandevorm võiks tehniliselt töötada. Turvavöö kinnitus on selgelt progressiivne territoorium ja täissuuruses{1}}ukse sisemus kuulub selgelt ülekandeliinile. Aga kuidas on lood keskmise suurusega-konstruktsiooni tugevdusega, millel on mõõdukas tõmbesügavus ja 200 000 aastane maht? Sealt algab tõeline inseneriarutelu.
Kui progresseeruvad suremused edestavad ülekandeid
Progressiivne stantsimise ja stantsimise seadistus võidab kiirust. Kuna riba püsib ühenduses ja indekseerib iga vajutuskäiguga edasi, saate joosta suurel löögisagedusel minutis minimaalse-käsitlemise keerukusega. Kogu operatsioon toimub ühes stantside komplektis, mis tähendab ühte vajutust, ühte seadistust ja pidevat korratavust jaamade vahel.
Progressiivsed matriitsid on tugevam valik, kui teie osa on suhteliselt väike, sellel on madalad tõmbed või lihtsad kõverad ja see nõuab suurt aastamahtu. Mõelge kinnitusklambritele, elektriklemmidele ja väikestele konstruktsiooni tugevdustele. Integreeritud jaama konstruktsioon vähendab ka sõltuvust tööjõust, kuna pooli söötja ja pressi käepideme osa liiguvad automaatselt. Autoosade puhul tagab progressiivne stantsimine parima investeeringutasuvuse, kui osad jäävad riba laiuse piiridesse ega vaja toimingute vahel pööramist ega kallutamist.
Kui ülekandevormid on parem valik
Teisaldusvormid teenivad oma koha, kui osa suurus ületab riba mahu või kui geomeetria nõuab toiminguid, mida ühendatud kandjaga lihtsalt ei saa teha. Sügavamad joonised, osaline pööramine jäme-suuna juhtimiseks ja mitme-telje moodustamine muutuvad kättesaadavaks, kuna iga toorik liigub jaamade vahel iseseisvalt.
Materjali kasutamine on teine tegur, mis kaldub ülekande poole. Progressiivne stants tekitab kande{1}}ribajääke, mis läheb otse ringlusse, ning paksemate või kallimate materjalide puhul koguneb see jäätmeid kiiresti. Ülekandesüsteemid võimaldavadpesastatud tühjenduspaigutusedmis pigistavad igalt lehelt rohkem osi, mis säästab märkimisväärselt{0}}tugeva terase ja alumiiniumi kulusid. Dieedi hooldus kipub olema ka lihtsam, kuna iga jaam on iseseisev üksus, millele on lihtsam juurde pääseda ja neid on kergem reguleerida kui tihedalt pakitud proge-jaamu.
Keskmise{0}}keerukusega osade otsustamise kriteeriumid
Kui osa asub kahe lähenemisviisi vahel, kallutavad skaala järgmised tegurid:
- Osa suuruse lävi- kui osa ümbris ületab mis tahes suunas ligikaudu 300–400 mm, muutub riba etteandmine ebapraktiliseks ja ülekandmine on tõenäoline tee.
- Joonista sügavus- madalad vormid (alla 25-30 mm) töötavad hästi progressiivsetes jaamades; sügavamad tassid või kanalid eelistavad ülekandeseadet, kus tooriku hoidiku survet saab optimeerida jaama kohta.
- Materjalijäätmete määr- kallis või paks varu suurendab vedaja-ribade jäätmete kulutrahvi, lükates otsuse pesastatud tühjendusega ülekandmise suunas.
- Pressi tonnaaži saadavus- progressiivsed stantsid koondavad kõik vormimisjõud üheks pressilöögiks; kui teie saadaolev press on piiratud tonnaažiga-, jaotab koormuse jaotamine ülekandejaamade vahel.
- Teisese operatsiooni vajadused- Kui detail nõuab pööramist, kallutamist või toiminguid mitmest suunast, tagab ülekandesüsteem paindlikkuse ilma nukk-mehhanismi piiranguteta progressiivse riba sees.
Tähelepanu väärib kolmas tee. Suurte kerepaneelide jaoks, nagu uksed, kapotid ja poritiibade välispinnad, ei ole ei üks progressiivne stants ega standardne ülekandeseade ideaalne. Tandemvormimisliinid kasutavad järjestikku paigutatud üksikute presside seeriat, millest igaüks on pühendatud ühele vormimise või trimmimisetapile, mille vahel on robotülekanded. Kapitaliinvesteering on märkimisväärne, kuid suure mahuga-välispaneelide puhul, mis nõuavad ranget pinda-kvaliteedistandardeid, jäävad tandemkonfiguratsioonid suuremate originaalseadmete tootjate tööstusstandardiks.
Nende lähenemisviiside vahel valimine lukustab tööriistade maksumuse, tsükliaja ja vanaraua ökonoomika kogu programmi eluea jooksul. Kuid stantsi tüüp on vaid pool võrrandist. See, kuidas seda matriitsi ehitatakse, alates töötlemata tööriistaterasest plokist kuni tootmis-valmis tööriistani, mis hoiab mikroni-taseme tolerantsi, määrab, kas see töötab nii, nagu see on ette nähtud, või muutub see esimesest päevast hoolduspealiseks.
Kuidas stantsimisstantsid toorikust tootmistööriistani ehitatakse
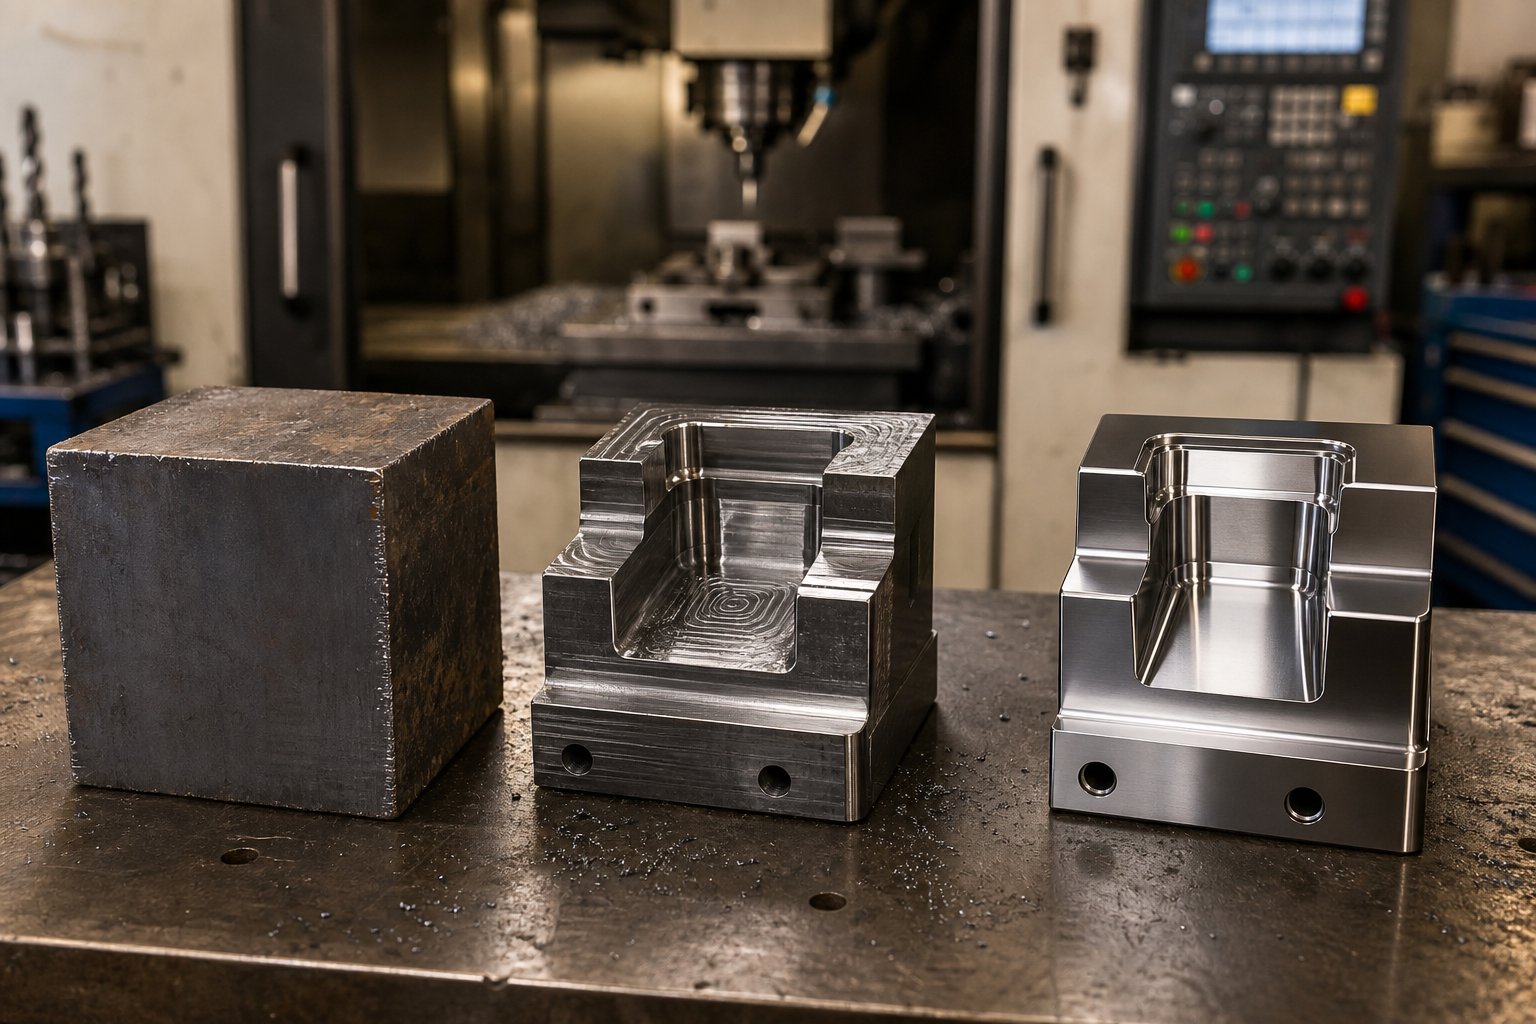
Tembeldamise tööriist ja stants algab töötlemata terasplokist ja lõpeb täppisinstrumentidega, mille tolerantsid on mõõdetud mikronites. Iga vahepealne samm suurendab tööriista kvaliteeti või toob kaasa nõrkuse, mis ilmneb tootmise ajal. Siin on teekond lahti.
Toorplokist kuni täppis-mehaaniliselt matriitsini
Stantsi ehitus järgib tahtlikku järjestust, kus iga etapp valmistab tooriku ette järgmiseks. Jäta samm vahele või kiirusta ja tagajärjed süvenevad allavoolu. Tüüpiline metallist stantsimisvormide tootja järgib seda üldist protsessi voolu:
- Materjali hankimine ja kvadratuur- Stantsi komponendid algavad valatud või sepistatud toorikutena, mis valitakse kvaliteedi järgi ja suuruse järgi vastavalt disaini ümbrikule. Materjal töödeldakse CNC-freesiga, et luua võrdluspinnad kõigi järgnevate töötluste jaoks.
- Töötlemata CNC töötlemine- Suurem osa materjali eemaldamisest toimub siin. CNC-freesimine lõikab stantsikinga taskud, stantsiprofiilid ja õõnsuse geomeetria peaaegu võrgukujuliseks, jättes tavaliselt viimistlustöödeks väikese varu.
- Traadi EDM ja süvis EDM- Keerulised profiilid, kitsad siseraadiused ja keerukad stantsimise geomeetriad, milleni tavaline freesimine ei ulatu, lõigatakse elektrilahendusega töötlemise abil.Traadi EDMkäitleb läbi-profiile erakordse täpsusega, samas kui süvendaja EDM kujundab karastatud materjalides õõnsusi ja 3D-kontuure.
- Kuumtöötlus- Nõutava kulumiskindluse ja sitkuse tasakaalu saavutamiseks on töökomponendid karastatud sihtvahemikuni.
- Lõpeta töötlemine- Pärast kuumtöötlemist viimistletakse komponendid lõplike mõõtmeteni-lihvimine, kõva-jahvatamine või jig-lihvimine. Pinna lihvimine saavutab stantsiplaatide tasasuse, samal ajal kui tikklihvimine saavutab kriitilise avause tolerantsid.
- Pinnaviimistlus ja pindamine- Olenevalt rakendusest kaetakse komponendid nitriidi, PVD-katte või poleerimisega, et vähendada hõõrdumist, vältida määrdumist ja pikendada kasutusiga.
- Kokkupanek ja käsitsi kinnitamine- Kõik komponendid on stantsil kokku pandud. Dieselmeistrid kohandavad käsitsi-lõikeservi, kontrollivad vahesid sinistava seguga ja lihvivad vastavalt vajadusele, et saavutada õige joondus kogu sulgemiskõrguse ulatuses.
- Proovimine ja kinnitamine- Kokkupandud stants läheb pressi esialgseteks tembeldamiskatseteks. Insenerid hindavad osade kvaliteeti, määravad kindlaks reguleerimist vajavad kohad ja viimistlevad tööriista, kuni tootmisstandardid on täidetud.
Kuumtöötlus ja pinnatöötlus
Kuumtöötlus on etapp, mis muudab töödeldava ploki kulumiskindlaks{0}}tootmistööriistaks. Protsess tõstab stantsi komponendid kriitilise temperatuurini, hoiab neid, et saavutada mikrostruktuuri täielik transformatsioon, seejärel summutab ja karastab need, et tasakaalustada kõvadust ja sitkust.
Miks see nii oluline on? Liiga kõva löök puruneb löökkoormuse ajal. Liiga pehme vormimispind deformeerub korduvate pressimistsüklite käigus plastiliselt. Maguskoht oleneb komponendi funktsioonist: lõikeservad vajavad tippkõvadust, samas kui stantskingad vajavad põrutus-neelavat sitkust. NaguValmistajamärgib, et tööriistaterased, millel puudub piisav sitkus, purunevad pragude ja mõranemise tõttu, samal ajal kui need, millel puudub kulumiskindlus, kuluvad lõikeliideses.
Pinnatehnoloogia lisab veel ühe jõudluse kihi. Vaakumkuumtöötlus säilitab südamiku sitkuse ilma oksüdatsioonita. Nitreerimine hajutab lämmastiku pinda, et luua kõva korpus. PVD- ja CVD-katted katavad õhukesed karbiidi- või nitriidikihid, mis vähendavad oluliselt hõõrdumist ja liimikulumist, mis on eriti oluline alumiinium- või roostevabast terasest paneelide moodustamisel.
Survematerjalide valimine rakenduse järgi
Mitte iga matriitsi komponent ei vasta samadele nõudmistele, seega raiskab kattematerjali valimine raha või kahjustab jõudlust. Juhtpõhimõtteks on materjali omaduste sobitamine konkreetsete pingetega, mida iga komponent talub:
| Die komponendi funktsioon | Soovitatav materjalikategooria | Miks see sobib |
|---|---|---|
| Survekingad ja struktuurplaadid | Keskmise süsinikusisaldusega teras (nt S50C või 4140) | Neelab lööke ja vibratsiooni; pakub jäika tuge ilma rabeduseta |
| Tugi- ja tugiplaadid | Külmtöötlemise tööriistateras (nt D2/SKD11) | Kõrge survetugevus talub sissevajumist püsivate vormimiskoormuste korral |
| Pindade vormimine ja eemaldajad | Modifitseeritud külmtöödeldud või madala{0}}legeeritud tööriistateras | Tasakaalustab kõvaduse ja sitkuse, et vältida korduva löögi korral purunemist |
| Torude ja vahetükkide lõikamine | Kiir{0}}teras (nt M2/SKH9) | Säilitab servade terviklikkuse hõõrdesoojuse all tootmiskiirustel |
| Väga{0}}kuluvad lõikeservad (AHSS või pika{1}}tööga) | Karbiidist sisetükid või pulbristatud metallist tööriistateras | Maksimaalne abrasiivne kulumiskindlus nõudlike materjalide või äärmuslike mahtude jaoks |
Karbiidist stantsimisvormid ja eriti progressiivsed karbiidist stantsimisvormid, mis töötavad suurel{0}}juhtivusega materjale kiirusel, kasutavad volframkarbiidist plaate lõikepunktides, kus abrasiivne kulumine on kõige suurem. Need vahetükid pikendavad teritusintervalle dramaatiliselt, kuid on rabedad, nii et need on ette nähtud pigem servade lõikamiseks kui lööke neelavate pindade moodustamiseks.
Otsustuspuu on lihtne: tootmismaht, tembeldatud materjali kõvadus ja komponendi funktsioon lähenevad, et osutada õigele materjalile. Väike-maht pehme-terasest osad ei õigusta karbiidi kasutamist. Suuremahulised-AHSS-programmid ei saa ilma selleta hakkama.
Kui matriit on ehitatud ja materjalid on valitud pikaealisuse tagamiseks, on järgmine jõudlusnäitaja geomeetria, täpsemalt augu ja matriitsi vahelised vahed, mis määravad, kas lõikeservad on puhtad või rebenenud ning kas tööriista eluiga vastab ootustele või jääb allapoole.
Surveõõne ja materjalivoolu põhialused
Saate valmistada stantsi parimast tööriistaterasest, töödelda seda mikroni{0}}täpsusega ja rakendada parimaid saadaolevaid pinnakatteid. Kui aga stantsi ja matriitsi vaheline kliirens on teie materjali jaoks vale, võitlete juba esimesest löögist alates pursete, tööriista enneaegse kulumise ja mõõtmete triiviga. Kliirens on üks enim otsitud tehnilisi küsimusi stantside disainis mõjuval põhjusel: see on ainus muutuja, mis ühendab materjaliteaduse iga tembeldatud osa servakvaliteediga.
Erinevate materjalide survevahe arvutamine
Matriitsi kliirens on vahe stantsi lõikeserva ja stantsi ava vastava serva vahel, väljendatuna protsendina materjali paksusest külje kohta. Kui tembeldate 1,0 mm auto lehtmetalli 10% kliirensiga kummalgi küljel, on stantsi ja matriitsi vaheline vahe stantsi mõlemal küljel 0,10 mm.
Kõlab lihtsalt, kuid siin satuvad paljud poed hätta. Thelaialdaselt kasutatav 10% reegelloodi ajastul, mil sõidukeid valmistati peamiselt madala süsinikusisaldusega{0}}terasest. See katteväärtus töötab hästi pehme terase puhul, tekitades lõikeservas eeldatava ühe-kolmandiku nihke- ja kahe-kolmandiku murdeprofiili. Kuid kaasaegsed autotööstuse programmid tembeldavad kõike alates kahe-faasi 980-st kuni 6000-seeria alumiiniumini ja need materjalid käituvad nihke all väga erinevalt.
Põhiprintsiip on arusaadav: kõvemad, suurema{0}}tugevusega materjalid nõuavad üldiselt suuremat kliirensit, kuna nende voolavuspiir on nende lõplikule tõmbetugevusele lähemal. Enne purunemist toimub väga vähe plastilist deformatsiooni, mistõttu vajab materjal puhtaks purunemiseks rohkem ruumi. Pehmemad, plastilisemad materjalid taluvad väiksemaid vahesid, kuna need deformeeruvad enne purunemist rohkem (läikiv poleeritud tsoon).
| Materjali kategooria | Tüüpilised näited | Üldine kliirens (% külje kohta) | Lõikeserva käitumine |
|---|---|---|---|
| Madala-süsinik/mahe teras | DC04, SPCC, 1008/1010 | ~10% | Tasakaalustatud nihke- ja murdumistsoonid; puhas serv õige kliirensi juures |
| AHSS (DP, TRIP, CP klassid) | DP590, DP780, DP980, TRIP780 | ~12-20% | Minimaalne poleerimisala; murd{0}}dominantne serv; suuremad lõikejõud |
| Alumiiniumsulamid | 5xxx, 6xxx seeriad | ~8-12% | Liigse vaba ruumi korral võib tekkida jäme ja servade rebenemine |
| Roostevaba teras | 304, 316, 430 | ~12-16% | Töö kõvastub lõikeservas kiiresti; suuremad eemaldamisjõud |
| Kõrgtugev{0}}madal{1}}sulam (HSLA) | HSLA 340, 420, 550 | ~11-15% | Väiksem deformatsioon enne purunemist kui pehme teras; mõõdukad löökkoormused |
Need vahemikud esindavad üldisi valdkonna juhiseid. Täpsed väärtused tuleks kontrollida teie konkreetse sulami klassi, lehe paksuse ja tööriistade seisukorra alusel. NaguMISUMI inseneriviidemärgib, et mõned kaasaegsed tööriistauuringud näitavad, et 11-20% lõtk võib märkimisväärselt vähendada tööriistade pinget ja pikendada tööiga, eriti kõrge tugevusega autode metallistantsimise rakenduste puhul.
Mis juhtub, kui kliirens on vale? Tagajärjed on mõlemas suunas:
- Ebapiisav kliirens- lõikamisjõud naelutab, löökkoormus suureneb ja löögid purunevad või purunevad enneaegselt. Koorimisjõud tõusevad üles, kuna materjal klammerdub stantsi külge. AHSS-i töötavatel terasest stantsimisstantsidel võivad kitsad vahekaugused põhjustada katastroofilist löögi ebaõnnestumist pärast suhteliselt vähest lööki.
- Liigne kliirens- materjal ei purune puhtalt. Näete detaili serval suuremaid jäsemeid, stantsi-külgede suurenemist ja mõõtmete täpsus kannatab. Osade ülevaatus ebaõnnestub ja sekundaarsed jäsemete eemaldamise toimingud söövad teie tsükli aega ja kulusid.
Võttesaadav: kliirens ei ole määratud-ja-unusta väärtus. Iga materjali klass teie auto stantsimispressis nõuab oma arvutust ja vana 10% reegel hõlmab ainult ühte sulamite perekonda.
Materjali voo juhtimine süvatõmbeoperatsioonides
Lõikamistoiminguid reguleerib kliirens. Kuid vormimine, eriti sügavtõmbamine, toob kaasa täiesti teistsuguse väljakutse: kontrollida, kui palju materjali stantsiõõnde voolab ja millise kiirusega. Liiga palju voolu põhjustab ääriku või külgseinte kortsude teket. Liiga väike vool venitab materjali üle piiride, põhjustades hõrenemist ja lõpuks rebenemist.
Kolm mehhanismi töötavad koos, et juhtida seda tasakaalu autode paneelide stantsidel:
Tühjad hoidikud (köitjad).Toorikuhoidja kinnitab lehe perifeeria kinni, samal ajal kui mulgur tõmbab materjali süvendisse. Selle rakendatav jõud, mida nimetatakse tühikuhoidiku jõuks (BHF), on sissetõmbe{1}}juhtimise peamine hoob. NaguOhio osariigi ülikooli täppisvormimise keskuse uurimustööselgitab, et BHF-i kõver löögi ajal määrab, kas teil on kortsudeta-rebenemisvaba osa-. Liiga madal ja liigne materjal paindub kortsudesse. Liiga kõrge ja toorik ei saa õõnsusse voolata, põhjustades luumurru löögi nina raadiuses.
Joonista helmed.Need sideaine pinnale töödeldud kõrgendatud servad suurendavad kohapeal toorikule mõjuvat piiravat jõudu, ilma et oleks vaja ühtlaselt kõrget tooriku hoidiku survet. Tõmbehelmed sunnivad lehte painduma ja lahti painduma, kui see neist mööda voolab, neelates energiat ja aeglustades{1}}tõmbumist sihtpiirkondadesse. Auto kerepaneelidel, kus materjali vool varieerub järsult kogu osa perimeetri ümber, häälestatakse joone proovimise ajal joone geomeetriat ja positsioneerimist tsoonide kaupa.
Lämmastikvedrud ja hüdraulilised padjad.Tähtis on tooriku hoidiku taga olev jõuallikas. Matriitsi sisse ehitatud lämmastiku silindrid annavad jõu, mis suureneb käiguga 10–20%, tagades tõmbe süvenedes järkjärgulise takistuse. Kaasaegsete presside CNC-hüdraulilised padjad pakuvad veelgi peenemat juhtimist, muutes tooriku hoidja jõudu kogu käigu jooksul programmeeritava profiiliga. See paindlikkus võib mõnikord täielikult kõrvaldada tõmbehelmeste vajaduse ja BHF-i suurendamine käigu lõpus aitab vähendada tagasitõmbumist, lisades detailide seintele pinget.
Keeruliste autode lehtmetallist paneelide (nt ukse sisemised või veerandpaneelid) puhul määrab tooriku hoidiku jõu, tõmberiba konfiguratsiooni ja määrimise vaheline koostoime, kas vastate paneeli kvaliteedistandarditele või veedate nädalaid proovimisel lõhede ja kortsude taga. Kaasaegsed CNC-polsterdussüsteemid kiirendavad seda protsessi, lubades profiili{1}}jõudu kohandada löökide vahel, mitte nõuda füüsilisi stantside muutmist.
Need materjalivoo põhimõtted muutuvad veelgi kriitilisemaks, kui tööstus nihkub kõrgtugevate{0}}teraste ja alumiiniumi, kitsamate akendega materjalide poole, kus kortsude ja rebenemise vaheline piir väheneb märgatavalt.
Kuidas täiustatud materjalid muudavad die disaini
Kitsama vormiga aknad on vaid osa loost. Üleminek kergemate ja tugevamate sõidukiarhitektuuride poole muudab põhjalikult seda, mida oodatakse igalt presspoes kasutatavalt matriitsilt. Täiustatud kõrgtugevad{2}terased nihutavad tonnaažipiiranguid ja närivad läbi lõikeservade. Alumiinium satub moodustavatele pindadele, kui katted pole õiged. Ja mitmest materjalist kehastruktuurid nõuavad paindlikkust, mida kümme aastat tagasi polnud. Meeskondade jaoks, kes toodavad mastaapselt autode metallist stantsimisosi, ei ole need materjalitrendid teoreetilised. Nad määravad iga päev tööriistade eelarved, hooldusintervallid ja protsessi stabiilsuse.
AHSS ja selle nõuded survetehnikale
Kui originaalseadmete tootja määrab konstruktsiooni rööpa jaoks DP780 või DP980, pärib matriitsi insener tagajärgede ahela. Suurem voolavuspiir tähendab suuremaid vormimisjõude, mis tähendab suuremat pressimismahtu. Lõikeservad taluvad oluliselt rohkem abrasiivset kulumist, kuna AHSS puruneb minimaalse plastilise deformatsiooniga, koondades pinge nihkeliidesele. Ja tagasitõmbumine, elastsuse taastumine pärast vormimist, suureneb oluliselt.
TheAHSS Insightsi teadmistebaaskirjeldab seda selgelt: tagasivedu suurus on -moodustunud voolupinge funktsioon, mis ühendab voolavuspiiri alguse ja deformatsiooni käigus kaastumise. Mõlemad väärtused on AHSS-klassides kõrgemad kui pehmete või tavaliste HSLA terastega. Teatud detaili kuju ja paksuse korral avaneb DP teraskanal rohkem kui HSLA 350 sama geomeetriaga, isegi kui deformatsioonijaotus on peaaegu identne. Pingete erinevused põhjustavad mõõtmete kõrvalekaldeid.
Kolm tagasilöögirežiimi tabavad AHSS-i osi kõige rängemalt: nurgamuutus painderaadiustes, külgseina kõverdumine painderaadiuse kohal{0}}vabanemisest ja vääne tasakaalustamata jääkpingetest asümmeetrilistes ristlõigetes. Igaüks neist nõuab kindlat stantsi geomeetria kompensatsiooni, mis arvutatakse sageli simulatsiooni teel enne terase lõikamist.
AHSS-klasside jaoks vajalikud stantsi konstruktsiooni muudatused:
- Suurenenud pressimisvõimsus- vormimis- ja lõikejõud võivad olla 50–100% suuremad kui pehme terase ekvivalendid, mis nõuavad suuremaid presse või ümberjaotatud jaama laadimist.
- Laiemad stantside vahed- lõikevahed liiguvad traditsiooniliselt 10%-lt külje kohta kuni 12-20%-ni, et vältida mulgustamist ja vähendada löögikoormust tööriistaterasele.
- Tagasilöögikompensatsioon stantsi geomeetrias- üle-painutamine, üle-kroonimine ja muudetud tõmberaadiused on sisse ehitatud tööriista pindadele, nii et detail vetrub tagasi nimimõõtmeteni.
- Täiustatud lõiketerad- karbiid- või pulbristatud-metallist tööriistateras asendab trimmi- ja torkekohtades tavalist D2, et taluda kõrge -tugevate servade abrasiivset kulumist.
- Suuremad tooriku hoidja jõud- seina suurenenud pinge vormimise ajal vähendab tagasitõmbumist, kuid nõuab tugevamaid lämmastikvedrusid või hüdraulilisi polstrisüsteeme.
- Tihedamad protsessiaknad- väiksem tolerants tooriku paksuse, määrdejaotuse ja stantsi seisukorra varieerumisele, enne kui osad lähevad spetsifikatsioonist välja.
Alumiiniumist kerepaneelid ja stantskatte lahendused
Alumiinium säästab kaalu, ligikaudu 40% kergem kui teras samaväärse paneelipinna osas, kuid see karistab stantse nii, nagu teras kunagi ei tee. Peamine süüdlane on lõhestamine: alumiiniumoksiidi kiht puruneb vormimise ajal ja paljastatud metall kleepub surve all tööriistaterase pindadele. Kui seda ei kontrollita, kuhjub rämpsu tükkideks, mis löövad iga järgneva paneeli, tekitades praaki ja nõudes plaanivälist stantsi hooldust.
Alumiinium esitab ka tagasilöögi väljakutseid erineva nurga alt. Selle elastsusmoodul on ligikaudu üks -kolmandik terase omast (ligikaudu 70 GPa versus 210 GPa), mis tähendab kolmekordset elastsuse taastumist samaväärse voolupinge taseme korral. Stantsi geomeetria vajab veelgi agressiivsemat kompensatsiooni, et säilitada lõplikud osa mõõtmed, ja vormimise simulatsioonid peavad arvestama selle väiksema jäikusega kogu protsessi vältel.
Alumiiniumpaneelide jaoks vajalikud stantsi konstruktsioonimuudatused:
- PVD või CVD kõvakatted vormitavatel pindadel- titaanalumiiniumnitriid (TiAlN), kroomnitriid (CrN) või teemant-taolised süsiniku (DLC) katted vähendavad dramaatiliselt kleepuvuse kulumist ja kalduvust räpastada.
- Peegeldage-poleeritud stantsi pindu- pinna karedus alla Ra 0,2 µm minimeerib hõõrdepunktid, kus alumiinium võib nakkumist alustada.
- Spetsiaalsed määrdeained- kuiv-kilemäärdeained või alumiinium-spetsiifilised vormimisõlid asendavad standardseid stantsimismäärdeid, mis lagunevad pinnasurve toimel.
- Muudetud joonistusraadiused- suuremad stantsi- ja stantsiraadiused vähendavad kohalikku kontakti survet ja lööbe tekkimise ohtu-kõrge pingetsoonides.
- Tagasimakse üle-kompensatsiooni- kolm korda suurem kompensatsioonigeomeetria võrreldes samaväärse-tugevusega terasega, mis on kinnitatud simulatsiooniga enne töötlemist.
- Katte sagedane{0}}kasutamise ajakavaPlaneeritud hooldusväl
Alumiiniumist sulgurit (kapotid, katted, poritiivad) kasutavate mootorsõidukite kohandatud metallistantsimise toimingud investeerivad palju kattetehnoloogiasse ja pinnahooldusesse. Tööriistade esialgne maksumus on kõrgem, kuid alternatiivsed sagedased planeerimata seiskamised stantsipindade parandamiseks on tootmistsükli jooksul palju kallimad.
Mitme{0}}materjali arhitektuur ja paindlikkus
Kaasaegsed sõidukiplatvormid kasutavad harva ühte materjali. Tüüpiline valge korpus-valge värviga- võib kombineerida press-karastatud boorterast B-piilarites, DP980 konstruktsioonisiinides, 5000-seeria alumiiniumi sulgudes ja pehmet terast mittekonstruktsioonilistes sulgudes. Iga materjal nõuab tööriistadelt oma kliirensit, tonnaaži ja pinnatöötlust.
Neid segaarhitektuure toetavate autometallide stantsimise operatsioonide puhul on väljakutseks stantsi paindlikkuse säilitamine ilma tööriistade eelarvet suurendamata. Mõned strateegiad, mis seda käsitlevad:
- Modulaarsed stantsi sisetükid- vahetatavad lõike- ja vormimisdetailid võimaldavad ühe stantsikinga kasutada erinevat materjaliklassi, vahetades igale sulamile sobivaid komponente.
- Reguleeritavad toorikuhoidjasüsteemid- Programmeeritavate jõuprofiilidega CNC-patju saab materjalivahetuste vahel ümber konfigureerida ilma füüsilist vormi muutmata.
- Mitme{0}}materjali protsessi tundmine- die insenerid, kes mõistavad nii AHSS-i tagasilöögikäitumist kui ka alumiiniumi läbipõlemise vältimist, saavad kavandada tööriistad, mis võtavad arvesse kavandatud materjalimuutusi platvormi elutsükli jooksul.
Progressiivne stantsimisvask ja muud suure{0}}juhtivusega sulamid elektrisõidukite elektrikomponentide jaoks lisavad segule veel ühe materjaliperekonna. Vase pehmus tekitab kitsaste vahekauguste korral probleeme, samas kui selle soojusjuhtivus hajutab soojust erinevalt terasest, mõjutades määrdeaine käitumist ja stantsimise temperatuure suurel löögisagedusel. Autoosade metallist stantsimine hõlmab nüüd materjalispektrit, mis oleks olnud mõeldamatu ühes rajatises kakskümmend aastat tagasi.
See on koht, kus Tööstus 4.0 tehnoloogiad teenivad oma edu. Kui stantside kulumine kiireneb mitme materjalipere puhul ettearvamatult, jäävad traditsioonilised ajapõhised{2}}hooldusgraafikud lühikeseks. Kaasaegsed lahendused integreerivad anduri otse stantsi:
- In-survekoormuseanduridMatriitsi sisseehitatud - piesoelektrilised andurid tuvastavad reaalajas jõusignatuuri muutused, mis näitavad kulumise progresseerumist, materjali ebaühtlust või määrimise lagunemist.
- Löökloendurid ennustavate algoritmidega- selle asemel, et planeerida hooldust kindlate ajavahemike järel, korreleerivad algoritmid käikude arvu materjali kvaliteedi, pressimiskiiruse ja varasemate kulumismustritega, et ennustada optimaalseid hooldusakende.
- Kvaliteedi jälgimine protsessis-- matriitsis olevad lähedusandurid ja lasermõõtesüsteemid kontrollivad osade mõõtmeid tootmiskiirusel, püüdes kinni tagasilöögi kõikumisest tingitud mõõtmete kõrvalekalde enne, kui defektsed auto metallist stantsitud osad jõuavad järgmise toiminguni.
- Temperatuuri jälgimineMoodustavatel pindadel olevad - termopaaride massiivid jälgivad kuumuse kogunemist, mis kiirendab alumiiniumi lõhenemist või kaetud vahetükkide katte lagunemist, käivitades hoiatusi enne pinnakvaliteedi halvenemist.
Need anduripõhised{0}}meetodid muudavad stantsi hoolduse reaktiivsest ennustavaks, mis on eriti väärtuslik siis, kui AHSS-i konstruktsiooniosade ja alumiiniumsulgurite vahel pöörleb sama vahetuse jooksul üks pressliin. Andmed põhinevad ka järgmise programmi stantside kujundamisel, sulgedes tootmisreaalsuse ja tehniliste eelduste vahelise ahela.
Täiustatud materjalid nõuavad rohkem stantsi valmistamise protsessi igas etapis, alates esialgsest geomeetria kompenseerimisest kuni pinnatöötluse ja pideva hoolduseni. Kuid tööriistad ise on sama head kui simulatsioonitöö, mis kinnitab selle enne mehaanilise töötlemise algust. See on teema, mille puhul virtuaalne proovitehnoloogia on stantside väljatöötamise majandust dramaatiliselt nihutanud.
Simulatsioon ja virtuaalne proovimine kaasaegses matriitsitehnikas
Ühe autotööstuse stantsimisvormi puhul võib projekti väljalaskmisest tootmise kinnitamiseni kuluda 20 või rohkem nädalat. Märkimisväärne osa sellest ajajoonest läks ajalooliselt füüsilisele proovile: stantsi laadimine pressi, osade käivitamine, kõrvalekallete mõõtmine, lihvimisparandused ja kordamine, kuni osa vastab nõuetele. Iga silmus maksab pressi aega, materjali ja kvalifitseeritud tööjõudu. Simulatsiooni moodustamine pöörab seda võrrandit ümber, püüdes tarkvaraprobleeme nädalaid enne tööriistaterase töötlemist.
Simulatsiooni moodustamine ja tagasilöögi ennustamine
Kujutage ette, et 2000-tonnise pressi asemel käivitate oma esimese vajutuse ekraanil. See on tänapäevase vormimissimulatsiooni põhiväärtus. Tarkvarapaketid kasutavad lõplike elementide analüüsi (FEA), et modelleerida, kuidas lehtmetall deformeerub stantsi ja stantsi kokkupuutel, ennustades, mida materjal löögitsükli igas punktis teeb. Progressiivse stantsimisvormide disaini puhul tähendab see iga jaama panuse hindamist enne riba paigutuse lõplikku vormistamist.
Sellised tööriistad nagu AutoFormi ProgSim, mis kasutab järkjärguliste{0}}vormide kujundajate jaoks kohandatud järkjärgulist lahendustehnoloogiat, toimivad virtuaalse proovipressina. Need annavad vormitavuse tulemusi, sealhulgas tagasilöögiprognoosi, tooriku automaatset arendust ja tonnaaži hinnanguid, kõike seda enne, kui stantsi tegelik disain on valmis. Seadistamise ja simulatsiooni aeg võib ulatuda minutitest väiksemate stantside puhul kuni mõne tunnini suuremate stantside puhul, mis on murdosa füüsilise proovimise nõudest.
Tagasilöögi ennustus on eriti oluline autotööstuses kasutatavate AHSS-i või alumiiniumi vormivate stantsimisvormide puhul. Simulatsioon arvutab välja, kui palju elastsust taastub pärast stantsi tagasitõmbumist, seejärel rakendavad insenerid virtuaalset kompensatsiooni, muutes stantsi pindu nii, et osa hüppab tagasi nimimõõtmeteni. Ilma selle sammuta avastaksite mõõtmete hälbe alles pärast sadade tuhandete dollarite väärtuses tööriistaterase töötlemist vale geomeetriaga.
Siin on, mida insenerid hindavad tüüpilise simulatsiooni käigus:
- Piirdiagrammide moodustamine (FLD)- kaardistage deformatsiooni olek detaili igas punktis materjali purunemise ümbrisega, märgistades piirkonnad, kus on lõhenemis- või kaelusoht.
- Materjali hõrenemise kaardid- näitab lehe paksuse vähenemist protsentuaalselt kogu detaili ulatuses, tuvastades alad, kus materjal venib üle ohutute piiride.
- Kortsude näitajad- tuvastab äärikute ja külgseinte surveebastabiilsused, mis võivad põhjustada pinnadefekte või koostehäireid.
- Springback nihkeväljad- kvantifitseerige elastse taastumise ulatus ja suund igas sõlmes, suunates stantsipindade kompensatsioonigeomeetriat.
- Tonnaaži ja padjajõu hinnangute moodustamine- ennustavad igas etapis vajalikku pressikoormust ja tooriku hoidiku jõudu, teavitades pressi valikut ja lämmastikvedrude suurust.
- Joonista{0}}mustritesse- jälgige, kui palju materjali voolab tooriku igast servast matriitsi õõnsusse, kinnitades joonestushelmeste paigutuse ja tooriku suuruse.
NaguFraunhofer IWU uuringudnäitab, et isegi pressi enda elastset läbipainde, mis põhjustab sageli umbes 80% tööriista{1}}pressisüsteemi kogupaindest, saab modelleerida, kasutades masina kinnituspindade vähendatud FE-esitusi. Selline täpsus tähendab, et simulatsioonitulemused võtavad nüüd arvesse reaalseid-maailma piirtingimusi, mida eelmised tarkvara põlvkonnad lihtsalt eirasid.
Virtuaalne prooviproov vs füüsiline proovimine
Füüsiline proovimine ei kao täielikult. Peate siiski kinnitama pinnakvaliteedi, kinnitama katte toimivust ja tegema tootmis{1}}kiiruskatseid. Kuid füüsilise proovimise roll on nihkunud probleemide-lahendamiselt kontrollimisele. Raske diagnostikatöö, lõhede leidmine, kortsude kõrvaldamine, tagasilöögi häälestamine toimub nüüd praktiliselt.
Kontrast on terav. Keerulise kerepaneeli traditsiooniline prooviahel võib nõuda 8–12 füüsilist iteratsiooni, millest igaüks kulub lihvimiseks ja silumiseks pressimisaega, proovitoorikuid ja tööriistavalmistamise tunde. Virtuaalne prooviversioon võib selle tihendada kaheks või kolmeks füüsiliseks ahelaks, mis keskenduvad pigem peenhäälestamisele-, kui põhjalikule korrigeerimisele. Fraunhoferi IWU uuring näitas, et virtuaalsed täpimustrid, mis simuleerivad survejaotust stantside pindade vahel tegelike vormimiskoormuste korral, korreleerusid suurepäraselt füüsiliste määrimistulemustega juba pärast ühte mehaanilist ümbertöötlemissilmust.
See on tähtsam kui aja kokkuhoid. Iga füüsilise proovi iteratsiooniga kaasneb risk: lihvimiskorrektsioon ühes piirkonnas nihutab rõhu jaotust mujale ja tööriistatootja jahib kaskaadreguleerimist. Virtuaalne simulatsioon võimaldab teil katsetada parandusi isoleeritult, mõista nende süsteemi{2}}üleseid mõjusid ja jõuda ajakirjanduseni matriitsiga, mis vajab täiustamist, mitte uuesti leiutamist.
Autotööstuses kasutatava metalli stantsimise puhul, kus stantside väljatöötamise ajakavad mõjutavad otseselt sõidukite käivitamise ajakavasid, on majanduslik olukord veenev. Kvaliteedi esmane-laadimine simulatsioonile lühendab teostusaega, vähendab kulukaid tehnilisi muudatusi pärast tööriista koostamist ja tagab programmi prognoositavama ajastuse.
Kogu stantsi elutsükkel, alates kontseptsioonist kuni tootmise ja lõpliku eluea{0}}lõpuni, saab kasu mitmes etapis toimuvast simulatsioonist:
- Kontseptsioon ja teostatavus- ühe-sammulised lahendajad pakuvad pakutud detailide geomeetria kiiret vormitavuse kontrolli mõne minuti jooksul, märgistades võimatud kujundid enne üksikasjaliku projekteerimise algust.
- Detailne stantsi kujundus- inkrementaalne simulatsioon kinnitab ribade paigutust, jaamade järjestust, joonestushelmeste paigutust ja tooriku arendust täismaterjalimudelitega.
- Tagasilöögi kompensatsioon- iteratiivne virtuaalne kompensatsioon täpsustab stantsi pindu, kuni osa prognoositud geomeetria langeb tolerantsivahemikesse.
- Stantsi ehitamine ja töötlemine- simulatsioon-tuletas kompensatsioonigeomeetria otse CNC-tööriista radadele, kusjuures pressi läbipainde mudelid teavitavad kroonimise parandusi.
- Füüsiline katse- on taandatud valideerimisele ja peenhäälestamisele-, mitte põhiprobleemi-lahendamisele, nädalaid lühemaks ajakavast.
- Tootmise tugi- simulatsiooni baasjooned saavad tõrkeotsingu võrdlusaluseks, kui käimasoleva tootmise ajal toimub protsessi triivimine.
- Hooldus ja renoveerimine- kulunud stantsipindu saab-platvormide värskendamisel uuesti hinnata, võttes aluseks uuendatud materjalimudelid või muudetud osade geomeetria.
Simulatsioon ei asenda tööriistatootja teadmisi. See võimendab seda, pakkudes nähtavust füüsikasse, mida ükski kogemus palja silmaga ei näe. Tulemus: matriitsid, mis saavutavad tootmise eesmärgid kiiremini, mille arendamine maksab vähem ja tagab ühtlasema osa kvaliteedi alates esimesest heakskiidetud tabamusest.
Kogu see inseneritöö, materjalide valik, kliirensi arvutused, simulatsiooni-valideeritud matriitsi geomeetria teenib lõppkokkuvõttes üht eesmärki: toota osi, mis vastavad konkreetsetele sõidukisüsteemi nõuetele. Kuidas need nõuded varieeruvad konstruktsiooni-, šassii-, sise- ja jõuülekanderakenduste kujundite lõikes, mille konfiguratsioonid ja protsessistrateegiad praktikas kasutusele võetakse.
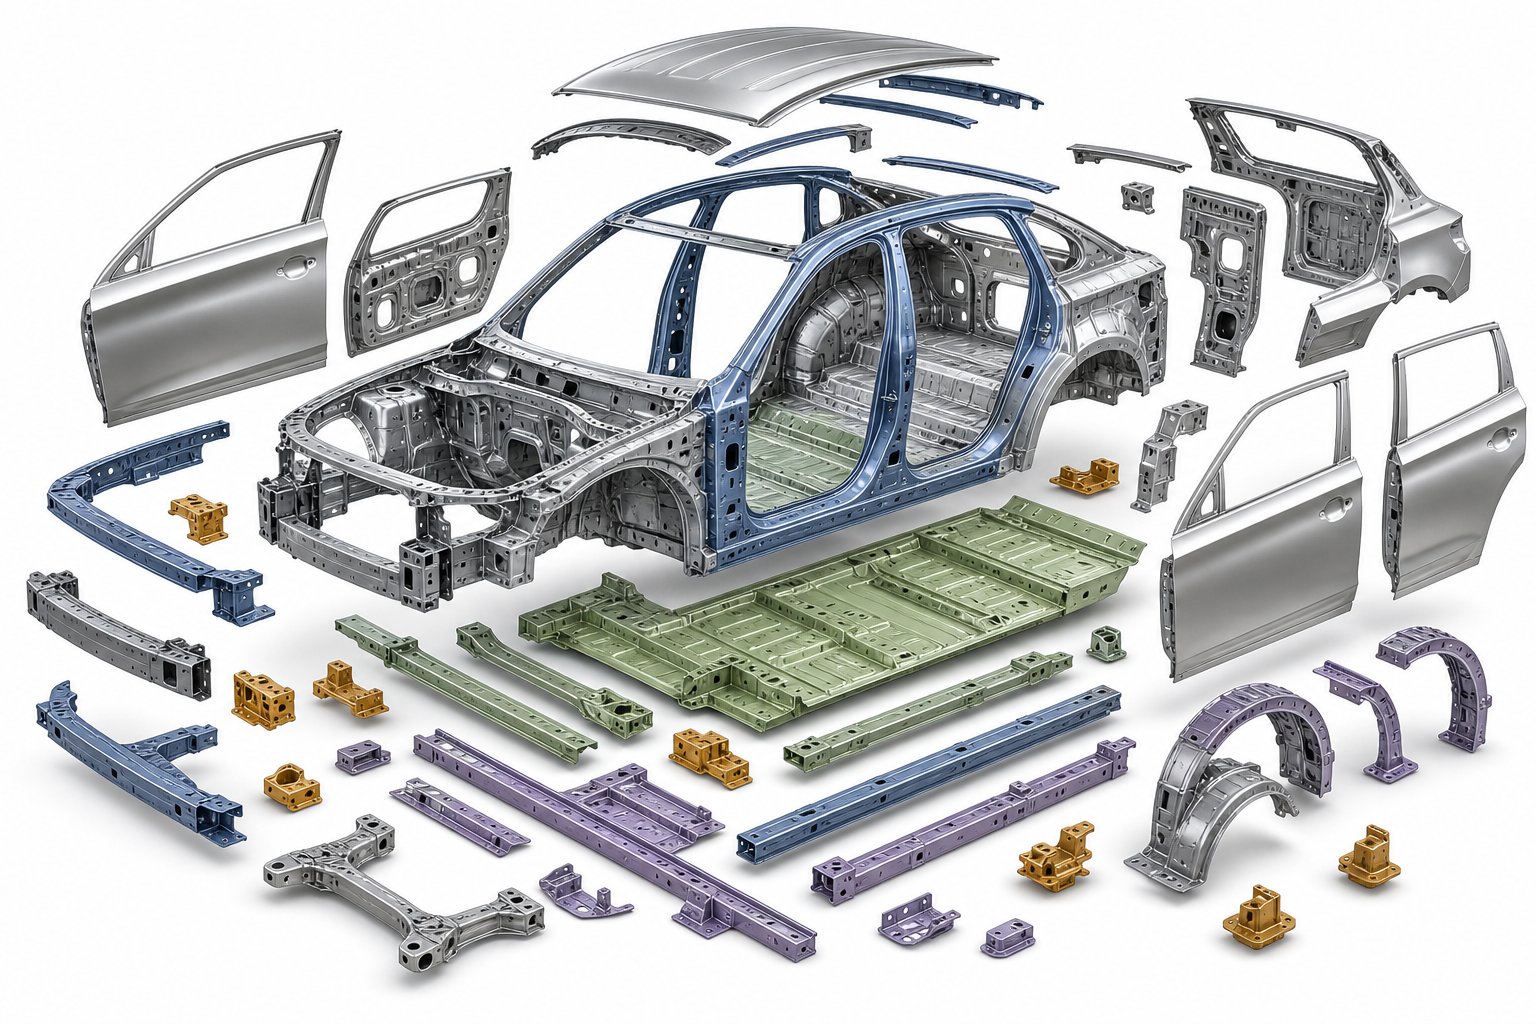
Stantsimisvormide rakendused kõigis sõidukisüsteemides
Iga tembeldatud osa sõidukis eksisteerib, kuna seda nõudis konkreetne funktsioon: kokkupõrkeenergia neelamine, vedrustuse koormuse toetamine, ukseõõnsuse tugevdamine või käigukasti komponendi korpus. See funktsioon dikteerib materjali ja materjal dikteerib stantsi. Kui jälgite seda ahelat valmis sõidukist tagasi, ilmnevad selged mustrid selles, kuidas matriitsitüübid vastavad sõidukisüsteemidele. Nende mustrite mõistmine aitab inseneri- ja ostumeeskondadel määrata tööriistu, mis vastavad iga osa tegelikele jõudlusnõuetele, selle asemel et kasutada vaikimisi ühte -suuruses-sobivat-lähenemist.
Struktuuri- ja keha-valge tembeldamise-rakendused
Kere-valge- (BIW) esindab suurimat autotööstuse stantsimisosade kontsentratsiooni mis tahes sõidukil. Need komponendid määravad sõitjateruumi geomeetria, haldavad kokkupõrke energiateid ning pakuvad kinnituspindu sulguritele, klaasidele ja sisesüsteemidele. Siin on tembeldamisega seotud väljakutsed märkimisväärsed: suured paneelipinnad, tiheda pinna-kvaliteedistandardid A-klassi pindadele ja üha agressiivsemad materjaliklassid kokkupõrkekindluse tagamiseks.
Kere välispaneelid, nagu uksed, kapotid ja poritiivad, nõuavad sügavtõmbestantse, mis töötavad tandempressimisliinides. Prioriteet on pinna kvaliteet, nii et stantsi pinnad poleeritakse peegelviimistluseni, kaetakse märgistamise vältimiseks ja hooldatakse rangete ajakavade järgi. Sisepaneelid ja konstruktsiooni tugevdused taluvad karedamaid pinnatingimusi, kuid nõuavad rangemat mõõtmete kontrolli, kuna need määravad ära keevisõmbluse-ääriku geomeetria, mis hoiab korpust koos.
Konstruktsioonirööpad, risttalad ja sammaste tugevdused kasutavad üha enam press{0}}karastatud boorterast või AHSS-i, nagu DP980. Nende autode metallist stantsimiseks on vaja boorkomponentide jaoks kuumvormimisliine või külmvormitud AHSS-i jaoks raske{2}}tonnaažiülekande presse. Matriitsi konstruktsioon peab arvestama äärmist tagasivedrukompensatsiooni ja kiiret lõikeserva{5}}kulumist, mistõttu on karbiidist sisetükid trimmijaamades hädavajalikud.
BIW-valdkonnas stantslõikamist kasutavad autoosad hõlmavad peaaegu kõiki tugevdusplaate, samba sisemisi ja tunnelikomponente. Kärpimis- ja augustamistoimingud viimistlevad aukude mustrid, äärikuprofiilid ja vastaspinnad pärast seda, kui esmased vormimisetapid on detaili 3D-geomeetria lõpule viinud.
Šassii, salongi ja veoauto komponentide tembeldamine
Šassii ja vedrustuse komponendid töötavad väsimuskoormuse ja korrosiooniga kokkupuutel, mistõttu valitakse materjalid HSLA terase ja kuum{0}}kastsingitud terase klasside suunas. Juhthoova kronsteinid, alamraami tugevdused ja vedruistmed on tüüpilised metallist stantsitud autoosad, mida toodetakse ülekandestantsiliinidel, kus järjestikuste jaamade vahel tehakse mõõdukaid tõmbesügavusi ja mitu läbitorkamist.
Sisemised metallist tugevdused, istmeraamid, armatuurlaua rist-auto talad ja uste sissetungimisvastased-latid ühendavad konstruktsioonifunktsiooni pakendipiirangutega. Paljud neist osadest sobivad progressiivsetele stantsidele, kuna nende geomeetria jääb riba{3}}laiuse piiridesse ja aastased mahud on suured. Autoosade tembeldamine sisesüsteemide jaoks hõlmab sageli kombineeritud stantse, mis ühendavad läbistamist ja vormimist ühe tõmbega, et vähendada sekundaarseid toiminguid ja osade{5}}käitluskulusid.
Veoauto-spetsiifilised konstruktsioonielemendid lükkavad stantsiehitust täiesti teises suunas. Raami siinid, risttalad ja sadul{2}}kinnitusplaadid kasutavad paksu-kõrg-terast (sageli 4-8 mm), mis nõuab tohutut pressimisvõimsust ja stantsi konstruktsioon, mis on piisavalt tugev, et taluda paksu materjali tekitatud löögikoormust. Ülekandevormid või spetsiaalsed ühe-jaama pressid käitavad neid osi, stantsikingad ja varuplaadid on tunduvalt suuremad, kui reisijatesõiduki tööriistad nõuavad.
Jõuallika korpused ja katted, sealhulgas käigukasti korpused, diferentsiaali katted ja elektrimootorite korpused, toetuvad sügavtõmbestantsidele, et luua õõnsad geomeetrilised kujundid ilma keevisõmblusteta. Materjalivalikud hõlmavad alumiiniumisulameid kaalu vähendamiseks ja stantsitud terast kulueesmärkide saavutamiseks, millest igaüks nõuab erinevat stantsi pinnatöötlust ja kliirensi konfiguratsioone, nagu on kirjeldatud varasemates osades.
Allolev tabel kaardistab need seosed süstemaatiliselt:
| Sõiduki süsteem | Tüüpilised osad | Tavalised materjalid | Eelistatud matriitsi tüüp | Peamised disainikaalutlused |
|---|---|---|---|---|
| Korpus-valge-(välispaneelid) | Uksed, kapotid, poritiivad, katusepaneelid | Pehme teras, alumiinium 5xxx/6xxx | Tandemjoon sügavtõmbestantsidega | A-klassi pinna kvaliteet; alumiiniumi sapistamise vältimine; suured pressvoodid |
| Keha-valge-(struktuuriline) | Sambad, rööpad, tunneli tugevdused | AHSS (DP780-DP980), presskarastatud boorteras | Transfer stantsid; kuumvormimisliinid | Tagasilöögi kompensatsioon; Karbiidist sisetükid; suur tonnaaž |
| Šassii ja vedrustus | Juhthoova kronsteinid, alamraami osad, vedruistmed | HSLA teras, tsingitud teras | Transfer sureb | Väsimuskindlus; korrosioonikaitse; mõõdukas tõmbesügavus |
| Sisemised tugevdused | Istmeraamid, IP-talad, uste sissetungimisvastased-latid | HSLA teras, pehme teras, DP teras | Progresseeruvad sureb; kombinatsioon sureb | tihe pakend; suur maht; mitu augustamise funktsiooni |
| Jõuallika korpused | Käigukasti katted, mootori korpused, diferentsiaali katted | Alumiiniumisulamid,{0}}sügavtõmbeteras | Deep draw sureb | Tihenduspinna tasasus; seina ühtlus; määrdeainete juhtimine |
| Veoauto konstruktsioon | Raami siinid, risttalad, viienda-ratta plaadid | Paks{0}}gabariidiline HSLA (4–8 mm) | Transfer stantsid; ühe-jaama tugevad pressid | Äärmuslik tonnaaž; tugevad stantskingad; paksud{0}}varude vahed |
| Elekter ja pistikud | Siinid, klemmid, akude ühendused | Vask, messing, niklisulamid | Progressiivne sureb | ranged tolerantsid; jämeduse kontroll; kiire{0}}tootmine |
Pange tähele, kuidas ahel voolab ühes suunas: funktsioon määratleb materjali, materjal määrab vormimiskäitumise ja vormimiskäitumine määrab stantsi tüübi. Löögi-kriitilise B-samba tugevduse puhul ei saa kasutada progresseeruvat stantsi, kuna materjal (press-karastatud teras) nõuab kuumvormimist. Suure-mahuga istmeklamber ei õigusta tandemjoont, kuna majanduslikkus seda ei toeta. Iga tabeli sidumine peegeldab tehnilist loogikat, mitte suvalist määrangut.
Autoosade tootmine sellisel keerukusastmel tähendab, et insenerimeeskonnad peavad hindama tembeldamislahendusi terviklikult, selle asemel, et määrata tööriistad eraldi. Matriitsi tüüp, pressi konfiguratsioon, materjali klass ja sekundaarsed toimingud on kõik omavahel seotud ning ühe vale saamine liigub läbi teiste. Meeskondade jaoks, kes uurivad, kuidas need interaktsioonid tegelikes tootmisprogrammides toimivad,YICHENI autotööstuse juhtumiuuringudpakuvad protsessinäiteid, mis hõlmavad konstruktsiooni, sisemuse, šassii ja veoautode{0}}seotud metallist stantsimist autotööstuses, pakkudes kasulikku võrdluspunkti stantsistrateegiate võrdlemisel tegelike tootmistulemustega.
Matriitside rakenduste kaardistamine sõidukisüsteemidega selgitab, mida vajate. Järgmine küsimus on, kes selle ehitab ja mis eristab tootmisvalmis{1}}tööriistu tarnivat partnerit peavalu valmistavast partnerist.
Õige stantsimisstantsi ehituspartneri valimine
Teadmine, milline matriitsi tüüp sobib teie osaga ja kuidas see tuleks ehitada, on vaid pool võitu. Teine pool on partneri leidmine, kes suudab tegelikult ellu viia, tarnides tööriistu, mis toimivad kavandatult, ajakavas ja eelarve piires kogu tootmise kogu elutsükli jooksul. Kvaliteedi ja turuletoomise ajastuse pärast konkureerivate autotööstuse tembeldamisettevõtete puhul ilmneb erinevus võimeka stantsipartneri ja alakvalifitseeritud partneri vahel igas mõõdikus alates PPAP-i heakskiitmise ajakavadest kuni garantii PPM-määradeni tootmisaastate jooksul.
Kriitilised võimed hinnata partnerit
Mitte kõik autotööstuse metallist tembeldamisettevõtted ei paku sama sügavust. Mõned paistavad silma disainis, kuid mehaaniline tellimine. Teised kasutavad suurepäraseid presse, kuid neil puuduvad simulatsiooniteadmised. Hindamisülesanne seisneb selles, et tuvastada, millised võimalused on teie konkreetse programmi jaoks kõige olulisemad, ja kontrollida, kas need on tegelikult tarnija omad, selle asemel, et teha kriitiliste sammude allhanget.
Järjesta need kriteeriumid programmi edukusest suurimast madalaima.
- Majasisene stantside projekteerimine ja vormimise simulatsioon- Tarnija, kes juhib sisemiselt vormimissimulatsioone, ennustades enne terase lõikamist tagasitõmbumist, hõrenemist ja materjalivoogu, tabab probleemid nädalaid varem kui tarnija, kes tugineb kliendi-esitatud andmetele või jätab simulatsiooni täielikult vahele. NaguCenterline Engineeringi juhtumiuuringudNäidates, tarnijad, kes kasutavad tsiteerimise ajal vormimissimulatsiooni "kohe algusest peale", esitavad täpsemad tühjad hinnangud, optimeeritud materjalikasutuse ja stantsid, mis vajavad vähem füüsilisi katsete iteratsioone.
- Majasisene mehaaniline-ja proovimisvõimsus- Veenduge, et tarnija omab teie tonnaaživahemikku katvaid CNC-freese (sh 5-teljega), traadi elektromagnetilist väljatöötlust ja proovipressid. Väljast tellitud tööriistaruumid suurendavad tööaja riski ja vähendavad vastutust. Progressiivsed stantsitootjad, kes hooldavad oma tööriistaruume, saavad insenerimuudatusi kiiremini ellu viia ja hoida stantsid tootmisseisundis ilma kolmandate osapoolte viivitusteta.
- AHSS-i ja alumiiniumi materjaliteadmised- Küsige konkreetselt kogemuste kohta kahefaasiliste-teraste, press-karastatud boori ja alumiiniumsulgurpaneelide kohta. Iga materjalipere nõuab erinevaid kliirensistrateegiaid, kattesüsteeme ja tagasilöögikompensatsiooni lähenemisviise. Partner, kellel pole AHSS-i või alumiiniumi kogemusi{5}}, õpib teie tööriistade eelarvet tundma.
- OEM-i kvaliteedisüsteemi sertifikaat ja PPAP-võime- IATF 16949 sertifikaat tarnija tembeldamise ja tööriistade valdkonnas on autotööstuse programmide lähtepunkt. Ainuüksi ISO 9001 ei hõlma autotööstuses{4}}spetsiifilisi PPAP- ja APQP-nõudeid. Veenduge, et tarnija suudab tarnida õhupallidega väljatrükke, mõõtmete aruandeid, juhtimisplaane, FMEA-sid, Gage R&R uuringuid ja võimeuuringuid tasemel, mida teie originaalseadmete valmistaja klient eeldab.
- Stantsi hooldusprogrammid ja tootmisrampi tugi- Surmapartneri töö ei lõpe PPAP-i heakskiiduga. Ennetavad hooldusgraafikud, varuosade laovarud ja kiire{2}}reageerimisvõime määravad kindlaks, kas teie tööriistad säilitavad suures mahus kvaliteedi või muutuvad tulekustutustegevuseks. Kinnitage dokumenteeritud hoolduslogid, -saidil olevad stantside säilitamise tingimused ja muudatuste haldamise protsessid.
- Lisaväärtus{0}}teenused ja vertikaalne integratsioon- Tarnijad, kes pakuvad ühe katuse all sekundaarseid toiminguid, nagu keevitamine, viimistlus, osa-monteerimine ja kohandatud pakendamine, vähendavad üleandmise riski ja lühendavad teostusaega. Progressiivsete stantsimisseadmete tarnijate jaoks tähendavad integreeritud teenused vähem ostutellimusi ja ühtset vastutust alates töötlemata mähistest kuni tarnitud koostudeni.
Kaalutud tulemuskaart aitab võrdlust objektiivselt struktureerida. Määrake igale kriteeriumile oma programmi prioriteetide põhjal kaal, hinnake iga kriteeriumi järel väljavalitud tarnijaid 1–5 ja laske matemaatikal esile tõsta tugevaim kandidaat, selle asemel, et tugineda ainult suhte ajaloole.
Investeeringute vastavusse viimine tootmisstrateegiaga
Matriittööriistad on põhivara, mille eluiga mõõdetakse miljonites löökides. Teie valitud partner ei pea vastama mitte ainult tänaste tootmismahtude, vaid ka teie rambi trajektoori, võimalike tehniliste muudatuste ja -lõpu-programmist väljumise strateegiaga.
Mõned küsimused, mis eraldavad strateegilisi partnereid tehingupoodidest:
- Kas nad saavad skaleerida?- Kui teie aastane maht pärast turuletoomist kahekordistub, kas tarnija pressipark ja tootmisraku struktuur vastavad sellele ilma uute tööriistadeta või pikema seisakuta? Autode metallistantsimise teenuseid tuleks hinnata nii praeguse võimsuse kui ka kasvuruumi alusel.
- Kuidas nad insenerimuudatustega toime tulevad?- Hilise-staadiumi kujunduse muudatused on autoprogrammides reaalsus. Tarnija, kellel on-oma tööriistade kasutamise võimalus, suudab ECO-d juurutada kiiremini ja väiksema riskiga kui tarnija, kes sõltub välistest stantsimistöökodadest.
- Millised on stantsi omandi- ja hoiutingimused?- Kinnitage kirjalikult, kellele kuuluvad tööriistad programmi lõpus, millised on mitteaktiivsete stantside salvestusreeglid ja kas tarnija kohustub toetama, sealhulgas hooldust programmi kogu elutsükli jooksul. Ebamäärased terminid tekitavad vaidlusi, kui mahud muutuvad või programmid loojuvad.
- Kas nad osalevad varases DFM-i koostöös?- Parimad autoosade tootjate partnerid vaatavad joonised enne tsiteerimist üle, märgivad tolerantsiga kokku-riske ja soovitavad geomeetria täpsustusi, mis parandavad vormitavust osade funktsiooni kahjustamata. Programmid, mis kutsuvad DFM-i varem sisestama, väldivad kulukaid-hilise etapi tööriistamuudatusi.
Meeskondade jaoks, kes hindavad autoosade tootja kandidaate ümberpaigutamise või lähikonda paigutamise kontekstis, vähendab koostetehase lähedus kokkupuudet tarneajaga ja toetab õigeaegselt{0}}tarnimise{1}}nõudeid. Kuna hankestrateegiad seavad järjest enam esikohale tarneahela vastupidavus, pakuvad vertikaalselt integreeritud tegevustega kodumaised või piirkondlikud partnerid paremat nähtavust ja kiiremat probleemide lahendamist kui hajutatud mitut riiki hõlmavad tööriistaprogrammid. Paljud USA ja teiste väljakujunenud piirkondade autoosade tootjad konkureerivad nüüd ühikuhinna kõrval ka reageerimisvõime ja töökontrolli osas.
Üks ressurss, mida tasub selle hindamise käigus uurida, onYICHENI autotööstuse leht, mis pakub stantsimise ja lehtmetalli valmistamise juhtumiuuringuid, mis hõlmavad OEM-i Tier-2 programmide kaudu konstruktsiooni-, sise-, šassii- ja veoautokomponentide jaoks. Nende katvus erinevates sõidukisüsteemides ja tarneahela tasandites muudab need asjakohaseks valikuks meeskondadele, kes otsivad partnerit, kes mõistab kõiki autotööstuse metalli stantsimise teenuseid alates stantsi disainist kuni tootmistoeni.
Lõppkokkuvõttes ei ole õige matriitsiinseneri partner ainult see, kellel on madalaim hind. See on see, kelle võimalused, kvaliteedisüsteemid ja tootmise tugimudel ühtivad teie programmi riskiprofiili, mahu trajektoori ja materjali keerukusega. Rakendage neid kriteeriume laialdaselt, kontrollige väiteid saidi auditite ja viitekontrollide abil ning laske oma hankimisotsust juhtida dokumenteeritud toimivusandmetel, mitte lubadustel.
Korduma kippuvad küsimused autode stantsimisstantside kohta
1. Mis vahe on progressiivsetel ja ülekandestantsidel autotööstuses?
Progressiivsed matriitsid hoiavad metallriba ühendatuna, kui see liigub läbi mitme jaama ühes stantsikomplektis, muutes need ideaalseks väiksemate ja suure mahuga osade jaoks, nagu kronsteinid ja pistikud. Ülekandevormid lõikavad tooriku varakult vabaks ja liigutavad seda mehaaniliste sõrmede või robotite abil sõltumatute jaamade vahel, mis sobib suurematele, geomeetriliselt keerukatele osadele, nagu konstruktsioonilised risttalad ja vedrustusklambrid. Valik sõltub osa suurusest, tõmbesügavusest, materjalijäätmete sihtmärkidest ja iga-aastastest mahunõuetest.
2. Kuidas arvutate erinevate lehtmetalli materjalide stantsivahet?
Survekliirensit väljendatakse protsendina materjali paksusest külje kohta. Pehme terase kliirens on tavaliselt umbes 10%, täiustatud kõrgtugevate teraste (AHSS) puhul aga 12-20% ulatuses, kuna neil on suurem voolavuspiir ja domineeriv murdumiskäitumine. Alumiiniumisulamid vajavad tavaliselt 8–12% ja roostevaba teras jääb vahemikku 12–16%. Vale kliirensi kasutamine põhjustab tööriista enneaegset kulumist, liigseid jäsemeid või mõõtmete ebatäpsust, seega nõuab iga materjali klass oma kinnitatud kliirensi väärtust.
3. Milliseid stantsi konstruktsiooni muudatusi on vaja täiustatud kõrgtugeva-terase (AHSS) tembeldamiseks?
AHSS-klassid, nagu DP780 ja DP980, nõuavad mitmeid stantsi modifikatsioone: suurem pressimismaht (50-100% kõrgem kui pehme teras), laiemad lõikevahed, et vältida stantsi lõhenemist, stantsi geomeetriasse sisseehitatud tagasilöögikompensatsioon, karbiidist või pulbermetallist sisetükid trimmijaamades kulumisjõu kontrollimiseks, tihedamad toorikute hoidikud. Vormimise simulatsioon muutub oluliseks, et ennustada ja kompenseerida nende materjalide oluliselt suuremat elastsust pärast vormimist.
4. Kui kaua kulub autotööstuse stantsimisvormi ehitamine?
Tavalisel autotööstuses kasutataval stantsimisvormil kulub 20 või enam nädalat disaini väljalaskmisest kuni tootmise kinnitamiseni. See ajakava hõlmab CNC-töötlust, EDM-i toiminguid, kuumtöötlust, pinnaviimistlust, montaaži ja füüsilist proovimist. Kaasaegne vormimissimulatsioonitehnoloogia vähendab oluliselt proovifaasi, tabades vormimisprobleemid praktiliselt enne terase lõikamist, tihendades varem 8-12 füüsilist iteratsiooni kuni 2-3 kinnitusahelani, mis keskendusid pigem peenhäälestamisele kui põhiprobleemide lahendamisele.
5. Mida peaksite otsima autotööstuse stantsimisvormide tarnija valimisel?
Eelistage tarnijaid, kellel on -majasisese stantside projekteerimise ja vormimise simulatsioonivõimalus, omanduses olevad CNC-töötlus- ja proovipressid, tõestatud kogemus AHSS-i ja alumiiniummaterjalidega, IATF 16949 sertifikaat koos täieliku PPAP-võimalusega ja dokumenteeritud stantside hooldusprogrammid. Hinnake nende suutlikkust teie mahutrajektoori järgi mastaapida, kiiresti käsitleda tehnilisi muudatusi ja pakkuda varajast disaini-tootmisalase koostöö jaoks-. Partnerid, nagu YICHEN, kes pakuvad Tier{7}}2 programmide kaudu OEM-i integreeritud stantsimist ja lehtmetalli tootmist, pakuvad ühest allikast vastutust alates tööriistadest kuni tootmistoeni.


