


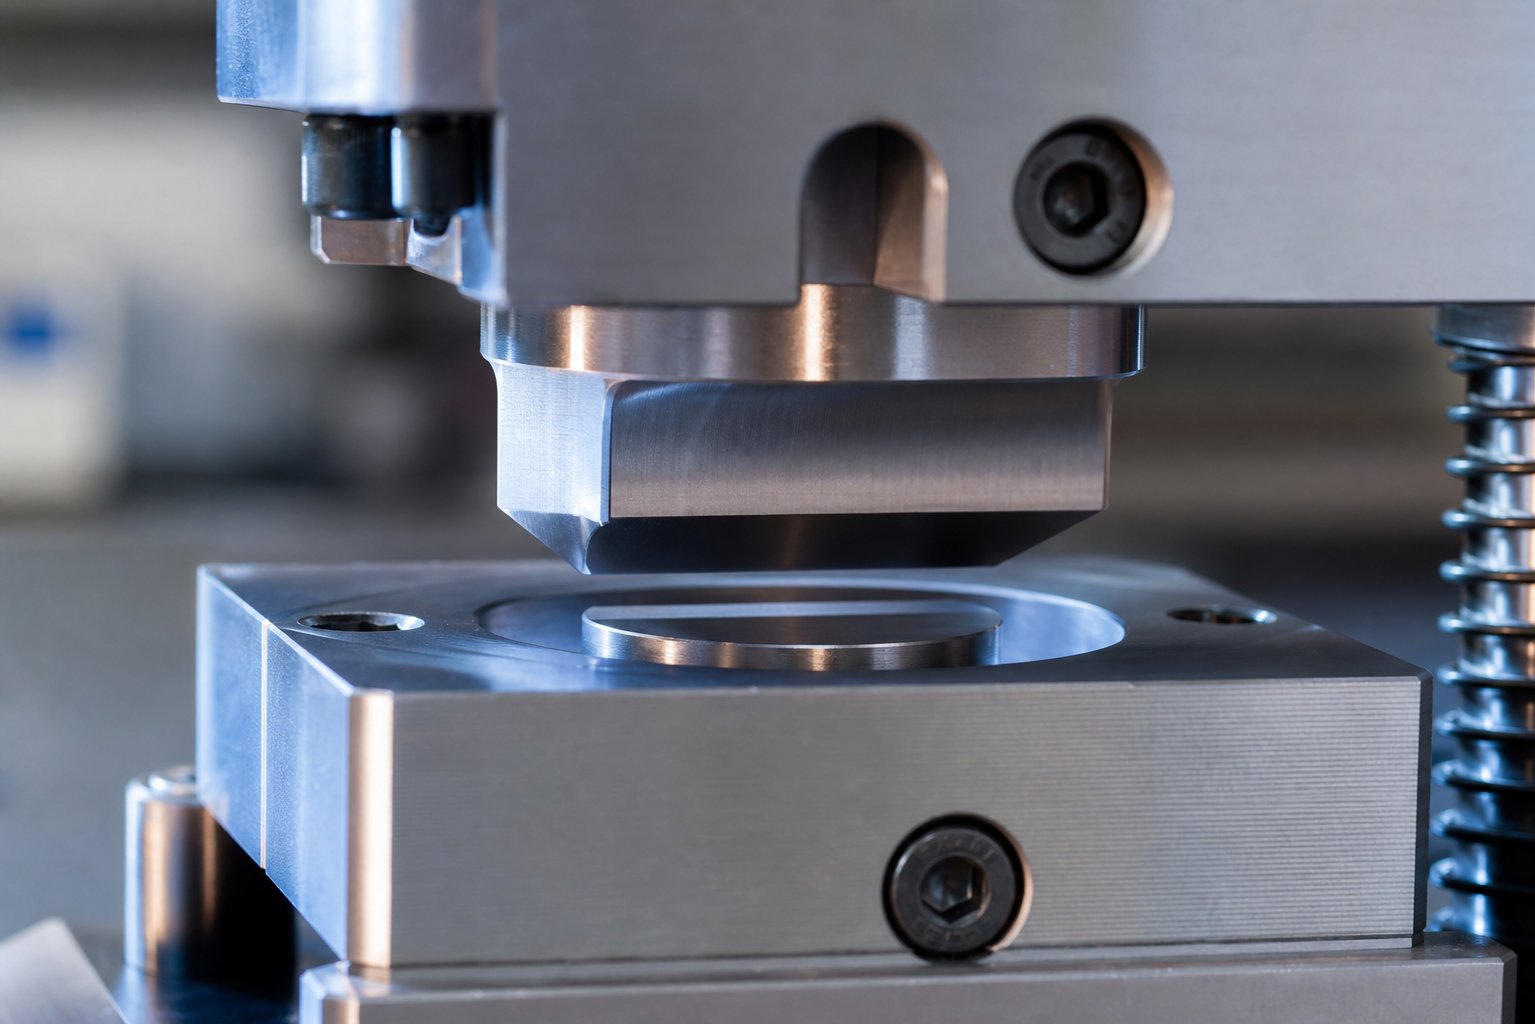
Individuaalse stantsimise geomeetria määratlemine
Iga tembeldatud osa algab geomeetrilisest argumendist stantsi, stantsnupu, eemaldaja ja tooriku vahel. Selle argumendi - tulemus, kas saate puhta osa või prügikasti täis tagasilükkamisi -, sõltub täielikult mõõdetavatest ruumilistest suhetest, mis on kujundatud üheks -jaamavorminguks. Seda mõõtmete suhete kogumit mõtleme individuaalse stantsimisvormi geomeetria all.
Individuaalne stantsimisvormi geomeetria on mõõdetavate ruumiliste suhete - lõtkude, raadiuste, nurkade ja pinnase mõõtmete - kogum stantsi, stantsnupu, eemaldaja ja tooriku vahel ühes -jaama stantsis, mis on optimeeritud ühe diskreetse stantsimistoimingu tegemiseks.
Mida tähendab individuaalse stantsimise geomeetria praktikas
Praktikas tähendab see, et iga geomeetriline tunnus täidab teatud mehaanilist funktsiooni. Punch-to-kliirens reguleerib materjali purunemist. Survemaa pikkus kontrollib nälkjate käitumist. Sisendraadiused määravad materjali voolu. Need ei ole abstraktsed CAD-mõõtmed, - need on füüsilised piirid, mis määravad, kas metall lõikab puhtalt või rebeneb ettearvamatult. Aüheastmeline-stantsteeb ühe toimingu ühe vajutuskäigu kohta ja kõik selles sisalduvad geomeetrilised parameetrid on olemas, et muuta see operatsioon korratavaks tuhandete või miljonite tsüklite jooksul.
Miks on geomeetria olulisem kui stantsitüüpide klassifikatsioon?
Insenerid liigitavad stantsid sageli funktsiooni - tühjendamise, augustamise, painutamise, joonistamise järgi. See klassifikatsioon ütleb teile, mida stants teeb, mitte seda, kui hästi see seda teeb. Geomeetria on "kui hästi". Kaks identse paigutusega, kuid erineva kliirensnurgaga stantsvormi annavad mõõdetavalt erinevad servatingimused, jämekõrgused ja tööriista kulumiskiirused. Geomeetrilisel tasandil tehtud disainiotsused on koht, kus jõudlus eristub keskpärasusest.
Üksikud matriitsid vs progressiivsed stantsjaamad kui geomeetrilised süsteemid
Progressiivne matriitsi disainühendab mitu jaama üheks riba{0}}toitesüsteemiks -, iga jaam tegeleb erineva toiminguga ja ilmnevad geomeetrilised kompromissid, kuna jaamadel on ühine riba samm ja etteandetasapind. Üksikisikul tootmisprotsessis selliseid piiranguid ei ole. See on iseseisev-geomeetriline süsteem, kus iga parameetrit saab optimeerida ainult selle üksikuks tööks, ilma külgnevaid jaamu mahutamata. See sõltumatus on nii selle tugevus kui ka projekteerimisvastutus: puudub naaberjaam, mis kompenseeriks geomeetrilist puudujääki.
Osade kvaliteet, stantsi eluiga, pressi tonnaaž, ribade juhtimine - kõik need allavoolu tulemused tulenevad otseselt projekteerimisetapis tehtud geomeetriaotsustest. Parameetrid, mis neid tulemusi juhivad, väärivad enamat kui mööduvat mainimist. Nad väärivad täielikku lagunemist.
Geomeetrilised põhiparameetrid, mida peab kontrollima iga stantsidisainer
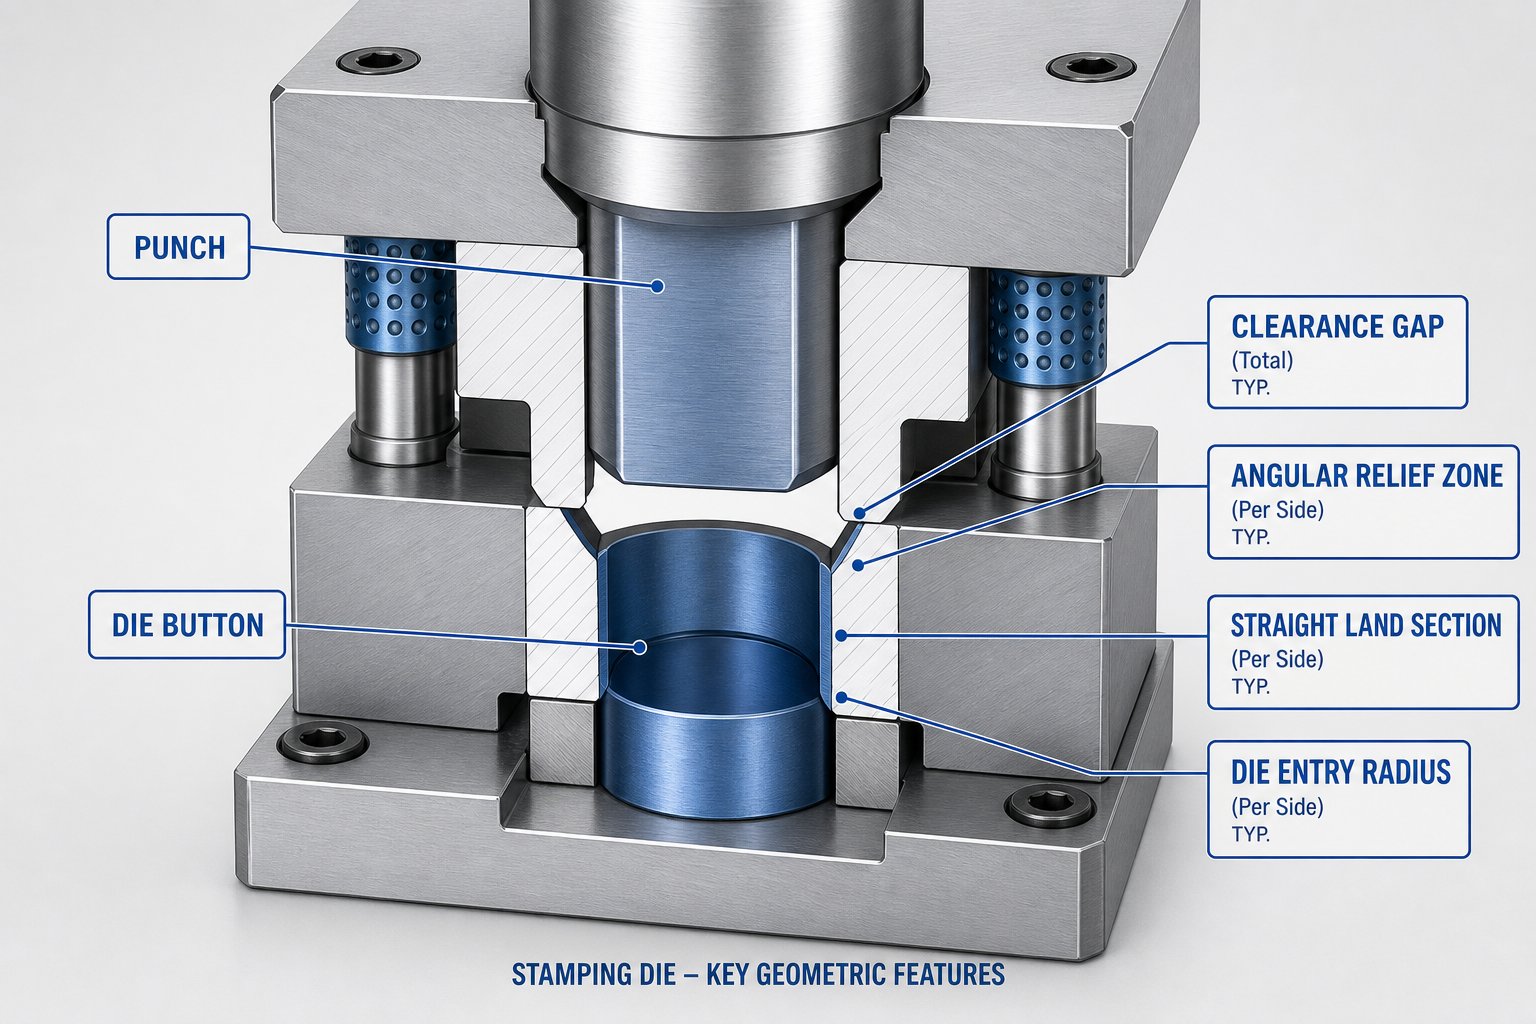
Määravad kuus mõõdetavat parameetritkuidas käitub individuaalne tembeldusvormkoormuse all. Igal neist on oma kindel mehaaniline roll ja igaüks suhtleb teistega viisil, mis võib jõudlust tugevdada või vaikselt seda õõnestada. Nende käsitlemine joonisel isoleeritud numbritena on tavaline viga - nad toimivad süsteemina. Siin on, mida iga parameeter tegelikult teeb ja miks see on teie stantsimisvormi kujunduse jaoks oluline.
Löögi-kuni-kliirens materjali paksuse protsendina
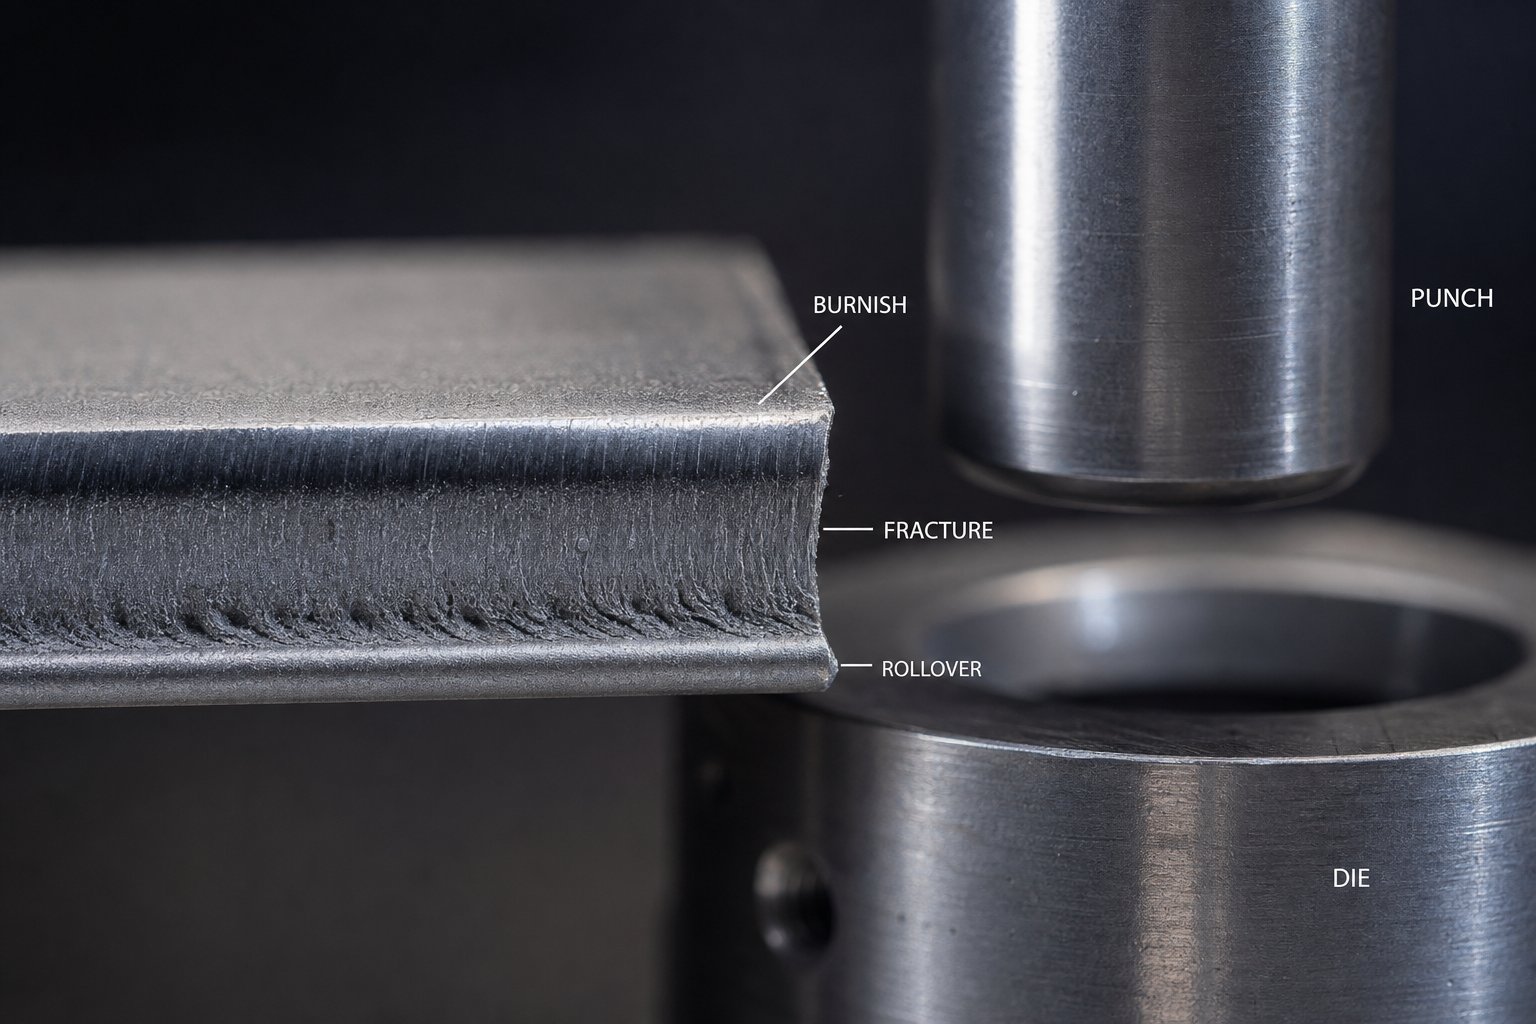
Kliirens on vahe stantsi lõikeserva ja stantsnupu lõikeserva vahel, mõõdetuna külje kohta. Samuti kuulete seda nihkeks või vaheks - sama geomeetriline tunnus, erinevad mõõtmisviisid. See üksainus väärtus juhib murdumisjoonte levimist läbi töödeldava detaili. Kui kliirens on õige, puutuvad stantsi servast ja matriitsi servast alguse saanud murdetasandid materjali paksuse keskel puhtalt kokku, moodustades sileda nihkeala minimaalse jämega.
Standardlähenemine väljendab kliirensit kui amaterjali paksuse protsent külje kohta. Üldine lähtepunkt on pehme terase puhul umbes 10% külje kohta, kuigi kaasaegne praktika surub sageli 11-20% juurde, et vähendada tööriistade pinget ja pikendada tööiga. Kõvemad ja suurema tõmbetugevusega-materjalid nõuavad suuremat kliirensit, kuna need peavad enne purunemist vastu plastilisele deformatsioonile. Pehmemad materjalid, nagu vask ja alumiinium, töötavad hästi ka väiksemate protsendimääradega. Võtmepunkt: kliirens ei ole fikseeritud arv – see mastaapeerub vastavalt sellele, mida te lõikate.
Nurkkliirensi ja stantsimaa pikkuse suhted
Nurkkliirens on reljeefnurk, mis on töödeldud matriitsi maapinna - kitseneva ava alla, mis võimaldab nälkjatel või toorikutel pärast eraldamist vabalt kukkuda. Ilma selleta kiiluvad nälkjad matriitsi ava sisse, need tõmmatakse tagasilöögi löögiga tagasi ja põhjustavad nälkjate tõmbamist. See põhjustab stantsikahjustusi, osade defekte ja planeerimata seisakuid.
Matriitsi maa pikkus on sirge paralleelne osa stantsi ava ülaosas enne nurkreljeefi algust. Sellel on kaks eesmärki: see toetab materjali lõikamise ajal, et säilitada aukude kvaliteeti, ja see tagab lihvimismaterjali. Pikem maa parandab lõike kvaliteeti, kuid suurendab nälkjate kinnipidamise ohtu. Lühem maa hõlbustab väljaviskamist, kuid kulub reljeeftsooni kiiremini, lühendades stantside eluiga uuesti lihvimiste vahel. Need kaks parameetrit - maa pikkus ja reljeefinurk - peavad olema koos tasakaalustatud. Te ei saa üht optimeerida ilma teist arvesse võtmata.
Nihkenurga pealekandmine stantsi- ja stantsipindadele
Nihkenurk on tahtlik kalle stantsi või stantsiploki pinnale, et lõikamine ei toimuks korraga kogu perimeetri ulatuses. Selle asemel haakub materjal järk-järgult - nagu käärid versus giljotiin. See vähendab märkimisväärselt tipplõikejõudu, mis tähendab väiksemaid pressi tonnaaži nõudeid ja väiksemat lööki koormust stantsimisvormi komponentidele.
Kompromiss{0}}on külgmine tõukejõud. Nurga nihkumine tekitab külgjõu komponendi, mis üritab stantsi-keskelt eemale lükata. Samuti suurendab see läbilöögienergiat - äkilist vabanemist, kui stants läbib -, mis võib põhjustada ribade ülestõstmist, kui eemaldamissüsteem ei ole ette nähtud seda käsitsema. Sellesse mängib kaasa ka stantsi nina raadius: auguraua otsa geomeetria mõjutab seda, kui puhtalt mulguti materjali siseneb ja kui suur riba tõstejõud tekib tagasitõmbamisel. Lameda-pinnaga löök haarab ribast agressiivsemalt kui väikese raadiusega või{10}}tagurpidi kitsenev löök.
Matriitsi sisenemisraadius - matriitsi ava ülaservas olev väike raadius - juhib materjali voolamist vormiõõnsustesse ja vähendab pingekontsentratsiooni lõikeservas tõmbeoperatsioonidel. Lõikestantsides on terav sissepääsu serv puhta nihke jaoks hädavajalik; vormimisvormides takistab suurem sisestusraadius materjali rebenemist.
| Parameeter | Definitsioon | Tüüpiline vahemik | Esmane funktsioon |
|---|---|---|---|
| Löögi- kuni-stantsimiseks | Vahe stantsi ja stantsi lõikeservade vahel külje kohta | 5-20% materjali paksusest | Kontrollib murdetasandi joondamist ja servade kvaliteeti |
| Nurkkliirens (reljeef) | Koonusnurk stantsimaa all | 0,5 kuni 2 kraadi külje kohta | Võimaldab nälkja/tooriku väljutamist, takistab nälkjate tõmbamist |
| Surma maa pikkus | Sirge paralleelne osa stantsi ava ülaosas | 2-5 mm olenevalt rakendusest | Toetab materjali lõikamise ajal, annab lihvimisvaru |
| Nihkenurk | Kallak maandatud löögi või stantsi näoga | 1-3 kraadi või 1x materjali paksus | Vähendab lõikejõudu järkjärgulise haardumise kaudu |
| Punch nina raadius | Geomeetria stantsilõikeotsal | Terav kuni väike raadius rakenduse kohta | Mõjutab ribade tõstmise ja materjali sisenemise käitumist |
| Die Sisendraadius | Raadius stantsi ava ülemises servas | Terav (lõikamine) 4-10x paksuseks (joonis) | Kontrollib materjali voolu ja pinge kontsentratsiooni |
Kiire terminoloogiamärkus: kliirens, vahe ja nihe kirjeldavad sama geomeetrilist tunnust. Kliirens on kõige universaalsem termin stantsimisvormide osade dokumentatsioonis, lünk ilmub-põrandakeeles ja nihe CAD-modelleerimise kontekstis. Need mõõdavad sama ruumi -, lihtsalt olge oma dokumentides järjepidev.
Need kuus parameetrit ei tööta eraldi. Kliirensi muutmine muudab lõikamiseks vajalikku jõudu, mis muudab nihkenurgast saadavat kasu. Maa pikkuse reguleerimine nihutab lihvimisintervalli, mis mõjutab seda, kui kaua teie nurkkliirens jääb tõhusaks. Iga geomeetriline otsus lainetab süsteemi. Erinevused operatsioonitüüpide - tühjendamine versus painutamine versus joonistamine - vahel ainult võimendavad neid interaktsioone.
Toiming-Spetsiifiline geomeetria erinevate stantsitüüpide lõikes
Kliirensi väärtus, mis annab täiuslikud tühjad servad, hävitab joonistusvormi. Tagasivedu kompenseerimiseks optimeeritud painderaadius ei oma augustamise puhul tähtsust. Igal operatsioonitüübil on oma geomeetriline DNA - eraldiseisev ruumisuhete kogum, mis on häälestatud konkreetsele deformatsioonirežiimile. Kui käsitlete kõiki stantsimisvormide tüüpe ühe malli geomeetriliste variatsioonidena, valmistate end ette tõrgete jaoks, mida ükski tõrkeotsing ei paranda ajakirjanduses.
Lõikamise geomeetria tühjendamiseks ja augustamiseks
Tühistamine ja augustamine on mõlemad lõikamisoperatsioonid, kuid nende geomeetrilised prioriteedid erinevad ühel kriitilisel viisil: tühjendamisel määrab matriitsi ava valmis detaili, nii et matriitsi suurus on detaili mõõtmete järgi ja stants on tühimiku võrra alamõõduline. Torkamisel määrab auguraua augu, nii et stants vastab soovitud mõõtmetele ja matriitsi ava on tühimiku tõttu liiga suur.
Lisaks sellele suuruse erinevusele nõuavad mõlemad toimingud samu geomeetrilisi juhtelemente -täpset stantsi-, et-kliirensit, nihkenurka, nurkreljeefi ja stantsi pinna pikkust saada. Kliirens määrab, kuidas murdetasandid puhtalt levivad. Seda näitavad täiustatud kõrgtugevate{5}teraste uuringudvahekaugused vahemikus 6% pehme terase puhul kuni 16% või rohkemüli-kõrge-tugevuse jaoks loovad optimaalsed servatingimused. Liiga pingul ja tekib sekundaarne nihke ja mikropraod. Liiga lõtv ning tekib liigne ümberminek ja pursked.
Perforaatori esikülje nihkenurk eraldab lõikegeomeetriat veelgi muudest toimingutüüpidest. Kaldus või katusel olev stantsprofiil võib vähendada maksimaalset läbitorkamisjõudu rohkem kui 50% võrra, parandades samal ajal serva elastsust -, kuid samal nurga all oleval geomeetrial poleks painutusvormi puhul mõtet. Siinne geomeetriline optimeerimine seisneb täielikult murdumismehaanika juhtimises ja tonnaaži -läbitõmbumises.
Painde raadiusega profiilid ja tagasitõmbekompensatsioon
Painutusstantsid jätavad täielikult{0}}lõikestantside murdumisele keskendunud geomeetria. Lõikamismõttes - puudub kliirens, määravaks geomeetriliseks parameetriks on stantsi nina raadius ja V-stantsi avanemisprofiil. Need kaks tunnust määravad vormitud detaili loomuliku sisemise painderaadiuse.
Kujutage ette, et vajutate 2 mm otsa raadiusega auguraua 16 mm V-stantsi avasse. Leht ei vasta tihedalt stantsile -, see moodustab loomuliku paraboolkõvera, mida juhib peamiselt stantsi ava laius. Pehme terase puhul on sisemine raadius ligikaudu 16% V-ava laiusest. Jäigamad materjalid, nagu roostevaba teras, suruvad seda kuni 18-20%.
Tagasilöögikompensatsioon lisab veel ühe geomeetrilise kihi, mis puudub täielikult lõikevormidest. Kui stants tõmbub tagasi, põrkub painutatud materjal elastse taastumise tõttu osaliselt tagasi. Tugevama-materjalid vetruvad agressiivsemalt tagasi, - roostevaba teras põrkub tagasi 2–3 kraadi, samas kui ülitugevad terased võivad 5–15 kraadi tagasi põrkuda. Tembeldamise konstruktsioon peab seda arvesse võtma ülepainutamise, stantsi nurkade reguleerimise või raadiuse profiilide muutmise kaudu, nii et lõpposa geomeetria langeb pärast elastset taastumist tolerantsi piiridesse.
Sisendgeomeetria ja materjalivoolu pindade joonistamine
Joonistamise toimingud toovad kaasa geomeetrilisi probleeme, mida ei jaga ei lõikamine ega painutamine: materjali voolu juhtimine suurtel pindadel. Kriitiline geomeetria hõlmab siin matriitsi sisenemisraadiust, stantsi nina raadiust, joonestusribade profiile ja tooriku hoidiku pindu -, mis kõik töötavad koos, et hallata lehtmetalli voolamist õõnsusse ilma rebenemise või kortsumiseta.
Dieedi sisenemisraadius on vaieldamatult kõige tundlikum parameeter. Kui see on liiga väike, ei saa materjal vabalt voolata ja topsi sein puruneb liigsest venimisest. Kui see on liiga suur, kortsub materjal pärast tõmberõnga ja sideaine vahelise pigistuskoha jätmist. Kvaliteetterase-juhised soovitavad sisestusraadiusi skaleerida mõlemalematerjali paksus ja tooriku läbimõõt, millel on nende raadiuste jaoks kasutatud kõrge{0}}kulumistööriista terast materjali pideva libiseva kontakti tõttu.
Joonise randi geomeetria - sideaine pinnale töödeldud kõrgendatud profiilid - juhivad voolutakistust, sundides materjali painduma ja lahti painduma, kui see stantsi siseneb. Nende kõrgus, kuju ja paigutus on geomeetrilised tööriistad metallivoolu tasakaalustamiseks kitsaste nurkade ja sirgete seinte vahel. Seda tüüpi voolu-juhtimise geomeetriat lihtsalt ei eksisteeri lõikamis- või painutusstantsides.
- Tühistamine/augustamine:Geomeetrilised prioriteedid keskenduvad kliirensiprotsendile, nihkenurgale, stantsi pinna pikkusele ja nurkreljeefile -, mis kõik on optimeeritud luumurdude puhtaks levimiseks, nälkjate väljaviskamiseks ja lõikejõu minimeerimiseks.
- Painutamine:Geomeetria tiirleb ümber stantsiraadiuse, V{0}}stantsi avanemisprofiili ja ülepainde kompensatsiooni -, mis on optimeeritud loomuliku painderaadiuse kontrollimiseks ja elastse tagasitõuke vastu.
- Joonis:Kriitiline geomeetria hõlmab matriitsi sisenemisraadiust, stantsi nina raadiust, tõmberiba kõrgust ja profiili ning tooriku hoidiku pilu -, mis kõik on optimeeritud ühtlaseks materjalivooluks ilma rebenemise ja kortsumiseta.
10% kliirens, mis annab teile puhta tühja serva, oleks painde kontekstis täiesti ebaoluline. Suur 8 mm sisestusraadius, mis on vajalik sügavtõmbamiseks, välistaks augustamise jaoks vajaliku terava serva. Just seetõttu tuleb üksikute stantside geomeetriat käsitleda operatsioonide kaupa - iga operatsioonitüübi geomeetriline profiil peegeldab põhimõtteliselt erinevat materjali deformatsioonimehaanikat. Ja need mehaanikad muutuvad uuesti, kui muudate materjali ennast.
Materjali omadused, mis kujundavad geomeetrilisi otsuseid
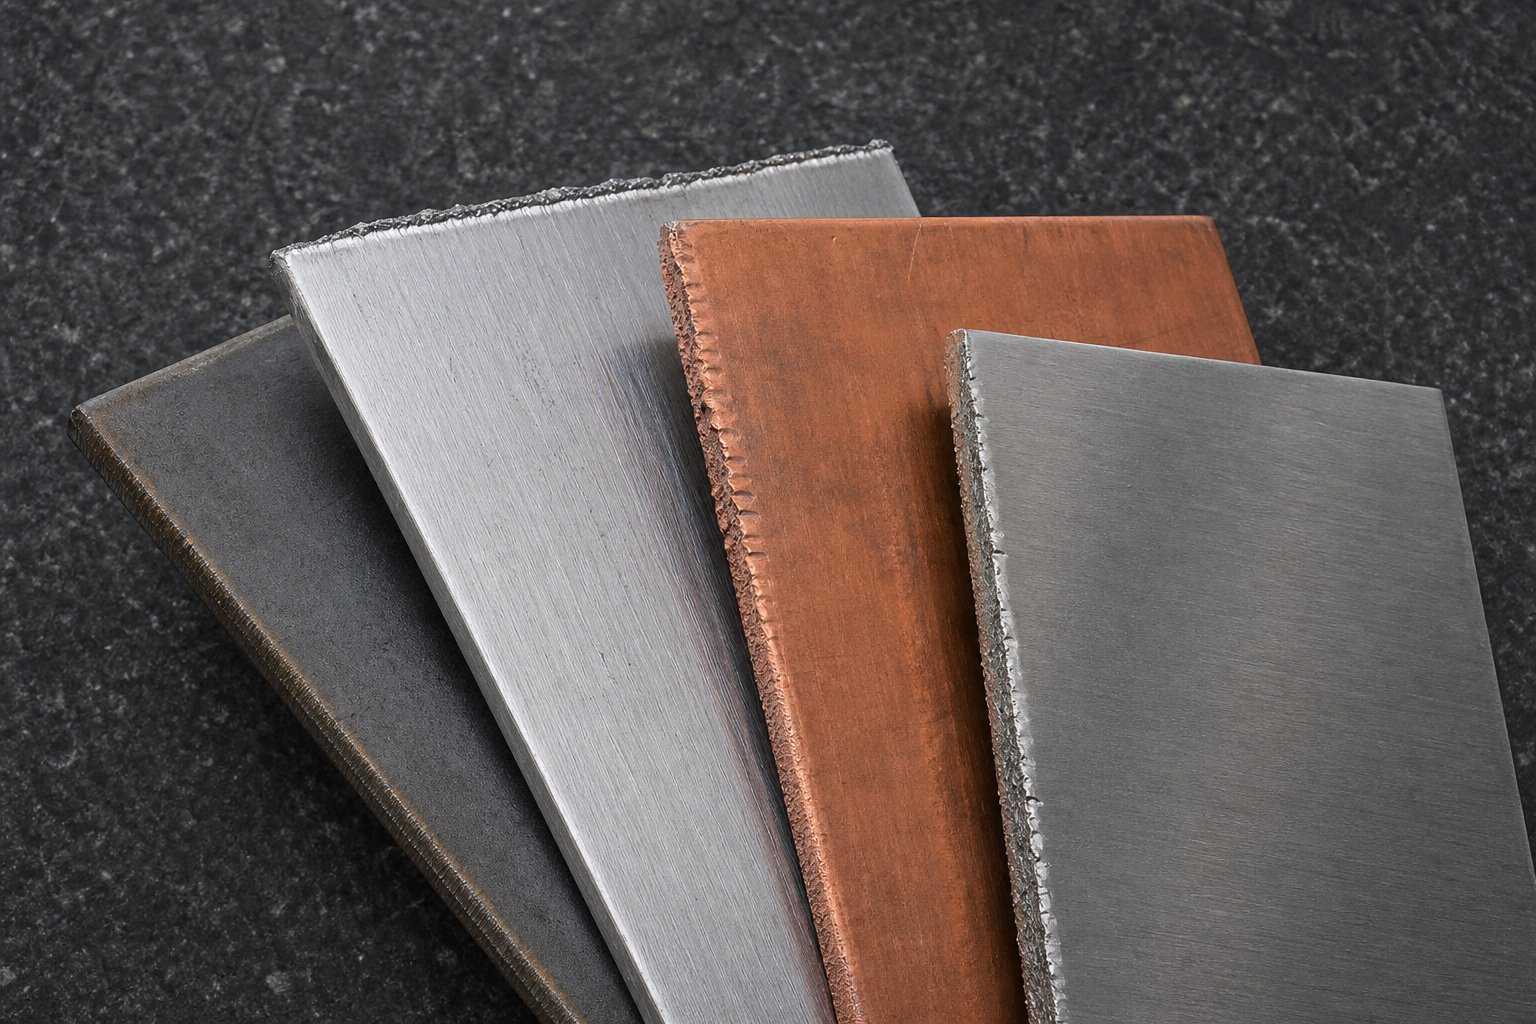
Sama matriitsi geomeetria, mis töötab veatult pehme terase puhul, võib tekitada roostevabas terases mõranenud servi või alumiiniumi liigseid jämesid. Materjal ei ole metallist stantsimisvormi kujunduse teisene sisend -, see on peamine draiver, mis määrab iga geomeetrilise lähtepunkti. Plastikus, tõmbetugevus, töö-kõvenemise määr ja paksus määravad kõik selle, kui agressiivselt suudate lõigata, kui tihedalt saate painutada ja kui palju kliirensit vajate puhta murdumise saavutamiseks.
Kuidas materjali elastsus juhib kliirensi valikut
Plastilised materjalid, nagu vask ja madala süsinikusisaldusega{0}}teras, võimaldavad murdetasanditel suhteliselt kitsa vahemaa korral puhtalt edasi liikuda. Kõvemad ja suurema tõmbetugevusega materjalid peavad vastu murdumise levikule ja vajavad rohkem mehaanilist hooba - laiemat vahet -, et nälkjas lahti murda ilma liigseid jäme või servakahjustusi tekitamata. Üldreegel: kui voolavus-ja-tõmbetugevuse suhe väheneb, peab kliirens suurenema.
Mõelge praktilisele levikule. Pehme teras töötab tavaliselt hästi umbes 10% kliirensiga külje kohta. Suurema töö-kõvenemiskiiruse ja tõmbetugevusega roostevaba teras toimib selle sama 10% juures tegelikult halvasti -uuringud näitavadsee annab sellel väärtusel halvima jäme kõrguse. Liikumine 12-15% peale annab sageli puhtamad servad. Täiustatud kõrgtugevad{5}terased suurendavad seda veelgi, uuringud näitavad, et optimaalse servavenitusvõime tagamiseks on vahekaugus kuni 21% külje kohta. Vaatamata sellele, et alumiinium on pehmem, on sellel mõõdukad vahed, kuna selle kalduvus lõheneda ja liimikulumist muudab rikkerežiimi nihketasandil.
Erinevate materjalide stantsi kliirens ei ole eelistuse küsimus -, see on murdumismehhanismi küsimus, mille määrab iga sulami deformatsioonikäitumine.
Raadiuse nõuded tavaliste stantsimissulamite puhul
Lehtmetalli stantsimise painderaadius järgib sama materjali{0}}sõltuvat loogikat. Jäigamad, vähem plastilised materjalid pragunevad kitsama raadiuse korral, kuna painde välimised kiud ületavad oma pikenemispiiri. Alevinud rusikareegelseob minimaalse painderaadiuse otse materjali paksusega, mis on korrutatud teguriga, mis peegeldab sulami elastsust:
- Kerge teras:0,8-1,2-kordne materjali paksus õhukeste mõõtmete puhul, suurendades 1,5-2,5-kordset paksema materjali puhul.
- Roostevaba teras:Õhukeste mõõtmete puhul minimaalne paksus 2x, raskema plaadi puhul skaleerimine 3-4x – peegeldab selle suuremat tagasivedu ja väiksemat painduvust painde tipus.
- Alumiinium:1x paksus kergete mõõturite jaoks, 2-3x paksemate osade jaoks. Sügava tõmbe löögi raadiused peaksid olema materjali paksusega 8–10 korda ja stantsi sisestusraadiused 5–10 korda suuremad.
Vask ja messing, mis on väga plastilised, võimaldavad samaväärse paksusega - terasest väiksemat raadiust, kuid nende vormitavus sõltub suuresti sulami koostisest ja karastuse seisundist.
Mustmetallide ja mitte-mustmetallide paksuse- ja-geomeetria suhted
Stantsimisvormi materjali valik on vaid pool võrrandist. Mis tahes sulami paksus muudab geomeetrilisi nõudeid oluliselt. Paksemate lehtede jaoks on vaja absoluutarvudes suuremaid vahekaugusi (kuigi protsent võib püsida muutumatuna), laiemaid V-stantsiavasid painutamiseks ja suuremaid tõmberaadiusi. Allolev tabel annab materjali-to-geomeetriale kõige levinumate stantsimissulamite jaoks.
| Materjali kategooria | Üldine kliirens (külje kohta) | Minimaalse painderaadiuse põhimõte | Geomeetrilised märkmed |
|---|---|---|---|
| Kerge teras (madala-süsiniku) | 8-12% materjali paksusest | 0,8–1,2x paksus (õhuke) | Enamiku stantside geomeetria juhiste lähteülesanne |
| Roostevaba teras (austeniit) | 12-16% materjali paksusest | 2-4x paksus olenevalt mõõdust | Nõuab 2-3x survejõudu võrreldes pehme terasega; tõmbevahe vajab paksust + 35-40% rohkem |
| Roostevaba teras (ferriit) | 10-14% materjali paksusest | 1,5-2,5x paksus | Vähem agressiivne kui austeniit; tõmbevahe vajab paksust + 10-15% rohkem |
| Alumiinium (joonistusklassid) | 8-12% materjali paksusest | 1-3x paksus olenevalt mõõdust | Toru raadius 8-10x T viigi jaoks; löögi oht nõuab poleeritud stantsipindu |
| Vask ja messing | 6-10% materjali paksusest | 0,5-1,5x paksus (sõltub sulamist) | Suur elastsus võimaldab kitsaid raadiusi; vormitavus varieerub oluliselt olenevalt temperamendist ja sulamist |
| Täiustatud kõrgtugev{0}teras | 14-21% materjali paksusest | 2-4x paksusega | Madal tootlikkuse- ja-tõmbe suhe nõuab servakvaliteedi jaoks laiemat kliirensit |
Need väärtused on lähtepunktid, mitte absoluutsed väärtused. Tegelik tootmise geomeetria sõltub osade tolerantsi nõuetest, stantsi eluea eesmärkidest, pinnaviimistluse ootustest ja konkreetsest kõnealusest sulami klassist. Insenerid peaksid projekti täpsete väärtuste leidmiseks tutvuma materjalide andmelehtede ja kinnitatud tööriistaviidetega - 5000-seeria alumiinium käitub sama stantsi geomeetria korral väga erinevalt kui 6000-seeria alumiinium.
See tabel näitab selgelt, et ükski geomeetriline retsept ei tööta erinevate materjalide vahel. Iga kliirensi protsent, iga raadiuse kordaja, iga tõmbegeomeetria eeldus nihkub hetkel, kui vahetate pressil sulamit. Ja need nihked ei mõjuta ainult ühte tulemust - nad loovad kompromisse,-kus ühe tulemuse jaoks optimeerimine seab paratamatult ohtu teise.
Geomeetriline{0}}vahetus, mis määrab stantside jõudluse
Iga geomeetriline otsus üksikvormis on läbirääkimine. Te ei saa samaaegselt maksimeerida servade kvaliteeti, vähendada eluiga ja sundida tõhusust - ühe parameetri eraldiseisva parandamine maksab teile alati midagi mujal. Need kompromissid-ei ole disainivead. Need on tembeldamise füüsika ja nende mõistmine eraldab tahtliku stantsimise optimeerimise oletamisest, mis tekitab ajakirjanduses korduvaid probleeme.
Kriitiline küsimus ei ole ühegi parameetri jaoks "mis on parim väärtus". See on "mida ma olen valmis ohverdama selle konkreetse osa nimel, sellel helitugevusel, sellele sallivusele?"
Kliirens{0}}Kaubandus servakvaliteedi ja stantside eluea vahel
Tugevam kliirens tekitab suurema poleerimisala ja puhtama lõikeserva -, mis on hästi välja kujunenud. Kuid hind on reaalne. Väiksemad vahed tähendavad, et stantsi ja stantsi lõikeservad taluvad iga käiguga suuremat kontaktpinget. See kiirendatud hõõrdumine lühendab lihvimisintervalle ja suurendab mõranemise ohtu, eriti tugevamate materjalide puhul.
Teisest küljest pikendab laiem kliirens tööriista eluiga, vähendades stantsi kulumist -, kasutades kliirensi väärtusi 11-20%, mis võib oluliselt vähendada tööriista pinget augustamise ajal. Kuid selle pikaealisuse eest maksate tavaliste teraste suurenenud ümbermineku, karedama murdumispiirkonna ja potentsiaalselt suuremate jämedega. Täiustatud kõrgtugevate teraste uurimine lisab nüansi: AHSS-klassid kipuvad säilitama konstantse jämekõrguse sõltumata tööriista kulumisest, mis tähendab, et laiemate vahekauguste korral ei pruugi olla samasugust jämeda terase puhul. Kontekst on oluline.
Raadiuse geomeetria Vormimisvõime tasakaalustamine mõõtmete juhtimisega
Painutus- ja tõmbamisoperatsioonidel vähendavad suuremad raadiused pinge kontsentratsiooni paindetipus või tõmbepunktis. See tähendab väiksemat pragunemisohtu, väiksemat vormimisjõudu ja õrnemat tööriista kulumist. Tundub lihtne võit -, kuni mõtlete allavoolu toimuvale.
Rikkalik painderaadius võimaldab elastsemat tagasivedu, muutes lõpliku nurga kontrolli raskemini ennustatavaks ja kompenseeritavaks. Joonistamisel laseb liiga suur sisestusraadius materjalil liiga vabalt voolata, tekitades toetamata piirkondades kortsud. Lõppkokkuvõttes kauplete usaldusväärse vormitavusega mõõtmete ebastabiilsusega, mis ilmneb osade{2}}to{3}}variatsioonidena tootmises.
Nihkenurga eelised vs külgjõu karistused
Nihkenurk on üks tõhusamaid stantsimise disaini näpunäiteid tippmahu vähendamiseks. Kaldus stantsiga haarduv materjal järk-järgult, mitte korraga võib vähendada maksimaalset läbitorkamisjõudu rohkem kui 50% võrra, kusjuures DP-teraste uuringud kinnitavad, et vähenemine ületab 50%, kui kaldenurk on vahemikus 3 kuni 6 kraadi. See on ajakirjandusstressi ja šoki{6}}oluline vähendamine.
Karistus: nihkenurk loob külgsuunalise jõuvektori, mis püüab löögi külgsuunas kõrvale kalduda. Suuremad nurgad loovad suurema külgtõukejõu, nõudes jäigemaid juhtsüsteeme ja tihedamaid---sobivusi. Löögi-energia - suureneb ka äkiline jõu ümberpööramine stantsi läbimurdmisel -, mis võib miljonite tsüklite jooksul põhjustada riba ülestõstmist ja pressikomponentide väsimuskahjustusi.
- Tugevam kliirens:Saate puhtamad pügatud servad ja suuremad poleerimisalad. Ohverdage kiirendatud stantside ja stantside kulumine, suuremad lõikejõud ja suurem joondustundlikkus.
- Laiem kliirens:Pikeneb stantsi eluiga ja väiksem stantsimisjõud. Ohverdage painduvate materjalide suurenenud ümberminek, karedamad murdumispiirkonnad ja võimalik jämedakene kasv.
- Suurem painde/tõmberaadius:Vähendage pragunemise ohtu ja vähendage vormimispinget. Ohverdage mõõtmete kontrolli tänu suurenenud tagasilöögi- ja kortsumispotentsiaalile.
- Suurem nihkenurk:Saavutage vähendatud tipplõikejõud ja väiksem pressi tonnaaživajadus. Ohverdage löögi suurenenud külgtõukejõud, suurem energia{1}}tõukejõud ja suurem riba tõstmise oht.
- Pikem surmamaa:Saavutage parem augu kvaliteet ja rohkem lihvimisvarusid. Ohverdage suurenenud nälkjate kinnipidamise oht ja suurem hõõrdetakistus lõigatud materjalile.
Nende kompromisside lahendamise{0}}viis sõltub tembeldatud osa tolerantsi tasemest. Tihe -tolerantsiga töö - meditsiinilised komponendid, elektripistikud, täppisklambrid - nõuavad geomeetriat, mis soodustab osade kvaliteeti isegi lühema stantsi eluea ja sagedasema hoolduse arvelt. Olulised stantsimisvormide jõudlustegurid on servade seisund, mõõtmete korratavus ja pinnaviimistlus.
Suuremahuline{0}}kommertstöö muudab prioriteediks. Kui kasutate miljoneid lihtsaid sulgusid või kaubaklippe, domineerivad pikaealisus ja tööaeg. Laiem kliirens, suuremad raadiused ja mõõdukad nihkenurgad hoiavad pressi hooldusvälbade vahel - kauem töös ning pingevabad tolerantsid suudavad geomeetrilisi kompromisse osi tagasi lükata.
See tolerantsi{0}}objektiiv annab teile otsustusraamistiku, mitte ühegi parameetri jaoks ühe õige väärtuse. Geomeetria ise ei muuda -, muutub ainult igale tulemusele määratud prioriteet, sõltuvalt sellest, mida detail nõuab. Ja igas sellises geomeetrilises otsuses lisavad sekundaarsed funktsioonid, nagu reljeefsed nurgad ja möödaviigu sälkude profiilid, veel ühe konstruktsioonijuhtimise kihi, mis pikendab stantsi jõudlust kogu selle kogu kasutusea jooksul.
Reljeefse geomeetria ja möödaviigu sälgu kujundamise põhimõtted
Reljeefnurgad ja möödaviigu sälgud pööravad harva tähelepanu kliirensi või nihkegeomeetriale -, kuid need on funktsioonid, mis hoiavad nälkjaid maha kukkumas, ribad söötmas ja stantsid jooksevad lihvimiste vahel. Kui stantsi reljeefse nurga geomeetria on vale, siis kulutate rohkem aega kinnikiilunud nälkjate puhastamisele kui osade tootmisele.
Nurkreljeef ja sirge maa geomeetria nälkjate väljaviskamiseks
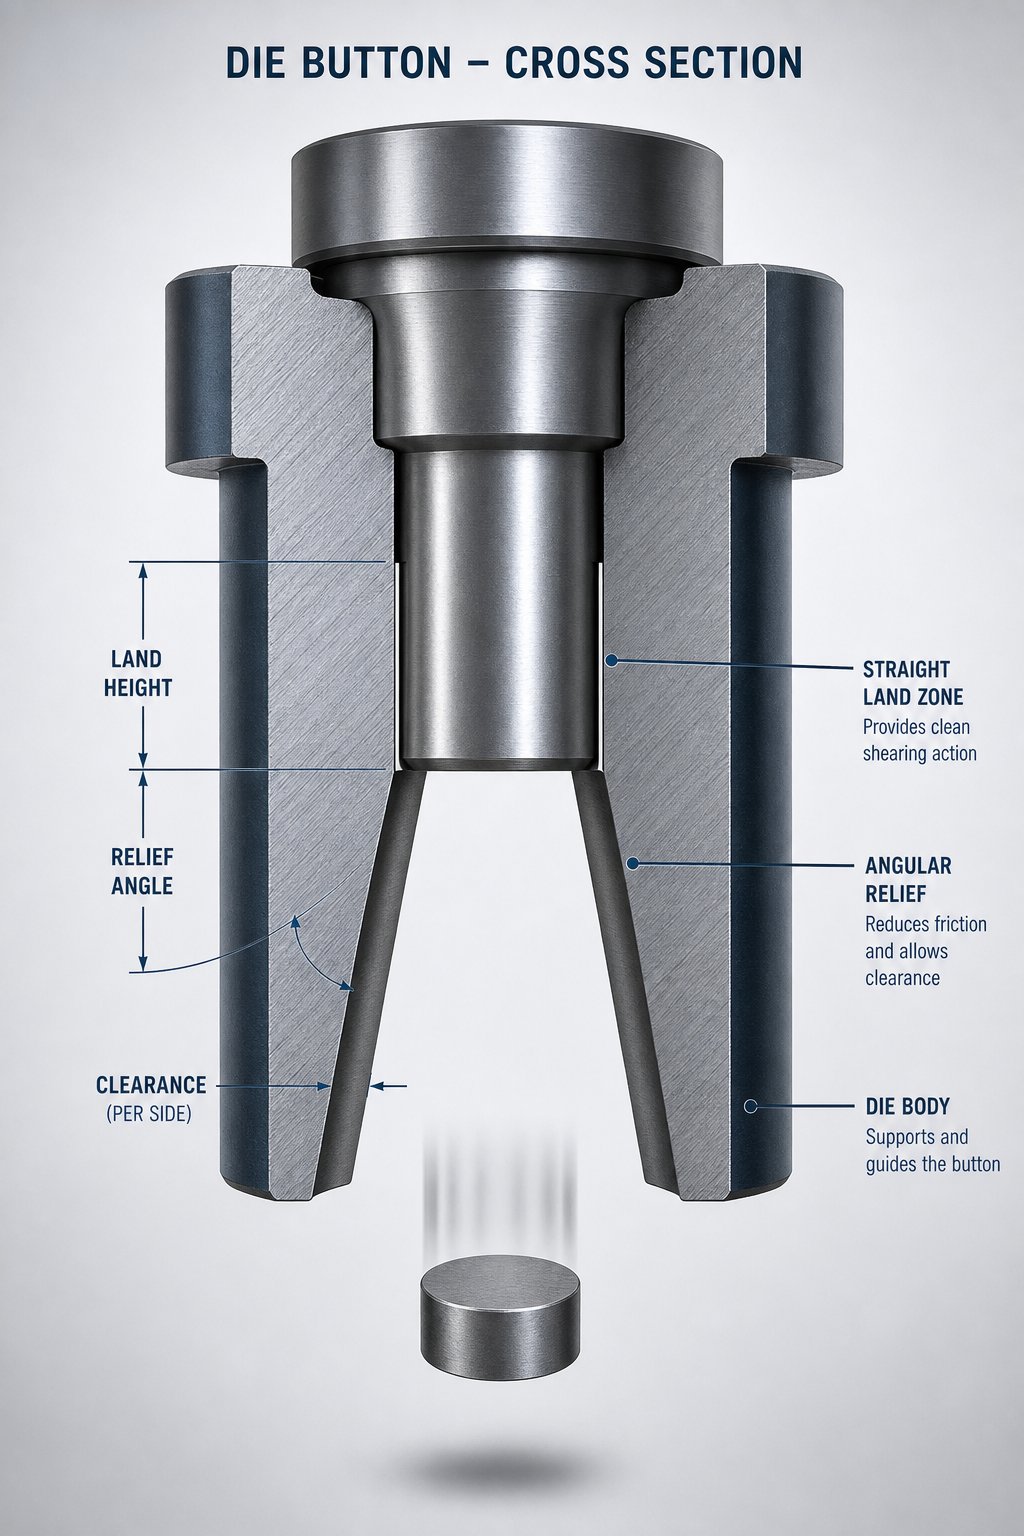
Kujutage ette, mis toimub lõikekäigu allosas. Perforaator lõikab materjali läbi ja matriitsi ava sees asub nälkjas. Tagasilöögil peab see nälkjas langema -, mitte tagasi üles sõitma, löögiga riba sisse. See on koht, kus nurkreljeef teenib oma säilivuse.
Nurkreljeef on stantsipinna alla töödeldud koonus, mis loob nälkjale laieneva kliirensi. Kui nälkjas sirge maavööndi puhastab, siseneb see nulltakistusega laienevasse õõnsusse, langedes vabalt läbi stantsikinga. Ilma selle leevenduseta kiiluvad nälkjad vastu matriitsi seinu, kuhjuvad ja lõpuks tiritakse nad läbi riba tagasi - klassikaline nälkjate tõmbamise rike, mis peatab tootmise külmaks.
Sirge maa ise - see paralleelne lõik matriitsi ava - ülaosas on täppisala. See toetab materjali nihke ajal ja säilitab aukude kvaliteedi, hoides lõikegeomeetria ühtlasena. Tavaliste maapinna pikkus on tavaliste rakenduste puhul vahemikus 0,060–0,125 tolli, kusjuures allpool olev reljeefi koonus on tavaliselt seatud väärtusele0,15 kuni 0,5 kraadi külje kohta. Õhemad materjalid ja väiksemate avade läbimõõt kalduvad lühema maapikkuse poole; raskemad gabariidid ja suuremad avad taluvad pikemat maad.
Kombinatsioon on olulisem kui kumbki väärtus eraldi. Lühike maa koos agressiivse reljeefiga hõlbustab väljutamist, kuid ohverdab elu. Pikk madala reljeefiga maa-ala maksimeerib teritustsüklit, kuid suurendab nälkjate kinnijäämise riski -, eriti suure löögisageduse korral, kus vaakum ja õli viskoossus töötavad gravitatsiooni vastu. Nälkjate tõmbamise vältimiseks stantsimisvormides on eesmärk hoida nälkjas nii kaua, et stants saaks tagasi tõmbuda, ja seejärel vabastada see nulltakistusega reljeefsetsooni.
Positiivsete ja negatiivsete möödaviigu sälkude profiilide selgitus
Möödaviigu sälgud täidavad täiesti erinevat geomeetrilist funktsiooni. Kui reljeefne geomeetria juhib seda, mis juhtub pärast lõikamist, siis möödaviigu sälgud juhivad seda, mis juhtub enne seda - konkreetselt, kuidas riba end stantsijaamade suhtes positsioneerib.
Positiivne möödaviigu sälk on stantsi pinnale tõstetud funktsioon, mis painutab või tõstab riba ettepoole söötmisel, takistades ribal matriitsi servade või eelnevalt moodustatud detailide kinnijäämist. Negatiivne möödaviigu sälk on süvistatud kanal, mis võimaldab moodustatud objektidel häireteta läbida. Nii negatiivsed kui ka positiivsed möödaviigu sälgud lehtmetalli stantsimisvormides lahendavad sama põhiprobleemi: riba ühtlase liikumise säilitamine, nii et materjal registreeriks täpselt lõikamis- või vormimisjaamas.
Tembeldamisvormide möödaviigude otstarve ulatub kaugemale lihtsast häirete kõrvaldamisest. Need kontrollivad riba läbipainde, takistavad materjali paindumist jaamade vahel ja tagavad, et piloodid saavad oma aukudesse siseneda ilma valesti joondatud ribaga võitlemata. Üksikutes matriitsides, mida kasutatakse käsitsi-või lühikese etteandega-, on möödaviigu sälgud vähem levinud -, kuid kui ühel matriitsi esiküljel on mitu funktsiooni või kui ribatõstjad suhtlevad vormitud geomeetriaga, muutuvad need oluliseks positsioneerimistööriistaks.
Algse matriitsi geomeetria sisseehitatud lihvimisvaru
Iga teritustsükkel eemaldab matriitsi esiküljelt materjali ja see eemaldamine lühendab otse sirget pinnast. Pärast piisavat lihvimist kaob pinnas täielikult reljeeftsooni - ja teie täppislõike geomeetriast saab koonuslehter, mis tekitab liiga suuri auke ja liigseid jäsemeid.
Kogenud stantsikonstruktorid lisavad lihvimisvaru esialgsesse geomeetriasse, määrates piisavalt pika maa pikkuse, et planeeritud arv teritustsükleid üle elada. Kui iga lihvimine eemaldab 0,003–0,005 tolli ja soovite 20 lihvimistsüklit enne, kui matriitsi osa vajab väljavahetamist, peab teie esialgne pinnas arvestama selle kumulatiivse varude eemaldamisega, säilitades samal ajal minimaalse funktsionaalse pinna pikkuse kogu matriitsi kasutusea jooksul.
Seetõttu ei seisne esialgne geomeetria kunagi ainult{0}}artikli esmane toimivus. See puudutab jõudlust kogu tööriista elutsükli jooksul.
- Määrake sirge maa suurus elutsükli, mitte ainult esmase{0}}jooksukvaliteedi jaoks.Maa esialgse pikkuse määramisel arvestage kumulatiivse lihvimisvarude eemaldamisega.
- Sobitage reljeefne nurk nälkjate väljutamise nõuetega.Suuremad käigukiirused ja õhemad materjalid nõuavad agressiivsemat leevendust, et neutraliseerida vaakumi ja õli adhesiooniefekte.
- Ärge kunagi laske maa pikkusel nulli jõuda.Enne kui lihvimine ületab selle piiri, määrake kindlaks minimaalne funktsionaalne maa künnis ja ajastage stantsiosa asendamine.
- Kasutage positiivseid möödaviigu sälke, et tõsta ribad takistustest üleja negatiivsed sälgud stantsi läbivate moodustunud tunnuste jaoks.
- Kontrollige reljeefi geomeetriat pärast iga lihvimist.Värske serv muudetud maa{0}}--reljeefi proportsioonidega käitub algsest geomeetriast erinevalt, - kontrollib nälkjate käitumist enne stantsi tootmisse tagastamist.
- Kaaluge krooniliste nälkjate tõmbajate jaoks kelluke{0}}suudmist.Kerge negatiivne tõmme stantsi ava ülaosas võib nälkjaid riba tasapinnast allapoole püüda, ilma et see mõjutaks ava kvaliteeti.
Reljeef ja möödaviigu geomeetria on nii hooldus{0}}kui jõudlusfunktsioonid. Need ei määra mitte ainult seda, kuidas matriit täna töötab, vaid ka seda, kui palju tootmistsükleid see läbib enne, kui geomeetria halveneb üle korrigeerimise. See elutsükli perspektiiv on otseselt seotud sellega, kuidas insenerid kinnitavad geomeetrilisi otsuseid enne, kui nad rakendavad karastatud tööriistaterast - protsessi, kus simulatsioonil on nüüd määrav roll.
Dieedi geomeetria kinnitamine simulatsiooni ja analüüsi abil
Geomeetrilised otsused paberil on hüpoteesid. Neid ei tõestata seni, kuni metall koormuse all deformeerub - ja ajalooliselt on see tõend kallite füüsiliste katsete, korduva stantsi ümbertöötamise ja paljude vanaraua materjalidega. Stantsimisvormide simulatsioonianalüüs on seda järjestust põhjalikult muutnud. Lõplike elementide analüüs (FEA) võimaldab inseneridel testida geomeetrilisi variatsioone digitaalselt, lähenedes kinnitatud geomeetriale enne tööriistaterase töötlemist.
Lõplike elementide analüüs geomeetria kinnitamiseks
FEA modelleerib kogu vormimisprotsessi kontrollitud numbrilise katsena. Sisestate sellele oma geomeetrilised sisendid - kliirensi väärtused, stantsi raadiused, stantsiprofiilid, tõmbesügavus, tooriku hoidiku vahed - koos materjali omaduste ja hõõrdetingimustega. Seejärel ennustab lahendaja täpselt, kuidas leht käitub: kus see õheneb, kus kortsub, kus praguneb ja kui palju see pärast tööriista eemaldamist tagasi vetrub.
Uurimine teemalautopaneelide tembeldaminenäitab seda otse. Kasutades ortogonaalset katset koos FEA tarkvaraga, hindasid insenerid tooriku hoidiku jõu, stantsi nurga raadiuse, stantsi kliirensi ja hõõrdeteguri mõju vormimise tulemustele -, tuvastades, et matriitsi nurga raadius oli kõige tugevam tegur, mis mõjutas maksimaalset hõrenemist, samas kui tooriku hoidiku jõud mõjutas kõige rohkem kortsumist. Selle parameetri tundlikkuse taseme isoleerimiseks kuluks kümneid füüsilisi katseid. Simulatsioon andis selle kätte tundidega.
Lõplike elementide analüüsi stantside projekteerimise töövoogude puhul hõlmavad peamised väljundid piirdiagrammide moodustamist, mis kaardistavad deformatsiooniseisundid materjali rikkepiiride suhtes, paksuse jaotuse kaardid, mis näitavad hõrenemise riskitsoone, ja tagasilöögi suuruse prognoosid, mis annavad teavet kompensatsiooni geomeetria kohta. Iga väljund jälgib otse teie juhitavate geomeetriliste sisenditeni.
Kliirensi ja raadiuse variatsioonide digitaalne simuleerimine
Simulatsiooni tegelik jõud tööriistade ja stantside stantsimisel on iteratsioonikiirus. Kujutage ette, et peate hindama, kuidas kolm erinevat matriitsi sisenemisraadiust mõjutavad kahe tühimiku hoidiku jõutasemega kahe vaba ruumi seadistust. See on kaksteist geomeetrilist konfiguratsiooni. Kaheteistkümne stantsivariatsiooni füüsiline ehitamine ja testimine oleks ülemäära kulukas. Digitaalselt käivitate need kaksteist juhtumit paralleelselt ja võrdlete tulemusi ühe disainitsükli jooksul.
A uuring tooriku ja tööriista geomeetria samaaegse optimeerimise kohtanäitas, et iteratiivne FEM-simulatsioon lähenes tööriista optimaalsele geomeetriale seitsme iteratsiooniga -, vähendades pinnahälbeid 3 mm-lt alla 0,5 mm-ni ilma ebastabiilsete võnkumisteta. Protsess kompenseeris üheaegselt tagasilöögi, hõrenemise ja servade geomeetria, mida ükski füüsiline proovijada ei suutnud tõhusalt saavutada täiustatud ülitugeva terasega, millel on oluline elastsuse taastumine.
See iteratiivne lähenemine töötab kõigi operatsioonitüüpide puhul. Lõikestantside puhul ennustab simulatsioon pinge kontsentratsiooni nihkeservades ja kinnitab kliirensi valikuid murdude leviku käitumise suhtes. Tõmbestantside puhul kaardistab see materjali vooluteed, tuvastab survepinge all olevad kortsumistsoonid ja optimeerib tõmbetera geomeetriat, et tasakaalustada metalli voolu. Painutusstantside puhul arvutavad tagasitõmbeennustusalgoritmid iga materjali ja raadiuse kombinatsiooni jaoks vajaliku täpse ülepainde kompensatsiooni.
Simulatsioonitulemustest tootmiseni-Ready Die Geometry
Simulatsioon ei asenda tööriistateadmisi - see kiirendab teed kontseptsiooni geomeetriast tõestatud geomeetriani. Tarkvara ütleb teile, kus materjal ebaõnnestub. See ei ütle teile, miks teie stantsimistöökoda ei suuda keerulisel 3D-pinnal taluda 0,003 mm tolerantsi või kuidas tootmistsükli ajal tekkiv soojuspaisumine teie kinnitatud vahesid nihutab. Need reaalsused nõuavad praktilist-täpset-teadmiste kogumist, mida ükski lahendaja ei suuda.
CAE-põhine stantsiarendus vähendab tavaliselt proovi iteratsioone 30-50% ja vähendab oluliselt tööriista muutmise kulusid. Traditsiooniline projekteerimise, valmistamise, proovimise, parandamise, kordamise jada muutub kujundamiseks, simuleerimiseks, optimeerimiseks, tootmiseks, minimaalseks proovimiseks. See tihendatud tsükkel on koht, kus simulatsioon tagab kõige selgema investeeringutasuvuse - vähem keevisõmblusi- ja-lihvimissilmuseid, vähem materjali raiskamist ja kiiremini tootmisvalmis tööriistade valmistamise aega.
Tugevaimad stantside geomeetria tulemused ilmnevad siis, kui digitaalne valideerimine ja füüsilise stantsi -ehitamise ekspertteadmised töötavad suletud ahela - simulatsioonina, mis tuvastab optimaalse geomeetrilise akna ja kogenud tööriistatootjad muudavad selle akna valmistatavaks ja hooldatavaks tööriistaks.
Inseneridele, kes tegelevad keerukate individuaalsete stantside geomeetria väljakutsetega - süvatõmbed kitsa raadiusega, mitme-funktsiooniga lõikestantsid või ülitugevad materjalid kitsaste vormimisakendega - loovad koostöö kogenud stantsilahenduste pakkujatega lõhe simulatsiooni väljundi ja tootmisreaalsuse vahel.YICHENI stantsimisvormide teenusedpakkuda kohandatud stantsi konstruktsiooni tuge, mis hõlmab kattestruktuuri, komponente, kliirensi optimeerimist ja materjalivoo juhtimist, ühendades simulatsiooni-valideeritud geomeetria tööriistadega, mis töötavad presspõrandal.
Simulatsioon annab teile kindlustunde oma geomeetrilistes otsustes. Kuid need otsused toovad siiski kaasa mõõdetavad tagajärjed tootmise - puuri kõrgusele, tagasilöögi ulatusele, hõrenemise jaotusele ja stantside kulumismääradele, mis kas kinnitavad teie analüüsi või on sellega vastuolus. Geomeetria otsene ühendamine nende kvaliteeditulemustega on koht, kus inseneriteadmised muutuvad protsessi juhtimiseks.
Kuidas geomeetria parandab osade kvaliteeti ja tööriista pikaealisust
Iga kvaliteedidefekti stantsimise insener otsib - tõrkeotsingut, tagasitõmbumist, hõrenemist, servade lõhenemist -, mis ulatuvad geomeetrilise algpõhjuseni. Pole materjali partii probleem. Pole pressi rike. Geomeetria. Kujundusstaadiumis matriitsi sisseehitatud ruumilised suhted määravad ette, kuidas tembeldatud osa tuhandeid lööke hiljem välja näeb. Stantsi geomeetria ja osade kvaliteedi mõistmine põhjuse{7}}ja-tagajärje süsteemina muudab reaktiivse probleemi-lahendamise proaktiivseks protsessijuhtimiseks.
Kuidas kliirensi geomeetria juhib jäsemete moodustumist
Murde kõrgus on lõiketöödel kõige levinum kvaliteedikaebus ja seda reguleerib peaaegu täielikult stantsimise-to-vahe. Kui kliirens on liiga tihe, lihvib stants igal tõmbel vastu matriitsi seina, tekitades abrasiivset kulumist, mis suurendab järk-järgult servade halvenedes jäme kõrgust.MART1400 terase uuriminenäitab, et kliirensi suurendamine 6%-lt 14%-le külje kohta vähendab tegelikult jäsemete kõrgust -, mis on vastuolus vana eeldusega, et laiemad vahed tähendavad alati suuremaid purusid.
Mehhanism on lihtne. Nõuetekohane kliirens võimaldab murdetasanditel stantsi servast ja stantsi servast puhtalt edasi liikuda, kohtudes lehe paksuse keskel. Kui need tasapinnad joonduvad, eraldub nälk minimaalse materjali lohistamisega väljumispinnal - ja lohistamine tekitab jämeduse. Liiga-tihe kliirens sunnib sekundaarset nihkejõudu, mis pigem rebib materjali, mitte ei murra seda puhtaks. Burri kontrollimine stantsimisvormide puhul algab kliirensi valimisega, mis vastab nii materjali tõmbetugevusele kui ka paksusele, mitte aga ainsatki -rusikaprotsendi-reeglit, mida kohaldatakse kõigele pressile.
Samuti on kulumise tagasiside ahel. Kui augustatud auk hakkab stantsi läbimõõduga võrreldes kahanema, kahjustab abrasiivne kulumine stantsi pinda. Kui auk hakkab kasvama, haarab liimikulumine materjali stantsi külge. Mõlemad rikkerežiimid põhinevad algsel kliirensi geomeetrial ja sellel, kuidas see jaotab pinge aja jooksul lõikeservade vahel.
Raadiuse geomeetria ja selle mõju tagasilöögile ja hõrenemisele
Tagasivedu on elastse taastumise probleem ja selle suurus on otsene funktsioon stantsi sisseehitatud painderaadiuse geomeetriast.Uuringud AHSS hinnete kohtakinnitada peaaegu lineaarset seost tõmbetugevuse ja nurgataguse - vahel, mis tähendab, et suurema-tugevusega materjalid nõuavad agressiivsemat geomeetrilist kompensatsiooni. Matriitsi raadius määrab deformatsioonitaseme painde tipus ja see deformatsioonitase määrab, kui palju elastsusenergiat jääb detaili pärast vormimist.
Külgseina lokk lisab veel ühe mõõtme. Kui lehtmetall paindub üle stantsi raadiuse ja seejärel külgseina sisenedes lahti, kogeb lehe iga pind erinevat deformatsioonilugu - ühel küljel pinge, teisel pool kokkusurumine. See pingegradient läbi paksuse põhjustab seina kõverdumise pärast mahalaadimist. Tihedamad stantsiraadiused ja suurem külgseina pinge vähendavad kõverust, minimeerides pingete erinevust, kuid suurema vormimisjõu ja suurema hõrenemisohu hinnaga.
Joonistusoperatsioonide puhul reguleerib sisestusraadiuse geomeetria otseselt materjali hõrenemist. Liiga väike raadius piirab voolu, sundides tassi seina venima üle ohutute piiride. Saadud hõrenemine koondab löögi nina raadiuse - geomeetrilise tunnuse kõige teravama kõveruse üleminekuga. Nende raadiuste tasakaalustamine on stantsimise stantsi kvaliteedikontrolli väljakutse, mis määrab, kas teie tõmmatud osad õhenevad ühtlaselt või purunevad pingekontsentratsioonipunktides katastroofiliselt.
Die Life'i sidumine esialgsete geomeetriliste otsustega
Surma elu ei ole juhuslik. See on prognoositav funktsioon pingeseisundist, mille teie kavandatud geomeetria tekitab tööriistaterasest pindadele. Kliirens määrab lõikeservade lõikepinge suuruse. Nihkenurk jaotab selle pinge aja jooksul, mitte ei anna seda ühe löögina. Aluspinna pikkus määrab, kui palju materjali puutub kokku matriitsi seinaga iga käigu ajal - rohkem kontakti tähendab rohkem hõõrdumist, rohkem kuumust ja kiiremat kulumist.
Suhe toimib mõlemas suunas. Kliirensi ja vibratsiooni uuringud näitavad, et suuremad vahed tekitavad augustamise ajal mõõdetavat vibratsiooni, eriti tugevama{1}}terase puhul. See vibratsioon soodustab lõhenemist järkjärgulise kulumise asemel - katastroofilise rikke režiimi, mis lõpetab stantsi järsu töötamise, mitte ei halvenda järk-järgult kvaliteeti. Insenerid, kes kasutavad kuulilukusüsteemide asemel peaga stantsi hoidmise süsteeme, saavad seda leevendada, kuid algpõhjus jääb geomeetriliseks: projekteerimisetapis valitud kliirensi väärtus määras ette vibratsiooniprofiili, mida tööriistakoost tootmisel kogeb.
| Geomeetriline parameeter | Osade kvaliteeti kontrollitakse | Die Life Factor Mõjutatud |
|---|---|---|
| Löögi- kuni-stantsimiseks | Burri kõrgus, serva seisund, augu suuruse täpsus | Punch hõõrdumise määr, killustumise oht, vibratsiooni suurus |
| Painderaadius (nina löök) | Vedrunurk, nurga täpsus, külgseina kõverus | Mulgutiotsa kulumine, tööriista pindadele mõjuv jõud |
| Die Sisestusraadius (loos) | Materjali hõrenemise jaotus, kortsumine, pinna kvaliteet | Raadiuse kulumine libisevast kokkupuutest, äkiline algus |
| Nihkenurk | Serva elastsus, lõikeserva sirgus,{0}}läbilõikamisjäljed | Külgtõuge juhikutel, kumulatiivne väsimus löögi kehal |
| Surma maa pikkus | Aukude silindrilisus, nälkjate jälje olemasolu, nihketsooni kvaliteet | Lihvimisintervallid, nälkjate kinnipidamise sagedus |
| Nurkreljeef | Osapinnal nälkjate tõmbejäljed, sekundaarne jäme uuesti{0}}sisenemisel | Dieedi sektsiooni vahetussagedus, väljaviske töökindlus |
See tabel ei ole akadeemiline -, see on diagnostiline kaart. Kui ajakirjanduses ilmub kvaliteediprobleem, peaks alati olema esimene küsimus: milline geomeetriline parameeter seda tulemust kontrollib? Burr kasvab? Kontrollige kliirensit ja maa seisukorda. Springback triivib? Kontrollige löögi raadiuse kulumist. Harvendad viiki? Mõõtke oma sisenemisraadius algse spetsifikatsiooni alusel. Igal sümptomil on geomeetriline päritolu.
Individuaalse stantsimisvormi geomeetria valdamine eristab defektidele reageerivaid insenere nendest, kes neid takistavad. Proaktiivne stantsimisvormi kvaliteedikontroll tähendab geomeetria kujundamist, mis arvestab kulumise edenemist, säilitab kriitilised mõõtmed lihvimistsüklite jooksul ja tagab prognoositava osa kvaliteedi kogu matriitsi kogu kasutusea jooksul -, mitte ainult esimesel artiklil.
Tööriistainseneridele, kes otsivad kohandatud stantsilahendusi, mis lahendavad konstruktsiooni-raskeid geomeetriaprobleeme - alates stantsiprofiilidest ja tõstuki geomeetriast kuni jäsemete kontrolli ja kliirensi optimeerimiseni -YICHENI stantsimisvormide teenusedpakkuda insenertehnilist koostööd kontseptsioonist kuni tootmiseni, ühendades geomeetrilised kavatsused tööriistadega, mis säilitavad pressipõrandal tolerantsuse.
- Kliirens kontrollib servade kvaliteeti:Burri kõrgus, ümbermineku sügavus ja murdumistsooni puhtus on kõik materjali ja paksuse jaoks valitud kliirensi protsendi otsesed väljundid.
- Raadius reguleerib mõõtmete täpsust:Tagasilöögi ulatus, külgseina kõverus ja hõrenemise jaotus määratakse stantsi sisse ehitatud painde- ja tõmberaadiuste abil.
- Nihkegeomeetria juhib jõuprofiili:Maksimaalne tonnaaž,{0}}läbilöögienergia ja külgtõukejõud vastavad projekteerimisetapis tehtud nihkenurga otsustele.
- Maa ja reljeefi juhtimine vähendab pikaealisust:Lihvimise eluiga, nälkjate väljaviskamise usaldusväärsus ja lõikamise järjepidevus miljonite löökide jooksul sõltuvad maa algpikkusest ja reljeefi nurga suurusest.
- Igal kvaliteedisümptomil on geomeetriline põhjus:Veaotsing algab sellest, et tuvastatakse, milline parameeter kaldus oma kavandatavast eesmärgist -, seejärel parandatakse geomeetriat, mitte ei otsita sekundaarseid sümptomeid.
Korduma kippuvad küsimused individuaalse stantsimise geomeetria kohta
1. Mis on õige stantsimistoimingute-stantsi-stantsimiseks?
Õige kliirens sõltub materjali tüübist ja paksusest. Kerge teras kasutab tavaliselt 8-12% materjali paksusest külje kohta, roostevaba teras vajab 12-16%, alumiinium töötab 8-12% ja täiustatud kõrgtugevad terased 14–21%. Need väärtused tagavad, et stantsi ja stantsi servade murdetasandid puutuvad lehe keskel puhtalt kokku, tekitades minimaalselt jämedust. Kitsam kliirens parandab serva kvaliteeti, kuid kiirendab tööriista kulumist, samas kui laiem kliirens pikendab stantsi eluiga karedamate murdumistsoonide hinnaga. Keerukate kliirensi optimeerimise väljakutsete jaoks pakuvad sellised pakkujad nagu YICHEN (https://www.yichen-group.com/stamping-die/) kohandatud stantsi disaini tuge, mis tasakaalustab servade kvaliteedi ja tööriistade pikaealisuse vastavalt konkreetsetele tootmisnõuetele.
2. Kuidas erineb stantsi geomeetria tühjendamise, painutamise ja tõmbamise operatsioonide vahel?
Igal operatsioonitüübil on põhimõtteliselt erinev geomeetriline profiil. Tühistamis- ja augustamisstantsid seavad esikohale kliirensi protsendi, nihkenurga, stantsi pinna pikkuse ja nurgareljeefi, et kontrollida murdude levikut ja nälkjate väljutamist. Painutusstantsid keskenduvad tagasilöögi juhtimiseks stantsi nina raadiusele, V-stantsi ava laiusele ja ülepainde kompenseerimise geomeetriale. Joonistusvormide jaoks on vaja optimeeritud sisestusraadiusi, stantsi nina raadiusi, joonestusprofiile ja tooriku hoidiku pilusid, et kontrollida materjali voolu ilma rebenemise või kortsumiseta. Ühe toimingu jaoks optimeeritud geomeetriline väärtus põhjustaks teises tõrke, kuna igaüks peegeldab erinevat materjali deformatsioonimehhanismi.
3. Mis põhjustab stantsimisel jämede teket ja kuidas geomeetria seda takistab?
Burr tekib siis, kui materjal lohiseb väljalaskepinnal lõikamise ajal, mitte ei purune puhtalt. Peamine geomeetriline põhjus on vale stants-, et-kliirens ära teha. Liiga-tihe kliirens sunnib sekundaarset nihkejõudu, mis rebeneb materjali, samas kui liiga lõtv kliirens võimaldab ümberminekut ja karedaid murdumistsooni. Kõrgtugevate{6}}teraste kohta tehtud uuringud näitavad, et kliirensi suurendamine 6%-lt 14%-le külje kohta võib tegelikult vähendada rümba kõrgust. Õige kliirens võimaldab mulgustusservast ja matriitsi servast lähtuvatel murdetasanditel joonduda ja lehe kesk{10}}paksuses kokku puutuda, eraldades nälkja minimaalse materjali lohistamisega. Maandumispind ja nurkreljeef mõjutavad ka jämedust, mõjutades seda, kui puhtalt nälkjad väljuvad ilma detaili pinnaga uuesti kokku puutumata.
4. Mis on stantsimisvormide reljeefinurga ja pinna pikkuse eesmärk?
Matriitsi maa pikkus on sirge paralleelne osa stantsi ava ülaosas, mis toetab materjali lõikamise ajal ja säilitab augu kvaliteedi. Nurkreljeef on maapinna alla töödeldud koonus, mis loob laieneva kliirensi, et nälkjad saaksid pärast eraldamist vabalt kukkuda. Üheskoos takistavad need nälkjate tõmbamist, kus lõigatud nälkjad sõidavad löögiga tagasi üles ja kahjustavad riba. Tüüpilised maapikkused jäävad vahemikku 0,060–0,125 tolli, reljeefse nurgaga 0,15–0,5 kraadi külje kohta. Maa esialgne pikkus peab arvestama ka lihvimisvaru, kuna iga teritustsükkel eemaldab materjali ja lühendab järk-järgult funktsionaalset pinnast.
5. Kuidas simulatsioon parandab stantsimisvormi geomeetria disaini?
Lõplike elementide analüüs võimaldab inseneridel enne tööriistaterase töötlemist digitaalselt testida geomeetrilisi variatsioone. Simulatsioon ennustab materjali hõrenemist, tagasilöögi ulatust, kortsumisohtu ja vormimisjõu nõudeid kliirensi, raadiuse, tõmbesügavuse ja tooriku hoidiku geomeetria sisendite põhjal. Uuringud näitavad, et CAE{2}}põhine stantside arendamine vähendab füüsiliste proovide iteratsioone 30-50% ja tööriistade muutmise kulusid oluliselt. Insenerid saavad paralleelselt hinnata kümneid geomeetrilisi konfiguratsioone, lähenedes optimeeritud parameetritele ühe projekteerimistsükli jooksul. Simulatsioon aga pigem kiirendab kui asendab tööriistaalaseid teadmisi. Valideeritud digitaalse geomeetria muutmine valmistatavateks tööriistadeks nõuab siiski praktilisi-täpsemaid{10}}teadmisi, kus koostöö kogenud teenusepakkujatega, nagu YICHEN (https://www.yichen-group.com/stamping-die/), ühendab simulatsiooni väljundid tootmisega.


