


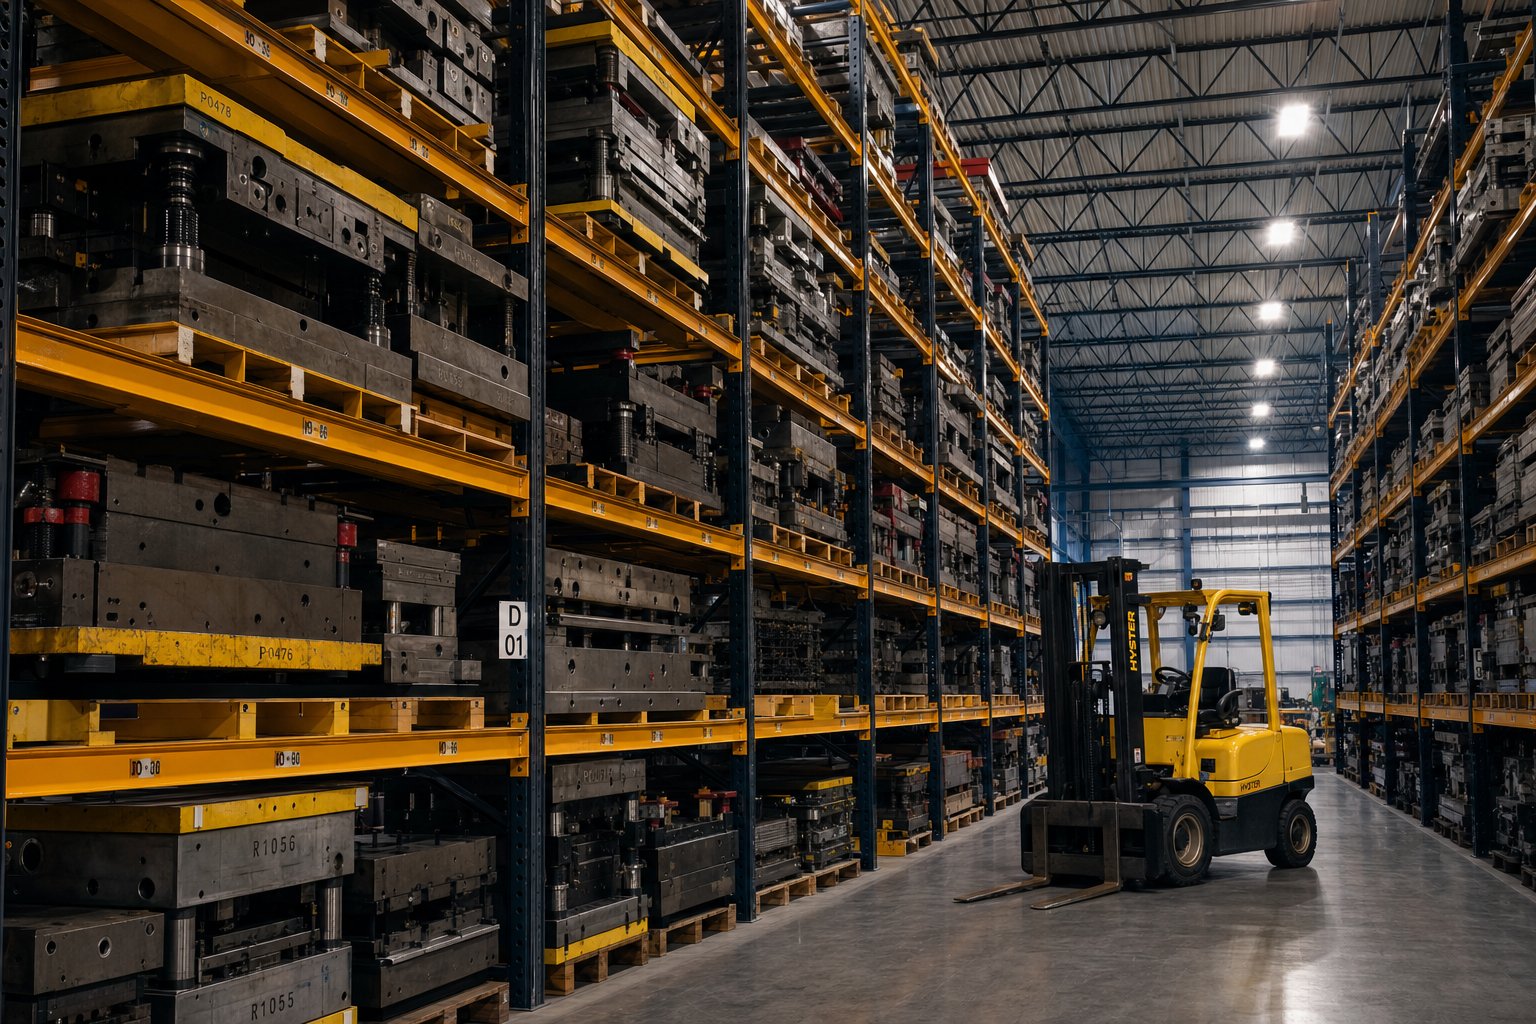
Stantsimisvormide salvestussüsteemide mõistmine ja nende tähtsus
Kujutage etteüks stantsimisvormkaalub mitu tuhat naela, maksab kümneid tuhandeid dollareid, istub kaubaalusel keset teie poe põrandat. See puutub kokku tõstukiliiklusega, niiskuse ja juhuslike löökidega. Iga päev jääb see sinna, mängite nii selle täppispindade kui ka oma meeskonna turvalisusega. See stsenaarium toimib kõikjal stantsimisrajatistes ja just selle probleemi lahendamiseks on selleks-ehitatud stantsimisvormide salvestussüsteemid.
Mis on stantsimisvormide salvestussüsteemid
Stantsimisvormide hoiusüsteemid on konstrueeritud nagid ja riiulid, mis on spetsiaalselt loodud raskete stantsimisvormide toetamiseks, kaitsmiseks ja korraldamiseks tootmistsüklite vahel ning millel on tugevdatud -kanderaamid, täppisjuurdepääsumehhanismid ja turvablokeeringud, mida tavalised laoriiulid pakkuda ei suuda.
Need süsteemid on üldotstarbelistest{0}}kaubaaluste riiulitest erinev kategooria ühel lihtsal põhjusel: kontsentreeritud kaal. Tavaline lao riiul jaotab suhteliselt kerged koormused laiale talale. Seevastu stantsimisstants asetab kompaktsele jalajäljele tuhandeid naela, tekitades punkt-koormuspingeid, mida tavapärased riiulid pole kunagi kavandatud taluma. Eesmärgiga-ehitatud stantsitud hoiuriiulid lahendavad selle konstruktsiooni terasraamide, raskete-gabariidiga sammaste ja riiulikonstruktsioonidega, mis on mõeldud kandmiseks tavaliselt vahemikus2000 kuni 6000 naela taseme kohta.
Enamiku süsteemide põhikomponentide hulka kuuluvad tugevdatud põhisambad (sageli kanalite terasest või konstruktsiooni I-talad), reguleeritavad riiulikõrgused erinevate suurustega stantside jaoks, integreeritud ohutuslukud, mis takistavad soovimatut liikumist, ja korrosioonikindlad pinnatöötlused, mis kaitsevad nii hammaslati kui ka selles hoitavaid tööriistu.
Kes vajab otstarvet-Ehitatud matriitsihoidla
Tavaliselt otsustavad kolm rühma investeerida spetsiaalsetesse tööriista- ja stantsihoidikutesse:
- Hooldusjuhidtöökoha ohutuse hindamine,{0}}põrandatasandil komistamise ohu kõrvaldamine ja riiulite katastroofiliste rikete riski vähendamine raskete koormuste korral.
- Operatsioonide juhidKapitalikulude juhtumi koostamine, kvantifitseerides, kuidas korrastamata ladustamine suurendab stantsivahetusaegu ja kulutab ajakirjanduse tööaega.
- Inseneridsüsteeminõuete täpsustamine, stantside kaalu ja mõõtmete sobitamine koormusnormidega, juurdepääsumeetodid ja rajatise piirangud, nagu põranda kandevõime ja lae kõrgus.
Kui kuulute mõnda neist rollidest, leiate, et see artikkel hõlmab kogu maastikku: alates struktuursetest I-taladest stantsiriiulitest ja väljarullitavatest-sahtlisüsteemidest kuni stantside hoiustamisaluste, laiaulatuslike riiulite ja kohandatud konfiguratsioonideni. Samuti leiate juhised ohutusnõuete järgimise, stantside säilitamise kohta ladustamise ajal, valikuraamistike, töövoo integreerimise ja omamise kogukulude kohta. Eesmärk on pakkuda teile ühte kõikehõlmavat ressurssi, mitte hajutatud tootelehti, mis kõik räägivad vaid osa loost.
Tegelik küsimus pole selles, kas teie stantsid vajavad spetsiaalset hoiuruumi. See, kas teie juba olemasolev salvestusruum neid vaikselt kahjustab ja mis see teile tegelikult maksma läheb.
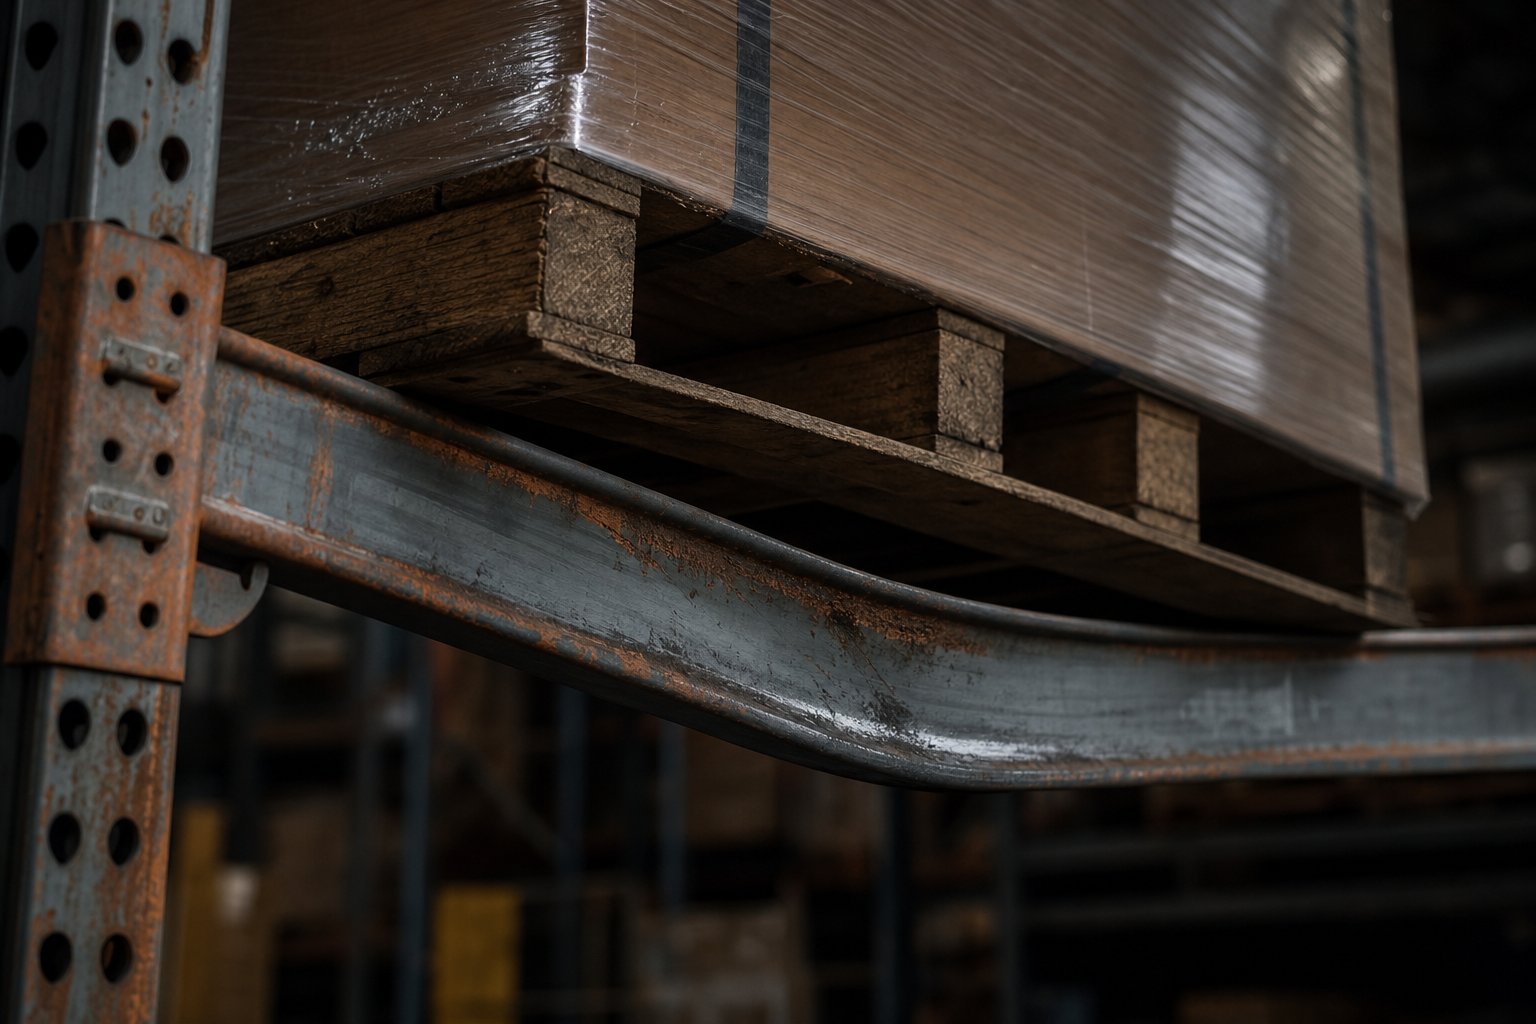
Miks raskete stantsimisstantside üldotstarbeline salvestamine- ebaõnnestub?
Tembeldamisvorm ei käitu nagu kaubaalustele asetatud tarbekaupade kast. See on tihe ja kompaktne karastatud tööriistaterase mass, mis koondab tuhandeid naela väikesele jalajäljele. Kui asetate sellise koormuse alusele, mis on mõeldud ühtlaselt jaotunud kastide jaoks, loote aluse rikkele, mis ei pruugi endast teada anda enne, kui see on katastroofiline.
Miks standardsete kaubaaluste riiulite stantsimine ebaõnnestub?
Põhiprobleem taandub sellele, kuidas kaal talale jõuab. Standardsed kaubaaluste riiulid on loodud selleksühtlaselt jaotatud koormused-tooted, mille kaal jaotub lameda{1}}põhjaga kaubaaluste kaudu ühtlaselt üle tala täisulatuse. Tembeldava stantsiga toimib vastupidine. See tekitab tugeva punktkoormuse, koondades kogu oma massi kitsale kontaktpinnale. Isegi kui stants kaalub sama palju kui alustele tõstetud koorem, mille jaoks tala on hinnatud, võib kontsentreeritud jõud põhjustada läbipainde, mis ületab ANSI MH16.1 standardites määratud lubatud L/180 suhet. See liigne läbipaine põhjustab tala paindumise, ühenduspinge ja võimaliku konstruktsiooni rikke.
Mõelge sellele järgmiselt: kujutage ette, et seisate räätsadega külmunud tiigil või seisate samal jääl tikk-kontsades. Kaal on identne, kuid rõhk ruuttolli kohta on dramaatiliselt erinev. Tugevad stantsimisvormid avaldavad standardsete raamitalade puhul seda "tikk-kontsa" efekti.
Probleem ilmneb kõrgemate säilitustasemete korral.Ülekoormus ja ebaühtlane koormuse jaotuson laoriiulite kokkuvarisemise peamiste põhjuste hulgas ning kompaktsete ja raskete stantside hoidmine ülemistel riiulitel suurendab raami ebastabiilsuse ja ümberkukkumise ohtu. Standardne traatvõrkkate, välja arvatud juhul, kui see on spetsiaalselt ANSI MH26.2 jaoks mõeldud punktkoormuse jaoks, võib kontsentreeritud raskuse korral-tõrkeneda, võimaldades mitme-tuhande-naelase stantsi ilma hoiatuseta alla kukkuda.
Siin on konkreetsed rikkestsenaariumid, mis muudavad standardsed kaubaaluste riiulid stantside ladustamisel ohtlikuks mittevastavuseks.
- Tala läbipaine üle nimipiiride:Matriitidest tulenevad punktkoormused ületavad jaotatud raskuse jaoks mõeldud talade kummardusläve, mis võib põhjustada äkilist kokkuvarisemist.
- Katte rike:Tavalised traatvõrgust või gofreeritud terasest terrassipandlad kontsentreeritud koormuse all ei ole kunagi ette nähtud käsitsema.
- Püstine ülekoormus:Stantsikaalud ületavad sageli üldiseks laos kasutamiseks ehitatud raskeveokite riiulisüsteemi -tasemel võimsuse, pingestavad kolonnid ja alusplaadid üle ohutute lävede.
- Kahveltõstuki ühilduvuse lüngad:Standardsed riiulisügavused ja talade kõrgused ei vasta sageli laiade või veidra kujuga stantside ohutuks paigutamiseks vajalikele vahekaugustele, suurendades tõstuki kokkupõrgete ohtu, mis mõlgutab kaitsekatteid ja paljastab metalli korrosioonile.
Varjatud riskid põrandal hoiustamise ja ajutiste lahendustega
Kui riiulid ei ole oma ülesannete kõrgusel, kasutavad paljud poed vaikimisi kõige lihtsamat võimalust: virnad põrandal. Tundub kahjutu. Põrand talub ilmselt raskust, eks? Struktuuriliselt ehk. Kuid põranda ladustamise tegelikke kulusid mõõdetakse vigastuste, korrosiooni ja kaotatud tootmisajaga.
Otse betoonpõrandal asuvad stantsid puutuvad kokku seisva niiskuse, kondensatsiooni ja temperatuurikõikumiste mõjuga, mis kiirendavad pinnakorrosiooni{0}}täppissulgedel ja lõikeservadel. See korrosioon mitte ainult ei kahjusta stantsi,- vaid halvendab osa kvaliteeti, kui tööriist pressi tagasi jõuab. Samal ajal loovad tööpõrandale laiali pillutatud stantsid jalgsiliikluse ja tõstukite marsruutide jaoks takistusraja, tekitades komistamisohtu ja pigistuskohti, mida tavalised ohutuskäigud järjekindlalt tähistavad.
Improviseeritud lahendused toovad endaga kaasa oma ohud. Töötajad kasutavad sageli puitplokke või vanaraua, et toestada stantsid töökõrgusel või hoida need eemal niiskest betoonist. Nendel ajutiste tugede kandevõime puudub ja ebastabiilselt puitplokilt maha libisev stants on tööriistaruumides üks levinumaid muljumisvigastuste allikaid. Oht suureneb stantside käsitsemisel-, kui tõstuk asetab matriitsi ebaühtlasele saematerjalivirnale, võib isegi väike nihe panna tonni terast ettearvamatult libisema.
Ebapiisavate süsteemidega seotud tavalised stantside ladustamise vigastused on järgmised:
- Purustama vigastusimatriitside libisemise või ebastabiilsete tugede, eriti improviseeritud puitplokkide, ilma projekteeritud koormuspiiranguteta, eest.
- Juhtumitest tabanud-kui matriitsid kukuvad ülekoormatud või kõrvale kalduvate raamitalade tõttu, eriti ülemistel hoiutasanditel.
- Lihas-skeleti vigastusedpõhjustatud matriitside ebamugavast käsitsi paigutamisest põranda{0}}tasapinnal või halvasti ligipääsetavates hoiukohtades.
- Kahveltõstukiga seotud{0}}õnnetusedsegaduses põrandaga laoruumides, kus vahekäikude vahe on ebapiisav, mis põhjustab kokkupõrkeid ladustatud tööriistade või personaliga.
- Libisemis- ja komistamisohtmatriitidest, kaubaalustest ja vahetugedest, mis takistavad kõnni- ja tõstukite liikumisteid.
Ennetamine algab tunnistamisest, et suure koormusega stantsihoidlad ei ole luksus,{0}}need on insenertehniline nõue. Stantsialuse stantsimise ohutus sõltub hoiusüsteemi sobitamisest selles hoitavate tööriistade tegelike koormusomadustega: kontsentreeritud kaal, kompaktne jalajälg ning vajadus stabiilse ja turvalise asukoha järele igal hoiutasandil. Mis tahes vahe selle vahel, milleks hammas on määratud, ja selle vahel, mida stants nõuab, on tühimik vigastuste ja seadmete kahjustuste korral.
Tõeline küsimus ei ole siis selles, kas teie praegune seadistus suudab füüsiliselt stantsi hoida. See, kas see suudab seda stantsi turvaliselt hoida, korduvalt ja ilma tööriistu vaikselt halvendamata või teie meeskonda ohtu seadmata. Ja sellele küsimusele vastamiseks on vaja mõista kõiki spetsiaalselt selle töö jaoks loodud salvestussüsteemide tüüpe.
Igat tüüpi matriitsioneerimissüsteemide võrdlemine
Kõik stantssalvestusruumid pole võrdsed ja vale tüübi valimine võib teile maksta sama palju kui spetsiaalse süsteemi puudumine. Iga kujundus lahendab teatud probleeme-kaaluvõime, juurdepääsukiirus, põrandapind, eelarve-ja nende kompromisside mõistmine on see, mis eristab nutikat investeeringut kulukast veast. Siin on viis peamist süsteemitüüpi üksteise vastu.
Struktuursed I-talaga stantsid
Need on stantsihoidlate maailma rasketõstjad. Ehitatud konstruktsiooniterasest I-taladest või rasketest-torusammastest (tavaliselt 3" x 3" või 4" x 4" 7- või 11-gabariidilise terasest), tagavad need kõrgeimad saadaolevad kandevõimed rack-tüüpi vormingus. Riiulid on tavaliselt tugevast lehtmetallist torukujuliste talatugede kohal, koosvõimsus on vahemikus 250 kuni 500 naela ruutjala kohta-tõlkes 2000–6,000+ naela riiulitaseme kohta olenevalt mõõtmetest. Veergude kõrgused ulatuvad 96 "120" või 144" ja riiulite laiused on vahemikus 72" kuni 120".
Juurdepääs on lihtne: kahveltõstukite liugurid lülituvad sisse ja välja integreeritud kahvli sisestusribade kaudu. See lihtsus on nii tugevus kui ka piirang. Tõstukiga manööverdamiseks on vaja vaba vahekäiku ja sildkraanale ei ole konstruktsiooni sisse ehitatud. Need nagid sobivad kõige paremini rajatiste jaoks, kus on suured matriitsivarud, suur üksikute stantside kaal ja saadaval on tõstukite infrastruktuur.
Sahtlite salvestussüsteemid välja-
Kujutage ette, et tõmbate riiulit enda poole nagu hiiglaslikku sahtlit, paljastades kogu matriitsi pinna, et pääseda ligi sildkraanale või tõstukile. See on juurutamissüsteemide-põhimõte. Riiulid libisevad edasi 75% kuni 100% suure koormusega lineaarlaagritel, mille kandevõime ulatub kuni 4000 naela riiuli kohta käsitsi konfiguratsioonis ja veelgi suurem mootoriga versioonides.
Valikute hulka kuuluvad käsi-vänt, vajutus-nupuga mootoriga või täielikult käsitsi väljatõmbe-mehhanismid. Turvablokeeringud takistavad mitme riiuli samaaegset avanemist ja lukustus-funktsioonid hoiavad väljatõmmatud riiulit laadimise ajal paigal. Need süsteemid on suurepärased kitsastes põrandapindades, kus vahekäigu laius piirab juurdepääsu kahveltõstukile, või rajatistes, mis sõltuvad stantside käsitsemiseks sildkraanadest. Kompromiss? Kõrgemad algkulud ja rohkem mehaanilisi komponente, mis vajavad perioodilist hooldust.
Survehoidla alused ja plokksüsteemid
Stantsialused kasutavad vertikaalsele riiulile vastupidist lähenemist,{0}}nad hoiavad stantse põranda tasemel konstrueeritud terasplatvormidel või -plokkidel. Selle asemel, et stantsid vertikaalselt virnastada, hoiab iga alus üht stantsi ühtlasel ja stabiilsel kõrgusel, mis on optimeeritud tõstuki tõstmiseks. Need on sisuliselt täppis-nivelleeritud terasraamid või -plokid, mis asendavad eelnevalt käsitletud improviseeritud puittugesid.
Eeliseks on lihtsus ja vahetu juurdepääsetavus. Vertikaalse konstruktsiooni puudumine tähendab, et pole probleeme õhuvahega, tala kõrvalekalde ohtu ja ülemistele tasanditele ronimist. Need sobivad ideaalselt väga suurte progressiivsete stantside jaoks, mis ületavad rackisüsteemide laiuse või kaalupiiranguid, või stantside jaoks, mis tsükliliselt sisenevad ja väljuvad tootmisest nii sageli, et vertikaalne ladustamine lisab tarbetuid käsitsemisetappe. Piirang on ilmne: põrandapinna tarbimine. Igal matriitsil on oma jalajälg, ilma vertikaalse virnastamise eeliseta.
Laiad ja vormimisriiulid
Laiaulatuslikud riiulid on kesktee standardsete kaubaaluste riiulite ja täiskonstruktsiooniliste stantsiriiulite vahel. Need süsteemid kasutavad tugevdatud talasid, mis ulatuvad laiemalt (tavaliselt 72–96 tolli) koos raskema-gabariidiga terrassiga, mis on mõeldud mõõdukate koormate jaoks, mis ületavad üldriiulit, kuid jäävad allapoole kõige raskemaid stantsimisstantse. Tavaliselt leidub neid rajatistes, kus hoitakse survevaluvormide riiulid koos kergemate presstööriistadega, kus stantside kaal on vahemikus 500–2000 naela taseme kohta.
Selle kategooria vormiriiulitel on sageli reguleeritavad riiulikõrgused väiksema vahekaugusega (nii täpselt kui 3 tolli), muutes need mitmekülgseks erinevate tööriistavarude jaoks. Juurdepääs on tavaliselt kahveltõstuki või -käsitsi juhitava kaubaaluste tungraua abil madalamate tasemete jaoks. Peamine piirang on mahutavus, lagi riiulid on hõlpsasti hallatavad.
Kohandatud keevitatud nagid
Kui standardkonfiguratsioonid ei vasta teie stantsivarudele, täidavad tühimiku kohandatud keevitatud nagid. Need on valmistatud täpsete spetsifikatsioonide-konkreetsete riiulimõõtmete, mitte-standardsete veergude, integreeritud kraana rööpa kinnituste või ebatavaliste kaalujaotusmustrite järgi. Need on tavalised autotööstuses kasutatavates stantsimistehastes, kus matriitidel on unikaalne geomeetria, mida ükski riiulisüsteem ei mahuta puhtalt-.
Kohandatud lahendused tagavad täiusliku sobivuse, kuid ohverdavad paindlikkuse. Keevitatud riiuli ümberkonfigureerimine erinevate suuruste jaoks tähendab tavaliselt terase lõikamist ja uuesti-keevitamist, mitte lihtsalt riiulite asendi reguleerimist. Teostusajad kestavad kauem ja insenerikulud lisavad kataloogivalikutele märkimisväärset lisatasu.
| Tüüp | Parim jaoks | Tüüpiline võimsus taseme kohta | Juurdepääsumeetod | Põrandapinna efektiivsus | Suhteline kulu |
|---|---|---|---|---|---|
| Struktuursed I-talaraamid | Suured stantsivarud,{0}}mahukad stantsimisseadmed | 2000–6,000+ naela | Kahveltõstuk koos kahvli sisestuslattidega | Kõrge (vertikaalne virnastamine) | Keskmine{0}}Kõrge |
| Sahtlisüsteemid välja- | Kraana{0}}teenindusega poed, kitsad vahekäigud, täpne juurdepääs | 4000–15 000 naela | Rippkraana/tõstuk pärast riiuli pikendamist | Väga kõrge (ühildub kitsa vahekäiguga) | Kõrge |
| Die Säilitusalused | Väga suured/rasked stantsid,{0}}kõrge sagedusega ümberlülitused | Üks stants aluse kohta (konstruktsiooni järgi piiramatu) | Otsekorje tõstukiga | Madal (üks stants jalajälje kohta) | Madal |
| Laiad/vormimisriiulid | Segatööriistad, survevormid, tulemasinate stantsid | 500–2000 naela | Tõstuk või kaubaaluste tungraud | Keskmine{0}}Kõrge | Madal-Keskmine |
| Kohandatud keevitatud nagid | Mittestandardsed stantside geomeetriad, ainulaadsed rajatiste piirangud | Erineb inseneritehniliselt | Erinevad (kahveltõstuk, kraana või hübriid) | Rakenduse jaoks optimeeritud | Kõrgeim |
Iga süsteemitüüp käsitleb konkreetset kaalu, juurdepääsusageduse, ruumi ja eelarve ristumiskohta. Õige valik taandub harva ühele tegurile-see on see, kuidas teie stantsid, rajatise paigutus ja käitlemisseadmed süsteemina koos töötavad. Ja see süsteemi-tasandi mõtlemine ulatub riiulist kaugemale, ohutusstandardite ja insenerisertifikaatideni, mis kinnitavad, kas antud konfiguratsioon suudab ka reaalsetes -tingimustes hinnanguliselt toimida.
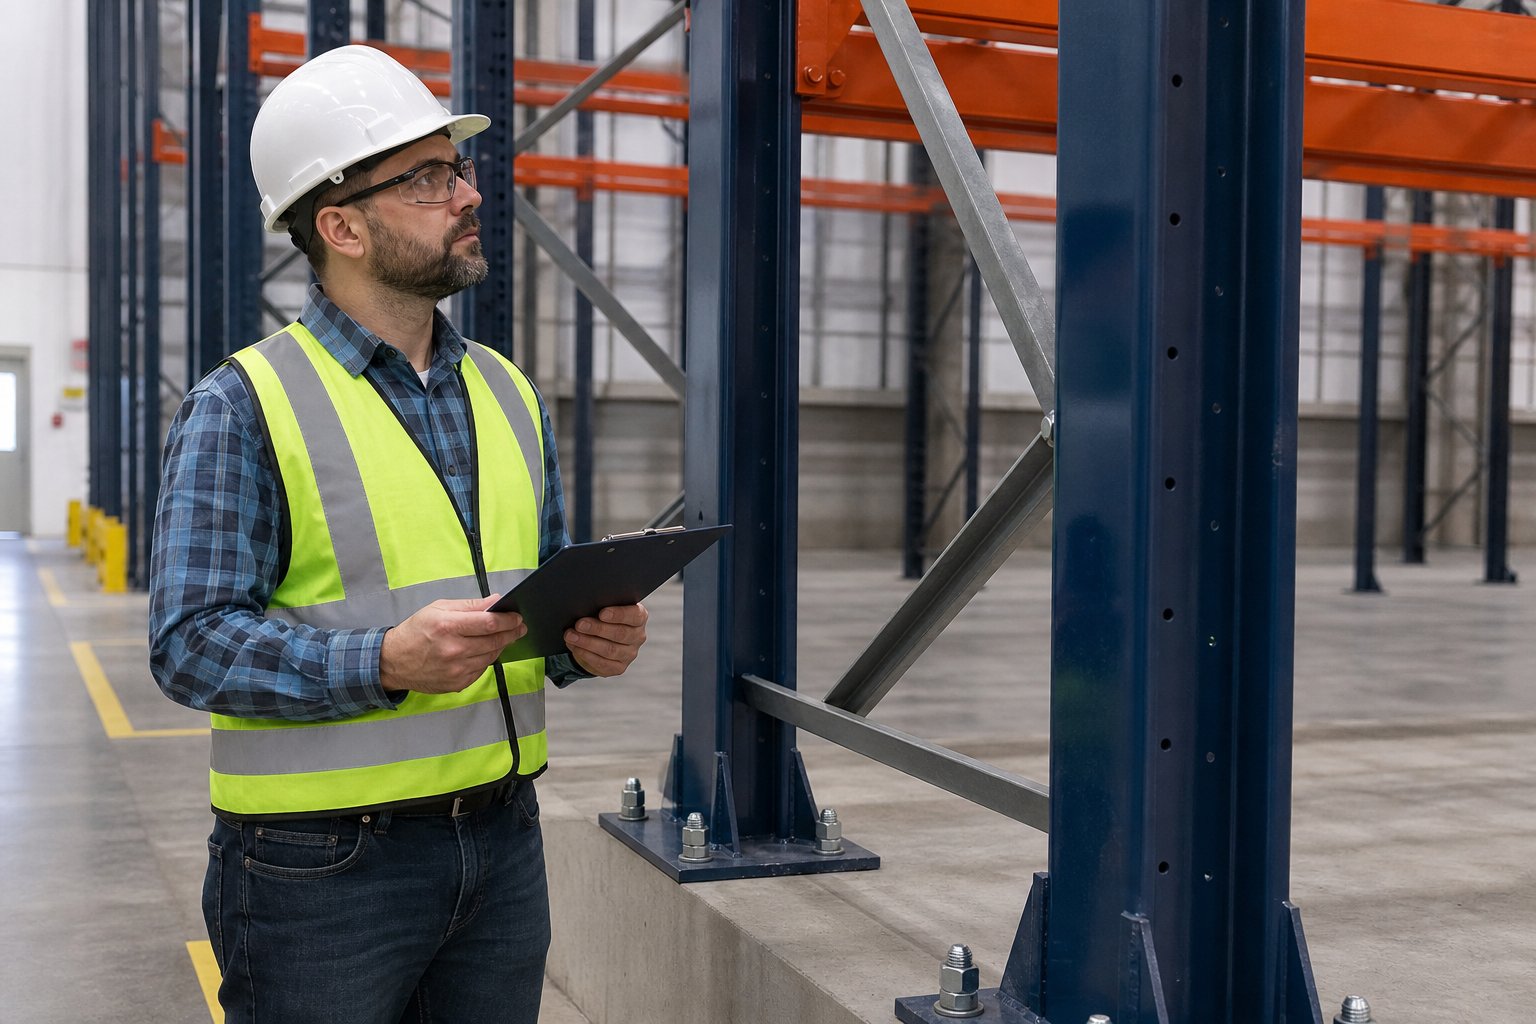
Survehoidlate ohutusstandardid ja vastavus
Stantsitud hoiustamisriiul võib tunduda tugev. Keevisõmblused on puhtad, sambad paksud ja müügispetsifikatsioonilehel on välja toodud muljetavaldavad numbrid. Aga kuidas sa tead, et need numbrid on tõelised? Ilma kontrollitud tehniliste standardite ja eeskirjade järgimiseta usaldate turundusväiteid, mille mitmetonnised koormad on riputatud teie meeskonna peade kohale. Stantsi OSHA nõuetele vastavuse tembeldamine ei ole märkeruudu harjutus-, see on erinevus süsteemi vahel, mis toimib nii nagu hinnatud, ja süsteemi vahel, mis on kontrollimata.
OSHA nõuded raskete survevormide ladustamiseks
OSHA ei avalda määrust pealkirjaga "stantside stantsimine". Selle asemel kehtivad raskete tööriistade ladustamise kohta otse mitmed üldised tööstus- ja ehitusstandardid. Kõige asjakohasemad sätted pärinevad29 CFR 1926 250ja 29 CFR 1910.176, mis koos loovad juriidilise raamistiku materjalide ohutuks ladustamiseks tööstusrajatistes.
Need eeskirjad nõuavad raskeveokite tööriistade ja stantsiraamide puhul järgmist:
- Kinnitus nihkumise vastu:Kõik tasanditel hoitavad materjalid peavad olema virnastatud, riiulites, blokeeritud, lukustatud või muul viisil kinnitatud, et vältida libisemist, kukkumist või kokkuvarisemist (1926.250(a)(1)). Stantsimisvormide puhul tähendab see positiivseid hoidmismehhanisme-riiulite huuled, poltidega kinnitused või hälli konstruktsioonid, mis takistavad külgsuunalist liikumist seismiliste sündmuste või kahveltõstuki juhusliku kokkupuute ajal.
- Põranda koormuse piirangud:Ladustatud materjalide kaal ei tohi ületada maksimaalseid ohutuid koormuspiiranguid ja tööandjad peavad need piirmäärad naela ruutjala kohta kõikides laoruumides selgelt üles märkima (1926.250(a)(2)). Kui keskendute 4,000+ naela ühele püstiku jalajäljele, on teie plaadi tegelik võimsus oluline.
- Vabad vahekäigud ja vahekäigud:Materjalikäitlusseadmete ja töötajate ohutuks liikumiseks peavad vahekäigud olema vabad (1926.250(a)(3)). Stantside ladustamisalade puhul tähendab see tavaliselt vähemalt 12{4}}jalase vahekäikude säilitamist tavaliste tõstukite jaoks või laiemat vahet, kui kasutatakse laiema ulatusega veokeid, et pääseda ülemistele riiulitasanditele.
- Laopinna majapidamine:Aladel ei tohi olla kogunemisi, mis võivad põhjustada komistamist, tulekahju või muid ohte (1926.250(c)). Põrandatasa{2}}plokkidel või alustel hoiustatud matriitsid ei tohi takistada avariiväljapääsuteid.
- Koormusreitingu vastavus:Vastavalt paragrahvile 1910.176(b) ei tohi laokoormused ületada riiulite, põrandate või platvormide nimimahtu. See on põhireegel, mis muudab kinnitatud stantsihoidla kandevõime dokumentatsiooni juriidiliselt vajalikuks-ei ole valikuline.
Paljudele rajatistele jääb silma lähetamise nõue. Teil on vaja iga riiulilahtri juures nähtavaid kandevõime silte, mis täpsustavad riiulitaseme maksimaalset kaalu. OSHA ülevaatuse ajal võib nende siltide puudumine käivitada viiteid sõltumata sellest, kas rack on tegelikult ülekoormatud.
Insenerisertifikaadid ja koormuse testimise standardid
Kõlab lihtsalt{0}}kontrollige tehniliste andmete lehte, eks? Probleem on selles, et kõik koormusreitingud ei ole sama usaldusväärsed. Tootja võib brošüürile trükkida mis tahes numbri. Soovite PE-templiga kandevõime dokumenti.
Koormusdokumentatsiooni kutseinseneri (PE) sertifikaat tähendab, et litsentseeritud insener on konstruktsiooniarvutused üle vaadanud, materjali omadusi kontrollinud ja kinnitanud, et märgitud võimsused vastavad konkreetsetel tingimustel kohaldatavatele insenerinormidele. See pole kummitempel. PE-del lasub isiklik juriidiline vastutus oma sertifikaatide täpsuse eest, mis annab nendele numbritele kaalu, mida turundusalastel väidetel lihtsalt ei ole.
Tugeva tööjõu tööriistade ja stantsiraamide hindamisel on järgmised sertifikaadid ja standardid, mida ostjad peaksid enne ostmist kontrollima:
- PE-tembeldatud kandevõime joonised:Üksikasjalikud tehnilised dokumendid, mis näitavad maksimaalseid lubatud koormusi riiulitasandi, lahtri ja kumulatiivse raami kohta, allkirjastanud litsentseeritud professionaalne insener.
- ANSI MH16.1 vastavus:Rack Manufacturers Institute (RMI) spetsifikatsioon tööstuslikele terasest laoriiulitele, mis hõlmab konstruktsiooniarvutusi, koormuskombinatsioone ja ohutustegureid.
- Materjali sertifikaadid:Veski sertifikaadid, mis kinnitavad terase klassi. Klassi 50 teras (minimaalne voolavuspiir 50 000 psi) konstruktsioonitalades on raskete -mahutavusega nagide- tunnustatud kvaliteedinäitaja, kui tootja seda väidab, küsige kontrollimiseks tehase sertifikaati.
- Keevisõmbluse sertifikaadid:AWS D1.1 või D1.3 vastavus konstruktsiooni keevitamisel, eriti oluline eritellimusel valmistatud riiulite puhul, kus keevisõmbluse kvaliteet määrab otseselt kandevõime.
- Laadige testimise dokumentatsioon:Füüsilise koormuse testi tulemused näitavad jõudlust nimivõimsusel, ideaaljuhul 125% märgitud töökoormusel, et kinnitada ohutusvaru.
Kui tarnija ei suuda PE{0}}templiga dokumentatsiooni koostada või kõhkleb, kui talt küsitakse ANSI MH16.1 kohta, on see punane lipp. Kataloogis trükitud stantsihoidla kandevõime ei tähenda midagi, kui selle taga pole inseneri kinnitust. Mainekad tootjad pakuvad neid dokumente tavapraktikana,{4}}mitte edasimüügina.
Seismiline disain ja rajatiste ohutustegurid
Siin on detail, mida paljud ostjad väljaspool Californiat kahe silma vahele jätavad: seismilise disaini nõuded kehtivad laoriiulitele palju rohkemates piirkondades, kui võite oodata. VastavaltRiiulite Tootjate Instituut, kogeb USA-s keskmiselt üle 50 maavärina päevas ja rahvusvaheline ehitusseadustik nõuab nüüd, et kõik kaubaaluste riiulisüsteemid peavad olema projekteeritud ja ehitatud seismilisele aktiivsusele vastu-olenemata geograafilisest asukohast.
Stantsimisvormide ladustamiseks võimendab panuseid puhas mass. Tavaline pappkarpe hoidev laoriiul võib seismilise sündmuse ajal mõne toote maha valada. 20,000+ naela tööriistaterast mitmel tasandil hoidev stants muutub katastroofiliseks ohuks, kui see ei ole konstrueeritud külgjõudude jaoks. Mitme-tonnise matriitsi nihkumise tagajärjed isegi mõõduka seismilise sündmuse ajal on piisavalt tõsised, et see tegur väärib täpsustamisel tõsist tähelepanu.
Millised on seismiliste{0}}matriitidega salvestussüsteemide muutused võrreldes standardsete konstruktsioonidega?
- Suuremad alusplaadid ja rohkem ankrupolte:Kõrgemad seismilised tsoonid nõuavad laiemaid samba jalajälgi ja täiendavat betooni ankurdamist, et ümberminekumomentidele vastu seista.
- Raskema terase ja suurema jalajäljega raamid:Maapinna kiirendusel tekkivad külgjõud nõuavad jäigemaid raamikooste, kui staatilise koormuse arvutused üksi nõuavad.
- Täiustatud kiir-veergude{1}}ühendused:Pistikute suurus suureneb, et säilitada konstruktsiooni terviklikkus dünaamiliste tsükliliste koormuste korral, mida staatilised konstruktsioonid kunagi ei koge.
- Nõuded paksemale betoonplaadile:Kõrge{0}}seismilisusega piirkondades võivad tugiplaadid olla standardsest mitu tolli paksemad, mis lisab märkimisväärseid kulusid, kui neid korrutada suure stantsipaigaldise peale.
- Saidi-spetsiifiline projekteerimine:Seismilisi nõudeid ei klassifitseerita enam laiade "tsoonide" järgi. Kahel samas osariigis-isegi samas linnas-asuval rajatisel võivad olla erinevad projekteerimisnõuded, mis põhinevad täpsetel GPS-koordinaatidel, pinnase klassifikatsioonil ja ehituskoodide kategoorial (vahemikus A kuni F).
Praktiline tähendus? Te ei saa lihtsalt osta Ohios asuva rajatise jaoks mõeldud stantsi ja paigaldada seda Memphise või Salt Lake City lähedal asuvasse tehasesse ilma seismilist ühilduvust kontrollimata. Samamoodi nõuab olemasolevate riiulite ümberpaigutamine uude rajatisse struktuuriülevaatust, mis kinnitab, et süsteem vastab kõigile laadimiskriteeriumidele uues kohas. KonsulteeridesUSGS seismilise disaini kaardidkoos teie konkreetse aadressiga annab teile baasparameetrid, mida teie riiuliinsener vajab.
OSHA ladustamisvolituste, PE-sertifitseeritud laadimisdokumentatsiooni ja seismiliste projekteerimistegurite vahel on stantsitud ladustamise vastavusmaastik rohkem seotud, kui enamik ostjaid esialgu eeldab. Kuid need ei ole bürokraatlikud takistused{2}}, vaid tehnilised kaitsemeetmed, mis määravad, kas teie investeering kaitseb teie tööriistu ja inimesi pikas perspektiivis. Ja tööriistade kaitsmine ületab konstruktsiooni turvalisuse. See, kuidas matriitsid hoiustamisel hoitakse,-korrosiooni vältimine, kliimakaalutlused, hooldusprotokollid- omab sama palju mõju nende toimivusele ka ajakirjandusse naasmisel.
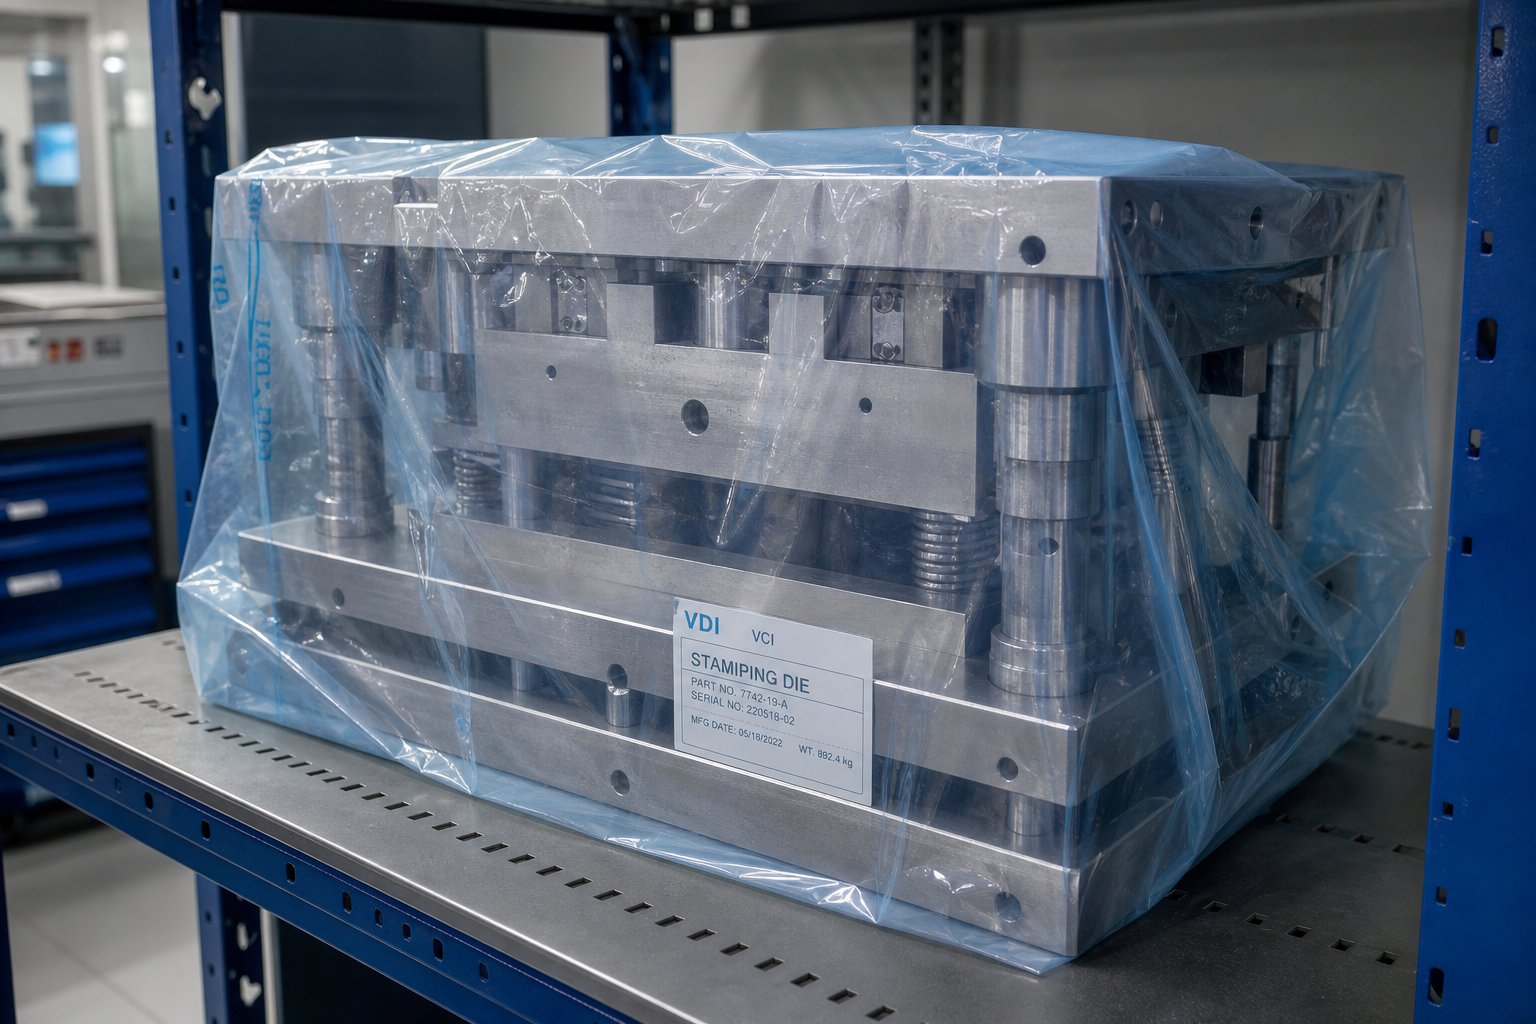
Dieedi säilitamise parimad tavad ladustamise ajal
Struktuuriliselt korralik hammas hoiab teie stantsid kokkuvarisemise eest kaitstuna. Kuid mis kaitseb neid vaikse, nähtamatu kahju eest, mis juhtub jõude istudes? Korrosioon, niiskuse imbumine ja tähelepanuta jäetud hooldus tootmistsüklite vahel hävitavad rohkem stantsipindu kui kahveltõstuki löögid kunagi. Iroonia on jõhker: investeerite sihipäraselt-ehitatud vormivormide hoiuraamidesse, et kaitsta kalleid tööriistu, ja seejärel lasete keskkonnatingimustel aeglaselt ära süüa seda täpsust, mida üritate säilitada.
Korrosioonitõkestamise stantsimine ei ole glamuurne töö. See ei kajastu dramaatiliste rikete fotodel ega OSHA vahejuhtumiaruannetes. See ilmneb nädalaid või kuid hiljem, kui stants naaseb pressi ja esimesed sada osa tulevad välja pinnadefektide, mõõtmete triivi või ebaühtlase materjalivooluga. Selleks ajaks on kahju tehtud-ja see jälgib seda, mis juhtus (või ei juhtunud) ladustamise ajal.
Korrosiooni vältimine ja kliimakontroll
Teras korrodeerub. See pole uudis. Paljude tööriistahaldurite tähelepanu tõmbab see, kui kiiresti see toimub kontrollimatutes salvestuskeskkondades. Katmata tööriistaterasest pindadega stantsimisstants võib tekitada nähtava pinna oksüdatsiooni juba 24–48 tunni jooksul, kui suhteline õhuniiskus ületab 60%. Lihvitud ja poleeritud suletud pinnad on eriti haavatavad, kuna nende sile viimistlus ei sisalda kaitsvat oksiidikihti-tootmises tõhusaks muutev täpsus muudab need ladustamisel kaitsetuks.
Kolm kaitsekihti töötavad koos, et vältida stantsimisvormide korrosiooni ladustamise ajal:
- Kontakt korrosiooni inhibiitorid:Pihustage-roostekaitsevahenditele määrde- või õlikilega,{1}}katke paljastatud teraspinnad niiskusega kokkupuute takistamiseks. Tooted naguZERUST Axxanol Spray{0}}Gtagavad kaitse kuni üheks aastaks välistingimustes ja kaheks aastaks sisetingimustes, pakkudes otsest barjääri tööriistaterase ja ümbritseva õhuniiskuse vahel.
- Auru korrosiooniinhibiitori (VCI) materjalid:VCI tehnoloogia vabastab nähtamatud molekulid, mis moodustavad metallpindadele kaitsva kihi suletud ruumis. VCI kahanevad kiled, pakendid ja pabervooderdised kaitsevad raskesti--ligipääsetavaid sisepindu-õõnsusi, kanaleid ja süvendeid-, mida pihustuskatted ei suuda kergesti katta. Kriitiline nõue on ümbritsemine: VCI molekulid hajuvad vabas õhus, nii et tehnoloogia toimimiseks tuleb stantsid sulgeda kile või ümbrisesse.
- Kliima{0}}kontrollitud hoiualad:Suhtelise õhuniiskuse alla 50% ja stabiilsete temperatuuride hoidmine välistab kondensatsioonitsüklid, mis põhjustavad rooste tekkimist. Niiske kliimaga rajatised või ruumid, kus vahetuste vahel on suured temperatuurikõikumised, saavad enim kasu spetsiaalsetest kliimavöönditest nende stantside ladustamisaladel. Isegi põhiline niiskuse eemaldamine kinnises riiulis on mõõdetav erinevus.
Märkate, et need meetodid ei välista üksteist. Kõige tõhusamad säilitusprogrammid hõlmavad kõiki kolme: otsekontaktiga-katted katmata pindadel, VCI materjalid suletud õõnsuste jaoks ja keskkonnakaitsed hoiuruumi enda jaoks. Ühe kihi vahelejätmine jätab tühimiku, kuhu korrosioon oma tee leiab.
Tootmisperioodide vahelise hoolduse ajakava
Tootmistsüklite vaheline stantsihooldus on koht, kus enamik rajatisi kukutab palli. Matriit tuleb pressilt maha, asetatakse riiulile ja jääb puutumata kuni järgmise tellimuse saabumiseni. See vahe,-olgu see kaks nädalat või kuus kuud,-on siis, kui välditavad kahjud kogunevad vaikselt.
NaguArt Hedrick märgib teoses The FabricatorTõeline ennetav stantsihooldus hõlmab regulaarseid plaanipäraseid tegevusi, olenemata stantsi konstruktsioonist: lõikeosade teritamine enne nende purunemist, vedrude vahetamine enne rikkeid, lahtiste kinnitusdetailide kontrollimine ja kulumist kiirendava prahi puhastamine. Need ülesanded ei ole enam vajalikud ainult seetõttu, et stants on laos. Tegelikult on salvestus ideaalne aeg nende tegemiseks-, kui tootmissurve ei sunni otseteid kasutama.
Siin on samm-sammuline vormingu säilitamise ettevalmistamise kontroll-loend, mida järgida iga kord, kui stants pressi alt tuleb:
- Puhastage kõik pinnad põhjalikult.Eemaldage lõikepunktidest, juhttihvtidest ja sisemistest kanalitest nälkjad, killud, määrdeaine kogunemine ja metallist praht. Kohale jäetud määrdeaine jääk tõmbab ligi saasteaineid ja võib aja jooksul happeliseks muutuda.
- Kontrollige kahjustusi ja kulumist.Kontrollige lõikeservade lõhenemist või tuhmumist, veenduge, et kõik kinnitusdetailid on pingul, otsige kulumisplaatidelt ja nukiajamitelt pindu ning veenduge, et kõik vedrud on terved. Dokumenteerige leiud matriitsi hooldusraamatusse.
- Tehke kõik vajalikud hooldustööd.Kui lõikeosad vajavad teritamist või vedrud on lähenemas--eluea lõpule, tegelege sellega kohe, mitte ei avasta probleemi järgmise seadistamise käigus. Säilitusaeg on tasuta hooldusaeg.
- Kuivatage kõik pinnad täielikult.Puhastuslahustite, jahutusvedeliku või kondensaadi jääkniiskus-tuleb eemaldada{1}}enne kaitsekatte pealekandmist. Suruõhk ja ebemevabad-lapid töötavad ligipääsetavates kohtades; sooja õhu ringlus tegeleb sisemiste õõnsustega.
- Kandke korrosiooni{0}}ennetavaid katteid.Pihustage kõiki paljastatud tööriistaterasest pindu-lõikeservi, vormipindu, juhtpindu-sobiva roostetõrjevahendiga. Pöörake erilist tähelepanu kaitsva viimistluseta maandatud ja poleeritud aladele.
- Paigaldage VCI kaitse suletud aladele.Asetage VCI paketid või lehed matriitsi ülemise ja alumise poole vahele, õõnsuste sisemusse ja täppiskomponentide ümber. Sulgege koost VCI kahaneva kilega, tagades, et kõik õmblused on suletud atmosfääri säilitamiseks teibitud kaitseteibiga.
- Salvestage salvestuskoht ja kuupäev.Logige oma jälgimissüsteemi stantsi riiuli asend, kasutatud säilitusmeetod ja kõik pooleliolevad hoolduselemendid. Seadke kalendri meeldetuletus perioodiliseks kontrollimiseks -tavaliselt iga 90 päeva järel siseruumides ladustamise korral, sagedamini välistingimustes või pool{3}}suletud keskkonnas.
See 90-päevane kontrolliintervall on oluline. Isegi suletud VCI-korpustesse võivad kahjustused või keskkonnaga kokkupuute tõttu tekkida augud. Kiire visuaalne kontroll ja kaitseümbrise terviklikkuse kontrollimine hoiab ära kuus kuud kestnud korrosiooniprobleemi märkamatult arenemise.
Kuidas ladustamistingimused mõjutavad surma pikaealisust
Siin on seos, mis muudab kõik need jõupingutused kasulikuks: ladustamistingimused määravad otseselt tootmiskvaliteedi, kui stants uuesti kasutusele võetakse. Matriit, mis seisis kolm kuud kontrollimatu niiskuse käes ilma kaitseta, ei näe mitte ainult karm välja,-vaid toimib erinevalt. Pinna oksüdeerumine vormimispindadel suurendab hõõrdetegureid, muudab materjali voolumustreid ja tekitab ebaühtlase osa geomeetria. Korrodeerunud lõikeservad pigem murduvad kui kuluvad järk-järgult, mis viib enneaegse teritamise või sektsiooni vahetamiseni. Punktilised juhtpinnad toovad sisse mängu, mis ühtlustub iga löögiga.
Kumulatiivne efekt kiirendab stantside lagunemist kogu selle elutsükli jooksul. Iga säilitustsükkel ilma nõuetekohase säilitamiseta eemaldab väikese, kuid pöördumatu kihi kasulikust elueast. Aastate jooksul kestnud katkendliku tootmisega võib see akumulatsioon lühendada stantside kogu eluiga 20% kuni 40%-, mis on hämmastav kulu, kui arvestada, et keerukas progresseeruv stants võib olla kuuekohaline investeering.
Hooldavust ja vastupidavust silmas pidades konstrueeritud stantsid reageerivad paremini õigetele salvestusprotokollidele. Kui pinnatöötlused, materjalivalik ja komponentide kujundus on algusest peale optimeeritud -pikaajalise jõudluse stabiilsuse tagamiseks-nagu tootjad soovivadYICHENrõhutavad oma kohandatud stantsimisvormide ehituses{0}}, et tööriistad on säilitusintervallide ajal oma olemuselt vastupidavamad. Karastatud katted peavad oksüdatsioonile vastu kauem, täppispinnad säilitavad kaitsekilede all oma viimistluse terviklikkuse ja vastupidavad osade konstruktsioonid taluvad väiksemaid keskkonnakõikumisi, mis esinevad isegi hästi-haldatud laoruumides.
Õige stantsi säilitamine ei ole stantsisalvestussüsteemi valikust lahus,{0}}see on võrrandi teine pool. Riiul kaitseb füüsiliste vigastuste eest. Säilitusprotokoll kaitseb keemiliste ja keskkonnakahjustuste eest. Üheskoos moodustavad need tervikliku ladustamisstrateegia, mis säilitab stantside täpsuse ja pikendab tootlikku eluiga iga tootmistsükli jooksul.
Siiski ei suuda isegi parim säilitusprogramm kompenseerida säilitussüsteemi, mis ei vasta teie tegelikele stantsi omadustele. Kaal, mõõtmed, juurdepääsusagedus ja rajatiste piirangud lähtuvad valikuotsusest, mis määrab, kas teie investeering ladusse pakub tegelikult lubatud kaitset ja tõhusust.
Kuidas valida oma rajatisele sobiv matriitsihoidla
Süsteemitüüpide tundmine on üks asi. Enamik ostjaid jääb jänni teadmine, milline neist kuulub teie rajatisse, -arvestades teie konkreetseid stantse, põrandat, käsitsemisseadmeid ja tootmisrütmi-. Tootja tehniliste andmete lehtedel on loetletud võimsused ja mõõtmed, kuid harva selgitatakse, kuidas need numbrid teie tegelike-piirangutega arvestavad. See matriitsihoidmissüsteemi valik juhib sildade vahel, läbides kolm tegurit, mis mõjutavad iga edukat paigaldust: matriitsi omadused, rajatise valmisolek ja juurdepääsumustrid.
Stantsi karakteristikute sobitamine salvestussüsteemi tüübiga
Alusta matriitidest endist. Tõmmake oma tööriistade laoseisu ja sorteerige need kaaluklasside järgi, sest kaal on suurim määraja, millist süsteemi vajate. 500 naela kaaluv trimmitud matriit ja 12 000 naelane progresseeruv ülekandevorm ei kuulu samasse riiulikategooriasse-ja neid üritatakse ühte süsteemi sundida kas rohkem-kulutades kergematele tööriistadele või vähem{7}}spetsifikatsioone raskete asjade jaoks.
Mõõtmed on peaaegu sama olulised kui kaal. 48-tollise laiusega matriit mahub mugavalt standardsele 72-tollisele riiulile, kuid suur autopaneel, mis ulatub 96-tollise või laiemalt, nõuab laiendatud-laiusega lahtreid või spetsiaalseid stantsialuseid. Kõrgus on sama kriitiline,-kõrged matriitsid vähendavad kasutatavate vertikaalsete riiulitasemete arvu, mis teeb ära söömise antud riiulipinnas. esimene koht.
Suurte osade stantsimise toestamiseks, kus progresseeruvad stantsid on sageli üle 8 jala pikkused ja kaaluvad 5000–15 000 naela, on väljarullitavad sahtlisüsteemid või põranda{6}}tasapinnalised stantsialused tavaliselt paremad kui vertikaalsed riiulid. Nende tööriistade suur jalajälg muudab kraanale juurdepääsu praktilisemaks kui kahveltõstuki sisestamine, ja väljarullitavad riiulid võimaldavad kraanaoperaatoril täielikult ülevalt-külgmiselt välja pääseda, ilma et ta peaks manööverdama kitsastesse riiuliruumidesse.
Kasutage seda otsustusmaatriksit, et sobitada oma stantside varud sobiva süsteemitüübiga:
| Surma kaaluklass | Soovitatav süsteemi tüüp | Minimaalne vahekäigu laius | Põranda koormuse nõue | Tootmisseadmed |
|---|---|---|---|---|
| Alla 1000 naela | Lai riiulid | 10 jalga | 150–250 naela ruutjalga kohta | Tõstuk või kaubaaluste tungraud |
| 1000–3000 naela | Struktuursed I-talaraamid | 12 jalga | 250–350 naela ruutjalga kohta | Standardne tõstuk |
| 3000–6000 naela | Struktuurne I-tala või väljarulluv-sahtel | 12–14 jalga | 350–500 naela ruutjalga kohta | Raske{0}}kahveltõstuk või sildkraana |
| 6000–15 000 naela | Rulli{0}}sahtlisüsteemid välja | 8–10 jalga (kraana{2}}serveeritakse) | 500–750 naela ruutjalga kohta | Sildkraana |
| Üle 15 000 naela | Stantsialused (põranda tasandil) | 14+ jalga (kahveltõstuk) või kraanaruum | 750+ naela ruutjalga kohta | Raske{0}}mahutavusega kraana või spiraalauto |
Pange tähele, kuidas vahekäigu laiuse nõuded raskemate stantside puhul tegelikult vähenevad, kui kahveltõstukid asendatakse kraanaga. See pole intuitiivne, kuni mõistate, et kraana liigub pea kohal,{1}}kahveltõstukiga{2}}servatavate nagide puhul kaotab pöörderaadiuse, mis sööb põrandapinda.
Rajatise ettevalmistamine ja põranda koormuse hindamine
Teie hoonel on piirangud ja nende avastamine pärast paigaldamist on kallis. Raske stantsraami põrandakoormuse nõuded üllatavad sageli rajatise juhte, kes pole kunagi varem nii palju raskust kindlasse piirkonda koondanud.
Põranda kandevõimeväljendatakse naelsterlingites ruutjala kohta (psf) ja varieerub hoone jalajälje ulatuses. Tüüpiline tööstuslik plaat talub ühtlaselt jaotatud koormust 150–250 psf. Kuid stants ei jaota kaalu ühtlaselt-see koondab kogu lahtri koormuse läbi nelja kuni kuue kolonni alusplaadi, millest igaüks on umbes 6" x 6". See loob kontsentreeritud koormuse stsenaariumi, kus iga alusplaadi efektiivne rõhk võib ületada 1000 psi, mis on palju suurem kui standardplaadid ilma tugevduseta taluvad.
Enne süsteemile pühendumist kontrollige oma rajatise kohta kolme asja:
- Plaadi paksus ja tugevdus:Plaadi sügavuse ja armatuuri paigutuse kinnitamiseks taotlege originaalseid konstruktsioonijooniseid või tellige maapealse{0}}radari (GPR) skaneerimine. 6-tollisel armeerimata plaadil on dramaatiliselt erinev võimsus kui 8-tollisel plaadil, mille 12-tolliste keskkohtades on nr 5 armatuur.
- Pinnase tingimused plaadi all:Isegi korralikult tugevdatud plaat võib settida või praguneda, kui aluspinna tihendus ei ole kontsentreeritud koormuste jaoks piisav. Geotehniline hinnang tuvastab selle ohu enne, kui see probleemiks muutub.
- Kolonni alusplaadi suurus:Teie riiuli tarnija peaks esitama alusplaadi mõõtmed ja ankrupoltide mustrid. Suuremad alusplaadid jaotavad koormuse suuremale plaadipinnale, vähendades punktirõhku. Kui teie põranda maht on marginaalne, on liiga suurte alusplaatide määramine sageli odavam kui plaadi tugevdamine.
Lae kõrgus on teine piirang, mis inimesi tabab. Teil on vaja piisavalt vertikaalset vaba ruumi mitte ainult riiuli enda jaoks, vaid ka tõstukite masti jaoks, mis on täielikult ülemise riiuli taseme kohal. Perlao projekteerimise standardid, peab sissetõmmatud masti ülaosa ja peamiste takistuste,{1}}talade, sprinklerliinide, valgustuse või lae vahele jääma minimaalselt 19,7 tolli vaba ruumi. 120-tollise ülemise riiuliga riiuli ja 160-tollise masti kõrgusega tõstuki jaoks vajate vähemalt 180 tolli (15 jalga) takistusteta lae kõrgust.
Juurdepääsu sageduse ja otsingumeetodite planeerimine
Kui sageli iga matriit laost lahkub? See küsimus kujundab teie paigutust rohkem kui ükski spetsifikatsioonilehe number. Kõrge-sageduslikud sureb-need, kes sõidavad sisse ja välja iganädalaselt või sagedamini,-vajavad maapinnal-tasaseid positsioone või madalamaid riiulite riiulid minimaalsete väljatoomisetappidega. Madala-sagedusega stantsid, võib-olla hooajalised või varutööriistad, võivad hõivata ülemised tasemed, kus juurdepääs võtab kauem aega, kuid põrandapind jääb aktiivsete varude jaoks saadavale.
Mõelge sellele nagu raamatukogule. Raamatud, millele iga päev viitad, lähevad lauale. Need, mida kontrollite kord kvartalis, lähevad keskmistele riiulitele. Need, mille avate kord aastas, lähevad ülemisele riiulile. Teie stantsisalvestuse paigutus peaks järgima sama loogikat, kusjuures positsioonide määramine on tingitud tootmise ajakava andmetest, mitte suvalisest paigutusest.
Otsimismeetodi planeerimine on otseselt seotud ka vahekäigu laiuse otsustega. Tõstuki vahekäikude laiused vastavad konkreetsele riiulit teenindavale masinatüübile. Standardsed vastukaaluga tõstukid vajavad 12–13 jalga vaba vahekäiku. Tõstukid vähendavad seda 9–10 jalani. Kraanaga{8}}servatavad süsteemid võivad töötada nii kitsaste vahekäikudega kui 6–8 jalga, kuna koorem liigub üle pea. Kui teie rajatises on fikseeritud veergude vahekaugus või piiratud ruutmaad, võib teie valitud otsingumeetod määrata, milline riiulisüsteem on isegi teostatav.
Rajatiste puhul, mis kavandavad automaatset otsimist või tulevast integreerimist stantsijälgimistarkvaraga, kaaluge ka utiliidi juurdepääsu salvestuskohale-mootoriga väljarulli-riiulite jaoks, andmekaablit RFID-lugejate jaoks või suruõhku automaatsete lukustusmehhanismide jaoks. Nende utiliitide tagantjärele paigaldamine pärast püstiku paigaldamist tähendab lahtivõtmist, seisakuid ja ümbertöötamist, mille õige esialgne planeerimine välistab täielikult.
Õige süsteemi valimine on lõppkokkuvõttes sobiv ülesanne: teie stantside füüsilised nõudmised, teie hoone konstruktsioonireaalsus ja töötempo peavad kõik ühtima. Seadke see joondus õigesti ja salvestussüsteemist saab pressiruumi tõhususe nähtamatu võimaldaja, mitte pidev hõõrdumise allikas. See tõhususe seos,-kuidas salvestusruumi paigutus otseselt vormib vormide vahetamise kiirust ja töövoogu-, on see, kus tegelik tegevuse tasuvus on.
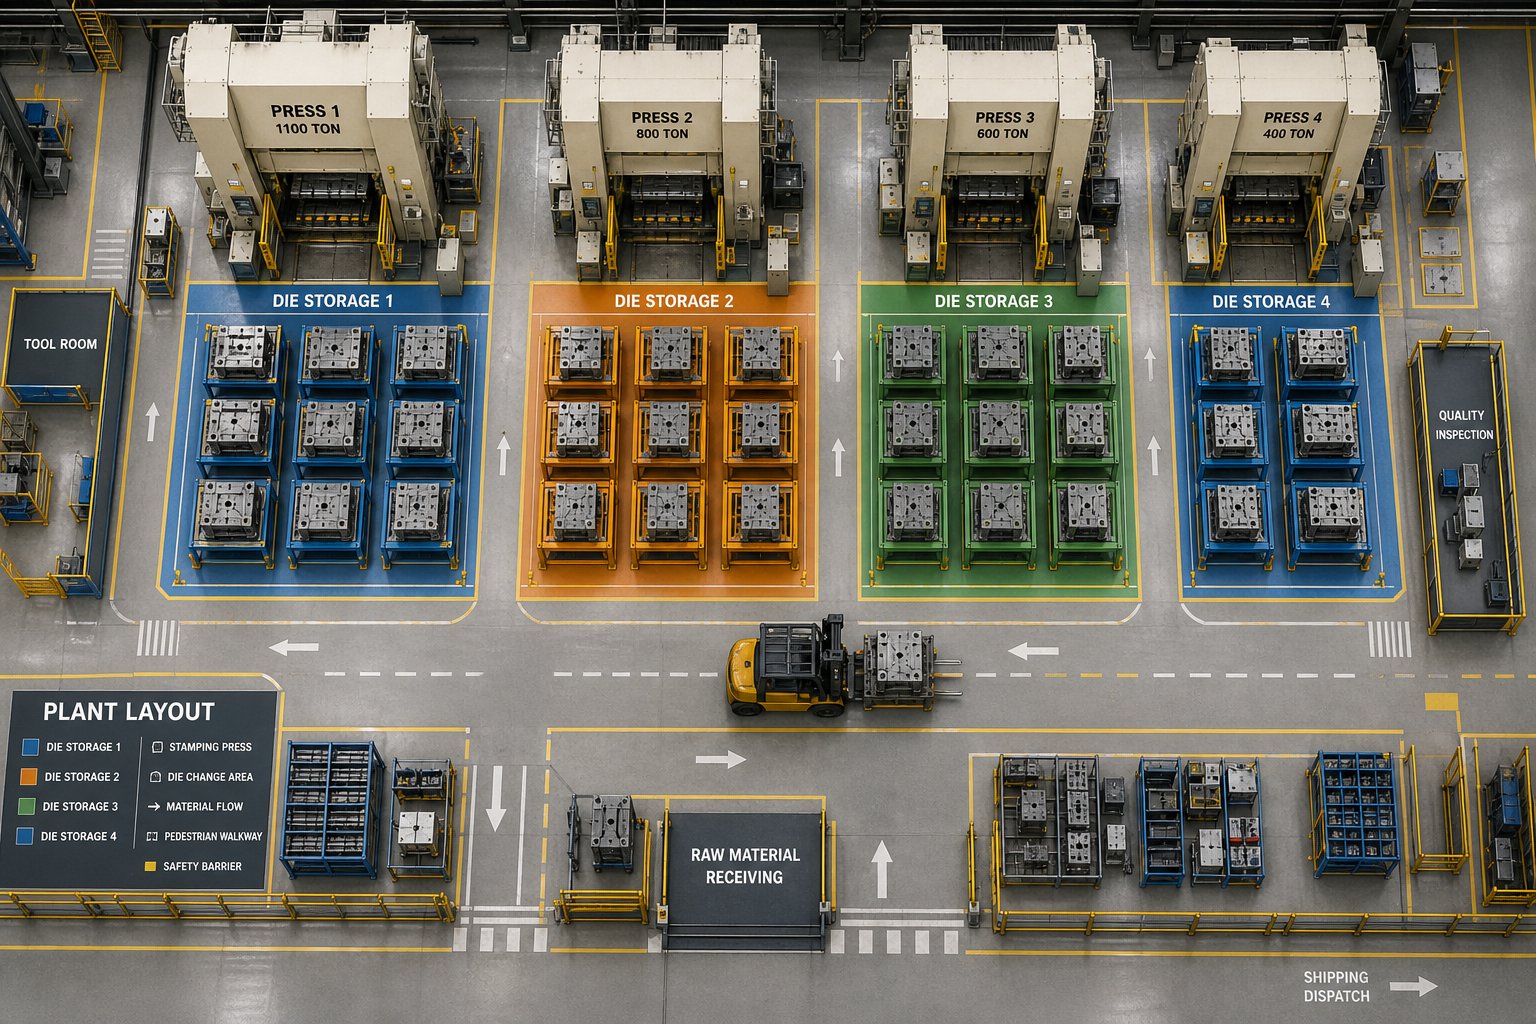
Die Storage integreerimine pressiruumi töövooga
Dieedi ladustamine ei ole laoprobleem. See on pressiruumi tõhususe probleem, mis kannab lao maskeeringut. Hetkel, kui tootmise planeerija nõuab stantsivahetust, saab teie salvestussüsteemist esimene lüli sündmuste ahelas, mis määrab, kui kaua teie press jõude seisab. Hästi-korraldatud süsteem jätab minutid maha igast vahetusest. Korraldamata üks lisab nädala jooksul tootmistunde,{5}}keegi ei jälgi, kuna need on "seadistusaega" mattunud.
Salvestusruumi paigutuse ühendamine matriitsi vahetuskiirusega
Säilitamise ja ümberlülituskiiruse vaheline seos pärineb 1950. aastatel Toyotas välja töötatud metoodikast.SMED (ühe{0}}minuti vahetus), mille on loonud Shigeo Shingo, defineerib seadistusaja kui täisintervalli ühe jooksu viimase hea osa ja järgmise hea osa vahel. See intervall hõlmab kõike: järgmise matriitsi asukoha kindlaksmääramist, selle transportimist pressi, selle positsioneerimist, kinnitamist ja esialgsete seadistuste tegemist.
Siin on see, millest enamik rajatisi puudust tunneb: märkimisväärne osa üleminekuajast toimub enne, kui ajakirjandus üldse peatub. SMED jagab tegevused "sisemisteks" ülesanneteks (mis nõuavad, et ajakirjandus oleks jõude) ja "välisteks" ülesanneteks (täidetav, kui press töötab). Järgmise stantsi asukoha määramine, toomine ja lavastamine on täiesti väline töö-, mis tähendab, et see peaks toimuma tootmise ajal, mitte pärast pressi seiskumist. Kuid see on võimalik ainult siis, kui teie salvestusruumi paigutus seda toetab.
Kujutage ette matriitsi, mida hoitakse hoone kaugemas otsas ülemisel riiulil. Väljatoomine nõuab tõstuki väljasaatmist, ülekoormatud vahekäikudes navigeerimist, stantsi tõmbamist ja selle transportimist pressimisalale. See jada võib kesta 20 minutit-20 minutit, mis võib kattuda tootmisega, kui matriit oleks eelnevalt-lavastatud, kuid see muutub surnud ajaks, kuna keegi ei alustanud otsimist piisavalt vara. Matriitsi vahetamise tõhususe säilitamine sõltub kõrgsageduslike stantside positsioneerimisest nende poolt kasutatavate presside lähedal, maapinnal või madalamatel riiulitel, millel on selged transporditeed, mis ei konkureeri muu liiklusega.
Tsooni{0}}põhine salvestusruumi määramine lahendab selle. Grupp sureb pigem ajakirjanduse kui suvalise numeratsiooni tõttu. Asetage need lähedusjärjekorras, nii et järgmine plaanitud stants oleks alati lühikese ja prognoositava otsingutsükli jooksul. See prognoositavus teeb välise lavastuse võimalikuks-ja muudab salvestuspaigutuse staatilisest laootsusest dünaamiliseks tootmismuutujaks.
Digitaalse jälgimise ja varude haldamise integreerimine
Teadmine, kus stants peab olema, ja teadmine, kus see tegelikult asub, on kaks erinevat asja. Sadade stantsidega rajatistes lagunevad käsitsi jälgitavad-arvutustabelid, tahvlikaardid, mälu-kiiresti. Matriit liigutatakse hoolduse ajal, tagastatakse teise pessa või laenatakse proovisõiduks ega logita enam sisse. Järsku kulutab vahetusmeeskond 15 minutit tööriistade jahtimisele, mis oleks pidanud tund aega tagasi valmima.
RFID (Radio Frequency Identification) tehnoloogia välistab selle rikkerežiimi täielikult.Varadele kinnitatud RFID-sildid väljastavad kordumatuid identifikaatoreidmille lugejad jäädvustavad ilma otsevaate{0}}skannimiseta-, mis tähendab, et märgistatud stants logitakse automaatselt iga kord, kui see möödub lugejast,-kui see siseneb salvestusruumi, lahkub ajakirjandusse või naaseb hoolduselt. Pole vaja käsitsi skannida, pole unustatud värskendusi ega salapäraseid asukohti.
Pressiruumi stantside korraldamise süsteemide praktiline rakendamine näeb välja järgmine:
- RFID-sildid igal stantsil:Vastupidavad metallist{0}}kinnitusega UHF-sildid püsivad tööstuskeskkonnas ja edastavad auditite ajal identiteeti fikseeritud lugejatele püstiku sisendpunktides või pihulugejatele.
- Fikseeritud lugejad salvestustsoonides:Portaal-stiilis antennid riiulite vahekäikude juures tuvastavad automaatselt stantside liikumise määratud kohtadesse ja sealt välja.
- Tarkvara integreerimine ajakavaga:Jälgimissüsteem ühendub tootmise planeerimise tööriistadega, märgistades, kui eelseisvaks käitamiseks vajalik matriit ei ole eeldatavas kohas,{0}}käivitades taastamise enne, kui see muutub ülemineku viivituseks.
- Asendiga seotud digitaalsed hooldusdokumendid:Iga matriitsi salvestuspesa muutub hooldushaldussüsteemi sõlmeks, mis kuvab viimase-käituskuupäeva, löökide arvu, säilitusoleku ja pooleliolevad hooldustoimingud otse riiuli asukoha kirjest.
Vöötkoodisüsteemid pakuvad automatiseerimistööriistade ja stantside jälgimise jaoks madalamat-kulu sisenemispunkti, kuigi nende jaoks on vaja -{2}}vaatejoone skannimist-, kui keegi osutab lugejale füüsiliselt igale sildile. Väiksemate stantsivarude puhul (alla 50 tööriista) tagavad vöötkoodid piisava nähtavuse. Üle selle läve kahandab käsitsi skannimisega seotud tööjõukulu tõhususe kasvu, mida püüate tabada.
Tööriistaruumi korraldamisel rakendatavad lean põhimõtted
Lean tootmine käsitleb raisatud liikumist, ootamist ja otsimist kui defekte,{0}}mis ei erine vanametallist. Matriitsihoidmisel rakendatakse säästliku mõtlemise abil iga tööriistade asukoha leidmisele, toomisele või lavastamisele kulutatud minutit ümber kuluna, mille õige organisatsioon saab kõrvaldada. Eesmärk ei ole ainult korras tööriistaruum. See on süsteem, kus õige stants jõuab õige pressini ilma raisatud sammudeta.
Seda eesmärki toetavad praktilised organisatsioonistrateegiad hõlmavad järgmist:
- Värviga{0}}kodeeritud tsooni märgistus:Määrake igale vajutusele või pressijoonele värv. Värvige riiulilahtrid, põrandamärgised ja stantside identifitseerimissildid, mis sobivad kokku, luues kohese visuaalse seose tööriistade ja selle sihtkoha vahel.
- Sagedus{0}}põhine positsiooni määramine:Asetage kõrged{0}}pöörlevad stantsid ergonoomilistele juurdepääsukõrgustele (tasemed 1–2) nendega seotud presside lähedusse. Reserveerige ülemised tasemed ja kaugemad positsioonid hooajaliste või varutööriistade jaoks.
- Stantsitarvikute varjutahvli põhimõtted:Tugiplaadid, klambrid, seibid ja joondustööriistad, mida hoitakse fikseeritud, märgistatud kohtades nende teenindatava matriitsi kõrval. Puuduvad asjad on kohe näha.
- Standardiseeritud otsingu töövood:Dokumenteerige iga ümberlülituse täpne jada,-milline stants, milline riiuli asend, milline transpordimarsruut, milline peatusala-, et iga kvalifitseeritud operaator saaks seda teha ilma hõimuteadmisteta.
- Visuaalsed haldusplaadid:Kuvage praegused stantside asukohad, tulevased üleminekugraafikud ja hoolduse olek laoala sissepääsu juures, andes igale meeskonnaliikmele olukorrateadlikkuse ilma tarkvarajuurdepääsuta.
Need tavad on otseselt kooskõlas 5S-i metoodikaga-sordi, sirgendamine, puhastamine, standardiseerimine, säilitamine-, mis on enamiku säästlike programmide aluseks. 5S-ühilduv stantsihoidla ei näe lihtsalt korrastatud välja; see toimib pressiruumi laiendusena, kus on olemas kõik elemendid, et minimeerida aega "surma vaja" ja "surve jooksmise" vahel.
Tasumine ühendub aja jooksul. Kiiremad ümberlülitused tähendavad rohkem vaba pressi aega. Rohkem pressimisaega tähendab, et väiksemate partiide suurus muutub majanduslikult elujõuliseks. Väiksemad partiid vähendavad varude kandmise kulusid ja parandavad klientide nõudlusele reageerimist. See on kaskaad, mis algab millestki näiliselt nii lihtsast, nagu see, kus matriit pannakse, kui seda pole pressis-, ja lõpeb mõõdetava tootmise paindlikkuse ja ajakavade paindlikkuse suurenemisega.
Need tulud pole siiski tasuta. Sihtotstarbeline-salvestusruum, jälgimistehnoloogia ja organiseeritud töövood nõuavad kapitaliinvesteeringuid. Operatsioonijuhtide ees seisev küsimus ei seisne selles, kas need täiustused toimivad,{3}}vaid kuidas mõõta nende väärtust esialgsete kuludega ja luua kulusid õigustav ärikasutus.
Kogu omamiskulu ja korraliku matriitsi hoidmise ROI
Siin peatub enamik stantsisalvestuse vestlusi. Operatiivmeeskond teab, et praegune seadistus maksab neile-kahjustatud tööriistad, aeglased ümberlülitused, ohutus peaaegu-visand. Aga kui kapitalitaotlus satub finantsdirektori lauale, on see vaid terase ja paigalduse hinnasilt. Ilma täieliku kulupildita võrrandi mõlemal poolel sureb komisjonis isegi kõige ilmsem uuendus.
Viga on uue süsteemi ostuhinna ja mittetegemise näilise kulu võrdlemine. "Midagi tegemine" ei ole tasuta. See lihtsalt peidab oma kulud eelarveridadele, mida keegi ei ühenda: stantside remondiarved, pikaajalistest üleminekutest tulenevad ületunnid, töötajate nõuded, roostetanud tööriistade osad ja stantside eluea nähtamatu erosioon, mis ilmneb enneaegsete asendamistena. Kõiki neid tegureid kajastav stantsisalvestussüsteemi kuluanalüüs annab dramaatiliselt teistsuguse pildi kui kleebise hind üksi.
Omaniku kogukulu peale ostuhinda
Omandi kogukulu (TCO) kajastab kõiki otseseid ja kaudseid kulusid süsteemi kogu elutsükli jooksul{0}}mitte ainult seda, mida maksate esimesel päeval. Stantsimisvormide ladustamiseksTCO peamised komponendidjagunevad kolme kategooriasse: hankimiskulud, jooksvad tegevuskulud ja sageli{0}}ta tähelepanuta jäetud ebatõhususe alternatiivkulud.
Soetuskuludulatuvad riiulist palju kaugemale. Maksate:
- Seadmete ost:Teie tellimuses märgitud nagid, riiulid, sahtlimehhanismid, turvalukud ja pinnakatted.
- Tehnika ja disain:PE-tembeldatud koormuse arvutused, seismiline analüüs (vajadusel) ja teie rajatisele kohandatud paigutusjoonised.
- Saidi ettevalmistamine:Põrandatugevdus, ankurpoltide paigaldamine, elektriliste rullimisriiulite{0}}tarvikud ja kõik põranda koormuse hindamise käigus tuvastatud plaadi muudatused.
- Paigaldustöö:Montaaži, nivelleerimise, ankurdamise ja lõpliku kontrolli{0}}viib tavaliselt läbi tootja meeskond või sertifitseeritud paigaldaja.
- Üleminekukulud:Stantside teisaldamine praegustest positsioonidest uude süsteemi, sealhulgas kõik ajutised ladustamiskorraldused paigaldamise ajal.
Levinud eelarve koostamise viga on ainult seadmerea hindamine. Koha ettevalmistamine ja paigaldamine võib riistvarakuludele lisada 15–30%, eriti rajatistes, mis nõuavad plaatide uuendamist või seismilist ankurdamist. Kohauuringu läbiviimine enne eelarve lõplikku vormistamist hoiab ära ebameeldiva üllatuse, kui pärast ostutellimuse allkirjastamist saabub kuuekohaline põrandatugevdusarve.
Jooksvad tegevuskuludon otstarbel{0}}ehitatud süsteemide puhul madalamad kui ajutiste alternatiivide puhul, kuid need ei ole nullid:
- Perioodiline kontroll:Riiuli terviklikkuse kontrollimine-paindunud talade, lahtiste ühenduste, kahjustatud alusplaatide ja ankrupoltide seisukorra otsimiseks-peaks toimuma vähemalt kord aastas, tiheda liiklusega{2}}aladel sagedamini.
- Mehaaniline hooldus:Rull-sahtlisüsteemid nõuavad lineaarlaagrite määrimist, ajamimehhanismide kontrollimist ja aeg-ajalt kuluvate komponentide väljavahetamist. Eelarve selle jaoks põhineb tootja-soovitatavatel hooldusintervallidel.
- Ümberseadistamine:Teie stantside laoseisu arenedes-lisatakse uusi tööriistu, vanad stantsid lähevad kasutusest välja, stantside mõõtmed muutuvad koos uute toodete turuletulekuga-reguleeritavad süsteemid võimaldavad teil riiuleid ümber paigutada ilma struktuurimuutusi tegemata. Seevastu keevitatud riiulid võivad vajada lõikamist ja ümber-tootmist, mis lisab kulusid iga kord, kui tööriistade segu nihkub.
- Vastupidavus ja asendustsükkel:Korralikult-ehitatud terasest konstruktsioon ja korraliku pinnakattega riiul võib minimaalse lagunemisega vastu pidada 20–30 aastat. Odavamad alternatiivid, mis kasutavad kergemat-terast või ebapiisavat viimistlust, võivad vajada väljavahetamist vähem kui kümne aasta pärast, lähtestades soetusmaksumuse palju varem.
Alternatiivsed kuludon kõige raskemini kvantifitseeritavad, kuid sageli suurimad. Iga tund seisab teie press jõude, kuna stantsi ei ole võimalik leida, kätte saada ega ohutult lavastada, kaob tootmisvõimsus. Iga matriit, mis laost korrosioonikahjustustega naaseb, nõuab plaanivälist hooldust, mis tõrjub plaanipäraseid töid. Iga ohutusjuhtum põhjustab uurimise aega, võimalikke OSHA trahve ja immateriaalset, kuid väga reaalset tööjõu moraali ja usalduse hinda. Need ei ole hüpoteetilised,{4}}need toimuvad praegu ruumides, mis sõltuvad põrandast või alamõõdulisest riiulist, ja need muutuvad kuust kuusse.
Ärimudeli koostamine stantsihoidla investeerimise jaoks
Finantsmeeskonnad ei kiida tundeid heaks. Nad kiidavad numbrid heaks. Kapitalitaotluse "hea omada" asemel "kinnitatud" muutmiseks vajate struktureeritud ROI raamistikku, mis teisendab operatiivtäiustused dollariväärtustesse, mida teie finantsjuht saab hinnata võrreldes konkureerivate projektidega. Lähenemispeegelstandardne laoriiulite ROI metoodika-hinnata esialgseid kulusid, hinnata tegevussäästu, analüüsida pikaajalist-kasu ja arvutada puhaskasum,-kuid kohandatud vastavalt salvestusruumi konkreetsetele väärtusteguritele.
Siin on investeeringutasuvuse arvutamise raamistik, mis on jagatud nelja kategooriasse, mis kajastavad ebapiisavalt salvestusruumilt otstarbeks ehitatud süsteemile üleviimise täielikku rahalist mõju:{0}}
- Kvantifitseerige stantsikahjustuste vähenemine.Vaadake oma stantside remondi- ja renoveerimiskirjeid viimase 24 kuu kohta. Eraldage ladustamisega seotud -põhjustega seotud juhtumid: korrosioon põrandast või kaitsmata hoiuruumist, füüsilised kahjustused kukkumisest või riiuli riketest, pinna halvenemine ebaõigest paigutusest. Korrutage keskmine aastane remondikulu protsendiga, mille saate nõuetekohase ladustamise korral mõistlikult kõrvaldada. Enamiku rajatiste puhul jääb see vahemikku 40% kuni 70% salvestusruumi{7}}seotud remondikuludest. Kaasake kiirendatud remondikulud, mis häirisid tootmise ajakava koostamist.
- Arvutage tööjõu kokkuhoid kiiremate üleminekute tõttu.Ajastada oma praegune stantsi otsimise ja lavastamise protsess-alates ümberlülituse kutsumisest kuni hetkeni, mil stants asetatakse pressi juurde. Võrrelge seda organiseeritud, juurdepääsetava rack-salvestuse ja-eelseadistustöövoogude abil saavutatava otsinguajaga. Korrutage ühe ülemineku aja kokkuhoid iga-aastaste üleminekute arvu ja täiskoormusega tööjõu määraga (sh hüvitised ja üldkulud). Isegi 10-minutiline paranemine ülemineku kohta, korrutatuna 200+ iga-aastase seadistuse peale, tähendab tööjõu märkimisväärset taastumist.
- Hinnake ohutusjuhtumite vältimise väärtust.Vaadake oma vahejuhtumite logi viimase kolme kuni viie aasta jooksul surnud-vigastuse ja peaaegu{1}}vigastuse kohta. Arvutage välja otsesed kulud (ravikulud, töötajate lisatasud, OSHA trahvid) ja kaudsed kulud (uurimisaeg, tootmisseisakud, asendustööjõud, võimalikud kohtuvaidlused). Tööstuse andmed näitavad, et töövigastuste kaudsed kulud on kolm kuni viis korda suuremad kui otsesed ravikulud. Rakendage konservatiivset vähendamise koefitsienti, -ütleme 50% kuni 80%-, mis peegeldab ohte, mille -ehitatud hoiuruum välistab: kukkumised ülekoormatud riiulitelt, muljumisvigastused ebastabiilse põrandaga laoruumist ja tõstukiga seotud õnnetused segastes peatuspaikades.
- Projekti tootmise tööaeg suureneb.Igal pressi jõudeoleku minutil on arvutatav kulu: teie pressitunnitasu (sh operaatori-, üldkulud ja amortiseerunud seadmete maksumus) jagatud 60-ga. Kui korrastamata salvestusruum lisab kolme vahetuse ja viie vajutusega vahetuse kohta keskmiselt 15 minutit, kaotate igal aastal sadu pressitunde-. Teisendage see tulude mahuks või kulude vältimiseks olenevalt sellest, kuidas teie finantsmeeskond tootmisväärtust modelleerib. See on ROI juhtumi puhul sageli suurim üksikrea{5}}üks ja see, mis pälvib finantsjuhi tähelepanu.
Netoinvesteeringutasuvuse (ROI) arvutamiseks lahutage sama perioodi säästude ja välditud kulude summast kogu omandamise kogukulu (soetamine pluss prognoositud elutsükli tegevuskulud) -tavaliselt 10–15 aasta jooksul konstruktsiooniterassüsteemide puhul. Jagage alginvesteeringuga ja korrutage 100-ga, et väljendada protsentides. Hästi-dokumenteeritud stantsiriiulite tootjate raskete{7}}süsteemide tasuvusaeg on tavaliselt kaks kuni neli aastat, kusjuures raskeveokite stantsiriiulite kumulatiivne ROI ulatub kümne aasta jooksul 200% kuni 400%ni.
Üks tegur võimendab neid tulusid märkimisväärselt: teie kaitstavate stantside kvaliteet. Nõuetekohase ladustamise väärtus mitmekordistub, kui see on ühendatud matriitidega, mis on algusest peale ehitatud vastupidavaks. Tootjatele meeldibYICHENinseneri stantsimine pöörab tähelepanu stabiilsele tootmisjõudlusele,{0}}valides materjale, pinnatöötlusi ja komponentide konstruktsioone, mis maksimeerivad kasutusiga rasketes tingimustes. Kui investeerite nii vastupidavatesse tööriistadesse kui ka õigesse ladustamisse, on liiteefekt võimas: matriit kestab kauem, kuna see on ehitatud kestma, ja hoiusüsteem tagab, et miski ei kahjusta käikude vahelist pikaealisust. 15 000 dollari väärtuses stantsi kaitsmine, mis on mõeldud 500 000 täiendavaks löögiks, tagab palju suurema investeeringutasuvuse kui kaitsmine, mis oli kehvema konstruktsiooni tõttu juba -saavas-ea lõpul.
Esitage oma ärijuhtumit, kuidas kapitaliinvesteeringute ettepanekud on struktureeritud erinevates tööstusharudes: juhatage kokkuvõttega, mis sisaldab koguinvesteeringut, tasuvusaega ja peamisi eeliseid. Järgige üksikasjalikku algtaseme kulude analüüsi, mis näitab, kui palju ebapiisav ladustamine täna maksab. Seejärel esitage soovitatud lahendus koos hankija spetsifikatsioonidega ja lõpetage läbipaistvaid eeldusi kasutades finantsarvutused. Erinevate sidusrühmade prioriteetide käsitlemine{3}}rahandus näeb investeeringutasuvuse numbreid, toimingud tööaja kasvu, turvalisus intsidentide vähenemist ja hooldus pikeneb stantsi eluiga.
Rajatised, kus hoitakse endiselt põrandal stantse või pakitakse need tavalistesse kaubaaluste riiulitesse, ei säästa raha. Nad kulutavad seda hajutatud, nähtamatutel viisidel, mis ei ilmu kunagi ühel real. Korrektne stantsimissüsteemi kuluanalüüs muudab need varjatud kulud nähtavaks-ja muudab ebamäärase arusaama, et "peaksime midagi tegema", rahastatud projektiks, millel on mõõdetav tulu.
Korduma kippuvad küsimused stantsimise salvestussüsteemide kohta
1. Mis vahe on stantsimisvormide laoriiulitel ja tavalistel kaubaaluste riiulitel?
Standardsed kaubaaluste riiulid on loodud ühtlaselt jaotatud koormate jaoks lameda{0}}põhjaga kaubaaluste vahel. Stantsimisvormid tekitavad tõsiseid punktkoormusi, koondades tuhandeid naelu kompaktsele jalajäljele, mis võib põhjustada tala läbipainde, teki rikke ja konstruktsiooni kokkuvarisemise tavalistes riiulites. Eesmärgil -ehitatud stantsitud hoiuriiulid kasutavad kontsentreeritud jõudude ohutuks käsitlemiseks konstruktsiooniterasest I-talasid, raskeid-gabariidilisi sambaid ja tugevdatud riiulikonstruktsioone, mis on arvestatud 2000–6,000+ naela taseme kohta.
2. Kuidas teha kindlaks, milline stantsimissüsteemi tüüp sobib minu rajatisele?
Ühendage oma süsteem kolme teguriga: stantside omadused (kaaluklass ja mõõtmed), rajatise valmisolek (põranda kandevõime, lae kõrgus, vahekäigu laius) ja juurdepääsusagedus. Matriitsid, mis kaaluvad alla 1000 naela, sobivad laiaulatuslikele riiulitele; 1000-6000 naela töötavad hästi struktuursetes I-talaraamides; 6000-15 000 naela saavad kasu väljatõmmatavatest kraanajuurdepääsuga sahtlisüsteemidest; ja stantsid, mis kaaluvad üle 15 000 naela, nõuavad tavaliselt põrandatasemel stantsimisaluseid. Enne paigaldamist kontrollige alati oma plaadi paksust ja tugevdust.
3. Millised OSHA nõuded kehtivad raskete stantsimisvormide ladustamise kohta?
OSHA eeskirjad 29 CFR 1926.250 ja 29 CFR 1910.176 alusel nõuavad, et ladustatud matriitsid oleksid kaitstud nihkumise vastu, et põranda koormuse piirangud märgitakse silmatorkavalt naelades ruutjala kohta, et vahekäigud jäävad materjalikäitlusseadmete jaoks vabaks ja et laokoormused ei ületa kunagi riiuli nimimahtu. Rajatised peavad igal riiulil olema kandevõimega sildid ja PE-tembeldatud tehniline dokumentatsioon peaks kinnitama kõik märgitud kaalukategooriad.
4. Kuidas väldite stantsimisvormide korrosiooni ladustamise ajal?
Tõhus korrosioonitõkestus hõlmab kolme kaitsekihti: pihustamine-kontaktkorrosiooniinhibiitoritele, mis katavad tööriista paljastatud teraspindu, aurukorrosiooniinhibiitori (VCI) kiled ja paketid, mis kaitsevad suletud õõnsusi ja raskesti ligipääsetavaid--alasid, ning kliimaseade, mis hoiab suhtelise õhuniiskuse alla 50%. Matriitsid tuleb enne ladustamist põhjalikult puhastada, kuivatada ja katta VCI kokkutõmbuva kilega, mis tihendab kõik õmblused. Perioodilised kontrollid iga 90 päeva järel tuvastavad kõik kaitsebarjääri rikked enne kahjustuste kogunemist.
5. Milline on tüüpiline ROI tasuvusaeg, kui investeerite eesmärgipäraselt{1}}ehitatud salvestussüsteemidesse?
Hästi-dokumenteeritud ärijuhtumid raskete-vormitud salvestussüsteemide jaoks näitavad tavapäraselt kahe- kuni nelja-aastast tasuvusaega, kusjuures kumulatiivne ROI ulatub kümne aasta jooksul 200–400%-ni. Tagastamine pärineb neljast allikast: väiksemad stantside remondikulud (40-70% vähenemine ladustamiskahjuga-), tööjõu kokkuhoid kiirema ülemineku tõttu, ohutusjuhtumite vältimine ja tootmise tööaja suurenemine. ROI mitmekordistub veelgi, kui see on seotud vastupidavuse tagamiseks loodud stantsidega, näiteks selliste tootjate nagu YICHEN stantsidega, mis optimeerivad materjale ja pinnatöötlusi pikaajaliseks toimimiseks.


