


Mida tähendab suurte osade stantsimise tugi
Kui sa kuuled"stantsimine"võiksite kujutada kompaktset pressi, mis lööb välja sulgud või klambrid. Skaalake see kuni konstruktsioonipaneelideni, täis-laiusega šassii siinide või tööstuslike korpusteni ning tehniline pilt muutub dramaatiliselt. Suurte osade stantsimise tugi ei ole üks komponent. See on terve infrastruktuurisüsteem, mis töötab koos, et hoida liiga suured tööriistad, äärmuslik jäik ja täpne alajoondus.
Suurvormingu{0}}stantsimise tugiinfrastruktuuri määratlemine
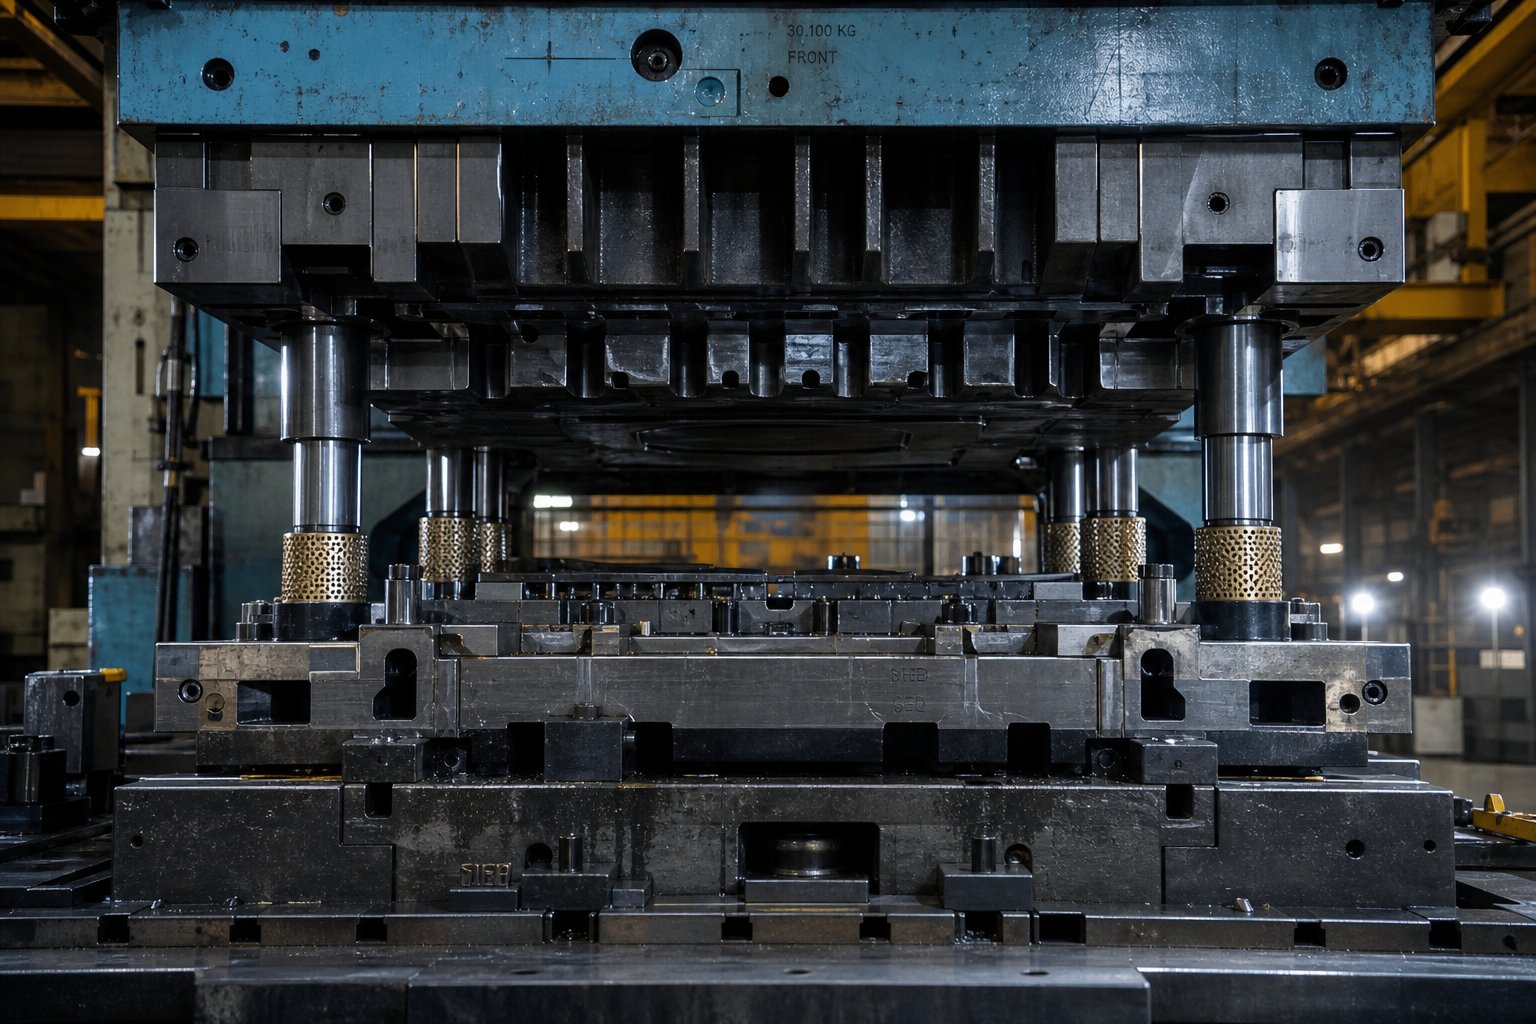
Suurte osade stantsimistugi viitab tugiplaatide, alam-tugede, stantsikingade, juhtsüsteemide ja pressplaadi konfiguratsioonide integreeritud süsteemile, mis on loodud säilitama konstruktsiooni jäikust ja mõõtmete täpsust ülegabariidiliste tööriistajälgede korral.
Iga selle suureformaadilise stantsi tugiinfrastruktuuri element täidab kindlat ülesannet.Tugiplaadidtagavad stabiilse aluse, jaotades pressikoormused ühtlaselt üle voodi. Alam-tugedevõred lisavad lokaliseeritud jäikust seal, kus jõu kontsentratsioon on maksimaalne. Stantsikingad hoiavad joondatud lööke, moodustades teraseid ja stantsnuppe ning nende paksus mõjutab otseselt läbipaindetakistust. Juhttihvtid ja puksid hoiavad ülemist ja alumist poolt iga käigu jooksul õiges suunas. Üheskoos määravad ülegabariidiliste stantside tugiplaadi konfiguratsioon ja suurte stantsidega stantsikinga jäikus kindlaks, kas tööriist toodab ühesuguseid osi või triivib esimese saja tabamuse jooksul tolerantsist välja.
Miks tavapärane stantsitugi jääb mastaapselt lühikeseks?
Siin on viga, mis tabab paljusid poode: suure osa tööriista käsitlemine nagu väikese{0}}suurendatud versioon. Kompaktne stantsikomplekt võib toetuda standardsetele jalatsipaksustele ja-riiuli{-juhiku komponentidele, kuna läbipaindejõud on juhitavad. Sirutage sama disainifilosoofia kaks või kolm korda laiemale jalajäljele ja puutute kokku paindemomendi, soojuspaisumise ja jõu jaotuse mittelineaarsete väljakutsetega, mida ükski lihtne kordaja ei suuda ennustada. Läbipaine ei kahekordistu, kui ulatus kahekordistub; see kasvab palju järsema kiirusega. Termilised gradiendid ulatuvad suurematele vahemaadele, luues diferentsiaali laienemise, mis nihutab joondust keset -jooksu. Jõujaotus kasvab ebaühtlaselt, koondades pinge sinna, kus tugi on kõige õhem.
Need reaalsused tähendavad, et suures{0}}vormingus tööriistad nõuavad-ehitatud tugistrateegiaid algusest peale. Tekib küsimus: kuidas täpselt need tehnilised muutujad osa suuruse kasvades ühinevad?
Miks vajavad suured osad spetsiaalset tugitehnikat?
Kujutage ette, et kahekordistate stantsikomplekti jalajälge. Võib eeldada, et ka tuginõuded kahekordistuvad. Tegelikkuses kasvavad struktuursed nõudmised kiirusega, mis ületab enda suuruse kasvu. See mittelineaarne seos osade mõõtmete ja tugivajaduste vahel on täpselt see koht, kus stantsitoe projekteerimise mastaapsed väljakutsed ilmnevad ja kus tavapärased eeldused lagunevad.
Struktuursete nõuete mittelineaarne skaleerimine-
Mõelge lihtsale tala analoogiale. Kui kahekordistate tala toetamata ulatuse ühtlase koormuse all, ei kahekordistu läbipaine mitte ainult. Lihtsalt toetatud seisundi korral suureneb see kuueteistkümnekordselt, kuna läbipaine skaalatakse ulatuse pikkuse neljanda astmega. Stantsikingad ja tugiplaadid käituvad sarnaselt. Mittelineaarne läbipaine suurtes matriitsikomplektides tähendab, et tööriista laiuse mõõdukas suurendamine võib tekitada ebaproportsionaalse hüppe keskmises -ulatusvaates, koondades pinge piirkondadesse, mida algne disain ei osanud oodata.
Termiline käitumine järgib sama mustrit. Kompaktse matriitsi tööpinnal võib tootmistsükli ajal tekkida ühtlane temperatuur. Venitage see pind 1500 mm-ni või kaugemale ja kogu tööriista esiküljel tekivad termilised gradiendid. Suuremõõtmeliste stantside soojuspaisumise juhtimine muutub kriitiliseks, kuna vaid mõne sajandikmillimeetrine diferentsiaalkasv nihkub vahemiku ulatuseslöögid-saada-lõhesidebaühtlane, halvendab detailide kvaliteeti ja kiirendab tööriista ühel küljel kulumist.
Jõujaotus suures formaadis stantsimisel ühendab mõlemad probleemid. Templijõud maanduvad harva täiuslikult keskele. Väljas-keskmised koormused, mida kompaktne stants neelab minimaalse kaldega, tekitavad laia-ulatusega tööriistal märkimisväärse nurkläbipainde, mis tekitab ebaühtlase materjali voolu ja ebaühtlase detaili geomeetria.
Suuremahulised omavahel seotud süsteemi väljakutsed
Suur{0}}vormingu tugi ei ole ainult tööriistade probleem. See on täielik-süsteemiprobleem. Pressraam, polster, stantsikomplekt, tooriku hoidik ja osade väljatõmbemehhanism toimivad koos. Painduvale polstrile kinnitatud jäik stantsikinga paindub endiselt. Vajutusraami sees olev jäik tugi, millel puudub väändejäikus, võimaldab siiski kõrvalekaldeid -keskkoormuse all. Iga lüli ketis on oluline.
Peamised tehnilised muutujad, mis skaleeruvad mittelineaarselt osa suurusega{0}}, on järgmised:
- Paindemoment: suureneb toetamata ulatuse ruudust kuni neljanda astmeni, olenevalt tugitingimustest
- Termilise gradiendi ulatus: pikemad vahemaad võimendavad diferentsiaali laienemist ja loovad keskmise{0}}tööriistade joonduse triivi
- Joondustolerantsi kogunemine: rohkem juhtpunkte laiemal jalajäljel kombineerib üksikuid asendivigu
- Padjade surve ühtlus: suuremad toorikuhoidiku küljed muudavad jõu ühtlase jaotuse hoidmise tõmbealale raskemaks
Kompaktsete tööriistadega kursis olevad insenerid rakendavad sageli jalanõude paksuse suhte, juhttihvtide vahe või polstri rõhu seadistusi. Need juhised töötati välja tööriistade jaoks, mille ulatusepikkused hoiavad läbipainde juhitavuse ja termilised gradiendid tühised. Nende suurendamine ilma mittelineaarsete mõjude ümberarvutamiseta- põhjustab enneaegset kulumist, tolerantsi triivi ja ebaühtlasi osasid. Füüsika lihtsalt ei tee koostööd.
See süsteemi{0}}taseme keerukus tõstatab praktilise küsimuse: mida peab ajakirjandus ise pakkuma, et hoida kõiki neid omavahel seotud muutujaid kontrolli all?
Pressi infrastruktuur ja tonnaaž suurte osade tootmiseks
Press ei ole ainult jõudu edastav masin. Suure -vormingu tembeldamise korral saab sellest kogu tugisüsteemi struktuurne selgroog. Pressi valimine üksnes tonnaaživõimsuse põhjal on tavaline ja kulukas liigne lihtsustamine. Suurte osade jaoks pressvoodi suuruse valimiseks on vaja hinnata voodi pindala, käigu pikkust, päevavalguses avanemist ja seda, kuidas jõud jaotub kogu matriitsi jalajälje ulatuses – seda kõike pigem üksteisest sõltuvate muutujatena kui üksikute spetsifikatsioonidena.
Pressi voodi suurus ja päevavalguses avamise nõuded
Suur osa vajab ajakirjanduses eksisteerimiseks ruumi ja see kõlab ilmselgelt, kuni mõistate, kui palju piiranguid koguneb. Voodi peab mahutama kogu stantsikomplekti jalajälge ja piisavalt varu tugede kinnitamiseks, etteandemehhanismide ja jäätmete evakueerimiseks. Suurte stantsikomplektide jaoks päevavalguses avanemise nõuded ulatuvad kaugemale lihtsalt tööriista kõrguse reguleerimisest. Peate stantsi laadimiseks, osade eemaldamiseks ja automaatse haaratsi liikumiseks ülemise ja alumise tööriista vahel vaba ruumi.
Löögi pikkus toob kaasa veel ühe{0}}allahindluse. Pikem käik võimaldab sügavamaid tõmbeid, mida suured konstruktsioonipaneelid ja korpused sageli nõuavad. Siiski, naguValmistajaselgitab konstantse pöördemomendi puhul, mida lühem on kogu pressimiskäik, seda kõrgem on saadaolev tonnaažikõver. Teisisõnu, rikkaliku päevavalgusega press, mis võimaldab sügavaid ja suuri{1}}osasid tõmmata, annab vähem kasutatavat jõudu punktides, mis on alumise surnud punkti kohal. Suurte osade jaoks presse valivad insenerid peavad tasakaalustama tõmbesügavust tegeliku tonnaažiga, kus vormimine algab.
Tonnaaživõimsus ja jõu jaotus suurte jalajälgede vahel
Suurte stantsimistööde pressi tonnaaživajadust ei saa hinnata, korrutades osa pindala üldise rõhu väärtusega. Tegelik tonnaažinõudlus sõltub materjali tugevusest, paksusest, detailide geomeetria keerukusest ja sellistest funktsioonidest nagu tõmbeterakesed või tagasitõmbekontrolliks lisatud tarad. Tänapäeva täiustatud ülitugevate{2}teraste puhul, mille tõmbetugevus on 980 MPa või rohkem,AHSS Insightsmärgib, et traditsiooniliste-rusikareeglite-arvutuste puhul prognoositakse sageli nõutavat kogust väiksemaks, mistõttu on FEA-põhine ennustus suure -vormingus rakenduste jaoks hädavajalik.
Jõujaotus voodis on sama oluline kui koguvõimsus. Pressi tonnaaživõimsus on tavaliselt ette nähtud tsentreeritud koormate jaoks, kasutades vähemalt 66% aluse pikkusest. Kui suur stants koondab jõud väiksemasse tsooni või rakendab koormuse keskelt maha, tuleb efektiivset võimsust vähendada. Suurte osade puhul, mis on harva sümmeetrilised, muutub see välja{5}}keskmise kõrvalekalle rohkem esile, eriti ülekandepressi seadistustes, kus tõmbejaamad ja trimmimisjaamad tekitavad voodi vastasotstes drastiliselt erinevat koormust.
| Parameeter | Struktuursed paneelid | Šassii komponendid | Suured korpused |
|---|---|---|---|
| Tüüpilised voodi mõõtmed | 3000-5000 mm x 2000-2500 mm | 2500-4000 mm x 1500-2000 mm | 2500-4500 mm x 2000-3000 mm |
| Tonnaaživahemik | 1600-5000 tonni | 800-2500 tonni | 1000-3000 tonni |
| Löögi pikkus | 600-1200 mm | 400-800 mm | 500-1000 mm |
| Avamine päevavalguses | 1500-2500 mm | 1200-1800 mm | 1400-2200 mm |
| Tüüpiline materjali paksus | 0,6-2,0 mm | 1,5-6,0 mm | 1,0-3,0 mm |
| Esmase jõu väljakutse | Suur ala, mõõdukas ühikurõhk | Suur tugevus, kontsentreeritud koormus | Sügavtõmbed,{0}}keskmised koormused |
Polster Plate ja alam{0}}Bolsteri konfiguratsioonid
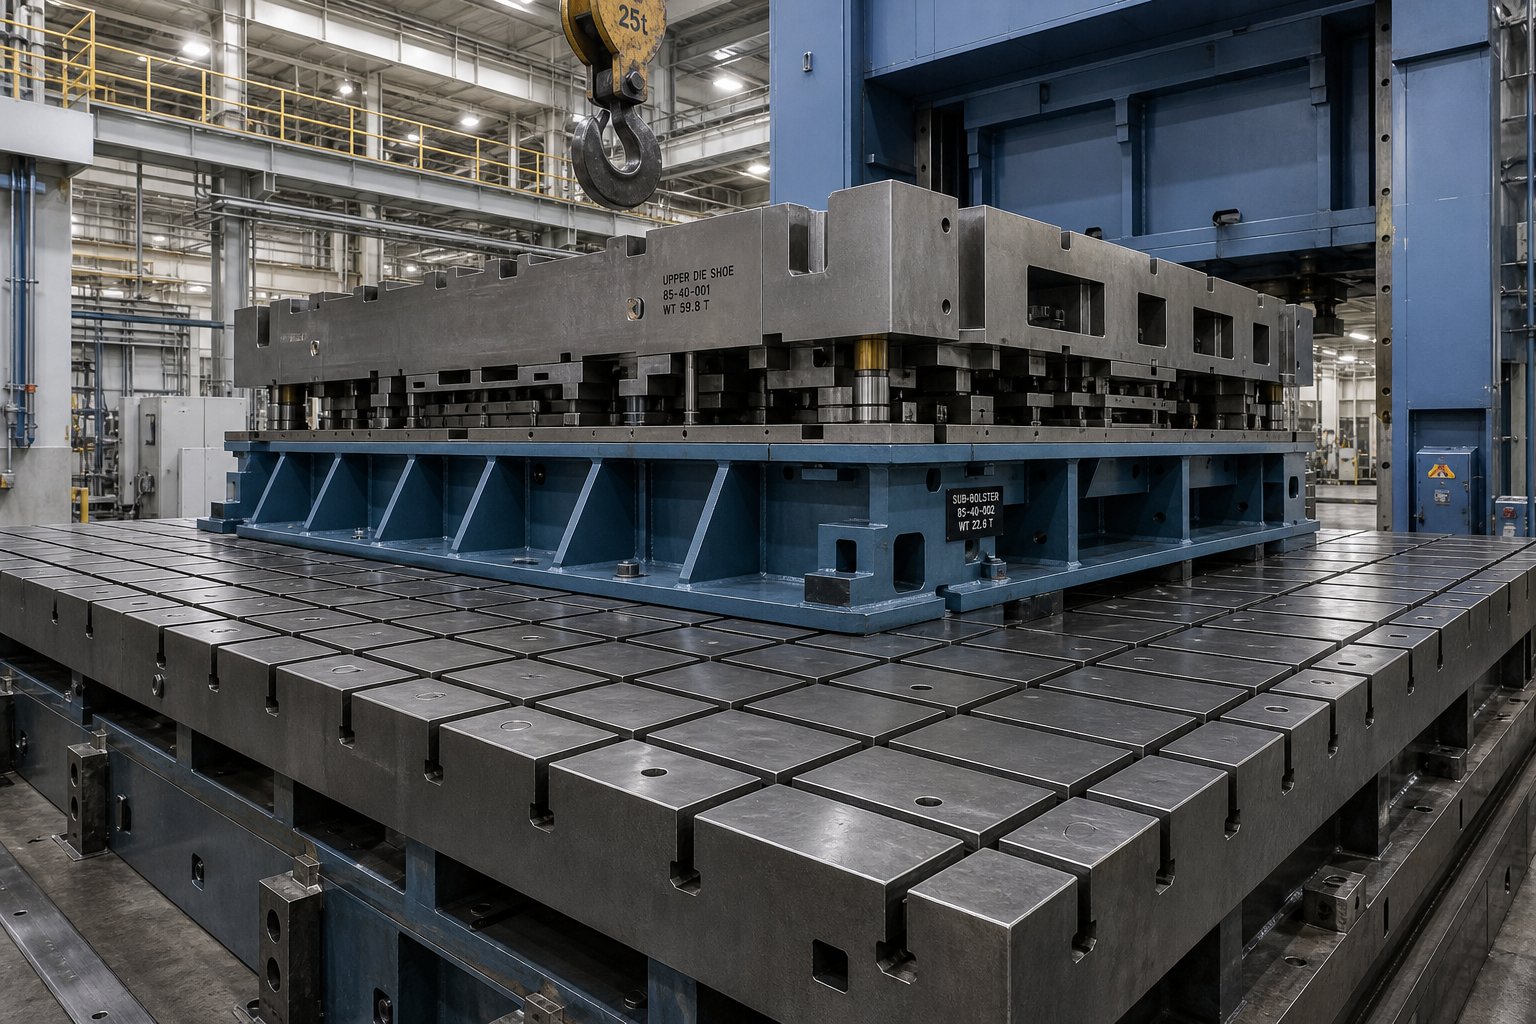
Alusplaat on liides pressaluse ja stantsikinga vahel ning suurte osade puhul muutub see omaette kriitiliseks konstruktsioonielemendiks. Suurte stantside tugiplaadi paksus peab taluma lokaalset paindumist voodi tugipunktide vahel. Õhuke laia pressivoodi ulatuv tugi vajub kontsentreeritud stantsikoormuse all, kandes selle läbipainde otse tööriistale ja valmisosale.
Alam-polster grid muster lahendab selle, lisades vahepealse tugikihi põhitoe ja stantsikinga vahele. Need võrestruktuurid, tavaliselt töödeldud terasplaadid, millel on ribi mustrid või T-pilu konfiguratsioonid, jaotavad punktkoormuse ümber laiematesse tsoonidesse. Võre vahekaugus arvutatakse eeldatavate jõukontsentratsioonide põhjal. Piirkondades, kus on tõmbestants või raskevormimisjaam, on väiksemad ruudustiku vahed, samas kui piirkondades, mis toetavad kergemaid toiminguid, nagu augustamine, võivad kasutada laiemaid intervalle.
Mõelge sellele järgmiselt: tugi- ja alam{0}}tugede süsteem toimib nagu vundament hoone all. Üksik plaat sobib hästi väikese konstruktsiooni jaoks, kuid suur hoone vajab vaia, tasandustalasid ja tugevdatud aluseid, mis on jaotatud vastavalt sellele, kuhu kõige raskemad koormused maanduvad. Siin kehtib sama põhimõte. Ilma sihipärase -konstrueeritud alam-tugede konfiguratsioonita loob lokaalne läbipaine stantsi all ebaühtlaseid vahesid, kiirendab tööriista kulumist kontsentreeritud tsoonides ja toob kaasa osade --osa mõõtmete erinevuse, mis tootmistsükli jooksul halveneb.
Seos osa suuruse, materjaliklassi ja pressi infrastruktuuri vahel on pigem multiplikatiivne kui aditiivne. Suurema-tugeva terase osa ei vaja ainult suuremat pressi. See vajab jäigemat toestikku, hajutatumat alam-tugede ruudustikku, laiemat jõujälgimise ulatust ja täpsemat välja-keskuse koormuse juhtimist. Need taristuotsused lukustuvad enne, kui matriit on kunagi kavandatud, mistõttu tuleb stantside komplekti ise kujundada fikseeritud sisenditena nende press{6}}taseme piirangutega.
Stantsikomplekti ehitus ja läbipainde juhtimine
Pressi infrastruktuur määrab, mille sees stants peab töötama. Matriit ise on aga koht, kus täpsus elab või sureb. Suure -formaadiga tööriistade puhul hõlmab stantsikomplekti ehitamine insenerivalikuid, mida kompaktsete tööriistade puhul lihtsalt ei eksisteeri. Laiemad sildid, raskemad sektsioonid ja suurem soojusmass nõuavad konstruktsioonistrateegiaid, mis ulatuvad palju kaugemale stantsikinga paksendamisest ja mõne täiendava juhttihvti lisamisest.
Segmenteeritud stantsikonstruktsioon ülegabariidilistele tööriistadele
Suure matriitsi ehitamine ühe monoliitse plokina tekitab probleeme mitmel rindel. 2000 mm või rohkem ulatuva-osalise stantsi töötlemine nihutab saadaolevate CNC-seadmete piire, muudab kuumtöötlemise keerulisemaks ja muudab väliremonti ebapraktiliseks. Seetõttu on suurte osade segmenteeritud matriitkonstruktsioonist saanud ülegabariidiliste tööriistade standardmeetod.
Segmenteeritud vahetükid jagavad matriitsi esikülje juhitavateks osadeks, millest igaüks on eraldi töödeldud, kuumtöödeldud{0}}ja paigaldatud matriitsi jalatsisse. Sellel modulaarsel strateegial on kolm praktilist eelist. Esiteks paraneb valmistatavus, kuna iga segment mahub standardse tööpinkide ümbrikusse. Teiseks muutub hooldusjuurdepääs sihipäraseks. Kulunud või kahjustatud osa saab eemaldada, uuesti lihvida või välja vahetada ilma kogu stantsi pressi küljest lahti tõmbamata. Kolmandaks, suurte tööriistade puhul kriitilise tähtsusega, võimaldab segmenteerimine soojuspaisumist. Tootmise ajal kuumeneb stantsi esikülg ebaühtlaselt. Monoliitne sisetükk võitleb selle sisemise paisumise vastu, tekitades pinget, mis võib karastatud tööriistateraseid lõhestada. Segmenteeritud vahetükid võimaldavad sektsioonide vahel kontrollitud vahesid, mis neelavad diferentsiaalset kasvu ilma tööpindu moonutamata.
Kompromiss{0}}on täpsus segmendi piiridel. Kõik sisetükkide vahelised ühenduskohad peavad olema kaetud ja joondatud, et säilitada pidev vormimispind. Vale joondus nendel liidestel ilmneb viivitamatult viimistletud osadel olevate joonte või joonistatud paneelide lokaalse hõrenemisena.
Juhtimissüsteemid ja mastaabis joondamine
Ülemise ja alumise stantsipoolte õige jälgimine laia jalajälje ulatuses on põhimõtteliselt erinev väljakutse kui kompaktse tööriista juhtimine. Liigasuurte stantsikomplektide juhttihvtide paigutus peab arvestama pikemate toetamata vahemike, suurema termilise liikumise ja suurema kumulatiivse külgkoormusega vormimise ajal.
NaguMetallvormimise ajakiriselgitab, et juhtpuks peaks võimaluse korral haakuma juhtpostiga stantsi töötasandil. See koormab posti nihkega, selle tugevaimas seisukorras, ja minimeerib paindemomenti, mis põhjustab läbipainde{1}}indutseeritud kõrvalekaldeid. Suurte stantsikomplektide puhul võimendab pukside paigutamine mugavuse huvides kõrgele tööpinna kohale seda paindeefekti laiemal tööriistaulatusel, muutes täpse haardekõrguse veelgi kriitilisemaks.
Suure -vormingu tööriistade puhul tuleks juhttihvti pikkus olla minimaalne, et see vastaks kaasamis- ja möödaviigunõuetele. Pikemad postid kalduvad külgkoormuse mõjul rohkem kõrvale ja kui need postid ulatuvad mitme meetri mõõtmetega matriitsikomplekti, siis isegi väikesed nurgavead juhiku juures toovad kaasa tähendusliku positsiooninihke tööriista kaugemates servades. Kuullaagri -juhikukomponendid ei taga eelkoormuse tõttu liikumisruumi, kuid nendega kaasneb oht suurte stantside puhul, mis tekitavad tugevat külgmist tõukejõudu. Külgkoormused kanduvad punktkontaktis üksikutele kuullaagritele, mis võivad aja jooksul posti või puksi pindadele jäljed kaevata.
Suureformaadiliste tööriistade kontsaploki disain lahendab seda, mida juhttihvtid üksi ei suuda toime tulla. Tasakaalustamata vormimiskoormust või tugevat külgtõukejõudu tekitavate stantside puhul kasutatakse tavaliselt kasti{1}}kannakonstruktsiooni kas juhtpostide asemel või nende kõrval. Suurte tööriistade puhul on kannaplokkide ja juhttihvtide vaheline suhe olulisem. Mõned insenerid eelistavad, et juhttihvtid haakuks esimesena, tagades esialgse joonduse, kusjuures kannaplaadid neelavad töökäigu ajal külgjõude. Selle lähenemisviisi toimimiseks peab kannaplaadi pindade vaheline liikumisruum olema väiksem kui juhttihvti kliirens. Vastasel juhul painduvad tihvtid koormuse all enne, kui kannaplaadid jõuavad tõukejõu kätte saada.
Struktuurse läbipainde vältimine suurtes matriitsikomplektides
Kingade jäikus on viimane kaitseliin läbipainde vastu. Kompaktsete tööriistade puhul sobivad hästi standardsed jalatsi paksuse suhted, kuna toestuseta vahemik jääb lühikeseks. Venitage seda suure -formaadi mõõtmeteni ja jalats peab kasvama ebaproportsionaalselt paksemaks, kasutades sageli allserva painde reguleerimiseks stantsimisribi, mis lisab jäikust ilma proportsionaalse kaalu suurenemiseta.
Ribitud stantsikingad kasutavad töödeldud või valatud tugevdusmustreid, mis kulgevad tavaliselt pikima toestuseta vahemikuga risti, mis suurendavad jalatsi sektsioonimoodulit, muutmata seda läbivalt terasest. See hoiab stantsi massi kraana käsitsemise piirides, pakkudes samal ajal jäikust, mida sama jäikusega kõva kinga nõuaks. Ribimuster on kavandatud eeldatavate koormuskohtade ümber. Raskete vormimisjaamade all olevad alad jäävad ribidesse lähemale, samas kui kergemad-töötsoonid kasutavad laiemaid intervalle.
Kui stantsi tugi jääb puudu, on tõrked etteaimatavad ja progresseeruvad. Ebapiisav struktuurne tugi suurtes stantside komplektides tekitab mitmeid probleeme:
- Tolerantsi triiv üle detaili, kuna keskmine -ulatuse läbipaine nihutab stantsi-et-stantsi vahekaugused ebaühtlaselt
- Ebaühtlased kulumismustrid on koondunud sinna, kus läbipaine loob tihedama-kui-kavandatud vahe
- Enneaegne löögi tõrge nurkkoormuse tõttu, mis on põhjustatud jalatsi paindumisest{0}}keskjõu mõjul
- Ebaühtlane materjalivool, kuna matriitsi esikülg moondub koormuse all, muutes tõmbetera haardumist
- Osaline tagasilöögi varieerumine löögist löögini, kuna termiline ja mehaaniline läbipaine kõikub tootmistsükli ajal
Kõik need rikkerežiimid toidavad teisi. Ebaühtlane kulumine muudab kliirensit, mis halvendab materjali voolu, mis nihutab moodustavaid jõude, mis kiirendab läbipainet uutes piirkondades. See, mis algab peene mõõtmete triivina, muutub keerulisemaks kvaliteediprobleemiks, mis lühendab stantside eluiga ja suurendab praagi määra.
Nende omavahel seotud läbipainderiskide juhtimine kingade disaini, juhtsüsteemide ja segmenteeritud konstruktsiooni abil seab konstruktsiooni etapi. Järgmine muutuja, mis määrab, kas suur stants toodab tegelikult häid osi, on see, kuidas jõud tooriku endani jõuab, täpsemalt, kuidas polsterdussüsteemid jaotavad survet matriitsi pikendatud pinnale.
Suures mahus stantsipatjade ja tühjade hoidikute süsteemid
Struktuurne jäikus hoiab stantsi joondatud, kuid polsterdussüsteem määrab, kas toorik vormimise ajal käitub. Kompaktsete tööriistade puhul saab lämmastikuballoonide pank või ühe-tsooni pressipadi tooriku hoidja jõuga hakkama ilma suurema vaevata. Suurte-vormingu mõõtmeteni stantsitav skaala ja suurte osade tooriku hoidiku jõu jaotus muutuvad esmaseks inseneri väljakutseks, mitte teiseseks seadistusdetailideks. Ebaühtlane surve pikendatud matriitsi esiküljel ei tekita veidi ebatäiuslikku osa. See tekitab ühel küljel kortsud ja teiselt poolt pisarad.
Hüdrauliliste vs lämmastikupadjade jõudlus mastaapselt
Miks on stantsipadja tüüp osade suurenedes olulisem? Mõelge, mis toimub füüsiliselt. Lämmastiku silindrite massiiv edastab gaasi rõhul põhinevat jõudu ja see rõhk tõuseb järk-järgult, kui silinder käigu ajal kokku surub.Art Hedrick The Fabricatorismärgib, et eraldiseisva-gaasvedru rõhk võib allakäigu ajal kahekordistuda – omadus, mis raskendab jõu juhtimist mis tahes rakenduses, kuid muutub eriti problemaatiliseks laia tooriku hoidiku pinnal. Kümnete lämmastikuballoonide puhul, mis ulatuvad üle suure stantsi, põhjustavad väikesed erinevused gaasilaengu, tihendi hõõrdumise või termilise oleku vahel üksikute seadmete vahel rõhu erinevusi tsooniti.
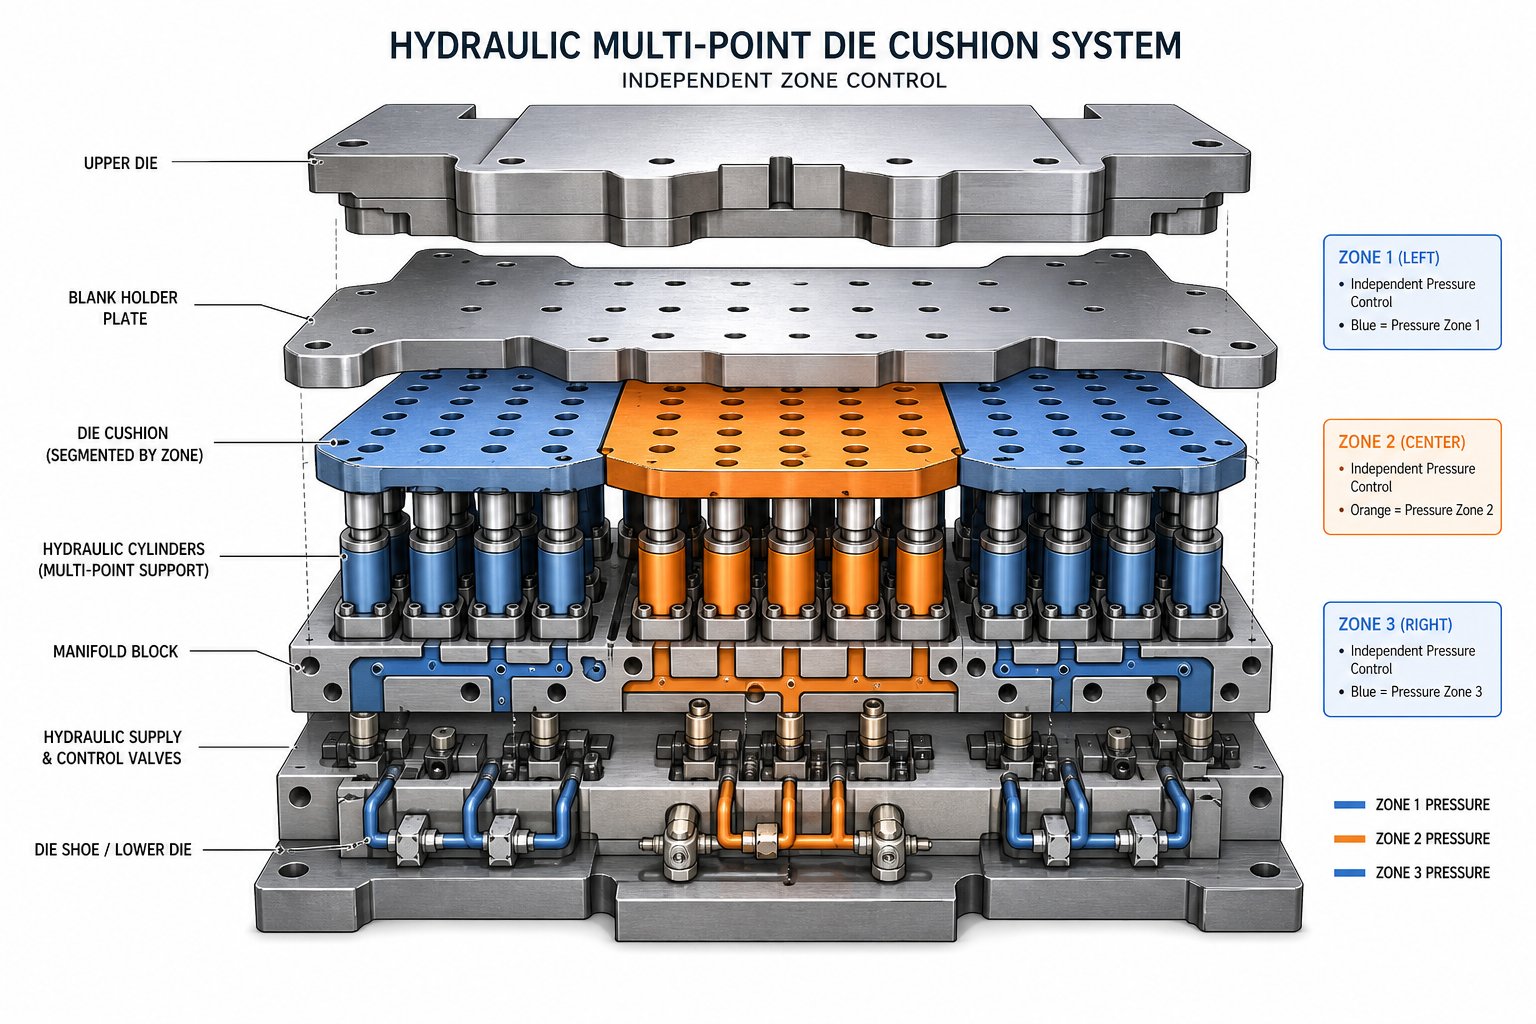
Suureformaadilise stantsimise hüdraulilised polsterdussüsteemid käsitlevad seda erinevalt. Pumbaga juhitav hüdrauliline padi kasutab vedeliku rõhku, mida reguleerivad servo- või proportsionaalsed ventiilid, pakkudes programmeeritavaid jõuprofiile, mis võivad kogu käigu jooksul püsida konstantsena, tõusta või kitseneda. Uurigepumba-juhitav hüdrauliline matriitsipadja rõhu juhtiminenäitab, et täiustatud juhtimisstrateegiad võivad saavutada rõhu ületamise nii madala-ni kui 6,5% alla 0,4 sekundilise ehitusajaga, mis annab inseneridele dünaamilise täpsuse suure -vormingu rakenduste nõudluse. Pneumaatilised padjad, mis on küll lihtsamad ja odavamad, kannatavad õhu kokkusurutavuse tõttu, mis piirab nii jõu täpsust kui ka reageerimiskiirust, piirates neid üldiselt kergematel töödel, mille puhul tooriku hoidja jalajälg jääb kontrollitavaks.
| Padja tüüp | Jõu ühtsus | Reageerimisaeg | Reguleeritavus | Suure formaadi sobivus |
|---|---|---|---|---|
| Lämmastiku silindrite massiivid | Mõõdukas; varieerub sõltuvalt käigu sügavusest ja silindri seisukorrast | Kiire esmane reageerimine; insuldi ajal puudub aktiivne kontroll | Piiratud esialgse laadimisrõhu ja silindri valikuga | Sobib mõõdukatele jalajälgedele; tsooni-to-tsooni variatsioon kasvab koos massiivi suurusega |
| Hüdrauliline mitme{0}}punktiga | kõrge; servo-kontrollitud rõhuregulatsioon tsooni kohta | Hea; programmeeritavad profiilid alam-teise ülesehitusega- | Täielikult programmeeritavad jõukõverad; sõltumatu tsooni juhtimine | Eelistatud suure{0}}vormingu jaoks; võimaldab mitme tsooni-diferentsiaalrõhku |
| Pneumaatiline | Madal; õhu kokkusurutavus tekitab rõhu viivituse ja varieerumise | Mõõdukas; piiratud õhuhulga ja klapi reaktsiooniga | Põhirõhu reguleerimine; dünaamiline profileerimine puudub | Üldiselt ei sobi suure{0}}formaadiga joonistuste jaoks; vastuvõetav kergeks tühjendamiseks |
Tühja hoidiku jõu kaardistamine laiendatud stantsipindadel
Kujutage ette tooriku hoidiku esikülge, mis ulatub 3000 mm läbi suure konstruktsioonipaneeli stantsi. Materjal ei voola ühtlaselt stantsiõõnde. Nurgad peavad voolu vastu erinevalt kui sirged servad. Sügavad{5}}tõmbepiirkonnad tõmbavad metalli kiiremini kui madalad äärikud. Kui tooriku hoidik avaldab kõikjal sama survet, nälgivad mõned tsoonid materjali ja rebenemist, teised aga toituvad liiga vabalt ja kortsuvad. Täpselt seetõttu eksisteerib mitmetsooniline padja juhtimine ülegabariidiliste stantside jaoks.
Mitmepunktilised hüdraulilised padisüsteemid jagavad matriitsi esikülje sõltumatult juhitavateks rõhutsoonideks, millest igaüks saab toite oma silindri või silindrirühma kaudu. Operaator saab rakendada suuremat kinnitusjõudu madalate äärikute lähedal, kus kortsumisoht on suurim, ja vähendada jõudu sügavate-tõmbetaskute lähedal, kus rebenemine on probleem. See tühja hoidja jõu tsoonide -haaval-tsoonide kaardistamine asendab vana lähenemisviisi, mille kohaselt tuleb leida üks kompromisssurve ja loota, et see töötab kõikjal.
Tõstukid ja survepadjad järgivad sama jaotusloogikat. Kompaktses matriitsis toetavad mõned ühtlaselt asetsevad tõstetihvtid piisavalt toorikut väljatõmbamise ajal ja tagavad esialgse hoidmise-. Suures tõmbestantsis peavad need tõstukid olema paigutatud vastavalt detailide geomeetriale ja materjali voolumustrile, mitte ainult ruudustikule. Kohaliku hõrenemise suhtes kalduvad alad, tavaliselt sügava tõmbenurga nurgad ja üleminekud vormitud ja vormimata tsoonide vahel, vajavad spetsiaalset survepadja tuge, et säilitada kontakt ja vältida tooriku enneaegset ülestõstmist löögi ajal.
Otsus suurte tööriistade puhul lämmastiku ja hüdraulilise stantsipadja vahel taandub lõpuks kontrolli eraldusvõimele. Lämmastikusüsteemid töötavad hästi seal, kus jõunõuded on suhteliselt ühtlased ja jalajälg jääb piiridesse, kus silindrite -–- varieerumine on talutav. Kui osa geomeetria loob diferentsiaalse vooluvajaduse laiendatud pinna ulatuses, võimaldab hüdrauliline mitmepunktiline juhtimine reguleerida iga tsooni iseseisvalt, muutes selle, mis muidu oleks kompromiss, kavandatud lahenduseks.
Padjasüsteemi valik fikseerib, kuidas jõud toorikuni jõuab, kuid see ei vasta laiemale küsimusele matriitsi konfiguratsiooni kohta: kas need suured osad peaksid läbima integreeritud jaamadega progresseeruva matriitsi või kas nende suurus lükkab otsuse igas etapis diskreetsete tööriistadega ülekandesüsteemi poole?
Progressiivne vs ülekandevormi valik suurte osade jaoks
Surma konfiguratsiooni küsimus ei ole abstraktne. See määrab, kuidas materjal tööriista siseneb, kuidas osad toimingute vahel liiguvad ja millist tugiinfrastruktuuri iga jaam vajab. Kompaktsete komponentide puhul domineerivad progressiivsed stantsid kiiruse ja -osa-hinna osas. Kuid osade ümbriste kasvades nihutavad ribade söötmise füüsika ja kandja terviklikkus arvutust. Iga suure-vormingu tööriistaotsuse tegemisel on kesksel kohal mõistmine, kus progressiivsed stantsid saavutavad oma praktilise lae ja kus ülekandesüsteemid üle võtavad.
Kui progresseeruvad surevad saavutavad oma suurusepiirangu
Progressiivsed stantsid toetuvad pidevale metallribale, mis toidetakse läbi järjestikuste jaamade, kusjuures osa jääb kuni lõpliku katkemiseni kandurivõrgu külge kinnitatud. See töötab suurepäraselt väikeste ja keskmiste komponentide puhul. Riba jääb piisavalt jäigaks, et täpselt edasi liikuda, juhtaugud säilitavad registreeringu ja kandevõrk neelab jaamadevahelised jõud ilma moonutusteta.
Suurendage seda ja probleemid ilmnevad kiiresti. Progressiivse stantsimise maksimaalset osa suurust piiravad riba laius, mähise saadavus ja kandevõrgu võime toetada jaamade vahel järjest raskemaid osaliselt -vormitud funktsioone. NaguFiktiivmärgib, et progressiivne stantsimine hoiab osa kanduriba küljes kogu protsessi vältel, mis tähendab, et iga osa, mis on piisavalt suur, et kahjustada riba jäikust, ohustab kogu edenemise täpsust. Laiemad ribad nõuavad suuremat etteandetäpsust, suuremat juhtjõudu ja tugevamat etteandeseadet. Kui riba laius on ligikaudu 600{3}}800 mm, muutuvad praktilised väljakutsed, mis on seotud edenemise täpsuse säilitamise, ribade kumeruse haldamise ja jaamadevahelise vajumise ärahoidmisega, enamiku rakenduste jaoks üle jõu käivad.
Ribastatud jäätmed süvendavad majandusprobleemi. Suure osa progresseeruvast ribast on vaja mõlemal küljel kandevõrku ja osadevahelist-vahet ning praagiks muutuva materjali osakaal suureneb osa suuruse suurenedes ebaproportsionaalselt. See, mis töötab 85% materjalikasutusega väikese kronsteini puhul, võib suure paneeli puhul langeda 60%ni või alla selle, vähendades kulueelist, mis õigustas progressiivset tööriistade kasutamist.
Suurte diskreetsete osade ülekandmise eelised
Ülekandestantsisüsteemid lahendavad kanduriba probleemi, eraldades tooriku esimeses jaamas poolist ja transpordides selle mehaaniliselt järgmiste toimingute vahel. Larson Tool rõhutab, et ülekandevormid liigutavad töödeldavat detaili jaamade vahel iseseisvalt, võimaldades igal jaamal töötada vabal osal, mida saab ümber paigutada ja erinevate nurkade all töödelda. See sõltumatus muudab ülekandevormide toe ülegabariidilistele stantsimistele praktiliseks, kui progressiivsed lähenemisviisid ebaõnnestuvad.
Suurte osade puhul on ülekandel mitmeid struktuurseid eeliseid. Iga matriitsijaama saab otstarbeks-ehitada selle konkreetse töö jaoks, ilma et oleks vaja sobitada tavalist riba sammu. Jaamade vaheline kaugus mahutab kogu osa ümbriku ja vaba ruumi haaratsi sõrmede või jalutuskiirte jaoks. Ja kuna iga toorik on diskreetne, paraneb materjali kasutamine märkimisväärselt, kuna igas tsüklis puudub kandevõrk, mis tarbiks materjali. Standard Die International juhib tähelepanu sellele, et osade kandmiseks kasutatava ühendusvõrgu kaotamine järkjärgulise protsessi kaudu säästab iga detaili materjali, vähendades tüki üldist hinda.
Kompromiss{0}}on kiirus ja jaamavahe{1}}toe keerukus. Ülekandesüsteemid töötavad aeglasemalt kui progressiivsed stantsid, tavaliselt suurte osade puhul kiirusega 8{6}}25 lööki minutis võrreldes 200-600+ käiguga minutis, mis on saavutatav väikeste komponentide järkjärgulise tööriistaga. Iga ülekandejaam vajab oma stantside tugisüsteemi, sealhulgas sõltumatuid tugikonfiguratsioone, juhtsüsteeme ja mõnikord ka individuaalseid padja seadistusi, mis kõik on joondatud üle kogu ülekandeliini kuni allamillimeetrise täpsusega.
| Kriteeriumid | Progressiivne suremine | Transfer Die |
|---|---|---|
| Maksimaalne osa ümbrik | Piiratud riba laiusega (tavaliselt alla 600–800 mm) | Piiratud ainult pressvoodi suurusega (2000 mm+ teostatav) |
| Riba/materjalijäätmed | Suuremate osade jaoks kõrgem tänu kandurile ja vahekaugustele | Madalam; diskreetsed toorikud kõrvaldavad kandevõrgu jäätmed |
| Die Toe keerukus | Ühe stantsi komplekt; integreeritud jaamad jagavad ühte kinga ja polstrit | Mitu sõltumatut jaama; igaüks nõuab spetsiaalset tugiinfrastruktuuri |
| Jaama-–-Jaama täpsus | Omane; ribapiloodid säilitavad registreeringu kõigis jaamades | Olenevalt edastusmehhanismi täpsusest ja jaamadevahelisest{0}}joondamisest |
| Tootmismäär | Väga kõrge (200-600+ SPM väikeste osade jaoks) | Mõõdukas (8–25 SPM suurte osade jaoks) |
| Osade manipuleerimine jaamade vahel | Puudub; osa jääb ribal tasapinnale | Võimalik täielik ümberpaigutamine; võimaldab keerukaid moodustamisjadasid |
Autode konstruktsioonikomponentide hübriidmeetodid
Autode konstruktsioonipaneelide stantside valik langeb harva puhtalt ühte kategooriasse. Sõiduki kerepoolne välimine, -täislaiusega armatuurpaneel või konstruktsiooniline põrandapaneel nõuavad oma suuruse tõttu selgelt ülekandesüsteeme. Kuid samal sõidukiplatvormil kinnitatakse nende suurte paneelide külge kümneid kronsteine, tugevdusi ja kinnitusplaate. Need väiksemad komponendid töötavad sageli progresseeruvatel stantsidel suure mahu ja madala ühikuhinnaga, kuigi lõpuks saavad need suure koostu osaks.
Hübriidreaalsus näeb välja selline: ülekandepressid käitlevad suuri konstruktsioonikarpe ja siine, kus osade suurus muudab järkjärgulise tööriistade kasutamise ebapraktiliseks, samas kui progresseeruvad stantsid tembeldavad väiksemaid korduvaid sulgusid ja klambreid, mis nende konstruktsioonide külge poldid või keevitavad. Mõned esimese astme-autode tarnijad käitavad mõlemat süsteemi samas rajatises, söötes järkjärgulisi-tembeldatud alam-komponente otse koostelahtritesse koos ülekande-pressitud paneelidega.
Keskmise suurusega{0}}šassii kronsteinide ja konstruktsiooni tugevduste puhul sõltub otsus sageli pigem aastasest mahust ja geomeetrilisest keerukusest, mitte ainult suurusest. Klambris, mis ületab mugava progresseeruva riba laiuse, kuid mis ei õigusta täielikku mitme-jaama ülekandeliini, võib praktilise keskteena kasutada liitvormi või kahe-jaama tandempressi seadistust.
Olenemata sellest, milline konfiguratsioon valikuotsuse võidab, jääb alles üks konstant: materjal ise kehtestab oma reeglid. See, kuidas tugevad-terased suurel paneelil tagasi hüppavad, kuidas alumiinium voolab üle pikendatud tõmbepinna ja kuidas tolerantsid kuhjuvad üle laiade stantsijälgede, kujundavad lõpliku detaili kvaliteedi viisil, mida ükski konstruktsioonitoetus ei suuda ilma tahtliku materjalivoo projekteerimiseta kompenseerida.
Materjali voolu ja tolerantsi juhtimine läbi suurte stantsipindade
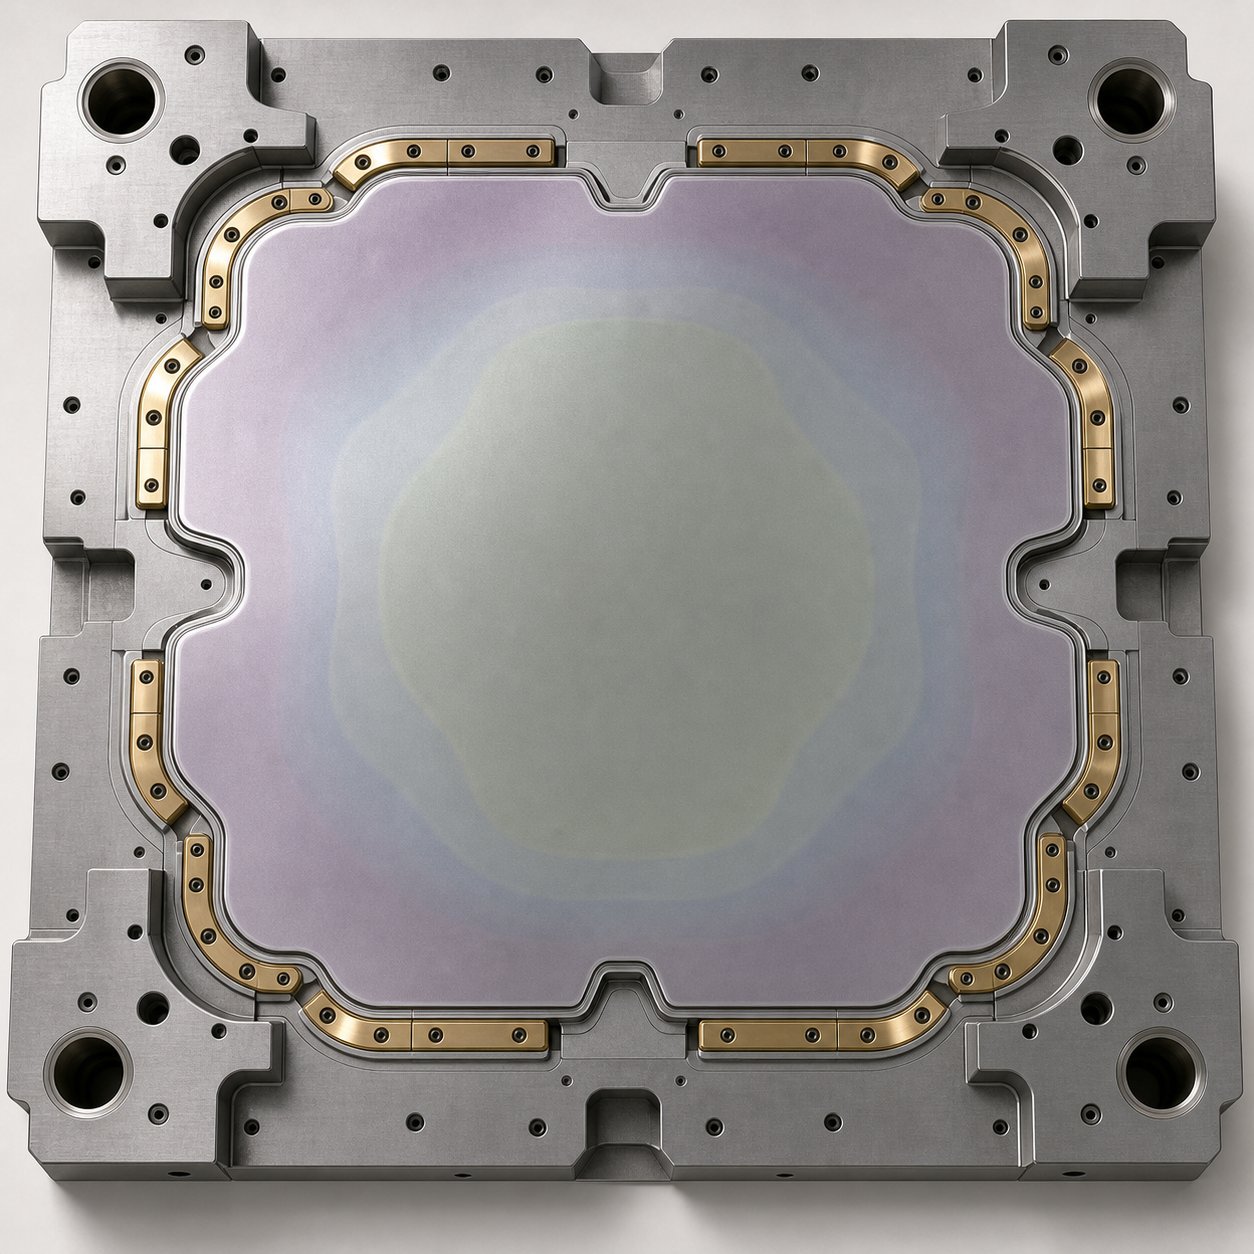
Struktuurne jäikus ja polstri juhtimine määravad aluse, kuid materjal ise on viimane muutuja, mis määrab, kas suur tembeldatud osa vastab trükisele. Erinevad sulamid reageerivad moodustavatele jõududele põhimõtteliselt erineval viisil ja need reaktsioonid võimenduvad osa suuruse kasvades. Tagasilööginurk, mis vaevu registreerib 200 mm ääriku, võib lükata 1500 mm paneeli spetsifikatsioonist mitu millimeetrit välja. Materjali voolu juhtimine laiendatud stantside esikülgedel ei ole järelmõte. See eristab funktsionaalset suure -vormingu tööriista kallist paberimassist.
Tugeva-terasest vedruväljakutse väljakutsed suurtes paneelides
Springbacki haldamine suureformaadilise stantsimise puhul algab nüri reaalsusega: pehme terase jaoks välja töötatud kogemuspõhised-kompensatsioonimeetodid ei kandu üle täiustatud kõrge{1}tugevusega klassidele. NaguAjakiri MetalFormingütleb, et uuemate ülitugevate terastega{0}}töötamisel ei ole hüvitis kogemustega kooskõlas, kuna nende klasside puhul lihtsalt puudub varasem materjali ajalugu. Tuttavad reeglid lagunevad.
Tagasilöök, külgseina kõverdumine ja paneeli keerdumine tulenevad kõik vormitud osa tasakaalustamata jääkpingetest. Suurtes paneelides toimivad need pinged suurematel vahemaadel, muutes väikese nurgavea pikkuseühiku kohta suureks kumulatiivseks kõrvalekaldeks paneeli servades. Kahefaasilisest-980 terasest mütsi{2}}sektsioonkanal võib kompaktse osa külgseinas mitu kraadi kõverduda. Sirutage see sama geomeetria üle täislaiusega konstruktsiooni siini ja lokkide ühendid muutuvad palja silmaga nähtavaks keerdumiseks.
Tagasilöögisimulatsiooni uurimine on paljastanud konkreetsed nõrkused, kui tegemist on tugevama{0}}terastega. Ennustustäpsus on väga tundlik anisotroopia väärtuste, töö-kõvenemisreeglite, hõõrdetegurite ja deformatsiooni-tundlikkuse mudelite suhtes. Kõik need muutujad toimivad suurel tööriistapinnal erinevalt, kui tingimused ei ole ühtlased. Hõõrdumine tõmberaadiuses paneeli ühel küljel erineb teisest küljest määrdeaine migratsiooni, temperatuuri kõikumise ja tööriista pinna seisukorra tõttu. Kompaktsel matriitsil on need kohalikud erinevused keskmised. Suurel matriitsil tekitavad need asümmeetrilise tagasilöögi, mida ükski kompensatsiooniväärtus ei saa parandada.
Suurte HSS-paneelide tagasilöögi käsitlemine nõuab sekkumist toote kavandamisetapis, selle asemel, et loota ainult stantside kompenseerimisele. Praktilised strateegiad hõlmavad teravate seinanurkade vältimist, mis hoiavad kinni elastset pinget, võimalusel suletud kanalite asemel avatud-otsaosade kasutamist ja jäigastavate funktsioonide, nagu nooled või astmeäärikud, mis lukustavad geomeetria paigale. Kui tõmbevormimine on ainus praktiline meetod, vähendab külgseinte järelvenitamine, lukustades ääriku alumise surnud punkti lähedal ja lisades 2% tõmbepinget, tõhusalt jääkpinge kõikumist kogu paneeli laiuses.
Alumiiniumi vormitavus ja määrimine mastaabis
Alumiinium kujutab endast teistsugust probleemikomplekti. Kui ülitugev{1}}teras agressiivselt tagasi tõmbub, saavutavad alumiiniumisulamid, eriti 6xxx- ja 7xxx-seeriad, mida kasutatakse autode kergekaalus, vormitavuse piirid, mis ilmnevad enne tagasitõmbumist, muutub peamiseks probleemiks. Alumiiniumi vormitavuse piirid suurte tõmbe korral ilmnevad lokaalse kaeluse ja rebenemisena nurkades ja üleminekutsoonides, kus materjali voolutee pikkused varieeruvad märkimisväärselt kogu matriitsi esiküljel.
Suurte alumiiniumtõmbe korral on määrimine ülioluline. Kompaktne stants võib ühtlaselt kantud stantsimismäärdeainega vastuvõetavalt töötada. Laiendatud stantsi pealispinnal muutub määrdeaine jaotus siiski ebaühtlaseks. Tõmberaadiusel olevad kõrge-kontakt-rõhutsoonid õhutavad määrdeainekilet läbi väljapressimise-, samas kui tasasemad piirkonnad säilitavad liigse. See loob diferentseeritud hõõrdetingimused, mis juhivad materjali voolu ettearvamatult. 2000 mm alumiiniumpaneelil võib hõõrdeteguri erinevus, mis on vaid 0,02, stantsi esikülje vastasotste vahel, nihutada materjali voolu piisavalt, et põhjustada nälginud poolel rebenemist ja ületoidetud poolel kortsumist.
Diferentsiaalmääretsoonid käsitlevad seda otse. Selle asemel, et kasutada ühtse kontsentratsiooniga üht määrdeainet, määravad insenerid raskema pealekandmise suure-hõõrdumisega tsoonides ja kergemat kasutamist, kus materjal vajab rohkem piiramist. Mõne suure -formaadiga toimingu puhul kasutatakse ühe tooriku peale mitut tüüpi määrdeainet, kandes tugevate tõmberaadiustega suure-kile-tugevusega tooteid ja lamedatele sideainepindadele madalama-viskoossusega tooteid, kus liigne määrimine võimaldaks kontrollimatut voolamist.
Tolerantsuse stack{0}}ja kompenseerimisstrateegiad
Siin erineb suur{0}}vormingus tembeldamine kompaktsetest tööriistadest kõige teravamalt. Tolerantsi virna-ülemine suurtes stantside komplektides ei ole lihtsalt lisand. See on geomeetriline. Iga vormimispind, iga tõmberaadius ja iga matriitsisegmendi liides põhjustavad väikese asukohamääramatuse. 300 mm osas ulatuvad need määramatused võib-olla mõne sajandikmillimeetrini. Jaotage sama funktsioonide -tolerants üle matriitsi esikülje, mis ulatub 2500 mm, ja kumulatiivne viga üksteise suhtes kaugemates objektides võib ületada kogu osa tolerantsi riba.
Väljakutse muutub keerulisemaks, kuna suured osad viitavad tavaliselt mitmele lähtepunktile, mis on moodustatud sama stantsi erinevates jaamades või erinevates piirkondades. Struktuurrööpa ühes otsas olev kinnitusava muster viitab 1800 mm kaugusel moodustatud vastaspinnale. Mõlemal omadusel on oma vormimistolerants, oma tagasilöögisignatuur ja oma tundlikkus stantsi termilise ja mehaanilise oleku suhtes vormimise hetkel. Tulemuseks on tolerantsi virn, mida kompaktsete tööriistade puhul ei eksisteeri, kus kõik omadused moodustavad tiheda ruumilise ümbriku.
Leevendusstrateegiad tolerantsi virna{0}}ülestamiseks ja materjalivoo juhtimiseks laiendatud stantside esikülgedel hõlmavad järgmist:
- Liige
- Strateegiline tõmbehelmeste paigutus ülegabariidiliste stantside jaoks: helmed paigutatakse pigem voolu simulatsiooni kui ühtlase vahekauguse alusel, mis kontrollib materjali etteande kiirust erinevates tsoonides, et vältida nii nälgimist kui ka liigset voolu
- Diferentsiaalmääretsoonid: sihitud määrdeaine tüüp ja pealekandmise kaal on kohandatud iga stantsipiirkonna hõõrdenõuetega, vältides voolu tasakaalustamatust laiendatud tooriku ulatuses
- Vormi-järgsed kalibreerimisjaamad: spetsiaalsed kordus- või kalibreerimistoimingud, mis taas-loovad kriitilised mõõtmed pärast esmast vormimiskäiku, kompenseerides tagasilöögi ja tolerantsi triivi, mida ei saa ühe tabamusega kõrvaldada
Lisaks nendele strateegiatele nõuab materjalivoo juhtimine laiendatud stantsipindade vahel sageli möödaviigu sälkusid ja projekteeritud reljeefseid alasid. Möödaviigu sälgud on väikesed väljalõiked või pilud, mis on asetatud strateegilistesse kohtadesse tühjale perifeeriasse. Need katkestavad ääriku materjali järjepidevuse, purustades rõngaspinge, mis muidu takistaks sügavatesse taskutesse voolamist. Ilma nende sälkudeta suurel paneelil püüab materjal kaugematest servadest venitada tõmbeõõnsuse suunas, tekitades vooluteel liigset hõrenemist. Sälk loob lokaalse vaba serva, mis võimaldab lähedalasuval materjalil sööta sissepoole, ilma et see tõmbaks metalli kaugelt üle tooriku.
Projekteeritud reljeefsed alad täidavad sarnast eesmärki ka matriitsi esiküljel. Need on tsoonid, kus materjalil lastakse tahtlikult lahtiselt moodustuda, ilma sideainega tihedalt kokku puutumata, tekitades lõtku, mis siseneb külgnevatesse suure nõudlusega aladesse. Suurel ülekandepaneelil võivad reljeefsed alad ilmuda ohverdatavate tõmbeseintena või täiendava äärikumaterjalina, mida lõigatakse järgmises jaamas, kuid mis toimib vormimise ajal kontrollitud materjalireservuaarina.
Kõigil neil materjalide{0}}taseme strateegiatel on ühine nõue: need sõltuvad täpsest prognoosist selle kohta, mida materjal teeb enne stantsi ehitamist. Kompaktsete tööriistade puhul võivad kogenud stantsitootjad hinnata varasemate projektide tagasitõmbumise ja voolu mustreid. Suure -vormingu tööriistade puhul muudavad materjali omaduste, hõõrdumise, temperatuuri ja geomeetria vahelised mittelineaarsed vastasmõjud laiendatud stantsi esiküljel intuitsiooni ebausaldusväärseks. See ennustav koormus langeb täpselt simulatsioonile, täpsemalt lõplike elementide analüüsile, mis modelleerib moodustumist, tagasitõmbumist ja läbipainde kui seotud nähtusi kogu osa geomeetrias.
FEA simulatsioon ja valideerimine suures{0}}formaadis die disainis
Kompaktse stantsikomplekti ehitamine võib maksta kümneid tuhandeid dollareid. Suure -vormingus autotööstuse paneeli ülekandevorm võib ulatuda sadadesse tuhandetesse, mõnikord isegi miljonini, kui võtta arvesse täielikku tugiinfrastruktuuri. Sellistel investeeringutasemetel ei ole terase lõikamine kogemuse ja lootuse põhjal insenertehniline. See on hasartmäng. FEA simulatsioon suureformaadilise matriitsi disaini jaoks välistab selle hasartmängu, modelleerides läbipainde, materjali hõrenemise, tagasilöögi ja jõu jaotuse kui omavahel seotud nähtusi enne ühe tööriistaterase ploki töötlemist.
FEA-Direen Die Toge Optimization
Lõplike elementide analüüs kehtib otse tugistruktuuri enda, mitte ainult vormitava osa kohta. Insenerid kasutavad FEA-d, et ennustada, kuidas matriitsijalats koormuse all läbi paindub, kus tugiplaat vajub tugipunktide vahele ja kuidas padja surveprofiilid mõjutavad materjali voolu kogu matriitsi jalajälje ulatuses. Läbipainde prognoosimine suure stantsi toe puhul on eriti kriitiline, sest nagu varasemates lõikudes kindlaks tehtud, skaalatakse läbipainde ulatusega mitte-lineaarselt. Simulatsioon, mis näitab 0,05 mm keskmise -ulatuse langust nimikoormusel, võib tegeliku vormimise ajal ilmneda 0,2 mm keskmist kõrvalekaldumise korral. See erinevus muudab vahesid, nihutab materjalivoogu ja toob osade vahel-osade{10}}variatsiooni, mis tootmistsükli jooksul ühendub.
Kaasaegne vormimissimulatsioonitarkvara kasutab FEA-d, et ennustada vormimisprobleeme, nagu praod, kortsud ja liigne hõrenemine, analüüsides samal ajal tagasilöögikäitumist ja minimaalset nõutavat survejõudu.Keysighti uuringud lehtmetalli vormimise simulatsiooni kohtatõstab esile täiendava analüüsikihi: hinnatakse, kuidas tööriistade endi väikesed elastsed deformatsioonid mõjutavad kohalikku kontaktjõu jaotust ja sellest tulenevalt ka detaili pingevälja, mis võib erineda standardsetest tagasivedruprognoosidest. Suure -formaadiga stantside puhul, kus tööriista läbipaine on oma olemuselt suurem, muutub see tööriista-elastsusühendus pigem oluliseks kui valikuliseks.
Simulatsioon juhib ka otsuseid tugistruktuuri paigutuse kohta. Kus peaksid alam-polsterribid jooksma? Kui paks peab konkreetses jaamas stantsikinga olema? Milline padja surveprofiil hoiab ära hõrenemise sügavas-tõmbunud nurgas, kontrollides samal ajal kortsude teket külgneval tasapinnal? Nendele küsimustele on FEA kaudu mõõdetavad vastused, vastused, mis muidu nõuaksid mitut füüsilist proovi iteratsiooni tohutute kuludega.
Virtuaalne prooviproov ja riskide vähendamine suurte tööriistade jaoks
Suurte stantsikomplektide füüsilise ümbertöötlemise kulud on hämmastavad.Michigani ülikooli transpordiuuringute instituudi uurimuskvantifitseeris selle, mida tööstus juba teadis: kere külgpaneelid, mis nõuavad viit toimingut, vajavad tavaliselt vähemalt nelja ümbertöötlemise iteratsiooni, umbes 125 000 dollarit iteratsiooni kohta. Isegi keskmise suurusega-tugevduspaneelide keskmine ümbertöötlemistsükkel on 25 000 dollarit. Korrutage need arvud konstruktsioonipaneelide suuremate jalajälgede ja rangemate tolerantsidega ning majanduslik vajadus liigsete stantsimisvormide virtuaalseks proovimiseks muutub ülekaalukaks.
Virtuaalsed matriitsiproovid simuleerivad kogu vormimisjada jaama kaupa, ennustades, kus tekivad lõhenemised, kus tekivad kortsud ja kui palju tagasitõmbeid iga toiminguga koguneb. Suurte osade puhul peab see simulatsioon jäädvustama mõjud, mida väiksemad tööriistad võivad ohutult ignoreerida: termilised gradiendid kogu stantsi esiküljel tootmise ajal, tööriista struktuuri elastne läbipaine vormimiskoormuse all ja diferentsiaalne määrimise lagunemine laiendatud kontaktaladel. Samas Michigani ülikooli uuringus leiti, et tööstusharu peamine prioriteet ümbertöötlemise vähendamisel oli stantsivormimise simulatsioonitarkvara edusammud, eriti keeruliste materjalide puhul. See vajadus on ainult süvenenud, kuna suurema tugevusega terased ja alumiiniumsulamid muutuvad suurtes konstruktsioonirakendustes standardiks.
Esmane tootekontroll suurte stantsidega erineb põhimõtteliselt kompaktsete osade kontrollimisest. Väikest kronsteini saab kontrollida nihiku ja pinnaplaadiga. Täis-laiusega struktuurpaneel, mis ulatub 2000 mm või rohkem, nõuab koordinaatmõõtmismasinaid või optilisi skaneerimissüsteeme, mis koguvad üheaegselt mõõtmete andmeid kogu jalajälje ulatuses.FAI protokollidsuurte stantsimiste puhul kasutatakse tavaliselt kaasaskantavaid CMM-e või struktureeritud-kergeid skannereid, mis võrdlevad füüsilist esimest artiklit punkt-punkti haaval CAD-mudeliga, kontrollides mitte ainult üksikuid omadusi, vaid ka globaalse kuju täpsust, mis näitab, kas stantsi tugisüsteem toimib nii, nagu simulatsioon ennustas. Kui ilmnevad lahknevused, otsivad insenerid konkreetseid tugielemente: tugi-läbipaindetsoon, ala-surve all olev padjapiirkond või segmendi liides, mis monteerimise ajal nihkus.
See simulatsiooni---kinnitussilmus on koht, kus raskete projekteerimise-ülesannetega tegelevad tööriistainsenerid saavad kasu partneritest, kes mõistavad kogu ahelat kontseptsioonist tootmiseni. Matriitsi struktuuri optimeerimine, komponentide integreerimine, stantsi geomeetria, tõstuki paigutus, möödaviigu sälkude positsioneerimine, jäme kontroll, kliirensi juhtimine ja materjalivoo häälestamine simulatsioonimudelisse ja sealt välja. Pakkujatele meeldibYICHENühendage need inseneriteadmised tootmis-valmis tööriistadega suure{1}}vormingus rakenduste jaoks, ületades lõhe selle vahel, mida simulatsioon ennustab ja mida füüsiline stants pressipõrandal annab.
Simulatsioon kinnitab disaini. Esimene artikli kontroll kinnitab konstruktsiooni. Kuid valideerimise ja pideva tootmise vahele jääb tööreaalsus, mis seisneb mitu tonni kaaluva stantsikomplekti hooldamises, mille liikumiseks on vaja sildkraanasid ja mis kulub iga tuhande tõmbega segmenteeritud pinnal erinevalt.
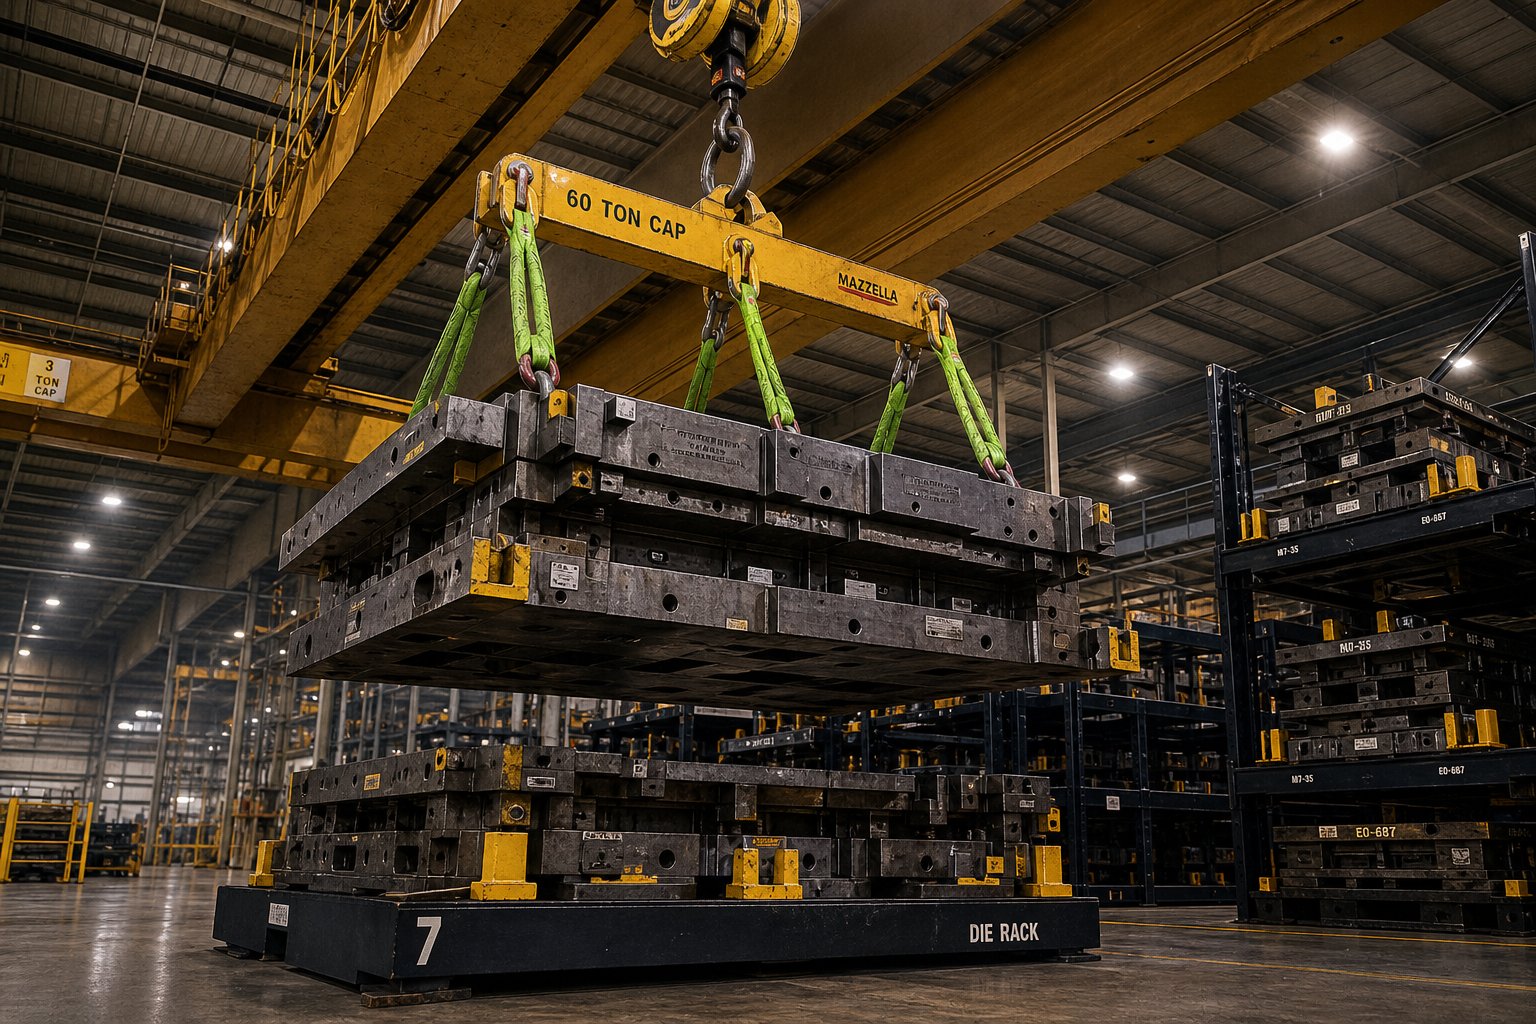
Suurte matriitsikomplektide hoolduse elutsükkel ja käsitsemine
Kinnitatud matriitsi konstruktsioon ja edukas esimene toode ei tähenda midagi, kui tööriista ei saa kogu tootmisea jooksul ohutult hooldada, teisaldada ja hoiustada. Suure stantsikomplekti hoolduse elutsükli planeerimine algab ammu enne esimest plaanitud hooldusintervalli. See algab rajatisest endast. 10, 20 või 40+ tonni kaaluv stants määrab taristuotsused sildkraana võimsuse, põrandakoormuse, vahekäikude laiuse ja ladustamiskonfiguratsioonide kohta, mida väiksemad tööriistad kunagi ei nõua. Ignoreerige seda tegelikkust ja isegi täiuslikult konstrueeritud matriitsist saab logistiline kitsaskoht, mis vähendab tootmise tööaega, mille tarnimiseks see ehitati.
Liiga suurte matriitsikomplektide käitlemine ja logistika
Liiga suured stantsi käsitsemise ja taglase nõuded kujundavad igapäevaseid toiminguid igas suures -vormingus tembeldamisettevõttes. Iga stantsi vahetus, iga hooldustõmme ja iga ladustamisliigutus hõlmab raskete tõsteseadmete koordineerimist rangete ruumiliste piirangutega.Mazzella ettevõttedmärgib, et 20, 40 või 60+ tonni kaaluvad stantsid nõuavad tõstmislahendusi, mis on palju suuremad kui standardsed ketttropid, mis sageli juhivad vahendeid suure jõudlusega -sünteetiliste ümartrosside poole, mis kaaluvad murdosa terase ekvivalentidest, pakkudes samal ajal suurepäraseid kontrollifunktsioone. Sildkraana ise peab vastama D-klassi teenindusstandarditele ja ehitatud nii, et see taluks stantside käsitsemisele omaseid lööke, külgkoormust ja kõikuvaid koormusi.
Mõelge sellele, mida matriitsi vahetus tegelikult hõlmab. Ülemine ja alumine pool tuleb eraldada, iseseisvalt tagistada, pressi küljest lahti tõsta, transportida üle töökoja põranda ja asetada kontsentreeritud koorma jaoks ettenähtud ladustamisinfrastruktuurile. Ühenduspunktidena peaksid olema pigem pööratavad tõsterõngad kui aaspoldid, kuna stantside käsitsemisel levinud nurktõste ajal võivad aaspoldid külgmiselt tõmbuda ja metalli väsitada. Kõrgelt kukkumised lisavad veel ühe ohukihi. Üle kuue jala kõrgused matriitsid nõuavad taglase kinnitamiseks ronida, mis käivitab OSHA kukkumiskaitsenõuded nelja jala kõrgusel tööstusharu üldistes seadetes.
Põranda kandevõime väärib sama tähelepanu kui kraana kandevõime. Neljale tugipunktile koondatud stantsikomplekt võib kergesti ületada plaadi kavandatud koormuse ruutjala kohta, eriti kui laoinfrastruktuuri raskete stantsimisvormide nõudlus rahuldatakse põrandapinna säästmiseks tihedate riiulikonfiguratsioonide virnastamise abil. Spetsiaalsed stantsitud hoiuriiulid peavad olema projekteeritud, koormatud ja märgistatud vastavalt ASME B30.20 standarditele, mitte toota-majas vanarauast ja heade kavatsustega.
Pinnakatte taastamise intervallid ja kulumismustrite jälgimine
Suureformaadiliste tööriistade stantsi pinnakatte ajakava järgib teistsugust sagedust kui kompaktsete tööriistade puhul. Suuremad vormimispinnad jaotavad kulumise suuremale alale, kuid segmenteeritud sisestusliidesed, tõmberaadiused ja kõrged{1}}kontakttsoonid keskenduvad siiski lagunemisele. Segmenteeritud matriitsi kulumismustrite jälgimine nõuab süstemaatilist dokumenteerimist, kuna igal sisetükil on oma vahekiht, oma positsiooniline joondus naabrite suhtes ja oma eelneva lihvimise ajalugu.
Kui segment tõmmatakse pinnakatte taastamiseks, tähendab algsete vahekauguste taastamine enamat kui lihtsalt näo tasaseks lihvimine. Selle segmendi all olevat vaheplaadi paksust tuleb reguleerida, et kompenseerida lihvimise ajal eemaldatud materjali. Külgnevad segmendid võivad vajada uuesti-liimimist, et säilitada ühenduskohal pidev vormpind. Ilma iga segmendi lihvimisajaloo, seibi konfiguratsiooni ja joondamise võrdluspunktide täpsete dokumentideta võib pinnakatte taastamine tekitada nii palju probleeme, kui see lahendab.
Suurte vormikomplektide prioriteetne-järjekorras hoolduse elutsükli kontroll-loend hoiab need ülesanded korras ja tagab, et miski ei satuks läbi pragude:
- Enne iga stantsi liigutamist kontrollige kõiki tõsteseadmeid (tõsturõngad, troppide ühendused, kraana kinnitused), kontrollides pöördemomendi spetsifikatsioone ja kulumisseisundit
- Kontrollige visuaalselt vormipindu, segmentide liideseid ja juhtkomponente pärast iga tootmist
- Jälgige ja dokumenteerige kulumismustreid, kasutades pinnaprofiilomeetriat või koopiateipi kindlaksmääratud löögi{0}}loendusintervallidega
- Kontrollige ja pingutage uuesti{0}}kõiki kinnitusvahendeid, tüüblitihvte ja segmentide kinnituspolte vastavalt ennetavale ajakavale
- Määrige kõiki juhttihvte, pukse, kannaplokke ja liikuvaid komponente vastavalt tootja-määratletud intervallidele ja määrdeainete tüüpidele
- Kontrollige padjasüsteemi toimimist, sealhulgas lämmastiku silindri rõhu ja hüdrosüsteemi vedeliku seisukorda
- Pinnata uuesti kulunud vahetükid koos eemaldatud materjali täieliku dokumentatsiooniga, värskendatud vaheseiba mõõtmetega ja pärast{0}}lihvimise joonduse kontrollimist
- Globaalse mõõtmete täpsuse kinnitamiseks viige läbi stantsikomplekti täielik CMM-i või optilise skaneerimise valideerimine pärast pinnakatte või segmendi vahetamist
Ennustavad hooldusmeetodid, sealhulgas vibratsioonianalüüs, akustiline jälgimine ja termopildistamine, täiendavad visuaalset kontrolli, tuvastades maapinna praod ja ebanormaalse kulumise enne, kui need jõuavad kriitilise rikkeni. Suurte stantside puhul, kus planeerimata seisakuajad maksavad tuhandeid tunnis, suunavad ennustavad tehnikad hoolduse reaktiivselt plaanipärasele, säilitades tootmisgraafikud.
Pikaajalise toe{0}}partnerlus kogenud matriiehitajatega
Suure -vormingus stantsi hooldamine kogu tootmisea jooksul ei ole pelgalt ettevõttesisene-ülesanne. Segmenteeritud vahetükkide uuesti katmine,-vahede taastamine pärast aastatepikkust kumulatiivset lihvimist, kulunud juhtkomponentide asendamine ja tööriistade kohandamine tehniliste muudatustega saavad kasu algse ehitaja teadmistest matriitsi konstrueerimise ja kokkupanemise kohta. Dokumentatsioonijälg, vahekaardid, segmentide indekseerimise kirjed ja kliirensi spetsifikatsioonid, mis määravad suure stantsi algseisundi, on kõige kasulikumad inseneride käes, kes mõistavad nende taga olevat kavatsust.
Tööriistainseneride jaoks, kes hindavad oma stantside tugiinfrastruktuuri vajadusi, olenemata sellest, kas nad kavandavad uut suure -vormingus tööriista või pikendavad olemasoleva tööiga, muudab partnerlus stantsistruktuuri, komponentide integreerimise, kliirensi kontrolli ja materjalivoo haldamise alal kogenud pakkujaga kogu elutsükli sujuvamaks.YICHENI kohandatud stantsimisvormide lahendusedolla praktilise ressursina nendes väljakutsetes navigeerivatele meeskondadele, ühendades sügavad inseneriteadmised löökide, tõstukite, ümbersõidusälkude, jäsemete kontrolli ja suure -vormingu tugisüsteemide alal tootmis-valmis tulemustega, mis peavad vastu miljoneid lööke.
Korduma kippuvad küsimused suurte osade stantsimistoe kohta
1. Miks ei saa suurte osade stantsimiseks lihtsalt väikese stantsi kujundust suurendada?
Suurte osade tembeldamine toob kaasa mittelineaarsed tehnilised väljakutsed, mis takistavad otsest skaleerimist. Läbipaine suureneb ulatuse pikkuse neljanda astmega, mis tähendab, et kaks korda laiem stants paindub samade koormustingimuste korral kuni kuusteist korda rohkem. Termilised gradiendid ulatuvad suurematele vahemaadele, luues diferentsiaalse paisumise, mis nihutab löögid-to-stantsi vahekaugustele ebaühtlaselt. Jõujaotus muutub üha ebaühtlasemaks, kui{6}}keskkoormus, mille kompaktvormid neelavad, tekitavad laiaulatuslike{7}}tööriistade korral kergesti märkimisväärset nurkläbipainde. Need kombineeritud efektid nõuavad otstarbekalt-ehitatud tugistrateegiaid, sealhulgas paksemaid ribidega matriitkingad, konstrueeritud alam
2. Mis vahe on suurte osade progressiivsetel ja ülekandestantsidel?
Progressiivsed stantsid toidavad pidevat metallriba läbi järjestikuste jaamade, hoides osa kanduri küljes. See lähenemine saavutab praktilised piirid umbes 600{7}}800 mm riba laiusega, kuna kanduri jäikus, etteande täpsus ja materjalijäätmed muutuvad juhitamatuks. Ülekandevormid lahendavad selle, eraldades tooriku esimeses jaamas ja liigutades mehaaniliselt diskreetseid osi sõltumatute toimingute vahel. Ülekandesüsteemid käitlevad osade ümbrikke, mis on suuremad kui 2000 mm, parandavad materjalikasutust, kõrvaldades kandevõrgu jäätmed, ja võimaldavad täielikku osade ümberpaigutamist jaamade vahel. Kompromiss on väiksem tootmiskiirus, tavaliselt 8–25 lööki minutis võrreldes 200-600+ väikeste osade järkjärgulise tööriistade töötlemisega, ja suuremad jaamadevahelise tugiinfrastruktuuri nõuded.
3. Kuidas vähendab FEA simulatsioon suure{1}}vormingus stantsitööriistade riske?
FEA simulatsioon modelleerib läbipainde, materjali hõrenemist, tagasitõmbumist ja jõu jaotust kui omavahel seotud nähtusi enne tööriistaterase töötlemist. Suurte stantside puhul, mis moodustavad sadu tuhandeid dollareid investeeringuid, ennustab simulatsioon, kuidas matriitsijalatsid painduvad-keskmiste koormuse all, kus tugiplaadid tugipunktide vahele vajuvad ja kuidas patja surveprofiilid mõjutavad materjali voolu. Täieliku vormimisjada virtuaalne proovivõtt tuvastab jaamade kaupa lõhesid, kortsusid ja tagasilöögi kogunemist. Tööstusuuringud näitavad, et kere külgpaneelid nõuavad tavaliselt nelja füüsilist ümbertöötlemist, igaüks ligikaudu 125 000 dollarit. FEA{7}}põhine optimeerimine vähendab või kõrvaldab neid kulukaid iteratsioone, kinnitades tugistruktuuri paigutuse ja kompensatsioonistrateegiad digitaalselt. Sellised pakkujad nagu YICHEN (yichen-group.com/stamping-die/) ühendavad simulatsiooni{12}}valideeritud kujundused tootmis-valmis suure{14}}vormingu tööriistadega.
4. Milline polsterdussüsteem sobib kõige paremini suure-formaadiga stantsimiseks?
Hüdraulilisi mitme-punktiga polsterdussüsteeme eelistatakse üldiselt suure -formaadiga stantsimiseks, kuna need pakuvad servo-juhitavat rõhuregulatsiooni tsooni kohta, programmeeritavaid jõuprofiile ja sõltumatut tsooni juhtimist laiendatud stantsipindadel. Lämmastiku silindrite massiivid töötavad mõõduka jalajälje korral, kuid kannatavad järkjärgulise rõhu tõusu ajal käigu ajal ja tsoonide -to{5}}muutuste tõttu massiivi suuruse kasvades. Pneumaatilistel patjadel puudub õhu kokkusurutavuse tõttu suurte tõmbejõu jaoks vajalik jõu täpsus ja reageerimiskiirus. Hüdraulikasüsteemide kriitiline eelis on mitmetsooniline juhtimine, mis võimaldab inseneridel rakendada suuremat hoidejõudu kohtades, kus kortsumise oht on haripunkt, ja väiksemat jõudu, kui probleem on rebenemine, muutes ühe kompromissrõhu tsoonide kaupa-ha{10}}konstrueeritud lahenduseks.
5. Kuidas te hooldate ja käsitsete stantsikomplekte, mis kaaluvad 20 tonni või rohkem?
Suurte stantside hooldus nõuab rajatise infrastruktuuri planeerimist, mis algab sildkraana võimsusest, mis vastab D-klassi teenindusstandarditele põrutus- ja külgkoormuse jaoks. Põranda koormuse hinnangud peavad arvestama stantsihoidlate kontsentreeritud punktkoormustega, mis peavad olema projekteeritud ja kandma{1}}nimetatud vastavalt ASME B30.20 standarditele. Pöörlevad tõsterõngad asendavad aaspolte ohutumaks nurktõstukiks. Segmenteeritud vahetükkide uuesti katmine nõuab iga segmendi vahekihi, lihvimisajaloo ja joondusviidete dokumenteerimist, et pärast materjali eemaldamist saaks lõhesid täpselt taastada. Ennustavad hooldustehnikad, sealhulgas vibratsioonianalüüs, termopildistamine ja akustiline jälgimine, tuvastavad maa-alused probleemid enne kriitilist riket, nihutades hooldust reaktiivselt plaanipärasele ja kaitstes tootmise tööaega.


