


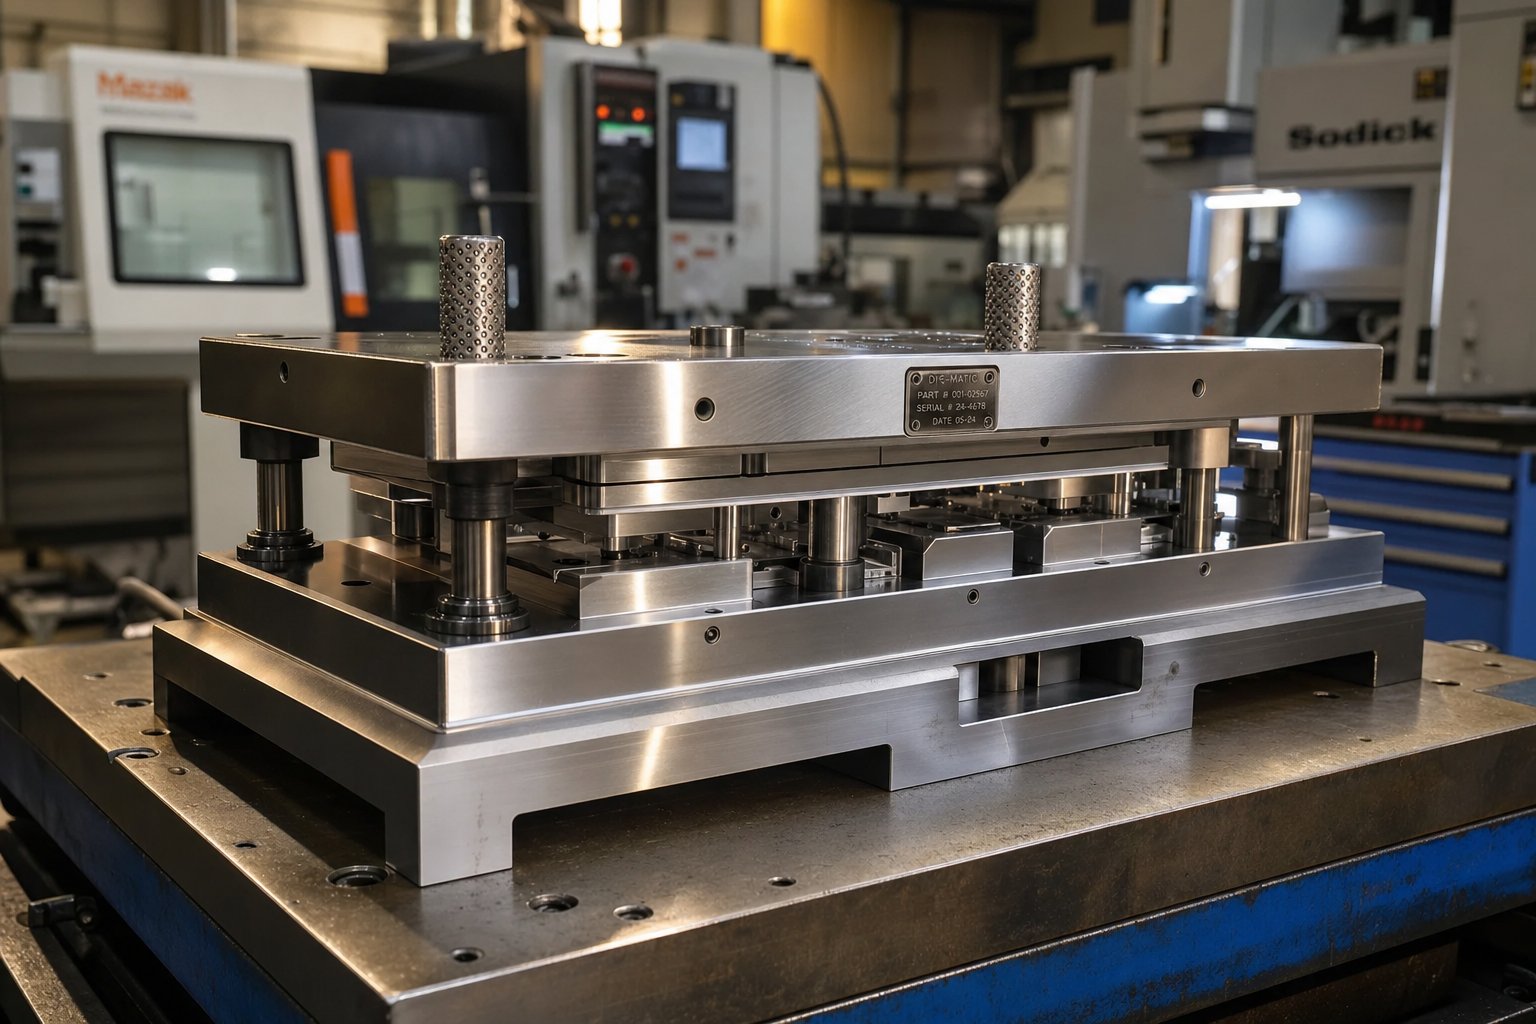
Mida tembeldamisvormide valmistaja tegelikult teeb
Kui kuulete terminit "stantsimisvormide valmistaja", võib see viidata kahele asjale: kogenud kauplejale, kes ehitab ja hooldab stantsimisstantse, või spetsialiseeritud kauplusele, mis neid kasutab. Mõlemal juhul hõlmab töö toortööriista terase muutmist täppisinstrumentideks, mis on võimelised tootmiskiirusel metallosi vormima. See on kaubandus, mis asub täpselt inseneri-, metallurgia- ja kõrgetasemelise masinaehituse ristumiskohas. {{2}
Stantsimisstantside valmistaja on spetsialist, kes tõlgendab tehnilisi jooniseid, kujundab stantside geomeetriat, programmeerib CNC-pinke, monteerib karastatud terasest komponente ja kinnitab valmis tööriistu proovipressimise teel, et toota stantsimisstantse, mis lõikavad, vormivad ja vormivad korratava täpsusega lehtmetalli.
Stantsimisvormi valmistaja rolli määratlemine
Selle rolli ulatus ulatub masina juhtimisest palju kaugemale. Stantsitootja loeb ja tõlgendab jooniseid, CAD-faile ja mõõtmete spetsifikatsioone, et mõista täpset nõutavat detaili geomeetriat. Sealt arvutavad nad tolerantsid, kavandavad töötlemisjärjestusi ja määravad, kuidas iga stantsimisvorm pressikoormuse all töötab. VastavaltUSA tööstatistika büroo, tööriistade ja stantside valmistajad konstrueerivad täppistööriistu või metallvorme, mida kasutatakse metalli, plasti ja muude materjalide lõikamiseks, vormimiseks ja vormimiseks.
Kohustused hõlmavad kogu elutsüklit: alates esialgsetest tööriistade ja stantside projekteerimisest kuni CNC programmeerimise, komponentide paigaldamise, pinnaviimistluse ja viimaste katsetusteni. Kui valmis stants tembeldab oma esimese osa proovipressil, kontrollib stantsi valmistaja defekte, mõõdab mõõtmete täpsust ja reguleerib, kuni kõik vastab spetsifikatsioonidele. Kanadas Ontarios nõuavad selle kaubanduse praktikaprogrammid ligikaudu8000 tundikombineeritud-töö- ja klassiruumikoolitus, peegeldades sellega seotud asjatundlikkuse sügavust.
Oskused, mis eristavad die valmistajaid
See, mis eristab võimekat stantsivalmistajat tavalisest masinistist, on kombinatsioon analüütilisest arutlusest, käelisest osavusest ja sügavatest materjalialaste teadmistest, mis töötavad koos rangete tolerantside, mõnikord 0,0001 tolli piires. Täpne stantsimis- ja stantsimistöö nõuab samaaegset oskust mitmel erialal. Avastate, et parimad praktikud ühendavad digitaalse sujuvuse ja instinkti-instinkti, kohandades pärast mõõtmisseadmetega kontrollimist matriitsi templid sobivaks.
Põhipädevuste hulka kuuluvad:
- Stantsi disaini ja ribade paigutuse väljatöötamine
- CNC-programmeerimine ja mitme{0}}teljega töötlemine
- Traadi ja süvendi EDM töö
- Pinna lihvimine -viimistlustolerantside peegeldamiseks
- Tööriistateraste karastamise ja karastamise teadmised kuumtöötlemisest
- Pressi seadistamine, proovimine ja tootmise kinnitamine
Need oskused ei eksisteeri isoleeritult. Iga stantsimisvorm kujutab endast ainulaadset mõistatust, kus detailide geomeetria, materjali käitumine ja tootmismaht mõjutavad tööriista ehitamist. See koosmõju stantsi tüübi ja rakenduse vahel määrab lõpuks, kas projekt nõuab lihtsat ühe-jaama tööriista või keerukat mitme-jaamaga progressiivset stantsi.
Stantsimisvormide tüübid ja millal neid kasutada
Üks asi on teada saadaolevate stantsimisvormide tüüpe. Kui mõistate, milline tüüp sobib teie konkreetse osa, eelarve ja tootmiseesmärgiga, säästab teie raha tegelikult. Enamik hankijaid kogevad oma stantsimisvormide valmistaja stantsitüüpide soovitusi ilma selge selgituseta, miks üks lähenemisviis teist ületab. Siin on valiku põhjendus, mida harva välja tuuakse.
Progressiivsed stantsid suure{0}}mahuga jooksmiseks
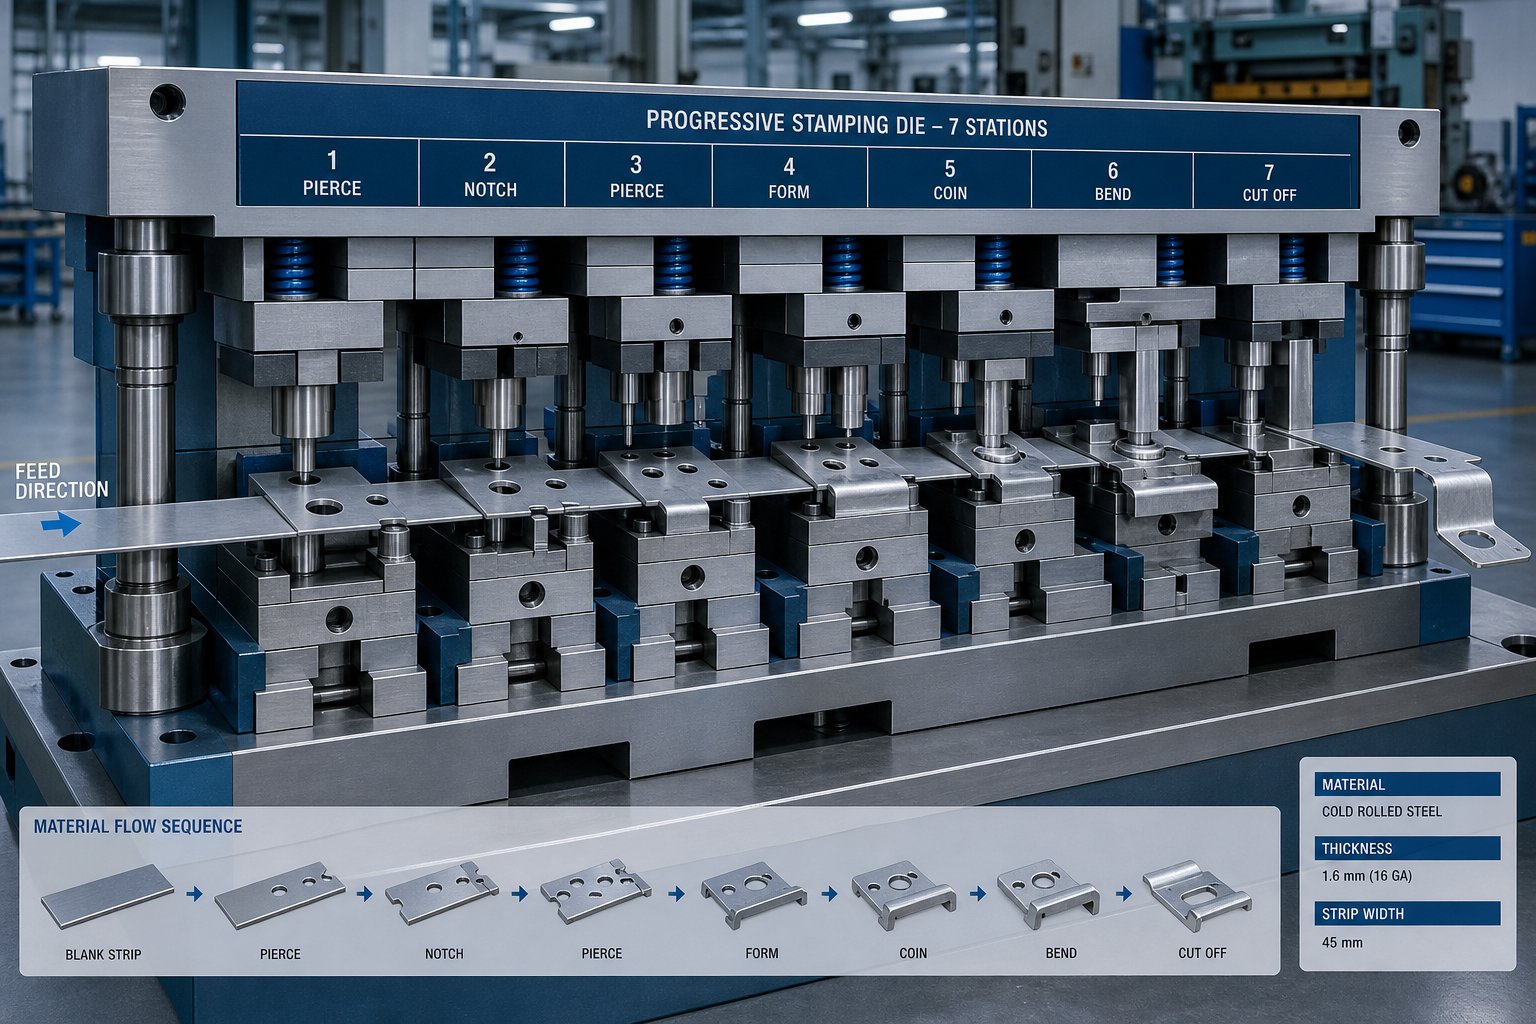
Kujutage ette lehtmetalli mähist, mis söödab pidevalt läbi mitme jaamaga matriitsi, millest igaüks teostab erinevat lõiget, painutamist või vormi. See on progressiivne stantsimisvormi disain. Toorik jääb algusest lõpuni kanduriba külge, liikudes jaama haaval, kuni valmis osa lõpus eraldub. See arhitektuur võimaldab tsükliaegu, mida mõõdetakse löökides minutis, mitte osades tunnis, muutes selle standardvalikuks autotööstuses kasutatavate stantsimisvormide, elektriliste metallist stantsimispistikute ja mis tahes komponentide jaoks, mida toodetakse igal aastal sadade tuhandete kaupa.
Kompromiss? Kõrgemad esialgsed tööriistakulud ja pikemad projekteerimisajad. Progressiivsed stantsid nõuavad põhjalikku ribade paigutust ja täppistöötlust igas jaamas. Kuid kui maht õigustab investeeringut, langeb-tüki hind dramaatiliselt ja korratavus püsib miljonite tsüklite jooksul pingeline.
Ülekande- ja liitvormid
Suuremad osad, mida ei saa kanduriba külge kinnitada, vajavad teistsugust lähenemist. Ülekandevormid eraldavad kõigepealt tooriku, seejärel liiguvad mehaanilised sõrmed üksikut toorikut läbi sõltumatute vormimisjaamade. See muudab ülekandetööriistad ideaalseks sügavale-tõmmatud korpuste, konstruktsiooniklambrite ja komponentide jaoks, mis on liiga laiad või liiga sügavad progresseeruva ribasöötmise jaoks. Edastussüsteemidega stantsimine käsitleb keerulisi 3D-geomeetriaid, mis muidu nõuaksid mitut eraldiseisvat toimingut.
Ühendi stantsid hõivavad keerukuse spektri vastupidise otsa. Nad teostavad mitu toimingut, lõigates, stantsides ja mõnikord vormides, ühe vajutusega. Mõelge tasaseibidele, lihtsatele seibidele või lamineerimisvirnadele. Tulemuseks on kõrge tasapinnalisus, suurepärane funktsioonide kontsentrilisus ja mõõdukas tööriistakulu. Lihtsa detaili geomeetria jaoks keskmise mahu korral tagavad liitvormid sageli parima kiiruse ja ökonoomsuse tasakaalu.
Üksik{0}}jaam ja spetsiaalsed matriitsid
Mitte iga projekt ei nõua mitme{0}}jaamaga tööriistu. Draw stantsid, tühjendusstantsid, augustamisstantsid ja kombineeritud stantsid sobivad väiksema-mahuga või spetsiaalsete stantsimisrakendustega, kus paindlikkus on olulisem kui tsükli kiirus. Tühjendusstants stantsib lehtmaterjalist lamedaid profiile. Tõmbevorm venitab materjali tassi või kesta kujuliseks. Needühe-jaama metallist stantsimisvormidehitamine maksab vähem ja disainilahenduste arenedes on neid kiiremini muudetav, muutes need praktiliseks prototüüpide käitamiseks või nišitootmiseks.
| Dieedi tüüp | Parim jaoks | Tüüpiline helitugevuse vahemik | Suhteline kulu | Keerukuse tase |
|---|---|---|---|---|
| Progressiivne | Väikesed kuni keskmise suurusega{0}}osad keerukate funktsioonidega | 100,000+ aastas | Kõrge | Kõrge |
| Ülekanne | Suured või sügavad{0}}osad | 25,000 - 500,000+ | Kõrge | Kõrge |
| Ühend | Mitme funktsiooniga lamedad osad ühes tasapinnas | 10,000 - 200,000 | Keskmine | Madal kuni keskmine |
| Tühjendamine | Lihtsad lamedad profiilid | 5,000 - 100,000 | Madal | Madal |
| Joonista | Tassi, kesta või korpuse kuju | 5,000 - 100,000 | Keskmine | Keskmine |
Õige tüübi valimine taandub käputäiele praktilistele kriteeriumidele, mida peaksite enne hinnapakkumise küsimist hindama:
- Osa suurus ja maksimaalsed ümbriku mõõtmed
- Aastane tootmismaht ja eeldatav tööriista kasutusiga
- Tolerantsinõuded ja funktsioonide keerukus
- Materjali tüüp ja lehe paksus
Selles etapis õige stantside ja tembeldamise lähenemine hoiab ära hilisema kalli ümberkujundamise. Siin tehtav valik määrab ka, milliste materjalidega teie stantsitootja peab töötama, milliseid tööriistaterase klasse kohaldatakse ja kui kaua tööriistad tootmiskoormuse all vastu peavad.
Dieedi valmistamise protsess kontseptsioonist tootmiseni
Õige stantsitüübi valimine on vaid lähtepunkt. See, mis juhtub selle esialgse otsuse ja{1}}tootmisvalmis tööriista vahel, hõlmab kuudepikkust projekteerimist, täppistöötlust ja iteratiivset valideerimist. Enamik ostjaid ei näe seda protsessi kunagi täielikult, mistõttu on raskem planeerida eelarveid, seada realistlikke ajakavasid või teada, millal nende panust vaja on. Siit saate teada, kuidas tööriistade ja stantside tootmine etappide kaupa tegelikult areneb.
- Kontseptsiooni läbivaatamine ja teostatavuse hindamine
- Ribade paigutuse väljatöötamine
- Detailvormi kujundus
- Stantsimisvormide osade CNC-töötlus
- Komponentide kokkupanek ja paigaldamine
- Kuumtöötlus ja pinnakarastus
- Proovipressi jookseb
- Parandus ja silumine
- Tootmise sisselogimine-väljas
Iga verstapost kujutab endast otsustusväravat, kus stantside valmistaja ja sageli ka klient kinnitab valmisolekut enne edasiliikumist. Mis tahes etapi vahelejätmine või kiirustamine suurendab probleeme allavoolu.
Teostatavuse analüüs ja stantside disain
Enne mis tahes terase lõikamist hindab stantsimisstantside valmistaja, kas detaili saab tegelikult joonistatud kujul vormida. See teostatavusfaas hõlmab detailide geomeetria, seinanurkade, tõmbesügavuse ja materjali venituspiirangute analüüsi. Insenerid kasutavad FEA{2}}põhist vormimissimulatsiooni, mida mõnikord nimetatakse CAE analüüsiks, et ennustada, kuidas lehtmetall matriitsi sees käitub. Need simulatsioonid märgivad probleeme, nagu liigne hõrenemine, kalduvus kortsuda või tagasitõmbumine, enne ühe tööriista terasploki tellimist.
Uurige sissetembeldamise simulatsiooni optimeeriminekinnitab, et lõplike elementide meetodid suudavad ennustada moodustumise defekte, nagu rebenemine ja kortsumine, analüüsides deformatsiooni jaotust, paksuse varieerumist ja vormimispiiranguid virtuaalsete proovide ajal. Selline eelanalüüs lühendab arendustsükleid ja vähendab kulukat ümbertööd.
Kui teostatavus on kinnitatud, algab stantsimisvormide projekteerimise etapp. Insenerid töötavad välja ribapaigutuse, mis määratleb, kuidas lame toorik läbib iga jaama, kuidas maksimeeritakse materjali kasutust ja kus jäätmed tekivad. Stantsi arhitektuur, sealhulgas plaatide suuruse määramine, juhtsüsteemid ja jaamade järjestus, vormistatakse CAD-vormingus. See on koht, kus stantsikontseptsioonist saab ehitatav plaan.
Mehaaniline töötlemine, kokkupanek ja kuumtöötlus
Selle disaini muutmine füüsilisteks tööriistadeks nõuab täpsust igal sammul. CNC-freesimine lõikab stantsiplokid ja stantsiprofiilid peaaegu{1}}võrgukujuliseks. Traadi EDM saab hakkama keeruliste kontuuride ja tihedate sisemiste vahedega, milleni tavaline freesimine ei ulatu. Pinna lihvimine viib kriitiliste pindade tasasuse tolerantsideni, mida mõõdetakse mikronites.
Kui üksikud stantsimisvormi osad on töödeldud, algab kokkupanek. Stantsitootjad paigaldavad stantsid hoidikutesse, joondavad lõikeservi, määravad sulgemiskõrgused ja kontrollivad, et iga komponent liiguks ettenähtud viisil. See sobitusprotsess sõltub suuresti kätest{2}}oskustest, sest isegi mõne tuhandiktolli nihe võib põhjustada enneaegset kulumist või osade defekte.
Kuumtöötlus järgneb kriitiliste kulumiskomponentide kokkupanekule. Karastus- ja karastamisprotsessid tõstavad tööriistaterase kõvaduse nõutavale tasemele, tavaliselt lõikeservade puhul vahemikus 58–62 HRC. Järjekord on oluline: mehaaniline töötlemine toimub enne kõvenemist, sest täielikult karastatud terast on palju keerulisem ja kulukam lõigata. Pärast kuumtöötlemist taastab viimistletud lihvimine täpsed mõõtmed, mis võivad kõvenemistsükli jooksul veidi nihkuda.
Proovimine, silumine ja tootmisväljalase
Kui stants on kokku pandud ja karastatud, liigub see proovipressi. See on koht, kus teooria kohtub reaalsusega. Matriitside valmistaja käitab proovide osi, kontrollib neid lõhenemise, kortsumise, mõõtmete kõrvalekalde ja pinnadefektide suhtes ning otsib seejärel iga probleemi algpõhjuse.Keysighti analüüs virtuaalsete surmaproovide kohtamärgib, et esimeste katsetuste käigus ilmnenud defektid on nii aega{0}, kui ka kulukad kõrvaldada, mistõttu on esialgne simulatsioon muutunud stantsimistööriistade ja stantsimistöökodade standardseks.
Kohandatud metallist stantsimisvormide silumine on harva ühekordse{0}}käiguga protsess. Springback võib vajada kompensatsiooni kohandamist. Jagamine võib nõuda tõmberaadiuste ülevaatamist või täiendavaid vormimisjaamu. Kortsumine võib nõuda tooriku hoidiku rõhu reguleerimist või geomeetria muutmist. Igale parandusele järgneb uus proovikäivitus, kuni osad vastavad järjekindlalt prindinõuetele.
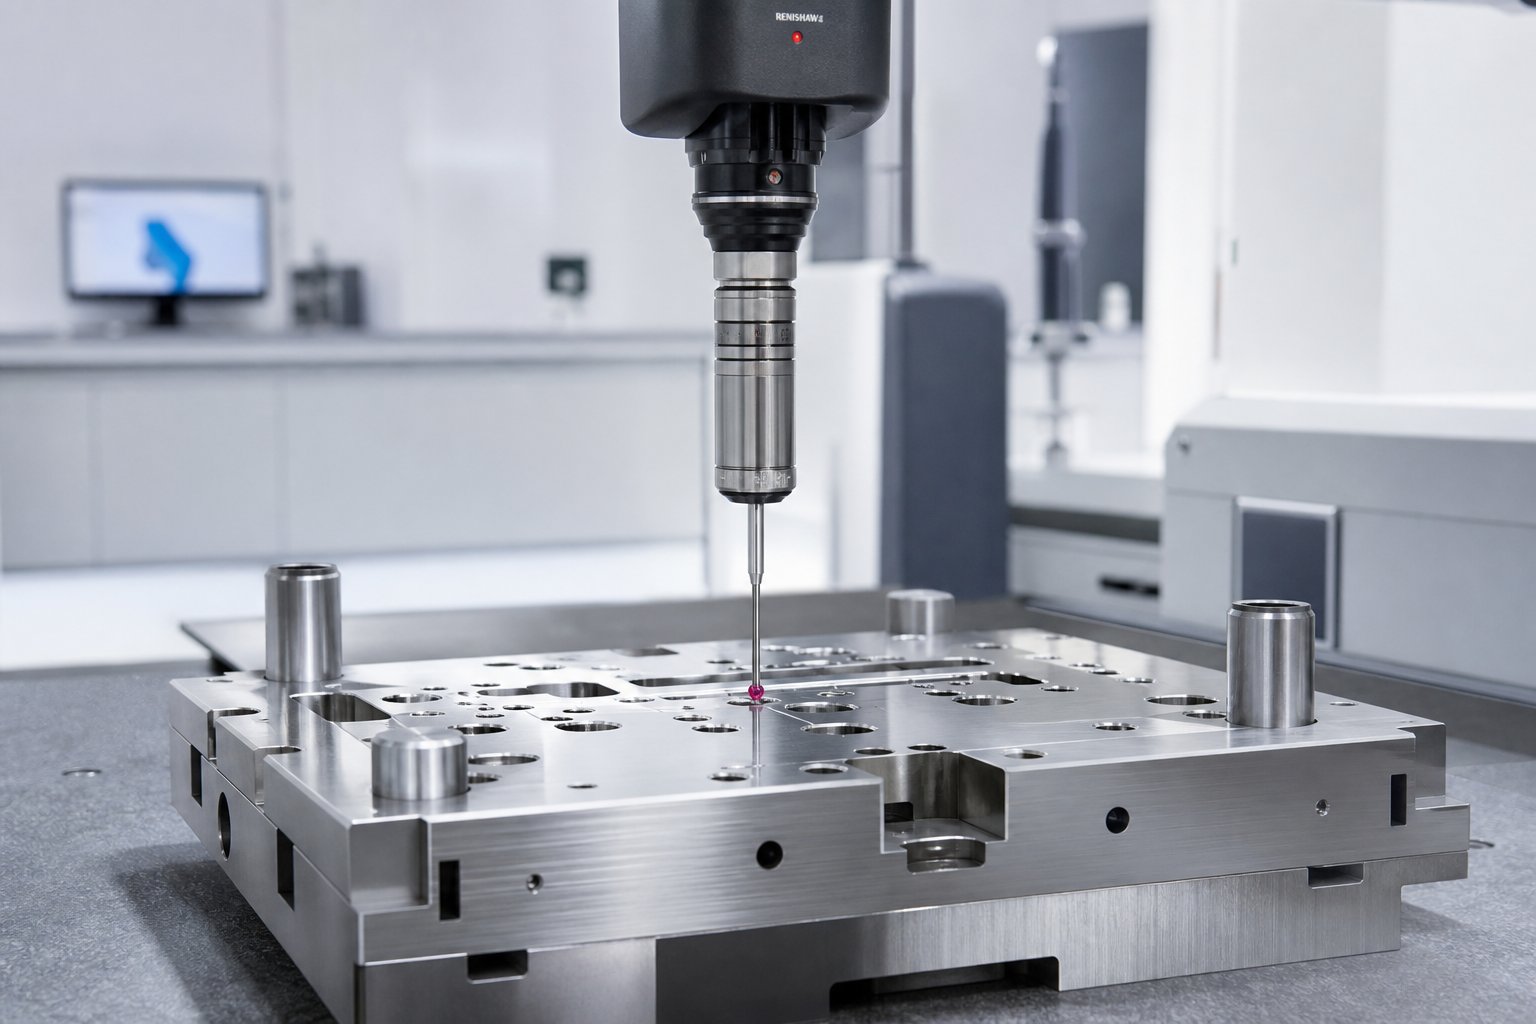
Tootmise väljas{0}}mine toimub siis, kui mõõtmete kontroll, sageli CMM-i kaudu, kinnitab, et osad jäävad statistiliselt olulise valimi tolerantsi piiridesse. Sel hetkel on stantside valmistamise etapp lõppenud ja tööriist liigub tootmispõrandale.
Kogu see jada, alates teostatavusest kuni -väljalogimiseni, on ka koht, kus peidetakse suurimaid kulu- ja ajaskaala muutujaid. Nende muutujate tõuke mõistmine annab ostjatele planeerimisel ja läbirääkimistel palju rohkem mõjuvõimu.
Stantsimaterjalide valik ja tööriistaterase klassid
Teie stantsi sees olev teras määrab, kui kaua see kestab, kui sageli see vajab hooldust ja lõpuks, kui palju iga tembeldatud osa teile tootmistsükli jooksul maksma läheb. Ometi on materjalivalik ostjate ja nende stantsimisvormide valmistaja vahel üks kõige vähem arutatud teemasid. Enamikes tsitaatides loetletakse hinne nagu "D2", selgitamata, miks see hinne valiti või millised alternatiivid võiksid teid paremini teenida. Siin on see, mis selle otsuse ajendab.
Levinud tööriistaterase klassid stantsimisstantside jaoks
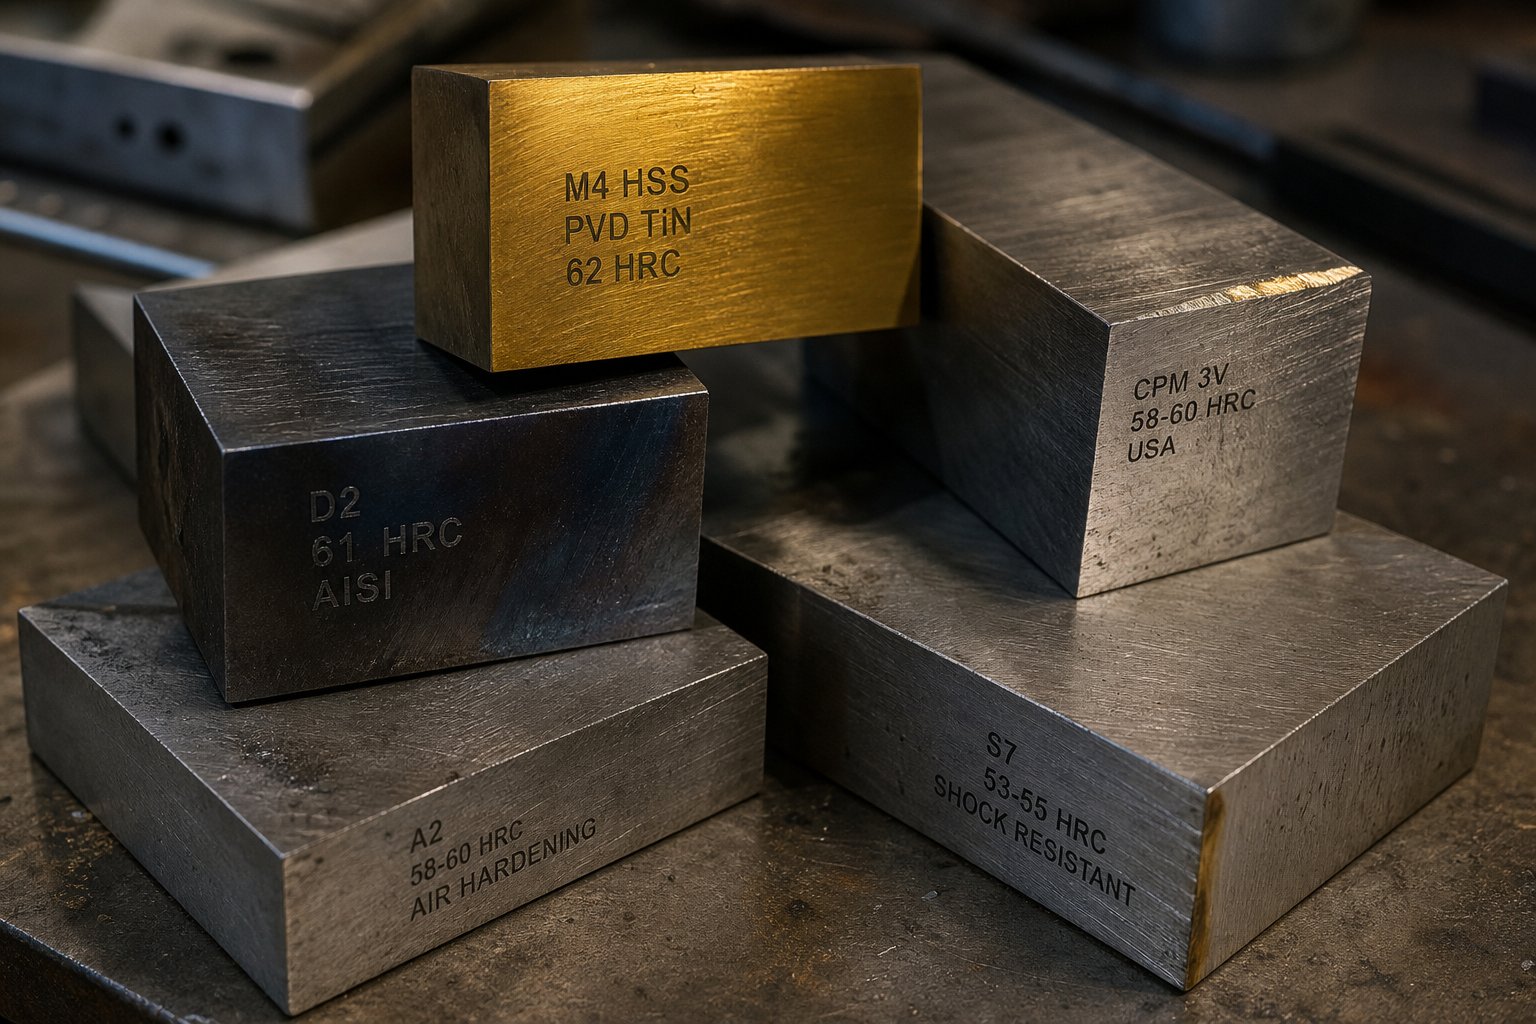
Iga metallist stantsimisvorm tasakaalustab kolme konkureerivat omadust: kõvadus kuju säilitamiseks koormuse all, kulumiskindlus pikaealisuse tagamiseks ja vastupidavus löökide neelamiseks ilma pragudeta. Ükski stantsimisstants ei maksimeeri kõiki kolme, nii et klassi valik hõlmab alati teie konkreetse rakendusega seotud kompromisse.
D2on suure heli{0}}tühjendamise ja augustamise tööhobune. Selle kõrge süsiniku- ja kroomisisaldus (1,40–1,60% C, 11,00–13,00% Cr) tagab erakordse kulumiskindluse temperatuuril 54–61 HRC.Tavaliselt kasutatakse D2stantsimisstantsides, stantsimisstantsides, liisturites ja trimmisstantsides, kus erakordne sitkus ei ole esmane nõue. Pikaajaliste-terasest stantsimisvormide puhul, mis toodavad sadu tuhandeid osi, jääb D2 vaikevalikuks.
A2pakub kuldset keskteed. Veidi vähem kroomi (4,75–5,50%) ja süsinikku (0,95–1,05%) kui D2, saavutab see 57–62 HRC, säilitades samal ajal mõõduka sitkuse. A2 töötab hästi rakenduste vormimisel, mündimisel ja suurtes stantsimisvormides, kus tööriist puutub kokku kulumisega ka paindepingetega. Mõelge sellele kui tasakaalustatud võimalusele lehtmetalli stantsimisvormide jaoks, mis peavad nii materjali lõikama kui ka vormima.
S7asub spektri sitkuse otsas. Selle madalam süsinikusisaldus (0,45-0,55%) ja vähendatud kroom (3,00-3,50%) annavad töö kõvaduseks 48–58 HRC ja suurepärase löögikindluse. S7 sobib suure gabariidiga vormimiseks, külmpainutamiseks ja äkilisele löögikoormusele alluvate metallipresside stantside jaoks. Kui teie stants pigem lõheneb kui kulub, lahendab S7 algpõhjuse.
M2 ja M4Kiir-kiirterased teenindavad operatsioone, kus kõrgendatud temperatuur ja kiirus suruvad tavapärase külm{1}}tööterased üle nende piiride. Need klassid säilitavad kõvaduse ka kõrgematel töötemperatuuridel, mistõttu need sobivad suure-löögi-kiirusega rakendusteks.
Äärmusliku-kulumise korral, eriti progresseeruvate stantside puhul, mis töötavad abrasiivsete roostevabast või ülitugevast materjalist{1}}karbiidist sisetükidanda pikaealisuses samm{0}}muutus. Karbiidist stantsimisstantsid või karbiidist{2}}sisestatavad jaamad võivad tavaliste tööriistaterastega võrreldes pikendada kasutusiga 500-1000%, kuigi nende haprus on piiratud vähese mõjuga toimingutega, nagu peentühkimine ja pinnapealne tõmbamine. Alumiiniumist stantsimisstantsid seevastu eelistavad sageli pinnaviimistlust ja vastupidavust töötlemata kõvadusele, kuna pehmemad tooriku materjalid kipuvad tööriistapindadele kinni jääma, mitte kuluma.
| Hinne | Kõvadus (HRC) | Esmane kasutusjuht | Suhteline kulu | Eeldatav surema elu |
|---|---|---|---|---|
| D2 | 54 - 61 | Suure-mahuga tühjendamine ja augustamine | Madal kuni keskmine | Pikim tavaliste teraste seas |
| A2 | 57 - 62 | Vormimine, moodustamine ja tasakaalustatud rakendused | Madal kuni keskmine | Mõõdukas kuni pikk |
| S7 | 48 - 58 | Rasked-gabariidi vormimis- ja põrutus{1}}koormusvormid | Keskmine | Mõõdukas (kulumine-piiratud) |
| M2/M4 | 60 - 65 | Kiired-ja kõrgel{1}}temperatuuri toimingud | Keskmine kuni kõrge | Sobivates rakendustes pikk |
| Karbiid | 70+ | Äärmiselt-kuluvad lisad abrasiivsetele materjalidele | Kõrge | Oluliselt pikem kui tööriistaterastel |
Õige klass sõltub kolmest koos töötavast tegurist: teie tootmismaht, tembeldatav tooriku materjal ja valmis detaili tolerantsinõuded. Stantsitegija, kes valib materjali ilma kõigi kolme kohta üksikasjalikke küsimusi esitamata, on pigem oletuslik kui projekteerimine.
Pinnatöötlused ja katted
Isegi parim stantsitud teras saab pinna täiustamisest kasu. Katted ja töötlused lisavad kõvema ja madalama hõõrdekihi, mis vähendab määrdumist, aeglustab kulumise progresseerumist ja pikendab hooldusseiskamiste vahelisi intervalle.
Levinud katmisvõimalused hõlmavad järgmist:
- TiN (titaannitriid)- üldotstarbeline-PVD-kate, mis suurendab pinna kõvadust ja vähendab hõõrdumist
- TiCN (titaankarbonitriid)- kõvem kui TiN, parema kulumiskindlusega lõike- ja torkejaamade jaoks
- TD (Toyota difusioon/termo{0}}reaktiivne sadestamine)- CVD-perekondlik protsess, mis loob ülikõva vanaadiumkarbiidikihi, mis on tõhus kõrgtugeva terase vormimisel{2}}tõrjumise vastu
- TiAlN (titaanalumiiniumnitriid)- toimib hästi kõrgetel temperatuuridel, mis tekivad suure-kiire tembeldamise ajal
Uuringud alatesAHSS-i rakendusjuhiseddemonstreerib katete praktilist erinevust: kroomitud -kaetud D2 tööriist ebaõnnestus pärast 50 000 detaili, samas kui sama tööriistateras koos ioonnitriidiga ja PVD kroomnitriidkattega tootis üle 1,2 miljoni detaili. See ei ole marginaalne paranemine. See on põhimõtteliselt erinev kulu-per-osa võrrand.
Nitridimine, nii gaasi- kui ka plasma (ioon) variandid, loob kõvastunud pinnakihi, hajutades lämmastiku terasesse. Ioonnitridimine töötab madalamal temperatuuril kui gaasnitreerimine, mis vähendab kulumiskindla pinna loomisel moonutuste ohtu. Kunagine standardmeetod oli kroomimine, on mikropragunemise tendentside ja keskkonnaprobleemide tõttu soosingust välja langenud. Uuringud näitavad, et see ei ole parim valik kõrgtugevate -teraste töötlemiseks.
Üks praktiline märkus: katted tuleks peale kanda pärast esialgset proovimist ja silumise lõpetamist. Stantsi geomeetria reguleerimine pärast katmist tähendab, et eemaldate just selle kihi, mille eest just maksite. Kogenud stantsimistöökojad viivad esmalt kõik parandused lõpule ja seejärel teostavad lõpliku pinnatöötluse enne tootmise vabastamist.
Materjali- ja kattevalikud langevad otse projekti maksumusse ja ajakavasse. Pulbermetallurgilisest terasest valmistatud PVD-kattega stants maksab juba ette rohkem kui tavaline D2 stants, kuid see investeering muudab hoolduse matemaatikat mitmeaastase tootmistsükli jooksul täielikult.
Kaasaegsed tehnoloogiad, mis kujundavad kaubandust ümber
Terase klassi ja pinnakatte valik on insenertehnilised otsused, mille juured on aastakümnetepikkustes metallurgiaalastes teadmistes. Kuid viis, kuidas stantsimisvormide valmistaja neid teadmisi rakendab, alates esialgsest disaini valideerimisest kuni töökojas teostamiseni, on dramaatiliselt muutunud. Digitaalsed tööriistad ja täiustatud töötlemisplatvormid suruvad ajakavasid kokku, välistavad oletusi ja suurendavad võimalust, mida võimekas matriitsitöökoda suudab pakkuda.
CAE simulatsioon ja digitaalne prototüüpimine
Viimase kümnendi suurim hüpe stantsitööriistade disainis ei ole uus masin. See on võime tembeldada detaili praktiliselt enne terase lõikamist. FEA-põhine vormimissimulatsioon võimaldab inseneridel digitaalselt kopeerida kogu lehtmetalli vormimisprotsessi: sügavtõmbamine, venitusvormimine, ääristamine ja kärpimine. Tarkvara kaardistab pingejaotuse, ennustab paksuse varieerumist, märgistab kortsumistsoonid ja arvutab tagasitõmbumise deformatsiooni – seda kõike tundide, mitte nädalate jooksul proovipressil.
Mida see praktiliselt tähendab? Vastavalttööstuse andmed CAE simulatsioonispetsialistidelt, vähendavad tootjad, kes integreerivad simulatsiooni oma tööriistade kujundamise teenuste töövoogu, tavaliselt proovi iteratsiooni 30-50%. See tähendab otseselt lühemaid teostusaegu ja väiksemaid muutmiskulusid. Vormimispiirdiagrammi analüüs tuvastab enne töötlemise algust pragude -riskitsoonid ja survest tingitud kortsud, võimaldades inseneridel kohandada tooriku kuju, sideaine rõhku ja joonistada rantide geomeetriat, kuni muudatusi saab veel teha.
Ainuüksi Springback hüvitis õigustab paljude projektide simulatsiooniinvesteeringuid. Selle asemel, et avastada, et vormitud paneel hüppab pärast stantsi kõvenemist tolerantsist välja, kompenseerivad insenerid tööriista pinna geomeetria digitaalselt. Tulemuseks on stants, mis toodab esimesest tootmistsüklist õigete mõõtmetega osi.
Kiire{0}}mehaaniline töötlemine ja automatiseerimine
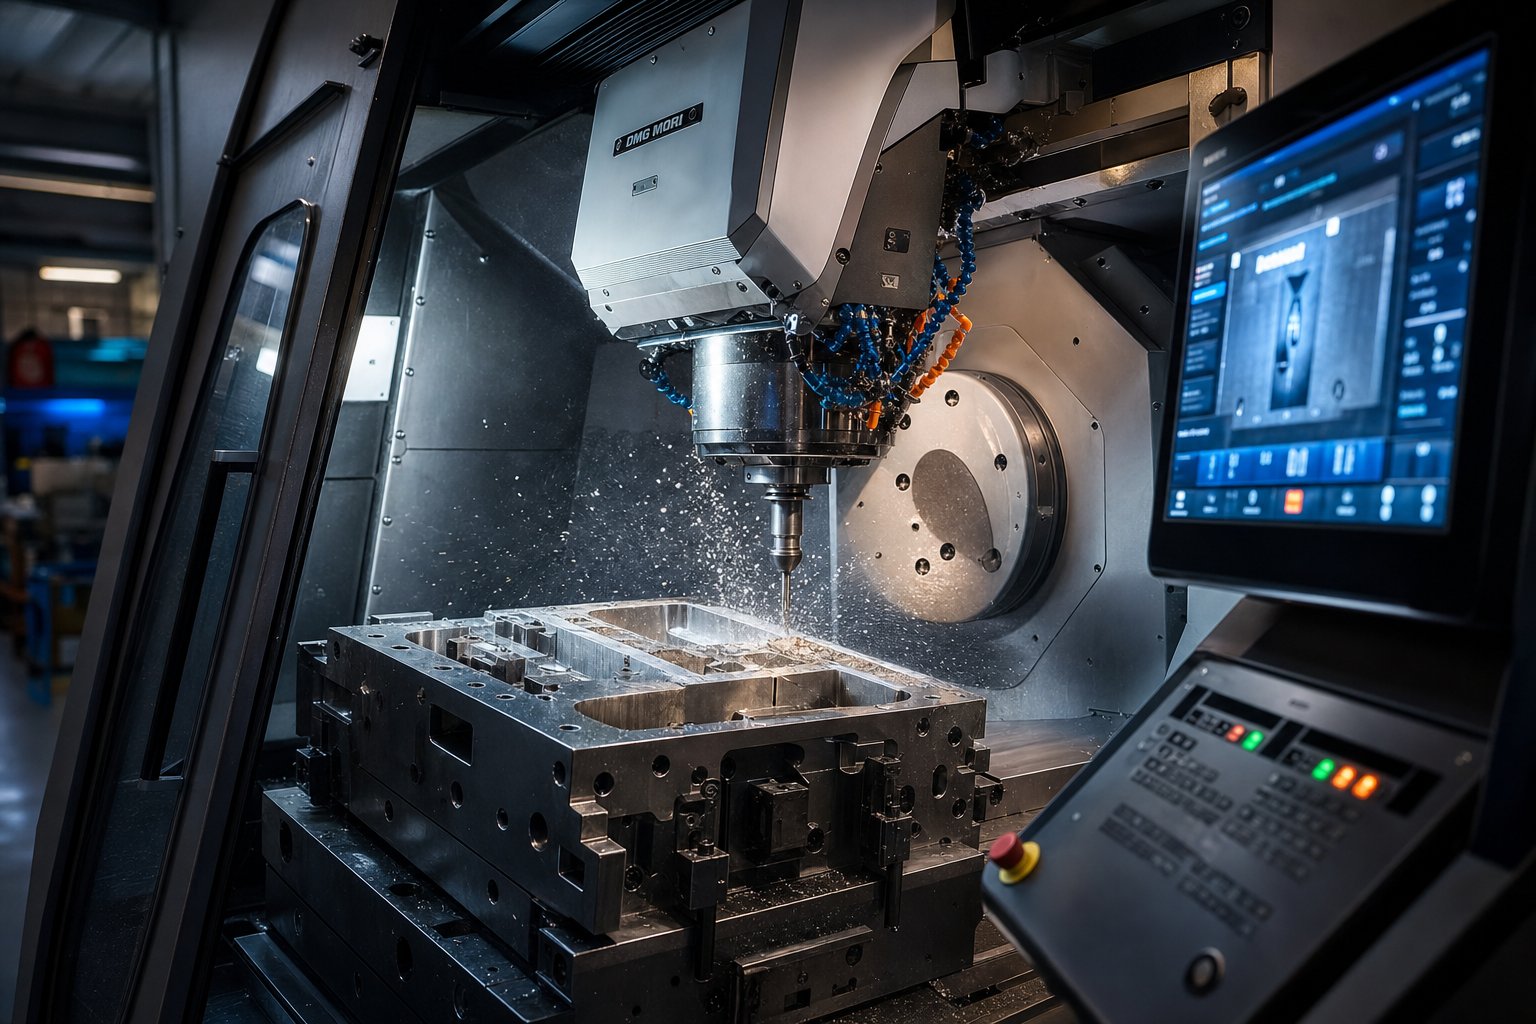
Töökojas on 5-teljeline kiirtöötlus muutnud stantsplokkide lõikamise võimalikkuse. Traditsiooniline 3-teljeline CNC nõudis mitut seadistust ja ulatuslikku käsitsi viimistlemist. Kaasaegsed 5-teljelised süsteemid töötlevad keerulisi stantsipindu ühe kinnitusega, säilitades optimaalsed tööriistanurgad kogu lõike jooksul. See annab suurepärase pinnaviimistluse otse masinast, vähendades või kaotades käsitsi poleerimise aega.
Automatiseerimistööriistade ja stantside töökodades kasutatakse nüüd automatiseeritud traat-EDM-elemente, mis töötavad öö läbi järelevalveta ning laadivad ja indekseerivad toorikuid ilma operaatori sekkumiseta. Robotpoleerimissüsteemid tagavad ühtlase pinnaviimistluse suurtel stantsipindadel, kus käsitsi poleerimine tooks kaasa varieeruvuse. Tööriistade dünaamika erineb siin stantsimise tootmispõranda automatiseerimisest. Stantsipoes on automatiseerimise eesmärk täpsus ja korratavus ühekordsel-tööriistadel. Tootmises sihib see läbilaskevõimet identsetel osadel.
5-teljelise HSM-i ja automatiseeritud sekundaarsete protsesside koosmõju on mõõdetav: kunagi 12–16-nädalast töötlemisaega nõudnud metallistantsimise tööriistad võivad sageli tarnida 8–10 nädalaga, ilma et täpsust ohverdataks.
Digitaalsed kaksikud ja{0}}andmepõhine hooldus
Tembeldamise tööriistade arenev piir hõlmab andurite manustamist otse stantsi endasse. Need instrumenteeritud tööriistad jälgivad reaalajas käiguarvu, tonnaaži tsükli kohta, temperatuurikõikumisi ja mõõtmete triivi. Ajuhtumiuuring autotööstuse tembeldamisettevõttest12 kiiret{1}}pressi töötades leiti, et 68% ettenägematutest seisakutest oleks saanud ära hoida 4–48-tunnise ettehoiatusega, kasutades pressiandurites ja osade kontrollisüsteemides juba olemasolevaid andmeid.
Digitaalsed kaksikplatvormid korreleerivad neid signaale presside ja stantside komplektide vahel, ennustades kulumise progresseerumist ja planeerides hoolduse enne defektide ilmnemist. Progresseeruvad stantside kulumismustrid muutuvad osade kvaliteedinäitajates nähtavaks kolm päeva enne tööriista katastroofilist riket. Neid süsteeme juurutavad rajatised teatavad, et kuue kuu jooksul pärast kasutuselevõttu ulatub ennustustäpsus 85–92%.
Ostjate jaoks tähendab see, et sisseehitatud-stantsimisfunktsiooniga matriit maksab algusest peale, kuid tagab väiksema kasutusea maksumuse, kuna on vähem ootamatuid seisakuid ja pikem kasutusiga.
Tehnoloogiad, mis kujundavad ümber stantsimisvormide tootjate kaubandust tänapäeval:
- 3D-vormimise simulatsioon koos vormimispiirdiagrammi analüüsiga
- Topoloogia{0}}optimeeritud stantside struktuurid kaalu ja jäikuse jaoks
- Kiire-5-teljeline CNC-töötlus
- Automaatsed traat-EDM-elemendid järelevalveta
- In-surveandur jõu, temperatuuri ja löögi jälgimiseks
- Digitaalsed kaksikplatvormid ennustavaks hoolduseks ja eluea jälgimiseks
Need võimalused ei ole tööstusharus ühtlaselt jaotunud. Mõned kauplused tegutsevad tipptasemel, samas kui teised toetuvad aastakümnete jooksul muutumatutele meetoditele. See tühimik loob tõelisi erinevusi selles, kui palju matriitsi projekt maksab, kui kaua see aega võtab ja kuidas valmis tööriist töötab, kui see teie pressimispõrandale jõuab.
Dieetprojektide kulutegurid ja teostusajad
Tehnoloogiline lõhe stantsipoodide vahel kujundab otseselt kahte muutujat, millest ostjad kõige enam hoolivad: mis tööriist maksab ja millal see kohale jõuab. Siiski on stantsimisvormi valmistajaga töötamise kõige läbipaistmatumad aspektid kulud ja teostusaeg. Hinnapakkumised on kaupluste lõikes väga erinevad, ajaskaala venib ilma selge selgituseta ja iga numbri taga olevaid tegureid jagatakse kliendiga harva. See läbipaistvuse puudumine ei tähenda, et matemaatika on tundmatu. See tähendab, et raamistik pole kunagi piisavalt selgelt välja töötatud, et ostjad saaksid esitada õigeid küsimusi.
Mis põhjustab stantsimisvormide kulusid
Iga kohandatud metallist stantsimisstantsi pakkumine koosneb otsustest, millest osa on teie, osa stantsi valmistaja ja osa füüsika dikteeritud. Kui mõistate, millised muutujad on kõige kaalukamad, saate enne esimese ostutellimuse väljastamist kulusid optimeerida.
Suurim kulutegur on stantside keerukus, täpsemalt jaamade arv ja igas jaamades tehtavad toimingud. Tööstusharu kuluhinnangu andmed näitavad, et iga täiendav jaam progressiivses vormis suurendab kogukulusid ligikaudu 8-12% võrra, kuna lisandub projekteerimisaeg, töötlemistunnid ja montaažitöö. Viie-jaama tühjendus- ja augustusvorm on põhimõtteliselt teistsugune investeering kui kaheteistkümne{5}}jaamaga progressiivne tööriist koos vormimise, nukktoimingute ja sisemise koputusega.
Osa suurus on oluline, kuna see määrab stantsikomplekti füüsilise ulatuse, mis hõlmab materjali maksumust, töötlemisaega ja proovimiseks vajaliku pressi tonnaažiklassi. 200-tonnise pressi sisse mahutav stants kasutab vähem tööriistaterast ja töötab laiemalt kättesaadavatel seadmetel kui see, mis nõuab 600-tonnist masinat.
Siin on peamised kulutegurid, mis on loetletud kahanevas järjekorras vastavalt kohandatud metalli stantsimistööriista hinnapakkumisele.
- Die keerukus- jaamade arv, nukkide toimingud, sisse-surumine, tõstemehhanismid ja erifunktsioonid
- Detailide geomeetria ja tolerantsid- rangemad tolerantsid suunavad töötlemise standardsest CNC-st täppis-EDM-i ja rakislihvimiseni, mille tunnitasud on oluliselt kõrgemad
- Tööriistaterase klass ja karastus- esmaklassilised, nagu M4 või karbiidist{2}}sisestatud jaamad maksavad standardse D2 kordades ja kuumtöötlus lisab nii kulusid kui ka ajakava koostamist
- Osa suurus ja matriitsi ümbrik- suuremad stantsid nõuavad rohkem toorainet, pikemaid töötlemistsükleid ja raskemaid käsitsemisseadmeid
- Aastane tootmismaht- suure mahuga-programmid õigustavad esmaklassilise konstruktsiooniga A-klassi tööriistu, samas kui väiksemate mahtude puhul saab kasutada kergemaid-koormusi
- Pinnatöötlused ja katted- PVD-katted, TD-töötlus või nitridimine suurendavad eelhinda, kuid vähendavad -osa maksumust tänu pikema stantsi elueale
- Disain ja simulatsiooni ulatus- täielik CAE vormimise analüüs ja DFM-i ülevaated lisavad projekteerimistunde, kuid vähendavad sageli projekti kogumaksumust, leides probleemid enne töötlemise algust
Tööriistaklass mõjutab võrrandit veelgi. A-klassi matriitsid, mis on mõeldud sageli üle miljoni käigu pikkusteks tootmistsükliteks, kasutavad karastatud esmaklassilist terast ja on ehitatud nii, et hooldus oleks lihtne. Esialgne investeering on suurem, kuid tüki amortisatsioon-kahaneb järsult mahu juures. Klass C ehk "pehmed" tööriistad sobivad prototüüpidele ja lühikesteks tööperioodideks alla 10 000 osa, mis tagab vastupidavuse kiiruse ja madalamate eelkuludega. Tööriistaklassi vastavusse viimine tegelike mahunõuetega on üks tõhusamaid viise kohandatud metallstantsi investeeringu suuruse õigeks muutmiseks-.
Matriitsi investeering ja osa ühiku maksumus on tootmise eluea jooksul pöördvõrdeliselt seotud. Kvaliteetsem-vorm vähendab tüki maksumust-, minimeerib planeerimata seisakuid ja alandab kogu omamise kulu -, muutes esialgse numbri palju vähem tähendusrikkaks kui eluea arv.
Üks sageli tähelepanuta jäetud muutuja on see, kui palju teie enda disain maksab. Tolerantsid, mis on rangemad kui funktsionaalsed nõuded nõuavad, mittevajalikud funktsioonid, mis lisavad vormimisjaamu, või materjalivalikud, mis kiirendavad stantside kulumist, suurendavad hinnapakkumist. Enne osa geomeetria lõplikku vormistamist oma stantsitootja kaasamine aruteludesse Design for Manufacturability (Design for Manufacturability) võib tööriista kulusid vähendada ilma detailide jõudlust kahjustamata. Kohandatud täppisstantsimise projektid saavad sellest koostööst tohutult kasu, sest geomeetria kohandused, mis CAD-ekraanil tunduvad väikesed, võivad kõrvaldada terved stantsimisjaamad.
Tüüpilised teostusaja tegurid
Ajagraafikud valmistavad ostjatele rohkem pettumust kui maksavad, osaliselt seetõttu, et muutujad on vähem intuitiivsed. Kohandatud metallist templivorm ei liigu lihtsalt läbi lineaarse järjekorra. Mitmed paralleelsed ja järjestikused protsessid konkureerivad ressursside pärast ning kitsaskohad nihkuvad sõltuvalt kaupluse võimsusest, materjalide saadavusest ja vajalike projekteerimise iteratsioonide arvust.
Kõige levinumad teostusaja tegurid on järgmised:
- Disaini läbivaatamise tsüklid- iga kujunduse muudatuste ring lähtestab inseneritöö tunnid ja võib nõuda värskendatud simulatsioonikäitamist; kolm läbivaatamistsüklit võivad lisada nädalaid projektile, mis muidu sujuks sujuvalt
- Materjali hankimine- standardsed tööriistaterased, nagu D2 ja A2, on tavaliselt saadaval mõne päeva jooksul, kuid eriklassid, suured stantsiplokid või imporditud sulamid võivad ajakavale nädalaid lisada
- Töötlemise keerukus- Keeruliste 3D-pindade, kitsa sisevahe ja mitme nukkmehhanismiga stants nõuab CNC- ja EDM-masinatel lihtsalt rohkem tunde kui tasane tühjendustööriist
- Kuumtöötlemise ajakava- kaubanduslikud kuumtöötlemisrajatised töötavad oma ajakava järgi ja suured või keerulised matriitsiosad võivad vajada mitut töötlemistsüklit
- Proovi iteratsioonid- esimene-artikli tembeldamine annab harva täiuslikud osad kohe; iga parandus-ja-korduskatsetustsükkel lisab aega ning keerulised vormimistoimingud võivad vajada mitut silumisringi
- Ülevaatus ja dokumentatsioon- programmi, mis nõuavad PPAP-dokumentatsiooni, CMM-i aruandeid või klientide tunnistajate katseid, loovad väljalaskeprotsessi täiendavaid samme
Siin on intuitiivne tõde, mida kogenud tööriistainsenerid mõistavad: projekteerimisetapi kiirustamine pikendab peaaegu alati üldist teostusaega. Kui inseneri otseteed jätavad ribade paigutuses või jaamade järjestuses ebaselgusi, ilmnevad need lüngad töötlemise ajal ümbertöötlemisel, kokkupanekul sobivusprobleemidena või proovimise ajal osade defektidena. Kõik need allavoolu parandused maksavad rohkem aega kui säästetud projekteerimistunnid. Hästi projekteeritud matriitidest valmistatud eritellimusel valmistatud metallist stantsitud-stantsid jõuavad tootmisse kiiremini kui need, mis on valmistatud kiirustades, isegi kui esialgne projekteerimisetapp kestab kauem.
Poe maht on teine muutuja, mida ostjad harva näevad. Kümne nädala pärast noteeritud kohandatud metallist templiprojekt eeldab igas etapis olemasolevat masinaaega ja kvalifitseeritud tööjõudu. Kui tsehh töötab täisvõimsusel, võivad töötlemise, elektrooditöötluse ja kokkupanemise vahelised ajastamislüngad kalendrit venitada ilma tootlikke tunde lisamata. Kui küsite pakkumise etapis praeguse mahajäämuse ja ajakava metoodika kohta, saate parema ülevaate sellest, kas märgitud ajaskaala on realistlik.
Kõige produktiivsemad vestlused oma stantsimisvormide valmistajaga toimuvad siis, kui saabute nende kulu- ja ajaskaala draiveritega selgelt aru. Te ei pea teadma täpseid dollarite või nädalate arve ette. Peate teadma, milliseid hoobasid kontrollite teie, milliseid pood ja kus mõlema poole koostöö surub ajakava kokku ja vähendab koguinvesteeringut. See sihtasutus muudab ka palju lihtsamaks võimekate partnerite eristamise kauplustest, kes lihtsalt ütlevad teile, mida soovite kuulda.
Kuidas hinnata stantsimisvormi valmistajat
Teadmine, mis põhjustab kulusid ja teostusaega, on kasulik ainult siis, kui suudate eristada stantsimisvormide tootjaid, kes täidavad oma lubadusi, ja neil, kes seda ei täida. Hindamisprotsess on oluline, sest valesti läinud stantsiprojekt ei raiska ainult tööriistade kulutamist. See lükkab teie toote turuletoomist edasi, pingutab teie tootmisgraafikut ja sunnib kulukaid voo{2}}vaheparandusi. Olenemata sellest, kas kontrollite kohalikku kauplust või vaatate üle välismaiste metallist stantsimisvormide tootjate ettepanekuid, on signaalid, mis eraldavad usaldusväärseid partnereid riskantsetest partneritest, märkimisväärselt järjekindlad.
Ohust märku andvad hoiatusmärgid
Tsiteerimise etapis ilmuvad mõned punased lipud. Teised muutuvad nähtavaks alles siis, kui esitate õiged järel{1}}küsimused. Kui stantsimisvormide tootjal on mitu neist omadustest, käsitlege neid pigem kumulatiivsete riskinäitajatena kui üksikute veidrustena.
- Sisekujunduse{0}}võimalus puudub- pood, mis tellib stantstehnikat, kaotab kontrolli projekti kõige kriitilisema etapi üle ning tekitab projekteerija ja ehitaja vahel suhtluslünki
- Suutmatus näidata prooviandmeid- kui nad ei saa koostada eelmiste projektide näidisosi, mõõtmete aruandeid või pressi tonnaažikirjeid, puudub nende protsessis dokumenteerimisdistsipliin
- Puuduvad CMM-i kontrolliseadmed- ilma koordinaatide mõõtmise võimaluseta põhineb mõõtmete kinnitamine pinnaplaatidel ja käsimõõturitel, millest ei piisa rangeks-tolerantsi tööks
- Materjali sertifikaadid puuduvad- mainekas stantsipoed pakuvad tööriistaterase freesimise sertifikaate ja suudavad jälgida iga ploki allikat; selle tava puudumine viitab nurgas-kärbimise kultuurile
- Soovimatus arutada stantside hooldamist- matriitsitootja, kes väldib pideva toe, varuosade või hooldusdokumentatsiooni teemat, ehitab tõenäoliselt tööriistu, mille taga nad seista ei kavatse
- Tsiteerimine ilma detaili geomeetriat üle vaatamata- iga pood, kes soovib anda teile kindla numbri suulise kirjelduse või 2D visandi põhjal, on hinnanguline, mitte inseneritöö
Pöörake tähelepanu sellele, kui kiiresti pood ütleb jah. Parimad metallist stantsimisvormide tootjad lükkavad tagasi geomeetria, mis põhjustab tootmisprobleeme. Poed, mis võtavad kõike ilma küsimusteta vastu, avastavad probleeme hiljem, teie ajaskaalal ja eelarves.
Võimeka partneri näitajad
Rohelised lipud osutavad stantsimisvormi tehase poole, mis käsitleb teie projekti pigem inseneri väljakutsena kui tehinguna. Need näitajad on tugevas korrelatsioonis õigeaegse-tarneaja, esimese-proovi õnnestumise ja pikaajalise-toimivusega.
- Täielik majasisene CAE simulatsioon- vormimise analüüs, tagasilöögi ennustamine ja hõrenemisuuringud, mis on tehtud enne töötluse algust, vähendades märkimisväärselt katsete iteratsioone
- Dokumenteeritud katsemetoodika- selged protseduurid proovide käitamiseks, defektide klassifitseerimiseks, algpõhjuste analüüsiks ja parandusmeetmete jälgimiseks
- Läbipaistev verstaposti aruandlus- regulaarsed projektivärskendused koos fotode, töötlemise edenemise ja ajakava prognoosidega, mitte vaikusega tellimuse ja tarne vahel
- Vertikaalselt integreeritud töötlemine- CNC freesimine, traadi EDM, pinna lihvimine ja kuumtöötlemine hallatakse ühe katuse all, kõrvaldades alltöövõtjate vahelised üleandmised{1}}
- Protsessi omandiõigus lõpp-lõpuni-- pood võtab vastutuse alates esialgsest teostatavuse ülevaatusest kuni lõpliku ülevaatuse ja tootmise vabastamiseni
- Valmisolek toetada surevat tootmiselu jooksul- sh hoolduse planeerimine, varuosade pakkumine ja tehnilised muudatused osade mahu muutumisel
Neid omadusi demonstreeriv metallist stantsimisvormide tootja tegutseb arenduspartnerina, mitte ainult ostutellimust täitva müüjana. NäiteksYICHENI stantsimisvormtoiming illustreerib seda täielikku -teenusmudelit praktikas: nende töövoog hõlmab teostatavuse hindamist ja CAE simulatsiooni täppistöötluse, proovikäitamise ja mõõtmete kontrollimise kaudu, mida kõike hallatakse sisemiselt. Selline vertikaalne integratsioon annab ostjatele üheainsa vastutuse ja välistab killustatud tarneahelatega kaasneva koordineerimisriski.
Kui võrrelda mitmete stantsimisvormide tootjate ettepanekuid, kaaluge neid kvalitatiivseid näitajaid sama suurelt kui hinda. Madalam hinnapakkumine poest, kus puuduvad pooled ülaltoodud rohelistest lipukestest, maksab tavaliselt kokku rohkem, kui võtate arvesse pikendatud ajakava, täiendavaid proovivoorusid ja{1}}tarnejärgseid parandusi. Hindamine, mille enne projekti sõlmimist läbi viite, kujundab otseselt kogemusi, mida saate kogu projekti jooksul saada, ja määrab lõpuks, kas teie tembeldatud osad jõuavad tootmisse ajakava ja spetsifikatsioonide piires.
Liikumine uurimistöölt RFQ{0}}valmis partnerlusele
Potentsiaalsete partnerite hindamine on üks asi. Sellesse esimesse ettevalmistatud vestlusesse sisenemine kiirendab teie projekti tegelikult. Erinevus produktiivse esmase kaasamise ja nädalatepikkuse edasi--ja-edasi-tagasi selgituste vahel tuleneb tavaliselt sellest, kui täielik on teie taotluse pakett selle saatmisel. Hästi-ettevalmistatud pakkumine annab teie stantsimisvormide tarnijale vajaliku teabe, et vastata tõelise inseneriettepanekuga, mitte aga ennustusega.
RFQ paketi ettevalmistamine
Enne mis tahes stantsikujundusteenuste pakkujaga ühenduse võtmist koguge kokku dokumentatsioon, mis võimaldab täpset teostatavushinnangut ja hinnapakkumist. Kui ükski neist esemetest puudub, sunnib kauplust tegema oletusi ja eeldused suurendavad riski katmiseks hinda.
- 3D CAD-mudel STEP- või IGES-vormingus, mis esindab praegust disaini versiooni
- 2D-joonis koos GD&T viiktekstide, kriitiliste mõõtmete ja lähtepunktide viidetega selgelt tuvastatud
- Tembitud osa materjali spetsifikatsioon, sealhulgas klass, temper ja lehe paksus
- Aastane mahuprognoos ja tööriista eeldatav kasutusiga
- Tolerantsi klassifikatsioonid, mis eristavad kriitilisi tunnuseid standardmõõtmetest
- Pinnaviimistluse nõuded ja kõik kosmeetilised standardid
- Sihitud ajaskaala, sealhulgas kõik rasked käivitamiskuupäevad, mis ajakava juhivad
- Eelarvevahemik, kui see on saadaval, et aidata poel soovitada sobivat tööriistaklassi
See kontroll-loend kehtib olenemata sellest, kas hankite kohandatud stantsimisstantse uue toote turuletoomiseks või olemasoleva programmi vananevate tööriistade ja stantside väljavahetamiseks. Mida terviklikum on teie pakett, seda võrreldavamad ja täpsemad on teile saadavad hinnapakkumised. Selgelt määratletud spetsifikatsioonidega struktureeritud pakkumised kõrvaldavad ulatuse mitmetähenduslikkuse ja vähendavad hinnapakkumiste erinevust, mis muudab õunte -to{3}}õunte võrdlemise võimatuks.
Täppisstantsimise projektide parimad tulemused tulenevad stantsitootja kaasamisest tootearenduse alguses, mitte pärast kujunduse külmutamist. Varajane koostöö avab DFM-i tagasiside, mis lihtsustab geomeetriat, vähendab jaamu ja vähendab nii kulusid kui ka teostusaega.
Kujutage ette, et viimistlete metallist stantsimisvormi kujundust ainult selleks, et tsiteerimise ajal teada saada, et väike raadiuse muutus võib kaotada terve vormimisjaama. See vestlus on kontseptsiooni väljatöötamise ajal tasuta. Pärast disaini külmutamist muutub see tehniliseks muudatuseks, mis lähtestab teie ajaskaala.
Mida oodata pärast esimest kontakti
Kui teie pakkumiste pakett jõuab kvalifitseeritud kauplusesse, avaneb etteaimatav kaasamise jada. Edasise teadmine aitab planeerida sisemisi ressursse ja seada sidusrühmadega realistlikud ootused.
Tüüpiline järjestus näeb välja selline:
- Esialgne teostatavusülevaade- stantsitootja hindab teie detaili geomeetriat, materjali ja mahtu, et kinnitada projekti elujõulisust ja tuvastada võimalikud vormimisprobleemid
- Esialgne tsitaat koos eeldustega- esialgsel ülevaatamisel põhinev suunahinnang, märkides ära kõik lahtised küsimused või selgitamist vajavad kujundusvaldkonnad
- Disain-tootmisvõime kohta tagasiside saamiseks-- konkreetsed soovitused geomeetria reguleerimiseks, mis vähendab tööriistade keerukust, parandab vormitavust või pikendab stantsi eluiga
- Ametlik ettepanek koos ajakavaga- üksikasjalik pakkumine stantside ehitamise, proovimise ja tarnimise verstapostide kohta pärast kõigi tehniliste küsimuste lahendamist
- Projekti algus-- kinnitus riba paigutuse suuna, terase hankimise ja esimese disaini ülevaatuse värava kohta
See areng kestab tavaliselt kaks kuni neli nädalat alates esimesest kontaktist kuni avamiseni{0}}, olenevalt osa keerukusest ja sellest, kui kiiresti mõlemad pooled lahendavad üksused. Selge dokumentatsiooniga kohandatud templiprojekt läbib selle faasi kiiremini, sest puuduva teabe otsimisele kulub vähem aega.
Lugejatele, kes on valmis liikuma uurimistööst tegudesse,YICHENI stantsimisvormmeeskond järgib täpselt seda kaasamismudelit: teostatavuse hindamine, CAE simulatsioon, mehaaniline töötlemine, proovikäitamised ja kontroll, mille iga etapp on piiratud selgete tulemustega. Nende töövoog annab hankimisjuhtidele ja tööriistainseneridele konkreetse tee esialgsest päringust kuni tootmis{1}}kinnitatud tööriistadeni, mis on nähtav igal verstapostil.
Olenemata sellest, millise stantsimisvormi tarnija lõpuks valite, jäävad põhimõtted samaks. Saabuge koos täielike dokumentidega. Kaasake DFM-i sisendist kasu saamiseks piisavalt vara. Hinnake partnereid protsessi ranguse, mitte ainult hinna järgi. Ja käsitlege tööriistainvesteeringut sellena, mis see on: alus, mis määrab teie osa maksumuse, kvaliteedi järjepidevuse ja tootmise tööaja aastateks.
Korduma kippuvad küsimused stantsimismasinate valmistajate kohta
1. Mida teeb stantsimisvormide valmistaja?
Stantsimisstantside valmistaja tõlgendab tehnilisi jooniseid, kujundab stantsi geomeetriat, programmeerib CNC-masinaid, monteerib karastatud terasest komponente ja kinnitab valmis tööriistu proovipressimise teel. See roll ühendab endas CAD/CAM-i oskused, metallurgiaalased teadmised, elektromagnetilise töötluse ja lihvimisoskused ning probleemide{1}}lahendamise instinkti, et toota stantse, mis lõikavad, vormivad ja vormivad korratava täpsusega lehtmetalli. Paljud praktikaprogrammid nõuavad ligikaudu 8000 tundi koolitust, mis peegeldab selle erialaga seotud teadmiste sügavust.
2. Kui palju stantsimisvorm maksab?
Stantsimisvormide maksumus sõltub mitmest muutujast: stantsi keerukus ja jaamade arv, osa suurus, tolerantsinõuded, tööriistaterase klass, aastane tootmismaht ja pinnatöötlused. Iga täiendav jaam progressiivses vormis võib suurendada kogukulusid ligikaudu 8-12%. Kindlaksmääratud hinnavahemiku asemel peaksid ostjad mõistma, et tööriistaklass (A-klass suure mahu ja C-klass prototüüpide puhul) ja disaini keerukus on suurimad kulutegurid. Matriitsitootja varane kaasamine Design for Manufacturability tagasiside saamiseks võib vähendada jaamu ja investeeringuid tööriistadesse oluliselt.
3. Mis vahe on progressiivsel ja ülekandevormil?
Progressiivsed stantsid toidavad pidevat lehtmetalli riba läbi mitme jaama, samal ajal kui toorik jääb kanduriba külge, mistõttu on need ideaalsed väikeste ja keskmise suurusega osade jaoks, mille maht on üle 100 000 aastas. Ülekandevormid eraldavad kõigepealt tooriku, seejärel liigutavad mehaanilised sõrmed üksikuid toorikuid sõltumatute vormimisjaamade vahel. Ülekandetööriistad sobivad suurematele või sügavale{5}}tõmmatud osadele, mis ei saa ribale jääda, nagu konstruktsiooniklambrid ja korpused. Progressiivsed stantsid pakuvad kiiremat tsükliaega, samas kui ülekandevormid käsitlevad keerukamaid 3D-geomeetriaid.
4. Kui kaua kulub stantsimisvormi ehitamine?
Stantsimisvormi valmimisaeg sõltub projekti läbivaatamise tsüklitest, materjali hankimisest, töötlemise keerukusest, kuumtöötlemise ajakavast ja vajalike proovikorduste arvust. Tähtaegu pikendavad peamised tegurid hõlmavad mitut kujunduse muutmise vooru, eritööriistade terase hankimist, keerukaid 3D-töötlustoiminguid ja korduvat silumist nõudvate väljakutsete tekkimist. Vastupidiselt intuitiivselt pikendab projekteerimisetapi kiirustamine sageli üldist teostusaega, kuna töötlemise, kokkupanemise või katseetappide käigus ilmnevad ümbertöötlemisel lahendamata tehnilised lüngad.
5. Milline tööriistateras on parim stantside stantsimiseks?
Parim tööriistateras sõltub teie rakendusest. D2 pakub erakordset kulumiskindlust-suure helitugevuse eemaldamiseks ja läbitorkamiseks. A2 tagab vormimis- ja mündimisoperatsioonide kõvaduse ja sitkuse tasakaalu. S7 pakub suurepärast põrutuskindlust raskete{7}}gabariiditööde jaoks, kus pragunemine on muret tekitav. M2/M4 kiirteras{11}} säilitab kõvaduse ka kõrgetel temperatuuridel suure{12}}löögikiirusega{13}}rakenduste jaoks. Karbiidist sisetükid pikendavad järsult kasutusiga äärmuslikes{15}}kulumiskohtades, kuid on piiratud{16}}madala mõjuga töödega. Pinnakatted, nagu TiN-, TiCN- ja TD-töötlused, pikendavad stantsi eluiga veelgi, olenemata põhiterasest.


