


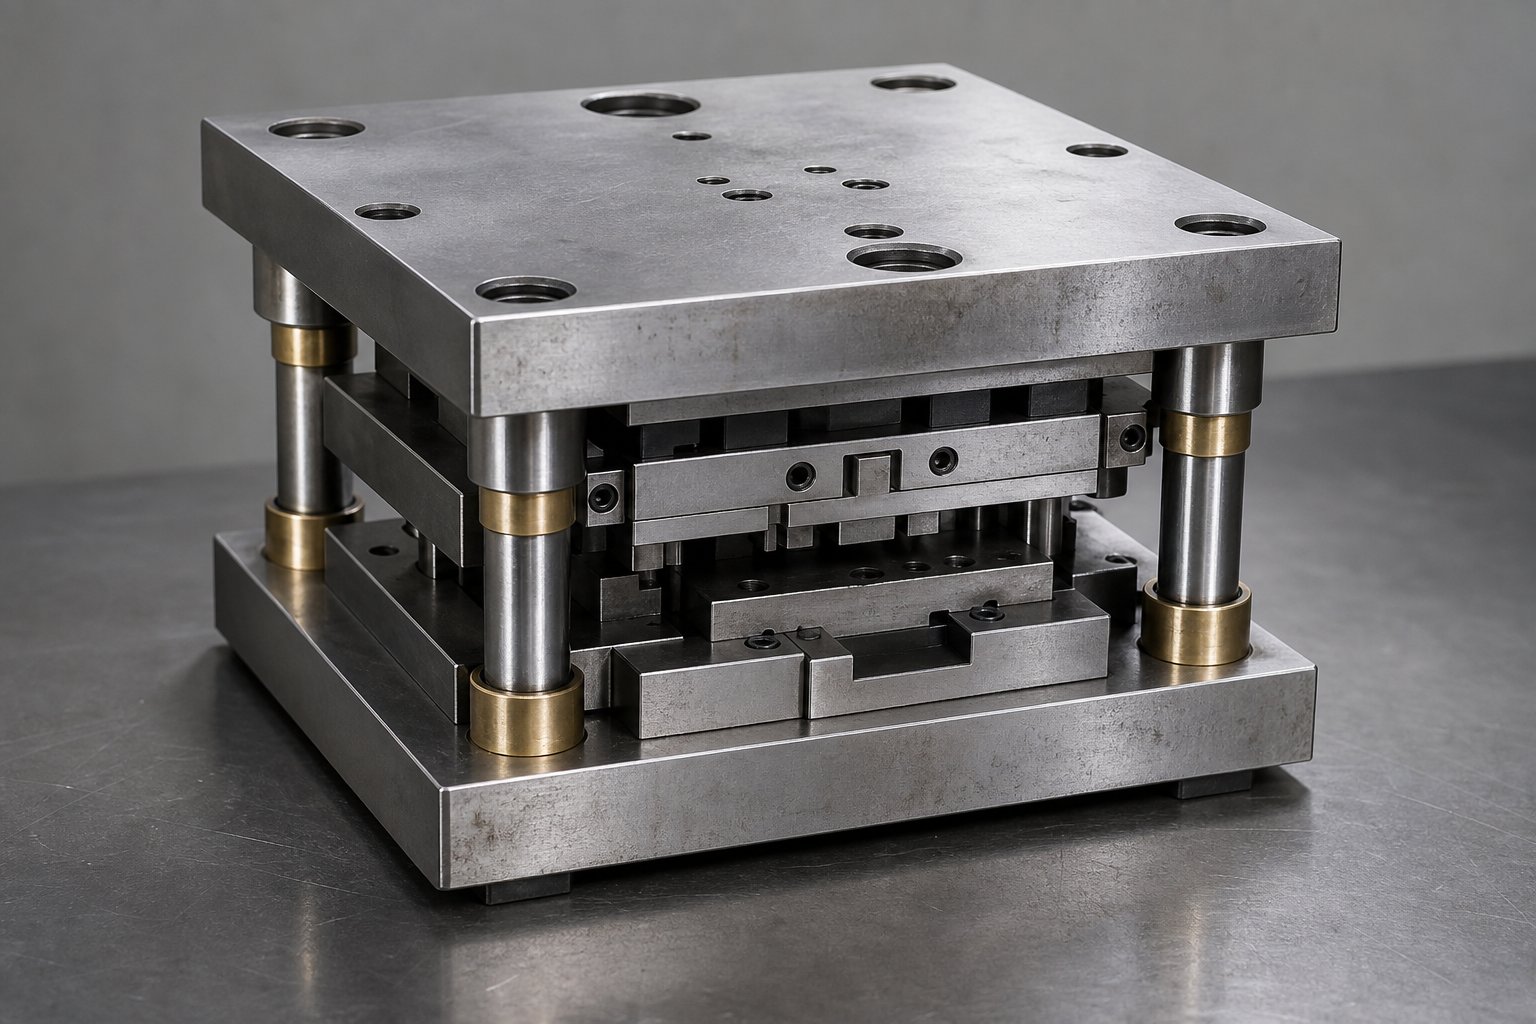
Mis on stantsimisvormide komplektid ja miks need on olulised
Kui kuuled kedagi mainimasstantsimisvormide komplekt, võivad nad rääkida kogu pressstantsi tööriistade paketist või lihtsalt struktuursest raamistikust, mis kõike koos hoiab. See eristamine on olulisem, kui enamik inimesi mõistab, eriti kui täpsustate või ostate tööriistu esimest korda.
Stantsimisvormide komplekt on ülemise ja alumise matriitsi kingade, juhttihvtide ja pukside täppis{0}}maanduskoost, mis joondab ja toetab lõike- ja vormimiskomponente metalli stantsimise ajal.
Mida tembeldusvormide komplekt tegelikult teeb
Mõelge stantsikomplektidele kui oma tembeldamisoperatsiooni skeletile. Ülemised ja alumised teras- või alumiiniumplaadid (nn stantskingad) kinnitatakse otse presssilindri ja toe külge. Juhttihvtid ja puksid ühendavad need kingad, tagades, et ülemine pool liigub iga tõmbega otse alla alumisele poolele. Ilma selle korratava joonduseta triiviksid teie metallist stantsimisvormid, põhjustades ebaühtlasi lõikeid, enneaegset kulumist ja võimalikke pressikahjustusi.
Stantsikomplekt vs täielik stantsimisvorm
Täielik stantsimisvorm sisaldab kõike, mis on vajalik valmis detaili valmistamiseks: stantsid, stantsnupud, eemaldajad, vedrud ja metallstantsi komponendid, mis tegelikult lehtmetalli lõikavad või moodustavad. Matriitside komplekt on ainult juhtiv raamistik, millesse need aktiivsed komponendid polditakse. Saate vahetada erinevaid templivorme sama komplekti sisse ja välja, kui ruumijälg ja tonnaažinõuded vastavad. See modulaarsus muudab standardvormide komplektid nii kulutõhusaks-kauplustes, mis teevad mitut tööd ühe vajutusega.
Miks on joondamise täpsus oluline?
Kvaliteetse stantsikomplekti juhttihvtid ontoodetud 0,0001 tolli piires.tõelisest positsioonist. See täpsus mõjutab otseselt osade tolerantse, tööriista kasutusiga ja kasutaja ohutust. Kui joondus triivib isegi mõne tuhandiku võrra, muutub stantsi-to-kliirens ebaühtlaseks, ühel küljel suurenevad jämedused ja lõikejõud kasvavad ettearvamatult. Hästi-valmistatud pressvormide komplekt neelab need jõud ühtlaselt ja hoiab stantsitemplid õigena, tõmme löögi järel miljonite tsüklite jooksul.
Tegelik tasu on järjepidevus. Tihe joondamine vähendab praaki, pikendab teritusintervalle ja kaitseb presssilindrit kesk{1}}välise koormuse eest, mis kiirendab laagrite kulumist. Suuremahuliste-toimingute puhul tähendab see otseselt madalamat-osa-kulu ja vähem planeerimata seiskamisi.
Stantsikomplektide tüübid ja konfiguratsiooni valik
Iga templivormi komplekti konfiguratsioon on olemas selleks, et lahendada konkreetne juurdepääsu- versus-jäikuse kompromiss. Juhtpostid, mis hoiavad teie ülemisi ja alumisi jalanõusid joondatud, hõivavad ka füüsilise ruumi stantsiala ümber ja nende paigutamise koht määrab, kuidas materjal sisse söödab, kui stabiilne on koost koormuse all ja milliseid toiminguid komplekt suudab toime tulla. Rakenduse jaoks vale paigutuse valimine tähendab kas võitlust söödahäiretega või tarbetu kõrvalekaldega nõustumist.
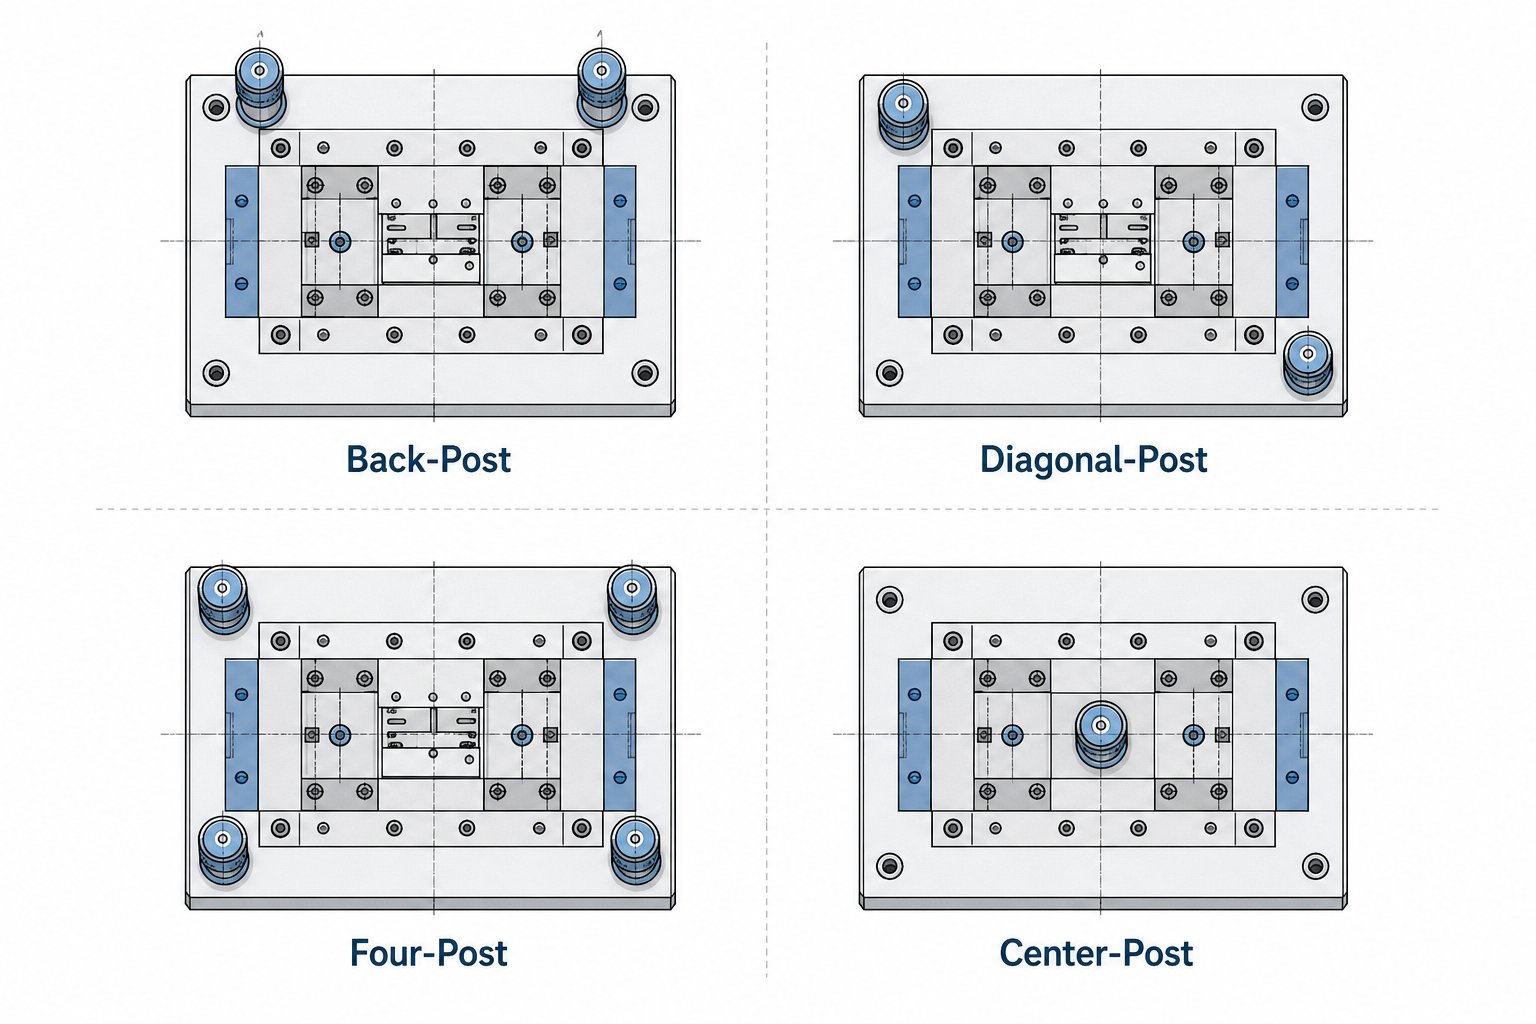
Stantsikomplekte toodetakse kaubanduslikult mitmes standardkonfiguratsioonis ja tarnijatele meeldib seeDanly stantsikomplektidja teised kataloogitootjad pakuvad neid saatmiseks valmis. Neli peamist paigutust, mida näete, on tagumine-postitus, diagonaal-postitus, neli-postitus ja keskmine-postitus. Igaüks neist teenib oma koha kataloogis erinevatel mehaanilistel põhjustel.
Kaks-vormimisjärgset komplekti ja ribavoo juurdepääs
Tagumine-postivorm seab mõlemad juhttihvtid matriitsi ala taha. See jätab esiosa ja mõlemad küljed täielikult avatuks, tagades teile takistusteta juurdepääsu riba etteandele. Kui kasutate progresseeruvat tööriistastantsi, mille pooli varude etteandmine on vasakult-paremale-, hoiab tagumise-posti paigutus postid riba teekonnast täielikult eemal. See muudab selle vaikevalikuks kiirel-astmelisel tembeldamisel, kui mistahes söödatakistus põhjustab valesid-lööke ja sissekannet.
Piirang? Kaks tagumist posti tagavad väiksema väändejäikuse kui konfiguratsioonid, mille postid on laiali kogu matriitsi piirkonnas. Kerge-kuni-keskmise suurusega lehtmetallist stantsitöö ja hästi-tasakaalustatud lõikejõudude puhul on see harva probleem. Kuid kui teie vormimisstants tekitab suuri kesk{5}}väliseid koormusi, võib tagumine-postikomplekt võimaldada piisavat nurkläbipainet, et mõjutada osa kvaliteeti.
Neli-stantsijärgset komplekti maksimaalse jäikuse tagamiseks
Kui vajate iga tuhandikku joondamist suure tonnaaži all, on vastuseks neli-postikomplekti. Igas nurgas olev juhttihvt loob jäiga puuri, mis on vastupidav igas suunas läbipaindele. Sellest paigutusest saavad kasu rasked tühjendusvormimistoimingud paksul materjalil, range -tolerantsiga mündistamine ja mis tahes pressvormide komplekt, mis eeldatavasti talub asümmeetrilisi jõude.
Kompromiss on juurdepääs. Kui postid on kõigis neljas nurgas, muutub ribade söötmine piiratumaks. Tavaliselt peate materjali juhtima postide vahel, mis piirab riba maksimaalset laiust stantsiala suuruse suhtes. Neli-postikomplekti maksavad ka rohkem ja kaaluvad rohkem, nii et neid on raskem põhjendada lühiajalise-prototüüpide või lihtsa- ühe jaamaga töödega. Nad teenivad oma stantsikomplektides pressirakenduste jaoks, kus jäikus tähendab otseselt detailide täpsust ja pikemat tööriista kasutusiga.
Diagonaal ja keskel{0}}Postita konfiguratsioonid
Diagonaal{0}}postituskomplektid jagavad erinevuse. Asetades kaks juhttihvti vastasnurkadesse, säilitavad need parema pöörlemisstabiilsuse kui sirge selja{2}}posti paigutus, jättes samal ajal kaks külge söötmiseks avatuks. Kujutage ette, et vajate külgmist juurdepääsu teisese toimingu jaoks või riba etteandmise vaba ruumi ühel küljel, kuid soovite rohkem jäikust, kui taga{4}}postikomplekt pakub. Just sinna sobivad diagonaalkonfiguratsioonid.
Kesk-posti (mõnikord nimetatakse üksikuks-postiks või pjedestaaliks) komplektid kasutavad ühte suurt-läbimõõduga juhtelementi matriitsi keskel või selle lähedal. Need on tootmisstantsimisel vähem levinud ja kipuvad ilmnema spetsiaalsetes rakendustes või väga väikestes pressvormide komplektides, kus üks tugev juhik on piisav koormus- ja täpsusnõuete jaoks.
| Seadistamine | Postituste arv | Parim rakendus | Jäikuse tase | Voo juurdepääs |
|---|---|---|---|---|
| Tagasi-Postita | 2 (tagumine) | Kiire{0}}progressiivne stantsimine, mähis{1}}toide | Mõõdukas | Suurepärane - esiosa ja küljed avatud |
| Diagonaalne{0}}postitus | 2 (vastasnurgad) | Keskmise koormuse{0}}töö, mis vajab tasakaalustatud juurdepääsu ja stabiilsust | Mõõdukas-Kõrge | Hea - kaks külge avatud |
| Neli-postitust | 4 (kõik nurgad) | Tugev tühjendamine,{0}}tihe tolerantsi määramine, asümmeetrilised koormused | Maksimaalne | Piiratud - voog postituste vahel |
| Center{0}}Postita | 1 (keskel) | Väikesed või spetsiaalsed väikese{0}}tonnaažiga rakendused | Madal-Mõõdukas | Suurepärane - kõik küljed avatud |
Valik taandub kolmele küsimusele: kuidas materjal matriitsisse siseneb? Kui rasked ja asümmeetrilised on tembeldavad jõud? Ja kui kitsad on osade tolerantsid? Enamiku järkjärguliste tootmistööde puhul lahendab töö taga{0}}postikomplekt. Kui tonnaaž tõuseb või tolerantsid vähenevad, liikuge diagonaalile või neljale-postile. Valitud konfiguratsioon loob aluse kõigele, mis selle sisse on paigaldatud, ja see toob kaasa järgmise kriitilise otsuse: millised komponendid nendesse jalatsite plaatidesse lähevad ja kuidas nende individuaalsed andmed mõjutavad koostu jõudlust.
Põhikomponendid igas matriitsikomplektis
Stantsikomplekti konfiguratsioon on oluline ainult siis, kui selle sees olevad üksikud stantsimisvormi komponendid on õigesti määratletud ja töötavad koos. Koostu igal osal on üks töö ja kui üks element ei tööta, tunneb kogu stantsikoost seda vale joondamise, kiirenenud kulumise või pressi ebaühtlaste osade tõttu. Siin on see, mis nende kingaplaatide sees tegelikult elab ja miks iga tükk oma koha teenib.
- Ülemised ja alumised stantsiga kingad- kinnitusplatvormid, mis kannavad kõiki aktiivseid tööriistu ja kinnituvad presssilindri ja toe külge.
- Juhtnõelad (postitused)- karastatud terasest silindrid, mis joondavad ülemise jalatsi alumise jalaga igal liigutusel.
- Juhtpuksid- täppis-maandushülsid, mis võtavad vastu juhitavad tihvtid kontrollitud kliirensi või eelkoormusega.
- Surveplaat- töödeldud tööpind, kuhu on paigaldatud stantsimisvormi detailid, nupud ja vormimisosad.
- Varrehoidja- silindriline adapter, mis tsentreerib ülemise jalatsi presssilindri ava-ühe jaama tööriistade jaoks.
Ülemised ja alumised kingad
Stantsikingad on kogu koostu struktuurne alus. Alumised jalatsi poldid kinnituvad pressi külge ja kannavad stantsiplaati, matriitsi nuppe ja kõiki vormimise detaile. Ülemine jalats haakub rammi külge ja hoiab stantsimisstantse, fiksaatoreid ja eemaldamissüsteemi. Mõlemad jalatsid on tavaliselt valmistatud keskmisest-süsinikterasest või eel-karastatud sulamist, lihvitud tasaseks ja paralleelselt mõne kümnendiku täpsusega. See paralleelsus on oluline, kuna jalatsi pinna mis tahes kaar või kitsenemine väljendub otseselt ebaühtlastes lõikejõududes pressstantsi stantsipindadel.
Kinga paksus valitakse tonnaaži alusel. Õhukesed kingad painduvad suure koormuse korral, jättes joonduse ära halvimal võimalikul hetkel, otse löögi allosas. Raskemad tühjendus- või müntimistoimingud nõuavad paksemaid plaate; kergema augustamise töö saab läbi õhemate ja kergemate kingadega, mis vähendavad stantsi üldist kaalu.
Juhttihvtide ja pukside tüübid
Juhttihvtid on lihvitud tolerantsiga 0,0001 tolli ja neid on kahte põhitüüpi: hõõrdumine (liigelaager) ja kuullaager. Valik nende vahel määrab, kuidas matriitsikoost töötab kiirusel, külgkoormuse all ja hoolduse ajal.
Kuullaagrite juhttihvtid-sõita alumiiniumpuuris olevate täppispallide seeriaga. Need töötavad eellaaditud või "negatiivse kliirensiga", mis tähendab, et tihvti-ja-laagrikoost on tegelikult veidi suurem kui puksi ava. See välistab lõtku, vähendab hõõrdumist ja muudab stantsipoolte eraldamise lihtsaks. Need on tööstusstandardid kiireks{5}}astmeliseks stantsimiseks, kus hõõrdumisest tulenev soojuse kogunemine on vastuvõetamatu. Üks ettevaatus: liigne külgtõuge võib põhjustada palli jälgimist, füüsilisi sooni kulunud posti või puksi ülekoormatud laagrite tõttu.
Pronkspuksidsiduda tavaliste hõõrdetihvtidega ja taluda hästi raskeid külgkoormusi, sest kontakt jaotub laiale pinnale, mitte ei koondunud kuuli{0}}kontaktpunktidesse. Täisalumiiniumist-pronks- või pronks{3}}kaetud teraspuksid on tavalised ja need töötavad kõige paremini mõõdukatel pressimiskiirustel, kus kandevõime eest on talutav mõningane hõõrdumine.
Isemäärduvad{0}}puksidsisestage grafiitkorgid otse pronksmaatriksisse, tagades pideva kuivmäärimise ilma välise määrdeta. Need lühendavad hooldusvälbasid keskkondades, kus uuesti määrimisgraafikuid on raske{1}}jõustada või saastumine tekitab muret.
Tähtis on ka juhttihvti kinnitus.Vajutage-sobita nööpnõeladon püsivalt jalatsisse paigaldatud, mis lisab jäikust, kuid muudab asendamise raskemaks.Eemaldatavad tihvtidkasutage mehaanilist lukku (tavaliselt korkkruvi või krae) ja selle saab eemaldada ilma vajutamata, lihtsustades hooldust ja stantside ladustamist. Inseneridele, kes hankivad kohandatud komponente, kus puksi tüüp, tihvti läbimõõt ja paigaldusviis on kõik koos stantsi struktuuri ja kliirensi nõuetega, on tarnijad naguYICHENpakkuda koostööpõhist tehnilist tuge, mis on kohandatud{0}}taoliste raskete otsuste tegemiseks.
Toetavad komponendid ja nende rollid
Lisaks kingadele, tihvtidele ja puksidele viivad koostu lõpule mitmed väiksemad komponendid. Varrehoidikud tsentreerivad ülemise jalatsi presssilindris ühe-jaama stantside jaoks, kus silindri---täpne joondamine on kriitiline. Tugiplaadid asetsevad stantsipeade ja jalatsi esikülje vahel, jaotades löögikoormust, nii et karastatud stantsi varred ei tungiks miljonite tsüklite jooksul pehmemasse jalatsiterasse. Stantsikinnitused lukustavad stantsid ja nupud stantsiplaadis täpsetesse kohtadesse ning vedrud (mehaanilised või lämmastikvedrud) annavad eemaldamisjõu, mis tõstab töödeldava detaili tööriista küljest pärast igat liigutust.
Kõik need stantsimisvormi komponendid suhtlevad teistega. Kuullaagripuks-, mis on ühendatud liiga õhukese jalatsiga, jälgib joondamist ideaalselt, kuid paindub koormuse all, alistades täppisjuhtimise eesmärgi. Kombinatsiooni õige valimine tähendab, et mõtlete individuaalsetest spetsifikatsioonidest kaugemale ja arvestate, kuidas kogu süsteem teie tegeliku tonnaaži, kiiruse ja materiaalsete tingimuste korral käitub, mis viib otseselt küsimuseni, kas teie stantsikomplekt sobib kokku pressiga, milles see töötab.
Kuidas sobitada pressimiskomplekte oma ajakirjandusega
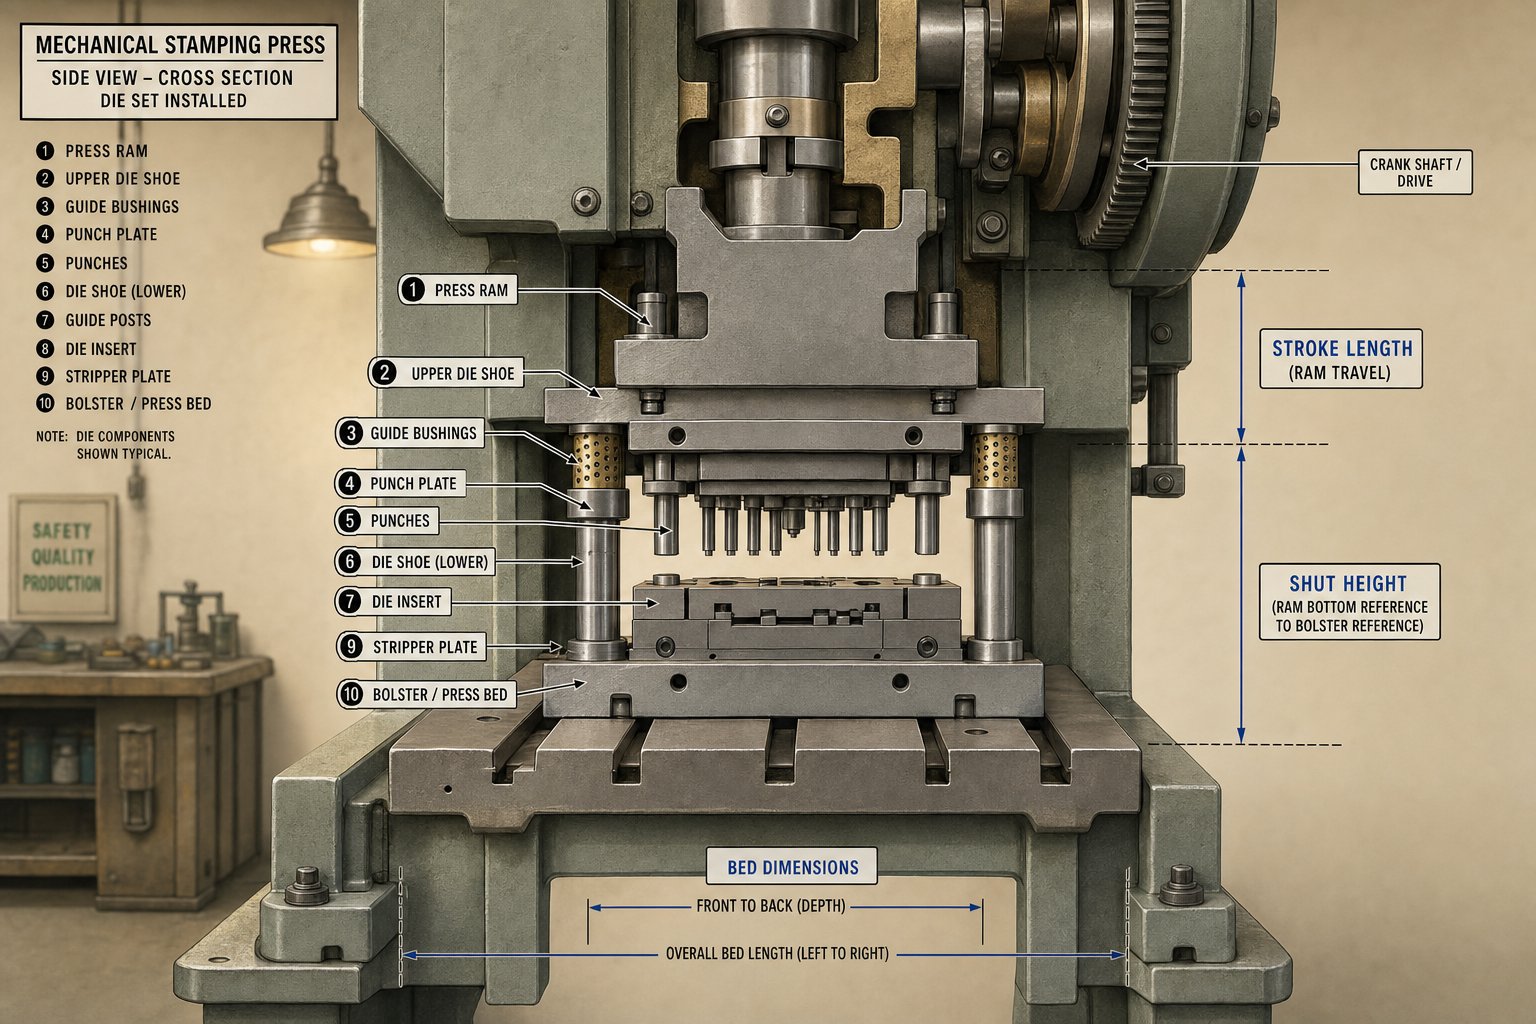
Täiuslikult määratud stantsikomplekt on kasutu, kui see ei sobi füüsiliselt ja mehaaniliselt pressiga, mille jaoks see on ette nähtud. Pressi ja matriitsi vaheline suhe on integreeritud süsteem ning vale sobitamine toob kaasa kõike alates suutmatusest tööriista paigaldada kuni katastroofilise ülekoormuseni tootmise ajal. Kriitilised parameetrid, mida peate ühildama, on mahutavus, voodi mõõtmed, sulgemiskõrguse vahemik ja käigu pikkus.
Vajutage Tonnage ja Die Set Load Capacity
Iga stantsimisoperatsioon tekitab arvutatava jõu, mis põhineb lõike perimeetril, materjali paksusel ja tõmbetugevusel. Teie press peab ületama selle arvutatud tonnaaži a-gaohutusvaru 20-30 protsentimaterjali varieerumise ja tööriistade järkjärgulise kulumise arvessevõtmiseks. Kuid tonnaaž ei seisne ainult selles, kas press suudab piisavalt kõvasti suruda. See määrab ka stantsikinga paksuse. Suuremad jõud nõuavad läbipainde vastu paksemaid plaate ja paksemad plaadid lisavad kaalu. See kombineeritud stantsikomplekti kaal peab jääma hästi rammi tõstevõime piiridesse, vastasel juhul näeb press üleskäigul ülemist poolt puhtalt tagasi tõmbama.
Suurtel pööretel töötavate stantsimisstantside puhul on iga käiguga isegi väike tasakaalustamatus nõutava jõu ja saadaoleva võimsuse vahel. Üle-tonnaaži seiskub stantsimispress või puruneb raam; stantsikomplekti jala paksuse määramisel -võimaldab see painduda, joondamise ära visata ja stantsid.
Voodi suuruse ja sulgemiskõrguse sobivus
Matriitsi komplekti jalajälg peab mahtuma pressaluse ala sisse, jättes igale poole klambritele ruumi. Riba laius, detailide geomeetria ja jaamade arv progressiivsetes tööriistades määravad minimaalse jalajälje, kuid tuge määrab maksimaalse. Kõlab lihtsalt, kuid vertikaalne mõõde tõmbab rohkem insenere silma. Sulgemiskõrgus on kaugus toe ülapinnast liuguri põhjani, kui silinder on oma madalaimas punktis ja reguleerimine on täielikult välja sirutatud. Teie matriitsi kõrgus (koostu suletud kogukõrgus) peab jääma pressi reguleeritavasse sulgemiskõrguse vahemikku.
Kui stants on liiga kõrge, ei saa see füüsiliselt sulguda. Kui see on liiga lühike, võivad vaheplaadid või paralleelid täita tühimiku, kuid ainult pressi reguleerimiskäigu piires. Pidage meeles, et stantskingad kaotavad aja jooksul kõrgust, kui neid uuesti lihvida, nii et esialgne sulgemiskõrgus peaks jääma reguleerimisakna ülemise otsa poole, et võimaldada edaspidist hooldust.
Mehaanilised vs hüdraulilised pressi kaalutlused
Vajutuse tüüp muudab põhjalikult seda, kuidas lähenete stantsikomplekti valikule. Mehaaniline press annab maksimaalse tonnaaži ainult käigu põhja lähedal, vaid mõne millimeetri kaugusel alumisest surnud punktist. See tähendab, et sulgemiskõrguse reguleerimine on kriitiline. Kui teie stantsimispressi stantside komplekt sulgub isegi veidi liiga kõrgele, ei suuda press saavutada täit nimijõudu ja osade kvaliteet kannatab. Mehaanilistel pressidel on ka fikseeritud käigupikkus, mille määrab vända geomeetria, nii et teie stants peab olema konstrueeritud selle piirangu järgi.
Hüdraulilise pressvormi komplektil on rohkem hingamisruumi. Hüdraulilised süsteemid tagavad täieliku tonnaaži kõikjal käigul ja pakuvad reguleeritavat käigupikkust, muutes need sulgumiskõrguse tolerantside suhtes leplikumaks. Hüdraulilised pressstantsid väldivad ka mehaaniliste süsteemide suurt-löökkoormust, mis võimaldab vormimisrakendustes samaväärse tonnaaži jaoks võimaldada veidi õhemaid stantsikingasid. Tsükliajad on siiski aeglasemad, nii et kui ühendate stantsikomplekti hüdraulilise pressiga sügavtõmbamiseks või keerukaks vormimiseks, planeerige pigem pikemaid lööke ja kontrollitud silindri kiirust, mitte suurel{4}}kiirusel tühjendamist.
Kui olete valmis stantsikomplekti oma pressiga siduma, tehke järgmised sammud järjekorras:
- Salvestage pressi spetsifikatsioonid masina käsiraamatust: nimimahutavus, tonnaaži hinnangupunkt (mehaaniliste presside puhul), voodi mõõtmed, maksimaalne ja minimaalne sulgemiskõrgus, käigu pikkus ja löögid minutis.
- Arvutage kõigi lõike- ja vormimisjaamade jaoks vajalik kogu stantsimisjõud, seejärel lisage 20–30-protsendiline ohutusvaru.
- Määrake stantsi minimaalne jalajälg riba laiuse, osa suuruse ja jaamade arvu põhjal, tagades, et see mahub voodi mõõtmete piiresse ja igal küljel on kinnitusruumi.
- Valige arvutatud tonnaažile vastav kinga paksus ja veenduge, et saadud matriitsi kõrgus jääb pressi reguleeritavasse sulgemiskõrguse vahemikku.
- Veenduge, et stantsikomplekti kogukaal (kingad, tihvtid, puksid ja monteeritud tööriistad) ei ületa silindri tõstevõimet.
- Veenduge, et käigu pikkus oleks piisav materjali etteandmiseks, osade vabaks liikumiseks ja valmis tükkide või jääkide ohutuks väljutamiseks.
- Mehaaniliste presside puhul veenduge, et tonnaažipunkt on materjali paksusest suurem, et tagada täielik jõud, kui pressimisstantsid puutuvad kokku toorikuga.
Selle järjestuse järgimine hoiab ära levinud vea, mille kohaselt määratakse stantsikomplekt, mis näeb paberil õige välja, kuid ei saa füüsiliselt ettenähtud masinas töötada. Iga parameeter lisatakse järgmisele ja isegi ühe, eriti sulgemiskõrguse või tonnaaži reitingupunkti puudumine muudab täiuslikult töödeldud hüdraulilise pressvormi komplekti või mehaanilise seadistuse kalliks riiuliehteks. Nende numbrite varajane lukustamine lihtsustab ka järgmist otsust: standardsete kataloogisuuruste vahel valimine või kohandatud mõõtmete valimine.
Stantsikomplektide suuruse määramise konventsioonid ja standardid
Matriitsi komplekti sobitamine pressiga on vaid pool võrrandist. Teine pool on stantside mõõtmete komplekti valimine, mis annavad teie aktiivsele tööriistale piisavalt ruumi töötamiseks, säilitades samal ajal tõhusa üldise jalajälje. Standardvormide komplektid järgivad väljakujunenud-suurustavasid, mis tasakaalustavad plaadi pindala, paksuse ja juhttihvtide proportsioone. Nende tavade mõistmine aitab teil otsustada, millal kataloogi suurus sobib teie rakendusega ja millal on vaja kohandada.
Standardse stantsikomplekti mõõtmed ja plaadi paksus
Valdkonna kataloogid, sealhulgas väljakujunenud tarnijate, nagu Danly stantsimisliinide ja teiste tootjate kataloogid, pakuvad standardseid suurusi alates 6 x 6 tollist miniatuurseks stantsimiseks ja suurendamiseks tavaliste keskmiste mõõtmetega, nagu 12 x 12, 18 x 24 ja 24 x 36 tolli. Suured stantsikomplektid ulatuvad neist tunduvalt kaugemale, mõned tootjad toodavad 60-, 80- või isegi 120-tolliseid stantsiplatvorme autotööstuses kasutatavate paneelide ja raskete konstruktsioonide stantsimiseks.
Plaadi paksuse skaala eeldatava tonnaažiga. Väikese 6 x 6 komplekti jooksva kerge läbistava koorma puhul võib kasutada kuni 1-tollise õhuke jalanõusid, samas kui suur matriitsiplatvorm, mis talub mitusada tonni tühjendusjõudu, vajab läbipainde vastu 4 tolli paksuseid või rohkem kingi. Üldpõhimõte: paksemad kingad jaotavad jõu ühtlasemalt üle toe ja rammi esikülje, vähendades lokaalset pinget, mis põhjustab miljonite tsüklite jooksul väsimuspragusid.
| Stantsikomplekti suurus (tollides) | Tüüpiline kinga paksus (tollides) | Tüüpiline tonnaaživahemik | Ühine rakendus |
|---|---|---|---|
| 6 x 6 kuni 8 x 8 | 1.0 - 1.5 | 5 - 30 tonni | Väikesed pistikud, klemmid, mikro{0}}stantsimine |
| 10 x 12 kuni 14 x 18 | 1.5 - 2.5 | 30 - 100 tonni | Keskmise suurusega-klambrid, klambrid, progressiivsed stantsid |
| 18 x 24 kuni 24 x 36 | 2.5 - 3.5 | 100 - 300 tonni | Suuremad progresseeruvad stantsid,{0}}intensiivne gabariidi tühjendamine |
| 30 x 48 kuni 48 x 72 | 3.5 - 5.0 | 300 - 800 tonni | Autode konstruktsiooniosad, seadmepaneelid |
| 60 x 96 ja rohkem | 5.0 - 8.0+ | 800 - 2,000+ tonni | Suured autopaneelid, rasked konstruktsioonistantsid |
Need on juhised, mitte absoluutsed. Metallist stantsikomplekt, mille keskel on kontsentreeritud stantsikoormustega toorik, võib vajada paksemaid jalatseid, kui tonnaaž üksi eeldab, kuna paindemoment suureneb toestamata ulatuse korral. Ja vastupidi, ühtlaselt jaotunud lõikemuster paljudes väikestes stantsides võib taluda õhemaid jalatseid sama kogutonnaaži juures.
Suuruse määramine progressiivsete vs ühe{1}}jaama stantside jaoks
Ühe -jaama stantsid, olgu need siis liit- või kombineeritud tööriistad, vajavad ainult piisavalt stantsipinda detaili jalajälje jaoks ning vaba ruumi vanaraua kanalite, kinnitusriistvara ja juhtelementide jaoks. Nende suuruse määramine on suhteliselt lihtne: võtke igas suunas maksimaalne detaili mõõde, lisage kanduribade või sildade jaoks materjali ja valige lähim standardvormi suurus, mis mahutab kõike, kus on ruumi klambrite jaoks.
Progressiivsed stantsid nõuavad teistsugust arvutust. Iga jaam võtab matriitsi pikkusest osa, mis on võrdne etteande sammuga, ja jaamade koguarv, korrutatuna sammuga, määrab stantsi minimaalse pikkuse. 12-jaamaline progressiivne 2-tollise sammuga vajab vähemalt 24 tolli tööpikkust, enne kui arvestate sisse- ja lõpp-praagi jaamadega. Riba laius pluss kandematerjal määrab stantsi minimaalse laiuse.
Naguprogressive die eksperdid märgivad, suured progressiivsed stantsid nõuavad tugevat kandurit ja kinnitusvardaid, et hoida riba stabiilsena läbi paljude jaamade, ning see kanduri laius suurendab stantsi üldist jalajälge. Mida rohkem trimmi- ja vormijaamu on vaja, seda rohkem vajate ribade tugimaterjali ning seda laiemaks ja pikemaks muutub stantsikomplekt.
Juhttihvti läbimõõt ja pikkus vastavad ka stantsi suurusele. Väiksemate standardvormide komplektid kasutavad tavaliselt 1-1,5-tollise läbimõõduga tihvte, samas kui komplektid vahemikus 24 x 36 ja rohkem liiguvad 2-tolliste või suuremate postide juurde. Tihvtide pikkus peab tagama piisava haardumise täisavatud kõrgusel, mis tähendab, et pikemad löögid nõuavad pikemaid tihvte, mis omakorda nõuavad suuremat tihvti läbimõõtu, et vältida paindumist mis tahes jääkkülgkoormuse korral. Toetuseta pikkusega võrreldes liiga peenike tihvt kaldub elastselt kõrvale, rikkudes täppisjuhtimise eesmärgi.
Kui standardsuurused jäävad alla
Kataloogi standardsuurused hõlmavad laia valikut rakendusi ja seda mõjuval põhjusel. Neid toodetakse mahuliselt, mis hoiab kulud madalal ja tarneajad lühikesed. Valdkonna kogemus kinnitab, et standardsete komplektide ostmine mastaabisäästu saavutavatelt eritootjatelt ületab peaaegu alati ühe-komplekti majasisese-ehitamise kulud.
Sellegipoolest ulatuvad mõned tööd kaugemale sellest, mida tavaline stants mahutab. Võite kohata selliseid olukordi nagu:
- Osa geomeetria, mis nõuab ebatavalist pikkuse{0}}ja-laiuse suhet, pole kataloogides saadaval.
- Progressiivsed stantsid, mille jaamade arv ületab standardpikkused.
- Ebastandardne juhtnõela paigutus, mille määravad etteande või tööriistade häired.
- Liiga suured toorikud auto- või seadmepaneelidele, mis suruvad suurele, üle 60-tollisele stantsialale.
- Kohandatud jalatsite paksused, mis on vajalikud äärmusliku tonnaaži või ebatavaliste presssulguri kõrguse piirangute jaoks.
Sellistel juhtudel saab praktiliseks valikuks kohandatud stantside komplekt. Kohandatud ei pruugi tähendada kallist või aeglast. Paljud tarnijad valmistavad kohandatud mõõtmeid eel-lihvplaadist, kasutades CNC-seadmeid, säilitades seeläbi mõistliku kulu. Otsus taandub sellele, kas teie tööriistade sundimine lähima standardse jalajälje järgi kahjustab jõudlust. Kui surute jaamad üksteisele liiga lähedale, eemaldate vajaliku vanaraua või vähendate jalatseid kataloogi mõõtmetele vastavaks, ületab vanaraua ja hoolduse maksumus kiiresti kohandatud metallist stantsikomplekti lisatasu.
Üks kesktee, mida tasub kaaluda: standardkomplekti ostmine ja selle muutmine. Mõned poed ostavad kataloogist valmistatud stantsikomplekte ja lisavad seejärel töödeldud taskuid, mitte-standardseid tihvtide asukohti või täiendavaid kinnitusfunktsioone oma CNC-seadmetele. See hübriidne lähenemisviis, mida tööstuses mõnikord nimetatakse isetegemiseks, võib lühendada ajakava, pakkudes samal ajal rakendusele sobiva suurusega komplekti.
Suuruse määramine määrab teie tööriistade füüsilised piirid, kuid ainult füüsilised mõõtmed ei taga jõudlust. Nende mõõtmete säilitamise täpsus, tihvti -to-puksi sobivuse tolerantsid, jalatsi paralleelsus ja pinnaviimistlus määravad, kas teie tembeldatud osad vastavad tsükli järel printimisspetsifikatsioonidele.
Tolerantsid ja täpsus matriitsikomplekti jõudluses
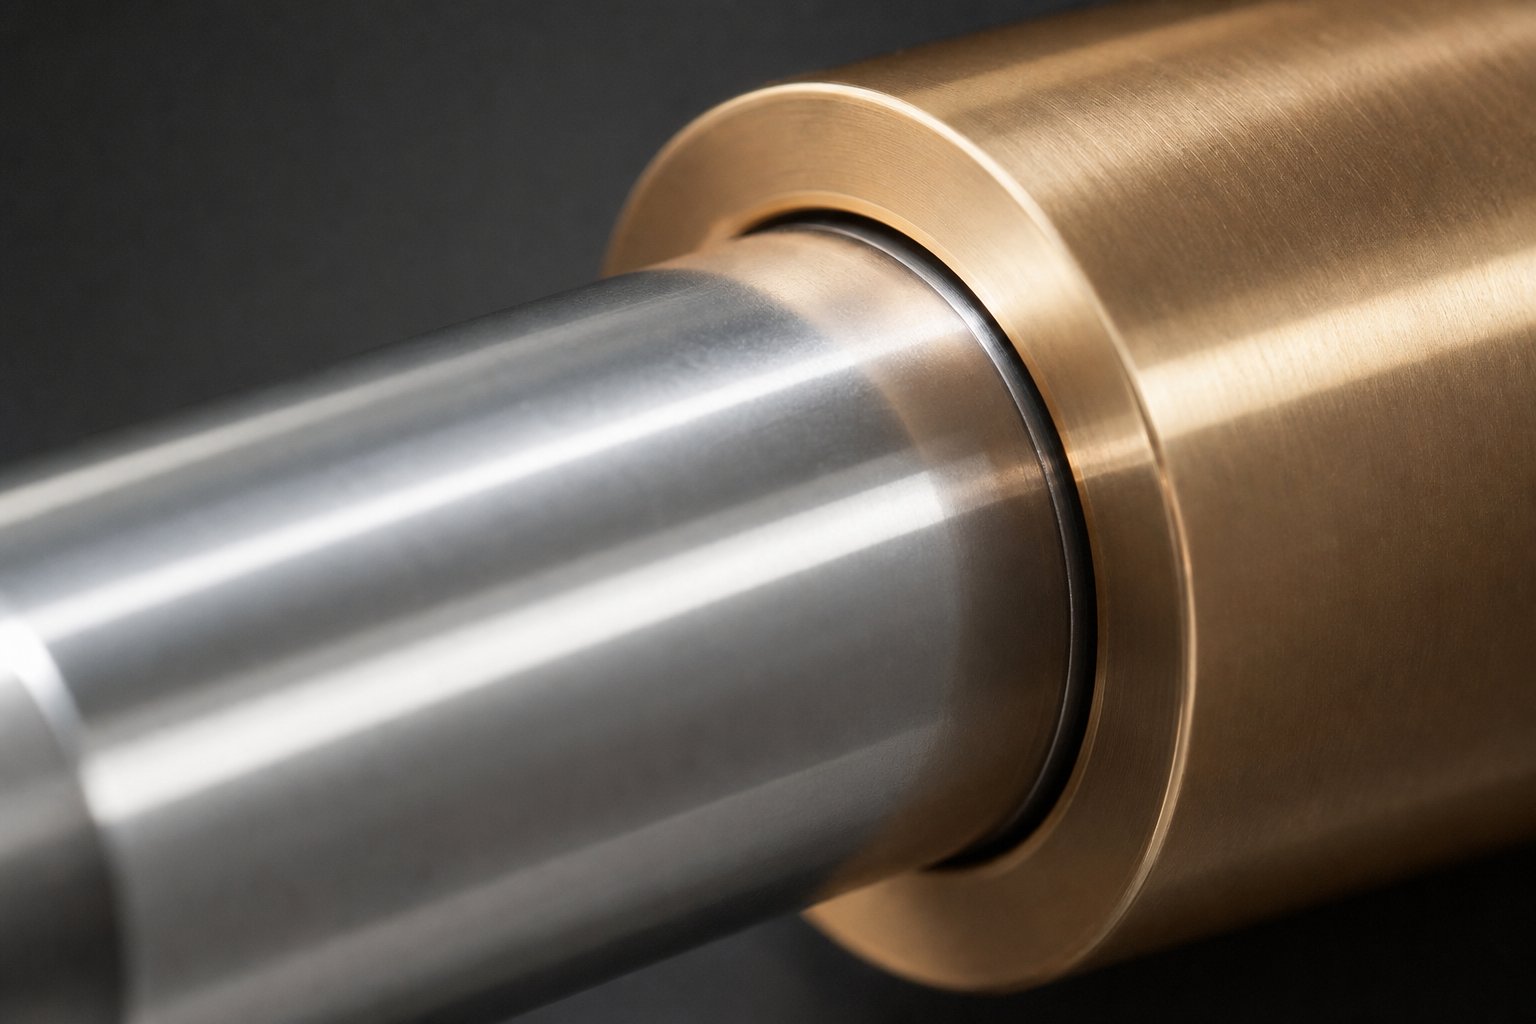
Saate valida õige konfiguratsiooni, kingade suuruse ja sobitada iga pressimisparameetriga, kuid kui teie stantsikomplekti tolerantsid on lahtised, ei jää teie tembeldatud osad kunagi kitsaks. Survetööriistade täpsus algab raamistiku tasemel. Juhtsüsteem ja jalatsi pinnad seavad absoluutse ülemmäära sellele, kui täpsed võivad teie viimistletud osad olla, olenemata sellest, kui hästi aktiivsed augud ja stantsnupud on lihvitud.
Stantsikomplekti täpsus on tembeldatud detailide täpsuse lagi. Ükski stantsimis- või matriitsinupp ei suuda pakkuda suuremaid tolerantse kui seda suunav raamistik.
Juhttihvtide lõtk ja selle mõju osade kvaliteedile
Juhttihvti ja selle puksi vaheline kliirens määrab otseselt selle, kui palju ülemine matriitsipool võib iga käigu ajal alumise poole suhtes külgsuunas nihkuda. Liugelaagrisüsteemis on see kliirens sihilikult kavandatud, tavaliselt vahemikus 0,0002 tolli kuni 0,0008 tolli, sõltuvalt tihvti läbimõõdust ja rakendusest. Kuullaagrisüsteemid- töötavad erinevalt, töötades aeellaaditud seisund negatiivse kliirensigavahemikus 0,0001 kuni 0,0021 tolli, välistades tõhusalt vaba mängu ülemise ja alumise poole vahel.
Miks see teie osade jaoks oluline on? Kujutage ette täppisstantsi ja stantsimise operatsiooni, kus stantsimise-to-vahe on 0,001 tolli külje kohta. Kui juhtsüsteem võimaldab külgnihet 0,0005 tolli, muutub see vahe ebaühtlaseks: 0,0005 tolli ühel ja 0,0015 tolli teisel küljel. Tulemuseks on ebaühtlane jäme kõrgus, ebaühtlane serva kvaliteet ja kiirenenud kulumine lõikeriistade stantsi ühel küljel. Tiheda-tolerantsiga tööks peab juhttihvti-puksi{15}}vahe moodustama murdosa töötavast stantsist,-et -suruda, et jõud tasakaalus hoida.
Paralleelsuse ja perpendikulaarsuse tolerantsid
Kinga pinna paralleelsus on teine kriitiline tolerants. Nii jalatsi ülemine kui ka alumine pind peavad olema tasaseks lihvitud ja üksteisega paralleelsed mõne kümnendiku tuhandiku täpsusega. Kui ülemine jalats kaldub alumise suhtes kasvõi veidi, puutuvad matriitsi ühel küljel olevad augud töödeldava detailiga enne, kui löövad teisele poole. See järkjärguline sidumine tekitab ebavõrdseid lõikejõude, torke enneaegset kulumist ja mõõtmete erinevust mitme-jaama progressiivsete tööriistade vahel.
Sama oluline on juhttihvtide perpendikulaarsus jalatsi esiküljega. Tihvt, mis kaldub isegi 0,001 tolli üle oma tööpikkuse, põhjustab järkjärgulist kõrvalekallet, mis süveneb käigu suurenedes. Kiiretes{4}}käitavates rakendustes töötavate täpsete stantside puhul korrutatakse see nurgaviga iga käigutolliga. Stantsitöötlusprotsessid hoiavad tavaliselt tihvti perpendikulaarsuse täpsusega 0,0002 tolli tihvti pikkuse tolli kohta kvaliteetsete komplektide puhul, kuigi stantside töötlemine rangemate spetsifikatsioonide järgi on võimalik lisatasu eest.
Jalatsite esikülgede pinnaviimistlus mõjutab nii paralleelsust kui ka paigaldusstabiilsust. Kare -maapind võimaldab stantsiplaatidel ja varuplaatidel korduva löögikoormuse korral mikroskoopiliselt nihkuda. Enamikul terasest stantsimisvormidel on jalatsite esiküljed lihvitud kuni 16 mikrotollise Ra või kõrgemale, mis tagab piisava hõõrdumise turvaliseks paigaldamiseks, jäädes samal ajal piisavalt tasaseks täpseks mõõtmiseks ja täidiseks.
Täppisklassid erinevatele rakendustele
Iga töö ei vaja võimalikult rangeid tolerantse ja rangem maksab alati rohkem. Üldine tööstusharu lähenemisviis jagab täppisvormide komplektid klassidesse, mis põhinevad kõigi kriitiliste tunnuste kogunenud tolerantsidel: tihvtide vahe, paralleelsus, perpendikulaarsus ja pinnaviimistlus. Standardsed -klassikomplektid sobivad üldiseks tühjendamiseks ja vormimiseks, kus osade tolerantsid on suured. Täppis-klassikomplektid teenindavad -lähedast tolerantsi, nagu pistikute tembeldamine, peen-tühkimine või mis tahes rakendus, kus kogu süsteemi kliirens peab jääma alla mõne kümnendiku.
Siin muudavad töötingimused otsuse tegemise keerulisemaks. Tootmistsükli ajal tekitavad hõõrdumis- ja vormimisjõud soojust. Juhttihvtide, pukside ja jalatsiplaatide soojuspaisumine muudab toatemperatuuril nii hoolikalt määratud töövahesid. Täpne stants, mis töötab kiirusel 600 lööki minutis suurel-kiirusel progressiivses rakenduses, võib näha, et süsteemi temperatuur tõuseb 30–50 kraadi Fahrenheiti võrra üle ümbritseva õhu temperatuuri. See kuumus laiendab tihvte kiiremini kui puksid (pronkspukside terastihvtid), sulgedes järk-järgult liikumisruumi. Kui esialgne kliirens on liiga tihe, siis süsteem seob end. Kui kompenseerite toatemperatuuril vaba ruumi avamisega, kaotate külmkäivituse ajal täpsuse.
Praktiline lahendus: valige oma täpsusklass halvimal juhul-töötemperatuuri, mitte poe-põrandakeskkonna põhjal. Võtke arvesse teie eeldatavat löögisagedust, tembeldatavat materjali ja määrdesüsteemi. Kuullaagrite juhtsüsteemid taluvad paremini termilisi muutusi, kuna nende eelkoormus võimaldab kergeid mõõtmete muutusi ilma sidumiseta. Liht-pronkspuksid vajavad termilise sulgemise arvessevõtmiseks rohkem algset vaba ruumi, mistõttu on need tavaliselt ette nähtud mõõduka-kiirusega stantsseadmete jaoks, mitte kiirete{8}}täppistööde jaoks.
Lõppkokkuvõttes on tolerantsi valik tasuvus{0}}otsus. Iga pool-kümnendik stantsikomplekti pingutamisest lisab lihvimisaega, kontrollietappe ja materjalikulu. Kuid iga pool-kümnendik, mille jätate lahti, muutub osade variatsiooniks, praakiks ja tööriista eluea lühenemiseks allavoolu. Õige tasakaal sõltub teie osa trükist, tootmismahust ja sellest, kui palju variatsioone teie järgnevad protsessid suudavad vastu võtta. See tasakaal muutub aja jooksul ka komponentide kulumisel, mis tõstatab küsimuse, kuidas seda kulumist jälgida ja otsustada, millal stantsikomplekt on ületanud oma kasuliku tolerantsi.
Hooldus ja teadmine, millal matriitsid välja vahetada
Tolerantsid, mis olid täiuslikud esimesel päeval, ei jää täiuslikuks igavesti. Iga löök lisab tihvtide, pukside ja stantside pindadele mikroskoopilist kulumist. Kui seda ei kontrollita, hiilib see kulumine teie taluvuspiirist mööda ja halvendab vaikselt osade kvaliteeti ammu enne, kui miski katastroofiliselt ebaõnnestub. Ennetav ülevaatus- ja hooldusprogramm on see, mis eristab probleeme varakult tabavat stantsipoodi, mis avastab need prügikastides.
Ülevaatuspunktid ja kulumismõõtmine
Kui tõmbate stantsikomplekti plaaniliseks hoolduseks, on need kontrollpunktid kõige olulisemad. Hoidke seda loendit oma stantsiseadmete hoiukoha lähedal, et tehnikud tabaksid järjepidevalt iga üksust:
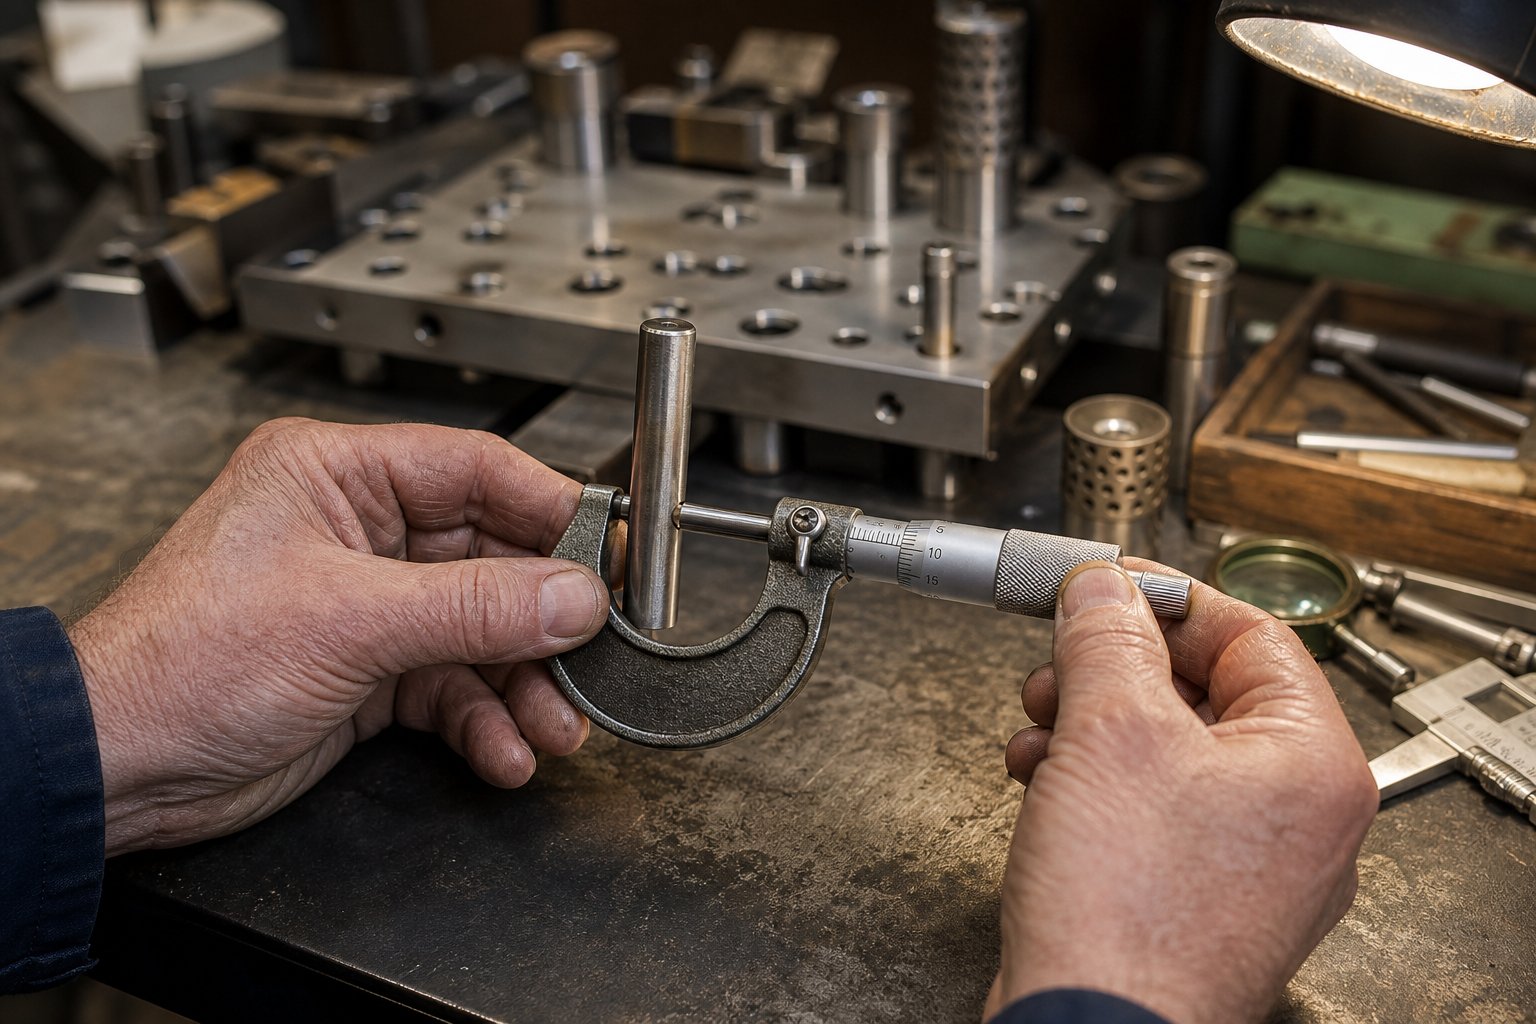
- Juhttihvti läbimõõt- Mõõtke mikromeetriga tööpikkuse mitmest punktist. Tavaliselt on kulumiskontsentraadid kohas, kus puks puutub kokku tihvtiga töötasandil. Vähendus rohkem kui 0,0005 tolli nominaalgarantiide asendamisest.
- Puksi ava läbimõõt- Kasutage üla-, kesk- ja alaosa ID kontrollimiseks puuraugu. Ovaalsed või kitsenevad kulumismustrid viitavad kõrvalekaldumisele või liigsele külgkoormusele.
- Kinnita-puksi-vahele- Arvutage oma tihvti ja puksi mõõtude põhjal. Kui kliirens ületab kaks korda esialgsest spetsifikatsioonist, on osade täpsus ohus.
- Kuullaagri puuri seisukord- Otsigesinine värvimuutus või kahjustatud kruvipead, nii puuri roome- kui ka libisemislaagrite indikaatorid.
- Die kinga lamedus ja paralleelsus- Pühkige jalatsi mõlemad esiküljed pinnaplaadil oleva indikaatoriga. Kontrollige, kas korduva löökkoormuse tõttu ei esine vajumist, kõverust või lokaalseid madalaid kohti.
- Kinga pinna seisukord- Kontrollige, kas tihvtide avade ja stantsiklambrite kinnitusalade ümbruses ei ole plekke, täkkeid või väsimuspragusid.
- Juhttihvti risti- Kui tihvt on paigaldatud, märkige selle pikkuses. Igasugune kalle, mis ületab 0,0002 tolli tolli kohta, annab märku, et jalats on kulunud või kahjustatud.
- Jälgimismärgid tihvtidel või puksidel- Kerged pinnajooned on normaalsed, kuid tööpinda taanduvad sooned viitavad liigsele külgkoormusele või puksi ebaõigele paigaldamisele.
Määrimine ja ennetav hooldus
Määrdenõuded erinevad järsult olenevalt puksi tüübist ja vale määrdeaine kasutamine on sama kahjulik kui selle puudumine. Kuullaagrite juhtsüsteemide puhul ei ole määre soovitatav. Kuna need stantsi komponendid töötavad negatiivse kliirensiga, püüab rasv veerevatele kontaktpindadele jahvatatud saasteained kinni, põhjustades laagritele lamedaid kohti ja kiirendades kulumist. Selle asemel kasutage rafineeritud mineraalõli, mis sisaldab äärmusliku-rõhu lisandeid ja roosteinhibiitoreid, viskoossus umbes 290/340 SSU 100 kraadi F juures.
Pronksist liuglaagripuksid seevastu taluvad raskemaid määrdeaineid ja saavad kasu perioodilisest määrimisest, eriti suure tonnaažikoormuse korral. Ise-määrduvad grafiitpuksid ei vaja tavatingimustes välist määrimist, kuid grafiiditaskute perioodiline puhastamine hoiab ära määrdeaine liikumistee blokeeriva stantsimisjäätmete kogunemise.
Hooldusintervallid sõltuvad tootmismahust. Kiired progressiivsed operatsioonid, mis teevad miljoneid lööke kuus, vajavad iga 250 000–500 000 tabamuse järel kontrolli. Madalama-mahuga töö mõõduka stantsimistööriistade kasutamisega võib ulatuda plaanitud kvartalikontrollideni. Matriitsi hooldusintervallide määramisel vali lühem pool, kuni määrate iga konkreetse tööriista jaoks algtaseme kulumismäära.
Kasutusaja lõpu-indikaatorid-ja asendusaeg
Iga matriitsikomplekt jõuab lõpuks punkti, kus hooldus ei taasta enam vastuvõetavat jõudlust. Selle läve teadvustamine takistab teil tööjõu valamist raamistikku, mis ei suuda taluda tolerantsi, hoolimata sellest, kui palju tähelepanu sellele pööratakse. Jälgige neid signaale:
- Juhttihvti kulumine pärast lihvimist- Rohkem kui 0,001 tolli kulunud tihvte ei saa taastada. Asendamine on ainus võimalus.
- Läbiviigu ava suurenemine üle tolerantsiklassi- Kui ava läbimõõt ületab maksimaalse lubatud lõtku isegi uue tihvti paigaldamisel, võib kahjustada saada ka stantsikinga puksipesa.
- Kingade kõverdumine ületab lihvimisvõimsuse- Jalatseid saab tasasuse taastamiseks uuesti lihvida, kuid iga korduslihvimine eemaldab materjali ja vähendab sulgemiskõrgust. Kui jalats on lihvitud alla selle minimaalse funktsionaalse paksuse, paindub see koormuse all ja seda ei saa enam taastada.
- Väsimuspraod tihvtide avade või stantsiklambrite kinnitusavade ümber- Praod levivad tsüklilise koormuse korral. Mõranenud jalats kujutab endast ohtu ja see tuleb viivitamatult kasutuselt kõrvaldada.
- Püsiv puuri libisemine vaatamata parandusmeetmetele- Kui kaitserauad, eelkoormuse reguleerimised ja komponentide suuruse muutmine ei suuda puuri hiilimist lahendada, võib stantsikomplekti üldine geomeetria olla korrigeerimisest kaugemale nihkunud.
- Korduv jälgimine ainult ühel küljel- Ühepoolne jälgimine, mis naaseb pärast tihvtide ja pukside vahetuspunkte, et anda jalatsis endas joondamisviga – seisund, mis tavaliselt tähendab, et jalatsi plaat ei ole enam hooldatav.
Kulunud matriitsikomplekti asendamine ei ole ebaõnnestumine. Tegemist on planeeritud üleminekuga, mis kaitseb detailide kvaliteeti ja pressiohutust. Eluea lõpu--ületamise tegelik hind ei seisne komplektis endas, vaid jääkides, ümbertöötlemises ja planeerimata seisakutes, mis kogunevad, kui joondamist ei saa enam säilitada. Teadmine, millal komplekt kasutusest kõrvaldada, annab teavet ka selle asendamise määramise kohta ning selle spetsifikatsiooni algusest peale saamine eristab kiiret ümbertellimust-venitatud inseneritegevusest.
Kuidas määrata ja tellida õiget matriitsikomplekti
Kulunud matriitsikomplekti kasutuselt kõrvaldamine säästab teid ainult siis, kui asendus on algusest peale õigesti määratud. Ebamäärased ostutellimused toovad kaasa edasi-tagasi-ja-e-kirjade, mittevastavate mõõtmete ja tarneaja üllatusi, mis takistavad tootmist. Erinevus sujuva ümbertellimuse ja masendava hanketsükli vahel tuleneb sellest, kui täielikult te oma nõudeid ette teavitate.
Teave, mida vajate enne tellimist
Enne kui võtate ühendust mis tahes stantsimisvormide tootjaga või hankite kataloogi, koguge kokku kõik parameetrid, mis mõjutavad teie stantsikomplekti valikut. Isegi ühe detaili puudumine, nagu sulgemiskõrguse vahemik või puksi eelistus, sunnib tarnijat arvama või tagasi tulema küsimustega, mis lisavad teie ajaskaalale päevi.
Kasutage seda spetsifikatsiooni kontroll-loendit, kui küsite hinnapakkumisi metallist stantsimisvormide komplektide jaoks:
- Pressi spetsifikatsioonid- nimitonnaaž, tonnaaži hinnangupunkt (mehaanilised pressid), voodi mõõtmed, minimaalne ja maksimaalne sulgemiskõrgus, käigu pikkus ja löögid minutis.
- Die set jalajälg- vajalik pikkus ja laius, mis põhineb riba paigutusel, jaamade arvul ja kinnituskaugusel.
- Kinga paksus- tonnaažiarvutuste ja suletud kõrguse piirangute põhjal. Täpsustage nii ülemine kui ka alumine, kui need erinevad.
- Juhttihvti konfiguratsioon- tagumine-post, diagonaal, neli-posti või keskmine-post koos tihvti läbimõõdu ja pikkusega.
- Puksi tüüp- kuul-laager, pronksist liuge-laager või isemääre-, mis põhineb kiirusel, koormusel ja hooldusel.
- Tihvtidega kinnitusviis- vajutage-sobiv või lahtivõetav ja kas tihvtid kinnitatakse ülemisse või alumisse kinga.
- Materjal ja kõvadus- jalatsite materjali klass, vajadusel pinna kõvadus ja kõik kuumtöötluse spetsifikatsioonid.
- Tolerantsuse klass- standardne või täppis, spetsiifiliste paralleelsuse, perpendikulaarsuse ja tihvti---vahega viiktekstid.
- Osade ja protsessi üksikasjad- tooriku materjal, paksus, geomeetria keerukus ja eeldatav tootmismaht stantsikomplekti eluea jooksul.
- Erinõuded- mittestandardset tihvti asukohta, liiga suur formaat, täiendavad töödeldud taskud või kohandatud kinnitusfunktsioonid.
Selle loendi täitmine enne telefoni kätte võtmist välistab kõige levinumad tellimisviivitused. Samuti võimaldab see võrrelda hinnapakkumisi võrdsetel tingimustel mitme stantsitootja vahel, kuna kõik hinnad on samad.
Standardkataloog vs kohandatud-moodustatud matriitsikomplektid
Tavalised kataloogikomplektid tarnitakse kiiremini ja maksavad vähem, mõnikord isegi oluliselt. Anchor Danly kogemused tööstuses kinnitavad, et mastaabisäästu ja tootmisteadmisi kasutavad eritootjad alandavad järjekindlalt samaväärsete komplektide majasisese ehitamise kulusid. Lihtsate rakenduste puhul, kus teie kasutusala, tonnaaž ja konfiguratsioon vastavad kataloogi pakkumisele, pole põhjust kohandada.
Kohandatud-stantsikomplektid muutuvad vajalikuks, kui standardmõõtmed ohustavad teie tööriistade paigutust. Võib-olla vajate mitte-standardset pikkuse-/-laiuse suhet kõrge-jaama progresseeruva stantsi jaoks, ebatavalist tihvtide asetust etteandesüsteemi puhastamiseks või kataloogi normidest väljas olevaid kingade paksusi. Kohandatud stantsitootmine lisab olenevalt keerukusest tavaliselt kaks kuni kuus nädalat standardse teostusajaga, kuid tulemuseks on komplekt, mis sobib teie rakendusega ilma kompromissideta.
Kesktee on samuti olemas. Mõned insenerid ostavad standardse komplekti ja valmistavad sisse-lisafunktsioone, lühendades tarneaega, säilitades samas kohandatud metallist stantsimisvormi jalajälje. See hübriidmeetod töötab siis, kui muudatused piirduvad taskute, tüübliaukude või paigaldusfunktsioonidega, mis ei mõjuta juhtsüsteemi täpsust.
Tarnijate hindamine teie taotluse jaoks
Mitte kõik stantside tootjad ei paku sama sügavust. Stantsimisvormide tootjate hindamisel vaadake hinnast ja teostusajast kaugemale, et hinnata kolme tegurit, mis määravad pikaajalise väärtuse:{1}}
- Täpsusvõimed- Kas tarnijal on teile vajalik tolerantsusklass? Küsige nende lihvimisseadmete, kontrollimeetodite ja selle kohta, kas nad esitavad koos saadetise mõõtmete aruandeid. Juhtivad tarnijad tegutsevad ISO 9001:2015 süsteemide alusel ja teostavad protsessisisest-mõõtmete kontrolli, mitte ainult lõppkontrolli.
- Materjali kvaliteet ja jälgitavus- Tuntud tarnijad kasutavad dokumenteeritud kuumtöötlusprotsessidega sertifitseeritud tööriistateraseid. Küsige, kas valmis komplektiga on kaasas materjalide sertifikaadid.
- Tehniline tugi- Siin saab selgeks lõhe kataloogimüüjate ja tõeliste tootmisvormide partnerite vahel. Tarnija, kes lihtsalt valmistab teie joonistatud materjali, sobib tavatellimuste jaoks. Raskete disainilahenduste-rakenduste jaoks, mis hõlmavad keerulist stantsi struktuuri, rangeid vaba ruumi nõudeid või keerulisi materjalivoogusid, on vaja koostööd teha. Tarnijatele meeldibYICHENühendage tööriistainsenerid kohandatud stantsimisvormide lahendustega, millel on eriti tugev disain-intensiivsed otsused matriitsi struktuuri, kliirensi optimeerimise ja materjalivoo kohta – selline tugi, mis takistab kulukaid ümberkujundusi pärast toote esimesi katsetusi.
Hind on oluline, kuid odav komplekt, mis pärast murdosa eeldatavast elueast ebaõnnestub, maksab seisaku ja väljavahetamise ajal palju rohkem kui võimeka tarnija kvaliteetne komplekt. Hinnake omamise kogumaksumust: esialgne hind pluss hooldus pluss eeldatav kasutusiga pluss jäägirisk töötamise marginaalsest täpsusest. See arvutus eelistab peaaegu alati tarnijat tugevama tehnilise toe ja rangema protsessikontrolliga, eriti tootmistööriistade puhul, mis eeldatavasti tarnivad oma eluea jooksul miljoneid osi.
Korduma kippuvad küsimused stantsimiskomplektide kohta
1. Mis vahe on stantsikomplektil ja täielikul stantsimisvormil?
Matriitside komplekt on struktuurne raamistik, mis koosneb ülemisest ja alumisest stantsikingadest, juhttihvtidest ja puksidest, mis tagavad täpse joonduse. Täielik stantsimisvorm sisaldab stantsikomplekti ja kõiki aktiivseid tööriistu, nagu stantsid, matriitsinupud, eemaldajad ja vedrud, mis tegelikult metalli lõikavad või moodustavad. Saate vahetada erinevaid aktiivseid tööriistu sama stantsikomplekti sisse ja välja, kui ruumijälje ja tonnaažinõuded vastavad, mis muudab standardvormide komplektid kulutõhusaks -mitme tööd tegevate kaupluste jaoks.
2. Kuidas valida kahe-postituse ja nelja-postituse vahel?
Valik sõltub kolmest tegurist: kuidas materjal stantsi siseneb, kui suured on stantsimisjõud ja kui ranged peavad olema teie detailide tolerantsid. Kaks-postitaga-postikomplekti jätavad esiosa ja küljed avatuks, et tagada takistusteta riba etteandmine progressiivsetes stantsides, kuid need pakuvad väiksemat väändejäikust. Neli-postikomplekti tagavad maksimaalse jäikuse tugevaks tühjendamiseks või kitsa{5}}tolerantsiga löömiseks, kuid piiravad riba laiust, kuna materjal peab söötma nurgapostide vahele. Enamiku suure-kiire ja järkjärgulise töö puhul saavad tagumised-postikonfiguratsioonid tööga hästi hakkama. Kui tonnaaž suureneb või tolerantsid vähenevad, liikuge neljale{10}}postituskohale.
3. Mis on kuullaagripuksid-vs pronkspuksid stantside komplektides?
Kuullaagripuksid- kasutavad puuris olevaid täppiskuule, et juhtida tihvti negatiivse kliirensiga (eelkoormatud sobivus), välistades vaba lõtku ja vähendades hõõrdumist. Need sobivad kiireks-astmeliseks stantsimiseks, kus hõõrdumisest tulenev kuumus on vastuvõetamatu. Pronkspuksid toimivad hajutatud pinnakontaktiga liugelaagritena, taludes raskeid külgkoormusi paremini kui kuullaagrid. Need töötavad kõige paremini mõõdukatel kiirustel, kus mõningane hõõrdumine on vastuvõetav suurema kandevõime eest. Isemäärivad puksid koos sisseehitatud grafiitkorkidega pakuvad kolmandat võimalust keskkondades, kus regulaarne uuesti määrimine pole{7}}praktiline. Tarnijad, nagu YICHEN, pakuvad insenertehnilist tuge, et aidata valida õige puksi tüüp konkreetsete stantsistruktuuri ja kliirensi nõuete jaoks.
4. Kuidas sobitada matriitsikomplekti oma stantsimispressiga?
Alustage oma pressi tehniliste andmete salvestamisega: nimimahutavus, voodi mõõtmed, sulgemiskõrguse vahemik ja käigupikkus. Arvutage kogu stantsimisjõud 20–30% ohutusvaruga, seejärel määrake riba laiuse ja jaamade arvu põhjal minimaalne stantsitava jalajälg. Valige oma tonnaažile vastav jalatsi paksus, veenduge, et saadud matriitsi kõrgus sobiks presssulgemise kõrguse vahemikku ja veenduge, et kogukaal jääb silindri tõstevõime piiresse. Mehaaniliste presside puhul kontrollige ka, et tonnaažipunkt oleks suurem kui teie materjali paksus, et kokkupuutumise hetkel oleks kogu jõud saadaval.
5. Millal tuleks stantsimisvormide komplekt välja vahetada?
Asendage stantsikomplekt, kui juhttihvti kulumine ületab 0,001 tolli ja seda ei saa uuesti lihvimisega taastada, kui puksi ava suurendamine suurendab kliirensit kaks korda esialgsest spetsifikatsioonist isegi uute tihvtide korral, kui jalatsi kõverdumine ületab lihvimisvõimet ja kingad langevad alla minimaalse funktsionaalse paksuse või kui tihvtide avade või kinnitusavade ümber tekivad väsimuspraod. Püsiv ühepoolne jälgimine, mis naaseb pärast komponendi vahetamist, annab samuti märku, et jalatsiplaadi geomeetria on korrigeerimisest kaugemale nihkunud ja komplekt tuleks kasutuselt kõrvaldada.


